Métodos industriais de esterilização de bolsas IV no Brasil
No Brasil, a definição correta dos métodos de esterilização para bolsas IV influencia diretamente a segurança do paciente, a estabilidade da formulação, a vida útil do produto e a viabilidade econômica da fábrica. Em linhas modernas de produção, a escolha entre esterilização terminal por calor úmido, processos compatíveis com materiais multicamadas e soluções com câmaras separadas permite fabricar produtos mais estáveis, reduzir perdas e atender com mais segurança aos requisitos regulatórios da ANVISA e das boas práticas internacionais. Para fabricantes que atendem mercados como São Paulo, Campinas, Anápolis, Recife, Manaus e polos logísticos conectados aos portos de Santos, Itajaí e Suape, o tema deixou de ser apenas operacional e passou a ser estratégico.
A produção de bolsas IV esterilizadas envolve muito mais do que o autoclave. Ela inclui engenharia de utilidades, seleção de filmes, preparo e distribuição de soluções, enchimento asséptico ou não asséptico conforme o produto, selagem confiável, inspeção, embalagem e validação. Quando a planta também trabalha com soluções sensíveis, nutrição parenteral, antibióticos reconstituíveis ou formulações com componentes incompatíveis, a arquitetura da bolsa e o método de esterilização precisam ser avaliados em conjunto desde a fase de projeto. É nesse ponto que um parceiro com experiência em linhas integradas e adaptação regulatória para o Brasil faz diferença real.
Resposta direta: como a produção de bolsas IV esterilizadas melhora estabilidade e segurança

A produção de bolsas IV com métodos de esterilização adequados permite que empresas farmacêuticas fabriquem soluções intravenosas seguras, estáveis e compatíveis com diferentes necessidades clínicas. Em aplicações mais avançadas, a configuração da embalagem pode manter componentes separados até o momento do uso, protegendo princípios ativos sensíveis e reduzindo risco de degradação química. Isso é especialmente relevante para hospitais de alta complexidade em capitais como São Paulo, Rio de Janeiro, Belo Horizonte, Porto Alegre e Salvador, onde a demanda por terapias prontas para uso cresce continuamente.
Na prática, o melhor método depende de três fatores principais: perfil térmico do produto, resistência do material da bolsa e exigência de esterilidade do processo. Para soluções de grande volume relativamente estáveis ao calor, a esterilização terminal por vapor costuma ser a referência por sua robustez microbiológica. Já formulações com maior sensibilidade ou componentes separados podem exigir estratégias de processo mais específicas, inclusive combinação entre enchimento controlado, materiais de alta barreira e ciclos validados com precisão.
O ganho operacional também é importante. Linhas bem projetadas reduzem intervenção manual, padronizam lotes, melhoram rastreabilidade e facilitam expansão futura. Em um mercado como o brasileiro, no qual custos logísticos, variação cambial e exigências documentais impactam o retorno do investimento, produzir com mais estabilidade e menos descarte é uma vantagem competitiva concreta.
| Fator crítico | Impacto na produção | Efeito na qualidade | Efeito no custo | Relevância regulatória | Observação prática |
|---|---|---|---|---|---|
| Método de esterilização | Define layout e utilidades | Afeta nível de segurança microbiológica | Influencia consumo de energia | Exige validação do ciclo | Deve ser compatível com produto e filme |
| Material da bolsa | Determina processabilidade | Afeta barreira e estabilidade | Pode elevar ou reduzir perdas | Necessita comprovação de compatibilidade | Escolha errada gera deformação ou extraíveis |
| Formulação | Define limites térmicos | Afeta potência e pH | Pode aumentar descarte | Requer estudos de estabilidade | Produtos sensíveis exigem análise detalhada |
| Configuração da bolsa | Influência selagem e enchimento | Pode separar ingredientes incompatíveis | Maior complexidade inicial | Exige qualificação adicional | Útil em terapias de maior valor agregado |
| Automação | Reduz intervenção humana | Melhora repetibilidade | Reduz custo operacional no longo prazo | Facilita rastreabilidade | Importante para produção em escala |
| Validação | Confirma consistência do processo | Minimiza desvios | Evita retrabalho | É obrigatória | Deve incluir temperatura, pressão e carga |
A tabela acima resume por que o tema não pode ser tratado isoladamente. A esterilização de bolsas IV é uma decisão de engenharia, qualidade, operação e mercado ao mesmo tempo.
O que é a produção de bolsas IV com esterilização e quais são suas principais vantagens?

A produção de bolsas IV com esterilização é o conjunto de operações industriais usado para fabricar, encher, selar, esterilizar, inspecionar e embalar bolsas destinadas à administração intravenosa. Esse processo pode atender soluções parenterais de grande volume, soluções para diálise, fluidos de irrigação e, em projetos mais sofisticados, sistemas com compartimentos internos para mistura no ponto de uso.
As principais vantagens são segurança microbiológica elevada, boa eficiência de escala, flexibilidade de apresentação, menor risco de contaminação cruzada e possibilidade de adaptar o produto às necessidades hospitalares. Em comparação com formatos mais rígidos, bolsas podem oferecer benefícios logísticos relevantes, como menor peso, melhor ocupação de pallet e menor custo de transporte, fator importante para distribuição entre centros consumidores e regiões mais distantes do Brasil.
Do ponto de vista tecnológico, fabricantes com experiência internacional costumam integrar as etapas críticas em uma mesma lógica de engenharia. A Shanghai IVEN Pharmatech Engineering, por exemplo, atua nesse tipo de projeto com soluções integradas para linhas de soluções IV, sistemas de água farmacêutica, preparo e distribuição, logística inteligente e documentação de qualificação. Esse tipo de competência tecnológica é valioso quando o cliente precisa alinhar desempenho produtivo, conformidade e expansão futura.
Para o mercado brasileiro, a vantagem adicional está na possibilidade de projetar linhas sob medida. Uma fábrica voltada ao SUS, por exemplo, pode priorizar grande volume, robustez e custo unitário. Já uma operação orientada a hospitais privados e centros de oncologia pode buscar maior diversidade de apresentações, trocas rápidas e controle rigoroso de produtos sensíveis.
Benefícios clínicos e aplicações hospitalares da produção de bolsas IV esterilizadas

Hospitais e clínicas se beneficiam diretamente da qualidade da bolsa IV produzida. Quando a esterilização é consistente e o sistema de embalagem preserva integridade e estabilidade, a instituição reduz riscos operacionais na farmácia hospitalar, ganha previsibilidade de estoque e melhora a segurança do paciente. Em UTIs, centros cirúrgicos, nefrologia, emergência e oncologia, isso tem impacto concreto no fluxo assistencial.
As aplicações clínicas mais comuns incluem soro fisiológico, glicose, soluções balanceadas, soluções para reposição eletrolítica, diálise peritoneal e fluidos para irrigação. Em modelos de maior complexidade, bolsas com compartimentos separados permitem armazenar componentes incompatíveis até o momento da ativação, reduzindo manipulação no leito e simplificando a administração.
Em cidades brasileiras com alta concentração hospitalar, como São Paulo, Curitiba, Brasília e Fortaleza, a demanda por produtos prontos para uso cresce por causa da pressão sobre equipes, necessidade de padronização e foco em redução de eventos adversos. Em regiões com logística mais desafiadora, como Norte e interior do Nordeste, a vida útil e a resistência da embalagem também ganham peso na decisão de compra.
Um benefício clínico frequentemente subestimado é a redução de erros de preparo. Quanto menor a necessidade de manipulação antes da infusão, menor a chance de dose incorreta, contaminação secundária ou perda de estabilidade. Isso explica o avanço gradual de soluções hospitalares mais convenientes e de maior valor agregado.
| Aplicação hospitalar | Tipo de solução | Exigência de esterilidade | Benefício clínico | Formato mais comum | Nível de demanda no Brasil |
|---|---|---|---|---|---|
| UTI | Soluções eletrolíticas e hidratação | Muito alta | Resposta rápida e segurança | Bolsa de grande volume | Muito alto |
| Centro cirúrgico | Irrigação e suporte volêmico | Muito alta | Padronização intraoperatória | Bolsa simples ou frasco | Alto |
| Nefrologia | Soluções para diálise | Muito alta | Estabilidade e grande escala | Bolsa especializada | Alto |
| Oncologia | Diluentes e sistemas especiais | Muito alta | Menor manipulação | Bolsa multicâmara | Médio em crescimento |
| Pronto atendimento | Reposição rápida | Alta | Praticidade operacional | Bolsa de 250 a 1000 mL | Muito alto |
| Farmácia hospitalar | Diluentes e bases de mistura | Alta | Redução de erros de preparo | Bolsa simples ou multicâmara | Alto |
Em resumo, o benefício clínico nasce na fábrica. A consistência do processo produtivo se transforma em desempenho assistencial no hospital.
Tipos comuns de produção de bolsas IV e opções de materiais de filme
Os tipos de produção variam conforme o recipiente, o material e a finalidade terapêutica. No caso das bolsas, os principais grupos incluem sistemas de câmara única para soluções estáveis, bolsas multicâmara para mistura no uso, bolsas de diálise e configurações especiais para produtos de maior sensibilidade. A seleção do filme é decisiva porque afeta esterilização, transparência, resistência mecânica, soldabilidade, permeabilidade e compatibilidade química.
No mercado, ainda se observa a preferência por filmes não PVC em muitos projetos novos, principalmente quando o objetivo é reduzir preocupações com plastificantes e melhorar o posicionamento ambiental. Também existem aplicações com estruturas multicamadas que equilibram flexibilidade, barreira e resistência térmica. Para o Brasil, onde temperatura de transporte e variação climática podem ser significativas, a robustez do material ao longo da cadeia logística merece atenção redobrada.
Fabricantes experientes costumam apoiar essa fase com testes de compatibilidade, desenho de porta, selagem e avaliação do comportamento do filme no ciclo térmico. Em projetos completos, essa integração entre material, máquina e validação reduz atrasos de comissionamento e acelera a aprovação da linha.
| Tipo de bolsa ou filme | Característica principal | Compatibilidade com esterilização | Vantagem | Limitação | Aplicação típica |
|---|---|---|---|---|---|
| Filme não PVC padrão | Boa flexibilidade | Boa para vapor validado | Ampla aceitação de mercado | Exige ajuste fino de selagem | Soluções de grande volume |
| Filme multicamada | Estrutura com barreira aprimorada | Muito boa | Melhor proteção do conteúdo | Custo mais alto | Produtos mais sensíveis |
| Bolsa de câmara única | Estrutura simples | Alta compatibilidade | Baixo custo e alto volume | Menor flexibilidade clínica | Soro fisiológico e glicose |
| Bolsa multicâmara | Ingredientes separados | Depende da engenharia do sistema | Melhora estabilidade de componentes | Maior complexidade produtiva | Nutrição e misturas especiais |
| Bolsa para diálise | Formato e conexões dedicadas | Muito boa | Adaptação clínica específica | Projeto mais especializado | Diálise peritoneal |
| Estrutura de alta transparência | Visualização facilitada | Boa | Inspeção visual eficiente | Pode ter barreira menor | Hospitais e uso geral |
A leitura correta dessa tabela ajuda a evitar um erro comum: escolher o material apenas pelo preço inicial. Em muitos casos, um filme mais robusto reduz rejeição, amplia estabilidade e melhora a rentabilidade total do projeto.
Bolsas IV multicâmara versus bolsas de câmara única: comparação detalhada
A comparação entre bolsas multicâmara e de câmara única deve considerar não apenas a embalagem, mas todo o modelo de negócio. A bolsa de câmara única é ideal para soluções simples, volumes altos e foco em custo competitivo. Ela domina grande parte do consumo hospitalar de rotina e continua relevante para fabricantes que abastecem programas públicos, distribuidores nacionais e redes hospitalares.
Já a bolsa multicâmara atende uma lógica de maior sofisticação clínica. Ao manter ingredientes separados até o momento do uso, ela amplia estabilidade de formulações que teriam vida útil reduzida se misturadas previamente. O resultado pode ser maior segurança, mais conveniência para o hospital e diferenciação comercial para o fabricante.
No entanto, a transição para multicâmara exige domínio de engenharia de filme, moldagem, selagem, controle de volumes e ativação entre compartimentos. Também costuma exigir qualificação mais extensa e uma estratégia de mercado clara, pois o custo de entrada é superior. Para indústrias brasileiras localizadas em polos como Anápolis, região metropolitana de São Paulo ou interior do Paraná, o potencial é maior quando existe acesso a clientes hospitalares de média e alta complexidade.
| Critério | Bolsa multicâmara | Bolsa de câmara única | Impacto produtivo | Impacto comercial | Melhor uso |
|---|---|---|---|---|---|
| Estrutura | Múltiplos compartimentos | Um único volume | Maior complexidade | Maior diferenciação | Produtos especiais |
| Estabilidade | Alta para componentes incompatíveis | Limitada à formulação pronta | Exige controle extra | Agrega valor | Mistura no uso |
| Custo inicial | Mais elevado | Mais baixo | Maior CAPEX | Preço final mais alto | Segmentos premium |
| Escala | Média a alta | Muito alta | Configuração mais cuidadosa | Mercado de nicho e expansão | Hospitais de alta complexidade |
| Operação hospitalar | Menos manipulação | Uso direto para soluções simples | Treinamento necessário | Melhora conveniência | UTI, oncologia, nutrição |
| Tempo de desenvolvimento | Mais longo | Mais curto | Validação mais extensa | Lançamento mais estratégico | Projetos diferenciados |
Em síntese, a câmara única é excelente para escala e competitividade. A multicâmara é uma rota para inovação, estabilidade superior em produtos específicos e posicionamento técnico mais avançado.
Tendências atuais de mercado e demanda por capacidade de produção no Brasil
O mercado brasileiro de soluções intravenosas segue impulsionado por três vetores principais: crescimento da demanda hospitalar, modernização fabril e busca por maior autonomia produtiva. O aumento de internações complexas, o envelhecimento populacional e a necessidade de respostas mais rápidas a flutuações de abastecimento reforçam a expansão da capacidade local.
Além dos grandes centros, polos industriais como Anápolis, Campinas e regiões próximas a portos estratégicos ganham relevância pela logística de importação de componentes e distribuição nacional. O Porto de Santos continua sendo um ponto-chave para equipamentos e matérias-primas, enquanto Viracopos e Guarulhos têm peso em cargas de maior urgência técnica. No Nordeste, Suape e a malha regional ampliam possibilidades para projetos que buscam capilaridade.
Há também uma tendência clara de atualização tecnológica. Fábricas novas ou em retrofit estão investindo em automação, economia de energia, rastreabilidade digital, inspeção mais precisa e integração entre produção e utilidades. No horizonte de 2026, espera-se intensificação de exigências em sustentabilidade, redução de consumo de água e calor, além de maior atenção a dados de processo para controle contínuo e auditorias.
O gráfico de linha mostra uma projeção realista de crescimento da capacidade instalada. A curva não é explosiva, mas sustentada, o que combina com o comportamento típico de investimentos farmacêuticos de médio e longo prazo.
O gráfico de barras evidencia onde a demanda é mais forte hoje: hospitais públicos e privados ainda concentram o maior consumo, enquanto nefrologia e clínicas especializadas puxam oportunidades em segmentos de maior valor.
O gráfico de área representa a migração gradual para linhas mais eficientes, com menor intervenção manual, melhor uso de energia e materiais alinhados às metas de sustentabilidade.
Entre as tendências para 2026 e os anos seguintes, merecem destaque:
- Maior digitalização de registros de lote e rastreabilidade.
- Expansão de filmes não PVC e estruturas com melhor perfil ambiental.
- Adoção mais ampla de automação integrada entre preparo, enchimento e esterilização.
- Pressão crescente por validação robusta e gestão de dados de processo.
- Projetos industriais com menor consumo específico de vapor, água e energia elétrica.
- Busca por fornecedores capazes de entregar engenharia, equipamento e suporte regulatório em conjunto.
Como escolher um fabricante ou fornecedor confiável de produção de bolsas IV esterilizadas
Escolher um fornecedor não é apenas comparar preço de máquina. O ponto central é avaliar capacidade real de entregar linha funcional, validável e sustentável para o contexto brasileiro. Isso inclui domínio do recipiente, da esterilização, das utilidades, da automação, da documentação e do suporte pós-instalação.
Na análise técnica, o comprador deve pedir histórico de projetos semelhantes, faixa de capacidade instalada, compatibilidade com materiais, desempenho em esterilização terminal, índices de rejeição, exemplos de layout e escopo claro de qualificação. Também é importante entender se o fornecedor consegue integrar sistemas de água purificada, água para injetáveis, preparo de solução, logística interna e embalagem final.
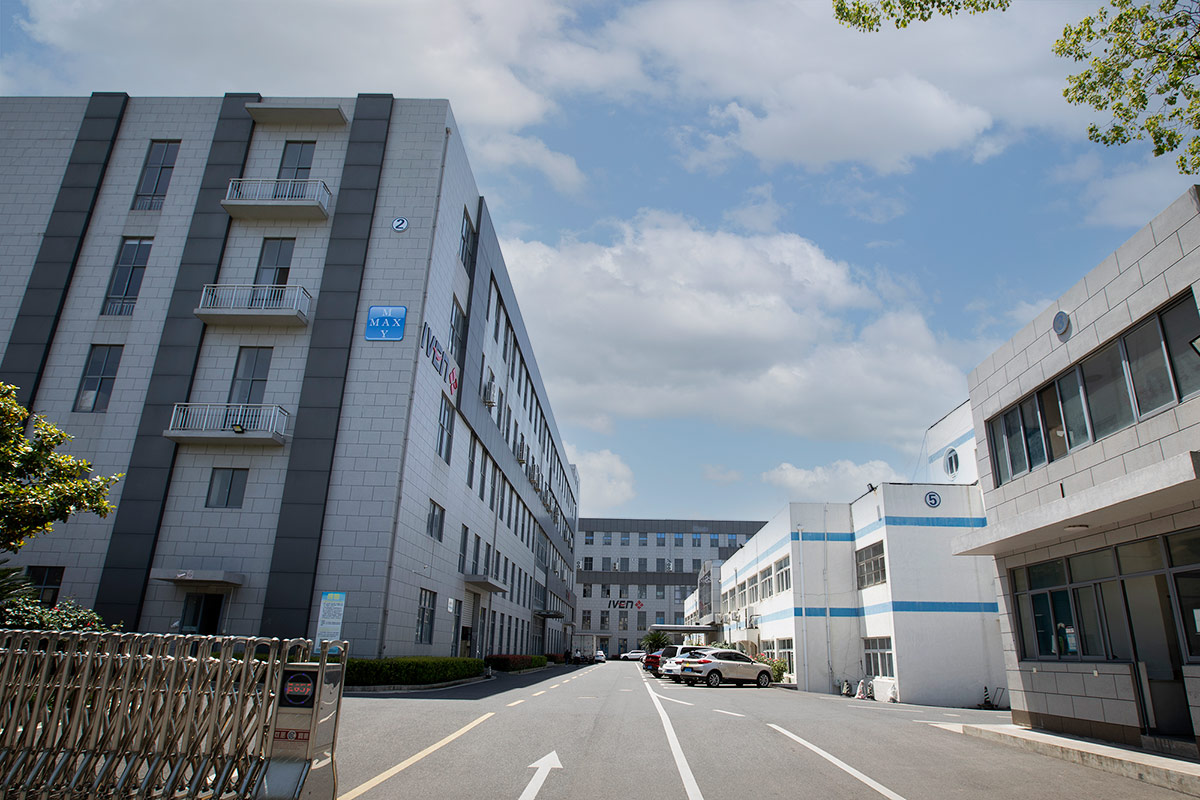
Nesse aspecto, a capacidade fabril faz diferença. A Shanghai IVEN Pharmatech Engineering mantém plantas especializadas em equipamentos farmacêuticos, tratamento de água, sistemas de transporte inteligente e equipamentos para consumíveis médicos. Para o cliente brasileiro, isso indica maior controle sobre componentes essenciais e melhor coerência entre as partes do projeto, em vez de simples montagem de itens de origens dispersas.
Outro fator crítico é o serviço. Um bom fornecedor deve apoiar desde estudo de viabilidade, desenho de engenharia e customização até instalação, comissionamento, treinamento e suporte pós-venda. Em projetos complexos, a disponibilidade de documentação, transferência de tecnologia e assistência durante qualificação pode reduzir de forma decisiva o tempo até o início comercial.
| Critério de escolha | O que verificar | Sinal positivo | Sinal de alerta | Impacto no projeto | Peso recomendado |
|---|---|---|---|---|---|
| Experiência setorial | Projetos de soluções IV e esterilização | Casos comprovados | Pouca referência prática | Reduz risco técnico | Muito alto |
| Conformidade | Documentação e padrões aplicáveis | Estrutura de validação clara | Escopo indefinido | Evita atrasos regulatórios | Muito alto |
| Integração de utilidades | Água, vapor, preparação e distribuição | Fornecimento coordenado | Dependência excessiva de terceiros | Melhora consistência | Alto |
| Suporte local | Resposta técnica e treinamento | Plano de atendimento definido | Suporte lento | Reduz parada de linha | Alto |
| Customização | Adequação ao mercado brasileiro | Layout e capacidade ajustáveis | Modelo engessado | Aumenta aderência operacional | Alto |
| Custo total | Equipamento, instalação e vida útil | Transparência no escopo | Preço baixo sem cobertura completa | Protege ROI | Muito alto |
Para conhecer melhor o perfil institucional e a experiência global do parceiro, o comprador pode visitar a página institucional da empresa. Se o objetivo for avaliar projetos completos para novas fábricas ou expansões, vale analisar também as soluções de engenharia integrada para plantas farmacêuticas. Em fases mais objetivas de comparação técnica, um ponto útil é revisar o portfólio de equipamentos e sistemas disponíveis e, quando houver um escopo inicial, solicitar contato técnico direto pela área de atendimento comercial e de engenharia.
Custo de investimento, planejamento orçamentário e análise de ROI
O investimento em uma linha de produção de bolsas IV esterilizadas varia amplamente conforme capacidade, tipo de bolsa, nível de automação, utilidades incluídas, escopo de qualificação e infraestrutura existente. Um erro comum é calcular apenas o preço da máquina principal. Na prática, o CAPEX inclui preparação de solução, sistemas de água, geração de vapor limpo, HVAC, esterilização, áreas limpas, laboratório, inspeção, embalagem, utilidades e serviços de validação.
Para o Brasil, o orçamento precisa ainda considerar tributação, frete internacional, desembaraço, câmbio, adequações civis, treinamento, estoque inicial de sobressalentes e cronograma de certificação. Dependendo do porto de entrada e da localização da planta, o impacto logístico pode ser relevante. Uma fábrica próxima a Santos ou a corredores logísticos do Sudeste pode ter vantagem no recebimento de equipamentos pesados; já unidades mais afastadas devem planejar com mais folga transporte interno e instalação.
O ROI normalmente melhora quando a linha é desenhada para alta disponibilidade, baixa rejeição e expansão futura. Em outras palavras, uma solução mais barata no início pode sair mais cara se gerar desperdício, limitação de capacidade ou retrabalho regulatório.
| Item de investimento | Faixa de peso no CAPEX | Impacto no prazo | Influência no ROI | Risco se subdimensionado | Comentário |
|---|---|---|---|---|---|
| Linha de formação, enchimento e selagem | Muito alta | Alta | Muito alta | Gargalo produtivo | Núcleo da capacidade da planta |
| Esterilização e acessórios | Alta | Alta | Muito alta | Falha de conformidade | Deve ser validado com carga real |
| Sistemas de água e vapor | Alta | Média | Alta | Instabilidade de processo | Base da qualidade farmacêutica |
| HVAC e áreas limpas | Média a alta | Alta | Alta | Desvio ambiental | Essencial para operação estável |
| Qualificação e documentação | Média | Média | Alta | Atraso de liberação | Evita retrabalho regulatório |
| Treinamento e pós-venda | Baixa a média | Baixa | Média a alta | Paradas e erros operacionais | Subestimado em muitos projetos |
Uma forma prática de planejar orçamento é dividir o projeto em cinco blocos: processo, utilidades, construção, validação e operação inicial. Esse modelo facilita comparação entre fornecedores e melhora a visão do custo total de propriedade.
O gráfico comparativo ilustra um ponto importante: fornecedores integrados tendem a performar melhor em tecnologia, validação e serviço, mesmo que nem sempre apresentem o menor preço nominal.
Considerações principais e riscos potenciais ao investir em produção de bolsas IV esterilizadas
Os principais riscos estão ligados a incompatibilidade entre formulação e filme, seleção inadequada do ciclo de esterilização, layout improdutivo, documentação insuficiente, dependência excessiva de fornecedores dispersos e subestimação do tempo de validação. Em muitos projetos, o problema não nasce na máquina em si, mas na falta de coerência entre engenharia, produto e mercado-alvo.
Outro risco relevante é desenhar a planta para o presente e esquecer 2026 em diante. O setor caminha para maior cobrança de eficiência energética, gestão de água, redução de resíduos e digitalização dos dados. Investir em uma linha sem possibilidades de expansão, integração de dados ou atualização de utilidades pode comprometer competitividade em poucos anos.
Do ponto de vista de fabricação, vale buscar parceiros com experiência comprovada em produção seriada de equipamentos, uso de materiais duráveis e domínio de linhas IV em diferentes recipientes. Empresas com histórico consistente tendem a entregar melhor estabilidade mecânica, maior vida útil e padronização de componentes, fatores relevantes para manutenção e disponibilidade da planta.
Na esfera de serviço, o suporte completo é um diferencial real. A Shanghai IVEN Pharmatech Engineering atua com acompanhamento desde viabilidade e projeto até instalação, comissionamento, qualificação, treinamento e otimização. Em um mercado como o brasileiro, no qual cronograma, documentação e adaptação regulatória pesam muito, essa abrangência reduz risco de atraso e custo oculto.
Entre os pontos que merecem checklist antes do investimento, destacam-se:
- Comprovação de compatibilidade entre solução, filme e esterilização.
- Escopo detalhado de qualificação, aceitação e documentação.
- Planejamento de utilidades farmacêuticas para expansão futura.
- Disponibilidade de assistência técnica e peças críticas.
- Estratégia comercial alinhada ao tipo de bolsa e ao canal hospitalar.
- Avaliação completa do custo total de propriedade, não apenas do preço inicial.
Em termos de política e sustentabilidade, a tendência até 2026 é combinar conformidade sanitária mais rigorosa com metas ambientais mais claras. Isso deve favorecer projetos com melhor eficiência térmica, reaproveitamento racional de recursos, automação de registros e materiais com perfil ambiental mais competitivo.
Perguntas frequentes
1. Qual é o método mais comum de esterilização para bolsas IV?
O mais comum é a esterilização terminal por calor úmido, desde que a formulação e o material da bolsa suportem o ciclo validado. Ela é amplamente adotada por oferecer alta segurança microbiológica.
2. Toda solução IV pode usar o mesmo filme de bolsa?
Não. A escolha depende de compatibilidade química, resistência térmica, barreira, transparência, soldabilidade e estudos de estabilidade. O filme deve ser selecionado junto com o processo.
3. Quando vale a pena investir em bolsas multicâmara?
Quando a formulação contém componentes incompatíveis em mistura prévia, quando há busca por maior estabilidade ou quando o mercado-alvo valoriza conveniência e menor manipulação hospitalar.
4. O que mais pesa no custo de uma nova linha?
Além da máquina principal, pesam fortemente esterilização, sistemas de água e vapor, HVAC, áreas limpas, qualificação, instalação e adequações de infraestrutura.
5. É melhor comprar equipamentos isolados ou uma solução integrada?
Para muitos projetos farmacêuticos, a solução integrada tende a reduzir risco de interface, acelerar validação e facilitar responsabilidade técnica única, especialmente em linhas complexas.
6. Quais regiões do Brasil são mais estratégicas para esse investimento?
Sudeste e Centro-Oeste concentram vantagens em mercado, logística e polos farmacêuticos, com destaque para São Paulo, Campinas e Anápolis. Porém, projetos em outras regiões podem ser competitivos quando focam distribuição regional.
7. Como avaliar a confiabilidade de um fornecedor internacional?
Verifique histórico de projetos, capacidade fabril, escopo de documentação, experiência regulatória, suporte pós-venda e clareza do cronograma. Referências reais e visitas técnicas ajudam muito.
8. Quais tendências devem orientar decisões a partir de 2026?
Automação mais profunda, rastreabilidade digital, sustentabilidade, eficiência energética, filmes com melhor perfil ambiental e maior integração entre processo, utilidades e dados.
9. Uma linha de bolsas IV pode ser adaptada para diferentes volumes?
Sim, em muitos casos. Mas a flexibilidade real depende do projeto da linha, das ferramentas, do sistema de enchimento, do filme e das limitações do ciclo de esterilização.
10. Como iniciar um projeto com menor risco?
O melhor caminho é começar com estudo de viabilidade técnica e econômica, definição clara do portfólio, análise regulatória e discussão detalhada do escopo com um parceiro de engenharia experiente.
Para fabricantes brasileiros que desejam entrar ou expandir no segmento, o caminho mais seguro é tratar esterilização de bolsas IV como uma plataforma completa de produção, e não como um equipamento isolado. Quando tecnologia, fabricação e serviços caminham juntos, o resultado tende a ser uma linha mais estável, validável e preparada para a evolução do mercado hospitalar no Brasil.
Sobre o autor
Somos a IVEN Pharmatech Engineering, uma equipe dedicada a fornecer soluções farmacêuticas e médicas completas em todo o mundo. Com décadas de experiência, especializamo-nos em maquinário avançado, projetos integrados de fábricas e suporte integral ao longo de todo o ciclo de vida do produto, ajudando nossos clientes a alcançar uma produção eficiente, em conformidade com as normas e de alta qualidade.
Compartilhar
Related Insights
-
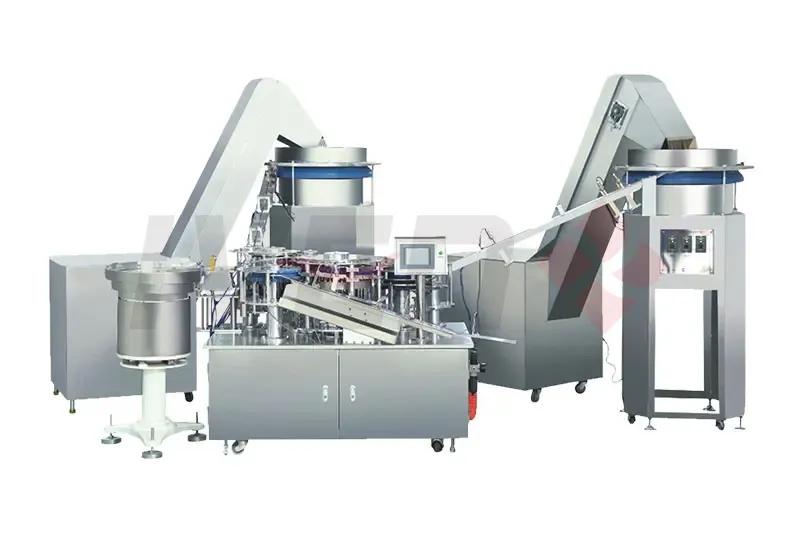
Máquina de Seringa Pré-preenchida para Heparina no Brasil
A máquina de seringa pré-preenchida para heparina é um sistema crítico para fabricantes farmacêuticos e de dispositivos médicos que buscam ampliar capacidade, elevar precisão de envase e cumprir requisitos regulatórios rigorosos no Brasil. Em linhas modernas, esse equipamento integra alimentação de seringas, desnestagem, inspeção, envase asséptico, colocação de êmbolo, fechamento, rotulagem e, em muitos projetos, rastreabilidade eletrônica. Para operações em polos como São Paulo, Campinas, Anápolis, Rio de Janeiro e região metropolitana de Belo Horizonte, a escolha correta influencia produtividade, conformidade sanitária, perdas de produto e retorno sobre o investimento.
No mercado brasileiro, a demanda por apresentações injetáveis prontas para uso cresce por fatores clínicos e operacionais: redução de erros de dosagem, mais conveniência hospitalar, menor manipulação na farmácia clínica e melhor padronização logística. No caso da heparina, utilizada amplamente em hospitais, centros cirúrgicos, unidades de terapia intensiva, hemodiálise e procedimentos intervencionistas, a seringa pré-preenchida oferece vantagens relevantes de segurança e rapidez de administração. Por isso, fabricantes nacionais e internacionais analisam esse tipo de linha ao estruturar novas plantas ou modernizar instalações existentes próximas a corredores logísticos como o Porto de Santos, o Porto de Itajaí, Suape e os aeroportos de Viracopos e Guarulhos.
Ao avaliar um projeto, não basta comparar velocidade nominal. É necessário examinar compatibilidade com heparina sódica ou outras formulações anticoagulantes, faixa de volume, tecnologia de bomba, controle de partículas, integração com isolador ou sistema de barreira restrita, validação, limpeza, troca de formato, manutenção e disponibilidade de suporte local. Empresas que pretendem investir em linhas completas frequentemente buscam parceiros com experiência em engenharia farmacêutica, integração de utilidades, documentação e qualificação. Nesse contexto, a história e a experiência internacional da IVEN Pharmatech Engineering chamam atenção de grupos que desejam unir equipamento, engenharia e conformidade em um único fornecedor.
Em termos práticos, a máquina de seringa pré-preenchida para heparina é uma linha automatizada destinada ao envase asséptico de heparina em seringas previamente esterilizadas, seguida de fechamento, controle em processo e preparação para embalagem secundária. Ela é avaliada por grandes empresas porque afeta diretamente cinco indicadores decisivos: precisão volumétrica, esterilidade, produtividade, rastreabilidade e custo unitário.
No Brasil, onde o ambiente regulatório exige documentação robusta, qualificação de equipamentos e aderência às boas práticas de fabricação, esse investimento tende a ser justificado quando a empresa enfrenta aumento de demanda hospitalar, necessidade de reduzir intervenções manuais ou intenção de entrar em nichos de maior valor agregado. Em comparação com frascos ou ampolas, a apresentação em seringa pré-preenchida simplifica a etapa de preparo e diminui riscos de erro clínico.
Para laboratórios que exportam ou planejam exportar para América Latina, Oriente Médio, Europa ou África, a seleção de uma plataforma com desenho sanitário adequado e documentação alinhada a requisitos internacionais pode facilitar auditorias e aprovações futuras. Em projetos complexos, muitos clientes preferem um parceiro capaz de ir além da máquina isolada e entregar conceito de planta, fluxo de materiais, utilidades farmacêuticas, qualificação e treinamento. É por isso que alguns grupos analisam soluções integradas e projetos completos para plantas farmacêuticas, especialmente quando precisam reduzir risco de cronograma.
Fator de decisãoImpacto operacionalImpacto regulatórioImpacto financeiroPrecisão de envaseMenos variação entre dosesMelhor consistência de loteRedução de desperdício de heparinaProcesso assépticoMenor intervenção humanaMaior segurança microbiológicaMenos risco de rejeição de loteAutomaçãoMaior velocidade e repetibilidadeRegistros eletrônicos mais completosMenor custo por unidade em escalaInspeção integradaDetecção precoce de desviosSuporte à liberação de loteMenos retrabalhoTroca de formatoFlexibilidade produtivaValidação de múltiplas apresentaçõesMelhor uso da capacidade instaladaSuporte técnicoParadas mais curtasDocumentação e manutenção rastreáveisMenor custo total de propriedadeA tabela acima resume por que esse tipo de equipamento é tratado como investimento estratégico e não apenas como compra de máquina. Em produtos estéreis, cada detalhe de processo repercute em qualidade, produtividade e capacidade comercial.
Trata-se de um sistema de produção para medicamentos injetáveis em apresentação de dose pronta. A linha recebe seringas esterilizadas em ninhos ou bandejas, executa a alimentação automática, remove recipientes do suporte, realiza o enchimento com heparina em condições controladas, insere êmbolo ou dispositivo de fechamento, faz inspeções em processo e envia o produto para rotulagem e embalagem.
Na prática farmacêutica, ela é usada para fabricar apresentações hospitalares e clínicas que exigem rapidez de aplicação e precisão de dose. A heparina é um dos casos clássicos, pois seu uso é sensível à dosagem e ao contexto assistencial. Em centros de hemodiálise de cidades como Recife, Curitiba e Porto Alegre, além de hospitais de alta complexidade em São Paulo e Brasília, a disponibilidade de seringas prontas pode agilizar rotinas e padronizar protocolos.
Os principais módulos de uma linha costumam incluir:
Dependendo do escopo, a solução pode ser fornecida como equipamento individual ou como linha completa interligada a sistemas de água purificada, água para injetáveis, preparação de solução, salas limpas e logística interna. Fabricantes que buscam esse nível de integração geralmente consultam um portfólio de equipamentos farmacêuticos antes de definir arquitetura final da planta.
EtapaFunçãoPonto críticoResultado esperadoEntrada de seringasAlimentar recipientes esterilizadosIntegridade do ninhoFluxo contínuo sem danosDesnestagemSeparar e posicionar cada seringaAlinhamento mecânicoTransferência estávelEnvaseDosar a heparinaExatidão volumétricaUniformidade entre unidadesInserção de êmboloFechar o sistema primárioForça e profundidadeVedação confiávelInspeçãoVerificar presença e conformidadeSensores e visãoSegregação de defeitosSaída para embalagemPreparar rastreabilidade e expediçãoIntegração de dadosLote pronto para embalagemEssa sequência mostra que a máquina atua como elo entre formulação estéril e acondicionamento final, sendo determinante para a robustez do processo.
O uso mais evidente é o envase de heparina para administração pronta em ambiente hospitalar. Contudo, os benefícios vão além da conveniência clínica. A apresentação pré-preenchida reduz manipulações no ponto de uso, favorece padronização de dose e diminui etapas na cadeia interna do hospital. Isso pode ser especialmente valioso em compras públicas e privadas, nas quais os setores de suprimentos procuram produtos com boa relação entre segurança, tempo de preparo e confiabilidade de fornecimento.
Do ponto de vista industrial, os principais ganhos estão ligados à reprodutibilidade. Uma linha bem projetada reduz variabilidade de envase, minimiza contato manual, melhora a rastreabilidade e favorece controle estatístico do processo. Para empresas instaladas em polos industriais de Goiás, interior paulista e eixo Sul-Sudeste, isso significa maior competitividade em licitações, contratos hospitalares e distribuição para redes privadas.
Além disso, máquinas modernas oferecem recursos como receitas digitais, troca rápida de formato, monitoramento de alarmes, integração com sistemas supervisórios e preparação para manutenção preditiva. Em um cenário de 2026, esse conjunto tecnológico tende a ganhar importância devido à pressão por eficiência, energia, sustentabilidade e conformidade documental.
AplicaçãoBenefício principalImpacto para o usuário finalImpacto para o fabricanteHospitais de alta complexidadeAgilidade na administraçãoMenor tempo de preparoMaior valor agregado do produtoHemodiálisePadronização de doseMais consistência de protocoloDemanda previsível e recorrenteCentros cirúrgicosDisponibilidade imediataFluxo clínico mais rápidoMelhor posicionamento comercialUnidades de terapia intensivaRedução de manipulaçãoSegurança operacionalMenos desvios por processo manualDistribuição privadaApresentação premiumFacilidade de usoDiferenciação de portfólioExportação regionalPadronização internacionalConfiabilidade do produtoAcesso a novos mercadosA tabela reforça que a decisão de investir não depende apenas da fábrica; depende também do tipo de cliente atendido e do posicionamento estratégico do medicamento dentro do portfólio.
var contextoLinhaMercado = document.getElementById(‘graficoLinhaMercado’).getContext(‘2d’);var graficoLinhaMercado = new Chart(contextoLinhaMercado, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crescimento estimado do mercado brasileiro de linhas para seringas pré-preenchidas’,data: [42, 48, 55, 63, 72, 84],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de linha ilustra uma trajetória plausível de expansão do investimento industrial no Brasil. Embora cada segmento tenha dinâmica própria, a tendência geral aponta crescimento sustentado puxado por produtos estéreis de maior valor e modernização de plantas.
Não existe um único modelo ideal para todos os projetos. As especificações variam conforme volume de envase, formato de seringa, capacidade horária, estratégia de contenção asséptica, nível de automação e plano de expansão futura. A primeira distinção importante está entre linhas compactas para lotes médios e linhas de alta velocidade para fabricantes com contratos hospitalares amplos ou estratégia exportadora.
Também é essencial decidir entre diferentes tecnologias de dosagem. Bombas peristálticas costumam oferecer flexibilidade e facilidade de troca, enquanto sistemas a pistão podem ser preferidos em determinadas faixas de precisão e comportamento reológico. Para heparina, a avaliação deve considerar viscosidade, formação de espuma, sensibilidade do produto e limpeza entre campanhas.
Outra escolha importante envolve a barreira asséptica. Projetos mais avançados normalmente consideram isolador ou sistema de barreira restrita, sobretudo quando o objetivo é reduzir intervenção humana e fortalecer robustez microbiológica.
Tipo de linhaFaixa de capacidadeUso mais comumVantagemLimitaçãoCompactaBaixa a médiaLotes menores e entrada de mercadoMenor investimento inicialExpansão limitadaModularMédiaFabricantes com múltiplas apresentaçõesFlexibilidade de configuraçãoIntegração exige bom projetoAlta velocidadeMédia a altaGrandes contratos hospitalaresMenor custo unitário em escalaMaior exigência de utilidadesCom isoladorVariávelProdutos estéreis críticosMaior proteção assépticaInvestimento superiorCom sistema de barreira restritaVariávelAtualização de plantas existentesBoa relação entre segurança e custoDepende da disciplina operacionalLinha integrada completaMédia a altaProjetos novos ou expansão amplaFluxo contínuo e documentação unificadaPrazo de implantação mais complexoNa avaliação técnica, o comprador deve pedir dados sobre repetibilidade de dose, perdas de partida, taxa de rejeição, tempo de troca, consumo de ar comprimido, compatibilidade com ninho e seringas, integração com inspeção por visão e arquitetura de dados. Empresas experientes em engenharia farmacêutica costumam apoiar essa fase com estudos de fluxo e especificação de utilidades.
Em capacidades tecnológicas, a IVEN Pharmatech Engineering se destaca por atuar com linhas de envase e embalagem, sistemas de água farmacêutica, preparação de soluções e logística inteligente para fábricas de medicamentos e dispositivos médicos. Para grupos brasileiros que desejam comparar alternativas técnicas, essa abordagem integrada ajuda a evitar incompatibilidades entre equipamento principal, utilidades e layout.
var contextoBarrasDemanda = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(contextoBarrasDemanda, {type: ‘bar’,data: {labels: [‘Hospitais’, ‘Hemodiálise’, ‘Centros cirúrgicos’, ‘Clínicas especializadas’, ‘Distribuidores’, ‘Exportação’],datasets: [{label: ‘Demanda relativa por apresentações pré-preenchidas’,data: [88, 76, 69, 54, 61, 47],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de barras evidencia quais canais tendem a puxar mais a demanda por seringas pré-preenchidas no mercado brasileiro. Hospitais e hemodiálise aparecem como vetores centrais, o que influencia definição de capacidade produtiva e política comercial.
A comparação mais comum ocorre entre seringa pré-preenchida, frasco-ampola, ampola e, em alguns casos, bolsas ou cartuchos. Cada formato possui vantagens próprias. O frasco-ampola costuma ser versátil para múltiplas dosagens e uso institucional, mas exige etapa adicional de aspiração ou preparo. A ampola tem tradição em determinados mercados, porém oferece menor praticidade clínica. Já a seringa pré-preenchida privilegia prontidão de uso e padronização.
Para heparina, a escolha depende da estratégia comercial e do perfil do cliente. Se a empresa atende hospitais que valorizam rapidez e redução de manipulação, a seringa pré-preenchida pode ser a melhor decisão. Se o foco está em formatos mais econômicos para distribuição ampla e sensível a preço, pode ser necessário avaliar um mix de apresentações.
CritérioSeringa pré-preenchidaFrasco-ampolaAmpolaComentárioProntidão de usoMuito altaMédiaMédiaImportante para ambiente hospitalarPrecisão da doseAltaDepende do preparoDepende do preparoVantagem clara da seringaComplexidade da linhaAltaMédiaMédiaRequer maior automaçãoValor agregadoAltoMédioMédioFavorece diferenciaçãoCusto inicial de investimentoMaiorIntermediárioIntermediárioPrecisa de análise de retornoSegurança operacional no usoAltaMédiaMédiaMenos manipulação clínicaEssa comparação mostra que a decisão não é apenas técnica, mas também comercial. Em muitos casos, a seringa pré-preenchida convive com outras apresentações dentro da mesma estratégia de portfólio.
O mercado brasileiro de tecnologia para injetáveis vive um ciclo de modernização impulsionado por três forças: crescimento da demanda por medicamentos estéreis de maior conveniência, atualização regulatória e busca por eficiência operacional. A expansão de hospitais privados, a consolidação de redes de saúde, a interiorização de serviços de alta complexidade e o fortalecimento de polos industriais em São Paulo, Goiás, Paraná e Santa Catarina sustentam esse movimento.
Para 2026, três tendências merecem destaque. A primeira é a digitalização da manufatura, com mais sensores, análise de dados, manutenção preditiva e integração entre produção, qualidade e rastreabilidade. A segunda é a pressão por sustentabilidade, incluindo menor desperdício de produto, uso racional de energia, otimização de ar comprimido e projetos de limpeza mais eficientes. A terceira é a preferência por soluções que permitam qualificação e conformidade mais rápidas, reduzindo o tempo entre instalação e produção comercial.
Em termos de política e regulação, cresce a exigência por documentação consistente, integridade de dados e desenho de processo que minimize intervenção manual. Isso favorece linhas automatizadas e fornecedores com histórico em normas internacionais. Para empresas brasileiras com planos de exportação, a robustez do dossiê técnico do equipamento pode ser tão importante quanto a velocidade nominal.
var contextoAreaTendencias = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(contextoAreaTendencias, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participação de linhas com maior automação e barreira asséptica’,data: [28, 33, 39, 47, 56, 66],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de área representa a mudança gradual do mercado para plataformas mais automatizadas e com barreiras assépticas reforçadas. Essa transição tende a acelerar conforme crescem auditorias, pressão competitiva e metas de produtividade.
Nas capacidades fabris, a IVEN Pharmatech Engineering opera unidades especializadas em equipamentos de envase e embalagem, sistemas de tratamento de água, transporte inteligente e linhas para consumíveis médicos. Para compradores do Brasil, isso sinaliza capacidade de produção estruturada e possibilidade de desenvolver soluções customizadas, algo importante quando o projeto exige integração de diversas disciplinas.
Selecionar um fornecedor confiável exige uma análise multidimensional. O primeiro ponto é a competência regulatória: documentação técnica, protocolos de qualificação, rastreabilidade de componentes, qualidade de solda e acabamento sanitário, além de experiência com normas amplamente aceitas no setor farmacêutico. O segundo ponto é a experiência comprovada em linhas estéreis e não apenas em automação genérica.
Também vale investigar a capacidade de personalização. O mercado brasileiro apresenta particularidades de embalagem, requisitos internos de validação, disponibilidade de operadores e restrições de layout. Fornecedores que conseguem adaptar alimentação, interfaces, tamanhos de lote, inspeção e integração com salas limpas costumam entregar melhor resultado.
Outro critério crítico é a estrutura de serviços. Em equipamentos de alta complexidade, o desempenho ao longo dos anos depende de instalação, comissionamento, qualificação, treinamento, peças de reposição e suporte remoto ou presencial. Um parceiro sólido deve ajudar desde a fase de viabilidade até o arranque produtivo.
Critério de seleçãoO que verificarSinal positivoSinal de alertaExperiência setorialProjetos em injetáveis estéreisCasos documentadosReferências genéricas demaisConformidade técnicaDocumentação e qualificaçãoProtocolos clarosLacunas documentaisCapacidade de customizaçãoAdequação ao layout e produtoSoluções sob medidaModelo rígido sem adaptaçãoSuporte local e remotoTreinamento e assistênciaPlano de serviço definidoResposta lenta e indefinidaCapacidade fabrilEscala de produção do fornecedorEstrutura especializadaTerceirização excessivaCusto total de propriedadePeças, energia, manutençãoTransparência de custosPreço baixo com incertezas futurasEm serviços, a IVEN oferece apoio que pode abranger consultoria de viabilidade, desenho de engenharia, seleção e customização de equipamentos, instalação, comissionamento, qualificação, treinamento e assistência pós-venda. Para empresas brasileiras, essa abordagem reduz o risco de comprar uma máquina tecnicamente boa, mas sem sustentação operacional no longo prazo. Caso deseje discutir um projeto específico, é possível entrar em contato com a equipe técnica.
var contextoComparacaoFornecedor = document.getElementById(‘graficoComparacaoFornecedor’).getContext(‘2d’);var graficoComparacaoFornecedor = new Chart(contextoComparacaoFornecedor, {type: ‘bar’,data: {labels: [‘Conformidade’, ‘Customização’, ‘Integração’, ‘Suporte’, ‘Escalabilidade’, ‘Custo total’],datasets: [{label: ‘Peso relativo na comparação de fornecedores’,data: [92, 78, 84, 88, 73, 81],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico comparativo ajuda a visualizar quais fatores geralmente pesam mais na seleção de fornecedor. Conformidade, suporte e capacidade de integração costumam ter impacto maior do que apenas o preço inicial.
O investimento em uma linha desse tipo varia conforme capacidade, grau de automação, barreira asséptica, nível de inspeção, integração com embalagem e complexidade do projeto. Além do equipamento principal, o orçamento precisa considerar instalação, utilidades, qualificação, peças sobressalentes, treinamento, obras civis, adaptação de salas limpas e eventuais custos logísticos de importação pelos portos de Santos, Paranaguá ou Itajaí.
No Brasil, muitas empresas subestimam o custo total do projeto ao focar apenas no preço da máquina. A análise correta deve incluir custo total de propriedade ao longo de cinco a dez anos, contemplando consumo energético, descartes, manutenção preventiva, disponibilidade de peças, tempo de parada e produtividade real após qualificação.
O retorno sobre o investimento normalmente melhora quando há pelo menos três condições: demanda consistente, portfólio com valor agregado superior e processo com baixa taxa de rejeição. Se a empresa vende para hospitais de grande porte, operadoras, clínicas de hemodiálise ou canais com exigência de padronização, a seringa pré-preenchida pode gerar prêmio comercial suficiente para acelerar o retorno.
Item orçamentárioPeso típico no projetoRisco de subestimaçãoObservaçãoEquipamento principalAltoMédioDepende da configuração técnicaInstalação e comissionamentoMédioAltoInclui equipe e tempo de campoQualificação e documentaçãoMédioAltoEssencial para início comercialUtilidades e salas limpasAltoAltoPode superar expectativas iniciaisTreinamento e reposiçãoBaixo a médioMédioImpacta disponibilidade futuraLogística e tributosVariávelAltoDepende da rota e regime fiscalUm estudo financeiro sólido deve simular cenários conservador, base e otimista. Também vale estimar o ganho indireto por redução de desperdício, menor retrabalho e melhor posicionamento em licitações. Em muitos casos, esses benefícios intangíveis tornam o projeto mais robusto do que a análise puramente baseada em produção horária.
Os riscos mais comuns aparecem em cinco áreas: produto, processo, engenharia, cronograma e pós-venda. No produto, a empresa deve confirmar compatibilidade da formulação com materiais de contato, estabilidade e comportamento durante envase. No processo, é necessário validar precisão, integridade do fechamento e desempenho microbiológico. Na engenharia, erros de layout e utilidades podem gerar gargalos difíceis de corrigir depois.
O cronograma é outro ponto crítico. A importação de equipamentos, o desembaraço, a instalação e a qualificação podem sofrer atrasos se o projeto não tiver governança forte. Além disso, a indisponibilidade de operadores treinados ou de técnicos de manutenção especializados pode reduzir a velocidade de rampa produtiva.
Por isso, fabricantes experientes costumam estruturar o investimento em fases: estudo de viabilidade, especificação de usuário, desenho conceitual, validação do fornecedor, execução, qualificação e suporte pós-partida. Essa disciplina reduz desvios e melhora previsibilidade.
RiscoConsequênciaProbabilidade sem planejamentoMedida preventivaIncompatibilidade do produtoPerda de estabilidade ou falhas de envaseMédiaTestes prévios e estudo de materiaisLayout inadequadoFluxo ineficiente e retrabalhoAltaEngenharia detalhada antecipadaDocumentação insuficienteAtraso na qualificaçãoMédiaPlano documental desde a compraSuporte fracoParadas longasMédiaContrato de assistência definidoCapacidade mal dimensionadaOciosidade ou gargaloAltaEstudo de demanda realistaCusto oculto de utilidadesEstouro de orçamentoAltaLevantamento técnico completoAo considerar riscos, é importante lembrar que fornecedores com experiência internacional costumam ter vantagem em antecipar problemas de integração e conformidade. Em projetos mais complexos, a diferença entre um cronograma estável e um projeto atrasado geralmente está na qualidade do planejamento inicial e no nível de serviço ao longo de toda a implantação.
1. A máquina de seringa pré-preenchida para heparina serve apenas para heparina?Não necessariamente. Muitas linhas são configuráveis para outras soluções injetáveis compatíveis, desde que haja avaliação técnica de produto, materiais, volume e estratégia de limpeza ou campanha.
2. Qual capacidade é adequada para o mercado brasileiro?Depende do canal atendido. Empresas focadas em hospitais regionais podem iniciar com capacidade média, enquanto fabricantes com planos de distribuição nacional ou exportação costumam buscar linhas modulares ou de alta velocidade.
3. É melhor comprar só a máquina ou uma solução completa?Se a planta já possui infraestrutura validada e equipe experiente, uma máquina isolada pode funcionar. Em projetos novos ou expansões complexas, a solução integrada geralmente reduz risco de incompatibilidade entre utilidades, layout, documentação e cronograma.
4. Quais cidades brasileiras mais influenciam a logística desse investimento?São Paulo e Campinas pela concentração industrial e aeroportuária; Santos pela principal porta marítima; Anápolis pelo polo farmacêutico; Curitiba, Joinville e Itajaí pelo eixo industrial do Sul; além de Recife e Suape para distribuição no Nordeste.
5. O que mais pesa: preço ou conformidade?Em produtos estéreis, conformidade e estabilidade operacional quase sempre pesam mais. Um preço inicial menor pode resultar em custos maiores com atrasos, rejeições, retrabalho e manutenção.
6. Quais tendências devem ser observadas até 2026?Maior automação, integração digital, monitoramento de dados em tempo real, desenho asséptico reforçado, eficiência energética, menor consumo de utilidades e crescente valorização de documentação robusta para auditorias e exportação.
7. Como avaliar a robustez de um fornecedor internacional?Verifique histórico de projetos, capacidade de fabricação, experiência regulatória, referências em linhas estéreis, qualidade da documentação, escopo de treinamento e estrutura de assistência técnica durante todo o ciclo do projeto.
8. Qual é o principal diferencial de um parceiro de engenharia completo?A capacidade de conectar máquina, utilidades, fluxo de materiais, qualificação e treinamento em uma única visão. Isso reduz interfaces críticas e ajuda a cumprir prazo, orçamento e desempenho.
9. A IVEN pode apoiar projetos para o Brasil?A empresa atua internacionalmente com soluções de engenharia e equipamentos para a indústria farmacêutica e de dispositivos médicos, incluindo linhas de envase, sistemas de água farmacêutica e projetos integrados. Para discutir necessidades específicas do mercado brasileiro, o ideal é falar com a equipe comercial e técnica.
10. Qual é a conclusão prática para um comprador brasileiro?Se a sua estratégia envolve medicamentos estéreis de maior valor agregado, clientes hospitalares exigentes e expansão produtiva com foco em conformidade, a máquina de seringa pré-preenchida para heparina pode ser um investimento altamente coerente. A chave está em escolher a configuração certa, validar a demanda e trabalhar com um fornecedor capaz de entregar tecnologia, fabricação e serviço de forma integrada.
-

Linha industrial de frascos IV para antibióticos no Brasil
A linha de frascos IV para antibióticos é um sistema industrial completo usado para lavar, esterilizar, encher, tamponar, selar, inspecionar e embalar soluções ou pós antibióticos destinados à administração intravenosa em frascos de vidro. No Brasil, esse tipo de tecnologia é especialmente relevante para fabricantes que desejam ampliar capacidade, elevar conformidade regulatória e reduzir perdas de produção em plantas localizadas em polos como São Paulo, Campinas, Anápolis, Goiânia, Rio de Janeiro e regiões logísticas ligadas aos portos de Santos, Itajaí e Suape.
Na prática, quando uma empresa farmacêutica avalia modernização, exportação ou substituição de equipamentos antigos, a linha de frascos IV para antibióticos aparece como um dos investimentos mais críticos. Isso acontece porque antibióticos injetáveis exigem alto nível de controle de contaminação, precisão de dosagem, rastreabilidade de lote e estabilidade do produto. Uma solução bem configurada pode integrar preparo de solução, lavagem de frascos, túnel de despirogenização, envase asséptico, fechamento, inspeção visual, rotulagem e acondicionamento final.
Para empresas que procuram uma parceira com experiência internacional, a história e a experiência da IVEN Pharmatech Engineering mostram atuação focada em projetos farmacêuticos complexos, incluindo linhas de soluções intravenosas e sistemas integrados para fábricas com exigências regulatórias elevadas. No mercado brasileiro, isso é importante porque o sucesso do projeto não depende apenas da máquina, mas também de engenharia, documentação, qualificação e suporte de longo prazo.
Uma linha de frascos IV para antibióticos é um conjunto de equipamentos coordenados para fabricar produtos intravenosos em recipientes de vidro. Dependendo da formulação, ela pode processar antibióticos líquidos prontos para uso, soluções concentradas para diluição hospitalar ou apresentações liofilizadas que exigem enchimento preciso antes da etapa posterior de secagem. Em todos os casos, o objetivo central é produzir medicamentos estéreis com desempenho consistente e segurança para o paciente.
Seu uso principal está em fábricas farmacêuticas que atendem hospitais, clínicas, distribuidores públicos e privados, centrais de abastecimento e contratos institucionais. No Brasil, onde compras públicas, programas hospitalares e demanda regional podem oscilar bastante, a flexibilidade da linha ajuda a adaptar produção para diferentes volumes de frascos, formatos de gargalo e velocidades de operação.
Os principais módulos normalmente incluem:
MóduloFunção principalImpacto na qualidadeImportância para antibióticosAlimentação de frascosOrganiza e conduz recipientes vaziosReduz choques e quebrasEvita perdas logo no início da linhaLavadora de frascosRemove partículas e resíduosMelhora limpeza inicialFundamental para preparação assépticaTúnel de esterilização e despirogenizaçãoAplica calor controladoReduz carga microbiana e endotoxinasEtapa crítica para injetáveisEnchedoraDosifica o produto no volume especificadoGarante uniformidade de doseEssencial para eficácia terapêuticaTamponamento e selagemFecha o frasco com segurançaPreserva esterilidadeProtege estabilidade durante transporteInspeção e embalagemVerifica defeitos e prepara expediçãoEleva conformidade finalAjuda a atender auditorias e clientesA tabela acima mostra que a linha não é uma máquina isolada, mas uma cadeia de processos dependentes entre si. Se a lavagem for insuficiente, por exemplo, a esterilização precisa compensar mais. Se o enchimento variar, a estabilidade do lote e a conformidade regulatória ficam comprometidas. Por isso, fabricantes brasileiros costumam priorizar integração total e automação validável.
Outro ponto relevante é a compatibilidade com sistemas de água purificada, água para injetáveis, vapor limpo, salas limpas, controle ambiental e rastreabilidade eletrônica. Em plantas mais modernas, a linha conversa com sistemas de gestão de produção e manutenção, permitindo análise de rejeições, eficiência global e histórico por lote.
Na indústria farmacêutica atual, a linha de frascos IV para antibióticos atende desde produção em escala hospitalar até grandes campanhas industriais para abastecimento nacional. As aplicações mais comuns incluem antibióticos beta-lactâmicos segregados em projetos específicos, cefalosporinas, carbapenêmicos, combinações antimicrobianas, diluentes com aditivos e formulações injetáveis que exigem barreira superior contra umidade e oxigênio.
Os benefícios operacionais aparecem em várias camadas. A primeira é a segurança do processo. Em vez de etapas manuais dispersas, a linha cria um fluxo controlado com menos intervenção humana em áreas críticas. A segunda é a repetibilidade: o mesmo padrão de lavagem, aquecimento, enchimento e fechamento se repete de lote para lote. A terceira é a escalabilidade, permitindo aumentar capacidade sem multiplicar proporcionalmente o quadro de operadores.
Do ponto de vista de negócio, fabricantes no Brasil buscam ainda reduzir custos ocultos, como paradas de linha, quebra de frascos, desvios de volume, retrabalho documental e descarte por não conformidade. Em rotas logísticas saindo do porto de Santos ou de centros internos como Anápolis, a robustez da embalagem em vidro também continua relevante para certos produtos mais sensíveis.
AplicaçãoNecessidade da fábricaComo a linha ajudaBenefício esperadoAntibióticos hospitalares de grande volumeAlta produtividadeAutomação contínuaMaior capacidade diáriaLotes para compras públicasRastreabilidade rigorosaRegistro por lote e rejeiçãoConformidade documentalProdutos para exportação regionalPadrão de qualidade estávelProcesso asséptico padronizadoFacilidade em auditoriasFormulações sensíveisControle ambientalIntegração com sala limpaMenor risco de contaminaçãoProdução multiprodutoTroca rápida de formatoAjustes e receitas parametrizadasMais flexibilidade comercialExpansão de plantaIntegração com utilidadesProjeto modularMenor risco de implantaçãoNa comparação entre operação tradicional e linha moderna, a diferença é ainda mais visível quando a fábrica precisa cumprir cronogramas apertados. Uma linha bem projetada reduz o tempo entre lotes, melhora a limpeza validável e facilita a manutenção preventiva. Isso se traduz em melhor aproveitamento do ativo fabril, algo cada vez mais importante em um cenário de pressão por margens e exigência de fornecimento contínuo.
Também vale destacar a relação com sustentabilidade. Sistemas mais novos podem economizar água de lavagem, otimizar energia térmica no túnel, diminuir perdas de vidro e reduzir descarte de embalagens danificadas. Em estados com custo elevado de utilidades industriais, esse diferencial impacta diretamente o custo por unidade produzida.
Nem toda linha de frascos IV para antibióticos é igual. A configuração ideal depende do volume do frasco, viscosidade da formulação, esterilidade requerida, faixa de capacidade por hora, nível de automação e exigências de inspeção. Em projetos no Brasil, é comum que o comprador queira compatibilidade com múltiplos tamanhos para atender portfólio variado e reduzir dependência de uma única apresentação.
Os tipos mais frequentes podem ser classificados por capacidade, grau de automação e tecnologia de enchimento. Há linhas compactas para produção intermediária, linhas de médio porte para abastecimento regional e linhas de alta velocidade para operações de grande escala. Também existem diferenças no material de contato, no método de transporte dos frascos, no sistema de fechamento e na integração com inspeção visual automática.
Tipo de linhaFaixa de capacidadePerfil de usoVantagem principalCompacta semiautomática1.500 a 3.000 frascos/horaLotes menores e validação inicialInvestimento de entrada menorAutomática de médio porte3.000 a 8.000 frascos/horaFábricas regionaisBom equilíbrio entre custo e produçãoAutomática de alta velocidade8.000 a 18.000 frascos/horaGrandes contratos e exportaçãoAlta eficiência e escalaLinha para múltiplos formatosVariávelPortfólio diversificadoTroca de formato otimizadaLinha integrada com isoladorVariávelProdutos de risco mais elevadoMaior proteção assépticaLinha pronta para liofilizaçãoVariávelProcessos com secagem posteriorCompatibilidade com etapas especiaisEntre as opções técnicas mais valorizadas estão bombas peristálticas ou pistões cerâmicos de alta precisão, sistemas de transporte com redução de vibração, detecção automática de frasco quebrado, rejeição por peso ou nível, receitas digitais, interface em português, acesso remoto controlado para diagnóstico e documentação de qualificação.
Neste ponto, entram as capacidades tecnológicas do fornecedor. A IVEN Pharmatech Engineering se destaca por desenvolver soluções integradas para enchimento e embalagem farmacêutica, sistemas de tratamento de água, preparação de soluções e logística inteligente, o que é especialmente útil quando o cliente brasileiro quer evitar incompatibilidades entre equipamentos de diferentes origens. Para explorar opções de linhas e equipamentos relacionados, o comprador pode consultar a área de produtos farmacêuticos e avaliar configurações mais aderentes ao seu projeto.
Outro aspecto técnico importante é a durabilidade. Em linhas de vidro, a resistência mecânica dos componentes em aço inoxidável e a estabilidade do sistema de transporte influenciam diretamente o ciclo de vida. Em mercados com alta utilização de turno, como o brasileiro, equipamentos construídos para operar por muitos anos tendem a oferecer retorno melhor, mesmo quando o preço inicial é superior.
Ao estudar investimentos, muitas empresas comparam a linha de frascos de vidro com outras tecnologias, como recipientes em polipropileno, bolsas flexíveis sem PVC ou até apresentações em frascos menores destinadas a reconstituição. A escolha correta depende do produto, do canal de distribuição, da sensibilidade da formulação, da política comercial e da infraestrutura de produção já existente.
O vidro continua sendo valorizado pela inércia química, pela percepção de robustez e pela adequação a determinados antibióticos que exigem proteção específica. Por outro lado, soluções em bolsas ou frascos plásticos podem oferecer vantagens logísticas, peso menor e menor risco de quebra no transporte de longa distância entre polos produtivos e hospitais de regiões remotas.
CritérioFrasco de vidro IVFrasco em polipropilenoBolsa flexívelCompatibilidade químicaMuito altaAlta, depende da formulaçãoAlta, depende do filmeResistência a impactoMédiaAltaAltaPercepção hospitalar tradicionalMuito forteBoaBoaPeso logísticoMais altoMenorMenorBarreira e estabilidadeExcelenteBoa a muito boaBoa a muito boaRisco de quebraExisteBaixoMuito baixoA tabela mostra que não existe solução universal. Para certos antibióticos, a linha de frascos de vidro permanece a escolha mais segura e comercialmente aceitável. Para outros, tecnologias alternativas podem reduzir custos logísticos e ampliar conveniência. O melhor caminho é analisar estabilidade, exigência do mercado-alvo, preferência do cliente institucional e custo total de propriedade.
No Brasil, essa decisão também se conecta à geografia. Operações que abastecem hospitais em capitais densas como São Paulo, Belo Horizonte e Curitiba podem tolerar melhor o manuseio de vidro do que cadeias de distribuição com trechos mais longos até regiões distantes da Amazônia Legal ou do interior do Nordeste. Ainda assim, para antibióticos críticos, a segurança da formulação costuma falar mais alto.
O mercado brasileiro de injetáveis segue impulsionado por envelhecimento populacional, expansão hospitalar, maior exigência de qualidade, compras institucionais e necessidade de autonomia produtiva. Linhas de frascos IV para antibióticos ganham destaque porque os fabricantes procuram reduzir dependência externa, modernizar plantas antigas e preparar estruturas capazes de enfrentar auditorias e contratos mais exigentes.
De 2024 a 2026, três vetores merecem atenção. O primeiro é tecnologia: automação mais inteligente, integração de dados, manutenção preditiva e inspeção visual assistida por algoritmos. O segundo é política regulatória: tendência de reforço em integridade de dados, qualificação de utilidades e documentação robusta. O terceiro é sustentabilidade: menor consumo de água, recuperação térmica, desenho sanitário para limpeza eficiente e redução de rejeitos de embalagem.
var ctx1 = document.getElementById(‘graficoLinhaMercado’).getContext(‘2d’);new Chart(ctx1, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Índice de crescimento do mercado brasileiro’,data: [100, 107, 115, 124, 134, 145],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de linha ilustra uma projeção realista de crescimento do mercado brasileiro de soluções e tecnologias relacionadas ao envase IV, com aceleração moderada até 2027. Esse movimento tende a beneficiar fabricantes com planos de nacionalização, ampliação de contratos hospitalares e modernização de plantas em polos como Goiás e São Paulo.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitais públicos’, ‘Hospitais privados’, ‘Distribuidores’, ‘Exportação regional’, ‘Terceirização’],datasets: [{label: ‘Demanda relativa por linhas e expansão’,data: [92, 78, 66, 48, 57],backgroundColor: [‘rgb(255, 99, 132)’, ‘rgb(255, 159, 64)’, ‘rgb(255, 205, 86)’, ‘rgb(75, 192, 192)’, ‘rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});No gráfico de barras, a demanda mais intensa aparece nos hospitais públicos e privados, refletindo a importância do abastecimento contínuo de injetáveis. Isso explica por que projetos de linha de frascos IV para antibióticos costumam priorizar confiabilidade, capacidade e rastreabilidade acima de apenas velocidade nominal.
var ctx3 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Participação de linhas convencionais’,data: [72, 68, 63, 57, 50, 44],borderColor: ‘rgb(201, 203, 207)’,backgroundColor: ‘rgba(201, 203, 207, 0.35)’,fill: true,tension: 0.25},{label: ‘Participação de linhas digitais e integradas’,data: [28, 32, 37, 43, 50, 56],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de área mostra a migração gradual de linhas convencionais para soluções digitalizadas e integradas. Em 2026, a tendência é de equilíbrio entre modelos antigos e novos, com vantagem crescente para sistemas que oferecem monitoramento, registros eletrônicos e suporte remoto seguro.
Para fabricantes que buscam planejamento de longo prazo, vale considerar projetos completos desde o início. A visão de soluções completas e projetos integrados é especialmente útil quando a empresa quer alinhar utilidades, áreas limpas, fluxos logísticos e validação desde a fase de concepção, em vez de corrigir falhas depois da instalação.
Escolher o fornecedor certo é uma decisão que afeta qualidade, prazo, custo e reputação regulatória. No Brasil, muitas empresas descobrem tarde demais que comprar apenas pelo menor preço pode gerar atrasos na partida, documentação incompleta, baixa disponibilidade de peças e dificuldade de validação. Por isso, a avaliação deve ir além do catálogo.
O primeiro critério é experiência comprovada no segmento farmacêutico estéril. O segundo é capacidade de personalização para o contexto brasileiro, incluindo idioma, tensão elétrica, padrões de utilidades, requisitos documentais e apoio à qualificação. O terceiro é capacidade fabril real, com histórico de fornecimento de linhas semelhantes e controle de qualidade interno.
Nesse aspecto, a força de fabricação da IVEN Pharmatech Engineering merece atenção. A empresa atua com plantas especializadas para máquinas de envase e embalagem farmacêutica, sistemas de água, logística inteligente e equipamentos relacionados, o que favorece consistência de produção, integração entre módulos e maior controle sobre qualidade do conjunto. Para o comprador brasileiro, isso significa menor dependência de subfornecimentos dispersos e mais previsibilidade na entrega.
Critério de seleçãoO que verificarSinal positivoRisco se faltarExperiência setorialProjetos em injetáveis estéreisCasos semelhantes entreguesErros de concepçãoConformidade documentalProtocolos, desenhos, manuais, testesPacote completoDificuldade na qualificaçãoCapacidade de customizaçãoAdequação ao processo do clienteSoluções sob medidaBaixa aderência operacionalPós-vendaPeças, suporte e treinamentoResposta rápidaParadas longasBase tecnológicaIntegração, automação, robustezArquitetura estávelFalhas recorrentesReferências internacionaisAtuação em vários paísesAmpla validação de mercadoIncerteza na execuçãoA tabela reforça que um fornecedor confiável precisa entregar máquina, engenharia e suporte. No cenário brasileiro, onde importação, desembaraço, instalação e qualificação podem envolver cronogramas complexos, a maturidade do parceiro faz diferença real.
Outro sinal de segurança é a disposição do fabricante para discutir layout, utilidades, fluxo de pessoal, fluxo de materiais, segregação e expansão futura antes do fechamento comercial. Se o fornecedor trata a venda como projeto e não apenas como equipamento, a chance de sucesso aumenta.
O investimento em uma linha de frascos IV para antibióticos varia conforme capacidade, grau de automação, escopo de utilidades, nível de inspeção, integração com embalagem e requisitos de validação. Muitas empresas subestimam o custo total porque observam apenas o preço principal da máquina. Na realidade, o orçamento precisa considerar instalação, infraestrutura, salas limpas, treinamento, peças sobressalentes, qualificação e eventuais adaptações civis.
Em plantas brasileiras, o retorno costuma ser impulsionado por cinco fatores: aumento de capacidade, redução de perdas, menor dependência de etapas manuais, maior aceitação regulatória e ganho comercial com fornecimento mais estável. Quando a linha substitui equipamentos antigos com altos índices de rejeição, o retorno pode ser significativamente acelerado.
Componente de custoPeso típico no orçamentoObservação práticaImpacto no retornoEquipamento principalAltoInclui lavagem, esterilização, envase e fechamentoBase do desempenho produtivoInspeção e embalagemMédioMelhora conformidade finalReduz rejeições pós-processoInstalação e comissionamentoMédioExige equipe experienteAfeta tempo de partidaQualificação e documentaçãoMédioEssencial para liberação regulatóriaEvita atrasos na operação comercialPeças e manutenção inicialBaixo a médioImportante para estabilidade do primeiro anoReduz paradas inesperadasTreinamento operacionalBaixoImpacta produtividade e segurançaMelhora curva de aprendizagemPara exemplificar, imagine uma fábrica em Goiás que hoje produz 3.000 frascos por hora com rejeição total de 4,5%. Ao migrar para uma linha automática de 8.000 frascos por hora com rejeição de 1,5%, o ganho vem não só do aumento de saída, mas também da redução de perdas, menor retrabalho e melhor previsibilidade de entrega. Se a mesma planta conquistar novos contratos hospitalares em Brasília, Belo Horizonte e Salvador, o retorno se torna ainda mais rápido.
var ctx4 = document.getElementById(‘graficoComparacaoFornecedores’).getContext(‘2d’);new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Confiabilidade’, ‘Capacidade de customização’, ‘Suporte pós-venda’, ‘Documentação’, ‘Integração de projeto’],datasets: [{label: ‘Fornecedores de baixo custo’,data: [58, 49, 42, 45, 40],backgroundColor: ‘rgba(255, 99, 132, 0.7)’},{label: ‘Fornecedores especializados’,data: [88, 84, 81, 90, 86],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico comparativo demonstra por que o menor preço nem sempre representa o melhor investimento. Fornecedores especializados tendem a entregar valor superior em confiabilidade, documentação e integração, reduzindo custos indiretos que pesam muito no retorno real do projeto.
Se a sua empresa estiver na fase de orçamento ou estudo de viabilidade, vale solicitar contato técnico para discutir escopo e dimensionamento. Isso ajuda a estimar custos mais próximos da realidade, evitando decisões baseadas em números incompletos.
Mesmo quando a oportunidade de mercado é clara, o investimento traz riscos que precisam ser tratados desde o início. O primeiro risco é de projeto: layout inadequado, fluxo incorreto entre áreas limpas e utilidades subdimensionadas. O segundo é de equipamento: desempenho inferior ao prometido, baixa estabilidade em operação contínua ou dificuldade de troca de formato. O terceiro é de implantação: atrasos na entrega, montagem mal coordenada e documentação insuficiente.
Há ainda riscos regulatórios e comerciais. Um pacote documental fraco pode atrasar qualificação e início da produção. Um equipamento pouco flexível pode limitar a entrada em novos contratos. Uma linha sem assistência técnica ágil pode comprometer abastecimento de clientes estratégicos, especialmente em calendários de fornecimento hospitalar.
RiscoComo surgeConsequênciaComo mitigarLayout inadequadoPlanejamento inicial superficialFluxo cruzado e retrabalhoEngenharia detalhada préviaSubdimensionamentoEstimativa ruim de demandaCapacidade insuficienteEstudo de crescimento e picosExcesso de complexidadeEspecificação sem focoOperação difícil e caraPriorizar necessidades reaisSuporte fracoFornecedor sem estruturaParadas prolongadasContratos claros de assistênciaQualificação incompletaDocumentação falhaAtraso regulatórioProtocolos bem definidosBaixa qualidade de utilidadesÁgua, vapor ou ar fora do padrãoDesvios de processoIntegração correta das utilidadesA tabela acima mostra que muitos riscos não estão na máquina em si, mas no ecossistema do projeto. É exatamente aqui que entram os serviços do fornecedor. No caso da IVEN Pharmatech Engineering, um diferencial importante é a abordagem de ciclo de vida, com apoio que pode incluir estudo de viabilidade, desenho de engenharia, seleção de equipamentos, instalação, comissionamento, qualificação, transferência de tecnologia, treinamento e suporte pós-venda. Para empresas brasileiras, esse modelo reduz a fragmentação entre vários contratados e melhora o controle do cronograma.
Em termos práticos, uma boa estratégia é criar uma matriz de decisão com pesos para conformidade, desempenho, consumo de utilidades, flexibilidade, prazo de entrega, suporte local, custo total e facilidade de qualificação. Essa abordagem torna a compra mais racional e menos sujeita a pressões de curto prazo.
Para o mercado do Brasil, a proposta de valor mais relevante não é apenas vender uma linha de frascos IV para antibióticos, mas entregar uma solução industrial consistente. A IVEN Pharmatech Engineering tem histórico internacional em engenharia farmacêutica e experiência em linhas de soluções intravenosas, incluindo sistemas para frascos de vidro, além de projetos completos para fábricas farmacêuticas e de dispositivos médicos.
Do lado tecnológico, a empresa combina equipamentos de envase e embalagem, sistemas de tratamento de água, preparação e distribuição de soluções e automação integrada, favorecendo desempenho estável e compatibilidade entre subsistemas. Do lado fabril, conta com bases de produção especializadas para categorias distintas de equipamentos, o que ajuda a manter controle de qualidade, padronização e personalização. Do lado de serviços, oferece suporte desde o conceito até a operação assistida, algo especialmente importante para investidores brasileiros que desejam previsibilidade em cronograma, validação e treinamento de equipes.
Essa abordagem é relevante para plantas em expansão em regiões industriais ligadas a Campinas, São Paulo, Joinville, Curitiba e Anápolis, onde a competitividade depende cada vez mais de velocidade de implantação e estabilidade operacional. Em projetos de maior escopo, a combinação de engenharia, fabricação e suporte pode reduzir riscos clássicos como desenhos não padronizados, atrasos e incompatibilidades entre sistemas.
Para muitas empresas, o melhor caminho é iniciar com uma conversa técnica sobre produto, capacidade, utilidades e metas comerciais. Isso permite alinhar se a solução ideal é uma linha exclusiva para antibióticos, uma linha multiproduto ou um projeto mais amplo de modernização da planta.
1. A linha de frascos IV para antibióticos serve apenas para soluções líquidas?Não. Dependendo da configuração, a linha também pode atender processos que exigem preparação para etapas posteriores, como formulações que seguirão para secagem ou processos especiais.
2. O vidro ainda é competitivo no Brasil?Sim. Apesar do avanço de recipientes plásticos, o vidro continua muito relevante para antibióticos e outros injetáveis por sua estabilidade, aceitação de mercado e desempenho em determinadas formulações.
3. Quais cidades brasileiras tendem a concentrar demanda por esse tipo de investimento?Polos com forte presença farmacêutica e logística, como São Paulo, Campinas, Anápolis, Rio de Janeiro, Curitiba e regiões próximas a grandes portos e centros de distribuição.
4. Quanto tempo leva um projeto completo?O prazo varia conforme escopo, personalização, obras civis, importação, instalação e qualificação. Projetos completos costumam exigir planejamento detalhado para evitar atrasos entre entrega mecânica e liberação operacional.
5. Como saber se preciso de uma linha exclusiva para antibióticos?Isso depende de risco de contaminação cruzada, requisitos de segregação, perfil de portfólio e estratégia regulatória. Em muitos casos, vale estudar linha dedicada ou áreas segregadas.
6. O que mais pesa no retorno do investimento?Capacidade efetiva, taxa de rejeição, estabilidade do processo, facilidade de qualificação, custos de utilidades e confiabilidade do suporte técnico.
7. É melhor comprar equipamentos isolados ou um projeto integrado?Para muitos fabricantes, o projeto integrado reduz incompatibilidades, simplifica validação e melhora o controle do cronograma. Isso é particularmente vantajoso quando a planta precisa crescer com rapidez e segurança.
8. Como iniciar a avaliação com segurança?O ideal é levantar demanda futura, apresentações do produto, requisitos de utilidades, metas regulatórias e orçamento total. Depois, compare fornecedores com base em experiência, documentação, personalização e assistência.
Em resumo, a linha de frascos IV para antibióticos continua sendo uma tecnologia central para fabricantes que pretendem fortalecer produção estéril no Brasil. Quando o projeto combina engenharia correta, equipamento robusto, conformidade e suporte completo, o investimento tende a gerar ganhos duradouros em qualidade, capacidade e competitividade.
-
Solução de Falhas em Envasadoras de Ampolas no Brasil
Em fábricas farmacêuticas que produzem injetáveis estéreis, a solução de problemas em máquina de envase de ampolas deixou de ser apenas um tema de manutenção e passou a ser uma decisão estratégica de engenharia, qualidade e produtividade. No Brasil, grupos farmacêuticos em polos como São Paulo, Campinas, Anápolis, Goiânia, Rio de Janeiro, Belo Horizonte e Recife avaliam esse tema ao ampliar capacidade, modernizar linhas antigas e reduzir perdas em ambientes sujeitos a exigências rigorosas da Anvisa, além de referências internacionais como GMP da União Europeia, FDA cGMP, OMS e PIC/S. Em operações conectadas a portos e hubs logísticos como Santos, Itajaí, Paranaguá, Suape e Guarulhos, a confiabilidade das linhas também influencia prazo de implantação, disponibilidade de peças e custo total de propriedade.
Quando falhas de enchimento, selagem, quebra de ampolas, variação de volume, partículas, desvios de temperatura ou paradas não planejadas ocorrem, o impacto vai além do OEE: há risco para rendimento do lote, rastreabilidade, integridade do produto e cumprimento regulatório. Por isso, empresas brasileiras que fabricam antibióticos injetáveis, analgésicos, vitaminas, soluções hospitalares e produtos biotecnológicos buscam parceiros capazes de unir diagnóstico técnico, projeto, validação e suporte pós-venda. Nesse contexto, fabricantes internacionais com experiência em linhas assépticas e projetos integrados ganham relevância, especialmente quando oferecem engenharia personalizada, documentação completa e suporte para qualificação.
Em termos práticos, a solução de problemas em máquina de envase de ampolas consiste no conjunto de métodos, ajustes, recursos de automação, manutenção, validação e suporte técnico usados para identificar a causa raiz de falhas em linhas de lavagem, despirogenização, envase e selagem de ampolas. Ela é crucial porque pequenas instabilidades podem gerar grandes perdas: subdosagem, sobrecarga de produto, defeitos de fechamento, contaminação cruzada, rejeições no controle em processo e aumento no tempo de parada.
No mercado brasileiro, esse tema é especialmente importante para plantas que operam com produtos estéreis de alto valor agregado e precisam manter alta repetibilidade entre lotes. Em vez de tratar cada ocorrência como um evento isolado, fabricantes mais maduros adotam uma abordagem sistêmica: análise de equipamento, processo, utilidades, formato de ampola, viscosidade da solução, treinamento da equipe, peças de desgaste, sensores e parâmetros de controle. Isso permite reduzir risco regulatório e melhorar rendimento.
Para empresas que planejam expansão greenfield ou retrofit, a melhor prática é avaliar a solução de problemas já na fase de especificação da linha, e não apenas depois do start-up. Fornecedores com competência em engenharia farmacêutica integrada costumam apoiar desde o estudo inicial até documentação, qualificação e treinamento. Quem deseja conhecer melhor a experiência institucional pode acessar a página sobre a empresa e entender a base técnica do parceiro antes de avançar para um projeto.
Falha críticaSintoma observadoCausa provávelImpacto no loteAção imediataAção preventivaVolume inconsistenteAmpolas com níveis diferentesDesgaste em bombas ou agulhas mal ajustadasRejeição de unidades e desvios de dosagemRecalibrar e verificar componentes de envasePlano periódico de calibração e troca de peçasQuebra de ampolaFrascos rachados ou estouradosAlinhamento incorreto, choque mecânico ou qualidade do vidroPerda de produto e risco de partículasParar a linha e inspecionar trilhos e estrelasQualificar formatos e ajustar manuseioSelagem inadequadaPonta mal fechada ou vazamentoChama instável, temperatura errada ou posicionamento incorretoComprometimento da esterilidadeAjustar queimadores e posição de selagemMonitorar gás, pressão e perfis térmicosContaminação visívelPartículas ou resíduos na ampolaLavagem insuficiente ou ambiente inadequadoDescarte do lote e investigação completaIsolar lote e revisar limpeza e fluxoQualificação ambiental e revisão de CIP/SIPParadas frequentesAlarmes recorrentes no painelSensores sujos, instabilidade elétrica ou lógica mal configuradaBaixa produtividade e atrasosChecar sensores, CLP e alimentaçãoManutenção preditiva e análise de tendênciasEspuma excessivaBolhas e variação de enchimentoVelocidade elevada ou formulação sensívelBaixa precisão e rejeiçãoReduzir velocidade e rever bicosEstudo de processo conforme produtoA tabela acima resume por que o troubleshooting deve ser tratado como parte da estratégia operacional da linha. Em plantas com produção contínua para hospitais públicos, distribuidores privados e exportação na América Latina, o custo de uma falha recorrente é muitas vezes superior ao investimento em uma linha mais robusta e com melhor suporte técnico.
Na produção farmacêutica, a solução de problemas em máquina de envase de ampolas é usada para garantir que a linha mantenha três pilares ao mesmo tempo: precisão de enchimento, integridade da selagem e estabilidade operacional. Ela abrange inspeção mecânica, parametrização de automação, testes de capacidade, qualificação de formato, integração entre módulos e análise de causa raiz baseada em dados do processo.
Esse trabalho é aplicado em diferentes etapas. Na alimentação e transporte das ampolas, o foco está em evitar atrito, inversão, desalinhamento e quebra. Na área de lavagem, busca-se remover partículas e resíduos com eficácia validável. No túnel de despirogenização, a prioridade é assegurar perfil térmico uniforme. No envase, entram precisão volumétrica, controle de espuma, compatibilidade com soluções aquosas ou mais viscosas e estabilidade do sistema de dosagem. Na selagem, avaliam-se chama, consumo de gás, geometrias de ponta e consistência visual. Por fim, a inspeção e a embalagem precisam refletir a repetibilidade alcançada na linha.
Em plantas brasileiras sujeitas a auditorias de clientes multinacionais ou inspeções regulatórias, o troubleshooting também é utilizado para documentar investigação de desvios e CAPA. Não basta corrigir o problema; é preciso provar que a correção foi eficaz, reprodutível e devidamente registrada. Isso explica por que fornecedores com experiência em documentação técnica, IQ, OQ e PQ tendem a ser preferidos em projetos maiores.
Do ponto de vista tecnológico, empresas com histórico em linhas para ampolas, frascos, seringas e soluções intravenosas costumam oferecer uma vantagem importante: conseguem correlacionar falhas do envase não apenas à máquina em si, mas também à preparação da solução, às utilidades farmacêuticas e ao fluxo da área limpa. Em projetos complexos, isso reduz a fragmentação entre fornecedores.
Etapa da linhaObjetivo principalProblema mais comumFerramenta de diagnósticoIndicador-chaveResultado esperadoAlimentação de ampolasTransferência estávelQuebra e tombamentoInspeção de trilhos e estrelasTaxa de quebraFluxo contínuo sem danosLavagemRemover partículasResíduo internoTeste visual e monitoramento de águaNível de limpezaAmpola pronta para despirogenizaçãoDespirogenizaçãoRedução de endotoxinasPerfil térmico irregularMapeamento térmicoTemperatura validadaCondição asséptica estávelEnvasePrecisão volumétricaSubenchimento ou sobreenchimentoCalibração das bombasVariação de volumeDose dentro da especificaçãoSelagemFechamento herméticoVazamento e ponta defeituosaControle de chama e alinhamentoÍndice de rejeiçãoIntegridade do recipienteSaída e inspeçãoSeparação de defeitosFalhas não detectadasSistema de visão e amostragemTaxa de falso aceiteMaior segurança de liberaçãoPara quem avalia projeto novo ou modernização, uma abordagem de solução completa de engenharia e projeto turnkey pode simplificar o controle entre processo, utilidades e equipamentos, especialmente em linhas estéreis com exigências documentais elevadas.
As aplicações mais relevantes estão nos segmentos de injetáveis hospitalares, anestésicos, antibióticos, anti-inflamatórios, vitaminas, medicamentos de emergência, liofilizados que utilizam ampolas em parte do portfólio e produtos veterinários estéreis. Em todos esses casos, a solução de problemas ajuda a manter disponibilidade, reduzir variabilidade e melhorar a conformidade em ambiente asséptico.
O primeiro benefício é a redução de perdas. Em linhas com capacidade elevada, mesmo 1% adicional de rejeição pode representar alto volume de descarte ao mês. O segundo é a proteção regulatória: desvios repetitivos de volume ou selagem podem gerar observações em auditorias e atrasar liberações. O terceiro é a produtividade. Em vez de operar abaixo da capacidade nominal por receio de instabilidade, a planta consegue trabalhar em faixas mais altas com segurança. O quarto é a previsibilidade financeira, pois menos paradas inesperadas significam melhor planejamento de manutenção, menor necessidade de retrabalho e melhor uso de mão de obra qualificada.
No Brasil, indústrias instaladas em regiões metropolitanas com custo elevado de energia, utilidades e mão de obra técnica valorizam cada vez mais linhas que combinam automação estável, trocas rápidas de formato e suporte remoto. Em polos como Campinas, Joinville, Curitiba e Manaus, a conectividade e o diagnóstico assistido também ajudam a encurtar o tempo de resposta quando uma peça crítica precisa ser reposta via importação.
AplicaçãoTipo de produtoBenefício operacionalBenefício de qualidadeBenefício financeiroObservação práticaHospitalar de alto volumeAnalgésicos e eletrólitosMaior OEEMenos variação entre unidadesRedução de descarteIdeal para contratos públicos e privadosAntibióticos injetáveisSoluções estéreisMenos paradasControle mais rigoroso de esterilidadeMenor custo por loteExige limpeza e validação robustasVitaminas e suplementos injetáveisFormulações sensíveisMelhor controle de espumaMais precisão de volumeMenos retrabalhoAjustes finos de bicos e velocidadeMedicamentos de emergênciaAmpolas de uso críticoAlta disponibilidade da linhaIntegridade de selagemEvita atrasos de entregaImportante para hospitais e pronto atendimentoVeterinário estérilInjetáveis para animaisFlexibilidade de formatosPadronização do processoMelhor aproveitamento da linhaÚtil para portfólios variadosExportação regionalLotes para América LatinaEstabilidade de produçãoDocumentação mais completaMenor risco de devoluçãoFavorece auditorias de clientes externosEm uma visão de demanda setorial no Brasil, o gráfico abaixo mostra uma estimativa realista de pressão por linhas de ampolas confiáveis em diferentes segmentos farmacêuticos.
var contextoBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarras = new Chart(contextoBarras, {type: ‘bar’,data: {labels: [‘Hospitalar’, ‘Genéricos’, ‘Biotecnologia’, ‘Veterinário’, ‘Terceirização’, ‘Exportação’],datasets: [{label: ‘Demanda estimada por soluções de troubleshooting’,data: [88, 74, 61, 46, 58, 67],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 159, 64, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(201, 203, 207, 0.7)’],borderColor: [‘rgb(54, 162, 235)’,’rgb(255, 159, 64)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(201, 203, 207)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Nem toda linha exige a mesma profundidade de intervenção. Em alguns casos, o problema é pontual e relacionado a um conjunto específico; em outros, a linha inteira está subdimensionada, obsoleta ou incompatível com o portfólio atual. Por isso, ao analisar tipos e modelos, é útil dividir as opções em níveis de solução.
O primeiro nível é o ajuste operacional, que envolve treinamento, padronização de setup, revisão de parâmetros e troca de consumíveis. O segundo é o retrofit mecânico ou elétrico, incluindo novas bombas de envase, sensores, servoacionamentos, queimadores, sistemas de visão e CLP. O terceiro é a atualização modular, quando trechos da linha são substituídos, como lavadora, túnel ou módulo de selagem. O quarto é a substituição integral da linha, adequada quando a capacidade desejada, a documentação ou o padrão de automação já não atendem aos objetivos da planta.
Do ponto de vista técnico, algumas opções costumam fazer diferença: sistema de envase por bomba peristáltica ou pistão rotativo conforme viscosidade e precisão requerida; monitoramento de rejeição em tempo real; receitas eletrônicas por formato; servoajustes para reduzir tempo de setup; integração com sistemas de execução de manufatura; módulos em aço inoxidável de longa vida útil; e arquitetura preparada para manutenção remota.
Na dimensão tecnológica, vale destacar a relevância de parceiros que operam com múltiplas linhas farmacêuticas além de ampolas. Um fornecedor com experiência em linhas de frascos, seringas pré-cheias, soluções intravenosas, tratamento de água farmacêutica e logística inteligente tende a oferecer visão mais ampla de integração de fábrica, o que é valioso para grupos industriais que planejam expansão faseada.
Tipo de soluçãoNível de investimentoQuando aplicarVantagem principalLimitaçãoPrazo típicoAjuste operacionalBaixoFalhas simples e recorrentesImplementação rápidaNão corrige obsolescênciaDias a semanasRetrofit mecânicoMédioDesgaste de módulos críticosMelhora desempenho sem trocar toda a linhaPode manter gargalos antigosSemanasRetrofit de automaçãoMédio a altoAlarmes, baixa rastreabilidade e setup lentoMais controle e dadosRequer integração cuidadosa1 a 3 mesesAtualização modularAltoLavagem, túnel ou envase obsoletoEleva capacidade e conformidadeParada planejada relevante2 a 6 mesesLinha novaAltoExpansão ou modernização profundaMelhor desempenho globalMaior CAPEX6 a 18 mesesProjeto turnkeyAltoNova planta ou grande ampliaçãoIntegra processo, utilidades e qualificaçãoExige seleção cuidadosa do parceiroVariável conforme escopoPara avaliar equipamentos e módulos disponíveis, muitas empresas começam pela análise do portfólio de equipamentos farmacêuticos, comparando capacidade, configuração e adequação regulatória antes de solicitar proposta técnica detalhada.
Em vários projetos no Brasil, a discussão não é apenas como corrigir a linha de ampolas, mas se ainda faz sentido manter esse formato ou migrar parte do portfólio para frascos, seringas pré-cheias ou outros recipientes. A resposta depende do produto, do mercado, da escala e do perfil de investimento.
A ampola continua vantajosa quando se busca barreira de vidro selada por fusão, custo competitivo por unidade em determinados volumes e ampla tradição de uso hospitalar. Entretanto, frascos podem oferecer maior flexibilidade para liofilização ou apresentações multidoses, enquanto seringas pré-cheias trazem conveniência clínica e valor agregado mais alto. Assim, a escolha correta não é universal.
Se o portfólio da empresa já está consolidado em ampolas, a modernização da linha costuma trazer melhor retorno que uma migração completa de formato. Por outro lado, se a companhia pretende atender nichos premium, terapias especiais ou mercados com foco em conveniência de uso, alternativas podem ser economicamente justificadas. Em ambos os cenários, a análise deve incluir custo de utilidades, rendimento, perdas, validação, embalagem secundária e disponibilidade de fornecedores.
TecnologiaPerfil de usoVantagemDesvantagemMelhor cenárioNível de complexidadeAmpolasInjetáveis unitários tradicionaisBoa barreira e ampla aceitaçãoQuebra e sensibilidade na selagemHospitalar de grande volumeMédioFrascosSoluções e pós estéreisFlexibilidade de apresentaçõesMais componentes de fechamentoLiofilizados e multidoseMédio a altoSeringas pré-cheiasTerapias de alto valorConveniência e precisãoCAPEX mais elevadoBiotecnologia e especialidadesAltoBolsas não PVCSoluções intravenosasGrande volume e logística clínicaNão substitui todas as ampolasInfusão hospitalarAltoFrascos PPAlgumas soluções estéreisLeveza e menor risco de quebraCompatibilidade limitada por produtoLinhas específicasMédioTerceirização do envaseBaixa escala ou transiçãoMenor investimento inicialMenor controle diretoLançamentos ou lotes-pilotoBaixo a médioO gráfico comparativo abaixo ilustra uma visão simplificada de aderência de cada solução a critérios estratégicos.
var contextoComparacao = document.getElementById(‘graficoComparacao’).getContext(‘2d’);var graficoComparacao = new Chart(contextoComparacao, {type: ‘bar’,data: {labels: [‘Custo inicial’, ‘Flexibilidade’, ‘Velocidade’, ‘Conformidade’, ‘Facilidade de manutenção’, ‘Potencial de automação’],datasets: [{label: ‘Linha moderna de ampolas’,data: [72, 68, 84, 90, 76, 88],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘Linha de frascos’,data: [64, 82, 73, 88, 74, 85],backgroundColor: ‘rgba(255, 159, 64, 0.7)’},{label: ‘Seringas pré-cheias’,data: [48, 79, 69, 92, 70, 91],backgroundColor: ‘rgba(75, 192, 192, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});O mercado de linhas de ampolas e serviços associados de troubleshooting no Brasil segue impulsionado por quatro vetores: crescimento da demanda hospitalar, modernização regulatória, necessidade de reduzir dependência externa de medicamentos críticos e expansão de fabricantes com ambição exportadora. Além disso, a volatilidade cambial e os custos logísticos pressionam as empresas a buscar equipamentos mais duráveis, eficientes e com menor desperdício.
Em 2026 e nos anos seguintes, três tendências ganham força. A primeira é a digitalização do suporte técnico, com monitoramento remoto, diagnóstico preditivo e análise de alarmes por histórico operacional. A segunda é a sustentabilidade, com menor consumo de água, gás, energia e perdas de vidro, além de projetos mais eficientes em utilidades limpas. A terceira é a consolidação de soluções integradas, nas quais o cliente prefere um parceiro que combine equipamento, engenharia, documentação, treinamento e qualificação em vez de coordenar muitos fornecedores separados.
No campo de políticas e conformidade, espera-se maior atenção a integridade de dados, rastreabilidade eletrônica e desempenho validado sob condições reais de operação. Empresas que conseguirem documentar melhor a estabilidade do processo terão vantagem em auditorias e em contratos mais exigentes. Também cresce a busca por arquiteturas compatíveis com expansão futura, algo relevante para plantas em cidades com forte adensamento industrial e restrições de layout.
O gráfico de linha abaixo mostra uma projeção plausível de crescimento da demanda por modernização e troubleshooting de linhas de ampolas no mercado farmacêutico brasileiro entre 2022 e 2030.
var contextoLinha = document.getElementById(‘graficoLinhaMercado’).getContext(‘2d’);var graficoLinha = new Chart(contextoLinha, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’],datasets: [{label: ‘Índice de crescimento do mercado’,data: [100, 108, 117, 126, 138, 149, 161, 174, 188],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});Já o gráfico de área apresenta a mudança de prioridade tecnológica observada entre 2023 e 2030, com aumento do peso relativo de automação inteligente, conformidade e sustentabilidade.
var contextoArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoArea = new Chart(contextoArea, {type: ‘line’,data: {labels: [‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’],datasets: [{label: ‘Automação e dados’,data: [32, 38, 45, 53, 60, 68, 75, 82],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.25},{label: ‘Sustentabilidade’,data: [21, 26, 31, 37, 44, 51, 58, 66],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.25},{label: ‘Exigência regulatória digital’,data: [28, 34, 41, 48, 56, 63, 71, 79],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.2)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});A escolha do fornecedor certo é um dos fatores com maior impacto no sucesso do projeto. No Brasil, a decisão precisa equilibrar preço, conformidade, prazo, adaptação ao layout, documentação, treinamento e capacidade de atendimento local ou remoto. Fabricantes apenas focados em vender a máquina podem não ser suficientes quando o cliente precisa investigar falhas complexas, adaptar utilidades ou validar o processo.
Os critérios mais importantes costumam incluir histórico em linhas estéreis, referências internacionais, domínio de normas GMP, capacidade de personalização, robustez construtiva, disponibilidade de peças, suporte em português ou com interface multilíngue, e experiência em projetos integrados. Também vale avaliar se o parceiro entende a realidade brasileira de importação, logística portuária, instalação em plantas existentes e exigências de documentação para qualificação.
No aspecto de capacidade fabril, fornecedores mais estruturados normalmente operam múltiplas unidades especializadas e conseguem fabricar desde equipamentos de envase e embalagem até sistemas de água farmacêutica, automação logística e linhas correlatas. Essa amplitude reduz incompatibilidades entre módulos e melhora a coordenação do projeto. No aspecto de serviços, empresas mais maduras entregam consultoria de viabilidade, engenharia de processo, instalação, comissionamento, IQ/OQ/PQ, treinamento de operadores, transferência de tecnologia e otimização pós-partida.
Nesse perfil se enquadram organizações internacionais que se posicionam como parceiras de inovação farmacêutica e não apenas como vendedoras de máquina. Para clientes brasileiros que precisam reduzir risco de layout inadequado, projeto fragmentado ou cronograma instável, essa diferença é decisiva. Se houver interesse em discutir um caso concreto, o caminho mais eficaz é solicitar contato técnico direto pela página de fale com especialistas.
Critério de seleçãoO que verificarSinal positivoSinal de alertaPeso na decisãoComentárioConformidade regulatóriaExperiência com GMP e validaçãoDocumentação completa e histórico de auditoriasRespostas genéricasMuito altoCrítico para linhas estéreisExperiência técnicaProjetos semelhantes em ampolasCasos internacionais e portfólio amploPoucas referênciasAltoReduz risco na partidaCapacidade de customizaçãoAjuste a produto e layoutProjeto adaptado ao clienteSolução padronizada rígidaAltoEssencial em retrofitCapacidade fabrilEstrutura de produção e testesPlantas especializadas e testes de fábricaTerceirização excessivaMédio a altoAfeta prazo e consistênciaSuporte pós-vendaPeças, treinamento e respostaAssistência contínua e remotaSuporte limitado após entregaAltoImportante para continuidadeCusto totalCAPEX e OPEXClareza de escopo e ROIPreço baixo com lacunasAltoOlhar além do valor inicialO orçamento pode variar de intervenções relativamente pequenas até projetos completos de substituição de linha. Em linhas já instaladas, um pacote de diagnóstico, peças críticas e ajustes de processo tende a ter custo muito menor que a compra de novo equipamento. Porém, se a linha sofre com obsolescência severa, baixa velocidade, falta de peças e documentação incompleta, insistir em reparos pode sair mais caro no longo prazo.
Ao planejar investimento, as empresas brasileiras devem considerar pelo menos oito blocos de custo: equipamento principal ou retrofit, frete internacional, seguro, desembaraço aduaneiro, instalação, qualificação, treinamento, estoque inicial de sobressalentes e eventuais adaptações de utilidades ou sala limpa. Também é prudente estimar o custo de parada da produção durante a intervenção.
O retorno sobre o investimento geralmente vem de cinco fontes: aumento da capacidade disponível, redução de refugo, menor consumo de utilidades, menor tempo de setup e redução de risco de desvio regulatório. Em alguns casos, a capacidade de produzir novos SKUs ou atender clientes mais exigentes também entra na conta. Em plantas com ocupação elevada, um pequeno ganho de disponibilidade pode trazer impacto financeiro significativo.
Faixa de projetoEscopo típicoInvestimento relativoPrazo de retorno estimadoRiscoPerfil idealAjuste e manutenção críticaPeças, calibração e setupBaixo3 a 9 mesesBaixoLinha ainda atualRetrofit de envaseBombas, bicos e controlesMédio9 a 18 mesesMédioProblemas de precisãoRetrofit de automaçãoCLP, IHM, sensores e receitasMédio12 a 24 mesesMédioBaixa rastreabilidadeMódulo novo na linhaLavadora, túnel ou selagemMédio a alto18 a 30 mesesMédio a altoGargalo localizadoLinha completa novaSubstituição integralAlto24 a 48 mesesMédioExpansão e modernizaçãoProjeto integrado turnkeyEquipamentos, utilidades e validaçãoAltoVariável conforme escalaControlável com bom parceiroNova planta ou grande ampliaçãoUma prática recomendada é construir três cenários de decisão: mínimo viável, modernização intermediária e expansão completa. Isso ajuda a administração a comparar desembolso, retorno, risco regulatório e capacidade futura. Em especial para grupos com operações próximas aos portos de Santos ou Itajaí, a estratégia logística de importação e estoque de peças deve entrar no modelo financeiro.
Os riscos mais comuns não estão apenas no equipamento, mas na definição incorreta do problema. Muitas empresas investem em módulos novos quando a causa raiz estava em utilidades, formato de ampola, formulação ou treinamento. Por isso, a primeira consideração é sempre realizar diagnóstico estruturado antes do CAPEX.
A segunda consideração é a compatibilidade regulatória. Uma linha pode até operar melhor após uma intervenção, mas se a documentação não sustentar a mudança, o ganho técnico não se converte em segurança de compliance. A terceira é a integração de layout. Em fábricas antigas, espaço físico, fluxo de pessoas, pressão diferencial, utilidades limpas e acessos de manutenção podem limitar a solução escolhida. A quarta é a disponibilidade de peças e suporte. Dependência excessiva de componentes pouco comuns aumenta risco operacional, especialmente em cenários de atraso logístico.
Também há riscos financeiros: subestimar instalação, validação, treinamento e perda de produção durante a transição. Outro ponto sensível é a sustentabilidade. Linhas mais antigas consomem mais água para lavagem, mais energia térmica no túnel e podem gerar maior taxa de quebra de vidro. À medida que metas ambientais entram no planejamento industrial para 2026 e adiante, esse fator pesa mais na seleção do projeto.
Para reduzir esses riscos, o ideal é envolver engenharia, produção, qualidade, manutenção, suprimentos e validação desde o início. Quando o fornecedor possui visão de ciclo de vida e experiência em resolver desafios de layout, prazo, documentação e desempenho, a probabilidade de sucesso cresce bastante.
1. Quando vale a pena reparar a linha existente e quando é melhor trocar a máquina?Vale reparar quando a estrutura básica da linha ainda atende capacidade, conformidade e disponibilidade de peças. Se a máquina apresenta obsolescência grave, rejeição elevada, dificuldade de validação e baixo suporte, a substituição tende a ser mais racional.
2. Quais são os problemas mais frequentes em envasadoras de ampolas?Os mais comuns são variação de volume, quebra de ampolas, falhas de selagem, espuma durante o enchimento, paradas por sensores, resíduos após lavagem e instabilidade térmica no túnel de despirogenização.
3. A solução de problemas ajuda na conformidade com a Anvisa?Sim. Quando feita com documentação adequada, análise de causa raiz, registro de mudanças, qualificação e treinamento, ela fortalece a conformidade e reduz risco de observações durante inspeções.
4. Quanto tempo leva um projeto de modernização?Depende do escopo. Ajustes simples podem levar dias ou semanas. Retrofits médios podem levar de um a três meses. Linhas novas ou projetos integrados podem exigir vários meses, considerando fabricação, importação, instalação e validação.
5. Quais dados devo reunir antes de consultar um fornecedor?Capacidade desejada, tamanho das ampolas, tipo de produto, viscosidade, histórico de falhas, taxa de rejeição, layout atual, utilidades disponíveis, requisitos regulatórios e metas de expansão. Quanto mais dados, mais precisa será a proposta.
6. O suporte remoto realmente funciona para esse tipo de linha?Funciona bem para diagnóstico de alarmes, análise de lógica, parametrização e orientação de manutenção, desde que a planta tenha conectividade segura e equipe local treinada para executar verificações físicas.
7. Como avaliar a robustez de um fabricante internacional para o mercado brasileiro?Observe experiência em projetos farmacêuticos globais, capacidade de customização, histórico em normas internacionais, qualidade dos materiais, escopo de serviços, disponibilidade de documentação e clareza sobre peças e assistência técnica.
8. Há vantagem em escolher um parceiro com soluções além da linha de ampolas?Sim. Isso facilita a integração com tratamento de água farmacêutica, preparação de soluções, embalagem, logística e futuras expansões. A visão sistêmica normalmente reduz riscos de interface entre fornecedores.
9. Como uma empresa com base internacional pode agregar valor ao Brasil?Agrega ao combinar experiência regulatória global, fabricação especializada, personalização para o layout local e serviços de ciclo completo. Esse modelo é útil para plantas brasileiras que precisam de modernização com menor risco técnico e documental.
10. Qual é um bom próximo passo para iniciar a avaliação?Comece por um diagnóstico técnico com metas claras de produção, qualidade e retorno. Em seguida, compare cenários de ajuste, retrofit e linha nova, com apoio de um fornecedor capaz de sustentar tecnologia, fabricação e serviços pós-implantação.
Em síntese, a solução de problemas em máquina de envase de ampolas deve ser tratada como uma alavanca de desempenho industrial e não apenas como manutenção corretiva. No Brasil, onde exigências regulatórias, custos operacionais e pressão por disponibilidade caminham juntos, fabricantes que unem capacidade tecnológica, estrutura fabril e serviços completos ganham vantagem competitiva. Empresas como a Shanghai IVEN Pharmatech Engineering, com atuação internacional, experiência em linhas assépticas, múltiplas plantas especializadas e serviços de engenharia do estudo de viabilidade à qualificação, representam um perfil de parceiro relevante para grupos farmacêuticos e de dispositivos médicos que buscam modernização segura, escalável e aderente a padrões globais.