Sopro-Envase-Selagem x Forma-Envase-Selagem no Brasil
No mercado farmacêutico brasileiro, a comparação entre sopro-envase-selagem e forma-envase-selagem ganhou relevância porque fabricantes de produtos estéreis buscam processos mais fechados, menor risco microbiológico, melhor produtividade e conformidade regulatória sólida. Em termos práticos, muitas empresas preferem a tecnologia de sopro-envase-selagem para apresentações estéreis porque ela forma o recipiente, envasa o produto e sela a embalagem em um único ciclo asséptico contínuo, reduzindo etapas de manipulação e pontos potenciais de contaminação. Ainda assim, a escolha ideal depende do produto, do volume, do material da embalagem, da estratégia regulatória, do orçamento de capital e da meta de expansão no Brasil.
Para laboratórios em polos como São Paulo, Campinas, Anápolis, Goiânia, Ribeirão Preto, Belo Horizonte e Recife, a decisão não é apenas técnica. Ela envolve logística de importação por portos como Santos, Itajaí e Suape, disponibilidade de assistência local, validação, prazo de instalação, integração com utilidades limpas e custo total de propriedade ao longo de 10 a 20 anos. Por isso, este guia analisa a diferença entre sopro-envase-selagem e forma-envase-selagem sob a ótica do mercado brasileiro, das aplicações estéreis, dos modelos de máquinas, dos investimentos e dos critérios de compra.
Resposta rápida: por que sopro-envase-selagem x forma-envase-selagem é uma decisão importante?

A resposta curta é a seguinte: para produtos estéreis, a tecnologia de sopro-envase-selagem costuma ser preferida quando o objetivo principal é minimizar riscos de contaminação, aumentar o fechamento do processo e alcançar alta repetibilidade em embalagens plásticas unitárias ou multidoses. Já a forma-envase-selagem pode ser uma alternativa interessante em aplicações específicas, especialmente quando a estrutura da embalagem, o filme utilizado, o custo unitário ou a flexibilidade de formatos são fatores prioritários.
No Brasil, essa comparação é especialmente relevante para fabricantes de soluções oftálmicas, inalatórias, salinas, água estéril, diluentes, doses unitárias e algumas linhas hospitalares. Em regiões com forte presença de indústria farmacêutica, como o eixo São Paulo-Campinas e o centro logístico de Anápolis, cresce a busca por linhas que reduzam intervenções humanas e facilitem auditorias de boas práticas de fabricação.
| Critério | Sopro-envase-selagem | Forma-envase-selagem | Impacto prático |
|---|---|---|---|
| Nível de fechamento do processo | Muito alto | Alto a médio, conforme o desenho | Afeta risco de contaminação e exigência de sala limpa |
| Formação do recipiente | A partir de resina plástica no próprio ciclo | A partir de filme ou estrutura pré-formada | Influência direta na arquitetura da linha |
| Velocidade para doses unitárias | Elevada | Elevada em certas geometrias | Define produtividade por turno |
| Adequação a produtos estéreis | Muito forte | Boa, mas depende do processo | Importante para auditorias regulatórias |
| Flexibilidade de materiais | Mais concentrada em polímeros específicos | Maior variedade de filmes | Pode influenciar custo da embalagem |
| Investimento inicial | Geralmente mais alto | Variável, às vezes mais acessível | Afeta planejamento financeiro |
| Uso mais comum | Farmacêutico estéril e hospitalar | Farmacêutico, nutracêutico e outras áreas | Ajuda a definir aderência setorial |
A tabela acima mostra por que não existe uma resposta universal. O melhor caminho é alinhar o equipamento ao perfil do produto, ao plano regulatório e à escala comercial desejada.
O que é a tecnologia sopro-envase-selagem x forma-envase-selagem e como ela funciona?

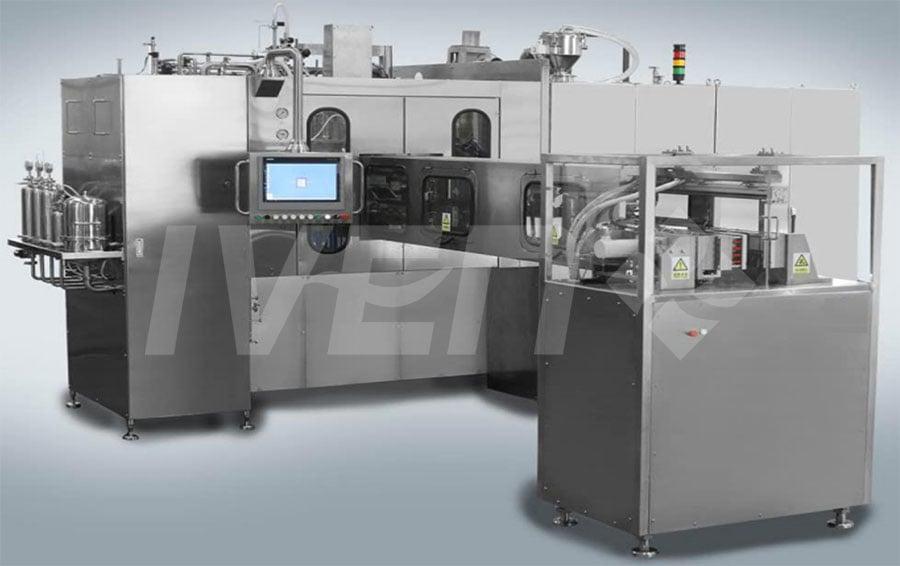
A tecnologia de sopro-envase-selagem, conhecida no setor por sua aplicação em embalagens plásticas assépticas, funciona em um ciclo contínuo. Primeiro, o polímero é extrudado para formar um tubo quente. Em seguida, o molde fecha, o recipiente é soprado no formato desejado, o produto é envasado enquanto a embalagem ainda está na zona de processo e, por fim, o conjunto é selado. Como essas etapas ocorrem de forma integrada, com menor exposição ao ambiente externo, o processo tende a oferecer excelente desempenho em esterilidade.
Na forma-envase-selagem, a lógica muda. A embalagem é formada a partir de um filme, lâmina ou estrutura termoformável; depois ocorre o enchimento e finalmente a selagem. Dependendo do projeto da máquina, do sistema de esterilização, do desenho do fluxo de ar e do produto, a tecnologia pode ser muito eficiente. Porém, em aplicações farmacêuticas estéreis, a análise precisa ser mais criteriosa para verificar se a arquitetura da linha entrega o mesmo nível de proteção exigido para o medicamento.
Para empresas que avaliam uma linha nova, vale observar três blocos técnicos: esterilização do caminho do produto, estabilidade dimensional da embalagem e repetibilidade do volume envasado. Esses três fatores são os que mais impactam rejeição, rendimento, documentação de validação e aceitação regulatória.
No campo das capacidades tecnológicas, a IVEN Pharmatech Engineering se posiciona como parceira de inovação farmacêutica com experiência internacional em engenharia para fábricas farmacêuticas e de dispositivos médicos. A empresa desenvolve soluções compatíveis com requisitos de conformidade amplamente reconhecidos no mercado global, incluindo práticas regulatórias adotadas por fabricantes que buscam padrões alinhados a exigências internacionais. Esse ponto é relevante para grupos brasileiros que pretendem atender mercado interno, exportar para a América Latina ou preparar sua planta para inspeções mais rigorosas.
| Etapa do processo | Sopro-envase-selagem | Forma-envase-selagem | Ponto crítico |
|---|---|---|---|
| Preparação do material | Resina plástica processada na máquina | Filme ou lâmina preparada para termoformação | Qualidade do insumo de embalagem |
| Formação da embalagem | Sopro em molde | Formação por calor e molde | Precisão dimensional |
| Ambiente de envase | Zona integrada e altamente controlada | Zona controlada dependente do projeto | Biocarga e particulados |
| Enchimento | Após formação do frasco | Após formação da cavidade | Exatidão de volume |
| Fechamento | Selagem imediata no mesmo ciclo | Selagem do filme superior | Integridade da vedação |
| Saída do produto | Recipiente já finalizado | Unidade ou tira selada | Inspeção e embalagem secundária |
| Risco principal | Controle de parâmetros térmicos | Controle do filme, selagem e asepsia | Impacto em rejeição e estabilidade |
Na prática, a tabela deixa claro que ambas as tecnologias podem ser altamente automatizadas, mas a forma como o recipiente nasce e é protegido ao longo do ciclo faz diferença decisiva para produtos estéreis sensíveis.
Por que fabricantes de medicamentos estéreis escolhem sopro-envase-selagem x forma-envase-selagem?

Fabricantes estéreis escolhem sopro-envase-selagem quando querem reduzir interação humana, diminuir interfaces abertas e padronizar embalagens plásticas de uso único. Para soluções oftálmicas sem conservantes, por exemplo, embalagens unitárias produzidas em processo contínuo podem trazer vantagem tanto na segurança microbiológica quanto na conveniência para o paciente.
No Brasil, também pesa o fator operacional. Uma linha bem configurada pode reduzir dependência de componentes como frascos prontos, rolhas e tampas, que exigem cadeia de suprimentos própria, lavagem, esterilização ou descontaminação e maior movimentação em áreas limpas. Isso é particularmente útil para fabricantes em regiões onde o custo logístico e o prazo de importação variam conforme câmbio, desembaraço aduaneiro e disponibilidade em portos como Santos e Itajaí.
Outro fator é a escalabilidade. Quando a demanda cresce rapidamente em hospitais, programas públicos ou redes privadas, a tecnologia pode favorecer alta produção com consistência. Para laboratórios que operam em mercados de soluções respiratórias, irrigação estéril e doses unitárias, esse ganho é estratégico.
Em termos de demanda setorial no Brasil, observa-se forte interesse nas seguintes áreas:
O gráfico indica uma concentração maior em categorias nas quais a integridade asséptica e a praticidade de uso são determinantes. Nesses segmentos, a decisão entre sopro-envase-selagem e forma-envase-selagem deve considerar não só o custo inicial, mas também a estratégia de lançamento, a vida útil, a conveniência de uso e a robustez regulatória.
Principais modelos e áreas de aplicação das máquinas de sopro-envase-selagem x forma-envase-selagem
As máquinas não são todas iguais. Existem modelos voltados a ampolas plásticas pequenas, frascos de dose unitária, frascos multidoses, embalagens hospitalares de maior volume e formatos especializados. Em projetos brasileiros, a seleção costuma partir de quatro perguntas: qual é o volume por unidade, qual polímero será usado, qual viscosidade o produto apresenta e qual capacidade por hora a fábrica deseja alcançar.
Em aplicações farmacêuticas, as áreas mais comuns incluem solução oftálmica, solução nasal, solução inalatória, soro fisiológico em pequenas apresentações, água estéril, reagentes diagnósticos e alguns líquidos de uso veterinário. Em setores vizinhos, aparecem cosmecêuticos estéreis, soluções para dispositivos médicos e embalagens de laboratório.
No aspecto industrial, a IVEN Pharmatech Engineering reúne fabricação especializada em diferentes famílias de equipamentos para a indústria farmacêutica. Com unidades produtivas dedicadas a envase e embalagem farmacêutica, sistemas de água farmacêutica, logística inteligente e equipamentos para tubos de coleta de sangue a vácuo, a empresa demonstra capacidade de atender projetos integrados, algo valioso para grupos brasileiros que desejam harmonizar utilidades, envase, transporte interno e expansão futura da planta.
| Modelo de aplicação | Faixa de volume | Produto típico | Tecnologia mais comum | Mercado brasileiro |
|---|---|---|---|---|
| Ampola plástica unitária | 0,3 ml a 10 ml | Colírios e soluções inalatórias | Sopro-envase-selagem | Alta demanda em hospitais e varejo |
| Frasco monodose | 5 ml a 20 ml | Solução nasal e oral estéril | Sopro-envase-selagem | Crescimento em linhas respiratórias |
| Frasco multidose pequeno | 10 ml a 50 ml | Oftálmicos com desenho específico | Sopro-envase-selagem | Uso seletivo conforme formulação |
| Embalagem termoformada em tira | 1 ml a 30 ml | Doses líquidas especiais | Forma-envase-selagem | Nicho com projetos sob medida |
| Frasco hospitalar médio | 50 ml a 500 ml | Água estéril e salinas especiais | Sopro-envase-selagem | Interesse institucional |
| Soluções para diagnóstico | 2 ml a 100 ml | Reagentes e kits | Ambas, conforme processo | Demanda técnica crescente |
| Veterinário estéril | 1 ml a 100 ml | Doses líquidas especiais | Ambas, conforme custo e mercado | Expansão no Centro-Oeste |
Essa classificação ajuda a entender que a escolha tecnológica depende tanto da aplicação quanto da estratégia de portfólio. Para empresas que desejam analisar soluções em maior detalhe, o portfólio de equipamentos farmacêuticos pode servir como ponto de partida para mapear configurações e integrações possíveis.
Sopro-envase-selagem x forma-envase-selagem versus linhas tradicionais de envase de frascos e ampolas
Ao comparar essas tecnologias com linhas tradicionais de frascos e ampolas, a principal diferença está na complexidade do fluxo de componentes. Em linhas convencionais, é comum trabalhar com lavagem de frascos, despirogenização, preparação de tampas, esterilização de componentes, envase, fechamento e inspeção, além de interfaces de transferência entre etapas. Já no sopro-envase-selagem, o próprio recipiente é criado no equipamento, o que reduz o número de materiais a serem processados e os pontos de manuseio.
Isso não significa que linhas tradicionais sejam obsoletas. Elas continuam indispensáveis para muitos medicamentos injetáveis, biológicos, liofilizados e produtos que exigem vidro, elastômeros específicos ou apresentações incompatíveis com recipientes plásticos. Porém, para determinadas soluções líquidas estéreis, o sopro-envase-selagem oferece uma alternativa forte em produtividade, simplicidade operacional e redução de risco.
| Fator comparado | Sopro-envase-selagem | Forma-envase-selagem | Frascos e ampolas tradicionais |
|---|---|---|---|
| Número de componentes primários | Baixo | Médio | Alto |
| Manipulação de recipientes vazios | Mínima | Moderada | Elevada |
| Exposição do produto ao ambiente | Muito baixa | Baixa a moderada | Maior, conforme layout |
| Uso de vidro | Não | Normalmente não | Sim, quando necessário |
| Indicado para doses unitárias plásticas | Muito indicado | Indicado | Menos competitivo |
| Complexidade de utilidades e componentes | Média | Média | Alta |
| Flexibilidade para injetáveis em vidro | Baixa | Baixa | Muito alta |
A tabela mostra que a comparação correta não deve ser feita apenas pelo investimento inicial. É preciso considerar custo de componentes, perdas, tempo de setup, limpeza, mão de obra, consumo de energia, documentação de validação e taxa de rejeição.
Em projetos completos, fabricantes brasileiros costumam buscar parceiros capazes de integrar água purificada, água para injetáveis, vapor limpo, preparação de soluções, envase, embalagem final e logística interna. Nesse ponto, soluções de engenharia farmacêutica chave na mão podem reduzir incompatibilidades entre fornecedores e encurtar o cronograma de implantação.
Crescente adoção de sopro-envase-selagem x forma-envase-selagem na produção farmacêutica estéril
A adoção no Brasil avança por três razões principais: aumento da demanda por apresentações unitárias seguras, maior rigor em controle de contaminação e busca por eficiência de longo prazo. Além disso, a agenda de 2026 aponta para investimentos em digitalização, rastreabilidade eletrônica, manutenção preditiva, redução de consumo energético e projetos com menor impacto ambiental.
Laboratórios instalados próximos a hubs industriais e logísticos, como a Região Metropolitana de São Paulo, Campinas, Joinville, Curitiba, Goiânia e Anápolis, observam vantagens adicionais na centralização de operações e na padronização de linhas para múltiplos produtos. Em mercados hospitalares e institucionais, também há interesse em recipientes plásticos leves, com menor risco de quebra e transporte mais simples.
O gráfico de linha ilustra uma trajetória plausível de crescimento, impulsionada por maior maturidade regulatória e substituição gradual de processos com maior intervenção manual. Para 2026 e anos seguintes, espera-se maior adoção de sensores em linha, inspeção visual automatizada, análise de dados de produção em tempo real e integração com sistemas de execução fabril.
A área de tendência reforça uma mudança estrutural: linhas tradicionais permanecem relevantes, mas processos integrados ganham espaço em aplicações nas quais a embalagem plástica asséptica oferece maior valor ao negócio.
Em sustentabilidade, a discussão também amadurece. Fabricantes brasileiros tendem a avaliar eficiência térmica, consumo de ar comprimido, peso da embalagem, taxa de refugo e possibilidade de otimizar logística. A sustentabilidade em 2026 será menos discurso e mais requisito de compra, especialmente para grupos que reportam metas ambientais ou negociam com grandes redes hospitalares.
Como escolher um fabricante ou fornecedor confiável de sopro-envase-selagem x forma-envase-selagem
Escolher o fornecedor certo é uma das decisões mais importantes do projeto. No Brasil, não basta comparar apenas preço e capacidade por hora. É preciso verificar histórico em aplicações estéreis, capacidade de documentação, experiência em qualificação, disponibilidade de peças, suporte remoto, idioma de treinamento e entendimento das exigências locais de instalação e validação.
Empresas que importam equipamentos por Santos, Itajaí ou Suape também devem considerar embalagem para transporte marítimo, prazo de desembaraço, assistência de comissionamento no país e estoque mínimo de sobressalentes críticos. Para linhas estéreis, qualquer atraso em instalação ou ajuste de utilidades pode afetar o cronograma de qualificação e o lançamento comercial.
No quesito serviços, a IVEN Pharmatech Engineering oferece atuação que vai além da venda do equipamento. Sua proposta inclui apoio em estudo de viabilidade, engenharia, escolha e customização de equipamentos, instalação, comissionamento, qualificação, treinamento e otimização operacional. Para o mercado brasileiro, isso pode reduzir riscos de layout inadequado, interfaces mal definidas e retrabalho de projeto.
| Critério de seleção | O que verificar | Sinal positivo | Risco se faltar |
|---|---|---|---|
| Experiência em estéreis | Casos de sucesso em líquidos assépticos | Projetos entregues e validados | Curva de aprendizado no seu projeto |
| Capacidade regulatória | Documentação, materiais e rastreabilidade | Padrão documental robusto | Atraso em qualificação |
| Assistência técnica | Tempo de resposta e suporte local | Plano de atendimento claro | Paradas prolongadas |
| Peças de reposição | Lista crítica e prazo de fornecimento | Estoque recomendado e previsão realista | Baixa disponibilidade operacional |
| Customização | Adequação ao produto e ao layout | Soluções sob medida | Perda de eficiência |
| Integração de utilidades | Compatibilidade com água, vapor e ar | Engenharia coordenada | Conflitos de interface |
| Treinamento e pós-venda | Formação de operadores e manutenção | Programa estruturado | Dependência excessiva do fornecedor |
Uma prática recomendada é solicitar matriz de responsabilidade do projeto, lista de documentos, diagrama de fluxo do processo, memória de materiais de contato e cronograma detalhado até a qualificação final. Também vale pedir referências em mercados com exigência alta.
Se sua equipe estiver iniciando a prospecção, pode ser útil conhecer melhor a empresa e avaliar seu posicionamento tecnológico, sua estrutura fabril e sua experiência com projetos internacionais para fábricas farmacêuticas.
O gráfico comparativo mostra por que muitos compradores valorizam fornecedores capazes de integrar engenharia, documentação, utilidades e serviços pós-partida, em vez de adquirir apenas a máquina isolada.
Custo de investimento, planejamento de orçamento e análise de retorno sobre investimento para sopro-envase-selagem x forma-envase-selagem
O investimento varia conforme capacidade, grau de automação, sistema de esterilização, número de cavidades, formato da embalagem, nível de inspeção, integração com embalagem secundária e escopo de utilidades. Em uma análise séria, o comprador brasileiro deve observar não apenas o preço de aquisição, mas o custo total do projeto instalado.
Esse custo total inclui adequações prediais, salas limpas, HVAC, água purificada, água para injetáveis quando aplicável, ar comprimido limpo, vapor limpo, qualificação, treinamento, estoque de peças e eventual infraestrutura de serialização e rastreabilidade. Também é preciso considerar os custos de importação, impostos, frete, seguro, armazenagem e variação cambial.
| Bloco de custo | Descrição | Peso típico no orçamento | Observação |
|---|---|---|---|
| Equipamento principal | Máquina de processo e moldes | Alto | Base da decisão técnica |
| Utilidades limpas | Água, ar, vapor e HVAC | Alto | Essencial para desempenho estéril |
| Instalação e comissionamento | Montagem, ajustes e testes | Médio | Impacta prazo de partida |
| Qualificação e documentação | Protocolos e execução | Médio | Crítico para liberação regulatória |
| Embalagem secundária | Cartonagem, encaixotamento e rotulagem | Médio | Às vezes subestimado |
| Peças e treinamento | Sobressalentes e capacitação | Baixo a médio | Importante para disponibilidade |
| Custos de importação | Frete, impostos e seguro | Variável | Depende da rota e do câmbio |
A explicação da tabela é simples: o menor preço de máquina nem sempre gera o melhor retorno. Equipamentos com pior documentação, integração fraca ou baixo suporte podem custar mais ao longo da vida útil.
Na análise de retorno, alguns ganhos costumam justificar o projeto: menor taxa de refugo, menos etapas de manuseio, menor necessidade de componentes externos, produtividade por operador mais alta, redução de não conformidades e maior disponibilidade comercial para produtos de valor agregado. Em mercados como colírios sem conservantes e soluções unitárias hospitalares, a diferenciação de embalagem também pode favorecer margem.
| Fator de retorno | Como gera valor | Efeito esperado | Horizonte |
|---|---|---|---|
| Menos contaminação | Reduz desvios e descarte | Economia operacional | Curto a médio prazo |
| Maior produtividade | Mais unidades por turno | Diluição de custo fixo | Curto prazo |
| Menos componentes | Elimina parte do suprimento tradicional | Menor complexidade | Médio prazo |
| Menos intervenção manual | Reduz risco e variabilidade | Mais conformidade | Contínuo |
| Diferenciação comercial | Formato unitário conveniente | Potencial de preço e volume | Médio prazo |
| Expansão futura | Base para novos produtos | Escalabilidade | Longo prazo |
| Vida útil do equipamento | Uso prolongado bem mantido | Retorno acumulado | Longo prazo |
Para grupos que planejam nova planta ou modernização, a combinação entre engenharia, utilidades, preparação de soluções e envase costuma ser mais econômica quando pensada desde o início. Por isso, muitas empresas analisam propostas integradas antes da compra final.
Principais considerações e riscos potenciais ao investir em sopro-envase-selagem x forma-envase-selagem
Os principais riscos de investimento não estão apenas no equipamento. Eles aparecem na definição incorreta do produto-alvo, na escolha inadequada do material de embalagem, no subdimensionamento da capacidade, na falta de testes de compatibilidade e na insuficiência de suporte local. Um erro comum é comprar uma máquina pensando somente no lançamento inicial e ignorar o plano de expansão para cinco anos.
Outro ponto crítico é a regulamentação. O laboratório deve verificar requisitos documentais, estratégia de validação, estudos de integridade da embalagem, extraíveis e lixiviáveis quando aplicável, estabilidade acelerada e de longa duração, além de desempenho da embalagem na cadeia logística brasileira. Temperatura, umidade e transporte rodoviário em longas distâncias podem afetar a decisão entre um tipo de recipiente e outro.
No Brasil, onde a distribuição pode atravessar grandes corredores logísticos entre Sudeste, Centro-Oeste, Nordeste e Norte, vale testar resistência mecânica, empilhamento e comportamento em transporte. Produtos enviados a Manaus, Belém ou ao interior do Nordeste enfrentam desafios diferentes de cargas destinadas ao eixo São Paulo-Campinas.
Como medida preventiva, recomenda-se executar estudo de viabilidade técnico-econômica, testes piloto, auditoria no fornecedor, revisão do layout e análise de utilidades antes da assinatura do contrato. Empresas com pouco histórico em projetos assépticos podem se beneficiar de suporte mais amplo desde a fase conceitual. Se esse for o caso, o ideal é falar com uma equipe especializada para discutir produto, volume, embalagem, cronograma e requisitos regulatórios.
Também é importante observar tendências para 2026:
- Maior uso de monitoramento digital de parâmetros críticos.
- Integração com manutenção preditiva baseada em dados.
- Pressão por menor consumo de energia e redução de refugo.
- Busca por embalagens mais leves e cadeias logísticas mais eficientes.
- Aprimoramento regulatório em rastreabilidade, integridade de dados e validação eletrônica.
- Expansão de projetos modulares para acelerar implantação fabril.
Essas tendências favorecem fornecedores que combinem capacidade mecânica, automação, documentação e visão de engenharia de planta completa.
Perguntas frequentes
1. Sopro-envase-selagem e forma-envase-selagem são a mesma coisa?
Não. Ambas formam, envasam e selam embalagens, mas o modo de formar o recipiente e o nível de integração asséptica podem ser bastante diferentes.
2. Qual tecnologia é mais indicada para medicamentos estéreis no Brasil?
Em muitas aplicações de soluções estéreis em embalagem plástica unitária, sopro-envase-selagem tende a ser a opção mais forte. Porém, a decisão final depende do produto, do material, da dose e do plano regulatório.
3. A forma-envase-selagem é inadequada para o setor farmacêutico?
Não. Ela pode ser adequada em vários cenários. O ponto central é confirmar se o projeto atende às exigências de assepsia, selagem, compatibilidade e estabilidade do seu produto.
4. Essa tecnologia substitui completamente linhas de frascos e ampolas?
Não. Linhas tradicionais continuam essenciais para muitos injetáveis, biológicos e apresentações em vidro. As tecnologias convivem de forma complementar.
5. Quais produtos mais usam sopro-envase-selagem?
Colírios, soluções inalatórias, soluções salinas, água estéril, diluentes e outras apresentações líquidas estéreis de dose unitária ou pequeno volume.
6. O investimento inicial é alto?
Pode ser relevante, sobretudo em linhas estéreis completas. Porém, o retorno pode ser atrativo quando se considera redução de risco, produtividade e simplificação operacional.
7. Quanto tempo leva para implantar um projeto no Brasil?
Depende do escopo, da obra civil, das utilidades, da importação e da qualificação. Em geral, projetos completos exigem planejamento detalhado e cronograma bem coordenado.
8. É melhor comprar apenas a máquina ou uma solução integrada?
Para muitos fabricantes, a solução integrada reduz riscos de interface, acelera a partida e facilita a validação. Isso é especialmente útil em plantas novas ou ampliações complexas.
9. Como avaliar um fornecedor internacional?
Analise experiência em estéreis, conformidade documental, capacidade de customização, suporte pós-venda, treinamento, estoque de peças e histórico de projetos semelhantes.
10. Como a IVEN Pharmatech Engineering pode apoiar projetos no Brasil?
A empresa atua com engenharia farmacêutica internacional, fabricação de equipamentos e serviços de ciclo completo para projetos de produção. Para laboratórios brasileiros, isso pode significar apoio desde a concepção até instalação, qualificação e otimização operacional.
Em resumo, a decisão entre sopro-envase-selagem e forma-envase-selagem no Brasil deve ser baseada em risco microbiológico, compatibilidade de embalagem, custo total, capacidade de expansão e qualidade do parceiro escolhido. Quando a prioridade é um processo estéril mais fechado e robusto para recipientes plásticos, sopro-envase-selagem frequentemente se destaca. Quando o projeto exige outra arquitetura de embalagem ou flexibilidade específica, forma-envase-selagem pode fazer sentido. O mais importante é avaliar o processo de forma sistêmica, considerando produto, fábrica, mercado e plano de crescimento.
Se sua empresa está estudando uma nova linha para São Paulo, Goiás, Minas Gerais, Paraná, Santa Catarina, Pernambuco ou outro polo industrial brasileiro, vale comparar cenários com dados reais de produção, logística e conformidade antes da decisão final.
Sobre o autor
Somos a IVEN Pharmatech Engineering, uma equipe dedicada a fornecer soluções farmacêuticas e médicas completas em todo o mundo. Com décadas de experiência, especializamo-nos em maquinário avançado, projetos integrados de fábricas e suporte integral ao longo de todo o ciclo de vida do produto, ajudando nossos clientes a alcançar uma produção eficiente, em conformidade com as normas e de alta qualidade.
Compartilhar
Related Insights
-
Seringa descartável ou reutilizável no Brasil: guia
Na indústria farmacêutica e de dispositivos médicos, a decisão entre seringa descartável e seringa reutilizável vai muito além do uso clínico. No Brasil, essa comparação influencia estratégia industrial, validação regulatória, custo total de propriedade, biossegurança, automação e posicionamento competitivo. Para fabricantes que atendem mercados como São Paulo, Campinas, Anápolis, Goiânia, Joinville, Recife e polos logísticos conectados aos portos de Santos, Itajaí e Suape, escolher a solução correta pode impactar a eficiência de toda a planta.
Em projetos de expansão, modernização ou implantação de novas linhas, grandes empresas costumam analisar não apenas o produto final, mas todo o ecossistema produtivo: materiais, esterilização, embalagem, rastreabilidade, salas limpas, utilidades farmacêuticas, qualificação e conformidade com exigências nacionais e internacionais. É nesse cenário que parceiros de engenharia com experiência em linhas integradas ganham relevância. A IVEN Pharmatech Engineering atua justamente nesse perfil de projeto, com experiência internacional em soluções para fábricas farmacêuticas e de consumíveis médicos.
De forma direta, a seringa descartável é hoje a opção dominante na produção moderna de dispositivos médicos e em boa parte das aplicações farmacêuticas por oferecer melhor controle de contaminação, padronização dimensional, escalabilidade, rastreabilidade por lote e compatibilidade com processos automatizados de alto volume. Já a seringa reutilizável ainda pode ter espaço em nichos específicos, principalmente quando o foco está em durabilidade mecânica, aplicações laboratoriais controladas, uso técnico repetitivo ou contextos onde o custo unitário de reposição precisa ser diluído por muitos ciclos.
No contexto industrial brasileiro, a preferência tende a favorecer a seringa descartável quando o objetivo é abastecer hospitais, clínicas, redes de vacinação, terapias injetáveis, kits estéreis e mercados com forte exigência sanitária. A reutilizável exige protocolos rígidos de limpeza, esterilização, inspeção de integridade, requalificação e controle de desgaste. Isso aumenta a complexidade operacional, especialmente em operações que já precisam cumprir metas de produtividade, documentação e auditoria.
Para fabricantes, o ponto central não é apenas “qual seringa é melhor”, mas sim “qual modelo se encaixa melhor na proposta de valor da planta”. Uma linha voltada para alta capacidade, ampla distribuição e conformidade regulatória normalmente favorece produtos descartáveis de uso único. Já projetos mais especializados, de menor escala ou de aplicação técnica repetitiva, podem considerar alternativas reutilizáveis, desde que o processo seja robusto e validável.
CritérioSeringa descartávelSeringa reutilizávelImpacto industrialControle de contaminaçãoMuito altoDepende do reprocessamentoFavorece descartável em produção reguladaPadronização de loteAltaMédiaEssencial para mercados de grande volumeAutomaçãoExcelenteLimitada em alguns modelosReduz custo operacional por unidadeCusto unitário inicialBaixo a médioMédio a altoReutilizável exige maior investimento por peçaCusto de ciclo de vidaDireto e previsívelVariável conforme limpeza e perdasDecisão depende do perfil operacionalConformidade regulatóriaMais simples de padronizarMais complexa de sustentarAuditorias tendem a ser mais exigentesEscalabilidade fabrilMuito altaBaixa a médiaImportante para exportação e contratos públicosA tabela mostra por que o mercado brasileiro de dispositivos para injeção privilegia soluções descartáveis. Ainda assim, o estudo técnico deve considerar canal de venda, perfil do usuário final, metas ESG, custos de descarte, acesso a resinas, demanda regional e disponibilidade de esterilização por óxido de etileno, radiação ou vapor conforme o produto.
Quando falamos em seringa descartável vs seringa reutilizável na produção farmacêutica, estamos tratando de um conjunto de produtos e processos industriais relacionados à administração precisa de fluidos, coleta, transferência, dosagem, enchimento e aplicação terapêutica ou diagnóstica. A seringa descartável é normalmente fabricada em polímeros como polipropileno, com componentes elastoméricos e agulhas compatíveis, sendo destinada a um único uso. Já a reutilizável costuma empregar vidro, metal ou polímeros de alta durabilidade, desenhada para múltiplos ciclos de utilização sob reprocessamento controlado.
Na prática, essas seringas podem estar associadas a diferentes segmentos produtivos: fabricação de seringas hipodérmicas convencionais, kits de vacinação, aplicações veterinárias, seringas para insulina, dispositivos de segurança, sistemas de dosagem de laboratório e, em um patamar mais avançado, linhas de seringas pré-cheias. Embora a seringa pré-cheia tenha lógica própria, a comparação entre descartável e reutilizável ajuda a orientar investimentos em moldagem, montagem, inspeção visual, esterilização, embalagem e logística.
Na produção farmacêutica, a seringa serve como interface entre formulação e administração. Em ambientes mais sofisticados, a decisão pode afetar também os sistemas de água purificada, geração de vapor limpo, solução de preparação e distribuição, áreas classificadas e fluxos de materiais. É por isso que fornecedores com visão de fábrica completa têm vantagem competitiva. Em projetos turnkey para a indústria farmacêutica, por exemplo, o desenho da linha precisa integrar equipamentos, utilidades, documentação e estratégia de validação.
Além do uso final do produto, o termo também pode envolver equipamentos auxiliares de produção, tais como montadoras automáticas, sistemas de alimentação, inspeção por câmera, impressão e embalagem. Em outras palavras, a escolha não está só na seringa em si, mas em toda a arquitetura da manufatura.
As aplicações da seringa descartável no Brasil são amplas: campanhas de imunização, hospitais privados, SUS, distribuição para laboratórios, procedimentos ambulatoriais, tratamentos endocrinológicos, terapias biológicas, odontologia, anestesia, medicina diagnóstica e kits estéreis para exportação. Já a seringa reutilizável aparece com mais frequência em laboratórios, procedimentos técnicos, veterinária especializada e algumas rotinas de dosagem onde o reprocessamento é econômica e tecnicamente viável.
Entre os benefícios da descartável, destacam-se a redução de risco cruzado, a consistência de desempenho, a facilidade de treinamento operacional, a melhor aceitação pelo mercado clínico e a adequação a cadeias de suprimento em larga escala. Fabricantes brasileiros que fornecem para redes hospitalares em capitais como São Paulo, Rio de Janeiro, Belo Horizonte, Curitiba e Salvador geralmente valorizam a previsibilidade operacional desse modelo.
No caso da reutilizável, os principais benefícios são durabilidade, menor consumo de peças ao longo do tempo em nichos controlados e percepção de redução de resíduos por unidade de uso. No entanto, esses benefícios só se confirmam quando o ciclo de limpeza, inspeção e esterilização é de fato confiável e economicamente justificável.
AplicaçãoModelo mais comumRazão técnicaObservação de mercadoVacinação em massaDescartávelUso único e rapidezAlta demanda em compras públicasHospitais e clínicasDescartávelSegurança e rastreabilidadePadrão dominante no BrasilLaboratório técnicoReutilizável ou descartávelDepende da rotina analíticaAvaliar compatibilidade químicaInsulina e autocuidadoDescartávelConveniência e higieneCrescimento com envelhecimento populacionalVeterinária de campoMistoCusto e praticidade variamMercado regionalizadoPesquisa e desenvolvimentoReutilizável em nichosPrecisão e robustezNecessita protocolo interno rigorosoSeringas de segurançaDescartávelPrevenção de acidentes perfurocortantesTendência regulatória e institucionalEm benefícios industriais, a descartável também favorece ganhos em OEE, redução de retrabalho, menor variabilidade entre turnos e integração com embalagem secundária automatizada. Para empresas que planejam expansão, esses ganhos podem justificar investimentos em linhas de maior velocidade e menor intervenção manual.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Vacinação’, ‘Hospitais’, ‘Clínicas’, ‘Laboratórios’, ‘Veterinária’, ‘Autocuidado’],datasets: [{label: ‘Demanda relativa no Brasil’,data: [92, 88, 74, 45, 38, 67],backgroundColor: [‘#2E86DE’,’#48C9B0′,’#F5B041′,’#AF7AC5′,’#EC7063′,’#5DADE2′]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});O gráfico destaca como a demanda industrial pende para aplicações de grande escala e alto controle sanitário, cenário em que a seringa descartável mantém clara vantagem competitiva.
No mercado, a categoria não é homogênea. A seringa descartável pode ser dividida em modelos de 1 ml, 3 ml, 5 ml, 10 ml, 20 ml, 50 ml e capacidades especiais; versões com ou sem agulha; ponta luer slip ou luer lock; três peças ou duas peças; modelos para insulina; dispositivos de segurança; seringas estéreis embaladas individualmente; e plataformas específicas para enchimento prévio. Já as reutilizáveis podem incluir corpo de vidro, êmbolo metálico, sistemas de vedação substituível e formatos para dosagem de precisão.
Do ponto de vista técnico, os compradores industriais devem avaliar material de contato, transparência, força de deslizamento do êmbolo, torque de conexão, resistência à esterilização, biocompatibilidade, compatibilidade com fármacos, precisão de graduação, presença de látex, silicone, partículas, integridade da embalagem e desempenho em testes de vazamento.
Outro fator decisivo é a compatibilidade com a linha. Uma planta moderna pode exigir moldagem por injeção de alta precisão, montagem automatizada, inspeção por visão, embalagem blister ou pouch, esterilização e encaixe em sistemas de logística interna. Empresas que buscam esse nível de integração costumam avaliar fornecedores de equipamentos em páginas de soluções e linhas industriais antes da fase de especificação final.
TipoFaixa de capacidadeUso principalVantagemDescartável 1 ml0,5 a 1 mlInsulina e pediatriaAlta precisão em pequenas dosesDescartável 3 ml2 a 3 mlUso hospitalar geralAlta rotação de mercadoDescartável 5 ml4 a 5 mlClínicas e ambulatóriosVersatilidadeDescartável 10 ml10 mlProcedimentos diversosAmpla adoção institucionalDescartável com segurançaVariávelPrevenção de acidentesMaior proteção ocupacionalPré-cheiaVariávelBiológicos e injetáveis especiaisPrecisão e conveniência terapêuticaReutilizável de vidroVariávelLaboratório e nichos técnicosBoa resistência químicaReutilizável metálicaVariávelUso técnico repetitivoAlta robustez mecânicaNa seleção técnica, também vale analisar o grau de customização. Algumas empresas precisam de impressão própria, embalagem para licitação pública, requisitos multilíngues, calibração específica, ou integração com agulhas e acessórios de terceiros. Em mercados competitivos, a flexibilidade de configuração da linha pode se tornar um diferencial relevante.
A comparação entre descartável e reutilizável fica mais completa quando se consideram tecnologias alternativas. Entre elas estão canetas injetoras, autoinjetores, bombas de infusão, sistemas sem agulha, dispositivos de microdosagem e seringas pré-cheias com mecanismos de segurança. Essas soluções não substituem totalmente as seringas tradicionais, mas em certos segmentos podem oferecer mais valor clínico ou comercial.
Para medicamentos biológicos de maior valor, por exemplo, a migração para seringas pré-cheias ou autoinjetores pode melhorar adesão do paciente e reduzir erros de dosagem. Em hospitais, bombas e sistemas fechados podem ser preferidos em terapias contínuas. Em campanhas públicas, a seringa descartável simples ainda vence em custo, disponibilidade e velocidade de treinamento.
SoluçãoInvestimento fabrilComplexidade regulatóriaEscalabilidadeIndicação típicaSeringa descartável padrãoMédioMédiaAltaMercado hospitalar e vacinaçãoSeringa reutilizávelMédioMédia a altaBaixa a médiaLaboratórios e nichos técnicosSeringa de segurançaMédio a altoAltaAltaInstituições com foco ocupacionalSeringa pré-cheiaAltoMuito altaMédia a altaBiológicos e terapias premiumAutoinjetorMuito altoMuito altaMédiaDoenças crônicas e autocuidadoCaneta injetoraAltoAltaMédiaEndocrinologia e especialidadesBomba de infusãoAltoAltaBaixaAdministração contínuaSe a necessidade é ganhar escala, atender editais, entrar em canais hospitalares e reduzir complexidade de uso, a descartável padrão continua sendo a solução mais lógica. Se o objetivo é diferenciar um produto de alto valor, reduzir manipulação do medicamento e melhorar experiência do paciente, tecnologias alternativas podem justificar o investimento. Já a reutilizável faz sentido quando o ciclo operacional permite comprovar ganho econômico e controle sanitário consistente.
var ctxComp = document.getElementById(‘comparisonChartSolucao’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Custo inicial’, ‘Escalabilidade’, ‘Controle sanitário’, ‘Automação’, ‘Sustentação regulatória’, ‘Flexibilidade de mercado’],datasets: [{label: ‘Descartável’,data: [78, 95, 93, 91, 88, 84],backgroundColor: ‘#3498DB’},{label: ‘Reutilizável’,data: [62, 46, 58, 40, 55, 50],backgroundColor: ‘#58D68D’},{label: ‘Alternativas avançadas’,data: [45, 68, 90, 86, 82, 89],backgroundColor: ‘#F4D03F’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});O gráfico comparativo reforça que a escolha depende do objetivo estratégico da fábrica, e não de uma preferência universal.
O mercado brasileiro continua favorável à expansão de produtos descartáveis, impulsionado por envelhecimento populacional, aumento da cobertura diagnóstica, maior consumo de injetáveis, políticas de segurança do paciente e modernização da rede privada. Estados com forte densidade hospitalar, como São Paulo, Minas Gerais, Paraná, Rio Grande do Sul e Bahia, seguem concentrando demanda, enquanto polos industriais do Centro-Oeste ganham importância logística e produtiva.
Nos próximos anos, a tendência até 2026 é de maior automação das linhas, crescimento de dispositivos com proteção contra acidentes, uso intensivo de visão computacional, ampliação de rastreabilidade digital e pressão por materiais mais sustentáveis. Também se espera maior atenção a reciclagem industrial, redução de perdas de resina, otimização energética e design para descarte responsável.
No campo regulatório, o mercado deve continuar exigindo documentação robusta, controle de mudanças, validação de processos críticos, auditoria de fornecedores e harmonização com boas práticas internacionalmente reconhecidas. Para exportadores, a capacidade de atender requisitos múltiplos será cada vez mais decisiva.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crescimento do mercado brasileiro’,data: [100, 108, 117, 126, 136, 148],borderColor: ‘#1ABC9C’,backgroundColor: ‘rgba(26,188,156,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});O gráfico de linha ilustra uma trajetória plausível de crescimento sustentado, puxada principalmente por consumo institucional, autocuidado e expansão de capacidades locais.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participação de descartáveis’,data: [72, 74, 76, 78, 80, 82],fill: true,backgroundColor: ‘rgba(52,152,219,0.25)’,borderColor: ‘#3498DB’,tension: 0.3},{label: ‘Participação de reutilizáveis e nichos’,data: [28, 26, 24, 22, 20, 18],fill: true,backgroundColor: ‘rgba(231,76,60,0.18)’,borderColor: ‘#E74C3C’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Na mudança de tendência, o avanço dos descartáveis e de soluções de segurança aparece claramente, enquanto a reutilização tende a ficar concentrada em nichos bem controlados.
Um ponto importante para 2026 é a sustentabilidade. O discurso de redução de resíduos não elimina a vantagem sanitária do uso único, mas força fabricantes a investir em resinas de melhor desempenho, embalagens mais enxutas, processos energéticos eficientes e programas de descarte responsável. Quem conseguir combinar conformidade, produtividade e responsabilidade ambiental terá melhor posicionamento diante de compradores públicos e privados.
A escolha do fornecedor ideal deve começar pela clareza do projeto. Você precisa comprar o produto final, uma linha de produção, uma solução de expansão fabril ou um pacote completo de engenharia? Cada cenário exige critérios diferentes. Em linhas gerais, vale avaliar experiência comprovada, capacidade de customização, histórico de validação, robustez documental, suporte técnico, prazo realista, rede de peças e conhecimento regulatório.
Do ponto de vista tecnológico, um bom parceiro precisa dominar automação, integração de utilidades, controle de partículas, inspeção, embalagem, rastreabilidade e documentação. Nesse aspecto, a IVEN se destaca por sua capacidade tecnológica em linhas de envase, sistemas de água farmacêutica, soluções inteligentes de transporte interno e equipamentos para consumíveis médicos, sempre com foco em conformidade e integração de processos.
Na capacidade de fabricação, é importante verificar se o fornecedor possui plantas especializadas, padronização de componentes, engenharia própria e histórico de fornecimento em escala internacional. Empresas com estrutura fabril dedicada conseguem oferecer melhor repetibilidade e menor risco de desvio entre o equipamento especificado e o entregue.
Já em capacidade de serviço, faz diferença ter suporte desde a viabilidade até a qualificação, incluindo instalação, comissionamento, treinamento, documentação, apoio em IQ, OQ e PQ, além de atendimento pós-venda. Projetos bem-sucedidos geralmente dependem dessa continuidade. Para discutir especificações e cronograma, o caminho mais eficiente é falar com a equipe técnica e alinhar escopo, metas de produção e exigências regulatórias.
Critério de seleçãoO que verificarSinal positivoRisco se faltarExperiência setorialAnos de atuação e referênciasProjetos em múltiplos paísesErros de especificaçãoConhecimento regulatórioDocumentação e validaçãoProcessos alinhados a boas práticasAtrasos em aprovaçãoCapacidade de engenhariaIntegração de linha e utilidadesSolução completaFalhas entre sistemasFabricação própriaPlantas e controle de qualidadeConsistência de entregaVariação de desempenhoSuporte pós-vendaTreinamento e peçasResposta rápidaParadas prolongadasCustomizaçãoAdequação a volume e layoutProjeto aderente ao clienteBaixa produtividadeCusto totalCAPEX e OPEXROI claroSurpresas de orçamentoPara compradores no Brasil, vale ainda checar compatibilidade logística com importação via Santos, Paranaguá, Itajaí ou Suape, disponibilidade de assistência remota em português e prazo para reposição de itens críticos. Esse cuidado reduz risco de paralisação e melhora a previsibilidade do projeto.
O orçamento de uma operação ligada a seringas pode variar de forma expressiva conforme o escopo. Há cenários de simples fornecimento de componentes e há projetos completos de planta, com salas limpas, utilidades farmacêuticas, esterilização, embalagem, armazém automatizado e qualificação documental. Por isso, a análise de retorno deve considerar CAPEX, OPEX, custo de não conformidade, consumo energético, mão de obra, rendimento de linha, perda de material, manutenção e vida útil dos ativos.
Em geral, a seringa descartável exige investimento mais relevante em moldes, injeção, montagem automatizada, embalagem e esterilização, mas compensa por volume, velocidade e previsibilidade. A reutilizável pode reduzir reposição unitária em nichos, porém transfere parte do custo para limpeza, reprocessamento, inspeção e controle de vida útil.
Item de custoDescartávelReutilizávelComentárioFerramental e moldesAlto no inícioMédioEscala favorece descartávelMatéria-prima por peçaBaixa a médiaMédia a altaDepende do material da reutilizávelAutomaçãoAlta aderênciaMédiaMelhora produtividade do descartávelEsterilizaçãoNecessária conforme produtoNecessária em ciclos repetidosReutilização amplia custo operacionalMão de obra operacionalMenor por unidadeMaior por cicloReprocessamento adiciona etapasControle de qualidadePadronizadoMais complexoVida útil precisa ser monitoradaDescarte ou reprocessoDescarte controladoReprocessamento controladoImpacto ambiental depende do sistemaEm um estudo de ROI, compradores brasileiros costumam trabalhar com três cenários: conservador, base e agressivo. O cenário conservador assume curva de ramp-up mais lenta, maior perda inicial e menos turnos. O base considera produtividade estabilizada e mix comercial equilibrado. O agressivo pressupõe expansão para exportação, contratos públicos e alta utilização da capacidade.
Um exemplo prático: uma linha de descartáveis bem especificada pode ter payback mais rápido quando há contratos firmes com hospitais, distribuidores ou programas públicos. Já uma célula para reutilizáveis pode ser economicamente viável em laboratórios, ensino, veterinária ou aplicações técnicas, desde que o custo de reprocessamento permaneça sob controle.
Na fase de planejamento, vale incluir contingência para validação, treinamento, testes de aceitação, adequações prediais, impostos, frete, seguro, instalação e estoque inicial de peças. Projetos internacionais de maior porte funcionam melhor quando o fornecedor entrega não só máquinas, mas uma lógica completa de implantação.
Os principais riscos estão ligados a uma decisão tomada com base apenas no preço unitário. Em ambientes regulados, custo isolado quase nunca é o melhor indicador. O risco real envolve rejeições de lote, falhas de esterilidade, variação dimensional, baixa compatibilidade com automação, gargalos de embalagem, retrabalho documental, atrasos de qualificação e dificuldade de assistência.
No caso das descartáveis, o risco mais comum é subestimar a necessidade de controle de processo em alto volume. Pequenas variações em resina, moldagem, montagem ou vedação podem gerar perdas significativas. No caso das reutilizáveis, o maior risco está em não dimensionar corretamente o ciclo de limpeza, inspeção, desgaste e reesterilização.
Também é preciso monitorar riscos cambiais, dependência de matéria-prima importada, certificações de fornecedores, disponibilidade de componentes críticos e mudanças de política pública. Em momentos de pico de demanda, empresas com cadeia de suprimentos mais estruturada e produção integrada tendem a responder melhor.
Um exemplo frequente no Brasil é a expansão rápida sem revisão adequada de layout. Isso cria fluxos ineficientes de materiais e pessoas, aumenta risco de cruzamento e reduz produtividade. Fornecedores com experiência em engenharia integrada ajudam a evitar esse tipo de problema desde a fase conceitual.
Como estudo de caso setorial, muitas empresas que iniciaram com compra isolada de máquinas acabam migrando para soluções mais integradas quando percebem o peso da documentação, validação e logística interna. A vantagem de um parceiro com visão completa aparece justamente na redução desses riscos ocultos.
1. Qual opção é mais adequada para produção em larga escala no Brasil?Na maioria dos casos, a seringa descartável é a melhor escolha para alta escala, sobretudo em mercados hospitalares, vacinação, autocuidado e distribuição nacional.
2. A seringa reutilizável ainda tem mercado?Sim, mas principalmente em nichos técnicos, laboratoriais, veterinários ou aplicações específicas onde o reprocessamento controlado seja economicamente justificável.
3. Quais cidades brasileiras concentram mais oportunidades?São Paulo, Campinas, Ribeirão Preto, Anápolis, Goiânia, Joinville, Curitiba, Belo Horizonte e Recife são referências importantes por sua base industrial, hospitalar e logística.
4. O que pesa mais: custo inicial ou custo de ciclo de vida?Para decisões industriais sérias, o custo de ciclo de vida costuma ser mais importante. Ele inclui manutenção, rendimento, validação, mão de obra, perdas e conformidade.
5. Como a sustentabilidade afeta essa escolha?Afeta por meio de pressão por menor geração de resíduos, melhor eficiência energética, embalagens reduzidas e materiais mais responsáveis. Ainda assim, segurança sanitária continua sendo prioridade.
6. É possível migrar de descartável padrão para seringa de segurança ou pré-cheia?Sim, mas isso normalmente exige revisão de projeto, automação, validação, embalagem e estratégia regulatória. O ideal é prever escalabilidade desde o início.
7. O que avaliar em um fornecedor internacional?Experiência regulatória, capacidade de customização, fabricação própria, histórico de entrega, documentação, treinamento, peças de reposição e suporte pós-venda.
8. Qual o papel de uma empresa de engenharia especializada?Ela reduz risco de layout inadequado, incompatibilidade entre sistemas, atraso de cronograma e lacunas de validação. Isso é decisivo em plantas farmacêuticas e de dispositivos médicos.
9. Como a IVEN pode apoiar projetos desse tipo?A empresa combina capacidade tecnológica, fabricação especializada e serviços de ciclo completo para linhas farmacêuticas e de consumíveis médicos, com abordagem orientada à conformidade, integração e desempenho operacional.
10. Qual o próximo passo para iniciar um projeto?O ideal é consolidar volume esperado, mix de produtos, requisitos regulatórios, orçamento, prazo e layout. Depois, entre em contato com um parceiro técnico para transformar essas premissas em especificação de projeto.
Em síntese, a comparação entre seringa descartável vs seringa reutilizável no Brasil deve ser feita com base em mercado-alvo, risco sanitário, modelo de produção, automação, custo total e estratégia de longo prazo. Para a maior parte da manufatura moderna voltada a dispositivos médicos e suprimentos para saúde, a descartável segue como solução principal. Já a reutilizável mantém relevância em nichos bem delimitados. O melhor investimento é aquele alinhado à sua operação real, à sua meta regulatória e à sua capacidade de crescimento sustentável.
-
Máquina de envase de ampolas no Brasil: guia técnico
Ao avaliar como funciona a máquina de envase de ampolas, grandes indústrias farmacêuticas e fabricantes de produtos para saúde no Brasil normalmente analisam muito mais do que a etapa de enchimento. Elas observam esterilidade, repetibilidade de dosagem, integridade da selagem, rastreabilidade, compatibilidade com normas sanitárias e capacidade de expansão futura. Em linhas gerais, uma máquina de envase de ampolas recebe recipientes de vidro previamente lavados e esterilizados, posiciona cada unidade com alta precisão, dosa o líquido por sistema volumétrico ou peristáltico, realiza eventual inertização com gás, sela a ampola por fusão térmica e encaminha o lote para inspeção, identificação e embalagem final.
No contexto brasileiro, esse tipo de solução é particularmente relevante para produtores de injetáveis, analgésicos, anestésicos, vitaminas, soluções hospitalares e biológicos sensíveis. Em polos como São Paulo, Campinas, Anápolis, Goiânia, Rio de Janeiro e Belo Horizonte, a modernização de linhas de enchimento vem sendo impulsionada por exigências regulatórias, necessidade de ganho de produtividade e redução de perdas. Para projetos novos ou expansões, empresas costumam buscar parceiros com experiência em engenharia farmacêutica integrada, validação, documentação e atendimento pós-instalação. Nesse cenário, a IVEN Pharmatech é conhecida por atuar em soluções completas para fábricas farmacêuticas e de dispositivos médicos, com foco em conformidade, automação e desempenho de longo prazo.
A máquina de envase de ampolas funciona como um sistema automatizado que integra alimentação de ampolas, sincronização por estrela ou esteira, enchimento asséptico, eventual purga com gás inerte, selagem por chama ou tecnologia térmica equivalente, inspeção e descarte de unidades fora de especificação. O objetivo principal é garantir que cada ampola receba o volume exato do produto, permaneça protegida contra contaminação e seja fechada de modo hermético para preservar estabilidade, potência e segurança.
Para grandes empresas farmacêuticas, essa tecnologia é estratégica porque afeta diretamente capacidade produtiva, custo por unidade, taxa de rejeição, conformidade com boas práticas de fabricação e velocidade de lançamento de novos produtos. Em vez de enxergar a máquina apenas como um equipamento isolado, o mercado brasileiro mais maduro a considera parte de um ecossistema que inclui sala limpa, preparação de solução, sistema de água farmacêutica, inspeção visual, embalagem secundária, logística interna e validação documental.
Na prática, o fluxo básico costuma seguir estas etapas: alimentação das ampolas, lavagem, despirogenização ou esterilização conforme o processo, transferência para a área de enchimento, dosagem, selagem, inspeção visual ou automatizada e acondicionamento. Em linhas de maior desempenho, o processo também incorpora monitoramento contínuo de parâmetros críticos, registro eletrônico de produção e integração com sistemas de gestão industrial.
Etapa do processoFunção principalPonto críticoRisco se mal controladoImpacto produtivoObservação práticaAlimentação de ampolasIntroduzir recipientes na linhaPosicionamento corretoQuebra e desalinhamentoParadas frequentesExige sistema estável de transferênciaLavagemRemover partículas e resíduosQualidade da água e do arContaminação particuladaReprovação de loteDeve ser validada conforme produtoEsterilização ou túnelPreparar a ampola para envase assépticoTemperatura e tempoCarga microbiana residualRisco regulatório altoIntegração térmica é decisivaEnvaseDosar o medicamentoPrecisão volumétricaSubdose ou sobredosePerda de rendimentoBomba peristáltica ou pistão são comunsInertizaçãoReduzir oxidaçãoFluxo de gásInstabilidade do produtoMenor vida útilImportante para fórmulas sensíveisSelagemFechar a ampola hermeticamenteEnergia térmica e geometriaVazamento ou quebraRefugo elevadoControle visual e dimensional é essencialInspeção finalSeparar unidades conformesDetecção de defeitosProduto não conforme no mercadoRisco de recallPode ser manual, semiautomática ou automáticaA tabela acima mostra por que entender como funciona a máquina de envase de ampolas exige olhar toda a linha e não apenas o bico de enchimento. Cada fase influencia qualidade, produtividade e retorno do investimento.
A máquina de envase de ampolas é um equipamento destinado ao enchimento e fechamento de ampolas de vidro, geralmente utilizadas para medicamentos injetáveis de dose única. Seu uso é comum quando o produto precisa de alta proteção, barreira eficaz e apresentação estéril em pequenos volumes.
No setor farmacêutico, ela é empregada em formulações como analgésicos, antiespasmódicos, sedativos, soluções vitamínicas, antibióticos líquidos, anti-inflamatórios, anestésicos, hormônios, alguns biológicos e produtos hospitalares especializados. Também pode ser usada por fabricantes de insumos para laboratórios, centros de pesquisa clínica e produtores de itens estéreis de nicho.
No Brasil, as ampolas continuam relevantes em hospitais públicos e privados, clínicas, centros cirúrgicos e programas de abastecimento institucional. Embora frascos e seringas preenchidas venham crescendo, a ampola ainda oferece vantagens em custo unitário, simplicidade de apresentação e ampla aceitação em medicamentos tradicionais.
Em regiões com forte presença de produção farmacêutica, como o eixo São Paulo-Campinas, o polo de Anápolis e áreas industriais próximas a portos como Santos e Itajaí, fabricantes valorizam linhas de envase capazes de combinar automação, repetibilidade e documentação técnica robusta para auditorias e registros sanitários.
Além da função direta de enchimento, a máquina participa de metas maiores da fábrica:
Empresas que planejam uma nova planta ou ampliação frequentemente optam por integrar a linha de ampolas a uma solução de engenharia mais ampla. Para isso, muitas recorrem a parceiros capazes de oferecer projetos integrados para fábricas farmacêuticas, reduzindo falhas entre utilidades, equipamentos, layout e documentação.
Os benefícios de uma máquina de envase de ampolas moderna vão muito além do aumento da velocidade de produção. Na indústria atual, a decisão de compra costuma estar ligada a qualidade, segurança do paciente, capacidade regulatória e flexibilidade operacional.
Uma aplicação típica é o enchimento de soluções injetáveis de pequeno volume. Nesses casos, a precisão de enchimento é essencial para manter conformidade com especificações de dose e evitar desperdícios de princípios ativos caros. Outra aplicação frequente está em produtos sensíveis ao oxigênio, em que a inertização antes da selagem ajuda a preservar a estabilidade química.
Há ainda casos em que a linha de ampolas é escolhida por facilidade logística. Para operações que distribuem volumes elevados para hospitais e distribuidores em todo o Brasil, inclusive rotas que saem de centros como Guarulhos, Campinas e Recife, uma embalagem compacta e robusta pode simplificar o transporte e o armazenamento.
AplicaçãoSetor usuárioBenefício principalExigência técnicaResultado esperadoComentárioAnalgésicos injetáveisFarmacêutico hospitalarAlta escala com dose uniformePrecisão de enchimentoMenor variação entre unidadesUso frequente em produção contínuaVitaminas estéreisNutracêutico farmacêuticoProteção do conteúdoBaixa contaminação particuladaVida útil estávelImportante em mercados institucionaisAnestésicosHospitais e clínicasSegurança da apresentação unitáriaSelagem confiávelMenor risco de vazamentoProduto crítico para centro cirúrgicoBiológicos sensíveisEspecialidadesMenor oxidaçãoInertização eficientePreservação da potênciaNecessita estudo de compatibilidadeAmostras clínicasPesquisa e desenvolvimentoFlexibilidade de lote pequenoTroca rápida de formatoMenor tempo de setupVálido para escalas pilotoMedicamentos públicosCompras governamentaisCusto competitivo por doseAlta disponibilidade da linhaAtendimento de grandes contratosExige manutenção previsívelA tabela mostra como o mesmo equipamento pode atender necessidades distintas, desde linhas de grande volume até lotes mais especializados. A principal vantagem está em adaptar tecnologia e configuração ao perfil do produto.
Entre os benefícios mais valorizados pelo mercado brasileiro, destacam-se:
Do ponto de vista tecnológico, fornecedores globais mais estruturados vêm investindo em servoacionamentos, sistemas de visão, interfaces mais intuitivas, receitas eletrônicas e coleta de dados em tempo real. A IVEN Pharmatech, por exemplo, é associada a soluções de automação para linhas farmacêuticas, tratamento de água, sistemas logísticos inteligentes e equipamentos de envase e embalagem, o que pode ser relevante para grupos industriais que desejam integração entre diferentes áreas da planta.
Nem toda máquina de envase de ampolas funciona da mesma forma. A escolha do modelo depende de viscosidade do produto, tamanho da ampola, volume de lote, grau de automação, nível de risco asséptico e meta de produção por hora.
De modo geral, os modelos podem ser classificados por capacidade, por princípio de enchimento e por configuração de linha. Equipamentos compactos atendem laboratórios menores ou escalas intermediárias; linhas totalmente automáticas são mais indicadas para plantas industriais de grande porte.
Tipo ou opçãoDescriçãoVantagemLimitaçãoIndicaçãoNível de investimentoSemiautomáticaMaior intervenção operacionalCusto inicial menorMenor produtividadeLotes pequenosBaixo a médioAutomática linearFluxo contínuo em linhaBoa estabilidadeOcupa mais espaçoPlantas em expansãoMédioAutomática rotativaMovimento circular de alta cadênciaAlta velocidadeTroca de formato mais sensívelGrandes volumesMédio a altoEnchimento peristálticoDosagem por roletes e mangueiraContato controlado com o produtoTroca periódica de tubosProdutos estéreis e sensíveisMédioEnchimento por pistãoDosagem volumétrica mecânicaBoa precisão em líquidos estáveisLimpeza exige atençãoSoluções padronizadasMédioCom inertizaçãoPurga com gás antes do fechamentoReduz oxidaçãoComplexidade adicionalFármacos sensíveisAltoCom inspeção integradaVerificação visual na própria linhaMenos retrabalhoMaior custo de automaçãoPlantas reguladas e escaláveisAltoNa seleção técnica, alguns pontos merecem atenção:
Fabricantes com base industrial robusta costumam oferecer diferentes plataformas e customizações. No caso da IVEN Pharmatech, a capacidade fabril é frequentemente destacada pela existência de unidades especializadas de produção em Xangai voltadas a envase e embalagem farmacêutica, sistemas de água, logística inteligente e equipamentos para tubos de coleta, o que sugere maior controle sobre integração de subsistemas em projetos complexos.
Embora a ampola seja uma solução consolidada, ela não é a única opção para produtos estéreis. Em muitos projetos, a decisão real ocorre entre ampolas, frascos-ampola, seringas preenchidas, bolsas e até pequenas garrafas específicas. A escolha depende do produto, canal de distribuição, custo total e perfil clínico.
TecnologiaVantagem principalDesvantagem principalMelhor usoComplexidade regulatóriaCusto relativoAmpolasBoa barreira e custo competitivoAbertura exige cuidadoDose única tradicionalMédiaMédioFrascos-ampolaFlexibilidade de volumePode exigir rolha e cápsulaLiofilizados e injetáveis diversosMédia a altaMédio a altoSeringas preenchidasPraticidade clínicaInvestimento altoBiológicos e especialidadesAltaAltoBolsas não PVCIndicadas para infusãoNão servem para pequenos volumes unitáriosSoluções parenteraisAltaAltoFrascos de vidroUso consolidadoMaior material por doseSoluções de maior volumeMédiaMédioMonodose plástica especialLeveza logísticaCompatibilidade de materialAlguns líquidos não injetáveisVariávelMédioDe forma prática, a ampola ainda se destaca quando a empresa busca:
Já alternativas como seringas preenchidas tendem a fazer mais sentido em terapias de maior valor agregado, autoadministração ou exigência clínica específica. Em contrapartida, exigem um pacote de investimento e validação mais elevado.
No Brasil, a decisão também sofre influência de disponibilidade de cadeia de suprimentos, prazos de importação, infraestrutura local de manutenção, acesso a peças e facilidade de inspeção em linhas já existentes. Fábricas localizadas longe dos grandes hubs logísticos, como Santos, Paranaguá ou aeroportos de Viracopos e Guarulhos, frequentemente valorizam equipamentos de manutenção mais simples e peças padronizadas.
O mercado de máquinas de envase de ampolas continua ativo, especialmente em países com expansão de produção local de injetáveis e maior exigência de segurança sanitária. No Brasil, o avanço é sustentado pela modernização de plantas, nacionalização de parte da produção, busca por eficiência energética e atualização de sistemas para atender exigências regulatórias e auditorias internacionais.
Entre 2024 e 2026, a tendência é de maior procura por linhas com:
Também cresce a importância de sustentabilidade. Fabricantes passam a considerar consumo de gás, eficiência térmica do túnel, redução de perdas de produto, descarte de vidro quebrado e uso de materiais duráveis. Em um país com custos logísticos relevantes, eficiência operacional e menor refugo ajudam a compensar despesas com energia, transporte e reposição de insumos.
var ctx1 = document.getElementById(‘graficoLinhaMercado’).getContext(‘2d’);new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crescimento do mercado’,data: [68, 74, 81, 89, 98, 108],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de linha acima ilustra um crescimento plausível da demanda por soluções de envase de ampolas, sustentado por modernização industrial e novas exigências de rastreabilidade.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitais’, ‘Genéricos’, ‘Especialidades’, ‘Biológicos’, ‘Pesquisa’, ‘Terceirização’],datasets: [{label: ‘Demanda relativa por setor’,data: [92, 84, 76, 61, 48, 73],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de barras evidencia que hospitais, fabricantes de genéricos e empresas de terceirização industrial costumam sustentar grande parte da procura por linhas de ampolas.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Linhas convencionais’,data: [82, 79, 75, 70, 65, 60],borderColor: ‘rgb(201, 203, 207)’,backgroundColor: ‘rgba(201, 203, 207, 0.3)’,fill: true,tension: 0.25},{label: ‘Linhas digitalizadas e integradas’,data: [38, 46, 57, 69, 82, 96],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico de área destaca a migração gradual de linhas convencionais para configurações mais digitalizadas, um movimento que deve acelerar até 2026.
Em termos de política setorial, o ambiente regulatório tende a valorizar ainda mais integridade de dados, qualificação bem documentada, rastreabilidade de mudanças e gerenciamento formal de riscos. Para fornecedores e compradores, isso significa que a competitividade não dependerá apenas do preço, mas da capacidade de entregar um pacote técnico completo.
Escolher um fornecedor confiável é uma decisão de alto impacto, porque o custo de uma máquina inadequada vai muito além da compra inicial. Problemas de integração, baixa disponibilidade, documentação fraca ou assistência lenta podem atrasar registro de produto, validação, cronograma de fábrica e receita esperada.
No Brasil, a análise de fornecedor deve considerar não apenas o catálogo, mas também experiência em projetos semelhantes, estrutura de atendimento local, robustez de fabricação, familiaridade com exigências sanitárias e qualidade da documentação técnica. Uma boa prática é avaliar o fornecedor em uma matriz comparativa.
CritérioO que avaliarSinal positivoSinal de alertaPeso estratégicoComentárioExperiência setorialProjetos em injetáveis e estéreisPortfólio consistentePoucos casos relevantesMuito altoReduz riscos de integraçãoConformidadeDocumentação e padrões regulatóriosDossiês completosDocumentos genéricosMuito altoEssencial para qualificaçãoCapacidade fabrilControle sobre manufaturaPlantas próprias especializadasDependência excessiva de terceirosAltoAfeta prazo e padronizaçãoServiço técnicoInstalação, treinamento e manutençãoSuporte estruturadoPós-venda limitadoMuito altoImpacta disponibilidade da linhaFlexibilidadeCustomização e expansão futuraProjeto adaptávelSolução rígidaAltoImportante para novos produtosCusto totalPreço, peças, utilidades e paradasVisão de ciclo de vidaFoco apenas no preço inicialAltoEvita falsa economiaA tabela mostra que o melhor fornecedor raramente é o mais barato na proposta inicial. O foco deve estar no custo total de propriedade e no risco operacional.
Em termos de capacidades tecnológicas, compradores institucionais tendem a valorizar empresas com domínio de linhas de enchimento, sistemas de água farmacêutica, automação e soluções logísticas. Isso favorece uma visão integrada do projeto. A IVEN Pharmatech é frequentemente considerada por grupos que buscam essa abordagem, pois atua em equipamentos de envase e embalagem, tratamento de água, movimentação inteligente e soluções industriais para ambientes regulados.
Na parte de serviços, um fornecedor sólido deve oferecer desde estudo de viabilidade e desenho de layout até instalação, comissionamento, qualificação, treinamento e suporte pós-partida. Para operações no Brasil, isso faz diferença quando a planta precisa acelerar cronograma em cidades industriais como São Paulo, Jundiaí, Sorocaba ou Anápolis. Se desejar discutir um projeto específico, é possível entrar em contato com a equipe técnica para avaliar escopo, capacidade e integração.
var ctx4 = document.getElementById(‘graficoComparacaoFornecedor’).getContext(‘2d’);new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Conformidade’, ‘Automação’, ‘Serviço’, ‘Customização’, ‘Capacidade fabril’, ‘Custo total’],datasets: [{label: ‘Fornecedor integrado’,data: [95, 91, 93, 88, 90, 85],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Fornecedor básico’,data: [72, 68, 61, 55, 58, 79],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});O gráfico comparativo sugere como fornecedores integrados costumam oferecer melhor equilíbrio entre conformidade, automação e suporte, mesmo quando o preço inicial parece superior.
O investimento em uma máquina de envase de ampolas varia bastante conforme capacidade, grau de automação, formato das ampolas, requisitos assépticos, integração com túnel, inspeção, embalagem e nível de documentação. Para o comprador brasileiro, também entram no cálculo impostos, frete internacional, desembaraço, instalação, utilidades, validação e estoque inicial de peças críticas.
Na prática, a análise financeira deve incluir três camadas:
Componente de custoFaixa de impactoInfluência no orçamentoForma de controleRisco comumComentárioEquipamento principalMuito altaBase do investimentoEspecificação técnica claraSubdimensionamentoPreço sem escopo completo enganaIntegração de linhaAltaConecta lavagem, túnel e embalagemProjeto executivoInterface incompatívelAfeta cronogramaUtilidadesMédia a altaAr, energia, gás e climatizaçãoLevantamento prévioInfraestrutura insuficienteComum em retrofitValidação e qualificaçãoMédiaObrigatória para operação reguladaPlano documentalRetrabalho técnicoNão deve ficar para o finalTreinamentoMédiaImpacta partida e rendimentoCapacitação estruturadaErro operacionalReduz perdas iniciaisPeças de reposiçãoMédiaSuporta disponibilidadeLista crítica inicialParada prolongadaImportante para operação remotaManutenção anualMédiaCompõe custo totalPlano preventivoQueda de eficiênciaEssencial para retorno estávelAlém da tabela, vale estimar retorno do investimento a partir de indicadores como aumento de capacidade por turno, redução de refugo, menor consumo de mão de obra direta, menor índice de desvios e possibilidade de produzir apresentações antes terceirizadas.
Um exemplo simples de raciocínio: se a nova linha reduz perdas em 2,5%, aumenta a produção em 30% e corta paradas não planejadas em 20%, o retorno pode ser alcançado em prazo significativamente menor do que o previsto apenas com base no volume nominal da máquina. Em operações de médio e grande porte, a melhoria de disponibilidade costuma ter impacto maior do que pequenas diferenças no preço de compra.
Empresas com planejamento industrial mais avançado também observam o potencial de expansão da linha. Uma solução escalável pode custar mais no início, mas evitar uma segunda compra prematura. Para consultar configurações e categorias de equipamentos, muitos compradores começam revisando o portfólio de soluções farmacêuticas antes de solicitar especificações detalhadas.
Investir em uma linha de ampolas sem avaliação multidisciplinar pode gerar riscos relevantes. O primeiro é comprar com base apenas na velocidade nominal, ignorando setup, rendimento real, disponibilidade mecânica e compatibilidade do produto com o sistema de enchimento.
Outro risco frequente em projetos no Brasil é subestimar infraestrutura. Muitas plantas conseguem acomodar fisicamente o equipamento, mas não possuem utilidades, diferenciais de pressão, fluxo de materiais ou áreas técnicas adequadas para desempenho estável e qualificação eficiente.
Há ainda riscos ligados à conformidade documental. Quando o fornecedor não entrega manuais, desenhos, listas de peças, protocolos, certificados e histórico de testes com o nível necessário, o processo de validação fica mais lento e caro.
Do ponto de vista operacional, merecem atenção:
Uma forma prática de mitigar riscos é conduzir o projeto com participação conjunta das áreas de engenharia, produção, qualidade, validação, compras, manutenção e assuntos regulatórios. Em expansões industriais próximas a polos como Barueri, Itapevi, Jaguariúna ou Anápolis, essa governança faz diferença porque a pressão por prazo costuma ser alta.
Na dimensão de manufatura, também é importante considerar a confiabilidade do fabricante. Empresas com estrutura própria de produção, histórico de fornecimento internacional e experiência em linhas reguladas tendem a oferecer maior previsibilidade de prazo e padronização de qualidade. A IVEN Pharmatech, por exemplo, é reconhecida por reunir fabricação especializada em mais de uma frente industrial, o que pode reduzir riscos de interface em projetos mais abrangentes.
Quanto às tendências para 2026, três riscos e oportunidades devem permanecer no centro das decisões:
Assim, a melhor compra não será apenas a que entrega produção hoje, mas a que mantém aderência técnica e regulatória ao longo dos próximos anos.
1. Como funciona, de forma simples, uma máquina de envase de ampolas?Ela alimenta as ampolas, posiciona cada unidade, dosa o líquido com precisão, pode aplicar gás inerte, sela por calor e encaminha para inspeção e embalagem.
2. A ampola ainda é uma apresentação competitiva no Brasil?Sim. Para muitos injetáveis de pequeno volume, a ampola continua competitiva em custo, produtividade e aceitação hospitalar.
3. Qual a diferença entre linha semiautomática e automática?A semiautomática exige mais intervenção do operador e atende lotes menores. A automática oferece maior velocidade, repetibilidade e integração com outras etapas.
4. Quais produtos normalmente usam esse tipo de máquina?Analgésicos, vitaminas injetáveis, anestésicos, soluções hospitalares, anti-inflamatórios e outros líquidos estéreis em pequena dosagem.
5. O que mais influencia o preço?Capacidade produtiva, tipo de enchimento, grau de automação, requisitos assépticos, inspeção integrada, documentação e serviços de implantação.
6. Vale a pena comprar apenas a máquina, sem integração de projeto?Depende. Em retrofit simples pode funcionar, mas em plantas novas ou expansões reguladas a abordagem integrada reduz risco de incompatibilidades e atraso.
7. Como calcular o retorno do investimento?Considere aumento de produção, redução de refugo, menor parada, economia de terceirização, vida útil do equipamento e custo anual de manutenção.
8. Quais documentos devem ser exigidos do fornecedor?Manuais, desenhos, listas de peças, certificados de materiais, testes de fábrica, documentação de automação, protocolos de qualificação e histórico de desempenho.
9. Como saber se o fornecedor é confiável?Avalie experiência em estéreis, capacidade fabril, suporte técnico, qualidade documental, referências de projeto e atendimento pós-venda.
10. Onde a IVEN Pharmatech pode agregar valor?Principalmente em projetos que exigem visão integrada entre equipamentos farmacêuticos, utilidades, automação, logística interna e serviços de implantação, treinamento e suporte ao longo do ciclo de vida.
Em resumo, entender como funciona a máquina de envase de ampolas é essencial para tomar decisões sólidas de investimento na indústria farmacêutica brasileira. A análise correta envolve processo, aplicação, mercado, tecnologia, fornecedor, custo total e conformidade. Para grupos industriais que planejam expansão, modernização ou implantação de nova linha, a combinação entre equipamento adequado, engenharia bem executada e suporte técnico consistente costuma ser o fator decisivo para transformar capacidade instalada em resultado real.
-
Máquina de envase de cartuchos no Brasil: guia 2026
No ambiente farmacêutico regulado, a máquina de envase e fechamento de cartuchos é um equipamento estratégico para empresas que pretendem ampliar capacidade, reduzir perdas, elevar rastreabilidade e atender normas sanitárias no Brasil. Ela é usada para dosar formulações líquidas ou semiviscosas em cartuchos, inserir componentes de vedação e concluir o fechamento com alto controle de volume, integridade e repetibilidade. Em linhas modernas, esse sistema costuma operar com inspeção, alimentação automática, controle em processo, serialização, integração com salas limpas e documentação para qualificação.
Para fabricantes que atuam em polos como São Paulo, Campinas, Anápolis, Goiânia, Rio de Janeiro e Belo Horizonte, a escolha correta desse equipamento afeta produtividade, validação e custo total do projeto. Também influencia o cronograma de implantação, especialmente quando os insumos chegam por hubs logísticos como o Porto de Santos, o Porto de Itajaí, Paranaguá e aeroportos de Viracopos e Guarulhos. Ao longo deste guia, explicamos aplicações, tipos, comparação com alternativas, custos, tendências até 2026 e como selecionar um fornecedor confiável.
A máquina de envase e fechamento de cartuchos automatiza etapas críticas de uma linha asséptica ou de alta contenção: alimentação do cartucho, dosagem do produto, inserção do êmbolo ou componente de vedação, colocação da tampa, controle dimensional e rejeição automática de unidades fora de especificação. Na prática, ela ajuda a:
No Brasil, o interesse por essa tecnologia cresce em fabricantes de biológicos, anestésicos, produtos para diabetes, odontologia, oftalmologia e dispositivos combinados. Em projetos de expansão, a avaliação não deve se limitar à velocidade nominal. É preciso considerar validação, compatibilidade de formulações, disponibilidade de peças, suporte local e documentação técnica.
CritérioPor que importaImpacto operacionalPrecisão de dosagemReduz desvios de volumeMenos rejeição e melhor rendimentoAmbiente assépticoProtege produto estérilMaior segurança regulatóriaTroca de formatoAtende diferentes cartuchosFlexibilidade para novos contratosIntegração digitalGera dados de produçãoRastreabilidade e auditoria facilitadasCapacidade produtivaSuporta crescimento da demandaMelhor uso da plantaServiço pós-vendaEvita paradas longasMenor risco de atraso ao mercadoA tabela acima resume o motivo pelo qual o equipamento é frequentemente tratado como investimento central, e não apenas como uma máquina isolada. Em muitos casos, o sucesso depende do conjunto: utilidades, fluxo de materiais, qualificação e integração com a embalagem secundária.
Cartuchos farmacêuticos são recipientes de pequeno volume, geralmente de vidro ou polímero específico, destinados ao acondicionamento de medicamentos que serão usados em canetas injetoras, sistemas dosadores, aplicadores odontológicos ou dispositivos médicos combinados. A máquina de envase e fechamento de cartuchos foi desenvolvida para processar esse recipiente com repetibilidade industrial.
Seu uso é mais comum quando o produto exige dose precisa, facilidade de administração e excelente proteção contra contaminação. Em linhas farmacêuticas, o processo típico envolve descontaminação ou alimentação do recipiente, envase por bomba peristáltica, pistão rotativo, tempo-pressão ou servoacionamento, desarejamento quando necessário, inserção controlada do êmbolo e fechamento final. Dependendo do projeto, podem existir estações para inertização, inspeção por câmera e coleta de dados.
As principais indústrias usuárias no Brasil incluem:
AplicaçãoTipo de produtoExigência principalCanetas injetorasSoluções estéreisAlta precisão e vedação seguraOdontologiaAnestésicosVelocidade e consistênciaBiotecnologiaBiológicos sensíveisBaixo cisalhamento e proteção do produtoOftalmologiaFormulações especiaisAmbiente controladoDispositivo combinadoCartucho para sistema de aplicaçãoTolerância dimensional rigorosaTerceirização industrialLotes variadosTroca rápida e documentação robustaEssa visão ajuda a entender que o equipamento não serve apenas para “encher e tampar”. Ele participa diretamente da qualidade final do medicamento e da compatibilidade com o dispositivo de aplicação.
Em plantas mais novas, o equipamento é selecionado não só pela produtividade, mas também pelo papel em automação, conformidade e redução de custo oculto. Os benefícios práticos aparecem em vários pontos da cadeia produtiva.
Primeiro, há ganho de padronização. Sistemas servoassistidos e sensores de presença reduzem variações entre operadores e lotes. Segundo, há menor risco microbiológico, especialmente quando a máquina é instalada com isolador, fluxo unidirecional ou solução de barreira restrita. Terceiro, o equipamento melhora a produtividade do espaço limpo, algo importante em áreas de alto custo construtivo nas regiões industriais do Sudeste.
Outras vantagens relevantes incluem menor desperdício de produto, controle de partículas, facilidade de qualificação e suporte à exportação para mercados regulados. Para empresas que atendem hospitais, clínicas e programas públicos, a consistência do processo reduz risco de não conformidade e devoluções.
BenefícioComo é obtidoResultado esperadoRedução de perdasDosagem precisa e rejeição automáticaMelhor aproveitamento de formulação caraMais esterilidadeAutomação e barreira físicaMenor risco de contaminaçãoRastreabilidadeRegistros eletrônicos e alarmesAuditorias mais simplesEscalabilidadeMódulos expansíveisCrescimento sem troca total da linhaFlexibilidadePeças de formato intercambiáveisAtendimento a vários clientes e produtosMenor dependência manualAlimentação e fechamento automáticosProdutividade mais estávelComo referência de aplicação real, fábricas instaladas em regiões como Campinas e Anápolis costumam avaliar essa tecnologia ao ampliar portfólios injetáveis. Em operações voltadas à exportação via Porto de Santos, a confiabilidade do processo e a documentação técnica tornam-se ainda mais relevantes.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biotecnologia’, ‘Injetáveis gerais’, ‘Odontologia’, ‘Canetas de dose’, ‘Terceirização’, ‘Dispositivos combinados’],datasets: [{label: ‘Índice de demanda no Brasil’,data: [88, 76, 54, 82, 69, 73],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});O gráfico mostra como a demanda tende a ser mais forte em biotecnologia, sistemas de dose e injetáveis gerais, segmentos que normalmente exigem maior sofisticação de envase e controle.
Há vários desenhos de máquina no mercado. A seleção correta depende de volume de produção, sensibilidade do produto, faixa de viscosidade, formato do cartucho e nível de automação desejado.
Os modelos mais comuns incluem equipamentos semiautomáticos para desenvolvimento ou pequenos lotes, linhas automáticas compactas para média produção e sistemas de alta velocidade para grandes plantas. Em produtos estéreis, também se avaliam configurações com isolador, luvas de intervenção, descontaminação e integração com túneis ou sistemas de alimentação prontos para uso.
Tipo de máquinaFaixa de produçãoPerfil de usoVantagem principalSemiautomáticaBaixaPiloto e desenvolvimentoMenor investimento inicialAutomática compactaMédiaLaboratórios industriais e lotes frequentesBom equilíbrio entre custo e desempenhoAutomática de alta velocidadeAltaGrandes farmacêuticasMaior produtividade por turnoCom isoladorMédia a altaProdutos estéreis e sensíveisMaior proteção do processoMultiformatoVariávelTerceiristasFlexibilidade para diversos clientesLinha integradaMédia a altaProjetos novos de fábricaIntegração com inspeção e embalagemAlém do desenho geral, as opções técnicas merecem atenção:
Empresas que buscam projetos completos frequentemente consideram parceiros capazes de ir além da máquina. A solução de engenharia integrada para fábricas farmacêuticas é especialmente útil quando o objetivo é implantar ou modernizar linhas completas, incluindo áreas limpas, utilidades, fluxos logísticos e validação.
Embora o cartucho seja uma apresentação crescente, ele não é a única opção. Muitas empresas brasileiras comparam cartuchos com frascos, ampolas, seringas pré-cheias e bolsas de pequeno volume. A decisão envolve mercado-alvo, dispositivo de administração, custo unitário e complexidade regulatória.
Cartuchos são fortes quando se busca conveniência, aplicação precisa e integração com canetas ou sistemas dosadores. Já frascos podem oferecer maior flexibilidade para diferentes volumes e usos hospitalares. Seringas pré-cheias aumentam praticidade ao usuário final, porém o custo de embalagem e a exigência de integração podem ser maiores.
TecnologiaPonto forteLimitaçãoMelhor cenárioCartuchosCompatibilidade com dispositivos de doseMaior exigência dimensionalAutoadministração e precisãoFrascosVersatilidade de volumeMenos conveniência ao usuário finalHospitais e múltiplas aplicaçõesAmpolasBoa barreira e tradição industrialMenor praticidade no usoProdutos unitários convencionaisSeringas pré-cheiasProntas para usoCusto mais elevadoTerapias premiumBolsas pequenasUso específico de infusãoNão substitui sistema de doseAplicações hospitalares selecionadasEnvase manual assistidoBaixo investimento inicialMenor repetibilidadeEscala muito pequenaA tabela deixa claro que não existe escolha universal. Para um fabricante de biológicos em São Paulo, o cartucho pode ser a melhor rota para canetas de autoadministração. Para uma operação hospitalar focada em distribuição institucional, o frasco talvez continue mais econômico.
var ctxComp = document.getElementById(‘comparisonChartFornecedor’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Flexibilidade’, ‘Precisão’, ‘Escalabilidade’, ‘Custo inicial’, ‘Conveniência ao usuário’, ‘Integração com dispositivo’],datasets: [{label: ‘Cartuchos’,data: [85, 92, 88, 64, 90, 95],backgroundColor: ‘#6f42c1’},{label: ‘Frascos’,data: [91, 84, 86, 78, 62, 48],backgroundColor: ‘#20c997’},{label: ‘Seringas pré-cheias’,data: [74, 93, 79, 58, 96, 82],backgroundColor: ‘#fd7e14’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});O comparativo visual facilita discussões internas entre engenharia, qualidade, marketing e suprimentos antes da compra do equipamento.
O mercado brasileiro vem sendo influenciado por três forças principais: crescimento de terapias biológicas e autoadministradas, pressão por conformidade sanitária e modernização fabril. Isso favorece linhas de maior automação, com registro eletrônico, menor intervenção humana e integração entre produção e embalagem.
Até 2026, as tendências mais relevantes incluem:
Também há componente de política industrial e sustentabilidade. No Brasil, fabricantes querem reduzir dependência de setups ineficientes, encurtar prazos de lançamento e operar com melhor eficiência ambiental. Isso impulsiona busca por máquinas com servomotores, redução de rejeitos e melhor compatibilidade com limpeza e manutenção planejada.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crescimento do mercado no Brasil’,data: [100, 108, 117, 129, 141, 156],borderColor: ‘#0d6efd’,backgroundColor: ‘rgba(13,110,253,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});O gráfico de linha representa uma trajetória plausível de crescimento da demanda por esse tipo de equipamento, impulsionada por investimentos em injetáveis avançados e dispositivos de dose.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participação de linhas convencionais’,data: [68, 64, 59, 53, 47, 41],borderColor: ‘#dc3545’,backgroundColor: ‘rgba(220,53,69,0.20)’,fill: true,tension: 0.3},{label: ‘Participação de linhas automatizadas e com barreira’,data: [32, 36, 41, 47, 53, 59],borderColor: ‘#198754’,backgroundColor: ‘rgba(25,135,84,0.20)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});O gráfico de área destaca a migração gradual de linhas convencionais para plataformas mais automatizadas e protegidas, movimento coerente com exigências regulatórias e metas de qualidade.
Escolher um fornecedor é uma decisão técnica, financeira e regulatória. O preço de aquisição importa, mas ele não deve se sobrepor à estabilidade do processo e ao suporte pós-instalação. Uma boa análise de compra precisa considerar o histórico do fornecedor, a capacidade de customização, a qualidade da documentação e o suporte em campo.
Para compradores no Brasil, vale avaliar se o parceiro compreende requisitos internacionais e consegue adaptar o projeto à realidade local, inclusive tensão elétrica, utilidades, qualificação e cronograma de importação. Também é importante observar experiência em projetos completos, porque a interface entre máquina, sala limpa, água farmacêutica, logística interna e embalagem costuma definir o sucesso do comissionamento.
Fator de seleçãoO que verificarSinal de fornecedor forteExperiência regulatóriaDocumentos e histórico de validaçãoProjetos para mercados exigentesCapacidade técnicaCustomização e integraçãoEngenharia própria e testes de aceitaçãoCapacidade fabrilEstrutura de produçãoFábricas especializadas e padronização internaServiço localTreinamento e manutençãoResposta rápida e suporte remotoReferênciasCasos entreguesClientes em diferentes países e segmentosCusto totalPeças, energia e paradaTransparência na propostaDo ponto de vista de capacidades tecnológicas, a Shanghai IVEN Pharmatech Engineering Co Ltd se posiciona como parceira de inovação farmacêutica, com experiência em linhas de envase, sistemas de água farmacêutica, logística inteligente e soluções integradas. Em vez de atuar apenas como fabricante de uma máquina isolada, a empresa trabalha com desenho customizado, integração de processos e atenção a conformidade, o que pode ser decisivo em projetos de expansão para o mercado brasileiro. Saiba mais sobre a empresa em perfil institucional da IVEN Pharmatech Engineering.
Em capacidade de fabricação, a empresa opera plantas especializadas em Xangai e acumula histórico amplo de linhas entregues e projetos completos em diversos países. Para quem importa ao Brasil por Santos, Itajaí ou Paranaguá, esse porte industrial ajuda a reduzir o risco de receber soluções pouco maduras ou de baixa repetibilidade produtiva.
Em capacidade de serviço, o diferencial está no ciclo completo: estudo de viabilidade, desenho de engenharia, seleção de equipamentos, instalação, comissionamento, qualificação, treinamento e apoio pós-venda. Para um comprador brasileiro, isso reduz o número de interfaces críticas e facilita a implantação. Caso sua equipe precise discutir especificações, é possível falar com um especialista técnico para alinhar requisitos de projeto.
O investimento varia bastante conforme capacidade, grau de automação, sistema de barreira, escopo de documentação e integração com equipamentos periféricos. Em termos práticos, o orçamento deve ser construído em camadas: equipamento principal, peças de formato, utilidades, qualificação, treinamento, estoque inicial de sobressalentes, frete, impostos e adequações civis.
Muitos projetos falham no orçamento por ignorar custos indiretos. Entre eles estão adequação de fluxo de pessoas e materiais, validação de limpeza, disponibilidade de ar comprimido seco, estabilidade elétrica e necessidade de expansão da embalagem final.
Componente de custoPeso relativo típicoComentárioEquipamento principalAltoInclui base da máquina e automaçãoFormato e ferramentalMédioFundamental para diferentes cartuchosIsolador ou barreiraMédio a altoEleva segurança e investimentoQualificaçãoMédioDocumentação e testes de aceitaçãoInstalação e treinamentoMédioImpacta partida e curva de aprendizagemPeças e manutenção inicialBaixo a médioImportante para reduzir risco de paradaPara calcular retorno sobre o investimento, a empresa deve considerar:
Se um fabricante em Goiás substitui um processo semiautomático por uma linha automática validável, o retorno pode vir menos do preço por unidade e mais da redução de rejeição, da confiabilidade regulatória e da capacidade de entregar volumes maiores no prazo. Para empresas interessadas em comparar opções de portfólio, a página de equipamentos farmacêuticos disponíveis ajuda a mapear soluções relacionadas.
Todo investimento industrial relevante traz riscos. O melhor caminho é reconhecer esses pontos antes do pedido de compra e mitigá-los por meio de especificação técnica, testes e planejamento de implantação.
Os riscos mais comuns incluem subdimensionar a demanda, escolher uma máquina incompatível com a formulação, negligenciar o tempo de troca de formato, depender de peças com prazo longo de importação e contratar um fornecedor sem capacidade real de validação. Outro erro recorrente é considerar apenas a velocidade teórica, sem levar em conta disponibilidade operacional, limpeza, intervenções e rejeições.
RiscoConsequênciaMitigação recomendadaEspecificação incompletaRetrabalho e atraso de entregaDefinir requisito de usuário detalhadoSubdimensionamentoGargalo de produçãoProjetar para crescimento realista até 2026Compatibilidade inadequadaFalhas de envase ou vedaçãoExecutar testes com produto e embalagemDocumentação fracaDificuldade na qualificaçãoExigir pacote técnico completoServiço insuficienteParadas longasPlanejar treinamento e peças críticasIntegração mal planejadaPerda de eficiência da linhaRevisar layout, utilidades e fluxosNo contexto brasileiro, convém ainda avaliar cronograma logístico, desembaraço, assistência remota, disponibilidade de técnicos e eventuais exigências locais de segurança de máquinas. Projetos que chegam por Viracopos ou pelo Porto de Santos precisam de planejamento aduaneiro e de instalação alinhado à obra civil para evitar máquina parada em armazém.
Como estudo de caso resumido, considere duas situações. Uma empresa de biotecnologia no eixo São Paulo-Campinas investe em cartuchos para terapia de autoadministração e prioriza barreira, rastreabilidade e integração com dispositivo. Já uma fabricante contratada em Anápolis busca flexibilidade multiformato e menor tempo de setup para atender vários clientes. O mesmo tipo de máquina resolve ambos os cenários, mas com especificações muito diferentes. É por isso que o processo de compra deve começar pela estratégia de mercado, não pelo catálogo.
Quando o investimento envolve modernização de fábrica, linhas auxiliares e utilidades, faz sentido avaliar parceiros com experiência em projetos completos. A abordagem de projeto integral para novas plantas e ampliações reduz riscos de interface entre equipamento, layout e validação.
1. A máquina de envase e fechamento de cartuchos é indicada apenas para grandes farmacêuticas?Não. Embora grandes empresas sejam usuárias típicas, fabricantes médios, empresas de biotecnologia, odontologia e terceiristas também podem se beneficiar, especialmente quando buscam precisão, conformidade e escalabilidade.
2. Quais produtos podem ser processados?Soluções estéreis, alguns produtos semiviscosos e formulações destinadas a canetas injetoras, aplicações odontológicas e outros sistemas de dose, desde que exista compatibilidade técnica entre produto, cartucho e método de envase.
3. O que mais pesa na escolha: velocidade ou precisão?Os dois fatores importam, mas em ambiente farmacêutico a precisão, a integridade do fechamento e a estabilidade do processo normalmente têm prioridade. Velocidade sem controle gera desperdício e risco regulatório.
4. Vale a pena comprar uma linha com isolador?Para produtos estéreis, de alto valor ou mais sensíveis, geralmente sim. O investimento é maior, porém a proteção do processo e a redução de intervenção humana costumam compensar.
5. Quanto tempo leva para implantar?Depende do escopo. Uma máquina isolada pode exigir meses entre fabricação, envio, instalação e qualificação. Linhas completas de fábrica demandam planejamento mais longo, especialmente se houver obra civil e integração com utilidades.
6. Quais documentos devem ser exigidos do fornecedor?Desenhos, lista de materiais, documentação elétrica e pneumática, manuais, protocolos de teste, certificados, registros de aceitação e pacote para qualificação conforme o projeto.
7. Como reduzir risco de compra internacional no Brasil?Definindo requisito de usuário completo, realizando testes de aceitação, prevendo peças críticas, alinhando cronograma logístico e escolhendo fornecedor com histórico comprovado e suporte estruturado.
8. Como avaliar um parceiro de longo prazo?Observe tecnologia, capacidade de fabricação e capacidade de serviço. Um parceiro confiável não entrega apenas a máquina; ele ajuda a implantar, validar, treinar e otimizar a operação ao longo do tempo.
Em síntese, a máquina de envase e fechamento de cartuchos é uma solução de alto valor para a indústria farmacêutica e de dispositivos médicos no Brasil, sobretudo em um cenário de modernização industrial, maior exigência regulatória e expansão de terapias de dose precisa. A decisão correta combina análise de mercado, engenharia de processo, custo total e escolha de um fornecedor com estrutura real para acompanhar o projeto do início à operação comercial.