Soplado-llenado-sellado o FFS en España: guía clave
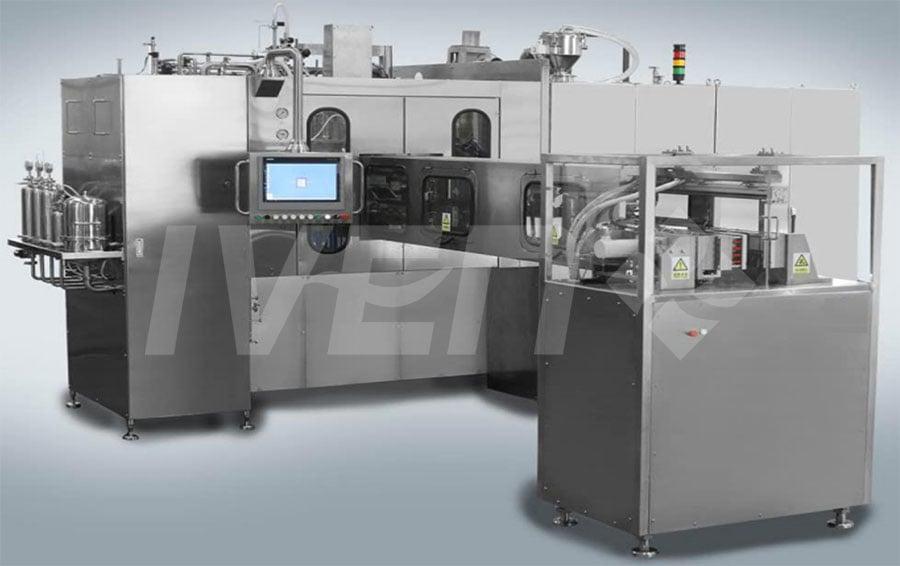
En España, muchos fabricantes de productos estériles prefieren la tecnología de soplado-llenado-sellado frente a formado-llenado-sellado cuando buscan máxima seguridad microbiológica, porque integra la formación del envase, el llenado y el sellado en una sola secuencia aséptica continua. Esa integración reduce la intervención humana, limita los puntos de exposición y ayuda a mantener una fabricación más estable para soluciones oftálmicas, respiratorias, inyectables líquidos y otros productos sensibles.
Para laboratorios situados en polos farmacéuticos como Madrid, Barcelona, Navarra, Zaragoza o el entorno logístico de Valencia, la elección entre ambos enfoques no depende solo del equipo, sino también del tipo de producto, el formato final, la capacidad requerida, la validación regulatoria, la estrategia de exportación y el coste total de propiedad. Si el objetivo es una producción estéril de gran volumen con envases plásticos unidos al proceso, el soplado-llenado-sellado suele ofrecer ventajas claras. Si se necesita una amplia flexibilidad en bolsas, sobres o materiales laminados, el formado-llenado-sellado puede tener más sentido.
Respuesta rápida: por qué la tecnología de soplado-llenado-sellado suele ser preferida

La diferencia principal es funcional y regulatoria. La tecnología de soplado-llenado-sellado crea el recipiente a partir de resina termoplástica, lo llena inmediatamente con producto estéril y lo sella dentro de una misma máquina, en un entorno controlado y con muy poca manipulación. La tecnología de formado-llenado-sellado también integra etapas, pero normalmente se asocia más a películas, bolsas o envases flexibles y no siempre aporta el mismo nivel de aislamiento inherente para productos farmacéuticos estériles en pequeños envases monodosis.
Por ello, cuando un fabricante español de medicamentos estériles compara ambas tecnologías para colirios, soluciones salinas, agua estéril, preparados inhalatorios o ciertos líquidos de uso hospitalario, suele inclinarse por el soplado-llenado-sellado por cinco motivos:
- Menor riesgo de contaminación durante la transferencia.
- Reducción de operaciones manuales y de componentes intermedios.
- Alta repetibilidad para lotes largos.
- Menor dependencia de viales o ampollas prefabricadas.
- Mejor eficiencia en formatos monodosis y multidosis de plástico.
| Aspecto | Soplado-llenado-sellado | Formado-llenado-sellado | Impacto en España |
|---|---|---|---|
| Tipo de envase | Botellas, ampollas y monodosis plásticas | Bolsas, sobres, blísteres y algunos envases flexibles | Influye en el canal hospitalario y farmacia |
| Nivel de asepsia integrada | Muy alto | Variable según diseño | Clave para cumplimiento regulatorio |
| Intervención humana | Muy baja | Baja a media | Reduce riesgo operativo |
| Uso típico | Productos estériles líquidos | Alimentación, cosmética, bolsas médicas, farmacéuticos específicos | Define la viabilidad del proyecto |
| Velocidad para monodosis | Alta | Media o alta según formato | Relevante para exportación desde puertos españoles |
| Compatibilidad con vidrio | No | No es su enfoque principal | Si se exige vidrio, conviene otra línea |
La tabla anterior resume por qué ambas tecnologías no son equivalentes, aunque sus nombres se parezcan. En proyectos reales, la decisión se toma a partir del producto, el mercado de destino y el modelo de negocio del laboratorio.
¿Qué es la tecnología de soplado-llenado-sellado frente a formado-llenado-sellado y cómo funciona?

La tecnología de soplado-llenado-sellado, conocida en el sector por sus siglas habituales, parte de una granza plástica que se funde y se extruye para formar un parisón. Ese tubo caliente entra en un molde, se insufla aire para dar forma al recipiente, el sistema dosifica el producto estéril y el cabezal sella el envase en segundos. Todo sucede en una secuencia cerrada, sincronizada y validable. En comparación, la tecnología de formado-llenado-sellado suele partir de una lámina o película que se termoforma, se llena y se cierra, con aplicaciones muy fuertes en bolsas, envases flexibles, soluciones no necesariamente monodosis rígidas y múltiples sectores industriales.
En el contexto farmacéutico español, el interés por el soplado-llenado-sellado ha crecido porque ofrece una ruta sólida para medicamentos y soluciones médicas de alto volumen. En instalaciones ubicadas cerca de Barcelona o Madrid, donde el coste del espacio limpio y la mano de obra cualificada tiene un peso importante, consolidar varias operaciones en una sola plataforma puede representar una ventaja estratégica.
| Etapa del proceso | Soplado-llenado-sellado | Formado-llenado-sellado | Punto crítico |
|---|---|---|---|
| Materia inicial | Resina plástica | Película o lámina | Condiciona el formato final |
| Formación del envase | Soplado en molde | Termoformado o conformado | Precisión dimensional |
| Llenado | Inmediato y continuo | Después del formado | Exactitud de dosis |
| Sellado | Integrado en la misma secuencia | Sellado térmico o equivalente | Integridad del cierre |
| Entorno operativo | Aséptico, muy controlado | Controlado, depende de la aplicación | Riesgo microbiológico |
| Resultado habitual | Envase estéril final listo para acondicionamiento | Envase flexible o conformado listo para salida | Compatibilidad con el mercado objetivo |
Desde el punto de vista técnico, las variables más importantes son la compatibilidad del polímero, la estabilidad térmica del producto, la viscosidad, la precisión de llenado, la esterilización del circuito, la validación de integridad del cierre y la robustez de la automatización. Una línea bien diseñada también incorpora control de partículas, alarmas de proceso, rechazo automático, trazabilidad electrónica y documentación para cualificación.
Si su planta está evaluando una ampliación o una nueva fábrica, conviene revisar proyectos integrados y soluciones llave en mano para instalaciones farmacéuticas que alineen el equipo con salas limpias, agua farmacéutica, distribución de fluidos y logística interna.
Por qué los fabricantes de medicamentos estériles eligen esta tecnología

Los productores de estériles eligen esta tecnología por razones de cumplimiento, productividad y reducción de riesgo. En España, donde muchos laboratorios abastecen tanto al mercado nacional como a la Unión Europea, Norte de África y América Latina a través de nodos logísticos como Valencia, Bilbao y Algeciras, la consistencia del proceso es tan importante como el coste unitario.
Las ventajas más valoradas suelen ser:
- Protección del producto frente a contaminación ambiental.
- Menor necesidad de manipular envases vacíos.
- Producción continua para volúmenes elevados.
- Optimización del espacio en sala limpia.
- Reducción de mermas por defectos de manipulación.
- Facilidad para formatos monodosis muy demandados en oftalmología y respiratorio.
En categorías como lágrimas artificiales, sueros fisiológicos, irrigación estéril, algunos preparados inhalatorios y determinadas soluciones de diagnóstico, el envase plástico unido al proceso puede mejorar la competitividad. Además, para operadores que desean modernizar plantas antiguas con ampollas o viales, esta tecnología puede disminuir dependencias de lavado, depirogenación y suministro externo de recipientes primarios.
El gráfico de línea muestra una tendencia realista de crecimiento del interés por estas soluciones en el mercado español. El impulso viene de la presión regulatoria, la búsqueda de productividad y la expansión de productos de dosis unitaria.
Principales modelos y áreas de aplicación de las máquinas
No todas las máquinas son iguales. Existen equipos compactos para lotes medianos, plataformas de alta velocidad para producción masiva y diseños personalizados para envases especiales. También cambia la aplicación: una línea destinada a colirios monodosis no requiere exactamente la misma arquitectura que una diseñada para soluciones de irrigación o envases multidosis de mayor volumen.
| Modelo orientativo | Formato típico | Capacidad relativa | Aplicación principal | Ventaja |
|---|---|---|---|---|
| Monodosis compacta | 0,4 a 10 ml | Media | Oftalmología | Gran precisión y bajo desperdicio |
| Respiratorio monodosis | 2 a 20 ml | Media-alta | Nebulización | Alta repetibilidad |
| Multidosis pequeña | 5 a 30 ml | Media | Nasales y tópicos | Flexibilidad comercial |
| Gran volumen plástico | 50 a 500 ml | Alta | Soluciones médicas | Coste unitario competitivo |
| Formato hospitalario | 100 a 1000 ml | Alta | Irrigación y lavado | Producción continua |
| Diseño personalizado | Según proyecto | Variable | Productos especiales | Adaptación total a la necesidad |
En España, los sectores más activos para este tipo de equipos se concentran en medicamentos de uso hospitalario, salud ocular, soluciones estériles, dispositivos médicos con líquidos y producción para terceros. Empresas ubicadas en corredores industriales como el de Barcelona-Tarragona o el eje Madrid-Guadalajara valoran especialmente la automatización y la integración logística.
El gráfico de barras refleja que la mayor demanda potencial se concentra en usos hospitalarios y oftálmicos, dos áreas donde la combinación de esterilidad, volumen y formato monodosis o multidosis aporta una ventaja clara.
Soplado-llenado-sellado frente a líneas tradicionales de viales y ampollas
Comparar estas tecnologías con una línea tradicional de lavado, esterilización, llenado y cierre de viales o ampollas es esencial. Las líneas de vidrio siguen siendo indispensables para muchos inyectables, biológicos y productos incompatibles con ciertos polímeros. Sin embargo, para soluciones líquidas adecuadas al plástico, el soplado-llenado-sellado puede simplificar mucho la planta.
| Criterio | Soplado-llenado-sellado | Viales/Ampollas tradicionales | Conclusión práctica |
|---|---|---|---|
| Recipiente inicial | Se forma dentro del proceso | Se compra prefabricado | Menor cadena de suministro en el primer caso |
| Lavado de envases | No suele requerirse igual que en vidrio | Sí | Menos equipos auxiliares |
| Depirogenación | No aplica del mismo modo | Sí, crítica en vidrio | Menor complejidad de línea |
| Formato apto | Líquidos compatibles con plástico | Amplio, especialmente inyectables | Depende del producto |
| Flexibilidad de materiales | Más limitada | Alta dentro del vidrio | El vidrio sigue siendo clave en muchas terapias |
| Coste por gran volumen | Competitivo | Puede ser mayor | Ventaja para series largas |
La explicación más importante es que no existe una tecnología universalmente superior. Si el producto exige vidrio por estabilidad, barrera o percepción de mercado, la línea tradicional seguirá siendo la opción correcta. Si el producto encaja en un envase plástico estéril y se busca una fabricación muy integrada, el soplado-llenado-sellado puede aportar más valor.
En operaciones con estrategia multiformato, algunas compañías combinan ambas soluciones: vidrio para productos de alto valor o sensibles y plástico integrado para grandes volúmenes. Esa mezcla es frecuente en proyectos de expansión industrial bien planificados.
Creciente adopción en la producción farmacéutica estéril
La adopción crece por tres motores: modernización industrial, aumento de la demanda de monodosis y presión por optimizar el coste total. En el mercado español también influye la necesidad de mejorar la resiliencia del suministro, especialmente tras años de tensión en materias primas, energía y transporte internacional.
Los laboratorios que exportan desde España por los puertos de Valencia, Barcelona o Bilbao valoran cada vez más soluciones con menor dependencia de componentes externos. Además, la automatización avanzada facilita una producción más predecible, algo importante cuando se abastecen hospitales, redes de distribución farmacéutica y contratos públicos.
La tendencia hasta 2026 apunta a más digitalización, control en tiempo real, mantenimiento predictivo, reducción de consumo energético y mejor uso de materiales reciclables o de menor huella ambiental, siempre dentro de los límites regulatorios aplicables al contacto farmacéutico. También se espera una mayor presión sobre integridad de datos, trazabilidad por lote y validación electrónica.
Desde el ángulo normativo, la fabricación estéril seguirá endureciendo requisitos de control ambiental y estrategia de contaminación. Eso favorece equipos que reduzcan intervenciones y faciliten una defensa sólida ante auditorías.
Cómo elegir un fabricante o proveedor fiable
Elegir un proveedor no consiste solo en comparar precios. Para una inversión de esta magnitud, el laboratorio debe evaluar capacidad de ingeniería, conocimiento regulatorio, experiencia en integración y servicio posventa. En España, donde muchos proyectos se planifican para servir a varios mercados, conviene seleccionar un socio capaz de acompañar todo el ciclo del proyecto.
Un fabricante fiable debe demostrar tres capacidades diferenciadas:
Capacidad tecnológica. Debe dominar diseño aséptico, automatización, control de proceso, validación y compatibilidad con normas internacionales. En este punto, empresas con larga experiencia en maquinaria farmacéutica y soluciones para agua farmacéutica, preparación de soluciones y líneas de llenado ofrecen una ventaja porque entienden la planta como un sistema completo y no como una máquina aislada.
Capacidad de fabricación. Es importante que disponga de una base industrial real, con producción especializada y experiencia en distintos equipos críticos. Un grupo con varias plantas de fabricación dedicadas a maquinaria de llenado y envasado, sistemas de agua farmacéutica, transporte inteligente y equipos médicos suele responder mejor en plazos, personalización y consistencia.
Capacidad de servicio. La instalación, la puesta en marcha, la cualificación, la formación y el soporte a largo plazo son tan importantes como el equipo. El mejor proveedor acompaña desde el estudio de viabilidad hasta la optimización de la producción, incluyendo documentación y soporte técnico.
| Criterio de selección | Qué revisar | Señal positiva | Riesgo si falta |
|---|---|---|---|
| Experiencia regulatoria | Proyectos bajo normas internacionales | Casos validados y documentación sólida | Retrasos en aprobación |
| Ingeniería integrada | Capacidad de unir proceso, utilidades y salas | Diseño coherente de planta | Costes ocultos y reprocesos |
| Fabricación propia | Base industrial y control de calidad | Mejor personalización | Dependencia excesiva de terceros |
| Servicio posventa | Asistencia remota y presencial | Respuesta rápida | Paradas largas |
| Referencias internacionales | Clientes en varios países | Experiencia exportadora | Curva de aprendizaje en su proyecto |
| Escalabilidad | Opciones de ampliación futura | Protección de la inversión | Obsolescencia temprana |
Si desea revisar el perfil del socio industrial, puede consultar la trayectoria y capacidades de la empresa. Para quienes comparan distintas líneas y soluciones, también resulta útil explorar el catálogo de equipos farmacéuticos antes de solicitar una propuesta técnica.
Coste de inversión, presupuesto y análisis de retorno
El presupuesto varía según capacidad, complejidad del envase, grado de automatización, utilidades, validación y alcance del proyecto. No es lo mismo adquirir una máquina que implantar una célula completa integrada con agua purificada, vapor limpio, preparación de soluciones, climatización, acondicionamiento secundario y almacén automatizado.
En España, el análisis financiero debe considerar también costes de energía, cualificación de personal, certificación, repuestos, mantenimiento y plazos de entrega. Para empresas ubicadas en parques industriales de alto coste, la optimización del espacio de sala limpia puede influir notablemente en el retorno.
| Partida presupuestaria | Peso orientativo | Qué incluye | Observación |
|---|---|---|---|
| Equipo principal | 30% a 40% | Máquina, moldes, automatización | Base de la inversión |
| Utilidades y proceso | 10% a 18% | Agua, vapor, aire, preparación | Crítico para la validación |
| Sala limpia e instalaciones | 15% a 25% | HVAC, cerramientos, flujos | Impacto fuerte en coste total |
| Cualificación y documentación | 5% a 10% | IQ, OQ, PQ y expedientes | No debe infravalorarse |
| Formación y puesta en marcha | 3% a 8% | Arranque, capacitación, ajustes | Acelera la estabilización |
| Repuestos y mantenimiento inicial | 3% a 7% | Consumibles y piezas críticas | Evita paradas tempranas |
El retorno suele apoyarse en seis variables: volumen anual, coste unitario de envase, reducción de mano de obra directa, menor merma, mayor velocidad de cambio y mejora de cumplimiento. Si el producto tiene gran demanda y series largas, el retorno puede resultar más atractivo que en instalaciones muy pequeñas o multiformato extremo.
El gráfico comparativo sugiere por qué muchos compradores terminan prefiriendo proveedores integrales: aunque la inversión inicial pueda parecer superior, la integración reduce desviaciones, retrabajos y costes ocultos a medio plazo.
Factores clave y riesgos potenciales al invertir
Las inversiones de este tipo ofrecen ventajas claras, pero también conllevan riesgos que deben analizarse antes de firmar. Los más comunes son una selección errónea del material del envase, subestimar la validación, elegir una capacidad inadecuada o no alinear la línea con la estrategia comercial del laboratorio.
Entre los puntos críticos destacan:
- Compatibilidad entre producto y polímero durante toda la vida útil.
- Definición correcta de tamaño de lote y previsión de crecimiento.
- Capacidad real de mantenimiento interno.
- Disponibilidad de repuestos en Europa o España.
- Calidad de la documentación para auditorías.
- Gestión de moldes, cambios de formato y limpieza.
- Sostenibilidad del proyecto ante futuras exigencias ambientales.
| Riesgo | Descripción | Consecuencia | Cómo mitigarlo |
|---|---|---|---|
| Elección incorrecta del envase | Formato no apto para el producto | Problemas de estabilidad | Estudios previos de compatibilidad |
| Capacidad sobredimensionada | Más producción de la necesaria | Bajo aprovechamiento | Escenarios de demanda realistas |
| Infraestructura insuficiente | Utilidades o salas mal diseñadas | Retrasos y fallos de arranque | Ingeniería integral desde el inicio |
| Proveedor sin soporte local | Asistencia lenta | Paradas prolongadas | Contrato claro de servicio y repuestos |
| Documentación débil | Expedientes incompletos | Problemas de auditoría | Exigir entregables definidos |
| Falta de visión 2026 | No prever digitalización ni sostenibilidad | Obsolescencia temprana | Diseño ampliable y eficiente |
Mirando a 2026, las inversiones más inteligentes en España serán las que integren eficiencia energética, menor consumo de aire comprimido, control digital de parámetros críticos, trazabilidad avanzada, mantenimiento predictivo y enfoque de sostenibilidad. También ganará importancia el diseño para materiales optimizados y para una mejor gestión del residuo de producción.
Casos de uso, proveedores locales y el papel de nuestra empresa
En el mercado español, los compradores suelen comparar distribuidores locales, integradores europeos y fabricantes internacionales con experiencia directa en proyectos farmacéuticos. Los proveedores locales aportan cercanía, pero no siempre disponen de profundidad técnica o fabricación propia. Los fabricantes internacionales especializados, en cambio, pueden ofrecer una solución más completa cuando el alcance incluye no solo la línea, sino también utilidades, automatización, validación y expansión futura.
Un ejemplo de enfoque integral es el de IVEN Pharmatech Engineering, grupo internacional especializado en ingeniería farmacéutica y de dispositivos médicos. Su valor no reside únicamente en una máquina, sino en la capacidad de unir proceso, utilidades y ejecución de proyecto. En la parte tecnológica, cuenta con experiencia profunda en líneas de llenado y envasado farmacéutico, sistemas de agua farmacéutica y soluciones de preparación y distribución. En la parte de fabricación, trabaja con varias plantas especializadas que permiten personalización, control de calidad y continuidad industrial. En la parte de servicio, acompaña desde la viabilidad y el diseño hasta la instalación, cualificación, formación y optimización posterior.
Para laboratorios españoles que estudian una nueva planta o la actualización de una existente, este enfoque puede reducir el riesgo típico de los proyectos fragmentados. Si desea plantear una necesidad concreta para España, ya sea en Madrid, Barcelona, Valencia, Sevilla o Bilbao, puede contactar con el equipo técnico para revisar especificaciones, plazos y compatibilidad del producto. Y si el proyecto requiere una visión global de fábrica, la sección de proyectos integrales llave en mano resulta especialmente útil.
En la práctica, un comprador español debería pedir siempre una matriz comparativa con: capacidad por hora, rango de formatos, materiales compatibles, consumo energético, requisitos de sala limpia, tiempo de cambio, lista de repuestos, alcance documental, plazo de entrega, formación, garantía y referencias de uso real.
Preguntas frecuentes
¿Es lo mismo soplado-llenado-sellado que formado-llenado-sellado?
No. Comparten una lógica de integración de etapas, pero se orientan a formatos y niveles de asepsia distintos. El primero es especialmente fuerte en envases plásticos estériles formados y llenados en una secuencia continua.
¿Cuál conviene más para productos estériles en España?
Si se trata de soluciones compatibles con plástico y se busca mínima manipulación, normalmente conviene más el soplado-llenado-sellado. Si el proyecto se orienta a bolsas o envases flexibles específicos, el formado-llenado-sellado puede ser la mejor elección.
¿Puede sustituir a una línea de viales?
Depende del producto. No reemplaza automáticamente al vidrio. Muchos inyectables y biológicos seguirán requiriendo viales o jeringas por compatibilidad y posicionamiento regulatorio.
¿Qué sectores lo usan más?
Oftalmología, respiratorio, soluciones hospitalarias, ciertos líquidos diagnósticos y algunas aplicaciones de dispositivos médicos.
¿Qué debe revisar un comprador español antes de invertir?
Compatibilidad producto-envase, capacidad, validación, servicio técnico, repuestos, integración con utilidades y coste total de propiedad.
¿Influye la ubicación de la planta en España?
Sí. En zonas como Barcelona, Madrid, Valencia o Zaragoza influyen el coste del suelo, la disponibilidad de personal técnico, la logística de importación y exportación y la conexión con redes de distribución farmacéutica.
¿Cuál es el mayor error al comparar proveedores?
Tomar la decisión solo por precio inicial. En estos proyectos suelen pesar más la ingeniería, la cualificación, la puesta en marcha y el soporte posterior.
¿Qué tendencia será más importante en 2026?
La combinación de automatización avanzada, sostenibilidad, integridad de datos, menor huella energética y proyectos integrados con visión regulatoria global.
En conclusión, para el mercado de España la comparación entre soplado-llenado-sellado y formado-llenado-sellado debe hacerse desde la realidad del producto y del negocio. Cuando el objetivo es fabricar líquidos estériles en envases plásticos con la máxima integración del proceso, el soplado-llenado-sellado suele ser la opción preferida. Cuando la prioridad es la flexibilidad en formatos basados en película o bolsa, el formado-llenado-sellado puede encajar mejor. La mejor decisión siempre nace de un estudio técnico, regulatorio y económico bien estructurado, apoyado por un socio con experiencia real en ingeniería farmacéutica, fabricación especializada y servicio completo.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Jeringa desechable o reutilizable: guía para España
En la industria farmacéutica y de dispositivos médicos, la comparación entre jeringa desechable vs jeringa reutilizable no es un detalle menor, sino una decisión estratégica que afecta cumplimiento regulatorio, inversión, esterilidad, automatización y coste total de operación. En España, donde polos como Barcelona, Madrid, Valencia, Zaragoza, Bilbao y la zona logística de Algeciras concentran actividad industrial, esta elección influye tanto en plantas nuevas como en proyectos de ampliación, modernización y transferencia tecnológica. Para producción moderna, la tendencia general favorece soluciones desechables en aplicaciones estériles, de un solo uso y de alta exigencia de validación; sin embargo, los sistemas reutilizables siguen teniendo valor en procesos específicos donde la robustez mecánica, la estabilidad dimensional y ciertos modelos de operación justifican su empleo.
El análisis correcto no debe limitarse al precio por unidad. Debe considerar regulación europea, trazabilidad de materiales, compatibilidad con líneas automáticas, riesgos de contaminación cruzada, necesidad de limpieza y esterilización, consumo de agua para inyección, uso de vapor limpio, mantenimiento, residuos y capacidad del proveedor para acompañar la validación. Para empresas que buscan soluciones integradas, desde equipos de proceso hasta líneas completas, conviene trabajar con socios con experiencia real en ingeniería farmacéutica. En este contexto, conocer la experiencia industrial del fabricante ayuda a reducir riesgos técnicos y plazos de implantación en el mercado español.
Si la prioridad de una planta en España es maximizar la esterilidad, simplificar la validación, reducir tiempos entre lotes y limitar el riesgo de contaminación cruzada, la jeringa desechable suele ser la solución preferida. Es especialmente adecuada para biotecnología, productos inyectables estériles, lotes pequeños y medianos, fabricación flexible y operaciones con cambios frecuentes de formato. Su principal fortaleza está en eliminar parte de los procesos de limpieza y reprocesado, lo que reduce la carga documental asociada y mejora la rapidez de liberación operativa.
La jeringa reutilizable, por su parte, puede resultar conveniente cuando la operación está muy estandarizada, el volumen de producción es estable, existe infraestructura sólida de limpieza y esterilización, y el coste de consumibles debe optimizarse a largo plazo. En líneas maduras con procedimientos bien controlados, una solución reutilizable puede ofrecer vida útil prolongada y menor dependencia del suministro continuo de piezas de un solo uso.
En proyectos de inversión, los directores de producción, ingeniería, calidad y compras deben evaluar al menos seis variables: coste total de propiedad, requisitos de validación, flexibilidad, impacto ambiental real, continuidad del suministro y adaptación a la automatización. Las plantas en Cataluña, la Comunidad de Madrid, el País Vasco o la Comunidad Valenciana, donde confluyen fabricación, importación por puerto y exportación a la Unión Europea, suelen inclinarse por modelos que combinen cumplimiento normativo con agilidad operacional.
Factor de decisiónJeringa desechableJeringa reutilizableImpacto operativoEsterilidadMuy alta, con uso únicoDepende del ciclo de limpiezaReduce riesgos microbiológicosValidaciónMás simple en cambios de loteMás extensa por limpieza y esterilizaciónAfecta tiempos de aprobaciónCoste por usoMás alto en consumiblesMás bajo si se reutiliza muchas vecesInfluye en el presupuesto anualFlexibilidadAlta para multiproductoMedia, según diseñoClave en plantas con portafolio variableInfraestructura necesariaMenor carga de limpiezaRequiere lavado, esterilización y controlImpacta utilidades críticasResiduosMás residuos sólidosMás consumo de agua y energíaDebe evaluarse con análisis integralLa tabla anterior resume la lógica básica de compra. En la práctica, la mejor opción depende del proceso concreto, el mercado objetivo y la estrategia de crecimiento de la planta.
La expresión jeringa desechable vs jeringa reutilizable describe la evaluación técnica y económica entre dos enfoques de uso de jeringas o componentes relacionados con dosificación, llenado, muestreo, transferencia o administración controlada dentro del entorno farmacéutico y de dispositivos médicos. Aunque a nivel clínico la diferencia parece evidente, en fabricación industrial el análisis es más amplio: incluye diseño del material, compatibilidad química, contacto con producto, interacción con elastómeros, requisitos de esterilidad, integración con equipos automáticos y cumplimiento de la Farmacopea Europea y normas de calidad aplicables.
En producción farmacéutica, estas soluciones pueden intervenir en líneas de jeringas precargadas, estaciones de prueba, laboratorios de desarrollo, muestreo de procesos, formulación estéril, I+D, producción de dispositivos médicos y equipos auxiliares. En el caso de las jeringas precargadas, el componente final forma parte del producto comercial. En otros casos, la jeringa se usa como herramienta de proceso o de control.
En España, este análisis es especialmente relevante para fabricantes de inyectables, CDMO, empresas biotecnológicas, plantas hospitalarias especializadas y productores de consumibles médicos. La proximidad a nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona, el corredor del Henares y la red industrial del norte peninsular favorece estrategias de aprovisionamiento diversificadas, pero también exige una selección rigurosa del proveedor para evitar roturas de stock, incompatibilidades documentales o retrasos en liberación.
Uso en plantaAplicación típicaPreferencia habitualRazón principalLíneas de jeringa precargadaProducto final estérilDesechableSeguridad y trazabilidadMuestreo en laboratorioToma de muestras pequeñasDesechableEvita contaminación entre ensayosDesarrollo galénicoEnsayos de formulaciónMixtaFlexibilidad según faseEquipos de dosificaciónPruebas y calibraciónReutilizableEstabilidad y repetibilidadFabricación de consumiblesControl dimensionalReutilizable o patrónUso repetitivo en calidadProducción biológicaTransferencias sensiblesDesechableMenor riesgo de contaminaciónComo se observa, la utilidad no es idéntica en todas las áreas. Una planta bien diseñada puede usar ambas tecnologías en función del riesgo del proceso y del modelo de operación.
Las aplicaciones más frecuentes se encuentran en producción de inyectables, vacunas, soluciones oftálmicas, biológicos, dispositivos para administración de fármacos y consumibles hospitalarios. En entornos donde la limpieza validada representa un cuello de botella, las jeringas desechables aportan un beneficio operativo claro: menos tiempo entre lotes, menor complejidad documental y mejor adaptación a campañas cortas. Esto es muy valioso en España para plantas que producen múltiples referencias para la Unión Europea y que deben responder con rapidez a contratos de fabricación o a variaciones de demanda.
Entre los beneficios más citados de las jeringas desechables destacan la reducción del riesgo de contaminación cruzada, la simplificación de la liberación de línea, la buena compatibilidad con esquemas de producción flexible y la facilidad para estandarizar materiales de contacto. Son especialmente eficaces cuando se integran con aisladores, sistemas cerrados y líneas automáticas de alta precisión.
Las jeringas reutilizables ofrecen beneficios distintos: robustez, menor generación de residuos sólidos por ciclo, posible ahorro acumulado en operaciones repetitivas y mejor comportamiento en ciertos entornos de ensayo o equipos duraderos. Donde existe personal técnico entrenado, una central de esterilización fiable y protocolos bien definidos, pueden seguir siendo una opción plenamente competitiva.
Un criterio moderno consiste en evaluar la solución no solo por el precio, sino por su contribución a la productividad global del sistema. En muchas plantas del eje Madrid-Barcelona, por ejemplo, el valor de acortar los tiempos de cambio y reducir no conformidades supera ampliamente el coste adicional de un componente desechable.
AplicaciónBeneficio principal de desechableBeneficio principal de reutilizableComentarioBiotecnologíaAlta seguridad microbiológicaMenor relevanciaPredominio de un solo usoInyectables estérilesMenos riesgo de contaminaciónViable en procesos muy controladosDepende de la arquitectura de la líneaLaboratorio de controlCambios rápidosEconomía en pruebas repetitivasSe usan ambas según el ensayoPlantas multiproductoFlexibilidad altaMenor agilidadEl tiempo de preparación es claveProducción continuaSuministro estable de consumiblesMenor coste por cicloAnalizar demanda anualDispositivos médicosTrazabilidad de loteUtilidad en herramientas internasImporta el destino regulatorioComo referencia práctica, fabricantes con proyectos de automatización o ampliación suelen valorar soluciones integradas. Si la inversión forma parte de una nueva planta o de una reconversión completa, puede ser útil revisar opciones de proyectos llave en mano para instalaciones farmacéuticas, donde la elección de componentes y utilidades se coordina desde la fase de diseño.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biotecnología’, ‘Inyectables’, ‘Consumibles médicos’, ‘Laboratorio’, ‘Hospitalario’, ‘CDMO’],datasets: [{label: ‘Demanda relativa en España’,data: [88, 93, 76, 61, 54, 85],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’],borderColor: [‘rgba(54, 162, 235, 1)’,’rgba(75, 192, 192, 1)’,’rgba(255, 206, 86, 1)’,’rgba(255, 99, 132, 1)’,’rgba(153, 102, 255, 1)’,’rgba(255, 159, 64, 1)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});En términos técnicos, la clasificación puede hacerse por material, volumen, sistema de conexión, diseño del émbolo, esterilización, finalidad de uso y grado de automatización compatible. Las jeringas desechables suelen fabricarse en polímeros como polipropileno, olefina cíclica u otros materiales adecuados para contacto farmacéutico. Pueden venir estériles, listas para ensamblaje, siliconizadas o con configuraciones específicas para líneas de jeringas precargadas. Las reutilizables suelen fabricarse en vidrio, metal o combinaciones de alta resistencia, diseñadas para soportar múltiples ciclos de limpieza y esterilización sin pérdida significativa de rendimiento.
Desde la perspectiva del comprador industrial, no basta con seleccionar una jeringa de 1 ml, 5 ml o 10 ml. Deben definirse parámetros como tolerancia dimensional, extractables y lixiviables, integridad del cierre, compatibilidad con tapones y agujas, resistencia a radiación o vapor, documentación de materiales, certificado de esterilidad, capacidad de suministro y adaptación a la maquinaria existente.
También es importante considerar el nivel de automatización. Una línea de alta velocidad para jeringas precargadas requiere una regularidad dimensional mucho más estricta que un uso de laboratorio. Las plantas españolas que operan bajo auditorías de clientes internacionales suelen exigir paquetes documentales completos y apoyo en cualificación.
Tipo o modeloMaterial habitualUso recomendadoVentaja principalDesechable estándarPolipropilenoLaboratorio y uso generalBajo coste y amplia disponibilidadDesechable estéril de precisiónPolímero médicoProcesos asépticosMejor control de contaminaciónJeringa precargableVidrio o polímero avanzadoProducto farmacéutico finalCompatibilidad con líneas automáticasReutilizable de vidrioVidrio borosilicatoDosificación y ensayoAlta estabilidad químicaReutilizable metálicaAcero inoxidableUso técnico repetitivoGran resistencia mecánicaModelo personalizadoMixtoAplicaciones especialesAdaptación exacta al procesoCuando el proyecto exige integración con sistemas de llenado, agua farmacéutica, esterilización y logística interna, conviene revisar el catálogo completo de soluciones disponibles en equipos y líneas para producción farmacéutica y de dispositivos médicos. Esto permite alinear el componente con la arquitectura global de la planta, en lugar de comprarlo como elemento aislado.
La comparación no debe limitarse a desechable frente a reutilizable. En muchos proyectos también compiten sistemas alternativos como cartuchos, bolsas de un solo uso, bombas peristálticas, sistemas cerrados de transferencia, recipientes multidosis y plataformas de dosificación integradas. La mejor solución depende del producto, el volumen de producción, el nivel de asepsia requerido y la estrategia de automatización.
Para fabricación de biológicos y terapias sensibles, las soluciones de un solo uso suelen imponerse por su rapidez de implantación y reducción de riesgo. Para operaciones muy repetitivas de larga duración, los sistemas reutilizables o híbridos pueden mantener una ventaja económica. En algunas plantas españolas, el modelo óptimo no es binario: se combinan jeringas desechables en áreas críticas y reutilizables en control de calidad, mantenimiento o pruebas de ingeniería.
También conviene valorar la sostenibilidad con una visión completa. Una tecnología de un solo uso genera más residuos sólidos, pero puede ahorrar agua para inyección, detergentes, vapor puro y energía. La reutilizable reduce residuos físicos por pieza, pero incrementa la carga de limpieza y esterilización. La decisión responsable debe apoyarse en datos medibles, no en percepciones generales.
SoluciónMejor escenarioInversión inicialComplejidad operativaJeringa desechableMultiproducto estérilMediaBaja a mediaJeringa reutilizableProceso estable y repetitivoMediaMedia a altaCartuchoAutoinyectores y dosis controladasAltaAltaBomba peristálticaLlenado de fluidosAltaMediaSistema cerrado de transferenciaProductos de alto riesgoAltaMediaBolsa de un solo usoPreparación y mezcla biológicaMediaBajaLa tabla muestra que no existe una única solución universal. La selección correcta debe apoyarse en un estudio de proceso, no solo en una comparación de precios unitarios.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Esterilidad’, ‘Flexibilidad’, ‘Coste operativo’, ‘Validación’, ‘Automatización’, ‘Sostenibilidad global’],datasets: [{label: ‘Desechable’,data: [95, 90, 62, 88, 84, 72],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘Reutilizable’,data: [72, 65, 81, 60, 78, 69],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El mercado europeo sigue orientándose hacia soluciones seguras, trazables y preparadas para producción flexible. En España, la inversión en capacidad farmacéutica, biotecnología, subcontratación industrial y modernización de plantas está generando una demanda sostenida de componentes y equipos con mayor nivel de automatización y mejor soporte documental. Los clústeres de Cataluña, Madrid y Navarra, junto con la actividad logística en Valencia y Bilbao, facilitan la entrada de materiales, pero también elevan la exigencia sobre continuidad de suministro y capacidad de respuesta posventa.
De cara a 2026, se observan tres tendencias fuertes. La primera es tecnológica: más integración con líneas inteligentes, visión artificial, control de datos de lote y trazabilidad digital. La segunda es regulatoria: mayor escrutinio sobre materiales en contacto, integridad del envase, gestión de riesgos, anexos de fabricación estéril y documentación de proveedores. La tercera es de sostenibilidad: evaluación de ciclo de vida, reducción de consumos de agua y energía, uso de materiales reciclables y optimización de residuos en toda la cadena.
También se está acelerando la demanda de proveedores capaces de ofrecer no solo el consumible, sino la solución industrial completa: ingeniería, equipos de proceso, utilidades farmacéuticas, automatización, validación y formación. Para plantas que exportan desde España al resto de Europa, esta visión integrada puede ser una ventaja competitiva real.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 126, 138, 151],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de soluciones desechables’,data: [52, 56, 61, 66, 71, 76],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgba(54, 162, 235, 1)’,tension: 0.3},{label: ‘Peso de soluciones reutilizables’,data: [48, 44, 39, 34, 29, 24],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.2)’,borderColor: ‘rgba(255, 159, 64, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Los gráficos reflejan un escenario realista: el mercado total crece y la cuota de soluciones desechables aumenta, aunque las reutilizables conservan espacio en aplicaciones concretas. Este cambio será aún más visible en biotecnología, inyectables complejos y proyectos con rápida puesta en marcha.
Elegir proveedor en España implica revisar mucho más que precio y plazo. Debe analizarse la consistencia de fabricación, el historial regulatorio, la documentación técnica, la capacidad de personalización y el soporte local o regional. Un proveedor fiable debe aportar especificaciones claras, certificados de materiales, trazabilidad por lote, capacidad de gestión de cambios y evidencia de experiencia en industrias reguladas.
También es importante evaluar la fortaleza industrial del fabricante. En proyectos de mayor escala, el comprador debe saber si el proveedor tiene plantas propias, capacidad de ingeniería, experiencia internacional y posibilidad de suministrar líneas completas. La dependencia de múltiples subcontratistas sin coordinación puede aumentar el riesgo de retrasos o incompatibilidades.
En este punto conviene distinguir tres bloques de capacidades. Primero, capacidades tecnológicas: integración de automatización, diseño compatible con normas internacionales, desarrollo personalizado y conocimiento de procesos estériles. Segundo, capacidades de fabricación: talleres especializados, producción de equipos clave, experiencia en líneas farmacéuticas y control de calidad robusto. Tercero, capacidades de servicio: consultoría, diseño de ingeniería, instalación, puesta en marcha, cualificación, formación y soporte posventa.
Una empresa como IVEN Pharmatech Engineering destaca precisamente por ese enfoque integrado. Su capacidad tecnológica se refleja en soluciones para llenado, agua farmacéutica, logística inteligente y producción de consumibles médicos; su capacidad de fabricación se apoya en varias plantas especializadas; y su capacidad de servicio cubre desde viabilidad y diseño hasta validación y transferencia tecnológica. Para empresas españolas que necesitan un interlocutor sólido en proyectos complejos, esto reduce interfaces y mejora el control del cronograma.
Criterio de selecciónQué verificarSeñal positivaRiesgo si faltaDocumentaciónCertificados, fichas técnicas, trazabilidadPaquete completo y claroDemoras en aprobaciónExperiencia regulatoriaProyectos en mercados exigentesConocimiento de GMP y validaciónNo conformidadesCapacidad productivaPlantas, plazos, stockSuministro estableRuptura de abastecimientoPersonalizaciónAdaptación a proceso y formatoDiseño flexibleIncompatibilidad técnicaServicio posventaInstalación, formación, respuestaSoporte estructuradoParadas prolongadasReferencias realesCasos similares al suyoResultados demostrablesMayor incertidumbreSi el objetivo es iniciar una evaluación técnica o solicitar una propuesta adaptada al mercado español, es recomendable contactar con un especialista en soluciones farmacéuticas para revisar volúmenes, regulaciones y nivel de automatización requerido.
El análisis financiero debe distinguir entre inversión inicial, gasto operativo y coste oculto del riesgo. Las jeringas desechables suelen requerir menor inversión en infraestructura de lavado y esterilización, pero generan un gasto recurrente en consumibles. Las reutilizables exigen inversión indirecta en limpieza, validación, agua para inyección, vapor puro, mano de obra y mantenimiento, aunque el coste por uso puede bajar con volúmenes altos y ciclos bien controlados.
Para plantas en España, donde energía, agua, gestión de residuos y coste laboral tienen peso creciente, el retorno no puede calcularse solo por precio unitario. Deben incluirse tiempos de parada, desviaciones, lotes rechazados, auditorías, cambios de formato, mermas y necesidad de stock de seguridad. En un entorno GMP, una no conformidad grave puede costar mucho más que la diferencia entre dos tecnologías.
En proyectos de expansión, es recomendable elaborar al menos tres escenarios: conservador, base y de crecimiento. El escenario conservador mide la demanda mínima; el base, la ocupación normal de la línea; y el de crecimiento, la capacidad futura si la planta aumenta contratos o exportaciones. Este enfoque es particularmente útil en áreas industriales de fuerte crecimiento como Barcelona, Madrid o Valencia, donde la velocidad de puesta en marcha puede convertirse en ventaja de mercado.
Concepto de costeDesechableReutilizableObservaciónCompra inicialMediaMediaDepende del diseño y volumenConsumibles anualesAltosBajosVariable según usoLimpieza y esterilizaciónMuy bajaAltaIncluye utilidades y validaciónDocumentación de cambiosMediaAltaMás compleja en reprocesadoRiesgo de contaminaciónBajoMedioDepende de disciplina operativaCoste total a 5 añosCompetitivo en multiproductoCompetitivo en uso estableRequiere modelo específicoComo ejemplo simplificado, una línea multiproducto con campañas cortas puede recuperar la diferencia de coste de una opción desechable por la reducción de tiempos muertos y por menor carga de limpieza. En cambio, una operación repetitiva de gran volumen con protocolos muy maduros puede obtener mejor retorno con reutilizables. El punto clave es modelar el coste completo del sistema.
El primer riesgo es elegir la tecnología correcta para el proceso equivocado. Muchas inversiones fallan no porque el producto sea malo, sino porque no encaja con la realidad operativa de la planta. El segundo riesgo es subestimar la documentación regulatoria. En España y en la Unión Europea, los requisitos de trazabilidad, control de cambios y cualificación de proveedores pueden afectar directamente el calendario del proyecto.
Otro riesgo importante es la cadena de suministro. Las soluciones desechables dependen de disponibilidad continua y capacidad de reposición rápida. Conviene revisar almacenamiento, plazo de entrega, planes de contingencia y presencia en rutas logísticas eficientes. Para importaciones, puertos como Barcelona, Valencia, Bilbao o Algeciras y plataformas interiores como Zaragoza pueden marcar diferencias en tiempos y costes. En el caso de reutilizables, el riesgo se desplaza hacia la estabilidad del proceso de limpieza, la vida útil real y el deterioro acumulado del material.
También debe considerarse el riesgo de integración. Si la jeringa o componente no está bien alineado con la maquinaria de llenado, inspección, envasado o transporte interno, pueden aparecer rechazos, microparadas y pérdida de eficiencia. Por eso es preferible trabajar con fabricantes capaces de entender la línea completa y no solo el componente individual.
Un caso frecuente en el mercado es el de plantas que inicialmente compran un producto barato y luego descubren costes ocultos en validación, ajustes de equipo y servicio técnico. La compra inteligente prioriza fiabilidad y compatibilidad sobre el precio más bajo. En proyectos complejos, un socio con experiencia en soluciones integradas, automatización, tratamiento de agua farmacéutica, logística inteligente y validación puede reducir significativamente el riesgo global.
Como caso práctico, varias empresas que pasan de producción tradicional a formatos más flexibles suelen migrar a componentes desechables en zonas críticas mientras mantienen reutilizables en áreas auxiliares. Esta transición híbrida minimiza interrupciones y distribuye mejor el presupuesto de capital. Para España, donde muchas fábricas combinan producción local y exportación europea, este modelo gradual suele ser especialmente efectivo.
¿Qué opción es mejor para una planta farmacéutica en España?Depende del proceso. Para áreas estériles, biotecnología y cambios frecuentes de lote, la jeringa desechable suele ser más ventajosa. Para operaciones muy repetitivas con limpieza validada y alta estabilidad, la reutilizable puede ofrecer mejor economía.
¿La jeringa desechable siempre cuesta más?No necesariamente en coste total. Aunque el consumible unitario suele ser mayor, puede ahorrar tiempo, validación, agua, energía y mano de obra, especialmente en plantas multiproducto.
¿La reutilizable sigue siendo relevante en 2026?Sí. Seguirá siendo útil en ensayos, equipos duraderos, operaciones repetitivas y procesos donde la robustez y la amortización a largo plazo compensen la complejidad del reprocesado.
¿Qué debe pedir compras al proveedor?Especificaciones técnicas, certificados de materiales, trazabilidad, capacidad de suministro, referencias de proyectos, soporte de validación y procedimiento de gestión de cambios.
¿Cómo afecta la normativa europea?Afecta de forma directa. La regulación exige evidencia de compatibilidad, control documental, calidad del suministro y gestión de riesgos durante todo el ciclo de vida del producto o componente.
¿Qué sectores demandan más estas soluciones en España?Biotecnología, inyectables, fabricantes de dispositivos médicos, laboratorios de desarrollo, CDMO y productores de consumibles hospitalarios.
¿Es recomendable un enfoque híbrido?Sí, en muchos casos. Combinar desechables en zonas críticas y reutilizables en funciones auxiliares puede equilibrar seguridad, flexibilidad y coste.
¿Cómo puede ayudar un proveedor integral?Puede coordinar ingeniería, selección de equipos, automatización, instalación, cualificación y formación. Esto reduce puntos de fallo y facilita una implantación más rápida y segura.
En conclusión, la decisión entre jeringa desechable vs jeringa reutilizable en España debe basarse en una visión industrial completa: cumplimiento regulatorio, flexibilidad, coste total, sostenibilidad real, integración de línea y soporte del proveedor. Las empresas que convierten esta comparación en un análisis técnico-financiero estructurado suelen obtener mejores resultados en productividad, auditorías y escalabilidad. Y cuando el proyecto supera la compra aislada de un componente, resulta estratégico apoyarse en un socio con experiencia en ingeniería farmacéutica, fabricación especializada y servicios de ciclo de vida completo.
-
Máquinas de llenado de ampollas en España: guía 2026
En la industria farmacéutica actual, entender cómo funciona una máquina de llenado de ampollas es esencial para evaluar nuevas líneas de producción, ampliar capacidad o modernizar instalaciones con criterios de calidad, trazabilidad y cumplimiento regulatorio. En España, donde polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Navarra concentran actividad farmacéutica, biotecnológica y logística, este tipo de equipo sigue siendo una solución estratégica para medicamentos inyectables estériles de alta exigencia.
Una máquina de llenado de ampollas no es solo un equipo de dosificación. Es una parte crítica de una línea aséptica que integra alimentación de ampollas, lavado, túnel de despirogenización o esterilización según el diseño, llenado volumétrico preciso, inertización cuando procede, sellado por llama y controles posteriores. Las grandes compañías farmacéuticas y fabricantes por contrato la analizan en profundidad porque cualquier error en esta etapa afecta directamente a la esterilidad, la uniformidad de dosis, el rendimiento del lote y la conformidad ante auditorías.
Para los compradores de España, además del rendimiento técnico, pesan mucho factores como validación documental, compatibilidad con normas GMP de la UE, disponibilidad de repuestos, asistencia técnica local, consumo energético, flexibilidad de formato y facilidad de integración con sistemas de serialización, inspección y embalaje final. También influyen la logística de importación a través de nodos como el Puerto de Valencia, el Puerto de Barcelona o plataformas terrestres cercanas a Madrid y el País Vasco.
De forma directa, una máquina de llenado de ampollas toma ampollas vacías de vidrio, las limpia o las recibe preparadas según la configuración de la línea, las posiciona automáticamente, dosifica un volumen exacto de producto líquido, puede purgar con gas inerte si la formulación lo requiere y finalmente sella cada ampolla mediante calor para crear un envase cerrado y estéril. Después, las unidades pasan a inspección, etiquetado y acondicionamiento.
Su importancia radica en cinco puntos: precisión de llenado, protección del producto, velocidad industrial, reproducibilidad de lote y cumplimiento normativo. En entornos regulados, cada parámetro debe controlarse: volumen por ampolla, temperatura de sellado, integridad del cierre, partículas, rechazo automático y registro electrónico de producción.
En empresas que fabrican analgésicos inyectables, antibióticos, anestésicos, vitaminas, soluciones de uso hospitalario o productos biológicos de pequeño volumen, la línea de ampollas suele ser una inversión prioritaria. No solo mejora la capacidad; también reduce mermas, errores manuales y desviaciones de proceso.
EtapaFunción principalObjetivo de calidadRiesgo controladoIndicador típicoImpacto en producciónAlimentaciónIntroducir ampollas en la líneaFlujo estableRoturas y atascosAmpollas por minutoContinuidad del procesoLavado o preparaciónEliminar partículasLimpieza internaContaminación visibleNivel de rechazoMenos pérdidas de loteDespirogenizaciónTratamiento térmicoReducción de endotoxinasRiesgo microbiológicoTemperatura y tiempoSeguridad del productoLlenadoDosificar productoExactitud volumétricaSubllenado o sobrellenadoDesviación de volumenUniformidad de dosisSelladoCerrar la ampollaHermeticidadFugas y oxidaciónTasa de cierre correctoVida útil estableInspecciónVerificar defectosConformidad finalPartículas y fisurasPorcentaje de rechazoSalida comercial seguraLa tabla anterior resume el flujo básico. Aunque el esquema parece sencillo, en la práctica la diferencia entre una línea estándar y una línea de alto nivel está en la capacidad de mantener estabilidad continua durante turnos largos, cambios de formato rápidos y documentación validable.
Una máquina de llenado de ampollas es un sistema automatizado diseñado para procesar recipientes de vidrio sellables, normalmente de 1 ml a 20 ml, aunque existen configuraciones especiales para otros volúmenes. Su uso principal está en la fabricación de medicamentos inyectables estériles de dosis unitaria o pequeño volumen, donde el envase debe proteger el contenido frente a contaminación, humedad y oxidación.
En España, este equipo se utiliza en plantas farmacéuticas consolidadas, centros de producción hospitalaria industrial, fabricantes por contrato y proyectos de exportación hacia la Unión Europea, el norte de África y Latinoamérica. La ampolla sigue siendo muy valorada para productos sensibles porque el vidrio ofrece gran compatibilidad química y una barrera excelente.
Sus usos más comunes incluyen:
Cuando una empresa evalúa esta tecnología, no compra solamente una llenadora. Normalmente estudia una solución completa que abarque tratamiento de agua, preparación de soluciones, transferencia, esterilización, envasado primario, inspección y embalaje. En este punto, contar con un socio con experiencia integral puede reducir mucho el riesgo del proyecto. IVEN Pharmatech, cuya trayectoria y enfoque pueden consultarse en su perfil corporativo, trabaja precisamente con esta lógica de integración técnica y cumplimiento internacional.
Las líneas de ampollas se mantienen vigentes porque responden a exigencias reales de producción: seguridad del paciente, formato compacto, coste razonable por dosis y aceptación regulatoria. En el mercado español, donde muchas plantas deben combinar lotes medianos, exportación y exigencia documental, estas máquinas siguen ofreciendo una relación muy competitiva entre robustez y versatilidad.
Los beneficios principales son los siguientes:
AplicaciónTipo de productoVentaja técnicaVentaja operativaNivel de demanda en EspañaObservaciónHospitalarioAnalgésicos inyectablesDosificación exactaProducción continuaAltaFrecuente en compras públicasCuidados críticosSedantes y anestésicosSellado seguroLotes controladosAltaRequiere validación estrictaSuplementaciónVitaminas estérilesCompatibilidad del vidrioFormato exportableMediaDemanda estableAntibióticosSoluciones inyectablesIntegridad del envaseBuen rendimientoAltaClave para hospital y exportaciónVeterinarioInyectables animalesFlexibilidad de volumenCoste por unidad competitivoMediaCrece en Aragón y CataluñaMercados externosGenéricos estérilesEstándar conocidoBuena aceptación internacionalAltaÚtil para exportación desde puertos españolesLa tabla muestra por qué la ampolla continúa siendo relevante. En segmentos donde la estabilidad del producto y la integridad del cierre pesan más que la comodidad de reapertura, este formato sigue siendo muy competitivo.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Anestesia’, ‘Antibióticos’, ‘Vitaminas’, ‘Veterinario’, ‘Exportación’],datasets: [{label: ‘Demanda relativa del sector en España’,data: [92, 81, 88, 63, 57, 79],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});No todas las máquinas de llenado de ampollas funcionan igual. La elección depende de la capacidad objetivo, el nivel de automatización, la naturaleza del producto y la estrategia de validación de la planta. En general, las líneas pueden clasificarse por capacidad, tecnología de dosificación y grado de integración.
Los tipos más habituales son:
Tipo de máquinaCapacidad orientativaNivel de automatizaciónUso recomendadoVentaja principalLimitación típicaSemiautomáticaHasta 60 ampollas/minMediaDesarrollo y lotes pilotoMenor inversión inicialMás intervención del operarioAutomática compacta60-180 ampollas/minAltaProducción medianaBuen equilibrio coste-rendimientoMenor escalabilidad extremaAlta velocidad180-400 ampollas/minMuy altaGrandes plantasMáximo rendimientoMayor complejidad técnicaMonobloque integradoSegún diseñoAltaEspacios reducidosMenor huella de instalaciónMantenimiento más concentradoCon inertizaciónVariableAltaProductos sensibles al oxígenoMejor estabilidad del productoMayor coste operativoCon aislamiento avanzadoVariableMuy altaAlta asepsiaMayor protección del procesoInversión y validación más exigentesLas opciones técnicas más valoradas por los compradores españoles incluyen bombas peristálticas o de pistón de alta precisión, control mediante servomotores, cambio rápido de formatos, recetas electrónicas, integración con sistemas de visión, rechazo automático y cumplimiento documental completo para IQ, OQ y PQ.
En el plano de capacidades tecnológicas, IVEN Pharmatech destaca por su experiencia en líneas de llenado farmacéutico, sistemas de agua farmacéutica y automatización vinculada a proyectos integrados. Su enfoque no se limita a vender una máquina aislada; puede adaptarse a soluciones de proceso y envasado dentro de proyectos más amplios, como los presentados en sus soluciones llave en mano.
En muchas decisiones de inversión, la pregunta no es si comprar una línea de ampollas, sino si la ampolla es mejor que un vial, una jeringa precargada o incluso una bolsa o botella pequeña según el producto. La respuesta depende del uso clínico, la sensibilidad de la fórmula, el canal de distribución y el coste total de propiedad.
TecnologíaFortaleza principalDebilidad principalMejor usoCoste relativoIdoneidad para EspañaAmpollaCierre hermético en vidrioApertura manualInyectables estériles de dosis unitariaMedioMuy altaVialFlexibilidad y multidosisUso de tapón y cápsulaLiofilizados y líquidosMedioMuy altaJeringa precargadaComodidad de administraciónCoste elevadoBiológicos y terapias de alto valorAltoAlta en nichosBolsa no PVCVolúmenes mayoresNo apta para todas las dosis pequeñasSoluciones intravenosasMedio-altoAltaBotella PPResistencia y manejoAplicación específicaGrandes volúmenes estérilesMedio-altoMediaMonodosis plásticaLigerezaBarrera inferior al vidrioAlgunos líquidos no inyectablesBajo-medioLimitada en inyectablesSi el objetivo es producir soluciones inyectables estériles de pequeño volumen con alta estabilidad y un formato ampliamente aceptado, la ampolla suele ser una excelente elección. Si el producto requiere reconstitución, multidosis o formulaciones biológicas de alto precio, el vial o la jeringa precargada pueden resultar preferibles.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Coste’, ‘Asepsia’, ‘Velocidad’, ‘Flexibilidad’, ‘Aceptación de mercado’, ‘Facilidad de uso’],datasets: [{label: ‘Ampolla’,data: [78, 91, 84, 74, 88, 62],backgroundColor: ‘#6f4e7c’},{label: ‘Vial’,data: [76, 86, 80, 89, 90, 75],backgroundColor: ‘#2a9d8f’},{label: ‘Jeringa precargada’,data: [52, 90, 68, 71, 82, 95],backgroundColor: ‘#e76f51’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});El mercado europeo de equipos de llenado estéril mantiene una trayectoria positiva, impulsado por la modernización de plantas, la relocalización parcial de capacidad y la presión por mejorar trazabilidad, eficiencia energética y cumplimiento. España participa de esta tendencia gracias a su base farmacéutica consolidada, su infraestructura logística y su papel como plataforma de exportación.
Madrid y Barcelona siguen liderando en sedes corporativas, centros técnicos y distribución; Cataluña y la Comunidad Valenciana concentran capacidad industrial y acceso portuario; el eje Zaragoza-País Vasco facilita logística terrestre e intermodal; y Navarra gana relevancia en proyectos industriales avanzados. Para las máquinas de llenado de ampollas, esto se traduce en demanda de líneas más automatizadas, compactas y conectables con entornos digitales.
Las tendencias hacia 2026 apuntan a:
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado de llenado estéril en España’,data: [100, 106, 113, 121, 130, 141],borderColor: ‘#1d3557’,backgroundColor: ‘rgba(29,53,87,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});var ctxArea = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de automatización avanzada’,data: [35, 42, 50, 59, 68, 77],borderColor: ‘#457b9d’,backgroundColor: ‘rgba(69,123,157,0.35)’,fill: true,tension: 0.3},{label: ‘Peso de sostenibilidad en la compra’,data: [18, 24, 31, 39, 48, 58],borderColor: ‘#2a9d8f’,backgroundColor: ‘rgba(42,157,143,0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});Desde la perspectiva regulatoria y de política industrial, las inversiones futuras estarán marcadas por mayor resiliencia de suministro, verificación documental más profunda y proyectos que reduzcan riesgos operativos. Por ello, los fabricantes que ofrezcan integración real, no solo equipos sueltos, tendrán ventaja competitiva.
Seleccionar proveedor no debe basarse únicamente en el precio del equipo. En proyectos farmacéuticos, el coste de una mala decisión es mucho mayor: retrasos de validación, rechazos de auditoría, baja disponibilidad de línea o documentación insuficiente. En España, donde las plantas suelen trabajar con plazos exigentes y marcos regulatorios muy claros, conviene utilizar una matriz de evaluación amplia.
CriterioQué revisarPor qué importaSeñal positivaSeñal de riesgoImpacto en el proyectoExperiencia sectorialReferencias farmacéuticasReduce errores de diseñoInstalaciones en varios paísesPocas referencias realesMenor riesgo técnicoCumplimiento normativoDocumentación y validaciónFacilita auditoríasConocimiento GMP UE y EE. UU.Documentos incompletosMenos retrasosCapacidad de personalizaciónAjustes de formato y procesoAdapta la línea al productoDiseño a medidaEquipo rígidoMayor adecuaciónServicio posventaRespuesta técnica y repuestosEvita paradas largasSoporte estructuradoAsistencia lentaMayor disponibilidadFabricación propiaPlantas y control de calidadMejora consistenciaProducción interna especializadaSubcontratación difusaMás control del suministroCapacidad integralIngeniería y puesta en marchaReduce interfaces complejasSolución de proyecto completoSolo venta puntualMenos sobrecostesEn cuanto a capacidad de fabricación, es relevante trabajar con empresas que tengan base industrial real y no sean simples integradores comerciales. IVEN Pharmatech cuenta con varias plantas especializadas en Shanghai enfocadas en maquinaria de llenado y envasado farmacéutico, sistemas de agua farmacéutica, automatización logística y equipos para otros segmentos médicos. Ese soporte fabril suele traducirse en mejor control de calidad, plazos más claros y mayor capacidad de personalización para clientes internacionales.
Además, si desea comparar configuraciones o líneas relacionadas, puede revisar la cartera de equipos y soluciones disponibles para hacerse una idea del alcance tecnológico.
El presupuesto de una máquina de llenado de ampollas depende de muchos factores: velocidad, grado de automatización, rango de formatos, material de construcción, sistema de dosificación, nivel de integración, necesidades de aislamiento, documentación de validación y requisitos de instalación. No es lo mismo una máquina semiautomática para lotes cortos que una línea completa con lavado, túnel, llenado, sellado, inspección y automatización digital.
En términos orientativos para proyectos industriales, el gasto puede dividirse en:
PartidaPeso orientativoQué incluyeRiesgo de infrapresupuestoConsejoImpacto en ROIEquipo base35%-45%Llenadora y selladoraElegir modelo insuficienteAlinear con plan a 5 añosMuy altoLínea auxiliar15%-25%Lavado, túnel, transporteCuellos de botellaDimensionar integralmenteAltoInstalación8%-15%Montaje y conexionadoRetrasos en obraCoordinar ingeniería civilMedioValidación5%-10%IQ, OQ, PQ y documentosNo cumplir auditoríaExigir dossier completoMuy altoFormación2%-5%Operación y mantenimientoErrores de usoCapacitar por perfilesMedio-altoRepuestos y servicio3%-8%Kit inicial y soporteParadas largasNegociar stock críticoAltoEl retorno de la inversión suele mejorar cuando la nueva línea aporta una o varias de estas mejoras: reducción del rechazo, menor dependencia de mano de obra manual, aumento de velocidad, mejor rendimiento por turno, cumplimiento de contratos de exportación y disminución de paradas no planificadas. En plantas españolas con presión de costes energéticos y exigencia regulatoria, el ROI también depende mucho de la facilidad para validar y del soporte técnico posterior.
En el plano de servicios, conviene valorar proveedores capaces de acompañar desde la factibilidad hasta la puesta en marcha, la documentación y la optimización posterior. IVEN Pharmatech se diferencia en este punto por combinar consultoría, diseño, selección y personalización de equipos, instalación, validación, transferencia tecnológica, formación y soporte posventa, algo especialmente útil cuando el comprador no busca una máquina suelta sino una inversión industrial segura.
Aunque la tecnología esté madura, una inversión en llenado de ampollas puede fallar si no se define bien el proyecto. Los errores más frecuentes aparecen antes de la compra: especificaciones poco claras, previsión de capacidad irreal, ignorar requisitos de sala limpia, falta de datos sobre el producto o subestimar la validación.
Los riesgos más habituales son:
RiesgoCausa comúnConsecuenciaSeveridadCómo mitigarloResponsable principalCapacidad insuficientePrevisión erróneaFalta de suministroAltaEstudio de demanda y OEECompras y producciónValidación lentaDocumentación débilRetraso comercialAltaDefinir entregables desde contratoCalidadParadas frecuentesMantenimiento deficientePérdida de productividadMedia-altaPlan preventivo y repuestosMantenimientoElevado rechazoAjuste inestableMayor coste por loteAltaFAT, SAT y formación intensivaProducciónProblemas de integraciónInterfaces mal definidasRetrabajos de ingenieríaMedia-altaRevisión temprana de layoutIngenieríaSoporte lentoProveedor distante o débilParadas prolongadasAltaAcuerdo de servicio y acceso remotoDirección de proyectoPara proyectos con cierta complejidad, resulta especialmente útil un enfoque integral que abarque diseño de proceso, logística interna, servicios limpios y documentación desde el inicio. De este modo se evitan layouts deficientes, interfaces mal resueltas y sobrecostes por modificaciones tardías.
¿Cómo funciona, paso a paso, una máquina de llenado de ampollas?Normalmente las ampollas se alimentan a la línea, se lavan o se reciben ya preparadas, pasan por tratamiento térmico cuando aplica, se posicionan, se llenan con volumen preciso, pueden inertizarse con nitrógeno y se sellan con calor. Después se inspeccionan y se acondicionan.
¿Qué capacidad de producción es adecuada para una planta en España?Depende de la demanda anual, del tamaño del lote y del número de referencias. Para plantas medianas, una línea automática compacta puede ser suficiente. Para exportación o fabricación intensiva hospitalaria, suele requerirse una línea de mayor velocidad.
¿La ampolla sigue siendo competitiva frente al vial?Sí, sobre todo en soluciones inyectables de pequeño volumen donde el vidrio y el cierre hermético aportan estabilidad y seguridad. El vial gana en flexibilidad para otros escenarios, pero la ampolla conserva una posición fuerte.
¿Qué documentación debe pedir el comprador?Especificación funcional, planos, listas de materiales, certificados, manuales, protocolos y resultados de pruebas, documentación de calibración, dosieres para IQ y OQ, esquemas eléctricos y neumáticos, y recomendaciones de mantenimiento.
¿Qué normas deben considerarse?Principalmente las GMP de la UE, además de otros marcos internacionales cuando el producto se exporta. También deben tenerse en cuenta seguridad de máquinas, materiales de contacto, trazabilidad y requisitos internos de validación de la planta.
¿Cuál es el principal error en una compra?Definir mal el alcance. Muchas empresas comparan solo el precio del equipo principal y olvidan instalación, validación, repuestos, formación y adaptación de sala.
¿Es mejor comprar una máquina o una solución integral?Si el proyecto implica nueva planta, ampliación importante o modernización regulada, la solución integral suele ofrecer menos riesgo. Si la instalación existente está muy madura y solo falta sustituir un módulo, la compra individual puede ser válida.
¿Qué ventajas aporta un proveedor con experiencia internacional?Comprende mejor las auditorías, la documentación, la ingeniería de integración y la gestión de proyectos multiculturales. Esto es muy relevante para plantas españolas que exportan o que forman parte de grupos globales.
¿Dónde solicitar asesoramiento técnico o comercial?Si su empresa está evaluando una línea de ampollas, una actualización de planta o un proyecto más amplio de fabricación estéril, puede contactar con un equipo especializado para revisar capacidad, configuración, presupuesto y requisitos de cumplimiento.
En resumen, comprender cómo funciona una máquina de llenado de ampollas permite tomar decisiones de inversión más seguras y alineadas con la realidad de la producción farmacéutica en España. La clave no está solo en la velocidad nominal, sino en el conjunto: ingeniería, calidad, documentación, servicio y capacidad del proveedor para acompañar todo el ciclo del proyecto. Para compañías que buscan modernización, cumplimiento y escalabilidad, una línea bien seleccionada puede convertirse en un activo estratégico durante muchos años.
-
Máquina de llenado y tapado de cartuchos en España
En España, la máquina de llenado y tapado de cartuchos es un equipo crítico para fabricantes farmacéuticos y de dispositivos médicos que buscan aumentar capacidad, mejorar trazabilidad y cumplir requisitos regulatorios exigentes. Se utiliza sobre todo para dosificar formulaciones estériles en cartuchos destinados a sistemas de inyección, plumas autoinyectables y otros formatos parenterales de alta precisión. Para plantas situadas en polos como Madrid, Barcelona, Valencia, Bilbao o Zaragoza, este tipo de línea resulta especialmente relevante cuando se persigue ampliar producción, reducir mermas, automatizar controles en línea y estandarizar procesos conforme a buenas prácticas de fabricación. Su valor no está solo en llenar y colocar el cierre, sino en asegurar exactitud de dosis, integridad del envase, repetibilidad lote a lote y preparación documental para auditorías.
La decisión de invertir en una máquina de llenado y tapado de cartuchos suele aparecer cuando una empresa necesita pasar de un esquema semimanual o de pequeña escala a una producción robusta, validable y preparada para inspecciones. En el mercado español, donde la producción farmacéutica y biotecnológica mantiene una fuerte presencia en comunidades como Cataluña, Madrid, País Vasco y Comunidad Valenciana, la prioridad ya no es solo fabricar más; es fabricar con mayor control, menos riesgo y mejor coste total por unidad.
Estos equipos combinan varias funciones en una sola plataforma: alimentación de cartuchos, tratamiento de envases, dosificación volumétrica o por bomba de precisión, inserción de componentes, taponado, verificación y, en muchos casos, integración con sistemas de inspección visual, etiquetado y empaquetado final. Cuando la línea está bien diseñada, permite trabajar con altos niveles de limpieza, reducción de intervención humana y documentación electrónica compatible con entornos altamente regulados.
Para un director de producción en España, la compra de este equipo suele responder a cinco objetivos concretos:
Además, el crecimiento de terapias biológicas, productos de inyección de dosis precisa y dispositivos de autoadministración hace que la demanda de cartuchos bien procesados sea cada vez más relevante. Para operaciones que importan componentes a través de puertos como Valencia, Barcelona o Algeciras, o que distribuyen a centros de Europa desde hubs logísticos como Zaragoza, una línea estable y modular aporta ventajas reales en plazos, planificación y servicio al cliente.
Una máquina de llenado y tapado de cartuchos es un sistema industrial diseñado para procesar cartuchos farmacéuticos, normalmente de vidrio o materiales compatibles, mediante operaciones de posicionamiento, dosificación estéril del producto, colocación del cierre y verificación de parámetros críticos. Se emplea principalmente en medicamentos inyectables, soluciones biológicas, anestésicos, terapias endocrinas, productos para diabetes y otras formulaciones que luego se administran mediante plumas, sistemas de dosificación o dispositivos médicos relacionados.
En una línea moderna, el equipo puede incluir aislador, flujo laminar, bombas peristálticas o pistones cerámicos, sensores de presencia, control estadístico en proceso y rechazo automático de unidades fuera de especificación. El objetivo es asegurar que cada cartucho sale con el volumen correcto, el cierre adecuado y un historial de fabricación completo.
Las aplicaciones más habituales en España se concentran en:
La siguiente tabla resume sus usos más comunes y la razón técnica detrás de cada uno.
Uso en plantaTipo de productoObjetivo principalNivel de precisión requeridoRiesgo si el equipo es inadecuadoValor para la operaciónLlenado estéril de cartuchosSoluciones inyectablesDosificación uniformeMuy altoDesviaciones de volumenMayor cumplimiento regulatorioProducción de biológicosProteínas y biosimilaresReducir espuma y estrés del productoMuy altoPérdida de estabilidadProtección de producto de alto valorPreparación para plumas autoinyectablesTerapias crónicasCompatibilidad con dispositivo finalAltoFallo funcional del sistemaMejor experiencia del pacienteLotes para exportaciónGenéricos inyectablesTrazabilidad y repetibilidadAltoRechazos de mercadoMayor confianza comercialFabricación por contratoMúltiples referenciasCambios rápidos de formatoMedio a altoTiempos muertos elevadosFlexibilidad productivaIntegración con inspecciónProductos sensiblesControl automático del procesoAltoLiberación lenta del loteDatos listos para revisiónEn términos prácticos, la utilidad del equipo va más allá del llenado. También actúa como punto central para la estrategia de calidad de la planta, ya que conecta entorno limpio, automatización, documentación y seguridad del producto.
La fabricación farmacéutica moderna exige equipos capaces de responder a lotes más complejos, normativas más estrictas y una presión constante por reducir coste por unidad sin comprometer calidad. En este contexto, la máquina de llenado y tapado de cartuchos ofrece beneficios tangibles tanto para fabricantes consolidados como para nuevas instalaciones.
Uno de los mayores beneficios es la repetibilidad. En entornos donde se trabaja con principios activos costosos, cada gota cuenta. Un sistema bien calibrado ayuda a minimizar sobrellenado, evita desperdicio y mejora el rendimiento económico del lote. Otro punto clave es la reducción de intervención manual, especialmente importante en zonas de alta clasificación ambiental.
Desde la perspectiva de España, donde muchas empresas combinan producción para el mercado nacional con exportación a la Unión Europea, Norte de África y América Latina, estas ventajas se traducen en agilidad comercial. Una línea con buen diseño facilita auditorías, libera lotes con mayor rapidez y se adapta mejor a programas de expansión.
Beneficios más destacados:
La demanda por sector en el mercado español puede visualizarse de la siguiente manera:
var contextoBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarras = new Chart(contextoBarras, {type: ‘bar’,data: {labels: [‘Biotecnología’, ‘Inyectables hospitalarios’, ‘Producción por contrato’, ‘Dispositivos médicos’, ‘Genéricos estériles’, ‘Exportación’],datasets: [{label: ‘Índice de demanda en España’,data: [92, 85, 78, 66, 72, 81],backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(255,99,132,0.7)’,’rgba(255,206,86,0.7)’,’rgba(75,192,192,0.7)’,’rgba(153,102,255,0.7)’,’rgba(255,159,64,0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});En plantas cercanas a centros logísticos como el Corredor del Henares, la automatización de este proceso también ayuda a enlazar la producción con almacenes inteligentes y expediciones rápidas. Esa coordinación es especialmente útil cuando los tiempos de entrega afectan directamente a contratos hospitalarios o campañas de suministro internacional.
No todas las máquinas responden a la misma necesidad. La elección correcta depende del volumen anual, del tipo de formulación, del nivel de automatización deseado y de la estrategia futura de la planta. En el mercado existen equipos compactos para desarrollo y lotes pequeños, líneas de escala media para producción especializada y plataformas de alta velocidad para grandes fabricantes.
Los criterios técnicos más relevantes suelen incluir:
Tipo de máquinaCapacidad típicaAplicación recomendadaVentaja principalLimitación habitualPerfil de compradorSemiautomáticaHasta 1.500 unidades/horaDesarrollo o lotes pilotoMenor inversión inicialMás intervención operativaLaboratorios pequeñosAutomática compacta1.500 a 6.000 unidades/horaProducción mediaBuen equilibrio coste-rendimientoMenor escalabilidad extremaFabricantes especializadosAlta velocidadMás de 6.000 unidades/horaGrandes seriesAlta productividadMayor complejidad de validaciónMultinacionales y grandes plantasCon aislador integradoVariableProductos estériles sensiblesMayor protección ambientalCoste superiorBiotecnología y estérilesMonobloque modularMedia a altaLíneas flexiblesAhorro de espacioCambios técnicos más especializadosPlantas urbanasLínea completa integradaMedia a muy altaProyectos nuevosFlujo continuo y trazablePlazo de implantación más largoExpansiones y proyectos llave en manoRespecto a las opciones técnicas, las más demandadas hoy en España son el cambio rápido de formato, la interfaz multilingüe, la captura electrónica de datos de proceso, el rechazo automático de unidades no conformes y la conectividad con sistemas de gestión de fábrica. Cuando la empresa trabaja para varios mercados, estas opciones marcan la diferencia entre una compra táctica y una inversión de largo recorrido.
También es importante revisar si la máquina puede adaptarse a futuros formatos, por ejemplo cartuchos con nuevos componentes o líneas mixtas que compartan utilidades y sistemas periféricos. En un contexto de incertidumbre regulatoria y cambios de cartera, la flexibilidad de ingeniería vale casi tanto como la capacidad nominal.
Antes de aprobar una inversión, muchas empresas comparan el cartucho con otras presentaciones como viales, jeringas precargadas o sistemas de llenado manual mejorado. La elección depende de la estrategia de producto, del usuario final y del equilibrio entre coste, facilidad de uso y complejidad industrial.
Los cartuchos suelen destacar cuando el producto se administra mediante pluma o dispositivo repetitivo, donde el formato final aporta comodidad, precisión y diferenciación comercial. Los viales, en cambio, mantienen ventaja en flexibilidad para hospitales y ciertos productos multidosis. Las jeringas precargadas ofrecen una experiencia de uso excelente, pero pueden implicar otra estructura de coste y una cadena de suministro diferente.
SoluciónVentaja claveCoste de equipoFacilidad de uso finalFlexibilidad industrialEscenario idealCartuchosCompatibles con plumas y dosificación precisaMedio a altoAltaMediaTerapias crónicas y autoadministraciónVialesAmplia aceptación hospitalariaMedioMediaAltaUso clínico generalJeringas precargadasMáxima convenienciaAltoMuy altaMediaProductos premium y especializadosAmpollasFormato tradicionalMedioBaja a mediaMediaCiertos inyectables clásicosLlenado semimanualBaja inversión inicialBajoVariableBajaEscala piloto o transiciónProducción externalizadaMenor inversión directaVariableAlta para el titularDependiente del proveedorVolúmenes inciertosEn España, la respuesta correcta suele venir de una matriz de decisión que combine volumen previsto, complejidad regulatoria, expectativa de exportación, precio del medicamento y estrategia de diferenciación del dispositivo. Si una empresa de Barcelona desarrolla una terapia autoadministrable para varios mercados europeos, el cartucho suele ganar peso. Si una planta de Madrid produce hospitalarios de uso amplio con cartera cambiante, el vial puede seguir siendo competitivo.
La clave no es identificar la tecnología “más avanzada”, sino la que mejor se alinea con producto, canal, regulación y coste total de propiedad.
El mercado de máquinas de llenado y tapado de cartuchos en España está influido por tres motores: crecimiento de biológicos, modernización de líneas estériles y presión por reforzar la autonomía industrial europea. A esto se suman inversiones en digitalización, sostenibilidad y trazabilidad integral de materiales.
La evolución prevista hasta 2026 muestra una preferencia creciente por equipos con mayor automatización, menor intervención humana y mejores capacidades de cambio rápido. La expansión de plantas en entornos industriales conectados a puertos y corredores logísticos también favorece soluciones integradas desde preparación hasta empaquetado.
var contextoLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLinea = new Chart(contextoLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 128, 141, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});Entre las tendencias con mayor impacto para 2026 destacan:
var contextoArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoArea = new Chart(contextoArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de la automatización avanzada’,data: [32, 39, 47, 56, 66, 77],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3},{label: ‘Peso de la sostenibilidad operativa’,data: [24, 29, 35, 43, 52, 63],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.18)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});En política industrial, la tendencia es valorar más la resiliencia de suministro. Eso implica estudiar no solo el equipo principal, sino también repuestos críticos, soporte técnico en Europa, documentación de validación y facilidad para integrar el sistema con utilidades que cumplan estándares internacionales. Para muchas empresas españolas, esto significa priorizar proveedores con experiencia real en proyectos regulados, no simples vendedores de maquinaria aislada.
Elegir proveedor es una decisión de riesgo industrial, regulatorio y financiero. Un equipo técnicamente atractivo puede convertirse en un problema si no cuenta con la documentación adecuada, si el proveedor no domina requisitos de cualificación o si carece de capacidad de servicio tras la puesta en marcha.
En la práctica, los compradores españoles suelen evaluar seis bloques: experiencia sectorial, capacidad de ingeniería, calidad de fabricación, documentación, servicio posventa y referencias verificables. También influye la capacidad de coordinación internacional, sobre todo cuando el proyecto incluye importación por puerto, instalación local y validación conforme a calendarios exigentes.
Se recomienda solicitar visitas virtuales o presenciales a líneas en operación, revisar listas de materiales críticas, comprobar compatibilidad con normas aplicables y verificar qué parte del trabajo asume realmente el proveedor y cuál queda en manos de terceros.
Criterio de evaluaciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoConsejo prácticoExperiencia regulatoriaProyectos en entornos estérilesCasos reales documentadosRespuestas genéricasMuy altoPida ejemplos auditablesCapacidad de ingenieríaDiseño, integración y personalizaciónEquipo multidisciplinarExcesiva subcontrataciónAltoRevise organigrama técnicoFabricación propiaTalleres y control de calidadProducción interna consistenteDependencia opaca de tercerosAltoSolicite lista de plantasDocumentaciónProtocolos y manualesPaquete completo y claroEntregables incompletosMuy altoDefina entregables en contratoServicio posventaRepuestos y asistenciaTiempos definidosSin cobertura realMuy altoNegocie acuerdo de servicioReferencias internacionalesInstalaciones en varios paísesClientes y sectores diversosPocas referencias comparablesMedio a altoBusque similitud de aplicaciónDesde esta perspectiva, conviene valorar proveedores capaces de ofrecer no solo el equipo, sino una solución integrada. En este punto, la trayectoria industrial de IVEN Pharmatech resulta relevante para compradores que buscan experiencia internacional en entornos farmacéuticos y de dispositivos médicos. Su enfoque combina cumplimiento regulatorio, personalización y una visión de proyecto más amplia que la simple entrega de maquinaria.
En la parte tecnológica, destaca su experiencia en líneas de llenado y en sistemas relacionados con agua farmacéutica, preparación, distribución y automatización de procesos, lo que facilita la integración entre utilidades y equipo principal. En la parte de fabricación, cuenta con plantas especializadas que permiten controlar mejor la consistencia de componentes y la calidad constructiva. En la parte de servicio, ofrece apoyo desde diseño y selección hasta instalación, cualificación y formación, algo especialmente útil para empresas españolas que desean reducir el riesgo de coordinación entre múltiples contratistas.
El coste de una máquina de llenado y tapado de cartuchos puede variar de forma significativa según capacidad, grado de automatización, entorno estéril, nivel de integración y alcance documental. Limitar la comparación al precio base del equipo es un error frecuente. El análisis correcto debe incluir ingeniería, transporte, impuestos de importación cuando apliquen, instalación, cualificación, repuestos iniciales, formación y costes operativos durante varios años.
Para una planta en España, también conviene contemplar costes logísticos desde puerto o centro de entrada hasta el emplazamiento final, así como adaptaciones de sala limpia, utilidades, software, validación y conexión con sistemas internos. En zonas industriales cercanas a Barcelona o Valencia, la logística de importación puede ser más directa; en otras localizaciones, la disponibilidad de transporte especializado puede alterar el calendario y el presupuesto.
Concepto de costePeso aproximado en el presupuestoObservación claveRiesgo de subestimarCómo controlarloEfecto en el retornoEquipo principal35% a 50%No incluye siempre integración totalComparaciones engañosasDefinir alcance exactoDirectoIngeniería y personalización10% a 18%Crítica para productos especialesRetrabajos posterioresEspecificación técnica sólidaAltoInstalación y puesta en marcha8% a 15%Depende del sitio y utilidadesRetrasos de arranquePlan de obra coordinadoAltoCualificación y validación6% a 12%Esencial para liberar producciónDemoras regulatoriasProtocolos desde el inicioMuy altoRepuestos y formación inicial3% a 7%Protege la continuidad operativaParadas prematurasPaquete de arranqueMedioAdaptación de instalaciones10% a 20%Variable según plantaDesviación presupuestariaAuditoría previa del sitioAltoEl retorno de la inversión suele mejorar cuando la línea sustituye tareas manuales intensivas, reduce merma de producto caro o habilita ventas de mayor valor añadido. Un proyecto bien ejecutado puede recuperar inversión a través de tres palancas: más producción vendible, menos desperdicio y menor riesgo de rechazo regulatorio o de mercado.
Para comparar alternativas, resulta útil construir un modelo a cinco años que incluya:
var contextoComparacion = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(contextoComparacion, {type: ‘bar’,data: {labels: [‘Cumplimiento técnico’, ‘Flexibilidad’, ‘Capacidad de servicio’, ‘Integración’, ‘Documentación’, ‘Coste total favorable’],datasets: [{label: ‘Proveedor integrado’,data: [92, 88, 90, 94, 91, 84],backgroundColor: ‘rgba(153,102,255,0.7)’},{label: ‘Proveedor básico’,data: [68, 61, 55, 49, 58, 73],backgroundColor: ‘rgba(255,159,64,0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Si el proyecto forma parte de una ampliación de planta o de una nueva instalación, puede ser más eficiente estudiar una solución de alcance amplio, como un proyecto integral para instalaciones farmacéuticas, en lugar de adquirir equipos aislados sin coordinación de ingeniería.
La compra de una máquina de llenado y tapado de cartuchos puede fracasar no por la calidad mecánica, sino por errores de planteamiento. Los riesgos más comunes aparecen cuando la especificación del usuario es ambigua, cuando se subestiman las utilidades o cuando no existe alineación entre producción, calidad, mantenimiento y compras.
Los riesgos principales incluyen incompatibilidad con el producto, baja eficiencia real, dificultades de limpieza, entregables documentales insuficientes, falta de repuestos críticos y ausencia de soporte rápido. También es frecuente descubrir demasiado tarde que el layout no permite mantenimiento cómodo o que el flujo de materiales crea cuellos de botella entre lavado, llenado, inspección y empaquetado.
RiesgoCausa habitualConsecuencia operativaImpacto regulatorioMedida preventivaPrioridadSubdimensionar capacidadPronóstico de demanda conservadorFalta de producciónMediaEscenarios de crecimientoAltaDosificación inadecuadaTecnología mal elegidaMerma o desviacionesAltaPruebas con producto realMuy altaDocumentación insuficienteContrato poco detalladoRetraso de validaciónMuy altaLista cerrada de entregablesMuy altaSoporte débilProveedor sin red de servicioParadas prolongadasMediaAcuerdo de servicio y repuestosAltaIntegración deficienteFalta de coordinación de líneasCuellos de botellaMediaRevisión completa del flujoAltaCoste oculto de implantaciónNo evaluar obra y utilidadesDesviación presupuestariaBaja a mediaAuditoría del emplazamientoAltaUna buena práctica es iniciar el proyecto con una evaluación técnica del proceso completo, incluyendo utilidades, layout, ritmo de materiales, estrategia de limpieza, mantenimiento y criterios de aceptación. Si desea comparar configuraciones o conocer soluciones disponibles, puede revisar equipos y sistemas para producción farmacéutica y después aterrizar requisitos específicos con un análisis de proceso.
En esta fase también debe valorarse la sostenibilidad. De cara a 2026, el mercado está premiando equipos con menor consumo energético, diseño higiénico más eficiente y mejor aprovechamiento de producto. Estas variables ya no son un extra de imagen; afectan de forma real al coste operativo y a la aprobación de inversiones.
¿Qué capacidad necesita una planta farmacéutica en España?Depende del volumen anual, del número de referencias y del patrón de turnos. Para una decisión fiable, conviene calcular capacidad útil considerando cambios de formato, limpieza, mantenimiento y rendimiento real, no solo la velocidad teórica.
¿La línea debe instalarse siempre en entorno estéril?Cuando el producto y el proceso lo requieren, sí. El diseño exacto dependerá de la estrategia de contención y de la clasificación ambiental. En muchos casos se opta por barrera avanzada o aislador para reducir riesgo de intervención humana.
¿Es mejor una solución estándar o personalizada?Si el producto es simple y los volúmenes son previsibles, una base estándar puede ser suficiente. Si hay biológicos sensibles, múltiples formatos o necesidades de integración compleja, la personalización aporta más valor a largo plazo.
¿Cuánto tarda un proyecto completo?La planificación cambia según alcance, pero entre diseño, fabricación, pruebas, transporte, instalación y cualificación puede requerir varios meses. El calendario mejora cuando el proveedor domina la coordinación global y la documentación desde el inicio.
¿Qué documentación debería pedir el comprador?Especificaciones funcionales, planos, lista de materiales crítica, manuales, protocolos de prueba, certificados, documentación de cualificación, cronograma, plan de repuestos y matriz de responsabilidades.
¿Por qué es importante la experiencia internacional del proveedor?Porque ayuda a anticipar expectativas regulatorias, facilita la validación y reduce errores de diseño. Un proveedor acostumbrado a proyectos exigentes suele responder mejor ante auditorías y cambios de alcance.
¿Qué papel puede tener IVEN Pharmatech en un proyecto de este tipo?Para compradores que buscan un socio industrial más que un vendedor puntual, IVEN Pharmatech puede aportar capacidades tecnológicas en líneas farmacéuticas y sistemas auxiliares, capacidades de fabricación con varias plantas especializadas y capacidades de servicio que cubren desde consultoría e ingeniería hasta instalación, cualificación, formación y optimización posterior. Si su empresa en España está valorando una nueva línea o una ampliación, puede solicitar contacto técnico y comercial para revisar objetivos, layout y alcance del proyecto.
¿Cómo comparar proveedores locales e internacionales?Conviene analizar coste total, rapidez de respuesta, nivel documental, referencias comparables, disponibilidad de repuestos, experiencia en integración y capacidad para acompañar validación. El proveedor más cercano no siempre es el más seguro; el más barato tampoco suele ser el más rentable.
¿Qué ciudades españolas concentran más oportunidades para este tipo de inversión?Barcelona y Madrid siguen siendo polos principales por concentración farmacéutica y acceso logístico. Valencia destaca por puerto e industria, Bilbao por tejido industrial avanzado y Zaragoza por su posición como nodo logístico interior. Aun así, la mejor ubicación depende del producto, del talento disponible y de la infraestructura existente.
¿Qué tendencia marcará más el mercado hasta 2026?La combinación de automatización avanzada, exigencia regulatoria, sostenibilidad y proyectos integrados. Las empresas que inviertan ahora en flexibilidad, datos de proceso y soporte técnico sólido estarán mejor preparadas para cambios de demanda y auditorías futuras.