Línea IV en vidrio: especificaciones clave en España
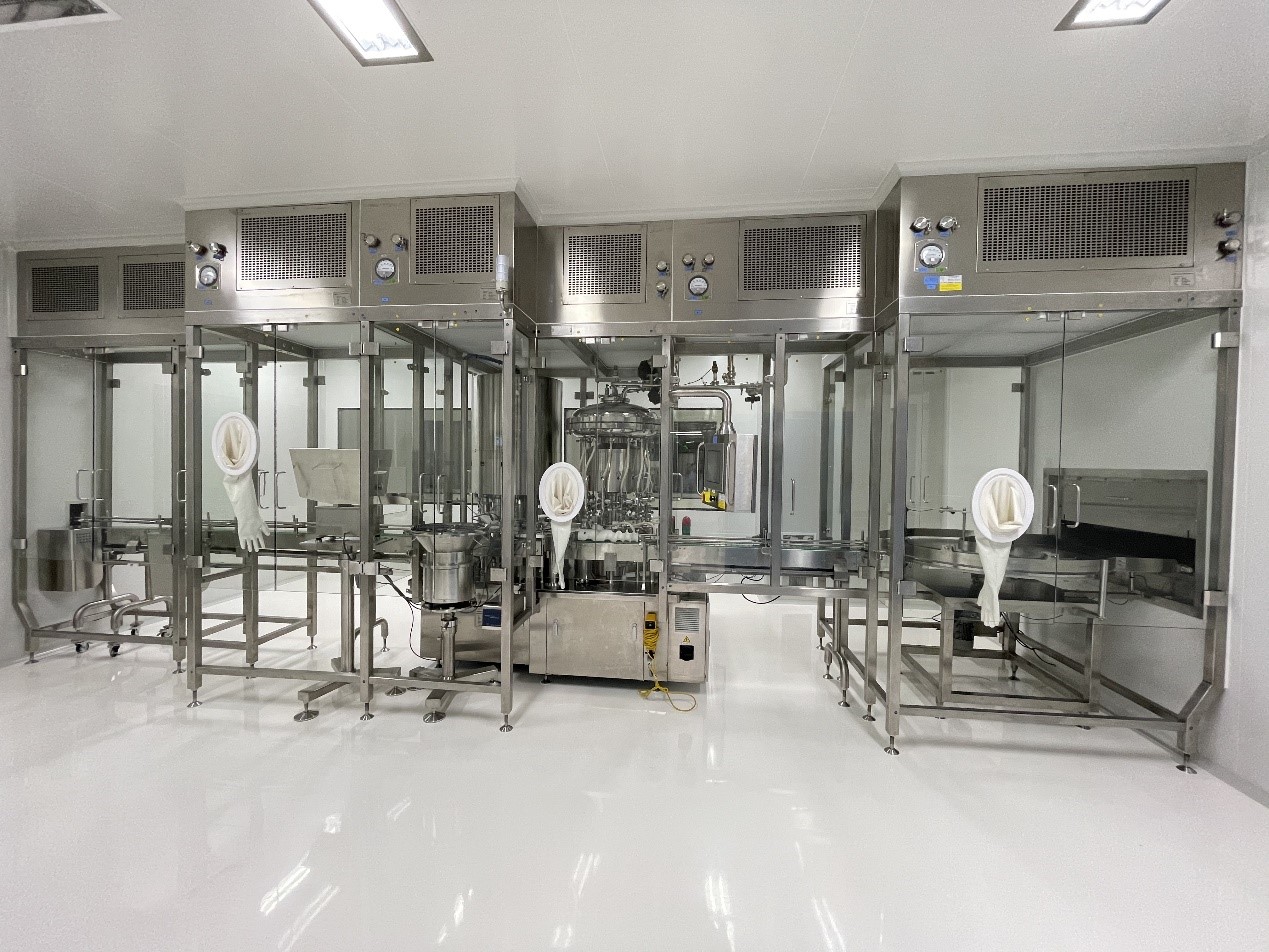
Las especificaciones de una línea de producción IV en botellas de vidrio son decisivas para laboratorios farmacéuticos, fabricantes hospitalarios y grupos de inversión industrial que desean ampliar o modernizar su capacidad en España bajo exigencias regulatorias estrictas. En la práctica, este tipo de línea integra lavado, despirogenización o esterilización, preparación de solución, llenado, taponado o sellado, inspección, etiquetado y embalaje final, todo ello con trazabilidad, control ambiental y validación documentada. Para plantas situadas en polos como Madrid, Barcelona, Valencia, Bilbao o Zaragoza, la selección correcta influye directamente en la productividad, el cumplimiento GMP y el coste total por unidad.
En el mercado español, la presión por asegurar continuidad de suministro, eficiencia energética y documentación válida para auditorías hace que las empresas comparen no solo el precio de la máquina, sino también la estabilidad del proceso, la compatibilidad con formatos, la automatización, la integración con agua farmacéutica y la facilidad de mantenimiento. Si desea evaluar soluciones completas, puede revisar la experiencia de ingeniería farmacéutica internacional de IVEN Pharmatech Engineering, especializada en proyectos de fabricación regulada.
Respuesta rápida: por qué las especificaciones de la línea IV en vidrio importan en España

Una línea de producción IV en botella de vidrio se define por un conjunto de parámetros técnicos que determinan su adecuación a la fabricación de soluciones parenterales de gran volumen. Entre los más importantes se encuentran la velocidad de producción, los rangos de volumen, el tipo de botella compatible, la precisión de llenado, el método de esterilización, el nivel de automatización, el consumo de utilidades, el grado de integración digital y el estándar documental para validación.
Para una planta española, las especificaciones correctas deben responder a cinco preguntas: cuántas botellas por hora necesita producir; qué formatos se van a procesar; qué nivel de esterilidad y control de partículas se exige; qué espacio y utilidades están disponibles en la planta; y cómo se conectará la línea con el sistema global de calidad y de logística interna. Una línea bien dimensionada reduce mermas, paradas, desviaciones y coste operativo a largo plazo.
| Parámetro | Rango habitual | Impacto operativo | Relevancia para España |
|---|---|---|---|
| Capacidad | 3.000 a 24.000 botellas/hora | Define volumen anual y tamaño del turno | Clave para plantas con demanda hospitalaria regional |
| Volúmenes | 100 ml a 1.000 ml | Determina flexibilidad de portafolio | Importante para sueros básicos y soluciones especiales |
| Precisión de llenado | ±0,5% a ±1% | Reduce rechazo y reclamaciones | Relevante en inspecciones y costes de producto |
| Material de contacto | Acero inoxidable 316L | Mejora limpieza y resistencia | Necesario para durabilidad y cumplimiento |
| Nivel de automatización | Semiautomático a totalmente integrado | Afecta mano de obra y trazabilidad | Importante por coste laboral y auditorías |
| Documentación de validación | DQ, IQ, OQ, PQ y manuales | Acelera puesta en marcha | Crítico para aprobaciones regulatorias |
La tabla anterior resume por qué las especificaciones no son una cuestión puramente mecánica. En España, donde muchas decisiones de compra se toman con participación de calidad, producción, ingeniería y dirección financiera, estos parámetros se convierten en argumentos de negocio además de criterios técnicos.
Qué es una línea de producción IV en botellas de vidrio y para qué se utiliza en la producción farmacéutica

Una línea IV en botellas de vidrio es un sistema automatizado destinado a fabricar soluciones de infusión y otros líquidos estériles en envases de vidrio. Su uso principal se centra en sueros intravenosos, soluciones electrolíticas, glucosa, cloruro sódico, mezclas terapéuticas y determinados productos hospitalarios que requieren alta estabilidad química y una barrera de envase tradicionalmente valorada.
El proceso comienza normalmente en la recepción y alimentación de botellas vacías. Después, las botellas se someten a lavado interno y externo, secado, esterilización o desiprogenización según el diseño de proceso, y pasan a la estación de llenado aséptico. A continuación se realiza el cierre, sellado, inspección visual o automática, etiquetado y acondicionamiento. Cuando la línea se integra en una planta completa, también se conecta con sistemas de preparación de soluciones, agua purificada, agua para inyección, vapor puro y circuitos CIP/SIP.
En sectores como el hospitalario público y privado, donde la estabilidad del suministro es estratégica, el vidrio conserva interés por su resistencia térmica, su compatibilidad con ciertos principios activos y su percepción de seguridad. Además, algunas instalaciones europeas continúan operando líneas de vidrio por razones regulatorias, de tradición industrial o de compatibilidad con presentaciones ya registradas.
| Etapa de proceso | Función principal | Equipo asociado | Riesgo si se dimensiona mal |
|---|---|---|---|
| Alimentación de botellas | Entrada ordenada al sistema | Desembaladora y transportadores | Roturas y cuellos de botella |
| Lavado | Eliminar partículas y residuos | Lavadora de botellas | Contaminación y rechazo |
| Esterilización | Reducir carga microbiana y endotoxinas | Túnel o sistema térmico | Fallos de esterilidad |
| Llenado | Dosificar solución con precisión | Máquina llenadora | Sobrellenado, subllenado y pérdidas |
| Cierre o sellado | Asegurar integridad del envase | Taponadora o selladora | Fugas y no conformidades |
| Inspección final | Detectar defectos físicos | Inspección manual o automática | Riesgo de liberación indebida |
Esta secuencia explica por qué una línea IV no debe comprarse como máquina aislada, sino como sistema de proceso completo. Empresas con experiencia en soluciones integradas, como las que ofrecen proyectos llave en mano farmacéuticos, suelen aportar mayor coherencia entre utilidades, flujo de materiales, documentación y validación.
Principales aplicaciones y beneficios de la línea IV en vidrio en la fabricación farmacéutica moderna

Las aplicaciones más frecuentes incluyen la producción de soluciones de infusión estándar, soluciones balanceadas, presentaciones para cuidados intensivos, líquidos estériles hospitalarios y determinadas formulaciones que exigen compatibilidad excelente con el vidrio. También es habitual en plantas que desean mantener registros ya existentes en mercados internacionales donde este formato continúa aprobado.
Entre sus beneficios destaca la robustez del envase, la tolerancia a ciertos procesos térmicos, la buena percepción clínica, la estabilidad del producto frente a interacciones del envase y la facilidad de inspección visual en algunos tipos de botella. Sin embargo, estos beneficios solo se materializan si la línea mantiene bajas tasas de rotura, control fino del transporte y una manipulación suave del envase.
Para fabricantes en España, otro beneficio es la posibilidad de producir para abastecimiento nacional y exportación desde nodos logísticos como el puerto de Valencia, el puerto de Barcelona o el puerto de Bilbao. Una línea bien especificada facilita una cadena de suministro más predecible para distribución a hospitales, mayoristas y mercados del Mediterráneo, África del Norte o Latinoamérica.
| Aplicación | Tipo de producto | Ventaja del vidrio | Beneficio empresarial |
|---|---|---|---|
| Suero fisiológico | Cloruro sódico 0,9% | Alta compatibilidad y estabilidad | Producción de gran volumen |
| Glucosa | Soluciones energéticas | Buen comportamiento en almacenamiento | Amplio uso hospitalario |
| Soluciones electrolíticas | Reposición clínica | Integridad del envase | Portafolio terapéutico diversificado |
| Preparaciones especiales | Mezclas para áreas críticas | Barrera fiable | Mayor valor añadido |
| Mercados regulados | Exportación internacional | Formato reconocido | Acceso a más destinos |
| Producción institucional | Consumo hospitalario continuo | Confianza operativa | Seguridad de suministro |
La explicación de esta tabla muestra que los beneficios no son solo técnicos. La decisión también afecta estrategia comercial, capacidad de exportación y estabilidad contractual con redes sanitarias públicas y privadas.
El gráfico lineal refleja una tendencia realista de crecimiento de inversión regional. Aunque la transición hacia otros formatos continúa, muchas empresas siguen destinando presupuesto a modernización, automatización e integración digital de líneas de vidrio existentes o nuevas.
Tipos, modelos y opciones técnicas clave de una línea IV en botellas de vidrio
Las líneas pueden clasificarse por capacidad, nivel de automatización, tecnología de llenado, configuración de esterilización, formatos admitidos y grado de integración con sistemas auxiliares. Para una planta mediana en España, lo habitual es evaluar configuraciones de 6.000 a 12.000 botellas por hora; para grandes grupos o contratos institucionales, la demanda puede justificar líneas por encima de 18.000 botellas por hora.
En cuanto a modelos, existen líneas compactas para un único formato, líneas modulares multiformato y configuraciones de alta velocidad con cambio rápido de piezas. También se diferencian por el sistema de control: PLC básico, supervisión avanzada con recetas, gestión electrónica de lotes, captura de datos en tiempo real y conectividad con sistemas MES o ERP.
Las capacidades tecnológicas del proveedor son especialmente relevantes aquí. IVEN Pharmatech Engineering, por ejemplo, se ha posicionado como socio de innovación farmacéutica con experiencia internacional en líneas de soluciones IV, sistemas de agua farmacéutica y soluciones de preparación y distribución. Su enfoque destaca por la personalización de equipos, la integración de automatización y el diseño orientado al cumplimiento de requisitos regulatorios internacionales, algo muy valorado por empresas españolas que buscan exportar o estandarizar procesos multisede.
| Opción técnica | Alternativas comunes | Cuándo conviene | Efecto en coste |
|---|---|---|---|
| Capacidad de línea | 3.000 / 6.000 / 12.000 / 24.000 bph | Según demanda anual | Bajo a muy alto |
| Tecnología de llenado | Volumétrica, por caudal, servocontrol | Según viscosidad y precisión | Medio a alto |
| Cambio de formato | Manual, semiautomático, automático | Portafolios variados | Incremento moderado |
| Inspección | Manual, cámaras, sensores avanzados | Alta exigencia de calidad | Medio a alto |
| Integración digital | PLC básico, SCADA, MES | Plantas 4.0 y trazabilidad | Medio |
| Sistemas CIP/SIP | Parcial o total | Validación y limpieza frecuente | Medio |
La lectura de esta tabla ayuda a distinguir entre especificaciones imprescindibles y opciones que dependen del modelo productivo. En España, una estrategia prudente consiste en sobredimensionar de forma razonable la automatización y la trazabilidad, pero no necesariamente la velocidad, salvo que existan contratos o previsiones sólidas.
Línea IV en vidrio frente a tecnologías alternativas: qué solución encaja mejor con sus necesidades
La comparación más habitual se hace entre botellas de vidrio, bolsas no PVC y botellas de PP. No existe una solución universalmente superior; la elección depende de producto, mercado, logística, validación existente, requisitos de esterilidad, fragilidad del envase y coste de explotación. El vidrio ofrece prestigio, estabilidad y continuidad regulatoria para ciertos usos, pero implica más atención a roturas, peso y manipulación.
Las bolsas no PVC destacan por ligereza, eficiencia logística y fuerte presencia en proyectos modernos. Las botellas de PP, por su parte, ofrecen resistencia, menor riesgo de rotura y buen comportamiento en líneas automatizadas. Sin embargo, cambiar de tecnología de envase puede implicar nuevas validaciones, cambios regulatorios, rediseño de almacenes y adaptación de clientes finales.
| Criterio | Botella de vidrio | Bolsa no PVC | Botella de PP |
|---|---|---|---|
| Compatibilidad con ciertos productos | Muy alta | Alta | Alta |
| Riesgo de rotura | Alto | Muy bajo | Bajo |
| Peso logístico | Alto | Muy bajo | Medio |
| Percepción tradicional hospitalaria | Muy alta | Alta | Media |
| Automatización de planta moderna | Alta | Muy alta | Muy alta |
| Coste total de manipulación | Medio a alto | Bajo | Medio |
Para una empresa ubicada cerca de centros logísticos como Coslada en Madrid, la Zona Franca de Barcelona o el eje Valencia-Sagunto, el peso y el volumen del envase influyen claramente en el coste de distribución. Aun así, si el portafolio exige vidrio por razones técnicas o de registro, la mejor decisión puede ser modernizar la línea actual en lugar de migrar de formato.
El gráfico de barras muestra cómo la demanda tiende a concentrarse en hospitales e instituciones, aunque la exportación a determinadas regiones también mantiene relevancia para fabricantes con capacidad de cumplimiento internacional.
Panorama del mercado y tendencias futuras de la línea IV en vidrio en la fabricación farmacéutica
El mercado español y europeo no está creciendo únicamente por nuevas plantas; gran parte de la demanda procede de sustitución de equipos antiguos, reducción de riesgo operativo y digitalización de líneas instaladas hace más de una década. Los responsables de inversión buscan hoy equipos más eficientes, más fáciles de limpiar, mejor documentados y preparados para integrarse con sistemas de análisis de datos.
De cara a 2026 y los años siguientes, destacan tres tendencias. La primera es tecnológica: mayor uso de servomotores, visión artificial, mantenimiento predictivo, registros electrónicos y conectividad con sistemas de ejecución de fabricación. La segunda es regulatoria: más exigencia en integridad de datos, trazabilidad y evidencia documental de validación. La tercera es de sostenibilidad: reducción del consumo de agua, vapor y energía, recuperación térmica y diseño para menores pérdidas de envase.
En España, estas tendencias se acentúan por el coste energético, la presión competitiva y la creciente atención a compras responsables. Plantas en Cataluña, Comunidad Valenciana, Madrid y País Vasco están priorizando equipos que combinen producción estable con menor coste por lote y mejor capacidad de auditoría.
La evolución representada en el gráfico de área resume el cambio de criterio en las inversiones. Antes bastaba con capacidad y precio; ahora se evalúan cada vez más la eficiencia de ciclo, la arquitectura de control, la integridad de datos y la huella operativa.
Cómo elegir un fabricante o proveedor fiable de líneas IV en vidrio
Elegir proveedor es una decisión crítica porque afecta no solo a la compra inicial, sino también a la puesta en marcha, la validación y el soporte durante toda la vida útil del equipo. Un proveedor fiable debe demostrar experiencia en proyectos farmacéuticos regulados, capacidad de personalización, dominio de documentación técnica y red de servicio eficaz.
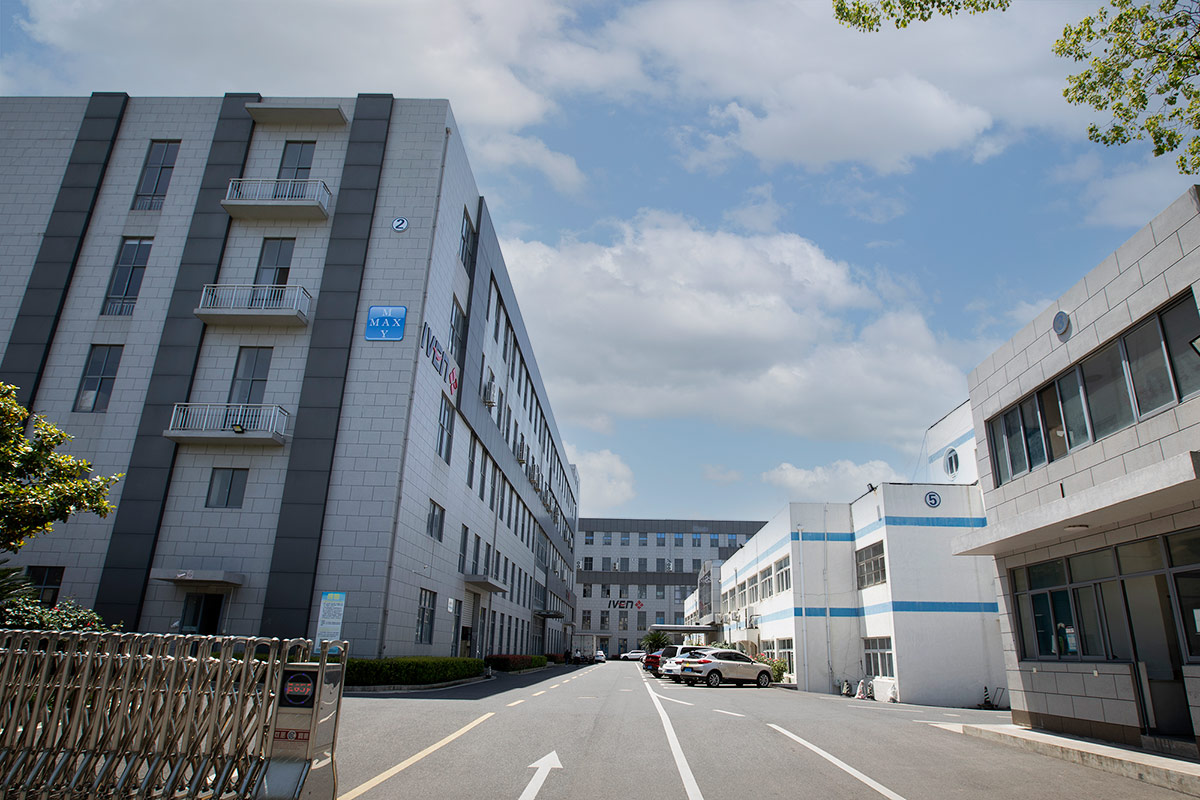
Conviene pedir referencias concretas, revisar instalaciones activas, validar el origen de componentes clave y analizar la capacidad real de fabricación. En este punto es importante valorar las capacidades de fabricación del proveedor. IVEN Pharmatech Engineering dispone de varias plantas especializadas en Shanghái orientadas a maquinaria de llenado y envasado farmacéutico, sistemas de tratamiento de agua, logística inteligente y equipos para productos médicos. Esta estructura industrial permite mayor control sobre calidad, coordinación de suministros y adaptación del diseño a proyectos complejos.
También deben evaluarse los servicios asociados. Una verdadera oferta farmacéutica no termina con el envío del equipo: debe incluir consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, validación IQ/OQ/PQ, formación, documentación y soporte posventa. Si necesita iniciar conversación técnica o comercial, puede hacerlo mediante la página de contacto para proyectos farmacéuticos.
| Criterio de selección | Qué comprobar | Señal positiva | Alerta de riesgo |
|---|---|---|---|
| Experiencia sectorial | Proyectos regulados y referencias | Casos internacionales verificables | Pocas instalaciones comparables |
| Capacidad de ingeniería | Diseño integral y personalización | Planos, URS y soporte técnico claro | Oferta genérica sin adaptación |
| Documentación GMP | DQ, IQ, OQ, manuales, listas de repuestos | Paquete documental completo | Entregables ambiguos |
| Fabricación propia | Talleres, control de calidad, trazabilidad | Plantas especializadas | Exceso de subcontratación opaca |
| Servicio técnico | Respuesta, formación, soporte remoto | Asistencia durante ciclo de vida | Dependencia de terceros no coordinados |
| Compatibilidad regulatoria | Conocimiento de EU GMP y auditorías | Experiencia en cumplimiento internacional | Desconocimiento de requisitos |
La tabla confirma que un proveedor barato puede resultar caro si no aporta ingeniería, documentación y servicio. En España, donde las auditorías y los plazos de validación suelen condicionar el retorno de la inversión, la fiabilidad del socio es tan importante como la del equipo.
Coste de inversión, planificación presupuestaria y análisis de retorno
El coste de una línea IV en botellas de vidrio varía según capacidad, automatización, alcance del proyecto y nivel de integración con utilidades y embalaje. Una línea básica puede representar una inversión relativamente contenida frente a una solución completa con preparación de soluciones, sistemas de agua, almacén automático, inspección avanzada y serialización interna. Por ello, el presupuesto debe separarse en equipo principal, ingeniería, utilidades, instalación, validación, repuestos, formación y contingencias.
En España, la evaluación financiera suele considerar además el coste del suelo industrial, la energía, la mano de obra cualificada, la logística y la financiación del proyecto. Zonas industriales con buena conexión a puertos como Valencia o Barcelona, o a corredores interiores como Zaragoza y Madrid, pueden reducir tiempos de implantación y facilitar el suministro de materiales.
| Partida presupuestaria | Peso estimado | Comentario | Cómo optimizar |
|---|---|---|---|
| Equipo principal | 30% a 40% | Línea de lavado, llenado y cierre | Elegir capacidad adecuada |
| Ingeniería e integración | 10% a 15% | Diseño de layout y automatización | Reducir retrabajos con buen URS |
| Utilidades farmacéuticas | 15% a 20% | Agua, vapor, aire, HVAC | Diseño eficiente desde el inicio |
| Instalación y puesta en marcha | 8% a 12% | Montaje, SAT y ajustes | Planificar cronograma realista |
| Validación y documentación | 5% a 10% | IQ/OQ/PQ y calidad | Exigir entregables completos |
| Repuestos y formación inicial | 3% a 7% | Continuidad operativa | Crear stock crítico local |
El retorno de la inversión suele calcularse a partir de mayor capacidad, menor merma, menos mano de obra por unidad, reducción de paradas no planificadas y mejora del rendimiento liberable. En una planta con alta utilización, una mejora modesta en disponibilidad y rechazo puede tener un efecto financiero superior al de negociar una rebaja inicial en el precio de compra.
Este gráfico comparativo ilustra por qué el análisis de compra debe basarse en coste total y no solo en precio inicial. Un proveedor integral suele ofrecer mayor valor en validación, personalización y continuidad operativa, aunque el desembolso inicial sea superior.
Aspectos clave y riesgos potenciales al invertir en una línea IV en vidrio
Los principales riesgos incluyen un dimensionamiento inadecuado, subestimación de utilidades, documentación insuficiente, falta de piezas críticas, incompatibilidad con formatos de botella locales y tiempos de cambio demasiado largos. También es frecuente que algunas empresas calculen el proyecto solo en función de la máquina principal, sin contemplar almacén de botellas, flujos de personal, cuarentena, control ambiental o inspección final.
Otro riesgo importante es la falta de coherencia entre el diseño del equipo y la estrategia regulatoria. Si la planta pretende auditarse para varios mercados, la línea debe incorporar desde el inicio trazabilidad, integridad de datos, materiales adecuados, acabados sanitarios y documentación técnica bien estructurada.
En cuanto a servicio, las capacidades de acompañamiento del proveedor marcan la diferencia. IVEN Pharmatech Engineering ha desarrollado un modelo de ciclo completo que abarca desde el estudio de viabilidad y la ingeniería hasta la instalación, validación, transferencia tecnológica, formación y optimización posterior. Este enfoque resulta especialmente útil para inversores españoles que desean minimizar retrasos, diseños poco estandarizados y sobrecostes de coordinación entre múltiples contratistas.
También conviene estudiar la cadena de suministro de repuestos y componentes. En España, donde el tiempo de inactividad puede afectar contratos hospitalarios, es recomendable definir stock local de piezas críticas, soporte remoto y protocolos claros de asistencia. Si desea revisar equipos relacionados, puede explorar el catálogo de soluciones para producción farmacéutica.
| Riesgo | Consecuencia | Probabilidad | Medida preventiva |
|---|---|---|---|
| Capacidad mal calculada | Cuello de botella o exceso de inversión | Media | Estudio de demanda a 5 años |
| Utilidades insuficientes | Paradas y baja eficiencia | Alta | Balance detallado de agua, vapor y aire |
| Documentación incompleta | Retraso en validación | Media | Definir entregables contractuales |
| Rotura elevada de envase | Merma y riesgos de seguridad | Media | Diseño suave de transporte y manipulación |
| Falta de repuestos | Paradas prolongadas | Media | Stock crítico y acuerdos de servicio |
| Automatización mal integrada | Errores de datos y operación | Media | FAT y SAT robustos con pruebas reales |
La interpretación de esta tabla es sencilla: la mayoría de riesgos se pueden prevenir con una especificación técnica rigurosa, una URS bien redactada y un proveedor que actúe como socio de proyecto, no solo como vendedor de maquinaria.
Casos de uso, sectores compradores y panorama de suministro en España
En España, los compradores más habituales de este tipo de líneas son laboratorios de soluciones parenterales, fabricantes por contrato, grupos hospitalarios con alto consumo, compañías que abastecen concursos públicos y organizaciones que sirven mercados de exportación. Sectores próximos como biotecnología, nutrición clínica y productos médicos estériles también observan estas inversiones con interés cuando existe sinergia de utilidades o infraestructura.
Un caso típico es el de una planta que debe reemplazar una línea antigua en el entorno de Barcelona para asegurar cumplimiento documental y reducir merma de botellas. Otro escenario frecuente aparece en la zona de Valencia, donde la proximidad portuaria facilita entrada de componentes y salida de producto terminado. En Madrid y su corredor logístico, la ventaja principal suele estar en el acceso a talento técnico, servicios de validación y conexión con distribución nacional.
En cuanto a suministro, el mercado español combina integradores locales, distribuidores europeos y fabricantes internacionales con capacidad de proyecto completo. La decisión suele favorecer a quien demuestre mejor equilibrio entre tecnología, cumplimiento, capacidad de fabricación, plazo y servicio. Cuando la inversión incluye toda la planta o una ampliación compleja, es útil trabajar con un socio con experiencia en múltiples líneas y utilidades, no únicamente en la máquina llenadora.
Nuestra visión como socio de proyecto para el mercado español
Para empresas de España que buscan una solución fiable en líneas IV en vidrio, una ventaja clara es contar con un proveedor capaz de cubrir tecnología, fabricación y servicio en un único marco de responsabilidad. En el plano tecnológico, IVEN Pharmatech Engineering acumula una trayectoria consolidada en equipos para soluciones IV, sistemas de agua farmacéutica, preparación de soluciones y automatización asociada, con fuerte atención a estándares internacionales de cumplimiento.
En fabricación, la compañía opera varias plantas especializadas en Shanghái, lo que le permite producir maquinaria de llenado y envasado, sistemas de tratamiento de agua y soluciones logísticas con coordinación centralizada y enfoque de durabilidad industrial. Esa base productiva facilita adaptar la línea a distintos volúmenes, formatos y configuraciones de planta.
En servicio, su propuesta se orienta al ciclo de vida completo: consultoría inicial, diseño de ingeniería, selección y personalización, instalación, puesta en marcha, validación, formación y soporte posterior. Para proyectos en España, este enfoque ayuda a reducir el riesgo de interfaces mal resueltas entre ingeniería civil, utilidades, automatización y documentación GMP. Si está evaluando una expansión o sustitución, puede conocer más sobre la trayectoria y capacidades del equipo y valorar si encajan con su estrategia industrial.
Preguntas frecuentes
¿Qué capacidad debe tener una línea IV en vidrio para una planta en España?
Depende de la demanda anual, del número de turnos y del mix de formatos. Para proyectos medianos, 6.000 a 12.000 botellas por hora suele ser una base razonable. Si hay contratos institucionales o exportación sostenida, puede requerirse más.
¿Qué documentos deben pedirse al proveedor?
Como mínimo: especificación técnica detallada, planos de layout, listas de materiales de contacto, manuales, protocolos y reportes de FAT/SAT, y documentación de IQ/OQ. Si el proyecto es regulado, la claridad documental es fundamental para acelerar la validación.
¿Es mejor mantener vidrio o migrar a otro envase?
No siempre conviene migrar. Si ya existen registros, clientes y procesos optimizados en vidrio, una modernización puede ser más rentable que un cambio de formato. La decisión debe basarse en producto, logística, costes y estrategia regulatoria.
¿Qué utilidades son críticas?
Agua purificada o agua para inyección según proceso, vapor puro, aire comprimido limpio, HVAC, energía estable y, en muchos casos, sistemas CIP/SIP. Su dimensionamiento correcto influye tanto como la propia línea.
¿Cuánto tarda un proyecto completo?
Según complejidad, entre varios meses y más de un año, incluyendo ingeniería, fabricación, instalación y validación. Los retrasos suelen venir de cambios de alcance, utilidades mal planificadas o entregables documentales incompletos.
¿Qué factores influyen más en el retorno de la inversión?
La disponibilidad real de la línea, la tasa de rechazo, la reducción de mano de obra por unidad, la eficiencia de cambio de formato, el coste energético y la rapidez de validación. Muchas veces, una mejor automatización genera más retorno que una simple reducción del precio de compra.
¿Cómo identificar un proveedor adecuado para el mercado español?
Busque referencias internacionales, experiencia en cumplimiento GMP, capacidad de personalización, fabricación propia, soporte documental robusto y servicio posventa estructurado. También es recomendable que el proveedor entienda los requisitos logísticos y regulatorios europeos.
¿Qué tendencia dominará a partir de 2026?
La combinación de automatización avanzada, integridad de datos, mantenimiento predictivo y sostenibilidad operativa. Las líneas que consuman menos recursos y generen más información útil para auditoría y mejora continua tendrán ventaja clara.
En conclusión, las especificaciones de una línea de producción IV en botellas de vidrio deben evaluarse como decisión estratégica de fabricación, calidad y negocio. Para el mercado español, la mejor elección es la que combine capacidad realista, documentación sólida, integración con utilidades, soporte de validación y un socio capaz de acompañar el proyecto completo desde la ingeniería hasta la operación estable.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Máquina de jeringas precargadas en España: guía 2026
En España, una máquina de jeringas precargadas para lotes pequeños es un equipo estratégico para laboratorios farmacéuticos, empresas biotecnológicas y fabricantes de productos sanitarios que necesitan llenar, taponar y cerrar jeringas con precisión, trazabilidad y cumplimiento normativo. Su valor principal está en permitir producciones flexibles, cambios rápidos de formato y validación robusta, especialmente en proyectos de medicamentos inyectables de alto valor, ensayos clínicos, terapias biológicas y lanzamientos de menor volumen.
En polos industriales como Madrid, Barcelona, Zaragoza, Valencia, Bilbao o Sevilla, este tipo de tecnología se evalúa cada vez más cuando una planta busca ampliar capacidad sin asumir el coste de una línea masiva. También es relevante para operaciones vinculadas a exportación a través de puertos como Valencia, Algeciras y Barcelona, donde la integración logística, el control de calidad y la documentación son decisivos para cumplir calendarios y requisitos regulatorios.
Cuando se analiza una inversión de este tipo, no basta con mirar la velocidad nominal. Las compañías españolas suelen valorar la compatibilidad con salas limpias, la facilidad de limpieza, la integridad del cierre, la capacidad de trabajar con vidrio o polímero, la dosificación de productos viscosos o sensibles y la conectividad con sistemas de serialización, inspección y empaquetado final. Por eso, la elección del proveedor y del modelo técnico influye directamente en la rentabilidad del proyecto.
La respuesta corta es simple: este equipo permite producir lotes de jeringas estériles con alta exactitud y bajo desperdicio, manteniendo estándares exigentes de calidad. Para empresas en España que fabrican inyectables, biológicos, heparinas, soluciones oftálmicas especiales o productos de uso hospitalario, la máquina ofrece una solución intermedia entre el trabajo manual intensivo y las grandes líneas automáticas de muy alta velocidad.
Sus ventajas más claras son:
En la práctica, muchas empresas comienzan con una línea para lotes pequeños y más tarde añaden automatización periférica, inspección en línea, nidos listos para usar, estaciones de taponado al vacío o integración con aislador. Esta ruta es especialmente útil en España, donde conviven plantas consolidadas de gran escala con fabricantes especializados, centros de desarrollo y productores por contrato.
FactorImpacto en producciónRelevancia en EspañaBeneficio principalRiesgo si se ignoraPrioridadPrecisión de llenadoControla dosis y mermaMuy altaCalidad consistenteDesviaciones de volumenCríticaCompatibilidad de formatosPermite distintos tamañosAltaFlexibilidad comercialCambios lentosAltaEntorno estérilProtege el productoMuy altaMenor contaminaciónRechazos regulatoriosCríticaCapacidad para lotes pequeñosOptimiza planificaciónMuy altaMenor coste por desarrolloSobrecapacidad ineficienteAltaValidación documentalFacilita auditoríasMuy altaAprobación más ágilRetrasos de liberaciónCríticaServicio posventaReduce paradasAltaContinuidad operativaTiempos muertos largosAltaLa tabla anterior resume por qué este equipo se ha convertido en una opción prioritaria para fabricantes que necesitan precisión y flexibilidad. En especial para proyectos con menor volumen, el equilibrio entre automatización, inversión y cumplimiento es el argumento central.
Una máquina de jeringas precargadas para lotes pequeños es una línea o monobloque diseñado para procesar jeringas estériles mediante operaciones como alimentación, desanidado o carga, llenado de líquido, inserción de tapón, colocación de émbolo, cierre, control de peso, etiquetado o transferencia a módulos posteriores. Puede trabajar con jeringas vacías convencionales o con sistemas listos para usar según el diseño del proceso.
Se utiliza principalmente en:
En comparación con otras presentaciones, la jeringa precargada reduce pasos de preparación en hospitales y clínicas, disminuye errores de dosificación y mejora la comodidad del usuario final. Esto la hace atractiva para terapias autoadministradas y tratamientos crónicos, segmentos que siguen creciendo en Europa y también en el mercado español.
Desde el punto de vista técnico, una línea para lotes pequeños puede incluir bombas peristálticas, de pistón rotativo o servocontroladas; flujo laminar; sistemas de visión; control estadístico del proceso; y recetas electrónicas. La selección depende de la viscosidad del producto, la sensibilidad a la espuma, el tamaño del lote y el nivel de automatización deseado.
Para compañías que buscan soluciones integradas, proyectos integrales para plantas farmacéuticas permiten conectar la línea de jeringas con sistemas de agua farmacéutica, preparación de soluciones, logística interna y envasado final, reduciendo incompatibilidades entre equipos de distintos proveedores.
Las aplicaciones son amplias y van mucho más allá del llenado básico. En España, donde existe una base sólida de fabricación farmacéutica y exportación de productos estériles, este equipo encaja especialmente bien en entornos que requieren trazabilidad, lotes variables y calendarios ajustados.
Aplicaciones habituales:
Beneficios operativos clave:
AplicaciónVolumen típicoNivel de automatización recomendadoVentaja principalDesafío técnicoResultado esperadoEnsayos clínicosBajoMedioFlexibilidadCambios frecuentesRápida liberación de lotesBiológicosBajo a medioAltoProtección del productoSensibilidad a espumaMayor estabilidadHospitalario especializadoMedioMedio a altoDosificación exactaDocumentación estrictaMenor error clínicoFabricación por contratoVariableAltoVersatilidad de formatosMúltiples clientesAlta ocupación de líneaMedicamentos huérfanosMuy bajoMedioAprovechamiento del productoCoste por unidadRentabilidad controladaLanzamientos comercialesMedioAltoEscalabilidadDemanda inciertaInicio rápido de mercadoComo muestra la tabla, la clave no es solo la velocidad, sino la adecuación del sistema al tipo de producto y al ciclo de vida del proyecto. Esto explica por qué muchas empresas combinan una línea pequeña altamente flexible con otra de mayor capacidad para fases posteriores.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biológicos’, ‘Ensayos clínicos’, ‘Hospitalario’, ‘Fabricación por contrato’, ‘Biosimilares’, ‘Oncología’],datasets: [{label: ‘Demanda relativa de equipos en España’,data: [86, 72, 64, 78, 69, 74],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Existen varios enfoques de diseño para una máquina de jeringas precargadas para lotes pequeños. La elección correcta depende del producto, del entorno de fabricación y de la estrategia de crecimiento de la planta.
Los tipos más comunes son:
Opciones técnicas que marcan diferencia:
Tipo de equipoCapacidad orientativaPerfil de usuarioVentajaLimitaciónUso recomendadoSemiautomático500 a 3.000 uds/hLaboratorio pilotoBaja inversiónMás intervención manualDesarrollo y validación inicialMonobloque automático2.000 a 8.000 uds/hPlanta medianaBuen equilibrio coste-rendimientoMenor expansión que una línea largaProducción comercial moderadaCon nidos listos para usar1.500 a 6.000 uds/hBiotecnologíaMenor manipulaciónCoste de consumiblesProductos sensiblesCon aislador2.000 a 7.000 uds/hAlta exigencia asépticaMayor protecciónMayor complejidadInyectables críticosModular ampliable2.000 a 10.000 uds/hFabricación por contratoEscalabilidadPlanificación más complejaCartera variable de clientesIntegrado con inspección2.000 a 8.000 uds/hPlanta orientada a exportaciónControl en líneaMás coste inicialMercados reguladosEn cuanto a capacidades tecnológicas, IVEN destaca por su experiencia internacional en líneas farmacéuticas de llenado, sistemas de agua farmacéutica y soluciones integradas para entornos regulados. Su enfoque se centra en la personalización del proyecto, la compatibilidad con normas exigentes y la coordinación técnica entre etapas de proceso. Para conocer mejor su trayectoria y alcance, puede consultarse la información corporativa de IVEN.
Elegir entre jeringas precargadas y otras tecnologías depende del producto, del mercado y del presupuesto. Las alternativas más habituales son viales, ampollas, cartuchos y llenado manual asistido. Cada una responde a necesidades distintas.
Comparación general:
TecnologíaInversión inicialFlexibilidadFacilidad de uso finalNivel de automatizaciónMejor escenarioJeringa precargadaMediaAltaMuy altaMedio a altoInyectables listos para usarVialMedia a altaMuy altaMediaAltoMultipresentación y liofilizaciónAmpollaMediaMediaMediaAltoLíquidos estables tradicionalesCartuchoAltaMediaAltaAltoDispositivos de dosificaciónLlenado manual asistidoBajaAltaBajaBajoMicroseries no recurrentesSubcontratación externaVariableMediaAltaDepende del socioEntrada rápida al mercadoLa tabla permite ver que la jeringa precargada ofrece una combinación muy competitiva entre comodidad de uso final y flexibilidad industrial. Para un fabricante español que busque entrar en segmentos de mayor valor añadido, suele ser una opción especialmente sólida.
var ctxComp = document.getElementById(‘comparisonChartOpciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Jeringa precargada’, ‘Vial’, ‘Ampolla’, ‘Cartucho’, ‘Manual asistido’],datasets: [{label: ‘Flexibilidad’,data: [85, 90, 60, 58, 70],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Comodidad de uso final’,data: [95, 55, 50, 88, 35],backgroundColor: ‘rgba(75, 192, 192, 0.7)’},{label: ‘Ajuste a lotes pequeños’,data: [88, 72, 63, 57, 80],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El mercado de las jeringas precargadas y de los equipos de llenado asociados mantiene una trayectoria positiva impulsada por el envejecimiento poblacional, el crecimiento de terapias biológicas, la demanda de autoadministración y la necesidad de procesos más seguros. En España, el interés aumenta tanto en plantas propias como en fabricantes por contrato que atienden a Europa, Latinoamérica y Norte de África.
Factores de mercado relevantes en 2026:
En España, zonas con fuerte tradición farmacéutica como Cataluña y Madrid siguen liderando la inversión, pero también crece el interés en corredores logísticos conectados a Zaragoza, Valencia y el País Vasco por su proximidad a redes de distribución, puertos y centros de ingeniería. Esta dimensión logística es importante porque la instalación de una línea no termina en la sala limpia: debe encajar con almacenes, utilidades, flujos de materiales y expedición.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Índice estimado de crecimiento del mercado en España’,data: [100, 108, 117, 126, 138, 149, 161, 174],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Sistemas convencionales’,data: [68, 66, 63, 60, 56, 52, 48, 45],borderColor: ‘rgba(255, 99, 132, 1)’,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,fill: true,tension: 0.25},{label: ‘Sistemas modulares y listos para usar’,data: [32, 34, 37, 40, 44, 48, 52, 55],borderColor: ‘rgba(54, 162, 235, 1)’,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La lectura combinada de los gráficos es clara: crece el mercado total y cambia la composición de la demanda hacia soluciones más flexibles. Para plantas españolas que aún operan con equipos rígidos o con demasiada dependencia de procesos manuales, 2026 es un momento relevante para planificar modernización.
La selección del proveedor influye tanto como la selección de la máquina. Una línea puede ser técnicamente atractiva, pero si el proveedor no domina validación, integración de utilidades o soporte posventa, el proyecto puede sufrir retrasos y sobrecostes.
Criterios esenciales para evaluar un proveedor:
En capacidades de fabricación, IVEN trabaja con varias plantas especializadas enfocadas a equipos de llenado y envasado farmacéutico, sistemas de agua, logística inteligente y otras soluciones industriales vinculadas al sector. Este respaldo productivo es relevante cuando un cliente en España necesita no solo una máquina aislada, sino una configuración coordinada con otros sistemas de planta. Puede revisarse su oferta en soluciones y equipos farmacéuticos.
Criterio de proveedorQué revisarSeñal positivaSeñal de alertaImpacto en proyectoNivel de importanciaDocumentación técnicaPlanos, listas, manualesCompleta y claraInconsistenteValidación y mantenimientoCríticaExperiencia regulatoriaCasos en mercados exigentesReferencias sólidasExperiencia limitadaAprobacionesCríticaPruebas de aceptaciónProtocolos y criteriosResultados mediblesPruebas ambiguasPuesta en marchaAltaCapacidad de personalizaciónAdaptación al procesoIngeniería flexibleDiseño rígidoAjuste operativoAltaServicio local o remotoTiempo de respuestaSoporte estructuradoDemoras frecuentesContinuidad productivaAltaRepuestos y formaciónPlan de suministroPrograma definidoDependencia total del fabricanteCoste de ciclo de vidaAltaAntes de firmar, conviene solicitar una matriz comparativa de proveedores, visitar instalaciones de referencia si es posible y validar la compatibilidad con la estrategia regulatoria de la planta. Si el proyecto requiere discusión técnica o comercial, puede iniciarse contacto a través de el canal de consulta de IVEN.
El coste total de una máquina de jeringas precargadas para lotes pequeños en España depende de la configuración. No existe un único precio válido porque influyen el grado de automatización, la velocidad, el tipo de bomba, la integración con aislador, la inspección, el empaquetado y el nivel de documentación.
Principales partidas presupuestarias:
Para lotes pequeños, el retorno de la inversión suele apoyarse en cuatro factores: ahorro de producto, reducción de mano de obra crítica, mejor disponibilidad para múltiples referencias y capacidad para entrar en segmentos de mayor margen. En proyectos por contrato, también cuenta la posibilidad de captar clientes que exigen presentaciones listas para usar.
ConceptoPeso orientativo en presupuestoRango de variaciónBeneficio asociadoRiesgo de infrapresupuestoComentarioEquipo principal35% a 45%AltoCapacidad productivaLimitación de rendimientoNúcleo del proyectoAislador o barrera10% a 25%AltoMayor protección asépticaRediseño posterior costosoCrítico en productos sensiblesUtillajes y formatos5% a 12%MedioCambio rápido de presentaciónParadas y ajustesImportante para multiproductoValidación y documentación8% a 15%MedioCumplimiento y auditoríasRetrasos de arranqueNo debe subestimarseInstalación y puesta en marcha8% a 14%MedioInicio operativo seguroPlazos ampliadosDepende del sitioFormación y repuestos3% a 8%BajoOperación estableDependencia excesivaMejora el ciclo de vidaLa tabla evidencia que el precio de compra es solo una parte del cálculo. El coste total de propiedad debe incluir validación, arranque, repuestos, consumo de utilidades y tiempo de cambio de formato. Para una planta en España, este análisis es más fiable si se realiza junto con planificación de demanda a tres o cinco años.
La inversión puede fracasar no por elegir una mala tecnología, sino por subestimar requisitos del proceso. Un error habitual es comprar una máquina pensando solo en el producto actual, sin prever viscosidades futuras, nuevas jeringas o expectativas de exportación.
Riesgos más frecuentes:
En capacidades de servicio, IVEN se posiciona como socio de ciclo completo, con apoyo desde la viabilidad del proyecto y la ingeniería hasta instalación, cualificación, formación y optimización posterior. Para un comprador español, este punto es importante porque reduce el riesgo de depender de varios interlocutores sin coordinación durante las etapas críticas del proyecto.
Buenas prácticas para mitigar riesgos:
Además, la sostenibilidad gana peso en 2026. Las plantas españolas prestan más atención al consumo energético, uso de aire comprimido, diseño higiénico para limpieza eficiente, minimización de rechazos y optimización del material de embalaje. Una línea moderna debe contribuir no solo a la producción, sino también a objetivos ambientales y de eficiencia operativa.
Desde la perspectiva de política industrial y regulatoria, se espera mayor impulso a la resiliencia de cadenas de suministro, digitalización de registros de lote y fortalecimiento de capacidades europeas de fabricación crítica. Por ello, comprar un equipo flexible hoy puede ser una ventaja competitiva mañana.
¿Qué capacidad se considera adecuada para lotes pequeños?Depende del producto y del calendario anual, pero normalmente se buscan equipos capaces de producir desde series de validación hasta producción comercial moderada, con buena eficiencia en cambios de lote.
¿Conviene un sistema semiautomático o automático?Si la producción es esporádica y el presupuesto muy ajustado, el semiautomático puede ser suficiente. Si hay varios productos, exigencia documental fuerte y necesidad de repetibilidad, el automático suele ofrecer mejor retorno.
¿Es mejor trabajar con jeringas listas para usar?En muchos casos sí, especialmente para productos sensibles y entornos donde se quiere reducir manipulación. Sin embargo, hay que valorar el coste de componentes y la compatibilidad con la cadena de suministro.
¿Qué documentación debe exigir un comprador en España?Es recomendable solicitar especificaciones funcionales, planos, materiales en contacto con producto, protocolos de pruebas, manuales, listas de repuestos, documentación de cualificación y trazabilidad de componentes críticos.
¿Cuánto tiempo tarda un proyecto típico?Varía según complejidad, pero debe contemplarse diseño, fabricación, pruebas, envío, instalación, cualificación y formación. Los plazos se alargan si la integración de sala limpia y utilidades no se planifica desde el principio.
¿Qué sectores en España muestran más interés?Biotecnología, fabricación por contrato, medicamentos hospitalarios especializados, biosimilares, oncología y terapias de nicho son segmentos especialmente activos.
¿Es importante la cercanía logística?Sí. Para importación de equipos, recepción de repuestos y coordinación de obra, la conexión con hubs como Barcelona, Valencia, Bilbao, Madrid o Zaragoza puede reducir tiempos y simplificar la ejecución del proyecto.
¿Cómo saber si un proveedor puede acompañar el crecimiento futuro?Hay que revisar su capacidad de personalización, experiencia en ampliaciones modulares, soporte técnico, referencias internacionales y posibilidad de suministrar sistemas complementarios.
En síntesis, la máquina de jeringas precargadas para lotes pequeños es una inversión especialmente adecuada para fabricantes españoles que buscan combinar cumplimiento normativo, flexibilidad y control del coste total de propiedad. Cuando el análisis incluye mercado, proceso, validación, logística y servicio, la decisión resulta mucho más sólida y preparada para las exigencias de 2026 y los años siguientes.
-
Requisitos GMP de máquinas PFS farmacéuticas España
Las máquinas de jeringas precargadas deben cumplir requisitos GMP estrictos para garantizar esterilidad, exactitud de llenado, trazabilidad, validación documental y seguridad del producto final. En España, este tipo de sistema es clave para fabricantes farmacéuticos, CDMO, empresas biotecnológicas y productores de dispositivos médicos que buscan ampliar capacidad, adaptarse a auditorías regulatorias y reducir riesgos de contaminación. Cuando se analiza una inversión de este nivel, no basta con comparar velocidad y precio: hay que revisar diseño higiénico, integración con aisladores o RABS, compatibilidad con formatos, datos de validación, soporte técnico y coste total de propiedad.
En el mercado español, especialmente en polos industriales como Barcelona, Madrid, Valencia, Zaragoza, Bilbao y la zona de Tarragona, la demanda de líneas de jeringas precargadas crece por el impulso de biológicos, productos hospitalarios listos para usar y medicamentos de alto valor añadido. Para empresas que buscan una solución integral, conviene evaluar tanto el equipo principal como el alcance de ingeniería, automatización, servicios de puesta en marcha y documentación de cumplimiento. En ese contexto, IVEN Pharmatech Engineering se posiciona como un socio internacional de ingeniería farmacéutica con experiencia en sistemas de llenado, utilidades farmacéuticas y proyectos llave en mano.
Los requisitos GMP para una máquina de jeringas precargadas abarcan cinco bloques esenciales: diseño sanitario del equipo, control del proceso aséptico, validación y documentación, integridad de datos y mantenimiento del estado validado. En términos prácticos, una línea PFS debe permitir limpieza y esterilización compatibles con el proceso, minimizar intervención humana, asegurar un rango de llenado reproducible, controlar partículas visibles y no visibles, y mantener una trazabilidad completa desde el ingreso de componentes hasta el envasado final.
Para una planta ubicada en España o que exporta desde puertos como Valencia, Barcelona o Algeciras, el cumplimiento no solo responde a auditorías internas. También influye en la aceptación por clientes europeos, organismos internacionales y mercados regulados. Por eso, al hablar de requisitos GMP para máquinas de jeringas precargadas, se habla de una inversión estratégica ligada a calidad, continuidad operativa y capacidad comercial.
Los puntos más revisados durante la selección de una línea suelen ser:
Área GMP Exigencia principal Impacto operativo Riesgo si falta Diseño higiénico Materiales sanitarios y accesibilidad de limpieza Reduce contaminación y tiempos de cambio Acumulación de residuos y desvíos Proceso aséptico Barrera física, flujo unidireccional y control microbiológico Protege productos estériles de alto valor Contaminación del lote Control de llenado Precisión volumétrica y monitorización continua Mejora rendimiento y uniformidad Rechazos y pérdidas de producto Documentación Protocolos IQ/OQ/PQ, manuales y registros Facilita auditorías y liberación Retrasos regulatorios Integridad de datos Usuarios, alarmas, recetas y trazabilidad segura Controla cambios y desviaciones Observaciones en inspección Mantenimiento validado Plan preventivo y repuestos críticos Menos paradas no planificadas Pérdida de disponibilidadLa tabla anterior resume por qué GMP no debe interpretarse como un simple requisito documental. En realidad, define cómo debe construirse, instalarse, operarse y mantenerse una línea completa para jeringas precargadas.
Una máquina PFS es una línea diseñada para preparar, llenar y cerrar jeringas estériles preensambladas o nidos de jeringas con soluciones, suspensiones o biológicos. Los requisitos GMP aplicados a este sistema son el conjunto de criterios técnicos y de calidad que aseguran que el equipo produce de forma consistente conforme a especificaciones definidas.
Estas líneas se utilizan en la fabricación de:
Desde el punto de vista de producción, la jeringa precargada aporta ventajas frente al vial tradicional: menor manipulación clínica, dosificación más cómoda, reducción de errores de administración y diferenciación comercial. Sin embargo, también exige una cadena de proceso más controlada, porque la interacción entre barril, aguja, tapón, émbolo, lubricación y producto es crítica.
En España, este formato gana peso en hospitales, redes de distribución sanitaria y programas de atención domiciliaria. Además, para compañías ubicadas cerca de centros logísticos como Coslada en Madrid, Zona Franca de Barcelona o el corredor Valencia-Sagunto, disponer de un formato listo para usar puede mejorar la competitividad de exportación y reducir tiempos en cadena de suministro.
Dentro de la fase de ingeniería, muchas empresas buscan proveedores capaces de ir más allá de la máquina aislada. Por eso resultan relevantes soluciones de ingeniería llave en mano para plantas farmacéuticas, donde el equipo PFS se coordina con agua purificada, WFI, vapor puro, salas limpias, logística interna y sistemas de envasado final.
La principal aplicación de un sistema PFS conforme a GMP es la fabricación aséptica de medicamentos que requieren alta seguridad y facilidad de uso. Pero sus beneficios van más allá del producto final. Una línea correctamente especificada mejora el rendimiento global del proyecto, la validación de procesos y la escalabilidad futura.
Beneficios operativos habituales:
En industrias como la biotecnología, el ahorro por reducción de producto perdido puede justificar una parte importante de la inversión. Cuando el ingrediente activo tiene coste elevado, una mejora del rendimiento del 1 % al 3 % puede representar cientos de miles de euros al año. Por ello, los requisitos GMP deben analizarse junto con la eficiencia real del proceso.
Sector Aplicación típica Beneficio principal Prioridad GMP Biotecnología Anticuerpos y proteínas inyectables Protección del producto de alto valor Muy alta Farmacéutica hospitalaria Medicamentos listos para usar Rapidez y seguridad de administración Alta Vacunas Presentaciones unitarias Dosis exacta y logística simplificada Alta Dispositivos médicos combinados Jeringa con sistema de seguridad Diferenciación comercial Muy alta CDMO Fabricación por contrato multicliente Flexibilidad de formatos y campañas Muy alta Mercado veterinario Inyectables especializados Presentación conveniente y precisa Media a altaEn la práctica, una línea GMP bien concebida permite integrar inspección visual, etiquetado, empaquetado y control de serialización, creando una operación más robusta. Para revisar configuraciones disponibles, muchas empresas comparan equipos y módulos en el catálogo de soluciones farmacéuticas antes de solicitar especificaciones detalladas.
var ctxLine = document.getElementById(‘lineChartPfs’).getContext(‘2d’);var lineChartPfs = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’], datasets: [{ label: ‘Crecimiento estimado del mercado PFS en España (índice 2022=100)’, data: [100, 108, 118, 129, 141, 154, 168, 183, 199], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: false, maintainAspectRatio: false }});El gráfico muestra una evolución coherente del interés de mercado. Aunque los ritmos pueden variar por segmento, la tendencia de fondo sigue siendo positiva por el auge de tratamientos autoinyectables y de fabricación estéril avanzada.
No todas las líneas PFS son iguales. El diseño óptimo depende del volumen anual, del tipo de producto, de la estrategia de contención y del nivel de automatización buscado. Elegir mal la arquitectura puede generar sobrecostes, limitaciones futuras o tiempos excesivos de validación.
Las categorías más habituales son:
Tipo de sistema Rango orientativo de velocidad Uso recomendado Ventaja principal Compacto semiautomático 20-60 jeringas/min I+D, lotes clínicos, nichos Baja inversión inicial Automático de media velocidad 60-180 jeringas/min Producción comercial flexible Buen equilibrio entre coste y capacidad Alta velocidad 180-400+ jeringas/min Grandes volúmenes Máximo rendimiento Con aislador Variable Biológicos y productos críticos Mayor control microbiológico Con RABS Variable Plantas que buscan equilibrio Menor coste que aislador completo Formato listo para usar Variable Cambios rápidos y menor preparación Reduce manipulación inicialEntre las opciones técnicas críticas conviene revisar:
En cuanto a capacidades tecnológicas, IVEN Pharmatech Engineering ha desarrollado experiencia internacional en líneas de llenado farmacéutico, sistemas de agua farmacéutica, logística inteligente y soluciones integradas para plantas de inyectables. Su enfoque resulta especialmente útil cuando el proyecto exige coordinación entre equipo de proceso, utilidades críticas y cumplimiento regulatorio multinorma.
La comparación más frecuente en España es entre jeringa precargada, vial estéril y cartucho. No existe un formato universalmente superior. La elección correcta depende de la vía de administración, del mercado objetivo, del coste por unidad, del perfil del producto y del modelo comercial.
Formato Ventaja Limitación Mejor escenario Jeringa precargada Lista para usar, cómoda y precisa Mayor complejidad técnica Autoadministración y hospital Vial Flexible y conocido Más pasos en preparación clínica Productos multidosis o amplia distribución Cartucho Compatible con plumas y sistemas especiales Requiere ecosistema de dispositivo Terapias crónicas Ampolla Formato clásico para líquidos Menor comodidad y más manipulación Mercados sensibles a coste Bolsa IV Gran volumen y administración directa No apta para dosis unitarias pequeñas Hospital y perfusión Blow-fill-seal Proceso integrado No ideal para todos los productos Oftálmicos y ciertas solucionesSi su estrategia es lanzar un producto premium o de biotecnología, la PFS suele ofrecer ventajas de mercado claras. Si el objetivo es producir grandes lotes de una formulación madura con presión de precio, el vial puede seguir siendo más competitivo. Para una CDMO en Cataluña o Madrid que atiende varios clientes internacionales, una línea flexible con formatos listos para usar puede ser la opción con mejor retorno.
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var barChartDemand = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Biotecnología’, ‘Hospitalario’, ‘CDMO’, ‘Vacunas’, ‘Veterinario’, ‘Dispositivo combinado’], datasets: [{ label: ‘Demanda relativa de líneas PFS en España’, data: [92, 78, 83, 69, 41, 74], backgroundColor: [ ‘rgb(75, 192, 192)’, ‘rgb(255, 159, 64)’, ‘rgb(153, 102, 255)’, ‘rgb(54, 162, 235)’, ‘rgb(201, 203, 207)’, ‘rgb(255, 99, 132)’ ] }] }, options: { responsive: false, maintainAspectRatio: false }});Este patrón de demanda refleja por qué las inversiones en PFS suelen concentrarse en productos de mayor valor, donde la robustez GMP y la facilidad de uso justifican una mayor sofisticación de la línea.
El mercado español de equipos PFS evoluciona de forma alineada con Europa, aunque con matices locales: fuerte orientación exportadora, creciente foco en biotecnología, modernización de plantas existentes y búsqueda de socios de ingeniería con capacidad de adaptación. Las empresas no solo compran una máquina; compran continuidad regulatoria y flexibilidad de negocio.
En 2026 y los años siguientes, destacan tres grandes vectores:
En polos como Barcelona y Madrid, donde la disponibilidad de personal cualificado y servicios de ingeniería es más alta, se observa una adopción más rápida de líneas con automatización avanzada. En zonas con fuerte actividad portuaria como Valencia y Bilbao, también pesa la necesidad de sistemas fiables para abastecer redes internacionales con tiempos de entrega estables.
var ctxArea = document.getElementById(‘areaChartShift’).getContext(‘2d’);var areaChartShift = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’], datasets: [{ label: ‘Participación de líneas con aislador y automatización avanzada’, data: [28, 33, 39, 46, 54, 61, 68, 73, 78], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.35 }] }, options: { responsive: false, maintainAspectRatio: false }});La evolución del gráfico evidencia un cambio de preferencia hacia sistemas con mayor contención y menor intervención humana. Esta tendencia se acelera cuando los productos son biológicos sensibles o cuando la planta apunta a clientes de mercados altamente regulados.
En términos de fabricación, IVEN cuenta con varias plantas especializadas en maquinaria de llenado y envasado farmacéutico, sistemas de tratamiento de agua, automatización logística y equipos para consumibles médicos. Esa capacidad industrial resulta relevante para compradores españoles que buscan plazos más previsibles, fabricación propia de subsistemas clave y una oferta integrada en lugar de múltiples proveedores dispersos.
La decisión de compra debe basarse en una evaluación multicriterio. El proveedor adecuado no es necesariamente el más barato ni el más conocido, sino el que puede demostrar compatibilidad técnica con su producto, soporte documental y solvencia durante todo el ciclo del proyecto.
Aspectos clave de evaluación:
Criterio Qué revisar Señal positiva Señal de alerta Ingeniería Diseños 3D, URS, DQ y análisis de riesgos Documentación completa y clara Propuestas genéricas Calidad FAT, SAT, IQ/OQ y materiales Protocolos estructurados Falta de evidencias Experiencia Referencias internacionales Casos en inyectables estériles Pocas instalaciones comparables Servicio Tiempo de respuesta y repuestos Soporte posventa definido Dependencia de terceros difusa Automatización Recetas, alarmas, historiales y conectividad Arquitectura abierta y segura Sistema cerrado difícil de ampliar Escalabilidad Futuros formatos y aumento de velocidad Módulos ampliables Configuración rígidaUn caso muy habitual en España es el de laboratorios medianos que pasan de lotes clínicos a producción comercial. En estos proyectos, una línea demasiado pequeña se queda corta en dos años, pero una línea excesivamente grande encarece validación, consumibles y tiempos de arranque. Por eso el proveedor debe participar en un dimensionamiento realista, no solo en una oferta comercial.
También es importante comprobar la solidez de los servicios. IVEN ha desarrollado una propuesta de ciclo completo que cubre consultoría inicial, selección de equipos, instalación, puesta en marcha, documentación, validación, formación y soporte posventa. Para proyectos en España que buscan reducir coordinación entre múltiples contratistas, ese enfoque puede ser una ventaja tangible. Si desea estudiar un caso concreto, puede contactar con el equipo técnico de IVEN.
var ctxComp = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var comparisonChartSuppliers = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Cumplimiento GMP’, ‘Flexibilidad’, ‘Servicio’, ‘Integración’, ‘Coste total’, ‘Escalabilidad’], datasets: [{ label: ‘Proveedor integral bien cualificado’, data: [95, 88, 90, 93, 82, 89], backgroundColor: ‘rgba(153, 102, 255, 0.75)’ },{ label: ‘Proveedor solo de equipo básico’, data: [72, 64, 55, 48, 76, 58], backgroundColor: ‘rgba(255, 159, 64, 0.75)’ }] }, options: { responsive: false, maintainAspectRatio: false }});La comparación deja claro que el precio de compra inicial no siempre coincide con la mejor opción económica global. Cuando el proyecto incluye utilidades, validación y soporte técnico, un proveedor integral suele ofrecer menor riesgo operativo.
El coste de una línea PFS puede variar ampliamente según velocidad, grado de automatización, tecnología de barrera, inspección en línea, integración con envasado y nivel documental. En general, el presupuesto no debe limitarse a la máquina principal. Debe contemplar obra de sala limpia, HVAC, agua para inyectables, aire comprimido, validación, repuestos, formación, consumibles y mantenimiento.
Partida de inversión Peso orientativo Comentario Impacto en ROI Equipo principal PFS 30-40 % Llenado, cierre y transporte principal Muy alto Aislador o RABS 10-20 % Contención y protección aséptica Alto Inspección y visión 5-12 % Reduce rechazos y mejora trazabilidad Medio a alto Utilidades y conexión a planta 10-18 % WFI, vapor puro, aire y automatización Alto Validación y documentación 5-10 % IQ/OQ/PQ y expediente técnico Alto por reducción de retrasos Repuestos y formación inicial 3-6 % Asegura arranque estable MedioPara calcular el ROI, conviene incluir variables reales:
Ejemplo simplificado: una planta en España con producto biológico de alto valor puede recuperar antes la inversión si la línea reduce mermas, mejora OEE y acorta el tiempo de entrada en mercado. En cambio, para un producto más sensible a precio, el retorno puede depender más de la velocidad, del coste unitario y de la posibilidad de fabricar varios formatos en la misma plataforma.
En operaciones con distribución hacia la UE desde Madrid o Barcelona, otro factor financiero es la resiliencia logística. Un equipo fiable y documentado reduce el riesgo de interrupciones que podrían comprometer contratos de suministro y penalizaciones.
Los mayores riesgos no suelen aparecer en la fase comercial, sino durante la integración y la operación real. Un diseño técnicamente atractivo puede fracasar si no está alineado con el producto, la organización interna y la estrategia regulatoria.
Riesgos frecuentes:
Riesgo Causa típica Consecuencia Mitigación recomendada Retraso de puesta en marcha Ingeniería incompleta Pérdida de calendario comercial Revisión temprana de URS y DQ Rechazos elevados Compatibilidad deficiente de componentes Merma y baja productividad Pruebas FAT con materiales reales Observaciones regulatorias Documentación débil Retrasos de liberación y auditoría Protocolos sólidos e integridad de datos Coste oculto de mantenimiento Diseño no accesible Paradas frecuentes Revisar mantenimiento preventivo desde la compra Capacidad insuficiente Mal dimensionamiento Nueva inversión prematura Escenarios a 3-5 años Dependencia del proveedor Automatización cerrada Dificultad de actualización Arquitectura abierta y formación internaUn caso de estudio típico sería el de una empresa que moderniza una planta en el eje Barcelona-Tarragona para lanzar un inyectable listo para usar. Si la compra se centra solo en precio de máquina, es probable que aparezcan costes no previstos en HVAC, barreras asépticas y validación. En cambio, si desde el inicio se analiza la línea como parte de una solución global de proceso, la inversión tiende a ser más predecible.
Para este tipo de proyectos, la fortaleza tecnológica de un socio también importa. IVEN ha participado en soluciones integradas para inyectables, agua farmacéutica, preparación de soluciones y automatización de plantas, lo que facilita una visión más completa del riesgo técnico y del rendimiento final del sistema.
1. ¿Qué significa GMP en una línea de jeringas precargadas?Significa que el equipo, su fabricación, su documentación y su operación están diseñados para producir de forma consistente, segura y trazable conforme a estándares de calidad farmacéutica.
2. ¿Es obligatorio usar aislador?No siempre, pero para productos muy sensibles o estrategias de máxima contención suele ser la opción preferida. En otros casos, un RABS bien diseñado puede ser suficiente según evaluación de riesgos.
3. ¿Qué documentación debe entregar el proveedor?Normalmente incluye manuales, planos, lista de materiales, certificados, FAT, SAT, protocolos y soportes de IQ/OQ, además de especificaciones funcionales y registros de pruebas.
4. ¿Cómo influye el producto en la elección del equipo?Influye en la tecnología de llenado, velocidad, materiales en contacto, temperatura, estrategia de esterilidad, tipo de componentes y nivel de automatización necesario.
5. ¿Cuánto tarda un proyecto típico?Depende del alcance, pero entre diseño, fabricación, FAT, envío, instalación, SAT y validación, una línea completa puede requerir varios meses hasta más de un año.
6. ¿Qué ciudades españolas concentran más interés en este tipo de inversión?Barcelona, Madrid, Valencia, Zaragoza, Bilbao y Tarragona destacan por su actividad farmacéutica, red logística e infraestructura industrial.
7. ¿Qué diferencia hay entre comprar solo la máquina y contratar una solución integral?La solución integral coordina equipo, utilidades, automatización, validación y puesta en marcha. Esto suele reducir riesgos de interfaz y acelerar la entrada en operación.
8. ¿Cómo evaluar el coste total de propiedad?Además del precio inicial, hay que incluir energía, consumibles, piezas de repuesto, mantenimiento, tiempos de parada, validaciones futuras y pérdidas por rechazos.
9. ¿Puede una línea PFS adaptarse a varios formatos?Sí, pero debe confirmarse desde la fase de diseño. La flexibilidad real depende de utillajes, recetas, rango de velocidad, sistema de alimentación y tiempos de cambio.
10. ¿Dónde obtener asesoramiento técnico para España?Lo recomendable es hablar con un proveedor que entienda cumplimiento regulatorio, ingeniería farmacéutica y servicio posventa. Puede ampliar información sobre capacidades, proyectos y soporte en la empresa IVEN Pharmatech Engineering o solicitar una evaluación específica de proyecto a través de su canal de contacto.
En conclusión, los requisitos GMP para máquinas de jeringas precargadas no deben verse como una lista aislada de cumplimiento, sino como la base de una decisión industrial de alto impacto. Para el mercado de España, donde calidad, exportación y modernización productiva pesan cada vez más, la mejor elección será aquella que combine capacidad técnica, fabricación fiable, servicio experto y visión de ciclo de vida completo.
-
Llenado de cartuchos o BFS en España: guía clave
En la fabricación estéril, la comparación entre el llenado de cartuchos y la tecnología BFS suele resolverse según el producto, el envase final, la velocidad requerida y el nivel de control microbiológico esperado. La máquina BFS, conocida por integrar formado, llenado y sellado en una sola secuencia aséptica continua, reduce puntos de intervención humana y minimiza riesgos de contaminación. Sin embargo, el llenado de cartuchos sigue siendo la solución preferida cuando el mercado exige dosis precisas para autoinyectores, sistemas dentales, biológicos de alto valor o formatos listos para usar. En España, donde polos industriales como Madrid, Barcelona, Navarra, Murcia y el corredor logístico de Valencia concentran actividad farmacéutica, la elección correcta depende más del uso clínico y del modelo de negocio que de una simple preferencia tecnológica.
Para laboratorios, fabricantes por contrato y promotores de nuevas plantas, la decisión debe considerar capacidad, flexibilidad, validación, coste total de propiedad, suministro de consumibles, integración con aisladores, requisitos de inspección y expansión futura hacia 2026. En este contexto, contar con un socio técnico experimentado resulta decisivo. IVEN Pharmatech Engineering trabaja con soluciones integradas para producción farmacéutica y dispositivos médicos, con experiencia internacional en diseño, ingeniería, automatización y cumplimiento regulatorio para proyectos complejos.
La respuesta corta es esta: muchos fabricantes de productos estériles prefieren BFS cuando producen grandes volúmenes de soluciones líquidas porque la tecnología combina formado del envase, llenado y sellado en un único ciclo aséptico. Eso reduce manipulación, simplifica la cadena del envase primario y mejora el control de contaminación. En formatos monodosis, oftálmicos, respiratorios, solución salina, agua estéril o algunos productos hospitalarios, BFS suele ofrecer una relación muy favorable entre seguridad microbiológica y productividad.
No obstante, el llenado de cartuchos tiene una ventaja clara cuando el mercado necesita sistemas de administración de alta precisión, compatibilidad con plumas inyectables, dispositivos para anestesia dental, terapias de pequeño volumen o medicamentos biológicos sensibles. Un cartucho se fabrica por separado, normalmente en vidrio o polímero de alta calidad, y luego se llena, tapa y ensambla en una línea especializada. Aunque este esquema implica más etapas que BFS, también proporciona un control muy fino del cierre, del volumen dosificado y de la integración con dispositivos finales.
En España, la preferencia real suele dividirse así: BFS para producción masiva de líquidos estériles de uso general y cartuchos para terapias de valor elevado, productos de administración especializada o líneas donde el formato final condiciona toda la estrategia comercial. Por tanto, la pregunta correcta no es qué tecnología es mejor en abstracto, sino qué tecnología genera mejor rendimiento técnico, regulatorio y financiero para su cartera.
Resumen ejecutivo de decisión tecnológica Criterio Llenado de cartuchos Máquina BFS Comentario práctico Riesgo de contaminación Bajo con línea bien diseñada Muy bajo por proceso integrado BFS reduce transferencias y manipulación Compatibilidad con dispositivos Muy alta Limitada Cartuchos destacan en plumas y sistemas de dosificación Velocidad para gran volumen Media o alta Muy alta BFS suele rendir mejor en monodosis y soluciones Flexibilidad de materiales Alta Media El cartucho admite configuraciones específicas Coste por unidad Más alto en muchos casos Más competitivo a escala Depende del volumen anual y del envase Aplicación típica Biológicos, dental, autoinyectores Oftálmico, respiratorio, hospitalario La indicación clínica define la inversiónLa tabla anterior muestra una idea central: BFS suele sobresalir en eficiencia operacional y esterilidad integrada, mientras que el llenado de cartuchos destaca cuando la estrategia del producto depende del envase final y del dispositivo de administración.
La comparación técnica entre ambas soluciones parte de su arquitectura de proceso. En una línea de llenado de cartuchos, los envases llegan previamente fabricados y despyrogenizados o listos para esterilización según el material. Después, la línea realiza alimentación, lavado si aplica, esterilización, llenado volumétrico, colocación de componentes, cierre, inspección y salida hacia etiquetado o integración con dispositivos. Se trata de un proceso modular, ideal para productos de alto valor donde cada fase requiere trazabilidad exhaustiva.
En una máquina BFS, el proceso es distinto. El polímero termoplástico se extruye y se forma inmediatamente el envase en el mismo equipo. A continuación, el producto se llena en condiciones asépticas y se sella antes de abandonar la zona crítica. La reducción de pasos intermedios evita que el envase pase por múltiples transferencias, lo que disminuye los puntos potenciales de contaminación. Esa lógica explica por qué muchos fabricantes de soluciones estériles consideran BFS una tecnología robusta para producción continua.
Desde el punto de vista de ingeniería, el llenado de cartuchos exige un control muy preciso de componentes, tolerancias dimensionales, cierres elastoméricos, integridad del sistema y compatibilidad con sustancias sensibles. BFS, por su parte, exige control estable de temperatura del polímero, diseño de molde, parámetros de soplado, tiempo de ciclo, esterilidad del aire de proceso y validación de sellado. Ambas tecnologías requieren automatización avanzada, sistemas de visión, monitorización de partículas y documentación validable.
En proyectos de nueva planta en España, especialmente cerca de puertos como Valencia, Barcelona o Bilbao, la logística de materiales influye mucho. BFS reduce dependencia de grandes volúmenes de envase preformado, pero aumenta la necesidad de gestión técnica del polímero y del molde. El llenado de cartuchos depende más de la cadena de suministro de envases, componentes y cierres especializados, algo crítico cuando los plazos de aprovisionamiento se alargan en Europa.
Cómo funciona cada tecnología paso a paso Fase Llenado de cartuchos Máquina BFS Impacto operativo Preparación del envase Envase recibido de proveedor Envase formado en línea BFS elimina una parte de la cadena externa Control de esterilidad Depende de lavado, esterilización y barreras Integrado en el proceso continuo BFS reduce puntos de exposición Llenado Dosificación de alta precisión Llenado sincronizado con formado Cartucho es fuerte en dosis complejas Cierre Tapones, pistones, cápsulas Sellado del propio envase Menos componentes en BFS Inspección Muy detallada por componente Muy enfocada a integridad y forma Ambas requieren visión artificial Destino del producto Dispositivos, dosis premium Unidosis, hospitalario, gran volumen La ruta comercial cambia la decisiónLa explicación clave es que el cartucho es una tecnología de envasado para administración especializada, mientras que BFS es una plataforma de fabricación y envasado integrada para líquidos estériles de gran eficiencia.
Los fabricantes estériles no compran equipos; compran reducción de riesgo, continuidad operativa y acceso al mercado. Eligen llenado de cartuchos cuando necesitan posicionarse en segmentos de alto margen, como biológicos, biosimilares, anestésicos dentales, tratamientos oftálmicos de precisión o productos combinados con dispositivos. El cartucho facilita uniformidad de dosis, experiencia de usuario y compatibilidad con plataformas terapéuticas modernas.
Eligen BFS cuando buscan capacidad sostenida, costes competitivos por unidad, menos intervenciones manuales y una respuesta más eficiente para líneas de líquidos estériles que deben abastecer hospitales, distribuidores y sistemas públicos de salud. En España, con una presión creciente sobre costes sanitarios y exigencias de trazabilidad, BFS atrae a fabricantes que quieren escalar volumen sin multiplicar complejidad de envases.
Otro factor decisivo es la validación regulatoria. Los proyectos bien concebidos deben alinearse con normas europeas de fabricación, clasificación de salas, integridad del cierre, estrategia de monitorización ambiental y cualificación de procesos. Aquí es donde la experiencia del proveedor marca diferencia. IVEN ha construido su reputación en capacidades tecnológicas vinculadas a sistemas de llenado, tratamiento de agua farmacéutica, preparación de soluciones y automatización industrial, con enfoque en cumplimiento de marcos regulatorios internacionales y diseño orientado a auditorías.
También influye la fabricación. Un proveedor con plantas especializadas y producción propia de equipos críticos ofrece mejor control de calidad, tiempos más previsibles y mayor consistencia documental. En operaciones con destino a España, donde la importación suele entrar por Valencia, Algeciras o Barcelona antes de la instalación en polos productivos del interior, esta solidez industrial reduce retrasos y desviaciones de proyecto.
var ctxLinea = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chartLinea = new Chart(ctxLinea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Crecimiento estimado de adopción en fabricación estéril (%)’, data: [12, 16, 21, 27, 34, 41], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de líneas refleja una tendencia realista: la adopción de tecnologías estériles integradas y de formatos avanzados sigue creciendo de forma sostenida hacia 2026, impulsada por automatización, exigencia regulatoria y presión sobre la eficiencia.
No existe una única máquina válida para todos los productos. En llenado de cartuchos pueden encontrarse líneas semiautomáticas para lotes pequeños, sistemas automáticos de velocidad media para fabricantes especializados y líneas de alta velocidad con integración de inspección, ensamblaje y envasado secundario. Algunas están diseñadas para cartuchos de vidrio; otras para polímeros avanzados. También varían según si el producto requiere nitrógeno, taponado específico, control de burbujas o trabajo en aislador.
En BFS, los modelos suelen diferenciarse por tamaño del envase, número de cavidades, configuración de molde, volumen de llenado, tipo de plástico, nivel de automatización, capacidad por hora y familia de aplicaciones. Hay equipos para monodosis oftálmicas, ampollas plásticas, envases respiratorios, soluciones de irrigación y otros formatos hospitalarios. Algunas plataformas admiten cambios rápidos de molde; otras priorizan gran producción estable de pocas referencias.
En el mercado español, las aplicaciones más habituales se vinculan a hospitales, cadenas de suministro de farmacias, fabricantes por contrato, exportadores a la Unión Europea y plantas que sirven también a Portugal y al norte de África. Zonas como Cataluña y Madrid demandan más soluciones flexibles y de integración digital, mientras que regiones con mayor énfasis en capacidad industrial pueden valorar rendimientos por turno y ahorro operativo.
Modelos habituales y aplicaciones más comunes Tipo de equipo Rango de producción Formato típico Aplicación principal Línea de cartuchos compacta 3.000-6.000 unidades/hora Cartucho pequeño Desarrollo y lotes clínicos Línea de cartuchos automática 8.000-18.000 unidades/hora Cartucho estándar Biológicos y dental Línea de cartuchos de alta velocidad 20.000+ unidades/hora Cartuchos multiformato Producción comercial intensiva BFS monodosis 10.000-30.000 unidades/hora Envases pequeños Oftálmico y respiratorio BFS hospitalario 6.000-18.000 unidades/hora Envases medianos Suero, irrigación, soluciones estériles BFS de gran capacidad 30.000+ unidades/hora Monodosis seriada Fabricación masiva y exportaciónLa tabla permite ver que el volumen no es el único criterio. El formato, la estabilidad del producto y la estrategia comercial definen cuál de estas familias de equipos encaja mejor en un plan industrial.
Comparar cartuchos y BFS sin revisar viales y ampollas sería incompleto. Las líneas tradicionales siguen siendo esenciales porque aportan una gran versatilidad para medicamentos inyectables, liofilizados y lotes multipropósito. El vial continúa siendo una referencia para muchos fabricantes españoles y europeos por su aceptación regulatoria, disponibilidad de componentes y amplia compatibilidad con productos complejos.
Sin embargo, cuando se comparan las tres rutas, aparecen diferencias relevantes. El vial ofrece flexibilidad máxima, pero implica más pasos de manipulación de componentes. La ampolla clásica brinda sellado excelente, aunque puede ser menos flexible en ciertas aplicaciones modernas. El cartucho sobresale en sistemas de administración especializados. BFS reduce operaciones y sobresale en líquidos estériles de gran volumen repetitivo.
En la práctica, un fabricante de Barcelona orientado a biológicos puede elegir cartuchos para una línea premium; una planta cercana a Valencia enfocada en soluciones oftálmicas de exportación puede preferir BFS; y un productor multipropósito en Madrid o Castilla y León puede mantener viales por su diversidad de cartera. La decisión es estratégica y rara vez excluye la convivencia entre tecnologías.
Comparación con viales y ampollas tradicionales Factor Cartuchos BFS Viales Ampollas Flexibilidad de producto Alta Media Muy alta Media Integración con dispositivos Muy alta Baja Media Baja Productividad Media-alta Muy alta Media-alta Alta Manipulación de componentes Media Baja Alta Media Coste unitario a gran escala Medio-alto Bajo-medio Medio Medio Uso típico Autoinyectores y dental Monodosis y hospitalario Inyectables diversos Soluciones selladas al fuegoLa comparación muestra que las líneas tradicionales no desaparecen; simplemente comparten espacio con tecnologías más especializadas según la evolución de los tratamientos y del mercado.
var ctxBarras = document.getElementById(‘barrasDemanda’).getContext(‘2d’);var chartBarras = new Chart(ctxBarras, { type: ‘bar’, data: { labels: [‘Biológicos’, ‘Oftálmico’, ‘Respiratorio’, ‘Hospitalario’, ‘Dental’, ‘Fabricación por contrato’], datasets: [{ label: ‘Demanda relativa de inversión en España’, data: [78, 69, 61, 74, 55, 72], backgroundColor: [ ‘rgb(255, 99, 132)’, ‘rgb(54, 162, 235)’, ‘rgb(255, 206, 86)’, ‘rgb(75, 192, 192)’, ‘rgb(153, 102, 255)’, ‘rgb(255, 159, 64)’ ] }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de barras indica qué segmentos muestran mayor apetito de inversión. Biológicos, hospitalario y fabricación por contrato son motores claros de renovación tecnológica en España.
La adopción de BFS avanza por varias razones. Primero, la industria busca procesos más cerrados y automatizados. Segundo, el coste laboral y la disponibilidad de personal cualificado presionan a favor de sistemas de menor intervención. Tercero, la necesidad de suministrar grandes volúmenes de productos estériles favorece tecnologías de ciclo continuo. Cuarto, el diseño de envases monodosis encaja muy bien con terapias que requieren comodidad y menor riesgo de reutilización.
En España, esta evolución se alinea con el fortalecimiento de cadenas de suministro regionales, la necesidad de resiliencia postcrisis, la modernización de plantas y la atención creciente a sostenibilidad y eficiencia energética. Muchas compañías ya no evalúan solo el equipo principal, sino también consumo de aire, agua, vapor limpio, espacio en sala limpia y conectividad con sistemas digitales de planta.
Desde la perspectiva de capacidades de fabricación, IVEN destaca por contar con plantas especializadas en maquinaria de llenado y envasado farmacéutico, sistemas de agua farmacéutica, logística inteligente y equipos para consumibles médicos. Ese enfoque industrial permite desarrollar soluciones combinadas donde la línea de proceso no se evalúa de forma aislada, sino como parte de un ecosistema de producción completo. Para compañías españolas que desean crecer con menor riesgo de coordinación entre múltiples proveedores, este modelo integrado es especialmente valioso.
var ctxArea = document.getElementById(‘areaTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Cambio hacia procesos integrados y automatizados’, data: [24, 31, 39, 48, 58, 67], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.35 }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de área ilustra el desplazamiento del mercado desde configuraciones más fragmentadas hacia plataformas integradas, un fenómeno que se espera intensificar en 2026 por la presión regulatoria, digitalización y sostenibilidad.
Elegir proveedor no consiste solo en pedir precio y plazo. Un comprador serio en España debe revisar cinco dimensiones: experiencia validable, capacidad real de fabricación, servicio posventa local o remoto, comprensión regulatoria y solvencia de integración. Un proveedor puede tener un equipo atractivo en catálogo, pero fallar en documentación, instalación, formación, repuestos o cualificación.
Conviene solicitar listas de referencia, alcance exacto de suministro, planos preliminares, filosofía de control, criterios de aceptación en fábrica y en planta, estrategia de validación, tiempos de repuestos críticos y compatibilidad con estándares europeos. Si la instalación se realizará en Sevilla, Zaragoza, Madrid o el área metropolitana de Barcelona, también hay que revisar acceso logístico, puesta en marcha por fases y coordinación con empresas locales de obra, climatización y utilidades.
En cuanto a capacidades de servicio, IVEN ofrece acompañamiento desde consultoría de viabilidad y diseño hasta instalación, puesta en marcha, cualificación, transferencia de tecnología, formación y optimización posterior. Este enfoque de ciclo de vida reduce el riesgo típico de proyectos internacionales: equipos correctos, pero mal integrados en la planta o mal documentados para auditoría.
Criterios para seleccionar proveedor en España Criterio Qué verificar Riesgo si falta Señal positiva Experiencia sectorial Proyectos similares ejecutados Errores de diseño Casos en estériles y exportación Capacidad de ingeniería Planos, integración, automatización Retrabajos en planta Solución completa y coherente Documentación regulatoria DQ, IQ, OQ, soporte PQ Retrasos de validación Paquete documental estructurado Fabricación propia Control sobre componentes críticos Dependencia excesiva de terceros Trazabilidad industrial clara Servicio técnico Respuesta, repuestos, formación Paradas largas Soporte de ciclo completo Personalización Adaptación a producto y planta Equipo rígido Diseño a medida con visión futuraPara ampliar información sobre proyectos integrados y soluciones de planta, puede revisar la sección de proyectos llave en mano o explorar opciones de equipos en la cartera de soluciones farmacéuticas.
El coste de una línea de cartuchos o de una máquina BFS no debe analizarse solo por el precio de compra. El presupuesto real incluye diseño, utilidades, salas limpias, transporte, aranceles, instalación, validación, formación, moldes, formatos, repuestos, inspección, consumibles y costes de parada. En España, además, pueden influir la localización de la planta, el acceso a incentivos regionales y la disponibilidad de contratistas con experiencia en entornos farmacéuticos.
Una línea de cartuchos suele requerir una inversión inicial significativa cuando incorpora aislador, inspección de alta precisión y ensamblaje con dispositivos. Su retorno mejora cuando el margen por unidad es alto o cuando el producto se posiciona en segmentos premium. BFS, por el contrario, puede exigir una inversión elevada en el equipo principal y moldes, pero el coste unitario se vuelve muy atractivo en producciones sostenidas de gran volumen.
Para una evaluación seria conviene construir al menos tres escenarios: conservador, base y expansivo. Deben incluir volumen anual, rendimiento global del equipo, porcentaje de rechazo, consumo energético, tasa de utilización, mantenimiento y crecimiento comercial esperado a 2026. También es recomendable calcular el impacto de fabricar localmente en España frente a importar producto terminado, especialmente si el objetivo es reducir plazos y ganar flexibilidad para la Unión Europea.
Elementos de presupuesto y su impacto en el retorno Concepto Peso estimado en el presupuesto Impacto en cartuchos Impacto en BFS Equipo principal Muy alto Alto Muy alto Formato y utillajes Medio Alto Alto por moldes Sala limpia y barreras Alto Muy alto Alto Validación y documentación Medio Alto Alto Repuestos y mantenimiento Medio Medio Medio-alto Coste unitario operativo Variable Más sensible al valor del producto Mejora a gran volumenLa explicación de la tabla es sencilla: el retorno no depende solo de cuánto cuesta la máquina, sino de cómo su estructura de costes encaja con el precio de venta, el volumen esperado y la estrategia regulatoria del fabricante.
var ctxComp = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Capacidad técnica’, ‘Personalización’, ‘Documentación’, ‘Integración’, ‘Posventa’, ‘Escalabilidad’], datasets: [ { label: ‘Proveedor orientado solo a equipo’, data: [62, 55, 58, 49, 52, 57], backgroundColor: ‘rgba(201, 203, 207, 0.8)’ }, { label: ‘Proveedor con enfoque integral’, data: [88, 84, 90, 86, 87, 89], backgroundColor: ‘rgba(153, 102, 255, 0.8)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico comparativo resalta una realidad frecuente: los proveedores con capacidad integral suelen ofrecer más valor cuando el proyecto incluye utilidades, validación y crecimiento futuro.
Los principales riesgos al invertir en estas tecnologías suelen aparecer antes de la compra, no después. El primero es seleccionar un formato inadecuado para la estrategia comercial. El segundo es subestimar la complejidad de validación. El tercero es no asegurar consumibles y repuestos a largo plazo. El cuarto es sobredimensionar o infradimensionar la capacidad. El quinto es diseñar una planta sin margen de expansión.
En llenado de cartuchos, riesgos típicos incluyen incompatibilidad del producto con componentes elastoméricos, tolerancias críticas de envase, problemas de partículas, exigencias de ensamblaje con dispositivos y costes altos si el volumen no escala. En BFS, los riesgos frecuentes se relacionan con estabilidad térmica del producto, limitaciones del material del envase, adaptación a determinados mercados o necesidad de reformulación del producto y del proceso.
Hacia 2026, tres tendencias deben incorporarse al análisis. Primero, mayor digitalización con mantenimiento predictivo, trazabilidad de lotes y análisis en tiempo real. Segundo, políticas de sostenibilidad más exigentes, con presión sobre consumo energético, residuos plásticos y eficiencia de utilidades. Tercero, un marco regulatorio más estricto en integridad de datos, control de contaminación y cualificación continua. Esto significa que comprar por precio inicial es un error; debe comprarse capacidad futura de cumplimiento.
En localizaciones españolas con alta exigencia medioambiental y costes energéticos relevantes, como Cataluña, País Vasco o Comunidad Valenciana, es recomendable pedir al proveedor indicadores de consumo por unidad producida, necesidades de climatización, recuperación térmica y opciones de automatización para reducir desperdicio.
Riesgos de inversión y medidas de mitigación Riesgo Dónde aparece Consecuencia Medida recomendada Formato mal elegido Fase conceptual Bajo retorno Estudio de mercado y de uso clínico Capacidad incorrecta Ingeniería básica Cuellos de botella o sobrecoste Escenarios de demanda a 3-5 años Validación insuficiente Puesta en marcha Retrasos regulatorios Plan documental desde el inicio Consumibles sin seguridad de suministro Operación Paradas de producción Contratos y proveedores alternativos Servicio técnico débil Posventa Mayor tiempo de parada Acuerdo de soporte y repuestos críticos Falta de escalabilidad Diseño de planta Nueva inversión prematura Diseño modular y reserva de espacioSi desea evaluar un proyecto con visión técnica y económica, puede contactar con un equipo especializado para revisar requerimientos de proceso, utilidades, validación y expansión futura para el mercado español.
Los casos de uso más habituales en España incluyen fabricantes de soluciones estériles para hospitales, laboratorios con productos de oftalmología, empresas con líneas para inhalación y grupos que desarrollan dispositivos de autoadministración. También crecen las oportunidades en fabricación por contrato, donde la flexibilidad tecnológica permite captar proyectos internacionales que buscan producir dentro del entorno regulatorio europeo.
En cuanto a industrias, el llenado de cartuchos encaja especialmente en farmacéutica inyectable, dental, biotecnología y dispositivos médicos combinados. BFS tiene fuerte presencia potencial en líquidos estériles, monodosis, cuidado respiratorio, irrigación y productos de consumo médico de alto volumen. Los proveedores locales en España suelen destacar por servicio cercano e integración con contratistas nacionales, mientras que los proveedores internacionales con capacidad de ingeniería completa resultan muy competitivos en proyectos nuevos o ampliaciones complejas.
Aquí conviene valorar no solo quién vende una máquina, sino quién puede acompañar todo el proyecto. IVEN se posiciona como socio de innovación farmacéutica con experiencia en soluciones integradas y proyectos llave en mano para fábricas farmacéuticas y de dispositivos médicos. Su combinación de capacidades tecnológicas, fabricación especializada y servicios de ciclo completo le permite apoyar tanto una línea puntual como el desarrollo global de una planta, desde concepto y distribución hasta cualificación y formación operativa. En España, donde muchas empresas buscan equilibrar cumplimiento europeo, coste competitivo y plazos realistas, ese enfoque puede aportar una ventaja concreta.
Además, cuando un proyecto debe coordinar maquinaria de llenado, sistemas de agua purificada, preparación de soluciones, logística interna y envasado secundario, la ventaja de un proveedor integrado es clara: menos interfaces, menos conflictos de responsabilidad y una ejecución más ordenada.
¿Qué tecnología es mejor para España: llenado de cartuchos o BFS?Depende del producto. Para terapias de alto valor y dispositivos de administración, el llenado de cartuchos suele ser mejor. Para líquidos estériles monodosis o de gran volumen, BFS suele ofrecer mejor productividad y menor riesgo de contaminación por su proceso integrado.
¿BFS sustituye completamente a viales y ampollas?No. Los viales y ampollas siguen siendo esenciales en muchos inyectables. BFS complementa esas líneas cuando el producto y el mercado favorecen envases plásticos formados y sellados en línea.
¿Los cartuchos son adecuados para productos biológicos?Sí, especialmente cuando se necesita dosificación precisa, integración con plumas o autoinyectores y una presentación de alto valor añadido. Debe evaluarse muy bien la compatibilidad del producto con todos los componentes.
¿Qué debe revisar un comprador español antes de invertir?Capacidad real, validación, costes de utilidades, disponibilidad de repuestos, documentación, soporte técnico, escalabilidad, requisitos de sala limpia y seguridad de suministro de componentes.
¿Qué ciudades españolas concentran más interés en estas tecnologías?Madrid, Barcelona, Valencia, Navarra, Murcia, Zaragoza y algunos polos industriales del País Vasco y Castilla y León muestran actividad relevante por concentración farmacéutica, logística y capacidad industrial.
¿Cuál es el mayor error en la compra de estas líneas?Elegir según precio inicial en lugar de analizar coste total de propiedad, adecuación al producto, velocidad útil real y capacidad de cumplir auditorías y expansión futura.
¿Qué tendencias marcarán 2026?Más automatización, mantenimiento predictivo, integración de datos, control de contaminación reforzado, sostenibilidad energética, reducción de residuos y exigencia documental más estricta.
¿Es posible desarrollar un proyecto completo con un solo socio técnico?Sí. Para muchas empresas es la vía más segura, especialmente cuando necesitan ingeniería, maquinaria, utilidades, validación, formación y coordinación de múltiples sistemas en un solo plan.
En conclusión, la comparación entre llenado de cartuchos y máquina BFS debe hacerse desde el uso final del medicamento, no desde una preferencia genérica de equipo. Si el objetivo es seguridad microbiológica, producción continua y coste competitivo por unidad, BFS merece especial atención. Si el objetivo es precisión, integración con dispositivos y posicionamiento premium, el cartucho suele ser la mejor opción. En ambos casos, para el mercado español, la clave está en combinar análisis técnico, estrategia regulatoria, planificación financiera y un socio con capacidad real de ejecución.