Tratamiento de agua estéril farmacéutico en España
El tratamiento de agua para fabricación estéril es una infraestructura crítica para los fabricantes farmacéuticos en España. Su función es producir de forma estable agua de alta pureza, con control microbiológico y químico, para procesos sensibles como inyectables, vacunas, biológicos, limpieza validada y generación de vapor limpio. En un entorno regulado por farmacopeas, buenas prácticas de fabricación y auditorías cada vez más exigentes, disponer de un sistema bien diseñado no es un lujo técnico: es una condición básica para asegurar calidad de producto, continuidad operativa y cumplimiento normativo.
En el mercado español, donde conviven grandes polos industriales en Madrid, Barcelona, Zaragoza, Valencia, Sevilla, Tarragona y Bilbao, la decisión sobre qué sistema instalar debe considerar calidad del agua de entrada, capacidad, consumo energético, estrategia de validación, mantenimiento y expansión futura. Por eso, al evaluar una solución de agua farmacéutica, no basta con comparar equipos; hay que analizar toda la cadena, desde pretratamiento hasta almacenamiento, distribución, sanitización y documentación de cualificación.
Respuesta rápida: el tratamiento de agua para fabricación estéril es esencial para los fabricantes farmacéuticos

La respuesta corta es clara: una planta de tratamiento de agua para fabricación estéril permite obtener agua purificada, agua para inyección y, cuando aplica, vapor limpio, de forma repetible y conforme a los estándares regulatorios. Esto es especialmente importante en instalaciones que producen ampollas, viales, jeringas precargadas, soluciones intravenosas, productos biotecnológicos y vacunas.
En España, la presión por reducir desviaciones, optimizar consumo de agua y energía y garantizar trazabilidad documental ha impulsado la modernización de estos sistemas. Las plantas más competitivas ya no buscan solo “agua que cumpla”, sino plataformas integradas con automatización, registro de datos, alarmas, sanitización térmica o química, recuperación parcial y diseño higiénico para minimizar biofilm, puntos muertos y riesgos de contaminación cruzada.
Un sistema bien concebido ofrece cinco beneficios inmediatos: calidad constante, menor riesgo microbiológico, mejor rendimiento de producción, auditorías más fluidas y menores costes de no calidad. En cambio, un sistema insuficiente puede generar rechazos de lote, paradas, reprocesos, fallos de validación y sobrecostes de mantenimiento.
| Uso farmacéutico | Tipo de agua habitual | Nivel de criticidad | Riesgo principal | Control clave | Impacto en calidad |
|---|---|---|---|---|---|
| Inyectables estériles | Agua para inyección | Muy alto | Endotoxinas | Destilación o sistema equivalente validado | Directo sobre seguridad del paciente |
| Vacunas | Agua para inyección | Muy alto | Contaminación microbiológica | Circulación caliente y monitorización continua | Crítico para estabilidad y esterilidad |
| Biotecnología | Agua purificada o agua para inyección | Alto | Variabilidad de conductividad y TOC | Control analítico en línea | Afecta rendimiento del proceso |
| Limpieza de equipos estériles | Agua purificada final o agua para inyección | Alto | Residuales y biofilm | Diseño sanitario del lazo | Condiciona la validación de limpieza |
| Formas sólidas no estériles | Agua purificada | Medio | Carga microbiana | Pretratamiento y mantenimiento preventivo | Influye en uniformidad y estabilidad |
| Generación de vapor limpio | Agua para inyección | Muy alto | Arrastre de impurezas | Calidad de alimentación y caldera sanitaria | Clave para esterilización y SIP |
La tabla anterior muestra por qué la decisión de inversión debe alinearse con el uso final del agua. No todas las aplicaciones requieren el mismo esquema, pero en fabricación estéril el margen de error es muy pequeño.
¿Qué es un sistema de tratamiento de agua para fabricación estéril y por qué lo necesitan los fabricantes farmacéuticos?

Un sistema de tratamiento de agua para fabricación estéril es un conjunto de tecnologías integradas que transforma el agua de red o de pozo tratada en agua apta para uso farmacéutico. Suele incluir pretratamiento, filtración, ósmosis inversa, electrodeionización, almacenamiento sanitario, distribución en lazo, instrumentos de medición y, según el caso, destiladores de múltiples efectos o generadores de vapor puro.
Los fabricantes farmacéuticos lo necesitan porque el agua es una materia prima, un auxiliar de proceso y un medio de limpieza. En muchas formulaciones representa el mayor porcentaje del producto. Además, aunque no quede presente en el producto final, puede afectar superficies de contacto, equipos, tuberías, filtros y resultados de esterilización.
En España, la composición del agua de alimentación varía entre regiones. Una planta en el área metropolitana de Barcelona puede enfrentarse a distinta dureza, carga salina o estacionalidad que una instalación en Navarra, Valencia o Murcia. Esa variabilidad hace indispensable el diseño a medida. Un sistema estándar sin adaptación local suele generar problemas de membranas, consumo químico excesivo, incrustaciones o rendimiento irregular.
Otro motivo clave es el cumplimiento. Las inspecciones revisan diseño higiénico, materiales, pendiente de drenaje, instrumentación calibrada, alarmas, procedimientos, registros históricos y evidencia de cualificación. Por ello, el proveedor debe dominar no solo la parte mecánica, sino también documentación técnica, análisis de riesgos y estrategia de validación.
En este contexto, conviene trabajar con socios que combinen ingeniería farmacéutica, conocimiento regulatorio internacional y experiencia real en líneas estériles. En la sección de perfil corporativo de IVEN Pharmatech Engineering puede verse su orientación como socio técnico de innovación farmacéutica, con experiencia en soluciones integradas para plantas reguladas.
Principales aplicaciones y beneficios del tratamiento de agua para fabricación estéril en instalaciones farmacéuticas GMP

Las aplicaciones más comunes en instalaciones farmacéuticas bajo GMP en España se concentran en producción estéril, bioprocesos, limpieza, preparación de soluciones y servicios críticos. En proyectos nuevos cerca de corredores logísticos como el eje Madrid-Henares, la zona industrial de Barcelona-Tarragona o el entorno portuario de Valencia, el diseño del agua farmacéutica suele definirse en paralelo con salas blancas, HVAC y estrategia de esterilización.
Entre las aplicaciones principales destacan:
- Producción de soluciones parenterales de gran y pequeño volumen.
- Lavado final de componentes, recipientes y utensilios críticos.
- Preparación de formulaciones sensibles a endotoxinas.
- Alimentación de generadores de vapor limpio.
- Procesos biotecnológicos y de laboratorio de control.
- Limpieza validada de equipos, tuberías y tanques.
Los beneficios operativos son igual de relevantes. Un sistema avanzado reduce variaciones, automatiza alarmas, facilita la liberación interna y permite planificar mejor la producción. También puede disminuir costes asociados a agua desechada, consumo térmico y sustitución de membranas cuando el pretratamiento y la lógica de control están bien resueltos.
| Aplicación | Necesidad operativa | Beneficio principal | Indicador típico | Valor para la planta | Observación práctica |
|---|---|---|---|---|---|
| Llenado de viales | Agua ultra pura estable | Menos desviaciones de lote | Conductividad en línea | Mayor seguridad de liberación | Requiere control microbiológico reforzado |
| Producción de vacunas | Baja endotoxina | Protección del proceso crítico | Tendencia microbiológica | Reducción de riesgos de contaminación | Frecuente uso de lazos calientes |
| Limpieza CIP/SIP | Calidad repetible | Validación más robusta | TOC residual | Menos reprocesos | Integración con automatización de planta |
| Preparación de soluciones | Consistencia fisicoquímica | Uniformidad del producto | pH y conductividad | Mayor estabilidad | Importante compatibilidad de materiales |
| Vapor limpio | Agua de alimentación adecuada | Esterilización confiable | Calidad del condensado | Mejor desempeño de autoclaves | Clave para entornos asépticos |
| Laboratorio y utilidades | Suministro continuo | Eficiencia diaria | Disponibilidad del sistema | Menos interrupciones | Conviene separar consumos críticos y no críticos |
La tabla resume beneficios tangibles que suelen valorarse en proyectos de ampliación de capacidad, especialmente cuando la planta necesita fabricar varios formatos o escalar volúmenes sin comprometer calidad.
Diferentes tipos de tratamiento de agua para fabricación estéril: RO, EDI, destilación y sistemas híbridos
La arquitectura del sistema depende del tipo de agua requerida, la carga del agua de entrada, el caudal y la filosofía operativa. En el mercado farmacéutico español predominan cuatro enfoques: ósmosis inversa, electrodeionización, destilación y sistemas híbridos.
La ósmosis inversa, conocida por su sigla RO, es una tecnología eficiente para reducir sales, materia orgánica y parte de la carga microbiológica. Suele combinarse con ablandamiento, dosificación, filtración y desinfección ultravioleta. Es muy utilizada como columna vertebral del sistema.
La electrodeionización, o EDI, refina aún más el agua después de la ósmosis inversa. Ayuda a lograr estabilidad en conductividad con menor uso de regenerantes químicos frente a otras opciones de desionización tradicionales. Esto encaja bien con objetivos de sostenibilidad y operación automatizada.
La destilación sigue siendo una referencia clásica para producir agua para inyección en aplicaciones de máxima criticidad. Los destiladores de múltiples efectos son apreciados por su robustez regulatoria y su capacidad para controlar endotoxinas. Su contraparte es un mayor consumo energético inicial, aunque existen configuraciones más eficientes que hace unos años.
Los sistemas híbridos combinan varias tecnologías para equilibrar rendimiento, seguridad, costes operativos y flexibilidad. En España ganan terreno en plantas modernas que buscan adaptarse a ampliaciones, variaciones de demanda y objetivos ambientales de 2026 en adelante.
| Tecnología | Función principal | Ventaja destacada | Limitación habitual | Aplicación recomendada | Nivel de inversión |
|---|---|---|---|---|---|
| Ósmosis inversa | Reducción de sales e impurezas | Buena eficiencia global | Sensibilidad a incrustaciones | Agua purificada | Media |
| Electrodeionización | Pulido iónico continuo | Menor uso de químicos regenerantes | Exige buena calidad previa | Agua purificada estable | Media-alta |
| Destilación múltiple efecto | Producción de agua para inyección | Alta confianza regulatoria | Mayor demanda energética | Procesos estériles críticos | Alta |
| Ultrafiltración | Retención de partículas y macromoléculas | Apoyo microbiológico | No sustituye purificación completa | Etapa complementaria | Media |
| Híbrido RO + EDI | Purificación integral | Equilibrio entre coste y calidad | Diseño más complejo | Plantas multiproducto | Media-alta |
| Híbrido RO + destilación | Prepurificación y agua para inyección | Muy robusto para uso estéril | Mayor espacio y servicios | Inyectables y vacunas | Alta |
Esta comparación no sustituye una ingeniería básica, pero ayuda a entender por qué dos proyectos con el mismo caudal pueden requerir soluciones muy distintas.
Tratamiento de agua para fabricación estéril frente a métodos tradicionales: ¿cuál conviene elegir?
Los métodos tradicionales de tratamiento de agua industrial se centran en proteger equipos o mejorar características generales del agua, pero no siempre están diseñados para exigencias farmacéuticas. En una fábrica de estériles, el enfoque cambia por completo: se priorizan materiales sanitarios, trazabilidad, sanitización validable, control microbiológico, pendientes correctas, ausencia de zonas muertas y monitorización continua.
Un sistema industrial convencional puede servir para torres de refrigeración o servicios auxiliares, pero sería insuficiente para agua farmacéutica crítica. Por eso, la comparación debe hacerse considerando el ciclo de vida completo, no solo el precio de compra.
En ciudades con costes energéticos y de agua relevantes, como Madrid o Barcelona, elegir correctamente la tecnología desde el inicio evita ampliaciones costosas posteriores. Si la planta tiene previsión de exportar a la Unión Europea, Oriente Medio o América Latina, la robustez documental y de validación también pesa más que una diferencia menor de inversión inicial.
| Criterio | Método tradicional | Sistema farmacéutico estéril | Consecuencia práctica | Nivel de riesgo | Recomendación |
|---|---|---|---|---|---|
| Diseño higiénico | Limitado | Prioritario | Menor biofilm y menos contaminación | Muy distinto | Elegir diseño sanitario |
| Documentación | Básica | Amplia y trazable | Facilita auditorías | Alto si falta | Exigir expediente completo |
| Monitorización | Puntual | Continua | Detección temprana de desvíos | Medio-alto | Instalar instrumentación en línea |
| Sanitización | No siempre prevista | Diseñada desde el inicio | Mayor control microbiológico | Alto | Definir estrategia térmica o química |
| Validación | No orientada a GMP | Estructurada | Más seguridad regulatoria | Muy alto | Planificar IQ, OQ y PQ |
| Escalabilidad | Variable | Normalmente prevista | Soporta crecimiento de la planta | Medio | Diseñar con capacidad futura |
La conclusión es sencilla: para fabricación estéril conviene un sistema específicamente farmacéutico. Los métodos tradicionales pueden ser útiles como apoyo en servicios generales, pero no como solución principal para agua crítica.
Panorama del mercado y tendencias futuras del tratamiento de agua para fabricación estéril en la fabricación farmacéutica
El mercado español está impulsado por varios factores: mayor inversión en biotecnología, modernización de líneas de inyectables, relocalización parcial de producción, exigencias de sostenibilidad y necesidad de trazabilidad digital. También influyen los polos industriales conectados con puertos y corredores logísticos, como Barcelona, Valencia, Bilbao y Algeciras, donde la importación de equipos, recambios y materiales requiere planificación de plazos.
De cara a 2026, destacan tres líneas de evolución. La primera es tecnológica: más automatización, análisis en línea, mantenimiento predictivo y supervisión remota segura. La segunda es regulatoria: mayor atención al control continuo, integridad de datos y evaluación del estado de control del sistema. La tercera es ambiental: recuperación de agua, reducción de químicos, optimización térmica y diseño para menor huella de carbono.
Las empresas que invierten ahora suelen priorizar soluciones modulares y ampliables. Esto es especialmente útil en proyectos faseados, donde una primera etapa cubre la demanda actual y una segunda acompaña nuevas salas o líneas de llenado.
El gráfico refleja una tendencia realista de crecimiento sostenido, apoyada por renovación de infraestructuras y expansión de capacidad en productos estériles y biológicos.
La mayor demanda se concentra en inyectables, vacunas y biotecnología, donde la criticidad del agua es más alta y la inversión se justifica con rapidez.
Cómo elegir un fabricante o proveedor confiable de tratamiento de agua para fabricación estéril
Elegir proveedor no consiste solo en revisar una oferta económica. En España, donde las plantas trabajan con calendarios ajustados, costes energéticos variables y exigencias documentales crecientes, conviene evaluar al fabricante con una matriz objetiva de capacidad técnica, experiencia GMP y soporte local o remoto.
Un proveedor confiable debe poder demostrar experiencia en diseño sanitario, integración con utilidades farmacéuticas, capacidad de fabricación, validación y servicio posventa. También es importante que entienda proyectos llave en mano, ya que el sistema de agua interactúa con salas limpias, vapor, automatización, tuberías orbitales y líneas de proceso.
Para una visión más amplia de proyectos integrados puede consultarse la sección de soluciones llave en mano farmacéuticas, útil para plantas que buscan coordinar agua, llenado, preparación y utilidades bajo un único enfoque de ingeniería.
| Criterio de selección | Qué revisar | Señal positiva | Señal de alerta | Impacto en el proyecto | Peso recomendado |
|---|---|---|---|---|---|
| Experiencia regulatoria | Proyectos en entornos GMP | Casos auditables y documentación sólida | Respuestas genéricas | Muy alto | 20% |
| Ingeniería sanitaria | Materiales, soldadura, drenaje, lazos | Diseños detallados y análisis de riesgos | Planos incompletos | Muy alto | 20% |
| Capacidad de fabricación | Talleres, pruebas FAT, trazabilidad | Producción propia y control de calidad | Dependencia excesiva de terceros | Alto | 15% |
| Servicio técnico | Puesta en marcha y mantenimiento | Equipo multilingüe y respuesta rápida | Soporte lento | Alto | 15% |
| Validación | IQ, OQ, PQ y protocolos | Plantillas estructuradas y experiencia real | Documentación mínima | Muy alto | 20% |
| Coste total | Compra, operación y repuestos | Transparencia del ciclo de vida | Precio bajo sin detalle | Medio-alto | 10% |
Esta tabla ayuda a evitar uno de los errores más frecuentes: adjudicar por precio inicial sin ponderar documentación, rendimiento y soporte. En equipos críticos, el coste total de propiedad suele ser más importante que el coste de adquisición.
Respecto a capacidades tecnológicas, IVEN Pharmatech Engineering destaca por su orientación a cumplimiento internacional y por ofrecer soluciones personalizadas para agua farmacéutica, preparación y distribución, integradas con líneas estériles y otras utilidades críticas. Su experiencia en marcos regulatorios de la Unión Europea, FDA, OMS y PIC/S resulta valiosa para fabricantes españoles que producen para mercados múltiples.
Coste de inversión, planificación presupuestaria y análisis del retorno de la inversión del tratamiento de agua para fabricación estéril
El presupuesto de un sistema de agua farmacéutica para fabricación estéril puede variar ampliamente según caudal, tipo de agua requerida, automatización, redundancia, materiales y alcance documental. No es lo mismo abastecer una línea pequeña de inyectables que una planta multiproducto con expansión prevista en Zaragoza o Tarragona.
En general, el coste total incluye ingeniería, equipos principales, tuberías sanitarias, instrumentación, automatización, aislamiento, instalación, cualificación, formación y repuestos iniciales. A esto se suman costes operativos: energía, agua de aporte, consumibles, membranas, productos químicos y mano de obra de mantenimiento.
El retorno de la inversión no debe medirse solo en ahorro directo. También cuenta la reducción de desviaciones, la menor probabilidad de paro de producción, la mejora en auditorías, el cumplimiento de plazos y la capacidad de crecer sin rediseños radicales.
| Partida presupuestaria | Peso habitual | Descripción | Riesgo si se infradimensiona | Impacto en operación | Consejo |
|---|---|---|---|---|---|
| Pretratamiento | 8% – 15% | Ablandamiento, filtración y protección inicial | Daño prematuro de membranas | Alto | Diseñar según agua local |
| Unidad principal de purificación | 20% – 30% | RO, EDI o destilación | Calidad inestable | Muy alto | Seleccionar por aplicación final |
| Tanque y lazo de distribución | 15% – 25% | Almacenamiento y circulación sanitaria | Biofilm y contaminación | Muy alto | Priorizar diseño higiénico |
| Automatización e instrumentación | 10% – 18% | Control, alarmas y registro de datos | Falta de trazabilidad | Alto | No simplificar en exceso |
| Instalación y puesta en marcha | 12% – 20% | Montaje, pruebas y ajuste | Retrasos y reprocesos | Alto | Coordinar con obra y salas blancas |
| Validación y formación | 8% – 15% | IQ, OQ, PQ y entrenamiento | Arranque lento o no conforme | Muy alto | Incluirlo desde la oferta |
Para reforzar el análisis económico, conviene estimar el retorno sobre tres horizontes: 12 meses, 36 meses y 60 meses. En los primeros 12 meses suelen observarse ahorros por menos incidencias y menor dependencia de agua externa o soluciones temporales. A 36 meses aparecen beneficios por estabilidad, y a 60 meses el impacto de menor no calidad suele ser determinante.
El aumento proyectado de sistemas híbridos refleja la búsqueda de eficiencia, flexibilidad y menor huella ambiental en nuevas plantas y modernizaciones.
Factores clave y riesgos potenciales al invertir en tratamiento de agua para fabricación estéril
Los riesgos de un proyecto de agua farmacéutica rara vez provienen de un solo error. Suelen aparecer por acumulación de decisiones pequeñas: pretratamiento insuficiente, materiales mal elegidos, automatización limitada, sanitización poco robusta o documentación incompleta. En España, además, los plazos de obra, logística de importación y coordinación entre contratistas pueden tensionar el cronograma.
Entre los factores clave están el análisis del agua de entrada, la definición correcta del usuario, la estrategia de crecimiento, la disponibilidad de servicios auxiliares, el diseño de puntos de uso y la filosofía de mantenimiento. También debe evaluarse si la planta necesita redundancia para cubrir producción continua o campañas críticas.
| Riesgo | Causa frecuente | Impacto probable | Señal temprana | Mitigación | Prioridad |
|---|---|---|---|---|---|
| Biofilm en lazo | Diseño con zonas muertas | Desvíos microbiológicos | Tendencia ascendente en recuentos | Rediseño sanitario y sanitización | Muy alta |
| Incrustación de membranas | Pretratamiento débil | Pérdida de caudal y calidad | Mayor presión diferencial | Mejorar ablandamiento y control | Alta |
| Fallos de validación | Protocolos incompletos | Retraso de arranque | Documentos inconsistentes | Plan de cualificación temprano | Muy alta |
| Subcapacidad futura | Diseño sin expansión | Nueva inversión prematura | Uso cercano al máximo | Reserva de capacidad y modularidad | Alta |
| Coste operativo elevado | Selección tecnológica inadecuada | Margen productivo menor | Consumos superiores a lo previsto | Análisis de ciclo de vida | Media-alta |
| Paradas prolongadas | Soporte técnico insuficiente | Pérdida de producción | Respuesta lenta a incidencias | Contrato de servicio y repuestos críticos | Alta |
Una buena práctica es incorporar análisis de riesgos desde la fase conceptual y revisarlo en diseño detallado, fabricación, puesta en marcha y operación inicial. Así se reducen cambios tardíos y se protege la fecha de inicio comercial.
Casos de uso, sectores, proveedores locales y visión de nuestra empresa
En la industria española, el tratamiento de agua para fabricación estéril tiene presencia en varios sectores: farmacéutica inyectable, biotecnología, vacunas, hemoderivados, productos hospitalarios, consumibles médicos y plantas de formulación aséptica. También es habitual en proyectos combinados donde una misma instalación integra sólidos, líquidos y estériles con utilidades separadas.
Un caso típico es el de una planta que amplía una línea de viales cerca de Madrid y necesita pasar de una demanda media a una operación multishift. Aquí suele recomendarse un esquema modular con reserva de capacidad, instrumentación robusta y lazo de distribución sanitario preparado para nuevos puntos de uso. Otro caso frecuente aparece en el arco mediterráneo, donde fábricas orientadas a exportación requieren documentación sólida, integración de utilidades y control energético más fino por el coste de operación.
Sobre proveedores locales, España cuenta con ingenierías, integradores, instaladores orbitales y servicios de mantenimiento especializados, especialmente en Cataluña, Comunidad de Madrid, País Vasco y Comunidad Valenciana. Sin embargo, cuando el proyecto exige una solución integral con fabricación propia, experiencia en líneas estériles y capacidad de coordinar utilidades, automatización y validación, muchas empresas combinan soporte local con fabricantes internacionales consolidados.
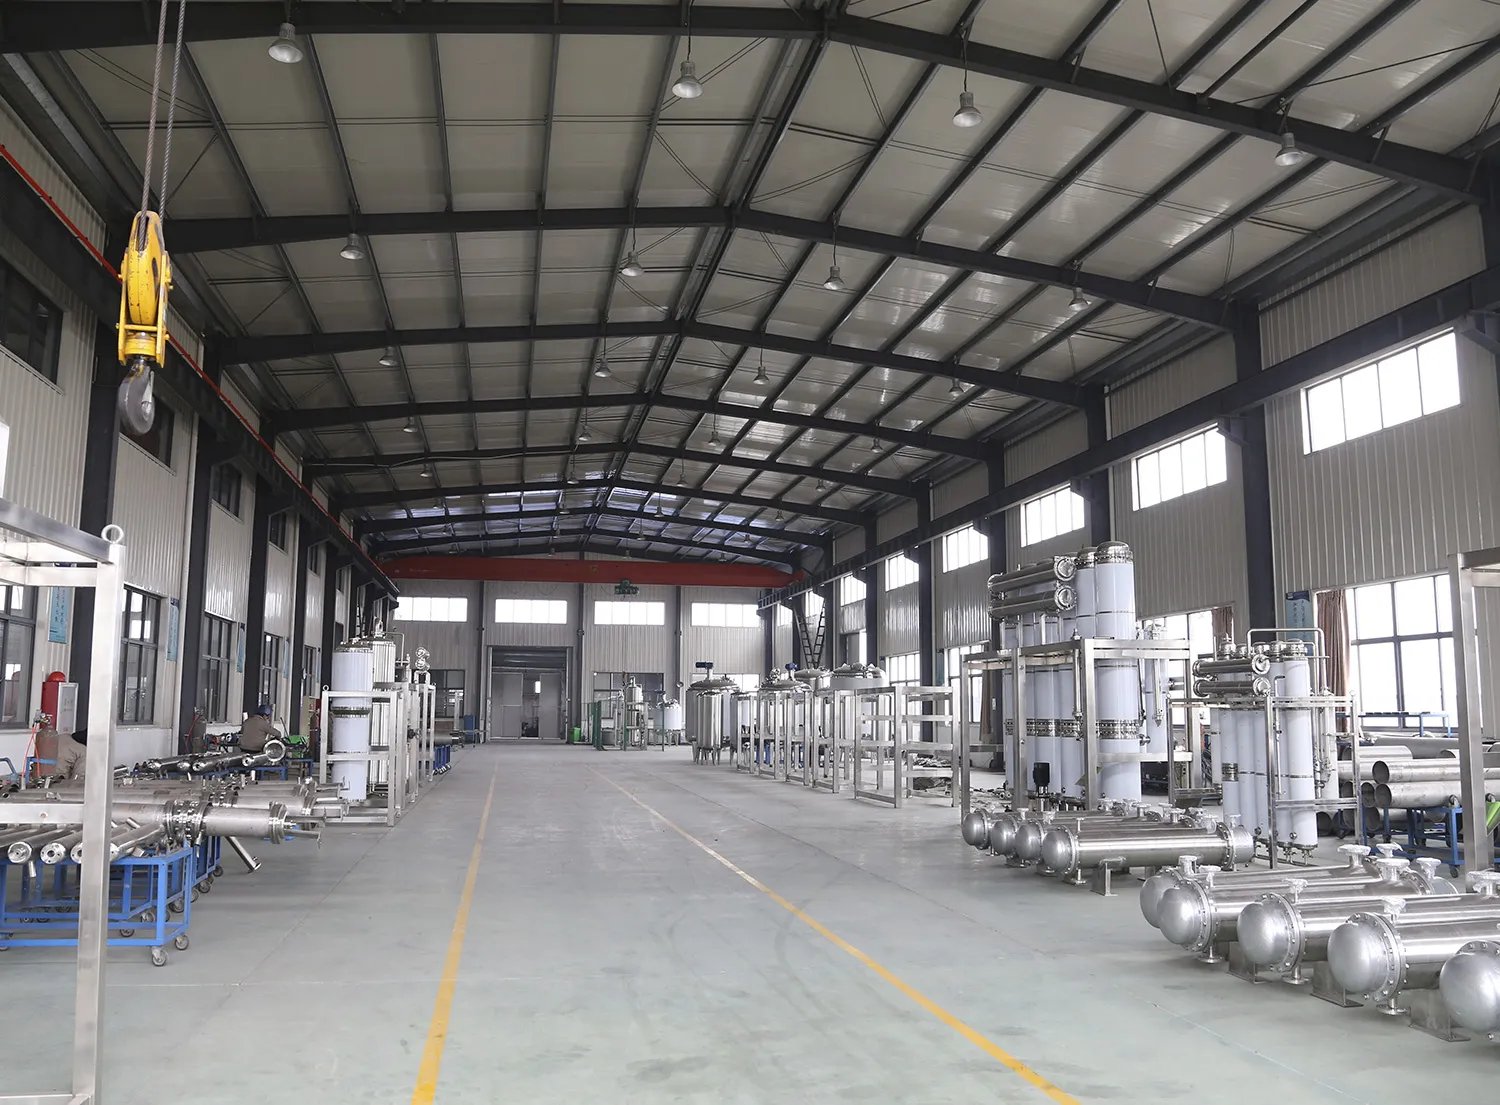
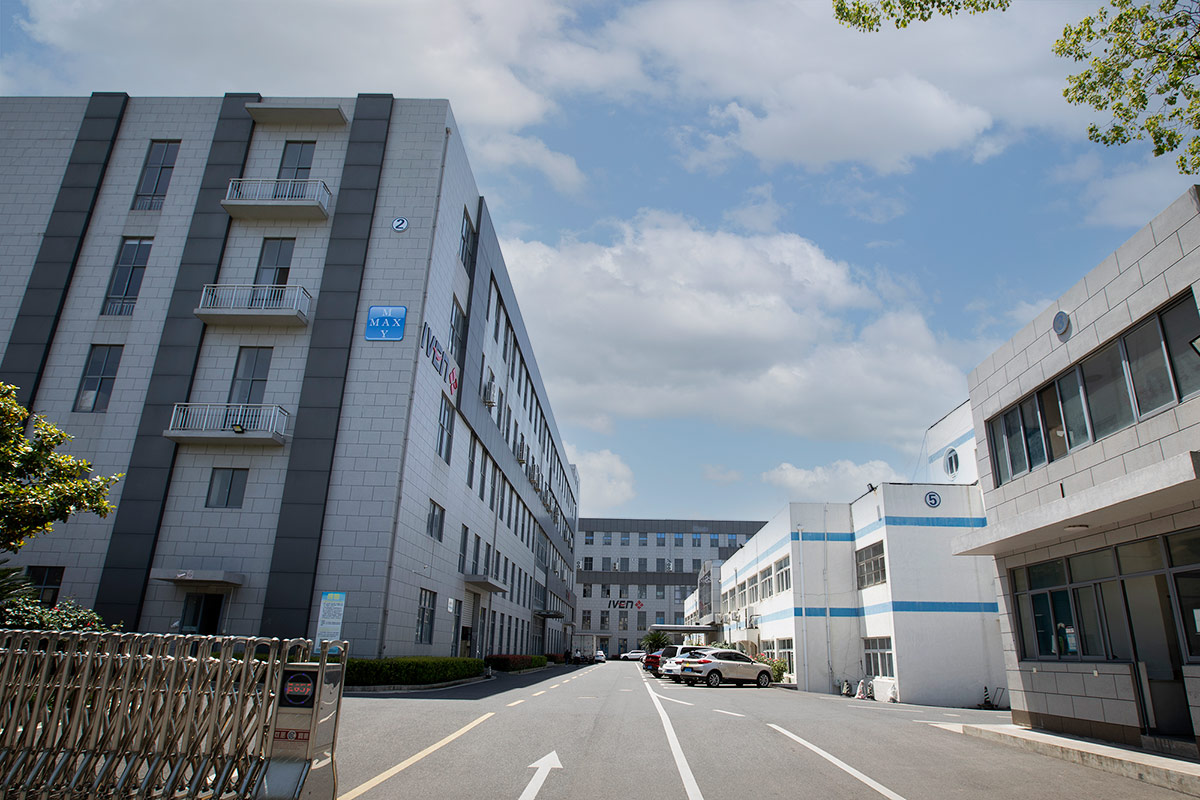
En el apartado de capacidades de fabricación, IVEN Pharmatech Engineering aporta una base industrial relevante gracias a sus plantas especializadas en maquinaria farmacéutica, sistemas de tratamiento de agua, logística inteligente y equipos para consumibles médicos. Esta estructura favorece control de calidad, personalización y coordinación entre subsistemas, algo muy valioso cuando un proyecto no se limita a un skid aislado sino que forma parte de una planta completa.
Además, para empresas que están comparando configuraciones o componentes, la sección de productos y soluciones farmacéuticas permite revisar el alcance habitual de equipos relacionados con agua, preparación, llenado y procesos complementarios.
En cuanto a servicio, una de las mayores ventajas en proyectos complejos es contar con un proveedor que acompañe desde viabilidad hasta cualificación y optimización posterior. IVEN Pharmatech Engineering integra consultoría, diseño, selección de equipos, instalación, puesta en marcha, validación, transferencia técnica, documentación, formación y soporte posventa. Para fabricantes españoles esto reduce interfaces, ayuda a controlar riesgos de calendario y mejora la coherencia técnica del proyecto.
La comparación muestra por qué los sistemas híbridos integrales están ganando interés: equilibran cumplimiento, flexibilidad y escalabilidad para plantas en crecimiento.
Si su empresa está planificando una nueva instalación o una ampliación en España, puede contactar con un especialista técnico para evaluar calidad de agua de entrada, capacidad requerida, estrategia GMP y alcance de validación antes de definir la inversión.
Preguntas frecuentes
¿Qué diferencia hay entre agua purificada y agua para inyección?
La diferencia principal está en el nivel de pureza exigido, el control de endotoxinas y la aplicación final. El agua para inyección se usa en procesos más críticos, como inyectables y vapor limpio.
¿Siempre se necesita destilación para fabricación estéril?
No en todos los casos. Depende del uso final, del marco regulatorio aplicable y de la estrategia técnica adoptada. Para aplicaciones de máxima criticidad, la destilación sigue siendo una opción muy sólida; en otros escenarios, las configuraciones equivalentes deben justificarse y validarse correctamente.
¿Cuánto tarda un proyecto de este tipo en España?
Varía según capacidad, obra asociada y documentación. Un proyecto puede abarcar desde varios meses para una actualización limitada hasta más de un año en una planta completa con integración de utilidades, salas blancas y cualificación extensa.
¿Qué ciudades concentran más oportunidades para este mercado?
Madrid y Barcelona siguen siendo polos principales, pero también hay actividad destacada en Zaragoza, Valencia, Bilbao, Tarragona, Sevilla y otras áreas con presencia farmacéutica, biotecnológica o logística.
¿Cómo se calcula el retorno de la inversión?
Se deben considerar ahorro por menos incidencias, menor consumo, más disponibilidad, reducción de rechazos, mejor cumplimiento y posibilidad de ampliar producción sin rehacer la infraestructura principal.
¿Es importante el soporte posventa si el sistema ya está validado?
Sí. La validación inicial no elimina la necesidad de mantenimiento, recalibración, revisión de tendencias, cambios de consumibles y apoyo técnico ante desviaciones o ampliaciones.
¿Conviene comprar equipos por separado o una solución integrada?
Para proyectos simples puede funcionar un enfoque por paquetes. Para fabricación estéril, especialmente cuando hay agua, vapor, preparación y llenado conectados, una solución integrada suele reducir riesgos de interfaz y facilitar la validación.
¿Qué debe incluir una oferta técnica seria?
Debe incluir base de diseño, calidad de agua de entrada, esquema de proceso, materiales, instrumentación, estrategia de sanitización, alcance de automatización, documentación, pruebas, cualificación, repuestos y soporte.
En resumen, el tratamiento de agua para fabricación estéril es una inversión estratégica para la industria farmacéutica española. Su valor real no está solo en producir agua de alta pureza, sino en sostener una operación regulada, escalable y competitiva. Cuando el diseño técnico, la fabricación, la validación y el servicio se coordinan correctamente, el sistema deja de ser un coste inevitable y se convierte en una plataforma de confianza para el crecimiento.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Líneas de microtubos sanguíneos en España: compra y ROI
Para fabricantes de dispositivos médicos, la resolución de problemas en líneas de microtubos sanguíneos es clave para mantener una producción estable, limpia y rentable. Una línea moderna permite fabricar grandes volúmenes de tubos de recogida capilar con dosificación precisa, montaje automatizado, control en línea y trazabilidad, algo esencial para hospitales, laboratorios de diagnóstico y redes de distribución sanitaria en España. En mercados como Madrid, Barcelona, Valencia, Bilbao, Sevilla y Zaragoza, donde la demanda logística y regulatoria es exigente, invertir en una solución industrial bien diseñada reduce rechazos, mejora la uniformidad del producto y acelera la validación.
Además de la capacidad productiva, las empresas españolas valoran cada vez más la facilidad de mantenimiento, la integración con sistemas de inspección visual, el cumplimiento normativo y la asistencia técnica posventa. Por ello, no basta con comprar una máquina: hay que evaluar la arquitectura completa de la línea, su compatibilidad con diferentes formatos de microtubo, el consumo energético, la estabilidad del suministro y la experiencia real del proveedor en proyectos internacionales.
En términos prácticos, una línea de microtubos de extracción sanguínea resuelve problemas críticos de producción como variación de dosis, desalineación de tapones, contaminación por partículas, baja cadencia, fallos de etiquetado y defectos de ensamblaje. Cuando la línea está bien configurada, cada etapa —alimentación de tubos, dosificación de aditivos, secado, colocación de tapas, inspección, etiquetado y empaquetado— funciona con parámetros estables y repetibles.
Para compañías que abastecen a laboratorios clínicos, redes hospitalarias y distribuidores sanitarios, esto se traduce en cinco beneficios inmediatos:
En España, donde la contratación pública y privada exige regularidad de suministro, estas ventajas son especialmente importantes. Un fabricante que opera cerca de nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona o el corredor del Henares puede aprovechar una línea automatizada para servir más rápido a centros de referencia y plataformas de distribución.
Problema habitualCausa frecuenteImpacto en producciónSolución en línea automatizadaIndicador de mejoraBeneficio para el fabricanteDosis irregular de aditivoBombas inestables o mala calibraciónLotes no conformesDosificación servoasistida con verificaciónMenor desviación volumétricaMayor aceptación del loteTapones mal colocadosDesalineación mecánicaFugas y contaminaciónSistema automático de inserción y visiónMenos fugasMejor fiabilidad clínicaBaja velocidadExceso de manipulación manualCapacidad insuficienteTransporte continuo e integración modularMás tubos por horaMenor coste unitarioEtiquetas incorrectasCambio de formato lentoErrores logísticosEtiquetado sincronizado con lecturaMenos rechazosMejor trazabilidadParadas frecuentesMantenimiento reactivoPérdida de productividadAlarmas predictivas y diseño higiénicoMayor disponibilidadPlanificación estableContaminación por partículasMateriales y entorno inadecuadosRiesgo de no conformidadAcero inoxidable y control de limpiezaMenos defectos visiblesCalidad superiorLa tabla anterior resume por qué la resolución de problemas no debe entenderse solo como mantenimiento correctivo. En una línea de microtubos sanguíneos, significa diseñar el proceso para evitar la aparición de defectos desde el principio.
Una línea de microtubos sanguíneos es un sistema industrial destinado a fabricar, montar y acondicionar tubos capilares para recogida de pequeñas muestras de sangre. Se utiliza con frecuencia en pediatría, atención ambulatoria, pruebas en laboratorios descentralizados y determinados procedimientos de análisis rápido. A diferencia de una estación manual, la línea integra varias máquinas y módulos bajo un mismo flujo de control.
El funcionamiento típico incluye las siguientes fases:
Las líneas más avanzadas añaden monitorización de par, control de presencia, cámaras industriales, rechazo automático y registros electrónicos. Para empresas que buscan ampliar catálogo, en la sección de equipos para producción farmacéutica y de consumibles médicos pueden evaluarse configuraciones relacionadas y soluciones complementarias.
Etapa del procesoEquipo principalParámetro críticoFallo posibleMétodo de controlAcción correctivaAlimentaciónDesenredador o cargadorRitmo de entradaAtascoSensor de presenciaAjustar guía y vibraciónTransporteCinta o estrellaPosicionamientoDesalineaciónFotocélula y visiónRecentrado mecánicoDosificaciónBomba peristáltica o pistónVolumenSubdosificaciónPesado o caudalímetroRecalibraciónSecadoTúnel o estación térmicaTemperatura y tiempoResiduo húmedoSonda térmicaAjuste de consignaTaponadoInsertador automáticoFuerza de cierreFugaPrueba de estanqueidadRegular par o presiónInspecciónCámara industrialDefectos visualesFalsos rechazosSoftware de visiónReentrenar umbralesEtiquetadoEtiquetadoraPosición y códigoLectura erróneaLector de códigosSincronizar velocidadEmpaquetadoEncartonadora o agrupadorConteoUnidades incompletasControl de pesoVerificar contadorEsta secuencia muestra que una línea eficiente no es una sola máquina aislada, sino un ecosistema sincronizado. Cuando una etapa falla, afecta a todas las demás; por eso la resolución de problemas debe hacerse con visión integral del proceso.
La principal aplicación es la producción de microtubos para recogida de sangre capilar, pero el valor industrial va más allá. Los fabricantes también utilizan estas líneas para ampliar su portafolio de consumibles de diagnóstico, personalizar soluciones para cadenas hospitalarias y producir referencias adaptadas a mercados específicos.
Entre los sectores beneficiados se encuentran:
En España, la concentración de hospitales, centros de análisis y operadores logísticos en regiones como Cataluña, Comunidad de Madrid, Comunidad Valenciana, País Vasco y Andalucía genera una demanda constante de consumibles con alta trazabilidad. Las empresas que exportan desde puertos como Algeciras, Bilbao o Barcelona también necesitan líneas robustas para garantizar homogeneidad entre lotes.
var ctxBar = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Laboratorios privados’, ‘Distribuidores sanitarios’, ‘Pediatría’, ‘Diagnóstico descentralizado’, ‘Exportación’],datasets: [{label: ‘Demanda estimada relativa en España’,data: [92, 84, 76, 68, 59, 71],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’],borderColor: [‘rgb(54, 162, 235)’,’rgb(255, 99, 132)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});El gráfico muestra una demanda especialmente fuerte en hospitales y laboratorios privados, lo que explica por qué la capacidad, la calidad y la continuidad operativa son variables de negocio decisivas.
AplicaciónCliente final típicoRequisito principalVentaja de automatizaciónIndicador operativoResultado empresarialMicrotubos con anticoagulanteLaboratorio clínicoDosificación exactaBombas de alta precisiónMenor variaciónMenos incidencias analíticasMicrotubos pediátricosHospital infantilAlta uniformidadInspección visual automáticaMás conformidadMejor reputaciónSeries para marca propiaDistribuidorCambio de formato ágilRecetas guardadasMenos tiempo muertoMás referencias vendiblesProducción para exportaciónImportador internacionalTrazabilidad completaRegistro de lotesAuditorías superadasAcceso a nuevos mercadosLotes de validaciónFabricante reguladoDocumentación robustaDatos en líneaValidación más rápidaSalida comercial antesAlta capacidad continuaGran plantaDisponibilidad elevadaMantenimiento predictivoMás horas útilesMayor rentabilidadLa explicación de esta tabla es sencilla: cada aplicación exige un punto crítico distinto, y una línea bien configurada permite responder de forma específica a cada necesidad sin sacrificar productividad.
No todas las líneas son iguales. La mejor elección depende del volumen previsto, del tipo de microtubo, del nivel de automatización y del plan de crecimiento del fabricante. En el mercado actual se encuentran configuraciones compactas, modulares y de alta velocidad.
Los tipos más habituales son:
Las empresas españolas que planean crecimiento regional suelen empezar con una configuración escalable y más tarde añaden inspección avanzada, encartonado robotizado o almacenes automáticos. Esta estrategia funciona bien en polos industriales cercanos a Barcelona, Madrid o Valencia, donde el acceso a servicios técnicos y transporte es más fluido.
Tipo de líneaNivel de automatizaciónCapacidad orientativaInversión relativaUso recomendadoObservación claveSemiautomáticaMediaBaja a mediaBajaNuevos fabricantesRequiere más mano de obraAutomática estándarAltaMediaMediaProducción estableBuen equilibrio coste-rendimientoModularAltaMedia a altaMedia a altaPlantas en expansiónFacilita ampliaciones futurasAlta velocidadMuy altaAltaAltaGrandes contratosExige logística consistentePersonalizadaVariableVariableAltaRequisitos especialesMayor plazo de ingenieríaIntegrada con empaquetadoMuy altaAltaAltaOperación integralReduce manipulación posteriorEn cuanto a capacidades tecnológicas, algunos fabricantes internacionales destacan por el desarrollo de varias generaciones de líneas para tubos de extracción y por su enfoque en materiales duraderos, automatización y control de proceso. Es recomendable revisar proveedores con experiencia demostrada en este tipo de equipos y no limitarse al precio inicial. Para una visión general de la empresa y su trayectoria industrial, puede consultarse la presentación corporativa.
La comparación entre automatización y ensamblaje manual sigue siendo una de las preguntas más frecuentes de los compradores en España. La respuesta depende del coste laboral, del nivel de calidad exigido, del volumen de salida y del riesgo regulatorio. Sin embargo, a medio plazo, la línea automática suele ofrecer ventajas más claras.
Las líneas manuales pueden parecer atractivas por su menor inversión inicial, pero presentan límites importantes: variabilidad entre operarios, más controles posteriores, mayor necesidad de supervisión y dificultad para documentar cada lote con precisión. En cambio, una línea automática mejora la repetibilidad y reduce la exposición a errores humanos.
var ctxComp = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Capacidad’, ‘Consistencia’, ‘Trazabilidad’, ‘Coste unitario’, ‘Dependencia de mano de obra’, ‘Escalabilidad’],datasets: [{label: ‘Línea automática’,data: [90, 95, 94, 82, 30, 92],backgroundColor: ‘rgba(75, 192, 192, 0.7)’,borderColor: ‘rgb(75, 192, 192)’,borderWidth: 1},{label: ‘Ensamblaje manual’,data: [42, 58, 40, 55, 88, 36],backgroundColor: ‘rgba(255, 99, 132, 0.7)’,borderColor: ‘rgb(255, 99, 132)’,borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});El gráfico pone de relieve que la automatización supera claramente al ensamblaje manual en consistencia, trazabilidad y escalabilidad, tres factores decisivos en compras hospitalarias y auditorías de calidad.
CriterioLínea automáticaLínea manualEfecto en calidadEfecto en costesConclusión prácticaRendimientoAlto y estableVariableMás homogeneidadMenor coste unitarioAutomática ventajosaTrazabilidadIntegradaLimitadaMejor documentaciónMenos incidenciasAutomática recomendableMano de obraMenorMayorMenos error humanoAhorro a medio plazoAutomática más robustaFlexibilidadAlta con recetasDepende del operarioCambios más controladosMenos tiempos muertosVentaja modularControl de procesoEn líneaPosteriorDetección tempranaMenos retrabajoAutomática superiorEscalabilidadElevadaBajaMás capacidad futuraMejor retornoClave para crecerPara fabricantes que quieran servir tanto a clientes públicos como privados, la automatización representa una ventaja competitiva clara, especialmente si se espera crecimiento nacional o exportador.
El mercado se está moviendo por tres motores principales: aumento de pruebas diagnósticas, modernización de plantas de consumibles médicos y necesidad de trazabilidad más estricta. En España, el envejecimiento de la población, la expansión del diagnóstico ambulatorio y la inversión en capacidad sanitaria sostienen una demanda estructural de tubos y consumibles asociados.
También influyen factores logísticos. Regiones conectadas con puertos y plataformas intermodales —Barcelona, Valencia, Bilbao, Algeciras, Madrid y Zaragoza— ofrecen ventajas para importación de componentes, distribución nacional y exportación hacia Europa, Norte de África y América Latina.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLinea, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Índice estimado de crecimiento del mercado’,data: [100, 108, 117, 127, 139, 151, 165],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});La tendencia refleja un crecimiento continuo y sugiere oportunidades tanto para fabricantes de equipos como para productores de consumibles. Para 2026 y años siguientes, se espera mayor peso de la automatización inteligente, los datos de proceso y el mantenimiento predictivo.
var ctxArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Peso de automatización avanzada y sostenibilidad’,data: [22, 28, 35, 43, 52, 61, 70],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});El área ascendente resume el cambio de prioridades: de la simple capacidad de salida hacia un modelo donde cuentan más la eficiencia energética, la digitalización, el cumplimiento normativo y la sostenibilidad.
De cara a 2026, destacan varias tendencias:
Elegir proveedor es probablemente la decisión más importante del proyecto. Un error en esta fase puede provocar retrasos, desviaciones de presupuesto o un equipo incapaz de alcanzar la calidad prometida. En España conviene valorar no solo la máquina, sino la solvencia técnica, la experiencia regulatoria y el soporte posterior.
Los criterios más relevantes incluyen:
Desde el punto de vista tecnológico, es preferible un fabricante que domine automatización, dosificación precisa, transporte inteligente, inspección y diseño higiénico. Desde el punto de vista productivo, aporta valor que el proveedor tenga varias plantas especializadas y capacidad interna de fabricación, ya que eso mejora el control de calidad y los plazos. Desde el punto de vista de servicio, es clave disponer de asistencia durante todo el ciclo del proyecto, desde la consultoría inicial hasta la optimización posterior.
Algunas compañías internacionales del sector, como IVEN Pharmatech Engineering, han desarrollado soluciones integradas para maquinaria farmacéutica y de dispositivos médicos, combinando ingeniería personalizada, fabricación especializada y servicios de proyecto llave en mano. Para quienes estudian una implantación completa o una ampliación de fábrica, resulta útil revisar sus soluciones integrales de ingeniería y proyectos llave en mano.
Criterio de selecciónQué revisarSeñal positivaRiesgo si faltaPregunta para el proveedorPeso de decisiónExperiencia sectorialReferencias y casosProyectos similaresCurva de aprendizaje alta¿Cuántas líneas comparables ha entregado?Muy altoCapacidad de ingenieríaDiseño personalizadoAdaptación a formatosEquipo rígido¿Puede ajustar la línea a nuestro producto?Muy altoFabricación propiaTalleres y control internoPlazos más fiablesDependencia externa¿Qué partes produce internamente?AltoDocumentación regulatoriaProtocolos y manualesDossier completoValidación lenta¿Qué documentación se entrega?Muy altoServicio posventaRepuestos y asistenciaRespuesta ágilParadas prolongadas¿Cuál es el tiempo de atención?AltoVisión a largo plazoEscalabilidadMódulos ampliablesObsolescencia rápida¿Cómo puede crecer la línea?Medio-altoLa tabla anterior sirve como lista de comprobación durante la fase de compra. Si un proveedor falla en varios puntos a la vez, el riesgo total del proyecto aumenta de forma significativa. Cuando se necesite una evaluación directa de requisitos, una vía útil es contactar con un especialista técnico para revisar capacidad, distribución, validación y servicio.
El coste de una línea de microtubos sanguíneos depende de la velocidad, el grado de automatización, la complejidad del producto, la inspección integrada, el nivel de personalización y los servicios asociados. En la práctica, el presupuesto no debe centrarse solo en el precio del equipo principal. También hay que valorar instalación, cualificación, utillajes, repuestos, formación, consumos y adaptación de instalaciones.
Para una empresa española, el análisis financiero debe incorporar además transporte, despacho aduanero, cronograma de puesta en marcha y coste de oportunidad por retraso. Las plantas próximas a grandes hubs logísticos suelen optimizar mejor la recepción y la distribución posterior.
Partida presupuestariaPeso habitualDescripciónRiesgo si se infravaloraImpacto en el retornoConsejo prácticoEquipo principalMuy altoLínea base y estaciones claveComparación incompletaDirectoDefinir alcance exactoIngeniería y personalizaciónMedio-altoAjustes a producto y plantaDesviaciones técnicasAltoEspecificar requisitos prontoInstalación y puesta en marchaMedioMontaje y arranqueRetrasosAltoPlanificar ventana de obraValidación y documentaciónMedioProtocolos y registrosNo conformidadesMedio-altoNo recortar esta partidaRepuestos inicialesMedioPiezas críticasParadas tempranasMedioCrear stock mínimoFormación del personalMedioOperación y mantenimientoBajo aprovechamientoAltoFormar por perfilesAdaptación de serviciosVariableElectricidad, aire, limpiezaCuellos de botellaMedioAuditar la planta antesUn retorno de inversión sólido suele apoyarse en cuatro palancas: más producción vendible, menor merma, menos mano de obra directa y mejor acceso a clientes exigentes. Si además la línea incorpora cambio rápido de formato y mantenimiento simplificado, la rentabilidad mejora aún más.
Como referencia conceptual, muchas plantas recuperan la inversión más rápido cuando la línea sustituye procesos manuales intensivos o cuando habilita la entrada en nuevos contratos hospitalarios y de exportación. En entornos como Madrid o Barcelona, donde el coste laboral y la exigencia documental son altos, la automatización suele tener una justificación financiera aún más clara.
Toda inversión industrial implica riesgos. La mejor forma de minimizarlos es anticiparlos durante la especificación, la compra y la puesta en marcha. En este tipo de líneas, los riesgos más comunes no suelen venir de un único componente, sino de la falta de alineación entre producto, proceso, proveedor y planta.
Los principales riesgos incluyen:
En clave de sostenibilidad, a partir de 2026 ganarán peso los equipos que reduzcan residuos, mejoren la eficiencia energética y faciliten limpiezas más racionales. También habrá más presión para demostrar trazabilidad de materiales y estabilidad de suministro. Por ello, la selección del proveedor debe considerar el ciclo de vida completo del equipo, no solo la compra inicial.
RiesgoSeñal de alertaConsecuencia posibleMedida preventivaResponsable internoPrioridadCapacidad sobredimensionadaPrevisiones poco realistasRetorno lentoEstudio de demandaDirección generalAltaCapacidad insuficienteCrecimiento no previstoCuello de botellaDiseño escalableProducciónAltaValidación débilDocumentación limitadaRetrasos comercialesExigir dossier completoCalidadMuy altaSoporte técnico pobreRespuestas lentasParadas largasContrato posventa claroMantenimientoAltaFalta de repuestosSin lista críticaTiempo muertoPlan de stock inicialComprasMedia-altaIntegración deficienteLayout improvisadoIneficiencias de flujoIngeniería previaIngeniería de plantaAltaEsta tabla funciona como mapa de riesgos para el comité de inversión. Su utilidad está en asignar responsabilidades concretas antes de firmar el contrato y durante la ejecución.
En cuanto a capacidades de servicio, conviene priorizar proveedores que acompañen al cliente desde el estudio de viabilidad hasta la optimización posterior, incluyendo diseño, selección de equipos, instalación, cualificación, formación y asistencia posventa. Esa cobertura integral reduce retrasos y evita problemas de coordinación entre múltiples contratistas.
¿Qué rendimiento puede ofrecer una línea de microtubos sanguíneos?Depende del formato, del número de estaciones y del nivel de automatización. Las líneas estándar cubren necesidades medias, mientras que las configuraciones de alta velocidad están pensadas para contratos de gran volumen y operación continua.
¿Conviene una línea modular para el mercado español?Sí, en muchos casos. La modularidad permite empezar con una inversión razonable y ampliar capacidad cuando aumente la demanda en hospitales, laboratorios o exportación desde plataformas como Valencia, Barcelona o Bilbao.
¿Qué problemas se resuelven con una buena estrategia de resolución de problemas?Se reducen atascos, dosificación irregular, fugas, rechazos visuales, errores de etiquetado, paradas no planificadas y desviaciones entre lotes. La clave es combinar diseño correcto, control en línea y mantenimiento preventivo.
¿Qué documentación debería solicitar al proveedor?Planos, lista de componentes, manuales, protocolos de prueba, registros de aceptación, especificaciones de utilidades, documentación de cualificación aplicable y listado de repuestos recomendados.
¿Cómo evaluar si un proveedor tiene solidez tecnológica?Revise su experiencia en maquinaria sanitaria, su capacidad de personalización, el nivel de integración de automatización e inspección, la calidad de materiales y la existencia de referencias internacionales verificables.
¿Qué aporta un proveedor con fabricación especializada?Aporta mejor control de calidad interno, más coherencia entre diseño y montaje, plazos más predecibles y una respuesta técnica más eficaz cuando surgen ajustes durante el proyecto.
¿Por qué es importante el servicio posventa?Porque una línea industrial no termina al entregarse. La productividad real depende de instalación, formación, disponibilidad de repuestos, asistencia remota, visitas técnicas y optimización de parámetros durante la operación.
¿Cómo encaja IVEN Pharmatech Engineering en este tipo de proyectos?Como socio industrial internacional, IVEN combina capacidades tecnológicas en automatización y equipos para la industria farmacéutica y de dispositivos médicos, capacidades de fabricación especializada en varias plantas y capacidades de servicio que cubren consultoría, diseño, instalación, cualificación, formación y apoyo continuo. Para conocer mejor su trayectoria puede visitarse la información de la empresa, y para consultas concretas de proyecto es posible solicitar contacto técnico.
¿Qué factores serán más importantes a partir de 2026?Digitalización del proceso, mantenimiento predictivo, integración de datos, menor consumo energético, cumplimiento documental más profundo y sostenibilidad de materiales y operaciones.
¿Cuál es la recomendación final para compradores en España?Definir bien el producto, el volumen y los requisitos regulatorios; comparar proveedores por capacidad real, no solo por precio; y elegir una línea escalable con soporte sólido. Esa combinación ofrece la mejor base para producir microtubos de calidad con rentabilidad sostenida.
En resumen, la resolución de problemas en líneas de microtubos sanguíneos es una cuestión estratégica para cualquier fabricante de dispositivos médicos que quiera crecer con seguridad en España. La inversión correcta permite fabricar con más precisión, menos desperdicio y mayor trazabilidad. Y cuando el proveedor aporta tecnología, fabricación especializada y servicios integrales, el proyecto gana en velocidad, control y retorno.
-
Prevención de contaminación en líneas PD de España
La prevención de la contaminación en la producción de soluciones PD es un elemento crítico para las compañías farmacéuticas y de tecnología médica que desean ampliar, modernizar o validar nuevas capacidades bajo exigencias regulatorias estrictas en España. En la práctica, no se trata de una sola máquina aislada, sino de una combinación de diseño higiénico, preparación de soluciones, sistemas cerrados, tratamiento de agua, transferencia aséptica, esterilización, llenado, sellado, logística interna y control ambiental. Para plantas ubicadas o proyectadas en polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao, Sevilla o el corredor mediterráneo, una estrategia sólida de control de contaminación reduce rechazos de lote, desviaciones, riesgos regulatorios y costes operativos a largo plazo.
En el entorno español, donde la industria busca cumplir con buenas prácticas de fabricación, eficiencia energética y trazabilidad digital, la producción de soluciones de diálisis peritoneal exige especial atención. Estas soluciones se administran directamente en contextos clínicos sensibles, por lo que cualquier contaminación microbiológica, particulada o química puede comprometer la seguridad del paciente y la continuidad del suministro hospitalario. Por ello, las empresas valoran líneas integradas con barreras sanitarias, automatización, monitorización en línea y documentación preparada para validación.
Además del equipo, el éxito depende del socio tecnológico. Un proveedor con experiencia internacional, capacidad de ingeniería farmacéutica y soporte de ciclo de vida completo puede marcar la diferencia entre un proyecto que entra en producción a tiempo y otro que acumula rediseños, retrasos y sobrecostes. En este contexto, IVEN Pharmatech Engineering se ha posicionado como socio de ingeniería para proyectos farmacéuticos y de dispositivos médicos, con soluciones personalizadas, experiencia regulatoria global y enfoque integral desde la consultoría inicial hasta la puesta en marcha y la optimización.
Si una empresa en España planea producir, ampliar o renovar una línea de soluciones de diálisis peritoneal, la prevención de la contaminación debe considerarse una inversión estratégica y no solo un requisito de calidad. El objetivo es evitar la entrada, generación, acumulación o transferencia de contaminantes durante todas las etapas del proceso: agua, pesaje, mezcla, filtración, almacenamiento, distribución, llenado, sellado, esterilización, inspección y envasado final.
Los proyectos más competitivos suelen incorporar:
En España, este enfoque es especialmente relevante para fabricantes que abastecen hospitales, licitaciones públicas o mercados de exportación a la Unión Europea, Norte de África y América Latina a través de nodos logísticos como el puerto de Valencia, el puerto de Barcelona o conexiones industriales de Madrid y Bilbao. Una línea bien diseñada mejora la robustez del proceso, facilita la escalabilidad y protege la reputación del fabricante.
Etapa del procesoRiesgo principalFuente típicaMedida preventivaImpacto si fallaPrioridadTratamiento de aguaContaminación microbiológicaBiofilm en tuberíasDiseño sanitario, sanitización y monitorizaciónDesviación de lotes completosMuy altaPesaje de materias primasContaminación cruzadaAmbientes abiertos y manejo manualCabinas, segregación y procedimientos cerradosError de formulación y rechazoAltaPreparación de soluciónPartículas y biocargaTanques mal diseñadosTanques pulidos, agitación controlada y filtraciónRiesgo para el pacienteMuy altaTransferenciaIngreso de aire no filtradoConexiones abiertasConexiones asépticas y presión controladaContaminación del productoMuy altaLlenado y selladoContaminación ambientalIntervención del operarioAislamiento, automatización y flujo laminarParada de producciónMuy altaEsterilización terminalProceso insuficienteParámetros inestablesValidación térmica y registro continuoRiesgo regulatorio graveMuy altaEnvasado secundarioDaño del envase primarioManipulación bruscaLogística automatizada y control de impactoMicrofugas y retiradasAltaLa tabla anterior muestra por qué la prevención de la contaminación debe abordarse como sistema integral. No basta con un buen llenador si el agua farmacéutica, el tanque de preparación o la logística interna introducen variabilidad.
La prevención de la contaminación en soluciones PD comprende el conjunto de equipos, procedimientos y controles destinados a garantizar que la solución final llegue estéril, estable y libre de impurezas críticas. En una planta farmacéutica, esta función se aplica tanto al diseño de la instalación como a los sistemas de proceso y a la organización operativa.
En términos prácticos, se utiliza para:
En la fabricación de soluciones PD, los contaminantes que más preocupan son la carga microbiológica, endotoxinas, partículas, residuos químicos, restos de limpieza y variaciones en concentración. Dado que las soluciones se usan en terapias continuas y sensibles, los fabricantes españoles priorizan configuraciones con preparación automatizada, distribución cerrada y controles en línea para conductividad, temperatura, presión y otros parámetros del proceso.
Desde el punto de vista tecnológico, IVEN ha desarrollado capacidad en líneas de solución intravenosa, sistemas de preparación y distribución de soluciones, tratamiento de agua farmacéutica y automatización integrada. Esa base resulta relevante para proyectos de soluciones PD porque permite diseñar una arquitectura coherente entre utilidades limpias, recipientes sanitarios, automatización y equipos de llenado, en lugar de ensamblar subsistemas inconexos.
Para empresas que desean revisar opciones de ingeniería o conocer más sobre un proveedor con enfoque integral, puede consultarse su perfil corporativo, donde se aprecia la orientación a proyectos farmacéuticos complejos.
En España, las aplicaciones de esta tecnología van más allá de las soluciones PD. La misma filosofía se adapta a soluciones intravenosas, líquidos estériles, soluciones de irrigación, productos biológicos líquidos y determinados consumibles médicos. Sin embargo, en soluciones PD la exigencia suele ser mayor por la combinación de gran volumen, contacto terapéutico directo y necesidad de fiabilidad constante.
Los principales beneficios son:
En plantas cercanas a centros hospitalarios de Madrid, Barcelona o Valencia, donde la continuidad del suministro es un factor comercial decisivo, la robustez de la línea puede ser tan importante como la capacidad nominal. Una línea que ofrece 6.000 unidades por hora pero sufre desvíos frecuentes puede resultar menos rentable que otra algo más lenta pero estable y validable.
AplicaciónNecesidad de controlBeneficio principalNivel de automatización recomendadoValor para el mercado españolObservaciónSoluciones de diálisis peritonealMuy altoSeguridad del pacienteMuy altoCríticoRequiere enfoque integralSoluciones intravenosasMuy altoMenor contaminación y estabilidadAltoMuy relevanteGran volumen y licitacionesSoluciones de irrigaciónAltoConformidad regulatoriaMedio a altoRelevanteDemanda hospitalaria constanteLíquidos estériles especialesMuy altoProtección de fórmulas sensiblesAltoCrecienteMás validación analíticaProducción por contratoMuy altoFlexibilidad multiproductoMuy altoCrecienteReduce riesgo de contaminación cruzadaExportación a la UEMuy altoAcceso a mercadosAltoEstratégicoDocumentación robusta imprescindibleAmpliación de plantas antiguasAltoModernización sin rehacer todoVariableMuy comúnRequiere auditoría previaLa tabla confirma que los beneficios no son solo sanitarios; también son comerciales y operativos. En muchos proyectos, la prevención de la contaminación acelera la liberación de lotes y mejora la previsibilidad del negocio.
var ctx1 = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2022′,’2023′,’2024′,’2025′,’2026′,’2027′,’2028′,’2029’],datasets: [{label: ‘Crecimiento estimado del mercado en España (millones €)’,data: [48, 53, 59, 66, 74, 83, 92, 103],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una evolución plausible del gasto en modernización de sistemas de control de contaminación y líneas estériles asociadas a soluciones PD y líquidos relacionados en España. El impulso viene de renovación de instalaciones, digitalización y políticas de resiliencia sanitaria.
No existe una única configuración válida para todos los fabricantes. La selección depende del formato del envase, volumen por lote, capacidad horaria, nivel de automatización, estrategia de esterilización y espacio disponible. No obstante, las opciones técnicas más comunes pueden agruparse en varias capas.
Primera capa: utilidades críticas y preparación.
Segunda capa: contención y ambiente.
Tercera capa: proceso final.
La fortaleza de IVEN en fabricación también es relevante aquí. La empresa opera varias plantas especializadas en maquinaria de llenado y envasado farmacéutico, sistemas de agua, logística inteligente y otras líneas relacionadas. Para el comprador español, esta estructura industrial ayuda a reducir la dependencia de terceros dispersos y facilita una integración más consistente entre los distintos módulos del proyecto.
Tipo de solución técnicaUso principalVentajaLimitaciónPerfil de planta adecuadoNivel de inversiónSistema abierto mejoradoPequeñas ampliacionesMenor coste inicialMayor riesgo operativoPlantas antiguasBajoSistema semicerradoProducción mediaMejor control sin rediseño totalIntervención humana residualFabricantes en transiciónMedioSistema cerrado integralProducción estéril críticaMáxima reducción de contaminaciónMayor complejidad de proyectoPlantas nuevas o premiumAltoLínea con esterilización terminalProductos compatibles con calorAlta robustez microbiológicaDebe validarse con el envaseVolúmenes altosMedio a altoLínea con alta automatización logísticaGrandes capacidadesMenos manipulaciónMayor integración digitalCentros industriales grandesAltoDiseño modular ampliableProyectos por fasesEscalabilidadCapacidad inicial limitadaEmpresas en crecimientoMedioFormato multipaquete o multienvaseDiversificación comercialFlexibilidad de mercadoCambio de formato más complejoFabricantes con portafolio amplioMedio a altoEsta comparación ayuda a entender que la mejor solución no siempre es la más cara, sino la más adecuada para el plan de negocio, el perfil regulatorio y el ritmo de crecimiento de la empresa.
Muchas empresas comparan distintas rutas antes de decidir: modernizar una línea existente, adquirir una línea nueva cerrada, externalizar parte de la fabricación o adoptar soluciones modulares. La mejor opción depende de la edad de la planta, el historial de desviaciones, la demanda prevista y el plazo de retorno esperado.
Por ejemplo, una planta en Cataluña con edificio consolidado y buena infraestructura de utilidades podría optar por una actualización escalonada. En cambio, un proyecto nuevo cerca de Madrid o del eje logístico de Zaragoza quizá obtenga mejores resultados con un concepto integral desde cero, optimizado para flujo de materiales, personal y residuos.
AlternativaVentaja principalRiesgo principalTiempo de implantaciónIdoneidad regulatoriaRecomendación generalActualizar línea existenteMenor inversión inicialLimitaciones heredadasMedioVariableAdecuada si la base es sólidaNueva línea cerradaMáximo control de contaminaciónMayor coste inicialMedio a altoMuy altaIdeal para crecimiento sostenidoProducción externa temporalEntrada rápida al mercadoMenor control directoBajoDepende del socioÚtil como transiciónConfiguración modularEscalabilidadIntegración futura complejaMedioAlta si se diseña bienBuena para proyectos por fasesAutomatización parcialAhorro a corto plazoPuntos manuales críticosBajo a medioMediaSolo si el riesgo está controladoReubicación de plantaNuevo diseño de flujoProyecto largoAltoMuy altaConviene en expansiones mayoresEnfoque híbridoBalance entre coste y controlGestión de interfacesMedioAltaFrecuente en EspañaEn general, cuando el objetivo es abastecer hospitales, reforzar exportación o preparar auditorías exigentes, la opción de sistema cerrado integral o híbrido avanzado suele ofrecer la mejor relación entre riesgo y valor generado.
var ctx2 = document.getElementById(‘barraDemanda’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Diálisis peritoneal’,’Soluciones IV’,’Irrigación’,’Producción por contrato’,’Biotecnología líquida’,’Consumibles médicos’],datasets: [{label: ‘Demanda relativa de soluciones de control de contaminación en España’,data: [92, 88, 61, 55, 49, 43],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(201, 203, 207, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras sugiere que las soluciones PD y las soluciones intravenosas concentran la demanda más intensa de tecnologías de prevención de contaminación, seguidas de aplicaciones estériles hospitalarias y producción por contrato.
El mercado español muestra una combinación de renovación industrial, presión sobre eficiencia y fortalecimiento de la cadena de suministro sanitaria. Tras varios años de enfoque en resiliencia y seguridad de abastecimiento, los fabricantes están revisando líneas críticas, especialmente las asociadas a productos de uso hospitalario continuado.
Entre los factores que impulsan el mercado destacan:
Hacia 2026 y años posteriores, se esperan tres líneas de evolución especialmente relevantes en España:
Las políticas europeas de sostenibilidad, junto con la necesidad de fiabilidad en cadenas hospitalarias, favorecerán proveedores capaces de unir ingeniería de proceso, utilidades limpias y automatización. En este escenario, resulta útil evaluar empresas con experiencia en proyectos internacionales y en cumplimiento de normas GMP, especialmente si el fabricante español planea exportar o captar contratos multinacionales.
var ctx3 = document.getElementById(‘areaTendencia’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022′,’2023′,’2024′,’2025′,’2026′,’2027′,’2028′,’2029’],datasets: [{label: ‘Procesos manuales o abiertos (%)’,data: [46, 41, 35, 30, 25, 21, 17, 14],borderColor: ‘rgb(255, 159, 64)’,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,fill: true,tension: 0.25},{label: ‘Sistemas cerrados y automatizados (%)’,data: [54, 59, 65, 70, 75, 79, 83, 86],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra un cambio estructural del mercado: la cuota de procesos manuales o abiertos desciende mientras los sistemas cerrados ganan terreno de forma sostenida.
La elección del proveedor afecta a la calidad final, pero también al calendario, al presupuesto y a la facilidad de validación. Para el mercado español conviene valorar no solo el precio de la maquinaria, sino la solidez técnica del proveedor, su experiencia en normativas internacionales y su capacidad real para suministrar un sistema completo.
Los criterios clave incluyen:
En capacidades de servicio, IVEN destaca por ofrecer acompañamiento desde el estudio de viabilidad y el diseño de ingeniería hasta la instalación, la puesta en marcha, la cualificación, la transferencia tecnológica, la formación y la optimización posterior. Para un comprador en España, esto reduce el riesgo de tener que coordinar múltiples contratistas con responsabilidades fragmentadas. Quien busque una aproximación más integral puede revisar sus propuestas de proyectos llave en mano o explorar soluciones disponibles en su catálogo de equipos.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaPeso recomendadoComentarioExperiencia sectorialProyectos comparablesCasos en estériles y líquidosSolo experiencia genéricaMuy altoClave para PDCumplimiento regulatorioDocumentación y estándaresEnfoque GMP consistenteDocumentos incompletosMuy altoImpacta auditoríasIntegración técnicaAgua, proceso, llenado y logísticaProveedor con visión totalInterfaces difusasAltoReduce fallos de coordinaciónFabricación propiaCapacidad industrialPlantas especializadasSubcontratación excesivaAltoMejora control de calidadServicio posventaRespuesta y repuestosSoporte estructuradoSin plan claroAltoCrítico para continuidadEscalabilidadOpciones futurasDiseño modular o ampliableLínea rígidaMedioImportante para crecerCoste totalCAPEX y OPEXTransparencia de costesPrecio bajo con extras ocultosMuy altoMirar más allá de la oferta inicialLa explicación de esta tabla es sencilla: en proyectos estériles, la opción aparentemente más barata puede convertirse en la más costosa si genera retrasos de validación, rediseños o baja disponibilidad operativa.
El presupuesto de una línea o sistema de prevención de contaminación para soluciones PD en España puede variar enormemente según capacidad, automatización, obra civil necesaria, utilidades, formato del envase y nivel de documentación. Por eso conviene distinguir entre inversión directa en equipo y coste total del proyecto.
Los componentes habituales del presupuesto son:
En un análisis de retorno, los ahorros más frecuentes provienen de menor rechazo de lotes, reducción de incidencias de microbiología, menos mano de obra en áreas críticas, más velocidad de liberación y mayor capacidad de atender contratos de alto valor. En algunas plantas, la mejora del rendimiento global de la línea puede justificar la inversión incluso antes de sumar beneficios comerciales.
Concepto de costeProyecto básicoProyecto intermedioProyecto avanzadoImpacto en ROIObservaciónIngeniería y diseñoModeradoModeradoAltoPositivoEvita errores posterioresSistema de agua farmacéuticaMedioAltoAltoMuy positivoBase de la calidadPreparación y distribución cerradaMedioAltoAltoMuy positivoReduce riesgo microbiológicoLlenado y selladoMedioAltoMuy altoMuy positivoDetermina productividadEsterilización y validaciónMedioAltoAltoPositivoClave para liberaciónAutomatización y registrosBajo a medioMedioAltoPositivoAhorra tiempo de investigaciónServicio y formaciónBajoMedioMedioPositivoReduce curva de aprendizajeLa tabla no pretende fijar precios absolutos, sino ayudar a estructurar el presupuesto. En España, los proyectos situados en parques industriales próximos a Barcelona, Madrid o Valencia pueden tener ventajas logísticas, pero también costes distintos de instalación y mano de obra según la región.
var ctx4 = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento regulatorio’,’Integración técnica’,’Capacidad de fabricación’,’Servicio de ciclo de vida’,’Escalabilidad’,’Coste total’],datasets: [{label: ‘Proveedor integral especializado’,data: [95, 93, 90, 94, 88, 82],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘Proveedor fragmentado’,data: [72, 65, 58, 60, 70, 76],backgroundColor: ‘rgba(99, 255, 132, 0.65)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo indica por qué muchos fabricantes prefieren proveedores integrales para líneas PD: aunque el coste inicial no siempre sea el más bajo, la puntuación en integración, servicio y cumplimiento tiende a ser superior.
Una inversión de este tipo puede fracasar no por la máquina principal, sino por decisiones tempranas mal definidas. Los riesgos más frecuentes incluyen una especificación insuficiente, subestimación de utilidades, flujos de personal mal diseñados, automatización poco integrada y falta de tiempo para validación.
Los puntos que conviene revisar antes de firmar son:
Otro riesgo habitual en España es comprar una línea muy avanzada sin adaptar la organización interna. Si no se forma al personal de calidad, mantenimiento, producción y validación, incluso el mejor sistema pierde eficacia. Por eso la fase de transferencia de conocimiento es tan importante como la entrega mecánica.
Cuando se trata de proyectos complejos, también conviene solicitar una hoja de ruta con hitos claros: diseño aprobado, fabricación, pruebas en fábrica, instalación, cualificación, lotes de prueba y arranque comercial. Si desea discutir requisitos específicos de planta, integración o asistencia, puede contactar mediante la página de contacto.
Como caso práctico, un fabricante que moderniza una instalación en el eje Madrid-Guadalajara podría optar por mantener edificio y utilidades principales, pero sustituir el sistema de preparación, la distribución, el llenado y la trazabilidad. En cambio, una empresa ubicada cerca del puerto de Valencia con ambición exportadora puede preferir una solución nueva, pensada desde el inicio para ampliaciones y cumplimiento multirregional. En ambos casos, la gestión del riesgo debe empezar en la fase de ingeniería, no después de la compra.
¿La prevención de la contaminación en soluciones PD se refiere a una sola máquina?No. Se refiere a un conjunto de tecnologías y prácticas que abarcan agua, preparación, transferencia, llenado, sellado, esterilización, ambiente y documentación.
¿Qué nivel de automatización conviene para una planta en España?Depende del volumen, del perfil regulatorio y del presupuesto, pero para soluciones PD normalmente se recomienda un nivel alto de automatización en las etapas críticas para reducir intervención humana y mejorar trazabilidad.
¿Es mejor modernizar una línea antigua o comprar una nueva?Si la infraestructura base es buena y el flujo puede corregirse, una modernización puede ser rentable. Si existen limitaciones estructurales, frecuentes desviaciones o planes de fuerte expansión, una línea nueva suele ofrecer mejor resultado a medio plazo.
¿Qué documentación debe entregar el proveedor?Planos, listas de componentes, manuales, protocolos y registros de pruebas, documentación de materiales, lógica de control, documentación de cualificación y soporte para IQ, OQ y PQ según el alcance acordado.
¿Qué sectores en España demandan más estas soluciones?Principalmente fabricantes de soluciones hospitalarias, empresas de diálisis, productores de líquidos estériles, operaciones de fabricación por contrato y proyectos de ampliación de plantas farmacéuticas.
¿Cómo influye la sostenibilidad en la decisión de compra?Cada vez más. Los compradores analizan consumo de agua, energía, eficiencia de limpieza, merma, recuperación térmica y durabilidad del equipo. Estas variables impactan directamente en OPEX y en objetivos ambientales corporativos.
¿Qué ventajas ofrece un proveedor con experiencia internacional?Suele aportar mejor comprensión de normas GMP, más referencias comparables, documentación más robusta y mayor capacidad para diseñar soluciones aptas para auditorías y exportación.
¿Qué puede aportar IVEN a un proyecto de este tipo?Puede aportar experiencia en ingeniería farmacéutica, integración de sistemas de agua y proceso, líneas de llenado y envasado, automatización y servicios de ciclo de vida. Su enfoque de proyecto integral resulta útil para fabricantes españoles que buscan reducir riesgo técnico y de calendario.
¿Cuánto tarda normalmente un proyecto?Depende del alcance. Una actualización parcial puede tardar varios meses, mientras que una línea nueva con utilidades, validación y puesta en marcha puede requerir un plazo claramente mayor. La definición inicial y la coordinación del proveedor son decisivas para evitar retrasos.
¿Qué ciudades españolas concentran oportunidades para este tipo de inversión?Madrid y Barcelona por su base farmacéutica e ingeniería; Valencia y Bilbao por su valor logístico y portuario; Zaragoza por su conectividad industrial; y otras zonas con parques farmacéuticos o de dispositivos médicos en expansión.
En resumen, la prevención de la contaminación en la producción de soluciones PD debe abordarse como una decisión de capacidad industrial, cumplimiento regulatorio y competitividad a largo plazo. En España, las empresas que priorizan ingeniería sanitaria, automatización, validación y servicio posventa suelen obtener mejores resultados que aquellas que se centran únicamente en el precio de compra. Elegir un socio tecnológico con capacidad real de integración y experiencia en proyectos farmacéuticos complejos puede ser la diferencia entre una línea simplemente instalada y una línea realmente preparada para producir con seguridad, estabilidad y rentabilidad sostenida.
-
Tubos micro de sangre y capilares: guía en España
En el entorno farmacéutico y de productos sanitarios, la comparación entre tubo micro de sangre y tubo capilar se ha convertido en una decisión técnica y económica relevante para empresas que desean ampliar capacidad, reducir riesgos regulatorios y mejorar la automatización. En España, donde conviven fabricantes, laboratorios de diagnóstico, envasadores y plantas de consumibles médicos, elegir la solución adecuada afecta a la calidad del producto, la trazabilidad, la validación y el coste total de propiedad.
En términos simples, el tubo micro de sangre suele ser un pequeño recipiente de recogida y conservación de muestras con tapón, aditivos y etiquetado, mientras que el tubo capilar es un tubo fino, normalmente de vidrio o plástico, utilizado para transferir o recoger pequeños volúmenes por capilaridad. Aunque ambos se relacionan con muestras de bajo volumen, no cumplen exactamente la misma función en la cadena de valor industrial. Para una línea moderna orientada a producción estandarizada, alta trazabilidad y compatibilidad con sistemas automáticos, el tubo micro de sangre suele ofrecer más ventajas. Para procesos puntuales, pruebas específicas o manipulación simple de microvolúmenes, el tubo capilar sigue siendo útil.
En España, esta elección está influida por factores como el cumplimiento con normativa europea, la logística de importación por puertos como Valencia, Barcelona o Algeciras, la proximidad a polos de producción en Madrid, Cataluña, País Vasco o Aragón, y la necesidad de trabajar con socios capaces de suministrar no solo maquinaria, sino también diseño de proceso, validación y soporte posventa. En este contexto, empresas internacionales con experiencia integral, como IVEN Pharmatech Engineering, ganan relevancia cuando el objetivo no es comprar una máquina aislada, sino implantar una solución completa y escalable.
La decisión entre tubo micro de sangre y tubo capilar importa porque afecta a cinco áreas críticas: control de volumen, integridad de la muestra, automatización de la producción, trazabilidad documental y cumplimiento normativo. Las grandes compañías farmacéuticas y de dispositivos médicos evalúan estos factores antes de modernizar una fábrica o lanzar una nueva línea.
Si el proyecto en España está orientado a producción a gran escala de consumibles de recogida de sangre, el tubo micro de sangre suele ser la opción preferente por su mejor integración con taponado, dosificación de aditivos, etiquetado, inspección visual y empaquetado automatizado. Si la aplicación es de laboratorio, diagnóstico puntual o prueba con volúmenes ultrabajos y menor necesidad de automatización, el tubo capilar puede seguir siendo suficiente.
AspectoTubo micro de sangreTubo capilarImpacto industrialFunción principalRecoger, conservar y transportar muestraTransferir o recoger microvolúmenesDefine el diseño de línea y el control de calidadAutomatizaciónAltaMedia o bajaInfluye en productividad y mano de obraCompatibilidad con aditivosMuy altaLimitadaClave para aplicaciones diagnósticasTrazabilidadEtiquetado y codificación sencillosMás complejaRelevante para auditorías y lotesSelladoCon tapón y cierre controladoFrecuentemente abierto o de sellado simpleAfecta seguridad biológica y estabilidadEscalabilidadMuy favorableMenos favorableImportante para expansión de plantaUso en líneas modernasMuy extendidoMás nichoImpacta retorno de inversiónCoste unitario del consumiblePuede ser mayorSuele ser menorDebe evaluarse junto al coste total de procesoLa tabla anterior muestra que el precio por unidad no debe analizarse de forma aislada. En la práctica, una planta en España que abastece hospitales, redes de laboratorio y distribuidores europeos suele valorar más la consistencia de calidad, el control de lote y la facilidad de automatización que un ahorro mínimo por pieza.
En producción farmacéutica y de productos sanitarios, esta comparación se utiliza para definir qué formato de recogida o transferencia de sangre encaja mejor con el producto final, el proceso de fabricación y la demanda del mercado. No se trata solo del recipiente, sino del ecosistema de producción: materiales, esterilidad, dosificación de anticoagulantes, manipulación robotizada, inspección, embalaje y documentación de validación.
El tubo micro de sangre se usa ampliamente en líneas de fabricación de consumibles médicos destinados a extracción de pequeñas muestras, especialmente en pediatría, pruebas de atención cercana al paciente y determinadas aplicaciones de laboratorio. Puede incorporar EDTA, heparina, gel separador u otros aditivos, además de tapones codificados por color y soluciones de etiquetado compatibles con trazabilidad.
El tubo capilar, por su parte, suele emplearse en pruebas específicas, recogida por punción capilar y transferencia de pequeñas cantidades. En el ámbito productivo, puede implicar procesos más simples, pero también ofrece menos oportunidades para una automatización avanzada del flujo completo.
Para fabricantes que planean instalaciones nuevas o ampliaciones en España, la cuestión real es: ¿quieren producir un consumible listo para uso clínico con alta estandarización, o un componente más simple para aplicaciones más concretas? La respuesta define la selección de maquinaria, la necesidad de ambiente controlado, la estrategia de control en proceso y la documentación técnica.
Cuando una empresa necesita una solución integral, desde el estudio de viabilidad hasta la puesta en marcha, resulta valioso trabajar con un socio que conozca tanto maquinaria como normativa. En ese terreno, las soluciones llave en mano para plantas farmacéuticas y de dispositivos médicos ayudan a reducir errores de diseño, retrasos y sobrecostes durante la implantación.
La adopción de tubos micro de sangre frente a tubos capilares se observa en varias actividades de fabricación y envasado donde la robustez del proceso es prioritaria. En España, las empresas que abastecen a hospitales, laboratorios privados, distribuidores de diagnóstico y mercados de exportación suelen valorar especialmente los beneficios de repetibilidad y cumplimiento documental.
AplicaciónFormato más habitualBeneficio principalNecesidad de automatizaciónRecogida pediátricaTubo micro de sangreMenor volumen con cierre seguroAltaLaboratorios hospitalariosTubo micro de sangreTrazabilidad y compatibilidad analíticaAltaPruebas rápidas descentralizadasAmbos, según diseñoFlexibilidad operativaMediaMicrohematocritoTubo capilarSimplicidad en medición específicaBaja a mediaTransferencia de microvolúmenesTubo capilarPrecisión manual en bajo volumenBajaKits diagnósticos completosTubo micro de sangreMejor integración de componentesAltaProducción para exportación UETubo micro de sangreMás facilidad de codificación y control de loteAltaEntre los beneficios más citados por los fabricantes destacan:
En ciudades como Barcelona y Madrid, donde se concentran operadores logísticos, laboratorios y centros de distribución, el valor de una línea estable no se mide solo por la velocidad, sino por la capacidad de suministrar sin incidencias a redes complejas. Para ello, la tecnología de fabricación, el sistema de calidad y la logística deben diseñarse de forma coordinada.
var ctxBar = document.getElementById(‘barDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Laboratorios’, ‘Diagnóstico rápido’, ‘Fabricantes OEM’, ‘Investigación’, ‘Exportación UE’],datasets: [{label: ‘Demanda estimada en España por segmento (%)’,data: [86, 79, 61, 68, 42, 74],backgroundColor: [‘#3b82f6′,’#2563eb’,’#60a5fa’,’#1d4ed8′,’#93c5fd’,’#0f172a’]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico sugiere que la mayor presión de demanda procede de hospitales, laboratorios y exportación europea, sectores donde el tubo micro de sangre suele ofrecer ventajas funcionales y regulatorias frente al tubo capilar simple.
No existe una única configuración válida. La selección depende del material, el volumen, el sistema de cierre, el aditivo, el método de esterilización y el grado de automatización requerido. En una planta moderna, también importan las interfaces con etiquetado, empaquetado, logística interna y sistemas de control electrónico.
Tipo u opciónDescripciónVentajaUso recomendadoTubo micro con EDTADiseñado para hematologíaConserva mejor ciertos parámetros celularesRedes de laboratorioTubo micro con heparinaCompatible con química clínica específicaRapidez en determinadas pruebasCentros diagnósticosTubo micro con gel separadorFacilita separación de fasesMejora manejo postextracciónLaboratorios automatizadosTubo capilar de vidrioAlta uniformidad geométricaBuen rendimiento en usos clásicosMicrohematocritoTubo capilar de plásticoMás ligero y menos frágilMenor riesgo de roturaKits específicosTapón codificado por colorSistema de identificación visualReduce errores de operaciónEntornos multiservicioEtiquetado automáticoImpresión y aplicación en líneaTrazabilidad avanzadaProducción a gran escalaInspección por visiónControl de defectos y presenciaMejor control de calidadPlantas con exigencia regulatoria altaDesde la perspectiva tecnológica, es importante elegir equipos capaces de trabajar con tolerancias estables, materiales compatibles y cambio de formato eficiente. Un proveedor sólido debe poder adaptar el diseño a distintos niveles de producción, desde líneas semiautomáticas hasta instalaciones totalmente automáticas.
Aquí destaca la capacidad tecnológica de IVEN Pharmatech Engineering: la empresa ha desarrollado varias generaciones de equipos para tubos de recogida de sangre al vacío y sistemas relacionados, respaldados por múltiples patentes, experiencia en automatización y conocimiento de cumplimiento con marcos regulatorios internacionales. Esa combinación es valiosa para fabricantes españoles que buscan fiabilidad a largo plazo y actualización futura de sus líneas.
La comparación no debe limitarse a dos opciones. En el mercado existen tecnologías alternativas o complementarias, como microcontenedores avanzados, dispositivos integrados de recogida y transferencia, o kits combinados para diagnóstico descentralizado. La clave es definir qué problema se desea resolver: coste unitario, estabilidad de muestra, seguridad de manipulación, automatización o facilidad logística.
SoluciónNivel de automatizaciónCapacidad de trazabilidadCoste inicialAdecuación para gran escalaTubo micro de sangreAltoAltaMedio a altoMuy altaTubo capilarBajo a medioMediaBajoMediaMicrocontenedor integradoAltoAltaAltoAltaDispositivo de prueba rápida con muestra incorporadaMedioMediaMedio a altoMediaSistema manual de laboratorioBajoBajaBajoBajaLínea híbrida modularMedio a altoAltaMedioAltaPara una empresa española que vende a hospitales o distribuidores en la Unión Europea, la pregunta práctica suele ser si conviene invertir directamente en una línea de microtubos o comenzar con una solución híbrida. Si el volumen esperado supera un umbral sostenido y la cartera de clientes exige documentación robusta, la línea de microtubos suele presentar mejor proyección de retorno y menor riesgo de rehacer el proceso al cabo de pocos años.
También deben evaluarse factores logísticos. Los componentes importados a través de los puertos de Valencia o Barcelona, o los envíos hacia Europa desde Bilbao y Zaragoza como nudos logísticos, exigen embalajes estables y productos con buena resistencia de cadena de distribución. El tubo micro de sangre cerrado suele ofrecer ventajas en este punto.
var ctxArea = document.getElementById(‘areaTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Cuota de líneas automatizadas de tubo micro (%)’,data: [38, 44, 51, 58, 64, 70, 76],fill: true,backgroundColor: ‘rgba(59,130,246,0.25)’,borderColor: ‘#2563eb’,tension: 0.3},{label: ‘Cuota de procesos basados en tubo capilar (%)’,data: [34, 32, 30, 27, 24, 21, 18],fill: true,backgroundColor: ‘rgba(239,68,68,0.18)’,borderColor: ‘#dc2626’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});La tendencia del área muestra un desplazamiento gradual hacia sistemas más automatizados basados en tubo micro de sangre, especialmente en proyectos nuevos o ampliaciones con objetivos de exportación y cumplimiento documental más estricto.
El mercado español de consumibles de diagnóstico, componentes de recogida de muestras y equipamiento de producción mantiene una evolución positiva, impulsada por varios factores: envejecimiento poblacional, aumento de pruebas descentralizadas, digitalización de laboratorios, nearshoring industrial dentro de Europa y presión por asegurar cadenas de suministro más resilientes.
España reúne condiciones atractivas para este segmento. Cataluña y Madrid concentran una parte importante del tejido sanitario y tecnológico; la Comunidad Valenciana destaca por su conectividad portuaria; el País Vasco aporta capacidades industriales y de precisión; Aragón y Castilla-La Mancha son relevantes por su disponibilidad logística y de suelo industrial. En este escenario, los proyectos de fabricación de dispositivos y consumibles médicos buscan combinar productividad, flexibilidad y cumplimiento.
var ctxLine = document.getElementById(‘lineMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Crecimiento estimado del mercado en España (índice 2021=100)’,data: [100, 106, 113, 121, 130, 139, 149, 160],borderColor: ‘#16a34a’,backgroundColor: ‘rgba(34,197,94,0.12)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});Mirando a 2026 y años siguientes, destacan tres tendencias:
Los fabricantes que entren ahora al mercado español con una visión de largo plazo deberían apostar por equipos preparados para ampliación futura, integración con MES o SCADA y adaptación a requisitos europeos. La capacidad de un proveedor para personalizar la solución es tan importante como la máquina en sí.
Seleccionar proveedor en España no consiste solo en comparar precios. La evaluación debe incluir la capacidad de ingeniería, la experiencia en validación, la calidad de fabricación, la disponibilidad de repuestos, el soporte local o remoto, la formación de operarios y la posibilidad de escalar el proyecto.
CriterioQué revisarSeñal positivaRiesgo si faltaExperiencia sectorialReferencias en farma y dispositivos médicosCasos reales y líneas operativasDiseño inadecuadoCumplimiento regulatorioConocimiento de GMP y documentaciónProtocolos claros de validaciónRetrasos en auditoríasFabricación propiaPlantas y control de procesos internosMejor coherencia y trazabilidadDependencia excesiva de tercerosPersonalizaciónAdaptación a formatos y capacidadIngeniería flexibleCuellos de botella futurosServicio posventaInstalación, formación y soporteRespuesta rápida y multilingüeParadas prolongadasCoste totalConsumo, rechazo, repuestos y mantenimientoAnálisis transparenteInversión engañosamente barataIntegración de plantaConexión con agua, logística y empaqueVisión global del proyectoInterfaces problemáticasEn capacidades de fabricación, IVEN Pharmatech Engineering ofrece una propuesta interesante para el mercado español porque combina varias plantas especializadas, experiencia en equipos de llenado y envasado, sistemas de agua farmacéutica, logística inteligente y maquinaria para tubos de recogida de sangre. Esto facilita la coordinación entre subsistemas que a menudo, cuando se compran por separado, generan incompatibilidades o retrasos.
Si su empresa está en fase de evaluación, puede revisar las líneas y equipos disponibles y comparar si la oferta cubre desde el proceso principal hasta los sistemas auxiliares que rodean la producción.
El presupuesto de una línea de tubo micro de sangre o tubo capilar puede variar de forma notable según capacidad, grado de automatización, sala limpia, inspección en línea, empaquetado secundario y nivel de documentación. Por eso conviene trabajar con escenarios: piloto, industrial medio e industrial alto.
ConceptoLínea básicaLínea mediaLínea avanzadaMaquinaria principalBajo a medioMedioAltoSistema de dosificación/aditivosSimpleControladoAlta precisiónInspección visualManual o parcialSemiautomáticaVisión artificial completaEtiquetado y codificaciónBásicoAutomáticoTotalmente integradoValidación documentalLimitadaEstándarAmpliadaRequerimiento de personalMás altoMedioMás bajoOPEX por rechazoMás altoMedioMás bajoPara el análisis de retorno en España, conviene considerar:
Un error frecuente es escoger una solución más barata de entrada que luego obliga a incorporar equipos adicionales, aumentar personal o aceptar altos rechazos. En muchos casos, una línea de microtubos mejor automatizada genera un retorno más rápido por ahorro de mano de obra, menor merma y mayor capacidad de vender a clientes exigentes.
var ctxComp = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Ingeniería’, ‘Automatización’, ‘Validación’, ‘Flexibilidad’, ‘Posventa’, ‘Escalabilidad’],datasets: [{label: ‘Proveedor integral’,data: [92, 90, 88, 85, 87, 91],backgroundColor: ‘#7c3aed’},{label: ‘Proveedor solo de equipo aislado’,data: [58, 72, 49, 61, 54, 57],backgroundColor: ‘#c4b5fd’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de comparación muestra por qué muchas compañías priorizan proveedores integrales cuando el proyecto es regulado y de largo plazo: la diferencia no está solo en la máquina, sino en el rendimiento global del sistema.
Invertir en este tipo de tecnología implica riesgos técnicos, logísticos y regulatorios que deben abordarse desde la fase de diseño. En España, además, es habitual que los proyectos deban coordinarse con múltiples interlocutores: ingeniería civil, utilidades, calidad, compras, logística y validación.
RiesgoOrigen comúnConsecuenciaMitigación recomendadaDiseño no escalableSelección por precio inicialReinversión tempranaPlan maestro de capacidadDesalineación regulatoriaProveedor sin experienciaRetrasos y reprocesosRevisión documental tempranaProblemas de suministroDependencia de un solo origenParadas de producciónDuplicidad de críticosAlta tasa de rechazoAutomatización insuficientePérdida económicaVisión artificial y controles IPCIntegración deficienteEquipos de múltiples proveedoresFallos de interfazGestión integral del proyectoSoporte lentoPosventa limitadaMayor tiempo muertoContrato de servicio y repuestosCoste energético altoDiseño ineficienteMenor competitividadAuditoría de consumo y mejora continuaLa mejor forma de reducir estos riesgos es abordar el proyecto como una inversión industrial completa, no como una compra aislada de equipo. El diseño de distribución de planta, el flujo de materiales, la sala limpia, la logística interna y el control de documentación deben definirse desde el inicio.
En capacidades de servicio, IVEN Pharmatech Engineering aporta valor porque acompaña el ciclo completo del proyecto: consultoría de viabilidad, diseño, selección y personalización de equipos, instalación, puesta en marcha, validación, formación, documentación y soporte posterior. Para empresas españolas, esta cobertura puede ser decisiva cuando se necesita cumplir plazos de lanzamiento sin comprometer la calidad.
En la práctica, los principales compradores de estas soluciones en España incluyen fabricantes de consumibles médicos, empresas de diagnóstico in vitro, laboratorios con integración vertical, envasadores especializados y grupos que buscan relocalizar producción dentro del espacio europeo. También existe interés entre compañías que desean complementar líneas existentes con nuevas familias de productos de pequeño volumen.
Los sectores con mayor afinidad son:
En cuanto a proveedores, el mercado combina fabricantes locales, integradores europeos y empresas asiáticas con capacidad internacional. Los proveedores locales aportan proximidad, pero no siempre disponen de experiencia completa en líneas altamente automatizadas. Los integradores internacionales suelen destacar cuando el proyecto requiere ingeniería multidisciplinar y cumplimiento documental riguroso.
Para una compañía ubicada cerca de centros logísticos como Madrid, Valencia, Barcelona o Sevilla, es clave evaluar no solo la distancia física del proveedor, sino la estructura real de soporte: disponibilidad de asistencia remota, formación, piezas críticas y tiempo de respuesta ante incidencias.
Si el objetivo es implantar o ampliar una línea para tubos micro de sangre o soluciones relacionadas, IVEN Pharmatech Engineering puede actuar como socio técnico e industrial. Su experiencia internacional en ingeniería farmacéutica y de dispositivos médicos permite conectar el diseño del equipo con las exigencias reales de calidad, producción y cumplimiento.
Desde el punto de vista tecnológico, la compañía ha desarrollado soluciones avanzadas para líneas de producción, automatización, tratamiento de agua, manipulación inteligente y equipos para tubos de recogida de sangre. Desde la capacidad de fabricación, cuenta con plantas especializadas que favorecen la coherencia entre sistemas mecánicos, eléctricos y de control. Y desde la capacidad de servicio, ofrece apoyo desde la fase de viabilidad hasta la validación y la optimización operativa.
Para compradores en España que busquen reducir riesgos de proyecto, esto significa disponer de un interlocutor capaz de entender tanto el núcleo del proceso como los sistemas periféricos que influyen en la eficiencia de planta. Si desea valorar una propuesta adaptada a su capacidad, formato y objetivos regulatorios, puede contactar con el equipo de IVEN Pharmatech Engineering para una consulta técnica inicial.
¿Cuál es la diferencia principal entre un tubo micro de sangre y un tubo capilar?El tubo micro de sangre está pensado para recoger, cerrar, conservar y transportar muestras de pequeño volumen con mayor compatibilidad con automatización y trazabilidad. El tubo capilar se usa más para recogida o transferencia de microvolúmenes por capilaridad y suele ser más simple.
¿Qué opción suele ser mejor para producción industrial en España?Para fabricación de consumibles médicos a escala industrial, normalmente el tubo micro de sangre resulta más adecuado por su integración con dosificación, taponado, etiquetado e inspección automática.
¿El tubo capilar sigue teniendo mercado?Sí. Mantiene aplicaciones concretas, especialmente en pruebas específicas como microhematocrito, transferencia de microvolúmenes o determinados kits de laboratorio.
¿Qué normativa debe considerarse?Dependerá del producto y del mercado de destino, pero normalmente hay que contemplar requisitos europeos aplicables a dispositivos médicos o diagnóstico, además de buenas prácticas de fabricación, documentación técnica, validación y trazabilidad.
¿Qué pesa más: el coste unitario o el coste total?En proyectos regulados, el coste total casi siempre es más importante. Incluye rechazo, mano de obra, validación, mantenimiento, consumo y capacidad de cumplir auditorías y entregas.
¿Es posible empezar con una línea modular?Sí. Muchas empresas optan por configuraciones modulares que permitan aumentar estaciones de inspección, etiquetado o empaquetado conforme crece la demanda.
¿Qué debo pedir a un proveedor antes de decidir?Especificación técnica, capacidad real, lista de referencias, alcance documental, plan de validación, plazo, repuestos críticos, soporte posventa y análisis de coste total de propiedad.
¿Cómo influyen la logística y la ubicación en España?Influyen mucho. La cercanía a puertos como Valencia o Barcelona y a centros de distribución como Madrid o Zaragoza puede reducir tiempos y costes, sobre todo si se importan componentes o se exporta producto terminado.
¿Qué tendencia dominará a partir de 2026?La automatización con visión artificial, trazabilidad digital, líneas energéticamente más eficientes y soluciones de fabricación más sostenibles y escalables.
¿Cuándo conviene hablar con un integrador de ingeniería?Desde la fase inicial. Cuanto antes se evalúen distribución, utilidades, validación y escalabilidad, menor será el riesgo de cambios costosos durante la ejecución.
En conclusión, la elección entre tubo micro de sangre y tubo capilar en España debe basarse en la aplicación final, el nivel de automatización deseado, la estrategia regulatoria y el retorno esperado. Para operaciones modernas orientadas a calidad estable, trazabilidad y crecimiento, el tubo micro de sangre suele ofrecer una ventaja clara. Para aplicaciones más simples o de nicho, el tubo capilar sigue siendo una solución válida. El éxito del proyecto dependerá menos del nombre del producto y más de la calidad del diseño industrial, la capacidad del proveedor y la visión a largo plazo de la planta.