-
Jeringa desechable o reutilizable: guía para España
En la industria farmacéutica y de dispositivos médicos, la comparación entre jeringa desechable vs jeringa reutilizable no es un detalle menor, sino una decisión estratégica que afecta cumplimiento regulatorio, inversión, esterilidad, automatización y coste total de operación. En España, donde polos como Barcelona, Madrid, Valencia, Zaragoza, Bilbao y la zona logística de Algeciras concentran actividad industrial, esta elección influye tanto en plantas nuevas como en proyectos de ampliación, modernización y transferencia tecnológica. Para producción moderna, la tendencia general favorece soluciones desechables en aplicaciones estériles, de un solo uso y de alta exigencia de validación; sin embargo, los sistemas reutilizables siguen teniendo valor en procesos específicos donde la robustez mecánica, la estabilidad dimensional y ciertos modelos de operación justifican su empleo.
El análisis correcto no debe limitarse al precio por unidad. Debe considerar regulación europea, trazabilidad de materiales, compatibilidad con líneas automáticas, riesgos de contaminación cruzada, necesidad de limpieza y esterilización, consumo de agua para inyección, uso de vapor limpio, mantenimiento, residuos y capacidad del proveedor para acompañar la validación. Para empresas que buscan soluciones integradas, desde equipos de proceso hasta líneas completas, conviene trabajar con socios con experiencia real en ingeniería farmacéutica. En este contexto, conocer la experiencia industrial del fabricante ayuda a reducir riesgos técnicos y plazos de implantación en el mercado español.
Si la prioridad de una planta en España es maximizar la esterilidad, simplificar la validación, reducir tiempos entre lotes y limitar el riesgo de contaminación cruzada, la jeringa desechable suele ser la solución preferida. Es especialmente adecuada para biotecnología, productos inyectables estériles, lotes pequeños y medianos, fabricación flexible y operaciones con cambios frecuentes de formato. Su principal fortaleza está en eliminar parte de los procesos de limpieza y reprocesado, lo que reduce la carga documental asociada y mejora la rapidez de liberación operativa.
La jeringa reutilizable, por su parte, puede resultar conveniente cuando la operación está muy estandarizada, el volumen de producción es estable, existe infraestructura sólida de limpieza y esterilización, y el coste de consumibles debe optimizarse a largo plazo. En líneas maduras con procedimientos bien controlados, una solución reutilizable puede ofrecer vida útil prolongada y menor dependencia del suministro continuo de piezas de un solo uso.
En proyectos de inversión, los directores de producción, ingeniería, calidad y compras deben evaluar al menos seis variables: coste total de propiedad, requisitos de validación, flexibilidad, impacto ambiental real, continuidad del suministro y adaptación a la automatización. Las plantas en Cataluña, la Comunidad de Madrid, el País Vasco o la Comunidad Valenciana, donde confluyen fabricación, importación por puerto y exportación a la Unión Europea, suelen inclinarse por modelos que combinen cumplimiento normativo con agilidad operacional.
Factor de decisiónJeringa desechableJeringa reutilizableImpacto operativoEsterilidadMuy alta, con uso únicoDepende del ciclo de limpiezaReduce riesgos microbiológicosValidaciónMás simple en cambios de loteMás extensa por limpieza y esterilizaciónAfecta tiempos de aprobaciónCoste por usoMás alto en consumiblesMás bajo si se reutiliza muchas vecesInfluye en el presupuesto anualFlexibilidadAlta para multiproductoMedia, según diseñoClave en plantas con portafolio variableInfraestructura necesariaMenor carga de limpiezaRequiere lavado, esterilización y controlImpacta utilidades críticasResiduosMás residuos sólidosMás consumo de agua y energíaDebe evaluarse con análisis integralLa tabla anterior resume la lógica básica de compra. En la práctica, la mejor opción depende del proceso concreto, el mercado objetivo y la estrategia de crecimiento de la planta.
La expresión jeringa desechable vs jeringa reutilizable describe la evaluación técnica y económica entre dos enfoques de uso de jeringas o componentes relacionados con dosificación, llenado, muestreo, transferencia o administración controlada dentro del entorno farmacéutico y de dispositivos médicos. Aunque a nivel clínico la diferencia parece evidente, en fabricación industrial el análisis es más amplio: incluye diseño del material, compatibilidad química, contacto con producto, interacción con elastómeros, requisitos de esterilidad, integración con equipos automáticos y cumplimiento de la Farmacopea Europea y normas de calidad aplicables.
En producción farmacéutica, estas soluciones pueden intervenir en líneas de jeringas precargadas, estaciones de prueba, laboratorios de desarrollo, muestreo de procesos, formulación estéril, I+D, producción de dispositivos médicos y equipos auxiliares. En el caso de las jeringas precargadas, el componente final forma parte del producto comercial. En otros casos, la jeringa se usa como herramienta de proceso o de control.
En España, este análisis es especialmente relevante para fabricantes de inyectables, CDMO, empresas biotecnológicas, plantas hospitalarias especializadas y productores de consumibles médicos. La proximidad a nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona, el corredor del Henares y la red industrial del norte peninsular favorece estrategias de aprovisionamiento diversificadas, pero también exige una selección rigurosa del proveedor para evitar roturas de stock, incompatibilidades documentales o retrasos en liberación.
Uso en plantaAplicación típicaPreferencia habitualRazón principalLíneas de jeringa precargadaProducto final estérilDesechableSeguridad y trazabilidadMuestreo en laboratorioToma de muestras pequeñasDesechableEvita contaminación entre ensayosDesarrollo galénicoEnsayos de formulaciónMixtaFlexibilidad según faseEquipos de dosificaciónPruebas y calibraciónReutilizableEstabilidad y repetibilidadFabricación de consumiblesControl dimensionalReutilizable o patrónUso repetitivo en calidadProducción biológicaTransferencias sensiblesDesechableMenor riesgo de contaminaciónComo se observa, la utilidad no es idéntica en todas las áreas. Una planta bien diseñada puede usar ambas tecnologías en función del riesgo del proceso y del modelo de operación.
Las aplicaciones más frecuentes se encuentran en producción de inyectables, vacunas, soluciones oftálmicas, biológicos, dispositivos para administración de fármacos y consumibles hospitalarios. En entornos donde la limpieza validada representa un cuello de botella, las jeringas desechables aportan un beneficio operativo claro: menos tiempo entre lotes, menor complejidad documental y mejor adaptación a campañas cortas. Esto es muy valioso en España para plantas que producen múltiples referencias para la Unión Europea y que deben responder con rapidez a contratos de fabricación o a variaciones de demanda.
Entre los beneficios más citados de las jeringas desechables destacan la reducción del riesgo de contaminación cruzada, la simplificación de la liberación de línea, la buena compatibilidad con esquemas de producción flexible y la facilidad para estandarizar materiales de contacto. Son especialmente eficaces cuando se integran con aisladores, sistemas cerrados y líneas automáticas de alta precisión.
Las jeringas reutilizables ofrecen beneficios distintos: robustez, menor generación de residuos sólidos por ciclo, posible ahorro acumulado en operaciones repetitivas y mejor comportamiento en ciertos entornos de ensayo o equipos duraderos. Donde existe personal técnico entrenado, una central de esterilización fiable y protocolos bien definidos, pueden seguir siendo una opción plenamente competitiva.
Un criterio moderno consiste en evaluar la solución no solo por el precio, sino por su contribución a la productividad global del sistema. En muchas plantas del eje Madrid-Barcelona, por ejemplo, el valor de acortar los tiempos de cambio y reducir no conformidades supera ampliamente el coste adicional de un componente desechable.
AplicaciónBeneficio principal de desechableBeneficio principal de reutilizableComentarioBiotecnologíaAlta seguridad microbiológicaMenor relevanciaPredominio de un solo usoInyectables estérilesMenos riesgo de contaminaciónViable en procesos muy controladosDepende de la arquitectura de la líneaLaboratorio de controlCambios rápidosEconomía en pruebas repetitivasSe usan ambas según el ensayoPlantas multiproductoFlexibilidad altaMenor agilidadEl tiempo de preparación es claveProducción continuaSuministro estable de consumiblesMenor coste por cicloAnalizar demanda anualDispositivos médicosTrazabilidad de loteUtilidad en herramientas internasImporta el destino regulatorioComo referencia práctica, fabricantes con proyectos de automatización o ampliación suelen valorar soluciones integradas. Si la inversión forma parte de una nueva planta o de una reconversión completa, puede ser útil revisar opciones de proyectos llave en mano para instalaciones farmacéuticas, donde la elección de componentes y utilidades se coordina desde la fase de diseño.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biotecnología’, ‘Inyectables’, ‘Consumibles médicos’, ‘Laboratorio’, ‘Hospitalario’, ‘CDMO’],datasets: [{label: ‘Demanda relativa en España’,data: [88, 93, 76, 61, 54, 85],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’],borderColor: [‘rgba(54, 162, 235, 1)’,’rgba(75, 192, 192, 1)’,’rgba(255, 206, 86, 1)’,’rgba(255, 99, 132, 1)’,’rgba(153, 102, 255, 1)’,’rgba(255, 159, 64, 1)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});En términos técnicos, la clasificación puede hacerse por material, volumen, sistema de conexión, diseño del émbolo, esterilización, finalidad de uso y grado de automatización compatible. Las jeringas desechables suelen fabricarse en polímeros como polipropileno, olefina cíclica u otros materiales adecuados para contacto farmacéutico. Pueden venir estériles, listas para ensamblaje, siliconizadas o con configuraciones específicas para líneas de jeringas precargadas. Las reutilizables suelen fabricarse en vidrio, metal o combinaciones de alta resistencia, diseñadas para soportar múltiples ciclos de limpieza y esterilización sin pérdida significativa de rendimiento.
Desde la perspectiva del comprador industrial, no basta con seleccionar una jeringa de 1 ml, 5 ml o 10 ml. Deben definirse parámetros como tolerancia dimensional, extractables y lixiviables, integridad del cierre, compatibilidad con tapones y agujas, resistencia a radiación o vapor, documentación de materiales, certificado de esterilidad, capacidad de suministro y adaptación a la maquinaria existente.
También es importante considerar el nivel de automatización. Una línea de alta velocidad para jeringas precargadas requiere una regularidad dimensional mucho más estricta que un uso de laboratorio. Las plantas españolas que operan bajo auditorías de clientes internacionales suelen exigir paquetes documentales completos y apoyo en cualificación.
Tipo o modeloMaterial habitualUso recomendadoVentaja principalDesechable estándarPolipropilenoLaboratorio y uso generalBajo coste y amplia disponibilidadDesechable estéril de precisiónPolímero médicoProcesos asépticosMejor control de contaminaciónJeringa precargableVidrio o polímero avanzadoProducto farmacéutico finalCompatibilidad con líneas automáticasReutilizable de vidrioVidrio borosilicatoDosificación y ensayoAlta estabilidad químicaReutilizable metálicaAcero inoxidableUso técnico repetitivoGran resistencia mecánicaModelo personalizadoMixtoAplicaciones especialesAdaptación exacta al procesoCuando el proyecto exige integración con sistemas de llenado, agua farmacéutica, esterilización y logística interna, conviene revisar el catálogo completo de soluciones disponibles en equipos y líneas para producción farmacéutica y de dispositivos médicos. Esto permite alinear el componente con la arquitectura global de la planta, en lugar de comprarlo como elemento aislado.
La comparación no debe limitarse a desechable frente a reutilizable. En muchos proyectos también compiten sistemas alternativos como cartuchos, bolsas de un solo uso, bombas peristálticas, sistemas cerrados de transferencia, recipientes multidosis y plataformas de dosificación integradas. La mejor solución depende del producto, el volumen de producción, el nivel de asepsia requerido y la estrategia de automatización.
Para fabricación de biológicos y terapias sensibles, las soluciones de un solo uso suelen imponerse por su rapidez de implantación y reducción de riesgo. Para operaciones muy repetitivas de larga duración, los sistemas reutilizables o híbridos pueden mantener una ventaja económica. En algunas plantas españolas, el modelo óptimo no es binario: se combinan jeringas desechables en áreas críticas y reutilizables en control de calidad, mantenimiento o pruebas de ingeniería.
También conviene valorar la sostenibilidad con una visión completa. Una tecnología de un solo uso genera más residuos sólidos, pero puede ahorrar agua para inyección, detergentes, vapor puro y energía. La reutilizable reduce residuos físicos por pieza, pero incrementa la carga de limpieza y esterilización. La decisión responsable debe apoyarse en datos medibles, no en percepciones generales.
SoluciónMejor escenarioInversión inicialComplejidad operativaJeringa desechableMultiproducto estérilMediaBaja a mediaJeringa reutilizableProceso estable y repetitivoMediaMedia a altaCartuchoAutoinyectores y dosis controladasAltaAltaBomba peristálticaLlenado de fluidosAltaMediaSistema cerrado de transferenciaProductos de alto riesgoAltaMediaBolsa de un solo usoPreparación y mezcla biológicaMediaBajaLa tabla muestra que no existe una única solución universal. La selección correcta debe apoyarse en un estudio de proceso, no solo en una comparación de precios unitarios.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Esterilidad’, ‘Flexibilidad’, ‘Coste operativo’, ‘Validación’, ‘Automatización’, ‘Sostenibilidad global’],datasets: [{label: ‘Desechable’,data: [95, 90, 62, 88, 84, 72],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘Reutilizable’,data: [72, 65, 81, 60, 78, 69],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El mercado europeo sigue orientándose hacia soluciones seguras, trazables y preparadas para producción flexible. En España, la inversión en capacidad farmacéutica, biotecnología, subcontratación industrial y modernización de plantas está generando una demanda sostenida de componentes y equipos con mayor nivel de automatización y mejor soporte documental. Los clústeres de Cataluña, Madrid y Navarra, junto con la actividad logística en Valencia y Bilbao, facilitan la entrada de materiales, pero también elevan la exigencia sobre continuidad de suministro y capacidad de respuesta posventa.
De cara a 2026, se observan tres tendencias fuertes. La primera es tecnológica: más integración con líneas inteligentes, visión artificial, control de datos de lote y trazabilidad digital. La segunda es regulatoria: mayor escrutinio sobre materiales en contacto, integridad del envase, gestión de riesgos, anexos de fabricación estéril y documentación de proveedores. La tercera es de sostenibilidad: evaluación de ciclo de vida, reducción de consumos de agua y energía, uso de materiales reciclables y optimización de residuos en toda la cadena.
También se está acelerando la demanda de proveedores capaces de ofrecer no solo el consumible, sino la solución industrial completa: ingeniería, equipos de proceso, utilidades farmacéuticas, automatización, validación y formación. Para plantas que exportan desde España al resto de Europa, esta visión integrada puede ser una ventaja competitiva real.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 126, 138, 151],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de soluciones desechables’,data: [52, 56, 61, 66, 71, 76],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgba(54, 162, 235, 1)’,tension: 0.3},{label: ‘Peso de soluciones reutilizables’,data: [48, 44, 39, 34, 29, 24],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.2)’,borderColor: ‘rgba(255, 159, 64, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Los gráficos reflejan un escenario realista: el mercado total crece y la cuota de soluciones desechables aumenta, aunque las reutilizables conservan espacio en aplicaciones concretas. Este cambio será aún más visible en biotecnología, inyectables complejos y proyectos con rápida puesta en marcha.
Elegir proveedor en España implica revisar mucho más que precio y plazo. Debe analizarse la consistencia de fabricación, el historial regulatorio, la documentación técnica, la capacidad de personalización y el soporte local o regional. Un proveedor fiable debe aportar especificaciones claras, certificados de materiales, trazabilidad por lote, capacidad de gestión de cambios y evidencia de experiencia en industrias reguladas.
También es importante evaluar la fortaleza industrial del fabricante. En proyectos de mayor escala, el comprador debe saber si el proveedor tiene plantas propias, capacidad de ingeniería, experiencia internacional y posibilidad de suministrar líneas completas. La dependencia de múltiples subcontratistas sin coordinación puede aumentar el riesgo de retrasos o incompatibilidades.
En este punto conviene distinguir tres bloques de capacidades. Primero, capacidades tecnológicas: integración de automatización, diseño compatible con normas internacionales, desarrollo personalizado y conocimiento de procesos estériles. Segundo, capacidades de fabricación: talleres especializados, producción de equipos clave, experiencia en líneas farmacéuticas y control de calidad robusto. Tercero, capacidades de servicio: consultoría, diseño de ingeniería, instalación, puesta en marcha, cualificación, formación y soporte posventa.
Una empresa como IVEN Pharmatech Engineering destaca precisamente por ese enfoque integrado. Su capacidad tecnológica se refleja en soluciones para llenado, agua farmacéutica, logística inteligente y producción de consumibles médicos; su capacidad de fabricación se apoya en varias plantas especializadas; y su capacidad de servicio cubre desde viabilidad y diseño hasta validación y transferencia tecnológica. Para empresas españolas que necesitan un interlocutor sólido en proyectos complejos, esto reduce interfaces y mejora el control del cronograma.
Criterio de selecciónQué verificarSeñal positivaRiesgo si faltaDocumentaciónCertificados, fichas técnicas, trazabilidadPaquete completo y claroDemoras en aprobaciónExperiencia regulatoriaProyectos en mercados exigentesConocimiento de GMP y validaciónNo conformidadesCapacidad productivaPlantas, plazos, stockSuministro estableRuptura de abastecimientoPersonalizaciónAdaptación a proceso y formatoDiseño flexibleIncompatibilidad técnicaServicio posventaInstalación, formación, respuestaSoporte estructuradoParadas prolongadasReferencias realesCasos similares al suyoResultados demostrablesMayor incertidumbreSi el objetivo es iniciar una evaluación técnica o solicitar una propuesta adaptada al mercado español, es recomendable contactar con un especialista en soluciones farmacéuticas para revisar volúmenes, regulaciones y nivel de automatización requerido.
El análisis financiero debe distinguir entre inversión inicial, gasto operativo y coste oculto del riesgo. Las jeringas desechables suelen requerir menor inversión en infraestructura de lavado y esterilización, pero generan un gasto recurrente en consumibles. Las reutilizables exigen inversión indirecta en limpieza, validación, agua para inyección, vapor puro, mano de obra y mantenimiento, aunque el coste por uso puede bajar con volúmenes altos y ciclos bien controlados.
Para plantas en España, donde energía, agua, gestión de residuos y coste laboral tienen peso creciente, el retorno no puede calcularse solo por precio unitario. Deben incluirse tiempos de parada, desviaciones, lotes rechazados, auditorías, cambios de formato, mermas y necesidad de stock de seguridad. En un entorno GMP, una no conformidad grave puede costar mucho más que la diferencia entre dos tecnologías.
En proyectos de expansión, es recomendable elaborar al menos tres escenarios: conservador, base y de crecimiento. El escenario conservador mide la demanda mínima; el base, la ocupación normal de la línea; y el de crecimiento, la capacidad futura si la planta aumenta contratos o exportaciones. Este enfoque es particularmente útil en áreas industriales de fuerte crecimiento como Barcelona, Madrid o Valencia, donde la velocidad de puesta en marcha puede convertirse en ventaja de mercado.
Concepto de costeDesechableReutilizableObservaciónCompra inicialMediaMediaDepende del diseño y volumenConsumibles anualesAltosBajosVariable según usoLimpieza y esterilizaciónMuy bajaAltaIncluye utilidades y validaciónDocumentación de cambiosMediaAltaMás compleja en reprocesadoRiesgo de contaminaciónBajoMedioDepende de disciplina operativaCoste total a 5 añosCompetitivo en multiproductoCompetitivo en uso estableRequiere modelo específicoComo ejemplo simplificado, una línea multiproducto con campañas cortas puede recuperar la diferencia de coste de una opción desechable por la reducción de tiempos muertos y por menor carga de limpieza. En cambio, una operación repetitiva de gran volumen con protocolos muy maduros puede obtener mejor retorno con reutilizables. El punto clave es modelar el coste completo del sistema.
El primer riesgo es elegir la tecnología correcta para el proceso equivocado. Muchas inversiones fallan no porque el producto sea malo, sino porque no encaja con la realidad operativa de la planta. El segundo riesgo es subestimar la documentación regulatoria. En España y en la Unión Europea, los requisitos de trazabilidad, control de cambios y cualificación de proveedores pueden afectar directamente el calendario del proyecto.
Otro riesgo importante es la cadena de suministro. Las soluciones desechables dependen de disponibilidad continua y capacidad de reposición rápida. Conviene revisar almacenamiento, plazo de entrega, planes de contingencia y presencia en rutas logísticas eficientes. Para importaciones, puertos como Barcelona, Valencia, Bilbao o Algeciras y plataformas interiores como Zaragoza pueden marcar diferencias en tiempos y costes. En el caso de reutilizables, el riesgo se desplaza hacia la estabilidad del proceso de limpieza, la vida útil real y el deterioro acumulado del material.
También debe considerarse el riesgo de integración. Si la jeringa o componente no está bien alineado con la maquinaria de llenado, inspección, envasado o transporte interno, pueden aparecer rechazos, microparadas y pérdida de eficiencia. Por eso es preferible trabajar con fabricantes capaces de entender la línea completa y no solo el componente individual.
Un caso frecuente en el mercado es el de plantas que inicialmente compran un producto barato y luego descubren costes ocultos en validación, ajustes de equipo y servicio técnico. La compra inteligente prioriza fiabilidad y compatibilidad sobre el precio más bajo. En proyectos complejos, un socio con experiencia en soluciones integradas, automatización, tratamiento de agua farmacéutica, logística inteligente y validación puede reducir significativamente el riesgo global.
Como caso práctico, varias empresas que pasan de producción tradicional a formatos más flexibles suelen migrar a componentes desechables en zonas críticas mientras mantienen reutilizables en áreas auxiliares. Esta transición híbrida minimiza interrupciones y distribuye mejor el presupuesto de capital. Para España, donde muchas fábricas combinan producción local y exportación europea, este modelo gradual suele ser especialmente efectivo.
¿Qué opción es mejor para una planta farmacéutica en España?Depende del proceso. Para áreas estériles, biotecnología y cambios frecuentes de lote, la jeringa desechable suele ser más ventajosa. Para operaciones muy repetitivas con limpieza validada y alta estabilidad, la reutilizable puede ofrecer mejor economía.
¿La jeringa desechable siempre cuesta más?No necesariamente en coste total. Aunque el consumible unitario suele ser mayor, puede ahorrar tiempo, validación, agua, energía y mano de obra, especialmente en plantas multiproducto.
¿La reutilizable sigue siendo relevante en 2026?Sí. Seguirá siendo útil en ensayos, equipos duraderos, operaciones repetitivas y procesos donde la robustez y la amortización a largo plazo compensen la complejidad del reprocesado.
¿Qué debe pedir compras al proveedor?Especificaciones técnicas, certificados de materiales, trazabilidad, capacidad de suministro, referencias de proyectos, soporte de validación y procedimiento de gestión de cambios.
¿Cómo afecta la normativa europea?Afecta de forma directa. La regulación exige evidencia de compatibilidad, control documental, calidad del suministro y gestión de riesgos durante todo el ciclo de vida del producto o componente.
¿Qué sectores demandan más estas soluciones en España?Biotecnología, inyectables, fabricantes de dispositivos médicos, laboratorios de desarrollo, CDMO y productores de consumibles hospitalarios.
¿Es recomendable un enfoque híbrido?Sí, en muchos casos. Combinar desechables en zonas críticas y reutilizables en funciones auxiliares puede equilibrar seguridad, flexibilidad y coste.
¿Cómo puede ayudar un proveedor integral?Puede coordinar ingeniería, selección de equipos, automatización, instalación, cualificación y formación. Esto reduce puntos de fallo y facilita una implantación más rápida y segura.
En conclusión, la decisión entre jeringa desechable vs jeringa reutilizable en España debe basarse en una visión industrial completa: cumplimiento regulatorio, flexibilidad, coste total, sostenibilidad real, integración de línea y soporte del proveedor. Las empresas que convierten esta comparación en un análisis técnico-financiero estructurado suelen obtener mejores resultados en productividad, auditorías y escalabilidad. Y cuando el proyecto supera la compra aislada de un componente, resulta estratégico apoyarse en un socio con experiencia en ingeniería farmacéutica, fabricación especializada y servicios de ciclo de vida completo.
-
Soplado-llenado-sellado o FFS en España: guía clave
En España, muchos fabricantes de productos estériles prefieren la tecnología de soplado-llenado-sellado frente a formado-llenado-sellado cuando buscan máxima seguridad microbiológica, porque integra la formación del envase, el llenado y el sellado en una sola secuencia aséptica continua. Esa integración reduce la intervención humana, limita los puntos de exposición y ayuda a mantener una fabricación más estable para soluciones oftálmicas, respiratorias, inyectables líquidos y otros productos sensibles.
Para laboratorios situados en polos farmacéuticos como Madrid, Barcelona, Navarra, Zaragoza o el entorno logístico de Valencia, la elección entre ambos enfoques no depende solo del equipo, sino también del tipo de producto, el formato final, la capacidad requerida, la validación regulatoria, la estrategia de exportación y el coste total de propiedad. Si el objetivo es una producción estéril de gran volumen con envases plásticos unidos al proceso, el soplado-llenado-sellado suele ofrecer ventajas claras. Si se necesita una amplia flexibilidad en bolsas, sobres o materiales laminados, el formado-llenado-sellado puede tener más sentido.
La diferencia principal es funcional y regulatoria. La tecnología de soplado-llenado-sellado crea el recipiente a partir de resina termoplástica, lo llena inmediatamente con producto estéril y lo sella dentro de una misma máquina, en un entorno controlado y con muy poca manipulación. La tecnología de formado-llenado-sellado también integra etapas, pero normalmente se asocia más a películas, bolsas o envases flexibles y no siempre aporta el mismo nivel de aislamiento inherente para productos farmacéuticos estériles en pequeños envases monodosis.
Por ello, cuando un fabricante español de medicamentos estériles compara ambas tecnologías para colirios, soluciones salinas, agua estéril, preparados inhalatorios o ciertos líquidos de uso hospitalario, suele inclinarse por el soplado-llenado-sellado por cinco motivos:
AspectoSoplado-llenado-selladoFormado-llenado-selladoImpacto en EspañaTipo de envaseBotellas, ampollas y monodosis plásticasBolsas, sobres, blísteres y algunos envases flexiblesInfluye en el canal hospitalario y farmaciaNivel de asepsia integradaMuy altoVariable según diseñoClave para cumplimiento regulatorioIntervención humanaMuy bajaBaja a mediaReduce riesgo operativoUso típicoProductos estériles líquidosAlimentación, cosmética, bolsas médicas, farmacéuticos específicosDefine la viabilidad del proyectoVelocidad para monodosisAltaMedia o alta según formatoRelevante para exportación desde puertos españolesCompatibilidad con vidrioNoNo es su enfoque principalSi se exige vidrio, conviene otra líneaLa tabla anterior resume por qué ambas tecnologías no son equivalentes, aunque sus nombres se parezcan. En proyectos reales, la decisión se toma a partir del producto, el mercado de destino y el modelo de negocio del laboratorio.
La tecnología de soplado-llenado-sellado, conocida en el sector por sus siglas habituales, parte de una granza plástica que se funde y se extruye para formar un parisón. Ese tubo caliente entra en un molde, se insufla aire para dar forma al recipiente, el sistema dosifica el producto estéril y el cabezal sella el envase en segundos. Todo sucede en una secuencia cerrada, sincronizada y validable. En comparación, la tecnología de formado-llenado-sellado suele partir de una lámina o película que se termoforma, se llena y se cierra, con aplicaciones muy fuertes en bolsas, envases flexibles, soluciones no necesariamente monodosis rígidas y múltiples sectores industriales.
En el contexto farmacéutico español, el interés por el soplado-llenado-sellado ha crecido porque ofrece una ruta sólida para medicamentos y soluciones médicas de alto volumen. En instalaciones ubicadas cerca de Barcelona o Madrid, donde el coste del espacio limpio y la mano de obra cualificada tiene un peso importante, consolidar varias operaciones en una sola plataforma puede representar una ventaja estratégica.
Etapa del procesoSoplado-llenado-selladoFormado-llenado-selladoPunto críticoMateria inicialResina plásticaPelícula o láminaCondiciona el formato finalFormación del envaseSoplado en moldeTermoformado o conformadoPrecisión dimensionalLlenadoInmediato y continuoDespués del formadoExactitud de dosisSelladoIntegrado en la misma secuenciaSellado térmico o equivalenteIntegridad del cierreEntorno operativoAséptico, muy controladoControlado, depende de la aplicaciónRiesgo microbiológicoResultado habitualEnvase estéril final listo para acondicionamientoEnvase flexible o conformado listo para salidaCompatibilidad con el mercado objetivoDesde el punto de vista técnico, las variables más importantes son la compatibilidad del polímero, la estabilidad térmica del producto, la viscosidad, la precisión de llenado, la esterilización del circuito, la validación de integridad del cierre y la robustez de la automatización. Una línea bien diseñada también incorpora control de partículas, alarmas de proceso, rechazo automático, trazabilidad electrónica y documentación para cualificación.
Si su planta está evaluando una ampliación o una nueva fábrica, conviene revisar proyectos integrados y soluciones llave en mano para instalaciones farmacéuticas que alineen el equipo con salas limpias, agua farmacéutica, distribución de fluidos y logística interna.
Los productores de estériles eligen esta tecnología por razones de cumplimiento, productividad y reducción de riesgo. En España, donde muchos laboratorios abastecen tanto al mercado nacional como a la Unión Europea, Norte de África y América Latina a través de nodos logísticos como Valencia, Bilbao y Algeciras, la consistencia del proceso es tan importante como el coste unitario.
Las ventajas más valoradas suelen ser:
En categorías como lágrimas artificiales, sueros fisiológicos, irrigación estéril, algunos preparados inhalatorios y determinadas soluciones de diagnóstico, el envase plástico unido al proceso puede mejorar la competitividad. Además, para operadores que desean modernizar plantas antiguas con ampollas o viales, esta tecnología puede disminuir dependencias de lavado, depirogenación y suministro externo de recipientes primarios.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del interés en España (%)’,data: [8, 11, 15, 19, 24, 29],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea muestra una tendencia realista de crecimiento del interés por estas soluciones en el mercado español. El impulso viene de la presión regulatoria, la búsqueda de productividad y la expansión de productos de dosis unitaria.
No todas las máquinas son iguales. Existen equipos compactos para lotes medianos, plataformas de alta velocidad para producción masiva y diseños personalizados para envases especiales. También cambia la aplicación: una línea destinada a colirios monodosis no requiere exactamente la misma arquitectura que una diseñada para soluciones de irrigación o envases multidosis de mayor volumen.
Modelo orientativoFormato típicoCapacidad relativaAplicación principalVentajaMonodosis compacta0,4 a 10 mlMediaOftalmologíaGran precisión y bajo desperdicioRespiratorio monodosis2 a 20 mlMedia-altaNebulizaciónAlta repetibilidadMultidosis pequeña5 a 30 mlMediaNasales y tópicosFlexibilidad comercialGran volumen plástico50 a 500 mlAltaSoluciones médicasCoste unitario competitivoFormato hospitalario100 a 1000 mlAltaIrrigación y lavadoProducción continuaDiseño personalizadoSegún proyectoVariableProductos especialesAdaptación total a la necesidadEn España, los sectores más activos para este tipo de equipos se concentran en medicamentos de uso hospitalario, salud ocular, soluciones estériles, dispositivos médicos con líquidos y producción para terceros. Empresas ubicadas en corredores industriales como el de Barcelona-Tarragona o el eje Madrid-Guadalajara valoran especialmente la automatización y la integración logística.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Oftálmico’, ‘Respiratorio’, ‘Hospitalario’, ‘Diagnóstico’, ‘Cosmecéutico estéril’, ‘Fabricación para terceros’],datasets: [{label: ‘Demanda relativa de equipos en España’,data: [86, 72, 91, 58, 40, 67],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’,’rgb(201, 203, 207)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras refleja que la mayor demanda potencial se concentra en usos hospitalarios y oftálmicos, dos áreas donde la combinación de esterilidad, volumen y formato monodosis o multidosis aporta una ventaja clara.
Comparar estas tecnologías con una línea tradicional de lavado, esterilización, llenado y cierre de viales o ampollas es esencial. Las líneas de vidrio siguen siendo indispensables para muchos inyectables, biológicos y productos incompatibles con ciertos polímeros. Sin embargo, para soluciones líquidas adecuadas al plástico, el soplado-llenado-sellado puede simplificar mucho la planta.
CriterioSoplado-llenado-selladoViales/Ampollas tradicionalesConclusión prácticaRecipiente inicialSe forma dentro del procesoSe compra prefabricadoMenor cadena de suministro en el primer casoLavado de envasesNo suele requerirse igual que en vidrioSíMenos equipos auxiliaresDepirogenaciónNo aplica del mismo modoSí, crítica en vidrioMenor complejidad de líneaFormato aptoLíquidos compatibles con plásticoAmplio, especialmente inyectablesDepende del productoFlexibilidad de materialesMás limitadaAlta dentro del vidrioEl vidrio sigue siendo clave en muchas terapiasCoste por gran volumenCompetitivoPuede ser mayorVentaja para series largasLa explicación más importante es que no existe una tecnología universalmente superior. Si el producto exige vidrio por estabilidad, barrera o percepción de mercado, la línea tradicional seguirá siendo la opción correcta. Si el producto encaja en un envase plástico estéril y se busca una fabricación muy integrada, el soplado-llenado-sellado puede aportar más valor.
En operaciones con estrategia multiformato, algunas compañías combinan ambas soluciones: vidrio para productos de alto valor o sensibles y plástico integrado para grandes volúmenes. Esa mezcla es frecuente en proyectos de expansión industrial bien planificados.
La adopción crece por tres motores: modernización industrial, aumento de la demanda de monodosis y presión por optimizar el coste total. En el mercado español también influye la necesidad de mejorar la resiliencia del suministro, especialmente tras años de tensión en materias primas, energía y transporte internacional.
Los laboratorios que exportan desde España por los puertos de Valencia, Barcelona o Bilbao valoran cada vez más soluciones con menor dependencia de componentes externos. Además, la automatización avanzada facilita una producción más predecible, algo importante cuando se abastecen hospitales, redes de distribución farmacéutica y contratos públicos.
var ctx3 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Cambio hacia envases integrados (%)’,data: [22, 27, 33, 41, 48, 56],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});La tendencia hasta 2026 apunta a más digitalización, control en tiempo real, mantenimiento predictivo, reducción de consumo energético y mejor uso de materiales reciclables o de menor huella ambiental, siempre dentro de los límites regulatorios aplicables al contacto farmacéutico. También se espera una mayor presión sobre integridad de datos, trazabilidad por lote y validación electrónica.
Desde el ángulo normativo, la fabricación estéril seguirá endureciendo requisitos de control ambiental y estrategia de contaminación. Eso favorece equipos que reduzcan intervenciones y faciliten una defensa sólida ante auditorías.
Elegir un proveedor no consiste solo en comparar precios. Para una inversión de esta magnitud, el laboratorio debe evaluar capacidad de ingeniería, conocimiento regulatorio, experiencia en integración y servicio posventa. En España, donde muchos proyectos se planifican para servir a varios mercados, conviene seleccionar un socio capaz de acompañar todo el ciclo del proyecto.
Un fabricante fiable debe demostrar tres capacidades diferenciadas:
Capacidad tecnológica. Debe dominar diseño aséptico, automatización, control de proceso, validación y compatibilidad con normas internacionales. En este punto, empresas con larga experiencia en maquinaria farmacéutica y soluciones para agua farmacéutica, preparación de soluciones y líneas de llenado ofrecen una ventaja porque entienden la planta como un sistema completo y no como una máquina aislada.
Capacidad de fabricación. Es importante que disponga de una base industrial real, con producción especializada y experiencia en distintos equipos críticos. Un grupo con varias plantas de fabricación dedicadas a maquinaria de llenado y envasado, sistemas de agua farmacéutica, transporte inteligente y equipos médicos suele responder mejor en plazos, personalización y consistencia.
Capacidad de servicio. La instalación, la puesta en marcha, la cualificación, la formación y el soporte a largo plazo son tan importantes como el equipo. El mejor proveedor acompaña desde el estudio de viabilidad hasta la optimización de la producción, incluyendo documentación y soporte técnico.
Criterio de selecciónQué revisarSeñal positivaRiesgo si faltaExperiencia regulatoriaProyectos bajo normas internacionalesCasos validados y documentación sólidaRetrasos en aprobaciónIngeniería integradaCapacidad de unir proceso, utilidades y salasDiseño coherente de plantaCostes ocultos y reprocesosFabricación propiaBase industrial y control de calidadMejor personalizaciónDependencia excesiva de tercerosServicio posventaAsistencia remota y presencialRespuesta rápidaParadas largasReferencias internacionalesClientes en varios paísesExperiencia exportadoraCurva de aprendizaje en su proyectoEscalabilidadOpciones de ampliación futuraProtección de la inversiónObsolescencia tempranaSi desea revisar el perfil del socio industrial, puede consultar la trayectoria y capacidades de la empresa. Para quienes comparan distintas líneas y soluciones, también resulta útil explorar el catálogo de equipos farmacéuticos antes de solicitar una propuesta técnica.
El presupuesto varía según capacidad, complejidad del envase, grado de automatización, utilidades, validación y alcance del proyecto. No es lo mismo adquirir una máquina que implantar una célula completa integrada con agua purificada, vapor limpio, preparación de soluciones, climatización, acondicionamiento secundario y almacén automatizado.
En España, el análisis financiero debe considerar también costes de energía, cualificación de personal, certificación, repuestos, mantenimiento y plazos de entrega. Para empresas ubicadas en parques industriales de alto coste, la optimización del espacio de sala limpia puede influir notablemente en el retorno.
Partida presupuestariaPeso orientativoQué incluyeObservaciónEquipo principal30% a 40%Máquina, moldes, automatizaciónBase de la inversiónUtilidades y proceso10% a 18%Agua, vapor, aire, preparaciónCrítico para la validaciónSala limpia e instalaciones15% a 25%HVAC, cerramientos, flujosImpacto fuerte en coste totalCualificación y documentación5% a 10%IQ, OQ, PQ y expedientesNo debe infravalorarseFormación y puesta en marcha3% a 8%Arranque, capacitación, ajustesAcelera la estabilizaciónRepuestos y mantenimiento inicial3% a 7%Consumibles y piezas críticasEvita paradas tempranasEl retorno suele apoyarse en seis variables: volumen anual, coste unitario de envase, reducción de mano de obra directa, menor merma, mayor velocidad de cambio y mejora de cumplimiento. Si el producto tiene gran demanda y series largas, el retorno puede resultar más atractivo que en instalaciones muy pequeñas o multiformato extremo.
var ctx4 = document.getElementById(‘graficoComparacionProveedor’).getContext(‘2d’);var graficoComparacionProveedor = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento’, ‘Personalización’, ‘Capacidad fabril’, ‘Servicio’, ‘Integración’, ‘Coste total’],datasets: [{label: ‘Proveedor integral especializado’,data: [92, 88, 90, 91, 94, 85],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Proveedor parcial’,data: [70, 63, 58, 60, 55, 72],backgroundColor: ‘rgb(255, 205, 86)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo sugiere por qué muchos compradores terminan prefiriendo proveedores integrales: aunque la inversión inicial pueda parecer superior, la integración reduce desviaciones, retrabajos y costes ocultos a medio plazo.
Las inversiones de este tipo ofrecen ventajas claras, pero también conllevan riesgos que deben analizarse antes de firmar. Los más comunes son una selección errónea del material del envase, subestimar la validación, elegir una capacidad inadecuada o no alinear la línea con la estrategia comercial del laboratorio.
Entre los puntos críticos destacan:
RiesgoDescripciónConsecuenciaCómo mitigarloElección incorrecta del envaseFormato no apto para el productoProblemas de estabilidadEstudios previos de compatibilidadCapacidad sobredimensionadaMás producción de la necesariaBajo aprovechamientoEscenarios de demanda realistasInfraestructura insuficienteUtilidades o salas mal diseñadasRetrasos y fallos de arranqueIngeniería integral desde el inicioProveedor sin soporte localAsistencia lentaParadas prolongadasContrato claro de servicio y repuestosDocumentación débilExpedientes incompletosProblemas de auditoríaExigir entregables definidosFalta de visión 2026No prever digitalización ni sostenibilidadObsolescencia tempranaDiseño ampliable y eficienteMirando a 2026, las inversiones más inteligentes en España serán las que integren eficiencia energética, menor consumo de aire comprimido, control digital de parámetros críticos, trazabilidad avanzada, mantenimiento predictivo y enfoque de sostenibilidad. También ganará importancia el diseño para materiales optimizados y para una mejor gestión del residuo de producción.
En el mercado español, los compradores suelen comparar distribuidores locales, integradores europeos y fabricantes internacionales con experiencia directa en proyectos farmacéuticos. Los proveedores locales aportan cercanía, pero no siempre disponen de profundidad técnica o fabricación propia. Los fabricantes internacionales especializados, en cambio, pueden ofrecer una solución más completa cuando el alcance incluye no solo la línea, sino también utilidades, automatización, validación y expansión futura.
Un ejemplo de enfoque integral es el de IVEN Pharmatech Engineering, grupo internacional especializado en ingeniería farmacéutica y de dispositivos médicos. Su valor no reside únicamente en una máquina, sino en la capacidad de unir proceso, utilidades y ejecución de proyecto. En la parte tecnológica, cuenta con experiencia profunda en líneas de llenado y envasado farmacéutico, sistemas de agua farmacéutica y soluciones de preparación y distribución. En la parte de fabricación, trabaja con varias plantas especializadas que permiten personalización, control de calidad y continuidad industrial. En la parte de servicio, acompaña desde la viabilidad y el diseño hasta la instalación, cualificación, formación y optimización posterior.
Para laboratorios españoles que estudian una nueva planta o la actualización de una existente, este enfoque puede reducir el riesgo típico de los proyectos fragmentados. Si desea plantear una necesidad concreta para España, ya sea en Madrid, Barcelona, Valencia, Sevilla o Bilbao, puede contactar con el equipo técnico para revisar especificaciones, plazos y compatibilidad del producto. Y si el proyecto requiere una visión global de fábrica, la sección de proyectos integrales llave en mano resulta especialmente útil.
En la práctica, un comprador español debería pedir siempre una matriz comparativa con: capacidad por hora, rango de formatos, materiales compatibles, consumo energético, requisitos de sala limpia, tiempo de cambio, lista de repuestos, alcance documental, plazo de entrega, formación, garantía y referencias de uso real.
¿Es lo mismo soplado-llenado-sellado que formado-llenado-sellado?No. Comparten una lógica de integración de etapas, pero se orientan a formatos y niveles de asepsia distintos. El primero es especialmente fuerte en envases plásticos estériles formados y llenados en una secuencia continua.
¿Cuál conviene más para productos estériles en España?Si se trata de soluciones compatibles con plástico y se busca mínima manipulación, normalmente conviene más el soplado-llenado-sellado. Si el proyecto se orienta a bolsas o envases flexibles específicos, el formado-llenado-sellado puede ser la mejor elección.
¿Puede sustituir a una línea de viales?Depende del producto. No reemplaza automáticamente al vidrio. Muchos inyectables y biológicos seguirán requiriendo viales o jeringas por compatibilidad y posicionamiento regulatorio.
¿Qué sectores lo usan más?Oftalmología, respiratorio, soluciones hospitalarias, ciertos líquidos diagnósticos y algunas aplicaciones de dispositivos médicos.
¿Qué debe revisar un comprador español antes de invertir?Compatibilidad producto-envase, capacidad, validación, servicio técnico, repuestos, integración con utilidades y coste total de propiedad.
¿Influye la ubicación de la planta en España?Sí. En zonas como Barcelona, Madrid, Valencia o Zaragoza influyen el coste del suelo, la disponibilidad de personal técnico, la logística de importación y exportación y la conexión con redes de distribución farmacéutica.
¿Cuál es el mayor error al comparar proveedores?Tomar la decisión solo por precio inicial. En estos proyectos suelen pesar más la ingeniería, la cualificación, la puesta en marcha y el soporte posterior.
¿Qué tendencia será más importante en 2026?La combinación de automatización avanzada, sostenibilidad, integridad de datos, menor huella energética y proyectos integrados con visión regulatoria global.
En conclusión, para el mercado de España la comparación entre soplado-llenado-sellado y formado-llenado-sellado debe hacerse desde la realidad del producto y del negocio. Cuando el objetivo es fabricar líquidos estériles en envases plásticos con la máxima integración del proceso, el soplado-llenado-sellado suele ser la opción preferida. Cuando la prioridad es la flexibilidad en formatos basados en película o bolsa, el formado-llenado-sellado puede encajar mejor. La mejor decisión siempre nace de un estudio técnico, regulatorio y económico bien estructurado, apoyado por un socio con experiencia real en ingeniería farmacéutica, fabricación especializada y servicio completo.
-
Máquinas de llenado de ampollas en España: guía 2026
En la industria farmacéutica actual, entender cómo funciona una máquina de llenado de ampollas es esencial para evaluar nuevas líneas de producción, ampliar capacidad o modernizar instalaciones con criterios de calidad, trazabilidad y cumplimiento regulatorio. En España, donde polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Navarra concentran actividad farmacéutica, biotecnológica y logística, este tipo de equipo sigue siendo una solución estratégica para medicamentos inyectables estériles de alta exigencia.
Una máquina de llenado de ampollas no es solo un equipo de dosificación. Es una parte crítica de una línea aséptica que integra alimentación de ampollas, lavado, túnel de despirogenización o esterilización según el diseño, llenado volumétrico preciso, inertización cuando procede, sellado por llama y controles posteriores. Las grandes compañías farmacéuticas y fabricantes por contrato la analizan en profundidad porque cualquier error en esta etapa afecta directamente a la esterilidad, la uniformidad de dosis, el rendimiento del lote y la conformidad ante auditorías.
Para los compradores de España, además del rendimiento técnico, pesan mucho factores como validación documental, compatibilidad con normas GMP de la UE, disponibilidad de repuestos, asistencia técnica local, consumo energético, flexibilidad de formato y facilidad de integración con sistemas de serialización, inspección y embalaje final. También influyen la logística de importación a través de nodos como el Puerto de Valencia, el Puerto de Barcelona o plataformas terrestres cercanas a Madrid y el País Vasco.
De forma directa, una máquina de llenado de ampollas toma ampollas vacías de vidrio, las limpia o las recibe preparadas según la configuración de la línea, las posiciona automáticamente, dosifica un volumen exacto de producto líquido, puede purgar con gas inerte si la formulación lo requiere y finalmente sella cada ampolla mediante calor para crear un envase cerrado y estéril. Después, las unidades pasan a inspección, etiquetado y acondicionamiento.
Su importancia radica en cinco puntos: precisión de llenado, protección del producto, velocidad industrial, reproducibilidad de lote y cumplimiento normativo. En entornos regulados, cada parámetro debe controlarse: volumen por ampolla, temperatura de sellado, integridad del cierre, partículas, rechazo automático y registro electrónico de producción.
En empresas que fabrican analgésicos inyectables, antibióticos, anestésicos, vitaminas, soluciones de uso hospitalario o productos biológicos de pequeño volumen, la línea de ampollas suele ser una inversión prioritaria. No solo mejora la capacidad; también reduce mermas, errores manuales y desviaciones de proceso.
EtapaFunción principalObjetivo de calidadRiesgo controladoIndicador típicoImpacto en producciónAlimentaciónIntroducir ampollas en la líneaFlujo estableRoturas y atascosAmpollas por minutoContinuidad del procesoLavado o preparaciónEliminar partículasLimpieza internaContaminación visibleNivel de rechazoMenos pérdidas de loteDespirogenizaciónTratamiento térmicoReducción de endotoxinasRiesgo microbiológicoTemperatura y tiempoSeguridad del productoLlenadoDosificar productoExactitud volumétricaSubllenado o sobrellenadoDesviación de volumenUniformidad de dosisSelladoCerrar la ampollaHermeticidadFugas y oxidaciónTasa de cierre correctoVida útil estableInspecciónVerificar defectosConformidad finalPartículas y fisurasPorcentaje de rechazoSalida comercial seguraLa tabla anterior resume el flujo básico. Aunque el esquema parece sencillo, en la práctica la diferencia entre una línea estándar y una línea de alto nivel está en la capacidad de mantener estabilidad continua durante turnos largos, cambios de formato rápidos y documentación validable.
Una máquina de llenado de ampollas es un sistema automatizado diseñado para procesar recipientes de vidrio sellables, normalmente de 1 ml a 20 ml, aunque existen configuraciones especiales para otros volúmenes. Su uso principal está en la fabricación de medicamentos inyectables estériles de dosis unitaria o pequeño volumen, donde el envase debe proteger el contenido frente a contaminación, humedad y oxidación.
En España, este equipo se utiliza en plantas farmacéuticas consolidadas, centros de producción hospitalaria industrial, fabricantes por contrato y proyectos de exportación hacia la Unión Europea, el norte de África y Latinoamérica. La ampolla sigue siendo muy valorada para productos sensibles porque el vidrio ofrece gran compatibilidad química y una barrera excelente.
Sus usos más comunes incluyen:
Cuando una empresa evalúa esta tecnología, no compra solamente una llenadora. Normalmente estudia una solución completa que abarque tratamiento de agua, preparación de soluciones, transferencia, esterilización, envasado primario, inspección y embalaje. En este punto, contar con un socio con experiencia integral puede reducir mucho el riesgo del proyecto. IVEN Pharmatech, cuya trayectoria y enfoque pueden consultarse en su perfil corporativo, trabaja precisamente con esta lógica de integración técnica y cumplimiento internacional.
Las líneas de ampollas se mantienen vigentes porque responden a exigencias reales de producción: seguridad del paciente, formato compacto, coste razonable por dosis y aceptación regulatoria. En el mercado español, donde muchas plantas deben combinar lotes medianos, exportación y exigencia documental, estas máquinas siguen ofreciendo una relación muy competitiva entre robustez y versatilidad.
Los beneficios principales son los siguientes:
AplicaciónTipo de productoVentaja técnicaVentaja operativaNivel de demanda en EspañaObservaciónHospitalarioAnalgésicos inyectablesDosificación exactaProducción continuaAltaFrecuente en compras públicasCuidados críticosSedantes y anestésicosSellado seguroLotes controladosAltaRequiere validación estrictaSuplementaciónVitaminas estérilesCompatibilidad del vidrioFormato exportableMediaDemanda estableAntibióticosSoluciones inyectablesIntegridad del envaseBuen rendimientoAltaClave para hospital y exportaciónVeterinarioInyectables animalesFlexibilidad de volumenCoste por unidad competitivoMediaCrece en Aragón y CataluñaMercados externosGenéricos estérilesEstándar conocidoBuena aceptación internacionalAltaÚtil para exportación desde puertos españolesLa tabla muestra por qué la ampolla continúa siendo relevante. En segmentos donde la estabilidad del producto y la integridad del cierre pesan más que la comodidad de reapertura, este formato sigue siendo muy competitivo.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Anestesia’, ‘Antibióticos’, ‘Vitaminas’, ‘Veterinario’, ‘Exportación’],datasets: [{label: ‘Demanda relativa del sector en España’,data: [92, 81, 88, 63, 57, 79],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});No todas las máquinas de llenado de ampollas funcionan igual. La elección depende de la capacidad objetivo, el nivel de automatización, la naturaleza del producto y la estrategia de validación de la planta. En general, las líneas pueden clasificarse por capacidad, tecnología de dosificación y grado de integración.
Los tipos más habituales son:
Tipo de máquinaCapacidad orientativaNivel de automatizaciónUso recomendadoVentaja principalLimitación típicaSemiautomáticaHasta 60 ampollas/minMediaDesarrollo y lotes pilotoMenor inversión inicialMás intervención del operarioAutomática compacta60-180 ampollas/minAltaProducción medianaBuen equilibrio coste-rendimientoMenor escalabilidad extremaAlta velocidad180-400 ampollas/minMuy altaGrandes plantasMáximo rendimientoMayor complejidad técnicaMonobloque integradoSegún diseñoAltaEspacios reducidosMenor huella de instalaciónMantenimiento más concentradoCon inertizaciónVariableAltaProductos sensibles al oxígenoMejor estabilidad del productoMayor coste operativoCon aislamiento avanzadoVariableMuy altaAlta asepsiaMayor protección del procesoInversión y validación más exigentesLas opciones técnicas más valoradas por los compradores españoles incluyen bombas peristálticas o de pistón de alta precisión, control mediante servomotores, cambio rápido de formatos, recetas electrónicas, integración con sistemas de visión, rechazo automático y cumplimiento documental completo para IQ, OQ y PQ.
En el plano de capacidades tecnológicas, IVEN Pharmatech destaca por su experiencia en líneas de llenado farmacéutico, sistemas de agua farmacéutica y automatización vinculada a proyectos integrados. Su enfoque no se limita a vender una máquina aislada; puede adaptarse a soluciones de proceso y envasado dentro de proyectos más amplios, como los presentados en sus soluciones llave en mano.
En muchas decisiones de inversión, la pregunta no es si comprar una línea de ampollas, sino si la ampolla es mejor que un vial, una jeringa precargada o incluso una bolsa o botella pequeña según el producto. La respuesta depende del uso clínico, la sensibilidad de la fórmula, el canal de distribución y el coste total de propiedad.
TecnologíaFortaleza principalDebilidad principalMejor usoCoste relativoIdoneidad para EspañaAmpollaCierre hermético en vidrioApertura manualInyectables estériles de dosis unitariaMedioMuy altaVialFlexibilidad y multidosisUso de tapón y cápsulaLiofilizados y líquidosMedioMuy altaJeringa precargadaComodidad de administraciónCoste elevadoBiológicos y terapias de alto valorAltoAlta en nichosBolsa no PVCVolúmenes mayoresNo apta para todas las dosis pequeñasSoluciones intravenosasMedio-altoAltaBotella PPResistencia y manejoAplicación específicaGrandes volúmenes estérilesMedio-altoMediaMonodosis plásticaLigerezaBarrera inferior al vidrioAlgunos líquidos no inyectablesBajo-medioLimitada en inyectablesSi el objetivo es producir soluciones inyectables estériles de pequeño volumen con alta estabilidad y un formato ampliamente aceptado, la ampolla suele ser una excelente elección. Si el producto requiere reconstitución, multidosis o formulaciones biológicas de alto precio, el vial o la jeringa precargada pueden resultar preferibles.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Coste’, ‘Asepsia’, ‘Velocidad’, ‘Flexibilidad’, ‘Aceptación de mercado’, ‘Facilidad de uso’],datasets: [{label: ‘Ampolla’,data: [78, 91, 84, 74, 88, 62],backgroundColor: ‘#6f4e7c’},{label: ‘Vial’,data: [76, 86, 80, 89, 90, 75],backgroundColor: ‘#2a9d8f’},{label: ‘Jeringa precargada’,data: [52, 90, 68, 71, 82, 95],backgroundColor: ‘#e76f51’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});El mercado europeo de equipos de llenado estéril mantiene una trayectoria positiva, impulsado por la modernización de plantas, la relocalización parcial de capacidad y la presión por mejorar trazabilidad, eficiencia energética y cumplimiento. España participa de esta tendencia gracias a su base farmacéutica consolidada, su infraestructura logística y su papel como plataforma de exportación.
Madrid y Barcelona siguen liderando en sedes corporativas, centros técnicos y distribución; Cataluña y la Comunidad Valenciana concentran capacidad industrial y acceso portuario; el eje Zaragoza-País Vasco facilita logística terrestre e intermodal; y Navarra gana relevancia en proyectos industriales avanzados. Para las máquinas de llenado de ampollas, esto se traduce en demanda de líneas más automatizadas, compactas y conectables con entornos digitales.
Las tendencias hacia 2026 apuntan a:
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado de llenado estéril en España’,data: [100, 106, 113, 121, 130, 141],borderColor: ‘#1d3557’,backgroundColor: ‘rgba(29,53,87,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});var ctxArea = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de automatización avanzada’,data: [35, 42, 50, 59, 68, 77],borderColor: ‘#457b9d’,backgroundColor: ‘rgba(69,123,157,0.35)’,fill: true,tension: 0.3},{label: ‘Peso de sostenibilidad en la compra’,data: [18, 24, 31, 39, 48, 58],borderColor: ‘#2a9d8f’,backgroundColor: ‘rgba(42,157,143,0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});Desde la perspectiva regulatoria y de política industrial, las inversiones futuras estarán marcadas por mayor resiliencia de suministro, verificación documental más profunda y proyectos que reduzcan riesgos operativos. Por ello, los fabricantes que ofrezcan integración real, no solo equipos sueltos, tendrán ventaja competitiva.
Seleccionar proveedor no debe basarse únicamente en el precio del equipo. En proyectos farmacéuticos, el coste de una mala decisión es mucho mayor: retrasos de validación, rechazos de auditoría, baja disponibilidad de línea o documentación insuficiente. En España, donde las plantas suelen trabajar con plazos exigentes y marcos regulatorios muy claros, conviene utilizar una matriz de evaluación amplia.
CriterioQué revisarPor qué importaSeñal positivaSeñal de riesgoImpacto en el proyectoExperiencia sectorialReferencias farmacéuticasReduce errores de diseñoInstalaciones en varios paísesPocas referencias realesMenor riesgo técnicoCumplimiento normativoDocumentación y validaciónFacilita auditoríasConocimiento GMP UE y EE. UU.Documentos incompletosMenos retrasosCapacidad de personalizaciónAjustes de formato y procesoAdapta la línea al productoDiseño a medidaEquipo rígidoMayor adecuaciónServicio posventaRespuesta técnica y repuestosEvita paradas largasSoporte estructuradoAsistencia lentaMayor disponibilidadFabricación propiaPlantas y control de calidadMejora consistenciaProducción interna especializadaSubcontratación difusaMás control del suministroCapacidad integralIngeniería y puesta en marchaReduce interfaces complejasSolución de proyecto completoSolo venta puntualMenos sobrecostesEn cuanto a capacidad de fabricación, es relevante trabajar con empresas que tengan base industrial real y no sean simples integradores comerciales. IVEN Pharmatech cuenta con varias plantas especializadas en Shanghai enfocadas en maquinaria de llenado y envasado farmacéutico, sistemas de agua farmacéutica, automatización logística y equipos para otros segmentos médicos. Ese soporte fabril suele traducirse en mejor control de calidad, plazos más claros y mayor capacidad de personalización para clientes internacionales.
Además, si desea comparar configuraciones o líneas relacionadas, puede revisar la cartera de equipos y soluciones disponibles para hacerse una idea del alcance tecnológico.
El presupuesto de una máquina de llenado de ampollas depende de muchos factores: velocidad, grado de automatización, rango de formatos, material de construcción, sistema de dosificación, nivel de integración, necesidades de aislamiento, documentación de validación y requisitos de instalación. No es lo mismo una máquina semiautomática para lotes cortos que una línea completa con lavado, túnel, llenado, sellado, inspección y automatización digital.
En términos orientativos para proyectos industriales, el gasto puede dividirse en:
PartidaPeso orientativoQué incluyeRiesgo de infrapresupuestoConsejoImpacto en ROIEquipo base35%-45%Llenadora y selladoraElegir modelo insuficienteAlinear con plan a 5 añosMuy altoLínea auxiliar15%-25%Lavado, túnel, transporteCuellos de botellaDimensionar integralmenteAltoInstalación8%-15%Montaje y conexionadoRetrasos en obraCoordinar ingeniería civilMedioValidación5%-10%IQ, OQ, PQ y documentosNo cumplir auditoríaExigir dossier completoMuy altoFormación2%-5%Operación y mantenimientoErrores de usoCapacitar por perfilesMedio-altoRepuestos y servicio3%-8%Kit inicial y soporteParadas largasNegociar stock críticoAltoEl retorno de la inversión suele mejorar cuando la nueva línea aporta una o varias de estas mejoras: reducción del rechazo, menor dependencia de mano de obra manual, aumento de velocidad, mejor rendimiento por turno, cumplimiento de contratos de exportación y disminución de paradas no planificadas. En plantas españolas con presión de costes energéticos y exigencia regulatoria, el ROI también depende mucho de la facilidad para validar y del soporte técnico posterior.
En el plano de servicios, conviene valorar proveedores capaces de acompañar desde la factibilidad hasta la puesta en marcha, la documentación y la optimización posterior. IVEN Pharmatech se diferencia en este punto por combinar consultoría, diseño, selección y personalización de equipos, instalación, validación, transferencia tecnológica, formación y soporte posventa, algo especialmente útil cuando el comprador no busca una máquina suelta sino una inversión industrial segura.
Aunque la tecnología esté madura, una inversión en llenado de ampollas puede fallar si no se define bien el proyecto. Los errores más frecuentes aparecen antes de la compra: especificaciones poco claras, previsión de capacidad irreal, ignorar requisitos de sala limpia, falta de datos sobre el producto o subestimar la validación.
Los riesgos más habituales son:
RiesgoCausa comúnConsecuenciaSeveridadCómo mitigarloResponsable principalCapacidad insuficientePrevisión erróneaFalta de suministroAltaEstudio de demanda y OEECompras y producciónValidación lentaDocumentación débilRetraso comercialAltaDefinir entregables desde contratoCalidadParadas frecuentesMantenimiento deficientePérdida de productividadMedia-altaPlan preventivo y repuestosMantenimientoElevado rechazoAjuste inestableMayor coste por loteAltaFAT, SAT y formación intensivaProducciónProblemas de integraciónInterfaces mal definidasRetrabajos de ingenieríaMedia-altaRevisión temprana de layoutIngenieríaSoporte lentoProveedor distante o débilParadas prolongadasAltaAcuerdo de servicio y acceso remotoDirección de proyectoPara proyectos con cierta complejidad, resulta especialmente útil un enfoque integral que abarque diseño de proceso, logística interna, servicios limpios y documentación desde el inicio. De este modo se evitan layouts deficientes, interfaces mal resueltas y sobrecostes por modificaciones tardías.
¿Cómo funciona, paso a paso, una máquina de llenado de ampollas?Normalmente las ampollas se alimentan a la línea, se lavan o se reciben ya preparadas, pasan por tratamiento térmico cuando aplica, se posicionan, se llenan con volumen preciso, pueden inertizarse con nitrógeno y se sellan con calor. Después se inspeccionan y se acondicionan.
¿Qué capacidad de producción es adecuada para una planta en España?Depende de la demanda anual, del tamaño del lote y del número de referencias. Para plantas medianas, una línea automática compacta puede ser suficiente. Para exportación o fabricación intensiva hospitalaria, suele requerirse una línea de mayor velocidad.
¿La ampolla sigue siendo competitiva frente al vial?Sí, sobre todo en soluciones inyectables de pequeño volumen donde el vidrio y el cierre hermético aportan estabilidad y seguridad. El vial gana en flexibilidad para otros escenarios, pero la ampolla conserva una posición fuerte.
¿Qué documentación debe pedir el comprador?Especificación funcional, planos, listas de materiales, certificados, manuales, protocolos y resultados de pruebas, documentación de calibración, dosieres para IQ y OQ, esquemas eléctricos y neumáticos, y recomendaciones de mantenimiento.
¿Qué normas deben considerarse?Principalmente las GMP de la UE, además de otros marcos internacionales cuando el producto se exporta. También deben tenerse en cuenta seguridad de máquinas, materiales de contacto, trazabilidad y requisitos internos de validación de la planta.
¿Cuál es el principal error en una compra?Definir mal el alcance. Muchas empresas comparan solo el precio del equipo principal y olvidan instalación, validación, repuestos, formación y adaptación de sala.
¿Es mejor comprar una máquina o una solución integral?Si el proyecto implica nueva planta, ampliación importante o modernización regulada, la solución integral suele ofrecer menos riesgo. Si la instalación existente está muy madura y solo falta sustituir un módulo, la compra individual puede ser válida.
¿Qué ventajas aporta un proveedor con experiencia internacional?Comprende mejor las auditorías, la documentación, la ingeniería de integración y la gestión de proyectos multiculturales. Esto es muy relevante para plantas españolas que exportan o que forman parte de grupos globales.
¿Dónde solicitar asesoramiento técnico o comercial?Si su empresa está evaluando una línea de ampollas, una actualización de planta o un proyecto más amplio de fabricación estéril, puede contactar con un equipo especializado para revisar capacidad, configuración, presupuesto y requisitos de cumplimiento.
En resumen, comprender cómo funciona una máquina de llenado de ampollas permite tomar decisiones de inversión más seguras y alineadas con la realidad de la producción farmacéutica en España. La clave no está solo en la velocidad nominal, sino en el conjunto: ingeniería, calidad, documentación, servicio y capacidad del proveedor para acompañar todo el ciclo del proyecto. Para compañías que buscan modernización, cumplimiento y escalabilidad, una línea bien seleccionada puede convertirse en un activo estratégico durante muchos años.
-
Máquina de llenado y tapado de cartuchos en España
En España, la máquina de llenado y tapado de cartuchos es un equipo crítico para fabricantes farmacéuticos y de dispositivos médicos que buscan aumentar capacidad, mejorar trazabilidad y cumplir requisitos regulatorios exigentes. Se utiliza sobre todo para dosificar formulaciones estériles en cartuchos destinados a sistemas de inyección, plumas autoinyectables y otros formatos parenterales de alta precisión. Para plantas situadas en polos como Madrid, Barcelona, Valencia, Bilbao o Zaragoza, este tipo de línea resulta especialmente relevante cuando se persigue ampliar producción, reducir mermas, automatizar controles en línea y estandarizar procesos conforme a buenas prácticas de fabricación. Su valor no está solo en llenar y colocar el cierre, sino en asegurar exactitud de dosis, integridad del envase, repetibilidad lote a lote y preparación documental para auditorías.
La decisión de invertir en una máquina de llenado y tapado de cartuchos suele aparecer cuando una empresa necesita pasar de un esquema semimanual o de pequeña escala a una producción robusta, validable y preparada para inspecciones. En el mercado español, donde la producción farmacéutica y biotecnológica mantiene una fuerte presencia en comunidades como Cataluña, Madrid, País Vasco y Comunidad Valenciana, la prioridad ya no es solo fabricar más; es fabricar con mayor control, menos riesgo y mejor coste total por unidad.
Estos equipos combinan varias funciones en una sola plataforma: alimentación de cartuchos, tratamiento de envases, dosificación volumétrica o por bomba de precisión, inserción de componentes, taponado, verificación y, en muchos casos, integración con sistemas de inspección visual, etiquetado y empaquetado final. Cuando la línea está bien diseñada, permite trabajar con altos niveles de limpieza, reducción de intervención humana y documentación electrónica compatible con entornos altamente regulados.
Para un director de producción en España, la compra de este equipo suele responder a cinco objetivos concretos:
Además, el crecimiento de terapias biológicas, productos de inyección de dosis precisa y dispositivos de autoadministración hace que la demanda de cartuchos bien procesados sea cada vez más relevante. Para operaciones que importan componentes a través de puertos como Valencia, Barcelona o Algeciras, o que distribuyen a centros de Europa desde hubs logísticos como Zaragoza, una línea estable y modular aporta ventajas reales en plazos, planificación y servicio al cliente.
Una máquina de llenado y tapado de cartuchos es un sistema industrial diseñado para procesar cartuchos farmacéuticos, normalmente de vidrio o materiales compatibles, mediante operaciones de posicionamiento, dosificación estéril del producto, colocación del cierre y verificación de parámetros críticos. Se emplea principalmente en medicamentos inyectables, soluciones biológicas, anestésicos, terapias endocrinas, productos para diabetes y otras formulaciones que luego se administran mediante plumas, sistemas de dosificación o dispositivos médicos relacionados.
En una línea moderna, el equipo puede incluir aislador, flujo laminar, bombas peristálticas o pistones cerámicos, sensores de presencia, control estadístico en proceso y rechazo automático de unidades fuera de especificación. El objetivo es asegurar que cada cartucho sale con el volumen correcto, el cierre adecuado y un historial de fabricación completo.
Las aplicaciones más habituales en España se concentran en:
La siguiente tabla resume sus usos más comunes y la razón técnica detrás de cada uno.
Uso en plantaTipo de productoObjetivo principalNivel de precisión requeridoRiesgo si el equipo es inadecuadoValor para la operaciónLlenado estéril de cartuchosSoluciones inyectablesDosificación uniformeMuy altoDesviaciones de volumenMayor cumplimiento regulatorioProducción de biológicosProteínas y biosimilaresReducir espuma y estrés del productoMuy altoPérdida de estabilidadProtección de producto de alto valorPreparación para plumas autoinyectablesTerapias crónicasCompatibilidad con dispositivo finalAltoFallo funcional del sistemaMejor experiencia del pacienteLotes para exportaciónGenéricos inyectablesTrazabilidad y repetibilidadAltoRechazos de mercadoMayor confianza comercialFabricación por contratoMúltiples referenciasCambios rápidos de formatoMedio a altoTiempos muertos elevadosFlexibilidad productivaIntegración con inspecciónProductos sensiblesControl automático del procesoAltoLiberación lenta del loteDatos listos para revisiónEn términos prácticos, la utilidad del equipo va más allá del llenado. También actúa como punto central para la estrategia de calidad de la planta, ya que conecta entorno limpio, automatización, documentación y seguridad del producto.
La fabricación farmacéutica moderna exige equipos capaces de responder a lotes más complejos, normativas más estrictas y una presión constante por reducir coste por unidad sin comprometer calidad. En este contexto, la máquina de llenado y tapado de cartuchos ofrece beneficios tangibles tanto para fabricantes consolidados como para nuevas instalaciones.
Uno de los mayores beneficios es la repetibilidad. En entornos donde se trabaja con principios activos costosos, cada gota cuenta. Un sistema bien calibrado ayuda a minimizar sobrellenado, evita desperdicio y mejora el rendimiento económico del lote. Otro punto clave es la reducción de intervención manual, especialmente importante en zonas de alta clasificación ambiental.
Desde la perspectiva de España, donde muchas empresas combinan producción para el mercado nacional con exportación a la Unión Europea, Norte de África y América Latina, estas ventajas se traducen en agilidad comercial. Una línea con buen diseño facilita auditorías, libera lotes con mayor rapidez y se adapta mejor a programas de expansión.
Beneficios más destacados:
La demanda por sector en el mercado español puede visualizarse de la siguiente manera:
var contextoBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarras = new Chart(contextoBarras, {type: ‘bar’,data: {labels: [‘Biotecnología’, ‘Inyectables hospitalarios’, ‘Producción por contrato’, ‘Dispositivos médicos’, ‘Genéricos estériles’, ‘Exportación’],datasets: [{label: ‘Índice de demanda en España’,data: [92, 85, 78, 66, 72, 81],backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(255,99,132,0.7)’,’rgba(255,206,86,0.7)’,’rgba(75,192,192,0.7)’,’rgba(153,102,255,0.7)’,’rgba(255,159,64,0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});En plantas cercanas a centros logísticos como el Corredor del Henares, la automatización de este proceso también ayuda a enlazar la producción con almacenes inteligentes y expediciones rápidas. Esa coordinación es especialmente útil cuando los tiempos de entrega afectan directamente a contratos hospitalarios o campañas de suministro internacional.
No todas las máquinas responden a la misma necesidad. La elección correcta depende del volumen anual, del tipo de formulación, del nivel de automatización deseado y de la estrategia futura de la planta. En el mercado existen equipos compactos para desarrollo y lotes pequeños, líneas de escala media para producción especializada y plataformas de alta velocidad para grandes fabricantes.
Los criterios técnicos más relevantes suelen incluir:
Tipo de máquinaCapacidad típicaAplicación recomendadaVentaja principalLimitación habitualPerfil de compradorSemiautomáticaHasta 1.500 unidades/horaDesarrollo o lotes pilotoMenor inversión inicialMás intervención operativaLaboratorios pequeñosAutomática compacta1.500 a 6.000 unidades/horaProducción mediaBuen equilibrio coste-rendimientoMenor escalabilidad extremaFabricantes especializadosAlta velocidadMás de 6.000 unidades/horaGrandes seriesAlta productividadMayor complejidad de validaciónMultinacionales y grandes plantasCon aislador integradoVariableProductos estériles sensiblesMayor protección ambientalCoste superiorBiotecnología y estérilesMonobloque modularMedia a altaLíneas flexiblesAhorro de espacioCambios técnicos más especializadosPlantas urbanasLínea completa integradaMedia a muy altaProyectos nuevosFlujo continuo y trazablePlazo de implantación más largoExpansiones y proyectos llave en manoRespecto a las opciones técnicas, las más demandadas hoy en España son el cambio rápido de formato, la interfaz multilingüe, la captura electrónica de datos de proceso, el rechazo automático de unidades no conformes y la conectividad con sistemas de gestión de fábrica. Cuando la empresa trabaja para varios mercados, estas opciones marcan la diferencia entre una compra táctica y una inversión de largo recorrido.
También es importante revisar si la máquina puede adaptarse a futuros formatos, por ejemplo cartuchos con nuevos componentes o líneas mixtas que compartan utilidades y sistemas periféricos. En un contexto de incertidumbre regulatoria y cambios de cartera, la flexibilidad de ingeniería vale casi tanto como la capacidad nominal.
Antes de aprobar una inversión, muchas empresas comparan el cartucho con otras presentaciones como viales, jeringas precargadas o sistemas de llenado manual mejorado. La elección depende de la estrategia de producto, del usuario final y del equilibrio entre coste, facilidad de uso y complejidad industrial.
Los cartuchos suelen destacar cuando el producto se administra mediante pluma o dispositivo repetitivo, donde el formato final aporta comodidad, precisión y diferenciación comercial. Los viales, en cambio, mantienen ventaja en flexibilidad para hospitales y ciertos productos multidosis. Las jeringas precargadas ofrecen una experiencia de uso excelente, pero pueden implicar otra estructura de coste y una cadena de suministro diferente.
SoluciónVentaja claveCoste de equipoFacilidad de uso finalFlexibilidad industrialEscenario idealCartuchosCompatibles con plumas y dosificación precisaMedio a altoAltaMediaTerapias crónicas y autoadministraciónVialesAmplia aceptación hospitalariaMedioMediaAltaUso clínico generalJeringas precargadasMáxima convenienciaAltoMuy altaMediaProductos premium y especializadosAmpollasFormato tradicionalMedioBaja a mediaMediaCiertos inyectables clásicosLlenado semimanualBaja inversión inicialBajoVariableBajaEscala piloto o transiciónProducción externalizadaMenor inversión directaVariableAlta para el titularDependiente del proveedorVolúmenes inciertosEn España, la respuesta correcta suele venir de una matriz de decisión que combine volumen previsto, complejidad regulatoria, expectativa de exportación, precio del medicamento y estrategia de diferenciación del dispositivo. Si una empresa de Barcelona desarrolla una terapia autoadministrable para varios mercados europeos, el cartucho suele ganar peso. Si una planta de Madrid produce hospitalarios de uso amplio con cartera cambiante, el vial puede seguir siendo competitivo.
La clave no es identificar la tecnología “más avanzada”, sino la que mejor se alinea con producto, canal, regulación y coste total de propiedad.
El mercado de máquinas de llenado y tapado de cartuchos en España está influido por tres motores: crecimiento de biológicos, modernización de líneas estériles y presión por reforzar la autonomía industrial europea. A esto se suman inversiones en digitalización, sostenibilidad y trazabilidad integral de materiales.
La evolución prevista hasta 2026 muestra una preferencia creciente por equipos con mayor automatización, menor intervención humana y mejores capacidades de cambio rápido. La expansión de plantas en entornos industriales conectados a puertos y corredores logísticos también favorece soluciones integradas desde preparación hasta empaquetado.
var contextoLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLinea = new Chart(contextoLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 128, 141, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});Entre las tendencias con mayor impacto para 2026 destacan:
var contextoArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoArea = new Chart(contextoArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de la automatización avanzada’,data: [32, 39, 47, 56, 66, 77],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3},{label: ‘Peso de la sostenibilidad operativa’,data: [24, 29, 35, 43, 52, 63],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.18)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});En política industrial, la tendencia es valorar más la resiliencia de suministro. Eso implica estudiar no solo el equipo principal, sino también repuestos críticos, soporte técnico en Europa, documentación de validación y facilidad para integrar el sistema con utilidades que cumplan estándares internacionales. Para muchas empresas españolas, esto significa priorizar proveedores con experiencia real en proyectos regulados, no simples vendedores de maquinaria aislada.
Elegir proveedor es una decisión de riesgo industrial, regulatorio y financiero. Un equipo técnicamente atractivo puede convertirse en un problema si no cuenta con la documentación adecuada, si el proveedor no domina requisitos de cualificación o si carece de capacidad de servicio tras la puesta en marcha.
En la práctica, los compradores españoles suelen evaluar seis bloques: experiencia sectorial, capacidad de ingeniería, calidad de fabricación, documentación, servicio posventa y referencias verificables. También influye la capacidad de coordinación internacional, sobre todo cuando el proyecto incluye importación por puerto, instalación local y validación conforme a calendarios exigentes.
Se recomienda solicitar visitas virtuales o presenciales a líneas en operación, revisar listas de materiales críticas, comprobar compatibilidad con normas aplicables y verificar qué parte del trabajo asume realmente el proveedor y cuál queda en manos de terceros.
Criterio de evaluaciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoConsejo prácticoExperiencia regulatoriaProyectos en entornos estérilesCasos reales documentadosRespuestas genéricasMuy altoPida ejemplos auditablesCapacidad de ingenieríaDiseño, integración y personalizaciónEquipo multidisciplinarExcesiva subcontrataciónAltoRevise organigrama técnicoFabricación propiaTalleres y control de calidadProducción interna consistenteDependencia opaca de tercerosAltoSolicite lista de plantasDocumentaciónProtocolos y manualesPaquete completo y claroEntregables incompletosMuy altoDefina entregables en contratoServicio posventaRepuestos y asistenciaTiempos definidosSin cobertura realMuy altoNegocie acuerdo de servicioReferencias internacionalesInstalaciones en varios paísesClientes y sectores diversosPocas referencias comparablesMedio a altoBusque similitud de aplicaciónDesde esta perspectiva, conviene valorar proveedores capaces de ofrecer no solo el equipo, sino una solución integrada. En este punto, la trayectoria industrial de IVEN Pharmatech resulta relevante para compradores que buscan experiencia internacional en entornos farmacéuticos y de dispositivos médicos. Su enfoque combina cumplimiento regulatorio, personalización y una visión de proyecto más amplia que la simple entrega de maquinaria.
En la parte tecnológica, destaca su experiencia en líneas de llenado y en sistemas relacionados con agua farmacéutica, preparación, distribución y automatización de procesos, lo que facilita la integración entre utilidades y equipo principal. En la parte de fabricación, cuenta con plantas especializadas que permiten controlar mejor la consistencia de componentes y la calidad constructiva. En la parte de servicio, ofrece apoyo desde diseño y selección hasta instalación, cualificación y formación, algo especialmente útil para empresas españolas que desean reducir el riesgo de coordinación entre múltiples contratistas.
El coste de una máquina de llenado y tapado de cartuchos puede variar de forma significativa según capacidad, grado de automatización, entorno estéril, nivel de integración y alcance documental. Limitar la comparación al precio base del equipo es un error frecuente. El análisis correcto debe incluir ingeniería, transporte, impuestos de importación cuando apliquen, instalación, cualificación, repuestos iniciales, formación y costes operativos durante varios años.
Para una planta en España, también conviene contemplar costes logísticos desde puerto o centro de entrada hasta el emplazamiento final, así como adaptaciones de sala limpia, utilidades, software, validación y conexión con sistemas internos. En zonas industriales cercanas a Barcelona o Valencia, la logística de importación puede ser más directa; en otras localizaciones, la disponibilidad de transporte especializado puede alterar el calendario y el presupuesto.
Concepto de costePeso aproximado en el presupuestoObservación claveRiesgo de subestimarCómo controlarloEfecto en el retornoEquipo principal35% a 50%No incluye siempre integración totalComparaciones engañosasDefinir alcance exactoDirectoIngeniería y personalización10% a 18%Crítica para productos especialesRetrabajos posterioresEspecificación técnica sólidaAltoInstalación y puesta en marcha8% a 15%Depende del sitio y utilidadesRetrasos de arranquePlan de obra coordinadoAltoCualificación y validación6% a 12%Esencial para liberar producciónDemoras regulatoriasProtocolos desde el inicioMuy altoRepuestos y formación inicial3% a 7%Protege la continuidad operativaParadas prematurasPaquete de arranqueMedioAdaptación de instalaciones10% a 20%Variable según plantaDesviación presupuestariaAuditoría previa del sitioAltoEl retorno de la inversión suele mejorar cuando la línea sustituye tareas manuales intensivas, reduce merma de producto caro o habilita ventas de mayor valor añadido. Un proyecto bien ejecutado puede recuperar inversión a través de tres palancas: más producción vendible, menos desperdicio y menor riesgo de rechazo regulatorio o de mercado.
Para comparar alternativas, resulta útil construir un modelo a cinco años que incluya:
var contextoComparacion = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(contextoComparacion, {type: ‘bar’,data: {labels: [‘Cumplimiento técnico’, ‘Flexibilidad’, ‘Capacidad de servicio’, ‘Integración’, ‘Documentación’, ‘Coste total favorable’],datasets: [{label: ‘Proveedor integrado’,data: [92, 88, 90, 94, 91, 84],backgroundColor: ‘rgba(153,102,255,0.7)’},{label: ‘Proveedor básico’,data: [68, 61, 55, 49, 58, 73],backgroundColor: ‘rgba(255,159,64,0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Si el proyecto forma parte de una ampliación de planta o de una nueva instalación, puede ser más eficiente estudiar una solución de alcance amplio, como un proyecto integral para instalaciones farmacéuticas, en lugar de adquirir equipos aislados sin coordinación de ingeniería.
La compra de una máquina de llenado y tapado de cartuchos puede fracasar no por la calidad mecánica, sino por errores de planteamiento. Los riesgos más comunes aparecen cuando la especificación del usuario es ambigua, cuando se subestiman las utilidades o cuando no existe alineación entre producción, calidad, mantenimiento y compras.
Los riesgos principales incluyen incompatibilidad con el producto, baja eficiencia real, dificultades de limpieza, entregables documentales insuficientes, falta de repuestos críticos y ausencia de soporte rápido. También es frecuente descubrir demasiado tarde que el layout no permite mantenimiento cómodo o que el flujo de materiales crea cuellos de botella entre lavado, llenado, inspección y empaquetado.
RiesgoCausa habitualConsecuencia operativaImpacto regulatorioMedida preventivaPrioridadSubdimensionar capacidadPronóstico de demanda conservadorFalta de producciónMediaEscenarios de crecimientoAltaDosificación inadecuadaTecnología mal elegidaMerma o desviacionesAltaPruebas con producto realMuy altaDocumentación insuficienteContrato poco detalladoRetraso de validaciónMuy altaLista cerrada de entregablesMuy altaSoporte débilProveedor sin red de servicioParadas prolongadasMediaAcuerdo de servicio y repuestosAltaIntegración deficienteFalta de coordinación de líneasCuellos de botellaMediaRevisión completa del flujoAltaCoste oculto de implantaciónNo evaluar obra y utilidadesDesviación presupuestariaBaja a mediaAuditoría del emplazamientoAltaUna buena práctica es iniciar el proyecto con una evaluación técnica del proceso completo, incluyendo utilidades, layout, ritmo de materiales, estrategia de limpieza, mantenimiento y criterios de aceptación. Si desea comparar configuraciones o conocer soluciones disponibles, puede revisar equipos y sistemas para producción farmacéutica y después aterrizar requisitos específicos con un análisis de proceso.
En esta fase también debe valorarse la sostenibilidad. De cara a 2026, el mercado está premiando equipos con menor consumo energético, diseño higiénico más eficiente y mejor aprovechamiento de producto. Estas variables ya no son un extra de imagen; afectan de forma real al coste operativo y a la aprobación de inversiones.
¿Qué capacidad necesita una planta farmacéutica en España?Depende del volumen anual, del número de referencias y del patrón de turnos. Para una decisión fiable, conviene calcular capacidad útil considerando cambios de formato, limpieza, mantenimiento y rendimiento real, no solo la velocidad teórica.
¿La línea debe instalarse siempre en entorno estéril?Cuando el producto y el proceso lo requieren, sí. El diseño exacto dependerá de la estrategia de contención y de la clasificación ambiental. En muchos casos se opta por barrera avanzada o aislador para reducir riesgo de intervención humana.
¿Es mejor una solución estándar o personalizada?Si el producto es simple y los volúmenes son previsibles, una base estándar puede ser suficiente. Si hay biológicos sensibles, múltiples formatos o necesidades de integración compleja, la personalización aporta más valor a largo plazo.
¿Cuánto tarda un proyecto completo?La planificación cambia según alcance, pero entre diseño, fabricación, pruebas, transporte, instalación y cualificación puede requerir varios meses. El calendario mejora cuando el proveedor domina la coordinación global y la documentación desde el inicio.
¿Qué documentación debería pedir el comprador?Especificaciones funcionales, planos, lista de materiales crítica, manuales, protocolos de prueba, certificados, documentación de cualificación, cronograma, plan de repuestos y matriz de responsabilidades.
¿Por qué es importante la experiencia internacional del proveedor?Porque ayuda a anticipar expectativas regulatorias, facilita la validación y reduce errores de diseño. Un proveedor acostumbrado a proyectos exigentes suele responder mejor ante auditorías y cambios de alcance.
¿Qué papel puede tener IVEN Pharmatech en un proyecto de este tipo?Para compradores que buscan un socio industrial más que un vendedor puntual, IVEN Pharmatech puede aportar capacidades tecnológicas en líneas farmacéuticas y sistemas auxiliares, capacidades de fabricación con varias plantas especializadas y capacidades de servicio que cubren desde consultoría e ingeniería hasta instalación, cualificación, formación y optimización posterior. Si su empresa en España está valorando una nueva línea o una ampliación, puede solicitar contacto técnico y comercial para revisar objetivos, layout y alcance del proyecto.
¿Cómo comparar proveedores locales e internacionales?Conviene analizar coste total, rapidez de respuesta, nivel documental, referencias comparables, disponibilidad de repuestos, experiencia en integración y capacidad para acompañar validación. El proveedor más cercano no siempre es el más seguro; el más barato tampoco suele ser el más rentable.
¿Qué ciudades españolas concentran más oportunidades para este tipo de inversión?Barcelona y Madrid siguen siendo polos principales por concentración farmacéutica y acceso logístico. Valencia destaca por puerto e industria, Bilbao por tejido industrial avanzado y Zaragoza por su posición como nodo logístico interior. Aun así, la mejor ubicación depende del producto, del talento disponible y de la infraestructura existente.
¿Qué tendencia marcará más el mercado hasta 2026?La combinación de automatización avanzada, exigencia regulatoria, sostenibilidad y proyectos integrados. Las empresas que inviertan ahora en flexibilidad, datos de proceso y soporte técnico sólido estarán mejor preparadas para cambios de demanda y auditorías futuras.
-
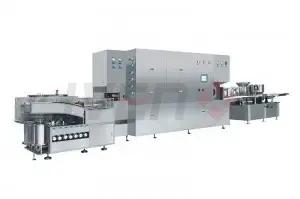
Máquina de llenado IV en vidrio en España: guía
Las empresas farmacéuticas que producen soluciones intravenosas estériles consideran la máquina de llenado de botellas de vidrio para soluciones IV como un equipo crítico cuando amplían capacidad, sustituyen líneas antiguas o buscan cumplir normas regulatorias más estrictas en España y Europa. Su función principal es dosificar, llenar y cerrar envases de vidrio con alta precisión, en condiciones asépticas y con trazabilidad completa. En plantas ubicadas en polos industriales como Madrid, Barcelona, Valencia, Zaragoza o Bilbao, este tipo de tecnología suele evaluarse por su impacto en productividad, validación, seguridad del producto y coste total de operación. Para proyectos nuevos o modernizaciones, la decisión correcta no depende solo del precio inicial, sino también de la esterilidad, la integración con sistemas de lavado, esterilización, inspección y empaquetado final.
En términos directos, una máquina de llenado de botellas de vidrio para soluciones intravenosas sirve para procesar líquidos estériles destinados a infusión, como suero fisiológico, glucosa, soluciones electrolíticas o formulaciones especiales hospitalarias. En el mercado español, donde el cumplimiento de la normativa europea, la validación documental y la continuidad de suministro son factores decisivos, este equipo forma parte de una línea completa que normalmente incluye preparación de solución, tratamiento de agua, lavado de envases, túnel de despirogenización o esterilización, llenado, taponado, sellado, inspección y embalaje.
La razón por la que este activo recibe tanta atención es simple: un error de llenado, de cierre o de control microbiológico puede afectar lotes enteros, provocar rechazos regulatorios o generar pérdidas logísticas considerables. Por eso, los compradores en España suelen analizar no solo la capacidad por hora, sino también la repetibilidad, la compatibilidad con formatos, la facilidad de limpieza, la automatización y el soporte técnico local o remoto.
Para las compañías que buscan un socio integral, conocer la experiencia industrial del fabricante es tan importante como revisar la ficha técnica del equipo. Un proveedor con experiencia en proyectos globales y cumplimiento de estándares como GMP de la UE, FDA y PIC/S suele reducir riesgos en fases de ingeniería, puesta en marcha y cualificación.
Criterio de evaluaciónPor qué importaImpacto en EspañaEsterilidad del procesoReduce contaminación y desviacionesClave para auditorías y liberación de lotesPrecisión de llenadoEvita mermas y no conformidadesImportante para costes y control de calidadIntegración de líneaMejora flujo entre equiposCrítico en plantas con ampliaciones progresivasDocumentación de validaciónFacilita IQ, OQ y PQMuy demandada por fabricantes reguladosFlexibilidad de formatosPermite producir varios volúmenesÚtil para hospitales y exportación europeaSoporte posventaMinimiza paradas de producciónDecisivo para plantas en operación continuaLa tabla anterior resume los factores que más pesan en un proceso de compra real. En España, el análisis suele ir más allá del rendimiento puntual de la máquina y se centra en su comportamiento dentro del ecosistema completo de fabricación estéril.
Se trata de un sistema automatizado diseñado para llenar botellas de vidrio con soluciones intravenosas bajo condiciones controladas. Dependiendo de la configuración, la máquina puede incorporar transporte automático, dosificación volumétrica o por masa, inertización, inserción de tapones, sellado, control de partículas y rechazo automático de unidades fuera de especificación.
Su uso principal está en la fabricación de productos de gran volumen parenteral. En hospitales, clínicas y cadenas de suministro sanitario de España, este tipo de productos sigue siendo esencial para hidratación, equilibrio electrolítico, administración de fármacos diluidos y soporte clínico en urgencias, UCI y cirugía. También se emplea en líneas especiales para soluciones de diálisis y ciertos preparados biológicos compatibles con envases rígidos.
Una línea moderna no actúa de forma aislada. Normalmente se conecta con unidades de agua purificada, agua para inyección, tanques de preparación, sistemas de distribución, equipos de lavado y esterilización y módulos de inspección final. Empresas con experiencia en ingeniería completa, como proveedores de proyectos llave en mano, resultan especialmente atractivas para fabricantes españoles que desean reducir interfaces entre varios suministradores.
Desde el punto de vista técnico, el vidrio continúa siendo elegido por su estabilidad química, su compatibilidad con ciertos medicamentos y su percepción de alta pureza. Sin embargo, exige más control en manipulación, transporte y choque térmico que otras alternativas, por lo que la calidad del diseño mecánico y de los sistemas de guiado es decisiva.
Elemento de la líneaFunciónRiesgo si fallaLavadora de botellasElimina partículas y residuosContaminación visible o microbiológicaTúnel térmico o esterilizadorReduce carga microbiana y endotoxinasLotes no conformesMódulo de llenadoDosifica el volumen programadoSubllenado o sobrellenadoSistema de taponadoAsegura cierre primarioFugas y pérdida de esterilidadInspección automáticaDetecta defectos visualesSalida de unidades rechazablesControl centralGestiona recetas, alarmas y datosMenor trazabilidad y más errores operativosEsta estructura muestra que la máquina de llenado no se debe comprar como un equipo aislado, sino como parte de un proceso farmacéutico integrado y validable.
Las aplicaciones más frecuentes incluyen suero fisiológico, glucosa, Ringer lactato, mezclas electrolíticas y otras soluciones de infusión de gran volumen. También puede adaptarse a productos especiales con requisitos particulares de limpieza, atmósfera controlada o materiales de contacto.
En la práctica, sus ventajas más valoradas por los fabricantes españoles son la estabilidad del envase, la precisión del llenado, la posibilidad de integrar inspección en línea y la idoneidad para entornos de alta exigencia regulatoria. En comunidades con fuerte actividad farmacéutica, como Cataluña, Madrid o Navarra, la modernización de líneas busca no solo producir más, sino producir con menos desviaciones, menos intervención manual y mejor eficiencia energética.
Desde una óptica operativa, los beneficios se agrupan en cuatro bloques: calidad del producto, productividad, cumplimiento regulatorio y sostenibilidad. Los equipos modernos ayudan a reducir mermas, optimizar el consumo de agua de proceso, documentar eventos críticos y simplificar cambios de formato. Además, una arquitectura digital más avanzada permite enlazar la línea con sistemas MES, SCADA o plataformas de mantenimiento predictivo.
También existe una ventaja comercial: una línea bien diseñada facilita exportaciones a la Unión Europea, Oriente Medio, África o América Latina, ya que la documentación, la repetibilidad y la robustez de producción permiten responder mejor a auditorías de clientes internacionales.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado de inversión en líneas IV’,data: [68, 74, 81, 89, 97, 108],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de líneas ilustra una trayectoria de crecimiento razonable en inversión sectorial. No significa que todas las plantas amplíen al mismo ritmo, pero sí refleja una tendencia consistente hacia renovación tecnológica y automatización avanzada.
AplicaciónVolúmenes comunesVentaja principalSuero fisiológico100 ml, 250 ml, 500 mlAlta demanda hospitalariaGlucosa250 ml, 500 mlProducción estandarizableRinger lactato500 mlUso intensivo en clínicaSoluciones electrolíticas250 ml, 500 ml, 1000 mlFlexibilidad formulativaDiálisis especializadaFormatos a medidaControl estricto del procesoPreparados para exportaciónSegún mercado objetivoMejor aceptación regulatoriaComo se observa, la ventaja real depende del producto final. Una línea orientada a grandes volúmenes estandarizados no tendrá exactamente el mismo diseño que otra preparada para lotes más variados o mercados con requisitos documentales adicionales.
Existen varios enfoques de diseño. Algunas líneas están concebidas para altas velocidades y grandes campañas de producción; otras priorizan la flexibilidad, los cambios rápidos de formato o la facilidad de limpieza. Las variables más relevantes incluyen el número de cabezales de llenado, el tipo de bomba o sistema de dosificación, el nivel de automatización, la tecnología de cierre y la integración con aisladores o flujos laminares.
Entre las opciones técnicas habituales están los sistemas de control de peso en línea, cámaras para inspección de partículas, rechazo automático, registros electrónicos de lotes, recetas protegidas por niveles de acceso, servomotores para ajustes finos y superficies en acero inoxidable de larga duración. Para plantas con criterios estrictos de vida útil y resistencia, la calidad de los componentes estructurales influye mucho en el valor a largo plazo.
En este punto es importante destacar las capacidades tecnológicas de IVEN Pharmatech Engineering. La empresa desarrolla soluciones adaptadas para líneas de soluciones IV, con experiencia específica en equipos de llenado y en integración de sistemas auxiliares de agua farmacéutica, preparación y distribución. Su enfoque se apoya en conocimiento regulatorio internacional y en una base sólida de patentes técnicas dentro del ámbito de soluciones IV, lo que resulta relevante para fabricantes españoles que buscan minimizar riesgos técnicos y de cumplimiento.
Tipo de modeloPerfil de usoVentajaLimitaciónSemiautomáticoLotes pequeños o pilotosMenor inversión inicialMás intervención manualAutomático estándarProducción industrial mediaBuen equilibrio coste-rendimientoMenor flexibilidad extremaAlta velocidadGrandes volúmenes continuosMáxima capacidadInversión más altaMultiformatoPortafolio variadoCambios rápidosConfiguración más complejaCon inspección integradaPlantas muy reguladasMayor control en líneaMás coste de integraciónCon aislamiento avanzadoAmbientes críticosMayor protección asépticaMantenimiento especializadoLa tabla ayuda a entender que no existe una “mejor máquina” universal. El modelo correcto depende del volumen anual, del tipo de formulación, del espacio disponible y de la estrategia comercial del laboratorio.
La comparación más frecuente es entre botellas de vidrio, botellas de PP y bolsas blandas sin PVC. Cada una responde a prioridades distintas. El vidrio destaca por compatibilidad química, estabilidad y aceptación en determinados segmentos. Las botellas de PP suelen ofrecer ventajas logísticas por menor peso, mientras que las bolsas blandas reducen espacio de almacenamiento y pueden mejorar ciertos costes de transporte.
Para productores que abastecen tanto el mercado nacional como exportación desde puertos como Valencia, Algeciras o Barcelona, la elección del envase influye en fletes, roturas, manipulación y huella de carbono. Las empresas que envían productos a largas distancias suelen analizar con detalle el equilibrio entre robustez farmacéutica y eficiencia logística.
La comparación no debe limitarse al envase. También hay que valorar la disponibilidad de operarios cualificados, el parque instalado existente, la preferencia del cliente hospitalario, la estrategia de diferenciación y los tiempos de cambio. Si una planta ya dispone de experiencia sólida en vidrio y tiene contratos estables de este formato, modernizar la línea puede ser mejor decisión que migrar de tecnología.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Fabricación por contrato’, ‘Exportación UE’, ‘Mercados africanos’, ‘Mercados latinoamericanos’, ‘Clínicas privadas’],datasets: [{label: ‘Demanda relativa de soluciones IV’,data: [92, 74, 81, 69, 77, 55],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras muestra cómo la presión de demanda puede variar según el canal y el destino. Esto afecta el tipo de línea recomendada, la capacidad deseada y la estrategia de inversión.
TecnologíaFortaleza principalCoste logísticoUso recomendadoBotella de vidrioAlta estabilidad y percepción de purezaMedio-altoMercados regulados y productos sensiblesBotella de PPMenor peso y resistencia al impactoMedioGrandes volúmenes con foco logísticoBolsa blanda sin PVCAhorro de espacioBajo-medioDistribución masiva y optimización de transporteEnvase especializadoAdaptación a nichos clínicosVariableProductos de alto valorLínea híbridaDiversificación de formatosVariableFabricantes multiproductoSubcontratación temporalMenor inversión inicialDependiente del contratoEntrada rápida al mercadoEsta comparación debe interpretarse junto con la estrategia comercial de cada laboratorio. Una solución ideal para una planta en Navarra no necesariamente será la misma para otra ubicada cerca del puerto de Valencia con foco exportador.
El mercado europeo se orienta hacia líneas más automatizadas, con mayor integración de datos, menor intervención manual y mejor eficiencia energética. En España, el crecimiento de la demanda de producción estéril, la relocalización parcial de capacidades estratégicas y la búsqueda de resiliencia de suministro están impulsando nuevas inversiones.
De cara a 2026, las tendencias más claras son cinco. Primero, digitalización de registros de producción y mantenimiento. Segundo, adopción de sensores avanzados y analítica predictiva para evitar paradas no planificadas. Tercero, presión regulatoria sobre trazabilidad y calidad documental. Cuarto, foco en sostenibilidad, consumo de agua, vapor y energía. Quinto, búsqueda de proveedores capaces de suministrar líneas completas, no solo máquinas individuales.
Las políticas industriales y sanitarias también pueden favorecer la modernización. Para compañías que producen en España o contemplan implantaciones en la península ibérica, la proximidad a nodos logísticos como Madrid, Barcelona, Zaragoza o Bilbao facilita importación de equipos, repuestos y coordinación con ingenierías y equipos de validación.
var ctx3 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de automatización avanzada en nuevos proyectos’,data: [35, 42, 51, 61, 72, 83],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área refleja cómo la automatización avanzada gana protagonismo en nuevos proyectos. El cambio no es únicamente tecnológico; responde también a exigencias de calidad, eficiencia laboral y sostenibilidad.
En cuanto a capacidades de fabricación, IVEN Pharmatech Engineering cuenta con varias plantas especializadas en maquinaria farmacéutica, tratamiento de agua, sistemas inteligentes de transporte y equipos para consumibles médicos. Para compradores en España, este punto es relevante porque una base de fabricación diversificada suele facilitar la coordinación entre subsistemas y la personalización de líneas completas.
Elegir proveedor implica revisar evidencia tangible. No basta con una presentación comercial atractiva. Deben verificarse referencias reales, estabilidad del fabricante, experiencia en instalaciones reguladas, capacidad de personalización, disponibilidad de documentación de validación y tiempo de respuesta posventa.
Una buena práctica en España es realizar una matriz de evaluación ponderada con criterios técnicos, regulatorios, financieros y logísticos. También conviene solicitar videos de funcionamiento, listas de clientes, ejemplos de FAT, arquitectura del sistema de control, materiales de contacto, estrategia de repuestos y propuesta de cualificación.
La empresa adecuada debe poder dialogar con producción, ingeniería, calidad, validación, compras y dirección financiera. Ese enfoque transversal evita que la decisión se base solo en precio o solo en velocidad nominal, dos errores frecuentes en licitaciones complejas.
En el caso de IVEN, su capacidad de servicio es un punto a considerar: ofrece apoyo desde viabilidad, diseño de ingeniería y selección de equipos hasta instalación, puesta en marcha, validación, formación, transferencia tecnológica y optimización posterior. Para plantas españolas que buscan reducir retrasos y sobrecostes, una cobertura de ciclo de vida amplio puede traducirse en menor riesgo total.
Si desea iniciar una evaluación formal, puede contactar con un equipo técnico especializado para discutir capacidad requerida, formatos de botella, diseño de sala limpia y calendario de ejecución.
CriterioQué revisarSeñal positivaExperiencia regulatoriaProyectos en entornos GMPDocumentación clara y auditableCapacidad de personalizaciónAjustes a formulación y formatoDiseño modular y flexibleFabricación propiaControl de calidad internoMenor dependencia externaServicio técnicoInstalación, formación y repuestosRespuesta rápida y soporte continuoReferencias internacionalesCasos en varios mercadosMayor robustez de experienciaCoste total de propiedadEnergía, mantenimiento, mermasROI más previsibleEsta tabla funciona como lista de control. Ayuda a comparar ofertas de forma objetiva y a detectar diferencias que no siempre aparecen en la propuesta económica inicial.
El presupuesto puede variar ampliamente según capacidad, nivel de automatización, integración de inspección, sistemas de esterilidad, requisitos de validación y alcance del proyecto. No es lo mismo adquirir solo la llenadora que contratar una línea completa con preparación, agua farmacéutica, utilidades, automatización, instalación y cualificación.
En España, el análisis financiero debería considerar al menos ocho factores: inversión inicial, obra civil asociada, salas limpias, utilidades, repuestos críticos, validación, formación y coste de oportunidad por tiempo de parada o retraso de entrada en operación. Muchas empresas infravaloran el impacto de ingeniería, documentación y coordinación de interfaces.
Un ROI saludable suele venir de la combinación de mayor producción vendible, menor merma, menos rechazos, menos mano de obra indirecta, mejor eficiencia de cambio y reducción de incidencias regulatorias. En proyectos cerca de polos logísticos como Barcelona o Valencia, también puede haber ventajas por menor complejidad de suministro e instalación.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento normativo’, ‘Integración de línea’, ‘Personalización’, ‘Vida útil esperada’, ‘Soporte integral’, ‘Escalabilidad’],datasets: [{label: ‘Valor relativo en selección de proveedor’,data: [95, 88, 84, 90, 86, 82],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo ayuda a visualizar qué variables suelen pesar más en un proceso de compra bien estructurado. El proveedor más barato rara vez lidera en todos esos factores.
Concepto de costeNivel de impactoComentarioEquipo principalMuy altoDepende de capacidad y automatizaciónInstalación y puesta en marchaAltoPuede crecer si hay interfaces complejasValidación e ingeniería documentalAltoCrítico para liberar la líneaSalas limpias y utilidadesMuy altoA menudo supera expectativas inicialesRepuestos y mantenimientoMedioDebe presupuestarse desde el principioFormación del personalMedioImpacta en rendimiento real del activoLa tabla deja claro que el coste visible del equipo es solo una parte de la inversión. Las compañías más preparadas elaboran escenarios conservador, base y expansivo antes de aprobar el proyecto.
Los riesgos más comunes aparecen en cinco etapas: definición del proyecto, selección del proveedor, ejecución, validación y operación rutinaria. Un error de especificación al inicio puede provocar rediseños, retrasos o falta de rendimiento real frente a la capacidad prometida.
Entre los riesgos técnicos destacan la incompatibilidad con ciertos formatos, la insuficiente estabilidad del cierre, la complejidad de limpieza, la sensibilidad del vidrio a manipulación deficiente y la integración imperfecta con equipos existentes. En proyectos de ampliación de plantas españolas, este último punto es especialmente frecuente.
Los riesgos regulatorios incluyen documentación incompleta, lógica de control no suficientemente protegida, trazabilidad débil, insuficiencia en pruebas FAT y SAT o criterios ambiguos para IQ, OQ y PQ. También hay riesgos de negocio: dependencia excesiva de un solo proveedor, retrasos en repuestos, sobrecostes de obra y estimaciones irreales de demanda.
Para mitigarlos, conviene revisar claramente el alcance contractual, definir URS detallada, establecer hitos técnicos, acordar pruebas de aceptación y exigir formación operativa y de mantenimiento. También es recomendable pedir acceso a soluciones y equipos relacionados para confirmar coherencia entre la máquina principal y el resto del ecosistema de producción.
Un caso típico de éxito en el sector ocurre cuando el fabricante del equipo participa desde la fase de diseño de flujo de materiales, layout de sala limpia y estrategia documental. Ese enfoque preventivo suele evitar problemas posteriores durante auditorías o ramp-up de producción. Del mismo modo, proyectos internacionales ejecutados por empresas con experiencia probada demuestran que la combinación de ingeniería, fabricación y servicio integrado puede acortar el tiempo hacia la producción comercial.
RiesgoConsecuenciaMedida preventivaURS incompletaEquipo mal dimensionadoDefinir requisitos con todas las áreasProveedor sin experiencia GMPProblemas de validaciónAuditar referencias y documentaciónIntegración deficienteParadas y cuellos de botellaPlan de interfaces y pruebas anticipadasFormación insuficienteBajo rendimiento operativoPrograma formal de capacitaciónFalta de repuestos críticosParadas largasStock inicial y contrato de soporteCálculo pobre de ROIDecisión financiera débilModelos de escenarios realistasEn resumen, el mejor proyecto no es necesariamente el más ambicioso, sino el mejor definido, validado y sostenido por un proveedor técnicamente solvente y comprometido durante todo el ciclo de vida.
Para el mercado español, la conclusión práctica es clara: la máquina de llenado de botellas de vidrio para soluciones IV sigue siendo una inversión estratégica para fabricantes que priorizan calidad, estabilidad del envase y cumplimiento normativo. Cuando el proyecto exige experiencia tecnológica, fabricación especializada y soporte integral, conviene trabajar con socios capaces de acompañar desde la ingeniería hasta la optimización operativa. En ese sentido, la trayectoria y capacidades de IVEN Pharmatech Engineering pueden ser relevantes para empresas que estudian nuevas líneas, ampliaciones o proyectos llave en mano en España.
¿Qué capacidad de producción debe elegir una planta en España?Depende del volumen anual previsto, del número de turnos, de la estrategia de exportación y de los formatos a fabricar. Conviene proyectar demanda a tres y cinco años, no solo la necesidad inmediata.
¿El vidrio sigue siendo competitivo frente a PP o bolsas blandas?Sí, especialmente en productos donde la compatibilidad química, la percepción de pureza y ciertos requisitos de mercado son prioritarios. Sin embargo, debe compararse también el coste logístico y la estrategia comercial.
¿Qué documentos debería pedir al proveedor?URS revisada, plano preliminar, lista de materiales de contacto, especificaciones funcionales, documentación de control, protocolo FAT, soporte para IQ, OQ y PQ y plan de repuestos.
¿Es mejor comprar solo la máquina o una línea completa?Si la planta necesita integración con agua farmacéutica, preparación, transporte, inspección y empaquetado, una solución integral suele reducir riesgos de interfaces y retrasos de ejecución.
¿Cuánto influye el servicio técnico?Muchísimo. En producción estéril, una parada prolongada puede generar pérdidas elevadas. Es importante evaluar tiempos de respuesta, disponibilidad de piezas y soporte remoto.
¿Qué tendencias marcarán 2026?Mayor automatización, mantenimiento predictivo, reducción de consumo energético, digitalización documental, diseños más sostenibles y presión creciente por trazabilidad robusta y cumplimiento regulatorio.
¿Cómo iniciar un proceso de compra serio?Defina requisitos internos, analice capacidad futura, compare tecnologías de envase, visite referencias si es posible y solicite una propuesta técnica detallada a proveedores con experiencia demostrada. Si necesita orientación, puede solicitar asesoramiento técnico para valorar alternativas adaptadas al mercado español.
-
Máquina de llenado y taponado de viales en España
La máquina automática de llenado y taponado de viales es uno de los equipos más importantes para fabricantes farmacéuticos y de productos sanitarios que buscan ampliar capacidad, mejorar trazabilidad y cumplir normas regulatorias estrictas en España. En líneas de inyectables, biotecnología, liofilizados y productos estériles, este sistema integra dos procesos críticos: dosificación precisa del producto y cierre seguro del vial, reduciendo intervención manual, riesgo de contaminación y variabilidad entre lotes.
En el mercado español, donde los polos farmacéuticos de Madrid, Barcelona, Navarra, Zaragoza y el corredor mediterráneo siguen ganando peso logístico, este tipo de maquinaria se evalúa no solo por velocidad, sino por su capacidad para validarse, integrarse con aisladores, trabajar con salas limpias y adaptarse a formatos de pequeño y gran volumen. También influye la facilidad para importar, instalar y poner en marcha equipos a través de nodos como el puerto de Valencia, el puerto de Barcelona, Bilbao o Algeciras.
Si su empresa está comparando soluciones, puede conocer mejor la experiencia del fabricante en perfil corporativo de IVEN Pharmatech Engineering, revisar su enfoque de proyectos integrales llave en mano, explorar opciones de equipos para producción farmacéutica o solicitar una evaluación técnica desde la página de contacto.
En términos prácticos, una máquina automática de llenado y taponado de viales sirve para dosificar líquidos estériles o no estériles en viales de vidrio o materiales compatibles, insertar tapones y preparar el envase para su sellado final con cápsula de aluminio o sistema equivalente. En producción farmacéutica moderna, su valor reside en cinco puntos: precisión, esterilidad, repetibilidad, cumplimiento normativo y escalabilidad.
Para una planta en España, la decisión suele aparecer en tres escenarios: ampliación de capacidad para exportación a la Unión Europea, modernización de una línea antigua con baja automatización, o desarrollo de una nueva instalación para inyectables, biológicos o fabricación por contrato. En todos los casos, la selección correcta del equipo afecta la productividad, la liberación de lotes, el coste de validación y el retorno de la inversión.
Factor clave Impacto operativo Relevancia para España Precisión de llenado Reduce mermas y rechazos Esencial para lotes de alto valor y exportación Automatización del taponado Mejora consistencia del cierre Reduce dependencia de mano de obra especializada Compatibilidad con salas limpias Disminuye riesgo de contaminación Clave en plantas de Madrid, Barcelona y Navarra Capacidad de validación Facilita auditorías y documentación Importante para cumplimiento europeo Cambio de formato Acorta paradas entre productos Útil para fabricantes por contrato Integración digital Permite trazabilidad y análisis Impulsada por la digitalización industrialLa tabla anterior resume por qué este equipo suele considerarse una inversión estratégica y no una simple compra de maquinaria. Cuanto más complejo sea el portafolio de productos, mayor será la ventaja de una solución flexible y bien documentada.
Se trata de un sistema diseñado para alimentar viales vacíos, posicionarlos, llenar una dosis controlada de producto, colocar tapones de goma o elastómero y transferir el envase a la etapa de sellado o inspección. Según el diseño, puede trabajar de forma lineal, rotativa o monobloque, y puede incluir funciones adicionales como lavado, esterilización, inertización con nitrógeno, pesaje en línea, rechazo automático y conexión con liofilizador.
Sus usos más habituales en la industria farmacéutica incluyen medicamentos inyectables, antibióticos, productos biológicos, vacunas, hemoderivados, soluciones oftálmicas y formulaciones para ensayos clínicos. En productos sanitarios, también puede aplicarse a reactivos, diagnósticos y líquidos especiales de alta pureza.
En España, estas máquinas son especialmente relevantes para fabricantes con orientación internacional, productores de series medianas y empresas que operan bajo contratos de fabricación para terceros. Las plantas ubicadas cerca de hubs logísticos como Valencia o Barcelona suelen beneficiarse además de una cadena de suministro más ágil para repuestos, contenedores, componentes y exportaciones.
Uso Tipo de producto Requisito habitual Inyectables líquidos Soluciones estériles Alta exactitud y ambiente aséptico Liofilizados Productos sensibles Taponado parcial y transferencia controlada Biológicos Proteínas y terapias avanzadas Baja cizalla y mínima pérdida de producto Vacunas Dosis unitarias o multidosis Trazabilidad completa Reactivos diagnósticos Líquidos técnicos Control de llenado y compatibilidad química Lotes clínicos Series pequeñas Flexibilidad y cambios rápidosLa explicación de esta tabla es simple: aunque el principio básico de llenado y taponado sea el mismo, cada producto exige una combinación distinta de precisión, asepsia, velocidad y flexibilidad. Por eso no existe una única máquina ideal para todos los proyectos.
La principal aplicación de una máquina automática de llenado y taponado de viales está en líneas donde el error humano debe minimizarse y cada unidad debe cumplir especificaciones exactas. Esto incluye plantas de alta exigencia regulatoria, producción continua de inyectables y líneas con cambios frecuentes de referencia.
Entre sus ventajas destacan la reducción del contacto manual, la estabilidad de la dosificación, la repetibilidad entre turnos, la mejora del rendimiento global del equipo y una mayor facilidad para implementar controles de proceso. Para empresas españolas que compiten en mercados europeos, de Oriente Medio o América Latina, estas ventajas se traducen en menos incidencias y mejor reputación frente a clientes y auditores.
Además, cuando la máquina se integra con aisladores, sistemas de flujo laminar y soluciones de agua farmacéutica, la planta obtiene una arquitectura más robusta. Empresas especializadas como IVEN Pharmatech Engineering han desarrollado capacidades tecnológicas en maquinaria de llenado, sistemas de agua farmacéutica, logística inteligente y equipos para productos médicos, lo que facilita proyectos coordinados en vez de adquisiciones fragmentadas.
Beneficio Efecto en producción Efecto económico Menos rechazos Mayor calidad de lote Menor coste unitario Mayor velocidad Más unidades por turno Mejor aprovechamiento de capacidad Trazabilidad integrada Datos de proceso más completos Menos tiempo en investigación de desvíos Cambios de formato ágiles Más flexibilidad Reduce paradas no productivas Mejor asepsia Menor riesgo microbiológico Evita pérdidas por contaminación Integración con inspección Control en tiempo real Disminuye retrabajosLa tabla muestra que el valor del equipo no se limita al área de envasado. En realidad, impacta a calidad, mantenimiento, compras, validación y planificación industrial.
var ctx1 = document.getElementById(‘lineaMercado’).getContext(‘2d’);new Chart(ctx1, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Crecimiento estimado de inversión en líneas de viales en España’, data: [78, 84, 91, 103, 116, 129], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: false, maintainAspectRatio: false }});La selección del modelo depende de volumen de producción, sensibilidad del producto, grado de automatización deseado y espacio disponible. Las configuraciones más comunes son lineales para flexibilidad, rotativas para alta velocidad y monobloque para integrar varias funciones compactas. También existen soluciones para lotes pequeños de desarrollo, líneas asépticas con aislador y equipos para viales listos para usar.
Entre las opciones técnicas más valoradas se encuentran las bombas peristálticas para productos delicados, pistones cerámicos para alta precisión, flujo másico para control avanzado, taponado automático servoaccionado, inertización con nitrógeno, rechazo por visión artificial y recetas digitales para cambio rápido de formato.
En proyectos complejos, la capacidad de fabricación del proveedor es decisiva. IVEN cuenta con varias plantas especializadas en Shanghái para maquinaria de llenado y envasado, sistemas de agua farmacéutica, logística inteligente y equipos para tubos de extracción de sangre, lo que le permite coordinar soluciones industriales amplias con mayor control de calidad de origen.
Tipo de máquina Ventaja principal Aplicación recomendada Lineal Flexibilidad de formato Lotes medianos y múltiples referencias Rotativa Alta velocidad Producción masiva estable Monobloque Integración compacta Espacios reducidos Aséptica con aislador Mayor protección del producto Biológicos e inyectables críticos Para liofilización Taponado parcial controlado Productos sensibles a humedad y calor Para lotes de desarrollo Cambios rápidos y menor tamaño Ensayos clínicos y escaladoEsta comparación ayuda a entender que la mejor máquina no es la más rápida, sino la que encaja con la estrategia de producto, el patrón de demanda y la arquitectura de la planta.
Las alternativas más habituales son líneas semiautomáticas, sistemas de llenado manual asistido, máquinas dedicadas solo a llenado con taponado separado y soluciones para jeringas precargadas o ampollas. Cada opción puede ser válida, pero el análisis debe considerar coste total, riesgo operacional y horizonte de crecimiento.
Para una empresa que produce lotes pequeños de forma ocasional, una solución semiautomática puede parecer suficiente. Sin embargo, cuando aumentan las exigencias documentales, la necesidad de exportar o la producción bajo estándares avanzados, las limitaciones aparecen rápidamente: menos trazabilidad, más dependencia del operario y mayores tiempos improductivos.
Por el contrario, una línea automática completa ofrece más control y mejor escalabilidad, aunque exige mayor inversión inicial. Si se prevé crecimiento en España o suministro a otros mercados europeos, suele ser la opción más sólida a medio plazo.
Solución Inversión inicial Automatización Escalabilidad Riesgo de error Uso típico Manual asistida Baja Muy baja Muy limitada Alto Laboratorio o pruebas Semiautomática Media-baja Media Limitada Medio-alto Lotes pequeños Llenado y taponado separados Media Media Media Medio Plantas con equipos existentes Automática integrada Alta Alta Alta Bajo Producción comercial Línea con aislador Muy alta Muy alta Alta Muy bajo Productos asépticos críticos Jeringa precargada Alta Alta Alta Bajo Presentaciones alternativasLa tabla deja claro que la elección depende de la fase de negocio. En España, muchas empresas biotecnológicas comienzan con soluciones flexibles, pero migran a automatización plena cuando se acerca la comercialización.
var ctx2 = document.getElementById(‘barraDemanda’).getContext(‘2d’);new Chart(ctx2, { type: ‘bar’, data: { labels: [‘Inyectables’, ‘Biotecnología’, ‘Fabricación por contrato’, ‘Diagnóstico’, ‘Hospitalario’, ‘Veterinario’], datasets: [{ label: ‘Demanda relativa de equipos en España’, data: [92, 81, 76, 59, 48, 42], backgroundColor: [ ‘rgba(255, 99, 132, 0.7)’, ‘rgba(54, 162, 235, 0.7)’, ‘rgba(255, 206, 86, 0.7)’, ‘rgba(75, 192, 192, 0.7)’, ‘rgba(153, 102, 255, 0.7)’, ‘rgba(255, 159, 64, 0.7)’ ] }] }, options: { responsive: false, maintainAspectRatio: false }});El mercado español de maquinaria para viales se beneficia de varios impulsores: reindustrialización farmacéutica, inversión en biotecnología, modernización de instalaciones antiguas y mayor atención a la seguridad de suministro. Las empresas buscan reducir dependencia externa en productos críticos y reforzar cadenas de valor cercanas al mercado europeo.
De cara a 2026, se observan tres grandes tendencias. La primera es tecnológica: más automatización, visión artificial, análisis de datos y mantenimiento predictivo. La segunda es regulatoria: documentación digital más sólida, trazabilidad ampliada y procesos diseñados para auditorías cada vez más exigentes. La tercera es de sostenibilidad: menor consumo de agua y energía, menos rechazo de producto, mejores materiales y diseños compatibles con eficiencia de sala limpia.
También crece el interés por líneas modulares, especialmente entre empresas de desarrollo rápido. Para plantas situadas en zonas industriales con costes de suelo elevados, como Barcelona o Madrid, esta modularidad ayuda a aprovechar mejor el espacio. A la vez, la cercanía a corredores logísticos como Zaragoza, Valencia o Bilbao reduce tiempos de implantación y servicio.
var ctx3 = document.getElementById(‘areaTendencias’).getContext(‘2d’);new Chart(ctx3, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Peso de líneas convencionales’, data: [68, 64, 59, 54, 49, 44], borderColor: ‘rgb(201, 203, 207)’, backgroundColor: ‘rgba(201, 203, 207, 0.25)’, fill: true, tension: 0.3 }, { label: ‘Peso de líneas inteligentes y asépticas avanzadas’, data: [32, 36, 41, 46, 51, 56], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, fill: true, tension: 0.3 }] }, options: { responsive: false, maintainAspectRatio: false }});En el plano internacional, fabricantes capaces de suministrar no solo la máquina, sino ingeniería de proceso, utilidades, documentación, validación y formación, tienen ventaja competitiva. Esto explica el crecimiento de los proyectos integrados frente a la compra aislada de equipos.
Elegir bien al proveedor es tan importante como elegir la tecnología. No basta con comparar precio y velocidad nominal. El comprador debe revisar experiencia real en líneas farmacéuticas, calidad documental, capacidad para personalización, disponibilidad de repuestos, referencias de proyectos y soporte en instalación, puesta en marcha y cualificación.
Un criterio clave para España es la capacidad de coordinación internacional: transporte, aduanas, montaje, formación en español o soporte multilingüe, y asistencia remota rápida. También conviene verificar que el proveedor comprenda requisitos regulatorios europeos y sepa adaptarse a protocolos de validación exigentes.
En este punto destacan las capacidades de servicio de IVEN, que abarcan consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, cualificación, transferencia tecnológica, documentación, formación del personal y optimización posterior. Para empresas que prefieren minimizar riesgos, este enfoque reduce vacíos entre suministro y operación real.
Criterio de selección Qué revisar Señal positiva Experiencia sectorial Proyectos farmacéuticos comparables Casos documentados y clientes repetitivos Cumplimiento normativo Documentación y validación Protocolos claros y trazabilidad Capacidad de personalización Formatos, producto, entorno Diseño adaptado al proceso real Fabricación propia Control de calidad interno Menor dependencia de terceros Servicio posventa Repuestos y soporte Respuesta rápida y formación continua Alcance del proyecto Equipo suelto o solución global Integración completa cuando se requiereLa explicación de esta tabla es que un equipo excelente puede fracasar si el proveedor no acompaña la implementación. En líneas asépticas, los problemas suelen aparecer en interfaces, validación y formación, no solo en la máquina en sí.
El coste de una máquina automática de llenado y taponado de viales varía mucho según capacidad, nivel de asepsia, número de formatos, grado de automatización y alcance del suministro. Un proyecto básico puede incluir solo el monobloque, mientras que una solución completa puede incorporar alimentación de viales, barrera aséptica, control de partículas, integración con liofilizador, etiquetado, inspección y empaquetado.
Para un presupuesto serio en España, conviene separar cinco bloques: equipo principal, utilidades e integración, instalación y cualificación, consumibles y repuestos iniciales, y costes de inactividad durante la transición. Muchas decisiones equivocadas nacen de comparar solo el precio de compra sin valorar estos componentes.
El retorno de la inversión suele medirse por mayor capacidad, menor rechazo, ahorro de mano de obra, menos desviaciones y mayor velocidad de liberación de lotes. En plantas con productos de alto margen, incluso pequeñas mejoras en exactitud o reducción de pérdidas pueden acelerar mucho el retorno.
Partida presupuestaria Peso orientativo Comentario Equipo principal 35% a 50% Incluye llenado, taponado y control base Sistema aséptico o aislador 10% a 25% Muy relevante en productos estériles críticos Instalación y puesta en marcha 8% a 15% Depende del estado de la planta Cualificación y documentación 5% a 12% Esencial para auditorías y liberación Repuestos y formación 3% a 8% Reduce riesgos de arranque Integración periférica 10% a 20% Transportes, inspección, sellado, datosSi una empresa española planea ampliar capacidad desde una línea semiautomática a una automática, un escenario típico de retorno puede situarse entre 2 y 5 años, dependiendo del volumen, el coste por rechazo y la cartera de productos. En biotecnología o productos inyectables de alto valor, el plazo puede ser aún menor.
var ctx4 = document.getElementById(‘comparacionProveedores’).getContext(‘2d’);new Chart(ctx4, { type: ‘bar’, data: { labels: [‘Personalización’, ‘Documentación’, ‘Servicio’, ‘Integración’, ‘Escalabilidad’, ‘Coste total favorable’], datasets: [{ label: ‘Solución integrada internacional’, data: [90, 88, 85, 92, 89, 81], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ }, { label: ‘Proveedor parcial de equipo suelto’, data: [62, 58, 54, 49, 60, 66], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ }] }, options: { responsive: false, maintainAspectRatio: false }});Los riesgos más comunes son subdimensionar la capacidad futura, elegir una tecnología poco compatible con el producto, pasar por alto la limpieza y mantenibilidad, o no prever suficiente documentación para cualificación. Otro error frecuente es suponer que la máquina funcionará bien sin revisar en detalle viscosidad, sensibilidad a espuma, oxígeno disuelto, tamaño del tapón o comportamiento del vial en transporte.
También hay riesgos logísticos. En España, la planificación de importación, descarga y traslado a planta debe coordinarse con accesos, altura de puertas, disponibilidad de grúas, permisos y calendario de obra. En proyectos que entran por los puertos de Barcelona o Valencia, una mala coordinación puede retrasar semanas la implantación.
Desde el punto de vista técnico, conviene hacer pruebas de producto, revisión de materiales en contacto, análisis de limpieza, estudio de capacidad real y evaluación del tiempo de cambio de formato. En productos asépticos, además, la interfaz con HVAC, agua farmacéutica, vapor puro y monitorización ambiental debe quedar cerrada desde la ingeniería básica.
Muchas empresas reducen estos riesgos trabajando con socios capaces de ofrecer proyectos integrados. En el caso de IVEN, su experiencia en líneas farmacéuticas, utilidades, logística y documentación ayuda a resolver problemas típicos como distribución ineficiente, diseños no estandarizados, incertidumbre sobre calidad de equipo o desviaciones de plazo y coste.
Las industrias que más demandan este tipo de equipos en España son la farmacéutica de inyectables, la biotecnológica, la fabricación por contrato, la veterinaria especializada y ciertos segmentos de diagnóstico y reactivos. También existe interés en compañías que desarrollan medicamentos hospitalarios y productos de alto valor con producción en series medianas.
Un caso típico es el de una planta en el área de Barcelona que necesita pasar de lotes medianos a producción multiproducto exportable. En este escenario, una máquina lineal con recetas digitales, cambio rápido de formato y trazabilidad completa puede aportar más valor que una línea puramente orientada a velocidad máxima. Otro caso sería una instalación en Madrid enfocada en biológicos, donde la prioridad es la compatibilidad con aislador y una dosificación suave. En Navarra o Zaragoza, donde la logística industrial es fuerte, el énfasis puede estar en ampliaciones modulares rápidas.
En cuanto a proveedores locales y soporte, el comprador español suele evaluar distribuidores, integradores de automatización, servicios de cualificación, empresas de salas blancas y especialistas en mantenimiento. Aun así, cada vez es más frecuente seleccionar fabricantes internacionales con capacidad directa de ingeniería y acompañamiento documental, especialmente cuando el proyecto incluye varias áreas del proceso y no solo la llenadora.
Zona de España Perfil industrial Ventaja para el proyecto Barcelona Farmacéutica y exportación Puerto, talento técnico y red de proveedores Madrid Biotecnología y sedes corporativas Acceso a decisión, calidad y servicios Valencia Logística e importación Puerto estratégico y conexión industrial Zaragoza Corredor logístico Distribución nacional eficiente Navarra Producción farmacéutica especializada Entorno industrial consolidado Bilbao Industria avanzada Capacidad técnica y acceso portuarioLa tabla evidencia que la compra de una línea de viales no depende solo del equipo. La ubicación de la planta influye en transporte, instalación, servicio y velocidad de escalado.
¿Qué precisión de llenado debería exigir?Depende del producto, el volumen por vial y la criticidad regulatoria. Para productos de alto valor, la exactitud y la repetibilidad pesan tanto como la velocidad.
¿Es mejor una máquina lineal o rotativa?La lineal suele dar más flexibilidad para múltiples formatos; la rotativa destaca cuando el objetivo es alto rendimiento continuo con poca variación.
¿Cuándo compensa añadir aislador?Cuando se trabaja con productos estériles críticos, biológicos sensibles o estrategias de reducción máxima de intervención humana.
¿Cuánto tarda un proyecto completo?Depende del alcance. Entre diseño, fabricación, pruebas, envío, instalación y cualificación, un proyecto puede requerir varios meses y en líneas complejas más de un año.
¿Qué documentación debe aportar el proveedor?Normalmente planos, listas de materiales, manuales, certificados, pruebas de aceptación, protocolos de cualificación y documentación de automatización, entre otros.
¿Cómo reducir el riesgo de una compra internacional?Con especificaciones claras, pruebas con producto, revisión de referencias, plan logístico, cronograma de validación y un proveedor con servicio integral.
¿Se puede integrar con otras áreas de planta?Sí. Es habitual conectarla con preparación de soluciones, sistemas de agua farmacéutica, inspección, etiquetado, empaquetado y logística interna.
¿Qué valor aporta un socio como IVEN para España?Aporta experiencia combinada en ingeniería farmacéutica, fabricación de equipos especializados y servicios de ciclo completo, algo útil cuando se busca una solución coordinada y no una compra aislada.
En conclusión, la máquina automática de llenado y taponado de viales es una inversión crítica para empresas farmacéuticas y de productos sanitarios en España que aspiran a producir con mayor seguridad, estabilidad y competitividad. La decisión correcta combina análisis técnico, proyección de demanda, evaluación del proveedor y visión de largo plazo. Si el proyecto requiere una solución personalizada con soporte de ingeniería, fabricación y servicio, conviene iniciar el proceso con una evaluación de necesidades y una conversación técnica detallada con un socio especializado.
-
Máquina de llenado de viales para vacunas en España
La máquina de llenado de viales para vacunas es un equipo crítico para laboratorios farmacéuticos, fabricantes biotecnológicos y plantas de inyectables que buscan ampliar capacidad en España sin comprometer esterilidad, precisión de dosis ni cumplimiento regulatorio. En un entorno donde Madrid, Barcelona, Valencia, Bilbao y Zaragoza concentran buena parte de la actividad logística, regulatoria e industrial, esta tecnología se ha convertido en una inversión estratégica para asegurar producción robusta, validable y escalable.
En el mercado español, la demanda de líneas de llenado aséptico para vacunas está vinculada a proyectos de modernización, relocalización de capacidad productiva, fabricación por contrato y nuevas instalaciones de biológicos. Las empresas que evalúan este tipo de solución suelen priorizar integración con aisladores, sistemas de lavado y despirogenación, taponado, sellado, inspección, serialización y documentación validable. También valoran que el proveedor conozca los requisitos de buenas prácticas de fabricación de la Unión Europea, las expectativas de auditoría y las necesidades operativas reales de una planta que trabaja con lotes comerciales y de alta criticidad.
En términos prácticos, una máquina de llenado de viales para vacunas sirve para dosificar producto estéril en viales bajo condiciones controladas, mantener la integridad del proceso y reducir variabilidad entre unidades. Su importancia no reside solo en llenar envases, sino en proteger un medicamento biológico sensible frente a contaminación, pérdida de potencia, errores de dosificación y paradas de producción.
Para el mercado español, esta solución tiene especial valor por cuatro razones. Primero, facilita el cumplimiento de exigencias regulatorias y de calidad exigidas a los fabricantes que operan en la Unión Europea. Segundo, permite aumentar productividad con trazabilidad electrónica y recetas de proceso. Tercero, mejora la seguridad del operario cuando se combina con tecnología de barrera. Cuarto, ayuda a preparar la planta para crecimiento futuro, transferencia tecnológica y fabricación multiformato.
Cuando una empresa planifica una nueva línea en zonas industriales próximas al puerto de Valencia, al puerto de Barcelona o al corredor logístico de Madrid, la elección de la máquina de llenado impacta directamente en plazos de validación, consumo de utilidades, necesidades de sala limpia y coste total de propiedad. Por eso, no se trata de comprar un equipo aislado, sino de diseñar una solución de proceso completa y coherente con el resto de la fábrica.
Una máquina de llenado de viales para vacunas es un sistema automatizado o semiautomatizado diseñado para introducir un volumen exacto de formulación vacunal en viales de vidrio u otros recipientes compatibles, normalmente en ambiente aséptico. Suele formar parte de una línea que incluye lavado de viales, túnel de despirogenación, llenado, inserción de tapón, sellado con cápsula y controles de inspección en línea.
Su uso principal está en la fabricación de vacunas líquidas, productos biológicos sensibles, liofilizados previos al secado y otros inyectables de alto valor. Dependiendo del proceso, el sistema puede trabajar con bombeo peristáltico, pistón rotativo, tiempo-presión o tecnología de masa/caudal, siempre con el objetivo de asegurar repetibilidad, mínima pérdida de producto y limpieza validable.
En plantas españolas que producen para mercado nacional, exportación a la Unión Europea o fabricación para terceros, estos equipos se emplean tanto en producción comercial como en ampliaciones de capacidad, plantas piloto y lotes de lanzamiento. Además, al conectarse con sistemas de ejecución de fabricación y registros electrónicos, ayudan a documentar parámetros críticos como volumen de llenado, velocidad, rechazo, alarmas, esterilización y cambio de formato.
Desde la perspectiva de ingeniería, no solo es importante el módulo de dosificación. También cuentan la compatibilidad con viales de 2 ml, 5 ml, 10 ml o 20 ml, la capacidad por hora, el tipo de cierre, la integridad del flujo laminar, el diseño higiénico y la facilidad de acceso para mantenimiento. Esta combinación define la fiabilidad de la línea completa.
Funciones principales de una línea de llenado de viales para vacunas Etapa Función Objetivo de calidad Riesgo controlado Impacto operativo Observación Lavado de viales Eliminar partículas y residuos Limpieza inicial validable Contaminación física Reduce rechazos Clave para lotes estériles Despirogenación Tratamiento térmico del envase Baja carga de endotoxinas Riesgo microbiológico Asegura conformidad Normalmente en túnel Llenado aséptico Dosificar vacuna con precisión Uniformidad de volumen Desviación de dosis Mejora rendimiento Núcleo de la línea Taponado Insertar tapón estéril Integridad del cierre Fugas y exposición Protege el producto Puede ser parcial o total Sellado Colocar cápsula y crimpar Cierre uniforme Apertura accidental Facilita transporte Importante para exportación Inspección en línea Detectar defectos Conformidad del lote Salida de unidades no aptas Aumenta seguridad Puede ser automáticaLa tabla anterior muestra que la utilidad del equipo va mucho más allá del llenado. Cada etapa apoya la esterilidad, la integridad del envase y la trazabilidad que exigen las operaciones farmacéuticas modernas.
Las aplicaciones más comunes incluyen vacunas virales, vacunas proteicas, adyuvadas, formulaciones de biotecnología, inyectables estériles de dosis múltiple y productos de alto valor para campañas sanitarias o exportación. En España, también existe interés creciente por líneas flexibles para producción por lotes medianos y cambio frecuente de referencia, especialmente en instalaciones que fabrican tanto para desarrollo como para mercado.
Los beneficios principales son la precisión de dosificación, la reducción de intervención humana, el control de contaminación, la mejora de la trazabilidad y la escalabilidad. En un contexto donde las cadenas de suministro pasan por nodos como Valencia, Algeciras o Bilbao, contar con una línea robusta disminuye el riesgo de retrasos asociados a reprocesos o liberaciones demoradas.
Otro beneficio relevante es la integración digital. Las líneas modernas pueden registrar datos críticos en tiempo real, asociar eventos a número de lote y facilitar la revisión por excepción. Esto tiene valor para departamentos de calidad, producción, validación y mantenimiento. Además, la posibilidad de diseñar cambios de formato rápidos es muy apreciada por fabricantes españoles que desean combinar eficiencia con flexibilidad.
Aplicaciones y beneficios más relevantes Aplicación Tipo de producto Beneficio principal Ventaja para la planta Indicador habitual Comentario Vacunas líquidas Monodosis o multidosis Precisión volumétrica Menor desperdicio Variación de llenado Muy demandado en biológicos Biológicos sensibles Proteínas y antígenos Baja agresión al producto Conservación de calidad Estabilidad Importante elegir bomba adecuada Lotes para exportación Mercados regulados Trazabilidad documental Auditorías más ágiles Integridad de datos Clave para Unión Europea Fabricación por contrato Múltiples clientes Cambios de formato rápidos Mayor utilización de línea Tiempo de cambio Favorece rentabilidad Plantas nuevas Instalaciones llave en mano Integración de proceso Puesta en marcha ordenada Tiempo de validación Conviene diseñar desde inicio Ampliaciones de capacidad Líneas existentes Escalabilidad Más producción sin rediseño total Viales por hora Requiere estudio de utilidadesLa tabla deja claro que una misma tecnología puede responder a necesidades muy distintas: capacidad, cumplimiento, flexibilidad o control de pérdidas. La selección correcta depende del perfil de producto y del modelo de negocio de cada planta.
var ctx1 = document.getElementById(‘lineaMercado’).getContext(‘2d’);var lineaMercado = new Chart(ctx1, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Crecimiento estimado del mercado de líneas de llenado en España’, data: [58, 63, 71, 79, 88, 98], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});Las configuraciones más habituales se clasifican por nivel de automatización, sistema de dosificación, formato de envase, entorno de contención y capacidad de producción. Para vacunas, la elección técnica debe considerar sensibilidad de la formulación, viscosidad, espumación, volumen objetivo, frecuencia de cambio de referencia y nivel de esterilidad requerido.
Entre las opciones más frecuentes están las máquinas lineales y rotativas; los sistemas de llenado con bomba peristáltica o pistón cerámico; los diseños para trabajo en flujo laminar abierto, tecnología de barrera restringida o aislador; y las soluciones para líneas convencionales o integradas con liofilización. También hay diferencias importantes en automatización de rechazo, control de peso, taponado al vacío, alimentación de tapones y compatibilidad con sistemas de inspección visual.
Para compradores españoles, suele ser recomendable analizar si la línea será monoproducto o multiproducto. Una planta de alto volumen cerca de Barcelona puede priorizar velocidad máxima y OEE, mientras que un fabricante biotecnológico en Madrid puede necesitar flexibilidad, documentación sólida y cambios de lote más ágiles.
Tipos y opciones técnicas comparadas Tipo u opción Descripción Ventaja Limitación Uso habitual Recomendación Lineal Recorrido recto de envases Acceso sencillo y flexibilidad Menor densidad productiva Lotes medianos Buena para cambios frecuentes Rotativa Movimiento circular continuo Alta velocidad Formato menos flexible Grandes campañas Ideal para alto rendimiento Bomba peristáltica Producto en tubo flexible Bajo riesgo de contaminación cruzada Consumibles periódicos Biológicos sensibles Muy usada en vacunas Pistón cerámico Dosificación volumétrica robusta Alta repetibilidad Limpieza más exigente Grandes series Conviene validar con producto Tecnología de barrera Separación entre operario y zona crítica Mayor seguridad aséptica Inversión superior Mercados regulados Muy recomendable Integración con liofilizador Transferencia directa tras llenado Protege productos inestables Proyecto más complejo Vacunas liofilizadas Exige ingeniería avanzadaLa tabla ayuda a visualizar que no existe una única máquina ideal para todos los casos. La mejor elección será la que equilibre precisión, esterilidad, flexibilidad y coste de ciclo de vida según el proceso concreto.
var ctx2 = document.getElementById(‘barraDemanda’).getContext(‘2d’);var barraDemanda = new Chart(ctx2, { type: ‘bar’, data: { labels: [‘Vacunas humanas’, ‘Biotecnología’, ‘Inyectables estériles’, ‘Fabricación por contrato’, ‘Investigación clínica’, ‘Veterinaria’], datasets: [{ label: ‘Demanda relativa de equipos en España’, data: [92, 85, 78, 74, 52, 49], backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’] }] }, options: { responsive: true, maintainAspectRatio: false }});Al evaluar inversiones, muchas empresas comparan el llenado en viales con otras presentaciones, como jeringas precargadas, ampollas o sistemas de bolsas. Sin embargo, las vacunas siguen utilizando ampliamente el vial por su versatilidad, compatibilidad con procesos asépticos, facilidad logística y adaptación a monodosis o multidosis.
Las jeringas precargadas pueden aportar comodidad clínica y menor manipulación en punto de uso, pero su coste de envasado y exigencia técnica suelen ser mayores. Las ampollas han perdido peso en muchas aplicaciones biológicas por limitaciones de apertura y seguridad. Los cartuchos pueden encajar en nichos específicos, aunque no sustituyen de forma general al vial en campañas amplias y exportación multiformato.
En España, donde la decisión de compra suele estar ligada a estrategia comercial, validación y logística de distribución, el vial continúa siendo una solución equilibrada cuando se priorizan robustez, escalado y compatibilidad internacional. Además, las líneas modernas de viales pueden incorporar alto grado de automatización, lo que reduce la distancia tecnológica respecto a alternativas más costosas.
Comparación entre viales y tecnologías alternativas Solución Ventaja principal Desventaja principal Inversión relativa Flexibilidad de formato Adecuación para vacunas Viales Versatilidad y amplia aceptación Requiere manipulación posterior Media Alta Muy alta Jeringas precargadas Comodidad de uso Mayor coste y complejidad Alta Media Alta en nichos concretos Ampollas Buen cierre del vidrio Menor seguridad de apertura Media Baja Media Cartuchos Aplicaciones especializadas No universal Alta Media Baja a media Bolsas estériles Útiles para algunas soluciones No estándar en vacunas unitarias Media Media Baja Monodosis especiales Diferenciación comercial Cadena técnica específica Alta Baja MediaLa comparación confirma que el vial ofrece una combinación difícil de igualar en equilibrio entre inversión, madurez tecnológica y compatibilidad con distintos mercados regulados.
El mercado español muestra un interés sostenido por equipos de llenado aséptico con mayor automatización, documentación electrónica y diseño orientado a auditoría. La combinación de políticas europeas de autonomía sanitaria, expansión de biológicos y necesidad de resiliencia industrial sigue empujando proyectos de ampliación de capacidad.
Desde una perspectiva de 2026, se observan tres líneas de tendencia. La primera es tecnológica: integración de sensores, mantenimiento predictivo, analítica de proceso y conexión con sistemas de datos de planta. La segunda es regulatoria: mayor atención a estrategia de contaminación, integridad de datos y validación continua. La tercera es de sostenibilidad: reducción de consumo energético, uso eficiente de aire comprimido, optimización de agua para inyectables y menor merma de producto.
En ciudades con ecosistemas industriales y logísticos fuertes, como Barcelona y Valencia, las empresas también exigen tiempos de entrega más previsibles y soporte posventa local o remoto fiable. Por eso, el mercado valora cada vez más a proveedores capaces de suministrar no solo el equipo, sino la arquitectura completa de una línea farmacéutica.
var ctx3 = document.getElementById(‘areaTendencia’).getContext(‘2d’);var areaTendencia = new Chart(ctx3, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Peso de líneas automáticas e integradas’, data: [44, 50, 58, 66, 73, 81], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.25 },{ label: ‘Peso de líneas convencionales’, data: [56, 50, 42, 34, 27, 19], fill: true, backgroundColor: ‘rgba(255, 159, 64, 0.20)’, borderColor: ‘rgb(255, 159, 64)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});La evolución del gráfico muestra un desplazamiento claro hacia soluciones automáticas e integradas. Esto es coherente con la presión por reducir intervención manual, elevar la consistencia de proceso y reforzar la capacidad de auditoría.
La elección del proveedor no debe basarse solo en precio inicial. En proyectos farmacéuticos, la capacidad del fabricante para documentar, validar, personalizar e integrar es tan importante como el propio rendimiento mecánico del equipo. Un proveedor fiable debe demostrar experiencia real en líneas asépticas, conocimiento de normas aplicables y referencias internacionales comparables.
Conviene solicitar información sobre diseño higiénico, materiales en contacto, filosofía de automatización, control de recetas, documentación técnica, pruebas de aceptación, soporte de validación y disponibilidad de repuestos. También es recomendable revisar si el socio puede suministrar otras utilidades y sistemas relacionados, como agua purificada, agua para inyectables, preparación de soluciones, logística interna o empaquetado final, ya que esto reduce interfaces de riesgo.
Para empresas en España, también pesa la capacidad de respuesta en servicio, la posibilidad de asistencia remota, formación del personal y apoyo en idioma local. Si la planta está cerca de grandes corredores industriales, la rapidez en coordinar instalación y puesta en marcha puede representar una ventaja decisiva.
Criterios para evaluar fabricantes y proveedores Criterio Qué revisar Por qué importa Señal positiva Riesgo si falta Consejo Experiencia sectorial Proyectos farmacéuticos reales Reduce incertidumbre Referencias verificables Errores de diseño Pida casos comparables Cumplimiento normativo Documentación y enfoque de calidad Facilita auditorías Protocolos completos Retrasos de validación Revise muestras documentales Capacidad de personalización Adaptación a proceso y formato Mejor ajuste operativo Ingeniería propia Sobreajustes en planta Defina especificación temprana Fabricación interna Control de piezas y ensamblaje Más consistencia Plantas especializadas Dependencia externa Solicite visita o auditoría Servicio posventa Repuestos, asistencia y formación Minimiza paradas Plan de soporte claro Tiempo muerto elevado Negocie acuerdos de respuesta Alcance integral Capacidad llave en mano Menos interfaces Servicios de ingeniería completos Fallas de coordinación Útil en plantas nuevasUna evaluación estructurada como la de la tabla permite comparar propuestas con más rigor y evitar decisiones basadas únicamente en coste de compra.
En este punto, muchas empresas españolas buscan un socio con alcance internacional y experiencia combinada en maquinaria de llenado, sistemas de agua farmacéutica, soluciones de proceso y automatización. En ese perfil encaja un fabricante con trayectoria internacional en ingeniería farmacéutica que pueda acompañar desde la definición técnica hasta la validación final.
El presupuesto total de una línea de llenado para vacunas puede variar de forma significativa según capacidad, nivel de barrera, grado de automatización, integración con equipos anteriores y posteriores, complejidad de validación y adaptación a la instalación existente. No basta con comparar el precio de la máquina principal; hay que considerar obra, utilidades, cualificación, repuestos, formación y mantenimiento.
En general, el análisis de retorno debe incluir ahorro por menor merma, reducción de rechazo, incremento de producción vendible, menor tiempo de cambio, menor intervención manual y mejor disponibilidad de datos para liberar lotes. En España, donde el coste de oportunidad por retraso regulatorio puede ser alto, acelerar la puesta en marcha también forma parte del retorno.
Componentes habituales del presupuesto y su impacto Partida Contenido Peso relativo Impacto en el retorno Riesgo de subestimación Comentario Equipo principal Módulo de llenado y cierre Alto Directo sobre capacidad Medio No es el único coste importante Tecnología de barrera Aislador o sistema restringido Alto Reduce riesgo aséptico Alto Crítico en vacunas Instalación y puesta en marcha Montaje, conexión y arranque Medio Afecta calendario Alto Planificar desde el inicio Validación Protocolos y ejecución Medio Esencial para liberar producción Alto No debe improvisarse Formación Operación y mantenimiento Bajo Mejora eficiencia real Medio Gran valor a largo plazo Repuestos y servicio Consumibles y soporte Medio Protege disponibilidad Medio Conviene cerrar paquete inicialLa tabla anterior muestra por qué el presupuesto debe construirse de forma integral. En muchos proyectos, los costes indirectos y de validación influyen tanto en el retorno como la inversión en acero y automatización.
Cuando el proyecto incluye una nueva planta o una ampliación compleja, puede resultar útil valorar soluciones llave en mano para instalaciones farmacéuticas, ya que un único integrador puede reducir desajustes entre maquinaria, utilidades, distribución de áreas limpias y documentación final.
var ctx4 = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var comparacionProveedor = new Chart(ctx4, { type: ‘bar’, data: { labels: [‘Cumplimiento normativo’, ‘Capacidad de personalización’, ‘Integración de línea’, ‘Servicio técnico’, ‘Escalabilidad’, ‘Costo total de propiedad’], datasets: [{ label: ‘Proveedor integral especializado’, data: [95, 92, 94, 88, 91, 84], backgroundColor: ‘rgba(153, 102, 255, 0.8)’ },{ label: ‘Proveedor solo de equipo aislado’, data: [76, 61, 54, 58, 63, 69], backgroundColor: ‘rgba(201, 203, 207, 0.8)’ }] }, options: { responsive: true, maintainAspectRatio: false }});El primer riesgo es técnico: seleccionar una solución de dosificación que no se ajuste al comportamiento real del producto. Una formulación sensible al cizallamiento, a la espuma o a microvariaciones de temperatura puede exigir ensayos previos y una arquitectura de llenado específica. El segundo riesgo es regulatorio: subestimar la documentación y la estrategia de validación. El tercero es de integración: adquirir una máquina sin resolver interfaces con lavado, túnel, taponado, monitorización ambiental, utilidades y sistemas de datos.
También existen riesgos de cronograma. En proyectos ubicados en polos logísticos como Valencia o Barcelona, la entrega física del equipo es solo un hito intermedio; después llegan montaje, pruebas de aceptación en sitio, cualificación y arranque. La falta de coordinación entre proveedor, ingeniería, calidad y producción puede alargar meses el calendario.
Otro punto crítico es la disponibilidad de servicio y repuestos. Una línea de vacunas debe mantener fiabilidad en campañas intensivas y cambios planificados. Si el proveedor no cuenta con estructura de soporte clara, el supuesto ahorro inicial puede convertirse en mayor coste por paradas.
Por ello, muchas compañías prefieren trabajar con fabricantes que no solo suministran equipos, sino que también dominan ingeniería farmacéutica de proceso. En este aspecto, IVEN Pharmatech Engineering destaca por tres capacidades que suelen ser relevantes para compradores en España:
Capacidades tecnológicas. La empresa desarrolla soluciones para llenado farmacéutico, tratamiento de agua, preparación de soluciones, logística inteligente y otras áreas críticas, con fuerte enfoque en cumplimiento de requisitos internacionales y adaptación técnica al proyecto.
Capacidades de fabricación. Dispone de varias plantas especializadas orientadas a maquinaria farmacéutica, sistemas de agua y equipos asociados, lo que favorece control de producción, estandarización y personalización de líneas complejas.
Capacidades de servicio. Su propuesta incluye consultoría, diseño, selección de equipos, instalación, puesta en marcha, cualificación, documentación, formación y soporte posterior, un enfoque especialmente valioso cuando se busca reducir riesgos en plantas nuevas o ampliaciones de gran alcance.
Para quienes deseen revisar configuraciones disponibles, una forma práctica de empezar es explorar equipos y soluciones para producción farmacéutica y contrastar si encajan con el tamaño, el tipo de vacuna y la estrategia operativa de la planta.
En España, la demanda de máquinas de llenado de viales para vacunas no se limita a grandes multinacionales. También incluye fabricantes biotecnológicos, organizaciones de desarrollo y producción por contrato, productores veterinarios, centros de escalado y empresas que modernizan líneas para cumplir estándares más exigentes.
Un caso típico es la ampliación de una planta existente en el área de Madrid para incorporar más capacidad de llenado sin detener totalmente la operación actual. Otro caso es el diseño de una nueva línea cerca de Barcelona, aprovechando acceso a talento técnico, cadenas de suministro y salidas portuarias. En Valencia y Bilbao, la conectividad logística también influye en proyectos orientados a exportación de biológicos e inyectables.
Los proveedores locales pueden aportar mantenimiento, automatización complementaria, integración de salas limpias o servicios de validación. Sin embargo, para líneas críticas de vacunas muchas empresas combinan socios españoles con fabricantes internacionales especializados, buscando equilibrio entre soporte cercano y experiencia global.
Sectores compradores y necesidades más comunes en España Sector Necesidad principal Capacidad típica buscada Prioridad regulatoria Preferencia tecnológica Observación Farmacéuticas de vacunas Alta esterilidad y escalado Media a alta Muy alta Barrera o aislador Mercado prioritario Biotecnología Flexibilidad y baja agresión Baja a media Muy alta Peristáltica Lotes variables Producción por contrato Cambios rápidos y multicliente Media Alta Formato flexible Rentabilidad por utilización Veterinaria Robustez y coste controlado Media Media a alta Líneas adaptables Puede priorizar productividad Centros piloto Escalado y ensayos Baja Alta Equipos versátiles Útil para transferencia Hospitalario e institucional Seguridad y trazabilidad Baja a media Alta Sistemas compactos Menos frecuente, pero relevanteEsta panorámica demuestra que el mercado español es diverso. Por eso, el proveedor ideal debe ser capaz de adaptar la solución a cada sector, no de ofrecer una propuesta única para todos.
Para empresas en España que buscan algo más que una máquina, IVEN Pharmatech Engineering puede aportar una ventaja clara como socio de proyecto. Su enfoque no se limita al suministro aislado, sino a la integración de líneas farmacéuticas y soluciones de fábrica con visión de proceso completo.
En el plano tecnológico, la compañía ha desarrollado experiencia en equipos de llenado y en sistemas críticos relacionados, lo que permite coordinar mejor la interacción entre llenado, preparación, agua farmacéutica, transporte interno y empaquetado. Esa amplitud técnica ayuda a reducir incompatibilidades en proyectos complejos.
En el plano industrial, cuenta con bases de fabricación especializadas para distintas categorías de equipo. Para el comprador español, esto significa mayor capacidad de personalización y control sobre componentes, acabados y configuración general de la línea.
En el plano de servicio, su propuesta de valor incluye apoyo desde el estudio de viabilidad hasta la puesta en marcha, la cualificación y la formación del personal. Este tipo de acompañamiento resulta especialmente útil cuando la planta necesita alinear ingeniería, calidad y operaciones en plazos exigentes.
Si su organización está valorando una nueva línea de vacunas, una actualización de capacidad o un proyecto integral, puede contactar con un especialista en soluciones farmacéuticas para revisar requisitos de producción, espacios, cumplimiento y presupuesto antes de definir la inversión.
¿Qué capacidad de producción puede ofrecer una máquina de llenado de viales para vacunas?Depende del formato del vial, del volumen a llenar, del nivel de automatización y del diseño lineal o rotativo. Hay configuraciones para lotes pequeños y otras para campañas de gran volumen.
¿Qué sistema de llenado suele ser mejor para vacunas?No existe una respuesta universal. Muchas vacunas se benefician de bombas peristálticas por su suavidad y facilidad de cambio, pero algunas aplicaciones de alto volumen pueden requerir otras tecnologías si están correctamente validadas.
¿Es imprescindible una tecnología de barrera?En la práctica, para proyectos nuevos y productos críticos suele ser muy recomendable, porque mejora el control aséptico y reduce la intervención humana en la zona crítica.
¿Cuánto tarda un proyecto completo?El plazo depende de alcance, personalización, obras de planta, documentación, pruebas y validación. En proyectos de vacunas, la fase de cualificación y arranque pesa tanto como la fabricación del equipo.
¿Qué documentos debería pedir al proveedor?Especificación funcional, listas de materiales, planos, análisis de riesgos, manuales, protocolos de pruebas, documentación de automatización y soporte para cualificación. Cuanto más completo sea el paquete, menor será el riesgo de retrasos.
¿Qué factores más influyen en el retorno de la inversión?La reducción de merma, la estabilidad del proceso, la menor tasa de rechazo, la capacidad adicional vendible, los tiempos de cambio y la facilidad de validación suelen ser los factores principales.
¿Puede integrarse la línea con una planta existente en España?Sí, pero es imprescindible revisar espacio, flujos de materiales, utilidades, clasificación de áreas, compatibilidad de datos y estrategia de instalación para no afectar la operación actual más de lo necesario.
¿Por qué conviene valorar un proveedor con soluciones integradas?Porque en una línea de vacunas las interfaces entre agua farmacéutica, preparación, llenado, cierre, logística y documentación son críticas. Un integrador sólido puede reducir fallos de coordinación y simplificar la gestión del proyecto.
-
Guía para montar una planta de jeringas en España
La puesta en marcha de una planta de fabricación de jeringas en España exige mucho más que comprar maquinaria. Requiere diseño de sala limpia, selección de tecnología, validación regulatoria, control de materiales, automatización, logística y una estrategia clara de retorno de la inversión. Para grupos farmacéuticos, fabricantes de consumibles médicos y empresas de dispositivos sanitarios, el proyecto debe alinearse con estándares exigentes de calidad, trazabilidad y productividad.
En el mercado español, donde polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Sevilla concentran actividad farmacéutica, hospitalaria y logística, la decisión de invertir en una línea de jeringas suele estar vinculada a tres objetivos: asegurar suministro local, reducir dependencia exterior y responder al crecimiento de productos inyectables, biológicos y formatos precargados. Por eso, entender cómo estructurar una planta de jeringas de forma escalable se ha convertido en una prioridad industrial.
Esta guía explica de forma práctica cómo planificar una fábrica de jeringas para el mercado de España, desde la viabilidad técnica hasta la selección de proveedor, el presupuesto, la validación y las tendencias de 2026. También integra criterios de compra útiles para proyectos de nueva implantación, ampliaciones y modernización de líneas ya existentes.
La respuesta corta es que iniciar una planta de fabricación de jeringas con éxito en España implica combinar cinco pilares: estudio de mercado, diseño regulatorio, selección de equipos críticos, validación integral y un modelo de operación sostenible. No basta con instalar una máquina de moldeo o una línea de ensamblaje. Debe definirse el flujo completo del proceso, desde materias primas y componentes hasta esterilización, inspección, envasado y liberación.
Para la mayoría de inversores, el proyecto empieza con una pregunta concreta: ¿se fabricarán jeringas desechables estándar, jeringas de seguridad, jeringas para insulina o jeringas precargables? La respuesta condiciona la configuración técnica, el nivel de automatización, la clase de sala limpia, el sistema de inspección visual y el tipo de documentación de validación requerida.
En España, además, la cercanía a puertos como Valencia, Barcelona y Algeciras puede reducir plazos de suministro de resinas, acero inoxidable y componentes importados, mientras que zonas industriales del corredor del Henares, el Vallès, la Ribera del Ebro o el entorno de Bilbao ofrecen ventajas logísticas y acceso a talento técnico. La elección del emplazamiento afecta directamente a costes energéticos, contratación, permisos y distribución.
Fase Objetivo principal Decisión clave Riesgo si se omite Resultado esperado Plazo orientativo Viabilidad Confirmar demanda y capacidad Tipo de jeringa y volumen anual Capacidad sobredimensionada Modelo de negocio realista 4-8 semanas Diseño conceptual Definir flujos y áreas limpias Distribución GMP Reformas costosas posteriores Plano base del proyecto 6-10 semanas Selección de equipos Elegir línea y utilidades Automatización e inspección Cuellos de botella Especificación técnica aprobada 8-12 semanas Construcción e instalación Montaje de planta Coordinación civil y mecánica Retrasos de cronograma Planta lista para pruebas 6-12 meses Validación Demostrar cumplimiento IQ, OQ, PQ y documentación No liberación regulatoria Operación conforme 2-4 meses Arranque comercial Estabilizar producción Rendimiento y rechazos Baja productividad inicial Producción rentable 1-3 mesesLa tabla anterior resume por qué un proyecto bien secuenciado reduce riesgos. En la práctica, la rentabilidad se logra cuando ingeniería, calidad y producción trabajan con un mismo criterio desde el inicio.
Una planta de fabricación de jeringas es una instalación industrial diseñada para producir componentes y productos terminados destinados a la administración segura de medicamentos o a la extracción y transferencia de fluidos. Dependiendo del alcance del proyecto, la planta puede abarcar desde la fabricación de piezas plásticas por inyección hasta el ensamblaje automático, siliconización, marcaje, montaje de aguja, esterilización, envasado y paletizado.
En el entorno farmacéutico y de dispositivos médicos, las jeringas se usan en vacunación, terapias hospitalarias, anestesia, heparinas, insulina, contrastes diagnósticos, productos biológicos, kits de emergencia y formatos de autoadministración. El auge de la medicina personalizada y de los inyectables de alta precisión ha incrementado el valor estratégico de estas líneas.
Cuando el proyecto se orienta a jeringas precargables, la complejidad crece porque la instalación no solo debe producir el envase primario, sino también integrarse con sistemas de lavado, esterilización, llenado aséptico, taponado y control particulado. En este contexto, la planta deja de ser una simple línea de plásticos para convertirse en una infraestructura farmacéutica de alto valor.
Un proveedor con experiencia internacional puede aportar mucho en esta etapa. IVEN Pharmatech Engineering ha desarrollado capacidades tecnológicas relevantes para proyectos complejos, incluyendo líneas de jeringas precargadas, sistemas de agua farmacéutica, preparación de soluciones y automatización logística. Para inversores en España, este tipo de experiencia resulta útil cuando se busca integrar equipos de proceso y utilidades bajo una misma arquitectura regulatoria.
Zona de planta Función Equipo típico Nivel crítico Control principal Comentario operativo Recepción de materia prima Entrada y cuarentena Silos, tolvas, estanterías Medio Trazabilidad de lote Clave para resinas y componentes Moldeo por inyección Fabricación de piezas Inyectoras y moldes Muy alto Dimensión y peso Impacta desperdicio y estabilidad Ensamblaje Montaje del producto Líneas automáticas Muy alto Integridad y fuerza de unión Determina rendimiento final Lubricación o siliconización Mejorar deslizamiento Módulos de dosificación Alto Uniformidad Crítica en jeringas precargables Inspección Detección de defectos Cámaras y visión artificial Muy alto Defectos cosméticos y funcionales Reduce devoluciones y reclamaciones Envasado final Protección y expedición Blíster, bolsas, encajado Alto Sellado e identificación Conecta con almacén y transporteLa explicación de esta tabla es sencilla: una planta de jeringas es un sistema encadenado. Si uno de estos bloques falla, la calidad global se ve afectada, incluso aunque el resto de equipos funcione correctamente.
Las aplicaciones más frecuentes de una planta de jeringas en España incluyen producción para hospitales públicos y privados, contratos para marcas blancas sanitarias, suministro a distribuidores de material médico, fabricación de consumibles para clínicas dentales y veterinarias, y desarrollo de soluciones de mayor valor para biotecnología y terapias inyectables.
Entre los beneficios industriales destacan la autonomía de suministro, la reducción de tiempos de importación, el control directo de la calidad y la capacidad de adaptar formatos al mercado local. En momentos de tensión logística internacional, disponer de producción cercana a Madrid, Barcelona o Valencia puede marcar una diferencia competitiva importante.
Otro beneficio es la integración de datos. Las líneas modernas permiten registrar rendimiento por turno, rechazo por cavidad de molde, consumos energéticos, tiempos de parada y trazabilidad por lote. Esto facilita auditorías, mejora continua y cálculo más preciso del coste unitario.
Desde la perspectiva comercial, una planta bien diseñada puede atender varios segmentos: jeringas de 1 ml para insulina, 2 ml y 5 ml para usos generales, 10 ml y 20 ml para hospital, versiones con aguja fija o luer, y configuraciones de seguridad para reducir accidentes punzantes. Esta flexibilidad amplía cartera y ayuda a estabilizar ingresos.
Aplicación Cliente habitual Formato común Beneficio principal Exigencia técnica Potencial en España Uso hospitalario general Hospitales y centrales de compra 2 ml, 5 ml, 10 ml Volumen estable Alta consistencia Muy alto Vacunación Administraciones sanitarias 1 ml y 3 ml Demanda cíclica fuerte Precisión y esterilidad Alto Insulina Distribuidores y clínicas 1 ml Nicho recurrente Marcaje preciso Medio-alto Jeringa de seguridad Hospitales y prevención laboral Varios volúmenes Mayor valor añadido Mecanismo fiable Alto Precargables farmacéuticas Laboratorios y biotecnología 0,5 ml a 5 ml Margen elevado Proceso aséptico Creciente Veterinaria y dental Clínicas especializadas 1 ml a 20 ml Diversificación Flexibilidad de lote MedioLa tabla muestra que no todos los segmentos requieren la misma tecnología ni ofrecen el mismo margen. Elegir bien la mezcla de productos es tan importante como elegir la maquinaria.
var ctxBar = document.getElementById(‘barDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Hospitalario’, ‘Vacunación’, ‘Insulina’, ‘Seguridad’, ‘Precargables’, ‘Veterinaria’], datasets: [{ label: ‘Demanda relativa en España’, data: [88, 72, 54, 69, 63, 41], backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(201, 203, 207, 0.7)’], borderColor: [‘rgb(54, 162, 235)’,’rgb(255, 99, 132)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(201, 203, 207)’], borderWidth: 1 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});Este gráfico de barras ilustra una lectura realista del mercado: el uso hospitalario y los productos de seguridad mantienen una base sólida, mientras que el segmento de jeringas precargables crece con rapidez gracias al desarrollo de biológicos.
Las plantas de jeringas pueden configurarse en distintos niveles de complejidad. El modelo más básico se centra en jeringas desechables estándar con procesos de moldeo, ensamblaje, impresión y envasado. Un segundo nivel incorpora aguja montada, pruebas funcionales mejoradas y mayores velocidades. Un tercer nivel añade mecanismos de seguridad. El nivel más avanzado integra producción o procesamiento de jeringas precargables con entorno aséptico.
En cuanto a tecnología, las decisiones principales son: material del cilindro, tipo de conexión, automatización del ensamblaje, sistema de alimentación, esterilización, visión artificial, control de partículas, serialización y conexión con sistemas MES o ERP. También es esencial definir si la producción trabajará en lotes grandes estables o en campañas con frecuentes cambios de formato.
Las empresas que buscan soluciones de mayor integración suelen valorar proveedores con capacidad de diseño de ingeniería, fabricación de equipos y entrega de proyectos completos. En este punto, la experiencia de soluciones integradas llave en mano puede reducir interferencias entre contratistas y facilitar la validación de toda la planta.
Tipo de línea Producto objetivo Nivel de automatización Capacidad orientativa Ventaja principal Perfil de inversión Línea estándar Jeringa desechable básica Medio 80-150 uds/min Entrada rápida al mercado Moderado Línea de alta velocidad Grandes volúmenes Alto 150-300 uds/min Menor coste unitario Alto Línea con aguja montada Uso clínico directo Alto 100-220 uds/min Mayor valor de venta Alto Línea de seguridad Prevención de pinchazos Muy alto 70-180 uds/min Diferenciación comercial Alto Línea para insulina Dosificación precisa Muy alto 90-200 uds/min Escala fina de graduación Alto Línea precargable Farmacéutica avanzada Muy alto Dependiente del proceso Máximo valor añadido Muy altoLa tabla evidencia que el tipo de línea debe elegirse según estrategia comercial, no solo por velocidad. Una planta sobredimensionada o mal segmentada puede tardar mucho más en alcanzar el punto de equilibrio.
En el plano de capacidades productivas, resulta relevante contar con fabricantes que dispongan de varias bases industriales y conocimiento específico en distintos subsistemas. IVEN, por ejemplo, ha desarrollado producción especializada en llenado y acondicionado farmacéutico, agua farmacéutica, transporte inteligente y equipos para consumibles médicos. Esa estructura industrial ayuda cuando un proyecto en España necesita coordinar línea principal, utilidades críticas y automatización periférica bajo una sola hoja de ruta técnica.
Al evaluar cómo iniciar una fábrica de jeringas, muchos compradores comparan varias rutas: producir todo internamente, comprar componentes y solo ensamblar, subcontratar fabricación a terceros o invertir directamente en líneas de mayor valor como jeringas precargables. No existe una respuesta única; depende del mercado, la financiación y el posicionamiento buscado.
La fabricación integral ofrece mayor control y mejor margen potencial, pero exige más capital, más personal técnico y una curva de aprendizaje mayor. El ensamblaje de componentes comprados reduce complejidad inicial, aunque deja menos espacio para optimizar costes a largo plazo. La subcontratación permite lanzar marca rápido, pero limita la autonomía. Por otro lado, las jeringas precargables exigen más especialización, aunque ofrecen acceso a mercados regulados y contratos de mayor valor.
Modelo productivo Inversión inicial Control de calidad Flexibilidad Margen potencial Perfil recomendado Fabricación integral Alta Muy alto Alta Alto Grupos industriales consolidados Solo ensamblaje Media Alto Media Medio Entrada gradual al mercado Subcontratación total Baja Medio Alta comercial Bajo-medio Marcas distribuidoras Línea de seguridad Alta Muy alto Media Alto Mercados sanitarios avanzados Línea precargable Muy alta Muy alto Media Muy alto Farmacéuticas y biotecnología Expansión modular Escalonada Alto Muy alta Alto Proyectos en crecimientoLa explicación de esta comparativa es que el mejor modelo no es siempre el más sofisticado, sino el que equilibra capital, velocidad de entrada y capacidad de cumplimiento regulatorio.
var ctxComp = document.getElementById(‘comparacionSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Inversión’, ‘Control’, ‘Escalabilidad’, ‘Margen’, ‘Complejidad’, ‘Velocidad de entrada’], datasets: [ { label: ‘Fabricación integral’, data: [90, 95, 82, 88, 92, 45], backgroundColor: ‘rgba(54, 162, 235, 0.7)’ }, { label: ‘Solo ensamblaje’, data: [60, 78, 75, 62, 60, 70], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ }, { label: ‘Subcontratación’, data: [25, 45, 58, 40, 25, 90], backgroundColor: ‘rgba(75, 192, 192, 0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});El gráfico de comparación ayuda a visualizar el compromiso entre rapidez, control y rentabilidad. Es una herramienta útil en comités de inversión o compras industriales.
El mercado de jeringas en España se beneficia de varios factores estructurales: envejecimiento poblacional, aumento de terapias inyectables, mayor uso de tratamientos biológicos, refuerzo de políticas de compra sanitaria segura y necesidad de resiliencia en la cadena de suministro europea. También influye la proximidad con centros logísticos de la península ibérica, donde los puertos de Valencia y Barcelona y corredores hacia Madrid y Zaragoza facilitan importación y distribución.
De cara a 2026, las tendencias más claras son cuatro. La primera es la automatización avanzada con visión artificial, rechazo automático y análisis de datos en tiempo real. La segunda es el crecimiento de formatos de seguridad y precargables. La tercera es la presión por sostenibilidad, con reducción de mermas, menor consumo energético y empaques optimizados. La cuarta es el endurecimiento de expectativas regulatorias sobre trazabilidad, limpieza y documentación digital.
Otra tendencia relevante para España es la relocalización parcial de suministros estratégicos. Tras episodios de interrupción global, muchos compradores institucionales y privados valoran fabricantes con capacidad regional o al menos con planes sólidos de abastecimiento y servicio posventa dentro de Europa.
var ctxLine = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Índice de crecimiento del mercado de jeringas en España’, data: [100, 108, 116, 124, 136, 149], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: false } } }});var ctxArea = document.getElementById(‘areaTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [ { label: ‘Cuota de soluciones estándar’, data: [72, 69, 65, 61, 57, 52], borderColor: ‘rgb(201, 90, 90)’, backgroundColor: ‘rgba(201, 90, 90, 0.25)’, fill: true, tension: 0.3 }, { label: ‘Cuota de seguridad y precargables’, data: [28, 31, 35, 39, 43, 48], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, fill: true, tension: 0.3 } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});Los dos gráficos muestran una realidad visible en Europa: el mercado general crece y, dentro de él, aumentan las soluciones de mayor valor añadido. Para cualquier proyecto nuevo en España, esta evolución debe incorporarse al plan estratégico desde el principio.
Elegir un proveedor no consiste en aceptar la oferta más barata. En proyectos regulados, el coste total depende de cumplimiento, fiabilidad mecánica, velocidad real, repuestos, documentación y capacidad de servicio. Un fabricante adecuado debe demostrar experiencia en equipos comparables, conocimiento de normativas internacionales, estabilidad financiera y capacidad de personalización.
Es recomendable solicitar una matriz de evaluación con criterios ponderados: rendimiento validable, porcentaje de rechazo, facilidad de limpieza, materiales en contacto con producto, software, seguridad de operarios, consumo energético, cronograma, FAT, SAT, documentación, formación y asistencia técnica. También conviene visitar referencias en operación o, al menos, revisar casos de implantación en distintos mercados.
Para compradores españoles, es importante valorar quién puede coordinar no solo la máquina central, sino también agua purificada, vapor limpio, sistemas de transporte, logística interna y acondicionamiento. La experiencia de servicio es decisiva. En este ámbito, IVEN ha construido una propuesta de ciclo de vida completo que incluye consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, validación, transferencia tecnológica, formación y soporte posterior. Ese enfoque reduce el riesgo de vacíos entre proveedor, ingeniería y usuario final.
Si desea revisar opciones de equipos y soluciones, puede explorar el catálogo de maquinaria para farma y dispositivos médicos y contrastar especificaciones con las necesidades reales de su proyecto en España.
Criterio de selección Qué revisar Señal positiva Señal de alerta Impacto en el proyecto Peso sugerido Experiencia sectorial Proyectos similares Referencias verificables Experiencia genérica Alto 20% Cumplimiento regulatorio Documentación y validación Protocolos completos Documentación limitada Muy alto 20% Capacidad de personalización Adaptación a proceso Ingeniería propia Solución rígida Alto 15% Calidad de fabricación Materiales y acabado Diseño robusto Componentes débiles Alto 15% Servicio posventa Repuestos y soporte Respuesta rápida Plazos inciertos Muy alto 20% Coste total Inversión + operación Transparencia Precio incompleto Alto 10%La clave de esta tabla es que un proveedor fiable no se mide solo por el precio de compra, sino por la capacidad de acompañar el proyecto hasta la producción estable.
En términos de capacidad tecnológica, también conviene buscar empresas con patentes, desarrollo propio y trayectoria internacional. Esa base suele traducirse en mejor estandarización, mayor estabilidad de componentes y menor dependencia de improvisaciones durante la puesta en marcha.
El coste total de montar una planta de fabricación de jeringas en España puede variar enormemente según capacidad, tipo de producto y nivel de integración. Un proyecto básico de ensamblaje puede requerir una inversión significativamente menor que una planta integral con moldeo, salas limpias, esterilización, inspección avanzada y almacén automatizado. Además de la línea principal, deben presupuestarse utilidades, climatización, compresores, moldes, validación, obra civil, laboratorio, mobiliario y sistemas informáticos.
En términos generales, el presupuesto debe dividirse en inversión fija, gastos preoperativos, capital circulante y contingencia. Muchas desviaciones nacen porque el promotor calcula solo la máquina principal y subestima el coste de infraestructura, cualificación y arranque.
Partida presupuestaria Contenido Peso habitual Variable crítica Riesgo de desviación Recomendación Maquinaria principal Líneas y moldes 25-40% Velocidad y formato Medio Definir URS precisa Salas limpias y climatización HVAC y cerramientos 15-25% Clase de limpieza Alto Diseño temprano Utilidades Aire, agua, vapor, electricidad 10-15% Consumo simultáneo Medio Dimensionar con margen Obra civil y layout Naves, suelos, flujos 10-20% Ubicación elegida Alto Integrar ingeniería y producción Validación y calidad IQ, OQ, PQ, laboratorio 5-10% Nivel regulatorio Medio No recortar esta partida Formación y puesta en marcha Capacitación y soporte 3-8% Experiencia del equipo Medio Asegurar horas suficientesLa tabla deja claro que la maquinaria no representa siempre la mayor parte del coste total. En plantas reguladas, infraestructura y validación pueden alterar mucho la cifra final.
Respecto al retorno, la fórmula más realista combina utilización de capacidad, coste unitario, porcentaje de rechazo, mantenimiento y precio medio de venta. Una planta con buena automatización puede tardar más en amortizarse al inicio, pero mejorar el margen en el medio plazo. Por el contrario, una línea barata con defectos recurrentes puede parecer atractiva sobre el papel y destruir rentabilidad en operación.
Escenario Capacidad anual Utilización Margen bruto estimado Horizonte de retorno Comentario Proyecto básico 30 millones de uds 65% Moderado 4-6 años Adecuado para entrada progresiva Proyecto medio 60 millones de uds 75% Bueno 3,5-5 años Escala competitiva nacional Alta velocidad 100 millones de uds 80% Alto 3-4,5 años Requiere ventas estables Jeringa de seguridad 40 millones de uds 70% Alto 4-5,5 años Mayor valor unitario Precargables Según campaña 70% Muy alto 4-7 años Depende de contratos farmacéuticos Modelo modular Expansión por fases Variable Bueno 3-6 años Reduce riesgo financieroEn España, la rentabilidad mejora cuando el proyecto aprovecha incentivos regionales, acceso a corredores logísticos y acuerdos de suministro estables con redes hospitalarias, distribuidores o socios farmacéuticos.
Los riesgos más comunes no suelen ser tecnológicos, sino de planificación. Un error frecuente es subestimar el tiempo necesario para cualificación y liberación. Otro es elegir una capacidad sin base comercial suficiente. También es habitual no reservar espacio para ampliaciones, lo que encarece futuras fases.
Existen riesgos de suministro, especialmente en resinas, agujas, lubricantes, materiales de envasado y componentes electrónicos. En España, una política de compras bien diseñada puede combinar proveedores locales y externos con stocks de seguridad cercanos a hubs como Valencia, Barcelona o Madrid.
Desde el punto de vista operativo, la estabilidad del proceso depende mucho de la calidad del molde, la repetibilidad del ensamblaje y el sistema de inspección. Si estos tres elementos no están bien alineados, el rechazo aumenta y se dispara el coste por unidad.
También deben evaluarse riesgos normativos y ambientales. La presión regulatoria sobre documentación digital, trazabilidad, eficiencia energética y gestión de residuos seguirá creciendo en 2026. Por eso, conviene diseñar la planta con visión de largo plazo y no solo para pasar la auditoría inicial.
En materia de servicio, la diferencia entre un proyecto exitoso y uno problemático suele aparecer después de la instalación. Un socio con asistencia continua, formación estructurada y capacidad de optimización puede acortar la curva de aprendizaje. Si necesita estudiar la viabilidad concreta de su proyecto, solicitar especificaciones o coordinar una propuesta técnica, puede contactar con un equipo especializado para revisar capacidad, normativa, plazos y presupuesto.
Riesgo Descripción Probabilidad Impacto Medida preventiva Indicador de control Demanda sobreestimada Ventas inferiores al plan Media Alto Estudio comercial real Contratos previos o cartas de intención Retraso de validación Documentación incompleta Media Muy alto Plan maestro de validación Hitos IQ/OQ/PQ cumplidos Defectos de proceso Rechazos por moldeo o ensamblaje Media Alto FAT rigurosa y moldes validados % de rechazo por lote Dependencia de proveedor Repuestos o soporte lentos Media Alto Acuerdo de servicio y stock crítico Tiempo medio de respuesta Desvío de presupuesto Costes no previstos Alta Alto Contingencia y control de cambios % desviación frente a presupuesto Obsolescencia futura Tecnología poco escalable Media Medio-alto Diseño modular y digital Capacidad de ampliaciónLa lectura de esta tabla es clara: los riesgos son manejables si se identifican desde la fase de ingeniería y se asignan responsables concretos para cada medida preventiva.
En cuanto a casos reales, muchos proyectos exitosos empiezan por una fase intermedia: una línea modular, una validación bien documentada y una ampliación posterior cuando el mercado responde. Este enfoque es especialmente útil en España para empresas que quieren entrar en consumibles médicos sin inmovilizar capital excesivo desde el primer día.
Si se analiza el mapa de proveedores y colaboradores locales, ciudades como Barcelona y Madrid ofrecen acceso a ingeniería, automatización, ensayos, laboratorios y operadores logísticos, mientras que Valencia y Bilbao facilitan la conexión marítima y la distribución regional. La combinación adecuada entre proveedor internacional de tecnología y red local de ejecución suele ofrecer los mejores resultados.
¿Cuánto tiempo se necesita para abrir una planta de jeringas en España?Depende del alcance. Un proyecto básico puede tardar entre 10 y 16 meses. Una planta más compleja, con salas limpias extensas y validación avanzada, puede requerir entre 16 y 24 meses.
¿Es mejor empezar con una línea estándar o con una de seguridad?Si el objetivo es entrar rápido y asegurar volumen, la línea estándar suele ser el punto de partida. Si ya existe acceso a compras hospitalarias exigentes o a mercados con mayor valor, una línea de seguridad puede ser más atractiva.
¿Qué capacidades técnicas debe tener el proveedor?Debe poder demostrar experiencia en diseño GMP, automatización, fabricación robusta, documentación de validación y servicio posventa. Idealmente, también debe coordinar utilidades y sistemas auxiliares.
¿Dónde conviene ubicar la planta?Depende de la estrategia logística y laboral. Madrid favorece distribución interior; Barcelona y Valencia ofrecen conectividad portuaria e industrial; Zaragoza destaca por su posición logística; Bilbao puede ser interesante para ciertos flujos del norte peninsular.
¿Es imprescindible pensar en sostenibilidad desde el inicio?Sí. En 2026 será aún más importante reducir consumo energético, optimizar residuos, digitalizar controles y diseñar procesos con menor merma. Esto no solo mejora imagen, también reduce costes operativos.
¿Qué ventaja aporta un socio con experiencia internacional?Ayuda a minimizar errores de diseño, acelerar validación, integrar varios sistemas y aplicar prácticas ya probadas en otros mercados regulados. Además, facilita la expansión futura a productos de mayor valor.
¿Puede escalarse una planta de forma modular?Sí. Es una de las estrategias más recomendables. Permite empezar con capacidad razonable, validar el mercado y ampliar sin rehacer totalmente el diseño original.
¿Qué papel juega la documentación?Es crítica. Sin especificaciones claras, protocolos de prueba, manuales, trazabilidad y expedientes de validación, la instalación puede producir físicamente pero no operar de forma sólida bajo requisitos regulatorios.
En conclusión, iniciar una planta de fabricación de jeringas en España es una inversión industrial de alto potencial si se aborda con visión integral. El éxito depende de alinear producto, mercado, ingeniería, cumplimiento y servicio. Cuando el proyecto incorpora desde el principio automatización adecuada, layout correcto, documentación robusta y un proveedor capaz de acompañar todo el ciclo de vida, la planta no solo empieza a producir, sino que se convierte en un activo competitivo sostenible para el mercado farmacéutico y de dispositivos médicos.
-
Línea de bolsas IV sin PVC para la industria en España
La línea de producción de bolsas IV sin PVC se ha convertido en una solución estratégica para fabricantes farmacéuticos que buscan envases más seguros, compatibles y adaptados a formulaciones avanzadas. En el mercado español, donde la calidad regulatoria, la trazabilidad y la sostenibilidad pesan cada vez más en la decisión de compra, este tipo de sistema permite producir soluciones intravenosas modernas, incluidas presentaciones de una cámara y de varias cámaras, manteniendo componentes separados hasta el momento de uso. El resultado es una mejor estabilidad del producto, menos riesgo de interacción entre materiales y fármacos, y una mayor seguridad clínica para hospitales, distribuidores y pacientes.
En España, el interés por estas líneas crece especialmente en polos logísticos y farmacéuticos como Madrid, Barcelona, Valencia, Bilbao, Zaragoza y Sevilla. La cercanía a puertos como Valencia, Barcelona y Algeciras también influye en la evaluación de proveedores internacionales, ya que reduce tiempos de importación de equipos, repuestos y materiales de film. Para plantas que desean ampliar capacidad, lanzar nuevas especialidades hospitalarias o actualizar instalaciones hacia estándares regulatorios internacionales, la decisión de invertir en una línea de bolsas IV sin PVC exige analizar tecnología, coste total, validación, servicio posventa y retorno esperado.
En términos simples, una línea de producción de bolsas IV sin PVC es un sistema industrial diseñado para fabricar, llenar, sellar, esterilizar e inspeccionar bolsas para soluciones intravenosas utilizando materiales libres de PVC. Estas líneas pueden producir envases monocámara para soluciones estándar o formatos multicámara para medicamentos, nutrición parenteral y mezclas sensibles. Su principal valor reside en combinar seguridad del material de envase, flexibilidad farmacéutica y eficiencia de producción.
Para el mercado español, esta tecnología es especialmente relevante por cuatro motivos: la presión regulatoria sobre materiales en contacto con medicamentos, la necesidad hospitalaria de preparaciones más seguras y listas para usar, el crecimiento de la fabricación por contrato y la búsqueda de procesos más sostenibles. Frente a sistemas tradicionales, la producción en bolsas sin PVC reduce preocupaciones relacionadas con plastificantes, mejora la compatibilidad con determinados principios activos y ofrece una imagen tecnológica más avanzada para fabricantes que venden en la Unión Europea, Oriente Medio, África y América Latina.
AspectoQué aporta la líneaBeneficio para EspañaCompatibilidad del envaseUso de films sin PVC con buena estabilidad químicaFacilita proyectos orientados a calidad hospitalaria y exportaciónOpciones multicámaraSeparación de componentes hasta la activaciónMayor valor añadido para terapias complejasAutomatizaciónFormado, llenado, sellado e inspección integradosMenor dependencia de procesos manualesSeguridad del pacienteReducción de riesgos de mezcla prematura o contaminaciónApoya protocolos clínicos y de farmacia hospitalariaEscalabilidadConfiguraciones para capacidad media o altaÚtil para ampliar plantas en Madrid, Cataluña o Comunidad ValencianaSostenibilidadMenor dependencia de materiales cuestionados y mejor diseño de consumoEncaja con estrategias ambientales y compras responsablesLa tabla anterior resume por qué esta tecnología gana terreno entre laboratorios y grupos inversores. No se trata solo del envase, sino de una plataforma de producción que permite posicionarse en segmentos más rentables y exigentes.
Una línea de producción de bolsas IV sin PVC es una instalación farmacéutica compuesta por módulos de desenrollado de film, conformado de bolsa, soldadura, llenado aséptico o controlado, inserción de puertos, sellado final, esterilización, inspección visual, pruebas de fugas y embalaje. Según el proyecto, también puede integrarse con sistemas de preparación de soluciones, agua purificada, agua para inyección, vapor limpio, logística interna y software de trazabilidad.
Su diseño responde a la evolución del mercado hospitalario. Los hospitales ya no buscan únicamente grandes volúmenes de soluciones básicas; también necesitan formatos especializados, compatibles con nutrición clínica, antibióticos, terapias críticas y productos listos para usar que reduzcan manipulaciones en farmacia hospitalaria. En este contexto, las bolsas sin PVC ofrecen una ventaja competitiva frente a envases más antiguos.
Las ventajas principales incluyen compatibilidad con fármacos sensibles, menor preocupación por migración de ciertos componentes del material, posibilidad de fabricar presentaciones multicámara, peso reducido frente al vidrio, eficiencia logística y una imagen de innovación muy valorada en concursos públicos y procesos de homologación. Además, una línea moderna puede mejorar el rendimiento mediante automatización de cambios de formato, control de parámetros de sellado y sistemas en línea de inspección.
Desde el punto de vista de ingeniería, conviene analizar la calidad del sellado, la precisión de llenado, la esterilidad del proceso, la uniformidad del espesor del film y la estabilidad del producto durante transporte y almacenamiento. Estos factores son decisivos en rutas logísticas que conectan la producción con centros de distribución de Madrid, Barcelona o Valencia, y con envíos marítimos hacia Canarias, Baleares o mercados internacionales.
VentajaImpacto técnicoImpacto comercialMaterial sin PVCMejor adecuación para formulaciones sensiblesRefuerza el posicionamiento de calidadMenor pesoReduce carga logística y manipulaciónDisminuye costes de transporteDiseño multicámaraPermite separar componentes incompatiblesAbre nichos de mayor margenAutomatización integralMás consistencia y menos erroresMejora productividad y coste unitarioInspección en líneaDetecta fugas y defectos de selladoReduce devoluciones y rechazosIntegración con utilidadesConecta agua, vapor y preparación de soluciónFacilita proyectos llave en manoPara empresas que quieren estudiar una implantación completa, resulta útil revisar soluciones de proyectos llave en mano farmacéuticos, ya que la línea no debe evaluarse de forma aislada, sino como parte de toda la planta.
Los beneficios clínicos son una de las principales razones por las que hospitales y compradores institucionales muestran interés por este formato. En especialidades como cuidados intensivos, oncología, nutrición clínica, urgencias y farmacia hospitalaria, la seguridad del envase y la fiabilidad de la administración son fundamentales. Una bolsa bien diseñada, con puertos robustos y soldaduras uniformes, reduce incidencias durante almacenamiento, transporte interno y administración al paciente.
Las bolsas multicámara destacan porque permiten conservar separados nutrientes, electrolitos o fármacos hasta el momento de activación. Esto ayuda a preservar la estabilidad de productos que perderían eficacia o presentarían incompatibilidades si se mezclaran prematuramente. Para hospitales españoles con presión sobre tiempos de preparación, esta característica puede reducir trabajo en salas limpias y disminuir el riesgo de errores humanos.
También existen ventajas operativas: facilidad de almacenamiento, mejor apilado, menos roturas que el vidrio y posibilidad de preparar presentaciones adaptadas a distintas necesidades asistenciales. En cadenas logísticas sanitarias que abastecen desde plataformas regionales a hospitales comarcales, estas cualidades simplifican la distribución.
Área clínicaAplicación típicaVentaja del envase sin PVCCuidados intensivosSoluciones intravenosas de uso continuoAlta fiabilidad y fácil manipulaciónNutrición parenteralFormulaciones complejasSeparación de componentes en varias cámarasOncologíaPreparados sensiblesCompatibilidad de material y seguridadUrgenciasProductos listos para usarMenos pasos de preparaciónFarmacia hospitalariaReducción de manipulacionesMejora del flujo de trabajoNeonatologíaDosificaciones controladasPrecisión y menor riesgo operativoLa tabla muestra que el beneficio no es únicamente industrial. Afecta directamente a la práctica clínica, a la seguridad del paciente y a la eficiencia de los servicios hospitalarios. En comunidades autónomas con redes hospitalarias amplias, como Cataluña, Madrid, Andalucía o la Comunidad Valenciana, el impacto potencial es significativo.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var barChartDemanda = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘UCI’, ‘Nutrición clínica’, ‘Oncología’, ‘Urgencias’, ‘Farmacia hospitalaria’, ‘Diálisis’],datasets: [{label: ‘Demanda estimada de bolsas IV avanzadas’,data: [78, 92, 74, 81, 88, 69],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: { beginAtZero: true, max: 100 }}}});El gráfico de barras refleja una demanda especialmente intensa en nutrición clínica y farmacia hospitalaria, donde el valor de las soluciones listas para administrar y de las configuraciones multicámara es mayor.
No todas las líneas son iguales. La elección depende del tipo de producto, la capacidad anual prevista, el grado de automatización, la arquitectura de la planta y la estrategia comercial. En términos generales, las líneas pueden clasificarse por formato de bolsa, tipo de esterilización, velocidad, nivel de integración y material de film.
En España, los compradores suelen comparar líneas para bolsas monocámara de soluciones estándar, líneas multicámara para preparados avanzados y soluciones híbridas que permiten cambiar entre distintos formatos. También se analiza si el proveedor puede suministrar o validar varios materiales de film, ya que la disponibilidad estable de consumibles es esencial para no comprometer producción.
Entre los materiales más habituales en el segmento sin PVC se encuentran películas multicapa basadas en poliolefinas, polipropileno y combinaciones coextruidas diseñadas para buena resistencia mecánica, sellabilidad, esterilización y transparencia. La selección concreta debe validarse con estudios de compatibilidad, migración, integridad del cierre y vida útil.
Tipo de línea o materialUso principalPunto fuerteLínea monocámaraSuero fisiológico, glucosa, soluciones estándarAlta eficiencia y menor complejidadLínea bicámaraProductos que requieren mezcla previaMayor estabilidad antes de usoLínea tricámaraNutrición parenteral avanzadaAlta especialización clínicaFilm de poliolefina multicapaAmplio rango de solucionesBuen equilibrio entre resistencia y compatibilidadFilm basado en polipropilenoAplicaciones con exigencia térmicaBuen comportamiento en esterilizaciónFilm coextruido personalizadoProductos de alto valor o requisitos específicosAjuste fino a estabilidad y barreraLa tabla anterior ayuda a visualizar una realidad importante: la decisión sobre la línea de producción y la del material de film deben tomarse de manera conjunta. Elegir una máquina excelente con un film mal adaptado genera problemas de sellado, fugas o estabilidad. Por eso muchos fabricantes piden pruebas previas con su formulación real.
También conviene valorar la cadena de suministro del film en Europa. Para plantas ubicadas cerca de corredores industriales como Barcelona-Tarragona, Madrid-Guadalajara o Valencia-Castellón, disponer de rutas logísticas ágiles puede reducir inventarios de seguridad y mejorar la continuidad operativa.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var areaChartTendencia = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Cambio hacia formatos sin PVC y multicámara’,data: [22, 29, 37, 48, 60, 73],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgba(54, 162, 235, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: { beginAtZero: true, max: 100 }}}});El gráfico de área muestra la transición del mercado hacia formatos sin PVC y soluciones de mayor complejidad, una tendencia que previsiblemente continuará durante 2026 por factores clínicos, regulatorios y de sostenibilidad.
La comparación entre multicámara y monocámara es central para definir la inversión. Las bolsas de una sola cámara son ideales para grandes volúmenes de soluciones estándar, con procesos más simples, menor coste de material y alta productividad. Las multicámara, en cambio, responden a la necesidad de separar componentes incompatibles o inestables hasta el momento de administración.
En hospitales, las multicámara pueden reducir tiempos de preparación y mejorar la seguridad al disminuir manipulaciones. En fabricación, exigen mayor precisión de diseño, validación de sellos frangibles o sistemas de activación, y controles adicionales sobre uniformidad y mezcla final. Su coste unitario es superior, pero también lo es su valor comercial.
CriterioBolsa monocámaraBolsa multicámaraComplejidad de fabricaciónMás bajaMás altaCoste por unidadMenorMayorAplicación principalSoluciones estándarMezclas sensibles y especializadasEstabilidad antes de usoDepende de la formulación ya mezcladaSuperior al mantener componentes separadosProductividad de líneaGeneralmente más altaVariable según diseño y validaciónValor añadido comercialModeradoAltoUso hospitalarioRutinarioCrítico y especializadoLa tabla muestra por qué muchas empresas eligen una estrategia escalonada: empezar con soluciones monocámara para asegurar volumen y, una vez consolidada la operación, incorporar capacidades multicámara para ampliar cartera. Esta combinación resulta atractiva en España para fabricantes que abastecen tanto al sistema sanitario como a mercados de exportación.
var ctxComp = document.getElementById(‘comparisonChartProveedor’).getContext(‘2d’);var comparisonChartProveedor = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Productividad’, ‘Flexibilidad’, ‘Inversión inicial’, ‘Valor clínico’, ‘Complejidad técnica’, ‘Margen potencial’],datasets: [{label: ‘Monocámara’,data: [90, 62, 55, 58, 40, 64],backgroundColor: ‘rgba(75, 192, 192, 0.8)’},{label: ‘Multicámara’,data: [72, 88, 82, 94, 86, 91],backgroundColor: ‘rgba(153, 102, 255, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: { beginAtZero: true, max: 100 }}}});El gráfico comparativo deja claro que la multicámara no sustituye siempre a la monocámara; ambas responden a estrategias distintas. La decisión correcta depende del mix de productos, del canal hospitalario objetivo y del presupuesto disponible.
El mercado está viviendo una doble transformación: por un lado, más demanda de envases farmacéuticos seguros y diferenciados; por otro, más presión para fabricar de forma eficiente y sostenible. En España, esta evolución se apoya en el fortalecimiento del tejido farmacéutico, la diversificación de la producción local, el crecimiento de servicios para terceros y la necesidad de reforzar cadenas de suministro sanitarias dentro de Europa.
Las licitaciones hospitalarias valoran cada vez más la fiabilidad del producto, la continuidad de abastecimiento y la facilidad de uso clínico. Al mismo tiempo, muchos laboratorios españoles exploran oportunidades de exportación hacia el Mediterráneo, África del Norte y América Latina. Para ello necesitan líneas capaces de mantener consistencia, documentación robusta y trazabilidad completa.
De cara a 2026, las tendencias más visibles son: más automatización digital, incorporación de inspección inteligente, reducción del consumo energético por lote, integración con sistemas de datos de planta, mayor presión regulatoria sobre materiales y residuos, y desarrollo de films con mejor perfil ambiental. También aumentará la demanda de proyectos integrados que incluyan salas limpias, preparación de soluciones, validación y logística interna.
Los nodos logísticos de Valencia, Barcelona y Bilbao seguirán siendo relevantes para importación de equipos y salida de producto terminado. Madrid y Zaragoza mantendrán atractivo para centros de distribución peninsulares por su posición estratégica. En este contexto, la capacidad productiva ideal debe definirse no solo por volumen, sino por capacidad de reacción, cambios de formato y robustez de la cadena de suministro.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var lineChartMercado = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado en España’,data: [6.2, 7.1, 8.4, 9.6, 11.3, 13.1],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: { beginAtZero: false }}}});El gráfico lineal sugiere un crecimiento sostenido de la demanda en España. Aunque las cifras reales dependen de adjudicaciones, políticas sanitarias e inversiones privadas, la dirección del mercado favorece claramente a los sistemas de producción avanzados.
Elegir bien al proveedor es tan importante como elegir la tecnología. Una línea farmacéutica de este tipo implica inversión elevada, validación compleja y dependencia de repuestos, formación y asistencia técnica durante años. Por ello, conviene evaluar al proveedor en cinco dimensiones: capacidad tecnológica, capacidad de fabricación, capacidad de servicio, experiencia regulatoria y estabilidad empresarial.
En capacidad tecnológica, hay que revisar si el proveedor domina el diseño de llenado, sellado, esterilización, inspección y compatibilidad con distintos films. También es relevante su experiencia en líneas de soluciones intravenosas, no solo en maquinaria de envasado general. Un proveedor especializado puede anticipar mejor problemas de integridad del envase, mezcla entre cámaras o control de partículas.
En capacidad de fabricación, interesa saber cuántas líneas ha entregado, si dispone de plantas propias, qué nivel de estandarización maneja y si puede fabricar módulos personalizados sin comprometer plazos. Un proyecto para España debe considerar además documentación de validación, diseño higiénico, materiales inoxidables duraderos y facilidad de integración con utilidades y automatización local.
En capacidad de servicio, lo crucial es la asistencia antes, durante y después de la puesta en marcha. La diferencia entre un proveedor correcto y uno excelente suele verse en la rapidez para resolver incidencias, formar al personal y acompañar auditorías. Si desea conocer mejor la trayectoria corporativa y el enfoque de ingeniería de un proveedor global, puede consultar información sobre la empresa y su experiencia internacional.
Criterio de selecciónQué revisarSeñal positivaExperiencia sectorialLíneas instaladas y referencias farmacéuticasProyectos reales en varios paísesCapacidad tecnológicaSellado, llenado, inspección y multicámaraPatentes, evolución técnica y pruebas previasFabricación propiaPlantas, control de calidad y plazosProducción integrada y trazableConformidad regulatoriaDocumentación y enfoque de validaciónAlineación con exigencias internacionalesServicio posventaInstalación, repuestos y soporte remotoRespuesta rápida y formación estructuradaCoste totalPrecio, consumo, mantenimiento y paradasTransparencia en el ciclo de vidaUn ejemplo de proveedor con perfil integral es IVEN Pharmatech Engineering, compañía de ingeniería farmacéutica con experiencia internacional en líneas de soluciones IV, sistemas de agua farmacéutica, transporte inteligente y proyectos completos de planta. Su fortaleza tecnológica se aprecia en su especialización en equipos para soluciones intravenosas y en su desarrollo continuado de maquinaria. En fabricación, cuenta con varias plantas especializadas que permiten producir equipos clave para llenado, utilidades y logística. En servicio, ofrece acompañamiento desde el estudio de viabilidad hasta la instalación, puesta en marcha, validación y formación. Para explorar configuraciones disponibles, puede revisar su catálogo de equipos farmacéuticos.
En España, además de comparar proveedores internacionales, muchas empresas consultan integradores locales de automatización, instaladores de salas limpias y especialistas en validación. La mejor práctica suele ser combinar un suministrador principal sólido con socios locales para obra, utilidades, legalización y mantenimiento de proximidad.
El presupuesto de una línea puede variar enormemente según la capacidad, el tipo de bolsa, el nivel de automatización, la integración con preparación de soluciones y la necesidad de instalaciones auxiliares. En un proyecto real no se compra solo una máquina; se invierte en infraestructura, utilidades, validación, stock inicial de consumibles, formación, mantenimiento y capital circulante.
Al planificar el coste, conviene dividir el análisis en inversión directa e indirecta. La inversión directa incluye la propia línea, moldes, sistemas de inspección, esterilización y embalaje. La indirecta incluye salas limpias, agua para inyección, aire limpio, automatización de almacén, energía, obra civil y cualificación. En España, también deben contemplarse transporte, aranceles aplicables, seguros, descarga en puerto, traslado interior y posibles adaptaciones normativas.
El retorno se calcula a partir de varios factores: volumen anual, precio de venta por formato, ahorro frente a compra externa, margen adicional de productos multicámara, utilización real de la línea, desperdicio, consumo energético y coste de mantenimiento. Muchas veces el mejor retorno no proviene solo del gran volumen, sino de una cartera equilibrada entre referencias estándar y especializadas.
Partida presupuestariaContenidoImpacto en el retornoLínea principalFormado, llenado, sellado, puertos e inspecciónDefine productividad y calidadUtilidades farmacéuticasAgua, vapor, aire y preparación de soluciónAsegura cumplimiento y continuidadInstalación y puesta en marchaMontaje, pruebas y ajustesReduce retrasos de arranqueValidaciónDocumentación y cualificaciónPermite producir y vender con seguridadConsumibles inicialesFilm, puertos, repuestos críticosEvita paradas tempranasFormación y soporteOperación, mantenimiento y calidadMejora el rendimiento realAutomatización logísticaTransporte interno y almacénReduce costes a medio plazoPara muchas empresas españolas, el análisis de retorno más sensato considera tres escenarios: conservador, objetivo y expansivo. El conservador asume una utilización inicial moderada; el objetivo incorpora aprendizaje operativo y crecimiento de ventas; el expansivo añade nuevos contratos o exportación. Este enfoque ayuda a evitar decisiones basadas en un único escenario optimista.
Una ventaja de trabajar con un socio de ingeniería de alcance amplio es que puede integrar no solo la línea, sino utilidades, distribución de proceso, logística y documentación. Si necesita una evaluación preliminar de proyecto o una configuración adaptada, puede solicitar contacto técnico y comercial para estudiar capacidad, plazos y presupuesto.
La inversión ofrece gran potencial, pero también riesgos que deben gestionarse desde la fase conceptual. El primero es el riesgo de sobredimensionamiento: comprar más capacidad de la que el mercado puede absorber. El segundo es elegir una línea poco flexible, incapaz de adaptarse a nuevos formatos. El tercero es infravalorar la complejidad de validación y del suministro de film.
Otro riesgo frecuente es separar demasiado la decisión de ingeniería de la estrategia comercial. Si el departamento técnico selecciona una línea excelente pero sin respaldo claro de ventas, homologaciones o acuerdos hospitalarios, el retorno se retrasa. Asimismo, depender de un único origen de consumibles puede generar vulnerabilidad en plazos de entrega.
En España, también es importante prever tiempos para permisos, adaptación de instalaciones, contratación de personal cualificado y coordinación con proveedores locales. Una línea avanzada requiere operadores, mantenimiento, calidad, validación y planificación de producción con experiencia real en entorno farmacéutico.
RiesgoConsecuenciaMedida preventivaCapacidad excesivaBaja utilización y retorno lentoPlan de demanda por fasesDependencia de un filmInterrupciones de producciónHomologar varias fuentesValidación incompletaRetrasos regulatoriosPlan documental desde el inicioProveedor sin servicio sólidoParadas largas y costes ocultosContrato de soporte y repuestosDiseño poco flexibleDificultad para nuevos productosEvaluar cambios de formato y escalabilidadInfraestructura insuficienteRendimiento por debajo de lo previstoAuditoría previa de utilidades y layoutComo caso práctico, un fabricante orientado al canal hospitalario puede empezar con soluciones de alta rotación para asegurar flujo de caja y, en paralelo, preparar validaciones de productos multicámara de mayor margen. Otro caso es el de una empresa de fabricación por contrato que instala una línea flexible para atender varios clientes con diferentes especificaciones. En ambos escenarios, la clave es alinear producto, tecnología y mercado antes de firmar la compra.
La experiencia demuestra que la tecnología por sí sola no garantiza éxito. Funcionan mejor los proyectos que combinan diseño de proceso, calidad, logística y servicio posventa en una única hoja de ruta. En ese sentido, los proveedores con experiencia en ingeniería integral suelen reducir riesgos de coordinación y acelerar la entrada en operación.
No. También puede ser una opción para fabricantes medianos, empresas de fabricación por contrato y grupos inversores que busquen nichos hospitalarios de mayor valor. La clave es dimensionar bien la capacidad y seleccionar el nivel de automatización adecuado.
La bolsa multicámara permite mantener separados componentes incompatibles o inestables hasta el momento de uso. Esto mejora la estabilidad previa, reduce manipulaciones en farmacia y puede aumentar la seguridad operativa.
Lo habitual es utilizar films multicapa sin PVC, como estructuras basadas en poliolefinas o polipropileno, adaptadas a sellado, esterilización y compatibilidad con la formulación.
Sí. En muchos casos, el éxito depende de integrar la línea con agua farmacéutica, preparación de soluciones, salas limpias, logística y validación. Un proveedor con enfoque global puede reducir errores de coordinación.
Depende del modelo de negocio, pero Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Sevilla ofrecen ventajas por logística, talento industrial y conexiones con puertos y redes de distribución.
Varía según capacidad, obra civil, validación y personal disponible. Un proyecto bien planificado puede acortar plazos si el diseño, la documentación y la coordinación de utilidades se resuelven desde el principio.
Referencias reales, fabricación propia, experiencia regulatoria, soporte técnico estructurado, repuestos disponibles y capacidad de ofrecer pruebas o estudios de viabilidad antes del contrato.
Mayor automatización digital, inspección inteligente, ahorro energético, más exigencia ambiental, films mejorados, integración de datos de producción y crecimiento de formatos listos para usar en el entorno hospitalario.
En conclusión, la línea de producción de bolsas IV sin PVC representa una inversión estratégica para empresas que quieren competir en calidad, seguridad y valor clínico. En España, donde la industria farmacéutica combina exigencia regulatoria, capacidad exportadora y una red hospitalaria sofisticada, este tipo de tecnología puede convertirse en una plataforma de crecimiento sostenible si se elige con un enfoque técnico, financiero y comercial bien coordinado.
-
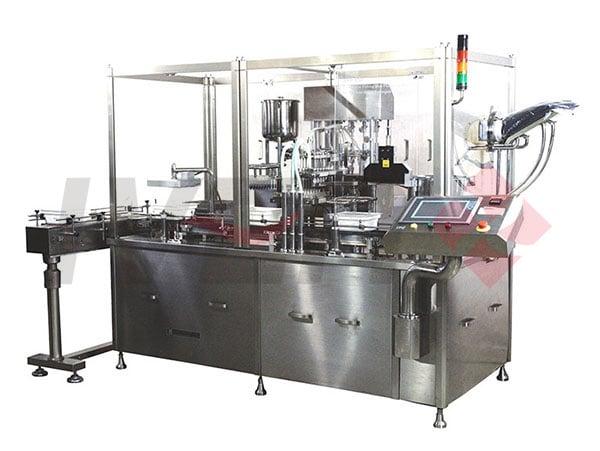
Jeringa precargada o vial en España: guía industrial
En la industria farmacéutica, decidir entre jeringa precargada y vial no es un detalle de envasado, sino una decisión estratégica que afecta la esterilidad, la velocidad de producción, la experiencia del paciente, el coste logístico y el cumplimiento normativo. En España, donde polos como Madrid, Barcelona, Valencia, Bilbao y Zaragoza concentran actividad farmacéutica, biotecnológica y de exportación, esta elección influye tanto en nuevas plantas como en proyectos de ampliación y modernización.
De forma resumida, la jeringa precargada suele aportar mayor comodidad de uso, reducción de errores de dosificación y valor añadido para productos biológicos o terapias listas para administrar. El vial, por su parte, ofrece flexibilidad de volumen, mejor adaptación a campañas multiproducto y una inversión inicial generalmente más contenida. Para compañías que producen inyectables bajo exigencias de esterilidad, ambas soluciones pueden ser válidas si se seleccionan la línea de lavado, llenado, taponado, cierre, inspección y embalaje correctas, siempre dentro de marcos regulatorios como GMP de la Unión Europea y requisitos de validación industrial.
Para fabricantes, CDMO, laboratorios hospitalarios y empresas de dispositivos médicos en España, el análisis adecuado no debe limitarse al envase primario. También hay que estudiar viscosidad del producto, sensibilidad al oxígeno, volumen de llenado, formato de tapón, estrategia de serialización, cadena de frío, OEE objetivo, capacidad anual y necesidades de auditoría. En este contexto, un socio de ingeniería con experiencia internacional puede reducir riesgos de diseño, plazos y puesta en marcha. Puede conocer más sobre la experiencia corporativa y técnica en nuestra trayectoria en ingeniería farmacéutica.
Si una empresa en España necesita una respuesta directa, la regla práctica es la siguiente: la jeringa precargada es más adecuada cuando el producto exige administración rápida, alta precisión de dosis, experiencia de usuario mejorada y diferenciación comercial; el vial es más apropiado cuando se busca versatilidad, menores costes por unidad en determinados escenarios y facilidad para manejar distintos volúmenes o presentaciones.
CriterioJeringa precargadaVialImpacto en plantaFacilidad de uso finalMuy altaMediaInfluye en posicionamiento del productoPrecisión de dosificaciónAlta, dosis listaDepende de reconstitución o extracciónReduce errores en administraciónFlexibilidad de formatosMediaAltaFavorece campañas variadasInversión inicialMás elevadaHabitualmente menorAfecta al presupuesto de arranqueComplejidad técnicaAltaMediaRequiere mayor control de componentesValor añadido comercialMuy altoAlto en hospital, medio en retailPuede mejorar márgenesLa tabla anterior sirve como orientación inicial. Sin embargo, no sustituye un estudio técnico detallado. Por ejemplo, un biosimilar para autoadministración en Sevilla o Barcelona puede justificar una línea de jeringa precargada por su ventaja clínica y comercial, mientras que una solución inyectable hospitalaria distribuida desde Valencia o Bilbao puede mantener mejor ecuación económica en formato vial.
En términos de riesgo operativo, la jeringa precargada exige mayor control de siliconización, integridad del cierre, partículas visibles, fuerza de deslizamiento y compatibilidad entre barril, émbolo y formulación. El vial exige una gestión muy robusta de lavado, depirogenación, taponado, encapsulado y, cuando aplica, liofilización. En ambos casos, el diseño de la línea debe contemplar flujos de personal y materiales, zonas limpias, trazabilidad y validación.
La comparación entre jeringa precargada y vial es el proceso técnico, económico y regulatorio mediante el cual un fabricante determina cuál de los dos sistemas de envase primario y llenado se adapta mejor a un medicamento inyectable. No se trata solo del recipiente, sino del ecosistema completo de producción: preparación de solución, filtración esterilizante, lavado de envases, túnel de depirogenación cuando corresponde, llenado aséptico, taponado, cierre, inspección visual, etiquetado y empaquetado final.
En producción farmacéutica, esta evaluación se usa para desarrollar nuevas instalaciones, sustituir líneas antiguas o escalar capacidad de fabricación. En España es especialmente relevante para laboratorios de medicamentos estériles, fabricantes de biológicos, productores de genéricos inyectables, empresas de heparinas, vacunas, anestésicos, productos oftálmicos y kits combinados con dispositivos.
Un vial es un pequeño recipiente, normalmente de vidrio tubular o moldeado, aunque también existen opciones poliméricas. Puede ser monodosis o multidosis y admite soluciones, suspensiones, polvos liofilizados o productos que requieren reconstitución. La jeringa precargada, en cambio, integra directamente la dosis preparada para su uso, reduciendo pasos durante la administración. En mercados exigentes como el español, esto puede traducirse en ventajas en hospitales, clínicas privadas y tratamientos domiciliarios.
La finalidad de esta comparación es responder preguntas críticas:
Para proyectos de nueva planta o expansión, muchas empresas buscan una solución integral que no solo aporte maquinaria, sino también diseño de ingeniería, selección de equipos de proceso y coordinación global. Puede revisar ejemplos de soluciones integradas para fábricas farmacéuticas si su objetivo es evaluar una inversión completa y no solo una máquina aislada.
Las aplicaciones de cada formato dependen del tipo de producto, del mercado de destino y del canal de uso. En la fabricación moderna, la jeringa precargada crece con fuerza en biológicos, anticoagulantes, vacunas selectivas, productos de autoinyección y terapias de alto valor. El vial mantiene una posición sólida en antibióticos inyectables, anestésicos, liofilizados, productos hospitalarios de gran volumen de consumo y formulaciones que requieren reconstitución.
AplicaciónFormato preferenteMotivo principalBeneficio operativoBiológicos listos para administrarJeringa precargadaComodidad y dosificación precisaMenos manipulación aséptica en usoProductos hospitalarios estándarVialFlexibilidad de volumenMayor adaptabilidad de campañaMedicamentos liofilizadosVialCompatibilidad con liofilizaciónMejor estabilidad en polvoVacunas monodosisJeringa precargadaRapidez de administraciónMenor riesgo de errorAnticoagulantesJeringa precargadaUso frecuente en autoadministraciónMayor valor comercialAntibióticos de reconstituciónVialPresentación seca y estableVida útil favorableLa jeringa precargada ofrece cuatro ventajas centrales. Primera, eficiencia clínica: el usuario no necesita cargar la dosis desde un vial. Segunda, reducción del riesgo de contaminación durante la preparación. Tercera, mejor experiencia para programas de atención domiciliaria, cada vez más importantes en España por el envejecimiento poblacional y la descentralización del cuidado. Cuarta, diferenciación de marca frente a competidores que siguen con vial convencional.
El vial, sin embargo, conserva ventajas difíciles de reemplazar. Soporta mejor determinadas operaciones industriales, permite rangos de llenado más amplios, se integra con liofilizadores y puede ofrecer una cadena de suministro más sencilla cuando se manejan múltiples referencias. Para plantas en polos industriales como Madrid, Navarra o Cataluña, donde la presión por productividad y flexibilidad es elevada, este formato sigue siendo una decisión racional.
Además, el vial puede facilitar estrategias de abastecimiento dual de componentes, algo relevante cuando hay tensión en el suministro global de jeringas, tapones elastoméricos o componentes estériles anidados. En épocas de volatilidad logística, disponer de mayor libertad de compra reduce riesgo.
En casos reales de modernización, varias empresas combinan ambas tecnologías: una línea de viales para productos maduros y una línea de jeringas precargadas para lanzamientos premium. Esta estrategia híbrida permite equilibrar rentabilidad, posicionamiento clínico y cobertura de mercado.
La elección no es binaria sin matices. Existen distintos tipos de líneas, grados de automatización y configuraciones de componentes. Las jeringas precargadas pueden procesarse en nidos listos para usar o en formatos a granel, con sistemas de llenado por bomba peristáltica, pistón rotativo o tiempo-presión según la formulación. Los viales pueden ser de vidrio tipo I, de diferentes diámetros y capacidades, con líneas monobloque o modulares.
Opción técnicaUso habitualVentajaLimitaciónJeringa en nido estérilBiológicos de alto valorMenos manipulaciónMayor coste de consumibleJeringa a granelGrandes volúmenesMenor coste unitario potencialProceso más exigenteVial monobloqueLíneas compactasAhorro de espacioMenor flexibilidad futuraVial modularPlantas multiproductoEscalabilidadIntegración más complejaLlenado con bomba peristálticaProductos sensiblesContacto reducidoPrecisión dependiente del tuboLlenado por pistónAltas cadenciasDosificación estableLimpieza y cambio más delicadosTambién hay que valorar opciones como:
En cuanto a capacidades, una línea de vial puede ir desde lotes de desarrollo y escalado piloto hasta producciones masivas para suministro hospitalario. Las líneas de jeringa precargada, por su parte, suelen justificarse mejor cuando el valor por dosis es alto o cuando la exigencia comercial de “listo para usar” compensa la inversión.
Desde el punto de vista tecnológico, la experiencia de ingeniería es determinante. IVEN Pharmatech Engineering ha desarrollado capacidades específicas en líneas de llenado farmacéutico, sistemas de agua farmacéutica, logística inteligente y soluciones para consumibles médicos. Esta base tecnológica resulta especialmente útil cuando el cliente necesita una integración coherente entre preparación, llenado, servicios limpios y transporte interno, en lugar de equipos inconexos.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado de demanda en España’,data: [100, 108, 119, 131, 146, 162],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico lineal muestra una evolución plausible de la demanda de equipos de llenado estéril en España, impulsada por biológicos, producción de alta especialización y renovación de plantas. La aceleración prevista hacia 2026 responde a mayor automatización, proyectos de relocalización y exigencias regulatorias más estrictas.
Además de comparar jeringa precargada y vial, conviene considerar alternativas como cartuchos, ampollas, bolsas pequeñas estériles o sistemas combinados dispositivo-fármaco. Cada uno responde a nichos específicos. El error habitual es elegir solo por coste unitario de envase, sin analizar coste total de propiedad, coste por lote rechazado y valor de mercado del producto terminado.
La jeringa precargada encaja mejor en terapias listas para usar, programas de autoinyección y mercados donde la usabilidad es un factor competitivo. El vial es preferible en productos para hospital, liofilizados, moléculas con múltiples presentaciones o estrategias multipaís con exigencias variables. Los cartuchos, en cambio, son más apropiados para plumas inyectoras o sistemas dosificadores recurrentes.
TecnologíaFortaleza principalDebilidad principalMejor escenarioJeringa precargadaUso inmediatoMayor coste inicialBiológicos y autoadministraciónVialAlta flexibilidadMás pasos en administraciónHospital y liofilizadosCartuchoIntegración con dispositivosMenor universalidadPlumas y sistemas recurrentesAmpollaBuen cierre herméticoApertura menos prácticaSoluciones pequeñas tradicionalesBolsa estéril pequeñaUso específicoNo universalAplicaciones clínicas concretasSistema combinadoMáximo valor añadidoProyecto más complejoTerapias premiumUna empresa española que exporta por los puertos de Algeciras, Valencia o Barcelona también debe analizar la robustez del formato durante transporte, temperaturas de almacenamiento, embalaje secundario y manipulación de cadena de frío. Por ejemplo, una jeringa precargada puede necesitar bandejas, protectores de aguja o componentes adicionales que aumentan volumen logístico. Un vial puede resultar más eficiente por pallet en ciertos diseños.
La solución correcta suele definirse respondiendo a tres preguntas:
var ctxBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBarras, {type: ‘bar’,data: {labels: [‘Biológicos’, ‘Vacunas’, ‘Hospital’, ‘Genéricos’, ‘CDMO’, ‘Veterinario’],datasets: [{label: ‘Índice de demanda de formato’,data: [92, 78, 84, 65, 88, 53],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(201, 203, 207)’]}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico de barras ilustra cómo la demanda industrial de formatos avanzados es especialmente alta en biológicos y en organizaciones de desarrollo y fabricación por contrato, donde la flexibilidad y la rapidez de cambio de producto tienen gran peso.
El mercado en España se mueve en paralelo a las grandes tendencias europeas: crecimiento de inyectables complejos, aumento de biológicos, modernización de salas estériles, automatización y mayor exigencia de trazabilidad digital. Las comunidades con mayor densidad industrial, como Cataluña, Madrid, País Vasco y Navarra, concentran proyectos donde la comparación entre jeringa precargada y vial es ya una decisión de portafolio, no solo de ingeniería.
De cara a 2026, las tendencias más visibles son cinco. La primera es el avance de formatos listos para usar. La segunda es el uso creciente de aisladores, robots y sistemas de transferencia sin contacto. La tercera es la presión normativa sobre integridad de datos, control ambiental y validación continua. La cuarta es la sostenibilidad, con interés creciente en consumo energético, reducción de residuos y optimización de agua para inyectables. La quinta es la regionalización de cadenas de suministro para reducir dependencia de componentes críticos.
En política industrial y regulación, se espera que Europa continúe favoreciendo cadenas de suministro más resilientes y fabricación de medicamentos esenciales. Para España, esto puede traducirse en más inversiones en capacidad local, especialmente cerca de centros logísticos conectados con Madrid, Barcelona, Valencia y Bilbao.
var ctxArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso relativo de formatos listos para usar’,data: [28, 31, 35, 40, 46, 52],borderColor: ‘rgb(46, 204, 113)’,backgroundColor: ‘rgba(46, 204, 113, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico de área refleja un desplazamiento gradual del mercado hacia soluciones listas para usar, especialmente en especialidades de mayor valor. Aun así, el vial no desaparece; se fortalece en segmentos donde la liofilización, la flexibilidad y el coste siguen siendo determinantes.
En este contexto, la capacidad de fabricación del proveedor gana relevancia. IVEN Pharmatech Engineering cuenta con varias plantas especializadas en maquinaria de llenado y embalaje farmacéutico, sistemas de tratamiento de agua, automatización logística y equipos para consumibles médicos. Esta base industrial es importante para clientes españoles que necesitan continuidad de suministro, personalización y estabilidad técnica a largo plazo.
Elegir proveedor no es simplemente comparar precios. Una línea aséptica se compra para operar durante muchos años, superar auditorías y mantener rendimiento sostenido. En España, donde los departamentos de compras trabajan cada vez más junto con ingeniería, calidad y producción, el proveedor ideal debe demostrar solidez técnica, experiencia regulatoria y capacidad de servicio.
Factor de evaluaciónQué revisarPor qué importaSeñal de proveedor sólidoExperiencia en estérilesProyectos reales y referenciasReduce errores de diseñoHistorial internacional comprobableCumplimiento normativoDocumentación y validaciónFacilita auditoríasConocimiento de GMP y cualificaciónCapacidad de personalizaciónAdaptación a producto y plantaEvita soluciones rígidasIngeniería propiaServicio posventaRepuestos, asistencia, formaciónMinimiza paradasSoporte estructuradoIntegración de líneaConexión con utilidades y logísticaMejora rendimiento totalVisión de proyecto completoCoste totalNo solo precio de compraImpacta el retorno realTransparencia en ciclo de vidaUna buena práctica es solicitar al proveedor:
En la parte de capacidades de servicio, IVEN se posiciona con un enfoque de ciclo de vida completo: consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, apoyo a validación, transferencia tecnológica, formación y optimización posterior. Para compradores en España, este enfoque reduce el riesgo de coordinar múltiples interlocutores y ayuda a controlar plazo, calidad y presupuesto. Si desea evaluar un proyecto concreto, puede contactar con un equipo técnico especializado.
También conviene evaluar la proximidad logística del proveedor a puertos y rutas de importación. Los proyectos que entran por Valencia, Barcelona o Bilbao pueden tener mejores ventanas de entrega y coordinación de montaje que otros con rutas menos consolidadas. Este aspecto puede parecer secundario, pero afecta mucho al calendario real de implantación.
El presupuesto depende de la capacidad, el grado de automatización, el nivel de barrera aséptica, la inspección, el embalaje final y el alcance del proyecto. Una comparación seria debe incluir CAPEX, OPEX, consumibles, validación, formación, repuestos y coste de oportunidad. En muchas decisiones, la jeringa precargada presenta mayor inversión inicial, pero puede generar mejor margen por unidad y menor tasa de error en uso clínico. El vial, por su parte, suele ofrecer acceso más eficiente a producciones amplias y flexibles.
Elemento de costeJeringa precargadaVialComentarioEquipo principalMás altoMedioDepende de velocidad y barrera asépticaComponentes consumiblesMás costososVariablesInfluye el proveedor de componentes estérilesCambio de formatoPuede ser más delicadoSuele ser más flexibleAfecta campañas cortasCoste logístico unitarioMedio-altoMedioDepende del embalaje y cadena de fríoValor comercial por dosisAltoMedioClave en retornoTiempo de amortizaciónVariable, a menudo 3-6 añosVariable, a menudo 2-5 añosDepende del mix de productosComo guía práctica, el retorno debe calcularse con al menos estos factores:
Una línea de vial puede parecer más económica al inicio, pero si el mercado exige formato listo para usar y el laboratorio pierde concursos o cuota privada, el retorno real puede ser inferior al de una línea de jeringa precargada. Del mismo modo, invertir en jeringas sin volumen suficiente o sin estrategia comercial clara puede retrasar la amortización.
Para planificación presupuestaria, muchas empresas en España prefieren dividir el proyecto en fases: primero la línea crítica, después inspección avanzada y finalmente automatización logística o ampliación de embalaje. Este enfoque es especialmente útil cuando la financiación se acompasa con hitos regulatorios o lanzamientos de producto. Puede consultar gamas de equipos y soluciones relacionadas en nuestro catálogo de tecnologías farmacéuticas.
var ctxComp = document.getElementById(‘graficoComparacionProveedor’).getContext(‘2d’);var graficoComparacionProveedor = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Cumplimiento’, ‘Personalización’, ‘Integración’, ‘Servicio’, ‘Plazo’, ‘Coste total’],datasets: [{label: ‘Importancia relativa en la selección’,data: [95, 88, 90, 92, 76, 85],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: false,maintainAspectRatio: false}});Este gráfico comparativo subraya un punto esencial: en proyectos farmacéuticos estériles, el precio de compra rara vez es el único criterio decisivo. El cumplimiento, la integración y el servicio tienen una influencia aún mayor en el desempeño económico a largo plazo.
Toda inversión en llenado estéril implica riesgos técnicos, financieros y regulatorios. Los más comunes en jeringa precargada incluyen incompatibilidad entre formulación y materiales, problemas de lubricación, partículas, fuerza de inyección fuera de especificación y dependencia de componentes especializados. En viales, los riesgos frecuentes son roturas, problemas de lavado y depirogenación, cierre deficiente, variabilidad en taponado o cuellos de botella en liofilización.
También hay riesgos transversales a cualquier formato:
RiesgoImpacto posibleFormato más sensibleMedida preventivaIncompatibilidad material-productoPérdida de estabilidadJeringa precargadaEstudios de compatibilidad tempranosProblemas de cierreFallo de esterilidadAmbosPruebas de integridad y ajuste finoCambios de formato lentosBaja productividadAmbosDiseño para cambio rápidoSuministro de componentesParadas de plantaJeringa precargadaEstrategia de doble fuenteValidación tardíaRetraso de lanzamientoAmbosPlan de cualificación desde el inicioDiseño de layout deficienteIneficiencia operativaAmbosIngeniería integral y simulación de flujosUna recomendación clave es realizar un análisis de riesgos multidisciplinar antes de congelar el diseño. Producción, calidad, mantenimiento, compras, regulación y logística deben participar. Esto evita errores comunes como instalar una línea técnicamente excelente, pero mal conectada con almacenes, pasillos técnicos, zonas de cuarentena o expedición.
En España, donde los costes energéticos, de mano de obra cualificada y de tiempo regulatorio son relevantes, minimizar retrasos de puesta en marcha tiene un valor enorme. Por eso, la experiencia en ejecución completa del proyecto es tan importante como la máquina. La combinación de ingeniería, fabricación y soporte documental puede marcar la diferencia entre una implantación fluida y un proyecto con sobrecostes.
¿Qué formato es mejor para una nueva planta farmacéutica en España?Depende del portafolio. Si el foco está en biológicos, autoadministración o medicamentos premium, la jeringa precargada suele ser una opción fuerte. Si la planta producirá múltiples inyectables hospitalarios, el vial ofrece gran versatilidad.
¿La jeringa precargada siempre es más cara que el vial?En inversión inicial y componentes, con frecuencia sí. Sin embargo, el retorno puede ser superior si el producto gana valor comercial, reduce errores de administración o mejora la aceptación en el mercado.
¿El vial sigue siendo competitivo en 2026?Sí. Continuará siendo fundamental en liofilizados, hospital, genéricos inyectables, formulaciones de reconstitución y proyectos que priorizan flexibilidad y coste equilibrado.
¿Qué debe revisar primero un comprador industrial?La compatibilidad entre producto y formato, la capacidad anual requerida, el nivel de automatización, las exigencias regulatorias y el modelo financiero de retorno. Después, la experiencia real del proveedor.
¿Es posible combinar ambas tecnologías en una misma estrategia industrial?Sí. De hecho, es una práctica cada vez más común. Muchas compañías mantienen viales para productos maduros y añaden jeringas precargadas para nuevas terapias o líneas de mayor valor.
¿Qué importancia tiene la validación?Es crítica. Una línea sin documentación adecuada, apoyo a IQ/OQ/PQ y estrategia clara de cualificación puede retrasar meses la liberación comercial, incluso si el equipo funciona mecánicamente bien.
¿Cómo influye la localización en España?Influye en logística, disponibilidad de talento, acceso a clientes y conexión con puertos o centros de transporte. Barcelona y Valencia son relevantes para importación y exportación; Madrid destaca por conectividad y servicios corporativos; Bilbao aporta acceso industrial y marítimo al norte.
¿Qué valor aporta IVEN Pharmatech Engineering a este tipo de proyectos?Aporta experiencia en tecnología de llenado farmacéutico, fabricación especializada de equipos, integración de utilidades y logística, y servicios de ciclo completo para reducir riesgos en proyectos de expansión o nueva implantación. Puede ampliar información en la página corporativa o solicitar asesoramiento técnico.
¿Qué señales indican que un proveedor no es adecuado?Falta de referencias verificables, documentación poco clara, promesas de plazo poco realistas, ausencia de soporte de validación, escasa capacidad de personalización y precios anormalmente bajos sin justificar alcance.
¿Cuál es la mejor decisión para un laboratorio que quiere exportar desde España?La mejor decisión es la que equilibra estabilidad del producto, aceptación del mercado de destino, capacidad de producción y coste total de propiedad. En exportación, también deben analizarse embalaje, densidad logística, cadena de frío y disponibilidad de componentes.
En conclusión, la comparación entre jeringa precargada y vial debe abordarse como una decisión industrial completa. No existe una respuesta universal. La mejor solución para el mercado español será la que una ciencia del producto, viabilidad de ingeniería, cumplimiento regulatorio, estrategia comercial y servicio técnico fiable. Cuando estos cinco factores se alinean, la inversión no solo mejora la capacidad productiva: también fortalece la competitividad futura de la planta.
-
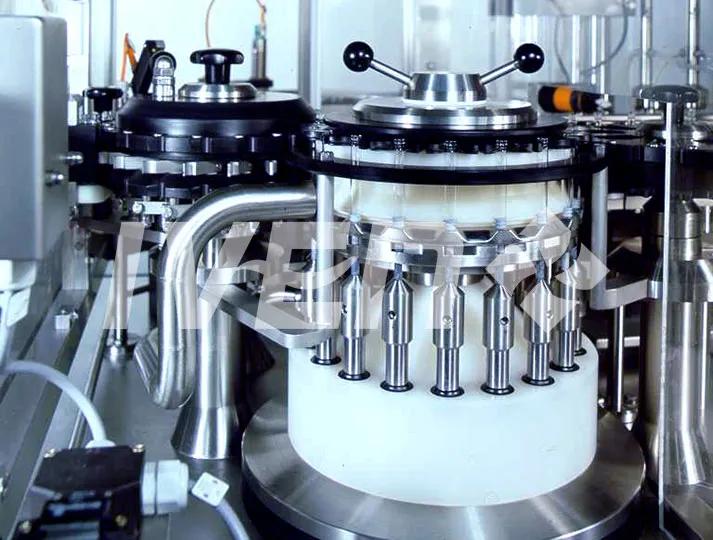
Línea de llenado de cartuchos en la industria de España
La línea de llenado de cartuchos farmacéuticos es un sistema industrial diseñado para dosificar, cerrar, inspeccionar y preparar cartuchos estériles usados en inyectables, dispositivos de autoadministración y productos biológicos. En España, grandes farmacéuticas, fabricantes por contrato y empresas de tecnología médica la evalúan cuando amplían capacidad, modernizan plantas o buscan mayor cumplimiento regulatorio, trazabilidad digital y eficiencia productiva. En entornos como Madrid, Barcelona, Zaragoza, Valencia, Bilbao o el corredor logístico de Tarragona, este tipo de línea se ha convertido en una inversión estratégica para responder a la demanda de terapias de alta precisión y formatos listos para usar.
En términos prácticos, una línea de llenado de cartuchos farmacéuticos integra varias estaciones en un flujo continuo: alimentación de envases, lavado o descontaminación cuando aplica, llenado volumétrico o por masa, inserción de émbolo, cierre, inspección visual automática, etiquetado, serialización y salida hacia acondicionamiento final. Su objetivo es proteger la esterilidad, mantener la exactitud de dosis y asegurar la repetibilidad del proceso bajo exigencias regulatorias estrictas.
En el mercado español, estas soluciones se valoran especialmente en proyectos de ampliación de capacidad para medicamentos inyectables de alto valor, biosimilares, anestésicos, terapias hormonales, cartuchos para plumas y sistemas combinados fármaco-dispositivo. También son relevantes para laboratorios que desean migrar desde procesos más manuales hacia operaciones automatizadas que reduzcan pérdidas de producto, contaminación cruzada y dependencia de mano de obra intensiva.
La decisión de compra no depende solo de la velocidad. También influyen la compatibilidad con formatos, la facilidad de validación, la integración con agua farmacéutica, salas limpias, sistemas de preparación de soluciones, visión artificial, control de partículas y documentación técnica para cualificación. Por eso, una línea bien seleccionada puede impactar en productividad, coste por unidad, tiempo de lanzamiento al mercado y solidez de auditoría.
Una línea de llenado de cartuchos farmacéuticos es un conjunto de equipos coordinados que permite producir cartuchos estériles destinados a administración parenteral. Los cartuchos suelen fabricarse en vidrio o polímeros especiales y se emplean en plumas inyectables, sistemas de dosificación multidosis o dispositivos de administración controlada. En la planta, la línea recibe los envases primarios, ejecuta el llenado con elevada precisión y deja el producto listo para su integración en el dispositivo final o para su acondicionamiento.
Su uso principal aparece en productos que requieren dosificación exacta, buena estabilidad y experiencia de uso sencilla para el paciente. Esto incluye insulinas, análogos hormonales, terapias biológicas, heparinas, productos oftálmicos especiales y otras formulaciones sensibles. En centros productivos situados cerca de nodos logísticos como el puerto de Valencia, el puerto de Barcelona o la zona industrial de Alcobendas, disponer de una línea de este tipo facilita abastecer tanto al mercado nacional como a exportación europea.
Desde un punto de vista operativo, la línea puede incorporar tecnología de flujo laminar, aislador o sistema de barrera restringida, control electrónico de bombas, sensores de presencia y rechazo automático. Además, puede conectarse con unidades de preparación, almacenamiento y distribución de soluciones, sistemas de agua purificada, agua para inyectables y vapor limpio. Esto es clave cuando la producción debe mantenerse conforme a protocolos de esterilidad, integridad de cierre y control documental.
Otra función relevante es la estandarización. En vez de depender de varios equipos dispersos, la línea centraliza recetas, parámetros, alarmas, tendencias y registros electrónicos. Eso simplifica la liberación de lotes, la investigación de desviaciones y la trazabilidad en auditorías. Para fabricantes que trabajan con múltiples clientes o múltiples presentaciones, esta capacidad aporta valor inmediato.
Etapa del procesoFunción principalImpacto en calidadRiesgo si fallaAlimentación de cartuchosEntrada ordenada y sin dañosEvita roturas y contaminaciónParadas y rechazo de envasesDescontaminación o tratamiento previoReducir carga microbiana y partículasProtege la esterilidadDesviaciones microbiológicasLlenado de productoDosificación exactaUniformidad de dosisPérdida de producto y no conformidadInserción de émboloCierre funcional del cartuchoIntegridad del sistemaFugas y problemas en el dispositivoInspección automáticaDetectar defectos visualesMayor seguridad del pacienteLiberación de unidades defectuosasSalida y acondicionamientoPreparación para embalaje o ensamblajeTrazabilidad y protecciónErrores logísticos y de identificaciónLa tabla anterior muestra por qué una línea completa se evalúa como un sistema y no como una simple llenadora. Cada etapa condiciona la robustez de la siguiente y, en conjunto, determina el rendimiento global del proyecto.
La adopción de este tipo de solución ha crecido por la expansión de terapias autoadministradas y por la necesidad de formatos más cómodos para el paciente. En España, laboratorios con operaciones en Cataluña, Madrid, Navarra y Castilla y León estudian estas líneas no solo para grandes volúmenes, sino también para lotes medianos de productos de alto valor. La tecnología resulta especialmente útil cuando se busca flexibilidad entre varios volúmenes o formulaciones.
Entre las aplicaciones más comunes están los cartuchos para plumas de insulina, tratamientos endocrinos, productos biotecnológicos, medicamentos para fertilidad, soluciones anestésicas y formulaciones de nicho que requieren envases listos para ensamblar. También se extiende a fabricantes por contrato que ofrecen servicios de llenado estéril a terceros, donde la rapidez de cambio de formato y la documentación validable son ventajas competitivas.
Los beneficios son amplios. Primero, aumenta la exactitud de dosificación y reduce el sobrellenado, algo crítico cuando el principio activo es costoso. Segundo, mejora la repetibilidad entre lotes y disminuye la intervención humana en zonas críticas. Tercero, permite integrar inspección, rechazo y registro en tiempo real. Cuarto, facilita la escalabilidad: una empresa puede empezar con una línea semiautomática y evolucionar a una solución de mayor rendimiento sin rediseñar toda la fábrica.
También hay una ventaja comercial. Los cartuchos se adaptan bien a dispositivos orientados a adherencia terapéutica y comodidad del paciente, dos factores que influyen en la aceptación de mercado. Para empresas que exportan desde España a la Unión Europea, Norte de África o América Latina, un formato fiable y trazable ayuda a consolidar confianza regulatoria y posicionamiento de marca.
AplicaciónTipo de productoVentaja operativaVentaja comercialPlumas inyectablesInsulinas y hormonasAlta precisión de dosisMayor comodidad para el pacienteBiológicosProteínas y biosimilaresMenor pérdida de productoFormato de alto valor añadidoProducción por contratoMúltiples referenciasCambios rápidos de formatoMás servicios al clienteTerapias especializadasLotes medianosFlexibilidad de producciónEntrada a nichos rentablesMercados de exportaciónProductos estériles terminadosTrazabilidad robustaMejor aceptación regulatoriaIntegración con dispositivosSistemas combinadosCompatibilidad con ensamblajeDiferenciación tecnológicaEsta comparativa explica por qué la línea no debe analizarse solo desde el coste de adquisición. Su verdadero valor aparece cuando se vincula a la estrategia de producto, al posicionamiento terapéutico y al rendimiento de toda la cadena de suministro.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Insulina’, ‘Biológicos’, ‘Hormonas’, ‘Producción por contrato’, ‘Oftálmicos’, ‘Anestesia’],datasets: [{label: ‘Demanda relativa de líneas en España’,data: [92, 88, 74, 69, 41, 53],backgroundColor: [‘#4e79a7′,’#59a14f’,’#f28e2b’,’#e15759′,’#76b7b2′,’#af7aa1′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});No existe una única configuración válida. La elección depende del producto, del volumen de lote, del envase, de la velocidad objetivo y del nivel de automatización requerido. En España, los proyectos de nueva planta en polos industriales como Barcelona y Madrid suelen pedir soluciones modulares que permitan crecer, mientras que algunas instalaciones existentes en zonas de tradición farmacéutica buscan integrar nuevas estaciones en salas limpias ya construidas.
Los tipos más habituales son las líneas semiautomáticas para desarrollo o pequeñas series, las líneas automáticas compactas para lotes medianos y las líneas automáticas de alta velocidad para operación continua. A nivel técnico, pueden diferenciarse por el sistema de llenado: peristáltico, pistón rotativo, bomba cerámica o dosificación por masa. Cada método tiene ventajas específicas en viscosidad, precisión, facilidad de limpieza y aptitud para formulaciones sensibles.
También es importante decidir entre arquitectura abierta con flujo unidireccional, sistema de barrera restringida o aislador completo. El aislador suele ofrecer mayor protección y reducción de intervención, pero incrementa inversión inicial y complejidad de integración. En cambio, las configuraciones con barrera restringida pueden equilibrar coste y cumplimiento cuando el análisis de riesgos lo permite.
Otras opciones técnicas incluyen control de par en inserción de émbolo, cámaras de visión para partículas y defectos cosméticos, prueba de fugas, sistemas de cambio de formato sin herramientas, recetas electrónicas, integración con sistema de ejecución de fabricación y compatibilidad con serialización. Para productos biológicos, la reducción de espuma, la suavidad de transporte y el control de temperatura adquieren todavía más relevancia.
Tipo de líneaCapacidad orientativaUso recomendadoPunto fuerteSemiautomática1.000 a 6.000 unidades por horaDesarrollo y lotes pequeñosBaja barrera de entradaAutomática compacta6.000 a 12.000 unidades por horaLotes medianosBuen equilibrio entre coste y rendimientoAutomática de alta velocidad12.000 a 24.000 unidades por horaGrandes volúmenesMáxima productividadCon aisladorVariableProductos altamente sensiblesMayor protección asépticaCon barrera restringidaVariablePlantas que optimizan costeAcceso más sencillo para mantenimientoMultiformatoVariableFabricación por contratoFlexibilidad comercialLa tabla ayuda a visualizar cómo una misma necesidad general puede traducirse en soluciones muy diferentes. Por eso conviene definir desde el inicio el perfil del producto y el plan de crecimiento a tres o cinco años.
Antes de invertir, muchas compañías comparan cartuchos con viales, jeringas precargadas o ampollas. La mejor opción depende del uso clínico, del dispositivo final, de la logística y del coste total de propiedad. Los viales conservan gran versatilidad para hospitales y reconstitución, mientras que las jeringas precargadas son fuertes en administración directa y experiencia de uso. Los cartuchos destacan cuando el medicamento se integra en una pluma o en un dispositivo repetible que exige precisión, ergonomía y posibilidad de dosificación escalonada.
En España, las empresas con estrategia centrada en enfermedades crónicas suelen valorar más el cartucho por su afinidad con dispositivos de autoadministración. Sin embargo, para campañas hospitalarias o productos con baja rotación, el vial puede seguir siendo suficiente. La clave está en analizar no solo el envase, sino el ecosistema completo: acondicionamiento, ensamblaje, validación, cadena de frío si aplica, formación del usuario y requisitos comerciales.
Hay además consideraciones de escalado. Si el producto nace en vial y más tarde migra a cartucho para diferenciarse en el mercado, la empresa debe prever compatibilidad de formulación, extractables y comportamiento del cierre. Una evaluación temprana evita rediseños costosos.
FormatoMejor aplicaciónVentaja principalLimitación principalCartuchoPlumas y dispositivos multidosisExcelente experiencia de usoMayor complejidad de integraciónVialHospital y uso flexibleVersatilidadMenor conveniencia para autoadministraciónJeringa precargadaDosis única lista para usarRapidez de administraciónMenor adaptación a sistemas multidosisAmpollaProductos tradicionalesCoste unitario contenidoMenor funcionalidad modernaBolsa o envase especialGrandes volúmenesAplicaciones específicasNo apto para autoinyecciónDispositivo combinadoTerapias premiumDiferenciación de mercadoProyecto técnico más largoEsta comparación permite entender por qué muchas decisiones no se resuelven solo en compras. Deben involucrar a desarrollo farmacéutico, ingeniería, garantía de calidad, operaciones y estrategia comercial.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Precisión’, ‘Flexibilidad’, ‘Conveniencia paciente’, ‘Escalabilidad’, ‘Coste inicial’, ‘Integración con dispositivo’],datasets: [{label: ‘Cartucho’,data: [94, 78, 91, 83, 58, 96],backgroundColor: ‘#6f42c1’},{label: ‘Vial’,data: [85, 89, 54, 87, 72, 40],backgroundColor: ‘#17a2b8’},{label: ‘Jeringa precargada’,data: [90, 63, 88, 76, 61, 68],backgroundColor: ‘#fd7e14’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El mercado está impulsado por tres fuerzas: crecimiento de terapias inyectables de alto valor, mayor adopción de autoadministración y presión regulatoria para mejorar trazabilidad y control del proceso. En España, el dinamismo del sector farmacéutico, la fortaleza exportadora y la inversión en biotecnología crean un entorno favorable para nuevas líneas y modernización de instalaciones existentes.
La demanda se concentra en comunidades con tradición industrial y acceso logístico, como Cataluña, Comunidad de Madrid, País Vasco, Comunidad Valenciana y Navarra. El acceso a puertos como Barcelona, Valencia y Bilbao, además de plataformas interiores como Zaragoza, favorece la importación de componentes, la ejecución de proyectos de planta y la distribución internacional del producto terminado.
De cara a 2026, las tendencias más claras son la automatización avanzada, la digitalización de datos de lote, el mantenimiento predictivo, la reducción del consumo energético y el diseño higiénico orientado a cambios rápidos de producto. También crece el interés por materiales de bajo impacto ambiental en componentes secundarios, por el uso eficiente de agua y por la optimización de aire tratado en salas limpias.
En política y cumplimiento, se espera mayor exigencia en integridad de datos, análisis de riesgo basado en proceso y documentación trazable desde diseño hasta cualificación. Esto favorece a proveedores que pueden suministrar no solo la máquina, sino también ingeniería, documentación, apoyo en cualificación e integración con utilidades críticas.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice estimado de crecimiento del mercado en España’,data: [100, 108, 117, 127, 138, 151],borderColor: ‘#28a745’,backgroundColor: ‘rgba(40,167,69,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participación de líneas convencionales’,data: [68, 63, 58, 52, 46, 39],fill: true,backgroundColor: ‘rgba(220,53,69,0.20)’,borderColor: ‘#dc3545’,tension: 0.3},{label: ‘Participación de líneas automatizadas e inteligentes’,data: [32, 37, 42, 48, 54, 61],fill: true,backgroundColor: ‘rgba(0,123,255,0.20)’,borderColor: ‘#007bff’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Los gráficos anteriores reflejan una evolución realista del mercado: crecimiento sostenido y desplazamiento progresivo hacia líneas más automatizadas, conectadas y flexibles. Esta transformación será más visible en nuevas instalaciones y en programas de sustitución de equipos con más de quince años de servicio.
La elección del proveedor condiciona el éxito del proyecto tanto como la propia tecnología. Un fabricante fiable debe demostrar experiencia en proyectos regulados, capacidad de personalización y soporte documental suficiente para cualificación. En España, donde muchas inversiones deben coordinarse con calendarios de validación, licencias y puesta en marcha exigentes, la solidez del socio técnico marca la diferencia.
Conviene evaluar cinco dimensiones. La primera es cumplimiento: historial en proyectos bajo estándares internacionales, trazabilidad de componentes y calidad de fabricación. La segunda es ingeniería: posibilidad de adaptar la línea al layout de la planta, a la estrategia de flujo de personas y materiales, y a las utilidades existentes. La tercera es fabricación: capacidad real para producir internamente estaciones clave, no solo ensamblar piezas externas. La cuarta es servicio: instalación, formación, recambios y respuesta técnica. La quinta es visión a largo plazo: posibilidad de futuras ampliaciones, actualización de programas y mejora continua.
También es recomendable solicitar visitas a referencia, revisión de documentación de diseño, análisis de repuestos críticos y una matriz de responsabilidades para cualificación e integración. Los compradores españoles suelen valorar especialmente la rapidez de soporte remoto, disponibilidad de manuales claros y capacidad de coordinación con equipos locales de arquitectura, automatización y validación.
Un ejemplo de proveedor con enfoque integral es IVEN Pharmatech Engineering, empresa internacional especializada en soluciones de ingeniería farmacéutica. Su propuesta no se limita al suministro de un equipo aislado, sino que puede abarcar líneas de llenado, sistemas de agua farmacéutica, preparación de soluciones, automatización y proyectos llave en mano. Este tipo de enfoque suele reducir riesgos cuando la inversión forma parte de una ampliación o una nueva fábrica completa.
Criterio de selecciónQué revisarSeñal positivaSeñal de riesgoCumplimiento regulatorioDocumentación y referenciasExperiencia auditadaInformación incompletaIngeniería de integraciónAdaptación al layoutDiseño personalizadoSolución rígidaCapacidad de fabricaciónPlantas y control internoProducción propia especializadaDependencia excesiva de tercerosAutomatización y datosRecetas, alarmas y registrosArquitectura abierta y trazableSistema cerrado y poco flexibleServicio posventaRecambios y asistenciaSoporte estructuradoRespuesta lenta o ambiguaEscalabilidadOpciones futurasDiseño modularEquipo difícil de ampliarLa tabla es útil para convertir una comparación subjetiva en una evaluación objetiva. Muchas veces, el proveedor más barato en compra inicial resulta el más costoso cuando aparecen retrasos, rediseños o falta de soporte documental.
El coste total varía mucho según velocidad, nivel de automatización, sistema aséptico, formato y alcance del proyecto. Una línea compacta para lotes medianos puede representar una inversión significativa, pero el presupuesto real debe incluir bastante más que la máquina principal. Deben considerarse integración mecánica y eléctrica, utilidades limpias, aislador o barrera, validación, formación, repuestos, pruebas de aceptación, transporte, instalación y puesta en marcha.
En España, los proyectos de presupuesto más preciso suelen construirse por fases. Primero, estimación conceptual. Segundo, ingeniería básica con layout y flujos. Tercero, oferta técnica vinculante con alcance definido. Cuarto, presupuesto de validación y cualificación. Quinto, previsión de explotación durante tres a cinco años. Este método reduce desviaciones y facilita la presentación interna del caso de negocio.
El retorno de la inversión suele basarse en reducción de mermas, menor sobrellenado, menos rechazos, mayor velocidad, ahorro de mano de obra crítica, menor tiempo de parada y posibilidad de lanzar productos de mayor margen. Para una empresa que abastece tanto a España como a otros mercados de la Unión Europea, la mejora en capacidad de exportación también puede formar parte del cálculo.
En productos biológicos o moléculas costosas, incluso una pequeña mejora en precisión de llenado puede tener un impacto financiero importante. Por ello, el análisis no debe centrarse únicamente en el precio de compra, sino en la productividad total, la estabilidad del proceso y la capacidad de cumplir plazos regulatorios.
Partida presupuestariaPeso típico en el proyectoComentarioRiesgo si se subestimaEquipo principal30% a 45%Base tecnológica de la líneaComparación incompleta de ofertasSistema aséptico10% a 20%Aislador o barreraRequisitos de sala insuficientesAutomatización e integración8% a 15%Interfaz con planta y datosRetrasos de comunicaciónInstalación y puesta en marcha8% a 12%Montaje y ajuste en sitioExtensión del calendarioCualificación y validación7% a 12%Documentos y ejecuciónNo arranque a tiempoRepuestos y formación inicial3% a 8%Continuidad operativaParadas tempranasComo guía general, una empresa debe construir varios escenarios de retorno: conservador, esperado y expansivo. Así puede decidir si conviene una línea única más flexible o dos módulos escalables con menor riesgo operativo.
Los riesgos más comunes aparecen antes de la compra, no después. Un layout mal definido, una especificación incompleta o un análisis insuficiente del producto pueden comprometer el proyecto durante años. En plantas españolas con espacio limitado, por ejemplo, la logística interna de materiales, la segregación de residuos y la accesibilidad de mantenimiento deben resolverse desde el diseño conceptual.
Otro riesgo es escoger capacidad incorrecta. Una línea demasiado pequeña frena el crecimiento; una demasiado grande eleva coste fijo y complejidad. También debe revisarse la compatibilidad entre cartucho, émbolo, formulación y dispositivo final. Problemas de fricción, siliconización, generación de partículas o integridad de cierre pueden aparecer si la evaluación es superficial.
En la dimensión de cumplimiento, la falta de integridad de datos, alarmas mal diseñadas o documentación incompleta puede retrasar la liberación del sistema. Desde la perspectiva de sostenibilidad, es un error ignorar el consumo de aire, agua y energía, ya que estos costes impactan en explotación, especialmente en instalaciones con funcionamiento continuo.
Por todo ello, muchas empresas optan por trabajar con socios capaces de acompañar el proyecto de extremo a extremo. En soluciones llave en mano para la industria farmacéutica, la coordinación entre ingeniería, fabricación, instalación y validación ayuda a reducir desalineaciones entre proveedor de equipo, diseñador de planta y equipo de calidad.
Cuando un laboratorio en España estudia proveedores internacionales, conviene analizar tres bloques. El primero son las capacidades tecnológicas. Un socio sólido debe dominar no solo la llenadora, sino también sistemas auxiliares relacionados con formulación, agua farmacéutica, distribución de medios limpios, inspección y automatización. IVEN Pharmatech Engineering destaca en este terreno por su experiencia en equipos de llenado farmacéutico, soluciones de agua, preparación de procesos y líneas para distintos formatos estériles. Esta amplitud tecnológica resulta útil cuando el proyecto exige coherencia entre varias áreas críticas de la planta.
El segundo bloque es la capacidad de fabricación. Para compradores que valoran estabilidad de suministro y control interno, es relevante que el proveedor disponga de plantas especializadas y experiencia acumulada en múltiples líneas instaladas internacionalmente. IVEN ha desarrollado una base industrial enfocada en maquinaria de llenado y en sistemas complementarios, lo que favorece la personalización y el control de calidad de componentes esenciales. En proyectos destinados a España, esta capacidad ayuda a planificar con más seguridad cronogramas, pruebas de aceptación y expansión futura.
El tercer bloque es el servicio. Un proyecto exitoso no termina con la entrega del equipo. Hace falta soporte en ingeniería, instalación, puesta en marcha, cualificación, documentación, formación y mejora de rendimiento. IVEN ofrece una aproximación de ciclo de vida completo, útil para empresas que no quieren asumir la coordinación fragmentada de múltiples proveedores. Si una planta en Madrid, Barcelona o Sevilla necesita revisar una propuesta específica, puede consultar su catálogo de soluciones farmacéuticas o contactar con el equipo técnico para un estudio preliminar.
Esta visión integral es particularmente valiosa cuando el objetivo no es solo comprar una máquina, sino crear una línea funcional, validable y lista para crecer con el negocio. En el mercado español, donde la presión de plazo y cumplimiento es elevada, contar con un socio que entienda tanto la tecnología como la ejecución del proyecto puede recortar riesgos de forma sustancial.
Para aterrizar la decisión, conviene imaginar varios escenarios reales. Un fabricante establecido en el área metropolitana de Barcelona puede necesitar una línea multiformato para abastecer medicamentos de autoadministración a la Unión Europea. En ese caso, priorizará flexibilidad, serialización e integración con su red logística próxima al puerto y al aeropuerto.
Una empresa biotecnológica en Madrid puede buscar una línea de menor volumen pero con control aséptico reforzado para productos de alto valor. Aquí pesan más la precisión, el bajo desperdicio y la facilidad de cualificación que la velocidad bruta. En el valle del Ebro, una organización de producción por contrato podría necesitar tiempos cortos de cambio de formato para atender varios clientes internacionales, aprovechando la conectividad de Zaragoza con el resto de la península.
En Valencia, la proximidad portuaria favorece proyectos con alta proporción de componentes importados y exportación de producto terminado. En Bilbao o el norte industrial, algunas plantas valoran la robustez mecánica y la vida útil prolongada del acero inoxidable, especialmente cuando operan durante muchos años con estrategias de mantenimiento planificado.
Estos ejemplos muestran que la misma tecnología puede servir a objetivos muy distintos. Por eso, el pliego técnico debe reflejar contexto geográfico, perfil de producto, mercado destino y modelo operativo de cada planta.
En España existen integradores, distribuidores, ingenierías especializadas y servicios de mantenimiento con gran conocimiento del entorno regulado local. Trabajar con actores cercanos aporta agilidad en visitas de obra, idioma, coordinación de instaladores y conocimiento de requisitos administrativos. Sin embargo, en líneas altamente especializadas, muchas empresas combinan soporte local con fabricante internacional para acceder a tecnología más amplia o a experiencia acumulada en proyectos similares de otros países.
La estrategia más sólida suele ser híbrida: proveedor principal con capacidad tecnológica probada, apoyo de ingeniería local para adaptación a planta y un plan de servicio posventa definido contractualmente. También conviene fijar desde el principio tiempos de suministro de repuestos, acceso remoto seguro, formación de operarios y escalado de incidencias.
En licitaciones complejas, puede ser útil puntuar la oferta con una matriz que combine coste total de propiedad, madurez técnica, facilidad de validación, plazo y servicio. Así se evita una decisión basada solo en precio de compra.
¿Qué velocidad debe tener una línea de llenado de cartuchos farmacéuticos?Depende del volumen anual, del número de referencias y del plan de crecimiento. Para muchos proyectos en España, una solución modular suele ser más prudente que elegir desde el inicio la velocidad máxima.
¿Es mejor un aislador o una barrera restringida?Depende del análisis de riesgos, del producto y del presupuesto. El aislador ofrece mayor protección, pero requiere una inversión y una integración más exigentes.
¿Qué productos se benefician más del formato cartucho?Principalmente terapias inyectables de autoadministración, fármacos crónicos y productos de alto valor que necesitan precisión y buena experiencia de uso.
¿Cómo se calcula el retorno de la inversión?Se consideran ahorro de producto, menos rechazos, menor sobrellenado, más capacidad, menos intervención manual y posibilidad de comercializar formatos de mayor margen.
¿Qué documentación debe exigir el comprador?Especificaciones funcionales, planos, listas de materiales críticas, esquemas de automatización, protocolos de prueba, manuales, documentación de cualificación y plan de repuestos.
¿Cuánto tarda un proyecto completo?Según alcance, puede ir desde varios meses hasta más de un año, especialmente si incluye diseño de planta, integración de utilidades y validación completa.
¿Puede integrarse con una planta existente?Sí, pero requiere estudiar layout, flujos, salas limpias, servicios críticos, accesos de mantenimiento y compatibilidad con sistemas de datos.
¿Qué tendencia dominará en 2026?La combinación de automatización inteligente, cumplimiento digital, eficiencia energética y diseños flexibles para múltiples productos y lotes más variados.
En conclusión, la línea de llenado de cartuchos farmacéuticos es una inversión estratégica para compañías que buscan precisión, escalabilidad y cumplimiento sólido en España. La mejor decisión surge de alinear tecnología, mercado, formato de producto, ingeniería de planta y servicio a largo plazo. Cuando el proyecto se plantea con visión integral, la línea no solo mejora la producción: fortalece la competitividad industrial y la capacidad de crecer en mercados regulados.
-
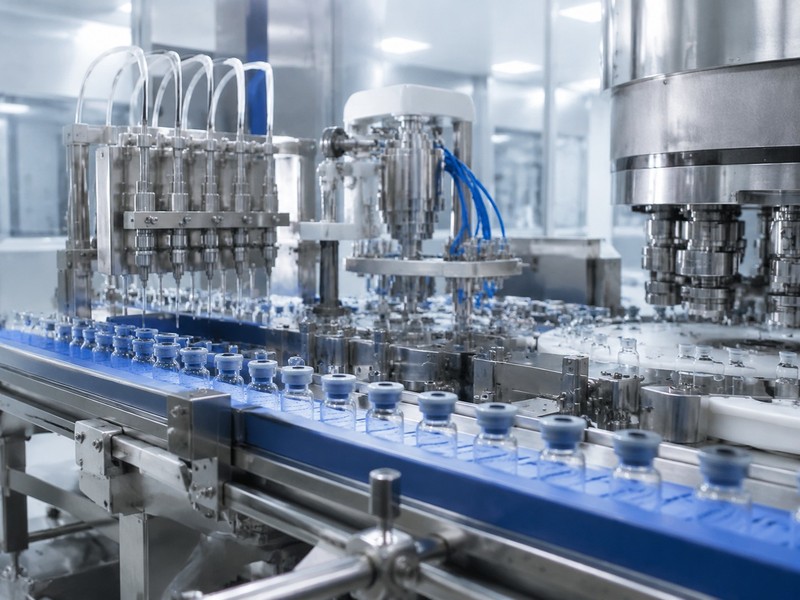
Llenado de ampollas y viales en España: guía clave
En España, la decisión entre una línea de llenado de ampollas y una línea de llenado de viales influye directamente en la esterilidad, la flexibilidad del proceso, el coste total y la capacidad de cumplir con GMP. Para laboratorios farmacéuticos, fabricantes de inyectables, CDMO y empresas de tecnología sanitaria ubicadas en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Sevilla, esta elección no es solo técnica: afecta al modelo de negocio, al registro regulatorio, a la logística y al retorno de la inversión. En términos simples, las ampollas ofrecen un envase monodosis sellado herméticamente en vidrio, mientras que los viales aportan mayor versatilidad para productos líquidos, liofilizados y multidosis con tapón elastomérico y cápsula de aluminio.
El mercado español analiza estas soluciones dentro de un entorno muy exigente, donde cuentan tanto la compatibilidad con la Agencia Española de Medicamentos y Productos Sanitarios, como la alineación con GMP de la UE, serialización, validación, integridad de datos, sostenibilidad y capacidad de exportación a la Unión Europea, Norte de África y América Latina a través de nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona, Algeciras y el eje industrial Madrid-Corredor del Henares. En ese contexto, fabricantes internacionales con experiencia en ingeniería farmacéutica integral tienen ventaja cuando pueden ofrecer no solo la máquina, sino también diseño de sala limpia, tratamiento de agua, automatización, documentación, instalación y puesta en marcha.
El llenado de ampollas frente al llenado de viales es una tecnología crítica para empresas farmacéuticas y de dispositivos médicos que amplían o modernizan su producción bajo normas regulatorias estrictas. La mejor opción depende del tipo de producto, del formato final, del volumen de producción, de los requisitos de esterilidad y de la estrategia comercial en España y la Unión Europea.
De forma resumida:
Si una empresa busca una solución de alto nivel para una nueva planta o una ampliación de capacidad, conviene evaluar proveedores con experiencia en proyectos llave en mano. En este punto, la experiencia internacional de IVEN Pharmatech Engineering resulta relevante por su enfoque en soluciones integradas para fábricas farmacéuticas y de productos médicos.
El llenado de ampollas es el proceso automatizado por el cual un medicamento líquido estéril se dosifica en recipientes de vidrio de cuello fino que después se sellan mediante llama. El llenado de viales, en cambio, consiste en dosificar el producto en frascos de vidrio o polímero, para luego cerrarlos con tapón de goma y cápsula de aluminio. Ambos procesos se desarrollan en áreas de ambiente controlado y exigen un diseño que minimice partículas, biocarga y variaciones de volumen.
En la práctica farmacéutica española, ambos sistemas se utilizan para:
La elección del formato tiene implicaciones en toda la cadena de producción. Por ejemplo, una planta situada en Cataluña que produzca inyectables de gran rotación para hospitales puede preferir ampollas por su sellado integral y alta productividad. En cambio, una instalación en Madrid o Navarra orientada a biotecnología, ensayos clínicos o lotes multipropósito probablemente se incline por viales, ya que permiten ciclos de desarrollo más flexibles, cambios de formato y compatibilidad con liofilizadores.
AspectoAmpollasVialesImpacto operativoTipo de cierreSellado por fusión del vidrioTapón elastomérico y cápsulaAfecta esterilidad y facilidad de reaperturaUso habitualMonodosis líquidaLíquidos, polvos y liofilizadosDefine la amplitud de aplicacionesFlexibilidad de procesoMediaAltaImportante para plantas multiproductoCompatibilidad con liofilizaciónMuy limitadaMuy altaClave para biológicosVelocidad de producciónAltaAlta a media según integraciónInfluye en capacidad anualRiesgo de partículas del cierreBajo en cierre finalDepende de tapones y manipulaciónRelevante en control de calidadComodidad para uso clínicoApertura menos cómodaMayor versatilidad de extracciónImportante para hospitales y farmaciasLa tabla anterior muestra que no existe una solución universalmente superior. El formato ideal depende del producto, del usuario final y del modelo de fabricación. Por eso, los proyectos de inversión en España suelen comenzar con una fase de estudio de viabilidad técnica y regulatoria.
En la industria farmacéutica moderna, estas líneas no solo sirven para llenar envases: son el núcleo de la producción estéril. De su rendimiento dependen la productividad, la repetibilidad del volumen, la integridad del cierre, la tasa de rechazo y la capacidad de escalar.
Aplicaciones más habituales en España:
Beneficios principales del llenado de ampollas:
Beneficios principales del llenado de viales:
AplicaciónFormato más frecuenteRazón técnicaVentaja comercialAnalgésicos inyectablesAmpollasMonodosis estable y proceso rápidoAlta rotación y coste contenidoAntibióticos estérilesVialesOpciones líquidas o liofilizadasMayor vida útil y exportaciónBiológicosVialesMayor sensibilidad y necesidad de cierre técnicoMayor valor por unidadVitaminas inyectablesAmpollasEnvase tradicional y sencilloAmplia aceptación en canal hospitalarioEnsayos clínicosVialesFlexibilidad de lotes pequeñosAdaptación rápida a protocolosVeterinaria estérilVialesDiferentes dosificaciones y tamañosVersatilidad para distribuidoresProductos de urgenciasAmpollasApertura inmediata y formato unitarioUso extendido en hospitalesEsta comparación ayuda a vincular cada tecnología con un caso de negocio real. En comunidades con fuerte actividad hospitalaria y biotecnológica, como Cataluña, Madrid o País Vasco, la línea de viales suele ganar peso por su mayor polivalencia. En fabricaciones estandarizadas de gran volumen, las ampollas siguen siendo plenamente competitivas.
var ctxBar = document.getElementById(‘barDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Biotecnología’, ‘CDMO’, ‘Veterinaria’, ‘Genéricos’, ‘Ensayos clínicos’],datasets: [{label: ‘Demanda relativa en España’,data: [88, 76, 72, 54, 83, 48],backgroundColor: [‘#4e79a7′,’#59a14f’,’#f28e2b’,’#e15759′,’#76b7b2′,’#af7aa1′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de barras refleja una demanda fuerte en áreas hospitalarias, genéricos y biotecnología, lo que explica por qué muchas inversiones en España buscan equipos modulares capaces de alternar productos, lotes y requisitos de validación.
Las líneas modernas se diferencian por capacidad, nivel de automatización, sistema de dosificación, configuración de esterilidad y posibilidad de integración aguas arriba y aguas abajo. Para compradores españoles, no basta con comparar velocidad nominal; es esencial revisar el rendimiento real, el tiempo de cambio de formato, la tasa de rechazo y la facilidad de cualificación.
Opciones técnicas más relevantes:
Tipo de líneaRango típicoUso idealVentaja principalAmpollas compacta3.000 a 9.000 uds/hLotes mediosMenor huella en plantaAmpollas alta velocidad12.000 a 24.000 uds/hGran volumenAlta productividadViales compacta2.000 a 6.000 uds/hProducción multiproductoCambios de formato ágilesViales con liofilización1.500 a 12.000 uds/hBiológicos y antibióticosGran versatilidad clínicaLínea con aisladorVariableAlta contención y esterilidadMayor protección del procesoLínea con RABSVariableActualizaciones GMPBuen equilibrio coste-riesgoLínea piloto500 a 2.000 uds/hDesarrollo y validaciónEscalado controladoUna línea adecuada debe encajar con la estrategia de la planta. En zonas industriales como el Vallès, el Corredor del Henares o la región de Valencia, muchas compañías buscan equipos que crezcan con el negocio y que se integren con almacenes automáticos, sistemas MES y logística interna.
Opción técnicaDisponible en ampollasDisponible en vialesComentario prácticoBomba peristálticaSíSíBuena para cambios rápidos y limpiezaBomba de pistónSíSíAlta precisión en productos establesInertización con nitrógenoLimitadaMuy frecuenteImportante para productos sensibles al oxígenoLiofilizaciónNo habitualSíVentaja decisiva del vialSellado térmico finalSíNoCaracterística propia de la ampollaTaponado parcial para liofilizarNoSíNecesario para procesos de secadoInspección de cierreSíSíDebe automatizarse para reducir rechazosEsta tabla permite ver que la discusión no es solo “ampolla o vial”, sino también qué arquitectura tecnológica necesita el producto. En proyectos complejos, el proveedor debe comprender formulación, envase, ambiente estéril y plan de expansión futura.
Además de ampollas y viales, existen alternativas como jeringas precargadas, bolsas no PVC, botellas de PP, BFS y otros formatos estériles. Sin embargo, para una gran parte del mercado farmacéutico español, ampollas y viales siguen siendo las dos plataformas más consolidadas por su equilibrio entre aceptación regulatoria, coste, disponibilidad de materiales y experiencia operativa.
TecnologíaVentaja principalLimitación principalCuándo elegirlaAmpollasSellado integral del vidrioMenor flexibilidad de usoMonodosis líquidas de alto volumenVialesVersatilidad y liofilizaciónProceso más complejoBiológicos, antibióticos y lotes variablesJeringas precargadasComodidad clínicaMayor inversión y exigencia técnicaAutoadministración y alto valorBFSProducción cerrada y rápidaFormato y materiales específicosOftálmicos y ciertas dosis unitariasBolsas no PVCVolumen mayor y manejo hospitalarioNo aptas para todos los productosSoluciones de infusiónBotellas de PPResistencia mecánicaAplicación más concretaInfusiones y algunos líquidos estérilesCartuchosPrecisión de administraciónMercado más específicoDispositivos de inyecciónEn términos de decisión, una empresa en España debería optar por:
var ctxComp = document.getElementById(‘comparacionTecnologias’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Flexibilidad’, ‘Coste inicial’, ‘Velocidad’, ‘Compatibilidad liofilización’, ‘Facilidad clínica’, ‘Escalabilidad’],datasets: [{label: ‘Ampollas’,data: [60, 72, 90, 10, 55, 78],backgroundColor: ‘#4e79a7’},{label: ‘Viales’,data: [92, 65, 75, 95, 82, 90],backgroundColor: ‘#f28e2b’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La comparación visual ayuda a explicar por qué muchas plantas nuevas de inyectables en España se diseñan con foco en viales, mientras que las ampollas mantienen un espacio sólido en medicamentos maduros y en volúmenes altos.
El mercado español está impulsado por varios factores: renovación de instalaciones, crecimiento de CDMO, demanda hospitalaria, retorno parcial de fabricación estratégica a Europa, mayor exigencia regulatoria y crecimiento del segmento biotecnológico. También influye el acceso a redes logísticas estables desde Barcelona, Valencia, Bilbao y Madrid para abastecer tanto a la península como a la exportación.
De cara a 2026, destacan las siguientes tendencias:
var ctxLine = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 116, 126, 138, 151],borderColor: ‘#59a14f’,backgroundColor: ‘rgba(89,161,79,0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});La línea de crecimiento refleja una evolución sólida, sostenida por inversiones en modernización y por la necesidad de producción estéril más flexible. En España, la demanda no se limita a grandes multinacionales; también incluye fabricantes medianos, laboratorios especializados y operadores de desarrollo por contrato.
var ctxArea = document.getElementById(‘areaTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas estándar’,data: [68, 63, 58, 53, 49, 45],borderColor: ‘#e15759’,backgroundColor: ‘rgba(225,87,89,0.25)’,fill: true,tension: 0.2},{label: ‘Peso de líneas flexibles y digitales’,data: [32, 37, 42, 47, 51, 55],borderColor: ‘#76b7b2’,backgroundColor: ‘rgba(118,183,178,0.25)’,fill: true,tension: 0.2}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de área muestra el desplazamiento progresivo hacia líneas flexibles, digitalizadas y preparadas para cambios rápidos. Para 2026, la política industrial, la presión de costes energéticos y las metas de sostenibilidad probablemente acelerarán aún más esta transición.
Además, la fabricación estéril en España se verá condicionada por tres palancas: política sanitaria europea, presión sobre la cadena de suministro y descarbonización industrial. Las empresas que seleccionen equipos con larga vida útil, documentación robusta y capacidad de adaptación regulatoria estarán mejor posicionadas.
La selección del proveedor es tan importante como la elección del formato. Una máquina técnicamente correcta puede convertirse en un problema si faltan soporte, repuestos, documentación o experiencia de validación. Para compradores en España, conviene evaluar a proveedores locales e internacionales con una metodología estructurada.
Criterios de selección recomendados:
CriterioQué revisarPor qué importaSeñal positivaCumplimiento regulatorioDiseño GMP, documentación, materialesReduce riesgos de auditoríaHistorial en mercados reguladosIngenieríaDiseño de línea y utilidadesEvita cuellos de botellaCapacidad de personalizaciónFabricaciónPlanta propia y control de calidadMejora consistencia y plazosProducción interna especializadaServicioInstalación, SAT y repuestosReduce paradas y retrasosSoporte multilingüe y remotoValidaciónIQ, OQ, PQ y FAT/SATAcelera arranque productivoPlantillas y experiencia prácticaEscalabilidadAmpliaciones futurasProtege la inversiónArquitectura modularCoste totalEnergía, mantenimiento y rechazosImpacta el ROI realDatos transparentes de operaciónUn proveedor sólido no vende solo un equipo; resuelve un ecosistema de producción. Por ello, muchas empresas en España valoran propuestas que incluyan diseño de áreas limpias, tratamiento de agua, preparación de soluciones, automatización y empaquetado.
En cuanto a capacidades tecnológicas, IVEN Pharmatech Engineering destaca por ofrecer soluciones integradas para líneas de llenado y envasado farmacéutico, sistemas de agua farmacéutica, logística inteligente y equipos para consumibles médicos. En proyectos de inyectables, esta visión transversal es importante porque conecta el llenado estéril con utilidades críticas, transferencia de materiales y automatización.
Respecto a capacidades de fabricación, la compañía dispone de varias plantas especializadas en Shanghai y una experiencia acumulada en miles de líneas entregadas a nivel internacional. Para un comprador español, esto sugiere capacidad industrial, madurez de diseño y experiencia en equipos que deben mantenerse estables a largo plazo. Quien desee revisar el alcance general de soluciones puede visitar el catálogo de equipos farmacéuticos.
En servicios, un factor diferenciador es la capacidad de acompañar al cliente desde la viabilidad hasta la puesta en marcha, validación y formación. Esa cobertura reduce riesgos típicos de proyectos en España, como retrasos de integración, documentos incompletos o dificultades de arranque. Para proyectos de mayor alcance, las soluciones llave en mano para plantas farmacéuticas son especialmente relevantes.
El presupuesto de una línea depende del rendimiento, el grado de automatización, el nivel de contención, la necesidad de aislador o RABS, la integración de inspección y la complejidad de validación. En España, además del precio base, es imprescindible considerar transporte, instalación, SAT, impuestos, obra civil, HVAC, utilidades, cualificación y formación.
Concepto de costeAmpollasVialesComentarioEquipo principalMedioMedio a altoEl vial suele requerir más estacionesTúnel de depirogenizaciónHabitualHabitualCrítico para envases de vidrioSistema de cierreIntegrado por selladoTapón y cápsulaMás componentes en vialIntegración con liofilizadorNo habitualAltaPuede elevar mucho la inversiónAutomatización e inspecciónMedia a altaAltaDepende del nivel de control exigidoValidación y documentaciónMediaMedia a altaMás complejidad en líneas avanzadasMantenimiento anualModeradoModerado a altoMás piezas de cambio en vialEl coste de capital puede variar significativamente, pero el análisis serio debe centrarse en el coste total de propiedad. Una línea más cara puede ser más rentable si reduce rechazos, acorta cambios de formato y facilita auditorías.
Variable de ROIImpactoCómo mejorarlaEjemplo prácticoRendimiento realMuy altoAjuste de formato y OEEMás unidades buenas por turnoTasa de rechazoMuy altoInspección automática y estabilidadMenos pérdidas de producto estérilTiempo de cambioAltoDiseño modularMás campañas productivas al añoConsumo energéticoMedioMotores eficientes y control térmicoAhorro en costes operativosDisponibilidad de líneaMuy altoMantenimiento preventivo y repuestosMenos paradas no planificadasCapacidad de exportaciónAltoDocumentación GMP robustaAcceso a nuevos mercadosVida útil del activoAltoMateriales y diseño duraderoAmortización a largo plazoComo orientación, una empresa que fabrique inyectables para el mercado ibérico y exportación europea puede recuperar antes la inversión si el equipo permite campañas largas, bajos rechazos y documentación sólida. La clave es construir un presupuesto con tres capas: inversión inicial, costes de puesta en marcha y costes operativos a cinco o diez años.
En este punto, las capacidades de servicio del proveedor marcan diferencias reales. La asistencia en instalación, cualificación, formación del personal y optimización posterior puede reducir semanas de arranque. Para discutir una necesidad concreta, es útil contactar con un especialista en ingeniería farmacéutica y pedir una evaluación técnico-económica adaptada al proyecto en España.
Las inversiones en producción estéril son de alto impacto y alto riesgo si no se planifican correctamente. Los problemas más frecuentes no suelen deberse a la teoría del proceso, sino a decisiones incompletas en especificación, integración o validación.
Riesgos habituales:
Un caso real típico es el de una planta que compra una línea de viales pensando en expansión biotecnológica, pero sin contemplar espacio para liofilizador, esclusas, logística interna ni capacidad de nitrógeno. El resultado es una inversión parcial que obliga a reformas costosas. Otro caso frecuente es una línea de ampollas correctamente dimensionada, pero con escasa automatización en inspección, lo que incrementa el coste de mano de obra y reduce el OEE.
Para el mercado español, también hay que valorar riesgos logísticos y de suministro: plazos de importación, certificación de materiales, disponibilidad de vidrio, tapones, cápsulas y repuestos. Los puertos de Barcelona, Valencia y Bilbao ofrecen ventajas para recepción de equipos, pero el proyecto debe contemplar coordinación aduanera, montaje, conexión a utilidades y calendario de validación.
Una buena práctica es estructurar el proyecto en cinco etapas: estudio de producto, URS, evaluación de proveedores, FAT/SAT y fase de optimización posarranque. Esta disciplina reduce desviaciones de coste y asegura que el equipo responda a las necesidades reales del mercado español.
¿Qué formato es más habitual para productos estériles de alto valor en España?En productos de alto valor, biológicos o liofilizados, el vial suele ser más habitual por su flexibilidad de proceso y su compatibilidad con cierres técnicos y liofilización.
¿Las ampollas siguen siendo competitivas?Sí. Siguen siendo una solución muy válida para monodosis líquidas, con buena velocidad, sellado integral y costes competitivos en determinadas aplicaciones hospitalarias y genéricas.
¿Qué conviene más para una planta multiproducto?Normalmente, una línea de viales ofrece más flexibilidad para cambios de formato, diferentes formulaciones y futuras ampliaciones.
¿Qué debe incluir una solicitud de oferta?Debe incluir producto, viscosidad, tamaño de lote, formatos, capacidad objetivo, clase de sala, necesidades de validación, integración digital, utilidades disponibles y requisitos de aceptación.
¿Es mejor comprar solo la línea o un proyecto integral?Depende de la experiencia interna del comprador. Para nuevas plantas o ampliaciones complejas, un enfoque integral suele reducir riesgos de coordinación y retrasos.
¿Qué valor aporta un proveedor con experiencia internacional?Aporta conocimiento regulatorio, estandarización documental, referencias en distintos mercados y capacidad para adaptar la solución a requisitos GMP exigentes.
¿Cómo influye la sostenibilidad en 2026?Influirá cada vez más. Los compradores en España prestarán más atención a eficiencia energética, recuperación térmica, consumo de agua, durabilidad del equipo y reducción de desperdicios.
¿Qué indicadores hay que vigilar tras la puesta en marcha?OEE, rechazos, precisión de llenado, tiempo de cambio de formato, consumo de utilidades, incidencias de mantenimiento y resultados de auditoría.
En conclusión, la comparación entre llenado de ampollas y llenado de viales debe abordarse como una decisión estratégica de producción, calidad y mercado. En España, donde la fabricación farmacéutica combina exigencia regulatoria, presión de costes y necesidad de flexibilidad, la solución correcta será la que mejor alinee producto, capacidad, validación y crecimiento futuro. Si el proyecto requiere una visión global que una ingeniería, fabricación y servicio, conviene apoyarse en un socio con experiencia contrastada en líneas estériles y proyectos integrales internacionales.
Inicie su proyecto farmacéutico con confianza
Desde el diseño conceptual hasta la producción a gran escala, ofrecemos soluciones de ingeniería integradas adaptadas a sus necesidades.
IVEN ofrece soluciones integradas de ingeniería farmacéutica, con instalaciones fiables y conformes a las normas en todo el mundo.
Categoría de productos
Enlaces rápidos
Póngase en contacto
Derechos de autor ©. Shanghai IVEN Pharmatech Engineering Co., Ltd. Todos los derechos reservados.
Política de privacidad︱Aviso legal | Diseñado por Easyceo