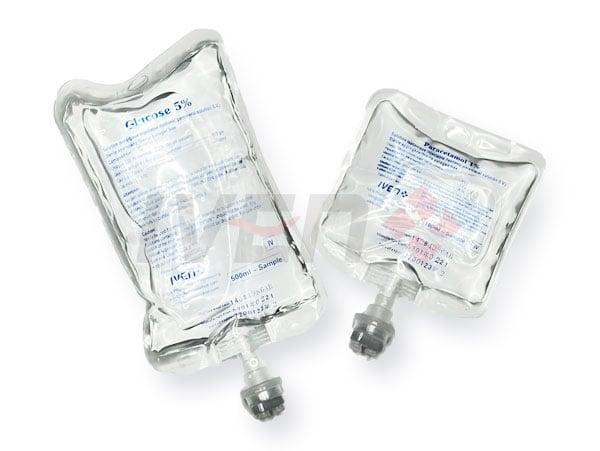
Línea de bolsas IV sin PVC para la industria en España
La línea de producción de bolsas IV sin PVC se ha convertido en una solución estratégica para fabricantes farmacéuticos que buscan envases más seguros, compatibles y adaptados a formulaciones avanzadas. En el mercado español, donde la calidad regulatoria, la trazabilidad y la sostenibilidad pesan cada vez más en la decisión de compra, este tipo de sistema permite producir soluciones intravenosas modernas, incluidas presentaciones de una cámara y de varias cámaras, manteniendo componentes separados hasta el momento de uso. El resultado es una mejor estabilidad del producto, menos riesgo de interacción entre materiales y fármacos, y una mayor seguridad clínica para hospitales, distribuidores y pacientes.
En España, el interés por estas líneas crece especialmente en polos logísticos y farmacéuticos como Madrid, Barcelona, Valencia, Bilbao, Zaragoza y Sevilla. La cercanía a puertos como Valencia, Barcelona y Algeciras también influye en la evaluación de proveedores internacionales, ya que reduce tiempos de importación de equipos, repuestos y materiales de film. Para plantas que desean ampliar capacidad, lanzar nuevas especialidades hospitalarias o actualizar instalaciones hacia estándares regulatorios internacionales, la decisión de invertir en una línea de bolsas IV sin PVC exige analizar tecnología, coste total, validación, servicio posventa y retorno esperado.
Respuesta rápida: la línea de producción de bolsas IV sin PVC permite fabricar soluciones intravenosas avanzadas que mantienen los ingredientes activos separados hasta su uso, mejorando la estabilidad del producto y la seguridad del paciente.

En términos simples, una línea de producción de bolsas IV sin PVC es un sistema industrial diseñado para fabricar, llenar, sellar, esterilizar e inspeccionar bolsas para soluciones intravenosas utilizando materiales libres de PVC. Estas líneas pueden producir envases monocámara para soluciones estándar o formatos multicámara para medicamentos, nutrición parenteral y mezclas sensibles. Su principal valor reside en combinar seguridad del material de envase, flexibilidad farmacéutica y eficiencia de producción.
Para el mercado español, esta tecnología es especialmente relevante por cuatro motivos: la presión regulatoria sobre materiales en contacto con medicamentos, la necesidad hospitalaria de preparaciones más seguras y listas para usar, el crecimiento de la fabricación por contrato y la búsqueda de procesos más sostenibles. Frente a sistemas tradicionales, la producción en bolsas sin PVC reduce preocupaciones relacionadas con plastificantes, mejora la compatibilidad con determinados principios activos y ofrece una imagen tecnológica más avanzada para fabricantes que venden en la Unión Europea, Oriente Medio, África y América Latina.
| Aspecto | Qué aporta la línea | Beneficio para España |
|---|---|---|
| Compatibilidad del envase | Uso de films sin PVC con buena estabilidad química | Facilita proyectos orientados a calidad hospitalaria y exportación |
| Opciones multicámara | Separación de componentes hasta la activación | Mayor valor añadido para terapias complejas |
| Automatización | Formado, llenado, sellado e inspección integrados | Menor dependencia de procesos manuales |
| Seguridad del paciente | Reducción de riesgos de mezcla prematura o contaminación | Apoya protocolos clínicos y de farmacia hospitalaria |
| Escalabilidad | Configuraciones para capacidad media o alta | Útil para ampliar plantas en Madrid, Cataluña o Comunidad Valenciana |
| Sostenibilidad | Menor dependencia de materiales cuestionados y mejor diseño de consumo | Encaja con estrategias ambientales y compras responsables |
La tabla anterior resume por qué esta tecnología gana terreno entre laboratorios y grupos inversores. No se trata solo del envase, sino de una plataforma de producción que permite posicionarse en segmentos más rentables y exigentes.
¿Qué es una línea de producción de bolsas IV sin PVC y cuáles son sus principales ventajas?

Una línea de producción de bolsas IV sin PVC es una instalación farmacéutica compuesta por módulos de desenrollado de film, conformado de bolsa, soldadura, llenado aséptico o controlado, inserción de puertos, sellado final, esterilización, inspección visual, pruebas de fugas y embalaje. Según el proyecto, también puede integrarse con sistemas de preparación de soluciones, agua purificada, agua para inyección, vapor limpio, logística interna y software de trazabilidad.
Su diseño responde a la evolución del mercado hospitalario. Los hospitales ya no buscan únicamente grandes volúmenes de soluciones básicas; también necesitan formatos especializados, compatibles con nutrición clínica, antibióticos, terapias críticas y productos listos para usar que reduzcan manipulaciones en farmacia hospitalaria. En este contexto, las bolsas sin PVC ofrecen una ventaja competitiva frente a envases más antiguos.
Las ventajas principales incluyen compatibilidad con fármacos sensibles, menor preocupación por migración de ciertos componentes del material, posibilidad de fabricar presentaciones multicámara, peso reducido frente al vidrio, eficiencia logística y una imagen de innovación muy valorada en concursos públicos y procesos de homologación. Además, una línea moderna puede mejorar el rendimiento mediante automatización de cambios de formato, control de parámetros de sellado y sistemas en línea de inspección.
Desde el punto de vista de ingeniería, conviene analizar la calidad del sellado, la precisión de llenado, la esterilidad del proceso, la uniformidad del espesor del film y la estabilidad del producto durante transporte y almacenamiento. Estos factores son decisivos en rutas logísticas que conectan la producción con centros de distribución de Madrid, Barcelona o Valencia, y con envíos marítimos hacia Canarias, Baleares o mercados internacionales.
| Ventaja | Impacto técnico | Impacto comercial |
|---|---|---|
| Material sin PVC | Mejor adecuación para formulaciones sensibles | Refuerza el posicionamiento de calidad |
| Menor peso | Reduce carga logística y manipulación | Disminuye costes de transporte |
| Diseño multicámara | Permite separar componentes incompatibles | Abre nichos de mayor margen |
| Automatización integral | Más consistencia y menos errores | Mejora productividad y coste unitario |
| Inspección en línea | Detecta fugas y defectos de sellado | Reduce devoluciones y rechazos |
| Integración con utilidades | Conecta agua, vapor y preparación de solución | Facilita proyectos llave en mano |
Para empresas que quieren estudiar una implantación completa, resulta útil revisar soluciones de proyectos llave en mano farmacéuticos, ya que la línea no debe evaluarse de forma aislada, sino como parte de toda la planta.
Beneficios clínicos y aplicaciones hospitalarias de la producción con línea de bolsas IV sin PVC

Los beneficios clínicos son una de las principales razones por las que hospitales y compradores institucionales muestran interés por este formato. En especialidades como cuidados intensivos, oncología, nutrición clínica, urgencias y farmacia hospitalaria, la seguridad del envase y la fiabilidad de la administración son fundamentales. Una bolsa bien diseñada, con puertos robustos y soldaduras uniformes, reduce incidencias durante almacenamiento, transporte interno y administración al paciente.
Las bolsas multicámara destacan porque permiten conservar separados nutrientes, electrolitos o fármacos hasta el momento de activación. Esto ayuda a preservar la estabilidad de productos que perderían eficacia o presentarían incompatibilidades si se mezclaran prematuramente. Para hospitales españoles con presión sobre tiempos de preparación, esta característica puede reducir trabajo en salas limpias y disminuir el riesgo de errores humanos.
También existen ventajas operativas: facilidad de almacenamiento, mejor apilado, menos roturas que el vidrio y posibilidad de preparar presentaciones adaptadas a distintas necesidades asistenciales. En cadenas logísticas sanitarias que abastecen desde plataformas regionales a hospitales comarcales, estas cualidades simplifican la distribución.
| Área clínica | Aplicación típica | Ventaja del envase sin PVC |
|---|---|---|
| Cuidados intensivos | Soluciones intravenosas de uso continuo | Alta fiabilidad y fácil manipulación |
| Nutrición parenteral | Formulaciones complejas | Separación de componentes en varias cámaras |
| Oncología | Preparados sensibles | Compatibilidad de material y seguridad |
| Urgencias | Productos listos para usar | Menos pasos de preparación |
| Farmacia hospitalaria | Reducción de manipulaciones | Mejora del flujo de trabajo |
| Neonatología | Dosificaciones controladas | Precisión y menor riesgo operativo |
La tabla muestra que el beneficio no es únicamente industrial. Afecta directamente a la práctica clínica, a la seguridad del paciente y a la eficiencia de los servicios hospitalarios. En comunidades autónomas con redes hospitalarias amplias, como Cataluña, Madrid, Andalucía o la Comunidad Valenciana, el impacto potencial es significativo.
El gráfico de barras refleja una demanda especialmente intensa en nutrición clínica y farmacia hospitalaria, donde el valor de las soluciones listas para administrar y de las configuraciones multicámara es mayor.
Tipos comunes de líneas de producción de bolsas IV sin PVC y opciones de materiales de film
No todas las líneas son iguales. La elección depende del tipo de producto, la capacidad anual prevista, el grado de automatización, la arquitectura de la planta y la estrategia comercial. En términos generales, las líneas pueden clasificarse por formato de bolsa, tipo de esterilización, velocidad, nivel de integración y material de film.
En España, los compradores suelen comparar líneas para bolsas monocámara de soluciones estándar, líneas multicámara para preparados avanzados y soluciones híbridas que permiten cambiar entre distintos formatos. También se analiza si el proveedor puede suministrar o validar varios materiales de film, ya que la disponibilidad estable de consumibles es esencial para no comprometer producción.
Entre los materiales más habituales en el segmento sin PVC se encuentran películas multicapa basadas en poliolefinas, polipropileno y combinaciones coextruidas diseñadas para buena resistencia mecánica, sellabilidad, esterilización y transparencia. La selección concreta debe validarse con estudios de compatibilidad, migración, integridad del cierre y vida útil.
| Tipo de línea o material | Uso principal | Punto fuerte |
|---|---|---|
| Línea monocámara | Suero fisiológico, glucosa, soluciones estándar | Alta eficiencia y menor complejidad |
| Línea bicámara | Productos que requieren mezcla previa | Mayor estabilidad antes de uso |
| Línea tricámara | Nutrición parenteral avanzada | Alta especialización clínica |
| Film de poliolefina multicapa | Amplio rango de soluciones | Buen equilibrio entre resistencia y compatibilidad |
| Film basado en polipropileno | Aplicaciones con exigencia térmica | Buen comportamiento en esterilización |
| Film coextruido personalizado | Productos de alto valor o requisitos específicos | Ajuste fino a estabilidad y barrera |
La tabla anterior ayuda a visualizar una realidad importante: la decisión sobre la línea de producción y la del material de film deben tomarse de manera conjunta. Elegir una máquina excelente con un film mal adaptado genera problemas de sellado, fugas o estabilidad. Por eso muchos fabricantes piden pruebas previas con su formulación real.
También conviene valorar la cadena de suministro del film en Europa. Para plantas ubicadas cerca de corredores industriales como Barcelona-Tarragona, Madrid-Guadalajara o Valencia-Castellón, disponer de rutas logísticas ágiles puede reducir inventarios de seguridad y mejorar la continuidad operativa.
El gráfico de área muestra la transición del mercado hacia formatos sin PVC y soluciones de mayor complejidad, una tendencia que previsiblemente continuará durante 2026 por factores clínicos, regulatorios y de sostenibilidad.
Línea de producción de bolsas IV sin PVC multicámara frente a bolsas IV de una sola cámara: comparación detallada
La comparación entre multicámara y monocámara es central para definir la inversión. Las bolsas de una sola cámara son ideales para grandes volúmenes de soluciones estándar, con procesos más simples, menor coste de material y alta productividad. Las multicámara, en cambio, responden a la necesidad de separar componentes incompatibles o inestables hasta el momento de administración.
En hospitales, las multicámara pueden reducir tiempos de preparación y mejorar la seguridad al disminuir manipulaciones. En fabricación, exigen mayor precisión de diseño, validación de sellos frangibles o sistemas de activación, y controles adicionales sobre uniformidad y mezcla final. Su coste unitario es superior, pero también lo es su valor comercial.
| Criterio | Bolsa monocámara | Bolsa multicámara |
|---|---|---|
| Complejidad de fabricación | Más baja | Más alta |
| Coste por unidad | Menor | Mayor |
| Aplicación principal | Soluciones estándar | Mezclas sensibles y especializadas |
| Estabilidad antes de uso | Depende de la formulación ya mezclada | Superior al mantener componentes separados |
| Productividad de línea | Generalmente más alta | Variable según diseño y validación |
| Valor añadido comercial | Moderado | Alto |
| Uso hospitalario | Rutinario | Crítico y especializado |
La tabla muestra por qué muchas empresas eligen una estrategia escalonada: empezar con soluciones monocámara para asegurar volumen y, una vez consolidada la operación, incorporar capacidades multicámara para ampliar cartera. Esta combinación resulta atractiva en España para fabricantes que abastecen tanto al sistema sanitario como a mercados de exportación.
El gráfico comparativo deja claro que la multicámara no sustituye siempre a la monocámara; ambas responden a estrategias distintas. La decisión correcta depende del mix de productos, del canal hospitalario objetivo y del presupuesto disponible.
Tendencias actuales del mercado y demanda de capacidad de producción de líneas de bolsas IV sin PVC
El mercado está viviendo una doble transformación: por un lado, más demanda de envases farmacéuticos seguros y diferenciados; por otro, más presión para fabricar de forma eficiente y sostenible. En España, esta evolución se apoya en el fortalecimiento del tejido farmacéutico, la diversificación de la producción local, el crecimiento de servicios para terceros y la necesidad de reforzar cadenas de suministro sanitarias dentro de Europa.
Las licitaciones hospitalarias valoran cada vez más la fiabilidad del producto, la continuidad de abastecimiento y la facilidad de uso clínico. Al mismo tiempo, muchos laboratorios españoles exploran oportunidades de exportación hacia el Mediterráneo, África del Norte y América Latina. Para ello necesitan líneas capaces de mantener consistencia, documentación robusta y trazabilidad completa.
De cara a 2026, las tendencias más visibles son: más automatización digital, incorporación de inspección inteligente, reducción del consumo energético por lote, integración con sistemas de datos de planta, mayor presión regulatoria sobre materiales y residuos, y desarrollo de films con mejor perfil ambiental. También aumentará la demanda de proyectos integrados que incluyan salas limpias, preparación de soluciones, validación y logística interna.
Los nodos logísticos de Valencia, Barcelona y Bilbao seguirán siendo relevantes para importación de equipos y salida de producto terminado. Madrid y Zaragoza mantendrán atractivo para centros de distribución peninsulares por su posición estratégica. En este contexto, la capacidad productiva ideal debe definirse no solo por volumen, sino por capacidad de reacción, cambios de formato y robustez de la cadena de suministro.
El gráfico lineal sugiere un crecimiento sostenido de la demanda en España. Aunque las cifras reales dependen de adjudicaciones, políticas sanitarias e inversiones privadas, la dirección del mercado favorece claramente a los sistemas de producción avanzados.
Cómo elegir un fabricante o proveedor fiable de líneas de producción de bolsas IV sin PVC
Elegir bien al proveedor es tan importante como elegir la tecnología. Una línea farmacéutica de este tipo implica inversión elevada, validación compleja y dependencia de repuestos, formación y asistencia técnica durante años. Por ello, conviene evaluar al proveedor en cinco dimensiones: capacidad tecnológica, capacidad de fabricación, capacidad de servicio, experiencia regulatoria y estabilidad empresarial.
En capacidad tecnológica, hay que revisar si el proveedor domina el diseño de llenado, sellado, esterilización, inspección y compatibilidad con distintos films. También es relevante su experiencia en líneas de soluciones intravenosas, no solo en maquinaria de envasado general. Un proveedor especializado puede anticipar mejor problemas de integridad del envase, mezcla entre cámaras o control de partículas.
En capacidad de fabricación, interesa saber cuántas líneas ha entregado, si dispone de plantas propias, qué nivel de estandarización maneja y si puede fabricar módulos personalizados sin comprometer plazos. Un proyecto para España debe considerar además documentación de validación, diseño higiénico, materiales inoxidables duraderos y facilidad de integración con utilidades y automatización local.
En capacidad de servicio, lo crucial es la asistencia antes, durante y después de la puesta en marcha. La diferencia entre un proveedor correcto y uno excelente suele verse en la rapidez para resolver incidencias, formar al personal y acompañar auditorías. Si desea conocer mejor la trayectoria corporativa y el enfoque de ingeniería de un proveedor global, puede consultar información sobre la empresa y su experiencia internacional.
| Criterio de selección | Qué revisar | Señal positiva |
|---|---|---|
| Experiencia sectorial | Líneas instaladas y referencias farmacéuticas | Proyectos reales en varios países |
| Capacidad tecnológica | Sellado, llenado, inspección y multicámara | Patentes, evolución técnica y pruebas previas |
| Fabricación propia | Plantas, control de calidad y plazos | Producción integrada y trazable |
| Conformidad regulatoria | Documentación y enfoque de validación | Alineación con exigencias internacionales |
| Servicio posventa | Instalación, repuestos y soporte remoto | Respuesta rápida y formación estructurada |
| Coste total | Precio, consumo, mantenimiento y paradas | Transparencia en el ciclo de vida |
Un ejemplo de proveedor con perfil integral es IVEN Pharmatech Engineering, compañía de ingeniería farmacéutica con experiencia internacional en líneas de soluciones IV, sistemas de agua farmacéutica, transporte inteligente y proyectos completos de planta. Su fortaleza tecnológica se aprecia en su especialización en equipos para soluciones intravenosas y en su desarrollo continuado de maquinaria. En fabricación, cuenta con varias plantas especializadas que permiten producir equipos clave para llenado, utilidades y logística. En servicio, ofrece acompañamiento desde el estudio de viabilidad hasta la instalación, puesta en marcha, validación y formación. Para explorar configuraciones disponibles, puede revisar su catálogo de equipos farmacéuticos.
En España, además de comparar proveedores internacionales, muchas empresas consultan integradores locales de automatización, instaladores de salas limpias y especialistas en validación. La mejor práctica suele ser combinar un suministrador principal sólido con socios locales para obra, utilidades, legalización y mantenimiento de proximidad.
Coste de inversión, planificación presupuestaria y análisis del retorno para una línea de producción de bolsas IV sin PVC
El presupuesto de una línea puede variar enormemente según la capacidad, el tipo de bolsa, el nivel de automatización, la integración con preparación de soluciones y la necesidad de instalaciones auxiliares. En un proyecto real no se compra solo una máquina; se invierte en infraestructura, utilidades, validación, stock inicial de consumibles, formación, mantenimiento y capital circulante.
Al planificar el coste, conviene dividir el análisis en inversión directa e indirecta. La inversión directa incluye la propia línea, moldes, sistemas de inspección, esterilización y embalaje. La indirecta incluye salas limpias, agua para inyección, aire limpio, automatización de almacén, energía, obra civil y cualificación. En España, también deben contemplarse transporte, aranceles aplicables, seguros, descarga en puerto, traslado interior y posibles adaptaciones normativas.
El retorno se calcula a partir de varios factores: volumen anual, precio de venta por formato, ahorro frente a compra externa, margen adicional de productos multicámara, utilización real de la línea, desperdicio, consumo energético y coste de mantenimiento. Muchas veces el mejor retorno no proviene solo del gran volumen, sino de una cartera equilibrada entre referencias estándar y especializadas.
| Partida presupuestaria | Contenido | Impacto en el retorno |
|---|---|---|
| Línea principal | Formado, llenado, sellado, puertos e inspección | Define productividad y calidad |
| Utilidades farmacéuticas | Agua, vapor, aire y preparación de solución | Asegura cumplimiento y continuidad |
| Instalación y puesta en marcha | Montaje, pruebas y ajustes | Reduce retrasos de arranque |
| Validación | Documentación y cualificación | Permite producir y vender con seguridad |
| Consumibles iniciales | Film, puertos, repuestos críticos | Evita paradas tempranas |
| Formación y soporte | Operación, mantenimiento y calidad | Mejora el rendimiento real |
| Automatización logística | Transporte interno y almacén | Reduce costes a medio plazo |
Para muchas empresas españolas, el análisis de retorno más sensato considera tres escenarios: conservador, objetivo y expansivo. El conservador asume una utilización inicial moderada; el objetivo incorpora aprendizaje operativo y crecimiento de ventas; el expansivo añade nuevos contratos o exportación. Este enfoque ayuda a evitar decisiones basadas en un único escenario optimista.
Una ventaja de trabajar con un socio de ingeniería de alcance amplio es que puede integrar no solo la línea, sino utilidades, distribución de proceso, logística y documentación. Si necesita una evaluación preliminar de proyecto o una configuración adaptada, puede solicitar contacto técnico y comercial para estudiar capacidad, plazos y presupuesto.
Consideraciones clave y riesgos potenciales al invertir en una línea de producción de bolsas IV sin PVC
La inversión ofrece gran potencial, pero también riesgos que deben gestionarse desde la fase conceptual. El primero es el riesgo de sobredimensionamiento: comprar más capacidad de la que el mercado puede absorber. El segundo es elegir una línea poco flexible, incapaz de adaptarse a nuevos formatos. El tercero es infravalorar la complejidad de validación y del suministro de film.
Otro riesgo frecuente es separar demasiado la decisión de ingeniería de la estrategia comercial. Si el departamento técnico selecciona una línea excelente pero sin respaldo claro de ventas, homologaciones o acuerdos hospitalarios, el retorno se retrasa. Asimismo, depender de un único origen de consumibles puede generar vulnerabilidad en plazos de entrega.
En España, también es importante prever tiempos para permisos, adaptación de instalaciones, contratación de personal cualificado y coordinación con proveedores locales. Una línea avanzada requiere operadores, mantenimiento, calidad, validación y planificación de producción con experiencia real en entorno farmacéutico.
| Riesgo | Consecuencia | Medida preventiva |
|---|---|---|
| Capacidad excesiva | Baja utilización y retorno lento | Plan de demanda por fases |
| Dependencia de un film | Interrupciones de producción | Homologar varias fuentes |
| Validación incompleta | Retrasos regulatorios | Plan documental desde el inicio |
| Proveedor sin servicio sólido | Paradas largas y costes ocultos | Contrato de soporte y repuestos |
| Diseño poco flexible | Dificultad para nuevos productos | Evaluar cambios de formato y escalabilidad |
| Infraestructura insuficiente | Rendimiento por debajo de lo previsto | Auditoría previa de utilidades y layout |
Como caso práctico, un fabricante orientado al canal hospitalario puede empezar con soluciones de alta rotación para asegurar flujo de caja y, en paralelo, preparar validaciones de productos multicámara de mayor margen. Otro caso es el de una empresa de fabricación por contrato que instala una línea flexible para atender varios clientes con diferentes especificaciones. En ambos escenarios, la clave es alinear producto, tecnología y mercado antes de firmar la compra.
La experiencia demuestra que la tecnología por sí sola no garantiza éxito. Funcionan mejor los proyectos que combinan diseño de proceso, calidad, logística y servicio posventa en una única hoja de ruta. En ese sentido, los proveedores con experiencia en ingeniería integral suelen reducir riesgos de coordinación y acelerar la entrada en operación.
Preguntas frecuentes
¿La línea de bolsas IV sin PVC es adecuada solo para grandes farmacéuticas?
No. También puede ser una opción para fabricantes medianos, empresas de fabricación por contrato y grupos inversores que busquen nichos hospitalarios de mayor valor. La clave es dimensionar bien la capacidad y seleccionar el nivel de automatización adecuado.
¿Qué diferencia práctica nota un hospital entre una bolsa multicámara y una monocámara?
La bolsa multicámara permite mantener separados componentes incompatibles o inestables hasta el momento de uso. Esto mejora la estabilidad previa, reduce manipulaciones en farmacia y puede aumentar la seguridad operativa.
¿Qué materiales se usan en lugar del PVC?
Lo habitual es utilizar films multicapa sin PVC, como estructuras basadas en poliolefinas o polipropileno, adaptadas a sellado, esterilización y compatibilidad con la formulación.
¿Es importante que el proveedor tenga experiencia en proyectos completos y no solo en la máquina?
Sí. En muchos casos, el éxito depende de integrar la línea con agua farmacéutica, preparación de soluciones, salas limpias, logística y validación. Un proveedor con enfoque global puede reducir errores de coordinación.
¿Cuáles son las ciudades españolas más estratégicas para implantar este tipo de proyecto?
Depende del modelo de negocio, pero Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Sevilla ofrecen ventajas por logística, talento industrial y conexiones con puertos y redes de distribución.
¿Cuánto tarda en ponerse en marcha una línea?
Varía según capacidad, obra civil, validación y personal disponible. Un proyecto bien planificado puede acortar plazos si el diseño, la documentación y la coordinación de utilidades se resuelven desde el principio.
¿Qué señales indican que un proveedor es fiable?
Referencias reales, fabricación propia, experiencia regulatoria, soporte técnico estructurado, repuestos disponibles y capacidad de ofrecer pruebas o estudios de viabilidad antes del contrato.
¿Qué tendencias marcarán 2026?
Mayor automatización digital, inspección inteligente, ahorro energético, más exigencia ambiental, films mejorados, integración de datos de producción y crecimiento de formatos listos para usar en el entorno hospitalario.
En conclusión, la línea de producción de bolsas IV sin PVC representa una inversión estratégica para empresas que quieren competir en calidad, seguridad y valor clínico. En España, donde la industria farmacéutica combina exigencia regulatoria, capacidad exportadora y una red hospitalaria sofisticada, este tipo de tecnología puede convertirse en una plataforma de crecimiento sostenible si se elige con un enfoque técnico, financiero y comercial bien coordinado.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Jeringa precargada o vial en España: guía industrial
En la industria farmacéutica, decidir entre jeringa precargada y vial no es un detalle de envasado, sino una decisión estratégica que afecta la esterilidad, la velocidad de producción, la experiencia del paciente, el coste logístico y el cumplimiento normativo. En España, donde polos como Madrid, Barcelona, Valencia, Bilbao y Zaragoza concentran actividad farmacéutica, biotecnológica y de exportación, esta elección influye tanto en nuevas plantas como en proyectos de ampliación y modernización.
De forma resumida, la jeringa precargada suele aportar mayor comodidad de uso, reducción de errores de dosificación y valor añadido para productos biológicos o terapias listas para administrar. El vial, por su parte, ofrece flexibilidad de volumen, mejor adaptación a campañas multiproducto y una inversión inicial generalmente más contenida. Para compañías que producen inyectables bajo exigencias de esterilidad, ambas soluciones pueden ser válidas si se seleccionan la línea de lavado, llenado, taponado, cierre, inspección y embalaje correctas, siempre dentro de marcos regulatorios como GMP de la Unión Europea y requisitos de validación industrial.
Para fabricantes, CDMO, laboratorios hospitalarios y empresas de dispositivos médicos en España, el análisis adecuado no debe limitarse al envase primario. También hay que estudiar viscosidad del producto, sensibilidad al oxígeno, volumen de llenado, formato de tapón, estrategia de serialización, cadena de frío, OEE objetivo, capacidad anual y necesidades de auditoría. En este contexto, un socio de ingeniería con experiencia internacional puede reducir riesgos de diseño, plazos y puesta en marcha. Puede conocer más sobre la experiencia corporativa y técnica en nuestra trayectoria en ingeniería farmacéutica.
Si una empresa en España necesita una respuesta directa, la regla práctica es la siguiente: la jeringa precargada es más adecuada cuando el producto exige administración rápida, alta precisión de dosis, experiencia de usuario mejorada y diferenciación comercial; el vial es más apropiado cuando se busca versatilidad, menores costes por unidad en determinados escenarios y facilidad para manejar distintos volúmenes o presentaciones.
CriterioJeringa precargadaVialImpacto en plantaFacilidad de uso finalMuy altaMediaInfluye en posicionamiento del productoPrecisión de dosificaciónAlta, dosis listaDepende de reconstitución o extracciónReduce errores en administraciónFlexibilidad de formatosMediaAltaFavorece campañas variadasInversión inicialMás elevadaHabitualmente menorAfecta al presupuesto de arranqueComplejidad técnicaAltaMediaRequiere mayor control de componentesValor añadido comercialMuy altoAlto en hospital, medio en retailPuede mejorar márgenesLa tabla anterior sirve como orientación inicial. Sin embargo, no sustituye un estudio técnico detallado. Por ejemplo, un biosimilar para autoadministración en Sevilla o Barcelona puede justificar una línea de jeringa precargada por su ventaja clínica y comercial, mientras que una solución inyectable hospitalaria distribuida desde Valencia o Bilbao puede mantener mejor ecuación económica en formato vial.
En términos de riesgo operativo, la jeringa precargada exige mayor control de siliconización, integridad del cierre, partículas visibles, fuerza de deslizamiento y compatibilidad entre barril, émbolo y formulación. El vial exige una gestión muy robusta de lavado, depirogenación, taponado, encapsulado y, cuando aplica, liofilización. En ambos casos, el diseño de la línea debe contemplar flujos de personal y materiales, zonas limpias, trazabilidad y validación.
La comparación entre jeringa precargada y vial es el proceso técnico, económico y regulatorio mediante el cual un fabricante determina cuál de los dos sistemas de envase primario y llenado se adapta mejor a un medicamento inyectable. No se trata solo del recipiente, sino del ecosistema completo de producción: preparación de solución, filtración esterilizante, lavado de envases, túnel de depirogenación cuando corresponde, llenado aséptico, taponado, cierre, inspección visual, etiquetado y empaquetado final.
En producción farmacéutica, esta evaluación se usa para desarrollar nuevas instalaciones, sustituir líneas antiguas o escalar capacidad de fabricación. En España es especialmente relevante para laboratorios de medicamentos estériles, fabricantes de biológicos, productores de genéricos inyectables, empresas de heparinas, vacunas, anestésicos, productos oftálmicos y kits combinados con dispositivos.
Un vial es un pequeño recipiente, normalmente de vidrio tubular o moldeado, aunque también existen opciones poliméricas. Puede ser monodosis o multidosis y admite soluciones, suspensiones, polvos liofilizados o productos que requieren reconstitución. La jeringa precargada, en cambio, integra directamente la dosis preparada para su uso, reduciendo pasos durante la administración. En mercados exigentes como el español, esto puede traducirse en ventajas en hospitales, clínicas privadas y tratamientos domiciliarios.
La finalidad de esta comparación es responder preguntas críticas:
Para proyectos de nueva planta o expansión, muchas empresas buscan una solución integral que no solo aporte maquinaria, sino también diseño de ingeniería, selección de equipos de proceso y coordinación global. Puede revisar ejemplos de soluciones integradas para fábricas farmacéuticas si su objetivo es evaluar una inversión completa y no solo una máquina aislada.
Las aplicaciones de cada formato dependen del tipo de producto, del mercado de destino y del canal de uso. En la fabricación moderna, la jeringa precargada crece con fuerza en biológicos, anticoagulantes, vacunas selectivas, productos de autoinyección y terapias de alto valor. El vial mantiene una posición sólida en antibióticos inyectables, anestésicos, liofilizados, productos hospitalarios de gran volumen de consumo y formulaciones que requieren reconstitución.
AplicaciónFormato preferenteMotivo principalBeneficio operativoBiológicos listos para administrarJeringa precargadaComodidad y dosificación precisaMenos manipulación aséptica en usoProductos hospitalarios estándarVialFlexibilidad de volumenMayor adaptabilidad de campañaMedicamentos liofilizadosVialCompatibilidad con liofilizaciónMejor estabilidad en polvoVacunas monodosisJeringa precargadaRapidez de administraciónMenor riesgo de errorAnticoagulantesJeringa precargadaUso frecuente en autoadministraciónMayor valor comercialAntibióticos de reconstituciónVialPresentación seca y estableVida útil favorableLa jeringa precargada ofrece cuatro ventajas centrales. Primera, eficiencia clínica: el usuario no necesita cargar la dosis desde un vial. Segunda, reducción del riesgo de contaminación durante la preparación. Tercera, mejor experiencia para programas de atención domiciliaria, cada vez más importantes en España por el envejecimiento poblacional y la descentralización del cuidado. Cuarta, diferenciación de marca frente a competidores que siguen con vial convencional.
El vial, sin embargo, conserva ventajas difíciles de reemplazar. Soporta mejor determinadas operaciones industriales, permite rangos de llenado más amplios, se integra con liofilizadores y puede ofrecer una cadena de suministro más sencilla cuando se manejan múltiples referencias. Para plantas en polos industriales como Madrid, Navarra o Cataluña, donde la presión por productividad y flexibilidad es elevada, este formato sigue siendo una decisión racional.
Además, el vial puede facilitar estrategias de abastecimiento dual de componentes, algo relevante cuando hay tensión en el suministro global de jeringas, tapones elastoméricos o componentes estériles anidados. En épocas de volatilidad logística, disponer de mayor libertad de compra reduce riesgo.
En casos reales de modernización, varias empresas combinan ambas tecnologías: una línea de viales para productos maduros y una línea de jeringas precargadas para lanzamientos premium. Esta estrategia híbrida permite equilibrar rentabilidad, posicionamiento clínico y cobertura de mercado.
La elección no es binaria sin matices. Existen distintos tipos de líneas, grados de automatización y configuraciones de componentes. Las jeringas precargadas pueden procesarse en nidos listos para usar o en formatos a granel, con sistemas de llenado por bomba peristáltica, pistón rotativo o tiempo-presión según la formulación. Los viales pueden ser de vidrio tipo I, de diferentes diámetros y capacidades, con líneas monobloque o modulares.
Opción técnicaUso habitualVentajaLimitaciónJeringa en nido estérilBiológicos de alto valorMenos manipulaciónMayor coste de consumibleJeringa a granelGrandes volúmenesMenor coste unitario potencialProceso más exigenteVial monobloqueLíneas compactasAhorro de espacioMenor flexibilidad futuraVial modularPlantas multiproductoEscalabilidadIntegración más complejaLlenado con bomba peristálticaProductos sensiblesContacto reducidoPrecisión dependiente del tuboLlenado por pistónAltas cadenciasDosificación estableLimpieza y cambio más delicadosTambién hay que valorar opciones como:
En cuanto a capacidades, una línea de vial puede ir desde lotes de desarrollo y escalado piloto hasta producciones masivas para suministro hospitalario. Las líneas de jeringa precargada, por su parte, suelen justificarse mejor cuando el valor por dosis es alto o cuando la exigencia comercial de “listo para usar” compensa la inversión.
Desde el punto de vista tecnológico, la experiencia de ingeniería es determinante. IVEN Pharmatech Engineering ha desarrollado capacidades específicas en líneas de llenado farmacéutico, sistemas de agua farmacéutica, logística inteligente y soluciones para consumibles médicos. Esta base tecnológica resulta especialmente útil cuando el cliente necesita una integración coherente entre preparación, llenado, servicios limpios y transporte interno, en lugar de equipos inconexos.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado de demanda en España’,data: [100, 108, 119, 131, 146, 162],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico lineal muestra una evolución plausible de la demanda de equipos de llenado estéril en España, impulsada por biológicos, producción de alta especialización y renovación de plantas. La aceleración prevista hacia 2026 responde a mayor automatización, proyectos de relocalización y exigencias regulatorias más estrictas.
Además de comparar jeringa precargada y vial, conviene considerar alternativas como cartuchos, ampollas, bolsas pequeñas estériles o sistemas combinados dispositivo-fármaco. Cada uno responde a nichos específicos. El error habitual es elegir solo por coste unitario de envase, sin analizar coste total de propiedad, coste por lote rechazado y valor de mercado del producto terminado.
La jeringa precargada encaja mejor en terapias listas para usar, programas de autoinyección y mercados donde la usabilidad es un factor competitivo. El vial es preferible en productos para hospital, liofilizados, moléculas con múltiples presentaciones o estrategias multipaís con exigencias variables. Los cartuchos, en cambio, son más apropiados para plumas inyectoras o sistemas dosificadores recurrentes.
TecnologíaFortaleza principalDebilidad principalMejor escenarioJeringa precargadaUso inmediatoMayor coste inicialBiológicos y autoadministraciónVialAlta flexibilidadMás pasos en administraciónHospital y liofilizadosCartuchoIntegración con dispositivosMenor universalidadPlumas y sistemas recurrentesAmpollaBuen cierre herméticoApertura menos prácticaSoluciones pequeñas tradicionalesBolsa estéril pequeñaUso específicoNo universalAplicaciones clínicas concretasSistema combinadoMáximo valor añadidoProyecto más complejoTerapias premiumUna empresa española que exporta por los puertos de Algeciras, Valencia o Barcelona también debe analizar la robustez del formato durante transporte, temperaturas de almacenamiento, embalaje secundario y manipulación de cadena de frío. Por ejemplo, una jeringa precargada puede necesitar bandejas, protectores de aguja o componentes adicionales que aumentan volumen logístico. Un vial puede resultar más eficiente por pallet en ciertos diseños.
La solución correcta suele definirse respondiendo a tres preguntas:
var ctxBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBarras, {type: ‘bar’,data: {labels: [‘Biológicos’, ‘Vacunas’, ‘Hospital’, ‘Genéricos’, ‘CDMO’, ‘Veterinario’],datasets: [{label: ‘Índice de demanda de formato’,data: [92, 78, 84, 65, 88, 53],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(201, 203, 207)’]}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico de barras ilustra cómo la demanda industrial de formatos avanzados es especialmente alta en biológicos y en organizaciones de desarrollo y fabricación por contrato, donde la flexibilidad y la rapidez de cambio de producto tienen gran peso.
El mercado en España se mueve en paralelo a las grandes tendencias europeas: crecimiento de inyectables complejos, aumento de biológicos, modernización de salas estériles, automatización y mayor exigencia de trazabilidad digital. Las comunidades con mayor densidad industrial, como Cataluña, Madrid, País Vasco y Navarra, concentran proyectos donde la comparación entre jeringa precargada y vial es ya una decisión de portafolio, no solo de ingeniería.
De cara a 2026, las tendencias más visibles son cinco. La primera es el avance de formatos listos para usar. La segunda es el uso creciente de aisladores, robots y sistemas de transferencia sin contacto. La tercera es la presión normativa sobre integridad de datos, control ambiental y validación continua. La cuarta es la sostenibilidad, con interés creciente en consumo energético, reducción de residuos y optimización de agua para inyectables. La quinta es la regionalización de cadenas de suministro para reducir dependencia de componentes críticos.
En política industrial y regulación, se espera que Europa continúe favoreciendo cadenas de suministro más resilientes y fabricación de medicamentos esenciales. Para España, esto puede traducirse en más inversiones en capacidad local, especialmente cerca de centros logísticos conectados con Madrid, Barcelona, Valencia y Bilbao.
var ctxArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso relativo de formatos listos para usar’,data: [28, 31, 35, 40, 46, 52],borderColor: ‘rgb(46, 204, 113)’,backgroundColor: ‘rgba(46, 204, 113, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});El gráfico de área refleja un desplazamiento gradual del mercado hacia soluciones listas para usar, especialmente en especialidades de mayor valor. Aun así, el vial no desaparece; se fortalece en segmentos donde la liofilización, la flexibilidad y el coste siguen siendo determinantes.
En este contexto, la capacidad de fabricación del proveedor gana relevancia. IVEN Pharmatech Engineering cuenta con varias plantas especializadas en maquinaria de llenado y embalaje farmacéutico, sistemas de tratamiento de agua, automatización logística y equipos para consumibles médicos. Esta base industrial es importante para clientes españoles que necesitan continuidad de suministro, personalización y estabilidad técnica a largo plazo.
Elegir proveedor no es simplemente comparar precios. Una línea aséptica se compra para operar durante muchos años, superar auditorías y mantener rendimiento sostenido. En España, donde los departamentos de compras trabajan cada vez más junto con ingeniería, calidad y producción, el proveedor ideal debe demostrar solidez técnica, experiencia regulatoria y capacidad de servicio.
Factor de evaluaciónQué revisarPor qué importaSeñal de proveedor sólidoExperiencia en estérilesProyectos reales y referenciasReduce errores de diseñoHistorial internacional comprobableCumplimiento normativoDocumentación y validaciónFacilita auditoríasConocimiento de GMP y cualificaciónCapacidad de personalizaciónAdaptación a producto y plantaEvita soluciones rígidasIngeniería propiaServicio posventaRepuestos, asistencia, formaciónMinimiza paradasSoporte estructuradoIntegración de líneaConexión con utilidades y logísticaMejora rendimiento totalVisión de proyecto completoCoste totalNo solo precio de compraImpacta el retorno realTransparencia en ciclo de vidaUna buena práctica es solicitar al proveedor:
En la parte de capacidades de servicio, IVEN se posiciona con un enfoque de ciclo de vida completo: consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, apoyo a validación, transferencia tecnológica, formación y optimización posterior. Para compradores en España, este enfoque reduce el riesgo de coordinar múltiples interlocutores y ayuda a controlar plazo, calidad y presupuesto. Si desea evaluar un proyecto concreto, puede contactar con un equipo técnico especializado.
También conviene evaluar la proximidad logística del proveedor a puertos y rutas de importación. Los proyectos que entran por Valencia, Barcelona o Bilbao pueden tener mejores ventanas de entrega y coordinación de montaje que otros con rutas menos consolidadas. Este aspecto puede parecer secundario, pero afecta mucho al calendario real de implantación.
El presupuesto depende de la capacidad, el grado de automatización, el nivel de barrera aséptica, la inspección, el embalaje final y el alcance del proyecto. Una comparación seria debe incluir CAPEX, OPEX, consumibles, validación, formación, repuestos y coste de oportunidad. En muchas decisiones, la jeringa precargada presenta mayor inversión inicial, pero puede generar mejor margen por unidad y menor tasa de error en uso clínico. El vial, por su parte, suele ofrecer acceso más eficiente a producciones amplias y flexibles.
Elemento de costeJeringa precargadaVialComentarioEquipo principalMás altoMedioDepende de velocidad y barrera asépticaComponentes consumiblesMás costososVariablesInfluye el proveedor de componentes estérilesCambio de formatoPuede ser más delicadoSuele ser más flexibleAfecta campañas cortasCoste logístico unitarioMedio-altoMedioDepende del embalaje y cadena de fríoValor comercial por dosisAltoMedioClave en retornoTiempo de amortizaciónVariable, a menudo 3-6 añosVariable, a menudo 2-5 añosDepende del mix de productosComo guía práctica, el retorno debe calcularse con al menos estos factores:
Una línea de vial puede parecer más económica al inicio, pero si el mercado exige formato listo para usar y el laboratorio pierde concursos o cuota privada, el retorno real puede ser inferior al de una línea de jeringa precargada. Del mismo modo, invertir en jeringas sin volumen suficiente o sin estrategia comercial clara puede retrasar la amortización.
Para planificación presupuestaria, muchas empresas en España prefieren dividir el proyecto en fases: primero la línea crítica, después inspección avanzada y finalmente automatización logística o ampliación de embalaje. Este enfoque es especialmente útil cuando la financiación se acompasa con hitos regulatorios o lanzamientos de producto. Puede consultar gamas de equipos y soluciones relacionadas en nuestro catálogo de tecnologías farmacéuticas.
var ctxComp = document.getElementById(‘graficoComparacionProveedor’).getContext(‘2d’);var graficoComparacionProveedor = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Cumplimiento’, ‘Personalización’, ‘Integración’, ‘Servicio’, ‘Plazo’, ‘Coste total’],datasets: [{label: ‘Importancia relativa en la selección’,data: [95, 88, 90, 92, 76, 85],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: false,maintainAspectRatio: false}});Este gráfico comparativo subraya un punto esencial: en proyectos farmacéuticos estériles, el precio de compra rara vez es el único criterio decisivo. El cumplimiento, la integración y el servicio tienen una influencia aún mayor en el desempeño económico a largo plazo.
Toda inversión en llenado estéril implica riesgos técnicos, financieros y regulatorios. Los más comunes en jeringa precargada incluyen incompatibilidad entre formulación y materiales, problemas de lubricación, partículas, fuerza de inyección fuera de especificación y dependencia de componentes especializados. En viales, los riesgos frecuentes son roturas, problemas de lavado y depirogenación, cierre deficiente, variabilidad en taponado o cuellos de botella en liofilización.
También hay riesgos transversales a cualquier formato:
RiesgoImpacto posibleFormato más sensibleMedida preventivaIncompatibilidad material-productoPérdida de estabilidadJeringa precargadaEstudios de compatibilidad tempranosProblemas de cierreFallo de esterilidadAmbosPruebas de integridad y ajuste finoCambios de formato lentosBaja productividadAmbosDiseño para cambio rápidoSuministro de componentesParadas de plantaJeringa precargadaEstrategia de doble fuenteValidación tardíaRetraso de lanzamientoAmbosPlan de cualificación desde el inicioDiseño de layout deficienteIneficiencia operativaAmbosIngeniería integral y simulación de flujosUna recomendación clave es realizar un análisis de riesgos multidisciplinar antes de congelar el diseño. Producción, calidad, mantenimiento, compras, regulación y logística deben participar. Esto evita errores comunes como instalar una línea técnicamente excelente, pero mal conectada con almacenes, pasillos técnicos, zonas de cuarentena o expedición.
En España, donde los costes energéticos, de mano de obra cualificada y de tiempo regulatorio son relevantes, minimizar retrasos de puesta en marcha tiene un valor enorme. Por eso, la experiencia en ejecución completa del proyecto es tan importante como la máquina. La combinación de ingeniería, fabricación y soporte documental puede marcar la diferencia entre una implantación fluida y un proyecto con sobrecostes.
¿Qué formato es mejor para una nueva planta farmacéutica en España?Depende del portafolio. Si el foco está en biológicos, autoadministración o medicamentos premium, la jeringa precargada suele ser una opción fuerte. Si la planta producirá múltiples inyectables hospitalarios, el vial ofrece gran versatilidad.
¿La jeringa precargada siempre es más cara que el vial?En inversión inicial y componentes, con frecuencia sí. Sin embargo, el retorno puede ser superior si el producto gana valor comercial, reduce errores de administración o mejora la aceptación en el mercado.
¿El vial sigue siendo competitivo en 2026?Sí. Continuará siendo fundamental en liofilizados, hospital, genéricos inyectables, formulaciones de reconstitución y proyectos que priorizan flexibilidad y coste equilibrado.
¿Qué debe revisar primero un comprador industrial?La compatibilidad entre producto y formato, la capacidad anual requerida, el nivel de automatización, las exigencias regulatorias y el modelo financiero de retorno. Después, la experiencia real del proveedor.
¿Es posible combinar ambas tecnologías en una misma estrategia industrial?Sí. De hecho, es una práctica cada vez más común. Muchas compañías mantienen viales para productos maduros y añaden jeringas precargadas para nuevas terapias o líneas de mayor valor.
¿Qué importancia tiene la validación?Es crítica. Una línea sin documentación adecuada, apoyo a IQ/OQ/PQ y estrategia clara de cualificación puede retrasar meses la liberación comercial, incluso si el equipo funciona mecánicamente bien.
¿Cómo influye la localización en España?Influye en logística, disponibilidad de talento, acceso a clientes y conexión con puertos o centros de transporte. Barcelona y Valencia son relevantes para importación y exportación; Madrid destaca por conectividad y servicios corporativos; Bilbao aporta acceso industrial y marítimo al norte.
¿Qué valor aporta IVEN Pharmatech Engineering a este tipo de proyectos?Aporta experiencia en tecnología de llenado farmacéutico, fabricación especializada de equipos, integración de utilidades y logística, y servicios de ciclo completo para reducir riesgos en proyectos de expansión o nueva implantación. Puede ampliar información en la página corporativa o solicitar asesoramiento técnico.
¿Qué señales indican que un proveedor no es adecuado?Falta de referencias verificables, documentación poco clara, promesas de plazo poco realistas, ausencia de soporte de validación, escasa capacidad de personalización y precios anormalmente bajos sin justificar alcance.
¿Cuál es la mejor decisión para un laboratorio que quiere exportar desde España?La mejor decisión es la que equilibra estabilidad del producto, aceptación del mercado de destino, capacidad de producción y coste total de propiedad. En exportación, también deben analizarse embalaje, densidad logística, cadena de frío y disponibilidad de componentes.
En conclusión, la comparación entre jeringa precargada y vial debe abordarse como una decisión industrial completa. No existe una respuesta universal. La mejor solución para el mercado español será la que una ciencia del producto, viabilidad de ingeniería, cumplimiento regulatorio, estrategia comercial y servicio técnico fiable. Cuando estos cinco factores se alinean, la inversión no solo mejora la capacidad productiva: también fortalece la competitividad futura de la planta.
-
Línea de llenado de cartuchos en la industria de España
La línea de llenado de cartuchos farmacéuticos es un sistema industrial diseñado para dosificar, cerrar, inspeccionar y preparar cartuchos estériles usados en inyectables, dispositivos de autoadministración y productos biológicos. En España, grandes farmacéuticas, fabricantes por contrato y empresas de tecnología médica la evalúan cuando amplían capacidad, modernizan plantas o buscan mayor cumplimiento regulatorio, trazabilidad digital y eficiencia productiva. En entornos como Madrid, Barcelona, Zaragoza, Valencia, Bilbao o el corredor logístico de Tarragona, este tipo de línea se ha convertido en una inversión estratégica para responder a la demanda de terapias de alta precisión y formatos listos para usar.
En términos prácticos, una línea de llenado de cartuchos farmacéuticos integra varias estaciones en un flujo continuo: alimentación de envases, lavado o descontaminación cuando aplica, llenado volumétrico o por masa, inserción de émbolo, cierre, inspección visual automática, etiquetado, serialización y salida hacia acondicionamiento final. Su objetivo es proteger la esterilidad, mantener la exactitud de dosis y asegurar la repetibilidad del proceso bajo exigencias regulatorias estrictas.
En el mercado español, estas soluciones se valoran especialmente en proyectos de ampliación de capacidad para medicamentos inyectables de alto valor, biosimilares, anestésicos, terapias hormonales, cartuchos para plumas y sistemas combinados fármaco-dispositivo. También son relevantes para laboratorios que desean migrar desde procesos más manuales hacia operaciones automatizadas que reduzcan pérdidas de producto, contaminación cruzada y dependencia de mano de obra intensiva.
La decisión de compra no depende solo de la velocidad. También influyen la compatibilidad con formatos, la facilidad de validación, la integración con agua farmacéutica, salas limpias, sistemas de preparación de soluciones, visión artificial, control de partículas y documentación técnica para cualificación. Por eso, una línea bien seleccionada puede impactar en productividad, coste por unidad, tiempo de lanzamiento al mercado y solidez de auditoría.
Una línea de llenado de cartuchos farmacéuticos es un conjunto de equipos coordinados que permite producir cartuchos estériles destinados a administración parenteral. Los cartuchos suelen fabricarse en vidrio o polímeros especiales y se emplean en plumas inyectables, sistemas de dosificación multidosis o dispositivos de administración controlada. En la planta, la línea recibe los envases primarios, ejecuta el llenado con elevada precisión y deja el producto listo para su integración en el dispositivo final o para su acondicionamiento.
Su uso principal aparece en productos que requieren dosificación exacta, buena estabilidad y experiencia de uso sencilla para el paciente. Esto incluye insulinas, análogos hormonales, terapias biológicas, heparinas, productos oftálmicos especiales y otras formulaciones sensibles. En centros productivos situados cerca de nodos logísticos como el puerto de Valencia, el puerto de Barcelona o la zona industrial de Alcobendas, disponer de una línea de este tipo facilita abastecer tanto al mercado nacional como a exportación europea.
Desde un punto de vista operativo, la línea puede incorporar tecnología de flujo laminar, aislador o sistema de barrera restringida, control electrónico de bombas, sensores de presencia y rechazo automático. Además, puede conectarse con unidades de preparación, almacenamiento y distribución de soluciones, sistemas de agua purificada, agua para inyectables y vapor limpio. Esto es clave cuando la producción debe mantenerse conforme a protocolos de esterilidad, integridad de cierre y control documental.
Otra función relevante es la estandarización. En vez de depender de varios equipos dispersos, la línea centraliza recetas, parámetros, alarmas, tendencias y registros electrónicos. Eso simplifica la liberación de lotes, la investigación de desviaciones y la trazabilidad en auditorías. Para fabricantes que trabajan con múltiples clientes o múltiples presentaciones, esta capacidad aporta valor inmediato.
Etapa del procesoFunción principalImpacto en calidadRiesgo si fallaAlimentación de cartuchosEntrada ordenada y sin dañosEvita roturas y contaminaciónParadas y rechazo de envasesDescontaminación o tratamiento previoReducir carga microbiana y partículasProtege la esterilidadDesviaciones microbiológicasLlenado de productoDosificación exactaUniformidad de dosisPérdida de producto y no conformidadInserción de émboloCierre funcional del cartuchoIntegridad del sistemaFugas y problemas en el dispositivoInspección automáticaDetectar defectos visualesMayor seguridad del pacienteLiberación de unidades defectuosasSalida y acondicionamientoPreparación para embalaje o ensamblajeTrazabilidad y protecciónErrores logísticos y de identificaciónLa tabla anterior muestra por qué una línea completa se evalúa como un sistema y no como una simple llenadora. Cada etapa condiciona la robustez de la siguiente y, en conjunto, determina el rendimiento global del proyecto.
La adopción de este tipo de solución ha crecido por la expansión de terapias autoadministradas y por la necesidad de formatos más cómodos para el paciente. En España, laboratorios con operaciones en Cataluña, Madrid, Navarra y Castilla y León estudian estas líneas no solo para grandes volúmenes, sino también para lotes medianos de productos de alto valor. La tecnología resulta especialmente útil cuando se busca flexibilidad entre varios volúmenes o formulaciones.
Entre las aplicaciones más comunes están los cartuchos para plumas de insulina, tratamientos endocrinos, productos biotecnológicos, medicamentos para fertilidad, soluciones anestésicas y formulaciones de nicho que requieren envases listos para ensamblar. También se extiende a fabricantes por contrato que ofrecen servicios de llenado estéril a terceros, donde la rapidez de cambio de formato y la documentación validable son ventajas competitivas.
Los beneficios son amplios. Primero, aumenta la exactitud de dosificación y reduce el sobrellenado, algo crítico cuando el principio activo es costoso. Segundo, mejora la repetibilidad entre lotes y disminuye la intervención humana en zonas críticas. Tercero, permite integrar inspección, rechazo y registro en tiempo real. Cuarto, facilita la escalabilidad: una empresa puede empezar con una línea semiautomática y evolucionar a una solución de mayor rendimiento sin rediseñar toda la fábrica.
También hay una ventaja comercial. Los cartuchos se adaptan bien a dispositivos orientados a adherencia terapéutica y comodidad del paciente, dos factores que influyen en la aceptación de mercado. Para empresas que exportan desde España a la Unión Europea, Norte de África o América Latina, un formato fiable y trazable ayuda a consolidar confianza regulatoria y posicionamiento de marca.
AplicaciónTipo de productoVentaja operativaVentaja comercialPlumas inyectablesInsulinas y hormonasAlta precisión de dosisMayor comodidad para el pacienteBiológicosProteínas y biosimilaresMenor pérdida de productoFormato de alto valor añadidoProducción por contratoMúltiples referenciasCambios rápidos de formatoMás servicios al clienteTerapias especializadasLotes medianosFlexibilidad de producciónEntrada a nichos rentablesMercados de exportaciónProductos estériles terminadosTrazabilidad robustaMejor aceptación regulatoriaIntegración con dispositivosSistemas combinadosCompatibilidad con ensamblajeDiferenciación tecnológicaEsta comparativa explica por qué la línea no debe analizarse solo desde el coste de adquisición. Su verdadero valor aparece cuando se vincula a la estrategia de producto, al posicionamiento terapéutico y al rendimiento de toda la cadena de suministro.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Insulina’, ‘Biológicos’, ‘Hormonas’, ‘Producción por contrato’, ‘Oftálmicos’, ‘Anestesia’],datasets: [{label: ‘Demanda relativa de líneas en España’,data: [92, 88, 74, 69, 41, 53],backgroundColor: [‘#4e79a7′,’#59a14f’,’#f28e2b’,’#e15759′,’#76b7b2′,’#af7aa1′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});No existe una única configuración válida. La elección depende del producto, del volumen de lote, del envase, de la velocidad objetivo y del nivel de automatización requerido. En España, los proyectos de nueva planta en polos industriales como Barcelona y Madrid suelen pedir soluciones modulares que permitan crecer, mientras que algunas instalaciones existentes en zonas de tradición farmacéutica buscan integrar nuevas estaciones en salas limpias ya construidas.
Los tipos más habituales son las líneas semiautomáticas para desarrollo o pequeñas series, las líneas automáticas compactas para lotes medianos y las líneas automáticas de alta velocidad para operación continua. A nivel técnico, pueden diferenciarse por el sistema de llenado: peristáltico, pistón rotativo, bomba cerámica o dosificación por masa. Cada método tiene ventajas específicas en viscosidad, precisión, facilidad de limpieza y aptitud para formulaciones sensibles.
También es importante decidir entre arquitectura abierta con flujo unidireccional, sistema de barrera restringida o aislador completo. El aislador suele ofrecer mayor protección y reducción de intervención, pero incrementa inversión inicial y complejidad de integración. En cambio, las configuraciones con barrera restringida pueden equilibrar coste y cumplimiento cuando el análisis de riesgos lo permite.
Otras opciones técnicas incluyen control de par en inserción de émbolo, cámaras de visión para partículas y defectos cosméticos, prueba de fugas, sistemas de cambio de formato sin herramientas, recetas electrónicas, integración con sistema de ejecución de fabricación y compatibilidad con serialización. Para productos biológicos, la reducción de espuma, la suavidad de transporte y el control de temperatura adquieren todavía más relevancia.
Tipo de líneaCapacidad orientativaUso recomendadoPunto fuerteSemiautomática1.000 a 6.000 unidades por horaDesarrollo y lotes pequeñosBaja barrera de entradaAutomática compacta6.000 a 12.000 unidades por horaLotes medianosBuen equilibrio entre coste y rendimientoAutomática de alta velocidad12.000 a 24.000 unidades por horaGrandes volúmenesMáxima productividadCon aisladorVariableProductos altamente sensiblesMayor protección asépticaCon barrera restringidaVariablePlantas que optimizan costeAcceso más sencillo para mantenimientoMultiformatoVariableFabricación por contratoFlexibilidad comercialLa tabla ayuda a visualizar cómo una misma necesidad general puede traducirse en soluciones muy diferentes. Por eso conviene definir desde el inicio el perfil del producto y el plan de crecimiento a tres o cinco años.
Antes de invertir, muchas compañías comparan cartuchos con viales, jeringas precargadas o ampollas. La mejor opción depende del uso clínico, del dispositivo final, de la logística y del coste total de propiedad. Los viales conservan gran versatilidad para hospitales y reconstitución, mientras que las jeringas precargadas son fuertes en administración directa y experiencia de uso. Los cartuchos destacan cuando el medicamento se integra en una pluma o en un dispositivo repetible que exige precisión, ergonomía y posibilidad de dosificación escalonada.
En España, las empresas con estrategia centrada en enfermedades crónicas suelen valorar más el cartucho por su afinidad con dispositivos de autoadministración. Sin embargo, para campañas hospitalarias o productos con baja rotación, el vial puede seguir siendo suficiente. La clave está en analizar no solo el envase, sino el ecosistema completo: acondicionamiento, ensamblaje, validación, cadena de frío si aplica, formación del usuario y requisitos comerciales.
Hay además consideraciones de escalado. Si el producto nace en vial y más tarde migra a cartucho para diferenciarse en el mercado, la empresa debe prever compatibilidad de formulación, extractables y comportamiento del cierre. Una evaluación temprana evita rediseños costosos.
FormatoMejor aplicaciónVentaja principalLimitación principalCartuchoPlumas y dispositivos multidosisExcelente experiencia de usoMayor complejidad de integraciónVialHospital y uso flexibleVersatilidadMenor conveniencia para autoadministraciónJeringa precargadaDosis única lista para usarRapidez de administraciónMenor adaptación a sistemas multidosisAmpollaProductos tradicionalesCoste unitario contenidoMenor funcionalidad modernaBolsa o envase especialGrandes volúmenesAplicaciones específicasNo apto para autoinyecciónDispositivo combinadoTerapias premiumDiferenciación de mercadoProyecto técnico más largoEsta comparación permite entender por qué muchas decisiones no se resuelven solo en compras. Deben involucrar a desarrollo farmacéutico, ingeniería, garantía de calidad, operaciones y estrategia comercial.
var ctxComp = document.getElementById(‘comparisonChartSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Precisión’, ‘Flexibilidad’, ‘Conveniencia paciente’, ‘Escalabilidad’, ‘Coste inicial’, ‘Integración con dispositivo’],datasets: [{label: ‘Cartucho’,data: [94, 78, 91, 83, 58, 96],backgroundColor: ‘#6f42c1’},{label: ‘Vial’,data: [85, 89, 54, 87, 72, 40],backgroundColor: ‘#17a2b8’},{label: ‘Jeringa precargada’,data: [90, 63, 88, 76, 61, 68],backgroundColor: ‘#fd7e14’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El mercado está impulsado por tres fuerzas: crecimiento de terapias inyectables de alto valor, mayor adopción de autoadministración y presión regulatoria para mejorar trazabilidad y control del proceso. En España, el dinamismo del sector farmacéutico, la fortaleza exportadora y la inversión en biotecnología crean un entorno favorable para nuevas líneas y modernización de instalaciones existentes.
La demanda se concentra en comunidades con tradición industrial y acceso logístico, como Cataluña, Comunidad de Madrid, País Vasco, Comunidad Valenciana y Navarra. El acceso a puertos como Barcelona, Valencia y Bilbao, además de plataformas interiores como Zaragoza, favorece la importación de componentes, la ejecución de proyectos de planta y la distribución internacional del producto terminado.
De cara a 2026, las tendencias más claras son la automatización avanzada, la digitalización de datos de lote, el mantenimiento predictivo, la reducción del consumo energético y el diseño higiénico orientado a cambios rápidos de producto. También crece el interés por materiales de bajo impacto ambiental en componentes secundarios, por el uso eficiente de agua y por la optimización de aire tratado en salas limpias.
En política y cumplimiento, se espera mayor exigencia en integridad de datos, análisis de riesgo basado en proceso y documentación trazable desde diseño hasta cualificación. Esto favorece a proveedores que pueden suministrar no solo la máquina, sino también ingeniería, documentación, apoyo en cualificación e integración con utilidades críticas.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice estimado de crecimiento del mercado en España’,data: [100, 108, 117, 127, 138, 151],borderColor: ‘#28a745’,backgroundColor: ‘rgba(40,167,69,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participación de líneas convencionales’,data: [68, 63, 58, 52, 46, 39],fill: true,backgroundColor: ‘rgba(220,53,69,0.20)’,borderColor: ‘#dc3545’,tension: 0.3},{label: ‘Participación de líneas automatizadas e inteligentes’,data: [32, 37, 42, 48, 54, 61],fill: true,backgroundColor: ‘rgba(0,123,255,0.20)’,borderColor: ‘#007bff’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Los gráficos anteriores reflejan una evolución realista del mercado: crecimiento sostenido y desplazamiento progresivo hacia líneas más automatizadas, conectadas y flexibles. Esta transformación será más visible en nuevas instalaciones y en programas de sustitución de equipos con más de quince años de servicio.
La elección del proveedor condiciona el éxito del proyecto tanto como la propia tecnología. Un fabricante fiable debe demostrar experiencia en proyectos regulados, capacidad de personalización y soporte documental suficiente para cualificación. En España, donde muchas inversiones deben coordinarse con calendarios de validación, licencias y puesta en marcha exigentes, la solidez del socio técnico marca la diferencia.
Conviene evaluar cinco dimensiones. La primera es cumplimiento: historial en proyectos bajo estándares internacionales, trazabilidad de componentes y calidad de fabricación. La segunda es ingeniería: posibilidad de adaptar la línea al layout de la planta, a la estrategia de flujo de personas y materiales, y a las utilidades existentes. La tercera es fabricación: capacidad real para producir internamente estaciones clave, no solo ensamblar piezas externas. La cuarta es servicio: instalación, formación, recambios y respuesta técnica. La quinta es visión a largo plazo: posibilidad de futuras ampliaciones, actualización de programas y mejora continua.
También es recomendable solicitar visitas a referencia, revisión de documentación de diseño, análisis de repuestos críticos y una matriz de responsabilidades para cualificación e integración. Los compradores españoles suelen valorar especialmente la rapidez de soporte remoto, disponibilidad de manuales claros y capacidad de coordinación con equipos locales de arquitectura, automatización y validación.
Un ejemplo de proveedor con enfoque integral es IVEN Pharmatech Engineering, empresa internacional especializada en soluciones de ingeniería farmacéutica. Su propuesta no se limita al suministro de un equipo aislado, sino que puede abarcar líneas de llenado, sistemas de agua farmacéutica, preparación de soluciones, automatización y proyectos llave en mano. Este tipo de enfoque suele reducir riesgos cuando la inversión forma parte de una ampliación o una nueva fábrica completa.
Criterio de selecciónQué revisarSeñal positivaSeñal de riesgoCumplimiento regulatorioDocumentación y referenciasExperiencia auditadaInformación incompletaIngeniería de integraciónAdaptación al layoutDiseño personalizadoSolución rígidaCapacidad de fabricaciónPlantas y control internoProducción propia especializadaDependencia excesiva de tercerosAutomatización y datosRecetas, alarmas y registrosArquitectura abierta y trazableSistema cerrado y poco flexibleServicio posventaRecambios y asistenciaSoporte estructuradoRespuesta lenta o ambiguaEscalabilidadOpciones futurasDiseño modularEquipo difícil de ampliarLa tabla es útil para convertir una comparación subjetiva en una evaluación objetiva. Muchas veces, el proveedor más barato en compra inicial resulta el más costoso cuando aparecen retrasos, rediseños o falta de soporte documental.
El coste total varía mucho según velocidad, nivel de automatización, sistema aséptico, formato y alcance del proyecto. Una línea compacta para lotes medianos puede representar una inversión significativa, pero el presupuesto real debe incluir bastante más que la máquina principal. Deben considerarse integración mecánica y eléctrica, utilidades limpias, aislador o barrera, validación, formación, repuestos, pruebas de aceptación, transporte, instalación y puesta en marcha.
En España, los proyectos de presupuesto más preciso suelen construirse por fases. Primero, estimación conceptual. Segundo, ingeniería básica con layout y flujos. Tercero, oferta técnica vinculante con alcance definido. Cuarto, presupuesto de validación y cualificación. Quinto, previsión de explotación durante tres a cinco años. Este método reduce desviaciones y facilita la presentación interna del caso de negocio.
El retorno de la inversión suele basarse en reducción de mermas, menor sobrellenado, menos rechazos, mayor velocidad, ahorro de mano de obra crítica, menor tiempo de parada y posibilidad de lanzar productos de mayor margen. Para una empresa que abastece tanto a España como a otros mercados de la Unión Europea, la mejora en capacidad de exportación también puede formar parte del cálculo.
En productos biológicos o moléculas costosas, incluso una pequeña mejora en precisión de llenado puede tener un impacto financiero importante. Por ello, el análisis no debe centrarse únicamente en el precio de compra, sino en la productividad total, la estabilidad del proceso y la capacidad de cumplir plazos regulatorios.
Partida presupuestariaPeso típico en el proyectoComentarioRiesgo si se subestimaEquipo principal30% a 45%Base tecnológica de la líneaComparación incompleta de ofertasSistema aséptico10% a 20%Aislador o barreraRequisitos de sala insuficientesAutomatización e integración8% a 15%Interfaz con planta y datosRetrasos de comunicaciónInstalación y puesta en marcha8% a 12%Montaje y ajuste en sitioExtensión del calendarioCualificación y validación7% a 12%Documentos y ejecuciónNo arranque a tiempoRepuestos y formación inicial3% a 8%Continuidad operativaParadas tempranasComo guía general, una empresa debe construir varios escenarios de retorno: conservador, esperado y expansivo. Así puede decidir si conviene una línea única más flexible o dos módulos escalables con menor riesgo operativo.
Los riesgos más comunes aparecen antes de la compra, no después. Un layout mal definido, una especificación incompleta o un análisis insuficiente del producto pueden comprometer el proyecto durante años. En plantas españolas con espacio limitado, por ejemplo, la logística interna de materiales, la segregación de residuos y la accesibilidad de mantenimiento deben resolverse desde el diseño conceptual.
Otro riesgo es escoger capacidad incorrecta. Una línea demasiado pequeña frena el crecimiento; una demasiado grande eleva coste fijo y complejidad. También debe revisarse la compatibilidad entre cartucho, émbolo, formulación y dispositivo final. Problemas de fricción, siliconización, generación de partículas o integridad de cierre pueden aparecer si la evaluación es superficial.
En la dimensión de cumplimiento, la falta de integridad de datos, alarmas mal diseñadas o documentación incompleta puede retrasar la liberación del sistema. Desde la perspectiva de sostenibilidad, es un error ignorar el consumo de aire, agua y energía, ya que estos costes impactan en explotación, especialmente en instalaciones con funcionamiento continuo.
Por todo ello, muchas empresas optan por trabajar con socios capaces de acompañar el proyecto de extremo a extremo. En soluciones llave en mano para la industria farmacéutica, la coordinación entre ingeniería, fabricación, instalación y validación ayuda a reducir desalineaciones entre proveedor de equipo, diseñador de planta y equipo de calidad.
Cuando un laboratorio en España estudia proveedores internacionales, conviene analizar tres bloques. El primero son las capacidades tecnológicas. Un socio sólido debe dominar no solo la llenadora, sino también sistemas auxiliares relacionados con formulación, agua farmacéutica, distribución de medios limpios, inspección y automatización. IVEN Pharmatech Engineering destaca en este terreno por su experiencia en equipos de llenado farmacéutico, soluciones de agua, preparación de procesos y líneas para distintos formatos estériles. Esta amplitud tecnológica resulta útil cuando el proyecto exige coherencia entre varias áreas críticas de la planta.
El segundo bloque es la capacidad de fabricación. Para compradores que valoran estabilidad de suministro y control interno, es relevante que el proveedor disponga de plantas especializadas y experiencia acumulada en múltiples líneas instaladas internacionalmente. IVEN ha desarrollado una base industrial enfocada en maquinaria de llenado y en sistemas complementarios, lo que favorece la personalización y el control de calidad de componentes esenciales. En proyectos destinados a España, esta capacidad ayuda a planificar con más seguridad cronogramas, pruebas de aceptación y expansión futura.
El tercer bloque es el servicio. Un proyecto exitoso no termina con la entrega del equipo. Hace falta soporte en ingeniería, instalación, puesta en marcha, cualificación, documentación, formación y mejora de rendimiento. IVEN ofrece una aproximación de ciclo de vida completo, útil para empresas que no quieren asumir la coordinación fragmentada de múltiples proveedores. Si una planta en Madrid, Barcelona o Sevilla necesita revisar una propuesta específica, puede consultar su catálogo de soluciones farmacéuticas o contactar con el equipo técnico para un estudio preliminar.
Esta visión integral es particularmente valiosa cuando el objetivo no es solo comprar una máquina, sino crear una línea funcional, validable y lista para crecer con el negocio. En el mercado español, donde la presión de plazo y cumplimiento es elevada, contar con un socio que entienda tanto la tecnología como la ejecución del proyecto puede recortar riesgos de forma sustancial.
Para aterrizar la decisión, conviene imaginar varios escenarios reales. Un fabricante establecido en el área metropolitana de Barcelona puede necesitar una línea multiformato para abastecer medicamentos de autoadministración a la Unión Europea. En ese caso, priorizará flexibilidad, serialización e integración con su red logística próxima al puerto y al aeropuerto.
Una empresa biotecnológica en Madrid puede buscar una línea de menor volumen pero con control aséptico reforzado para productos de alto valor. Aquí pesan más la precisión, el bajo desperdicio y la facilidad de cualificación que la velocidad bruta. En el valle del Ebro, una organización de producción por contrato podría necesitar tiempos cortos de cambio de formato para atender varios clientes internacionales, aprovechando la conectividad de Zaragoza con el resto de la península.
En Valencia, la proximidad portuaria favorece proyectos con alta proporción de componentes importados y exportación de producto terminado. En Bilbao o el norte industrial, algunas plantas valoran la robustez mecánica y la vida útil prolongada del acero inoxidable, especialmente cuando operan durante muchos años con estrategias de mantenimiento planificado.
Estos ejemplos muestran que la misma tecnología puede servir a objetivos muy distintos. Por eso, el pliego técnico debe reflejar contexto geográfico, perfil de producto, mercado destino y modelo operativo de cada planta.
En España existen integradores, distribuidores, ingenierías especializadas y servicios de mantenimiento con gran conocimiento del entorno regulado local. Trabajar con actores cercanos aporta agilidad en visitas de obra, idioma, coordinación de instaladores y conocimiento de requisitos administrativos. Sin embargo, en líneas altamente especializadas, muchas empresas combinan soporte local con fabricante internacional para acceder a tecnología más amplia o a experiencia acumulada en proyectos similares de otros países.
La estrategia más sólida suele ser híbrida: proveedor principal con capacidad tecnológica probada, apoyo de ingeniería local para adaptación a planta y un plan de servicio posventa definido contractualmente. También conviene fijar desde el principio tiempos de suministro de repuestos, acceso remoto seguro, formación de operarios y escalado de incidencias.
En licitaciones complejas, puede ser útil puntuar la oferta con una matriz que combine coste total de propiedad, madurez técnica, facilidad de validación, plazo y servicio. Así se evita una decisión basada solo en precio de compra.
¿Qué velocidad debe tener una línea de llenado de cartuchos farmacéuticos?Depende del volumen anual, del número de referencias y del plan de crecimiento. Para muchos proyectos en España, una solución modular suele ser más prudente que elegir desde el inicio la velocidad máxima.
¿Es mejor un aislador o una barrera restringida?Depende del análisis de riesgos, del producto y del presupuesto. El aislador ofrece mayor protección, pero requiere una inversión y una integración más exigentes.
¿Qué productos se benefician más del formato cartucho?Principalmente terapias inyectables de autoadministración, fármacos crónicos y productos de alto valor que necesitan precisión y buena experiencia de uso.
¿Cómo se calcula el retorno de la inversión?Se consideran ahorro de producto, menos rechazos, menor sobrellenado, más capacidad, menos intervención manual y posibilidad de comercializar formatos de mayor margen.
¿Qué documentación debe exigir el comprador?Especificaciones funcionales, planos, listas de materiales críticas, esquemas de automatización, protocolos de prueba, manuales, documentación de cualificación y plan de repuestos.
¿Cuánto tarda un proyecto completo?Según alcance, puede ir desde varios meses hasta más de un año, especialmente si incluye diseño de planta, integración de utilidades y validación completa.
¿Puede integrarse con una planta existente?Sí, pero requiere estudiar layout, flujos, salas limpias, servicios críticos, accesos de mantenimiento y compatibilidad con sistemas de datos.
¿Qué tendencia dominará en 2026?La combinación de automatización inteligente, cumplimiento digital, eficiencia energética y diseños flexibles para múltiples productos y lotes más variados.
En conclusión, la línea de llenado de cartuchos farmacéuticos es una inversión estratégica para compañías que buscan precisión, escalabilidad y cumplimiento sólido en España. La mejor decisión surge de alinear tecnología, mercado, formato de producto, ingeniería de planta y servicio a largo plazo. Cuando el proyecto se plantea con visión integral, la línea no solo mejora la producción: fortalece la competitividad industrial y la capacidad de crecer en mercados regulados.
-
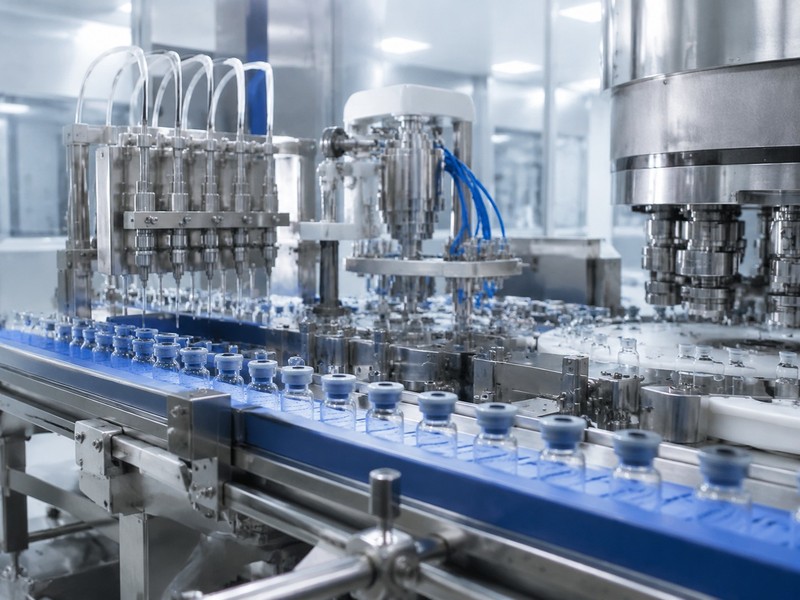
Llenado de ampollas y viales en España: guía clave
En España, la decisión entre una línea de llenado de ampollas y una línea de llenado de viales influye directamente en la esterilidad, la flexibilidad del proceso, el coste total y la capacidad de cumplir con GMP. Para laboratorios farmacéuticos, fabricantes de inyectables, CDMO y empresas de tecnología sanitaria ubicadas en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Sevilla, esta elección no es solo técnica: afecta al modelo de negocio, al registro regulatorio, a la logística y al retorno de la inversión. En términos simples, las ampollas ofrecen un envase monodosis sellado herméticamente en vidrio, mientras que los viales aportan mayor versatilidad para productos líquidos, liofilizados y multidosis con tapón elastomérico y cápsula de aluminio.
El mercado español analiza estas soluciones dentro de un entorno muy exigente, donde cuentan tanto la compatibilidad con la Agencia Española de Medicamentos y Productos Sanitarios, como la alineación con GMP de la UE, serialización, validación, integridad de datos, sostenibilidad y capacidad de exportación a la Unión Europea, Norte de África y América Latina a través de nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona, Algeciras y el eje industrial Madrid-Corredor del Henares. En ese contexto, fabricantes internacionales con experiencia en ingeniería farmacéutica integral tienen ventaja cuando pueden ofrecer no solo la máquina, sino también diseño de sala limpia, tratamiento de agua, automatización, documentación, instalación y puesta en marcha.
El llenado de ampollas frente al llenado de viales es una tecnología crítica para empresas farmacéuticas y de dispositivos médicos que amplían o modernizan su producción bajo normas regulatorias estrictas. La mejor opción depende del tipo de producto, del formato final, del volumen de producción, de los requisitos de esterilidad y de la estrategia comercial en España y la Unión Europea.
De forma resumida:
Si una empresa busca una solución de alto nivel para una nueva planta o una ampliación de capacidad, conviene evaluar proveedores con experiencia en proyectos llave en mano. En este punto, la experiencia internacional de IVEN Pharmatech Engineering resulta relevante por su enfoque en soluciones integradas para fábricas farmacéuticas y de productos médicos.
El llenado de ampollas es el proceso automatizado por el cual un medicamento líquido estéril se dosifica en recipientes de vidrio de cuello fino que después se sellan mediante llama. El llenado de viales, en cambio, consiste en dosificar el producto en frascos de vidrio o polímero, para luego cerrarlos con tapón de goma y cápsula de aluminio. Ambos procesos se desarrollan en áreas de ambiente controlado y exigen un diseño que minimice partículas, biocarga y variaciones de volumen.
En la práctica farmacéutica española, ambos sistemas se utilizan para:
La elección del formato tiene implicaciones en toda la cadena de producción. Por ejemplo, una planta situada en Cataluña que produzca inyectables de gran rotación para hospitales puede preferir ampollas por su sellado integral y alta productividad. En cambio, una instalación en Madrid o Navarra orientada a biotecnología, ensayos clínicos o lotes multipropósito probablemente se incline por viales, ya que permiten ciclos de desarrollo más flexibles, cambios de formato y compatibilidad con liofilizadores.
AspectoAmpollasVialesImpacto operativoTipo de cierreSellado por fusión del vidrioTapón elastomérico y cápsulaAfecta esterilidad y facilidad de reaperturaUso habitualMonodosis líquidaLíquidos, polvos y liofilizadosDefine la amplitud de aplicacionesFlexibilidad de procesoMediaAltaImportante para plantas multiproductoCompatibilidad con liofilizaciónMuy limitadaMuy altaClave para biológicosVelocidad de producciónAltaAlta a media según integraciónInfluye en capacidad anualRiesgo de partículas del cierreBajo en cierre finalDepende de tapones y manipulaciónRelevante en control de calidadComodidad para uso clínicoApertura menos cómodaMayor versatilidad de extracciónImportante para hospitales y farmaciasLa tabla anterior muestra que no existe una solución universalmente superior. El formato ideal depende del producto, del usuario final y del modelo de fabricación. Por eso, los proyectos de inversión en España suelen comenzar con una fase de estudio de viabilidad técnica y regulatoria.
En la industria farmacéutica moderna, estas líneas no solo sirven para llenar envases: son el núcleo de la producción estéril. De su rendimiento dependen la productividad, la repetibilidad del volumen, la integridad del cierre, la tasa de rechazo y la capacidad de escalar.
Aplicaciones más habituales en España:
Beneficios principales del llenado de ampollas:
Beneficios principales del llenado de viales:
AplicaciónFormato más frecuenteRazón técnicaVentaja comercialAnalgésicos inyectablesAmpollasMonodosis estable y proceso rápidoAlta rotación y coste contenidoAntibióticos estérilesVialesOpciones líquidas o liofilizadasMayor vida útil y exportaciónBiológicosVialesMayor sensibilidad y necesidad de cierre técnicoMayor valor por unidadVitaminas inyectablesAmpollasEnvase tradicional y sencilloAmplia aceptación en canal hospitalarioEnsayos clínicosVialesFlexibilidad de lotes pequeñosAdaptación rápida a protocolosVeterinaria estérilVialesDiferentes dosificaciones y tamañosVersatilidad para distribuidoresProductos de urgenciasAmpollasApertura inmediata y formato unitarioUso extendido en hospitalesEsta comparación ayuda a vincular cada tecnología con un caso de negocio real. En comunidades con fuerte actividad hospitalaria y biotecnológica, como Cataluña, Madrid o País Vasco, la línea de viales suele ganar peso por su mayor polivalencia. En fabricaciones estandarizadas de gran volumen, las ampollas siguen siendo plenamente competitivas.
var ctxBar = document.getElementById(‘barDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Biotecnología’, ‘CDMO’, ‘Veterinaria’, ‘Genéricos’, ‘Ensayos clínicos’],datasets: [{label: ‘Demanda relativa en España’,data: [88, 76, 72, 54, 83, 48],backgroundColor: [‘#4e79a7′,’#59a14f’,’#f28e2b’,’#e15759′,’#76b7b2′,’#af7aa1′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de barras refleja una demanda fuerte en áreas hospitalarias, genéricos y biotecnología, lo que explica por qué muchas inversiones en España buscan equipos modulares capaces de alternar productos, lotes y requisitos de validación.
Las líneas modernas se diferencian por capacidad, nivel de automatización, sistema de dosificación, configuración de esterilidad y posibilidad de integración aguas arriba y aguas abajo. Para compradores españoles, no basta con comparar velocidad nominal; es esencial revisar el rendimiento real, el tiempo de cambio de formato, la tasa de rechazo y la facilidad de cualificación.
Opciones técnicas más relevantes:
Tipo de líneaRango típicoUso idealVentaja principalAmpollas compacta3.000 a 9.000 uds/hLotes mediosMenor huella en plantaAmpollas alta velocidad12.000 a 24.000 uds/hGran volumenAlta productividadViales compacta2.000 a 6.000 uds/hProducción multiproductoCambios de formato ágilesViales con liofilización1.500 a 12.000 uds/hBiológicos y antibióticosGran versatilidad clínicaLínea con aisladorVariableAlta contención y esterilidadMayor protección del procesoLínea con RABSVariableActualizaciones GMPBuen equilibrio coste-riesgoLínea piloto500 a 2.000 uds/hDesarrollo y validaciónEscalado controladoUna línea adecuada debe encajar con la estrategia de la planta. En zonas industriales como el Vallès, el Corredor del Henares o la región de Valencia, muchas compañías buscan equipos que crezcan con el negocio y que se integren con almacenes automáticos, sistemas MES y logística interna.
Opción técnicaDisponible en ampollasDisponible en vialesComentario prácticoBomba peristálticaSíSíBuena para cambios rápidos y limpiezaBomba de pistónSíSíAlta precisión en productos establesInertización con nitrógenoLimitadaMuy frecuenteImportante para productos sensibles al oxígenoLiofilizaciónNo habitualSíVentaja decisiva del vialSellado térmico finalSíNoCaracterística propia de la ampollaTaponado parcial para liofilizarNoSíNecesario para procesos de secadoInspección de cierreSíSíDebe automatizarse para reducir rechazosEsta tabla permite ver que la discusión no es solo “ampolla o vial”, sino también qué arquitectura tecnológica necesita el producto. En proyectos complejos, el proveedor debe comprender formulación, envase, ambiente estéril y plan de expansión futura.
Además de ampollas y viales, existen alternativas como jeringas precargadas, bolsas no PVC, botellas de PP, BFS y otros formatos estériles. Sin embargo, para una gran parte del mercado farmacéutico español, ampollas y viales siguen siendo las dos plataformas más consolidadas por su equilibrio entre aceptación regulatoria, coste, disponibilidad de materiales y experiencia operativa.
TecnologíaVentaja principalLimitación principalCuándo elegirlaAmpollasSellado integral del vidrioMenor flexibilidad de usoMonodosis líquidas de alto volumenVialesVersatilidad y liofilizaciónProceso más complejoBiológicos, antibióticos y lotes variablesJeringas precargadasComodidad clínicaMayor inversión y exigencia técnicaAutoadministración y alto valorBFSProducción cerrada y rápidaFormato y materiales específicosOftálmicos y ciertas dosis unitariasBolsas no PVCVolumen mayor y manejo hospitalarioNo aptas para todos los productosSoluciones de infusiónBotellas de PPResistencia mecánicaAplicación más concretaInfusiones y algunos líquidos estérilesCartuchosPrecisión de administraciónMercado más específicoDispositivos de inyecciónEn términos de decisión, una empresa en España debería optar por:
var ctxComp = document.getElementById(‘comparacionTecnologias’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Flexibilidad’, ‘Coste inicial’, ‘Velocidad’, ‘Compatibilidad liofilización’, ‘Facilidad clínica’, ‘Escalabilidad’],datasets: [{label: ‘Ampollas’,data: [60, 72, 90, 10, 55, 78],backgroundColor: ‘#4e79a7’},{label: ‘Viales’,data: [92, 65, 75, 95, 82, 90],backgroundColor: ‘#f28e2b’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La comparación visual ayuda a explicar por qué muchas plantas nuevas de inyectables en España se diseñan con foco en viales, mientras que las ampollas mantienen un espacio sólido en medicamentos maduros y en volúmenes altos.
El mercado español está impulsado por varios factores: renovación de instalaciones, crecimiento de CDMO, demanda hospitalaria, retorno parcial de fabricación estratégica a Europa, mayor exigencia regulatoria y crecimiento del segmento biotecnológico. También influye el acceso a redes logísticas estables desde Barcelona, Valencia, Bilbao y Madrid para abastecer tanto a la península como a la exportación.
De cara a 2026, destacan las siguientes tendencias:
var ctxLine = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 116, 126, 138, 151],borderColor: ‘#59a14f’,backgroundColor: ‘rgba(89,161,79,0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});La línea de crecimiento refleja una evolución sólida, sostenida por inversiones en modernización y por la necesidad de producción estéril más flexible. En España, la demanda no se limita a grandes multinacionales; también incluye fabricantes medianos, laboratorios especializados y operadores de desarrollo por contrato.
var ctxArea = document.getElementById(‘areaTendencias’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas estándar’,data: [68, 63, 58, 53, 49, 45],borderColor: ‘#e15759’,backgroundColor: ‘rgba(225,87,89,0.25)’,fill: true,tension: 0.2},{label: ‘Peso de líneas flexibles y digitales’,data: [32, 37, 42, 47, 51, 55],borderColor: ‘#76b7b2’,backgroundColor: ‘rgba(118,183,178,0.25)’,fill: true,tension: 0.2}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de área muestra el desplazamiento progresivo hacia líneas flexibles, digitalizadas y preparadas para cambios rápidos. Para 2026, la política industrial, la presión de costes energéticos y las metas de sostenibilidad probablemente acelerarán aún más esta transición.
Además, la fabricación estéril en España se verá condicionada por tres palancas: política sanitaria europea, presión sobre la cadena de suministro y descarbonización industrial. Las empresas que seleccionen equipos con larga vida útil, documentación robusta y capacidad de adaptación regulatoria estarán mejor posicionadas.
La selección del proveedor es tan importante como la elección del formato. Una máquina técnicamente correcta puede convertirse en un problema si faltan soporte, repuestos, documentación o experiencia de validación. Para compradores en España, conviene evaluar a proveedores locales e internacionales con una metodología estructurada.
Criterios de selección recomendados:
CriterioQué revisarPor qué importaSeñal positivaCumplimiento regulatorioDiseño GMP, documentación, materialesReduce riesgos de auditoríaHistorial en mercados reguladosIngenieríaDiseño de línea y utilidadesEvita cuellos de botellaCapacidad de personalizaciónFabricaciónPlanta propia y control de calidadMejora consistencia y plazosProducción interna especializadaServicioInstalación, SAT y repuestosReduce paradas y retrasosSoporte multilingüe y remotoValidaciónIQ, OQ, PQ y FAT/SATAcelera arranque productivoPlantillas y experiencia prácticaEscalabilidadAmpliaciones futurasProtege la inversiónArquitectura modularCoste totalEnergía, mantenimiento y rechazosImpacta el ROI realDatos transparentes de operaciónUn proveedor sólido no vende solo un equipo; resuelve un ecosistema de producción. Por ello, muchas empresas en España valoran propuestas que incluyan diseño de áreas limpias, tratamiento de agua, preparación de soluciones, automatización y empaquetado.
En cuanto a capacidades tecnológicas, IVEN Pharmatech Engineering destaca por ofrecer soluciones integradas para líneas de llenado y envasado farmacéutico, sistemas de agua farmacéutica, logística inteligente y equipos para consumibles médicos. En proyectos de inyectables, esta visión transversal es importante porque conecta el llenado estéril con utilidades críticas, transferencia de materiales y automatización.
Respecto a capacidades de fabricación, la compañía dispone de varias plantas especializadas en Shanghai y una experiencia acumulada en miles de líneas entregadas a nivel internacional. Para un comprador español, esto sugiere capacidad industrial, madurez de diseño y experiencia en equipos que deben mantenerse estables a largo plazo. Quien desee revisar el alcance general de soluciones puede visitar el catálogo de equipos farmacéuticos.
En servicios, un factor diferenciador es la capacidad de acompañar al cliente desde la viabilidad hasta la puesta en marcha, validación y formación. Esa cobertura reduce riesgos típicos de proyectos en España, como retrasos de integración, documentos incompletos o dificultades de arranque. Para proyectos de mayor alcance, las soluciones llave en mano para plantas farmacéuticas son especialmente relevantes.
El presupuesto de una línea depende del rendimiento, el grado de automatización, el nivel de contención, la necesidad de aislador o RABS, la integración de inspección y la complejidad de validación. En España, además del precio base, es imprescindible considerar transporte, instalación, SAT, impuestos, obra civil, HVAC, utilidades, cualificación y formación.
Concepto de costeAmpollasVialesComentarioEquipo principalMedioMedio a altoEl vial suele requerir más estacionesTúnel de depirogenizaciónHabitualHabitualCrítico para envases de vidrioSistema de cierreIntegrado por selladoTapón y cápsulaMás componentes en vialIntegración con liofilizadorNo habitualAltaPuede elevar mucho la inversiónAutomatización e inspecciónMedia a altaAltaDepende del nivel de control exigidoValidación y documentaciónMediaMedia a altaMás complejidad en líneas avanzadasMantenimiento anualModeradoModerado a altoMás piezas de cambio en vialEl coste de capital puede variar significativamente, pero el análisis serio debe centrarse en el coste total de propiedad. Una línea más cara puede ser más rentable si reduce rechazos, acorta cambios de formato y facilita auditorías.
Variable de ROIImpactoCómo mejorarlaEjemplo prácticoRendimiento realMuy altoAjuste de formato y OEEMás unidades buenas por turnoTasa de rechazoMuy altoInspección automática y estabilidadMenos pérdidas de producto estérilTiempo de cambioAltoDiseño modularMás campañas productivas al añoConsumo energéticoMedioMotores eficientes y control térmicoAhorro en costes operativosDisponibilidad de líneaMuy altoMantenimiento preventivo y repuestosMenos paradas no planificadasCapacidad de exportaciónAltoDocumentación GMP robustaAcceso a nuevos mercadosVida útil del activoAltoMateriales y diseño duraderoAmortización a largo plazoComo orientación, una empresa que fabrique inyectables para el mercado ibérico y exportación europea puede recuperar antes la inversión si el equipo permite campañas largas, bajos rechazos y documentación sólida. La clave es construir un presupuesto con tres capas: inversión inicial, costes de puesta en marcha y costes operativos a cinco o diez años.
En este punto, las capacidades de servicio del proveedor marcan diferencias reales. La asistencia en instalación, cualificación, formación del personal y optimización posterior puede reducir semanas de arranque. Para discutir una necesidad concreta, es útil contactar con un especialista en ingeniería farmacéutica y pedir una evaluación técnico-económica adaptada al proyecto en España.
Las inversiones en producción estéril son de alto impacto y alto riesgo si no se planifican correctamente. Los problemas más frecuentes no suelen deberse a la teoría del proceso, sino a decisiones incompletas en especificación, integración o validación.
Riesgos habituales:
Un caso real típico es el de una planta que compra una línea de viales pensando en expansión biotecnológica, pero sin contemplar espacio para liofilizador, esclusas, logística interna ni capacidad de nitrógeno. El resultado es una inversión parcial que obliga a reformas costosas. Otro caso frecuente es una línea de ampollas correctamente dimensionada, pero con escasa automatización en inspección, lo que incrementa el coste de mano de obra y reduce el OEE.
Para el mercado español, también hay que valorar riesgos logísticos y de suministro: plazos de importación, certificación de materiales, disponibilidad de vidrio, tapones, cápsulas y repuestos. Los puertos de Barcelona, Valencia y Bilbao ofrecen ventajas para recepción de equipos, pero el proyecto debe contemplar coordinación aduanera, montaje, conexión a utilidades y calendario de validación.
Una buena práctica es estructurar el proyecto en cinco etapas: estudio de producto, URS, evaluación de proveedores, FAT/SAT y fase de optimización posarranque. Esta disciplina reduce desviaciones de coste y asegura que el equipo responda a las necesidades reales del mercado español.
¿Qué formato es más habitual para productos estériles de alto valor en España?En productos de alto valor, biológicos o liofilizados, el vial suele ser más habitual por su flexibilidad de proceso y su compatibilidad con cierres técnicos y liofilización.
¿Las ampollas siguen siendo competitivas?Sí. Siguen siendo una solución muy válida para monodosis líquidas, con buena velocidad, sellado integral y costes competitivos en determinadas aplicaciones hospitalarias y genéricas.
¿Qué conviene más para una planta multiproducto?Normalmente, una línea de viales ofrece más flexibilidad para cambios de formato, diferentes formulaciones y futuras ampliaciones.
¿Qué debe incluir una solicitud de oferta?Debe incluir producto, viscosidad, tamaño de lote, formatos, capacidad objetivo, clase de sala, necesidades de validación, integración digital, utilidades disponibles y requisitos de aceptación.
¿Es mejor comprar solo la línea o un proyecto integral?Depende de la experiencia interna del comprador. Para nuevas plantas o ampliaciones complejas, un enfoque integral suele reducir riesgos de coordinación y retrasos.
¿Qué valor aporta un proveedor con experiencia internacional?Aporta conocimiento regulatorio, estandarización documental, referencias en distintos mercados y capacidad para adaptar la solución a requisitos GMP exigentes.
¿Cómo influye la sostenibilidad en 2026?Influirá cada vez más. Los compradores en España prestarán más atención a eficiencia energética, recuperación térmica, consumo de agua, durabilidad del equipo y reducción de desperdicios.
¿Qué indicadores hay que vigilar tras la puesta en marcha?OEE, rechazos, precisión de llenado, tiempo de cambio de formato, consumo de utilidades, incidencias de mantenimiento y resultados de auditoría.
En conclusión, la comparación entre llenado de ampollas y llenado de viales debe abordarse como una decisión estratégica de producción, calidad y mercado. En España, donde la fabricación farmacéutica combina exigencia regulatoria, presión de costes y necesidad de flexibilidad, la solución correcta será la que mejor alinee producto, capacidad, validación y crecimiento futuro. Si el proyecto requiere una visión global que una ingeniería, fabricación y servicio, conviene apoyarse en un socio con experiencia contrastada en líneas estériles y proyectos integrales internacionales.