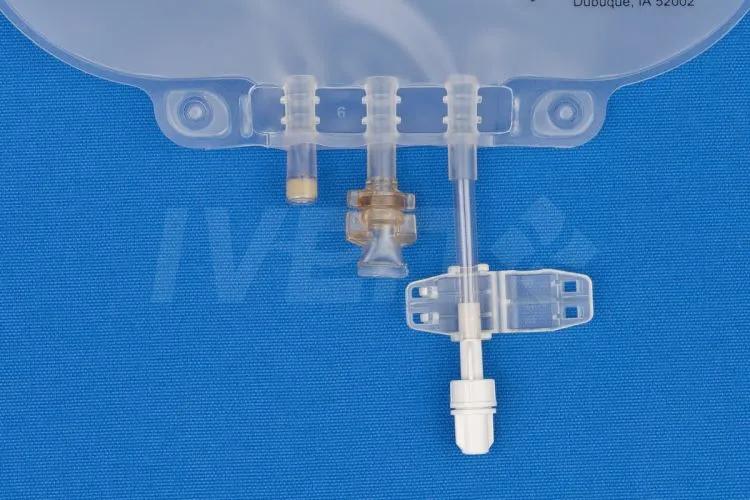
Soluciones de bolsas IV multicámara en España
La solución de problemas en la producción de bolsas IV multicámara permite a las empresas farmacéuticas fabricar soluciones intravenosas avanzadas en las que los ingredientes activos permanecen separados hasta el momento de uso. Esto mejora la estabilidad del producto, reduce incompatibilidades químicas, alarga la vida útil y refuerza la seguridad del paciente. En el contexto de España, donde hospitales, grupos de compra y fabricantes valoran la trazabilidad, la esterilidad y la eficiencia logística, resolver incidencias de sellado, mezcla, esterilización, compatibilidad de films y control de partículas es esencial para mantener una producción fiable y competitiva.
Para laboratorios que suministran a Madrid, Barcelona, Valencia, Sevilla, Bilbao o Málaga, las bolsas multicámara representan una oportunidad clara en nutrición parenteral, antibióticos reconstituidos, terapias críticas y formulaciones sensibles a la humedad o a la oxidación. A nivel industrial, también exigen líneas de producción robustas, validación rigurosa y soporte técnico capaz de responder con rapidez. En este escenario, contar con un socio de ingeniería con experiencia internacional, como un especialista en ingeniería farmacéutica, puede marcar la diferencia entre un proyecto estable y uno con sobrecostes recurrentes.
Respuesta rápida: la solución de problemas en bolsas IV multicámara mejora la estabilidad y la seguridad

En términos simples, la solución de problemas en bolsas IV multicámara consiste en identificar, corregir y prevenir fallos que afectan al diseño, fabricación, llenado, sellado, esterilización, almacenamiento y uso final de bolsas intravenosas con dos o más compartimentos. Estas bolsas están diseñadas para mantener componentes incompatibles separados hasta su activación, normalmente mediante presión o ruptura de un sello interno.
Sus beneficios más relevantes para el mercado español incluyen:
- Mayor estabilidad de principios activos y excipientes sensibles.
- Menor necesidad de manipulación en farmacia hospitalaria.
- Reducción del riesgo de contaminación durante la preparación.
- Mejor control logístico para redes hospitalarias públicas y privadas.
- Adaptación a terapias complejas y protocolos de UCI.
- Optimización del coste total de tratamiento cuando se reduce merma.
Desde la perspectiva de producción, los problemas más frecuentes aparecen en la uniformidad del sellado entre cámaras, la resistencia mecánica del envase, la compatibilidad del film con esterilización terminal, la precisión de llenado y la integridad del sistema de apertura interna. Por ello, la fase de diseño debe considerar tanto el producto como el proceso completo, desde la preparación de solución hasta el embalaje secundario y la distribución en rutas que pasan por plataformas logísticas como el puerto de Valencia, el puerto de Barcelona o los centros de distribución del corredor de Henares.
| Problema habitual | Causa más común | Impacto en producción | Impacto clínico | Medida correctiva | Prioridad |
|---|---|---|---|---|---|
| Sellado interno débil | Parámetros térmicos inestables | Merma y rechazo de lotes | Mezcla prematura | Ajuste fino de temperatura, presión y tiempo | Muy alta |
| Fugas en puertos | Diseño o soldadura defectuosa | Paradas y reproceso | Pérdida de esterilidad | Rediseño del puerto y prueba de integridad | Muy alta |
| Delaminación del film | Material no compatible con esterilización | Rechazo del envase | Riesgo de partículas | Selección de estructura multicapa validada | Alta |
| Volumen de llenado irregular | Bombas mal calibradas | Desviaciones de lote | Dosis no uniforme | Calibración y control en línea | Alta |
| Rotura al transporte | Baja resistencia mecánica | Incidencias logísticas | Producto inutilizable | Ensayos de caída y compresión | Media |
| Mezcla incompleta al activar | Diseño interno deficiente | Quejas del usuario | Preparación no homogénea | Optimización del canal de mezcla | Alta |
La tabla anterior resume por qué la resolución de incidencias no debe tratarse como una tarea aislada de mantenimiento. En realidad, forma parte de una estrategia integral de calidad, validación y diseño orientado al uso hospitalario real.
¿Qué es la resolución de problemas en bolsas IV multicámara y cuáles son sus principales ventajas?

Una bolsa IV multicámara es un envase flexible estéril con dos, tres o más compartimentos independientes. Cada cámara puede contener una solución diferente: aminoácidos, glucosa, lípidos, electrolitos, antibióticos liofilizados reconstituidos o diluyentes especiales. La resolución de problemas asociada a este tipo de envase abarca el diagnóstico de fallos de maquinaria, materiales, proceso y formulación que afectan al rendimiento del producto final.
Sus ventajas principales frente a formatos más simples derivan de la capacidad de separar componentes hasta el último momento. En hospitales de referencia de España, esto es especialmente útil para productos que deben combinarse en planta, farmacia hospitalaria o punto de atención sin comprometer esterilidad ni estabilidad.
Las ventajas operativas más destacadas son:
- Reducción de pasos manuales en reconstitución.
- Mejora de la precisión al estandarizar combinaciones.
- Mayor seguridad para personal sanitario.
- Mayor flexibilidad para formulaciones complejas.
- Disminución del desperdicio de medicamentos caros.
- Posibilidad de ampliar cartera con productos de mayor valor añadido.
Desde el punto de vista técnico, las empresas que buscan fabricar este tipo de envases suelen necesitar una ingeniería de proceso muy superior a la de una bolsa monocámara. La distribución de fluidos, la secuencia de llenado, la configuración de sellos frangibles, la esterilización y el control automatizado deben trabajar de forma coordinada. Por eso, muchos fabricantes valoran soluciones integrales llave en mano que reduzcan la complejidad del proyecto y faciliten la validación regulatoria.
En España, además, la presión por mejorar eficiencia hospitalaria, reducir tiempos de preparación y asegurar suministro continuo impulsa la adopción de soluciones multicámara. El interés es especialmente visible en centros de gran actividad en Madrid, Barcelona, Valencia y Santiago de Compostela, donde las farmacias hospitalarias manejan mezclas estériles con alta rotación.
Beneficios clínicos y aplicaciones hospitalarias de la producción de bolsas IV multicámara

El valor clínico de las bolsas IV multicámara no se limita a la innovación del envase. Su impacto real aparece cuando simplifican procedimientos y reducen riesgos en la práctica diaria. En UCI, oncología, neonatología, nefrología y nutrición clínica, el tiempo de preparación y la minimización de errores son factores decisivos.
Por ejemplo, en nutrición parenteral, la separación de componentes evita reacciones no deseadas durante almacenamiento. En terapias antibióticas, facilita la activación cerca del momento de administración. En situaciones de alta carga asistencial, como campañas invernales o picos de ocupación, disponer de productos listos para mezclar reduce tareas de manipulación en cabina estéril.
| Área clínica | Uso de la bolsa multicámara | Ventaja principal | Riesgo que reduce | Entorno habitual | Potencial en España |
|---|---|---|---|---|---|
| Nutrición parenteral | Separación de macronutrientes | Mayor estabilidad | Incompatibilidades | UCI y hospitalización | Muy alto |
| Neonatología | Preparaciones sensibles | Dosificación más segura | Error humano | UCIN | Alto |
| Antibióticos | Reconstitución en punto de uso | Rapidez operativa | Contaminación | Urgencias y planta | Alto |
| Oncología de soporte | Combinación diferida de soluciones | Menos manipulación | Exposición del personal | Hospital de día | Medio-alto |
| Nefrología | Soluciones especiales | Control de formulación | Variabilidad | Diálisis y agudos | Medio |
| Atención domiciliaria | Bolsas más prácticas | Facilidad de uso | Errores de preparación | Hospitalización en casa | Creciente |
La tabla muestra que el valor clínico es alto cuando la multicámara reduce pasos críticos. Para hospitales españoles sometidos a restricciones de personal y a exigencias de seguridad, esto supone una ventaja tangible. También hay aplicaciones en redes de distribución sanitaria donde la preparación centralizada debe convivir con necesidades de flexibilidad en el punto final.
Como caso práctico, varios grupos hospitalarios europeos han priorizado envases de mayor estabilidad para reducir retiradas y caducidades prematuras. En España, esa lógica encaja con la necesidad de abastecer de forma eficiente tanto grandes hospitales urbanos como centros regionales conectados por rutas desde Zaragoza, Valladolid o A Coruña.
El gráfico refleja una trayectoria de crecimiento plausible impulsada por la demanda hospitalaria, la sofisticación de terapias estériles y la renovación de capacidad industrial en Europa.
Tipos comunes de bolsas IV multicámara y opciones de materiales de film
No todas las bolsas multicámara son iguales. La configuración de cámaras, el sistema de apertura interna y el material del film deben adaptarse a la formulación, al método de esterilización y al canal de distribución. Una mala selección de material suele ser el origen de problemas de permeabilidad, fragilidad, delaminación o interacción con el contenido.
En el mercado actual destacan estructuras no basadas en PVC, films multicapa con poliolefinas, combinaciones con capas barrera y diseños específicos para resistencia térmica. Para España y la Unión Europea, la tendencia favorece materiales con mejor perfil ambiental, menor riesgo de extracción y buena compatibilidad con procesos regulados.
| Tipo de bolsa | Número de cámaras | Uso principal | Material de film habitual | Ventaja técnica | Reto de fabricación |
|---|---|---|---|---|---|
| Doble cámara estándar | 2 | Fármaco + diluyente | Poliolefina multicapa | Diseño simple | Control del sello frangible |
| Triple cámara nutricional | 3 | Nutrición parenteral | Film de alta barrera | Buena separación de fases | Complejidad de llenado |
| Cámara asimétrica | 2 | Componentes en volúmenes distintos | Coextrusión no PVC | Flexibilidad de formulación | Estabilidad dimensional |
| Bolsa para esterilización terminal | 2 o 3 | Soluciones sensibles | Material resistente a calor | Soporta autoclave | Deformación térmica |
| Bolsa con alta barrera al oxígeno | 2 | Principios activos oxidables | Multicapa con capa barrera | Mayor vida útil | Coste del material |
| Bolsa para uso intensivo logístico | 2 | Distribución amplia | Film reforzado | Resistencia al transporte | Soldadura homogénea |
La tabla anterior ayuda a vincular cada diseño con su contexto de uso. En muchas implantaciones industriales, el mayor error es escoger primero la máquina y después adaptar el producto. El enfoque correcto es el contrario: definir formulación, requisitos clínicos, esterilización, vida útil y logística; luego seleccionar el film, el molde de bolsa, la tecnología de sellado y el sistema de inspección.
Entre las capacidades tecnológicas que más valoran los fabricantes serios están el desarrollo de líneas para bolsas blandas no PVC, el control automatizado del llenado, la integración con sistemas de preparación de soluciones y la trazabilidad electrónica. En este campo, algunas empresas internacionales han acumulado una base sólida de patentes y experiencia en equipos para soluciones IV, lo que reduce el riesgo técnico del proyecto cuando se requiere personalización.
La evolución prevista muestra un claro desplazamiento hacia materiales no PVC y estructuras de mayor desempeño, alineadas con las exigencias europeas de sostenibilidad, seguridad y compatibilidad química.
Bolsas IV multicámara frente a bolsas IV de una sola cámara: comparación detallada
Comparar ambos formatos exige analizar más que el precio unitario del envase. La bolsa monocámara suele ofrecer simplicidad, menor inversión inicial y menor complejidad de validación. Sin embargo, la multicámara puede generar ventajas económicas y clínicas en formulaciones donde la separación de componentes evita pérdidas de estabilidad o reduce operaciones manuales.
| Criterio | Bolsa multicámara | Bolsa de una cámara | Impacto para el fabricante | Impacto para el hospital | Conclusión práctica |
|---|---|---|---|---|---|
| Complejidad de diseño | Alta | Baja | Más ingeniería inicial | Más funcionalidad | Conviene en productos complejos |
| Estabilidad de componentes | Muy alta | Limitada en mezclas sensibles | Mayor valor añadido | Menos desperdicio | Ventaja clara de la multicámara |
| Inversión de línea | Más elevada | Más baja | Mayor presupuesto | No aplica directamente | Depende del volumen previsto |
| Preparación clínica | Más rápida | Puede requerir más manipulación | Mejor posicionamiento comercial | Ahorro de tiempo | Importante en hospitales grandes |
| Riesgo de contaminación | Más bajo en activación cerrada | Más alto si requiere mezcla externa | Mejor argumento regulatorio | Mayor seguridad | Valor diferencial |
| Flexibilidad de cartera | Alta | Media | Permite nichos de especialidad | Más opciones terapéuticas | Buena para crecimiento estratégico |
En la práctica, la bolsa monocámara sigue siendo adecuada para soluciones estables y de gran volumen. La multicámara, en cambio, tiene sentido cuando la formulación exige separación, cuando el tiempo de preparación es crítico o cuando la diferenciación comercial es un objetivo central. Para un fabricante que abastece a España desde una planta local o desde rutas marítimas por Algeciras, Barcelona o Valencia, la elección debe considerar no solo el coste industrial, sino también la resiliencia de suministro y el valor clínico generado.
Este gráfico resume una realidad habitual: aunque la inversión inicial sea menor en formatos simples, la multicámara sobresale en estabilidad, valor clínico y diferenciación competitiva.
Tendencias actuales del mercado y demanda de capacidad de producción de bolsas IV multicámara
El mercado europeo de terapias estériles muestra una demanda sostenida de soluciones listas para usar, sistemas cerrados y formatos que minimicen errores. España participa en esta tendencia por varios factores: envejecimiento poblacional, crecimiento de procedimientos complejos, refuerzo de cadenas de suministro sanitarias y mayor atención a la autonomía industrial.
Los compradores institucionales valoran cada vez más proveedores capaces de garantizar continuidad, documentación técnica sólida y cumplimiento con normas internacionales. A esto se suma la revisión de estrategias de abastecimiento tras disrupciones logísticas recientes, lo que ha aumentado el interés por plantas con procesos más automatizados y menor dependencia de manipulación intensiva.
Las tendencias más visibles hacia 2026 son:
- Mayor adopción de materiales no PVC y estructuras reciclables cuando sea viable.
- Automatización avanzada del control de fugas, visión artificial e inspección en línea.
- Integración digital entre preparación de solución, llenado, embalaje y almacén.
- Más exigencia de validación documental y trazabilidad por lote.
- Expansión de terapias complejas que necesitan separación de componentes.
- Búsqueda de proyectos llave en mano para reducir riesgos de implantación.
En España, la proximidad a puertos internacionales y plataformas logísticas facilita tanto la importación de equipos como la distribución de producto terminado. Valencia y Barcelona son nodos clave, mientras que Madrid actúa como centro de coordinación de compras y almacenamiento para muchas redes sanitarias. Esta estructura favorece la instalación de líneas con visión exportadora hacia Portugal, norte de África y otros mercados mediterráneos.
La demanda por segmento ayuda a priorizar carteras y capacidades. Nutrición clínica, cuidados intensivos y antibióticos reconstituidos seguirán siendo focos destacados para nuevas inversiones y ampliaciones de línea.
Cómo elegir un fabricante o proveedor fiable de bolsas IV multicámara
Seleccionar un proveedor no debería basarse solo en el precio del equipo o del envase. En proyectos multicámara, la fiabilidad del socio industrial influye directamente en la curva de arranque, en la validación regulatoria y en el coste total de propiedad durante años.
Los criterios esenciales incluyen experiencia demostrable, capacidad de personalización, referencias internacionales, conocimiento regulatorio, servicio posventa y solidez en ingeniería. También conviene evaluar si el proveedor puede integrar áreas auxiliares como tratamiento de agua, preparación de soluciones, transporte interno y embalaje automático, ya que la línea multicámara rara vez funciona de forma aislada.
| Criterio de selección | Qué revisar | Por qué importa | Señal positiva | Señal de riesgo | Peso recomendado |
|---|---|---|---|---|---|
| Experiencia sectorial | Proyectos instalados | Reduce errores de diseño | Numerosas referencias | Pocos casos reales | Muy alto |
| Cumplimiento regulatorio | Documentación y validación | Facilita aprobación | Conocimiento de GMP | Documentos incompletos | Muy alto |
| Capacidad de personalización | Ajuste a formulación y bolsa | Evita compromisos técnicos | Diseño flexible | Equipo estándar rígido | Alta |
| Servicio técnico | Instalación, puesta en marcha y soporte | Minimiza paradas | Equipo multilingüe | Respuesta lenta | Alta |
| Integración de planta | Sistemas auxiliares y logística | Mejora eficiencia global | Oferta integral | Proveedor fragmentado | Media-alta |
| Durabilidad del equipo | Materiales y vida útil | Reduce coste total | Construcción robusta | Desgaste prematuro | Media |
En cuanto a capacidades tecnológicas, un proveedor bien posicionado suele ofrecer automatización para bolsas blandas, control de proceso de alta precisión, integración con preparación y distribución de soluciones, y documentación para validación. En fabricación, resulta valioso contar con varias plantas especializadas que permitan producir maquinaria de llenado, tratamiento de agua farmacéutica, sistemas logísticos y otros módulos críticos bajo una misma estrategia de calidad. En servicios, marcan diferencia la consultoría de viabilidad, la instalación, la cualificación, la formación del personal y la optimización posterior al arranque.
Ese enfoque integral es precisamente el tipo de soporte que muchas farmacéuticas buscan cuando exploran equipos en catálogos de soluciones para producción farmacéutica. La ventaja no es solo comprar una máquina, sino reducir la posibilidad de diseños poco realistas, cronogramas incumplidos y sobrecostes por falta de coordinación.
Para compradores españoles, también es útil solicitar visitas virtuales o presenciales a plantas de referencia, revisar el historial de exportación a Europa y confirmar la disponibilidad de asistencia rápida en castellano o con soporte internacional efectivo.
Coste de inversión, planificación presupuestaria y análisis del retorno para bolsas IV multicámara
La inversión en una línea de bolsas IV multicámara depende de la capacidad objetivo, del nivel de automatización, del tipo de envase, del grado de integración con utilidades farmacéuticas y del alcance del proyecto. Una planta compacta para nichos especializados no requiere el mismo presupuesto que una instalación de alta capacidad destinada a nutrición parenteral o a varias referencias hospitalarias.
El presupuesto total suele incluir:
- Ingeniería conceptual y de detalle.
- Maquinaria principal de formación, llenado y sellado.
- Sistemas de preparación y distribución de soluciones.
- Tratamiento de agua purificada y agua para inyectables.
- Esterilización, inspección y embalaje.
- Salas limpias, climatización, utilidades y validación.
- Formación, repuestos y servicio de puesta en marcha.
| Partida de inversión | Peso típico en presupuesto | Nivel de variación | Riesgo de desviación | Consejo de control | Impacto en el retorno |
|---|---|---|---|---|---|
| Línea principal de producción | Muy alto | Alto | Medio | Definir alcance exacto | Directo |
| Utilidades farmacéuticas | Alto | Medio | Alto | Dimensionar según capacidad real | Muy alto |
| Instalaciones limpias | Alto | Medio | Medio | Evitar sobrediseño | Indirecto |
| Validación y documentación | Medio | Bajo | Medio | Planificar desde el inicio | Alto |
| Formación y transferencia | Medio-bajo | Medio | Medio | Incluir hitos de capacitación | Alto |
| Repuestos y mantenimiento inicial | Bajo | Medio | Bajo | Crear stock crítico | Medio |
El análisis del retorno debe contemplar más que el volumen de ventas esperado. También conviene valorar ahorro por menor merma, mejora de estabilidad, reducción de devoluciones, acceso a segmentos premium y eficiencia clínica para el cliente final. A menudo, una línea multicámara bien diseñada logra un retorno atractivo si se enfoca en referencias de mayor complejidad técnica, donde la competencia es menor y el valor por unidad es mayor.
Como referencia estratégica, la fabricación con equipos robustos y componentes en acero inoxidable de larga duración puede extender la vida útil operativa durante muchos años y reducir el coste acumulado de mantenimiento. Cuando el proveedor, además, ofrece asistencia desde la viabilidad hasta la optimización postarranque, la inversión se vuelve más predecible.
Consideraciones clave y riesgos potenciales al invertir en bolsas IV multicámara
Antes de aprobar una inversión, la dirección debe revisar riesgos de mercado, técnicos, regulatorios y operativos. El principal error es subestimar la complejidad de escalado. Pasar de un concepto funcional a una producción estable con alto rendimiento exige experiencia combinada en formulación, maquinaria, materiales y validación.
Los riesgos más relevantes son:
- Elegir un film que no resista la esterilización o el transporte.
- Diseñar cámaras incompatibles con la viscosidad o el volumen real del producto.
- Infraestimar tiempos de cualificación y documentación.
- Instalar capacidad sobredimensionada sin cartera suficiente.
- Depender de un servicio técnico lento o poco especializado.
- No considerar cambios normativos y expectativas ambientales hacia 2026.
En materia de sostenibilidad, 2026 estará marcado por mayor presión para reducir residuos, optimizar consumo energético y mejorar el perfil ambiental de los materiales. Esto no significa que todos los envases deban cambiar de inmediato, pero sí que los nuevos proyectos deben prever rutas de mejora: films con menor impacto, líneas de menor consumo, trazabilidad digital y estrategias de embalaje más eficientes.
Desde el punto de vista político y regulatorio, Europa seguirá reforzando la seguridad de suministro y la calidad documentada. En España, las decisiones de compra de hospitales y grupos públicos tenderán a premiar no solo el precio, sino la continuidad de abastecimiento, la calidad de la evidencia técnica y la capacidad del proveedor para responder de forma estable.
Para reducir riesgos, es recomendable trabajar con un socio que pueda asumir ingeniería, equipos, validación y acompañamiento operativo. Si desea revisar alternativas o plantear un proyecto adaptado a la demanda española, puede solicitar asesoramiento técnico especializado y contrastar requisitos de capacidad, materiales y normativa antes de cerrar el presupuesto.
En este tipo de proyectos, la combinación de capacidades tecnológicas, de fabricación y de servicio es decisiva. Tecnológicamente, conviene apoyarse en proveedores que dominen líneas de soluciones IV, sistemas de agua farmacéutica y automatización de inspección. En fabricación, es una ventaja disponer de bases productivas especializadas y experiencia en cientos o miles de líneas. En servicio, la diferencia real aparece en la consultoría inicial, la instalación, la validación, la formación del equipo local y la mejora continua tras la puesta en marcha.
Preguntas frecuentes
¿Qué problema se presenta con más frecuencia en una bolsa IV multicámara?
El fallo más habitual es la inconsistencia del sello entre cámaras o en puertos, ya que afecta directamente a la separación de componentes, la esterilidad y la vida útil.
¿La bolsa multicámara siempre es mejor que la de una sola cámara?
No siempre. Es mejor cuando la formulación exige mantener componentes separados, cuando se busca reducir manipulación clínica o cuando la estabilidad del producto es crítica.
¿Qué material se recomienda para el mercado español?
Depende de la formulación y del proceso, pero la tendencia favorece films no PVC y estructuras multicapa con buena compatibilidad química y resistencia a esterilización terminal.
¿Cuánto tarda en arrancar una nueva línea de producción?
Varía según alcance, validación e integración de utilidades. Un proyecto completo requiere planificación rigurosa desde diseño hasta cualificación y formación operativa.
¿Qué ciudades españolas son clave para logística y suministro?
Madrid, Barcelona y Valencia destacan por su infraestructura sanitaria y logística. También son relevantes Bilbao, Sevilla, Zaragoza y Algeciras según la red de distribución y exportación.
¿Qué debe incluir un proveedor fiable además de la maquinaria?
Debe ofrecer ingeniería, documentación, instalación, puesta en marcha, cualificación, formación, repuestos y soporte técnico durante el ciclo de vida del proyecto.
¿Cómo se calcula el retorno de inversión?
Se combinan ventas esperadas, margen por producto, reducción de merma, mejora de estabilidad, menor coste de calidad y acceso a segmentos hospitalarios de mayor valor.
¿Qué tendencia será más importante en 2026?
La convergencia entre automatización, sostenibilidad, trazabilidad digital y seguridad de suministro. Los proyectos que integren estos cuatro ejes partirán con ventaja.
¿Conviene comprar una solución aislada o un proyecto integral?
Cuando la producción es compleja, una solución integral suele reducir riesgos de integración y simplifica la coordinación entre utilidades, proceso, logística y validación.
¿Por qué España es un mercado atractivo para este tipo de producción?
Por su red hospitalaria avanzada, su posición logística mediterránea, su capacidad de distribución ibérica y la creciente demanda de terapias estériles de mayor complejidad.
En conclusión, la solución de problemas en bolsas IV multicámara no es solo una cuestión de mantenimiento industrial; es una disciplina estratégica que conecta diseño de envase, seguridad del paciente, eficiencia hospitalaria y competitividad del fabricante. Para el mercado de España, donde la calidad documental, la continuidad de suministro y la eficiencia operativa son cada vez más importantes, invertir en tecnología adecuada y en un socio de ingeniería solvente puede generar una ventaja clara y sostenible.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Vida útil de solución PD en España: guía industrial
La vida útil de almacenamiento de la solución PD, es decir, de la solución de diálisis peritoneal, es un factor crítico para que fabricantes, hospitales y proveedores sanitarios entreguen fluidos estériles, seguros y estables para pacientes con enfermedad renal crónica. En España, donde conviven la atención hospitalaria y el tratamiento domiciliario, una vida útil bien validada permite planificar inventarios, reducir mermas, proteger la esterilidad y asegurar que cada bolsa mantenga su composición química hasta el momento de uso.
En la práctica, hablar de vida útil no significa solo una fecha de caducidad impresa en el envase. También implica diseño del sistema de producción, selección del material del recipiente, control microbiológico, validación térmica, compatibilidad del cierre, condiciones de transporte y estabilidad durante el almacenamiento en distintas zonas logísticas como Madrid, Barcelona, Valencia, Bilbao o Sevilla. Para el mercado español, estos puntos son especialmente relevantes por la combinación de distribución hospitalaria, farmacia hospitalaria, atención domiciliaria y cadenas de suministro que pueden pasar por puertos como Valencia y Algeciras o por plataformas terrestres en Zaragoza.
Las empresas que buscan ampliar o construir capacidad productiva para soluciones de diálisis peritoneal deben evaluar mucho más que una línea de llenado. Necesitan una solución integral de preparación, esterilización, envasado, agua farmacéutica, validación y cumplimiento normativo. En este contexto, conocer la experiencia técnica del fabricante ayuda a reducir riesgos desde la fase de diseño hasta la operación comercial.
La respuesta directa es simple: una vida útil de almacenamiento correctamente establecida permite a los fabricantes suministrar solución de diálisis peritoneal que conserva esterilidad, pH, concentración de glucosa, electrolitos y seguridad del envase durante todo el periodo autorizado. Eso se traduce en una distribución más confiable tanto para pacientes en casa como para hospitales.
Para España, los beneficios principales son cinco:
La vida útil depende de la interacción entre formulación, proceso y envase. Una solución PD elaborada con un sistema robusto de preparación, filtración, llenado y esterilización terminal tendrá un perfil distinto al de una formulación que use materiales menos estables o una validación insuficiente. Por eso, la decisión de inversión no debe centrarse únicamente en la bolsa final, sino en toda la arquitectura del proyecto.
FactorImpacto sobre la vida útilConsecuencia si fallaPrioridad para EspañaCalidad del agua farmacéuticaInfluye en pureza química y microbiológicaDesviaciones analíticas y riesgo sanitarioMuy altaMaterial del envaseDetermina compatibilidad y barreraPermeabilidad, migración o pérdida de estabilidadMuy altaEsterilización terminalAsegura reducción microbiana validadaRechazo de lotes y riesgo de retiradaMuy altaControl de cierreProtege integridad del recipienteFugas o contaminación secundariaAltaAlmacenamiento y transporteEvita estrés térmico y daño físicoAcortamiento real de la vida útilAltaEstudios de estabilidadDefinen caducidad basada en datosFecha no defendible ante auditoríasMuy altaLa tabla resume por qué la vida útil de la solución PD es un indicador integral de calidad industrial y no un simple parámetro comercial.
La vida útil de almacenamiento de una solución PD es el tiempo durante el cual el producto conserva las especificaciones aprobadas cuando se mantiene en condiciones definidas. Incluye esterilidad, ausencia de partículas, composición correcta, integridad del envase y aptitud para uso clínico. En el cuidado renal, esto es esencial porque la diálisis peritoneal se administra directamente en una cavidad corporal sensible, de modo que cualquier desviación puede afectar al paciente de forma inmediata.
La importancia es aún mayor en pacientes con tratamiento continuo ambulatorio o automatizado en el hogar. En estas situaciones, el stock puede almacenarse durante semanas. Si la vida útil no está bien sustentada, el sistema sanitario se expone a desperdicio, roturas de suministro o riesgos clínicos. En hospitales de Madrid, Málaga o Valencia, donde la rotación puede ser elevada, una caducidad sólida facilita la gestión de compras. En zonas con entregas domiciliarias más dispersas, como Castilla y León o Galicia, ayuda a sostener una distribución segura en trayectos largos.
Desde el punto de vista técnico, los estudios de estabilidad suelen valorar:
Un fabricante con experiencia debe integrar estos estudios con el diseño del proyecto. Para quienes analizan una nueva planta o expansión, puede ser útil revisar soluciones llave en mano para instalaciones farmacéuticas capaces de cubrir preparación de soluciones, llenado, esterilización, utilidades limpias y validación documental.
Parámetro de estabilidadQué se evalúaRiesgo asociadoFrecuencia típica de controlEsterilidadAusencia de crecimiento microbianoPeritonitis o retirada de productoCada lote y estabilidad programadapHRango químico aceptableIrritación o inestabilidadInicial y puntos de estabilidadGlucosaMantenimiento de concentraciónPérdida de eficacia osmóticaInicial, intermedio y finalPartículasLimpidez e inocuidad físicaNo conformidad de calidadRutina y estabilidadEnvaseFugas, deformación, selladoContaminación o mermaRutina y transporteEtiquetado y trazabilidadLectura, lote y caducidadError de dispensaciónCada loteLa explicación clave es que la vida útil combina control analítico y fiabilidad operativa. Sin ambos componentes, la fecha de caducidad carece de valor real.
En diálisis peritoneal domiciliaria, la vida útil prolongada y validada permite a los centros entregar lotes con margen suficiente para el consumo mensual del paciente. Esto reduce devoluciones, visitas no planificadas y urgencias logísticas. También favorece la continuidad del tratamiento cuando hay picos de demanda, festividades o interrupciones de transporte.
En hospitales, la ventaja principal es la estabilidad del abastecimiento. Las farmacias hospitalarias necesitan productos con rotación predecible, especialmente si manejan distintas concentraciones y presentaciones. Una vida útil bien diseñada disminuye el capital inmovilizado y permite una reposición más eficiente.
Los beneficios operativos para España incluyen:
Además, la vida útil influye en la estructura del negocio del fabricante. Una planta con procesos consistentes puede ofrecer contratos más competitivos, responder mejor a concursos públicos y sostener exportaciones hacia otros mercados mediterráneos. En hubs logísticos como Barcelona o Valencia, esto tiene impacto directo en los tiempos de despacho y en el coste total por unidad entregada.
var ctx1 = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Crecimiento estimado de demanda de soluciones PD en España’,data: [78, 84, 91, 99, 108, 118],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico muestra una tendencia realista de crecimiento de demanda. Para fabricantes e inversores, este incremento justifica prestar atención al equilibrio entre vida útil, capacidad de producción y red de distribución.
No existe una única solución técnica para asegurar la vida útil de la solución PD. La elección depende del volumen, del mercado objetivo, del posicionamiento de coste y del marco regulatorio. En términos generales, los modelos se distinguen por el tipo de envase, la configuración de la línea y el método de integración con utilidades y controles de proceso.
Las opciones más habituales incluyen bolsas flexibles sin PVC, recipientes de polipropileno y, en ciertos contextos, configuraciones especiales de doble cámara o sistemas diseñados para formulaciones sensibles. Para España, las bolsas flexibles suelen ser especialmente atractivas por eficiencia logística y comodidad de uso, mientras que algunos diseños rígidos ofrecen ventajas de resistencia mecánica.
Tipo de sistemaVentaja principalLimitación principalAplicación comúnBolsa flexible sin PVCLigereza y menor coste logísticoRequiere alta calidad de soldaduraUso domiciliario y hospitalarioBotella de polipropilenoBuena resistencia estructuralMayor volumen de transporteMercados con exigencia de rigidezSistema multicámaraMejora estabilidad de componentes separadosMayor complejidad de fabricaciónFormulaciones avanzadasLínea semiautomáticaMenor inversión inicialCapacidad y consistencia más limitadasEscala piloto o nichosLínea automática integradaAlta capacidad y trazabilidadMayor inversión de capitalProducción industrial continuaProyecto llave en manoIntegración de utilidades y validaciónRequiere planificación tempranaNuevas plantas o expansión totalLa tabla permite ver que la vida útil no solo depende del producto final, sino también del modelo industrial que lo hace posible.
En capacidades tecnológicas, IVEN Pharmatech Engineering destaca por su experiencia en líneas de soluciones intravenosas y de diálisis, sistemas de preparación y distribución de soluciones, agua purificada, destilación de agua para inyectables, vapor limpio y automatización logística. Esta base tecnológica resulta relevante cuando se busca una línea de PD capaz de sostener esterilidad, repetibilidad de lotes y documentación de validación desde el primer día.
Para compradores industriales, revisar equipos y configuraciones disponibles permite comparar formatos de envase, grados de automatización y alcance de ingeniería antes de iniciar una solicitud formal.
La comparación más útil no es solo entre proveedores, sino entre filosofías de producción. Algunas empresas priorizan inversión baja y aceptan una vida útil más conservadora; otras buscan procesos de mayor robustez para ampliar mercados y reducir riesgo regulatorio. La elección adecuada depende del objetivo: abastecimiento local, exportación, contrato con red hospitalaria o fabricación para terceros.
Las principales alternativas frente a una solución PD con vida útil optimizada son:
En España, la importación puede parecer competitiva, pero añade riesgos de transporte, tiempos portuarios, variación de costes y dependencia de disponibilidad internacional. Una producción local o regional con vida útil bien validada suele ofrecer mejor control de servicio.
var ctx2 = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Robustez de vida útil’, ‘Capacidad productiva’, ‘Flexibilidad de envase’, ‘Trazabilidad’, ‘Coste logístico’, ‘Soporte técnico’],datasets: [{label: ‘Sistema integrado de alta automatización’,data: [92, 95, 88, 96, 76, 94],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘Sistema básico de menor inversión’,data: [68, 62, 60, 70, 81, 58],backgroundColor: ‘rgba(255, 159, 64, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo refleja que una opción de alta automatización suele implicar mejor control de vida útil y trazabilidad, aunque la decisión final depende del presupuesto y del mercado objetivo.
OpciónInversión inicialRiesgo logísticoControl de calidadAdecuación para EspañaFabricación local integradaAltaBajoMuy altoExcelenteImportación terminadaBaja a mediaAltoMedioVariableSubcontratación regionalMediaMedioMedio a altoBuenaLínea semiautomática internaMediaBajoMedioLimitada para gran escalaLínea automática con esterilización validadaAltaBajoMuy altoMuy buenaSistema multicámara especializadoMuy altaMedioMuy altoAdecuada para nichos avanzadosEsta comparación ayuda a seleccionar un modelo según necesidades clínicas, ambición comercial y capacidad financiera.
El mercado se está moviendo en tres direcciones claras: más atención domiciliaria, mayor exigencia regulatoria y presión por sostenibilidad. En España, los sistemas sanitarios buscan tratamientos eficientes y seguros que reduzcan carga hospitalaria, y la diálisis peritoneal encaja en esa tendencia cuando el suministro es estable.
También crece la exigencia sobre trazabilidad digital, serialización interna, control estadístico de procesos y documentación electrónica. Para 2026, es previsible que las inversiones se concentren en plantas con automatización robusta, menor consumo de agua y energía, y materiales de envase más optimizados.
Las señales de demanda más visibles son:
var ctx3 = document.getElementById(‘barrasIndustrias’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘bar’,data: {labels: [‘Hospitales públicos’, ‘Hospitales privados’, ‘Atención domiciliaria’, ‘Fabricación por contrato’, ‘Exportación regional’, ‘Reservas estratégicas’],datasets: [{label: ‘Demanda relativa de soluciones PD en 2026’,data: [88, 54, 92, 47, 39, 61],backgroundColor: ‘rgba(75, 192, 192, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});La mayor presión de demanda se observa en atención domiciliaria y red hospitalaria pública. Eso explica por qué la vida útil de almacenamiento está dejando de ser un detalle técnico para convertirse en un criterio central de planificación industrial.
En capacidad de fabricación, IVEN ha desarrollado varias plantas y miles de líneas en segmentos de soluciones estériles, con fuerte experiencia en equipos de larga duración y componentes de acero inoxidable de uso intensivo. Su capacidad de fabricación en plantas especializadas de Shanghái es una ventaja para proyectos que necesitan consistencia de ingeniería, integración de subsistemas y escalado fiable.
var ctx4 = document.getElementById(‘areaTendencias’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Peso del modelo hospitalario tradicional’,data: [72, 69, 65, 61, 57, 53],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.25},{label: ‘Peso del modelo domiciliario y flexible’,data: [28, 31, 35, 39, 43, 47],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de áreas muestra el desplazamiento progresivo hacia modelos de atención más descentralizados. Cuanto mayor sea este cambio, más valor tendrá una vida útil validada que soporte almacenamiento y entregas escalonadas.
Elegir un proveedor fiable significa validar tanto la máquina como la capacidad de ingeniería del socio. Muchos proyectos fallan porque el comprador compara solo el precio del equipo principal y no considera agua farmacéutica, salas limpias, automatización, documentación, validación y servicio posventa.
Los criterios de selección recomendados para España incluyen:
Criterio de compraQué revisarSeñal positivaSeñal de alertaExperiencia sectorialProyectos previos en estériles y PDCasos internacionales verificablesExperiencia genérica sin referenciasIngenieríaDiseño, flujo y utilidadesEnfoque integralOferta limitada al equipo principalCalidad documentalProtocolos, manuales, listas y planosEstructura completa de validaciónDocumentación incompletaFabricaciónCapacidad real de plantaTalleres especializados y control internoSubcontratación opacaServicioInstalación, formación y soporteAsistencia durante todo el cicloSoporte reactivo y no planificadoCoste totalConsumos, mantenimiento y rendimientoModelo claro de coste de ciclo de vidaPrecio inicial bajo pero ocultando extrasEn capacidad de servicio, IVEN ofrece acompañamiento desde estudio de viabilidad, diseño e instalación hasta cualificación, transferencia tecnológica, formación y optimización posterior. Para un comprador español, esta continuidad es especialmente valiosa si busca acelerar el arranque y evitar desviaciones entre ingeniería, producción y cumplimiento.
Si su proyecto requiere una evaluación específica, puede solicitar contacto técnico y comercial para revisar capacidad, alcance y cronograma antes de comprometer inversión.
El presupuesto de una planta o línea de solución PD puede variar ampliamente según capacidad, formato de envase, grado de automatización y alcance del proyecto. El error más común es estimar solo el coste del equipo de llenado. En realidad, el presupuesto debe incluir preparación de solución, tratamiento de agua, esterilización, aire limpio, automatización, inspección, embalaje, almacén, validación y formación.
En España, además, conviene considerar obra civil, energía, cualificación de instalaciones, integración con sistemas digitales y tiempos administrativos. Los proyectos cercanos a polos industriales como Barcelona, Zaragoza o Madrid pueden beneficiarse de mejor acceso logístico y técnico, aunque también afrontan costes de implantación más altos.
Partida de inversiónPeso típico en el presupuestoComentarioImpacto en la vida útilLínea de llenado y sellado18% a 25%Núcleo del procesoMuy altoSistema de preparación de solución10% a 16%Mezcla y control de fórmulaMuy altoAgua farmacéutica y vapor limpio12% a 18%Utilidades críticasMuy altoEsterilización8% a 14%Validación térmica esencialMuy altoSalas limpias y climatización12% a 20%Control ambientalAltoValidación, documentación y formación5% a 10%Asegura arranque reguladoAltoLa explicación es clara: varias partidas que algunos compradores consideran secundarias tienen un efecto directo sobre la vida útil y no deben recortarse sin análisis.
El retorno de la inversión suele venir de cuatro palancas: reducción de importaciones, acceso a licitaciones, menor desperdicio por caducidad y mejores costes por unidad a volumen estable. Cuando la planta se diseña para una vida útil sólida, también se reducen reclamaciones y devoluciones, lo que mejora el rendimiento financiero real.
Un escenario razonable para análisis de retorno debería incluir:
Invertir en capacidad de PD puede ser una decisión estratégica excelente, pero solo si se reconocen los riesgos desde el inicio. El mayor riesgo no es el precio del equipo, sino una vida útil insuficiente frente a la red real de distribución. Si la caducidad se queda corta para el canal previsto, el modelo económico se debilita rápidamente.
Los riesgos más relevantes incluyen:
Para mitigarlos, conviene realizar pruebas de compatibilidad tempranas, simulaciones de capacidad, auditoría del proveedor y planificación logística realista desde el almacén hasta el paciente final. En España, es recomendable mapear la cadena de distribución considerando zonas metropolitanas, hospitales de referencia y envíos de larga distancia.
RiesgoProbabilidadImpactoMedida de mitigaciónCaducidad más corta de la previstaMediaMuy altoEstabilidad robusta y selección correcta de envaseFallo de esterilizaciónBaja a mediaMuy altoValidación térmica y monitorización continuaRetraso de proyectoMediaAltoPlan maestro con hitos y responsabilidades clarasDesviaciones regulatoriasMediaMuy altoIngeniería conforme y documentación completaCoste operativo superior al esperadoMediaMedioAnálisis de ciclo de vida y eficiencia energéticaInterrupción de suministrosMediaAltoDoble fuente y stock estratégicoLa inversión más segura no es necesariamente la más barata. Es la que mejor equilibra calidad, cumplimiento, vida útil y capacidad de servicio.
Para empresas que evalúan una línea nueva o la modernización de una planta, el enfoque más eficaz es combinar capacidad tecnológica, capacidad de fabricación y capacidad de servicio. En ese marco, IVEN Pharmatech Engineering puede aportar valor a proyectos dirigidos al mercado español por su experiencia internacional en soluciones estériles, su base de manufactura especializada y su modelo de acompañamiento integral.
Desde el punto de vista tecnológico, la empresa cuenta con soluciones para líneas de fluidos estériles, sistemas de agua farmacéutica, preparación de soluciones, transporte inteligente y automatización de final de línea. Esto ayuda a diseñar un proyecto de solución PD con coherencia entre formulación, proceso y logística interna.
En capacidad de fabricación, su estructura industrial en Shanghái y su trayectoria en miles de líneas entregadas aportan una ventaja práctica: estandarización donde conviene y personalización donde el proyecto lo exige. Para compradores en España, esto puede traducirse en plazos mejor controlados, equipamiento robusto y mejor disponibilidad de documentación.
En servicios, el valor está en acompañar desde la consultoría inicial hasta la puesta en marcha, cualificación, formación y optimización. Esa continuidad es importante para promotores que quieren minimizar riesgos de diseño, desviaciones de cronograma y costes inesperados.
Si desea profundizar en la empresa y su experiencia internacional, puede visitar la sección sobre la compañía. Si el interés está más orientado al modelo integral de planta, la sección de proyectos completos ofrece un mejor punto de partida.
Para España, la estrategia recomendada es adaptar el proyecto al equilibrio local entre hospitales, distribución domiciliaria y nodos logísticos. Una solución adecuada para Barcelona o Madrid puede requerir ajustes distintos a una red con fuerte capilaridad en Andalucía, Galicia o Canarias. Por eso, el análisis previo del flujo de producto es tan importante como la selección de la máquina.
¿Qué vida útil suele buscarse para una solución de diálisis peritoneal?Depende de la formulación, el envase y la validación, pero industrialmente se busca una caducidad que permita fabricación, distribución, almacenamiento hospitalario y uso domiciliario con margen suficiente. No existe una cifra universal válida sin datos de estabilidad.
¿La vida útil depende más del envase o del proceso?Depende de ambos. Un envase excelente no compensa un proceso débil, y un proceso robusto puede verse limitado por materiales poco adecuados. La estabilidad final es el resultado del sistema completo.
¿Es mejor fabricar en España o importar?Para muchos proyectos, fabricar local o regionalmente ofrece mejor control logístico, menor dependencia externa y más capacidad de respuesta. La importación puede ser útil, pero aumenta riesgos de plazos y suministro.
¿Qué formato de envase es más conveniente?Las bolsas flexibles suelen ser competitivas por coste logístico y comodidad de uso. Sin embargo, la decisión debe basarse en compatibilidad de formulación, mercado objetivo y requisitos operativos.
¿Qué debe incluir una solicitud de oferta para una línea de solución PD?Debe incluir capacidad anual, formatos, formulaciones previstas, requisitos regulatorios, nivel de automatización, alcance de utilidades, necesidad de validación, espacio disponible y calendario de proyecto.
¿Cómo influye la atención domiciliaria en la inversión?La favorece. Cuanto mayor sea el peso del tratamiento en casa, mayor importancia tendrá una vida útil estable, un embalaje resistente y una logística bien planificada.
¿Qué tendencia marcará 2026?Se espera más automatización, más trazabilidad digital, mayor enfoque en sostenibilidad, eficiencia de energía y agua, y mayor interés de los sistemas sanitarios en resiliencia de suministro para terapias renales.
¿Qué papel tiene la sostenibilidad?Será cada vez más importante. Los fabricantes buscarán envases optimizados, menor consumo energético, uso eficiente de agua y diseño de planta orientado a reducción de residuos, sin comprometer esterilidad ni vida útil.
¿Qué ciudades y nodos logísticos son más relevantes para planificar distribución en España?Madrid y Barcelona son claves por volumen y conectividad; Valencia y Algeciras por puertos; Zaragoza por distribución terrestre; Bilbao y Sevilla por cobertura regional y conexiones industriales.
¿Cómo iniciar el proceso de evaluación con un proveedor?Lo ideal es compartir objetivos de capacidad, mercado, formato de envase y requisitos técnicos para recibir una propuesta conceptual. Puede contactar con un equipo especializado para una revisión inicial del proyecto.
En conclusión, la vida útil de almacenamiento de la solución PD es un eje estratégico para el cuidado renal y para la viabilidad industrial del producto en España. Cuando se diseña correctamente, mejora la seguridad del paciente, fortalece la cadena de suministro, reduce pérdidas y crea una base sólida para competir en un mercado que exigirá en 2026 más calidad, más resiliencia y más sostenibilidad.
-
Máquinas de tubos de coagulación en España
La máquina para tubos de extracción de sangre para pruebas de coagulación permite a las empresas de dispositivos médicos fabricar grandes volúmenes de tubos con aditivos precisos, alta uniformidad, trazabilidad y control automático de calidad para hospitales, laboratorios clínicos y redes de diagnóstico en España. En un mercado donde la estabilidad del citrato, la exactitud del volumen de llenado, la integridad del tapón y la esterilidad del proceso son factores críticos, este tipo de equipo reduce errores manuales, mejora el rendimiento y facilita el cumplimiento regulatorio.
En España, la demanda de tubos de extracción de sangre para coagulación está impulsada por hospitales públicos y privados, laboratorios de referencia, centros de análisis especializados y operadores logísticos que abastecen a Madrid, Barcelona, Valencia, Sevilla, Bilbao, Zaragoza y Málaga. También influye la conectividad de puertos como Valencia, Algeciras y Barcelona para la importación de componentes y la exportación hacia la Unión Europea, el norte de África y América Latina. Para fabricantes que buscan escalar producción con menor riesgo operativo, una línea automatizada representa una ventaja estratégica frente a las líneas manuales.
Si desea evaluar soluciones integrales para una planta nueva o ampliar una fábrica existente, puede conocer más sobre nuestra experiencia internacional en ingeniería farmacéutica y de dispositivos médicos, revisar opciones de proyectos llave en mano, explorar el catálogo de equipos industriales o solicitar asesoramiento técnico comercial.
Una máquina para tubos de extracción de sangre para pruebas de coagulación es un sistema industrial diseñado para fabricar, montar, dosificar, secar, taponar, inspeccionar, etiquetar y empaquetar tubos destinados a análisis de coagulación. Normalmente trabaja con tubos de PET o vidrio, tapones elastoméricos o plásticos, y aditivos anticoagulantes basados en citrato sódico en concentraciones controladas. Su objetivo es asegurar que cada tubo cumpla especificaciones estrictas de volumen, vacío, limpieza, cierre y rendimiento analítico.
Para el mercado español, donde los compradores valoran la conformidad documental, la estabilidad de proceso y la asistencia posventa, este tipo de máquina resulta especialmente útil cuando se requiere producir series homogéneas para hospitales universitarios, redes de laboratorio regionales, distribuidores de material sanitario y empresas con marca propia. Además, la automatización permite integrar inspección visual, pruebas de fugas, conteo, serialización y registros electrónicos para auditorías de calidad.
FactorProducción manualLínea automatizadaImpacto para el fabricanteConsistencia de dosificaciónVariableAlta precisiónMenos rechazos y mejor repetibilidadVelocidad de producciónBaja o mediaMedia o muy altaMayor capacidad por turnoTrazabilidadLimitadaCompletaFacilita auditorías y control de lotesRiesgo de contaminaciónMás elevadoMás controladoMejora la calidad del producto finalCoste laboral por unidadAltoMenor a escalaMejor margen operativoEscalabilidadDifícilModularExpansión más ordenadaLa tabla anterior muestra por qué la automatización se ha convertido en una prioridad para fabricantes que compiten en mercados regulados. Aunque la inversión inicial es mayor, la línea automatizada compensa con mejor control, menor desperdicio y una capacidad más estable.
Este equipo es una línea de fabricación especializada que transforma componentes individuales en tubos listos para uso diagnóstico. El proceso puede variar según el diseño del fabricante, pero normalmente incluye alimentación automática de tubos, limpieza o tratamiento previo, dosificación del reactivo anticoagulante, secado o acondicionamiento, inserción y ensamblaje del tapón, creación o verificación del vacío, inspección, etiquetado y embalaje final.
En las aplicaciones de coagulación, la precisión de la dosificación es especialmente importante. Una desviación pequeña en la cantidad de citrato sódico o en la relación sangre-aditivo puede afectar tiempos de protrombina, tiempo de tromboplastina parcial activada y otros parámetros analíticos. Por eso, las máquinas modernas incorporan bombas de alta exactitud, sensores de nivel, cámaras, estaciones de rechazo automático y controles de proceso conectados a interfaces digitales.
El flujo operativo típico es el siguiente:
EtapaFunción principalControl claveRiesgo si fallaAlimentación de tubosPosicionar envases vacíosOrientación y conteoAtascos y baja eficienciaDosificación de aditivoAñadir citrato con precisiónVolumen y concentraciónResultados clínicos inestablesSecado o acondicionamientoEstabilizar el interior del tuboTemperatura y tiempoResiduos o degradaciónColocación del tapónCerrar el tubo herméticamenteParámetros de inserciónFugas o pérdida de vacíoInspecciónVerificar defectos y presencia de aditivoVisión artificial y sensoresSalida de unidades no conformesEtiquetado y embalajePreparar expediciónTrazabilidad y loteErrores logísticos y regulatoriosEn términos tecnológicos, los compradores en España suelen buscar compatibilidad con sistemas de control industrial ampliamente aceptados, recetas de producción configurables, cambio rápido de formato, alarmas remotas y soporte para documentación de validación. También se valora la disponibilidad de materiales resistentes a la corrosión y estructuras inoxidables de larga vida útil.
Desde la perspectiva de capacidades tecnológicas, IVEN Pharmatech Engineering ha desarrollado varias generaciones de líneas para tubos de extracción al vacío, apoyadas en patentes y experiencia acumulada en ingeniería de procesos. Su enfoque combina automatización, control de calidad en línea y diseño orientado al cumplimiento internacional, lo que resulta útil para fabricantes españoles o exportadores que necesitan operar con altos estándares técnicos.
El principal destino de estos tubos son los análisis de coagulación en hospitales, laboratorios centrales, centros de urgencias, clínicas especializadas, bancos de sangre y redes de diagnóstico. Sin embargo, para la empresa fabricante, la máquina ofrece beneficios que van más allá de la simple capacidad productiva.
Entre las aplicaciones más relevantes se encuentran la producción de tubos para pruebas de hemostasia, perfiles preoperatorios, seguimiento de anticoagulación, controles de laboratorio, distribución a marcas propias y suministro a grandes cadenas de compras sanitarias. En España, estas necesidades se concentran en áreas metropolitanas con alto volumen clínico, como Madrid y Barcelona, pero también se extienden a corredores sanitarios y logísticos en Valencia, Alicante, Murcia y el País Vasco.
Sector compradorUso del tuboExigencia principalValor de la automatizaciónHospitales públicosAnalítica rutinaria y urgenciasFiabilidad de loteSuministro uniformeHospitales privadosProcesos de alta rotaciónEntrega rápidaMayor productividadLaboratorios de referenciaGrandes volúmenesPrecisión y trazabilidadMenos variabilidadDistribuidores sanitariosReventa nacionalCoste competitivoOptimización del coste unitarioFabricantes con marca blancaProducción para tercerosFlexibilidad de formatoCambios rápidos de productoExportadores UEMercados reguladosDocumentación robustaMejor cumplimientoLa automatización aporta ventajas claras: reducción de dependencia del trabajo manual, mejor repetibilidad, menor tasa de rechazo, operación continua, mayor seguridad del operario y datos de proceso listos para auditorías. En fases de crecimiento, también ayuda a integrar otras áreas de planta como almacenes automáticos, transporte interno y empaquetado robotizado.
En proyectos de mayor escala, la capacidad de fabricación no debe evaluarse de manera aislada. Es importante considerar agua de proceso, aire comprimido, climatización, salas limpias, flujos de materiales y validación. Precisamente ahí destacan las capacidades de servicio de IVEN, que abarcan consultoría de viabilidad, diseño, selección de equipos, instalación, puesta en marcha, documentación técnica, formación y optimización posterior.
var ctxBar = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Laboratorios’, ‘Distribuidores’, ‘Marca blanca’, ‘Exportación’, ‘Centros especializados’],datasets: [{label: ‘Demanda relativa en España’,data: [92, 88, 70, 61, 66, 54],backgroundColor: [‘rgba(54,162,235,0.8)’,’rgba(75,192,192,0.8)’,’rgba(255,206,86,0.8)’,’rgba(153,102,255,0.8)’,’rgba(255,159,64,0.8)’,’rgba(201,203,207,0.8)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico muestra que hospitales y laboratorios siguen siendo los motores de la demanda, pero la fabricación para terceros y la exportación también ganan peso, especialmente entre empresas que operan desde polos industriales conectados con puertos y centros logísticos.
No todas las líneas sirven para el mismo objetivo. La elección depende de la capacidad requerida, del material del tubo, del grado de automatización y de la estrategia comercial del fabricante. En España se observan tres escenarios habituales: empresas que buscan una línea compacta para producción media; fabricantes ya consolidados que necesitan alta velocidad; y grupos que desean una solución integral conectada con logística, inspección avanzada y embalaje automático.
Las configuraciones más comunes incluyen máquinas semiautomáticas, líneas automáticas modulares, líneas de alta velocidad y soluciones completas con integración de utilidades y trazabilidad digital. También puede haber diferencias entre sistemas para PET y para vidrio, así como entre equipos centrados en un solo tipo de tubo y plataformas multi-formato.
Tipo de equipoCapacidad orientativaPerfil de compradorVentaja principalSemiautomáticoBaja a mediaPequeñas seriesMenor inversión inicialAutomático compactoMediaFabricantes en expansiónBuen equilibrio coste-rendimientoAutomático modularMedia a altaEmpresas con varios formatosEscalabilidadAlta velocidadAltaGrandes volúmenesMáxima productividadLínea integral llave en manoAltaProyectos de planta completaIntegración totalSolución personalizadaVariableProductos especialesAjuste a requisitos específicosAdemás del formato de máquina, conviene definir módulos opcionales: alimentación automática de componentes, dosificación múltiple, secado controlado, cámara de inspección, rechazo inteligente, etiquetado, encajado, paletizado y conexión con sistemas de almacén. En ubicaciones industriales cercanas a Barcelona, Tarragona o Valencia, donde el coste del suelo y la eficiencia del layout importan mucho, una línea modular puede ofrecer ventajas claras frente a una solución rígida.
En cuanto a capacidades de fabricación, IVEN opera con varias plantas especializadas en Shanghái dedicadas a maquinaria de llenado y envasado farmacéutico, sistemas de agua, logística inteligente y equipos para tubos de extracción al vacío. Esa base industrial permite adaptar soluciones según capacidad, configuración y requisitos de documentación, algo relevante para compradores que no desean un equipo estándar limitado.
La comparación entre una línea automatizada y una línea manual debe hacerse con criterios financieros, regulatorios y operativos. La producción manual puede parecer más accesible al inicio, pero suele presentar variaciones entre lotes, mayor dependencia de mano de obra, limitaciones para crecer y mayores costes ocultos por rechazo, retrabajo y supervisión.
En cambio, una línea automática bien diseñada mejora el control del proceso, permite producir de forma más estable en varios turnos y facilita la estandarización. Esto es especialmente relevante si la empresa planea vender a grandes hospitales o participar en licitaciones donde la consistencia del producto es determinante.
CriterioLínea manualLínea automatizadaConclusión prácticaUniformidad del productoMedia o bajaAltaLa automatización ofrece más seguridad de loteNecesidad de operariosAltaModeradaMenor dependencia laboralCapacidad de validaciónLimitadaAmpliaMejor para mercados reguladosTiempo de cambio de formatoLentoRápido si el diseño es modularMayor flexibilidad comercialCoste unitario a gran escalaElevadoMás bajoMejora del margen a medio plazoControl de defectosInspección visual humanaSensores y cámarasReducción de erroresComo caso práctico, un fabricante que abastece a distribuidores en Madrid y a hospitales privados en la costa mediterránea puede necesitar aumentar producción sin duplicar plantilla. En ese escenario, una línea automatizada no solo eleva el volumen; también simplifica la programación, mejora la previsibilidad y ayuda a cumplir entregas más estrictas.
var ctxComp = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Precisión’, ‘Velocidad’, ‘Trazabilidad’, ‘Escalabilidad’, ‘Coste unitario’, ‘Control de defectos’],datasets: [{label: ‘Manual’,data: [52, 38, 35, 40, 45, 44],backgroundColor: ‘rgba(255,99,132,0.75)’},{label: ‘Automatizada’,data: [91, 87, 93, 89, 82, 90],backgroundColor: ‘rgba(54,162,235,0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo ilustra por qué la inversión en automatización suele justificarse cuando se busca estabilidad operativa y expansión comercial sostenida.
El mercado muestra una tendencia positiva impulsada por el envejecimiento poblacional, el aumento de pruebas diagnósticas, la expansión de laboratorios centralizados y la necesidad de cadenas de suministro sanitarias más resilientes. España, por su posición logística y por su integración en el mercado europeo, ofrece oportunidades tanto para producción local como para distribución regional.
Además, la relocalización parcial de capacidades médicas estratégicas, la digitalización del control de calidad y la presión por reducir dependencias externas están favoreciendo decisiones de inversión en equipos más avanzados. Las empresas ubicadas cerca de corredores logísticos como Madrid, Barcelona, Zaragoza y Valencia cuentan con ventajas para recibir componentes, fabricar y distribuir con plazos competitivos.
var ctxLine = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado’,data: [100, 108, 117, 129, 141, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El crecimiento proyectado hasta 2026 se apoya en tres pilares. Primero, más pruebas de laboratorio por paciente y por episodio clínico. Segundo, mayores exigencias regulatorias, que favorecen a fabricantes con líneas documentadas y validadas. Tercero, sostenibilidad y eficiencia energética, que empujan a renovar maquinaria antigua.
De cara a 2026, las tendencias más relevantes incluyen integración de análisis de datos para mantenimiento predictivo, reducción del consumo energético por tubo producido, materiales más reciclables, envases secundarios optimizados y políticas europeas orientadas a trazabilidad, seguridad del producto y fabricación responsable. Las empresas que adopten estos enfoques tendrán más opciones de competir en España y en mercados vecinos.
Elegir proveedor no debe basarse solo en el precio. Lo más importante es confirmar si el fabricante entiende la criticidad del producto, dispone de experiencia real en líneas similares y puede acompañar al cliente antes, durante y después de la instalación. Para compradores españoles, también es recomendable evaluar tiempos de respuesta, soporte remoto, suministro de repuestos y capacidad documental.
Un proveedor fiable debe demostrar experiencia en ingeniería industrial, automatización, control de calidad, validación y personalización. También conviene revisar si ofrece referencias en varios países, si conoce requisitos de cumplimiento internacional y si puede integrar la línea dentro de un proyecto más amplio de planta o ampliación.
Criterio de selecciónQué revisarSeñal positivaRiesgo si faltaExperiencia sectorialAños y proyectosCasos internacionales demostrablesErrores de diseñoCapacidad técnicaAutomatización e inspecciónPatentes y desarrollo propioDependencia de tercerosPersonalizaciónAdaptación a formatosDiseño modularEquipo poco flexibleDocumentaciónProtocolos y manualesSoporte para validaciónDemoras regulatoriasServicio posventaRepuestos y asistenciaRespuesta ágilParadas largasSolvencia de fabricaciónPlantas y control internoProducción propia estableCalidad inconsistenteEn este contexto, IVEN se presenta como un socio de ingeniería más que como un simple vendedor de máquinas. Su experiencia internacional, su capacidad para proyectos integrados y su conocimiento de estándares exigentes pueden aportar valor a empresas de España que buscan minimizar riesgos de diseño, calendario y puesta en marcha.
Para evaluar opciones de forma práctica, una visita virtual o auditoría técnica debe centrarse en pruebas de capacidad, calidad de componentes, arquitectura de control, ergonomía de mantenimiento, posibilidad de expansión y claridad de la documentación. También es útil solicitar una propuesta que contemple no solo el equipo principal, sino repuestos críticos, formación, cronograma y alcance de validación.
var ctxArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas inteligentes y sostenibles’,data: [28, 35, 43, 52, 63, 74],fill: true,backgroundColor: ‘rgba(153,102,255,0.25)’,borderColor: ‘rgba(153,102,255,1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});La tendencia del gráfico de área refleja el cambio hacia líneas más conectadas, eficientes y orientadas a datos, una dirección que seguirá marcando las decisiones de compra en 2026.
El coste total de una línea depende del nivel de automatización, la capacidad por hora, el número de formatos, la complejidad de inspección, la integración con otras áreas y los requisitos de validación. No existe una cifra única, pero sí una metodología fiable para presupuestar.
La inversión debe dividirse en equipo principal, moldes o utillajes, instalación, utilidades, calificación, formación, repuestos iniciales y posibles obras en planta. En España, además, hay que considerar costes energéticos, adaptación de nave industrial, seguridad laboral, transporte interno y plazos aduaneros si la línea llega por vía marítima a puertos como Valencia o Barcelona.
Partida presupuestariaPeso relativoObservaciónImpacto en el retornoEquipo principalMuy altoNúcleo de la inversiónDefine capacidad y calidadInstalación y puesta en marchaMedioDebe planificarse bienAcelera inicio de producciónUtilidades y adecuación de plantaMedioIncluye aire, electricidad y climatizaciónEvita cuellos de botellaValidación y documentaciónMedioClave en entornos reguladosReduce riesgos de auditoríaFormación del personalBajo a medioImpacta en eficiencia realMejora el arranqueRepuestos inicialesBajoImportantes para continuidadReduce paradas imprevistasEl retorno de inversión suele venir de cinco fuentes: aumento de producción vendible, reducción del coste laboral por unidad, disminución de rechazo, mejora del cumplimiento contractual y capacidad para acceder a clientes de mayor exigencia. En muchos casos, el retorno también depende de si la empresa aprovecha la nueva línea para lanzar marca propia o captar contratos de fabricación para terceros.
Un análisis conservador debería estimar escenarios de utilización del 60 %, 75 % y 90 %, además de variaciones en el precio de materias primas y energía. También conviene calcular el coste de oportunidad de seguir con procesos manuales, especialmente si ya existen problemas de capacidad o inconsistencia.
La automatización ofrece ventajas significativas, pero una compra mal planificada puede generar sobrecostes o rendimientos inferiores a los esperados. El primer riesgo es adquirir una capacidad desalineada con la demanda real. El segundo, subestimar la complejidad del proceso y de la validación. El tercero, elegir un proveedor que no acompañe adecuadamente la fase de arranque.
Otros riesgos frecuentes incluyen layouts deficientes, integración incompleta de utilidades, incompatibilidad con ciertos componentes, documentación insuficiente, falta de repuestos críticos y capacitación limitada del equipo local. Para minimizar estos puntos, es recomendable realizar un estudio de viabilidad técnico-económica antes de cerrar la compra.
RiesgoConsecuenciaPrevención recomendadaNivel de prioridadCapacidad mal dimensionadaBaja rentabilidadProyección de ventas realistaAltaFalta de validación suficienteRetrasos comercialesPlan documental desde el inicioAltaProveedor sin soporte sólidoParadas prolongadasRevisar servicio posventaAltaCalidad irregular de componentesMás rechazo y fallosHomologación de suministrosAltaConsumo energético elevadoCoste operativo mayorEvaluar eficiencia antes de comprarMediaFormación insuficienteBajo rendimiento de líneaPrograma de capacitación completoMediaEn proyectos de planta completa, el riesgo disminuye cuando se trabaja con un socio capaz de coordinar ingeniería, fabricación, instalación y arranque. Ahí resulta relevante la capacidad de servicio integral de IVEN, que abarca desde la fase de consultoría y diseño hasta la formación, la transferencia tecnológica y la optimización continua. Para empresas españolas que desean reducir la fragmentación entre múltiples proveedores, ese enfoque puede simplificar el proyecto.
Un ejemplo típico sería una empresa situada cerca de Zaragoza que desea abastecer a España y Portugal. Si la línea se compra sin estudiar flujos logísticos, almacén, mantenimiento y rutas de distribución, el equipo puede quedar infrautilizado. Si, en cambio, el proyecto se aborda como sistema completo, las probabilidades de alcanzar el retorno esperado aumentan de forma notable.
¿Qué aditivo se usa normalmente en los tubos para pruebas de coagulación?Generalmente se utiliza citrato sódico en concentración controlada, ya que preserva la muestra para ensayos de coagulación. La dosificación exacta debe ajustarse a la especificación del producto y al volumen del tubo.
¿Es mejor una línea para tubos de PET o para vidrio?Depende del posicionamiento de mercado, del coste objetivo, de la compatibilidad con el proceso y de las preferencias del cliente final. Muchas plantas priorizan PET por eficiencia y peso, aunque ciertas aplicaciones mantienen demanda de vidrio.
¿Cuánto tiempo tarda la puesta en marcha de una línea?Varía según la complejidad del proyecto, la personalización, la preparación de la planta y la disponibilidad de utilidades. Lo prudente es planificar un cronograma que incluya fabricación, entrega, instalación, pruebas, formación y validación.
¿Qué documentación debe solicitar un comprador en España?Manual técnico, lista de repuestos, planos, especificaciones funcionales, protocolos de prueba, documentación de calidad y soporte para calificación e integración en el sistema documental de la fábrica.
¿Puede integrarse la máquina con sistemas de etiquetado y embalaje?Sí. Las líneas modernas suelen poder conectarse con módulos de inspección, etiquetado, encajado, paletizado y transporte interno, algo muy útil para proyectos de automatización escalable.
¿Cómo influye la sostenibilidad en la compra de 2026?Influirá cada vez más. Los compradores valorarán menor consumo energético, menor desperdicio, mejor uso de materiales, monitorización digital y diseños preparados para mantenimiento predictivo y larga vida útil.
¿Qué ventajas ofrece trabajar con un socio de ingeniería internacional?Suele aportar una visión más amplia de cumplimiento, capacidad de personalización, coordinación entre disciplinas y experiencia en proyectos complejos, aspectos especialmente útiles cuando se persiguen plazos exigentes y expansión internacional.
¿Dónde puede encajar mejor esta inversión en España?En polos industriales con acceso a logística, talento técnico y redes sanitarias, como Madrid, Barcelona, Valencia, Zaragoza, Bilbao o Sevilla. La proximidad a puertos y plataformas de distribución puede reducir tiempos y costes.
En conclusión, la máquina para tubos de extracción de sangre para pruebas de coagulación es una inversión estratégica para empresas de dispositivos médicos que buscan producir con más calidad, trazabilidad y eficiencia en España. La decisión correcta no depende solo del precio del equipo, sino del diseño del proceso, de la capacidad de crecimiento, del servicio del proveedor y de la alineación con las tendencias de 2026 en automatización, regulación y sostenibilidad. Para quienes necesiten una solución técnica más amplia, desde la ingeniería hasta la puesta en marcha, resulta útil contar con un socio especializado capaz de integrar maquinaria, planta y cumplimiento en un mismo proyecto.
-
Retos de diálisis peritoneal industrial en España
La fabricación de soluciones de diálisis peritoneal es un proceso altamente exigente que permite suministrar fluidos seguros y estériles para el tratamiento domiciliario y hospitalario de la enfermedad renal crónica. En España, donde la presión asistencial, la trazabilidad y la continuidad de suministro son prioridades crecientes, los fabricantes deben equilibrar calidad farmacéutica, eficiencia productiva, validación regulatoria y costes operativos. Este mercado no solo depende de equipos de mezcla, esterilización, llenado y envasado; también exige diseño higiénico, automatización, servicios técnicos robustos y una estrategia de inversión realista.
En ciudades con fuerte actividad sanitaria e industrial como Madrid, Barcelona, Valencia, Bilbao, Sevilla o Zaragoza, la demanda de soluciones fiables para diálisis peritoneal está cada vez más vinculada a la atención en casa, a la seguridad del paciente y a cadenas de suministro más resilientes. Además, puertos logísticos como Valencia, Algeciras y Barcelona facilitan la importación de componentes críticos, mientras que los polos farmacéuticos del Corredor del Henares, Cataluña y Navarra impulsan proyectos de producción local o regional.
Para empresas que analizan nuevas líneas o ampliaciones, conviene entender los retos específicos de la fabricación de soluciones de diálisis peritoneal: control microbiológico, compatibilidad de envases, precisión de formulación, estabilidad del producto, validación del proceso, escalabilidad y cumplimiento documental. En este contexto, contar con un socio de ingeniería sólido puede reducir riesgos. IVEN Pharmatech Engineering, cuya trayectoria internacional puede consultarse en su perfil corporativo, trabaja con soluciones integradas para plantas farmacéuticas y de dispositivos médicos, incluyendo líneas de soluciones para diálisis, sistemas de agua farmacéutica y proyectos llave en mano adaptados a requisitos internacionales.
La fabricación de soluciones de diálisis peritoneal es importante porque transforma una formulación sensible en un medicamento estéril de uso repetido, donde cualquier desviación puede afectar directamente a la seguridad del paciente. El reto principal no es solo producir volumen, sino mantener uniformidad entre lotes, esterilidad, estabilidad química y compatibilidad del envase durante transporte, almacenamiento y administración.
En España, los centros sanitarios buscan proveedores capaces de ofrecer continuidad de suministro, documentación técnica completa y soporte posventa. Esto es especialmente relevante en programas de diálisis domiciliaria, donde el producto debe llegar al paciente con estándares constantes. La fabricación moderna requiere integración entre preparación de soluciones, tratamiento de agua, filtración, esterilización, llenado, sellado, inspección, embalaje y serialización. Cuando uno de estos pasos falla, aparecen pérdidas de rendimiento, retrasos regulatorios y riesgo reputacional.
Factor críticoPor qué importaImpacto clínicoImpacto industrialNivel de prioridadObservaciónEsterilidadEvita contaminación microbiológicaProtege frente a infeccionesReduce rechazos y retiradasMuy altoDebe validarse por lote y por procesoPrecisión de formulaciónControla glucosa, electrolitos y pHMantiene eficacia terapéuticaExige dosificación estableMuy altoClave en mezclas multicomponenteCompatibilidad del envaseEvita migraciones y fugasSeguridad de administraciónDefine vida útil y logísticaAltoDebe evaluarse por materialTratamiento de aguaBase de la soluciónDisminuye riesgo de impurezasCondiciona todo el procesoMuy altoNecesita control continuoTrazabilidadFacilita auditorías y retiradasMejora seguridad globalFortalece cumplimientoAltoSe apoya en automatizaciónCapacidad productivaGarantiza abastecimientoEvita interrupciones terapéuticasMejora rentabilidadAltoDebe crecer sin comprometer calidadLa tabla anterior resume por qué la fabricación de soluciones de diálisis peritoneal no puede tratarse como un simple proyecto de envasado de líquidos. Se trata de una operación farmacéutica completa con riesgos clínicos y regulatorios elevados.
La diálisis peritoneal utiliza una solución estéril que se introduce en la cavidad peritoneal para favorecer el intercambio de solutos y líquidos. La fabricación de esta solución implica preparar una formulación controlada, procesarla bajo condiciones higiénicas estrictas y envasarla en recipientes aptos para uso médico, con parámetros validados de esterilización y conservación.
Su importancia en el cuidado renal es enorme porque permite alternativas al tratamiento en centro y favorece la autonomía del paciente. En España, donde el envejecimiento poblacional y la prevalencia de enfermedad renal crónica continúan al alza, la disponibilidad de soluciones seguras es un componente esencial de la red asistencial. Además, una fabricación bien diseñada ayuda a reducir incidencias en el hospital, mejora la planificación del suministro y facilita la expansión de programas domiciliarios.
Desde la perspectiva industrial, los principales desafíos son:
En proyectos nuevos, muchas compañías no necesitan solo máquinas aisladas, sino una arquitectura de planta coherente. En soluciones de este tipo, la experiencia en diseño farmacéutico, utilidades críticas y líneas integradas es decisiva. IVEN desarrolla capacidades tecnológicas ligadas a preparación y distribución de soluciones, tratamiento de agua purificada, destilación para agua de alta pureza y líneas automáticas de llenado y sellado. Estas capacidades pueden integrarse dentro de proyectos más amplios de ingeniería farmacéutica y plantas llave en mano, algo especialmente valioso para inversores españoles que buscan una única responsabilidad técnica.
Elemento del procesoFunción principalRiesgo si fallaControl recomendadoResultado esperadoRelevancia para EspañaPesada y dosificaciónGarantiza composición correctaDesviación terapéuticaSistemas automáticos y verificación dobleHomogeneidad del loteAltaMezclaDisolución uniformeInestabilidad del productoAgitación validadaSolución consistenteAltaFiltraciónReducción de partículasContaminación y rechazoPruebas de integridadLimpieza del fluidoAltaEsterilizaciónEliminación microbianaRiesgo para el pacienteCiclos térmicos validadosProducto estérilCríticaLlenado y selladoMantiene volumen y cierreFugas, mermas, reprocesosInspección en líneaEnvases íntegrosAltaInspección finalDetecta defectosSalida de producto no conformeVisión artificial y muestreoMayor seguridadAltaEsta segunda tabla muestra cómo cada etapa tiene una relación directa con la seguridad clínica y la viabilidad económica. Por eso la inversión no debe analizarse solo por precio inicial, sino por control total del proceso.
La diálisis peritoneal domiciliaria gana atractivo porque reduce desplazamientos del paciente, mejora la flexibilidad del tratamiento y descarga parte de la presión hospitalaria. Para que esto funcione, el fabricante debe garantizar lotes confiables, envases ergonómicos, estabilidad durante el transporte y un embalaje adecuado para entregas en rutas urbanas y rurales, desde áreas metropolitanas como Madrid y Barcelona hasta zonas con menor densidad logística en Castilla y León, Extremadura o Galicia interior.
En el entorno hospitalario, los beneficios se concentran en la disponibilidad inmediata, la normalización de formatos y la simplificación del trabajo del personal sanitario. Un sistema de fabricación robusto ayuda a reducir roturas de stock, facilita compras centralizadas y mejora la planificación de inventario.
Entre las ventajas más destacadas para fabricantes y operadores sanitarios se encuentran:
Además de la tecnología, la capacidad de fabricación influye mucho en el resultado final. IVEN cuenta con varias plantas especializadas y experiencia acumulada en equipos para soluciones intravenosas, líneas de diálisis, sistemas de agua farmacéutica, logística inteligente y otras áreas relacionadas. Para compradores en España, este tipo de base industrial aporta confianza cuando se buscan suministradores con historial real de ejecución y personalización de líneas.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado en España’,data: [82, 88, 95, 103, 112, 124],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de líneas ilustra una tendencia de crecimiento gradual del mercado español vinculado a soluciones de diálisis peritoneal y capacidad de fabricación asociada. La lectura principal es que la demanda no crece de forma explosiva, pero sí sostenida, lo que favorece inversiones planificadas y ampliaciones modulares.
No existe una única configuración válida para todas las fábricas. La selección depende del volumen objetivo, el formato de envase, la estrategia de esterilización, el nivel de automatización y las exigencias regulatorias del mercado destino. En España, los proyectos suelen valorar especialmente la eficiencia energética, la facilidad de limpieza, la documentación técnica y la integración con sistemas de gestión de producción.
Las opciones técnicas más habituales incluyen líneas para bolsas flexibles sin cloruro de vinilo, envases rígidos de polipropileno, sistemas de preparación centralizada, módulos de lavado cuando el recipiente lo requiere, túneles o autoclaves de esterilización y estaciones de inspección automática.
Modelo técnicoAplicación típicaVentaja principalLimitación principalVolumen orientativoAdecuación al mercado españolLínea para bolsa flexibleDiálisis domiciliariaLigereza logísticaAlta exigencia en selladoMedio a altoMuy adecuadaLínea para botella de polipropilenoHospitales y exportaciónBuena resistencia mecánicaMayor volumen de transporteMedio a altoAdecuadaSistema semiautomáticoProducción piloto o nichoMenor inversión inicialMás dependencia operariaBajo a medioÚtil en fases inicialesSistema totalmente automáticoProducción continuaAlta repetibilidadMayor inversiónAltoMuy adecuadoEsterilización terminal integradaProductos sensibles a contaminaciónSeguridad adicionalCiclos más largosVariableMuy relevantePlanta modular ampliableCrecimiento progresivoEscalabilidad ordenadaDiseño inicial más complejoMedio a altoMuy interesanteLa tabla demuestra que la mejor solución depende del modelo de negocio. Para un fabricante que suministra a varias comunidades autónomas y prevé exportación al sur de Europa o al norte de África desde puertos españoles, la escalabilidad y la robustez logística suelen pesar más que el coste inicial más bajo.
Otra variable es el nivel de digitalización. Los proyectos más competitivos incorporan recetas electrónicas, registros automáticos, alarmas de proceso, supervisión remota y análisis de datos para mantenimiento predictivo. En el catálogo técnico del sector, visible en soluciones y equipos especializados, es posible identificar configuraciones que van desde líneas concretas hasta sistemas más integrados para soluciones médicas estériles.
La comparación más frecuente no es solo entre distintos fabricantes, sino entre distintas filosofías de inversión: producir internamente, externalizar, ampliar una planta existente o usar una línea dedicada frente a una línea multiproducto. También pueden compararse materiales de envase y niveles de automatización.
Una línea dedicada a diálisis peritoneal ofrece mejor control y menor complejidad de cambio, pero exige mayor compromiso de volumen. Una línea multiproducto reduce ociosidad, aunque incrementa la complejidad documental, el riesgo de errores de cambio de formato y el tiempo de limpieza. Del mismo modo, la fabricación propia aporta control estratégico, mientras que la subcontratación reduce inversión inicial, pero deja más expuesta la continuidad de suministro.
OpciónInversión inicialControl de calidadFlexibilidadRiesgo de suministroPerfil recomendadoProducción interna dedicadaAltaMuy altoMediaBajoFabricantes consolidadosProducción interna multiproductoMedia a altaAltoAltaMedioPlantas con cartera diversaSubcontratación nacionalBajaMedioMediaMedioEntrada inicial al mercadoSubcontratación internacionalBaja a mediaVariableMediaAltoEmpresas orientadas a costeBolsa flexibleMediaAltoAltaBajoDomiciliario y distribución extensaBotella rígidaMediaAltoMediaBajoHospitalario y exportaciónvar ctx2 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Control’, ‘Escalabilidad’, ‘Coste operativo’, ‘Trazabilidad’, ‘Flexibilidad’, ‘Riesgo logístico’],datasets: [{label: ‘Línea dedicada’,data: [95, 88, 78, 94, 70, 82],backgroundColor: ‘rgba(75, 192, 192, 0.7)’},{label: ‘Subcontratación’,data: [62, 74, 69, 58, 83, 55],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo deja claro que la línea dedicada suele superar a la subcontratación en control y trazabilidad, mientras que la segunda puede parecer más flexible al principio. Sin embargo, en productos estériles críticos, la decisión debe basarse en riesgo total y no solo en inversión inmediata.
El mercado español muestra varias tendencias relevantes: crecimiento de la atención domiciliaria, mayor sensibilidad a la resiliencia del suministro, exigencia de documentación digital, presión por eficiencia energética y preferencia por proyectos escalables. También se observa un mayor interés por proveedores capaces de acompañar validaciones, formación y puesta en marcha, no solo por vender equipos.
En 2026, se espera que las tendencias se intensifiquen en tres frentes. Primero, la automatización avanzada con más supervisión de datos, mantenimiento predictivo e integración de trazabilidad en tiempo real. Segundo, las políticas de sostenibilidad, con atención al consumo de agua, vapor, energía y materiales de embalaje. Tercero, una evolución regulatoria enfocada en integridad de datos, continuidad de negocio y robustez de la cadena de suministro.
var ctx3 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx3, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Tratamiento domiciliario’, ‘Distribuidores sanitarios’, ‘Exportación UE’, ‘Exportación norte de África’, ‘Reserva estratégica’],datasets: [{label: ‘Índice de demanda 2026’,data: [78, 96, 72, 69, 61, 57],backgroundColor: ‘rgba(153, 102, 255, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras refleja que la mayor presión de demanda se concentra en el tratamiento domiciliario, seguido por hospitales y canales de distribución sanitaria. Esto refuerza la necesidad de formatos logísticos eficientes y producción confiable durante todo el año.
var ctx4 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctx4, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de procesos manuales’,data: [58, 52, 46, 39, 33, 27],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.2)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.3},{label: ‘Peso de automatización avanzada’,data: [24, 31, 39, 47, 56, 66],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.2)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra un desplazamiento claro desde procesos manuales hacia automatización avanzada. Para nuevas inversiones en España, apostar por una línea demasiado dependiente del operario puede quedarse obsoleta antes del final de su ciclo económico.
Elegir proveedor requiere mirar más allá del folleto comercial. Los compradores españoles deberían revisar la experiencia demostrada en líneas estériles, la calidad del acero y de los componentes críticos, la capacidad real de personalización, las referencias en proyectos complejos y el alcance del soporte tras la instalación.
Un proveedor fiable debe responder con claridad a preguntas como estas: ¿qué experiencia tiene en soluciones de gran volumen? ¿Qué nivel de automatización incluye? ¿Cómo gestiona la validación? ¿Puede integrar sistemas de agua, preparación, llenado, empaquetado y logística? ¿Qué tiempos de suministro maneja? ¿Qué cobertura ofrece para repuestos y asistencia remota desde España?
En este punto destaca la capacidad de servicio. IVEN estructura sus proyectos con acompañamiento desde la viabilidad inicial hasta la instalación, cualificación, formación de equipos y apoyo posterior. Para empresas españolas que desean minimizar desvíos de calendario, este enfoque de ciclo completo resulta especialmente útil. Si desea valorar un proyecto concreto, puede contactar con su equipo técnico para revisar necesidades de capacidad, formato, servicios públicos y validación.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaPeso en la decisiónConsejo prácticoExperiencia sectorialCasos reales y años de ejecuciónReferencias verificablesPromesas sin historialMuy altoPida visitas virtuales o expedientesCapacidad de ingenieríaDiseño de proceso y utilidadesDocumentación detalladaDiseño genéricoMuy altoRevise diagramas y balancesCalidad de fabricaciónMateriales y acabadosConstrucción robustaComponentes poco trazablesAltoSolicite lista de materialesSoporte técnicoInstalación, formación y repuestosPlan posventa claroAsistencia difusaAltoCompruebe tiempos de respuestaCumplimiento normativoEnfoque documentalProtocolos y registros completosVacíos en validaciónMuy altoEvalúe muestras documentalesEscalabilidadFacilidad de ampliaciónDiseño modularLímite técnico tempranoMedio a altoPiense a cinco o diez añosLa explicación de esta tabla es simple: un proveedor barato pero débil en ingeniería, validación o servicio suele salir caro. En productos críticos, el coste de una parada, un retraso regulatorio o una no conformidad supera rápidamente el ahorro inicial.
El presupuesto de una planta o línea de diálisis peritoneal depende de la capacidad anual, el tipo de envase, el nivel de automatización, los servicios auxiliares, el grado de integración y el alcance documental. También pesa el lugar de implantación: no es lo mismo adaptar una nave existente en el entorno de Valencia o Bilbao que construir una instalación nueva en un parque industrial con sala limpia completa, tratamiento de agua, generación térmica y automatización total.
El análisis del retorno de la inversión debe incluir:
Partida presupuestariaPeso estimadoComentarioRiesgo de desviaciónCómo controlarloPrioridadEquipos de proceso25 %Mezcla, filtración, tanquesMedioEspecificación cerradaMuy altaLlenado y sellado18 %Núcleo de la líneaMedioPruebas de aceptaciónMuy altaEsterilización12 %Clave para seguridadMedio a altoValidación tempranaMuy altaTratamiento de agua y utilidades15 %Impacta toda la calidadAltoIngeniería detalladaMuy altaSala limpia y instalaciones20 %Depende del edificioAltoAuditoría previa del sitioAltaValidación y formación10 %Asegura arranque estableMedioPlan integradoAltaEsta distribución orientativa ayuda a evitar un error frecuente: concentrar demasiado el presupuesto en la máquina visible y subestimar agua, instalaciones, validación y formación. Precisamente ahí se pierden meses y dinero si el proyecto no se planifica bien.
En retorno de la inversión, una planta con utilización creciente puede recuperar valor mediante márgenes más controlados, menor dependencia externa y posibilidad de ampliar cartera. Si además se diseña con modularidad, se facilita incorporar futuros formatos o expandir volumen sin rehacer toda la infraestructura.
Los riesgos de inversión se agrupan en cinco áreas: técnica, regulatoria, financiera, logística y comercial. Técnicamente, una mala integración entre preparación, llenado y esterilización genera cuellos de botella. Regulatoriamente, la documentación incompleta retrasa cualificaciones y liberación comercial. Financieramente, el problema suele ser una previsión optimista de demanda o una infraestimación de costes auxiliares. Logísticamente, los materiales de envase y ciertos componentes importados pueden sufrir demoras. Comercialmente, el error más común es sobredimensionar la planta sin contratos suficientes.
La mejor mitigación combina ingeniería detallada, análisis de sensibilidad y selección de un proveedor con experiencia real en ejecución internacional. En el caso de IVEN, su propuesta de valor suele percibirse en tres capas. En capacidades tecnológicas, aporta integración entre líneas de llenado, sistemas de agua farmacéutica, preparación de soluciones y automatización. En capacidades de fabricación, dispone de varias bases productivas especializadas y trayectoria amplia en equipos para soluciones estériles. En capacidades de servicio, acompaña desde la consultoría de viabilidad hasta la puesta en marcha, transferencia de proceso, formación y optimización posterior.
Estas tres capas reducen riesgos muy concretos: diseños poco razonables, equipos no homogéneos, retrasos de calendario y sobrecostes por coordinación fragmentada. Para el mercado español, donde se valora mucho el cumplimiento, la robustez documental y la vida útil de los activos, ese enfoque integral puede ser una ventaja relevante.
RiesgoDescripciónProbabilidadImpactoMedida preventivaIndicador de controlContaminación microbiológicaFallo en esterilidad o ambienteMediaMuy altoDiseño higiénico y validaciónTendencia de controles ambientalesDesviación de formulaciónError de dosificación o mezclaBaja a mediaMuy altoAutomatización y verificaciónResultados analíticos por loteParadas no planificadasFallo mecánico o de utilidadesMediaAltoMantenimiento predictivoDisponibilidad de líneaRetraso regulatorioDocumentación insuficienteMediaAltoPlan documental desde el inicioHitos aprobados a tiempoExceso de capacidadDemanda por debajo de lo previstoMediaAltoEscalado modularUtilización mensualDependencia de suministros externosRetrasos en componentes o bolsasMediaMedio a altoFuentes alternativas y stockDías de cobertura de materialesLa tabla confirma que el riesgo más caro no siempre es el más visible. Muchas inversiones fracasan por una suma de pequeños descuidos de planificación, no por un único gran error técnico.
¿Cuál es el mayor reto en la fabricación de soluciones de diálisis peritoneal?El mayor reto es combinar esterilidad, precisión de formulación y continuidad de suministro sin elevar demasiado el coste operativo. Cualquier fallo en estos tres pilares compromete la viabilidad del proyecto.
¿Es mejor producir en España o importar?Depende del volumen, la estrategia comercial y el nivel de control que se busque. La producción en España ofrece ventajas en trazabilidad, tiempos de respuesta y resiliencia logística, mientras que la importación puede reducir inversión inicial pero aumenta dependencia externa.
¿Qué formato de envase suele ser más interesante?Para atención domiciliaria, la bolsa flexible suele ser muy competitiva por logística y manejo. Para ciertos usos hospitalarios o rutas de exportación, el envase rígido puede aportar robustez adicional.
¿Qué nivel de automatización conviene?En proyectos nuevos orientados a medio y largo plazo, la automatización alta suele ser la opción más sensata. Reduce errores, mejora trazabilidad y se alinea con las tendencias de 2026 en datos, mantenimiento y eficiencia.
¿Qué debe incluir un buen proveedor además del equipo?Debe incluir ingeniería de proceso, documentación de cualificación, apoyo a la instalación, formación, repuestos y asistencia técnica clara. Un proyecto de diálisis peritoneal no se resuelve solo con maquinaria.
¿Cuánto tarda normalmente un proyecto?El plazo depende del alcance, pero suele abarcar diseño, fabricación, envío, instalación, validación y arranque. Una planificación rigurosa desde el inicio reduce desviaciones y evita cuellos de botella.
¿Qué tendencias marcarán 2026?Mayor automatización, más sostenibilidad en agua y energía, más digitalización documental y un enfoque regulatorio reforzado sobre integridad de datos y continuidad de negocio.
¿Dónde encaja IVEN para el mercado español?Encaja como socio de ingeniería y fabricación para empresas que buscan una solución integrada en líneas de diálisis, sistemas de agua farmacéutica y proyectos industriales completos, con experiencia internacional y enfoque de servicio durante todo el ciclo del proyecto.
En conclusión, los retos de fabricación de soluciones de diálisis peritoneal en España exigen una visión técnica, financiera y operativa a la vez. Las empresas que mejor responden a esta necesidad son las que combinan diseño higiénico, automatización, capacidad industrial, documentación sólida y soporte real de largo plazo. Si el objetivo es crear o ampliar una capacidad competitiva para atención hospitalaria y domiciliaria, la decisión correcta no es simplemente comprar una línea, sino construir un sistema de producción fiable, escalable y preparado para las exigencias del mercado español y de 2026.