Control de partículas en líneas de viales en España
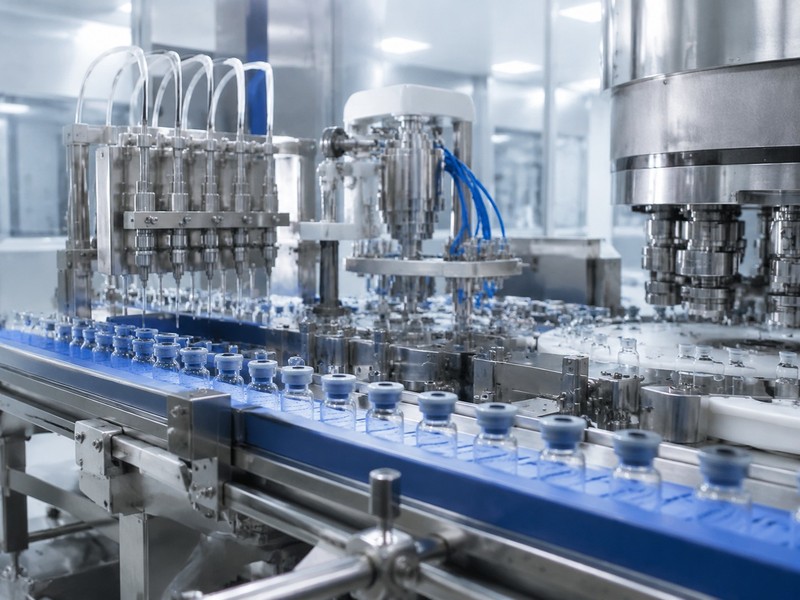
En la fabricación farmacéutica estéril, la prevención de contaminación por partículas en líneas de llenado de viales se ha convertido en una prioridad estratégica para laboratorios, fabricantes por contrato y empresas de dispositivos médicos que operan en España. Desde polos industriales como Barcelona, Madrid, Navarra, Valencia o el entorno logístico de Zaragoza, las plantas buscan aumentar capacidad sin comprometer esterilidad, rendimiento ni cumplimiento regulatorio. En este contexto, no se trata de un único componente aislado, sino de un conjunto de tecnologías, prácticas de diseño, sistemas de barrera, tratamiento de aire, automatización, inspección y validación destinados a reducir al mínimo el riesgo de contaminación visible y subvisible durante lavado, depirogenización, llenado, taponado y capsulado de viales.
Para los compradores industriales del mercado español, la cuestión clave no es solamente “qué máquina comprar”, sino “qué arquitectura de proceso garantiza mejor protección del producto, rendimiento sostenido y facilidad de validación”. Por ello, la evaluación de una línea de viales debe considerar el diseño de flujo laminar, la integración de aisladores o sistemas de barrera de acceso restringido, los materiales en contacto, la generación interna de partículas, la compatibilidad con formatos, la capacidad de limpieza, la conectividad digital y la experiencia del proveedor en normas internacionales.
Respuesta rápida: la prevención de contaminación por partículas en líneas de llenado de viales es una tecnología clave para la expansión farmacéutica

La respuesta corta es que la prevención de contaminación por partículas en líneas de llenado de viales reúne equipos, controles de proceso y soluciones de ingeniería que protegen medicamentos inyectables frente a partículas procedentes del entorno, de los componentes primarios, del producto, del equipo o de la intervención humana. En España, esta capacidad es especialmente relevante para plantas que producen inyectables de pequeño volumen, biológicos, liofilizados, productos hospitalarios y formulaciones de alto valor.
Su utilidad principal es asegurar que el producto final cumpla especificaciones de calidad visual, límites de partículas no visibles, esterilidad y consistencia lote a lote. También ayuda a reducir rechazos, desviaciones, reprocesos, investigaciones de calidad y riesgos de retirada del mercado. Para compañías que están ampliando instalaciones cerca de puertos y nodos logísticos como Barcelona, Bilbao, Valencia o Algeciras, una línea bien diseñada también facilita exportación, auditorías de clientes internacionales y escalado de producción.
| Elemento | Función principal | Impacto en partículas | Beneficio operativo |
|---|---|---|---|
| Lavadora de viales | Eliminar residuos y partículas antes del proceso estéril | Reduce contaminación inicial del envase | Menos rechazos posteriores |
| Túnel de depirogenización | Secar y esterilizar con aire caliente | Disminuye carga microbiana y material residual | Mayor robustez del proceso |
| Sistema de barrera | Separar operador y zona crítica | Minimiza partículas humanas | Menor intervención manual |
| Unidad de llenado | Dosificar producto con precisión | Evita generación por fricción o goteo | Mayor exactitud volumétrica |
| Taponado y capsulado | Cerrar el vial de forma segura | Reduce ingreso de partículas externas | Mejor integridad del cierre |
| Inspección automática | Detectar partículas visibles y defectos | Asegura liberación de lotes más limpia | Control de calidad continuo |
La tabla anterior resume por qué la prevención de partículas no depende de un único módulo. Cada etapa de la línea puede introducir o eliminar riesgo, y la calidad final es el resultado de la integración completa del sistema.
¿Qué es la prevención de contaminación por partículas en líneas de llenado de viales y para qué se utiliza en la producción farmacéutica?

Se entiende por prevención de contaminación por partículas el conjunto de medidas técnicas y organizativas destinadas a evitar que materia extraña llegue al producto inyectable. Estas partículas pueden ser de vidrio, elastómero, acero inoxidable, fibras, polvo ambiental, restos de lubricantes, polímeros, precipitados del propio producto o microfragmentos generados por fricción mecánica.
En producción farmacéutica, su uso abarca varias fases:
- Preparación del envase primario antes del llenado.
- Protección del producto durante la zona de grado alto de limpieza.
- Reducción de intervención humana en puntos críticos.
- Control en línea mediante visión artificial, sensores y monitoreo ambiental.
- Aseguramiento documental para cualificación, validación y auditorías.
En plantas de inyectables ubicadas en España, esta prevención es esencial para antibióticos, anestésicos, vacunas, biológicos, liofilizados, oncológicos y soluciones parenterales de pequeño volumen. Cuanto mayor es el valor del medicamento o más exigente es su vía de administración, mayor es la relevancia del control de partículas.
Desde una perspectiva de ingeniería, la prevención moderna combina diseño higiénico, reducción de puntos de desgaste, transporte suave del vial, trayectorias cortas, control de presión diferencial, materiales adecuados, limpieza verificable y algoritmos de detección. Las empresas que buscan proyectos llave en mano suelen valorar no solo el equipo, sino la capacidad del proveedor para integrar salas limpias, sistemas de agua farmacéutica, vapor limpio, preparación de soluciones y logística interna. En este tipo de enfoque integral, puede consultarse la experiencia de proyectos llave en mano farmacéuticos para entender cómo la ingeniería global reduce riesgos de contaminación desde el diseño inicial.
El gráfico anterior ilustra una tendencia plausible de crecimiento de inversión en líneas estériles y soluciones de control de partículas en el mercado español. La demanda está impulsada por modernización, productos biológicos y mayor presión regulatoria.
Principales aplicaciones y beneficios de la prevención de contaminación por partículas en la fabricación farmacéutica moderna

Las aplicaciones son amplias y afectan tanto a grandes grupos farmacéuticos como a fabricantes por contrato y productores especializados. En España, las líneas de viales con elevado control de partículas se emplean en instalaciones orientadas a mercado hospitalario, exportación a la Unión Europea, producción clínica y escalado comercial.
Entre las aplicaciones más comunes se encuentran:
- Llenado de inyectables líquidos estériles.
- Procesos con liofilización posterior.
- Productos biotecnológicos sensibles.
- Fármacos de alto valor y lotes pequeños multiproducto.
- Medicamentos genéricos inyectables con fuerte presión de coste.
- Desarrollo y producción para ensayos clínicos.
Sus beneficios principales son medibles en calidad, cumplimiento y rentabilidad:
| Aplicación | Necesidad de control | Beneficio de negocio | Nivel de criticidad |
|---|---|---|---|
| Inyectables hospitalarios | Evitar partículas visibles | Menos reclamaciones y devoluciones | Muy alto |
| Biológicos | Proteger formulaciones sensibles | Mayor estabilidad del producto | Muy alto |
| Liofilizados | Entorno estable antes del secado | Mejor rendimiento del lote | Alto |
| Producción clínica | Flexibilidad y trazabilidad | Cambios rápidos entre campañas | Alto |
| Fabricación por contrato | Cumplir auditorías de múltiples clientes | Mayor captación de proyectos | Muy alto |
| Genéricos estériles | Reducir mermas | Mejor coste por vial | Medio-alto |
La explicación de esta tabla es simple: cuanto más complejo o valioso es el producto, más rentable resulta invertir en mejores barreras, automatización y sistemas de inspección. Incluso en segmentos de menor margen, la reducción de rechazos puede justificar el desembolso inicial.
Además, la modernización favorece la continuidad operativa. En un mercado como el español, donde las plantas compiten por rapidez de liberación y fiabilidad de suministro, una desviación por partículas puede interrumpir campañas críticas. Por eso muchas empresas ya no consideran este control como un coste de calidad, sino como un factor de capacidad productiva real.
Este gráfico de barras muestra qué segmentos suelen demandar con mayor intensidad soluciones avanzadas de prevención de partículas. Biológicos, liofilizados y fabricación por contrato suelen concentrar presupuestos más altos debido al nivel de exigencia técnica y regulatoria.
Tipos, modelos y opciones técnicas clave para la prevención de contaminación por partículas en líneas de llenado de viales
Las soluciones disponibles no son uniformes. En España, los compradores suelen comparar líneas compactas para lotes pequeños, sistemas modulares para multiproducto y plataformas de alta velocidad para producción continua. La selección depende del volumen, la viscosidad del producto, el tipo de vial, el esquema de esterilización y el nivel de automatización deseado.
Entre las opciones técnicas más relevantes destacan:
- Aisladores cerrados para máxima separación entre operario y producto.
- Sistemas de barrera de acceso restringido para equilibrio entre protección y flexibilidad.
- Bombeo peristáltico o pistón rotativo según precisión, sensibilidad y limpieza.
- Transporte intermitente o continuo, según velocidad y riesgo de roce.
- Inspección automática por visión de partículas visibles y defectos cosméticos.
- Monitoreo de aire, presión, temperatura y recuento de partículas en tiempo real.
| Tipo de solución | Capacidad típica | Ventaja principal | Limitación habitual |
|---|---|---|---|
| Línea compacta monobloque | 3.000-8.000 viales/hora | Ahorra espacio | Menor flexibilidad para ampliaciones |
| Línea modular | 5.000-18.000 viales/hora | Escalable y adaptable | Mayor complejidad de integración |
| Línea de alta velocidad | 18.000-36.000 viales/hora | Alta productividad | Exige control fino de componentes |
| Configuración con aislador | Variable | Máxima protección ambiental | Mayor inversión inicial |
| Configuración con barrera restringida | Variable | Buen equilibrio coste-protección | Intervención algo más compleja |
| Línea para liofilización integrada | Variable | Compatible con transferencia estéril | Diseño más especializado |
La tabla pone de manifiesto que no existe una configuración universal. Las plantas de Madrid o Barcelona con cartera diversificada suelen preferir modularidad. En cambio, instalaciones orientadas a un producto estrella pueden buscar velocidad máxima y menor coste unitario.
En cuanto a capacidades tecnológicas, ciertos fabricantes internacionales destacan por su experiencia en integración de lavado, llenado y cierre, así como en utilidades críticas. En ese contexto, IVEN ha desarrollado durante años soluciones para líneas de llenado y envasado, sistemas de agua farmacéutica, automatización logística y equipos para distintas formas farmacéuticas. Para conocer una vista general de su oferta industrial, puede visitarse su catálogo de soluciones farmacéuticas.
Prevención de contaminación por partículas en líneas de viales frente a tecnologías alternativas: ¿qué solución se adapta mejor a sus necesidades?
En muchos proyectos de inversión surge la duda entre modernizar una línea existente, instalar una nueva línea con barrera, migrar a aislador o incluso valorar otras presentaciones como jeringas precargadas o envases alternativos. La respuesta depende de producto, escala y horizonte estratégico.
Las comparaciones más frecuentes son las siguientes:
| Opción | Nivel de control de partículas | Flexibilidad | Coste de inversión | Perfil recomendado |
|---|---|---|---|---|
| Línea abierta tradicional | Medio | Medio | Bajo-medio | Actualizaciones mínimas |
| Línea con barrera restringida | Alto | Alto | Medio-alto | Plantas multiproducto |
| Línea con aislador | Muy alto | Medio-alto | Alto | Biológicos y alta criticidad |
| Jeringa precargada | Muy alto | Medio | Alto | Productos listos para uso |
| Ampolla | Alto | Medio | Medio | Determinadas formulaciones líquidas |
| Externalización a tercero | Variable | Alta al inicio | Baja inversión propia | Arranque o baja escala |
Esta comparación ayuda a definir la estrategia. Si la planta en España necesita controlar múltiples referencias y reducir intervenciones humanas, una línea con barrera o aislador suele ser la solución más equilibrada. Si el objetivo es una entrada rápida al mercado sin crear capacidad propia, la externalización puede servir temporalmente, aunque con menor control directo sobre plazos y costes a largo plazo.
El área muestra el cambio de preferencia tecnológica. La tendencia del mercado español y europeo favorece soluciones cerradas o semicerradas, con más automatización y menos exposición humana en la zona crítica.
Panorama del mercado y tendencias futuras de la prevención de contaminación por partículas en la fabricación farmacéutica
El mercado español está influido por cuatro factores: crecimiento de la producción estéril, exigencias de calidad, relocalización parcial de capacidades y necesidad de eficiencia energética. Barcelona y su corredor industrial siguen siendo referentes en actividad farmacéutica; Madrid concentra sedes corporativas y producción; Navarra y País Vasco aportan tejido industrial avanzado; Valencia y otras zonas portuarias facilitan importación de componentes y exportación de equipos y producto terminado.
De cara a 2026, las tendencias más visibles son:
- Mayor implantación de aisladores y barreras avanzadas.
- Automatización con robotización de manipulación en zonas críticas.
- Inspección visual con inteligencia artificial para reducir falsos rechazos.
- Integración de datos de calidad, mantenimiento y producción en tiempo real.
- Diseños con menor consumo de aire, energía y agua.
- Mayor atención a sostenibilidad, trazabilidad y análisis de riesgo documental.
En política regulatoria, el endurecimiento de expectativas sobre calidad visual, control ambiental y evidencia de proceso seguirá impulsando inversión. Las empresas también se preparan para auditorías más profundas sobre integridad de datos y capacidad real de control, no solo sobre presencia de documentación.
En sostenibilidad, se observa una transición hacia motores eficientes, reducción de pérdidas de producto, cambios rápidos para lotes cortos y componentes diseñados para menor generación de residuos. Estas mejoras no solo benefician al medio ambiente, sino que reducen el coste total de operación, algo especialmente importante cuando los precios energéticos en Europa afectan a la competitividad de las plantas.
Cómo elegir un fabricante o proveedor fiable de soluciones de prevención de contaminación por partículas
Elegir proveedor es una decisión crítica. En España, muchas compras se ralentizan porque el análisis se centra solo en precio y velocidad de entrega, dejando en segundo plano la capacidad de validación y soporte posventa. El criterio correcto debe ser multidimensional.
Primero, conviene analizar competencias tecnológicas. Un proveedor sólido debe demostrar experiencia en líneas de llenado estéril, diseño higiénico, control de flujo de aire, reducción de intervención humana, automatización, integración de inspección y documentación de cualificación. Segundo, es fundamental revisar capacidades de fabricación: tamaño de planta, control de calidad interno, estandarización de componentes, capacidad de personalización y consistencia de plazos. Tercero, deben evaluarse los servicios: ingeniería conceptual, asistencia para diseño de salas, instalación, puesta en marcha, cualificación, formación y soporte remoto.
Desde esta perspectiva, IVEN se presenta en el mercado internacional como un socio de ingeniería farmacéutica con experiencia en soluciones integradas para inyectables, agua farmacéutica, logística inteligente y proyectos completos de planta. Su propuesta combina capacidad tecnológica, fabricación especializada y servicios de ciclo de vida, algo especialmente valorado por empresas españolas que desean reducir la fragmentación entre múltiples contratistas. Para una visión general de la empresa, puede consultarse el perfil corporativo de IVEN.
| Criterio de selección | Qué revisar | Señal positiva | Señal de alerta |
|---|---|---|---|
| Experiencia regulatoria | Proyectos en mercados exigentes | Documentación completa y auditable | Respuestas vagas sobre validación |
| Ingeniería de proceso | Capacidad de personalización | Análisis de riesgo desde fase inicial | Propuesta genérica |
| Fabricación | Control interno y trazabilidad | Plantas especializadas y pruebas previas | Dependencia excesiva de terceros |
| Servicio posventa | Tiempos de respuesta y repuestos | Soporte remoto y formación | Sin estructura local o regional |
| Integración | Compatibilidad con utilidades y salas | Solución global | Limitado a venta de máquina aislada |
| Coste total | Consumo, mantenimiento, paradas | Transparencia en costes de ciclo de vida | Precio inicial atractivo pero opaco |
La tabla anterior debe leerse como una guía práctica de compra. El mejor proveedor no siempre es el más barato; suele ser aquel que reduce el coste oculto de desviaciones, demoras de validación y falta de asistencia.
Este gráfico comparativo refleja una situación habitual en el mercado: un proveedor integral puede no ser el más rápido o barato en la compra inicial, pero suele ofrecer mayor seguridad en cumplimiento, soporte y escalabilidad.
Coste de inversión, planificación presupuestaria y análisis de retorno de la inversión
El coste de una solución de prevención de partículas en una línea de viales varía mucho según capacidad, tipo de barrera, grado de automatización, necesidad de inspección, alcance de utilidades y complejidad de validación. En España, un proyecto puede incluir no solo el equipo principal, sino también obra de sala limpia, climatización, agua farmacéutica, vapor limpio, sistemas de preparación, software, repuestos y formación.
Como orientación general, el presupuesto debe dividirse en varias capas:
- Equipo principal de lavado, esterilización, llenado y cierre.
- Sistema de barrera o aislador.
- Inspección automática y control de partículas.
- Instalación mecánica, eléctrica y de automatización.
- Cualificación y validación.
- Repuestos, consumibles y formación de personal.
| Partida presupuestaria | Peso típico sobre la inversión | Observación | Impacto en retorno |
|---|---|---|---|
| Equipo principal | 30%-40% | Base de la capacidad productiva | Muy alto |
| Barrera o aislador | 15%-25% | Determina nivel de protección | Alto |
| Inspección y sensores | 8%-15% | Reduce rechazos y riesgos | Alto |
| Instalación e integración | 10%-20% | Crítica para cumplir plazo | Medio-alto |
| Cualificación y validación | 5%-10% | Indispensable para liberar producción | Muy alto |
| Formación y repuestos | 3%-8% | Asegura continuidad operativa | Medio |
El retorno de la inversión suele provenir de cinco fuentes: reducción de mermas, menor tasa de rechazo por partículas, menos tiempo de parada por limpieza o intervención, mayor velocidad de liberación y acceso a productos de mayor valor. En plantas que sustituyen líneas antiguas, el ahorro en desviaciones y mantenimiento puede ser tan importante como el aumento de capacidad.
Un caso típico en España sería una planta que pasa de una línea abierta con frecuentes microparadas a una línea con barrera, cambio rápido y monitoreo integrado. Aunque el desembolso inicial sube, el coste por lote conforme disminuye, y la planta gana capacidad para captar nuevos contratos o lanzar productos más exigentes.
Consideraciones clave y riesgos potenciales al invertir en prevención de contaminación por partículas
Invertir sin una evaluación global puede generar problemas costosos. Uno de los errores más comunes es comprar una línea sobredimensionada para la cartera real, o al contrario, adquirir un sistema que queda limitado al cabo de dos años. Otro fallo frecuente es descuidar la compatibilidad entre línea, componentes del vial, formulación y estrategia de limpieza.
Los riesgos principales incluyen:
- Subestimar la validación y la documentación necesaria.
- No considerar la calidad real de viales, tapones y cápsulas.
- Elegir una velocidad demasiado alta para una formulación sensible.
- Integrar un aislador sin evaluar ergonomía y mantenimiento.
- Planificar repuestos insuficientes o sin soporte regional.
- Ignorar el coste energético y de operación a largo plazo.
También hay riesgos de proyecto. En ampliaciones dentro de plantas activas en España, pueden aparecer limitaciones de espacio, flujo de materiales, presión diferencial, accesos para montaje y coordinación con producción en marcha. Por eso conviene trabajar con un socio capaz de asumir ingeniería, instalación y acompañamiento documental. En proyectos complejos, el valor no está solo en la máquina, sino en evitar retrasos y rediseños.
En este punto, las capacidades de servicio marcan diferencia. Un proveedor con experiencia internacional debe poder ofrecer consultoría de viabilidad, diseño, selección de equipos, instalación, puesta en marcha, cualificación, transferencia tecnológica y formación. Si desea estudiar un proyecto concreto para España, puede solicitar asesoramiento técnico especializado.
Preguntas frecuentes
¿La prevención de partículas es solo un requisito regulatorio?
No. También es una herramienta para mejorar rendimiento, proteger la reputación de marca y reducir coste por lote conforme.
¿Qué opción suele ser mejor para una nueva planta en España: barrera o aislador?
Depende del producto y del modelo de negocio. Para biológicos o procesos de alta criticidad, el aislador suele ofrecer máxima protección. Para multiproducto con equilibrio entre coste y flexibilidad, la barrera restringida puede ser suficiente.
¿Cuándo conviene modernizar una línea existente en vez de comprar una nueva?
Cuando la estructura mecánica es sólida, la capacidad sigue siendo válida y el principal problema está en automatización, inspección o protección ambiental. Si hay limitaciones severas de diseño higiénico, suele compensar una línea nueva.
¿Cómo afecta la calidad de los componentes primarios?
De forma decisiva. Viales, tapones y cápsulas de baja calidad pueden introducir partículas aunque la línea sea excelente. Debe evaluarse siempre la compatibilidad entre equipo y consumibles.
¿Qué papel tiene la inspección automática?
Es fundamental para detectar partículas visibles y defectos cosméticos, reducir variabilidad humana y generar datos continuos para mejora del proceso.
¿Qué debe pedir un comprador al proveedor antes de decidir?
Especificación técnica detallada, alcance de suministro, análisis de riesgos, lista de referencias, plan de pruebas de aceptación, cronograma, documentación de cualificación y coste total de propiedad.
¿Existen ventajas de trabajar con un integrador internacional?
Sí, especialmente cuando el proyecto exige coordinar línea de viales, utilidades farmacéuticas, logística interna y cumplimiento de estándares globales. La integración reduce interfaces y simplifica la responsabilidad técnica.
¿Qué aporta IVEN en este tipo de proyectos?
Aporta una combinación de tecnología de llenado y envasado, capacidades de fabricación especializadas y servicios de ingeniería de ciclo completo. Su experiencia internacional en líneas farmacéuticas, sistemas de agua, soluciones integradas y ejecución de proyectos ayuda a reducir riesgos de diseño, plazos y validación para fabricantes que buscan crecer en España y exportar desde la península.
En conclusión, la prevención de contaminación por partículas en líneas de llenado de viales no debe evaluarse como una compra aislada, sino como una decisión estratégica de calidad, capacidad y competitividad. Para el mercado español, donde convergen exigencia regulatoria, presión de costes y necesidad de exportación, la solución correcta será aquella que combine control real del riesgo, facilidad de validación, soporte técnico y visión de largo plazo.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Sistemas de producción de jeringas de insulina España
La producción de jeringas para administración de insulina es una inversión estratégica para fabricantes farmacéuticos y de dispositivos médicos que buscan ampliar capacidad, mejorar trazabilidad y cumplir requisitos regulatorios en España. En un entorno donde crecen la diabetes, la fabricación estéril y la demanda de productos listos para usar, estas líneas permiten automatizar procesos críticos como moldeo, ensamblaje, inspección, impresión, esterilización, envasado y control de calidad. Para plantas ubicadas en polos industriales como Madrid, Barcelona, Valencia, Zaragoza o Bilbao, la elección de la solución adecuada influye directamente en coste por unidad, validación, seguridad del paciente y velocidad de salida al mercado.
En el mercado español, la evaluación de este tipo de tecnología no se limita a la máquina principal. También incluye salas limpias, automatización, visión artificial, sistemas MES, validación IQ/OQ/PQ, integración con logística interna y cumplimiento de normas aplicables a productos sanitarios y producción farmacéutica. Por ello, muchas empresas combinan la compra de equipos con servicios de ingeniería y proyectos llave en mano. En este contexto, IVEN Pharmatech Engineering se presenta como un socio internacional especializado en soluciones integradas para plantas farmacéuticas y de consumibles médicos, con experiencia en líneas avanzadas, agua farmacéutica, envasado, logística inteligente y ejecución de proyectos completos conforme a estándares regulatorios exigentes.
En términos prácticos, una línea de producción de jeringas para insulina reúne equipos y estaciones automatizadas destinadas a fabricar, montar, comprobar y acondicionar jeringas de alta precisión para dosificación subcutánea. Estas líneas pueden trabajar con barriles de plástico o vidrio, agujas fijas o montadas, protectores de aguja, tapones, émbolos y componentes de envasado estéril. Su valor reside en tres puntos: repetibilidad dimensional, control microbiológico y productividad industrial.
En España, donde el coste energético, la exigencia documental y el tiempo de validación pesan cada vez más en la rentabilidad, la automatización de alto rendimiento ayuda a reducir rechazos, pérdidas de materiales y dependencia de operaciones manuales. Para empresas que exportan hacia la Unión Europea, Norte de África o América Latina desde hubs logísticos como el Puerto de Valencia, el Puerto de Barcelona o el Puerto de Algeciras, la trazabilidad electrónica y la consistencia del producto son factores decisivos.
Aspecto claveImpacto en plantaPor qué importa en EspañaPrecisión de dosificaciónReduce variaciones entre unidadesFavorece cumplimiento y seguridad del pacienteAutomatizaciónMenos manipulación manualAyuda ante presión laboral y costes operativosInspección en líneaDetecta defectos tempranoEvita lotes no conformes y retrabajosTrazabilidad digitalRegistro por lote y componenteClave para auditorías y liberación documentalDiseño higiénicoFacilita limpieza y mantenimientoImportante para ambientes estériles y GMPEscalabilidadPermite crecer por módulosÚtil para inversiones por fasesLa tabla anterior resume por qué esta tecnología suele evaluarse como una plataforma de fabricación completa y no como un simple equipo aislado. El análisis debe contemplar tanto la producción actual como la expansión prevista a tres o cinco años.
La expresión se refiere al conjunto de procesos, maquinaria y controles utilizados para fabricar jeringas destinadas específicamente a la inyección de insulina. Dependiendo del modelo, la línea puede producir jeringas desechables tradicionales, jeringas de seguridad, jeringas prellenables o subconjuntos compatibles con sistemas de llenado aséptico y dispositivos combinados.
Su uso principal en producción farmacéutica y de productos sanitarios es asegurar que cada unidad entregue el volumen correcto, mantenga la esterilidad requerida y soporte transporte, almacenamiento y uso clínico. En el caso de la insulina, donde la exactitud del volumen es crítica, el control de geometría interna, fuerza del émbolo, lubricación de silicona, fijación de aguja y resistencia del material adquiere máxima relevancia.
Además, estas líneas se utilizan para:
Desde el punto de vista técnico, una línea puede abarcar moldeo por inyección de componentes plásticos, ensamblaje del barril y émbolo, montaje de aguja, aplicación de protector, impresión o marcado, inspección visual automática, pruebas dimensionales, ensayo de estanqueidad, esterilización, embolsado y estuchado final. Algunas plantas compran módulos individuales; otras optan por un proyecto integral con diseño de instalaciones, clasificación de salas limpias y documentación regulatoria.
La primera gran aplicación es la producción de jeringas desechables de alto volumen para mercados nacionales e internacionales. La segunda es la fabricación de componentes para líneas downstream de llenado aséptico. La tercera es la actualización tecnológica de plantas que ya producen consumibles médicos pero necesitan subir su nivel de automatización y trazabilidad.
Entre los beneficios más relevantes destacan:
AplicaciónTipo de empresaBeneficio principalProducción de jeringas estándarFabricante de consumibles médicosVolumen alto y menor coste unitarioJeringas estériles para exportaciónEmpresa con enfoque UEMejor cumplimiento y trazabilidadLíneas piloto y validaciónDesarrollador de nuevos productosFlexibilidad para ensayos y escaladoIntegración con llenado asépticoFabricante farmacéuticoReducción de interfaces y riesgosConversión de proceso manualPlanta medianaMenor dependencia de mano de obraProducción de jeringas de seguridadProveedor hospitalarioValor añadido y diferenciación comercialLa tabla muestra que los beneficios cambian según el modelo de negocio. No es lo mismo una planta centrada en marca propia que una dedicada a fabricación para terceros o a licitaciones hospitalarias.
var ctx1 = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado europeo de líneas de jeringas (%)’,data: [4.2, 5.1, 5.8, 6.6, 7.1, 7.8],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una tendencia de crecimiento sostenido, impulsada por la diabetes, el envejecimiento poblacional y la sustitución de líneas antiguas por sistemas conectados y validados.
No todas las líneas de producción tienen el mismo alcance. La selección correcta depende del tipo de jeringa, del material, del objetivo de capacidad y del nivel de automatización que requiere la planta. En España, muchas compañías empiezan comparando tres dimensiones: formato de producto, productividad y grado de integración.
Tipo de líneaCapacidad típicaNivel de automatizaciónUso recomendadoSemi automática10-40 unidades/minMedioLotes pequeños, pruebas y entrada al mercadoAutomática compacta40-120 unidades/minAltoFabricantes medianos con espacio limitadoAutomática de alta velocidad120-300 unidades/minMuy altoGrandes volúmenes y exportaciónLínea modularVariable por estaciónEscalableCrecimiento por fases de inversiónIntegrada con inspección avanzada80-250 unidades/minMuy altoMercados de alta exigencia regulatoriaCompatible con llenado estérilSegún configuraciónMuy altoProyectos farmacéuticos combinadosLas opciones técnicas más solicitadas incluyen servoaccionamientos, cambio rápido de formato, cámaras para inspección 360 grados, conteo de partículas, controles de fuerza del émbolo, pruebas de fugas, sistemas de rechazo automático, interfaces SCADA, registro electrónico, mantenimiento predictivo y conectividad con ERP o MES.
Desde la perspectiva de capacidades tecnológicas, IVEN desarrolla soluciones industriales con fuerte enfoque en automatización, integración de procesos y cumplimiento de estándares internacionales. Su experiencia en líneas de llenado, sistemas de agua farmacéutica, logística inteligente y equipos para consumibles médicos permite abordar proyectos donde la línea de jeringas no opera sola, sino conectada con servicios críticos de planta y flujo interno de materiales. Para compañías españolas que desean una implantación ordenada y auditable, esta capacidad de ingeniería de conjunto puede reducir incompatibilidades entre equipos de distintos proveedores.
Opción técnicaVentaja operativaImpacto en costeCambio rápido de formatoMenor parada entre referenciasMedioVisión artificial multi cámaraMejor detección de defectosMedio-altoServo control completoMayor precisión y estabilidadMedioInspección de fugas en líneaReduce reclamaciones y retiradasMedioIntegración MES/SCADATrazabilidad y análisis de datosMedio-altoMantenimiento predictivoMenos paradas inesperadasMedioLa decisión sobre estas opciones debe basarse en el coste total de propiedad y no solo en el precio inicial. Una planta con múltiples referencias o auditorías frecuentes suele amortizar antes la inversión en automatización avanzada.
Las alternativas no siempre son otras líneas de jeringas. En muchos casos, la empresa compara entre importar producto terminado, subcontratar a un fabricante externo, ampliar equipos semi automáticos o migrar a tecnologías como plumas de insulina, cartuchos o sistemas prellenados. La mejor opción depende del mercado objetivo, de la estrategia comercial y del control que se quiere tener sobre la cadena de suministro.
SoluciónVentajasLimitacionesLínea propia automáticaControl total, trazabilidad, escalabilidadMayor inversión inicialSubcontrataciónMenor CAPEX y puesta en marcha rápidaMenor control y dependencia externaImportación de producto terminadoEntrada rápida al mercadoRiesgo logístico y menor margenProceso semi manualBajo coste de entradaLimitación de volumen y variabilidadPlumas o cartuchosMayor comodidad para pacienteComplejidad técnica y regulatoria superiorJeringa prellenadaValor añadido y dosificación controladaExige entorno aséptico más sofisticadoPara una empresa española que quiere competir en licitaciones hospitalarias, mantener stock seguro y reducir exposición a interrupciones de transporte internacional, la producción propia gana atractivo. Sin embargo, para compañías en fase de validación comercial o con demanda incierta, la subcontratación puede ser una etapa transitoria razonable. En zonas industriales próximas a corredores como el eje Madrid-Zaragoza-Barcelona, una línea modular suele ser una solución equilibrada porque permite empezar con una capacidad media y ampliar más tarde.
var ctx2 = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Farmacias’, ‘Atención domiciliaria’, ‘Fabricación por contrato’, ‘Exportación UE’, ‘Programas públicos’],datasets: [{label: ‘Demanda relativa en España’,data: [82, 76, 69, 58, 71, 64],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras ilustra que la demanda se reparte entre varios canales, con peso relevante de hospitales, farmacias y exportación a la Unión Europea. Esto favorece a los fabricantes capaces de producir referencias adaptadas a distintos clientes.
El mercado evoluciona por la combinación de factores sanitarios, regulatorios y logísticos. El incremento de pacientes diabéticos, la necesidad de resiliencia en la cadena de suministro y el mayor énfasis europeo en producción regional de dispositivos médicos están impulsando nuevas inversiones. España, por su posición entre Europa, el Mediterráneo y Latinoamérica, posee ventajas logísticas adicionales para plantas orientadas a exportación.
Barcelona y su área metropolitana concentran actividad biomédica, centros de innovación y acceso al Puerto de Barcelona. Valencia destaca por su puerto y su ecosistema de distribución. Madrid mantiene fortaleza en servicios corporativos, ensayos, regulación y acceso a talento técnico. El corredor del Ebro, con Zaragoza como nodo, facilita conexión terrestre con Francia y grandes centros de consumo. Bilbao añade acceso industrial y marítimo para operaciones del norte peninsular.
De cara a 2026, las tendencias más visibles son:
var ctx3 = document.getElementById(‘areaChartTendencias’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas convencionales’,data: [78, 72, 67, 61, 55, 49],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘Peso de líneas inteligentes y sostenibles’,data: [22, 28, 33, 39, 45, 51],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área refleja el desplazamiento gradual desde líneas convencionales hacia soluciones inteligentes, conectadas y sostenibles. Esta transición será especialmente relevante en proyectos nuevos y en modernizaciones profundas previstas hasta 2026.
La elección del proveedor debe partir de una matriz de evaluación y no de una comparación superficial de precios. Un fabricante fiable debe demostrar experiencia técnica, estabilidad de suministro, capacidad documental y servicio posventa real en su mercado objetivo. En España, además, conviene valorar si el proveedor puede acompañar auditorías, validaciones y formación técnica del personal local.
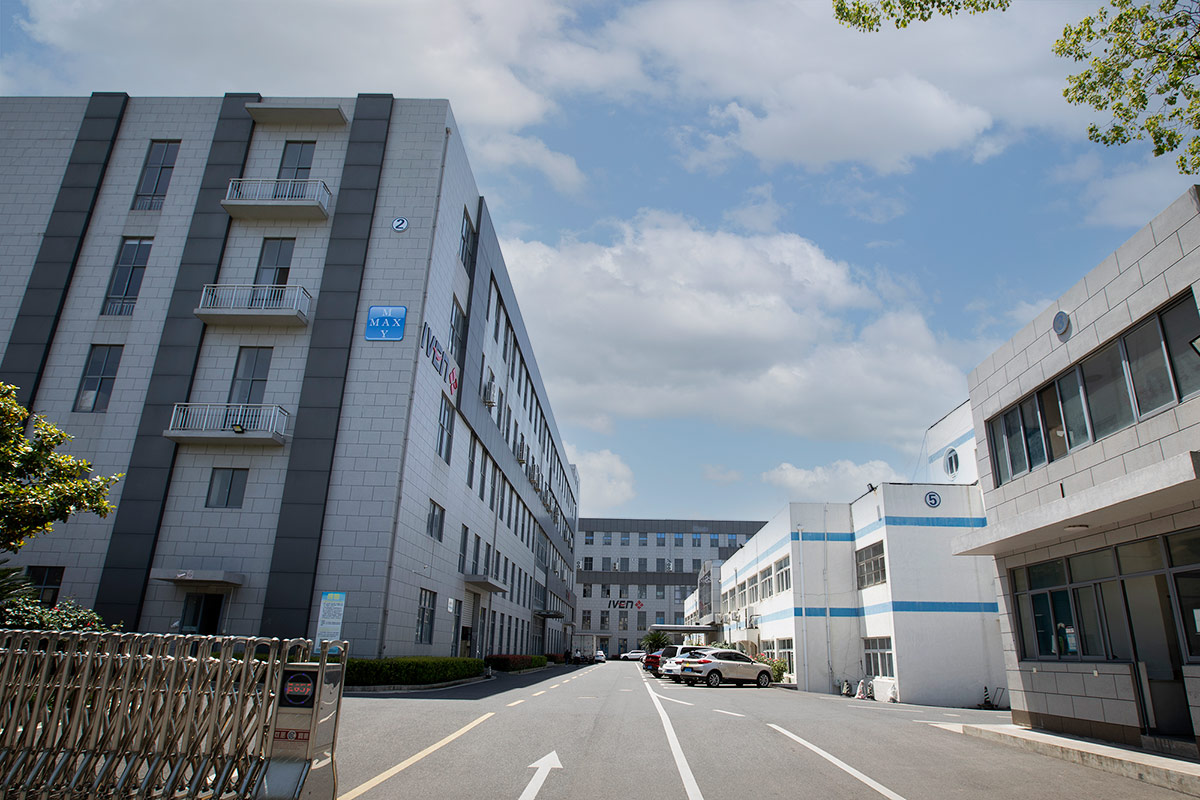
CriterioQué revisarSeñal positivaExperiencia sectorialCasos en farma y consumibles médicosProyectos entregados y referencias verificablesCumplimiento regulatorioDocumentación, materiales, validaciónConocimiento de normas UE y auditoríasCapacidad de fabricaciónPlantas propias y control de calidadProducción estable y piezas consistentesServicio técnicoInstalación, repuestos, asistencia remotaTiempos de respuesta definidosPersonalizaciónAjuste a formato y layoutIngeniería adaptada al proyectoCoste total de propiedadEnergía, mantenimiento, rechazo, paradasAnálisis transparente de OPEX y CAPEXEn capacidades de fabricación, IVEN opera varias plantas especializadas orientadas a equipos farmacéuticos, tratamiento de agua, logística inteligente y maquinaria para consumibles médicos. Esa base industrial favorece el control interno de componentes críticos, la personalización y una coordinación más sólida entre mecánica, automatización y utilidad de planta. Para compradores españoles que buscan reducir riesgos de interfaces entre suministradores, esta estructura resulta especialmente valiosa en proyectos de alcance medio y alto.
Antes de firmar, conviene solicitar:
Si desea iniciar conversaciones técnicas o solicitar una evaluación preliminar de proyecto, puede hacerlo mediante la página de contacto, donde es recomendable detallar capacidad objetivo, formato de jeringa, clase de sala limpia y requisitos de validación.
El presupuesto de una línea depende del alcance. No existe una cifra única porque influyen el grado de automatización, la esterilización, las pruebas en línea, la complejidad del envase final y la integración con utilidades e infraestructura. En España, además del precio del equipo, debe presupuestarse obra civil, HVAC, electricidad, validación, formación, transporte, aduanas, puesta en marcha y stock inicial de consumibles y repuestos.
PartidaPeso aproximado sobre inversión totalComentarioEquipo principal y estaciones35%-45%Parte central del CAPEXAutomatización e inspección10%-18%Aumenta trazabilidad y calidadSalas limpias y HVAC12%-20%Muy variable según clasificaciónInstalación y puesta en marcha6%-10%Incluye SAT y ajustesValidación y documentación5%-8%Necesaria para operación reguladaFormación, repuestos y contingencia8%-15%Reduce riesgos del arranquePara el análisis de retorno, deben compararse los ahorros por reducción de compras externas, menor rechazo, mejor uso de mano de obra, incremento de capacidad y mayor margen comercial. Una línea bien ajustada puede ofrecer retorno atractivo en escenarios de demanda estable, especialmente cuando la planta atiende tanto mercado nacional como exportación.
Las empresas que optan por proyectos completos suelen beneficiarse de una planificación más coherente. En esta área, la capacidad de servicio de IVEN incluye consultoría de viabilidad, diseño de ingeniería, selección de equipos, instalación, puesta en marcha, validación, formación, transferencia de tecnología y apoyo posventa. Este enfoque de ciclo de vida ayuda a reducir desviaciones de plazo, problemas de layout y sobrecostes derivados de decisiones fragmentadas.
Para revisar configuraciones disponibles, puede explorarse el catálogo de soluciones y equipos, útil como punto de partida antes de definir una URS completa.
var ctx4 = document.getElementById(‘comparisonChartProveedores’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento documental’, ‘Flexibilidad de diseño’, ‘Capacidad de integración’, ‘Servicio posventa’, ‘Escalabilidad’, ‘Relación coste-valor’],datasets: [{label: ‘Proveedor integral especializado’,data: [92, 88, 94, 85, 90, 87],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Proveedor de equipo aislado’,data: [68, 61, 55, 57, 63, 74],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo muestra por qué muchos compradores industriales priorizan proveedores con capacidad integral. Aunque el precio inicial de un equipo aislado pueda parecer inferior, la diferencia suele reducirse cuando se incluyen integración, validación y soporte.
Los principales riesgos no provienen solo de la tecnología, sino de una definición incompleta del proyecto. Muchas inversiones fallan por subestimar la complejidad del layout, la clasificación de áreas, el tiempo de cualificación o la gestión del cambio de formato. También es habitual no calcular con suficiente detalle la calidad del material de entrada, los moldes, la esterilización o la logística interna.
Entre los riesgos más frecuentes están:
Para mitigar estos riesgos, conviene desarrollar un plan de compra en fases: estudio de demanda, definición de URS, revisión de proveedores, FAT, obra e instalación, validación, ramp-up y control de desempeño. En proyectos complejos, un enfoque llave en mano puede aportar ventaja al centralizar responsabilidades. Si su empresa está evaluando una implantación integral, la página de proyectos llave en mano permite entender mejor cómo estructurar una ejecución coordinada.
También es recomendable considerar la sostenibilidad como variable económica y no solo reputacional. En 2026 y en adelante, las plantas con menor consumo energético, mejor rendimiento de aire comprimido, menos merma de materiales y mayor reciclabilidad de componentes estarán mejor posicionadas ante presión regulatoria, costes de energía y exigencias ESG de clientes internacionales.
¿Qué capacidad de producción necesito para una planta en España?Depende de su canal de venta, número de referencias y estrategia de exportación. Para proyectos de entrada, una línea compacta automática puede ser suficiente. Para licitaciones amplias o exportación sostenida, suele estudiarse una línea de mayor velocidad o modular.
¿Es mejor una línea completa o comprar módulos por separado?Si dispone de un equipo interno fuerte de ingeniería y validación, los módulos separados pueden funcionar. Si busca menor riesgo de integración, una solución coordinada suele ser más segura y rápida.
¿Qué documentación debe entregar el proveedor?Como mínimo, planos, listas de materiales, manuales, protocolos FAT/SAT, certificados aplicables, esquemas eléctricos y documentación para IQ/OQ/PQ. Cuanto más regulado sea su mercado, mayor detalle necesitará.
¿Cuánto tarda un proyecto típico?Un proyecto medio puede requerir varios meses entre ingeniería, fabricación, FAT, envío, instalación, SAT y validación. El plazo real depende de personalización, obra de planta y disponibilidad de utilidades.
¿Se puede adaptar la línea a varios formatos de jeringa?Sí, si se diseña con cambio de formato, utillajes adecuados y software preparado. No obstante, cuanto mayor sea la flexibilidad, mayor será la exigencia de ajuste y validación.
¿Qué ciudades españolas son más favorables para implantar una planta?Barcelona, Madrid, Valencia, Zaragoza y Bilbao destacan por infraestructura, talento, logística y conexión con puertos y corredores industriales. La elección final depende de proveedores, incentivos y cercanía a clientes.
¿Cómo evaluar el retorno de la inversión?Compare el coste total de propiedad con el ahorro frente a compra externa, el incremento de producción, la reducción de rechazo, la mejora del margen y la seguridad de suministro.
¿Por qué trabajar con un socio de ingeniería además del fabricante del equipo?Porque la línea debe integrarse con salas limpias, utilidades, flujos de personal, validación y logística interna. Un socio con experiencia transversal puede reducir desviaciones de plazo y coste.
En conclusión, la producción de jeringas para administración de insulina representa una decisión industrial de alto impacto para empresas farmacéuticas y de dispositivos médicos en España. La clave está en alinear capacidad, regulación, automatización y modelo de negocio. Con una selección rigurosa del proveedor, una URS bien definida y una visión de ciclo de vida del proyecto, la inversión puede traducirse en mayor control, competitividad y resiliencia operativa en un mercado cada vez más exigente.
-
Fabricación de bolsas IV sin PVC para nutrición en España
La bolsa IV sin PVC para nutrición parenteral permite a las compañías farmacéuticas fabricar soluciones avanzadas que mantienen ingredientes activos separados hasta el momento de uso. Esto mejora la estabilidad del producto, reduce incompatibilidades químicas, eleva la seguridad del paciente y facilita una logística hospitalaria más eficiente. En España, donde los hospitales de Madrid, Barcelona, Valencia, Sevilla, Bilbao y Zaragoza buscan cada vez más formatos listos para usar, esta tecnología se ha convertido en una línea estratégica para fabricantes de soluciones intravenosas, empresas de nutrición clínica, centros de preparación estéril y proyectos de inversión farmacéutica orientados a exportación a la Unión Europea, el norte de África y América Latina.
En términos directos, una bolsa IV sin PVC para nutrición parenteral es un envase flexible fabricado con películas poliméricas libres de PVC y, en muchos casos, diseñado con una o varias cámaras. Su función es contener aminoácidos, glucosa, lípidos, electrolitos, vitaminas o micronutrientes de forma segura, con menor riesgo de migración de plastificantes y con mejor compatibilidad con formulaciones sensibles. Para el mercado español, esta solución es especialmente relevante por cuatro motivos: cumplimiento regulatorio, preferencia hospitalaria por materiales avanzados, demanda de productos estables para cadenas logísticas complejas y presión creciente por reducir el impacto ambiental del envase sanitario.
La producción de estas bolsas no depende solo del envase. Requiere una línea completa que integre preparación de solución, control de partículas, llenado aséptico, sellado fiable, inspección, esterilización cuando aplique, embalaje secundario y trazabilidad electrónica. En este contexto, fabricantes con experiencia internacional como Shanghai IVEN Pharmatech Engineering han ganado visibilidad entre empresas que buscan soluciones integradas para plantas de infusión y nutrición parenteral, especialmente cuando el proyecto exige adaptación a requisitos europeos y escalabilidad industrial.
FactorBolsa sin PVCImpacto en nutrición parenteralCompatibilidad químicaAltaMejor comportamiento con emulsiones lipídicas y formulaciones complejasMigración de aditivosBajaMenor preocupación por plastificantes y extractablesOpciones multicámaraAmpliasPermite separar componentes inestables hasta la activaciónPeso logísticoReducidoFacilita transporte y almacenamiento hospitalarioSeguridad clínicaElevadaMenor riesgo de mezclas prematuras o contaminación por manipulaciónPosicionamiento de mercadoMuy favorableAlineado con compras hospitalarias modernas y exportaciónLa tabla anterior resume por qué el formato sin PVC se valora tanto en nutrición parenteral. No se trata solo de un cambio de material: es una mejora del sistema terapéutico completo, desde la fabricación hasta la administración al paciente.
Una bolsa IV sin PVC para nutrición parenteral es un contenedor estéril flexible desarrollado para administrar nutrientes por vía intravenosa cuando el paciente no puede alimentarse por vía oral o enteral. Puede presentarse en formato de una cámara, dos cámaras o tres cámaras. Las bolsas de múltiples cámaras se rompen o activan antes de su administración para mezclar componentes que no conviene mantener juntos durante toda la vida útil del producto.
Sus principales ventajas para el mercado español incluyen mejor imagen de calidad frente a hospitales públicos y privados, mayor facilidad para licitaciones técnicas, compatibilidad con estrategias de internacionalización y adaptación a tendencias de sostenibilidad. También favorecen procesos productivos de alto valor añadido para plantas situadas cerca de nodos logísticos como el puerto de Valencia, el puerto de Barcelona, Bilbao o Algeciras, donde la exportación y la recepción de materias primas requieren una cadena de suministro ágil.
Desde el punto de vista del fabricante, las ventajas también son industriales. Una línea moderna permite automatizar el formado de la bolsa, la inserción de puertos, la soldadura de cámaras, el llenado preciso y la inspección en línea. Eso reduce la variabilidad del proceso y mejora el rendimiento global del equipo. Para empresas que estudian ampliar capacidad en España o atender el mercado ibérico desde una nueva instalación, el salto a bolsa sin PVC puede elevar el margen del producto frente a envases convencionales.
Ventaja principalDescripciónBeneficio para fabricante en EspañaMayor estabilidadSeparación de ingredientes incompatiblesVida útil más competitiva y menos mermasMejor seguridadMenor manipulación en farmacia hospitalariaMayor aceptación clínica y comercialFormato flexibleDiseños mono, bi y tricámaraCatálogo más amplio para licitacionesMenor pesoEnvase ligero frente a alternativas rígidasAhorro en transporte nacional e internacionalImagen regulatoriaMaterial moderno y ensayableMejor posicionamiento para auditorías y registrosPotencial exportadorDemanda en Europa y mercados emergentesAcceso a nuevos clientes y distribuidoresEn la práctica, una planta bien diseñada debe contemplar salas limpias, flujos de personal y materiales separados, utilidades farmacéuticas, sistemas de agua purificada y agua para inyección cuando correspondan, así como documentación de validación. Por eso, muchos inversores prefieren trabajar con proveedores capaces de suministrar no solo máquinas aisladas, sino también proyectos integrales para plantas farmacéuticas.
La nutrición parenteral se utiliza en unidades neonatales, cuidados intensivos, oncología, cirugía mayor, gastroenterología y atención domiciliaria especializada. En hospitales españoles, especialmente los de gran tamaño en Madrid, Barcelona y Valencia, se valora que las bolsas listas para mezclar reduzcan pasos de preparación en farmacia hospitalaria y disminuyan riesgos de error humano.
Desde la perspectiva clínica, los beneficios más visibles son la reducción de incompatibilidades, la mejora de la esterilidad operativa y la estandarización de dosis. Cuando las vitaminas, oligoelementos o los lípidos se mantienen separados hasta la administración, el producto sufre menos degradación. Esto es crítico en pacientes vulnerables, como prematuros o pacientes posquirúrgicos con soporte nutricional complejo.
En términos de aplicación, las bolsas sin PVC se usan tanto en productos industriales listos para uso como en semielaborados que los hospitales activan o complementan. También resultan útiles en redes de suministro regionales donde se requiere transporte desde centros productivos hasta hospitales de comunidades autónomas con distinta densidad de población. En trayectos largos entre zonas industriales y centros asistenciales de Galicia, Andalucía, Aragón o Castilla y León, la estabilidad y robustez del envase aportan una ventaja logística real.
Área clínicaNecesidad habitualAporte de la bolsa sin PVCNeonatologíaFormulaciones muy sensiblesMayor control de estabilidad y precisiónUCIRespuesta rápida y seguridadMenos preparación manual y menor riesgo de errorOncologíaSoporte nutricional prolongadoMejor manejo de formulaciones complejasCirugía digestivaRecuperación posoperatoriaDisponibilidad de mezclas estandarizadasFarmacia hospitalariaOptimización del tiempo y trazabilidadProcesos más simples y segurosAtención domiciliariaFacilidad de uso y transporteFormato ligero y prácticoLa explicación de esta tabla es sencilla: cuanto más sensible es el contexto clínico, mayor es el valor de la estabilidad, la estandarización y la facilidad de uso. Por eso el interés hospitalario por este tipo de bolsa sigue creciendo.
var ctxBarDemanda = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBarDemanda = new Chart(ctxBarDemanda, {type: ‘bar’,data: {labels: [‘Neonatología’, ‘UCI’, ‘Oncología’, ‘Cirugía’, ‘Farmacia hospitalaria’, ‘Atención domiciliaria’],datasets: [{label: ‘Índice estimado de demanda en España’,data: [82, 91, 74, 69, 88, 57],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});En el mercado existen varios formatos de bolsa sin PVC para nutrición parenteral. Los más habituales son la bolsa monocámara para soluciones simples, la bicámara para mezclas binarias y la tricámara para combinaciones completas de aminoácidos, glucosa y lípidos. También hay variantes con diferentes volúmenes, puertos de adición, conectores especiales y sistemas de apertura diseñados para minimizar la manipulación.
El rendimiento del producto depende en gran medida del material de la película. Entre las opciones más utilizadas se encuentran poliolefinas multicapa, películas coextruidas con polipropileno, estructuras con elastómeros termoplásticos y combinaciones diseñadas para resistir esterilización, transporte y almacenamiento sin comprometer transparencia ni resistencia mecánica. La elección del material debe considerar barrera al oxígeno, resistencia al sellado, compatibilidad con componentes grasos, estabilidad térmica y ensayos de extractables y lixiviables.
Para plantas que desean entrar en esta categoría, no basta con elegir un material popular. Es fundamental validar el comportamiento de la película con la formulación real, el ciclo de llenado y la esterilización aplicable. Ahí es donde las capacidades tecnológicas del proveedor marcan la diferencia. Empresas con experiencia en líneas de solución intravenosa, preparación de soluciones, inspección y control de proceso pueden ayudar a evitar errores de especificación que encarezcan el proyecto.
Tipo o materialUso principalVentaja destacadaBolsa monocámaraSoluciones simples o baseEstructura más sencilla y menor costeBolsa bicámaraSeparación de dos componentesBuena relación entre coste y estabilidadBolsa tricámaraNutrición parenteral completaMáxima flexibilidad clínicaPelícula de poliolefina multicapaAmplio uso farmacéuticoBuen equilibrio entre barrera y selladoPelícula basada en polipropilenoAplicaciones con exigencia térmicaResistencia mecánica y estabilidadEstructuras con elastómeros termoplásticosDiseños flexibles y funcionalesBuen desempeño en conectividad y manejoEsta tabla ayuda a entender que la conversación sobre bolsas sin PVC no debe limitarse al número de cámaras. También debe incluir la ciencia del material, porque el material define buena parte de la seguridad, la vida útil y el coste final del producto.
La diferencia clave entre una bolsa multicámara y una de una sola cámara es el control de la estabilidad antes del uso. Las bolsas de cámara única funcionan bien cuando todos los componentes permanecen estables juntos durante la vida útil prevista. En cambio, las bolsas bicámara o tricámara resultan ideales cuando ciertos nutrientes deben mantenerse separados para evitar degradación, oxidación o formación de precipitados.
En España, la multicámara está ganando atractivo porque combina eficiencia logística con valor clínico. Permite fabricar productos más avanzados, reducir trabajo en farmacia hospitalaria y ofrecer soluciones listas para activar. Sin embargo, también exige maquinaria más precisa, validación adicional del sistema de sellado interno y control más riguroso de integridad entre compartimentos.
CriterioBolsa de una cámaraBolsa multicámaraComplejidad de fabricaciónBaja a mediaMedia a altaEstabilidad de ingredientes sensiblesLimitadaSuperiorCoste de líneaMás bajoMás altoValor añadido comercialModeradoElevadoUso hospitalarioPreparaciones simplesSoporte nutricional avanzadoRiesgo de manipulación adicionalMayor en ciertas mezclasMenor al activar antes del usoLa lectura de la tabla es clara: la bolsa monocámara sigue siendo útil y rentable para aplicaciones sencillas, pero la multicámara ofrece un salto de valor cuando el objetivo es diferenciarse tecnológicamente y responder a una demanda clínica más sofisticada.
var ctxCompProducto = document.getElementById(‘comparisonChartProducto’).getContext(‘2d’);var chartCompProducto = new Chart(ctxCompProducto, {type: ‘bar’,data: {labels: [‘Estabilidad’, ‘Coste inicial’, ‘Flexibilidad clínica’, ‘Complejidad técnica’, ‘Valor comercial’, ‘Aceptación hospitalaria’],datasets: [{label: ‘Una cámara’,data: [58, 82, 54, 40, 56, 63],backgroundColor: ‘#4e79a7’},{label: ‘Multicámara’,data: [92, 61, 90, 85, 88, 84],backgroundColor: ‘#e15759’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});La demanda de bolsas IV sin PVC para nutrición parenteral crece por tres motores simultáneos: envejecimiento poblacional, aumento de la complejidad clínica y modernización del abastecimiento hospitalario. En España, la presión sobre hospitales de referencia y la necesidad de estandarizar tratamientos favorecen formatos listos para usar o de activación rápida. Al mismo tiempo, laboratorios y fabricantes por contrato estudian ampliar capacidad para atender no solo el mercado nacional, sino también Portugal, Francia, Italia, el Magreb y Latinoamérica.
Otro factor importante es la reorganización logística. Zonas industriales conectadas con Barcelona, Valencia, Madrid y Bilbao ofrecen ventajas para importar películas, componentes y equipos, y para exportar producto terminado. Las plantas cercanas a corredores ferroviarios y puertos pueden reducir tiempos y riesgos de suministro, algo especialmente relevante para insumos especializados.
La transición regulatoria y ambiental también empuja el mercado. Las compras sanitarias valoran cada vez más la calidad del envase, la trazabilidad, la reducción de residuos y el desempeño del material durante todo el ciclo de vida. Hacia 2026 y años posteriores se espera una aceleración en automatización, digitalización de calidad, mantenimiento predictivo y uso de materiales con mejor perfil ambiental.
var ctxLineMercado = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLineMercado = new Chart(ctxLineMercado, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Demanda estimada de capacidad en España (millones de bolsas)’,data: [18, 20, 23, 27, 31, 35, 39, 44],borderColor: ‘#59a14f’,backgroundColor: ‘rgba(89,161,79,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true } }}});var ctxAreaTendencia = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartAreaTendencia = new Chart(ctxAreaTendencia, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Participación estimada de bolsas sin PVC’,data: [42, 46, 51, 57, 63, 68, 73, 78],fill: true,backgroundColor: ‘rgba(78,121,167,0.25)’,borderColor: ‘#4e79a7’,tension: 0.3},{label: ‘Participación estimada de multicámara’,data: [24, 27, 31, 36, 41, 47, 53, 59],fill: true,backgroundColor: ‘rgba(242,142,43,0.20)’,borderColor: ‘#f28e2b’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Las gráficas reflejan una tendencia creíble: el mercado español no crece de forma explosiva, pero sí de manera sostenida. La subida en la cuota de bolsas sin PVC y de soluciones multicámara indica una evolución tecnológica y no solo un aumento de volumen.
Elegir un proveedor fiable requiere mirar más allá del precio de la máquina. En España, un comprador serio debe evaluar experiencia regulatoria, ingeniería de proceso, referencias de instalaciones comparables, capacidad de personalización, servicio posventa y disponibilidad de documentación técnica en español o con soporte multilingüe claro. También debe analizar si el proveedor entiende la diferencia entre vender un equipo y entregar una solución productiva validable.
En esta fase resultan clave las capacidades tecnológicas. Un proveedor sólido debe dominar líneas de solución intravenosa, sistemas de preparación y distribución, tratamiento de agua farmacéutica, automatización, inspección y logística interna. Shanghai IVEN Pharmatech Engineering se posiciona precisamente en esa categoría al combinar experiencia en equipos para bolsas blandas sin PVC, botellas de PP y líneas relacionadas con infusión y llenado farmacéutico. Para una empresa española, esto significa la posibilidad de coordinar una arquitectura de planta más coherente y reducir interfaces de riesgo entre varios suministradores.
También es importante revisar la capacidad de adaptación del equipo a normas y auditorías. Un fabricante orientado al mercado global suele diseñar pensando en marcos como las buenas prácticas de fabricación de la UE, cGMP de la FDA, guías de la OMS y criterios de PIC/S. Ese conocimiento ayuda a construir documentación más robusta, planes de validación más ordenados y recorridos de aceptación de fábrica y de sitio mejor preparados.
Si su proyecto está en fase exploratoria, conviene revisar el perfil técnico del proveedor, su historial y su abanico de soluciones en equipos para producción farmacéutica. Si ya está definiendo inversión, lo más eficaz es solicitar una propuesta de proceso, disposición preliminar, capacidades, utilidades requeridas y estrategia de validación. Para una conversación directa sobre alcance, plazos y soporte, puede contactar con el equipo especializado.
Criterio de selecciónQué revisarSeñal positivaExperiencia específicaProyectos en IV y nutrición parenteralReferencias verificables y líneas similaresCumplimiento regulatorioDiseño documental y validaciónEnfoque alineado con UE y mercados internacionalesIngeniería integradaProceso, utilidades y automatizaciónMenos puntos ciegos entre suministradoresCapacidad de personalizaciónVolúmenes, cámaras, materiales y layoutSolución ajustada al producto realServicio posventaInstalación, formación y soporteRespuesta rápida y repuestos planificadosEscalabilidadAmpliación futura de capacidadDiseño preparado para crecimientoLa idea central de la tabla es que un proveedor fiable no es solo quien fabrica bien una máquina, sino quien reduce el riesgo total del proyecto.
La inversión necesaria depende del tipo de bolsa, del nivel de automatización, del alcance de utilidades farmacéuticas y del grado de integración de la planta. Un proyecto básico de una línea puede ser muy distinto de una instalación completa con preparación de soluciones, sistemas de agua, logística interna, esterilización, inspección, embalaje y validación documental. En España, además, influyen el coste del suelo industrial, la energía, la mano de obra cualificada, la cualificación de salas limpias y el nivel de externalización de ingeniería.
Desde una perspectiva financiera, conviene dividir el presupuesto en bloques: ingeniería y diseño, maquinaria principal, utilidades críticas, salas limpias y obra, validación y documentación, repuestos, formación y puesta en marcha. Las empresas que no separan bien estos capítulos suelen subestimar el coste real y retrasar la obtención de lotes comerciales.
Aquí entran las capacidades de fabricación del proveedor. Un socio industrial con varias plantas especializadas y experiencia en líneas completas puede ofrecer mejor coordinación entre equipos, fabricación consistente y menos desviaciones en interfaces mecánicas y de control. En el caso de Shanghai IVEN Pharmatech Engineering, su base industrial en Shanghái y su especialización en líneas de infusión, sistemas de agua farmacéutica, logística inteligente y otros equipos relacionados aportan una ventaja para proyectos que requieren integración de varias disciplinas.
Concepto de inversiónPeso habitual en el presupuestoComentarioIngeniería y diseño5% a 10%Crítico para evitar cambios costosos posterioresLínea de formado, llenado y sellado25% a 35%Núcleo del proyecto productivoPreparación y distribución de soluciones10% a 18%Impacta calidad, flexibilidad y limpiezaSistemas de agua y utilidades farmacéuticas10% a 20%Imprescindibles para cumplimiento y operación estableSalas limpias y obra15% a 25%Muy variable según ubicación y alcanceValidación, formación y puesta en marcha5% a 12%Determinante para arrancar sin retrasosPara valorar el retorno, debe compararse la inversión con el margen por bolsa, la tasa de utilización de la línea, el mix de productos y los mercados de destino. Las bolsas tricámara suelen exigir más capital, pero también ofrecen mejor posicionamiento y potencial de precio. En muchos casos, un proyecto bien dimensionado logra un retorno competitivo si asegura contratos hospitalarios, alianzas de fabricación por contrato o exportación a regiones con demanda estable.
EscenarioCapacidad anual estimadaNivel de inversiónPlazo orientativo de retornoLínea básica monocámara8 a 12 millonesMedio4 a 6 añosLínea bicámara regional10 a 18 millonesMedio alto4 a 5 añosLínea tricámara de alto valor12 a 20 millonesAlto5 a 7 añosPlanta integrada para mercado ibérico20 a 35 millonesMuy alto5 a 8 añosModelo con fabricación por contratoVariableMedio alto3 a 5 añosProyecto exportador multirregional25 a 40 millonesMuy alto4 a 7 añosLa interpretación correcta de esta tabla es que no existe un único punto de equilibrio. El retorno depende sobre todo del producto elegido, del grado de ocupación de la línea y de la estrategia comercial.
El mayor error en este tipo de inversión es pensar que el riesgo principal es el precio del equipo. En realidad, los riesgos críticos suelen ser la mala definición del producto, la selección incorrecta del material de la película, un dimensionamiento deficiente de utilidades, retrasos regulatorios, una validación insuficiente y una cadena de suministro frágil para componentes clave.
España ofrece un entorno atractivo por su localización, capacidad industrial y acceso al mercado europeo, pero también exige una planificación rigurosa. El coste energético, la disponibilidad de perfiles técnicos, el plazo de obra y los requisitos documentales pueden alterar el calendario de arranque. Además, si la planta prevé exportar, deben revisarse desde el inicio los requisitos del país destino.
Las capacidades de servicio del proveedor son, por ello, tan importantes como sus capacidades de fabricación. Instalación, puesta en marcha, formación de personal, apoyo documental, asistencia para cualificación IQ, OQ y PQ, soporte técnico remoto y suministro de repuestos son elementos que reducen el tiempo hasta la producción comercial. En esto, un proveedor con enfoque de ciclo de vida completo aporta valor real, porque acompaña el proyecto desde la factibilidad inicial hasta la optimización posterior de rendimiento y coste.
RiesgoConsecuencia posibleMedida de mitigaciónMaterial de película mal seleccionadoInestabilidad o fallos de selladoEstudios de compatibilidad y validación tempranaSubestimación de utilidadesParadas y bajo rendimientoDiseño integrado de agua, vapor y aire limpioLayout ineficienteFlujos cruzados y cuellos de botellaIngeniería de planta basada en proceso realDocumentación incompletaRetrasos en cualificación o auditoríasPlan documental desde fase de compraDependencia de un solo insumo críticoRotura de suministroDoble homologación de materiales y componentesFalta de formación operativaErrores de operación y rechazo de lotesCapacitación estructurada y soporte posarranqueEsta tabla muestra que la gestión del riesgo debe comenzar antes de emitir el pedido de compra. La prevención es más barata que corregir desviaciones después de instalar la línea.
De cara a 2026, el sector español de bolsas IV sin PVC para nutrición parenteral evolucionará en tres direcciones claras. La primera es tecnológica: más automatización, inspección basada en visión avanzada, trazabilidad digital de lotes, mantenimiento predictivo y uso de datos en tiempo real para controlar llenado, sellado e integridad del envase. La segunda es regulatoria: mayor presión sobre integridad de datos, control de contaminación, validación continua y transparencia de la cadena de suministro. La tercera es ambiental: selección de materiales con mejor perfil de sostenibilidad, optimización energética y reducción de residuos en producción y embalaje.
Estas tendencias favorecerán a los fabricantes que inviertan en equipos con arquitectura abierta, capacidad de actualización y documentación sólida. También premiarán a las plantas que diseñen desde el principio una estrategia de eficiencia energética, gestión de agua y logística interna inteligente. En zonas industriales españolas con costes energéticos sensibles, esta planificación puede marcar diferencias importantes en el coste por bolsa.
En este contexto, un proveedor que combine automatización, conocimientos de proceso y experiencia en sistemas auxiliares ofrece una base más segura para adaptarse a los próximos cambios del mercado.
Para empresas de España que desean desarrollar o ampliar producción de bolsas IV sin PVC para nutrición parenteral, el enfoque más eficaz es considerar el proyecto como una plataforma farmacéutica completa y no como una sola máquina. Shanghai IVEN Pharmatech Engineering trabaja precisamente con esa lógica: integrar tecnología de proceso, equipos principales y sistemas de apoyo para reducir riesgos de diseño, plazos y coordinación.
En capacidades tecnológicas, la empresa aporta experiencia en líneas de solución intravenosa, sistemas de tratamiento de agua farmacéutica, preparación y distribución de soluciones, automatización y logística industrial. En capacidades de fabricación, cuenta con una base de producción especializada y experiencia acumulada en líneas para bolsas blandas, botellas y otros formatos de llenado farmacéutico, con enfoque en durabilidad y producción estable. En capacidades de servicio, ofrece acompañamiento desde estudios de viabilidad y diseño hasta instalación, puesta en marcha, cualificación, formación y soporte posterior.
Para un inversor o fabricante español, esto resulta especialmente útil cuando el objetivo es acelerar la entrada al mercado, crear una planta exportadora o modernizar una instalación existente sin multiplicar los puntos de fallo entre varios proveedores. El valor real está en la integración: menos interfaces, mejor trazabilidad del proyecto y mayor coherencia entre diseño, ejecución y validación.
¿La bolsa IV sin PVC es siempre mejor que una bolsa tradicional?Para nutrición parenteral, suele ofrecer ventajas claras en compatibilidad, estabilidad y posicionamiento comercial, aunque la selección final depende de la formulación, del proceso y del mercado objetivo.
¿Qué formato tiene más demanda en España, una cámara o multicámara?La demanda de multicámara crece por su valor clínico y logístico, especialmente en hospitales grandes y en productos de mayor complejidad. La monocámara sigue siendo válida para soluciones simples y proyectos con presupuesto más ajustado.
¿Qué debe validar primero un fabricante?La compatibilidad del material de la película con la formulación, el desempeño del sellado, la integridad del envase, la precisión de llenado y la estrategia documental para cualificación y registro.
¿Es viable producir en España para exportar?Sí. España ofrece ventajas logísticas por sus puertos, conexión europea y acceso a personal técnico. Valencia, Barcelona, Bilbao y Algeciras son nodos especialmente relevantes para importación y exportación.
¿Qué diferencia a un buen proveedor de un simple vendedor de equipos?La capacidad de diseñar el proceso completo, integrar utilidades, apoyar validación, formar al equipo y responder durante toda la vida útil del proyecto.
¿Cuándo conviene invertir en una línea tricámara?Cuando la estrategia comercial apunta a productos de mayor valor añadido, a clientes hospitalarios avanzados o a exportación a mercados que priorizan estabilidad y facilidad de uso.
¿Cómo puede reducirse el riesgo del proyecto?Con estudios de viabilidad realistas, selección temprana de materiales, ingeniería integrada, homologación de proveedores críticos y un plan sólido de puesta en marcha y soporte técnico.
¿Dónde obtener orientación para un proyecto de este tipo?Lo más recomendable es trabajar con un socio con experiencia en líneas de infusión y proyectos farmacéuticos integrales, capaz de adaptar la solución a las necesidades de España y del mercado de exportación.
-
Normas GMP para líneas de jeringas: guía en España
Las normas GMP para líneas de producción de jeringas son un criterio decisivo para cualquier fabricante farmacéutico o de productos sanitarios que quiera ampliar capacidad, modernizar su planta o asegurar cumplimiento regulatorio en España. En la práctica, no se trata solo de comprar maquinaria: implica diseñar un sistema productivo validable, trazable, limpio, eficiente y preparado para auditorías de autoridades europeas y clientes internacionales. Para empresas ubicadas en polos como Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Sevilla, una línea de jeringas conforme a GMP puede convertirse en una ventaja competitiva clara, especialmente cuando se busca producir jeringas desechables, jeringas estériles o sistemas precargados bajo estándares exigentes.
En el mercado español, la evaluación de este tipo de líneas suele abarcar el flujo de materiales, el grado de automatización, la limpieza de salas, la compatibilidad con sistemas de inspección, la documentación para validación y la capacidad del proveedor para acompañar la puesta en marcha. Por eso, más allá del precio inicial, las empresas analizan el coste total del ciclo de vida, la disponibilidad de repuestos, la facilidad de cualificación IQ/OQ/PQ y la integración con utilidades críticas. Si desea conocer más sobre soluciones integrales para plantas farmacéuticas y de dispositivos médicos, puede revisar la información corporativa en nuestro perfil empresarial y explorar enfoques de implementación llave en mano en proyectos integrados.
Una línea de producción de jeringas conforme a GMP es el conjunto de equipos, controles, utilidades, procedimientos y documentación que permite fabricar jeringas con calidad reproducible y bajo control regulatorio. Su importancia en España ha crecido por varios factores: aumento de la demanda hospitalaria, impulso de la fabricación local, necesidad de reducir dependencia externa y mayores exigencias de trazabilidad por parte de distribuidores, grupos hospitalarios y organismos de compra pública.
En términos simples, una línea GMP bien concebida debe garantizar seis resultados: esterilidad o control microbiológico según el producto, precisión dimensional y funcional, consistencia lote a lote, identificación completa de materiales, minimización del riesgo de contaminación y documentación verificable. Esto aplica tanto a líneas de ensamblaje de jeringas desechables como a sistemas más complejos asociados a lavado, siliconado, montaje, inspección, envasado y, cuando procede, integración con llenado aséptico.
Para un comprador español, el valor real aparece cuando la línea permite cumplir auditorías de calidad sin depender de correcciones constantes. Los responsables de operaciones en zonas industriales de Cataluña, Comunidad Valenciana y País Vasco suelen priorizar soluciones con automatización estable, consumo razonable de energía y compatibilidad con expansiones futuras. También se presta atención a la logística: la llegada de equipos por los puertos de Valencia, Barcelona o Algeciras puede afectar plazos de instalación y costes del proyecto.
Área críticaObjetivo GMPRiesgo que reduceIndicador habitualImpacto productivoComentario prácticoDiseño higiénicoFacilitar limpieza y evitar retencionesContaminación cruzadaSuperficies lisas y accesiblesMenos paradas por saneamientoMuy valorado en auditorías y cambios de formatoTrazabilidad de lotesSeguir materiales y producto finalRetiradas imprecisasRegistro electrónico y codificaciónRespuesta rápida ante incidenciasClave para exportación dentro de la UEControl ambientalMantener condiciones de salaPartículas y carga microbianaPresiones, temperatura, humedadMejor estabilidad de procesoDebe coordinarse con HVAC de la plantaInspección en líneaDetectar defectos tempranosProducto no conformeVisión artificial y rechazo automáticoMayor rendimiento netoReduce coste de inspección manualValidación documentalDemostrar conformidad y repetibilidadNo aprobación de auditoríaProtocolos IQ/OQ/PQArranque más seguroConviene exigir plantillas y soporte localMantenimiento preventivoEvitar fallos no planificadosParadas inesperadasMTBF y plan de repuestosMayor disponibilidadImpacta directamente en el ROILa tabla anterior resume por qué la conformidad GMP no debe interpretarse como una simple etiqueta comercial. Es una estructura operativa que afecta calidad, coste, productividad y acceso a mercado.
Cuando hablamos de normas GMP para líneas de jeringas, nos referimos al marco de buenas prácticas de fabricación aplicado al diseño, instalación, operación, control y mantenimiento de una línea productiva. En el contexto farmacéutico y de productos sanitarios, estas líneas se utilizan para fabricar componentes o productos finales con exigencias elevadas de seguridad, exactitud y limpieza.
En una planta moderna, la línea puede incluir varios módulos: alimentación de componentes, moldeo o entrada de piezas, ensamblaje del cilindro y émbolo, colocación de junta, lubricación controlada, inserción de aguja o conexión Luer, inspección dimensional, prueba de estanqueidad, impresión o marcado, envasado primario y acondicionamiento secundario. Si se trata de jeringas precargables o prellenables, la complejidad aumenta por la incorporación de procesos asépticos y requisitos de integridad mucho más estrictos.
Su uso principal dentro de la producción farmacéutica es asegurar que el sistema de administración del medicamento sea fiable. Una jeringa mal ensamblada puede generar fugas, dosificación imprecisa o fallos de uso clínico. Por ello, laboratorios de inyectables, fabricantes de biológicos, empresas de hemodiálisis, productores de vacunas y compañías de consumibles médicos exigen líneas capaces de mantener tolerancias ajustadas y documentación completa.
En España, además, los proyectos suelen revisarse bajo una visión integral: cumplimiento de directrices europeas, adecuación a flujos de personas y materiales, compatibilidad con salas limpias y preparación para inspecciones de clientes multinacionales. Aquí es donde la experiencia del proveedor resulta determinante. Empresas con capacidad de ingeniería internacional y soluciones personalizadas pueden simplificar la transición desde el diseño hasta la validación.
Dentro de este enfoque, IVEN Pharmatech Engineering destaca por su experiencia en ingeniería farmacéutica y de dispositivos médicos, con una trayectoria internacional extensa y soluciones adaptadas a plantas nuevas o ampliaciones. Su fortaleza tecnológica incluye sistemas integrados para llenado, envasado, tratamiento de agua farmacéutica, logística inteligente y líneas especializadas de consumibles médicos. Puede ver líneas y equipos relacionados en el catálogo de soluciones.
Las aplicaciones de estas líneas abarcan desde jeringas desechables estándar hasta soluciones más sofisticadas para producción de alto valor. En el entorno español, los sectores con mayor interés incluyen hospitales públicos y privados, fabricantes de medicamentos inyectables, empresas de diagnóstico, productores de dispositivos médicos y organizaciones que buscan relocalizar parte de su capacidad productiva en Europa.
Una aplicación frecuente es la producción de jeringas estériles de un solo uso destinadas a vacunación, administración de analgésicos, antibióticos o tratamientos crónicos. Otra es el soporte a líneas de jeringas precargadas empleadas en biológicos y terapias especializadas. También se observan proyectos para consumibles asociados a laboratorios, cadenas de suministro hospitalarias y exportación a mercados de la cuenca mediterránea.
Los beneficios se pueden agrupar en cuatro bloques. Primero, beneficios regulatorios: mejor preparación para auditorías, mayor control de cambios y facilidad para defender la consistencia del proceso. Segundo, beneficios operativos: aumento de rendimiento, reducción de rechazos y menor dependencia de operaciones manuales. Tercero, beneficios económicos: mejor aprovechamiento de materiales, reducción de reprocesos y costes de calidad más bajos. Cuarto, beneficios estratégicos: fortalecimiento de la reputación del fabricante y acceso a clientes que exigen proveedores robustos.
Para empresas situadas cerca de grandes nodos logísticos como el puerto de Valencia o la zona industrial de Barcelona, estas líneas también aportan agilidad en exportación y abastecimiento. Un sistema GMP bien documentado facilita homologaciones con socios en Francia, Portugal, Italia o el norte de África, donde la trazabilidad y la estabilidad del suministro son cada vez más importantes.
AplicaciónTipo de jeringaNivel de exigencia GMPBeneficio principalUsuario típicoObservaciónVacunación masivaDesechable estándarAltoGran capacidad con control estableFabricante de consumibles médicosMuy sensible al coste por unidadBiológicosPrecargableMuy altoProtección del producto y precisiónLaboratorio farmacéuticoRequiere integración asépticaUso hospitalario generalCon aguja o LuerAltoConfiabilidad funcionalDistribuidor sanitarioDemanda lotes consistentesDiagnósticoEspecializadaMedio-altoCompatibilidad con procedimientosEmpresa de diagnósticoImporta la exactitud dimensionalExportación UEVarios formatosMuy altoTrazabilidad y documentaciónFabricante orientado a exportaciónLa validación acelera homologacionesProducción por contratoMultiformatoAltoFlexibilidad de cambioCDMO o proveedor de tercerosConviene automatización adaptableLa tabla muestra cómo los beneficios cambian según la aplicación. En proyectos españoles de producción por contrato, por ejemplo, la flexibilidad y la documentación suelen pesar tanto como la velocidad nominal.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado en España (%)’,data: [4.2, 5.1, 6.4, 7.3, 8.1, 9.0],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una tendencia de crecimiento razonable del mercado español de soluciones relacionadas con jeringas y automatización GMP, impulsada por inversión en capacidad local, sustitución tecnológica y requisitos de calidad más altos.
No existe una única línea válida para todos los proyectos. La selección depende del producto, el volumen previsto, el grado de esterilidad requerido, la automatización deseada y el espacio disponible. En España, donde muchas plantas trabajan en entornos de ampliación y no siempre en edificios totalmente nuevos, la modularidad es especialmente valiosa.
Las líneas básicas suelen orientarse a jeringas desechables de gran volumen. Las líneas semiautomáticas pueden ser adecuadas para tiradas medianas o para empresas que inician producción propia. Las líneas automáticas de alta velocidad son la opción habitual para fabricantes consolidados. Por otro lado, las líneas para jeringas prellenables requieren mayor integración con lavado, depirogenación, llenado, taponado, inspección y acondicionamiento.
Desde el punto de vista técnico, las opciones que más influyen en la decisión son: sistema de alimentación automática, visión artificial, pruebas de fugas, control de fuerza de ensamblaje, gestión electrónica de recetas, rechazo automático, serialización, conectividad con sistemas MES/SCADA y compatibilidad con validación 21 CFR Part 11 cuando el cliente lo solicita. Aunque esta normativa sea estadounidense, muchos grupos internacionales la consideran una buena referencia para integridad de datos.
En cuanto a capacidades industriales, conviene evaluar si el fabricante dispone de plantas especializadas y producción propia de componentes clave. IVEN ha desarrollado una base manufacturera enfocada en equipos farmacéuticos, sistemas de agua, logística inteligente y líneas de consumibles médicos, lo que resulta útil cuando el cliente en España necesita coherencia técnica entre distintos subsistemas de una misma fábrica.
Tipo de líneaCapacidad típicaNivel de automatizaciónAplicación principalVentajaLimitaciónSemiautomática compactaBaja a mediaMediaInicio de producciónMenor inversión inicialMás dependencia operativaAutomática estándarMedia a altaAltaJeringa desechable comúnBuen equilibrio coste-rendimientoMenos flexible para formatos especialesAlta velocidadMuy altaMuy altaGrandes volúmenesCoste unitario bajoMayor complejidad de validaciónMultiformatoMediaAltaProducción por contratoCambios rápidos de recetaVelocidad algo menorPara precargablesMedia a altaMuy altaBiológicos e inyectablesElevado valor añadidoExige entorno aséptico robustoIntegrada con empaquetadoMedia a altaAltaSalida lista para expediciónMenor manipulaciónMás espacio e integraciónLa comparación anterior ayuda a enfocar el proyecto. En fábricas cercanas a Madrid o Zaragoza, donde el espacio industrial puede ser un factor crítico, las líneas compactas o modulares suelen ofrecer una ventaja importante si se prevé crecimiento por fases.
Muchas empresas dudan entre adquirir una línea completa nueva, modernizar una línea existente, subcontratar producción o implementar soluciones híbridas. Cada alternativa tiene sentido según la estrategia del negocio. La decisión no debe basarse solo en coste inmediato, sino en riesgo regulatorio, control de calidad, plazo de retorno y dependencia de terceros.
La compra de una línea nueva ofrece máximo control, mejor adaptación a requisitos actuales y base sólida para expansión. La modernización de equipos existentes puede ser rentable si la estructura mecánica está en buen estado y el cuello de botella se encuentra en automatización, inspección o software. La subcontratación reduce inversión inicial, pero limita el control sobre plazos, confidencialidad y prioridades de producción. Por su parte, una solución híbrida puede ser útil como transición durante un proyecto de crecimiento.
En el mercado español, los grupos con enfoque a largo plazo suelen inclinarse por líneas nuevas o modernizaciones profundas, especialmente cuando quieren homologar clientes europeos exigentes. En cambio, empresas emergentes pueden comenzar con una combinación de producción externa y validación interna de etapas críticas.
OpciónInversión inicialControl de calidadTiempo de implantaciónRiesgo regulatorioPerfil recomendadoLínea nueva GMPAltaMuy altoMedioBajo si se ejecuta bienFabricante con visión de largo plazoRetrofit de línea existenteMediaMedio-altoMedio-bajoMedioPlantas con base instalada útilSubcontratación totalBajaBajo a medioBajoDependiente del terceroInicio de mercado o prueba comercialModelo híbridoMediaMedioMedioMedioExpansión gradualLínea multiformato modularMedia-altaAltoMedioBajoProducción flexibleProducción manual asistidaBajaBajoBajoAltoNo recomendable para escala GMP sólidaEn resumen, la mejor solución no siempre es la más barata. En España, donde los costes de no calidad, la presión de auditorías y la necesidad de continuidad de suministro son relevantes, una línea fiable y validable suele compensar sobradamente la mayor inversión inicial.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Inyectables’, ‘Biotecnología’, ‘Diagnóstico’, ‘Exportación UE’, ‘Producción por contrato’],datasets: [{label: ‘Nivel de demanda relativa’,data: [78, 92, 85, 61, 74, 69],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});Este gráfico de barras ilustra la fuerte demanda de soluciones GMP en segmentos como inyectables y biotecnología, donde la fiabilidad del sistema de administración es especialmente crítica.
El mercado en España muestra una combinación de renovación tecnológica y nuevas inversiones. Por un lado, muchos fabricantes operan con equipos funcionales, pero necesitan mejorar trazabilidad, inspección y eficiencia energética. Por otro, la mayor atención a la seguridad del suministro sanitario favorece proyectos de ampliación y relocalización industrial.
Barcelona y su entorno siguen siendo un foco importante por la concentración de industria farmacéutica y biotecnológica. Madrid destaca por su infraestructura corporativa, talento técnico y proximidad a centros de decisión. Valencia combina tejido industrial, disponibilidad logística y acceso portuario. Bilbao y el norte ofrecen fortaleza en ingeniería industrial. Esta distribución geográfica influye en el tipo de proyecto: en unas zonas predominan ampliaciones de plantas existentes, y en otras aparecen más instalaciones nuevas o centros de distribución asociados.
De cara a 2026, se observan tres tendencias especialmente relevantes. La primera es tecnológica: más sensores, mantenimiento predictivo, visión artificial avanzada, análisis de datos en tiempo real y conectividad con sistemas de gestión de planta. La segunda es regulatoria: mayor peso de la integridad de datos, la gestión del riesgo de calidad y la documentación electrónica estructurada. La tercera es de sostenibilidad: reducción de consumo de agua y energía, diseños más compactos, menor generación de residuos y selección de materiales con mejor ciclo de vida.
También crece el interés por proveedores capaces de ofrecer una solución completa, desde ingeniería y utilidades hasta instalación, validación y formación. Para las empresas españolas, esto reduce la carga de coordinación y el riesgo de incompatibilidades entre equipos de distintos fabricantes.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de automatización avanzada’,data: [28, 35, 43, 51, 60, 68],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3},{label: ‘Peso de operaciones manuales’,data: [46, 42, 37, 31, 25, 20],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.18)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra el desplazamiento gradual desde operaciones manuales hacia automatización avanzada, una evolución coherente con las exigencias de eficiencia, trazabilidad y calidad previstas para 2026.
Elegir proveedor es, en muchos casos, más importante que elegir la máquina concreta. Una línea técnicamente atractiva puede convertirse en un problema si el fabricante no domina documentación, puesta en marcha o servicio posventa. En España, donde las inversiones suelen estar sujetas a calendarios de validación, subvenciones, compras centralizadas o hitos de producción, los retrasos tienen un coste elevado.
Un proveedor fiable debe demostrar experiencia real en proyectos regulados, no solo en fabricación mecánica. Es recomendable revisar referencias internacionales, capacidad de personalización, calidad del acero y acabados, lógica de automatización, disponibilidad de FAT/SAT, soporte de validación y rapidez de asistencia técnica. También conviene analizar si el proveedor puede integrar otras áreas críticas del proyecto, como agua purificada, logística interna, acondicionamiento y diseño de flujo.
En este punto resultan muy valoradas las capacidades de servicio. IVEN no se limita al suministro del equipo; su propuesta suele abarcar consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, cualificación, formación y apoyo posterior. Para un comprador en España, esta amplitud de servicio puede reducir desviaciones de calendario, sobrecostes y problemas de coordinación entre contratistas. Para plantear una consulta técnica concreta, es útil utilizar el canal de contacto especializado.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoConsejoExperiencia GMPProyectos auditables previosReferencias verificablesCasos vagos o no documentadosMuy altoPedir ejemplos similares al suyoIngeniería de integraciónCompatibilidad con utilidades y salasPlanos y revisión de flujoSolo ofrece máquina aisladaAltoValidar interfaces desde el inicioDocumentaciónDQ, IQ, OQ, manuales, listasEstructura clara y completaEntregables incompletosMuy altoIncluirlo en contratoAutomatizaciónAlarmas, recetas, registrosArquitectura abierta y estableSoftware cerrado poco flexibleAltoDefinir necesidades de datosServicio posventaRepuestos, remoto, visitasSLA y stock previstoRespuesta inciertaMuy altoExigir plan de soporteCapacidad productivaPlantas y control de calidadFabricación organizadaSubcontratación opacaMedio-altoSolicitar auditoría de proveedorLa tabla deja claro que la compra correcta nace de una evaluación multidimensional. En especial, la documentación y el servicio posventa suelen ser los factores que más diferencian una inversión exitosa de una problemática.
El presupuesto de una línea GMP para jeringas puede variar enormemente según velocidad, nivel de automatización, alcance de integración, requisitos de sala limpia y complejidad documental. En España, además del coste del equipo, debe considerarse la obra civil, HVAC, utilidades, cualificación, logística de importación, formación, repuestos iniciales, impuestos aplicables y posibles adaptaciones a normativa local de seguridad industrial.
Un error común es comparar solo el precio de compra. El análisis correcto debe incorporar coste total de propiedad: energía, aire comprimido, mantenimiento, consumibles, mano de obra, rendimiento real, mermas y coste de parada. A veces, una línea con un precio inicial superior produce un coste unitario mucho menor y una mejor estabilidad en auditorías, lo que acelera el retorno.
En proyectos medianos, la recuperación de la inversión suele depender de tres palancas: sustitución de compras externas, incremento de capacidad comercializable y reducción de desperdicio o reproceso. Cuando la empresa ya tiene demanda asegurada, el ROI puede ser bastante atractivo. Sin embargo, si la validación se retrasa o el proveedor no entrega la documentación adecuada, el plazo de retorno se alarga significativamente.
Partida presupuestariaPeso estimadoVariabilidadRiesgo de sobrecosteCómo controlarloComentarioEquipo principal30% a 45%MediaMedioEspecificación técnica cerradaBase del proyectoAutomatización e inspección10% a 18%AltaMedio-altoDefinir alcance de software y cámarasCrítico para calidadSala limpia y HVAC15% a 25%AltaAltoIngeniería previa detalladaAfecta clasificación y confortUtilidades farmacéuticas8% a 15%MediaMedioDimensionamiento correctoIncluye agua y vapor si aplicaValidación y documentación5% a 10%MediaMedioPlan maestro de validaciónNo debe subestimarseFormación y repuestos3% a 8%BajaBajoLista inicial bien definidaMejora el arranqueEsta distribución sirve como referencia orientativa. En líneas de alta velocidad o proyectos con esterilidad avanzada, el peso de automatización e inspección puede crecer de forma sustancial.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento GMP’, ‘Integración total’, ‘Soporte documental’, ‘Flexibilidad técnica’, ‘Servicio posventa’, ‘Coste total eficiente’],datasets: [{label: ‘Proveedor integral especializado’,data: [94, 91, 93, 88, 90, 86],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘Proveedor solo de máquina’,data: [72, 48, 57, 69, 58, 63],backgroundColor: ‘rgba(201, 203, 207, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo evidencia por qué muchos compradores optan por proveedores con enfoque integral: la ventaja no se limita al equipo, sino que se extiende a documentación, integración y soporte de ciclo de vida.
Las inversiones en esta categoría son estratégicas, pero no están exentas de riesgos. El primero es el riesgo de especificación insuficiente: comprar una línea sin definir claramente producto, velocidad real, formato, requisitos de sala, pruebas en línea y documentación. El segundo es el riesgo de integración: una máquina excelente puede funcionar mal si la planta no dispone de utilidades estables o de un flujo de materiales coherente.
Otro riesgo relevante es la subestimación del periodo de validación. En España, muchas empresas planifican la llegada del equipo, pero no reservan suficiente tiempo para FAT, SAT, IQ, OQ, ajustes de receta, formación de operadores y aprobación de calidad. También hay riesgo logístico, especialmente cuando el proyecto depende de componentes importados o calendarios ajustados en puertos y transporte interior.
Desde la perspectiva financiera, conviene evitar tanto la sobrecompra como la infracompra. Una línea sobredimensionada inmoviliza capital y puede operar por debajo de su punto económico óptimo. Una línea demasiado básica, en cambio, puede obligar a una costosa sustitución prematura. En sectores regulados, las soluciones “baratas” que carecen de documentación sólida acaban resultando muy caras.
Para reducir estos riesgos, es recomendable seguir un enfoque escalonado: estudio de viabilidad, definición de URS, evaluación técnica y regulatoria, revisión de layout, FAT exigente, planificación de SAT y validación, formación del personal y contrato de servicio posventa. En este tipo de proyectos, disponer de un socio con experiencia en múltiples líneas farmacéuticas y médicas puede marcar una diferencia real en plazo y coste.
Como caso práctico, varias plantas en Europa han optado por integrar no solo la línea de producción, sino también sistemas de agua farmacéutica, preparación de soluciones, logística interna y acondicionamiento. Esta visión global minimiza interfaces conflictivas. En ese sentido, la experiencia acumulada por IVEN en cientos de líneas y numerosos proyectos completos aporta valor especialmente cuando el cliente en España quiere reducir el riesgo de coordinación entre múltiples proveedores.
¿Qué significa realmente que una línea de jeringas cumpla con GMP?Significa que su diseño, fabricación, instalación, operación y documentación están preparados para producir de forma consistente, segura, trazable y auditable. No es solo una característica del equipo, sino del sistema completo.
¿Una línea automática siempre es mejor que una semiautomática?No siempre. Depende del volumen, del mix de productos, del presupuesto y de la estrategia. Para producciones pequeñas o crecimiento gradual, una línea semiautomática bien planteada puede ser adecuada. Para grandes volúmenes o exigencias estrictas, la automatización avanzada suele ser preferible.
¿Cuánto tarda un proyecto típico en España?Depende del alcance. Un proyecto puede requerir varios meses entre ingeniería, fabricación, transporte, instalación, SAT y validación. Si incluye salas limpias nuevas y utilidades farmacéuticas, el calendario se amplía.
¿Qué documentación debe exigirse al proveedor?Como mínimo, especificaciones técnicas, planos, listas de materiales críticas, manuales, esquemas eléctricos, protocolos FAT/SAT y soporte para IQ/OQ/PQ. En proyectos complejos, conviene añadir matrices de trazabilidad y documentación de software.
¿Es mejor comprar una línea o contratar un proyecto llave en mano?Si la planta necesita varias utilidades, integración de flujos y validación coordinada, una solución llave en mano suele reducir riesgos. Si solo se sustituye una máquina en una instalación madura, la compra individual puede ser suficiente.
¿Qué ciudades españolas concentran más oportunidades?Barcelona, Madrid y Valencia destacan por ecosistema farmacéutico, industrial y logístico. Bilbao, Zaragoza y Sevilla también presentan oportunidades relevantes según el subsector y la disponibilidad de suelo industrial.
¿Cómo afecta 2026 a las decisiones de inversión?Las decisiones cada vez estarán más influidas por automatización, integridad de datos, eficiencia energética y sostenibilidad. Quien invierta hoy debería buscar una línea preparada para estos requisitos.
¿Dónde solicitar evaluación técnica del proyecto?Si su empresa necesita valorar capacidad, diseño, validación o una solución integral para España, puede iniciar la conversación mediante una consulta técnica directa y revisar experiencias de implementación en soluciones llave en mano.
En conclusión, las normas GMP para líneas de producción de jeringas son mucho más que un requisito regulatorio. Son la base para construir una operación industrial fiable, escalable y competitiva en España. Para fabricantes farmacéuticos, empresas de dispositivos médicos y organizaciones orientadas a exportación, la decisión correcta combina tecnología, capacidad manufacturera y servicio especializado. Elegir un proveedor con experiencia internacional, fabricación robusta y acompañamiento desde la ingeniería hasta la validación puede reducir riesgos y acelerar el retorno de la inversión.