Comparativa de sellado de ampollas en España 2026
En la industria farmacéutica, la comparación de métodos de sellado de ampollas es una decisión técnica y económica que afecta la esterilidad, la velocidad de línea, la tasa de rechazo y el cumplimiento normativo. En España, donde operan plantas con exigencias alineadas con las guías europeas, elegir entre sellado por punta, sellado por estirado y otras variantes de cierre no es solo una cuestión de formato: influye en validación, mantenimiento, consumo energético y capacidad de expansión. Para fabricantes en Madrid, Barcelona, Valencia, Bilbao o Zaragoza, la elección correcta suele depender del producto, del volumen anual y del nivel de automatización requerido.
Respuesta rápida: la comparación de métodos de sellado de ampollas es una tecnología clave que las grandes empresas farmacéuticas y de dispositivos médicos evalúan al ampliar o modernizar su capacidad productiva bajo estrictas normas regulatorias

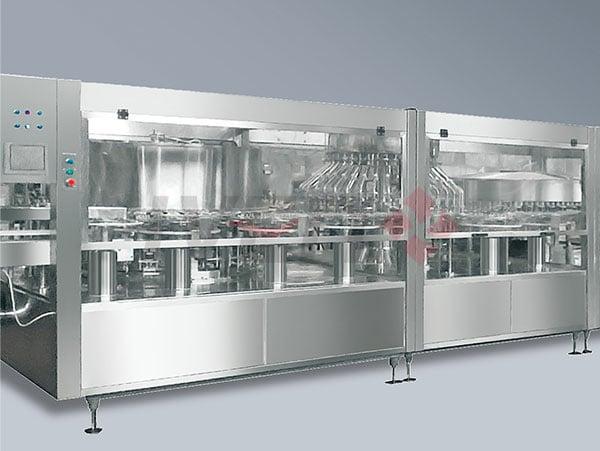
La respuesta corta es sencilla: la comparación de métodos de sellado de ampollas permite decidir cuál sistema ofrece mejor equilibrio entre integridad del envase, productividad, uniformidad térmica, coste operativo y compatibilidad con el producto. En términos prácticos, el sellado por punta suele valorarse por su apariencia compacta y su uso tradicional en muchas líneas de inyectables; el sellado por estirado, por su parte, puede ofrecer ventajas en determinados formatos y diámetros de cuello, especialmente cuando la prioridad es controlar la geometría final del cierre.
En España, esta evaluación es especialmente importante para plantas que producen soluciones inyectables, anestésicos, antibióticos, vitaminas, productos hospitalarios y lotes de exportación hacia la Unión Europea, el norte de África y América Latina. Los centros logísticos conectados con los puertos de Valencia, Barcelona y Algeciras suelen buscar equipos con cambios rápidos de formato y documentación robusta para auditorías.
Desde el punto de vista de inversión, una comparación bien realizada evita errores frecuentes: comprar una línea sobredimensionada, elegir un sistema de llama poco eficiente, subestimar el control de partículas o integrar un cierre que dificulte la inspección visual. Por eso, para proyectos nuevos y para modernizaciones, el análisis debe incluir pruebas de producto, evaluación de capacidad real y revisión del ciclo completo del equipo.
¿Qué es la comparación de métodos de sellado de ampollas y para qué se utiliza en la producción farmacéutica?

La comparación de métodos de sellado de ampollas es el proceso técnico mediante el cual una empresa analiza diferentes formas de cerrar ampollas de vidrio tras las etapas de lavado, esterilización, llenado y sellado. El objetivo es determinar qué método protege mejor la formulación, mantiene la esterilidad y se adapta a las condiciones reales de producción.
Las ampollas siguen siendo un envase relevante para medicamentos inyectables unitarios porque ofrecen alta barrera, buena estabilidad química y una presentación ampliamente aceptada en hospitales y clínicas. Sin embargo, su rendimiento depende de un sellado uniforme. Un cierre deficiente puede causar microfisuras, fugas, variabilidad dimensional o problemas al abrir la ampolla por parte del personal sanitario.
En la práctica, esta comparación se utiliza para:
- Seleccionar la tecnología adecuada en nuevas plantas farmacéuticas.
- Actualizar líneas antiguas con menor consumo de gas y mayor estabilidad de proceso.
- Reducir rechazos por sellado incompleto o deformación térmica.
- Mejorar la consistencia del acabado del cuello de la ampolla.
- Facilitar la validación de procesos y la trazabilidad documental.
- Compatibilizar el equipo con inspección automática, etiquetado y encartonado.
Para empresas que buscan una implantación integral, es útil trabajar con socios con experiencia en soluciones llave en mano. En este contexto, puede consultarse la experiencia general de ingeniería farmacéutica en la trayectoria corporativa del grupo, especialmente si el proyecto en España requiere integración entre utilidades, llenado estéril y automatización.
| Criterio | Sellado por punta | Sellado por estirado | Impacto en producción |
|---|---|---|---|
| Forma final del cierre | Compacta y corta | Cuello alargado y afinado | Influye en manipulación y estética |
| Control térmico | Muy dependiente de la llama | Requiere control combinado de calor y tracción | Afecta uniformidad entre cavidades |
| Velocidad de línea | Alta en formatos estables | Alta si el ajuste mecánico es preciso | Determina la productividad real |
| Compatibilidad de diámetros | Muy usada en tamaños estándar | Flexible en ciertos diseños de cuello | Condiciona el cambio de formato |
| Facilidad de validación | Bien documentada en plantas tradicionales | Depende del diseño del equipo | Influye en puesta en marcha |
| Riesgo de defecto típico | Punta irregular o rebaba | Estirado desigual o geometría inconsistente | Impacta rechazo y reproceso |
La tabla anterior muestra por qué no existe un método universalmente superior. La decisión correcta depende de la combinación entre formato de ampolla, viscosidad del producto, capacidad anual y nivel de automatización de la planta.
Principales aplicaciones y ventajas de la comparación de métodos de sellado de ampollas en la fabricación farmacéutica moderna

Las empresas modernas utilizan este análisis no solo para elegir un equipo, sino para optimizar toda la línea. En un entorno donde la productividad debe convivir con la calidad, la comparación entre métodos ayuda a estandarizar parámetros, mejorar rendimientos y preparar la planta para futuras inspecciones regulatorias.
Las aplicaciones más frecuentes en España incluyen la producción de medicamentos inyectables hospitalarios, lotes para ensayos clínicos, fabricación a terceros y ampliaciones de plantas ya operativas en polos como Madrid y Cataluña. También es relevante para empresas con exportación desde puertos como Valencia o Bilbao, donde la fiabilidad del envase afecta el transporte y la estabilidad del producto.
Entre las ventajas más visibles se encuentran:
- Menor tasa de fuga y mejor hermeticidad.
- Reducción de desperdicio de ampollas y producto valioso.
- Mayor repetibilidad entre turnos y lotes.
- Menor dependencia de ajustes manuales.
- Mayor compatibilidad con sistemas de visión e inspección.
- Posibilidad de escalar capacidad sin rediseñar toda la sala limpia.
| Aplicación | Producto típico | Requisito crítico | Método frecuentemente valorado |
|---|---|---|---|
| Inyectables hospitalarios | Analgésicos, sedantes | Alta estabilidad del cierre | Sellado por punta o estirado validado |
| Antibióticos estériles | Formulaciones sensibles | Integridad del envase | Configuración con control preciso de llama |
| Vitaminas y micronutrientes | Soluciones acuosas | Velocidad de producción | Equipos automáticos de alta cadencia |
| Lotes de exportación | Inyectables multirregión | Documentación y trazabilidad | Sistemas con registros de proceso |
| Producción por contrato | Marcas de terceros | Cambio rápido de formato | Líneas servoasistidas |
| Series pequeñas y clínicas | Lotes limitados | Flexibilidad operativa | Modelos compactos semiautomáticos |
La tabla muestra que las necesidades del producto son el punto de partida. Una planta dedicada a lotes pequeños no evalúa igual que una instalación de gran volumen enfocada a abastecer hospitales en toda la península.
En esta fase también conviene estudiar la integración aguas arriba y aguas abajo. Si el proyecto forma parte de una fábrica completa, la coordinación entre preparación de soluciones, tratamiento de agua, logística y empaque final es decisiva. Para proyectos de esta naturaleza, un enfoque de solución integral y llave en mano puede reducir incidencias de interfaz entre proveedores.
Tipos, modelos y opciones técnicas clave para la comparación de métodos de sellado de ampollas
Al comparar tecnologías de sellado de ampollas, no basta con hablar de dos métodos básicos. El mercado actual incluye variantes de automatización, sistemas de calentamiento, configuraciones de pinzas, estaciones de precalentamiento y controles de receta. Cada combinación puede alterar significativamente el rendimiento.
Los tipos más comunes se agrupan así:
- Líneas automáticas de lavado, llenado y sellado para gran producción.
- Equipos compactos para lotes medianos o desarrollo.
- Modelos con cambio rápido de formato.
- Sistemas con regulación electrónica de llama y gas.
- Soluciones integradas con inspección visual y rechazo automático.
- Versiones preparadas para supervisión digital y mantenimiento predictivo.
Entre las opciones técnicas más importantes destacan el número de cabezales, la estabilidad de transporte, la precisión de dosificación previa al sellado, la arquitectura del horno de recocido, el tipo de sensor de presencia, el sistema de extracción de calor y la gestión electrónica de recetas.
| Opción técnica | Descripción | Ventaja principal | Uso recomendado |
|---|---|---|---|
| Control servoasistido | Movimientos sincronizados por servomotores | Mayor repetibilidad | Líneas con múltiples formatos |
| Regulación automática de llama | Ajuste estable de gas y aire | Menos variación térmica | Productos sensibles y validación estricta |
| Recetas digitales | Parámetros guardados por formato | Cambios rápidos | Fabricación por contrato |
| Inspección en línea | Control de geometría y cierre | Menos rechazo tardío | Grandes volúmenes |
| Horno de recocido optimizado | Enfriamiento y alivio de tensiones | Reduce microfisuras | Ampollas de exportación |
| Monitoreo remoto | Datos de operación y alarmas | Mantenimiento preventivo | Plantas con varios turnos |
Esta tabla indica que la comparación correcta debe centrarse en el proceso completo, no solo en la forma visible del sellado. Una línea puede producir un cierre aceptable y aun así generar sobrecostes si el horno, el consumo de energía o los cambios de formato no están bien resueltos.
Desde el punto de vista de capacidades tecnológicas, algunos fabricantes internacionales se distinguen por combinar experiencia en llenado aséptico, sistemas de agua farmacéutica, logística inteligente y automatización integral. Un proveedor con esta visión transversal puede ser útil cuando el proyecto español no se limita a una máquina aislada, sino a una ampliación de planta o a una nueva instalación con alto nivel de cumplimiento regulatorio.
Comparación de métodos de sellado de ampollas frente a tecnologías alternativas: ¿qué solución se adapta mejor a sus necesidades?
En muchos proyectos, la comparación de métodos de sellado de ampollas también implica una pregunta más amplia: ¿debe mantenerse la ampolla de vidrio o conviene pasar a viales, jeringas precargadas u otros formatos? La respuesta depende del producto, del mercado objetivo y del coste total de propiedad.
Las ampollas suelen seguir siendo competitivas cuando se busca una presentación unitaria, buena estabilidad y coste de envase razonable. Sin embargo, los viales pueden aportar flexibilidad en liofilización, y las jeringas precargadas ofrecen comodidad clínica en ciertas terapias. Por eso, el análisis debe considerar tanto el método de sellado dentro de la categoría de ampollas como la conveniencia de la propia ampolla frente a formatos alternativos.
| Solución | Ventaja principal | Limitación principal | Perfil de uso |
|---|---|---|---|
| Ampolla con sellado por punta | Formato consolidado y eficiente | Dependencia del ajuste térmico | Grandes series estériles |
| Ampolla con sellado por estirado | Buen control geométrico en ciertos cuellos | Mayor sensibilidad mecánica de ajuste | Formatos específicos |
| Vial con tapón y cápsula | Versátil y reconstituible | Más componentes | Biológicos y liofilizados |
| Jeringa precargada | Conveniencia para el usuario | Mayor coste de línea | Terapias de valor alto |
| Botella de vidrio | Mayor volumen | No apta para dosis unitarias pequeñas | Soluciones especiales |
| Bolsa no PVC | Eficiente para grandes volúmenes | No sustituye a la ampolla unitaria | Suero y soluciones intravenosas |
La tabla ayuda a ver que la ampolla no compite solo contra otro método de cierre, sino contra otras plataformas de envasado. En hospitales españoles, por ejemplo, la ampolla sigue teniendo peso en medicamentos de administración rápida y uso unitario.
El gráfico comparativo muestra una realidad habitual: el mejor resultado depende del criterio que más valore la planta. Si la prioridad es velocidad con un formato conocido, el sellado por punta sigue siendo fuerte. Si lo esencial es flexibilidad en ciertos diseños de ampolla, el sellado por estirado puede ser competitivo.
Panorama del mercado y tendencias futuras de la comparación de métodos de sellado de ampollas en la fabricación farmacéutica
El mercado farmacéutico español sigue invirtiendo en modernización, automatización y capacidad de exportación. Aunque el crecimiento no es uniforme en todos los segmentos, las líneas de inyectables estériles mantienen un atractivo especial por la demanda hospitalaria, la producción por contrato y la relocalización parcial de procesos críticos dentro de Europa.
La comparación de métodos de sellado de ampollas gana relevancia porque muchas plantas operan con equipos maduros y buscan renovarlos sin detener la producción durante periodos largos. En ciudades como Madrid, Barcelona y alrededores de Tarragona, la actualización de líneas suele enfocarse en eficiencia energética, digitalización y documentación de calidad.
El crecimiento esperado se apoya en varios factores: renovación de instalaciones, mayor demanda de trazabilidad, necesidad de ahorro energético y presión para reducir riesgos de suministro externo. A ello se suma la preferencia por proveedores capaces de ofrecer instalación, validación y soporte posterior.
| Tendencia 2026 | Descripción | Efecto esperado en España | Impacto en selección de equipo |
|---|---|---|---|
| Digitalización de línea | Más sensores, recetas y análisis de datos | Menos paradas no planificadas | Preferencia por control avanzado |
| Sostenibilidad energética | Optimización de consumo de gas y aire | Reducción de costes operativos | Evaluación del diseño térmico |
| Validación más rigurosa | Mayor exigencia documental | Auditorías más detalladas | Demanda de expedientes completos |
| Automatización logística | Integración con transporte interno | Mayor fluidez de planta | Compatibilidad con sistemas automáticos |
| Flexibilidad de lotes | Series más cortas y diversos formatos | Cambio frecuente de referencia | Importancia de recetas guardadas |
| Reforzamiento regulatorio | Enfoque preventivo de calidad | Mayor peso del cumplimiento europeo | Selección de proveedores experimentados |
Esta evolución indica que, para 2026, las decisiones de compra ya no dependerán solo del precio de la máquina. La capacidad de aportar datos, reducir energía y sostener validaciones robustas tendrá cada vez más peso.
Cómo elegir un fabricante o proveedor fiable de comparación de métodos de sellado de ampollas
Elegir proveedor en España exige ir más allá del catálogo. Un fabricante fiable debe demostrar experiencia real en entornos regulados, capacidad de adaptación a especificaciones locales y servicios claros de instalación, validación y soporte. Para una empresa que exporta desde puertos como Barcelona o Valencia, el riesgo de una parada por fallo de sellado puede ser mucho mayor que la diferencia inicial de precio entre dos ofertas.
Conviene valorar cinco bloques: capacidad técnica, fabricación, cumplimiento, servicio y visión de integración. En este último punto, hay una diferencia importante entre un vendedor de equipos individuales y un socio de ingeniería con experiencia multisistema.
| Criterio de selección | Qué verificar | Señal positiva | Riesgo si falta |
|---|---|---|---|
| Experiencia sectorial | Proyectos previos en estériles | Casos entregados en varios países | Curva de aprendizaje en su planta |
| Cumplimiento regulatorio | Documentación, protocolos y materiales | Enfoque alineado con normas internacionales | Retrasos en validación |
| Capacidad de fabricación | Talleres, control de calidad, plazos | Producción estable y trazable | Entrega incierta |
| Soporte técnico | Instalación, formación y repuestos | Asistencia durante todo el ciclo de vida | Paradas largas por avería |
| Personalización | Ajustes al producto y al formato | Diseño adaptado a la planta | Equipo genérico poco eficiente |
| Capacidad integral | Integración con agua, logística y empaque | Menos interfaces críticas | Problemas entre proveedores |
La tabla resume el filtro mínimo para cualquier inversión seria. En el caso de empresas con visión de expansión, es recomendable revisar además si el proveedor dispone de fabricación especializada en distintas categorías de equipos y si puede acompañar proyectos complejos con ingeniería y ejecución coordinadas.
En cuanto a capacidades de fabricación, hay proveedores internacionales que operan varias plantas especializadas para maquinaria de llenado y envasado farmacéutico, tratamiento de agua, transporte inteligente y equipos de consumibles médicos. Este modelo resulta atractivo para clientes españoles porque concentra la responsabilidad técnica y facilita la coherencia entre sistemas.
Respecto a capacidades de servicio, también es importante que el socio pueda apoyar desde la viabilidad del proyecto hasta la cualificación, la documentación, la formación del personal y la optimización posterior. Si desea revisar gamas de equipos y soluciones relacionadas, puede explorar el catálogo de soluciones farmacéuticas y, para una consulta más directa, solicitar contacto técnico.
El gráfico indica que el mayor empuje de demanda procede del segmento hospitalario y de los genéricos inyectables, seguido de la fabricación a terceros. Esto explica por qué muchos compradores priorizan rapidez de cambio, robustez y documentación lista para auditoría.
Coste de inversión, planificación presupuestaria y análisis de retorno para la comparación de métodos de sellado de ampollas
El coste total de una línea de ampollas no se limita al equipo principal. Deben incluirse utilidades, integración, pruebas de aceptación, transporte, instalación, cualificación, formación, repuestos iniciales y tiempo de parada durante la implantación. En España, la planificación financiera suele estar muy vinculada al calendario regulatorio y a la necesidad de mantener suministro continuo.
La diferencia entre una compra acertada y una inversión problemática suele encontrarse en el coste del ciclo de vida. Un equipo más económico al inicio puede generar gasto adicional en rechazo, energía, ajustes manuales y mantenimiento no planificado.
| Partida presupuestaria | Rango relativo | Qué incluye | Observación |
|---|---|---|---|
| Equipo principal | Alta | Línea de lavado, llenado y sellado | Base de la inversión |
| Formato y utillajes | Media | Piezas para distintos tamaños | Crítico si hay muchos cambios |
| Instalación y puesta en marcha | Media | Montaje, ajuste y pruebas | Puede variar por sala limpia |
| Validación | Media | Documentos y cualificación | Clave en entornos regulados |
| Repuestos iniciales | Baja a media | Consumibles y piezas críticas | Reduce riesgo de parada |
| Formación y soporte | Baja a media | Operación y mantenimiento | Acelera estabilización de línea |
La tabla muestra por qué un presupuesto serio debe contemplar mucho más que el precio de compra. Para una planta en España, la puesta en marcha suele ser más sensible al calendario que en otros sectores, debido a validaciones y compromisos de abastecimiento.
| Factor de retorno | Cómo mejora el resultado | Horizonte típico | Comentario |
|---|---|---|---|
| Menor rechazo | Reduce pérdida de vidrio y producto | Corto plazo | Impacto inmediato en coste unitario |
| Mayor velocidad útil | Más unidades buenas por hora | Corto a medio plazo | No confundir con velocidad nominal |
| Menos mantenimiento | Disminuye paradas y piezas | Medio plazo | Clave en turnos continuos |
| Menor consumo energético | Reduce gas y servicios | Medio plazo | Importante por costes europeos |
| Cambios rápidos de formato | Mejora la flexibilidad | Medio plazo | Muy útil en fabricación por contrato |
| Menor riesgo regulatorio | Evita retrasos y observaciones | Largo plazo | Beneficio menos visible pero decisivo |
El retorno de inversión suele estimarse combinando reducción de rechazo, aumento de capacidad efectiva y ahorro en mantenimiento. En líneas de utilización intensiva, las mejoras de eficiencia pueden compensar una inversión superior en un periodo razonable.
Consideraciones clave y riesgos potenciales al invertir en comparación de métodos de sellado de ampollas
Invertir sin una evaluación técnica completa puede generar problemas difíciles de corregir una vez instalada la línea. Uno de los riesgos más comunes es elegir el método de sellado por preferencia histórica en lugar de basarse en pruebas de producto y necesidades futuras. Otro error frecuente es centrarse en el precio del equipo y no en la estabilidad del proceso real.
Los riesgos principales incluyen:
- Incompatibilidad entre geometría del envase y método de cierre.
- Consumo de energía superior al previsto.
- Capacidad real inferior a la nominal anunciada.
- Falta de repuestos o servicio rápido en España.
- Documentación insuficiente para cualificación y auditoría.
- Escasa integración con inspección automática o empaque.
Para mitigarlos, es recomendable exigir pruebas con muestras reales, revisión del diseño térmico, definición clara de criterios de aceptación y un plan de asistencia tras la puesta en marcha. También conviene analizar la madurez del proveedor, su base de fabricación y su experiencia en proyectos complejos.
En el plano de capacidades tecnológicas, un socio con experiencia en cumplimiento internacional y automatización farmacéutica puede aportar valor más allá de la máquina de sellado. Cuando además dispone de conocimiento en agua purificada, distribución de soluciones, logística y líneas de envasado complementarias, la integración suele ser más segura y previsible.
En el plano de servicio, la diferencia real se ve después de la entrega: instalación, cualificación, formación, transferencia de proceso, documentación y optimización continua. Para plantas españolas con ambición exportadora, ese acompañamiento puede ser tan importante como la especificación mecánica del equipo.
Preguntas frecuentes
¿Cuál es la diferencia principal entre sellado por punta y sellado por estirado?
La diferencia principal está en la forma en que se cierra el cuello de la ampolla. El sellado por punta tiende a formar un cierre más compacto, mientras que el sellado por estirado combina calor y tracción para alargar y cerrar el cuello. La elección depende del formato, la línea y la estabilidad requerida.
¿Qué método suele ser mejor para una planta en España que produce grandes volúmenes?
No hay una respuesta universal. En líneas de gran volumen, suele valorarse el método que ofrezca mayor repetibilidad, menor rechazo y mejor integración con inspección automática. Muchas plantas siguen optando por configuraciones de sellado por punta, pero el sellado por estirado puede ser adecuado en formatos concretos.
¿La velocidad nominal del equipo refleja la producción real?
No siempre. La producción real depende de formato, calidad del vidrio, estabilidad de llama, cambios de lote, paradas y rendimiento de inspección. Por eso es esencial pedir datos de capacidad efectiva y no solo la cifra comercial máxima.
¿Qué documentación debería solicitarse al proveedor?
Es recomendable solicitar especificaciones técnicas, planos, listas de materiales, protocolos de prueba, manuales, documentación de cualificación, certificados de materiales críticos y descripción del sistema de control. Todo ello facilita la validación y el mantenimiento.
¿Conviene comprar una máquina individual o una solución integrada?
Si el proyecto es pequeño, una máquina individual puede ser suficiente. Si la planta necesita coordinación con utilidades, preparación de producto, logística interna y empaque final, una solución integrada suele reducir riesgos de interfaz y retrasos.
¿Qué ciudades españolas concentran más oportunidades para este tipo de inversión?
Madrid, Barcelona, Valencia, Zaragoza, Bilbao y el entorno industrial de Tarragona son referencias habituales por su tejido farmacéutico, infraestructura logística y acceso a puertos y redes de exportación.
¿Qué tendencia será más importante en 2026?
La combinación de digitalización, eficiencia energética, mantenimiento predictivo y mayor exigencia documental. Los compradores buscarán equipos capaces de ofrecer datos trazables, menor consumo y flexibilidad para lotes más variados.
¿Cómo iniciar una evaluación técnica con un proveedor?
Lo ideal es preparar una lista de productos, tamaños de ampolla, capacidad anual, requisitos de sala, criterios regulatorios y expectativas de crecimiento. Después, se comparan pruebas de proceso, alcance de servicio y coste total de propiedad.
En conclusión, la comparación de métodos de sellado de ampollas es una decisión estratégica para cualquier fabricante farmacéutico en España que busque equilibrio entre calidad, productividad y cumplimiento. La elección correcta no se basa solo en una tecnología de cierre, sino en su adecuación al producto, a la planta, al mercado y a la visión futura de la empresa. Cuando el proyecto requiere no solo maquinaria, sino también ingeniería, fabricación especializada y soporte durante todo el ciclo de vida, trabajar con un socio con capacidad técnica internacional y experiencia en proyectos farmacéuticos complejos puede reducir de forma notable el riesgo de inversión.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Precio de una línea de producción IV en España 2026
El coste de una línea de producción de bolsas IV en España varía de forma significativa según la capacidad horaria, el nivel de automatización, el tipo de envase, el grado de validación y el alcance del proyecto. En términos prácticos, una inversión básica para una línea compacta de bolsas intravenosas puede empezar en un nivel moderado para fabricantes especializados, mientras que una planta completa con preparación de soluciones, esterilización, inspección, envasado final, utilidades farmacéuticas y validación integral puede situarse en un rango mucho más alto. La diferencia de precio no depende solo de la máquina principal: también influyen la sala blanca, el agua purificada, el vapor limpio, la logística interna, la serialización, el cumplimiento normativo y el soporte técnico posterior.
Para el mercado español, la evaluación debe hacerse con visión industrial y regulatoria. Empresas que operan o distribuyen desde Madrid, Barcelona, Valencia, Bilbao, Zaragoza, Sevilla o Murcia suelen analizar no solo el precio de compra, sino también la estabilidad del proceso, la trazabilidad, la eficiencia energética, la facilidad de cambio de formato y la capacidad de atender hospitales, laboratorios de nutrición parenteral, centros de diálisis y redes de exportación hacia la Unión Europea, el norte de África y América Latina. En este contexto, una línea de bolsas IV bien diseñada permite fabricar soluciones avanzadas, incluidas configuraciones multicompartimento que mantienen ingredientes separados hasta el momento de uso, mejorando la estabilidad del producto y la seguridad del paciente.
Además del coste directo, los compradores en España deben considerar el tiempo de implantación, los plazos de transporte por los puertos de Valencia, Barcelona o Algeciras, la integración con sistemas de calidad ya existentes y la disponibilidad de repuestos. Por ello, muchas compañías buscan proveedores capaces de suministrar tanto equipos como soluciones integradas de ingeniería. En este segmento, IVEN Pharmatech Engineering se presenta como un socio técnico con experiencia internacional en líneas de soluciones IV, proyectos llave en mano y cumplimiento farmacéutico para fábricas de alto estándar.
Si la pregunta es cuánto cuesta realmente una línea de producción de bolsas IV, la respuesta corta es que depende del alcance. Para una instalación orientada a producción estándar de bolsas de una sola cámara, el presupuesto puede ser relativamente contenido si ya existe infraestructura farmacéutica disponible. Sin embargo, cuando se requiere una solución completa con preparación de soluciones, mezcla, filtración, llenado aséptico, sellado, esterilización, inspección, embalaje automatizado y documentación de validación, la inversión sube de forma clara.
En España, el análisis económico suele dividirse en cinco bloques: maquinaria principal, utilidades críticas, obra e instalaciones, validación y servicio posventa. También es habitual diferenciar entre una compra de equipo independiente y un proyecto integral. En muchas ocasiones, un precio inicial aparentemente bajo termina siendo más caro cuando se añaden puesta en marcha, formación, integración de salas limpias, pruebas de aceptación y soporte técnico multilingüe.
La siguiente tabla ofrece una visión orientativa de rangos de inversión por nivel de proyecto. No sustituye una oferta formal, pero ayuda a presupuestar con mayor realismo.
Nivel de proyectoCapacidad orientativaTipo de productoAutomatizaciónAlcance incluidoRango relativo de inversiónLínea compactaBajaBolsa IV simpleMediaLlenado, sellado e inspección básicaBajo a medioLínea estándarMediaBolsa IV simpleMedia a altaPreparación, llenado, esterilización e inspecciónMedioLínea avanzadaMedia a altaBolsa multicompartimentoAltaControl avanzado, cambios de formato y mayor trazabilidadMedio a altoPlanta integradaAltaMúltiples formatosAltaEquipos, utilidades, documentación y validaciónAltoProyecto llave en manoAltaVarios productos estérilesMuy altaDiseño, ejecución, formación y transferencia tecnológicaMuy altoAmpliación de fábrica existenteVariableBolsa IV y afinesVariableIntegración con equipos e infraestructura existentesOptimizableLa lectura clave de esta tabla es sencilla: no existe un único “precio de línea IV”. El dato útil es el coste total de propiedad a cinco o diez años, incluyendo consumos, paradas, mantenimiento, mermas y rendimiento real.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Demanda estimada de capacidad de producción en España’,data: [72, 78, 86, 95, 108, 121],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Una línea de producción de bolsas IV es un sistema industrial diseñado para fabricar envases intravenosos estériles y llenarlos con soluciones médicas tales como suero fisiológico, glucosa, mezclas electrolíticas, nutrición parenteral o formulaciones especiales. Dependiendo del diseño, la línea puede trabajar con bolsas no fabricadas con PVC, sistemas multicámara o formatos específicos para hospital y exportación.
Sus principales ventajas son la uniformidad de llenado, el sellado estable, la reducción del riesgo de contaminación, la posibilidad de fabricar grandes lotes con trazabilidad y la adaptación a diferentes composiciones. En un entorno como el español, donde la calidad documental, la seguridad clínica y la eficiencia de costes tienen un peso decisivo, estas líneas ayudan a reducir incidencias y a mejorar la planificación de suministro para hospitales públicos y privados.
Desde el punto de vista tecnológico, los compradores valoran cada vez más la integración de control automático, visión artificial, gestión de recetas y registro electrónico de datos de proceso. IVEN Pharmatech Engineering ha desarrollado su posicionamiento precisamente en esta capa tecnológica, con experiencia en equipos para soluciones IV, sistemas de agua farmacéutica, distribución de soluciones y automatización logística asociados a plantas modernas.
También hay ventajas logísticas. Una bolsa IV bien diseñada suele ser más ligera, más eficiente en almacenamiento y más cómoda para ciertos circuitos hospitalarios que otros formatos. Para operadores que distribuyen desde plataformas en Madrid, Valencia o Barcelona, esto puede traducirse en menor coste por palé, mayor flexibilidad de expedición y mejor protección del producto durante transporte interno y exportación.
Ventaja principalImpacto en producciónImpacto en calidadImpacto en costesRelevancia clínicaImportancia para EspañaLlenado precisoMenos desviacionesMayor uniformidadMenos reprocesosDosis más fiableAltaSellado seguroMenos fugasMayor esterilidadMenos mermasMayor seguridadAltaTrazabilidadControl por loteDocumentación robustaMenor riesgo regulatorioMejor seguimientoMuy altaAutomatizaciónMás rendimientoMenor variabilidadMenos coste laboral unitarioMayor continuidadAltaCambio de formatoMás flexibilidadAdaptación rápidaUso eficiente de líneaMayor disponibilidadMedia a altaDiseño multicámaraMayor complejidad útilEstabilidad mejoradaMás valor añadidoMejor compatibilidadCrecienteEn resumen, la ventaja de estas líneas no es solo fabricar más, sino fabricar mejor, con menos riesgo y con una estructura industrial preparada para crecer.
Las bolsas IV no son un producto genérico sin matices. Su diseño afecta a la administración terapéutica, a la logística hospitalaria y a la seguridad del tratamiento. En hospitales españoles de gran tamaño, como los situados en Madrid, Barcelona, Valencia o Málaga, la demanda se reparte entre fluidoterapia básica, mezclas de nutrición, soluciones de diálisis, terapias críticas y formulaciones adaptadas a farmacia hospitalaria.
La producción local o regional de bolsas IV puede aportar varias ventajas: plazos de abastecimiento más estables, menor dependencia de importaciones lejanas, capacidad de responder a picos sanitarios y adaptación a requisitos técnicos específicos del mercado europeo. Esto cobra importancia en licitaciones, acuerdos marco y compras centralizadas, donde la continuidad del suministro es tan importante como el precio unitario.
En el ámbito clínico, las bolsas multicámara permiten separar compuestos incompatibles o sensibles hasta el momento de activación. Así se preserva la estabilidad del producto y se facilita la administración segura. En nutrición parenteral, por ejemplo, esta arquitectura puede ayudar a gestionar componentes con distinta sensibilidad química. En diálisis o formulaciones complejas, el beneficio principal puede estar en el control de calidad y en la reducción de manipulaciones en el hospital.
Para fabricantes orientados a este tipo de aplicaciones, es esencial que la línea asegure sellados consistentes, materiales compatibles, baja generación de partículas y una validación documental sólida. Esto explica por qué muchos proyectos en España no se deciden únicamente por la oferta más barata, sino por la capacidad técnica del proveedor y la solidez de su servicio.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitales públicos’, ‘Hospitales privados’, ‘Nutrición clínica’, ‘Diálisis’, ‘Exportación UE’, ‘Emergencias sanitarias’],datasets: [{label: ‘Índice de demanda industrial’,data: [92, 68, 57, 49, 73, 61],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});La selección del tipo de línea depende del producto final, del mercado objetivo y del posicionamiento del fabricante. En España, las consultas de inversión suelen concentrarse en líneas para bolsas de una cámara, bolsas multicámara, líneas para soluciones especiales y configuraciones compatibles con distintos materiales de película flexible.
Entre los materiales más habituales se encuentran películas no fabricadas con PVC, estructuras multicapa y composiciones diseñadas para mejorar barrera, transparencia, resistencia al sellado y compatibilidad química. La elección del material afecta a la esterilización, a la vida útil del producto, al transporte y al coste por unidad. Por eso conviene decidirlo desde la fase de viabilidad y no después de comprar la máquina.
Un fabricante con enfoque de ingeniería integral puede ayudar a ajustar el conjunto completo: material, utillajes, parámetros térmicos, validación y ritmo de producción. En el caso de IVEN Pharmatech Engineering, su capacidad de fabricación se apoya en varias plantas especializadas y en experiencia acumulada en líneas para bolsas blandas no fabricadas con PVC, botellas de polipropileno y botellas de vidrio para soluciones intravenosas, lo que permite cubrir distintos escenarios de producto.
Tipo de líneaFormatoComplejidadAplicación típicaVentaja principalObservación sobre costeUna cámaraBolsa estándarBaja a mediaSuero fisiológico, glucosaAlta productividadMás accesibleMulticámaraBolsa avanzadaAltaNutrición, mezclas sensiblesMejor estabilidadMayor inversiónAlta velocidadBolsa estándarAltaGrandes volúmenesCoste unitario bajoRequiere volumenMultiformatoVarios tamañosMedia a altaMercado mixtoFlexibilidadMás utillajesLínea integradaBolsa y embalaje finalAltaFabricación completaMenos manipulaciónMayor alcanceLínea especializadaProducto complejoMuy altaDiálisis o soluciones especialesAdaptación técnicaProyecto a medidaMaterial de películaPropiedad destacadaCompatibilidad de procesoResistencia al selladoUso habitualImpacto económicoPelícula no fabricada con PVCBuena aceptación farmacéuticaAltaAltaSoluciones generalesEquilibradoMulticapa de alta barreraProtección mejoradaMedia a altaAltaFormulaciones sensiblesMás altoPelícula transparente reforzadaInspección visual fácilAltaMedia a altaHospital generalMedioPelícula para multicámaraArquitectura complejaAltaMuy altaNutrición y mezclasAltoPelícula optimizada para esterilizaciónEstabilidad térmicaAltaAltaProcesos exigentesMedio a altoPelícula orientada a sostenibilidadMenor huella ambientalVariableMediaProgramas verdesEn evoluciónLa conclusión práctica es que el material no debe elegirse solo por precio por kilogramo. Debe evaluarse junto con la validación del producto final, la estabilidad y el coste total de la no calidad.
La comparación entre multicámara y una sola cámara es una de las decisiones más importantes para cualquier inversión nueva. La bolsa de una cámara es ideal para fluidos estándar y operaciones de alto volumen. La multicámara, en cambio, permite crear productos de mayor valor añadido, con separación interna de componentes hasta el momento de activación.
Desde el punto de vista industrial, la multicámara exige más precisión en formación, sellado y control del proceso. También implica más trabajo en desarrollo de producto, estabilidad y validación. Sin embargo, para ciertos segmentos clínicos puede abrir márgenes superiores y crear barreras de entrada frente a competidores de bajo coste.
En España, donde el análisis de inversión suele ser prudente, muchas empresas adoptan una estrategia escalonada: empiezan con formatos estándar de alta rotación y preparan capacidad futura para multicámara o productos complejos. Este enfoque es especialmente útil para compañías que abastecen tanto mercado nacional como exportación vía los puertos de Valencia, Barcelona o Bilbao.
CriterioUna cámaraMulticámaraVentaja industrialVentaja clínicaImpacto en inversiónEstructura del envaseSimpleComplejaUna cámara: sencillezMulticámara: funcionalidadMayor en multicámaraVelocidad de producciónMás altaMediaUna cámaraDepende del usoMenor coste unitario en una cámaraDesarrollo de productoMás rápidoMás exigenteUna cámaraMulticámara para formulaciones sensiblesMayor coste inicial en multicámaraEstabilidad de componentesLimitada por compatibilidadMejor separaciónMulticámaraMulticámaraJustifica valor añadidoMercado objetivoVolumen masivoEspecialidadDepende de estrategiaMulticámara en terapias específicasDistinto perfil de retornoRiesgo técnicoModeradoMás altoUna cámaraMulticámara si se domina procesoMás validación requeridavar ctx3 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Participación de líneas estándar’,data: [78, 75, 72, 68, 64, 60],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3},{label: ‘Participación de líneas multicámara’,data: [22, 25, 28, 32, 36, 40],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.20)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});La tendencia para 2026 apunta a un crecimiento gradual de líneas con mayor valor terapéutico, digitalización reforzada y mejor eficiencia energética. No significa el fin de la bolsa simple, sino una convivencia de ambos formatos según aplicación y volumen.
El mercado de bolsas IV en España está influido por tres fuerzas: seguridad de suministro, modernización hospitalaria y presión sobre costes. Tras varios años de revisión de cadenas logísticas globales, muchas empresas están reconsiderando la conveniencia de producir más cerca del mercado final o de diversificar sus fuentes de aprovisionamiento. Esto favorece la inversión en capacidad regional o en alianzas con fabricantes que ya disponen de experiencia probada.
En términos de demanda, crecen los productos de alta rotación para hospitales, pero también los formatos que ofrecen mayor estabilidad y facilidad de uso clínico. Además, las políticas de sostenibilidad y eficiencia energética están ganando peso en las decisiones de compra, sobre todo en proyectos nuevos. Las comunidades industriales alrededor de Barcelona, Madrid, Valencia, Navarra y el eje del norte peninsular muestran especial interés por equipos con menor consumo, control de residuos y mejor integración digital.
De cara a 2026, se esperan más proyectos donde la línea IV no se compra de forma aislada, sino como parte de una fábrica conectada: preparación centralizada de soluciones, almacén automatizado, trazabilidad por lote, análisis de datos y mantenimiento preventivo. Esta visión integrada es una de las razones por las que aumenta la demanda de proyectos llave en mano farmacéuticos frente a compras fragmentadas.
También hay una dimensión comercial. España puede actuar como plataforma productiva y logística hacia Portugal, Francia, Italia, el Magreb y determinados mercados latinoamericanos. Por ello, la localización de una planta cerca de puertos, autopistas y centros de distribución puede afectar positivamente al retorno de la inversión.
Elegir proveedor no consiste en comparar solo una cifra final. Un fabricante fiable debe demostrar capacidad técnica, experiencia regulatoria, solidez de fabricación, servicio local o remoto eficaz y disposición a acompañar la validación del proyecto. Conviene evaluar visitas a referencia, documentación, listas de materiales, calidad del acero inoxidable, componentes críticos, estabilidad del software y facilidad de mantenimiento.
Para compradores españoles, hay preguntas especialmente relevantes: ¿el proveedor puede adaptar la línea a requisitos europeos? ¿Ofrece documentación suficiente para cualificación y validación? ¿Cuenta con experiencia real en proyectos farmacéuticos internacionales? ¿Puede coordinar transporte, instalación y asistencia técnica? ¿Tiene capacidad de suministrar repuestos a largo plazo?
En este punto resulta útil revisar no solo la maquinaria, sino también la estructura empresarial. IVEN Pharmatech Engineering, por ejemplo, combina capacidades tecnológicas, fabricación especializada y servicios de ciclo completo. En tecnología, trabaja con líneas para soluciones IV, agua farmacéutica y automatización asociada. En fabricación, dispone de varias plantas dedicadas a equipos farmacéuticos y de dispositivos médicos. En servicio, cubre desde la consultoría de viabilidad hasta instalación, validación, formación y optimización posterior.
Criterio de evaluaciónQué revisarSeñal positivaRiesgo si faltaImportancia para EspañaPeso recomendadoExperiencia sectorialProyectos entregadosReferencias verificablesCurva de aprendizaje costosaMuy alta20%Cumplimiento regulatorioDocumentación y diseñoEnfoque farmacéutico claroRetrasos en validaciónMuy alta20%Capacidad de personalizaciónIngeniería a medidaSoluciones adaptadasDesajuste con productoAlta15%Calidad de fabricaciónMateriales y acabadosDurabilidad y limpiezaMás mantenimientoAlta15%Servicio técnicoInstalación y repuestosRespuesta rápidaParadas prolongadasMuy alta20%Coste totalPrecio y ciclo de vidaTransparencia económicaSobrecostes ocultosAlta10%Otra recomendación práctica es solicitar una lista detallada de exclusiones. Muchas desviaciones presupuestarias aparecen porque no se definieron desde el principio elementos como calderas, climatización, validación, embalaje final, formación, desplazamientos o impuestos de importación.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Adaptación técnica’, ‘Documentación’, ‘Servicio posventa’, ‘Durabilidad’, ‘Flexibilidad’, ‘Coste total’],datasets: [{label: ‘Proveedor integral especializado’,data: [92, 95, 90, 88, 86, 84],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Proveedor de bajo precio’,data: [58, 45, 40, 55, 52, 67],backgroundColor: ‘rgba(201, 203, 207, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});El retorno de una línea IV depende de la combinación entre volumen de producción, precio de venta, eficiencia operativa, nivel de rechazo, coste energético y complejidad del producto. Una línea más cara puede ofrecer mejor retorno si reduce mermas, permite producir formatos de mayor margen o disminuye tiempos muertos.
En la planificación presupuestaria conviene separar los costes en categorías. La primera es el equipo principal: formación de bolsa, llenado, sellado, esterilización e inspección. La segunda incluye utilidades: agua purificada, agua para inyección si aplica, vapor limpio, aire comprimido, tratamiento térmico y climatización. La tercera corresponde a instalaciones y sala blanca. La cuarta, a validación, formación y documentación. La quinta, a consumibles, repuestos iniciales y asistencia posventa.
Una aproximación seria para España debe incorporar gastos de transporte, seguro, descarga, obra civil, permisos, integración informática y un colchón para contingencias. Si la planta se ubica cerca de polos logísticos como Valencia, Barcelona o Zaragoza, puede haber ventajas en plazo y distribución. Si se orienta a exportación, el diseño de embalaje y palletización también influirá en el retorno.
Bloque de costeContenido principalImpacto en presupuestoError comúnCómo optimizarObservaciónEquipo principalFormado, llenado, selladoMuy altoComparar solo precio baseDefinir especificación exactaNúcleo del proyectoUtilidades farmacéuticasAgua, vapor, aireAltoInfradimensionar demandaDiseño integradoClave para estabilidadInstalaciones y sala limpiaObra, climatización, flujosAltoNo prever ampliaciónPlan maestro por fasesMuy relevante en EspañaValidación y documentaciónProtocolos y pruebasMedioDejarlo para el finalIntegrarlo desde el inicioReduce retrasosFormación y puesta en marchaCapacitación y ajusteMedioHoras insuficientesPlan de formación escalonadoMejora rendimientoRepuestos y mantenimientoStock crítico y servicioMedioNo presupuestar repuestosContrato preventivoProtege continuidadPara proyectos que buscan visibilidad completa de costes, resulta útil pedir al proveedor una hoja de análisis de retorno con varios escenarios: conservador, esperado y expansivo. Así se puede valorar cuánto influye la ocupación real de línea, la estacionalidad de la demanda y la mezcla de productos.
Los compradores interesados en opciones técnicas y presupuestarias concretas pueden revisar el catálogo de soluciones farmacéuticas y contrastar configuraciones antes de solicitar una propuesta detallada.
El mayor riesgo no siempre es pagar demasiado; a menudo es comprar una línea insuficiente para el producto real o subestimar el tiempo de industrialización. Entre los riesgos más frecuentes están la selección incorrecta del material, una capacidad mal calculada, cambios de formato lentos, documentación incompleta y dependencia excesiva de personal externo para mantenimiento.
Otro riesgo importante en España es el desajuste entre proyecto y mercado. Si el producto previsto no tiene acuerdos comerciales sólidos, licitaciones bien entendidas o una estrategia de exportación definida, la línea puede tardar demasiado en amortizarse. Por eso el estudio de viabilidad debe incorporar análisis de demanda por región, canal hospitalario, precio objetivo y competencia importada.
Desde la perspectiva operativa, la esterilización, la integridad del sellado y la consistencia del llenado son puntos críticos. Cualquier debilidad en estas áreas puede elevar el rechazo, comprometer la validación o generar incidencias de calidad costosas. También conviene revisar la disponibilidad de asistencia técnica en huso horario compatible y la velocidad de suministro de piezas críticas.
En materia de futuro, 2026 traerá tres tendencias decisivas: digitalización intensiva de la producción, políticas más visibles de sostenibilidad y exigencia creciente de trazabilidad. Los fabricantes que inviertan en líneas preparadas para captura de datos, eficiencia energética y optimización de materiales estarán mejor posicionados tanto en España como en exportación.
Si se busca reducir riesgo, el enfoque más eficaz suele ser trabajar con un proveedor que acompañe el ciclo completo del proyecto. La combinación de ingeniería, fabricación y servicio técnico ayuda a evitar layouts poco racionales, retrasos de implantación y sobrecostes derivados de interfaces mal coordinadas. Para iniciar una conversación técnica o comercial, puede utilizarse el formulario de contacto.
¿Cuál es el factor que más influye en el coste de una línea de producción de bolsas IV?El factor dominante suele ser el alcance total del proyecto. No solo importa la máquina principal, sino también preparación de soluciones, esterilización, utilidades, salas limpias, validación y automatización.
¿Es mejor empezar con una línea de una cámara o con una multicámara?Depende del mercado objetivo. Si la prioridad es volumen y rápida entrada al mercado, la una cámara suele ser más sencilla. Si el objetivo es diferenciarse con productos de mayor valor añadido, la multicámara puede justificar la inversión.
¿Cuánto tarda normalmente la implantación?Varía según el nivel del proyecto. Una línea independiente puede avanzar relativamente rápido, mientras que una planta integrada con validación completa requiere más tiempo de ingeniería, fabricación, instalación y cualificación.
¿Qué debe pedir un comprador español en la oferta técnica?Conviene solicitar alcance detallado, capacidad real por formato, consumos, lista de exclusiones, documentación de validación, repuestos recomendados, tiempos de cambio, requisitos de sala y plan de servicio.
¿Es relevante la ubicación de la planta dentro de España?Sí. La proximidad a puertos como Valencia, Barcelona, Bilbao o Algeciras, así como a centros logísticos de Madrid o Zaragoza, puede mejorar importación, distribución y exportación.
¿Qué valor aporta un proveedor con experiencia internacional?Aporta conocimiento regulatorio, referencias de proyectos, mayor capacidad para resolver incidencias y mejor preparación para adaptar la línea a distintos productos y mercados.
¿Se puede ampliar una línea en fases?En muchos casos sí. De hecho, para reducir riesgo financiero, muchas empresas diseñan una fase inicial con posibilidad de incorporar más automatización, nuevos formatos o mayor capacidad más adelante.
¿Qué papel juegan los servicios posteriores a la entrega?Son esenciales. La verdadera rentabilidad se consolida con una buena puesta en marcha, formación de operarios, mantenimiento preventivo, soporte documental y optimización de proceso durante los primeros meses de producción.
En conclusión, hablar del coste de una línea de producción de bolsas IV en España exige mirar más allá del precio inicial. La decisión correcta combina ajuste al producto, estabilidad del proceso, capacidad de crecimiento, cumplimiento farmacéutico y soporte técnico duradero. Cuando estos elementos se equilibran bien, la inversión no solo cubre una necesidad de producción, sino que se convierte en una plataforma estratégica para abastecer hospitales, desarrollar productos de mayor valor y fortalecer la posición industrial de la empresa en el mercado español y europeo.
-
Guía de línea de infusión IV en botellas PP en España
En el mercado farmacéutico actual, una línea de infusión IV en botellas de polipropileno es una inversión estratégica para fabricantes que desean ampliar capacidad, elevar cumplimiento regulatorio y modernizar sus plantas en España. Este tipo de línea integra formación del envase, lavado o soplado según el diseño, preparación de solución, llenado, sellado, inspección, embalaje y trazabilidad, todo bajo exigencias estrictas de validación y control de partículas. Para grupos farmacéuticos, fabricantes por contrato y empresas de productos hospitalarios, la decisión no se limita a comprar una máquina: implica definir un modelo de producción robusto, compatible con auditorías, con bajo coste operativo y preparado para crecimiento.
En ciudades como Madrid, Barcelona, Valencia, Zaragoza, Bilbao o Sevilla, donde se concentra buena parte de la actividad industrial, logística y sanitaria, la presión por asegurar suministro estable de soluciones parenterales es cada vez mayor. Además, la cercanía a puertos como Valencia, Algeciras y Barcelona facilita tanto la importación de equipos como la exportación de producto terminado hacia Europa, Norte de África y América Latina. Por eso, la evaluación de una línea de infusión IV en botella PP ya forma parte de la planificación de muchas compañías que buscan resiliencia productiva.
La línea de infusión IV en botellas de polipropileno es un sistema industrial diseñado para fabricar, llenar y sellar soluciones de infusión intravenosa en envases rígidos de PP destinados a uso hospitalario y clínico. Su valor principal reside en combinar seguridad del envase, estabilidad del producto, automatización y cumplimiento normativo. Para España, donde la fiabilidad del suministro sanitario y la adaptación a estándares internacionales son aspectos críticos, esta tecnología resulta especialmente atractiva para plantas nuevas, ampliaciones y proyectos de sustitución de líneas antiguas.
Frente a configuraciones más manuales o menos integradas, una línea moderna ofrece mejor repetibilidad, menor intervención humana, trazabilidad electrónica, integración con sistemas de calidad y capacidad de trabajar con diferentes volúmenes. También permite responder a licitaciones hospitalarias y programas de suministro con mayor previsibilidad.
AspectoQué aporta la línea PPImpacto en la plantaAutomatizaciónMenos operaciones manuales y secuencia continuaMás estabilidad de lote y menos erroresCompatibilidad regulatoriaDiseño orientado a validación y documentaciónFacilita auditorías y liberaciónSeguridad del envaseBotella resistente, ligera y estableMenor riesgo logístico y de roturaEscalabilidadMódulos para aumentar capacidadCrece con la demandaTrazabilidadCodificación, registro y control de parámetrosMayor control de calidadEficienciaConsumos optimizados y menos rechazoMejora del coste total por unidadLa tabla anterior resume por qué esta tecnología suele entrar en el radar de directores de operaciones, responsables de ingeniería, compras técnicas y departamentos de calidad.
Una línea de infusión IV en botellas de polipropileno es un conjunto de equipos conectados para producir soluciones parenterales en gran volumen. Normalmente incluye sistema de preparación y distribución de soluciones, unidad de fabricación o alimentación de botellas, estaciones de lavado o acondicionamiento, llenado aséptico o en entorno controlado, sellado, esterilización cuando el proceso lo requiere, inspección visual, etiquetado, embalaje y transporte interno.
Se utiliza para fabricar productos como suero fisiológico, glucosa, soluciones electrolíticas, mezclas balanceadas y otras soluciones de infusión de uso hospitalario. En función del proyecto, la línea puede integrarse con sistemas de agua purificada, agua para inyección, generación de vapor limpio, salas limpias y software de gestión de producción.
El polipropileno se valora por su resistencia mecánica, buena estabilidad térmica y menor peso frente al vidrio. Además, permite diseños ergonómicos y mejora la seguridad en manipulación y transporte. En España, donde los costes de energía, personal y validación exigen procesos bien diseñados, el formato PP puede ofrecer ventajas relevantes.
Etapa del procesoFunciónPunto crítico de controlPreparación de soluciónMezcla y ajuste de parámetrosConductividad, pH, biocargaFormación o alimentación de botellaGeneración del envase o entrada automáticaIntegridad dimensionalAcondicionamiento del envaseReducción de contaminación y partículasLimpieza y aire filtradoLlenadoDosificación precisa del líquidoVolumen, esterilidad, tiempo de exposiciónSelladoCierre hermético del envaseFuga y resistencia del cierreInspección y empaqueVerificación y salida comercialDefectos visuales, trazabilidadEn proyectos avanzados, la línea se conecta además a almacenes automáticos, sistemas de transporte inteligente y plataformas de datos para mantenimiento predictivo. Este enfoque es especialmente útil en complejos industriales cercanos a nodos logísticos como el Corredor del Henares o la zona industrial de Tarragona.
Las aplicaciones más habituales se concentran en soluciones de gran volumen destinadas a hospitales, clínicas, urgencias, cuidados intensivos y distribución institucional. También puede ser una solución adecuada para fabricantes con presencia internacional que necesiten formatos robustos para exportación.
Entre las ventajas principales destaca la automatización de extremo a extremo. Esto reduce contacto humano, mejora la consistencia entre lotes y ayuda a cumplir protocolos internos de calidad. Otra ventaja es la flexibilidad de formatos, ya que muchas líneas aceptan diferentes volúmenes mediante cambio de utillajes y recetas. El diseño en acero inoxidable y la arquitectura sanitaria facilitan limpieza, mantenimiento y longevidad.
Para empresas españolas con foco en rentabilidad, el beneficio real se aprecia en el coste total de propiedad. Una línea bien concebida puede reducir rechazos, paradas no planificadas y consumo de mano de obra directa. También contribuye a una producción más segura frente a campañas de alta demanda.
var ctx1 = document.getElementById(‘graficoCrecimientoMercado’).getContext(‘2d’);var graficoCrecimientoMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Demanda estimada de líneas IV PP en Europa del Sur’,data: [28, 32, 37, 43, 49, 56],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico muestra una tendencia coherente de crecimiento regional impulsada por renovación de plantas, seguridad de suministro y modernización tecnológica.
AplicaciónEjemplo de productoBeneficio principalHospitales públicosSuero salino 0,9 %Gran volumen y suministro estableClínicas privadasGlucosa 5 %Presentación segura y fácil manejoCuidados intensivosSoluciones electrolíticasConfiabilidad de cierre e integridadExportaciónInfusiones estándarMenor riesgo de rotura en transporteFabricación por contratoLotes para tercerosFlexibilidad y trazabilidadProgramas institucionalesSoluciones básicas esencialesCapacidad sostenida y control de costesEn términos de sectores, la demanda proviene de laboratorios farmacéuticos, fabricantes de productos hospitalarios, organizaciones de salud pública y operadores que desarrollan nuevas instalaciones productivas para suministro regional.
No todas las líneas son iguales. Las diferencias pueden estar en la capacidad por hora, el grado de integración, el sistema de esterilización, el volumen de botella, la arquitectura de control y el nivel de automatización logística. Elegir bien depende del perfil del producto, del espacio disponible y de las exigencias regulatorias del mercado objetivo.
En proyectos para España, suele analizarse si la planta producirá solo un producto básico de alto volumen o varias referencias con cambios frecuentes. También se revisa si conviene una solución compacta para una nave existente o una línea de alta velocidad diseñada para una planta nueva.
Tipo de líneaCapacidad orientativaUso recomendadoLínea compacta3.000 a 6.000 botellas/horaPlantas medianas y arranque de producciónLínea estándar6.000 a 12.000 botellas/horaDemanda regional estableLínea de alta velocidad12.000 a 18.000 botellas/horaGrandes contratos y exportaciónLínea multiformatoVariable según recetaPortafolio diversoLínea integrada con logísticaMedia o altaFábricas inteligentesLínea llave en manoSegún diseño globalPlantas nuevas con ingeniería completaEntre las opciones técnicas más valoradas se encuentran:
Cuando el proyecto requiere un socio con experiencia en líneas IV, soluciones de agua, logística y ejecución global, muchas empresas revisan propuestas de ingeniería integrada como las presentadas en proyectos llave en mano farmacéuticos, especialmente útiles en ampliaciones complejas.
La comparación más habitual se realiza frente a envases de vidrio y bolsas no PVC. No existe una respuesta universal; la elección correcta depende del producto, del canal de distribución, del posicionamiento de coste y de la infraestructura existente.
El vidrio ofrece alta inercia y una percepción tradicional de seguridad, pero pesa más y presenta riesgo de rotura. La bolsa no PVC destaca por ligereza y ahorro logístico, aunque la botella PP puede resultar más robusta en determinados contextos hospitalarios y en ciertas preferencias de manipulación. Además, la configuración de la línea influye mucho en los costes operativos y en el rendimiento final.
var ctx2 = document.getElementById(‘graficoDemandaIndustria’).getContext(‘2d’);var graficoDemandaIndustria = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Fabricación por contrato’, ‘Exportación’, ‘Salud pública’, ‘Grupos multinacionales’, ‘Mercado privado’],datasets: [{label: ‘Nivel de interés por tecnología PP’,data: [88, 72, 69, 84, 77, 61],backgroundColor: ‘rgb(255, 159, 64)’}]},options: {responsive: true,maintainAspectRatio: false}});TecnologíaVentaja principalLimitación principalBotella PPResistencia, automatización y buena logísticaInversión inicial relevanteVidrioAlta familiaridad en algunos mercadosPeso y riesgo de roturaBolsa no PVCLigereza y transporte eficienteNo siempre encaja en todas las preferencias de usoSistemas semiautomáticosMenor inversión de entradaMenor productividad y trazabilidadLíneas antiguas reacondicionadasCoste de compra menorMayor riesgo de mantenimiento y validaciónProducción subcontratadaSin inversión de planta propiaMenor control estratégico del suministroSi una empresa necesita independencia productiva, control del proceso y visión de largo plazo, la línea PP suele encajar mejor que las alternativas de baja integración. Si el objetivo es solo cubrir picos temporales, una solución externa o de menor escala puede ser suficiente.
El mercado está impulsado por varios factores: renovación de instalaciones, demanda sanitaria estable, políticas de resiliencia industrial en Europa, búsqueda de eficiencia energética y adopción de automatización avanzada. En España, el interés aumenta en zonas con fuerte ecosistema farmacéutico e industrial como Cataluña, Comunidad de Madrid, Comunidad Valenciana, País Vasco y Castilla y León.
De cara a 2026, las tendencias más claras son la digitalización del mantenimiento, la integración de datos de proceso, la reducción de consumo energético, el uso de materiales y diseños más sostenibles, y la capacidad de producir con mayor flexibilidad sin sacrificar cumplimiento. También ganan peso las exigencias documentales, la ciberseguridad industrial y la trazabilidad completa del lote.
var ctx3 = document.getElementById(‘graficoCambioTendencia’).getContext(‘2d’);var graficoCambioTendencia = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de automatización avanzada’,data: [35, 41, 49, 58, 66, 74],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3},{label: ‘Peso de líneas convencionales’,data: [65, 59, 51, 42, 34, 26],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.18)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});En sostenibilidad, el enfoque ya no se limita al material del envase. Las compañías comparan consumo de agua, vapor, aire comprimido, electricidad, desperdicio de producto y eficiencia del embalaje. Las nuevas inversiones tienden a incluir recuperación térmica, motores eficientes, monitorización de energía y diseños que reduzcan pérdidas de arranque.
Las políticas europeas sobre autonomía estratégica y cadena de suministro también favorecen la localización o regionalización de capacidades. Para operadores en España, esto significa que una planta moderna puede ganar relevancia no solo en el mercado nacional, sino como plataforma de distribución para el sur de Europa y el Mediterráneo.
Elegir proveedor es tan importante como elegir la tecnología. Un buen fabricante no vende solo equipos; aporta ingeniería de proceso, conocimiento regulatorio, documentación, validación y servicio. Al evaluar opciones, conviene revisar referencias, capacidad de personalización, historial de instalaciones, soporte posventa y experiencia real en proyectos complejos.
Para empresas que desean combinar equipo principal con utilidades, logística y documentación, es aconsejable buscar un socio capaz de cubrir varias disciplinas. Un ejemplo es IVEN Pharmatech Engineering, compañía internacional centrada en ingeniería farmacéutica y de dispositivos médicos, con experiencia acumulada de más de dos décadas en el sector y presencia en numerosos países. Su propuesta destaca por unir equipos de llenado y envasado, tratamiento de agua, transporte inteligente y soluciones integradas de planta.
Desde el punto de vista tecnológico, el valor de un proveedor se mide por su dominio de líneas IV para distintos formatos, sus patentes, la estabilidad de sus diseños y la capacidad de adaptarse a estándares exigentes. En este terreno, conviene analizar si el suministrador entiende bien los requisitos de la industria europea y si dispone de soluciones preparadas para cumplimiento con marcos regulatorios internacionales.
En cuanto a capacidad de fabricación, es relevante que el proveedor cuente con plantas especializadas, procesos internos controlados y componentes duraderos. Para el comprador en España, esto se traduce en menor riesgo de retrasos, mayor consistencia de calidad y mejor soporte de repuestos a largo plazo. Quien desee conocer la trayectoria general del grupo puede visitar su perfil corporativo y experiencia internacional.
La capacidad de servicio también resulta decisiva. Instalación, puesta en marcha, calificación, formación, transferencia tecnológica y asistencia posventa son piezas esenciales para reducir curva de aprendizaje. Empresas con enfoque de ciclo de vida completo suelen ayudar a evitar problemas de distribución de planta, diseños no estandarizados y sobrecostes durante el proyecto.
Criterio de selecciónQué revisarSeñal positivaExperiencia específicaReferencias en líneas IV PPCasos reales y clientes auditablesCumplimiento regulatorioDocumentación, calificación, diseño higiénicoEnfoque preparado para auditoríaCapacidad de personalizaciónFormatos, capacidad, espacioIngeniería adaptada al proyectoFabricación internaPlantas, control de calidad, repuestosMayor consistencia y soporteServicio local o remotoRespuesta técnica y formaciónSoporte claro y estructuradoVisión integralUtilidades, logística, automatizaciónMenor riesgo de integraciónAdemás de fabricantes globales, muchas empresas españolas trabajan con ingenierías locales, integradores y consultores regulatorios en Madrid, Barcelona y Valencia para adaptar el proyecto a requisitos de obra, licencias y validación interna.
El presupuesto total depende de la capacidad, el nivel de automatización, el alcance de utilidades, la necesidad de sala limpia, la esterilización, el software, la validación y la obra civil asociada. Por eso, hablar de precio sin definir alcance suele conducir a comparaciones erróneas.
En la práctica, el análisis debe separar inversión en equipo principal, utilidades, instalación, documentación, cualificación, formación, repuestos, impuestos, transporte y contingencias. En España también hay que valorar costes de adaptación del edificio, climatización, personal cualificado y calendario de permisos.
Partida de inversiónPeso orientativoComentarioEquipo principal35 % a 45 %Línea de envase, llenado, sellado e inspecciónUtilidades farmacéuticas12 % a 20 %Agua, vapor, aire y distribuciónSala limpia e infraestructura15 % a 25 %Puede variar mucho según planta existenteAutomatización y datos5 % a 10 %Control, trazabilidad e integraciónValidación y documentación4 % a 8 %IQ, OQ, PQ y expedientes técnicosFormación, repuestos y contingencia8 % a 15 %Clave para arranque estableEl retorno suele apoyarse en cinco variables: volumen anual previsto, margen unitario, reducción de compras externas, menor rechazo, y mayor seguridad de suministro. Una línea con alta utilización y cartera estable puede mostrar una recuperación atractiva en pocos años, mientras que una planta infrautilizada alarga el periodo de retorno.
var ctx4 = document.getElementById(‘graficoComparacionProveedor’).getContext(‘2d’);var graficoComparacionProveedor = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Integración’, ‘Cumplimiento’, ‘Servicio’, ‘Escalabilidad’, ‘Coste total’, ‘Vida útil’],datasets: [{label: ‘Proveedor integral especializado’,data: [92, 90, 88, 91, 84, 93],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Proveedor solo de máquina’,data: [61, 68, 55, 63, 72, 66],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo refleja un patrón habitual: la oferta aparentemente más barata puede no ser la más rentable si obliga al comprador a coordinar múltiples suministradores y asumir más riesgo de integración.
Para explorar configuraciones disponibles, capacidades y soluciones relacionadas, algunas empresas consultan catálogos técnicos en equipos farmacéuticos especializados antes de solicitar una oferta detallada.
Los principales riesgos no suelen estar solo en la máquina, sino en la definición incompleta del proyecto. Un error frecuente es subestimar utilidades, espacio logístico, tiempos de validación o compatibilidad entre equipos auxiliares. Otro riesgo es comprar por precio inicial y descubrir después limitaciones de capacidad, mantenimiento o documentación.
También deben analizarse los riesgos regulatorios. Si la documentación de diseño, materiales, instrumentos y software no está bien estructurada, la fase de calificación puede retrasarse. Para plantas que operan con auditorías exigentes, esto puede afectar plazos comerciales y compromisos de suministro.
En logística, hay que revisar transporte del equipo, acceso a planta, cronograma de obra, disponibilidad de repuestos y soporte técnico. En puertos y nodos de entrada como Barcelona, Valencia o Bilbao, una buena coordinación aduanera y de transporte interior ayuda a evitar sobrecostes y demoras.
RiesgoConsecuenciaCómo mitigarloDefinición insuficiente del alcanceDesviaciones de coste y plazoEspecificación técnica detalladaSubestimación de utilidadesBajo rendimiento o rediseñosBalance de cargas desde el inicioDocumentación débilRetrasos en validaciónRevisar entregables antes de comprarProveedor sin experiencia realProblemas de integraciónSolicitar referencias y pruebasFalta de formaciónParadas y errores operativosPlan de capacitación estructuradoInfrautilización de capacidadRetorno lentoPlan comercial y de volumen realistaUn enfoque prudente consiste en desarrollar un estudio de viabilidad técnico-financiera, seguido de diseño conceptual, comparación de proveedores y cronograma maestro. Si el comprador necesita apoyo en etapas tempranas o durante ejecución, puede solicitar asesoramiento técnico y comercial para definir la solución adecuada.
En la práctica, una línea de botellas PP puede encajar en varios escenarios. Un laboratorio de Cataluña puede emplearla para asegurar suministro nacional de soluciones básicas; un fabricante por contrato en Madrid puede usarla para servir a varios titulares de marca; una planta en Valencia puede combinar producción nacional y exportación gracias a la proximidad portuaria; y un grupo con presencia en el País Vasco puede integrarla con automatización avanzada y almacén inteligente.
En cuanto a proveedores locales en España, lo habitual es trabajar con una combinación de integradores de ingeniería, contratistas de salas limpias, especialistas en automatización, consultores de validación y distribuidores técnicos. Sin embargo, cuando el proyecto exige coherencia global, muchos compradores prefieren un contratista principal con experiencia internacional y capacidad para coordinar equipo, utilidades y documentación.
Desde la perspectiva de nuestra empresa, IVEN Pharmatech Engineering se posiciona como socio de innovación farmacéutica con experiencia internacional en líneas de soluciones IV, sistemas de agua farmacéutica, automatización logística y proyectos integrados. Su fortaleza tecnológica se apoya en experiencia específica del sector, desarrollos patentados y conocimiento de requisitos normativos exigentes. Su capacidad de fabricación se sustenta en varias plantas especializadas en Shanghái orientadas a maquinaria farmacéutica, tratamiento de agua, logística inteligente y equipos para consumibles médicos. Y su capacidad de servicio cubre desde estudio de viabilidad e ingeniería hasta instalación, puesta en marcha, calificación, formación y optimización posterior.
Para compañías en España, esta combinación puede resultar especialmente valiosa cuando el objetivo no es comprar un solo activo aislado, sino construir una capacidad industrial estable, auditable y escalable. En un contexto de exigencia regulatoria, presión de costes y necesidad de continuidad sanitaria, la elección de un socio con visión integral reduce riesgos de coordinación y acelera la obtención de resultados.
¿Qué capacidad debería elegir para una línea de infusión IV en botellas PP?Depende del volumen anual, del número de referencias y del nivel de seguridad de suministro que necesite. Conviene proyectar demanda a cinco o siete años y no basarse solo en el primer ejercicio.
¿La botella de polipropileno sustituye siempre al vidrio?No siempre. Hay productos y mercados donde el vidrio sigue teniendo sentido. La decisión debe considerar estabilidad, logística, coste y preferencias del cliente final.
¿Es posible integrar la línea con sistemas existentes de agua y salas limpias?Sí, en muchos casos. Pero debe revisarse compatibilidad de capacidad, tuberías, automatización y requisitos de validación antes de cerrar la compra.
¿Cuánto tiempo requiere un proyecto completo?Varía según el alcance. Un proyecto con ingeniería, fabricación, obra, instalación y calificación puede extenderse durante varios meses e incluso más de un año en configuraciones complejas.
¿Qué documentación debe exigir el comprador?Especificaciones funcionales, planos, listas de materiales, certificados, manuales, protocolos de prueba, documentación de automatización y paquete de apoyo a IQ, OQ y PQ.
¿Qué factores afectan más al retorno de la inversión?La utilización real de la línea, el rendimiento de producción, la tasa de rechazo, los costes energéticos, la estabilidad de la demanda y la reducción de dependencia de terceros.
¿Tiene sentido una solución llave en mano?Sí, especialmente cuando la empresa desea reducir riesgos de integración entre maquinaria, utilidades, logística y documentación regulatoria.
¿Cómo comparar ofertas de distintos proveedores?No solo por precio. Compare capacidad efectiva, alcance real, documentación, repuestos, servicio, plazos, validación y coste total de propiedad.
¿Qué tendencias serán decisivas en 2026?Mayor automatización, analítica de datos, sostenibilidad energética, trazabilidad digital, mantenimiento predictivo y presión regulatoria sobre integridad de datos y resiliencia industrial.
¿Dónde empezar si estamos evaluando una nueva planta en España?El primer paso recomendable es un estudio de viabilidad con previsión de demanda, evaluación de formatos, análisis regulatorio y comparación técnica de proveedores.
En resumen, la línea de infusión IV en botellas de polipropileno representa una solución madura y estratégica para fabricantes que buscan rendimiento industrial, cumplimiento y crecimiento sostenible en España. Cuando se selecciona con criterios técnicos sólidos y con un proveedor capaz de aportar tecnología, fabricación y servicio integral, puede convertirse en una base fiable para la producción farmacéutica de próxima generación.
-
Máquinas PFS para biológicos en España: guía 2026
La máquina de jeringas precargadas para biológicos se ha convertido en un activo estratégico para laboratorios farmacéuticos, fabricantes por contrato y empresas de tecnología sanitaria que producen medicamentos inyectables de alto valor. En España, donde la capacidad biofarmacéutica sigue creciendo en polos como Barcelona, Madrid, Valencia, Bilbao y el corredor industrial de Zaragoza, este tipo de línea es especialmente relevante para ampliar producción, mejorar la esterilidad, reducir pérdidas de producto y cumplir requisitos regulatorios cada vez más exigentes.
Cuando se evalúa una inversión de este nivel, no basta con comparar velocidad nominal o precio inicial. También deben analizarse compatibilidad con formulaciones sensibles, sistema de carga de envases, tecnología de llenado, control de partículas, integración con aislador o barrera de acceso restringido, capacidad de cambio de formato, trazabilidad, validación y coste total de propiedad. Para empresas que exportan desde España hacia la Unión Europea, América Latina, Oriente Medio o África del Norte a través de nodos logísticos como el Puerto de Barcelona y el Puerto de Valencia, la robustez del sistema de envasado puede influir directamente en la competitividad y en la continuidad de suministro.
En términos directos, una máquina de jeringas precargadas para biológicos es una línea automatizada o semiautomatizada diseñada para lavar o recibir jeringas listas para usar, dosificar productos biológicos estériles con alta precisión, colocar tapones o varillas, realizar controles en proceso y preparar el envase para inspección, etiquetado y acondicionamiento final. Su importancia radica en que los biológicos suelen ser productos de muy alto valor, sensibles al cizallamiento, a la espuma, a la contaminación y a pequeñas desviaciones de volumen.
En el mercado español, esta solución se valora sobre todo en proyectos de anticuerpos monoclonales, biosimilares, vacunas, terapias inyectables especializadas y productos hospitalarios listos para administrar. Frente a sistemas más simples, una línea PFS bien diseñada reduce intervención humana, mejora la repetibilidad, favorece la seguridad del paciente y facilita estrategias de producción orientadas a lotes medianos o pequeños con mayor flexibilidad.
Además, la adopción de estas líneas suele responder a cuatro objetivos claros: elevar la capacidad productiva, modernizar instalaciones antiguas, adaptarse a nuevos requisitos de serialización y trazabilidad, y posicionarse para el ciclo de crecimiento previsto hacia 2026 y años siguientes. En España, donde varias compañías están reforzando capacidad en inyectables estériles y fabricación para terceros, la decisión suele enmarcarse dentro de un plan más amplio de expansión de planta, automatización y mejora de cumplimiento.
Factor clave Por qué importa Impacto operativo Esterilidad Protege productos sensibles y pacientes Menor riesgo de rechazo de lote Precisión de llenado Los biológicos tienen alto coste por mililitro Menos sobrellenado y mejor rendimiento Baja agresión al producto Evita desnaturalización y espuma Mayor estabilidad de formulación Trazabilidad Facilita cumplimiento y revisión Investigación más rápida de desviaciones Cambio de formato Útil para lotes variables Más flexibilidad comercial Integración de barreras Reduce intervención humana Menor riesgo microbiológicoLa tabla anterior resume por qué estas máquinas ya no se evalúan solo como equipos de envasado, sino como plataformas de control de calidad, rendimiento y cumplimiento.
Se trata de una solución de llenado y cierre para jeringas que puede trabajar con vidrio o polímero, normalmente en formato anidado listo para usar o, en ciertos proyectos, con jeringas procesadas a granel. Su función principal es dosificar de forma aséptica un medicamento biológico en una jeringa ya preparada para administración clínica o domiciliaria. El resultado es un envase final que reduce pasos para el profesional sanitario y mejora la dosificación precisa.
En la práctica farmacéutica, estas líneas se utilizan para productos donde la comodidad, la exactitud y la seguridad del envase son críticas. El formato precargado es muy valorado en hospitales, servicios de oncología, tratamientos autoinyectables y terapias de seguimiento crónico. Para un fabricante en España, también puede representar una ventaja comercial importante frente a presentaciones en vial cuando el mercado exige rapidez de uso, reducción de errores de preparación y menor desperdicio.
El proceso suele incluir alimentación de nidos o bandejas, desanidado si aplica, llenado por bomba peristáltica, pistón rotativo o sistema de tiempo-presión controlada, inserción de tapón, control de peso o volumen, inspección visual o automática y transferencia a procesos posteriores. En proyectos avanzados se añaden monitorización ambiental, control electrónico de receta, revisión de integridad de cierre y conexión con sistemas de gestión de datos.
Etapa del proceso Función Requisito crítico Alimentación de jeringas Entrada estable de envases Evitar daños en bridas y cuerpos Llenado aséptico Dosificación del biológico Precisión y baja turbulencia Inserción de tapón Cierre primario del envase Posición consistente y fuerza controlada Control en proceso Verificar volumen y presencia de componentes Detección temprana de desviaciones Inspección Revisión visual o automática Partículas, defectos cosméticos y cierre Transferencia y acondicionamiento Preparación para etiquetado y embalaje Trazabilidad de lote y serializaciónEsta secuencia explica por qué el equipo no debe evaluarse de forma aislada. Su rendimiento real depende de la interacción con salas limpias, sistemas de agua farmacéutica, flujo de materiales, inspección y embalaje final.
Las aplicaciones más comunes en España incluyen biosimilares, productos reumatológicos, tratamientos endocrinos, anticoagulantes especializados, vacunas y formulaciones listas para usar en hospitales. También se observa interés creciente en empresas de fabricación por contrato que buscan diferenciarse con capacidad de llenado aséptico de alto valor.
Entre las ventajas más relevantes destaca la reducción del error de dosificación en el punto de uso. Una jeringa precargada evita operaciones adicionales de reconstitución o aspiración desde vial, lo que puede mejorar la seguridad en clínicas y hospitales. Desde la perspectiva industrial, la línea permite reducir pérdidas de principio activo, especialmente importante cuando el coste por lote es elevado.
Otra ventaja es la compatibilidad con modelos de producción flexible. En plantas ubicadas en áreas como el Vallès, el área metropolitana de Madrid o entornos industriales cercanos a Valencia, muchas inversiones buscan combinar eficiencia con cambios rápidos de producto. Las líneas modernas pueden integrar recetas digitales, ajuste automático de parámetros, visión artificial y sistemas de rechazo inteligentes.
Por último, el formato PFS ayuda a reforzar la propuesta comercial de laboratorios que compiten en mercados regulados. No se trata solo de fabricar más, sino de ofrecer mejor experiencia de uso, menor complejidad clínica y mayor valor por unidad dispensada.
Aplicación Tipo de producto Beneficio principal Biosimilares Proteínas terapéuticas Precisión y menor merma Vacunas especiales Inyectables estériles Rapidez de administración Autoinyectables Tratamientos crónicos Comodidad para el paciente Uso hospitalario Dosis listas para usar Menor preparación en farmacia hospitalaria Fabricación para terceros Lotes multicliente Versatilidad de formatos Productos de alto valor Biológicos sensibles Menor sobrellenado y mejor rentabilidadLa lectura práctica de esta tabla es que el retorno de la inversión no procede solo de la velocidad, sino del valor añadido que el formato precargado entrega al usuario final y al fabricante.
Existen varias configuraciones en el mercado. La primera gran división es entre líneas compactas para desarrollo clínico o lotes pequeños y líneas de alta velocidad para producción comercial. La segunda diferencia importante se encuentra en el tipo de envase: jeringas anidadas listas para usar o jeringas a granel con etapas previas de preparación. Para biológicos, en muchos casos se prefiere el formato anidado por su menor manipulación y menor riesgo de contaminación.
También conviene diferenciar la tecnología de dosificación. Las bombas peristálticas son valoradas por su facilidad de cambio y por mantener el producto contenido dentro del tubo, mientras que los sistemas de pistón rotativo pueden ofrecer alta precisión en ciertas aplicaciones. En productos muy sensibles, el perfil de flujo y la compatibilidad con la formulación deben analizarse mediante pruebas reales.
En cuanto a barreras, una línea puede instalarse en entorno abierto con cabina de flujo, en sistema de barrera de acceso restringido o dentro de un aislador. Para biológicos estériles de alta exigencia, las soluciones con aislamiento ofrecen ventajas claras en control microbiológico, aunque con mayor coste inicial y mayor complejidad de integración.
Desde el punto de vista tecnológico, IVEN destaca por su enfoque en ingeniería farmacéutica integrada, con experiencia en líneas de llenado, tratamiento de agua farmacéutica, logística inteligente y equipos para consumibles médicos. Para una planta española que quiere una solución completa y no solo una máquina aislada, esta capacidad de integrar equipos aguas arriba y aguas abajo puede ser una ventaja importante. Más información institucional puede consultarse en sobre IVEN.
Tipo de línea Escala Ventaja Limitación Compacta para desarrollo Baja Alta flexibilidad Menor rendimiento horario Comercial de velocidad media Media Buen equilibrio coste-capacidad Menos adecuada para picos altos Alta velocidad Alta Mayor productividad Inversión superior Para jeringa anidada Variable Menor manipulación Dependencia del proveedor de nidos Para jeringa a granel Media a alta Mayor control de la línea completa Proceso más complejo Con aislador integrado Media a alta Control superior del entorno Mayor coste y validaciónAdemás de la clasificación anterior, conviene revisar opciones como cambio automático de receta, visión artificial, sistemas sin herramientas para cambio de formato, integración con inspección automática, monitorización remota y compatibilidad con mantenimiento predictivo.
var ctxArea = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’], datasets: [ { label: ‘Líneas abiertas o básicas’, data: [48, 44, 39, 34, 29, 24, 20], borderColor: ‘rgba(220, 53, 69, 1)’, backgroundColor: ‘rgba(220, 53, 69, 0.18)’, fill: true, tension: 0.3 }, { label: ‘Líneas con aislador y automatización avanzada’, data: [22, 27, 33, 39, 46, 52, 59], borderColor: ‘rgba(25, 135, 84, 1)’, backgroundColor: ‘rgba(25, 135, 84, 0.18)’, fill: true, tension: 0.3 } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico muestra la transición prevista hacia soluciones con mayor contención, automatización y digitalización, una tendencia que en 2026 seguirá acelerándose por presión regulatoria y por la necesidad de proteger productos cada vez más sensibles.
La alternativa clásica a las jeringas precargadas es el vial, seguido por cartuchos y otros sistemas de administración. El vial sigue siendo una opción fuerte cuando se necesitan grandes volúmenes, formulaciones liofilizadas o máxima flexibilidad clínica. Sin embargo, para tratamientos listos para usar, las jeringas precargadas suelen aportar ventajas en ergonomía, dosificación y reducción de pasos.
Los cartuchos son una opción habitual para plumas de administración, especialmente en terapias crónicas. No obstante, requieren una estrategia de dispositivo diferente y pueden no ser la mejor respuesta si el objetivo inmediato es lanzar un formato hospitalario o facilitar la administración estándar. La elección final depende del producto, del canal de mercado y del modelo comercial.
En España, muchas compañías toman esta decisión vinculándola al acceso hospitalario, a licitaciones públicas y a la demanda de mercados de exportación. Si el medicamento debe administrarse rápidamente en entornos clínicos o por el propio paciente, la PFS suele ganar peso. Si se prevén múltiples concentraciones, liofilización o reconstitución, el vial puede seguir siendo preferente.
Formato Ventaja principal Desventaja principal Uso más típico Jeringa precargada Lista para usar Mayor complejidad del envase Biológicos listos para administrar Vial líquido Flexibilidad y amplia implantación Más pasos en uso clínico Hospital y laboratorio Vial liofilizado Estabilidad mejorada Reconstitución necesaria Moléculas inestables Cartucho Adecuado para plumas Requiere dispositivo asociado Autoadministración crónica Ampolla Buen cierre de vidrio Menor comodidad y seguridad de uso Inyectables clásicos Bolsa o sistema listo para perfusión Preparación clínica mínima No apto para todas las dosis Uso hospitalario específicoLa mejor tecnología no es universal; es la que se ajusta al perfil de producto, al canal de administración y al modelo económico previsto para la planta.
var ctxComp = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Facilidad de uso’, ‘Precisión de dosis’, ‘Complejidad de línea’, ‘Valor añadido comercial’, ‘Flexibilidad clínica’, ‘Protección del producto’], datasets: [ { label: ‘Jeringa precargada’, data: [92, 90, 70, 88, 74, 85], backgroundColor: ‘rgba(13, 110, 253, 0.75)’ }, { label: ‘Vial’, data: [58, 72, 65, 60, 91, 80], backgroundColor: ‘rgba(255, 193, 7, 0.75)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});El mercado español está influido por tres vectores: crecimiento de biológicos y biosimilares, inversión en producción estéril y necesidad de modernizar instalaciones para cumplir requisitos de calidad, digitalización y sostenibilidad. Barcelona y Madrid concentran una parte importante del ecosistema de desarrollo, mientras que Valencia, Navarra, País Vasco y Castilla y León también desempeñan papeles relevantes en fabricación, logística y cadena de suministro.
Hacia 2026, las tendencias más visibles serán la expansión de líneas con aislador, la preferencia por equipos con cambio de formato más rápido, el uso intensivo de datos para mantenimiento y liberación de lote, y una atención creciente a eficiencia energética y reducción de consumos de aire, agua y materiales. También avanzará el interés por diseños modulares, especialmente en proyectos de ampliación de plantas ya operativas.
Desde la perspectiva de política industrial, la resiliencia de suministro y la capacidad productiva regional seguirán ganando relevancia. Empresas que fabrican en España buscarán equipos que permitan servir a la Unión Europea y a mercados externos con documentación sólida y soporte técnico internacional. En este contexto, proveedores con experiencia global y comprensión de requisitos regulatorios múltiples tendrán una ventaja clara.
En capacidad de fabricación, IVEN ha desarrollado varias plantas especializadas en Shanghái para maquinaria de llenado y envasado farmacéutico, sistemas de agua farmacéutica, automatización logística y equipos para tubos de extracción de sangre. Esta base industrial, junto con un historial amplio de líneas entregadas internacionalmente, resulta atractiva para grupos españoles que priorizan estabilidad de suministro, fabricación integrada y capacidad de personalización.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLinea = new Chart(ctxLinea, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’], datasets: [{ label: ‘Índice estimado de crecimiento del mercado en España’, data: [100, 108, 118, 131, 145, 160, 176], borderColor: ‘rgb(75, 192, 192)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }}); Tendencia 2026 Qué cambia Efecto para compradores en España Mayor uso de aisladores Más control microbiológico Proyectos de mayor inversión pero menor riesgo Digitalización de datos Más trazabilidad y análisis Mejor gestión de calidad y mantenimiento Diseño modular Instalación más flexible Ampliaciones más rápidas en plantas existentes Enfoque sostenible Menos consumo de recursos Reducción de coste operativo y mejor imagen ESG Automatización avanzada Menos intervención manual Mayor consistencia entre lotes Capacidad multiproducto Cambios de campaña más ágiles Más rentabilidad en lotes medianosEstas tendencias indican que la compra de una línea PFS debe alinearse con una estrategia de planta para al menos ocho a diez años, no solo con la demanda del próximo producto.
var ctxBar = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Biosimilares’, ‘Hospitalario’, ‘Fabricación por contrato’, ‘Vacunas especiales’, ‘Autoinyectables’, ‘Investigación clínica’], datasets: [{ label: ‘Demanda relativa en España’, data: [88, 79, 74, 61, 83, 52], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});La selección del proveedor debe empezar por la capacidad de comprender el producto y el proceso, no por el folleto comercial. Un proveedor fiable debe demostrar experiencia en llenado aséptico, conocimiento de formulaciones sensibles, documentación de diseño, protocolos de prueba, aceptación en fábrica y apoyo durante validación. También es importante que pueda dialogar con el equipo de calidad, ingeniería, producción y compras del cliente.
En España, donde muchos proyectos requieren coordinación entre arquitectura de salas limpias, utilidades críticas, automatización y validación, conviene dar preferencia a empresas que puedan ofrecer una solución integral. Esto evita interfaces grises entre múltiples contratistas y reduce retrasos de puesta en marcha. Si el proyecto incluye expansión de planta, la capacidad de ingeniería de conjunto es casi tan importante como la propia máquina.
Otra señal de fiabilidad es la experiencia en cumplimiento regulatorio internacional. Los fabricantes que suministran a plantas sujetas a requisitos de la Unión Europea, autoridades estadounidenses y marcos internacionales suelen contar con metodologías más maduras de documentación, pruebas y soporte posventa.
En este punto, IVEN aporta capacidades de servicio que van más allá del suministro de equipo: estudios de viabilidad, diseño de ingeniería, selección y personalización, instalación, puesta en marcha, validación, documentación, formación, transferencia tecnológica y optimización posterior. Para empresas españolas que buscan reducir riesgo de calendario y evitar sobrecostes por interfaces mal gestionadas, puede ser útil revisar sus proyectos llave en mano y su catálogo de equipos.
Criterio de selección Qué verificar Señal positiva Experiencia aséptica Referencias en inyectables estériles Protocolos y pruebas documentadas Conocimiento del producto Compatibilidad con biológicos sensibles Pruebas con formulación o simulante Capacidad de integración Conexión con utilidades y embalaje Ingeniería coordinada Documentación Planos, listas, manuales y protocolos Entrega completa y trazable Soporte posventa Respuesta técnica y repuestos Equipo dedicado y formación Capacidad de personalización Ajustes por formato y proceso Diseño adaptado al proyectoEl valor de esta tabla está en que convierte una compra compleja en un proceso auditable. Cuanto más claro sea el sistema de evaluación, menor será el riesgo de elegir una solución insuficiente.
También conviene revisar el ecosistema local. En España, integradores de salas limpias, empresas de validación, ingenierías de proceso y operadores logísticos de Madrid, Barcelona y Valencia pueden influir mucho en la rapidez real del proyecto. Un buen proveedor internacional debe saber coordinarse con estos actores locales sin fricciones.
El coste de una línea PFS para biológicos varía mucho según velocidad, grado de automatización, tecnología de barrera, alcance documental, inspección integrada y necesidades de planta. El error más habitual en presupuestación es considerar solo el precio del equipo principal. En realidad, el coste total incluye instalación, cualificación, utilidades, adaptación de salas, repuestos críticos, formación, consumibles de prueba y tiempo interno del equipo del cliente.
Para una empresa en España, el análisis financiero debe incluir además aspectos logísticos y fiscales, tiempos de importación, coordinación con obra civil, disponibilidad de operadores cualificados y posible impacto en contratos de fabricación para terceros. En zonas industriales próximas al Puerto de Barcelona o al Puerto de Valencia, la logística de recepción puede optimizarse; sin embargo, eso no elimina la necesidad de una planificación detallada de montaje y validación.
El retorno de la inversión suele apoyarse en cinco palancas: mayor rendimiento comercial por formato premium, reducción de mermas de producto, disminución de rechazos, menor intervención manual y acceso a nuevos clientes o mercados. En biológicos de alto valor, una pequeña mejora en sobrellenado puede tener un efecto financiero muy significativo.
Partida de coste Peso habitual Comentario Equipo principal Alto Incluye llenado, cierre y controles básicos Aislador o barrera Alto Eleva la inversión pero reduce riesgo Instalación y puesta en marcha Medio Depende del estado de la planta Validación e ingeniería Medio Crítico para calendarios regulados Repuestos y formación Medio a bajo Mejoran continuidad operativa Adaptación de instalaciones Variable Puede dispararse si el diseño inicial es deficienteUna buena práctica es construir un presupuesto por escenarios: mínimo viable, configuración recomendada y solución de crecimiento futuro. Así se evita comprar demasiado poco o sobredimensionar sin retorno claro.
Variable de retorno Impacto económico Horizonte típico Menor sobrellenado Muy alto en biológicos caros Corto plazo Menor rechazo de lote Alto Medio plazo Más capacidad vendible Alto Medio plazo Ahorro de mano de obra Medio Medio plazo Acceso a nuevos clientes Muy alto Medio a largo plazo Mejora de reputación regulatoria Indirecto pero relevante Largo plazoEl análisis de retorno debe unir cifras operativas y comerciales. En muchas ocasiones, la mayor justificación no es el ahorro interno, sino la posibilidad de lanzar una presentación de mayor valor o captar contratos de terceros.
El primer riesgo es asumir que todas las formulaciones biológicas se comportan igual. Algunas son más sensibles al cizallamiento, a la silicona, a burbujas o a tiempos de espera en circuito. Por eso, las pruebas de proceso no son opcionales. Deben definirse desde el inicio estudios de compatibilidad producto-envase-proceso.
El segundo riesgo es la subestimación del proyecto de planta. Una línea PFS puede fracasar operativamente si la logística de materiales, el flujo de personal, las utilidades críticas o la estrategia de limpieza no están bien resueltos. Esto es especialmente importante en ampliaciones dentro de instalaciones ya activas en España, donde el espacio disponible puede ser limitado.
El tercer riesgo es elegir solo por precio. Un equipo económico que no consiga los niveles de precisión, documentación o soporte requeridos puede terminar siendo mucho más caro. También deben revisarse plazos reales, disponibilidad de repuestos, acceso remoto seguro, plan de formación y capacidad del proveedor para sostener la línea durante años.
Finalmente, hay que considerar sostenibilidad y política futura. Hacia 2026, la presión por reducir consumos energéticos, residuos de materiales y paradas de producción será mayor. Elegir un sistema preparado para optimización continua puede proteger la inversión mejor que buscar únicamente la solución más barata hoy.
Para proyectos complejos, muchas empresas combinan evaluación técnica, auditoría del fabricante y revisión integral del alcance. Si desea estudiar una configuración adaptada a una planta en España, puede contactar con el equipo para analizar capacidad, validación y necesidades de integración.
¿Qué velocidad debe tener una línea de jeringas precargadas para biológicos?Depende del tamaño de lote, estrategia comercial y tiempo disponible por campaña. No siempre conviene la máxima velocidad. En productos caros y sensibles, la estabilidad del proceso puede ser más importante que la cifra nominal por hora.
¿Es mejor una línea con aislador?Para muchos biológicos estériles, sí. Suele ofrecer mayor control del entorno y menor intervención humana. Aun así, debe evaluarse el impacto en inversión, mantenimiento y validación.
¿Qué formato se usa más en España, jeringa anidada o a granel?En proyectos de biológicos y lotes flexibles, la jeringa anidada lista para usar tiene una presencia creciente por su conveniencia y menor manipulación. La elección final depende de la cadena de suministro y del diseño de la planta.
¿Cuánto tarda un proyecto completo?Un proyecto puede abarcar desde varios meses hasta más de un año si incluye ingeniería de instalaciones, fabricación, pruebas, envío, montaje, cualificación y validación. Una planificación temprana reduce retrasos críticos.
¿Qué documentación debe exigir el comprador?Como mínimo, especificación funcional, planos, listas de materiales, protocolos de prueba, manuales, documentación de automatización, certificados aplicables y soporte para cualificación e integración documental del sitio.
¿Qué diferencia a un proveedor integral de uno que solo vende maquinaria?El proveedor integral puede acompañar desde el diseño conceptual hasta la puesta en marcha y la validación, coordinando utilidades, logística, procesos y documentación. Esto suele reducir riesgos de interfaz.
¿Por qué considerar a IVEN para el mercado español?Porque combina experiencia internacional en ingeniería farmacéutica, fabricación de equipos en varias áreas clave, capacidad de personalización, soporte de ciclo completo y enfoque en cumplimiento regulatorio para proyectos complejos de inyectables y dispositivos médicos.
En resumen, la máquina de jeringas precargadas para biológicos es una inversión estratégica para compañías que desean producir inyectables estériles de alto valor con mayor control, flexibilidad y competitividad. En España, el crecimiento de la biofarmacia, la modernización industrial y las exigencias regulatorias están impulsando la demanda de líneas cada vez más automatizadas, contenidas y sostenibles. La mejor compra será aquella que una tecnología adecuada, ingeniería fiable, soporte sólido y visión de largo plazo.