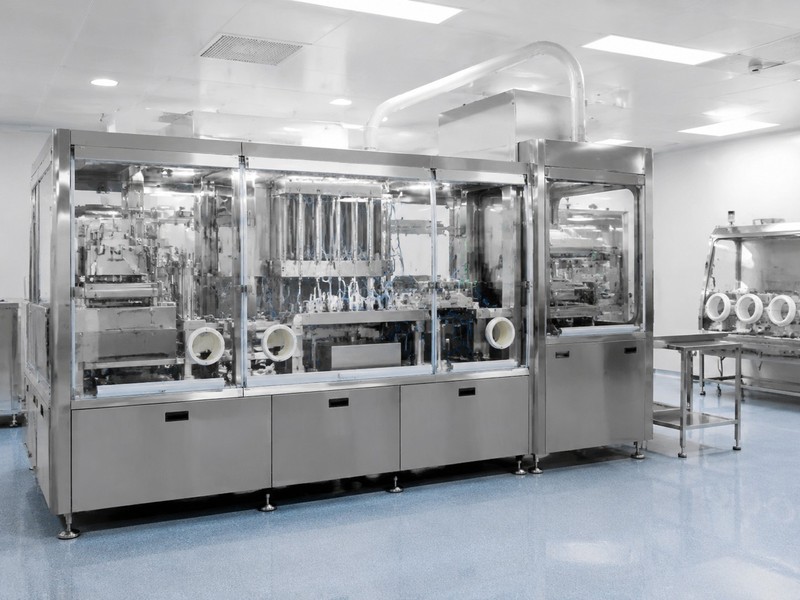
Машины выдув-наполнение-запайка для фармрынка России
Для многих производителей стерильных препаратов машина «выдув-наполнение-запайка» стала предпочтительным решением, потому что объединяет формование контейнера, наполнение и герметизацию в одном непрерывном асептическом цикле. Для предприятий в России это особенно важно там, где требуется стабильное качество, контроль микробиологической чистоты, снижение вмешательства оператора и предсказуемая экономика проекта при выпуске офтальмологических растворов, ингаляционных форм, инфузионных растворов малого объема и других жидких стерильных продуктов.
На российском рынке интерес к этой технологии растет у компаний, работающих в Москве, Санкт-Петербурге, Ярославле, Калуге, Казани, Новосибирске и на других фармацевтических кластерах. На практике машина «выдув-наполнение-запайка» помогает сократить количество стадий, уменьшить зависимость от внешней поставки пустой тары, упростить поток материалов и повысить уверенность при инспекциях на соответствие требованиям надлежащей производственной практики. При этом для успешной инвестиции важно правильно выбрать модель, производительность, формат контейнера, уровень автоматизации, схему валидации и надежного поставщика.
Краткий ответ: почему машины «выдув-наполнение-запайка» востребованы у производителей стерильной продукции

Если нужен короткий и практичный ответ, то причина популярности проста: технология «выдув-наполнение-запайка» выполняет три критически важные операции внутри одной закрытой системы. Сначала из полимерной заготовки формируется контейнер, затем он сразу наполняется раствором, и после этого герметично запаивается без перемещения по длинной открытой линии. За счет такого подхода уменьшается риск вторичной контаминации, снижается влияние человеческого фактора и повышается повторяемость производственного процесса.
Для российского производителя это означает не только лучший контроль стерильности, но и более рациональную производственную логистику. Не нужно хранить большой запас готовых пластиковых флаконов или ампул, меньше операций по подаче и ориентации тары, ниже риск повреждений и загрязнений. Особенно заметен эффект на предприятиях, которые хотят выпускать серии с высокими требованиями к микробиологической безопасности и одновременно стремятся к высокой эффективности использования чистых помещений.
| Преимущество | Что это означает на практике | Польза для завода в России |
|---|---|---|
| Единый асептический цикл | Формование, наполнение и запайка происходят последовательно в одной машине | Снижение числа открытых операций и точек риска |
| Меньше ручного вмешательства | Оператор контролирует процесс, а не контактирует с продуктом и тарой | Более стабильное качество между сменами |
| Сокращение внешней тары | Нет необходимости закупать и хранить большие партии пустых контейнеров | Экономия площади склада и упрощение снабжения |
| Высокая повторяемость дозирования | Система розлива работает в контролируемом цикле | Меньше потерь продукта и отклонений |
| Компактность линии | Один комплекс заменяет несколько единиц оборудования | Рациональное использование чистых зон |
| Гибкость по формату | Возможен выпуск одноразовых контейнеров разного объема | Удобно для офтальмологии, ингаляций и растворов малого объема |
Эта таблица показывает, что привлекательность технологии связана не с одним фактором, а с сочетанием качества, стерильности, логистики и экономики. Поэтому при рассмотрении нового проекта для России машины «выдув-наполнение-запайка» часто сравнивают не только по цене, но и по общему влиянию на производственную систему предприятия.
Что представляет собой технология «выдув-наполнение-запайка» и как она работает

Технология «выдув-наполнение-запайка» основана на непрерывном производственном цикле, в котором полимерный материал расплавляется, из него формируется полая заготовка, затем внутри стерильной зоны создается контейнер нужной формы. После формования контейнер немедленно наполняется подготовленным раствором в заданном объеме и запаивается. Готовая упаковка выходит уже герметичной и готовой к последующим стадиям контроля, маркировки и вторичной упаковки.
Обычно процесс включает экструзию полимера, формирование корпуса контейнера пресс-формой, стерильное наполнение через дозирующую систему, запайку горловины и выгрузку. Важную роль играют система подготовки продукта, фильтрация, контроль температуры, давление технологического воздуха, чистота технологических поверхностей и валидация параметров цикла. Если проект рассчитан на рынок России и стран Евразийского экономического союза, особое внимание также уделяется документации, прослеживаемости партии и квалификации оборудования.
| Этап процесса | Описание операции | Ключевой контрольный параметр |
|---|---|---|
| Подача полимера | Материал поступает в узел плавления и экструзии | Стабильность сырья и температура |
| Формование заготовки | Создается полая трубчатая заготовка | Толщина стенки и геометрия |
| Выдув контейнера | Форма замыкается, контейнер приобретает окончательную форму | Давление воздуха и точность формы |
| Стерильное наполнение | Раствор дозируется в контейнер сразу после формования | Объем наполнения и чистота продукта |
| Запайка | Контейнер герметизируется в той же машине | Прочность шва и герметичность |
| Выходной контроль | Проверяются внешний вид, масса, герметичность и маркировка | Соответствие спецификации партии |
На современных машинах можно интегрировать системы контроля массы, визуальной инспекции, регистрации параметров партии и автоматизированного выпуска электронных отчетов. Это удобно для предприятий, которые планируют масштабирование, аудит клиентов и подготовку к квалификации по этапам установки, функционирования и производительности.
С технологической точки зрения для российских заказчиков важно, чтобы поставщик умел адаптировать машину под местные условия эксплуатации: напряжение и энергетику площадки, стабильность коммунальных сред, температурные колебания, особенности помещения и доступность расходных материалов. Именно здесь заметно преимущество производителей, имеющих инженерный опыт не только в отдельной машине, но и в комплексных фармацевтических проектах.
Почему производители стерильных лекарств выбирают технологию «выдув-наполнение-запайка»

Основная причина выбора — снижение риска контаминации. На традиционных линиях пустая тара проходит больше этапов: поставка, распаковка, мойка или продувка, транспортировка, подача на розлив, укупорка или запайка. Каждый дополнительный этап — это потенциальная точка риска. В технологии «выдув-наполнение-запайка» тара формируется непосредственно перед наполнением, что сокращает путь и делает процесс более защищенным.
Вторая причина — производственная эффективность. Для стерильных жидкостей малого объема, офтальмологических препаратов, растворов для ингаляций и некоторых растворов для диализа эта технология дает хороший баланс между скоростью, стабильностью и эксплуатационной простотой. На предприятиях в Центральной России и Поволжье, где особенно остро стоит задача оптимизации кадровой нагрузки и обслуживания чистых помещений, это преимущество становится экономически ощутимым.
Третья причина — соответствие современным ожиданиям рынка. Дистрибьюторы и контрактные производители в России все чаще оценивают не только цену продукта, но и надежность упаковки, удобство одноразового применения, минимизацию контакта пользователя с содержимым, снижение риска утечек и возможность масштабирования производства.
Линейный график выше иллюстрирует реалистичный рост интереса к технологии на российском фармацевтическом рынке. Это не только вопрос импортозамещения или модернизации оборудования, но и желание выпускать стерильную продукцию с более предсказуемым профилем качества.
Основные модели и области применения машин «выдув-наполнение-запайка»
Машины этого типа можно условно разделить по производительности, типу контейнера, диапазону объемов и классу продукта. Для России наиболее востребованы решения для монодоз, флаконов малого объема и специальных контейнеров для офтальмологии и ингаляций. В отдельных проектах интерес представляют также линии для растворов большего объема, если требуется объединить высокую стерильность и удобную полимерную упаковку.
При выборе модели следует учитывать не только паспортную скорость. Важны фактическая производительность на конкретном формате, время переналадки, стабильность дозирования на вязких и невязких растворах, возможность интеграции с системой приготовления растворов, а также требования к обслуживанию пресс-форм и расходных узлов. Для завода в России значение имеют и логистические факторы: доставка через порты Санкт-Петербурга, Усть-Луги, Новороссийска или Владивостока, срок таможенного оформления и доступность местного сервиса.
| Тип машины | Типовой объем контейнера | Основные продукты | Преимущество |
|---|---|---|---|
| Монодозная компактная | 0,2–5 мл | Глазные капли, капли для носа | Удобство одноразового применения |
| Среднескоростная универсальная | 2–20 мл | Ингаляционные растворы, стерильные жидкости | Баланс гибкости и выпуска |
| Высокопроизводительная | 5–50 мл | Большие коммерческие серии | Снижение себестоимости на единицу |
| Модель для специальных форм | Индивидуально | Растворы с уникальной геометрией упаковки | Маркетинговая дифференциация |
| Линия для растворов малого объема | 10–100 мл | Растворы для промывания, антисептики | Простота использования в клиниках |
| Проектная интегрированная система | По техническому заданию | Комплексные стерильные участки | Связь с подготовкой воды и растворов |
Для предприятий, планирующих не отдельную машину, а новый стерильный участок, полезно рассматривать технологию вместе с системами водоподготовки, парогенерации, приготовлением растворов, транспортной логистикой и вторичной упаковкой. Именно в этом формате работают компании инженерного профиля, предлагающие не только оборудование, но и производственную архитектуру проекта. Ознакомиться с подходом к таким решениям можно в разделе комплексных фармацевтических проектов.
Столбчатая диаграмма показывает, где технология наиболее востребована. В России особенно сильный потенциал сохраняется в сегментах, где удобство монодозы и требования к стерильности напрямую влияют на коммерческий результат.
Машины «выдув-наполнение-запайка» и традиционные линии розлива во флаконы и ампулы: сравнение
Сравнивать эти решения нужно без упрощений. Традиционные линии розлива во флаконы и ампулы остаются необходимыми для множества препаратов, особенно если продукт требует стеклянной упаковки, лиофилизации, специфических укупорочных систем или уже привязан к зарегистрированному формату. Однако в тех сегментах, где допустима полимерная тара и важна минимизация контаминационных рисков, машины «выдув-наполнение-запайка» часто выигрывают по совокупности факторов.
| Критерий | Технология ВНЗ | Традиционные флаконы и ампулы |
|---|---|---|
| Формирование тары | Встроено в машину | Тара поступает извне |
| Количество открытых стадий | Минимальное | Больше промежуточных операций |
| Риск вторичной контаминации | Ниже | Выше при сложной логистике линии |
| Гибкость по материалу | Полимерные контейнеры | Стекло, иногда полимеры |
| Необходимость складирования пустой тары | Ниже | Выше |
| Подходящесть для монодоз | Очень высокая | Зависит от формата линии |
| Интеграция с существующим ассортиментом | Требует оценки регистрации и упаковки | Часто уже встроена в действующие схемы |
Из таблицы видно, что вопрос выбора упирается не только в технические преимущества, но и в регуляторную и коммерческую реальность. Если предприятие в России планирует новый продукт с нуля, технология ВНЗ часто получает хороший старт. Если же речь идет о давно зарегистрированном препарате в стеклянной ампуле, экономическая логика может быть другой.
На стадии технико-экономического сравнения полезно анализировать весь жизненный цикл: закупку тары, площадь склада, число операторов, стоимость обслуживания чистых помещений, потери при браке, расход воды для мойки, валидацию и выход годной продукции. Только такой подход дает честный ответ, какая линия лучше именно для конкретного завода.
Рост внедрения технологии «выдув-наполнение-запайка» в производстве стерильной фармацевтической продукции
За последние годы внедрение этой технологии ускорилось по нескольким причинам. Во-первых, глобальный рынок стерильных жидких форм движется в сторону более удобной, безопасной и экономичной упаковки. Во-вторых, производители стремятся уменьшить зависимость от сложных цепочек поставок готовой тары. В-третьих, регуляторное давление в части контроля контаминаций подталкивает заводы к более закрытым и автоматизированным процессам.
Для России рост интереса поддерживается и промышленной политикой, ориентированной на модернизацию производств, локализацию, повышение устойчивости цепочек снабжения и выпуск качественных лекарственных средств для внутреннего рынка. Компании из Московской области, Санкт-Петербурга, Калуги и Татарстана все чаще рассматривают не только покупку отдельных машин, но и создание новых стерильных участков под ключ.
Площадной график наглядно показывает постепенный сдвиг интереса в сторону более интегрированных асептических технологий. В 2026 году этот тренд, скорее всего, усилится благодаря трем факторам: цифровизации производства, ужесточению требований к качеству данных и росту интереса к устойчивым решениям с меньшим расходом ресурсов на единицу выпуска.
С точки зрения трендов 2026 года стоит ожидать дальнейшего распространения следующих решений: встроенная аналитика процесса, дистанционная сервисная поддержка, электронные журналы партии, энергоэффективные узлы нагрева и приводы, оптимизация расхода сжатого воздуха и полимеров, а также более тесная интеграция оборудования с системами управления предприятием. Для компаний, которые инвестируют сегодня, важно выбирать машины не только под текущую задачу, но и с запасом по цифровой зрелости.
Как выбрать надежного производителя или поставщика машины «выдув-наполнение-запайка»
Выбор поставщика — это не поиск самой низкой цены, а проверка способности компании довести проект до стабильного серийного выпуска. Для российского заказчика критичны несколько вопросов: есть ли у производителя опыт в стерильной фарме, может ли он предоставить полный пакет документов, способен ли адаптировать машину под местные нормы и инфраструктуру, есть ли у него понятный план пусконаладки и обучения персонала, а также как быстро он обеспечивает поставку запчастей и сервис.
Полезно оценивать поставщика по трем блокам: технологические возможности, производственные возможности и сервисные возможности. Например, компания «Шанхай ИВЕН Фарматек Инжиниринг» известна на международном рынке как инженерный партнер для фармацевтических и медицинских предприятий. В технологическом плане она работает не только с линиями розлива, но и с системами фармацевтической воды, подготовкой растворов, упаковкой и внутрипроизводственной логистикой. Это помогает заказчику в России получать более согласованные решения, когда машина ВНЗ должна быть встроена в общий проект стерильного производства.
С производственной точки зрения важна собственная база изготовления. Когда у компании есть специализированные заводы по нескольким направлениям, это повышает контроль качества комплектующих, сокращает риск несогласованности между подсистемами и облегчает индивидуальную настройку проекта. Для заказчиков, которым нужна не просто машина, а комплексное решение, такой формат особенно ценен.
Сервисная способность не менее важна, чем сам станок. Поставщик должен помогать с проработкой концепции, компоновкой помещений, подбором оборудования, монтажом, пуском, квалификацией, подготовкой документации, обучением и последующей оптимизацией выпуска. Именно такой подход снижает проектные риски, связанные с задержками, ошибками в планировке и недостижением целевой производительности. Больше информации о компании можно посмотреть на странице о компании, а для обсуждения конкретного проекта — через форму связи.
| Критерий выбора поставщика | Что проверять | Почему это важно |
|---|---|---|
| Опыт в стерильной фарме | Реализованные проекты, ассортимент продуктов | Снижает риск ошибок в асептической части |
| Документация и валидация | Наличие протоколов, чертежей, журналов параметров | Облегчает запуск и аудит |
| Инженерная интеграция | Связь с водой, растворами, упаковкой, логистикой | Исключает узкие места на стыках систем |
| Производственная база | Собственные мощности и контроль качества | Повышает надежность и повторяемость |
| Сервис и обучение | Пусконаладка, обучение, удаленная поддержка | Ускоряет выход на стабильный выпуск |
| Запчасти и сроки | Склад, логистика, регламент реакции | Снижает простои в России |
| Соответствие требованиям качества | Практика работы по международным стандартам | Упрощает регистрацию и инспекции |
Пояснение к таблице простое: надежный поставщик — это не только изготовитель металла и автоматики, а партнер, который понимает конечную цель заказчика. Если задача стоит построить или модернизировать стерильный участок, нужно оценивать весь путь от проектной идеи до первой коммерческой серии.
Инвестиционная стоимость, бюджетирование и анализ окупаемости машины «выдув-наполнение-запайка»
Инвестиции в такую линию обычно выше, чем в покупку простого разрозненного оборудования, но корректный расчет должен учитывать полную стоимость владения. В бюджет входят не только сама машина, но и пресс-формы, система подготовки продукта, инженерные среды, валидация, монтаж, обучение, запасные части, логистика, таможенное оформление и интеграция со вторичной упаковкой. Для проектов в России также важно заранее заложить курс валюты, сроки поставки и стоимость локальной инфраструктуры.
Окупаемость зависит от объема выпуска, цены продукта, процента годной продукции, экономии на закупке пустой тары, снижения ручного труда и уменьшения потерь. Наибольший эффект технология дает там, где предприятие стабильно выпускает большие партии стерильных монодоз или флаконов малого объема и может быстро загрузить линию коммерческими заказами.
| Статья бюджета | Доля в проекте | Комментарий |
|---|---|---|
| Основная машина ВНЗ | Высокая | Ключевой элемент, определяющий производительность |
| Формы и оснастка | Средняя | Зависят от количества форматов и дизайна упаковки |
| Система подготовки продукта | Средняя | Баки, трубопроводы, фильтрация, стерильная подача |
| Инженерные среды | Средняя | Вода, пар, сжатый воздух, охлаждение, электрика |
| Монтаж и квалификация | Средняя | Пусконаладка, документы, тестирование |
| Обучение и сервисный запас | Низкая–средняя | Но критична для устойчивой эксплуатации |
| Логистика и таможня | Переменная | Сильно зависит от маршрута поставки в Россию |
На практике бюджетирование лучше вести в трех сценариях: базовом, ускоренном и консервативном. Базовый сценарий исходит из штатной загрузки линии через несколько месяцев после запуска. Ускоренный предполагает наличие готового портфеля заказов. Консервативный учитывает более длинный цикл квалификации и поэтапный выход на рынок. Такой подход защищает компанию от переоценки быстрой окупаемости.
Сравнительная диаграмма подчеркивает, что при выборе поставщика решающим фактором становится совокупная ценность проекта, а не только цена контракта. Для тех, кто хочет изучить ассортимент решений глубже, полезно посмотреть каталог оборудования и затем запросить расчет под собственный формат продукта.
| Сценарий проекта | Загрузка линии | Риск запуска | Ожидаемая окупаемость |
|---|---|---|---|
| Новый бренд монодоз | Средняя | Средний | Среднесрочная |
| Контрактное производство | Высокая | Средний | Быстрее средней |
| Замена устаревшей линии | Высокая | Низкий–средний | Хорошая при подтвержденном спросе |
| Пилотный участок | Низкая | Высокий | Долгая без роста портфеля |
| Проект под государственные закупки | Средняя–высокая | Средний | Зависит от контрактов и цены |
| Экспортно-ориентированный выпуск | Средняя | Средний–высокий | Перспективная при успешной регистрации |
Эта таблица помогает оценить проект с позиции бизнеса. Если у компании уже есть подтвержденный спрос в России или соседних рынках, технология ВНЗ часто показывает хорошую эффективность. Если же загрузка линии неясна, окупаемость может растянуться независимо от технических достоинств оборудования.
Ключевые факторы и возможные риски при инвестициях в машину «выдув-наполнение-запайка»
Главный риск — покупать технологию как универсальный ответ на все задачи. Она действительно сильна, но подходит не для каждого продукта и не для каждой упаковочной стратегии. Перед инвестицией нужно проверить совместимость препарата с полимерной тарой, стабильность состава, требования к барьерным свойствам упаковки, удобство для конечного пользователя, статус регистрации и перспективы масштабирования.
Второй риск — недооценка инженерной части проекта. Даже лучшая машина не обеспечит целевой результат, если на площадке не подготовлены надлежащие вода, пар, воздух, охлаждение, чистые помещения и поток материалов. В России этот риск часто проявляется в реконструкциях старых зданий, где ограничения по высоте, логистике и инженерным коммуникациям серьезно влияют на компоновку.
Третий риск — слабая подготовка персонала. Операторы, механики, инженеры по качеству и технологи должны понимать не только как запустить линию, но и как стабилизировать процесс, анализировать отклонения, проводить очистку, переналадку и плановое обслуживание. Поэтому поставщик, который предлагает обучение и сопровождение после запуска, создает реальную ценность.
| Риск | Как проявляется | Как снизить |
|---|---|---|
| Неподходящая упаковка для продукта | Проблемы стабильности или регистрации | Провести ранние испытания совместимости |
| Слабая инженерная подготовка | Простои и нестабильность процесса | Делать проект с учетом всех коммунальных сред |
| Недостаток сервисной поддержки | Долгое восстановление после сбоев | Закладывать сервисный договор и склад запчастей |
| Переоценка производительности | Невыполнение бизнес-плана | Считать выпуск на реальном формате |
| Сложная логистика поставки | Сдвиг сроков ввода в эксплуатацию | Планировать маршрут и буфер времени |
| Недостаточная квалификация персонала | Ошибки в запуске и обслуживании | Организовать многоэтапное обучение |
| Неполная документация | Задержка валидации и аудитов | Требовать пакет документов заранее |
Важно, что многие из этих рисков можно уменьшить еще на стадии предпроектного анализа. Именно поэтому все больше производителей в России запрашивают не коммерческое предложение на одну машину, а предварительную технико-технологическую консультацию, где оцениваются продукт, объемы, планировка, инженерия и стратегия ввода в эксплуатацию.
Если смотреть на устойчивость и экологическую повестку 2026 года, то среди дополнительных факторов выбора появляются энергоэффективность, сокращение технологических потерь, более точный контроль расхода полимера и цифровой мониторинг ресурса узлов. Для современных предприятий это уже не второстепенные вопросы, а часть долгосрочной конкурентоспособности.
Часто задаваемые вопросы
Подходит ли машина «выдув-наполнение-запайка» для всех стерильных препаратов?
Нет. Она особенно эффективна для стерильных жидких форм в полимерной упаковке, но не заменяет все типы линий. Нужно оценивать свойства препарата, требования к таре и регуляторную стратегию.
Какие продукты чаще всего выпускают на такой технологии в России?
Чаще всего рассматриваются глазные капли, назальные препараты, ингаляционные растворы, антисептические жидкости, растворы для промывания и некоторые другие стерильные формы малого объема.
Что важнее всего при выборе оборудования?
Нужно смотреть на совокупность факторов: реальную производительность, стабильность дозирования, документацию, сервис, наличие запасных частей, опыт поставщика и способность интегрировать оборудование в весь стерильный участок.
Можно ли купить только машину без комплексного проекта?
Да, но для многих заводов более выгоден интегрированный подход, когда вместе с машиной прорабатываются вода, приготовление растворов, логистика, упаковка и валидация. Это снижает риск проблем на стыках систем.
Почему для российского рынка важен опыт в комплексной инженерии?
Потому что реальный успех проекта зависит не только от станка, но и от планировки здания, чистых помещений, инженерных сред, логистики поставки и качества запуска. Особенно это заметно при модернизации действующих площадок.
На что обратить внимание в договоре с поставщиком?
На состав поставки, график проекта, пакет документации, условия испытаний, обязанности по монтажу и пусконаладке, обучение, гарантию, сроки реакции сервиса и перечень критически важных запасных частей.
Есть ли смысл рассматривать поставщика с широким портфелем фармацевтических решений?
Да. Если компания умеет проектировать не только одну машину, но и весь производственный контур, заказчик получает больше шансов на быстрый и устойчивый запуск. Это особенно полезно при строительстве нового участка или завода.
Какую роль играет производственная база поставщика?
Сильная производственная база обычно означает лучший контроль качества, больше возможностей кастомизации и более надежное управление сроками. Это важно при поставках в Россию на большие и долгосрочные проекты.
Если вашему предприятию в России требуется не просто машина «выдув-наполнение-запайка», а проработанное решение под конкретный продукт, формат упаковки и производственную стратегию, разумно начинать с анализа задачи и технологического задания. Такой подход позволяет избежать лишних затрат, выбрать правильную конфигурацию и быстрее выйти на коммерческий выпуск.
Для компаний, которые оценивают модернизацию стерильного производства, полезно работать с инженерным партнером, способным закрыть весь цикл — от консультации и проектирования до монтажа, квалификации, обучения и сервисной поддержки. Именно поэтому международные производители фармацевтического оборудования с сильной инженерной школой и опытом комплексных поставок остаются востребованными на российском рынке.
Об авторе
Мы — компания IVEN Pharmatech Engineering, команда, занимающаяся предоставлением комплексных решений для фармацевтической и медицинской промышленности по всему миру. Обладая многолетним опытом, мы специализируемся на современном оборудовании, интегрированном проектировании заводов и поддержке на протяжении всего жизненного цикла, помогая нашим клиентам достигать эффективного, соответствующего нормативным требованиям и высококачественного производства.
Делиться
Related Insights
-
Машина для шприцев в России: выбор и окупаемость
Рынок медицинских изделий в России продолжает смещаться в сторону локализации, технологической независимости и более строгого контроля качества. На этом фоне машина для производства одноразовых шприцев становится не просто единицей оборудования, а стратегическим активом для предприятий, которые выпускают расходные материалы для клиник, лабораторий, инфекционных центров, станций скорой помощи и федеральных дистрибьюторов. Для производств в Москве, Санкт-Петербурге, Казани, Екатеринбурге, Новосибирске, Нижнем Новгороде и на площадках рядом с логистическими узлами Владивостока и Новороссийска выбор такой линии связан не только с производительностью, но и с вопросами стерильности, прослеживаемости, автоматизации, валидации процессов и стабильности поставок комплектующих.
Если говорить кратко, машина для производства одноразовых шприцев — это комплекс оборудования, который формирует, собирает, проверяет, маркирует и подготавливает к упаковке шприцы разных объемов. Для крупных фармацевтических и медико-технических компаний России это решение важно при расширении мощностей, переходе на современные стандарты производства и снижении зависимости от ручных операций. На практике речь идет не об одном станке, а о связке модулей: от литья пластиковых деталей и автоматической сборки до контроля герметичности, нанесения градуировки, стерилизации и конечной упаковки.
Машина для производства одноразовых шприцев — это ключевой элемент современной линии выпуска медицинских расходных материалов, предназначенный для серийного изготовления стерильных шприцев с высокой точностью и повторяемостью. В России такие решения особенно востребованы у компаний, которые стремятся увеличить выпуск продукции для государственных закупок, частных лечебных сетей, лабораторных центров и экспортных поставок в страны Евразийского пространства.
Обычно производственная конфигурация включает несколько последовательных участков: формование цилиндра, поршня и других пластиковых деталей; подачу и ориентацию компонентов; автоматическую сборку; установку иглы или соединительного узла; инспекцию; печать шкалы; упаковку в индивидуальный или групповой формат; интеграцию с чистыми помещениями и инженерными системами. Чем выше уровень автоматизации, тем ниже влияние человеческого фактора, меньше риск загрязнения и стабильнее выпуск по сменам.
При выборе важно учитывать не только номинальную скорость, но и то, как оборудование будет встроено в реальный производственный контур предприятия: в чистые зоны, систему подготовки воды, воздухоподготовку, логистику материалов, контроль качества и документирование. Для предприятий, которым требуется комплексный подход, полезно изучать не только отдельные машины, но и комплексные инженерные решения под ключ, где линия проектируется вместе с помещениями, потоками персонала и материалов.
Хотя одноразовые шприцы часто относят к категории медицинских изделий, их выпуск по уровню требований близок к фармацевтическому производству. Здесь критичны чистота, стабильность сырья, точность сборки, отсутствие микрочастиц, герметичность и полная прослеживаемость партий. Поэтому машина для производства одноразовых шприцев используется не просто для механической сборки, а для создания контролируемого технологического процесса, совместимого с жесткими отраслевыми регламентами.
Основные задачи такого оборудования включают:
Для российских предприятий это оборудование особенно актуально в условиях роста спроса на расходные материалы в государственных больницах, клинико-диагностических лабораториях, центрах вакцинации и частных медицинских сетях. Переход от частично ручной сборки к автоматизированным линиям обычно дает три результата: выше производительность, лучше воспроизводимость качества и ниже себестоимость на больших объемах.
Если предприятие модернизирует не только участок шприцев, но и всю производственную площадку, имеет смысл заранее оценивать совместимость будущей линии с водоподготовкой, системой чистого пара, логистикой тары и потоков. Подобные вопросы обычно разбираются на стадии предпроектной подготовки и инженерного аудита. Дополнительную информацию о таких задачах можно получить в разделе о компании и инженерных компетенциях.
Сфера применения линий для одноразовых шприцев шире, чем кажется на первый взгляд. Они нужны не только классическим производителям медицинских изделий, но и компаниям, которые создают интегрированные площадки для инфузионной терапии, инъекционных препаратов, лабораторных расходников и контрактного выпуска. В условиях России такое оборудование востребовано там, где критичны надежные поставки в федеральные округа и минимизация внешних логистических рисков.
Область примененияТип продукцииКлючевое требованиеПреимущество автоматизацииТипичный заказчик в РоссииПрактический эффектБольничные закупкиСтандартные инъекционные шприцыСтабильность больших партийВысокая скорость выпускаКрупные поставщики по тендерамСнижение риска срыва поставокВакцинация и инфекционные центрыШприцы малых объемовТочность дозированияПовторяемая сборкаРегиональные медицинские кластерыСтабильное качество серийЛаборатории и диагностикаСпециализированные шприцыЧистота и герметичностьМеньше ручного контактаЧастные лабораторные сетиСнижение загрязненияКонтрактное производствоРазные форматы по заказуГибкая переналадкаБыстрая смена рецептуры линииПодрядные производственные площадкиРост загрузки оборудованияЭкспорт в соседние рынкиСерийные медицинские изделияПрослеживаемость партийАвтоматическое документированиеЭкспортно ориентированные заводыПроще проходить аудитИнтегрированные медтех-площадкиШприцы с упаковкойСвязка с упаковочным участкомНепрерывный потокКрупные промышленные холдингиНиже себестоимость единицыТаблица показывает, что эффект от внедрения линии зависит не только от самого станка, но и от бизнес-модели предприятия. Для тендерных поставщиков важнее скорость и стоимость, для лабораторных сегментов — чистота и контроль, а для контрактных производств — гибкость переналадки.
Основные преимущества современных машин для производства одноразовых шприцев:
var ctxBarDemand = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBarDemand = new Chart(ctxBarDemand, {type: ‘bar’,data: {labels: [‘Госбольницы’, ‘Частные клиники’, ‘Лаборатории’, ‘Контрактный выпуск’, ‘Экспорт’, ‘Скорая помощь’],datasets: [{label: ‘Оценка спроса на шприцы, млн шт в год’,data: [420, 180, 95, 140, 120, 160],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true } }}});На диаграмме видно, что наибольший объем в России формируют государственные закупки и крупные медицинские сети. Именно поэтому линия должна быть рассчитана не только на среднюю загрузку, но и на пиковые периоды, когда заказчик требует резко увеличить выпуск в короткие сроки.
Под одним и тем же названием на рынке могут предлагаться очень разные решения — от полуавтоматических сборочных систем до полностью автоматических высокоскоростных линий с интегрированным контролем и упаковкой. Правильный выбор зависит от объема выпуска, структуры продукта, уровня локализации, класса чистых помещений и бюджета проекта.
Тип оборудованияПроизводительностьПодходящий масштабПлюсыОграниченияКому подходитПолуавтоматическая линияНизкаяПилотное или малое производствоНевысокий стартовый бюджетМного ручных операцийНовые локальные проектыАвтоматическая сборочная линияСредняяРегиональный выпускБаланс цены и эффективностиОграниченная масштабируемостьСредние производителиВысокоскоростная линияВысокаяФедеральные поставкиНизкая себестоимость на объемеВысокие требования к сервисуКрупные заводыЛиния с интегрированной инспекциейСредняя и высокаяРегулируемые рынкиЛучший контроль качестваСложнее ввод в эксплуатациюЭкспортные площадкиМодульная линияГибкаяЭтапное расширениеУдобно модернизироватьНужна продуманная компоновкаИнвесторы с поэтапным бюджетомЛиния с упаковочным модулемСредняя и высокаяПолный циклЕдиный поток производстваВыше капитальные затратыКомплексные предприятияНа практике для России наиболее востребованы три конфигурации: стандартные линии под массовый выпуск двухкомпонентных шприцев, более гибкие линии для смешанного ассортимента и высокоскоростные комплексы для долгосрочных контрактов. Особое внимание уделяется техническим опциям:
Техническая опцияЗачем нужнаВлияние на качествоВлияние на производительностьВлияние на бюджетРекомендацияВизуальная инспекцияПоиск трещин и загрязненийОчень высокоеСреднееСреднееЖелательна для серийного выпускаАвтоподача иглСтабильная сборкаВысокоеВысокоеСреднееНужна при больших объемахУчет производственных данныхПрослеживаемостьВысокоеНизкоеНизкоеРекомендуется всемБыстрая переналадкаСмена типоразмеровСреднееВысокоеСреднееВажна для смешанного портфеляИнтеграция с упаковкойНепрерывный потокСреднееВысокоеВысокоеОправдана для крупных заводовСистема удаленной диагностикиБыстрый сервисКосвенно высокоеСреднееНизкоеПолезна для удаленных регионовЭта таблица помогает понять, что не все опции одинаково важны на старте. Если завод находится, например, в Сибири или на Дальнем Востоке, где выездной сервис требует больше времени, удаленная диагностика и запас критических узлов становятся особенно ценными.
Инвестор часто сравнивает полноценную автоматическую линию с альтернативами: ручной сборкой, полуавтоматикой, контрактным производством или закупкой готовых шприцев у сторонних поставщиков. Универсального ответа нет. Решение зависит от целей: снизить себестоимость, обеспечить независимость, быстро войти в рынок или получить контроль над качеством.
ВариантСтартовые вложенияКонтроль качестваСебестоимость на большом объемеГибкостьКогда выбиратьПолностью автоматическая линияВысокиеМаксимальныйНизкаяСредняяПри долгосрочном масштабном выпускеПолуавтоматическая линияСредниеСреднийСредняяВысокаяПри постепенном ростеРучная сборкаНизкиеНизкийВысокаяВысокаяТолько для очень малого объемаКонтрактное производствоНизкиеЗависит от подрядчикаСредняяСредняяДля теста рынкаИмпорт готовой продукцииНизкиеОграниченныйЗависит от курса и логистикиНизкаяЕсли нет плана локализацииМодульный запуск с расширениемСредниеВысокийУлучшается поэтапноВысокаяДля поэтапных инвестицийДля российского рынка после 2024 года все заметнее смещение к локальному производству, так как импорт готовых изделий зависит от валютных колебаний, стоимости морской и сухопутной логистики, таможенных сроков и доступности контейнерных маршрутов через Шанхай, Нинбо, Владивосток и железнодорожные коридоры через внутренние хабы. Поэтому в стратегическом горизонте автоматическая или модульная локальная линия нередко оказывается более устойчивым выбором.
var ctxCompare = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var chartCompare = new Chart(ctxCompare, {type: ‘bar’,data: {labels: [‘Производительность’, ‘Гибкость’, ‘Сервис’, ‘Энергоэффективность’, ‘Прослеживаемость’, ‘Срок службы’],datasets: [{label: ‘Высокоскоростная автоматическая линия’,data: [95, 78, 82, 76, 92, 90],backgroundColor: ‘#6f4e7c’},{label: ‘Полуавтоматическая линия’,data: [55, 86, 68, 72, 60, 75],backgroundColor: ‘#2f7ed8’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Сравнение показывает, что полуавтоматические решения выигрывают в гибкости на старте, но на дистанции автоматическая линия обеспечивает лучший контроль, срок службы и потенциал масштабирования.
Российский рынок оборудования для медицинских расходных материалов развивается под влиянием нескольких факторов: импортозамещение, модернизация региональных производств, укрупнение поставщиков по государственным контрактам, рост частной медицины и интерес к экспортным поставкам в страны соседних рынков. При этом предприятия все чаще ищут не отдельный станок, а технологическую платформу, способную работать 10–20 лет с модернизацией узлов.
В 2026 году и далее ключевыми трендами станут:
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Оценка рынка оборудования в России, млн у.е.’,data: [38, 42, 49, 57, 66, 75, 85, 96],borderColor: ‘#3cb371’,backgroundColor: ‘rgba(60,179,113,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true } }}});Линейный график отражает реалистичный сценарий устойчивого роста спроса на оборудование в России по мере обновления производственных площадок и расширения внутреннего выпуска.
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Доля полуавтоматических решений, %’,data: [48, 45, 41, 37, 33, 29, 26, 22],fill: true,backgroundColor: ‘rgba(242,142,43,0.25)’,borderColor: ‘#f28e2b’,tension: 0.3},{label: ‘Доля автоматических решений, %’,data: [52, 55, 59, 63, 67, 71, 74, 78],fill: true,backgroundColor: ‘rgba(78,121,167,0.20)’,borderColor: ‘#4e79a7’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Площадной график показывает смещение спроса в сторону автоматизированных линий. Для России это логично: нехватка персонала, требования к качеству и стремление к стабильной себестоимости делают высокий уровень автоматизации более привлекательным.
Отдельного внимания заслуживает экологическая повестка. Хотя одноразовые шприцы остаются необходимыми с точки зрения инфекционной безопасности, сами производственные предприятия будут активнее внедрять энергоэффективные приводы, рациональное использование сжатого воздуха, сокращение технологического брака и переработку допустимых пластиковых отходов производственного происхождения.
Надежный поставщик — это не только тот, кто предлагает приемлемую цену. Для российского рынка важнее, может ли он обеспечить долгий жизненный цикл оборудования, понятную документацию, обучение персонала, поддержку в вводе в эксплуатацию и своевременные поставки запасных частей через устойчивые логистические каналы.
Критерий выбораЧто проверятьПочему это важноРиск при слабом уровнеКак проверитьПриоритетОпыт в регулируемых отрасляхРеализованные проектыНиже риск ошибок проектированияПроблемы с аудитомСписок действующих линийОчень высокийИнженерная компетенцияУмеет ли поставщик проектировать весь потокВажно для чистых помещений и логистикиНесовместимость участковПредпроектная схема и компоновкаОчень высокийПроизводственные мощностиНаличие собственных заводовКонтроль сроков и качестваСрывы поставкиАудит производстваВысокийСервис и обучениеПусконаладка, обучение, удаленная поддержкаСокращает простойДлительные остановкиСервисный планОчень высокийДокументация и валидацияКомплектность документовВажна для ввода линииЗадержки запускаПример документацииВысокийГибкость кастомизацииПодстройка под продукт и рынокПомогает учесть требования заказчикаЛишние доработки после поставкиТехническое задание и протокол согласованияВысокийДля российских заказчиков разумно оценивать поставщика по трем блокам возможностей.
Технологические возможности. Здесь важны глубокое понимание процессов медицинского и фармацевтического производства, интеграция автоматизации, контроль качества, совместимость с инженерными системами и умение адаптировать решения под специфику продукта. У компании «Шанхай ИВЕН Фарматек Инжиниринг» такой подход выражается в комплексной инженерной специализации и опыте реализации линий для различных форм медицинской и фармацевтической продукции.
Производственные возможности. Поставщик должен иметь реальную производственную базу, а не только торговую функцию. Наличие нескольких специализированных площадок, выпуск оборудования для наполнения, упаковки, водоподготовки, логистики и медицинских расходных материалов обычно означает лучшую управляемость проекта и более высокую совместимость модулей между собой. Это особенно важно, если в перспективе предприятие России планирует не только шприцы, но и смежные участки.
Сервисные возможности. Запуск, настройка, обучение, квалификация оборудования, сопровождение после ввода в эксплуатацию, поставка документации и поддержка оптимизации линии часто решают больше, чем разница в начальной цене. Если проект комплексный, полезно заранее обсудить с поставщиком график работ и формат сопровождения; для этого можно связаться со специалистами по проекту и запросить техническую консультацию.
Стоимость проекта зависит от производительности, степени автоматизации, состава линии, требований к помещениям, упаковке, инспекции и локальной инфраструктуре. Ошибка многих инвесторов в том, что они сравнивают только цену самой машины, не учитывая подготовку площадки, инженерные сети, обучение, квалификацию, склад запасных частей и будущие затраты на обслуживание.
Статья бюджетаНизкий диапазонСредний диапазонВысокий диапазонЧто влияетКомментарийОсновная линияНизкийСреднийОчень высокийСкорость и автоматизацияКлючевая часть затратОснастка и форматные частиНизкийСреднийВысокийКоличество типоразмеровВажно для гибкостиИнспекция и контрольНизкийСреднийВысокийГлубина проверкиСнижает брак и рекламацииУпаковочный участокНизкийСреднийВысокийФормат упаковкиЧасто недооцениваетсяИнженерная интеграцияСреднийВысокийВысокийСостояние площадкиОсобенно важно при модернизацииЗапуск и обучениеНизкийСреднийСреднийСложность проектаЭкономить здесь рискованноДля оценки окупаемости обычно рассматривают следующие показатели: годовой объем выпуска, доля брака, стоимость сырья, сменность, затраты на персонал, цена продажи, стоимость обслуживания и уровень загрузки оборудования. Простая логика такая: чем выше реальная загрузка линии и чем меньше незапланированные простои, тем быстрее окупаются капитальные затраты.
Пример условного сценария для России: если предприятие в Центральном федеральном округе переходит с полуавтоматической схемы на автоматическую линию и при этом получает федеральные контракты на большие партии, окупаемость может заметно ускориться за счет снижения ручного труда, потерь материала и числа отклонений. Но если продуктовая матрица очень узкая, а загрузка линии ниже ожидаемой, срок возврата инвестиций растягивается.
При бюджетировании следует закладывать резерв на валютные колебания, транспортировку, таможенную очистку, местный монтаж и обучение. Для поставок в Россию особенно важно заранее определить логистический маршрут: морем через дальневосточные порты с дальнейшей железнодорожной доставкой, через южные логистические узлы или комбинированные сухопутные схемы для ускорения поставки.
Даже качественная линия может не дать ожидаемого результата, если на этапе инвестиционного решения были упущены критичные детали. Риски возникают как на стороне рынка, так и на стороне производства.
РискСуть проблемыВероятное последствиеКак снизитьКому особенно важноОценка приоритетаНедооценка инженерной частиЛиния не вписывается в площадкуДоработки и задержкиПредпроектный аудитМодернизируемые заводыОчень высокийСлабая сервисная поддержкаДолгий простой при поломкеПотеря выпускаСклад критических запчастейУдаленные регионыОчень высокийЗавышенный прогноз спросаНизкая загрузка линииМедленная окупаемостьПоэтапное расширениеНовые игроки рынкаВысокийНизкое качество сырьяРост бракаПроблемы с качествомКвалификация поставщиковВсе производителиВысокийНедостаток обучения персоналаОшибки эксплуатацииАварии и нестабильностьПолная программа обученияНовые цехаВысокийРегуляторные измененияУжесточение требованийНеобходимость модернизацииВыбор линии с запасом по функциямЭкспортные проектыСредне-высокийЛучший способ снижения рисков — выбирать поставщика, который умеет думать не только о машине, но и о всей фабрике как о единой системе. Это особенно актуально для российских проектов, где сроки ввода мощностей часто завязаны на государственные программы закупок или контракты с сетями клиник.
В качестве практического примера можно привести проекты, где заказчик изначально планировал купить только сборочный автомат, а позже выяснялось, что узким местом становится упаковка, логистика материалов между чистыми зонами или отсутствие стандартизированной документации для квалификации. Поэтому предварительная проработка маршрутов сырья, потоков персонала и будущего расширения — не бюрократия, а способ защитить инвестиции.
1. Можно ли начать с одной машины, а потом расширить производство?Да, если выбрать модульную архитектуру. Для многих российских предприятий это оптимальный путь: начать с базовой линии и позже добавить инспекцию, автоматическую упаковку или дополнительные форматы.
2. Какие объемы производства считаются экономически оправданными для автоматической линии?Обычно автоматизация особенно выгодна при стабильном среднем и высоком объеме выпуска, когда линия загружена большую часть времени. Точный расчет зависит от цены сырья, зарплат, уровня брака и структуры заказов.
3. Что важнее: скорость или гибкость?Для федеральных тендеров и массовых поставок важнее скорость и стабильность. Для контрактного производства и смешанного ассортимента — гибкость и быстрая переналадка.
4. Нужен ли отдельный проект по чистым помещениям?В большинстве случаев да. Выпуск одноразовых шприцев требует продуманной организации среды, потоков и инженерных систем, особенно если проект ориентирован на строгий контроль качества.
5. Какие города России чаще рассматриваются для размещения таких производств?Чаще всего это Москва и Московская область, Санкт-Петербург, Казань, Екатеринбург, Новосибирск, Калуга, Ярославль, а также площадки рядом с крупными транспортными коридорами и индустриальными парками.
6. Как проверить реальный уровень поставщика?Нужно анализировать действующие проекты, качество документации, программу сервиса, сроки поставки, наличие инженерной поддержки и возможность адаптации решения под конкретную задачу.
7. Что делать, если проект включает не только шприцы, но и другие медицинские изделия?Тогда лучше рассматривать поставщика с широкой производственной и инженерной базой, который умеет интегрировать разные участки в единую фабрику. В таких случаях удобно изучить каталог производственных решений и сопоставить несколько направлений оборудования.
8. Какие преимущества дает партнерство с компанией, работающей по комплексной модели?Заказчик получает не только саму машину, но и поддержку по компоновке, подбору оборудования, установке, запуску, обучению и дальнейшей оптимизации. Для крупных инвестиций это значительно снижает риск несогласованности между участками.
9. Чем полезен опыт международных проектов для российского рынка?Он показывает, что поставщик умеет работать с высокими требованиями к качеству, документации и инженерной интеграции. Это особенно важно, если предприятие в России планирует долгосрочную модернизацию и потенциальный выход на внешние рынки.
10. Почему многие заказчики рассматривают именно интегрированного партнера?Потому что рынок все меньше нуждается в отдельных станках и все больше — в решениях, которые охватывают технологию, производство и сервис. Такой подход помогает быстрее запускать проект и увереннее проходить путь от идеи до стабильного серийного выпуска.
В итоге машина для производства одноразовых шприцев для России — это не просто оборудование, а инвестиция в устойчивость поставок, качество продукции и конкурентоспособность предприятия. Если вам нужен проект с учетом инженерной компоновки, производственных мощностей и сопровождения на всех этапах, стоит рассматривать партнеров, способных объединить технологические, производственные и сервисные компетенции в одной системе. Для обсуждения технического задания, масштабов линии и требований вашей площадки можно перейти в раздел запроса консультации.
-
Многокамерные инфузионные пакеты: асептика в России
Асептическое производство многокамерных инфузионных пакетов позволяет фармацевтическим компаниям выпускать сложные инфузионные растворы, в которых активные компоненты хранятся раздельно до момента применения. Для рынка России это особенно важно там, где требуется увеличить срок стабильности, сократить ошибки при приготовлении смесей в стационаре и повысить безопасность пациента. Такие решения востребованы у производителей парентерального питания, антибиотиков, реанимационных растворов и специализированных госпитальных препаратов. На практике многокамерный пакет помогает объединить удобство готовой формы с химической совместимостью чувствительных компонентов, которые нельзя долго держать в одной среде.
Для инвестора и производственной команды проект линии асептического наполнения многокамерных пакетов — это не только покупка оборудования, но и вопрос стратегии: как выйти на сегмент с более высокой добавленной стоимостью, соответствовать требованиям качества, обеспечить прослеживаемость и сохранить конкурентоспособность на рынках Москвы, Санкт-Петербурга, Казани, Екатеринбурга, Новосибирска, Владивостока и других логистических узлов России. Ниже рассмотрены преимущества, типы упаковки, рыночный спрос, критерии выбора поставщика, бюджет и ключевые риски такого проекта.
Многокамерный инфузионный пакет — это гибкая стерильная упаковка, разделенная на две или более камеры. Каждая камера заполняется отдельно в асептических условиях, а смешивание содержимого происходит непосредственно перед введением пациенту. Такой подход решает сразу несколько задач:
Для России технология особенно актуальна в условиях расширения локального фармацевтического производства, импортозамещения, модернизации госпитальных аптек и роста потребности в парентеральном питании, реанимационных растворах и индивидуализированных схемах терапии.
Многокамерный пакет представляет собой мягкий контейнер из многослойной пленки с постоянными или разрушаемыми перегородками между камерами. В каждой секции можно хранить раствор электролитов, аминокислот, глюкозы, липидов, буферных систем или чувствительных активных веществ. Перед применением медицинский работник разрушает внутреннюю перегородку, смешивает компоненты и получает готовый к инфузии раствор.
Главные преимущества такой упаковки заключаются не только в разделении компонентов. Важна и сама асептическая обработка: формование, наполнение и герметизация проходят в контролируемой чистой среде, что дает высокий уровень микробиологической безопасности без терминальной стерилизации для чувствительных продуктов либо в комбинации с ней, если это предусмотрено рецептурой и материалами. В итоге производитель получает формат, подходящий для более сложных препаратов, чем стандартный однокамерный пакет.
ПараметрМногокамерный пакетПрактическая выгодаКому особенно полезноРаздельное хранение компонентовДаСнижение деградации активных веществПроизводителям питания и комбинированных растворовСмешивание перед использованиемВстроено в упаковкуМеньше операций в отделенииКрупным стационарам и реанимацииРиск ошибок персоналаНижеБолее предсказуемая подготовка препаратаАптечным службам больницВозможность сложных формулВысокаяВыход в премиальный сегментФармацевтическим инвесторамУдобство транспортировкиХорошееСнижение веса и затрат на логистикуДистрибьюторам и экспортерамСрок стабильностиЧасто вышеМеньше списаний и возвратовПроизводителям и больницамИз таблицы видно, что многокамерный формат дает не одно локальное улучшение, а комплексное преимущество по цепочке: от рецептуры и производства до склада, клиники и конечного пациента. Именно поэтому интерес к таким линиям в России растет не только у фармацевтических заводов, но и у компаний, ориентированных на контрактное производство и выпуск госпитальных растворов.
С клинической точки зрения многокамерные инфузионные пакеты востребованы там, где нужно обеспечить точность, скорость и безопасность. Наиболее очевидный пример — парентеральное питание. Аминокислоты, глюкоза, липидная фаза, электролиты и микроэлементы не всегда должны храниться совместно в одном объеме до момента введения. Многокамерный пакет позволяет сохранить стабильность и упростить подготовку в отделении интенсивной терапии.
В российских больницах, особенно в федеральных центрах Москвы и Санкт-Петербурга, а также в крупных клиниках Новосибирска, Краснодара и Нижнего Новгорода, сохраняется запрос на готовые к применению решения, которые разгружают персонал и уменьшают число ручных манипуляций в асептической зоне аптеки стационара. Для отделений онкологии, неонатологии, хирургии и анестезиологии важны быстрая активация пакета, визуальный контроль камер и совместимость со стандартными инфузионными системами.
Область примененияКакие компоненты разделяютПочему это важноКлинический эффектПарентеральное питаниеАминокислоты, глюкоза, липидыСтабильность смеси до активацииБыстрое приготовление в палатеРеанимацияБуферы и чувствительные добавкиМинимум ручных действийСокращение времени подготовкиНеонатологияТочные композиции питательных растворовВысокие требования к дозированиюБольше воспроизводимостиОнкологияБазовый раствор и нестабильные добавкиБезопасность обращенияСнижение риска ошибокХирургияЭлектролиты и энергетические компонентыГотовность к использованиюУскорение работы операционных блоковДлительная госпитализацияСтандартные и индивидуальные смесиУдобное складированиеМеньше потерь на списаниеПреимущество для больницы выражается и экономически: меньше времени на приготовление растворов, ниже вероятность повторного заказа из-за брака, проще стандартизировать процесс обучения персонала. Для производителя это означает более понятную ценность продукта и более устойчивый спрос со стороны государственных и частных медицинских организаций.
var ctxBarDemand = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBarDemand = new Chart(ctxBarDemand, {type: ‘bar’,data: {labels: [‘Парентеральное питание’, ‘Реанимация’, ‘Онкология’, ‘Неонатология’, ‘Хирургия’, ‘Диализ’],datasets: [{label: ‘Оценка спроса по клиническим сегментам, тыс. пакетов в год’,data: [920, 610, 430, 300, 520, 260],backgroundColor: [‘rgba(54, 162, 235, 0.8)’,’rgba(255, 99, 132, 0.8)’,’rgba(255, 206, 86, 0.8)’,’rgba(75, 192, 192, 0.8)’,’rgba(153, 102, 255, 0.8)’,’rgba(255, 159, 64, 0.8)’]}]},options: {responsive: true,maintainAspectRatio: false}});Диаграмма показывает, что основным драйвером спроса остается парентеральное питание, но значительный потенциал есть и у реанимационных, хирургических и онкологических применений. Это важно при проектировании ассортимента и расчете мощности линии.
На рынке применяются двухкамерные, трехкамерные и специализированные многосекционные пакеты. Выбор зависит от рецептуры, требуемого объема, способа активации и устойчивости активных веществ к кислороду, свету и влаге. В России производители и закупщики обращают внимание не только на стоимость пленки, но и на стабильность поставок, возможность регистрации материала, барьерные свойства и совместимость с местной нормативной документацией.
Наиболее распространены не содержащие поливинилхлорид пленки, многослойные коэкструзионные материалы, полипропиленовые и полиолефиновые структуры. Для светочувствительных продуктов может потребоваться окрашенный внешний слой или дополнительная вторичная защита. Для некоторых составов критична низкая экстрагируемость и минимальная сорбция компонентов упаковкой.
Тип пакетаЧисло камерТипичный объемНазначениеОсобенности материалаСтандартный двухкамерный2250–1000 млЭлектролиты и активная добавкаХороший баланс цены и барьерностиПитательный трехкамерный31000–3000 млАминокислоты, глюкоза, липидыВысокая совместимость с жировыми эмульсиямиМалый специализированный2–350–250 млЧувствительные препаратыТребуются строгие экстракционные испытанияС центральной разрушаемой перегородкой2100–500 млСмешивание перед введениемКритична надежность сварного шваС каскадной активацией3+500–2000 млСложные многокомпонентные формулыПовышенные требования к проектированиюПакет для экспорта и длительной логистики2–3250–2000 млДолгое хранение и дальние перевозкиУсиленные барьерные свойства и прочностьНа практике выбор материала лучше делать не по каталогу, а через программу испытаний: совместимость с раствором, проницаемость для кислорода, механическая прочность, поведение после стерилизации, стойкость к низким температурам при перевозке через северные регионы России и устойчивость к колебаниям температуры в транзитных цепочках через Владивосток, Новороссийск или Усть-Лугу.
Однокамерный пакет остается рациональным выбором для простых стабильных растворов, где нет риска значимого взаимодействия между компонентами. Однако по мере усложнения рецептур его ограничения становятся очевидными. Многокамерная система дает преимущество там, где срок стабильности, удобство клиники и дифференциация продукта важнее минимальной стоимости единицы упаковки.
КритерийМногокамерный пакетОднокамерный пакетВыводСтабильность сложных смесейВысокаяОграниченнаяПреимущество у многокамерногоСебестоимость упаковкиВышеНижеОднокамерный дешевле на стартеКлиническое удобствоОчень высокоеСреднееМногокамерный снижает ручные операцииГибкость рецептурШирокаяНижеЛучше для инновационных продуктовСложность линииВышеНижеТребует сильного инженерного партнераМаржинальность готового продуктаЧасто вышеЗависит от объемаДля сложных сегментов выгоднее многокамерныйЕсли цель предприятия — массовый выпуск базовых растворов, можно ограничиться однокамерным форматом. Но если задача состоит в выходе в сегменты госпитальной специализации, контрактного производства или более прибыльных комбинированных инфузий, многокамерное решение обычно дает лучший стратегический результат.
var ctxComparison = document.getElementById(‘comparisonChart’).getContext(‘2d’);var chartComparison = new Chart(ctxComparison, {type: ‘bar’,data: {labels: [‘Стабильность’, ‘Гибкость рецептуры’, ‘Удобство клиники’, ‘Сложность линии’, ‘Потенциал маржи’, ‘Скорость запуска’],datasets: [{label: ‘Многокамерный пакет’,data: [95, 92, 90, 68, 88, 62],backgroundColor: ‘rgba(153, 102, 255, 0.8)’},{label: ‘Однокамерный пакет’,data: [70, 58, 66, 85, 63, 80],backgroundColor: ‘rgba(75, 192, 192, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});Сравнительная диаграмма показывает, что однокамерные решения выигрывают по простоте и скорости внедрения, но проигрывают по потенциалу сложных продуктов и клинической ценности. Именно этот баланс нужно учитывать при инвестиционном решении.
Российский рынок инфузионной терапии меняется под влиянием нескольких факторов: расширение локализации фармацевтики, модернизация больниц, рост потребности в интенсивной терапии, развитие внутренней логистики и повышенное внимание к устойчивости поставок. После периодов глобальных перебоев в цепочках снабжения многие компании в России начали оценивать проекты собственных линий или кооперацию с местными производственными площадками.
Спрос на асептическое производство многокамерных пакетов подпитывают три направления. Первое — клинический запрос на более безопасные и удобные готовые формы. Второе — рыночная возможность замещать импортные решения локальным продуктом. Третье — экспортный потенциал в страны Евразийского региона и сопредельные рынки через логистические узлы Санкт-Петербурга, Новороссийска и Дальнего Востока.
var ctxLineMarket = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLineMarket = new Chart(ctxLineMarket, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Оценка роста спроса на мощности, индекс’,data: [100, 112, 126, 143, 161, 184],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Линейный график отражает устойчивый рост спроса на производственные мощности до 2026 года. Даже если отдельные сегменты развиваются неравномерно, общая динамика указывает на расширение интереса к сложным инфузионным формам.
var ctxAreaTrend = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartAreaTrend = new Chart(ctxAreaTrend, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Доля стандартных однокамерных решений’,data: [78, 75, 72, 68, 64, 60],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgba(255, 159, 64, 1)’,tension: 0.25},{label: ‘Доля многокамерных решений’,data: [22, 25, 28, 32, 36, 40],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Площадная диаграмма показывает смещение структуры рынка: традиционные однокамерные форматы сохраняют большую долю, но многокамерные решения последовательно прибавляют. Это не значит, что старые продукты исчезают; скорее рынок становится более сегментированным и технологичным.
К 2026 году дополнительно усилятся три тренда. Во-первых, автоматизация с электронными системами рецептур, прослеживаемостью партии и анализом производственных отклонений в реальном времени. Во-вторых, политика устойчивости: снижение потерь материала, экономия энергии, оптимизация расхода воды и уменьшение объема вторичной упаковки. В-третьих, нормативная дисциплина: инвесторы будут выбирать линии, которые проще валидировать, масштабировать и интегрировать в цифровую систему качества предприятия.
Выбор поставщика для проекта в России должен основываться не только на цене. Ошибкой является покупка линии без оценки инженерной зрелости партнера, опыта в асептических проектах и готовности сопровождать валидацию. Хороший производитель оборудования должен понимать не только механику наполнения, но и требования к рецептуре, упаковочному материалу, чистым помещениям, водоподготовке, стерильным средам, контролю частиц, интеграции автоматизации и документальному сопровождению.
При оценке партнера важно запросить сведения о реализованных проектах, диапазоне скоростей линии, форматах пакетов, типах дозирующих систем, системе контроля герметичности, возможностях смены формата, архитектуре программного обеспечения, доступности сервисных инженеров и сроках поставки запасных частей в Россию через основные логистические маршруты.
Критерий выбораЧто проверитьПочему это важноРиск при игнорированииОпыт в асептических линияхРеальные внедрения и отзывыСнижение пусковых проблемДлительный выход на проектную мощностьИнженерная интеграцияСвязь линии с чистыми помещениями и средамиЦелостность проектаНесовместимость узлов и задержкиДокументация и валидацияКомплект протоколов и инструкцийБыстрое подтверждение качестваТрудности при регистрации и аудитеЛокальная сервисная поддержкаУдаленный и выездной сервисСокращение простоевПотери на остановках линииГибкость по форматам пакетовАссортимент камер и объемовМасштабируемость бизнесаОграниченный ассортиментСовокупная стоимость владенияЭнергия, расходники, обучениеРеальная экономика проектаНедооценка затратДля предприятий, которым нужен не отдельный станок, а весь комплекс, полезно рассматривать поставщиков, способных закрыть проект под ключ. Например, через раздел комплексных фармацевтических проектов можно оценить подход к интегрированному проектированию производства, а в разделе о компании — производственную и инженерную основу исполнителя.
С технологической точки зрения у «Шанхай ИВЕН Фарматек Инжиниринг» сильной стороной является работа именно с фармацевтическими линиями наполнения и упаковки, системами подготовки воды, растворо-приготовлением и автоматизацией перемещения материалов. Для инвестора это важно, потому что многокамерный пакет — не изолированная машина, а часть целой асептической экосистемы.
Инвестиции в проект асептического производства многокамерных пакетов состоят из нескольких блоков: проектирование, чистые помещения, линия формования и наполнения, инженерные среды, лабораторное оснащение, складская логистика, валидация, обучение персонала и оборотный капитал на запуск. Конечная стоимость сильно зависит от степени автоматизации, диапазона объемов, скорости линии и требуемого уровня интеграции.
Для России бюджет следует оценивать с учетом валютных рисков, таможенной логистики, сроков поставки, локального строительного контракта и затрат на адаптацию проекта под конкретную площадку. Предприятия в Московской области, Татарстане, Калужском кластере, Санкт-Петербурге и Сибири могут иметь разную структуру затрат из-за стоимости инженерных работ, доступности подрядчиков и транспортной плеча.
Статья бюджетаДоля в проектеКомментарийВозможность оптимизацииОсновная линия25–35%Ключевой капитальный блокВыбор оптимальной скорости и форматовЧистые помещения15–25%Критично для асептикиРациональная планировка потоковИнженерные системы10–18%Вода, воздух, пар, холод, электрикаИнтеграция на ранней стадииЛаборатория и контроль качества5–10%Микробиология и физико-химический контрольЭтапное дооснащениеВалидация и документация4–8%Необходимы для устойчивого запускаИспользование готовых шаблонов и опытного партнераОбучение и пусконаладка3–7%Влияют на раннюю эффективностьСмешанный очный и удаленный форматОборотный капитал8–15%Материалы, пленка, тестовые серииПошаговый запуск ассортиментаОкупаемость обычно определяется тремя факторами: загрузкой линии, ассортиментом и уровнем локализации. Проект с одной-двумя массовыми позициями и последующим расширением в специализированные решения часто показывает лучшую финансовую устойчивость, чем попытка сразу запускать слишком широкий портфель. Если предприятие сможет стабильно обеспечивать спрос сетевых больниц и региональных закупок, а также развивать контрактное производство, срок окупаемости сокращается.
Сервисная составляющая тоже влияет на экономику. «Шанхай ИВЕН Фарматек Инжиниринг» позиционирует себя не только как поставщик оборудования, но и как инженерный партнер, который сопровождает проект от технико-экономической оценки до пусконаладки, документирования, обучения и последующей оптимизации. Такой формат снижает риск повторных затрат на переделки и ускоряет достижение проектной мощности. При необходимости можно заранее обсудить задачу через контактную форму для проекта.
Главный риск — недооценка сложности проекта. Многокамерный пакет выглядит как развитие обычной линии инфузионных растворов, но на деле добавляет требования к пленке, сварке, дозированию, разделительным швам, контролю смешивания, механической надежности и стабильности рецептуры. Ошибки на этапе концепции приводят к тому, что линия работает, но продукт не показывает нужного срока годности или не проходит приемочные испытания.
Второй риск связан с поставками материалов. Для российского рынка важны не только исходные характеристики пленки, но и устойчивость канала закупки, возможность страхового запаса и предсказуемость качества от партии к партии. Третий риск — неготовность команды качества и производства к асептической культуре более высокого уровня. Без обучения персонала даже хорошая линия будет работать ниже потенциала.
РискОписаниеВероятное последствиеКак снизитьОшибочная концепция продуктаНеправильно подобраны камеры и материалыПроблемы со стабильностьюРанние лабораторные и пилотные испытанияНедостаточная инженерная интеграцияНесогласованность с чистыми помещениямиЗадержка запускаЕдиный генеральный проектировщикСлабая поставка пленки и комплектующихНестабильные сроки и качествоПростои и потери партийДва-три квалифицированных источникаНеполная валидацияНедостаток документальных доказательствТрудности при аудитеПошаговый план квалификации и испытанийНедостаток обучения персоналаОшибки в эксплуатации и санитарииОтклонения и снижение выхода годногоПрограмма обучения до и после запускаПереоценка спросаСлишком большая линия на стартеДолгая окупаемостьПоэтапное наращивание мощностиПроизводственные возможности поставщика также имеют значение. У «Шанхай ИВЕН Фарматек Инжиниринг» развитие опирается на несколько специализированных заводов, что полезно для крупных проектов: наполнение и упаковка, системы водоподготовки, интеллектуальная логистика и сопутствующее оборудование могут быть согласованы в одном инженерном контуре. Для инвестора это снижает риск несовместимости между узлами и упрощает координацию.
Если рассматривать реальные сценарии внедрения в России, то наиболее перспективны следующие модели. Первая — локальный выпуск многокамерных питательных пакетов для федеральных и региональных стационаров. Вторая — производство специализированных комбинированных инфузионных решений для частных клиник и онкологических центров. Третья — контрактная площадка, выпускающая продукцию под брендами нескольких заказчиков. Четвертая — экспортно ориентированная модель с отгрузкой через Санкт-Петербург, Новороссийск или Владивосток на соседние рынки.
Условный кейс для Московской области: средний фармацевтический завод, ранее выпускавший стандартные инфузионные растворы, расширяет линейку до двухкамерного формата для более стабильных комбинированных композиций. Эффект — рост средней цены продукта, улучшение позиционирования в госпитальном сегменте и снижение прямой конкуренции с базовыми растворами.
Кейс для Татарстана или Новосибирской области: предприятие строит новую асептическую площадку с упором на трехкамерные питательные пакеты и рассчитывает на федеральные тендеры и поставки в крупные перинатальные и хирургические центры. Здесь особенно важны масштабируемость линии, качество пленки и стабильное сервисное сопровождение.
Локальные поставки в России требуют продуманной логистики. Для импортируемого оборудования важны маршруты через морские порты и сухопутные хабы, а для готовой продукции — распределительные центры в Центральном федеральном округе, на Северо-Западе и в Поволжье. При выборе решения стоит учитывать возможность удаленной диагностики, наличие расходников и прогноз по срокам доставки комплектующих.
Для знакомства с ассортиментом производственных решений можно использовать каталог фармацевтического оборудования, где удобно оценить, как отдельные машины и системы могут складываться в единую линию. Это полезно на стадии предварительного технико-экономического анализа.
1. Для каких продуктов чаще всего выбирают многокамерные пакеты?Чаще всего для парентерального питания, специализированных инфузионных смесей, чувствительных комбинаций электролитов и продуктов, где компоненты не должны долго храниться совместно.
2. Обязательно ли строить полностью новый завод?Не всегда. Иногда возможно расширить существующую площадку, если позволяет планировка, инженерные среды и уровень чистых помещений. Но для сложных проектов часто выгоднее сразу заложить специализированную зону.
3. Чем асептическое производство отличается от обычного наполнения?Оно требует более жесткого контроля среды, оборудования, персонала, материалов и документирования, чтобы продукт оставался стерильным на всем пути от подготовки до герметизации.
4. Что важнее при выборе линии: скорость или гибкость?Для российского рынка обычно эффективнее баланс. Если ассортимент предполагает несколько объемов и рецептур, слишком узкая высокоскоростная линия может ограничить развитие. Гибкость часто приносит большую ценность на ранних этапах.
5. Какие материалы упаковки наиболее перспективны?Перспективны современные многослойные не содержащие поливинилхлорид пленки с хорошими барьерными свойствами, низкой экстрагируемостью и высокой устойчивостью к стерилизационным и логистическим нагрузкам.
6. Как оценить окупаемость?Нужно считать не только капитальные вложения, но и загрузку линии, цену готового продукта, затраты на пленку и расходники, уровень брака, сервис, время выхода на проектную мощность и потенциал контрактного производства.
7. Почему важен инженерный партнер полного цикла?Потому что линия многокамерных пакетов зависит от чистых помещений, водоподготовки, растворо-приготовления, контроля качества, логистики и валидации. Разрозненные подрядчики повышают риск задержек и несовместимости.
8. Какие тенденции будут определять рынок до 2026 года?Рост локализации в России, углубление автоматизации и цифровой прослеживаемости, повышенные требования к устойчивости поставок, экологичности материалов и энергоэффективности производства.
В итоге асептическое производство многокамерных инфузионных пакетов — это стратегическое направление для компаний, которые хотят работать в более технологичном и маржинальном сегменте госпитальной фармацевтики. Для России такой проект особенно актуален там, где сочетаются импортозамещение, модернизация здравоохранения и потребность в надежных локальных поставках. При правильном выборе формата пакета, материалов, инженерной схемы и партнера по проекту предприятие получает не просто новую линию, а платформу для выпуска сложных и востребованных инфузионных решений.
-
Валидация очистки линий ПД-растворов в России и СНГ
Валидация очистки линии растворов для перитонеального диализа — это подтвержденная система процедур, которая доказывает, что производственное оборудование после мойки не содержит опасных остатков продукта, моющих средств, бионагрузки и частиц. Для России это особенно важно, поскольку растворы для перитонеального диализа применяются у пациентов с хронической болезнью почек как дома, так и в стационаре, а требования к стерильности, прослеживаемости и стабильности качества постоянно ужесточаются. Для производителей, инвесторов и технических директоров такая валидация напрямую влияет на регистрацию продукции, надежность выпуска, экспортный потенциал и репутацию бренда.
При выборе решения важно смотреть не только на саму линию, но и на логику санитарной обработки, конструкцию трубопроводов, автоматизацию рецептур, возможности отбора проб, документирование циклов и поддержку ввода в эксплуатацию. Именно поэтому многие предприятия в Москве, Санкт-Петербурге, Казани, Екатеринбурге и Новосибирске рассматривают не отдельную машину, а интегрированный проект с подготовкой воды, приготовлением раствора, стерильной фильтрацией, наполнением, упаковкой и полной валидационной документацией. Подробнее о подходе интегрированного проектирования можно узнать на странице комплексных проектов под ключ.
Главная задача валидации очистки состоит в том, чтобы доказуемо обеспечить безопасность каждой серии раствора для перитонеального диализа. На практике это означает контроль остатков глюкозы, электролитов, буферных компонентов, следов дезинфицирующих средств, микробной нагрузки и эндотоксинов на всех поверхностях, контактирующих с продуктом. Если процесс подтвержден, производитель может стабильно выпускать стерильные растворы с воспроизводимыми характеристиками, уменьшать риск отклонений и снижать вероятность дорогостоящих остановок линии.
Для российского рынка это важно по трем причинам. Во-первых, домашний перитонеальный диализ требует особенно высокого доверия к качеству упаковки и стерильности, поскольку пациент использует раствор вне условий крупного стационара. Во-вторых, больницы и нефрологические центры стремятся минимизировать клинические риски и предпочитают поставщиков с сильной производственной дисциплиной. В-третьих, предприятия, ориентированные на импортозамещение и экспорт в страны Евразии, нуждаются в доказательной системе качества, которая выдерживает аудит заказчиков.
ЭтапЧто подтверждаетсяПочему это важноТипичные доказательстваПроектирование линииОтсутствие застойных зонСнижается риск накопления остатковСхемы трубопроводов, расчеты уклоновВыбор материаловСовместимость с растворами и мойкойПредотвращается коррозия и сорбцияСертификаты материаловОпределение процедуры мойкиПовторяемость циклаГарантируется единый стандарт очисткиУтвержденные инструкцииОтбор смывов и мазковЧистота критических точекПроверяется реальное состояние поверхностиПротоколы испытанийМикробиологический контрольНизкая бионагрузкаСнижается риск контаминации продуктаЛабораторные отчетыПовторная валидацияСохранение статуса после измененийПоддерживается соответствие на длительном горизонтеОтчеты по повторным исследованиямТаблица показывает, что валидация очистки — это не единичный тест, а управляемый жизненный цикл качества.
Под валидацией очистки понимают документально подтвержденный процесс, который показывает, что оборудование для приготовления, хранения, транспортировки и розлива растворов после стандартной мойки стабильно соответствует установленным пределам чистоты. Для линий перитонеального диализа это особенно критично, потому что продукт вводится в брюшную полость, а значит чувствительность к микробным и химическим загрязнениям очень высока.
На производстве растворов для перитонеального диализа в зону риска попадают смесители, накопительные емкости, трубопроводы, теплообменники, фильтрационные участки, дозирующие узлы и участки наполнения. Если хотя бы на одном из этих этапов остаются остатки предыдущего раствора или моющего агента, это способно повлиять на состав, осмолярность, прозрачность и безопасность следующей серии.
Для российской системы здравоохранения значение темы растет на фоне расширения программ амбулаторного ведения пациентов с хронической болезнью почек. В крупных городах, таких как Москва и Санкт-Петербург, спрос поддерживается специализированными нефрологическими центрами, а в регионах ценится устойчивость поставок и длительный срок службы оборудования. Поэтому производителям все чаще нужны линии, в которых уже на стадии инженерного проекта предусмотрены удобные точки отбора проб, автоматические рецептуры мойки и цифровые архивы параметров.
Если предприятие только оценивает поставщиков оборудования, имеет смысл изучить доступные производственные решения, чтобы сравнить конфигурации по уровню автоматизации, материалам и удобству санитарной обработки.
РискИсточникВозможное последствиеКак снижатьОстатки продуктаНедостаточный расход моющего раствораПерекрестное загрязнение серииОптимизация времени и температуры мойкиСледы моющих средствНеполное ополаскиваниеХимическое несоответствиеКонтроль проводимости и смывовБиопленкаЗастойные зоны в трубахМикробиологический рискСанитарный дизайн и циркуляцияЧастицыИзнос уплотнений и арматурыНесоответствие по чистотеПлановое обслуживаниеОшибки оператораРучные операцииНеповторяемость циклаАвтоматизация и блокировкиНеучтенные измененияМодернизация без оценки влиянияПотеря валидированного статусаСистема управления изменениямиЭта таблица помогает увидеть, что валидация очистки тесно связана не только с лабораторным контролем, но и с инженерной логикой всей линии.
Для домашнего лечения приоритетом является предсказуемость качества. Пациент и врач должны быть уверены, что каждая партия раствора стабильна, герметична и безопасна при использовании в бытовых условиях хранения и транспортировки. Валидация очистки косвенно повышает эту уверенность, потому что снижает вероятность скрытых производственных отклонений.
Для больниц и диализных центров важна бесперебойность поставок и минимизация рекламаций. Когда линия подготовлена правильно, производитель получает меньше брака, меньше незапланированных санитарных остановок и более устойчивую производительность. Это особенно актуально для тендерных поставок в крупные лечебные учреждения Москвы, Самары, Ростова-на-Дону и Краснодара.
Отдельное преимущество — возможность масштабирования. Если предприятие запускает новые форматы упаковки, расширяет линейку растворов или переводит часть производственных мощностей на другие регионы, хорошо выстроенная система очистки и повторной валидации позволяет делать это без хаотичных затрат. Для компаний, ориентированных на поставки через порты Санкт-Петербурга, Новороссийска и Владивостока, предсказуемость качества важна также для международной логистики и переговоров с дистрибьюторами.
С технологической точки зрения наибольшую выгоду дают линии, где мойка, приготовление и распределение растворов связаны единым алгоритмом управления. Такой подход уменьшает ручное вмешательство и упрощает расследование отклонений.
var ctx1 = document.getElementById(‘lineChartRu’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Рост интереса к локальному производству, %’,data: [12, 18, 27, 35, 44, 54],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});График отражает реалистичную динамику интереса к локальному производству и модернизации линий для диализных растворов в России. Рост подталкивают импортозамещение, расширение программ хронической терапии и необходимость большей независимости цепочек поставок.
Решения можно условно разделить на несколько уровней. Первый — базовые полуавтоматические линии с ручным подтверждением отдельных операций мойки. Второй — автоматизированные системы с программируемыми циклами, контролем температуры, времени, расхода и проводимости. Третий — полностью интегрированные комплексы, где санитарная обработка связана с участками подготовки воды, приготовления раствора, буферных емкостей, розлива и упаковки.
По конструкции различаются одноемкостные и многоемкостные схемы, линии для мягких нефторсодержащих пакетов, полипропиленовых бутылок и стеклянной тары, а также конфигурации с разной степенью резервирования. Валидация очистки должна учитывать не только саму линию, но и модель производства: крупные серийные партии, гибкие малые серии, контрактное производство или выпуск нескольких рецептур в одну смену.
Ниже приведено практическое сравнение технических вариантов.
ВариантУровень автоматизацииПодходит дляПреимуществоОграничениеПолуавтоматическая мойкаНизкийПилотные объемыНиже стартовые вложенияВысокая зависимость от оператораАвтоматическая система мойкиСреднийСтабильные серийные партииПовторяемость цикловНужна точная настройка программыИнтегрированная санитарная платформаВысокийКрупные предприятияПолная прослеживаемостьВыше капитальные затратыМногоформатная линияСредний и высокийРазные виды упаковкиГибкость ассортиментаСложнее валидация переходовЛиния с удаленным мониторингомВысокийСети заводовБыстрый анализ данныхТребует защищенной цифровой средыМодульная линияСреднийПостепенное расширениеУдобна для поэтапных инвестицийВажно заранее продумать интеграциюСмысл таблицы в том, что универсально лучшего варианта нет: оптимальное решение зависит от объема, рецептур, доступности чистых сред и требований к скорости переналадки.
С точки зрения технологических возможностей наша компания развивает решения для диализных и инфузионных линий с упором на санитарный дизайн, стойкие нержавеющие материалы, автоматизированные контуры мойки, контроль критических параметров и адаптацию проекта под конкретную рецептуру. Для предприятий России это полезно, когда нужно совместить высокую стерильность, долгий срок службы и внятную окупаемость.
На практике инвестор часто выбирает не между «есть валидация или нет», а между разными технологическими подходами. Например, можно использовать более простую линию с ручной санитарной подготовкой, автоматическую систему внутренней мойки или полностью интегрированный комплекс с цифровым архивом. Альтернативой иногда считают аутсорсинг производства, но он не всегда решает вопрос стратегической устойчивости поставок.
Если предприятие делает ставку на долгосрочную локализацию в России, интегрированная линия обычно выигрывает по управляемости качеством. Если же цель — быстрое тестирование рынка или ограниченный выпуск, возможен более компактный формат. Однако следует учитывать, что низкие стартовые затраты иногда оборачиваются высокими операционными расходами, потерями времени и усложнением аудитов.
КритерийРучная санитарная схемаАвтоматическая мойкаИнтегрированная системаКонтрактное производствоСтартовые вложенияНизкиеСредниеВысокиеНизкиеПовторяемость результатаНизкаяВысокаяОчень высокаяЗависит от подрядчикаСкорость расследования отклоненийНизкаяСредняяВысокаяНизкаяУдобство для аудитаОграниченноеХорошееОтличноеСреднееГибкость расширенияСредняяХорошаяОчень хорошаяОграниченнаяКонтроль над качествомВысокая нагрузка на персоналВысокийМаксимальныйЧастично передан вовнеЭта сравнительная таблица помогает выбрать не по рекламным заявлениям, а по операционной логике предприятия.
var ctx2 = document.getElementById(‘comparisonChartRu’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Повторяемость’, ‘Прослеживаемость’, ‘Гибкость’, ‘Скорость ввода’, ‘Уровень контроля’, ‘Окупаемость’],datasets: [{label: ‘Интегрированная линия’,data: [95, 97, 88, 72, 98, 84],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Базовая линия’,data: [58, 45, 64, 86, 61, 70],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});Диаграмма показывает, что базовые решения могут выигрывать по скорости запуска, но интегрированные системы заметно сильнее по качеству управления и долгосрочной эффективности.
Российский рынок оборудования для стерильных жидких форм развивается под влиянием трех факторов: потребности в надежных локальных поставках, роста внимания к хронической терапии и модернизации фармацевтической инфраструктуры. Для сегмента перитонеального диализа это означает постепенное увеличение интереса к линиям, которые могут выпускать растворы в разных форматах и поддерживать высокий уровень документированной чистоты.
Особенно заметен спрос в промышленных и логистических узлах, где есть доступ к квалифицированному персоналу, подрядчикам и транспортным коридорам. Москва и Московская область привлекают инвесторов за счет концентрации заказчиков и сервисных ресурсов. Санкт-Петербург удобен для морской логистики и импорта компонентов через порт. Екатеринбург и Казань рассматриваются как точки для регионального распределения, а Владивосток важен для связи с азиатскими цепочками поставок.
В 2026 году рынок будет сильнее оценивать энергоэффективность, цифровое обслуживание и устойчивость к санкционным и логистическим рискам. Производители захотят видеть не просто линию, а понятную модель владения: сколько стоит санитарный цикл, сколько воды тратится на мойку, как быстро меняются форматы и насколько надежно ведется электронный архив партии.
var ctx3 = document.getElementById(‘barChartRu’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘bar’,data: {labels: [‘Госпитальный сектор’, ‘Домашний диализ’, ‘Контрактное производство’, ‘Экспорт в ЕАЭС’, ‘Региональные заводы’, ‘Модернизация действующих площадок’],datasets: [{label: ‘Оценка спроса на мощности, условные единицы’,data: [82, 76, 41, 58, 63, 88],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});Столбчатая диаграмма подчеркивает, что наибольший спрос формируют модернизация действующих площадок и госпитальный сектор, но домашний диализ также быстро усиливает позиции.
Выбор поставщика должен начинаться с технического задания, а не с цены. В документе нужно описать целевые объемы, рецептуры, формат упаковки, ожидаемую производительность, требования к качеству воды, схему чистых помещений, желаемый уровень автоматизации и план по валидации. Без этого риск ошибочного сравнения предложений очень высок.
Далее стоит проверить три блока возможностей поставщика. Первый — технологические компетенции: умеет ли компания проектировать линии для стерильных растворов, учитывать санитарный дизайн и подтверждать чистоту после мойки. Второй — производственные ресурсы: есть ли собственные заводы, возможность изготовить ключевые узлы и обеспечить стабильные сроки. Третий — сервис: помогает ли поставщик с монтажом, пусконаладкой, обучением персонала и квалификацией процессов.
Важны и практические детали: наличие русскоязычной технической поддержки, опыт работы с заказчиками из России, готовность адаптировать документацию, возможность удаленной диагностики и поставки запасных частей через удобные логистические каналы. Когда оборудование идет через Санкт-Петербург, Новороссийск или Владивосток, надежная координация поставки становится частью успеха проекта.
Узнать больше о производителе, его истории и международной инженерной специализации можно на странице о компании.
Критерий выбораЧто проверитьХороший признакПовод для осторожностиОпыт в стерильных растворахРеализованные проектыЕсть профильные кейсыТолько общий машиностроительный опытСанитарный дизайнКонструкция труб и емкостейМинимум застойных зонМного ручных доработок на местеСобственное производствоНаличие заводской базыКонтроль качества узловЧрезмерная зависимость от подрядчиковВалидационная поддержкаПакет документов и испытанийЧеткая структура квалификацииНеясный объем документацииСервис в РоссииСкорость ответа и язык общенияОперативная поддержкаСложная коммуникацияГибкость проектаИндивидуальная настройкаАдаптация под ТЗ клиентаТолько жесткая типовая модельПо сути, эта таблица превращает абстрактный выбор поставщика в проверяемый список решений и рисков.
С точки зрения производственных возможностей наша компания опирается на несколько специализированных площадок, где выпускаются линии для жидких форм, системы водоподготовки, логистические решения и оборудование для медицинского назначения. Это дает заказчику более устойчивый контроль сроков, единый инженерный стандарт и меньшее число разрозненных подрядчиков в проекте.
Общая стоимость проекта складывается из нескольких блоков: технологического оборудования, инженерных сред, подготовки помещений, автоматизации, лабораторного оснащения, валидационных испытаний, логистики, монтажа и обучения. Ошибка многих инвесторов — считать только цену линии розлива. На деле стоимость системы очистки и ее подтверждения качества затрагивает водоподготовку, распределение растворов, архитектуру трубопроводов и цифровую инфраструктуру.
Для среднего проекта в России экономический эффект достигается за счет снижения брака, меньшего расхода ручного труда, ускорения выпуска серий, сокращения простоев при санитарной обработке и повышения шансов на долгосрочные контракты. Если предприятие заменяет импортный продукт локальным, к окупаемости добавляются логистическая устойчивость и возможность быстрее реагировать на колебания спроса.
Правильный бюджет должен учитывать не только начальный ввод, но и трех-пятилетнюю стоимость владения: воду, пар, электроэнергию, расходные материалы, сервис, калибровки и повторную валидацию после изменений.
Статья бюджетаДоля в проекте, %КомментарийВлияние на окупаемостьОсновная линия приготовления и розлива28Ключевой производственный блокВысокоеСистема мойки и санитарная автоматизация14Определяет воспроизводимость очисткиОчень высокоеПодготовка воды и чистые среды16Критично для стерильных растворовОчень высокоеИнженерная интеграция и трубопроводы12Влияют на санитарный дизайнВысокоеВалидация и лабораторный контроль8Нужны для доказательства соответствияСреднее и высокоеМонтаж, обучение и запуск10Определяют скорость стартаСреднееРезерв на изменения и риски12Защищает график и бюджетКосвенно высокоеТаблица полезна тем, что показывает: валидация очистки не является второстепенной статьей, а заметно влияет на общую экономику проекта.
var ctx4 = document.getElementById(‘areaChartRu’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Смещение спроса к автоматизированным системам, %’,data: [34, 39, 47, 56, 64, 73],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});Площадной график показывает устойчивое смещение рынка в сторону автоматизированных и цифровых решений. Это важно учитывать при планировании проекта на 2026 год и далее, чтобы не приобрести морально устаревающую конфигурацию.
Основной риск — недооценка взаимосвязи между линией и инженерной средой. Даже хорошее оборудование не покажет нужного результата, если вода нестабильна, чистый пар подается с отклонениями, а трубопроводы спроектированы без учета санитарных принципов. Второй риск — избыточная экономия на автоматизации. Кажущаяся выгода на старте может привести к повторяемым ошибкам персонала и росту затрат на расследование отклонений.
Третий риск связан с документацией. Если поставщик не предоставляет структурированный комплект инструкций, протоколов испытаний, схем и алгоритмов, заказчик теряет время на запуск и внутреннее согласование. Четвертый риск — слабое сервисное сопровождение. Для российских предприятий особенно важно, чтобы поддержка была доступна быстро и без длинных цепочек посредников.
Не стоит забывать и о будущем. В 2026 году возрастет значение устойчивости производства: снижение расхода воды на мойку, возврат тепла, оптимизация химических средств, цифровой контроль утечек и энергопотребления. Проект, который не учитывает эти факторы сегодня, уже завтра может оказаться менее конкурентоспособным в тендерах и партнерских переговорах.
Сервисные возможности нашей компании строятся по принципу полного жизненного цикла: от оценки осуществимости проекта и инженерного проектирования до монтажа, ввода, квалификации, обучения персонала и поддержки в эксплуатации. Это особенно удобно для заказчиков, которым нужен не набор разрозненных машин, а управляемый результат. Для обсуждения технического задания можно перейти на страницу связаться со специалистами.
1. Нужно ли проводить валидацию очистки, если линия новая?Да. Новое оборудование не означает автоматически доказанную чистоту. Нужно подтвердить, что утвержденный цикл мойки стабильно удаляет остатки продукта, моющих средств и микробную нагрузку.
2. Какие участки линии наиболее критичны?Обычно это смесители, накопительные емкости, теплообменники, участки фильтрации, дозирующие контуры, длинные трубопроводы и зоны розлива, где возможны застойные участки или сложная геометрия.
3. Как часто нужна повторная валидация?Повторная проверка требуется после значимых изменений рецептуры, моющего средства, режима санитарной обработки, конструкции линии, а также по утвержденному периодическому графику предприятия.
4. Что важнее: сама линия или система мойки?Они равнозначны. Линия без хорошо спроектированной мойки создает риски для чистоты, а система мойки без грамотной геометрии труб и емкостей не даст стабильного результата.
5. Подходит ли модульная конфигурация для России?Да, особенно если предприятие хочет запускать проект поэтапно. Но модульность должна быть продумана заранее, чтобы не усложнить будущую интеграцию и повторную валидацию.
6. Как оценить надежность поставщика до подписания контракта?Запросите референсные проекты, описание производственных мощностей, список сервисных услуг, состав валидационного пакета, сроки поставки и схему послепродажной поддержки.
7. В чем выгода для домашнего диализа?Чем устойчивее и чище производство, тем ниже риск рекламаций, выше доверие врачей и пациентов и стабильнее поставки растворов для длительной терапии вне стационара.
8. Можно ли сократить бюджет без потери качества?Да, если оптимизировать проектную компоновку, заранее выбрать нужный уровень автоматизации, унифицировать узлы и рассчитать полный жизненный цикл затрат, а не только цену закупки.
9. Какие тенденции будут ключевыми в 2026 году?Рост цифровизации, снижение расхода воды и энергии, расширение удаленного сервиса, более строгая прослеживаемость данных и повышение интереса к локализации производства в России.
10. Когда лучше выбирать комплексный проект под ключ?Когда предприятие строит новую площадку, запускает локализацию диализных растворов или хочет минимизировать риски координации между несколькими поставщиками оборудования и инженерных систем.
В итоге валидация очистки линий растворов для перитонеального диализа — это не узкая формальность, а стратегический инструмент для безопасного выпуска продукции, устойчивости цепочки поставок и экономически оправданного развития производства в России. Если проект требует сочетания инженерной глубины, производственной надежности и сервисного сопровождения, интегрированный подход дает наилучший шанс на успешный запуск и долгую работу линии.