Guide France 2026 des lignes de poches IV stériles
Pour les laboratoires pharmaceutiques, les façonniers et les investisseurs industriels en France, une ligne de production de poches de perfusion IV constitue aujourd’hui un actif stratégique. Elle permet de fabriquer des solutions intraveineuses prêtes à l’emploi, y compris des formats à plusieurs compartiments qui maintiennent des ingrédients actifs séparés jusqu’au moment de l’administration. Le résultat est double : une meilleure stabilité des formulations sensibles et une sécurité thérapeutique accrue pour les patients. Dans un marché français marqué par l’exigence réglementaire, la recherche de souveraineté sanitaire et la modernisation des usines, ce type d’équipement devient central pour les projets neufs comme pour les extensions de capacité.
Ce guide est conçu pour le marché français en 2026. Il s’adresse aux décideurs basés à Paris, Lyon, Lille, Strasbourg, Marseille, Toulouse, Nantes ou Bordeaux, ainsi qu’aux groupes internationaux qui approvisionnent la France via les hubs logistiques du Havre et de Marseille-Fos. Vous y trouverez une réponse directe, une analyse des types de lignes, des matériaux, des usages hospitaliers, des tendances du marché, des coûts d’investissement, des risques, ainsi que des conseils pratiques pour sélectionner un fabricant fiable.
Réponse rapide : pourquoi investir dans une ligne de production de poches de perfusion IV ?

Une ligne de production de poches de perfusion IV sert à former, remplir, sceller, contrôler et conditionner des poches destinées aux perfusions intraveineuses. Les systèmes les plus avancés peuvent fabriquer des poches mono-compartiment ou multi-compartiments, destinées à des solutions parentérales, à la nutrition, à la dialyse ou à des formulations spécialisées. Pour les entreprises pharmaceutiques françaises, l’intérêt principal réside dans la capacité à produire localement des solutions de haute qualité, conformes aux standards européens, avec un niveau élevé d’automatisation, de traçabilité et de sécurité microbiologique.
En pratique, une telle ligne améliore la stabilité de certains produits sensibles, réduit les risques d’erreur de mélange au point de soin, renforce la standardisation des procédés et permet d’augmenter la productivité. Elle répond également aux enjeux actuels de continuité d’approvisionnement hospitalier en France, où les établissements recherchent des formats sûrs, légers, faciles à stocker et adaptés aux flux cliniques modernes.
| Point clé | Impact industriel | Impact clinique | Impact économique |
|---|---|---|---|
| Séparation des ingrédients | Formulations plus stables | Moins de risque de dégradation avant usage | Réduction des pertes de lots |
| Automatisation élevée | Production continue et régulière | Qualité plus homogène | Baisse du coût unitaire à volume élevé |
| Contrôle d’étanchéité intégré | Moins de défauts en sortie | Sécurité patient renforcée | Moins de retours et de rebut |
| Traçabilité numérique | Suivi lot par lot | Gestion rapide des écarts | Conformité facilitée aux audits |
| Compatibilité multi-formats | Souplesse de fabrication | Adaptation aux besoins hospitaliers | Meilleur taux d’utilisation de la ligne |
| Conditionnement stérile | Réduction du risque de contamination | Meilleure sécurité thérapeutique | Moins d’incidents qualité |
Ce tableau montre que la décision d’investissement ne doit pas être évaluée uniquement sous l’angle de la capacité horaire. En France, les projets les plus performants sont ceux qui relient la technologie du remplissage stérile, les exigences de l’ANSM, la stratégie d’approvisionnement hospitalier et le coût global de possession sur dix à quinze ans.
Qu’est-ce qu’une ligne de production de poches de perfusion IV et quels sont ses principaux avantages ?

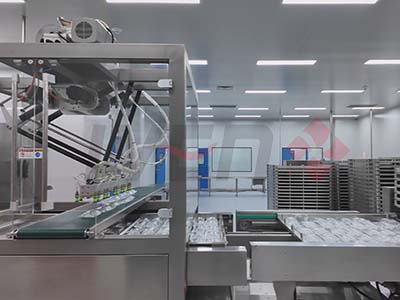
Une ligne de production de poches de perfusion IV est un ensemble d’équipements interconnectés destiné à transformer un film médical en poche finie, stérile et prête à être emballée. Selon le projet, la ligne comprend généralement l’alimentation du film, la formation de la poche, le soudage, l’insertion des ports, le remplissage aseptique, le scellage final, l’inspection, l’impression, la suremballage et la palettisation. Dans les versions les plus modernes, l’ensemble est piloté par une architecture de contrôle centralisée avec enregistrement électronique des paramètres critiques.
Ses avantages sont particulièrement visibles pour les produits hospitaliers à forte rotation : sérum physiologique, glucose, solutions équilibrées, nutrition parentérale, solutions de dialyse ou mélanges spécialisés. Par rapport à des procédés plus anciens ou fragmentés, la ligne intégrée limite les manipulations manuelles, améliore la répétabilité et simplifie la validation du process.
Pour le marché français, les principaux bénéfices sont les suivants :
- réduction du risque de contamination grâce à des environnements contrôlés et à l’automatisation ;
- adaptation aux normes européennes de fabrication pharmaceutique ;
- possibilité de produire localement et d’écourter les délais logistiques ;
- allègement des emballages par rapport à certains formats rigides ;
- souplesse pour développer des poches à valeur ajoutée comme les formats multi-compartiments.
Sur le plan technologique, certains fournisseurs se distinguent par leur capacité à livrer des solutions complètes plutôt qu’une simple machine isolée. C’est le cas d’IVEN Pharmatech Engineering, société d’ingénierie pharmaceutique internationale basée à Shanghai, qui développe des lignes de perfusion pour poches souples non PVC, bouteilles PP et flacons verre, avec une expertise étendue en automatisation, traitement d’eau pharmaceutique et systèmes de préparation de solutions. Pour un acheteur français, cette profondeur technique est importante, car la performance d’une ligne de perfusion dépend autant de la machine principale que de l’écosystème utilités-procédé-validation. Vous pouvez consulter la présentation de l’entreprise pour situer son positionnement industriel.
| Fonction de la ligne | Description | Valeur pour une usine en France | Niveau de criticité |
|---|---|---|---|
| Formation de la poche | Découpe et soudure du film médical | Qualité dimensionnelle constante | Très élevé |
| Insertion des ports | Ajout des points d’administration | Compatibilité avec les usages hospitaliers | Très élevé |
| Remplissage aseptique | Dosage précis en environnement contrôlé | Conformité microbiologique | Critique |
| Scellage final | Fermeture étanche de la poche | Réduction des fuites et rappels | Critique |
| Inspection en ligne | Contrôle visuel et fonctionnel | Libération de lots plus sûre | Élevé |
| Conditionnement secondaire | Suremballage, marquage, traçabilité | Logistique et export facilité | Élevé |
En résumé, la ligne n’est pas seulement un équipement de production ; c’est un système de maîtrise du risque qualité, logistique et réglementaire.
Bénéfices cliniques et applications hospitalières des poches de perfusion IV

Les hôpitaux français recherchent des dispositifs fiables, rapides à utiliser et limitant les erreurs de préparation. Les poches de perfusion répondent très bien à ces critères. Dans les services d’urgences, en réanimation, en oncologie, en néonatologie et en pharmacie hospitalière, elles permettent une administration standardisée, avec une manipulation simple et un stockage plus efficace qu’une partie des contenants rigides.
Les bénéfices cliniques des poches multi-compartiments sont encore plus marqués lorsque les composants d’une préparation doivent rester séparés jusqu’à l’utilisation. Cela concerne certaines solutions nutritionnelles, certains mélanges sensibles à l’oxydation ou à l’hydrolyse, ainsi que des produits nécessitant une reconstitution immédiate. Le personnel soignant active la séparation au moment approprié, ce qui réduit les préparations extemporanées en service et soutient la sécurité du circuit du médicament.
Dans un contexte français de tension sur les ressources hospitalières, la standardisation est essentielle. Une poche prête à l’emploi ou activable au lit du patient raccourcit les temps de préparation, réduit le risque d’erreur humaine et soutient la continuité de soin dans les grands centres comme l’AP-HP en région parisienne, les HCL à Lyon ou les CHU de Lille, Nantes et Marseille.
| Application clinique | Type de poche courant | Avantage clinique principal | Observation terrain |
|---|---|---|---|
| Hydratation standard | Mono-compartiment | Simplicité d’usage | Très forte rotation hospitalière |
| Équilibre électrolytique | Mono-compartiment | Composition stable | Usage fréquent en médecine générale |
| Nutrition parentérale | Multi-compartiments | Séparation des composants sensibles | Fort intérêt en réanimation |
| Dialyse péritonéale | Poche spécialisée | Grand volume et sécurité de connexion | Importance croissante à domicile |
| Oncologie de support | Poche adaptée protocole | Réduction des manipulations | Traçabilité recherchée |
| Pédiatrie et néonatologie | Petits volumes | Précision du dosage | Contrôle qualité renforcé |
Ce tableau illustre qu’un investissement dans la production de poches IV ne répond pas seulement à une logique de capacité. Il s’inscrit dans une évolution du soin vers des produits standardisés, sûrs et facilement déployables à grande échelle dans les établissements publics et privés français.
Types courants de lignes de production de poches de perfusion IV et options de films
Le choix du type de ligne dépend d’abord du portefeuille produit. Une usine orientée vers les grands volumes standards n’aura pas la même configuration qu’un site spécialisé dans les formulations nutritionnelles ou les produits différenciés à plusieurs compartiments. Les lignes peuvent être classées selon le nombre de compartiments, le matériau d’emballage, le niveau d’automatisation, la capacité nominale et l’intégration avec les utilités pharmaceutiques.
En France et plus largement en Europe, les acheteurs portent une attention particulière aux matériaux. Les films non PVC gagnent du terrain pour des raisons de compatibilité, de perception environnementale et d’évolution des politiques d’achat hospitalier. D’autres critères entrent en jeu : résistance thermique, transparence, barrière à l’oxygène, comportement au scellage et stabilité après stérilisation.
| Type de ligne | Format produit | Film ou matériau | Atout principal | Limite possible |
|---|---|---|---|---|
| Ligne mono-compartiment standard | 250 ml à 1000 ml | Non PVC multicouche | Débit élevé | Moins adaptée aux formules complexes |
| Ligne multi-compartiments | 2 à 4 compartiments | Film multicouche haute barrière | Séparation des actifs | Investissement plus élevé |
| Ligne grand volume | 1000 ml à 5000 ml | Film renforcé | Applications nutrition et dialyse | Contrôle mécanique plus exigeant |
| Ligne petits volumes spécialisés | 50 ml à 250 ml | Film souple de précision | Marchés à forte valeur ajoutée | Cadence parfois inférieure |
| Ligne avec sursachet intégré | Formats divers | Film principal + suremballage | Protection logistique renforcée | Coût matière supérieur |
| Ligne hybride avec inspection avancée | Formats divers | Non PVC ou spécialité | Réduction des défauts | Maintenance plus technique |
Concernant les matériaux, les films multicouches sans PVC sont souvent privilégiés pour les projets export et pour les appels d’offres sensibles aux critères de durabilité. Toutefois, le meilleur choix reste celui qui associe compatibilité produit, validation de stérilisation, disponibilité fournisseur et coût global. Un matériau excellent sur le plan technique mais difficile à sécuriser en approvisionnement via l’Europe peut créer un risque caché important.
Les fabricants capables de concevoir l’ensemble de la chaîne, du traitement d’eau au remplissage puis au conditionnement, offrent un avantage pratique. IVEN Pharmatech Engineering dispose notamment de plusieurs usines spécialisées et d’une expérience sur les lignes de solutions IV en poches souples, bouteilles PP et verre. Pour un acheteur français qui compare différentes architectures, la possibilité d’examiner une gamme d’équipements pharmaceutiques cohérente est utile afin de limiter les interfaces techniques entre fournisseurs.
Poches multi-compartiments versus poches mono-compartiment : comparaison détaillée
Le débat entre mono-compartiment et multi-compartiments doit être abordé sous l’angle du produit fini, du modèle économique et de la stratégie commerciale. Les poches mono-compartiment dominent toujours en volume sur les solutions standards. Elles sont plus simples à produire, plus faciles à valider et généralement moins coûteuses par unité. En revanche, les poches multi-compartiments progressent fortement dans les segments à valeur ajoutée, notamment lorsque la séparation des ingrédients améliore la stabilité ou simplifie l’administration.
| Critère | Mono-compartiment | Multi-compartiments | Conséquence pour l’investisseur |
|---|---|---|---|
| Complexité de conception | Faible à modérée | Élevée | Ingénierie et validation plus lourdes en multi |
| Coût d’équipement | Plus faible | Plus élevé | Capex supérieur pour les lignes avancées |
| Cadence potentielle | Très élevée | Élevée mais plus variable | Le volume standard favorise le mono |
| Valeur unitaire du produit | Standard | Supérieure | Meilleure marge possible en multi |
| Stabilité produit | Dépend de la formule | Souvent meilleure pour formules sensibles | Atout fort pour produits différenciés |
| Usage hospitalier | Massif | Ciblé et croissant | Portefeuille mixte souvent optimal |
| Exigence qualité | Élevée | Très élevée | Contrôles renforcés en multi |
| Temps de retour sur investissement | Rapide à gros volume | Dépend du prix de vente et du mix produit | Analyse par segment indispensable |
Pour une entreprise française qui fournit les hôpitaux publics, une stratégie fréquente consiste à maintenir un socle de production en mono-compartiment pour les grands volumes tout en développant progressivement une offre multi-compartiments sur des niches rentables. Cette approche réduit le risque commercial tout en positionnant le site sur des segments d’avenir.
Le graphique ci-dessus montre une réalité fréquente du marché : les poches multi-compartiments exigent davantage d’investissement et de validation, mais elles créent aussi plus de différenciation commerciale.
Tendances actuelles du marché et demande de capacité de production de poches de perfusion IV
Le marché européen des perfusions IV reste dynamique, soutenu par le vieillissement démographique, l’augmentation des pathologies chroniques, l’essor des soins ambulatoires et la volonté des États de sécuriser leurs chaînes d’approvisionnement. En France, plusieurs facteurs poussent les industriels à revoir leurs capacités : besoin de relocalisation partielle, résilience des stocks hospitaliers, modernisation des unités anciennes et recherche de formats à plus forte valeur ajoutée.
Les régions logistiques proches du Havre, de Marseille-Fos et des grands axes entre Lille, Paris et Lyon disposent d’avantages nets pour l’importation d’équipements, l’approvisionnement des matières et la distribution nationale. Les projets situés dans ces corridors peuvent réduire certains coûts de transport et gagner en réactivité sur les pièces de rechange ou les consommables critiques.
La croissance n’est pas uniforme selon les segments. Les solutions standard progressent de manière régulière, tandis que la nutrition parentérale, les poches techniques et certains formats de dialyse affichent des dynamiques plus fortes.
À l’horizon 2026 et au-delà, trois tendances doivent retenir l’attention :
- automatisation et numérisation renforcées, avec supervision en temps réel, gestion électronique des lots et maintenance prédictive ;
- pression réglementaire continue sur la qualité, l’intégrité des données et la validation des procédés ;
- montée des exigences de durabilité, incluant l’optimisation des emballages, la consommation énergétique et l’usage de matériaux mieux acceptés par les politiques d’achat responsables.
Pour la France, cela signifie qu’un projet compétitif en 2026 ne doit pas seulement viser la cadence. Il doit aussi être prêt pour l’intégration des données, la conformité internationale et des objectifs environnementaux plus stricts.
Comment choisir un fabricant ou fournisseur fiable de ligne de production de poches de perfusion IV ?
Le choix du fournisseur est souvent le facteur qui influence le plus le succès du projet. Un bon fabricant ne se limite pas à vendre une machine ; il doit comprendre le produit pharmaceutique, les normes applicables, les contraintes du bâtiment, les utilités, la validation et le démarrage industriel. En France, les acheteurs sérieux vérifient toujours la robustesse technique, l’expérience en projets internationaux, la capacité de personnalisation, la disponibilité du service et la qualité documentaire.
Il est recommandé de demander :
- des références vérifiables sur des lignes comparables ;
- une documentation claire sur les matériaux, composants critiques et architecture d’automatisation ;
- un plan de FAT, SAT, IQ, OQ et assistance PQ ;
- une proposition détaillée des pièces de rechange et consommables ;
- des engagements réalistes sur le délai, la formation et l’assistance après installation.
| Critère d’évaluation | Ce qu’il faut vérifier | Pourquoi c’est important en France | Niveau de priorité |
|---|---|---|---|
| Conformité réglementaire | Expérience avec GMP UE, FDA, PIC/S | Audits plus fluides | Critique |
| Références installées | Sites similaires en production | Réduction du risque projet | Très élevé |
| Capacité d’ingénierie | Adaptation au produit et au bâtiment | Moins de modifications tardives | Très élevé |
| Documentation de validation | Dossiers techniques complets | Mise en service plus rapide | Très élevé |
| Service après-vente | Réponse rapide, pièces, assistance à distance | Réduction des arrêts | Élevé |
| Fabrication interne | Maîtrise des composants critiques | Meilleure cohérence qualité | Élevé |
| Personnalisation | Formats, volumes, films, ports | Adaptation au marché hospitalier | Élevé |
| Coût global de possession | Énergie, maintenance, rebut, pièces | Vision financière réaliste | Critique |
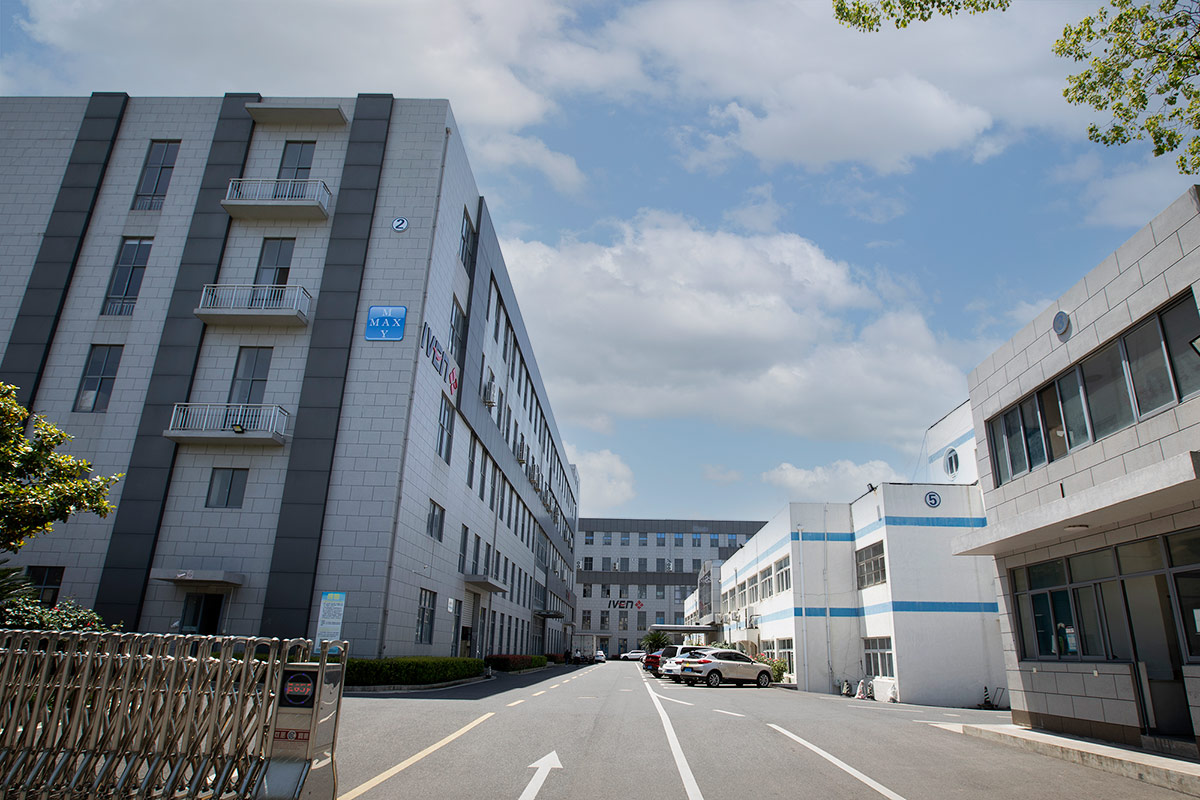
Sur le plan des capacités de fabrication, IVEN Pharmatech Engineering présente un profil intéressant pour les acheteurs internationaux : plusieurs usines spécialisées, un historique étendu dans les lignes de solutions IV et des réalisations à l’échelle mondiale. Cette profondeur industrielle peut rassurer les investisseurs français qui veulent éviter les intégrateurs légers dépendants d’une sous-traitance trop fragmentée. Pour les projets complexes, il est aussi utile d’évaluer la possibilité d’un accompagnement clé en main, car les interfaces entre machine, utilités, salle propre et validation sont souvent les vraies sources de dérive de planning.
Coût d’investissement, planification budgétaire et analyse du retour sur investissement
Le budget d’une ligne de production de poches de perfusion IV varie fortement selon le niveau d’automatisation, le nombre de compartiments, la capacité, le degré d’intégration du conditionnement, la portée des utilités et les exigences de validation. Pour une usine en France, il faut raisonner en coût total de projet et non en prix machine seul. Cela inclut les travaux bâtiment, HVAC, eau pharmaceutique, vapeur propre, air comprimé, laboratoires, équipements QC, automatisation de supervision, qualification et formation.
La planification budgétaire doit prévoir une réserve pour les écarts de génie civil, la qualification, les adaptations réglementaires locales et les premiers stocks de pièces critiques. Les projets sous-estiment souvent le coût de montée en compétence des équipes et la durée réelle avant rendement nominal stable.
| Poste budgétaire | Part typique du budget total | Commentaire | Risque de sous-estimation |
|---|---|---|---|
| Ligne principale de production | 28 % à 38 % | Cœur du projet | Moyen |
| Traitement d’eau et utilités propres | 10 % à 16 % | Critique pour la conformité | Élevé |
| Salles propres et HVAC | 12 % à 20 % | Fort impact sur le bâtiment | Élevé |
| Conditionnement secondaire | 6 % à 12 % | Souvent oublié dans le calcul initial | Moyen |
| Validation et documentation | 4 % à 8 % | Indispensable à la libération | Élevé |
| Formation et démarrage | 2 % à 5 % | Clé pour atteindre la cadence | Moyen |
| Pièces de rechange initiales | 2 % à 4 % | Réduit les arrêts précoces | Moyen |
| Réserve de contingence | 5 % à 10 % | Protège le planning financier | Très élevé |
Le retour sur investissement dépend de plusieurs variables : taux d’utilisation, mix produit, prix de vente, rendement qualité, coût des films, coût énergétique, niveau d’automatisation et stratégie commerciale en France et à l’export. Une ligne mono-compartiment à grand volume peut générer un retour plus rapide si elle bénéficie de contrats hospitaliers solides. Une ligne multi-compartiments peut afficher une rentabilité supérieure sur la durée si l’entreprise maîtrise la différenciation clinique et le prix de vente.
À titre indicatif, un modèle de ROI sérieux doit inclure :
- volume annuel vendu par format ;
- taux de rejet cible et réel ;
- temps d’arrêt maintenance ;
- coût matière par poche ;
- coût de main-d’œuvre directe et indirecte ;
- amortissement des utilités et des locaux ;
- scénario prudent, central et ambitieux.
Les entreprises qui souhaitent structurer un projet de manière plus sûre gagnent à travailler avec un fournisseur proposant non seulement la machine mais aussi l’assistance à la faisabilité, à l’implantation, au démarrage et à l’optimisation. Sur le volet services, IVEN Pharmatech Engineering met en avant un accompagnement couvrant conseil, ingénierie, installation, qualification, formation et support après-vente. Pour un investisseur en France, cette logique de cycle de vie réduit souvent les surcoûts cachés liés aux reprises techniques tardives. En cas de projet concret, il est judicieux de contacter l’équipe pour cadrer la configuration et le budget dès la phase amont.
Points clés et risques potentiels lors d’un investissement dans une ligne de production de poches de perfusion IV
Même un bon marché peut conduire à un mauvais projet si les risques ne sont pas identifiés très tôt. En France, les erreurs les plus fréquentes sont liées à une définition incomplète du produit cible, à une sous-estimation des utilités, à une validation trop tardive du matériau d’emballage ou à une vision trop optimiste du planning de qualification.
Les risques majeurs incluent :
- incompatibilité entre film et formulation après stérilisation ;
- cadence réelle inférieure à la cadence théorique ;
- délai de livraison prolongé sur composants critiques ;
- difficultés d’intégration informatique avec le système qualité du site ;
- formation insuffisante des opérateurs et techniciens ;
- variabilité fournisseur sur ports, films ou consommables clés.
Il faut également surveiller les évolutions de 2026 et des années suivantes : exigences accrues de traçabilité électronique, pression sur la consommation énergétique, audits plus exigeants sur l’intégrité des données et intérêt croissant pour des lignes plus sobres en ressources. Un projet moderne doit prévoir des solutions telles que récupération énergétique, optimisation des cycles de nettoyage, réduction du rebut en démarrage et meilleure recyclabilité des emballages secondaires.
| Risque | Effet possible | Mesure préventive | Gravité |
|---|---|---|---|
| Mauvais choix de film | Instabilité produit ou fuite | Essais de compatibilité et validation accélérée | Critique |
| Capacité utilités insuffisante | Arrêts fréquents | Dimensionnement avec marge réaliste | Élevée |
| Validation retardée | Démarrage commercial repoussé | Plan qualité dès l’avant-projet | Élevée |
| Maintenance non préparée | Baisse de disponibilité | Stock de pièces et formation technique | Élevée |
| Données process mal intégrées | Difficulté d’audit | Architecture numérique définie tôt | Élevée |
| Approvisionnement mono-source | Rupture de production | Qualification de fournisseurs alternatifs | Très élevée |
Le meilleur moyen de réduire ces risques est de conduire le projet avec une gouvernance claire : équipe qualité, production, maintenance, achats, validation et finance autour d’un même cahier des charges. Cette discipline est particulièrement importante pour les sites français qui visent à la fois le marché national et l’export vers l’Union européenne.
FAQ
Quelle capacité faut-il viser pour un premier projet en France ?
Cela dépend du portefeuille produit. Pour des solutions standards, la logique de volume est forte. Pour des poches techniques, une capacité plus modérée mais plus flexible peut être préférable. Il faut partir de la demande contractuelle, du prix de vente et du taux d’utilisation cible.
Les poches multi-compartiments sont-elles toujours plus rentables ?
Pas automatiquement. Elles offrent souvent une meilleure valeur unitaire, mais exigent plus de validation, un équipement plus complexe et une stratégie commerciale précise. La rentabilité dépend du segment thérapeutique et du volume réellement vendu.
Quels matériaux sont les plus demandés ?
Les films non PVC multicouches sont très recherchés pour de nombreux projets modernes, notamment lorsque les acheteurs veulent concilier performance produit et meilleure acceptabilité environnementale. Le choix final doit toujours être validé avec la formulation et le cycle de stérilisation.
Combien de temps dure un projet complet ?
Pour une ligne intégrée avec salles propres et qualification, il faut généralement prévoir un calendrier allant de l’étude à la montée en cadence commerciale sur une période étendue. Les délais varient selon la personnalisation, les travaux bâtiment et la stratégie de validation.
Pourquoi la conformité documentaire est-elle si importante ?
Parce qu’en environnement pharmaceutique, la performance technique sans documentation exploitable n’a pas de valeur durable. Dossiers de conception, certificats matière, tests FAT et SAT, IQ, OQ et support PQ conditionnent la mise en production sécurisée.
Vaut-il mieux acheter une machine seule ou une solution globale ?
Pour les projets simples et sur un site déjà bien équipé, une machine seule peut suffire. Pour une nouvelle usine ou une extension structurante, la solution globale réduit souvent les risques d’interface entre machine, utilités, qualité et bâtiment.
Quels indicateurs suivre après le démarrage ?
Le taux de rendement synthétique, le taux de rebut, la disponibilité de ligne, la précision de remplissage, les incidents d’étanchéité, le coût matière par poche, la consommation énergétique et le taux de réussite des lots sont des indicateurs essentiels.
Comment évaluer un partenaire international pour le marché français ?
Il faut examiner ses références, sa conformité aux standards internationaux, sa capacité d’ingénierie, sa maîtrise des lignes IV, ses usines de fabrication, la qualité de son support et sa capacité à fournir des solutions adaptées au cadre réglementaire européen.
En conclusion, la ligne de production de poches de perfusion IV représente en France un investissement industriel à forte portée stratégique. Elle répond aux besoins de sécurité, de qualité, de souveraineté sanitaire et d’efficacité hospitalière. Les meilleurs projets sont ceux qui relient clairement le besoin clinique, le choix du format, le matériau d’emballage, l’architecture de l’usine, le niveau d’automatisation et la stratégie de validation. En 2026, les investisseurs qui réussiront seront ceux qui penseront à la fois production, conformité, logistique et durabilité.
À propos de l'auteur
Nous sommes IVEN Pharmatech Engineering, une équipe dédiée à la fourniture de solutions pharmaceutiques et médicales clés en main à l'échelle mondiale. Forts de plusieurs décennies d'expérience, nous sommes spécialisés dans les machines de pointe, la conception d'usines intégrées et un accompagnement complet tout au long du cycle de vie de nos produits, afin d'aider nos clients à atteindre une production efficace, conforme aux normes et de haute qualité.
Partager
Related Insights
-
Machine de remplissage de poches IV pour la France
Pour les laboratoires pharmaceutiques, les façonniers et les investisseurs industriels en France, une machine de remplissage de poches IV est un équipement stratégique destiné à fabriquer des solutions de perfusion stériles en poches souples, avec un haut niveau de précision, de sécurité microbiologique et de conformité réglementaire. Les lignes les plus avancées permettent aussi de produire des poches multichambres, capables de conserver des ingrédients actifs séparés jusqu’au moment de l’utilisation, ce qui améliore la stabilité du produit, réduit certains risques d’incompatibilité et renforce la sécurité du patient. Dans un marché français marqué par des exigences fortes de l’ANSM, des standards européens stricts et une demande croissante des hôpitaux de Paris, Lyon, Marseille, Lille ou Strasbourg, le choix de la bonne technologie influence directement la qualité, le coût unitaire, la flexibilité industrielle et la rentabilité du projet.
La décision d’investir ne concerne pas seulement la vitesse de remplissage. Elle touche aussi la préparation de solutions, la stérilisation, l’intégrité des soudures, le contrôle de particules, la traçabilité électronique, la compatibilité des films, la validation IQ/OQ/PQ, la maintenance à long terme et la capacité à s’adapter aux volumes demandés par le marché français et européen. C’est pourquoi les fabricants recherchent de plus en plus des partenaires capables de fournir non seulement la machine, mais aussi une vision globale du projet, depuis l’étude de faisabilité jusqu’à la mise en production commerciale.
Une machine de remplissage de poches IV permet de produire des poches de perfusion stériles, homogènes et parfaitement dosées pour des solutions comme le sérum physiologique, le glucose, les solutions d’électrolytes, la nutrition parentérale ou certains mélanges spécialisés. Dans sa version avancée, elle peut fabriquer des poches à plusieurs compartiments afin de séparer des composants sensibles jusqu’à l’administration. Cette architecture est particulièrement utile lorsque la stabilité chimique, la durée de conservation ou la sensibilité à l’oxydation imposent de ne pas mélanger immédiatement tous les composants.
En France, où les achats hospitaliers sont de plus en plus attentifs à la sécurité des patients, à la continuité d’approvisionnement et à la réduction des déchets, cette technologie répond à plusieurs objectifs en même temps : régularité de production, conformité GMP, optimisation logistique et meilleure compétitivité sur les appels d’offres publics et privés. Elle est aussi adaptée aux industriels qui souhaitent localiser ou relocaliser une partie de leur capacité pour servir plus rapidement les hubs de distribution de l’Île-de-France, d’Auvergne-Rhône-Alpes et de la région Provence-Alpes-Côte d’Azur.
Point cléImpact industrielImpact cliniqueImportance pour la FranceRemplissage stérile précisRéduction des pertes matièreDosage fiableEssentiel pour la conformité réglementaireCompatibilité poches simples et multichambresPortefeuille produits élargiMeilleure stabilité de certaines formulesRépond à la montée des besoins spécialisésAutomatisation élevéeBaisse du coût par unitéMoins de risque d’erreur humaineUtile face au coût de la main-d’œuvreTraçabilité numériqueGestion qualité facilitéeMeilleur suivi des lotsTrès attendue par les sites auditésContrôle d’intégritéMoins de rejets en avalSécurité de perfusion renforcéeImportant pour les marchés hospitaliersConception évolutiveCapacité extensibleApprovisionnement plus stableAdaptée aux projets de croissance en EuropeLe tableau ci-dessus montre que l’intérêt d’une telle ligne ne se limite pas à la fabrication. En pratique, elle relie la qualité produit, la sécurité clinique et la performance économique, trois axes décisifs pour les fabricants visant le marché français.
Une machine de remplissage de poches IV est une ligne automatisée ou semi-automatisée qui forme, remplit et scelle des poches destinées à l’administration intraveineuse. Selon la configuration, elle peut travailler à partir de films souples non PVC ou PVC, intégrer une préparation de solution en amont, effectuer le remplissage sous environnement contrôlé, réaliser le scellage thermique, puis diriger les poches vers l’inspection, la surpoche, la stérilisation terminale et le conditionnement secondaire.
Ses avantages principaux sont nombreux. D’abord, elle assure une précision volumétrique constante, ce qui est essentiel pour les solutions perfusables destinées aux hôpitaux. Ensuite, elle permet des cadences élevées avec une faible variabilité inter-lots. Elle facilite également la standardisation documentaire, indispensable pour les audits qualité. Enfin, les modèles modernes réduisent les temps de changement de format et acceptent différentes tailles de poches, ce qui aide les industriels à répondre à des demandes variées entre CHU, cliniques privées et marchés export.
Sur le plan technologique, certains fournisseurs internationaux se distinguent par une forte capacité d’ingénierie. Shanghai IVEN Pharmatech Engineering Co Ltd, par exemple, développe des solutions intégrées pour la production pharmaceutique avec une expertise reconnue dans les lignes de solutions IV, les systèmes d’eau pharmaceutique, la préparation-distribution et l’automatisation logistique. Pour un industriel français, cette profondeur technique compte, car le succès d’une ligne dépend autant de la machine de remplissage que de la cohérence de l’écosystème global. Vous pouvez consulter la présentation de l’entreprise sur la page société.
AvantageDescriptionEffet sur les coûtsEffet sur la qualitéPrécision de dosageVolumes constants d’une poche à l’autreRéduction des surremplissagesHomogénéité des lotsCadence continueProduction stable sur longues sériesAmortissement accéléréPlanification plus fiableFlexibilité des formatsAdaptation à plusieurs volumesMoins d’équipements dédiésRéponse rapide au marchéScellage sécuriséSoudures régulières et robustesBaisse des rebutsIntégrité de l’emballageAutomatisation documentaireEnregistrement des paramètres de lotMoins de temps administratifTraçabilité renforcéeNettoyage et maintenance optimisésConception hygiéniqueMoins d’arrêts imprévusMeilleure maîtrise microbiologiqueEn résumé, la machine de remplissage de poches IV est au cœur d’une usine de solutions parentérales moderne. Plus elle est bien intégrée au reste de l’installation, meilleure est la performance globale du site.
Dans les établissements de santé français, les poches IV sont utilisées quotidiennement pour l’hydratation, les corrections électrolytiques, l’administration de glucose, la nutrition parentérale et diverses préparations de support thérapeutique. La qualité de fabrication en amont a donc un impact direct sur les soins. Une poche bien produite limite les risques de fuite, de contamination et d’erreur d’identification. Lorsqu’il s’agit de poches multichambres, la séparation des composants jusqu’à l’emploi peut aussi améliorer la stabilité de certains mélanges sensibles.
Les hôpitaux de grande taille, comme ceux de Paris, Lyon, Toulouse ou Bordeaux, recherchent une disponibilité constante des perfusions standards et spécialisées. De leur côté, les cliniques et réseaux hospitaliers veulent des formats pratiques, faciles à stocker et rapides à administrer. Une ligne de remplissage performante aide les fabricants à satisfaire ces attentes en maintenant une qualité constante à grande échelle.
Au niveau des applications, la production en poches IV concerne non seulement les perfusions de base, mais aussi la dialyse, la nutrition, les formulations pédiatriques et certains produits destinés aux services de réanimation. Les industriels qui servent ces segments ont besoin d’une flexibilité de formulation, d’un contrôle rigoureux de l’asepsie et de procédures de validation robustes.
Application hospitalièreType de solutionExigence de productionBénéfice cliniqueUrgencesNaCl 0,9 %Fort volume et disponibilité continueRéhydratation rapideBloc opératoireGlucose et électrolytesFiabilité du dosageSupport peropératoire sûrRéanimationSolutions équilibréesContrôle strict de qualitéPrise en charge critiqueNéphrologieSolutions de dialyseStabilité et compatibilité matièreTraitement régulier efficaceNutrition cliniqueFormules parentéralesPossible multichambreMeilleure conservation de composantsPédiatriePetits volumes adaptésGrande précision de remplissageSécurité de dosage accrueLe rôle industriel derrière ces usages est souvent sous-estimé. Pourtant, la qualité de la ligne de production conditionne la capacité des hôpitaux à éviter les ruptures d’approvisionnement, sujet sensible en France ces dernières années.
var ctxBar = document.getElementById(‘barChartDemande’).getContext(‘2d’);var barChartDemande = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Urgences’, ‘Réanimation’, ‘Chirurgie’, ‘Dialyse’, ‘Nutrition’, ‘Pédiatrie’],datasets: [{label: ‘Demande relative en France’,data: [92, 78, 74, 65, 58, 49],backgroundColor: [‘#4e79a7’, ‘#f28e2b’, ‘#e15759’, ‘#76b7b2’, ‘#59a14f’, ‘#edc948’]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Les machines de remplissage de poches IV se différencient d’abord par le type de contenant produit. Certaines lignes sont conçues pour des poches souples non PVC à base de polyoléfines. D’autres sont adaptées au PVC, encore utilisé dans certains contextes, bien que le non PVC gagne du terrain en Europe pour des raisons de compatibilité, d’image environnementale et de conformité aux politiques d’achats responsables. Il existe aussi des lignes spécifiques pour poches à un compartiment, deux compartiments ou plusieurs chambres.
Le choix du matériau de film est capital. Il influence la transparence, la résistance mécanique, la perméabilité à l’oxygène, la tenue thermique pendant la stérilisation, la compatibilité avec les soudures et la durée de conservation. Sur le marché français, les acheteurs examinent aussi la disponibilité des films, la sécurité d’approvisionnement depuis les ports du Havre ou de Marseille-Fos, ainsi que la stabilité des prix.
Du point de vue des capacités de fabrication, les industriels recherchent des fournisseurs capables de produire des équipements durables, avec composants inox, modules de remplissage fiables et adaptation à plusieurs architectures d’usine. C’est un domaine où IVEN Pharmatech met en avant ses usines spécialisées dédiées notamment aux équipements de remplissage et de conditionnement pharmaceutiques, aux systèmes d’eau et aux solutions logistiques intelligentes, ce qui peut intéresser les projets français nécessitant une solution coordonnée plutôt qu’une simple machine isolée. Pour explorer les équipements disponibles, il est possible de visiter la gamme de solutions.
Type de machineType de pocheMatériau courantAtout principalLigne FFS simple chambrePoche standardFilm non PVCGrande cadenceLigne FFS multichambrePoche à 2 ou 3 chambresFilm multicoucheSéparation des composantsLigne avec poche préforméePoche préfabriquéePVC ou non PVCSouplesse pour petites sériesLigne de dialyseGrand volumeFilm haute résistanceFiabilité sur formulations spécifiquesLigne nutrition parentéraleMulticompartimentFilm barrièreProtection de composants sensiblesLigne petit volume spécialiséFormats ciblésMatériaux variablesAdaptation à niches thérapeutiquesPour les sites français, le choix doit être aligné avec le portefeuille produits visé, la stratégie réglementaire européenne et les contraintes logistiques d’importation de matières ou de distribution des produits finis vers les centrales d’achat hospitalières.
La poche à chambre unique reste la solution la plus répandue pour les perfusions standards à grand volume. Elle est plus simple à produire, plus économique à l’unité et généralement plus rapide à lancer en production. La poche multichambres, en revanche, répond à des besoins plus techniques : séparer des ingrédients incompatibles, préserver des vitamines ou d’autres composants sensibles, ou encore réduire certaines opérations de mélange en pharmacie hospitalière.
Le choix entre les deux dépend du modèle économique du fabricant. Pour des volumes massifs destinés aux appels d’offres en France et en Europe occidentale, la chambre unique offre souvent le meilleur coût de revient. Pour des produits à plus forte valeur ajoutée, la multichambre peut justifier un prix supérieur grâce à ses bénéfices cliniques et logistiques.
CritèrePoche à chambre uniquePoche multichambresObservation stratégiqueComplexité de productionFaible à moyenneÉlevéeImpact direct sur l’investissementCoût unitairePlus basPlus élevéDépend du volume et du mix produitStabilité de formules sensiblesLimitéeMeilleureAvantage net pour produits complexesCadence potentielleTrès élevéeÉlevée mais plus techniqueImportance du design de ligneTemps de développementPlus courtPlus longValidation plus exigeanteValeur ajoutée commercialeStandardForteUtile pour différenciationUsage hospitalierPerfusions généralesNutrition, formulations sensiblesPositionnement cibléExigence matièreCouranteFilm et soudures avancésApprovisionnement critiqueCette comparaison montre qu’il ne faut pas opposer les deux formats, mais les placer dans une logique de portefeuille. Beaucoup de producteurs combinent une ligne principale pour les solutions standards et une capacité plus spécialisée pour les produits différenciés.
var ctxComp = document.getElementById(‘comparisonChartFourniture’).getContext(‘2d’);var comparisonChartFourniture = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Coût initial’, ‘Flexibilité produit’, ‘Valeur ajoutée’, ‘Complexité validation’, ‘Potentiel marge’, ‘Cadence’],datasets: [{label: ‘Chambre unique’,data: [60, 68, 55, 45, 58, 92],backgroundColor: ‘#4e79a7’},{label: ‘Multichambres’,data: [82, 88, 91, 83, 87, 74],backgroundColor: ‘#f28e2b’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Le marché français des solutions IV évolue sous l’effet combiné de la pression hospitalière sur les prix, de l’attention portée à la souveraineté sanitaire, des besoins en sécurisation des approvisionnements et de la montée des produits spécialisés. Les fabricants observent une demande soutenue sur les solutions standards, mais aussi un intérêt croissant pour les systèmes plus sûrs, plus légers et mieux adaptés à l’automatisation logistique.
Les régions industrielles autour de Lyon, Rouen, Lille et Strasbourg sont bien placées pour desservir la France et les pays voisins. Les accès au port du Havre et à Marseille-Fos facilitent l’entrée des équipements lourds et de certains consommables. Pour les investisseurs, cela signifie qu’une étude de capacité doit intégrer non seulement la demande nationale, mais aussi les flux vers le Benelux, l’Espagne, l’Italie et l’Allemagne.
À l’horizon 2026, trois tendances devraient accélérer les décisions d’investissement : l’automatisation plus poussée, la réduction de l’empreinte environnementale et les attentes réglementaires renforcées sur la data integrity, la traçabilité et la résilience de la chaîne d’approvisionnement. Les producteurs capables de proposer des lignes sobres en énergie, compatibles avec des films optimisés et dotées d’outils numériques avancés partiront avec un avantage.
var ctxLine = document.getElementById(‘lineChartCroissance’).getContext(‘2d’);var lineChartCroissance = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Indice de demande de capacité en France’,data: [100, 106, 113, 121, 130, 141],borderColor: ‘#59a14f’,backgroundColor: ‘rgba(89,161,79,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});var ctxArea = document.getElementById(‘areaChartTendance’).getContext(‘2d’);var areaChartTendance = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des projets orientés durabilité et numérique’,data: [28, 34, 41, 50, 60, 72],borderColor: ‘#e15759’,backgroundColor: ‘rgba(225,87,89,0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true,max: 100}}}});Ces graphiques illustrent un scénario réaliste : la demande de capacité progresse régulièrement, tandis que les projets intégrant automatisation, durabilité et traçabilité prennent une place croissante dans les cahiers des charges français.
Le choix d’un fournisseur ne doit jamais se limiter au prix catalogue. En France, les acheteurs les plus expérimentés évaluent au moins huit dimensions : expérience réelle dans les solutions IV, compréhension des exigences EU GMP, qualité de conception mécanique, fiabilité des sous-ensembles critiques, capacité de validation, service après-vente, disponibilité des pièces et aptitude à personnaliser la ligne selon la taille de l’usine.
Un fournisseur fiable doit pouvoir démontrer des références concrètes, des installations opérationnelles, une logique de documentation claire et une vision projet. Pour les groupes qui préparent une nouvelle usine ou une extension, une offre globale est souvent préférable à une juxtaposition d’équipements. Dans cette logique, les solutions d’ingénierie intégrée et les projets clés en main peuvent réduire les risques de coordination entre préparation de solution, remplissage, stérilisation, emballage et utilités. Pour ce type d’approche, la page projets clés en main peut être utile.
Sur le plan des services, IVEN Pharmatech met en avant un accompagnement couvrant faisabilité, design d’ingénierie, sélection des équipements, installation, mise en service, validation, transfert de technologie, formation et optimisation d’exploitation. Pour un acheteur français, cette continuité de service est précieuse, car elle réduit les interfaces et aide à maîtriser le calendrier de démarrage.
Critère de sélectionPourquoi c’est importantQuestion à poserSigne positifExpérience en solutions IVRéduit les erreurs de conceptionCombien de lignes similaires installées ?Références nombreuses et vérifiablesConformité réglementaireFacilite la validationQuels standards sont pris en compte ?Maîtrise GMP et documentation complèteCapacité de personnalisationAdapte la ligne au produitPeut-on modifier formats et cadence ?Ingénierie flexibleQualité des composantsFiabilité long termeQuels matériaux et marques critiques ?Conception robuste et durableService local ou réactifLimite les arrêts de ligneDélai d’assistance et pièces ?Support structuré et multilingueCapacité projet globaleRéduit les interfacesFournissez-vous aussi utilités et validation ?Approche intégréeEn pratique, les meilleurs résultats apparaissent lorsque l’acheteur rédige un cahier des charges précis, mène une FAT rigoureuse, puis prévoit un plan détaillé de SAT et de qualification avant la montée en cadence commerciale.
Le coût d’une machine de remplissage de poches IV dépend fortement du niveau d’automatisation, du nombre de chambres, de la cadence, des contrôles intégrés, des utilités associées et du périmètre du projet. Une ligne standard simple chambre coûtera logiquement moins cher qu’une ligne multichambres avec préparation de solution, inspection, surpoche et automatisation logistique connectée. En France, le budget doit aussi intégrer transport, installation, qualification, adaptation bâtimentaire, HVAC, salles propres, formation, pièces critiques et conformité documentaire.
Pour établir un bon plan budgétaire, il faut distinguer le CAPEX visible du coût total de possession. Une machine moins chère à l’achat peut coûter davantage sur dix ans si elle consomme plus d’énergie, nécessite davantage d’arrêts, génère plus de rebuts ou dépend d’un support technique lent. À l’inverse, une ligne plus robuste et mieux documentée peut offrir un retour sur investissement supérieur grâce à une meilleure disponibilité et un démarrage plus rapide.
Poste budgétaireNiveau de poidsCommentaireImpact sur le ROIMachine principaleTrès élevéCœur de la ligneDétermine la cadence et la qualitéUtilités et salle propreÉlevéSouvent sous-estiméConditionne l’exploitation stableValidation IQ/OQ/PQMoyen à élevéIndispensable en pharmaAccélère la mise sur le marchéFormation des équipesMoyenRéduit erreurs opérateurAméliore le rendement réelPièces de rechangeMoyenSécurise la disponibilitéLimite les pertes d’arrêtMaintenance préventiveMoyenProtège la performance long termeStabilise le coût unitaireUne analyse ROI sérieuse pour le marché français doit prendre en compte les volumes annuels visés, le prix de vente moyen, le taux de rebut projeté, les économies de main-d’œuvre, le coût énergétique, la vitesse de qualification et la capacité à servir plusieurs pays européens depuis le même site. Dans bien des cas, la différence entre un ROI correct et un excellent ROI se joue sur la fiabilité et la souplesse de la ligne plutôt que sur le prix initial seul.
Le premier risque est de mal dimensionner la capacité. Une ligne trop petite sature rapidement et limite la croissance. Une ligne trop grande alourdit le CAPEX et dégrade le point mort. Le deuxième risque est de négliger la compatibilité entre formulation, film, stérilisation et performance de soudure. Le troisième est de sous-estimer la validation, la documentation et les exigences de data integrity.
En France, il faut également considérer les enjeux de recrutement d’opérateurs qualifiés, de maintenance sur site, de disponibilité des pièces, de cybersécurité des systèmes de supervision et d’évolution réglementaire à l’horizon 2026. Les politiques publiques favoriseront de plus en plus les projets capables de réduire les consommations d’eau et d’énergie, d’optimiser les emballages et d’améliorer la résilience des approvisionnements pharmaceutiques.
Les entreprises qui réussissent leur investissement sont généralement celles qui lancent le projet avec une matrice de risques détaillée, un calendrier réaliste et un partenaire capable de les accompagner bien après l’installation. Pour une étude plus ciblée, un échange direct via la page de contact permet d’aborder les besoins de capacité, les formats de poches et les contraintes réglementaires propres au site français envisagé.
RisqueConséquence possiblePrévention recommandéePrioritéCapacité mal calculéeSurcoût ou sous-productionÉtude de demande par scénarioTrès hauteMauvais choix de filmFuites ou stabilité insuffisanteEssais de compatibilité completsTrès hauteValidation incomplèteRetard de lancementPlan qualité dès le débutTrès hauteSupport après-vente faibleArrêts prolongésContrat de service clairHauteDocumentation insuffisanteDifficultés d’auditExiger dossiers structurésHauteCoût total sous-estiméBudget dépasséAnalyse TCO complèteHautePour les acheteurs français, ces risques ne sont pas théoriques. Ils influencent directement le délai d’entrée en exploitation, la capacité à sécuriser des contrats et la compétitivité à long terme du site.
Une machine de remplissage de poches IV est-elle adaptée uniquement aux grandes usines ?Non. Il existe des configurations pour capacités intermédiaires, adaptées aux producteurs régionaux, aux façonniers ou aux projets d’extension progressive en France.
Quelle différence entre une ligne simple chambre et une ligne multichambres ?La ligne simple chambre vise surtout les solutions standards à grand volume. La ligne multichambres permet de séparer plusieurs composants jusqu’à l’usage, ce qui convient mieux aux formulations plus sensibles ou à plus forte valeur ajoutée.
Le non PVC est-il devenu incontournable sur le marché français ?Il progresse fortement, mais le choix dépend du portefeuille produit, des exigences clients et de la stratégie d’achat. Beaucoup d’acteurs privilégient toutefois les films non PVC pour des raisons de compatibilité et d’image environnementale.
Quels documents faut-il exiger du fournisseur ?Plans, spécifications fonctionnelles, listes de composants critiques, protocoles FAT/SAT, documentation de qualification, manuels de maintenance, dossiers électriques et traçabilité des matériaux en contact produit.
Combien de temps faut-il pour lancer un projet ?Selon la complexité, il faut souvent compter plusieurs mois entre l’étude, la fabrication, la FAT, l’installation, la qualification et la montée en cadence. Les projets multichambres ou clés en main demandent généralement plus de préparation.
Pourquoi privilégier un partenaire d’ingénierie globale ?Parce qu’il peut coordonner la machine, les utilités, les salles propres, la préparation de solution, la validation et la formation. Cela réduit les interfaces et les retards, surtout dans les projets industriels complexes.
Comment évaluer la fiabilité d’un fournisseur international pour la France ?Vérifiez ses références, son expérience export, sa compréhension des normes européennes, sa qualité documentaire, sa réactivité de service et sa capacité à fournir un accompagnement durable.
Quel est le principal facteur de rentabilité ?Le facteur déterminant est souvent la combinaison entre disponibilité de la ligne, faible taux de rebut, validation rapide et adéquation entre capacité installée et demande réelle du marché.
En conclusion, la machine de remplissage de poches IV représente bien plus qu’un équipement de production : c’est un levier de conformité, de compétitivité et de sécurisation de l’approvisionnement pour le marché français. Les entreprises qui abordent ce sujet avec une vision complète du cycle de vie, du matériau jusqu’au service après-vente, sont celles qui obtiennent les meilleurs résultats industriels et commerciaux.
-
Guide France des lignes de remplissage de flacons
Pour les laboratoires pharmaceutiques, les façonniers et les fabricants de dispositifs médicaux en France, la ligne de remplissage de flacons est un équipement stratégique dès qu’il s’agit d’augmenter la capacité, de sécuriser la stérilité et de répondre à des exigences réglementaires élevées. Elle permet de laver, dépyrogéner, doser, boucher, sertir, contrôler et transférer les flacons dans un flux continu, avec une traçabilité compatible avec les attentes des autorités françaises et européennes. Dans des pôles comme Lyon, Paris, Strasbourg, Toulouse, Lille, Rouen, Le Havre ou Marseille-Fos, ce type d’installation est souvent évalué lors d’un projet d’extension de site, de relocalisation industrielle ou de modernisation d’une unité injectable.
Une ligne de remplissage de flacons est un ensemble automatisé destiné à la production de médicaments injectables, de produits biologiques, de vaccins, de solutions stériles ou de certains réactifs médicaux conditionnés en flacons. Sa valeur ne tient pas seulement au dosage du produit. Elle concentre en réalité plusieurs fonctions critiques : préparation du contenant, maîtrise des particules, précision de remplissage, intégrité de fermeture, contrôle en cours de production et enregistrement des données. Pour un industriel implanté en France, elle constitue souvent la colonne vertébrale de l’atelier stérile.
Les grandes entreprises pharmaceutiques et les sous-traitants choisissent ce type d’équipement lorsqu’ils cherchent à améliorer la qualité constante des lots, à réduire les interventions manuelles, à sécuriser la conformité BPF et à augmenter la cadence sans compromettre l’assurance de stérilité. Dans les projets neufs, la ligne est également au centre de la réflexion sur les flux de personnel, les flux matières, les utilités propres, les salles propres et les futures validations.
En pratique, une ligne moderne de remplissage de flacons peut être configurée pour des petits lots cliniques, des productions commerciales à cadence moyenne ou des volumes industriels très élevés. En France, où les sites doivent souvent concilier performance industrielle, maîtrise énergétique et exigences documentaires strictes, l’intérêt se porte de plus en plus sur les solutions intégrées et évolutives.
FonctionRôle dans la ligneImpact qualitéImpact productivitéNiveau de criticitéPoint de contrôleLavage des flaconsÉlimination des particules et résidusRéduit le risque de contaminationPrépare un flux stableTrès élevéConductivité, visuel, cycleDépyrogénationTraitement thermique des contenantsMaîtrise des endotoxinesStabilise l’amont du remplissageTrès élevéTempérature, temps, cartographieRemplissageDosage précis du produitAssure l’uniformité de doseDétermine le rendementTrès élevéPoids, volume, dériveBouchagePose du bouchon sous conditions maîtriséesProtège la stérilitéÉvite les reprisesTrès élevéPrésence, positionnementSertissageFermeture finale du flaconAméliore l’intégritéRéduit les rebutsÉlevéCouple, hauteur, inspectionInspection et traçabilitéContrôle final et données lotSécurise la libérationFacilite les auditsÉlevéVision, historique, alarmesLe tableau ci-dessus montre que la ligne ne doit jamais être considérée comme une simple machine de dosage. Chaque module influence à la fois la conformité, le taux de rejet, la disponibilité de l’atelier et le coût global du lot produit.
Dans l’environnement pharmaceutique, une ligne de remplissage de flacons est conçue pour traiter des flacons en verre ou parfois en polymère destinés à recevoir des produits liquides ou lyophilisés. Selon le procédé retenu, la ligne peut intégrer un flux entièrement automatique depuis l’alimentation des flacons vides jusqu’à la sortie vers l’étiquetage, le conditionnement secondaire ou la lyophilisation.
Son utilisation principale concerne les formes stériles injectables : antibiotiques, anesthésiques, produits biologiques, vaccins, anticorps monoclonaux, solutions ophtalmiques, produits de thérapie avancée à petite cadence et spécialités hospitalières. Elle sert aussi dans certains segments du diagnostic et des dispositifs médicaux lorsqu’un remplissage aseptique est requis.
En France, le choix de la ligne dépend souvent du profil de production. Un site à forte orientation hospitalière peut privilégier la flexibilité multi-formats, tandis qu’un fabricant de grands volumes cherchera d’abord la cadence, le rendement synthétique et la répétabilité. Les centres de production proches de Lyon et de l’axe Rhône-Alpes examinent fréquemment l’intégration avec les systèmes de préparation de solution, alors que les plateformes logistiques autour de Paris ou du Havre attachent plus d’importance à la standardisation des équipements et à l’approvisionnement international.
Une ligne peut fonctionner en technologie conventionnelle en salle propre, avec isolateur, avec restriction d’accès, ou avec architecture adaptée à des produits sensibles. Le niveau d’automatisation et de confinement est choisi selon le risque produit, le volume de lot, le degré de stérilité exigé et le budget disponible.
Les applications couvrent un spectre large. Les laboratoires de médicaments génériques l’utilisent pour les injectables standards, les entreprises de biotechnologie pour les molécules à forte valeur ajoutée, et les sous-traitants pour des campagnes multi-clients demandant changements de format rapides et dossiers qualité robustes. Dans les hôpitaux ou centres associés à la recherche clinique, des versions plus compactes peuvent répondre à des volumes plus modestes.
Ses principaux avantages sont les suivants : réduction des erreurs humaines, meilleur maintien des paramètres critiques, intégration de contrôles en ligne, homogénéité des lots, réduction des pertes produit, meilleure propreté de l’environnement et préparation plus simple aux inspections. Pour le marché français, un autre avantage important réside dans la capacité à documenter l’ensemble du cycle de production, ce qui facilite les audits, la validation et les échanges avec les équipes qualité.
Lorsque la ligne est bien dimensionnée, elle améliore aussi le coût complet par unité produite. Cela provient non seulement de la cadence mais aussi de la réduction des rebuts, des arrêts non planifiés et des opérations manuelles répétitives. Dans les zones industrielles de Normandie, d’Île-de-France ou de l’Alsace, où le coût de main-d’œuvre et les exigences de conformité sont élevés, ce point pèse fortement dans la décision d’investissement.
Secteur utilisateurApplication typiqueType de flaconBesoin dominantBénéfice principalNiveau de flexibilité requisInjectables génériquesSolutions stériles standards2 à 20 mlCadence élevéeCoût unitaire réduitMoyenBiotechnologieBiologiques sensibles2 à 50 mlPrécision et confinementProtection du produitÉlevéVaccinsRemplissage aseptique de lots massifs2 à 10 mlRégularitéSécurisation de campagneMoyen à élevéFaçonnier pharmaceutiqueProduction multi-clientsFormats variésChangement rapidePolyvalence opérationnelleTrès élevéRecherche cliniquePetits lotsPetits volumesSouplesse documentaireDélais plus courtsTrès élevéDiagnostic médicalRéactifs stérilesFormats spécifiquesTraçabilitéMaîtrise qualitéÉlevéCette diversité d’applications explique pourquoi les cahiers des charges diffèrent autant entre un site proche de Toulouse travaillant pour la bioproduction et une unité installée près de Rouen orientée vers l’injectable conventionnel.
var ctxBarreDemande = document.getElementById(‘barreDemande’).getContext(‘2d’);var chartBarreDemande = new Chart(ctxBarreDemande, {type: ‘bar’,data: {labels: [‘Injectables’, ‘Biotechnologie’, ‘Vaccins’, ‘Façonnage’, ‘Diagnostic’, ‘Recherche clinique’],datasets: [{label: ‘Indice de demande en France’,data: [92, 78, 74, 69, 55, 48],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’,’rgba(201, 203, 207, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Le graphique met en évidence la forte traction de la demande dans les injectables et les activités de biotechnologie, segments qui stimulent directement les investissements en lignes de remplissage de flacons en France.
Les lignes sont généralement classées par niveau d’automatisation, par technologie de dosage, par mode de protection aseptique et par cadence. On trouve des lignes compactes pour petits lots, des lignes modulaires à cadence moyenne et des lignes intégrées à haut débit pour la production continue ou semi-continue.
Les principaux choix techniques portent sur le mode de remplissage volumétrique ou massique, le nombre de têtes, la présence d’un système de refus automatique, la compatibilité avec lyophilisateur, l’intégration d’isolateur, la recette électronique, la sérialisation, les systèmes de vision et la possibilité de changement de format sans outil ou avec peu d’outils.
Pour les fabricants français, les options les plus appréciées sont souvent la flexibilité multi-formats, la documentation de validation, la compatibilité avec les utilités propres et l’intégration numérique avec les systèmes de gestion de production. Les sites qui approvisionnent l’Europe depuis des hubs comme Le Havre ou Marseille recherchent aussi des conceptions robustes, faciles à maintenir et capables de fonctionner avec des pièces de rechange disponibles à long terme.
Type de ligneCadence indicativeNiveau d’automatisationUsage typiqueAvantage majeurLimite principaleCompacte de laboratoire1 000 à 3 000 flacons/heureMoyenEssais, petits lotsGrande souplesseCapacité limitéeModulaire standard3 000 à 12 000 flacons/heureÉlevéProduction commerciale moyenneBon équilibre coût/performanceAdaptation spécifique parfois nécessaireGrande cadence12 000 à 24 000 flacons/heureTrès élevéVolumes industrielsRendement maximalInvestissement importantAvec isolateurVariableTrès élevéProduits sensiblesMeilleure barrière aseptiqueComplexité techniqueCompatible lyophilisationVariableÉlevéProduits lyophilisésIntégration de procédéConfiguration plus longueMulti-format rapide2 000 à 10 000 flacons/heureÉlevéFaçonnage et multi-produitChangements rapidesCadence souvent intermédiaireCe choix de modèle conditionne directement la surface salle propre, la consommation énergétique, le planning de qualification et le coût de possession sur dix à quinze ans.
La comparaison ne se limite pas aux autres lignes de flacons. Les industriels français évaluent aussi les ampoules, les seringues préremplies, les poches souples, les cartouches et parfois les solutions de sous-traitance externe. Le bon choix dépend du produit, du mode d’administration, du niveau de sensibilité, du réseau de distribution et du modèle économique.
Le flacon reste particulièrement pertinent lorsque l’on vise la polyvalence, la compatibilité avec plusieurs tailles de lots, la possibilité de lyophiliser, ou la distribution hospitalière. Les seringues préremplies apportent davantage de praticité clinique mais exigent une ligne différente, souvent plus coûteuse et plus spécifique. Les ampoules conviennent à certains usages historiques mais offrent moins de souplesse sur certains segments. L’externalisation vers un façonnier réduit l’investissement initial, mais limite la maîtrise opérationnelle et peut allonger les délais.
SolutionInvestissement initialFlexibilité produitAdaptation hospitalièreComplexité réglementaireQuand la choisirLigne de flaconsÉlevéTrès bonneTrès forteÉlevéeQuand il faut polyvalence et maîtrise interneLigne d’ampoulesMoyen à élevéMoyenneBonneÉlevéePour certains injectables traditionnelsSeringues prérempliesTrès élevéMoyenneTrès forteTrès élevéePour l’auto-administration et le haut de gammePoches souplesÉlevéFaible à moyenneSpécifiqueÉlevéePour solutions de perfusionCartouchesTrès élevéSpécifiqueForteTrès élevéePour stylos et dispositifs dédiésSous-traitanceFaibleDépend du partenaireVariablePartagéePour volumes faibles ou lancement rapideEn résumé, le flacon demeure l’une des solutions les plus équilibrées pour les entreprises qui souhaitent concilier contrôle du procédé, évolutivité et large palette d’applications thérapeutiques.
var ctxComparaisonSolutions = document.getElementById(‘comparaisonSolutions’).getContext(‘2d’);var chartComparaisonSolutions = new Chart(ctxComparaisonSolutions, {type: ‘bar’,data: {labels: [‘Coût initial’, ‘Flexibilité’, ‘Aseptique’, ‘Changement format’, ‘Maintenance’, ‘Évolutivité’],datasets: [{label: ‘Ligne de flacons’,data: [78, 90, 88, 82, 76, 91],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Seringues préremplies’,data: [92, 64, 90, 58, 72, 70],backgroundColor: ‘rgba(255, 99, 132, 0.7)’},{label: ‘Sous-traitance’,data: [25, 55, 68, 50, 40, 35],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Le graphique comparatif illustre qu’une ligne interne de flacons demande un investissement supérieur à la sous-traitance, mais offre une flexibilité et une évolutivité nettement meilleures pour un site industriel durable.
Le marché français reste soutenu par plusieurs moteurs : réindustrialisation sanitaire, besoin de sécurisation des approvisionnements, développement des biothérapies, modernisation des ateliers existants et exigence accrue sur la documentation numérique. Les projets observés autour de Lyon, de la région parisienne, de l’Alsace et du couloir normand montrent un intérêt croissant pour les lignes compatibles avec un haut niveau d’automatisation et de contrôle des données.
Pour 2026, trois tendances dominent. D’abord, la montée des architectures numériques : supervision avancée, maintenance prédictive, recettes électroniques, historisation des paramètres critiques et intégration avec les systèmes de gestion de fabrication. Ensuite, le renforcement des exigences de durabilité : réduction des consommations d’eau, optimisation des cycles thermiques, récupération énergétique et meilleure disponibilité des pièces. Enfin, l’évolution réglementaire et qualité pousse vers plus de conception centrée sur les risques, de validation structurée et de barrières aseptiques renforcées.
Les décisions d’achat sont aussi influencées par la logistique internationale. Les entreprises françaises qui importent des composants via Le Havre, Dunkerque ou Marseille-Fos privilégient désormais des fournisseurs capables d’offrir un accompagnement documentaire solide, une planification claire et des options d’implantation clés en main. Cela réduit les retards de qualification et les surcoûts liés aux interfaces entre plusieurs prestataires.
var ctxCroissanceMarche = document.getElementById(‘croissanceMarche’).getContext(‘2d’);var chartCroissanceMarche = new Chart(ctxCroissanceMarche, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Indice de croissance du marché français’,data: [100, 108, 117, 126, 138, 151],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxEvolutionTendances = document.getElementById(‘evolutionTendances’).getContext(‘2d’);var chartEvolutionTendances = new Chart(ctxEvolutionTendances, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Automatisation numérique’,data: [35, 42, 51, 62, 73, 84],borderColor: ‘rgba(54, 162, 235, 1)’,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,fill: true,tension: 0.3},{label: ‘Exigences durabilité’,data: [28, 34, 40, 49, 60, 72],borderColor: ‘rgba(255, 159, 64, 1)’,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,fill: true,tension: 0.3},{label: ‘Confinement aseptique avancé’,data: [32, 37, 45, 53, 64, 76],borderColor: ‘rgba(153, 102, 255, 1)’,backgroundColor: ‘rgba(153, 102, 255, 0.20)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Ces courbes montrent une progression régulière du marché et un basculement net vers des lignes plus intelligentes, plus durables et mieux protégées du point de vue aseptique.
Le choix du fournisseur doit aller bien au-delà du prix machine. En France, un partenaire crédible doit démontrer sa capacité à fournir une documentation complète, une architecture conforme aux attentes BPF, une qualité de fabrication stable et une réelle expérience des projets internationaux. Il faut analyser les références installées, les essais d’acceptation, le niveau de personnalisation possible, la qualité des composants, la clarté du contrat et la disponibilité du support après installation.
Il est aussi conseillé d’évaluer la capacité d’ingénierie globale du partenaire. Une ligne de remplissage ne fonctionne pas seule : elle dépend des systèmes d’eau pharmaceutique, de préparation de solution, des transferts, du conditionnement, des salles propres et de la validation. Un fournisseur qui maîtrise ces interfaces peut réduire les risques de coordination.
Pour les acheteurs français, un autre critère important est l’aptitude à accompagner le projet sur toute sa durée, depuis l’étude de faisabilité jusqu’à la qualification finale. À ce titre, le profil de l’entreprise mérite d’être étudié en lien avec son expérience réglementaire, sa présence internationale et sa capacité à fournir des solutions sur mesure. Pour un projet d’atelier complet, il est souvent utile d’examiner également les solutions globales d’ingénierie et de réalisation clés en main.
Sur le plan technologique, certaines entreprises se distinguent par leur capacité à intégrer les équipements de remplissage avec les systèmes d’eau pharmaceutique, les solutions de préparation, les convoyages intelligents et les logistiques automatisées. C’est un avantage concret pour les sites qui veulent limiter les interfaces entre fournisseurs. Dans ce domaine, IVEN Pharmatech Engineering est souvent évaluée pour son expertise dans les lignes de remplissage et d’emballage pharmaceutiques, l’eau pharmaceutique, les systèmes logistiques intelligents et d’autres équipements critiques pour usines de santé.
Critère de sélectionPourquoi c’est importantQuestion à poserRisque si absentNiveau de prioritéIndicateur concretConformité réglementaireConditionne la validationQuelles références BPF avez-vous ?Retards et non-conformitésTrès élevéDossiers, protocoles, référencesCapacité d’ingénierieRéduit les interfacesGérez-vous les utilités et l’implantation ?Conflits techniquesÉlevéPlans, études de fluxPersonnalisationAdapte la ligne au produitQuel niveau de sur-mesure proposez-vous ?Sous-performanceÉlevéAnalyse d’écartsCapacité de fabricationAssure délais et qualitéOù fabriquez-vous et avec quels contrôles ?Retards ou qualité variableÉlevéUsines, audits, essaisSupport techniqueSécurise la mise en routeQuel service après-vente en Europe ?Arrêts prolongésTrès élevéTemps de réponse, stock piècesValidation et formationFacilite le démarrageFournissez-vous IQ, OQ, PQ et formation ?Démarrage lentTrès élevéDocuments, sessions, attestationsLe tableau sert de grille pratique lors d’un appel d’offres ou d’une visite d’usine. Il aide à comparer objectivement les fournisseurs au-delà des brochures commerciales.
Le budget d’une ligne de remplissage de flacons varie selon la cadence, le niveau de confinement, les formats, l’automatisation, l’inspection visuelle, l’intégration avec lyophilisation et les exigences documentaires. En France, il faut raisonner en coût total de projet et non en prix machine isolé. S’ajoutent la salle propre, les utilités, le génie civil, la qualification, la formation, les pièces de rechange, les taxes logistiques et parfois les adaptations liées aux normes locales du site.
Pour une ligne compacte ou à cadence moyenne, le budget peut rester contenu si l’intégration reste simple. En revanche, une ligne à haut débit avec isolateur, robotisation et système complet de données représente un investissement significatif. Le retour sur investissement se calcule à partir de la marge produit, du taux d’utilisation annuel, de la réduction des rebuts, des économies de main-d’œuvre et de la moindre dépendance à la sous-traitance.
Les ports du Havre et de Marseille-Fos jouent souvent un rôle dans la planification budgétaire pour les équipements importés, car les délais d’acheminement, d’inspection et de mise à disposition influencent le calendrier global. Les acheteurs doivent aussi prévoir un budget de validation et de qualification réaliste, car c’est là que de nombreux projets prennent du retard.
Poste budgétairePart estimative du budget totalCommentairePossibilité d’optimisationRisque de sous-estimationHorizon d’impactÉquipement principal35 % à 45 %Cœur de la performanceStandardisation cibléeChoix inadaptéLong termeIsolateur ou protection aseptique8 % à 18 %Variable selon risque produitConception selon usage réelCoût caché élevéLong termeInstallation et mise en service6 % à 10 %Souvent minimiséePlanning détailléRetards chantierCourt termeQualification et validation7 % à 12 %Essentielle en FranceDocumentation prête en amontDémarrage bloquéCourt et moyen termeSalle propre et utilités15 % à 25 %Dépend du site existantÉtude de flux rigoureuseDépassement majeurLong termeFormation, pièces, maintenance initiale4 % à 8 %Conditionne la stabilitéContrat structuréPerformance instableMoyen termeEn général, le retour sur investissement devient convaincant lorsque la ligne remplace un recours important à la sous-traitance, soutient un portefeuille de produits à forte marge ou accompagne une stratégie d’expansion durable du site.
Le premier risque est le mauvais dimensionnement. Une ligne trop petite sera saturée rapidement, alors qu’une ligne trop ambitieuse peut pénaliser la rentabilité pendant plusieurs années. Il faut partir d’un plan de charge réaliste, tenant compte des volumes, des changements de format, des temps de nettoyage, des validations et des arrêts techniques.
Le second risque est l’insuffisance des études d’implantation. Les ateliers français existants, souvent contraints en surface, doivent gérer les flux propres, les accès maintenance, les utilités et l’ergonomie. Une implantation mal pensée allonge les interventions, augmente les risques qualité et complique les audits.
Le troisième risque concerne la documentation et la qualification. Même une bonne machine peut devenir un mauvais projet si les protocoles, les listes de composants critiques, les analyses de risque et les dossiers techniques ne sont pas prêts au bon moment. Il faut donc choisir un fournisseur disposant d’un vrai savoir-faire de service. Dans cette logique, certains industriels apprécient les partenaires capables d’assurer faisabilité, conception, sélection d’équipements, installation, mise en service, qualification, transfert technologique et formation, afin de limiter les zones grises entre intervenants.
Enfin, il faut surveiller les aspects pièces de rechange et service. Pour un site en France, le coût d’un arrêt prolongé est souvent plus élevé que l’écart de prix initial entre deux offres. Un support réactif, un stock de pièces critiques et une assistance multilingue sont donc des éléments décisifs. Pour comparer des modèles ou initier une présélection, il peut être utile de parcourir la gamme d’équipements pharmaceutiques disponibles, puis de préparer un cahier des charges détaillé.
Sur les capacités de fabrication, il faut privilégier un constructeur capable de produire de façon structurée, avec des ateliers spécialisés, des contrôles qualité documentés et une expérience de nombreux projets export. IVEN Pharmatech Engineering se distingue notamment par plusieurs unités de fabrication spécialisées à Shanghai, dédiées entre autres aux équipements de remplissage et de conditionnement, aux systèmes d’eau pharmaceutique, aux convoyages intelligents et à d’autres matériels critiques de production. Cette organisation industrielle peut intéresser les acheteurs français recherchant une cohérence technique sur plusieurs lots d’équipements.
Quelle cadence faut-il viser pour un site pharmaceutique en France ?La cadence doit être déterminée par le plan de charge réel, le nombre de références, la taille de lot, les changements de format et la stratégie de croissance sur cinq à dix ans. Une cadence trop élevée n’est pas toujours la meilleure décision si les campagnes sont courtes et variées.
Faut-il choisir une ligne avec isolateur ?Pas dans tous les cas. L’isolateur devient particulièrement pertinent pour les produits sensibles, à forte valeur, ou lorsque la maîtrise aseptique doit être renforcée. Il apporte une meilleure barrière mais augmente le budget et la complexité.
Combien de temps dure un projet complet ?Selon la complexité, il faut souvent compter entre l’étude initiale, la fabrication, les essais, l’expédition, l’installation et la qualification, une période de plusieurs mois à plus d’un an. Les projets intégrant salle propre et utilités peuvent aller au-delà.
Quels documents exiger du fournisseur ?Il faut demander au minimum les spécifications fonctionnelles, les plans d’implantation, les schémas techniques, les listes de composants critiques, l’analyse de risque, les protocoles d’essais, les dossiers de qualification et les manuels d’exploitation et de maintenance.
Une ligne de remplissage de flacons convient-elle aux produits biologiques ?Oui, à condition que la conception tienne compte de la sensibilité du produit, du mode de dosage, du contrôle de température, du confinement et des exigences de nettoyage et de validation associées.
Peut-on intégrer la ligne dans un projet d’usine complet ?Oui, et c’est souvent la meilleure approche. L’intégration avec les systèmes d’eau pharmaceutique, la préparation de solution, les flux logistiques, le conditionnement et la qualification réduit les risques de coordination. Pour ce type de projet, un échange direct via le formulaire de contact permet généralement d’évaluer plus rapidement la faisabilité.
Comment évaluer sérieusement un fournisseur international pour le marché français ?Il faut examiner ses références dans des environnements réglementés, sa capacité de personnalisation, la qualité de sa documentation, ses ressources de service et sa compréhension des attentes européennes. Les entreprises capables d’apporter un accompagnement sur tout le cycle de vie du projet ont souvent un avantage concret.
Pourquoi certaines entreprises françaises regardent-elles IVEN Pharmatech Engineering ?Parce qu’elles cherchent parfois un partenaire combinant compétence technique, capacité de fabrication structurée et services de projet. Sur le plan des services, IVEN Pharmatech Engineering met en avant l’accompagnement de la faisabilité à la mise en service, la qualification, le transfert de technologie, la documentation, la formation et l’assistance après démarrage. Cette approche peut être utile pour les industriels français souhaitant réduire les risques de planning, de coordination et de conformité.
En conclusion, la ligne de remplissage de flacons reste en France un investissement structurant pour les industriels du médicament stérile et des technologies médicales. Le succès du projet dépend autant de la qualité de l’équipement que de la justesse du cahier des charges, de l’intégration avec le site, du sérieux documentaire et de la solidité du partenaire choisi. Les entreprises qui combinent vision long terme, analyse rigoureuse des risques et choix d’un fournisseur capable d’assurer technologie, fabrication et services obtiennent généralement les meilleurs résultats industriels et réglementaires.
-
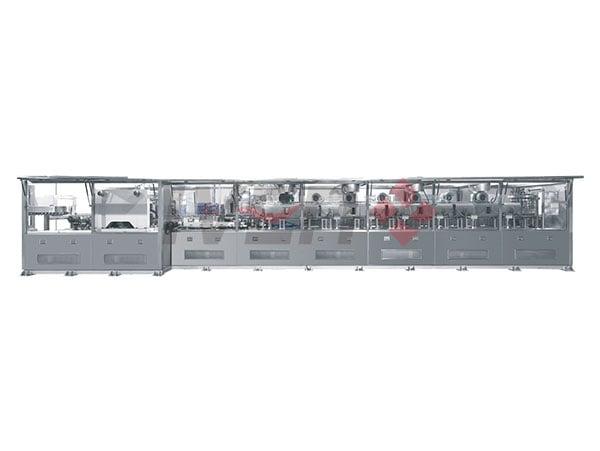
Technologie BFS pharmaceutique en France : guide
Dans l’industrie pharmaceutique moderne, la technologie de soufflage-remplissage-scellage, souvent abrégée en BFS, s’impose comme une solution de référence pour la fabrication de produits stériles. Sur le marché français, où les exigences de qualité, de traçabilité et de conformité sont élevées, cette approche attire les laboratoires produisant des unidoses ophtalmiques, des solutions respiratoires, des lavages stériles, des produits injectables spécifiques et certains dispositifs médicaux liquides. Entre les pôles industriels de Lyon, Paris, Strasbourg, Toulouse et Lille, la recherche d’équipements fiables, validables et économiquement performants devient un sujet stratégique.
Le BFS répond à cette attente en créant le récipient, en le remplissant et en le scellant dans une seule séquence aseptique. Cela réduit les manipulations humaines, limite l’exposition du produit à l’environnement et simplifie de nombreux points critiques par rapport à des lignes traditionnelles avec flacons, ampoules ou contenants préfabriqués. Pour les fabricants français qui souhaitent sécuriser leurs opérations et préparer leurs projets 2026, comprendre cette technologie n’est plus optionnel.
La technologie BFS est privilégiée par de nombreux fabricants de produits stériles car elle combine la formation du contenant, le remplissage et le scellage en un seul procédé aseptique continu, ce qui réduit fortement les risques de contamination. Au lieu d’acheter, stocker, laver, dépyrogéner et acheminer des contenants vides avant remplissage, le système fabrique directement le récipient à partir de résine polymère, puis dose le produit et ferme immédiatement l’unité.
Pour un site de production situé en France, cette architecture apporte plusieurs avantages concrets :
Le BFS est particulièrement adapté lorsque le produit nécessite une excellente assurance de stérilité, un format unidose ou multidose plastique, et une production industrielle stable. En France, son intérêt croît dans les segments ophtalmiques, inhalation, soins hospitaliers et solutions techniques stériles destinées à l’usage médical.
CritèreTechnologie BFSLigne classiqueImpact opérationnelFormation du contenantIntégrée sur machineContenant acheté séparémentMoins de dépendance à la chaîne d’approvisionnementExposition du produitTrès limitéePlusieurs transferts possiblesRisque de contamination réduitAutomatisationÉlevéeVariableMoins d’erreurs humainesFormat unidoseTrès performantPossible mais moins optimiséBonne productivité sur grands volumesNombre d’équipements annexesRéduitPlus élevéImplantation plus compacteCoût initialImportantVariableNécessite une étude de retour sur investissementLe tableau ci-dessus montre pourquoi le BFS intéresse les responsables d’usine et les équipes d’ingénierie en France : il ne s’agit pas uniquement d’une machine, mais d’une stratégie industrielle pour sécuriser et simplifier la production stérile.
Le BFS, ou soufflage-remplissage-scellage, est un procédé dans lequel une paraison en polymère fondu est extrudée, moulée pour former le contenant, remplie avec le produit puis scellée immédiatement. L’ensemble se déroule dans un environnement contrôlé, avec des paramètres stricts de température, de temps de cycle, de pression d’air, de volume de remplissage et d’intégrité de fermeture.
Le fonctionnement général se décompose en plusieurs étapes :
Les polymères les plus utilisés sont le polyéthylène basse densité, le polypropylène et d’autres matériaux compatibles avec le produit, la barrière attendue et le mode d’administration. En pratique, le choix du matériau dépend de la stabilité chimique, des exigences de stérilisation, de la résistance mécanique, de la transparence voulue et des habitudes réglementaires du marché ciblé.
Pour les industriels français, l’intérêt ne se limite pas à la machine principale. La réussite d’un projet BFS repose aussi sur l’eau pharmaceutique, la préparation de solution, les systèmes de transfert, l’air comprimé propre, les utilités propres, la validation et la documentation qualité. C’est pourquoi de nombreux donneurs d’ordre recherchent un partenaire capable d’intégrer la ligne dans un projet complet, depuis la conception jusqu’à la qualification. Une approche de ce type est visible dans les solutions de projets clés en main pharmaceutiques, utiles lorsque l’on veut réduire les interfaces techniques entre plusieurs fournisseurs.
Étape du procédéFonctionParamètre critiqueRisque maîtriséExtrusionFormer la paraisonTempérature matièreDéfaut de géométrieMoulageDonner la forme du récipientPression et temps de fermetureÉpaisseur irrégulièreSoufflageStabiliser le volumePression d’airDéformation du contenantRemplissageDoser le produitPrécision volumétriqueSous-dosage ou surdosageScellageFermer l’unitéTempérature et tempsPerte d’intégritéInspectionContrôler la qualitéVision et tests d’étanchéitéLibération d’unités non conformesCe tableau aide à comprendre que le BFS est un procédé intégré où chaque étape influence la suivante. En environnement réglementé, la maîtrise globale du cycle vaut souvent plus que l’optimisation isolée d’un seul poste.
Les fabricants choisissent le BFS avant tout pour des raisons de maîtrise microbiologique, de répétabilité industrielle et de compétitivité. En France, la pression croissante sur la continuité d’approvisionnement, les audits qualité et le coût de production pousse les sites à rechercher des technologies robustes. Pour des familles de produits bien adaptées, le BFS offre un bon compromis entre sécurité aseptique et cadence.
Voici les principales motivations observées chez les industriels :
Dans des régions comme l’Île-de-France ou Auvergne-Rhône-Alpes, où le foncier industriel qualifié et les salles propres représentent un investissement élevé, la compacité relative d’une solution intégrée peut devenir un avantage important. De plus, pour les exportateurs via Le Havre ou Marseille-Fos, la réduction du nombre de composants entrants et la standardisation des consommables peuvent simplifier la chaîne logistique.
Sur le plan technologique, certains intégrateurs internationaux disposent d’une expérience étendue en lignes stériles, systèmes d’eau pharmaceutique, préparation de solutions et ingénierie d’usines. C’est dans cette logique qu’IVEN Pharmatech Engineering met en avant ses compétences d’ingénierie pharmaceutique, avec une expérience multi-procédés utile lorsque le BFS doit s’insérer dans une architecture de site plus large.
var ctx1 = document.getElementById(‘courbeCroissanceMarche’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée du marché BFS en France’,data: [100, 108, 118, 131, 145, 162],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Cette courbe illustre une progression réaliste de l’intérêt pour le BFS en France, portée par la demande en stérile, la modernisation des sites et la recherche de formats unidoses plus sûrs.
Les machines BFS se déclinent selon la taille du contenant, la cadence, la nature du produit, le niveau d’automatisation et la configuration du moule. Certaines sont optimisées pour les unidoses de très petit volume, d’autres pour des flacons plus grands utilisés en irrigation, lavage ou solutions spéciales. Le bon choix dépend du portefeuille produits, de la viscosité, de la stabilité, du plan de validation et de la stratégie commerciale en France et à l’export.
Les principales familles d’application comprennent :
Type de machine BFSVolume typiqueApplicationAvantage principalMicro-unidose0,2 à 5 mlOphtalmologiePrécision et format patientUnidose standard2 à 20 mlInhalationCadence élevéePetit flacon BFS10 à 100 mlSolutions stériles diversesPolyvalenceGrand flacon BFS100 à 500 mlIrrigation et lavageBon rendement volumiqueMachine multicavitéVariableProduction de masseCoût unitaire réduitPlateforme spécialiséeSur mesureProduits techniquesAdaptation au procédéLe tableau met en évidence un point souvent sous-estimé : il n’existe pas une seule machine BFS universelle. Le dimensionnement doit partir du produit, du marché et de la stratégie de cycle de vie du portefeuille.
var ctx2 = document.getElementById(‘barreDemandeIndustries’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Ophtalmique’, ‘Respiratoire’, ‘Irrigation’, ‘Dispositifs médicaux’, ‘Dermatologie liquide’, ‘Usage hospitalier’],datasets: [{label: ‘Demande relative en France’,data: [92, 84, 76, 63, 41, 69],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(201, 203, 207)’]}]},options: {responsive: true,maintainAspectRatio: false}});Ce graphique en barres montre que la demande est particulièrement forte dans les applications ophtalmiques et respiratoires, segments dans lesquels le format unidose et la sécurité d’emploi sont valorisés.
Comparer le BFS à une ligne traditionnelle suppose d’aller au-delà du simple coût machine. Il faut examiner le cycle complet : achats des contenants, stockage, préparation, nettoyage éventuel, dépyrogénation, transfert en zone aseptique, remplissage, fermeture, contrôle, maintenance, personnel et validation. Dans certains cas, la ligne traditionnelle reste la meilleure option, notamment pour des produits incompatibles avec le polymère, pour des formats en verre imposés par le marché, ou pour des volumes trop faibles pour justifier l’investissement BFS.
En revanche, pour des séries importantes, des formats plastiques adaptés et des besoins renforcés de réduction des risques de contamination, le BFS prend un net avantage. Il faut aussi considérer le coût d’une non-qualité : rejet de lot, enquête déviation, arrêt de ligne, rappels ou tensions d’approvisionnement.
Point de comparaisonBFSFlacons/Ampoules traditionnelsCommentaireContenants entrantsNon nécessaires sous forme finaleNécessairesMoins de stock et de manutentionRisque de contaminationPlus faiblePlus dépendant des transfertsAvantage BFS en procédé intégréFlexibilité matériauPrincipalement polymèresVerre et autres formatsAvantage traditionnel selon produitGrandes cadences unidoseTrès favorableMoins optimiséAvantage BFSInvestissement initialÉlevéVariableDépend du périmètre de ligneImage premium verreLimitéeForteImportant pour certains marchésPour un laboratoire français, la décision doit donc reposer sur une matrice technico-économique. Le BFS n’est pas un remplacement automatique des flacons ou ampoules, mais un excellent choix lorsqu’il est aligné sur le produit, les volumes, la réglementation et le modèle de distribution.
L’adoption du BFS progresse dans la production stérile pour plusieurs raisons : sécurisation des chaînes d’approvisionnement, besoin d’industrialisation locale en Europe, pression qualité accrue, et montée des formats prêts à l’emploi. En France, ces facteurs sont renforcés par les politiques de relocalisation partielle, la modernisation d’unités existantes et l’intérêt croissant pour des usines plus automatisées.
Les bassins industriels proches de Lyon, Rouen, Paris et Strasbourg disposent d’un écosystème favorable : ingénierie, maintenance, validation, logistique et accès aux corridors de transport européens. Les ports du Havre et de Marseille-Fos jouent un rôle clé pour l’importation d’équipements lourds et l’exportation de produits finis vers l’Europe, l’Afrique du Nord et le Moyen-Orient. Cette configuration favorise les projets BFS lorsque l’étude d’implantation est bien préparée.
var ctx3 = document.getElementById(‘zoneTendanceTransition’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des lignes traditionnelles’,data: [74, 71, 67, 63, 58, 53],borderColor: ‘rgb(255, 99, 132)’,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,fill: true,tension: 0.25},{label: ‘Part des projets BFS sur nouveaux dossiers’,data: [26, 29, 33, 37, 42, 47],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Cette zone de tendance montre un glissement progressif des nouveaux projets vers des solutions plus intégrées. Elle ne signifie pas la disparition des lignes classiques, mais reflète l’évolution des priorités industrielles.
À l’horizon 2026, trois tendances devraient accélérer encore cette adoption :
Les fournisseurs capables d’accompagner ces tendances avec des solutions cohérentes, de la préparation de solution jusqu’au conditionnement final, auront un avantage concurrentiel certain sur le marché français.
Choisir un fournisseur BFS ne consiste pas seulement à comparer des prix. Il faut évaluer la capacité réelle à livrer une ligne stable, validable et durable. En France, les équipes achats, qualité, production et ingénierie doivent travailler ensemble pour éviter un choix purement commercial qui créerait ensuite des difficultés de qualification ou de montée en cadence.
Les critères essentiels sont les suivants :
Critère fournisseurPourquoi c’est importantQuestion à poserSigne positifRéférences BFSRéduit le risque projetCombien de lignes similaires livrées ?Sites comparables visitablesConformité réglementaireFacilite validation et auditQuels standards qualité maîtrisez-vous ?Dossiers techniques structurésIngénierie procédéAdapte la ligne au produitPouvez-vous réaliser des essais ?Centre d’essais ou protocole clairFabrication interneContrôle de qualité accruQuelles opérations réalisez-vous en interne ?Usines spécialisées et traçabilitéService après-venteRéduit les arrêtsQuel délai de support pour la France ?Équipe dédiée et pièces critiques en stockCompétence intégrationÉvite les interfaces risquéesPouvez-vous fournir eau, préparation et logistique ?Offre globale documentéeSur ce point, les capacités technologiques font la différence. Un acteur comme IVEN Pharmatech Engineering met en avant des solutions couvrant non seulement le remplissage et le conditionnement, mais aussi l’eau purifiée, l’eau pour préparations injectables, la préparation-distribution de solutions et l’automatisation logistique. Pour un projet français, cette profondeur technique permet de mieux synchroniser les utilités, le procédé et la qualification.
Les capacités de fabrication comptent également. La présence de plusieurs sites spécialisés de production, la standardisation des composants inox durables et l’expérience sur des milliers de lignes sont des indicateurs utiles de maturité industrielle. Si vous cherchez un panorama initial des équipements disponibles, la page équipements pharmaceutiques peut servir de point de départ pour comparer les familles de solutions avant consultation détaillée.
Le coût d’une ligne BFS varie fortement selon le volume, le degré d’automatisation, la complexité du moule, le produit, la salle propre, les utilités et le niveau de validation demandé. En France, un projet ne doit jamais être budgété sur la seule machine principale. Il faut intégrer le bâtiment, les fluides propres, la préparation produit, l’inspection, le conditionnement secondaire, les études, les qualifications et la formation.
Une méthode saine consiste à construire le budget en trois couches : investissement direct, coûts de mise en service, puis coûts d’exploitation sur cinq à dix ans. C’est sur ce dernier point que le BFS peut devenir très compétitif, notamment si la ligne remplace plusieurs opérations fragmentées.
Poste budgétairePoids indicatifObservationLevier d’optimisationMachine BFS principaleTrès élevéCœur de l’investissementDimensionnement justeMoules et formatsMoyen à élevéDépend du portefeuilleLimiter les changements inutilesUtilités propresMoyenAir, eau, vapeur selon besoinConception intégréePréparation de solutionMoyenSouvent sous-estiméeInterface procédé claireQualification et validationMoyenIndispensable en stérileDocumentation fournisseur solideFormation et démarrageFaible à moyenImpact fort sur la réussitePlan de transfert structuréL’analyse de retour sur investissement doit inclure :
Pour les entreprises visant le marché hospitalier français ou l’export européen, le retour sur investissement est souvent meilleur lorsque la demande est stable, les volumes sont significatifs et les formats sont standardisés sur plusieurs années. Une simulation réaliste doit se faire avec plusieurs scénarios : prudent, central et ambitieux.
var ctx4 = document.getElementById(‘comparatifFournisseursProduits’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Conformité’, ‘Personnalisation’, ‘Intégration’, ‘Support’, ‘Durabilité’, ‘Coût global’],datasets: [{label: ‘Fournisseur intégré international’,data: [90, 88, 94, 85, 89, 82],backgroundColor: ‘rgba(54, 162, 235, 0.8)’},{label: ‘Fournisseur machine seule’,data: [74, 61, 45, 67, 73, 79],backgroundColor: ‘rgba(255, 159, 64, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});Ce graphique comparatif rappelle qu’un prix d’achat inférieur ne signifie pas forcément un meilleur coût global. Les fournisseurs capables d’intégrer plusieurs sous-systèmes obtiennent souvent de meilleurs résultats sur la durée du projet.
Comme toute décision industrielle structurante, un investissement BFS comporte des risques qu’il faut anticiper. Le premier est un mauvais alignement entre la technologie et le produit. Si la compatibilité matière-produit, la stabilité ou les attentes du marché ne sont pas correctement analysées, le projet peut perdre son avantage. Le second risque concerne le sous-dimensionnement ou, à l’inverse, une capacité trop importante qui détériore le retour sur investissement.
Les principaux risques à surveiller sont :
La meilleure manière de réduire ces risques est d’adopter une gouvernance projet rigoureuse : études préliminaires, essais, analyse de risques qualité, plan de qualification, stratégie de maintenance, gestion des changements et jalons de décision clairs. C’est aussi ici que les capacités de service du fournisseur deviennent déterminantes. Un partenaire qui peut accompagner la faisabilité, la conception, l’installation, la mise en service, les qualifications, la formation des équipes et l’optimisation post-démarrage offre une sécurité nettement supérieure.
Dans cette logique, IVEN Pharmatech Engineering met en avant des services couvrant l’ensemble du cycle de vie du projet, depuis l’étude de faisabilité jusqu’au soutien après-vente et à l’optimisation de production. Pour un investisseur ou un industriel français, ce type d’accompagnement réduit les zones grises entre les phases du projet. Si vous préparez un cahier des charges ou une consultation technique, vous pouvez contacter un spécialiste afin de discuter du périmètre, des utilités et des exigences de validation adaptées à votre site.
Un autre point critique concerne la durabilité. En 2026, les projets les plus solides seront ceux qui intègrent dès le départ l’efficacité énergétique, la réduction des rebuts polymères, la récupération de données de consommation et une stratégie claire de maintenance préventive. En France, avec l’attention croissante portée aux bilans environnementaux et aux achats responsables, ces paramètres auront un poids croissant dans les décisions d’investissement.
Enfin, il faut considérer le facteur humain. Même une excellente ligne BFS ne produira pas de valeur sans formation adéquate des opérateurs, techniciens, automaticiens et qualiticiens. Les projets les plus performants prévoient des formations par rôle, des procédures visuelles, des jeux de pièces critiques et un accompagnement renforcé durant les premiers lots commerciaux.
La technologie BFS convient-elle à tous les médicaments stériles ?Non. Elle convient surtout aux produits compatibles avec des contenants polymères et à des formats où l’intégration soufflage-remplissage-scellage apporte un réel bénéfice. Une étude de compatibilité et de stabilité est indispensable.
Quels produits utilisent le plus souvent le BFS en France ?Les applications les plus fréquentes concernent les unidoses ophtalmiques, les solutions pour inhalation, certaines solutions de lavage stérile et des dispositifs médicaux liquides destinés à l’hôpital ou au soin ambulatoire.
Le BFS est-il plus sûr qu’une ligne traditionnelle ?Dans de nombreux cas, oui, parce que le procédé réduit les manipulations et l’exposition du produit. Cependant, la sécurité réelle dépend de la conception, de la qualification, de l’exploitation et de la maintenance de la ligne.
Quel est le principal frein à l’investissement ?Le principal frein est souvent le coût initial, auquel s’ajoutent les études, les utilités, la validation et la formation. C’est pourquoi une analyse détaillée du coût total de possession est essentielle.
Comment évaluer le retour sur investissement ?Il faut comparer l’investissement total au gain de capacité, à la réduction des coûts de contenants préfabriqués, à la baisse des risques qualité et à l’amélioration du coût unitaire sur plusieurs années.
Quelles villes françaises sont stratégiques pour un projet BFS ?Lyon, Paris, Strasbourg, Rouen, Lille et Toulouse disposent d’écosystèmes industriels utiles. Pour les flux internationaux, Le Havre et Marseille-Fos sont des points logistiques importants.
Faut-il choisir un fournisseur local ou international ?Le bon choix dépend de l’expérience spécifique, de la réactivité du service, de la qualité documentaire et de la capacité d’intégration. Un fournisseur international bien structuré peut être très performant s’il assure un support solide pour la France.
Quelles capacités distinguent un bon partenaire BFS ?Trois dimensions sont clés : des capacités technologiques solides pour le procédé et les utilités, des capacités de fabrication fiables pour la qualité machine, et des capacités de service complètes pour la mise en œuvre et l’exploitation.
Pourquoi envisager une solution intégrée pour un projet en France ?Parce qu’une approche intégrée réduit les interfaces techniques, simplifie la validation et diminue le risque de décalage entre la machine BFS, l’eau pharmaceutique, la préparation de solution et la logistique interne.
Quelles tendances marqueront 2026 ?Une automatisation plus poussée, davantage de données de procédé, une pression accrue sur la durabilité, et une attention renforcée aux preuves d’assurance de stérilité et d’intégrité du contenant.
En résumé, la technologie BFS représente une option particulièrement pertinente pour les fabricants français de produits stériles qui recherchent un haut niveau d’automatisation, une meilleure maîtrise aseptique et une structure de coût compétitive sur des volumes adaptés. Le succès du projet dépendra toutefois d’un bon cadrage initial, d’un choix fournisseur rigoureux et d’une intégration cohérente avec l’ensemble de l’environnement pharmaceutique du site.