-
Ampoules ou seringues préremplies : choix en France
Dans l’industrie pharmaceutique française, le choix entre une ligne de production d’ampoules et une ligne de seringues préremplies influence directement la stratégie industrielle, le niveau d’automatisation, le coût par unité, la conformité réglementaire et l’expérience finale du patient. Pour les fabricants basés à Lyon, Paris, Strasbourg, Toulouse, Lille ou encore dans les zones logistiques proches du Havre et de Marseille-Fos, cette décision ne concerne pas seulement le conditionnement primaire : elle touche aussi la stérilité, la cadence, le transport, la validation et la compétitivité à l’export.
La production d’ampoules reste une solution robuste pour de nombreux injectables liquides, surtout lorsque la stabilité du produit, le coût d’emballage et les grands volumes sont prioritaires. La production de seringues préremplies, elle, répond mieux aux besoins de praticité, de dosage unitaire précis, de réduction des manipulations cliniques et de montée en puissance des biopharmaceutiques. En France, où les attentes en matière de traçabilité, de sécurisation des procédés et de durabilité progressent rapidement, les grands groupes, les façonniers et les fabricants de dispositifs médicaux étudient de plus en plus les deux technologies en parallèle avant d’investir.
Le présent guide détaille les usages, les avantages, les options techniques, les coûts, les tendances 2026 et les critères de sélection d’un fournisseur fiable pour une ligne de production d’ampoules ou de seringues préremplies, avec un focus sur le marché français et les exigences industrielles les plus courantes.
En réponse directe, aucune des deux solutions n’est universellement supérieure. Une ligne d’ampoules convient généralement mieux aux productions à haut débit, aux formulations injectables classiques et aux projets cherchant un coût unitaire compétitif. Une ligne de seringues préremplies est souvent préférable pour les médicaments à forte valeur, les biologiques, les produits hospitaliers à usage direct et les laboratoires voulant améliorer la sécurité d’administration.
En France, le bon choix dépend de six variables majeures : la nature du produit, le volume annuel prévu, le marché cible, le niveau d’automatisation souhaité, le budget d’investissement et la stratégie réglementaire. Pour un site orienté export vers l’Union européenne, le Moyen-Orient ou l’Afrique francophone depuis des hubs comme Le Havre ou Marseille-Fos, la flexibilité de format et la documentation de validation deviennent aussi décisives que la cadence machine.
CritèreLigne d’ampoulesLigne de seringues prérempliesImpact industrielCoût initialSouvent plus modéréGénéralement plus élevéInfluence le budget de démarrageComplexité de procédéMaîtrisée sur les injectables classiquesPlus exigeante en composants et contrôlesConditionne le temps de validationConfort d’utilisationPréparation nécessaire avant usageAdministration plus simpleAméliore l’usage cliniqueRisque de manipulationPlus élevé en avalRéduit grâce au format prêt à l’emploiImpact qualité et sécuritéAdaptation aux biologiquesPossible selon formulationTrès recherchée pour les produits sensiblesFavorise les segments à forte valeurCadence industrielleTrès élevée sur certaines lignesÉlevée mais plus dépendante du formatDétermine la capacité annuelleImage marchéFormat traditionnelFormat moderne et premiumJoue sur le positionnement produitLe tableau ci-dessus montre que la comparaison doit se faire sur l’ensemble du cycle de vie du produit. Une ampoule moins coûteuse à produire peut générer plus de manipulation en milieu hospitalier, tandis qu’une seringue préremplie plus chère peut réduire les erreurs de dosage et soutenir un meilleur positionnement commercial.
La production d’ampoules désigne l’ensemble des équipements et opérations permettant de laver, dépyrogéner, remplir et sceller des contenants en verre destinés aux préparations injectables stériles. Ce procédé est couramment utilisé pour les solutions injectables, certains anesthésiques, vitamines, anti-infectieux et produits hospitaliers à fort volume.
La production de seringues préremplies correspond quant à elle à une ligne stérile conçue pour alimenter, dénester, remplir, stopper, fermer et inspecter des seringues prêtes à l’emploi. Ce format est largement utilisé pour les vaccins, anticoagulants, traitements biologiques, produits ophtalmiques injectables, thérapies spécialisées et dispositifs combinant médicament et administration précise.
Dans les deux cas, la ligne inclut souvent des modules de traitement d’eau, de préparation de solution, de filtration stérilisante, de transfert aseptique, d’inspection visuelle, d’étiquetage et de conditionnement secondaire. En France, où les industriels cherchent à sécuriser les chaînes de production sous environnement réglementé, la cohérence entre les utilités propres, les flux matières et la salle propre est essentielle.
Les fabricants qui modernisent un atelier existant à Rouen, Chartres ou dans la région Auvergne-Rhône-Alpes cherchent souvent des systèmes intégrés plutôt qu’une simple machine isolée. C’est sur ce point que des sociétés d’ingénierie internationales comme IVEN Pharmatech Engineering se positionnent, en combinant expertise de remplissage pharmaceutique, traitement d’eau pharmaceutique, logistique intelligente et conception d’unités conformes aux référentiels internationaux.
Étape de procédéAmpoulesSeringues prérempliesObjectif qualitéPréparation des contenantsLavage et tunnel de dépyrogénationDénestage ou alimentation de composants stérilesRéduire la contamination particulaire et microbiologiqueRemplissagePompes péristaltiques ou pistonDosage de haute précisionAssurer l’exactitude volumétriqueFermetureScellage thermique de l’ampoulePose de bouchon, tige poussoir ou fermeture finaleGarantir l’intégrité du contenantEnvironnement de productionZone aseptique contrôléeZone aseptique renforcéeMaintenir la stérilitéInspectionContrôle cosmétique et particulaireContrôle de remplissage, fermeture et défauts visuelsLibération de lots conformeConditionnement secondairePlateaux, étuis, noticesBarquettes, étuis, protections aiguillesProtection logistique et traçabilitéValidationIQ, OQ, PQ et intégritéIQ, OQ, PQ et études d’assemblageConformité réglementaire documentaireCe deuxième tableau souligne qu’au-delà du contenant, les opérations unitaires diffèrent fortement. La seringue préremplie exige une maîtrise plus fine des composants, de la compatibilité matériau-produit et de l’ergonomie finale d’utilisation.
Les ampoules conservent une position importante dans les médicaments injectables standardisés, les productions hospitalières et les marchés où la sensibilité au prix reste élevée. Elles sont souvent privilégiées pour les grands volumes et pour les gammes nécessitant une excellente stabilité dans le verre. En France, elles restent pertinentes pour les sous-traitants qui servent à la fois le marché national et des destinations d’exportation via Le Havre.
Les seringues préremplies, de leur côté, s’imposent sur les segments en croissance : vaccins, produits biologiques, traitements de longue durée, antithrombotiques et spécialités nécessitant une préparation minimale en point de soin. Elles offrent une meilleure expérience utilisateur, une réduction des pertes produit et un potentiel plus élevé d’intégration avec des systèmes de sécurité.
Les bénéfices industriels les plus souvent recherchés sont les suivants : meilleure répétabilité, réduction des erreurs humaines, traçabilité renforcée, baisse du risque de contamination, compatibilité avec les systèmes de vision, et automatisation plus poussée du conditionnement en fin de ligne.
var ctxBarDemand = document.getElementById(‘barDemandChart’).getContext(‘2d’);var barDemandChart = new Chart(ctxBarDemand, {type: ‘bar’,data: {labels: [‘Biopharmacie’, ‘Injectables hospitaliers’, ‘Vaccins’, ‘Façonnage’, ‘Dispositifs combinés’, ‘Génériques stériles’],datasets: [{label: ‘Indice de demande en France’,data: [92, 78, 88, 74, 83, 69],backgroundColor: [‘rgba(54, 162, 235, 0.75)’,’rgba(255, 99, 132, 0.75)’,’rgba(75, 192, 192, 0.75)’,’rgba(255, 206, 86, 0.75)’,’rgba(153, 102, 255, 0.75)’,’rgba(201, 203, 207, 0.75)’],borderColor: [‘rgb(54, 162, 235)’,’rgb(255, 99, 132)’,’rgb(75, 192, 192)’,’rgb(255, 206, 86)’,’rgb(153, 102, 255)’,’rgb(201, 203, 207)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}},plugins: {legend: {display: true}}}});Le graphique ci-dessus illustre une dynamique claire du marché français : la demande est tirée par la biopharmacie, les vaccins et les dispositifs combinés, trois segments qui favorisent souvent les seringues préremplies ou des formats à forte valeur ajoutée.
ApplicationFormat souvent choisiAvantage principalRemarque opérationnelleAnesthésie et urgenceAmpoulesCoût contenu et disponibilitéTrès utilisé en milieu hospitalierAnticoagulantsSeringues prérempliesDosage prêt à administrerRéduit les manipulations soignantesVaccinsSeringues prérempliesSimplicité d’emploiConvient aux campagnes de vaccinationVitamines injectablesAmpoulesÉconomie d’emballageBon pour les gros volumesBiologiques spécialisésSeringues prérempliesProtection du dosage et valeur premiumNécessite contrôle matériau-produitMarchés export à prix sensiblesAmpoulesCompétitivitéSouvent choisi par les façonniersTraitements chroniques à domicileSeringues prérempliesPraticité pour le patientCompatible avec auto-administrationCe tableau montre que la préférence n’est pas seulement technique : elle dépend du contexte clinique, de la chaîne de distribution et du modèle économique du médicament.
Sur le plan technique, les lignes d’ampoules peuvent être compactes, semi-automatiques ou entièrement automatiques, avec des cadences allant de petites séries de développement à des productions massives. Les équipements incluent souvent une laveuse linéaire ou rotative, un tunnel de dépyrogénation, une remplisseuse-soudeuse, une inspection et des modules de conditionnement.
Les lignes de seringues préremplies se déclinent en solutions pour nids stériles ou composants bulk, en versions dédiées aux petits lots cliniques, aux lots commerciaux ou aux très grandes capacités. Parmi les options techniques clés figurent le remplissage sous isolateur, les systèmes de vision intelligents, le contrôle en ligne du poids ou du volume, le vide partiel, l’inertage à l’azote et les solutions de changement de format rapide.
Sur le volet des capacités technologiques, IVEN Pharmatech Engineering s’appuie sur une expérience approfondie des équipements de remplissage pharmaceutique, des systèmes d’eau pharmaceutique, de la logistique automatisée et des lignes intégrées. Pour les industriels français qui veulent limiter les interfaces entre plusieurs fournisseurs, ce type d’approche peut simplifier la cohérence technique entre préparation, remplissage et fin de ligne.
Option techniqueDisponible sur ampoulesDisponible sur seringues prérempliesValeur pour le siteRemplissage aseptique sous RABSOuiOuiRéduction du risque opérateur-produitIsolateurOui selon projetTrès fréquentNiveau élevé de protection aseptiqueVision artificielleOuiOuiAméliore l’inspection en ligneChangement de format rapideOuiOuiUtile pour la production multi-référencesInertage à l’azoteOuiOuiProtège certains produits sensiblesIntégration logistique automatiséeOuiOuiOptimise les flux en atelierTraçabilité de lot avancéeOuiOuiFacilite conformité et auditEn pratique, les laboratoires français de taille intermédiaire recherchent de plus en plus des lignes modulaires capables d’évoluer. Une ligne initialement installée pour 6 000 unités par heure peut ainsi être conçue pour intégrer plus tard un module d’inspection renforcé ou un conditionnement robotisé. Les industriels intéressés par des solutions sur mesure peuvent consulter une base d’équipements et d’ensembles intégrés via la page solutions industrielles pharmaceutiques.
Le choix ne se limite pas à ampoule contre seringue préremplie. Il faut aussi comparer les flacons, les cartouches et certains contenants polymères. Les flacons restent très polyvalents pour les poudres lyophilisées et les produits multi-doses. Les cartouches sont adaptées à certains dispositifs d’administration. Les poches ou bouteilles servent surtout à d’autres familles de produits, comme les solutions de perfusion.
Pour un industriel français produisant des injectables standard à forte rotation, l’ampoule peut rester la meilleure option. Pour un acteur de biothérapie proche des pôles d’innovation de Paris-Saclay ou de Lyon Gerland, la seringue préremplie apporte souvent un meilleur alignement avec les attentes du marché et de la pratique clinique.
var ctxComparisonTech = document.getElementById(‘comparisonChartTech’).getContext(‘2d’);var comparisonChartTech = new Chart(ctxComparisonTech, {type: ‘bar’,data: {labels: [‘Investissement initial’, ‘Facilité clinique’, ‘Cadence de base’, ‘Valeur ajoutée produit’, ‘Flexibilité de gamme’, ‘Compatibilité biologiques’],datasets: [{label: ‘Ampoules’,data: [82, 55, 90, 62, 72, 64],backgroundColor: ‘rgba(54, 162, 235, 0.75)’,borderColor: ‘rgb(54, 162, 235)’,borderWidth: 1},{label: ‘Seringues préremplies’,data: [58, 92, 76, 91, 79, 93],backgroundColor: ‘rgba(255, 99, 132, 0.75)’,borderColor: ‘rgb(255, 99, 132)’,borderWidth: 1},{label: ‘Flacons’,data: [74, 61, 84, 70, 88, 86],backgroundColor: ‘rgba(75, 192, 192, 0.75)’,borderColor: ‘rgb(75, 192, 192)’,borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}},plugins: {legend: {display: true}}}});SolutionQuand la choisirAtout principalLimite principaleAmpoulesGrandes séries stériles classiquesBon coût par unitéUsage moins pratiqueSeringues prérempliesProduits à forte valeur ou auto-administrationPrêt à l’emploiInvestissement et composants plus coûteuxFlaconsProduits polyvalents et lyophilisésGrande flexibilitéPréparation avant administrationCartouchesDispositifs d’injection dédiésCompatibilité avec stylosMarché plus spécialiséRécipients polymères spécialisésCertains usages ciblésLégèreté logistiqueCompatibilité à vérifierSous-traitance externeLancement rapide sans site propreRéduction du capex initialMoins de contrôle industrielCe tableau montre que la bonne solution dépend autant de l’usage final que du mode d’exploitation industriel. Une entreprise peut d’ailleurs conserver des ampoules pour une partie de son portefeuille et ajouter une ligne de seringues préremplies pour les produits premium.
Le marché français s’inscrit dans une dynamique européenne marquée par la relocalisation partielle, la sécurisation des approvisionnements critiques, la croissance des biothérapies et l’exigence de traçabilité numérique. Les investissements se concentrent particulièrement autour des bassins de Lyon, de la région parisienne, de la Normandie et du Grand Est, où se regroupent de nombreux acteurs de la fabrication, de la logistique et de l’innovation santé.
Pour 2026, trois tendances dominent. Premièrement, l’asepsie avancée progresse, avec davantage d’isolateurs, d’automatisation fermée et de contrôle en ligne. Deuxièmement, la durabilité devient un critère d’appel d’offres réel : réduction des consommations d’eau, récupération d’énergie, limitation des rebuts de format et optimisation des emballages. Troisièmement, la politique industrielle européenne pousse les sites à justifier leur résilience, leur documentation et leur niveau de conformité tout au long de la chaîne.
var ctxLineGrowth = document.getElementById(‘lineGrowthChart’).getContext(‘2d’);var lineGrowthChart = new Chart(ctxLineGrowth, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Investissements en ampoules en France’,data: [58, 61, 64, 68, 71, 74],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3},{label: ‘Investissements en seringues préremplies en France’,data: [62, 69, 77, 86, 95, 106],borderColor: ‘rgb(255, 99, 132)’,backgroundColor: ‘rgba(255, 99, 132, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}},plugins: {legend: {display: true}}}});var ctxAreaTrend = document.getElementById(‘areaTrendChart’).getContext(‘2d’);var areaTrendChart = new Chart(ctxAreaTrend, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des projets centrés sur le coût’,data: [66, 63, 59, 54, 49, 45],borderColor: ‘rgb(255, 159, 64)’,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,fill: true,tension: 0.3},{label: ‘Part des projets centrés sur la valeur clinique’,data: [34, 37, 41, 46, 51, 55],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}},plugins: {legend: {display: true}}}});Le premier graphique met en évidence une progression plus rapide des investissements dans les seringues préremplies, tandis que le second montre le basculement progressif d’une logique purement de coût vers une logique de valeur clinique et d’usage.
En France, les appels d’offres de 2026 devraient aussi intégrer plus systématiquement la maintenance prédictive, la sérialisation, l’assistance à distance sécurisée et les indicateurs de performance énergétique. Pour les sites neufs ou modernisés, les projets les plus solides seront ceux capables de démontrer un alignement entre stratégie produit, architecture technique et contraintes réglementaires.
Le choix d’un fournisseur ne doit pas se résumer au prix machine. Il faut évaluer l’expérience sur des projets comparables, la qualité de la documentation, la maîtrise de l’intégration, la capacité de validation, la stabilité du service après-vente et la compréhension des attentes du marché français. Un fournisseur vraiment fiable doit parler le langage de la production, de la qualité, de l’ingénierie et de la direction financière à la fois.
Les acheteurs français vérifient souvent les références installées, les délais réels de mise en service, la disponibilité des pièces, la gestion des essais en usine et la capacité à adapter la ligne à des bâtiments existants. Pour les sites situés dans des zones industrielles denses comme l’Île-de-France ou la vallée du Rhône, la maîtrise des contraintes d’implantation et des flux techniques est particulièrement importante.
Sur le volet des capacités de fabrication, IVEN Pharmatech Engineering dispose de plusieurs usines spécialisées à Shanghai dédiées aux équipements de remplissage et de conditionnement, aux systèmes de traitement d’eau pharmaceutique, à la logistique intelligente et aux équipements pour consommables médicaux. Cette structuration industrielle intéresse les acheteurs qui préfèrent un partenaire capable de fournir non seulement une machine, mais un ensemble cohérent et personnalisé.
Critère de sélectionPourquoi c’est importantPoint à vérifierSignal positifExpérience sectorielleRéduit le risque de conceptionRéférences en injectables stérilesProjets réalisés dans plusieurs paysConformité documentaireAccélère qualification et auditDossiers IQ, OQ, PQ et FATDocumentation structurée et claireCapacité d’intégrationÉvite les interfaces problématiquesUtilités, remplissage, inspection, emballageOffre de solution globaleQualité de fabricationConditionne la durée de vieMatériaux, finitions, composantsAcier inoxydable durable et design propreService techniqueLimite les arrêts de ligneTemps de réponse et stock piècesSupport international et multilinguePersonnalisationAdapte la ligne au produitFormats, cadence, salle propreConception sur mesureVision long termeFacilite les extensions futuresÉvolutivité et modularitéPlan d’upgrade clairPour démarrer une évaluation fournisseur, il est utile d’échanger sur votre projet via une demande structurée sur la page contact industriel pharmaceutique. Un bon cahier des charges inclut le produit, les volumes, les composants, le niveau d’automatisation, les utilités disponibles et les exigences documentaires.
Le coût d’une ligne varie fortement selon la cadence, le niveau d’asepsie, le degré d’automatisation, l’intégration bâtiment-utilités et le nombre de formats. En règle générale, une ligne d’ampoules standard coûte moins cher à l’achat qu’une ligne de seringues préremplies équivalente, mais cette comparaison est incomplète si l’on ne considère pas la valeur du produit, le coût de non-qualité et les gains d’usage.
En France, les budgets doivent intégrer non seulement la machine, mais aussi les travaux de salle propre, la distribution des fluides, la qualification, la formation, les pièces critiques, l’inspection et la connexion avec l’ERP ou les systèmes de traçabilité. Les entreprises qui négligent ces postes sous-estiment souvent le coût total de possession.
Poste budgétairePart typique sur ampoulesPart typique sur seringues prérempliesCommentaireÉquipement principal35 à 45 %30 à 40 %Le niveau d’automatisation change fortement le ratioSalle propre et utilités15 à 22 %18 à 25 %Très sensible au niveau de confinement aseptiqueInspection et vision6 à 12 %8 à 14 %Souvent renforcé pour les formats premiumQualification et validation5 à 10 %6 à 12 %Incontournable pour la mise en exploitationOutillage et changements de format4 à 8 %5 à 10 %Important pour les sites multi-produitsFormation et démarrage3 à 6 %3 à 6 %Souvent sous-estimé au départStock pièces et maintenance initiale3 à 7 %4 à 8 %Critique pour limiter les arrêtsUn projet d’ampoules peut offrir un retour sur investissement rapide si les volumes sont élevés et le portefeuille stable. À l’inverse, une ligne de seringues préremplies peut générer un meilleur retour global lorsque la valeur par dose est supérieure, que le gaspillage est réduit et que le produit bénéficie d’un meilleur accès au marché.
Voici un exemple simplifié. Une entreprise installée près de Lyon produit 40 millions d’unités annuelles d’un injectable standard. L’ampoule peut réduire le coût de conditionnement primaire. Mais pour une société développant un anticoagulant en seringue préremplie à destination des hôpitaux français et allemands, la réduction du temps de préparation clinique et l’amélioration du positionnement prix peuvent compenser un investissement plus élevé.
Pour les groupes qui visent une approche intégrée, la page projets clés en main pharmaceutiques permet d’explorer une logique de budget global incluant ingénierie, équipement, installation et accompagnement à la qualification.
Le principal risque n’est pas toujours technique. Il réside souvent dans le mauvais alignement entre stratégie produit et outil industriel. Une ligne surdimensionnée pèse sur les coûts fixes. Une ligne trop limitée freine la croissance. Un contenant mal choisi peut réduire l’acceptation clinique ou compliquer l’enregistrement sur certains marchés.
Il faut aussi anticiper les risques de compatibilité entre formulation et matériaux, les délais d’approvisionnement des composants, la dépendance à certains consommables, la formation du personnel, la variabilité des lots de verre ou de polymères, et les coûts de requalification après modification.
Du point de vue des services, IVEN Pharmatech Engineering met en avant une approche cycle de vie couvrant étude de faisabilité, conception, sélection d’équipements, installation, mise en service, validation, transfert de technologie, documentation, formation, assistance après-vente et optimisation. Pour les industriels français, cette logique de continuité peut réduire le risque de projet fragmenté et limiter les retards dus à des interfaces mal gérées.
RisqueDescriptionImpact possibleMesure de réductionMauvais choix de formatContenant non adapté au produit ou au marchéFaible rentabilité ou refonte tardiveÉtude amont produit-marché détailléeSous-estimation de la validationDossier insuffisant ou planning irréalisteRetard de lancementPlan qualité dès la phase de conceptionCapacité mal calibréeCadence trop faible ou trop élevéeSurcoûts ou goulots d’étranglementScénarios de montée en chargeCompatibilité matériau-produitInteraction avec verre, joints ou lubrifiantsDégradation qualitéEssais de stabilité et d’extractiblesDépendance composantsTension d’approvisionnementArrêts de productionDouble sourcing et stock de sécuritéMaintenance insuffisanteFaible disponibilité techniqueBaisse de TRSContrat de maintenance et pièces critiquesIntégration bâtiment difficileFlux ou utilités mal conçusTravaux additionnels coûteuxRevue d’implantation avec ingénierie détailléeLes sites français qui réussissent le mieux leur investissement sont ceux qui traitent la ligne comme un projet d’usine et non comme un simple achat d’équipement. Ils impliquent tôt les équipes qualité, production, maintenance, achats, validation et supply chain.
Quelle solution est la plus économique pour un laboratoire en France ?Pour des injectables classiques à gros volumes, l’ampoule est souvent plus économique en investissement et en coût unitaire. Pour un médicament à forte valeur, la seringue préremplie peut offrir un meilleur retour global.
Les seringues préremplies sont-elles toujours mieux adaptées aux biologiques ?Souvent oui, mais pas automatiquement. Il faut vérifier la compatibilité formulation-matériaux, la stabilité, le besoin d’inertage, la sensibilité au silicone et les exigences de l’administration finale.
Une ligne peut-elle être conçue pour plusieurs formats ?Oui, dans une certaine mesure. Les lignes modernes peuvent intégrer des changements de format rapides, mais la polyvalence totale a un coût et peut réduire l’optimisation pour un produit donné.
Combien de temps faut-il prévoir pour un projet complet ?Selon la complexité, il faut généralement compter la conception, la fabrication, les essais, l’installation, la qualification et la montée en cadence. Un projet intégré demande souvent plusieurs mois, voire davantage pour une installation aseptique hautement automatisée.
Quels sites français sont particulièrement favorables à ce type d’investissement ?Les zones autour de Lyon, Paris, Rouen, Strasbourg et Toulouse disposent d’écosystèmes intéressants en pharmacie, ingénierie, recrutement technique et logistique. Le Havre et Marseille-Fos renforcent aussi l’accès export.
Faut-il choisir un fournisseur local ou international ?Le plus important est la capacité réelle à livrer une solution conforme, documentée et maintenable. Un fournisseur international doté d’une forte expérience pharmaceutique, d’une ingénierie intégrée et d’un service structuré peut être un très bon choix pour la France.
Quelles questions poser avant un achat ?Demandez la cadence réelle par format, le taux de rejet attendu, les exigences d’utilités, le plan de validation, les références comparables, la durée de vie des composants, le plan de pièces critiques et le support après démarrage.
Pourquoi envisager une solution intégrée plutôt que des achats séparés ?Parce qu’une solution intégrée réduit souvent les interfaces entre équipements, améliore la cohérence documentaire et limite les risques de retards. C’est particulièrement utile sur les ateliers stériles où chaque liaison technique compte.
En conclusion, la comparaison entre ampoules et seringues préremplies doit être menée à partir du produit, du patient, du modèle industriel et des objectifs du site français. Les ampoules restent une solution solide, éprouvée et compétitive. Les seringues préremplies gagnent du terrain grâce à leur valeur clinique, leur praticité et leur adéquation avec les thérapies modernes. Le meilleur projet est celui qui relie correctement conformité, ingénierie, coût total et stratégie de marché.
-
Ligne de remplissage de flacons biologiques en France
Dans l’industrie pharmaceutique, une ligne de remplissage de flacons pour produits biologiques est un système intégré qui permet de laver, dépyrogéner, remplir, boucher, sertir, inspecter et transférer des flacons stériles contenant des médicaments biologiques à forte valeur. En France, cet équipement est devenu stratégique pour les sites de production situés autour de Lyon, Paris-Saclay, Strasbourg, Toulouse, Lille, Marseille-Fos et Le Havre, où les investissements dans les biomédicaments, les biosimilaires, les vaccins et les thérapies innovantes accélèrent. Pour les industriels qui modernisent leur outil de production, l’enjeu n’est pas seulement la cadence : il s’agit surtout d’obtenir un haut niveau d’assurance de stérilité, une répétabilité volumétrique stricte, une conformité réglementaire robuste et une flexibilité suffisante pour gérer des lots commerciaux comme des séries cliniques.
Sur le marché français, les décideurs recherchent généralement une solution capable de concilier exigences des BPF de l’Union européenne, qualification documentaire, réduction des pertes de produit, maîtrise des particules, intégration numérique et retour sur investissement réaliste. C’est pourquoi le choix d’une ligne de remplissage aseptique pour flacons biologiques doit être envisagé comme un projet d’ingénierie global, et non comme un simple achat d’équipement. Pour les groupes pharmaceutiques, les CDMO, les fabricants de vaccins et les sites de bioproduction, le bon partenaire doit être en mesure d’accompagner la conception, la fabrication, l’installation, la qualification et l’optimisation opérationnelle.
Dans cette logique, IVEN Pharmatech Engineering se positionne comme un partenaire international d’ingénierie pharmaceutique capable d’apporter des solutions intégrées pour les lignes de remplissage, les systèmes d’eau pharmaceutique, la logistique intelligente et les projets clés en main destinés aux usines de produits stériles et biologiques. L’entreprise accompagne des fabricants dans de nombreux pays et adapte ses propositions aux attentes réglementaires et industrielles des marchés exigeants, dont la France.
Une ligne de remplissage de flacons pour produits biologiques est utilisée pour conditionner de façon aseptique des anticorps monoclonaux, protéines recombinantes, vaccins, enzymes, hormones, biosimilaires, produits issus de cultures cellulaires et autres formulations sensibles. Elle combine plusieurs modules : alimentation des contenants, traitement des flacons, transfert en zone propre, dosage de haute précision, pose de bouchons, sertissage, contrôle qualité et traçabilité. En France, cet investissement répond à trois objectifs principaux : sécuriser la conformité réglementaire, augmenter la capacité sans compromettre la stérilité et réduire le coût global par dose produite.
Les grandes entreprises évaluent ce type d’équipement lors de l’extension d’un atelier aseptique, du rapatriement d’une production européenne, de l’introduction d’un nouveau biomédicament ou de la rénovation d’une ligne ancienne. Les critères d’achat les plus fréquents sont la compatibilité avec les petits volumes de remplissage, la facilité de changement de format, l’intégration d’isolateurs ou de systèmes à flux laminaire, la possibilité de traitement en mode flacons ouverts ou fermés, la gestion des recettes, les enregistrements électroniques et la validation.
Point cléPourquoi c’est importantImpact pour un site françaisStérilité maîtriséeÉvite la contamination microbiologique et particulaireRéduit les risques de lot rejeté et d’écart qualitéPrécision de remplissageProtège l’uniformité de doseAméliore la conformité et la rentabilité produitFlexibilité des formatsPermet différents volumes et diamètres de flaconsUtile pour sous-traitants et portefeuilles multi-produitsConformité documentaireFacilite qualification et auditsEssentiel pour l’ANSM et les audits clientsAutomatisationRéduit les interventions humaines en zone critiqueAméliore la sécurité aseptique et la productivitéÉvolutivitéAutorise montée en capacité futureProtège l’investissement sur plusieurs annéesLe tableau ci-dessus montre que la valeur réelle d’une ligne ne se limite pas à son débit nominal. Pour un site localisé en Île-de-France, en Auvergne-Rhône-Alpes ou dans le Grand Est, la priorité est souvent la robustesse globale du procédé, surtout lorsque les lots sont destinés à l’Union européenne et à l’export via Le Havre, Marseille-Fos ou Anvers.
Il s’agit d’un ensemble d’équipements reliés par une logique de process et d’automatisation. Dans un atelier moderne, la ligne reçoit des flacons stériles ou les prépare en interne, puis effectue le dosage aseptique du produit biologique sous environnement contrôlé. Le produit peut être liquide prêt à l’emploi, suspension, solution protéique sensible au cisaillement ou formulation nécessitant une atmosphère azotée. Certaines lignes intègrent également des étapes de bouchage partiel avant lyophilisation puis de bouchage final après séchage.
Dans les productions biologiques, le produit est souvent plus fragile que dans les injectables chimiques classiques. Les protéines peuvent être sensibles aux interfaces, à la mousse, à la température, au temps de séjour et aux vibrations mécaniques. La ligne doit donc être conçue pour limiter les contraintes sur la formulation. Cela influence le choix des pompes péristaltiques, des pompes à piston rotatif, du temps de contact avec les tuyauteries, des matériaux en contact produit et du système de nettoyage ou de stérilisation.
Les usages typiques en France concernent les installations de bioproduction de vaccins, les unités de médicaments hospitaliers de haute valeur, les plateformes de développement clinique, ainsi que les CDMO qui servent des clients européens. Une ligne bien conçue permet d’assurer :
Étape de la ligneFonction principaleSpécificité pour biologiquesEntrée des flaconsAlimenter les contenants sans casseStabilité de cadence et faible génération de particulesLavage ou décontaminationPréparer les contenants avant remplissageCompatibilité avec exigences de stérilité élevéesDépyrogénationRéduire la charge endotoxiniqueCritique pour injectables sensiblesRemplissage aseptiqueDoser la formulationPrécision élevée et faible stress produitBouchage et sertissageFermer le flacon de façon sûreMaintien de l’intégrité du contenantContrôle et rejetÉcarter les non-conformesProtection du lot et traçabilitéCe tableau aide à comprendre que chaque module influence directement la qualité finale. Un défaut d’alignement à l’entrée, une dépyrogénation instable ou un mauvais couple de sertissage peuvent compromettre tout le lot. Dans l’environnement réglementaire français, cette vision process complète est indispensable.
Les applications couvrent un large spectre de produits. Les fabricants de vaccins apprécient la cadence maîtrisée et les solutions de confinement. Les producteurs d’anticorps monoclonaux privilégient la précision de dosage et la limitation des pertes. Les développeurs de biosimilaires recherchent surtout un équilibre entre coût d’investissement, conformité et souplesse de changements de campagne. Quant aux centres de production clinique, ils ont besoin de petites séries, de recettes paramétrables et de temps de changement réduits.
En France, les bénéfices les plus recherchés incluent la réduction du coût total de non-qualité, l’amélioration de l’efficacité de ligne, la préparation d’audits internationaux et la possibilité de servir plusieurs marchés depuis un même site. Une ligne performante permet aussi d’optimiser les flux entre préparation de solution, stockage tampon, zone aseptique, inspection et conditionnement final.
ApplicationBénéfice opérationnelValeur pour l’industrielVaccinsRemplissage sécurisé de gros volumes de campagneCapacité à répondre rapidement à la demande sanitaireAnticorps monoclonauxTrès haute précision et faible perte produitProtection de produits à forte valeurBiosimilairesProduction compétitive et standardiséeAmélioration de la marge industrielleEssais cliniquesFlexibilité des petits lotsRéduction du délai de mise en étudeProduits lyophilisésIntégration avec bouchage partielMeilleure stabilité des molécules sensiblesBiothérapies hospitalièresTraçabilité fine et sécurisation qualitéConfiance accrue des donneurs d’ordreL’explication du tableau est simple : plus la valeur thérapeutique et économique du produit est élevée, plus la ligne doit être orientée vers la précision, la traçabilité et la protection aseptique. Dans les bassins industriels de Lyon et Strasbourg, où la bioproduction et la sous-traitance pharmaceutique continuent de se renforcer, cette logique guide de nombreux appels d’offres.
var ctxBarDemandFr = document.getElementById(‘barDemandFr’).getContext(‘2d’);var chartBarDemandFr = new Chart(ctxBarDemandFr, {type: ‘bar’,data: {labels: [‘Vaccins’, ‘Anticorps’, ‘Biosimilaires’, ‘Essais cliniques’, ‘Produits lyophilisés’, ‘CDMO’],datasets: [{label: ‘Demande industrielle estimée en France’,data: [92, 88, 79, 61, 74, 83],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Ce graphique illustre le poids relatif des segments demandeurs d’équipements de remplissage aseptique. Les vaccins, les anticorps et les CDMO tirent particulièrement la demande, ce qui reflète les tendances observées en Europe occidentale.
Le choix technique dépend du débit, de la sensibilité du produit, du niveau d’automatisation, de la stratégie de nettoyage et du budget. On distingue généralement les lignes compactes pour développement ou petits lots, les lignes modulaires pour production commerciale moyenne, et les lignes à haute cadence pour grands volumes. Le mode d’installation peut reposer sur un poste sous flux unidirectionnel, un système en barrière d’accès restreint ou un isolateur fermé, ce dernier étant souvent privilégié lorsque la maîtrise aseptique doit être maximale.
Parmi les options techniques importantes figurent le remplissage au moyen de pompes péristaltiques pour une grande flexibilité, les pompes à piston pour une répétabilité robuste sur certaines plages de volumes, les systèmes à usage unique pour réduire les temps de changement, le contrôle de poids en ligne, l’azotage de tête, les robots de transfert et les systèmes de vision. Pour les produits biologiques sensibles, il faut aussi évaluer la douceur de manipulation du liquide et la facilité de validation des surfaces en contact.
Type de ligneCadence indicativeAvantage principalLigne compacte de développementFaible à moyenneSouplesse pour lots cliniquesLigne modulaire commercialeMoyenneBon équilibre entre capacité et flexibilitéLigne haute cadenceÉlevéeProduction de masse pour vaccins et grands marchésLigne sous isolateurVariableProtection aseptique renforcéeLigne avec composants à usage uniqueFaible à moyenneChangements rapides et moins de nettoyageLigne pour remplissage et lyophilisationMoyenneAdaptée aux molécules instables en solutionLe tableau montre que le meilleur modèle n’est pas universel. Une usine proche de Paris-Saclay développant plusieurs molécules cliniques n’aura pas les mêmes besoins qu’un site de production vaccinale près de Lyon ou d’un corridor logistique connecté à l’aéroport de Paris-Charles-de-Gaulle.
Sur le plan des capacités technologiques, IVEN Pharmatech Engineering met en avant une approche d’ingénierie intégrée incluant les lignes de remplissage et de scellage pharmaceutiques, les systèmes d’eau purifiée, les solutions de préparation et distribution et l’automatisation associée. Cette capacité à combiner plusieurs briques techniques est pertinente pour les fabricants français qui veulent éviter des interfaces trop fragmentées entre utilités propres, process aseptique et flux logistiques.
var ctxAreaTrendShiftFr = document.getElementById(‘areaTrendShiftFr’).getContext(‘2d’);var chartAreaTrendShiftFr = new Chart(ctxAreaTrendShiftFr, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Adoption des isolateurs et systèmes fermés’,data: [38, 44, 52, 61, 69, 77],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.3},{label: ‘Lignes conventionnelles ouvertes’,data: [62, 56, 48, 39, 31, 23],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.20)’,borderColor: ‘rgba(255, 99, 132, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La tendance vers les isolateurs, les composants à usage unique et les environnements fermés est nette. Elle s’explique par la recherche de sécurité aseptique, par la pression réglementaire et par la volonté de réduire les interventions humaines dans les zones critiques.
Le marché offre plusieurs alternatives : seringues préremplies, cartouches, poches souples, poches pour perfusion, ampoules, remplissage par prestataire externe ou encore production en lots plus petits sur équipements semi-automatiques. Le flacon reste toutefois un contenant très polyvalent pour les biologiques, notamment lorsqu’il faut combiner robustesse de stockage, possibilité de lyophilisation, adaptation à plusieurs volumes et chaîne logistique bien connue des hôpitaux et distributeurs.
Les seringues préremplies conviennent bien à certains traitements prêts à l’emploi, mais elles imposent souvent un niveau d’investissement, de validation des composants et de contrôle des interactions matériau-produit différent. Les poches souples sont excellentes pour certaines solutions de perfusion, mais moins adaptées à de nombreux produits biologiques de haute valeur unitaire. Les ampoules sont peu utilisées pour les biomédicaments sensibles. La décision doit donc partir de l’usage thérapeutique, du mode d’administration, du coût par unité, de la stabilité et de la stratégie commerciale.
SolutionAtout principalLimite principaleFlaconsGrande polyvalence et compatibilité lyophilisationProcess aseptique exigeantSeringues prérempliesPraticité d’administrationComposants plus coûteux et validation complexeCartouchesAdaptées à certains dispositifs d’injectionMoins universelles pour tous les portefeuillesPoches souplesIntéressantes pour solutions de grand volumeMoins adaptées à de nombreux biologiques unitairesAmpoulesFormat historique pour certains produitsPeu privilégiées pour biomolécules sensiblesSous-traitance externeÉvite un investissement initial élevéDépendance capacitaire et confidentialité réduitePour un industriel français, le flacon est souvent la meilleure option lorsque le portefeuille inclut plusieurs références, des lots export, des formulations lyophilisées et des besoins de stabilité prolongée. En revanche, une stratégie centrée sur l’auto-injection à domicile peut orienter une partie de la gamme vers la seringue préremplie.
var ctxComparisonOptionsFr = document.getElementById(‘comparisonOptionsFr’).getContext(‘2d’);var chartComparisonOptionsFr = new Chart(ctxComparisonOptionsFr, {type: ‘bar’,data: {labels: [‘Flexibilité’, ‘Protection produit’, ‘Investissement initial’, ‘Aptitude lyophilisation’, ‘Scalabilité’, ‘Facilité logistique’],datasets: [{label: ‘Flacons biologiques’,data: [91, 88, 67, 95, 89, 84],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Seringues préremplies’,data: [72, 90, 58, 20, 76, 79],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Cette comparaison visuelle montre pourquoi le flacon conserve une place centrale dans la bioproduction moderne : sa polyvalence et sa compatibilité avec la lyophilisation restent difficiles à égaler.
Le marché français évolue dans un contexte européen favorable à la relocalisation partielle, à la sécurisation des chaînes d’approvisionnement et au renforcement des capacités de production de médicaments critiques. Les investissements se concentrent dans les bioclusters, les sites de vaccins, les unités de sous-traitance et les projets mixtes associant développement clinique et production commerciale. Les ports de Marseille-Fos et du Havre ainsi que les plateformes logistiques de Roissy, Lyon et Lille jouent un rôle important pour l’acheminement des composants, des équipements et des exportations.
À l’horizon 2026, trois tendances dominent. D’abord, la digitalisation : supervision avancée, historisation des données de lot, maintenance prédictive et intégration avec les systèmes de gestion de production. Ensuite, la durabilité : baisse de la consommation énergétique des tunnels et salles propres, réduction des pertes de produit, optimisation des cycles de nettoyage et choix raisonné entre composants réutilisables et à usage unique. Enfin, l’évolution réglementaire : exigences accrues de maîtrise de contamination, d’intégrité de données et de preuve de robustesse aseptique.
Sur ses capacités de fabrication, IVEN Pharmatech Engineering s’appuie sur plusieurs usines spécialisées dédiées notamment aux machines de remplissage et de conditionnement pharmaceutiques, aux systèmes de traitement d’eau et aux équipements logistiques automatisés. Cette structuration industrielle intéresse les acheteurs français qui veulent un fournisseur capable de produire des sous-systèmes cohérents, avec moins d’interfaces critiques et une meilleure continuité technique.
var ctxLineMarketGrowthFr = document.getElementById(‘lineMarketGrowthFr’).getContext(‘2d’);var chartLineMarketGrowthFr = new Chart(ctxLineMarketGrowthFr, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Indice de croissance du marché en France’,data: [100, 108, 118, 131, 145, 161],borderColor: ‘rgba(54, 162, 235, 1)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});Le graphique de croissance illustre une progression soutenue du marché français des équipements de remplissage aseptique pour produits biologiques. Cette dynamique est portée par les besoins de modernisation, la demande en biomédicaments et la diversification des capacités de sous-traitance.
Le bon fournisseur ne se juge pas uniquement sur le prix catalogue. En France, les responsables techniques, achats, qualité et validation évaluent également la capacité à documenter le projet, à personnaliser les configurations, à accompagner la qualification et à assurer le service dans la durée. Il faut demander des références comparables, des listes de matériaux en contact, une architecture d’automatisme claire, des schémas d’implantation, des tests d’acceptation, des plans de maintenance et une stratégie de pièces de rechange.
La localisation du service, la réactivité linguistique et la compréhension des exigences européennes comptent aussi beaucoup. Les usines françaises n’acceptent plus des équipements livrés sans profondeur documentaire ou avec une assistance limitée lors de la mise en service. Il est donc conseillé de choisir un partenaire capable d’intervenir depuis l’étude de faisabilité jusqu’au démarrage qualifié.
Critère de sélectionQuestion à poserPourquoi c’est décisifConformité réglementaireLe fournisseur maîtrise-t-il les exigences européennes ?Évite les écarts coûteux en qualificationRéférences en biologiquesA-t-il déjà livré des projets comparables ?Réduit le risque technologiquePersonnalisationPeut-il adapter les formats et le procédé ?Garantit une solution réellement utileDocumentationLe dossier technique est-il complet ?Facilite audit, maintenance et validationService après-venteQuel support en France ou en Europe ?Limite les arrêts prolongésVision projet globalePeut-il fournir plus qu’une machine isolée ?Améliore la cohérence industriellePour les industriels qui souhaitent approfondir un projet d’usine intégrée, la page solutions clés en main pharmaceutiques permet d’évaluer une approche plus globale. Pour une demande orientée produits ou équipements spécifiques, il est aussi utile de consulter la gamme d’équipements pharmaceutiques afin d’identifier les modules complémentaires potentiels.
Le coût total dépend fortement de la cadence, du niveau d’asepsie, des options de confinement, de la présence d’un isolateur, du nombre de formats, des systèmes de contrôle, des utilités propres et de la portée du projet. Pour un site en France, il faut intégrer non seulement le prix de la ligne, mais aussi les travaux de salle propre, les raccordements, la validation, la formation, les stocks de pièces et parfois les adaptations bâtimentaires.
Le retour sur investissement se mesure généralement via la réduction des rejets, la baisse des pertes de produit, l’augmentation du taux de disponibilité, la capacité de produire en interne plutôt que sous-traiter, et l’ouverture de nouveaux marchés. Pour les biologiques, le gain le plus déterminant peut venir de quelques points de pourcentage de rendement produit économisé.
Poste budgétairePoids relatifComment l’optimiserÉquipement principalTrès élevéDéfinir précisément les besoins réels de cadenceIsolateur ou barrière aseptiqueÉlevéComparer coût initial et réduction de risqueTravaux d’installationMoyen à élevéAnticiper l’implantation et les flux techniquesValidation et qualificationMoyenExiger un dossier documentaire solideFormation et démarrageMoyenInclure les équipes qualité et maintenance tôtPièces et maintenanceRécurrentPrévoir un stock critique dès la mise en routeLe tableau montre que la maîtrise budgétaire dépend d’abord de la clarté du cahier des charges. Beaucoup de surcoûts apparaissent lorsque les interfaces avec les utilités, la zone propre ou les formats de flacons sont mal définies au départ.
En matière de services, IVEN Pharmatech Engineering met l’accent sur un accompagnement couvrant l’étude de faisabilité, la conception d’ingénierie, la sélection et personnalisation des équipements, l’installation, la mise en service, la qualification, la formation et l’optimisation de production. Pour un acheteur français, cette continuité de service peut réduire significativement les risques de retard, d’incohérence technique et de dépassement budgétaire.
Un projet de remplissage aseptique pour biologiques comporte des risques qu’il faut traiter en amont. Le premier est l’inadéquation entre produit et technologie de dosage. Une pompe mal choisie peut générer mousse, variations ou pertes. Le deuxième est la sous-estimation des exigences bâtimentaires : pression différentielle, flux personnel-matière, température, humidité, décontamination et maintenance d’accès. Le troisième concerne les délais. Les lignes sur mesure avec isolateur, essais en usine et qualification documentaire exigent une planification réaliste.
Un autre risque fréquent est la fragmentation du projet entre trop de fournisseurs. Lorsque le remplissage, les utilités, les convoyeurs, les systèmes de préparation et la logistique ne sont pas suffisamment coordonnés, les interfaces deviennent des sources d’écarts. Les sites proches de hubs industriels comme Lyon, Rouen ou Bordeaux ont souvent intérêt à sécuriser une gouvernance projet forte avec un intégrateur capable de gérer plusieurs lots techniques.
RisqueConséquence possibleMesure préventiveChoix de pompe inadaptéPerte de produit ou instabilité de doseEssais préalables avec formulation réelleDocumentation insuffisanteRetard de qualificationExiger une liste documentaire contractuelleChangement de format complexeTemps d’arrêt élevésValider les scénarios multi-formats en amontMaintenance difficileBaisse de disponibilitéPrévoir accès technique et stock de piècesInterfaces projet mal géréesSurcoûts et retard de démarrageNommer un responsable d’intégration uniqueCapacité surdimensionnéeRetour sur investissement allongéAligner l’équipement sur le plan commercial réelL’explication de ce dernier tableau est essentielle : les projets les plus réussis ne sont pas toujours ceux qui achètent la ligne la plus complexe, mais ceux qui alignent correctement produit, marché, réglementation, cadence et compétences internes.
Quelle cadence faut-il viser pour une ligne de remplissage de flacons pour produits biologiques en France ?La bonne cadence dépend du portefeuille produits, du volume annuel, du nombre de campagnes et des temps de changement. Pour des lots cliniques ou multi-références, une cadence moyenne mais très flexible est souvent plus rentable qu’une ligne très rapide.
Faut-il choisir un isolateur pour les biologiques ?Dans de nombreux cas, oui, surtout lorsque la maîtrise aseptique et la réduction des interventions humaines sont prioritaires. L’isolateur représente un investissement plus élevé, mais il peut améliorer la sécurité du procédé et la confiance réglementaire.
Quels produits peuvent être remplis sur ce type de ligne ?Vaccins, anticorps monoclonaux, protéines recombinantes, hormones, biosimilaires, formulations lyophilisables et autres injectables biologiques stériles, sous réserve d’une étude de compatibilité procédé-produit.
Comment intégrer la ligne avec le reste de l’usine ?Il faut prendre en compte les systèmes d’eau pharmaceutique, la préparation de solution, les flux matières, la logistique interne, l’inspection, l’étiquetage et l’emballage. Une approche d’ingénierie globale est généralement la plus sûre.
Quelle est la différence entre une ligne standard et une ligne personnalisée ?Une ligne standard convient à des besoins simples et à un nombre réduit de formats. Une ligne personnalisée permet d’adapter dosage, environnement aseptique, changements de format, intégration logicielle et contraintes bâtimentaires propres au site.
Quel est le principal facteur de retour sur investissement ?Pour les produits biologiques, la réduction des pertes de produit et l’amélioration du taux de lots conformes sont souvent plus décisives que la seule augmentation de cadence.
Comment évaluer un fournisseur international pour le marché français ?Il faut vérifier les références, la conformité aux normes applicables, la profondeur documentaire, la capacité de personnalisation, l’assistance à la qualification, le support multilingue et la disponibilité du service après-vente en Europe.
Un projet clé en main est-il préférable ?Souvent oui, lorsque l’usine doit coordonner plusieurs systèmes critiques. Cela limite les interfaces, clarifie les responsabilités et réduit les risques de dérive en planning et en budget.
Pour les industriels français souhaitant avancer vers une consultation technique, une étude de capacité ou une discussion sur une solution personnalisée de ligne de remplissage aseptique pour produits biologiques, il est possible de contacter l’équipe d’ingénierie pharmaceutique afin d’évaluer les paramètres de procédé, les contraintes réglementaires, le budget et le calendrier du projet.
-

Coût des lignes de seringues préremplies en France
Le coût d’une machine de remplissage de seringues préremplies est une question stratégique pour les fabricants pharmaceutiques, les sous-traitants et les producteurs de dispositifs médicaux en France. Dans un contexte où les sites de Lyon, Paris, Lille, Strasbourg, Toulouse et Marseille renforcent leurs capacités aseptiques, l’investissement ne se limite pas au prix de la machine. Il faut aussi intégrer la conformité réglementaire, la vitesse réelle, la compatibilité avec les seringues en verre ou en polymère, le niveau d’automatisation, la qualification et le coût total de possession sur dix à quinze ans.
Pour les décideurs français, la bonne approche consiste à relier le budget d’achat aux objectifs industriels: lancement d’un nouveau produit injectable, relocalisation d’une capacité de remplissage, extension d’un atelier stérile ou modernisation d’une ligne ancienne. Une ligne bien choisie améliore le rendement, réduit les pertes de produit à forte valeur, sécurise la traçabilité et facilite les audits. À l’inverse, une ligne sous-dimensionnée ou mal validée peut ralentir la montée en charge et peser fortement sur le retour sur investissement.
En réponse directe, le coût d’une machine de remplissage de seringues préremplies varie fortement selon la capacité, le niveau d’asepsie, l’intégration d’un isolateur, la gamme de formats et l’étendue de la validation. Pour un projet industriel en France, on observe généralement trois niveaux d’investissement:
Niveau de projet Capacité indicative Configuration typique Budget indicatif Profil d’utilisateur Observation principale Entrée de gamme industrielle 3 000 à 6 000 seringues/heure Remplissage et bouchage de base 600 000 à 1,2 M€ Petites séries, essais commerciaux Faible flexibilité si plusieurs formats Milieu de gamme 6 000 à 12 000 seringues/heure Automatisation avancée, inspection de procédés 1,2 à 2,8 M€ Laboratoires établis et façonniers Bon équilibre entre coût et rendement Haute cadence 12 000 à 24 000 seringues/heure Isolateur, décontamination, contrôle intégré 2,8 à 5,5 M€ Grandes usines multinationales Investissement élevé mais productivité forte Ligne intégrée complète Selon configuration Déchargement, nid, remplissage, bouchage, étiquetage 4 à 8 M€ et plus Sites stratégiques multiproduits Comprend davantage d’équipements périphériques Projet sur mesure Selon cahier des charges Confinement, robotique, sérialisation, transfert Très variable Biotechnologies et produits sensibles Le coût dépend surtout des options critiques Coût hors machine Sans objet Qualification, utilités, salle propre, formation 15 % à 40 % du budget machine Tous projets Souvent sous-estimé au départEn pratique, le prix final livré sur un site français proche du Havre, de Marseille-Fos ou d’un pôle pharmaceutique comme Lyon dépend aussi de la logistique, des taxes d’importation éventuelles, des exigences documentaires et du calendrier de validation. Il est donc préférable d’analyser le coût complet du projet plutôt qu’un simple tarif catalogue.
Une machine de remplissage de seringues préremplies est un équipement aseptique destiné à doser avec précision une solution ou une suspension injectable dans des seringues stériles prêtes à l’emploi. Elle peut travailler avec des seringues emboîtées en nids ou avec certains formats spécifiques selon la ligne. Ses fonctions principales comprennent l’alimentation, l’ouverture, le remplissage volumétrique, l’insertion du bouchon, le contrôle en cours de procédé et la sortie vers les étapes aval.
Ce type d’équipement est utilisé pour des médicaments à forte valeur ajoutée: produits biologiques, anticorps, vaccins, héparines, solutions ophtalmiques, traitements d’urgence ou produits hospitaliers spécialisés. En France, il répond à la montée des traitements injectables auto-administrés et à la préférence croissante pour des présentations prêtes à l’emploi qui réduisent les manipulations en milieu hospitalier.
Par rapport aux flacons classiques, la seringue préremplie offre un dosage plus rapide au point d’utilisation, moins d’étapes de préparation et un risque réduit d’erreur. Du côté industriel, cela suppose toutefois un niveau de précision supérieur, une maîtrise stricte des particules, une excellente compatibilité produit-matériau et un contrôle précis des zones critiques d’asepsie.
Les fabricants recherchent également des lignes compatibles avec les attentes des autorités sanitaires et des grands donneurs d’ordre. C’est pourquoi le coût de la machine de remplissage de seringues préremplies inclut souvent des éléments invisibles au premier regard: architecture logicielle, gestion des recettes, enregistrement électronique des données, sécurité des opérateurs, documentation technique et possibilités futures d’extension.
Le mot coût ne doit pas être lu uniquement comme une dépense. Dans la réalité industrielle, il traduit un arbitrage entre productivité, conformité et flexibilité. Les applications les plus fréquentes des lignes de seringues préremplies en France concernent la production hospitalière, les biotechnologies, les traitements chroniques et la sous-traitance pharmaceutique.
Application Type de produit Exigence dominante Avantage principal Impact sur le coût Bénéfice attendu Biomédicaments Anticorps, protéines Précision et faible perte Réduction du surdosage Pompes et contrôle plus sophistiqués Amélioration de la marge unitaire Vaccins Suspensions injectables Cadence et sécurité aseptique Déploiement rapide des volumes Automatisation plus poussée Réactivité en période de forte demande Traitements d’urgence Adrénaline, anticoagulants Fiabilité de la dose Prêt à l’emploi Contrôles renforcés Réduction des erreurs d’administration Autoadministration Maladies chroniques Ergonomie du contenant Confort patient Formats variés à prendre en charge Différenciation commerciale Sous-traitance Petites et moyennes séries Changement rapide Flexibilité client Recettes multiples et outillages Meilleure utilisation de l’atelier Produits spécialisés Ophtalmologie, essais cliniques Traçabilité complète Conformité documentaire Validation étendue Accès facilité aux marchés réglementésLe principal avantage économique réside souvent dans la combinaison de plusieurs gains: baisse des rejets, optimisation du rendement matière, réduction des interventions manuelles et meilleure disponibilité de ligne. Pour un site français qui exporte via Le Havre ou Marseille vers l’Europe, le Moyen-Orient ou l’Afrique du Nord, la fiabilité de production est aussi un facteur commercial majeur.
Sur le plan technologique, certains fournisseurs internationaux capables de proposer une ingénierie intégrée, comme le groupe IVEN, mettent en avant une expérience large dans le remplissage aseptique, le traitement d’eau pharmaceutique, la logistique intelligente et les lignes complètes. Cette approche intéresse les acteurs français qui souhaitent réduire les interfaces entre plusieurs sous-traitants techniques.
var ctxLine = document.getElementById(‘lineChartMarche’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Croissance du marché français des lignes de seringues préremplies’, data: [82, 89, 97, 108, 119, 131], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});Les différences de prix entre deux lignes peuvent être considérables parce que la notion de machine couvre des architectures très différentes. Pour bien comparer, il faut détailler les familles de produits, les cadences et les options qui font réellement varier l’investissement.
Type de ligne Description Cadence typique Avantage Limite Niveau de coût relatif Monobloc compact Alimentation, remplissage et bouchage sur châssis unique Faible à moyenne Empreinte réduite Moins évolutif Modéré Ligne modulaire Modules séparés reliés entre eux Moyenne à élevée Extension plus simple Intégration plus complexe Moyen à élevé Ligne avec isolateur Confinement intégral des zones critiques Moyenne à élevée Sécurité aseptique renforcée Investissement important Élevé Ligne pour nids prêts à l’emploi Manipulation de seringues pré-stérilisées en nid Moyenne Réduction des manipulations amont Dépendance au format consommable Moyen à élevé Ligne haute cadence Automatisation poussée et transferts rapides Très élevée Coût unitaire réduit à grand volume Moins rentable à faible charge Très élevé Ligne multiproduit Formats multiples, changements rapides Variable Grande flexibilité Recettes et outillages plus nombreux ÉlevéLes options techniques les plus influentes sur le coût comprennent le type de pompe de dosage, le contrôle du poids ou du volume, les systèmes de vision, la stérilisation ou décontamination intégrée, la gestion des particules, la sérialisation des composants et le niveau de robotisation. Une machine bon marché sur le papier peut devenir plus coûteuse qu’une ligne premium si elle demande plus d’interventions, plus de pertes ou plus de temps de changement de format.
Du côté des capacités technologiques, IVEN s’est positionné comme un acteur d’ingénierie pharmaceutique capable de proposer des solutions personnalisées et des ensembles complets pour les usines de médicaments et de dispositifs médicaux. Pour un acheteur français, cette compétence est surtout pertinente lorsqu’il faut coordonner machine de remplissage, eau pharmaceutique, préparation de solution, emballage secondaire et circulation logistique interne dans un projet cohérent.
Avant de choisir une ligne de seringues préremplies, il faut comparer cette option à d’autres technologies de conditionnement injectable. En France, plusieurs laboratoires hésitent entre seringues préremplies, flacons, cartouches ou dispositifs combinés selon le marché final, le produit et le mode d’administration.
Technologie Investissement initial Complexité aseptique Flexibilité commerciale Praticité d’usage Cas d’usage conseillé Seringues préremplies Élevé Élevée Très bonne Excellente Produits premium et auto-injection Flacons Moyen Élevée Bonne Moyenne Hôpital, multi-doses, large historique Ampoules Moyen Moyenne à élevée Limitée Faible à moyenne Petits volumes liquides classiques Cartouches Élevé Élevée Bonne Très bonne Stylos injecteurs et diabétologie Poches souples Élevé Moyenne Spécifique Bonne Perfusions et grands volumes Dispositifs combinés Très élevé Très élevée Très forte Excellente Produits à forte valeur et différenciationSi le produit est coûteux, sensible au surdosage ou destiné à un usage rapide en soins, la seringue préremplie devient souvent la meilleure option malgré un investissement supérieur. Si l’objectif prioritaire est le volume à faible coût ou une présentation hospitalière standard, le flacon peut rester pertinent. Le bon choix dépend donc moins du prix facial de la machine que de la stratégie produit.
var ctxBar = document.getElementById(‘barChartDemande’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Biotechnologies’, ‘Vaccins’, ‘Sous-traitance’, ‘Hôpital’, ‘Auto-injection’, ‘Essais cliniques’], datasets: [{ label: ‘Demande industrielle en France’, data: [92, 78, 84, 69, 88, 57], backgroundColor: [ ‘rgb(255, 99, 132)’, ‘rgb(255, 159, 64)’, ‘rgb(255, 205, 86)’, ‘rgb(75, 192, 192)’, ‘rgb(54, 162, 235)’, ‘rgb(153, 102, 255)’ ] }] }, options: { responsive: true, maintainAspectRatio: false }});Le marché français évolue dans une dynamique favorable, portée par les biotechnologies, le renforcement de la souveraineté sanitaire et la modernisation des sites de production. Les pôles de Paris-Saclay, Lyon, Strasbourg et la région Centre-Val de Loire soutiennent l’investissement dans les formes injectables à haute valeur. La pression sur la continuité d’approvisionnement pousse aussi les industriels à sécuriser des capacités locales ou régionales.
Plusieurs tendances structurent l’année 2026 et les suivantes. D’abord, l’automatisation progresse vers des lignes plus compactes, plus robotisées et plus faciles à nettoyer. Ensuite, la pression réglementaire favorise les systèmes limitant les interventions humaines en zone critique. Enfin, la durabilité devient un critère de décision réel: réduction des consommations d’air, optimisation énergétique, diminution des pertes de produit et pilotage numérique de maintenance.
Les fabricants qui exportent depuis les ports du Havre ou de Marseille-Fos recherchent aussi des équipements robustes sur le long terme afin de limiter les ruptures de production. Dans ce cadre, la capacité industrielle du fournisseur compte autant que sa technologie. IVEN, par exemple, s’appuie sur plusieurs sites de fabrication spécialisés et sur une expérience importante de lignes livrées à l’international, ce qui peut rassurer les acheteurs cherchant un partenaire capable de soutenir des projets complets, et non une seule machine isolée.
Tendance 2026 Description Effet sur le coût d’achat Effet sur le coût d’exploitation Impact réglementaire Intérêt pour la France Isolateurs renforcés Réduction des interventions humaines Hausse Baisse des risques de rejet Très favorable Élevé pour les produits stériles Robotisation Transfert et manipulation automatisés Hausse modérée Amélioration du rendement Favorable Élevé dans les sites modernes Numérisation Suivi de lot et maintenance prédictive Hausse limitée Baisse des arrêts non planifiés Très favorable Fort intérêt pour les groupes internationaux Flexibilité multiproduit Changements de formats rapides Hausse Meilleure occupation de ligne Neutre à favorable Critique pour les façonniers Sobriété énergétique Réduction des utilités et consommations Légère hausse Baisse durable De plus en plus valorisé Important avec le coût de l’énergie Documentation renforcée Dossiers techniques et validation approfondis Hausse Moins de retards d’audit Essentielle Décisif pour les marchés export var ctxArea = document.getElementById(‘areaChartTendance’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Part des projets avec isolateur et automatisation avancée’, data: [38, 44, 51, 59, 67, 74], fill: true, borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});Choisir un fournisseur fiable ne consiste pas uniquement à comparer des prix. En France, les responsables d’investissement doivent vérifier la capacité du partenaire à documenter, personnaliser, qualifier et accompagner le projet jusqu’à la mise en routine. L’équipement doit être pensé pour durer, pour évoluer et pour passer des audits exigeants.
Critère de sélection Pourquoi c’est important Question à poser Indicateur positif Signal d’alerte Poids dans la décision Expérience sectorielle Réduit les erreurs de conception Combien de lignes similaires installées ? Références nombreuses et comparables Aucune installation pertinente Très élevé Conformité réglementaire Facilite qualification et audits Quels standards et dossiers sont fournis ? Documentation complète Réponses vagues Très élevé Capacité de personnalisation Adapte la ligne au produit Les options sont-elles vraiment modulaires ? Essais et conception sur mesure Offre rigide Élevé Support de validation Réduit le délai de démarrage Fournissez-vous les protocoles et l’assistance ? Accompagnement complet Validation laissée au client seul Élevé Service après-vente Protège la disponibilité de ligne Quels délais d’intervention en France ? Support réactif et pièces planifiées Pas de structure claire Élevé Vision projet globale Évite les interfaces à risque Pouvez-vous gérer les utilités et périphériques ? Compétence d’intégration Machine sans vision d’ensemble Moyen à élevéPour les acheteurs français, il est utile de demander une revue de projet incluant les flux de matières, les besoins en eau, air et vapeur, les temps de changement de format, ainsi que les hypothèses de rendement réel. Un fournisseur qui sait parler non seulement de machine mais aussi d’implantation d’atelier apporte une vraie valeur.
Sur le volet services, IVEN met en avant une offre qui va de l’étude de faisabilité à l’installation, la mise en service, la qualification, la formation et l’optimisation ultérieure. Pour des industriels situés à distance des grands hubs, par exemple entre Bordeaux, Nantes et Strasbourg, cette approche de cycle de vie complet peut limiter les retards, les coûts d’interface et les dérives de planning. Les entreprises qui souhaitent préparer un projet plus large peuvent aussi consulter les solutions clés en main ou prendre contact via la page de contact.
var ctxComp = document.getElementById(‘comparisonChartFournisseurs’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Conformité’, ‘Flexibilité’, ‘Service’, ‘Intégration’, ‘Durabilité’, ‘Délai projet’], datasets: [ { label: ‘Fournisseur intégré international’, data: [92, 88, 90, 94, 85, 79], backgroundColor: ‘rgb(153, 102, 255)’ }, { label: ‘Fournisseur machine isolée’, data: [78, 65, 61, 49, 73, 68], backgroundColor: ‘rgb(201, 203, 207)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});Le retour sur investissement dépend de cinq grands leviers: volume annuel, valeur du produit, rendement matière, taux de disponibilité de la ligne et coûts de non-qualité évités. Une ligne chère peut être rentable rapidement si elle remplit un produit biologique à forte valeur avec une faible perte. À l’inverse, une ligne moins coûteuse peut devenir peu performante si les arrêts, les rejets et les changements sont trop fréquents.
Pour bâtir un budget réaliste en France, il faut inclure le prix de la ligne, les utilités, les adaptations de salle propre, les transports, les essais de réception, la qualification, la formation, les pièces de rechange, les consommables initiaux et éventuellement le coût financier du décalage de mise sur le marché.
Poste budgétaire Part typique du projet Contenu Risque de sous-estimation Action recommandée Impact sur le retour Machine principale 35 % à 55 % Remplissage, bouchage, pilotage Moyen Comparer sur base fonctionnelle identique Très fort Confinement et asepsie 10 % à 20 % Isolateur, flux, décontamination Élevé Valider les exigences dès l’avant-projet Très fort Utilités et raccordements 8 % à 15 % Air, eau, électricité, vapeur Élevé Réaliser un audit de capacité du site Fort Qualification et validation 8 % à 18 % Dossiers, essais, protocoles Très élevé Prévoir ressources internes et externes Très fort Formation et démarrage 3 % à 8 % Formation équipes, montée en cadence Moyen Inclure formation opérateurs et maintenance Fort Pièces et maintenance initiale 2 % à 6 % Pièces critiques, outillages Moyen Créer un stock de sécurité pertinent Moyen à fortVoici un exemple simplifié. Une ligne à 2,4 M€ installée dans un site proche de Lyon, avec 18 millions de seringues par an, peut générer un retour en trois à cinq ans si elle remplace une solution plus lente avec 3 % de pertes matière et des temps d’arrêt élevés. Si le produit rempli a une valeur très importante, chaque dixième de point de perte évitée améliore fortement l’économie du projet.
Pour comparer les fournisseurs, il faut demander un scénario de rendement réel, pas seulement une vitesse nominale. Le rendement global doit considérer les micro-arrêts, les rejets au démarrage, les temps de changement, les contrôles et les nettoyages. Les catalogues techniques disponibles dans la gamme de solutions IVEN peuvent servir de base de discussion, mais la décision finale doit toujours s’appuyer sur un cahier des charges détaillé et des essais adaptés au produit.
Les principaux risques d’un projet mal préparé sont rarement visibles au stade de l’offre. Ils apparaissent au moment de l’installation, de la qualification et du passage à la cadence commerciale. Une gouvernance rigoureuse du projet réduit fortement ces dérives.
Risque Cause fréquente Conséquence Niveau de gravité Mesure préventive Effet sur le budget Mauvaise définition du besoin Cahier des charges incomplet Ligne inadaptée Très élevé Revue fonctionnelle détaillée Surcoûts majeurs Délais de qualification Documentation insuffisante Retard de mise sur le marché Très élevé Plan de validation dès le début Coûts indirects élevés Faible rendement réel Essais non représentatifs Capacité insuffisante Élevé Essais sur formats et produit proches du réel Rentabilité dégradée Dépendance pièces critiques Approvisionnement mal planifié Arrêts prolongés Élevé Stock stratégique et liste critique Coût d’arrêt important Intégration atelier difficile Interfaces mal coordonnées Reprise d’installation Élevé Études d’implantation complètes Surcoûts techniques Obsolescence rapide Choix trop basique Nouveaux investissements précoces Moyen à élevé Prévoir modularité et évolutivité Coût total plus élevéUn autre point souvent négligé est la capacité de fabrication du fournisseur. Un partenaire disposant d’outils industriels dédiés, d’une expérience de production en série et d’une organisation qualité stable est généralement mieux placé pour tenir les délais et assurer la constance de fabrication. Cette dimension industrielle, plus que la seule présentation commerciale, pèse dans la réussite d’un projet de grande ampleur.
Enfin, dans un environnement français marqué par la hausse des attentes en traçabilité, cybersécurité industrielle et performance énergétique, il est prudent d’anticiper les besoins futurs plutôt que de viser le minimum immédiat. Une ligne évolutive peut coûter plus cher à l’achat, mais elle protège mieux le capital investi.
Quel est le principal facteur qui fait varier le coût d’une machine de remplissage de seringues préremplies ?Le premier facteur est le niveau de configuration aseptique, notamment la présence d’un isolateur, suivi de la cadence, de la flexibilité de formats et des exigences de validation.
Une ligne de seringues préremplies est-elle toujours plus chère qu’une ligne de flacons ?Souvent oui en investissement initial, mais pas toujours en coût global sur la durée. Pour des produits à forte valeur ou orientés auto-injection, elle peut devenir plus rentable.
Quel délai prévoir pour un projet en France ?Selon la complexité, il faut compter en général douze à vingt-quatre mois entre l’étude, la fabrication, l’installation, la qualification et la montée en cadence.
Quels secteurs français investissent le plus dans ces lignes ?Les biotechnologies, les fabricants de produits injectables stériles, les façonniers pharmaceutiques et certains acteurs du dispositif médical combiné.
Faut-il privilégier un fournisseur de machine ou un intégrateur complet ?Pour les projets simples, une machine seule peut suffire. Pour une nouvelle unité ou une modernisation complexe, un intégrateur complet réduit souvent les risques d’interface et de retard.
Comment estimer le retour sur investissement ?Il faut modéliser le volume annuel, la valeur du produit, le rendement matière, les temps d’arrêt, les coûts de qualification et les économies de main-d’œuvre ou de rebut.
Quelles villes françaises sont les plus pertinentes pour ce type d’investissement ?Lyon et sa région, Paris-Saclay, Strasbourg, Lille et Toulouse concentrent des compétences utiles, tandis que Le Havre et Marseille-Fos jouent un rôle logistique important pour l’importation et l’exportation.
Comment vérifier le sérieux d’un fournisseur international ?Demandez des références comparables, une documentation détaillée, un plan de service local, des garanties sur les pièces critiques et une méthode claire de qualification.
Pourquoi certains projets dépassent-ils le budget prévu ?Les causes les plus courantes sont les modifications tardives, une mauvaise définition des utilités, une validation sous-évaluée et une intégration insuffisamment préparée.
Qui peut accompagner un projet global de ligne aseptique ?Les entreprises capables de combiner ingénierie, fabrication, installation, qualification et service de cycle de vie complet sont généralement les mieux placées. Pour en savoir plus sur l’approche d’un partenaire d’ingénierie pharmaceutique international, vous pouvez consulter la présentation de l’entreprise ou échanger avec son équipe.
En conclusion, le coût d’une machine de remplissage de seringues préremplies en France doit être évalué comme un investissement stratégique, lié à la qualité, à la productivité et à la résilience industrielle. Les meilleurs projets sont ceux qui relient clairement le besoin produit, la conformité réglementaire, l’implantation site et le service à long terme. C’est cette vision globale qui permet d’obtenir un retour solide et durable.
-
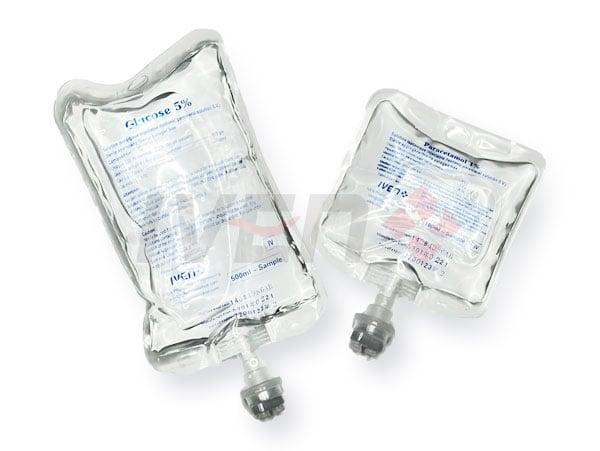
Poches IV sans PVC ou verre : choix industriel en France
Pour les fabricants pharmaceutiques en France, le choix entre une poche IV sans PVC et un flacon en verre ne se limite pas au conditionnement. Il influence la stabilité des formulations, la sécurité clinique, la logistique hospitalière, les coûts de transport, la cadence de production et la conformité réglementaire. Dans les projets modernes, les poches IV sans PVC, y compris les versions multi-compartiments, permettent de séparer certains ingrédients actifs jusqu’au moment de l’administration, ce qui améliore la durée de conservation, réduit les incompatibilités et renforce la sécurité du patient. Les flacons en verre restent toutefois pertinents pour des applications exigeant une excellente inertie chimique, une forte résistance à certains procédés de stérilisation ou une image premium sur certains marchés.
En pratique, le marché français privilégie de plus en plus les solutions souples pour les perfusions standards, la nutrition parentérale et certains mélanges complexes, notamment dans les régions hospitalières dynamiques comme l’Île-de-France, Auvergne-Rhône-Alpes, Hauts-de-France et Provence-Alpes-Côte d’Azur. Les centres logistiques proches du Havre, de Marseille-Fos, de Lyon et de Lille favorisent également les formats réduisant le poids et le risque de casse. Les industriels qui étudient une nouvelle ligne doivent donc comparer la technologie, la cadence, le retour sur investissement, les contraintes qualité et les attentes des hôpitaux français avant d’investir.
La réponse courte est simple : les poches IV sans PVC offrent aujourd’hui une solution de production plus flexible pour de nombreuses perfusions modernes, tandis que les flacons en verre conservent des avantages dans des usages spécifiques. Une ligne de poches IV sans PVC permet souvent de produire des solutions plus légères, plus faciles à transporter et plus adaptées aux concepts de préparation avancée, notamment lorsque des composants doivent rester séparés jusqu’à l’emploi. Les formats multi-compartiments répondent particulièrement bien à cette logique.
Par rapport au verre, les poches souples limitent le risque de bris, diminuent les coûts logistiques et simplifient la manipulation au bloc, en réanimation, en oncologie ou en nutrition clinique. À l’inverse, le verre rassure encore certains fabricants sur la compatibilité chimique et sur la perception de robustesse du conditionnement. En France, le meilleur choix dépend du type de solution, du volume annuel, du circuit de distribution, du niveau d’automatisation souhaité et des objectifs de durabilité.
CritèrePoche IV sans PVCFlacon IV en verreImpact industrielPoidsFaibleÉlevéTransport et manutention plus économiques pour les pochesRisque de casseTrès faiblePrésentMoins de pertes produit avec les pochesFlexibilité de conceptionÉlevée, y compris multi-compartimentsLimitéeAvantage aux formulations avancéesCompatibilité chimiqueBonne selon le film choisiExcellente pour de nombreuses solutionsÉtude de matériau indispensableCoût logistiqueSouvent inférieurSouvent supérieurEffet direct sur le coût total de possessionImage historiqueModerneTraditionnellePeut influencer certains appels d’offresLe tableau ci-dessus montre que la comparaison ne doit pas être réduite au coût d’achat de l’emballage. En France, les décideurs performants analysent le coût global sur tout le cycle industriel et hospitalier.
Une poche IV sans PVC est un contenant souple destiné au remplissage stérile de solutions perfusables, fabriqué à partir de films multicouches alternatifs au polychlorure de vinyle. Les matériaux utilisés peuvent inclure des polyoléfines, des structures coextrudées à base de polypropylène ou d’autres films spécialisés conçus pour la compatibilité pharmaceutique. Le but est de réduire les problématiques liées à certains plastifiants et d’améliorer l’acceptabilité environnementale et réglementaire.
Le flacon IV en verre est un contenant rigide, généralement en verre pharmaceutique, utilisé depuis longtemps pour les solutions parentérales. Il se distingue par une forte inertie, une excellente barrière et une grande tolérance à plusieurs procédés thermiques. Il convient encore à certains produits sensibles, à des marchés habitués à ce format et à des lignes historiques déjà amorties.
Les avantages majeurs des poches IV sans PVC sont les suivants : réduction du poids, moindre encombrement, meilleure sécurité de manipulation, possibilité de poches à un ou plusieurs compartiments, excellente intégration à des lignes modernes de remplissage-scellage et réduction potentielle des coûts de distribution. Les avantages du verre incluent sa stabilité perçue, sa résistance à certaines interactions et la confiance de fabricants opérant sur des segments plus traditionnels.
Pour un industriel en France, la vraie question n’est donc pas de savoir quel format est universellement meilleur, mais quel format est meilleur pour une indication, un procédé, une stratégie d’exportation et une cible hospitalière donnée. Dans un projet neuf, la flexibilité de développement penche souvent vers la poche sans PVC. Dans une usine existante avec portefeuille stable, le verre peut rester économiquement cohérent.
Les bénéfices cliniques jouent un rôle central dans les cahiers des charges français. Les hôpitaux recherchent des produits faciles à stocker, à suspendre, à connecter et à administrer, tout en limitant les risques d’erreur ou de contamination. Les poches IV sans PVC répondent bien à ces attentes dans les services à forte rotation, notamment les urgences, la réanimation, la chirurgie, la néonatalogie et la nutrition parentérale.
Les poches multi-compartiments sont particulièrement utiles lorsque plusieurs composants doivent être mélangés juste avant l’administration. Cela concerne certaines préparations nutritionnelles, certains électrolytes complexes et diverses applications spécialisées. En séparant les constituants jusqu’au moment voulu, les fabricants améliorent la stabilité du produit et réduisent le risque de dégradation prématurée. Pour les pharmaciens hospitaliers de Paris, Lyon, Bordeaux ou Strasbourg, cet avantage peut se traduire par une meilleure sécurité d’emploi et une plus grande souplesse de gestion.
Les flacons en verre conservent des applications dans des contextes où la compatibilité, la perception qualité ou des habitudes d’utilisation historiques restent dominantes. On les retrouve encore dans diverses perfusions standards et dans des environnements où les équipements de manutention, de stockage et d’administration sont calibrés autour de ce format.
Service hospitalierFormat souvent privilégiéRaison principaleObservation terrain en FranceUrgencesPoche sans PVCRapidité et sécurité de manipulationAppréciée pour le faible risque de casseRéanimationPoche sans PVCMultiples perfusions et gain logistiqueIntérêt élevé dans les grands CHUNutrition parentéralePoche multi-compartimentsSéparation des composantsDemande en progressionBloc opératoirePoche sans PVCManipulation pratiqueRéduction des déchets cassablesOncologieSelon formulationCompatibilité et sécuritéValidation matière indispensablePharmacie hospitalièreMixteAdaptation au portefeuille produitDécision liée aux protocoles internesCe tableau illustre qu’en milieu hospitalier, le choix d’emballage suit la logique d’usage clinique. Les industriels capables d’aligner leur production sur ces réalités gagnent un avantage concurrentiel durable.
Les poches IV sans PVC existent en plusieurs configurations : poche monocompartiment pour les solutions standards, poche bi-compartiment pour séparer deux composants, poche tri-compartiments pour des formulations plus complexes, et conceptions personnalisées selon le besoin thérapeutique. Le choix du film est fondamental. Il détermine la transparence, la résistance mécanique, la soudabilité, la compatibilité avec la stérilisation et la performance barrière.
Parmi les films courants, les structures à base de polyoléfines sont appréciées pour leur profil de sécurité et leur adaptabilité aux lignes modernes. Les films multicouches peuvent associer flexibilité, résistance et meilleure protection. Selon la solution perfusable, il faut évaluer l’adsorption, l’extractibilité, la tenue thermique et la stabilité à long terme. Une sélection matière bien menée en amont évite des retards coûteux au moment de la validation.
Pour les flacons IV en verre, les variantes portent surtout sur la qualité du verre, le volume, la géométrie, les systèmes de fermeture et la résistance du contenant aux contraintes industrielles. Même dans ce cas, la décision ne doit pas être standardisée sans étude. Certains produits supportent mieux une poche moderne ; d’autres exigent encore l’environnement du verre.
Type de contenantStructureUsage typiqueAvantage principalPoche monocompartimentFilm souple simpleSérum physiologique, glucoseProduction standard à haute cadencePoche bi-compartimentDeux chambres séparéesMélanges à reconstituerStabilité amélioréePoche tri-compartimentsTrois chambresNutrition parentérale avancéeGrande flexibilité thérapeutiquePoche spéciale grand volumeFilm renforcéDialyse ou irrigationBonne maniabilité malgré le volumeFlacon verre standardCorps rigidePerfusions classiquesInertie reconnueFlacon verre renforcéVerre à performance élevéeApplications spécifiquesRésistance et image qualitéL’explication clé est la suivante : le matériau n’est pas un détail technique secondaire. En France, où la conformité et la traçabilité sont fortement surveillées, le couple formulation-contenant-procédé doit être développé comme un système complet.
La poche à compartiment unique reste idéale pour les solutions simples et à forte volumétrie. Elle est généralement moins coûteuse à produire, plus facile à valider et mieux adaptée aux lignes où l’objectif est la grande cadence avec un portefeuille stable. Pour des solutés basiques, elle offre un excellent équilibre entre coût, simplicité et efficacité.
Les poches multi-compartiments, en revanche, introduisent une valeur clinique et commerciale supérieure. Elles permettent de séparer des acides aminés, des lipides, des électrolytes ou d’autres composants avant activation. Cela réduit les interactions en stockage et facilite une administration plus sûre. Pour les industriels français visant des produits à plus forte valeur ajoutée, ce segment est particulièrement intéressant.
Le choix dépend du positionnement stratégique. Si l’entreprise veut fournir principalement des solutions standards à des volumes massifs, le monocompartiment reste pertinent. Si elle cible la nutrition clinique, les formulations différenciées ou les appels d’offres exigeant davantage d’innovation, le multi-compartiments devient un levier de croissance.
CritèrePoche mono-compartimentPoche multi-compartimentsConclusionComplexité de productionFaibleMoyenne à élevéeLe multi exige plus d’ingénierieCoût unitairePlus basPlus élevéCompensable par une meilleure valeur marchéStabilité avant usageStandardTrès bonne pour composants séparésAvantage multiTemps de développementPlus courtPlus longPlanification qualité nécessairePositionnement commercialMarché largeSegment premium et spécialiséDépend du portefeuille viséIntérêt hospitalierFort pour les standardsTrès fort pour protocoles complexesComplémentarité des deux formatsEn France, l’essor des soins personnalisés, de la nutrition clinique et de la pharmacie hospitalière rationalisée favorise une croissance graduelle du multi-compartiments, surtout dans les grands établissements universitaires.
var ctx1 = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance du marché français des poches IV sans PVC’,data: [92, 98, 107, 118, 131, 147],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Le marché français évolue sous l’effet simultané de trois moteurs : modernisation hospitalière, sécurisation des chaînes d’approvisionnement et exigences environnementales. Les industriels veulent réduire leur dépendance à des formats lourds et fragiles, tandis que les hôpitaux exigent des produits plus sûrs et plus simples à manipuler. Cette dynamique stimule l’intérêt pour les lignes de poches IV sans PVC, particulièrement lorsque l’entreprise vise la France mais aussi l’Union européenne et l’Afrique francophone.
Dans les bassins industriels reliés au Havre, à Dunkerque, à Marseille-Fos et à l’axe logistique Lyon-Saint-Étienne, le coût du transport et de l’entreposage favorise les emballages plus légers. Les fabricants qui approvisionnent les centres hospitaliers de Paris, Toulouse, Nantes, Lille ou Montpellier voient aussi l’intérêt d’un format plus résistant lors des flux internes. En parallèle, le verre ne disparaît pas : il reste actif sur des lignes déjà installées et sur certains produits où le changement d’emballage nécessiterait une revalidation trop lourde.
À horizon 2026, les tendances majeures en France seront la montée des poches multi-compartiments, l’automatisation renforcée, la vision industrielle, le contrôle en ligne, la sérialisation enrichie, la réduction de consommation énergétique et l’intégration de films plus durables. Les politiques de souveraineté sanitaire et de relocalisation partielle peuvent aussi accélérer les investissements en capacité locale.
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Perfusions standards’, ‘Nutrition parentérale’, ‘Dialyse’, ‘Oncologie’, ‘Urgences’, ‘Pédiatrie’],datasets: [{label: ‘Indice de demande en France’,data: [88, 74, 69, 56, 81, 63],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique met en évidence une demande particulièrement forte pour les perfusions standards et les usages d’urgence, tout en montrant le potentiel croissant de la nutrition parentérale, segment où les poches avancées créent une vraie différenciation.
Le choix d’un fournisseur ne doit pas être guidé seulement par le prix initial. En France, un projet de ligne IV doit répondre à des exigences de conformité, de validation, de continuité de service et de documentation très élevées. Il faut donc évaluer le partenaire sur la base de ses compétences technologiques, de sa capacité de fabrication et de son accompagnement après livraison.
Sur le plan technologique, un acteur expérimenté doit maîtriser les lignes de remplissage et de scellage pour poches souples, les systèmes de préparation et distribution de solution, les unités d’eau pharmaceutique, ainsi que les logiques de contrôle intégrées conformes aux attentes internationales. Un groupe comme IVEN Pharmatech Engineering se distingue précisément par une approche d’ingénierie pharmaceutique internationale orientée solutions complètes, avec une solide expérience dans les équipements de perfusion, les systèmes d’eau et l’automatisation connexe.
Sur le plan des capacités de fabrication, l’acheteur doit vérifier le nombre de sites de production, le niveau de spécialisation des ateliers, la stabilité de la chaîne d’approvisionnement, l’expérience réelle sur les lignes de poches souples, de bouteilles PP et de flacons en verre, ainsi que la durée de vie des composants. Un fournisseur industriel structuré, disposant de plusieurs usines spécialisées et d’un historique étendu de lignes livrées à l’international, réduit fortement le risque projet.
Enfin, la capacité de service est déterminante. Conception d’usine, sélection d’équipements, installation, mise en service, qualification, documentation, formation et optimisation post-démarrage doivent être intégrées au contrat ou au moins disponibles de manière claire. Pour un projet de nouvelle usine ou d’extension, il est souvent plus sûr de s’orienter vers une solution d’ensemble ou un projet clé en main pharmaceutique afin d’éviter les incompatibilités entre fournisseurs séparés.
Point d’évaluationQuestion à poserPourquoi c’est importantNiveau de prioritéConformité réglementaireLe fournisseur maîtrise-t-il les référentiels internationaux ?Évite les non-conformités lors des auditsTrès élevéRéférences installéesCombien de lignes similaires sont en service ?Mesure la fiabilité réelleTrès élevéCapacité d’ingénieriePeut-il adapter la ligne au bâtiment existant ?Réduit les reprises coûteusesÉlevéServices qualificationFournit-il les dossiers de validation ?Accélère la mise sur le marchéÉlevéSupport après-venteExiste-t-il une assistance multilingue rapide ?Réduit les arrêts de productionÉlevéPersonnalisationLa solution peut-elle évoluer avec le portefeuille produit ?Protège l’investissement à long termeMoyen à élevéLes entreprises qui souhaitent comparer plusieurs technologies peuvent aussi consulter des options d’équipement via la gamme d’équipements pharmaceutiques puis demander une étude adaptée à leurs volumes, à leur bâtiment et à leurs exigences qualité.
var ctx3 = document.getElementById(‘areaChartShift’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des solutions souples modernes’,data: [41, 45, 50, 56, 61, 67],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3},{label: ‘Part des formats en verre traditionnels’,data: [59, 55, 50, 44, 39, 33],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.18)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Le budget d’une ligne dépend du format retenu, de la cadence, du degré d’automatisation, des systèmes utilités, du niveau de contrôle qualité en ligne et de l’intégration avec les zones de formulation et de conditionnement secondaire. Une ligne de poches IV sans PVC de dernière génération peut demander un investissement initial supérieur à une solution minimale, mais elle peut générer un meilleur retour sur investissement grâce à la réduction des coûts logistiques, au potentiel de produits différenciés et à la baisse des pertes liées à la casse.
Pour établir un calcul solide en France, il faut intégrer : le coût du bâtiment, les salles propres, le traitement d’eau pharmaceutique, la préparation de solution, la ligne de remplissage, le conditionnement, les contrôles, la qualification, la formation, les stocks de pièces critiques et les coûts énergétiques. Il faut également comparer les économies annuelles sur le transport, l’entreposage et les pertes produit.
Le retour sur investissement est souvent meilleur quand le portefeuille comprend des volumes élevés de solutions standards associés à une montée progressive de produits à valeur ajoutée comme les poches multi-compartiments. Les entreprises exportatrices ayant des flux vers l’Europe du Sud, l’Afrique du Nord ou l’Afrique de l’Ouest francophone peuvent encore renforcer cet avantage grâce à la logistique allégée.
Poste budgétaireLigne poches sans PVCLigne verreCommentaireMachine de remplissage principaleÉlevé à très élevéÉlevéDépend de la cadence et de la configurationUtilités pharmaceutiquesÉlevéÉlevéSouvent comparables à périmètre identiqueTransport interneModéréPlus élevéLe verre demande davantage de précautionsPertes par casseFaiblePlus élevéePoint important dans le coût globalFlexibilité portefeuilleForteMoyenneAvantage aux poches pour l’avenirRetour potentiel à 5 ansSouvent attractifVariable selon l’existantAnalyse spécifique indispensableUne bonne planification budgétaire doit aussi prévoir des scénarios. Le scénario prudent repose sur des volumes initiaux modérés. Le scénario de croissance inclut davantage de références et d’export. Le scénario stratégique ajoute des produits différenciés permettant d’améliorer la marge brute.
var ctx4 = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Flexibilité produit’, ‘Sécurité logistique’, ‘Valeur clinique’, ‘Poids transport’, ‘Risque de casse’, ‘Potentiel innovation’],datasets: [{label: ‘Poches IV sans PVC’,data: [92, 90, 88, 95, 96, 93],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Flacons IV en verre’,data: [61, 58, 72, 42, 49, 57],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});Tout investissement comporte des risques, mais ils peuvent être maîtrisés si le projet est cadré correctement. Le premier risque est le mauvais choix de technologie par rapport au portefeuille produit. Une ligne très avancée mais sous-utilisée pèse sur les coûts fixes. À l’inverse, une ligne trop simple bloque la croissance future. Le deuxième risque est la sous-estimation des études de compatibilité contenant-produit. En IV, une erreur de matériau ou de procédé peut retarder de plusieurs mois une mise sur le marché.
Le troisième risque concerne l’intégration du site. En France, de nombreuses usines souhaitent moderniser des bâtiments existants à proximité de zones industrielles denses, parfois avec des contraintes d’espace, de flux de personnel ou d’utilités. Sans ingénierie détaillée, les retards et surcoûts deviennent fréquents. Le quatrième risque est réglementaire : documentation incomplète, qualification insuffisante, logique d’automatisation mal documentée ou traçabilité inadaptée. Le cinquième risque concerne les pièces détachées et le support technique, particulièrement pour des sites devant fonctionner sans interruption.
Pour réduire ces risques, il est recommandé de travailler avec un partenaire capable d’accompagner le cycle complet du projet : faisabilité, conception, fabrication, installation, qualification, formation et optimisation. Une structure comme IVEN Pharmatech Engineering est reconnue pour sa capacité à réunir ces briques dans une approche cohérente, ce qui aide les industriels à éviter les écarts entre conception initiale et réalité d’exploitation.
Les tendances 2026 imposent aussi de considérer les risques futurs : hausse du coût énergétique, pression sur les emballages plus durables, traçabilité numérique renforcée, cybersécurité industrielle et attentes croissantes en matière de relocalisation sanitaire. Un investissement pertinent aujourd’hui doit rester compétitif demain.
Pour les entreprises basées en France ou souhaitant y vendre, une approche efficace combine innovation technique, puissance de fabrication et accompagnement opérationnel. Sur l’axe technologique, IVEN Pharmatech Engineering dispose d’une longue expérience des lignes de solutions IV pour poches souples sans PVC, bouteilles PP et flacons en verre, ainsi que des systèmes de préparation de solution, de traitement d’eau pharmaceutique et d’automatisation associés. Cette capacité permet de concevoir des projets alignés sur des standards de conformité élevés et sur les besoins concrets des producteurs modernes.
Sur l’axe industriel, l’entreprise s’appuie sur plusieurs sites spécialisés dédiés à différentes familles d’équipements, ce qui favorise la cohérence de fabrication, la maîtrise qualité et la personnalisation selon le produit. Pour un client français, cela signifie la possibilité de construire une ligne adaptée au portefeuille visé plutôt qu’un ensemble standard mal dimensionné. Les projets de poches IV sans PVC, de verre ou de formats mixtes peuvent ainsi être pensés selon la capacité souhaitée, le niveau d’automatisation et la logique d’évolution future.
Sur l’axe services, la valeur ne se limite pas à livrer une machine. L’intérêt réside dans l’assistance à la faisabilité, au design d’usine, à l’installation, à la mise en service, à la qualification IQ/OQ/PQ, au transfert de technologie, à la documentation, à la formation des équipes et à l’amélioration continue après démarrage. Cette logique intégrée est particulièrement utile pour les investisseurs français qui veulent sécuriser les délais et réduire les risques de coordination entre multiples sous-traitants. Pour échanger sur un projet précis, il est possible de contacter un spécialiste du projet.
Dans un contexte où la France recherche plus de résilience industrielle et sanitaire, cette combinaison de technologie, fabrication et service devient un critère décisif. Les projets gagnants ne sont pas ceux qui achètent seulement un équipement, mais ceux qui construisent une plateforme de production fiable pour les dix à vingt prochaines années.
Les secteurs les plus concernés sont la pharmacie injectable, les solutions de perfusion grand volume, la nutrition parentérale, la dialyse, certains dispositifs médicaux stériles et les productions sous contrat. En France, les acteurs implantés près de Paris, Lyon, Rouen, Lille, Toulouse ou Marseille ne prennent pas tous les mêmes décisions, car leur choix dépend de la proximité des hôpitaux, des ports, des sous-traitants, des coûts immobiliers et de la stratégie d’exportation.
Exemple typique : un fabricant approvisionnant principalement des CHU du nord de la France et du Benelux peut privilégier des poches sans PVC pour gagner en logistique sur l’axe Lille-Dunkerque-Anvers. Un autre, implanté près de Lyon avec un fort ancrage en nutrition clinique, peut s’orienter vers une ligne multi-compartiments à valeur ajoutée. À l’inverse, un site historique déjà optimisé pour le verre, avec un portefeuille stable et des clients conservateurs, peut choisir de maintenir le verre tout en lançant progressivement une seconde ligne souple.
Concernant les fournisseurs locaux, la réalité du marché français est mixte : on trouve des intégrateurs, des distributeurs, des bureaux d’ingénierie, des fabricants d’utilités et des spécialistes du conditionnement. Toutefois, peu d’acteurs couvrent toute la chaîne de valeur, de la préparation à la qualification. C’est pourquoi de nombreux investisseurs préfèrent comparer les partenaires locaux pour le support terrain avec des groupes internationaux capables de livrer une solution intégrée.
Profil d’industrielBesoin principalFormat conseilléJustificationFabricant de perfusions standardsVolume élevéPoche mono-compartimentRendement et coût logistiqueSpécialiste nutrition cliniqueDifférenciationPoche multi-compartimentsValeur clinique supérieureSite historique traditionnelContinuité de productionVerre ou transition progressiveRéduction du risque de conversionSous-traitant pharmaceutiqueFlexibilité clientsLigne mixte ou évolutiveLarge portefeuille possibleProjet export Afrique francophoneTransport robustePoche sans PVCMoins de casse et de poidsNouvelle usine relocaliséeVision long termePoche sans PVC avancéeCompatible avec les tendances 2026La leçon principale est claire : en France, il n’existe pas un seul modèle idéal. Le meilleur projet est celui qui relie stratégie de marché, réalité clinique, ingénierie robuste et logique financière réaliste.
Quelle solution est la plus demandée en France aujourd’hui ?Les poches IV sans PVC progressent plus rapidement, surtout pour les perfusions modernes, la logistique hospitalière et les projets neufs. Le verre reste présent sur des lignes existantes et certaines applications spécifiques.
Les poches sans PVC sont-elles toujours meilleures que le verre ?Non. Elles sont souvent supérieures en logistique, sécurité de manipulation et flexibilité de développement, mais le verre peut rester préférable selon la formulation, l’historique du produit et la stratégie industrielle.
Pourquoi les poches multi-compartiments intéressent-elles les hôpitaux ?Parce qu’elles permettent de conserver des composants séparés jusqu’à l’administration, améliorant la stabilité, limitant certaines incompatibilités et renforçant la sécurité d’utilisation.
Quel est le principal avantage économique des poches sans PVC ?Leur faible poids, le moindre risque de casse et la flexibilité de portefeuille réduisent souvent le coût global de possession, même si l’investissement initial peut être important.
Comment choisir le bon matériau de film ?Il faut analyser la compatibilité avec la formulation, la stérilisation, la stabilité, la soudabilité, la résistance mécanique et les exigences réglementaires. Le choix doit être validé par essais et documentation complète.
Un fabricant français doit-il opter pour une ligne neuve ou moderniser l’existant ?Cela dépend du bâtiment, du portefeuille produit, des volumes et de l’objectif de croissance. Une modernisation partielle peut suffire pour certains sites ; une ligne neuve est plus logique pour un repositionnement stratégique.
Quel type de partenaire est le plus sûr pour un projet complexe ?Un partenaire capable de fournir ingénierie, équipements, utilités, validation et support après-vente réduit généralement les risques de délai, d’interface et de non-conformité.
Quelles tendances 2026 doivent être surveillées ?Automatisation avancée, contrôle en ligne, durabilité des matériaux, réduction énergétique, traçabilité numérique, souveraineté sanitaire et croissance des poches multi-compartiments.
Les ports et hubs logistiques français influencent-ils la décision ?Oui. Les flux via Le Havre, Marseille-Fos, Dunkerque, Lyon ou Lille favorisent souvent les formats plus légers et moins fragiles, notamment pour la distribution nationale et l’export.
Comment démarrer une étude de projet fiable ?Il faut définir le portefeuille produit, la capacité annuelle, le format cible, les contraintes du bâtiment, les exigences qualité et le budget global, puis consulter un spécialiste pour une proposition détaillée et réaliste.
-
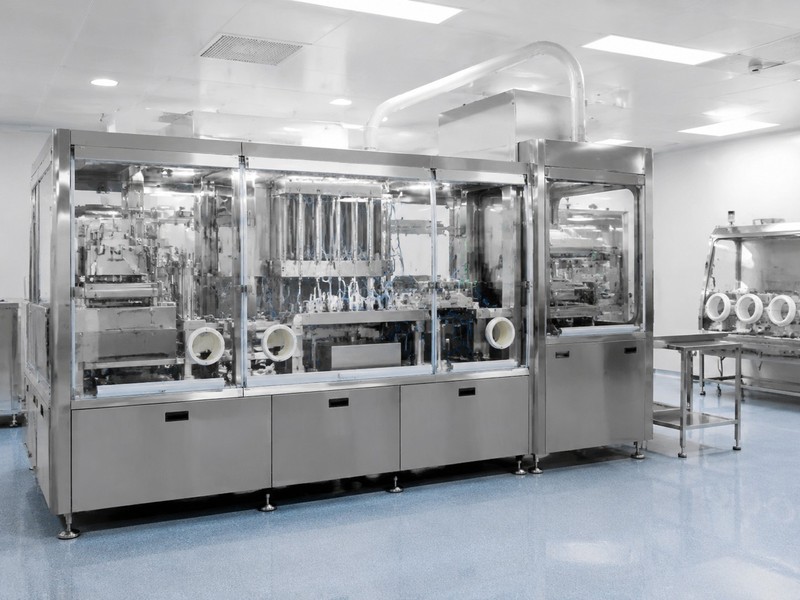
Technologie BFS ou ampoules : choix industriel en France
Pour un industriel pharmaceutique en France, le choix entre la technologie BFS et une machine de remplissage d’ampoules dépend surtout du niveau d’asepsie recherché, du format du produit, du volume de production, du coût total de possession et des objectifs de conformité. La technologie BFS, qui forme, remplit et scelle le contenant en une seule séquence automatisée, est souvent privilégiée pour les unidoses stériles à grand volume et pour la réduction du risque de contamination humaine. Les lignes d’ampoules restent toutefois très pertinentes pour certains injectables, pour des références historiques déjà enregistrées et pour des projets où le verre demeure la matière de référence. En pratique, les grands laboratoires, façonniers et fabricants de dispositifs médicaux implantés à Lyon, Paris, Strasbourg, Lille, Toulouse ou Marseille évaluent ces deux solutions au regard des BPF, de la validation, de la cadence, de la maintenance, de la logistique d’approvisionnement et du coût par unité produite.
Dans l’industrie pharmaceutique moderne, comparer une ligne BFS et une ligne d’ampoules ne relève pas d’un simple arbitrage technique. Il s’agit d’une décision d’investissement structurante qui engage la qualité produit, la performance industrielle et la capacité d’une usine à rester compétitive pendant dix à vingt ans. En France, où les standards réglementaires sont élevés et où les sites de production doivent répondre à la fois aux attentes de l’ANSM, des référentiels européens et des exigences export, cette décision a des conséquences directes sur la validation, l’inspection, la qualification des utilités propres et la robustesse des opérations.
La technologie BFS convient particulièrement aux solutions stériles conditionnées en unidose ou en petits volumes, notamment en ophtalmologie, en inhalation, en lavage, en produits salins et dans certaines applications de dispositifs médicaux. La machine de remplissage d’ampoules, de son côté, reste un choix solide pour des formulations injectables en verre, lorsque la compatibilité produit-contenant, l’historique réglementaire ou la préférence du marché imposent ce format.
Pour un acheteur industriel, les principaux critères d’évaluation sont les suivants :
Critère stratégiqueTechnologie BFSLigne d’ampoulesImpact industrielFormation du contenantContenant formé sur la machineContenant verre préfabriquéRéduit certaines manipulations amontRisque de contaminationFaible grâce au cycle intégréMaîtrisé mais dépend davantage de la ligneInfluence la stratégie aseptiqueCompatibilité produitTrès bonne pour nombreuses solutions aqueusesExcellente pour nombreux injectables en verreDétermine la stabilité et le dossier qualitéCadence potentielleÉlevée sur séries standardiséesÉlevée également, surtout sur grands volumes établisConditionne le coût unitaireFlexibilité multi-référencesBonne mais outillage spécifiqueBonne selon la ligne et les formatsImportante pour les façonniersInvestissement initialSouvent élevéVariable, parfois plus accessibleImpacte le budget de lancementPerception marchéTrès favorable en unidose stérileTrès forte sur certains injectables traditionnelsInfluence l’acceptation commercialeCe tableau montre que la meilleure solution n’est pas universelle. Le bon choix dépend du couple produit-marché, du schéma d’usine et du plan industriel à moyen terme.
La technologie BFS, pour soufflage-remplissage-scellage, est un procédé dans lequel le récipient plastique est formé à chaud, immédiatement rempli puis scellé dans une enceinte hautement contrôlée. Le cycle est très rapide et réduit les interventions humaines. Ce procédé est utilisé pour des unidoses stériles, des collyres, des solutions d’irrigation, certaines préparations respiratoires, des solutions de dialyse et divers produits médicaux liquides.
La machine de remplissage d’ampoules est, quant à elle, une ligne dédiée au lavage éventuel des contenants associés au process global, à la stérilisation des composants selon la conception de ligne, au dosage de la préparation liquide, puis au scellage d’ampoules en verre. Elle est historiquement très présente dans le segment des injectables. Les ampoules en verre apportent une inertie chimique recherchée pour certaines molécules et restent bien implantées dans de nombreux dossiers enregistrés.
Dans une usine pharmaceutique française, ces équipements s’insèrent dans une chaîne plus large comprenant la préparation de solution, les systèmes d’eau purifiée ou d’eau pour préparations injectables, la vapeur propre, l’air comprimé propre, la qualification des zones, l’inspection visuelle, l’étiquetage, le conditionnement secondaire et les flux logistiques. Le choix de la technologie impacte donc l’architecture complète du site.
Fonction de productionRôle en BFSRôle en ligne d’ampoulesObservationCréation du contenantIntégrée à la machineNon, contenant fourni en amontDifférence structurante du procédéDosage du liquideIntégré au cycle aseptiqueStation de remplissage dédiéePrécision à valider dans les deux casScellage finalScellage immédiat du polymèreFusion du col de l’ampouleLe matériau change les paramètres processContrôle visuelInspection des défauts de contenant et niveauInspection du verre, du remplissage et du scellementÉtape critique qualitéUtilisation typeUnidose stérile, lavage, ophtalmiqueInjectables, solutions spécifiquesLe marché cible guide le choixValidationAccent sur l’intégrité du contenant BFSAccent sur le verre, le scellement et les particulesPlan qualité différentExploitationForte automatisationAutomatisation élevée selon modèleLa compétence opérateur reste essentiellePour approfondir les solutions industrielles, les responsables de projet peuvent consulter la gamme d’équipements pharmaceutiques afin d’évaluer les familles de lignes compatibles avec leurs objectifs de capacité et de conformité.
Les applications de la technologie BFS se sont fortement développées avec la demande croissante en unidoses stériles prêtes à l’emploi. En France, ce segment intéresse particulièrement les fabricants de produits ophtalmiques, les sous-traitants spécialisés dans les solutions respiratoires, les sites de dispositifs médicaux consommables et les acteurs hospitaliers ayant des besoins de conditionnements sûrs et unitaires.
Les lignes d’ampoules conservent une place importante dans les injectables, notamment lorsque le verre constitue la meilleure réponse pour la stabilité, la protection du produit ou l’acceptation du marché. De nombreux laboratoires situés dans les bassins industriels de la vallée du Rhône ou dans les environs de Paris privilégient encore ce format pour des références établies à long cycle de vie.
Avantages courants du BFS :
Avantages courants des ampoules :
Secteur d’applicationBFSAmpoulesBénéfice principalOphtalmologieTrès adaptéPossible mais moins fréquentUnidose stérile pratiqueProduits respiratoiresTrès adaptéPossible selon formulationConditionnement unitaire sécuriséSolutions de lavageTrès adaptéMoins courantGrandes séries, bonne productivitéInjectables classiquesSélectifTrès adaptéCompatibilité verre reconnueDispositifs médicaux liquidesTrès adaptéVariableAutomatisation et sécuritéDialyse et grands volumesAdapté selon formatRare pour l’ampouleOptimisation industrielleMarchés export réglementésTrès bon potentielTrès bon potentielLe dossier technique reste décisifEn pratique, les bénéfices doivent toujours être reliés au produit, aux volumes annuels, au réseau de distribution et au positionnement commercial. Une ligne parfaitement adaptée à des unidoses nasales à très forte rotation ne sera pas forcément optimale pour un injectable de niche à forte valeur.
var ctxLine = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Croissance estimée du marché français des solutions de remplissage stérile (%)’, data: [4.2, 4.8, 5.4, 6.1, 6.8, 7.5], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});Le graphique ci-dessus illustre une progression réaliste de la demande d’équipements de remplissage stérile en France, portée par la relocalisation partielle, la modernisation des sites et la montée des exigences qualité.
Le marché propose plusieurs configurations de machines, allant de l’unité compacte pour développement industriel jusqu’à la ligne automatisée à haute cadence avec intégration complète des contrôles, du conditionnement secondaire et de la traçabilité numérique. En phase de présélection, il est utile de distinguer les options techniques qui influencent directement le coût, la performance et la facilité de validation.
Pour le BFS, les variables principales comprennent le volume des doses, le nombre d’empreintes, la géométrie du contenant, le système de dosage, le niveau d’automatisation, la vision de contrôle, les changements de format et l’intégration aux utilités propres. Pour les ampoules, il faut examiner la cadence, le diamètre et le volume de l’ampoule, la technologie de dosage, le système de scellage, les inspections en ligne et les modules associés de lavage, stérilisation, transport et sortie de ligne.
Parmi les options recherchées en France, on retrouve aussi les enregistrements de données électroniques, les recettes de production, les interfaces multilingues, la maintenance prédictive, les connexions à un système MES et les architectures conformes aux attentes de sérialisation, d’audit et de traçabilité documentaire.
Option techniqueIntérêt pour BFSIntérêt pour ampoulesEffet sur le projetChangement rapide de formatImportantImportantRéduit les temps d’arrêtSystème de vision en ligneTrès importantTrès importantAméliore le rejet automatiqueGestion de recettesTrès utileTrès utileSécurise la répétabilitéIntégration MES/SCADAUtileUtileRenforce la traçabilitéNettoyage et maintenance facilitésEssentielEssentielBaisse le coût d’exploitationConception orientée validationCritiqueCritiqueRaccourcit la mise en serviceEfficacité énergétiqueDe plus en plus demandéeDe plus en plus demandéeSoutient les objectifs durablesAu moment de comparer des fournisseurs, il ne faut pas limiter l’analyse à la machine isolée. Une ligne réellement performante repose aussi sur l’eau pharmaceutique, la préparation de solution, les transferts aseptiques, l’inspection et la logistique interne. C’est pourquoi de nombreux groupes privilégient des solutions clés en main pour usines pharmaceutiques capables d’unifier ces briques autour d’un même objectif de conformité.
Le choix ne se limite pas toujours à BFS contre ampoules. Selon le produit et le marché, il peut aussi inclure les flacons, les seringues préremplies, certains contenants PP ou d’autres formats stériles. Toutefois, dans la comparaison BFS contre ampoules, quelques scénarios typiques permettent de décider plus rapidement.
Le BFS convient mieux lorsque l’on vise un produit liquide stérile à grand volume de sortie, avec format unidose, faible intervention opérateur et besoin élevé de répétabilité. Il devient particulièrement attractif lorsque le coût unitaire doit baisser avec l’augmentation des volumes et lorsque l’entreprise veut rationaliser les manipulations de contenants.
Les ampoules sont souvent préférées lorsque le produit est déjà enregistré en verre, lorsque la stabilité impose un contenant verrier, ou lorsque l’entreprise dispose déjà d’un écosystème de contrôle et de conditionnement conçu pour ce format. Pour un laboratoire souhaitant moderniser sans bouleverser son portefeuille, la continuité réglementaire peut l’emporter sur l’innovation de format.
Situation de projetSolution généralement la plus adaptéeRaison principaleRemarqueLancement d’unidose ophtalmiqueBFSCycle intégré et format pratiqueTrès pertinent pour fortes cadencesInjectable historique en verreAmpoulesContinuité qualité et réglementaireMoins de rupture dans le dossierProjet de façon multi-référencesÀ étudier au cas par casFlexibilité versus cadenceAnalyse du portefeuille indispensableBesoin de faible contamination opérateurBFSProcess intégréBon argument en stratégie aseptiqueMarché attaché au contenant verreAmpoulesAcceptation commercialeFréquent dans certains injectablesRecherche de coût unitaire optimisé en très grande sérieBFSAutomatisation et productivitéDemande une bonne planification amontModernisation progressive d’une ligne existanteAmpoules ou solution hybrideCompatibilité avec l’existantLe retour sur investissement guide le choixvar ctxBar = document.getElementById(‘barChartDemandes’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Ophtalmologie’, ‘Injectables’, ‘Respiratoire’, ‘Dispositifs médicaux’, ‘Lavage stérile’, ‘Sous-traitance’], datasets: [{ label: ‘Indice de demande en France’, data: [82, 91, 68, 57, 63, 74], backgroundColor: [ ‘rgb(54, 162, 235)’, ‘rgb(255, 99, 132)’, ‘rgb(255, 206, 86)’, ‘rgb(75, 192, 192)’, ‘rgb(153, 102, 255)’, ‘rgb(255, 159, 64)’ ] }] }, options: { responsive: true, maintainAspectRatio: false }});Ce diagramme met en évidence la forte demande des injectables et de l’ophtalmologie, deux segments où le choix du format primaire influence directement l’investissement industriel.
Le marché français des équipements de remplissage stérile bénéficie d’un contexte favorable : pression pour sécuriser les approvisionnements, volonté de moderniser les installations, attention accrue aux inspections, essor des produits à haute exigence qualité et recherche d’efficacité énergétique. Les pôles industriels de Lyon, l’Île-de-France, l’Alsace et la région de Marseille-Fos restent des zones stratégiques, notamment grâce à leurs réseaux logistiques, à la proximité des aéroports comme Paris-Charles-de-Gaulle, et à l’accès portuaire via Le Havre, Marseille-Fos ou Dunkerque pour l’importation d’équipements et de composants.
À l’horizon 2026, plusieurs tendances se renforcent :
Les politiques publiques orientées vers la souveraineté sanitaire et la résilience des chaînes d’approvisionnement devraient aussi soutenir l’investissement dans les lignes à haute conformité. Les industriels recherchent moins des machines isolées que des plateformes de production cohérentes, capables d’évoluer selon le portefeuille produit.
var ctxArea = document.getElementById(‘areaChartTendances’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Part des projets intégrant automatisation avancée (%)’, data: [28, 35, 43, 52, 61, 69], fill: true, borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});L’évolution illustrée confirme la montée rapide des projets où la numérisation, la maintenance prédictive et la traçabilité deviennent des critères presque aussi importants que la cadence elle-même.
En France, le choix d’un fournisseur doit aller bien au-delà de la comparaison de prix catalogue. Un partenaire fiable doit prouver sa capacité à répondre aux exigences de conception, de conformité, de documentation et d’assistance sur tout le cycle de vie du projet. Les sites industriels de Rouen, Lyon, Chartres, Tours ou Toulouse privilégient généralement des fournisseurs pouvant démontrer des références internationales, une qualité de fabrication durable et une maîtrise des audits clients.
Voici les critères les plus utiles :
Du point de vue des capacités technologiques, IVEN Pharmatech Engineering développe des solutions intégrées pour le remplissage et le conditionnement pharmaceutiques, les systèmes d’eau pharmaceutique, la logistique intelligente et les équipements pour consommables médicaux. Son positionnement intéresse les groupes qui veulent aligner les utilités propres, la ligne de remplissage et les flux de production dans un schéma cohérent de conformité.
Du point de vue des capacités de fabrication, l’entreprise s’appuie sur plusieurs sites spécialisés à Shanghai, avec une forte expérience en lignes de solutions intraveineuses, équipements de conditionnement stérile, systèmes de distribution de fluides pharmaceutiques et automatisation associée. Pour un acheteur français, cela signifie la possibilité d’évaluer non seulement une machine, mais une base industrielle structurée et des processus de production dédiés.
Du point de vue des services, le partenaire idéal doit accompagner l’étude de faisabilité, l’ingénierie, la sélection des équipements, l’installation, la mise en service, la validation, la formation des équipes et l’optimisation après démarrage. Les projets les plus sûrs sont ceux où le fournisseur reste engagé bien après la livraison. Pour mieux comprendre ce type d’organisation, vous pouvez consulter la présentation de notre groupe.
Critère fournisseurPourquoi c’est importantQuestion à poserSigne positifRéférences internationalesRéduit le risque projetCombien de lignes installées ?Portefeuille de projets variésConformité réglementaireEssentiel pour l’auditQuelles normes et pratiques suivez-vous ?Documentation structuréeCapacité d’ingénierieFacilite l’intégration usinePouvez-vous concevoir l’ensemble du flux ?Approche système complèteSupport validationAccélère le démarrageFournissez-vous IQ/OQ/PQ ?Livrables standardisésMaintenance et piècesRéduit les arrêtsQuel est le délai pièces Europe ?Plan de service clairPersonnalisationAdapte la ligne au produitQuels paramètres peuvent être configurés ?Exemples de projets sur mesureFormation opérateursSécurise l’exploitationQuelle formation est incluse ?Programme pratique et documentaireLe coût d’une ligne BFS ou d’une ligne d’ampoules dépend de nombreux paramètres : capacité horaire, gamme de formats, niveau d’automatisation, étendue des contrôles, intégration des utilités, qualification, transport, installation et contraintes du bâtiment. Il est donc plus juste de parler de coût total de possession que de prix machine seul.
Pour un site en France, il faut intégrer aux budgets les coûts de génie technique, les modifications de salle propre, l’énergie, les qualifications, les essais média-fill lorsque requis par la stratégie de production, les formations, les stocks de pièces critiques et l’éventuelle adaptation du conditionnement secondaire. Les coûts logistiques via Le Havre ou Marseille, les délais d’acheminement vers Lyon ou l’Île-de-France, ainsi que les assurances de transport doivent aussi être anticipés.
Le retour sur investissement est généralement tiré par cinq leviers : hausse de la cadence, réduction des rebuts, amélioration du rendement synthétique, baisse des interventions manuelles et meilleure disponibilité machine. Dans le cas du BFS, les gains peuvent être particulièrement visibles sur de gros volumes standardisés. Dans le cas des ampoules, le retour peut venir d’une modernisation permettant de conserver un portefeuille existant avec moins d’arrêts et une meilleure maîtrise qualité.
Poste budgétaireBFSAmpoulesCommentaireMachine principaleÉlevé à très élevéMoyen à élevéDépend fortement de la cadenceOutillage et formatsImportantImportantÀ prévoir dès l’appel d’offresUtilités et salle propreVariableVariableSouvent sous-estiméValidation et documentationSignificatifSignificatifEssentiel pour mise en productionMaintenance annuellePlanifiéePlanifiéeComparer le coût sur 5 ansConsommables d’exploitationÀ analyser selon procédéÀ analyser selon verre et processImpact sur coût unitaireFormation et assistanceIndispensableIndispensableConditionne le démarrage réussiUn modèle simple de retour sur investissement peut s’appuyer sur le gain annuel de production vendable, les économies de main-d’œuvre, la baisse des non-conformités et la réduction des temps de changement. Les industriels français les plus performants construisent souvent trois scénarios : prudent, central et ambitieux.
var ctxComp = document.getElementById(‘comparisonChartFournisseurs’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Conformité’, ‘Personnalisation’, ‘Service’, ‘Durabilité’, ‘Intégration’, ‘Coût total sur 5 ans’], datasets: [{ label: ‘Indice d’évaluation d’une solution intégrée’, data: [92, 88, 90, 86, 94, 84], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});Ce graphique de comparaison montre la logique d’évaluation que suivent de nombreux comités d’investissement : le prix d’achat compte, mais l’intégration et la conformité pèsent souvent davantage dans la décision finale.
Les projets de remplissage stérile échouent rarement à cause d’une seule machine. Les difficultés viennent le plus souvent d’un manque d’alignement entre produit, bâtiment, utilités, cadence, validation et exploitation. En France, où les délais de mise sur le marché et les attentes de qualité sont élevés, il faut sécuriser chaque étape très tôt.
Les principaux risques comprennent :
Un bon moyen de réduire le risque consiste à conduire des essais produit, des revues de conception, une analyse fonctionnelle détaillée et une planification rigoureuse du démarrage. Les projets menés par un partenaire ayant l’habitude des installations internationales réduisent généralement les écarts entre la promesse commerciale et la réalité industrielle.
À titre d’exemple, les industriels cherchant un accompagnement structuré apprécient les fournisseurs capables de gérer simultanément la conception d’usine, le choix des lignes, la qualification et l’optimisation post-installation. Pour lancer ce type d’échange, il est utile de contacter nos ingénieurs avec vos objectifs de capacité, votre portefeuille produit et vos contraintes réglementaires.
Sur le plan de la durabilité, les tendances 2026 sont claires : baisse de la consommation d’eau et d’énergie, surveillance numérique des dérives, meilleure valorisation des rebuts, composants plus durables et meilleure intégration logistique. Les investissements qui n’intègrent pas ces paramètres risquent d’être moins compétitifs à horizon de quelques années.
Quelle est la différence essentielle entre la technologie BFS et une machine de remplissage d’ampoules ?La différence fondamentale est que le BFS forme, remplit et scelle le contenant au sein d’un cycle intégré, alors que la ligne d’ampoules remplit et scelle un contenant en verre déjà fabriqué. Cela change la stratégie aseptique, la logistique des composants et certains coûts d’exploitation.
La technologie BFS est-elle automatiquement meilleure que l’ampoule ?Non. Le BFS est très performant pour de nombreuses unidoses stériles et les grandes séries, mais l’ampoule reste souvent la meilleure option pour certains injectables, pour des produits déjà enregistrés en verre ou lorsque la stabilité impose ce matériau.
Quels secteurs en France utilisent le plus ces équipements ?Les principaux utilisateurs sont les laboratoires pharmaceutiques, les sous-traitants de remplissage stérile, les fabricants de produits ophtalmiques, les acteurs du respiratoire, certains producteurs de dispositifs médicaux et les usines spécialisées dans les solutions liquides stériles.
Quels sont les critères de sélection les plus importants ?Il faut évaluer la compatibilité produit-contenant, la cadence, le niveau de conformité, la facilité de validation, la maintenance, la consommation d’utilités, la flexibilité de format et le coût total de possession sur plusieurs années.
Combien de temps prend un projet industriel de ce type ?Selon la complexité, il faut souvent compter de plusieurs mois à plus d’un an entre l’étude, la fabrication, les essais, l’installation, la qualification et la montée en cadence. Les délais augmentent si le projet inclut bâtiment, utilités propres et nouveaux enregistrements produit.
Pourquoi l’intégration des utilités est-elle si importante ?Parce qu’une ligne stérile dépend directement de la qualité de l’eau pharmaceutique, de la vapeur propre, de l’air, des transferts de solution et de la maîtrise des environnements. Une excellente machine mal intégrée dans l’usine ne donnera pas les performances attendues.
Quel type de partenaire est le plus sûr pour un acheteur français ?Le partenaire le plus sûr est celui qui combine compétences technologiques, fabrication maîtrisée, expérience réglementaire et services complets allant de l’ingénierie à la validation et à l’assistance après démarrage.
Comment IVEN peut-il se positionner sur ce marché ?IVEN se positionne comme un partenaire d’ingénierie pharmaceutique capable d’apporter des solutions intégrées, personnalisées et conformes aux standards internationaux, avec une expertise étendue dans les lignes de remplissage, les systèmes d’eau pharmaceutique, la logistique intelligente et l’accompagnement de projet sur l’ensemble du cycle de vie.
Le marché français va-t-il encore investir dans ces technologies en 2026 ?Oui, les perspectives restent favorables grâce à la modernisation des sites, à l’automatisation, aux exigences renforcées de qualité, aux enjeux de souveraineté sanitaire et à la nécessité d’améliorer la performance environnementale des installations.
Comment démarrer une étude sérieuse pour comparer BFS et ampoules ?La bonne méthode consiste à définir le portefeuille produit, les volumes annuels, les contraintes réglementaires, les besoins bâtiment, les utilités, le budget et le calendrier, puis à demander une étude technico-économique détaillée à un fournisseur expérimenté.
-
Ligne de seringues rétractables en France : guide
En France, la ligne de production de seringues rétractables intéresse surtout les industriels qui veulent renforcer la sécurité des soignants, automatiser la fabrication de dispositifs à usage unique et répondre à des exigences de qualité très élevées. Pour un site situé à Lyon, Strasbourg, Lille, Paris, Rouen ou Marseille, ce type d’équipement s’inscrit à la fois dans une logique industrielle, réglementaire et logistique. Les décideurs évaluent la cadence, la stabilité du process, la traçabilité, la compatibilité avec les normes européennes et la facilité de validation avant d’investir.
Le marché français des dispositifs médicaux reste particulièrement attentif aux questions de prévention des accidents d’exposition au sang, de souveraineté industrielle, d’automatisation et de durabilité. Une ligne bien conçue permet de fabriquer des composants de seringues rétractables, de les assembler, de contrôler leur fonctionnalité, d’assurer l’emballage final et d’alimenter un système documentaire compatible avec les audits. Les groupes internationaux comme les fabricants spécialisés en sous-traitance recherchent désormais des lignes flexibles, connectées et intégrables à des environnements propres.
Une ligne de production de seringues rétractables est un ensemble d’équipements automatisés destiné à fabriquer, assembler, contrôler et conditionner des seringues dotées d’un mécanisme de rétraction visant à réduire le risque de piqûre accidentelle après usage. En France, elle est particulièrement pertinente pour les fabricants de dispositifs médicaux, les sous-traitants industriels, les groupes pharmaceutiques intégrant des solutions d’administration de médicaments et les investisseurs qui modernisent un site conforme aux exigences européennes.
La valeur de cette ligne ne réside pas seulement dans la vitesse de production. Elle se mesure aussi par la répétabilité du mécanisme de sécurité, la maîtrise particulaire, la conformité documentaire, la performance du contrôle vision et la capacité à fonctionner avec différents formats. Dans des bassins industriels comme Auvergne-Rhône-Alpes, l’Île-de-France ou le Grand Est, les acheteurs privilégient les solutions capables d’être qualifiées rapidement et de s’interfacer avec des systèmes de gestion de production.
Pour une direction industrielle, la bonne question n’est pas seulement « combien de pièces par heure ? », mais aussi « quel niveau de risque qualité ? », « quel niveau de service après installation ? » et « quelle adaptabilité pour 2026 et au-delà ? ».
Une ligne de production de seringues rétractables regroupe plusieurs modules : alimentation des composants, moulage ou réception des pièces, assemblage du corps de seringue, insertion du système de sécurité, montage de l’aiguille ou du support, tests fonctionnels, inspection, marquage, emballage et palettisation. Selon le périmètre du projet, la ligne peut aussi inclure les utilités, les convoyeurs intelligents, la sérialisation, la gestion des données et les zones propres associées.
Dans l’écosystème pharmaceutique, ces lignes sont utilisées dans plusieurs cas. D’abord, pour des seringues destinées à l’injection de médicaments ou de vaccins lorsque la sécurité d’utilisation constitue un argument central. Ensuite, pour des programmes hospitaliers ou publics visant à réduire les accidents professionnels. Enfin, pour des produits exportés vers des marchés qui imposent des dispositifs avec sécurité intégrée.
En pratique, l’industriel peut produire des versions stériles ou non stériles selon l’étape de la chaîne de valeur couverte sur site. Certaines usines françaises achètent les composants plastiques et internalisent l’assemblage final ; d’autres souhaitent une intégration plus complète incluant la préparation de salle, la manutention et les contrôles en ligne. Le choix dépend de la taille du projet, des volumes annuels, des compétences internes et de la stratégie de sous-traitance.
ModuleFonction principaleImpact qualitéNiveau d’automatisationPoint de vigilanceBénéfice industrielAlimentation des composantsOriente et distribue corps, pistons, aiguilles et pièces de sécuritéRéduit les erreurs de montageMoyen à élevéStabilité de l’alimentationCadence régulièreAssemblage mécaniqueMonte les sous-ensemblesGarantit la cohérence dimensionnelleÉlevéPrécision des outillagesRépétabilitéInsertion du mécanisme rétractableInstalle la fonction de sécuritéÉtape critique du produitÉlevéTolérances serréesSécurité utilisateurContrôle visionVérifie présence, position et défautsDiminue les non-conformitésÉlevéParamétrage camérasRejet automatique fiableTest fonctionnelValide l’activation ou la rétractionÉvite les défaillances terrainÉlevéPlan d’échantillonnageConfiance réglementaireConditionnement finalEmballe et identifie les produitsProtège le produit finiMoyen à élevéCompatibilité matériauxExpédition plus rapideLe tableau ci-dessus montre que la ligne ne se limite pas à une machine d’assemblage. C’est une architecture industrielle complète dont chaque module influence la sécurité du produit, la capacité d’audit et le coût total de possession.
Les applications les plus courantes concernent la production de seringues de sécurité pour hôpitaux, cliniques, réseaux de soins publics, campagnes de vaccination, services d’urgence et programmes de prévention des infections. En France, les acheteurs institutionnels comme les réseaux privés attendent des produits à la fois sûrs, traçables et compétitifs. Dans ce contexte, la ligne de fabrication devient un levier de différenciation industrielle.
Les avantages majeurs sont les suivants :
Pour les industriels implantés près des hubs logistiques comme Le Havre, Marseille-Fos ou Roissy, une ligne moderne peut aussi raccourcir les délais entre fabrication et livraison, notamment pour des produits destinés à l’export vers l’Europe, l’Afrique du Nord ou le Moyen-Orient. Dans un schéma de production rationalisé, les composants arrivent via les ports ou les plateformes de fret, sont intégrés dans l’atelier, puis l’expédition des produits finis s’effectue avec une documentation électronique structurée.
Les bénéfices deviennent encore plus visibles dans les projets de modernisation. Remplacer une ligne semi-manuelle par une solution automatisée réduit souvent les écarts de performance entre équipes, améliore l’efficacité globale de l’équipement et simplifie le suivi statistique du procédé.
var ctxBar = document.getElementById(‘barChartDemande’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hôpitaux’, ‘Vaccination’, ‘Sous-traitance’, ‘Export UE’, ‘Urgences’, ‘Programmes publics’],datasets: [{label: ‘Demande relative en France’,data: [88, 76, 69, 73, 58, 81],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: false,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});Ce graphique met en évidence la forte traction des usages hospitaliers et des programmes publics, deux segments qui soutiennent les investissements en lignes de fabrication sécurisées.
On distingue généralement trois grandes catégories de lignes : les lignes compactes pour volumes moyens, les lignes à cadence élevée pour production industrielle continue et les plateformes modulaires qui permettent d’ajouter des postes selon l’évolution des besoins. Le choix dépend du volume annuel, du nombre de formats, du niveau de personnalisation du mécanisme de sécurité et des contraintes d’implantation du bâtiment.
Les options techniques courantes comprennent le contrôle vision multi-caméras, les robots de manipulation, les systèmes de rejet intelligents, la collecte de données de production, les recettes par format, les modules de marquage, l’intégration avec les systèmes d’emballage secondaire et les solutions de convoyage propres. Les sites français très automatisés demandent souvent des interfaces simples en exploitation et riches en données pour les équipes méthodes, maintenance et assurance qualité.
Du point de vue des capacités technologiques, Shanghai IVEN Pharmatech Engineering Co Ltd se distingue par une expérience internationale en ingénierie pharmaceutique et dispositifs médicaux, avec une approche intégrée qui couvre la sélection d’équipements, l’adaptation du process, la conformité réglementaire et l’intégration des utilités. Son portefeuille comprend notamment des lignes de remplissage et de conditionnement, des systèmes d’eau pharmaceutique, des solutions logistiques intelligentes et des lignes pour consommables médicaux. Pour les industriels qui recherchent une vision plus large du projet d’usine, la présentation de l’entreprise aide à situer ses compétences dans des environnements réglementés.
Type de ligneCadence indicativeProfil d’utilisateurSouplesse de formatNiveau d’investissementAvantage principalCompacte semi-automatisée3 000 à 6 000 unités/heureNouveaux entrantsMoyenneModéréAccès rapide au marchéAutomatique standard6 000 à 12 000 unités/heureFabricants établisBonneMoyen à élevéÉquilibre coût-performanceHaute cadence12 000 à 24 000 unités/heureGrands groupesMoyenneÉlevéCoût unitaire réduitModulaire évolutive5 000 à 18 000 unités/heureSites multi-projetsTrès bonneÉlevéAdaptation futureAvec robotique avancée8 000 à 20 000 unités/heureUsines à forte automatisationTrès bonneÉlevéFaible intervention humaineIntégrée emballage final6 000 à 15 000 unités/heureSites cherchant un flux completBonneÉlevéTraçabilité bout en boutLe tableau montre qu’il n’existe pas de solution universelle. Une entreprise française qui lance un nouveau segment peut privilégier une ligne modulaire pour éviter un surinvestissement initial, tandis qu’un grand fabricant installé près de Lyon ou de Rouen recherchera plutôt une cadence élevée et une interface de données complète.
Sur le plan des capacités de fabrication, IVEN s’appuie sur plusieurs sites spécialisés de production à Shanghai dédiés aux équipements de remplissage et d’emballage, aux systèmes de traitement d’eau pharmaceutique, aux convoyeurs et à d’autres équipements pour consommables médicaux. Cette organisation multi-usines intéresse les acheteurs qui veulent un interlocuteur capable de fournir non seulement la ligne centrale, mais aussi des sous-systèmes cohérents. Ceux qui souhaitent explorer une gamme d’équipements pharmaceutiques plus large y trouvent une vision concrète des familles de solutions disponibles.
Avant de décider, les industriels français comparent souvent la ligne de seringues rétractables à d’autres options : seringues classiques avec capuchon de sécurité séparé, systèmes d’injection sans aiguille, assemblage externalisé chez un sous-traitant ou importation de produits finis. Le meilleur choix dépend de la réglementation visée, de la maîtrise de la propriété intellectuelle, des volumes et du positionnement commercial.
La seringue rétractable offre un avantage fort en matière de sécurité intégrée, mais implique un mécanisme plus complexe à produire et à valider. Une solution classique est plus simple industriellement, mais peut être moins différenciante et moins protectrice pour les utilisateurs. L’externalisation réduit l’investissement initial, mais limite le contrôle sur la qualité, les délais et la confidentialité. L’importation de produits finis peut sembler attractive à court terme, mais elle accroît l’exposition aux ruptures d’approvisionnement, aux délais portuaires et aux variations de coûts logistiques.
SolutionSécurité utilisateurComplexité de productionInvestissement initialContrôle qualitéAdaptation au marché françaisSeringue rétractableTrès élevéeÉlevéeÉlevéTrès fortTrès favorableSeringue classiqueMoyenneFaibleModéréFortCorrecteCapuchon de sécurité ajoutéBonneMoyenneModéréMoyenVariableAssemblage sous-traitéDépend du prestataireFaible en interneFaibleMoyenIntéressante au démarrageImportation de produits finisVariableTrès faible en interneFaibleLimitéSensible aux rupturesSystème sans aiguilleÉlevéeÉlevéeTrès élevéFortMarché plus cibléCe comparatif indique que la ligne de seringues rétractables prend tout son sens lorsque l’entreprise veut maîtriser sa qualité, sa capacité et son positionnement sécurité. Pour des marchés exigeants comme la France, cet argument pèse souvent davantage que le seul coût d’achat.
var ctxComp = document.getElementById(‘comparisonChartSolutions’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Sécurité’, ‘Cadence’, ‘Traçabilité’, ‘Souplesse’, ‘Coût unitaire’, ‘Maîtrise qualité’],datasets: [{label: ‘Ligne rétractable’,data: [95, 85, 92, 78, 80, 94],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Alternative classique’,data: [60, 88, 80, 82, 86, 79],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: false,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});Le marché est soutenu par quatre moteurs principaux : la sécurité des soignants, l’automatisation industrielle, la relocalisation partielle de certaines productions stratégiques et la montée des exigences documentaires. En France, la présence de grands centres hospitaliers, d’acteurs de la bioproduction, de sous-traitants médicaux et de plateformes logistiques favorise un intérêt croissant pour les dispositifs d’injection plus sûrs.
Les régions les plus dynamiques pour l’investissement restent l’Île-de-France, Auvergne-Rhône-Alpes, la Normandie, les Hauts-de-France et le Grand Est. Les projets y sont souvent liés à un accès facilité aux talents, aux réseaux de sous-traitance, aux laboratoires d’essai et aux infrastructures de transport. Le Havre et Marseille-Fos jouent un rôle logistique important pour l’arrivée de composants et l’expédition d’équipements lourds, tandis que les zones de Lyon et Paris concentrent un grand nombre de décideurs industriels.
À l’horizon 2026, trois tendances se renforcent. Premièrement, l’exploitation des données en temps réel pour la maintenance préventive et le suivi de dérive process. Deuxièmement, la pression en faveur de solutions plus sobres en énergie, mieux conçues pour réduire les rebuts et optimiser l’utilisation des matériaux d’emballage. Troisièmement, l’alignement plus strict entre équipements, validation et cybersécurité industrielle.
var ctxLine = document.getElementById(‘lineChartMarche’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Indice de croissance du marché en France’,data: [100, 108, 118, 129, 141, 155],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});La courbe ci-dessus illustre une croissance régulière de l’intérêt du marché, alimentée par l’investissement en automatisation et par l’évolution des besoins de sécurité.
var ctxArea = document.getElementById(‘areaChartTendances’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des lignes connectées et durables’,data: [28, 34, 41, 49, 58, 67],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});Le déplacement progressif vers des lignes connectées, documentées et plus sobres devrait devenir un critère décisif dans les cahiers des charges français au cours des prochains cycles d’investissement.
Le choix du fournisseur repose sur des critères concrets. L’industriel doit vérifier l’expérience sectorielle, le nombre de lignes réellement installées, la stabilité des composants, la qualité des références, la maîtrise documentaire, le service local ou à distance, les délais, la formation et la capacité d’accompagner les phases de qualification. En France, les équipes achats et qualité demandent de plus en plus des preuves tangibles : protocoles, dossiers techniques, architecture de validation et retours d’expérience.
Un fournisseur pertinent n’est pas seulement un vendeur de machines. Il doit comprendre l’implantation du bâtiment, les flux matière, la stratégie de maintenance, les attentes des autorités et les contraintes de montée en charge. C’est particulièrement vrai pour les projets menés près de Nantes, Toulouse ou Grenoble, où l’intégration à l’existant pèse autant que la performance nominale.
Critère d’évaluationPourquoi il compteQuestion à poserSignal positifRisque si absentPrioritéRéférences installéesValide l’expérience réelleCombien de lignes similaires en service ?Historique vérifiableEssais insuffisantsTrès hauteConformité documentaireFacilite audits et qualificationQuels dossiers sont fournis ?Documentation structuréeRetards de validationTrès hauteCapacité d’adaptationRéduit l’écart avec vos besoinsQuels postes sont personnalisables ?Ingénierie flexibleSurcoûts ultérieursHauteService après-venteSécurise l’exploitationDélai de support et pièces ?Équipe dédiéeArrêts prolongésTrès hauteQualité des composantsJoue sur la durée de vieQuelles marques et matériaux ?Composants reconnusPannes récurrentesHauteCompétence projet globaleÉvite les interfaces mal géréesPouvez-vous gérer le projet complet ?Vision usine complèteCoordination fragileHauteEn matière de capacités de service, IVEN met en avant un accompagnement sur tout le cycle de vie : étude de faisabilité, ingénierie, sélection et personnalisation des équipements, installation, mise en service, qualification, formation, transfert de technologie et optimisation ultérieure. Pour un industriel français qui souhaite limiter les interfaces entre plusieurs fournisseurs, cette approche peut réduire le risque de planning et clarifier les responsabilités. Les entreprises qui étudient des solutions clés en main pour usine pharmaceutique y trouvent un cadre adapté aux projets complexes.
Il est aussi utile d’évaluer la capacité du fournisseur à gérer l’expédition internationale, les essais à distance, les pièces critiques et la communication multilingue. Dans des projets avec arrivée d’équipements via Le Havre ou Fos-sur-Mer, la préparation logistique et documentaire conditionne souvent le respect du calendrier d’installation.
Le budget total ne se résume jamais au prix catalogue de la ligne. Il faut intégrer les outillages, la qualification, le bâtiment, les utilités, le contrôle environnemental, les pièces de rechange, la formation, le stock initial de composants et parfois le conditionnement secondaire. En France, les coûts d’ingénierie de site, d’électricité, de ventilation et de validation peuvent représenter une part significative du budget global.
Pour une ligne de taille moyenne, l’analyse du retour sur investissement doit prendre en compte le volume visé, le prix de vente, le taux de rebut, la disponibilité machine, la main-d’œuvre économisée et le coût de non-qualité évité. Une ligne hautement automatisée peut sembler plus coûteuse au départ, mais elle devient souvent plus compétitive dès que le volume annuel dépasse un certain seuil.
Poste budgétairePart typique du budgetNature de dépenseMoment du projetRisque de sous-estimationComment le maîtriserLigne principale35 à 45 %CapexCommandeSpécifications incomplètesCahier des charges détailléOutillages et formats5 à 10 %CapexConceptionFormats oubliésPrévisions commerciales réalistesInstallation et mise en service8 à 12 %CapexFin de projetRetards de chantierPlanning intégréQualification et documentation5 à 12 %Capex et qualitéAvant démarrageReprises documentairesResponsabilités définiesUtilités et locaux15 à 25 %Capex bâtimentAmontInterface mal évaluéeÉtude d’implantation préciseFormation et pièces critiques3 à 6 %Opex initialDémarrageMontée en compétence lenteProgramme de formation structuréCe tableau montre que le budget doit être piloté comme un programme industriel complet. Une négociation agressive sur le prix machine ne compense pas une mauvaise évaluation des utilités, de la qualification ou des pièces de démarrage.
En règle générale, le retour sur investissement s’améliore lorsque l’entreprise sécurise des volumes pluriannuels, diminue les rebuts grâce au contrôle en ligne et réduit sa dépendance à l’achat de produits finis importés. Les fabricants qui servent des marchés réguliers, comme les réseaux hospitaliers ou les partenariats de distribution européens, peuvent obtenir un horizon de rentabilité plus favorable.
Pour obtenir une estimation plus solide, il est recommandé de demander un avant-projet incluant implantation, interfaces techniques, hypothèses de cadence et matrice des responsabilités. Si vous souhaitez discuter d’un scénario concret pour la France, vous pouvez contacter l’équipe afin d’évaluer les paramètres techniques et budgétaires d’un projet spécifique.
Le risque principal est de sous-estimer la complexité du mécanisme de sécurité. Une seringue rétractable n’est pas un simple produit plastique ; sa performance dépend de tolérances serrées, de matériaux stables, d’un montage cohérent et d’essais fonctionnels robustes. Si la conception produit n’est pas suffisamment mature, la ligne la plus sophistiquée ne compensera pas les défauts de base.
Le deuxième risque est de lancer un projet sans matrice claire entre conception produit, industrialisation et validation. En France, les retards naissent souvent de modifications tardives, de documents incomplets ou d’une mauvaise coordination entre l’ingénierie, la qualité et la production. Le troisième risque concerne la chaîne d’approvisionnement : composants critiques, délais maritimes, disponibilité des pièces de rechange et qualification des matières premières.
RisqueCause fréquenteConséquence possibleNiveau d’impactMesure préventiveIndicateur à suivreDéfaillance du mécanismeConception produit insuffisanteNon-conformités fonctionnellesTrès élevéEssais amont renforcésTaux d’échec au testRetard de validationDossier incompletDémarrage reportéÉlevéPlan documentaire détailléAvancement qualificationCadence inférieure au prévuAlimentation instableCoût unitaire plus élevéÉlevéFAT exigeanteDisponibilité réelleSurcoût de projetSpécifications flouesDépassement budgétaireÉlevéGel du cahier des chargesÉcarts de commandeRupture de composantsFournisseurs peu sécurisésArrêt de productionÉlevéDouble sourcingCouverture de stockMaintenance difficileFormation insuffisanteTemps d’arrêt prolongéMoyen à élevéFormation et stock critiqueTemps moyen de réparationUne bonne pratique consiste à mener un projet en trois temps : validation du concept produit, vérification industrielle sur maquette ou prototype, puis lancement d’une ligne qualifiable. Cette séquence évite d’automatiser trop tôt un produit encore instable. Elle est particulièrement utile pour les entreprises françaises qui veulent servir à la fois le marché national et les exportations européennes.
Du point de vue stratégique, l’investissement est le plus pertinent lorsque l’entreprise dispose d’un portefeuille commercial clair, d’un plan qualité robuste et d’un partenaire capable d’assumer les interfaces techniques. Les fournisseurs disposant d’une expertise en conformité internationale, en personnalisation et en gestion de projets complexes apportent souvent une meilleure sécurité d’exécution.
Quelle cadence faut-il viser pour une usine en France ?La cadence dépend du volume annuel, du nombre de formats et du modèle économique. Pour un démarrage, une plage de 6 000 à 12 000 unités par heure est souvent étudiée. Les grands projets peuvent viser davantage si les débouchés sont déjà sécurisés.
La ligne est-elle réservée aux grands groupes ?Non. Les lignes compactes ou modulaires conviennent aussi aux entreprises de taille intermédiaire, aux fabricants de dispositifs médicaux spécialisés et aux sous-traitants qui veulent élargir leur offre.
Quels sont les points les plus sensibles dans un appel d’offres ?La définition du produit, la robustesse du test fonctionnel, la traçabilité, les exigences documentaires, les interfaces utilités et le service après-vente sont les sujets les plus critiques.
Peut-on intégrer la ligne à un projet plus large d’usine pharmaceutique ou de consommables médicaux ?Oui. C’est même souvent préférable lorsque l’on veut harmoniser l’eau pharmaceutique, la logistique interne, le conditionnement, les flux propres et la documentation qualité.
Combien de temps dure un projet type ?Selon la complexité, il faut souvent compter plusieurs mois entre les études, la fabrication, les essais, la livraison, l’installation et la qualification. Les projets fortement personnalisés demandent davantage d’anticipation.
Pourquoi la France est-elle un marché pertinent pour ce type de ligne ?Parce qu’elle combine une forte exigence qualité, un réseau hospitalier important, des hubs logistiques efficaces, des bassins industriels expérimentés et une volonté croissante d’investissement dans des productions plus résilientes.
Comment comparer plusieurs fournisseurs de façon objective ?Utilisez une grille de notation avec pondération : conformité, cadence prouvée, robustesse des composants, flexibilité, documentation, service, coût total de possession et expérience sur des projets similaires.
Quel rôle peut jouer IVEN dans un projet destiné au marché français ?IVEN peut intervenir comme partenaire d’ingénierie et d’équipement sur des projets de lignes et d’installations intégrées, avec une approche couvrant la personnalisation technique, la fabrication, la mise en service et l’accompagnement à la qualification, ce qui peut être utile aux industriels recherchant un interlocuteur structuré pour un projet international.
En conclusion, la ligne de production de seringues rétractables représente en France un investissement à forte valeur stratégique pour les entreprises qui visent la sécurité, la qualité et l’automatisation. Lorsqu’elle est correctement spécifiée, intégrée et validée, elle permet de construire une base industrielle solide pour répondre aux attentes du marché actuel et aux exigences de 2026 en matière de technologie, de politique industrielle et de durabilité.
-
Cartouches ou seringues préremplies : choix en France
Dans l’industrie pharmaceutique française, le remplissage de cartouches et de seringues préremplies est une décision d’investissement stratégique, car il conditionne la stérilité, la précision de dosage, la conformité réglementaire et la vitesse de mise sur le marché. Pour les sites de production implantés à Lyon, Paris, Strasbourg, Lille, Toulouse ou dans les zones logistiques proches de Marseille-Fos et du Havre, le bon choix dépend du produit, du volume, du niveau d’automatisation et des objectifs de croissance à l’horizon 2026.
Le débat entre cartouche et seringue préremplie ne se résume pas à un simple format de conditionnement. Il touche à la conception de la ligne aseptique, à l’intégration avec les dispositifs médicaux, à la validation, au coût total de possession, à la sécurité opérateur et à la stratégie commerciale du fabricant. Les laboratoires, les façonniers et les groupes de dispositifs médicaux recherchent donc des équipements capables d’atteindre un haut niveau de répétabilité tout en restant flexibles face à l’évolution des portefeuilles produits.
Pour les industriels qui étudient un projet neuf ou une modernisation, il est utile de combiner l’analyse technique avec une vision de marché, une grille d’évaluation des fournisseurs et une projection du retour sur investissement. C’est dans cette logique que de nombreux acteurs internationaux se positionnent comme partenaires d’ingénierie globale, notamment via des solutions de ligne, d’utilités pharmaceutiques, de logistique intelligente et de validation de projet. Vous pouvez consulter une présentation de l’entreprise sur notre société et son expertise pharmaceutique pour situer ce type d’acteur dans l’écosystème mondial.
En réponse directe, la ligne de remplissage de cartouches convient particulièrement aux produits destinés à des stylos injecteurs, auto-injecteurs ou dispositifs à haute valeur thérapeutique, alors que la ligne de remplissage de seringues préremplies est souvent privilégiée lorsque le produit doit être administré directement au patient ou en milieu clinique avec un geste simple et standardisé.
En France, les entreprises évaluent généralement les deux options selon six critères principaux : compatibilité produit-contenant, précision de remplissage, intégration avec la fermeture et l’inspection, rendement horaire, contraintes réglementaires, et coût de cycle de vie. Pour les biotechnologies, les médicaments injectables spécialisés et certains produits hospitaliers, la seringue préremplie offre un excellent niveau de praticité et de sécurité d’utilisation. Pour l’insuline, les hormones, certains produits ophtalmiques et les thérapies administrées via stylo, la cartouche peut s’imposer comme le meilleur compromis technique et commercial.
CritèreCartoucheSeringue préremplieImpact industrielUsage finalSouvent intégrée dans un dispositifAdministration directeInflue sur la stratégie produitComplexité de fermetureÉlevée selon piston et sertissageÉlevée avec bouchon, tige ou emboutConditionne la conception machineConfort utilisateurDépend du dispositif associéTrès bon pour usage cliniqueImportant pour l’acceptation marchéFlexibilité multi-formatMoyenne à élevéeÉlevée avec bons outillagesDétermine la rapidité de changementPotentiel pour biologiquesBonTrès bonCritique pour produits sensiblesCoût total de ligneVariable selon dispositif avalSouvent plus élevé en inspection finaleDoit être évalué sur 10 à 15 ansLe tableau ci-dessus montre que la décision ne dépend pas d’un seul indicateur. Une entreprise française orientée hôpital n’aura pas les mêmes priorités qu’un fabricant de systèmes d’auto-administration destinés au marché export.
Le remplissage de cartouches et de seringues préremplies désigne un ensemble d’équipements aseptiques qui effectuent automatiquement ou semi-automatiquement le chargement des contenants, la dénestation ou l’alimentation, le remplissage précis du produit, l’insertion des composants de fermeture, le sertissage éventuel, l’inspection, l’étiquetage et parfois le conditionnement secondaire. Ces lignes travaillent sous environnement contrôlé avec flux laminaire, technologie de barrière restreinte ou isolateur complet selon le niveau de protection requis.
Leur fonction première est de transférer un médicament liquide ou une suspension stérile dans un contenant prêt à l’emploi, avec une exactitude volumétrique très élevée et une contamination particulaire et microbiologique minimisée. Elles sont utilisées pour les médicaments injectables, les produits biologiques, les thérapies ciblées, les vaccins spécialisés, certains produits ophtalmiques stériles et les combinaisons médicament-dispositif.
Dans un site moderne, la ligne n’est jamais isolée. Elle se relie à la préparation de solution, aux systèmes d’eau pharmaceutique, aux utilités propres, au contrôle environnemental, à la traçabilité et à la gestion électronique des lots. Les usines françaises qui visent des inspections exigeantes recherchent donc des solutions cohérentes de bout en bout. C’est l’un des points forts des projets intégrés proposés via des solutions clés en main pour usines pharmaceutiques, où l’équipement de remplissage est pensé avec les utilités, les flux de personnel et la documentation de validation.
Sur le plan technologique, les lignes récentes combinent souvent :
En France, ces technologies servent autant les grands laboratoires que les façonniers installés dans les pôles de production de la vallée du Rhône ou autour de l’Île-de-France, où la pression sur la qualité documentaire et la continuité d’approvisionnement est particulièrement forte.
Les applications sont nombreuses. Les cartouches sont courantes dans les stylos injecteurs pour traitements chroniques, tandis que les seringues préremplies sont privilégiées pour l’administration rapide, standardisée et sécurisée. Dans la fabrication moderne, ces formats réduisent les manipulations en hôpital et chez le patient, limitent les erreurs de dosage et améliorent la stabilité logistique du produit final.
ApplicationFormat le plus fréquentBénéfice principalObservation pour le marché françaisBiologiques injectablesSeringue prérempliePrécision et praticitéForte demande en centres spécialisésInsuline et thérapies chroniquesCartoucheCompatibilité avec styloIntérêt élevé pour dispositifs patientsVaccins spécialisésSeringue préremplieRéduction des étapes d’administrationAtout en campagne hospitalièreProduits ophtalmiques stérilesCartouche ou seringueDosage fiableChoix selon mode d’administrationMédicaments d’urgenceSeringue prérempliePrêt à l’emploiTrès pertinent pour clinique et secoursCombinaisons médicament-dispositifCartoucheIntégration mécaniqueSegment en croissance d’ici 2026L’intérêt économique est également réel. Une seringue préremplie peut réduire les étapes de préparation à l’hôpital, limiter les pertes de produit et raccourcir le temps de manipulation infirmière. La cartouche, de son côté, peut renforcer la valeur d’un dispositif propriétaire et différencier une offre thérapeutique sur des marchés concurrentiels.
Les bénéfices industriels les plus recherchés sont :
Du point de vue de l’E-E-A-T industriel, les décideurs français ne cherchent plus seulement une machine, mais une architecture capable de soutenir le transfert technologique, la validation et l’industrialisation durable. Les entreprises qui disposent d’une forte expérience internationale en injectables, en systèmes d’eau pharmaceutique et en logistique interne peuvent apporter une vision plus robuste du projet.
var ctxBar = document.getElementById(‘barDemande’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biologiques’, ‘Vaccins spécialisés’, ‘Traitements chroniques’, ‘Hôpital’, ‘Sous-traitance’, ‘Dispositifs combinés’],datasets: [{label: ‘Indice de demande en France’,data: [92, 74, 88, 81, 69, 77],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false}});Ce graphique illustre la pression de demande observée dans les segments qui tirent les investissements de lignes aseptiques en France, avec un poids particulièrement marqué des biologiques et des traitements chroniques.
Le marché propose plusieurs configurations. Le choix dépend du niveau de cadence, du niveau de confinement, du produit à remplir, des formats, de la place disponible et du modèle d’exploitation du site. Une ligne simple pour lots cliniques n’aura pas la même architecture qu’une ligne commerciale multi-équipes.
Option techniqueDescriptionAvantageLimite éventuelleRemplissage semi-automatiquePour lots pilotes ou faibles volumesInvestissement réduitCapacité limitéeLigne automatique à nidContenants stériles prêts à l’emploiChangement rapide, haute sécuritéCoût des composants plus élevéLigne à alimentation vracContenants traités sur ligneBon rendement sur gros volumesInfrastructure plus complexeSystème avec isolateurBarrière fermée complèteNiveau aseptique supérieurInvestissement initial importantSystème à barrière restreinteZone protégée avec accès contrôléBon compromis coût/protectionMoins protecteur qu’un isolateurVision intégrée à 100 %Inspection des défauts en ligneRéduction des rejets non détectésNécessite paramétrage finPour les produits sensibles au cisaillement, les fabricants regardent attentivement le système de dosage. Pour les suspensions ou formulations visqueuses, le comportement du produit dans le circuit de remplissage devient déterminant. Pour des produits coûteux, les fonctions de récupération, de minimisation des pertes et de contrôle en cours de procédé sont prioritaires.
Les options techniques importantes pour un projet en France incluent aussi :
Sur ce plan, les capacités technologiques du fournisseur sont essentielles. Certains fabricants internationaux se distinguent par une expertise approfondie en lignes de remplissage aseptique, systèmes d’eau purifiée, distillation multi-effets, préparation de solutions et automatisation de logistique propre. Une telle base technologique permet d’optimiser non seulement la machine, mais l’ensemble de l’environnement de production.
var ctxArea = document.getElementById(‘areaTendance’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des lignes avec isolateur ou barrière avancée’,data: [38, 44, 51, 59, 66, 73],borderColor: ‘#2a9d8f’,backgroundColor: ‘rgba(42, 157, 143, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});La tendance de fond en France et en Europe va clairement vers des niveaux de protection aseptique plus élevés, avec plus d’automatisation, moins d’intervention humaine et davantage de données exploitables pour la qualité.
Le choix ne se fait pas seulement entre cartouche et seringue préremplie. Les industriels comparent aussi ces formats aux flacons, aux ampoules et parfois aux poches ou contenants spécialisés. Chaque solution possède un profil propre en matière de coût, de stabilité, de distribution et d’usage clinique.
TechnologieAtout principalPoint de vigilanceCas d’usage pertinentCartoucheIdéale pour dispositifs d’injectionDépendance au système avalTraitements chroniquesSeringue prérempliePrête à administrerCoût composant supérieurBiologiques et hôpitalFlaconGrande polyvalencePréparation avant usageLots variés et hôpitalAmpouleConditionnement classiqueMoins pratique pour l’utilisateurCertains injectables traditionnelsPoche stérileTrès adaptée aux solutionsMoins adaptée à petites dosesPerfusion et nutritionDispositif combiné avancéForte différenciation marchéDéveloppement plus longThérapies ciblées premiumPour un laboratoire en France qui exporte vers l’Union européenne, la seringue préremplie est souvent la solution la plus séduisante pour des produits injectables de valeur et des programmes de soins simplifiés. Pour une entreprise développant un écosystème de stylo ou d’auto-injecteur, la cartouche peut mieux soutenir la stratégie commerciale.
Le bon choix dépend notamment des questions suivantes :
Une comparaison sérieuse doit inclure les consommables, la maintenance, la validation, les rejets en démarrage, la disponibilité des pièces et les délais de qualification. C’est pourquoi de nombreux décideurs demandent des simulations complètes avant achat, et non une simple comparaison de cadence nominale.
var ctxComp = document.getElementById(‘compFournisseur’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Flexibilité formats’, ‘Conformité réglementaire’, ‘Service après-vente’, ‘Intégration projet’, ‘Coût global’, ‘Évolutivité’],datasets: [{label: ‘Ligne cartouche’,data: [78, 88, 80, 76, 72, 84],backgroundColor: ‘#577590’},{label: ‘Ligne seringue préremplie’,data: [85, 91, 82, 79, 69, 87],backgroundColor: ‘#f94144’}]},options: {responsive: true,maintainAspectRatio: false}});Ce comparatif indicatif montre que la seringue préremplie est souvent mieux positionnée sur la flexibilité commerciale et la conformité perçue, alors que la cartouche conserve un fort avantage d’évolutivité dans les stratégies orientées dispositif.
Le marché français s’inscrit dans une dynamique européenne soutenue par la hausse des biologiques, la relocalisation partielle de capacités critiques, la recherche de souveraineté sanitaire et la croissance des dispositifs combinés. Les investissements se concentrent autour des bassins industriels disposant d’accès logistiques efficaces, notamment les axes Lyon-Genève, Paris-Le Havre, Strasbourg-Allemagne et Marseille-Fos pour l’importation d’équipements et de composants.
Les facteurs de croissance les plus visibles sont :
var ctxLine = document.getElementById(‘lineMarche’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Indice de croissance du marché en France’,data: [100, 108, 117, 127, 139, 152],borderColor: ‘#264653’,fill: false,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});À l’horizon 2026, trois tendances doivent être surveillées de près :
Les fabricants capables de proposer une solution durable auront un avantage croissant. Cela inclut des moteurs plus sobres, une meilleure récupération produit, une réduction des interventions humaines, des matériaux durables et une conception favorable au nettoyage efficace.
Le marché voit aussi progresser les projets intégrés dans lesquels le fournisseur ne vend pas seulement une machine, mais une capacité complète de production. Cela couvre les utilités pharmaceutiques, la préparation, le remplissage, le conditionnement, la logistique interne et les dossiers de qualification.
Le choix du fournisseur doit aller au-delà du prix initial. En France, les acheteurs les plus expérimentés évaluent la conformité, la profondeur d’ingénierie, la qualité de fabrication, la présence de service, l’expérience sur produits similaires et la robustesse de la documentation.
Critère d’évaluationPourquoi c’est importantQuestion à poserSigne positifExpérience aseptiqueRéduit le risque projetCombien de lignes similaires livrées ?Références vérifiablesConformité réglementaireConditionne l’acceptation qualitéQuels standards de conception ?Dossiers de validation structurésCapacité de personnalisationAdapte la ligne au produitQuelles options sur mesure ?Ingénierie interne forteFabrication propreGarantit la maîtrise qualitéCombien d’usines ou ateliers ?Production intégréeService et piècesRéduit les arrêtsDélai moyen de support ?Équipe multilingue réactiveCompétence projet globaleFacilite l’industrialisationGérez-vous installation et qualification ?Accompagnement de bout en boutSur les capacités de fabrication, il est rassurant de travailler avec un partenaire disposant de plusieurs sites spécialisés et d’une base industrielle solide. Certains groupes internationaux structurent leur production autour d’usines dédiées aux machines de remplissage et de conditionnement, au traitement de l’eau pharmaceutique, aux systèmes intelligents de convoyage et aux équipements pour dispositifs médicaux. Cette organisation améliore la cohérence de l’offre et la disponibilité des compétences.
Pour les industriels français, un autre point décisif est la capacité d’accompagnement. Le fournisseur doit pouvoir intervenir depuis l’étude de faisabilité jusqu’à la mise en service, la qualification, la formation des équipes et l’optimisation post-démarrage. Si vous souhaitez préparer un projet ou demander une étude technique, un échange via notre formulaire de contact industriel permet généralement de clarifier rapidement les périmètres techniques et les délais.
Il est également utile d’examiner la gamme disponible. Un fournisseur crédible ne propose pas une seule machine, mais un portefeuille cohérent couvrant lignes aseptiques, préparation, utilités et parfois équipements de conditionnement secondaire. Vous pouvez voir un aperçu de ce type d’offre sur notre catalogue d’équipements pharmaceutiques.
Concernant les capacités de service, les meilleurs partenaires offrent :
Le budget d’une ligne varie fortement selon la cadence, le niveau de confinement, le nombre de formats, l’inspection en ligne, l’automatisation du conditionnement et l’intégration avec les utilités propres. En France, le coût total doit inclure transport, installation, qualification, formation, pièces de rechange initiales, adaptation du bâtiment, qualification des locaux et parfois renforcement des utilités.
Poste budgétairePart typique du budgetCommentairesImpact sur le retourMachine de remplissage principale25 % à 35 %Inclut dosage et fermetureTrès élevéIsolateur ou barrière10 % à 20 %Dépend du niveau aseptiqueÉlevé sur conformitéInspection et vision8 % à 15 %Réduit les rejets tardifsÉlevé sur qualitéOutillages et formats5 % à 10 %Critique pour flexibilitéMoyen à élevéInstallation et qualification10 % à 18 %Souvent sous-estiméesÉlevé sur délai de démarrageUtilités et adaptations bâtiment12 % à 25 %Très variables selon siteÉlevé sur budget globalLe retour sur investissement se calcule généralement à partir de la marge produit, du taux de rejet, du niveau d’automatisation, de la disponibilité technique et de la réduction des coûts de main-d’œuvre ou de sous-traitance. Pour un site français qui internalise une activité auparavant confiée à un façonnier européen, le retour peut être accéléré par la maîtrise du planning, la protection de la propriété intellectuelle et la sécurisation des approvisionnements.
Les leviers de retour sur investissement les plus fréquents sont :
Des fabricants reconnus pour la durabilité de leurs composants inox et la longévité de leurs équipements peuvent offrir un avantage réel sur le coût de cycle de vie. Sur certains projets internationaux, la durée d’exploitation visée dépasse facilement vingt ans lorsqu’un entretien structuré est mis en place.
L’erreur la plus fréquente consiste à choisir uniquement sur la cadence annoncée. En réalité, les principaux risques concernent l’adéquation du produit, la maîtrise aseptique, la compatibilité composants, la validation logicielle, la disponibilité du service et la capacité à tenir le calendrier.
RisqueCause fréquenteConséquence possibleMesure préventiveMauvaise compatibilité produitEssais insuffisantsMousse, bulles, perte de précisionTests avec produit réel ou simulantSous-dimensionnement de lignePrévisions trop optimistesBlocage de croissancePlan capacité à 3 à 5 ansValidation incomplèteDocumentation faibleRetards de libérationExiger livrables structurésDépendance aux composantsSource uniqueRuptures ou hausse des coûtsDouble qualification fournisseursService après-vente insuffisantPrésence locale faibleTemps d’arrêt prolongéContrat de support clairSurcoûts bâtiment/utilitésÉtude préliminaire incomplèteDépassement budgétaireAudit de site avant commandePour réduire ces risques, les projets les plus performants réalisent une démarche par étapes :
Du côté de l’ingénierie projet, il est préférable de s’appuyer sur un partenaire ayant déjà livré un nombre important de lignes pharmaceutiques et des projets complets dans plusieurs régions du monde. Une expérience multisite et multicadre réglementaire réduit le risque de conception non standard, de retard documentaire et de mauvaise coordination entre utilités, remplissage et emballage.
En France, la localisation logistique du projet peut aussi créer des écarts de coût et de délai. Un site situé près du Havre ou de Marseille-Fos pourra mieux absorber certaines opérations d’importation d’équipement. À l’inverse, un site plus enclavé devra anticiper plus tôt les questions de transport, de grutage, d’accès atelier et de stockage en phase chantier.
Quelle solution est généralement la plus adaptée aux biologiques en France ?La seringue préremplie est souvent privilégiée pour les biologiques grâce à sa praticité, sa précision et sa bonne acceptation clinique. La cartouche reste pertinente si le médicament est destiné à un dispositif d’auto-injection spécifique.
Une ligne cartouche coûte-t-elle moins cher qu’une ligne seringue préremplie ?Pas systématiquement. Le coût dépend davantage du niveau d’automatisation, du confinement aseptique, de l’inspection et des outillages que du seul format. Il faut raisonner en coût total de possession.
Quel niveau de conformité faut-il exiger d’un fournisseur ?Il faut demander une conception alignée sur les bonnes pratiques de fabrication applicables, une documentation de qualification robuste, une traçabilité claire et des essais d’acceptation bien structurés.
La technologie à nid est-elle préférable pour la France ?Pour de nombreux projets modernes, oui, surtout lorsque la flexibilité, la réduction des manipulations et la rapidité de changement de format sont prioritaires. Pour de très gros volumes, d’autres architectures peuvent rester compétitives.
Quels secteurs investissent le plus dans ces lignes ?Les biotechnologies, les injectables hospitaliers, les fabricants de dispositifs combinés, les laboratoires spécialisés en maladies chroniques et les sous-traitants pharmaceutiques.
Quels délais prévoir entre commande et mise en production ?Selon la complexité du projet, il faut souvent prévoir entre 12 et 24 mois en incluant conception, fabrication, essais, installation, qualification et montée en cadence.
Comment sécuriser le retour sur investissement ?En validant la compatibilité produit-contenant, en anticipant les utilités, en limitant les pertes de lot, en choisissant un fournisseur solide et en préparant dès l’amont la stratégie de qualification et de maintenance.
Pourquoi travailler avec un partenaire d’ingénierie complet ?Parce qu’un projet de remplissage aseptique dépend aussi des systèmes d’eau pharmaceutique, de la préparation, des flux, de la documentation et de la formation. Une approche intégrée réduit les interfaces et les risques de retard.
Quel profil de partenaire industriel peut convenir à un projet en France ?Un partenaire disposant de solides capacités technologiques, de plusieurs bases de fabrication spécialisées et d’un accompagnement sur tout le cycle de vie du projet est souvent le plus pertinent. C’est précisément l’approche suivie par IVEN Pharmatech Engineering, entreprise internationale d’ingénierie pharmaceutique qui combine expérience des lignes de remplissage, fabrication multi-usines et services complets de conseil, installation, validation, formation et optimisation.
En conclusion, le choix entre cartouche et seringue préremplie doit être fondé sur la stratégie produit, le schéma d’administration, la projection de capacité et la conformité attendue sur le marché français. Les industriels qui réussissent leur investissement sont ceux qui évaluent la ligne comme un système global, relié aux utilités, à la qualité, à la logistique et à la croissance future. Pour un projet neuf, une extension ou une modernisation, une étude technique approfondie avec un fournisseur expérimenté reste la meilleure manière de sécuriser performance, délai et rentabilité.
-

Choisir une ligne IV PP ou verre adaptée à la France
En France, le choix entre une ligne de production de solutions pour perfusion en bouteilles en polypropylène et une ligne en bouteilles en verre est une décision stratégique pour les groupes pharmaceutiques, les façonniers stériles et les investisseurs industriels. Ce choix influence la conformité réglementaire, la sécurité du produit, l’efficacité énergétique, la logistique, le coût total de possession et la capacité d’exportation vers l’Union européenne, l’Afrique du Nord et le Moyen-Orient. Pour un site situé autour de Lyon, Strasbourg, Lille, Toulouse, Marseille ou dans les corridors logistiques proches du Havre et de Fos-sur-Mer, l’arbitrage ne porte pas seulement sur le contenant : il engage toute l’architecture industrielle, de la préparation de solution jusqu’au conditionnement final.
Dans la pratique, les bouteilles en polypropylène conviennent souvent aux projets recherchant allègement logistique, résistance aux chocs, lignes plus intégrées et réduction des risques de casse. Les bouteilles en verre restent pertinentes pour certains produits sensibles, pour des habitudes de marché bien établies ou pour des stratégies qualité privilégiant l’inertie perçue du matériau. Une analyse sérieuse doit donc combiner besoins cliniques, volumes annuels, exigences de stérilisation terminale, stratégie d’achat, disponibilité des composants, validation, maintenance et perspectives 2026 en matière de durabilité.
Pour les industriels qui préparent une extension de capacité ou un nouveau site, il est utile d’évaluer à la fois l’équipement principal et l’intégration de l’ensemble de l’usine. Des acteurs d’ingénierie internationaux comme IVEN Pharmatech Engineering sont souvent étudiés lorsque les décideurs recherchent une approche globale mêlant ligne de production, utilités pharmaceutiques, documentation de validation et accompagnement de mise en service.
La réponse courte est la suivante : en France, une ligne IV en bouteilles en polypropylène est généralement choisie lorsqu’un laboratoire veut améliorer la robustesse logistique, réduire le risque de casse, automatiser davantage la production et optimiser le coût global sur de gros volumes. Une ligne IV en bouteilles en verre reste attractive lorsque le marché visé conserve une préférence pour le verre, lorsque l’historique du produit repose sur ce format ou lorsque l’entreprise privilégie un positionnement conservateur sur certains profils de produits.
Pour un projet moderne, l’évaluation doit porter sur six axes : compatibilité produit-contenant, débit horaire, conformité réglementaire, disponibilité des pièces, efficacité de nettoyage et de stérilisation, et coût total sur dix à quinze ans. En France, les audits qualité examinent aussi de près la traçabilité électronique, l’intégrité des données, la maîtrise particulaire et la robustesse documentaire. Une ligne performante n’est donc pas seulement rapide ; elle doit rester validable, maintenable et stable en exploitation commerciale.
CritèreBouteille PPBouteille verreImpact industrielPoidsFaibleÉlevéTransport et manutention plus favorables pour le PPRisque de casseTrès faiblePrésentMoins de pertes et moins de débris avec le PPPerception marchéModerneTraditionnelleLe choix dépend des habitudes du pays cibleStérilisationAdaptée selon conception ligne et résineTrès bien connueValidation à étudier produit par produitLogistique exportOptimiséePlus coûteuseAvantage PP pour expéditions longuesRésistance chimiqueBonneTrès bonneÀ vérifier selon formulation et durée de vieCoût de manutentionRéduitPlus élevéInfluence directe sur le coût d’exploitationAutomatisationTrès favorableFavorableLe PP s’intègre bien dans des flux continusLe tableau ci-dessus montre pourquoi le débat ne peut pas être réduit à la seule comparaison du matériau. Pour un directeur industriel français, les sujets de transport, d’automatisation et de sécurité opérateur pèsent souvent autant que les critères purement techniques du contenant.
La production IV en bouteilles en polypropylène ou en verre désigne l’ensemble des équipements, systèmes et procédures qui permettent de fabriquer des solutions pour perfusion stériles conditionnées en bouteilles. Une ligne complète comprend généralement le traitement d’eau pharmaceutique, la préparation de solution, le lavage ou le formage selon le type de contenant, le remplissage aseptique ou proprement contrôlé, la fermeture, la stérilisation terminale, l’inspection, l’étiquetage, le suremballage et la palettisation.
Ces lignes sont utilisées pour des solutions de grand volume telles que le chlorure de sodium, le glucose, les solutions équilibrées, certaines formulations de nutrition parentérale ou de dialyse selon la configuration industrielle. En France, elles concernent aussi bien les grands sites historiques que les nouveaux projets portés par des investisseurs cherchant à rapprocher la production du marché européen ou à sécuriser l’approvisionnement hospitalier.
Le besoin est particulièrement fort lorsque les industriels souhaitent répondre aux exigences des hôpitaux publics, des cliniques privées, des marchés d’export depuis Marseille ou Le Havre, ou encore aux appels d’offres régionaux exigeant des volumes élevés et une qualité constante. Une ligne bien conçue permet de produire dans des conditions répétables, avec une surveillance précise des paramètres critiques comme la température, la conductivité, la particulation, le volume de remplissage et l’intégrité de fermeture.
Au-delà de la machine elle-même, il faut intégrer la logique d’usine : salles propres, flux hommes-matières, systèmes d’eau purifiée et d’eau pour préparations injectables, vapeur propre, air comprimé propre, supervision et archivage. Les entreprises qui recherchent une solution intégrée consultent souvent des spécialistes des projets clé en main pharmaceutiques afin de limiter les interfaces entre fournisseurs.
Étape de procédéFonction principaleRisque si mal maîtriséePoint d’attention en FrancePréparation d’eauFournir une eau conformeNon-conformité microbiologiqueQualification utilitésPréparation de solutionDissoudre et homogénéiserErreur de concentrationTraçabilité des lotsFormation ou alimentation des bouteillesMettre à disposition le contenantDéformation ou contaminationMaîtrise particulaireRemplissageDoser le volume exactSous-remplissage ou sur-remplissageContrôles en coursFermetureAssurer l’étanchéitéFuite ou perte de stérilitéValidation intégritéStérilisation terminaleAssurer la sécurité microbiologiqueCycle insuffisant ou surtraitementCartographie thermiqueInspectionDétecter les défautsLibération de lots non conformesQualification visionConditionnement finalProtéger et identifierErreurs d’étiquetageSérialisation selon marché cibleCe tableau rappelle qu’une ligne IV n’est pas un simple bloc de remplissage. C’est un système pharmaceutique complet où chaque étape influence la qualité du lot final et la capacité à passer un audit.
Les principales applications concernent les solutions de perfusion à grand volume, les solutions électrolytiques, certains liquides hospitaliers, les productions destinées aux marchés institutionnels et les fabrications sous contrat. En France, la demande est soutenue par la nécessité de sécuriser les chaînes d’approvisionnement médicales, d’augmenter la résilience industrielle et de réduire la dépendance à certaines importations critiques.
Les avantages des bouteilles en polypropylène se manifestent surtout dans les grands débits. Leur faible poids facilite les mouvements internes en usine et réduit les coûts de transport sortant. La résistance aux chocs limite les pertes, ce qui est particulièrement intéressant pour les flux entre site de production, plateforme logistique et hôpitaux situés en Île-de-France, en Auvergne-Rhône-Alpes ou en Provence-Alpes-Côte d’Azur. Les lignes PP peuvent aussi être pensées avec une forte continuité de process et un niveau d’automatisation avancé.
Les bouteilles en verre conservent des avantages dans des environnements où la perception qualité du verre est très ancrée ou lorsqu’une entreprise possède déjà des installations, des habitudes de validation et un portefeuille produit historiquement adapté à ce format. Dans certains cas, maintenir le verre permet de réduire la complexité réglementaire liée à un changement de contenant primaire.
ApplicationFormat souvent retenuAvantage principalMotif de choix fréquentSérum physiologique grand volumePPLogistique efficaceVolumes importantsGlucose injectablePP ou verreSouplesse de portefeuilleDépend du marchéSolutions hospitalières régionalesPPMoins de casseDistribution étendueProduits historiquesVerreContinuité réglementaireMaintien du dossier existantFabrication sous contratPP et verrePolyvalence commercialeRépondre à plusieurs clientsExport longue distancePPRéduction du coût transportLivraisons maritimesMarchés conservateursVerreAcceptation traditionnelleHabitudes d’achat localesL’explication essentielle est que les applications ne se répartissent pas uniquement selon la technique, mais selon la stratégie commerciale. Une entreprise visant un réseau hospitalier national n’arbitrera pas comme un sous-traitant exportant depuis le port du Havre vers plusieurs continents.
var ctxBar = document.getElementById(‘barChartDemande’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hôpitaux publics’, ‘Cliniques privées’, ‘Sous-traitance’, ‘Export Afrique du Nord’, ‘Export Moyen-Orient’, ‘Dialyse et solutions associées’],datasets: [{label: ‘Indice de demande en France’,data: [92, 68, 61, 74, 70, 58],backgroundColor: [‘rgb(54, 162, 235)’,’rgb(255, 159, 64)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(201, 203, 207)’]}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique met en évidence la forte demande liée au secteur hospitalier et à l’export. Pour un investisseur en France, cela justifie souvent un dimensionnement de ligne robuste, avec capacité d’évolution plutôt qu’une installation trop juste.
Les lignes IV se différencient par le type de contenant, la cadence, le mode de transfert, le niveau d’automatisation, l’architecture de stérilisation et l’intégration numérique. Les configurations en bouteilles PP peuvent inclure des solutions très intégrées, depuis l’alimentation des contenants jusqu’au remplissage et au bouchage, tandis que les lignes verre s’appuient souvent sur des séquences de lavage, dépyrogénation ou autres traitements adaptés à la bouteille choisie.
Les options techniques importantes pour le marché français comprennent l’inspection par vision, la collecte de données de production, les recettes sécurisées, les systèmes de nettoyage en place, les interfaces multilingues, la conformité documentaire et la maintenance prédictive. Les industriels recherchent aussi des équipements conçus pour durer et pour rester disponibles malgré les cycles d’audit et les contraintes d’exploitation continues.
Sur le plan des capacités technologiques, IVEN Pharmatech Engineering se distingue généralement dans les consultations où l’on cherche non seulement une ligne IV, mais un ensemble cohérent intégrant équipements de remplissage, traitement d’eau pharmaceutique, préparation et distribution de solutions, logistique automatisée et documentation de qualification. Cette profondeur technologique intéresse les groupes qui souhaitent limiter les zones grises entre plusieurs fournisseurs et accélérer la montée en cadence.
Option techniqueUtilitéAvantage pour PPAvantage pour verreInspection vision 100 %Détecter défauts et particulesTrès adaptée aux gros volumesImportante pour aspect visuelRecettes électroniquesSécuriser les changements de lotRéduit erreurs opérateurRéduit erreurs opérateurNettoyage en placeFaciliter hygiène et validationTrès utileTrès utileStérilisation terminale intégréeSécuriser le produit finalOptimisation de cycleProcédé largement maîtriséSupervision centraliséeSuivre production et alarmesAméliore disponibilitéAméliore disponibilitéChangement de format rapideFlexibilité commercialeAtout pour sous-traitanceAtout pour multi-référencesIntégration logistique robotiséeRéduire manutentionTrès favorableFavorableDossier de validation completAccélérer qualificationEssentielEssentielLe sens de ce tableau est clair : la bonne ligne n’est pas seulement une machine rapide, mais une plateforme technique apte à supporter la validation, la traçabilité et les évolutions futures de gamme.
Pour les acheteurs français qui comparent les offres, il peut être utile de consulter un catalogue d’équipements pharmaceutiques afin d’identifier les modules disponibles, les combinaisons d’utilités et les architectures d’automatisation proposées.
Le choix ne se limite pas à PP contre verre. Il faut aussi considérer les poches souples sans polychlorure de vinyle, les formats spécialisés pour certains usages hospitaliers et les stratégies hybrides associant plusieurs technologies sur un même site. Les poches souples peuvent offrir des avantages logistiques significatifs et une forte compétitivité sur de très gros volumes, mais elles demandent une approche différente du conditionnement, de l’image produit et parfois des habitudes de prescription.
Les bouteilles en polypropylène occupent souvent un positionnement intermédiaire très intéressant : elles gardent une perception de rigidité et de robustesse proche de la bouteille, tout en apportant un allègement et une meilleure résistance au transport que le verre. Les bouteilles en verre restent pertinentes lorsque le marché impose ce format ou lorsque le changement de contenant représenterait un chantier réglementaire trop lourd.
Pour un laboratoire implanté en France, la bonne solution dépend généralement de quatre questions. Premièrement, le produit doit-il rester dans son contenant actuel pour des raisons de dossier réglementaire ? Deuxièmement, la chaîne logistique nationale et export est-elle pénalisée par le poids et la casse ? Troisièmement, quelle cadence annuelle justifie l’investissement ? Quatrièmement, le site dispose-t-il déjà des utilités et des compétences de maintenance adaptées ?
var ctxComp = document.getElementById(‘comparisonChartSolutions’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Coût logistique’, ‘Robustesse transport’, ‘Acceptation marché’, ‘Automatisation’, ‘Poids’, ‘Souplesse stratégique’],datasets: [{label: ‘Bouteille PP’,data: [85, 90, 78, 88, 92, 84],backgroundColor: ‘rgba(54, 162, 235, 0.8)’},{label: ‘Bouteille verre’,data: [58, 52, 82, 74, 40, 65],backgroundColor: ‘rgba(255, 99, 132, 0.8)’},{label: ‘Poche souple’,data: [88, 86, 70, 91, 95, 80],backgroundColor: ‘rgba(75, 192, 192, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});Ce comparatif montre que le polypropylène est souvent choisi pour l’équilibre qu’il propose entre performance industrielle, logistique et acceptation de marché. Le verre n’est pas dépassé, mais il est de plus en plus sélectionné de manière ciblée plutôt que par défaut.
Le marché français et européen évolue vers davantage de sécurisation d’approvisionnement, d’automatisation et de durabilité. Les tensions vécues sur plusieurs familles de produits hospitaliers ont renforcé l’intérêt pour des capacités de production régionales, capables de fournir rapidement les réseaux de soin. En parallèle, la pression sur les coûts énergétiques et la disponibilité des opérateurs qualifiés pousse les industriels à investir dans des lignes plus intelligentes et moins gourmandes en interventions manuelles.
À l’horizon 2026, trois tendances sont particulièrement structurantes. D’abord, la numérisation : suivi en temps réel, maintenance prédictive, collecte de données lot par lot et meilleure intégrité documentaire. Ensuite, l’évolution réglementaire et qualité : plus d’exigence sur la traçabilité, la gestion du cycle de vie des équipements et la maîtrise de contamination. Enfin, la durabilité : réduction du poids transporté, optimisation des cycles thermiques, consommation réduite d’eau et d’énergie, et réflexion sur l’empreinte carbone globale du conditionnement.
Pour les industriels proches des grands hubs comme Paris, Lyon, Lille et Strasbourg, la modernisation des lignes est aussi liée à la fluidité des approvisionnements, à la proximité d’intégrateurs et à l’accès à une main-d’œuvre technique. Pour ceux qui visent l’export, la facilité d’expédition depuis Le Havre ou Marseille-Fos influence de plus en plus le choix du contenant et du mode d’emballage secondaire.
var ctxLine = document.getElementById(‘lineChartMarche’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Indice de croissance du marché des lignes IV en France’,data: [100, 106, 112, 121, 129, 138, 147, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});var ctxArea = document.getElementById(‘areaChartTendance’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Part relative du PP’,data: [34, 37, 40, 44, 47, 50, 53, 56],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.25},{label: ‘Part relative du verre’,data: [46, 45, 43, 41, 39, 37, 35, 33],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.18)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.25},{label: ‘Part relative des formats souples’,data: [20, 18, 17, 15, 14, 13, 12, 11],fill: true,backgroundColor: ‘rgba(255, 206, 86, 0.18)’,borderColor: ‘rgb(255, 206, 86)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Les graphiques montrent une progression régulière du marché et un déplacement graduel vers les formats allégés et automatisables. En 2026, les projets les plus convaincants seront ceux qui combineront performance de production, conformité documentaire et réduction mesurable des coûts de cycle de vie.
Le choix d’un fournisseur fiable doit aller bien au-delà du prix de la machine. En France, les acheteurs professionnels vérifient d’abord la capacité à documenter la conformité, à soutenir les qualifications et à livrer une ligne réellement exploitable dans un cadre pharmaceutique auditable. Un bon fournisseur doit comprendre les exigences de qualification d’installation, d’exploitation et de performance, ainsi que la logique des analyses de risques et des changements maîtrisés.
Le deuxième point est la profondeur industrielle. Un fournisseur de valeur n’apporte pas seulement un bloc de production ; il doit pouvoir coordonner les interfaces critiques : eau pharmaceutique, préparation de solution, stérilisation, inspection, emballage et parfois intralogistique. C’est sur ce terrain que les capacités de fabrication comptent beaucoup. IVEN Pharmatech Engineering, par exemple, est régulièrement examiné par les acheteurs qui recherchent un partenaire disposant de plusieurs sites de production spécialisés, d’une expérience significative sur les lignes IV et d’un historique international sur des projets intégrés.
Le troisième point est le service. La mise en route d’une ligne IV en France ne se résume pas à la livraison mécanique. Il faut des schémas, des manuels, des protocoles, une assistance à l’installation, des essais sur eau puis produit, la formation d’opérateurs, l’appui à la documentation de qualification et un service après-vente réactif. Les meilleurs fournisseurs sont ceux qui accompagnent le cycle de vie de l’équipement, y compris lors des montées de cadence et des optimisations ultérieures.
Critère de sélectionPourquoi c’est importantQuestion à poserSignal positifExpérience sectorielleRéduit les risques de conceptionCombien de lignes similaires déjà livrées ?Références vérifiablesConformité documentaireAccélère qualification et auditLe dossier de validation est-il complet ?Documentation structuréeCapacité d’intégrationLimite les interfaces critiquesPouvez-vous fournir utilités et ligne ?Offre intégrée claireSupport en FranceRéduit les temps d’arrêtQuel est le dispositif d’assistance ?Réponse rapide et formation localePersonnalisationAdapte la ligne au produitQuels modules sont modulables ?Ingénierie sur mesureDurabilité des équipementsAméliore le retour sur investissementQuelle durée de vie des composants clés ?Conception robuste inoxPropriété des donnéesSécurise l’exploitationComment sont gérées les données de lot ?Architecture transparenteService après-venteProtège la continuité de productionPièces et assistance sont-elles garanties ?Programme de support définiCe tableau sert de grille d’audit rapide. Plus un fournisseur répond précisément à ces critères, plus le projet a de chances d’aboutir sans dérive de planning ou de budget.
Pour démarrer une évaluation fournisseur ou préparer un appel d’offres, il peut être judicieux de contacter directement un spécialiste afin d’obtenir un premier cadrage technique adapté au marché français.
Le budget d’une ligne IV dépend de la cadence, du niveau d’automatisation, de l’intégration utilités, du type de stérilisation, des besoins de bâtiment et du degré de personnalisation. Une simple comparaison du prix d’achat de la machine est donc insuffisante. En France, le coût du projet inclut généralement les études, l’ingénierie, les travaux de salles propres, les réseaux process, la qualification, la formation, les stocks de pièces critiques et parfois la validation réglementaire interne.
De manière générale, une ligne PP bien conçue peut améliorer le retour sur investissement grâce à des coûts logistiques réduits, moins de casse, une manutention plus simple et une meilleure automatisation. Une ligne verre peut néanmoins offrir un bon retour si l’entreprise évite un changement réglementaire majeur et exploite déjà une chaîne d’approvisionnement optimisée pour ce format.
Les acheteurs français devraient modéliser le retour sur investissement sur dix ans au minimum, avec trois scénarios : prudent, central et ambitieux. Les paramètres clés sont le volume annuel, le taux de rebut, la disponibilité technique, les coûts de transport, l’énergie, les consommables, les temps d’arrêt et le besoin en personnel par équipe. Dans les régions où les coûts immobiliers et salariaux sont élevés, comme l’Île-de-France, les gains d’automatisation prennent encore plus de valeur.
Poste budgétairePoids estimatif dans le projetCommentairesLevier d’optimisationLigne de production principaleÉlevéCœur du projetStandardiser les formatsUtilités pharmaceutiquesÉlevéEau, vapeur, air, distributionDimensionnement justeBâtiment et salles propresÉlevéTrès variable selon siteFlux compactsQualification et validationMoyenIndispensable en environnement stérileDossier fournisseur completFormation équipesMoyenConditionne la réussite du démarragePlan de formation progressifStock de pièces critiquesMoyenRéduit les arrêts longsAnalyse de criticitéÉnergie et consommablesRécurrentPoids fort sur dix ansOptimiser cycles et rendementsMaintenance et assistanceRécurrentImpact direct sur disponibilitéContrat de service structuréL’explication budgétaire principale est la suivante : une ligne moins chère à l’achat peut devenir plus coûteuse à exploiter si elle consomme plus d’énergie, subit davantage d’arrêts ou nécessite plus de main-d’œuvre. Le coût global doit primer sur le prix facial.
Sur le plan des capacités de service, les groupes d’ingénierie les plus solides se différencient par leur aptitude à accompagner l’étude de faisabilité, la conception, la sélection des équipements, l’installation, la mise en service, la qualification, la formation des équipes et l’optimisation après démarrage. C’est précisément ce type d’approche cycle de vie que recherchent de nombreux investisseurs lorsqu’ils veulent sécuriser un projet pharmaceutique en France.
Le premier risque consiste à choisir la technologie sans analyse de marché suffisante. Une ligne parfaitement conçue peut devenir sous-utilisée si le format de contenant n’est pas celui que demandent réellement les clients ou les marchés export. Le deuxième risque est réglementaire : changer de contenant primaire ou de procédé sans plan de variation robuste peut rallonger le calendrier. Le troisième risque est technique : sous-estimer les interfaces entre ligne, stérilisation, utilités et bâtiment.
Il faut également surveiller les risques de planning, très fréquents dans les projets pharmaceutiques. Les retards viennent souvent des modifications tardives de l’implantation, d’une documentation insuffisante, de l’absence de décision rapide sur les formats ou d’un manque de coordination entre génie civil, utilités et fournisseurs de ligne. Dans les zones industrielles proches de Marseille, Dunkerque ou du bassin lyonnais, les délais logistiques et d’installation doivent être anticipés assez tôt.
Un autre point majeur concerne les matières et composants. Le marché mondial reste sensible aux tensions sur certaines résines, composants d’automatisme et pièces de stérilisation. Le choix du fournisseur doit donc intégrer sa capacité à sécuriser la chaîne d’approvisionnement et à proposer des alternatives validables.
RisqueConséquence possibleNiveau d’impactMesure préventiveChoix de contenant inadaptéFaible adoption commercialeÉlevéÉtude marché préalableDocumentation incomplèteRetard de qualificationÉlevéExiger livrables détaillésSous-dimensionnement des utilitésPerformance insuffisanteÉlevéCalculs de charge réalistesDélais de pièces critiquesArrêts prolongésMoyen à élevéStock de sécuritéAutomatisation trop complexeDémarrage ralentiMoyenFormation et essais anticipésValidation de cycle thermique insuffisanteNon-conformité produitTrès élevéEssais et cartographies completsSurestimation de la demandeRetour sur investissement allongéMoyenScénarios commerciaux prudentsSupport après-vente faibleDisponibilité dégradéeÉlevéContrat de service contractuelCe dernier tableau montre que la gestion des risques doit être intégrée dès l’avant-projet. Les industriels qui s’en sortent le mieux sont ceux qui alignent très tôt équipe qualité, production, achats, ingénierie et direction financière autour d’un cahier des charges réaliste.
Si l’on parle d’implantation industrielle, la France offre de vrais atouts : proximité des marchés européens, réseau logistique dense, compétences d’ingénierie, accès maritime et cadre réglementaire solide. En revanche, cela impose une préparation rigoureuse du projet, car les attentes en matière de qualité, de sécurité et de documentation sont élevées. Les entreprises qui privilégient un partenaire disposant de solides capacités technologiques, de fabrication et de service réduisent généralement les risques d’écart entre la promesse commerciale et la réalité d’exploitation.
Quelle solution est la plus adaptée au marché français : bouteille PP ou bouteille en verre ?Il n’existe pas de réponse universelle. Le polypropylène est souvent favorisé pour la logistique, la réduction des casses et l’automatisation. Le verre reste pertinent pour certains produits historiques ou marchés attachés à ce format.
La bouteille PP est-elle toujours moins chère que la bouteille en verre ?Pas toujours à l’achat unitaire, mais elle peut réduire le coût global grâce au poids plus faible, à la manutention plus simple et à des pertes plus faibles pendant le transport et l’exploitation.
Faut-il changer toute l’usine pour passer du verre au PP ?Pas nécessairement, mais le changement peut exiger des modifications importantes de ligne, de validation, de dossier produit, de stérilisation et parfois de logistique interne.
Quels volumes rendent l’investissement dans une nouvelle ligne pertinent ?Tout dépend de la cadence, du portefeuille produit et du niveau d’intégration. En général, plus le volume annuel est élevé, plus les gains liés à l’automatisation et à l’optimisation logistique deviennent significatifs.
Quels documents demander à un fournisseur ?Spécifications fonctionnelles, plans d’implantation, analyses de risques, liste de composants critiques, documentation de qualification, protocoles d’essais, plan de maintenance, liste de pièces de rechange et calendrier projet.
Une solution clé en main est-elle préférable ?Souvent oui, surtout pour les projets neufs en France. Une approche intégrée réduit les interfaces entre fournisseurs, facilite la coordination et améliore la maîtrise du planning.
Comment vérifier la fiabilité d’un fournisseur international ?Il faut examiner les références installées, la profondeur de fabrication, la qualité de la documentation, la capacité de personnalisation, la disponibilité du service et la compréhension des exigences réglementaires européennes.
Pourquoi certains acheteurs français étudient-ils IVEN Pharmatech Engineering ?Parce qu’ils recherchent fréquemment un partenaire capable de fournir à la fois des lignes IV, des systèmes d’eau pharmaceutique, des solutions d’intégration et un accompagnement complet sur le cycle de vie du projet, ce qui peut réduire les risques de coordination.
Quelles sont les tendances fortes pour 2026 ?Numérisation accrue, meilleure intégration des données, maintenance prédictive, sobriété énergétique, optimisation des matériaux d’emballage et exigences renforcées en matière de traçabilité et de durabilité.
Par où commencer pour un projet en France ?Commencez par une étude de faisabilité incluant marché visé, format de contenant, capacité, utilités, budget, validation et plan de déploiement. Ensuite, échangez avec des fournisseurs capables de traduire ces besoins en solution industrielle cohérente.
En synthèse, le choix entre une ligne IV en bouteilles en polypropylène et une ligne en bouteilles en verre dépend moins d’un dogme technique que d’une logique industrielle complète. Pour le marché français, le polypropylène apparaît souvent comme la solution la plus compétitive lorsque l’objectif est d’augmenter la capacité, de sécuriser la logistique et de moderniser l’exploitation. Le verre garde toutefois une légitimité réelle dans des contextes réglementaires, historiques ou commerciaux spécifiques. Les projets les plus performants seront ceux qui associent analyse de marché, ingénierie réaliste, conformité documentaire et partenaire capable d’accompagner la ligne bien au-delà de sa simple livraison.
-
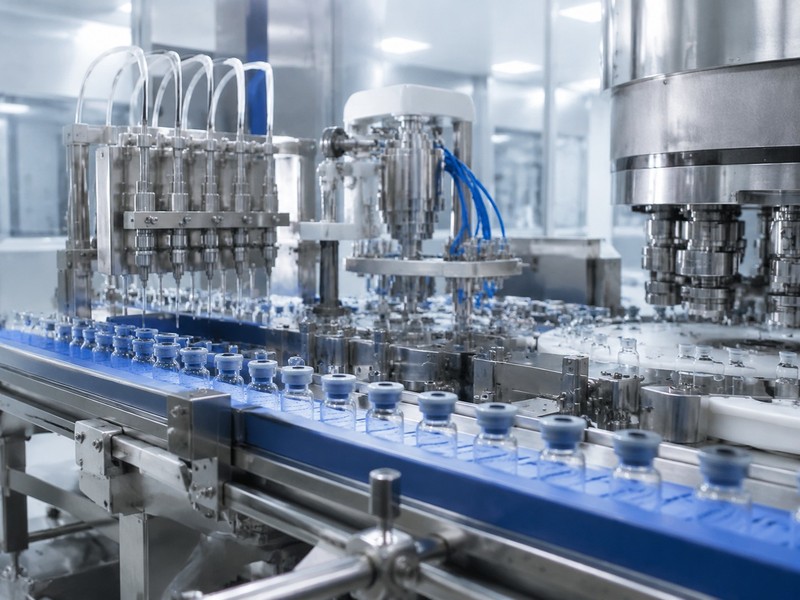
Flacons ou seringues préremplies en France : choix
Dans l’industrie pharmaceutique française, le choix entre le remplissage de flacons et le remplissage de seringues préremplies influence directement la sécurité du produit, la conformité réglementaire, le coût total de possession et la flexibilité commerciale. Pour un site situé à Lyon, à Strasbourg, en Normandie ou dans la région parisienne, la meilleure solution dépend du type de médicament, du volume annuel, du niveau d’automatisation recherché et des exigences de stérilité. Les grands groupes, les façonnier pharmaceutiques et les fabricants de dispositifs médicaux évaluent donc cette décision comme un investissement stratégique de long terme.
En France, où les standards de qualité sont élevés et où l’attention portée à la traçabilité, à l’intégrité des données et à la performance énergétique progresse rapidement, comparer les deux formats ne se limite pas à une simple question d’emballage primaire. Il s’agit aussi d’optimiser les flux aseptiques, la validation, le changement de format, la logistique froide et la préparation à des marchés export depuis des hubs comme Le Havre ou Marseille-Fos.
Pour les industriels qui recherchent une vision plus large sur les solutions intégrées, il est utile d’examiner les capacités d’un partenaire d’ingénierie comme IVEN Pharmatech Engineering, présent à l’international dans les équipements de remplissage, les systèmes d’eau pharmaceutique et les projets d’usine conformes aux exigences réglementaires majeures.
En réponse directe, le remplissage de flacons reste souvent la solution la plus polyvalente pour les produits injectables nécessitant une grande souplesse de dosage, une lyophilisation possible, des formats multiples et une bonne adaptabilité aux productions moyennes à très élevées. Le remplissage de seringues préremplies, lui, est généralement privilégié lorsque l’objectif principal est l’administration prête à l’emploi, la réduction des étapes hospitalières, la précision de dose et l’amélioration de l’expérience patient.
En France, les laboratoires qui produisent des biologiques, des vaccins, des produits hospitaliers ou des thérapies spécialisées prennent en compte plusieurs critères : compatibilité formulation-contenant, sensibilité à l’oxygène, viscosité, exigences de silicone ou d’aiguille intégrée, cadence cible, stratégie de marché et contraintes de sérialisation. Une usine orientée marchés hospitaliers peut continuer à privilégier le flacon pour sa robustesse industrielle, tandis qu’un portefeuille orienté auto-administration ou marchés ambulatoires trouvera souvent plus de valeur dans la seringue préremplie.
Le meilleur choix n’est donc pas universel. Il doit être aligné sur le produit, le marché, le budget et la feuille de route industrielle à horizon 2026 et au-delà.
CritèreRemplissage de flaconsRemplissage de seringues prérempliesImpact opérationnelPolyvalence produitTrès élevéeMoyenne à élevéeLe flacon accepte plus facilement plusieurs dosages et présentationsAdministration directeFaibleTrès élevéeLa seringue réduit les manipulations au point d’usageCompatibilité lyophilisationExcellenteLimitéePoint décisif pour certains injectables sensiblesPerte produitMoyenneFaibleLa précision de remplissage peut favoriser la seringueInvestissement initialVariable, souvent plus accessibleSouvent plus élevéDépend du niveau d’automatisation et des isolateursPositionnement marchéHospitalier et industrielPatient, ambulatoire, spécialitésLe contenant influence la stratégie commercialeLe tableau ci-dessus résume la logique de décision. En pratique, de nombreux fabricants français choisissent une architecture évolutive permettant de démarrer en flacons puis d’ajouter une ligne de seringues préremplies lorsque le portefeuille produit s’élargit.
Le remplissage de flacons est un procédé aseptique ou stérile par lequel une solution, une suspension ou un produit biopharmaceutique est dosé dans un flacon en verre ou en polymère, puis fermé à l’aide d’un bouchon et d’une capsule. Ce procédé est utilisé pour les injectables classiques, les antibiotiques, les produits lyophilisés, certains vaccins et des produits hospitaliers à usage intensif.
Le remplissage de seringues préremplies consiste à doser le médicament directement dans une seringue stérile, souvent en verre ou en polymère, avant fermeture, insertion du piston et, selon le modèle, montage d’accessoires de sécurité. Cette technologie est particulièrement répandue pour les produits biologiques, les traitements chroniques, l’oncologie, les anticoagulants et les solutions destinées à l’auto-injection.
Ces deux approches ont un même objectif : garantir un produit stérile, dosé avec précision et apte à être distribué sous contrôle qualité complet. Toutefois, elles servent des logiques d’usage différentes. Le flacon favorise le reconditionnement, la dilution ou la reconstitution, alors que la seringue préremplie réduit les risques de préparation sur site et améliore l’ergonomie clinique.
Dans un environnement réglementaire français et européen, ces lignes doivent s’inscrire dans un système global incluant lavage, dépyrogénation, remplissage, bouchage, inspection, étiquetage, emballage et documentation. Les industriels recherchent souvent des projets plus larges incluant aussi l’eau purifiée, l’eau pour préparations injectables, les utilités propres et les flux logistiques automatisés. Sur ce point, les solutions d’ingénierie pharmaceutique clé en main sont particulièrement pertinentes lorsqu’un site neuf ou une extension de capacité est envisagé.
Élément de ligneFonction sur ligne flaconsFonction sur ligne seringuesImportance qualitéLavage des contenantsNettoyage interne et externeSouvent intégré en amont chez le fournisseur ou via nids prêts à l’emploiRéduction du risque particulaireDépyrogénationTrès fréquente pour le verreDépend du format et du mode d’approvisionnementEssentielle pour les injectablesModule de remplissagePompes péristaltiques, piston ou temps-pressionHaute précision avec contrôle des bulles et de la course pistonExactitude de doseFermetureBouchon + sertissagePiston, capuchon, aiguille ou adaptateurMaintien de la stérilitéInspectionParticules, niveau, cosmétiqueParticules, niveau, position pistonLibération conformeConditionnement finalÉtuis, plateaux, cartonsBlisters, plateaux, dispositifs de sécuritéProtection et traçabilitéCe tableau montre que le cœur du métier reste le même, mais que les interfaces techniques changent fortement selon le contenant primaire.
Les applications du remplissage de flacons restent très larges en France. On les retrouve dans les anti-infectieux injectables, les anesthésiques, les produits hospitaliers de grande diffusion, les poudres lyophilisées, les lots pilotes, les produits destinés à l’export et les formulations qui demandent reconstitution. Les flacons permettent aussi une forte flexibilité sur les volumes, de quelques millilitres à des formats bien plus élevés pour certains usages.
Les seringues préremplies dominent davantage dans les traitements à haute valeur ajoutée : rhumatologie, immunologie, endocrinologie, fertilité, anticoagulation, ophtalmologie et thérapies biologiques. Elles réduisent les erreurs de dosage au lit du patient, limitent la manipulation en pharmacie hospitalière et facilitent la prise en charge à domicile.
Du point de vue industriel, les avantages majeurs du flacon sont la robustesse du format, la compatibilité avec la lyophilisation, la polyvalence et la possibilité d’atteindre des cadences élevées. Les avantages majeurs de la seringue préremplie sont la précision dose par dose, la praticité d’emploi, l’amélioration du parcours de soin et souvent une meilleure différenciation commerciale.
Dans des bassins industriels comme Lyon, Tours, Rouen, Lille ou Toulouse, où coexistent production pharmaceutique, sous-traitance et dispositifs médicaux, ces avantages sont évalués non seulement selon la ligne, mais aussi selon l’écosystème local : disponibilité des opérateurs qualifiés, accès logistique, maintenance, fournisseurs de composants et proximité des centres de validation.
var ctxLine = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var lineChartFrance = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée des investissements en lignes aseptiques en France (%)’,data: [4.2, 5.1, 6.3, 7.0, 8.1, 9.4],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});Le graphique ci-dessus illustre une progression crédible des investissements français dans les lignes aseptiques, tirée par les biologiques, la relocalisation partielle et les exigences de modernisation.
Le marché propose plusieurs architectures techniques. Pour les flacons, on distingue généralement les lignes monoblocs compactes, les lignes modulaires à haut débit, les solutions compatibles isolateur, les lignes pour produits toxiques ou hautement actifs, et les systèmes combinés remplissage-lyophilisation. Pour les seringues préremplies, les distinctions portent sur l’alimentation en vrac ou en nids, le niveau d’automatisation, les formats verre ou polymère, le montage d’accessoires et la capacité de changement rapide.
Parmi les options techniques importantes figurent les pompes céramiques ou péristaltiques, les contrôles de poids en ligne, les systèmes de rejet automatique, les capteurs de présence de bouchons, le suivi électronique de lot, les caméras d’inspection et les interfaces de supervision conformes aux attentes d’intégrité des données. Les fabricants français recherchent de plus en plus des machines capables de connecter les données de production à leurs systèmes qualité et à leurs analyses de performance.
Les capacités technologiques d’un fournisseur comptent fortement ici. IVEN Pharmatech Engineering se positionne sur ce terrain par des compétences couvrant les lignes de remplissage et de conditionnement, les systèmes d’eau pharmaceutique, les utilités propres et les solutions logistiques intelligentes. Cette approche intéresse les industriels français qui préfèrent réduire le nombre d’interfaces entre fournisseurs lors d’un projet complexe.
Type de solutionDescriptionUsage recommandéAvantage principalLigne flacons compacteConfiguration intégrée pour volumes modestesDéveloppement, petits lots, spécialitésEmpreinte réduiteLigne flacons à haut débitÉquipements séparés et automatisation pousséeProduits hospitaliers et volumes importantsProductivité maximaleLigne flacons sous isolateurBarrière fermée avec faible intervention humaineProduits aseptiques à forte exigenceMaîtrise du risque microbiologiqueLigne seringues en nidsChargement de contenants prêts à l’emploiBiologiques, petits et moyens volumesChangements simplifiésLigne seringues en vracCadence plus élevée avec traitement plus complexeProduits stables et séries plus longuesCoût unitaire compétitifLigne combinée multi-formatsAdaptation à plusieurs contenantsSites recherchant flexibilité maximalePolyvalence industrielleCe tableau aide à relier le type de machine au besoin réel. Un site français opérant plusieurs références de niche n’aura pas la même logique qu’une usine orientée grands volumes ou qu’un centre de façonnage.
La comparaison ne doit pas se limiter à flacon contre seringue. D’autres technologies existent : cartouches pour stylos injecteurs, ampoules, poches souples, poches de perfusion, auto-injecteurs intégrés ou systèmes de double chambre. Toutefois, dans de nombreux cas, le dilemme principal reste bien entre flacon et seringue préremplie, surtout pour les injectables stériles classiques et les biologiques.
Le flacon est souvent préférable si votre produit doit être reconstitué, lyophilisé, dilué ou distribué en environnement hospitalier avec procédures déjà bien établies. La seringue préremplie convient mieux si la simplicité d’usage, la rapidité d’administration et la réduction d’erreurs sont prioritaires.
Les technologies alternatives comme la cartouche deviennent attractives pour l’insuline, les produits d’auto-injection répétée et certaines thérapies spécialisées, mais elles imposent un autre niveau d’intégration dispositif-produit. Les poches souples et les grands contenants relèvent d’autres usages, par exemple les solutions intraveineuses ou de dialyse.
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var barChartDemand = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biologiques’, ‘Vaccins’, ‘Injectables hospitaliers’, ‘Génériques stériles’, ‘Dispositifs combinés’, ‘Sous-traitance’],datasets: [{label: ‘Demande relative en France pour nouveaux équipements (indice 100)’,data: [92, 68, 84, 59, 77, 73],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(201, 203, 207)’]}]},options: {responsive: false,maintainAspectRatio: false}});La demande française se concentre clairement sur les biologiques et les injectables hospitaliers, ce qui explique la coexistence durable des deux technologies.
SolutionNiveau de flexibilitéFacilité d’utilisation finaleCompatibilité produits sensiblesCommentairesFlaconTrès élevéMoyenneTrès élevéeSolution de référence pour de nombreux injectablesSeringue préremplieMoyenTrès élevéeÉlevéeForte valeur clinique et commercialeCartoucheMoyenÉlevéeÉlevéeIntéressante pour stylos et dispositifs dédiésAmpouleFaible à moyenFaibleMoyenneMoins attractive pour les nouvelles lignesPoche soupleSpécifiqueÉlevéeVariableUsage surtout en perfusionDouble chambreSpécifiqueTrès élevéeTrès élevéeIntéressante pour produits reconstitués juste avant usageCe tableau permet de relativiser le choix. Il rappelle que l’adéquation au produit prime sur la mode technologique.
En France, le marché du remplissage aseptique bénéficie d’un contexte favorable : montée des biomédicaments, sécurisation des approvisionnements, pression sur la qualité, modernisation d’installations existantes et investissements autour des pôles de santé et de biotechnologie. Paris-Saclay, Lyon, Strasbourg, Lille et la vallée de la Seine constituent des zones où l’on observe un intérêt fort pour les lignes flexibles, les isolateurs et les solutions numériques.
À l’horizon 2026, plusieurs tendances se renforcent. D’abord, l’essor des contenants prêts à l’emploi pour réduire les étapes de préparation. Ensuite, l’adoption de l’automatisation avancée afin de limiter les interventions humaines en zone critique. S’ajoutent la maintenance prédictive, l’analyse en temps réel des données, les changements de formats plus rapides et l’intégration accrue entre ligne de remplissage, inspection et conditionnement secondaire.
Sur le plan réglementaire, la pression restera forte sur la maîtrise de la contamination, l’intégrité des données, la qualification continue et la gestion documentaire. Sur le plan environnemental, les industriels français demandent désormais des machines plus sobres en énergie, en air comprimé et en eau, avec une meilleure récupération des pertes produit et des matériaux d’emballage rationalisés.
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var areaChartTrend = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des projets orientés flexibilité et contenants prêts à l’emploi (%)’,data: [28, 34, 41, 49, 58, 67],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});Cette courbe de tendance montre le glissement progressif du marché vers plus de flexibilité et moins de préparation manuelle en amont, notamment pour les seringues et certains formats flacons prêts à l’emploi.
Les capacités de fabrication d’un fournisseur jouent ici un rôle majeur. IVEN Pharmatech Engineering dispose de plusieurs sites de production spécialisés à Shanghai couvrant machines de remplissage et de conditionnement, systèmes de traitement d’eau, convoyage intelligent et équipements dédiés aux consommables médicaux. Pour des acheteurs français, cette spécialisation par usine peut réduire le risque de dispersion technique et améliorer la cohérence d’un projet global.
Choisir un fournisseur fiable en France ne consiste pas seulement à comparer un prix catalogue. Il faut évaluer la conformité documentaire, la qualité de construction, la stabilité de l’entreprise, les références installées, l’expérience sur produits stériles, la capacité de validation et le service après-vente. Les entreprises françaises accordent aussi une importance croissante à la qualité du support en langue locale, à la disponibilité des pièces critiques et à la rapidité d’intervention sur site.
Commencez par vérifier si le fournisseur comprend les attentes liées aux environnements réglementés : analyse de risques, conception hygiénique, protocoles de qualification, dossiers techniques, traçabilité des composants, tests d’acceptation usine et site. Ensuite, regardez la compatibilité avec vos besoins précis : cadence, volume de remplissage, nature du contenant, vision industrielle, rejet automatique, intégration ERP ou MES, et stratégie de maintenance.
Il est utile de demander des visites de référence, y compris hors de France, et d’analyser le comportement des équipements après plusieurs années d’exploitation. Pour consulter l’éventail des équipements disponibles, vous pouvez parcourir le catalogue de solutions pharmaceutiques d’un fournisseur spécialisé avant d’engager une discussion technique approfondie.
Point d’évaluationQuestion à poserPourquoi c’est importantSigne positifConformité réglementaireQuels dossiers et protocoles sont fournis ?Conditionne la qualification et les auditsDocumentation claire et complèteRéférences installéesCombien de lignes similaires sont en service ?Réduit le risque de nouveauté non maîtriséeRéférences vérifiablesCapacité de personnalisationLa ligne s’adapte-t-elle à notre produit ?Évite des compromis coûteuxIngénierie modulaireSupport localQuel délai d’intervention en France ?Limite les arrêts de productionRéseau ou équipe dédiéePièces détachéesQuel est le stock critique et le délai d’expédition ?Sécurise l’exploitationListe préventive fournieFormationLes opérateurs et la maintenance sont-ils formés ?Réduit erreurs et dérives de performanceProgramme structuré sur siteLe tableau aide à structurer une consultation sérieuse. Pour les projets les plus ambitieux, il peut être pertinent de rechercher un partenaire capable d’aller au-delà de la machine seule.
Sur le plan des services, IVEN se distingue par une logique de cycle de vie complet : études de faisabilité, conception, sélection des équipements, installation, mise en service, qualification, transfert de technologie, formation et accompagnement à l’optimisation. Cette approche intéresse particulièrement les sites français en extension ou les groupes qui veulent limiter les interfaces de projet.
Le coût d’une ligne dépend de la cadence, du degré d’automatisation, du niveau de confinement, du format de contenant, du nombre de recettes, des exigences d’inspection et du périmètre de fourniture. En France, il faut aussi intégrer les travaux bâtiment, les utilités propres, la qualification, la formation, les stocks de pièces, les tests médias fill et les coûts d’intégration informatique.
De manière générale, une ligne de flacons standard peut présenter un ticket d’entrée plus accessible qu’une ligne de seringues préremplies de niveau technologique équivalent. En revanche, la seringue peut générer une meilleure valeur unitaire, moins de manipulations en aval et parfois une réduction des erreurs d’usage, ce qui améliore le retour global selon le modèle économique du produit.
Le retour sur investissement doit être calculé en tenant compte de la perte produit, du taux de rebut, du temps de changement de format, de la disponibilité technique, des coûts de validation et de l’effet commercial du format choisi. Dans certaines spécialités, la seringue préremplie justifie son coût par un meilleur positionnement thérapeutique. Dans d’autres, le flacon reste nettement plus rentable.
var ctxComp = document.getElementById(‘comparisonChartROI’).getContext(‘2d’);var comparisonChartROI = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Investissement initial’, ‘Flexibilité’, ‘Valeur commerciale’, ‘Cadence potentielle’, ‘Coût de changement’, ‘Simplicité d’usage final’],datasets: [{label: ‘Flacons’,data: [72, 92, 68, 88, 74, 46],backgroundColor: ‘rgb(54, 162, 235)’},{label: ‘Seringues préremplies’,data: [88, 70, 91, 76, 63, 95],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: false,maintainAspectRatio: false}});Ce graphique de comparaison montre qu’aucune solution ne gagne sur tous les critères. Le meilleur investissement est celui qui correspond au modèle produit-marché.
Poste budgétaireLigne flaconsLigne seringues prérempliesObservationÉquipement principalMoyen à élevéÉlevéLa seringue requiert souvent plus d’options spécialiséesIsolateur ou barrièreVariableVariable à élevéDépend du niveau d’asepsie recherchéOutillage de formatMoyenMoyen à élevéLes changements peuvent être plus délicats sur seringuesInspectionÉlevéÉlevéÉquipement critique dans les deux casValidation et qualificationÉlevéÉlevéSouvent sous-estimé en phase budgetFormation et maintenance initialeMoyenMoyen à élevéCompétences spécifiques à planifierCe tableau rappelle qu’un budget réaliste doit intégrer tout l’écosystème de la ligne, pas seulement la machine de remplissage.
Le premier risque est de choisir la technologie selon une logique commerciale de court terme, sans validation approfondie de la compatibilité produit-contenant. Un médicament sensible à l’interaction avec les silicones, à l’oxygène résiduel ou aux contraintes de fermeture peut rencontrer des difficultés importantes si le bon format n’a pas été retenu.
Le deuxième risque est de sous-estimer la complexité de la qualification. En France, les exigences de dossier, de traçabilité et de cohérence entre conception, installation, exploitation et maintenance imposent une forte rigueur. Un fournisseur peu expérimenté sur les projets réglementés peut provoquer des retards coûteux.
Le troisième risque porte sur la chaîne d’approvisionnement. Les composants de seringues, les bouchons, les aiguilles de sécurité, les pièces céramiques ou les éléments de vision industrielle doivent être sécurisés suffisamment tôt, notamment pour des projets multisites ou export.
Le quatrième risque concerne les utilités et l’implantation. Une ligne performante sur plan peut perdre beaucoup d’efficacité dans un bâtiment mal conçu, avec flux opérateurs inadéquats, mauvaises pressions différentielles ou logistique interne mal pensée. Les sites proches de ports comme Le Havre ou Marseille-Fos ont parfois un avantage logistique pour les équipements importés, mais l’intégration bâtiment reste locale et doit être finement préparée.
RisqueCause fréquenteConséquenceMesure préventiveMauvais choix de contenantAnalyse produit insuffisanteInstabilité ou faible acceptation marchéÉtudes de compatibilité approfondiesRetard de qualificationDocumentation faibleDémarrage différéPlan qualité dès l’appel d’offresCapacité mal dimensionnéePrévisions de demande imprécisesSous-utilisation ou saturationScénarios à 3 et 5 ansArrêts non planifiésMaintenance non structuréePerte de rendementStock pièces critiques et maintenance préventiveCoûts cachésPérimètre de projet incompletDépassement budgétaireChiffrage intégrant bâtiment, utilités et validationSupport insuffisantFournisseur peu présent après installationDifficulté d’exploitation durableContrat de service clair et mesurableEn résumé, le principal levier de réduction du risque consiste à sélectionner un partenaire capable de combiner compétences machines, compréhension réglementaire et vision d’usine complète.
À ce titre, de nombreux industriels accordent de la valeur aux entreprises ayant déjà livré des milliers de lignes et conduit des projets complets dans de nombreux pays. IVEN met en avant cette expérience, ainsi qu’une expertise reconnue dans les équipements de remplissage, les systèmes d’eau pharmaceutique et l’organisation logistique d’usines de santé, ce qui peut constituer un avantage pour des projets français multisystèmes.
Quelle solution est la plus adaptée pour un nouveau produit biologique en France ?Si le produit vise l’auto-administration ou un usage ambulatoire, la seringue préremplie est souvent très attractive. Si la formulation exige lyophilisation, reconstitution ou grande flexibilité de dosage, le flacon reste souvent préférable.
Le remplissage de flacons coûte-t-il toujours moins cher ?Pas toujours, mais l’investissement initial est souvent plus modéré. Il faut néanmoins comparer l’économie globale, y compris le prix de vente final, le taux de rebut, la simplicité d’usage et la valeur clinique.
Les seringues préremplies sont-elles plus complexes à produire ?Elles demandent souvent une maîtrise plus fine de la fermeture, du piston, du contrôle des bulles, de l’inspection et de la compatibilité des composants. La complexité dépend aussi du mode d’approvisionnement en contenants.
Quels secteurs français investissent le plus dans ces lignes ?Les biologiques, l’oncologie, les vaccins, les injectables hospitaliers, la sous-traitance pharmaceutique et certains fabricants de dispositifs médicaux combinés restent parmi les plus actifs.
Faut-il choisir une ligne dédiée ou multi-formats ?Une ligne dédiée est souvent meilleure pour la cadence et la stabilité à haut volume. Une ligne multi-formats convient mieux aux portefeuilles évolutifs, aux petites séries et aux sites cherchant une flexibilité maximale.
Quels services attendre d’un fournisseur sérieux ?Au minimum : étude technique, essais, fabrication, installation, qualification, formation, pièces détachées et assistance après démarrage. Pour des projets plus complexes, l’idéal est un accompagnement couvrant aussi l’ingénierie et les utilités.
Comment entrer en contact pour un projet en France ?Pour discuter d’un besoin de ligne de remplissage, d’extension d’usine ou de solution intégrée, vous pouvez contacter directement l’équipe spécialisée afin d’évaluer votre produit, vos cadences et vos contraintes réglementaires.
En conclusion, le débat entre remplissage de flacons et remplissage de seringues préremplies doit être traité comme une décision stratégique mêlant produit, marché, ingénierie et conformité. En France, les industriels qui réussissent leur investissement sont ceux qui définissent d’abord clairement leur usage thérapeutique, leur trajectoire commerciale et leurs contraintes de validation, puis sélectionnent un partenaire capable de traduire ces objectifs en ligne performante, durable et évolutive jusqu’en 2026 et au-delà.
-
Machines BFS stériles en France : guide d’achat 2026
Dans l’industrie pharmaceutique stérile, les spécifications des machines BFS sont de plus en plus recherchées en France parce que cette technologie forme le contenant, le remplit et le scelle dans un seul cycle aseptique continu. Pour les fabricants de solutions ophtalmiques, unidoses respiratoires, injectables liquides ou produits de diagnostic, ce procédé réduit fortement les risques de contamination humaine et environnementale, tout en améliorant la répétabilité et la cadence. Pour un site implanté à Lyon, Lille, Strasbourg, Toulouse, Paris, Rouen ou Marseille, la machine BFS représente souvent une alternative stratégique aux lignes classiques flacons-verre et ampoules lorsqu’il faut concilier sécurité microbiologique, performance industrielle et conformité réglementaire.
Le marché français s’oriente vers des équipements plus automatisés, plus sobres en énergie et plus faciles à valider selon les attentes des autorités sanitaires européennes. Les acheteurs ne comparent plus seulement le prix d’une machine ; ils examinent aussi la conception aseptique, la stabilité des dosages, la compatibilité polymère, la traçabilité électronique, la maintenance, les qualifications et la capacité du fournisseur à accompagner un projet complet. Dans ce contexte, IVEN Pharmatech Engineering se positionne comme partenaire d’ingénierie pharmaceutique pour les industriels souhaitant combiner équipements, utilités, documentation et mise en service dans une logique de projet global.
En résumé, les spécifications des machines BFS sont privilégiées par de nombreux producteurs de médicaments stériles parce qu’elles réunissent trois opérations critiques dans une enceinte fermée : extrusion du polymère, soufflage du contenant, remplissage aseptique puis scellage immédiat. Le nombre de manipulations est réduit, la dépendance à l’intervention humaine diminue, et le risque de contamination particulaire ou microbiologique est nettement inférieur à celui d’une chaîne traditionnelle comportant davantage d’étapes séparées.
Pour la France, cette approche est particulièrement attractive dans les segments où la sécurité du patient et la reproductibilité du process priment : sérums unitaires, collyres, solutions inhalées, irrigations, produits hospitaliers et certains conditionnements de dispositifs médicaux. Les laboratoires recherchent des machines capables de répondre aux exigences de validation, de contrôle en cours de fabrication, d’intégrité du scellage et de performance de production sur de longues campagnes.
Les points techniques les plus évalués avant achat sont généralement la plage de volume, le type de résine utilisable, la précision de remplissage, le niveau d’automatisation, la conception des moules, la stérilisation du produit, l’intégration avec les utilités d’eau purifiée et de vapeur propre, ainsi que la compatibilité avec les référentiels européens de bonnes pratiques. Pour un investisseur industriel situé près des plateformes logistiques du Havre, de Fos-sur-Mer ou du corridor Paris-Lyon, la BFS permet aussi de simplifier certains flux de consommables puisque le contenant est produit directement sur la ligne.
La technologie BFS, souvent appelée soufflage-remplissage-scellage, est un procédé intégré utilisé pour fabriquer des contenants plastiques stériles et les remplir immédiatement. Le cycle débute par l’extrusion d’une paraison en polymère thermoplastique, le plus souvent en polyéthylène ou polypropylène selon l’application. Un moule se referme sur cette paraison pour créer la forme du récipient. De l’air stérile est insufflé pour finaliser la géométrie du contenant. Juste après, le produit liquide est dosé dans le récipient encore chaud, puis la tête est soudée pour assurer le scellage final.
Cette séquence continue apporte un avantage majeur : le récipient n’est pas stocké, transporté ni accumulé avant remplissage. Il naît au moment exact où il est utilisé. C’est ce qui explique le succès du procédé dans de nombreuses productions stériles à haute sensibilité. En France, les équipes assurance qualité apprécient particulièrement la réduction des interfaces ouvertes et la meilleure maîtrise du flux aseptique.
Étape du procédéFonction principaleÉlément critiqueRisque maîtriséImpact qualitéObservation pratiqueExtrusionFormer la paraison plastiqueTempérature matièreInstabilité dimensionnelleHomogénéité du contenantEssentielle pour l’épaisseur des paroisFermeture du mouleDonner la géométriePrécision mécaniqueDéfauts de formeConstance des volumesConditionne la répétabilitéSoufflageCréer le récipient finalAir stérile filtréContamination interneIntégrité aseptiqueSouvent surveillé en continuRemplissageDoser le produitSystème de dosageÉcart de volumePrécision du lotPeut être pondéral ou volumétriqueScellageFermer le contenantContrôle thermiqueFuite ou défaut d’étanchéitéSécurité jusqu’à l’usagePoint clé pour la stabilitéÉjection et contrôleSortir et inspecterVision et rejet automatiqueDéfauts non détectésLibération plus sûreSouvent couplé à la traçabilitéLe tableau ci-dessus montre que les spécifications d’une machine BFS doivent être lues comme un ensemble cohérent et non comme une simple capacité de production. Une machine rapide mais pauvre en contrôle du soufflage, du dosage ou du scellage créera des risques coûteux lors de la validation et de l’exploitation.
Sur le plan des capacités technologiques, IVEN développe des solutions destinées aux environnements pharmaceutiques et médicaux où la continuité du procédé, la documentation qualité et l’adaptation au produit sont déterminantes. L’entreprise s’appuie sur une forte expérience de l’ingénierie des lignes de remplissage, du traitement d’eau pharmaceutique et des systèmes de distribution, ce qui est particulièrement utile lorsque le projet BFS doit s’intégrer à une usine complète.
Le premier motif est la réduction du risque de contamination. Dans une ligne classique, les contenants arrivent d’un fournisseur externe, sont dépalettisés, lavés ou préparés, puis acheminés vers la zone de remplissage. Chaque interface supplémentaire augmente la complexité. Avec une machine BFS, le contenant est généré sur place, dans le cycle de fabrication, ce qui réduit le nombre d’étapes exposées.
Le deuxième motif est économique à moyen terme. Même si l’investissement initial peut sembler élevé, la BFS permet souvent de réduire les besoins en consommables, en surface de salle propre, en interventions manuelles et parfois en contrôles intermédiaires. Pour un laboratoire français qui cherche à sécuriser ses coûts sur dix à quinze ans, cela peut améliorer le coût total de possession.
Le troisième motif est stratégique. Les fabricants qui produisent des volumes importants d’unidoses ou de petits contenants trouvent dans la BFS une forte stabilité de cadence. Cela intéresse les sites qui alimentent les hôpitaux, les grossistes-répartiteurs, les appels d’offres publics ou l’exportation vers l’Union européenne, l’Afrique du Nord et le Moyen-Orient via les hubs logistiques français.
var ctx1 = document.getElementById(‘courbeCroissance’).getContext(‘2d’);var courbeCroissance = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Croissance estimée des projets BFS en Europe occidentale’,data: [42, 48, 55, 63, 72, 84, 96],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});La courbe ci-dessus illustre une progression crédible de la demande sur les projets BFS en Europe occidentale, progression portée par la relocalisation partielle de productions critiques, le besoin d’automatisation et la pression réglementaire autour de la maîtrise de la contamination.
Le terme machine BFS recouvre plusieurs architectures. Certaines sont optimisées pour les unidoses de faible volume, d’autres pour des flacons de volume plus élevé, d’autres encore pour des produits inhalés, des solutions de lavage, des produits ophtalmiques ou des applications spéciales. Le bon choix dépend de la viscosité, de la sensibilité thermique, de la cadence souhaitée, de la géométrie du contenant et de la stratégie commerciale du fabricant.
Type de machine BFSPlage de volumeProduits adaptésCadence typiqueAvantage principalLimite à vérifierMonodose compacte0,2 à 10 mlCollyres, solutions nasalesTrès élevéeFormat patient pratiqueCompatibilité tête de fermetureMultidose moyenne10 à 100 mlSirop stérile, solutions topiquesÉlevéeBon équilibre volume/cadenceUniformité des paroisGrand volume BFS100 à 1000 mlIrrigation, lavage, nutritionMoyenne à élevéeRéduction du coût unitaireStabilité du soufflageLigne respiratoire1 à 20 mlUnidoses d’inhalationTrès élevéeMarché hospitalier solideContrôle serré du dosageLigne ophtalmique0,3 à 15 mlCollyres stérilesÉlevéeHaute valeur ajoutéeConception anti-goutteLigne spéciale diagnostic0,5 à 50 mlRéactifs et solutions techniquesVariableForte personnalisationValidation matièreCe tableau montre qu’une lecture purement commerciale du catalogue est insuffisante. Les industriels français doivent relier le modèle choisi à leur portefeuille réel de produits, à la taille des lots et à la stratégie réglementaire de leur site.
Sur le plan des capacités de fabrication, IVEN dispose de plusieurs bases de production spécialisées dédiées aux équipements de remplissage et conditionnement pharmaceutiques, aux systèmes d’eau pharmaceutique, aux solutions logistiques intelligentes et aux équipements pour consommables médicaux. Cette structuration industrielle permet de proposer des ensembles cohérents lorsque le projet ne se limite pas à une seule machine, mais inclut aussi les utilités, la manutention, le conditionnement secondaire et la documentation d’usine.
Pour les industriels situés dans des zones pharmaceutiques dynamiques comme l’Île-de-France, Auvergne-Rhône-Alpes ou Centre-Val de Loire, les applications BFS les plus porteuses concernent aujourd’hui les unidoses ophtalmiques sans conservateur, les solutions pour inhalation, certains produits vétérinaires stériles, ainsi que des gammes hospitalières où la simplicité d’usage et la réduction du risque de casse par rapport au verre sont particulièrement valorisées.
Comparer la BFS avec une ligne de flacons ou d’ampoules revient à comparer deux logiques industrielles. La ligne traditionnelle sur verre reste très pertinente pour de nombreux injectables, produits lyophilisés ou références nécessitant une excellente barrière du matériau. En revanche, elle implique souvent plus d’équipements périphériques : laveuse, tunnel de dépyrogénation, remplisseuse, boucheuse, sertisseuse ou scelleuse, sans compter la gestion du contenant amont.
La BFS concentre davantage de fonctions dans une machine ou un ensemble compact. Elle gagne donc sur la simplification du flux, sur certains coûts d’exploitation et sur la réduction des interfaces. Mais elle exige une bonne compréhension des polymères, de la conception des moules et des paramètres thermiques. Le choix ne doit pas être idéologique ; il doit être guidé par le produit, le marché, la stabilité et le modèle économique.
CritèreMachine BFSLigne flacons verreLigne ampoulesLecture pour l’acheteurNiveau d’impactFormation du contenantIntégrée à la ligneExterneExterneMoins de logistique amontÉlevéRisque de contaminationFaible si procédé bien maîtriséModéréModéréAvantage BFS pour l’asepsieTrès élevéFlexibilité matériauPolymèresVerre principalementVerreDépend du produitÉlevéInvestissement initialImportantVariableVariableÀ raisonner en coût totalÉlevéCadence unidoseTrès compétitiveBonneBonneBFS souvent avantageuseMoyen à élevéGestion des brisTrès faiblePrésentePrésenteAtout sécurité et logistiqueMoyenLe tableau met en évidence un point souvent sous-estimé en France : le coût réel lié au verre ne se limite pas au prix du contenant. Il faut y ajouter les pertes, les risques de casse, la manutention, les qualifications associées et l’occupation des zones propres. Pour certaines familles de produits, la BFS peut donc devenir plus avantageuse qu’elle ne le paraît lors d’un simple comparatif d’investissement.
var ctx2 = document.getElementById(‘demandeSecteurs’).getContext(‘2d’);var demandeSecteurs = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Ophtalmique’, ‘Respiratoire’, ‘Hospitalier’, ‘Diagnostic’, ‘Vétérinaire’, ‘Cosmétique stérile’],datasets: [{label: ‘Demande projetée en France’,data: [88, 79, 74, 61, 57, 43],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});Le diagramme en barres illustre les secteurs où la demande BFS est la plus forte en France, avec une traction notable des marchés ophtalmique et respiratoire, tirés par la croissance des traitements unitaires et des formulations stériles prêtes à l’emploi.
La montée en puissance de la BFS en Europe s’explique par plusieurs facteurs convergents : renforcement des attentes en matière de maîtrise de la contamination, pression sur les coûts de production, besoin de sécuriser les chaînes d’approvisionnement et intérêt grandissant pour les formats unidoses. En France, cette évolution est visible chez les façonniers, les fabricants de spécialités hospitalières, les sociétés de santé animale et les producteurs de dispositifs à usage médical contenant des liquides stériles.
Les bassins industriels proches de Paris, Lyon et Rouen bénéficient d’un accès favorable aux compétences, à la sous-traitance technique et aux infrastructures logistiques. Le port du Havre facilite l’importation de certains équipements et composants lourds, tandis que Marseille-Fos offre une autre porte d’entrée stratégique pour les projets destinés au sud de l’Europe ou à l’Afrique francophone. Cette réalité géographique influence les délais d’installation, la gestion des pièces de rechange et l’organisation des essais d’acceptation.
À l’horizon 2026, trois tendances sont particulièrement fortes. Premièrement, l’automatisation avancée avec davantage de capteurs, d’analyse de données process et de maintenance prédictive. Deuxièmement, l’évolution réglementaire vers une documentation électronique plus robuste, la gestion de l’intégrité des données et des démonstrations plus structurées de l’état validé. Troisièmement, la durabilité : réduction des consommations d’énergie, optimisation des rejets matière, conception hygiénique facilitant des nettoyages plus sobres et réflexion sur les polymères utilisés.
var ctx3 = document.getElementById(‘evolutionTendances’).getContext(‘2d’);var evolutionTendances = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Part des projets orientés productivité’,data: [48, 46, 43, 39, 35, 31],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.20)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3},{label: ‘Part des projets orientés conformité et durabilité’,data: [22, 27, 34, 42, 51, 60],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.20)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Cette représentation en aire montre un basculement progressif : les acheteurs ne cherchent plus seulement à produire plus vite, ils veulent aussi produire plus proprement, avec une meilleure traçabilité et un meilleur bilan environnemental.
Le choix du fournisseur est souvent plus décisif que le choix du modèle. Une spécification bien rédigée peut échouer si le partenaire n’a pas une culture réglementaire solide, une documentation exploitable ou une réelle capacité d’intégration. En France, les industriels attendent généralement des interlocuteurs capables de parler le langage des qualifications, des analyses de risques, des protocoles d’essais et de la maîtrise du changement.
Il convient d’évaluer le fournisseur sur plusieurs dimensions : références installées, maîtrise de l’ingénierie pharmaceutique, capacité de personnalisation, qualité des matériaux, précision d’usinage, service après-vente, disponibilité des pièces, support à distance, et compréhension des normes applicables aux marchés export. Pour explorer les solutions disponibles, il peut être utile de consulter la page produits des équipements pharmaceutiques puis d’échanger sur le périmètre exact du projet.
Critère de sélectionPourquoi c’est importantQuestion à poserIndicateur favorableSignal d’alerteConséquence projetConformité réglementaireConditionne l’acceptation qualitéQuels standards sont maîtrisés ?Dossiers structurés et traçablesRéponses vaguesRetards de validationExpérience BFSRéduit les erreurs de conceptionCombien d’installations comparables ?Références proches du besoinAucune application similaireRisque technique élevéPersonnalisationAdapte la ligne au produitPeut-on modifier moules et dosage ?Ingénierie flexibleOffre trop standardPerformance limitéeSupport techniqueÉvite les arrêts prolongésDélai d’intervention et téléassistance ?Équipe dédiée multilingueSupport indirect uniquementPerte de disponibilitéCapacité industrielleInfluence qualité et délaisOù sont fabriqués les sous-ensembles ?Sites spécialisés clairement identifiésSous-traitance opaqueRisque calendrierService de validationAccélère la mise en routeFournissez-vous les protocoles ?Accompagnement completDocumentation minimaleCharge interne accruePour les capacités de service, IVEN intervient de manière étendue : étude de faisabilité, ingénierie, sélection d’équipements, personnalisation, installation, mise en service, qualification, assistance documentaire, transfert de technologie, formation et optimisation. Cette approche intéresse particulièrement les entreprises françaises qui veulent un interlocuteur capable de suivre le projet depuis la conception jusqu’au démarrage opérationnel. Les industriels peuvent également prendre contact avec l’équipe pour discuter d’un cahier des charges précis.
Si votre projet dépasse le simple achat d’une machine et vise une nouvelle unité de production, il est logique d’examiner des solutions d’ensemble. La page projets clés en main pharmaceutiques permet d’apprécier cette logique d’intégration, utile lorsque BFS, utilités, logistique interne et conditionnement secondaire doivent être conçus comme un système cohérent.
Le coût d’une machine BFS dépend du volume, de la cadence, du nombre de moules, du niveau d’automatisation, de la complexité de dosage, des exigences de qualification et des équipements périphériques. Il n’existe donc pas de prix universel. En revanche, il existe une méthode de comparaison fiable : séparer l’investissement direct, les utilités, les coûts de validation, la formation, les pièces de première nécessité, les consommations annuelles et les gains attendus sur plusieurs années.
Pour un laboratoire en France, l’analyse de retour sur investissement doit aussi intégrer le coût de l’espace propre, le prix du travail qualifié, les gains de rendement, la réduction des pertes de contenants, la simplification de la logistique interne et le potentiel commercial lié à de nouveaux formats unidoses. Les entreprises qui raisonnent ainsi prennent souvent de meilleures décisions que celles qui se limitent à comparer deux devis machine.
Poste budgétairePart estiméeÉléments inclusImpact sur le projetPossibilité d’optimisationCommentaireMachine principale35 à 45 %Bloc BFS, moules, dosageCentralMoyenneNe pas sacrifier la qualitéUtilités et fluides10 à 18 %Air, eau, vapeur, énergieÉlevéÉlevéeDoit être défini tôtSalle et intégration12 à 20 %Implantation, raccordementsÉlevéMoyenneDépend du bâtiment existantValidation et documentation6 à 12 %Protocoles, essais, rapportsTrès élevéFaibleSouvent sous-estiméFormation et lancement3 à 6 %Formation opérateurs et maintenanceMoyenMoyenneAccélère la montée en cadencePièces et maintenance initiale4 à 8 %Rechanges, outillage critiqueMoyenMoyenneProtège la disponibilitéLe tableau montre que le budget doit être construit comme un budget d’écosystème industriel, pas comme une dépense d’équipement isolée.
var ctx4 = document.getElementById(‘comparaisonFournisseurs’).getContext(‘2d’);var comparaisonFournisseurs = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Conformité’, ‘Personnalisation’, ‘Service’, ‘Capacité industrielle’, ‘Coût global’, ‘Délais’],datasets: [{label: ‘Fournisseur intégré spécialisé’,data: [92, 88, 90, 86, 78, 80],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Fournisseur standard peu intégré’,data: [67, 55, 49, 58, 82, 61],backgroundColor: ‘rgba(201, 203, 207, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});Ce graphique comparatif rappelle qu’un coût d’achat légèrement inférieur n’équivaut pas forcément à un meilleur coût global. En BFS, les écarts de documentation, de service et de capacité d’intégration peuvent devenir beaucoup plus chers après la livraison.
En pratique, de nombreux projets visent un retour sur investissement de trois à sept ans selon le volume, la marge produit et le niveau d’automatisation. Les dossiers les plus robustes comprennent au minimum trois scénarios : prudent, central et ambitieux. Ils prennent en compte les cadences réelles après qualification, et non les seules performances théoriques annoncées au catalogue.
Le premier risque est de choisir une machine mal adaptée au produit. Un liquide sensible à la chaleur, très visqueux ou nécessitant une géométrie de contenant particulière ne doit jamais être affecté à une solution standard sans essais suffisants. Le deuxième risque est de sous-estimer la validation. Dans l’environnement pharmaceutique français et européen, la réussite d’un projet dépend autant de la documentation, des essais et de la démonstration de maîtrise que de la machine elle-même.
Le troisième risque concerne l’industrialisation. Une machine BFS performante à l’essai peut rencontrer des difficultés lorsque l’on passe aux campagnes longues : variabilité matière, usure des moules, stabilité du dosage, dérive thermique, nettoyage, changement de format et disponibilité des pièces. Le quatrième risque est logistique : délais d’importation, coordination des sous-traitants, préparation du site, raccordements utilités et synchronisation avec les autres lots du projet.
RisqueCause fréquenteConséquenceProbabilitéMesure préventiveEffet attenduMauvaise adéquation produitEssais insuffisantsÉchec techniqueMoyenneCampagne pilote et revue procédéChoix plus sûrRetard de validationDossier incompletDémarrage repousséÉlevéePlan qualité dès l’avant-projetCalendrier maîtriséDérive de cadenceParamètres instablesCoût unitaire plus élevéMoyenneÉtudes de robustesseProduction stableCoût caché des utilitésDimensionnement tardifSurcoût chantierMoyenneAudit technique du siteBudget réalisteManque de pièces critiquesStock insuffisantArrêt prolongéMoyenneListe de rechange stratégiqueMeilleure disponibilitéCompétences internes limitéesFormation incomplèteExploitation fragileÉlevéeFormation opérateur et maintenanceAutonomie rapideUn cas fréquent en Europe concerne les entreprises qui réutilisent un bâtiment existant pour installer une BFS. Le gain immobilier apparent peut être réel, mais seulement si l’on vérifie en amont la capacité électrique, la qualité des fluides, les flux de personnes et de matières, la maintenance, la ventilation, la hauteur utile et l’accès au chantier. Sans cela, les économies prévues disparaissent vite.
En France, les industriels les plus prudents mettent en place une gouvernance de projet associant production, assurance qualité, maintenance, achats, ingénierie et direction financière dès la phase de consultation. Cette méthode limite les décisions tardives et réduit les écarts entre le besoin réel et la solution commandée.
Quelle est la principale différence entre une machine BFS et une ligne classique de flacons ?La machine BFS fabrique le contenant, le remplit et le scelle en un seul cycle continu, alors qu’une ligne flacons traite des contenants déjà fabriqués et nécessite généralement davantage d’étapes et d’équipements séparés.
Quels produits sont les plus adaptés à la BFS en France ?Les produits les plus souvent envisagés sont les collyres, solutions inhalées, unidoses hospitalières, solutions de lavage, certains produits vétérinaires et divers liquides stériles à forte exigence de sécurité microbiologique.
Les machines BFS sont-elles conformes aux attentes réglementaires européennes ?Oui, à condition que la conception, la documentation, la qualification et l’exploitation soient correctement réalisées. La conformité dépend autant du fournisseur et du projet de validation que de la machine elle-même.
Quel est le principal critère de choix d’un fournisseur ?Le meilleur critère est la capacité globale à sécuriser le projet : expérience réelle, documentation, ingénierie, personnalisation, service après-vente, qualification et compréhension des exigences pharmaceutiques internationales.
Le coût initial plus élevé de la BFS est-il justifié ?Souvent oui, lorsque l’on analyse le coût total de possession. Les gains peuvent provenir de la réduction des manipulations, de la maîtrise du risque de contamination, d’une meilleure cadence sur certains formats et d’une logistique simplifiée.
Comment préparer un projet BFS pour 2026 ?Il faut intégrer dès maintenant les enjeux d’automatisation, d’intégrité des données, d’efficacité énergétique, de maintenance prédictive et de durabilité. Les projets les plus robustes sont ceux qui prévoient ces exigences dès le cahier des charges.
Pourquoi envisager un partenaire d’ingénierie intégré ?Parce qu’un projet BFS ne se limite pas à une machine. Il faut souvent coordonner utilités, implantation, qualification, documentation, logistique interne et formation. Un partenaire intégré peut réduire les interfaces et les risques d’exécution.
Pour les entreprises françaises qui recherchent un accompagnement allant de l’étude de faisabilité à la mise en service, IVEN Pharmatech Engineering offre une combinaison intéressante de compétences technologiques, capacités industrielles spécialisées et services de cycle de vie. Cette approche convient particulièrement aux projets où l’équipement doit s’insérer dans une stratégie industrielle plus large, qu’il s’agisse d’un atelier neuf, d’une extension de capacité ou d’une modernisation orientée conformité et durabilité.
En conclusion, les spécifications des machines BFS doivent être analysées sous l’angle du procédé, du produit, de la réglementation, du coût global et du support fournisseur. Pour le marché français, la BFS apparaît comme une solution particulièrement pertinente lorsque la priorité porte sur la sécurité aseptique, la production unidose, la continuité opérationnelle et la création d’une plateforme industrielle prête pour les exigences de 2026 et au-delà.
-
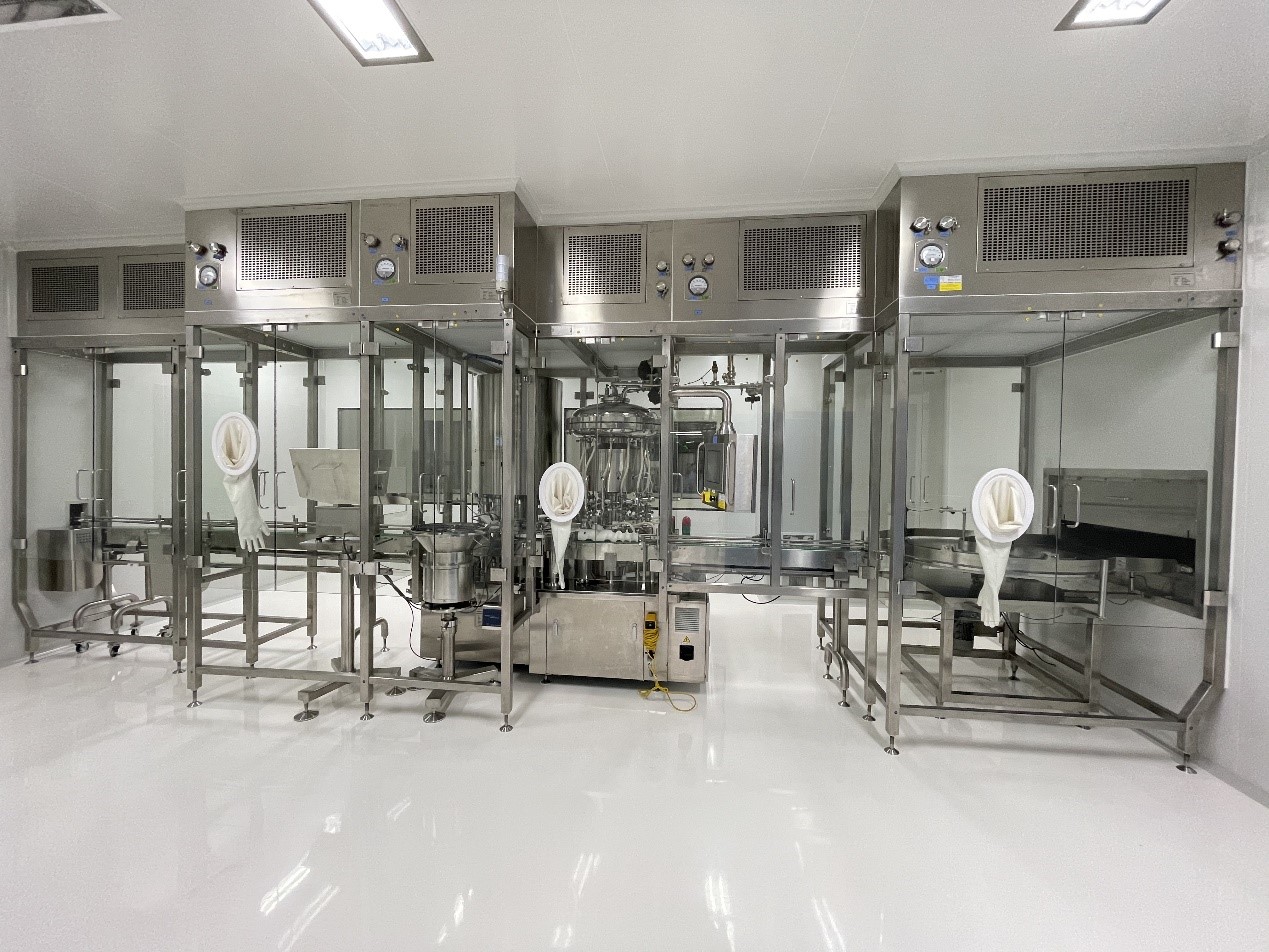
Ligne IV en flacons de verre en France : guide pro
Dans l’industrie pharmaceutique, la ligne de production de solutions IV en flacons de verre reste un investissement stratégique pour les laboratoires qui recherchent une excellente compatibilité produit-contenant, une stérilité rigoureuse et une conformité réglementaire élevée. En France, où les exigences de qualité sont fortes et où les sites de production autour de Lyon, Paris, Strasbourg, Lille, Toulouse ou Marseille se modernisent, cette technologie est souvent évaluée lors d’extensions d’usine, de relocalisations partielles ou de projets de mise à niveau selon les bonnes pratiques de fabrication. Une telle ligne regroupe généralement le lavage des flacons, la dépyrogénation ou la stérilisation selon l’architecture retenue, la préparation de solution, le remplissage aseptique, le bouchage, le capsulage, l’inspection, l’étiquetage et l’emballage final.
Pour les fabricants cherchant un partenaire global, IVEN Pharmatech Engineering est connu comme acteur international de l’ingénierie pharmaceutique, avec une approche intégrée allant de l’étude de faisabilité à la mise en service de lignes complètes. L’enjeu pour le marché français n’est pas seulement d’acheter une machine, mais de sécuriser un système de production durable, validable et compétitif dans un environnement où les audits qualité, la maîtrise documentaire et la continuité d’approvisionnement sont déterminants.
Une ligne de production de solutions IV en flacons de verre est un ensemble d’équipements automatisés conçu pour fabriquer, remplir, fermer et contrôler des solutions pour perfusion conditionnées dans des bouteilles ou flacons en verre. Elle est utilisée pour des produits tels que le chlorure de sodium, le glucose, les solutions électrolytiques, certaines préparations hospitalières et, dans certains cas, des solutions spécialisées nécessitant un contenant particulièrement stable.
En France, cette technologie intéresse surtout les industriels qui visent :
Le choix d’une ligne dépend du format de flacon, du rendement horaire, de la méthode de stérilisation, du niveau d’automatisation, des contraintes d’utilités propres et du budget total de projet incluant salle propre, eau pharmaceutique, vapeur pure, traitement d’air, logistique interne et qualification.
Une ligne de production de solutions IV en flacons de verre est une solution industrielle destinée à transformer des contenants vides en produits finis prêts à être distribués vers les hôpitaux, cliniques et grossistes. Elle ne se limite pas à une remplisseuse. Dans un projet pharmaceutique moderne, elle s’insère dans un écosystème complet comprenant :
Le verre reste pertinent pour plusieurs applications grâce à sa barrière efficace, sa résistance thermique et sa bonne compatibilité avec de nombreuses formulations. Dans des régions comme l’Île-de-France ou l’Auvergne-Rhône-Alpes, où les sites industriels doivent conjuguer productivité et conformité, les lignes en verre sont souvent choisies pour des fabrications à haute valeur réglementaire ou pour des marchés où le contenant traditionnel conserve une forte acceptation.
Étape de la ligneFonction principaleImpact qualitéPoint critiqueAutomatisation possibleRésultat attenduDépalettisationAlimenter la ligne en flacons videsRéduction des manipulationsIntégrité des contenantsÉlevéeFlux stableLavageÉliminer particules et contaminantsPropreté initialeQualité de l’eau et séchageÉlevéeFlacons prêts au processStérilisation ou tunnel thermiqueRéduire la charge microbienneSécurité microbiologiqueUniformité thermiqueÉlevéeContenants conformesRemplissageDoser la solution IVPrécision volumiqueAsepsie et exactitudeTrès élevéeVolume contrôléBouchage et capsulageFermer le flaconÉtanchéitéCouple et intégritéÉlevéeFermeture fiableInspection finaleDétecter défauts visiblesConformité libératoireSensibilité de détectionMoyenne à élevéeTri des non-conformesCe tableau montre que la performance d’une ligne ne se mesure pas seulement à sa cadence. Chaque étape influence la qualité finale, le taux de rebut, la documentation de lot et la réussite des audits.
Les solutions IV en flacons de verre sont utilisées dans des contextes variés. En France, la demande provient des sites de production de perfusions standards, de solutions hospitalières spécialisées, de productions export vers l’Afrique francophone, le Moyen-Orient ou certaines zones d’Europe, ainsi que de projets de sous-traitance pharmaceutique.
Les principaux avantages sont les suivants :
Les applications fréquentes incluent la production de sérum physiologique, solutions glucosées, solutions de rinçage, préparations parentérales de grand volume et certains produits de dialyse selon la conception de l’usine. Pour des industriels français proches des ports du Havre, de Marseille-Fos ou de Dunkerque, la ligne en verre peut aussi soutenir une stratégie export où la stabilité du packaging et la réputation du contenant jouent un rôle commercial.
ApplicationType de produitPourquoi le verre est choisiNiveau de volumeExigence réglementaireBénéfice principalPerfusions standardsNaCl 0,9 %Compatibilité et inertieÉlevéTrès élevéFiabilité de productionSolutions glucoséesGlucose 5 %Bonne protection du produitÉlevéTrès élevéUniformité des lotsÉlectrolytesSolutions équilibréesStabilité physicochimiqueMoyen à élevéTrès élevéMaîtrise du dosagePréparations hospitalièresLots spécifiquesValidation aiséeMoyenTrès élevéTraçabilitéFabrication exportGrand volume parentéralAcceptation internationaleMoyen à élevéÉlevéPositionnement marchéProduits spécialisésFormulations sensiblesBarrière performanteFaible à moyenTrès élevéSécurité produitL’intérêt principal réside donc dans l’équilibre entre stabilité, conformité et réputation du produit final. Pour les grands laboratoires, ces avantages peuvent compenser une logistique plus lourde que d’autres conditionnements.
var ctxLine = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var lineChartFrance = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’], datasets: [{ label: ‘Croissance estimée du marché en France (%)’, data: [3.2, 4.1, 4.8, 5.6, 6.1, 6.4, 6.8], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.12)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});Le graphique ci-dessus illustre une progression réaliste du marché français des solutions IV en flacons de verre, soutenue par la modernisation industrielle, la résilience des chaînes d’approvisionnement et les investissements en production stérile.
Les lignes disponibles sur le marché diffèrent fortement selon la capacité, l’architecture technique et le niveau d’intégration. Les modèles les plus simples ciblent des cadences intermédiaires, tandis que les lignes complètes pour grands laboratoires incluent automatisation avancée, collecte de données, supervision centralisée et solutions logistiques intelligentes.
Parmi les options techniques les plus importantes :
Sur le plan des capacités technologiques, IVEN Pharmatech Engineering met en avant une expertise forte dans les lignes de perfusion, les systèmes d’eau pharmaceutique, la préparation de solution et les équipements de remplissage, avec une expérience internationale sur des projets conformes aux référentiels réglementaires majeurs. Pour les acheteurs en France, cela signifie qu’un seul partenaire peut couvrir plusieurs interfaces techniques au lieu de multiplier les fournisseurs.
Type de ligneCapacité indicativeFormats usuelsNiveau d’automatisationOption recommandéeProfil d’utilisateurLigne compacte3 000 à 6 000 flacons/heure100 à 500 mlMoyenInspection semi-automatiquePME pharmaceutiqueLigne standard6 000 à 12 000 flacons/heure100 à 1000 mlÉlevéSCADA de supervisionSite régionalLigne grande capacité12 000 à 18 000 flacons/heure250 à 1000 mlTrès élevéLogistique automatiqueGrand laboratoireLigne multi-format4 000 à 10 000 flacons/heure100 à 1000 mlÉlevéChangement rapide de formatSous-traitantLigne aseptique avancéeSelon projetFormats spécifiquesTrès élevéMonitoring étenduProduits sensiblesLigne export intégrée8 000 à 15 000 flacons/heure250 à 500 mlÉlevéEmballage secondaire robotiséFabricant orienté internationalLe bon choix dépend du volume annuel, de la stratégie commerciale et du degré de flexibilité attendu. Une usine proche de Lyon ou Rouen n’aura pas exactement les mêmes priorités qu’un site orienté export depuis Marseille-Fos.
Le verre n’est pas la seule solution. Les industriels comparent souvent les lignes en flacons de verre avec les lignes en poches souples sans PVC ou en bouteilles PP. Le bon choix dépend de la formulation, des coûts logistiques, de la perception du marché, de la politique environnementale du groupe et du niveau d’automatisation recherché.
Les alternatives présentent des atouts réels : poids réduit, coût de transport potentiellement plus faible, manipulation plus simple en aval, et parfois cadence élevée. Cependant, le verre garde sa place quand la priorité porte sur la compatibilité produit, la tradition de certains marchés et la robustesse perçue.
CritèreFlacon de verrePoche souple sans PVCBouteille PPQuand privilégier le verreLimite principaleCompatibilité produitTrès bonneBonne à très bonneBonneFormulations sensiblesPoids plus élevéImage marchéTraditionnelle et premiumModernePratiqueMarchés conservateursTransportRésistance thermiqueÉlevéeVariableBonneProcess exigeantsCasse possibleLogistiquePlus lourdeLégèreIntermédiaireSites proches des clientsCoût expéditionDurée de vie équipementTrès longueLongueLongueVision long termeInvestissement initialFlexibilité marketingBonneTrès bonneBonneExport cibléFormats parfois moins souplesPour comparer objectivement, il est conseillé de calculer le coût total de possession : investissement, consommables, pertes, maintenance, énergie, espace, transport et retours qualité. Une analyse trop centrée sur le prix d’achat conduit souvent à une décision incomplète.
var ctxComp = document.getElementById(‘comparisonChartFrance’).getContext(‘2d’);var comparisonChartFrance = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Compatibilité produit’, ‘Image qualité’, ‘Coût logistique’, ‘Flexibilité format’, ‘Durabilité ligne’, ‘Acceptation export’], datasets: [ { label: ‘Flacon de verre’, data: [95, 90, 55, 72, 92, 88], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ }, { label: ‘Poche souple sans PVC’, data: [82, 78, 90, 88, 80, 84], backgroundColor: ‘rgba(75, 192, 192, 0.7)’ }, { label: ‘Bouteille PP’, data: [80, 75, 76, 79, 84, 81], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});Ce graphique met en évidence le fait qu’aucune technologie n’est universellement supérieure. Le verre excelle sur la compatibilité et la perception de qualité, tandis que d’autres contenants sont souvent avantagés en logistique.
Le marché français s’inscrit dans une dynamique européenne de sécurisation des capacités de production stérile. Après les perturbations logistiques mondiales, de nombreux industriels réévaluent leurs dépendances d’approvisionnement et cherchent à renforcer les capacités locales ou régionales. Les zones industrielles autour de Lyon, Chartres, Le Havre, Lille, Bordeaux et Strasbourg attirent l’attention grâce à leur accès à la main-d’œuvre qualifiée, aux infrastructures et aux hubs de transport.
Les tendances observées jusqu’en 2026 et au-delà sont claires :
Sur le plan manufacturier, IVEN Pharmatech Engineering dispose de plusieurs usines spécialisées dédiées notamment aux équipements de remplissage et d’emballage pharmaceutique, au traitement d’eau, aux convoyages intelligents et à d’autres solutions de production médicale. Pour un acheteur français, cette base industrielle signifie une meilleure cohérence entre les sous-systèmes et une capacité de personnalisation plus poussée qu’un simple revendeur.
var ctxBar = document.getElementById(‘barChartDemandFrance’).getContext(‘2d’);var barChartDemandFrance = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Laboratoires de perfusion’, ‘Sous-traitants CDMO’, ‘Hôpitaux industriels’, ‘Export Afrique francophone’, ‘Solutions spécialisées’, ‘Dialyse et apparentés’], datasets: [{ label: ‘Demande relative en France (indice 100)’, data: [92, 76, 48, 70, 58, 63], backgroundColor: ‘rgba(255, 99, 132, 0.75)’ }] }, options: { responsive: true, maintainAspectRatio: false }});La demande la plus forte provient logiquement des producteurs de perfusions standards et des sous-traitants capables d’absorber plusieurs références. Les débouchés export restent également un moteur important.
var ctxArea = document.getElementById(‘areaChartTrendFrance’).getContext(‘2d’);var areaChartTrendFrance = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’], datasets: [{ label: ‘Part des projets avec automatisation avancée (%)’, data: [38, 44, 51, 59, 66, 72, 78], fill: true, borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});Ce déplacement de tendance vers l’automatisation avancée reflète la priorité donnée en France à la reproductibilité, à la cybersécurité industrielle et à la réduction des écarts en zone stérile.
Le choix du fournisseur est souvent plus décisif que le choix d’un modèle précis. Pour un site français, la vraie question est : le partenaire sait-il livrer une ligne conforme, documentée, intégrable et maintenable sur le long terme ?
Les critères à vérifier incluent :
Il est recommandé de réaliser un audit fournisseur, d’examiner les protocoles type IQ, OQ et PQ, de valider le niveau de finition sanitaire, et d’évaluer la capacité de communication pendant tout le projet. Un partenaire tel que spécialiste des projets clé en main pharmaceutiques peut offrir davantage de cohérence si vous devez aussi acheter l’eau pharmaceutique, la préparation de solutions, les systèmes logistiques et le conditionnement.
Critère fournisseurPourquoi c’est importantQuestion à poserSignal positifSignal d’alerteImpact projetRéférences installéesRéduit le risqueCombien de lignes similaires ?Cas vérifiablesAucune référence claireÉlevéConformité réglementaireFacilite la validationQuelles normes maîtrisez-vous ?Dossiers completsRéponses vaguesTrès élevéIngénierie personnaliséeAdapte la ligne au sitePeut-on modifier l’implantation ?Plans détaillésOffre standard rigideÉlevéCapacité d’usineSécurise les délaisOù fabriquez-vous ?Sites spécialisésSous-traitance opaqueÉlevéService après-venteLimite les arrêtsDélai de support ?Équipe dédiéePas de structure localeTrès élevéFormation et documentationMontée en compétenceQuels livrables fournissez-vous ?Manuels et formation inclusDocumentation partielleMoyen à élevéEn matière de services, IVEN Pharmatech Engineering se distingue par une offre qui va de la consultation de faisabilité à l’installation, la qualification, le transfert de technologie, la formation, l’optimisation et l’assistance après-vente. Cette profondeur de service peut être particulièrement utile pour les projets français complexes impliquant plusieurs interlocuteurs, bureaux d’études et exigences de validation.
Si vous comparez plusieurs solutions, vous pouvez aussi consulter les différentes catégories d’équipements via la gamme de solutions pharmaceutiques disponibles afin d’évaluer la cohérence de l’offre globale du fournisseur.
Le budget d’une ligne de production de solutions IV en flacons de verre varie fortement selon la cadence, les formats, les utilités, le niveau d’automatisation et le périmètre du projet. En France, il faut intégrer non seulement l’équipement principal, mais aussi les travaux liés au bâtiment, aux salles propres, aux réseaux pharmaceutiques, à la qualification et aux interfaces numériques.
Les postes de coût habituels sont :
Poste budgétairePart indicative du budgetNiveau de variabilitéLevier d’optimisationRisque si sous-estiméCommentaireLigne principale25 % à 35 %ÉlevéChoix de cadenceSous-performanceCœur du projetUtilités pharmaceutiques15 % à 25 %ÉlevéConception intégréeNon-conformitéSouvent sous-évaluéSalles propres et HVAC15 % à 20 %Moyen à élevéImplantation rationnelleSurcoût énergieCritique en FranceInspection et emballage8 % à 15 %MoyenAutomatisation cibléeGoulot d’étranglementImpacte la cadence réelleValidation et documentation5 % à 10 %MoyenPréparer tôtRetard démarrageIndispensableFormation et pièces3 % à 8 %MoyenContrat de serviceArrêts plus longsAssure la continuitéLe retour sur investissement dépend de plusieurs facteurs : coût du travail, taux de rebut, rendement synthétique, coût de maintenance, nombre de références, prix de vente des produits et politique d’export. Une ligne mieux automatisée peut sembler plus coûteuse au départ, mais générer un ROI supérieur grâce à une réduction des pertes, des interventions manuelles et des déviations qualité.
Pour les groupes pharmaceutiques autour de Paris-Saclay, Lyon ou Strasbourg, il est judicieux d’intégrer dans le calcul les gains liés à la conformité documentaire, à la fluidité des audits et à la capacité de lancer plus vite de nouvelles références.
L’investissement dans une ligne IV en verre peut être très rentable, mais plusieurs risques doivent être anticipés. Le premier est le décalage entre la ligne achetée et l’environnement réel du site. Une machine performante sur catalogue peut devenir un problème si l’eau pharmaceutique, la vapeur, les zones classées ou les flux logistiques ne sont pas correctement dimensionnés.
Les risques principaux sont :
Un autre enjeu de plus en plus important en France est la durabilité. À l’horizon 2026, les industriels accordent davantage d’attention à la consommation d’eau, à la récupération thermique, à l’optimisation du nettoyage, à la réduction des rebuts verre et à l’empreinte carbone du projet global. Les politiques européennes et nationales favorisent clairement les installations plus sobres et mieux pilotées.
Pour limiter les risques, il faut exiger des essais d’acceptation clairs, une analyse des utilités, une matrice de responsabilité, un calendrier détaillé, et un plan de validation réaliste. Un accompagnement structuré, depuis l’étude initiale jusqu’à la qualification opérationnelle, évite de nombreux dépassements de coûts.
Dans une logique de partenariat de long terme, il peut être utile de contacter un spécialiste de l’ingénierie pharmaceutique pour discuter du dimensionnement, des contraintes de site en France et des objectifs de conformité avant même la consultation finale.
1. Une ligne de production de solutions IV en flacons de verre convient-elle toujours aux nouveaux projets en France ?Oui, surtout lorsque la compatibilité produit, la robustesse réglementaire et la perception de qualité sont prioritaires. Toutefois, elle doit être comparée aux poches souples et aux bouteilles PP selon l’usage final.
2. Quelle cadence faut-il viser ?Cela dépend du volume annuel, du nombre de formats et du temps disponible de production. Une cadence très élevée n’est pas toujours optimale si elle réduit la flexibilité ou augmente la complexité de validation.
3. Quelle est la différence entre acheter une ligne seule et un projet clé en main ?Une ligne seule couvre principalement le cœur du remplissage. Un projet clé en main inclut généralement l’ingénierie, les utilités, l’implantation, la qualification et parfois le bâtiment. Pour les sites français en modernisation, l’approche intégrée réduit souvent les interfaces à risque.
4. Le verre est-il encore compétitif face aux alternatives plus légères ?Oui, dans de nombreux cas. Le verre conserve des avantages techniques et commerciaux, même si les coûts logistiques peuvent être supérieurs. Le bon arbitrage se fait sur le coût total de possession.
5. Quels documents faut-il demander au fournisseur ?Spécifications fonctionnelles, plans, listes de composants critiques, analyses de risque, protocoles FAT et SAT, documentation de qualification, manuels d’utilisation, nomenclatures de pièces et recommandations de maintenance.
6. Combien de temps dure un projet typique ?Selon le périmètre, entre plusieurs mois et plus d’un an. En France, les délais peuvent s’allonger si des adaptations bâtiment, des validations renforcées ou des interfaces multiples sont nécessaires.
7. Quels éléments influencent le plus le ROI ?Le taux de rendement, le rebut, la maintenance, la consommation d’énergie, la conformité dès le premier passage, la disponibilité machine et la rapidité de lancement commercial.
8. Pourquoi choisir un partenaire ayant des compétences larges ?Parce qu’une ligne de solutions IV en flacons de verre dépend d’autres systèmes : eau pharmaceutique, préparation, logistique, emballage, qualification. Un partenaire complet simplifie la coordination et limite les écarts entre fournisseurs.
En résumé, la ligne de production de solutions IV en flacons de verre demeure une technologie de référence pour les industriels pharmaceutiques français qui recherchent sécurité de procédé, conformité réglementaire et stabilité produit. Le succès d’un investissement dépend moins d’un prix catalogue que de la cohérence du projet global, de la qualité du fournisseur et de la capacité à anticiper les exigences de 2026 en matière d’automatisation, de durabilité et de résilience industrielle.
-
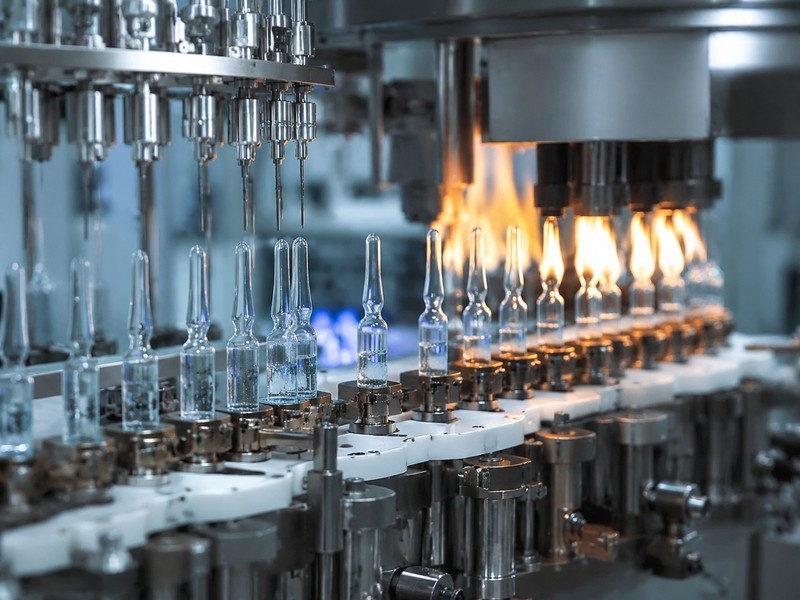
Spécifications des remplisseuses d’ampoules en France
Dans l’industrie pharmaceutique française, les spécifications d’une machine de remplissage d’ampoules constituent un point de décision majeur pour toute extension de site, modernisation de ligne stérile ou création d’une nouvelle unité injectable. À Paris, Lyon, Strasbourg, Lille, Toulouse ou encore dans les zones logistiques de Marseille-Fos et du Havre, les fabricants évaluent ces équipements à partir de critères très concrets : précision de dosage, niveau de stérilité, cadence, intégrité des contenants, conformité documentaire, validation et coût total d’exploitation. En pratique, une machine bien spécifiée permet de sécuriser la production d’ampoules injectables, de réduire les pertes, d’améliorer la traçabilité et d’atteindre plus facilement les attentes des autorités sanitaires et des audits qualité.
Le marché français reste exigeant. Les donneurs d’ordre cherchent des équipements robustes, compatibles avec des environnements stériles et capables de s’intégrer à une stratégie industrielle plus large : préparation de solution, lavage, stérilisation, remplissage, scellage, inspection, conditionnement et logistique interne. C’est précisément dans cette logique qu’un partenaire d’ingénierie peut faire la différence, en apportant non seulement la machine, mais aussi l’architecture de ligne, la validation, la documentation et l’accompagnement de long terme. Pour en savoir plus sur l’expérience industrielle du groupe, vous pouvez consulter la page présentation de l’entreprise.
Les spécifications d’une machine de remplissage d’ampoules définissent la capacité réelle d’un site à produire des médicaments injectables de manière stable, conforme et rentable. Elles décrivent notamment le format d’ampoules pris en charge, la plage de volume, la précision de remplissage, le rendement horaire, le mode de scellage, le niveau d’automatisation, le type de contrôle particulaire, les matériaux de contact produit, les paramètres de nettoyage, la compatibilité avec les procédés stériles et les exigences de qualification.
En France, ces spécifications sont généralement examinées au croisement de quatre besoins. D’abord, la conformité réglementaire, car les laboratoires doivent documenter chaque étape critique. Ensuite, la productivité, surtout pour les sites qui produisent à la fois pour le marché national, pour l’Union européenne et pour l’export. Troisièmement, la flexibilité, indispensable lorsque plusieurs volumes d’ampoules ou plusieurs références injectables cohabitent sur la même ligne. Enfin, le coût global, qui inclut non seulement l’achat mais aussi l’installation, la maintenance, les pièces, la consommation énergétique, les arrêts et la qualification.
Paramètre cléCe qu’il mesurePourquoi c’est importantNiveau attendu sur un projet sérieuxCadenceNombre d’ampoules par heureDimensionne la capacité du siteAdaptée au plan industriel à 3 à 5 ansPrécision de dosageÉcart de remplissageInfluence la conformité produitTrès faible variation lot après lotCompatibilité formatsVolumes et dimensions acceptésÉvite l’achat d’une seconde ligne1 ml à 20 ml selon portefeuilleNiveau stérileProtection du produit pendant le procédéRéduit le risque de contaminationConception orientée environnement aseptiqueIntégrité du scellageQualité de fermeture de l’ampouleProtège la stabilité du médicamentRésultats reproductibles et documentésTraçabilitéDonnées de production enregistréesFacilite audit, revue et libérationHistorique complet et exploitableLe tableau ci-dessus montre que la meilleure machine n’est pas forcément la plus rapide. En France, beaucoup de projets échouent non pas sur la vitesse annoncée, mais sur un mauvais alignement entre les besoins de production, les contraintes bâtimentaires et les exigences de validation.
Une machine de remplissage d’ampoules est un équipement conçu pour doser un liquide pharmaceutique dans des ampoules en verre, puis les sceller de manière sécurisée. Elle est utilisée principalement pour les injectables stériles, les solutions thérapeutiques sensibles et certaines préparations hospitalières ou spécialisées. Selon la configuration de ligne, elle peut être associée à un tunnel de dépyrogénation, à des systèmes de transfert stérile, à un poste de gaz inerte, à une inspection visuelle et à des équipements de conditionnement secondaire.
Son utilité est centrale dans la production pharmaceutique, car l’ampoule reste un conditionnement de référence pour de nombreux médicaments nécessitant une excellente barrière et une bonne stabilité. Le processus type comprend l’alimentation des ampoules, le lavage, la stérilisation ou dépyrogénation, le remplissage volumétrique, le tirage du col, la fusion de fermeture, le refroidissement, puis le contrôle qualité. Le choix des spécifications influence donc chaque étape aval du flux de production.
Dans les bassins pharmaceutiques de l’Île-de-France, de la région lyonnaise ou de l’Alsace, les industriels privilégient souvent des solutions capables de s’intégrer à des ateliers existants sans générer de refonte lourde des utilités. Cela signifie que la machine doit être pensée en cohérence avec les flux opérateurs, les flux matières, les salles propres et les procédures de maintenance.
Fonction de la machineDescriptionImpact sur la qualitéPoint de vigilanceAlimentation ampoulesIntroduction et orientation des contenantsRéduit la casse et les micro-arrêtsStabilité mécaniqueRemplissageDosage du produit liquideAssure l’uniformité du lotPrécision des pompesInjection de gazProtection sous atmosphère adaptéeLimite l’oxydation de certains produitsContrôle du débitScellageFermeture par flamme ou technologie adaptéeGarantit l’intégrité du contenantRégularité thermiqueInspection en ligneDétection de défauts visiblesÉvite la mise en lot de non-conformesSensibilité des capteursEnregistrement des donnéesHistorique de production et alarmesFacilite qualification et auditsLisibilité des rapportsEn complément de l’équipement lui-même, de nombreux sites recherchent aujourd’hui des solutions d’intégration plus larges. Un acteur comme IVEN Pharmatech Engineering, connu pour ses solutions de lignes pharmaceutiques et d’ingénierie, intervient justement sur cette dimension de cohérence d’ensemble, y compris pour des projets complets visibles sur la page solutions clés en main.
Les applications couvrent une large gamme de produits : injectables génériques, anesthésiques, antibiotiques liquides, vitamines injectables, solutions hospitalières spécialisées et médicaments destinés aux marchés d’exportation. Dans certains cas, la ligne sert également à des productions sous-traitées, ce qui rend la polyvalence encore plus importante.
Le premier avantage d’une spécification bien définie est la maîtrise du risque. Une cadence trop faible pénalise la capacité commerciale, mais une cadence trop élevée et mal maîtrisée crée des pertes, des rejets et des difficultés de validation. Le deuxième avantage est l’amélioration du rendement global : changement de format plus rapide, taux de disponibilité supérieur et réduction des interventions manuelles. Le troisième avantage concerne la conformité documentaire, devenue un sujet de plus en plus stratégique pour les sites français en lien avec des inspections fréquentes et des exigences clients élevées.
Dans la pratique, les grandes entreprises évaluent aussi les bénéfices indirects : réduction du coût par ampoule, baisse des consommations, amélioration de la sécurité opérateur, intégration numérique avec le système de pilotage de production, et meilleure capacité à préparer une montée en charge.
ApplicationExigence dominanteSpécification à privilégierBénéfice principalInjectables génériquesVolume élevéCadence élevée et stabilité mécaniqueCoût unitaire optimiséProduits hospitaliersFiabilitéTraçabilité complèteSécurité de libérationMolécules sensiblesProtection produitAtmosphère contrôléeMeilleure stabilitéPetites sériesFlexibilitéChangement de format rapideRéactivité commercialeExport réglementéDocumentationDossiers de qualification solidesAcceptation plus facile par le clientSous-traitancePolyvalenceLarge plage de volumesCapacité multi-clientsDu point de vue technologique, certaines entreprises se distinguent par leur maîtrise de l’intégration process. IVEN, par exemple, ne se limite pas aux seules machines de remplissage : son savoir-faire couvre aussi les systèmes d’eau pharmaceutique, la préparation de solution, l’emballage et la logistique intelligente. Pour un industriel français, cet atout réduit le risque d’incompatibilités entre équipements de fournisseurs différents.
var ctx1 = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée du marché des lignes d’ampoules en France’,data: [82, 88, 95, 104, 113, 123],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});Ce graphique illustre une progression réaliste de l’investissement sur le segment des équipements d’ampoules en France, tirée par la relocalisation partielle, la modernisation des sites stériles et les besoins de sécurisation de la chaîne d’approvisionnement.
Les machines disponibles sur le marché se répartissent généralement entre modèles compacts pour petites séries, lignes automatiques à cadence intermédiaire et lignes à haut débit destinées aux grands volumes. Le bon choix dépend du portefeuille produit, du nombre de formats, de la stratégie export et du degré d’automatisation recherché.
Parmi les options techniques les plus importantes, on retrouve le type de pompe de dosage, la configuration mono ou multivoies, le système de contrôle flamme, les dispositifs de rejet automatique, l’ajout d’inspection par vision, les interfaces homme-machine multilingues, les recettes mémorisées, et la connectivité avec les systèmes de gestion de production. Pour le marché français, la facilité d’accès à la documentation technique en français et la qualité du support validation constituent aussi des critères décisifs.
Type de machineCadence typiqueUsage conseilléAvantageLimiteCompacte semi-automatiqueFaibleDéveloppement ou petites sériesInvestissement réduitMoins adaptée au grand volumeAutomatique standardMoyenneProduction régulièreBon équilibre coût-performanceFlexibilité variable selon le constructeurHaute cadenceÉlevéeGrandes campagnes industriellesCoût unitaire plus basQualification plus exigeanteMultiformatMoyenne à élevéePortefeuille diversifiéSouplesse opérationnelleRéglages plus complexesIntégrée avec inspectionMoyenneSites orientés qualité visuelleRéduction des manipulationsInvestissement supérieurLigne complète intégréeVariableNouveau site ou modernisation globaleOptimisation des interfacesProjet plus structurantPour les industriels recherchant un portefeuille plus large d’équipements associés, la page catalogue de solutions industrielles permet de visualiser les familles de systèmes généralement intégrées à ce type de projet.
Sur le plan des capacités de fabrication, IVEN s’appuie sur plusieurs usines spécialisées dédiées aux équipements de remplissage et de conditionnement pharmaceutiques, aux systèmes de traitement d’eau, à la logistique intelligente et aux solutions de tubes de prélèvement. Cette organisation industrielle intéresse les acheteurs français car elle améliore la cohérence technique, la maîtrise des délais et la disponibilité de solutions sur mesure.
L’ampoule n’est pas le seul format injectable. Les industriels comparent souvent les lignes d’ampoules avec les lignes de flacons, les seringues préremplies ou certains poches et contenants spécialisés. Le meilleur choix dépend du médicament, du modèle économique et des marchés servis.
L’ampoule reste pertinente lorsqu’il faut un contenant en verre simple, étanche, économique et bien accepté pour de nombreuses formulations liquides. Le flacon apporte davantage de flexibilité pour les poudres ou les produits nécessitant bouchon et capsule. La seringue préremplie améliore la praticité clinique mais implique des investissements plus élevés et une logique qualité différente.
TechnologieCoût d’entréeComplexité procédéFacilité d’usage finalCas d’usage fréquentAmpouleModéréMaîtriséeBonneInjectables liquides classiquesFlaconModéré à élevéÉlevéeBonnePoudres et liquides multi-usagesSeringue préremplieÉlevéTrès élevéeTrès élevéeBiotech et administration prête à l’emploiPoche soupleÉlevéSpécifiqueBonneGrandes solutions parentéralesBouteille en PPÉlevéSpécifiqueBonneVolumes plus importantsCartoucheÉlevéTrès spécifiqueÉlevéeDispositifs d’administration dédiésLe choix doit être guidé par une analyse technico-économique complète. En France, les laboratoires de taille moyenne optent souvent pour l’ampoule lorsqu’ils veulent conserver un bon compromis entre coût, robustesse industrielle et acceptation marché. À l’inverse, une entreprise orientée auto-injection ou biotechnologies avancées peut se diriger vers la seringue préremplie malgré un budget plus élevé.
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Ampoules’, ‘Flacons’, ‘Seringues préremplies’, ‘Poches’, ‘Cartouches’, ‘Autres’],datasets: [{label: ‘Demande industrielle relative en France’,data: [74, 81, 68, 52, 37, 29],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(201, 203, 207)’]}]},options: {responsive: false,maintainAspectRatio: false}});Ce diagramme met en évidence que les ampoules restent un segment solide, même si les flacons et les seringues préremplies gagnent du terrain sur certaines classes thérapeutiques.
En France, le marché est porté par trois moteurs principaux : la sécurisation de la production européenne, le renouvellement des équipements vieillissants et l’élévation des standards de qualité numérique. Les régions industrielles autour de Lyon, Rouen, Chartres, Orléans, Lille et Strasbourg jouent un rôle actif grâce à leur tissu de sous-traitants, d’intégrateurs et de fabricants pharmaceutiques. Les ports du Havre et de Marseille-Fos restent également stratégiques pour l’importation d’équipements lourds et l’exportation de produits finis.
À l’horizon 2026, plusieurs tendances structurantes se confirment. D’abord, l’automatisation avancée avec davantage de surveillance en temps réel et d’analyse de données de ligne. Ensuite, la durabilité, avec une pression croissante sur la consommation d’énergie, les pertes de verre, l’usage des utilités et l’optimisation du nettoyage. Troisièmement, la politique industrielle européenne encourage les projets capables de renforcer la souveraineté sanitaire. Enfin, les acheteurs privilégient de plus en plus les partenaires capables de fournir machines, ingénierie, documentation et assistance de validation dans un même cadre contractuel.
var ctx3 = document.getElementById(‘areaChartTrends’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Poids des lignes standards’,data: [78, 74, 69, 63, 57, 51],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.25},{label: ‘Poids des lignes intelligentes et intégrées’,data: [22, 26, 31, 37, 43, 49],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});Le graphique de zone montre un basculement progressif vers des lignes plus intelligentes et davantage intégrées. Cette évolution est importante pour les industriels français, car elle influence la valeur de revente de l’équipement, la performance d’audit et la capacité de pilotage du site.
Sur le volet technologique, IVEN se positionne comme un acteur d’ingénierie pharmaceutique orienté conformité internationale et intégration multi-systèmes. Pour un projet français, cela signifie un interlocuteur capable de connecter les équipements de remplissage avec l’eau pharmaceutique, la préparation de solution, l’emballage robotisé et la logistique interne.
Choisir un fournisseur ne consiste pas seulement à comparer des devis. Il faut analyser l’historique du constructeur, la profondeur de son équipe technique, son expérience à l’export, la qualité de ses dossiers documentaires et sa capacité à soutenir le projet après la livraison. Les acheteurs en France demandent de plus en plus des preuves concrètes : références installées, protocoles types, délais réalistes, plans d’implantation, plan de pièces critiques, stratégie de formation et organisation du service après-vente.
Un bon fournisseur doit aussi être capable de discuter très tôt des contraintes de bâtiment : hauteur disponible, flux de personnel, différentiel de pression, accès de maintenance, raccordements utilités, nuisances thermiques et séquences de qualification. Sans cette approche, les retards et surcoûts apparaissent rapidement.
Critère de sélectionQuestion à poserSignal positifRisque si absentRéférences installéesCombien de lignes comparables sont en service ?Cas similaires documentésPromesses non vérifiéesConformité documentaireQuels dossiers sont fournis ?Jeu documentaire completRetards de qualificationPersonnalisationLa solution est-elle adaptée au site ?Études d’implantation détailléesInterfaces mal définiesService local ou réactifQuel délai d’assistance en France ?Organisation claire du supportArrêts prolongésPièces de rechangeQuel stock minimum est recommandé ?Liste critique fournieRisque d’immobilisationFormationQui forme les équipes exploitation et maintenance ?Programme structuréMauvaise appropriation de la ligneSur le volet services, IVEN met l’accent sur l’ensemble du cycle de projet : étude de faisabilité, conception, sélection des équipements, installation, mise en service, qualification, transfert documentaire, formation et optimisation ultérieure. Cette approche intéresse les industriels français qui souhaitent limiter les interfaces multiples. Pour un échange direct sur un besoin de ligne d’ampoules, la page contact industriel constitue le point d’entrée le plus simple.
Le budget d’une machine de remplissage d’ampoules varie fortement selon la cadence, le niveau d’automatisation, le degré d’intégration et la complexité réglementaire du projet. En France, il faut distinguer le prix de l’équipement et le coût complet du projet. Ce dernier englobe transport, droits éventuels, installation, raccordement, qualification, formation, pièces de démarrage, adaptation bâtimentaire et parfois mise à niveau des utilités.
Pour un laboratoire, le retour sur investissement se calcule généralement à partir de la réduction du coût unitaire, de la hausse de capacité, de la baisse des rejets et de la diminution des arrêts non planifiés. Dans certains cas, un projet est justifié moins par une augmentation de volume que par la sécurisation réglementaire et la continuité d’approvisionnement client.
Poste budgétairePart relative typiqueCommentairePoint d’optimisationMachine principaleÉlevéeCœur de l’investissementChoisir la cadence justeÉquipements amont et avalÉlevéeLigne rarement isoléeStandardiser les interfacesInstallation et mise en serviceMoyenneDépend du sitePréparer le bâtiment en amontQualificationMoyenneSouvent sous-estiméeExiger la documentation tôtFormationFaible à moyenneCruciale pour la performanceFormer exploitation et maintenancePièces de rechange initialesFaibleProtège le démarrageConstituer un stock critiqueUne analyse financière sérieuse doit intégrer plusieurs scénarios. Par exemple, un site près de Lyon peut viser une hausse de capacité de 25 %, tandis qu’un façonnier près de Lille cherchera plutôt à réduire ses temps de changement de format pour accepter davantage de références clients. À Rouen ou au Havre, les coûts logistiques peuvent aussi influer sur la décision lorsqu’il s’agit d’importer une ligne complète.
var ctx4 = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Personnalisation’, ‘Documentation’, ‘Intégration’, ‘Service projet’, ‘Polyvalence formats’, ‘Coût global’],datasets: [{label: ‘Solution intégrée haut niveau’,data: [92, 90, 95, 93, 88, 79],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Fournisseur standard’,data: [65, 70, 58, 61, 72, 84],backgroundColor: ‘rgb(99, 255, 132)’}]},options: {responsive: false,maintainAspectRatio: false}});Ce graphique comparatif montre qu’une solution intégrée peut coûter un peu plus à l’achat tout en offrant souvent un meilleur rendement projet, notamment sur la documentation, l’intégration et le support de mise en œuvre.
Le premier risque est de surdimensionner la ligne. Une cadence très ambitieuse peut sembler attractive commercialement, mais elle peut provoquer des contraintes de validation, des besoins utilités supplémentaires et des coûts de maintenance injustifiés. Le second risque est l’insuffisance documentaire. Une machine performante mais mal documentée peut bloquer un projet pendant des mois.
Le troisième risque concerne l’intégration physique. Beaucoup de projets français se déploient dans des bâtiments existants où les accès, hauteurs sous plafond, charges au sol ou zones techniques sont limités. Le quatrième risque est humain : si les équipes maintenance et exploitation ne sont pas formées suffisamment tôt, les performances réelles resteront en dessous du niveau attendu.
Il faut également porter une attention particulière aux matériaux de contact, à la compatibilité avec le produit, aux cycles de nettoyage, à l’accès pour maintenance, au comportement en cas de micro-arrêts et à la stratégie de pièces critiques. Enfin, il est essentiel de vérifier la stabilité du fournisseur et sa capacité à accompagner le site plusieurs années après le démarrage.
Du point de vue des capacités de service, IVEN met en avant un accompagnement long terme couvrant mise en service, qualification, assistance documentaire, formation, transfert de technologie et optimisation ultérieure. Pour les industriels français qui veulent sécuriser la durée de vie de leurs actifs, cette dimension service peut être aussi importante que la machine elle-même.
Exemple concret : un fabricant d’injectables situé en région Auvergne-Rhône-Alpes peut disposer d’un bâtiment ancien mais d’une forte ambition export. Dans ce cas, la réussite du projet dépend souvent moins du prix catalogue que de la qualité de l’étude d’implantation, de la séquence de qualification et de la cohérence entre remplissage, inspection et conditionnement. Autre cas fréquent : un sous-traitant proche de Chartres souhaitant servir plusieurs clients a davantage intérêt à investir dans une ligne multiformat avec recettes mémorisées qu’à chercher la cadence maximale.
Quelles sont les spécifications les plus importantes à vérifier en priorité ?Les points essentiels sont la cadence réelle, la précision de dosage, la compatibilité avec vos formats d’ampoules, l’intégrité du scellage, la traçabilité des données, la qualité de la documentation et les exigences de maintenance.
Une machine rapide est-elle toujours le meilleur choix ?Non. En France, le meilleur choix est celui qui correspond à votre portefeuille produit, à vos contraintes de salle propre, à votre plan de charge et à votre capacité de qualification.
Quel niveau de flexibilité faut-il prévoir ?Si vous produisez plusieurs références ou si vous travaillez en sous-traitance, privilégiez une ligne capable de gérer différents volumes d’ampoules avec des changements de format rapides et reproductibles.
Comment évaluer un fournisseur étranger pour un projet en France ?Vérifiez ses références internationales, son expérience de projets conformes aux standards pharmaceutiques, la disponibilité de sa documentation, sa capacité d’assistance à distance et sur site, ainsi que la clarté de son plan de validation.
Faut-il acheter la machine seule ou une ligne intégrée ?Pour une simple extension sur un site déjà bien structuré, une machine seule peut suffire. Pour un nouveau projet, une modernisation importante ou une forte exigence de cohérence, la ligne intégrée est souvent plus sûre et plus rentable.
Quels secteurs utilisent le plus les lignes d’ampoules ?Les injectables hospitaliers, les fabricants de génériques, certaines productions spécialisées et les sites orientés export restent les principaux utilisateurs.
Quelles tendances faut-il suivre jusqu’en 2026 ?L’automatisation avancée, la traçabilité numérique, l’optimisation énergétique, la réduction des rejets, la maintenance prédictive et les solutions clés en main conformes aux attentes réglementaires resteront au centre des décisions d’investissement.
Pourquoi travailler avec un partenaire d’ingénierie plutôt qu’avec un simple vendeur de machines ?Parce qu’un partenaire d’ingénierie peut vous aider sur l’implantation, les utilités, la validation, la coordination des interfaces et la montée en performance après démarrage, ce qui réduit les risques projet.
En résumé, les spécifications d’une machine de remplissage d’ampoules ne doivent jamais être lues comme une simple fiche technique. Pour un industriel en France, elles représentent une décision structurante qui touche à la capacité, à la conformité, à la rentabilité et à la stratégie d’approvisionnement. Un projet bien mené s’appuie sur des objectifs réalistes, une analyse fine du marché, une comparaison honnête des technologies, un budget complet et un fournisseur capable d’assurer la continuité technique et documentaire sur toute la durée de vie de l’installation.
Lancez votre projet pharmaceutique en toute confiance
De la conception à la production à grande échelle, nous fournissons des solutions d'ingénierie intégrées adaptées à vos besoins.
IVEN fournit des solutions intégrées d'ingénierie pharmaceutique, permettant la mise en place d'installations conformes et fiables dans le monde entier.
Catégorie de produits
Liens rapides
Prendre contact
Copyright © Shanghai IVEN Pharmatech Engineering Co. Ltd. Tous droits réservés.
Politique de confidentialité︱Avis juridique | Conçu par Easyceo