Líneas de bolsas blandas IV para la industria de España
La fabricación de bolsas blandas para soluciones intravenosas es una solución estratégica para laboratorios farmacéuticos, fabricantes de dispositivos médicos y grupos hospitalarios que buscan ampliar capacidad, mejorar esterilidad, reducir peso logístico y cumplir normativas exigentes. En España, donde la industria de inyectables y fluidoterapia sigue modernizándose en polos como Madrid, Barcelona, Valencia, Zaragoza y Bilbao, este tipo de línea se evalúa no solo como equipo de producción, sino como una decisión de inversión industrial con impacto en calidad, validación, exportación y continuidad operativa.
En proyectos de nueva planta o ampliación, los responsables técnicos suelen analizar velocidad, estabilidad de sellado, compatibilidad de materiales, automatización, trazabilidad y soporte posventa. También pesan factores logísticos: proximidad a puertos como Valencia o Algeciras para importación de equipos y materiales, facilidad de instalación, disponibilidad de repuestos y experiencia del proveedor en normas farmacéuticas internacionales. Si la empresa planea servir al mercado nacional y a la exportación europea, una línea de bolsas blandas IV bien seleccionada puede convertirse en una ventaja competitiva de largo plazo.
Respuesta rápida: la fabricación de bolsas blandas para soluciones IV es una tecnología clave para ampliar o modernizar la producción farmacéutica bajo normas regulatorias estrictas

En términos simples, una línea de fabricación de bolsas blandas para soluciones IV integra formación de bolsa, alimentación de puertos, llenado aséptico o de alta limpieza, sellado, inspección y salida hacia esterilización secundaria o embalaje final. Su objetivo principal es producir envases flexibles estériles para soluciones parenterales de gran volumen, como suero fisiológico, glucosa, mezclas electrolíticas y otras formulaciones hospitalarias.
Frente a formatos más pesados o rígidos, la bolsa blanda ofrece ventajas operativas muy relevantes: menor consumo de material, menores costes de transporte, manipulación más sencilla en hospitales, reducción de riesgo de rotura y buena compatibilidad con procesos automatizados. En España, donde la eficiencia energética y la optimización de costes son prioridades crecientes, este formato gana interés en fabricantes que abastecen redes hospitalarias públicas y privadas.
| Aspecto | Impacto en producción | Impacto en calidad | Impacto logístico | Impacto regulatorio | Prioridad de compra |
|---|---|---|---|---|---|
| Formato flexible | Mayor eficiencia de línea | Menor riesgo de rotura | Menor volumen de transporte | Necesita validación del material | Alta |
| Sistema de sellado | Define velocidad estable | Clave para integridad del envase | Reduce rechazos | Crítico en cualificación | Muy alta |
| Precisión de llenado | Menos mermas | Asegura dosificación correcta | Mejora rendimiento | Fundamental para liberación | Muy alta |
| Automatización | Menos dependencia manual | Más repetibilidad | Más trazabilidad | Favorece integridad de datos | Alta |
| Compatibilidad de materiales | Evita paradas y ajustes | Disminuye interacción producto-envase | Facilita compras | Necesita expediente técnico | Alta |
| Servicio posventa | Reduce tiempos muertos | Mantiene desempeño validado | Mejora stock de repuestos | Apoya revalidaciones | Alta |
La tabla anterior resume por qué la evaluación no debe centrarse solo en el precio inicial. Para un comprador en España, el valor real está en la capacidad de mantener producción estable, trazabilidad documental y soporte técnico local o remoto con respuesta rápida.
¿Qué es la fabricación de bolsas blandas para soluciones IV y para qué se utiliza en la producción farmacéutica?

Se trata de un conjunto de tecnologías y equipos diseñados para producir envases estériles flexibles destinados a soluciones intravenosas. En una configuración completa, la línea puede incluir desenrollado de película, conformado de bolsa, soldadura perimetral, inserción de puertos, llenado volumétrico, expulsión de aire cuando procede, sellado final, inspección en línea, marcado, ensayo de fugas y transferencia a esterilización o acondicionado.
Su aplicación principal está en productos parenterales de gran volumen utilizados en hospitales, clínicas, centros de diálisis y urgencias. También se emplea en algunas formulaciones nutricionales, soluciones de irrigación y productos especializados que requieren un envase ligero y seguro. En el mercado español, el crecimiento de la atención ambulatoria, la presión sobre costes hospitalarios y la necesidad de asegurar suministro fiable refuerzan el interés por este formato.
La selección del material del envase es especialmente importante. Muchas plantas optan por estructuras libres de PVC o de baja interacción con el producto, buscando mejor perfil ambiental y compatibilidad farmacéutica. Además, el diseño de puertos y conexiones debe responder a requisitos clínicos, facilidad de administración y estabilidad del cierre.
Dentro del enfoque de ingeniería, la línea no se analiza aisladamente. Debe integrarse con generación de agua purificada, sistemas de agua para inyección, preparación de soluciones, distribución, salas limpias, esterilización, logística interna y control de calidad. Por esa razón, numerosas empresas españolas valoran proveedores capaces de diseñar soluciones completas en vez de equipos sueltos.
Principales aplicaciones y ventajas de la fabricación de bolsas blandas para soluciones IV en la industria farmacéutica moderna

Las aplicaciones más frecuentes incluyen suero fisiológico, glucosa al 5 %, glucosa al 10 %, mezclas de electrolitos, soluciones balanceadas y fluidos para uso quirúrgico o de soporte clínico. En fabricantes con cartera hospitalaria amplia, la misma plataforma puede adaptarse a distintos volúmenes y configuraciones de puerto, siempre que la ingeniería de cambio de formato esté bien resuelta.
Entre las ventajas más valoradas destacan la ligereza del envase, la reducción del coste logístico y una imagen de producto moderna. Desde la perspectiva del hospital, las bolsas blandas suelen ser más cómodas de manipular y almacenar. Desde la perspectiva del fabricante, permiten optimizar espacio y transporte en comparación con envases rígidos.
| Aplicación | Volumen habitual | Beneficio operativo | Beneficio clínico | Requisito técnico clave | Nivel de demanda en España |
|---|---|---|---|---|---|
| Suero fisiológico | 100 ml a 1000 ml | Alta rotación | Uso universal | Llenado estable | Muy alto |
| Glucosa | 250 ml a 500 ml | Producción continua | Amplia indicación | Control de concentración | Alto |
| Soluciones electrolíticas | 250 ml a 1000 ml | Flexibilidad de receta | Reposición rápida | Preparación exacta | Alto |
| Irrigación | 500 ml a 3000 ml | Grandes volúmenes | Uso quirúrgico | Integridad del sellado | Medio |
| Diálisis | 1000 ml a 5000 ml | Series programadas | Terapia crítica | Control microbiológico | Medio |
| Nutrición y mezclas especiales | Variables | Mayor valor añadido | Uso especializado | Validación de compatibilidad | Medio |
Como se observa, no todas las aplicaciones exigen la misma configuración. Una línea orientada a soluciones estándar puede priorizar productividad, mientras que una línea para mezclas más complejas prioriza flexibilidad, limpieza y validación.
Otra ventaja importante es la posibilidad de automatizar la inspección visual y el control de fugas. Esto contribuye a disminuir dependencia del trabajo manual y eleva la consistencia del proceso, algo cada vez más buscado por grupos farmacéuticos que operan bajo auditorías internacionales.
El gráfico anterior representa una estimación realista de la demanda relativa por categoría de producto en el entorno industrial. Refuerza la idea de que las soluciones estándar siguen moviendo la mayor parte de la capacidad instalada, aunque los segmentos especializados pueden aportar márgenes superiores.
Tipos, modelos y opciones técnicas clave en la fabricación de bolsas blandas para soluciones IV
Las líneas no son todas iguales. Existen configuraciones compactas para capacidades moderadas y sistemas de alta velocidad destinados a grandes fabricantes. La diferencia no se limita al rendimiento por hora; también cambia la arquitectura de automatización, la estrategia de esterilización, la facilidad de limpieza, el nivel de integración informática y la capacidad de cambio entre formatos.
Entre las opciones técnicas más relevantes están el tipo de película, el número de cavidades, el sistema de inserción de puertos, el método de llenado, el control del sellado, el ensayo de fugas, la visión artificial y la integración con sistemas de ejecución de fabricación. Para proyectos en España, también conviene valorar la disponibilidad de componentes eléctricos compatibles con estándares europeos y la facilidad de servicio por parte de técnicos locales.
| Tipo de línea | Capacidad orientativa | Uso recomendado | Nivel de automatización | Ventaja principal | Limitación principal |
|---|---|---|---|---|---|
| Compacta | 3000 a 5000 bolsas/hora | Entrada al mercado | Medio | Menor inversión | Menor escalabilidad |
| Intermedia | 5000 a 9000 bolsas/hora | Fabricantes regionales | Medio-alto | Buen equilibrio | Cambios de formato más lentos |
| Alta velocidad | 9000 a 15000 bolsas/hora | Grandes volúmenes | Alto | Coste unitario menor | Mayor complejidad |
| Multiformato | Variable | Cartera diversificada | Alto | Flexibilidad comercial | Validación más extensa |
| Línea integrada con preparación | Variable | Planta nueva | Muy alto | Control completo del proceso | Mayor inversión inicial |
| Línea con logística inteligente | Variable | Plantas de gran escala | Muy alto | Menos manipulación manual | Requiere ingeniería avanzada |
En el plano tecnológico, algunos proveedores destacan por su experiencia acumulada en líneas de soluciones IV, número de patentes y capacidad para adaptar el diseño a requisitos regulatorios internacionales. IVEN Pharmatech Engineering, con sede en Shanghái, ha desarrollado varias generaciones de equipos de soluciones IV y combina maquinaria de llenado y envasado con sistemas de agua farmacéutica, preparación de soluciones, logística inteligente y diseño de planta. Para un comprador español, esta combinación resulta útil cuando se estudian proyectos integrados y no solo una máquina individual. Puede ampliarse información sobre su trayectoria en la empresa y su experiencia internacional.
Desde el punto de vista de fabricación, la existencia de plantas especializadas para maquinaria de llenado y envasado, tratamiento de agua, transporte inteligente y equipos para consumibles médicos es una señal positiva. Esto suele traducirse en mejor control de calidad, coordinación entre subsistemas y capacidad de personalización. En proyectos complejos, disponer de un proveedor con manufactura propia ayuda a reducir incompatibilidades y retrasos.
Fabricación de bolsas blandas para soluciones IV frente a tecnologías alternativas: ¿qué solución se adapta mejor a sus necesidades?
La decisión entre bolsa blanda, botella de polipropileno y botella de vidrio depende de la estrategia de producto, del posicionamiento de mercado y de la infraestructura existente. El vidrio mantiene prestigio en ciertas aplicaciones y ofrece excelente barrera, pero pesa más y exige mayor cuidado logístico. El polipropileno es robusto y ampliamente utilizado, aunque ocupa más espacio y puede implicar otros costes de material y transporte.
La bolsa blanda destaca cuando se busca eficiencia de transporte, menor peso y una presentación moderna. Sin embargo, exige un buen dominio de materiales flexibles, control de sellado y validación de integridad del envase. Para un fabricante en España que abastece múltiples hospitales y busca optimizar distribución desde centros logísticos cercanos a Madrid o Zaragoza, la reducción de volumen y peso puede generar ventajas considerables.
| Tecnología | Peso del envase | Coste logístico | Resistencia | Flexibilidad comercial | Perfil recomendado |
|---|---|---|---|---|---|
| Bolsa blanda | Bajo | Bajo | Buena | Alta | Volumen alto y distribución eficiente |
| Botella de polipropileno | Medio | Medio | Muy buena | Media | Plantas con formato consolidado |
| Botella de vidrio | Alto | Alto | Frágil ante impacto | Baja | Aplicaciones específicas |
| Envase semirrígido | Medio | Medio | Buena | Media | Mercados mixtos |
| Bolsas multicapa avanzadas | Bajo | Bajo | Buena | Alta | Productos de valor añadido |
| Sistemas importados listos para uso | Variable | Medio-alto | Variable | Alta | Lanzamientos rápidos |
La tabla deja claro que no existe una solución universal. La mejor elección depende de tres preguntas: qué producto se fabricará, a qué volumen anual se apunta y qué estructura logística tiene la empresa. Para una planta nueva en España con ambición exportadora, la bolsa blanda suele resultar muy atractiva por su equilibrio entre eficiencia, seguridad y posicionamiento comercial.
El gráfico comparativo muestra de forma visual por qué tantos proyectos nuevos se orientan hacia envases flexibles para fluidoterapia, especialmente cuando el coste logístico y la facilidad de manipulación pesan en la rentabilidad total.
Panorama del mercado y tendencias futuras de la fabricación de bolsas blandas para soluciones IV en la industria farmacéutica
El mercado global de fluidoterapia y soluciones parenterales sigue impulsado por la demanda hospitalaria, el envejecimiento de la población, la expansión de la atención crítica y la necesidad de cadenas de suministro más resilientes. En España, el interés por reforzar capacidad industrial local también está vinculado a lecciones extraídas de las disrupciones de suministro de los últimos años.
Las empresas compradoras observan varias tendencias claras para 2026 y años siguientes: digitalización de la producción, trazabilidad avanzada, ahorro energético, materiales más sostenibles, integración de datos de mantenimiento, validación más robusta e instalaciones con menor dependencia manual. Además, crece la presión para demostrar eficiencia ambiental, especialmente en consumo de agua, vapor y electricidad.
La curva de crecimiento estimada refleja una evolución sostenida, no explosiva, lo que es coherente con un sector regulado donde las inversiones se planifican a varios años. Para España, esta tendencia se apoya en la modernización de instalaciones, la regionalización del suministro y la mayor exigencia de fiabilidad hospitalaria.
El área ascendente indica cómo cambian las prioridades de compra: antes dominaban casi por completo la velocidad y el precio, mientras que ahora ganan peso la integridad de datos, la automatización, la eficiencia de recursos y el desempeño ambiental.
En materia de políticas y cumplimiento, se espera un entorno más exigente en integridad de datos, cualificación de equipos y control documental. Por ello, las inversiones que ya incorporan sistemas sólidos de registro, auditoría y validación resultan más preparadas para auditorías futuras.
Cómo elegir un fabricante o proveedor fiable de líneas de fabricación de bolsas blandas para soluciones IV
La elección del proveedor condiciona el éxito del proyecto mucho más allá de la entrega del equipo. Un fabricante fiable debe demostrar experiencia probada en líneas farmacéuticas estériles, conocimiento regulatorio, capacidad de personalización, documentación completa y soporte durante puesta en marcha, validación y operación rutinaria.
Para compradores en España, conviene verificar referencias en Europa, capacidad de comunicación técnica, tiempos de respuesta, disponibilidad de repuestos, arquitectura eléctrica compatible, idioma de documentación y experiencia en auditorías. También es recomendable analizar si el proveedor ofrece ingeniería de proceso, distribución de salas limpias, integración con agua farmacéutica y transferencia tecnológica.
| Criterio | Qué revisar | Señal positiva | Riesgo si falta | Impacto en proyecto | Peso recomendado |
|---|---|---|---|---|---|
| Experiencia sectorial | Líneas instaladas y casos reales | Historial amplio | Curva de aprendizaje en su planta | Muy alto | 20 % |
| Capacidad regulatoria | Documentación y validación | Conocimiento de BPF y auditorías | Retrasos en liberación | Muy alto | 20 % |
| Calidad de fabricación | Materiales y acabados | Construcción robusta | Averías o corrosión | Alto | 15 % |
| Personalización | Ajuste a su producto | Diseño flexible | Compromisos técnicos | Alto | 15 % |
| Servicio posventa | Instalación, repuestos y asistencia | Respuesta rápida | Paradas largas | Muy alto | 20 % |
| Solidez del proyecto | Gestión de plazos y coordinación | Equipo multidisciplinar | Desviaciones de coste | Alto | 10 % |
En capacidades de servicio, es especialmente útil trabajar con un socio que no solo venda maquinaria, sino que acompañe desde el estudio de viabilidad hasta la instalación, cualificación y formación de personal. IVEN ha construido una propuesta de valor centrada precisamente en ese ciclo completo, con proyectos llave en mano, diseño de ingeniería, selección de equipos, puesta en marcha, validación IQ/OQ/PQ, transferencia de proceso y soporte posterior. Para revisar este enfoque puede consultarse su área de proyectos integrales.
Además de la calidad técnica, valore la capacidad del proveedor para prevenir problemas habituales: distribución de planta poco eficiente, diseños no estandarizados, retrasos de calendario, incertidumbre sobre el rendimiento real y sobrecostes durante la instalación. Un socio experimentado ayuda a convertir la compra en un proyecto industrial controlado.
Coste de inversión, planificación presupuestaria y análisis de retorno para la fabricación de bolsas blandas para soluciones IV
El presupuesto total no se limita a la línea principal. Deben incluirse ingeniería, obra de salas limpias, agua farmacéutica, preparación de soluciones, aire limpio, vapor limpio, validación, formación, repuestos iniciales, consumibles de arranque y, en su caso, automatización logística. Por ello, dos ofertas aparentemente similares pueden diferir mucho en alcance real.
En España, el coste final también puede variar por ubicación del proyecto, requisitos energéticos, tiempos de importación, disponibilidad de mano de obra especializada y nivel de integración con instalaciones existentes. Una planta en el eje Madrid-Zaragoza puede tener ventajas logísticas de distribución nacional, mientras que una ubicación cercana a Valencia o Barcelona puede facilitar entrada de componentes y equipos.
| Partida | Rango relativo | Comentario | Riesgo de infravaloración | Cómo controlarlo | Horizonte de revisión |
|---|---|---|---|---|---|
| Línea principal | Muy alto | Núcleo de la inversión | Elegir capacidad inadecuada | Estudio de demanda | Inicio |
| Sistemas de agua y preparación | Alto | Críticos para calidad | Subestimar integración | Diseño conjunto | Inicio |
| Salas limpias e instalaciones | Alto | Condicionan cumplimiento | Desviaciones de obra | Plan maestro detallado | Diseño |
| Validación y documentación | Medio | Necesarias para liberar | Retrasos de lanzamiento | Calendario documental | Precomisionado |
| Repuestos y formación | Medio | Protegen la continuidad | Paradas iniciales | Contrato de soporte | Puesta en marcha |
| Logística y embalaje | Medio | Influye en coste por unidad | Margen erosionado | Simulación de cadena | Operación |
El retorno de la inversión suele apoyarse en cinco palancas: mayor capacidad anual, menor coste por unidad, reducción de rechazos, ahorro logístico y acceso a nuevos clientes o mercados. Si la línea se selecciona con una capacidad bien ajustada, el retorno puede acelerarse por la combinación de productividad y estabilidad de calidad.
Para explorar configuraciones y equipos relacionados, desde líneas de soluciones IV hasta sistemas auxiliares, puede revisarse el catálogo de soluciones industriales disponibles. Este tipo de análisis comparativo ayuda a construir un presupuesto más realista y a evitar vacíos de alcance.
Consideraciones clave y riesgos potenciales al invertir en fabricación de bolsas blandas para soluciones IV
Entre los riesgos más comunes figuran la mala selección del material de bolsa, la falta de robustez del sellado, una capacidad sobredimensionada o insuficiente, la integración deficiente con preparación de soluciones, una estrategia de validación incompleta y la subestimación del servicio posventa. En proyectos internacionales, también puede haber riesgos por aduanas, plazos de entrega o adaptación documental.
Otro punto crítico es la fiabilidad de la cadena de suministro de consumibles y repuestos. Una línea excelente pierde valor si la planta depende de piezas difíciles de obtener o de películas no homologadas localmente. Para el mercado español, conviene cerrar de antemano acuerdos de soporte, inventario mínimo y calendarios de mantenimiento preventivo.
La ciberseguridad industrial y la integridad de datos también deben considerarse. A medida que las líneas se conectan con sistemas de gestión y trazabilidad, aumenta la importancia de controlar accesos, copias de seguridad y registros de auditoría. En auditorías actuales, estos aspectos ya no son secundarios.
Desde la óptica medioambiental, la inversión debería analizar consumo de energía, eficiencia de vapor, recuperación de calor, optimización de agua y opciones de materiales con mejor perfil de sostenibilidad. Las plantas que incorporan estos criterios desde la fase de diseño suelen tener menores costes operativos y mejor posición en concursos y acuerdos de suministro de largo plazo.
Capacidades tecnológicas, productivas y de servicio que deben valorarse en un socio industrial
Al evaluar un socio para este tipo de proyecto, conviene separar tres capas de capacidad. La primera es la capacidad tecnológica: dominio del proceso de soluciones IV, diseño del envase, automatización, control de sellado, precisión de llenado, inspección y trazabilidad. Un proveedor con desarrollo técnico propio y experiencia patentada suele ofrecer mejor adaptación a requisitos específicos y una evolución tecnológica más sólida.
La segunda es la capacidad productiva. Aquí importan la existencia de plantas de fabricación especializadas, control interno de calidad, suministro estable de componentes y experiencia en equipos relacionados como agua purificada, agua para inyección, preparación de soluciones y sistemas de transporte interno. Un fabricante con estructura industrial diversificada puede coordinar mejor proyectos complejos y reducir riesgos de compatibilidad entre subsistemas.
La tercera es la capacidad de servicio. En proyectos farmacéuticos, esto significa estudios de viabilidad, diseño de ingeniería, instalación, puesta en marcha, cualificación, formación, transferencia de tecnología, soporte documental y asistencia posventa. Para el comprador español, la clave es que el proveedor no desaparezca tras la entrega, sino que acompañe la curva de aprendizaje y la estabilización de la producción.
Si desea iniciar una evaluación técnica o comercial adaptada al mercado de España, resulta útil contactar con un especialista del proyecto para revisar capacidad objetivo, formato de bolsa, integración con servicios farmacéuticos y calendario de implantación.
Preguntas frecuentes
¿Qué capacidad de producción necesita una planta en España para ser competitiva?
Depende del portafolio y de la cobertura comercial. Para fabricantes regionales puede bastar una línea intermedia, mientras que grupos con contratos hospitalarios amplios suelen necesitar configuraciones de mayor velocidad y alta disponibilidad.
¿La bolsa blanda sustituye siempre a la botella?
No. La sustitución depende del producto, de las preferencias del mercado y de la infraestructura existente. En muchos casos conviven varios formatos dentro de la misma estrategia industrial.
¿Qué normas deben considerarse al planificar el proyecto?
Es esencial diseñar conforme a buenas prácticas de fabricación, requisitos de esterilidad, validación de proceso, integridad de datos y documentación apta para auditorías internacionales y mercado europeo.
¿Cuáles son los mayores costes ocultos?
La integración con servicios farmacéuticos, las salas limpias, la validación, los cambios de formato mal previstos, el mantenimiento no planificado y la falta de repuestos críticos.
¿Es mejor comprar una línea independiente o una solución integral?
Si la planta ya tiene infraestructura robusta, una línea independiente puede ser suficiente. Si se trata de una nueva instalación o de una modernización profunda, la solución integral suele reducir riesgos de coordinación y de cumplimiento.
¿Qué ciudades españolas son estratégicas para este tipo de proyecto?
Madrid y Barcelona destacan por ecosistema farmacéutico y talento; Valencia y Algeciras son relevantes para logística marítima; Zaragoza ofrece ventajas de distribución interior; Bilbao aporta conexión industrial y portuaria.
¿Qué tendencias marcarán 2026?
Mayor automatización, mantenimiento predictivo, materiales con mejor perfil ambiental, mayor presión sobre eficiencia energética, digitalización documental y trazabilidad más completa.
¿Cómo reducir el riesgo de la inversión?
Con un estudio de demanda realista, definición precisa del alcance, auditoría técnica del proveedor, validación temprana del material de envase, contrato de servicio claro y planificación detallada de repuestos y formación.
¿Qué aporta trabajar con un socio con experiencia internacional?
Aporta mejor comprensión de auditorías, documentación más sólida, adaptación a distintos estándares y mayor capacidad para resolver incidencias de integración, validación y puesta en marcha.
¿Cuándo conviene iniciar el contacto con el proveedor?
Lo ideal es hacerlo desde la fase de concepto. Cuanto antes se revisen caudales, layout, utilidades, esterilización, logística y cronograma, menor será el riesgo de rediseños costosos.
En conclusión, la fabricación de bolsas blandas para soluciones IV es una inversión industrial de alto impacto para la industria farmacéutica en España. No se trata solo de comprar una línea, sino de definir un modelo productivo capaz de responder a exigencias regulatorias, presión de costes, continuidad de suministro y expectativas de sostenibilidad. La mejor decisión será aquella que combine capacidad adecuada, calidad documentada, integración inteligente y un proveedor con verdadera experiencia en ejecución farmacéutica.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
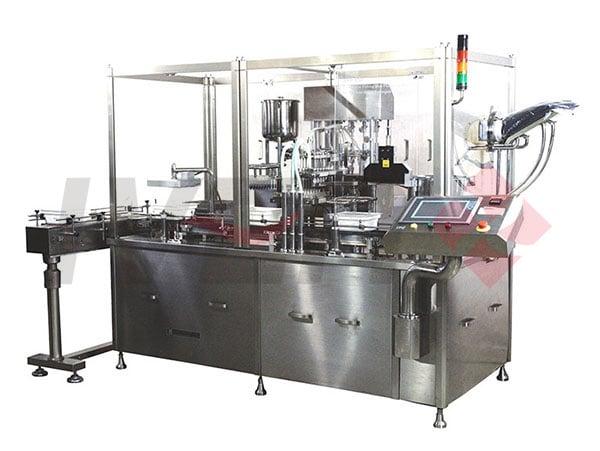
Cómo se llenan las jeringas precargadas en España
En la producción farmacéutica moderna, entender cómo funciona el llenado de jeringas precargadas es esencial para laboratorios, fabricantes por contrato y empresas de dispositivos médicos que buscan ampliar capacidad con altos niveles de esterilidad, precisión de dosificación y cumplimiento regulatorio. En España, donde polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Tarragona concentran actividad industrial, esta tecnología se ha convertido en una prioridad para proyectos de inyectables estériles, biológicos y terapias de alto valor.
El proceso combina preparación del producto, lavado o alimentación de componentes listos para usar, desesterilización cuando aplica, llenado volumétrico de alta exactitud, colocación de émbolo, sistemas de cierre, inspección, etiquetado y acondicionamiento final. La decisión de inversión no depende solo de la máquina; también involucra diseño de sala limpia, validación, compatibilidad del fármaco, logística, automatización y servicio técnico a largo plazo.
Para las empresas españolas que evalúan nuevas líneas o la modernización de instalaciones existentes, una visión integral permite reducir riesgos de puesta en marcha, desviaciones de calidad y sobrecostes. En este contexto, proveedores con experiencia internacional y capacidad de ingeniería integral, como IVEN Pharmatech, suelen ser considerados en proyectos donde se exige una combinación de tecnología, cumplimiento y soporte durante todo el ciclo de vida del activo.
La respuesta corta es simple: el llenado de jeringas precargadas permite dosificar medicamentos inyectables de forma estéril, precisa y lista para usar, lo que reduce errores clínicos, mejora la seguridad del paciente y aumenta la eficiencia del fabricante. En comparación con viales multidosis o ampollas, la jeringa precargada ofrece una presentación más conveniente para hospitales, atención domiciliaria y autoadministración.
En España, esta tecnología está ganando peso por varias razones. Primero, aumenta la demanda de medicamentos biológicos, heparinas, anticoagulantes, vacunas, terapias oftálmicas y productos de uso hospitalario en dosis unitarias. Segundo, los fabricantes quieren optimizar costes de mano de obra y reducir pérdidas de producto, algo crítico cuando se trabaja con principios activos caros. Tercero, los compradores europeos exigen trazabilidad, validación y diseños compatibles con ambientes regulados.
Desde el punto de vista técnico, una línea de jeringas precargadas suele incluir alimentación automática de nidos o jeringas, control de partículas, llenado mediante bombas peristálticas, de pistón o sistemas servoaccionados, inserción de émbolo al vacío, inspección en línea y sistemas de rechazo. El valor de la línea aumenta cuando incorpora automatización de receta, cambio de formato rápido, monitoreo de datos y conectividad con sistemas de gestión de planta.
ElementoFunción principalImpacto en calidadImpacto en costeRelevancia para EspañaNivel de prioridadDosificación precisaLlenar el volumen exactoReduce desviacionesEvita sobrellenadoMuy alta en biológicosMuy altaAmbiente estérilPrevenir contaminaciónProtege lotesReduce rechazosClave en exportaciónMuy altaAutomatizaciónDisminuir intervención humanaMayor consistenciaMenor coste operativoAlta en nuevas plantasAltaTrazabilidadRegistrar parámetros críticosFacilita auditoríasReduce riesgo regulatorioEsencial en la UEMuy altaCambio de formatoAdaptar distintos volúmenesMenos errores de ajusteMejora utilizaciónÚtil para lotes medianosAltaInspección en líneaDetectar defectosMejora liberaciónEvita reprocesoImportante en CMOAltaLa tabla anterior muestra por qué no se trata de un simple equipo de llenado, sino de una plataforma de producción estéril con implicaciones directas en calidad, productividad y acceso al mercado.
Cuando hablamos de cómo funciona el llenado de jeringas precargadas, nos referimos al conjunto de operaciones mediante las cuales un medicamento líquido se dosifica dentro de una jeringa estéril previamente preparada, para después cerrarse con émbolo y componentes finales listos para su uso clínico. Dependiendo del proyecto, la línea puede trabajar con jeringas de vidrio o polímero, formatos anidados o en bandejas, y productos de baja o alta viscosidad.
Su principal uso está en la fabricación de inyectables listos para administrar. Esto incluye anticoagulantes, vacunas, soluciones para fertilidad, anestésicos, medicamentos de urgencias, biosimilares, anticuerpos monoclonales y determinados productos oftálmicos. En hospitales de Madrid o Barcelona, por ejemplo, la preferencia por presentaciones unitarias responde tanto a razones clínicas como logísticas.
El proceso estándar suele desarrollarse en varias etapas:
EtapaDescripciónEquipo asociadoPunto críticoControl habitualResultado esperadoPreparación de soluciónMezcla y filtración estérilTanques y filtrosConcentración y biocargaMuestreo y registrosProducto listo para llenarAlimentación de jeringasEntrada de jeringas o nidosDesanidador o transportadorIntegridad del envaseVisión y sensoresFlujo continuoDesesterilización si aplicaTratamiento de componentesTúnel o sistema compatibleNivel de esterilidadValidación térmicaComponentes segurosLlenadoDosificación del medicamentoBomba peristáltica o pistónPrecisión volumétricaPesaje y control estadísticoDosis exactaColocación de émboloCierre primarioEstación al vacíoPosición y fuerzaVerificación automáticaSellado estableInspección y salidaRevisión visual y rechazoCámara e inspecciónPartículas y fugasCriterios de aceptaciónLote conformeLa clave es que cada etapa debe integrarse bajo una estrategia de validación coherente. En proyectos complejos, el valor real del proveedor está en conectar equipo, utilidades, documentación, cualificación y formación de operarios. Por eso muchas empresas no compran una máquina aislada, sino una solución de línea o incluso un proyecto integral, como los que pueden revisarse en el área de soluciones llave en mano.
Las aplicaciones abarcan tanto medicamentos maduros como productos innovadores. En la industria española, las jeringas precargadas son especialmente atractivas para fabricantes que atienden hospitales públicos, redes de distribución privadas y exportaciones al resto de Europa, norte de África y América Latina a través de corredores logísticos como el puerto de Valencia, el puerto de Barcelona y Algeciras.
Entre los beneficios más valorados destacan la reducción del tiempo de preparación en el punto de uso, menor riesgo de errores de medicación, mejor aprovechamiento del producto y una presentación comercial de mayor valor añadido. En terapias biológicas, incluso una pequeña mejora en rendimiento puede tener un gran impacto económico.
AplicaciónTipo de productoBeneficio principalVentaja operativaVentaja comercialObservaciónHospitalarioAnticoagulantesDosis lista para usarMenor manipulaciónAlta aceptación clínicaMuy comúnVacunasSuspensiones o solucionesRapidez de administraciónMenos erroresPresentación seguraRequiere control finoBiológicosProteínas y anticuerposMenor pérdida de productoAlta precisiónMayor valor unitarioAlta sensibilidadAutoadministraciónTratamientos crónicosComodidad del pacienteUso intuitivoDiferenciación de marcaPuede integrarse con autoinyectorUrgenciasAnestésicos y cuidados críticosDisponibilidad inmediataAhorro de tiempoBuena imagen institucionalCrítico en hospitalesOftálmico y especializadoFormulaciones de alta purezaControl de dosisMenor contaminaciónSegmento premiumExige validación robustaDesde la perspectiva de productividad, el fabricante también se beneficia de un flujo más estable, menos operaciones manuales y mejor consistencia entre lotes. Esto es especialmente importante para organizaciones de fabricación por contrato que necesitan alternar campañas, responder a auditorías de clientes internacionales y mantener tiempos de entrega competitivos.
var ctxBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBarras, {type: ‘bar’,data: {labels: [‘Biológicos’, ‘Vacunas’, ‘Anticoagulantes’, ‘Hospitalario’, ‘Autoadministración’, ‘Oftálmico’],datasets: [{label: ‘Demanda relativa en España’,data: [92, 78, 74, 69, 83, 57],backgroundColor: [‘rgb(54, 162, 235)’,’rgb(255, 159, 64)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(201, 203, 207)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico anterior ilustra cómo la demanda industrial tiende a concentrarse en segmentos de alto valor y alto requisito regulatorio, donde la jeringa precargada genera ventajas diferenciales claras.
No existe una única configuración válida para todos los proyectos. La selección depende del volumen de producción, del tipo de producto, de la viscosidad, del formato de jeringa y del nivel de automatización requerido. En España, muchas inversiones se orientan a líneas flexibles capaces de trabajar con varios formatos para reducir el riesgo de infrautilización.
Las opciones técnicas más habituales incluyen líneas semiautomáticas para lotes pequeños, equipos automáticos para producción comercial, sistemas de alta contención para compuestos potentes y plataformas integradas con aislador o barrera restringida. También es importante definir si se utilizarán componentes listos para esterilizar o listos para usar, ya que ello impacta en el diseño global de la línea.
Tipo de soluciónCapacidad orientativaUso recomendadoVentaja principalLimitación posibleNivel de inversiónSemiautomáticaBajaDesarrollo y lotes pilotoFlexibilidad inicialMayor mano de obraModeradoAutomática estándarMediaProducción comercialBuen equilibrioMenor adaptación extremaMedioAlta velocidadAltaGrandes volúmenesMayor productividadMás compleja de validarAltoCon aisladorMedia a altaProductos estériles críticosMayor protecciónMayor coste inicialAltoPara alta viscosidadVariableBiológicos densosMejor control de llenadoPuede reducir velocidadMedio a altoFormato anidadoVariableOperación limpia y flexibleMenor manipulaciónConsumibles específicosMedio a altoEn cuanto a capacidades tecnológicas, conviene valorar proveedores que no solo fabriquen el módulo de llenado, sino que dominen sistemas auxiliares como agua purificada, agua para inyección, preparación de soluciones, transporte inteligente y empaquetado final. Esa integración tecnológica reduce interfaces críticas. IVEN Pharmatech, por ejemplo, se ha posicionado internacionalmente con experiencia en líneas de llenado, sistemas de agua farmacéutica, soluciones logísticas y equipos relacionados, lo que resulta especialmente útil para plantas que quieren estandarizar proveedores y simplificar la coordinación de ingeniería. Se puede consultar su cartera en la sección de equipos farmacéuticos.
Para decidir correctamente, el fabricante debe comparar la jeringa precargada con otras presentaciones estériles como viales, ampollas y cartuchos. Ninguna opción es universalmente superior; todo depende del producto, del mercado objetivo y del modelo de negocio.
Los viales son muy versátiles y adecuados para productos liofilizados o multidosis. Las ampollas mantienen un buen encaje en ciertas aplicaciones de bajo coste. Los cartuchos son frecuentes cuando el producto se integrará en sistemas tipo pluma. Sin embargo, la jeringa precargada destaca cuando se busca facilidad de uso, reducción de pasos clínicos y una experiencia de administración más directa.
TecnologíaMejor usoVentajaDesventajaNivel de automatización típicoAdecuación en EspañaJeringa precargadaDosis unitaria listaAlta seguridad y convenienciaMayor complejidad de componentesMedio a altoMuy altaVialAmplia gama de inyectablesGran flexibilidadMás pasos en uso clínicoAltoMuy altaAmpollaProductos tradicionalesCoste de envase competitivoMenor comodidadMedio a altoMediaCartuchoDispositivos tipo plumaIntegración con administraciónAplicación más específicaMedioAlta en nichosBolsa estérilGrandes volúmenesUso hospitalario claroNo apta para dosis pequeñasAltoAlta en perfusiónFrasco multidosisUso repetido controladoMenor coste por dosisMayor riesgo de manipulaciónMedioMediaSi su negocio en España se orienta a biosimilares, hospitalario de alto valor o autoadministración, la jeringa precargada suele ofrecer mejor alineación estratégica. Si en cambio necesita máxima flexibilidad para muchos productos distintos y presupuestos ajustados, el vial puede seguir siendo competitivo.
var ctxComp = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Facilidad de uso’, ‘Precisión de dosis’, ‘Flexibilidad’, ‘Coste inicial’, ‘Valor añadido’, ‘Adecuación exportación’],datasets: [{label: ‘Jeringa precargada’,data: [95, 91, 72, 58, 94, 88],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Vial’,data: [62, 80, 93, 74, 70, 86],backgroundColor: ‘rgb(54, 162, 235)’}]},options: {responsive: true,maintainAspectRatio: false}});La comparación visual evidencia que la elección debe basarse en la estrategia de producto y no solo en el coste inicial del equipo.
El mercado de llenado de jeringas precargadas en Europa sigue creciendo por el avance de los biológicos, la presión por reducir errores de medicación y el auge de la atención ambulatoria. España participa de esta tendencia gracias a su base industrial, a su cercanía con otros mercados de la Unión Europea y a su función logística entre Europa, el Mediterráneo y América Latina.
En comunidades con alta concentración de actividad farmacéutica, como Cataluña y Madrid, las inversiones se enfocan en modernización, digitalización y capacidad estéril flexible. Al mismo tiempo, regiones conectadas a puertos como Valencia, Barcelona y Bilbao ganan atractivo para proyectos con fuerte componente exportador.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 129, 142, 157],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});De cara a 2026, las tendencias más relevantes serán las siguientes:
var ctxArea = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de la automatización avanzada’,data: [34, 41, 49, 58, 67, 76],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.3},{label: ‘Peso de procesos convencionales’,data: [66, 59, 51, 42, 33, 24],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.20)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Este desplazamiento confirma que las nuevas inversiones no deben pensar solo en la demanda actual, sino en la capacidad de adaptarse a una producción más automatizada, trazable y sostenible.
Elegir un proveedor fiable requiere un enfoque estructurado. No basta con comparar velocidad nominal y precio. Lo importante es la capacidad de entregar una solución validable, mantenerla operativa y acompañar al cliente desde la fase conceptual hasta la producción comercial.
Para una planta en España, conviene revisar la experiencia real del proveedor en proyectos internacionales, su comprensión de los requisitos regulatorios europeos, la calidad de la documentación, la disponibilidad de repuestos, la asistencia remota y la posibilidad de ofrecer soporte en español o con tiempos de respuesta razonables para la península ibérica.
CriterioQué revisarPregunta claveRiesgo si faltaIndicador positivoPrioridadExperiencia sectorialReferencias en estériles¿Ha entregado líneas similares?Errores de diseñoCasos documentadosMuy altaCumplimiento normativoDocumentación y validación¿Facilita IQ, OQ y PQ?Retrasos regulatoriosPlantillas completasMuy altaCapacidad de fabricaciónPlantas y control interno¿Qué produce directamente?Dependencia de tercerosFabricación propia ampliaAltaServicio posventaSoporte técnico y repuestos¿Cuál es el tiempo de respuesta?Paradas prolongadasRed de servicio claraMuy altaPersonalizaciónAjuste a producto y sala¿Adapta el diseño?Baja integraciónIngeniería a medidaAltaCoste totalMás que precio de compra¿Incluye instalación y formación?Desviaciones de presupuestoOferta detalladaMuy altaEn términos de capacidad de fabricación, es ventajoso trabajar con empresas que dispongan de varias plantas especializadas y experiencia acumulada en diferentes familias de equipos farmacéuticos. Ese enfoque reduce la fragmentación del proyecto. IVEN Pharmatech, por ejemplo, ha desarrollado capacidades de fabricación en áreas como llenado y envasado farmacéutico, tratamiento de agua, logística inteligente y equipos para consumibles médicos, lo que fortalece la coordinación cuando la línea de jeringas precargadas forma parte de una ampliación de planta más amplia.
También conviene analizar la capacidad de servicio. La asistencia ideal incluye consultoría de viabilidad, diseño de ingeniería, selección de equipos, instalación, puesta en marcha, cualificación, formación, documentación y optimización posterior. Si desea contrastar la viabilidad de su proyecto, puede contactar con un especialista técnico para revisar necesidades de capacidad, formato y cumplimiento.
El coste de una línea de llenado de jeringas precargadas varía ampliamente según la capacidad, el nivel de automatización, la arquitectura de contención, la integración con inspección y el alcance del proyecto. Para una evaluación realista en España, el presupuesto debe contemplar no solo el equipo principal, sino también utilidades, obra de salas limpias, validación, repuestos, cambios de formato, consumibles, formación y tiempo de puesta en marcha.
Muchos compradores subestiman el coste de integración y sobreestiman la velocidad efectiva. La productividad real depende del rendimiento neto, del cambio entre campañas, del mantenimiento y del porcentaje de rechazo admisible.
PartidaPeso orientativoQué incluyeRiesgo de infrapresupuestarImpacto en retornoComentarioEquipo principalAltoMódulo de llenado y cierreEspecificación incompletaDirectoBase de la inversiónAislador o barreraMedio a altoContención asépticaReprocesos de diseñoAltoClave en productos críticosUtilidadesMedioAire, agua, vapor y vacíoCuellos de botellaIndirectoA menudo olvidadoValidaciónMedioDocumentación y pruebasRetrasos de arranqueAltoImprescindibleFormación y servicioMedioCapacitación y soporteParadas operativasMedio a altoProtege la inversiónRepuestos y formatosMedioPiezas críticas y utillajesBaja disponibilidadMedioConviene preverlos desde el inicioEl retorno de la inversión suele apoyarse en varios factores: reducción de desperdicio de producto, mayor valor de venta por presentación, menos intervenciones manuales, acceso a nuevos clientes y mejor reputación regulatoria. Para empresas de fabricación por contrato, además, disponer de una línea de jeringas precargadas puede abrir segmentos premium y contratos de mayor margen.
Un ejemplo práctico: una planta ubicada en el eje Madrid-Zaragoza con foco en productos inyectables de especialidad puede justificar la inversión no solo por volumen actual, sino por la capacidad de captar proyectos europeos que exigen formato listo para usar y documentación robusta. En tales escenarios, el plazo de retorno depende más de la ocupación de línea y de la cartera comercial que del precio del activo por sí solo.
La inversión es atractiva, pero no está libre de riesgos. Uno de los errores más frecuentes es seleccionar una línea sin haber definido completamente la estrategia de producto. Otro problema habitual es diseñar la capacidad en base a velocidades teóricas y no al rendimiento global de la operación.
También hay riesgos técnicos relacionados con compatibilidad entre formulación y componentes, siliconización, formación de burbujas, fuerzas de émbolo, integridad del cierre y partículas visibles o subvisibles. Desde el punto de vista de proyecto, las demoras suelen venir por cambios tardíos de alcance, interfaces mal definidas y una documentación insuficiente para validación.
Para mitigarlos, conviene seguir una ruta de decisión basada en análisis de riesgo, pruebas previas, definición de requisitos de usuario, evaluación de proveedores y planificación detallada de cronograma. En este punto resulta decisivo contar con un socio que no se limite a suministrar equipo, sino que pueda acompañar en ingeniería, instalación y cualificación. Esa es precisamente la dimensión de servicio que diferencia a los proveedores orientados a proyectos integrales.
En el plano de capacidades de servicio, IVEN Pharmatech ha desarrollado un enfoque de ciclo de vida que abarca consultoría de viabilidad, diseño, selección de equipos, instalación, puesta en marcha, cualificación, formación y apoyo posventa. Para fabricantes en España que buscan minimizar retrasos, este enfoque puede traducirse en menos interfaces, mejor coordinación documental y mayor previsibilidad durante la ejecución.
Otro aspecto importante es la sostenibilidad. En 2026 y años siguientes, muchas decisiones de compra estarán influenciadas por consumo energético, gestión del agua, optimización del aire de salas limpias y reducción de mermas. Una línea eficiente no solo mejora la cuenta de resultados; también facilita el cumplimiento de objetivos corporativos de descarbonización y eficiencia operativa.
¿Cómo funciona de forma resumida el llenado de jeringas precargadas?El medicamento se prepara y filtra, las jeringas estériles se alimentan a la línea, se dosifican con alta precisión, se colocan los émbolos, se inspeccionan y se envían a acondicionamiento final.
¿Qué productos se fabrican normalmente en este formato?Anticoagulantes, vacunas, biológicos, medicamentos hospitalarios, tratamientos crónicos de autoadministración y algunos productos oftálmicos o especializados.
¿Qué ventaja tiene frente a un vial?La principal ventaja es la facilidad de uso y la reducción de pasos de preparación en el punto de administración. El vial, sin embargo, puede ofrecer mayor flexibilidad para ciertos productos y formatos.
¿Es una buena inversión para el mercado español?Sí, especialmente para fabricantes orientados a exportación europea, productos de alto valor, contratos hospitalarios y segmentos de autoadministración. El análisis debe considerar demanda, cartera futura y capacidad de validación.
¿Qué nivel de automatización conviene elegir?Depende del volumen, del valor del producto y de los requisitos de esterilidad. Para proyectos comerciales en España, suele recomendarse automatización media o alta con buena trazabilidad y cambio de formato eficiente.
¿Qué documentación debe pedir al proveedor?Especificaciones técnicas, planos, lista de materiales, evaluaciones de riesgo, protocolos de prueba, documentación de cualificación, manuales, listas de repuestos y plan de servicio.
¿Cuánto influye el servicio posventa?Muchísimo. Un buen servicio reduce tiempos de parada, acelera la puesta en marcha y mejora la estabilidad operativa. Para líneas críticas, es un criterio tan importante como el precio de compra.
¿Se puede integrar en un proyecto de planta completa?Sí. De hecho, muchas inversiones funcionan mejor cuando el llenado de jeringas precargadas se planifica junto con utilidades, salas limpias, logística y acondicionamiento final dentro de un enfoque integral.
¿Qué debe valorar una empresa española al comparar proveedores internacionales?Experiencia en proyectos estériles, referencias reales, cumplimiento regulatorio, disponibilidad de servicio, capacidad de personalización, tiempos de entrega y coste total de propiedad.
¿Dónde obtener orientación técnica para un proyecto?Lo ideal es hablar con un proveedor con experiencia probada en líneas farmacéuticas y proyectos integrados, revisar casos comparables y solicitar un análisis preliminar de capacidad, formato y validación antes de cerrar especificaciones.
-
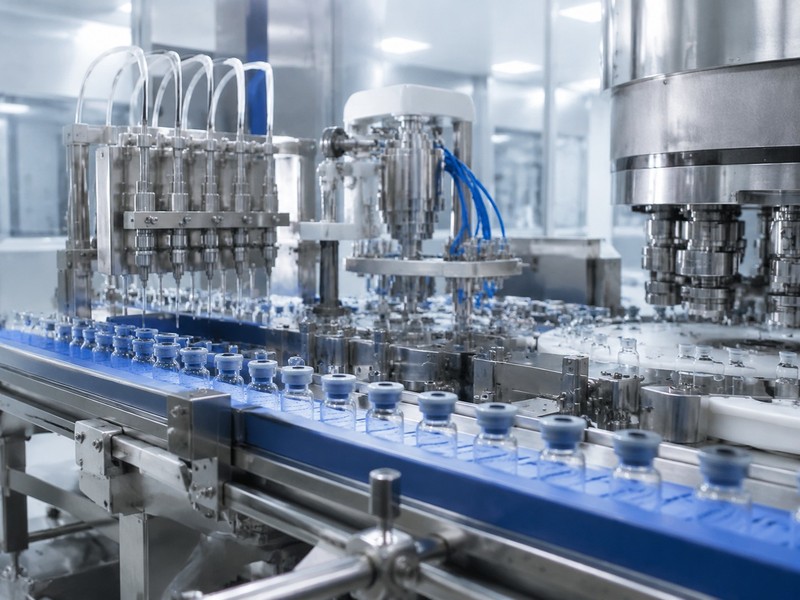
Llenado de cartuchos o viales en España: guía clave
En la industria farmacéutica actual, la decisión entre una línea de llenado de cartuchos y una línea de llenado de viales afecta directamente la estrategia de producto, la validación regulatoria, la eficiencia operativa y el coste total de propiedad. En España, donde conviven plantas enfocadas en inyectables estériles, biotecnología, fabricación por contrato y dispositivos médicos, esta elección suele formar parte de proyectos de ampliación, modernización o implantación de nuevas capacidades productivas bajo requisitos exigentes de cumplimiento normativo.
Elegir correctamente no depende solo del envase primario. También intervienen el tipo de formulación, la sensibilidad del producto, el volumen por dosis, el canal comercial, la integración con inspección visual, etiquetado y acondicionamiento final, así como la capacidad del fabricante para entregar documentación, asistencia de validación y soporte posventa en Europa. Para empresas ubicadas en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o en corredores logísticos cercanos a puertos y centros de exportación, esta decisión también tiene implicaciones de suministro, plazos de implantación y escalabilidad internacional.
La respuesta corta es sencilla: si su producto está orientado a sistemas de administración precisos, autoinyectores, plumas o dispositivos de uso controlado, el llenado de cartuchos suele ser la opción más adecuada. Si necesita mayor flexibilidad de formato, una amplia aceptación clínica, escalado versátil y una infraestructura ya muy consolidada en inyectables estériles, el llenado de viales suele ofrecer una ruta más práctica.
En España, los viales siguen siendo muy utilizados para antibióticos inyectables, productos liofilizados, biológicos de hospital y lotes con necesidades variables. Los cartuchos, por su parte, ganan peso en terapias crónicas, productos de alta precisión de dosis y combinaciones fármaco-dispositivo. Por eso, las grandes farmacéuticas, las compañías biotecnológicas y las empresas de tecnología médica analizan ambos formatos con criterios de calidad, automatización, seguridad del paciente y retorno de la inversión.
Desde una perspectiva de ingeniería, una línea de cartuchos exige especial atención a la manipulación delicada del envase, a los sistemas de inserción de émbolo, al control de partículas, a la compatibilidad con dispositivos posteriores y a una trazabilidad estricta. Una línea de viales, aunque más extendida, también requiere una alta robustez en lavado, depirogenización, llenado, taponado, encapsulado e inspección. No existe una respuesta universal: la mejor solución depende del perfil de producto, del mercado de destino y de la estrategia de crecimiento.
CriterioCartuchosVialesImpacto en la decisiónUso típicoPlumas, autoinyectores, administración precisaHospital, reconstitución, liofilización, multiusoDefine el canal terapéutico y comercialFlexibilidad de productoMediaAltaImportante para plantas multiproductoIntegración con dispositivoMuy altaBaja o mediaClave en terapias de autocuidadoComplejidad mecánicaAltaMediaAfecta formación, repuestos y validaciónAceptación en biológicosAltaMuy altaDepende del diseño de administraciónEscalado clásico en inyectablesBuenoExcelenteViales mantienen ventaja históricaLa tabla anterior resume la lógica de decisión inicial. En proyectos de inversión, conviene usarla como filtro preliminar antes de pasar a estudios de capacidad, simulaciones de rendimiento y análisis de cumplimiento regulatorio.
El llenado de cartuchos frente a viales describe la comparación entre dos tecnologías de envasado primario para medicamentos estériles líquidos o, en algunos casos, productos que pueden combinarse con procesos posteriores como taponado especial o liofilización. Ambos sistemas dosifican el producto bajo condiciones controladas, normalmente en entornos de alta clasificación ambiental con aislamientos, barreras restrictivas o soluciones avanzadas de contención.
Un cartucho es un recipiente cilíndrico, generalmente de vidrio, diseñado para trabajar como parte de un sistema de administración. Se usa con frecuencia en insulinas, terapias hormonales, anestesia dental y ciertos biológicos. El proceso de llenado incluye transporte, dosificación precisa, control de nivel, inserción de componentes y cierre adaptado al sistema final. El objetivo es garantizar una administración exacta y una compatibilidad total con el dispositivo.
Un vial es un envase primario muy extendido en la industria farmacéutica estéril. Puede ser de vidrio tubular o moldeado y está disponible en múltiples capacidades. Se utiliza para medicamentos inyectables líquidos, polvos para reconstitución, productos biológicos y formulaciones destinadas a hospital o distribución internacional. El vial permite una gran flexibilidad de formatos y es especialmente útil cuando se necesitan diferentes volúmenes, cambios de lote frecuentes o integración con liofilización.
En la práctica, ambos sistemas se utilizan para producir medicamentos con requisitos críticos de esterilidad, exactitud de volumen, baja generación de partículas y elevada trazabilidad. La diferencia esencial es que el cartucho está más vinculado a la administración final mediante dispositivo, mientras que el vial es más universal y versátil en el entorno farmacéutico clásico.
ElementoLlenado de cartuchosLlenado de vialesUso habitualEnvase primarioCartucho de vidrio con componentes funcionalesVial con tapón y cápsulaAmbos en inyectables estérilesDosificaciónMuy precisa para dispositivoPrecisa y flexible por rango de volumenDepende del productoAplicación terapéuticaAutoadministración, dosis repetiblesUso hospitalario y comercial amplioCanales distintosCompatibilidad con liofilizaciónLimitadaMuy habitualVentaja de vialesCambio de formatoMás delicadoGeneralmente más sencilloImporta en plantas multiproductoComplejidad del cierreAlta por integración funcionalConvencional y estandarizadaAfecta validación y mantenimientoEsta comparación básica ayuda a entender por qué fabricantes españoles de biológicos, inyectables genéricos y productos combinados evalúan ambos formatos de forma distinta según la cartera prevista a tres, cinco o diez años.
En fabricación moderna, el llenado de cartuchos aporta ventajas claras cuando la experiencia del paciente y la precisión de administración son prioritarias. Es habitual en productos para enfermedades crónicas, donde el usuario necesita una dosis repetible, fácil de usar y compatible con dispositivos ergonómicos. En mercados avanzados, este formato también contribuye a mejorar la adherencia terapéutica.
El llenado de viales destaca por su versatilidad. Sigue siendo el formato dominante en muchos hospitales, centros de distribución y cadenas de frío internacionales. Para fabricantes por contrato en España que abastecen tanto al mercado nacional como a la Unión Europea, Oriente Medio o América Latina desde puertos como Valencia y Barcelona, el vial ofrece una plataforma robusta para múltiples tipos de producto.
Otra ventaja importante de los cartuchos es la diferenciación comercial. Las empresas que lanzan terapias de valor añadido pueden utilizar este formato para integrar el medicamento con un dispositivo específico. En cambio, los viales facilitan el desarrollo de lotes piloto, producción clínica, escalado y comercialización de productos con diferentes presentaciones y volúmenes.
Desde la perspectiva operativa, ambos formatos pueden beneficiarse de automatización avanzada, controles en línea, sistemas de visión, pesaje automático, gestión electrónica de recetas y conectividad con sistemas de ejecución de fabricación. La industria en España está avanzando hacia plantas más digitalizadas, especialmente en polos farmacéuticos cercanos a Madrid, Cataluña y la Comunidad Valenciana.
AplicaciónFormato preferenteRazón principalBeneficio operativoInsulina y terapias crónicasCartuchoCompatibilidad con plumaPrecisión y comodidadBiológicos hospitalariosVialFlexibilidad y logística clínicaAmplia aceptaciónAnestesia dentalCartuchoDosis definidaFlujo de trabajo rápidoLotes de desarrolloVialCambios de formato más sencillosMayor adaptabilidadProductos liofilizadosVialIntegración con liofilizadorEstabilidad mejoradaCombinación fármaco-dispositivoCartuchoDiseño para administración finalDiferenciación comercialLa tabla muestra que ninguna tecnología reemplaza totalmente a la otra. Más bien responden a necesidades terapéuticas, logísticas y comerciales distintas.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Biológicos’, ‘Genéricos inyectables’, ‘Terapias crónicas’, ‘Hospitalario’, ‘CMO/CDMO’, ‘Odontología’],datasets: [{label: ‘Demanda relativa de formato en España’,data: [82, 74, 88, 79, 71, 54],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Cuando se especifica una línea, no basta con decir “cartuchos” o “viales”. Existen múltiples configuraciones técnicas. En ambos casos puede tratarse de líneas intermitentes o continuas, monobloques compactos o soluciones modulares, sistemas para salas limpias tradicionales o equipos integrados en aislador. La selección adecuada determina la productividad real, la facilidad de limpieza y el nivel de riesgo operativo.
En cartuchos, las opciones suelen incluir manipulación por nidos o a granel, llenado con bomba peristáltica o pistón rotativo, control de burbujas, inserción automática de émbolo, taponado específico e inspección por cámara. En viales, las opciones más habituales abarcan carga automática, lavado lineal o rotativo, túnel de depirogenización, llenado múltiple, taponado parcial o completo, encapsulado, integración con liofilizador y control de peso o visión.
La elección del nivel de automatización es crítica. Para lotes medianos o productos de alto valor, el énfasis suele ponerse en la contención, el rendimiento aceptable y la minimización de pérdidas. Para grandes series comerciales, la prioridad pasa a ser la velocidad, la repetibilidad y la eficiencia global de la línea.
Dentro de las capacidades tecnológicas del mercado, IVEN Pharmatech Engineering destaca por su experiencia en líneas de llenado y en soluciones integradas para inyectables, con un enfoque fuerte en cumplimiento de normas internacionales y personalización para distintos proyectos. La empresa ha desarrollado equipos relacionados con llenado, sistemas de agua farmacéutica, distribución de soluciones y logística inteligente, algo especialmente útil cuando una planta española necesita coordinar varias utilidades y procesos en un solo proyecto.
Opción técnicaAplicable a cartuchosAplicable a vialesComentarioAisladorSíSíReduce riesgo de contaminaciónSistema RABSSíSíAlternativa según estrategia de contenciónLlenado por bomba peristálticaSíSíÚtil para cambios de productoInserción automática de émboloSíNoCaracterística específica de cartuchosIntegración con liofilizadorRaraSíVentaja estructural del vialInspección visual automáticaSíSíClave para calidad finalFormato en nidosSíSí, según conceptoInteresante para productos sensiblesEste cuadro permite comparar opciones que impactan tanto en la inversión inicial como en la facilidad futura de adaptación de la línea.
La comparación no debe limitarse a cartuchos y viales. En algunos proyectos, también entran en juego jeringas precargadas, ampollas, bolsas para soluciones y otros formatos especializados. La solución correcta depende del modo de uso del medicamento, del usuario final, de la cadena de suministro y del ciclo de vida esperado del producto.
Las jeringas precargadas, por ejemplo, ofrecen gran comodidad y reducen pasos de preparación, pero su coste por unidad y sus exigencias de manipulación pueden ser mayores. Las ampollas siguen presentes en determinados mercados, aunque han perdido protagonismo frente a opciones más seguras y automatizables. Las bolsas y botellas se orientan a otras familias de producto, como soluciones intravenosas o diálisis, y requieren líneas distintas.
Si una empresa española busca una plataforma para varios medicamentos hospitalarios, el vial suele ser la opción más universal. Si la prioridad es una experiencia de administración muy controlada y una presentación premium asociada a un dispositivo, el cartucho gana atractivo. Si el enfoque es la administración directa lista para usar, la jeringa precargada puede competir con fuerza.
TecnologíaVentaja principalLimitación principalPerfil recomendadoCartuchoCompatible con dispositivos de dosificaciónMayor complejidad de integraciónTerapias crónicas y autoadministraciónVialAlta flexibilidad y amplia adopciónMenor valor añadido en experiencia de usoHospital, biológicos, liofilizadosJeringa precargadaLista para usarCoste y sensibilidad operativaProductos premium y urgencia clínicaAmpollaSistema tradicionalMenor comodidad y evolución limitadaMercados específicosBolsa estérilAlta capacidadNo apta para dosis pequeñasSoluciones intravenosasBotella farmacéuticaRobustez logísticaAplicación limitada en este segmentoInfusión y soluciones especialesPara fabricantes que evalúan varias alternativas en una misma inversión, un estudio de viabilidad técnico-comercial suele evitar errores costosos. En proyectos complejos, puede resultar útil revisar soluciones llave en mano para plantas farmacéuticas que integren proceso, servicios limpios, documentación y automatización bajo una sola coordinación.
var ctxComp = document.getElementById(‘comparisonChartProveedor’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Flexibilidad de formato’, ‘Compatibilidad con dispositivo’, ‘Liofilización’, ‘Escalado clásico’, ‘Diferenciación comercial’, ‘Facilidad de cambio’],datasets: [{label: ‘Cartuchos’,data: [62, 94, 25, 68, 91, 55],backgroundColor: ‘#8e5ea2’},{label: ‘Viales’,data: [91, 38, 96, 89, 57, 83],backgroundColor: ‘#3cba9f’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El mercado español forma parte de una dinámica europea marcada por mayor inversión en esterilidad, digitalización, terapias biológicas y cadenas de suministro más resilientes. El crecimiento de la producción por contrato y de los productos de mayor complejidad técnica favorece la renovación de líneas antiguas y la incorporación de formatos de más valor añadido.
Los viales seguirán manteniendo una fuerte presencia hasta 2026 y más allá, especialmente en medicamentos hospitalarios, biológicos y productos liofilizados. Sin embargo, los cartuchos aumentarán su cuota en segmentos asociados a autocuidado, endocrinología, terapias crónicas y sistemas combinados con dispositivos. También crecerá la demanda de formatos listos para procesos más limpios y rápidos, con menor intervención humana.
Las tendencias tecnológicas más relevantes incluyen mayor uso de aisladores, robots para transferencia de componentes, análisis de datos en tiempo real, mantenimiento predictivo, serialización más integrada y soluciones energéticamente más eficientes. En política industrial y regulación, las empresas prestan cada vez más atención a trazabilidad digital, integridad de datos, reducción del consumo de agua, sostenibilidad de materiales y control de emisiones indirectas.
En España, la presión por plazos de proyecto más cortos también está empujando a los compradores a elegir socios con experiencia internacional y capacidad real de fabricación. La cercanía a puertos como Valencia, Barcelona y Bilbao facilita la recepción de equipos pesados y la exportación de producto terminado, pero no sustituye una planificación sólida de validación y puesta en marcha.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado de líneas estériles en España’,data: [100, 108, 117, 129, 142, 156],borderColor: ‘#2f6fed’,backgroundColor: ‘rgba(47,111,237,0.08)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de formatos de mayor valor añadido’,data: [28, 31, 35, 40, 46, 53],fill: true,backgroundColor: ‘rgba(102, 187, 106, 0.25)’,borderColor: ‘#66bb6a’,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 60 } }}});Un proveedor fiable no se define solo por el precio. En proyectos farmacéuticos, la fiabilidad se mide por la capacidad de cumplir especificaciones de usuario, demostrar experiencia regulatoria, fabricar con calidad estable, entregar documentación completa y responder durante instalación, validación y operación comercial.
Para compradores en España, es recomendable verificar si el fabricante tiene experiencia con normas internacionales relevantes para mercados europeos y exportación, si dispone de referencias comprobables, si puede suministrar piezas de recambio con rapidez y si ofrece asistencia técnica en español o con soporte multilingüe efectivo. También es importante revisar la solidez del diseño higiénico, la calidad de los materiales en contacto con producto y la lógica de automatización.
En capacidades de fabricación, IVEN cuenta con varias plantas especializadas en maquinaria farmacéutica, sistemas de agua, logística inteligente y equipos relacionados con consumibles médicos. Esa base industrial permite abordar proyectos integrados y no solo la venta de una máquina aislada. Para plantas españolas que buscan una línea nueva o una ampliación de capacidad, esto puede reducir riesgos de interfaces entre distintos suministradores.
Además, un proveedor serio debe ser transparente respecto a pruebas de aceptación en fábrica, cronogramas, protocolos de instalación y límites de alcance. Conviene solicitar listas de documentos, ejemplos de proyectos previos y una matriz de responsabilidades desde ingeniería hasta puesta en marcha. Si desea conocer mejor el perfil corporativo, puede consultar la trayectoria del grupo especializado en ingeniería farmacéutica.
Criterio de evaluaciónQué revisarRiesgo si faltaSeñal positivaExperiencia regulatoriaConocimiento de requisitos europeos y globalesRetrasos en validaciónDocumentación estructuradaCapacidad de fabricaciónPlantas propias y control de calidadSubcontratación inestableProducción interna robustaPersonalizaciónAjuste a su proceso y sala limpiaSolución poco adaptableIngeniería flexiblePosventaRepuestos, asistencia remota y en campoParadas prolongadasServicio de ciclo completoValidaciónIQ, OQ, PQ y protocolosDemoras regulatoriasPaquete documental completoReferencias realesCasos en países exigentesIncertidumbre técnicaProyectos internacionales terminadosLa tabla anterior puede utilizarse como una lista de comprobación en procesos de licitación, especialmente cuando se comparan proveedores europeos, asiáticos y multinacionales con presencia local.
El coste de una línea puede variar ampliamente según velocidad, nivel de automatización, contención, complejidad del formato y alcance del proyecto. Una inversión básica no refleja el coste real si después deben añadirse modificaciones de sala limpia, sistemas de agua, generación de vapor limpio, integración informática, inspección automática o adecuaciones de flujo de materiales.
En general, las líneas de cartuchos pueden implicar una inversión inicial más alta por la complejidad de manipulación y por la necesidad de asegurar compatibilidad con el dispositivo final. Las líneas de viales, aunque más comunes, también pueden alcanzar inversiones elevadas si incluyen lavado, túnel de depirogenización, alto rendimiento, liofilización y un paquete avanzado de aislamiento.
El retorno de la inversión debe analizarse en términos de capacidad anual, rechazo, consumo de componentes, tiempos de cambio, coste de mano de obra, coste de no calidad y potencial de expansión. En España, el análisis debe considerar además costes energéticos, requisitos de validación, amortización fiscal y disponibilidad de personal técnico cualificado.
En capacidades de servicio, IVEN ofrece acompañamiento desde estudios de viabilidad, diseño conceptual, selección de equipos y personalización hasta instalación, puesta en marcha, validación y formación. Para grupos que desean limitar desviaciones de presupuesto, esta aproximación de ciclo completo puede ser más eficiente que coordinar varios proveedores sin un responsable principal.
Concepto de costeCartuchosVialesObservaciónEquipo principalAltoMedio a altoDepende de la velocidad y contenciónUtillajes de formatoMedio a altoMedioImporta la variedad de tamañosIntegración de aisladorAlta relevanciaAlta relevanciaImpacto fuerte en presupuestoValidaciónAltaAltaNo debe infravalorarseMantenimientoMedio a altoMedioMás piezas funcionales en cartuchosEscalabilidad futuraMuy buena en nichos concretosExcelente en portafolios ampliosClave en ROI a largo plazoComo orientación general, una empresa debe proyectar al menos tres escenarios: volumen conservador, volumen objetivo y volumen expandido. También conviene incluir un análisis de sensibilidad frente a rechazo de producto, retraso de validación y cambios regulatorios. Si su equipo está en fase de comparación preliminar, puede revisar soluciones de equipos farmacéuticos para obtener una base técnica sobre configuraciones posibles.
Entre los riesgos más frecuentes está comprar una línea técnicamente correcta pero estratégicamente equivocada. Por ejemplo, una planta que prevé ampliar su cartera a productos liofilizados podría quedar limitada si opta por una tecnología poco compatible. Del mismo modo, una compañía que busca diferenciarse con un dispositivo de administración puede perder ventaja si invierte en un formato demasiado genérico.
Otro riesgo importante es subestimar la complejidad del proyecto. La línea de llenado no funciona de forma aislada: necesita servicios limpios, flujos de personal y materiales, control ambiental, sistemas de calidad, documentación, cualificación y entrenamiento. Los retrasos de obra civil, la falta de coordinación entre utilidades y maquinaria o una especificación incompleta pueden aumentar el coste final y alargar el tiempo de salida al mercado.
Desde el punto de vista técnico, debe evaluarse la compatibilidad del producto con superficies de contacto, la estabilidad frente a silicona o componentes elastoméricos, la precisión de dosificación, la generación de partículas y el comportamiento durante transporte y almacenamiento. En cartuchos, el rendimiento del dispositivo final es inseparable del desempeño del proceso de llenado. En viales, la integridad del cierre y el comportamiento en liofilización pueden ser decisivos.
En sostenibilidad, la tendencia de 2026 apunta a menor consumo de agua, reducción de desperdicio de producto, optimización energética del túnel y de los sistemas HVAC, así como mayor digitalización para mantenimiento predictivo. Invertir sin considerar estos factores puede dejar la planta en desventaja frente a futuras exigencias de eficiencia y políticas ambientales.
Como referencia práctica, las empresas españolas deberían revisar estos puntos antes de aprobar la inversión: especificación de usuario cerrada, simulación de capacidad real, estrategia de validación, suministro de recambios, análisis de riesgo del formato, plan de formación de operarios y soporte posventa definido por contrato.
¿Qué formato es más común en España para inyectables estériles?El vial sigue siendo el formato más extendido por su flexibilidad, su uso hospitalario y su compatibilidad con múltiples tipos de producto, incluidos biológicos y liofilizados.
¿Cuándo conviene elegir cartuchos?Conviene elegir cartuchos cuando el medicamento va unido a una pluma, un autoinyector u otro sistema de administración que requiere precisión de dosis, comodidad de uso y un formato preparado para el dispositivo final.
¿Es más cara una línea de cartuchos que una de viales?A menudo sí, aunque depende del alcance técnico. La complejidad del formato, la inserción de componentes y la integración con dispositivos pueden elevar la inversión, pero el valor añadido del producto también puede ser mayor.
¿Los viales son mejores para producción multiproducto?En muchos casos sí. Los viales suelen ofrecer mayor flexibilidad para distintos volúmenes, cambios de formato y una gama más amplia de aplicaciones farmacéuticas.
¿Qué debe incluir un buen paquete de validación?Normalmente debe incluir documentación técnica, análisis de riesgos, protocolos y ejecución de IQ, OQ y apoyo para PQ, además de listas de materiales, certificados, esquemas, manuales y registros de pruebas de aceptación.
¿Qué sectores además del farmacéutico pueden necesitar estas líneas?Principalmente biotecnología, productos combinados fármaco-dispositivo, consumibles médicos estériles y fabricantes por contrato especializados en formulaciones inyectables.
¿Qué valor aporta un proveedor integral?Aporta coordinación entre ingeniería, equipos, utilidades farmacéuticas, automatización, instalación y servicio, lo que reduce interfaces críticas y puede mejorar el control del plazo y del presupuesto.
¿Qué puede ofrecer IVEN a una planta en España?Puede aportar experiencia en ingeniería farmacéutica internacional, diseño personalizado, fabricación de equipos relacionados con llenado y utilidades, así como soporte desde la fase de estudio hasta la validación y optimización operativa. Si desea plantear un proyecto o solicitar una propuesta, puede contactar mediante el formulario de contacto del equipo técnico.
En conclusión, la comparación entre llenado de cartuchos y llenado de viales debe abordarse como una decisión estratégica de negocio, calidad y operación, no solo como una compra de maquinaria. Para el mercado de España, donde conviven producción local, exportación europea y proyectos de modernización industrial, el mejor resultado suele venir de una evaluación estructurada del producto, del mercado y del ciclo de vida de la planta. Con el socio técnico adecuado, la inversión puede traducirse en más capacidad, mejor cumplimiento regulatorio y una plataforma más competitiva para 2026 y los años siguientes.
-
Llenado estéril de viales en España: guía industrial
En la industria farmacéutica, el proceso de llenado estéril de viales es una operación crítica para fabricar inyectables seguros, estables y conformes con los requisitos regulatorios. En España, grandes laboratorios, fabricantes por contrato, empresas biotecnológicas y productores de dispositivos médicos lo evalúan cuando amplían capacidad, renuevan líneas antiguas o implantan nuevas plantas bajo estándares estrictos de calidad. La decisión no se limita a comprar una máquina: implica definir el nivel de automatización, la estrategia de contención, la integración con lavado y esterilización, la validación del proceso y la capacidad de mantener un rendimiento estable durante años.
Para grupos industriales con operaciones en Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Tarragona, la selección de una solución de llenado aséptico también está vinculada a logística, disponibilidad de servicios técnicos, facilidad de cualificación y adaptación a normativas europeas. En este contexto, contar con un socio con experiencia internacional en ingeniería farmacéutica puede reducir riesgos de diseño, retrasos y sobrecostes. Empresas como IVEN Pharmatech Engineering participan en este tipo de proyectos con un enfoque de solución integral para producción farmacéutica y de consumibles médicos.
El proceso de llenado estéril de viales consiste en dosificar un producto farmacéutico líquido o liofilizable en recipientes de vidrio o polímero, dentro de un entorno controlado y con una cadena de operaciones diseñada para evitar contaminación microbiológica, particulada y cruzada. En la práctica, integra preparación de envases, lavado, despirogenización o esterilización, llenado de alta precisión, taponado, capsulado, inspección y, en muchos casos, liofilización o transferencia estéril.
Su importancia es especialmente alta en medicamentos inyectables de alto valor, vacunas, biológicos, antibióticos, productos oncológicos y formulaciones hospitalarias. Para el mercado español, donde el cumplimiento regulatorio, la trazabilidad y la continuidad de suministro son factores estratégicos, una línea bien diseñada aporta tres ventajas inmediatas: seguridad del producto, productividad repetible y facilidad de validación ante auditorías.
Desde un punto de vista de inversión, no solo se evalúa la velocidad nominal. También cuentan la tecnología de aislamiento, los sistemas de flujo laminar, la compatibilidad con diferentes formatos de vial, la tasa de rechazo, la limpieza, el consumo energético y la posibilidad de escalar de lotes clínicos a producción comercial. Por eso, el llenado estéril de viales suele analizarse como una pieza central dentro del proyecto global de una planta.
AspectoQué significaImpacto operativoImpacto regulatorioEsterilidadProtección del producto frente a contaminación microbianaReduce pérdidas de loteEsencial para liberación comercialPrecisión de llenadoControl exacto del volumen o peso dosificadoMejora rendimiento y uniformidadFacilita cumplimiento de especificacionesContenciónAislamiento del producto y del entornoMenor intervención manualRefuerza integridad asépticaAutomatizaciónSecuencias automáticas de llenado y cierreMás capacidad y menos erroresMejor trazabilidad documentalCambio de formatoAdaptación a distintos tamaños de vialMayor flexibilidad de carteraRequiere revalidación controladaIntegración de líneaConexión con lavado, túnel, liofilizador e inspecciónEvita cuellos de botellaFavorece una cualificación coherenteLa tabla anterior resume por qué esta tecnología se considera estratégica: no afecta solo a una etapa aislada, sino al rendimiento global de la fabricación estéril.
Se trata del conjunto de operaciones, equipos y controles empleados para introducir un medicamento estéril en un vial sin comprometer su calidad. Dependiendo del producto, el llenado puede ser volumétrico, por tiempo-presión, con bomba peristáltica, pistón rotativo u otros sistemas. A continuación, el vial se tapa parcialmente o por completo, se crimpan cápsulas y se transfiere a inspección, liofilización o acondicionamiento secundario.
En la práctica farmacéutica de España, esta tecnología se utiliza para fabricar:
El diseño de una línea depende de si el producto se esteriliza terminalmente o exige fabricación aséptica. En muchos casos de biológicos y medicamentos sensibles al calor, la fabricación aséptica es obligatoria. Esto eleva la exigencia sobre la clase ambiental, la automatización de transferencias, la gestión de intervenciones y la robustez del sistema de cierre.
Para laboratorios que exportan desde puertos como Valencia o Barcelona hacia la UE, Oriente Medio o América Latina, una línea de llenado estéril también debe facilitar la consistencia documental y la aceptación por múltiples autoridades sanitarias. Aquí es donde la experiencia en normas GMP de la UE, cGMP de la FDA y guías de la OMS aporta una ventaja real.
Etapa del procesoFunción principalRiesgo controladoPunto críticoRecepción de vialesVerificar calidad del envaseDefectos físicosMuestreo y liberaciónLavadoEliminar partículas y residuosContaminación particuladaCalidad del agua y secuenciaDespirogenizaciónReducir endotoxinas y secarRiesgo pirogénicoPerfil térmico validadoLlenadoDosificar el productoSubllenado o sobrellenadoCalibración y control en líneaTaponadoProteger el contenidoPérdida de integridadPosición del tapónCapsuladoAsegurar cierre mecánicoCierre defectuosoParámetros de crimpadoInspecciónDetectar partículas o defectosLiberación de unidades no conformesSensibilidad del sistemaEstas etapas muestran que el proceso de llenado estéril de viales no puede evaluarse por una única máquina; es un sistema completo cuyo rendimiento depende de la coordinación de cada fase.
Las aplicaciones más frecuentes se concentran en medicamentos inyectables con altos requisitos de pureza. En España, la demanda procede tanto de fabricantes consolidados como de empresas biotecnológicas en polos como Madrid y Cataluña, donde crece la necesidad de lotes flexibles, escalables y con fuerte control de calidad.
Los principales beneficios son:
Desde la perspectiva tecnológica, algunos proveedores destacan por integrar soluciones de preparación de agua farmacéutica, generación de vapor limpio, formulación, llenado y logística interna. Esa capacidad de integración es relevante porque una línea de viales depende también del ecosistema de utilidades y transferencia estéril. En este ámbito, IVEN Pharmatech Engineering ha desarrollado competencias tecnológicas en líneas de llenado y en sistemas asociados para agua purificada, agua para inyección, distribución de soluciones y automatización industrial, lo que facilita proyectos coordinados y menos fragmentados.
AplicaciónTipo de productoBeneficio principalObservaciónAntibióticos inyectablesSoluciones o polvosAlta fiabilidad de cierreMuy usados en entorno hospitalarioOncologíaProductos de alto valorPrecisión y contenciónRequiere protección del operarioBiológicosProteínas y anticuerposTratamiento suave del productoSensibles a espuma y cizallamientoVacunasSuspensiones o solucionesEscalabilidadNecesitan alto control ambientalLiofilizadosFormulaciones inestablesVida útil prolongadaRequiere integración con liofilizadorEnsayos clínicosLotes pequeñosFlexibilidad de cambioImportante para desarrollo rápidoEn resumen, el beneficio no es solo producir más, sino producir con una calidad predecible y adaptable a distintos perfiles terapéuticos.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);new Chart(ctx1, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Inversión estimada en líneas de viales estériles en España (millones €)’, data: [82, 91, 104, 118, 131, 149], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico muestra una evolución ascendente de la inversión en este segmento, impulsada por capacidad adicional, modernización regulatoria y crecimiento de productos biológicos.
Las líneas de llenado estéril no son todas iguales. La elección correcta depende del producto, del volumen de producción, del nivel de automatización deseado y del modelo de negocio. Un fabricante por contrato en Zaragoza puede priorizar cambios rápidos de formato, mientras que una gran planta en Tarragona puede buscar máxima capacidad continua.
Los tipos más habituales incluyen:
En cuanto a opciones técnicas, conviene valorar bombas peristálticas o de pistón, sistema de control de peso en línea, cierre bajo nitrógeno, cámaras de visión, CIP/SIP cuando sea aplicable, cambio automático de formato y plataformas de gestión de datos para trazabilidad.
La capacidad de fabricación del proveedor es otro factor importante. IVEN Pharmatech Engineering opera varias plantas especializadas en Shanghái enfocadas a maquinaria de llenado y envasado, tratamiento de agua farmacéutica, sistemas inteligentes de transporte y equipos para consumibles médicos. Esa base fabril ayuda a suministrar no solo la llenadora, sino un conjunto técnico coherente dentro de un proyecto farmacéutico más amplio.
Tipo de líneaRango de capacidadUso recomendadoVentaja claveCompacta semiautomática1.000-6.000 viales/horaDesarrollo y lotes pequeñosMenor inversión inicialAutomática lineal4.000-12.000 viales/horaProducción multiproductoFlexibilidad operativaRotativa de alta velocidad12.000-36.000 viales/horaGrandes volúmenesElevada productividadCon aisladorVariableBiológicos y alto valorMayor nivel de protecciónCon RABSVariablePlantas con acceso controladoBuen balance coste-riesgoIntegrada con liofilizadorVariableProductos inestablesProceso continuo estérilAlta contenciónVariableOncología y productos potentesProtección del personalEsta comparación ayuda a alinear la tecnología con el perfil real de producción y no solo con una cifra de velocidad máxima.
No todos los medicamentos estériles deben envasarse en viales. Existen alternativas como jeringas precargadas, ampollas, bolsas de infusión, botellas de PP o no PVC y cartuchos. La mejor solución depende de la administración, la estabilidad del producto, la sensibilidad a oxígeno, el coste del envase y el mercado objetivo.
En España, donde conviven producción hospitalaria, exportación y fabricación para terceros, la comparación suele centrarse en cuatro factores: coste por unidad, facilidad de uso clínico, protección del producto y flexibilidad industrial. El vial destaca por su versatilidad, resistencia en cadena logística y compatibilidad con liofilización. La jeringa precargada ofrece comodidad clínica, pero suele implicar mayor coste y complejidad de componentes. La ampolla puede ser económica, aunque presenta limitaciones de manipulación y menor flexibilidad en ciertos productos modernos.
TecnologíaFortaleza principalLimitación principalMejor usoViales estérilesVersatilidad y robustezRequieren reconstitución en algunos casosInyectables multipropósitoJeringas precargadasComodidad para el usuarioMayor coste por unidadBiológicos y autoadministraciónAmpollasEnvase simpleMenor facilidad de apertura seguraSoluciones tradicionalesCartuchosCompatibles con dispositivosMás exigentes en integraciónAplicaciones específicasBolsas de infusiónGran volumen listo para usoNo adecuadas para pequeño volumen premiumTerapia hospitalariaBotellas plásticasResistencia logísticaNo siempre idóneas para productos sensiblesDeterminadas soluciones parenteralesvar ctx2 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);new Chart(ctx2, { type: ‘bar’, data: { labels: [‘Flexibilidad’, ‘Coste unitario’, ‘Compatibilidad con liofilización’, ‘Facilidad clínica’, ‘Escalabilidad’, ‘Protección del producto’], datasets: [{ label: ‘Vial estéril’, data: [92, 78, 95, 72, 90, 88], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ },{ label: ‘Jeringa precargada’, data: [74, 58, 40, 94, 76, 90], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico confirma que el vial sigue siendo una solución muy sólida cuando se busca flexibilidad de cartera y compatibilidad con distintas formulaciones.
El mercado español del llenado estéril de viales se está moviendo por cuatro motores principales: incremento de la demanda de inyectables complejos, crecimiento biofarmacéutico, necesidad de modernización de instalaciones y mayor presión sobre cumplimiento documental y ambiental. Esto se observa especialmente en corredores industriales bien conectados con puertos y nodos logísticos como Barcelona, Valencia, Bilbao y el eje Madrid-Zaragoza.
La tendencia hacia 2026 apunta a más automatización, mayor adopción de aisladores, uso intensivo de datos de proceso, mantenimiento predictivo y reducción de consumo energético. También crece el interés por materiales con menor huella ambiental, líneas diseñadas para limpieza eficiente y sistemas que minimicen mermas de producto, especialmente cuando se trata de biológicos costosos.
Desde el punto de vista normativo, las plantas buscan configuraciones que simplifiquen la integridad de datos, la cualificación continua y la gestión del riesgo de contaminación. En la práctica, esto favorece equipos con recetas electrónicas, registros de auditoría, visión artificial y conectividad con sistemas MES o SCADA.
var ctx3 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);new Chart(ctx3, { type: ‘bar’, data: { labels: [‘Biológicos’, ‘Vacunas’, ‘Hospitalario genérico’, ‘Oncología’, ‘CDMO’, ‘Ensayos clínicos’], datasets: [{ label: ‘Demanda relativa de capacidad en España 2026’, data: [88, 74, 69, 81, 85, 62], backgroundColor: ‘rgba(75, 192, 192, 0.75)’ }] }, options: { responsive: true, maintainAspectRatio: false }});Los datos del gráfico reflejan la presión creciente de biológicos, oncología y fabricación por contrato, segmentos que suelen exigir más flexibilidad y validación robusta.
var ctx4 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);new Chart(ctx4, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Líneas convencionales’, data: [72, 69, 64, 58, 52, 46], borderColor: ‘rgb(201, 203, 207)’, backgroundColor: ‘rgba(201, 203, 207, 0.35)’, fill: true, tension: 0.2 },{ label: ‘Líneas con aislador y automatización avanzada’, data: [28, 31, 36, 42, 48, 54], borderColor: ‘rgb(255, 99, 132)’, backgroundColor: ‘rgba(255, 99, 132, 0.25)’, fill: true, tension: 0.2 }] }, options: { responsive: true, maintainAspectRatio: false }});La transición del gráfico de área muestra claramente el cambio tecnológico del sector: menos dependencia de configuraciones tradicionales y más apuesta por entornos cerrados y digitalización.
Elegir un proveedor adecuado en España no debería basarse solo en el precio. Una mala elección puede afectar la cualificación, la puesta en marcha, la disponibilidad de repuestos y el rendimiento real de la línea durante toda su vida útil. Conviene evaluar el proyecto con una matriz que incluya cumplimiento, capacidad técnica, experiencia en integración y soporte local o remoto.
Los criterios recomendados son:
En este punto conviene revisar no solo la máquina principal, sino también la visión global del proveedor. Un socio de ingeniería que entienda distribución de utilidades, layout limpio, logística interna y transferencia tecnológica suele generar menos incidencias durante la ejecución. IVEN Pharmatech Engineering destaca en la parte de servicios por ofrecer apoyo durante todo el ciclo de vida: consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, validación, formación, documentación y optimización posterior. Para empresas que desean plantear un proyecto integral o una ampliación específica, puede consultarse su enfoque de soluciones llave en mano o solicitar contacto técnico en su canal de atención.
CriterioQué revisarSeñal positivaRiesgo si faltaCumplimientoDocumentación GMP y protocolosExpedientes completosRetrasos en cualificaciónIngenieríaDiseño de integración de líneaPlanos y lógica de proceso clarosCuellos de botellaFabricación propiaControl sobre componentes claveEstabilidad de calidadDependencia excesiva de tercerosValidaciónSoporte IQ/OQ/PQExperiencia documental sólidaMayor carga interna del clientePosventaRepuestos y asistenciaTiempos de respuesta definidosParadas largasReferenciasProyectos en varios paísesCasos en entornos reguladosIncertidumbre sobre desempeño realEscalabilidadOpciones futuras de expansiónArquitectura modularNueva inversión prematuraAdemás, resulta útil pedir una lista detallada de consumos, repuestos críticos, FAT, SAT y tiempo de cambio de formato. Si desea revisar opciones de equipos y soluciones relacionadas, puede explorar su catálogo industrial farmacéutico.
El presupuesto de una línea de llenado estéril de viales en España puede variar ampliamente según capacidad, nivel de automatización, contención, número de formatos y alcance del proyecto. No es lo mismo incorporar una llenadora en una sala existente que construir un módulo completo con aislador, túnel de despirogenización, liofilizador, utilidades, inspección y serialización.
Los grandes bloques de coste suelen ser: equipo principal, periféricos, obra limpia, utilidades, automatización, validación, formación, repuestos iniciales y servicios de puesta en marcha. A ello se añaden costes indirectos como tiempo interno del cliente, ensayos de proceso y posible adaptación de layout.
PartidaPeso típico en el presupuestoComentarioOportunidad de ahorroLínea de llenado25-35%Centro del proyectoDefinir bien capacidad realAislador o RABS10-20%Clave para control asépticoElegir nivel adecuado de riesgoLavado y túnel10-15%Impactan limpieza y endotoxinasIntegración eficienteLiofilizador0-25%Solo si el producto lo requiereEvitar sobredimensionamientoUtilidades GMP8-15%Agua, vapor, aire y HVACDiseño energético optimizadoValidación y documentación5-10%Necesarias para arranque reguladoProveedor con experiencia documentalRepuestos y formación2-5%Protegen el arranque inicialPlan preventivo desde el inicioEn términos de retorno, los factores que más mejoran el resultado son la reducción de rechazo, la menor intervención manual, el aumento de OEE, la flexibilidad para producir varios productos y la disminución de tiempos de parada. En un escenario típico, la recuperación de la inversión puede acelerarse si la línea sustituye equipos obsoletos, soporta producción para terceros o permite captar nuevos contratos de exportación.
Para un análisis de retorno serio, conviene modelizar tres escenarios: conservador, base y expansivo. También debe incluirse la vida útil del equipo. Algunos fabricantes con componentes de acero inoxidable de alta durabilidad y arquitectura robusta pueden ofrecer equipos con una longevidad superior a 20 años si se mantienen correctamente, lo cual cambia de forma importante el coste total de propiedad.
La inversión en esta tecnología puede fracasar no por el equipo en sí, sino por errores de planificación. Entre los riesgos más habituales destacan layouts poco racionales, interfaces mal definidas entre equipos, documentación incompleta, subestimación de utilidades, escasez de formación operativa y cronogramas poco realistas.
Otro riesgo frecuente es comprar una velocidad excesiva para una demanda que no la justifica, mientras se ignoran aspectos como los cambios de formato o la estabilidad de pequeñas tiradas. También ocurre lo contrario: líneas demasiado básicas que no soportan el crecimiento del negocio o la futura incorporación de aisladores, inspección avanzada o integración digital.
En proyectos complejos, contar con una empresa capaz de coordinar múltiples disciplinas reduce el riesgo global. Ahí adquiere valor la capacidad de combinar ingeniería, fabricación y servicio. IVEN Pharmatech Engineering ha participado en miles de líneas y decenas de proyectos integrales en numerosos países, con experiencia en cumplimiento internacional y personalización de soluciones para inyectables, formas sólidas, biotecnología y consumibles médicos. Ese tipo de trayectoria puede ser relevante para compañías españolas que deseen minimizar desviaciones de alcance y acelerar la puesta en marcha.
RiesgoCausa comúnConsecuenciaMedida preventivaDiseño de layout deficientePlanificación parcialFlujos cruzados y retrasosIngeniería temprana detalladaSubdimensionamiento de utilidadesDatos incompletosParadas y bajo rendimientoBalance técnico validadoDocumentación insuficienteProveedor inexpertoDificultad de cualificaciónRevisión documental contractualCapacidad mal elegidaPronóstico débilBajo retorno o cuello de botellaModelos de demanda realistasCambios de formato lentosDiseño poco flexiblePérdida de productividadPruebas previas de cambioPosventa limitadaRed de servicio débilTiempo muerto elevadoPlan de repuestos y SLAFormación insuficienteArranque aceleradoErrores de operaciónPrograma estructurado de capacitaciónUn buen plan de mitigación debe incluir FAT, SAT, evaluación de riesgos, validación, curva de aprendizaje del personal y estrategia de mantenimiento preventivo desde el primer día.
¿Qué diferencia hay entre una línea aséptica con aislador y una con RABS?El aislador ofrece una separación más completa entre operario y zona crítica, con menor riesgo de intervención. El sistema RABS también protege el entorno, pero con una arquitectura más accesible. La elección depende del nivel de riesgo, presupuesto y tipo de producto.
¿Qué capacidad debería elegir una planta en España?Depende del portafolio, del tamaño de lote y de la estrategia comercial. Para productos multipropósito, suele ser preferible priorizar flexibilidad y rapidez de cambio antes que velocidad máxima teórica.
¿Es mejor comprar equipos sueltos o una solución integrada?Si el proyecto afecta varias áreas críticas, una solución integrada suele reducir problemas de compatibilidad, documentación y coordinación. En ampliaciones pequeñas, puede bastar con equipos puntuales bien integrados.
¿Qué documentación debe pedir al proveedor?Especificaciones funcionales, planos, listas de componentes, certificados, protocolos FAT/SAT, documentación de materiales, manuales, listas de repuestos, trazabilidad y apoyo documental para IQ/OQ/PQ.
¿Cuánto tarda normalmente la implantación?Depende del alcance. Un proyecto de línea completa puede extenderse de varios meses a más de un año si incluye obra limpia, utilidades, validación y formación. La planificación temprana es esencial.
¿Qué sectores además del farmacéutico pueden requerir esta tecnología?Principalmente biotecnología, producción de consumibles médicos estériles y determinadas aplicaciones de productos sanitarios avanzados relacionados con terapias o formulaciones especiales.
¿Cómo influye la sostenibilidad en 2026?Influye cada vez más. Se valoran diseños con menor consumo de energía, menos pérdidas de producto, mejor eficiencia de aire, optimización de agua farmacéutica y mayor vida útil de componentes.
¿Dónde obtener asesoramiento para un proyecto en España?Lo recomendable es trabajar con un proveedor que combine ingeniería, fabricación y servicio. Si desea estudiar una línea de llenado estéril de viales, una ampliación o un proyecto integral, puede conocer más sobre la empresa en su perfil corporativo y contactar a su equipo técnico a través de su página de contacto.
En conclusión, el proceso de llenado estéril de viales seguirá siendo una tecnología central para la fabricación farmacéutica en España. Su valor reside en combinar esterilidad, precisión, trazabilidad y escalabilidad dentro de un sistema integrado. Las compañías que evalúen la inversión con una visión completa —tecnología, mercado, validación, coste total y soporte a largo plazo— estarán mejor posicionadas para responder a la demanda de inyectables modernos y a las exigencias regulatorias de los próximos años.