Línea industrial IV de vidrio para antibióticos en España
La línea IV en botellas de vidrio para antibióticos es una solución industrial diseñada para lavar, esterilizar, llenar, taponar, sellar e inspeccionar envases parenterales con requisitos críticos de esterilidad. En España, grandes laboratorios, fabricantes por contrato y grupos hospitalarios la evalúan cuando amplían capacidad, sustituyen activos antiguos o buscan cumplir normas regulatorias más exigentes, mejorar la trazabilidad y reducir mermas en productos inyectables de alto valor.
En el mercado español, donde polos como Madrid, Barcelona, Zaragoza, Valencia, Bilbao y Sevilla concentran actividad farmacéutica, la elección de una línea de producción de antibióticos en frasco de vidrio depende de varios factores: formato del envase, velocidad requerida, validación, compatibilidad con soluciones y liofilizados, eficiencia energética, automatización, integración con sistemas de agua farmacéutica y capacidad de documentación para auditorías. Para empresas que buscan un socio técnico con experiencia internacional, IVEN Pharmatech Engineering ofrece soluciones de ingeniería farmacéutica enfocadas en líneas de perfusión, sistemas de agua y proyectos integrales adaptados a exigencias regulatorias globales.
Respuesta rápida: por qué la línea IV en vidrio para antibióticos es clave

Una línea IV en botellas de vidrio para antibióticos es clave porque reúne, en una sola plataforma de fabricación, control microbiológico, precisión de dosificación, protección del producto, consistencia del cierre y trazabilidad documental. En la práctica, esto permite producir soluciones antibióticas para administración intravenosa con un alto nivel de seguridad, algo esencial tanto para plantas de marca propia como para productores por contrato que abastecen hospitales y cadenas de distribución sanitaria.
En España, donde el suministro continuo a centros hospitalarios y mercados de exportación es prioritario, este tipo de instalación se considera una inversión estratégica. Las compañías que fabrican antibióticos inyectables necesitan minimizar riesgos de contaminación, garantizar la integridad del envase y cumplir objetivos de productividad. Por eso, la decisión no se limita a comprar una máquina de llenado; implica evaluar un conjunto de tecnologías: preparación de soluciones, lavado de botellas, túnel de despirogenización, llenado aséptico, taponado, capsulado, inspección visual, etiquetado y embalaje final.
| Factor crítico | Importancia operativa | Impacto en calidad | Impacto en coste | Relevancia en España | Indicador a revisar |
|---|---|---|---|---|---|
| Esterilidad del proceso | Muy alta | Evita rechazos de lote | Reduce pérdidas por contaminación | Esencial para auditorías | Resultados ambientales y de media fill |
| Precisión de llenado | Alta | Asegura dosis correcta | Reduce sobrellenado | Clave en productos de alto valor | Desviación estándar por lote |
| Integridad del cierre | Muy alta | Protege estabilidad | Evita devoluciones | Importante en exportación | Pruebas de hermeticidad |
| Trazabilidad | Alta | Facilita investigación | Reduce coste de incidencias | Fundamental para lotes hospitalarios | Registro electrónico y serialización |
| Automatización | Media alta | Disminuye error humano | Reduce coste laboral por unidad | Útil ante presión de costes | Nivel de integración de línea |
| Validación documental | Muy alta | Soporta cumplimiento | Evita retrasos de puesta en marcha | Crítica para inspecciones | Disponibilidad de IQ, OQ y PQ |
La tabla anterior muestra por qué una línea IV de vidrio no debe evaluarse solo por capacidad por hora. En antibióticos inyectables, la robustez del proceso y la conformidad documental pesan tanto como la velocidad nominal.
Qué es la línea IV en vidrio para antibióticos y para qué se usa en la producción farmacéutica

Una línea IV en vidrio para antibióticos es un conjunto integrado de equipos destinado a fabricar preparados intravenosos en frascos o botellas de vidrio. El proceso suele comenzar con el tratamiento y la distribución de agua farmacéutica, seguido por la preparación de la solución antibiótica en tanques con agitación y control de temperatura. Después, las botellas pasan por lavado interno y externo, secado o despirogenización, llenado estéril, colocación de tapones, cierre de aluminio, inspección y empaquetado.
Se utiliza para antibióticos de uso hospitalario, soluciones listas para perfusión, determinados productos reconstituidos en el punto de atención y otras formulaciones parenterales que requieren compatibilidad química con el vidrio. El vidrio sigue siendo valorado cuando el producto presenta sensibilidad a permeabilidad de gases, interacción con ciertos polímeros o cuando el cliente final prioriza una presentación tradicional ampliamente aceptada por compras hospitalarias.
En plantas ubicadas cerca de hubs logísticos como el puerto de Valencia, el puerto de Barcelona o la plataforma de Zaragoza, estas líneas también se emplean para lotes de exportación al sur de Europa, norte de África y América Latina. Esto hace que la estabilidad del envase durante transporte y almacenamiento cobre un papel adicional.
| Etapa del proceso | Equipo principal | Función | Riesgo controlado | Dato crítico | Resultado esperado |
|---|---|---|---|---|---|
| Preparación | Tanque de mezcla | Disolver y homogeneizar | Concentración incorrecta | Tiempo de mezcla | Solución uniforme |
| Lavado de botellas | Lavadora automática | Eliminar partículas | Contaminación física | Conductividad del agua | Envase limpio |
| Despirogenización | Túnel térmico | Reducir endotoxinas | Riesgo microbiológico | Perfil térmico | Botellas preparadas para llenado |
| Llenado | Llenadora aséptica | Dosificar producto | Error de volumen | Precisión por boquilla | Volumen conforme |
| Cierre | Taponadora y capsuladora | Sellar el envase | Fugas | Parámetros de cierre | Integridad del sistema |
| Inspección final | Inspección visual automática | Detectar defectos | Salida de unidades no conformes | Tasa de rechazo | Lote liberable |
Esta secuencia explica por qué la línea se considera un sistema completo. Cada etapa condiciona la siguiente, y una debilidad en lavado, esterilidad o inspección puede comprometer todo el lote.
Aplicaciones principales y beneficios en la fabricación farmacéutica moderna

Las aplicaciones más habituales abarcan antibióticos de gran volumen para perfusión, tratamientos antiinfecciosos administrados en hospital, formulaciones para unidades de cuidados intensivos y productos destinados a contratos públicos de salud. En el caso español, también existe interés por líneas capaces de alternar lotes medianos y cortos, debido a la diversidad del mercado, la presión de costes y la necesidad de responder a concursos sanitarios con presentaciones específicas.
Entre sus beneficios destacan la alta compatibilidad del vidrio con numerosas formulaciones, la imagen de seguridad percibida por muchos compradores institucionales y la facilidad para integrar controles avanzados de inspección. Otra ventaja es la larga vida útil de equipos bien construidos en acero inoxidable y componentes industriales de calidad, un factor importante cuando se planifican inversiones a diez o quince años.
Desde la perspectiva de productividad, una línea moderna reduce tiempos de cambio de formato, automatiza la alimentación de envases y registra parámetros críticos en tiempo real. Desde la perspectiva regulatoria, facilita auditorías, investigaciones de desviaciones y revisiones de integridad de datos. Desde la perspectiva financiera, disminuye mermas, sobrellenado, retrabajos y tiempos de parada no planificados.
El gráfico de línea refleja una evolución razonable del interés inversor en este tipo de equipos, impulsado por reposición de líneas antiguas, exigencias de trazabilidad y necesidad de resiliencia en suministro de inyectables.
| Aplicación | Tipo de cliente | Ventaja principal | Nivel de automatización recomendable | Volumen de lote habitual | Prioridad de compra |
|---|---|---|---|---|---|
| Antibióticos hospitalarios | Laboratorios de inyectables | Alta seguridad del envase | Alto | Medio a alto | Muy alta |
| Fabricación por contrato | CDMO farmacéutica | Flexibilidad de formatos | Alto | Variable | Alta |
| Mercado de exportación | Empresas multinacionales | Presentación aceptada globalmente | Alto | Alto | Alta |
| Lotes especiales | Productores nicho | Control riguroso de proceso | Medio alto | Bajo a medio | Media |
| Suministro regional | Empresas nacionales | Fiabilidad operativa | Medio | Medio | Alta |
| Reposición de línea antigua | Plantas consolidadas | Ahorro energético y digitalización | Muy alto | Alto | Muy alta |
La tabla resume cómo cambian las prioridades según el modelo de negocio. No todas las plantas necesitan la misma velocidad, pero casi todas necesitan validación robusta y estabilidad de proceso.
Tipos, modelos y opciones técnicas clave
Las líneas IV en vidrio para antibióticos pueden clasificarse por capacidad, nivel de automatización, tipo de cierre, entorno aséptico y grado de integración con servicios farmacéuticos. Un modelo compacto puede adaptarse a producciones medianas con varios cambios de formato al año, mientras que una línea de alta velocidad se orienta a plantas con demanda estable y gran volumen.
Entre las opciones técnicas más relevantes están las bombas peristálticas o sistemas de llenado por pistón, la alimentación lineal o rotativa, el control automático de peso, la inspección por cámaras, los sistemas de rechazo sin contacto y la integración con plataformas de supervisión. También importan los accesorios periféricos: unidades de agua purificada, destiladores de agua para inyectables, generadores de vapor limpio, preparación y distribución de soluciones y logística interna automatizada.
En este punto conviene destacar las capacidades tecnológicas de IVEN Pharmatech Engineering. La empresa desarrolla líneas para soluciones IV en bolsas sin PVC, botellas de polipropileno y botellas de vidrio, además de líneas de ampollas, viales, jeringas precargadas, solución de diálisis y sistemas de agua farmacéutica. Su enfoque permite integrar no solo el equipo principal, sino también utilidades y transferencia de tecnología, algo especialmente valioso cuando la planta en España busca una ejecución coordinada y menos riesgo de interfaces.
| Tipo de línea | Capacidad orientativa | Uso ideal | Ventaja | Limitación | Perfil de comprador |
|---|---|---|---|---|---|
| Compacta semiautomática | 3.000 a 6.000 botellas/hora | Lotes medianos | Menor inversión inicial | Más dependencia operativa | Fabricante emergente |
| Automática estándar | 6.000 a 12.000 botellas/hora | Producción continua | Equilibrio entre coste y rendimiento | Requiere buena planificación de servicios | Planta nacional |
| Alta velocidad | 12.000 a 24.000 botellas/hora | Grandes contratos | Máxima productividad | Mayor complejidad de validación | Multinacional |
| Con aislador | Variable | Entornos críticos | Mayor protección aséptica | Coste más alto | Productos de alto riesgo |
| Con inspección integrada | Variable | Optimización de calidad | Menos manipulación posterior | Más espacio lineal | CDMO avanzada |
| Llave en mano | Variable | Proyecto completo | Menos riesgo de coordinación | Evaluación más amplia del proveedor | Inversor industrial |
La tabla ayuda a filtrar opciones según volumen, riesgo y estrategia. En muchas decisiones de compra en España, la alternativa automática estándar con espacio para futuras ampliaciones suele ser la más equilibrada.
Línea IV en vidrio para antibióticos frente a tecnologías alternativas
La pregunta más común no es si comprar una línea, sino qué formato conviene elegir: botella de vidrio, botella de polipropileno o bolsa flexible. La respuesta depende de la formulación, la logística, la percepción del mercado, el coste por unidad y la estrategia de exportación. El vidrio destaca por su estabilidad y aceptación histórica, pero pesa más y exige gestión cuidadosa de roturas. Las botellas de polipropileno reducen peso y pueden favorecer procesos integrados. Las bolsas aportan ahorro en transporte y almacenamiento, aunque no siempre son la primera opción para todos los antibióticos o mercados.
En sectores donde las compras hospitalarias son decisivas, la presentación en vidrio conserva una posición fuerte. Sin embargo, la comparación con alternativas debe hacerse caso por caso, con base en coste total de propiedad y no solo en precio de adquisición.
| Característica | Botella de vidrio | Botella de polipropileno | Bolsa flexible | Mejor opción según contexto | Comentario práctico |
|---|---|---|---|---|---|
| Compatibilidad química | Muy alta | Alta | Media a alta | Vidrio | Útil para formulaciones sensibles |
| Peso logístico | Alto | Medio | Bajo | Bolsa | Menor coste de transporte |
| Resistencia a rotura | Media | Alta | Alta | Polipropileno o bolsa | Importante en distribución lejana |
| Percepción hospitalaria | Muy alta | Alta | Alta | Vidrio | Formato tradicional consolidado |
| Coste de línea | Medio alto | Medio | Variable | Depende del proyecto | Debe medirse con utilidades y validación |
| Sostenibilidad por unidad | Reciclable | Ligero | Ligera | Depende del ciclo total | Influyen energía, residuos y transporte |
La comparación confirma que el vidrio no es siempre la opción más barata, pero puede ser la mejor si el objetivo es seguridad de formulación, reputación en compras institucionales y permanencia a largo plazo.
Panorama del mercado y tendencias futuras en España
El mercado español de fabricación farmacéutica muestra interés sostenido en modernizar líneas estériles, especialmente en inyectables y soluciones hospitalarias. Parte de esa demanda procede de activos instalados hace años que requieren actualización digital, ahorro energético y adaptación a integridad de datos. Otra parte viene del crecimiento de fabricación por contrato y de estrategias de proximidad productiva para reducir dependencia de cadenas lejanas.
Madrid y Barcelona concentran sedes corporativas, calidad y desarrollo técnico; Zaragoza se fortalece por su posición logística; Valencia y Bilbao aportan acceso portuario; y Andalucía gana relevancia por disponibilidad industrial y costes competitivos. En estos núcleos, las empresas buscan equipos que combinen rendimiento, soporte local y cumplimiento regulatorio con documentación clara.
Mirando a 2026, se observan tres tendencias definidas. La primera es la automatización avanzada con análisis de datos en tiempo real, mantenimiento predictivo e integración con sistemas de ejecución de fabricación. La segunda es la sostenibilidad, con reducción de consumo de agua, recuperación de calor, menor sobrellenado y optimización de aire de salas limpias. La tercera es la presión regulatoria y de contratación pública para asegurar continuidad de suministro, trazabilidad y procesos auditables.
El área ascendente representa la creciente prioridad de modernización integral. No se trata solo de producir más, sino de producir con mayor visibilidad del proceso, menor huella operativa y mejor capacidad de auditoría.
Cómo elegir un fabricante o proveedor fiable
Para elegir un fabricante o proveedor fiable de línea IV en vidrio para antibióticos, conviene revisar seis aspectos: experiencia real en líneas estériles, referencias comparables, capacidad de personalización, fortaleza documental, servicio técnico y visión integral de proyecto. Un proveedor que solo suministra una máquina puede ser adecuado en ciertos casos, pero cuando la planta necesita coordinación de utilidades, flujo de materiales, validación y puesta en marcha, suele ser preferible un socio con experiencia de ingeniería completa.
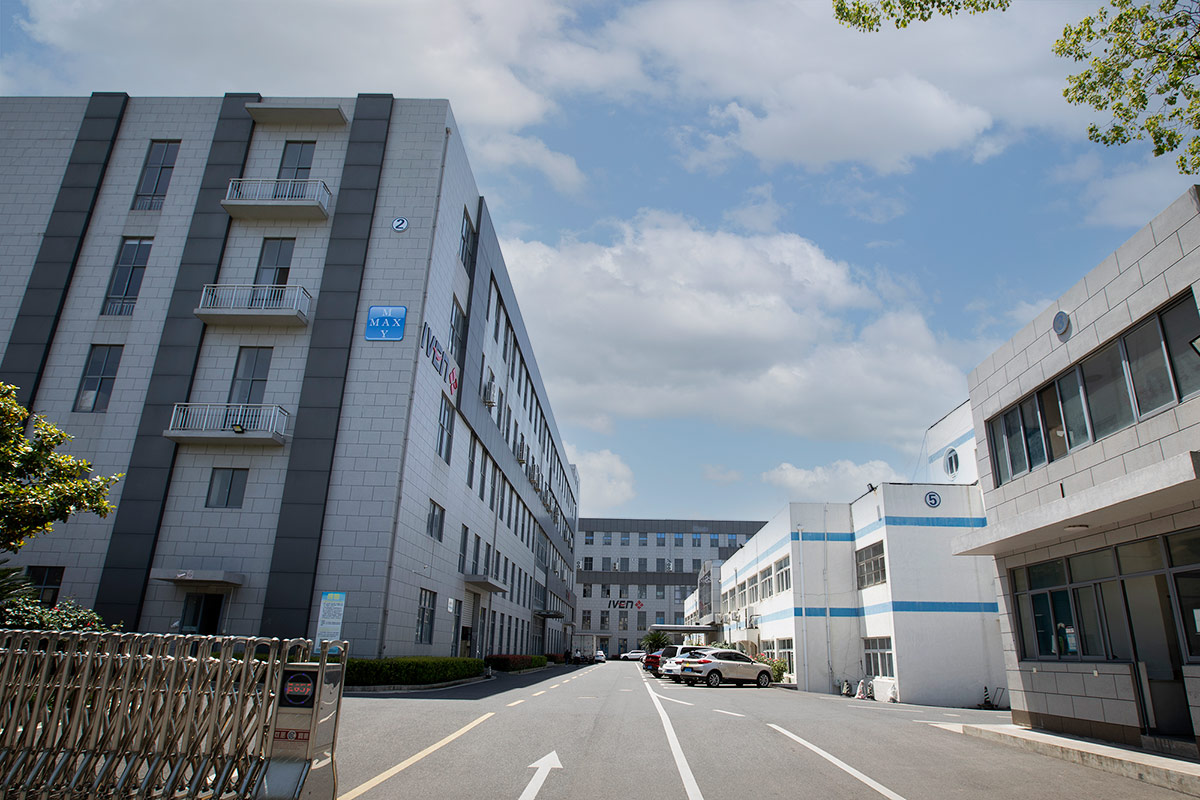
Aquí resultan especialmente importantes las capacidades de fabricación del proveedor. IVEN Pharmatech Engineering trabaja con varias plantas especializadas en Shanghái dedicadas a maquinaria de llenado y envasado farmacéutico, tratamiento de agua, sistemas inteligentes de transporte y equipos para tubos de extracción al vacío. Esta estructura industrial favorece consistencia de fabricación, control de componentes clave y una visión sistémica de la línea.
También hay que revisar si el proveedor puede demostrar proyectos internacionales, adaptación a requisitos de la Unión Europea y soporte en documentación para cualificación. Una visita técnica, ya sea presencial o remota, debe incluir revisión de acabados, soldaduras, materiales en contacto, sistemas de control, listas de repuestos y filosofía de servicio posventa. Para conocer más sobre proyectos integrados, puede consultarse la sección de soluciones llave en mano.
| Criterio de selección | Qué verificar | Señal positiva | Señal de riesgo | Pregunta recomendada | Importancia |
|---|---|---|---|---|---|
| Experiencia en estériles | Proyectos similares | Referencias auditables | Casos genéricos | ¿Cuántas líneas comparables ha entregado? | Muy alta |
| Cumplimiento regulatorio | Documentación de cualificación | Protocolos estructurados | Documentación incompleta | ¿Qué incluye IQ, OQ y apoyo a PQ? | Muy alta |
| Capacidad de personalización | Ajuste a formato y flujo | Diseño flexible | Solución rígida | ¿Se adapta a nuestro envase y sala? | Alta |
| Fabricación propia | Control de procesos | Plantas especializadas | Dependencia excesiva de terceros | ¿Qué componentes fabrica internamente? | Alta |
| Servicio posventa | Tiempo de respuesta | Formación y soporte remoto | Sin plan de repuestos | ¿Cuál es el plan de mantenimiento? | Muy alta |
| Solidez de proyecto | Cronograma y coordinación | Gestión integral | Responsabilidades difusas | ¿Quién coordina interfaces y validación? | Alta |
La tabla anterior ayuda a separar ofertas de bajo precio aparente de propuestas con menor riesgo de implementación. En entornos estériles, la diferencia suele notarse durante la puesta en marcha, no solo en la compra inicial.
Coste de inversión, planificación presupuestaria y análisis del retorno
El coste de una línea IV en vidrio para antibióticos puede variar de forma importante según velocidad, grado de automatización, alcance de utilidades y nivel de validación requerido. No es lo mismo adquirir una línea básica de llenado y cierre que un proyecto completo con preparación de soluciones, agua para inyectables, salas limpias, inspección, empaquetado y automatización logística.
Para presupuestar correctamente en España, conviene dividir la inversión en cinco bloques: equipo principal, utilidades farmacéuticas, obra e integración, validación y formación, y coste operativo de los primeros doce meses. A esto se suma un colchón para repuestos críticos, pruebas de aceptación y posibles ajustes de interfaz con edificios existentes.
El retorno sobre la inversión suele venir de cuatro palancas: aumento de capacidad, reducción de mermas, menor sobrellenado y menos tiempos de parada. En plantas que sustituyen líneas antiguas, el ahorro energético y la mejora de eficiencia del personal también pesan mucho. Si el proyecto permite captar contratos hospitalarios o exportaciones adicionales desde puertos como Valencia o Barcelona, el retorno puede acelerarse.
La comparación sugiere que las soluciones integrales suelen destacar en conformidad e integración, aunque requieren una evaluación financiera más amplia que la simple compra de máquinas sueltas.
| Bloque de inversión | Participación estimada | Qué incluye | Riesgo si se infrapresupuesta | Horizonte de retorno | Comentario |
|---|---|---|---|---|---|
| Equipo principal | 30% a 40% | Lavado, llenado, cierre, inspección | Cuellos de botella | Medio plazo | Núcleo del proyecto |
| Utilidades farmacéuticas | 15% a 25% | Agua, vapor limpio, distribución | Fallo de cumplimiento | Medio plazo | Imprescindibles en estériles |
| Obra e integración | 15% a 20% | Instalación, conexiones, salas | Retrasos de arranque | Medio plazo | Muy sensible a diseño previo |
| Validación | 8% a 15% | Protocolos, pruebas, documentación | No liberación de línea | Corto plazo | No debe recortarse |
| Formación y arranque | 5% a 8% | Capacitación y soporte inicial | Baja eficiencia operativa | Corto plazo | Reduce curva de aprendizaje |
| Repuestos y contingencias | 5% a 10% | Piezas críticas y ajustes | Paradas tempranas | Corto plazo | Protege continuidad |
Esta estructura presupuestaria permite construir un caso de negocio realista. Muchas desviaciones surgen cuando solo se considera la máquina principal y se ignoran validación, utilidades o integración en edificio.
Consideraciones clave y riesgos potenciales al invertir
Entre los principales riesgos figuran la definición incompleta del alcance, una mala adaptación al formato de envase, subestimar el tiempo de validación y no planificar adecuadamente las utilidades. También es frecuente encontrar proyectos con layouts poco eficientes, donde flujos de materiales, personal y residuos no están bien segregados. Esto puede traducirse en modificaciones caras una vez iniciada la instalación.
Otro riesgo es elegir un proveedor sin suficiente soporte de ciclo de vida. En una línea estéril, el éxito no termina con la entrega; depende de instalación, puesta en marcha, cualificación, formación, documentación final y capacidad de respuesta ante incidencias. Por ello son decisivas las capacidades de servicio. IVEN Pharmatech Engineering estructura su propuesta alrededor de consultoría de viabilidad, diseño, selección y personalización de equipos, instalación, puesta en marcha, validación, asesoría de control de calidad, transferencia tecnológica, documentación, formación y optimización posterior. Para una conversación directa sobre necesidades concretas del mercado español, puede utilizarse la página de contacto técnico.
También debe evaluarse el riesgo regulatorio futuro. De cara a 2026, el mercado avanzará hacia mayor digitalización, control electrónico de registros, monitorización de mantenimiento y reducción de consumo de recursos. Comprar una línea sin capacidad de ampliación digital puede abaratar el corto plazo, pero encarecer el cumplimiento más adelante.
Como referencia práctica, varias compañías en España plantean proyectos en dos fases: primero la instalación de una línea automática preparada para crecimiento; después, la integración de inspección avanzada, logística interna o módulos adicionales. Este enfoque puede ser útil en zonas industriales con limitaciones de espacio, como ciertas áreas periurbanas de Madrid o Barcelona.
Proveedores locales, casos de uso y la propuesta de nuestra empresa
En España existen integradores, ingenierías, distribuidores de equipos farmacéuticos y empresas de servicio que pueden participar en un proyecto de línea IV en vidrio para antibióticos. Algunos aportan mantenimiento local, otros gestión de utilidades, automatización o validación. Para el comprador, la cuestión central es quién asume la responsabilidad global del rendimiento de la línea y cómo se coordinan los distintos paquetes técnicos.
Un caso típico es el de una planta en Cataluña que necesita sustituir una línea antigua de botellas de vidrio manteniendo producción durante la transición. En ese escenario, la ingeniería del cambio, la fabricación modular y la planificación de parada son tan importantes como la capacidad de llenado. Otro caso es el de un fabricante por contrato en la zona de Madrid que busca captar nuevos clientes hospitalarios y necesita combinar lotes medianos con documentación sólida y tiempos de cambio cortos. En un tercer escenario, una empresa con salida logística por Valencia quiere reforzar exportación regional y da prioridad a embalaje robusto, trazabilidad y estabilidad del suministro.
La propuesta de nuestra empresa para estos contextos se apoya en tres pilares. Primero, capacidades tecnológicas: líneas para vidrio, polipropileno y bolsas, además de sistemas de agua farmacéutica, preparación de soluciones y automatización relacionada. Segundo, capacidades de fabricación: plantas especializadas, experiencia acumulada en miles de líneas y una base sólida de patentes y mejora continua en equipos para soluciones IV. Tercero, capacidades de servicio: acompañamiento desde la viabilidad hasta la validación y la optimización operacional. Quienes deseen revisar el alcance de equipos y soluciones pueden explorar el catálogo de maquinaria farmacéutica.
Esta combinación resulta especialmente relevante cuando el cliente español desea reducir riesgos de coordinación, evitar diseños no estandarizados y asegurar una vida útil prolongada del activo. En un entorno competitivo, disponer de un único socio con visión de proceso completo puede simplificar cronogramas y acelerar la puesta en producción.
Preguntas frecuentes
¿Qué capacidad debe tener una línea IV en vidrio para antibióticos?
Depende del tamaño del lote, del número de referencias y de si la planta abastece solo a España o también exporta. Muchas decisiones se sitúan entre capacidades medias y altas, con margen para ampliación futura.
¿El vidrio sigue siendo competitivo frente a formatos más ligeros?
Sí, especialmente cuando la compatibilidad del producto, la aceptación hospitalaria y la estabilidad a largo plazo son prioridades. Aun así, debe compararse el coste total de propiedad con otras alternativas.
¿Cuánto tarda un proyecto de este tipo?
El plazo varía según alcance, obra civil, utilidades y validación. Un proyecto completo requiere planificación rigurosa desde ingeniería básica hasta cualificación final.
¿Qué documentación debe aportar el proveedor?
Debe aportar documentación técnica, materiales, planos, listas de instrumentos, protocolos de prueba y soporte para cualificación de instalación, operación y desempeño, además de manuales y formación.
¿Es mejor comprar máquinas sueltas o un proyecto integral?
Si la planta ya tiene una ingeniería robusta y experiencia de integración, las máquinas sueltas pueden funcionar. Si se busca menor riesgo global, un enfoque integral suele ofrecer más control de interfaces y del cronograma.
¿Qué tendencias marcarán 2026?
Mayor automatización, análisis de datos, mantenimiento predictivo, reducción de consumo de agua y energía, mejor trazabilidad y preparación para exigencias regulatorias y de sostenibilidad más estrictas.
¿Cómo evaluar a un proveedor internacional para el mercado español?
Conviene revisar referencias, capacidad de adaptación a normativa aplicable, soporte documental, tiempos de respuesta, repuestos, formación y experiencia en proyectos de exportación y cumplimiento regulatorio.
¿Qué valor añadido puede aportar IVEN Pharmatech Engineering?
Puede aportar experiencia internacional en líneas de soluciones IV, integración de utilidades farmacéuticas, capacidad de personalización, enfoque de proyecto integral y servicios de ciclo de vida orientados a reducir riesgos de implementación.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Máquinas de jeringas precargadas con heparina en España
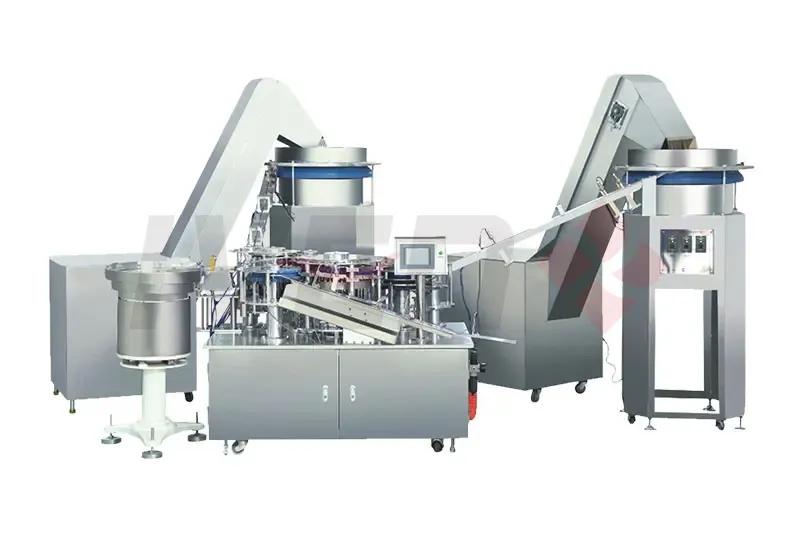
La máquina de jeringas precargadas para heparina es un sistema de llenado y cierre estéril diseñado para dosificar con alta precisión soluciones anticoagulantes en jeringas listas para usar. En España, este tipo de equipo interesa especialmente a laboratorios farmacéuticos, fabricantes de productos sanitarios, organizaciones de desarrollo y fabricación por contrato y grupos hospitalarios que buscan aumentar capacidad, reducir intervención manual y cumplir exigencias regulatorias estrictas. En un entorno donde la calidad del producto, la trazabilidad electrónica, la validación y la integridad de datos son determinantes, la selección correcta de la línea influye directamente en el rendimiento de planta, el coste por unidad y la velocidad de liberación del lote.
La demanda en el mercado español está ligada al crecimiento de la fabricación estéril, la modernización de instalaciones en polos como Madrid, Barcelona, Valencia, Zaragoza y Bilbao, y la necesidad de formatos listos para administrar que mejoren la seguridad clínica. Además, los puertos de Valencia, Barcelona y Algeciras facilitan tanto la importación de componentes como la exportación de producto terminado a la Unión Europea, Norte de África y América Latina. Por ello, la compra de una solución de jeringas precargadas para heparina ya no se valora solo como un activo de producción, sino como una inversión estratégica en cumplimiento, productividad y competitividad.
De forma directa, una máquina de jeringas precargadas para heparina sirve para lavar, despiar si procede, llenar, introducir émbolo, cerrar, inspeccionar y preparar para acondicionamiento jeringas destinadas a contener heparina en formato listo para usar. Su principal valor está en combinar exactitud de dosificación, control microbiológico, automatización, repetibilidad del proceso y documentación de lote. Para una planta en España, esto significa menos riesgo de rechazo, mejor aprovechamiento de sala blanca y una producción más compatible con auditorías de la AEMPS y con las expectativas de clientes internacionales.
Las empresas que más se benefician suelen ser fabricantes de inyectables, productores de productos sanitarios combinados, compañías que externalizan llenado estéril y grupos que desarrollan instalaciones nuevas o amplían líneas existentes. En muchos casos, la decisión no es solo comprar una máquina, sino integrar una solución completa con preparación de solución, sistema de agua purificada, logística de materiales, aislamiento del proceso, serialización y cualificación. Ahí resulta útil contar con un socio con experiencia internacional y capacidad de proyecto integral. Puede consultar el perfil corporativo en nuestra empresa farmacéutica de ingeniería para entender mejor cómo se plantea este tipo de implantación.
En términos prácticos, la elección adecuada depende de seis factores: volumen previsto, formato de jeringa, requisitos de esterilidad, nivel de automatización, compatibilidad con componentes y plan financiero. Si cualquiera de esos puntos se evalúa mal, la inversión puede quedarse corta en capacidad o sobredimensionarse sin retorno razonable.
Se trata de una línea o módulo de proceso concebido para trabajar con jeringas estériles, generalmente de vidrio o polímero, que serán llenadas con solución de heparina y preparadas para su uso clínico. Dependiendo de la configuración, la máquina puede incluir desembandejado, alimentación automática, control de partículas, llenado volumétrico o por bomba servoaccionada, vacío o nitrógeno, inserción de émbolo, taponado, etiquetado e inspección visual automática. La finalidad es entregar un producto uniforme, seguro y listo para el siguiente paso de acondicionamiento.
En la producción farmacéutica, estas máquinas se utilizan cuando se desea ofrecer dosis unitarias preparadas previamente, lo que reduce errores de manipulación en hospital o clínica. En tratamientos anticoagulantes, ese beneficio es especialmente relevante. Las jeringas precargadas simplifican la preparación en farmacia hospitalaria, agilizan procedimientos y ayudan a mejorar la consistencia de la administración.
Desde el punto de vista técnico, la línea debe adaptarse a la viscosidad de la solución, al rango de llenado, a la sensibilidad del producto al oxígeno, al tipo de barrera estéril y al material del envase. En España, muchos compradores piden además compatibilidad con sistemas de registro electrónico, recetas de producto, cambios rápidos de formato y mantenimiento preventivo digital. Para proyectos de mayor escala, el equipo también se integra con soluciones completas de planta, como puede verse en proyectos de ingeniería integral para fábricas farmacéuticas.
Elemento del sistemaFunción principalImpacto en heparinaRiesgo si fallaIndicador de controlValor para la plantaAlimentación de jeringasIntroduce envases de forma ordenadaEvita daños mecánicos y desviacionesAtascos y roturasRendimiento por minutoEstabilidad del flujo productivoMódulo de llenadoDosifica el volumen programadoGarantiza la dosis correctaSubllenado o sobrellenadoPrecisión de llenadoMenos rechazos y mejor rendimientoInserción de émboloCierra la jeringa con controlPreserva integridad y funcionalidadFugas o fricción anómalaFuerza de inserciónMejor calidad finalEntorno de barreraProtege la zona críticaReduce contaminaciónDesviaciones microbiológicasPartículas y presiónCumplimiento regulatorioInspección automáticaDetecta defectos visiblesControla partículas y nivelLotes no conformesTasa de rechazoSeguridad del pacienteRegistro electrónicoDocumenta parámetros de procesoFacilita trazabilidadBrechas de datosHistorial de lotePreparación para auditoríasLa tabla anterior muestra por qué la línea no debe analizarse como una simple llenadora. Es un conjunto de subsistemas que afectan tanto a la calidad farmacéutica como al coste operativo. En productos de alto valor y exigencia estéril, la robustez de cada módulo se traduce en menos desviaciones, mejor aprovechamiento de materiales y mayor fiabilidad ante inspecciones.
Las aplicaciones más comunes abarcan producción comercial de heparina, fabricación para terceros, lotes clínicos avanzados, ampliación de capacidad en plantas de inyectables y líneas especializadas para presentaciones hospitalarias. También se utilizan en instalaciones que quieren migrar desde ampollas o viales hacia formatos más seguros y cómodos.
En España, los beneficios se perciben de forma clara en centros con demanda hospitalaria estable, en fabricantes que sirven a varios mercados europeos y en organizaciones que trabajan con contratos de suministro de largo plazo. El uso de jeringas precargadas puede aportar ventajas logísticas, menor manipulación en el punto de administración y mejor percepción del producto por parte de clientes institucionales.
AplicaciónUsuario típicoBeneficio operativoBeneficio regulatorioBeneficio comercialObservación para EspañaProducción hospitalaria de gran volumenLaboratorios de inyectablesMayor velocidad y repetibilidadMejor documentación de loteCapacidad de servir concursosRelevante en Madrid y BarcelonaFabricación por contratoOrganizaciones de fabricaciónCambios de formato más rápidosTrazabilidad multi clienteAtracción de nuevos contratosAlta demanda en polos industrialesLotes para exportaciónFabricantes orientados a la UEMenos intervención manualFacilita cumplimiento GMPAcceso a más mercadosVentaja logística vía ValenciaPresentaciones listas para usarEmpresas de especialidadesReduce preparación finalMenor riesgo de erroresMayor valor añadidoMuy valorado por hospitalesModernización de líneas antiguasPlantas consolidadasMenos paradas y mermasIntegridad de datos mejoradaVida útil extendida de la instalaciónComún en reformas en CataluñaEscalado de nuevos productosEmpresas en crecimientoCapacidad modularValidación estructuradaEntrada más rápida al mercadoInterés en parques tecnológicosLa explicación de esta tabla es sencilla: la máquina genera valor en tres capas. Primero, eficiencia productiva; segundo, control regulatorio; tercero, ventaja competitiva. Muchas inversiones fallan porque solo consideran la velocidad de salida y no el beneficio transversal en calidad, auditoría, suministro y posicionamiento comercial.
var ctxBarras = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctxBarras, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Fabricación por contrato’, ‘Biotecnología’, ‘Genéricos inyectables’, ‘Exportación UE’, ‘Productos sanitarios’],datasets: [{label: ‘Índice de demanda en España’,data: [88, 76, 54, 69, 81, 47],backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(255,99,132,0.7)’,’rgba(75,192,192,0.7)’,’rgba(255,206,86,0.7)’,’rgba(153,102,255,0.7)’,’rgba(255,159,64,0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, title: {display: true, text: ‘Índice’}}}}});El gráfico de barras resume la presión de demanda por segmento en España. La mayor tracción suele venir de hospitales y exportación europea, seguidos de fabricantes por contrato que buscan líneas flexibles para múltiples referencias. Esto explica por qué las configuraciones modulares y de cambio rápido ganan terreno frente a equipos rígidos.
No existe una única configuración válida. El mercado ofrece equipos compactos para capacidad media, líneas automáticas de alta velocidad, soluciones con aislador, sistemas con flujo laminar abierto, plataformas para jeringa anidada y equipos para jeringa a granel. La elección correcta depende del perfil de producto, del diseño de la planta y del objetivo económico.
Las opciones técnicas más importantes incluyen tipo de dosificación, nivel de automatización, integración con inspección, material de contacto, receta electrónica, control estadístico del proceso, visión artificial, manipulación robotizada y compatibilidad con distintos tamaños de jeringa. En proyectos modernos también se valora la posibilidad de conectividad industrial, mantenimiento remoto y análisis de datos de producción.
Tipo de equipoCapacidad orientativaUso recomendadoVentaja principalLimitación principalNivel de inversiónLínea compacta semiautomáticaBaja a mediaLotes pequeños o arranqueMenor coste inicialMás intervención operariaBajo a medioLínea automática estándarMediaProducción regularBuen equilibrio coste-rendimientoEscalado limitadoMedioLínea de alta velocidadAltaGrandes volúmenesCoste unitario menorMayor complejidad técnicaAltoSistema con aisladorMedia a altaMáxima protección estérilExcelente control del entornoValidación más exigenteAltoConfiguración para jeringas anidadasMediaFormato estéril preparadoMenos manipulación inicialConsumible más costosoMedio a altoConfiguración a granelMedia a altaOperaciones integradasFlexibilidad de abastecimientoMás pasos previosMedioLínea modular ampliableVariablePlantas en expansiónPermite crecer por etapasIngeniería inicial más complejaMedio a altoLa utilidad de esta comparativa es que ayuda a evitar decisiones por precio aparente. Una línea económica puede resultar cara si exige más mano de obra, genera más pérdidas o no soporta la demanda futura. Del mismo modo, una línea de alta gama puede ser excesiva si la planta española produce series cortas y múltiples formatos.
En cuanto a capacidades tecnológicas, conviene priorizar plataformas con diseño higiénico, componentes inoxidables de larga vida útil, servocontrol estable y arquitectura que facilite la validación. IVEN Pharmatech Engineering destaca precisamente en esta área por desarrollar soluciones adaptadas para llenado y acondicionamiento farmacéutico, integrando automatización, tratamiento de agua, logística inteligente y equipos de producción estéril con enfoque de cumplimiento internacional. En una evaluación técnica, esto aporta una ventaja clara cuando el proyecto requiere coordinación entre varias utilidades y no solo una máquina aislada.
La comparación más habitual se hace frente a viales, ampollas, jeringas cargadas manualmente en entorno controlado y otros sistemas de dosis unitaria. La mejor solución no depende únicamente del precio del envase. Deben compararse el coste total de propiedad, la complejidad operativa, el perfil de riesgo, la comodidad clínica y la estrategia comercial de la compañía.
TecnologíaSeguridad de usoEficiencia de producciónCoste por unidadConveniencia clínicaAdecuación para heparinaJeringa precargada automáticaMuy altaAltaMedioMuy altaExcelenteVial multidosisMediaAltaBajoMediaBuena según usoAmpollaMediaMediaBajo a medioBajaLimitada para listo para usarCarga manual en farmaciaBaja a mediaBajaVariableMediaSolo casos específicosCartucho especializadoAltaMediaAltoAltaDepende del dispositivoBolsa o sistema mayor volumenAltaMediaAltoBaja para dosis unitariaNo idealLa tabla deja ver que la jeringa precargada sobresale cuando se valora seguridad de uso y preparación rápida en el punto de atención. Sin embargo, si la estrategia es puramente de coste y el mercado acepta otros formatos, un vial puede seguir siendo competitivo. Para España, donde la contratación hospitalaria combina presión de precio con exigencia de seguridad y comodidad, muchas empresas están optando por un portafolio mixto: conservar viales en algunas referencias y migrar a jeringa precargada en otras.
var ctxComparacion = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctxComparacion, {type: ‘bar’,data: {labels: [‘Precisión’, ‘Velocidad’, ‘Trazabilidad’, ‘Flexibilidad’, ‘Riesgo de contaminación’, ‘Coste total’],datasets: [{label: ‘Jeringa precargada automática’,data: [94, 86, 95, 78, 92, 74],backgroundColor: ‘rgba(75,192,192,0.7)’},{label: ‘Sistema alternativo tradicional’,data: [72, 68, 61, 70, 63, 81],backgroundColor: ‘rgba(255,99,132,0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});La comparación visual refuerza una idea clave: las alternativas tradicionales pueden parecer más económicas de entrada, pero normalmente quedan por detrás en precisión, trazabilidad y control de contaminación. Para productos sensibles y mercados exigentes, esas diferencias afectan el coste real y la capacidad de sostener auditorías.
El mercado español se está moviendo en tres direcciones: más automatización, más control digital y más foco en sostenibilidad. El crecimiento de la fabricación estéril, la necesidad de cadenas de suministro más resilientes y el interés por reducir errores humanos están impulsando inversiones en líneas modernas. Las empresas ubicadas cerca de corredores logísticos como Barcelona, Valencia, Zaragoza o el eje Madrid-Guadalajara suelen tener ventaja para abastecerse de componentes y distribuir producto terminado.
También influye la presión regulatoria. La integridad de datos, la cualificación documentada, los cambios de formato bien controlados y la minimización del riesgo de contaminación ya no son elementos diferenciales, sino requisitos de entrada. En 2026 se espera una aceleración de tecnologías como visión artificial avanzada, mantenimiento predictivo, gemelo digital para validación y consumo energético más eficiente. Del lado político y normativo, seguirán cobrando peso la reducción de residuos de producción, el diseño de equipos con menor huella de agua y la estandarización documental para inspecciones.
var ctxLinea = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctxLinea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 129, 142, 158, 173, 189],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: false, title: {display: true, text: ‘Índice 2021=100’}}}}});var ctxArea = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Participación de líneas con automatización avanzada’,data: [28, 33, 39, 46, 54, 63, 71, 78],borderColor: ‘rgb(153, 102, 255)’,backgroundColor: ‘rgba(153, 102, 255, 0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100, title: {display: true, text: ‘Porcentaje estimado’}}}}});Los dos gráficos muestran un escenario realista: crecimiento sostenido del mercado y desplazamiento hacia equipos más automatizados. En 2026 y años siguientes, además, se prevé mayor incorporación de diseños preparados para ahorro energético, menor generación de rechazo, análisis en tiempo real y materiales de construcción pensados para larga durabilidad. Este último punto es especialmente importante en España, donde las decisiones de inversión tienden a evaluarse con horizontes amplios y fuerte atención al coste total de ciclo de vida.
Desde la perspectiva de fabricación, conviene trabajar con proveedores que posean base industrial sólida y experiencia en varias familias de equipos. IVEN cuenta con varias plantas especializadas en Shanghái para maquinaria de llenado y envasado farmacéutico, sistemas de agua, logística inteligente y equipos para consumibles médicos. Esa capacidad de fabricación especializada permite coordinar proyectos complejos y adaptar soluciones a requisitos de capacidad, disposición y cumplimiento del cliente.
Seleccionar proveedor es una decisión más importante que elegir solo una especificación técnica. Un fabricante fiable debe demostrar experiencia real en procesos estériles, comprensión regulatoria, capacidad de personalización y servicio posventa capaz de responder en plazos razonables para España. También debe presentar documentación clara, referencias verificables, plan de cualificación y estructura para soporte de repuestos.
Al evaluar ofertas, conviene revisar no solo la propuesta comercial, sino también el alcance exacto: qué incluye en pruebas de aceptación en fábrica, qué documentación entregará, quién asume integración con servicios de planta, cuánto tiempo tardan los repuestos críticos y cómo se gestionará la formación de operadores y mantenimiento. En proyectos complejos, la capacidad de ingeniería vale tanto como la máquina misma.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoPregunta recomendadaExperiencia regulatoriaProyectos bajo GMP y auditoríasDocumentación sólida y casos realesRespuestas genéricasMenos riesgo de retrasos¿Qué validaciones entregan?PersonalizaciónAdaptación a formato y procesoDiseño modular y flexibleEquipo rígido estándarMejor ajuste a necesidad¿Admiten futuros cambios?Calidad de fabricaciónMateriales, acabados y proveedoresComponentes duraderosEscasa trazabilidad de piezasMayor vida útil¿Cuál es la vida esperada?Capacidad de servicioInstalación, formación y repuestosSoporte estructuradoDependencia de tercerosMenos paradas¿Qué plazo tienen los repuestos?Integración de plantaCompatibilidad con utilidades y salasEnfoque de ingeniería completaVisión limitada a la máquinaImplantación más rápida¿Realizan diseño de layout?Coste totalCompra, validación y operaciónTransparencia en el cálculoOferta incompletaPresupuesto realista¿Qué gastos no están incluidos?Referencias de mercadoClientes y proyectos similaresCasos internacionales contrastablesFalta de evidenciaMayor confianza¿Pueden compartir referencias?La tabla ayuda a convertir una licitación compleja en una lista de verificación práctica. Para compradores en España, es habitual visitar instalaciones comparables o solicitar demostraciones detalladas antes del pedido final. También conviene analizar la cercanía logística a puertos y centros de mantenimiento, porque el tiempo de llegada de piezas críticas puede afectar seriamente la continuidad productiva.
En el plano del servicio, IVEN se posiciona como socio de ciclo completo: estudio de viabilidad, diseño, selección y personalización, instalación, puesta en marcha, cualificación, documentación, formación, transferencia tecnológica, consultoría de control de calidad y soporte posterior. Esta dimensión de servicio es especialmente valiosa cuando el cliente no solo compra una línea, sino que necesita asegurar plazos, reducir riesgo de desviaciones y arrancar operación con rapidez. Si desea tratar una necesidad específica para el mercado español, puede usar el contacto técnico y comercial.
El presupuesto de una línea varía ampliamente según capacidad, nivel de barrera estéril, automatización, inspección, requisitos de validación y obras asociadas. No basta con comparar el precio del equipo principal. Deben incluirse adecuación de salas, utilidades, cualificación, repuestos iniciales, formación, consumibles, integración informática y tiempo de puesta en marcha.
Para un análisis realista de retorno, lo aconsejable es calcular el coste por jeringa buena liberada, no el coste teórico por jeringa producida. Esto obliga a considerar mermas, paradas, mantenimiento, cambio de formato, mano de obra, rendimiento de lote y rechazo en inspección. Muchas veces, una línea mejor diseñada ofrece un retorno superior aunque su inversión inicial sea mayor.
Partida de inversiónDescripciónPeso típico en el presupuestoRiesgo de subestimarCómo controlarloImpacto en ROIEquipo principalLlenado, cierre e inspecciónAltoComparar solo precio baseDefinir alcance técnico exactoMuy altoSistema de barreraAislador o protección equivalenteMedio a altoOlvidar validación asociadaPlanificar desde ingenieríaAltoInstalación y puesta en marchaMontaje y arranqueMedioParadas de obra y retrasosCronograma detalladoMedioCualificación y documentaciónProtocolos y registrosMedioFrenar liberación del proyectoAsignar recursos internosAltoRepuestos inicialesPiezas críticas de arranqueBajo a medioParadas tempranasLista crítica acordadaMedioFormaciónOperación, mantenimiento y calidadBajoErrores de usoPrograma por perfilesMedioIntegración informáticaDatos, recetas y trazabilidadMedioReprocesos y desconexión de sistemasEspecificación tempranaAltoLa explicación principal de esta tabla es que el presupuesto real siempre es sistémico. Cuando una empresa española prepara su plan de inversión, debería crear escenarios conservador, base y expansivo. Esto permite valorar si compensa comprar una línea actualizable desde el principio o una versión básica con ampliación posterior.
Como referencia de gestión, el retorno suele apoyarse en cinco palancas: aumento de capacidad, reducción de mano de obra directa, menor rechazo, mejor precio de venta del formato listo para usar y acceso a nuevos clientes o licitaciones. Para proyectos situados cerca de grandes hubs logísticos como Valencia o Barcelona, también puede haber mejoras en exportación y tiempos de entrega.
Los principales riesgos son técnicos, regulatorios, logísticos y financieros. Entre los técnicos destacan la incompatibilidad entre componentes, la dificultad de cambio de formato, la falta de estabilidad en dosificación y la complejidad del mantenimiento. En lo regulatorio, los riesgos más frecuentes son documentación insuficiente, validación incompleta, integridad de datos débil y desviaciones en el entorno estéril.
En España también deben valorarse riesgos de cadena de suministro: plazos de entrega, dependencia de componentes específicos, disponibilidad de técnicos y tiempos de importación. Un puerto saturado o una pieza crítica con largo plazo de reposición puede impactar seriamente un plan de producción. Por eso es recomendable negociar stock mínimo de repuestos, asistencia remota y protocolos claros de escalado técnico.
Otro riesgo común es comprar pensando solo en la situación actual. Si se prevé crecimiento, entrada en nuevos mercados o ampliación del portafolio, conviene invertir en una plataforma que soporte más referencias, actualizaciones de software y expansión modular. Revisar equipos disponibles en el catálogo de soluciones farmacéuticas puede ayudar a comparar enfoques antes de cerrar una especificación.
Un caso frecuente en la práctica es el de un fabricante que reemplaza una línea antigua por una nueva sin adaptar correctamente flujos de personas, materiales, aire y documentación. El resultado es que la máquina rinde menos de lo esperado, no por fallo del equipo sino por diseño global insuficiente. De ahí la importancia de tratar la inversión como proyecto de planta y no solo como compra de activo.
En cuanto a casos de negocio, pueden distinguirse tres escenarios útiles. Primero, una empresa de Madrid con contratos hospitalarios estables que invierte en automatización para reducir rechazos y ganar capacidad. Segundo, una planta en el entorno de Barcelona que busca exportar a varios mercados europeos y necesita trazabilidad reforzada y documentación robusta. Tercero, un fabricante del arco mediterráneo que aprovecha la proximidad al puerto de Valencia para importar componentes y servir mercados externos con ciclos más cortos. En los tres casos, el retorno depende tanto de la máquina como del diseño global del proyecto.
¿Qué capacidad debe tener una línea de jeringas precargadas para heparina?Depende del volumen anual, del número de formatos y del tamaño de lote. Para una planta con varias referencias, suele ser más rentable una línea flexible con cambios rápidos que una capacidad máxima teórica difícil de aprovechar.
¿Es mejor una configuración con aislador?Para muchos proyectos estériles, sí, especialmente si se busca una protección superior del entorno crítico. Sin embargo, exige mayor inversión y una estrategia clara de validación y mantenimiento.
¿Qué documentación debería exigir el comprador en España?Especificación funcional, planos, lista de materiales críticos, manuales, protocolos de pruebas, documentación de cualificación, registros de calibración y soporte para integración de datos, entre otros documentos pactados en contrato.
¿Cuál es el principal indicador económico?El coste por unidad liberada en condiciones reales. Este dato debe incluir rendimiento de lote, tiempo de cambio, consumo, rechazo, mano de obra y coste de mantenimiento.
¿Qué sectores compran más este tipo de solución?Laboratorios de inyectables, fabricantes por contrato, empresas biotecnológicas con formulaciones estériles y fabricantes de productos para uso hospitalario.
¿Cuánto influye el servicio posventa?Muchísimo. Un soporte lento puede convertir una avería menor en una parada costosa. Es esencial confirmar repuestos críticos, asistencia remota, formación y tiempos de respuesta.
¿Cómo evaluar a un proveedor internacional?Revise referencias reales, capacidad de fabricación, experiencia regulatoria, solidez de documentación y estructura de servicio. También conviene validar cómo gestionará la puesta en marcha y el soporte en España.
¿Qué tendencias marcarán 2026?Mayor automatización, control digital avanzado, mantenimiento predictivo, reducción de consumo energético, mejor gestión del agua y diseños de equipo orientados a sostenibilidad y flexibilidad regulatoria.
¿Qué aporta un proveedor con enfoque integral?Aporta coherencia de proyecto, coordinación entre utilidades y maquinaria, menos interfaces críticas, cronogramas más controlables y mejor preparación para validación y auditorías.
¿Por qué considerar a IVEN para este tipo de inversión?Porque combina experiencia en ingeniería farmacéutica, fabricación especializada de equipos y servicios de ciclo completo. Su trayectoria internacional, la capacidad de personalizar líneas, el conocimiento de normas regulatorias exigentes y el soporte desde diseño hasta cualificación ayudan a reducir riesgo técnico y de implantación para clientes que operan en España o exportan desde España.
En conclusión, la máquina de jeringas precargadas para heparina representa una decisión estratégica para cualquier fabricante que busque más calidad, mayor eficiencia y mejor preparación regulatoria. En el mercado español, donde conviven presión de costes, exigencia hospitalaria y oportunidades de exportación, la selección del equipo debe basarse en rendimiento real, documentación, flexibilidad y capacidad del proveedor para acompañar todo el proyecto. Una evaluación rigurosa del proceso, del mercado y del plan financiero permitirá convertir la inversión en una ventaja industrial duradera.
-
Solución de fallos en llenado de ampollas en España
En la industria farmacéutica, la solución de fallos en máquinas de llenado de ampollas no se limita a reparar averías puntuales. En realidad, forma parte del control integral de la producción estéril, la calidad del producto, la continuidad operativa y el cumplimiento normativo. En España, donde conviven plantas de inyectables, fabricantes por contrato, centros logísticos y proveedores de ingeniería en polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao, Tarragona y Sevilla, la capacidad para diagnosticar y corregir incidencias en líneas de ampollas es un factor decisivo al ampliar o modernizar instalaciones.
Las empresas que producen medicamentos inyectables evalúan este ámbito con gran detalle porque afecta al rendimiento de la línea, la exactitud de dosificación, la integridad del cierre, la reducción de rechazos y la trazabilidad documental. Además, cuando una compañía proyecta una nueva planta o una actualización de equipos, no compra solo una máquina: compra una arquitectura técnica que permita resolver de forma rápida problemas de dosificación, sincronización, lavado, esterilidad, sellado y transporte.
En el mercado español, la presión por cumplir con exigencias regulatorias, mejorar la eficiencia energética y preparar instalaciones para 2026 y años posteriores está impulsando la demanda de líneas con más automatización, diagnósticos inteligentes y soporte técnico especializado. Por eso, conocer qué es la solución de fallos en llenado de ampollas, para qué sirve, qué opciones tecnológicas existen y cómo seleccionar un fabricante o proveedor fiable es clave para cualquier proyecto de inversión.
La solución de fallos en máquinas de llenado de ampollas es el conjunto de métodos, herramientas, protocolos y capacidades técnicas destinados a identificar, prevenir y corregir incidencias en líneas de lavado, esterilización, llenado y sellado de ampollas farmacéuticas. Se utiliza sobre todo en producción de inyectables estériles, donde incluso una desviación pequeña puede traducirse en pérdida de lote, paradas prolongadas, reprocesos costosos o riesgos regulatorios.
En España, esta cuestión es especialmente relevante para fabricantes de medicamentos genéricos, laboratorios de especialidades hospitalarias, productores por contrato y empresas que exportan a la Unión Europea, Oriente Medio, América Latina y Norte de África a través de nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona y el Puerto de Algeciras. Una línea de ampollas bien diseñada y bien mantenida debe facilitar:
Cuando una empresa evalúa proveedores para una nueva línea, debe analizar no solo la velocidad nominal, sino la capacidad real del sistema para gestionar fallos frecuentes: rotura de ampollas, nivel de llenado inestable, desalineación en el transporte, problemas de llama o sellado, contaminación cruzada, desgaste de piezas críticas y errores de sincronización entre módulos.
Problema habitualCausa probableImpacto en producciónAcción correctivaPrevención recomendadaPrioridadNivel de llenado inconsistenteDesajuste de bomba o boquillaRechazo de lotesRecalibrar y verificar volumenMantenimiento y control estadísticoMuy altaRotura de ampollasChoque mecánico o vidrio fuera de toleranciaPérdida de producto y limpiezaAjustar guías y velocidadInspección de envases de entradaAltaSellado defectuosoTemperatura o llama inestableRiesgo de fugaAjustar gas, altura y tiempoControl continuo del procesoMuy altaParadas de transporteSincronización deficienteBaja productividadRevisar sensores y servomotoresDiagnóstico predictivoAltaPartículas en líneaDesgaste o limpieza insuficienteIncidencia de calidadLimpieza y sustitución de piezasPlan de saneamiento validadoMuy altaDesviaciones documentalesRegistro incompletoObservaciones en auditoríaActualizar trazabilidadSistema electrónico de datosMediaLa tabla anterior resume por qué la solución de fallos no debe tratarse como una tarea reactiva. Debe incorporarse al diseño de línea, a la formación del personal y al modelo de servicio posventa.
Se trata de una disciplina operacional aplicada a líneas que procesan ampollas de vidrio para medicamentos líquidos estériles. Abarca el análisis del comportamiento de equipos de lavado ultrasónico o por aire-agua, túneles de despirogenización, estaciones de llenado, sistemas de nitrógeno, zonas de pre-calentamiento y módulos de sellado final.
Su uso principal es garantizar que la línea funcione dentro de parámetros validados. En términos prácticos, esto significa detectar y corregir situaciones como:
En plantas farmacéuticas españolas, estas tareas son relevantes tanto en instalaciones nuevas como en líneas antiguas que necesitan modernización. Por ejemplo, una fábrica en el corredor del Henares puede necesitar aumentar capacidad para abastecer hospitales nacionales, mientras que un productor ubicado cerca de Tarragona puede querer adaptar su línea para exportación regulada. En ambos casos, la capacidad de resolver fallos con rapidez impacta directamente en el coste por unidad.
También se utiliza en proyectos de validación, ampliaciones de capacidad y transferencia tecnológica. Cuando se cambia de formato, viscosidad o volumen de dosificación, la solución de fallos ayuda a estabilizar el arranque y reducir la curva de aprendizaje.
Etapa del procesoObjetivoFallo típicoIndicador de alertaHerramienta de diagnósticoResultado esperadoLavadoEliminar partículasResiduos internosInspección visualPrueba de limpiezaAmpolla limpiaDespirogenizaciónReducir carga endotóxicaPerfil térmico inestableAlarma de temperaturaMapeo térmicoProceso validadoLlenadoDosificar con precisiónVolumen variableDesviación de pesoCalibración de bombasUniformidadInertizaciónProteger producto sensibleCaudal de nitrógeno insuficienteOxidaciónMedición de flujoMejor estabilidadSelladoCerrar herméticamenteMicrofugasDefecto de puntaControl de llamaIntegridad de cierreSalida de líneaTransferir sin dañosAtascos o golpesParadas repetidasRevisión de guíasFlujo continuoLa explicación de esta tabla es simple: cada etapa tiene un modo de fallo específico, por lo que una estrategia eficaz de diagnóstico debe ser modular y no genérica.
La solución de fallos en líneas de ampollas se aplica en producción de antibióticos inyectables, analgésicos, anestésicos, vitaminas, fármacos hospitalarios, productos veterinarios estériles y algunos biológicos compatibles con formato ampolla. También es importante en fabricantes por contrato que trabajan con lotes diversos y frecuentes cambios de producto.
Sus principales beneficios incluyen una mejora clara de la disponibilidad operativa. Una línea que reduce microparadas y desviaciones de ajuste puede elevar de manera apreciable su producción útil sin necesidad de ampliar espacio físico. En ciudades donde el suelo industrial y la adaptación de salas limpias tienen alto coste, como Barcelona o Madrid, esa mejora es especialmente valiosa.
Otro beneficio es la disminución de desperdicio. Las ampollas defectuosas, el producto perdido por derrame y el tiempo invertido en limpieza correctiva afectan al margen del proyecto. Además, una buena gestión de fallos mejora la seguridad del operario, limita el contacto con vidrio roto y apoya los estándares de calidad exigidos por auditorías regulatorias.
Desde una perspectiva de competitividad, las plantas que dominan este aspecto pueden ofrecer plazos más estables, mejores indicadores de lote y mayor confianza a socios internacionales. Esto es relevante para España como plataforma exportadora hacia la Unión Europea y mercados mediterráneos.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento del mercado de modernización de líneas (%)’,data: [4.8, 5.3, 6.1, 7.0, 7.8, 8.6],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea muestra una tendencia razonable de crecimiento en proyectos de actualización y optimización de líneas estériles, impulsados por renovación tecnológica, digitalización y nuevas exigencias de eficiencia.
AplicaciónTipo de fabricanteBeneficio principalImpacto en calidadImpacto en costeImpacto en plazoInyectables genéricosLaboratorio farmacéuticoMayor estabilidad del volumenAltoMedioAltoProducción hospitalariaEspecialidadesMenos rechazosMuy altoMedioMedioFabricación por contratoCDMOCambios de formato más rápidosAltoAltoMuy altoExportación reguladaPlanta multirregionalMejor trazabilidadMuy altoMedioAltoProductos sensibles al oxígenoInyectables especialesMejor inertizaciónAltoMedioMedioModernización de línea antiguaPlanta consolidadaMás disponibilidad operativaAltoMuy altoAltoNo todas las líneas de ampollas presentan la misma arquitectura. Existen soluciones compactas para medias producciones, líneas automáticas de alta velocidad y configuraciones integradas con aislamiento, robotización o sistemas avanzados de inspección. El enfoque de solución de fallos debe adaptarse al tipo de equipo.
Entre las opciones más habituales se encuentran los sistemas con bombas peristálticas, bombas de pistón rotativo y llenado por tiempo-presión, cada uno con ventajas distintas según la viscosidad, la precisión requerida y la facilidad de limpieza. También influyen el tipo de sellado, el sistema de control de gas combustible, el diseño del túnel de despirogenización y la calidad del transporte entre módulos.
Desde el punto de vista tecnológico, una línea moderna puede incorporar recetas electrónicas, control por servomotores, gestión histórica de alarmas, mantenimiento predictivo y cambio rápido de formato. Estas funciones no eliminan los fallos, pero reducen el tiempo necesario para encontrarlos y corregirlos.
En la parte de capacidades tecnológicas, IVEN Pharmatech Engineering destaca por trabajar con soluciones integradas para llenado y envasado farmacéutico, tratamiento de agua, preparación de soluciones, logística inteligente y líneas completas para ampollas, viales y otros formatos. Su experiencia en proyectos internacionales le permite diseñar equipos alineados con normas regulatorias exigentes y con una visión de conjunto que evita cuellos de botella entre procesos aguas arriba y aguas abajo. Para conocer más sobre su enfoque corporativo puede consultarse la presentación de la empresa.
Tipo de líneaRango típico de velocidadVentajaDesafío técnicoUso recomendadoNivel de inversiónSemiautomáticaBajoFlexibilidadDependencia operariaPequeños lotesBajoAutomática estándarMedioBuen equilibrioAjuste entre módulosProducción continuaMedioAlta velocidadAltoMás capacidadMayor sensibilidad a microparadasGrandes volúmenesAltoCon aislamientoMedio-altoMayor protección estérilMayor complejidad de servicioProductos críticosAltoCon robotizaciónVariableMenos manipulaciónIntegración de softwarePlantas avanzadasAltoRetrofit de línea existenteVariableReaprovecha activosCompatibilidad mecánicaModernizaciónMedioLa lectura de la tabla deja una conclusión importante: el mejor modelo no es siempre el más rápido, sino el que mejor responde a su mezcla de productos, espacio disponible, capacidad de mantenimiento y estrategia de validación.
En algunos casos, una empresa que estudia una nueva inversión no solo compara marcas de líneas de ampollas, sino también formatos alternativos como viales, jeringas precargadas o bolsas para soluciones. La decisión depende del producto, del mercado objetivo y del coste total de propiedad.
Las ampollas ofrecen ventajas claras en ciertos medicamentos por su cierre por fusión del vidrio y su larga tradición en productos hospitalarios. Sin embargo, los viales pueden ser más cómodos para algunos flujos de llenado y las jeringas precargadas aportan conveniencia clínica en aplicaciones específicas. Por ello, la solución de fallos debe analizarse también en relación con el formato escogido.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Ampollas’, ‘Viales’, ‘Jeringas precargadas’, ‘Botellas pequeñas’, ‘Bolsas’],datasets: [{label: ‘Demanda industrial estimada en proyectos nuevos en España’,data: [68, 84, 59, 33, 41],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(75, 192, 192)’,’rgb(255, 205, 86)’,’rgb(153, 102, 255)’,’rgb(54, 162, 235)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras ilustra que, aunque los viales muestran una demanda elevada en nuevos proyectos, las ampollas siguen siendo muy relevantes, especialmente en productos hospitalarios y mercados donde el formato está plenamente aceptado.
FormatoVentaja principalLimitación principalComplejidad de falloAplicación típicaAdecuaciónAmpollaCierre por fusiónFragilidad del vidrioMedia-altaInyectables hospitalariosMuy buenaVialVersatilidadMás componentesAltaLiofilizados y líquidosExcelenteJeringa precargadaComodidad clínicaInversión elevadaAltaBiológicos y especialidadesMuy buenaBotella pequeñaVolúmenes mayoresMás espacioMediaOrales o solucionesMediaBolsaLigerezaProceso distintoMediaSueros y solucionesAltaSistema combinadoFlexibilidad de portafolioGestión complejaMuy altaPlantas multiproductoDepende del proyectoSi su objetivo es fabricar medicamentos líquidos estériles en lotes medianos o altos con tradición comercial en ampolla, mantener y optimizar esta tecnología suele ser una elección robusta. Si el producto requiere presentación avanzada para administración directa, conviene estudiar otras alternativas.
El mercado español está influido por tres vectores: renovación de plantas existentes, relocalización parcial de capacidad productiva y mayor exigencia de automatización con trazabilidad digital. Los fabricantes quieren procesos más robustos, menos dependencia de ajustes manuales y una mejor integración entre equipos de proceso, servicios críticos y empaquetado.
Para 2026, las tendencias más claras apuntan a:
La sostenibilidad también gana peso. Las plantas buscan bajar el consumo de energía por unidad producida y minimizar desperdicio de vidrio, producto y consumibles. En regiones con intensa actividad industrial y logística, como el eje Barcelona-Tarragona o la zona de Valencia, esto se relaciona además con objetivos corporativos de descarbonización y resiliencia de la cadena de suministro.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas convencionales (%)’,data: [72, 68, 63, 57, 51, 45],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘Peso de líneas digitalizadas (%)’,data: [28, 32, 37, 43, 49, 55],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.20)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área refleja el desplazamiento gradual desde líneas convencionales hacia configuraciones más digitalizadas, con mayor capacidad de diagnóstico y control estadístico del proceso.
Desde la perspectiva de capacidad industrial, IVEN Pharmatech Engineering trabaja con varias plantas especializadas en maquinaria de llenado y envasado, sistemas de agua farmacéutica, logística inteligente y equipos para consumibles médicos. Esa estructura industrial facilita la fabricación coordinada de líneas y subsistemas, algo valioso cuando el cliente necesita una solución integral y no solo una máquina aislada. Las soluciones llave en mano pueden revisarse en su área de proyectos integrales.
La selección de proveedor debe basarse en evidencia técnica, historial de proyectos y capacidad de servicio real. En España, muchas empresas visitan referencias, realizan pruebas de aceptación y piden revisar documentación de validación antes de adjudicar un proyecto. Esta práctica es recomendable, especialmente en líneas estériles.
Los criterios clave incluyen experiencia en ampollas, capacidad de personalización, cumplimiento normativo, disponibilidad de repuestos, asistencia remota, formación al personal y documentación para cualificación. También conviene analizar si el proveedor comprende la realidad local: adaptación a normativas europeas, requisitos eléctricos y de seguridad, idioma de manuales, plazos de transporte por puertos como Valencia o Barcelona, y coordinación con instaladores en obra.
Un fabricante fiable debe poder demostrar cómo gestiona fallos recurrentes. No basta con vender una línea rápida; debe mostrar soluciones para estabilidad de llenado, control térmico, sincronización de módulos, seguridad del vidrio y registro de datos.
Criterio de selecciónQué preguntarSeñal positivaSeñal de riesgoImportanciaConsejo prácticoExperiencia sectorial¿Cuántas líneas similares ha instalado?Casos verificablesRespuestas vagasMuy altaSolicitar referenciasCumplimiento regulatorio¿Qué documentación entrega?Dossiers completosFalta de protocolosMuy altaRevisar cualificaciónDiseño técnico¿Cómo evita microparadas?Explicación detalladaPromesas genéricasAltaEvaluar ingenieríaServicio posventa¿Qué soporte ofrece en España?Respuesta rápida y remotaDependencia total de fábricaMuy altaDefinir acuerdo de servicioRepuestos¿Plazo de entrega?Stock crítico definidoPlazos inciertosAltaCrear lista de seguridadEscalabilidad¿La línea admite ampliación?Diseño modularArquitectura cerradaMedia-altaPlanificar a 5 añosSi está comparando opciones, también puede explorar la gama de soluciones disponibles para entender mejor las configuraciones de línea y sistemas auxiliares.
El coste de una línea de ampollas o de un proyecto de modernización depende de la capacidad, el grado de automatización, la compatibilidad con salas limpias existentes, los sistemas de visión, el tipo de llenado, la necesidad de aislamiento y el alcance de validación. En España, el presupuesto también puede verse afectado por obra civil, climatización, adaptación de servicios críticos y logística de importación.
Para un análisis serio del retorno, conviene separar inversión directa en equipo, costes de instalación, cualificación, repuestos iniciales, formación y mantenimiento preventivo. Después debe estimarse el beneficio por reducción de rechazo, aumento de productividad, menos horas de parada y mejor aprovechamiento del personal técnico.
En líneas antiguas, el retorno de un proyecto de solución de fallos y modernización puede ser más rápido de lo esperado si disminuyen de manera importante los rechazos por volumen, sellado o rotura. En cambio, una línea nueva requiere una visión de ciclo de vida más amplia.
var ctx4 = document.getElementById(‘graficoComparativo’).getContext(‘2d’);var graficoComparativo = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Precio inicial’, ‘Automatización’, ‘Servicio’, ‘Escalabilidad’, ‘Documentación’, ‘Coste operativo’],datasets: [{label: ‘Proveedor integral’,data: [78, 92, 88, 90, 94, 76],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Proveedor básico’,data: [65, 58, 49, 52, 55, 68],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo pone de manifiesto que una opción con mayor nivel de integración puede exigir mayor inversión inicial, pero suele compensar en automatización, documentación y servicio, variables que pesan mucho en el coste total de propiedad.
Concepto presupuestarioPeso típicoRiesgo si se subestimaCómo controlarloImpacto en ROIObservaciónEquipo principalMuy altoDesviación de alcanceEspecificación claraMuy altoBase del proyectoInstalaciónMedioRetrasos de obraPlanificación detalladaAltoCoordinar contratistasValidaciónMedioNo conformidadesProtocolos previosAltoClave en farmaRepuestos inicialesMedioParadas tempranasLista críticaMedioEvita urgenciasFormaciónMedioErrores operativosCapacitación por perfilesAltoReduce fallos humanosMantenimientoMedio-altoBaja disponibilidadContrato preventivoMuy altoProtege el activoComo guía práctica, las empresas deben proyectar escenarios conservador, base y optimista, incluyendo ahorro por menor merma y ganancia por capacidad vendible adicional.
El riesgo principal no siempre está en la máquina, sino en la falta de alineación entre proceso, formato, sala limpia, utilidades y competencias del equipo humano. Una línea técnicamente avanzada puede rendir por debajo de lo esperado si no existe un plan claro de cualificación, mantenimiento y gestión de repuestos.
Otro riesgo común es centrar la compra únicamente en el precio. Un equipo económico, pero difícil de validar o con soporte lento, puede generar más costes ocultos que una solución inicialmente más robusta. En España, donde los plazos de liberación, auditoría y abastecimiento hospitalario suelen ser exigentes, estos costes indirectos afectan mucho a la operación.
También deben valorarse riesgos de dependencia tecnológica, ciberseguridad en sistemas conectados, compatibilidad de consumibles y capacidad de ampliación futura. Si la empresa prevé nuevas presentaciones o más demanda exportadora desde hubs como Bilbao o Valencia, la escalabilidad debe estar prevista desde el principio.
En el apartado de servicios, IVEN Pharmatech Engineering se posiciona como proveedor de ciclo completo: estudio de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, cualificación, asesoría de calidad, transferencia tecnológica, documentación, formación y soporte posventa. Ese enfoque resulta atractivo para grupos que quieren reducir riesgos de coordinación entre múltiples suministradores. Si desea plantear un proyecto o consulta técnica, puede hacerlo en su página de contacto.
RiesgoDescripciónProbabilidadImpactoMitigaciónResponsable internoDiseño insuficienteLa línea no encaja con el procesoMediaMuy altoURS detallada y revisión técnicaIngenieríaValidación tardíaRetrasa arranque comercialMediaAltoPlan maestro de cualificaciónCalidadSoporte lentoParadas prolongadasMediaMuy altoAcuerdo de servicio y repuestosMantenimientoFalta de formaciónErrores de operaciónAltaAltoPrograma por turnosProducciónEscalabilidad limitadaNo permite crecerMediaAltoDiseño modularDirección técnicaCoste oculto de utilidadesMayor gasto energéticoMediaMedio-altoAuditoría de servicios críticosOperacionesUn caso típico de inversión acertada es el de una planta que sustituye una línea antigua con frecuentes roturas y baja repetibilidad de volumen por una solución con mejor control servoasistido y documentación electrónica. Aunque el desembolso sea mayor, la reducción de rechazos, la mejora en auditorías y el aumento del tiempo útil de producción suelen justificar la decisión.
¿Cuáles son los fallos más comunes en una máquina de llenado de ampollas?Los más habituales son variación en el volumen de llenado, rotura de ampollas, atascos en el transporte, sellado incompleto, inestabilidad de llama, problemas de sincronización entre estaciones y alarmas de sensores mal ajustados.
¿Cuándo conviene modernizar una línea existente y cuándo comprar una nueva?Si la estructura básica de la línea es sólida y el problema se concentra en control, automatización o módulos concretos, un reacondicionamiento puede ser rentable. Si existen limitaciones graves de capacidad, validación, seguridad o disponibilidad de repuestos, una línea nueva suele ofrecer mejor retorno a medio plazo.
¿Qué documentación debe pedir un comprador en España?Es recomendable solicitar especificación funcional, planos, lista de materiales críticos, protocolos de prueba, documentación para cualificación, manuales en español cuando sea posible, matrices de alarmas, certificados aplicables y plan de mantenimiento preventivo.
¿Cómo afecta el cumplimiento regulatorio a la elección del proveedor?Afecta de forma decisiva. El proveedor debe entender requisitos de Buenas Prácticas de Fabricación, integridad de datos, trazabilidad y validación. En líneas estériles, la calidad documental es casi tan importante como la calidad mecánica.
¿Qué ciudades españolas concentran más actividad relevante para este tipo de proyectos?Madrid y Barcelona destacan por concentración farmacéutica e ingeniería; Valencia y Bilbao por logística y puertos; Tarragona por industria de proceso; Zaragoza por conectividad industrial; y Sevilla como nodo de actividad productiva y servicios.
¿Qué papel tiene la sostenibilidad en 2026?Tendrá un papel creciente. Los compradores valorarán consumo energético, reducción de merma, eficiencia de agua, optimización de gases, mantenimiento predictivo y vida útil de los materiales. La sostenibilidad ya no es un argumento secundario, sino un criterio de inversión.
¿Puede un proveedor internacional ofrecer soporte adecuado al mercado español?Sí, siempre que disponga de capacidad de respuesta, ingeniería sólida, planificación de repuestos, soporte remoto y un modelo de servicio bien definido. Lo importante es verificar su experiencia real y su estructura de atención durante todo el ciclo de vida del proyecto.
¿Qué diferencia a un proveedor de solución integral?Un proveedor integral no se limita a suministrar la máquina de llenado. También puede aportar sistemas de agua farmacéutica, preparación de soluciones, logística interna, documentación, validación, capacitación y coordinación general del proyecto, reduciendo riesgos de interfaz.
En conclusión, la solución de fallos en máquinas de llenado de ampollas es una capacidad estratégica para la industria farmacéutica en España. No solo mejora la fiabilidad operativa y la calidad, sino que condiciona la rentabilidad, la escalabilidad y el cumplimiento normativo de toda la planta. Elegir la tecnología correcta, comparar formatos con criterio, valorar el soporte posventa y trabajar con un socio capaz de integrar ingeniería, fabricación y servicio marcará la diferencia entre una inversión aceptable y una plataforma realmente competitiva para 2026 y más allá.
-
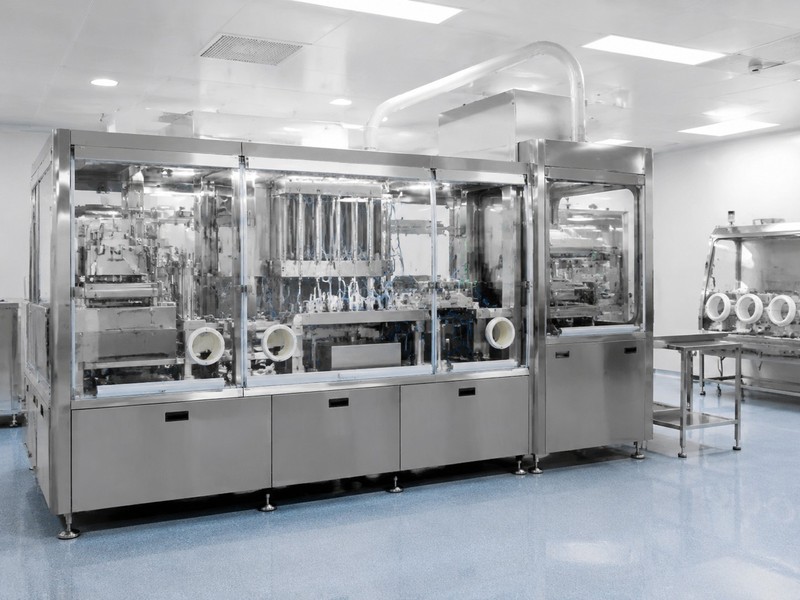
Cumplimiento GMP en BFS para la industria de España
En la fabricación estéril, el cumplimiento GMP en sistemas BFS suele ser la opción preferida por muchos productores porque integra el formado del envase, el llenado y el sellado en un único proceso aséptico continuo, reduciendo de forma notable el riesgo de contaminación humana y ambiental. Para fabricantes de medicamentos, sueros, colirios y soluciones inhalatorias en España, esta tecnología puede mejorar la seguridad microbiológica, la repetibilidad del proceso y la productividad por metro cuadrado de sala limpia.
En ciudades como Madrid, Barcelona, Valencia, Zaragoza, Sevilla, Bilbao y Tarragona, donde se concentran operaciones farmacéuticas, logísticas y de exportación, la evaluación de equipos BFS ya no se limita al precio inicial. También importa la adaptación normativa, la validación, la integración con sistemas de agua farmacéutica, la trazabilidad digital, el consumo energético, la disponibilidad de repuestos y la facilidad de auditoría por parte de la AEMPS y de clientes internacionales.
Esta guía está orientada al mercado español y analiza de forma práctica qué significa implantar cumplimiento GMP en tecnología BFS, qué modelos existen, dónde se utilizan, cómo se comparan con líneas tradicionales de viales y ampollas, qué retorno puede esperarse y qué criterios deben seguirse al elegir un fabricante o integrador confiable.
La principal ventaja del cumplimiento GMP en BFS es que el envase se forma a partir de resina polimérica, se llena con el producto estéril y se sella inmediatamente dentro de una zona aséptica controlada. Esto disminuye la intervención manual, reduce los pasos intermedios y limita la exposición del producto al entorno. En comparación con una línea convencional de lavado, esterilización, túnel de depirogenización, llenado y cierre, BFS simplifica la ruta crítica del proceso.
Para plantas en España que fabrican productos de alta rotación o formulaciones sensibles, BFS suele ser atractivo por cinco razones principales:
Esto no significa que BFS sea la solución ideal para cualquier producto. Su viabilidad depende de la compatibilidad del material de envase, de la sensibilidad térmica, del volumen de producción y del plan de validación. Aun así, para un número creciente de fabricantes de estériles en España, especialmente en segmentos de soluciones oftálmicas, respiratorias, irrigación y unit-dose, el modelo BFS encaja bien con la presión regulatoria y con la necesidad de eficiencia operativa.
CriterioImpacto en cumplimiento GMPValor típico en BFSBeneficio operativoRelevancia en EspañaComentarioIntervención humanaMuy altaBajaMenos riesgo microbiológicoAltaFavorece inspecciones y control documentalPasos del procesoAltaIntegradosMenos transferenciasAltaReduce puntos críticosVelocidad de producciónMediaAltaMayor capacidadAltaÚtil para demandas hospitalariasTrazabilidadAltaDigitalizableMejor liberación de lotesAltaImportante para auditorías AEMPSNecesidad de sala limpia extensaMediaReducidaAhorro en HVACMediaDepende del diseño total de la plantaFlexibilidad de formatoVariableMediaBuena para familias similaresMediaMenos flexible que algunas líneas modularesLa tabla anterior muestra por qué la tecnología se asocia con un perfil sólido de cumplimiento GMP: la reducción de intervenciones y transferencias disminuye la probabilidad de desviaciones y facilita la demostración de control de proceso.
BFS, o formado-llenado-sellado en ambiente aséptico, es una tecnología en la que el envase primario se produce dentro de la propia máquina a partir de material termoplástico. Tras extruir el polímero, el sistema moldea el recipiente, introduce la solución o suspensión mediante boquillas dosificadoras y sella el envase en un ciclo continuo. Todo ocurre en una secuencia diseñada para mantener condiciones controladas y repetibles.
Desde el punto de vista del cumplimiento GMP, lo esencial no es solo la máquina, sino el conjunto del sistema: diseño higiénico, calidad del aire, esterilidad del producto a granel, filtración, monitorización ambiental, alarmas, recetas electrónicas, integridad de datos, control de cambios, validación y cualificación. Un equipo BFS que no esté correctamente integrado en el sistema de calidad de la planta no aportará por sí mismo cumplimiento normativo.
En una operación típica, el flujo incluye:
El desempeño GMP de esta secuencia depende de variables críticas como temperatura de extrusión, tiempo de ciclo, precisión volumétrica, presión de aire estéril, integridad de filtros, esterilización SIP/CIP donde aplique y límites de partículas y biocarga. Para fabricantes españoles que exportan a la Unión Europea, Norteamérica o Latinoamérica, también es relevante que la documentación del sistema permita auditorías multilocales y revisiones de calidad por clientes.
EtapaObjetivoRiesgo principalControl GMP claveDocumento asociadoResultado esperadoAlimentación de resinaAsegurar material conformeMezcla o contaminaciónLiberación de materia primaEspecificación y COATrazabilidad completaExtrusiónGenerar cuerpo del envaseInestabilidad térmicaControl de temperaturaRegistro de procesoGeometría uniformeMoldeoDefinir forma finalDefecto dimensionalVerificación de moldesPlan de mantenimientoEnvase consistenteLlenadoDosificar producto estérilError de volumenCalibración y control en líneaProtocolo de cualificaciónPrecisión validadaSelladoCerrar el envaseFuga o cierre débilPruebas de integridadInforme de loteHermeticidad fiableInspecciónSeparar no conformesFalso aceptadoValidación del sistema visualSOP de inspecciónCalidad final aseguradaEn el contexto de ingeniería farmacéutica, un socio capaz de integrar utilidades, validación y automatización marca una diferencia importante. En este punto, IVEN Pharmatech Engineering se posiciona como una empresa internacional de ingeniería farmacéutica con experiencia en cumplimiento de marcos GMP europeos, estadounidenses e internacionales, algo útil para proyectos que deban alinearse con requisitos de exportación desde España.
Los productores estériles toman decisiones de inversión bajo presión de tres factores: riesgo de contaminación, coste total por unidad y capacidad de responder a la demanda. BFS suele ganar terreno cuando el producto tiene gran volumen, vida comercial estable y necesidad de envasado unitario o multidosis de polímero. Es especialmente relevante en colirios, monodosis inhalatorias, sueros de pequeño volumen, soluciones para irrigación y algunas aplicaciones biotecnológicas compatibles con el formato.
En España, además del mercado nacional, muchas compañías consideran la cercanía a nodos logísticos como el Puerto de Valencia, el Puerto de Barcelona, Bilbao o Algeciras para la importación de equipos, moldes, repuestos y materiales. Si la línea BFS reduce dependencia de consumibles complejos o de operaciones separadas, la resiliencia logística mejora.
Entre las ventajas más citadas por los departamentos de producción y calidad se encuentran:
Sin embargo, la adopción debe analizarse producto por producto. Si una compañía en Madrid o Barcelona trabaja con múltiples referencias pequeñas y cambios frecuentes, quizá necesite una combinación de BFS y otras tecnologías. Si, en cambio, opera con grandes campañas de una familia de soluciones estériles, el retorno suele ser más claro.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado de adopción BFS en producción estéril (%)’,data: [6, 8, 11, 14, 18, 23],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de líneas refleja una tendencia de crecimiento plausible en adopción de BFS dentro de la producción estéril. No se trata solo de mayor automatización, sino de una transición hacia procesos más cerrados y auditables, impulsada por exigencias regulatorias y de eficiencia.
No todas las máquinas BFS son iguales. Los modelos varían según el tamaño del envase, la velocidad, el número de cavidades, la configuración del molde, el sistema de dosificación, el tipo de polímero, la arquitectura de automatización y el nivel de integración aguas arriba y aguas abajo. Elegir la plataforma correcta es un ejercicio técnico y económico, no una simple compra de catálogo.
Los tipos más habituales pueden agruparse en:
Las aplicaciones cubren una base amplia de industrias y subsectores: farmacéutica de marca, fabricación para terceros, productos hospitalarios, dispositivos médicos con solución estéril, veterinaria y, en ciertos casos, cosmética estéril o de alta pureza. En España, la industria farmacéutica y de dispositivos con presencia en Cataluña, Comunidad de Madrid, Comunidad Valenciana y País Vasco puede beneficiarse de configuraciones adaptadas a sus necesidades de trazabilidad y exportación.
Modelo de máquinaRango de volumenAplicación típicaNivel de productividadVentaja principalObservaciónUnidosis compacta0,2 a 10 mlColirios y respiratorioAltaGran rendimiento por loteIdeal para monodosisMultidosis pequeña5 a 30 mlOftálmico y ORLMedia-altaBuen balance entre volumen y controlRequiere diseño de cierre fiableVolumen medio30 a 250 mlSoluciones tópicas y hospitalariasMediaVersatilidad de formatoImporta la ergonomía del moldeGran formato250 a 1000 mlIrrigación y usos específicosMediaMenos pasos de ensamblajeMayor exigencia de logística internaLínea integradaVariableProducción continuaMuy altaTrazabilidad y automatizaciónMayor inversión inicialPlataforma personalizadaSegún proyectoFabricación a medidaVariableAdaptación exacta al productoNecesita ingeniería sólidaLa tabla ayuda a relacionar cada modelo con su aplicación. El error más común es elegir una máquina sobredimensionada o, al contrario, una configuración demasiado limitada para el plan de negocio a cinco años.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Oftálmico’, ‘Respiratorio’, ‘Hospitalario’, ‘Veterinario’, ‘Dispositivo médico’, ‘Fabricación para terceros’],datasets: [{label: ‘Índice de demanda estimada en España’,data: [88, 74, 81, 46, 59, 69],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras sugiere que la mayor tracción en España se concentra en oftálmico, respiratorio y aplicaciones hospitalarias, donde el envase monodosis o de pequeño volumen aporta ventajas claras de uso y de seguridad.
La comparación con viales y ampollas debe hacerse con criterio, porque ambas soluciones tienen su lugar. Las líneas tradicionales son muy fuertes cuando el producto necesita vidrio, cuando existe una cadena regulatoria consolidada para ese formato o cuando el portafolio exige máxima flexibilidad entre referencias. BFS, por su parte, destaca cuando la integración del proceso y la reducción de manipulación aportan valor económico y microbiológico.
Una línea clásica suele incluir recepción de envases, lavado, esterilización, llenado, taponado, capsulado y controles posteriores. Eso significa más equipos, más interfaces, más transferencias y, en muchos casos, mayor complejidad de limpieza y mantenimiento. BFS elimina varias de estas etapas al crear el envase en la propia máquina.
AspectoBFSViales tradicionalesAmpollas tradicionalesImpacto GMPComentario prácticoFormación del envaseEn líneaExternoExternoMenos exposiciónVentaja clara para BFSNúmero de equiposMenorMayorMayorMenos interfacesFacilita integraciónFlexibilidad de materialesMediaAltaMediaDepende del productoEl vidrio sigue siendo crítico en algunos casosRiesgo por manipulaciónBajoMedioMedioMejor perfil asépticoSobre todo en campañas largasInversión inicialMedia-altaVariableVariableSe evalúa por TCONo decidir solo por CAPEXProductividad para monodosisMuy altaMediaMedia-altaBuena repetibilidadFuerte ventaja en ciertas categoríasLa tabla deja claro que BFS no reemplaza universalmente a las líneas tradicionales; más bien redefine la propuesta de valor en ciertos productos. En España, donde muchas plantas combinan producción para mercado nacional y exportación, una cartera híbrida de tecnologías puede ser la estrategia más sólida.
La adopción de BFS está creciendo porque converge con varias tendencias industriales: automatización avanzada, menor dependencia de intervención manual, búsqueda de procesos cerrados, digitalización de registros y necesidad de mejorar la eficiencia energética por unidad producida. A esto se suma un marco regulatorio europeo cada vez más exigente en materia de esterilidad, integridad de datos y gestión del riesgo de contaminación.
En España, esta evolución se ve reforzada por la modernización de plantas existentes y por nuevos proyectos en corredores industriales conectados con puertos y centros logísticos. Barcelona y Tarragona destacan por su ecosistema químico y farmacéutico; Madrid por su capacidad corporativa y técnica; Valencia por su conexión portuaria; Bilbao por la industria avanzada; y Zaragoza por su fortaleza logística interior.
De cara a 2026, las tres direcciones más visibles son:
var ctx3 = document.getElementById(‘graficoAreaTendencia’).getContext(‘2d’);var graficoAreaTendencia = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Cambio hacia procesos cerrados y automatizados (%)’,data: [28, 34, 41, 49, 58, 67],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área representa el desplazamiento progresivo hacia procesos más cerrados. Para cumplimiento GMP, esto es importante porque cuanto más controlado y menos expuesto está el proceso, más sencilla suele ser la defensa técnica del estado validado.
En este escenario, la capacidad tecnológica del proveedor resulta decisiva. IVEN desarrolla soluciones de ingeniería y equipos farmacéuticos que pueden integrarse con sistemas de agua purificada, agua para inyectables, vapor puro, preparación de soluciones, empaque y logística automatizada. Esta amplitud tecnológica es relevante cuando un proyecto BFS no se compra como máquina aislada, sino como parte de una planta completa o de una expansión estratégica.
La selección del proveedor es una decisión de riesgo corporativo. Una máquina BFS puede parecer correcta en ficha técnica y fallar en la fase de validación, integración o servicio. Por eso, el comprador español debe evaluar más allá de la velocidad nominal y del precio de oferta.
Los criterios más útiles incluyen:
También conviene revisar si el proveedor puede actuar como integrador de ingeniería, porque muchos retrasos aparecen en interfaces entre equipos, HVAC, agua farmacéutica, automatización y flujo de materiales. Para un comprador en España, donde los plazos de proyecto suelen cruzarse con auditorías internas, homologación financiera y exigencias regulatorias, un integrador experimentado puede reducir desviaciones y sobrecostes.
Criterio de selecciónNivel de prioridadQué verificarRiesgo si faltaIndicador positivoConsejo de compraExperiencia GMP estérilMuy altaCasos realesDesviaciones en validaciónReferencias auditablesSolicitar visitas o expedientesCapacidad de ingenieríaAltaIntegración utilidades y layoutRetrasos de obraDiseño 3D y P&ID clarosEvaluar desde fase tempranaDocumentaciónMuy altaDQ, IQ, OQ, FAT, SATProblemas de liberaciónPaquete documental robustoDefinir entregables en contratoServicio local o remotoAltaTiempos de respuestaParadas largasSoporte multilingüeRevisar SLA y repuestos críticosPersonalizaciónMedia-altaMoldes y formatosEquipo poco adaptablePrototipos y pruebas previasConfirmar límites de cambioSolidez del fabricanteAltaCapacidad productivaRiesgo de cumplimientoPlantas y patentesAnalizar continuidad a largo plazoSi desea valorar un proyecto de forma más estructurada, puede revisar las soluciones de ingeniería integral y proyectos llave en mano, especialmente útiles cuando la compra implica no solo la máquina BFS, sino también utilidades farmacéuticas, distribución de procesos y empaque final.
El análisis económico de BFS debe considerar CAPEX, OPEX y coste del riesgo evitado. Muchas compañías comparan únicamente el precio del equipo, pero el verdadero indicador es el coste total de propiedad. Una línea BFS puede requerir inversión inicial relevante, aunque compense mediante menor necesidad de manipulación, mayor rendimiento, menos rechazos y mejor utilización del espacio.
Los principales componentes presupuestarios incluyen:
En España, además del presupuesto base, deben contemplarse costes logísticos de importación por puertos como Valencia, Barcelona o Bilbao, transporte interior, adecuación de salas, permisos, impuestos aplicables y posibles exigencias de validación externa. En proyectos complejos, el ahorro real no aparece en el primer año, sino entre los años dos y cinco, cuando la línea ya opera en régimen estable.
Partida de inversiónPeso relativoImpacto en el presupuestoPosibilidad de optimizaciónRiesgo de recorte excesivoComentarioEquipo BFS principalMuy altoDetermina el CAPEX baseMediaAltoNo conviene sacrificar calidad críticaMoldes y formatosMedioAfecta flexibilidad futuraMedia-altaMedioPlanificar cartera de productosAutomatización y softwareMedioClave para integridad de datosBajaAltoDebe definirse bien desde el inicioUtilidades farmacéuticasAltoImpacto transversalMediaMuy altoUn mal diseño afecta toda la plantaValidación y documentaciónMedioEsencial para liberar producciónBajaMuy altoNo debe considerarse un extra opcionalServicio y repuestosMedioInfluye en OPEX y disponibilidadMediaMedio-altoNecesario para continuidad operativaComo referencia general, las empresas que obtienen mejor retorno son las que tienen campañas previsibles, volúmenes sostenidos, productos compatibles con polímero y un enfoque serio de ingeniería y validación. Cuando la planificación es rigurosa, el retorno puede apoyarse en menos rechazo, mejor productividad, menor complejidad operativa y mejor seguridad del proceso.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var graficoComparacion = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Capacidad de ingeniería’, ‘Documentación GMP’, ‘Integración llave en mano’, ‘Personalización’, ‘Servicio posventa’, ‘Relación coste-valor’],datasets: [{label: ‘Evaluación comparativa de proveedor integrado’,data: [92, 90, 94, 88, 85, 89],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});Este gráfico comparativo ilustra los atributos que suelen distinguir a un proveedor integral frente a opciones centradas solo en la máquina. En proyectos BFS, el valor se genera en la suma de ingeniería, documentación, integración y soporte, no en un único componente.
Toda inversión industrial conlleva riesgos, y BFS no es una excepción. El mayor error es asumir que una tecnología avanzada elimina por sí sola los desafíos de esterilidad. En realidad, cambia la naturaleza de los riesgos: menos exposición del producto, pero más dependencia de la robustez del diseño, del control del proceso y de la capacidad de mantenimiento.
Los riesgos más frecuentes son:
Desde la perspectiva de sostenibilidad y de tendencia 2026, también crecen las exigencias sobre eficiencia energética, reducción de residuos y evaluación del ciclo de vida del envase. Las farmacéuticas españolas deberán equilibrar seguridad del producto, normativa de envase, objetivos ESG y competitividad internacional.
Aquí conviene valorar la capacidad de fabricación del proveedor. IVEN cuenta con varias plantas especializadas en maquinaria de llenado y empaque farmacéutico, sistemas de tratamiento de agua, logística inteligente y equipos de consumibles médicos. Para el comprador, esto sugiere mayor control de fabricación, coherencia técnica entre subsistemas y capacidad de escalar soluciones integradas, algo importante cuando se quiere pasar de un equipo puntual a una línea o a una planta completa.
En paralelo, el servicio posventa es tan importante como la entrega inicial. En proyectos farmacéuticos, el soporte debe incluir instalación, puesta en marcha, cualificación, formación de operarios, asistencia documental y optimización posterior. IVEN destaca en ese enfoque de ciclo de vida, lo cual puede ser especialmente valioso para empresas españolas que necesiten acompañamiento desde la viabilidad hasta la operación comercial. Si desea estudiar una configuración concreta o tiempos de implantación, puede contactar con el equipo técnico.
1. ¿Qué significa exactamente cumplimiento GMP en una línea BFS?Significa que el diseño, la operación, la documentación, la validación y el mantenimiento de la línea están alineados con las buenas prácticas de fabricación aplicables. No se limita al equipo: incluye procedimientos, registros, formación, utilidades y control del entorno.
2. ¿BFS es adecuado para todas las formulaciones estériles?No. Debe evaluarse la compatibilidad entre producto, polímero, volumen, sensibilidad térmica y vida útil prevista. Algunas formulaciones seguirán requiriendo vidrio u otros formatos.
3. ¿Es más barato que una línea tradicional?No siempre en inversión inicial. La ventaja suele aparecer en el coste total de propiedad y en la reducción del riesgo operativo, especialmente cuando el volumen es alto y el formato es estable.
4. ¿Qué sectores en España muestran mayor interés?Principalmente oftálmico, respiratorio, soluciones hospitalarias, fabricación por contrato y ciertos dispositivos médicos con componente de solución estéril.
5. ¿Cuánto influye la validación en el éxito del proyecto?Muchísimo. Un proyecto técnicamente correcto puede retrasarse meses si la estrategia de DQ, FAT, SAT, IQ, OQ y PQ no se define desde el inicio con responsabilidades claras.
6. ¿Qué debe pedir un comprador al proveedor antes de firmar?Especificación funcional, alcance de suministro, lista de utilidades, criterios de aceptación, documentación GMP, tiempos de entrega, plan de formación, lista de repuestos críticos y condiciones de soporte.
7. ¿Se puede integrar BFS con otras áreas de la planta?Sí. De hecho, el mayor valor suele alcanzarse cuando se integra con sistemas de preparación de soluciones, agua farmacéutica, inspección, empaque y logística interna automatizada.
8. ¿Qué ciudades españolas son más relevantes para este tipo de proyectos?Madrid y Barcelona por capacidad técnica y corporativa; Valencia, Bilbao y Algeciras por acceso logístico; Tarragona por su entorno industrial; y Zaragoza por su posición estratégica en distribución interior.
9. ¿Qué tendencias marcarán 2026?Más digitalización, mantenimiento predictivo, reducción de consumo energético, mejor integración de datos de calidad, mayor presión regulatoria sobre integridad de proceso y avances en sostenibilidad del envase.
10. ¿Dónde ampliar información sobre equipos y soluciones relacionadas?Puede explorar el catálogo de soluciones farmacéuticas y revisar opciones que complementen un proyecto BFS, como tratamiento de agua, preparación de soluciones, empaque y automatización logística.
En conclusión, el cumplimiento GMP en tecnología BFS representa una vía sólida para modernizar la producción estéril en España cuando existe una correspondencia real entre producto, formato, capacidad y estrategia regulatoria. Su valor no está solo en la automatización, sino en la posibilidad de construir un proceso más cerrado, consistente y defendible ante auditorías. Para quienes planifican inversión hacia 2026, la mejor decisión no será necesariamente la más barata, sino la que ofrezca mayor seguridad técnica, documental y operativa durante todo el ciclo de vida del proyecto.