Guía del soplado, llenado y sellado en España 2026
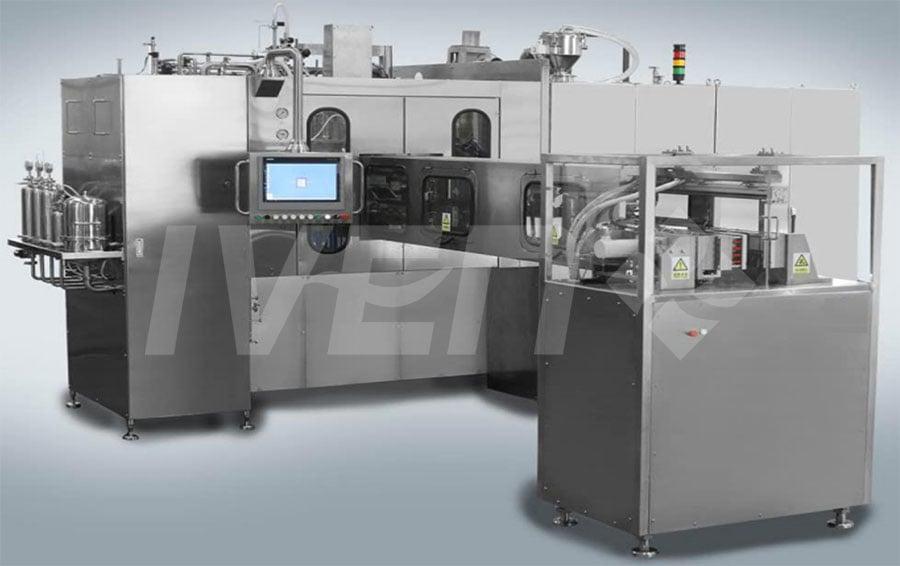
El procesamiento aséptico por soplado, llenado y sellado es una de las soluciones más valoradas por los fabricantes de productos estériles porque integra la formación del envase, el llenado y el cierre en un único ciclo aséptico continuo, lo que reduce de forma notable el riesgo de contaminación humana, ambiental y de manipulación. Para el mercado de España, donde la presión regulatoria, los costes operativos y la necesidad de garantizar lotes seguros son cada vez mayores, esta tecnología se ha convertido en una opción estratégica para inyectables, soluciones oftálmicas, monodosis respiratorias y otros formatos estériles.
En ciudades como Madrid, Barcelona, Valencia, Bilbao, Sevilla y Zaragoza, así como en polos logísticos vinculados al Puerto de Valencia, el Puerto de Barcelona y Algeciras, la demanda de equipos de alta automatización está creciendo. Las empresas farmacéuticas españolas buscan líneas más robustas, validadas y competitivas, capaces de cumplir con las exigencias de la Unión Europea y al mismo tiempo sostener proyectos exportadores hacia Latinoamérica, Oriente Medio y África del Norte.
Respuesta rápida: por qué el procesamiento aséptico por soplado, llenado y sellado es la opción preferida

La razón principal es sencilla: menos intervención manual, menos puntos abiertos y menos transferencias entre etapas críticas. En una línea convencional, el envase se fabrica o se recibe por separado, luego se limpia, se esteriliza, se transporta, se llena y finalmente se sella. Cada transferencia añade complejidad, espacio y riesgo. En cambio, en el proceso de soplado, llenado y sellado, el recipiente se forma a partir de resina plástica, se llena con el producto estéril y se cierra dentro de una secuencia cerrada y controlada.
Para fabricantes en España, esta arquitectura ofrece cinco ventajas inmediatas: menor riesgo microbiológico, menor dependencia de operarios en áreas críticas, mejor repetibilidad lote a lote, capacidad de producción elevada y reducción del coste total por unidad en productos de gran volumen. También facilita estrategias de expansión para laboratorios que desean introducir monodosis, formatos hospitalarios o soluciones de administración directa.
| Factor | Impacto operativo | Beneficio para España |
|---|---|---|
| Proceso continuo | Une formación, llenado y sellado | Reduce paradas y variabilidad |
| Menor intervención humana | Menos contacto en zona crítica | Favorece el cumplimiento regulatorio |
| Envase monobloque | Elimina varias manipulaciones | Mejora la seguridad del producto |
| Alta automatización | Control estable del proceso | Ayuda a compensar costes laborales |
| Escalabilidad | Admite producciones medias y altas | Útil para exportación desde España |
| Versatilidad | Sirve para varias presentaciones estériles | Amplía la cartera de productos |
La tabla anterior resume por qué esta tecnología suele evaluarse no solo como una compra de maquinaria, sino como una decisión de arquitectura industrial para la planta.
Qué es la tecnología de procesamiento aséptico por soplado, llenado y sellado y cómo funciona

El principio técnico consiste en extruir una preforma tubular de polímero, moldearla dentro de un molde estéril, llenarla inmediatamente con el producto dosificado y sellarla antes de salir de la máquina. Todo ocurre en una cámara controlada, con parámetros precisos de temperatura, presión, tiempo de ciclo, caudal de llenado y calidad del aire.
El flujo general puede dividirse en seis etapas. Primero, la resina se funde y se extruye. Segundo, el molde conforma el cuerpo del envase. Tercero, se genera la cavidad interna mediante aire estéril. Cuarto, el producto se dosifica con precisión. Quinto, la parte superior se sella herméticamente. Sexto, el conjunto sale para inspección, etiquetado, embolsado o acondicionamiento final.
El control aséptico depende de la integración entre diseño mecánico, esterilidad de utilidades, limpieza validable, instrumentación en línea y documentación de calidad. En productos sensibles, se combinan sistemas de preparación y distribución de soluciones, agua purificada, agua para inyección y vapor limpio con trazabilidad completa. Si se está planificando una nueva planta, conviene evaluar desde el inicio una solución integral de ingeniería. En ese sentido, los proyectos llave en mano para instalaciones farmacéuticas resultan especialmente relevantes para fabricantes españoles que buscan una implantación coordinada.
| Etapa del proceso | Función principal | Punto crítico de control |
|---|---|---|
| Fusión de resina | Preparar material plástico | Temperatura homogénea |
| Extrusión | Formar la manga o preforma | Estabilidad dimensional |
| Soplado | Crear el envase | Aire estéril y presión |
| Llenado | Dosificar producto estéril | Precisión de volumen |
| Sellado | Cerrar el recipiente | Integridad del cierre |
| Descarga e inspección | Liberar unidades terminadas | Control visual y pruebas |
Para laboratorios en España que producen monodosis oftálmicas, soluciones para inhalación o diluyentes, este flujo ofrece una combinación sólida entre productividad y esterilidad. No obstante, la selección correcta del polímero, del formato de cavidad y del sistema de dosificación es decisiva para evitar problemas de compatibilidad, permeabilidad o deformación del envase.
Por qué los fabricantes de medicamentos estériles eligen esta tecnología

Los responsables de producción y calidad no eligen esta tecnología solo por moda. La adoptan porque resuelve problemas reales de fábrica. El primero es el riesgo de contaminación. El segundo es el coste de operar áreas limpias complejas con alta presencia humana. El tercero es la necesidad de lanzar productos listos para uso, monodosis y formatos de dispensación fácil.
En España, además, influyen otros factores. Los fabricantes que suministran al sistema hospitalario necesitan series consistentes y una logística fiable. Los que exportan desde hubs como Barcelona y Valencia buscan envases ligeros y resistentes. Los que compiten en genéricos estériles desean reducir costes por unidad sin comprometer validación ni calidad. Y las compañías centradas en terapia respiratoria o cuidado ocular valoran especialmente la comodidad del envase monodosis de plástico.
También existe una ventaja estratégica: el proceso facilita la estandarización entre plantas. Un grupo farmacéutico con operaciones en Madrid y distribución internacional puede replicar formulaciones y presentaciones con menor dispersión de resultados si cuenta con una plataforma de proceso bien validada.
El gráfico refleja una tendencia realista de crecimiento en la adopción. No significa que sustituya todos los formatos tradicionales, pero sí que su presencia es cada vez más visible en nuevas inversiones, ampliaciones y proyectos orientados a productos unitarios.
Principales modelos y áreas de aplicación de las máquinas de soplado, llenado y sellado
No existe una sola máquina válida para todos los productos. El mercado incluye equipos compactos para lotes medianos, plataformas de alta velocidad para grandes campañas y soluciones especializadas para envases monodosis o multidosis. La elección depende del volumen de llenado, viscosidad, sensibilidad del producto, tamaño de lote, formato de salida y estrategia comercial.
Las aplicaciones más habituales en España incluyen soluciones oftálmicas, sueros, agua estéril, soluciones para inhalación, irrigación, algunos productos de diagnóstico y preparaciones líquidas que requieren envases herméticos y resistentes. En proyectos más complejos, puede integrarse con preparación de soluciones, sistemas de agua farmacéutica, inspección automática, encajado robotizado y logística interna.
| Modelo o configuración | Volumen típico | Aplicación principal |
|---|---|---|
| Monodosis de baja capacidad | 0,3 a 10 ml | Oftálmicos y respiratorios |
| Pequeño volumen estéril | 10 a 50 ml | Soluciones especiales |
| Volumen medio | 50 a 250 ml | Lavados, irrigación, diluyentes |
| Gran volumen | 250 a 1000 ml | Soluciones hospitalarias |
| Línea multicavidad | Variable | Alta productividad |
| Configuración personalizada | Según producto | Proyectos a medida |
Para una empresa española que desea ampliar su portafolio, una evaluación técnica previa del formato es más importante que la velocidad nominal. Un equipo muy rápido, pero mal adaptado al producto, generará rechazo, mermas y retrasos regulatorios. En cambio, una configuración equilibrada entre molde, dosificación y acondicionamiento puede ofrecer mejores resultados de negocio a largo plazo.
Procesamiento por soplado, llenado y sellado frente a líneas tradicionales de viales y ampollas
La comparación más común se hace frente a las líneas de lavado, túnel de despirogenización, llenado y taponado de viales, así como frente a las líneas de ampollas de vidrio. Ninguna tecnología es universalmente mejor en todos los casos. Lo correcto es determinar cuál encaja mejor con la formulación, el mercado, la vida útil y la estrategia de la planta.
Los viales siguen siendo muy fuertes cuando se requieren formulaciones liofilizadas, altas barreras específicas, presentaciones premium o compatibilidades particulares con ingredientes activos. Las ampollas conservan presencia en ciertos segmentos. Sin embargo, para muchos líquidos estériles de uso directo, el proceso de soplado, llenado y sellado aporta ventajas claras en automatización, coste unitario y simplificación del flujo productivo.
| Criterio | Soplado, llenado y sellado | Viales o ampollas |
|---|---|---|
| Número de etapas | Integrado en una sola secuencia | Varias etapas separadas |
| Intervención humana | Baja | Media o alta según la línea |
| Riesgo de contaminación | Más bajo en líquidos adecuados | Mayor por transferencias |
| Flexibilidad de envase | Alta en formatos plásticos | Alta en vidrio y cierre especializado |
| Inversión inicial | Elevada pero integrada | Variable, a veces más fragmentada |
| Uso típico | Monodosis y líquidos estériles | Inyectables, liofilizados, ampollas |
En España, muchos laboratorios realizan una estrategia mixta: mantienen viales para algunas referencias y adoptan líneas de soplado, llenado y sellado para productos de mayor volumen o de un solo uso. Esta combinación permite responder a distintos canales, desde hospital hasta farmacia comunitaria.
Este reparto de demanda muestra por qué los segmentos oftálmico y respiratorio suelen liderar la inversión: se benefician mucho del formato monodosis y de la seguridad de uso.
Creciente adopción de esta tecnología en la producción farmacéutica estéril
La adopción está creciendo por la combinación de tres fuerzas: presión regulatoria, optimización de costes y cambio en las preferencias terapéuticas. Los medicamentos y dispositivos de administración unitaria continúan expandiéndose, mientras los fabricantes intentan reducir el tamaño de las áreas críticas y aumentar la automatización documentada.
España participa activamente en esta tendencia gracias a su base farmacéutica, su infraestructura logística y su conexión con el mercado europeo. Comunidades como Cataluña, Madrid, Comunidad Valenciana y País Vasco concentran capacidades industriales relevantes. Además, la proximidad a puertos internacionales facilita la importación de equipos, moldes, repuestos y materias primas, así como la exportación de producto terminado.
De cara a 2026, se observan tres tendencias decisivas. La primera es la digitalización del proceso con más sensores, mantenimiento predictivo y registro electrónico de parámetros críticos. La segunda es la sostenibilidad, con mejor eficiencia energética, reducción de desperdicios y análisis del ciclo de vida del envase. La tercera es la adaptación a marcos regulatorios más exigentes en integridad de datos, validación continua y gestión del riesgo de contaminación.
El desplazamiento no implica el abandono total de tecnologías clásicas, sino una redistribución de inversiones hacia plataformas más automatizadas y orientadas a envases listos para usar.
Cómo elegir un fabricante o proveedor fiable
Elegir proveedor no consiste únicamente en comparar precios. En proyectos farmacéuticos, el coste de una decisión incorrecta puede ser muy superior al ahorro inicial. La evaluación debe incluir cumplimiento normativo, experiencia demostrable, capacidad de personalización, documentación de validación, estabilidad de repuestos y soporte técnico internacional.
Para compradores en España, conviene revisar si el proveedor entiende marcos de la Unión Europea, requisitos de auditoría, expectativas de cualificación y necesidades de trazabilidad. También es esencial comprobar si puede coordinar interfaces con sistemas de agua farmacéutica, preparación de soluciones, salas limpias, inspección y empaque.
Un enfoque práctico es pedir una matriz de evaluación con criterios ponderados. Así, dirección técnica, producción, calidad, ingeniería y compras participan con una base común.
| Criterio de selección | Qué revisar | Señal positiva |
|---|---|---|
| Experiencia sectorial | Proyectos similares ejecutados | Referencias verificables |
| Cumplimiento normativo | Diseño alineado con GMP | Documentación completa |
| Capacidad técnica | Personalización y automatización | Ingeniería propia |
| Fabricación | Control de calidad y trazabilidad | Plantas especializadas |
| Servicio posventa | Respuesta, piezas y formación | Soporte multilingüe |
| Integración de proyecto | Coordinación con otras utilidades | Capacidad llave en mano |
En este punto resulta útil conocer el perfil de IVEN Pharmatech Engineering, una empresa internacional de ingeniería farmacéutica con experiencia en soluciones integradas para producción estéril, agua farmacéutica, llenado y logística. Para clientes de España, su propuesta resulta relevante porque combina diseño, fabricación y soporte de ciclo completo.
Desde el punto de vista de capacidades tecnológicas, la compañía desarrolla soluciones para líneas de llenado farmacéutico, tratamiento de agua, sistemas de preparación y distribución, así como automatización y transporte inteligente. Desde el punto de vista de capacidades de fabricación, dispone de varias plantas especializadas en Shanghái para diferentes familias de equipos. Y desde el punto de vista de capacidades de servicio, ofrece consultoría, diseño, instalación, puesta en marcha, cualificación, formación y asistencia posterior. Esta combinación reduce el número de interfaces entre proveedores y puede facilitar la ejecución del proyecto.
Coste de inversión, planificación presupuestaria y análisis del retorno
El presupuesto de una línea de soplado, llenado y sellado no debe calcularse solo por el precio de la máquina principal. Una estimación profesional incluye moldes, utilidades, sistemas de preparación, salas limpias, inspección, acondicionamiento, validación, repuestos críticos y formación del personal. Además, hay que tener en cuenta costes logísticos, aduaneros, instalación, pruebas de aceptación y consumibles de puesta en marcha.
En España, la inversión total puede variar según el alcance del proyecto: ampliación de una línea existente, nueva área estéril o planta completa. El retorno depende del tipo de producto, del volumen anual, del ahorro frente a otras tecnologías y del precio de venta del producto acabado. En monodosis de gran rotación, el retorno puede ser muy atractivo gracias a la automatización y al coste unitario competitivo.
| Partida presupuestaria | Peso relativo típico | Comentario |
|---|---|---|
| Máquina principal | 25% a 35% | Núcleo del proyecto |
| Moldes y formatos | 5% a 12% | Clave para rendimiento |
| Utilidades farmacéuticas | 10% a 20% | Agua, vapor, aire, climatización |
| Sala limpia e integración | 15% a 25% | Depende del edificio |
| Validación y documentación | 5% a 10% | Imprescindible para liberar producción |
| Formación y repuestos | 3% a 8% | Protegen la continuidad operativa |
Un análisis simple de retorno puede contemplar ahorro de mano de obra en zona crítica, reducción de rechazo, menor coste de envase por unidad, aumento de capacidad y mejora del rendimiento global del equipo. También deben incluirse los ingresos potenciales por nuevas referencias y contratos de fabricación para terceros.
La comparación sugiere algo habitual en grandes proyectos: un proveedor aparentemente más económico puede resultar menos competitivo si no resuelve integración, cualificación y soporte posterior.
Consideraciones clave y riesgos potenciales al invertir
La inversión tiene sentido cuando el producto, el mercado y la ingeniería están alineados. Los errores más frecuentes no suelen ser fallos espectaculares de máquina, sino decisiones de base mal definidas: seleccionar el formato de envase incorrecto, subestimar las utilidades, ignorar requisitos regulatorios del producto o no preparar una estrategia de validación desde el inicio.
Otro riesgo importante es la sobreestimación de la demanda. Algunas empresas compran una capacidad muy superior a su cartera real y después operan con baja utilización. También aparece el riesgo contrario: instalar una máquina demasiado pequeña y perder oportunidades de mercado. Por eso el estudio de capacidad debe basarse en escenarios: conservador, objetivo y expansivo.
| Riesgo | Consecuencia | Medida preventiva |
|---|---|---|
| Formato mal elegido | Baja aceptación comercial | Validar con marketing y usuarios |
| Compatibilidad insuficiente | Inestabilidad del producto | Estudios de material y formulación |
| Subestimar utilidades | Cuellos de botella | Ingeniería básica temprana |
| Documentación incompleta | Retrasos regulatorios | Plan de validación integral |
| Soporte posventa débil | Paradas prolongadas | Contrato de servicio y repuestos |
| Capacidad desalineada | Bajo retorno o saturación | Modelos de demanda realistas |
En proyectos para España, también hay que vigilar plazos de importación, coordinación con instaladores locales, disponibilidad de técnicos y adaptación documental al entorno regulatorio europeo. Un proveedor con experiencia internacional y metodologías estandarizadas suele reducir estos riesgos.
Mercado, sectores, aplicaciones y ejemplos prácticos en España
El mercado español presenta oportunidades especialmente interesantes en oftalmología, terapia respiratoria, soluciones de lavado, diluyentes estériles y determinados productos hospitalarios. El canal hospitalario valora seguridad, trazabilidad y ergonomía. La farmacia minorista valora facilidad de uso y formatos monodosis limpios. Y la fabricación por contrato busca procesos eficientes y fácilmente auditables.
Un ejemplo práctico sería una empresa de la zona de Barcelona enfocada en colirios monodosis para exportación. Al migrar a una solución integrada, puede reducir intervenciones en sala, mejorar el rendimiento del llenado y escalar lotes destinados a la UE y al norte de África a través del Puerto de Barcelona. Otro caso sería un fabricante cercano a Valencia que produce soluciones inhalatorias y utiliza la ventaja logística del Puerto de Valencia para distribuir en el Mediterráneo. En Madrid, donde se concentran muchas funciones regulatorias, la cercanía de equipos de calidad y validación puede acelerar la fase documental del proyecto.
Para empresas interesadas en explorar configuraciones, gamas de equipos y soluciones auxiliares, puede consultarse el catálogo de soluciones farmacéuticas disponibles. Si el proyecto ya está en fase de evaluación o licitación, es más eficiente contactar directamente con el equipo técnico y solicitar una propuesta basada en producto, capacidad, formato y requisitos de cumplimiento.
Nuestra empresa y por qué puede ser una opción para el mercado español
Para fabricantes de España que buscan un socio de proyecto más que un simple vendedor de maquinaria, IVEN Pharmatech Engineering puede encajar bien por tres razones distribuidas en áreas clave.
Primero, capacidades tecnológicas. La empresa ha desarrollado soluciones en llenado y envasado farmacéutico, sistemas de agua purificada y agua para inyección, preparación y distribución de soluciones, automatización, logística interna y equipos relacionados con producción médica. Esto permite diseñar una línea donde la máquina principal no quede aislada del resto del ecosistema crítico de la planta.
Segundo, capacidades de fabricación. Su estructura industrial en Shanghái incluye plantas especializadas para diferentes familias de equipos. Esta especialización favorece el control de calidad, la consistencia en componentes de acero inoxidable, la estandarización y la personalización sobre una base ya madura. Para clientes españoles, esto puede traducirse en una combinación interesante entre robustez técnica y competitividad de inversión.
Tercero, capacidades de servicio. La propuesta no termina con la entrega del equipo. Incluye consultoría de viabilidad, diseño, selección, instalación, puesta en marcha, documentación, cualificación, formación y apoyo posterior. En proyectos estériles, donde la coordinación entre ingeniería y calidad es decisiva, este acompañamiento reduce desviaciones y acorta la curva de aprendizaje.
Su experiencia en proyectos internacionales y soluciones integradas es especialmente útil cuando el objetivo no es solo comprar una máquina, sino construir o ampliar una capacidad productiva alineada con buenas prácticas de fabricación y con objetivos comerciales de medio y largo plazo.
Preguntas frecuentes
¿Qué productos se adaptan mejor al proceso de soplado, llenado y sellado?
Principalmente soluciones líquidas estériles, como colirios, monodosis respiratorias, soluciones de irrigación, diluyentes y ciertos productos hospitalarios.
¿Sustituye siempre a viales y ampollas?
No. Es excelente para muchos líquidos estériles, pero viales y ampollas siguen siendo adecuados para otras formulaciones, especialmente cuando se requieren materiales o cierres específicos.
¿Es una tecnología adecuada para España?
Sí. Encaja bien con la presión regulatoria europea, la necesidad de automatización, el coste laboral y la orientación exportadora de muchas plantas españolas.
¿Qué ciudades españolas son relevantes para este tipo de inversión?
Barcelona, Madrid, Valencia, Bilbao, Sevilla y Zaragoza destacan por su base industrial, logística y acceso a talento técnico, además de puertos estratégicos como Valencia, Barcelona y Algeciras.
¿Cuál es el principal error al comprar una línea?
Elegir el equipo por precio sin validar antes el producto, el formato, la capacidad requerida, las utilidades y la documentación de cualificación.
¿Cómo se calcula el retorno de la inversión?
Debe considerarse el ahorro operativo, el coste por unidad, la reducción de rechazo, la capacidad anual, la nueva facturación esperada y el coste total del proyecto.
¿Qué tendencias marcarán 2026?
Más digitalización, mantenimiento predictivo, sostenibilidad del envase, mejor eficiencia energética, mayor automatización documental y foco reforzado en integridad de datos y control de contaminación.
¿Es importante contar con un proveedor de ingeniería integral?
En la mayoría de los casos sí, porque facilita la integración entre máquina, utilidades, salas limpias, validación y soporte posventa.
En conclusión, el procesamiento aséptico por soplado, llenado y sellado representa una opción altamente competitiva para la industria farmacéutica estéril en España. Su valor no reside solo en la automatización, sino en la forma en que simplifica el camino hacia una producción más segura, escalable y rentable. Si el análisis de producto, mercado y cumplimiento se realiza correctamente, puede convertirse en una inversión transformadora para plantas nuevas y para modernizaciones estratégicas.
Acerca del autor
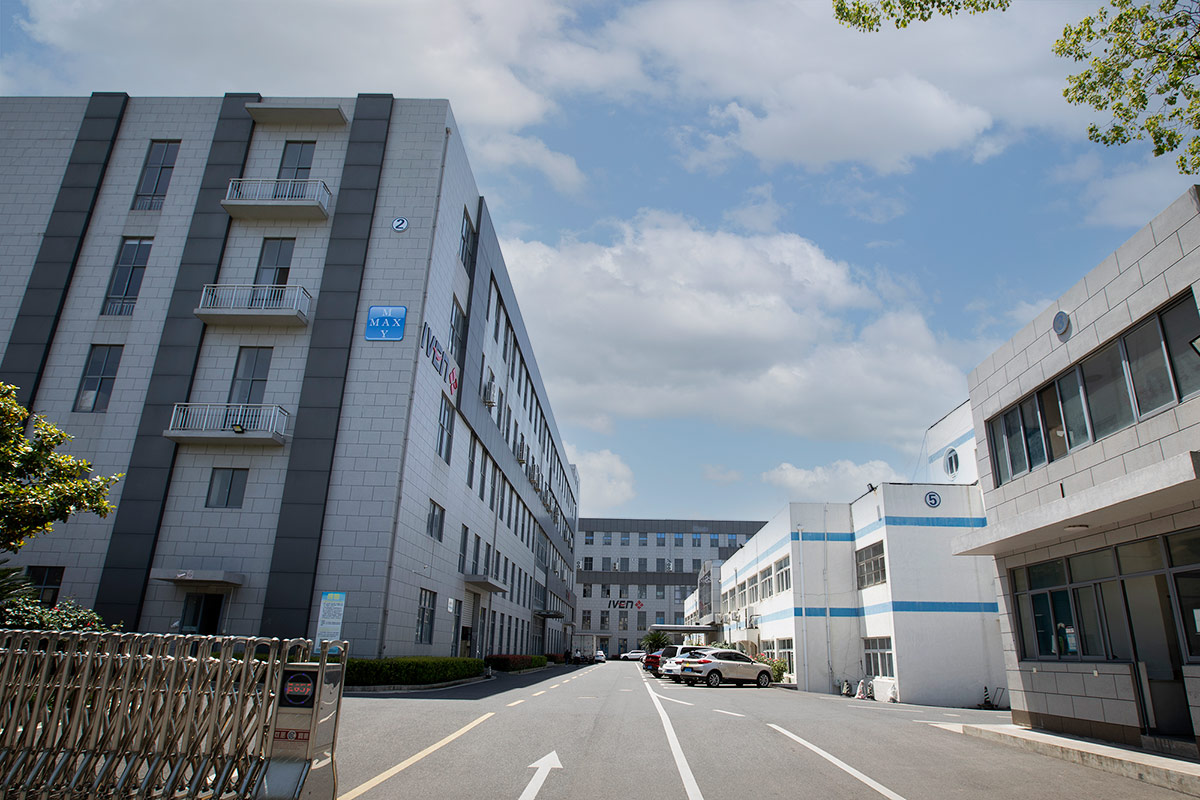
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Máquinas de jeringas precargadas para vacunas en España
La máquina de jeringas precargadas para vacunas es un sistema de alto valor para laboratorios farmacéuticos, fabricantes de biológicos y empresas de dispositivos médicos que necesitan envasado estéril, dosificación precisa, trazabilidad y cumplimiento regulatorio. En España, este tipo de solución se evalúa cada vez más en proyectos de ampliación productiva, modernización de líneas y nuevas plantas orientadas a vacunas, biológicos inyectables y productos de administración parenteral listos para usar.
Para empresas con operaciones o planes de inversión en Madrid, Barcelona, Valencia, Zaragoza, Sevilla, Bilbao o en polos logísticos conectados con los puertos de Algeciras, Valencia y Barcelona, la elección del equipo no depende solo de la velocidad. También influyen la compatibilidad con salas limpias, la integración con sistemas de aislamiento, la validación, el rendimiento de llenado, el consumo de materiales, el servicio técnico y la preparación para auditorías bajo BPF de la Unión Europea.
En el mercado actual, una línea de jeringas precargadas para vacunas suele incluir alimentación de nidos o bandejas, desanidado, llenado, inserción de tapón, control en proceso, etiquetado, inspección y empaque secundario. Cuanto más sensible sea la vacuna —por ejemplo, formulaciones biológicas o productos con requisitos estrictos de cadena de frío— mayor será la importancia de la estabilidad del proceso, el control de partículas y la repetibilidad de la dosificación.
En términos directos, una máquina de jeringas precargadas para vacunas es una solución industrial diseñada para llenar, cerrar y preparar jeringas estériles con dosis de vacuna listas para su uso clínico o comercial. Su papel estratégico reside en que reduce pasos manuales, mejora la exactitud de dosis, minimiza contaminación cruzada y eleva la eficiencia de producción en comparación con operaciones más fragmentadas.
Para el mercado español, este tipo de tecnología es especialmente relevante por cuatro razones: el crecimiento del segmento biofarmacéutico, la necesidad de mayor seguridad del paciente, la presión por cadenas de suministro más resilientes dentro de Europa y la adopción progresiva de automatización avanzada. Además, las jeringas precargadas facilitan la administración rápida en campañas de inmunización, hospitales, centros de salud y programas públicos de prevención.
Las empresas que planifican una nueva inversión suelen buscar equipos capaces de trabajar con diferentes volúmenes, diferentes formatos de jeringa, cambios rápidos de lote y documentación robusta para cualificación. Ahí es donde un proveedor con experiencia en líneas estériles, integración de ingeniería y proyectos llave en mano puede marcar una diferencia decisiva. Puede conocer mejor el enfoque de la empresa en nuestra experiencia internacional en ingeniería farmacéutica.
Resumen práctico de valor de una línea de jeringas precargadas para vacunas Factor Impacto operativo Impacto regulatorio Impacto económico Dosificación precisa Menor variación entre unidades Mejor control del proceso Menos rechazo de lote Formato listo para usar Menos manipulación en planta Reducción de riesgos de contaminación Ahorro de mano de obra Automatización Mayor rendimiento por turno Trazabilidad más sólida Menor coste unitario a escala Integración con aislador Entorno estéril reforzado Facilita cumplimiento de anexos de esterilidad Evita pérdidas por incidencias Cambio de formato Flexibilidad productiva Documentación de cambio controlado Mejor uso de activos Inspección en línea Detección temprana de defectos Evidencia de control de calidad Reduce retrabajosLa tabla anterior muestra por qué este equipo no debe evaluarse solo como una máquina individual, sino como un activo central dentro de una estrategia de producción aséptica, calidad y crecimiento a largo plazo.
Una máquina de jeringas precargadas para vacunas es un conjunto de equipos que permite llenar una cantidad exacta de formulación vacunal en jeringas previamente esterilizadas, aplicar el sistema de cierre correspondiente y preparar el producto para su inspección, etiquetado y acondicionamiento final. Dependiendo del diseño, la línea puede procesar jeringas de vidrio o polímero, formatos en nido o a granel, y distintos volúmenes como 0,5 ml, 1 ml, 2,25 ml o superiores.
Su uso principal en producción farmacéutica está en vacunas humanas, biológicos inyectables, productos de dosis unitaria, inmunizaciones para campañas masivas y algunas terapias especiales donde la comodidad de administración es esencial. También se emplea cuando el fabricante necesita mejorar la seguridad del usuario final, ya que la jeringa precargada reduce errores de preparación y disminuye la exposición del personal sanitario a pasos adicionales de reconstitución o aspiración.
En España, muchas decisiones de inversión se relacionan con la necesidad de acercar producción a la demanda europea, mejorar la disponibilidad de formatos inyectables y reforzar la continuidad del suministro sanitario. Por ello, la máquina debe analizarse junto con el flujo de materiales, la logística de frío, la inspección visual y la serialización del empaque secundario si el proyecto lo exige.
Etapas típicas del proceso de jeringas precargadas para vacunas Etapa Función Riesgo principal Punto de control Entrada de jeringas estériles Alimentación del formato Daño al envase Verificación de integridad Desanidado o carga Presentación a la estación de llenado Partículas o desalineación Control mecánico y visión Llenado Dosificación de vacuna Subllenado o sobrellenado Bombas y control volumétrico Taponado Cierre inmediato Pérdida de esterilidad Monitoreo de inserción Inspección Detección de defectos Falsos aceptados Sistemas automáticos y muestreo Etiquetado y empaque Preparación comercial Error de identificación Lectura de códigos y conciliaciónLa tabla evidencia que cada fase incorpora un riesgo propio y, por tanto, la calidad de la máquina se refleja en su capacidad de controlar variables críticas de proceso de forma consistente.
Las aplicaciones más habituales incluyen vacunas monodosis, vacunas para campañas de inmunización, productos pediátricos, formulaciones para hospitales, programas públicos de salud y lotes comerciales para exportación a la Unión Europea, Oriente Medio, América Latina y África. También es una solución útil para fabricantes por contrato que deben adaptarse con rapidez a múltiples presentaciones y demandas de clientes.
Entre las ventajas más valoradas se encuentran:
En la práctica, el mayor beneficio aparece cuando la línea está conectada con utilidades farmacéuticas fiables, soluciones de agua farmacéutica, sistemas de preparación de soluciones, logística interna automatizada y una estrategia de validación completa. Esta integración es especialmente relevante en proyectos de nueva planta o ampliación de capacidad.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var barChartDemanda = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Vacunas humanas’, ‘Biológicos’, ‘Hospitalario’, ‘Fabricación por contrato’, ‘Exportación UE’, ‘Programas públicos’], datasets: [{ label: ‘Demanda relativa de líneas en España’, data: [92, 78, 66, 71, 83, 88], backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 159, 64, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(99, 255, 132, 0.7)’] }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de barras ilustra cómo el mayor impulso de demanda proviene de vacunas humanas, exportación europea y programas públicos, lo cual encaja con la evolución del mercado sanitario en España.
No todas las líneas son iguales. La configuración ideal depende del volumen de producción, la sensibilidad del producto, el formato de jeringa, los requisitos de contención y el nivel de automatización esperado. En general, se distinguen las siguientes categorías.
Tipos de máquinas y configuraciones habituales Tipo Escala recomendada Ventaja principal Limitación principal Línea semiautomática Desarrollo o lotes pequeños Menor inversión inicial Más intervención manual Línea automática compacta Producción media Buen equilibrio entre coste y rendimiento Menor flexibilidad que plataformas modulares Línea automática de alta velocidad Producción comercial intensiva Alta productividad Mayor inversión y validación más exigente Configuración con aislador Productos de alto valor o sensibles Control superior de esterilidad Mayor complejidad técnica Configuración con sistema de acceso restringido Plantas con automatización avanzada Buen nivel de protección Diseño operativo más específico Plataforma modular multiformato Fabricantes con cartera variable Cambios de formato más ágiles Coste de ingeniería superiorLa tabla demuestra que la selección técnica debe basarse en la estrategia de negocio: volumen, cartera de productos, requisitos de esterilidad y horizonte de expansión.
Entre las opciones técnicas más solicitadas en España destacan las bombas cerámicas o peristálticas según viscosidad, control automático de peso o volumen, sistemas de visión artificial, rechazo automático, integración con inspección, registro electrónico de datos, cambio de formato con recetas y conectividad con sistemas de ejecución de fabricación.
También es clave revisar si el proveedor puede suministrar soluciones complementarias como agua purificada, agua para inyectables, preparación de soluciones, transporte interno inteligente y empaque automatizado. Para explorar configuraciones disponibles, puede visitar nuestro catálogo de soluciones farmacéuticas.
Antes de decidir, muchas empresas comparan las jeringas precargadas con viales, ampollas o cartuchos. Cada tecnología tiene su espacio y no existe una respuesta universal. La clave es valorar coste total, facilidad de uso clínico, escalabilidad, estabilidad del producto y requisitos logísticos.
Comparación entre formatos de envasado inyectable Formato Uso típico Ventaja principal Desventaja principal Jeringa precargada Vacunas y dosis listas para usar Rapidez y seguridad de administración Mayor coste del envase Vial monodosis Biológicos y vacunas Amplia aceptación industrial Requiere preparación adicional Vial multidosis Campañas masivas Menor coste por dosis Mayor riesgo tras apertura Ampolla Inyectables clásicos Buena barrera del vidrio Menor comodidad de uso Cartucho Dispositivos especiales Compatible con algunos sistemas de administración No siempre ideal para campañas de vacunación Bolsa o sistema flexible Grandes volúmenes Eficiente para soluciones distintas a vacunas unitarias No apto para dosis individual estándarLa comparación confirma que la jeringa precargada sobresale cuando la prioridad es la administración rápida, segura y estandarizada, especialmente en entornos clínicos con alto flujo de pacientes.
var ctxComp = document.getElementById(‘comparisonChartProveedor’).getContext(‘2d’);var comparisonChartProveedor = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Precisión’, ‘Automatización’, ‘Flexibilidad’, ‘Servicio’, ‘Cumplimiento’, ‘Coste total’], datasets: [ { label: ‘Jeringa precargada’, data: [95, 90, 82, 84, 93, 76], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ }, { label: ‘Vial tradicional’, data: [88, 85, 79, 80, 90, 85], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico comparativo resume una realidad frecuente: la jeringa precargada suele ofrecer mejor precisión y experiencia de uso, aunque exige un análisis más fino del coste total de propiedad.
El mercado español y europeo se mueve hacia cadenas de suministro más regionalizadas, automatización más profunda y mayor inversión en capacidad biofarmacéutica. Las decisiones tomadas desde 2023 han acelerado el interés por formatos listos para usar, líneas de esterilidad reforzada y proyectos con mejor trazabilidad digital.
De cara a 2026, se esperan tres tendencias dominantes. La primera es la digitalización con mantenimiento predictivo, captura de datos en tiempo real y revisión electrónica de lotes. La segunda es el endurecimiento práctico de expectativas regulatorias en control microbiológico, integridad del cierre y documentación de procesos asépticos. La tercera es la sostenibilidad: reducción de consumo energético, menor pérdida de producto, diseño higiénico optimizado y embalajes más eficientes.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var lineChartMercado = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Índice de crecimiento del mercado en España’, data: [100, 108, 119, 131, 145, 160], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});La línea de crecimiento muestra una expansión sostenida, impulsada por inversión en biotecnología, resiliencia sanitaria y modernización de instalaciones.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var areaChartTendencia = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [ { label: ‘Peso de líneas convencionales’, data: [72, 68, 63, 57, 51, 46], fill: true, backgroundColor: ‘rgba(255, 159, 64, 0.25)’, borderColor: ‘rgba(255, 159, 64, 0.9)’, tension: 0.25 }, { label: ‘Peso de líneas automatizadas y estériles avanzadas’, data: [28, 32, 37, 43, 49, 54], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, borderColor: ‘rgba(54, 162, 235, 0.9)’, tension: 0.25 } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de área refleja el desplazamiento del mercado hacia plataformas más automatizadas, preparadas para control ambiental exigente y trazabilidad digital completa.
En ciudades como Barcelona y Madrid, donde se concentran capacidades de investigación, producción y servicios técnicos, la demanda tiende a orientarse hacia equipos con cualificación más robusta. En Valencia y Bilbao, el acceso a corredores logísticos y puertos favorece además proyectos con vocación exportadora. En este contexto, los fabricantes buscan socios capaces de aportar no solo maquinaria, sino también ingeniería, documentación y soporte de puesta en marcha.
Elegir bien el proveedor reduce riesgos de retrasos, desviaciones de calidad y sobrecostes. En proyectos farmacéuticos, el criterio de compra no debe centrarse únicamente en el precio de la máquina. Es imprescindible revisar experiencia previa, compatibilidad regulatoria, capacidad de personalización, estabilidad del servicio posventa y referencias de proyectos comparables.
Criterios de selección de proveedor Criterio Qué revisar Por qué importa Señal positiva Experiencia en estériles Proyectos similares Reduce curva de aprendizaje Casos reales y visitas de referencia Cumplimiento regulatorio Documentación y diseño higiénico Facilita auditorías Conocimiento de BPF de la UE y FDA Capacidad de personalización Adaptación a formatos y planta Encaje real con el proceso Diseño a medida Fabricación propia Control sobre componentes críticos Menor dependencia externa Plantas especializadas Servicio técnico Respuesta y repuestos Evita paradas prolongadas Soporte multilingüe y remoto Validación y formación Apoyo en cualificación Acelera arranque productivo Protocolos y capacitación estructuradaLa explicación de la tabla es sencilla: un buen proveedor debe cubrir desde el diseño hasta la vida útil del equipo. Si uno de esos pilares falla, el riesgo del proyecto aumenta de forma considerable.
Desde la perspectiva tecnológica, IVEN Pharmatech Engineering destaca por su experiencia internacional en soluciones de llenado y envasado farmacéutico, sistemas de agua farmacéutica, logística inteligente y líneas integradas para productos médicos. Su enfoque se orienta a soluciones adaptadas y a cumplimiento con marcos regulatorios reconocidos, lo que resulta especialmente útil para compañías españolas que desean una base documental sólida desde el inicio.
En capacidades de fabricación, la empresa dispone de varias plantas especializadas en Shanghái, lo que le permite controlar diferentes familias de equipos y mantener una visión integrada del proyecto. Esto es importante cuando la línea de jeringas precargadas debe conectarse con utilidades, preparación de soluciones, transporte interno y empaque final, evitando la fragmentación típica entre múltiples suministradores.
En capacidades de servicio, la propuesta incluye consultoría de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, cualificación, transferencia tecnológica, formación y asistencia posventa. Para una evaluación detallada de proyecto puede solicitar apoyo en nuestro canal de contacto técnico o revisar las soluciones llave en mano para plantas farmacéuticas.
El presupuesto puede variar ampliamente según capacidad, grado de automatización, nivel de barrera estéril, inspección asociada, integración informática y alcance de validación. Por ello, el análisis correcto debe hacerse en términos de coste total del proyecto y no solo de precio de compra.
Componentes típicos del presupuesto de inversión Partida Peso relativo Comentario Riesgo si se subestima Máquina principal de llenado y taponado Muy alto Núcleo del proyecto Rendimiento insuficiente Aislador o sistema de acceso restringido Alto Clave para esterilidad Desviaciones regulatorias Inspección y visión Medio Impacta calidad liberable Mayor rechazo tardío Instalación y cualificación Medio Necesario para puesta en marcha Retrasos de arranque Formato, repuestos y utillajes Medio Influye en flexibilidad futura Paradas y cambios lentos Servicios de ingeniería e integración Medio a alto Evita incompatibilidades Costes ocultos posterioresLa lógica de la tabla es que los gastos indirectos mal previstos suelen generar más desvíos presupuestarios que la propia máquina principal. Por eso, la comparación entre ofertas debe hacerse línea por línea y alcance por alcance.
En cuanto al retorno, los factores que más influyen son la reducción de desperdicio, la mejora de rendimiento por turno, la menor dependencia de operaciones manuales, la rapidez de liberación de lotes y la capacidad de servir mercados de mayor valor. Si la instalación sustituye formatos menos eficientes o se destina a exportación regulada, el retorno puede acelerarse de forma significativa.
Para presupuestar con realismo en España, conviene incluir además costes de sala limpia, climatización, validación, integración con sistemas de calidad, formación operativa y posibles adaptaciones del flujo logístico. Los emplazamientos cercanos a centros industriales o nodos logísticos como Barcelona, Tarragona, Madrid, Valencia o Bilbao pueden ofrecer ventajas en instalación, transporte y servicio.
Los principales riesgos de inversión no suelen estar en la idea del proyecto, sino en la ejecución. Un equipo técnicamente adecuado puede rendir por debajo de lo esperado si la planta no está preparada, si la ingeniería básica es deficiente o si el proveedor no domina la validación farmacéutica.
Los riesgos más frecuentes incluyen:
Una forma práctica de reducir estos riesgos es trabajar con un proveedor que pueda acompañar todo el ciclo del proyecto. En este sentido, la experiencia acumulada de IVEN en líneas farmacéuticas, sistemas de agua, transporte inteligente y proyectos integrados permite abordar no solo la máquina en sí, sino también su encaje real en la fábrica. Ese enfoque integral es útil para evitar diseños poco coordinados, demoras y sobrecostes.
Otro aspecto esencial en 2026 será la sostenibilidad. Los compradores españoles están prestando más atención al consumo energético, a la reducción de mermas de producto, al uso eficiente del espacio y a la facilidad de mantenimiento. Una línea bien diseñada puede disminuir pérdidas, optimizar limpieza y alargar la vida útil del activo, algo importante en inversiones con horizonte superior a diez años.
Los sectores que más evalúan estas máquinas en España incluyen biotecnología, fabricación de inyectables estériles, producción por contrato, dispositivos médicos con componentes de administración y proyectos público-privados vinculados a resiliencia sanitaria. En parques industriales de Cataluña, la Comunidad de Madrid, la Comunidad Valenciana y el País Vasco, la necesidad de equipos flexibles y validados es especialmente visible.
Un caso habitual es el de un fabricante que actualmente llena viales y desea incorporar una presentación lista para usar para hospitales. Otro es el de una compañía que busca capacidad dual: lotes medianos para el mercado nacional y lotes grandes para exportación a la Unión Europea y regiones emergentes. También existen escenarios de nueva planta en los que la línea de jeringas precargadas se integra desde el diseño conceptual con agua para inyectables, preparación de producto, inspección automática y almacenamiento inteligente.
Cuando el proyecto incluye importación de equipos, la planificación logística desde puertos como Shanghái hasta Valencia, Barcelona o Algeciras debe coordinarse con hitos de obra, recepción, instalación y cualificación. Esta coordinación es una de las áreas donde una ingeniería con experiencia internacional puede aportar valor tangible.
¿Qué capacidad de producción necesita una planta española para justificar una línea automática?Depende del número de lotes, del valor del producto y del coste laboral. En general, cuando se buscan volúmenes comerciales estables, mayor repetibilidad y menos intervención manual, la automatización suele justificarse con claridad.
¿Es mejor jeringa de vidrio o de polímero?No siempre hay una respuesta única. El vidrio ofrece una larga tradición de uso, mientras que algunos polímeros aportan ventajas en resistencia y manipulación. La elección debe alinearse con la estabilidad del producto, la compatibilidad del cierre y el mercado objetivo.
¿Cuánto tiempo tarda un proyecto completo?Puede variar según alcance, adaptación de planta y requisitos de validación. Para evitar retrasos, conviene definir tempranamente el alcance técnico, la documentación y el calendario de pruebas y cualificación.
¿Qué documentación debe exigir el comprador?Especificaciones funcionales, planos, lista de materiales, análisis de riesgos, manuales, certificados, protocolos de prueba y soporte para cualificación. Cuanto más regulado sea el mercado de destino, más importante será la calidad documental.
¿Se puede integrar la línea con otras soluciones de la planta?Sí. De hecho, es lo recomendable. La integración con sistemas de agua farmacéutica, preparación de soluciones, inspección, empaque y logística interna mejora la eficiencia global y reduce problemas de interfaz.
¿Qué ventaja ofrece trabajar con un proveedor con enfoque llave en mano?Reduce la fragmentación entre suministradores, mejora la coordinación técnica y facilita un único marco de responsabilidad para ingeniería, equipo, instalación y soporte de cualificación.
¿Cómo iniciar un estudio de viabilidad?Lo más práctico es preparar una lista de requisitos: producto, formato, capacidad, normativa, espacio disponible, utilidades y presupuesto. Después, puede solicitar una evaluación preliminar mediante contacto con especialistas del proyecto.
En conclusión, la máquina de jeringas precargadas para vacunas representa una inversión estratégica para fabricantes que buscan seguridad, precisión, flexibilidad y preparación regulatoria en España. La decisión correcta combina análisis de mercado, selección técnica, evaluación del proveedor, cálculo del coste total y visión de largo plazo. Cuando el proyecto se aborda con ingeniería sólida y soporte integral, la línea puede convertirse en un activo clave para crecimiento, diferenciación y resiliencia productiva.
-
Máquina de llenado de cartuchos de insulina en España
La máquina de llenado de cartuchos para insulina es un equipo crítico para laboratorios farmacéuticos y fabricantes de dispositivos médicos que necesitan producir formatos de dosis precisos, estériles y trazables bajo exigencias regulatorias estrictas. En España, donde la producción farmacéutica se concentra en polos como Barcelona, Madrid, Alcobendas, Sant Boi, León o Zaragoza, este tipo de solución se evalúa especialmente cuando una planta busca ampliar capacidad, modernizar una línea aséptica o introducir cartuchos para plumas inyectoras con mayor eficiencia y menor riesgo de contaminación.
En la práctica, estas líneas integran operaciones de alimentación de cartuchos, lavado o despaletizado cuando aplica, esterilización de componentes, llenado volumétrico de alta precisión, inserción de émbolo, control de partículas, inspección visual, etiquetado y acondicionamiento final. Para fabricantes que exportan a la Unión Europea, Oriente Medio, América Latina o África a través de nodos logísticos como los puertos de Valencia, Barcelona, Bilbao y Algeciras, la consistencia de la línea y la validación documental son tan importantes como la productividad.
También es un campo donde la selección del socio tecnológico influye de forma directa en el éxito del proyecto. Empresas con experiencia integral en ingeniería farmacéutica, automatización, sistemas de agua, validación y puesta en marcha suelen reducir mejor los riesgos de implantación que un proveedor centrado solo en la máquina. En ese contexto, conocer la trayectoria industrial de IVEN Pharmatech Engineering ayuda a entender por qué muchos grupos internacionales prefieren trabajar con socios capaces de entregar desde equipos individuales hasta soluciones integradas para instalaciones completas.
La respuesta corta es sencilla: una máquina de llenado de cartuchos para insulina permite fabricar presentaciones listas para uso en sistemas de administración modernos, con un nivel muy alto de precisión de dosis, seguridad microbiológica y repetibilidad del proceso. Para grandes compañías farmacéuticas y de tecnología médica, esto se traduce en tres ventajas principales: cumplimiento normativo, escalabilidad industrial y competitividad comercial.
En España, el interés por estas líneas está impulsado por varios factores. Primero, la demanda sostenida de terapias para diabetes y biológicos inyectables. Segundo, la presión regulatoria europea para documentar procesos, integridad de datos y control de contaminación. Tercero, la necesidad de automatizar para reducir intervención manual en zonas limpias. Cuarto, el avance de formatos de autoadministración, especialmente plumas y cartuchos compatibles con ecosistemas de dispositivos cada vez más sofisticados.
Un proyecto bien planteado no consiste solo en comprar una máquina. Incluye estudio de compatibilidad entre formulación y contacto de materiales, definición de la capacidad requerida por turno, cálculo de rendimientos reales, integración con sistemas de inspección y diseño de flujo de personal y materiales. Muchas plantas en la península ibérica revisan además cómo conectar la línea con sus utilidades críticas, salas blancas, gestión electrónica de lotes y almacenes automatizados.
Factor estratégicoImpacto en producciónImpacto en calidadImpacto financieroRelevancia en EspañaComentarioPrecisión de llenadoReduce mermasAsegura dosis uniformeMejora rendimiento por loteMuy altaClave para productos de alto valorAutomatización asépticaEleva capacidadMenor intervención humanaBaja coste por unidadMuy altaEspecialmente útil en ampliacionesTrazabilidad digitalAgiliza liberaciónMejora investigación de desvíosReduce riesgos regulatoriosAltaImportante para auditoríasFlexibilidad de formatoCambios rápidosMenos errores de ajusteAprovecha mejor la inversiónAltaÚtil para varios mercadosIntegración con inspecciónEvita cuellos de botellaMejor detección de defectosMenos rechazos de mercadoAltaConviene definirlo desde diseñoValidación robustaAcelera puesta en marchaSoporta cumplimientoEvita retrasos costososMuy altaFundamental para exportaciónLa tabla anterior muestra por qué este equipo no se evalúa solo por velocidad nominal. En el mercado español, la variable crítica suele ser el coste total de propiedad durante diez o quince años, incluyendo validación, mantenimiento, repuestos, actualizaciones de software, consumo de utilidades y facilidad de inspección regulatoria.
Una máquina de llenado de cartuchos para insulina es una línea o módulo automatizado diseñado para dosificar formulaciones líquidas estériles en cartuchos de vidrio o materiales compatibles, normalmente destinados a plumas inyectoras. Su función principal es asegurar que cada cartucho reciba el volumen exacto de producto, manteniendo al mismo tiempo las condiciones asépticas y la integridad mecánica del envase.
El proceso típico puede incluir alimentación de cartuchos vacíos, tratamiento de componentes, llenado mediante bombas peristálticas, de pistón rotativo o sistemas servoaccionados, inserción de tapón o émbolo, control de posición, desaireación, verificación de peso o volumen, inspección visual y transferencia al acondicionamiento secundario. En productos sensibles como la insulina, donde la proteína puede verse afectada por cizallamiento, espuma o interfaces de contacto inadecuadas, el diseño de la ruta de producto adquiere una importancia decisiva.
Se utiliza sobre todo en la fabricación de insulina humana, análogos de insulina, combinaciones con otros antidiabéticos inyectables y, en algunos casos, formulaciones biológicas relacionadas que también usan cartuchos. Además, cuando un fabricante busca estandarizar plataformas de administración para distintos países, el cartucho ofrece ventajas logísticas y comerciales por su compatibilidad con dispositivos de uso domiciliario.
En entornos productivos de Europa occidental, la máquina debe responder no solo a requisitos mecánicos, sino también a normativas de fabricación aséptica, limpieza, materiales de contacto, seguridad de operador, integridad de datos y cualificación de equipos. Por eso, los proyectos suelen involucrar ingeniería de proceso, calidad, validación, producción, compras, mantenimiento y dirección técnica desde fases muy tempranas.
La aplicación más evidente es la producción de cartuchos para plumas de insulina de administración múltiple, pero no es la única. Este equipo también se emplea en líneas dedicadas a terapias biológicas de alta precisión, ensayos clínicos avanzados y series comerciales donde se requiere una presentación compacta, segura y de uso intuitivo para el paciente.
Entre los principales beneficios, destaca la precisión de dosificación. La insulina es un producto de elevado valor terapéutico y económico, por lo que una desviación mínima puede impactar tanto en calidad como en costes. Otro beneficio es la reducción de manipulación humana en zonas críticas, algo muy relevante para cumplir expectativas regulatorias y disminuir riesgos de contaminación.
Además, estas líneas pueden configurarse para incorporar inspección al 100 %, rechazo automático, registro electrónico de parámetros críticos y cambios rápidos de formato. En instalaciones modernas de España, esto facilita trabajar con lotes variados y responder con agilidad a mercados nacionales e internacionales. Los fabricantes ubicados cerca de corredores logísticos como Madrid, Valencia o Barcelona valoran especialmente la continuidad operativa para no comprometer calendarios de suministro.
AplicaciónDescripciónVentaja principalSector usuarioNivel de automatización habitualObservaciónInsulina en cartucho estándarProducción comercial a gran escalaAlta productividadFarmacéuticas multinacionalesMuy altoFormato más extendidoAnálogos de insulinaLlenado de formulaciones sensiblesPrecisión y suavidad de procesoBiotecnologíaMuy altoRequiere control finoLotes clínicosSeries pequeñas y trazablesFlexibilidadDesarrollo farmacéuticoMedio a altoCambios frecuentes de recetaMercados de exportaciónProducción para varios paísesDocumentación robustaFabricantes globalesAltoNecesita estandarizaciónProducción con serializaciónIntegración con trazabilidad avanzadaControl de cadena de suministroGrupos reguladosAltoMuy valorado en la UEModernización de planta existenteSustitución de línea antiguaMejora de OEELaboratorios consolidadosVariableRequiere integración cuidadosaLa tabla resume aplicaciones habituales, pero el beneficio real depende de cómo se adapte la línea al producto y al edificio. Una máquina excelente mal integrada puede generar microparadas, pérdidas de rendimiento y complicaciones de validación. Por eso, la ingeniería de implantación es tan relevante como la especificación técnica de la llenadora.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var grafico1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado europeo de líneas de cartuchos’,data: [78, 84, 91, 99, 108, 119],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una evolución plausible del mercado europeo de líneas para cartuchos, impulsado por la expansión de terapias autoadministradas, la renovación de capacidades industriales y la digitalización del control de producción.
No existe una única configuración válida para todos los fabricantes. La selección depende del volumen anual, del tipo de cartucho, de la viscosidad y sensibilidad de la formulación, del nivel de automatización deseado y de la estrategia de validación. En términos generales, se pueden diferenciar líneas intermitentes para lotes pequeños, líneas rotativas para capacidad media y líneas continuas o altamente integradas para producción intensiva.
Entre las opciones técnicas más importantes se encuentran el sistema de dosificación, la arquitectura de aislador o flujo laminar, el tipo de transporte de cartuchos, la integración de sistemas de visión, la alimentación automática de componentes y el software de adquisición y almacenamiento de datos. Para productos biológicos, también resultan esenciales el diseño de superficies en contacto, la facilidad de limpieza y la minimización de espuma o tensiones mecánicas.
Un proveedor con experiencia en soluciones farmacéuticas integradas puede adaptar no solo la llenadora, sino también los sistemas asociados. En este punto destaca la capacidad tecnológica de IVEN Pharmatech Engineering para combinar automatización de llenado, tratamiento de agua farmacéutica, logística inteligente y diseño de líneas completas, algo valioso para empresas que buscan coherencia entre utilidades, producción y acondicionamiento.
Tipo de equipoCapacidad orientativaUso recomendadoVentaja técnicaLimitación posibleNivel de inversiónLínea intermitente compacta3.000-6.000 cartuchos/horaLotes clínicos o medianosFlexibilidadMenor escalabilidadMedioLínea rotativa6.000-12.000 cartuchos/horaProducción comercial estableBuen equilibrio capacidad-espacioCambios más técnicosMedio-altoLínea de alta velocidad12.000-24.000 cartuchos/horaGrandes volúmenesMáximo rendimientoMayor complejidadAltoConfiguración en aisladorVariableProductos de alto riesgoMejor barrera asépticaCoste superiorAltoSistema modularVariableExpansión por fasesFacilidad de ampliaciónIntegración exigenteMedio-altoLínea integrada con inspecciónVariableOperación continuaMenos manipulación intermediaProyecto más amplioAltoAdemás de la clasificación anterior, conviene evaluar opciones como bombas cerámicas o peristálticas, control gravimétrico en línea, receta electrónica, cámaras de visión para partículas y defectos cosméticos, y compatibilidad con serialización. Las plantas que trabajan con varios mercados suelen valorar especialmente los módulos de cambio rápido de formato y la conectividad con sistemas de ejecución de fabricación.
Comparar cartuchos con otras presentaciones es esencial antes de invertir. Las alternativas más comunes son los viales, las jeringas precargadas y, en algunos casos, plumas desechables ensambladas desde una fase más avanzada. Cada opción tiene implicaciones distintas en coste, experiencia del paciente, complejidad de línea y posicionamiento comercial.
Los viales suelen ofrecer simplicidad industrial y buena flexibilidad para hospitales, pero implican un proceso de extracción de dosis por parte del usuario o profesional sanitario. Las jeringas precargadas proporcionan gran comodidad y exactitud en la administración, aunque la infraestructura y el coste de componentes pueden ser mayores. Los cartuchos para plumas se sitúan en un punto intermedio muy atractivo: permiten autoadministración eficiente, reposición por recambio y compatibilidad con dispositivos consolidados.
Para un fabricante en España, la decisión también depende de su estrategia comercial. Si la meta es servir cadenas hospitalarias, el vial puede seguir siendo relevante. Si se prioriza el mercado ambulatorio y la adherencia del paciente, el cartucho gana peso. Si se busca un producto premium de alta conveniencia, la jeringa precargada o un dispositivo combinado puede resultar preferible.
FormatoComodidad de usoComplejidad de líneaCoste de componentesAdecuación para autoadministraciónComentario estratégicoCartucho para plumaAltaMedia-altaMedioMuy altaMuy competitivo en diabetesVialMedia-bajaMediaBajoMediaFuerte en entorno hospitalarioJeringa precargadaMuy altaAltaAltoMuy altaIdeal para conveniencia máximaPluma desechable completaMuy altaMuy altaAltoMuy altaMás integración de dispositivosAmpollaBajaMediaBajoBajaPoco adecuada para esta aplicaciónBolsa o envase flexibleBajaVariableVariableBajaNo es la vía habitual para insulinavar ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var grafico2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Cartuchos’, ‘Viales’, ‘Jeringas precargadas’, ‘Plumas desechables’, ‘Ampollas’, ‘Otros’],datasets: [{label: ‘Demanda estimada en proyectos nuevos en Europa Occidental’,data: [88, 56, 73, 61, 18, 12],backgroundColor: [‘rgb(75, 192, 192)’,’rgb(255, 159, 64)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(201, 203, 207)’,’rgb(54, 162, 235)’]}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras ayuda a visualizar por qué los cartuchos se consideran actualmente una opción muy fuerte en proyectos nuevos orientados a autoadministración y continuidad terapéutica.
El mercado está evolucionando hacia líneas más cerradas, más digitales y más sostenibles. En España, los proyectos de inversión se ven favorecidos por la fortaleza del sector farmacéutico, la cercanía a mercados europeos y mediterráneos, y la creciente importancia de la resiliencia industrial. Los fabricantes no solo analizan precio y plazo de entrega, sino también la capacidad del proveedor para cumplir requisitos documentales y acompañar inspecciones.
De cara a 2026, se observan cinco tendencias claras. La primera es la expansión del uso de aisladores y tecnologías de barrera avanzada. La segunda es la integración de análisis de datos en tiempo real para mantenimiento predictivo y mejora continua. La tercera es la adopción de diseños que reducen consumo de energía, aire comprimido y pérdidas de producto. La cuarta es la exigencia de plataformas modulares que faciliten ampliaciones futuras. La quinta es la creciente atención regulatoria a integridad de datos, trazabilidad y automatización robusta.
También crece el interés por proyectos llave en mano. Cuando una empresa necesita abrir una nueva capacidad de producción o trasladar parte de su manufactura, valora mucho contar con un socio que pueda combinar ingeniería, selección de equipos, instalación, validación y formación. Las soluciones integrales para proyectos farmacéuticos suelen resultar especialmente útiles cuando hay que coordinar salas limpias, agua purificada, vapor limpio, logística interna y línea de llenado bajo un único enfoque de cumplimiento.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var grafico3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de la automatización avanzada en nuevas compras’,data: [32, 39, 47, 56, 66, 77],borderColor: ‘rgb(46, 204, 113)’,backgroundColor: ‘rgba(46, 204, 113, 0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});La tendencia de área ilustra cómo la automatización avanzada gana peso en la decisión de compra. En la práctica, esto significa más visión artificial, más conectividad y mayor integración con los sistemas informáticos de planta.
Elegir proveedor exige un enfoque estructurado. No basta con revisar un catálogo o una velocidad nominal. Es necesario valorar experiencia real en productos estériles, capacidad de personalización, documentación de validación, servicio posventa, disponibilidad de repuestos, referencias de proyectos y competencia para integrar sistemas auxiliares.
Un criterio decisivo es la capacidad tecnológica. El proveedor debe demostrar conocimiento de materiales de contacto, dinámica de llenado, control de contaminación y automatización. Otro criterio es la capacidad de fabricación: taller propio, control de calidad interno, estandarización de piezas críticas y solidez de la cadena de suministro. Un tercer criterio es el servicio: puesta en marcha, cualificación IQ/OQ/PQ, formación, asistencia remota y respuesta local o regional.
En este terreno, IVEN Pharmatech Engineering destaca por combinar capacidades tecnológicas, industriales y de servicio. Desde el punto de vista tecnológico, desarrolla equipos y sistemas conectados para procesos farmacéuticos regulados. Desde el punto de vista de fabricación, cuenta con varias plantas especializadas en maquinaria de llenado y en sistemas auxiliares. Y desde el punto de vista de servicio, acompaña al cliente desde la consultoría inicial hasta la validación, formación y soporte posventa, un enfoque especialmente útil para compradores españoles que buscan minimizar riesgos de implantación.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoPrioridadExperiencia regulatoriaHistorial en normas internacionalesDocumentación completaRespuestas vagasMuy altoCríticaCapacidad de personalizaciónAdaptación a producto y plantaIngeniería propiaSolución rígidaAltoMuy altaFabricación propiaTrazabilidad de componentesControl directoSubcontratación excesivaAltoAltaServicio posventaTiempo de respuestaSoporte estructuradoDependencia de tercerosMuy altoCríticaReferencias de clientesCasos similaresProyectos comparablesFalta de evidenciaMedio-altoAltaValidación y formaciónIQ/OQ/PQ y capacitaciónMetodología claraEntrega incompletaMuy altoCríticaUn consejo práctico para compradores en España es solicitar una matriz de cumplimiento con requisitos técnicos, regulatorios y de servicio, y comparar las respuestas de varios proveedores con ponderaciones objetivas. También conviene incluir visitas virtuales o presenciales a instalaciones de referencia y revisar la calidad real de los manuales y protocolos de prueba.
El coste de una máquina de llenado de cartuchos para insulina depende de la capacidad, el nivel de automatización, el grado de integración, la arquitectura aséptica y el alcance documental. No existe un precio universal. En general, el presupuesto total puede incluir la línea principal, módulos de inspección, utilidades asociadas, integración informática, validación, repuestos iniciales, transporte, instalación y formación.
Para una planta en España, el análisis financiero debería contemplar no solo el precio de compra, sino también el coste de cualificación, adecuación del edificio, personal de operación, consumo energético, mantenimiento preventivo y pérdidas de producto. Las líneas de alta precisión suelen justificar su mayor inversión por medio de menor merma, mejor rendimiento real, menos rechazos y mayor estabilidad de cumplimiento.
Un retorno atractivo se logra cuando la línea aporta alguna combinación de estas mejoras: más unidades vendibles por lote, reducción de tiempo de cambio, disminución de intervenciones manuales, ampliación de capacidad sin aumentar significativamente plantilla y apertura de mercados regulados de mayor margen.
Partida presupuestariaPeso orientativoQué incluyeRiesgo si se subestimaConsejoHorizonteEquipo principal35-45 %Llenado, taponado, control básicoDesviación del presupuestoDefinir alcance exactoInicialIntegración aséptica10-18 %Aislador, flujo, barrerasReproyectos costososValidar desde diseñoInicialInspección y visión8-15 %Cámaras, rechazo, registroCuello de botella de calidadPlanificar con producciónInicialInstalación y puesta en marcha8-12 %Montaje, SAT, ajustesRetrasosReservar contingenciaInicialValidación y documentación6-10 %Protocolos, IQ/OQ/PQNo liberación regulatoriaNo recortar aquíInicialRepuestos y mantenimiento4-8 %Stock crítico, soporteParadas no planificadasCrear plan anualOperativoComo ejemplo sencillo, una planta que reduce un 1,5 % de merma en un producto de alto valor y mejora un 8 % su disponibilidad operativa puede recuperar la inversión adicional de una línea más avanzada en pocos años. Por eso, el análisis de retorno debe centrarse en productividad neta y riesgo evitado, no solo en desembolso inicial.
var ctx4 = document.getElementById(‘graficoComparacionProveedor’).getContext(‘2d’);var grafico4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Capacidad técnica’, ‘Fabricación propia’, ‘Cumplimiento regulatorio’, ‘Servicio integral’, ‘Flexibilidad’, ‘Soporte posventa’],datasets: [{label: ‘Proveedor integral’,data: [92, 90, 94, 96, 88, 91],backgroundColor: ‘rgb(52, 73, 94)’},{label: ‘Proveedor básico’,data: [68, 55, 70, 48, 64, 58],backgroundColor: ‘rgb(241, 196, 15)’}]},options: {responsive: true,maintainAspectRatio: false}});La comparación visual muestra por qué un proveedor integral suele ofrecer más valor en proyectos complejos, aunque su precio inicial pueda ser superior. La diferencia suele aparecer después, durante la integración, la validación y la operación estable.
Los riesgos más frecuentes no suelen estar en la teoría del equipo, sino en la definición incompleta del proyecto. Uno de los errores más comunes es no especificar desde el principio el producto exacto, los rangos de volumen, los componentes, la estrategia de limpieza y las expectativas regulatorias. Otro error es dimensionar la capacidad con base en la velocidad máxima del fabricante, sin considerar rendimiento real, microparadas, rechazo y tiempos de cambio.
También hay riesgos asociados a la compatibilidad de materiales, el comportamiento de la formulación, la integridad del cierre, la precisión a distintas velocidades y la integración con las utilidades de planta. En edificios existentes, la logística interna puede convertirse en un problema serio si no se estudian accesos, flujos de personal, transferencia de materiales y mantenimiento.
Para reducir riesgos, conviene desarrollar un documento de requisitos del usuario sólido, realizar pruebas de aceptación bien planificadas, validar escenarios de peor caso y exigir documentación técnica completa. En proyectos de mayor alcance, la participación temprana de ingeniería y calidad es decisiva.
Desde la perspectiva de servicio, una ventaja clara de trabajar con un socio consolidado es disponer de apoyo a lo largo de todo el ciclo de vida. Además de la entrega del equipo, resultan importantes la transferencia de tecnología, la formación del personal, la optimización posterior y la asistencia documental. Explorar la gama de soluciones farmacéuticas disponibles puede ayudar a comparar cómo se estructura un portafolio pensado para plantas reguladas y no solo para ventas puntuales de maquinaria.
RiesgoCausa habitualConsecuenciaProbabilidadMedida preventivaResponsable principalSubdimensionamientoCálculo de capacidad inexactoFalta de suministroMediaSimulación de rendimiento realProducciónProblemas de validaciónDocumentación insuficienteRetrasos en liberaciónAltaRevisión temprana de protocolosCalidadMerma elevadaAjuste pobre de dosificaciónPérdidas económicasMediaPruebas con producto representativoProcesoParadas no planificadasMantenimiento débilBaja OEEMediaPlan de repuestos críticosMantenimientoIncompatibilidad de componentesSelección incorrectaDefectos de cierreMediaEnsayos de ingenieríaCompras y calidadIntegración deficienteDiseño de planta insuficienteRetrasos y reprocesosAltaIngeniería de detalleProyectoUn caso típico en el mercado ibérico es el de un laboratorio que reemplaza una línea antigua esperando duplicar la producción, pero sin revisar adecuadamente inspección, acondicionamiento y almacén. El resultado puede ser una nueva llenadora que corre rápido, pero genera acumulación aguas abajo. La lección es clara: el rendimiento debe evaluarse a nivel de sistema, no solo de máquina.
Los sectores que más demandan este tipo de tecnología incluyen fabricantes de insulina, empresas de biotecnología, organizaciones de desarrollo y fabricación por contrato, productores de dispositivos combinados y grupos farmacéuticos con foco en endocrinología y enfermedades crónicas. En España, el interés procede tanto de multinacionales con planta local como de compañías que producen para exportación desde la península.
En la zona de Barcelona y su entorno metropolitano, la concentración de actividad farmacéutica, proveedores técnicos y talento industrial favorece proyectos de modernización de líneas estériles. Madrid y el corredor del Henares ofrecen ventajas logísticas y acceso a servicios de ingeniería. Valencia destaca por su puerto y conectividad, lo que resulta útil para proyectos con importación de equipos y exportación de producto. Bilbao y Zaragoza también son puntos relevantes por su tejido industrial y conexiones de transporte.
En cuanto a capacidades de fabricación, los compradores suelen valorar proveedores con producción especializada y experiencia acumulada en maquinaria farmacéutica, sistemas de agua y automatización logística. Ese enfoque reduce la fragmentación del proyecto. La capacidad industrial de IVEN Pharmatech Engineering, apoyada en plantas específicas para distintos grupos de equipos, es un ejemplo de cómo un fabricante puede ofrecer coherencia técnica cuando el cliente necesita algo más que una máquina aislada.
Si el objetivo es iniciar conversaciones sobre especificaciones, alcance o validación de proyecto, contactar con un equipo especializado puede acortar notablemente la fase de definición y comparación técnica.
¿Qué precisión debe ofrecer una máquina de llenado de cartuchos para insulina?Depende del volumen nominal, la formulación y la estrategia de control, pero en general se exige una precisión muy alta y una variabilidad mínima entre unidades. Lo importante es confirmar el desempeño con pruebas representativas y no solo con datos comerciales.
¿Es mejor una línea en aislador o una solución abierta con protección local?Para muchos proyectos nuevos orientados a estándares exigentes, el aislador ofrece una barrera superior y mejor control de intervención. Sin embargo, la decisión debe basarse en el producto, el análisis de riesgos, la infraestructura existente y el presupuesto total.
¿Qué capacidad es adecuada para una planta en España?No existe una cifra única. Una planta con foco en lotes medianos y varios mercados puede optar por una línea modular de capacidad media. Un fabricante con fuerte demanda internacional quizá necesite una línea de alta velocidad con redundancias y automatización avanzada.
¿Cuánto tarda un proyecto completo?El plazo varía según personalización, validación e integración en edificio. Un proyecto puede requerir varios meses desde la especificación inicial hasta la operación comercial estable, especialmente si incluye salas blancas, utilidades y documentación regulatoria amplia.
¿Qué documentación debería solicitarse al proveedor?Como mínimo: especificación funcional, planos, lista de materiales críticos, certificados, protocolos de pruebas, manuales, documentación de software cuando aplique, matriz de trazabilidad y soporte para IQ/OQ/PQ.
¿Cómo influye la sostenibilidad en la compra?Cada vez más. En 2026, la eficiencia energética, la reducción de mermas, la optimización de aire comprimido y la menor generación de residuos serán criterios de compra aún más relevantes, junto con la posibilidad de monitorizar consumos en tiempo real.
¿Qué diferencia a un proveedor integral de uno convencional?Un proveedor integral puede coordinar ingeniería, maquinaria, utilidades, automatización, validación y servicio posventa. Eso suele traducirse en menos interfaces, menos riesgo de retrasos y mayor coherencia regulatoria del proyecto.
¿Es posible empezar con una línea y ampliar después?Sí. Muchas plantas eligen diseños modulares que permiten crecer por fases. Aun así, la expansión futura debe preverse desde el diseño inicial para evitar limitaciones de espacio, utilidades o flujo.
¿Qué señales indican que una línea existente debe modernizarse?Paradas frecuentes, alta merma, cambios de formato lentos, dificultad para cumplir expectativas regulatorias, dependencia excesiva de operaciones manuales y falta de trazabilidad digital son síntomas muy claros.
¿Por qué España es un mercado atractivo para este tipo de inversión?Porque combina base farmacéutica consolidada, acceso logístico a Europa y al Mediterráneo, talento industrial, infraestructuras de transporte y capacidad exportadora, además de un entorno donde la calidad regulatoria es determinante para competir.
En conclusión, la máquina de llenado de cartuchos para insulina es mucho más que un activo productivo. Es una decisión estratégica que afecta cumplimiento, capacidad, coste unitario, acceso a mercado y reputación de calidad. Para los fabricantes en España, el mejor resultado suele venir de una evaluación completa del proceso, una especificación clara y la elección de un socio con capacidad tecnológica, capacidad de fabricación y capacidad de servicio a largo plazo.
-
Coste de máquina llenadora de ampollas en España
El coste de una máquina llenadora de ampollas es un factor decisivo para los laboratorios farmacéuticos, fabricantes de inyectables y plantas de productos estériles que operan en España. No se trata solo del precio de compra del equipo: también influyen la capacidad por hora, el nivel de automatización, la validación, el cumplimiento regulatorio, la integración con salas limpias y los gastos de mantenimiento a largo plazo. En proyectos de ampliación en polos como Madrid, Barcelona, Valencia, Bilbao o Zaragoza, esta inversión suele evaluarse dentro de un plan industrial más amplio orientado a productividad, trazabilidad y seguridad del producto. Para empresas que fabrican soluciones inyectables, medicamentos hospitalarios o productos de alto valor, una línea moderna de lavado, llenado y sellado de ampollas puede reducir mermas, mejorar la consistencia del proceso y facilitar auditorías regulatorias.
En el mercado farmacéutico español, el coste de una máquina llenadora de ampollas puede variar ampliamente según el tipo de formato, la velocidad, la esterilidad requerida y el grado de integración. Para una solución semiautomática de baja producción, la inversión puede ser relativamente contenida. En cambio, una línea automática completa para lavado, esterilización, llenado y sellado, con control en línea, rechazo automático y documentación de cualificación, puede representar una inversión industrial elevada.
Las compañías no suelen comparar únicamente el precio base. Analizan el coste total de propiedad, que incluye instalación, puesta en marcha, formación, consumibles, piezas de recambio, validación documental, soporte posventa y posibilidad de escalar la producción. En España, donde muchas plantas trabajan con exportación hacia la Unión Europea, Norte de África y América Latina a través de puertos como Valencia, Barcelona o Algeciras, la fiabilidad operativa y la trazabilidad documental pesan tanto como el importe inicial.
Cuando una empresa evalúa este tipo de tecnología, normalmente busca tres resultados: seguridad estéril del producto, rendimiento estable y retorno medible de la inversión. Por ello, el análisis del coste debe ir unido a la productividad real, al porcentaje de rechazo, al tiempo de cambio de formato y al cumplimiento de las exigencias de inspección farmacéutica.
Una máquina llenadora de ampollas es un sistema diseñado para dosificar líquidos farmacéuticos en ampollas de vidrio y cerrarlas de forma segura, normalmente por sellado térmico. Se utiliza en la producción de medicamentos inyectables, analgésicos estériles, vitaminas, productos hospitalarios, preparados biotecnológicos compatibles con ampolla y otras formulaciones líquidas sensibles.
Cuando hablamos de coste de una máquina llenadora de ampollas, nos referimos al conjunto de partidas económicas vinculadas a su adquisición y funcionamiento. Incluye el equipo principal, sistemas auxiliares, transporte, integración eléctrica y de servicios, cualificación, repuestos, herramientas, software, adaptaciones a sala limpia y asistencia técnica.
En España, estas máquinas se emplean sobre todo en plantas que fabrican lotes para hospitales, terceros fabricantes, exportación y especialidades estériles. En centros productivos cercanos a hubs logísticos como el Corredor del Henares, el área metropolitana de Barcelona o la Comunidad Valenciana, la elección del equipo depende mucho de la estrategia de crecimiento: lotes medianos flexibles o líneas automáticas de alto rendimiento.
Desde la perspectiva financiera, el coste se justifica por su impacto en la calidad del producto. Una dosificación precisa reduce sobrellenado, minimiza pérdidas de principio activo y favorece la uniformidad entre unidades. Además, la automatización disminuye la intervención humana en zonas críticas, lo que ayuda a reducir riesgos microbiológicos.
Concepto de costeQué incluyeImpacto en el presupuestoImportancia operativaEquipo principalMódulo de llenado y selladoMuy altoDefine velocidad y precisiónPreparación previaLavado, secado y esterilizaciónAltoClave para esterilidadAutomatizaciónControles, sensores y recetasMedio a altoMejora repetibilidadValidaciónProtocolos y documentaciónMedioFacilita auditoríasInstalaciónMontaje, conexionado y pruebasMedioAcelera arranquePosventaRepuestos, formación y soporteMedioReduce paradasLa tabla anterior muestra por qué el precio anunciado por un fabricante rara vez refleja la inversión total. Para una planta española que deba entregar a tiempo a hospitales o distribuidores, una evaluación completa del coste es imprescindible.
Las ampollas siguen siendo un formato muy valorado para productos inyectables monodosis. Protegen el contenido, ofrecen buena barrera, permiten almacenamiento fiable y son reconocidas por hospitales y profesionales sanitarios. Por ello, invertir en una línea de llenado de ampollas tiene aplicaciones concretas y beneficios medibles.
Entre las aplicaciones más comunes están los analgésicos inyectables, antibióticos líquidos, vitaminas, sedantes, medicamentos de urgencias, soluciones para cuidados intensivos y ciertos productos veterinarios estériles. En España, además, muchos fabricantes por contrato atienden pedidos variables de terceros, de modo que la flexibilidad para cambiar de formato o volumen es una ventaja comercial clara.
Los beneficios de una línea moderna incluyen mayor precisión volumétrica, menos roturas de vidrio, menor exposición humana en zona crítica, capacidad de registrar parámetros del proceso y mejor integración con inspección visual y embalaje final. También mejora la continuidad del flujo desde la preparación de solución hasta el acondicionado secundario.
Para laboratorios que exportan desde puertos como Barcelona o Valencia, la consistencia de los lotes reduce incidencias en destino y protege la reputación regulatoria. Además, una mayor eficiencia energética y mejores consumos de gas pueden contribuir a reducir costes operativos en un contexto de energía industrial más cara.
AplicaciónTipo de productoVentaja principalMotivo de inversiónHospitalesMedicamentos de urgenciaMonodosis seguraAlta demanda estableFabricación por contratoLotes de tercerosCambios rápidosMayor flexibilidad comercialExportaciónInyectables reguladosTrazabilidad documentalAcceso a más mercadosVeterinariaSoluciones estérilesRendimiento continuoDiversificación de carteraBiotecnologíaFormulaciones sensiblesControl precisoMenor merma de productoProducción hospitalariaEspecialidades críticasSeguridad del procesoMejora regulatoriaEsta relación entre aplicaciones y beneficios ayuda a entender por qué el análisis del coste de una máquina llenadora de ampollas no puede separarse del modelo de negocio de la planta.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var graficoLineaMercado = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado de líneas de ampollas en Europa del Sur’,data: [82, 88, 95, 104, 113, 124],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});En el mercado existen varias configuraciones. La elección depende del tamaño del lote, la sensibilidad del producto, el nivel de automatización requerido y el presupuesto disponible. En España, los compradores suelen clasificar las opciones en semiautomáticas, automáticas compactas y líneas completas de alto rendimiento.
Las máquinas semiautomáticas se orientan a volúmenes bajos, desarrollo, laboratorios piloto o producciones muy variables. Tienen menor inversión inicial, pero exigen más mano de obra y suelen ofrecer una productividad limitada. Las automáticas compactas son adecuadas para fabricantes medianos que necesitan estabilidad y una capacidad intermedia. Las líneas integradas de alto rendimiento incorporan lavado, túnel de esterilización, llenado, sellado, inspección y transferencia automatizada.
Entre las opciones técnicas más valoradas se encuentran el sistema de dosificación por bomba cerámica o peristáltica, control de llama, monitorización de partículas, rechazo automático de ampollas defectuosas, recetas electrónicas, cámaras para inspección y adaptaciones para diferentes tamaños de ampolla.
También es importante considerar los materiales de construcción, especialmente aceros inoxidables de grado farmacéutico, superficies fáciles de limpiar, diseño higiénico y facilidad de acceso para mantenimiento. En proyectos serios, la arquitectura del equipo debe facilitar la limpieza, la validación y el cambio rápido de formato.
Tipo de máquinaCapacidad orientativaInversión relativaUso recomendadoSemiautomáticaBajaBaja a mediaDesarrollo y lotes pequeñosAutomática compactaMediaMediaProducción regularLínea integradaAltaAltaGrandes laboratoriosCon inspección visualMedia a altaAltaMercados exigentesMultiformatoVariableMedia a altaFabricación por contratoAlta contenciónMediaAltaProductos sensibles o especialesLa tabla resume cómo el tipo de configuración condiciona la inversión. Una planta en España que prevea ampliar referencias en tres años puede beneficiarse más de un equipo multiformato que de una solución barata pero rígida.
No todas las formulaciones deben envasarse en ampollas. Por ello, muchas empresas comparan esta tecnología con viales, jeringas precargadas, botellas de vidrio o envases poliméricos. Cada alternativa presenta ventajas técnicas y económicas.
Las ampollas ofrecen buena barrera y son adecuadas para monodosis, pero el vidrio requiere control cuidadoso de roturas y el acceso al contenido implica apertura por fractura. Los viales permiten taponado y uso multicomponente, y suelen encajar mejor con liofilización o formulaciones de mayor valor. Las jeringas precargadas aportan comodidad clínica, aunque su inversión y complejidad suelen ser mayores. Los envases poliméricos pueden ser atractivos para determinados volúmenes, pero dependen del producto y del posicionamiento del mercado.
Desde el punto de vista del coste, las ampollas pueden ser una solución muy competitiva para medicamentos líquidos estériles de alta rotación, especialmente cuando el formato ya está aceptado por hospitales y distribuidores. En España, esta comparación se hace con frecuencia en proyectos de reconversión industrial o modernización de líneas antiguas.
TecnologíaInversión inicialComplejidad operativaAdecuación típicaAmpollasMedia a altaMediaInyectables monodosisVialesAltaAltaProductos versátiles y liofilizadosJeringas precargadasMuy altaMuy altaBiológicos y administración directaBotellas de vidrioMediaMediaVolúmenes mayoresEnvases poliméricosAltaMedia a altaAplicaciones específicasProducción manual asistidaBajaAlta en mano de obraEscalas muy pequeñasLa comparación anterior muestra que la opción correcta no siempre es la más barata de entrada, sino la que mejor equilibra regulación, formato, demanda clínica y coste operativo.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var graficoBarrasDemanda = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitalario’, ‘Fabricación por contrato’, ‘Veterinario’, ‘Biotecnología’, ‘Genéricos estériles’, ‘Exportación’],datasets: [{label: ‘Demanda relativa de líneas de llenado en España’,data: [92, 86, 48, 57, 78, 83],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});El mercado español de maquinaria farmacéutica está influido por la reindustrialización sanitaria, la necesidad de mayor autonomía productiva en Europa y el crecimiento de fabricantes especializados en estériles. Durante los últimos años, muchas empresas han revisado sus líneas antiguas para mejorar eficiencia, reducir dependencia de equipos obsoletos y reforzar su capacidad de auditoría.
En 2026 y en los años siguientes, las principales tendencias se centran en digitalización de procesos, mantenimiento predictivo, reducción de consumos energéticos, integración de datos de producción y diseño orientado a sostenibilidad. También ganan peso los equipos con menor ocupación de sala limpia, cambios de formato más rápidos y sistemas que facilitan limpieza y documentación electrónica.
Otro factor relevante es la logística. Para plantas ubicadas cerca de Barcelona, Tarragona, Madrid o Sevilla, la disponibilidad de repuestos y asistencia técnica rápida puede ser tan importante como el precio de compra. La volatilidad del transporte marítimo y de componentes sigue influyendo en los plazos de entrega, por lo que algunos compradores prefieren socios con experiencia internacional y planificación sólida.
En política industrial y regulatoria, se observa más presión hacia trazabilidad, eficiencia energética y reducción del riesgo de contaminación. Las decisiones de compra ya no se basan únicamente en producción por hora, sino en la capacidad del proveedor para acompañar al laboratorio durante toda la vida útil del activo.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var graficoAreaTendencias = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Peso de automatización y sostenibilidad en decisiones de compra’,data: [35, 42, 51, 63, 74, 82],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Elegir proveedor es una decisión estratégica. En España, muchos proyectos fracasan no por la tecnología en sí, sino por documentación deficiente, mala integración con servicios de planta o retrasos en la puesta en marcha. Por eso conviene evaluar varios criterios antes de firmar.
Primero, verifique la experiencia en proyectos farmacéuticos regulados y la capacidad de suministrar documentación completa en español o con soporte técnico cercano. Segundo, analice referencias reales en líneas de inyectables, no solo catálogos generales. Tercero, confirme la compatibilidad con la normativa aplicable y con los estándares de cualificación que exige su departamento de calidad. Cuarto, revise el servicio posventa, el tiempo de respuesta, el stock de recambios y la formación técnica del personal.
Un socio industrial fuerte debe poder acompañar no solo la venta del equipo, sino también la ingeniería del proyecto. Por ello es relevante conocer su trayectoria corporativa y experiencia internacional, así como su capacidad para desarrollar proyectos llave en mano para plantas farmacéuticas. Si su empresa necesita comparar modelos concretos, también es útil revisar su catálogo de soluciones para llenado y sistemas asociados y, en fase avanzada, solicitar contacto técnico y comercial para definir alcances.
En cuanto a capacidades tecnológicas, IVEN Pharmatech Engineering destaca por trabajar en soluciones integradas para líneas farmacéuticas, sistemas de agua, transporte inteligente y equipos de envasado estéril. Su experiencia en cumplimiento internacional y en diseño de líneas para diversas formas farmacéuticas puede ser valiosa para laboratorios españoles que necesiten una visión global del proyecto. En capacidades de fabricación, cuenta con varias plantas especializadas y una base de producción amplia para maquinaria de llenado, tratamiento de agua y logística, lo que favorece personalización y control de calidad. En capacidades de servicio, ofrece acompañamiento desde la viabilidad del proyecto hasta instalación, puesta en marcha, cualificación, transferencia tecnológica, formación y optimización de producción, un enfoque especialmente útil para inversiones complejas.
Criterio de selecciónQué revisarRiesgo si faltaValor para EspañaExperiencia regulatoriaProyectos auditablesRetrasos de validaciónMuy altoCapacidad de personalizaciónAdaptación a sala y flujoDiseño poco eficienteAltoServicio posventaRecambios y asistenciaParadas prolongadasMuy altoDocumentación técnicaManuales y protocolosProblemas de cualificaciónMuy altoReferencias realesCasos en inyectablesExpectativas poco realistasAltoEscalabilidadPosibilidad de ampliaciónReinversión prematuraAltoLa mejor práctica consiste en comparar ofertas con una matriz técnico-económica, no solo por precio total, sino por riesgos evitados y rendimiento esperado.
Para evaluar el retorno de una máquina llenadora de ampollas en España, conviene dividir el presupuesto en cuatro bloques: adquisición del equipo, integración en planta, validación y operación a largo plazo. Muchas empresas se sorprenden al descubrir que la parte no visible del proyecto puede representar una fracción sustancial de la inversión.
En una planificación rigurosa, el equipo principal suele ser el mayor componente, pero la obra auxiliar, las utilidades, las conexiones de gases, la climatización de sala limpia, el software y la documentación pueden cambiar significativamente el presupuesto final. Además, si la planta tiene restricciones de espacio, puede ser necesario rediseñar flujos de personal y materiales.
El retorno se calcula normalmente a partir de la reducción de costes por unidad, mayor capacidad anual, menor tasa de rechazo, menos consumo de mano de obra directa, menor tiempo de inactividad y mayor capacidad de vender a mercados regulados. En un escenario de crecimiento, una línea eficiente también evita externalizar producción a terceros, lo que mejora márgenes y control de calidad.
Para una empresa con operaciones en Madrid o Barcelona y distribución nacional, la mejora del servicio al cliente puede ser un factor adicional de retorno: disponer de más capacidad interna reduce plazos, mejora planificación y permite responder antes a picos de demanda hospitalaria.
Partida presupuestariaPeso relativoComentario prácticoEfecto en el retornoCompra del equipoMuy altoBase del proyectoDirectoIntegración en plantaMedio a altoDepende del diseño existenteAltoValidación documentalMedioEsencial para liberar producciónIndirecto pero críticoFormación del personalMedioAcelera curva de aprendizajeAltoMantenimiento y repuestosMedioImpacta disponibilidadContinuoConsumos y energíaMedioImportante en operación intensivaAcumulativoComo referencia práctica, muchas compañías aspiran a recuperar la inversión en un plazo aproximado de tres a seis años, aunque esto varía según el margen del producto, la ocupación de la línea y el número de turnos.
var ctx4 = document.getElementById(‘graficoComparativo’).getContext(‘2d’);var graficoComparativo = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Precio inicial’, ‘Flexibilidad’, ‘Cumplimiento documental’, ‘Escalabilidad’, ‘Posventa’, ‘Coste operativo’],datasets: [{label: ‘Proveedor integral especializado’,data: [78, 88, 94, 91, 90, 84],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘Proveedor de bajo coste’,data: [92, 52, 48, 46, 41, 57],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});Una inversión de este tipo implica riesgos técnicos, financieros y de calendario. El primero es subdimensionar o sobredimensionar la línea. Si la capacidad es insuficiente, la planta seguirá teniendo cuellos de botella. Si es excesiva, el retorno se retrasa por baja ocupación.
Otro riesgo frecuente es comprar sin definir bien el producto, el rango de volúmenes y el formato de ampolla. La falta de claridad genera cambios posteriores, costes adicionales y tiempos muertos durante la puesta en marcha. También debe evaluarse el suministro estable de componentes, consumibles y repuestos, especialmente si la operación depende de un solo proveedor extranjero.
En España, donde la inspección de calidad y la exigencia documental son elevadas, un riesgo importante es adquirir una máquina técnicamente correcta pero con documentación incompleta. Sin protocolos claros, listas de materiales consistentes y apoyo en cualificación, el equipo puede tardar más en entrar en producción real.
Desde la perspectiva de sostenibilidad, en 2026 ganará relevancia el consumo energético, la eficiencia del uso de gases, la optimización de limpieza y la reducción de desperdicio de vidrio y producto. Una máquina aparentemente más barata puede salir más cara si su huella operativa es mayor. También conviene revisar la capacidad de incorporar análisis de datos, mantenimiento predictivo y conectividad con sistemas de planta.
Por ello, la evaluación del riesgo debe formar parte del expediente de inversión. Un proyecto bien diseñado considera producto, mercado, logística, regulación, financiación y estrategia de servicio.
¿Cuál es el rango habitual del coste de una máquina llenadora de ampollas?Depende de la capacidad, el grado de automatización y la integración. Una solución básica puede situarse mucho más abajo que una línea completa estéril con lavado, esterilización, llenado, sellado, inspección y documentación completa. Lo importante es analizar el coste total de propiedad.
¿Qué influye más en el precio final?La velocidad de producción, el número de formatos, el nivel de automatización, la calidad de los componentes, la validación requerida, el servicio posventa y la integración con instalaciones existentes.
¿Conviene comprar una línea completa o un equipo aislado?Si la planta necesita alto rendimiento y trazabilidad robusta, una línea integrada suele ofrecer mejor control del proceso. Si la producción es limitada o el proyecto está en fase de crecimiento, puede ser razonable empezar con una solución más modular.
¿Cómo se calcula el retorno de la inversión?Se comparan los ahorros y beneficios esperados: más capacidad, menos merma, menor intervención manual, reducción de rechazos, menos subcontratación y acceso a mercados de mayor valor. También se considera la vida útil del activo.
¿Por qué es importante la documentación del proveedor?Porque facilita la cualificación, la validación interna, la formación del personal y las inspecciones regulatorias. Una máquina sin buena documentación puede retrasar la producción comercial.
¿Qué debe revisar una empresa española antes de comprar?Capacidad real, referencias, asistencia técnica, plazo de entrega, stock de recambios, compatibilidad con su sala limpia, coste de consumos, flexibilidad de formato y experiencia del proveedor en proyectos regulados.
¿Es mejor priorizar el precio más bajo?No necesariamente. En equipos estériles, el menor precio inicial puede traducirse en mayores costes por paradas, fallos de validación, menor rendimiento o soporte técnico insuficiente. El valor real está en la fiabilidad y el ciclo de vida.
¿Qué tipo de socio industrial resulta más adecuado?Uno que combine capacidades tecnológicas, fabricación especializada y servicios de ciclo completo. En este sentido, un proveedor como IVEN Pharmatech Engineering puede aportar valor cuando el proyecto requiere solución integral, personalización, soporte internacional y experiencia en entornos regulatorios exigentes.
En conclusión, el coste de una máquina llenadora de ampollas en España debe interpretarse como una inversión estratégica y no como una compra aislada. Las empresas que comparan correctamente capacidad, documentación, automatización, servicio y retorno suelen obtener mejores resultados a largo plazo. Para laboratorios que desean modernizar líneas, ampliar exportación o construir nuevas instalaciones, un enfoque técnico-financiero bien estructurado es la mejor base para decidir.