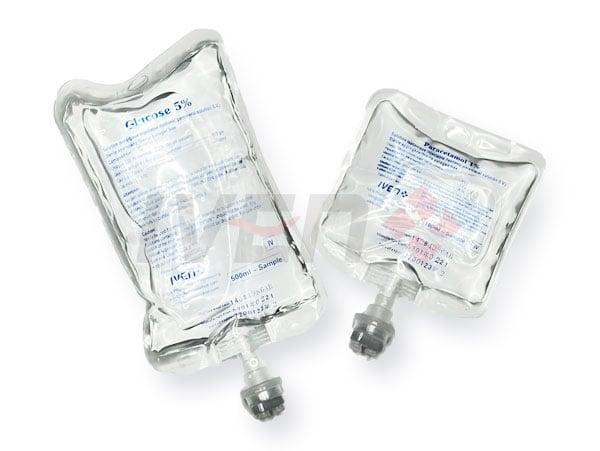
Bolsas IV multicámara para emulsión lipídica en España
La bolsa IV multicámara para emulsión lipídica permite a los laboratorios y fabricantes farmacéuticos producir soluciones intravenosas avanzadas en las que los componentes activos permanecen separados hasta el momento de uso. En el mercado español, esta tecnología resulta especialmente valiosa para formulaciones sensibles, nutrición parenteral, mezclas hospitalarias complejas y medicamentos que requieren una vida útil más estable. Al mantener las fases y los ingredientes aislados antes de la activación, se reduce el riesgo de incompatibilidades químicas, se mejora la seguridad del paciente y se facilita una logística más eficiente en hospitales, centros de preparación y plantas de producción.
En España, donde la actividad farmacéutica se concentra en polos como Barcelona, Madrid, Valencia, Bilbao, Zaragoza y Sevilla, la demanda de soluciones intravenosas seguras y listas para usar sigue creciendo. Los fabricantes que evalúan invertir en una línea de producción de bolsa IV multicámara para emulsión lipídica deben analizar factores técnicos, regulatorios, de materiales, automatización, retorno de inversión y capacidad de exportación. También deben considerar la compatibilidad con normas europeas, la presión por sostenibilidad y la necesidad de integrar procesos de esterilización, inspección, envasado y validación.
Para empresas que buscan un socio técnico, Ingeniería Farmacéutica de IVEN se presenta como una firma de ingeniería farmacéutica con amplia experiencia internacional en líneas de soluciones IV, sistemas de agua farmacéutica y proyectos integrales. Su enfoque resulta especialmente relevante para compañías españolas que desean combinar cumplimiento regulatorio, automatización, vida útil prolongada del equipo y ejecución de proyectos con menor riesgo.
Respuesta rápida: la bolsa IV multicámara para emulsión lipídica mejora estabilidad y seguridad

Una bolsa IV multicámara para emulsión lipídica es un envase estéril con dos o más compartimentos internos separados por sellos rompibles o sistemas de activación. Cada cámara almacena ingredientes que no deben mezclarse durante el almacenamiento, como lípidos, aminoácidos, glucosa, electrolitos u otros componentes sensibles. Justo antes de la administración o del paso final de preparación, se rompe la separación y se obtiene una mezcla homogénea.
Su principal valor para la industria farmacéutica española reside en cinco puntos: mejor estabilidad de la formulación, menor riesgo microbiológico frente a manipulaciones repetidas, mayor seguridad para el paciente, optimización de la cadena logística y posibilidad de comercializar productos de mayor valor añadido. Esto es importante tanto para productores destinados al mercado nacional como para compañías con distribución en la Unión Europea, Norte de África o Latinoamérica a través de puertos como Valencia, Barcelona y Algeciras.
| Aspecto | Bolsa multicámara | Impacto operativo | Beneficio clínico |
|---|---|---|---|
| Separación de componentes | Sí, hasta el uso | Menos remezclas en planta | Mayor estabilidad |
| Vida útil del producto | Más favorable en fórmulas sensibles | Mejor gestión de inventario | Menor riesgo de degradación |
| Preparación hospitalaria | Más rápida | Reduce carga de farmacia hospitalaria | Disminuye errores |
| Compatibilidad de activos | Mejor controlada | Facilita desarrollo farmacéutico | Mejor desempeño terapéutico |
| Seguridad microbiológica | Alta, por menor manipulación | Menos pasos manuales | Menor riesgo de contaminación |
| Valor comercial | Superior al envase básico | Mejora el posicionamiento del producto | Acceso a terapias listas para usar |
La tabla anterior muestra por qué esta solución atrae a fabricantes que desean diferenciarse en segmentos hospitalarios de alto estándar. En España, este valor es relevante para grupos farmacéuticos, fabricantes por contrato y operadores que suministran al sistema sanitario público y privado.
¿Qué es una bolsa IV multicámara para emulsión lipídica y cuáles son sus ventajas principales?

Desde el punto de vista técnico, la bolsa multicámara se fabrica normalmente con películas multicapa de alta barrera, aptas para esterilización y compatibles con soluciones sensibles. Las cámaras pueden estar dispuestas en formato de dos, tres o incluso más compartimentos, según la complejidad del medicamento o de la nutrición parenteral. En las formulaciones lipídicas, el control de la estabilidad física de la emulsión es crítico, por lo que el diseño del envase y la precisión del llenado son determinantes.
Las principales ventajas incluyen:
- Separación de ingredientes incompatibles durante el almacenamiento.
- Reducción de oxidación, hidrólisis y otras rutas de degradación.
- Administración más segura y estandarizada en hospitales.
- Facilidad para lanzamientos de productos premium en España y la UE.
- Mejor aprovechamiento logístico para fabricantes que exportan.
- Menor dependencia de mezclas extemporáneas en farmacia hospitalaria.
Para laboratorios ubicados en áreas industriales como el corredor del Henares, el área metropolitana de Barcelona o el eje logístico de Valencia, la posibilidad de integrar líneas automatizadas de formación, llenado, sellado, esterilización e inspección supone una ventaja competitiva. En este contexto, la capacidad tecnológica del proveedor es decisiva. IVEN Pharmatech Engineering destaca por su experiencia en líneas de producción para soluciones IV en bolsa blanda no PVC, botella PP y envases de vidrio, además de sistemas de preparación de soluciones y distribución farmacéutica. Esa base tecnológica ayuda a adaptar proyectos de emulsión lipídica con un enfoque de ingeniería más completo.
| Ventaja principal | Descripción | Relevancia para España | Nivel de impacto |
|---|---|---|---|
| Estabilidad | Los ingredientes se mezclan al final | Mayor vida comercial | Muy alto |
| Seguridad del paciente | Menos manipulación en el punto de uso | Importante en hospitales públicos | Muy alto |
| Estandarización | Proceso repetible y controlado | Facilita auditorías y registros | Alto |
| Diferenciación comercial | Producto más avanzado | Mejor acceso a licitaciones especializadas | Alto |
| Eficiencia logística | Menos preparaciones in situ | Útil para redes hospitalarias grandes | Medio-alto |
| Escalabilidad | Posible ampliación de capacidad | Apoya exportación desde España | Alto |
Esta segunda tabla ayuda a priorizar el valor estratégico del sistema. No solo se trata de fabricar una bolsa más compleja, sino de transformar la calidad, la logística y la comercialización del producto final.
Beneficios clínicos y aplicaciones hospitalarias de la producción de bolsas IV multicámara para emulsión lipídica

En el ámbito clínico, la bolsa IV multicámara para emulsión lipídica tiene especial relevancia en nutrición parenteral, soporte metabólico, unidades de cuidados intensivos, oncología, neonatología y áreas donde la estabilidad de la mezcla es fundamental. Los hospitales españoles, especialmente los grandes complejos de Madrid, Barcelona, Valencia, Málaga o Bilbao, buscan soluciones que reduzcan tiempos de preparación, errores de dosificación y riesgos asociados a la manipulación aséptica repetida.
La aplicación más conocida es la nutrición parenteral, donde aminoácidos, glucosa y lípidos pueden almacenarse por separado. Sin embargo, la lógica del envase multicámara también se extiende a otros desarrollos que requieren activación previa al uso. Esto beneficia tanto a hospitales de referencia como a centros regionales con menor capacidad de formulación interna.
Entre las aplicaciones hospitalarias más frecuentes se encuentran:
- Nutrición parenteral total y periférica.
- Preparaciones con componentes inestables en mezcla temprana.
- Atención neonatal y pediátrica con necesidades individualizadas.
- Cuidados intensivos y recuperación postoperatoria.
- Programas de hospitalización domiciliaria con productos listos para activar.
- Centros con alta presión asistencial que buscan reducir tiempos de manipulación.
Además del beneficio clínico, el hospital percibe una mejora operativa. Menos pasos de reconstitución significan menos dependencia de cabinas, menos carga para farmacia y mayor trazabilidad del proceso. Para fabricantes españoles o internacionales con presencia en España, ofrecer este tipo de producto puede facilitar la entrada en licitaciones de mayor complejidad técnica.
El gráfico muestra cómo la nutrición parenteral y la farmacia hospitalaria concentran una fuerte demanda potencial. En España, este patrón encaja con el crecimiento de hospitales de alta complejidad y con la necesidad de estandarizar formulaciones seguras.
Tipos comunes de bolsas IV multicámara para emulsión lipídica y opciones de materiales de película
No todas las bolsas multicámara responden al mismo diseño. El número de cámaras, el tipo de puerto, la barrera al oxígeno, la resistencia mecánica y el método de esterilización influyen directamente en la viabilidad del producto. Para emulsiones lipídicas, la selección del material es especialmente importante porque afecta la estabilidad de la fase grasa, la compatibilidad con el producto y el comportamiento durante esterilización terminal.
Los formatos más habituales son:
- Bolsas de dos cámaras para componentes de sensibilidad media.
- Bolsas de tres cámaras para nutrición parenteral compleja.
- Bolsas con cámaras asimétricas para diferentes volúmenes.
- Bolsas de activación manual o con sello rompible controlado.
- Bolsas listas para conexión a sistemas cerrados de administración.
| Tipo de bolsa | Número de cámaras | Uso habitual | Ventaja destacada |
|---|---|---|---|
| Estándar bicámara | 2 | Mezclas simples | Menor complejidad de producción |
| Tricámara hospitalaria | 3 | Nutrición parenteral | Mayor flexibilidad de formulación |
| Volumen desigual | 2 o 3 | Fórmulas con componente principal dominante | Optimiza relación de fases |
| Alta barrera | 2 o 3 | Productos sensibles al oxígeno | Mejor conservación |
| No PVC | 2 o 3 | Segmento premium y regulado | Perfil más limpio de extractables |
| Con puerto avanzado | 2 o 3 | Aplicaciones hospitalarias intensivas | Mejor conexión y manejo |
En cuanto a materiales, las películas multicapa no PVC son muy valoradas por su compatibilidad, flexibilidad y perfil regulatorio. Dependiendo del proyecto, se analizan estructuras con capas funcionales para sellado, barrera y resistencia. La evaluación debe incluir pruebas de extractables y lixiviables, permeabilidad, compatibilidad con esterilización y comportamiento bajo transporte.
| Material o estructura | Propiedad clave | Adecuación para lípidos | Comentario práctico |
|---|---|---|---|
| Película multicapa no PVC | Flexibilidad y buena compatibilidad | Alta | Muy usada en soluciones IV modernas |
| Poliolefina | Bajo nivel de interacción | Alta | Adecuada para mercados regulados |
| EVA modificado | Buen sellado y claridad | Media-alta | Requiere validación según fórmula |
| Con capa barrera | Protección frente a oxígeno | Muy alta | Útil para formulaciones sensibles |
| Alta resistencia térmica | Soporta esterilización exigente | Alta | Interesante para procesos terminales |
| Estructura personalizada | Diseño a medida | Muy alta | Ideal para proyectos diferenciales |
La tabla evidencia que la selección del film no puede hacerse solo por precio. Debe alinearse con la formulación, el ciclo de esterilización, la estabilidad esperada y el mercado de destino.
Comparación detallada entre bolsas IV multicámara y bolsas IV de una sola cámara
La comparación con la bolsa monocámara es esencial para justificar la inversión. La bolsa de una cámara sigue siendo útil para soluciones estables y de producción masiva, pero queda limitada cuando el producto requiere separación de ingredientes. En el caso de emulsiones lipídicas o mezclas nutricionales complejas, la multicámara ofrece una propuesta de valor claramente superior.
| Criterio | Multicámara | Una cámara | Conclusión |
|---|---|---|---|
| Estabilidad del producto | Alta en mezclas sensibles | Limitada si hay incompatibilidades | Ventaja multicámara |
| Complejidad del envase | Mayor | Menor | Depende del objetivo |
| Coste unitario | Más alto | Más bajo | La monocámara gana en precio simple |
| Valor terapéutico | Más avanzado | Básico | Ventaja multicámara |
| Preparación hospitalaria | Más rápida | Puede requerir mezcla adicional | Ventaja multicámara |
| Diferenciación comercial | Alta | Media o baja | Ventaja multicámara |
| Escalado técnico | Exige mayor ingeniería | Más simple | La elección depende del portafolio |
Para fabricantes que compiten solo por volumen, la monocámara sigue teniendo espacio. Sin embargo, para empresas españolas que buscan margen, innovación y posicionamiento hospitalario, la bolsa multicámara suele ofrecer mejores perspectivas. Especialmente en un entorno donde las compras sanitarias valoran seguridad, trazabilidad y reducción del trabajo en farmacia hospitalaria.
El gráfico comparativo resume una realidad de mercado: la bolsa multicámara demanda más inversión técnica, pero aporta un mejor posicionamiento y rendimiento clínico.
Tendencias actuales del mercado y demanda de capacidad de producción en España
España mantiene una base farmacéutica sólida y una posición logística estratégica entre Europa, el Mediterráneo y mercados transatlánticos. Los polos industriales de Cataluña, Comunidad de Madrid, Comunidad Valenciana, País Vasco y Navarra favorecen la instalación de plantas con alcance regional y exportador. Además, la modernización hospitalaria y la presión por reducir errores de preparación impulsan la demanda de presentaciones intravenosas más seguras.
Las tendencias actuales incluyen:
- Crecimiento de productos listos para activar o administrar.
- Mayor atención a nutrición clínica especializada.
- Transición hacia materiales no PVC y soluciones más sostenibles.
- Interés por automatización, serialización y trazabilidad avanzada.
- Expansión de fabricantes por contrato con capacidad para mercados europeos.
La línea de crecimiento indica una expansión gradual pero constante. Para 2026, se espera una aceleración adicional por la convergencia entre innovación clínica, renovación de instalaciones y presión regulatoria sobre la calidad del envase.
El gráfico de área refleja el desplazamiento progresivo desde formatos convencionales hacia soluciones multicámara en segmentos de mayor complejidad. Las empresas con capacidad instalada antes de 2026 podrán aprovechar mejor esta transición.
Cómo elegir un fabricante o proveedor fiable de bolsas IV multicámara para emulsión lipídica
La elección del proveedor no debe basarse solo en el coste del equipo. En un proyecto de este tipo, un error de especificación puede traducirse en retrasos de validación, problemas de estabilidad, baja eficiencia de línea o rechazo regulatorio. Para España, donde el cumplimiento con estándares europeos es innegociable, conviene revisar la capacidad global del socio técnico.
Los criterios clave incluyen experiencia real en líneas IV, capacidad de personalización, conocimiento de materiales, integración de sistemas auxiliares y soporte de validación. También es importante comprobar si el proveedor puede suministrar no solo la máquina principal, sino la solución completa: preparación, llenado, sellado, esterilización, inspección, empaque, agua farmacéutica y documentación.
| Criterio de selección | Qué revisar | Señal positiva | Riesgo si falta |
|---|---|---|---|
| Experiencia sectorial | Proyectos IV previos | Casos reales y referencias | Diseño inadecuado |
| Cumplimiento normativo | EU GMP, FDA, WHO GMP, PIC/S | Documentación sólida | Retrasos regulatorios |
| Capacidad de ingeniería | Diseño integral de planta | Adaptación al espacio disponible | Cuellos de botella |
| Personalización | Ajuste a formulación y bolsa | Solución específica | Baja eficiencia |
| Servicio posventa | Puesta en marcha y formación | Respuesta rápida | Paradas prolongadas |
| Escalabilidad | Opciones de expansión futura | Diseño modular | Capacidad insuficiente |
En este punto conviene mencionar las capacidades de fabricación de IVEN Pharmatech Engineering. La empresa opera varias plantas especializadas en Shanghái dedicadas a equipos de llenado y envasado farmacéutico, sistemas de agua para uso farmacéutico, automatización logística y equipos para consumibles médicos. Para clientes en España, esto significa acceso a una base manufacturera diversificada y a soluciones integradas, no solo a una máquina aislada. Si desea revisar opciones de equipos y líneas, puede consultar su catálogo de soluciones farmacéuticas.
Otro factor decisivo es la capacidad de servicio. En proyectos complejos, el valor real aparece durante la fase de diseño, instalación, validación y transferencia tecnológica. IVEN ofrece apoyo desde estudios de viabilidad, diseño de ingeniería y selección de equipos hasta instalación, puesta en marcha, IQ, OQ, PQ, formación y optimización posterior. Esa cobertura integral resulta útil para fabricantes españoles que buscan reducir el riesgo de sobrecostes o retrasos.
Coste de inversión, planificación presupuestaria y análisis de retorno para bolsas IV multicámara
La inversión total depende del nivel de automatización, la capacidad anual, la complejidad del envase, el tipo de esterilización, el sistema de inspección y el grado de integración con preparación de soluciones y utilidades farmacéuticas. Una línea para emulsión lipídica no debe evaluarse solamente por el precio del equipo principal. El presupuesto debe incluir obra, salas limpias, agua purificada, WFI si aplica, vapor limpio, aire comprimido, HVAC, validación, repuestos, formación y contingencias.
En España, el análisis económico suele considerar también costes energéticos, subvenciones regionales, financiación industrial y la ubicación de la planta respecto a puertos y centros logísticos. Zonas como Valencia o Barcelona pueden ofrecer ventajas de exportación, mientras que Madrid y Zaragoza aportan conectividad peninsular.
| Partida de inversión | Peso estimado | Comentario | Prioridad |
|---|---|---|---|
| Línea principal de producción | Alta | Incluye formado, llenado y sellado | Crítica |
| Esterilización e inspección | Alta | Clave para liberación de producto | Crítica |
| Sistemas de agua y utilidades | Media-alta | Impactan en cumplimiento GMP | Muy alta |
| Salas limpias e infraestructura | Media-alta | Dependen del emplazamiento | Muy alta |
| Validación y documentación | Media | Imprescindible para arranque comercial | Alta |
| Formación y repuestos | Media | Reducen fallos iniciales | Alta |
El retorno de inversión suele venir por una combinación de mayor precio de venta, reducción de rechazos, ampliación del portafolio y acceso a mercados hospitalarios más sofisticados. Una empresa que hoy produce bolsas simples puede aumentar margen si migra parte de su capacidad a formatos multicámara con mejor posicionamiento clínico. El plazo de retorno dependerá del volumen, de la utilización de la línea y de la estrategia comercial, pero en proyectos bien diseñados puede ser claramente atractivo frente a soluciones convencionales.
Si la compañía necesita una evaluación integral del proyecto, desde la concepción de planta hasta la entrega llave en mano, puede revisar las soluciones de ingeniería y proyectos integrales, especialmente útiles cuando se busca coordinar equipos, servicios y validación bajo una sola dirección técnica.
Consideraciones clave y riesgos potenciales al invertir en producción de bolsas IV multicámara para emulsión lipídica
Aunque el potencial es alto, la inversión exige una evaluación rigurosa de riesgos. El primero es técnico: si el diseño del envase no está bien alineado con la formulación, pueden aparecer problemas de estabilidad, separación de fases o sellado insuficiente. El segundo es regulatorio: documentación incompleta o una estrategia débil de validación pueden retrasar el lanzamiento. El tercero es comercial: una planta sobredimensionada puede generar baja utilización de activos.
Otros riesgos relevantes incluyen la disponibilidad de película especializada, la consistencia de puertos y componentes, la sensibilidad del producto a la temperatura y la necesidad de formar al personal. También hay que considerar la sostenibilidad. Para 2026, la presión europea sobre materiales, eficiencia energética y reducción de residuos será todavía más fuerte, por lo que conviene priorizar diseños con menor carga ambiental, optimización de consumos y trazabilidad digital.
En esta sección conviene destacar las capacidades tecnológicas de IVEN Pharmatech Engineering. La empresa ha desarrollado soluciones con una base fuerte en automatización, integración de líneas de soluciones IV, sistemas de agua farmacéutica y logística inteligente. Además, su experiencia en cumplimiento internacional y en proyectos complejos ayuda a mitigar errores de diseño, distribución no optimizada o selección inadecuada de equipos. Para iniciar un análisis técnico o comercial adaptado al mercado español, puede contactar con su equipo.
| Riesgo | Impacto posible | Cómo mitigarlo | Nivel |
|---|---|---|---|
| Material incorrecto de la bolsa | Pérdida de estabilidad | Ensayos de compatibilidad y barrera | Muy alto |
| Ingeniería insuficiente | Baja eficiencia de línea | Diseño integral previo | Alto |
| Validación incompleta | Retraso comercial | Plan documental robusto | Muy alto |
| Falta de repuestos o soporte | Paradas prolongadas | Contrato de servicio preventivo | Alto |
| Demanda sobreestimada | Retorno lento | Escalado modular de capacidad | Medio-alto |
| Presión ambiental y regulatoria | Necesidad de rediseño | Elegir soluciones sostenibles desde el inicio | Alto |
La tabla deja claro que la rentabilidad no depende solo del mercado, sino de la calidad de la planificación. Por eso es recomendable elegir un socio con visión de ciclo de vida completo del proyecto.
Preguntas frecuentes
¿Qué industrias utilizan más la bolsa IV multicámara para emulsión lipídica en España?
Principalmente la industria farmacéutica hospitalaria, fabricantes de nutrición parenteral, productores de inyectables especiales, organizaciones de fabricación por contrato y proveedores centrados en terapias de alto valor.
¿Es mejor una bolsa de dos cámaras o de tres cámaras?
Depende de la formulación. Dos cámaras pueden ser suficientes para sistemas menos complejos. Tres cámaras son habituales cuando se desea separar lípidos, aminoácidos y glucosa hasta el momento de activación.
¿Qué ciudades españolas son más adecuadas para instalar capacidad productiva?
Barcelona y Madrid destacan por ecosistema farmacéutico y talento. Valencia ofrece ventajas logísticas por su puerto. Zaragoza es fuerte en distribución interior. Bilbao y Sevilla pueden ser interesantes según estrategia de exportación y cadena de suministro.
¿Cuál es la principal diferencia frente a la bolsa IV convencional?
La multicámara mantiene separados los componentes sensibles hasta el uso, lo que mejora estabilidad, seguridad y facilidad de preparación clínica.
¿Qué debe exigir un comprador al proveedor?
Experiencia real en líneas IV, soporte de validación, cumplimiento con estándares internacionales, personalización del equipo, repuestos, formación y capacidad de integrar servicios auxiliares.
¿Qué tendencias marcarán 2026?
Mayor automatización, monitorización digital de procesos, uso creciente de materiales no PVC, reducción del consumo energético, integración de análisis de datos para mantenimiento predictivo y presión regulatoria sobre sostenibilidad y trazabilidad.
¿Puede un proyecto comenzar con una capacidad media y ampliarse después?
Sí. De hecho, una estrategia modular suele ser recomendable para reducir riesgo financiero. Conviene diseñar desde el inicio una arquitectura escalable de utilidades, espacio y automatización.
¿Qué aporta un proveedor con enfoque de solución completa?
Reduce interfaces, simplifica la coordinación de ingeniería, mejora la compatibilidad entre equipos y acelera el paso desde el diseño hasta la producción comercial. Para plantas españolas que quieren minimizar incertidumbre, este enfoque resulta especialmente útil.
En conclusión, la producción de bolsas IV multicámara para emulsión lipídica representa una oportunidad real para fabricantes en España que desean elevar el valor de su portafolio, entrar en segmentos hospitalarios más exigentes y prepararse para las tendencias de 2026. El éxito dependerá de combinar formulación, material de envase, automatización, capacidad regulatoria y una ejecución de proyecto rigurosa. Con un socio técnico experimentado y una planificación financiera realista, esta tecnología puede convertirse en una ventaja competitiva sostenible dentro del mercado farmacéutico español.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Mantenimiento de máquinas de microtubos en España
El mantenimiento de máquinas para microtubos de sangre es un factor decisivo para los fabricantes de dispositivos médicos que necesitan producir grandes volúmenes con calidad constante, trazabilidad y estabilidad operativa. En España, donde hospitales, laboratorios clínicos y redes de diagnóstico exigen cumplimiento regulatorio, baja tasa de rechazo y entregas puntuales, una estrategia de mantenimiento bien estructurada reduce paradas, evita contaminación, prolonga la vida útil del equipo y mejora el retorno de la inversión. Además, en polos logísticos como Barcelona, Madrid, Valencia, Bilbao y Zaragoza, la continuidad de producción es clave para abastecer a distribuidores sanitarios y centros de análisis con ciclos de reposición cada vez más cortos.
En términos prácticos, el mantenimiento de una línea de microtubos de extracción de sangre consiste en conservar en condiciones óptimas los módulos de alimentación, dosificación de aditivos, secado, colocación de tapones, inspección visual, etiquetado, ensamblaje y embalaje. Cuando el programa de mantenimiento es preventivo y no solo correctivo, la línea mantiene su precisión de llenado, su velocidad nominal y su conformidad con los requisitos de fabricación sanitaria.
Para el mercado español, esta disciplina tiene impacto directo en tres indicadores críticos: disponibilidad de la línea, estabilidad de calidad y coste unitario. Una máquina bien mantenida puede sostener ciclos continuos de producción para abastecer hospitales públicos, grupos privados, laboratorios de referencia y distribuidores regionales. En cambio, una máquina con limpieza deficiente, calibración irregular o piezas de desgaste sin reemplazo puede provocar variaciones en recubrimientos, sellado defectuoso y rechazos masivos.
Las empresas que trabajan con microtubos capilares, tubos para suero, EDTA, heparina o activadores de coagulación suelen integrar el mantenimiento dentro del sistema global de calidad. Esto incluye registros de intervención, validación de cambios, control de repuestos críticos y verificación periódica de sensores, servomotores y estaciones de inspección. En una planta orientada a exportación desde España o a distribución por el Puerto de Valencia o el Puerto de Barcelona, cada hora de parada imprevista puede alterar compromisos de entrega y costes logísticos.
Área de la máquinaObjetivo del mantenimientoFrecuencia recomendadaRiesgo si se descuidaImpacto en calidadAcción principalAlimentación de tubosEvitar atascos y desalineaciónDiariaParadas de líneaAltaLimpieza y ajuste de guíasDosificación de aditivosMantener precisión volumétricaDiaria y semanalDosificación incorrectaMuy altaCalibración y purgaSecado y curadoAsegurar uniformidad del recubrimientoSemanalResiduos y secado desigualAltaInspección térmica y limpiezaColocación de taponesGarantizar cierre estableDiariaFugas o tapas mal asentadasMuy altaRevisión de presión y mordazasEtiquetadoConservar trazabilidadDiariaErrores de loteAltaAjuste de sensores y rodillosInspección automáticaDetectar defectos a tiempoSemanal y mensualFalsos rechazos o fugas no detectadasMuy altaRecalibración de cámaras y softwareLa tabla anterior muestra que el mantenimiento no es un coste aislado, sino una palanca operativa. Cada módulo afecta de forma distinta a la calidad final del microtubo, por lo que conviene priorizar las áreas con mayor riesgo sanitario y mayor repercusión en la trazabilidad.
Una máquina para microtubos de sangre es un sistema automatizado diseñado para fabricar, ensamblar, tratar y verificar tubos de pequeño volumen destinados a la recogida de muestras capilares o de bajo volumen. Estos equipos se utilizan ampliamente en productos para neonatología, pediatría, pruebas de laboratorio descentralizadas y programas de análisis con toma mínima de muestra.
Su funcionamiento suele organizarse por estaciones. Primero, el tubo vacío entra en el sistema mediante tolvas o alimentadores vibratorios. Después, según el tipo de producto, la línea puede realizar limpieza interna, aplicación o dosificación de aditivos, secado, colocación de tapón, cierre, etiquetado, codificación de lote e inspección. Finalmente, se agrupan las unidades, se integran en bandejas o cajas y se preparan para embalaje final.
En líneas avanzadas, la automatización combina servocontrol, PLC, visión artificial y seguimiento de datos de producción. Esto permite ajustar parámetros de forma precisa, reducir intervención manual y mantener ciclos repetibles. En España, donde la fabricación sanitaria está sometida a exigencias de validación, documentación técnica y continuidad de suministro, estas funciones son especialmente valiosas.
Las versiones modernas también incluyen conectividad para mantenimiento predictivo. Los sensores pueden alertar sobre vibraciones anómalas, caída de rendimiento de bombas dosificadoras, desviaciones térmicas o desgaste de actuadores. Con ello, el mantenimiento deja de ser reactivo y pasa a ser planificado. Para una planta en el área metropolitana de Madrid o un centro productivo cercano a la red logística de Zaragoza, esta digitalización facilita coordinar repuestos, técnicos y ventanas de parada sin afectar expediciones.
Un aspecto crítico es que la máquina no solo produce; también asegura consistencia. Si el equipo ha sido correctamente mantenido y validado, la variación entre lotes disminuye. Esto es esencial para laboratorios que necesitan resultados analíticos fiables y para fabricantes que quieren reducir reclamaciones de clientes.
Las máquinas para microtubos de sangre tienen aplicación directa en la producción de consumibles para hospitales, laboratorios privados, centros de atención primaria, campañas de cribado y empresas de diagnóstico. En España, el crecimiento de la analítica ambulatoria, la descentralización de pruebas y el envejecimiento poblacional están impulsando una demanda más estable de consumibles de toma de muestras.
Desde el punto de vista productivo, los beneficios se observan en seis frentes. Primero, mayor volumen por hora. Segundo, reducción de errores humanos. Tercero, mejor control de dosificación y ensamblaje. Cuarto, trazabilidad de lotes y parámetros de proceso. Quinto, menor coste unitario en producción sostenida. Sexto, posibilidad de integrar inspección automática y embalaje en una misma línea.
Los sectores usuarios no se limitan a grandes hospitales. También participan laboratorios especializados en hematología, bioquímica, inmunología y genética, así como proveedores OEM y fabricantes de marca privada. La automatización es particularmente útil cuando el catálogo incluye varias referencias: microtubos con EDTA, heparina de litio, gel separador o tubos sin aditivo.
AplicaciónTipo de usuarioNecesidad principalBeneficio de la automatizaciónBeneficio del mantenimiento adecuadoNivel de demanda en EspañaPediatría y neonatologíaHospitalesBajo volumen de muestraAlta precisión y consistenciaMenos rechazos por defectoAltoLaboratorio clínico rutinarioLaboratorios de diagnósticoFlujo continuo de consumiblesAlta capacidadMenos paradas inesperadasMuy altoCentros ambulatoriosRedes privadasReposición rápidaEtiquetado y trazabilidadMayor puntualidad de entregaAltoProducción OEMFabricantes de marca blancaVariedad de referenciasCambio rápido de formatoMejor estabilidad entre lotesMedio-altoExportación europeaFabricantes reguladosDocumentación y validaciónRegistro digital de procesoConformidad sostenidaAltoProgramas de cribadoSalud públicaEscalabilidadProducción en campañas masivasDisponibilidad de líneaMedioEsta tabla permite ver que el valor de la máquina cambia según el segmento, pero en todos los casos el mantenimiento se traduce en una ventaja competitiva concreta: menos rechazo, más estabilidad y mayor seguridad de suministro.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var barChartDemanda = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Laboratorios’, ‘Redes privadas’, ‘OEM’, ‘Exportación’, ‘Salud pública’],datasets: [{label: ‘Índice de demanda sectorial en España’,data: [88, 95, 76, 64, 72, 58],backgroundColor: [‘#1f77b4′,’#2ca02c’,’#ff7f0e’,’#9467bd’,’#d62728′,’#17becf’]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de barras refleja una realidad del mercado español: la mayor demanda procede de laboratorios y hospitales, por lo que los fabricantes de microtubos deben diseñar sus capacidades de mantenimiento pensando en continuidad operativa más que en producción intermitente.
En el mercado actual existen configuraciones semiautomáticas, automáticas compactas y líneas totalmente integradas. La elección depende del volumen previsto, del nivel de validación requerido, del número de formatos y del presupuesto disponible. Para muchas empresas en España, la decisión también está influida por el espacio de planta, la disponibilidad de técnicos y la proximidad a nodos logísticos para repuestos.
Las máquinas compactas son adecuadas para tiradas medias, ensayos industriales o entrada inicial en el negocio. Las líneas automáticas integradas son más apropiadas para fabricantes con contratos estables, exportación a la UE y objetivos de alta productividad. Además, algunos proveedores ofrecen configuraciones modulares que permiten empezar con un bloque básico y añadir estaciones de secado, visión artificial o embalaje posterior.
Otra clasificación relevante es por nivel de cambio de formato. Si una empresa alterna distintas longitudes de tubo, aditivos o tipos de tapón, conviene priorizar sistemas con recetas electrónicas y utillajes de cambio rápido. El mantenimiento de estas líneas debe incluir control de calibración tras cada cambio de referencia.
Tipo de configuraciónCapacidad típicaVentaja principalLimitación principalPerfil de compradorExigencia de mantenimientoSemiautomáticaBaja a mediaMenor inversión inicialMás dependencia operariaNuevos fabricantesMediaAutomática compactaMediaBuen equilibrio coste-rendimientoEscalabilidad limitadaPYME sanitariaMedia-altaLínea integrada estándarAltaProducción continuaMayor inversiónFabricante consolidadoAltaLínea modular ampliableMedia a altaFlexibilidad de expansiónIntegración más complejaEmpresa en crecimientoAltaLínea con visión artificial avanzadaAltaControl de calidad superiorMayor complejidad técnicaExportador reguladoAltaLínea totalmente digitalizadaAltaTrazabilidad y mantenimiento predictivoNecesita soporte técnico sólidoGrupos industriales grandesMuy altaLa comparación anterior muestra que no existe una única solución ideal. En general, cuanto mayor es el grado de automatización, mayor es la productividad, pero también aumenta la necesidad de un mantenimiento profesionalizado, con repuestos críticos y soporte remoto eficaz.
La fabricación manual o muy dependiente de operarios todavía puede parecer atractiva por su menor coste inicial. Sin embargo, cuando se analizan los costes ocultos, la automatización suele imponerse. Las líneas manuales presentan más variabilidad, menor velocidad, dificultades de trazabilidad y mayor exposición a errores de ensamblaje. En cambio, una línea automatizada permite estandarizar parámetros y documentar cada etapa.
En España, donde el coste laboral, los requisitos de calidad y la presión por entregar a tiempo son factores importantes, la automatización ofrece ventajas claras. Además, la disponibilidad de personal especializado no siempre es uniforme fuera de grandes áreas como Madrid o Barcelona, por lo que depender excesivamente de ajustes manuales puede convertirse en un riesgo operativo.
CriterioLínea manualMáquina automatizadaImpacto en costeImpacto en calidadConclusiónVelocidad de producciónBajaAltaLa automatización reduce coste unitarioConsistencia mejoradaVentaja automatizadaTrazabilidadLimitadaElevadaMenos costes por incidenciasMejor control documentalVentaja automatizadaDependencia del operarioMuy altaMedia-bajaMenor variación de mano de obraMenos erroresVentaja automatizadaFlexibilidad para lotes pequeñosAltaMediaManual puede ser útil al inicioMás riesgo de variaciónDepende del casoControl de calidad en líneaBajoAltoMenos rechazo globalMayor seguridadVentaja automatizadaEscalabilidadLimitadaAltaFacilita crecimientoMejor repetibilidadVentaja automatizadaLa tabla confirma que la comparación no debe hacerse solo sobre inversión inicial. Cuando se suman costes de mano de obra, merma, paradas y reclamaciones, la automatización con mantenimiento robusto suele generar un coste total de propiedad más favorable.
var ctxComp = document.getElementById(‘comparisonChartProveedor’).getContext(‘2d’);var comparisonChartProveedor = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Capacidad’, ‘Trazabilidad’, ‘Cambio de formato’, ‘Control de calidad’, ‘Escalabilidad’, ‘Coste operativo’],datasets: [{label: ‘Línea manual’,data: [35, 30, 70, 40, 28, 62],backgroundColor: ‘#ff9896’},{label: ‘Línea automatizada’,data: [90, 88, 74, 92, 86, 38],backgroundColor: ‘#98df8a’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico comparativo resume la diferencia estructural entre ambos modelos. La automatización domina en capacidad, trazabilidad y control, mientras que el montaje manual solo mantiene cierta ventaja en adaptaciones rápidas de muy bajo volumen.
El mercado de consumibles de diagnóstico sigue expandiéndose por el aumento de pruebas analíticas, la medicina preventiva, la atención a pacientes crónicos y la expansión de redes privadas de laboratorio. Para España, se suman factores como la modernización hospitalaria, la mayor externalización logística y la necesidad de proveedores cercanos dentro de Europa y el Mediterráneo.
Existen oportunidades tanto para fabricantes de equipos como para integradores, empresas de mantenimiento, distribuidores de repuestos y especialistas en validación. Las zonas con mejor conectividad, como Cataluña, Comunidad de Madrid, Comunidad Valenciana y País Vasco, ofrecen ventajas por su acceso a puertos, aeropuertos y centros de transporte. El Puerto de Barcelona y el Puerto de Valencia son especialmente relevantes para entrada de componentes y salida de equipos o consumibles.
De cara a 2026, se espera mayor presión en tres ámbitos: digitalización, sostenibilidad y cumplimiento normativo. Los compradores valorarán equipos que consuman menos energía, generen menos rechazo y permitan monitorizar indicadores de mantenimiento en tiempo real. También aumentará el interés por materiales más eficientes, formatos de embalaje optimizados y reducción de tiempos de limpieza.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var lineChartMercado = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 129, 141, 156],borderColor: ‘#1f77b4’,backgroundColor: ‘rgba(31,119,180,0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});El gráfico lineal presenta una trayectoria realista de crecimiento sostenido. No se trata de un mercado explosivo, sino de una expansión gradual y sólida, impulsada por necesidades estructurales del sistema sanitario y del diagnóstico privado.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var areaChartTendencia = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Cambio hacia automatización y mantenimiento predictivo’,data: [32, 39, 48, 58, 69, 81],borderColor: ‘#2ca02c’,backgroundColor: ‘rgba(44,160,44,0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El área de tendencia muestra cómo la preferencia del mercado migra desde modelos más básicos hacia líneas con automatización avanzada, datos integrados y mantenimiento predictivo. Esta transición será uno de los motores principales hasta 2026.
Elegir un proveedor no consiste solo en comparar precios. Para una inversión industrial en España, conviene evaluar experiencia específica, cumplimiento regulatorio, capacidad de personalización, soporte posventa, disponibilidad de repuestos y trayectoria internacional. Un proveedor fiable debe comprender tanto la ingeniería de la línea como las exigencias de validación y operación en entorno sanitario.
También es importante revisar si ofrece soluciones integradas. Algunas empresas venden solo el equipo principal, mientras que otras pueden acompañar en diseño de planta, selección de utilidades, instalación, validación y formación del personal. Este enfoque reduce riesgos de coordinación, especialmente cuando el proyecto incluye varias áreas productivas.
En este contexto, conocer la trayectoria del fabricante ayuda a filtrar opciones. Una empresa con experiencia prolongada en ingeniería farmacéutica y dispositivos médicos suele comprender mejor los desafíos de cumplimiento, calidad y cronograma. Del mismo modo, revisar si dispone de soluciones llave en mano puede ser decisivo cuando se busca una implementación más controlada.
Desde la perspectiva de capacidades tecnológicas, IVEN Pharmatech Engineering destaca por su enfoque internacional en maquinaria farmacéutica y de consumibles médicos, incluyendo líneas de tubos de recogida de sangre con automatización, control de calidad y adaptación de ingeniería. Su experiencia en cumplimiento con marcos GMP y su trabajo en proyectos globales aportan confianza a compradores que necesitan procesos robustos y documentables.
En capacidades de fabricación, la empresa opera varias plantas especializadas en Shanghái, orientadas a maquinaria de llenado y envasado farmacéutico, sistemas de agua, logística inteligente y equipos para tubos de extracción de sangre. Esta base industrial es relevante porque indica control sobre diseño, producción y mejora continua de los equipos.
En capacidades de servicio, el valor diferencial está en acompañar el ciclo completo: estudio de viabilidad, ingeniería, personalización, instalación, puesta en marcha, validación, formación y soporte posterior. Para clientes en España, esto reduce la fricción del proyecto y facilita una puesta en marcha más ordenada. Si necesita valorar una solución concreta, puede solicitar asesoramiento técnico para revisar requisitos, formatos y objetivos de capacidad.
Criterio de selecciónQué revisarSeñal positivaSeñal de riesgoImpacto en el proyectoPrioridadExperiencia sectorialCasos reales y años en el sectorHistorial internacionalPoca experiencia específicaReduce errores de diseñoMuy altaCumplimiento regulatorioDocumentación y validaciónConocimiento GMPDocumentos incompletosEvita retrasos de aprobaciónMuy altaCapacidad de personalizaciónAdaptación a formatos y layoutIngeniería flexibleEquipo rígidoMejora ajuste a plantaAltaPosventaTiempo de respuesta y repuestosSoporte remoto y técnicoServicio lentoMenos paradasMuy altaFabricación propiaControl interno de producciónPlantas especializadasSubcontratación excesivaMayor consistenciaAltaSolución integralIngeniería, instalación y formaciónServicio de ciclo completoProveedor fragmentadoMenos riesgo de coordinaciónAltaLa utilidad de esta tabla está en convertir la compra en un proceso objetivo. Si un proveedor cumple en experiencia, documentación y servicio, el precio deja de ser el único criterio y pasa a evaluarse el coste total del proyecto.
El coste de una máquina o línea de microtubos varía según capacidad, nivel de automatización, módulos de inspección, integración de embalaje y alcance del servicio. Un proyecto básico puede requerir una inversión moderada, mientras que una línea completa con visión artificial, trazabilidad y validación documental puede situarse en niveles mucho más altos. En España, además del coste del equipo, hay que considerar transporte, instalación, utilidades, obra civil menor, SAT, formación y stock de repuestos.
Para calcular el ROI, es recomendable estimar producción anual, precio de venta por unidad, coste laboral evitado, reducción de rechazo, ahorro por menor retrabajo y valor de las horas de parada evitadas. También debe tenerse en cuenta la depreciación y el coste financiero. Una línea bien mantenida suele acortar el periodo de retorno porque produce más horas útiles y con menos incidencias.
Concepto presupuestarioRango de peso relativoComentarioRiesgo si se subestimaRecomendaciónImpacto en ROIEquipo principal35% a 50%Depende de la automatizaciónComparación incompletaDefinir alcance técnico claroMuy altoInstalación y puesta en marcha8% a 15%Incluye ajustes inicialesRetrasos de arranquePlanificar calendario detalladoAltoValidación y documentación5% a 10%Clave en entorno reguladoNo conformidadesSolicitar paquetes documentalesAltoRepuestos iniciales3% a 8%Evitan paradas tempranasInactividad prolongadaDefinir lista críticaMedio-altoFormación del personal2% a 5%Mejora uso y mantenimientoErrores de operaciónCapacitar operadores y técnicosMedioMantenimiento anual4% a 9%Preventivo y correctivoCaída de disponibilidadFirmar plan de servicioMuy altoLa explicación clave de esta tabla es que el mantenimiento anual, aunque parece una partida secundaria, influye de manera desproporcionada en el ROI real. Reducirlo artificialmente puede aumentar mucho el coste oculto de propiedad.
Como ejemplo general, una empresa situada cerca de Valencia que produzca para hospitales y laboratorios del arco mediterráneo puede recuperar la inversión más rápido si la línea se integra bien con su logística y si minimiza incidencias en campañas de alta demanda. Del mismo modo, un fabricante en el corredor Madrid-Zaragoza puede beneficiarse de la distribución rápida a toda la península, siempre que la disponibilidad técnica del equipo se mantenga por encima del objetivo.
Para evaluar opciones disponibles, también puede ser útil revisar el catálogo de soluciones industriales y contrastar configuraciones de capacidad, automatización y servicio técnico.
Invertir en este tipo de maquinaria ofrece ventajas claras, pero también implica riesgos si la planificación es insuficiente. El primero es adquirir una capacidad sobredimensionada o infradimensionada. El segundo, no adaptar el layout a flujos reales de materiales y personal. El tercero, no prever repuestos ni soporte técnico local o remoto. El cuarto, confiar en documentación genérica que luego no responde a las exigencias reales de validación.
Otro riesgo frecuente es no definir correctamente los consumibles y formatos futuros. Una línea excelente para un único microtubo puede resultar limitada si la empresa decide ampliar el portafolio. En España, donde muchos compradores valoran flexibilidad y tiempos de respuesta, esa falta de previsión puede reducir competitividad.
También conviene considerar sostenibilidad y políticas futuras. Hacia 2026, los compradores institucionales y privados prestarán más atención al consumo energético, a la reducción de desperdicio, al uso racional del agua de proceso y a la huella operativa. Un equipo con diseño higiénico, menos necesidad de reprocesado y mejor eficiencia de limpieza tendrá ventaja.
En política regulatoria, la trazabilidad digital y la integridad de datos seguirán ganando peso. Por eso, las inversiones más seguras son aquellas que combinan producción estable con arquitectura preparada para registro electrónico, auditoría y mantenimiento predictivo. Para empresas con ambición exportadora, el proveedor debe demostrar que el equipo puede escalar en documentación y control, no solo en velocidad.
La recomendación final es tratar el proyecto como una decisión industrial estratégica. No se compra solo una máquina; se define una plataforma productiva para varios años. Por eso, la evaluación debe cubrir tecnología, fabricación, servicio, cumplimiento, logística y coste total de operación.
¿Cada cuánto debe hacerse el mantenimiento preventivo de una máquina para microtubos de sangre?Depende del uso, pero normalmente se combinan tareas diarias, semanales, mensuales y anuales. Los módulos de dosificación, alimentación y taponado suelen requerir atención frecuente.
¿Qué indicadores deben vigilarse para evitar fallos?Disponibilidad de línea, precisión de dosificación, tasa de rechazo, tiempo medio entre fallos, consumo de repuestos, alarmas repetitivas y estabilidad de la inspección visual.
¿Es mejor una línea compacta o una línea totalmente integrada?Si el volumen es medio y el presupuesto inicial es limitado, una compacta puede ser adecuada. Si se busca escalabilidad, trazabilidad avanzada y menor coste unitario a largo plazo, la integrada suele ser mejor opción.
¿Qué importancia tiene el servicio posventa para España?Es fundamental. Un proveedor con soporte remoto ágil, documentación clara y disponibilidad de repuestos reduce tiempos de parada y mejora la continuidad de suministro a hospitales y laboratorios.
¿Puede una empresa empezar con una línea básica y ampliar después?Sí, si el diseño es modular. Conviene verificar desde el inicio la posibilidad de añadir inspección, etiquetado avanzado, embalaje y funciones digitales sin rehacer toda la instalación.
¿Qué tendencias marcarán 2026?Más mantenimiento predictivo, mayor digitalización de datos, mejoras de eficiencia energética, integración con sistemas de calidad, reducción de desperdicio y equipos más preparados para auditorías y sostenibilidad.
¿Qué perfil de proveedor ofrece más seguridad?Un fabricante con experiencia internacional, capacidad propia de producción, conocimiento regulatorio, personalización de ingeniería y soporte integral desde la planificación hasta la validación y la operación.
¿Por qué el mantenimiento influye tanto en el ROI?Porque una línea mantenida correctamente produce más horas útiles, rechaza menos producto, gasta menos en correctivos urgentes y conserva su rendimiento nominal durante más tiempo.
-
Máquina de llenado de jarabe en España: guía clave
En la industria farmacéutica española, la máquina de llenado de jarabe de acero inoxidable es un equipo crítico para producir soluciones orales con precisión, higiene y trazabilidad. Grandes laboratorios y fabricantes de productos sanitarios la evalúan cuando amplían capacidad, automatizan líneas o actualizan instalaciones bajo requisitos regulatorios estrictos. En mercados como Madrid, Barcelona, Valencia, Bilbao, Zaragoza o Sevilla, donde convergen fabricación, logística y exportación, este tipo de sistema se valora por su resistencia a la corrosión, facilidad de limpieza, compatibilidad con validación y larga vida útil.
Para un comprador industrial en España, no se trata solo de adquirir una llenadora. La decisión suele afectar a la preparación de producto, el enjuague de envases, el taponado, el etiquetado, la inspección, la documentación de validación y la integración con salas limpias. Por eso, la selección del equipo debe considerar viscosidad del jarabe, formato del envase, velocidad requerida, nivel de automatización, normativa aplicable y coste total de propiedad.
También influye el modelo de proyecto. Algunas empresas buscan una máquina independiente para una planta ya operativa en Cataluña o la Comunidad de Madrid; otras prefieren una solución completa con ingeniería, instalación y puesta en marcha. En ese contexto, resulta útil conocer a empresas con experiencia internacional en diseño farmacéutico, proyectos integrados y cumplimiento de estándares como EU GMP, FDA cGMP, WHO GMP y PIC/S GMP. Si desea conocer mejor la experiencia corporativa de un proveedor con enfoque integral, puede visitar la página de información corporativa.
La respuesta corta es clara: una máquina de llenado de jarabe de acero inoxidable sirve para dosificar y envasar jarabes farmacéuticos de forma repetible, segura y conforme a exigencias de calidad. Su importancia es especialmente alta cuando el fabricante necesita reducir riesgos de contaminación, asegurar exactitud volumétrica y mantener una producción estable en lotes pequeños, medianos o de gran escala.
En España, este equipo es clave para fabricantes de medicamentos orales, nutracéuticos líquidos, complementos pediátricos, soluciones viscosas y determinados productos sanitarios líquidos. El acero inoxidable, normalmente en calidades aptas para contacto farmacéutico, se utiliza porque soporta limpieza frecuente, agentes desinfectantes y entornos de producción exigentes. Además, facilita acabados superficiales adecuados, drenabilidad, menor retención de producto y mejor comportamiento frente a inspecciones regulatorias.
Desde una perspectiva financiera, estas máquinas ayudan a disminuir merma, errores de llenado y paradas no planificadas. Desde una perspectiva regulatoria, apoyan la integridad del proceso, la repetibilidad y la documentación. Y desde una perspectiva operativa, permiten crecer sin rediseñar por completo la planta si se elige una arquitectura escalable.
Resumen ejecutivo para compradores en España Aspecto Importancia Impacto operativo Impacto regulatorio Material en acero inoxidable Muy alta Mayor durabilidad y limpieza Favorece cumplimiento higiénico Precisión de llenado Muy alta Reduce rechazos y sobrellenado Apoya consistencia de lote Automatización Alta Menos mano de obra y más estabilidad Mejor trazabilidad Integración de línea Alta Menos cuellos de botella Facilita validación global Limpieza y cambio de formato Alta Menor tiempo muerto Control de contaminación cruzada Servicio posventa Muy alta Más disponibilidad del equipo Soporte documental continuoLa tabla anterior resume por qué este equipo suele aparecer en los planes de expansión de producción oral líquida. No solo es una cuestión de capacidad; también lo es de robustez, cumplimiento y continuidad operativa.
Una máquina de llenado de jarabe de acero inoxidable es un sistema diseñado para transferir un volumen definido de producto líquido o semiviscoso desde un tanque de preparación o pulmón hacia envases finales, como frascos de vidrio o plástico. El jarabe puede contener principios activos, excipientes, aromatizantes, conservantes y espesantes, por lo que la máquina debe manejar fluidos con distintas densidades y viscosidades sin comprometer precisión ni estabilidad.
En la práctica, el equipo suele integrarse en una línea que incluye mesa de acumulación, alimentación de envases, soplado o enjuague, llenado, colocación de tapón, cierre, etiquetado, codificación e inspección. En plantas más avanzadas de España, especialmente en áreas industriales cercanas a los puertos de Valencia, Algeciras o Barcelona, esta integración también considera logística interna, trazabilidad electrónica y conexión con sistemas de gestión de producción.
Sus usos principales en producción farmacéutica son:
El acero inoxidable aporta una ventaja crucial: combina resistencia mecánica, estabilidad química y capacidad de mantenerse durante años en condiciones de producción intensiva. Para muchos compradores, esto convierte la inversión inicial en una decisión de largo plazo, no en una simple compra de maquinaria.
En la fabricación moderna, la llenadora de jarabes de acero inoxidable cumple una función mucho más amplia que la simple dosificación. Es una herramienta de control de calidad, una pieza de estrategia industrial y un elemento de diferenciación competitiva. Su utilidad crece cuando el fabricante necesita producir varios formatos, responder a cambios de demanda y cumplir auditorías cada vez más exigentes.
Entre las principales aplicaciones destacan la producción de medicamentos de prescripción, productos sin receta, fórmulas hospitalarias, líneas de marca blanca y exportación a mercados regulados. Para empresas ubicadas en polos como Madrid, Barcelona o Navarra, la capacidad de adaptar el equipo a diferentes botellas y cierres puede marcar la diferencia entre una línea rígida y una línea rentable.
Aplicaciones y beneficios concretos Aplicación Tipo de producto Beneficio principal Observación Jarabes pediátricos Baja a media viscosidad Dosificación precisa Reduce desviaciones por envase Antitusivos Media viscosidad Flujo estable Mejora uniformidad del lote Vitaminas líquidas Soluciones orales Alta flexibilidad Apta para múltiples formatos Nutracéuticos Complementos alimenticios Escalabilidad Útil para crecimiento comercial Producción hospitalaria Lotes cortos Cambios rápidos Favorece agilidad operativa Exportación regulada Mercados internacionales Trazabilidad documental Facilita auditorías y registrosLos beneficios más citados por responsables de operaciones son:
En un entorno de costes energéticos variables y presión sobre márgenes, la reducción de retrabajos y desperdicio adquiere un valor directo. Además, la estandarización de componentes facilita mantenimiento preventivo y disponibilidad de repuestos, algo importante para plantas españolas que no pueden permitirse largas paradas durante campañas de alta demanda.
var ctxBar = document.getElementById(‘barDemandaSectorial’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘Medicamentos OTC’, ‘Pediatría’, ‘Nutracéuticos’, ‘Hospitalario’, ‘Exportación’, ‘Marca blanca’], datasets: [{ label: ‘Demanda relativa de líneas de llenado’, data: [82, 74, 69, 51, 77, 63], backgroundColor: [‘rgb(54, 162, 235)’,’rgb(255, 99, 132)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’] }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de barras muestra una distribución realista de la demanda sectorial. En España, los segmentos de venta libre, pediatría y exportación suelen impulsar una parte significativa de las inversiones en líneas de jarabes.
No existe una única configuración válida. La selección depende de volumen, viscosidad, sensibilidad del producto, formato del envase y objetivos de automatización. Las opciones técnicas más habituales incluyen sistemas de llenado volumétrico por pistón, bombas peristálticas, bombas de engranajes o llenado por caudalímetro. Para jarabes farmacéuticos, el sistema de pistón y determinados caudalímetros suelen ser muy apreciados por su combinación de precisión y capacidad para fluidos viscosos.
Los modelos pueden clasificarse por nivel de automatización:
Tipos de equipos y opciones técnicas Tipo de máquina Rango de producción Ventaja Limitación Semiautomática de pistón Bajo Coste inicial menor Más dependencia del operario Automática lineal Medio Flexibilidad de formatos Huella de línea mayor Monobloque rotativo Medio-alto Ahorro de espacio Cambio de formato más técnico Por bomba peristáltica Bajo-medio Buen control para lotes pequeños Menor idoneidad para alta viscosidad Por caudalímetro Medio-alto Alta repetibilidad Requiere calibración adecuada Línea completa integrada Alto Máxima eficiencia global Inversión mayorEntre las opciones técnicas que un comprador español debería revisar figuran las boquillas antigoteo, el tanque con agitación, el control por servomotor, el sistema CIP/SIP cuando aplique, la interfaz con recetas, los sensores de ausencia de frasco, la trazabilidad por lote, las protecciones de seguridad y la capacidad de conexión con sistemas de supervisión de planta.
Un proveedor con capacidad de personalización puede adaptar no solo la llenadora, sino la solución completa. Si su proyecto requiere una línea o instalación integral, puede revisar ejemplos de proyectos llave en mano, especialmente útiles cuando la compra del equipo se integra en una ampliación de fábrica o una nueva planta.
Elegir entre una máquina de acero inoxidable para jarabes y otras alternativas exige analizar más que el precio. Algunas empresas consideran equipos con materiales menos robustos, configuraciones pensadas para cosmética o sistemas genéricos de líquidos. Sin embargo, cuando el uso es farmacéutico, la comparación debe hacerse bajo criterios de validación, limpieza, durabilidad, disponibilidad de repuestos y rendimiento real.
Comparativa entre soluciones Criterio Acero inoxidable farmacéutico Equipo generalista de líquidos Equipo de menor especificación Higiene Muy alta Media Baja a media Vida útil Larga Media Más corta Compatibilidad regulatoria Alta Variable Limitada Precisión para jarabes Alta Media Irregular Limpieza validable Alta Media Baja Coste inicial Medio-alto Medio BajoPara un laboratorio en España con estrategia de largo plazo, la solución de acero inoxidable suele resultar más apropiada si:
var ctxComp = document.getElementById(‘comparacionSoluciones’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘Higiene’, ‘Precisión’, ‘Durabilidad’, ‘Mantenimiento’, ‘Escalabilidad’, ‘Cumplimiento’], datasets: [ { label: ‘Acero inoxidable farmacéutico’, data: [95, 91, 94, 88, 90, 96], backgroundColor: ‘rgb(153, 102, 255)’ }, { label: ‘Equipo generalista’, data: [70, 74, 68, 72, 65, 61], backgroundColor: ‘rgb(255, 159, 64)’ } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico comparativo evidencia por qué el equipo específicamente orientado a estándares farmacéuticos suele ofrecer mejores resultados globales, incluso si la inversión inicial es superior.
El mercado español se mueve en un contexto europeo de mayor exigencia documental, modernización de instalaciones y búsqueda de resiliencia de suministro. La demanda de equipos para líquidos orales se beneficia de varios factores: renovación de líneas antiguas, crecimiento del segmento nutracéutico, necesidades de serialización y expansión de la producción para terceros.
Las zonas con mayor dinamismo suelen coincidir con corredores industriales y logísticos próximos a Barcelona, Madrid, Valencia, Bilbao y el eje mediterráneo. La proximidad a puertos y centros de distribución influye en importación de equipos, recepción de repuestos y exportación de productos terminados.
var ctxLine = document.getElementById(‘crecimientoMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Índice estimado de crecimiento del mercado’, data: [100, 107, 115, 124, 133, 145], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});La previsión hasta 2026 apunta a varias tendencias claras:
var ctxArea = document.getElementById(‘cambioTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [ { label: ‘Preferencia por líneas convencionales’, data: [72, 66, 59, 51, 44, 38], fill: true, backgroundColor: ‘rgba(255, 99, 132, 0.20)’, borderColor: ‘rgb(255, 99, 132)’, tension: 0.3 }, { label: ‘Preferencia por líneas inteligentes y eficientes’, data: [28, 34, 41, 49, 56, 62], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.20)’, borderColor: ‘rgb(54, 162, 235)’, tension: 0.3 } ] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de área refleja el cambio de preferencia hacia soluciones más inteligentes y sostenibles. En 2026, la presión normativa, la necesidad de eficiencia y la escasez relativa de personal especializado favorecerán equipos más automatizados y con mejor soporte remoto.
La selección del proveedor es tan importante como la del equipo. Un fabricante fiable debe demostrar experiencia en aplicaciones farmacéuticas, no solo en llenado de líquidos genéricos. Debe poder documentar materiales, precisión, validación, calidad de fabricación y capacidad de respuesta posventa.
Para un comprador en España, conviene evaluar cinco bloques: capacidad tecnológica, capacidad de fabricación, servicio y soporte, cumplimiento normativo y experiencia internacional. También es útil valorar si el proveedor puede acompañar la compra con ingeniería de distribución, integración de utilidades y planificación de crecimiento.
Criterios para evaluar fabricantes y proveedores Criterio Qué revisar Señal positiva Riesgo si falta Experiencia farmacéutica Referencias y sectores atendidos Casos reales en producción regulada Diseño poco adaptado Capacidad tecnológica Patentes, personalización, integración Soluciones a medida Equipo rígido Fabricación Plantas propias y control de calidad Consistencia productiva Plazos inciertos Servicio Instalación, formación, repuestos Menor tiempo de parada Dependencia externa Cumplimiento Documentación y estándares Facilidad de validación Retrasos regulatorios Escalabilidad Opciones futuras de ampliación Protección de inversión Obsolescencia tempranaEn cuanto a capacidades tecnológicas, algunos proveedores internacionales destacan por combinar maquinaria de llenado, sistemas de agua farmacéutica, preparación de soluciones, logística inteligente y proyectos integrados. Ese enfoque resulta especialmente valioso cuando una empresa española necesita más que una máquina aislada y busca coherencia entre proceso, utilidades y empaque.
En capacidad de fabricación, es positivo que el proveedor disponga de varias plantas especializadas y experiencia en líneas para diferentes formatos farmacéuticos. Esto suele traducirse en mejor control de plazos, calidad de materiales y flexibilidad de personalización. Si desea explorar equipos y soluciones relacionadas, puede consultar el catálogo de maquinaria farmacéutica.
En servicios, la diferencia real suele estar en la asistencia durante todo el ciclo de vida: estudio de viabilidad, diseño, selección, instalación, puesta en marcha, validación, formación, mantenimiento y optimización posterior. Un proveedor fuerte en este punto reduce riesgos de implantación y acelera la entrada en producción.
El coste de una máquina de llenado de jarabe de acero inoxidable depende de factores como capacidad, grado de automatización, número de boquillas, sistema de dosificación, integración con taponado y nivel documental. En España, además del precio del equipo, deben incluirse transporte, instalación, SAT, formación, validación, piezas de repuesto iniciales, adecuación de sala y posibles obras auxiliares.
Una planificación seria del presupuesto no debe limitarse al precio de compra. Debe analizar el coste total de propiedad a 5, 10 y 15 años. En muchos casos, un equipo con mejor diseño higiénico y menor tiempo de parada ofrece un retorno superior aunque su inversión inicial sea más alta.
Ejemplo de estructura de costes Concepto Peso típico en el presupuesto Comentario Impacto en ROI Equipo principal 40-55% Incluye llenado y control base Muy alto Integración de línea 10-20% Conexión con taponado y transporte Alto Instalación y puesta en marcha 5-10% Depende del alcance local Medio Validación y documentación 5-10% Especialmente relevante en farmacéutica Alto Repuestos y consumibles iniciales 3-8% Reduce riesgos de arranque Medio Adecuación de instalaciones 10-20% Servicios, layout, sala limpia Muy altoPara calcular el retorno, conviene medir:
Un caso típico en España es el de fabricantes que pasan de procesos semiautomáticos a líneas automáticas compactas. Aunque la inversión inicial sube, mejoran la consistencia, reducen dependencia del operario y ganan volumen comercial. Eso se traduce en recuperación de la inversión a medio plazo, especialmente si la planta produce varias referencias durante todo el año.
La compra puede fracasar si se centra solo en precio y velocidad nominal. El principal error es adquirir una máquina sin estudiar a fondo el producto, los envases, la sala, la limpieza, la validación y la expansión futura. En proyectos de ampliación, también es frecuente subestimar el impacto de la integración con equipos existentes.
Los riesgos más relevantes incluyen:
Para minimizar estos riesgos, es recomendable realizar pruebas de producto, revisión del diseño, análisis de layout y definición temprana de URS. También conviene exigir cronogramas, listas de entregables, FAT/SAT bien definidos y plan de formación para operarios y mantenimiento.
En proyectos de mayor alcance, trabajar con un socio capaz de aportar ingeniería, fabricación y servicio reduce incertidumbre. En este punto, la combinación de capacidades tecnológicas, fabricación especializada y soporte de ciclo completo puede ser decisiva. Si necesita discutir requisitos concretos para España, como adaptación a planta, formatos o plazos, puede solicitar contacto desde la página de atención comercial y técnica.
¿Por qué el acero inoxidable es tan importante en una llenadora de jarabes?Porque mejora la resistencia a la corrosión, facilita la limpieza, soporta desinfectantes y contribuye a un entorno higiénico más estable para producción farmacéutica.
¿Qué sistema de llenado es mejor para jarabes viscosos?Depende de la formulación, pero los sistemas de pistón y algunas configuraciones con caudalímetro suelen funcionar muy bien para productos de viscosidad media o alta.
¿Conviene comprar una máquina independiente o una línea completa?Si su planta ya cuenta con equipos compatibles, una máquina independiente puede ser suficiente. Si desea optimizar flujo, trazabilidad y validación integral, una línea completa suele aportar más valor.
¿Cuánto dura una máquina bien fabricada?Con diseño adecuado, acero inoxidable de calidad y mantenimiento correcto, la estructura y los componentes principales pueden mantenerse operativos durante muchos años, frecuentemente más de una década y, en ciertos casos, dos décadas o más.
¿Qué documentación debería pedir al proveedor?Especificaciones técnicas, planos, lista de materiales, manuales, protocolos de prueba, documentación de cualificación y registros necesarios para integración y validación.
¿Qué ciudades españolas concentran más demanda de este tipo de equipos?Madrid, Barcelona, Valencia, Bilbao, Zaragoza, Sevilla y otras zonas con presencia farmacéutica, centros logísticos o buen acceso portuario.
¿Qué tendencias marcarán 2026?Mayor automatización, soporte remoto, reducción de consumo de recursos, mantenimiento predictivo, diseños sostenibles y adaptación a requisitos documentales más estrictos.
¿Qué perfil de proveedor suele ofrecer más seguridad?Aquel con experiencia real en farmacéutica, capacidad de personalización, fabricación propia, referencias internacionales y servicios que cubren desde la ingeniería hasta la puesta en marcha y la validación.
En conclusión, la máquina de llenado de jarabe de acero inoxidable se ha convertido en una inversión estratégica para fabricantes farmacéuticos en España que buscan calidad, eficiencia y crecimiento sostenible. La mejor decisión no será necesariamente la opción más barata, sino la que encaje con su producto, su regulación, su capacidad de expansión y su modelo operativo. Cuando el proveedor combina experiencia internacional, fabricación especializada y servicios integrales, el proyecto gana solidez desde la fase de estudio hasta la producción comercial.
Un ejemplo de este enfoque es el de compañías con trayectoria en ingeniería farmacéutica internacional, varias plantas de fabricación especializadas y experiencia en líneas de llenado, tratamiento de agua, sistemas de preparación y soluciones llave en mano. Esa combinación permite responder tanto a necesidades puntuales de maquinaria como a proyectos industriales más amplios, algo especialmente valioso para el mercado español en un contexto de modernización, cumplimiento y competencia global.
-
Soluciones de diálisis peritoneal automatizada en España
La solución de diálisis peritoneal para terapia automatizada permite a los fabricantes producir fluidos estériles, seguros y consistentes para el tratamiento domiciliario y hospitalario de la enfermedad renal crónica. En España, donde la atención sanitaria combina grandes hospitales de referencia en Madrid, Barcelona, Valencia, Sevilla, Bilbao y Zaragoza con un crecimiento sostenido de la atención en casa, la capacidad de fabricar soluciones de diálisis peritoneal de alta calidad es estratégica para asegurar suministro, cumplimiento regulatorio y continuidad asistencial.
Además de la demanda clínica, el mercado español valora tres factores decisivos: esterilidad validada, estabilidad de formulación y eficiencia logística. Las bolsas de solución deben soportar transporte, almacenamiento y uso final sin comprometer composición, seguridad microbiológica ni facilidad de conexión a los sistemas de terapia. Por ello, la elección de la línea de producción no debe basarse solo en precio, sino en diseño higiénico, automatización, trazabilidad, flexibilidad de envases y soporte posventa.
Para empresas que estudian nuevas inversiones, España ofrece ventajas claras: cercanía a puertos como Valencia, Barcelona y Algeciras; acceso a la red logística europea; ecosistema farmacéutico consolidado; y creciente interés en fabricar productos médicos de mayor valor añadido. En este contexto, contar con un socio técnico capaz de diseñar, instalar, validar y optimizar una planta completa puede reducir riesgos de calendario, de calidad y de sobrecostes.
En términos prácticos, una solución de diálisis peritoneal para terapia automatizada es una combinación de formulación estéril, envase médico y línea de producción especializada destinada a pacientes que reciben diálisis peritoneal con cicladora, normalmente durante la noche. Para el fabricante, esto implica dominar preparación de solución, control de materias primas, mezcla precisa, esterilización, llenado, sellado, inspección, empaquetado y trazabilidad digital.
Su importancia en España crece por varias razones. Primero, la presión sobre hospitales públicos y privados favorece terapias domiciliarias seguras. Segundo, la población con enfermedad renal crónica requiere tratamientos continuos y fiables. Tercero, los compradores institucionales y distribuidores priorizan proveedores con capacidad estable, documentación sólida y cumplimiento regulatorio. Finalmente, los proyectos de modernización industrial y la sostenibilidad empujan a adoptar líneas más eficientes en agua, energía y merma de material.
Para una empresa inversora, la conclusión es directa: si desea entrar o expandirse en este segmento, necesita una solución industrial integral, no solo una máquina aislada. Debe considerar preparación farmacéutica, tratamiento de agua, esterilización, automatización, logística interna, validación y servicio técnico.
Factor clavePor qué importaImpacto en EspañaRiesgo si faltaEsterilidadEvita contaminación microbiológicaEs crítica para uso hospitalario y domiciliarioRetiradas de producto y riesgo clínicoPrecisión de formulaciónMantiene equilibrio osmótico y electrolíticoExigida por compras públicas y auditoríasNo conformidades de loteIntegridad del envaseProtege el producto durante transporte y usoMuy relevante para distribución nacionalFugas, rechazo y pérdida económicaTrazabilidadPermite seguimiento por lote y procesoAyuda a responder ante inspeccionesInvestigaciones lentas y costosasCapacidad productivaAsegura continuidad del suministroImportante para licitaciones y contratos marcoRoturas de stockServicio técnicoReduce paradas y mejora rendimientoClave para plantas con alta utilizaciónCaídas de productividadLa tabla anterior resume los elementos que suelen definir el éxito de un proyecto en este segmento. No basta con fabricar; hay que hacerlo con regularidad, documentación y rendimiento industrial sostenible.
La diálisis peritoneal automatizada utiliza una cicladora que infunde y drena solución de diálisis a través de un catéter peritoneal, normalmente mientras el paciente duerme. La solución contiene componentes cuidadosamente ajustados para favorecer el intercambio de solutos y líquidos. Desde el punto de vista industrial, estas soluciones se producen en líneas farmacéuticas de alta higiene y se presentan en formatos listos para conectar, con especificaciones muy estrictas de composición, esterilidad y compatibilidad de materiales.
En el ámbito clínico, la importancia de estas soluciones reside en que permiten un tratamiento regular fuera del centro de hemodiálisis, lo que aporta comodidad al paciente y puede aliviar la carga asistencial. En el ámbito industrial, su relevancia se traduce en la necesidad de disponer de plantas con control total del proceso. El agua de proceso, la preparación de concentrados, el mezclado, el llenado en bolsas, la esterilización terminal o los métodos equivalentes validados y la inspección final deben formar un conjunto coherente.
España cuenta con una red sanitaria avanzada y con operadores logísticos capaces de distribuir productos sensibles a temperatura y manipulación. Sin embargo, para que la producción local o regional sea competitiva, la planta debe ofrecer estabilidad de lote, cambio de formato ágil y documentación técnica apta para auditorías. Esto explica por qué muchas empresas buscan soluciones de ingeniería integradas en vez de adquirir equipos de diferentes proveedores sin coordinación.
Desde la perspectiva tecnológica, IVEN Pharmatech Engineering destaca por su experiencia en líneas de soluciones médicas y sistemas relacionados con preparación, llenado y logística farmacéutica. Su capacidad para integrar tratamiento de agua, sistemas de preparación de soluciones, llenado, envasado y automatización resulta especialmente útil para proyectos de diálisis peritoneal que requieren coherencia entre utilidades, proceso y control de calidad.
Elemento del sistemaFunción principalExigencia técnicaBeneficio para el fabricanteTratamiento de aguaGenerar agua apta para procesoAlta pureza y control continuoBase estable para formulaciónPreparación de soluciónDisolver y mezclar componentesDosificación precisa y homogeneidadConsistencia entre lotesLlenado en bolsasIntroducir el volumen definidoExactitud volumétrica y ambiente controladoMenor merma y menor reprocesoSelladoCerrar el envase de forma seguraIntegridad mecánica y ausencia de fugasMayor seguridad en transporteEsterilizaciónAsegurar inocuidad del productoCiclos validados y repetiblesCumplimiento sanitarioInspección y trazabilidadVerificar calidad finalRegistros digitales y control visualRespuesta rápida ante incidenciasEsta estructura permite entender que la solución no es solo el fluido: es todo el ecosistema industrial necesario para producirlo y entregarlo con seguridad.
En tratamiento domiciliario, la principal ventaja es la continuidad asistencial sin desplazamientos frecuentes. Para el fabricante, esto exige envases robustos, etiquetado claro, facilidad de conexión y una vida útil adecuada para almacenamiento y distribución. En hospitales, las prioridades incluyen disponibilidad inmediata, homogeneidad de producto y compatibilidad con los protocolos de farmacia y nefrología.
En España, la expansión de modelos de atención centrada en el paciente favorece soluciones listas para usar, fáciles de gestionar y con suministro previsible. Los servicios de nefrología de grandes áreas metropolitanas como Madrid y Barcelona buscan cada vez más productos que reduzcan incidencias de manipulación y simplifiquen la logística clínica. En zonas insulares o con rutas de distribución más complejas, como Canarias o Baleares, la fiabilidad del envase y del embalaje secundario cobra aún más importancia.
Desde el punto de vista de inversión, las líneas modernas aportan beneficios concretos: reducción de intervención manual, menor variabilidad, más trazabilidad, menor consumo de recursos por unidad producida y mejor posibilidad de escalar capacidad. Esto es especialmente valioso para fabricantes que trabajan tanto para marca propia como para terceros.
En capacidades de fabricación, IVEN Pharmatech Engineering aporta experiencia internacional en múltiples líneas de soluciones médicas y proyectos llave en mano. Su trayectoria en equipos de llenado y envasado, junto con su enfoque de integración de planta, resulta útil para empresas españolas que quieren acortar la curva de aprendizaje y construir una instalación preparada para auditorías y expansión futura.
Entorno de usoNecesidad principalRequisito del productoBeneficio finalDomicilio urbanoFacilidad de usoEnvase intuitivo y claroMenos errores de manejoDomicilio ruralLogística fiableMayor resistencia de embalajeMenos incidencias en repartoHospital grandeDisponibilidad continuaCapacidad de suministro altaContinuidad terapéuticaClínica especializadaTrazabilidadLotes bien identificadosGestión ágil de inventarioRed de distribuciónEstabilidadVida útil y control de calidadMenor pérdida por caducidadCompras institucionalesConformidad documentalValidación y registros sólidosMayor competitividad en licitaciónLa tabla muestra que los beneficios cambian según el canal, pero en todos los casos la calidad industrial condiciona el valor terapéutico y comercial del producto.
Las líneas para producir solución de diálisis peritoneal automatizada pueden diferenciarse por tipo de envase, nivel de automatización, capacidad, estrategia de esterilización, flexibilidad de formulaciones y grado de integración con utilidades y logística. En el mercado español, los formatos en bolsa flexible suelen ser especialmente atractivos por eficiencia de almacenamiento y transporte, aunque las necesidades concretas dependen del posicionamiento del fabricante y del canal de distribución.
Entre las opciones técnicas más valoradas se encuentran los sistemas automáticos de preparación y distribución de soluciones, el control de proceso mediante recetas, la inspección en línea, la compatibilidad con varios tamaños de bolsa, los sistemas de limpieza validados y la integración con empaquetado robotizado. También gana peso la digitalización de datos de producción y calidad, ya que facilita análisis de rendimiento, mantenimiento y liberación de lotes.
Para proyectos industriales en España, suele ser útil analizar no solo la máquina principal de llenado, sino todo el flujo de la fábrica: entrada de materiales, agua, preparación, producción, almacén intermedio, embalaje, paletización y expedición hacia plataformas logísticas cercanas a nodos como Zaragoza, Valencia o el corredor del Henares.
Opción técnicaDescripciónVentaja principalPerfil de compradorBolsa flexible de un compartimentoFormato simple y eficienteMenor complejidad de producciónFabricante con gama estándarBolsa multicámaraComponentes separados hasta usoMayor flexibilidad de formulaciónProductor de soluciones avanzadasLínea semiautomáticaMayor participación operariaMenor inversión inicialProyecto piloto o volumen reducidoLínea totalmente automáticaProceso integrado y continuoMayor consistencia y productividadPlanta con objetivo de gran escalaControl por recetasGestión digital de formulacionesMenos error humanoFabricante multirreferenciaInspección en líneaVerificación automática de calidadMenor reproceso y mejor trazabilidadProductor orientado a exportaciónLa selección del modelo adecuado depende de la estrategia: entrada gradual al mercado, expansión de capacidad o sustitución de equipos obsoletos.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado en España’,data: [78, 84, 91, 101, 112, 126],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una tendencia de crecimiento sostenido del mercado, impulsada por envejecimiento poblacional, expansión del tratamiento domiciliario y modernización de capacidad industrial.
Las alternativas pueden incluir hemodiálisis, producción externalizada, líneas menos automatizadas o soluciones de diferente formato de envasado. Sin embargo, para un fabricante que busca controlar calidad, costes y disponibilidad, la producción propia de solución de diálisis peritoneal automatizada ofrece ventajas significativas, especialmente cuando existe volumen suficiente o estrategia de suministro regional.
Frente a la producción por terceros, la planta propia aporta mayor control de calendario, formulación, desarrollo y documentación. Frente a líneas semiautomáticas, una línea automatizada mejora repetibilidad y reduce dependencia de mano de obra intensiva. Frente a tecnologías menos integradas, una solución llave en mano minimiza interfaces problemáticas entre equipos. En cambio, si el volumen es bajo o la entrada al mercado es exploratoria, una configuración modular puede ser más prudente.
En ciudades con alta actividad farmacéutica y logística, como Barcelona o Madrid, algunas empresas priorizan velocidad de puesta en marcha. Otras, cerca de puertos como Valencia, valoran la posibilidad de importar componentes y exportar producto terminado con eficiencia. La decisión debe basarse en coste total de propiedad, no solo en la inversión inicial.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hospitales públicos’, ‘Hospitales privados’, ‘Atención domiciliaria’, ‘Distribuidores’, ‘Fabricación a terceros’, ‘Exportación regional’],datasets: [{label: ‘Nivel de demanda relativa’,data: [92, 68, 88, 61, 57, 49],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});AlternativaVentajaLimitaciónCuándo convieneProducción propia automatizadaControl total y escalabilidadMayor inversión inicialVolumen medio o altoProducción propia semiautomáticaEntrada más económicaMás mano de obra y variabilidadArranque gradualFabricación por tercerosMenor inversión industrialMenor control y dependencia externaPrueba de mercadoImportación de producto finalDisponibilidad rápidaCoste logístico y menor flexibilidadNecesidad inmediataFormato estándar simpleOperación más sencillaMenor diferenciaciónPortafolio básicoFormato avanzado multicámaraMayor valor añadidoComplejidad técnica superiorSegmento especializadoEn síntesis, no existe una solución universal; la mejor elección depende del volumen esperado, la estrategia comercial y la capacidad interna del fabricante.
El mercado en España y en la región europea muestra una orientación clara hacia mayor seguridad de suministro, digitalización y sostenibilidad. Tras varios años de atención reforzada a la resiliencia sanitaria, los compradores valoran proveedores con capacidad local o cercana, menor dependencia de rutas largas y tiempos de respuesta más cortos. Esto favorece proyectos de nueva planta, ampliaciones y modernización de líneas existentes.
Otra tendencia es la automatización de extremo a extremo: desde tratamiento de agua y preparación de soluciones hasta logística interna y empaquetado. La industria ya no busca equipos aislados, sino sistemas que se comuniquen entre sí y generen datos útiles para calidad, mantenimiento y productividad. Para 2026 se espera además una aceleración de decisiones vinculadas a eficiencia energética, reducción de desperdicio de materiales y optimización de espacios limpios.
En el plano normativo, la presión para documentar mejor procesos, materiales en contacto y trazabilidad seguirá aumentando. Eso hace que los proyectos bien diseñados desde el inicio tengan una ventaja competitiva notable frente a instalaciones improvisadas o difíciles de validar.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de la automatización y sostenibilidad’,data: [34, 41, 49, 58, 69, 81],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra el desplazamiento del mercado hacia soluciones con más automatización, mejor eficiencia de recursos y mayor capacidad de seguimiento digital.
Elegir proveedor implica evaluar mucho más que catálogo y precio. Deben revisarse experiencia real en soluciones médicas estériles, capacidad de personalización, nivel de integración de la planta, historial de instalación internacional, soporte de validación y disponibilidad de servicio posventa. Un proveedor fiable es aquel que entiende el proceso completo y asume la coordinación entre ingeniería, fabricación, instalación y arranque.
Para compradores en España, también es útil valorar la capacidad del proveedor para trabajar con cronogramas exigentes, documentación técnica adaptada al proyecto, formación del personal y soporte remoto. La proximidad logística a puertos y aeropuertos facilita repuestos y asistencia. Además, un proveedor con experiencia en proyectos llave en mano suele anticipar mejor problemas de distribución de salas, flujo de materiales y secuencia de puesta en marcha.
En capacidades de servicio, IVEN Pharmatech Engineering puede aportar valor por su enfoque de ciclo completo: estudio de viabilidad, ingeniería, selección y personalización de equipos, instalación, puesta en marcha, cualificación, documentación, formación y optimización posterior. Para empresas españolas que quieren reducir riesgos en plazos y coordinación, este tipo de acompañamiento suele ser decisivo.
Si desea conocer más sobre la empresa, puede visitar el perfil corporativo de IVEN Pharmatech Engineering. Para revisar soluciones integrales de planta, resulta útil consultar sus proyectos llave en mano. Si busca referencias de equipos relacionados, puede explorar su catálogo de soluciones industriales. Y para una consulta adaptada al mercado español, puede usar el formulario de contacto técnico y comercial.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaExperiencia sectorialProyectos similares ejecutadosCasos reales y referenciasExperiencia genérica sin especializaciónCapacidad técnicaIntegración de proceso y utilidadesSolución completa y coherenteOferta fragmentadaCalidad de fabricaciónMateriales y acabados higiénicosDiseño robusto y documentadoEspecificaciones poco clarasValidación y documentosProtocolos y registrosEntregables estructuradosDocumentación insuficienteServicio posventaRepuestos, asistencia y formaciónRespuesta rápida y soporte remotoDependencia excesiva de tercerosCoste totalPrecio, consumo y mantenimientoVisión de largo plazoOferta barata con costes ocultosEsta tabla ayuda a separar proveedores orientados a resultados industriales de aquellos que solo compiten en precio inicial.
El presupuesto de una línea de producción depende de capacidad, formato de envase, nivel de automatización, requisitos de salas, tratamiento de agua, esterilización, empaquetado, almacén y alcance de validación. En España, el coste total del proyecto también se ve afectado por obra civil, mano de obra de instalación, adaptación energética, licencias y costes de integración con sistemas existentes.
Una forma correcta de analizar la inversión consiste en dividirla en cinco bloques: equipos de proceso, utilidades, automatización y datos, infraestructura de sala y costes de puesta en marcha. El retorno suele venir de una combinación de margen por producción propia, sustitución de compras externas, capacidad de atender licitaciones, expansión de cartera y posible fabricación para terceros.
Las plantas bien dimensionadas pueden mejorar notablemente el retorno gracias a menor merma, menos intervención manual y mejor rendimiento global del equipo. Sin embargo, sobredimensionar desde el principio puede alargar el plazo de recuperación. Por ello, muchas empresas en España prefieren una solución escalable, especialmente si prevén crecimiento progresivo entre 2025 y 2026.
Partida de inversiónPeso estimadoObservaciónImpacto en retornoPreparación y mezclaMedioClave para precisión de formulaciónReduce desviaciones de loteLlenado y selladoAltoNúcleo de la líneaDefine capacidad y mermaEsterilización y controlAltoCrítico para seguridadEvita rechazos y retiradasTratamiento de aguaMedioBase de calidad del productoDisminuye incidencias recurrentesEmpaquetado y logística internaMedioMejora flujo de plantaAumenta productividad totalValidación y formaciónMedioAsegura arranque estableAcorta curva de aprendizajeComo criterio práctico, la mejor inversión no siempre es la menor. La mejor inversión es la que combina fiabilidad, productividad y capacidad de cumplir objetivos comerciales durante muchos años.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Integración’, ‘Flexibilidad’, ‘Trazabilidad’, ‘Servicio’, ‘Escalabilidad’, ‘Eficiencia’],datasets: [{label: ‘Proveedor integral especializado’,data: [92, 86, 94, 88, 90, 85],backgroundColor: ‘rgba(153, 102, 255, 0.8)’},{label: ‘Proveedor fragmentado’,data: [61, 68, 57, 52, 63, 59],backgroundColor: ‘rgba(201, 203, 207, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico comparativo ilustra por qué muchos compradores priorizan proveedores integrales: suelen ofrecer mejores resultados en coordinación, trazabilidad y escalabilidad del proyecto.
Los principales riesgos aparecen cuando se subestima la complejidad del proceso o se compra equipamiento sin una visión global de planta. Entre los problemas más comunes figuran distribución ineficiente de salas, interfaces incompatibles entre equipos, documentación incompleta, capacidad mal calculada, tiempos de entrega optimistas y soporte insuficiente tras la instalación.
Otro riesgo importante es no adaptar el proyecto al mercado real. Una planta pensada solo para un escenario teórico puede quedar sobredimensionada o, al contrario, sin margen para crecer. En España, también conviene valorar aspectos logísticos como acceso a zonas industriales, proximidad a centros de distribución y disponibilidad de técnicos cualificados para operación y mantenimiento.
De cara a 2026, tres áreas merecen atención especial. La primera es sostenibilidad: reducción de consumo de agua, energía y residuos de envasado. La segunda es digitalización: análisis de datos de proceso, mantenimiento predictivo y trazabilidad más profunda. La tercera es resiliencia: cadenas de suministro diversificadas y diseños de planta capaces de mantener operación con menos interrupciones.
Una estrategia prudente consiste en trabajar con un proveedor que ayude a definir especificaciones, realizar evaluación de riesgos y planificar expansión por fases. Esta aproximación reduce desviaciones y mejora la probabilidad de alcanzar la rentabilidad prevista.
RiesgoOrigen habitualConsecuenciaMedida preventivaCapacidad inadecuadaPrevisión de demanda deficienteSobrecoste o falta de suministroEstudio de mercado por fasesProblemas de validaciónDiseño documental débilRetraso de arranquePlan de cualificación desde el inicioFallas de integraciónMúltiples proveedores sin coordinaciónParadas y ajustes continuosIngeniería centralizadaConsumo elevadoEquipo poco eficienteCoste operativo altoEvaluar eficiencia totalServicio lentoSoporte posventa limitadoMayor tiempo de inactividadContrato de asistencia claroObsolescencia tempranaEscasa flexibilidad tecnológicaNueva inversión prematuraDiseño modular y actualizableLa prevención de riesgos no es un gasto adicional; es una forma de proteger la inversión y acelerar el retorno.
¿Qué capacidad de producción conviene para entrar en el mercado español?Depende de si la empresa suministrará a hospitales, distribución domiciliaria, fabricación para terceros o exportación regional. Lo recomendable es dimensionar la primera fase con margen para crecimiento, pero evitando sobreinversión.
¿Es mejor una línea completa o equipos individuales?Para productos estériles complejos, una línea integrada suele reducir riesgos de interfaz, simplificar la validación y mejorar la trazabilidad. Los equipos individuales solo convienen si existe una ingeniería interna muy sólida.
¿Qué formato de envase suele ser más competitivo?La bolsa flexible destaca por eficiencia logística y aprovechamiento del espacio. Aun así, la elección final depende del portafolio, del canal y de las exigencias clínicas del mercado objetivo.
¿Qué ciudades españolas son estratégicas para implantar una planta?Madrid y Barcelona ofrecen ecosistema industrial y talento. Valencia aporta fortaleza portuaria. Zaragoza es muy fuerte en logística interior. Bilbao, Sevilla y el corredor mediterráneo también pueden ser atractivos según la cadena de suministro.
¿Qué debe incluir un buen proyecto llave en mano?Debe cubrir estudio de viabilidad, diseño de proceso, utilidades, selección de equipos, instalación, puesta en marcha, cualificación, documentación, formación y soporte posterior.
¿Cómo influirán las tendencias de 2026?Habrá más presión hacia automatización, eficiencia energética, reducción de residuos, digitalización avanzada y seguridad de suministro regional. Las plantas nuevas deberían diseñarse ya con esos objetivos.
¿Qué valor puede aportar IVEN Pharmatech Engineering al mercado español?Puede aportar experiencia en soluciones médicas, integración de ingeniería, fabricación especializada y acompañamiento completo del proyecto, lo que ayuda a reducir riesgos técnicos, documentales y de puesta en marcha.
En conclusión, la solución de diálisis peritoneal para terapia automatizada representa una oportunidad industrial y sanitaria de alto valor en España. La clave está en combinar tecnología adecuada, visión de mercado, diseño escalable y un socio con experiencia real en procesos estériles y proyectos integrados. Con una planificación rigurosa, el fabricante puede crear una capacidad competitiva, segura y preparada para las exigencias de 2026 y más allá.