Líneas de tubos al vacío en España: guía y averías
Las soluciones de problemas en líneas de tubos de extracción de sangre al vacío permiten a las empresas de tecnología médica fabricar grandes volúmenes de tubos de alta calidad para hospitales y laboratorios de diagnóstico con automatización estable, trazabilidad y control de calidad constante. En el mercado español, donde la fiabilidad del suministro sanitario es crítica en ciudades como Madrid, Barcelona, Valencia, Bilbao, Sevilla y Zaragoza, disponer de una línea robusta reduce rechazos, evita paradas y mejora la competitividad frente a importaciones y producción manual.
Para fabricantes, integradores y compradores industriales de España, la cuestión no es solo reparar una avería puntual. La verdadera prioridad es entender por qué la línea falla, cómo estabilizar el vacío, la dosificación de aditivos, el ensamblaje de tapones, el etiquetado, la esterilidad del proceso y la consistencia entre lotes. Una línea bien diseñada puede trabajar con ritmos altos y mantener requisitos regulatorios exigentes para clientes de hospitales, laboratorios centralizados, distribuidores sanitarios y fabricantes de consumibles médicos.
En este contexto, Ingeniería Farmacéutica de IVEN se presenta como un socio internacional de ingeniería para proyectos farmacéuticos y de dispositivos médicos, con experiencia especializada en equipos para tubos de recolección de sangre al vacío, soluciones integradas y proyectos llave en mano adaptados a mercados regulados como España y la Unión Europea.
Respuesta rápida: la solución de problemas en líneas de tubos de sangre al vacío permite producir con calidad y automatización fiables

La respuesta corta es clara: una estrategia eficaz de solución de problemas en una línea de tubos de sangre al vacío aumenta la disponibilidad operativa, reduce mermas y ayuda a cumplir especificaciones técnicas críticas como volumen de vacío, estanqueidad, dosificación de anticoagulantes, integridad del tapón y precisión del etiquetado. Para empresas españolas del sector sanitario, esto se traduce en entregas más seguras a hospitales públicos, grupos privados, laboratorios clínicos y centros de análisis de alta rotación.
Las incidencias más habituales en estas líneas suelen concentrarse en seis áreas: alimentación de tubos, aplicación de aditivos, secado o curado, inserción de tapones, generación de vacío y control final. Si una de estas etapas pierde estabilidad, toda la cadena se resiente. Por ejemplo, una variación mínima en la presión puede provocar desviaciones en el volumen de extracción; una mala sincronización entre estaciones puede generar microfugas; y un control inadecuado de partículas puede comprometer la aceptación del producto en auditorías.
| Problema habitual | Síntoma visible | Causa probable | Impacto en calidad | Acción correctiva | Prioridad |
|---|---|---|---|---|---|
| Pérdida de vacío | Tubos con extracción insuficiente | Microfugas en tapón o cuello | Producto no conforme | Revisar sellado, pruebas de estanqueidad y materiales | Muy alta |
| Dosificación irregular | Variación de aditivo entre lotes | Boquillas obstruidas o bombas descalibradas | Resultados analíticos inestables | Limpieza, recalibración y validación | Muy alta |
| Tapón mal insertado | Desalineación o deformación | Desgaste mecánico o ajuste incorrecto | Riesgo de fuga y contaminación | Ajuste de servos y cambio de útiles | Alta |
| Etiquetado defectuoso | Código mal leído o etiqueta torcida | Sensor mal ajustado | Fallo de trazabilidad | Reprogramar sensores y verificar impresión | Alta |
| Atasco en transporte | Parada intermitente | Guías mal alineadas | Baja productividad | Realinear y revisar piezas de desgaste | Media |
| Partículas en el tubo | Rechazo visual o microbiológico | Limpieza deficiente del entorno | Riesgo regulatorio | Mejorar sala, filtración y procedimientos | Muy alta |
La tabla anterior resume por qué la solución de problemas debe abordarse como un sistema completo. No basta con cambiar un repuesto; hay que comprobar parámetros de proceso, mantenimiento preventivo, formación del operador, materiales de entrada y capacidad del sistema de inspección final.
¿Qué es una línea de tubos de sangre al vacío y cómo funciona?

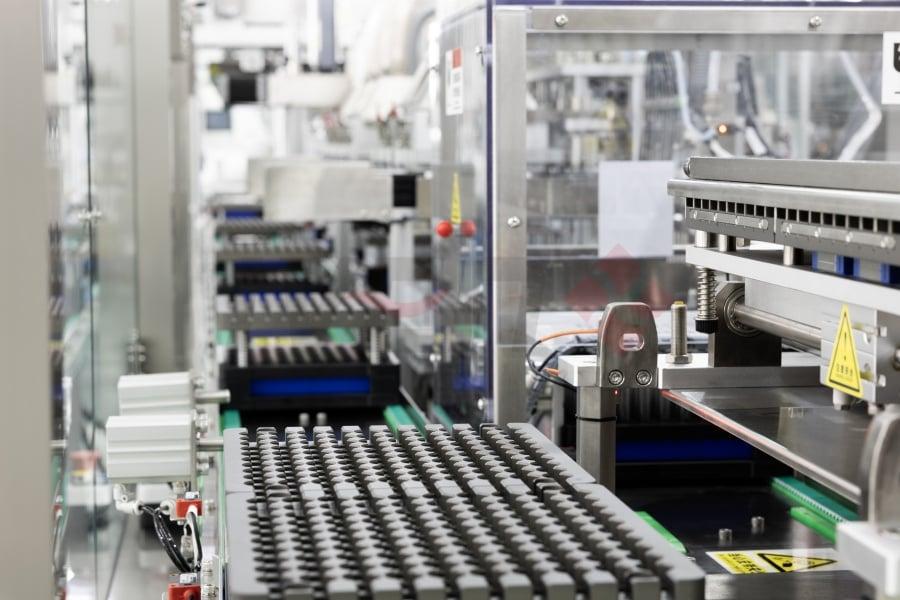
Una línea de tubos de sangre al vacío es un conjunto automatizado de equipos diseñado para fabricar tubos de extracción usados en análisis clínicos. Según la configuración, la línea puede abarcar desde la preparación del tubo y la dosificación de reactivos hasta el taponado, la evacuación, la inspección, el etiquetado y el embalaje. Su objetivo es asegurar que cada tubo tenga el volumen de vacío previsto, el aditivo correcto y una presentación apta para su uso inmediato en hospitales y laboratorios.
En una operación industrial moderna, los tubos vacíos se alimentan de forma automática a un transportador inteligente. Después pasan por módulos de lavado o desionización, secado, dosificación de anticoagulantes o geles separadores, secado adicional, colocación de tapones, estación de vacío, verificación, etiquetado y empaquetado. Las líneas más avanzadas también incorporan visión artificial, control de presión en tiempo real y rechazo automático de unidades defectuosas.
En España, donde muchas compras se planifican con criterios de calidad total, coste de ciclo de vida y compatibilidad con normativas europeas, la arquitectura de la línea importa tanto como el precio. Un fabricante que suministra a polos biomédicos de Madrid, Barcelona o el eje logístico Valencia-Sagunto necesita un diseño estable, con documentación sólida y asistencia técnica rápida.
| Etapa del proceso | Función principal | Equipo típico | Punto crítico | Fallo frecuente | Control recomendado |
|---|---|---|---|---|---|
| Alimentación de tubos | Entrar tubos a la línea | Desapilador y orientador | Ritmo estable | Atasco | Sensores y revisión de guías |
| Limpieza o preparación | Eliminar residuos | Módulo de soplado o lavado | Pureza interna | Partículas | Inspección visual y de partículas |
| Dosificación | Añadir reactivo o gel | Bomba peristáltica o dosificador servo | Volumen exacto | Subdosificación | Calibración por lote |
| Secado o curado | Estabilizar aditivo | Túnel térmico o módulo de secado | Tiempo y temperatura | Residuo húmedo | Perfil térmico validado |
| Taponado y vacío | Cerrar y generar presión interna | Prensa de tapones y cámara de vacío | Hermeticidad | Fugas | Pruebas de estanqueidad |
| Inspección y etiquetado | Verificar y trazar | Visión artificial e impresora | Legibilidad y rechazo | Error de código | Lectura automática y auditoría |
Esta secuencia explica por qué la solución de problemas debe ser transversal. Si falla la dosificación, la causa puede estar aguas arriba en la preparación del tubo o aguas abajo en el secado. Por eso, los mejores proveedores aportan ingeniería de proceso completa y no solo maquinaria aislada.
Aplicaciones clave y beneficios productivos para empresas de dispositivos médicos

Las líneas de tubos de sangre al vacío se emplean principalmente para producir tubos de suero, tubos con EDTA, citrato, heparina, fluoruro y variantes con gel separador. Sus clientes finales son hospitales, centros de extracción, laboratorios de referencia, cadenas de diagnóstico, distribuidores de consumibles médicos y fabricantes que desean marca propia.
En el mercado español, la demanda procede de una red extensa de hospitales públicos autonómicos, grupos hospitalarios privados, laboratorios centralizados y operadores logísticos sanitarios que abastecen toda la península, Baleares y Canarias. Los puertos de Barcelona, Valencia y Algeciras facilitan la importación de componentes y la exportación a Europa, África del Norte y Latinoamérica, lo que convierte a España en un punto atractivo para fabricación y distribución regional.
Los beneficios productivos más relevantes incluyen una mayor capacidad horaria, uniformidad entre lotes, menor dependencia de mano de obra intensiva, mejor trazabilidad digital y una reducción significativa del coste unitario cuando la producción supera ciertos volúmenes. Además, las líneas automatizadas ayudan a cumplir auditorías de clientes y requisitos documentales asociados a entornos regulados.
| Aplicación | Tipo de tubo | Usuario final | Beneficio principal | Riesgo si la línea falla | Valor para España |
|---|---|---|---|---|---|
| Bioquímica clínica | Tubo de suero | Laboratorios hospitalarios | Alta rotación diaria | Retraso analítico | Demanda constante |
| Hematología | EDTA | Hospitales y clínicas | Precisión analítica | Muestra inválida | Uso masivo |
| Coagulación | Citrato | Laboratorios especializados | Control exacto de aditivo | Lecturas alteradas | Alto valor clínico |
| Química urgente | Heparina | Urgencias | Rapidez de respuesta | Repetición de toma | Crítico en grandes hospitales |
| Glucosa | Fluoruro | Centros diagnósticos | Conservación de muestra | Desviación de resultados | Uso ambulatorio amplio |
| Separación de suero | Gel separador | Redes de laboratorio | Mayor estabilidad | Separación incompleta | Logística de larga distancia |
Desde la perspectiva de la eficiencia, una línea moderna permite integrar datos de producción, mantenimiento y calidad. Esto facilita indicadores muy valorados por compradores industriales españoles: rendimiento global, tasa de rechazo, consumo energético por mil tubos y tiempo medio entre fallos.
El gráfico muestra la presión de demanda por sector. Hospitales públicos y laboratorios centrales concentran una parte importante del consumo, lo que explica por qué la continuidad operativa de la línea es un factor decisivo.
Tipos principales y configuraciones disponibles hoy
No todas las líneas de tubos al vacío son iguales. Existen configuraciones semiautomáticas para producciones medias, líneas automáticas de alta velocidad y soluciones integradas que incluyen preparación de aditivos, logística interna, inspección visual y embalaje final. La elección depende del volumen anual previsto, el tipo de tubo, la variedad de referencias y el nivel de automatización deseado.
Para empresas en España, también influye la disponibilidad de espacio industrial en zonas como el corredor del Henares, el área metropolitana de Barcelona, el entorno de Valencia o parques tecnológicos del País Vasco. Una configuración compacta puede ser adecuada para proyectos de entrada, mientras que una línea modular suele ser preferible si se prevé expansión de capacidad o producción multiformato.
| Tipo de línea | Capacidad orientativa | Nivel de automatización | Ventaja principal | Limitación típica | Perfil de comprador |
|---|---|---|---|---|---|
| Semiautomática básica | Baja | Media | Menor inversión inicial | Más mano de obra | Nuevos fabricantes |
| Automática estándar | Media | Alta | Buen equilibrio coste-rendimiento | Menor flexibilidad extrema | Empresas en crecimiento |
| Alta velocidad | Alta | Muy alta | Coste unitario más bajo | Mayor complejidad técnica | Grandes productores |
| Modular multiformato | Media-alta | Alta | Cambios de producto más ágiles | Ingeniería más compleja | Fabricantes con cartera diversa |
| Integrada con inspección avanzada | Alta | Muy alta | Mayor control de calidad | Inversión superior | Mercados regulados |
| Llave en mano completa | Variable | Personalizable | Menor riesgo de integración | Planificación más larga | Proyectos nuevos de planta |
Dentro de las capacidades tecnológicas, IVEN Pharmatech Engineering destaca por desarrollar varias generaciones de equipos para producción de tubos de sangre al vacío, integrando automatización, transporte inteligente y soluciones personalizadas para diferentes escenarios de fábrica. Su enfoque es especialmente útil cuando el cliente no necesita una máquina aislada, sino una línea coherente con el resto de sus utilidades, flujos de materiales y exigencias regulatorias.
Además, la tendencia hacia 2026 apunta a líneas con cambio de formato más rápido, mayor captura de datos, mantenimiento predictivo y consumos energéticos optimizados. También crecerán las soluciones con conectividad para análisis remoto de averías y soporte técnico en tiempo real.
Línea automática frente a línea manual: diferencias y ventajas clave
Comparar una línea automática con un ensamblaje manual o fuertemente dependiente de operarios es fundamental antes de invertir. El método manual puede parecer económico al inicio, pero suele volverse más caro cuando aumentan el volumen, el control documental, la necesidad de trazabilidad y las exigencias de consistencia. En productos críticos para diagnóstico, la variabilidad humana impacta de forma directa en la calidad.
| Criterio | Línea manual | Línea automática | Efecto en costes | Efecto en calidad | Conclusión |
|---|---|---|---|---|---|
| Capacidad | Baja y variable | Alta y estable | Sube coste unitario en manual | Automática más uniforme | Automática gana |
| Mano de obra | Elevada | Reducida | Manual sensible a salarios | Más errores humanos | Automática gana |
| Trazabilidad | Limitada | Digital y continua | Menos coste oculto en auditorías | Mayor cumplimiento | Automática gana |
| Cambio de formato | Lento | Más rápido con receta | Menos tiempo muerto | Menor desviación | Automática gana |
| Rechazo | Más alto | Más bajo | Menor merma en automática | Mejor consistencia | Automática gana |
| Escalabilidad | Limitada | Alta | Mejor retorno en crecimiento | Preparada para grandes lotes | Automática gana |
La tabla deja claro que la automatización no solo ahorra mano de obra; también fortalece la calidad, mejora la repetibilidad y reduce el riesgo de reclamaciones. Esto es especialmente relevante en España, donde los compradores institucionales valoran contratos estables, cumplimiento documental y suministro sin incidencias.
La tendencia de automatización seguirá acelerándose por tres razones: escasez relativa de mano de obra técnica, mayor presión regulatoria y necesidad de fabricación sostenible con menos desperdicio.
Crecimiento del mercado y oportunidades para fabricantes
El mercado de tubos de extracción y de equipos para su producción mantiene una perspectiva favorable gracias al envejecimiento de la población, el aumento de pruebas diagnósticas, la descentralización sanitaria y la expansión de laboratorios privados. En España, esta evolución se apoya en una red sanitaria madura, capacidad logística avanzada y acceso al mercado europeo.
Las oportunidades para fabricantes de líneas y para productores de tubos son especialmente visibles en tres frentes: sustitución de equipos antiguos, relocalización parcial de suministros estratégicos y ampliación de la capacidad para atender exportaciones a la Unión Europea, Norte de África y América Latina. La proximidad de puertos como Valencia, Barcelona y Bilbao mejora el abastecimiento de materias primas y la salida de producto terminado.
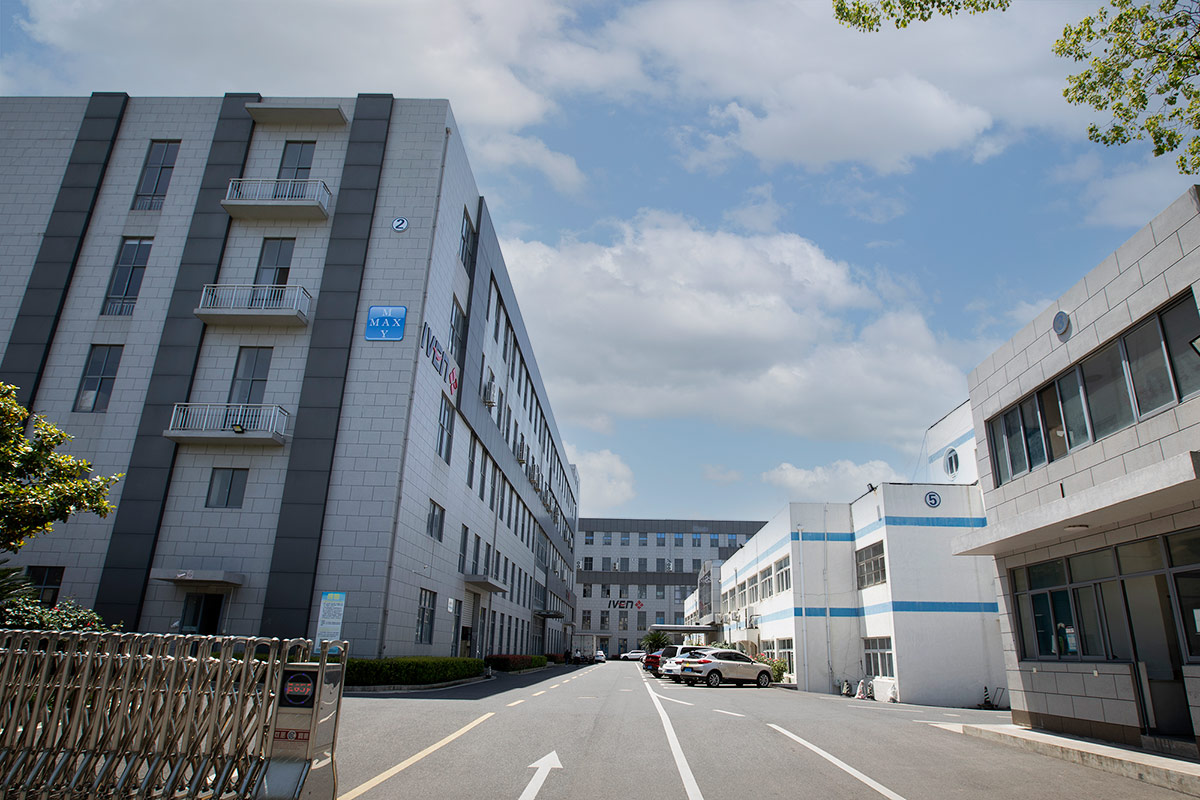
Desde el punto de vista de fabricación, IVEN Pharmatech Engineering cuenta con varias plantas especializadas en Shanghái, cada una centrada en áreas concretas como maquinaria de llenado y envasado, sistemas de agua farmacéutica, logística inteligente y equipos para tubos de sangre al vacío. Esta estructura industrial especializada es relevante para compradores españoles que buscan continuidad de suministro, piezas consistentes y capacidad real de personalización.
De cara a 2026, se esperan varias tendencias: más digitalización de mantenimiento, mayor adopción de visión artificial, integración con sistemas de ejecución de fabricación, preferencia por materiales y procesos con menor huella ambiental y exigencias documentales más fuertes en sostenibilidad y trazabilidad de componentes.
Para empresas que estudian inversiones o colaboraciones, conviene revisar opciones de ingeniería global y proyectos integrados en soluciones llave en mano para plantas farmacéuticas y médicas, ya que la fabricación de tubos al vacío se beneficia mucho de una visión completa de utilidades, áreas limpias, logística y validación.
Cómo elegir un fabricante o proveedor fiable
Elegir proveedor no debe reducirse a comparar precios. En una línea de tubos al vacío importan la experiencia real en productos médicos, la capacidad de personalización, la estabilidad de fabricación, el servicio posventa y el conocimiento regulatorio. Un proveedor adecuado debe entender no solo la máquina, sino también el comportamiento del tubo, el aditivo, el tapón y el proceso de validación.
Para el comprador en España, es recomendable analizar visitas de referencia, historial de exportación a mercados regulados, disponibilidad de documentación técnica en español o inglés técnico, capacidad de asistencia remota y tiempos de entrega de repuestos. También es útil verificar si el proveedor puede acompañar la puesta en marcha, la cualificación y la formación del personal.
| Criterio de selección | Qué revisar | Señal positiva | Señal de alerta | Impacto en el proyecto | Peso recomendado |
|---|---|---|---|---|---|
| Experiencia sectorial | Proyectos similares | Referencias comprobables | Casos vagos | Reduce riesgo técnico | Muy alto |
| Cumplimiento normativo | Documentación y validación | Enfoque estructurado | Respuestas imprecisas | Evita retrasos | Muy alto |
| Capacidad de personalización | Adaptación a formatos | Diseño modular | Equipo rígido | Mejora flexibilidad | Alto |
| Servicio posventa | Repuestos y soporte | Respuesta rápida | Sin red clara | Minimiza paradas | Muy alto |
| Plazo de entrega | Cronograma realista | Plan detallado | Promesas poco creíbles | Afecta lanzamiento | Alto |
| Coste total | Precio más operación | Transparencia completa | Muchos extras ocultos | Protege presupuesto | Muy alto |
En materia de capacidades de servicio, IVEN ofrece acompañamiento a lo largo de todo el ciclo del proyecto: estudio de viabilidad, diseño de ingeniería, selección y personalización de equipos, instalación, puesta en marcha, validación, transferencia tecnológica, formación, documentación y soporte posterior. Este enfoque es valioso para fabricantes españoles que desean reducir riesgos de cronograma, diseño no estandarizado o desviaciones de coste.
Si desea comparar alternativas o consultar equipos relacionados, puede explorar el catálogo de soluciones industriales y filtrar según capacidad, tipo de línea y nivel de automatización.
El gráfico comparativo indica los criterios que suelen pesar más en la decisión de compra industrial. En equipos médicos, cumplimiento, experiencia y servicio suelen tener más impacto que el precio inicial.
Coste de inversión, planificación presupuestaria y análisis de retorno
El presupuesto para una línea de tubos de sangre al vacío depende de la capacidad, el grado de automatización, la variedad de productos, el nivel de inspección, la integración con utilidades y el alcance del suministro. No existe un precio único válido para todos los proyectos. Un cálculo serio debe incluir equipo principal, moldes y útiles, transporte, instalación, cualificación, repuestos críticos, sala técnica, servicios industriales y formación.
En España, además, hay que considerar costes locales como adecuación de nave, energía, climatización, gestión de residuos, contratación técnica, logística interior y posibles requisitos autonómicos relacionados con actividad industrial o sanitaria. La proximidad a hubs como Madrid, Barcelona o Valencia puede influir en alquileres, disponibilidad de talento y tiempos de implementación.
| Partida de inversión | Peso habitual | Qué incluye | Riesgo si se subestima | Cómo optimizar | Observación |
|---|---|---|---|---|---|
| Línea principal | Muy alto | Módulos de producción | Equipo insuficiente | Definir capacidad real | Base del proyecto |
| Inspección y rechazo | Alto | Visión y control final | Mayor merma | Diseño desde inicio | Clave para calidad |
| Utilidades | Alto | Aire, vacío, electricidad, agua | Cuellos de botella | Balance técnico previo | Frecuente infravaloración |
| Instalación y puesta en marcha | Medio | Montaje y ajuste | Retrasos | Planificación detallada | Necesita coordinación local |
| Validación y documentación | Medio | Protocolos y pruebas | Inicio comercial tardío | Definir entregables | Muy importante en España |
| Repuestos y formación | Medio | Stock inicial y capacitación | Paradas tempranas | Incluir desde el contrato | Mejora disponibilidad |
El retorno de la inversión suele mejorar cuando la empresa consigue una combinación de alta utilización, bajo rechazo, buena planificación de mantenimiento y cartera de clientes estable. Los ahorros provienen de menor mano de obra directa, menos desperdicio, más rendimiento por turno y menores incidencias de calidad. Si además la planta puede fabricar varias referencias, se reduce la dependencia de un solo segmento.
Un caso típico en España sería una empresa de consumibles médicos que inicialmente importa tubos terminados y decide internalizar parte de la producción. Si ubica la planta cerca de una plataforma logística de Zaragoza o Valencia, puede abastecer con rapidez al mercado nacional y exportar a Portugal, Francia o Italia. Al pasar de compra externa a producción propia, gana control sobre plazos, calidad y margen.
Consideraciones clave y riesgos potenciales al invertir
La inversión en una línea de tubos al vacío ofrece oportunidades claras, pero también implica riesgos que deben evaluarse con realismo. El primer riesgo es comprar una capacidad que no encaja con la demanda real. Una línea demasiado pequeña limita el crecimiento; una excesiva puede tardar mucho en amortizarse. El segundo riesgo es infravalorar la complejidad del proceso, especialmente en vacío, aditivos y control de partículas.
Otro riesgo frecuente es elegir un proveedor sin suficiente experiencia en integración. Una máquina aislada puede funcionar en pruebas, pero fallar en producción sostenida cuando se conecta con transporte, etiquetado, utilidades, sistemas de inspección o embalaje. También hay que prestar atención al suministro de componentes críticos, ya que retrasos en tapones, tubos base o productos químicos pueden parar la línea completa.
En materia de sostenibilidad, hacia 2026 aumentará la presión para reducir consumo energético, mejorar la eficiencia de aire comprimido, optimizar rechazo de materiales y documentar prácticas ambientales. Los compradores en España y la UE valoran cada vez más el coste de ciclo de vida y la huella operativa.
Como referencia práctica, conviene realizar una matriz de riesgos previa al pedido, un análisis de capacidad futura, pruebas de aceptación bien definidas y un plan de validación desde la etapa de diseño. También ayuda incluir objetivos cuantificables de rendimiento: porcentaje de rechazo, tiempo medio entre fallos, disponibilidad mecánica y consumo por mil tubos.
Si el proyecto requiere una discusión más detallada sobre configuración, adaptación a instalaciones existentes o soporte técnico, puede solicitarse asistencia a través de la página de contacto. Un intercambio técnico temprano suele evitar errores costosos en ingeniería, layout y especificación de alcance.
Preguntas frecuentes
¿Cuál es la avería más crítica en una línea de tubos de sangre al vacío?
La pérdida de vacío suele ser la más crítica, porque afecta directamente al volumen de extracción y a la funcionalidad clínica del tubo. Debe revisarse el taponado, la hermeticidad y la estabilidad de la estación de vacío.
¿Qué capacidad es adecuada para una planta en España?
Depende de la demanda prevista, del número de referencias y de si la planta abastecerá solo al mercado nacional o también a exportación. Lo recomendable es dimensionar la línea según un plan comercial a tres o cinco años.
¿Es mejor comprar una línea completa o módulos separados?
Si el proyecto es nuevo, una solución integrada suele reducir riesgos. Si la planta ya existe y solo necesita ampliar un proceso concreto, los módulos separados pueden tener sentido siempre que la integración esté bien estudiada.
¿Cuánto influye la calidad de los consumibles en el rendimiento?
Muchísimo. Tubos base, tapones, aditivos y etiquetas afectan al comportamiento mecánico y al resultado final. Una línea excelente no puede compensar materias primas inestables de forma indefinida.
¿Qué documentación debería pedir el comprador?
Especificación técnica, lista de alcance, planos preliminares, requisitos de utilidades, cronograma, protocolo de pruebas, lista de repuestos, plan de formación y documentación de cualificación acordada.
¿Qué ciudades españolas son más atractivas para instalar este tipo de producción?
Madrid y Barcelona ofrecen ecosistema industrial y talento técnico; Valencia destaca por puerto y logística; Bilbao por industria avanzada; Zaragoza por plataforma logística interior. La mejor opción dependerá de clientes, costes y cadena de suministro.
¿Qué ventajas aporta un socio con experiencia internacional?
Una visión más madura de validación, cumplimiento, integración de sistemas y estandarización documental. Esto reduce desviaciones de proyecto y facilita el acceso a mercados regulados.
¿Qué tendencias marcarán 2026?
Mayor automatización, análisis remoto de datos, mantenimiento predictivo, visión artificial más avanzada, cambios de formato más rápidos y presión creciente por eficiencia energética y sostenibilidad.
En conclusión, la solución de problemas en líneas de tubos de sangre al vacío no debe tratarse como una actividad reactiva, sino como parte de una estrategia industrial de calidad, productividad y cumplimiento. Para el mercado de España, donde la fiabilidad del suministro sanitario es esencial y la competencia se orienta hacia automatización y trazabilidad, elegir la tecnología correcta y un socio técnico sólido puede marcar la diferencia entre una planta vulnerable y una operación escalable, rentable y preparada para 2026 y más allá.
Acerca del autor
Somos IVEN Pharmatech Engineering, un equipo dedicado a ofrecer soluciones farmacéuticas y médicas integrales a nivel mundial. Con décadas de experiencia, nos especializamos en maquinaria avanzada, diseño integrado de fábricas y soporte durante todo el ciclo de vida para ayudar a nuestros clientes a lograr una producción eficiente, conforme a las normativas y de alta calidad.
Compartir
Related Insights
-
Problemas del agua farmacéutica en España: guía 2026
En la industria farmacéutica, los problemas del tratamiento de agua farmacéutica no son un detalle operativo menor, sino un factor crítico que afecta la calidad del producto, la conformidad regulatoria, la productividad y el coste total de fabricación. En España, donde conviven plantas de medicamentos estériles, biológicos, formas sólidas y dispositivos médicos en polos como Madrid, Barcelona, Valencia, Zaragoza, Bilbao y Sevilla, disponer de un sistema robusto para producir agua purificada y agua para inyección es una infraestructura esencial. Una desviación microbiológica, una variación de conductividad o una mala selección de materiales puede detener lotes, provocar investigaciones y aumentar el riesgo de incumplimiento ante auditorías GMP.
Las instalaciones farmacéuticas modernas requieren sistemas diseñados para mantener estabilidad continua, trazabilidad documental, facilidad de sanitización y validación integral. Esto incluye etapas como ósmosis inversa, electrodeionización, destilación de múltiple efecto, generación de vapor puro, almacenamiento y distribución en lazo con control de temperatura, caudal y biocarga. Para los fabricantes españoles que buscan competitividad, exportación y seguridad de suministro, entender los fallos más comunes y las soluciones más eficaces es clave antes de invertir.
Además del rendimiento técnico, el mercado actual exige una visión más amplia: eficiencia energética, consumo de agua, automatización, integración digital, soporte posventa y capacidad del proveedor para ejecutar proyectos completos. En este contexto, empresas con experiencia internacional en ingeniería farmacéutica y proyectos llave en mano, como IVEN Pharmatech Engineering, están ganando atención entre fabricantes que buscan una solución integral y conforme a estándares internacionales.
Los problemas del tratamiento de agua farmacéutica pueden comprometer directamente la seguridad del medicamento y la continuidad de producción. En un entorno regulado por GMP y farmacopeas, el agua no es una utilidad genérica; es una materia prima de proceso. Se emplea en formulación, lavado de equipos, enjuague final, generación de vapor limpio y producción de inyectables, vacunas, soluciones oftálmicas y biológicos.
En España, las plantas situadas cerca de corredores industriales y logísticos como el puerto de Valencia, el puerto de Barcelona, Tarragona o el eje Madrid-Henares suelen enfrentarse a retos particulares: variabilidad del agua de alimentación, dureza elevada, estacionalidad, riesgo de biofilm, presión por ahorro energético y necesidad de documentación sólida para auditorías de clientes internacionales. Si el sistema no está bien diseñado o mantenido, aparecen incidencias como endotoxinas fuera de especificación, crecimiento microbiológico, incrustación de membranas, corrosión, fallos de válvulas sanitarias o falta de capacidad en picos de producción.
La mejor forma de prevenir estas incidencias es tratar el sistema de agua farmacéutica como un conjunto completo: pretratamiento, generación, almacenamiento, distribución, automatización, validación y mantenimiento. No basta con comprar equipos; hay que asegurar diseño higiénico, selección correcta de tecnología y soporte técnico continuo.
Problema habitualCausa frecuenteImpacto en la plantaRiesgo regulatorioMedida correctivaPrioridadBiocarga elevadaZonas muertas y lazo mal diseñadoParadas y reprocesosAltoRediseño sanitario y sanitizaciónMuy altaConductividad fuera de límiteMembranas agotadas o fallo EDIPérdida de calidad del aguaAltoSustitución y recalibraciónAltaEndotoxinasContaminación microbiológica persistenteBloqueo de lotes estérilesMuy altoSanitización térmica y revisión del lazoMuy altaIncrustaciónPretratamiento insuficienteBaja eficiencia y más consumoMedioMejorar ablandamiento y filtraciónAltaCorrosiónMaterial incorrecto o soldadura deficientePartículas y mantenimiento elevadoAltoUso de acero inoxidable sanitarioAltaFalta de trazabilidadAutomatización limitadaInvestigaciones lentasAltoSCADA, registros y alarmasAltaLa tabla anterior resume por qué estos problemas deben abordarse desde el diseño inicial. No sólo afectan la calidad del agua, sino también la liberación de lotes, la productividad y la reputación del fabricante.
Un sistema de tratamiento de agua farmacéutica es una solución de ingeniería diseñada para transformar agua de alimentación municipal o industrial en agua que cumpla los parámetros farmacéuticos requeridos para un uso específico. Dependiendo del proceso, la instalación puede producir agua purificada, agua altamente purificada, agua para inyección o vapor puro. Cada calidad exige límites específicos de conductividad, carbono orgánico total, carga microbiana y, en determinados casos, endotoxinas.
Los fabricantes lo necesitan porque el agua interviene en numerosas etapas críticas: preparación de soluciones, formulación de inyectables, lavado de ampollas y viales, limpieza de tuberías, enjuague final de equipos de contacto con producto, autoclaves y apoyo a operaciones de bioproceso. En plantas de Madrid o Barcelona orientadas a exportación, una desviación en el sistema de agua puede tener consecuencias económicas inmediatas por retraso de campañas de producción o rechazo de auditorías de clientes.
El objetivo real no es sólo “purificar agua”, sino mantener una calidad repetible 24/7. Para ello se combinan módulos de filtración, descalcificación, carbón activo, ósmosis inversa, EDI, destiladores de múltiple efecto, generadores de vapor puro, depósitos sanitarios, lazos recirculados, instrumentación en línea y automatización. También forman parte del sistema la documentación, el plan de validación, IQ, OQ, PQ y la estrategia de mantenimiento.
En proyectos de nueva planta o ampliación, muchos fabricantes prefieren proveedores con capacidad para integrar no sólo el sistema de agua, sino también proyectos farmacéuticos llave en mano, ya que esto reduce incompatibilidades entre salas, utilidades, líneas de llenado y requisitos regulatorios.
Las aplicaciones del agua farmacéutica varían según el tipo de instalación. En una planta de inyectables estériles en el área de Barcelona o en el corredor de Guadalajara, el agua para inyección y el vapor puro son indispensables. En fábricas de sólidos orales, el agua purificada suele emplearse en granulación, recubrimiento, limpieza y preparación de soluciones auxiliares. En biotecnología, la exigencia de control microbiológico y de trazabilidad es todavía mayor.
Los beneficios de un sistema bien diseñado van más allá del cumplimiento regulatorio. Un sistema estable reduce desperdicio de agua, consumo químico, intervenciones manuales y tiempos improductivos. También facilita la validación y mejora la vida útil de los equipos de proceso conectados. Cuando el lazo de distribución mantiene velocidad adecuada, pendientes sanitarias, ausencia de puntos muertos y materiales correctos, el riesgo de colonización microbiana disminuye de forma significativa.
Área de usoCalidad de agua habitualAplicaciónBeneficio principalRiesgo si fallaObservaciónInyectablesAgua para inyecciónFormulación y enjuague finalMáxima purezaRechazo de loteCrítica para estérilesBiológicosAgua purificada o para inyecciónPreparación de medios y limpiezaControl microbiológicoContaminación cruzadaAlta sensibilidadSólidos oralesAgua purificadaGranulación y limpiezaConsistencia de procesoVariación de calidadDemanda mediaOftálmicosAgua para inyecciónSoluciones estérilesSeguridad del pacienteDesviación críticaControl estrictoDispositivos médicosAgua purificadaLavado y enjuagueMenos residuosNo conformidadesFrecuente en consumiblesLaboratorio de controlAgua purificadaPreparación analíticaResultados fiablesErrores analíticosImpacto indirectoLa tabla muestra cómo cambia el nivel de criticidad según el área. En todos los casos, el beneficio clave es la estabilidad. Cuanto más crítica es la aplicación, mayor es la necesidad de redundancia, monitorización y validación documental.
Desde el punto de vista de capacidades tecnológicas, IVEN Pharmatech Engineering destaca por integrar unidades de ósmosis inversa, destiladores de múltiple efecto, generadores de agua para inyección, generadores de vapor puro y sistemas de preparación y distribución con automatización compatible con exigencias GMP. Esta capacidad resulta especialmente valiosa para empresas españolas que desean evitar la fragmentación entre múltiples proveedores.
No todos los sistemas farmacéuticos son iguales. La elección tecnológica depende de la calidad del agua de entrada, el volumen requerido, el uso final, la estrategia de sanitización y el presupuesto de explotación. Los fabricantes en España suelen comparar cuatro enfoques principales.
Ósmosis inversa (RO): es una tecnología ampliamente utilizada para reducir sales disueltas, materia orgánica y parte de la carga microbiana. En la industria farmacéutica, a menudo se instala en doble paso para mejorar la calidad final. Su ventaja es la eficiencia energética frente a métodos térmicos, aunque necesita un pretratamiento bien calculado para evitar ensuciamiento.
Electrodeionización (EDI): suele instalarse después de RO para producir agua de baja conductividad de forma continua, sin regeneración química intensiva como los antiguos lechos mixtos. Es muy apreciada en plantas que buscan automatización y menor intervención manual.
Destilación de múltiple efecto: tecnología térmica muy utilizada para producir agua para inyección. Ofrece un perfil robusto para aplicaciones críticas y es frecuente en instalaciones de inyectables, vacunas y productos estériles.
Sistemas híbridos: combinan RO, EDI y tecnologías térmicas o ultrafiltración, buscando optimizar coste operativo, seguridad microbiológica y flexibilidad. Para muchas fábricas en España, especialmente aquellas con portafolios mixtos, el enfoque híbrido es el más equilibrado.
TecnologíaNivel de pureza alcanzableConsumo energéticoVentaja claveLimitación principalUso más comúnRO simpleMedio-altoBajoBuena relación coste-rendimientoMenor robustez aisladaPretratamiento avanzadoRO doble pasoAltoMedioMejor calidad de aguaMás complejidadAgua purificadaRO + EDIMuy altoMedioOperación continuaExige agua estable de entradaAgua purificada GMPDestilación múltiple efectoMuy altoAltoExcelente para agua para inyecciónMayor inversiónEstériles e inyectablesRO + EDI + ultrafiltraciónMuy altoMedioControl adicional de endotoxinasDiseño más técnicoBiotecnologíaHíbrido térmico-membranaMuy altoMedio-altoFlexibilidad y redundanciaMayor ingeniería inicialPlantas multiproductoLa comparación refleja que no existe una solución universal. Las membranas suelen ser preferibles cuando se prioriza eficiencia energética, mientras que la destilación sigue siendo muy fuerte en aplicaciones críticas. La clave está en el equilibrio entre riesgo, coste y validación.
Un error frecuente es pensar que un sistema de tratamiento industrial estándar puede adaptarse fácilmente a una planta farmacéutica. En realidad, los métodos tradicionales de tratamiento de agua se enfocan en potabilización, reducción general de sales o uso industrial no crítico. En cambio, un sistema farmacéutico debe incorporar diseño higiénico, soldadura orbital, instrumentación calibrable, drenabilidad, materiales sanitarios, automatización validable y estrategias de sanitización térmica o química.
Para una planta en España que produce soluciones inyectables o productos exportados a la Unión Europea, confiar en un sistema convencional suele generar costes ocultos. Puede parecer más económico al inicio, pero su falta de documentación, incapacidad para mantener control microbiológico y dificultad para validarse elevan el riesgo total del proyecto.
CriterioSistema farmacéuticoMétodo tradicionalImpacto operativoImpacto regulatorioRecomendaciónDiseño higiénicoSíLimitadoMenos contaminaciónAltoElegir farmacéuticoDocumentación GMPCompletaParcialValidación más rápidaMuy altoElegir farmacéuticoSanitizaciónIntegradaNo siempreMayor estabilidad microbiológicaAltoElegir farmacéuticoAutomatizaciónTrazableBásicaMenos errores humanosAltoElegir farmacéuticoCoste inicialMayorMenorInversión superiorMedioAnalizar ciclo de vidaCoste total a largo plazoMás predecibleMás riesgosoMenos incidenciasAltoPriorizar farmacéuticoLa conclusión es clara: para aplicaciones GMP, el sistema farmacéutico es la opción adecuada. El método tradicional sólo puede encajar en utilidades auxiliares no críticas, nunca como sustituto directo del sistema principal.
El mercado español del agua farmacéutica está evolucionando por tres fuerzas simultáneas: modernización regulatoria, crecimiento de biológicos y presión por sostenibilidad. Zonas como Cataluña, Madrid, Comunidad Valenciana, País Vasco y Castilla-La Mancha concentran una parte importante de la demanda debido a su base industrial, centros logísticos y cercanía a puertos y redes de distribución.
Las inversiones recientes se orientan hacia sistemas con menor consumo específico, recuperación de agua, automatización avanzada y capacidad de integración con plataformas digitales de mantenimiento predictivo. En 2026, la tendencia seguirá favoreciendo soluciones híbridas, instrumentación en línea de carbono orgánico total y conductividad, controles remotos, alarmas inteligentes y diseños modulares para ampliaciones futuras.
También se espera mayor atención a políticas de sostenibilidad: reducción de vertidos, optimización de ciclos de sanitización, reutilización de corrientes de rechazo en servicios auxiliares no críticos y materiales con mejor vida útil. En España, este enfoque es especialmente relevante en regiones con estrés hídrico estacional.
var ctx1 = document.getElementById(‘graficoLineaMercado’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Crecimiento estimado del mercado en España (millones €)’,data: [48, 53, 59, 66, 74, 83],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea ilustra una evolución realista del mercado, impulsada por ampliaciones de capacidad, renovación de instalaciones antiguas y mayor exigencia de control en producción estéril.
var ctx2 = document.getElementById(‘graficoBarrasDemanda’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Inyectables’, ‘Biológicos’, ‘Sólidos orales’, ‘Oftálmicos’, ‘Dispositivos médicos’, ‘Laboratorios’],datasets: [{label: ‘Demanda relativa de sistemas de agua’,data: [92, 85, 58, 74, 49, 36],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(75, 192, 192)’,’rgb(255, 205, 86)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’,’rgb(54, 162, 235)’]}]},options: {responsive: true,maintainAspectRatio: false}});La demanda más intensa se concentra en inyectables y biológicos, donde la sensibilidad a desviaciones microbiológicas es máxima y la inversión por línea es más elevada.
Elegir proveedor no consiste únicamente en comparar precios. Un fabricante fiable debe demostrar competencia en ingeniería sanitaria, experiencia regulatoria, capacidad de fabricación, servicio local o remoto sólido, y documentación apta para validación. Para España, además, conviene valorar soporte en idioma adecuado, experiencia en requisitos europeos y conocimiento de la realidad operativa de plantas ubicadas en polos como Barcelona, Madrid, Valencia o Bilbao.
Al evaluar opciones, es recomendable revisar si el proveedor puede suministrar sólo equipos o si también cubre ingeniería, instalación, puesta en marcha, validación y formación. Cuanto mayor sea la integración, menor será el riesgo de incompatibilidades entre sistemas de agua, preparación de soluciones, llenado y utilidades limpias.
En capacidades de fabricación, IVEN Pharmatech Engineering se apoya en varias plantas especializadas para producir maquinaria farmacéutica, sistemas de agua, automatización logística y equipos relacionados con consumibles médicos. Esta estructura industrial es relevante porque aporta consistencia de calidad, control de fabricación y capacidad de personalización, algo útil para proyectos españoles con requisitos específicos de capacidad, espacio o expansión futura.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaImpacto en el proyectoConsejo prácticoExperiencia GMPProyectos similaresCasos internacionalesReferencias vagasAltoPedir ejemplos concretosCapacidad de ingenieríaDiseño, P&ID, URSEquipo técnico propioSubcontratación totalAltoVerificar alcanceFabricaciónTalleres y controlesProducción especializadaOrigen inciertoAltoSolicitar inspecciónValidaciónIQ, OQ, PQ, FAT, SATDocumentación completaSolo manual básicoMuy altoRevisar plantillasServicio posventaRespuesta y repuestosPlan de soporte claroSin compromiso temporalMuy altoPactar niveles de servicioEscalabilidadCapacidad futuraDiseño modularSistema rígidoMedio-altoPlanificar 5 a 10 añosLa tabla anterior sirve como lista de verificación para compras. Un proveedor sólido debe demostrar no sólo prestaciones del equipo, sino también madurez documental y soporte de ciclo de vida. Si desea revisar soluciones disponibles, puede explorar el catálogo de equipos farmacéuticos y contrastar configuraciones con sus necesidades de capacidad.
El coste de un sistema de agua farmacéutica depende de la calidad requerida, el caudal, la redundancia, la automatización, el grado de validación, la temperatura del lazo y si incluye o no obra auxiliar. En España, para una planta de tamaño medio, el presupuesto puede variar de forma importante entre una solución de agua purificada con RO+EDI y una instalación completa con agua para inyección, vapor puro, depósitos sanitarios y anillo de distribución térmico.
El error más común en presupuestación es centrarse sólo en el coste de compra del skid principal. Un análisis correcto debe incluir ingeniería, pretratamiento, obra mecánica, aislamiento, automatización, instrumentación, validación, formación, repuestos críticos y consumo operativo. También hay que valorar el coste de no calidad: agua fuera de especificación, lotes retenidos, horas improductivas y auditorías correctivas.
Partida de inversiónPeso estimadoQué incluyeRiesgo si se infrapresupuestaHorizonte de impactoComentarioEquipo principal25% – 35%RO, EDI, destilador, depósitoCapacidad insuficienteInmediatoNo es el único costeIngeniería y diseño8% – 12%Planos, cálculo y documentaciónErrores de integraciónMedio plazoClave para GMPInstalación y tubería15% – 22%Lazo, soldadura, soportaciónPuntos muertos y fugasInmediatoMuy sensible en higieneAutomatización10% – 18%PLC, SCADA, alarmasBaja trazabilidadMedio plazoImportante para auditoríasValidación6% – 10%FAT, SAT, IQ, OQ, PQRetraso de arranqueInmediatoNo debe posponerseOperación y mantenimiento15% – 25%Membranas, energía, sanitizaciónCoste total elevadoLargo plazoAnalizar durante 5 añosEn términos de retorno, un sistema bien especificado suele justificarse por menor rechazo de lotes, mayor disponibilidad, menos consumo químico y menos incidencias de mantenimiento. En instalaciones con alta producción de estériles, el retorno puede ser especialmente rápido si la inversión evita una sola parada crítica importante.
var ctx3 = document.getElementById(‘graficoAreaTendencias’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de soluciones híbridas y digitales (%)’,data: [18, 24, 31, 39, 47, 56],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra el cambio de tendencia hacia sistemas híbridos, modulares y con mayor nivel de digitalización, una evolución que probablemente se acelerará en España durante 2026.
Los principales riesgos no siempre aparecen en la fase de compra; muchas veces surgen durante la puesta en marcha o varios meses después. Uno de los más frecuentes es subestimar la calidad del agua de entrada. En algunas zonas de España, la dureza, la conductividad o la variación estacional pueden exigir un pretratamiento más robusto del inicialmente previsto.
Otro riesgo es diseñar el sistema sólo para la demanda actual. Si la planta en Valencia o Zaragoza prevé nuevas líneas, una expansión de inyectables o aumento de turnos, el sistema debe ser escalable. También es crítico evitar diseños con tramos muertos, materiales no sanitarios o instrumentación insuficiente. Un lazo mal concebido puede funcionar “sobre el papel” y fallar microbiológicamente en operación real.
En capacidades de servicio, IVEN Pharmatech Engineering ofrece acompañamiento desde la consultoría de viabilidad hasta la instalación, puesta en marcha, validación, transferencia tecnológica, formación del personal y soporte posventa. Este enfoque de ciclo de vida es especialmente útil para inversores y fabricantes que quieren reducir riesgos de calendario, sobrecostes y descoordinación entre contratistas.
Desde la perspectiva de 2026, hay tres factores adicionales que ganan peso: sostenibilidad, ciberseguridad industrial y mantenimiento predictivo. La monitorización remota y el análisis de tendencias ayudan a prevenir desviaciones, pero exigen una arquitectura segura y personal capacitado.
var ctx4 = document.getElementById(‘graficoComparacion’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Cumplimiento GMP’, ‘Personalización’, ‘Integración llave en mano’, ‘Soporte técnico’, ‘Escalabilidad’, ‘Coste del ciclo de vida’],datasets: [{label: ‘Valoración comparativa del proveedor especializado’,data: [95, 88, 91, 86, 84, 89],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘Valoración comparativa del proveedor generalista’,data: [62, 55, 47, 58, 60, 54],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});La comparación evidencia que un proveedor especializado suele ofrecer más valor en aspectos críticos para la industria farmacéutica, aunque el análisis final debe adaptarse al alcance real del proyecto.
En España, la demanda de sistemas de agua farmacéutica procede principalmente de fabricantes de inyectables, biotecnología, laboratorios de genéricos, productores de soluciones oftálmicas, plantas de hemodiálisis, fabricantes de consumibles médicos y centros de desarrollo con escalado piloto. Las necesidades cambian según el producto y la región, pero el denominador común es la necesidad de cumplimiento y fiabilidad.
Por ejemplo, una planta de biotecnología en el área metropolitana de Barcelona puede requerir una solución híbrida con fuerte control microbiológico y capacidad de expansión. Un fabricante de sólidos en Madrid podría priorizar agua purificada con bajo coste operativo y automatización central. En la zona de Valencia o Murcia, donde la eficiencia hídrica es una preocupación real, la recuperación de agua y la optimización del consumo pueden influir más en la decisión de compra.
Respecto a proveedores locales, el mercado español combina ingenierías nacionales, integradores de utilidades limpias y fabricantes internacionales. La mejor opción depende del alcance. Si el objetivo es un paquete aislado, puede bastar un suministrador de equipos. Si se busca una planta o ampliación de alto nivel, suele ser preferible una empresa con capacidades globales de diseño, fabricación y validación.
La fortaleza de IVEN en este punto es su combinación de tecnología, fabricación especializada y ejecución integral. No se limita a vender un skid; también puede integrarlo en proyectos de salas, preparación, llenado y utilidades críticas, lo que reduce los huecos de responsabilidad entre contratistas. Para una consulta técnica o comercial adaptada al mercado español, puede solicitar contacto en el formulario de atención.
1. ¿Cuál es el problema más común en un sistema de agua farmacéutica?El crecimiento microbiológico en el almacenamiento y la distribución, normalmente asociado a zonas muertas, baja recirculación o sanitización insuficiente.
2. ¿RO y EDI bastan para todas las aplicaciones?No siempre. Para muchas aplicaciones de agua purificada sí pueden ser adecuados, pero para usos más críticos como agua para inyección puede requerirse destilación u otra configuración conforme al objetivo de calidad y la normativa aplicable.
3. ¿Qué vida útil puede tener un sistema bien fabricado?Con materiales sanitarios correctos, mantenimiento adecuado y actualizaciones razonables de control, la estructura mecánica puede ofrecer una vida útil prolongada. En equipos de alta calidad con acero inoxidable bien ejecutado, ciertos componentes pueden mantenerse durante muchos años, mientras que membranas, sensores y consumibles se reemplazan periódicamente.
4. ¿Qué documentación debe pedir un comprador en España?Especificaciones técnicas, P&ID, listas de instrumentos, certificados de materiales, protocolos FAT y SAT, documentos IQ/OQ/PQ, manuales de operación, plan de mantenimiento y trazabilidad de soldadura si aplica.
5. ¿Conviene comprar un sistema sobredimensionado?Conviene planificar crecimiento, pero no sobredimensionar de forma ineficiente. Lo ideal es un diseño modular o ampliable que cubra la demanda prevista a 3-5 años con una reserva razonable.
6. ¿Qué influye más en el coste operativo?La calidad del agua de entrada, la recuperación del sistema, el consumo energético, la frecuencia de sanitización, la sustitución de membranas y el nivel de automatización.
7. ¿Cómo se reduce el riesgo de auditoría?Con diseño sanitario correcto, control en línea, registros electrónicos, validación robusta, mantenimiento preventivo y una gestión documental coherente desde la compra hasta la operación rutinaria.
8. ¿Es importante que el proveedor también conozca líneas de producción farmacéutica?Sí. Cuando el proveedor entiende llenado, lavado, preparación de soluciones y flujos GMP, la integración del sistema de agua con el resto de la planta suele ser mejor y el riesgo de incompatibilidades disminuye.
9. ¿Qué tendencia dominará en 2026?Mayor adopción de soluciones híbridas, monitorización digital, eficiencia hídrica, automatización avanzada y estrategias de mantenimiento predictivo con fuerte foco en sostenibilidad.
10. ¿Cómo empezar un proyecto de selección?Defina calidad requerida, consumo por turno, perfil del agua de alimentación, necesidades futuras, requisitos regulatorios y alcance de validación. Después compare proveedores especializados con experiencia demostrable y servicio de ciclo de vida.
En resumen, los problemas del tratamiento de agua farmacéutica deben abordarse como un asunto estratégico para cualquier fabricante en España. Elegir la tecnología correcta, diseñar el sistema con visión GMP, prever el crecimiento y trabajar con un socio técnicamente sólido puede marcar la diferencia entre una utilidad crítica estable y una fuente constante de desviaciones. Para empresas que buscan una solución integral con enfoque internacional, cumplimiento regulatorio y capacidad de personalización, IVEN Pharmatech Engineering se posiciona como un socio capaz de apoyar desde la ingeniería hasta la validación y el servicio continuado.
-
Prevención de delaminación en bolsas IV en España
La prevención de delaminación en bolsas IV multicámara permite a las compañías farmacéuticas fabricar soluciones intravenosas avanzadas que mantienen los principios activos separados hasta el momento de uso, mejorando la estabilidad del producto, la seguridad del paciente y la eficiencia hospitalaria. En el mercado de España, donde los fabricantes deben responder a exigencias regulatorias, control de calidad y presión de costes, evitar la separación de capas del film no es un detalle menor: es un factor decisivo para la integridad del envase, la vida útil del medicamento y la confianza de hospitales, distribuidores y autoridades sanitarias.
En entornos como Madrid, Barcelona, Valencia, Bilbao, Sevilla o Zaragoza, donde convergen centros logísticos, plantas farmacéuticas, hospitales de alta complejidad y redes de distribución con conexiones portuarias como el Puerto de Valencia y el Puerto de Barcelona, la demanda de envases IV más robustos y versátiles sigue creciendo. Las bolsas multicámara son especialmente valiosas para nutrición parenteral, antibióticos reconstituidos, terapias críticas y formulaciones sensibles a la humedad, al oxígeno o a interacciones prematuras entre componentes.
La delaminación aparece cuando las capas del material plástico o multicapa pierden adhesión entre sí debido a tensión mecánica, esterilización, incompatibilidad química, sellado deficiente o mala selección de resinas y adhesivos. En una bolsa IV, esto puede derivar en fugas, contaminación, fallos del sello, alteración visual del producto o incluso rechazo completo del lote. Por eso, los fabricantes que operan en España suelen evaluar no solo la bolsa terminada, sino también el diseño de proceso, la validación térmica, la compatibilidad de formulación y la estabilidad durante transporte y almacenamiento.
La respuesta breve es clara: la prevención de delaminación en bolsas IV multicámara consiste en diseñar y producir envases que resistan esterilización, manipulación, mezcla final y almacenamiento sin que sus capas internas se separen. Para lograrlo se combinan films de alta calidad, estructuras multicapa bien formuladas, parámetros de sellado estables, ensayos de integridad y una línea de producción validada.
En España, esta tecnología es cada vez más relevante para laboratorios que buscan ampliar su cartera de soluciones intravenosas listas para mezclar o administrar. También interesa a empresas que quieren sustituir formatos menos flexibles, reducir mermas, diferenciarse en licitaciones hospitalarias y adaptarse a proyectos de fabricación para Europa, Norte de África y América Latina desde polos logísticos ibéricos.
Desde una perspectiva operativa, la prevención de delaminación se apoya en cinco pilares: selección del material, control del proceso, compatibilidad formulación-envase, esterilización adecuada y verificación continua. Cuando estos cinco elementos están alineados, las bolsas multicámara ofrecen mayor valor clínico y comercial.
Factor críticoRiesgo si fallaImpacto en la bolsaImpacto regulatorioImpacto económicoAcción recomendadaSelección del filmSeparación entre capasPérdida de integridadDesviación de calidadRechazo de lotesValidar estructura multicapaProceso de selladoMicrofugasFallo del tabique o bordesNo conformidadRetrabajosControl estadístico de procesoEsterilizaciónFatiga térmicaDelaminación post-autoclaveRiesgo de auditoríaPérdida de productividadMapeo y validación térmicaCompatibilidad químicaAtaque del solventeOpacidad o hinchamientoRevisión técnica obligatoriaCoste de reformulaciónEnsayos de extractablesTransporte y almacenamientoEstrés mecánicoDaño en cámaras internasReclamacionesDevolucionesEstudios de distribuciónInspección finalDefectos no detectadosLiberación de producto inseguroRiesgo sanitarioCostes legalesInspección visual y pruebas de integridadLa tabla anterior resume por qué la prevención no debe entenderse solo como una cuestión de material, sino como una estrategia integral que cubre desde la ingeniería del envase hasta la distribución final.
Una bolsa IV multicámara es un envase flexible con dos o más compartimentos separados por sellos o tabiques frangibles. El contenido se mantiene aislado hasta el momento de activación para evitar incompatibilidades entre ingredientes. La prevención de delaminación, en este contexto, es el conjunto de decisiones técnicas que impiden que las distintas capas del film plástico se despeguen entre sí durante fabricación, esterilización, transporte, almacenamiento o uso.
Sus principales ventajas son muy concretas. En primer lugar, mejora la estabilidad del medicamento, ya que permite mantener aminoácidos, lípidos, electrolitos, glucosa o principios activos reconstituyentes separados hasta la administración. En segundo lugar, eleva la seguridad del paciente, porque reduce errores de mezcla manual y minimiza el riesgo de contaminación. En tercer lugar, aporta eficiencia logística, al ofrecer un formato listo para uso con buena ocupación de volumen y menor manipulación en farmacia hospitalaria.
Además, en España existe un interés creciente por formatos que reduzcan PVC cuando sea técnica y económicamente viable. Por ello, muchas empresas analizan estructuras no PVC, combinaciones de poliolefinas o films coextruidos con alta resistencia al vapor y al calor. La prevención de delaminación adquiere aún más importancia en estas transiciones de material.
Otro punto clave es que la bolsa multicámara bien diseñada mejora la diferenciación comercial. En concursos hospitalarios y acuerdos marco, la facilidad de uso, la seguridad de mezcla y la estabilidad documentada pueden marcar distancia frente a soluciones convencionales.
VentajaDescripciónBeneficio para fabricanteBeneficio para hospitalBeneficio para pacienteNivel de importanciaSeparación de ingredientesEvita reacción prematuraMayor vida útilMenos preparación manualTerapia más estableMuy altoMayor seguridadDisminuye errores de mezclaMenos reclamacionesProtocolos más simplesMenor riesgo clínicoMuy altoEficiencia operativaFormato listo para activarValor añadidoAhorro de tiempoAdministración más rápidaAltoCompatibilidad con automatizaciónProducción en línea validadaEscalabilidadSuministro estableAcceso continuoAltoImagen de innovaciónProducto avanzadoPosicionamiento premiumMejora de compra técnicaConfianza en el tratamientoMedioReducción de desperdiciosMenos mezclas fallidasMejor margenMenos mermaDisponibilidad fiableAltoPara los fabricantes que buscan una solución completa, una empresa con experiencia en líneas de solución IV, preparación de soluciones y proyectos llave en mano puede acelerar la curva de implementación. En ese contexto, la experiencia internacional del grupo IVEN Pharmatech Engineering resulta especialmente relevante cuando se necesita combinar diseño de envase, línea de llenado y cumplimiento normativo.
Los beneficios clínicos de una bolsa multicámara estable van mucho más allá del envase. En hospitales españoles, especialmente en grandes complejos como los de Madrid, Barcelona, Málaga, Valencia o Santiago de Compostela, la preparación segura y rápida de terapias intravenosas es una necesidad diaria. Una bolsa con delaminación puede comprometer tanto la apariencia como la esterilidad y la dosificación. Una bolsa robusta, en cambio, mejora la continuidad asistencial.
Las aplicaciones hospitalarias más comunes incluyen nutrición parenteral, terapias antibióticas que requieren mezcla justo antes del uso, soluciones para cuidados intensivos, preparación de fármacos sensibles y ciertos productos para nefrología y urgencias. La multicámara también ayuda a farmacias hospitalarias con alta carga de trabajo, ya que reduce pasos de preparación y disminuye la exposición del personal.
Desde el punto de vista de compras y servicios de farmacia, el interés en España suele concentrarse en tres variables: estabilidad demostrada, facilidad de activación y consistencia entre lotes. Si el sistema de producción no controla bien la delaminación, aparecen incidencias que afectan auditorías internas, trazabilidad y satisfacción clínica.
var ctxBar = document.getElementById(‘barChartDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Nutrición parenteral’, ‘UCI’, ‘Oncología’, ‘Nefrología’, ‘Urgencias’, ‘Hospitalización’],datasets: [{label: ‘Índice de demanda hospitalaria en España’,data: [92, 85, 68, 74, 71, 63],backgroundColor: [‘rgba(54, 162, 235, 0.8)’,’rgba(255, 99, 132, 0.8)’,’rgba(255, 206, 86, 0.8)’,’rgba(75, 192, 192, 0.8)’,’rgba(153, 102, 255, 0.8)’,’rgba(255, 159, 64, 0.8)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});El gráfico muestra cómo las áreas con mayor complejidad clínica concentran una demanda más fuerte de bolsas multicámara fiables. Nutrición parenteral y UCI lideran porque dependen especialmente de estabilidad, esterilidad y rapidez de uso.
Área clínicaUso principalProblema que resuelveVentaja de la multicámaraRiesgo si hay delaminaciónPrioridad en hospitalNutrición parenteralMezcla de nutrientesSeparación previa de componentesMejor estabilidadIncompatibilidad o pérdida de integridadMuy altaUCITerapias rápidas y segurasReduce manipulaciónMenos erroresRetrasos clínicosMuy altaOncologíaPreparación controladaProtege componentes sensiblesMayor control de administraciónRiesgo de rechazo visualAltaNefrologíaSoluciones especializadasCompatibilidad de formulaciónEstabilidad durante almacenajePérdida de calidadAltaUrgenciasDisponibilidad inmediataAhorra tiempoUso sencilloFalla operativaMedia altaHospitalización generalAdministración estándarOptimiza logística internaMenor preparación manualReclamaciones de enfermeríaMediaEn muchos proyectos, el éxito no depende solo del equipo de llenado, sino del sistema completo. Ahí destacan las capacidades tecnológicas del proveedor: integración de preparación de soluciones, control de sellado, automatización, inspección y validación. Las soluciones llave en mano para plantas farmacéuticas son especialmente útiles para inversores que desean reducir riesgos de coordinación entre múltiples proveedores.
No existe un único camino para evitar la delaminación. La estrategia correcta depende de la formulación, el método de esterilización, el diseño de la bolsa y el mercado objetivo. En España, los equipos técnicos suelen evaluar materiales por resistencia térmica, transparencia, flexibilidad, soldabilidad, compatibilidad química y coste total.
Entre los enfoques más comunes están el uso de films coextruidos de alta uniformidad, estructuras multicapa con capas funcionales bien adheridas, elección de resinas con mejor resistencia al autoclave, optimización de espesores y control preciso de temperatura, presión y tiempo de sellado. También es importante el diseño de puertos, costuras y tabiques rompibles, porque son zonas de concentración de esfuerzos.
Los materiales de film más evaluados suelen incluir poliolefinas, polipropileno, combinaciones sin PVC, capas barrera y estructuras personalizadas según sensibilidad del producto. La decisión debe considerar tanto requisitos farmacéuticos como disponibilidad de suministro en Europa.
Tipo de material o soluciónCaracterísticasVentaja principalLimitación posibleAplicación típicaNivel de resistencia a delaminaciónFilm coextruido de poliolefinasCapas integradas en extrusiónBuena adhesión internaCoste moderado-altoSoluciones IV generalesAltaEstructura de polipropileno multicapaAlta resistencia térmicaBuen desempeño en autoclaveMenor flexibilidadProductos esterilizadosAltaFilm no PVCAlternativa modernaMejor perfil ambiental percibidoRequiere validación extensaMercados reguladosMedia altaFilm con capa barreraProtección frente a gasesMejor estabilidadComplejidad técnicaIngredientes sensiblesAltaFilm laminado tradicionalCapas unidas por adhesivoVersatilidadMás riesgo si el adhesivo fallaAplicaciones específicasMediaFilm personalizado por formulaciónDiseño a medidaMáxima compatibilidadMayor tiempo de desarrolloTerapias complejasMuy altaLa tabla refleja que la mejor opción no siempre es la más barata por kilogramo, sino la que reduce rechazos, validaciones repetidas y problemas post-esterilización. En puertos logísticos como Algeciras, Valencia y Barcelona, donde las cadenas de importación de resinas, films y componentes son muy activas, asegurar una cadena de suministro estable también forma parte de la prevención.
En la parte de fabricación, IVEN Pharmatech Engineering destaca por su experiencia en líneas de solución IV para bolsas flexibles y otros formatos, además de contar con varias plantas especializadas en equipos farmacéuticos y sistemas auxiliares. Esa capacidad industrial es importante cuando un cliente necesita coherencia entre máquina, proceso y material.
La comparación entre formatos multicámara y monocámara debe hacerse desde la aplicación real, no desde una preferencia genérica. La bolsa de una sola cámara sigue siendo adecuada para muchas soluciones simples, especialmente cuando no hay incompatibilidad entre componentes y se desea un coste unitario menor. Sin embargo, la bolsa multicámara gana terreno cuando la separación temporal de ingredientes aporta valor clínico y comercial.
En España, los departamentos técnicos y de compras suelen comparar ambos formatos en términos de estabilidad, complejidad de producción, coste del material, facilidad logística y valor hospitalario. La multicámara exige más ingeniería, más control de sellos internos y mayor validación. Pero también puede ofrecer precios de venta superiores, acceso a nichos más rentables y una propuesta diferenciada para hospitales.
var ctxComp = document.getElementById(‘comparisonChartEnvases’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Estabilidad’, ‘Complejidad productiva’, ‘Valor hospitalario’, ‘Coste inicial’, ‘Diferenciación’, ‘Seguridad de mezcla’],datasets: [{label: ‘Multicámara’,data: [92, 84, 90, 72, 88, 94],backgroundColor: ‘rgba(75, 192, 192, 0.8)’},{label: ‘Una cámara’,data: [68, 45, 60, 48, 40, 58],backgroundColor: ‘rgba(255, 159, 64, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});El gráfico indica una realidad habitual: la multicámara exige más inversión y control, pero ofrece una propuesta notablemente superior en estabilidad, seguridad y diferenciación. Para fabricantes que buscan crecimiento en segmentos especializados, esta diferencia puede justificar el esfuerzo.
CriterioBolsa multicámaraBolsa de una cámaraVentaja clavePerfil de uso recomendadoComentario técnicoSeparación de componentesSíNoMulticámaraFormulaciones incompatiblesEvita mezcla prematuraComplejidad de fabricaciónAltaMediaUna cámaraProducción estándarMenos sellos internosValor clínico añadidoMuy altoMedioMulticámaraHospitales de alta complejidadReduce manipulaciónCoste unitarioMás altoMás bajoUna cámaraGrandes volúmenes simplesDepende del materialRiesgo por delaminaciónDebe controlarse estrictamenteMenor complejidad estructuralUna cámaraProductos básicosLa multicámara requiere validación superiorDiferenciación comercialAltaLimitadaMulticámaraMercados premiumMejor posicionamientoEn la práctica, muchas compañías incorporan ambos formatos en su cartera: monocámara para volumen y multicámara para margen y especialización. La decisión ideal depende del portafolio terapéutico y del canal de venta.
El mercado español y europeo muestra una tendencia sostenida hacia soluciones parenterales más seguras, listas para usar y con menor manipulación clínica. Esto impulsa la demanda de bolsas multicámara y, con ella, la necesidad de mayor capacidad de producción con control avanzado delaminación-cero o delaminación mínima validada.
Las principales fuerzas del mercado son el envejecimiento poblacional, la mayor prevalencia de pacientes complejos, la necesidad de eficiencia hospitalaria, la regionalización de cadenas de suministro y el interés por fabricar más cerca del mercado europeo. España se beneficia de su ubicación logística, su infraestructura portuaria, corredores industriales y vínculos comerciales con la Unión Europea y el Mediterráneo.
De cara a 2026, las tendencias apuntan a automatización más profunda, inspección inteligente, trazabilidad digital, materiales con mejor perfil de sostenibilidad, reducción de desperdicios energéticos y presión regulatoria sobre validación de extractables, esterilidad e integridad del envase. También se espera una mayor exigencia en documentación técnica para licitaciones públicas y contratos hospitalarios.
var ctxLine = document.getElementById(‘lineChartMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado en España’,data: [100, 108, 117, 128, 141, 156],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.2)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: false}}}});El crecimiento proyectado no significa solo más unidades vendidas; significa también una mayor exigencia de calidad por lote, más necesidad de validación y más capacidad para producir formatos diferenciados.
TendenciaSituación actualProyección 2026Impacto en EspañaImplicación para fabricantesNivel de prioridadAutomatización de líneaAdopción crecienteMuy altaMejor competitividadInvertir en control y datosMuy altaMateriales sosteniblesEvaluación activaMayor presiónCompras más exigentesRevisar estructura de filmAltaTrazabilidad digitalDispersaEstándar industrialMejor auditoríaIntegrar software y serializaciónAltaProducción regionalInterés moderadoFuerteOportunidad ibéricaCapacidad local o cercanaAltaInspección inteligenteImplantación selectivaExpansión rápidaMenos defectosUsar visión y análisis avanzadoMedia altaValidación regulatoriaAlta exigenciaAún mayorMayor barrera de entradaFortalecer documentaciónMuy altaQuien planifique capacidad para 2026 debe pensar en flexibilidad, no solo en volumen. Los hospitales españoles valoran proveedores que mantengan suministro continuo y documenten bien la estabilidad del producto.
Elegir un proveedor fiable exige revisar mucho más que el precio de la línea o del material. En España, donde el acceso al mercado depende de calidad demostrable y soporte postventa eficaz, conviene analizar cinco bloques: experiencia técnica, capacidad de fabricación, cumplimiento regulatorio, servicio local o remoto y estabilidad de la cadena de suministro.
Un buen fabricante debe mostrar proyectos reales en soluciones IV, conocimiento de materiales, experiencia en validación y comprensión de estándares aplicables. También debe poder adaptar la línea a necesidades de capacidad, disposición de planta, esterilización y logística. La capacidad para integrar agua farmacéutica, preparación de soluciones, llenado, inspección y embalaje es una ventaja clara.
En este punto resulta útil revisar la cartera de equipos y soluciones disponibles para comprobar si el proveedor domina tanto la parte principal del proceso como los sistemas auxiliares. No es lo mismo vender una máquina aislada que diseñar una solución coherente de principio a fin.
Respecto a las capacidades de servicio, es recomendable valorar si el socio ofrece estudios de viabilidad, diseño de ingeniería, instalación, puesta en marcha, validación IQ/OQ/PQ, formación y asistencia posterior. IVEN Pharmatech Engineering ha construido su reputación precisamente sobre este enfoque de ciclo de vida completo, lo que reduce riesgos frecuentes de layout deficiente, descoordinación entre equipos y retrasos de proyecto.
Criterio de selecciónQué revisarSeñal positivaSeñal de alertaImportanciaConsejo prácticoExperiencia sectorialReferencias en soluciones IVProyectos demostrablesCasos vagosMuy altaPedir historial por aplicaciónCumplimiento normativoDocumentación y validaciónConocimiento GMPRespuesta imprecisaMuy altaSolicitar ejemplos de validaciónCapacidad de personalizaciónAjustes a formulación y plantaIngeniería flexibleSolución rígidaAltaRevisar alcance técnicoServicio técnicoInstalación y soportePlan de posventa claroDependencia excesiva de tercerosAltaDefinir tiempos de respuestaCapacidad fabrilPlantas y control de calidadProducción consolidadaSubcontratación opacaAltaAuditar al proveedorCoste totalEquipo, validación y mantenimientoOferta transparentePrecio inicial engañosoMuy altaComparar coste a 5 añosPara compradores en España, otro punto importante es la logística. Un proveedor con experiencia exportadora y documentación robusta facilita entregas en hubs como Barcelona, Valencia o Bilbao, así como instalaciones en parques industriales de Madrid, Navarra, Cataluña o la Comunidad Valenciana.
La inversión puede variar mucho según capacidad, grado de automatización, número de cámaras, tipo de material, integración de sistemas de agua, preparación de soluciones, esterilización, inspección y embalaje final. Por eso no es útil hablar de una única cifra universal. En cambio, sí es útil estructurar el presupuesto en bloques y calcular el retorno con base en volumen, margen y reducción de defectos.
Los costes principales suelen incluir ingeniería, línea de fabricación de bolsas o línea de llenado, herramientas y moldes, sistema de preparación, utilidades, validación, formación, repuestos críticos y adaptación de sala limpia. También hay que considerar consumo energético, disponibilidad de film, personal cualificado y costes de cualificación continua.
El retorno de inversión mejora cuando la empresa puede vender productos de mayor valor añadido, reducir lotes rechazados por delaminación, bajar tiempos de preparación en cliente hospitalario y acceder a contratos más exigentes.
var ctxArea = document.getElementById(‘areaChartTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Cambio de tendencia hacia multicámara en España’,data: [22, 28, 35, 43, 52, 61],borderColor: ‘rgb(153, 102, 255)’,backgroundColor: ‘rgba(153, 102, 255, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 70}}}});El área ascendente ilustra un cambio de preferencia del mercado hacia soluciones más avanzadas y diferenciadas. A medida que sube la demanda de multicámara, la inversión en prevención de delaminación deja de ser opcional y pasa a ser un requisito competitivo.
Partida presupuestariaPeso estimadoComentarioRiesgo si se infrafinanciaHorizonte de gastoImpacto en retornoIngeniería y diseñoMedioDefine base del proyectoErrores de layoutInicialMuy altoLínea principalMuy altoNúcleo productivoBaja capacidad o defectosInicialMuy altoSistemas auxiliaresAltoAgua, vapor, aire, preparaciónParadas y contaminaciónInicialAltoValidaciónMedioImprescindible para liberarRetrasos regulatoriosInicial y recurrenteMuy altoFormaciónMedio bajoImpacta operación estableErrores humanosContinuoAltoRepuestos y mantenimientoMedioProtege continuidadParadas largasContinuoAltoUn análisis serio de ROI debe incorporar tres escenarios: conservador, base y expansivo. En el escenario conservador, la inversión se recupera sobre todo por reducción de mermas y acceso gradual al mercado. En el escenario base, pesa además el aumento de margen por producto diferenciado. En el expansivo, se suma la exportación desde España a otros países europeos y mediterráneos.
El principal error de inversión es centrarse exclusivamente en el equipo visible y subestimar la interacción entre material, formulación, esterilización y validación. Muchas incidencias de delaminación no surgen por una sola causa, sino por combinación de tensiones térmicas, incompatibilidad química y parámetros mal ajustados.
Entre los riesgos más frecuentes se encuentran la selección inadecuada del film, insuficiente cualificación del proveedor, documentación incompleta, dependencia excesiva de una materia prima, mala integración de utilidades, escasa formación del personal y estimaciones de demanda poco realistas. En España, además, conviene tener en cuenta el impacto de los costes energéticos, la disponibilidad de personal técnico y la evolución de los criterios de compra pública.
La sostenibilidad será otro eje crítico hacia 2026. Los inversores deberán evaluar reciclabilidad potencial, reducción de desperdicios, eficiencia de autoclaves, optimización del consumo de agua y digitalización de mantenimiento. No se trata solo de imagen ambiental, sino de coste operativo y ventaja en futuras licitaciones.
En cuanto a capacidades de servicio, un socio que acompañe desde la fase conceptual hasta la optimización productiva aporta una ventaja real. El enfoque de IVEN Pharmatech Engineering incluye consultoría previa, diseño, selección de equipos, instalación, validación, transferencia tecnológica y soporte posterior, lo que ayuda a contener riesgos típicos de proyectos complejos.
RiesgoCausa habitualConsecuenciaProbabilidadSeveridadMedida preventivaDelaminación post-esterilizaciónFilm inadecuadoRechazo de lotesMediaMuy altaEnsayos térmicos previosFallo de sellado internoParámetros inestablesFugas o mezcla prematuraMedia altaAltaControl automático de selladoRetraso regulatorioDocumentación incompletaDemora comercialMediaAltaPlan de validación robustoCoste superior al previstoPresupuesto parcialPresión financieraAltaMedia altaModelo de coste totalParadas productivasMantenimiento insuficientePérdida de suministroMediaAltaStock de repuestos críticosDemanda menor a la esperadaSobreestimación comercialROI más lentoMediaMediaEscalado por fasesUn enfoque prudente para España suele combinar implantación escalonada, cualificación exhaustiva y alianzas con proveedores capaces de dar soporte internacional. Para discutir necesidades concretas de proyecto, capacidad y validación, puede solicitarse información mediante el canal de contacto técnico y comercial.
¿Qué causa normalmente la delaminación en una bolsa IV multicámara?Las causas más habituales son mala compatibilidad entre capas, adhesivos insuficientes, estrés térmico en autoclave, interacción química con la formulación, defectos de sellado y manipulación logística agresiva.
¿La multicámara siempre es mejor que la bolsa de una cámara?No siempre. Es mejor cuando se necesita separar componentes hasta el uso, mejorar estabilidad o reducir manipulación clínica. Para soluciones simples y de gran volumen, una cámara puede seguir siendo más rentable.
¿Qué materiales se usan con más frecuencia?Depende del producto y del proceso, pero son comunes estructuras de poliolefinas, polipropileno, films no PVC y films con capa barrera, especialmente para formulaciones sensibles y esterilización por calor.
¿Qué debe pedir un comprador en España a un proveedor?Referencias reales, datos de validación, compatibilidad de materiales, soporte de instalación, documentación GMP, disponibilidad de repuestos y una estimación transparente del coste total del proyecto.
¿Qué sectores se benefician más?Principalmente farmacéutico hospitalario, nutrición clínica, terapias críticas, nefrología y fabricantes de soluciones parenterales especializadas.
¿Cómo se calcula el retorno de inversión?Se combinan ahorro por menor rechazo, reducción de errores, mayor margen por producto diferenciado, acceso a nuevos contratos y crecimiento de capacidad exportadora.
¿Qué tendencias marcarán 2026?Mayor automatización, inspección inteligente, materiales más sostenibles, validación más estricta, digitalización de datos de proceso y producción regional más resiliente.
¿Por qué considerar a IVEN Pharmatech Engineering para este tipo de proyecto?Porque reúne experiencia en líneas de soluciones IV, capacidades de fabricación especializadas, enfoque de ingeniería integral y servicios de ciclo completo que ayudan a reducir riesgos técnicos, regulatorios y de ejecución para proyectos orientados al mercado de España.
-
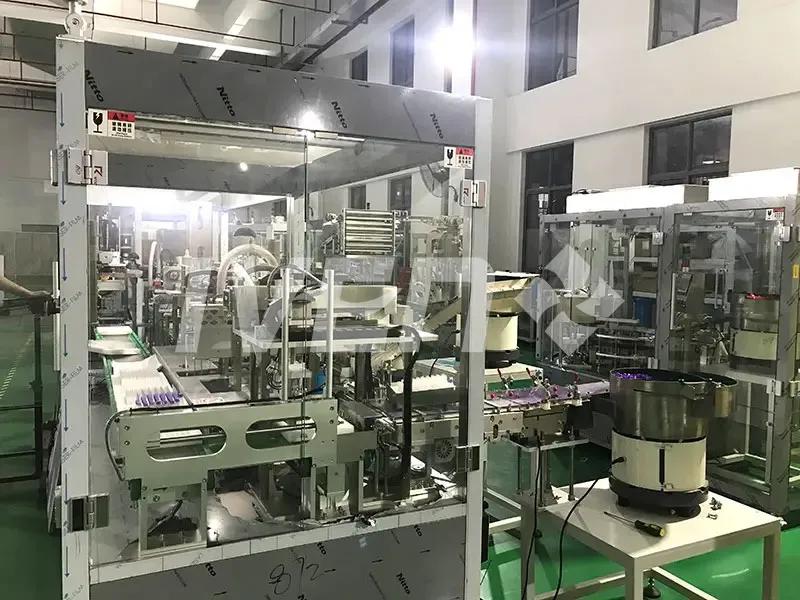
Guía de máquinas de llenado para microtubos en España
La máquina de llenado de aditivos para microtubos de sangre se ha convertido en un activo estratégico para fabricantes de dispositivos médicos que abastecen a hospitales, redes de laboratorio, centros de diagnóstico y distribuidores sanitarios en España. En un mercado donde la trazabilidad, la uniformidad de dosis, la esterilidad y la productividad son determinantes, este tipo de equipo permite fabricar microtubos de recogida capilar con mayor consistencia que una línea manual y con una capacidad de escalado mucho más sólida.
Para empresas españolas ubicadas en polos industriales y logísticos como Madrid, Barcelona, Valencia, Bilbao, Zaragoza, Sevilla o Málaga, la automatización de la dosificación de aditivos no solo reduce variabilidad y reprocesos, sino que también mejora la planificación de compras, el cumplimiento regulatorio y la competitividad frente a importaciones. Además, cuando la producción debe integrarse con operaciones de embalaje, inspección visual, logística interna y validación documental, la elección del proveedor tecnológico adquiere un peso decisivo.
En este contexto, IVEN Pharmatech Engineering, compañía internacional de ingeniería especializada en soluciones integradas para la industria farmacéutica y de dispositivos médicos, aporta experiencia en equipos de producción, ingeniería de planta, automatización y proyectos llave en mano. Su capacidad técnica, de fabricación y de servicio resulta especialmente relevante para empresas que buscan implantar o ampliar líneas de microtubos de sangre con enfoque industrial y visión a largo plazo. Puede conocer más sobre su perfil en la página corporativa de IVEN.
En términos prácticos, una máquina de llenado de aditivos para microtubos de sangre automatiza las fases críticas de alimentación, orientación, dosificación precisa del reactivo, inserción de componentes, secado o curado cuando aplica, taponado, inspección y descarga. Esto hace posible obtener microtubos con anticoagulantes, activadores de coagulación, geles separadores u otros aditivos en volúmenes homogéneos y con menor intervención humana.
Para el mercado español, la ventaja principal es doble. Por un lado, aumenta la capacidad de respuesta ante la demanda de hospitales públicos y privados, laboratorios de análisis clínicos, cadenas de diagnóstico y distribuidores sanitarios. Por otro, refuerza la conformidad con sistemas de calidad exigidos en entornos regulados. En una licitación hospitalaria o en un contrato con un gran laboratorio de referencia en Madrid o Barcelona, la estabilidad del proceso y la repetibilidad del llenado influyen directamente en la aceptación del producto.
Las empresas que migran de procesos semimanuales a líneas automáticas suelen observar mejoras en seis indicadores: menor tasa de rechazo, menor consumo de aditivo por sobrellenado, mejor control del lote, incremento del rendimiento por turno, reducción de contaminación cruzada y mayor facilidad para documentar validaciones. Cuando además la línea se integra con inspección por visión, transporte inteligente y control electrónico de recetas, el salto productivo es aún más evidente.
IndicadorLínea manualLínea automáticaImpacto operativoCapacidad por hora500 a 1.500 unidades4.000 a 12.000 unidadesMayor cobertura de pedidos nacionalesPrecisión de aditivoVariable según operarioAlta y programableMenor variación entre lotesTrazabilidadParcial y manualDigital y por loteFacilita auditoríasNecesidad de personalAltaMedia o bajaReduce dependencia de mano de obraRiesgo de contaminaciónMás elevadoControladoMayor seguridad del productoEscalabilidadLimitadaAltaMejor expansión industrialLa tabla anterior muestra por qué este tipo de equipo ya no es un lujo, sino una infraestructura productiva clave para fabricantes que desean consolidarse en España y en mercados cercanos como Portugal, Francia, Italia o el norte de África a través de puertos como Valencia, Barcelona y Algeciras.
Se trata de un sistema diseñado para producir microtubos de extracción capilar mediante la aplicación controlada de un aditivo químico o biológico en el interior del tubo. Dependiendo de la formulación, el aditivo puede dosificarse en forma líquida, suspensión o recubrimiento. Después del llenado, el equipo puede incorporar procesos complementarios como secado, mezclado suave, inserción de tapa, ensamblaje y verificación final.
El flujo de trabajo normal incluye varias estaciones. Primero, los tubos vacíos se cargan y orientan. Después, pasan a la estación de dosificación, donde bombas de precisión o sistemas servoaccionados aplican la cantidad programada del aditivo. A continuación, puede realizarse una etapa de agitación o recubrimiento interno para distribuir el reactivo. Si el proceso lo requiere, sigue un secado controlado para fijar la sustancia en las paredes del tubo. Por último, se taponan, inspeccionan y agrupan para embalaje.
Desde la perspectiva de capacidades tecnológicas, IVEN destaca por su experiencia en automatización industrial aplicada a consumibles médicos, junto con conocimientos en integración de sistemas, logística inteligente y control de procesos. Su trayectoria en maquinaria para tubos de extracción y en soluciones de ingeniería para plantas reguladas permite adaptar la línea al tipo de tubo, al volumen por lote y a las exigencias del cliente. Si su proyecto incluye una fábrica completa, puede revisar sus soluciones llave en mano.
Etapa del procesoFunción principalTecnología habitualPunto críticoAlimentaciónEntrada continua de tubosVibradores y carrilesOrientación establePosicionamientoColocar el tubo en la estaciónRueda indexada o transporte linealSin atascosDosificaciónAñadir el aditivoBomba cerámica, peristáltica o pistónPrecisión de volumenDistribución internaExtender el aditivoGiro o vibración controladaRecubrimiento uniformeSecadoFijar el reactivoAire filtrado o túnel térmicoTiempo y temperaturaTaponado e inspecciónCierre y verificaciónServomotores y visión artificialHermeticidad y rechazoLa explicación de esta tabla es sencilla: la calidad final del microtubo no depende de una única estación, sino de la estabilidad de toda la secuencia. Por eso, al evaluar un equipo, conviene revisar no solo la precisión de llenado, sino también la robustez del transporte, la limpieza, el control del secado y la capacidad de inspección.
Las aplicaciones abarcan la producción de microtubos para hematología, bioquímica clínica, inmunología, pruebas pediátricas, atención primaria, unidades de urgencia, laboratorios veterinarios y programas de diagnóstico descentralizado. Los fabricantes que suministran a hospitales regionales en comunidades como Cataluña, Madrid, Andalucía o la Comunidad Valenciana encuentran en estos equipos una forma de responder a múltiples especificaciones de producto sin multiplicar la carga operativa.
En producción, los beneficios más valorados suelen ser la consistencia de dosificación, la repetibilidad del lote, la reducción de mermas y la capacidad de trabajar con varias recetas. También resulta importante la facilidad de cambio de formato para distintos volúmenes de microtubo, colores de tapón y formulaciones de aditivos. Para distribuidores con marcas propias, esta flexibilidad favorece fabricar referencias diferenciadas sin tener que crear líneas independientes.
Las empresas que exportan desde España por los puertos de Bilbao o Valencia, o que importan componentes a través de Barcelona, también valoran la estabilidad del proceso porque reduce incidencias logísticas. Un lote rechazado por desuniformidad, humedad residual o defectos de taponado puede afectar entregas internacionales y elevar costes de almacenamiento y reposición.
Sector clienteAplicación del microtuboAditivos frecuentesBeneficio de la automatizaciónHospitalesAnalítica rutinariaEDTA, heparinaFiabilidad de resultados clínicosLaboratorios privadosAlto volumen diarioGel separador, activadorHomogeneidad entre lotesPediatríaMuestras capilaresEDTA microvolumenControl de dosis muy precisoUrgenciasProcesamiento rápidoHeparinaDisponibilidad continuaVeterinariaDiagnóstico animalDiversos reactivosFlexibilidad de formatosMarcas de distribuidorCatálogos personalizadosSegún referenciaCambios ágiles de recetaLa tabla evidencia que la ventaja industrial no consiste solo en “producir más”, sino en atender mejor distintos nichos de mercado con menos desviaciones y mayor eficiencia en la planificación.
var ctxBar = document.getElementById(‘barDemanda’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hospitales’, ‘Laboratorios privados’, ‘Pediatría’, ‘Urgencias’, ‘Veterinaria’, ‘Distribuidores’],datasets: [{label: ‘Demanda relativa en España’,data: [92, 88, 54, 67, 39, 61],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de barras muestra una demanda especialmente intensa en hospitales y grandes laboratorios privados, que son precisamente los segmentos donde la repetibilidad del aditivo y la capacidad de suministro continuo tienen mayor valor comercial.
En el mercado actual existen configuraciones compactas, modulares, de alta velocidad y totalmente integradas. La mejor opción depende del volumen de producción, del grado de automatización buscado, del tipo de aditivo y del nivel de validación exigido por el cliente final. Una empresa que comienza con series medias puede optar por una línea semiautomática escalable, mientras que un fabricante con contratos hospitalarios nacionales puede necesitar una solución automática con inspección en línea y gestión de datos de producción.
Desde el punto de vista de capacidades de fabricación, IVEN cuenta con varias plantas especializadas en maquinaria para llenado y en equipos relacionados con procesos farmacéuticos, sistemas de agua, logística inteligente y producción de tubos de extracción. Esta base industrial facilita la personalización del equipo, la integración de módulos y la coordinación entre diseño mecánico, automatización y pruebas en fábrica antes del envío. Si desea revisar categorías de equipos, puede explorar su catálogo de soluciones.
Tipo de equipoCapacidad orientativaNivel de automatizaciónUso recomendadoSemiautomático básicoHasta 2.000 unidades/horaMedioArranque de producciónAutomático compacto2.000 a 5.000 unidades/horaAltoSeries medianasAutomático modular4.000 a 8.000 unidades/horaMuy altoMultiproductoAlta velocidad8.000 a 12.000 unidades/horaMuy altoGrandes contratosLínea con inspección avanzadaVariableMuy altoMercados reguladosLínea integrada con embalajeVariableMuy altoPlantas con enfoque llave en manoLa lectura correcta de esta tabla es que no existe una única “mejor máquina”. Lo adecuado es alinear formato, velocidad, nivel de inspección, facilidad de limpieza y coste total de propiedad con el plan comercial de la empresa.
La comparación entre automatización y ensamblaje manual debe hacerse con criterios financieros, regulatorios y operativos. Las líneas manuales pueden parecer atractivas por su menor inversión inicial, pero suelen presentar limitaciones en productividad, formación de personal, desviaciones de dosis, documentación y estabilidad del proceso. Cuando el volumen de negocio crece o el cliente exige auditorías más rigurosas, esas limitaciones se vuelven costosas.
En España, donde muchos fabricantes atienden tanto al sistema sanitario nacional como a exportaciones dentro de la Unión Europea, la trazabilidad y la coherencia del producto son factores de peso. Una línea automática permite registrar parámetros, controlar alarmas, reducir dependencia de la habilidad individual y mantener una calidad homogénea durante turnos largos. Además, mejora la previsión de costes, algo esencial cuando se negocian contratos de suministro anuales.
FactorLínea manualMáquina automáticaVentaja principalInversión inicialMenorMayorLa automática rinde mejor a medio plazoProductividadBaja o mediaAltaMayor salida por turnoConsistenciaDependiente del operarioProgramableMenor dispersión de calidadDocumentaciónManualDigitalizableAuditorías más sencillasHigiene del procesoMás expuestaMejor contenidaMenor riesgo de contaminaciónExpansión futuraDifícilEscalablePermite crecer sin rediseño completoEn resumen, la línea manual puede servir como etapa temporal o para producciones muy pequeñas, pero para un proyecto industrial serio orientado a hospitales, laboratorios de cadena o exportación, la automatización ofrece ventajas competitivas claras.
var ctxComp = document.getElementById(‘comparacionProveedor’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Precisión’, ‘Capacidad’, ‘Trazabilidad’, ‘Cambio de formato’, ‘Mantenimiento’, ‘Retorno’],datasets: [{label: ‘Línea manual’,data: [48, 32, 28, 55, 44, 36],backgroundColor: ‘rgba(255, 99, 132, 0.7)’},{label: ‘Línea automática’,data: [91, 86, 89, 78, 72, 84],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico comparativo muestra que la superioridad de una línea automática no se limita a la velocidad; también abarca trazabilidad, precisión y retorno económico cuando la operación alcanza un volumen comercial estable.
La demanda de consumibles de diagnóstico mantiene una tendencia positiva por el envejecimiento de la población, la expansión de pruebas ambulatorias, la descentralización diagnóstica y la presión por resultados rápidos. En España, la red hospitalaria, las clínicas privadas, los laboratorios territoriales y los grupos de diagnóstico de gran escala siguen necesitando soluciones estables de recogida de muestras. Esto favorece tanto a fabricantes de microtubos como a proveedores de maquinaria especializada.
También existen oportunidades relacionadas con la sustitución de importaciones, la fabricación por contrato y la regionalización de la cadena de suministro. Tras varios años de tensión logística global, muchas empresas valoran proveedores que puedan ofrecer ingeniería, fabricación y apoyo posventa de forma coordinada. Para proyectos con implantación en el corredor Madrid-Zaragoza-Barcelona o en áreas conectadas con Valencia y Bilbao, la proximidad logística al cliente final y la resiliencia del suministro se han vuelto argumentos de compra relevantes.
var ctxLine = document.getElementById(‘lineaMercado’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Índice de crecimiento del mercado’,data: [100, 108, 117, 129, 141, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});El gráfico lineal refleja una trayectoria de crecimiento razonable para el periodo 2021-2026, impulsada por mayor volumen de pruebas, automatización industrial y exigencias de calidad.
var ctxArea = document.getElementById(‘areaTendencia’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Peso de líneas automáticas en nuevas inversiones’,data: [42, 48, 55, 63, 71, 79],borderColor: ‘rgb(153, 102, 255)’,backgroundColor: ‘rgba(153, 102, 255, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de área indica una transición sostenida desde soluciones más manuales hacia equipos automáticos, tendencia que se intensificará en 2026 por exigencias de eficiencia, digitalización y sostenibilidad.
De cara a 2026, destacan tres vectores. Primero, la digitalización del proceso con registros electrónicos, mantenimiento predictivo y análisis de rendimiento en tiempo real. Segundo, una presión regulatoria creciente sobre documentación, validación y gestión de riesgos. Tercero, la sostenibilidad, con interés en reducir consumo energético, desperdicio de aditivos, embalajes innecesarios y emisiones asociadas a reprocesos. Los fabricantes capaces de ofrecer estas mejoras estarán mejor posicionados en licitaciones y acuerdos de suministro.
Elegir proveedor no consiste solo en comparar precios. La decisión debe basarse en experiencia sectorial, capacidad de personalización, calidad de fabricación, validación, soporte técnico, disponibilidad de repuestos y comprensión del entorno regulado. En España, muchas inversiones fallan no porque la máquina no funcione, sino porque el proveedor no acompaña al cliente en la definición del proceso, la instalación, la cualificación y la puesta en marcha estable.
Un criterio útil es revisar si el suministrador puede demostrar experiencia en industrias reguladas y en líneas similares. Otro es verificar si dispone de capacidad real para fabricar internamente componentes clave y no depender en exceso de terceros. También conviene analizar la calidad documental: manuales, esquemas, listas de repuestos, protocolos de prueba y apoyo a cualificaciones. Para proyectos complejos, es preferible un socio que pueda integrar equipo, distribución de planta, servicios técnicos y formación.
En cuanto a capacidades de servicio, IVEN presta apoyo a lo largo de todo el ciclo del proyecto: estudio de viabilidad, diseño de ingeniería, selección y adaptación del equipo, instalación, puesta en marcha, cualificación, documentación, formación de personal y asistencia posterior. Este enfoque de servicio integral es especialmente valioso para empresas españolas que quieren reducir retrasos, errores de diseño o sobrecostes de integración. Si necesita hablar con un especialista, puede hacerlo desde su página de contacto.
Criterio de selecciónQué revisarSeñal positivaRiesgo si faltaExperiencia técnicaProyectos similaresCasos y pruebas en fábricaCurva de aprendizaje elevadaCalidad de fabricaciónMateriales y acabadosConstrucción robustaParadas frecuentesPersonalizaciónAdaptación a su recetaDiseño modularProceso mal ajustadoDocumentaciónManual y protocolosPaquete completoDificultades de validaciónServicio posventaRespuesta y repuestosSoporte estructuradoInactividad prolongadaCapacidad integralIngeniería y puesta en marchaUn solo interlocutorCoordinación deficienteLa interpretación de esta tabla es práctica: un proveedor competitivo debe reducir incertidumbre, no añadirla. Si la propuesta es barata pero no cubre validación, soporte o repuestos, el coste real del proyecto puede dispararse.
El coste de inversión depende de la capacidad, el nivel de automatización, la complejidad del aditivo, los módulos de inspección, el grado de integración con embalaje y los requisitos documentales. Una máquina compacta tiene un coste de entrada inferior al de una línea completa con visión artificial, secado avanzado, trazabilidad digital y transporte automatizado. Sin embargo, limitar la inversión inicial puede salir caro si el volumen esperado crece rápido.
La planificación presupuestaria debe incluir no solo el precio del equipo, sino también transporte, instalación, utilidades, adaptación del área limpia si aplica, repuestos críticos, formación, validación y coste de oportunidad durante la rampa de puesta en marcha. Para una empresa situada cerca de grandes nodos logísticos como el puerto de Valencia o la zona industrial de Zaragoza, una buena planificación de recepción e implantación puede acortar el calendario y reducir costes indirectos.
PartidaPeso orientativo en el presupuestoComentarioImpacto en el retornoEquipo principal45% a 60%Base de la inversiónAlta influenciaInstalación y puesta en marcha8% a 12%Incluye técnicos y ajustesReduce retrasosValidación y documentación5% a 10%Clave en sectores reguladosEvita reprocesosRepuestos iniciales3% a 6%Protege continuidadMejora disponibilidadFormación2% a 4%Sube rendimiento del equipoAcelera curva de aprendizajeInfraestructura auxiliar10% a 20%Aire, energía, layoutCondiciona estabilidad operativaUn análisis de retorno razonable suele medir ahorro de mano de obra, reducción de rechazo, menor consumo de aditivos, incremento de producción vendible y capacidad para captar nuevos contratos. En muchos casos, el retorno puede acelerarse si la línea sustituye compras externas o permite fabricar referencias de mayor margen. También debe valorarse el beneficio menos visible: más control del proceso, mejor reputación de calidad y menor exposición a reclamaciones.
Como ejemplo, una empresa española con demanda creciente en hospitales privados y redes de laboratorio puede justificar la inversión si la automatización eleva la capacidad útil un 200% o 300%, reduce mermas y facilita contratos de suministro continuado. No es raro que el retorno dependa más de la estabilidad del arranque y del soporte del proveedor que del precio inicial de la máquina.
El principal error de compra es elegir el equipo por precio sin definir antes el proceso objetivo. Si no se validan con precisión el tipo de aditivo, el volumen dosificado, el comportamiento de secado, el material del tubo y la compatibilidad del tapón, la línea puede nacer con cuellos de botella o desviaciones difíciles de corregir. Otro riesgo habitual es subestimar la importancia del mantenimiento preventivo y del stock de piezas críticas.
También hay riesgos regulatorios y logísticos. Un diseño insuficiente de documentación puede complicar auditorías o procesos de homologación. La falta de soporte local o remoto rápido puede alargar paradas. Y una mala planificación de entrega, especialmente cuando la maquinaria entra por puertos como Barcelona o Valencia y debe trasladarse a una planta interior, puede afectar el calendario total del proyecto.
Para reducir riesgos, conviene exigir pruebas en fábrica con su propio aditivo o uno equivalente, revisar claramente los criterios de aceptación, definir responsabilidades de instalación y acordar tiempos de respuesta posventa. Asimismo, la empresa compradora debe preparar su lado del proyecto: utilidades, espacio, personal de operación, calidad documental y plan de validación.
RiesgoCausa frecuenteConsecuenciaMedida preventivaDosificación inestableSelección incorrecta de bombaRechazos de lotePruebas con producto realAtascos de tubosDiseño de alimentación deficienteParadas repetidasValidar formatos y toleranciasSecado insuficienteParámetros no optimizadosProducto no conformeEnsayos térmicos previosDocumentación incompletaProveedor poco preparadoRetrasos de cualificaciónEspecificar entregablesPosventa débilFalta de repuestos y soporteInactividad largaContrato de servicioEscalabilidad limitadaEquipo no modularNueva inversión tempranaDiseño con expansión previstaLa tabla deja claro que la mejor forma de proteger la inversión es combinar una definición técnica rigurosa con un proveedor capaz de acompañar todo el ciclo del proyecto. En especial para 2026, será cada vez más importante valorar conectividad de datos, ahorro energético, limpieza eficiente y diseño adaptable a futuras exigencias de sostenibilidad.
¿Qué aditivos puede manejar una máquina de este tipo?Depende del diseño, pero normalmente puede trabajar con anticoagulantes como EDTA, heparina, activadores de coagulación, geles separadores y otras formulaciones específicas para microtubos capilares.
¿Es adecuada para el mercado español de hospitales y laboratorios?Sí. En España existe una demanda constante de consumibles de diagnóstico con buena trazabilidad, calidad uniforme y suministro estable, especialmente en redes hospitalarias y laboratorios privados de gran volumen.
¿Cuánto tiempo tarda la implantación?Varía según la complejidad del proyecto. Un equipo compacto puede instalarse más rápido, mientras que una línea integrada con validación, inspección y embalaje requiere una planificación más amplia.
¿Qué diferencia hay entre una solución estándar y una personalizada?La estándar reduce plazo y coste inicial, pero la personalizada adapta el proceso a su aditivo, capacidad, formato de tubo, documentación y necesidades de crecimiento futuro.
¿Qué mantenimiento necesita?Revisión periódica de bombas, sellos, elementos de transporte, sensores, limpieza de circuitos, calibración y sustitución planificada de piezas de desgaste. El mantenimiento preventivo reduce paradas no planificadas.
¿Puede integrarse con otras máquinas?Sí. Muchas líneas se conectan con sistemas de taponado, inspección visual, etiquetado, embalaje, logística interna y software de gestión de producción.
¿Cómo evaluar el retorno de la inversión?Debe analizar ahorro de mano de obra, reducción de rechazos, mejora de la capacidad, menores pérdidas de aditivo, captación de nuevos clientes y disminución de incidencias de calidad.
¿Qué debe pedir a un proveedor antes de comprar?Pruebas en fábrica, datos de precisión, lista de entregables, cronograma, criterios de aceptación, plan de repuestos, soporte técnico, documentación de cualificación y referencias de proyectos similares.
¿Por qué considerar a IVEN para este tipo de proyecto?Porque combina experiencia internacional en ingeniería para sectores regulados, capacidad de fabricación especializada, soluciones integradas y servicios completos desde el estudio inicial hasta la puesta en marcha y el soporte posterior.
¿Dónde solicitar asesoramiento técnico o comercial?Puede ampliar información sobre la empresa en su presentación corporativa, revisar proyectos integrales en soluciones llave en mano, explorar equipos en el área de productos o contactar directamente a través de su formulario de contacto.
En conclusión, la máquina de llenado de aditivos para microtubos de sangre representa una inversión industrial clave para fabricantes de dispositivos médicos en España que buscan capacidad, estabilidad, cumplimiento y competitividad. La decisión correcta no consiste solo en comprar una máquina, sino en implantar una solución productiva fiable, escalable y bien respaldada en ingeniería, fabricación y servicio.