日本向けガラスボトル輸液製造ライン導入完全解説と選定指針
日本の製薬企業や医療関連メーカーにとって、ガラスボトル輸液製造ラインは、無菌性、安定供給、規制適合、長期運用性を同時に満たすための重要な設備です。特に大容量輸液、注射用溶液、透析関連液の分野では、容器の耐熱性、内容物との相性、滅菌工程への適合性が重視されるため、設備選定は単なる機械購入ではなく、工場全体の設計、品質保証体制、保全計画まで含めた投資判断になります。日本市場では、医薬品医療機器等法、製造管理および品質管理の基準、無菌製剤の査察要求に加え、地震対策、省人化、エネルギー効率も重要です。そのため、ライン単体の性能だけでなく、洗浄、水処理、調製、搬送、包装、バリデーションまで一体で検討する視点が欠かせません。
要点早わかり:ガラスボトル輸液製造ラインとは何か

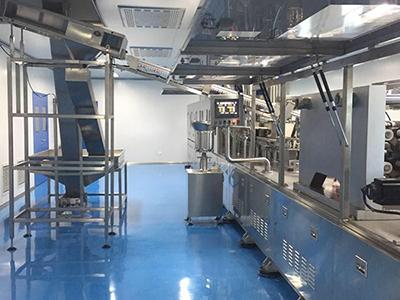
ガラスボトル輸液製造ラインとは、輸液用ガラス容器の供給、洗浄、乾熱処理または滅菌前処理、充填、打栓、巻締め、リーク検査、外観検査、ラベリング、包装までを連続または半連続で行う生産設備群です。日本では、病院向け基礎輸液、電解質補正液、特殊注射液、透析関連製剤などで導入検討されることが多く、特に高い無菌保証水準とトレーサビリティが求められます。
このラインの本質的な役割は、製品品質を人手に依存せず再現性高く維持することにあります。ボトル洗浄の残留管理、充填量精度、栓・キャップの完全性、無菌区域の清浄度、工程間搬送の安定性など、どれか一つでも弱いと最終製品のリスクが高まります。したがって、単体機ではなく、工程設計と制御思想を含めた「製造システム」として評価する必要があります。
また、日本の製造現場では、既存建屋への更新導入、老朽ラインの置換、海外製設備の国際基準適合確認、監査証跡の電子化、保全部品の国内確保も重視されます。東京圏や大阪圏の製薬工場だけでなく、富山、静岡、山口、徳島など医薬品集積地でも、安定供給強化のための設備更新需要が続いています。
| 工程 | 主な装置 | 目的 | 品質上の重要点 | 日本市場での確認事項 |
|---|---|---|---|---|
| 容器供給 | 自動供給機、整列装置 | 安定搬送の開始 | 欠け・異物混入防止 | 地震時の落下対策 |
| 洗浄 | 内外面洗浄機 | 微粒子・残留物除去 | 洗浄再現性、残留管理 | 用水品質との整合 |
| 滅菌前処理 | 乾熱トンネル、無菌搬送 | 清浄化と温度管理 | 温度均一性 | バリデーション文書 |
| 充填 | 無菌充填機 | 所定量の充填 | 充填精度、無菌性 | 監査証跡、記録管理 |
| 打栓・巻締め | 打栓機、キャッパー | 密封性確保 | 完全密封、欠陥低減 | 容器規格適合 |
| 検査・包装 | 外観検査機、包装機 | 出荷品質保証 | 異物、液量、印字確認 | 日本語表示、物流要件 |
上表の通り、ガラスボトル輸液製造ラインは単一設備ではなく、前工程から後工程まで相互依存する複合システムです。特に日本の監査では、どの工程でどの品質特性を担保しているかを明確に説明できる設計思想が重要になります。
ガラスボトル輸液製造ラインとは何か、製薬生産で何に使われるのか

主な用途は、注射用輸液、基礎輸液、栄養輸液の一部、透析関連液、洗浄液、特殊溶液などの無菌液剤製造です。ガラス容器は、内容物との化学的適合性が高く、耐熱性に優れ、長年にわたる医療現場での実績があります。そのため、処方や市場要件によっては、非塩化ビニル系ソフトバッグや樹脂ボトルよりもガラスボトルが選ばれます。
製造ラインは一般に、原料液の調製設備、注射用水設備、純蒸気設備、清浄空調、洗浄装置、無菌充填システム、完成品包装設備と連携して稼働します。つまり、ライン単体を導入しても、上流の調製能力や下流の包装能力が不足していれば、期待した能力は出ません。日本で導入を成功させるには、設備能力、製品構成、将来増設計画を一体で設計することが前提です。
たとえば、病院向け標準輸液を大量生産する場合は、高速運転と低停止率が重要です。一方、高付加価値の少量多品種液剤では、品種切替時間、洗浄のしやすさ、交叉汚染リスクの低減が重要になります。どちらも同じ「ガラスボトル輸液製造ライン」ですが、求められる設計は大きく異なります。
さらに、日本では包装後の物流効率も見逃せません。横浜港、神戸港、名古屋港を通じた輸出入、国内では関東・関西・中部への配送網、冷暖房条件の異なる倉庫環境など、製品の物理的安定性と梱包強度まで考慮する必要があります。
現代の製薬製造における主な用途と利点

ガラスボトル輸液製造ラインの利点は、単なる容器対応力にとどまりません。第一に、無菌製造における工程安定性が高いことです。適切な洗浄・乾熱・充填・密封が組み合わされることで、長期にわたる再現性を確保しやすくなります。第二に、ガラス容器は内容液との相互作用が少ないため、処方適合性の面で有利なケースがあります。第三に、医療現場での信頼性が高く、一定の市場では継続需要があります。
日本市場における実務上の利点としては、品質保証部門が工程ごとの検証根拠を整理しやすいこと、省人化設備との親和性が高いこと、自動外観検査と連携しやすいことが挙げられます。また、比較的大型の設備であっても、工場更新時に既存フロアへ段階導入しやすいように、モジュール化された構成を選べば据付計画を柔軟に組めます。
一方で、ガラス特有の破損リスクや重量による搬送負荷があるため、ライン設計では衝撃低減、搬送安定化、破瓶時の隔離処理が不可欠です。これらに適切に対応すれば、ガラスボトルラインは依然として高信頼の選択肢です。
| 用途分野 | 求められる特性 | ガラスボトルの強み | 設備面の要点 | 導入時の注意点 |
|---|---|---|---|---|
| 基礎輸液 | 大量安定供給 | 実績と信頼性 | 高速連続運転 | 停止時損失が大きい |
| 電解質補正液 | 充填精度 | 内容液適合性 | 高精度計量 | 品種管理が重要 |
| 透析関連液 | 清浄性と安定性 | 滅菌適合性 | 上流調製との連携 | 大容量対応 |
| 特殊注射液 | 無菌保証 | 化学安定性 | 無菌隔離の強化 | 切替頻度に注意 |
| 洗浄液 | コスト効率 | 標準化しやすい | 保全性重視 | 過剰仕様回避 |
| 輸出向け製品 | 国際規制適合 | 市場受容性 | 文書化と追跡性 | 各国規格差異 |
この表から分かるように、用途に応じて重視すべき指標は異なります。日本国内向けだけでなく、アジアや北米向けの出荷を想定する場合は、ラインの初期設計段階から国際基準への対応力を織り込むことが重要です。
ガラスボトル輸液製造ラインの主要な種類、機種、技術オプション
ラインの分類は、能力、容器サイズ、無菌保護方式、自動化水準、レイアウト形式で考えると分かりやすくなります。能力面では、中速の多品種対応ラインと、高速の大量生産ラインに大別できます。容器サイズでは、病院向け標準容量中心の仕様と、複数サイズ兼用仕様があります。無菌保護方式では、開放式の高性能清浄空調環境を前提とするものから、より高度な隔離制御を備えた構成まであります。
技術オプションとしては、重量制御付き充填、画像検査、栓供給自動監視、巻締めトルク管理、在線リーク検査、電子バッチ記録、遠隔保守、予知保全用センサー、洗浄自動切替などが挙げられます。日本の製薬工場では、人手不足対応と査察対応の両面から、こうした可視化・自動化機能の需要が高まっています。
また、ライン単体性能だけでなく、調製・配液設備、注射用水設備、純蒸気発生器、インテリジェント搬送、自動包装、倉庫連携まで統合できるかどうかは、投資効果を左右します。特に更新案件では、既設設備と新設設備の通信互換や床荷重、天井高、設備搬入経路まで検討する必要があります。
| 区分 | 特徴 | 向く生産形態 | 利点 | 留意点 |
|---|---|---|---|---|
| 中速多品種型 | 切替柔軟性重視 | 少量多品種 | 品種追加しやすい | 大量生産効率は限定的 |
| 高速量産型 | 長時間連続運転 | 標準輸液量産 | 単位コスト低減 | 停止時影響が大きい |
| 複数容量兼用型 | 金具交換対応 | 複合製品群 | 設備集約が可能 | 段取り管理が必要 |
| 高度無菌保護型 | 隔離強化 | 高品質重視製品 | 汚染リスク低減 | 初期費用が高い |
| 省人化重点型 | 自動搬送・自動検査 | 人手不足工場 | 運転要員を抑制 | 制御統合が複雑 |
| 更新導入対応型 | 既存建屋適合 | 改修案件 | 導入障壁が低い | 能力上限に制約 |
上記のように、最適解は一つではありません。日本の製薬会社では、設備仕様書の段階で「将来の増設余地」と「現在の品目構成」を両立させる考え方が特に重要です。
ガラスボトル輸液製造ラインと代替技術の比較:どの方式が適しているか
代替技術として比較対象になるのは、非塩化ビニル系ソフトバッグライン、樹脂ボトルライン、外部委託製造の活用です。ガラスボトルは内容液との適合性や耐熱性で優れますが、重量、破損リスク、物流効率では他方式が有利な場面もあります。したがって、「何が最良か」ではなく、「どの製品・どの市場・どの工場条件に最も適するか」で判断するべきです。
例えば、輸送効率を最優先する大量出荷型ならソフトバッグが優位な場合があります。一方、既存処方との適合性や病院側の使用実績を重視する場合はガラスボトルが有力です。日本では、病院採用実績、薬価・供給責任、災害時備蓄、製造の安定度を総合して方式選定が行われる傾向があります。
| 比較項目 | ガラスボトル | ソフトバッグ | 樹脂ボトル | 委託製造 |
|---|---|---|---|---|
| 内容液適合性 | 高い | 処方により差 | 処方により差 | 委託先依存 |
| 耐熱性 | 高い | 限定的 | 中程度 | 委託先仕様次第 |
| 物流効率 | 中程度 | 高い | 高い | 自社設備不要 |
| 破損リスク | あり | 低い | 低い | 委託先管理 |
| 初期投資 | 大きい | 大きい | 大きい | 比較的小さい |
| 長期供給の主導権 | 自社で確保可能 | 自社で確保可能 | 自社で確保可能 | 限定的 |
この比較から分かるように、ガラスボトルラインは「高信頼・高管理型」の投資です。特に国内供給責任を重く見る日本企業にとって、自社生産能力の確保は戦略的価値があります。
日本の製薬製造における市場概況と今後の動向
日本市場では、後発医薬品の供給安定化、老朽設備の更新、品質問題を受けた監督強化、国内回帰の一部進行などにより、無菌液剤設備への関心が続いています。特に、既設工場の改修、増設、製造委託から自社生産への切替を検討する企業にとって、ガラスボトル輸液製造ラインは有力候補の一つです。
地域別に見ると、東京湾岸エリアは設備輸入・部材調達の利便性が高く、大阪・神戸は西日本物流との接続性に優れ、名古屋圏は機械加工や保全部材サプライチェーンとの相性があります。北陸や静岡では医薬品製造の蓄積があり、設備更新案件も比較的多い傾向があります。
二〇二六年に向けた動向としては、三つの流れが重要です。第一に、技術面では、電子記録、遠隔監視、予知保全、省人化ロボット、自動倉庫連携の導入が進みます。第二に、政策面では、供給安定確保と品質保証体制の強化が引き続き求められ、設備投資判断において文書化能力や国際基準適合が重く見られます。第三に、持続可能性の観点では、蒸気・水・電力使用量の削減、熱回収、洗浄最適化、長寿命設計が重視されます。
こうした流れの中で、単に低価格な機械を選ぶのではなく、二〇二六年以降の査察・保全・省エネ・人材不足に耐える設備を選ぶ企業が競争優位を持つと考えられます。
信頼できるガラスボトル輸液製造ラインの製造会社・供給会社を選ぶ方法
日本で供給先を選定する際は、価格や納期だけで判断すると失敗しやすくなります。最優先すべきは、規制適合の理解、設備実績、文書化能力、据付後の支援体制です。とくに無菌液剤設備では、出荷前試運転が良好でも、現地立上げや性能適格性確認で問題が出ることが少なくありません。したがって、供給会社の実力は「仕様提案」ではなく「立上げ完了までの完遂力」で見極めるべきです。
確認項目としては、同種ラインの納入件数、ガラスボトル対応の実績、欧州や米国を含む厳格な市場での経験、据付・試運転・適格性確認の支援範囲、部品供給体制、日本との時差対応、教育訓練の品質が挙げられます。
また、製造能力も重要です。単に設計会社であるだけでは、部材品質や製作一貫性にばらつきが出る場合があります。洗浄・充填・包装・水処理・搬送など複数の製造基盤を持つ会社は、統合案件での調整力が高い傾向があります。
サービス能力では、計画初期の実現性評価、工場レイアウト、設備選定、据付、試運転、文書提供、教育、保守、将来増設まで一貫支援できるかが鍵です。たとえば、会社情報の詳細を確認し、どの領域に強みがあるかを見極めることは有効です。さらに、無菌液剤工場全体の構築を検討する場合は、一括建設ソリューションのような対応範囲も比較対象になります。
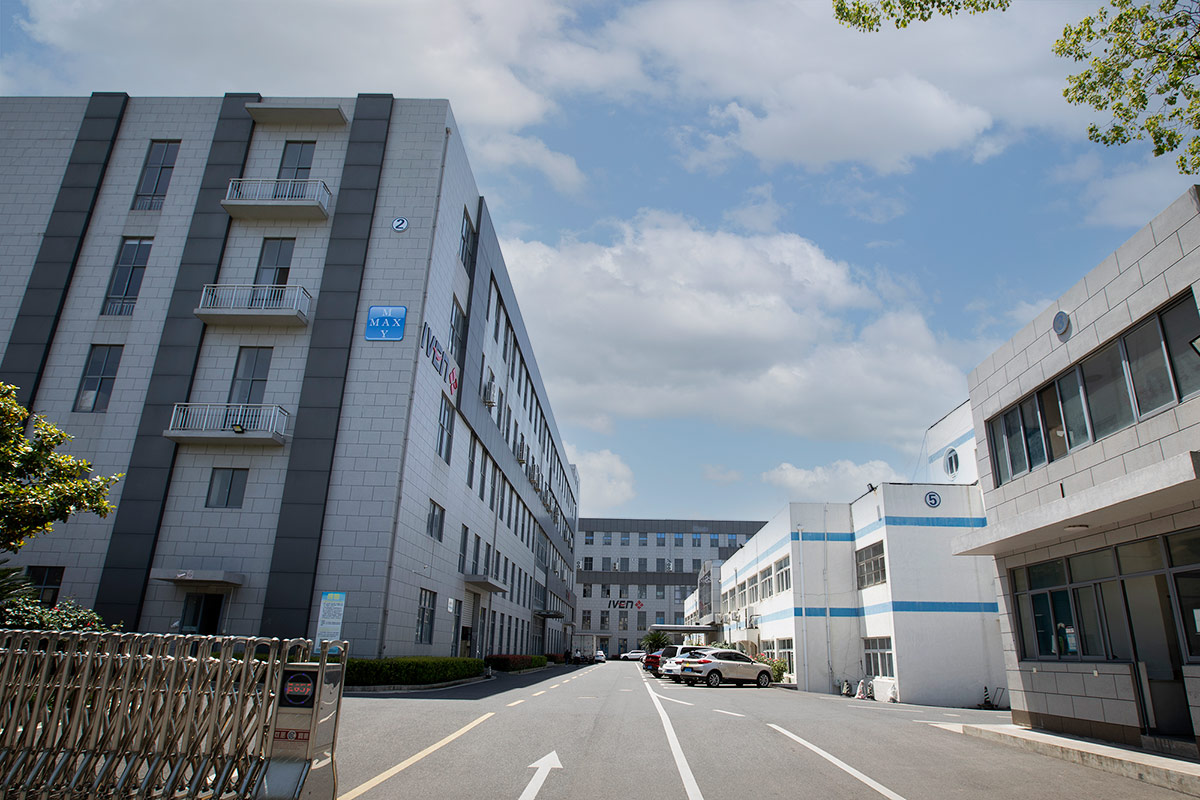
上海アイブン・ファーマテック・エンジニアリングのように、製薬・医療機器分野で長年の経験を持ち、複数の専門製造拠点を背景に、輸液設備、水処理、搬送物流、包装などを組み合わせて提案できる会社は、日本企業が重視する整合性の高い設備計画に向いています。技術面では国際基準への理解、製造面では複数設備群の内製基盤、サービス面では設計から立上げ、教育、最適化まで伴走できるかが評価ポイントです。
| 評価項目 | 確認内容 | 重要度 | 良い供給先の特徴 | 注意信号 |
|---|---|---|---|---|
| 規制理解 | 無菌製造基準への対応 | 非常に高い | 文書例を提示できる | 口頭説明のみ |
| 同種実績 | ガラスボトル輸液納入件数 | 非常に高い | 具体案件を説明できる | 他分野実績のみ |
| 製造基盤 | 自社工場・品質管理 | 高い | 複数設備群を一体製作 | 外注依存が大きい |
| 保守体制 | 部品供給、遠隔支援 | 高い | 長期支援計画がある | 保証後が不明確 |
| 工程統合力 | 水処理、調製、包装連携 | 高い | 一括設計が可能 | 単体機提案のみ |
| 教育と移管 | 運転・保全訓練 | 中~高 | 日本向け資料対応 | 引渡しで終了 |
上表を用いて、複数社を点数化して比較すると、価格だけでは見えない差が明確になります。日本企業では稟議上の説明責任もあるため、こうした定量評価は非常に有効です。
導入費用、予算計画、投資対効果の考え方
ガラスボトル輸液製造ラインの投資額は、能力、無菌保護水準、自動化範囲、付帯設備の有無によって大きく変動します。一般に、ライン本体だけでなく、注射用水、純蒸気、調製、空調、クリーンルーム改修、包装、物流、文書化、適格性確認を含めると、総投資額は想定より大きくなりやすいです。そのため、設備価格だけで比較するのは危険です。
予算計画では、初期費用、立上げ期間中の損失、教育費、消耗品、予備部品、定期保全費、将来拡張費まで含めて総保有コストで評価する必要があります。特に日本では、停止損失や供給責任コストが大きいため、安い設備が必ずしも低コストではありません。
投資対効果を考える際は、製造委託費の削減、歩留まり改善、省人化、監査対応効率、エネルギー削減、供給安定化による売上保全を数値化するのが実務的です。導入前後で、稼働率、充填精度、不良率、停止時間、作業員数、用水・蒸気使用量を比較することで、社内説明もしやすくなります。
| 費用項目 | 内容 | 発生時期 | 影響度 | 対策 |
|---|---|---|---|---|
| ライン本体 | 洗浄、充填、打栓など | 契約時 | 高い | 仕様確定を精密化 |
| 付帯設備 | 用水、蒸気、空調、搬送 | 設計段階 | 非常に高い | 一体見積を取得 |
| 建屋改修 | 床、電源、配管、耐震 | 施工前 | 高い | 現地調査を徹底 |
| 適格性確認 | 文書、試験、記録 | 立上げ時 | 高い | 供給先の支援範囲確認 |
| 教育訓練 | 運転、清掃、保全 | 立上げ前後 | 中程度 | 標準作業書と併用 |
| 予備部品 | 消耗部材、重要保全部品 | 稼働後 | 中~高 | 初回同時購入 |
このように、総投資を正しく把握するほど、現実的な回収計画を立てやすくなります。検討初期の段階から、設備一覧を見ながら必要範囲を洗い出す方法も有効です。
投資時の重要注意点と潜在リスク
最大のリスクは、設備性能そのものよりも「前提条件の見落とし」です。代表例として、建屋寸法不足、空調容量不足、用水系能力不足、品種切替頻度の過小評価、バリデーション文書不足、現地保守体制の弱さが挙げられます。日本の工場更新案件では、古い建物に新ラインを入れることが多く、搬入経路、柱配置、床荷重、既設配管との干渉が後から問題になることがあります。
さらに、仕様書の曖昧さも危険です。たとえば「高速」「自動」「無菌対応」といった表現は、定義が不十分だと契約後の認識差につながります。充填精度、保証能力、洗浄条件、切替時間、欠陥率、部品寿命、受入試験項目を数値で明確化することが重要です。
供給面のリスクとしては、海外調達品の納期変動、海上輸送遅延、港湾混雑、為替変動があります。横浜港や神戸港を経由する大型案件では、搬入計画と通関スケジュールも工程表に反映させるべきです。また、地震や停電を想定した停止復旧手順、予備部品在庫、重要部材の二重調達方針も、日本では非常に重要です。
持続可能性の面では、蒸気と水の消費量が過大な設備は、将来の運用コストを押し上げます。二〇二六年以降は、設備導入時に省エネ指標を求める企業が増えると見込まれるため、熱回収、洗浄最適化、待機電力削減、長寿命部材の採用も評価項目に含めるべきです。
| リスク | 典型例 | 影響 | 発生しやすい段階 | 推奨対策 |
|---|---|---|---|---|
| 建屋不適合 | 天井高不足、床荷重不足 | 工事遅延 | 設計初期 | 三次元レイアウト確認 |
| 用役不足 | 蒸気・水量不足 | 能力未達 | 詳細設計 | 負荷計算を再確認 |
| 文書不足 | 適格性確認資料不足 | 立上げ遅れ | 納入前後 | 契約時に文書範囲明記 |
| 保守困難 | 部品調達長期化 | 停止損失拡大 | 稼働後 | 重要部品を国内在庫化 |
| 切替負荷 | 多品種で洗浄時間増大 | 稼働率低下 | 運用段階 | 品種構成と段取り再設計 |
| 規制差異 | 海外設計と国内要求の差 | 是正コスト発生 | 仕様策定 | 日本向け要求を先行反映 |
これらのリスクは、初期段階での情報整理と、設備供給会社との共同設計によって大幅に低減できます。仕様検討の段階から、品質保証、製造、設備、購買、物流の各部門を参加させることが成功の近道です。
日本市場での導入先業界、用途、事例の考え方
導入が多い業界は、輸液製造を行う製薬企業、受託製造会社、透析関連製品メーカー、一部の医療用液剤メーカーです。用途は大量生産だけでなく、災害対応備蓄製品、特定医療機関向け供給、輸出用の安定供給拠点など多様化しています。
事例の考え方としては、実名公表できない案件も多いものの、成功パターンには共通点があります。第一に、ライン単体でなく工場全体の能力バランスを設計していること。第二に、保守と教育に十分な期間を取っていること。第三に、立上げ後の改善活動を前提に、監視データを継続活用していることです。
たとえば、既存のガラスボトルラインを更新した企業では、充填精度改善と停止時間削減により、見かけ上の能力以上に実効生産量が向上するケースがあります。また、包装と搬送を自動化したことで、作業者負荷の軽減と異物リスク低減を同時に実現する例もあります。これらは日本のように品質要求が厳しく、人材確保が難しい市場で特に有効です。
当社が日本市場で提供できる価値
日本向けの設備検討では、機械そのものだけでなく、国際基準への理解、工程統合力、長期支援が重要です。上海アイブン・ファーマテック・エンジニアリングは、製薬・医療機器分野で蓄積した経験を背景に、こうした要件に対応しやすい体制を持っています。
技術面では、輸液製造ラインだけでなく、注射用水、純蒸気、調製・配液、無菌充填、包装、搬送、倉庫連携まで視野に入れた提案が可能です。これにより、単体機の最適化ではなく、工場全体の整合を意識した計画を進めやすくなります。ガラスボトル輸液ラインに関しても、規制を意識した設計思想と、運転再現性を重視した構成が導入判断の材料になります。
製造面では、複数の専門製造拠点を背景に、それぞれの設備群を分業しながら品質を管理する体制を持つため、液剤ライン、水処理、物流、包装など関連設備を組み合わせた一体提案に向いています。大量の納入実績を通じて蓄積された設計知見は、能力設定や材質選定、保全部材標準化にも活かされます。
サービス面では、実現性評価、工程設計、設備選定、据付、試運転、適格性確認支援、文書化、教育、運用最適化まで対応範囲を広く持つことが、海外案件や複雑案件での強みになります。日本向けの相談や案件化については、お問い合わせ窓口から早期に条件整理を進めることで、導入リスクの低減につながります。
よくある質問
ガラスボトル輸液製造ラインは日本で今も有力な選択肢ですか。
はい。すべての用途で最適というわけではありませんが、内容液適合性、医療現場での実績、無菌製造の安定性を重視する分野では依然として有力です。
新工場でなく既存工場への更新導入は可能ですか。
可能です。ただし、床荷重、天井高、空調能力、用役容量、搬入経路を事前に詳細確認する必要があります。更新案件ほど現地調査が重要です。
ライン本体だけ買えば生産できますか。
通常は困難です。注射用水、純蒸気、調製、空調、包装、検査、物流など周辺設備との整合が必要です。工場全体での設計が必要になります。
費用回収の目安はどう考えますか。
製品単価、生産量、委託費削減、省人化、不良率改善、停止時間削減によって変わります。単純な購入価格ではなく総保有コストで比較することが重要です。
海外供給会社を選ぶ場合の不安は何ですか。
文書化、適格性確認、日本語支援、部品供給、時差対応が主な不安要素です。契約前に支援範囲と責任分担を明確化すればリスクを抑えられます。
二〇二六年以降の注目点は何ですか。
自動化、電子記録、予知保全、省エネ、持続可能性、供給安定責任への対応です。将来の監査と運用コストを見据えた設備選定が重要になります。
日本で供給先を比較するときの最重要項目は何ですか。
規制理解、同種実績、工程統合力、保守支援、文書化能力の五点です。価格だけの比較では長期的な失敗につながることがあります。
ガラスボトル輸液製造ラインの導入は、単なる設備更新ではなく、日本市場における品質保証、安定供給、将来の競争力を左右する経営判断です。東京、大阪、名古屋、神戸、横浜といった物流・産業拠点を含む日本全国で、無菌液剤製造の高度化は今後も進みます。だからこそ、能力、規制、保全、持続可能性、将来拡張を一体で捉えた上で、信頼できる供給会社とともに計画を進めることが重要です。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本市場で学ぶ使い捨て注射器の製造工程完全ガイド|設備選定・投資判断・将来動向
使い捨て注射器の製造工程は、医療機器工場の新設や既存ラインの更新を検討する大手製薬企業・医療機器企業にとって、極めて重要な評価対象です。日本では東京・横浜・大阪・神戸・名古屋・福岡などの物流拠点を活用しながら、安定供給、厳格な品質保証、無菌管理、省人化、自動化を同時に満たす設備が求められています。本稿では、使い捨て注射器がどのように製造されるのかを工程別に整理し、設備の種類、導入費、投資回収、供給先の見極め方、二〇二六年以降の技術・制度・環境対応まで、日本市場向けに総合的に解説します。
結論から言えば、使い捨て注射器の製造は、樹脂成形、部品洗浄、組立、針装着または先端加工、印字、シリコーン処理、リーク試験、異物検査、個包装、滅菌、最終梱包という連続工程で構成されます。単純な樹脂製品に見えても、実際には寸法精度、摺動性、密封性、無菌性、トレーサビリティが厳しく管理されるため、単体機械ではなく、製造実行管理、品質記録、環境制御、搬送自動化まで含めた統合設計が不可欠です。
日本市場で特に重視される評価軸は次の五点です。第一に、安定した量産能力。第二に、監査に耐える文書化と記録性。第三に、作業者依存を減らす自動化。第四に、滅菌と包装を含む一貫生産。第五に、将来のプレフィルド用途や安全機構付き製品への拡張性です。
そのため、単に安価な成形機を導入するだけでは不十分です。原料供給から完成品出荷までの全体最適を考える必要があります。とくに日本では、首都圏の高度医療機器需要、関西圏の製薬集積、静岡・富山・埼玉・茨城の工場立地、横浜港や神戸港を起点とした国際調達などを踏まえた計画が重要になります。
評価項目重要な理由日本市場での着眼点量産能力需要変動に対応し欠品を防ぐため都市部病院向けの安定供給寸法精度摺動性と投与精度に直結するため高精度金型と工程内検査無菌保証患者安全と回収リスク低減のため清浄区画、包装、滅菌の連携文書化監査対応と変更管理に必要記録電子化、履歴保存省人化人手不足と変動費抑制に有効自動搬送、画像検査、遠隔監視拡張性将来製品への転用余地を持つため安全機構、プレフィルド対応上表の通り、設備導入判断は単一の価格比較ではなく、製品品質、監査適合、供給継続、将来投資の自由度を合わせて見ることが大切です。
使い捨て注射器の製造工程とは、主にポリプロピレンなどの医療用樹脂を原料として、外筒、押子、ガスケット、針基、保護キャップなどの部品を製造し、それらを一定条件下で組み立て、無菌または清潔な状態で包装し、出荷可能な製品へ仕上げる一連の生産活動を指します。
製薬分野と医療機器分野の境界では、三つの用途があります。第一に、一般的な注射投与用のディスポーザブル注射器。第二に、ワクチン、生物由来製剤、診断薬で用いられる高品質品。第三に、プレフィルドシリンジ工程の前段または周辺設備としての応用です。日本では高齢化と在宅医療の進展により、小容量、視認性の高い目盛、低操作力、誤刺防止設計への需要が増えています。
製造設備としては、射出成形機、ホットランナー金型、自動組立機、シリコーン塗布装置、カメラ検査装置、リーク試験機、包装機、滅菌連携設備、搬送ロボット、倉庫管理設備までが対象となります。ここで重要なのは、注射器本体だけではなく、工場の水処理、清浄蒸気、物流、包装まで含めて設計すると、不良率や停止時間を大幅に減らせることです。
この点で、企業情報で確認できるように、総合エンジニアリング型の供給企業は、単体装置に加えて医薬・医療機器工場全体の設計知見を持っている場合があります。日本企業が海外設備を比較検討する際には、単なる機械販売ではなく、工場全体の一貫性まで支援できるかを見極めるべきです。
工程主な内容品質管理の焦点原料管理医療用樹脂、ゴム、針材の受入ロット確認、含有物、清浄度成形外筒、押子、キャップなどの射出成形寸法、公差、外観、バリ部品処理洗浄、乾燥、表面処理異物、残留物、静電気対策組立ガスケット挿入、押子組付け、針接続嵌合性、トルク、摺動抵抗検査リーク、目盛、外観、異物、機能検査全数または抜取判定包装・滅菌個包装、箱詰め、滅菌処理無菌保証、包装強度、表示出荷管理梱包、保管、物流、履歴管理追跡性、保管環境、先入先出この工程表は、使い捨て注射器の製造を理解するための基本骨格です。日本の監査では、どこで品質が作り込まれ、どこで記録され、どこで逸脱が管理されるかが問われます。
主な用途は、病院向け標準注射器、予防接種向け製品、透析・慢性疾患ケア向け製品、研究機関向け製品、輸液関連補助用途などです。とくに日本では、大学病院、大規模基幹病院、地域医療、在宅看護の現場ごとに求められる仕様が少しずつ異なります。そのため、製造工程にも、柔軟な切替、生産量調整、小ロット対応が求められます。
利点としては、第一に、院内感染リスクの低減。第二に、製品ごとの均一品質。第三に、量産によるコスト効率。第四に、自動化による人為差の縮小。第五に、国際市場向けの標準化です。さらに、近年は画像検査や工程データ解析の活用により、目視依存を減らし、再現性の高い品質保証が可能になっています。
医療機器メーカーだけでなく、注射剤やワクチンを取り扱う企業が関連設備を評価する場面も増えています。なぜなら、容器、充填、包装、物流を別々に最適化すると、最終的な総合効率が下がることがあるからです。実際に、東京湾岸や神戸医療産業都市周辺では、原材料調達、包装資材、無菌環境、輸出入の連携を含めた一体運用が検討されるケースが増えています。
var ctxBar = document.getElementById(‘barChart’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘病院向け’, ‘予防接種向け’, ‘在宅医療向け’, ‘研究用途’, ‘輸出向け’, ‘診断関連’],datasets: [{label: ‘日本市場の需要指数’,data: [92, 88, 74, 51, 67, 58],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: false,maintainAspectRatio: false}});用途分野求められる仕様設備面のポイント病院向け一般品安定供給、標準規格、低不良率高速量産、全数外観検査予防接種向け大量需要、目盛精度、包装効率高速組立、滅菌連携在宅医療向け扱いやすさ、見やすさ、安全性低操作力設計、誤使用防止研究用途小ロット、多仕様、柔軟切替段取り短縮、部品共用化輸出向け国際規格適合、表示切替多言語印字、追跡管理診断関連微量精度、清浄性、安定再現性高精度金型、微粒子対策この表から分かるように、同じ使い捨て注射器でも用途ごとに最適な設備設計は異なります。日本市場では、単一の大量生産仕様よりも、安定量産と柔軟性の両立が高く評価されます。
製造設備は大きく、半自動型、全自動型、高速量産型、クリーン一体型、多品種対応型に分けられます。また、対象製品別には、二部品型、三部品型、ルアーロック型、ルアースリップ型、安全機構付き、プレフィルド前提型などがあります。
技術オプションとして重要なのは、電動射出成形、高速取り出しロボット、インライン画像検査、自動重量判定、漏れ試験、摩擦力測定、電子記録、工程間無人搬送、無菌包装連携です。日本では、品質の見える化と保守のしやすさが重視されるため、操作画面の分かりやすさ、部品供給の安定性、消耗品交換の簡便さも実務上の評価ポイントになります。
技術面で注目される供給企業の一つに、上海を拠点とし医薬・医療機器向け装置を専門に展開する企業があります。同社は長年にわたり、充填包装設備、水処理設備、物流自動化、医療消耗品設備を横断的に開発してきた実績を持ち、製造技術の面では耐久性の高い金属構造、統合制御、規制に沿った設計思想を強みとしています。こうした総合技術力は、注射器単独ラインだけでなく、周辺工程を含めた最適化に役立ちます。
種類・機種特徴向いている導入先半自動型初期費用を抑えやすい試験生産、小規模工場全自動標準型品質と効率の均衡が良い一般医療機器メーカー高速量産型大量需要への対応力が高い大手量産工場クリーン一体型清浄環境と組立を統合高付加価値製品工場多品種対応型切替が速く柔軟性が高い日本国内の多仕様需要向け安全機構付き対応型今後の法規・市場変化に備えやすい中長期投資を重視する企業この比較から、単に最速ラインを選ぶのではなく、自社の品目構成、需要変動、販路に合う構成を選ぶことが重要だと分かります。
比較対象となるのは、ガラス製シリンジ前提の工程、プレフィルド専用工程、外部委託製造、自社部分内製、低速汎用組立セルなどです。何を優先するかで最適解は変わります。大量供給重視なら全自動一貫ライン、小ロット多品種ならモジュール型、最短立上げを優先するなら外部委託併用が有力です。
日本では、内製志向は依然として強い一方、労務コスト上昇、人材不足、監査文書負荷の増加により、全部を自社で抱えない設計も増えています。とくに大阪・神戸・横浜周辺の企業では、部材の一部を外部調達しつつ、最終組立・検査・包装だけを自社の管理下に置く構成も見られます。
var ctxComp = document.getElementById(‘comparisonChart’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘初期投資効率’, ‘量産性’, ‘柔軟性’, ‘監査対応’, ‘省人化’, ‘将来拡張性’],datasets: [{label: ‘全自動一貫ライン’,data: [70, 96, 76, 92, 94, 88],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘半自動セル’,data: [86, 48, 82, 61, 42, 57],backgroundColor: ‘rgba(255, 159, 64, 0.7)’},{label: ‘外部委託中心’,data: [78, 64, 70, 58, 73, 52],backgroundColor: ‘rgba(153, 102, 255, 0.7)’}]},options: {responsive: false,maintainAspectRatio: false}});方式長所短所全自動一貫ライン高スループット、追跡性、省人化初期投資が大きい半自動ライン導入しやすく変更が容易人依存が残りやすい成形外注+自社組立金型投資を抑えやすい部品品質の管理負荷が増える組立外注+自社包装短期立上げに向く品質責任分界が難しいプレフィルド専用工程高付加価値市場に向く一般品との兼用が難しい汎用組立セル試作・多品種に向く量産効率が低い代替方式の比較では、短期費用だけでなく、五年後の需要変化、回収リスク、保守部品供給、社内技能継承まで見通して判断することが重要です。
日本の注射器関連需要は、少子化の影響を受ける領域がある一方で、高齢化、慢性疾患管理、感染対策、在宅医療、研究用途、輸出対応により底堅く推移しています。加えて、地政学的リスクや供給網再編の影響から、国内または近隣地域での安定供給を重視する企業が増えています。
市場の変化を左右する要素は、医療安全強化、資材価格、電力コスト、自動化投資、環境配慮型包装、再生可能エネルギー活用、電子記録整備、物流多元化です。横浜港、名古屋港、神戸港、博多港を活用する企業では、部材調達の複線化が設備選定にまで影響しています。
二〇二六年に向けた主な潮流は三つあります。第一に、工程データの常時収集と予兆保全。第二に、包装材削減や省エネルギー化を含む持続可能性対応。第三に、安全機構付きや高機能化への移行です。さらに、政策面では医療安定供給と品質保証の両立が一段と重視され、設備更新の際には省人化だけでなく、監査容易性が問われるようになります。
var ctxLine = document.getElementById(‘lineChart’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘二〇二一’, ‘二〇二二’, ‘二〇二三’, ‘二〇二四’, ‘二〇二五’, ‘二〇二六’],datasets: [{label: ‘日本市場の設備投資指数’,data: [68, 72, 77, 83, 89, 96],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});var ctxArea = document.getElementById(‘areaChart’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘二〇二一’, ‘二〇二二’, ‘二〇二三’, ‘二〇二四’, ‘二〇二五’, ‘二〇二六’],datasets: [{label: ‘高自動化ライン比率’,data: [28, 34, 41, 49, 57, 66],fill: true,backgroundColor: ‘rgba(153, 102, 255, 0.25)’,borderColor: ‘rgba(153, 102, 255, 1)’,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false}});上の折れ線図は設備投資意欲の上昇、面グラフは高自動化ラインへの移行を示しています。これは日本国内で、人手依存型からデータ主導型の製造へ軸足が移っていることを意味します。
供給会社を選ぶときは、価格より前に、設計思想、規制理解、実績、保守網、部品供給、現地支援体制を確認すべきです。とくに日本市場では、導入後の立上げ速度と文書品質が評価を大きく左右します。
確認項目として有効なのは、過去の導入実績、同種製品の生産経験、清浄区画の理解、据付後の教育体制、保守拠点、消耗品リードタイム、遠隔支援体制、変更管理支援、検証文書の質、工場監査の受入姿勢です。
総合能力を見るうえでは、単一機械しか持たない会社より、複数分野の製造設備を持つ会社の方が、前後工程の整合を取りやすい傾向があります。たとえば、製品一覧で確認できるように、注射関連設備だけでなく、水処理、包装、物流自動化、医療消耗品設備まで扱える会社は、全体最適の提案に強みがあります。
また、製造能力の観点では、上海に複数の専門工場を持ち、医薬充填包装機械、水処理システム、知能物流システム、医療消耗品設備を分野別に生産する企業は、部門横断での標準化と量産対応力を持ちやすいです。こうした供給体制は、部品調達の安定、製作期間短縮、品質の一貫性につながります。
選定基準確認方法見落としやすい点実績同種ラインの納入件数を確認単体機の実績と一貫ライン実績は別規制理解文書、記録、監査支援内容を確認装置性能だけでは不十分保守性交換部品と保守手順を確認特殊部品の供給遅延製造能力工場規模、分業体制、品質管理を確認外注比率が高すぎる場合がある教育支援据付後の訓練内容を確認現場で使える教材が不足しがち長期対応更新提案や改造対応力を確認初回納入後の支援が弱い場合がある表の通り、良い供給会社は装置の性能だけでなく、導入後の運用と改善まで支えられる会社です。価格が多少高くても、停止損失や不適合リスクを抑えられれば、総コストでは有利になることがあります。
投資額は、能力、製品仕様、自動化度、清浄度、包装方式、滅菌連携の有無によって大きく変わります。一般に、半自動小規模ラインは初期費用を抑えやすい一方、量産時の人件費が高くなります。全自動一貫ラインは初期投資が大きくても、人員削減、不良率低下、回収リスク縮小により、数年で費用対効果が見えてくることがあります。
予算計画では、装置本体だけでなく、金型、付帯設備、空調、清浄区画、電源、圧縮空気、搬送、包装資材試験、立上げ費、教育費、予備品、保守契約まで含めるべきです。日本国内の工場新設では、建屋改修と空調の比率が想定以上に膨らむことが少なくありません。
サービス面で信頼できる供給会社は、構想段階から生産能力試算、工場レイアウト、設備選定、据付、試運転、性能確認、品質文書整備、教育まで一貫支援します。一括導入ソリューションのような支援形態は、設備が複数工程にまたがる場合に有効です。ばらばらに調達するより、責任分界が明確になり、工期遅延や仕様齟齬を減らせます。
費用項目内容予算化の注意点装置本体成形、組立、検査、包装設備能力余裕を見込みすぎない金型外筒、押子、キャップなど将来品目の共用性を確認付帯設備空気、電源、空調、搬送本体より後から増額しやすい品質文書記録、手順、試験、教育資料監査対応費を見落としやすい立上げ支援据付、調整、試運転、教育通訳や現地調整費を含める保守・予備品消耗品、センサー、定期交換品初年度にまとめて確保すると安定投資効果項目改善前の課題期待できる改善人件費作業者数が多い自動化で削減不良率目視依存でばらつく画像検査で安定化停止時間段取り替えが長いモジュール化で短縮回収リスク追跡性が弱い記録一元化で低減供給機会損失能力不足で受注を逃す量産化で受注拡大輸出対応表示や文書が不足標準化で販路拡大費用対効果は、単年の会計上の価格だけでは測れません。欠品回避、顧客信頼、監査対応、人材不足対策まで含めた経営指標で判断するのが現実的です。
代表的なリスクは、需要予測の外れ、過剰仕様、滅菌工程との不整合、金型品質不足、保守部品の遅延、作業者教育不足、記録システム不備、包装材変更による再評価負荷です。とくに、日本の工場では「装置は動くが文書が弱い」「設備能力は足りるが運用が追いつかない」という問題が起きやすいため、設備と運用を同時に設計しなければなりません。
また、持続可能性の観点からは、樹脂歩留まり、電力消費、圧縮空気使用量、包装材削減、廃棄物分別、輸送効率の改善が重要です。二〇二六年以降は、単に量産できるだけでなく、環境負荷を可視化し、取引先に説明できる設備が選ばれやすくなります。
リスク低減策としては、段階導入、予備能力の最適化、金型事前評価、工場受入試験の充実、現地据付前レビュー、教育訓練、消耗品在庫確保、複数港利用による輸送リスク分散が有効です。横浜港だけに依存せず、神戸港や名古屋港も含めた物流設計を行う企業は、突発的な遅延に強くなります。
リスク発生しやすい場面対策需要不足能力を大きく見積もりすぎた場合段階増設型を選ぶ品質不安定金型や原料のばらつき初期試作と工程能力確認滅菌不整合包装仕様変更時包装・滅菌同時評価部品供給遅延特殊部品の海外調達時安全在庫と代替手配教育不足立上げ直後の現場運用標準作業書と実地訓練監査対応不備文書と実機が不一致の時変更管理と履歴整備この表の各項目は、実際の投資判断で見落とされがちな点です。設備仕様書だけでなく、運用設計書、教育計画、予備品計画まで揃えて初めて、安定稼働に近づきます。
導入先として多いのは、医療機器メーカー、注射剤関連企業、病院向け消耗品メーカー、受託製造会社、研究用機器メーカーです。地域的には、首都圏、関西圏、中京圏、静岡、富山、茨城、福岡などに有力拠点があります。東京や大阪は人材と市場へのアクセスが良く、横浜や神戸は港湾物流の利便性が高く、つくばや湘南は研究開発機能との連携がしやすいのが特徴です。
事例イメージとしては、第一に、既存の手作業中心ラインを全自動化し、人員を三割以上削減しつつ不良率を半減したケース。第二に、多品種小ロット中心の工場で、金型共用と段取り短縮により受注対応力を高めたケース。第三に、輸出向け製品に合わせて包装表示切替と追跡管理を強化し、新規販路を広げたケースが挙げられます。
供給会社を探す際は、展示会だけでなく、工場見学、試作立会い、工程資料確認、保守契約内容確認まで行うべきです。問い合わせ段階で、仕様ヒアリングが細かく、品質文書や導入計画について具体的に話せる会社は信頼性が高い傾向があります。詳細な相談を進める場合は、お問い合わせ窓口のような技術相談窓口を活用し、能力、レイアウト、予算、納期をまとめて伝えると、比較しやすい提案が得られます。
日本市場で設備選定を進める企業にとって重要なのは、単なる機械販売ではなく、技術、製造、サービスの三位一体です。その観点で、上海を拠点とする総合医薬エンジニアリング企業は、医療機器と製薬設備の両方を理解した提案が可能です。
技術面では、長年にわたり医薬充填包装、医薬用水、物流自動化、医療消耗品設備を専門分野ごとに開発してきた知見があり、複数の独自技術蓄積を持つ点が強みです。使い捨て注射器の工程でも、単体装置ではなく、前後工程を含めた整合設計や、長期耐用を意識した機械構成が期待できます。
製造面では、分野別の専門工場体制を持つことで、設備品質の均一化、製作のスピード、部門横断の協業を実現しやすくなっています。これは日本の顧客が重視する納期安定、保守部品供給、仕様管理の面で有利です。
サービス面では、構想支援、工程設計、機種選定、据付、試運転、性能確認、品質文書支援、教育訓練、立上げ後改善までを一貫して支援できることが大きな価値です。複雑な工場案件では、装置単体の安さより、全体責任を担える体制の方が結果的に導入リスクを下げます。会社概要はこちら、工場全体の導入構想は一括導入支援、設備の全体像は製品情報から確認できます。
質問一:使い捨て注射器の製造で最も重要な工程は何ですか。最も重要なのは一つに絞れませんが、成形精度、組立精度、リーク検査、包装・滅菌の連携が特に重要です。どれか一つが弱いと、最終品質に直結します。
質問二:日本で導入する場合、国内製と海外製のどちらが有利ですか。一概には言えません。国内製は意思疎通や保守で有利な場合がありますが、海外製でも規制理解、文書品質、現地支援、部品供給体制が整っていれば十分競争力があります。総コストで比較してください。
質問三:小規模工場でも全自動化は必要ですか。必ずしも全面的な全自動化は不要です。ただし、異物検査、リーク検査、記録管理など、品質リスクの高い工程は優先的に自動化した方が効果的です。
質問四:投資回収期間はどのくらいですか。能力、稼働率、人件費、不良率、販売計画によって異なりますが、一般には三年から七年程度で評価されることが多いです。欠品回避や監査対応の効果も加味すべきです。
質問五:二〇二六年以降に重視すべき技術は何ですか。画像検査高度化、予兆保全、記録電子化、省エネルギー設計、包装材削減、安全機構付き製品への拡張性が重要になります。
質問六:供給会社への初回相談時に何を伝えるべきですか。製品容量、想定年産、清浄度要求、包装仕様、滅菌方式、設置スペース、希望納期、予算帯、将来拡張計画を整理して伝えると、提案の精度が上がります。
質問七:設備更新だけでなく工場全体を見直す必要はありますか。はい。注射器製造は、空調、搬送、保管、包装、文書管理と密接に結びついています。部分最適より全体最適の方が失敗しにくいです。
使い捨て注射器の製造工程は、単純な樹脂部品の組立ではなく、品質保証、供給安定、規制対応、環境配慮、将来拡張性を統合した工場システムです。日本での設備導入を成功させるには、工程理解を深め、自社の販売戦略と運用能力に合う方式を選び、長期支援が可能な供給会社と組むことが最も重要です。
-
日本向けバイアル充填打栓機の選定完全ガイドと導入戦略
無菌製剤の生産能力を増強したい企業にとって、バイアル充填打栓機は、品質保証、歩留まり、規制適合、将来拡張性を左右する中核設備です。日本では注射剤、凍結乾燥製剤、バイオ医薬品、診断薬の需要拡大により、東京・大阪・神戸・富山・つくばなどの製造拠点で更新投資が続いています。単に液をバイアルへ充填して栓をするだけではなく、洗浄、脱パイロジェン、無菌搬送、インライン重量確認、異物管理、上流下流連携まで一体で考えることが重要です。
設備選定では、生産速度、充填精度、容器サイズ切替、アイソレーター適合、凍結乾燥機との接続性、保守性、文書対応力、国内サポート体制を総合的に評価する必要があります。特に日本市場では、厳格な品質文化に加え、監査時の説明可能性、長期安定稼働、部品供給の確実性が重視されます。そのため、装置単体の価格だけでなく、立上げ期間、適格性確認支援、教育、将来の増設余地まで含めた総保有コストで比較すべきです。
このページでは、日本の製薬・医療機器企業向けに、バイアル充填打栓機の基本、主な用途、型式、代替技術との違い、市場動向、投資判断、供給先選定、導入リスク、実務上の確認項目を体系的に整理します。設備導入や工場全体計画を検討中であれば、製薬工場向け一貫ソリューションや、関連設備一覧も併せて確認すると全体像をつかみやすくなります。
結論から言えば、バイアル充填打栓機は無菌製造ラインの心臓部です。日本で設備更新や新工場建設を進める企業にとって、本設備は品質、供給責任、査察対応、収益性を同時に左右します。特に注射剤や高付加価値バイオ医薬品では、一回の充填ミスや微粒子混入が製品廃棄、納期遅延、信用失墜に直結するため、機械の基本性能だけでなく、制御、材質、洗浄性、記録性、保全性まで求められます。
日本市場で有力な選定基準は、第一に無菌保証の高さ、第二に安定した充填精度、第三に多品種対応、第四に導入後サポートです。さらに、横浜港や神戸港を通じた大型設備搬入、国内据付工程、既設建屋の制約、凍結乾燥機との接続条件も見落とせません。既設棟改造では、天井高、搬入経路、空調ゾーニング、差圧管理がプロジェクト成否を左右します。
日本市場でバイアル充填打栓機が重要視される主な理由 評価項目 重視される理由 現場への影響 無菌性 注射剤の安全性確保に直結 逸脱低減、回収リスク抑制 充填精度 薬価・原薬コスト・規格適合に影響 歩留まり改善、品質安定 多品種切替 少量多品種生産が増加 段取り時間短縮 記録管理 監査・説明責任への対応 電子記録の追跡性向上 保守性 停止時間が供給責任に直結 稼働率向上、保全費最適化 拡張性 将来の能力増強や新製品対応 追加投資の無駄を抑制上表の通り、評価軸は単純な処理能力だけではありません。経営、品質保証、生産技術、保全部門が同じ視点で比較表を作ることが、失敗しない購買の第一歩です。
バイアル充填打栓機とは、無菌状態で液剤や懸濁液、場合によっては粉末をガラスまたは樹脂製バイアルに定量充填し、ゴム栓を半打栓または全打栓する装置です。製剤によっては、充填後に凍結乾燥機へ搬送し、乾燥工程後に最終打栓を行います。通常は、バイアル供給、整列、充填、窒素置換、打栓、不良排出、搬送制御、インライン検査などが一体化されています。
主な用途は、抗菌薬、ワクチン、抗体医薬、細胞関連製品、診断用試薬、麻酔薬、眼科向け無菌製剤などです。生産規模は、研究開発用の少量バッチから、大量供給を前提とする商業生産まで幅広く、用途により求められる速度、精度、封止方式、無菌バリアが変わります。たとえば、つくば周辺の研究開発拠点では柔軟な少量多品種対応が求められ、一方で富山や関西圏の量産工場では高稼働の連続運転が重視されます。
設備構成を理解するうえでは、前工程と後工程のつながりが重要です。前工程ではバイアル洗浄機、乾熱滅菌トンネル、ゴム栓洗浄滅菌設備などが必要になり、後工程ではキャッピング、外観検査、ラベリング、包装、自動倉庫との連携が関係します。設備単体では最適でも、ライン全体でボトルネックが生じれば期待した生産性は得られません。
バイアル充填打栓機の基本構成と役割 構成要素 主な機能 確認ポイント バイアル供給部 容器の整列と安定搬送 転倒防止、サイズ適合 充填ユニット 定量充填 精度、液だれ、洗浄性 窒素置換部 酸化抑制、残存酸素低減 流量制御、再現性 打栓部 ゴム栓の挿入・保持 損傷防止、位置安定 不良排出部 不適合品の自動排除 誤排出防止、追跡性 制御・記録部 運転制御と履歴保存 権限管理、監査証跡この構成表を基に、自社製品の特性に合う仕様を洗い出すと、見積比較の精度が大きく高まります。
最大の利点は、無菌性と量産性を両立できることです。人手依存の工程を減らし、作業者由来の汚染リスクを抑えながら、高精度の定量充填を実現できます。特に日本では、人手不足と熟練技能継承の課題が強まっており、自動化設備の価値が年々高まっています。
また、バイアル充填打栓機は、製品ロスの削減にも有効です。高価な生物由来原料や原薬を扱う場合、わずかな過充填や立上げ時の廃棄でも収益性に大きく響きます。高精度ポンプ、残液低減設計、自動補正機能、初期条件管理がある設備は、年間コストを大きく下げる可能性があります。
さらに、品質保証の観点でもメリットがあります。運転条件、警報履歴、充填量傾向、停止要因などを可視化できれば、継続的改善が進みます。東京や大阪の大手工場では、設備データを製造実行システムや保全管理とつなげる取り組みも一般化しつつあります。これにより、停止予兆の把握、部品交換時期の最適化、変更管理の効率化が可能になります。
主な用途別に見た期待効果 用途分野 求められる特徴 導入効果 注射剤量産 高速運転と安定性 供給能力増強 バイオ医薬品 低ロス、高精度、無菌保証 原料コスト最適化 凍結乾燥製剤 半打栓と搬送整合 工程一体化 受託製造 多サイズ対応、切替迅速性 案件対応力向上 診断薬 小容量高精度充填 品質再現性向上 開発用少量生産 柔軟性、清掃性 試作から商用への移行円滑化用途ごとに評価指標は異なるため、自社が何を最優先するのかを明確にすることが重要です。
var ctxBar = document.getElementById(‘barDemandChart’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘注射剤’, ‘バイオ医薬品’, ‘凍結乾燥製剤’, ‘受託製造’, ‘診断薬’, ‘開発用生産’], datasets: [{ label: ‘日本市場の需要指数’, data: [92, 88, 76, 71, 63, 57], backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(75,192,192,0.7)’,’rgba(255,206,86,0.7)’,’rgba(255,99,132,0.7)’,’rgba(153,102,255,0.7)’,’rgba(201,203,207,0.7)’], borderColor: [‘rgba(54,162,235,1)’,’rgba(75,192,192,1)’,’rgba(255,206,86,1)’,’rgba(255,99,132,1)’,’rgba(153,102,255,1)’,’rgba(201,203,207,1)’], borderWidth: 1 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});装置は大きく、間欠式と連続式、ロータリー式と直線式、少量高精度型と高速量産型に分けられます。少量多品種を重視する工場では、段取り替えが容易な直線式が好まれる一方、大量生産ではロータリー式が有利な場面が多くなります。さらに、充填方式にはピストン、ペリスタルティック、時間圧力制御などがあり、液性や精度要求に応じた選択が必要です。
無菌バリアの面では、従来の層流保護型に加え、近年はアイソレーター対応や制限付きアクセスバリア対応が強く求められています。日本では、査察対応だけでなく、作業者安全や交叉汚染対策の観点からも閉鎖度の高い構成が評価されます。高活性製品や高感度バイオ製剤では、この点が特に重要です。
技術オプションとしては、インライン重量確認、画像検査連携、自動ノズル位置調整、レシピ管理、洗浄自動化、部品の工具不要交換、遠隔診断、予防保全支援などがあります。導入時には、今必要な機能と、三年後五年後に必要になる機能を分けて整理すると投資効率が高まります。
主な機種タイプと適した生産条件 機種タイプ 特徴 適した用途 直線式 切替がしやすく構造が分かりやすい 少量多品種、受託製造 ロータリー式 高速安定運転に強い 大量生産 半自動型 初期投資を抑えやすい 研究開発、小規模生産 全自動型 人手介入を最小化 商業生産、無菌要求が高い製品 凍結乾燥対応型 半打栓と棚搬送連携に対応 凍結乾燥製剤 アイソレーター対応型 高いバリア性と汚染管理 高活性品、先端医薬この比較から分かる通り、どの機種が最良かは製品構成と事業計画次第です。設備仕様書には、現在の製品群だけでなく将来想定も反映させるべきです。
比較対象としては、アンプル充填封止設備、プレフィルドシリンジ充填設備、カートリッジ充填設備、袋製剤ラインなどが挙げられます。バイアルは汎用性が高く、液剤にも凍結乾燥製剤にも対応しやすい点が強みです。一方で、患者利便性や投与準備の簡便さではシリンジ形式が優位な場面もあります。
日本市場でバイアルが依然として強いのは、薬剤安定性、包装柔軟性、既存サプライチェーンとの親和性、病院現場での運用実績があるためです。特に病院向け注射剤では、容器の標準性が購買面でも有利に働くことがあります。ただし、新規製品で差別化を狙う場合は、投与デバイス全体との統合設計も検討対象です。
容器・充填方式の比較 方式 長所 注意点 バイアル 汎用性が高く凍結乾燥にも適する 投与前準備が必要な場合がある アンプル 密封性が高い 開封時のガラス片対策が必要 プレフィルドシリンジ 使用性が高い 設備・部材コストが高い カートリッジ デバイス連携に向く 専用用途が多い 袋製剤 大容量液に適する 小容量注射には不向き ボトル製剤 経口液などに適応しやすい 無菌注射用途では限定的代替技術との比較では、製品戦略、投与形態、包装コスト、設備共通化の可能性を踏まえて判断する必要があります。
var ctxComp = document.getElementById(‘comparisonChart’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘無菌性管理’, ‘多品種対応’, ‘初期投資効率’, ‘凍結乾燥適合’, ‘病院採用性’, ‘将来拡張性’], datasets: [ { label: ‘バイアル充填打栓機’, data: [95, 87, 82, 96, 90, 88], backgroundColor: ‘rgba(54,162,235,0.7)’ }, { label: ‘代替方式平均’, data: [86, 72, 75, 54, 84, 73], backgroundColor: ‘rgba(255,99,132,0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});日本の無菌製剤市場では、安定供給責任の強化、老朽設備の更新、バイオ医薬品比率の上昇、国内回帰投資が設備需要を押し上げています。特に、既存建屋の改修案件と、新設高機能ラインの両方が進んでいる点が特徴です。大阪湾岸、神戸、横浜、川崎、名古屋周辺では、物流と技術者確保の面から関連投資が集まりやすい傾向があります。
二〇二六年に向けた主要トレンドは、第一に高バリア化、第二にデジタル化、第三に持続可能性、第四に柔軟生産です。高バリア化では、閉鎖性を高めた無菌環境が標準になりつつあります。デジタル化では、運転データ解析、遠隔保全、逸脱予兆の把握が重要性を増しています。持続可能性では、エネルギー効率、圧縮空気使用量、水消費量、廃棄ロス削減が評価項目に入ります。
政策面では、品質文化の高度化、供給途絶回避、医薬品の安定供給に資する設備投資が追い風です。日本の製薬企業は単なる価格競争ではなく、長期安定供給を支える設備選定へと軸足を移しています。
var ctxLine = document.getElementById(‘lineMarketChart’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’], datasets: [{ label: ‘日本における関連設備投資指数’, data: [100, 108, 119, 131, 144, 158], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75,192,192,0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: false } } }});var ctxArea = document.getElementById(‘areaTrendChart’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’], datasets: [ { label: ‘従来型開放運用比率’, data: [62, 57, 50, 44, 38, 32], fill: true, backgroundColor: ‘rgba(255,99,132,0.20)’, borderColor: ‘rgba(255,99,132,1)’, tension: 0.25 }, { label: ‘高バリア自動化運用比率’, data: [38, 43, 50, 56, 62, 68], fill: true, backgroundColor: ‘rgba(54,162,235,0.20)’, borderColor: ‘rgba(54,162,235,1)’, tension: 0.25 } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});優良サプライヤー選定では、装置仕様だけでなく、技術力、製造能力、サービス能力を切り分けて評価するのが効果的です。技術面では、無菌設計思想、充填精度、制御の再現性、ライン統合力が重要です。製造面では、主要部品の内製比率、品質管理、長寿命材の採用、検査体制を確認します。サービス面では、据付、立上げ、教育、予備品供給、遠隔支援、国内時間帯対応を必ず確認すべきです。
日本企業が海外サプライヤーを採用する際には、文書対応の粒度も重要です。据付図、配管計装図、部品表、保守手順、試験記録書式、適格性確認支援資料などが十分に整っていなければ、立上げと査察準備に大きな負担が発生します。価格が低く見えても、文書不足や改造対応不足で結果的に総コストが上がる例は少なくありません。
上海アイヴェン・ファーマテック・エンジニアリングは、製薬設備と工場エンジニアリングに特化した企業として、無菌充填、包装、水処理、搬送物流まで一体で提案できる点が特徴です。企業背景や思想を確認したい場合は、会社案内を参照すると、国際案件への取り組みや分野別の強みを把握できます。
供給業者選定の実務チェック項目 評価分野 確認内容 見落としやすい点 技術力 無菌設計、精度、制御安定性 将来製品への適応余地 製造力 工場設備、検査体制、材質管理 下請依存度 文書力 仕様書、試験記録、保守文書 日本語化の可否 実績 同等製品・同規模導入事例 日本向け対応経験 支援体制 据付、教育、保守、部品供給 緊急時の初動時間 統合提案力 前後工程や工場全体最適化 単体最適で終わるリスク選定時は、必ず工場監査、立会試験、既納入先ヒアリングを組み合わせることが望まれます。
技術力の観点では、上海アイヴェン・ファーマテック・エンジニアリングは、無菌充填・包装設備だけでなく、製薬用水、注射用水、蒸気、溶液調製、物流自動化まで視野に入れた設計提案が可能です。単一機械ではなく、工場全体の流れを考慮した仕様調整がしやすい点は、日本の新設・増設案件で大きな利点となります。
製造力の面では、上海に複数の専門製造拠点を持ち、無菌充填包装設備、水処理設備、搬送物流設備、医療消耗品向け設備を分野別に展開しています。専門工場体制により、機械加工、組立、検査、出荷前確認を体系化しやすく、長寿命の金属部材や安定した組立品質を重視する日本市場にも適しています。
サービス力では、企画初期の実現性検討から、設計、機種選定、据付、試運転、各種適格性確認支援、文書整備、教育訓練、導入後の保守最適化まで段階的な支援が可能です。複数サプライヤーを個別管理するより、統合窓口がある方が、責任分界を明確化しやすく、工程遅延のリスクも抑えやすくなります。具体的な相談はお問い合わせ窓口から進められます。
導入コストは、装置本体だけでは判断できません。前後設備、無菌バリア、凍結乾燥機接続、建屋改修、据付、配管配線、適格性確認、教育、保守部品まで含めた総投資額を見積もる必要があります。日本では、既設工場改造案件で空調やレイアウト変更費が想定以上に膨らむことがあります。
費用対効果は、増産効果だけでなく、不良率低減、人件費削減、原料ロス削減、停止時間短縮、監査対応の効率化を含めて評価します。高価な生物由来原料を扱う企業では、原液ロス低減だけで投資回収を早めるケースもあります。逆に、稼働率が低い工場では過大仕様になりやすく、設備能力の持て余しが投資効率を下げます。
総投資額を構成する主な費目 費目 内容 予算化の注意点 本体設備 充填打栓機、制御盤、基本付帯 オプション有無で大きく変動 前後工程設備 洗浄、滅菌、キャッピング、検査 単体見積では漏れやすい 無菌バリア アイソレーター等の保護設備 保守費も考慮 建屋改修 空調、床、搬入、電源、配管 既設制約で増額しやすい 立上げ支援 据付、試運転、教育、適格性確認 日程遅延時の追加費に注意 保守部品 消耗品、重要予備品 初期一括購入で停止リスク低減予算計画では、初期投資だけでなく、三年から五年の運用費を見込むことが重要です。実務では、設備停止一時間当たりの機会損失を算出し、保守契約や予備品在庫の最適水準を検討します。
例えば、関東圏の中規模注射剤工場で、旧型設備を最新のバイアル充填打栓機へ更新した場合、充填精度改善による原料ロス削減、段取り短縮、記録の自動化、人手削減により、数年以内の回収が見込めることがあります。一方、極端に高機能な仕様を入れても、実際に使い切れなければ回収は遅れます。したがって、需要予測に基づく現実的な能力設計が不可欠です。
主なリスクは、仕様不足、過剰仕様、立上げ遅延、既設設備との不整合、文書不足、保守体制不足です。特に起こりやすいのは、購買段階で生産部門と品質部門の要求が十分に統合されておらず、据付後に追加改造が発生するケースです。これにより、納期、費用、適格性確認のやり直しが発生します。
また、日本国内の建屋条件を十分に反映しないまま海外標準機を導入すると、搬入不可、保守スペース不足、配管接続不整合などの問題が起こり得ます。横浜港や神戸港からの搬入計画、内陸輸送、クレーン制約、工場内搬送動線も早期に確認すべきです。
リスク低減策としては、利用者要求仕様書の明確化、詳細設計審査、工場立会試験、現地据付前レビュー、試験計画の事前合意、予備品リスト整備、教育計画策定が有効です。さらに、将来の増設や新製品切替に備え、制御容量、レシピ数、搬送余力、部品追加余地も見ておく必要があります。
導入時の主なリスクと対策 リスク 発生要因 対策 能力不足 需要予測の甘さ 三段階の生産計画で試算 過剰仕様 将来想定を過大評価 必須機能と任意機能を分離 無菌不整合 前後工程との条件不一致 ライン全体で設計確認 立上げ遅延 文書不足、試験未整備 工程表と責任分界を明確化 保守遅延 部品未在庫、支援体制不足 重要予備品を初期調達 査察対応負荷 記録性や手順整備不足 運用文書を早期に整備この表のように、導入リスクの多くは事前設計段階で大きく減らせます。価格交渉だけに時間を使うのではなく、技術仕様と立上げ計画の精度を上げることが重要です。
質問一:日本でバイアル充填打栓機を導入する際、最初に決めるべきことは何ですか。まず製品特性、生産量、容器サイズ、無菌バリア方針、凍結乾燥有無を決めることです。これが曖昧だと見積比較が成立しません。
質問二:少量多品種にはどの型式が向いていますか。一般には段取り替えしやすい直線式が向きますが、処理量や容器範囲によっては他方式が適する場合もあります。切替時間と洗浄手順を必ず比較してください。
質問三:価格だけで選んではいけない理由は何ですか。設備本体が安くても、改造費、立上げ遅延、文書不足、保守部品不足で総費用が増えることが多いためです。総保有コストで判断すべきです。
質問四:凍結乾燥製剤向けでは何を重視しますか。半打栓の安定性、棚搬送との整合、バイアル姿勢の保持、搬送速度制御、打栓再現性が重要です。凍結乾燥機側との接続条件を早期に合わせてください。
質問五:海外メーカーを採用しても日本で問題ありませんか。問題ありませんが、日本向け文書、据付支援、迅速な保守、時差対応、予備品供給の仕組みを事前に確認する必要があります。
質問六:導入期間はどれくらい見込むべきですか。仕様確定から製作、出荷前試験、輸送、据付、試運転、適格性確認までを含めると、案件規模により相応の期間を見込むべきです。建屋改修がある場合はさらに余裕が必要です。
質問七:将来の二〇二六年以降、どのような仕様が主流になりますか。高バリア化、遠隔保全、データ活用、省エネルギー、少量多品種への柔軟対応が一段と重視されます。政策面でも安定供給と品質保証を支える設備が評価される見通しです。
質問八:工場全体最適を相談したい場合はどうすればよいですか。単体装置だけでなく、用水、溶液調製、包装、物流、文書、立上げまで含めた視点で相談できる供給業者が適しています。ライン連携や工場計画を含めた相談は、総合エンジニアリング提案や個別相談窓口の活用が有効です。
日本でバイアル充填打栓機を成功裏に導入するには、設備の性能比較だけでなく、工場全体最適、長期運用、規制適合、供給責任を見据えた判断が必要です。東京・大阪・名古屋・神戸・富山といった主要製造拠点では、今後も更新投資と高機能化が進む見込みです。自社に最適な一台を選ぶには、製品計画、建屋条件、品質要求、将来拡張性を明確にし、信頼できる技術・製造・サービス基盤を持つパートナーと進めることが最短ルートです。
-
日本市場向け自動アンプル充填ライン導入完全ガイド
日本の製薬企業や医療関連メーカーにとって、自動アンプル充填ラインは、注射剤の安定供給、無菌品質の確保、省人化、記録管理の高度化を同時に進めるための重要設備です。とくに近年は、国内工場の更新投資、委託製造体制の強化、少量多品種生産への対応、規制査察への備えを背景に、東京、横浜、静岡、富山、大阪、神戸、福岡など主要な医薬品集積地で導入評価が進んでいます。単なる充填機ではなく、洗浄、乾燥、滅菌、充填、溶封、検査、ラベリング、搬送、電子記録までを一体で設計することで、品質リスクと総保有コストの両方を最適化できる点が大きな特徴です。
自動アンプル充填ラインとは、ガラスアンプルに無菌製剤を自動で充填し、封止し、必要に応じて外観検査や包装工程へ接続する生産ラインです。日本市場では、注射剤、鎮痛薬、抗菌薬、救急用製剤、診断薬、動物用注射剤などの製造で採用されます。特に厳格な品質要求のある工場では、人的接触の低減、異物混入リスクの低減、工程記録の一元化、長期安定運転が重視されます。
導入を検討する際は、処理能力だけでなく、無菌保証設計、容器サイズ切替、洗浄性、部品供給体制、据付後の適格性評価支援、保守教育まで含めて総合的に判断することが重要です。日本の医薬品工場では、単体設備の安さよりも、長期稼働率、査察対応力、逸脱削減効果、将来のライン増設適合性が重視される傾向があります。
自動アンプル充填ラインの導入判断でまず確認すべき項目 項目 確認内容 日本市場での重要度 期待効果 無菌設計 清浄度区分、気流制御、介入最小化 非常に高い 品質事故の予防 処理能力 毎時本数、稼働率、ピーク対応 高い 供給安定化 切替性 容量違い、首形状違いへの対応 高い 多品種生産に適合 記録管理 工程データ保存、監査証跡、電子化 高い 査察対応の強化 保守性 部品交換、洗浄、定期点検の容易さ 中~高 停止時間の削減 供給会社体制 据付、教育、適格性評価、国内対応 非常に高い 導入リスクの低減上表の通り、日本では機械仕様だけでなく、導入後にどれだけ安定して運用できるかが評価の中心になります。
この設備は、アンプル洗浄機、トンネル式乾熱滅菌装置、充填溶封機、搬送システム、外観検査装置、包装接続部などで構成されるのが一般的です。ガラスアンプルは小容量注射剤に広く使われており、密封性、薬液安定性、歴史的な採用実績の面で強みがあります。自動アンプル充填ラインは、こうしたアンプル製剤を高い再現性で大量または中量生産するための中核設備です。
用途としては、滅菌済みあるいは無菌調製された液剤を所定容量で充填し、炎で首部を溶封する工程が中心です。製品によっては、不活性ガス置換、窒素置換、微量充填、高粘度液対応、泡立ち抑制制御が求められます。また、医薬品だけでなく、診断用試薬、研究用製剤、動物薬、病院向け特殊製剤などにも応用可能です。
日本国内では、少子高齢化に伴う注射剤需要の変化、慢性疾患治療や救急医療への備え、受託製造の高度化により、従来の半自動設備から全自動統合ラインへの更新ニーズが高まっています。京浜工業地帯や阪神地域の工場では、既存建屋内でのレイアウト最適化や、限られた人員で高品質を維持できる自動化設備への関心が非常に高い傾向があります。
主な利点は、品質の均一化、生産速度の向上、作業者依存の低減、工程可視化、異物・微生物リスクの抑制です。日本市場では、品質不良の未然防止と回収リスクの最小化が特に重要視されるため、精密充填精度や封止安定性が大きな選定要素になります。
また、近年は省人化効果も無視できません。熟練作業者の確保が難しくなる中、自動アンプル充填ラインは、標準化された運転条件と電子化されたレシピ管理により、担当者の交代があっても一定品質を維持しやすくします。さらに、上流の調製設備や下流の検査・包装ラインと連結することで、工場全体の物流効率も改善します。
主な用途別に見た自動アンプル充填ラインの導入メリット 用途分野 代表製品 重視仕様 主な利点 一般注射剤 解熱鎮痛、電解質製剤 安定した連続運転 大量供給に適合 抗菌薬 抗生物質注射剤 交叉汚染対策 洗浄性と封じ込め性向上 救急用製剤 麻酔補助、止血関連 高信頼性 供給途絶リスク低減 診断薬 検査用試薬 小容量精密充填 歩留まり改善 受託製造 多品種少量案件 迅速な切替 品目追加がしやすい 動物薬 注射用動物医薬品 幅広い容量対応 柔軟な生産計画が可能用途ごとに重視点は異なりますが、共通しているのは、品質と供給の両立が求められる点です。
var 市場成長文脈 = document.getElementById(‘市場成長線図’).getContext(‘2d’);var 市場成長図 = new Chart(市場成長文脈, { type: ‘line’, data: { labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’], datasets: [{ label: ‘日本における導入検討指数’, data: [68, 74, 81, 89, 97, 108], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: false, maintainAspectRatio: false }});自動アンプル充填ラインは、処理能力、無菌保護方式、充填方式、容器サイズ対応範囲、統合度合いによって分類できます。小規模工場では毎時数千本規模、中規模から大規模では毎時一万本以上の設計も選択肢になります。製品特性や将来計画に応じて、過剰投資を避けつつ余力を持たせることが重要です。
充填方式には、容積式、時間圧力式、ペリスタルティック方式などがあり、液性、泡立ち、粘度、要求精度に応じて選びます。オプションとしては、窒素置換、インライン重量確認、画像検査連動、自動不良排出、部品自動レシピ切替、遠隔保守対応、上位システム連携などがあります。
代表的な機種区分と適した生産条件 区分 想定処理量 適した企業規模 特徴 小規模標準型 毎時2,000~4,000本 試験商用・地域工場 投資を抑えやすい 中規模型 毎時4,000~8,000本 中堅製薬会社 多品種運用に適合 高速量産型 毎時8,000~15,000本 大手・受託製造 高い生産性 高精度少量型 毎時1,500~3,500本 高付加価値製剤 精密充填に強い アイソレータ対応型 中~高速 高無菌要求工場 介入を大幅に低減 統合ターンキー型 要件別設計 新工場・増設案件 上流下流を一体最適化機種選定では、今の品目だけでなく、3年後から5年後に追加される製品群まで見据えることが、設備寿命を最大限に生かすコツです。
比較対象となるのは、バイアル充填ライン、プレフィルドシリンジライン、半自動アンプル設備、外部委託製造などです。アンプルは密封性に優れ、比較的伝統的な製品との相性が良い一方、開封時の扱いやガラス特性への配慮が必要です。バイアルは柔軟性が高く、凍結乾燥との親和性もありますが、ゴム栓・キャップ工程が追加されます。プレフィルドシリンジは利便性が高い反面、初期投資や部材管理がより複雑になりやすい傾向があります。
どの方式が適するかは、製品剤形、販売形態、医療現場での使用方法、将来の輸出計画、容器資材の調達安定性によって変わります。日本では、既存承認品との整合や包装表示体制も判断材料になります。
容器・工程方式の比較 方式 初期投資 無菌運用難易度 製品適合性 切替性 自動アンプル充填ライン 中~高 高いが成熟技術 小容量注射剤に強い 中 バイアル充填ライン 高 高い 幅広い剤形に対応 高 プレフィルドシリンジライン 非常に高い 非常に高い 高付加価値品向け 中 半自動アンプル設備 低~中 人依存が高い 小規模生産向け 中 外部委託製造 設備投資不要 委託先依存 立上げは早い 契約次第 単体充填機のみ導入 中 周辺連携が課題 部分更新向け 中既存工場の延命か、新ライン新設かでも最適解は変わります。既存建屋に収める必要がある場合は、配管、空調、動線、保全スペースも必ず評価すべきです。
var 需要棒文脈 = document.getElementById(‘需要棒図’).getContext(‘2d’);var 需要棒図表 = new Chart(需要棒文脈, { type: ‘bar’, data: { labels: [‘一般注射剤’,’受託製造’,’救急用製剤’,’診断薬’,’動物薬’,’特殊小容量品’], datasets: [{ label: ‘導入需要指数’, data: [92, 88, 74, 63, 57, 69], backgroundColor: [ ‘rgba(255, 99, 132, 0.7)’, ‘rgba(54, 162, 235, 0.7)’, ‘rgba(255, 206, 86, 0.7)’, ‘rgba(75, 192, 192, 0.7)’, ‘rgba(153, 102, 255, 0.7)’, ‘rgba(255, 159, 64, 0.7)’ ] }] }, options: { responsive: false, maintainAspectRatio: false }});日本市場では、老朽設備更新、品質監視の厳格化、労働力不足、供給安定対策が投資の主要要因です。加えて、委託製造の強化や、災害時にも供給を維持できる国内生産基盤づくりが注目されています。輸入機と国内設備の比較検討も多いですが、近年は単品価格だけでなく、工場全体の立上げ期間、適格性評価の支援力、保守対応速度、部品供給網まで含めた総合評価が一般化しています。
2026年に向けたトレンドとしては、第一に、電子記録と工程データ活用の進展です。第二に、アイソレータや閉鎖化設計による無菌保証の強化です。第三に、エネルギー効率や熱回収を含む環境配慮型設備への需要増です。第四に、部材・設備の国際調達リスクを踏まえた複線化です。第五に、ライン単体ではなく、調製、用水、蒸気、物流、包装までを含む統合案件の増加が見込まれます。
東京湾岸、横浜港、名古屋港、神戸港、博多港など物流拠点へのアクセスは、設備搬入や部材供給の面で実務上重要です。大型ラインでは、海上輸送、国内陸送、据付スケジュールの調整が投資全体の成否を左右します。
var 動向面文脈 = document.getElementById(‘動向面図’).getContext(‘2d’);var 動向面図表 = new Chart(動向面文脈, { type: ‘line’, data: { labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’], datasets: [{ label: ‘省人化重視’, data: [55, 61, 69, 78, 86, 95], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.3 },{ label: ‘環境配慮重視’, data: [42, 48, 57, 66, 77, 88], fill: true, backgroundColor: ‘rgba(153, 102, 255, 0.20)’, borderColor: ‘rgb(153, 102, 255)’, tension: 0.3 }] }, options: { responsive: false, maintainAspectRatio: false }});供給会社を選ぶ際は、設備単体の見積額だけでなく、技術能力、製造能力、サービス能力の三つを必ず分けて評価するべきです。技術能力では、無菌工程設計、アンプル搬送安定性、充填精度、封止品質、制御統合、国際的な適正製造基準への理解が問われます。製造能力では、部品加工の内製比率、品質管理体制、溶接や表面処理の品質、工場の検査能力、試運転条件が重要です。サービス能力では、据付、立上げ、適格性評価、教育訓練、保守、改善提案まで一貫して提供できるかが鍵です。
中国・上海に本拠を置く上海艾文医薬工程は、医薬・医療機器工場向けの国際エンジニアリング会社として、充填包装設備、医薬用水設備、物流搬送設備、採血管生産設備など複数分野に製造拠点を持ち、統合型提案に強みを持っています。企業情報は会社概要のご案内で確認できます。
技術面では、注射剤ライン、口服液ライン、プレフィルドシリンジ関連、調製・分配システムなど、無菌工程の周辺技術まで含めた設計経験が重要です。製造面では、複数の専門工場で機械、用水、搬送を分担し、長寿命の金属材料を採用しているかどうかが、長期安定運転に直結します。サービス面では、計画段階の実現性検討から据付、試運転、適格性評価、文書支援、教育まで一貫対応できる会社が、海外調達を含む案件でもリスクを下げます。統合案件を検討する場合は、ターンキー支援の詳細も参考になります。
供給会社選定の実務チェックリスト 評価軸 見るべき点 確認方法 失敗回避効果 技術能力 無菌設計、充填精度、封止安定性 既納入実績、試験立会い 品質問題の抑制 製造能力 工場規模、加工品質、検査設備 工場監査、品質資料確認 納入品質の安定 サービス能力 据付、教育、適格性評価支援 提案書、体制表確認 立上げ遅延の回避 規制理解 各国基準への対応経験 文書例、過去案件確認 査察準備の強化 部品供給 消耗品、予備品、緊急対応 在庫計画、納期確認 停止時間の短縮 拡張性 将来増設、上流下流連携 配置図、制御構想確認 再投資の抑制見積比較では、最安値よりも、立上げ成功率と長期サポートの実力を定量化して比べることが大切です。
費用は、能力、無菌保護方式、オプション、検査機統合、建屋条件、用役接続範囲によって大きく変わります。一般に、設備本体だけでなく、空調、用水、蒸気、圧縮空気、電気、床改修、搬入据付、文書化、適格性評価、教育、予備品まで含めて予算を組む必要があります。日本では、建屋改修費やバリデーション関連費用が想定より膨らむケースが少なくありません。
投資回収は、単純な生産数量増だけでなく、不良率低下、人件費圧縮、委託費削減、停止時間短縮、査察対応工数削減、供給安定による機会損失回避を含めて評価します。特に委託製造から自社生産へ切り替える企業では、収益だけでなく供給主導権の確保という戦略価値も大きいです。
予算計画で見落としやすい費用項目 費用区分 内容 予算化の注意点 影響度 設備本体 洗浄、滅菌、充填、封止、搬送 仕様差の比較が必要 非常に高い 建屋改修 床、壁、区画、配管ルート 既設条件で増減大 高い 用役設備 純水、注射用水、蒸気、空調 能力余裕を要確認 高い 適格性評価 据付、運転、性能確認関連 文書作成工数を含める 中~高 教育訓練 運転、保守、清掃、記録管理 初期だけでなく継続実施 中 予備品・保守 消耗部品、定期交換品 初年度分を先行確保 中設備情報や構成比較は、製品一覧ページで対象機種の全体像を把握してから、個別相談に進むと整理しやすくなります。
var 比較文脈 = document.getElementById(‘比較図’).getContext(‘2d’);var 比較図表 = new Chart(比較文脈, { type: ‘bar’, data: { labels: [‘技術統合力’,’製造一貫性’,’立上げ支援’,’多品種対応’,’長期保守’,’総所有価値’], datasets: [{ label: ‘統合型供給会社の評価指数’, data: [91, 88, 93, 84, 89, 92], backgroundColor: ‘rgba(153, 102, 255, 0.75)’ },{ label: ‘単体設備中心供給の評価指数’, data: [67, 71, 58, 73, 61, 65], backgroundColor: ‘rgba(201, 203, 207, 0.75)’ }] }, options: { responsive: false, maintainAspectRatio: false }});最大のリスクは、設備選定よりも前工程の要件定義が不十分なことです。対象製品の粘度、泡立ち、酸化感受性、容器規格、年間計画、ロットサイズ、清掃切替頻度、査察想定、文書方針が曖昧だと、導入後に能力不足や仕様過剰が発生します。
第二のリスクは、建屋と用役の制約です。アンプル搬送や乾熱滅菌トンネルは、想像以上に設置条件の影響を受けます。第三のリスクは、据付後の立上げ期間を短く見積もることです。試運転、受入確認、教育、空運転、模擬液試験、性能確認には十分な余裕が必要です。第四のリスクは、部材調達の不安定化です。ガラスアンプルや消耗部品の供給経路は複数確保した方が安全です。
対策としては、初期段階で利用者要求仕様書を明確化し、工場レイアウト、物流、人の動き、廃棄動線、保守動線まで含めて検討することです。また、供給会社に対しては、工場受入試験、現地受入試験、文書一覧、予備品一覧、教育計画、長期保守計画を事前に要求することが有効です。個別相談はお問い合わせ窓口から行えます。
対象業界は、医療用医薬品メーカー、後発医薬品メーカー、受託製造会社、動物薬メーカー、研究開発型バイオ関連企業、病院製剤支援施設などです。実務事例を見る際は、単純な納入件数だけでなく、自社と近い製品特性、処理量、建屋条件、規制レベルに近い案件を確認することが重要です。
たとえば、富山や静岡の既存注射剤工場では、老朽設備更新と省人化の両立がテーマになりやすく、神戸や大阪周辺の受託製造拠点では、多品種切替と文書整備力が重視されます。福岡や関東圏の物流拠点近接工場では、資材入荷や製品出荷の効率も評価軸になります。
また、統合エンジニアリングに強い企業は、アンプルライン単体だけでなく、製薬用水、調製、物流、包装までつなげて全体最適化を図れるため、新工場や大規模改修で優位性があります。上海艾文医薬工程は、医薬充填包装機械、水処理、知能物流、採血管装置といった専門工場群を背景に、こうした広い視点での構築に対応しやすい供給会社の一つです。
技術力の面では、アンプル、バイアル、口服液、プレフィルドシリンジ、透析液など多様な液剤関連設備に関する知見を持つ供給会社は、製品特性に応じた最適設計を提案しやすくなります。上海艾文医薬工程は、注射剤生産ラインだけでなく、製薬用水、蒸留、純蒸気、調製分配、包装物流まで視野に入れた設計提案ができる点が特長です。
製造力の面では、複数の専門製造拠点を持ち、機械、用水、搬送物流、採血管設備などを分野別に製造できる体制は、品質の安定化と納期管理に有利です。長期耐用を意識した部材採用や、工程別の品質確認体制は、日本市場で求められる長寿命・高信頼の期待に合致します。
サービス力の面では、実現性検討、設計、機種選定、据付、試運転、適格性評価支援、品質関連相談、技術移転、文書整備、教育訓練、保守最適化まで一貫して支援できる体制が重要です。特に海外調達案件では、単なる納品ではなく、導入完了まで責任を持って伴走できる会社が評価されます。
自動アンプル充填ラインはどの程度の生産量から導入価値がありますか。年産規模だけでなく、品質要求、作業者数、委託費、将来増産計画で判断します。中量生産でも、省人化と品質安定の効果が大きい場合は十分導入価値があります。
日本国内工場に海外供給設備を導入する際の注意点は何ですか。仕様書の日本語整備、据付条件、電源規格、保守部品在庫、文書対応、教育体制を早期に詰めることが重要です。現地受入確認の計画も事前に具体化すべきです。
アンプルラインとバイアルラインのどちらを選ぶべきですか。製品剤形、充填容量、医療現場での使われ方、容器資材調達、将来の製品展開で異なります。既承認品との整合も含めて総合判断が必要です。
導入期間はどれくらいかかりますか。仕様確定から製造、工場受入試験、輸送、据付、試運転、適格性評価まで含めると、案件規模により一年以上を見込むこともあります。建屋改修を伴う場合はさらに余裕が必要です。
どのような文書を供給会社に求めるべきですか。機器仕様書、部品表、配線図、配管図、試験計画、取扱説明書、保守手順書、適格性評価支援文書、教育資料などを事前に一覧化して要求することが望ましいです。
将来の2026年以降、重視すべき点は何ですか。無菌保証強化、電子記録活用、省エネルギー、遠隔保守、柔軟な多品種対応、供給網の安定化が重要です。設備単体でなく工場全体の最適化視点が一層求められます。
自動アンプル充填ラインは、日本の製薬生産現場において、品質、供給、効率、規制対応を支える中核設備です。東京、横浜、名古屋、大阪、神戸、福岡などの主要拠点で新設・更新を進める企業にとっては、単なる機械調達ではなく、長期運用を見据えた戦略投資として評価することが成功の近道です。仕様検討から統合提案まで相談したい場合は、会社情報、ターンキー支援、製品一覧、お問い合わせ窓口を活用し、自社条件に合った具体案を早期に整理することをおすすめします。