Guide France sur la vitesse des lignes d’ampoules verre
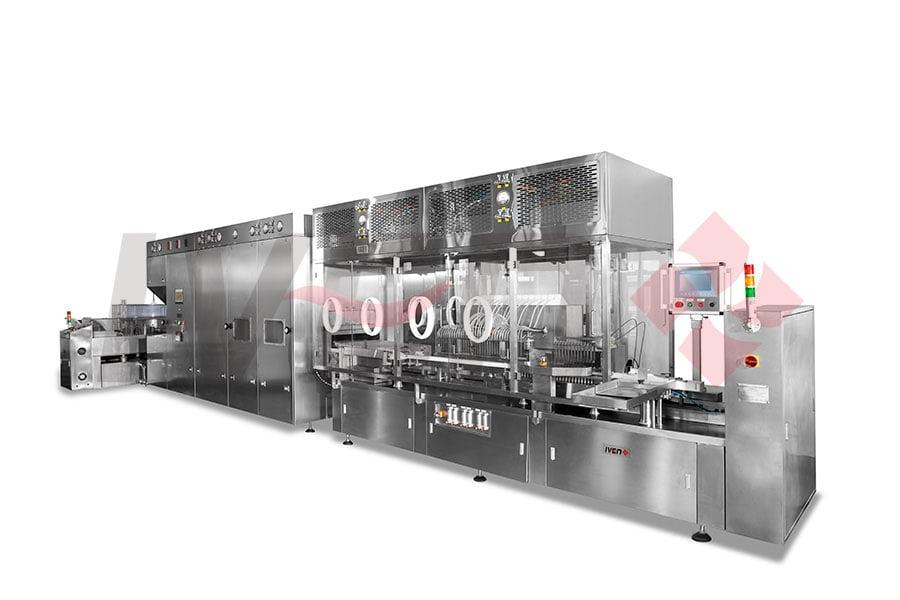
Dans l’industrie pharmaceutique, la vitesse d’une ligne de remplissage d’ampoules en verre est un indicateur stratégique pour augmenter la capacité, sécuriser la qualité et respecter des exigences réglementaires strictes. En France, où les sites de production situés autour de Lyon, Paris, Strasbourg, Lille, Toulouse ou encore des zones logistiques proches du Havre et de Marseille-Fos cherchent à moderniser leurs ateliers injectables, cette vitesse ne se résume pas au nombre d’ampoules par heure. Elle dépend aussi du lavage, de la stérilisation, de la précision de dosage, du scellage à la flamme, du contrôle visuel, du rendement global et de la stabilité des performances sur plusieurs équipes. Pour les laboratoires, les façonniers et les fabricants de dispositifs médicaux, bien évaluer ce paramètre permet de réduire les pertes, d’améliorer la conformité et de mieux planifier les investissements.
Le marché français est particulièrement attentif à la robustesse des équipements, à la traçabilité, à l’intégration des données de production et à la capacité des fournisseurs à accompagner les validations. C’est dans ce contexte que des partenaires internationaux expérimentés, comme Ingénierie pharmaceutique IVEN, sont étudiés pour des projets d’expansion, de relocalisation ou de mise à niveau d’unités aseptiques. L’enjeu n’est pas seulement d’acheter une machine rapide, mais de choisir une solution cohérente avec le produit, le format d’ampoule, le volume de lot, le niveau d’automatisation et les objectifs de retour sur investissement.
Réponse rapide : pourquoi la vitesse d’une ligne de remplissage d’ampoules en verre est-elle décisive ?

La vitesse d’une ligne de remplissage d’ampoules en verre désigne la cadence réelle à laquelle une installation peut laver, stériliser, remplir, sceller et transférer des ampoules conformes vers les étapes suivantes. Dans un projet pharmaceutique en France, ce critère est essentiel parce qu’il influence directement le coût unitaire, la flexibilité industrielle, la continuité d’approvisionnement et le niveau de risque qualité.
Une cadence nominale élevée n’est utile que si elle reste stable sur la durée. Une ligne annoncée à 18 000 ampoules par heure peut se révéler moins performante qu’une ligne à 12 000 ampoules par heure si les arrêts de changement de format, les micro-arrêts, les rejets de scellage ou les défauts de remplissage sont trop fréquents. Les équipes techniques évaluent donc la vitesse en lien avec le TRS, la précision de dosage, le taux de casse, la consommation énergétique, la facilité de nettoyage et la capacité d’intégration dans une zone à environnement contrôlé.
| Critère | Pourquoi il compte | Impact sur la production | Impact sur la qualité | Impact financier | Niveau de priorité |
|---|---|---|---|---|---|
| Cadence nominale | Indique la capacité théorique maximale | Hausse du débit horaire | Ne garantit pas seule la conformité | Réduit le coût unitaire si stable | Élevé |
| Cadence effective | Mesure la production réellement sortie | Reflète la performance terrain | Montre la maîtrise process | Détermine le vrai rendement | Très élevé |
| Précision de remplissage | Essentielle pour les injectables | Évite les retouches et rejets | Protège la conformité du lot | Réduit les pertes produit | Très élevé |
| Taux de casse | Le verre reste sensible | Diminue la productivité | Augmente le risque particulaire | Fait monter les coûts cachés | Élevé |
| Temps de changement de format | Important pour la flexibilité | Réduit les arrêts planifiés | Limite les erreurs opérateur | Optimise l’utilisation de la ligne | Élevé |
| Intégration de données | Permet le suivi électronique | Améliore le pilotage | Renforce la traçabilité | Facilite les audits | Moyen à élevé |
Le tableau ci-dessus montre que la vitesse doit toujours être lue avec d’autres variables opérationnelles. Pour un site français produisant des injectables stériles, la meilleure décision est souvent celle qui équilibre capacité, sécurité et régularité industrielle.
Qu’est-ce que la vitesse d’une ligne de remplissage d’ampoules en verre et à quoi sert-elle en production pharmaceutique ?

Dans une ligne d’ampoules en verre, la vitesse est généralement exprimée en ampoules par heure. Cependant, cette mesure recouvre plusieurs réalités : la vitesse mécanique de convoyage, la vitesse de remplissage, la vitesse de scellage et la capacité de la ligne complète à fonctionner sans goulot d’étranglement. Une ligne performante associe des sous-ensembles bien synchronisés : laveuse, tunnel de dépyrogénation, remplisseuse, station de gazage si nécessaire, scellage et systèmes de sortie vers inspection ou conditionnement.
Son usage principal est la fabrication de produits injectables conditionnés en ampoules, notamment des solutions stériles, certains médicaments hospitaliers, des produits d’urgence, des antalgiques, des vitamines injectables, des produits de réanimation ou encore des préparations destinées à l’export. En France, ce format reste pertinent pour des fabrications nécessitant une excellente barrière, une protection contre la contamination et un coût d’emballage maîtrisé.
La vitesse sert aussi à dimensionner un projet industriel. Lorsqu’un laboratoire évalue une nouvelle unité près de Lyon ou dans un pôle biopharmaceutique francilien, il doit savoir si une ligne couvrira la demande prévue sur cinq à dix ans, avec marge pour pics saisonniers, maintenance et qualification. C’est pourquoi les équipes ingénierie comparent la cadence demandée, la taille des lots, le nombre d’équipes et les volumes de remplissage avant de figer le cahier des charges.
| Étape de ligne | Fonction | Influence sur la vitesse | Risque si sous-dimensionnée | Point de contrôle | Bonne pratique |
|---|---|---|---|---|---|
| Lavage des ampoules | Élimination des particules et résidus | Détermine l’alimentation en amont | Accumulation ou arrêt de ligne | Propreté et débit | Réglage adapté au format |
| Dépyrogénation | Traitement thermique du verre | Conditionne la cadence continue | Insuffisance de stérilité process | Profil thermique | Validation régulière |
| Remplissage | Dosage du produit | Point central de performance | Variations de volume | Exactitude et répétabilité | Choix précis de pompe |
| Gazage | Protection produit sensible | Peut limiter la cadence | Oxydation du produit | Débit gaz et inertage | Optimiser uniquement si utile |
| Scellage | Fermeture de l’ampoule | Impact majeur sur la sortie finale | Fuites ou casse | Forme du col et fusion | Stabilité de la flamme |
| Sortie et transfert | Évacuation vers inspection | Évite la congestion aval | Micro-arrêts récurrents | Flux ampoules | Synchronisation complète |
Pour des projets plus larges, certaines entreprises recherchent non seulement un équipement, mais une conception globale d’usine. Les solutions clés en main pour sites pharmaceutiques sont alors étudiées afin d’aligner l’utilité industrielle, les salles propres, les flux de personnel, les flux matières et la documentation de qualification.
Principales applications et avantages de la vitesse d’une ligne d’ampoules en verre dans la fabrication pharmaceutique moderne

Dans la fabrication moderne, la vitesse d’une ligne d’ampoules en verre intervient dans plusieurs scénarios. D’abord, elle répond aux besoins de forte volumétrie pour les produits hospitaliers standards. Ensuite, elle permet d’absorber des pics de demande, par exemple lors de tensions d’approvisionnement sur certains injectables. Enfin, elle offre une base industrielle pour les productions sous contrat, où le respect des délais clients est capital.
Les avantages principaux sont la hausse du rendement, la réduction du coût de main-d’œuvre par unité, l’amélioration de la répétabilité du remplissage et une meilleure planification des campagnes. Plus la ligne est stable, plus l’entreprise peut réduire les temps improductifs et lisser ses coûts fixes. En France, où les coûts d’exploitation et les exigences de conformité sont élevés, cet effet est particulièrement recherché.
Pour les ateliers cherchant à concilier volume et assurance qualité, une ligne bien conçue permet aussi d’automatiser davantage de contrôles en cours de production. Les données de cadence, de températures de tunnel, de paramètres de dosage et d’événements d’arrêt peuvent être historisées pour soutenir les enquêtes qualité et la libération des lots.
Le graphique illustre une progression réaliste de la demande en solutions de remplissage d’ampoules, portée par la modernisation des sites et la recherche de souveraineté industrielle en Europe occidentale.
| Application | Type de produit | Besoin de cadence | Avantage principal | Exigence qualité | Commentaire marché France |
|---|---|---|---|---|---|
| Médicaments hospitaliers | Solutions injectables courantes | Élevé | Débit régulier | Très stricte | Demande stable |
| Produits d’urgence | Ampoules à rotation rapide | Très élevé | Réactivité d’approvisionnement | Très stricte | Importance pour hôpitaux |
| Façonnage pharmaceutique | Produits multi-clients | Variable | Flexibilité et changements rapides | Élevée | Marché en développement |
| Export vers Afrique et Moyen-Orient | Injectables standards | Élevé | Compétitivité de coût | Conforme normes internationales | Port de Marseille utile |
| Fabrication à façon de niche | Petits volumes spécialisés | Moyen | Précision et traçabilité | Très stricte | Souvent en clusters régionaux |
| Reprise de production locale | Molécules relocalisées | Moyen à élevé | Sécurisation industrielle | Élevée | Fort intérêt stratégique |
Types, modèles et options techniques clés pour la vitesse d’une ligne de remplissage d’ampoules en verre
Les lignes d’ampoules en verre se distinguent d’abord par leur gamme de vitesse. On retrouve des solutions compactes pour faibles et moyens volumes, des lignes intermédiaires pour laboratoires en croissance et des lignes à haute cadence adaptées aux grands sites. Le choix dépend du diamètre et de la hauteur d’ampoule, du volume de remplissage, du produit, du mode de dosage et des contraintes de salle propre.
Parmi les options techniques majeures, il faut examiner le type de remplissage, la configuration du poste de scellage, les systèmes de contrôle de présence d’ampoules, les détecteurs de casse, le rejet automatique des unités non conformes, les recettes de format, l’automatisation des changements et l’intégration logicielle. Les usines françaises recherchent de plus en plus des interfaces conviviales, des alarmes hiérarchisées et des historiques électroniques facilitant la conformité.
Sur le plan des capacités technologiques, IVEN s’est construit une réputation d’ingénierie autour des lignes de remplissage et de conditionnement pharmaceutique, des systèmes d’eau pharmaceutique et des solutions logistiques intelligentes. Cette polyvalence est utile lorsque le client souhaite harmoniser plusieurs ateliers au sein d’un même programme d’investissement.
| Type de ligne | Cadence indicative | Profil d’utilisateur | Points forts | Limites | Options fréquentes |
|---|---|---|---|---|---|
| Compacte semi-automatique | 1 500 à 4 000 ampoules/heure | Petites séries | Faible encombrement | Moins adaptée aux grands volumes | Contrôle de base |
| Automatique standard | 4 000 à 8 000 ampoules/heure | PME et façonniers | Bon équilibre coût/capacité | Flexibilité moyenne selon modèle | Changement de format assisté |
| Automatique intermédiaire | 8 000 à 12 000 ampoules/heure | Sites régionaux | Rendement industriel solide | Investissement plus élevé | Traçabilité avancée |
| Haute cadence | 12 000 à 18 000 ampoules/heure | Grandes usines | Coût unitaire optimisé | Besoin d’infrastructure stable | Inspection intégrée |
| Très haute cadence | 18 000 à 24 000 ampoules/heure | Production de masse | Débit maximal | Complexité technique accrue | Automatisation étendue |
| Ligne sur mesure | Selon cahier des charges | Produits spécifiques | Adaptation fine | Délai d’étude plus long | Validation personnalisée |
En termes de fabrication, IVEN dispose de plusieurs sites spécialisés en Chine pour les machines de remplissage et de conditionnement, le traitement de l’eau pharmaceutique, les systèmes de convoyage intelligents et les équipements destinés aux consommables médicaux. Pour un acheteur français, cette structuration industrielle peut être un atout lorsque le projet nécessite plusieurs utilités ou lignes connectées.
Vitesse d’une ligne d’ampoules en verre ou technologies alternatives : quelle solution répond à vos besoins ?
La ligne d’ampoules en verre n’est pas la seule option de conditionnement stérile. Les industriels comparent souvent les ampoules aux flacons, aux seringues préremplies et, selon les produits, à d’autres contenants stériles. Le verre ampoule garde des avantages en termes de coût, de protection et de compacité, mais il faut aussi considérer la maniabilité, l’ouverture à l’usage et le niveau de valeur ajoutée clinique.
Pour les produits à forte diffusion hospitalière et à prix serré, l’ampoule en verre reste très compétitive. Pour des formulations sensibles ou des médicaments premium, le flacon ou la seringue préremplie peuvent mieux répondre à certains besoins de praticité. Le choix doit donc être aligné avec la stratégie commerciale, le canal de distribution, le volume prévisionnel et la facilité de validation.
Ce graphique montre que les ampoules conservent une place importante, même si les flacons et les seringues préremplies attirent aussi de forts investissements selon les segments thérapeutiques.
| Technologie | Avantage principal | Inconvénient principal | Cadence potentielle | Coût emballage | Cas d’usage recommandé |
|---|---|---|---|---|---|
| Ampoule en verre | Coût et protection | Fragilité et ouverture | Élevée | Faible à moyen | Injectables standards |
| Flacon injectable | Flexibilité volumes | Plus d’éléments de fermeture | Élevée | Moyen | Large portefeuille stérile |
| Seringue préremplie | Praticité clinique | Coût supérieur | Moyenne à élevée | Élevé | Produits à forte valeur |
| Cartouche | Usage dispositif | Marché plus ciblé | Moyenne | Élevé | Auto-injection |
| Poche non PVC | Grand volume perfusion | Autre logique industrielle | Très élevée | Moyen | Solutions IV |
| PP bouteille | Robustesse logistique | Non adaptée à tous produits | Élevée | Moyen | Perfusions et solutions |
Les groupes comparant plusieurs technologies peuvent aussi consulter une vue d’ensemble des équipements pharmaceutiques disponibles afin d’évaluer les synergies entre différentes lignes et utilités.
Vue du marché et tendances futures de la vitesse des lignes d’ampoules en verre en fabrication pharmaceutique
En France, le marché des lignes d’ampoules est porté par cinq forces : modernisation des sites historiques, renforcement de la souveraineté sanitaire, besoin de productivité, automatisation des contrôles et convergence réglementaire internationale. Les zones industrielles proches de Lyon, Rouen, Chartres, Tours, Orléans ou de l’axe Strasbourg-Bâle observent un intérêt renouvelé pour les ateliers stériles performants et traçables.
À l’échelle 2026, trois tendances dominent. Premièrement, la numérisation : davantage de collecte de données, maintenance prédictive, historisation des alarmes et intégration aux systèmes qualité. Deuxièmement, la durabilité : réduction de la consommation énergétique des tunnels, optimisation des brûleurs, récupération thermique et baisse des pertes de verre et de produit. Troisièmement, la conformité : documentation plus structurée, audit trail, cybersécurité industrielle et meilleure préparation aux inspections.
Le marché évolue aussi sous l’effet des chaînes logistiques. Les industriels français considèrent l’accès aux ports du Havre, de Dunkerque ou de Marseille-Fos pour les importations d’équipements, mais aussi la proximité des plateformes terrestres pour le service après-vente, le stockage de pièces et la disponibilité d’ingénieurs d’intervention.
Ce graphique met en évidence le glissement progressif du marché vers des lignes plus numérisées et plus faciles à valider.
| Tendance 2026 | Description | Effet sur la vitesse | Effet sur le budget | Effet sur la conformité | Priorité France |
|---|---|---|---|---|---|
| Automatisation des changements | Formats pilotés par recettes | Réduit les arrêts | Hausse initiale modérée | Moins d’erreurs manuelles | Élevée |
| Maintenance prédictive | Analyse des dérives machine | Améliore la disponibilité | Investissement logiciel | Sécurise la continuité | Élevée |
| Réduction énergétique | Optimisation tunnel et brûleurs | Stabilité accrue | Économies à moyen terme | Image durable | Élevée |
| Traçabilité renforcée | Données process historisées | Analyse plus fine des arrêts | Coût d’intégration | Très favorable aux audits | Très élevée |
| Conception modulaire | Extension future plus simple | Évolutivité capacité | Peut réduire coût long terme | Validation par phases | Moyenne à élevée |
| Support à distance sécurisé | Assistance technique plus rapide | Moins d’immobilisation | Faible coût relatif | Doit être cybersécurisé | Élevée |
Comment choisir un fabricant ou fournisseur fiable pour une ligne d’ampoules en verre
Le choix d’un fournisseur ne doit pas reposer uniquement sur le prix ou la cadence annoncée. Un acheteur en France doit examiner l’expérience du constructeur sur les injectables, la qualité de la documentation, la connaissance des exigences réglementaires, la disponibilité des pièces, la capacité d’intervention et le réalisme des délais. Une bonne pratique consiste à demander des références comparables en Europe ou sur d’autres marchés réglementés.
Il faut aussi vérifier la cohérence entre compétences technologiques, capacités de fabrication et accompagnement projet. Un fournisseur crédible doit être capable d’expliquer le design aseptique, les matériaux en contact produit, les paramètres critiques, la stratégie de qualification, les tests en usine et la logique de maintenance. Pour les groupes qui souhaitent sécuriser plusieurs lots de travail en une seule gouvernance, la capacité à livrer des solutions intégrées devient un avantage notable.
Du côté des services, IVEN met en avant un accompagnement couvrant faisabilité, conception, sélection d’équipements, personnalisation, installation, mise en service, qualification, transfert technologique, formation et assistance après-vente. Pour un investisseur français, cette continuité de service peut réduire les risques de coordination entre plusieurs sous-traitants.
| Critère fournisseur | Ce qu’il faut vérifier | Signal positif | Signal d’alerte | Impact projet | Conseil pratique |
|---|---|---|---|---|---|
| Expérience sectorielle | Références injectables | Projets comparables démontrés | Références vagues | Très élevé | Demander des cas similaires |
| Conformité documentaire | Dossiers techniques et qualification | Structure claire et complète | Documents tardifs | Très élevé | Auditer la documentation type |
| Capacité d’ingénierie | Adaptation au cahier des charges | Solutions argumentées | Réponses génériques | Élevé | Valider sur P&ID et plans |
| Fabrication | Qualité atelier et composants | Process industriels stables | Sous-traitance peu maîtrisée | Élevé | Visite usine si possible |
| Service après-vente | Temps de réponse et pièces | Organisation dédiée | Support non structuré | Élevé | Demander la politique de stock |
| Coût total | Prix plus coûts cachés | Vision cycle de vie | Offre partielle | Très élevé | Comparer le coût global |
Le graphique ne remplace pas un audit, mais il rappelle que le bon choix dépend rarement d’un seul critère. La comparaison doit rester multicritère et orientée coût total de possession.
Coût d’investissement, planification budgétaire et analyse du retour sur investissement
Le budget d’une ligne de remplissage d’ampoules en verre varie fortement selon la vitesse visée, le niveau d’automatisation, les utilités incluses, les options de contrôle, l’architecture logicielle, les exigences de qualification et le périmètre d’installation. En France, il faut aussi intégrer les coûts d’adaptation bâtiment, HVAC, salles propres, alimentation en fluides propres, sécurité incendie, formation et validation.
Pour estimer correctement le retour sur investissement, il convient de comparer le scénario actuel et le scénario futur : volume annuel, coût unitaire, pertes produit, effectif, rejets, temps d’arrêt, maintenance et capacité d’absorber des commandes supplémentaires. Une ligne plus rapide n’est rentable que si elle permet soit de vendre davantage, soit de réduire les coûts tout en maintenant la conformité.
Un autre élément souvent sous-estimé concerne les dépenses hors équipement : FAT, SAT, transport, douanes, manutention sur site, essais médias, IQ/OQ/PQ, pièces critiques, consommables de démarrage et assistance au lancement. Les entreprises qui préparent bien ce budget évitent les dérives en phase finale.
| Poste budgétaire | Part habituelle du budget | Commentaire | Risque si oublié | Levier d’optimisation | Priorité de suivi |
|---|---|---|---|---|---|
| Équipement principal | 35 % à 50 % | Ligne, automation, sécurité | Base de chiffrage incomplète | Spécification claire | Très élevée |
| Installation et mise en service | 8 % à 15 % | Dépend du site | Retards de démarrage | Préparation chantier | Élevée |
| Qualification et validation | 5 % à 12 % | Essentielle en pharma | Impossible de libérer la ligne | Documentation anticipée | Très élevée |
| Infrastructure bâtiment | 10 % à 25 % | HVAC, salles propres, flux | Surcoûts majeurs | Études amont solides | Très élevée |
| Pièces et maintenance initiales | 2 % à 5 % | Sécurise la disponibilité | Immobilisation prolongée | Pack de démarrage | Moyenne à élevée |
| Formation et transfert | 1 % à 3 % | Accélère la montée en cadence | Erreurs d’exploitation | Programme structuré | Élevée |
Dans un cas typique, un site qui remplace une ligne ancienne par une ligne automatique plus stable peut réduire les pertes, mieux utiliser ses équipes et augmenter de 20 % à 40 % la capacité annuelle sans accroître proportionnellement son effectif. Le retour sur investissement peut alors devenir attractif, surtout si l’entreprise évite la sous-traitance externe ou récupère des marchés export.
Points de vigilance et risques potentiels lors d’un investissement dans une ligne d’ampoules en verre
Le premier risque consiste à surestimer la vitesse réellement exploitable. Beaucoup de projets sont dimensionnés sur la base d’une cadence marketing plutôt que d’une cadence prouvée en conditions proches du produit. Il faut donc demander des critères d’acceptation précis, des essais en usine et une définition claire de la performance garantie.
Le second risque concerne l’adéquation produit-procédé. Viscosité, sensibilité à l’oxygène, comportement à la température, moussage ou besoin de protection par gaz inerte peuvent réduire la cadence théorique. Le troisième risque touche le bâtiment : une excellente ligne peut sous-performer si les flux, l’HVAC ou l’ergonomie opérateur ont été mal conçus.
Les risques documentaires et réglementaires sont également majeurs. En France, la qualité des dossiers techniques, des analyses de risques et des protocoles de qualification influence directement la réussite des audits internes et externes. Enfin, il ne faut pas négliger le risque de support insuffisant après installation. Une ligne avancée nécessite un partenaire capable d’assurer pièces, diagnostic et accompagnement de montée en régime.
| Risque | Description | Conséquence possible | Probabilité | Mesure préventive | Niveau de criticité |
|---|---|---|---|---|---|
| Cadence surestimée | Écart entre théorie et terrain | ROI dégradé | Moyenne | Tests FAT orientés performance | Élevée |
| Incompatibilité produit | Procédé mal adapté à la formule | Rejets ou lenteur | Moyenne | Essais préalables et revue process | Très élevée |
| Conception bâtiment insuffisante | Flux ou HVAC inadéquats | Blocage de qualification | Moyenne | Ingénierie intégrée | Très élevée |
| Documentation incomplète | Dossiers techniques insuffisants | Retard de validation | Moyenne à élevée | Exiger la liste documentaire | Très élevée |
| Service après-vente limité | Support lent ou pièces absentes | Immobilisation prolongée | Moyenne | Contrat de support clair | Élevée |
| Coûts cachés | Omissions de projet | Dépassement budgétaire | Élevée | Budget détaillé ligne par ligne | Élevée |
Un cas fréquent observé sur le marché européen concerne des usines qui visaient uniquement une hausse de cadence, puis ont découvert que la vraie limitation venait du tunnel, du contrôle aval ou des changements de format. La bonne approche consiste à analyser la chaîne complète, et non une seule machine. Pour cela, il est utile d’échanger tôt avec un intégrateur capable de relier équipements, utilités et validation. Un premier contact peut être pris via la page contact dédiée aux projets pharmaceutiques.
FAQ
Quelle est une bonne vitesse pour une ligne de remplissage d’ampoules en verre ?
Cela dépend du portefeuille produit. Pour certains sites, 4 000 à 8 000 ampoules par heure suffisent. Pour des productions plus massives, 12 000 à 18 000 ampoules par heure peuvent être pertinentes. La bonne vitesse est celle qui reste stable et rentable en conditions réelles.
La vitesse la plus élevée est-elle toujours le meilleur choix ?
Non. Une ligne trop rapide pour vos volumes, vos formats ou votre organisation peut augmenter les coûts et compliquer la qualification. Il faut privilégier la cohérence entre demande marché, flexibilité et capacité future.
Quels secteurs en France utilisent encore largement les ampoules en verre ?
Les laboratoires de médicaments injectables, les façonniers pharmaceutiques, certains fabricants de produits hospitaliers et des entreprises exportatrices vers des marchés où l’ampoule reste un format standard.
Combien de temps faut-il pour lancer un projet ?
Selon la complexité, il faut souvent compter étude, fabrication, installation, qualification et montée en cadence sur plusieurs mois. Les projets avec adaptation bâtiment ou validation approfondie prennent davantage de temps.
Quels documents demander à un fournisseur ?
Spécifications techniques, plans, schémas de procédé, liste des composants critiques, analyses de risques, protocoles d’essais, documents de qualification et planning détaillé. Plus la documentation est structurée, plus le projet est maîtrisable.
Pourquoi les acheteurs français regardent-ils les solutions intégrées ?
Parce qu’elles permettent de mieux coordonner la ligne, les utilités, les flux et la validation. Cela réduit les interfaces de responsabilité, particulièrement utile pour des projets de modernisation sur sites actifs.
Quels atouts peut apporter IVEN pour le marché français ?
Un savoir-faire international en ingénierie pharmaceutique, une expérience sur des lignes de remplissage et des systèmes associés, des capacités de personnalisation, ainsi qu’un accompagnement couvrant étude, installation, qualification et support. Cette combinaison intéresse les industriels qui cherchent un partenaire unique plutôt qu’une juxtaposition de fournisseurs.
Comment sécuriser le retour sur investissement ?
En partant de données réelles de production, en intégrant tous les coûts de projet, en vérifiant la cadence garantie, en préparant les équipes et en reliant le choix de la ligne à un plan commercial ou industriel crédible sur le marché français et export.
En résumé, la vitesse d’une ligne de remplissage d’ampoules en verre est un indicateur central, mais elle n’a de valeur que replacée dans une logique globale de performance pharmaceutique. Pour la France, où la conformité, la qualité documentaire, la continuité industrielle et l’optimisation des coûts sont déterminantes, la meilleure solution est celle qui associe cadence utile, stabilité, évolutivité et support sur le long terme. Les entreprises qui abordent ce sujet avec une vision intégrée obtiennent généralement des projets plus sûrs, plus rentables et plus faciles à faire évoluer jusqu’en 2026 et au-delà.
À propos de l'auteur
Nous sommes IVEN Pharmatech Engineering, une équipe dédiée à la fourniture de solutions pharmaceutiques et médicales clés en main à l'échelle mondiale. Forts de plusieurs décennies d'expérience, nous sommes spécialisés dans les machines de pointe, la conception d'usines intégrées et un accompagnement complet tout au long du cycle de vie de nos produits, afin d'aider nos clients à atteindre une production efficace, conforme aux normes et de haute qualité.
Partager
Related Insights
-
Ligne IV haute vitesse en France : capacités et choix
Pour les laboratoires et façonniers en France, une ligne de remplissage à grande vitesse pour poches de perfusion IV permet de produire des solutions avancées où certains ingrédients restent séparés jusqu’au moment de l’emploi. Ce principe améliore la stabilité du produit, réduit les risques d’incompatibilité physicochimique et soutient une meilleure sécurité d’administration à l’hôpital. Dans un contexte marqué par l’exigence des BPF, la pression sur les coûts, la continuité d’approvisionnement et la transition vers des emballages plus performants, ce type d’équipement devient un levier industriel majeur pour les sites de production situés à Lyon, Paris, Lille, Strasbourg, Toulouse, Marseille ou encore dans les pôles export connectés aux ports du Havre et de Marseille-Fos.
Le marché français s’intéresse autant à la vitesse nominale qu’à la qualité globale du procédé: préparation de solution, contrôle particulaire, stérilité, intégrité des soudures, précision de remplissage, traçabilité lot par lot et simplicité de validation. Une ligne performante ne se limite donc pas à “remplir plus vite”; elle doit aussi assurer un rendement réel élevé, une faible perte matière, des changements de format maîtrisés et une conformité robuste vis-à-vis des attentes réglementaires européennes.
Ce guide présente les avantages industriels et cliniques, les principaux types d’équipements, les matériaux de film, les écarts entre poches multichambres et poches monocompartiment, les tendances du marché français à l’horizon 2026, les critères de sélection d’un fournisseur fiable, ainsi que l’analyse de coût, de budget et de retour sur investissement.
Une ligne de remplissage à grande vitesse pour poches de perfusion IV est un système automatisé conçu pour former, remplir, souder, contrôler et conditionner des poches destinées aux solutions de perfusion. Dans sa version la plus avancée, elle peut produire des poches multichambres permettant de conserver des principes actifs ou nutriments séparés jusqu’à l’utilisation. Cette approche est particulièrement utile pour les formulations sensibles, les mélanges de nutrition parentérale, certaines solutions bi-composants et les produits exigeant une longue durée de conservation.
En France, les industriels recherchent quatre bénéfices immédiats:
Le choix d’une telle ligne est particulièrement pertinent pour les sites qui produisent des solutés standards, des poches spécialisées, des produits de nutrition clinique ou des solutions nécessitant une architecture d’emballage avancée. À l’échelle d’une usine, l’intérêt ne réside pas seulement dans la cadence maximale par heure, mais dans l’équilibre entre rendement, conformité, flexibilité et coût complet d’exploitation.
CritèreLigne standardLigne haute vitesseImpact industrielImpact qualitéCommentaireCadence horaireModéréeÉlevéePlus de volumes par équipeStable si bien validéeDécisif pour grands appels d’offresAutomatisationPartielleTrès pousséeMoins d’interventions manuellesMoins de variabilitéImportant pour la répétabilitéFormats de pochesLimitésPlus variésPlus de flexibilité commercialeValidation plus largeUtile pour CMO et fabricants multisitesContrôle en ligneBasiqueAvancéRéduction des rejets tardifsDétection précoce des défautsEssentiel pour OEE élevéMain-d’œuvre directePlus élevéeOptimiséeBaisse du coût unitaireMoins de manipulationsIntérêt fort en FranceRetour sur investissementPlus lentPlus rapide sur gros volumesCapacité valoriséeMoins de non-conformitésDépend du mix produitLe tableau ci-dessus montre qu’une ligne rapide n’est pas uniquement un outil de volume. Elle agit sur la maîtrise du procédé, la réduction du coût par poche et la qualité finale, trois dimensions très surveillées par les industriels français.
Une ligne de remplissage à grande vitesse pour poches IV regroupe généralement plusieurs modules: alimentation matière, formage de poche à partir de film, insertion de ports, remplissage aseptique ou hautement contrôlé, soudure, inspection, sur-emballage éventuel, étiquetage et convoyage intelligent. Selon la configuration, elle peut être intégrée à une préparation de solution, à des systèmes d’eau pharmaceutique, à une stérilisation terminale, à une logistique automatisée et à un système de gestion de données de production.
Ses principaux avantages sont les suivants:
Pour le marché français, la vraie valeur d’une ligne moderne réside aussi dans sa capacité à s’intégrer à un projet complet d’usine. C’est ici que les compétences d’ingénierie prennent tout leur sens. Une approche de projet clé en main facilite le lien entre utilités propres, salles propres, flux de personnel, flux matières et conformité documentaire. Pour un industriel situé à Nantes, Rouen ou Montpellier, cette vision globale limite les modifications tardives de layout, souvent coûteuses.
Du point de vue technologique, certains fabricants internationaux se distinguent par leur maîtrise des lignes de solutions IV, des systèmes d’eau purifiée, de distillation pour eau injectable et des systèmes intelligents de convoyage. Cette combinaison est précieuse lorsque le client veut bâtir une ligne cohérente plutôt qu’un assemblage d’équipements hétérogènes.
Module de ligneFonctionRisque si mal conçuIndicateur cléImportance en FrancePriorité d’achatFormage de pocheCréer la géométrie finaleSoudures fragilesTaux de défaut de soudureTrès élevéeCritiqueInsertion de portsAssurer l’accès patientFuite ou mauvaise compatibilitéTest d’étanchéitéTrès élevéeCritiqueRemplissageDoser la solutionSous/sur-remplissagePrécision volumétriqueTrès élevéeCritiqueSoudure finaleFermer la pocheRupture en stérilisationRésistance mécaniqueTrès élevéeCritiqueInspectionDétecter défauts et non-conformitésRejets en avalTaux de faux rejetsÉlevéeHauteConditionnement secondaireProtéger et identifierTraçabilité faibleVitesse d’emballageÉlevéeMoyenne à hauteCe tableau rappelle qu’une ligne n’est jamais plus forte que son module le plus faible. En France, les audits de qualification et l’attention portée à la robustesse documentaire rendent ces détails encore plus déterminants.
Les bénéfices cliniques sont directement liés à la qualité de fabrication. Quand une ligne est capable de produire des poches avec volumes précis, matériaux compatibles et chambres séparées fiables, l’hôpital bénéficie d’un produit plus sûr à administrer. Les établissements français, qu’il s’agisse de CHU à Paris, Lyon, Lille, Bordeaux ou de centres régionaux, accordent une importance croissante à la stabilité, à la réduction des manipulations et à la disponibilité des produits prêts à l’emploi.
Parmi les applications majeures:
Les poches multichambres sont particulièrement utiles lorsque deux composants ne doivent pas être mélangés pendant le stockage. L’utilisateur final active la poche juste avant l’administration, ce qui améliore la durée de conservation et diminue le risque de dégradation. Dans un environnement hospitalier où la sécurité du patient et la continuité des soins priment, cet avantage clinique a une vraie valeur.
En parallèle, les hôpitaux français subissent des tensions d’approvisionnement sur certains produits injectables. Des lignes industrielles à haut rendement contribuent à réduire ce risque, surtout lorsque le fabricant dispose d’une organisation industrielle robuste, d’une supply chain fluide et de capacités de service après-vente réactives.
Application hospitalièreType de pocheAtout cliniqueBénéfice logistiqueNiveau de demandeObservationHydratation standardMonocompartimentUsage simpleRotation rapideTrès élevéVolume de base pour hôpitauxNutrition parentéraleMultichambresStabilité accrueMoins de préparation localeÉlevéValeur ajoutée forteÉlectrolytes spécifiquesMono ou multichambresDose contrôléeGestion facilitéeMoyen à élevéDépend du protocoleSoins intensifsMultichambresRéduction des erreurs de mélangePrêt à l’emploiÉlevéCritique pour urgencesOncologie supportPoches spécialiséesCompatibilité formulationTraçabilité renforcéeMoyenSegment exigeantPédiatrieFormats variésPrécision de dosageRéduction des adaptationsMoyenImportance du multi-formatLe tableau illustre que la technologie de production influence directement l’usage clinique. Pour les fabricants voulant servir la France hospitalière, la souplesse de gamme est aussi importante que la vitesse pure.
Les lignes peuvent être classées par format de contenant, par architecture de poche ou par niveau d’automatisation. Les plus recherchées sur le marché européen concernent les poches souples non PVC, en raison des attentes réglementaires, de la compatibilité produit et des objectifs de durabilité. Les matériaux de film sont un élément clé car ils déterminent la résistance mécanique, la perméabilité, la tenue à la stérilisation et l’interaction avec la formulation.
Les principales familles comprennent:
Pour les matériaux, les producteurs examinent souvent les films multicouches selon leur barrière, leur transparence, leur comportement thermique et leur aptitude au scellage. Le choix dépend de la solution, du pays de destination et du profil de stockage. En France, les discussions intègrent de plus en plus l’empreinte environnementale et la facilité de gestion des déchets d’emballage.
Type de ligne ou matériauCaractéristiqueAvantageLimiteUsage fréquentCommentaire marché FrancePoche non PVCSouple et moderneBonne acceptation marchéExige film qualifiéPerfusions généralesTrès demandéePoche PVCHistoriqueCoût parfois inférieurMoins attractiveApplications héritéesMoins dynamiqueFilm multicoucheBarrière amélioréeStabilité renforcéePrix supérieurProduits sensiblesPertinent pour premiumMonocompartimentUne seule chambreProcédé simpleMoins de flexibilité formulationSolutés standardsVolume élevéBi-chambresDeux compartimentsSéparation d’ingrédientsMachine plus complexeNutrition et mélanges sensiblesCroissance soutenueTri-chambresTrois compartimentsFormulations avancéesValidation exigeanteProduits spécialisésMarché de niche stratégiquePour explorer des solutions industrielles liées à ces équipements, les acheteurs peuvent consulter la gamme d’équipements pharmaceutiques disponible afin d’identifier les configurations adaptées à leur cible produit.
La comparaison entre multi-chambres et chambre unique doit se faire selon le produit final, le marché visé, le coût acceptable et le bénéfice clinique. La poche monocompartiment domine encore les grands volumes standardisés, car elle est plus simple à produire et plus économique. La poche multichambres, elle, vise les formulations plus complexes, à plus forte valeur ajoutée, dans lesquelles la séparation des composants protège la stabilité jusqu’à l’activation.
Pour un fabricant français ou un investisseur opérant en Europe, la décision dépend souvent de trois questions: quelle est la taille du marché adressable, quelle est la durée de vie requise du produit, et quelle prime prix le marché accepte-t-il pour le bénéfice clinique obtenu ?
CritèrePoche monocompartimentPoche multichambresConséquence industrielleConséquence commercialeNiveau de complexitéConceptionSimpleComplexeMise en route plus rapidePrix plus accessibleFaible vs élevéStabilité des actifsLimitée selon produitMeilleureMoins de contraintes sur mélange finalValeur ajoutée supérieureMoyen vs élevéCoût d’équipementInférieurSupérieurCAPEX réduitROI dépend du volumeFaible vs élevéValidationPlus simplePlus exigeanteDélai projet plus courtEntrée marché plus rapideFaible vs élevéUsages cliniquesStandardsSpécialisésGamme plus large en combinant les deuxMeilleure segmentationMoyenDifférenciationModéréeFortePression prix plus fortePositionnement premium possibleMoyen vs élevéLe tableau souligne un point essentiel: la poche multichambres ne remplace pas totalement la poche standard. Dans la plupart des stratégies industrielles, les deux technologies coexistent selon les indications et les volumes cibles.
var ctxComp = document.getElementById(‘comparisonChart’).getContext(‘2d’);var comparisonChart = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘CAPEX’, ‘Souplesse formulation’, ‘Stabilité’, ‘Vitesse de lancement’, ‘Valeur ajoutée’, ‘Complexité validation’],datasets: [{label: ‘Monocompartiment’, data: [82, 55, 58, 88, 52, 35], backgroundColor: ‘rgba(54, 162, 235, 0.75)’},{label: ‘Multichambres’, data: [58, 90, 92, 60, 89, 85], backgroundColor: ‘rgba(153, 102, 255, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {position: ‘top’}},scales: {y: {beginAtZero: true, max: 100}}}});Ce graphique met en évidence l’arbitrage entre simplicité industrielle et valeur thérapeutique. Pour les acteurs ciblant des segments plus spécialisés en France, l’option multichambres gagne clairement en intérêt.
Le marché français s’inscrit dans une dynamique européenne caractérisée par la sécurisation des chaînes d’approvisionnement, la relocalisation partielle de certaines productions, l’augmentation des exigences qualité et la recherche d’efficacité énergétique. La demande ne porte plus seulement sur la capacité nominale; elle vise une capacité utile, c’est-à-dire réellement exploitable avec peu d’arrêts, de bons changements de lot et une qualité constante.
Les moteurs de croissance observés sont:
En France, des zones comme l’Île-de-France, Auvergne-Rhône-Alpes, Grand Est et Normandie restent stratégiques grâce à leur tissu pharmaceutique, leurs infrastructures logistiques et leur accès aux ports et corridors européens. Le Havre facilite l’import d’équipements et de composants, tandis que Marseille-Fos et les axes vers l’Italie et l’Espagne renforcent les échanges sud-européens.
var ctxLine = document.getElementById(‘lineChart’).getContext(‘2d’);var lineChart = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée de la demande de capacité en France’,data: [100, 108, 119, 131, 146, 162],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {position: ‘top’}},scales: {y: {beginAtZero: false}}}});La courbe ci-dessus illustre une progression réaliste de la demande de capacité, tirée par les modernisations et par les produits à plus forte valeur ajoutée.
var ctxBar = document.getElementById(‘barChart’).getContext(‘2d’);var barChart = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘CHU’, ‘Cliniques privées’, ‘Façonniers’, ‘Laboratoires export’, ‘Nutrition clinique’, ‘Marchés publics’],datasets: [{label: ‘Niveau relatif de demande’,data: [88, 56, 73, 80, 69, 84],backgroundColor: ‘rgba(255, 99, 132, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {position: ‘top’}},scales: {y: {beginAtZero: true, max: 100}}}});Le graphique en barres montre que la demande se répartit entre plusieurs segments, avec un poids important des hôpitaux publics, des marchés institutionnels et des fabricants exportant depuis la France.
Choisir un fournisseur ne consiste pas à comparer un prix catalogue. Il faut évaluer la conformité réglementaire, la robustesse technique, la capacité de personnalisation, la qualité du service, la disponibilité des pièces et la réussite sur des projets similaires. Pour le marché français, il est conseillé d’examiner la capacité du partenaire à travailler selon les attentes des BPF européennes, des approches de qualification IQ/OQ/PQ et des besoins documentaires détaillés.
Voici les principaux critères:
Sur le plan des capacités technologiques, certains groupes spécialisés combinent expertise en lignes de perfusion, systèmes d’eau pharmaceutique, préparation de solution et logistique intelligente. Cette profondeur technique est importante lorsqu’un projet dépasse la simple machine pour devenir un atelier complet. Sur le plan industriel, un acteur disposant de plusieurs usines dédiées à des familles d’équipements différentes peut mieux maîtriser la fabrication, le contrôle qualité et la cohérence d’ensemble. Sur le plan des services, l’accompagnement du conseil initial jusqu’à la mise en service, la validation et l’assistance après-vente réduit fortement le risque projet.
Pour vérifier le profil d’un partenaire, il est utile de consulter la présentation de l’entreprise et d’identifier son expérience en solutions intégrées, ses domaines de spécialisation et son positionnement international.
Critère fournisseurPourquoi c’est importantQuestion à poserSignal positifSignal d’alertePoids décisionnelConformité réglementaireÉvite les retards de qualificationQuelles normes maîtrisez-vous ?Dossiers complets et références UERéponses vaguesTrès élevéExpérience IVRéduit le risque de conceptionCombien de lignes comparables ?Historique documentéPeu de projets réelsTrès élevéPersonnalisationAdapte la ligne au sitePouvez-vous modifier le layout ?Ingénierie flexibleConfiguration rigideÉlevéSAV et piècesLimite les arrêtsDélai d’intervention ?Support structuréAbsence de plan clairÉlevéValidation et formationAccélère le démarrageFournissez-vous IQ/OQ/PQ ?Pack completDocumentation incomplèteÉlevéCapacité de fabricationAssure les délaisQuelles usines et quels contrôles ?Sites spécialisésSous-traitance opaqueMoyen à élevéPour lancer une consultation ou demander une étude adaptée au marché français, prendre contact avec un spécialiste permet d’obtenir une première estimation technique et budgétaire plus fiable qu’un simple tarif standard.
Le coût total d’investissement dépend du niveau d’automatisation, du nombre de formats, du type de poche, des exigences d’inspection, du degré d’intégration avec les utilités et de la portée documentaire. En pratique, il faut distinguer le CAPEX machine du coût global de projet: bâtiment, HVAC, eau pharmaceutique, vapeur pure, préparation de solution, validation, formation, pièces critiques, essais usine et démarrage.
Pour un projet en France, le budget doit aussi intégrer:
Le retour sur investissement est influencé par le volume annuel, le prix de vente par poche, le taux de rebut, l’OEE, le coût de main-d’œuvre et la capacité à produire des formats à plus forte marge. Une ligne multichambres coûte plus cher, mais peut ouvrir des segments plus rentables.
Poste budgétairePart estimativeEffet sur le ROIPeut-il être optimisé ?Risque si sous-estiméConseilÉquipement principalTrès élevéeDirectOuiChoix technique insuffisantComparer sur coût de cycle de vieUtilités pharmaceutiquesÉlevéeIndirect mais critiqueOuiArrêts qualitéIntégrer dès l’avant-projetInstallation et mise en serviceMoyenneAccélère le démarragePartiellementRetardsPlanifier ressources siteValidationMoyenneTrès importantFaiblementLancement retardéPrévoir dossiers completsFormation opérateursFaible à moyenneRéduit les erreursOuiRendement faibleFormer maintenance aussiPièces et maintenanceFaible à moyenneFort sur long termeOuiArrêts prolongésCréer stock critique localvar ctxArea = document.getElementById(‘areaChart’).getContext(‘2d’);var areaChart = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des projets orientés valeur ajoutée’,data: [28, 33, 39, 47, 54, 62],borderColor: ‘rgb(255, 159, 64)’,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {position: ‘top’}},scales: {y: {beginAtZero: true, max: 100}}}});Cette zone de tendance montre un basculement progressif vers des projets recherchant davantage de différenciation, de stabilité produit et de sophistication technologique. C’est un signe favorable pour les lignes multichambres et pour les fournisseurs offrant des solutions de procédé complètes.
Un investissement mal préparé peut générer des retards, des surcoûts ou un sous-emploi de la capacité. Le principal risque est de raisonner en cadence théorique sans tenir compte du produit réel, du film, de la stérilisation, de la qualification et de l’organisation du site. En France, où les coûts d’exploitation sont significatifs, une erreur de conception ou un OEE trop faible se paie rapidement.
Les risques principaux sont:
Pour les réduire, il est conseillé de réaliser une étude de faisabilité détaillée, des essais produit, une revue de layout, une analyse des utilités et un plan de montée en puissance réaliste. Les meilleurs partenaires accompagnent aussi la phase post-démarrage: optimisation, dépannage, ajustement des paramètres, production sous supervision et transfert progressif vers l’équipe locale.
Du côté des capacités de service, les acteurs les plus crédibles proposent un accompagnement complet: conseil de faisabilité, ingénierie, sélection d’équipement, personnalisation, installation, qualification, formation, transfert technologique et optimisation ultérieure. Ce modèle réduit le risque de fragmentation du projet, surtout pour les nouveaux entrants ou les extensions d’usine.
var ctxSup = document.getElementById(‘supplierChart’).getContext(‘2d’);var supplierChart = new Chart(ctxSup, {type: ‘bar’,data: {labels: [‘Expertise IV’, ‘Ingénierie intégrée’, ‘Fabrication dédiée’, ‘Conformité UE’, ‘Service cycle de vie’, ‘Flexibilité projet’],datasets: [{label: ‘Niveau attendu chez un fournisseur premium’,data: [92, 90, 88, 94, 91, 86],backgroundColor: ‘rgba(46, 204, 113, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {position: ‘top’}},scales: {y: {beginAtZero: true, max: 100}}}});Ce graphique de comparaison fournisseur résume le profil recherché par un acheteur exigeant: expertise sectorielle, capacité de fabrication réelle, conformité internationale et service sur tout le cycle de vie.
Quelle cadence peut atteindre une ligne de remplissage à grande vitesse pour poches IV ?La cadence dépend du volume de poche, du nombre de chambres, du film utilisé, du niveau d’inspection et de l’organisation du changement de format. Il faut toujours distinguer la vitesse nominale de la vitesse utile réellement obtenue sur l’année.
Une ligne haute vitesse est-elle adaptée aux petites séries ?Oui, si elle offre des changements de format rapides et une bonne flexibilité. Cependant, pour des petites séries très variées, la pertinence économique doit être étudiée au cas par cas.
Pourquoi les poches multichambres intéressent-elles le marché français ?Parce qu’elles améliorent la stabilité de certains composants, réduisent les manipulations de préparation au point d’usage et apportent une valeur clinique forte dans des segments spécialisés.
Quels matériaux sont les plus demandés ?Les films non PVC et multicouches sont très recherchés pour leur profil technique et leur acceptation sur de nombreux marchés. Le choix final dépend toujours de la formulation et du cahier des charges réglementaire.
Quels documents faut-il exiger du fournisseur ?Spécifications techniques, analyses de risques, plans, FAT/SAT, documentation de qualification, listes de pièces, procédures de maintenance, dossiers de calibration et plan de formation.
Comment sécuriser le ROI ?En choisissant le bon niveau de capacité, en validant la compatibilité produit-film, en maîtrisant le taux de rebut, en planifiant les utilités et en sélectionnant un partenaire capable de soutenir la ligne après le démarrage.
Quelles tendances marqueront 2026 ?La digitalisation accrue des lignes, l’analyse de données de production, la maintenance prédictive, les films plus durables, l’optimisation énergétique, la traçabilité renforcée et la pression réglementaire sur la sécurité d’approvisionnement en Europe.
Quel type de partenaire convient le mieux à un projet complet en France ?Un partenaire capable d’intervenir à la fois sur la technologie, la fabrication et le service. Les groupes disposant d’une expérience internationale en lignes IV, en systèmes d’eau pharmaceutique, en logistique intelligente et en projets clé en main offrent souvent un avantage concret pour les sites français cherchant à limiter le risque projet.
En conclusion, la ligne de remplissage à grande vitesse pour poches de perfusion IV représente en France un investissement stratégique pour les industriels qui veulent conjuguer capacité, conformité et différenciation thérapeutique. Le bon projet est celui qui relie la technologie de la ligne, les besoins cliniques, le matériau d’emballage, l’organisation d’usine et le support du fournisseur. À mesure que le marché se dirige vers 2026, les entreprises capables d’anticiper les exigences de durabilité, de digitalisation et de sécurité d’approvisionnement disposeront d’un avantage durable sur les segments hospitaliers et export.
-

Système automatisé de remplissage IV PP en France
Pour les laboratoires pharmaceutiques, les fabricants de dispositifs médicaux et les investisseurs industriels en France, le système automatisé de remplissage IV en flacons PP représente un équipement stratégique lorsqu’il s’agit d’augmenter la capacité, de moderniser une usine ou de sécuriser la conformité réglementaire. Il est utilisé pour produire des solutions pour perfusion dans des flacons en polypropylène avec un haut niveau d’automatisation, de répétabilité, de stérilité et de traçabilité. Sur le marché français, où les projets sont souvent évalués à l’aune des exigences européennes, des audits qualité, des coûts énergétiques et des objectifs de souveraineté sanitaire, cette technologie est particulièrement pertinente pour les sites situés autour de Paris, Lyon, Marseille, Lille, Strasbourg et Toulouse.
Dans la pratique, une ligne automatisée de ce type regroupe généralement le soufflage ou l’alimentation des contenants, le lavage ou la préparation des flacons selon le procédé retenu, le remplissage aseptique, le bouchage ou le scellage, l’inspection, l’étiquetage, le conditionnement secondaire et parfois l’intégration logistique. Les décideurs français recherchent surtout quatre résultats : une sécurité produit élevée, une réduction du risque humain, une performance industrielle stable et une validation simplifiée.
Pour les entreprises qui étudient une nouvelle installation ou une extension d’usine, il est aussi essentiel d’évaluer le partenaire industriel dans sa globalité : maîtrise technologique, capacité de fabrication, conformité documentaire, accompagnement à la qualification et assistance après mise en service. C’est précisément dans cette logique que des sociétés spécialisées comme IVEN Pharmatech Engineering se positionnent sur les projets internationaux d’ingénierie pharmaceutique, avec des solutions intégrées et des lignes adaptées aux environnements fortement réglementés.
En France, le système automatisé de remplissage IV en flacons PP est stratégique parce qu’il répond simultanément à plusieurs priorités industrielles : continuité d’approvisionnement hospitalier, montée en capacité de production, réduction des interventions manuelles en zone propre, amélioration de la reproductibilité des lots et adaptation aux normes de conformité les plus strictes. Le polypropylène est apprécié pour sa robustesse, sa compatibilité avec de nombreuses solutions parentérales et sa facilité d’intégration dans des lignes modernes à cadence élevée.
Les grands groupes comme les acteurs de taille intermédiaire s’y intéressent lorsqu’ils doivent alimenter des réseaux hospitaliers, des cliniques privées, des centrales d’achat ou des marchés export. La France dispose d’un écosystème pharmaceutique dense relié à des plateformes logistiques majeures comme Le Havre, Marseille-Fos et Dunkerque, ce qui renforce l’intérêt pour des équipements capables de soutenir des volumes importants avec une qualité constante.
Autrement dit, si votre projet concerne des solutions de perfusion, des produits injectables volumineux ou des gammes stériles destinées au marché européen, cette technologie peut constituer le cœur d’une nouvelle unité de production ou d’un programme de modernisation industrielle.
Un système automatisé de remplissage IV en flacons PP est une ligne de production conçue pour fabriquer et conditionner des solutions intraveineuses dans des flacons en polypropylène. Son rôle principal est d’assurer un remplissage précis, stérile et reproductible, tout en réduisant le contact humain avec le produit. Selon la configuration, le système peut inclure la fabrication du contenant, la stérilisation ou la dépyrogénation des composants, le dosage volumétrique, le bouchage, le capsulage, le contrôle visuel, le test d’étanchéité, l’étiquetage et l’emballage final.
Dans une usine pharmaceutique, cette solution sert avant tout à produire des perfusions et solutions parentérales de grand volume : chlorure de sodium, glucose, solutions équilibrées, nutrition parentérale simple, bases de dialyse ou autres préparations compatibles avec le format flacon PP. Le choix du PP est souvent motivé par sa résistance mécanique, sa légèreté, sa sécurité en transport et sa bonne compatibilité avec des circuits automatisés.
L’automatisation apporte des avantages concrets : contrôle du volume de remplissage, synchronisation des postes, réduction des pertes de produit, gestion des rejets, enregistrement des paramètres de lot et intégration avec les systèmes numériques de l’usine. Dans un contexte français, où la validation des processus et la maîtrise documentaire pèsent fortement dans les décisions d’achat, la capacité à générer des données fiables devient presque aussi importante que la performance mécanique.
Sur les projets complexes, les utilisateurs recherchent de plus en plus une solution intégrée plutôt qu’une juxtaposition de machines isolées. Cela inclut l’ingénierie de salle propre, les utilités pharmaceutiques, la préparation et distribution de solutions, ainsi que la circulation intelligente des bacs, palettes ou produits intermédiaires. Pour explorer ce type d’approche globale, de nombreux acheteurs consultent des spécialistes des projets pharmaceutiques clés en main afin de réduire les interfaces techniques et les risques de coordination.
Élément du systèmeFonction principaleImpact qualitéImpact productivitéImportance réglementaireCommentaireAlimentation des flacons PPIntroduire les contenants sur ligneRéduit la contaminationFlux continuÉlevéeSouvent couplée à un convoyage proprePoste de remplissageDoser la solution IVPrécision volumétriqueCadence stableTrès élevéePeut être gravimétrique ou débitmétriqueBouchage ou scellageFermer le flaconGarantit l’intégritéLimite les rejetsTrès élevéeCritique pour la stérilitéInspectionDétecter défauts et particulesAméliore la libération lotÉvite retouchesÉlevéeVision industrielle fréquenteÉtiquetageIdentifier le produitTraçabilité renforcéeRéduit erreurs manuellesÉlevéePeut intégrer sérialisationConditionnement secondairePréparer l’expéditionProtection logistiqueOptimise la palettisationMoyenne à élevéeImportant pour export et hôpitauxLe tableau ci-dessus montre qu’une ligne de remplissage IV ne se limite pas à un simple doseur. C’est un ensemble cohérent où chaque poste influence à la fois la qualité, le rendement et la conformité du produit fini.
Les applications principales se situent dans la production de solutions parentérales de grand volume destinées aux hôpitaux, aux services d’urgence, à la réanimation, à la néphrologie et à certaines activités de sous-traitance pharmaceutique. En France, la demande est soutenue par les besoins du secteur hospitalier public, des cliniques privées et des réseaux logistiques de santé, notamment dans les bassins de Paris, Lyon et Marseille.
Le premier avantage réside dans la sécurité aseptique. Une automatisation bien conçue réduit les manipulations humaines en zone critique, ce qui diminue le risque de contamination. Le deuxième avantage est la régularité industrielle : cadence, poids de remplissage, couple de bouchage et contrôle d’intégrité restent plus constants qu’avec des procédés moins intégrés. Le troisième avantage est économique : sur plusieurs années, une ligne performante réduit les pertes de matière, améliore le taux de rendement synthétique et limite les arrêts imprévus.
À cela s’ajoute un avantage logistique. Les flacons PP sont souvent plus robustes que certains formats alternatifs et se prêtent bien aux distributions nationales et export via des hubs comme Le Havre ou Marseille-Fos. Enfin, l’avantage stratégique est la capacité d’extension : les systèmes modernes sont conçus pour évoluer, par exemple en ajoutant une inspection plus avancée, une robotisation de fin de ligne ou des modules numériques de supervision.
ApplicationType de produitBénéfice principalIntérêt pour la FranceNiveau d’automatisation souhaitéRemarquePerfusion standardNaCl, glucoseVolumes élevésApprovisionnement hospitalierTrès élevéMarché de base des solutions IVSolutions équilibréesÉlectrolytesPrécision de formulationDemande clinique régulièreÉlevéNécessite contrôle renforcéDialyseSolutions spécialiséesFiabilité continueCentres spécialisésÉlevéPeut nécessiter lignes dédiéesSous-traitanceFabrication pour tiersFlexibilité multi-clientsFort potentiel régionalTrès élevéTraçabilité indispensableExport européenGammes standardiséesConditionnement robusteAccès au marché voisinÉlevéImportance de la documentationRéserve stratégiqueLots de sécuritéMontée en cadence rapideSouveraineté sanitaireTrès élevéIntérêt croissant après tensions d’approvisionnementCe tableau met en évidence que les bénéfices ne sont pas seulement techniques. Ils concernent aussi la sécurité d’approvisionnement, la compétitivité et la résilience industrielle, trois sujets devenus centraux en France et en Europe.
var ctxBar = document.getElementById(‘barChartDemande’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Hôpitaux publics’, ‘Cliniques privées’, ‘Sous-traitance’, ‘Export UE’, ‘Dialyse’, ‘Stocks stratégiques’],datasets: [{label: ‘Indice de demande industrielle’,data: [92, 68, 61, 75, 54, 83],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 159, 64, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 205, 86, 0.7)’],borderColor: [‘rgba(54, 162, 235, 1)’,’rgba(255, 159, 64, 1)’,’rgba(75, 192, 192, 1)’,’rgba(153, 102, 255, 1)’,’rgba(255, 99, 132, 1)’,’rgba(255, 205, 86, 1)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Il existe plusieurs familles de systèmes, définies par la cadence, le niveau d’intégration, le mode de remplissage, le type de fermeture et l’architecture de salle propre. Pour un site en France, le bon choix dépend du portefeuille produit, du volume annuel, du degré de flexibilité requis et du budget disponible.
On distingue généralement les lignes compactes pour séries limitées, les lignes standard pour production hospitalière régulière et les lignes à grande capacité destinées aux grands laboratoires ou aux plateformes multi-marchés. Les options techniques incluent la gestion automatique des formats, les systèmes de vision, le contrôle statistique en ligne, les interfaces de supervision, les convoyeurs intelligents et les solutions de nettoyage adaptées.
Sur le plan technologique, certains fabricants internationaux se différencient par leur capacité à intégrer non seulement la ligne de remplissage, mais aussi les utilités pharmaceutiques, la préparation des solutions et l’automatisation logistique. IVEN Pharmatech Engineering s’inscrit dans cette catégorie avec une expertise développée sur les lignes de solutions IV en poches souples, flacons PP et flacons en verre, ainsi qu’une solide base en traitement d’eau pharmaceutique, systèmes de préparation et logistique automatisée. Pour mieux comprendre ce positionnement industriel, il est utile de consulter la page de présentation de l’entreprise.
Type de ligneCadence indicativeUsage conseilléOptions fréquentesAvantage principalLimite possibleLigne compacteFaible à moyenneLancement ou nicheChangement de format rapideInvestissement initial modéréCapacité limitéeLigne standardMoyenneProduction hospitalièreInspection visuelle intégréeBon équilibre coût/performanceMoins adaptée aux très gros volumesLigne haute cadenceÉlevéeGrand laboratoireRobotisation fin de ligneCoût unitaire réduitProjet plus complexeLigne multi-formatMoyenneSous-traitanceRecettes automatiséesGrande flexibilitéValidation plus largeLigne intégrée avec utilitésMoyenne à élevéeNouveau site completEau pharmaceutique, préparationMoins d’interfaces fournisseursPlanification plus longueLigne avec logistique intelligenteÉlevéeUsine moderneConvoyage, entreposage automatiséFlux interne optimiséBesoin d’intégration informatiqueCe comparatif montre que le modèle idéal n’est pas forcément le plus rapide. En France, beaucoup de projets réussis reposent sur une adéquation fine entre volume réel, contraintes de validation, surface disponible et stratégie commerciale.
Le flacon PP n’est pas la seule option disponible. Les entreprises peuvent aussi étudier les poches souples sans PVC, les flacons en verre ou, dans certains cas spécifiques, d’autres formats parentéraux. Le bon choix dépend du profil produit, du marché cible, du coût logistique, de la perception clinique et des contraintes de stérilisation.
Le PP est souvent choisi pour sa robustesse et sa bonne adaptation aux lignes automatisées. Le verre conserve des atouts pour certaines formulations sensibles ou pour des marchés habitués à ce matériau, mais il implique un poids plus important et un risque de casse. Les poches souples sont compétitives pour certains usages hospitaliers grâce à leur praticité logistique et à leur encombrement réduit, mais elles nécessitent une ligne et une expertise de procédé différentes.
En France, les industriels doivent également prendre en compte la chaîne de distribution, les exigences des acheteurs hospitaliers et le coût complet sur cycle de vie. Un format plus économique à l’achat peut devenir moins intéressant si le rendement, la casse, le stockage ou la validation augmentent les coûts indirects.
CritèreFlacon PPFlacon verrePoche soupleNiveau de pertinence en FranceInterprétationRobustesse transportÉlevéeMoyenneÉlevéeTrès importanteLe PP limite la cassePoids logistiqueMoyenÉlevéFaibleImportanteImpact direct sur les coûtsAutomatisationTrès bonneBonneTrès bonneTrès importanteLe procédé dépend de la lignePerception marchéBonneHistoriqueTrès bonne selon usageVariableInfluence des habitudes hospitalièresRisque de casseFaibleÉlevéTrès faibleImportanteLe verre exige plus de précautionsCoût globalCompétitifVariableCompétitifTrès importanteÀ calculer sur l’ensemble du cycleCe tableau aide à arbitrer entre trois grandes options. Pour de nombreux projets en France, le flacon PP se positionne comme une solution d’équilibre entre sécurité, automatisation et performance logistique.
var ctxComp = document.getElementById(‘comparisonChartFournisseurs’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Conformité’, ‘Flexibilité’, ‘Coût global’, ‘Cadence’, ‘Maintenance’, ‘Logistique’],datasets: [{label: ‘Flacon PP automatisé’,data: [90, 82, 78, 88, 80, 85],backgroundColor: ‘rgba(153, 102, 255, 0.7)’,borderColor: ‘rgba(153, 102, 255, 1)’,borderWidth: 1},{label: ‘Flacon verre’,data: [89, 70, 65, 76, 68, 55],backgroundColor: ‘rgba(255, 99, 132, 0.7)’,borderColor: ‘rgba(255, 99, 132, 1)’,borderWidth: 1},{label: ‘Poche souple’,data: [87, 84, 80, 86, 79, 91],backgroundColor: ‘rgba(75, 192, 192, 0.7)’,borderColor: ‘rgba(75, 192, 192, 1)’,borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Le marché français s’inscrit dans une dynamique européenne marquée par la sécurisation des chaînes d’approvisionnement, la modernisation des sites existants et la recherche d’une meilleure autonomie de production. Les tensions passées sur certains médicaments et consommables ont renforcé l’intérêt pour des investissements industriels plus résilients. Les zones de Lyon, Paris, Centre-Val de Loire, Normandie, Hauts-de-France et Provence-Alpes-Côte d’Azur restent particulièrement attractives grâce à la présence d’infrastructures, de main-d’œuvre spécialisée et de connexions logistiques.
Pour 2026 et au-delà, trois tendances se détachent nettement. La première est numérique : intégration de la supervision en temps réel, gestion des recettes, maintenance prédictive, enregistrement électronique des données et analyse de performance. La deuxième est réglementaire : documentation plus robuste, qualification plus structurée, traçabilité renforcée et exigence accrue sur la maîtrise de contamination. La troisième est environnementale : baisse de la consommation d’énergie, optimisation des utilités, réduction des pertes de matière et conception facilitant le nettoyage et la durabilité.
Les fournisseurs capables d’apporter une réponse globale seront favorisés. Cela ne concerne pas uniquement la machine principale, mais aussi la cohérence entre eau pharmaceutique, préparation de solutions, distribution, remplissage, emballage et logistique interne. Sur ce point, la capacité de fabrication du fournisseur compte beaucoup. IVEN Pharmatech Engineering dispose de plusieurs sites spécialisés dédiés notamment aux lignes de remplissage et de conditionnement pharmaceutiques, aux systèmes d’eau pharmaceutique, aux convoyages intelligents et aux équipements pour consommables médicaux. Cette spécialisation industrielle est souvent un indicateur de maîtrise des sous-ensembles critiques.
var ctxLine = document.getElementById(‘lineChartMarche’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Indice de croissance du marché en France’,data: [100, 107, 115, 124, 136, 149, 161, 176],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.2)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaChartTendances’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’],datasets: [{label: ‘Part des projets axés automatisation et durabilité’,data: [28, 34, 41, 49, 58, 66, 73, 79],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});Ces deux graphiques illustrent une tendance réaliste : la croissance du marché n’est pas seulement liée à l’augmentation de la demande en volumes, mais aussi à l’évolution qualitative des cahiers des charges. En 2026, les acheteurs français attendent davantage de connectivité, de sobriété énergétique et de conformité démontrable.
Le choix du fournisseur doit reposer sur une évaluation structurée. Le premier critère est la conformité démontrable : qualité des documents, logique de qualification, expérience des audits et compréhension des exigences européennes. Le deuxième critère est l’expérience spécifique dans les solutions IV, et non seulement dans le remplissage pharmaceutique général. Le troisième est la capacité à personnaliser le projet selon la taille des lots, le format des flacons, l’implantation bâtiment et les utilités existantes.
Le quatrième critère est la profondeur industrielle. Un fournisseur sérieux doit pouvoir expliquer où et comment ses machines sont fabriquées, quels composants critiques sont qualifiés, comment il gère les essais en usine et de quelle manière il contrôle la chaîne documentaire. Le cinquième critère est le service : installation, mise en route, qualification, formation, maintenance, pièces de rechange et assistance à distance.
Pour un projet en France, il faut aussi vérifier la capacité du partenaire à travailler avec des équipes locales : bureau d’études, direction de site, validation, assurance qualité et entreprises de construction. La communication multiculturelle devient essentielle, surtout lorsque des interfaces existent avec des intégrateurs européens, des salles propres, des cuves de préparation ou des lignes de conditionnement secondaires.
Sur ce volet service, IVEN Pharmatech Engineering met en avant un accompagnement couvrant l’étude de faisabilité, l’ingénierie, la sélection d’équipements, l’installation, la mise en service, les qualifications, le transfert de technologie, la documentation, la formation et l’optimisation après démarrage. Pour les acheteurs français qui veulent un premier échange projet, une demande via la page contact commercial permet généralement de cadrer capacité, budget et calendrier.
Critère de sélectionPourquoi c’est importantQuestion à poserSignal positifSignal d’alerteImpact finalRéférences sectoriellesRéduit le risque projetAvez-vous des lignes IV similaires ?Références vérifiablesExpérience trop généraleÉlevéConformité documentaireFacilite qualificationQuels dossiers fournissez-vous ?Documentation structuréeDossiers incompletsTrès élevéEssais en usineValide les performancesQuels tests sont réalisés avant expédition ?Protocole clairEssais limitésÉlevéCapacité de personnalisationAdapte la ligne à l’usineComment gérez-vous les contraintes de site ?Ingénierie flexibleSolution trop standardÉlevéService après-venteRéduit les arrêtsDélai pièces et support ?Assistance structuréeSupport flouTrès élevéVision long termePrépare les extensionsLa ligne est-elle évolutive ?Architecture modulaireAucune évolutivitéMoyen à élevéLe tableau montre que le choix d’un fournisseur ne doit jamais se limiter au prix d’achat. En environnement pharmaceutique, la qualité de la documentation, du service et de l’intégration technique pèse souvent davantage que l’écart de prix initial.
Pour les entreprises en phase active de consultation, il peut être pertinent de demander une proposition détaillée via une vitrine de solutions d’équipements pharmaceutiques, puis de comparer les réponses sur une matrice normalisée : portée de fourniture, délais, validation, consommation d’utilités, pièces de rechange et coût total d’exploitation.
Le coût d’un projet varie fortement selon la cadence, le niveau d’automatisation, les exigences de salle propre, l’étendue des utilités, la préparation de solutions et le niveau d’intégration documentaire. En France, il faut raisonner en coût total installé et non en prix machine seul. Ce coût total inclut l’équipement principal, l’ingénierie, le transport, les taxes éventuelles, l’installation, la qualification, les adaptations bâtiment, les utilités, la formation et le stock initial de pièces.
Le retour sur investissement est généralement calculé à partir de six facteurs : augmentation de capacité, baisse des pertes de produit, réduction des rejets qualité, diminution des besoins manuels, amélioration de la disponibilité technique et potentiel d’accès à de nouveaux marchés. Une ligne bien spécifiée peut produire un gain significatif si elle remplace un procédé ancien, morcelé ou peu fiable.
Pour un laboratoire français, le budget doit aussi intégrer les délais administratifs, la coordination avec les entreprises de travaux et les périodes de qualification. Le calendrier réel d’un projet complet est souvent plus long que le simple délai de fabrication de la ligne.
Poste budgétairePart indicative du budgetRisque d’oubliConséquence si sous-estiméBonne pratiqueObservationLigne principale30 à 45 %MoyenDécalage budgetSpécification détailléeInclure options critiquesUtilités pharmaceutiques10 à 20 %ÉlevéRetard de démarrageÉtude flux en amontEau, vapeur, air, HVACInstallation et mise en service8 à 15 %ÉlevéSurcoût chantierPlanification conjointeDépend du site existantQualification et validation5 à 12 %Très élevéRetard de libérationDocuments prêts tôtSouvent sous-budgétéFormation et démarrage2 à 5 %MoyenBaisse de performanceFormer production et maintenanceEssentiel au rendement initialPièces et maintenance initiales2 à 6 %MoyenArrêts prolongésStock critique définiTrès utile les deux premières annéesLe tableau budgétaire rappelle que la réussite financière dépend de la vision globale. Une ligne apparemment économique peut devenir coûteuse si l’on oublie les utilités, les validations ou les interventions de démarrage.
À titre d’exemple, un site proche de Lyon voulant rapatrier une production hospitalière peut justifier l’investissement par la réduction des achats externes, l’amélioration du service client, la meilleure maîtrise des délais et la capacité à répondre à des appels d’offres plus exigeants. Dans le nord de la France, une usine connectée au port de Dunkerque ou au corridor logistique vers le Benelux peut quant à elle valoriser l’export. Dans la région de Marseille, l’accès maritime et la proximité de flux méditerranéens peuvent renforcer l’intérêt d’une ligne à plus forte capacité.
Le principal risque n’est pas toujours technique. Très souvent, les difficultés viennent d’un cahier des charges incomplet, d’une coordination insuffisante entre bâtiment et process, d’une sous-estimation des utilités ou d’un calendrier irréaliste. En France, où les parties prenantes sont nombreuses, il faut dès le départ aligner direction industrielle, production, qualité, validation, maintenance, achats et maîtrise d’œuvre.
Un autre risque fréquent concerne la compatibilité entre produit, contenant et procédé. Chaque formulation doit être évaluée au regard du matériau, du mode de stérilisation, du temps de contact et des performances de fermeture. Il existe aussi un risque humain : si les équipes ne sont pas correctement formées, une ligne très automatisée peut rester sous-performante pendant de longs mois.
Il faut également surveiller les risques de dépendance fournisseur, de disponibilité des pièces, de cybersécurité industrielle et de gestion des évolutions réglementaires. Les projets les plus robustes prévoient donc une architecture évolutive, une documentation solide, une stratégie de maintenance et un plan de support après mise en production.
RisqueCause typiqueEffet possibleNiveauMesure préventiveCommentaireSpécification incomplèteBesoins mal définisModifications tardivesTrès élevéAnalyse fonctionnelle détailléeRisque numéro unSous-dimensionnement utilitésÉtude technique insuffisanteArrêts ou baisse cadenceÉlevéBilan utilités précoceSouvent oubliéValidation retardéeDocuments tardifsDémarrage repousséÉlevéPlan qualité dès le débutImpact majeur sur retour projetFormation insuffisanteTemps de transfert réduitFaible rendement initialMoyen à élevéProgramme de formation completInclure maintenanceMaintenance mal préparéePièces non prévuesArrêts longsÉlevéStock et plan préventifCrucial en phase de montéeÉvolution réglementaireVeille insuffisanteAdaptations coûteusesMoyenChoisir une ligne évolutiveImportant pour horizon 2026+Le bon investissement est donc celui qui combine performance machine, maîtrise projet et qualité du partenaire. Lorsque ces trois dimensions sont alignées, le risque diminue nettement et la mise sur le marché devient plus prévisible.
Dans cette logique, la valeur d’un partenaire ne se limite pas à l’équipement livré. Elle tient aussi à sa capacité à accompagner la durée de vie de l’installation. Les entreprises qui proposent une assistance cycle de vie, de l’étude initiale à l’optimisation de production, créent généralement plus de sécurité pour l’acheteur. C’est l’un des axes sur lesquels IVEN Pharmatech Engineering met en avant son savoir-faire, notamment pour les usines qui veulent réduire les risques de retard, de conception non standard ou de dérive budgétaire.
1. À quels produits ce type de ligne convient-il le mieux ?Il convient principalement aux solutions de perfusion et autres préparations parentérales compatibles avec le flacon en polypropylène, notamment les produits de grand volume destinés à l’usage hospitalier.
2. Le flacon PP est-il adapté au marché français ?Oui, il répond bien aux besoins de robustesse, de logistique et d’automatisation, à condition de valider précisément la compatibilité produit-contenant-procédé.
3. Quel est l’avantage principal par rapport au verre ?Le principal avantage est la réduction du risque de casse, avec un bon niveau d’automatisation et un profil logistique généralement plus favorable.
4. Faut-il acheter une machine seule ou une solution intégrée ?Pour les projets simples, une machine seule peut suffire. Pour un nouveau site ou une extension importante, une solution intégrée réduit souvent les interfaces et facilite la cohérence globale du projet.
5. Combien de temps dure un projet ?La durée dépend de la portée. Une ligne seule peut être plus rapide, tandis qu’un projet complet avec salle propre, utilités et qualification nécessite une planification nettement plus longue.
6. Quels sont les points à vérifier chez un fournisseur ?Références réelles, documentation de qualification, essais avant livraison, service après-vente, disponibilité des pièces, flexibilité technique et capacité à communiquer avec vos équipes qualité et ingénierie.
7. Quels sites français sont bien placés pour ce type d’investissement ?Les zones autour de Paris, Lyon, Strasbourg, Lille, Le Havre, Marseille et Toulouse sont souvent favorables grâce à leur écosystème industriel, leurs infrastructures et leurs accès logistiques.
8. Quelles tendances compteront le plus en 2026 ?L’automatisation avancée, la traçabilité numérique, l’efficacité énergétique, la maintenance prédictive, l’optimisation documentaire et l’intégration de la durabilité dans la conception des lignes.
9. Comment démarrer une étude sérieuse ?Commencez par définir vos volumes, formats, produits, utilités disponibles, exigences de validation, budget et calendrier. Ensuite, comparez plusieurs fournisseurs sur une grille identique.
10. Où obtenir plus d’informations sur un partenaire industriel spécialisé ?Vous pouvez consulter la présentation de l’entreprise, découvrir les solutions intégrées pour usines pharmaceutiques, parcourir l’offre d’équipements ou envoyer directement une demande via la page de contact.
En résumé, le système automatisé de remplissage IV en flacons PP est aujourd’hui une solution particulièrement pertinente pour le marché français lorsqu’un fabricant recherche la combinaison entre conformité, robustesse, performance industrielle et évolutivité. Le bon projet n’est pas seulement celui qui choisit la bonne machine, mais celui qui choisit la bonne architecture industrielle, le bon fournisseur et le bon niveau d’accompagnement sur toute la durée de vie de l’installation.
-

Ligne IV pour flacons en verre en France
Dans l’industrie pharmaceutique, une ligne IV pour flacons en verre de solutions injectables est un système de production intégré destiné au lavage, à la préparation, au remplissage, au bouchage, au capsulage, à la stérilisation, à l’inspection et au conditionnement de solutions perfusables ou injectables en flacons en verre. En France, ce type d’équipement intéresse particulièrement les laboratoires qui modernisent leurs sites à Lyon, Paris, Strasbourg, Lille, Toulouse, Marseille ou dans les bassins logistiques reliés au Havre et à Fos-sur-Mer, car il répond à des exigences élevées de qualité, de traçabilité et de conformité réglementaire.
Le marché français reste porté par trois facteurs majeurs : le besoin de sécuriser l’approvisionnement en médicaments injectables, la modernisation des unités de production selon les bonnes pratiques de fabrication, et la recherche d’équipements plus sobres en énergie, plus automatisés et mieux intégrés aux systèmes numériques d’usine. Pour un investisseur, une ligne de flacons en verre n’est pas seulement une machine de remplissage ; c’est une plateforme industrielle complète dont la performance influence le rendement, les pertes, la stérilité, les coûts d’exploitation et la capacité à passer les audits.
En réponse directe, une ligne IV pour flacons en verre de solutions injectables sert à fabriquer, remplir et conditionner de grands volumes de solutions stériles destinées à la perfusion ou à l’injection. En France, les grands groupes pharmaceutiques, les façonnier pharmaceutiques et certains fabricants de dispositifs médicaux l’évaluent lorsqu’ils souhaitent augmenter leur capacité, remplacer des lignes vieillissantes ou internaliser des productions critiques.
Ses avantages principaux sont la compatibilité avec des formulations sensibles, la forte résistance du verre à certaines interactions chimiques, la perception de robustesse par de nombreux utilisateurs hospitaliers et la possibilité de mettre en place des procédés hautement validables. Une telle ligne comprend généralement des postes de préparation des contenants, de lavage, de dépyrogénation ou de stérilisation selon l’architecture choisie, de remplissage aseptique ou terminal, de fermeture, d’inspection visuelle, d’étiquetage et d’emballage secondaire.
Pour un site français, le bon choix dépend de la capacité cible, du format de flacon, du niveau d’automatisation, de la stratégie de validation, des contraintes d’utilités et du coût total de possession. Les laboratoires qui exportent depuis la France vers l’Union européenne, l’Afrique du Nord ou le Moyen-Orient recherchent en général une ligne flexible, documentée et compatible avec des inspections réglementaires exigeantes.
Vue d’ensemble des critères de décision pour une ligne IV en flacons de verre Critère Pourquoi c’est important Impact sur le projet Capacité horaire Détermine le volume de production et le temps d’amortissement Influe sur la taille de la ligne et le budget Conformité réglementaire Conditionne l’acceptation par les autorités et les clients Exige documentation, qualification et validation solides Niveau d’automatisation Réduit les interventions humaines et les risques de contamination Améliore la reproductibilité mais augmente l’investissement initial Compatibilité flacons Permet de couvrir plusieurs volumes et références Renforce la flexibilité commerciale Consommation d’utilités Impacte les coûts d’exploitation du site Influence le besoin en eau, vapeur, air propre et énergie Maintenance et pièces Conditionne la disponibilité de la ligne Réduit les arrêts non planifiés si le support est fiableLe tableau ci-dessus montre qu’une décision d’achat ne doit jamais être prise uniquement sur le prix de la machine. En France, les coûts cachés proviennent souvent des travaux de salle propre, de la qualification, de la sérialisation des données et des interfaces avec les systèmes de supervision du site.
Une ligne IV pour flacons en verre est une chaîne de production conçue pour des solutions parentérales conditionnées dans des flacons rigides. Le terme IV renvoie généralement aux solutions de perfusion intraveineuse, mais la ligne peut aussi servir à d’autres solutions injectables stériles selon le volume, la formulation et la stratégie de procédé. Dans un environnement pharmaceutique, elle est utilisée pour garantir un remplissage précis et stérile, une fermeture sécurisée et un niveau de qualité homogène lot après lot.
Le processus type démarre par la réception et l’alimentation des flacons vides. Ceux-ci passent ensuite par des étapes de lavage interne et externe, parfois par des opérations thermiques adaptées, avant d’être transférés vers la zone de remplissage. Le dosage du liquide injectable doit être stable, calibré et compatible avec les propriétés du produit. Viennent ensuite la pose des bouchons, le sertissage ou la fermeture appropriée, puis l’inspection, l’étiquetage et l’emballage.
Dans le contexte français, ces lignes trouvent leur place aussi bien dans les sites historiques de production que dans les projets neufs. Elles sont pertinentes pour les établissements cherchant à desservir les hôpitaux, les cliniques, les grossistes-répartiteurs et les marchés d’exportation. À proximité de pôles comme la région parisienne, Lyon ou l’axe Strasbourg-Bâle, l’installation d’une ligne performante permet de raccourcir les délais de mise à disposition et de mieux sécuriser des médicaments critiques.
Sur le plan technique, les équipements modernes sont souvent reliés à des systèmes de préparation et de distribution de solution, à des unités d’eau purifiée et d’eau pour préparations injectables, à des générateurs de vapeur pure et à des dispositifs intelligents de convoyage. Cette intégration globale est déterminante pour obtenir une production stable et conforme.
Étapes fonctionnelles d’une ligne IV pour flacons en verre Étape Fonction Point critique qualité Dépalettisation ou alimentation Introduire les flacons dans le flux de production Limiter la casse et la contamination particulaire Lavage des flacons Éliminer particules et résidus Validation du cycle et qualité de l’eau Traitement thermique adapté Préparer le contenant selon le procédé choisi Maîtrise de la température et du temps Remplissage Doser la solution injectable Précision de volume et asepsie Fermeture et capsulage Assurer l’intégrité du conditionnement Couple, étanchéité et intégrité du bouchage Inspection et conditionnement Contrôler puis préparer à l’expédition Détection des défauts visuels et traçabilitéCe tableau rappelle que la ligne n’est pas une seule machine mais un ensemble cohérent. La performance finale dépend de la qualité de chaque module et surtout de leur bonne synchronisation.
Les applications couvrent d’abord les solutions de perfusion de grand volume utilisées dans les établissements de santé. Elles concernent aussi certaines formulations spécialisées demandant un emballage en verre pour des raisons de stabilité, de compatibilité ou de préférence clinique. Les entreprises de sous-traitance pharmaceutique en France apprécient également ces lignes pour produire plusieurs références à forte valeur de conformité.
Le premier avantage reste la protection du produit. Le verre conserve une place importante dans les médicaments stériles grâce à son inertie relative et à sa résistance à de nombreuses formulations. Le second avantage est la crédibilité réglementaire : une ligne correctement conçue, documentée et validée aide les industriels à démontrer la maîtrise de leur procédé. Le troisième avantage est industriel : avec des systèmes automatiques modernes, la productivité augmente et les pertes diminuent.
Les bénéfices sont aussi logistiques. Un site proche de grands hubs comme Le Havre, Dunkerque, Marseille-Fos ou l’aéroport de Paris-Charles-de-Gaulle peut expédier plus efficacement les produits finis si la ligne fournit une cadence stable et un étiquetage précis. Dans des marchés où la disponibilité des injectables reste sensible, la fiabilité de la ligne devient un élément de compétitivité.
Enfin, les lignes récentes offrent davantage de numérisation : enregistrement électronique des paramètres, historique des alarmes, interfaces de supervision, gestion des recettes et assistance à la maintenance préventive. Pour les groupes opérant plusieurs sites en Europe, cette standardisation facilite la comparaison des performances et la gestion des audits.
var ctxBarreDemande = document.getElementById(‘barreDemande’).getContext(‘2d’);var barreDemande = new Chart(ctxBarreDemande, { type: ‘bar’, data: { labels: [‘Perfusions hospitalières’, ‘Sous-traitance stérile’, ‘Export UE’, ‘Produits spécialisés’, ‘Réserves stratégiques’, ‘Cliniques privées’], datasets: [{ label: ‘Indice de demande en France’, data: [92, 78, 74, 66, 71, 58], backgroundColor: [‘#4e79a7’, ‘#f28e2b’, ‘#e15759’, ‘#76b7b2’, ‘#59a14f’, ‘#edc948’] }] }, options: { responsive: false, maintainAspectRatio: false, plugins: { legend: { display: true } }, scales: { y: { beginAtZero: true, max: 100 } } }});Le graphique ci-dessus illustre une réalité du marché français : la demande la plus forte reste liée aux perfusions hospitalières, suivie de la sous-traitance stérile et des besoins d’exportation intracommunautaire.
Il n’existe pas une seule configuration standard. Les lignes varient selon le volume nominal du flacon, la cadence, l’architecture de la salle propre, le niveau de confinement, la méthode de remplissage et le degré d’intégration amont-aval. Pour un laboratoire français, le bon modèle est celui qui correspond à la fois au portefeuille produits et au plan industriel à moyen terme.
On distingue souvent les lignes compactes pour volumes et cadences modérés, les lignes à haute cadence pour productions massives, et les lignes personnalisées pour formats multiples. Les options techniques comprennent des systèmes de convoyage intelligents, des interfaces de changement de format rapide, des solutions d’inspection automatisée, des modules de rejet sécurisé et des logiciels d’enregistrement de données de lot.
La partie dosage peut être configurée avec différents principes selon la viscosité, la sensibilité du produit et la précision attendue. La fermeture peut aussi varier en fonction du type de bouchon et du niveau d’intégrité requis. Certains fabricants privilégient une ligne plus simple mais robuste ; d’autres recherchent une ligne très digitalisée avec maintenance prédictive et intégration à l’usine connectée.
Pour les projets en France métropolitaine comme en outre-mer, il faut aussi examiner l’encombrement, les contraintes d’installation, l’accès aux pièces d’usure et la possibilité de qualification sur site avec un partenaire expérimenté.
Exemples de types de lignes et options techniques Type de ligne Capacité indicative Usage typique Option recommandée Compacte Faible à moyenne Petites séries, démarrage de site Changement de format rapide Standard industrielle Moyenne Production régulière pour marché national Inspection automatique en ligne Haute cadence Élevée Grands volumes hospitaliers Automatisation avancée et stockage tampon Multi-formats Moyenne Sous-traitance avec portefeuille varié Recettes numériques par format Ligne aseptique renforcée Moyenne à élevée Produits sensibles ou critiques Réduction des interventions manuelles Ligne personnalisée clé en main Variable Projet neuf ou extension complexe Intégration complète des utilités et du bâtimentLe tableau montre que le choix du modèle doit partir des besoins réels de production. Une ligne surdimensionnée coûte cher à exploiter, tandis qu’une ligne sous-dimensionnée limite rapidement la croissance.
Les flacons en verre coexistent aujourd’hui avec d’autres technologies comme les poches souples sans PVC, les bouteilles en polypropylène et certains conditionnements spécialisés. Le choix dépend de plusieurs paramètres : la nature du produit, la sensibilité à l’oxygène ou à la lumière, la logistique hospitalière, le coût par unité, la résistance mécanique, le poids à transporter et les habitudes du marché visé.
En France, les poches souples peuvent être avantageuses pour certains usages de perfusion grâce à leur légèreté et à leur efficacité logistique. Les bouteilles en polypropylène séduisent pour leur robustesse et la réduction du risque de casse. Cependant, les flacons en verre gardent une place forte lorsque la compatibilité produit-contenant, la perception qualité ou des exigences spécifiques du client final orientent la décision.
La comparaison doit être faite sur le cycle de vie complet. Une solution apparemment moins coûteuse à l’achat peut nécessiter des adaptations de formulation, de nouveaux tests de stabilité ou des changements dans la chaîne de distribution. Les hôpitaux et les services de pharmacie en France évaluent aussi la praticité d’usage, le stockage et la gestion des déchets.
Comparaison entre flacon en verre et technologies alternatives Critère Flacon en verre Poche souple Bouteille en polypropylène Compatibilité avec certaines formulations Très bonne dans de nombreux cas À vérifier selon matériau Bonne selon application Poids logistique Plus élevé Faible Moyen Risque de casse Présent Très faible Faible Perception de robustesse pharmaceutique Élevée Bonne Bonne Exigence de manutention Plus forte Plus simple Intermédiaire Souplesse de certaines lignes existantes Très adaptée aux sites historiques Dépend du parc installé Dépend du parc installé var ctxComparatifSolutions = document.getElementById(‘comparatifSolutions’).getContext(‘2d’);var comparatifSolutions = new Chart(ctxComparatifSolutions, { type: ‘bar’, data: { labels: [‘Compatibilité’, ‘Productivité’, ‘Coût logistique’, ‘Risque de casse’, ‘Souplesse industrielle’, ‘Image qualité’], datasets: [ { label: ‘Flacon en verre’, data: [90, 82, 58, 52, 80, 88], backgroundColor: ‘#4e79a7’ }, { label: ‘Poche souple’, data: [76, 86, 90, 94, 79, 78], backgroundColor: ‘#f28e2b’ }, { label: ‘Bouteille en polypropylène’, data: [80, 84, 82, 88, 81, 76], backgroundColor: ‘#59a14f’ } ] }, options: { responsive: false, maintainAspectRatio: false, plugins: { legend: { display: true } }, scales: { y: { beginAtZero: true, max: 100 } } }});Pour un laboratoire français qui fournit à la fois le marché hospitalier national et des clients export, il est fréquent de conserver un portefeuille multi-technologies. La ligne en flacons de verre reste alors une composante essentielle d’un outil de production diversifié.
Le marché évolue sous l’effet de la relocalisation partielle de productions critiques, du renforcement des chaînes d’approvisionnement européennes et de la modernisation des sites vieillissants. En France, la résilience industrielle est devenue un sujet stratégique. Les régions à forte tradition pharmaceutique, comme l’Auvergne-Rhône-Alpes, l’Île-de-France, le Grand Est et les Hauts-de-France, continuent d’attirer les investissements liés aux formes stériles.
À l’horizon 2026, trois tendances dominent. Premièrement, l’automatisation progresse avec des lignes plus intelligentes, moins dépendantes des réglages manuels et capables de fournir des données en temps réel. Deuxièmement, la durabilité devient un critère d’achat majeur : récupération d’énergie, réduction de la consommation d’eau, optimisation des cycles de nettoyage et réduction des pertes matières. Troisièmement, les politiques de conformité et de qualité poussent vers des équipements mieux documentés, plus traçables et plus faciles à qualifier.
Le marché français est aussi influencé par sa position logistique en Europe. Les équipements importés arrivent souvent via Le Havre, Anvers puis redistribution, ou par Marseille-Fos pour certaines opérations. Les fabricants capables de planifier efficacement le transport, l’installation et la mise en service ont un net avantage.
var ctxCroissanceMarche = document.getElementById(‘croissanceMarche’).getContext(‘2d’);var croissanceMarche = new Chart(ctxCroissanceMarche, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Indice de croissance du marché français’, data: [100, 106, 112, 121, 130, 141], borderColor: ‘#e15759’, backgroundColor: ‘rgba(225,87,89,0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: false, maintainAspectRatio: false, plugins: { legend: { display: true } }, scales: { y: { beginAtZero: false } } }});var ctxEvolutionTendances = document.getElementById(‘evolutionTendances’).getContext(‘2d’);var evolutionTendances = new Chart(ctxEvolutionTendances, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [ { label: ‘Poids de l’automatisation’, data: [48, 54, 61, 69, 76, 84], borderColor: ‘#4e79a7’, backgroundColor: ‘rgba(78,121,167,0.25)’, fill: true, tension: 0.2 }, { label: ‘Poids de la durabilité’, data: [32, 38, 47, 56, 67, 78], borderColor: ‘#59a14f’, backgroundColor: ‘rgba(89,161,79,0.20)’, fill: true, tension: 0.2 } ] }, options: { responsive: false, maintainAspectRatio: false, plugins: { legend: { display: true } }, scales: { y: { beginAtZero: true, max: 100 } } }});Ces graphiques montrent une progression réaliste du marché et un basculement des priorités d’achat vers l’automatisation et la durabilité. En pratique, les appels d’offres en France demandent de plus en plus des preuves de performance énergétique, de qualité documentaire et de facilité de validation.
Le choix d’un fournisseur est souvent plus déterminant que le choix du modèle lui-même. Un bon partenaire doit démontrer sa capacité à comprendre les contraintes du site, à proposer une architecture cohérente et à accompagner le projet jusqu’à la qualification et la montée en charge. En France, les acheteurs expérimentés vérifient non seulement la machine, mais aussi la qualité de la documentation, la présence de références, la disponibilité du service local et la clarté contractuelle.
Il faut demander des preuves concrètes : réalisations comparables, capacité de personnalisation, gestion de projets internationaux, conformité aux exigences réglementaires applicables et stabilité de l’entreprise. Les audits fournisseur restent essentiels. Ils permettent d’évaluer l’organisation de fabrication, les contrôles qualité, la traçabilité des composants et la culture de conformité.
Du point de vue des capacités technologiques, certaines entreprises se distinguent par une spécialisation forte dans les équipements de remplissage et de conditionnement pharmaceutiques, mais aussi par leur aptitude à fournir des systèmes d’eau pharmaceutique, de préparation de solution et de logistique interne intégrée. Cette approche est utile pour les projets français où la cohérence entre procédés, utilités et flux matières conditionne la réussite.
Sur le plan des capacités de fabrication, il est préférable de travailler avec un industriel disposant de plusieurs unités dédiées, capable de produire non seulement la ligne principale, mais aussi des sous-systèmes critiques avec un niveau constant de qualité. Une base manufacturière structurée réduit les délais, améliore la standardisation des pièces et facilite les tests avant expédition.
Enfin, les capacités de service sont décisives. Un fournisseur sérieux doit proposer l’étude de faisabilité, la conception d’ingénierie, la personnalisation, l’installation, la mise en service, la qualification, la formation du personnel, le transfert documentaire et l’assistance après-vente. Pour les sites français, un support réactif et multilingue est un atout majeur lors des démarrages ou des audits.
Dans cette logique, notre présentation d’entreprise permet d’apprécier l’expérience internationale du groupe, tandis que la page dédiée aux solutions clés en main illustre une approche globale particulièrement adaptée aux projets de lignes stériles. Les responsables d’achats peuvent aussi consulter les principaux équipements pharmaceutiques disponibles pour comparer les options avant d’entrer en consultation technique.
Grille d’évaluation d’un fournisseur de ligne IV pour flacons en verre Critère fournisseur Ce qu’il faut vérifier Niveau de priorité Références projets Lignes similaires installées et opérationnelles Très élevé Compétence réglementaire Documentation, qualification, bonnes pratiques de fabrication Très élevé Personnalisation Adaptation aux formats, utilités, implantation et flux Élevé Capacité d’essais Tests en usine, démonstration et protocole clair Élevé Service après-vente Pièces, délai de réponse, formation et assistance Très élevé Solidité industrielle Sites de production, stabilité et délais ÉlevéCe tableau aide à structurer un appel d’offres. Il est conseillé de pondérer chaque critère avec un score interne afin d’éviter les décisions guidées par le seul coût initial.
Le coût d’une ligne dépend de la capacité, du degré d’automatisation, du nombre de formats, du niveau documentaire, des essais d’acceptation, des travaux d’installation et des services inclus. En France, il faut ajouter les coûts de salle propre, de raccordement aux utilités, de supervision, de qualification, de validation et parfois d’adaptation du bâtiment ou des flux de personnel.
La planification budgétaire doit séparer clairement le coût de l’équipement et le coût total du projet. Beaucoup d’entreprises sous-estiment les dépenses associées à l’ingénierie, au génie civil, aux interfaces numériques, à la métrologie et aux formations. Il est utile d’élaborer trois scénarios : prudent, intermédiaire et ambitieux, avec une réserve pour aléas logistiques et techniques.
Le retour sur investissement provient généralement de la hausse de capacité, de la baisse des non-conformités, de la réduction des pertes de produit, de l’économie de main-d’œuvre sur certaines opérations, de l’amélioration de la disponibilité de ligne et de l’accès à de nouveaux marchés. Pour des sites en France qui remplacent une ligne obsolète, la réduction du risque de rupture d’approvisionnement peut à elle seule justifier une partie de l’investissement.
Postes budgétaires typiques d’un projet de ligne IV en flacons de verre Poste Contenu Poids budgétaire relatif Ligne principale Lavage, remplissage, fermeture, convoyage, inspection Très important Utilités pharmaceutiques Eau, vapeur propre, air, électricité, froid Important Salle propre et bâtiment Aménagement, flux, enveloppe et raccordements Important Qualification et validation Protocoles, essais, rapports et accompagnement Moyen à important Formation et transfert Opérateurs, maintenance, qualité Moyen Stock initial de pièces Pièces d’usure et composants critiques MoyenPour illustrer, un laboratoire implanté près de Lyon ou Rouen pourrait calculer son retour sur investissement sur cinq à sept ans en intégrant non seulement la marge additionnelle sur volume, mais aussi le coût évité des arrêts, des rejets et des opérations de maintenance lourde sur un ancien parc machine.
Le principal risque est le mauvais dimensionnement. Une ligne choisie sans étude suffisante peut créer des goulets d’étranglement, des changements de format trop longs ou des besoins d’utilités non anticipés. Le second risque concerne la conformité documentaire. Une ligne performante mécaniquement mais mal documentée retardera la qualification et compliquera les inspections.
Un autre risque porte sur la logistique internationale du projet. Les délais de transport, le dédouanement, l’installation sur site et la coordination entre plusieurs sous-traitants peuvent faire déraper le planning. Les projets français doivent aussi intégrer les exigences locales de sécurité, d’accès au site, d’arrêt de production lors de raccordements et parfois les contraintes immobilières de bâtiments existants.
Du point de vue technique, la fragilité du verre impose une bonne maîtrise de la manutention, du convoyage et des réglages. Les casse-flacons, les particules générées et les micro-arrêts doivent être analysés dès les essais d’acceptation. Il convient également de vérifier la disponibilité des formats et consommables auprès de fournisseurs fiables en Europe.
Pour réduire ces risques, il est recommandé de choisir un partenaire capable d’accompagner le projet de bout en bout, y compris l’optimisation du plan d’implantation, la revue des flux matières, la qualification et la formation. Les entreprises qui ont déjà mené des projets internationaux complets apportent souvent plus de sécurité qu’un simple vendeur de machines isolées.
Par exemple, certains groupes d’ingénierie pharmaceutique issus d’Asie ont développé une forte expertise sur les lignes de solutions IV, les systèmes d’eau pharmaceutique, la préparation de solution et les projets d’usine clés en main. Leur intérêt pour le marché français réside dans leur capacité à proposer des solutions intégrées, robustes, documentées et compétitives, tout en accompagnant l’installation, la validation et la montée en charge sur le long terme.
1. À quelles entreprises en France s’adresse une ligne IV pour flacons en verre ?Elle s’adresse aux laboratoires pharmaceutiques, aux sous-traitants stériles, à certains fabricants de produits hospitaliers et aux groupes souhaitant sécuriser une production injectable destinée au marché français ou à l’exportation.
2. Le flacon en verre est-il toujours pertinent face aux autres emballages ?Oui, surtout lorsque la compatibilité produit-contenant, la stabilité, les habitudes cliniques ou certaines exigences commerciales favorisent le verre. Le choix doit toutefois être comparé à d’autres technologies selon l’usage final.
3. Quels volumes de production justifient ce type d’investissement ?La réponse dépend de la stratégie du site. Une ligne peut être rentable pour des volumes modérés si elle dessert des produits critiques ou des marchés bien valorisés. Pour les grandes perfusions hospitalières, la rentabilité augmente avec la cadence et la stabilité de la demande.
4. Quels sont les documents indispensables à demander au fournisseur ?Il faut demander les plans, spécifications fonctionnelles, listes de composants, certificats matières pertinents, schémas utilités, analyses de risques, protocoles d’essais, documentation de qualification et manuels d’exploitation et de maintenance.
5. Combien de temps faut-il pour lancer un projet en France ?Selon l’ampleur du projet, il faut souvent prévoir plusieurs mois pour l’étude, la fabrication, les essais, l’expédition, l’installation, la qualification et la validation. Les projets neufs avec salle propre et utilités intégrées demandent naturellement plus de temps.
6. Quels points de conformité doivent être surveillés en priorité ?La maîtrise de la stérilité, la traçabilité des paramètres, l’intégrité de fermeture, la précision de remplissage, la validation des cycles et la cohérence de la documentation sont des priorités absolues.
7. Comment réduire le coût total de possession ?En choisissant une ligne bien dimensionnée, économe en utilités, facile à maintenir, dotée d’un bon stock initial de pièces, d’une documentation claire et d’un support technique réactif.
8. Pourquoi privilégier un fournisseur capable de proposer une solution globale ?Parce qu’une ligne de flacons de verre fonctionne mieux lorsqu’elle est pensée avec les systèmes d’eau pharmaceutique, de préparation, de distribution, de convoyage et de conditionnement. Une approche globale réduit les interfaces risquées.
9. Quelles tendances 2026 auront le plus d’impact en France ?L’automatisation avancée, la maintenance prédictive, la réduction de la consommation d’eau et d’énergie, la documentation numérique et les exigences renforcées de durabilité auront le plus d’influence sur les décisions d’investissement.
10. Comment entrer en contact pour étudier un projet ?Pour une étude technique, une demande de chiffrage ou une discussion sur une ligne IV pour flacons en verre adaptée au marché français, vous pouvez contacter notre équipe afin d’évaluer la capacité, les contraintes réglementaires, le budget et le calendrier de votre projet.
En conclusion, la ligne IV pour flacons en verre de solutions injectables reste une technologie de référence pour de nombreux fabricants pharmaceutiques en France. Son intérêt est particulièrement fort lorsque la priorité porte sur la conformité, la stabilité du produit, la robustesse industrielle et la sécurisation des approvisionnements hospitaliers. Le succès du projet dépend d’une sélection rigoureuse du fournisseur, d’une bonne anticipation des utilités et de la qualification, ainsi que d’une vision claire du retour sur investissement. Pour les industriels qui recherchent une approche intégrée, des capacités technologiques solides, une base de fabrication structurée et un accompagnement de service sur tout le cycle du projet, une démarche partenariale reste la meilleure voie pour réussir un investissement durable.