Conformité GMP BFS en France : guide industriel 2026
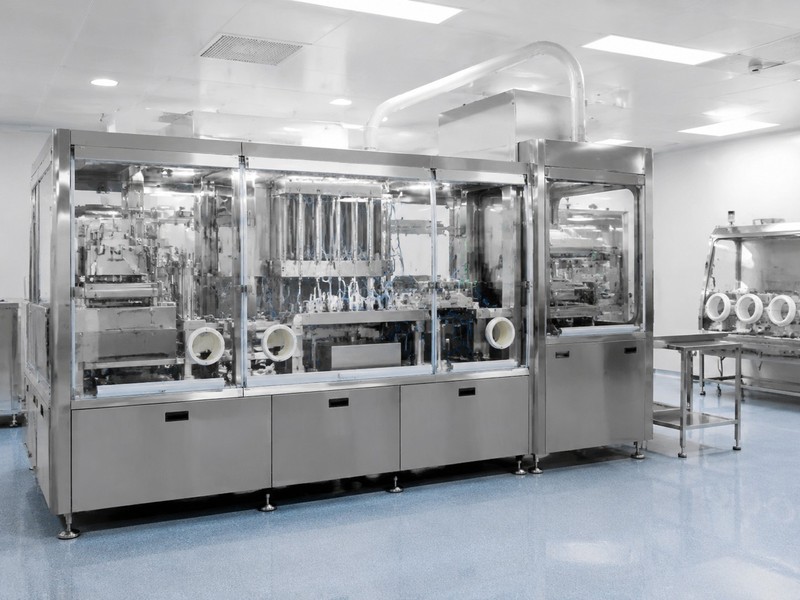
La conformité GMP des systèmes BFS, ou soufflage-remplissage-scellage, est particulièrement recherchée par de nombreux fabricants de produits stériles en France, car elle réunit la formation du contenant, le remplissage et la fermeture dans un seul flux aseptique continu. Cette architecture réduit fortement les manipulations humaines, limite les interfaces ouvertes et améliore la maîtrise du risque de contamination particulaire et microbiologique. Pour des sites implantés autour de Lyon, Paris, Strasbourg, Lille, Toulouse ou encore dans les zones logistiques desservies par Le Havre, Marseille-Fos et Anvers, cette technologie représente souvent une voie stratégique pour sécuriser la production, accélérer la libération des lots et renforcer l’alignement avec les exigences réglementaires européennes.
Réponse rapide : pourquoi la conformité GMP BFS est privilégiée

Pour un industriel pharmaceutique français, la conformité GMP d’une ligne BFS ne se résume pas à l’achat d’une machine performante. Il s’agit d’un ensemble comprenant la conception aseptique, la qualification, la validation, la documentation, la traçabilité, la maîtrise des utilités propres, la formation des opérateurs et l’organisation du flux matière-personnel. Si la technologie BFS séduit autant, c’est parce qu’elle crée le récipient à partir de résine polymère, le remplit avec la solution stérile puis le scelle immédiatement, sans transfert intermédiaire vers une autre machine de fermeture.
Dans la pratique, cela apporte plusieurs bénéfices majeurs : baisse du nombre d’interventions manuelles, réduction des surfaces critiques exposées, cadence élevée, meilleure homogénéité de production et optimisation des coûts sur des volumes moyens à élevés. Pour des applications comme les unidoses ophtalmiques, les solutions respiratoires, les sérums, certains injectables ou les produits hospitaliers, le BFS constitue une solution techniquement robuste lorsqu’il est déployé dans un cadre GMP rigoureux.
En France, où les exigences qualité sont élevées et où les industriels doivent conjuguer compétitivité, conformité et sécurité d’approvisionnement, les lignes BFS sont de plus en plus étudiées dans les projets de nouvelles usines, de modernisation de lignes stériles ou d’intégration verticale. C’est notamment vrai pour les entreprises desservant les hôpitaux publics, les groupements d’achats, le marché export vers l’Union européenne et les zones francophones d’Afrique.
Qu’est-ce que la technologie de conformité GMP BFS et comment fonctionne-t-elle ?

La technologie BFS, pour soufflage-remplissage-scellage, repose sur un principe simple mais exigeant : produire le contenant stérile et le remplir dans une séquence continue sous environnement contrôlé. Une extrudeuse forme d’abord une paraison de polymère fondu. Cette paraison est ensuite soufflée dans un moule afin de créer le récipient. Immédiatement après, le produit liquide est dosé dans le contenant encore en phase de fabrication, puis la tête est scellée. L’ensemble du cycle est automatisé et calibré pour assurer précision, intégrité de fermeture et répétabilité.
Du point de vue GMP, les points critiques incluent la maîtrise des paramètres thermiques, la validation du cycle aseptique, les contrôles en cours de production, l’intégrité du conditionnement, le suivi des particules, la biocontamination, la qualification des moules et des circuits produit, ainsi que le nettoyage et la stérilisation des chemins de remplissage. Une ligne BFS conforme doit également être pensée pour la maintenance préventive, l’accès sécurisé aux composants critiques et la gestion documentaire conforme aux attentes des audits.
Dans l’environnement réglementaire français et européen, la conception doit s’aligner avec les référentiels applicables en matière de fabrication aseptique, de qualification des équipements, de data integrity et de maîtrise des changements. Pour les laboratoires de production situés en Île-de-France, en Auvergne-Rhône-Alpes ou dans le Grand Est, la technologie BFS devient particulièrement intéressante lorsque l’on cherche à concilier haut niveau d’assurance stérile et réduction des étapes unitaires.
| Étape du procédé BFS | Description opérationnelle | Point GMP critique | Risque principal | Contrôle recommandé | Indicateur suivi |
|---|---|---|---|---|---|
| Extrusion | Formation de la paraison polymère | Stabilité thermique | Variation d’épaisseur | Surveillance continue de température | Écart de profil matière |
| Soufflage | Mise en forme du contenant | Uniformité du moule | Défaut géométrique | Qualification moule et pression | Taux de rebut contenant |
| Remplissage | Dosage du produit stérile | Précision volumétrique | Sous-remplissage ou sur-remplissage | Étalonnage des buses | Variation de volume |
| Scellage | Fermeture du contenant | Intégrité fermeture | Fuite | Essais d’étanchéité | Taux de non-conformité |
| Refroidissement | Stabilisation du récipient fini | Maîtrise du cycle | Déformation | Contrôle de temps et température | Stabilité dimensionnelle |
| Contrôle final | Inspection visuelle et libération | Traçabilité lot | Défaut non détecté | Inspection automatique et revue documentaire | Rendement de lot conforme |
Ce tableau montre que la conformité GMP d’une installation BFS repose autant sur la mécanique du procédé que sur l’assurance qualité. Les meilleurs résultats proviennent d’une approche intégrée liant design de la machine, automatisation, qualification et contrôle statistique de la production.
Pourquoi les fabricants de médicaments stériles choisissent la technologie BFS conforme GMP

Les producteurs de formes stériles choisissent le BFS pour des raisons à la fois techniques, économiques et réglementaires. La première raison est la réduction du risque de contamination. Comme le récipient n’est pas acheté, lavé, dépyrogéné, convoyé puis rempli sur plusieurs postes, le nombre de points de contact et d’ouvertures est considérablement réduit. Cela intéresse particulièrement les laboratoires qui conditionnent des solutions sensibles ou des volumes unitaires destinés à un usage immédiat.
La deuxième raison est la productivité. Pour des programmes de production répétitifs, une ligne BFS correctement dimensionnée peut fournir des cadences élevées avec une variabilité limitée. Dans un contexte français marqué par le coût de l’énergie, de la main-d’œuvre qualifiée et des surfaces propres, cette compacité opérationnelle devient un avantage tangible.
La troisième raison est la flexibilité industrielle. De nombreux fabricants souhaitent servir à la fois le marché domestique, l’Union européenne et l’export. Le BFS permet de produire différents formats unidoses ou multidoses dans une logique de sécurisation de l’approvisionnement. Pour les entreprises proches des plateformes logistiques de Roissy, du port du Havre ou de Marseille-Fos, cette capacité à lancer rapidement des lots fiables renforce la compétitivité de la chaîne de valeur.
Enfin, le BFS est aussi retenu parce qu’il s’intègre bien dans une stratégie de transformation d’usine. Les projets de modernisation visent souvent à réduire les interventions en zone critique, à digitaliser les enregistrements, à renforcer la maintenance conditionnelle et à améliorer la reproductibilité. Le BFS répond bien à cette logique, à condition que le fournisseur soit capable d’accompagner la qualification, l’assistance documentaire et le transfert de savoir-faire.
La courbe ci-dessus illustre une progression réaliste de l’intérêt du marché français pour les investissements BFS dans la production stérile. La tendance est soutenue par la relocalisation partielle, la sécurisation des médicaments essentiels et l’augmentation des exigences en matière de qualité et de traçabilité.
Principaux modèles et domaines d’application des machines BFS conformes GMP
Les machines BFS ne constituent pas une catégorie unique. Elles se déclinent selon le volume de remplissage, la forme du contenant, la matière plastique, la cadence, le niveau d’automatisation et la nature du produit. En France, les applications les plus courantes concernent les unidoses ophtalmiques, les solutions pour inhalation, les lavages stériles, certaines solutions parentérales de petit volume et des produits médicaux à usage hospitalier.
Pour les entreprises qui produisent en sous-traitance, le choix du modèle dépend aussi de la diversité du portefeuille client. Un façonnier peut avoir besoin de changements rapides de format, alors qu’un grand laboratoire hospitalier privilégiera une architecture stable, optimisée pour un nombre réduit de références à forte rotation. Les zones industrielles autour de Lyon et de Rouen voient souvent émerger ce type d’arbitrage entre flexibilité et rendement.
| Modèle de machine BFS | Plage de volume | Application typique | Niveau d’automatisation | Avantage principal | Profil d’acheteur |
|---|---|---|---|---|---|
| Unidose petite capacité | 0,2 à 5 ml | Ophtalmologie | Élevé | Très bonne précision | Laboratoires spécialisés |
| Unidose respiratoire | 2 à 20 ml | Nébulisation | Élevé | Cadence importante | Fabricants hospitaliers |
| Flacon BFS moyen volume | 20 à 100 ml | Solutions stériles | Moyen à élevé | Polyvalence produit | Sous-traitants pharmaceutiques |
| Flacon grand volume | 100 à 500 ml | Lavage et irrigation | Moyen à élevé | Réduction des opérations | Sites de production hospitalière |
| Machine multiformat | 1 à 250 ml | Portefeuille mixte | Très élevé | Changement de série optimisé | CDMO et façonnage |
| Ligne BFS intégrée | Selon projet | Usine complète | Très élevé | Intégration totale | Investisseurs industriels |
Ce panorama montre qu’un projet BFS ne doit jamais être défini seulement par le volume unitaire. Il faut intégrer la viscosité produit, la sensibilité à la chaleur, les besoins d’inspection, les contraintes de sérialisation secondaire, la place disponible dans le bâtiment et les ambitions d’extension future.
Le diagramme met en évidence la force des segments ophtalmique et respiratoire, souvent moteurs des études BFS. Le secteur hospitalier suit de près, notamment pour les solutions stériles standardisées.
Conformité GMP BFS vs lignes traditionnelles de remplissage de flacons et d’ampoules
Comparer le BFS à une ligne traditionnelle de flacons ou d’ampoules est essentiel avant tout investissement. Les lignes classiques restent pertinentes pour certains injectables, certains matériaux d’emballage, certaines exigences de lyophilisation ou des stratégies qualité déjà historiquement stabilisées. Toutefois, le BFS offre souvent un avantage dès que l’on recherche une réduction des manipulations, une cadence robuste et un conditionnement polymère intégré.
Pour un site français déjà équipé de laveuse, tunnel de dépyrogénation, remplisseuse et boucheuse, la bascule vers le BFS doit être étudiée avec précision. Le calcul ne concerne pas uniquement le coût machine, mais aussi les surfaces propres, les utilités, le personnel, les rebuts, les arrêts de ligne, les validations et la complexité du flux.
| Critère | BFS conforme GMP | Ligne flacons traditionnelle | Ligne ampoules traditionnelle | Impact industriel | Lecture pour la France |
|---|---|---|---|---|---|
| Nombre d’étapes | Intégré en continu | Multi-équipements | Multi-équipements | Complexité réduite | Moins d’espace en salle propre |
| Risque de contamination | Faible si bien validé | Plus de points ouverts | Plus de points ouverts | Maîtrise aseptique renforcée | Atout pour audits exigeants |
| Format de contenant | Polymère formé sur place | Verre ou polymère acheté | Verre | Dépend du produit | Choix selon marché cible |
| Cadence | Élevée | Moyenne à élevée | Moyenne | Bon rendement grand volume | Intéressant pour médicaments essentiels |
| Interventions opérateur | Réduites | Plus nombreuses | Plus nombreuses | Moins de variabilité humaine | Gain de conformité documentaire |
| Souplesse matériau | Bonne en plastique | Très large | Limitée au verre | Variable selon produit | À évaluer dès l’étude galénique |
| Investissement initial | Élevé | Moyen à élevé | Moyen | Analyse CAPEX nécessaire | Décision selon horizon de volume |
| Coût total de possession | Souvent compétitif | Variable | Variable | Avantage à long terme possible | Particulièrement visible à grande cadence |
Le tableau ne signifie pas que le BFS remplace systématiquement les flacons ou les ampoules. Il montre plutôt qu’en France, pour des produits stériles adaptés au conditionnement plastique et à la production continue, le BFS devient souvent l’option la plus rationnelle sur le cycle de vie complet du projet.
La progression illustrée traduit un déplacement graduel des préférences industrielles vers des architectures plus intégrées, plus digitalisées et moins dépendantes des manipulations en zone critique.
Adoption croissante de la technologie BFS conforme GMP dans la production pharmaceutique stérile
L’adoption du BFS progresse en France sous l’effet de plusieurs moteurs. D’abord, les autorités et les donneurs d’ordre attendent une meilleure robustesse de fabrication pour les médicaments stériles essentiels. Ensuite, la pression sur les coûts pousse les industriels à chercher des configurations plus compactes et plus automatisées. Enfin, la résilience des chaînes d’approvisionnement est devenue un enjeu central après les tensions observées sur différents produits hospitaliers.
Les régions industrielles françaises disposent d’atouts logistiques favorables à ces projets. Le corridor Lyon-Saint-Étienne concentre des compétences pharma et ingénierie. L’axe Paris-Rouen-Le Havre facilite les flux import-export d’équipements et de matières. Le Grand Est profite de sa proximité avec l’Allemagne, la Suisse et la Belgique, ce qui simplifie les échanges techniques et la mobilité de compétences. Marseille-Fos, quant à lui, reste une porte d’entrée utile pour les projets visant la Méditerranée et l’Afrique francophone.
À l’horizon 2026, trois tendances se renforcent. Premièrement, l’intégration de systèmes de supervision avancés avec historique électronique, maintenance prédictive et analyse des dérives process. Deuxièmement, la recherche de matériaux et d’architectures plus durables, réduisant les consommations énergétiques et améliorant le rendement matière. Troisièmement, l’évolution réglementaire vers une preuve de maîtrise toujours plus documentée, avec une forte attente sur l’intégrité des données, la validation continue et l’évaluation de risque scientifique.
Les industriels français étudient aussi de plus en plus les projets BFS dans une logique d’usine complète. Cela inclut la préparation de solution, les utilités propres, la distribution d’eau purifiée et d’eau pour préparations injectables, les flux logistiques automatiques et l’emballage secondaire. Dans cette perspective, la capacité d’un partenaire à livrer une solution cohérente vaut souvent plus qu’une simple performance machine isolée.
Comment choisir un fabricant ou fournisseur fiable de solutions BFS conformes GMP
Le choix d’un fournisseur ne doit pas être guidé uniquement par le prix catalogue. En France, un acheteur averti analysera au minimum la maturité réglementaire, l’expérience sur des lignes stériles comparables, la disponibilité du service technique en Europe, la qualité des documents de qualification et la capacité à accompagner un démarrage en environnement exigeant. Il est également recommandé d’évaluer l’historique des installations livrées, la robustesse des composants, la stratégie d’obsolescence et les délais réels d’après-vente.
Pour les projets complexes, il est pertinent de privilégier des partenaires capables d’intervenir à plusieurs niveaux : étude de faisabilité, ingénierie d’implantation, personnalisation, installation, qualification IQ/OQ/PQ, documentation qualité, formation et optimisation post-démarrage. Une telle approche réduit les zones grises entre différents sous-traitants et facilite les arbitrages techniques.
Dans ce cadre, un groupe comme Ingénierie pharmaceutique IVEN peut intéresser les industriels français recherchant un partenaire d’ingénierie internationale maîtrisant les standards GMP de référence. Son positionnement n’est pas limité à la fourniture d’équipements : l’entreprise intervient sur des solutions pharmaceutiques intégrées, adaptées aux exigences de conformité, de personnalisation et de montée en cadence.
| Critère de sélection | Pourquoi c’est important | Niveau attendu | Question à poser | Signal positif | Signal d’alerte |
|---|---|---|---|---|---|
| Expérience BFS stérile | Réduit le risque de conception | Élevé | Combien de lignes comparables livrées ? | Références démontrables | Réponses vagues |
| Documentation GMP | Facilite qualification et audit | Très élevé | Quels livrables FAT/SAT/IQ/OQ ? | Modèles structurés | Dossiers incomplets |
| Service en Europe | Assure la continuité opérationnelle | Élevé | Délai d’intervention moyen ? | Support multilingue | Assistance lointaine uniquement |
| Personnalisation | Adapte la ligne au produit | Élevé | Peut-on modifier formats et utilités ? | Ingénierie dédiée | Solution figée |
| Capacité d’intégration | Évite les interfaces à risque | Élevé | Gérez-vous aussi eau, préparation, emballage ? | Approche globale | Coordination laissée au client |
| Durabilité machine | Réduit le coût total | Moyen à élevé | Quelle durée de vie des composants inox ? | Conception longue durée | Pièces critiques fragiles |
| Propriété intellectuelle | Indique la profondeur technologique | Moyen | Disposez-vous de brevets ou innovations propres ? | Base technologique solide | Simple assemblage |
| Accompagnement validation | Accélère la mise en service | Très élevé | Quel soutien pour IQ/OQ/PQ ? | Équipe validation dédiée | Support limité à la livraison |
Cette matrice aide à transformer une comparaison commerciale en décision industrielle fondée sur le risque. Dans le contexte français, où le temps de qualification et la stabilité documentaire conditionnent souvent la date de commercialisation, ces critères ont un impact direct sur le retour sur investissement.
Sur le plan des capacités technologiques, IVEN se distingue par sa maîtrise des lignes de remplissage et conditionnement pharmaceutiques, des systèmes d’eau pharmaceutique, des solutions de préparation-distribution et des environnements intégrés conformes aux standards internationaux. Pour un industriel basé à Nantes, Lille ou Grenoble, cela signifie la possibilité d’évaluer un projet BFS dans une logique système plutôt qu’en silo.
Sur le plan des capacités de fabrication, l’entreprise s’appuie sur plusieurs sites spécialisés à Shanghai, avec une expérience étendue sur les équipements de conditionnement pharmaceutique, les systèmes de traitement d’eau et les solutions logistiques intelligentes. Cette base manufacturière permet de proposer des configurations personnalisées et des équipements conçus pour durer, aspect important lorsque l’on planifie un actif de production sur quinze à vingt ans.
Sur le plan des services, le point différenciant se situe dans l’accompagnement de cycle de vie : conseil de faisabilité, ingénierie, personnalisation, installation, mise en service, qualification, documentation, formation et optimisation. Pour un investisseur en France, cette continuité réduit les risques de retard, de redéfinition de périmètre ou de sous-performance au démarrage. Les entreprises intéressées par une approche clé en main peuvent consulter la page solutions clés en main pharmaceutiques, explorer des équipements via la gamme de systèmes industriels ou demander une étude initiale sur le formulaire de contact.
Ce graphique rappelle qu’un fournisseur performant ne se juge pas seulement à sa machine, mais à sa capacité à sécuriser l’ensemble du projet industriel.
Coût d’investissement, planification budgétaire et analyse du ROI pour un projet BFS conforme GMP
Le coût d’un projet BFS en France varie fortement selon la capacité, le niveau d’automatisation, le produit traité, les utilités propres, l’emballage secondaire et l’étendue du périmètre fourni. Un acheteur doit distinguer le coût de la machine elle-même du coût de projet global, qui inclut bâtiment, HVAC, eau pharmaceutique, préparation de solution, qualification, validation, pièces critiques, formation et stock initial.
Le ROI dépend souvent de cinq variables : volume annuel, coût unitaire cible, réduction des pertes, gain de main-d’œuvre et vitesse de montée en régime. Dans les régions où la pression salariale et immobilière est forte, comme l’Île-de-France, un système compact et automatisé peut devenir particulièrement attractif. À l’inverse, pour de faibles volumes ou des portefeuilles très instables, l’équation doit être examinée avec prudence.
| Scénario | Capacité indicative | Investissement initial | Coût opérationnel relatif | Horizon ROI estimatif | Profil d’entreprise |
|---|---|---|---|---|---|
| Projet pilote | Faible | Modéré à élevé | Moyen | Long | Innovation ou validation de marché |
| Unidose ophtalmique | Moyenne | Élevé | Faible à moyen | Moyen | Laboratoire spécialisé |
| Respiratoire hospitalier | Élevée | Élevé | Faible | Court à moyen | Fournisseur de volumes récurrents |
| Façonnage multiclients | Moyenne à élevée | Très élevé | Moyen | Moyen | CDMO |
| Usine intégrée complète | Très élevée | Très élevé | Faible sur long terme | Moyen à court | Grand groupe industriel |
| Remplacement de ligne vieillissante | Variable | Élevé | Réduit après stabilisation | Moyen | Site en modernisation |
En pratique, la planification budgétaire doit intégrer une réserve pour adaptation bâtimentaire, essais produit, qualification et montée en cadence. Les entreprises qui sous-estiment ces postes se retrouvent souvent avec un budget apparemment compétitif mais un calendrier décalé de plusieurs mois.
Pour un cas typique en France, une entreprise de solutions respiratoires située près de Lyon peut justifier un projet BFS si elle dispose de volumes annuels stables, d’un besoin de sécurisation GMP et d’une stratégie export vers la Belgique, l’Espagne et l’Italie. Un autre cas fréquent est celui d’un façonnier proche de Paris ou Lille qui cherche à attirer des contrats de production aseptique grâce à une capacité différenciante.
Points clés et risques potentiels lors d’un investissement dans une solution BFS conforme GMP
Le premier risque est de surévaluer la compatibilité produit-technologie. Tous les produits stériles ne sont pas de bons candidats au BFS. La formulation, la sensibilité thermique, la stabilité, les exigences barrière et les besoins de présentation clinique doivent être évalués en amont.
Le deuxième risque est de sous-dimensionner la phase de qualification. En France, les équipes qualité et validation attendent des protocoles robustes, des essais bien documentés et une traçabilité complète. Une machine performante sans dossier technique solide crée des retards coûteux.
Le troisième risque concerne l’intégration utilités et bâtiment. Une ligne BFS n’opère pas seule. Elle dépend d’eau pharmaceutique, d’air propre, d’énergie stable, de flux matière cohérents, d’une maintenance accessible et d’un emballage secondaire bien coordonné. Les projets menés près de grands bassins industriels comme Rouen, Lyon ou Toulouse réussissent mieux lorsque l’ingénierie d’ensemble est décidée tôt.
Le quatrième risque est contractuel. Les spécifications techniques, les critères de FAT et SAT, la portée de l’IQ/OQ, la fourniture des pièces de rechange et les délais d’assistance doivent être formalisés sans ambiguïté. Il faut également définir les responsabilités sur les interfaces logicielles, la cybersécurité industrielle et la conformité des enregistrements électroniques.
Enfin, il convient d’intégrer les tendances 2026. Les futurs projets BFS en France devront davantage répondre à trois axes : automatisation avancée, sobriété environnementale et conformité numérique. Les acheteurs les plus avisés chercheront donc des lignes capables d’évoluer vers davantage de supervision, de suivi énergétique, d’optimisation matière et d’analyse de performance en temps réel.
| Risque | Cause fréquente | Conséquence | Niveau de criticité | Mesure préventive | Responsable principal |
|---|---|---|---|---|---|
| Incompatibilité produit | Étude galénique insuffisante | Refonte du projet | Très élevé | Essais de faisabilité précoces | Développement pharmaceutique |
| Retard de qualification | Dossier incomplet | Décalage commercial | Très élevé | Plan validation détaillé | Assurance qualité |
| Sous-performance de cadence | Mauvais dimensionnement | ROI dégradé | Élevé | Étude de capacité réelle | Ingénierie industrielle |
| Surcoût bâtimentaire | Interfaces mal définies | Budget dépassé | Élevé | Revue d’implantation complète | Chef de projet |
| Arrêts prolongés | Pièces critiques indisponibles | Rupture d’approvisionnement | Élevé | Stock stratégique et maintenance | Maintenance |
| Non-conformité documentaire | Data integrity mal gérée | Observation d’audit | Très élevé | Architecture numérique validée | Qualité et informatique industrielle |
Cette analyse des risques confirme qu’un projet BFS réussi est d’abord un projet de gouvernance. Lorsque les fonctions développement, qualité, ingénierie, achats et opérations avancent de manière coordonnée, la technologie offre généralement un excellent potentiel.
Questions fréquentes
La technologie BFS est-elle adaptée à tous les médicaments stériles ?
Non. Elle convient surtout aux solutions liquides compatibles avec le conditionnement polymère et le procédé continu. Une étude de compatibilité produit-contenant-procédé est indispensable.
La conformité GMP d’une machine BFS suffit-elle à garantir la conformité du site ?
Non. La conformité dépend aussi du bâtiment, des utilités propres, des flux, de la qualification, des procédures, de la formation et du système qualité global de l’usine.
Quel est l’avantage principal du BFS par rapport aux flacons classiques ?
La réduction des manipulations et des interfaces ouvertes, ce qui diminue le risque de contamination et simplifie certaines étapes de production.
Le BFS est-il pertinent pour le marché français ?
Oui, surtout pour les laboratoires cherchant à sécuriser des productions stériles récurrentes, à moderniser leurs installations et à servir à la fois la France et l’Union européenne.
Quels secteurs utilisent le plus le BFS ?
L’ophtalmologie, les solutions respiratoires, certains produits hospitaliers, les solutions stériles de petit et moyen volume, ainsi que certains dispositifs médicaux liquides.
Quels sont les principaux postes budgétaires à prévoir ?
Machine BFS, utilités pharmaceutiques, préparation produit, qualification, validation, emballage secondaire, adaptation bâtimentaire, formation et pièces de rechange.
Pourquoi travailler avec un partenaire d’ingénierie intégré ?
Parce que cela réduit les interfaces, améliore la cohérence GMP et diminue le risque de dérive planning-coût. C’est particulièrement utile pour les projets d’usine neuve ou de modernisation lourde.
Comment démarrer un projet BFS en France ?
La bonne méthode consiste à lancer une étude de faisabilité avec objectifs produit, volumes, contraintes réglementaires, budget et calendrier. Ensuite viennent l’avant-projet, la sélection fournisseur, la qualification et la montée en cadence. Pour une première discussion technique ou un cadrage de projet, il est possible de prendre contact avec un spécialiste.
En résumé, la conformité GMP des machines BFS représente en France une solution de plus en plus stratégique pour les fabricants de produits stériles qui visent une meilleure maîtrise du risque, une productivité robuste et une industrialisation tournée vers 2026. Les projets les plus performants sont ceux qui associent étude produit sérieuse, choix fournisseur rigoureux, ingénierie intégrée et plan de validation sans compromis.
À propos de l'auteur
Nous sommes IVEN Pharmatech Engineering, une équipe dédiée à la fourniture de solutions pharmaceutiques et médicales clés en main à l'échelle mondiale. Forts de plusieurs décennies d'expérience, nous sommes spécialisés dans les machines de pointe, la conception d'usines intégrées et un accompagnement complet tout au long du cycle de vie de nos produits, afin d'aider nos clients à atteindre une production efficace, conforme aux normes et de haute qualité.
Partager
Related Insights
-
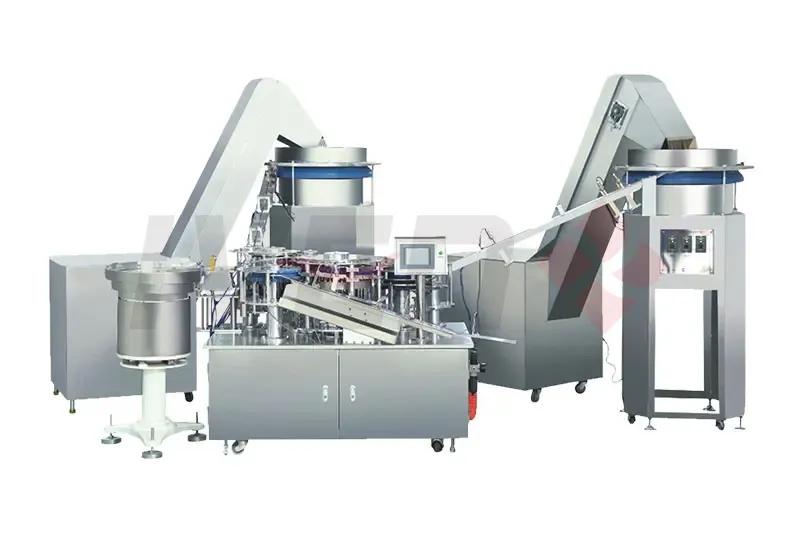
Machine de seringues préremplies d’héparine France
Dans l’industrie pharmaceutique française, la machine de seringues préremplies pour l’héparine est un équipement stratégique pour les laboratoires qui veulent sécuriser le remplissage aseptique, améliorer la précision du dosage et répondre à des exigences réglementaires élevées. En France, ce type de ligne est étudié aussi bien par les grands groupes implantés en Île-de-France, à Lyon ou à Strasbourg que par les façonniers et sous-traitants spécialisés dans les injectables. Elle sert principalement à laver ou dénester les composants, remplir le produit, poser le bouchon, effectuer les contrôles en ligne, étiqueter, conditionner et documenter l’ensemble du procédé conformément aux attentes des autorités telles que l’ANSM et aux référentiels européens de bonnes pratiques de fabrication.
Une machine de seringues préremplies pour l’héparine est une ligne de production dédiée aux médicaments injectables conditionnés dans des seringues prêtes à l’emploi. Pour les industriels présents sur le marché français, elle est importante pour cinq raisons principales : la réduction des erreurs de dosage, la meilleure protection contre la contamination, l’augmentation de la cadence de production, la traçabilité numérique renforcée et la conformité avec les standards internationaux.
L’héparine étant un produit injectable sensible, tout investissement doit intégrer la maîtrise des volumes de remplissage, l’intégrité du contenant-fermeture, la compatibilité des matériaux, la gestion particulaire et la validation du procédé. Les sites de production qui approvisionnent la France métropolitaine, les DOM-TOM ou l’Union européenne via Le Havre, Marseille-Fos ou Roissy évaluent donc la robustesse de la ligne autant que son prix d’achat.
Pourquoi cet équipement est prioritaire pour un projet en France Critère Importance opérationnelle Impact qualité Impact économique Précision de remplissage Très élevée Réduit les écarts de dose Diminue les pertes produit Environnement aseptique Très élevée Limite les risques microbiologiques Réduit les rejets de lots Cadence automatisée Élevée Procédé stable et répétable Abaisse le coût unitaire Traçabilité des données Élevée Facilite les audits Réduit les coûts de non-conformité Changement de format Moyenne à élevée Moins d’erreurs lors des séries Améliore la flexibilité Intégration conditionnement Élevée Flux continu plus fiable Optimise la productivité globaleCe tableau montre que le choix d’une ligne ne doit pas se limiter au seul poste de remplissage. En pratique, la valeur vient de l’ensemble : préparation, transfert, remplissage, bouchage, inspection, sérialisation et emballage final.
Cette machine est une solution industrielle destinée au conditionnement aseptique de l’héparine en seringues préremplies en verre ou en polymère. Selon l’architecture retenue, elle peut traiter des seringues nidifiées prêtes à l’emploi ou des composants bulk nécessitant davantage d’étapes en amont. Le rôle de la ligne est de garantir que chaque seringue reçoive le bon volume, reste stérile, soit fermée correctement et puisse être libérée après contrôle qualité.
Dans une usine pharmaceutique, elle est généralement intégrée à un ensemble plus large comprenant préparation de solution, filtration stérilisante, cuves sous agitation, réseaux de distribution propres, isolateur ou flux laminaire, système de vision et équipements de fin de ligne. Pour le marché français, la documentation de qualification, l’intégration des données de lot et la maintenance préventive sont souvent des critères aussi importants que la capacité horaire.
Les laboratoires qui produisent de l’héparine utilisent ce type d’équipement pour des usages variés : prophylaxie antithrombotique, préparation hospitalière, marchés institutionnels, export européen et programmes de façonnage. Les bassins pharmaceutiques de Lyon, Paris-Saclay, Lille et Tours recherchent souvent des lignes capables de basculer rapidement entre plusieurs formats tout en conservant un niveau de contrôle élevé.
Fonctions principales d’une ligne de seringues préremplies pour l’héparine Étape Fonction But principal Point critique Dénestage ou alimentation Introduction des seringues Flux régulier Casse et orientation Remplissage Dosage de l’héparine Exactitude volumétrique Mousse, bulles, surdosage Bouchage Pose du piston ou du bouchon Étanchéité Positionnement Contrôle pondéral ou vision Vérification en ligne Conformité Faux rejets Étiquetage Identification du produit Traçabilité Erreur de code Conditionnement final Mise en plateau ou étui Protection logistique Intégrité transportEn résumé, la machine n’est pas seulement un remplisseur. C’est un système complet de maîtrise du produit injectable.
Son application la plus évidente concerne la production d’héparine en doses unitaires prêtes à l’emploi. Ce format est particulièrement apprécié dans les hôpitaux, cliniques, services de chirurgie et plateformes de soins à domicile, car il réduit les étapes de préparation infirmière. Pour les industriels, il améliore aussi le positionnement produit sur des marchés où la sécurité d’administration et la commodité sont déterminantes.
En France, l’intérêt pour les seringues préremplies est porté par le vieillissement de la population, l’essor des biothérapies et la pression sur les établissements de santé pour réduire les erreurs médicamenteuses. Même si l’héparine reste un produit bien établi, son mode de présentation évolue vers plus de standardisation, d’automatisation et de sécurité.
Parmi les avantages clés, on retrouve :
Les industriels qui livrent la France via des hubs logistiques tels que Le Havre, Fos-sur-Mer ou les axes Lyon-Marseille apprécient également la stabilité du format prérempli pour la distribution et la préparation des commandes.
var ctx1 = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var chart1 = new Chart(ctx1, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Croissance estimée du marché des lignes de seringues préremplies en France (%)’, data: [4.2, 5.1, 6.0, 6.8, 7.6, 8.4], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});Ce graphique illustre une progression réaliste de l’intérêt du marché français pour les lignes de seringues préremplies. La tendance repose sur la modernisation des sites, les exigences de conformité et le développement de produits injectables prêts à l’administration.
Il existe plusieurs architectures techniques. Le premier grand choix concerne les seringues nidifiées ou les seringues en vrac. Les modèles nidifiés conviennent bien aux environnements à forte exigence aseptique et aux productions flexibles. Les modèles bulk peuvent être compétitifs sur de très grands volumes, mais demandent une infrastructure plus complète.
Le second choix porte sur l’environnement de protection : RABS ouvert ou fermé, isolateur, ou conception compacte sous flux unidirectionnel. Pour des projets destinés au marché français ou exportés dans l’Union européenne, les solutions avec isolateur sont souvent privilégiées lorsqu’il faut réduire l’intervention opérateur.
Les options techniques les plus demandées incluent les pompes péristaltiques ou à piston rotatif, les systèmes de vision 100 %, le contrôle de poids en ligne, l’alimentation automatique des composants, les changements de format rapides, la collecte électronique des données et la maintenance à distance sécurisée.
Comparatif des principaux types de lignes Type de ligne Adaptation Avantage principal Limite principale Seringues nidifiées Petites et moyennes séries Très bonne maîtrise aseptique Consommables plus coûteux Seringues en vrac Grandes séries Coût unitaire potentiellement plus bas Ligne plus complexe Version avec isolateur Produits sensibles Réduction forte des interventions Investissement initial plus élevé Version RABS Sites modernisés Bon compromis coût/protection Dépendance aux procédures opérateur Monobloc compact Surface limitée Intégration simplifiée Évolutivité parfois réduite Ligne modulaire Usines en expansion Extension plus facile Gestion de projet plus exigeantePour un site en France, les choix techniques doivent être cohérents avec la stratégie du laboratoire : lancement rapide, façonnage multi-clients, grand volume hospitalier ou montée en gamme vers des lignes plus digitalisées.
La seringue préremplie n’est pas la seule technologie disponible. Certaines entreprises comparent encore ce format au flacon injectable, à l’ampoule, à la poche souple ou à la cartouche. Cependant, pour l’héparine prête à l’administration, la seringue préremplie reste souvent la solution la plus pertinente lorsque l’objectif est de simplifier l’usage clinique et de sécuriser la dose.
Le flacon offre de la flexibilité, surtout pour des volumes plus importants ou des circuits hospitaliers particuliers, mais il ajoute des manipulations. L’ampoule reste adaptée à certains segments, toutefois elle est moins pratique pour l’administration directe. La cartouche convient surtout lorsqu’un dispositif d’injection spécifique est visé.
Comparaison entre la seringue préremplie et les technologies alternatives Technologie Praticité clinique Niveau d’automatisation Positionnement marché Seringue préremplie Très élevée Élevé Hôpital, ambulatoire, premium Flacon Moyenne Élevé Production polyvalente Ampoule Moyenne à faible Élevé Produits traditionnels Cartouche Élevée Moyen à élevé Dispositifs dédiés Poche souple Faible pour dose unitaire Élevé Volumes de perfusion Remplissage manuel hospitalier Faible Faible Usage limité et non industrielCe tableau montre que la seringue préremplie se distingue surtout par son ergonomie d’utilisation et son positionnement à forte valeur ajoutée. Pour un laboratoire français ciblant les établissements de santé et la conformité internationale, elle constitue souvent le meilleur compromis entre sécurité d’emploi et compétitivité.
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, { type: ‘bar’, data: { labels: [‘Hôpitaux’, ‘Façonnage’, ‘Biopharma’, ‘Génériques injectables’, ‘Dispositifs combinés’, ‘Export UE’], datasets: [{ label: ‘Demande relative en France pour lignes de remplissage’, data: [92, 74, 68, 81, 57, 77], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});La demande la plus forte provient logiquement des segments hospitaliers et des injectables génériques, mais les besoins des façonniers et des projets export vers l’Union européenne soutiennent également le marché.
Le marché français s’inscrit dans une dynamique européenne de relocalisation partielle, de sécurisation des approvisionnements et de montée en conformité numérique. Les entreprises n’achètent plus seulement une machine ; elles recherchent un système capable de dialoguer avec l’usine, de produire des données exploitables et de s’intégrer à une stratégie de validation globale.
Les régions à forte densité pharmaceutique, comme l’Île-de-France, l’Auvergne-Rhône-Alpes, le Grand Est et le Centre-Val de Loire, constituent des pôles d’investissement. Les flux logistiques entre la France, la Belgique, l’Allemagne et les ports d’entrée européens renforcent l’intérêt pour des lignes capables de soutenir des programmes multi-marchés.
À l’horizon 2026, trois tendances dominent :
Les sites qui modernisent aujourd’hui privilégient donc des lignes conçues pour évoluer, plutôt qu’un investissement minimal mais vite limité.
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, { type: ‘line’, data: { labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’], datasets: [{ label: ‘Part des projets avec isolateur et automatisation avancée (%)’, data: [28, 34, 41, 49, 58, 66], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});Ce déplacement progressif vers des solutions plus fermées et plus automatisées traduit la recherche d’un meilleur niveau d’assurance qualité, notamment pour les produits injectables sensibles.
Le bon fournisseur doit être évalué sur des critères techniques, réglementaires, industriels et humains. En France, les acheteurs les plus expérimentés ne se contentent pas d’une brochure : ils analysent des références installées, la qualité de la documentation, la capacité à exécuter les FAT et SAT, la compatibilité avec les normes applicables et le niveau réel de service après-vente.
Il est recommandé de vérifier :
Du point de vue des capacités technologiques, IVEN Pharmatech Engineering se positionne comme un partenaire d’ingénierie pharmaceutique international orienté vers les projets conformes aux standards européens et internationaux. Pour des laboratoires français, cela compte particulièrement lorsque le projet va au-delà d’une machine seule et inclut les utilités propres, l’intégration de ligne ou la documentation de qualification.
Sur le plan des capacités de fabrication, l’entreprise s’appuie sur plusieurs sites spécialisés dédiés aux machines de remplissage et de conditionnement pharmaceutique, aux systèmes de traitement d’eau, aux solutions logistiques intelligentes et à certains équipements médicaux. Cette spécialisation industrielle peut intéresser les acteurs français cherchant à réduire les risques liés à la coordination de multiples fournisseurs.
Concernant les capacités de service, les projets les plus complexes exigent souvent étude de faisabilité, conception, installation, mise en service, qualification, formation et accompagnement post-démarrage. Les acheteurs peuvent consulter les solutions de projets clé en main pharmaceutiques lorsqu’ils souhaitent comparer une approche intégrée à une acquisition isolée.
Grille d’évaluation d’un fournisseur pour le marché français Critère Question à poser Niveau attendu Risque si insuffisant Conformité réglementaire Disposez-vous de références conformes GMP UE ? Très élevé Retards d’homologation Expérience sectorielle Avez-vous des références en injectables ? Élevé Erreurs de conception Ingénierie personnalisée Pouvez-vous adapter la ligne au bâtiment ? Élevé Surcoûts d’intégration Qualification Fournissez-vous IQ, OQ, PQ et dossiers ? Élevé Validation incomplète Service après-vente Quel délai pour le support et les pièces ? Élevé Arrêts prolongés Références clients Pouvez-vous partager des cas comparables ? Moyen à élevé Visibilité limitéeCette grille aide à distinguer un simple vendeur d’équipements d’un véritable partenaire de projet.
Le budget d’une machine de seringues préremplies pour l’héparine varie fortement selon la cadence, le niveau d’automatisation, l’environnement aseptique, les contrôles en ligne et l’étendue du projet. En France, il faut distinguer le coût de la machine du coût total installé. Ce dernier comprend souvent les travaux bâtimentaires, les utilités, l’HVAC, les qualifications, les interfaces numériques, les pièces initiales, la formation et la validation.
Un projet simple de petite capacité coûtera nettement moins qu’une ligne sous isolateur avec inspection avancée et intégration de conditionnement secondaire. Mais le calcul du retour sur investissement doit inclure la réduction des pertes, la hausse de capacité, la baisse des interventions manuelles, la diminution des déviations et la possibilité d’accéder à des segments plus rémunérateurs.
Structure de budget typique d’un projet de ligne de seringues préremplies Poste Part du budget total Commentaire Levier d’optimisation Machine principale 30 % à 40 % Remplissage, bouchage, transfert Choisir la bonne capacité Environnement aseptique 10 % à 20 % RABS ou isolateur Dimensionnement selon risque Inspection et contrôle 8 % à 15 % Vision, poids, particules Automatisation ciblée Utilités et intégration 10 % à 18 % Eau, air, électricité, réseau Étude d’implantation précoce Qualification et validation 7 % à 12 % IQ, OQ, PQ, documentation Standardisation documentaire Formation et pièces initiales 3 % à 8 % Démarrage sécurisé Contrat de service adaptéPour une analyse de retour sur investissement crédible, les laboratoires français doivent travailler avec trois scénarios : prudent, central et ambitieux. Les gains les plus fréquents proviennent de la réduction des rejets, de l’augmentation du TRS, de la baisse des interventions humaines et d’une commercialisation plus rapide.
var ctx4 = document.getElementById(‘comparisonChartSuppliers’).getContext(‘2d’);var chart4 = new Chart(ctx4, { type: ‘bar’, data: { labels: [‘Conformité’, ‘Personnalisation’, ‘Service’, ‘Capacité industrielle’, ‘Compétitivité coût’, ‘Approche clé en main’], datasets: [{ label: ‘Niveau d’importance lors du choix d’un fournisseur’, data: [95, 84, 90, 82, 76, 88], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});Ce comparatif rappelle qu’en achat pharmaceutique, la conformité et le service ont souvent plus de poids que le prix facial de la machine.
Le premier risque est de sous-estimer la complexité du projet. Une ligne aseptique n’est jamais un achat standard. Les interfaces entre procédé, bâtiment, utilités, qualité et informatique doivent être verrouillées dès la phase d’avant-projet.
Le deuxième risque est de mal dimensionner la capacité. Une ligne surdimensionnée immobilise du capital, alors qu’une ligne trop petite crée rapidement un goulet d’étranglement. Le troisième risque concerne la validation : sans stratégie documentaire claire, les retards s’accumulent au moment du démarrage.
Le quatrième risque touche la chaîne logistique. Pour la France, il faut considérer les délais d’acheminement, le passage portuaire via Le Havre ou Marseille-Fos, les procédures douanières, l’installation sur site et la disponibilité rapide des pièces de rechange. Le cinquième risque est humain : la formation insuffisante des opérateurs et techniciens peut annuler les bénéfices de l’automatisation.
Un bon projet prévoit également les enjeux 2026 : sobriété énergétique, réduction des consommations d’eau propre, maintenance connectée, cybersécurité industrielle, matériaux plus durables et meilleur suivi du cycle de vie des composants.
Principaux risques d’investissement et actions préventives Risque Cause fréquente Conséquence Prévention Mauvais dimensionnement Prévisions de volume imprécises Surcoût ou saturation Étude de capacité par scénarios Retard de validation Dossiers incomplets Démarrage reporté Plan de qualification dès l’amont Incompatibilité composants Choix matériaux insuffisamment étudié Défauts qualité Essais de compatibilité Support après-vente faible Fournisseur peu structuré Arrêts longs Contrat de service clair Données non intégrées Automatisme isolé Traçabilité limitée Architecture numérique définie Coûts cachés Périmètre mal cadré Dépassement budgétaire URS détaillée et revue interservicesPour limiter ces risques, les industriels peuvent consulter des équipements complémentaires sur la page catalogue de solutions pharmaceutiques afin de mieux définir le périmètre technique global, puis solliciter une étude personnalisée via la page contact projet.
1. Quelle cadence faut-il viser pour une ligne d’héparine en seringues préremplies ?Cela dépend de la taille du marché visé, du nombre de formats et du modèle de production. Pour la France, de nombreux projets démarrent avec une cadence moyenne permettant d’assurer le marché national et une marge export européenne, puis évoluent vers une architecture plus modulaire.
2. Isolateur ou RABS : lequel choisir ?L’isolateur est souvent choisi pour maximiser la séparation opérateur-produit et réduire le risque aseptique. Le RABS peut être pertinent si l’usine dispose déjà d’une bonne discipline opérationnelle et d’un budget plus contraint. Le choix dépend du niveau de risque acceptable et de la stratégie qualité.
3. Une ligne peut-elle traiter plusieurs tailles de seringues ?Oui, à condition d’intégrer des outillages adaptés, des recettes enregistrées et des procédures de changement de format robustes. Il faut toutefois vérifier l’impact sur le temps de changement et la qualification.
4. Quels documents doivent être exigés du fournisseur ?Spécifications fonctionnelles, plans d’implantation, analyses de risque, dossiers matériaux, documentation automatisme, protocoles FAT/SAT, documents IQ/OQ et, si possible, support à la PQ. Pour le marché français, la cohérence documentaire est essentielle en audit.
5. Combien de temps dure un projet complet ?Entre l’étude, la fabrication, les essais, le transport, l’installation, la qualification et le démarrage, le calendrier peut aller de plusieurs mois à plus d’un an selon la complexité de la ligne et l’état de préparation du site.
6. Quels secteurs utilisent ces machines en dehors de l’héparine ?Les seringues préremplies sont aussi courantes pour des anticoagulants, certains produits biologiques, des traitements spécialisés et des médicaments injectables prêts à l’emploi en milieu hospitalier.
7. Pourquoi les entreprises françaises privilégient-elles de plus en plus les solutions intégrées ?Parce qu’une approche intégrée réduit les interfaces entre fournisseurs, facilite la coordination du planning, améliore la cohérence documentaire et limite les risques de dépassement budgétaire.
8. Quels éléments différencient un partenaire d’ingénierie d’un simple fabricant de machine ?La capacité à travailler sur l’implantation, les utilités, la conformité, les essais, la qualification, la formation et l’optimisation après démarrage. C’est particulièrement important lorsque le projet inclut plusieurs ateliers ou une extension d’usine.
9. Quel est l’intérêt d’un partenaire international pour un projet en France ?S’il possède une solide expérience des normes internationales, des références export et des équipes capables de gérer documentation, personnalisation et mise en service, il peut offrir un bon équilibre entre compétitivité, conformité et exécution de projet.
10. Quelles tendances faut-il anticiper à partir de 2026 ?Davantage d’automatisation fermée, plus de contrôle en temps réel, maintenance prédictive, réduction des consommations énergétiques, intégrité des données renforcée et exigences accrues sur la durabilité des procédés et des consommables.
En conclusion, la machine de seringues préremplies pour l’héparine représente en France un investissement de haute valeur stratégique pour les laboratoires, façonniers et groupes pharmaceutiques qui souhaitent moderniser leurs capacités aseptiques. Le bon choix repose sur la compréhension du marché local, la sélection du bon format technologique, l’évaluation rigoureuse du fournisseur et une vision complète du coût total de possession. Pour les décideurs qui recherchent une solution compétitive mais encadrée par une forte expertise d’ingénierie, de fabrication et de service, une approche structurée et documentée reste la meilleure voie vers un projet conforme, rentable et durable.
-

Ligne IV en verre pour antibiotiques en France guide
Dans l’industrie pharmaceutique, une ligne IV en flacons de verre pour antibiotiques est un système de production complet destiné au lavage, à la dépyrogénation ou stérilisation, au remplissage, au bouchage, au capsulage, à l’inspection et au conditionnement de solutions injectables antibiotiques. En France, ce type d’équipement intéresse surtout les laboratoires qui veulent moderniser leurs capacités sous contraintes strictes de conformité, de traçabilité, de sécurité microbiologique et de productivité industrielle.
Pour les sites implantés à Lyon, Paris, Lille, Strasbourg, Toulouse, Marseille ou autour des grands pôles logistiques reliés au Havre, à Fos-sur-Mer ou à l’aéroport de Paris-Charles-de-Gaulle, le choix d’une telle ligne dépend de plusieurs critères : format des flacons, niveau d’automatisation, exigences d’environnement stérile, cadence, validation et disponibilité du support technique. Les fabricants qui cherchent une approche globale examinent souvent des solutions pharmaceutiques clé en main intégrant non seulement la ligne de remplissage, mais aussi la préparation de solution, l’eau pharmaceutique, la logistique interne et la validation.
La réponse courte est simple : une ligne IV en flacons de verre pour antibiotiques sert à fabriquer des perfusions ou préparations parentérales antibiotiques conditionnées en bouteilles de verre, avec un haut niveau de maîtrise aseptique. Elle est particulièrement pertinente lorsque le marché cible demande une excellente compatibilité produit-contenant, une image de qualité élevée, une stabilité chimique robuste et une conformité aux standards internationaux tels que EU GMP, FDA cGMP, OMS GMP et PIC/S GMP.
En France, ces lignes sont utilisées par des groupes pharmaceutiques, des façonniers, des entreprises hospitalières industrielles et certains investisseurs étrangers qui souhaitent sécuriser une production locale ou européenne. Elles sont aussi choisies pour des projets d’exportation vers l’Afrique francophone, le Moyen-Orient et certaines zones d’Asie où le flacon de verre conserve une forte présence dans les solutions intraveineuses antibiotiques.
CritèrePourquoi il compteImpact sur le projetStérilitéRéduit le risque microbiologique sur des produits parentéraux critiquesConditionne le design de salle propre et les protocoles de validationCompatibilité verre-produitConvient à de nombreuses formulations antibiotiquesAméliore la stabilité et la durée de conservationCadenceDétermine la rentabilité industrielleInfluence le choix des monoblocs ou lignes modulairesTraçabilitéEssentielle pour les audits et rappels éventuelsNécessite sérialisation, historisation et logiciels adaptésValidation IQ/OQ/PQIndispensable pour la mise en production réglementéeAllonge le calendrier mais sécurise l’exploitationMaintenanceÉvite les arrêts imprévusImpacte le coût total de possessionLe tableau ci-dessus montre que le choix d’une ligne n’est jamais uniquement une question de prix unitaire. En pratique, la valeur se mesure sur l’ensemble du cycle de vie du projet.
Il s’agit d’une chaîne d’équipements coordonnés destinée à transformer des contenants vides en produits injectables finis. Une ligne typique comprend l’alimentation des flacons, le lavage interne et externe, le tunnel de dépyrogénation si nécessaire, le remplissage aseptique de solution antibiotique, l’insertion du bouchon, le capsulage, le contrôle visuel, le test d’intégrité, l’étiquetage et l’emballage final.
Dans le contexte pharmaceutique, son rôle principal est d’assurer une production constante, reproductible et validable de solutions IV antibiotique. Les produits concernés peuvent inclure des perfusions standards, des solutions de réhydratation avec agent anti-infectieux, des formulations hospitalières spécialisées ou des lots destinés à certains appels d’offres publics. Le verre reste apprécié pour sa barrière performante, sa transparence facilitant l’inspection et sa réputation historique dans les injectables.
Sur une installation moderne, les fonctions de la ligne ne se limitent pas au remplissage. Les industriels recherchent aussi :
Les entreprises françaises qui exportent depuis Rouen, Le Havre ou Marseille vers des marchés réglementés accordent une importance particulière à la répétabilité des lots et à la qualité documentaire. C’est pourquoi le fournisseur ne doit pas seulement livrer une machine, mais un ensemble cohérent de conception, qualification et support.
Les principales applications concernent les solutions parentérales antibiotiques en environnement hospitalier, les productions à moyenne ou grande échelle, les lignes de remplacement d’équipements anciens et les nouvelles usines souhaitant une infrastructure conforme dès l’origine. Les avantages principaux sont la stabilité du contenant, la perception qualité élevée, la résistance aux procédés thermiques adaptés et la bonne acceptation réglementaire.
En fabrication moderne, la ligne peut être reliée à une préparation automatisée de solution, à des systèmes d’eau purifiée et d’eau pour injection, à des convoyeurs intelligents et à des postes de conditionnement robotisés. Cette approche réduit les erreurs opérateur et améliore l’efficacité globale de l’équipement.
ApplicationBénéfice principalExemple d’usageProduction hospitalière à grand volumeCadence soutenue avec qualité constanteLots d’antibiotiques IV pour appels d’offres publicsSites multiproduitsChangement de format encadréPassage entre 100 ml, 250 ml et 500 mlExport vers marchés réglementésConformité documentaire renforcéeDistribution depuis la France vers l’UE et l’internationalModernisation d’usineRéduction des arrêts et des interventions manuellesRemplacement d’une ancienne ligne semi-automatiqueFabrication stérile sensibleMeilleur contrôle particulaire et microbiologiqueProduits à forte exigence qualitéProjets clé en mainIntégration fluide avec utilités et locauxNouvelle unité à Lyon ou StrasbourgCe tableau montre que les bénéfices changent selon le modèle économique du laboratoire. Pour un façonnier, la flexibilité et les changements rapides sont essentiels. Pour un grand groupe, la priorité peut être la capacité et la standardisation multi-sites.
var ctx1 = document.getElementById(‘lineChartFrance’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée du marché des lignes IV en verre en France’,data: [82, 88, 96, 107, 119, 133],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});La courbe illustre une croissance crédible du marché français, portée par la relocalisation partielle, la sécurisation des approvisionnements hospitaliers et les investissements en conformité.
Les lignes disponibles sur le marché se distinguent par leur capacité horaire, leur architecture, leur degré d’automatisation et leur niveau d’intégration. Certaines sont conçues pour des productions moyennes avec forte flexibilité, tandis que d’autres visent des volumes très élevés avec automatisation avancée et supervision numérique complète.
Parmi les options techniques les plus recherchées figurent :
Type de ligneCapacité typiqueAtout principalLigne compacte3 000 à 6 000 flacons/heureGain de place pour ateliers contraintsLigne standard modulaire6 000 à 12 000 flacons/heureBon équilibre entre coût et flexibilitéLigne grande capacité12 000 à 24 000 flacons/heureRendement adapté aux gros volumesLigne avec isolateurVariable selon formatContrôle aseptique renforcéLigne multiproduitCadence moyenne à élevéeChangements de recettes plus fréquentsLigne intégrée clé en mainSelon projetCoordination avec utilités et logistiqueLe tableau ci-dessus aide à relier le choix de la machine à la stratégie industrielle. Une entreprise positionnée sur des lots hospitaliers récurrents privilégiera souvent une ligne à haut rendement. Une CDMO ou un site diversifié choisira plutôt une modularité élevée.
Sur le plan des capacités technologiques, IVEN Pharmatech Engineering se distingue par son expérience sur les lignes de solutions IV en poches non PVC, bouteilles PP et flacons de verre, ainsi que par une expertise réglementaire internationale utile aux projets français visant l’export. Les équipes techniques savent adapter la configuration au produit, au niveau d’automatisation et à la logique de qualification attendue sur site. Pour mieux comprendre le périmètre de l’entreprise, les laboratoires peuvent consulter sa page présentation société.
La comparaison la plus fréquente oppose le flacon de verre aux bouteilles PP et aux poches souples non PVC. Chacune de ces solutions répond à des priorités différentes. Le verre garde des atouts forts en stabilité et en perception premium, mais les alternatives polymères peuvent offrir des avantages logistiques ou un poids réduit.
CritèreFlacon de verreBouteille PPPoche souple non PVCCompatibilité chimiqueTrès élevée pour de nombreuses formulationsBonne selon le produitBonne selon le filmPoids logistiquePlus élevéMoyenFaibleRésistance au chocPlus sensible à la casseBonneTrès bonneImage qualitéTrès forteTechnique et fonctionnellePratique pour l’hospitalierInspection visuelleExcellente transparenceBonneVariable selon structureDéchets et recyclabilitéRecyclable mais lourdPlus légerOptimisation transport favorableCe comparatif montre qu’il n’existe pas de solution universelle. En France, les projets situés près des hubs logistiques comme Le Havre ou Fos-sur-Mer peuvent analyser le coût de transport sur de longues distances. À l’inverse, pour une distribution domestique ou européenne courte, le verre peut conserver un avantage économique et réglementaire acceptable.
var ctx2 = document.getElementById(‘barChartDemande’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Hôpitaux publics’, ‘Façonnage’, ‘Export UE’, ‘Export Afrique’, ‘Biopharma’, ‘Urgences sanitaires’],datasets: [{label: ‘Niveau de demande en France’,data: [92, 71, 78, 66, 54, 84],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique en barres reflète le fait que la demande est particulièrement élevée pour les besoins hospitaliers, la sécurisation des stocks et les programmes de continuité d’approvisionnement.
Le marché français s’inscrit dans une dynamique européenne de résilience pharmaceutique. Après plusieurs tensions d’approvisionnement, les industriels accordent davantage d’importance à la fabrication régionale, à la diversification des fournisseurs et à la réduction du risque de rupture. Cela favorise les investissements dans les équipements de remplissage stérile et les lignes de perfusion spécialisées.
En 2026, plusieurs tendances structurantes devraient s’accélérer :
Les politiques industrielles françaises et européennes, combinées aux attentes des agences sanitaires, poussent vers des solutions plus robustes, traçables et économes en ressources. Les projets implantés autour de la vallée du Rhône, de la région parisienne ou du Grand Est sont souvent portés par la proximité de bassins de compétences techniques et de sous-traitants qualifiés.
var ctx3 = document.getElementById(‘areaChartTendance’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des projets intégrant automatisation avancée’,data: [28, 34, 41, 49, 58, 68],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});La tendance de fond va donc au-delà de la simple augmentation des volumes. Elle traduit surtout une évolution vers des lignes plus intelligentes, plus propres et plus faciles à qualifier.
Le choix du fournisseur doit combiner vérification technique, évaluation réglementaire et examen de la capacité d’accompagnement. Pour un acheteur en France, il est conseillé d’analyser le dossier d’équipement comme un projet industriel complet, et non comme un achat isolé.
Les points de contrôle prioritaires sont les suivants :
Point d’évaluationQuestion à poserSignal positifRéférences installéesCombien de lignes similaires sont opérationnelles ?Historique vérifiable sur plusieurs paysConformitéQuels standards sont intégrés à la conception ?Maîtrise EU GMP, FDA cGMP, OMS GMP, PIC/S GMPDocumentationQuels livrables sont fournis ?DQ, manuels, schémas, protocoles de qualificationPersonnalisationLe fournisseur adapte-t-il la ligne au produit ?Ingénierie spécifique au site et aux formatsSupport localComment sont gérés dépannage et pièces ?Réponse structurée et stock planifiéVision long termePeut-on étendre la ligne plus tard ?Architecture modulaire évolutiveDans ses capacités de fabrication, IVEN Pharmatech Engineering s’appuie sur plusieurs usines spécialisées à Shanghai dédiées aux équipements de remplissage et conditionnement, au traitement d’eau pharmaceutique, aux systèmes logistiques intelligents et aux équipements de tubes de prélèvement sous vide. Pour des clients français, cette structure multi-usines peut être intéressante lorsqu’un projet ne se limite pas à la ligne de remplissage mais inclut aussi les utilités critiques et l’automatisation interne. Les équipements disponibles peuvent être consultés dans le catalogue produits.
var ctx4 = document.getElementById(‘comparisonChartFournisseur’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Conformité’, ‘Personnalisation’, ‘Durabilité’, ‘Service’, ‘Intégration’, ‘Rentabilité’],datasets: [{label: ‘Niveau attendu chez un fournisseur de référence’,data: [95, 88, 91, 84, 90, 86],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique de comparaison rappelle qu’un fournisseur performant doit offrir un bon équilibre. Une machine excellente techniquement mais faible en service ou en documentation peut créer des retards coûteux pendant la validation.
Le coût d’une ligne varie fortement selon la cadence, la taille des flacons, le niveau d’automatisation, les exigences aseptiques et l’étendue du projet. En France, il faut considérer non seulement le prix de l’équipement, mais aussi les coûts de transport, de douane selon le montage, d’installation, de qualification, de travaux salle propre, de raccordement utilités et de formation.
Le budget d’investissement peut être structuré en plusieurs blocs :
Poste budgétairePart indicative du budget totalCommentaireLigne de remplissage et bouchage30 % à 40 %Noyau de l’investissementLavage, stérilisation, dépyrogénation10 % à 18 %Dépend des spécifications produitInspection et conditionnement8 % à 15 %Souvent sous-estimé au départUtilités pharmaceutiques12 % à 20 %Eau, vapeur propre, air, HVACValidation et documentation5 % à 10 %Indispensable en environnement réglementéInstallation, formation, SAV initial8 % à 15 %Clé pour une montée en cadence rapideLe retour sur investissement dépend généralement de six leviers : augmentation du volume, réduction du rebut, amélioration du taux de disponibilité, baisse du besoin de main-d’œuvre directe, meilleure conformité audit et capacité à décrocher de nouveaux contrats. Dans un marché français soumis aux tensions d’approvisionnement, la sécurisation de la capacité peut elle-même représenter une valeur stratégique importante, même si elle n’est pas visible immédiatement dans un simple calcul financier.
Pour les investisseurs qui comparent plusieurs scénarios, il est souvent utile de demander une simulation à 3, 5 et 7 ans intégrant maintenance, consommables, énergie, effectifs, coût qualité et taux d’utilisation réel. Un projet bien conçu peut réduire le coût total de possession malgré un investissement initial plus élevé.
Les principaux risques concernent la sous-estimation de la qualification, le dimensionnement incorrect des utilités, une compatibilité insuffisante entre produit et contenant, des délais d’approbation interne trop longs et un support après-vente insuffisant. En France, les projets échouent rarement à cause d’un seul problème technique ; ils rencontrent plutôt un cumul de petits écarts de planification, de documentation et d’interface entre lots d’équipements.
Les risques les plus fréquents sont :
RisqueConséquence possibleAction préventiveSpécifications flouesÉcarts entre attente et performanceURS détaillée et revue technique précoceQualification incomplèteRetard de mise en productionPlan IQ/OQ/PQ défini avant fabricationUtilités sous-dimensionnéesInstabilité d’exploitationAudit des besoins eau, vapeur, HVAC, airSupport insuffisantArrêts prolongésContrat de service et stock de piècesFaible flexibilité formatCoûts cachés à long termeTester les changements de format au FATDérive budgétaireROI dégradéInclure tous les coûts annexes dès le départDu côté des capacités de service, IVEN met en avant un accompagnement couvrant la faisabilité, la conception d’ingénierie, la sélection et la personnalisation des équipements, l’installation, la mise en service, la validation, le conseil qualité, le transfert de technologie, la documentation, la formation du personnel et l’optimisation post-démarrage. Pour un acheteur français qui veut limiter les interfaces, cette approche peut réduire le risque de retard et améliorer la cohérence du projet global. Pour lancer un échange technique, il est possible de passer par la page contact commercial et ingénierie.
1. Une ligne IV en flacons de verre pour antibiotiques est-elle toujours préférable au PP ou à la poche souple ?Non. Le bon choix dépend de la formulation, de la stratégie logistique, du marché visé, de la cadence et des coûts complets. Le verre reste très pertinent lorsque la compatibilité produit-contenant et la perception qualité sont prioritaires.
2. Quelle cadence faut-il viser pour un projet en France ?Cela dépend du besoin annuel, du taux d’utilisation réel et des arrêts planifiés. Beaucoup de projets se situent entre lignes flexibles à cadence moyenne et installations plus lourdes pour production hospitalière ou export.
3. Faut-il acheter uniquement la ligne de remplissage ?Pas forcément. Si l’usine est nouvelle ou en refonte profonde, il peut être plus judicieux d’intégrer aussi la préparation de solution, les systèmes d’eau pharmaceutique, les convoyeurs et le conditionnement afin d’éviter les interfaces critiques.
4. Quels documents demander au fournisseur ?Au minimum : P&ID, plans d’implantation, liste composants critiques, analyse de risques, protocoles FAT/SAT, documents IQ/OQ, nomenclature, certificats matières et manuel d’exploitation/maintenance.
5. Le support à distance suffit-il ?Pour les incidents simples, oui. Mais pour les phases de qualification, de montée en cadence ou de panne complexe, une présence sur site ou un réseau de partenaires techniques reste préférable.
6. Comment intégrer les exigences de durabilité en 2026 ?Il faut examiner la consommation d’eau de lavage, l’efficacité énergétique du tunnel, la récupération de chaleur, la réduction des pertes produit, l’optimisation de l’air comprimé et la logistique des emballages.
7. Quels profils d’entreprises achètent ce type de ligne ?Grands laboratoires, façonniers stériles, fabricants de perfusions hospitalières, investisseurs dans la relocalisation pharmaceutique et groupes souhaitant moderniser un site ancien.
8. Pourquoi la France reste-t-elle un marché intéressant ?Parce qu’elle combine un tissu pharmaceutique solide, une forte exigence qualité, une demande hospitalière structurée et des connexions logistiques importantes via Paris, Lyon, Marseille, Le Havre et Strasbourg.
9. Que vérifier avant de signer ?Les performances garanties, la portée exacte de fourniture, les exclusions, les délais réels, les responsabilités d’interface, les essais FAT, les protocoles de qualification et les engagements de service.
10. Comment réduire le risque projet ?En choisissant un partenaire capable de fournir une ingénierie cohérente, une documentation complète, des équipements durables et un accompagnement jusqu’à la mise en production commerciale.
En résumé, la ligne IV en flacons de verre pour antibiotiques reste une solution robuste et pertinente pour le marché français lorsqu’un laboratoire vise la conformité, la stabilité du produit et une production stérile fiable. Le bon investissement repose sur une analyse réaliste de la demande, de la technologie, du coût total et de la qualité du partenaire industriel. Pour les entreprises qui veulent aller au-delà d’un simple achat de machine et sécuriser une trajectoire industrielle complète, l’évaluation d’un partenaire d’ingénierie expérimenté constitue souvent la décision la plus importante du projet.
-
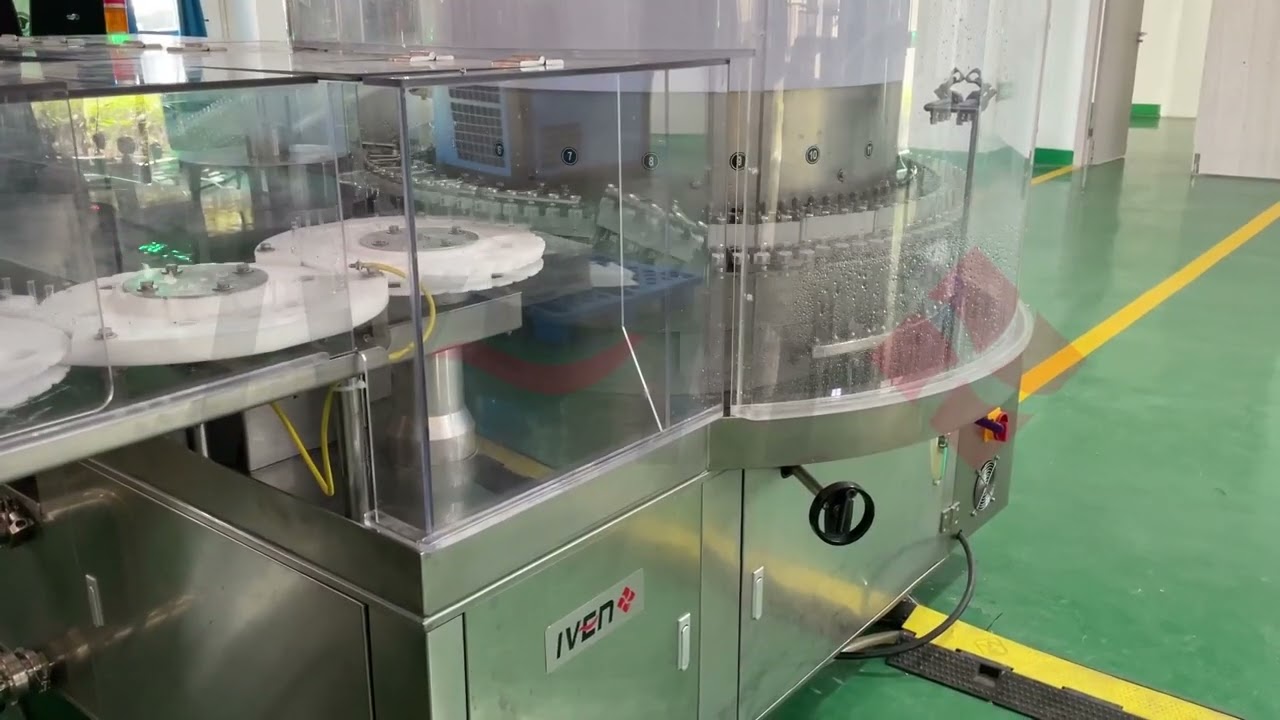
Dépannage des remplisseuses d’ampoules en France
Dans l’industrie pharmaceutique, le dépannage des machines de remplissage d’ampoules ne se limite pas à corriger une panne ponctuelle. En France, il s’agit d’un enjeu de continuité de production, de conformité réglementaire, de sécurité patient et de protection du rendement industriel. Les grands laboratoires, sous-traitants pharmaceutiques et fabricants de dispositifs médicaux qui exploitent des lignes stériles à Paris, Lyon, Strasbourg, Lille, Toulouse ou Marseille doivent pouvoir identifier rapidement l’origine d’un défaut de dosage, d’une casse d’ampoule, d’un mauvais scellement ou d’une dérive de cadence. Une stratégie de dépannage efficace permet de réduire les arrêts non planifiés, d’éviter les lots rejetés et d’allonger la durée de vie des équipements critiques.
Dans le contexte français, où les exigences de qualité sont élevées et où les audits liés aux bonnes pratiques de fabrication restent structurants, les équipes techniques recherchent des solutions robustes : diagnostic rapide, pièces de rechange fiables, assistance à distance, validation documentaire et accompagnement sur tout le cycle de vie. C’est précisément sur ce terrain que les acteurs expérimentés du secteur se différencient. Parmi eux, IVEN Pharmatech Engineering se positionne comme partenaire d’ingénierie pharmaceutique avec une approche intégrée, utile autant pour le dépannage d’une ligne existante que pour une modernisation complète d’atelier aseptique.
Le dépannage des machines de remplissage d’ampoules consiste à identifier, analyser et corriger les anomalies techniques affectant le lavage, la stérilisation, le remplissage, l’inertage, le scellement et le transfert des ampoules en verre. En pratique, cela couvre les défauts de volume, les variations de flamme, la mauvaise synchronisation mécanique, les pannes de capteurs, les microfuites, les pertes de cadence, les problèmes de nettoyage et les écarts de répétabilité.
En France, cette discipline intéresse particulièrement :
La bonne approche n’est pas seulement réparatrice. Elle est aussi préventive et analytique : collecte des causes racines, suivi des alarmes, qualification des interventions, sécurisation des pièces critiques, formation des opérateurs et planification des arrêts techniques. Pour un site implanté près des grands axes logistiques comme Le Havre, Marseille-Fos ou la région lyonnaise, la rapidité d’accès aux composants et au support technique a un impact direct sur le coût réel d’exploitation.
Problème observéCause probableEffet sur la productionPrioritéAction recommandéeBénéfice attenduSous-remplissagePompe usée ou buse désalignéeLot non conformeTrès élevéeRecalibrage et remplacement des pièces d’usurePrécision de dosage restauréeCasse d’ampoulesMauvais guidage ou choc mécaniqueArrêt ligne et perte matièreTrès élevéeRéglage des étoiles, vis sans fin et convoyageRéduction des déchetsScellement imparfaitTempérature ou flamme instableRisque de fuiteTrès élevéeContrôle gaz, brûleurs et paramètres de fermetureIntégrité amélioréeCadence irrégulièreSynchronisation automate/mécaniqueBaisse de rendementÉlevéeDiagnostic automate et servomoteursDébit stabiliséAlarmes répétitivesCapteur encrassé ou défaillantMicro-arrêtsMoyenneNettoyage, test, remplacementMoins d’arrêts parasitesContamination croisée suspectéeNettoyage insuffisantRisque qualité majeurCritiqueRévision du protocole de nettoyage et validationConformité sécuriséeLe tableau ci-dessus montre que les incidents les plus fréquents sont rarement isolés : ils combinent mécanique, automatisation, procédés stériles et maintenance documentaire. C’est pourquoi un partenaire capable d’intervenir sur toute la ligne apporte davantage de valeur qu’un simple fournisseur de pièces.
Une machine de remplissage d’ampoules est conçue pour doser avec précision un liquide stérile dans un contenant en verre, puis fermer ce contenant de façon hermétique. Le dépannage vise à maintenir cette séquence dans des tolérances strictes. Il ne sert pas uniquement lorsque la machine s’arrête ; il sert aussi à éviter qu’elle dérive progressivement hors spécification.
Dans un atelier pharmaceutique français, ce dépannage intervient à plusieurs niveaux :
Les machines concernées peuvent être isolées ou intégrées à une ligne complète comprenant laveuse d’ampoules, tunnel de dépyrogénation, unité de remplissage et de scellement, inspection visuelle et conditionnement secondaire. Pour ce type d’environnement, les solutions d’ingénierie pharmaceutique intégrée sont souvent privilégiées, car elles permettent d’aligner le dépannage de l’équipement avec l’organisation globale du bâtiment, des utilités propres et des flux de personnel.
Sur le plan technique, le dépannage recouvre généralement :
Étape du procédéFonction principalePanne typiqueImpact qualitéIndicateur à suivreSolution habituelleLavageÉliminer particules et résidusPression insuffisantePrésence de contaminantsConductivité, pression, visuelRévision buses et filtresDépyrogénationRéduire la charge pyrogèneTempérature non uniformeRisque microbiologiqueProfil thermiqueÉtalonnage et équilibrageRemplissageDoser le produitVariation de volumeNon-conformité dosagePoids ou volume unitaireCalibration du système doseurInertageLimiter l’oxydationDébit gaz instableDégradation produitDébit d’azoteContrôle régulation gazScellementFermer l’ampouleFermeture incomplèteMicrofuiteInspection d’intégritéRéglage brûleurs et positionnementSortie de ligneTransfert sans dommageAccumulation ou chuteCasse et rejetTaux de casseSynchronisation convoyageL’explication essentielle est simple : plus une ligne est rapide et plus le coût d’un diagnostic tardif est élevé. Une dérive non détectée pendant deux heures peut entraîner des milliers d’ampoules à bloquer. Ainsi, le dépannage bien structuré devient un outil de maîtrise des coûts, et pas seulement une fonction de maintenance.
Le dépannage des lignes d’ampoules est particulièrement critique pour les produits injectables, les solutions ophtalmiques stériles, certains produits biologiques à faible volume et les fabrications hospitalières spécialisées. Dans les pôles de santé de l’Île-de-France, d’Auvergne-Rhône-Alpes ou du Grand Est, les exploitants veulent concilier disponibilité machine, flexibilité de campagne et conformité documentaire.
Les principales applications sont les suivantes :
Les avantages mesurables comprennent :
Sur le marché français, la pression économique pousse les industriels à mieux utiliser les actifs existants. Au lieu de remplacer immédiatement une ligne, beaucoup commencent par un audit technique, une analyse des pannes récurrentes, une modernisation des automatismes et une optimisation des pièces critiques. C’est là qu’un fournisseur disposant à la fois de compétences technologiques, de fabrication et de service prend un avantage durable.
Sur le plan des capacités technologiques, IVEN Pharmatech Engineering se distingue par une expérience approfondie dans les lignes de remplissage et de conditionnement pharmaceutiques, les systèmes d’eau pharmaceutique, les flux logistiques intelligents et les équipements de production stérile. Cette base technique est utile pour résoudre des problèmes qui ne relèvent pas seulement de la machine, mais de son interaction avec les utilités, la préparation de solution, la manutention et la salle propre.
var ctx1 = document.getElementById(‘ligneMarche’).getContext(‘2d’);var ligneMarche = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Croissance estimée du marché français des services liés aux lignes d’ampoules (%)’,data: [3.8, 4.4, 5.1, 5.9, 6.6, 7.3],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique montre une progression réaliste de la demande de services liés aux lignes d’ampoules en France, stimulée par la modernisation des sites, la sécurisation des chaînes d’approvisionnement et l’exigence de performance documentaire.
Le dépannage n’est pas identique selon le type de machine. En France, on trouve des équipements compacts pour petites séries, des lignes monoblocs pour laboratoires de taille intermédiaire et des lignes à grande cadence pour production industrielle. Le plan de diagnostic dépend alors du système de dosage, du format d’ampoule, du niveau d’automatisation et du degré d’intégration avec l’environnement stérile.
Type de ligneCadence typiqueSystème de dosageAtout principalPannes fréquentesProfil d’utilisateurLigne compacteFaible à moyennePéristaltiqueFlexibilitéUsure des tubes, dérive de volumePetits lots, développementMonobloc aseptiqueMoyennePiston ou temps-pressionEmpreinte réduiteSynchronisation modulesFaçonniers régionauxLigne haute cadenceÉlevéePiston rotatifRendementCasse, réglages fins complexesGrandes unités industriellesLigne avec inertage renforcéMoyenne à élevéeMulti-busesProtection produit sensibleInstabilité du débit gazInjectables sensiblesLigne multi-formatVariableCombinéPolyvalenceErreurs de changement de formatSous-traitanceLigne moderniséeVariableAncien + nouveauCoût réduit de mise à niveauCompatibilité automate/piècesSites en rénovationLes options techniques les plus recherchées pour faciliter le dépannage sont :
Dans les projets de modernisation, il est aussi utile d’évaluer la disponibilité des pièces sur le long terme, surtout pour les usines françaises opérant avec des fenêtres de maintenance très courtes. Un fournisseur disposant d’une base manufacturière solide réduit ce risque. Sur ce plan, IVEN s’appuie sur plusieurs usines spécialisées dédiées aux machines de remplissage et de conditionnement, aux systèmes de traitement d’eau pharmaceutique, aux équipements logistiques intelligents et aux solutions pour dispositifs médicaux. Cette capacité industrielle permet de mieux sécuriser la fabrication de sous-ensembles, la personnalisation et la constance de qualité.
Le dépannage d’une ligne existante n’est pas toujours la seule option. Certains industriels français hésitent entre remettre à niveau leur équipement d’ampoules, passer au flacon, migrer vers la seringue préremplie ou investir dans une nouvelle ligne plus automatisée. Le bon choix dépend du portefeuille produits, des volumes, de la stratégie export et des contraintes de bâtiment.
SolutionInvestissement initialComplexité réglementaireSouplesse produitDélai de mise en œuvreQuand la choisirDépannage ciblé de ligne existanteFaible à modéréMaîtrisableMoyenneCourtQuand la base machine reste saineRénovation complèteModéréMoyenne à élevéeBonneMoyenQuand l’obsolescence est partielleNouvelle ligne d’ampoulesÉlevéÉlevéeTrès bonneLongQuand la cadence cible change fortementPassage au flaconÉlevéÉlevéeTrès bonneLongPour volumes plus larges ou lyophilisationPassage à la seringue préremplieTrès élevéTrès élevéeSpécifiqueLongPour produits à haute valeurSous-traitance externeVariableDépend du partenaireBonneMoyenPour lisser les capacités à court termeLe tableau montre qu’un dépannage structuré est souvent la solution la plus rentable lorsqu’une ligne possède encore une base mécanique saine, une documentation exploitable et un potentiel de modernisation. En revanche, si l’obsolescence touche simultanément l’automatisme, la sécurité, les utilités et le format produit, une reconstruction devient plus logique.
var ctx2 = document.getElementById(‘barreDemande’).getContext(‘2d’);var barreDemande = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘Injectables génériques’, ‘Biotechnologies’, ‘Façonnage’, ‘Hôpital’, ‘Export Moyen-Orient’, ‘Export Afrique’],datasets: [{label: ‘Niveau de demande pour lignes d’ampoules et services associés’,data: [82, 56, 74, 49, 61, 67],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique en barres illustre que la demande est particulièrement forte dans les injectables génériques et le façonnage, deux segments où la disponibilité des lignes existantes pèse lourdement sur la rentabilité.
Le marché français évolue sous l’effet combiné de la souveraineté sanitaire, de la modernisation des usines, de la pression sur les coûts et de l’automatisation des ateliers stériles. Les industriels ne veulent plus seulement réparer ; ils veulent anticiper. Cela transforme le dépannage en service à forte valeur ajoutée, adossé à la donnée, à la conformité et à la performance globale.
Les tendances majeures observées et attendues jusqu’en 2026 sont :
En 2026, les décideurs français regarderont aussi de plus près les politiques de durabilité : consommation de gaz, gestion thermique du scellement, rendement des utilités propres, réduction des rebuts verre et optimisation des formats. Dans des zones industrielles comme Lyon, Rouen, Nantes Saint-Nazaire ou Marseille, cette logique sera renforcée par les attentes de décarbonation logistique et de résilience des chaînes d’approvisionnement.
var ctx3 = document.getElementById(‘zoneTendance’).getContext(‘2d’);var zoneTendance = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Part des interventions correctives (%)’,data: [68, 63, 58, 52, 47, 41],borderColor: ‘rgb(201, 203, 207)’,backgroundColor: ‘rgba(201, 203, 207, 0.35)’,fill: true,tension: 0.25},{label: ‘Part des interventions préventives et prédictives (%)’,data: [32, 37, 42, 48, 53, 59],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Ce graphique de zone montre le basculement progressif d’une maintenance réactive vers une maintenance préventive et prédictive, tendance particulièrement pertinente pour les lignes aseptiques où chaque arrêt coûte cher.
Pour accompagner cette évolution, les industriels recherchent des partenaires capables de relier équipements, ingénierie de procédé et mise en conformité. Les solutions disponibles sur la gamme d’équipements pharmaceutiques proposée par des spécialistes internationaux peuvent aider à comparer architectures, niveaux d’automatisation et options d’extension.
Choisir un bon partenaire ne consiste pas seulement à comparer un tarif horaire. Pour un site français, il faut évaluer la capacité réelle du fournisseur à sécuriser la production, documenter les interventions et accompagner la montée en performance sur plusieurs années.
Voici les critères les plus importants :
Critère d’évaluationPourquoi c’est importantQuestion à poserNiveau minimum recommandéSignal positifRisque si absentExpérience sectorielleRéduit les erreurs de diagnosticCombien de lignes similaires avez-vous traitées ?Plusieurs références prouvéesDossiers de cas détaillésInterventions lentesCapacité documentaireUtile pour audits et validationsFournissez-vous protocoles et comptes rendus ?Documentation standardiséeModèles IQ/OQ/PQ disponiblesLacunes de conformitéDisponibilité piècesRéduit les arrêts prolongésQuels composants sont stockés ?Liste critique claireEngagement de délaiTemps d’arrêt élevéSupport techniqueAccélère le rétablissementAssistance à distance et sur site ?Deux modes disponiblesÉquipe multilingueRésolution tardivePersonnalisationChaque ligne a ses particularitésAdaptez-vous les kits et interfaces ?OuiSolutions sur mesureCompatibilité insuffisanteVision cycle de vieÉvite les réparations isoléesProposez-vous des plans d’optimisation ?Programme annuelAudit et feuille de routeRécurrence des pannesConcernant les capacités de service, IVEN met en avant une approche de cycle de vie complet allant du conseil de faisabilité à l’installation, la mise en service, la qualification, la formation, le transfert technologique, l’assistance après-vente et l’optimisation continue. Pour un acheteur en France, cette profondeur de service est importante car elle permet de traiter à la fois l’urgence d’une panne et les causes structurelles du problème.
Pour initier une évaluation technique ou demander un échange sur votre projet en France, il est pertinent de passer par la page de contact dédiée afin d’obtenir une réponse adaptée à votre ligne, votre format d’ampoule et votre niveau de conformité recherché.
Le budget lié au dépannage varie fortement selon qu’il s’agit d’une intervention ponctuelle, d’un contrat préventif, d’une modernisation d’automate ou d’une rénovation partielle de ligne. En France, les directions industrielles cherchent de plus en plus à comparer ces dépenses au coût des arrêts, des rejets et des retards de libération de lots.
Les postes budgétaires à prendre en compte incluent :
ScénarioBudget indicatifDélaiGain attenduRetour sur investissement typiqueCommentaireRéglage et recalibrage simpleFaibleQuelques joursStabilité immédiateTrès rapideAdapté aux dérives limitéesRemplacement de pièces critiquesFaible à modéré1 à 3 semainesRéduction des arrêtsRapideNécessite bon diagnosticMise à niveau automateModéré2 à 8 semainesMeilleure traçabilitéMoyen à rapideUtile contre l’obsolescenceRénovation partielle de ligneModéré à élevé1 à 4 moisHausse de disponibilitéMoyenSouvent plus rentable qu’un remplacement completContrat de maintenance annuelModéréContinuPrévention des pannesStableAméliore la planificationRénovation avec requalification complèteÉlevéPlusieurs moisNouvelle base de performanceVariableJustifié pour actifs stratégiquesLe retour sur investissement doit être calculé à partir de données concrètes : coût horaire d’arrêt de ligne, valeur du produit perdu, coûts de main-d’œuvre, impact sur planning client et risque de rejet de lot. Pour une ligne opérant près de sa capacité maximale, quelques points de disponibilité supplémentaires peuvent suffire à justifier rapidement une modernisation ciblée.
var ctx4 = document.getElementById(‘comparaisonFournisseurs’).getContext(‘2d’);var comparaisonFournisseurs = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘Réactivité’, ‘Personnalisation’, ‘Conformité documentaire’, ‘Capacité industrielle’, ‘Support cycle de vie’, ‘Rapport coût-valeur’],datasets: [{label: ‘Prestataire généraliste’,data: [58, 46, 51, 43, 39, 64],backgroundColor: ‘rgba(255, 99, 132, 0.7)’},{label: ‘Partenaire intégré spécialisé’,data: [81, 84, 88, 86, 90, 78],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique comparatif illustre qu’un partenaire intégré spécialisé offre généralement une meilleure performance sur les dimensions critiques à long terme, même si son coût facial initial n’est pas toujours le plus bas.
Investir dans le dépannage ou la rénovation d’une ligne d’ampoules est pertinent, mais plusieurs risques doivent être examinés avant décision. Les entreprises françaises les plus performantes utilisent une grille de décision croisant l’état de la machine, les objectifs de production, le niveau d’obsolescence et la stratégie produit à trois à cinq ans.
Les principaux risques sont :
Un exemple fréquent en France concerne les sites qui souhaitent augmenter la cadence pour répondre à un appel d’offres hospitalier ou à une hausse d’exportation. Sans étude préalable, l’accélération peut provoquer davantage de casse, de défauts de fermeture ou d’usure prématurée. Le bon investissement n’est donc pas la vitesse brute, mais l’équilibre entre cadence, répétabilité, contrôle qualité et maintenabilité.
Autre point essentiel : les lignes d’ampoules ne doivent pas être analysées isolément. Les problèmes peuvent venir de la préparation de solution, de la qualité de l’eau pharmaceutique, du transfert des contenants, des pressions de salle ou des séquences de nettoyage. Une vision d’ensemble, typique des intégrateurs de projets pharmaceutiques, aide à sécuriser la décision. C’est d’autant plus utile pour les sites français en agrandissement ou en rénovation partielle d’atelier.
Enfin, il faut intégrer les tendances 2026 dès aujourd’hui : sobriété énergétique, automatisation accrue, cybersécurité des accès à distance, gestion des données d’équipement, maintenance prédictive et compatibilité avec de futures extensions. Un investissement intelligent prépare non seulement la prochaine campagne, mais aussi la prochaine décennie d’exploitation.
Quelles sont les pannes les plus courantes sur une remplisseuse d’ampoules ?Les plus fréquentes sont la variation de volume, la casse d’ampoules, les défauts de scellement, les alarmes capteurs, les désynchronisations mécaniques et les dysfonctionnements de convoyage.
Quand faut-il dépanner et quand faut-il remplacer la ligne ?Si la structure mécanique reste saine et si l’obsolescence est limitée, un dépannage renforcé ou une rénovation ciblée est souvent plus rentable. Si plusieurs sous-systèmes critiques sont dépassés, une nouvelle ligne peut être préférable.
Le dépannage a-t-il un impact sur la conformité réglementaire ?Oui. Toute intervention importante doit être documentée, évaluée en gestion du changement et, si nécessaire, suivie d’activités de qualification adaptées afin de maintenir la conformité du site.
Comment réduire le temps d’arrêt d’une ligne en France ?En constituant une liste de pièces critiques, en mettant en place des standards de diagnostic, en formant les équipes locales et en travaillant avec un fournisseur capable d’assistance rapide, y compris à distance.
Un fournisseur international peut-il accompagner efficacement un site français ?Oui, à condition qu’il dispose d’une solide expérience pharmaceutique, de moyens de personnalisation, d’un support documentaire sérieux et d’une organisation de service adaptée aux besoins du marché français.
Quels secteurs utilisent le plus les lignes d’ampoules ?Les injectables stériles, certains produits hospitaliers, les génériques, les fabrications pour export et une partie des produits à faible volume à forte exigence de précision.
Quels éléments vérifier avant d’acheter un service de dépannage ?Les références similaires, le niveau de documentation, la disponibilité des pièces, la capacité à intervenir sur l’automatisme et la possibilité d’intégrer la maintenance dans une feuille de route d’amélioration continue.
Pourquoi la France est-elle un marché important pour ce sujet ?Parce qu’elle combine exigences élevées de qualité, projets de modernisation industrielle, relocalisation partielle de capacités et présence de nombreux sites pharmaceutiques dans des bassins comme Lyon, Paris, Rouen, Strasbourg et Marseille.
En synthèse, le dépannage des machines de remplissage d’ampoules est bien plus qu’une réponse à une panne. C’est un outil stratégique de productivité, de conformité et de résilience industrielle. Pour les entreprises opérant en France, le meilleur résultat vient d’une approche globale : diagnostic précis, support documentaire, vision cycle de vie, disponibilité pièces et capacité d’ingénierie. C’est sur cette combinaison que se jouent aujourd’hui la réduction des arrêts, la maîtrise budgétaire et la préparation des usines pharmaceutiques aux exigences de 2026 et au-delà.