Türkiye’de Vakumlu Kan Tüpü Hattı Sorun Giderme
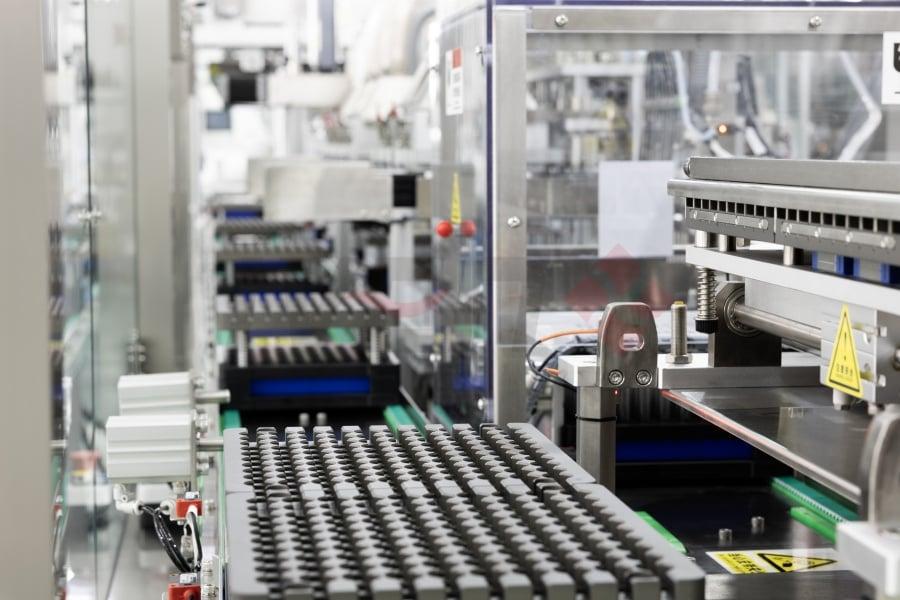
Vakumlu kan tüpü hattı sorun giderme yaklaşımı, tıbbi sarf üreticilerinin hastaneler ve tanı laboratuvarları için yüksek hacimde, istikrarlı ve izlenebilir kalitede kan toplama tüpleri üretmesini sağlar. Türkiye’de özellikle İstanbul, Ankara, İzmir, Bursa, Kocaeli ve Gaziantep gibi sanayi merkezlerinde faaliyet gösteren üreticiler için bu konu yalnızca bakım meselesi değil; verimlilik, mevzuata uyum, ihracat kabiliyeti ve marka güvenilirliği açısından stratejik bir konudur. Doğru tanımlanmış arıza teşhis adımları; tüp besleme, kimyasal dolum, kurutma, tıpa kapatma, vakumlama, etiketleme, paketleme ve çevrim içi kalite kontrolde ortaya çıkan hataları hızlı biçimde izole etmeye yardımcı olur. Sonuç olarak fire azalır, duruş süresi kısalır ve birim başına üretim maliyeti daha öngörülebilir hale gelir.
Türkiye pazarında kamu hastaneleri, özel laboratuvar zincirleri, üniversite hastaneleri ve ihracat odaklı medikal sarf üreticileri; kesintisiz üretim, doğrulanabilir kalite kayıtları ve güçlü teknik destek aramaktadır. Bu nedenle sadece makine satın almak yeterli değildir. Hat tasarımı, proses doğrulama, operatör eğitimi, yedek parça planlaması ve uzaktan servis altyapısı da yatırımın başarısını belirler. Kurumsal yetkinliklerimizi inceleyerek entegre mühendislik yaklaşımının sahadaki sorunları nasıl azalttığını görebilirsiniz.
Hızlı Yanıt: Vakumlu kan tüpü hattı sorun giderme ne sağlar?

Vakumlu kan tüpü hattı sorun giderme; üretim kesintilerini azaltır, dolum doğruluğunu yükseltir, vakum seviyesini dengeler, kapak kapatma tutarlılığını iyileştirir ve nihai ürün reddini düşürür. Tıbbi cihaz şirketleri açısından en büyük fayda, yüksek hacimli üretimde standardizasyonun korunmasıdır. Bir hatta oluşan en yaygın problemler şunlardır: tüp sıkışması, katkı maddesi hacim sapması, kurutma yetersizliği, tıpa kaçakları, hedef vakum değerine ulaşılamaması, etiket kayması, lot izlenebilirlik hataları ve steril ambalaj kusurları. Bunların her biri doğru sensörler, reçete yönetimi, düzenli bakım ve veri odaklı denetimle kontrol altına alınabilir.
Türkiye’de sağlık hizmeti talebi büyürken, laboratuvar numune hacimleri de artmaktadır. İstanbul’daki büyük özel hastane grupları, Ankara’daki referans laboratuvarları ve Ege Bölgesi’ndeki ihracatçı üreticiler için kalite sapmaları sadece iç maliyet değil; ihale kaybı, müşteri iadesi ve düzenleyici risk anlamına da gelir. Bu nedenle arıza giderme, bakım ekibinin işi olmaktan çıkıp üretim, kalite güvence, satın alma ve yönetimin ortak gündemine dönüşmüştür.
| Sorun alanı | Belirti | Muhtemel neden | İlk kontrol noktası | Önerilen çözüm | Beklenen sonuç |
|---|---|---|---|---|---|
| Tüp besleme | Düzensiz akış | Besleyici titreşim ayarı hatalı | Besleme haznesi ve ray ayarı | Frekans ve mekanik açıklık optimizasyonu | Daha stabil çevrim |
| Kimyasal dolum | Eksik veya fazla hacim | Pompada kalibrasyon sapması | Dolum nozulu ve debi verisi | Kalibrasyon ve nozul temizliği | Doğru katkı dozu |
| Kurutma | İç yüzeyde nem | Sıcaklık veya süre yetersiz | Fırın sıcaklık kaydı | Reçete güncelleme ve hava akışı kontrolü | Daha iyi kaplama kalitesi |
| Tıpa kapatma | Sızdırma | Kapama kuvveti dengesiz | Servo basınç ve tıpa ölçüsü | Takım ayarı ve tıpa tedarik kontrolü | Daha düşük kaçak oranı |
| Vakumlama | Hedef değerin altında vakum | Kaçak veya çevrim süresi yetersiz | Vakum pompası ve conta | Kaçak testi ve pompa bakımı | Stabil vakum seviyesi |
| Etiketleme | Kayık etiket | Algılayıcı veya hız senkronu hatalı | Fotoelektrik sensör | Sensör ayarı ve konveyör senkronizasyonu | Daha düzgün görünüm |
Yukarıdaki tablo, sahada en sık rastlanan arıza kategorilerini özetler. Uygulamada doğru yaklaşım, semptomdan başlayıp makine bileşeni, sarf malzemesi, çevresel koşul ve operatör etkisini ayrı ayrı doğrulamaktır. Böylece arıza tekrar eden bir döngü olmaktan çıkar ve kök neden düzeyinde kapatılır.
Vakumlu kan tüpü hattı sorun giderme nedir ve nasıl çalışır?

Vakumlu kan tüpü hattı sorun giderme, üretim hattındaki mekanik, elektriksel, yazılımsal ve proses kaynaklı sorunların sistematik biçimde bulunup düzeltilmesidir. İyi bir sistemde her istasyon ayrı veri üretir: besleme hızı, dolum miktarı, kurutma sıcaklığı, kapatma kuvveti, vakum süresi, sızdırmazlık sonucu, baskı doğruluğu ve sayım verisi. Bu veriler bir araya getirilerek hat performansı değerlendirilir. Eğer bir partide vakum seviyesi düşmüşse sadece pompa değil; tıpa toleransı, tüp gövde kalitesi, ortam sıcaklığı, hat hızı ve reçete parametresi de kontrol edilir.
Çalışma mantığı genel olarak dört adımda özetlenebilir. Birincisi, problemi görünür hale getirmektir. Bunun için çevrim içi sensörler, görsel kontrol kameraları ve istatistiksel süreç izleme kullanılır. İkincisi, arızayı izole etmektir; yani sorunun hangi istasyonda başladığını bulmaktır. Üçüncüsü, kök nedeni doğrulamaktır. Dördüncüsü ise düzeltici ve önleyici faaliyet uygulamaktır. Başarılı üreticiler yalnızca makineyi yeniden çalıştırmakla kalmaz; reçeteyi, bakım planını, tedarikçi standardını ve operatör talimatını da günceller.
Türkiye’de farklı iklim koşullarına sahip bölgeler olduğundan, sorun giderme yaklaşımında çevresel faktörler de önemlidir. Örneğin Mersin ve İzmir gibi nem oranı daha yüksek bölgelerde kurutma ve ambalajlama koşulları ayrı hassasiyet gerektirir. Kocaeli ve Tekirdağ gibi yoğun sanayi alanlarında ise enerji dalgalanmaları ve hava kalitesi, ekipman ömrü üzerinde etkili olabilir. Bu nedenle makine kurulumu sırasında yerel altyapı koşulları da hesaba katılmalıdır.
| İstasyon | Ana işlev | Kritik parametre | İzleme yöntemi | Yaygın hata | Düzeltici faaliyet |
|---|---|---|---|---|---|
| Tüp yönlendirme | Tüpleri doğru konumlama | Besleme hızı | Sensör ve sayaç | Sıkışma | Mekanik yol ayarı |
| Katkı dolumu | Kimyasal ekleme | Hacim doğruluğu | Ağırlık ve debi kontrolü | Hacim sapması | Pompa kalibrasyonu |
| Kurutma | İç kaplamayı sabitleme | Sıcaklık ve süre | Veri kaydı | Yetersiz kurutma | Fırın profili optimizasyonu |
| Tıpalama | Sızdırmaz kapatma | Basınç ve hizalama | Tork veya basma kuvveti takibi | Kaçak | Takım revizyonu |
| Vakum istasyonu | Negatif basınç oluşturma | Vakum düzeyi | Basınç ölçümü | Düşük vakum | Pompa ve conta bakımı |
| Etiket ve paketleme | Tanımlama ve sevk hazırlığı | Konum doğruluğu | Kamera kontrolü | Yanlış lot bilgisi | Yazılım doğrulaması |
Bu tablodaki yaklaşım, teknik ekipler için pratik bir tanı şeması sunar. Özellikle yüksek hızlı hatlarda tek bir istasyondaki küçük sapma, zincirleme kalite sorunları yaratabilir. Bu nedenle bağımsız istasyon kontrolü ile hat bütünlüğü arasında denge kurulmalıdır.
Tıbbi cihaz şirketleri için başlıca kullanım alanları ve üretim avantajları

Vakumlu kan tüpü üretim hatları, hastane laboratuvarları, özel tanı merkezleri, kan alma zincirleri, üniversite araştırma laboratuvarları ve medikal dağıtım şirketlerine ürün sağlayan üreticiler tarafından kullanılır. Türkiye’de kamu alımları, özel sektör talepleri ve komşu ülkelere ihracat fırsatları bir arada değerlendirildiğinde, bu hatların kapasite ve kalite avantajı daha görünür hale gelir. Özellikle serum, plazma, pıhtı aktivatörlü, jel ayırıcılı, sodyum sitratlı, EDTA’lı ve heparinli tüpler gibi farklı ürün gruplarının aynı tesiste yönetilmesi için reçete kontrollü üretim yapısı büyük fayda sağlar.
Üretim avantajlarının başında tutarlılık gelir. Manuel yöntemlerde operatöre bağlı sapmalar daha yüksekken, otomatik hatlar her tüpe benzer işlem uygulayabilir. İkinci avantaj izlenebilirliktir. Parti bazlı veri kaydı sayesinde geri çağırma riski daha etkin yönetilir. Üçüncü avantaj iş gücü verimliliğidir. Dördüncü avantaj ise kalite güvence kolaylığıdır; çünkü çevrim içi denetim, hatalı ürünleri daha erken aşamada ayıklayabilir.
Türkiye’nin lojistik yapısı da bu alanda fırsat sunar. İstanbul Ambarlı Limanı, İzmir Alsancak Limanı ve Mersin Limanı üzerinden hem hammadde girişi hem de bitmiş ürün ihracatı yapılabilir. Gebze ve Çerkezköy gibi organize sanayi bölgeleri, makine kurulumu ve yardımcı altyapı açısından üreticilere uygun zemin sağlar. Bu da hat yatırımının sadece iç pazar için değil, bölgesel dağıtım merkezi modeli için de değerlendirilmesini mümkün kılar.
Bu sütun grafik, Türkiye’de farklı müşteri segmentlerinin göreli talep yoğunluğunu göstermektedir. Tanı laboratuvarları ve kamu hastaneleri genellikle en yüksek hacmi oluştururken, ihracat distribütörleri daha çok kalite belgesi, lot izlenebilirlik ve teslimat güvenilirliği konularına odaklanmaktadır.
Günümüzde mevcut başlıca vakumlu kan tüpü hattı türleri ve konfigürasyonları
Piyasada tek istasyonlu yarı otomatik çözümlerden tam otomatik, yüksek hızlı ve çok reçeteli entegre hatlara kadar geniş bir yelpaze bulunur. Türkiye’de yatırım yapan firmalar genellikle üç kritere göre seçim yapar: hedef kapasite, ürün çeşitliliği ve mevzuata uyum hedefi. Düşük hacimli yeni girişimler için modüler yarı otomatik yapı uygun olabilirken, büyük ölçekte çalışan tesisler için tam otomatik ve doğrulama dostu sistemler daha anlamlıdır.
Konfigürasyonlar arasında otomatik tüp besleme, kimyasal püskürtme veya sıvı dolum modülü, döner kurutma fırını, kauçuk tıpa besleme, vakumlama kabini, kaçak test modülü, çevrim içi kamera denetimi, etiketleme ve robotik paketleme yer alabilir. Ayrıca temiz oda entegrasyonu, merkezi veri toplama, elektronik parti kaydı ve uzaktan servis erişimi de giderek daha sık talep edilmektedir.
| Hat tipi | Uygun kapasite | Ürün çeşitliliği | Operatör ihtiyacı | Başlıca avantaj | Dikkat edilmesi gereken nokta |
|---|---|---|---|---|---|
| Yarı otomatik temel hat | Düşük | Az | Yüksek | Düşük ilk yatırım | Daha fazla operatör etkisi |
| Modüler otomatik hat | Orta | Orta | Orta | Esnek genişleme | Modüller arası entegrasyon |
| Tam otomatik standart hat | Orta-yüksek | Yüksek | Düşük | Stabil kalite | Doğru reçete yönetimi |
| Yüksek hızlı entegre hat | Çok yüksek | Yüksek | Düşük | Yüksek verim | Bakım disiplini zorunlu |
| Temiz oda uyumlu hat | Orta-yüksek | Yüksek | Düşük | Daha güçlü hijyen kontrolü | Altyapı maliyeti |
| Robot destekli paketleme hatlı sistem | Yüksek | Yüksek | Çok düşük | Son aşamada işçilik tasarrufu | Yazılım senkronizasyonu |
Bu tablo yatırım kararında hızlı karşılaştırma sağlar. Uygun hat tipi, yalnızca bugün gereken kapasiteye göre değil; gelecek üç ila beş yıldaki talep senaryosuna göre seçilmelidir. Aksi halde ya kapasite yetersiz kalır ya da atıl yatırım oluşur.
Vakumlu kan tüpü hattı sorun giderme ile manuel montaj hatları arasındaki temel farklar ve avantajlar
Manuel montaj hatlarında kalite büyük ölçüde operatör becerisine ve dikkatine bağlıdır. Bu durum özellikle katkı maddesi miktarı, tıpa yerleşimi ve görsel kontrol aşamalarında değişkenlik yaratır. Otomatik ve sorun giderme odaklı vakumlu kan tüpü hatlarında ise parametreler kayıt altındadır, alarm limitleri tanımlanmıştır ve sapmalar daha erken tespit edilir. Türkiye’de iş gücü maliyetleri bazı sektörlerde rekabetçi görünse de, tıbbi cihaz üretiminde izlenebilirlik ve doğrulama gereksinimleri nedeniyle manuel çözümler orta vadede daha pahalı hale gelebilir.
Özellikle büyük şehirlerde personel devri, vardiya yönetimi ve eğitim sürekliliği de manuel modelin gizli maliyetlerindendir. Otomatik sistemler bu riski tamamen ortadan kaldırmasa da azaltır. Ayrıca ihracata yönelik üretimde alıcılar, tekrarlanabilir proses ve kayıt altyapısı görmek ister. Bu nedenle otomasyon sadece hız değil, pazar erişimi avantajı da getirir.
| Kriter | Manuel hat | Otomatik hat | Üreticiye etkisi | Kalite etkisi | Uzun vadeli sonuç |
|---|---|---|---|---|---|
| Kapasite | Düşük | Yüksek | Talep karşılamada fark yaratır | Daha dengeli üretim | Büyüme kolaylaşır |
| İzlenebilirlik | Sınırlı | Güçlü | Geri çağırma yönetimi iyileşir | Parti denetimi kolaylaşır | Uyum riski azalır |
| İş gücü bağımlılığı | Yüksek | Düşük | Planlama kolaylaşır | Operatör hatası azalır | Maliyet öngörüsü artar |
| Veri toplama | Zayıf | Sürekli | Kök neden analizi güçlenir | Sapma tespiti hızlanır | Süreç gelişir |
| Fire oranı | Daha yüksek | Daha düşük | Maliyet düşer | Daha az red | Kârlılık artar |
| İhracat uygunluğu | Sınırlı | Daha güçlü | Yeni pazar erişimi | Belgelendirme kolaylaşır | Marka güveni artar |
Bu karşılaştırma, yatırımın yalnızca ilk makine bedeliyle ölçülmemesi gerektiğini gösterir. Toplam sahip olma maliyeti, personel, kalite kaybı, duruş, bakım ve ihracat fırsatı ile birlikte değerlendirilmelidir.
Vakumlu kan tüpü hattı üreticileri için pazar büyümesi ve fırsatlar
Türkiye, Avrupa, Orta Doğu, Kuzey Afrika ve Orta Asya arasında köprü konumundadır. Bu jeostratejik avantaj, medikal sarf üreticileri için bölgesel dağıtım ve yakın coğrafyaya ihracat fırsatı yaratır. Nüfus artışı, laboratuvar test hacmindeki yükseliş, erken tanı uygulamalarının yaygınlaşması ve özel sağlık yatırımları; vakumlu kan tüpü talebini desteklemektedir. Buna ek olarak yerli üretim teşvikleri ve tedarik zincirini çeşitlendirme eğilimi, yeni hat yatırımlarını hızlandırabilir.
Özellikle 2026 eğilimleri açısından üç başlık öne çıkmaktadır. Birincisi, sayısallaşma ve uzaktan izleme. İkincisi, sürdürülebilirlik; enerji verimli fırınlar, daha düşük hava tüketimi ve daha az fire yaratan prosesler tercih edilecektir. Üçüncüsü ise politika ve uyum boyutudur; uluslararası pazarlara açılmak isteyen üreticiler daha güçlü doğrulama belgeleri, veri bütünlüğü ve temiz üretim yaklaşımı talep edecektir.
Bu çizgi grafik, Türkiye pazarında vakumlu kan tüpü ekipmanı ve ilişkili üretim çözümlerine yönelik büyüme beklentisinin kademeli olarak arttığını göstermektedir. Büyüme yalnızca iç tüketimden değil; çevre ülkelere tedarik ve yerli üretim kapasitesinin genişlemesinden de kaynaklanmaktadır.
Alan grafik, üreticilerin manuelden otomatik üretime yöneldiğini göstermektedir. Bu geçişin ana sürükleyicileri kalite tutarlılığı, iş gücü verimliliği, veri kaydı ve uluslararası satış imkanlarıdır.
Güvenilir bir vakumlu kan tüpü hattı üreticisi veya tedarikçisi nasıl seçilir?
Doğru tedarikçi seçimi, makinenin teknik özelliklerinden çok daha geniş bir değerlendirme gerektirir. Öncelikle üreticinin sektörel uzmanlığı incelenmelidir. Tıbbi sarf, ilaç ve doğrulama gerektiren ortamlarda çalışmış firmalar genellikle daha olgun çözüm sunar. İkinci olarak referanslar önemlidir. Benzer kapasitede, benzer ürün gamında ve mümkünse Türkiye veya yakın coğrafyada çalışan projeler incelenmelidir. Üçüncü kriter, teknik belge kalitesidir; yerleşim önerileri, kullanıcı gereksinim şartnamesi desteği, risk analizi, eğitim planı ve devreye alma protokolleri açık olmalıdır.
Dördüncü kriter üretim kabiliyetidir. Parça standardizasyonu, paslanmaz çelik işçiliği, elektrik panosu kalitesi ve otomasyon mimarisi; ekipmanın uzun ömürlülüğünü belirler. Beşinci kriter servis kabiliyetidir. Uzaktan destek, yedek parça stoğu, yerinde müdahale süresi ve eğitim içeriği mutlaka sorgulanmalıdır. Altıncı kriter ise mevzuata uyum bilgisidir; özellikle iyi üretim uygulamalarıyla uyumlu belge yapısı ve doğrulama desteği büyük avantajdır.
Bu noktada IVEN öne çıkan örneklerden biridir. Teknolojik kabiliyetler açısından otomasyon, proses entegrasyonu, su sistemleri, lojistik ve vakumlu kan tüpü ekipmanlarında geniş mühendislik birikimine sahiptir. Üretim kabiliyetleri, uzmanlaşmış tesislerde standardize edilmiş imalat ve uzun ömürlü ekipman yaklaşımıyla desteklenir. Hizmet kabiliyetlerinde ise fizibilite, mühendislik, kurulum, devreye alma, doğrulama, eğitim ve satış sonrası desteğin tek bir çatı altında sunulması yatırım riskini azaltır. Anahtar teslim çözümler hakkında bilgi alarak proje sürecinin nasıl yapılandırılabileceğini değerlendirebilirsiniz.
| Seçim kriteri | Neden önemli | Sorulacak soru | İdeal durum | Risk işareti | Karar etkisi |
|---|---|---|---|---|---|
| Sektör deneyimi | Proses bilgisi sağlar | Benzer proje sayısı kaç? | Çoklu referans | Genel makine tecrübesi ama sektör bilgisi zayıf | Yüksek |
| Belge ve doğrulama | Uyum kolaylığı | Kurulum ve test dokümanları var mı? | Ayrıntılı ve hazır | Belge eksikliği | Yüksek |
| Üretim kalitesi | Ekipman ömrünü etkiler | Malzeme ve işçilik standardı nedir? | Tutarlı imalat | Düzensiz kalite | Yüksek |
| Servis ağı | Duruş süresini azaltır | Uzaktan ve yerinde destek süresi ne? | Hızlı müdahale | Belirsiz servis planı | Yüksek |
| Yedek parça | Hat sürekliliği | Kritik parçalar stoklu mu? | Planlı stok yönetimi | Uzun bekleme süreleri | Orta-yüksek |
| Özelleştirme | Yerel ihtiyaç uyumu | Hat reçetesi ve yerleşim uyarlanabiliyor mu? | Esnek tasarım | Tek tip çözüm dayatması | Orta |
Tablo, satın alma ekipleri için değerlendirme çerçevesi sunar. En iyi fiyat her zaman en iyi seçim değildir; toplam risk ve sürdürülebilir performans birlikte tartılmalıdır.
Vakumlu kan tüpü hattı için yatırım maliyeti, bütçe planlaması ve geri dönüş analizi
Yatırım maliyeti; kapasite, otomasyon seviyesi, ürün çeşitliliği, temiz oda gereksinimi, yardımcı tesisler, doğrulama kapsamı ve paketleme otomasyonuna göre değişir. Türkiye’de bütçe planlarken yalnızca ana makine bedeli değil; gümrük, nakliye, liman işlemleri, kur farkı, kurulum, altyapı hazırlığı, eğitim, yedek parça paketi ve kabul testleri de hesaba katılmalıdır. İstanbul ve Mersin gibi limanlara yakın tesislerde lojistik avantaj oluşabilir; ancak iç taşıma, vinçleme ve yerinde montaj koşulları ayrıca değerlendirilmelidir.
Geri dönüş analizi yapılırken dört temel kazanç kalemi dikkate alınmalıdır: artan üretim kapasitesi, düşen fire oranı, azalan iş gücü maliyeti ve daha yüksek satış güvenilirliği. Bunlara ek olarak kalite kaynaklı müşteri iadelerinin azalması ve düzenleyici uyumsuzluk riskinin düşmesi de dolaylı finansal katkı sağlar. Orta ve yüksek hacimli üreticilerde doğru konfigüre edilmiş otomatik hatların geri dönüş süresi genellikle manuel üretime kıyasla daha çekici hale gelir.
| Maliyet kalemi | Açıklama | Bütçedeki önemi | Sık yapılan hata | Planlama önerisi | Geri dönüş etkisi |
|---|---|---|---|---|---|
| Ana hat ekipmanı | Üretim modülleri | Çok yüksek | Sadece ilk fiyatı kıyaslamak | Kapasiteye göre seçim | Doğrudan |
| Yardımcı tesisler | Hava, enerji, su, alan | Yüksek | Altyapıyı küçümsemek | Ön keşif yapmak | Dolaylı |
| Kurulum ve devreye alma | Saha çalışmaları | Orta-yüksek | Süreyi kısa varsaymak | Ayrıntılı takvim oluşturmak | Dolaylı |
| Doğrulama ve eğitim | Süreç güvence maliyeti | Orta | Belgesiz ilerlemek | Başta planlamak | Uzun vadeli |
| Yedek parça paketi | Kritik bileşenler | Orta | Başlangıçta almamak | İlk yıl stoğu oluşturmak | Yüksek |
| Bakım ve enerji | İşletme giderleri | Orta | Sadece satın alma bedeline odaklanmak | Toplam sahip olma maliyeti hesaplamak | Yüksek |
Yatırım planlamasında örnek yaklaşım şudur: yıllık hedef tüp adedi, kabul edilebilir fire oranı, ürün başına katkı maddesi yapısı ve vardiya modeli netleştirilir; ardından kapasite senaryoları çıkarılır. Sonrasında iş gücü tasarrufu, kalite iyileşmesi ve yeni müşteri kazanımı üzerinden geri dönüş hesabı yapılır. Ürün çözümlerini incelemek bu tür senaryoları karşılaştırırken yararlı olabilir.
Bu karşılaştırma grafiği, tedarikçi değerlendirirken sadece ilk satın alma bedeline bakılmaması gerektiğini vurgular. Teknik uygunluk ve servis kalitesi zayıf olan bir çözüm, başlangıçta ucuz görünse bile toplam maliyeti yükseltebilir.
Yatırım yaparken temel değerlendirmeler ve olası riskler
En yaygın risk, hedef kapasitenin yanlış hesaplanmasıdır. Çok düşük kapasiteli seçim kısa sürede ek yatırım ihtiyacı doğurur; gereğinden büyük hat ise kapasite kullanımını düşürür. İkinci risk, ürün portföyünü yeterince analiz etmeden karar vermektir. Türkiye’de bazı üreticiler yalnızca standart tüplere odaklanırken, bazıları farklı katkı maddeleri ve ihracat talepleri nedeniyle daha esnek reçete yönetimine ihtiyaç duyar.
Üçüncü risk, saha ve tesis altyapısının yetersiz planlanmasıdır. Tavan yüksekliği, temiz alan akışı, enerji beslemesi, basınçlı hava kalitesi, operatör hareketi ve malzeme akışı hat verimini doğrudan etkiler. Dördüncü risk, kalite ve doğrulama paketinin eksik tutulmasıdır. Makine teknik olarak çalışsa bile kayıt yapısı ve kabul kriterleri zayıfsa denetimlerde sorun yaşanabilir. Beşinci risk, satış sonrası desteğin hafife alınmasıdır. Özellikle ilk yıl içindeki ayar optimizasyonları başarı için kritiktir.
2026 ve sonrası için sürdürülebilirlik riskleri de artacaktır. Enerji tüketimi yüksek fırınlar, fazla basınçlı hava kullanımı, yüksek fire oranı ve geri dönüştürülemeyen yardımcı ambalajlar; hem maliyet hem de kurumsal itibar açısından baskı yaratabilir. Ayrıca veri bütünlüğü ve uzaktan erişim güvenliği gibi sayısal riskler de göz önünde tutulmalıdır.
Yerel tedarik ekosistemi kurmak da önemlidir. İstanbul, Ankara ve İzmir’de sensör, etiketleme sarfı, paketleme malzemesi ve bakım hizmeti sağlayabilen iş ortaklarıyla çalışmak, duruş süresini azaltır. Ancak kritik proses parçaları için ana üreticinin onaylı yedek parça listesi dışına çıkılmamalıdır. Aksi halde kısa vadeli tasarruf, uzun vadede kalite sorunu doğurabilir.
Saha örnekleri, yerel tedarik yapısı ve firmamızın yaklaşımı
Pratikte birçok üretici, kurulumdan sonraki ilk altı ayda benzer sorunlarla karşılaşır: operatörlerin reçete disiplinine alışması, farklı tıpa partilerinin davranışı, etiket malzemesinin mevsime göre değişen performansı ve hat hızının aşamalı artırılması. İstanbul çevresinde yer alan bir üretim tesisinde, vakum istasyonunda görülen düzensizlik ilk bakışta pompa arızası gibi görünse de kök nedenin tıpa sertliğindeki parti farkı olduğu anlaşılabilir. Başka bir tesiste İzmir bölgesindeki yüksek nem, kurutma aşamasında reçete süresinin yeniden düzenlenmesini gerektirebilir. Bu örnekler, sorun giderme sürecinin sadece makineye değil, tüm prosese bakması gerektiğini gösterir.
Firmamızın yaklaşımı üç temele dayanır. Teknolojik kabiliyetlerde, otomasyon ve proses entegrasyonunu tekil makine satışının ötesine taşıyoruz; vakumlu kan tüpü hatlarını su sistemleri, taşıma çözümleri ve üretim düzeniyle birlikte ele alıyoruz. Üretim kabiliyetlerinde, uzmanlaşmış tesis yapısı ve yıllara dayanan mühendislik birikimi sayesinde uzun ömürlü ve tutarlı ekipman imalatına odaklanıyoruz. Hizmet kabiliyetlerinde ise fizibilite, yerleşim planı, kurulum, devreye alma, doğrulama, eğitim ve satış sonrası desteği tek akış içinde sunarak proje riskini azaltıyoruz. Bu sayede yalnızca makine değil, çalışır bir üretim çözümü hedefleniyor.
Türkiye pazarında karar vericiler için bir diğer önemli konu iletişim ve proje yönetimidir. Net teslim planı, açık dokümantasyon, kabul kriterlerinin önceden tanımlanması ve kritik yedek parçaların listelenmesi; yatırımın öngörülebilirliğini yükseltir. Bizimle iletişime geçerek kapasite, ürün tipi ve tesis koşullarınıza göre ön değerlendirme talep edebilirsiniz.
Sık sorulan sorular
Vakumlu kan tüpü hattında en sık görülen arıza nedir?
En sık görülen sorunlar arasında düşük vakum seviyesi, tıpa kaçakları, dolum hacmi sapması ve etiketleme hizasızlığı bulunur. Kök neden çoğu zaman tek bir parçadan değil, proses kombinasyonundan kaynaklanır.
Türkiye’de yeni bir üretici için tam otomatik hat şart mı?
Bu, hedef kapasite ve müşteri profiline bağlıdır. Sınırlı hacimle başlayan işletmeler modüler yapı tercih edebilir; ancak kalite kaydı ve büyüme planı varsa tam otomatik çözümler daha avantajlı olabilir.
Arıza giderme için hangi veriler mutlaka izlenmelidir?
Dolum hacmi, kurutma sıcaklığı, vakum seviyesi, kapatma kuvveti, çevrim süresi, red oranı ve duruş nedeni verileri temel göstergelerdir.
Yedek parça stoğu nasıl planlanmalı?
Kritik sensörler, contalar, valfler, pompa sarfı, etiketleme bileşenleri ve aşınan mekanik parçalar için en az ilk yıl ihtiyacını kapsayan bir plan yapılmalıdır.
Temiz oda her tesis için zorunlu mudur?
Ürün, hedef pazar ve kalite yaklaşımına göre değişir. Ancak hijyenik tasarım, kontrollü ortam ve iyi proses akışı her durumda önemlidir.
2026 sonrası hangi eğilimler belirleyici olacak?
Uzaktan izleme, veri bütünlüğü, enerji verimliliği, düşük fireli üretim, daha akıllı görsel kontrol sistemleri ve sürdürülebilir paketleme çözümleri öne çıkacaktır.
Tedarikçi seçiminde en kritik unsur nedir?
Tek bir unsur yoktur; fakat teknik uygunluk, belge kalitesi, servis kabiliyeti ve benzer proje referansları birlikte değerlendirilmelidir.
Türkiye’de lojistik açıdan hangi bölgeler avantajlıdır?
İstanbul ve Kocaeli, tedarik ve liman erişimi; İzmir ve Mersin ise dış ticaret bağlantıları açısından güçlü seçenekler sunar. Ancak nihai seçim tesis altyapısı ve iş gücü erişimiyle birlikte yapılmalıdır.
Yazar Hakkında
Biz IVEN Pharmatech Engineering olarak, dünya çapında anahtar teslimi ilaç ve tıbbi çözümler sunmaya adanmış bir ekibiz. Onlarca yıllık deneyimimizle, müşterilerimizin verimli, uyumlu ve yüksek kaliteli üretim elde etmelerine yardımcı olmak için gelişmiş makineler, entegre fabrika tasarımı ve tam yaşam döngüsü desteği konusunda uzmanlaşmış bulunuyoruz.
Paylaşmak
Related Insights
-
Türkiye’de Farmasötik Su Arıtma Sorunları Rehberi
Farmasötik su arıtma sorunları, ilaç üreticileri için yalnızca bir bakım başlığı değildir; üretim güvenliği, ürün kalitesi ve denetim başarısı açısından temel altyapı konusudur. Enjeksiyonluk ürünler, aşılar, biyolojik ilaçlar, oral sıvılar ve temizlik süreçleri için kullanılan yüksek saflıktaki suyun tutarlı biçimde elde edilmesi; mikrobiyal yük, iletkenlik, toplam organik karbon, endotoksin ve sistem bütünlüğü gibi kritik parametrelerin sürekli kontrolünü gerektirir. Türkiye’de İstanbul, Kocaeli, Tekirdağ, İzmir ve Ankara gibi üretim kümelerinde faaliyet gösteren tesisler için doğru tasarlanmış bir farmasötik su sistemi, duruş sürelerini azaltır, denetim riskini düşürür ve uzun vadeli işletme maliyetini kontrol altında tutar.
En yaygın farmasötik su arıtma sorunları; membran kirlenmesi, mikrobiyal üreme, sanitasyon yetersizliği, yanlış borulama eğimleri, depolama tanklarında ölü hacim oluşması, çevrim sıcaklığının yetersiz kalması, enstrümantasyon kalibrasyon hataları ve besleme suyu kalitesindeki dalgalanmalardır. Bu sorunlar yalnızca teknik arıza yaratmaz; parti reddi, üretim kesintisi, sapma soruşturması ve denetim bulgusu riskini de artırır.
Doğru çözüm, yalnızca daha güçlü bir cihaz almak değildir. Çözüm; uygun ön arıtma, ters ozmoz, elektro deiyonizasyon, çok etkili distilasyon veya hibrit mimarinin prosese göre seçilmesi; dağıtım hattının hijyenik tasarlanması; çevrim, sanitasyon ve izleme mantığının doğrulanması; ayrıca bakım ve eğitim disiplininin kurulmasıdır. Türkiye pazarında özellikle steril enjeksiyonluk üretim, biyoteknoloji ve medikal sarf tesisleri için bu konu stratejik öncelik taşır.
SorunTipik belirtiAna nedenÜretime etkisiÖncelikli çözümTakip göstergesiMembran kirlenmesiDebi düşüşüYetersiz ön arıtmaKapasite kaybıÖn filtre ve temizleme planıBasınç farkıMikrobiyal artışBiyolojik yük yükselmesiDurgun bölgelerHijyen riskiSürekli çevrim ve sanitasyonMikrobiyoloji trendiYüksek iletkenlikAlarm ve limit aşımıReçine yorgunluğu veya membran kaçaklarıKalite sapmasıModül kontrolü ve yenilemeÇevrim içi iletkenlikYüksek toplam organik karbonKalite testinde başarısızlıkOrganik yük, ölü hacimÜrün riskiHijyenik tasarım iyileştirmesiToplam organik karbon eğilimiEndotoksin riskiEnjeksiyonluk su uygunsuzluğuBiyofilm ve yetersiz sıcaklıkSteril üretim riskiSıcak çevrim ve validasyonEndotoksin sonuçlarıKalibrasyon hatasıYanlış ölçümBakım disiplini eksikliğiYanlış karar almaPeriyodik kalibrasyonKalibrasyon kayıtlarıYukarıdaki tablo, sahada en çok karşılaşılan arızaları özetler. Uygulamada asıl farkı yaratan unsur, her sorunu tekil olay olarak değil, tasarım-bakım-validasyon zincirinin bir çıktısı olarak ele almaktır.
Farmasötik su arıtma sistemi, ham şebeke suyunu veya kuyu suyunu proses ihtiyacına uygun kalitede saflaştıran, depolayan ve kullanım noktalarına kontrollü biçimde dağıtan entegre altyapıdır. Bu sistem; ön filtrasyon, yumuşatma, aktif karbon, ters ozmoz, elektro deiyonizasyon, ultraviyole, ultrafiltrasyon, distilasyon, depo, pompa, borulama, ısı değiştirici, enstrümantasyon ve otomasyon bileşenlerinden oluşabilir.
İlaç üreticileri için ihtiyaç nedeni nettir. Su, birçok tesiste en fazla kullanılan yardımcı ortamdır. Granülasyon, çözelti hazırlama, ekipman temizliği, kap yıkama, otoklav beslemesi ve steril ürün proseslerinde doğrudan veya dolaylı rol oynar. Bu nedenle su sistemindeki küçük bir sapma, çok sayıda ekipmanı ve birden fazla üretim hattını aynı anda etkileyebilir. Özellikle Türkiye’de ihracat yapan tesislerde Avrupa, Orta Doğu, Kuzey Afrika ve Türk Cumhuriyetleri pazarlarına ürün göndermek için kalite tutarlılığı kritik önem taşır.
Gebze, Çerkezköy ve İkitelli gibi üretim bölgelerinde hızla büyüyen ilaç tesisleri artık sadece “su elde eden” sistem değil, “denetime hazır” sistem arıyor. Bu yaklaşımda veri kaydı, alarm yönetimi, izlenebilirlik, hijyenik tasarım ve doğrulama kolaylığı en az su kalitesi kadar önemli hale geliyor.
Doğru kurguya sahip bir sistem şu avantajları sağlar: daha düşük sapma oranı, daha kısa temizlik döngüsü, daha stabil proses, daha düşük enerji ve kimyasal tüketimi, daha uzun ekipman ömrü ve daha öngörülebilir bakım planı. Bu nedenle farmasötik su altyapısı bir gider kalemi değil, üretim güvenilirliğine yapılan yatırımdır.
Farmasötik suyun kullanım alanı tesis tipine göre değişir. Katı doz tesislerinde temizlik ve hazırlık suyu ön plandayken, steril enjektabl veya biyolojik üretim tesislerinde daha yüksek saflık ve daha sıkı mikrobiyolojik kontrol gerekir. Türkiye’de Kocaeli ve Tekirdağ bölgesindeki enjeksiyonluk üretim kapasitesi büyüdükçe, su sistemlerinin proses etkisi daha görünür hale gelmektedir.
Kullanım alanıTipik tesis türüBeklenen su seviyesiKritik parametreBaşlıca faydaÖzel notEkipman temizliğiKatı dozArıtılmış suİletkenlikTekrarlanabilir temizlikKalıntı riski azalırÇözelti hazırlamaOral sıvıArıtılmış suToplam organik karbonFormül kararlılığıTat ve görünüm etkilenirKap yıkamaFlakon ve ampulYüksek saflıkMikrobiyolojiDaha temiz başlangıç yüzeyiSteril ürünlerde önemlidirEnjeksiyonluk üretimSteril tesisEnjeksiyonluk suEndotoksinHasta güvenliğiEn kritik kullanım alanıSaf buhar üretimiBiyolojik tesisEnjeksiyonluk su beslemesiPartikül ve endotoksinSterilizasyon güveniSistem bütünlüğü şarttırLaboratuvar destek süreçleriKalite kontrolArıtılmış suTutarlılıkAnaliz güvenilirliğiYanlış sonuç riski azalırBu alanlarda sağlanan faydalar yalnızca kalite tarafında görülmez. İyi yönetilen bir su sistemi, enerji yönetiminde de avantaj sağlar. Isı geri kazanımı, değişken hızlı pompalar, akıllı çevrim mantığı ve optimizasyonlu sanitasyon planı, toplam sahip olma maliyetini aşağı çekebilir. Mersin Limanı, Ambarlı ve Aliağa üzerinden yapılan ekipman ithalatı veya yedek parça tedariği planlanırken de işletme sürekliliği düşünülmelidir; çünkü yanlış seçilmiş bir ekipman için bekleme süresi üretim takvimini doğrudan etkileyebilir.
Türkiye’de birçok tesis için ilave bir fayda, ihracat denetimlerine hazırlıktır. Veri kaydı güçlü, trend analizi yapılan ve validasyon dosyası eksiksiz bir su sistemi; müşteri denetimi, ruhsat incelemesi ve kalite sözleşmesi süreçlerinde ciddi avantaj sağlar.
var ctxBar = document.getElementById(‘barTalep’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘Steril enjektabl’, ‘Biyolojik ilaç’, ‘Oral sıvı’, ‘Katı doz’, ‘Medikal sarf’, ‘Diyaliz çözeltileri’],datasets: [{label: ‘Türkiye’de su sistemi talep yoğunluğu’,data: [92, 88, 67, 59, 73, 81],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(99, 255, 132, 0.7)’],borderColor: [‘rgb(54, 162, 235)’,’rgb(75, 192, 192)’,’rgb(255, 206, 86)’,’rgb(153, 102, 255)’,’rgb(255, 99, 132)’,’rgb(99, 255, 132)’],borderWidth: 1}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Grafik, Türkiye’de en yüksek talebin steril ve biyolojik üretim tesislerinden geldiğini göstermektedir. Bunun temel nedeni, daha sıkı su kalite gereksinimi ve denetim hassasiyetidir.
Her tesis için tek bir doğru teknoloji yoktur. Seçim; ürün portföyü, günlük tüketim, giriş suyu kalitesi, enerji maliyeti, mikrobiyolojik risk iştahı ve gelecekteki genişleme planına göre yapılmalıdır. Türkiye’de belediye suyu kalitesi şehirden şehre değişebildiği için İstanbul ile Konya, İzmir ile Gaziantep arasında aynı mimari her zaman aynı performansı vermez.
Sistem türüAvantajSınırlamaEn uygun kullanımİşletme notuRisk alanıTers ozmozYüksek tuz giderimiMembran hassasiyetiArıtılmış su üretimiİyi ön arıtma gerekirKireçlenme ve kirlenmeÇift geçişli ters ozmozDaha yüksek saflıkDaha fazla enerjiYüksek gereksinimli tesislerKararlı kalite sağlarBasınç kayıplarıElektro deiyonizasyonSürekli polisajBesleme kalitesine duyarlıTers ozmoz sonrasıKimyasal rejenerasyon yokturKarbon dioksit etkisiÇok etkili distilasyonEnjeksiyonluk su için güçlü seçenekYüksek ilk yatırımSteril tesislerSaf buhar ile entegre olabilirEnerji planlamasıBuhar sıkıştırmalı distilasyonKararlı kaliteMekanik karmaşıklıkBüyük ölçekli üretimBakım kalitesi önemlidirMakine duruşu etkisiHibrit sistemEsneklik ve optimizasyonTasarım uzmanlığı isterÇok ürünlü tesislerGeleceğe dönük kapasite sağlarYanlış entegrasyonTers ozmoz ve elektro deiyonizasyon kombinasyonu, arıtılmış su uygulamalarında yaygın ve ekonomik bir çözümdür. Distilasyon ise enjeksiyonluk su gereksiniminde güçlü bir seçenektir. Ancak teknoloji seçiminin tek ölçütü nihai su kalitesi olmamalıdır. Sanitasyon yöntemi, bakım kolaylığı, otomasyon seviyesi ve dağıtım döngüsünün kararlılığı da eşit derecede önemlidir.
Örneğin biyolojik üretim yapan bir tesiste, daha yüksek başlangıç yatırımı gerektiren bir hibrit kurgu uzun vadede daha düşük sapma ve daha kolay validasyon sağlayabilir. Buna karşılık yalnızca oral sıvı üreten bir tesiste aşırı karmaşık mimari gereksiz yatırım yükü doğurabilir.
Geleneksel su arıtma yöntemleri genellikle içme suyu kalitesi, proses yardımcı kullanımı veya genel endüstriyel uygulamalar için tasarlanır. Farmasötik su sistemleri ise hijyenik tasarım, doğrulanabilir performans, sürekli izleme ve kayıt bütünlüğü üzerine kuruludur. Bu ayrım çok önemlidir; çünkü dışarıdan benzer görünen iki tesisin denetim açısından aynı kabul edilmesi mümkün değildir.
Geleneksel sistemlerde karbon çelik veya uygun olmayan conta malzemeleri görülebilirken, farmasötik sistemlerde paslanmaz çelik yüzey kalitesi, orbital kaynak, drenaj kabiliyeti ve ölü bacak kontrolü kritik hale gelir. Aynı şekilde sıradan otomasyon yalnızca çalıştırma mantığı sunarken, farmasötik otomasyon alarm, erişim yetkisi, veri kaydı ve eğilim izleme gerektirir.
Karşılaştırma başlığıFarmasötik sistemGeleneksel sistemKalite etkisiMaliyet etkisiSeçim önerisiTasarım standardıHijyenik ve doğrulanabilirGenel endüstriyelYüksekİlk yatırım daha yüksekİlaçta farmasötik tercih edilmeliMalzeme yapısıYüksek kaliteli paslanmaz çelikKarışık malzemeKontaminasyon riski azalırUzun ömür avantajıKritik proseslerde zorunluİzlemeSürekli ve kayıtlıSınırlıDenetim başarısı artarYazılım maliyeti eklerİhracatçı tesisler için gerekliSanitasyonPlanlı ve doğrulanmışDüzensiz olabilirMikrobiyal kontrol artarİşletme disiplini isterSteril üretimde şartDağıtım hattıSürekli çevrimliDurgun nokta riskiBiyofilm riski azalırBorulama maliyeti artarYüksek saflıkta gerekliBelgelendirmeKurulum, işletim, performans odaklıSınırlı teknik dosyaİzlenebilirlik sağlarBaşlangıçta emek yoğunRuhsatlı üretimde vazgeçilmezKısacası seçim, “hangi sistem daha ucuz” sorusuyla yapılmamalıdır. Doğru soru şudur: Ürün portföyüm, denetim hedefim, kapasitem ve risk düzeyim için hangi sistem toplam sahip olma maliyetinde daha avantajlıdır? Çoğu ilaç üreticisi için cevap, farmasötik tasarıma sahip özel sistemlerdir.
Türkiye, bölgesel ilaç üretim üssü olma hedefi, güçlü iç pazar, ihracat potansiyeli ve stratejik lojistik konumuyla farmasötik altyapı yatırımlarında hareketli bir dönem yaşamaktadır. İstanbul ve Kocaeli çevresindeki yoğun sanayi ekosistemi, İzmir Aliağa hattının lojistik kabiliyeti, Mersin Limanı’nın dış ticaret avantajı ve Ankara’daki araştırma odaklı yatırımlar, su arıtma sistemleri talebini doğrudan desteklemektedir.
2026 ve sonrasında üç ana eğilim öne çıkacaktır. Birincisi, sürdürülebilirlik odaklı tasarım. Daha düşük su kaybı, konsantre geri kazanımı, enerji verimli pompa seçimi ve ısı optimizasyonu gibi uygulamalar yatırım kararlarını belirleyecektir. İkincisi, sayısallaşma. Çevrim içi izleme, uzaktan servis, kestirimci bakım ve eğilim tabanlı sapma önleme daha yaygın hale gelecektir. Üçüncüsü, politika ve denetim baskısı. Kalite kayıtlarının bütünlüğü, doğrulama yaklaşımı ve tedarikçi yeterliliği daha sıkı incelenecektir.
var ctxLine = document.getElementById(‘linePazar’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Türkiye farmasötik su sistemi pazar büyüme endeksi’,data: [100, 108, 117, 129, 141, 156, 172],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Geleneksel tasarımdan akıllı ve sürdürülebilir tasarıma geçiş’,data: [22, 31, 43, 57, 71, 82],borderColor: ‘rgb(153, 102, 255)’,backgroundColor: ‘rgba(153, 102, 255, 0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Çizgi grafik, pazarın düzenli bir büyüme eğilimi içinde olduğunu; alan grafik ise akıllı ve sürdürülebilir tasarımlara yönelişin hızlandığını göstermektedir. Bu değişim, yalnızca yeni tesislerde değil, mevcut tesislerin yenileme projelerinde de belirgin olacaktır.
Yerel tedarikçi ekosistemi güçlenmekle birlikte, özellikle steril üretime yönelik yüksek nitelikli sistemlerde uluslararası deneyim hâlâ önemli bir seçim ölçütüdür. Bu noktada mühendislik bilgisi, validasyon desteği ve çok ülkeye uygun tasarım deneyimi belirleyici hale gelir.
Tedarikçi seçimi, sadece teklif fiyatı karşılaştırması değildir. Başarılı bir proje; proses bilgisi, düzenleyici farkındalık, üretim kapasitesi, servis ağı ve belgelendirme disiplininin birleşimine dayanır. Türkiye’de birçok yatırımcı, kısa vadede düşük fiyat veren ancak validasyon, devreye alma veya yedek parça sürecinde zayıf kalan tedarikçiler nedeniyle toplam maliyetin yükseldiğini deneyimlemiştir.
Değerlendirme yaparken öncelikle teknik yetkinliğe bakılmalıdır. Tedarikçinin farklı su tipleri için referans mimarileri var mı? Enjeksiyonluk su, saf buhar, arıtılmış su ve dağıtım hatlarında gerçek proje deneyimi sunabiliyor mu? Otomasyon, hijyenik tasarım ve veri izleme tarafında standart çözümleri bulunuyor mu?
İkinci olarak üretim kabiliyeti incelenmelidir. Teslim süresi, imalat kalitesi, fabrika kabul testleri, kaynak kalite kontrolü, yüzey işleme yaklaşımı ve kritik bileşen tedarik zinciri sorulmalıdır. Üçüncü olarak servis kabiliyeti değerlendirilmelidir. Kurulum, devreye alma, eğitim, doğrulama ve satış sonrası destek olmadan iyi ekipman bile risk oluşturabilir.
Bu çerçevede, kurumsal yetkinlikleri incelemek, anahtar teslim proje yaklaşımını görmek, ürün çözümlerine göz atmak ve doğrudan teknik görüşme talep etmek faydalı adımlardır.
Seçim ölçütüNeden önemliSorulacak soruGüçlü tedarikçi göstergesiUyarı işaretiKarar etkisiDüzenleyici anlayışDenetim riski düşerHangi standartlara göre tasarlıyorsunuz?Belgelendirme yaklaşımı netGenel cevaplarÇok yüksekTeknik tasarım gücüUygun teknoloji seçilirBenzer ürünler için referansınız var mı?Proses odaklı çözümHazır kalıp teklifÇok yüksekİmalat kalitesiUzun ömür ve hijyenKaynak ve yüzey kontrolünüz nasıl?Açık kalite kayıtlarıBelirsiz süreçYüksekOtomasyon ve izlemeİzlenebilirlik sağlarAlarm ve veri kaydı yapısı nedir?Trend ve kayıt mantığı varSınırlı gösterge paneliYüksekServis ağıKesinti süresi azalırTürkiye’de destek modeli nedir?Hızlı müdahale planıYalnızca uzaktan destekYüksekValidasyon desteğiDevreye alma hızlanırKurulum, işletim, performans desteği var mı?Dokümantasyon kapsamlıSon kullanıcıya bırakılmasıÇok yüksekvar ctxComp = document.getElementById(‘karsilastirma’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘Teknik tasarım’, ‘İmalat kalitesi’, ‘Servis’, ‘Validasyon’, ‘Teslim süresi’, ‘Toplam maliyet’],datasets: [{label: ‘Uluslararası entegre tedarikçi’,data: [94, 91, 88, 93, 84, 86],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘Sadece yerel montaj odaklı tedarikçi’,data: [68, 63, 72, 55, 79, 74],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Karşılaştırma grafiği, fiyatın tek başına güvenilir seçim kriteri olmadığını gösterir. Özellikle validasyon ve teknik tasarım zayıfsa, toplam proje maliyeti ilk tekliften çok daha yüksek olabilir.
Burada “bizim şirketimiz” yaklaşımını değerlendirirken üç başlık öne çıkar. Teknolojik kabiliyet tarafında IVEN Pharmatech Engineering, farmasötik su sistemleri, enjeksiyonluk su distilasyonu, saf buhar üretimi ve otomasyon entegrasyonunu birlikte ele alan çözüm mantığı sunar. Üretim kabiliyeti tarafında, farklı uzmanlık alanlarına ayrılmış üretim altyapısı; su sistemlerini diğer farmasötik proses ekipmanlarıyla uyumlu planlamaya yardımcı olur. Hizmet kabiliyeti tarafında ise fizibilite, mühendislik, kurulum, devreye alma, doğrulama, eğitim ve satış sonrası destek bütüncül biçimde verilerek yatırımcının proje riskleri azaltılır.
Yatırım maliyeti; kapasite, su tipi, otomasyon seviyesi, dağıtım hattı uzunluğu, sanitasyon yöntemi ve tesis yerleşimine göre değişir. Türkiye’de projeler değerlendirilirken kur etkisi, ithalat lojistiği, yerel montaj, doğrulama kapsamı ve yedek parça stoğu da hesaba katılmalıdır. Özellikle Marmara Bölgesi’nde mevcut tesise entegrasyon projelerinde inşaat ve duruş maliyeti, ekipman maliyetinden daha kritik hale gelebilir.
Bütçe planı hazırlanırken dört katman düşünülmelidir: ana ekipman bedeli, yardımcı tesisat ve borulama, otomasyon-doğrulama giderleri, işletme dönemi maliyetleri. Yanlış yapılan en yaygın hata, yalnızca ilk yatırım fiyatına odaklanmaktır. Oysa enerji, membran ömrü, kimyasal tüketimi, bakım işçiliği ve kalite sapması maliyeti toplam geri dönüş süresini ciddi biçimde etkiler.
Maliyet kalemiDüşük ölçekli tesisOrta ölçekli tesisYüksek ölçekli steril tesisBütçe etkisiNotÖn arıtmaOrtaOrtaYüksekBesleme suyu belirlerŞehir suyu kalitesine bağlıTers ozmoz ve polisajOrtaYüksekYüksekAna kalite adımıKapasiteyle artarDistilasyon ünitesiDüşük veya yokOrtaÇok yüksekSteril tesiste belirleyiciEnerji planlaması şartDepo ve dağıtım hattıOrtaYüksekÇok yüksekHijyenik tasarım maliyetiYerleşime duyarlıOtomasyon ve kayıtOrtaYüksekYüksekDenetim başarısı etkisiUzun vadede tasarruf sağlarDoğrulama ve eğitimOrtaOrtaYüksekDevreye alma hızını etkilerAtlanmamalıdırBasit bir geri dönüş yaklaşımıyla bakıldığında, iyi tasarlanmış sistemler şu kanallardan kazanç üretir: daha az üretim duruşu, daha az uygunsuzluk, daha düşük su ve enerji tüketimi, daha uzun membran ömrü, daha az acil servis ihtiyacı ve daha hızlı denetim hazırlığı. Çerkezköy’de steril üretim yapan varsayımsal bir tesiste mikrobiyal sapmaların yılda iki partiyi etkilediğini düşünelim. Sistem iyileştirmesi sonrası bu kaybın ortadan kalkması, yatırımın geri dönüş süresini beklenenden çok daha hızlı hale getirebilir.
Bütçe planlamasında ayrıca genişleme senaryosu düşünülmelidir. Bugün oral sıvı üreten, yarın steril hat kurmayı planlayan yatırımcılar için modüler büyüme kabiliyeti önemli avantajdır. Bu sayede ilk kurulum tamamen değişmeden, ilave ünitelerle kapasite ve kalite seviyesi yükseltilebilir.
En kritik risk, yanlış ihtiyaç tanımıdır. Günlük su tüketimi, pik kullanım noktaları, gelecekteki kapasite artışı ve ürün sınıfları doğru analiz edilmezse sistem ya yetersiz kalır ya da gereksiz büyük seçilir. Her iki durumda da maliyet ve performans sorunu oluşur.
İkinci risk, yerleşim ve borulama tasarımıdır. Eğimsiz hatlar, uygun olmayan vana seçimleri, fazla dirsek, ölü bacaklar ve kötü drenaj; mikrobiyal kontrolü zorlaştırır. Türkiye’de mevcut binaların dönüştürülmesiyle yapılan projelerde bu risk daha sık görülür.
Üçüncü risk, bakım ve işletme ekibinin hazırlıksız olmasıdır. Çok iyi tasarlanmış bir sistem bile eğitim, görev tanımı ve disiplinli bakım olmadan beklenen performansı sürdüremez. Bu nedenle ekipman alımı ile personel hazırlığı birlikte planlanmalıdır.
Dördüncü risk, tedarikçinin yalnızca ekipman verip entegrasyonu kullanıcıya bırakmasıdır. Özellikle steril tesislerde kurulum, devreye alma ve doğrulama desteği olmadan ilerlemek, proje takvimini uzatabilir. Bu yüzden hizmet kabiliyeti, ürün kadar önemlidir.
Beşinci risk ise sürdürülebilirliği göz ardı etmektir. 2026 sonrasında su geri kazanımı, enerji optimizasyonu ve çevresel performans daha fazla sorgulanacaktır. Bursa, Manisa ve Adana gibi üretim merkezlerinde sanayi suyu maliyetleri ve altyapı baskısı arttıkça bu konu daha belirleyici olacaktır.
Bu noktada örnek bir yaklaşım olarak IVEN Pharmatech Engineering’in Türkiye pazarında öne çıkan tarafı, yalnızca ekipman sunmak yerine mühendislikten servise uzanan bütüncül modeli desteklemesidir. Teknolojik olarak farklı farmasötik süreçlerle uyumlu su ve buhar altyapısını birlikte planlayabilmesi; üretim açısından uzmanlaşmış tesisleriyle özelleştirilmiş çözümler sunabilmesi; hizmet tarafında kurulum, doğrulama, eğitim ve optimizasyon desteği verebilmesi, yatırım riskini düşürür.
Kısa bir örnek olay düşünelim. İzmir’de ihracat odaklı bir oral sıvı ve steril dolum tesisi, başlangıçta ayrı sistemler yerine gelecekte genişleyebilen hibrit bir altyapı kurar. İlk fazda arıtılmış su ağı kullanılır, ikinci fazda enjeksiyonluk su ve saf buhar entegrasyonu eklenir. Doğru modüler tasarım sayesinde bina revizyonu minimum kalır, denetim hazırlığı hızlanır ve kapasite artışı sırasında üretim kesintisi sınırlı olur. Bu tür senaryolar, ilk tasarım kararının ne kadar stratejik olduğunu gösterir.
Farmasötik su arıtma sorunları neden bu kadar kritiktir?Çünkü su, birçok ilaç prosesinde doğrudan veya dolaylı kullanılır. Su kalitesindeki sapma; ürün güvenliği, temizlik etkinliği ve denetim başarısını doğrudan etkiler.
Türkiye’de en çok hangi sorunlar görülür?Besleme suyu kalitesindeki değişkenlik, membran kirlenmesi, mikrobiyal artış, yetersiz sanitasyon, yanlış borulama ve zayıf izleme altyapısı öne çıkar.
Ters ozmoz mu, distilasyon mu daha iyidir?Bu, kullanım amacına bağlıdır. Arıtılmış su için ters ozmoz ve polisaj çözümleri yaygındır. Enjeksiyonluk su gereken steril tesislerde distilasyon güçlü bir seçenektir. Hibrit çözümler de sıkça tercih edilir.
Yalnızca ekipman almak yeterli midir?Hayır. Mühendislik tasarımı, kurulum, devreye alma, doğrulama, eğitim ve satış sonrası destek olmadan proje performansı risk altına girer.
Yatırım geri dönüşü nasıl hızlandırılır?Düşük sapma oranı, enerji verimliliği, daha az duruş, modüler genişleme ve doğru bakım planı geri dönüş süresini hızlandırır.
Yerel mi yoksa uluslararası tedarikçi mi seçilmeli?Karar; teknik karmaşıklık, servis gereksinimi ve düzenleyici hedefe göre verilmelidir. Kritik steril uygulamalarda uluslararası deneyim ve güçlü validasyon desteği önemli avantaj sağlayabilir.
2026 sonrasında hangi eğilimler belirleyici olacak?Sayısallaşma, kestirimci bakım, su ve enerji verimliliği, veri bütünlüğü, sürdürülebilir tasarım ve daha sıkı kalite beklentileri öne çıkacaktır.
Türkiye’de proje planlarken lojistik neden önemlidir?Ambarlı, Gemlik, Aliağa ve Mersin gibi lojistik merkezler üzerinden ekipman ve yedek parça akışı planlanır. Teslim süresi ve gümrük takvimi proje başarısını etkileyebilir.
Doğru başlangıç için ne yapılmalı?Önce su kullanım haritası çıkarılmalı, kalite hedefleri netleşmeli, büyüme planı belirlenmeli ve ardından deneyimli bir mühendislik ortağıyla konsept çalışma yapılmalıdır.
Sonuç olarak, farmasötik su arıtma sorunları Türkiye’de büyüyen ilaç üretim ekosistemi için operasyonel bir ayrıntı değil, stratejik bir kalite başlığıdır. Doğru teknoloji seçimi, doğru tedarikçi ortaklığı ve güçlü hizmet modeli sayesinde tesisler; daha güvenilir üretim, daha düşük toplam maliyet ve daha güçlü denetim başarısı elde edebilir. Özellikle steril, biyolojik ve ihracat odaklı üretim yapan işletmeler için bu konu, rekabet avantajının temel bileşenlerinden biridir.
-
Türkiye’de Çok Bölmeli IV Torbada Delaminasyon Önleme
Türkiye’de çok bölmeli IV torbalarda katman ayrılmasını önleme, ilaç üreticilerinin birbiriyle uyumsuz etkin maddeleri uygulama anına kadar ayrı tutmasına yardımcı olur. Bu yaklaşım hem ürün stabilitesini yükseltir hem de hasta güvenliğini destekler. Özellikle İstanbul, Ankara, İzmir, Kocaeli, Tekirdağ ve Gaziantep gibi üretim ve dağıtım merkezlerinde faaliyet gösteren parenteral ürün üreticileri için delaminasyon riski yalnızca ambalaj kalitesi konusu değildir; aynı zamanda ruhsatlandırma, parti sürekliliği, iade maliyeti ve ihracat uygunluğu açısından da kritik bir başlıktır.
Katman ayrılması, çok katmanlı film yapısında tabakaların birbirinden ayrılması, iç yüzeyde kabarma, sıvı ile temas eden katmanda zayıflama veya sterilizasyon sonrası yapısal bozulma şeklinde ortaya çıkabilir. Böyle bir durum, bariyer performansını azaltabilir, görsel kusur yaratabilir ve ürünün raf ömrünü riske atabilir. Bu nedenle Türkiye pazarında çok bölmeli IV torba üretimi planlayan şirketlerin film yapısı, kaynak parametreleri, dolum koşulları, sterilizasyon döngüsü ve tedarikçi doğrulamasını birlikte değerlendirmesi gerekir.
Kısa yanıt şudur: Çok bölmeli IV torbalarda delaminasyon önleme, aktif bileşenlerin kullanım anına kadar güvenle ayrı kalmasını sağlayan ileri infüzyon ambalajlarının sürdürülebilir şekilde üretilmesini mümkün kılar. Sonuçta daha yüksek stabilite, daha düşük kontaminasyon riski, daha tutarlı kalite ve daha güvenli klinik kullanım elde edilir.
Türkiye’de sağlık yatırımlarının büyümesi, şehir hastanelerinin kapasite artışı ve yüksek kaliteli intravenöz tedavilere olan talep nedeniyle çok bölmeli torba çözümleri daha görünür hale gelmektedir. Özellikle amino asit, lipid, dekstroz, elektrolit ve özel beslenme çözümleri gibi formülasyonlarda ayrı odacık mantığı ciddi avantaj sunar. Ancak bu avantajlar, torbanın film yapısı sterilizasyondan sonra bütünlüğünü koruyorsa gerçek değere dönüşür.
Delaminasyon önleme stratejisi genellikle şu unsurları bir araya getirir: doğru çok katmanlı film reçetesi, uyumlu bağlayıcı tabaka, kontrollü ısıl kaynak, optimize dolum sıcaklığı, sterilizasyon profili doğrulaması, taşıma ve depolama koşullarının standardizasyonu ve kalite kontrol testleri. Türkiye’de üretim yapacak firmalar için Mersin Limanı, Ambarlı, İzmir Alsancak ve Gemlik gibi lojistik merkezler üzerinden iç ve dış pazara sevkiyat düşünüldüğünde, nakliye sırasında sıcaklık ve mekanik yük etkileri de hesaba katılmalıdır.
Delaminasyon önleme alanı Neden önemlidir? Türkiye’de pratik etkisi Film katman uyumu Katmanlar arası yapışmanın korunmasını sağlar İhracat ve iç pazar için daha tutarlı parti kalitesi Sterilizasyon dayanımı Yüksek sıcaklıkta yapı bozulmasını azaltır Otıklav döngüsü sonrası daha düşük red oranı Kimyasal uyumluluk İlaç ile film etkileşimini sınırlar Raf ömrü ve görünüm korunur Kaynak kalitesi Bölmelerin ve dış çevrenin sızdırmazlığını korur Dolum hattında daha az duruş ve hurda Depolama dayanımı Sıcaklık değişimlerinde film bütünlüğünü destekler Yurtiçi dağıtımda daha güvenli sevkiyat Görsel bütünlük Şişme, kabarma, soyulma gibi kusurları azaltır Hastane satın alma süreçlerinde güven artarYukarıdaki tablo, delaminasyon önlemenin yalnızca teknik bir ayrıntı olmadığını gösterir. Doğru önleyici yaklaşım; kalite güvencesi, maliyet kontrolü ve klinik güvenin aynı noktada buluşmasını sağlar.
Çok bölmeli IV torba, aynı ambalaj içinde iki veya daha fazla ayrı bölme bulunan, kullanım öncesinde kırılabilir ayırıcı veya kontrollü açılan ara kaynak sayesinde içeriğin karıştırılmasına izin veren bir intravenöz paketleme çözümüdür. Bu yapı, birbiriyle uzun süre temas ettiğinde bozunma riski taşıyan bileşenlerin ayrı saklanmasını sağlar.
Türkiye’de bu torbalar özellikle klinik beslenme, yoğun bakım, onkoloji destek tedavileri, perioperatif bakım ve özel elektrolit çözeltileri gibi alanlarda önem kazanmaktadır. Tek odacıklı torbaya göre daha karmaşık oldukları için üretim mühendisliği seviyesi de daha yüksektir. Tam da bu nedenle delaminasyon önleme, ürünün ticari başarısı açısından temel belirleyicidir.
Başlıca avantajlar arasında daha uzun stabilite, uygulama öncesi kolay aktivasyon, daha az manuel karıştırma ihtiyacı, ilaç hazırlama hatalarının azaltılması ve daha güvenli lojistik bulunur. Eczane hazırlama alanı yükünü düşürmesi, özellikle büyük kamu hastaneleri ve özel zincir hastaneler için önemli bir avantajdır.
Ana avantaj Açıklama Üreticiye katkısı Hastaneye katkısı Ayrı saklama Uyumsuz bileşenler ayrı odacıklarda tutulur Daha uzun raf ömrü potansiyeli Daha güvenli uygulama Kolay aktivasyon Kullanımdan hemen önce karıştırma yapılır Ürün farklılaşması sağlar Eczane iş yükünü azaltır Daha az hata riski Elle hazırlama adımları azalır Marka güvenilirliği artar Klinik süreçler standardize olur Stabilite yönetimi Duyarlı maddeler ayrı tutulur İade ve red riski düşer Son kullanıma kadar performans korunur Taşıma kolaylığı Tek bir paket içinde çoklu bileşen sunulur Depo ve sevkiyat verimliliği artar Birim başına depolama kolaylaşır Gelişmiş tedavi desteği Beslenme ve özel infüzyon formüllerine uygundur Yüksek katma değerli ürün olanağı Yoğun bakım ve ameliyathane için uygunlukBu avantajların kalıcı hale gelmesi, torbanın katman yapısının fiziksel olarak dayanıklı olmasına bağlıdır. Eğer film tabakaları sterilizasyon veya depolama sırasında ayrışırsa, çok bölmeli tasarımın sunduğu tüm faydalar gölgelenir. Bu yüzden ekipman seçimi ile paketleme malzemesi seçimi birlikte planlanmalıdır.
Bu alanda üretim planlayan şirketler için anahtar teslim üretim çözümleri yaklaşımı önemli olabilir; çünkü torba şekillendirme, dolum, kaynak, sterilizasyon ve validasyon zinciri tek bir mühendislik kurgusu içinde ele alındığında delaminasyon riski daha iyi yönetilir.
Klinik tarafta en büyük değer, hazırlama hatalarının ve zaman kaybının azaltılmasıdır. Türkiye’de büyük yatak kapasitesine sahip şehir hastaneleri, üniversite hastaneleri ve özel sağlık grupları daha verimli ve güvenli tedavi akışları aramaktadır. Çok bölmeli torbalar, bileşenlerin üretim aşamasında kontrollü şekilde ayrılması sayesinde sahadaki karışım hatalarını düşürür.
Yoğun bakım ünitelerinde, enteral beslenmenin uygun olmadığı durumlarda parenteral beslenme çözümleri kritik önem taşır. Bu senaryoda lipid, amino asit ve dekstroz gibi bileşenlerin ayrı odacıklarda bulunması kullanım kolaylığı sağlar. Onkoloji kliniklerinde destekleyici sıvı tedavilerinde de benzer bir güvenlik mantığı öne çıkar. Travma merkezleri, neonatal yoğun bakım ve ameliyathane sonrası bakım alanları da potansiyel kullanım noktalarıdır.
Hastane eczaneleri açısından çok bölmeli torbaların iki büyük katkısı vardır: steril hazırlık alanındaki manuel işlem süresini azaltmak ve standartlaştırılmış dozaj sunumunu kolaylaştırmak. Bu, özellikle İstanbul’daki büyük özel hastane zincirleri ile Ankara ve İzmir’deki referans kurumlar için operasyonel avantaj oluşturur.
Delaminasyon önleme burada doğrudan klinik kaliteye bağlanır. Çünkü torbada görsel kusur oluşması, sağlık personelinin ürüne olan güvenini azaltır ve ürün kullanım dışı bırakılabilir. Bu durum stok kaybına, tedarik kesintisine ve hastane satın alma kararlarında olumsuz algıya yol açar.
Hastane uygulama alanı Çok bölmeli torbanın rolü Delaminasyon önlemenin etkisi Yoğun bakım Hızlı ve güvenli infüzyon hazırlığı Stok güveni ve kullanım devamlılığı sağlar Parenteral beslenme Besin bileşenlerini ayrı korur Stabilite ve görsel kaliteyi destekler Onkoloji destek bakımı Kontrollü sıvı ve elektrolit desteği Ürün güvenilirliğini artırır Neonatal bakım Daha hassas uygulama protokollerine uyum Kritik hasta grubunda risk azaltır Ameliyathane sonrası bakım Hazır kullanım ve hızlı aktivasyon Zaman kaybını ve redi önler Acil servis Pratik hazırlama ve kullanım Sahada karar hızını desteklerTürkiye’de sağlık hizmetlerinin yaygınlaşmasıyla birlikte, standartlaştırılmış ve yüksek güvenlikli infüzyon çözümlerine olan talebin 2026 sonrasında da artması beklenmektedir. Bu nedenle üreticiler için klinik ihtiyaçları anlayan bir ambalaj stratejisi geliştirmek, yalnızca üretim değil pazar erişimi açısından da önemlidir.
var baglam1 = document.getElementById(‘cizgiGrafik’).getContext(‘2d’);var grafik1 = new Chart(baglam1, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Türkiye çok bölmeli IV torba talep büyümesi’,data: [18, 24, 31, 39, 48, 58],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Yukarıdaki çizgi grafik, Türkiye pazarında çok bölmeli IV torba çözümlerine yönelik talebin kademeli ama güçlü bir büyüme eğiliminde olduğunu göstermektedir. Bu artış, hem hastane talebini hem de yerel üretim yatırımlarını teşvik etmektedir.
Delaminasyon önlemenin merkezinde film malzemesi vardır. Çok bölmeli IV torbalarda kullanılan film yapıları genellikle çok katmanlıdır ve her katman belirli bir işlev üstlenir: iç temas katmanı, yapışma katmanı, bariyer katmanı, mekanik dayanım katmanı ve dış koruma katmanı gibi. Türkiye’de üretim planlarken ürün formülasyonu, sterilizasyon yöntemi ve hedef pazar düzenlemeleri birlikte değerlendirilmelidir.
Yaygın torba türleri iki bölmeli, üç bölmeli ve özel bölme tasarımlı sistemlerdir. İki bölmeli yapı daha basit çözümler için tercih edilirken, üç bölmeli tasarım özellikle parenteral beslenmede öne çıkar. Film tarafında ise PVC içermeyen yumuşak torbalar, poliolefin esaslı yapılar, eşekstrüde çok katmanlı filmler ve yüksek bariyerli kombinasyonlar kullanılabilir.
Malzeme seçiminde şu sorular sorulmalıdır: Sterilizasyonda ayrılma eğilimi var mı? İlaçla ekstrakte olabilen veya sızabilen bileşen riski kabul edilebilir mi? Kaynak penceresi geniş mi? Soğuk zincir veya sıcak depo koşullarında yapışma dayanımı yeterli mi? Türkiye gibi dört mevsimin keskin yaşanabildiği bir coğrafyada sevkiyat koşulları bu değerlendirmeyi daha da önemli kılar.
Torba veya film seçeneği Temel özellik Avantaj Dikkat edilmesi gereken nokta İki bölmeli torba Daha basit bölme yapısı Üretim süreci nispeten daha kolaydır Ara kaynak tasarımı doğru olmalıdır Üç bölmeli torba Daha fazla bileşeni ayrı tutar Parenteral beslenmede güçlü çözümdür Katman ve kaynak kontrolü daha kritiktir PVC içermeyen film Daha modern infüzyon ambalaj yaklaşımı Pazar kabulü yüksektir İşleme penceresi malzemeye göre değişir Poliolefin esaslı film İyi esneklik ve kaynak kabiliyeti Yaygın kullanım alanı vardır Bariyer ihtiyacına göre katman tasarımı gerekir Yüksek bariyerli çok katmanlı film Nem ve gaz geçişini daha iyi sınırlar Hassas formüller için uygundur Maliyet ve tedarik planı dikkat ister Özel eşekstrüde yapı Katmanlar tek süreçte oluşturulur Daha kontrollü performans sunabilir Doğru üretici ve doğrulama gerekirTablodan görüldüğü gibi, tek bir “en iyi” film yoktur. En doğru seçim; formülasyon, sterilizasyon döngüsü, hedef raf ömrü ve üretim hattının mühendislik parametrelerine göre yapılmalıdır.
Teknolojik kabiliyet açısından, Şanghay merkezli IVEN; IV çözelti hatları, su sistemleri ve dolum-paketleme mühendisliğinde birikim geliştirmiş bir üretici olarak çok bölmeli torba projelerinde hat entegrasyonu, proses uyumu ve kalite odaklı tasarım yaklaşımı sunabilir. ekipman portföyü incelendiğinde, infüzyon çözeltileri üretimiyle ilgili geniş bir altyapının farklı fabrika ihtiyaçlarına göre kurgulanabildiği görülür.
Tek bölmeli IV torbalar, basit ürünler için ekonomik ve pratik olabilir. Ancak bileşen uyumsuzluğu, raf ömrü sınırlaması veya uygulama öncesi karıştırma ihtiyacı varsa çok bölmeli sistemler açık üstünlük sunar. Buna karşılık üretim karmaşıklığı, validasyon yükü ve paketleme mühendisliği gereksinimi daha yüksektir.
Karşılaştırma başlığı Çok bölmeli IV torba Tek bölmeli IV torba Bileşen ayrımı Evet, kullanım öncesine kadar ayrıdır Hayır, tüm içerik aynı odacıktadır Stabilite avantajı Uyumsuz maddelerde yüksektir Sınırlı olabilir Üretim karmaşıklığı Daha yüksektir Daha düşüktür Paketleme riski Delaminasyon ve ara kaynak kontrolü kritiktir Daha az yapısal değişken vardır Klinik kullanım kolaylığı Hazırlama hatalarını azaltabilir Basit çözeltilerde yeterlidir Katma değer potansiyeli Daha yüksektir Görece düşüktür Yatırım ihtiyacı Daha yüksek olabilir Daha düşüktürBu karşılaştırma, neden çok bölmeli torba yatırımlarında yalnızca ürün formatına değil, paketleme güvenilirliğine de odaklanmak gerektiğini açıkça gösterir. Türkiye’de yerel üretim veya sözleşmeli üretim planlayan firmalar, hedef ürün gamına göre bu farkı erken aşamada tanımlamalıdır.
var baglam2 = document.getElementById(‘sutunGrafik’).getContext(‘2d’);var grafik2 = new Chart(baglam2, {type: ‘bar’,data: {labels: [‘Parenteral beslenme’, ‘Yoğun bakım’, ‘Onkoloji desteği’, ‘Ameliyathane’, ‘Neonatal bakım’, ‘Acil servis’],datasets: [{label: ‘Sektörel talep düzeyi’,data: [92, 84, 61, 58, 49, 46],backgroundColor: [‘rgba(255, 99, 132, 0.7)’,’rgba(54, 162, 235, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});Sütun grafik, Türkiye’de çok bölmeli IV torbalara talebin en yoğun olduğu alanın parenteral beslenme olduğunu, onu yoğun bakım ve onkoloji destek uygulamalarının izlediğini göstermektedir.
Türkiye, bölgesel sağlık üretim üssü olma yönünde ilerlemektedir. İstanbul ve Kocaeli çevresindeki sanayi altyapısı, İzmir ve Manisa’daki üretim yetenekleri, Tekirdağ-Çerkezköy hattındaki endüstriyel kümelenme ve Mersin üzerinden Orta Doğu ile Kuzey Afrika’ya açılan lojistik erişim, ileri ambalajlı infüzyon ürünleri için güçlü bir zemin sunar.
Pazardaki talebi artıran ana faktörler şunlardır: hastane kapasite büyümesi, ithal ikamesi arayışı, daha karmaşık tedavi çözümlerine geçiş, yerel üretim teşvikleri ve ihracata uygun kaliteli üretim ihtiyacı. Çok bölmeli torba üretimi bu eğilimlerle uyumludur; ancak tedarik zinciri ve teknik doğrulama seviyesi tek bölmeli sistemlerden daha yüksektir.
2026 eğilimleri içinde üç konu belirginleşmektedir. Birincisi, sürdürülebilirlik; daha hafif, geri dönüşüm stratejisine daha uygun ve daha az atık oluşturan ambalaj tasarımları öne çıkacaktır. İkincisi, dijital kalite izleme; kaynak gücü, film gerilimi, sızdırmazlık ve görsel kusur takibi için çevrim içi sensörleşme artacaktır. Üçüncüsü, düzenleyici sıkılık; veri bütünlüğü, izlenebilirlik ve proses doğrulama beklentileri daha da yükselir.
Bu nedenle Türkiye’de yeni yatırım düşünen bir firmanın yalnızca bugünkü talebe değil, 2026 ve sonrasındaki teknoloji dönüşümüne göre plan yapması gerekir. Özellikle ihracat hedefleyen işletmeler için üretim hattının düzenleyici uyumluluk seviyesinin baştan yüksek tasarlanması önemli bir rekabet avantajıdır.
Pazar eğilimi Bugünkü durum 2026 sonrası beklenti Yatırımcıya mesaj Yerel üretim artışı Güçlü ilgi var Daha fazla kapasite yatırımı Hat ölçeklenebilir olmalı İhracat odaklı üretim Bölgesel fırsatlar artıyor Daha yüksek kalite beklentisi Doğrulama ve belge altyapısı şart Sürdürülebilir ambalaj Başlangıç aşamasında Talep hızlanacak Malzeme seçimi uzun vadeli düşünülmeli Akıllı üretim Kısmi uygulamalar var Hat içi veri toplama yaygınlaşacak Otomasyon seviyesi önem kazanır Sağlık yatırımları Talebi destekliyor Karmaşık tedavilere geçiş artacak Yüksek katma değerli ürünler hedeflenmeli Düzenleyici uyum Yoğun takip ediliyor Daha sıkı kontroller bekleniyor Kalite sistemi erken kurulmalı var baglam3 = document.getElementById(‘alanGrafik’).getContext(‘2d’);var grafik3 = new Chart(baglam3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’],datasets: [{label: ‘Tek bölmeliden çok bölmeliye talep kayması’,data: [12, 17, 23, 30, 38, 47],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Alan grafik, Türkiye pazarında daha gelişmiş ürün formatlarına doğru kademeli bir kaymayı anlatır. Bu değişim, özellikle katma değeri yüksek hastane çözümlerinde belirgin hale gelmektedir.
Doğru tedarikçiyi seçmek, delaminasyon riskini azaltmanın en etkili yollarından biridir. Çünkü sorun çoğu zaman yalnızca filmde ya da yalnızca makinede değil; bu iki unsurun uyumsuzluğunda ortaya çıkar. Türkiye’de yatırım yapan bir üretici için tedarikçiyi değerlendirirken aşağıdaki başlıklar bir arada incelenmelidir: teknik deneyim, hat entegrasyonu, validasyon desteği, satış sonrası hız, yedek parça erişimi ve benzer proje referansları.
Üretim kabiliyeti açısından IVEN gibi köklü mühendislik üreticilerinin öne çıkan tarafı, yalnızca tek bir makine değil, bütün bir süreç akışını planlayabilmesidir. Şanghay’daki uzmanlaşmış üretim tesisleri üzerinden infüzyon çözelti ekipmanları, su sistemleri, lojistik ve paketleme altyapısının bir araya getirilebilmesi, çok bölmeli torba projelerinde entegrasyon avantajı sağlar. Daha fazla bilgi için IVEN hakkında ayrıntılar sayfası incelenebilir.
Tedarikçi seçiminde Türkiye’ye özel yaklaşım da önemlidir. Yerel servis erişimi, uzaktan teknik destek saat farkı yönetimi, Türkçe veya çok dilli dokümantasyon, liman teslim ve gümrük süreçlerine hâkimiyet, Gebze veya Çerkezköy gibi üretim merkezlerine kurulum organizasyonu gibi unsurlar proje hızını ciddi biçimde etkiler.
Değerlendirme ölçütü Neden önemlidir? Sorulacak soru Benzer proje deneyimi Riskleri önceden tanımayı sağlar Daha önce kaç çok bölmeli hat kuruldu? Film ve proses uyumu bilgisi Delaminasyon riskini azaltır Hangi film tipleriyle doğrulama yapıldı? Validasyon desteği Devreye alma süresini kısaltır Kurulumdan sonra hangi dokümanlar sağlanıyor? Satış sonrası servis Duruş süresini düşürür Yedek parça ve uzaktan destek süresi nedir? Uyumluluk yaklaşımı İhracat kabiliyetini etkiler Kalite ve izlenebilirlik standardı nasıldır? Entegre çözüm sunumu Hat içi uyumsuzlukları azaltır Su sistemi, dolum ve lojistik birlikte sunuluyor mu?Tablo, satın alma kararının yalnızca fiyat üzerinden verilmemesi gerektiğini ortaya koyar. Düşük ilk yatırım bedeli, yetersiz doğrulama veya zayıf servis nedeniyle daha yüksek toplam maliyete dönüşebilir.
Hizmet kabiliyeti bakımından güçlü bir tedarikçinin; fizibilite değerlendirmesi, mühendislik tasarımı, ekipman özelleştirme, kurulum, devreye alma, performans doğrulama, personel eğitimi ve süreç iyileştirmeyi bir zincir halinde sunabilmesi beklenir. Çok bölmeli IV torbalarda delaminasyon önleme, bu hizmetlerin birbirine bağlandığı bütünsel bir disiplin gerektirir.
Yatırım maliyeti; hedef kapasite, torba hacmi, bölme sayısı, otomasyon seviyesi, sterilizasyon mimarisi, temiz oda altyapısı, su sistemi ve kalite laboratuvarı gereksinimlerine göre değişir. Türkiye’de yatırım planı hazırlanırken yalnızca ekipman bedeli değil, inşaat, tesisat, enerji, doğrulama, eğitim ve ilk parti deneme maliyeti de hesaba katılmalıdır.
Çok bölmeli IV torba hattı, tek bölmeli hatta göre daha yüksek başlangıç maliyeti isteyebilir. Buna rağmen yatırım geri dönüşü şu alanlarda hızlanabilir: daha yüksek katma değerli ürün satışı, ithal ürünlerin ikamesi, daha düşük sahada hazırlama maliyeti, ihracat potansiyeli ve premium hastane segmentine erişim. Özellikle İstanbul ve İzmir merkezli ihracat operasyonları yürüten firmalar için bölgesel satış ağı bu geri dönüşü destekleyebilir.
Bütçe planında dikkate alınması gereken ana kalemler şunlardır: torba oluşturma ve dolum hattı, sterilizasyon ekipmanı, proses suyu sistemleri, malzeme test altyapısı, yedek parça stoku, ilk yıl servis sözleşmesi ve düzenleyici dokümantasyon. Maliyetlerin doğru okunabilmesi için en az üç senaryo oluşturmak yararlıdır: temel kapasite, ölçeklenebilir orta seviye kapasite ve ihracata dönük yüksek otomasyonlu kapasite.
Maliyet kalemi Bütçedeki yeri Not Ana üretim hattı En büyük pay Torba şekillendirme, dolum, kaynak süreçlerini kapsar Sterilizasyon altyapısı Yüksek pay Delaminasyon doğrulaması açısından kritiktir Su ve yardımcı sistemler Orta-yüksek pay İlaç kalitesi için zorunludur Temiz oda ve bina işleri Yüksek pay Başlangıç yatırımında gözden kaçmamalıdır Doğrulama ve dokümantasyon Orta pay Devreye alma hızını etkiler Eğitim ve satış sonrası destek Orta pay İlk yıl verimliliğinde belirleyicidirGeri dönüş analizi yapılırken şu formülasyon yararlı olur: yıllık beklenen satış hacmi x birim katkı marjı + ithal ikamesinden sağlanan tasarruf + potansiyel ihracat geliri – hurda, bakım ve finansman etkileri. Delaminasyon önleme başarısı bu hesapta doğrudan rol oynar; çünkü yüksek red oranı bütün geri dönüş senaryosunu zayıflatır.
var baglam4 = document.getElementById(‘karsilastirmaGrafik’).getContext(‘2d’);var grafik4 = new Chart(baglam4, {type: ‘bar’,data: {labels: [‘Teknik uyum’, ‘Servis gücü’, ‘Hat entegrasyonu’, ‘Doğrulama desteği’, ‘Ölçeklenebilirlik’, ‘Toplam sahip olma değeri’],datasets: [{label: ‘Tedarikçi değerlendirme puanı’,data: [88, 84, 91, 86, 89, 87],backgroundColor: ‘rgba(153, 102, 255, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});Karşılaştırma grafiği, yatırım kararı alınırken yalnızca makine fiyatının değil; hat entegrasyonu, servis ve doğrulama desteğinin de yüksek ağırlıkla değerlendirilmesi gerektiğini anlatır.
Bu yatırım türünde en yaygın hata, torba malzemesi ile ekipman proses penceresinin birlikte doğrulanmamasıdır. Bir film laboratuvarda iyi sonuç verebilir; ancak gerçek üretim hızında, gerçek kaynak sıcaklığında veya gerçek sterilizasyon yükünde aynı performansı göstermeyebilir. Bu nedenle risk yönetimi, pilot deneme ve ticari ölçek testlerinin birlikte ele alınmasını gerektirir.
Diğer önemli riskler arasında tedarik zinciri tek kaynağa bağımlılığı, yetersiz operatör eğitimi, eksik bakım planı, sterilizasyon parametrelerinin aşırı agresif seçilmesi, ara kaynak kuvvetinin dengesiz olması ve depolama koşullarının kontrolsüz kalması yer alır. Türkiye’de yaz aylarında Adana, Şanlıurfa, Antalya ve Güneydoğu dağıtım hatlarında yüksek sıcaklık etkisi; kış aylarında ise İç Anadolu’daki soğuk depolama koşulları ambalaj davranışını etkileyebilir.
Risk alanı Olası sonuç Önleyici yaklaşım Yanlış film seçimi Katman ayrılması ve raf ömrü sorunu Uyumluluk ve hızlandırılmış yaşlandırma testleri Uygunsuz kaynak ayarı Sızıntı veya bölme bozulması Proses penceresi doğrulaması Sterilizasyon aşırı yükü Yapısal zayıflama Ürün bazlı otoklav optimizasyonu Zayıf eğitim Operasyon hataları ve hurda artışı Standart eğitim programı ve tekrar eğitimi Tek tedarikçiye bağımlılık Malzeme kesintisi Yedek tedarikçi doğrulaması Yetersiz kalite izlemi Geç fark edilen parti sorunları Hat içi izleme ve güçlü son kontrol sistemiRisklerin azaltılmasında proje yönetimi disiplini büyük önem taşır. Tasarım yeterliliği, ekipman kabul testleri, yerinde kurulum yeterliliği, operasyon yeterliliği ve performans yeterliliği aşamalarının eksiksiz kurgulanması gerekir. İletişim için Türkiye için iletişim sayfası üzerinden proje detaylarının ön değerlendirmesi yapılabilir.
Türkiye’de yerel tedarikçi, ithal tedarikçi ve karma model arasında seçim yaparken toplam sahip olma maliyeti yaklaşımı benimsenmelidir. İlk alım fiyatı düşük olsa bile validasyon eksikliği, yedek parça bekleme süresi veya yüksek red oranı yatırımın gerçek maliyetini yükseltebilir.
Çok bölmeli IV torbada delaminasyon tam olarak nedir?Delaminasyon, torbanın çok katmanlı film yapısındaki tabakaların birbirinden ayrılması veya yapışma gücünü kaybetmesidir. Görsel kusur, bariyer kaybı ve yapısal zayıflama yaratabilir.
En sık hangi aşamada ortaya çıkar?Genellikle sterilizasyon sonrası, yüksek sıcaklık depolaması sırasında, uygunsuz kaynak parametrelerinde veya film ile formülasyon arasındaki uyumsuzluk durumlarında görülür.
Türkiye’de hangi sektörler bu çözüme daha çok ilgi gösterir?Parenteral beslenme üreten tesisler, hastane odaklı infüzyon üreticileri, ihracat hedefleyen ilaç firmaları ve yüksek katma değerli steril çözelti alanına girmek isteyen yatırımcılar başlıca hedef gruplardır.
Film seçimi mi makine seçimi mi daha önemlidir?İkisi birlikte önemlidir. En iyi film, yanlış proses koşullarında başarısız olabilir; en iyi makine de yanlış filmle istenen sonucu vermez. Bu nedenle eşleşme mantığıyla seçim yapılmalıdır.
Çok bölmeli torba ile tek bölmeli torba arasında yatırım farkı büyük müdür?Evet, genellikle çok bölmeli sistem daha yüksek mühendislik ve doğrulama gerektirir. Ancak daha yüksek katma değer, ithal ikamesi ve ihracat fırsatı nedeniyle geri dönüş potansiyeli de daha güçlü olabilir.
2026 sonrası öne çıkacak yenilikler neler?Daha sürdürülebilir film yapıları, hat içi veri izleme, görsel kalite için yapay zekâ destekli kontrol, daha sıkı izlenebilirlik beklentileri ve enerji verimli sterilizasyon çözümleri öne çıkacaktır.
Türkiye’de yeni tesis kuracak üretici nereden başlamalıdır?Önce hedef ürün portföyü, kapasite, torba tipi, hedef pazar ve düzenleyici beklentiler tanımlanmalı; ardından film, ekipman, sterilizasyon ve kalite sistemi birlikte tasarlanmalıdır. Bu aşamada anahtar teslim çözümler yaklaşımı proje riskini azaltabilir.
IVEN ne tür destekler sunabilir?Şirket, farmasötik üretim mühendisliği alanındaki deneyimini kullanarak hat planlama, ekipman özelleştirme, süreç entegrasyonu, kurulum, devreye alma, eğitim ve yaşam döngüsü desteği gibi alanlarda katkı sağlayabilir. Özellikle su sistemleri, infüzyon üretim hatları ve entegre tesis kurgusunda geniş üretim ve uygulama deneyimi bulunur.
Türkiye pazarında yerel referanslar neden önemlidir?Çünkü iklim, lojistik, gümrük, liman operasyonları, enerji altyapısı ve hastane satın alma dinamikleri ülkeden ülkeye değişir. İstanbul, Kocaeli, İzmir, Ankara ve Mersin gibi merkezlerin koşullarını tanıyan bir plan daha gerçekçi sonuç verir.
Sonuç olarak, Türkiye’de çok bölmeli IV torbalarda katman ayrılmasını önleme konusu yalnızca paketleme kalitesi değil; klinik değer, yatırım güvenliği, ihracat başarısı ve marka itibarı ile doğrudan ilişkilidir. Doğru film yapısı, doğru proses, doğru tedarikçi ve güçlü satış sonrası destek birleştiğinde, üreticiler hem iç pazarda hem de yakın coğrafyada yüksek değerli infüzyon çözümleri geliştirebilir.
-
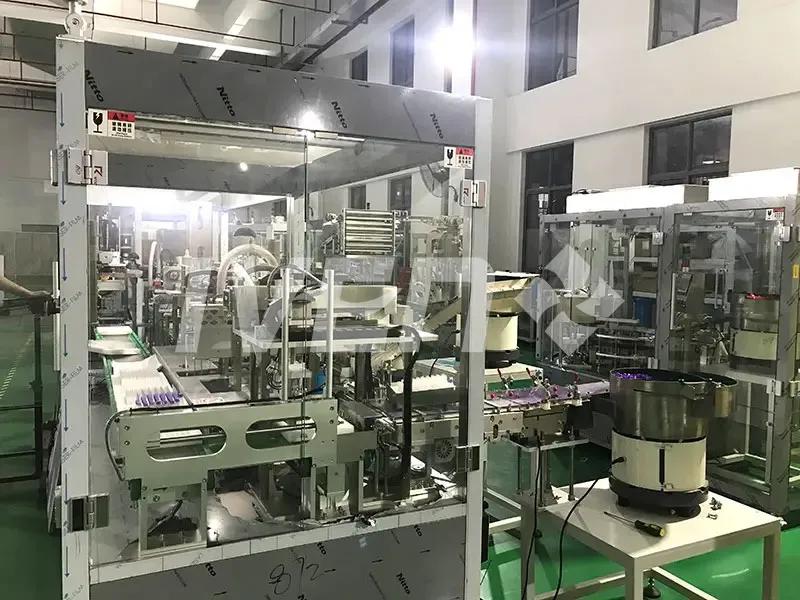
Türkiye’de Mikro Kan Tüpü Katkı Dolum Makinesi Rehberi
Türkiye’de tanı laboratuvarları, hastaneler, özel sağlık grupları ve medikal sarf üreticileri için mikro kan tüpü makinesi katkı dolumu sistemleri, küçük hacimli kan alma tüplerinin hızlı, temiz ve tekrarlanabilir şekilde üretilmesini sağlar. Özellikle İstanbul, Ankara, İzmir, Bursa, Kocaeli, Gaziantep ve Mersin gibi sanayi ve lojistik merkezlerinde faaliyet gösteren üreticiler için bu teknoloji; standartlaşma, düşük hata oranı, izlenebilirlik ve yüksek kapasite açısından kritik bir yatırımdır. Doğru kurulan bir hat, yalnızca ekipman alımı değil; proses tasarımı, tesis yerleşimi, kalite güvence planı, eğitim, doğrulama ve satış sonrası destek ile birlikte değerlendirilmelidir.
Bu alanda küresel ölçekte çalışan üreticiler arasında yer alan IVEN Pharmatech Engineering, ilaç ve tıbbi cihaz fabrikaları için entegre mühendislik çözümleri, anahtar teslim tesisler ve kan tüpü üretim ekipmanları sunan bir kuruluştur. Türkiye pazarında ithalat planlayan veya yerli üretim kapasitesini büyütmek isteyen firmalar için kurumsal yetkinlikleri, anahtar teslim proje yaklaşımı, ürün gamı ve teknik iletişim desteği dikkate değer bir referans çerçevesi oluşturur.
Mikro kan tüpü makinesi katkı dolumu, medikal cihaz şirketlerinin hastaneler ve tanı laboratuvarları için yüksek adetli, güvenilir ve homojen kalitede mikro kan toplama tüpleri üretmesine yardımcı olur. Sistem; tüp besleme, katkı maddesi dozajlama, kurutma veya kaplama, kapak yerleştirme, toplu ya da tekli kontrol, etiketleme ve paketleme adımlarını kontrollü biçimde otomatikleştirir. Sonuç olarak insan hatası azalır, dolum hassasiyeti artar, üretim maliyetleri daha öngörülebilir hale gelir ve kalite kayıtları denetime uygun olarak saklanabilir.
Türkiye’de kamu hastaneleri, şehir hastaneleri, özel laboratuvar zincirleri ve ihracata çalışan medikal sarf üreticileri açısından bu makineler özellikle yenidoğan, pediatri, yoğun bakım ve düşük hacimli numune alma süreçlerinde stratejik önem taşır. Mikro tüplerde katkı maddesi oranı çok hassas olduğu için manuel yöntemlerle sürdürülebilir kalite elde etmek zordur. Otomasyon ise her partide benzer performans sağlar.
Başlıca faydaAçıklamaTürkiye’de pratik etkisiYüksek hassasiyetli dolumKatkı maddesi miktarı mikrolitre düzeyinde daha kararlı verilir.Laboratuvar sonuçlarında değişkenlik azalır.Daha yüksek kapasiteSaatlik üretim manuel hatlara göre belirgin biçimde yükselir.İhale ve ihracat siparişleri daha rahat karşılanır.Kalite izlenebilirliğiParti, tarih, alarm ve proses verileri kayıt altına alınır.Denetim ve müşteri onay süreçleri kolaylaşır.Düşük işçilik bağımlılığıKritik prosesler operatörden bağımsız hale gelir.Nitelikli personel açığının etkisi azalır.Daha temiz üretimKapalı ve kontrollü dolum alanı kontaminasyon riskini düşürür.Tıbbi sarf kalite beklentileri daha kolay karşılanır.Standart ürün kalitesiHer tüpte benzer kaplama ve dozaj seviyesi korunur.Marka güvenilirliği ve tekrar sipariş oranı artar.Yukarıdaki tablo, yatırım kararında yalnızca hızın değil, kalite ve regülasyon tarafının da önemli olduğunu gösterir. Türkiye’de özellikle kamu alımlarında ve dış pazara gönderilen ürünlerde tutarlılık, fiyat kadar belirleyici olabilir.
Mikro kan tüpü makinesi katkı dolumu, kapiller ya da düşük hacimli kan toplama tüplerine belirli katkı maddelerinin doğru dozajla uygulanmasını sağlayan otomatik veya yarı otomatik üretim sistemidir. Katkı maddeleri arasında pıhtılaştırıcı, pıhtı önleyici, ayırıcı jel destekli formülasyonlar veya analiz türüne göre özel kimyasal kaplamalar bulunabilir. Nihai amaç, tüpün kan örneği ile temas ettiğinde beklenen biyokimyasal veya hematolojik performansı tutarlı şekilde vermesidir.
Tipik çalışma sırası şu şekildedir: boş tüpler besleme ünitesine girer, konumlandırılır, katkı maddesi sıvı ya da püskürtme yöntemiyle uygulanır, gerekiyorsa döndürme ile iç yüzey kaplanır, kurutma veya sabitleme yapılır, kapak takılır, kamera veya sensörlerle kontrol edilir ve sonrasında etiketleme ile paketlemeye geçilir. Daha gelişmiş sistemlerde otomatik red mekanizması, reçete yönetimi ve uzaktan bakım özellikleri de yer alır.
Türkiye’de yüksek hacimli üretim planlayan şirketler için makinenin yalnızca dolum doğruluğu değil; yerleşim planı, temiz alan sınıfı, yardımcı tesis bağlantıları, elektrik ve basınçlı hava gereksinimi de önemlidir. İstanbul ve Kocaeli bölgesindeki üreticiler ithal ekipmanlara hızlı erişim avantajına sahipken, Mersin Limanı ve İzmir Alsancak hattı da konteyner bazlı sevkiyatlarda maliyet avantajı sağlayabilir.
Proses adımıNe yapılır?Kritik kontrol noktasıTüp beslemeBoş tüpler otomatik olarak hatta dizilir.Sıkışma ve yön hatası olmamalıdır.KonumlandırmaTüp dolum istasyonuna sabitlenir.Merkezleme hassas olmalıdır.Katkı dozajlamaBelirlenen hacimde sıvı veya püskürtme uygulanır.Dozaj sapması minimum olmalıdır.İç kaplama dağıtımıTüp iç yüzeyinde homojen yayılım sağlanır.Yetersiz kaplama analiz sonucunu etkiler.Kurutma veya sabitlemeKimyasalın stabil kalması için kontrollü işlem yapılır.Sıcaklık ve süre izlenmelidir.Kapak kapatmaTüp sızdırmaz biçimde kapatılır.Tork ve oturma seviyesi tutarlı olmalıdır.Görsel ve sensör kontrolüEksik dolum, hatalı kapak, deformasyon ayıklanır.Yanlış red ve kaçırma oranı düşük olmalıdır.Etiketleme ve paketlemeÜrün sevkiyata hazır hale getirilir.İzlenebilirlik bilgisi eksiksiz olmalıdır.Bu süreçte teknolojik yeterlilik belirleyicidir. IVEN Pharmatech Engineering gibi üreticilerin öne çıkan tarafı, ekipmanı tek başına sunmak yerine proses bütünlüğüne odaklanmalarıdır. Özellikle dozajlama kararlılığı, mekanik dayanıklılık, paslanmaz çelik yapı, otomasyon yazılımı ve uzun ömürlü komponent seçimi Türkiye’de yatırımın geri dönüşü açısından önem taşır.
Mikro kan tüpü makinesi katkı dolumu sistemleri en çok tanı sarfı üretimi yapan firmalarda kullanılır. Bununla birlikte yalnızca özel laboratuvarlara tedarik sağlayan işletmeler değil; kamu ihalesine giren medikal üreticiler, ihracat yapan sağlık sarf firmaları, sözleşmeli üreticiler ve hastane gruplarının bağlı tedarik ağları da bu makinelere yönelmektedir.
Başlıca kullanım alanları arasında tam kan analizleri, biyokimya numuneleri, pıhtılaşma testleri, pediatrik örnekler, yenidoğan taramaları ve düşük hacimli numune yönetimi yer alır. Türkiye’de çocuk hastaneleri, eğitim araştırma hastaneleri ve büyük özel laboratuvar merkezleri özellikle güvenilir mikro tüp tedarikine ihtiyaç duyar.
var ctxBarTalep = document.getElementById(‘barTalep’).getContext(‘2d’);var chartBarTalep = new Chart(ctxBarTalep, {type: ‘bar’,data: {labels: [‘Kamu hastaneleri’, ‘Özel hastaneler’, ‘Tanı laboratuvarları’, ‘İhracat odaklı üreticiler’, ‘Sözleşmeli üreticiler’, ‘Üniversite hastaneleri’],datasets: [{label: ‘Türkiye’de tahmini yıllık talep endeksi’,data: [92, 78, 95, 70, 66, 58],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});Kullanım alanıTercih edilen tüp türüÜreticiye faydasıPediatrik numune almaDüşük hacimli mikro tüplerYüksek katma değerli ürün satışıYenidoğan testleriHassas katkı kaplamalı tüplerKalite odaklı pazara girişBiyokimya laboratuvarlarıSerum veya plazma tüpleriSürekli ve yüksek adetli talepHematolojiPıhtı önleyici katkılı tüplerDüzenli tüketim ve tekrar siparişAcil servis kullanımıHızlı işleme uygun tüplerKritik teslimat segmentine erişimİhracat siparişleriMüşteriye özel etiketli tüplerMarkalı veya sözleşmeli üretim fırsatıÜretim avantajları arasında düşük hurda oranı, daha az operatör ihtiyacı, partiler arasında homojen performans ve sevkiyat planlamasında öngörülebilirlik öne çıkar. Türkiye’den Orta Doğu, Kuzey Afrika, Balkanlar ve Türk Cumhuriyetleri’ne ihracat hedefleyen firmalar için bu standardizasyon çok değerlidir. İstanbul Havalimanı hızlı numune ve yedek parça lojistiği açısından; Mersin ve Ambarlı limanları ise düzenli ekipman ve sarf akışı açısından avantaj sunar.
Piyasada tek istasyonlu kompakt sistemlerden tam otomatik yüksek kapasiteli hatlara kadar farklı yapılandırmalar bulunur. Doğru seçim, hedef kapasiteye, katkı tipine, tesis alanına ve yatırım bütçesine göre yapılmalıdır. Türkiye’de küçük ve orta ölçekli firmalar çoğu zaman modüler yarı otomatik çözümlerle başlarken, büyük üreticiler tam otomatik ve entegre paketleme hatlarına yönelir.
Makine türüKapasite düzeyiUygun kullanıcı profiliYarı otomatik masa tipiDüşükYeni başlayan küçük üreticilerKompakt otomatik dolum ünitesiDüşük-ortaÖzel ürün ve pilot üretim yapan firmalarHat içi döner sistemOrtaBirden fazla tüp çeşidi üreten işletmelerDoğrusal yüksek hızlı hatOrta-yüksekKamu ve özel pazar için seri üreticilerTam otomatik entegre hatYüksekİhracat ve büyük sözleşmeli üreticilerÖzel reçeteli çoklu istasyon sistemiYüksek-esnekFarklı katkılarla çalışan gelişmiş tesislerKonfigürasyon tarafında dikkat edilmesi gereken başlıklar; dolum pompa teknolojisi, nozul tasarımı, kurutma sistemi, kapak besleme çözümü, kamera kontrolü, veri kaydı, reçete değişim süresi ve temizlenebilirliktir. Eğer bir tesis farklı katkı maddeleri arasında sık geçiş yapacaksa, ürün değişim süresi yatırım kararında belirleyici olmalıdır.
Üretim kabiliyeti açısından, sektörde deneyimli bazı sağlayıcılar yalnızca tek bir makine değil; besleme, dolum, taşıma ve son ambalajlama aşamalarını bir araya getirebilir. IVEN Pharmatech Engineering’in üretim tarafındaki gücü de burada öne çıkar. Birden fazla uzman üretim tesisine dayanan yapı sayesinde kan tüpü ekipmanları, dolum ve paketleme makineleri ile akıllı taşıma çözümleri birlikte planlanabilir. Ürün ayrıntılarını görmek isteyen firmalar ürün çözümlerini inceleyebilir.
var ctxAlanTrend = document.getElementById(‘alanTrend’).getContext(‘2d’);var chartAlanTrend = new Chart(ctxAlanTrend, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Yarı otomatikten tam otomatiğe geçiş endeksi’,data: [28, 35, 47, 59, 71, 84],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});2026 eğilimleri düşünüldüğünde, düşük enerji tüketimi, reçete bazlı izlenebilirlik, daha az kimyasal kayıp, uzaktan arıza teşhisi ve veri odaklı bakım sistemleri yeni yatırımlarda daha fazla talep görecektir. Ayrıca sürdürülebilir ambalajlama ve proses atıklarının azaltılması da tedarikçi değerlendirme listesine giderek daha çok girmektedir.
Manuel hatlar başlangıç maliyeti açısından cazip görünse de kalite kararlılığı, büyüme potansiyeli ve denetim hazırlığı açısından sınırlıdır. Mikro tüplerde katkı dozajı çok küçük olduğu için operatör kaynaklı değişkenlik laboratuvar sonuçlarını etkileyebilir. Otomatik sistemler ise veri kayıtları ve tutarlı prosesleri sayesinde daha güvenli bir üretim modeli sunar.
KriterOtomatik sistemManuel hatDozaj doğruluğuYüksek ve tekrarlanabilirOperatöre bağlı değişkenÜretim hızıYüksekDüşük-ortaKalite kaydıDijital ve izlenebilirSınırlı veya kağıt tabanlıİşçilik ihtiyacıDaha düşükDaha yüksekHurda oranıDaha düşükDaha yüksekDenetim hazırlığıDaha güçlüDaha zayıfÖlçeklenebilirlikKolayZorTürkiye’de asgari ücret, vardiya planlaması, personel devri ve eğitim maliyetleri dikkate alındığında, orta vadede otomasyon çoğu üretici için daha ekonomik hale gelir. Özellikle Ankara ve İstanbul çevresindeki denetime açık tıbbi sarf üreticileri için süreç standardizasyonu ciddi rekabet avantajı yaratır.
var ctxKarsilastirma = document.getElementById(‘karsilastirmaGrafik’).getContext(‘2d’);var chartKarsilastirma = new Chart(ctxKarsilastirma, {type: ‘bar’,data: {labels: [‘Doğruluk’, ‘Kapasite’, ‘İzlenebilirlik’, ‘Hurda kontrolü’, ‘Bakım kolaylığı’, ‘Uzun vadeli maliyet’],datasets: [{label: ‘Otomatik sistem puanı’,data: [95, 92, 96, 90, 82, 88],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘Manuel hat puanı’,data: [58, 40, 35, 52, 70, 48],backgroundColor: ‘rgba(255, 159, 64, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});Burada önemli nokta, her üreticinin tam otomatik hatta hemen geçmek zorunda olmamasıdır. Pilot üretim, pazar testi veya özel ürün geliştirme safhasındaki işletmeler için yarı otomatik kurulum mantıklı olabilir. Ancak kapasite artışı planı varsa, büyüyebilen modüler bir altyapı seçmek daha doğru olur.
Türkiye sağlık sektörü büyümeye devam ederken laboratuvar hizmetleri de paralel olarak genişlemektedir. Şehir hastaneleri, özel sağlık grupları, evde sağlık uygulamaları ve bölgesel ihracat ağları mikro kan toplama ürünleri için talebi desteklemektedir. Özellikle pediatrik ve düşük hacimli numune alanında güvenilir sarf ihtiyacı artmaktadır.
Yerel üretim teşvikleri, ithal ürünlere karşı tedarik güvenliği arayışı ve yakın coğrafyalara hızlı sevkiyat avantajı, Türkiye’de üretim kurmak isteyen firmalar için fırsat doğurur. İstanbul, Tekirdağ, Kocaeli, Manisa ve Gaziantep gibi üretim merkezleri; liman, kara yolu ve yan sanayi açısından avantajlıdır. Ayrıca Türkiye’den Balkanlar, Orta Doğu ve Kuzey Afrika’ya kısa teslim süreleri sunmak mümkündür.
var ctxCizgiPazar = document.getElementById(‘cizgiPazar’).getContext(‘2d’);var chartCizgiPazar = new Chart(ctxCizgiPazar, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘Türkiye pazar büyüme endeksi’,data: [100, 108, 119, 131, 145, 161],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Fırsat alanıNeden büyüyor?Üretici için sonuçYerli üretimTedarik güvenliği ve teslim süresi ihtiyacıİthal ikamesi oluştururBölgesel ihracatTürkiye’nin coğrafi konumu güçlüdürDaha geniş müşteri tabanı sağlarPediatrik sağlıkDüşük hacimli numune gereksinimi yüksektirÖzel ürün segmenti yaratırÖzel laboratuvar zincirleriStandart sarf talebi sürerSürekli sipariş akışı sağlarSözleşmeli üretimMarka sahipleri dış kaynak kullanırKapasite kullanımını artırır2026 sürdürülebilirlik yatırımlarıAtık ve enerji takibi öne çıkıyorYeni nesil hatlara talep artarPazar fırsatları yalnızca makine satışı ile sınırlı değildir. Validasyon, eğitim, yedek parça, proses iyileştirme, kalite danışmanlığı ve kapasite büyütme projeleri de önemli gelir alanlarıdır. Bu nedenle Türkiye pazarına giren üreticilerin yalnızca ekipman değil, çözüm yaklaşımı sunması gerekir.
Doğru tedarikçi seçimi, yatırımın başarısını belirleyen en kritik aşamalardan biridir. Fiyat tek başına doğru kriter değildir. Üreticinin referansları, mühendislik derinliği, doğrulama desteği, yedek parça erişimi, uzaktan servis kabiliyeti ve süreç bilgisi birlikte değerlendirilmelidir.
Değerlendirme kriteriNe sorulmalı?Neden önemli?Proses tecrübesiBenzer tüp ve katkı uygulamaları yapıldı mı?Deneme süresi ve risk azalır.Mühendislik yetkinliğiYerleşim, yardımcı tesis ve akış tasarımı sunuyor mu?Kurulum verimliliği artar.Üretim altyapısıKendi üretim tesisleri var mı?Kalite kontrol ve teslim güveni sağlar.Servis ağıTürkiye’ye hızlı destek verebiliyor mu?Duruş süresini düşürür.Yedek parça planıKritik parçalar ne kadar sürede gelir?Operasyon sürekliliği sağlar.Doğrulama ve eğitimKurulum sonrası belge ve eğitim sağlıyor mu?Denetim hazırlığını güçlendirir.Özelleştirme kabiliyetiTüp boyu, kapak, katkı ve hız uyarlanabiliyor mu?Gelecekte esneklik sunar.Hizmet kabiliyeti burada belirleyicidir. IVEN Pharmatech Engineering’in yaklaşımı, fizibilite danışmanlığından kurulum, devreye alma, doğrulama, dokümantasyon, eğitim ve satış sonrası desteğe kadar yaşam döngüsü boyunca çözüm sağlamaya dayanır. Türkiye’de yeni fabrika kuran ya da mevcut hattını büyüten firmalar için bu yaklaşım, farklı yükleniciler arasında koordinasyon sorununu azaltabilir.
Tedarikçi seçerken mutlaka fabrikayı çevrim içi veya yerinde değerlendirin, kabul test planı isteyin, numune üretimi talep edin ve kritik performans göstergelerini sözleşmeye ekleyin. Dolum doğruluğu, kabul edilebilir red oranı, kurulum süresi ve garanti kapsamı yazılı değilse sonradan anlaşmazlık yaşanabilir.
Yatırım maliyeti; makine tipi, otomasyon seviyesi, kamera kontrolü, kurutma sistemi, kalıp ve format parçaları, validasyon dokümanları, nakliye, gümrük, kurulum ve eğitim gibi unsurlara göre değişir. Türkiye’de döviz kuru oynaklığı nedeniyle bütçe planlaması yapılırken ekipman bedelinin yanında yedek parça stoğu ve devreye alma sonrası ilk altı aylık işletme giderleri de hesaba katılmalıdır.
Maliyet kalemiDüşük seviye yatırımOrta seviye yatırımYüksek seviye yatırımAna makineDaha sınırlı otomasyonStandart otomatik hatTam otomatik entegre sistemFormat ve kalıp parçalarıAz çeşitOrta çeşitÇok formatlı üretimKalite kontrol modülüTemel sensörlerKamera destekli kontrolGelişmiş görsel denetimKurulum ve devreye almaSınırlı kapsamStandart kapsamGenişletilmiş saha desteğiEğitim ve dokümantasyonTemel operatör eğitimiOperasyon ve bakım eğitimiKapsamlı kalite ve doğrulama paketiYedek parça paketiAsgariÖnerilen setUzun dönem güvenlik stoğuGeri dönüş hesabında aşağıdaki unsurlar birlikte değerlendirilmelidir: yıllık üretim hedefi, manuel işçilikten tasarruf, hurda azalması, sipariş karşılama hızı, ürün kalitesi nedeniyle iade düşüşü ve yeni müşteri kazanımı. Orta ölçekli bir üreticide bile otomasyona geçiş, kapasite kullanımına bağlı olarak geri dönüş süresini anlamlı biçimde kısaltabilir.
Geri dönüş belirleyicisiEtkisiYorumİşçilik tasarrufuYüksekÇok vardiyalı üretimde daha da artar.Hurda azalmasıOrta-yüksekKatkı ve tüp maliyetleri düşünülünce önemlidir.Kapasite artışıYüksekYeni müşteri alma fırsatı doğurur.Kalite şikayetlerinin azalmasıOrtaMarka itibarını güçlendirir.Bakım planlamasıOrtaDuruş sürelerini azaltarak verimi korur.İhracat yeterliliğiYüksekDaha yüksek marjlı satış kanalları açabilir.Örnek olarak, Bursa’da faaliyet gösteren varsayımsal bir medikal sarf üreticisi düşünelim. Firma önce manuel hatta çalışırken aylık üretim hedefini karşılayamıyor, vardiya başına kalite dalgalanmaları yaşıyor ve ihracat müşterilerinin parti tutarlılığı taleplerini zor karşılıyor. Otomatik katkı dolum hattına geçtikten sonra red oranı düşüyor, sevkiyat planı netleşiyor ve yeni distribütörlerle anlaşma yapabiliyor. Bu tip senaryolarda geri dönüş yalnızca maliyet azaltımı değil, gelir artışı ile de gerçekleşir.
Her yatırımda olduğu gibi bu alanda da teknik ve ticari riskler vardır. En sık görülen sorunlar, kapasitenin yanlış hesaplanması, tesis altyapısının yetersiz kalması, katkı kimyasının makineyle uyumsuzluğu, operatör eğitim eksikliği ve yedek parça planının zayıf olmasıdır. Türkiye’de ithal ekipman kullanılırken gümrük, teslim süresi ve servis organizasyonu da önceden planlanmalıdır.
RiskMuhtemel sonuçÖnleme yöntemiYanlış kapasite seçimiErken darboğaz veya atıl yatırım3 yıllık talep projeksiyonu yapılmalıKimyasal uyumsuzlukDengesiz kaplama veya kalite sorunuÖn deneme ve numune testi yapılmalıYetersiz eğitimArıza ve hata oranı artarOperatör ve bakım eğitimi planlanmalıZayıf servis erişimiUzun duruş süreleri oluşurServis anlaşması ve parça stoğu kurulmalıAltyapı eksikleriKurulum gecikir, performans düşerElektrik, hava ve alan etüdü yapılmalıYetersiz kalite dokümantasyonuDenetim ve müşteri onayı zorlaşırBelge kapsamı sözleşmede tanımlanmalıDöviz ve lojistik dalgalanmasıBütçe aşımı yaşanırKur tamponu ve teslim planı yapılmalı2026 yönelimleri açısından üç konu özel önem taşıyor. Birincisi teknoloji: uzaktan izleme, veri analitiği ve kestirimci bakım artık lüks değil, verimlilik aracı haline geliyor. İkincisi politika ve düzenleme: tıbbi ürünlerin izlenebilirliği ile üretim kayıtlarının dijitalleşmesi güçleniyor. Üçüncüsü sürdürülebilirlik: enerji verimi, kimyasal kullanım optimizasyonu ve ambalaj atığını azaltan hatlar yatırım kararında daha görünür hale geliyor.
Bu aşamada üreticinin yalnızca makine satıcısı değil, proje ortağı olması önemlidir. Yerleşim optimizasyonu, devreye alma planı, kabul kriterleri ve kalite eğitimleri birlikte yürütülürse riskler anlamlı ölçüde azaltılır. Yeni yatırım düşünen firmalar doğrudan uzman ekiple iletişime geçerek ihtiyaçlarına uygun ön çalışma talep edebilir.
Mikro kan tüpü makinesi katkı dolumu hangi firmalar için uygundur?Tanı sarfı üreticileri, medikal cihaz şirketleri, sözleşmeli üreticiler, ihracat odaklı işletmeler ve laboratuvar sarfı alanında büyümek isteyen firmalar için uygundur.
Türkiye’de küçük ölçekli bir üretici otomatik hatta geçmeli mi?Eğer siparişler düzenli artıyorsa, kalite tutarlılığı kritikse ve manuel işçilik maliyeti yükseliyorsa evet. Ancak başlangıç aşamasında modüler yarı otomatik çözüm de mantıklı olabilir.
Makine seçerken en kritik teknik nokta nedir?Dozaj doğruluğu, katkı kimyası uyumu, ürün değişim kolaylığı, kontrol sistemi ve satış sonrası teknik destek birlikte değerlendirilmelidir.
Kurulum süresi neye bağlıdır?Makinenin karmaşıklığına, tesis hazırlık durumuna, gümrük ve lojistik süresine, kabul testlerine ve eğitim planına bağlıdır. Ön mühendislik güçlü yapılırsa devreye alma daha hızlı tamamlanır.
Yedek parça planı neden önemlidir?Kritik sensör, pompa, conta, nozul ve format parçalarının stokta bulunmaması üretimi durdurabilir. Özellikle ithal sistemlerde ilk yıl için güvenlik stoğu önerilir.
Türkiye’den ihracat için bu makine nasıl avantaj sağlar?Standart kalite, yüksek üretim kapasitesi ve denetime uygun kayıt yapısı sayesinde Balkanlar, Orta Doğu ve Kuzey Afrika pazarlarına daha güvenle satış yapılabilir.
Tedarikçide hangi kurumsal özellikler aranmalı?Uluslararası proje deneyimi, güçlü üretim altyapısı, mühendislik desteği, belge disiplini, özelleştirme kabiliyeti ve uzun vadeli servis yaklaşımı aranmalıdır.
IVEN Pharmatech Engineering Türkiye pazarı için neden değerlendirilebilir?Şirket, kan tüpü ekipmanları dahil ilaç ve tıbbi cihaz tesislerine yönelik entegre mühendislik anlayışı, özelleştirilebilir üretim kapasitesi ve proje yaşam döngüsü boyunca sunduğu destek ile öne çıkar. Daha fazla bilgi için firma profiline ve anahtar teslim çözümlerine göz atılabilir.
Sonuç olarak Türkiye’de mikro kan tüpü üretimine yatırım yapacak şirketler için doğru makine seçimi, yalnızca ekipman özelliklerine değil; pazar hedeflerine, tesis altyapısına, kalite stratejisine ve hizmet ortağının gücüne bağlıdır. İstanbul’dan İzmir’e, Ankara’dan Gaziantep’e kadar farklı üretim merkezlerinde faaliyet gösteren firmalar için otomasyon artık yalnızca verimlilik değil, rekabet ve güvenilirlik meselesidir. Doğru planlanan bir mikro kan tüpü makinesi katkı dolumu yatırımı, yerli pazarda istikrarlı büyüme ve bölgesel ihracatta güçlü konumlanma sağlayabilir.