日本の無菌医薬品製造に役立つブローフィルシール技術の仕組み・導入効果・設備選定完全解説
日本の無菌製剤メーカーにとって、ブローフィルシールは容器成形・充填・密封を一つの連続無菌工程で完結できるため、作業者介入と外部汚染の機会を大幅に減らせる技術として高く評価されています。点眼剤、吸入液、注射用製剤、洗浄液などで採用が進み、東京都圏や大阪、神戸、横浜、名古屋など物流と品質保証体制が重視される地域でも関心が高まっています。
要点先取り:ブローフィルシールが無菌製品メーカーに選ばれる理由

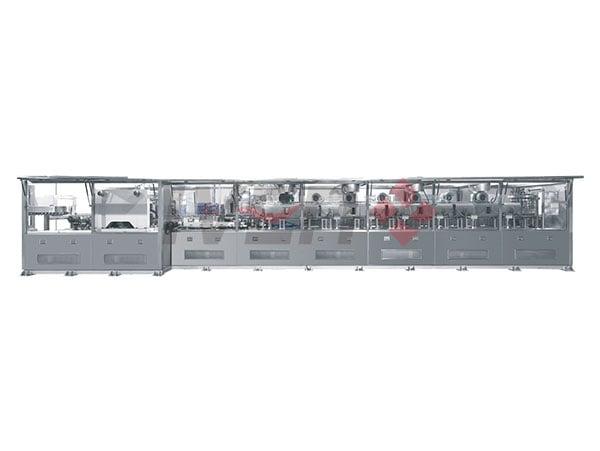
ブローフィルシールは、熱可塑性樹脂から容器をその場で成形し、無菌空間で薬液を充填し、そのまま即時に封止する製造方式です。従来のバイアルやアンプルのように、外部で製造された容器を搬入し、洗浄し、滅菌し、搬送してから充填する工程に比べて、工程点数が少なく、異物混入や微生物汚染のリスクを抑えやすいのが最大の利点です。
特に日本市場では、品質の再現性、記録性、安定操業、長期保守体制が重視されます。ブローフィルシール設備は、容器品質の均一化、省人化、ラインの一体化、クリーンルーム負荷の低減、量産時のコスト最適化といった面で優位性があります。新規工場建設だけでなく、既存無菌エリアの再編、老朽化したアンプルラインの更新、輸出向け製剤の増産にも適しています。
また、設備選定では単純に初期価格だけでなく、年間稼働率、不良率、用役消費、金型交換時間、バリデーション対応、保守部品の供給性まで見なければなりません。日本国内での導入判断では、薬機対応の文書整備、監査対応、据付後の教育、長期的な部品供給計画が成功の鍵になります。
| 比較項目 | ブローフィルシール | 一般的な無菌充填ライン | 日本市場での評価 |
|---|---|---|---|
| 容器供給方法 | 設備内で成形 | 外部調達容器を供給 | 調達変動が少なく安定しやすい |
| 無菌工程の一体性 | 高い | 複数工程に分散 | 交差汚染対策に有利 |
| 人的介入 | 少ない | 比較的多い | 監査時の説明がしやすい |
| 容器形状の自由度 | 高い | 中程度 | 差別化包装に有利 |
| 小容量製剤適性 | 非常に高い | 高い | 点眼剤や吸入液で強み |
| 量産時の効率 | 高い | 中~高 | 大量供給案件で有利 |
| 初期投資 | 高め | 構成次第 | 中長期回収前提で検討されやすい |
上表の通り、ブローフィルシールは導入費用だけを見ると高額に見えますが、長期運用では工程簡素化と品質安定化により総保有コストを抑えやすい点が特徴です。
ブローフィルシール技術とは何か、どのように動作するのか

ブローフィルシールの基本原理は、「押出」「成形」「充填」「封止」の連続化です。まず、樹脂を加熱溶融してパリソンを形成し、金型内で容器形状にブロー成形します。成形直後の容器はまだ清浄な状態にあり、その同一ゾーン内で設定容量の薬液が充填されます。その後、容器上部が熱封止され、最終製品として排出されます。
この工程では、容器が外気に長時間さらされないため、微生物、粒子、人的接触に起因する汚染リスクを低減できます。さらに、充填量制御、ヘッドスペース管理、容器肉厚の均一化、シール強度確認などを組み合わせることで、品質一貫性を高められます。
日本の医薬品工場では、無菌保証だけでなく、切替清掃性、工程データ記録、逸脱調査のしやすさも重要です。近年のブローフィルシール設備は、工程監視、電子記録、警報履歴、レシピ管理、遠隔診断対応などの機能を備え、品質システムとの親和性を高めています。
工程設計では、樹脂選定も重要です。低密度ポリエチレン、高密度ポリエチレン、ポリプロピレンなどが用途に応じて使い分けられます。薬液との相性、光遮断性、耐熱性、容器剛性、落下強度、抽出物・溶出物評価を事前に確認する必要があります。
| 工程段階 | 主な内容 | 重要管理点 | 想定リスク |
|---|---|---|---|
| 樹脂供給 | 樹脂原料の投入・溶融 | 原料品質、乾燥状態 | 異物、樹脂劣化 |
| パリソン形成 | 溶融樹脂の押出 | 温度、圧力、粘度 | 肉厚不均一 |
| 容器成形 | 金型内でブロー成形 | 成形圧、金型温調 | 形状ばらつき |
| 無菌充填 | 規定量の薬液充填 | 容量精度、無菌性 | 充填不足、汚染 |
| 密封 | 容器口部の熱封止 | シール温度、圧力 | リーク、封止不良 |
| 排出・検査 | 搬出後の外観・漏れ確認 | 検査感度、トレーサビリティ | 不良流出 |
| 包装前保管 | 二次包装までの管理 | 環境条件、識別管理 | 取り違え |
このように、ブローフィルシールは単なる充填機ではなく、成形と無菌製造を統合した生産システムと捉えるのが適切です。
無菌医薬品メーカーがブローフィルシール技術を選ぶ理由

第一の理由は、汚染リスク低減です。従来方式では、容器受入、保管、搬送、洗浄、滅菌、整列など多くの工程が存在し、その分だけ管理点が増えます。ブローフィルシールでは容器が設備内で生成されるため、外部由来の変動が小さくなります。
第二は、省人化と再現性です。日本では人材確保が大きな課題となっており、特に無菌製造経験者は限られています。自動化率が高いブローフィルシールは、品質を人の熟練に依存しすぎない体制づくりに役立ちます。
第三は、包装設計の柔軟性です。単回使用の点眼剤、吸入液、外用液、洗浄液などでは、使いやすさと差別化が市場競争力に直結します。容器の開封性、持ちやすさ、連結形状、印字面積などを設計段階から最適化しやすいのは大きな利点です。
第四は、量産時の経済性です。大量生産に適した構成を取れば、容器購入費、洗浄滅菌工程、部材在庫、ライン間搬送の削減が可能です。東京港、横浜港、神戸港、名古屋港を使う原材料調達でも、完成容器の大量輸送より樹脂原料の管理に集中できる点が物流上の利点になります。
第五は、国際対応力です。日本国内販売だけでなく、アジアや中東向け輸出を想定する企業では、無菌保証の一貫性と査察対応力が重要です。文書、試験、バリデーション、設計思想が国際基準に沿う設備は、将来の市場拡大に有利です。
上の折れ線図は、日本市場におけるブローフィルシール関連の導入検討が中期的に増加している想定を示しています。老朽ライン更新、点眼剤需要、受託製造の増加が背景です。
ブローフィルシール装置の主な機種と用途分野
ブローフィルシール設備は、すべてが同じ仕様ではありません。生産量、容器サイズ、製品粘度、薬液の無菌性要求、二次包装形式によって最適な機種は変わります。日本で導入検討が多いのは、小容量単回使用向け、高速大量生産向け、多品種切替対応型の三系統です。
小容量単回使用向けは、点眼剤やネブライザー用吸入液に適しています。高速大量生産向けは、生理食塩液や洗浄液など数量が多い案件に向いています。多品種対応型は、受託製造や病院向け少量多品種に強みがあります。
また、製品用途は医薬品だけに限りません。医療機器関連液剤、診断薬用液体、消毒関連液、動物用医薬品などにも応用が広がっています。日本では、高齢化に伴う眼科製剤需要、在宅医療関連製品、感染対策製品の安定供給が設備投資を後押ししています。
| 機種タイプ | 適した容量帯 | 代表用途 | 導入時の注目点 |
|---|---|---|---|
| 小容量単回使用型 | 0.2~10ミリリットル | 点眼剤、吸入液 | 滴下性、開封性、充填精度 |
| 中容量液剤型 | 10~50ミリリットル | 外用液、洗浄液 | 容器剛性、シール強度 |
| 大容量型 | 50~500ミリリットル | 洗浄液、透析関連液 | 成形安定性、冷却設計 |
| 高速量産型 | 小~中容量 | 大量供給製品 | 稼働率、金型寿命 |
| 多品種切替型 | 広範囲 | 受託製造、試作対応 | 切替時間、洗浄性 |
| 特殊ノズル対応型 | 用途別 | 機能性容器 | 金型設計、供給安定性 |
| 高粘度対応型 | 用途別 | 特殊外用液 | 充填方式、温度管理 |
用途ごとに求められる設計思想が異なるため、医薬品の性状、将来製品群、二次包装仕様まで見据えた機種選定が欠かせません。
棒グラフでは、日本で特に需要が強い分野として点眼剤と吸入液が目立ちます。単回使用、携帯性、衛生性が重視される分野ほど適合性が高い傾向があります。
ブローフィルシールと従来のバイアル・アンプル充填ラインの違い
従来のバイアルラインは、ガラス容器の受入、洗浄、乾熱滅菌、ゴム栓供給、充填、打栓、巻締などの多工程で構成されます。アンプルラインでは洗浄、滅菌、充填、熔封が中心です。一方、ブローフィルシールは樹脂容器をライン内で作り、そのまま充填・密封します。
バイアルは注射剤での実績が厚く、凍結乾燥や複雑な投与設計に向きます。アンプルは酸素遮断性や伝統的実績がありますが、破損や開封時のガラス微粒子対策が論点になります。ブローフィルシールは、小容量液剤の大量生産と安全な使い切り包装で優位です。
日本での判断では、製剤特性、最終投与方法、保険償還上の位置づけ、包装形態、医療現場での使用性まで含めて比較することが重要です。すべての製品がブローフィルシールに向くわけではなく、最適な場面を見極める必要があります。
| 評価軸 | ブローフィルシール | バイアルライン | アンプルライン |
|---|---|---|---|
| 容器材質 | 主に樹脂 | 主にガラス | ガラス |
| 工程一体化 | 非常に高い | 中程度 | 中程度 |
| 小容量単回使用適性 | 非常に高い | 高い | 高い |
| 耐熱・高バリア | 用途次第 | 高い | 高い |
| 凍結乾燥適性 | 限定的 | 高い | 低い |
| 破損リスク | 低い | 中 | 中~高 |
| 開封安全性 | 高い | 中 | ガラス破断配慮が必要 |
| 量産時の省人化 | 高い | 中 | 中 |
この比較から分かる通り、ブローフィルシールは万能ではありませんが、対象製品が合えば非常に競争力の高い方式です。
無菌医薬品生産で広がるブローフィルシール技術の採用動向
日本では、医療費の最適化、現場の安全性向上、安定供給体制の強化が製造技術の見直しを促しています。特に、慢性的な人手不足、原材料の国際調達変動、工場の更新需要が、より自動化された無菌生産方式への移行を後押ししています。
採用が進む背景には、単回使用製品の増加もあります。複数回使用容器よりも、開封後汚染リスクを抑えやすい個包装の需要が増えており、患者利便性や在宅医療との相性も評価されています。東京都、埼玉、静岡、富山、大阪、兵庫など、医薬品生産や物流機能が集積する地域では、受託開発製造企業を含めた設備投資の検討が続いています。
さらに、二〇二六年以降は、持続可能性と省エネルギーも重要テーマになります。樹脂使用量最適化、電力消費低減、設備の予知保全、デジタル遠隔支援、工程データ解析による歩留まり改善などが、次世代の競争軸になる見込みです。
面グラフは、従来方式からブローフィルシール関連製品への比重移行を示したイメージです。市場全体が一気に置き換わるのではなく、適した用途から段階的に拡大していく可能性が高いと考えられます。
信頼できるブローフィルシールメーカー・供給者の選び方
設備供給者を選ぶ際、日本の製薬企業が見るべきなのは機械仕様書だけではありません。第一に、規制対応力です。設計思想、材質証明、溶接管理、計装記録、試運転文書、適格性評価支援の質が重要です。
第二に、製造力です。図面で提案できても、実際に安定した機械を継続的に生産できなければ意味がありません。部品加工品質、組立標準、工場での受入試験、金型製作能力、長期部品供給の実績を確認すべきです。
第三に、サービス力です。日本では納入後の支援が極めて重視されます。試運転、教育、保全計画、緊急対応、遠隔診断、再バリデーション支援、能力増強時の改造提案まで含めて評価する必要があります。
例えば、会社概要の案内で企業の背景を確認し、統合エンジニアリング対応の有無を見れば、単体装置販売だけでなく工場全体最適化まで支援できるか判断しやすくなります。さらに、実際の設備構成は製品情報で確認し、最終的な相談は日本向け問い合わせ窓口を通じて進めるのが効率的です。
| 選定項目 | 確認内容 | 良い供給者の特徴 | 注意点 |
|---|---|---|---|
| 規制理解 | 適格性評価文書、監査対応 | 文書体系が明確 | 口頭説明だけで済ませない |
| 設計力 | 製品別の最適提案 | 用途別に金型提案可能 | 汎用提案のみは要注意 |
| 製造力 | 工場設備、加工精度 | 標準化された組立工程 | 外注依存が高すぎないか確認 |
| 試験能力 | 工場受入試験内容 | 実液相当条件で検証可能 | 簡易運転だけで終わらない |
| 保守体制 | 部品在庫、遠隔支援 | 長期供給計画がある | 納入後対応が曖昧でないか |
| 教育支援 | 操作・保全訓練 | 日本向け資料整備が可能 | 現場教育の範囲を要確認 |
| 拡張性 | 将来能力増強の可否 | モジュール化構成 | 初期設計の余裕不足に注意 |
供給者評価では、見積価格が最安であることよりも、導入後五年から十年の安定稼働を支えられるかが重要です。
ブローフィルシール導入の投資額、予算計画、費用対効果の考え方
ブローフィルシールの投資額は、ライン能力、容器サイズ、無菌要求、周辺設備、検査装置、自動包装、用役設備、建屋改修範囲によって大きく変動します。単体装置としての価格だけでなく、クリーンルーム、空調、注射用水系、調液、検査、ラベリング、箱詰め、倉庫搬送まで含めた総額で考える必要があります。
日本では、建屋制約のある既存工場への導入が多いため、据付スペース、搬入経路、床荷重、天井高、保守動線が投資額に影響します。大阪や横浜の都市型工場では、建築改修費が想定より膨らむこともあります。
費用対効果を見る際は、次の観点を数値化すると判断しやすくなります。容器購買費の削減、洗浄滅菌工程の削減、人員削減、廃棄率低減、歩留まり改善、ライン停止時間短縮、製品回収リスク低減、監査対応コスト低減、増産対応力の向上です。
また、将来の受託製造案件を取れるかどうかも重要な収益要因です。高品質なブローフィルシールラインを持つこと自体が営業上の差別化要素になり得ます。
| 費用項目 | 内容 | 予算化のポイント | 見落としやすい点 |
|---|---|---|---|
| 本体設備費 | 成形・充填・密封装置 | 能力と将来拡張性で判断 | 金型追加費用 |
| 周辺設備費 | 調液、検査、包装 | 全体最適で積算 | 搬送連携費 |
| 建屋改修費 | 空調、配管、レイアウト変更 | 既存工場制約を反映 | 停電・停止工事費 |
| 適格性評価費 | 文書、試験、立会い | 初期から含める | 再試験コスト |
| 教育費 | 操作、保全、品質訓練 | 立上げ前後で配分 | 離職時の再教育費 |
| 保守部品費 | 消耗品、予備品 | 二~三年分を計画 | 輸送リードタイム |
| 停止損失費 | 切替、故障、調整 | 稼働率計画に反映 | 初年度立上げロス |
投資判断は、単年度の設備費比較ではなく、七年から十年程度の総保有コストで行うのが現実的です。
比較グラフでは、単体機販売よりも、設計・据付・文書・保守をまとめて支援できる統合型供給者のほうが、長期的な導入成功率を高めやすいことを示しています。
ブローフィルシールへ投資する際の重要ポイントと想定リスク
もっとも多い失敗は、「製品適合性の検討不足」です。ブローフィルシールは優れた方式ですが、すべての液剤に最適とは限りません。内容液の安定性、光感受性、酸素感受性、容器材質との相互作用を十分に評価する必要があります。
次に、「能力設計の過不足」です。過大能力は投資回収を難しくし、過小能力は増産時にすぐ限界が来ます。日本では上市後の需要変動が大きいこともあるため、段階増設や複数金型対応を考慮した設計が有効です。
三つ目は、「バリデーション準備不足」です。設計時点で試験項目、サンプル計画、容器完全性評価、充填精度確認、微生物関連検証、洗浄妥当性を整理しておかなければ、立上げが遅れます。
四つ目は、「保守計画の軽視」です。金型、シール部、計量系、樹脂供給系は稼働率に直結します。予備品の定義、保全教育、定期交換計画を初期契約段階で明確にすべきです。
五つ目は、「将来規制と持続可能性の見落とし」です。二〇二六年以降、日本でも省エネ、データ完全性、供給網の可視化、樹脂使用の最適化がより重視される可能性があります。今導入する設備は、将来の監査要求や環境要件に耐えられる設計であるべきです。
| リスク項目 | 発生要因 | 影響 | 予防策 |
|---|---|---|---|
| 容器適合不良 | 材質評価不足 | 安定性問題、再試験 | 早期に相性試験を実施 |
| 能力不足 | 需要予測の甘さ | 供給不足、追加投資 | 将来増設性を確保 |
| 立上げ遅延 | 文書準備不足 | 上市延期 | 試験計画を前倒し作成 |
| 高不良率 | 金型調整不足 | 歩留まり悪化 | 工場受入試験を厳格化 |
| 保守停止 | 予備品不足 | 長期ライン停止 | 安全在庫を設定 |
| 監査指摘 | 記録・教育不足 | 是正負担増 | 教育と文書体系を標準化 |
| 環境負荷増 | 設計が旧式 | 運転費増、評価低下 | 省エネ仕様を選定 |
これらのリスクは、事前の要求仕様作成と供給者との詳細設計レビューにより大幅に下げることができます。
日本市場で見る導入実務、活用事例、供給体制の考え方
日本でブローフィルシールを導入する際は、単なる装置購入ではなく、工場全体の運用設計として考えるのが重要です。例えば、首都圏の工場ではスペース効率と人員配置が重視され、関西圏では物流接続や既存建屋の再利用が焦点になることがあります。富山や静岡のような製薬集積地域では、周辺協力会社との連携、品質試験体制、輸送時間の安定性も検討材料になります。
実務上の活用事例としては、点眼剤の大型案件で容器差別化を図りつつ、患者の使いやすさを向上させたケース、アンプル製品から切替えてガラス破損関連の課題を減らしたケース、受託製造向けに多品種少量と量産品を両立させたケースなどが考えられます。
供給者側の実力を見るうえでは、技術力、製造力、サービス力を分けて確認すると分かりやすくなります。技術面では、国際的な医薬品基準に沿った設計、複数の液剤ラインや水処理、調液、包装との一体化経験があるかがポイントです。製造面では、専用工場での加工・組立能力、長寿命の機械構成、安定した品質管理体制が重要です。サービス面では、事前検討から据付、教育、適格性評価、稼働後改善まで一貫して支援できるかが問われます。
上海に拠点を置く医薬・医療機器向けエンジニアリング企業の中には、無菌充填包装設備、水処理、物流搬送、自動倉庫まで含めて統合提案できる会社があります。こうした企業は、単体のブローフィルシール設備だけでなく、製剤工場全体の工程設計、レイアウト、文書支援、教育までカバーできるため、日本企業が海外設備を採用する際のリスクを減らしやすいのが特長です。
技術力の観点では、複数の無菌製剤ラインに関する実績、樹脂容器製造と充填の統合制御、国際的な品質要求への対応経験が評価ポイントになります。製造力の観点では、専用製造拠点の有無、標準化された部品管理、長期使用を前提とした耐久性が重要です。サービス力の観点では、実現可能性調査、設計、据付、調整、適格性評価、移管支援、教育、保守、能力改善までの一貫対応が、日本市場では特に求められます。
そのため、供給者比較では、装置単価だけでなく、工場全体の完成度、スケジュール管理力、文書品質、日本側の品質保証部門との対話力まで含めて評価すると、導入後の満足度が高くなります。
よくある質問
ブローフィルシールはどんな製品に向いていますか。
単回使用点眼剤、吸入液、洗浄液、外用液、小容量液剤などに特に向いています。使い切り、衛生性、量産性が重視される製品で強みがあります。
日本の医薬品工場でも採用しやすいですか。
はい。ただし、製品特性、建屋条件、品質システム、バリデーション要求に合わせた設計が必要です。既存ライン更新でも十分に検討価値があります。
バイアルラインより必ず優れていますか。
必ずではありません。凍結乾燥製剤や高バリア性が重要な一部製品では、バイアルが適する場合があります。製品に合う方式を選ぶことが重要です。
初期投資は高いですか。
一般に高めですが、容器供給、洗浄滅菌、人員、歩留まりなどを含めると、中長期では費用対効果が良いケースが多くあります。
導入時に最も大切な確認事項は何ですか。
製品と容器材質の適合性、需要予測、無菌保証設計、文書対応、保守体制、将来拡張性の六点です。
二〇二六年以降の注目点は何ですか。
省エネルギー、樹脂使用最適化、工程データ活用、予知保全、遠隔支援、供給網の安定化、環境配慮型設計が重要になります。
海外供給者を選んでも問題ありませんか。
問題ありませんが、日本向け文書、据付支援、教育、部品供給、監査対応まで確認することが不可欠です。統合エンジニアリング力のある会社を選ぶと成功率が高まります。
どのように相談を始めるべきですか。
想定製品、容量、年間数量、容器希望、建屋条件、規制要求を整理し、供給者に要求仕様として提示するのが最も効率的です。
ブローフィルシールは、日本の無菌医薬品製造において、品質安定化、省人化、使い切り包装の高度化を同時に実現し得る有力な選択肢です。特に、点眼剤や吸入液のように無菌性と使用性が競争力を左右する製品では、今後さらに重要性が高まるでしょう。設備選定では、装置の性能だけでなく、設計思想、製造品質、文書対応、稼働後支援まで総合評価することが、成功する導入への最短ルートです。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本の製薬・医療機器工場向けバイアル充填生産ライン導入・選定・投資判断の総合ガイド
バイアル充填生産ラインは、注射剤や無菌製剤の量産体制を強化したい日本の製薬会社・医療機器関連企業にとって、拡張投資や老朽設備更新の中心となる重要設備です。とくに東京圏、大阪、神戸、名古屋、つくば、横浜港周辺の製造拠点では、安定供給、無菌保証、査察対応、省人化を同時に満たす設備として導入判断が進んでいます。
本記事では、バイアル充填生産ラインの基本構成から、用途、ライン方式、設備選定、投資回収、供給企業の見極め方まで、日本市場に合わせて整理します。設備単体の比較だけでなく、レイアウト、ユーティリティ、適格性評価、教育、保守まで含めた工場全体最適の視点で解説します。なお、製薬設備の一括導入や工場計画を検討している場合は、製薬工場向けターンキー提案のような総合支援の活用も有効です。
バイアル充填生産ラインとは、洗浄済みまたは滅菌済みのバイアル容器に無菌環境下で薬液を定量充填し、打栓、巻締め、外観検査、ラベリング、包装までを連続または半連続で行う製造システムです。日本市場では、注射用抗菌薬、生物由来製品、凍結乾燥対応製剤、試薬、診断関連液剤などで採用が進んでいます。
大型投資の対象になる理由は、単なる充填機ではなく、無菌製造区画、層流、アイソレータ、RABS、自動搬送、洗浄機、滅菌トンネル、打栓機、キャッピング機、検査機、データ記録、工程管理を一体化する中核設備だからです。品質・供給・規制対応・収益性の四つを左右するため、設備比較では処理能力だけでなく、歩留まり、残液率、部品交換時間、洗浄性、電子記録対応まで確認する必要があります。
項目概要日本市場で重視される理由主な用途無菌注射剤の充填と封止供給責任が大きく品質事故の影響が広い対象容器2mL~100mL級バイアルが中心多品種少量から中量生産まで柔軟性が必要重要機能定量充填、打栓、巻締め、検査一貫化でヒューマンエラーを抑えやすい管理対象無菌性、粒子、充填精度、トレーサビリティ査察・出荷判定・回収リスクに直結する導入目的能力増強、更新、省人化、新製品対応人手不足と高品質要求の両立が必要投資判断軸総保有コスト、立上げ期間、適合性設備価格だけで選ぶと失敗しやすい上表の通り、バイアル充填生産ラインは「充填速度の高い機械」ではなく、無菌製造の信頼性を工場全体で担保するための基盤設備です。
バイアル充填生産ラインは、主に注射用液剤、凍結乾燥前液、ワクチン関連製剤、バイオ医薬品、中間試薬、診断用液体の製造に使われます。工程は一般的に、容器供給、洗浄、乾熱滅菌、無菌搬送、充填、打栓、半打栓または全打栓、巻締め、外観検査、ラベル貼付、最終包装で構成されます。
無菌保証水準を高めるため、日本の新設工場ではアイソレータ型や閉鎖度の高いRABS型の採用が増えています。従来のオープン型と比べ、作業者介入を減らし、微生物・粒子リスクを低減しやすい点が評価されています。特に高薬理活性製品や少量高付加価値製剤では、清浄度維持とロス削減が事業収益に直結します。
また、バイアル充填生産ラインは単独で完結しません。製薬用水、注射用水、純蒸気、空調、差圧制御、洗浄バリデーション、環境モニタリング、電子記録との統合が不可欠です。設備単体の見積書だけでなく、建築・空調・ユーティリティ・自動倉庫・搬送との接続を事前に詰めることが、立上げ遅延防止の要点です。
総合設計力を持つ供給企業を比較する際は、設備だけでなく工場全体の設計経験を確認してください。たとえば、企業情報ページで、無菌充填設備、水処理、物流搬送、包装設備まで一貫対応しているかを見ると、将来的な増設適性を判断しやすくなります。
工程主設備管理ポイント容器供給アンブラー、供給コンベヤ破瓶防止、整列安定性洗浄バイアル洗浄機異物除去、残留水管理滅菌乾熱滅菌トンネル温度均一性、熱履歴記録無菌充填ピストン式・ペリスタ式充填機充填精度、泡立ち、残液打栓・巻締めストッパー供給機、キャッパー密封性、トルク、欠品防止検査・包装外観検査機、ラベラー、包装機異物検出、表示適正、追跡性この表は、各工程が連動して品質を作り込むことを示しています。どこか一工程だけを高性能化しても、ライン全体の再現性が低ければ期待した品質は得られません。
日本では医薬品供給不足対策、老朽設備更新、受託製造拡大、バイオ医薬品投資を背景に、バイアル充填生産ラインの需要が継続しています。用途は大きく六つに分けられます。第一に抗菌薬や一般注射剤、第二に生物由来製剤、第三に凍結乾燥製剤、第四に治験薬や小ロット品、第五に診断薬関連、そして第六に海外輸出向け製品です。
主な利点は、無菌性の安定確保、充填精度の向上、製品切替時間の短縮、省人化、データ完全性の向上です。特に日本国内では、熟練オペレーターの確保が難しくなっているため、レシピ管理、自動部品位置決め、段取り支援、遠隔監視、アラーム履歴管理といった機能の価値が高まっています。
さらに、神戸医療産業都市やつくば周辺の研究開発拠点では、臨床試験から商業生産への移行を見据え、スケールアップしやすいモジュール型ラインが好まれる傾向があります。横浜港や神戸港を利用する輸出案件では、海外規制に配慮した文書体系や据付後の適格性評価支援も重要です。
var barCtxIndustry = document.getElementById(‘barChartIndustry’).getContext(‘2d’);var barChartIndustry = new Chart(barCtxIndustry, { type: ‘bar’, data: { labels: [‘抗菌薬注射剤’, ‘バイオ医薬品’, ‘凍結乾燥製剤’, ‘治験薬’, ‘診断用液剤’, ‘受託製造’], datasets: [{ label: ‘日本市場の設備需要指数’, data: [88, 94, 79, 67, 72, 91], backgroundColor: [‘#4e79a7’, ‘#59a14f’, ‘#f28e2b’, ‘#e15759’, ‘#76b7b2’, ‘#af7aa1’] }] }, options: { responsive: true, maintainAspectRatio: false }});用途分野典型ロット重視機能一般注射剤中~大量高速安定運転、低停止率バイオ医薬品少~中量低せん断、閉鎖性、ロス低減凍結乾燥製剤少~中量半打栓精度、無菌搬送連携治験薬少量多品種段取り短縮、レシピ切替診断関連液剤中量異物管理、柔軟な容器対応受託製造変動大汎用性、監査対応、文書整備この比較から分かるように、同じバイアル充填でも求められる仕様は用途で大きく変わります。設備選定時には、自社の主力製品だけでなく、今後受託する可能性のある製品群まで想定した方が安全です。
ラインの主要分類は、処理能力、無菌バリア方式、充填方式、容器サイズ対応、凍結乾燥対応の有無、自動化水準で整理できます。日本で多いのは、毎時数千本規模の中速機と、毎時一万本以上の高速機です。一方で、近年は高薬価の少量製品向けに、小ロット高柔軟型の需要も増えています。
充填方式では、ピストン式は高粘度や一定容量の安定性に強みがあり、ペリスタポンプ式は洗浄性とクロスコンタミネーション低減に優れます。タイムプレッシャー式や質量流量計制御を組み合わせる機種もあり、製品特性によって最適解が異なります。容器搬送は連続式、間欠式、ネスト対応型などがあり、将来プレフィルド用途へ広げる構想がある企業は拡張性を見ておくべきです。
技術オプションとしては、インライン重量チェック、ノンコンタクト粒子監視、自動リジェクト、画像検査、電子バッチ記録、遠隔保全、ロボット搬送、クイックチェンジ部品などが代表的です。大阪や名古屋の既存工場では、限られた建屋に導入するため、コンパクト設計や上流下流設備との接続自由度も大きな選定要素になります。
分類軸選択肢向いているケース処理能力低速・中速・高速治験薬から大量商業生産まで無菌バリアオープン型・RABS・アイソレータ要求清浄度と介入頻度で選定充填方式ピストン式・ペリスタ式・流量制御式液性、精度、洗浄性で選ぶ製品対応液剤専用・凍結乾燥対応半打栓や凍結乾燥接続の要否で判断段取り手動中心・半自動・全自動品種数とオペレーター体制に連動記録管理紙記録・電子記録・統合監視監査対応やデータ完全性要求に適合表にある通り、モデル選定は単純な速度比較では決まりません。無菌バリアと製品特性、段取り頻度、運転要員数を同時に見て最適化する必要があります。
代替技術としては、アンプル充填ライン、シリンジ充填ライン、バッグ充填ライン、外部委託生産、小型半自動充填設備などがあります。どれが優れているかではなく、製品形態、投与方法、市場規模、無菌保証、物流条件に応じて選ぶことが重要です。
例えば、単回投与で操作性を重視する製品はシリンジが適することがあります。一方で、安定性や凍結乾燥適性、既存流通網を考えるとバイアルが有利な製品も多くあります。委託生産は初期投資を抑えられますが、供給主導権、技術蓄積、日程柔軟性で不利になる場合があります。とくに日本国内で安定供給責任を強く問われる製品では、自社保有ラインの価値が見直されています。
var comparisonCtxSolution = document.getElementById(‘comparisonChartSolution’).getContext(‘2d’);var comparisonChartSolution = new Chart(comparisonCtxSolution, { type: ‘bar’, data: { labels: [‘無菌保証’, ‘量産性’, ‘柔軟性’, ‘初期投資負担’, ‘容器安定性’, ‘将来拡張性’], datasets: [ { label: ‘バイアル充填ライン’, data: [92, 89, 81, 58, 90, 87], backgroundColor: ‘#4e79a7’ }, { label: ‘委託生産活用’, data: [74, 76, 63, 88, 70, 54], backgroundColor: ‘#f28e2b’ }, { label: ‘シリンジ中心方式’, data: [86, 73, 69, 61, 65, 78], backgroundColor: ‘#59a14f’ } ] }, options: { responsive: true, maintainAspectRatio: false }});方式長所注意点バイアル充填ライン汎用性が高く凍結乾燥にも対応しやすい初期投資と無菌設計の難度が高いアンプルライン封止一体性に強み容器形態の柔軟性が限定されるシリンジライン投与利便性が高い部材調達と仕様管理が複雑バッグライン大容量液に適する対象製品が限定されやすい半自動設備少量試作に向く量産時の再現性と省人化に限界委託生産投資を抑え市場参入しやすい供給優先度と技術蓄積に課題自社に合う解決策を選ぶには、五年から十年の製品計画を見据えた設備戦略が不可欠です。短期費用だけで委託を選ぶと、将来の供給制約で機会損失が拡大することがあります。
日本市場では、安定供給政策、国内回帰、老朽更新、受託製造拡大、バイオ医薬品比率上昇を背景に、無菌充填設備への投資意欲は堅調です。東京、静岡、富山、大阪、兵庫、山口など医薬品製造拠点を持つ地域では、既存ラインの近代化案件が継続しています。輸入部材のリードタイム変動やエネルギー費上昇を受け、予備品確保と省エネ設計への関心も高まっています。
二〇二六年に向けた主要トレンドは四つあります。第一に、データ完全性と自動記録の高度化。第二に、介入低減を目的としたアイソレータ化。第三に、洗浄・滅菌・空調を含むエネルギー最適化。第四に、柔軟生産を支えるモジュール設計です。さらに、炭素排出削減の観点から、熱回収、可変速制御、圧縮空気使用量の低減が評価軸に入っています。
供給面では、単体機メーカーよりも、工程設計、水処理、物流、包装、検証支援まで統合できる企業が優位になりつつあります。海外製設備を日本へ導入する場合、神戸港、横浜港、名古屋港での搬入条件や据付スペース、耐震設計、現地保守体制も実務上の重要論点です。
var lineCtxMarket = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var lineChartMarket = new Chart(lineCtxMarket, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’], datasets: [{ label: ‘日本における導入需要指数’, data: [62, 68, 74, 81, 89, 95], borderColor: ‘#4e79a7’, backgroundColor: ‘rgba(78,121,167,0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});var areaCtxTrend = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var areaChartTrend = new Chart(areaCtxTrend, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’], datasets: [ { label: ‘オープン型比率’, data: [48, 43, 38, 34, 29, 25], borderColor: ‘#e15759’, backgroundColor: ‘rgba(225,87,89,0.18)’, fill: true, tension: 0.3 }, { label: ‘閉鎖度高い方式比率’, data: [52, 57, 62, 66, 71, 75], borderColor: ‘#59a14f’, backgroundColor: ‘rgba(89,161,79,0.20)’, fill: true, tension: 0.3 } ] }, options: { responsive: true, maintainAspectRatio: false }});市場要因現状設備への影響安定供給重視国内生産の信頼性が重視冗長性と保守性が評価されるバイオ医薬品拡大少量高付加価値品が増加低ロス高精度ライン需要が増える人手不足熟練作業者確保が難しい自動化と段取り簡略化が必要環境規制意識省エネ投資の必要性上昇熱効率と消費電力の比較が重要査察対応記録整備と追跡性が必須電子記録統合が導入条件になる国際展開輸出案件が増加海外基準対応文書が必要この市場表は、単なる需要増ではなく、求められる設備仕様そのものが高度化していることを示します。今後は「動く設備」より「監査に耐え、持続可能で、拡張しやすい設備」が選ばれます。
供給元選定では、まず規制理解、次に実績、そして現地対応力を確認します。見積価格が安くても、据付後の調整に時間がかかり、性能試験や適格性評価が長引けば、総コストは高くなります。日本で重要なのは、文書の整合性、運転教育、予備品供給、保守体制、緊急時の技術者派遣可否です。
確認したい具体項目は、対象製品への納入実績、洗浄・滅菌・充填・包装までの統合能力、電子記録や監視機能の成熟度、部品の標準化、長期運用時の保守費、変更管理手順です。さらに、東京や大阪の本社だけでなく、実際に設備を保守できる協力体制が日本国内にあるかも見逃せません。
技術面で評価しやすい供給企業の特徴として、充填包装機だけでなく、水処理、搬送、物流、包装まで複数領域を自社または連携工場で製造できることが挙げられます。上海アイヴェンのように、無菌充填・包装設備、水システム、物流搬送、採血管関連設備まで専門工場を分けて持つ企業は、工程間接続や全体最適に強みを持ちやすい傾向があります。導入対象の設備一覧は、製品情報一覧でも確認できます。
また、製造能力だけでなく、企画段階から施工、試運転、適格性評価、教育まで伴走するサービス力が重要です。工場レイアウトが不合理だと、どれほど高性能なラインでも介入頻度が増え、清浄区の運用負担が重くなります。相談窓口の反応速度や提案書の具体性は、供給元の実力を測る良い指標です。個別相談はお問い合わせ窓口から進められます。
評価項目見るべき内容失敗回避の理由規制適合力無菌設計、文書、検証支援の経験査察対応の手戻りを減らせる製造実績類似製品・類似容量での納入数想定外トラブルを予防しやすい技術範囲充填以外に水処理・包装・搬送も扱えるか工程間の責任分界が明確になる保守体制予備品供給、遠隔支援、訪問対応停止時間を短縮できる教育力運転、保全、品質文書の訓練内容立上げ後の安定稼働に直結する拡張性将来容量増強やライン追加への対応再投資時の負担を抑えられるこの表の六項目を軸に比較表を作れば、価格偏重の判断を避けやすくなります。最低でも三社以上を同一条件で比較するのが実務的です。
投資費用は、ライン速度、無菌バリア、凍結乾燥連携、検査自動化、建築改修の有無で大きく変動します。一般に、設備本体費だけでなく、据付、配管配線、空調改修、建屋内搬入、適格性評価、教育、消耗品、予備品、初期不良対策費を含めた総事業費で予算化すべきです。
日本では既存工場への増設案件が多く、建屋制約によりユーティリティ再設計や搬入口改修が追加されることがあります。横浜や神戸の港湾搬入を伴う大型設備では、通関、保管、分割搬入、休日工事の費用も無視できません。また、初期投資だけでなく、十年間の保守、部品交換、エネルギー、清掃、環境モニタリングにかかる費用も比較対象に入れる必要があります。
費用対効果は、増産による売上、歩留まり改善、委託費削減、人員最適化、品質逸脱削減、出荷遅延回避によって算出します。特に供給責任の重い注射剤では、停止による機会損失が非常に大きく、稼働率改善の価値は設備価格以上になることがあります。
費用項目内容予算化の注意点設備本体洗浄、滅菌、充填、打栓、検査機付帯機の範囲を明確にする建築・空調改修清浄区画、差圧、配線配管既設建屋では追加費が出やすい適格性評価設計確認、据付確認、運転確認、性能確認文書費用を過小評価しない教育・立上げ運転訓練、保全訓練、文書整備初期不良時の支援範囲を契約で定義予備品・消耗品ポンプ部品、シール、センサー類一年分を初回調達することが多い運転費電力、蒸気、水、圧縮空気、清掃省エネ仕様の差が長期で効くこの費用表の狙いは、見積書に載っていない隠れコストを見える化することです。とくに適格性評価と建築改修は予算超過の原因になりやすいため、初期段階で精査が必要です。
費用対効果を簡易評価する場合、次の四項目で数値化すると判断しやすくなります。第一に年間増産本数、第二に委託削減額、第三に人件費最適化額、第四に逸脱・廃棄削減額です。これに対し、年間減価償却相当額、保守費、エネルギー費を差し引き、投資回収年数を試算します。二年から五年で回収が見込める案件は前向きに検討しやすく、供給責任上のリスク低減効果まで加味すれば、財務指標以上の価値を持つことも少なくありません。
主なリスクは、要求仕様の曖昧さ、建屋制約の見落とし、製品特性との不一致、文書不足、据付後の調整長期化、保守部品の納期遅延です。とくに日本の既設工場では、天井高、床荷重、搬入経路、既存空調能力、隣接工程との動線が障害になりやすく、早期の現場調査が不可欠です。
また、無菌充填設備は性能が高くても、日常運用が複雑すぎると介入回数が増え、かえってリスクが高まります。オペレーター数、保全技能、清掃手順、夜間対応体制まで含め、実運用に合う設備にすることが重要です。さらに、将来製品が変わる可能性がある企業は、最初から容器サイズ変更やポンプ切替、追加検査機接続の余地を持たせるべきです。
技術面では、設備の耐久性、材料の品質、溶接仕上げ、接液部設計、洗浄性、部品入手性を確認してください。上海アイヴェンは、充填・包装機械や関連設備で長寿命のステンレス構成部材を重視し、無菌製剤、水システム、物流搬送を含む統合技術を展開しています。こうした技術力は、設備単体よりも長期運用の安定性に表れます。
製造面では、複数の専門工場を通じた設備内製比率や工程管理も重要です。主要ユニットを自社系で管理できる企業は、品質のばらつきや納期不確実性を抑えやすくなります。サービス面では、計画初期の構想支援から、設計、選定、据付、試運転、適格性評価、教育、運用最適化まで一貫して支援できるかが、日本での導入成功率を左右します。
潜在リスク発生しやすい場面対策仕様不足見積依頼前製品特性、ロット、清浄度要件を明文化建屋不適合搬入・据付時三次元レイアウトと現地調査を実施性能未達試運転・性能確認時受入基準を契約書に詳細記載文書不足適格性評価時提出文書一覧を初期合意する保守遅延量産開始後予備品在庫と遠隔支援体制を確保将来非対応新製品投入時拡張ポートとレシピ柔軟性を持たせるこのリスク一覧を事前に潰しておくと、導入後の手戻りを大幅に減らせます。設備選定は購買案件ではなく、品質保証と生産戦略の共同プロジェクトとして進めるべきです。
質問一:日本でバイアル充填生産ラインを導入する企業はどのような業種ですか。主に製薬会社、バイオ医薬品企業、受託製造会社、診断薬関連企業、医療機器周辺企業です。とくに無菌液剤を扱う企業で需要が高いです。
質問二:新設と既存工場改造では、どちらが難しいですか。多くの場合、既存工場改造の方が難しいです。建屋制約、既存配管、既存空調、動線、停止期間の制限があるためです。東京や大阪の都市部工場では、搬入計画が成否を左右します。
質問三:導入期間はどれくらい見込むべきですか。仕様確定から量産立上げまで、規模や改修範囲によって大きく異なりますが、一般に一年以上を見込むのが安全です。輸入設備では通関や据付調整も余裕を持つ必要があります。
質問四:どの充填方式が最適ですか。液性、粘度、ロス許容度、洗浄性、ロットサイズによって異なります。高価なバイオ製剤では低ロス重視、一般注射剤では安定量産重視になることが多いです。
質問五:供給元を比較するとき、価格以外で最重要な点は何ですか。規制理解、文書整備力、据付後支援、保守、適格性評価経験です。安価でも立上げが遅れれば、結果として総コストは高くなります。
質問六:ターンキー方式はどんな企業に向いていますか。新工場計画、複数工程を同時導入したい企業、海外案件を含む複雑な投資案件に向いています。工程間の責任分界が明確になり、調整負担を軽減できます。
質問七:上海アイヴェンのような総合企業に相談する利点は何ですか。無菌充填設備だけでなく、水処理、物流搬送、包装、検証支援まで一体で検討できる点です。設備単体最適ではなく、工場全体最適を図りやすくなります。詳しくは会社紹介や一括導入支援を参照できます。
質問八:日本市場で今後重視される機能は何ですか。二〇二六年以降は、アイソレータ化、省エネ、電子記録、遠隔保全、柔軟な品種切替、環境負荷低減が一段と重視されます。
質問九:小ロット生産でも導入価値はありますか。あります。高付加価値製品や受託案件では、小ロットでも品質安定化と自社主導の供給体制に大きな価値があります。段取り短縮やロス削減が収益性を左右します。
質問十:最初の相談時に準備すべき情報は何ですか。製品概要、予定容量、年間本数、容器仕様、無菌要件、建屋図面、希望時期、将来増設計画です。これが揃うほど提案精度が上がります。具体的な打ち合わせは相談窓口から始めるのが効率的です。
総括すると、日本でバイアル充填生産ラインを成功裏に導入するには、設備価格だけでなく、規制適合、工場全体設計、将来拡張、保守体制、投資回収までを一体で評価することが欠かせません。東京、大阪、神戸、名古屋、横浜といった主要産業拠点では、供給責任と品質保証の要求が今後さらに高まります。だからこそ、技術力、製造力、サービス力を兼ね備えた供給元と、早い段階から具体的な要件整理を進めることが、最も確実な導入戦略になります。
-
日本向け液体バイアル充填機の選定戦略と導入判断完全ガイド
液体バイアル充填機は、注射剤や診断用試薬などを無菌環境で高精度に充填し、打栓・巻締まで一体管理する中核設備です。日本では、PIC/S GMP、無菌保証、トレーサビリティ、省人化、安定供給への要求が年々高まっており、東京・大阪・神戸・名古屋などの製薬集積地や、横浜港・神戸港を活用する輸出入拠点では、既存ラインの更新や新工場投資において本設備の重要性が非常に高くなっています。
特に、注射剤受託製造、バイオ医薬品、小容量無菌製剤、臨床試験用ロット、多品種少量生産では、単なる充填速度だけでなく、洗浄性、無菌隔離、容器適応性、電子記録、バリデーション対応が選定の決め手になります。設備を比較する際は、ライン単体の価格ではなく、建屋条件、無菌アイソレーター、上流の洗瓶機・滅菌トンネル、下流の検査・包装、据付、試運転、IQ/OQ/PQ支援まで含めた総保有コストで評価することが重要です。
日本市場で液体バイアル充填機が重視される理由は明確です。第一に、無菌注射剤の品質事故は企業の信用と供給責任に直結するため、設備由来のリスク低減が強く求められます。第二に、人手依存の工程は熟練者不足の影響を受けやすく、安定稼働のためには自動化が欠かせません。第三に、薬価改定や原価圧縮圧力の中でも、品質と収益性を両立するために、高歩留まり・短い切替時間・省エネルギーの装置が必要です。
導入を検討する企業は、大手製薬会社だけではありません。CDMO、再生医療関連の製造拠点、体外診断薬メーカー、動物用医薬品メーカー、大学病院連携の小規模無菌製造施設なども対象です。例えば、つくばや湘南、川崎の研究開発拠点では開発段階から商用移行を見据えた柔軟な設備選定が進んでいます。一方、関西圏では既存工場の更新案件が多く、限られたスペースに収めるコンパクト設計や既存ユーティリティとの整合が重視されます。
日本で液体バイアル充填機が重視される主な理由 観点内容導入時の意味 無菌保証微生物・異物混入リスクを抑える製品回収や逸脱の予防 充填精度目標容量を安定維持歩留まり改善と規格適合 自動化人手介入を最小化ヒューマンエラー低減 規制対応電子記録、監査証跡、バリデーション対応査察対応力の向上 柔軟性複数サイズのバイアルに対応多品種生産に有利 拡張性将来のアイソレーター化や検査機接続が可能長期投資に適する上表の通り、液体バイアル充填機は単なる充填装置ではなく、品質保証体制そのものを支える設備です。特に日本では、設備仕様の細部が査察時の評価や立上げ期間に大きく影響します。
液体バイアル充填機とは、洗浄・除熱滅菌されたガラスまたは樹脂バイアルに対し、液剤を定量充填し、ゴム栓装着、必要に応じてアルミキャップ巻締まで連続または間欠で行う設備です。対象製品は、小容量注射剤、凍結乾燥前製剤、ワクチン、バイオ医薬品、中分子製剤、診断薬、研究用試薬など多岐にわたります。
典型的な工程は、容器供給、バイアル位置決め、窒素置換、定量充填、半打栓または全打栓、キャッピング、インライン重量検査、外観検査、ラベリング、最終包装へと続きます。凍結乾燥品では、充填後に半打栓状態で凍結乾燥機へ搬送し、乾燥完了後に全打栓します。液剤の粘度、泡立ち、酸素感受性、タンパク質へのせん断影響などに応じて、ポンプ方式やノズル形状、充填速度を調整する必要があります。
日本の医薬品製造では、設備選定時に製品特性だけでなく、製造販売承認書との整合、SOPへの反映、清浄度区分、差圧管理、清掃バリデーション、培地充填試験も一体で検討されます。したがって、充填機メーカーには機械性能だけでなく、規制理解と文書提供力が求められます。
液体バイアル充填機の主な用途 用途分野代表製品必要な機能 一般注射剤抗菌薬、鎮痛薬高速充填、安定打栓 バイオ医薬品抗体製剤、酵素製剤低せん断、窒素保護 凍結乾燥製剤高付加価値注射剤半打栓搬送、位置精度 ワクチン多回投与または単回投与品無菌保証、ロス低減 体外診断薬試薬、キャリブレーター多品種切替、容量精度 臨床試験用製剤少量ロット製品柔軟性、迅速段替えこのように、同じ液体バイアル充填機でも用途により最適仕様は異なります。日本では商用大型ラインだけでなく、開発用・臨床用の小規模ライン需要も着実に拡大しています。
液体バイアル充填機の最大の利点は、品質の再現性を設備側で担保しやすい点にあります。高精度ポンプとサーボ制御により、設定容量のばらつきを抑え、製品ロスを削減できます。また、アイソレーターやRABSと組み合わせることで、作業者介入を減らし、無菌製造のリスクを大幅に低減できます。
生産面では、段取り替え時間の短縮が大きな価値を持ちます。日本の多くの工場では、1品種大量生産よりも、複数製品を計画的に切替える運用が一般的です。レシピ管理、自動位置調整、工具レス交換、部品識別機能がある設備は、稼働率向上に直結します。さらに、MESや上位システムと連携できる装置は、電子バッチ記録や逸脱解析にも有効です。
品質保証部門にとっては、洗浄性と文書整備も重要です。接液部のデッドレグ低減、CIP/SIP対応、材質証明、表面粗さ管理、部品トレーサビリティが整っていると、立上げと定期査察への対応が容易になります。省エネ設計やコンパクトレイアウトは、電力コストや空調負荷の高い日本の工場では特に評価されます。
var ctxBar = document.getElementById(‘barDemandChart’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘注射剤’, ‘バイオ医薬品’, ‘ワクチン’, ‘診断薬’, ‘受託製造’, ‘臨床試験用’], datasets: [{ label: ‘日本市場での設備需要指数’, data: [92, 88, 75, 69, 81, 64], backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(255, 159, 64, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 99, 132, 0.7)’] }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }}); 主な利点と現場での効果 利点現場効果日本市場での評価点 高精度充填製品ロス低減高薬価・高原料コスト製品に有利 無菌性向上介入減少、汚染リスク低下査察対応の安心感 自動段替え停止時間短縮多品種少量生産に適合 データ管理記録の完全性確保電子化推進に適合 省スペース設計既存工場への導入が容易都市部工場に有利 保守性予防保全のしやすさ稼働率向上に寄与上表の各利点は、単独ではなく相互に作用します。例えば、高精度充填と自動段替えが両立すると、歩留まりと稼働率の両方が改善され、結果として投資回収期間の短縮につながります。
液体バイアル充填機は、処理能力、無菌レベル、ポンプ方式、容器サイズ、統合度によって大きく分類できます。小規模の研究開発向けでは、コンパクトで洗浄性に優れ、少量充填に適したサーボ制御のピストン式やペリスタルティック式が多く使われます。商用量産向けでは、ロータリー式や直線式の高速ラインが主流で、洗瓶機・トンネル・打栓機・巻締機・検査機と統合された構成が一般的です。
ポンプ方式の選定は製品品質に直結します。ペリスタルティックポンプは接液経路の交換が容易でクロスコンタミネーション管理に優れますが、チューブ特性の影響を受けます。ピストンポンプは高精度で安定性が高く、一般注射剤に向きます。タイムプレッシャー式や質量流量制御式は、特殊液や高粘度製品に適する場合があります。バイオ医薬品では低せん断性も重要な判断要素です。
技術オプションとしては、アイソレーター、RABS、ノータッチ搬送、インライン重量確認、100%カメラ検査、無菌接続、CIP/SIP、窒素置換、リモートメンテナンス、予知保全、電子バッチ記録連携などがあります。2026年に向けては、デジタルツインを用いた立上げ短縮や、エネルギー監視機能付きの設備も増える見込みです。
液体バイアル充填機の主要タイプ比較 タイプ特徴適した製品注意点 直線式小型ライン柔軟性が高い治験薬、少量多品種大容量生産には不向き 直線式中速ライン汎用性が高い一般注射剤、診断薬設置長が必要 ロータリー高速ライン高スループット大量生産の注射剤製品変更の柔軟性は要確認 凍結乾燥対応ライン半打栓搬送可能凍結乾燥製剤搬送同期精度が重要 アイソレーター一体型高い無菌性高感度・高付加価値製品初期費用が高い モジュール型ライン拡張しやすい将来増設予定の工場統合設計力が必要設備仕様を比較するときは、処理速度だけでなく、最小・最大充填量、容器切替範囲、接液材質、オーバーホール周期、洗浄・滅菌方式まで確認すると失敗が少なくなります。
液体バイアル充填機の代替として検討されるのは、アンプル充填封止機、プレフィルドシリンジ充填ライン、ボトル充填ライン、バッグ充填ラインなどです。どの方式が最適かは、製品設計、投与形態、物流条件、医療現場での使い勝手に左右されます。
例えば、光や酸素に敏感な製品、再封可能性が必要な製品、凍結乾燥を予定する製品では、バイアル容器が有利です。一方、投与時の利便性や投薬ミス防止を重視する場合はプレフィルドシリンジが選ばれることがあります。大量輸液や透析液のような大容量製品ではバッグやボトル方式が適します。したがって、設備選定は容器選定戦略と分けて考えるべきではありません。
バイアル充填機と代替方式の比較 方式強み弱み適した用途 バイアル充填汎用性、凍結乾燥適性巻締工程が必要注射剤、バイオ医薬品 アンプル充填封止密封性が高い開封性、割れリスク小容量注射剤 プレフィルドシリンジ使用性が高い設備費が高い自己注射製品 ボトル充填大容量に向く無菌小容量には不向き経口液、一部輸液 バッグ充填軽量、物流効率製品適応が限られる輸液、透析液 手動・半自動充填初期投資が低い再現性と無菌性に限界研究用途、小規模試作比較表から分かる通り、バイアル方式は日本市場において依然として最も汎用性の高い無菌包装形態の一つです。特に既存承認品の更新やCDMO案件では、バイアルラインの汎用性が大きな武器になります。
var ctxComp = document.getElementById(‘comparisonChart’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘無菌性’, ‘柔軟性’, ‘初期投資効率’, ‘凍結乾燥適合’, ‘多品種対応’, ‘保守容易性’], datasets: [ { label: ‘液体バイアル充填機’, data: [93, 89, 76, 95, 88, 80], backgroundColor: ‘rgba(54, 162, 235, 0.7)’ }, { label: ‘代替技術平均’, data: [84, 72, 70, 58, 74, 77], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});日本の液体バイアル充填機市場は、設備更新需要と高機能化需要の二つで成長しています。設備更新需要は、1990年代から2000年代初頭に導入されたラインの老朽化、部品供給問題、データインテグリティ要件強化が背景です。高機能化需要は、バイオ医薬品、希少疾患治療薬、ワクチン、受託製造案件増加によるものです。
首都圏では研究開発と臨床製造の需要、関西圏では商用量産と既存工場改修の需要が目立ちます。中京圏では自動化投資への関心が高く、地方では人材確保の難しさから省人化設備への期待が大きくなっています。輸入設備の採用もありますが、納期、保守、文書の日本語対応、部品供給体制が選定を左右します。
2026年に向けたトレンドとしては、アイソレーター比率の上昇、データ連携の強化、エネルギー可視化、予知保全、サステナブル設計の導入が進むと見られます。政策面では、安定供給と品質確保を両立する生産基盤強化が重視され、停電対策やBCP対応も評価項目に入るでしょう。
var ctxLine = document.getElementById(‘lineMarketChart’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’], datasets: [{ label: ‘日本の関連設備市場指数’, data: [68, 72, 78, 84, 91, 99], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 110 } } }});var ctxArea = document.getElementById(‘areaTrendChart’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’], datasets: [ { label: ‘従来型開放設備比率’, data: [62, 57, 51, 45, 39, 33], fill: true, backgroundColor: ‘rgba(255, 99, 132, 0.25)’, borderColor: ‘rgb(255, 99, 132)’, tension: 0.3 }, { label: ‘アイソレーター・高自動化設備比率’, data: [38, 43, 49, 55, 61, 67], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, borderColor: ‘rgb(54, 162, 235)’, tension: 0.3 } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }}); 2026年に向けた主要トレンド トレンド背景設備選定への影響 アイソレーター化無菌保証強化初期費用増だが品質面で有利 電子記録統合データ完全性要件上位システム接続が重要 省エネルギー電力価格上昇運転コストの差が拡大 予知保全停止損失の回避センサー実装が評価点 モジュール化短納期化と拡張性将来増設がしやすい サステナビリティ企業の環境目標洗浄水・空調負荷削減が重要市場の方向性は明確で、単純な処理速度競争から、品質・デジタル・持続可能性を含む総合性能競争へ移行しています。
メーカー選定では、価格表だけで判断しないことが重要です。日本向け案件では、規制文書、FAT/SAT、IQ/OQ支援、部品供給、保守体制、日本語での技術対応が成否を左右します。特に据付後の立上げ期間中は、些細な設定変更や文書修正が頻発するため、迅速な対応力が必要です。
評価項目は大きく、技術力、製造力、サービス力の三つに分けられます。技術面では、充填精度、無菌設計、ソフトウェア権限管理、各種ポンプの実績、容器切替性能を確認します。製造面では、部品加工精度、標準化、工場監査結果、試運転能力、出荷前検査体制が重要です。サービス面では、バリデーション支援、教育、遠隔診断、消耗品供給、緊急対応窓口を見ます。
企業情報を見ると、国際案件を継続している供給会社かどうかの判断材料が得られます。また、ターンキー対応の詳細が明確な企業は、設備単体だけでなくレイアウト、ユーティリティ、文書、検証まで一貫して支援できる可能性が高いです。
メーカー・供給会社の評価チェックリスト 評価項目確認ポイント重要度 規制理解EU GMP、米国基準、PIC/Sへの対応経験非常に高い 技術実績同等製品・同等容量の納入例高い 製造能力加工・組立・FATの体制高い 文書品質図面、材質証明、試験記録の整備非常に高い 保守支援部品在庫、遠隔支援、現地対応高い 拡張対応将来の増設・改造計画への柔軟性中〜高例えば、上海に本拠を置くIVEN Pharmatech Engineeringは、製薬・医療機器分野の国際エンジニアリング経験を持ち、充填包装機械、水処理、搬送物流、採血管設備まで複数領域をカバーしています。技術面では、無菌充填や関連ユーティリティを統合して提案できる点が強みです。製造面では、専門工場群による標準化とカスタマイズの両立が可能です。サービス面では、設計、設備選定、据付、試運転、検証、教育までの一貫支援があり、日本企業が重視する導入リスク低減に適しています。
製品比較を行う際は、製品一覧でライン構成や周辺設備も確認し、最終的には問い合わせ窓口から自社製品・バイアルサイズ・必要能力・工場条件を提示して個別提案を受けるのが現実的です。
液体バイアル充填機の投資額は、ライン能力、無菌方式、容器サイズ範囲、統合設備の有無、文書要求、現地工事範囲によって大きく変わります。一般に、小型開発ライン、中速商用ライン、高速商用ライン、アイソレーター一体型では価格帯が明確に異なります。ただし、本当に重要なのは装置本体価格ではなく、総導入コストと運用後の収益改善効果です。
総導入コストには、機械本体、金型・部品、輸送、保険、通関、据付、配管配線、クリーンルーム改造、バリデーション、教育、予備品、初年度保守が含まれます。日本では港湾から工場までの国内輸送条件、耐震対応、既設ライン停止との調整費用も見落とせません。横浜港や神戸港経由で搬入する場合、搬入動線や据付時期によって費用差が出ます。
投資計画で見るべき主要費目 費目内容予算化の注意点 設備本体充填機、打栓機、巻締機仕様変更で増減しやすい 上流・下流連結洗瓶、滅菌、検査、包装単体見積では不足しやすい 搬入据付輸送、荷揚げ、設置建屋制約で変動大 工事費電気、配管、空調調整既設改修で増加しやすい バリデーションIQ/OQ/PQ、培地充填試験支援別契約になりやすい 保守予備品消耗品、重要部品初年度分の確保が望ましい投資回収は、売上増加だけでなく、ロス削減、停止時間短縮、人員再配置、逸脱削減、査察対応コスト低減も含めて試算すべきです。特に高薬価の無菌製剤では、数パーセントの歩留まり改善が大きな収益差になります。
ROI試算で使う代表指標 指標意味改善例 充填歩留まり原料ロスの少なさ98.0%→99.2% 稼働率計画時間に対する稼働実績72%→85% 段替え時間製品切替に要する時間6時間→2.5時間 不良率充填量不良、打栓不良など1.8%→0.6% 人員投入1シフトあたり必要人数7人→4人 回収期間投資回収に要する年数5.5年→3.8年経営層への説明では、設備価格の安さより、総保有コストと供給安定性への貢献を示した方が意思決定が進みやすくなります。
よくある失敗は、設備仕様を製品要件より先に決めてしまうことです。たとえば、将来の凍結乾燥製品を想定していないラインを導入すると、後から大規模改造が必要になります。逆に、過剰仕様を選びすぎると、初期費用や保守費用が膨らみ、回収が遅れます。
リスク管理では、容器供給の変動、ゴム栓・アルミキャップの寸法差、洗浄バリデーション難易度、アイソレーター除染時間、ソフトウェア権限管理、部品調達リードタイム、単一供給者依存などを事前に洗い出すことが重要です。海外調達の場合、日本語マニュアル、時差対応、現地サービス網も実運用に直結します。
また、プロジェクト面では、URSの曖昧さ、レイアウト不足、建屋側ユーティリティ能力不足、受入試験基準の不明確さが後工程の遅延を招きます。設備導入は機械の購入ではなく、品質システムの一部を構築するプロジェクトとして扱うべきです。
主なリスクと対策 リスク発生要因対策 充填精度不足製品特性との不適合実液テストとポンプ最適化 無菌逸脱介入過多、設計不備アイソレーター化と操作見直し 納期遅延仕様変更、工事調整不足凍結仕様の明確化 文書不足供給者の規制理解不足文書一覧を契約前に確定 保守停止予備品不足、遠隔支援不足重要部品の前倒し確保 拡張不能将来計画未反映モジュール化設計を採用導入前には、製品ライフサイクル、輸出計画、査察対象国、工場増築可能性まで含めた長期視点の評価を行うと、後悔の少ない投資になります。
液体バイアル充填機の選定で最初に決めるべきことは何ですか。最初に決めるべきなのは、製品特性、必要生産量、バイアルサイズ範囲、無菌レベル、将来の品種追加計画です。これが曖昧だと仕様が過不足になりやすくなります。
日本で特に重視される規制対応項目は何ですか。PIC/S GMPに沿った無菌設計、データ完全性、監査証跡、権限管理、IQ/OQ/PQ支援、培地充填試験への適合性が特に重視されます。
小ロット生産にはどのタイプが向いていますか。直線式の小型または中速ラインで、レシピ管理、自動段替え、少量ロス設計に優れた機種が適しています。臨床試験や高付加価値製品に有効です。
アイソレーターは必須ですか。必須とは限りませんが、高度な無菌保証を求める製品や作業者介入を最小化したい場合には有力な選択肢です。製品リスクと投資回収を合わせて判断すべきです。
海外メーカーから調達する際の注意点は何ですか。日本語文書、部品供給、現地保守、時差対応、FAT/SAT体制、検証文書の品質を必ず確認してください。価格だけで選ぶと立上げ後に苦労しやすくなります。
IVEN Pharmatech Engineeringのような供給会社に相談する利点は何ですか。単体機械だけでなく、充填包装、水処理、搬送物流、工場全体の整合を踏まえた提案が受けられる点です。国際規制を前提にした設計・製造・サービスを一体で進めやすく、工程間の責任分界が明確になります。
設備更新と新設、どちらがコスト効率は高いですか。既存建屋が使える更新案件は初期費用を抑えやすい一方、レイアウト制約や工事調整で予想外の費用が出ることがあります。新設は自由度が高い反面、建屋・ユーティリティ費が大きくなります。
導入相談時に準備すべき資料はありますか。製品概要、充填量、粘度、年間需要、バイアル寸法、生産能力、清浄度区分、既存レイアウト、希望納期、必要文書一覧があると見積精度が上がります。
総じて、日本で液体バイアル充填機を導入する際は、機械の性能比較だけでなく、規制、運用、保守、将来拡張、供給安定性まで含めて総合評価することが成功の鍵です。東京・大阪・名古屋・神戸などの製薬拠点では、今後も高機能な無菌充填ラインへの投資が続く見込みであり、2026年に向けては自動化、デジタル化、サステナビリティを満たす設備が選ばれていくでしょう。
-
日本の製薬・医療機器メーカー向けプレフィルドシリンジ充填機の比較選定と投資計画ガイド
プレフィルドシリンジ充填機は、無菌製剤や高付加価値注射剤の量産化を進める際に、多くの大手製薬企業や医療機器企業が最優先で検討する中核設備です。日本では、再生医療関連製品、バイオ医薬品、自己注射製剤、ワクチン、眼科用製剤の拡大に伴い、充填精度、無菌保証、トレーサビリティ、自動化率、保守性を同時に満たす装置への要求が高まっています。特に東京、横浜、つくば、静岡、名古屋、大阪、神戸、福岡などの製薬集積地では、既存バイアルラインの更新だけでなく、新設工場におけるプレフィルド化の検討が進んでいます。
本記事では、日本市場向けにプレフィルドシリンジ充填機の基本、用途、機種構成、他方式との比較、導入コスト、供給企業の見極め方、将来トレンドまでを体系的に整理します。設備単体の比較だけでなく、製薬工場全体の設計、用水、蒸気、搬送、包装、バリデーションまで含めて考えることが、失敗しない投資判断につながります。
先に結論を述べると、プレフィルドシリンジ充填機は、無菌注射剤の品質安定化と製品差別化を同時に実現しやすい設備です。特に日本市場では、在宅医療の拡大、看護現場の省力化、投与ミス低減、投与準備時間短縮といった理由から、シリンジ製剤の需要が中長期で伸びています。薬液をあらかじめ規定量で充填したシリンジは、病院、クリニック、在宅患者のいずれにも扱いやすく、製薬企業にとってはブランド価値向上にもつながります。
一方で、導入判断は単純ではありません。日本の製薬工場では、医薬品医療機器等法への適合、無菌性保証、異物管理、清浄区域設計、操作員教育、電子記録、査察対応まで含めて総合評価する必要があります。そのため、設備価格だけでなく、ライン設計能力、据付後の立上げ支援、文書整備、試運転、性能適格性評価への対応力を持つ供給企業を選ぶことが重要です。
もし単独装置ではなく工場全体の最適化まで視野に入れるなら、製薬工場の一括構築ソリューションを確認し、充填機と用水・配管・物流・包装の連携を最初から設計に織り込む方法が有効です。
プレフィルドシリンジ充填機とは、滅菌済みまたは前処理済みのシリンジ容器に、注射用薬液を高精度かつ無菌的に充填し、必要に応じて打栓、プランジャー挿入、検査、ラベリング、包装工程へつなぐ装置です。単体装置として構成される場合もありますが、実務では供給装置、アイソレーターまたは層流保護、ポンプユニット、ノズル群、打栓機構、インライン計測、排出搬送、視覚検査、最終包装設備までを含むラインとして導入されます。
主な用途は以下の通りです。
日本では、注射剤の品質要求が高く、ロス低減も重要です。高価なバイオ製剤では、充填精度のわずかな差が製品原価に直結します。さらに、神奈川や兵庫の輸出対応工場では、国内出荷だけでなく北米、欧州、東南アジア向けの多国間規格への適合が求められるため、装置の設計思想そのものが国際査察に耐えられるかどうかが大きな判断基準になります。
項目内容日本市場での重要性導入時の確認点充填対象液剤、粘性液、感受性の高いバイオ製剤高薬価品でロス低減効果が大きいポンプ方式と残液量容器仕様ガラス製、樹脂製、既滅菌ネスト製品ごとの資材選定に直結対応サイズの範囲無菌管理アイソレーター、層流、過酸化水素除染査察対応の中心要素清浄区分と除染サイクル精度管理微量充填のばらつき制御高価薬液ほど影響大実充填精度と再現性検査機能打栓位置、重量、異常排出逸脱防止に有効インライン監視項目下流接続検査、ラベリング、包装、保管工程全体の効率に影響搬送・同期制御記録管理履歴保存、操作権限、監査証跡電子化要件への対応システム連携性上表の通り、プレフィルドシリンジ充填機は単なる充填装置ではなく、容器適合性、無菌制御、情報管理まで含む生産プラットフォームとして捉えるべきです。
プレフィルドシリンジ化の最大の利点は、医療現場の使いやすさと工場の品質再現性を両立できる点です。日本の高齢化と在宅医療の増加により、薬剤調製を簡素化できる製剤形態は今後さらに重要になります。病院薬剤部では調製時間短縮、看護部門では投与前確認の簡便化、患者では自己投与の容易さという具体的な利点があります。
製造現場では、容器と投与機能が近い形で一体化するため、最終製品の付加価値が上がりやすく、価格競争だけに巻き込まれにくい特徴があります。さらに、既滅菌ネストシリンジを使う方式では、洗浄や滅菌の一部工程を簡略化でき、省スペース化や立上げ時間短縮にもつながります。
用途分野代表製品導入メリット注意点自己注射治療糖尿病、自己免疫疾患向け患者利便性が高い操作性評価が必要バイオ医薬品抗体製剤、たんぱく製剤高単価薬液のロスを抑制せん断影響の管理ワクチン単回投与型投与量の標準化低温物流との整合眼科領域少量高精度製剤微量充填に適する異物管理が厳格整形外科粘性製剤、局所注入剤高粘度対応で付加価値向上ポンプ選定が重要再生医療関連細胞周辺資材や補助液高い清浄性を確保しやすい工程妥当性の検証負荷医療機器複合製品注入デバイス一体型差別化しやすい容器互換性の確認このようなメリットから、日本国内では新薬だけでなく、既存注射剤のライフサイクル延長策としてもプレフィルド化が採用されています。東京湾岸や阪神工業地帯の工場では、輸出向け高付加価値製品の切替投資として検討されるケースも増えています。
var ctxBar = document.getElementById(‘barDemandChart’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘バイオ医薬品’, ‘自己注射製剤’, ‘ワクチン’, ‘眼科用製剤’, ‘整形外科用’, ‘受託製造’],datasets: [{label: ‘日本市場の需要指数’,data: [92, 88, 74, 69, 63, 81],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: false,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});機種選定では、まず生産規模と薬液特性を整理する必要があります。少量多品種か、大量安定生産かによって最適な装置は変わります。また、日本市場ではコンパクトなクリーンルーム内での更新案件も多いため、占有面積や搬入条件も無視できません。
代表的な分類は、供給形態、充填方式、無菌保護方式、自動化水準、適用容器範囲です。供給形態では、バルクシリンジを洗浄・滅菌して投入する方式と、既滅菌ネストシリンジを用いる方式に大別されます。後者は導入しやすい一方、資材単価と供給安定性の検討が必要です。
分類軸選択肢向いている案件長所留意点供給形態既滅菌ネスト式中小ロット、高付加価値製品前処理工程を簡略化資材費が上がりやすい供給形態バルク式大量生産容器コストを抑えやすい洗浄滅菌設備が必要充填方式ピストンポンプ標準的液剤安定性が高い洗浄性の確認が重要充填方式ペリスタルティック方式バイオ製剤、小ロット流路交換が容易チューブ管理が必要無菌保護アイソレーター高要求案件無菌保証を高めやすい初期投資が大きい無菌保護層流保護既設改造設備構成が比較的簡潔操作依存性が残る自動化全自動長期量産人為差を低減立上げ調整が複雑自動化半自動試作、小規模生産初期費用を抑制生産性は限定的日本で人気が高いオプションとしては、自動ノズル位置補正、インライン重量確認、画像検査、プランジャー挿入力監視、レシピ管理、多言語操作画面、遠隔保守、部品寿命予知などがあります。大阪や名古屋の工場では、多品種切替時間の短縮を重視する傾向が強く、工具レス段取りや自動洗浄の有無も比較対象になります。
投資判断では、プレフィルドシリンジだけを見るのではなく、バイアル、アンプル、カートリッジ、バッグ製剤などとの比較が不可欠です。日本の製造拠点では、既存設備の償却状況や物流仕様も大きく影響します。
方式用途適性初期投資操作性製品差別化主な課題プレフィルドシリンジ高い中~高非常に良い高い容器資材と複合設計バイアル非常に広い中調製が必要中医療現場で手技が増えるアンプル標準液剤向け中開封工程が必要低~中ガラス破片対策カートリッジデバイス連携向け高良い高い専用機器との整合輸液バッグ大容量向け高用途限定中少量高価薬には不向き使い捨て充填系小規模設備試験・少量生産低~中良い中量産性に限界受託製造活用初期段階自社設備不要柔軟限定的供給統制が難しい比較のポイントは、製品寿命、市場規模、想定ロット、薬液単価、既存設備との共用度です。上市前後の数量変動が大きい場合は、まず受託製造で市場を見極め、需要が固まった段階で自社ラインへ移行する戦略もあります。一方、長期的に主力製品化が見込まれる場合は、自社保有による品質一貫管理が有利です。
var ctxComp = document.getElementById(‘comparisonChartJa’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘無菌保証’, ‘多品種対応’, ‘導入速度’, ‘量産性’, ‘保守性’, ‘差別化力’],datasets: [{label: ‘プレフィルドシリンジ充填機’,data: [95, 86, 78, 84, 80, 93],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘従来バイアルライン’,data: [88, 82, 71, 90, 83, 68],backgroundColor: ‘rgba(75, 192, 192, 0.7)’}]},options: {responsive: false,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});日本市場では、バイオ医薬品、希少疾患薬、在宅自己注射製剤の増加により、プレフィルドシリンジ向け設備需要は堅調です。特に首都圏、関西圏、中京圏の新工場・増設案件では、従来の汎用注射剤ラインよりも高付加価値少量多品種ラインが重視される傾向がみられます。横浜港、神戸港、名古屋港など輸出入拠点に近い工場では、部材調達と国際出荷の両面から、資材互換性と国際適合性が強く求められています。
二〇二六年以降の重要テーマは三つあります。第一に、デジタル化です。予防保全、電子記録、装置状態監視、遠隔支援の需要がさらに高まります。第二に、政策と品質保証の高度化です。データ完全性、教育訓練記録、継続的工程確認への対応が標準化します。第三に、持続可能性です。省エネルギー設計、部品寿命延長、薬液ロス削減、洗浄水削減が設備評価に組み込まれていきます。
var ctxLine = document.getElementById(‘lineGrowthChart’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’],datasets: [{label: ‘日本市場の設備需要指数’,data: [58, 62, 68, 75, 83, 91, 98, 106],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});var ctxArea = document.getElementById(‘areaTrendChart’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’],datasets: [{label: ‘自動化重視’,data: [45, 52, 60, 68, 75, 81, 86],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.25},{label: ‘持続可能性重視’,data: [22, 28, 35, 44, 53, 61, 70],fill: true,backgroundColor: ‘rgba(255, 206, 86, 0.25)’,borderColor: ‘rgba(255, 206, 86, 1)’,tension: 0.25},{label: ‘電子化重視’,data: [31, 39, 48, 57, 67, 76, 84],fill: true,backgroundColor: ‘rgba(153, 102, 255, 0.2)’,borderColor: ‘rgba(153, 102, 255, 1)’,tension: 0.25}]},options: {responsive: false,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});上記の推移は、日本の設備投資が単なる増産目的から、高品質化、電子化、持続可能性重視へ移っていることを示しています。したがって、いま装置を選ぶなら、現時点の能力だけでなく、将来の規制強化や製品ポートフォリオ変更に耐えられる拡張性が重要です。
日本の調達担当者が最も重視すべき点は、単なる価格ではなく、仕様決定から適格性評価まで伴走できるかどうかです。装置の性能が高くても、文書対応や据付後支援が弱ければ、立上げが長期化し、結果的に総コストは膨らみます。
評価項目としては、無菌設備の実績、容器適合範囲、充填精度、国際規格への理解、保守部品供給、現地対応力、試験運転支援、バリデーション文書、教育訓練、長期運用コストなどが挙げられます。横浜や神戸の輸出型工場では、欧州や北米向けの品質文書水準も確認すべきです。
評価項目確認内容重要度実務上の見方規制理解無菌製造と査察対応の知見非常に高い過去案件の文書品質を見る技術力充填精度、無菌保護、切替性非常に高い工場立会試験で確認する製造能力部品加工、組立、品質管理高い工場監査で判断する納期管理工程表、進捗共有、変更管理高い窓口一元化の有無を確認保守体制予備品、遠隔支援、訪問対応高い日本向け連絡体制を確認サービス範囲据付、試運転、教育、適格性評価高い契約範囲を明文化する拡張性包装や物流設備との接続性中~高将来の増設を見越して設計こうした観点で供給企業を見ると、装置単体ではなく工場全体を理解している企業が有利です。たとえば、企業情報ページで確認できるように、アイブン・ファーマテック・エンジニアリングは、注射剤充填包装、製薬用水、搬送物流、採血管設備まで複数分野の製造基盤を持ち、製薬設備を総合的に捉える体制を整えています。
技術面では、無菌充填ライン、製薬用水システム、物流自動化の統合設計に強みがあり、工場全体の整合性を重視する日本企業のニーズと相性があります。製造面では、上海の専門工場群で設備カテゴリーごとに生産機能を分担し、長寿命の金属部材と安定した加工品質を重視しています。サービス面では、構想段階の検討から据付、試運転、適格性評価、教育、引渡し後の改善支援までの一連対応が可能で、複雑な海外調達案件のリスクを下げやすい点が特徴です。
個別設備の確認を進めたい場合は、製品一覧を参照し、自社製品群との適合性を比較すると効率的です。
設備価格は、処理能力、無菌保護方式、容器サイズ範囲、自動化率、下流連携、文書範囲によって大きく変わります。半自動の小規模機から、アイソレーター一体型の高速量産ラインまで幅があります。日本では、装置本体だけでなく、建屋改修、空調、用水、電気、圧縮空気、試験費、据付、教育、適格性評価、予備品、立上げ中の人件費まで含めて総予算を立てる必要があります。
費用項目内容予算影響見落としやすい点装置本体充填、打栓、搬送、制御大将来拡張オプション無菌保護アイソレーター、除染設備大サイクル時間と保守費建屋改修レイアウト、空調、床荷重中~大既設配管との干渉ユーティリティ製薬用水、蒸気、圧空、電源中容量不足による追加投資文書・適格性評価試験計画、記録、教育中社内工数が大きい予備品消耗品、重要部品中立上げ初期の在庫不足保守契約定期点検、遠隔支援中長期コスト比較が必要投資回収を考える際は、売上増だけでなく、薬液ロス削減、人員削減、逸脱減少、歩留まり改善、切替時間短縮、委託費削減も定量化します。たとえば高価なバイオ製剤では、充填ロスの削減だけで回収速度が大きく変わります。さらに、プレフィルド化により販売価格や市場シェアが改善する場合、収益貢献は設備能力以上に大きくなる可能性があります。
概算の考え方としては、年間販売増分、年間原価削減、委託製造回避額、保守費増分、減価償却、資材単価差を総合して五年から八年程度の回収線を描くのが一般的です。港湾近接工場では、資材輸送費や輸出梱包費も計算に入れると実態に近づきます。
プレフィルドシリンジ充填機への投資は魅力的ですが、成功するかどうかは事前設計でほぼ決まります。最も多い失敗は、製品仕様が固まる前に装置仕様を決めてしまうことです。シリンジサイズ、プランジャー材質、打栓条件、薬液粘度、保存条件、包装形態が後から変わると、追加改造が発生しやすくなります。
また、無菌設備では、装置性能だけでなくオペレーション設計が重要です。人の介入頻度、部品交換手順、清掃手順、ラインクリアランス、逸脱時対応が曖昧だと、査察や日常運用で問題が起きます。
リスク項目発生要因影響予防策仕様不整合製品設計の未確定改造費増加早期に資材仕様を確定充填不安定薬液特性の見落とし歩留まり低下実液試験を十分に行う無菌逸脱介入設計不足生産停止介入最小化の設計採用納期遅延変更管理不足上市遅れ工程会議を定期実施文書不足供給企業の支援不足適格性評価遅延契約時に文書範囲を明記保守停滞部品供給の遅れ稼働率低下重要予備品を事前確保将来拡張不可余裕のない設計再投資が必要増設スペースを確保調達段階では、工場立会試験、受入試験、据付適格性評価、運転適格性評価、性能適格性評価までを一本の計画として管理することが大切です。試験段階で容器、薬液模擬液、実運転条件をできるだけ本番に近づけるほど、引渡し後の手戻りを減らせます。
日本の企業が供給先選定を進める際は、まず社内で四つの条件を整理すると効率が上がります。第一に、年間生産数量と製品数。第二に、容器規格と薬液特性。第三に、既設建屋の制約。第四に、将来の輸出戦略です。この四点が固まると、過剰仕様と過少仕様の両方を避けやすくなります。
商社経由で比較する場合でも、最終的には装置メーカーの設計責任範囲を明確にしておくべきです。特に、東京や大阪の本社が仕様を決め、地方工場が運用する体制では、部門間で要求がずれやすいため、調達、品質保証、製造、保全、エンジニアリングが同席するレビューが有効です。
また、海外供給企業を使う場合でも、日本語での文書整備、時差対応、部品輸送、港湾通関、据付要員の派遣スケジュールまで見ておく必要があります。横浜港や神戸港を利用する案件では、梱包寸法、搬入動線、通関期間の見込みが工期に影響します。
設備選定を進める際の相談窓口としては、お問い合わせページから、製品仕様だけでなく工場全体の課題を前提に打合せを始めるのが有効です。単体装置比較にとどまらず、レイアウト、物流、用水、包装まで含めた提案を受けることで、総保有コストの見え方が大きく変わります。
質問一:プレフィルドシリンジ充填機は日本の中規模工場でも導入価値がありますか。あります。特に高付加価値注射剤、少量多品種、自己注射製品を扱う工場では、数量が中規模でも十分に投資価値があります。委託費削減と製品差別化が大きな効果になります。
質問二:バイアルラインからの切替は容易ですか。完全に容易とは言えません。容器仕様、下流包装、表示、資材調達、安定性試験の見直しが必要です。ただし既存の無菌ノウハウや品質体制を活用できるため、新設より早く進む場合もあります。
質問三:既滅菌ネスト式とバルク式はどちらが良いですか。少量多品種や立上げ速度重視なら既滅菌ネスト式、大量生産で容器コストを抑えたいならバルク式が有力です。日本では高付加価値品で既滅菌ネスト式の人気が高い傾向があります。
質問四:導入期間はどの程度を見込むべきですか。仕様確定から商用運転まで、案件規模にもよりますが一年から二年程度を見るのが一般的です。建屋改修やアイソレーター採用がある場合は、さらに余裕を持つべきです。
質問五:供給企業選定で最も重要な点は何ですか。規制理解、無菌充填実績、文書対応力、据付後支援の四点です。装置性能だけでなく、適格性評価と運用定着まで支援できるかが重要です。
質問六:将来の二〇二六年以降、どの機能が重視されますか。電子記録、遠隔保守、予防保全、エネルギー効率、薬液ロス削減、部品寿命管理がより重要になります。いま導入する設備でも、将来拡張前提で選ぶことが望ましいです。
質問七:アイブン・ファーマテック・エンジニアリングのような総合型企業に相談する利点は何ですか。プレフィルドシリンジ充填機単体だけでなく、製薬用水、搬送、自動包装、工場レイアウトまで一体で検討できるため、設備間の不整合や工期遅延のリスクを下げやすい点です。特に日本向けの新設・増設案件では、全体最適の効果が大きくなります。
プレフィルドシリンジ充填機は、日本の製薬・医療機器産業において、品質、利便性、差別化、国際競争力を同時に高める有力な投資対象です。価格だけで判断せず、製品戦略、規制対応、工場全体の整合性、将来拡張性まで含めて検討することが、長期的に最も高い成果につながります。