日本向けガラスボトル輸液製造ラインの選定・導入完全ガイド
日本の製薬会社、医療機器関連企業、受託製造事業者が無菌製剤設備を更新・増設する際、ガラスボトル輸液製造ラインは重要な投資対象です。とくに大容量輸液、電解質輸液、糖液、洗浄液などを安定生産する工場では、容器適合性、耐熱性、無菌性、異物管理、検査性の観点から、いまなおガラスボトル方式が高く評価されています。日本市場では、東京、横浜、川崎、大阪、神戸、名古屋、福岡といった医薬品物流・輸出入拠点との接続、厚生労働省関連要件への適合、査察対応、将来的な省人化まで視野に入れた設備選定が求められます。
要点整理:ガラスボトル輸液製造ラインとは何か

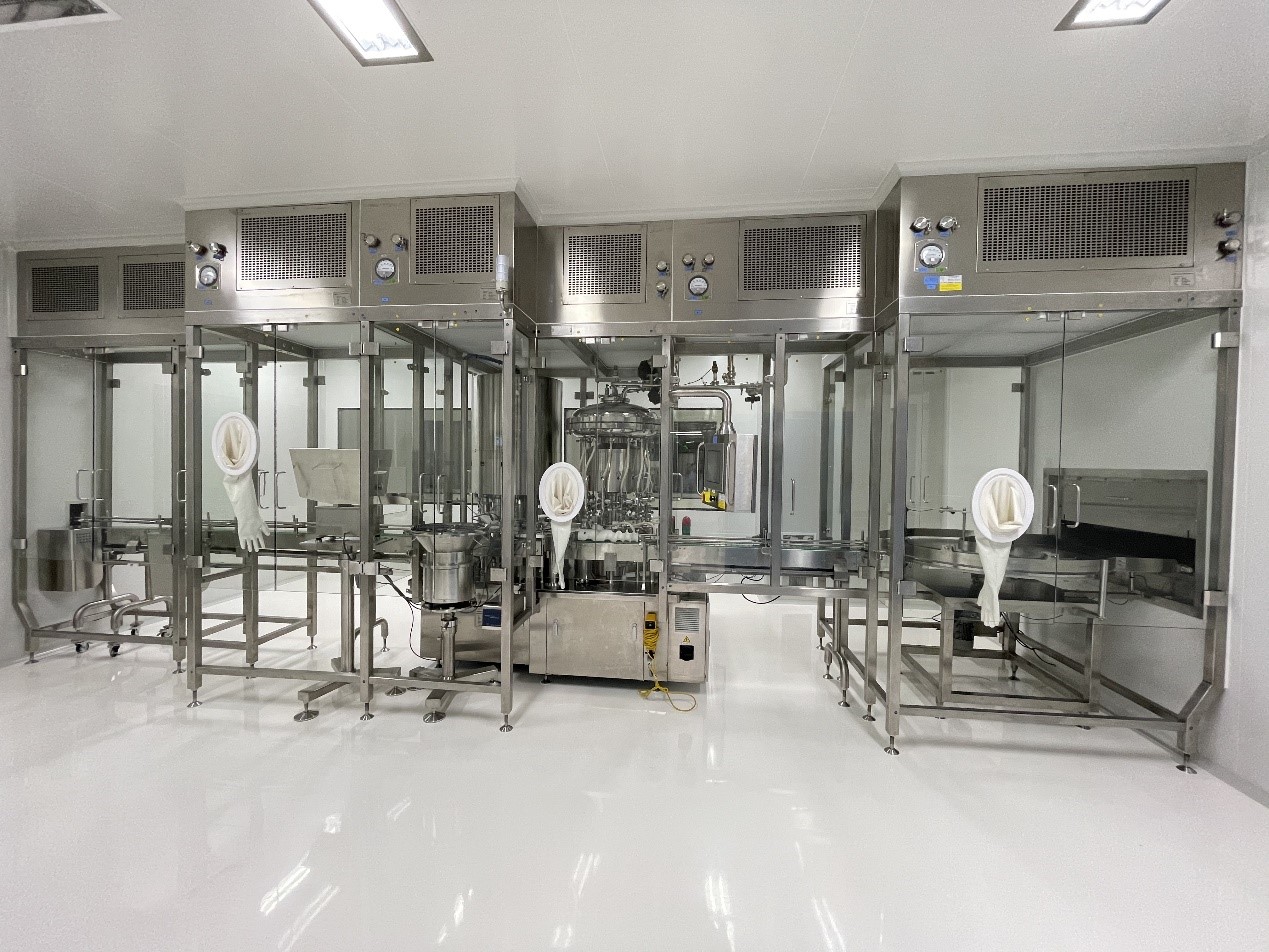
ガラスボトル輸液製造ラインとは、輸液製剤をガラス容器で洗浄、滅菌、充填、打栓、巻締、リーク検査、外観検査、ラベリング、包装まで一貫して処理する生産システムです。日本の製薬工場では、製品品質の一貫性、長期安定性、無菌保証、監査証跡の明確化が重視されるため、単体機ではなく、上流の製薬用水、調製・配液、無菌搬送、最終包装まで統合したライン構成が導入判断の中心になります。
この設備は単なる充填機ではありません。ボトル供給、内外面洗浄、乾熱滅菌またはトンネル処理、クリーン環境下での定量充填、打栓・アルミシール、オンライン重量管理、自動検査、搬送制御、電子記録、バリデーション対応を含む、総合的な無菌製剤インフラです。日本での導入では、既存棟改修、建屋高さ制限、ユーティリティ接続、地震対策、保全体制まで含めて検討する必要があります。
| 項目 | 内容 | 日本市場での重要性 |
|---|---|---|
| 主用途 | 大容量輸液、洗浄液、栄養輸液などの無菌充填 | 病院需要と安定供給の観点で高い |
| 主要工程 | 洗浄、滅菌、充填、打栓、検査、包装 | 一貫自動化で人的リスクを低減 |
| 容器材質 | 薬用ガラスボトル | 耐熱性、バリア性、品質安定性に優れる |
| 設計要件 | 無菌管理、洗浄性、記録性、保守性 | 査察対応に直結 |
| 規制対応 | 医薬品製造基準、無菌製剤管理、検証文書 | 導入可否を左右する最重要要素 |
| 投資特性 | 高額だが長期運用型 | 総保有コストでの評価が必要 |
上表のとおり、ガラスボトル輸液製造ラインは単体価格だけで比較すると高額に見えますが、日本のように品質要求が高く、製品回収リスクの影響が大きい市場では、安定稼働と規制適合性による長期的な価値が大きくなります。
ガラスボトル輸液製造ラインとは何か、医薬品生産で何に使われるのか

このラインは、無菌製剤を規格どおりに大量生産するために用いられます。代表例は、塩化ナトリウム輸液、ブドウ糖輸液、乳酸リンゲル液、透析関連液、灌流液、洗浄液などです。ガラスボトルは高温処理への適性が高く、内容液との相互作用評価を進めやすいため、処方特性によっては今後も有力な選択肢であり続けます。
日本では、大学病院や基幹病院向けの安定供給、災害時在庫の確保、院内採用品目の継続供給といった観点から、信頼性重視の製造設備が選ばれる傾向があります。とくに関東圏では横浜港、京浜工業地帯、成田空港周辺の物流網、関西圏では大阪港、神戸港、阪神地域のサプライチェーンが設備据付や部材調達にも影響します。
工程の基本フローは、ボトル投入、粗洗浄、精製水洗浄、注射用水仕上げ、乾燥・滅菌、充填、栓供給、シール、目視または自動検査、包装、パレタイジングです。これに加え、調製タンクや配液システム、注射用水発生装置、純蒸気発生器、クリーン搬送も連携させることで、工場全体の一貫性が確保されます。
| 生産対象 | 必要機能 | 設備上の注意点 |
|---|---|---|
| 生理食塩液 | 高精度充填、リーク管理 | 大量生産時の安定性重視 |
| 糖液 | 粘度変動対応、洗浄性 | 残留物対策が必要 |
| 電解質輸液 | 処方切替性、記録管理 | 交叉汚染防止設計が重要 |
| 洗浄液 | 連続運転、包装効率 | 低停止率が求められる |
| 透析関連液 | 容量管理、品質追跡 | 工程データの保存が必須 |
| 輸出向け製品 | 多規格対応、ラベル柔軟性 | 国別仕様変更への対応が必要 |
この表から分かるように、同じガラスボトル輸液でも、処方や販売先によって最適なライン設計は異なります。したがって、設備選定では「何を作るか」だけでなく、「どの市場へ、どの監査要件で供給するか」を前提に仕様を固める必要があります。
現代の製薬製造におけるガラスボトル輸液製造ラインの主な用途と利点

最大の利点は、品質の再現性と容器信頼性です。ガラスボトルは酸素透過や水蒸気透過の面で安定しやすく、耐熱性も高いため、製剤によっては長期保存や熱処理との相性が良好です。また、容器形状が比較的一定で、検査工程との整合性を取りやすい点もメリットです。
次に、省人化への貢献があります。近年のラインは、ボトル供給から最終箱詰めまで自動化でき、作業者介在を最小限に抑えられます。日本では人手不足が続いており、特に地方工場では熟練オペレーターの確保が難しいため、自動化の価値はさらに高まっています。
さらに、監査対応力も重要です。電子記録、工程履歴、アラーム履歴、レシピ管理、権限管理を備えたラインは、日常の逸脱調査や年次レビューを効率化します。品質保証部門、技術部門、生産部門の連携を容易にし、査察準備の負担を軽減できます。
| 利点 | 現場での効果 | 経営面の効果 |
|---|---|---|
| 無菌性向上 | 汚染リスク低減 | 回収リスク抑制 |
| 高い耐熱性 | 滅菌条件の設計幅が広い | 製品適用範囲が広がる |
| 自動化対応 | 人的接触削減 | 省人化と安定稼働 |
| 検査しやすさ | 異物確認精度向上 | 不良率低減 |
| 長寿命設備 | 保全計画が立てやすい | 投資回収を進めやすい |
| 監査証跡の明確化 | 記録抜け防止 | 査察対応コスト削減 |
日本市場では、単に安い設備よりも、長期間にわたり安定した生産・保守・部品供給ができる設備の方が評価されます。これは病院向け医薬品に供給責任が伴うためであり、稼働率の高さが企業価値にも直結するからです。
ガラスボトル輸液製造ラインの主要な種類、機種、技術オプション
設備構成は生産能力、容器サイズ、無菌方式、建屋制約によって大きく変わります。一般的には、中速ライン、高速ライン、多品種対応ライン、輸出向け多言語仕様ラインなどに分けられます。容器容量も小容量から大容量まで幅があり、処方数が多い工場ではレシピ切替時間が重要な評価項目です。
技術オプションとしては、自動目視検査、重量フィードバック制御、栓・キャップ供給の冗長化、無菌アイソレーター連携、過酸化水素除染連携、オンライン粒子監視、集中監視盤、遠隔保守支援などが挙げられます。日本国内で既存工場を改修する場合、搬入経路や階高に制約があるため、モジュール化設計も有効です。
| 種類 | 特徴 | 向いている企業 |
|---|---|---|
| 中速標準ライン | 安定性と費用のバランスが良い | 国内供給中心の中堅製薬会社 |
| 高速量産ライン | 大ロット連続運転に強い | 大量供給を担う大手工場 |
| 多品種切替ライン | 品目変更がしやすい | 受託製造や多製品工場 |
| 輸出対応ライン | 規格変更と記録管理が柔軟 | 海外展開企業 |
| 高自動化ライン | 検査・包装まで省人化 | 人手不足対策を急ぐ工場 |
| 統合ターンキー型 | 用水・調製・物流まで一体設計 | 新工場建設案件 |
ここで重要なのは、充填速度だけで機種を選ばないことです。実際の生産性は、洗浄能力、部材供給、段取り時間、検査工程、最終包装能力の総合結果として決まります。例えば充填部だけ高速でも、検査やカートニングが追いつかなければ、全体効率は上がりません。
ガラスボトル輸液製造ラインと代替技術の比較:どの方式が自社に適しているか
比較対象として多いのは、非塩化ビニル系ソフトバッグ、ポリプロピレンボトル、その他の一次容器方式です。それぞれに長所と制約があり、絶対的な優劣ではなく、製品特性、物流条件、病院採用慣行、設備更新方針によって最適解が変わります。
ガラスボトル方式は、容器の堅牢性、耐熱性、内容物安定性の面で優位な場面があります。一方で、軽量性や輸送効率では樹脂容器が有利なケースもあります。日本では病院ごとの運用や保管条件、物流費の上昇も考慮しなければなりません。北海道や東北向けの長距離輸送、九州から本州への供給、離島供給などでは、容器選択が総コストに影響します。
| 比較項目 | ガラスボトル | ソフトバッグ | 樹脂ボトル |
|---|---|---|---|
| 耐熱性 | 高い | 中程度 | 中程度 |
| バリア性 | 高い | 仕様に依存 | 仕様に依存 |
| 輸送重量 | 重い | 軽い | 中程度 |
| 割れリスク | あり | 低い | 低い |
| 検査性 | 良好 | 条件により差 | 良好 |
| 採用適性 | 安定性重視製品 | 軽量・物流重視 | バランス型 |
比較の結論として、安定性、無菌性、熱処理適性を最重視する場合はガラスボトル輸液製造ラインが有力です。反対に、物流効率や容器軽量化を最優先する場合は別方式の検討価値があります。したがって、設備選定前には処方別、販路別、物流別に評価マトリクスを作ることが有効です。
日本の製薬製造における市場概況と今後の動向
日本の無菌製剤分野では、老朽設備更新、品質強化、安定供給対策、薬価圧力下での効率化が同時進行しています。ガラスボトル輸液製造ラインの新設件数は限定的でも、改修・高度化案件は今後も継続するとみられます。特に、既設ラインの制御更新、検査自動化、記録電子化、ユーティリティ最適化への需要が増えています。
地理的には、関東の研究開発拠点、関西の製薬集積、中部のものづくり基盤、九州の新設投資が注目されます。横浜港、神戸港、名古屋港は設備搬入や輸出案件の拠点として重要です。また、東京や大阪の本社主導であっても、実際の設備導入は富山、静岡、兵庫、山口、福岡などの生産拠点で行われることが多く、現場対応力のある供給業者が選ばれやすい傾向があります。
二〇二六年に向けた主な潮流は三つあります。第一に、無菌保証を高める自動化と閉鎖化。第二に、エネルギー、水使用量、蒸気効率を改善する持続可能性設計。第三に、データ統合による予防保全と品質傾向監視です。政策面では、安定供給体制の強化や品質不正再発防止の流れもあり、設備の信頼性と透明性への要求は一段と高まるでしょう。
信頼できるガラスボトル輸液製造ラインのメーカー・供給業者を選ぶ方法
供給業者選定では、価格表より先に適格性評価を行うべきです。確認すべき点は、無菌製剤実績、規制対応力、設計文書の質、工場受入試験の厳格さ、据付実績、部品供給能力、日本語対応、保守体制、将来拡張性です。とくに日本では、設備導入後の微調整や再バリデーション支援の質が運用成否を左右します。
候補企業を比較する際は、技術力、製造力、サービス力の三軸で見ると分かりやすくなります。たとえば、企業情報はこちらのように、輸液設備だけでなく、製薬用水、物流搬送、包装まで扱う企業は、工場全体最適の提案がしやすい傾向があります。また、ターンキー対応を持つ供給業者なら、設計と設備の責任分界を減らしやすく、工程間不整合のリスクも下げられます。
技術面では、国際的な医薬品規制に沿った設計経験があるかが重要です。製造面では、複数の専門工場を持ち、主要ユニットを自社で安定供給できる体制かどうかを確認します。サービス面では、仕様策定、据付、試運転、適格性評価、教育、立上げ後保守まで切れ目なく支援できるかがポイントです。
上海に本拠を置く総合エンジニアリング企業の中には、輸液設備、製薬用水設備、搬送物流設備、採血管設備などを専門工場で展開し、世界各地で多数の生産ラインと複数のターンキー案件を手掛けてきた企業があります。こうした企業は、国際規格に基づく設計経験、長寿命のステンレス構造、輸液分野での継続的な技術改良、実ライン由来のノウハウという面で強みを持ちます。設備検討時は、製品一覧を確認し、自社の処方・能力・建屋条件に合うモデルがあるかを比較するのが有効です。
| 評価項目 | 確認内容 | 理想的な水準 |
|---|---|---|
| 無菌製剤実績 | 類似案件数と納入地域 | 複数国・複数ラインの実績 |
| 設計能力 | 配管、空調、動線、文書化 | 工場全体最適が可能 |
| 製造能力 | 自社工場、品質管理、納期 | 中核装置を自社で製造 |
| 規制理解 | 無菌、記録、検証対応 | 国際基準に精通 |
| 保守体制 | 部品供給、遠隔支援、教育 | 長期保守契約が可能 |
| 日本対応力 | 言語、時差、現場支援 | 迅速な連絡と技術説明が可能 |
上表の項目を点数化して比較すれば、単純な価格競争に流されず、長期運用に耐える供給業者を選びやすくなります。
ガラスボトル輸液製造ラインの投資コスト、予算計画、投資回収の考え方
投資額は、能力、無菌レベル、自動化範囲、調製設備の有無、建屋改修量、検査包装範囲によって大きく変動します。見積時に本体価格だけを見てしまうと、後から配管、空調、純水、蒸気、電源、床補強、搬入据付、バリデーション文書で予算超過しやすくなります。したがって、総設備費、総建設費、立上げ費、教育費、予備品費まで含む総投資で把握する必要があります。
日本では、設備償却だけでなく、停止損失、品質逸脱コスト、人員再配置、保守部品輸入期間も含めた事業性評価が有効です。特に輸液製品は供給責任が重いため、稼働停止一日あたりの機会損失を反映した投資判断が現実的です。
| 費用項目 | 内容 | 予算化の注意点 |
|---|---|---|
| 本体設備費 | 洗浄、滅菌、充填、打栓、検査、包装 | 将来拡張分を含め確認 |
| ユーティリティ費 | 製薬用水、蒸気、空調、電気 | 既設能力不足に注意 |
| 建屋改修費 | レイアウト、床、壁、搬入経路 | 既存工場では変動幅が大きい |
| 検証費 | 据付確認、運転確認、性能確認 | 文書品質を事前確認 |
| 教育費 | 操作、保全、品質管理訓練 | 夜勤要員まで計画に入れる |
| 保守予備品費 | 消耗部品、重要予備品 | 初年度一括購入が有効 |
投資回収の計算では、歩留まり向上、不良削減、人件費削減、停止時間削減、査察対応効率化、品目追加余地を定量化します。例えば、旧設備比で不良率が半減し、夜間要員が減り、品目切替時間が短縮されれば、見かけの設備価格差を数年で吸収できることがあります。輸出対応品を増やせる場合は、売上機会も回収要素に加えられます。
投資時に押さえるべき重要ポイントと想定リスク
第一のリスクは、仕様不明確なまま発注することです。対象製品、容量、年間計画、清浄度区分、容器供給条件、検査基準、包装形態が曖昧だと、導入後に能力不足や追加改造が起こります。日本の既設工場では、現場の暗黙知が多いため、要件定義を文書化しておくことが不可欠です。
第二のリスクは、文書と実機の整合不足です。無菌製剤では、機械仕様書、配管計装図、部品表、校正一覧、試験成績、操作手順、洗浄手順が一体で管理される必要があります。供給業者の文書品質が低いと、据付後の適格性評価で大きく遅れます。
第三のリスクは、保守体制の不足です。海外製設備であっても、重要部品の先行在庫、遠隔支援、現地訪問対応、トラブル解析フローがあれば運用は安定します。逆に、安価でも部品納期が長い設備は供給責任の重い輸液製品には不向きです。
この点で、技術力、製造力、サービス力を一体で持つ企業は有利です。たとえば、専門分野ごとに製造拠点を持ち、輸液設備や製薬用水設備を自社内で統合できる企業は、装置間インターフェースの不整合を抑えやすくなります。また、企画段階から据付、立上げ、適格性評価、技術移管、教育、運転最適化まで支援する企業なら、導入後の立上げリスクを大きく減らせます。詳細な相談はお問い合わせ窓口から始めるのが実務的です。
| リスク | 起こりやすい原因 | 回避策 |
|---|---|---|
| 能力不足 | 将来需要を見込んでいない | 三年から五年計画で設計 |
| 立上げ遅延 | 文書不足、現場調整不足 | 詳細な実施計画と試験計画 |
| 品質逸脱 | 洗浄・無菌条件の設定不備 | 事前試験と妥当性確認 |
| 保守停滞 | 部品供給や教育不足 | 予備品計画と技術訓練 |
| 予算超過 | 建屋改修や配管費の見落とし | 総投資ベースで積算 |
| 監査対応不備 | 記録性と権限管理の不足 | 電子記録と文書体系整備 |
このようなリスク管理を前倒しで行えば、日本市場で求められる高い品質・供給責任に対応しやすくなります。
日本での導入判断に役立つ実務的な視点と事例の考え方
実際の導入判断では、単一製品ラインか、多品種兼用ラインかで検討軸が変わります。単一製品中心の工場では、最大処理能力、連続運転安定性、保守性が優先されます。一方、多品種工場では、洗浄性、レシピ切替、段取り短縮、誤設定防止、表示切替の方が重要です。
例えば、関西の既存工場改修案件を想定すると、建屋制約の中でボトル洗浄機と充填封止機を更新し、検査機と包装機を残す方法が現実的な場合があります。逆に、九州や中部の新設棟では、用水、調製、無菌充填、包装、物流を一括で設計する方が全体最適になりやすいです。東京本社主導の設備投資であっても、現場の保全部門や品質保証部門を早期に巻き込むことが成功条件です。
また、輸出を視野に入れる日本企業では、将来の国際監査を前提にした設備選定が有効です。初期段階でそこまで必要ないように見えても、後からデータ完全性、アクセス権限、遠隔監視、国際仕様書式が必要になる例は少なくありません。
よくある質問
質問一:ガラスボトル輸液製造ラインは日本でもまだ有効ですか。
はい。有効です。特に安定性、耐熱性、無菌性、内容物との適合性が重視される製品では、今後も有力な選択肢です。樹脂容器への移行が進む分野があっても、すべてが置き換わるわけではありません。
質問二:どのくらいの導入期間を見込むべきですか。
設備仕様確定から据付、試運転、適格性評価まで含めると、案件規模によって大きく変わります。既存棟改修か新設か、調製設備や用水設備を含むかで差が出るため、早期の工程計画が必要です。
質問三:日本の工場で海外供給業者を採用しても問題ありませんか。
問題はありませんが、日本語での技術説明、迅速な保守対応、文書品質、部品供給体制の確認が不可欠です。価格だけでなく、長期運用の安心感を重視してください。
質問四:ライン選定で最も見落としやすい点は何ですか。
建屋条件、ユーティリティ能力、検査工程のボトルネック、将来品目の追加余地です。本体装置だけ見ていると、導入後に全体能力が足りなくなることがあります。
質問五:ターンキー導入の利点は何ですか。
設計、設備、据付、検証、教育まで責任範囲をまとめやすく、工程間の不整合を減らせることです。新工場や大規模更新では特に有効です。
質問六:供給業者に最初に相談すべき情報は何ですか。
対象製品、容量、年間生産量、容器仕様、既設建屋図、ユーティリティ条件、希望導入時期です。これが揃うほど精度の高い提案を受けられます。
質問七:二〇二六年に向けた重要テーマは何ですか。
自動化、閉鎖化、電子記録、予防保全、エネルギー効率、水使用量削減です。日本では安定供給と品質信頼性の両立がさらに重視されるでしょう。
総括すると、日本市場でガラスボトル輸液製造ラインを導入する際は、設備単体ではなく、製品戦略、規制対応、物流、保守、将来拡張まで含めた全体最適が必要です。技術力、製造力、サービス力を兼ね備えた供給業者を見極め、東京、横浜、大阪、神戸、名古屋、福岡などの物流・産業拠点との接続も踏まえて計画すれば、長期的に競争力の高い無菌製剤工場を構築できます。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本で導入前に確認したいアンプル充填機の仕様完全ガイド
日本の製薬企業や医療機器関連企業が新工場建設、既存ライン更新、受託製造拡大を進める際、アンプル充填機の仕様は投資判断を左右する重要項目です。単に処理本数が多い設備を選べばよいわけではなく、無菌性、充填精度、洗浄性、封止品質、検査連携、自動化水準、保守性、将来の製剤変更への対応力まで総合的に確認する必要があります。特に日本市場では、品質保証部門、生産技術部門、バリデーション担当、調達担当がそれぞれ異なる視点で設備を評価するため、仕様書の読み解きと比較の精度が投資成果を大きく左右します。
本記事では、日本国内の製薬製造環境を踏まえ、アンプル充填機の仕様の基本、用途、主要構成、代替技術との比較、市場動向、選定ポイント、費用対効果、導入リスクまでを体系的に整理します。さらに、企業概要のご案内、一貫型エンジニアリング支援、製品情報一覧、日本向け相談窓口も文中で自然に紹介し、日本企業が比較検討しやすい視点でまとめます。
結論から言えば、日本でアンプル充填機を選定する際に最優先で確認すべき仕様は、毎時処理能力、充填精度、対応アンプルサイズ、無菌環境への適合性、封止の安定性、異物・リーク検査との接続性、切替時間、保全のしやすさ、文書化対応、そして将来増設の柔軟性です。
特に注射剤、診断用試薬、高付加価値無菌製剤では、設備本体の価格よりも、停止時間、歩留まり、バリデーション負荷、人的依存度、供給継続性の方が総コストに大きく影響します。東京や大阪の既存工場では省スペース更新が課題になりやすく、神戸や横浜のような国際物流拠点に近い新設案件では据付、輸送、部材調達、保守部品供給まで含めた全体設計が重視されます。
そのため、設備選定では「高速かどうか」だけでなく、「日本の品質要求にどこまで安定して応えられるか」を中心に比較することが重要です。
確認項目重要度標準的な確認内容見落としやすい点日本市場での影響評価の目安処理能力高い毎時本数、実稼働効率理論値と実効値の差生産計画の達成率に直結八五%以上の実効稼働率充填精度非常に高い容量偏差、繰返し精度粘度変化時の安定性逸脱削減、歩留まり改善製剤条件に応じて厳格管理無菌設計非常に高い清浄化、介入低減、材質洗浄後の乾燥性監査対応に大きく影響閉鎖性と清掃性が高い封止品質高い火炎制御、首部成形ガラス材質差への対応リーク不良防止安定した封止再現性切替性中~高サイズ部品交換時間洗浄と再設定時間多品種化に有利短時間で再開可能文書化高い試験記録、図面、手順書日本語対応の深さ立上げ速度を左右導入時一式が整備済み上表の通り、アンプル充填機の仕様は単なる機械能力表ではなく、品質保証、生産性、規制適合、将来拡張性まで含めた意思決定資料です。仕様比較の初期段階でこの軸を整理しておくと、後工程での再見積や設計変更を減らせます。
アンプル充填機の仕様とは、ガラスアンプルへの液体製剤充填から封止までを安定して行うための技術条件をまとめたものです。一般的には、対応容量、アンプル径、供給方式、洗浄方式、乾熱滅菌トンネルとの連携、充填ポンプ方式、窒素置換、封止方式、インライン検査、排出方式、制御画面、記録機能、警報管理、通信対応などが含まれます。
日本の製薬生産では、主に注射用医薬品、小容量無菌液、救急用製剤、試験用バッチ、病院向け特殊製剤などに用いられます。とくに少量高付加価値品や長期安定供給が求められる品目では、アンプル包装が依然として重要です。樹脂容器やバイアルへの移行が進んでいる分野でも、酸素透過性や熱安定性、内容物保護の観点からアンプルが選ばれるケースは少なくありません。
仕様の理解が重要なのは、同じ「アンプル充填機」でも、研究開発用の小規模ライン、商業生産用の中高速ライン、大量生産向け高速ラインでは構成が大きく異なるためです。さらに、日本では地震対策、限られた建屋寸法、既設空調との整合、現場作業者の安全対策など、欧州や東南アジアとは異なる実務条件も考慮されます。
仕様分類内容代表値の例用途確認部門選定上の注意容量仕様一回の充填量範囲一~二十ミリリットル注射剤、小容量液剤製剤開発、生産技術粘度差による再設定要否容器仕様対応アンプル径・高さ一~二十ミリリットル規格複数製品兼用生産管理切替部品数を確認無菌仕様清浄化と介入管理保護空間、気流制御無菌製造品質保証介入時のリスク評価封止仕様火炎条件、首部形状自動制御式リーク防止品質管理ガラス個体差への追従性制御仕様画面、記録、警報履歴保存機能監査対応情報システム工場通信との接続確認保全仕様部品交換、洗浄性前面保守構造停止時間短縮保全部門消耗品の供給体制を確認このように、仕様は単独で判断するものではなく、前工程の洗浄・滅菌、後工程の検査・包装、さらには用水、蒸気、圧縮空気、空調、物流までを含むシステムの一部として見る必要があります。
アンプル充填機の主な用途は、無菌液剤の正確な充填と密封です。日本では、ジェネリック注射剤、救急薬、鎮痛薬、診断薬、動物用注射剤、受託製造品、輸出向け小容量製剤など、多様な分野で利用されています。
導入メリットの第一は品質安定性です。手作業や半自動方式に比べ、充填量、封止形状、熱条件のばらつきを抑えやすく、逸脱と再処理の削減につながります。第二は無菌リスクの低減で、人の介在を減らすほど異物・微生物リスクを制御しやすくなります。第三は生産性で、安定稼働するラインは一人当たり生産量を引き上げます。第四は文書化と監査対応で、記録の自動化により調査や変更管理が進めやすくなります。
日本の工場では、多品種少量と安定供給の両立が求められます。そのため、切替のしやすさ、洗浄確認のしやすさ、バッチ間の段取り短縮が実際の利益に大きく寄与します。名古屋や静岡、富山など製薬集積地では、既設ラインとの接続や増設可能性を重視する傾向があります。
用途分野代表製品求められる仕様期待できる効果日本での需要傾向導入優先度注射用医薬品小容量注射剤高精度充填、無菌性品質安定、廃棄削減高い非常に高い救急医療向け即時使用薬剤封止信頼性、連続稼働供給安定安定高い受託製造他社受託品多品種切替、記録性案件対応力向上拡大高い診断試薬小容量液剤微量充填、汚染防止歩留まり向上増加中~高輸出向け製剤海外規格品国際基準対応海外展開加速増加高い動物用医薬品注射製剤柔軟な容量対応設備共用化堅調中程度表からわかる通り、導入メリットは単に速度向上にとどまりません。品質保証、監査対応、案件獲得力、輸出対応といった経営面の価値も大きい点が、近年の設備投資で再評価されています。
アンプル充填機は、処理能力と自動化レベルで大きく分類できます。小規模の間欠式は試験生産や少量品に向き、中速の連続式は一般商業生産向き、高速の全自動式は大量生産向きです。さらに、充填方式ではピストン式、ペリスタルティック式、時間圧力式などがあり、製剤特性によって最適解が異なります。
技術オプションとしては、窒素置換、充填前後のガス保護、ガラス粉除去支援、封止温度自動補正、不良自動排出、重量確認、画像検査、無人搬送接続、電子記録、保護隔離空間対応などがあります。日本市場では、設備単体よりもライン統合能力が重視されるため、洗浄機、乾熱滅菌トンネル、外観検査機、ラベリング、二次包装との接続設計が重要です。
また、将来の製品追加や輸出拡大を見込む場合は、初期仕様でやや余裕を持たせておく方が結果的に改造費を抑えられます。設備を比較する際は、標準仕様と追加仕様を明確に分けて確認することが欠かせません。
種類特徴適した生産規模主な利点注意点日本での適合場面間欠式小型機柔軟性重視研究開発、小ロット切替しやすい大量生産には不向き試験工場、開発棟中速連続機汎用性が高い中規模商業生産能力と柔軟性の均衡仕様差が大きい既存工場更新高速全自動機大量生産向け大規模商業生産人件費効率が高い初期投資が大きい輸出対応拠点隔離対応型高い封じ込め性高活性製剤安全性向上保守設計が重要高機能製剤工場微量充填対応型少量高精度高価値製剤原液ロス削減校正管理が厳しい特殊注射剤統合ライン型前後工程一体化中~大規模管理一元化据付調整が重要新工場建設たとえば、工場全体設計まで含めて設備を検討する企業では、単機購入よりも一体型提案の価値が高くなります。こうした案件では、工場全体の計画支援を受けられる供給者かどうかが、導入後の安定稼働を左右します。
アンプル充填機を評価する際、バイアル充填ライン、プレフィルドシリンジライン、樹脂ボトル小容量ラインなどとの比較が避けられません。どの技術にも長所があり、製剤特性、販路、投資予算、生産量で判断が変わります。
アンプルはガラス一体封止により密閉性に優れ、歴史的な実績も豊富です。一方で、開封性や取り扱い安全性では他容器が優位な場合があります。バイアルは柔軟な製剤適用が可能で凍結乾燥にも広く用いられます。プレフィルドシリンジは利便性が高い反面、設備要求と包材管理がより複雑です。したがって、「高性能な設備を買う」ではなく、「対象製品群に対して最適な充填容器を選び、そのうえで設備仕様を決める」という順序が重要です。
比較項目アンプルバイアルプレフィルドシリンジ樹脂容器向いている条件密閉性高い高い高い中程度長期安定性重視設備複雑性中程度中~高高い中程度投資制約に応じて選定開封利便性低~中中高い中~高現場使用性重視容器コスト中程度中程度高い中~高総コスト比較が必要無菌管理難度中程度高い場合あり高い中程度製品と工程次第適用分野小容量液剤注射剤全般高付加価値製剤特定用途市場要求で決まる日本の中堅製薬企業では、既存アンプル製品を維持しつつ一部をバイアルへ移行する混在戦略も珍しくありません。この場合、共通化できるユーティリティや検査工程を踏まえて投資優先順位を決めると、資本効率が改善します。
var ctx4 = document.getElementById(‘comparisonChart’).getContext(‘2d’);var comparisonChart = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘初期投資効率’, ‘密閉信頼性’, ‘切替柔軟性’, ‘量産適性’, ‘運用容易性’, ‘監査対応力’],datasets: [{label: ‘アンプル充填機’,data: [78, 92, 74, 85, 72, 88],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘代替技術平均’,data: [70, 84, 80, 82, 79, 86],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});この比較図では、アンプル充填機は密閉信頼性や量産適性で強みを持つ一方、切替柔軟性では製品構成によって差が出やすいことを示しています。実際の選定では、既存製品の継続性と新規市場の両方を考慮することが重要です。
日本の製薬設備投資は、老朽設備更新、安定供給体制強化、品質保証強化、受託製造拡大、海外輸出対応を背景に継続しています。アンプル製剤そのものの比率は一部で横ばいまたは縮小傾向にあるものの、必要とされるラインはより高性能・高自動化へ移行しています。つまり、市場の焦点は「台数増」より「高度化」と言えます。
二〇二六年に向けた主な傾向として、第一に自動化と遠隔監視の強化、第二に電子記録・データ完全性対応の高度化、第三に省エネルギー設計、第四に作業者介入を減らす保護空間技術、第五に国際基準を前提にした輸出型工場建設が挙げられます。政策面では、安定供給確保、品質不祥事防止、医療インフラ強靭化の流れが設備更新の後押し要因です。
さらに、横浜港、神戸港、博多港などの国際物流拠点を活用する企業では、据付部材や予備品の調達リードタイム短縮も重要テーマです。供給者が日本向け保守体制や部品在庫戦略を持っているかどうかが、採用確率を左右します。
var ctx1 = document.getElementById(‘lineChart’).getContext(‘2d’);var lineChart = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’],datasets: [{label: ‘日本における関連設備投資指数’,data: [100, 106, 112, 121, 129, 138],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});上の折れ線図は、日本市場での関連設備投資指数の推移イメージです。急増ではなく着実な伸びが続く構図であり、特に更新需要と品質高度化需要が市場を支えています。
var ctx3 = document.getElementById(‘areaChart’).getContext(‘2d’);var areaChart = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’],datasets: [{label: ‘自動化・省人化重視の比率’,data: [42, 48, 55, 63, 70, 78],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});この面グラフは、設備選定で自動化と省人化がどれだけ重視されているかを示したものです。人手不足、監査強化、作業者安全の観点から、この傾向は二〇二六年以降も続くとみられます。
日本の製薬企業が供給者を選ぶ際は、価格だけでは不十分です。まず確認すべきは、無菌製剤ラインの実績、国際的な製造管理基準への対応経験、日本向け文書化能力、現地据付支援、部品供給、長期保守契約の柔軟性です。設備単体の完成度が高くても、試運転、性能確認、運転教育、保守教育、記録類整備が弱いと、立上げ期間が長引きます。
技術力の観点では、充填・封止のコア機構だけでなく、用水、蒸留、調製、搬送、包装まで一貫して理解している供給者の方が、工場全体最適の提案がしやすくなります。製造力の観点では、部品加工品質、複数工場による供給安定、長寿命の金属構造、標準化された品質管理体制が重要です。サービス力の観点では、設計、据付、試運転、適格性評価支援、教育、保守、最適化まで伴走できるかが差になります。
その点で、アイブン・ファーマテック・エンジニアリングは、製薬および医療機器分野の国際案件を長年手掛けてきた企業として、設備だけでなく工場全体の統合提案を提供しています。技術面では、充填包装機械、水処理、知能搬送、採血管設備など複数領域の知見を持ち、製造面では上海の専門工場群を活かした安定供給体制を構築し、サービス面では計画、設計、据付、検証支援、教育、運用改善まで幅広く対応しています。詳しい背景はこちらの会社紹介で確認できます。
評価軸確認内容望ましい状態警戒すべき兆候日本企業への影響質問例無菌ライン実績納入台数、稼働国複数の商業実績実績が限定的立上げリスク増同等製品の稼働例はあるか文書対応力図面、試験記録、手順書体系的で不足が少ない提出が遅い検証遅延標準提出物の一覧は何か製造能力工場、加工品質、納期安定した生産体制外注依存が高い品質変動主要部品の内製範囲はどこか保守支援部品、遠隔支援、訪問体制迅速な対応網保守窓口が曖昧停止長期化主要部品の供給日数は何日か統合提案力前後工程との接続工場視点で提案可能単機視点のみ後工程不整合全体配置検討を支援できるか将来対応力増設、改造、容量変更拡張性が高い改造余地が少ない再投資増加二段階投資は可能か購買担当者は価格差に注目しがちですが、実際には停止損失、検証工数、スペア部品の納期、技術者教育時間が総所有コストを左右します。したがって、比較見積の段階で「初期費用」「導入期間」「運用負荷」「将来改造費」を同時に確認すべきです。
var ctx2 = document.getElementById(‘barChart’).getContext(‘2d’);var barChart = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘注射剤’, ‘受託製造’, ‘診断試薬’, ‘輸出向け製剤’, ‘動物用医薬品’, ‘研究開発’],datasets: [{label: ‘日本市場での設備需要指数’,data: [92, 81, 67, 76, 58, 49],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});棒グラフからも、注射剤と受託製造分野での設備需要が特に強いことがわかります。これは国内供給安定化と委託生産拡大の流れを反映しています。
アンプル充填機の投資額は、単機の仕様だけでなく、前後工程設備、保護空間、検査機、包装連携、建屋改修、空調改造、用役接続、バリデーション対応、教育、予備品まで含めると大きく変わります。一般に、小規模ラインよりも中速から高速の統合ラインの方が初期費用は高いものの、一定生産量を超えると人件費、廃棄率、停止時間の低減で回収が進みやすくなります。
日本企業では、設備本体予算だけでなく、工事費、据付費、輸送費、通関費、工場停止期間の機会損失まで含めた総投資で判断する必要があります。東京湾岸や関西湾岸の工場では搬入計画が複雑になることがあり、港から工場までの輸送条件も予算に反映すべきです。
費用対効果の計算では、単純な売上増だけでなく、不良削減、監査対応時間削減、作業者数適正化、製造委託案件受注増、輸出資格取得の容易化など、間接効果も考慮することが重要です。
費用項目内容初期費用影響運用費影響見積での注意点削減の工夫設備本体充填封止機本体大きい中程度標準仕様範囲確認必要機能の優先順位化前後工程洗浄、滅菌、検査、包装大きい中程度接続費用を含める統合設計で重複回避建屋改修レイアウト、空調、床荷重中~大低い既設条件の調査必須事前調査を詳細化検証関連試験、文書、教育中程度低い社内工数も計上供給者支援を活用予備品消耗品、重要部品中程度中程度初回範囲の確認稼働率に応じ最適化保守契約点検、遠隔支援小さい中~大反応時間の明記段階契約で調整予算計画では、導入初年度だけでなく三年から五年の総保有コストを見積もると、供給者比較がしやすくなります。特に、日本で安定供給が求められる製品では、停止損失が設備価格差を上回ることも珍しくありません。
設備投資で失敗しやすいのは、仕様不足ではなく、前提条件の詰め不足です。代表的なリスクとして、実効処理能力が計画に届かない、アンプル供給品質との相性が悪い、封止不良が増える、洗浄後の再立上げに時間がかかる、既設建屋に収まらない、文書不足で検証が遅れる、予備品供給が遅い、現場教育が不十分、といった問題があります。
また、日本では品質保証部門の承認プロセスが厳格であるため、導入後に仕様変更が増えると、スケジュールと費用が膨らみやすくなります。したがって、基本設計段階で利用部門、保全部門、品質保証、情報システム、安全衛生、調達を早期に巻き込むことが重要です。
リスク低減の実務策としては、工場受入試験の明確化、性能保証条件の数値化、部材銘柄の事前確認、アンプルサンプルによる評価、保守部品リストの事前取得、教育計画の契約反映、段階的な立上げ計画の策定が有効です。
もし新設工場や大規模更新案件であれば、単機導入だけでなく、用水、蒸留水、純蒸気、調製、物流、包装まで含めた全体調整が必要です。その場合、ターンキー型の支援体制を持つ供給者は、設計の抜け漏れ防止に役立ちます。
質問一:日本でアンプル充填機の仕様を確認する際、最優先項目は何ですか。最優先は、無菌性への適合、充填精度、封止安定性、実効処理能力、文書化対応です。これに加え、既設工場への据付性と保守体制も重視すべきです。
質問二:毎時能力は高いほど良いのでしょうか。必ずしもそうではありません。多品種少量生産では、切替時間と洗浄再開時間の方が生産性に与える影響が大きい場合があります。理論能力より実効稼働率を確認してください。
質問三:アンプル充填機とバイアル充填ラインのどちらが日本市場に向いていますか。製剤特性と販売形態によります。既存のアンプル製品継続や高い密閉性が必要な製品ではアンプルが有利です。一方、用途の広さや他剤形展開を重視する場合はバイアルが有力です。
質問四:海外供給者を選ぶ場合の注意点は何ですか。日本語文書の質、現地試運転体制、予備品供給日数、遠隔支援、適格性評価支援を具体的に確認してください。価格だけで判断すると、導入後の調整費用が増える可能性があります。
質問五:導入から本格稼働までどれくらい見込むべきですか。仕様確定、製作、立会試験、輸送、据付、調整、教育、適格性評価を含めると、案件規模により大きく異なります。建屋改修が伴う場合は、余裕を持った工程計画が必要です。
質問六:二〇二六年以降の注目技術は何ですか。自動介入低減、電子記録高度化、遠隔監視、省エネルギー運転、保護空間との統合、予知保全、柔軟な多品種対応が注目されます。政策面では安定供給と品質強化が継続テーマです。
質問七:どのような供給者が日本企業に向いていますか。単機販売だけでなく、技術、製造、サービスを一体で提供できる供給者が向いています。特に、国際基準に配慮した設計経験、複数設備領域の知見、長期保守体制を持つ企業が有利です。製品群を確認したい場合は、設備ラインアップを参照すると比較の出発点になります。
質問八:相談や概算確認はどこから始めるべきですか。対象製品、想定容量、必要本数、アンプル規格、既設建屋条件、希望稼働時期を整理し、供給者へ共有するのが第一歩です。具体的な案件相談はお問い合わせ窓口から進めるとスムーズです。
最後に、日本でアンプル充填機の仕様を検討する際は、設備の性能表だけでなく、工場全体との整合、規制対応、保守体制、将来の製品戦略まで含めて評価することが成功の鍵です。技術力、製造力、サービス力の三つがそろった供給者を選ぶことで、導入リスクを抑えつつ、安定供給と品質向上の両立を実現しやすくなります。
-
日本向け医療用シリンジ生産ライン導入完全ガイドと選定戦略
日本の医療機器・製薬業界で医療用シリンジ生産ラインは、注射器本体や部材の安定製造、品質一貫性の確保、自動検査、包装、無菌性管理を支える中核設備です。特に国内で生産拠点の高度化を進める企業や、海外調達依存を減らしたい企業にとって、量産能力だけでなく、規制適合性、データ管理、省人化、将来の拡張性まで含めて総合的に評価すべき投資対象になっています。東京、横浜、名古屋、大阪、神戸、福岡といった主要産業集積地では、既存工場の自動化更新や新設案件が増えており、装置選定の巧拙が製品供給力と採算性を左右します。
医療用シリンジ生産ラインとは、注射器の成形、印刷、組立、洗浄、滅菌前処理、検査、包装までを一貫して行う自動化設備群の総称です。日本市場では、医療安全、トレーサビリティ、異物管理、工程再現性への要求が高く、単なる生産機械ではなく、品質保証体制と一体で設計されるインフラとして位置付けられています。
導入効果としては、歩留まり改善、不良率低減、人手依存の削減、製造記録の標準化、安定供給体制の強化が挙げられます。とくに感染症対策、在宅医療、バイオ医薬品、自己投与製剤の拡大を背景に、プレフィルド対応や高精度組立への需要が高まっています。さらに、日本では地震対策、停電時の保全設計、保守部品供給、バリデーション文書の整備も意思決定の重要項目です。
評価項目重要度理由日本市場での確認点品質安定性非常に高い医療機器の安全性に直結寸法精度、漏れ試験、外観検査規制適合性非常に高い申請・監査対応に必須製造記録、変更管理、文書体系自動化水準高い人手不足対策と再現性向上搬送、組立、画像検査の自動化拡張性高い将来品種追加に対応サイズ切替、設備追加余地保守性高い停止損失を抑制国内対応窓口、予備品在庫総保有コスト高い導入後の採算に影響電力、消耗品、保全費、人件費上表の通り、日本では初期価格だけでなく、監査対応力と長期運用のしやすさが重視されます。価格が安くても、文書不足や保守不備があれば実運用で大きな損失を招くため、設備比較はライフサイクル全体で行うことが重要です。
医療用シリンジ生産ラインは、一般的なディスポーザブルシリンジ、ルアーロック型、ルアースリップ型、安全機構付き注射器、プレフィルドシリンジ用部材などを製造するための一連の設備です。樹脂材料の供給から始まり、射出成形、部品冷却、印字、シリコン処理、ガスケット装着、プランジャー組立、ニードル接続、リーク試験、画像検査、梱包までが連結または半連結されます。
製薬分野では、完成済みシリンジへの充填工程と接続されるケースもあります。特に注射剤工場では、シリンジ本体製造そのものを外部委託していても、将来的に内製化を検討する企業が増えています。その背景には、供給リスク低減、包装仕様の内製制御、品質情報の一元化があります。
医療機器メーカーでは、病院向け汎用注射器、ワクチン接種用、透析用、検査用、動物医療向けなど多用途で利用されます。さらに、バイオ医薬品や高薬価製剤では、プレフィルド化に伴う高精度シリンジ需要が強く、寸法公差、表面処理、摩擦特性の管理がますます重要になっています。
工程主な設備目的品質管理ポイント原料供給乾燥機、供給装置樹脂品質安定化含水率、異物混入防止成形射出成形機、金型筒・プランジャー等の成形寸法、透明度、バリ印刷目盛印刷機容量表示の付与位置精度、耐摩耗性組立自動組立機部材の一体化嵌合力、動作性検査画像検査機、漏れ試験機不良除去漏れ、傷、異物、欠品包装個包装機、箱詰機出荷形態の整備封緘性、表示、追跡情報このように、医療用シリンジ生産ラインは単一装置ではなく、品質保証を埋め込んだ工程設計そのものです。日本での導入では、装置単体性能よりも、前後工程との接続性と文書化能力が評価の中心になります。
第一の用途は、汎用注射器の大量安定供給です。災害対応や感染症流行時に、短納期で大量供給できる体制は日本市場で極めて重要です。第二の用途は、高付加価値製品向けの高精度部材生産です。自己注射製剤や特殊薬剤では、滑らかな押し子動作、薬液適合性、密封性が求められます。第三の用途は、国内回帰生産を支える基盤整備です。海外物流の遅延や港湾混雑、円相場変動を考慮すると、横浜港、神戸港、名古屋港などを起点に部品を調達しつつも、最終生産を国内に置く戦略に合理性があります。
利点としては、生産速度向上だけでなく、工程標準化による教育負荷の軽減、自動検査による人的見落とし防止、製品履歴の電子化、工程監視による予兆保全などがあります。とくに日本の中堅メーカーでは、熟練作業者の引退が進むなか、省人化しながら品質を落とさない仕組みづくりが急務です。
また、近年は医療廃棄物削減や資源効率向上の観点から、樹脂使用量最適化、歩留まり改善、エネルギー監視などをラインに組み込む事例も増えています。これにより単なる生産設備ではなく、環境配慮型工場づくりの核としても導入価値が高まっています。
var 市場成長文脈 = document.getElementById(‘市場成長折れ線’).getContext(‘2d’);var 市場成長図 = new Chart(市場成長文脈, {type: ‘line’,data: {labels: [‘2022年’,’2023年’,’2024年’,’2025年’,’2026年’,’2027年’,’2028年’],datasets: [{label: ‘日本の関連設備需要指数’,data: [78, 84, 91, 99, 108, 118, 129],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線図は、日本における関連設備需要が中期的に上昇している想定を示しています。背景には感染対策需要、バイオ医薬品の拡大、供給安定化政策、自動化投資の継続があります。
日本で検討される代表的なラインは、大きく分けて標準ディスポーザブルシリンジ用、高速量産用、安全機構付き用、プレフィルド対応用、多品種少量用の五つです。標準機はコスト効率重視、高速機は大規模量産に適し、安全機構付き用は部品点数が多く組立精度が重要、プレフィルド対応用は寸法・清浄度管理が厳格、多品種少量用は切替時間短縮が重視されます。
技術オプションとしては、全自動画像検査、ロボット搬送、無人箱詰め、工程データ収集、遠隔診断、金型クイックチェンジ、静電対策、クリーンルーム適合設計、省エネ制御などがあります。これらは設備価格を押し上げる一方で、長期的には不良削減や停止時間短縮に寄与します。
技術力の観点では、アイブン・ファーマテックは医薬・医療機器分野で長年のエンジニアリング経験を持ち、充填包装設備、水処理、物流搬送、採血関連設備まで跨いだ統合提案に強みがあります。単に単体機を供給するのではなく、前後工程や工場全体の整合まで視野に入れた設計ができる点は、日本企業が海外設備を評価する際の重要なポイントです。
ライン種類適した製品特徴導入に向く企業標準量産型一般注射器価格と速度の均衡国内販売中心のメーカー高速量産型大量消費向け高出力・連続稼働重視大規模工場安全機構対応型針刺し防止製品複雑組立に対応病院向け高機能製品メーカープレフィルド対応型高精度シリンジ清浄度・寸法精度が高いバイオ医薬関連企業多品種切替型複数容量製品切替時間短縮受託生産企業半自動拡張型試作・小ロット初期投資を抑えやすい新規参入企業表の通り、最適な機種は企業規模よりも製品構成と品質要求で決まります。とくに日本では、小ロット高品質の案件が多いため、単純な最大能力比較だけでなく、段取り替えと検証のしやすさが大切です。
代替手段としては、完成品の外部調達、部材のみ内製、半自動組立、完全外注、既存汎用ラインの改造などがあります。どの方式にも利点がありますが、日本の医療機器市場では納期遵守と品質一貫性が重視されるため、自社の供給責任範囲を明確にしたうえで選ぶ必要があります。
たとえば、外部調達は初期投資が小さい一方、納期や仕様変更で制約を受けやすく、為替や国際物流の影響も受けます。半自動は柔軟ですが、人手依存が残ります。完全自動ラインは投資額が大きいものの、長期では安定供給とコスト平準化に優れます。
大阪や名古屋の既存工業地帯で工場更新を行う企業では、段階導入も現実的です。最初に成形と検査を自動化し、その後に組立と包装を追加する方式なら、投資平準化と立上げリスク低減を両立できます。
方式初期投資品質管理供給安定性柔軟性長期採算完成品外部調達低い中程度中程度低い中程度部材内製・組立外注中程度中程度中程度中程度中程度半自動ライン中程度高い高い高い中程度完全自動ライン高い非常に高い非常に高い中程度高い既存ライン改造中程度中程度中程度中程度条件次第受託製造活用低い委託先依存委託先依存中程度低い場合ありvar 需要棒文脈 = document.getElementById(‘需要棒グラフ’).getContext(‘2d’);var 需要棒図 = new Chart(需要棒文脈, {type: ‘bar’,data: {labels: [‘病院向け’,’ワクチン関連’,’バイオ医薬’,’透析関連’,’検査用途’,’動物医療’],datasets: [{label: ‘日本市場の導入需要’,data: [92, 81, 88, 63, 57, 41],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});棒グラフから分かる通り、病院向けとバイオ医薬関連の需要が強く、設備選定でも大量供給と高精度の両立が重要になっています。
日本市場では、医療機器の安定調達、老朽設備更新、品質保証強化、製造人員不足への対応を背景に、関連設備投資が続く見込みです。特に関東圏では研究開発型、関西圏では量産・既存工場更新型、中部圏では精密部材供給型の需要が見られます。羽田・成田の航空貨物網、横浜港・神戸港・博多港の海上物流、東海道・山陽の産業回廊は、設備搬入や部材供給の面でも重要です。
二〇二六年以降の注目点は三つあります。第一に、工程の可視化と予兆保全の普及です。停止前に部品交換を判断し、稼働率を改善する動きが強まります。第二に、政策面ではサプライチェーン強靭化や医療供給安定化に関わる支援策が追い風になります。第三に、環境対応です。省エネルギー駆動、樹脂ロス削減、梱包材最適化、排熱利用などが評価軸に加わります。
製造能力の観点では、アイブン・ファーマテックは複数の専門工場を基盤に、充填包装、水処理、物流、採血関連設備などを分野別に製造しており、大規模案件でも部門横断で対応できる体制を整えています。こうした製造基盤は、日本の大手企業が重視する納期安定性や長期供給能力の評価で有利に働きます。
var 推移面文脈 = document.getElementById(‘推移面グラフ’).getContext(‘2d’);var 推移面図 = new Chart(推移面文脈, {type: ‘line’,data: {labels: [‘2023年’,’2024年’,’2025年’,’2026年’,’2027年’,’2028年’],datasets: [{label: ‘手動・半自動比率’,data: [46, 42, 37, 33, 29, 25],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.25},{label: ‘高度自動化比率’,data: [54, 58, 63, 67, 71, 75],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.20)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});この面グラフは、日本市場で手動依存が徐々に低下し、高度自動化への移行が進む傾向を示しています。二〇二六年以降は、単なる省人化でなく、監査対応とデータ連携を前提とした自動化が主流になるでしょう。
優良な供給会社を見極める際は、まず規制対応の理解度を確認します。日本の医療機器メーカーは、装置性能だけでなく、設計資料、据付図、電気図、部品表、試運転記録、適格性評価支援文書などの整備状況を重視します。次に、類似案件の実績、長期稼働例、納入後の改善提案力を確認すべきです。
次に重要なのが、工場全体を見渡す提案力です。シリンジラインだけ整っても、用水、空調、物流、洗浄、梱包、倉庫が追随できなければ生産性は上がりません。総合型エンジニアリング会社であれば、設備間の不整合を減らせます。導入前には、一貫型エンジニアリング体制の紹介や、設備群の構成例を確認すると比較しやすくなります。
さらに、実際の製造能力を確かめることも大切です。製造拠点の加工品質、部材内製率、主要部品の調達網、検査体制、長期スペア供給力を確認しましょう。会社の背景を知るには、企業情報ページで事業領域と実績を把握し、案件相談では日本向け相談窓口に具体的な製品仕様を伝えるのが有効です。
サービス面では、アイブン・ファーマテックは企画段階の実現性検討から、設計、設備選定、据付、立上げ、検証支援、教育、保守まで段階的に支援できる体制を持っています。日本企業にとっては、導入後の調整や書類支援が実運用に直結するため、このような伴走型支援は大きな価値があります。
選定基準確認方法望ましい状態注意点規制理解文書見本、監査質問標準文書が整備口頭説明のみは危険実績類似納入例複数国・複数案件あり単発実績は要精査製造体制工場確認、工程説明専門工場と品質管理あり外注依存が過大でないか保守対応契約条件、在庫確認迅速な技術支援予備品納期の長さ統合提案力レイアウト提案前後工程まで提案可能単体最適に偏らないか費用透明性見積明細範囲と除外項目が明確後追加費用の発生上表のように、価格比較だけでなく、見えにくい実行能力と支援能力を評価することが失敗回避の近道です。
投資額は、製品仕様、能力、清浄度、検査範囲、自動化レベル、建屋改修範囲によって大きく変わります。一般に、半自動の小規模構成なら初期負担を抑えられますが、完全自動かつ高精度検査付きの量産ラインでは大幅な資金計画が必要です。さらに、装置本体以外にも、金型、クリーンルーム、圧縮空気、電源、搬送、包装、検証、教育費が加わります。
費用対効果を計算する際は、単純な人件費削減だけでは不十分です。不良削減、供給停止回避、調達リスク軽減、在庫最適化、品質クレーム低減、監査対応効率化まで含めるべきです。日本では特に、欠品による取引信用低下の損失が大きいため、安定稼働の価値を金額換算して評価する必要があります。
費用項目内容予算比率の目安削減余地装置本体成形、組立、検査、包装40~55%仕様最適化で調整可金型・治具品種別対応8~15%共通化で圧縮可能建屋・空調改修清浄度、動線整備10~20%既存設備活用で抑制自動検査画像、漏れ、寸法8~12%検査深度の見直し検証・文書立上げ、記録整備5~10%経験会社活用で効率化教育・保守訓練、予備品、点検5~8%初期契約で平準化この費用構成を見ると、最終的な投資効率は装置価格よりも、設計精度と立上げ計画に左右されることが分かります。
var 比較文脈 = document.getElementById(‘比較グラフ’).getContext(‘2d’);var 比較図 = new Chart(比較文脈, {type: ‘bar’,data: {labels: [‘規制対応力’,’統合提案力’,’自動化柔軟性’,’長期保守’,’拡張性’,’費用対効果’],datasets: [{label: ‘総合評価比較’,data: [91, 89, 86, 84, 88, 83],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});比較グラフは、供給会社評価で価格以外の軸が重要であることを表しています。日本では長期保守と規制対応力の比重が特に高くなります。
第一のリスクは、製品仕様が固まる前に設備を発注してしまうことです。シリンジ容量、接続方式、安全機構、包装単位が変わると、金型や組立治具の再設計が必要になり、納期と費用に大きく影響します。第二は、工場全体のレイアウト不整合です。人流・物流・廃棄動線・保守スペースが不十分だと、稼働後にボトルネックが発生します。
第三は、試運転条件と受入基準が曖昧なことです。速度、歩留まり、連続稼働時間、検査精度、交換時間を事前に数値で定義しなければ、引渡し後のトラブルになりやすくなります。第四は、部品供給の長期性です。特に制御機器や画像部品は、更新停止時の代替戦略が必要です。
日本企業は慎重な導入姿勢を取る傾向がありますが、それは合理的です。福岡や神戸など輸出入拠点を持つ企業であっても、海外サプライヤーとの案件では輸送、据付、通関、立上げ日程を細かく管理しなければなりません。投資前に工程能力確認、工場監査、文書レビュー、総費用試算、予備品計画まで含めた調達計画を作成することが重要です。
また、ケーススタディとして、既存の手組立工程を自動化した中堅メーカーでは、導入初年度は教育と調整に時間を要したものの、二年目以降は不良率と人員変動リスクが大きく改善し、顧客への納入安定化で受注拡大につながった例があります。別の事例では、過剰能力の高速機を導入した結果、稼働率が上がらず償却負担が重くなったケースもありました。つまり、最適解は最大設備ではなく、自社戦略に合う設備です。
質問一:日本で医療用シリンジ生産ラインを導入する主な目的は何ですか。回答:安定供給、品質一貫性向上、省人化、外部調達依存の低減、将来の高機能製品対応が主な目的です。
質問二:どの程度の能力を選べばよいですか。回答:現在の需要だけでなく、三年から五年先の製品構成、受託案件の可能性、輸出計画を踏まえて決めるべきです。余裕は必要ですが、過剰投資は避けるべきです。
質問三:完全自動と半自動のどちらが適していますか。回答:大量生産と人員確保難への対応を重視するなら完全自動、小ロット多品種や段階投資なら半自動またはモジュール型が向いています。
質問四:供給会社選定で最も重要な点は何ですか。回答:規制理解、類似実績、文書整備、保守体制、前後工程を含めた提案力です。価格のみで決めるのは危険です。
質問五:導入期間はどのくらいですか。回答:仕様確定から据付、試運転、検証まで含めると案件規模により大きく異なります。建屋改修を伴う場合は余裕ある計画が必要です。
質問六:海外供給会社でも日本向け対応は可能ですか。回答:可能です。ただし、日本語対応、文書品質、保守窓口、輸送計画、予備品供給、据付後の支援体制を事前確認することが不可欠です。
質問七:将来の二〇二六年以降に備えるなら何を重視すべきですか。回答:データ連携、予兆保全、省エネ設計、拡張性、政策変化への適応力です。環境配慮と供給強靭化は今後さらに重要になります。
総合すると、日本で医療用シリンジ生産ラインを導入する際は、設備単体の能力だけでなく、規制、工場設計、保守、将来拡張、持続可能性まで含めて判断する必要があります。統合型の設計・製造・サービス能力を持つ供給会社は、導入リスクを下げるうえで有力な選択肢です。具体的な案件では、製品仕様、想定能力、工場条件、予算感を整理したうえで、段階的に比較検討を進めることが成功への近道です。
-
日本の医薬品製造におけるカートリッジ充填設備の基礎知識・選定基準・投資判断・将来動向完全ガイド
カートリッジ充填とは、注射製剤や高機能医療用製品をあらかじめ決められた容量でカートリッジ容器へ無菌的または高い清浄管理下で充填し、打栓・検査・包装まで一連で行う製造工程またはその設備を指します。日本の製薬企業、バイオ医薬品メーカー、医療機器企業が新工場の建設や既存ラインの更新を進める際、カートリッジ充填設備は生産性、製品品質、規制適合性、自動化レベルを左右する重要な投資対象です。特に自己注射製剤、ペン型注入器向け製品、生物学的製剤、高薬理活性製剤では、正確な充填量管理、微粒子低減、無菌保証、トレーサビリティの確保が求められ、日本市場ではこうした要件を満たす装置選定が競争力に直結します。
医薬品分野のカートリッジ充填は、ガラスや高機能樹脂製のカートリッジに液剤を高精度で充填し、ゴム栓やキャップで密封して、後工程の検査や組立へ送るための製造技術です。日本では、糖尿病治療薬、自己免疫疾患向けバイオ製剤、ホルモン製剤、局所麻酔薬、歯科用製剤などで採用が進んでいます。一般的なバイアル充填やアンプル充填と比べ、患者利便性、投与精度、デバイス適合性に優れ、特に在宅医療や長期投与領域で需要が拡大しています。
設備としては、洗浄、滅菌、充填、打栓、外観検査、リーク検査、ラベリング、トレー搬送、最終包装を連結したライン構成が主流です。日本国内では、東京、横浜、神戸、大阪、名古屋、つくば、富山などの製薬集積地で導入検討が活発であり、羽田・成田・関西国際空港や横浜港、神戸港を通じた部材・設備調達も現実的な検討項目になります。
カートリッジ充填の基本構成と役割 工程 主な役割 品質上の重要点 日本市場での関心点 容器供給 カートリッジを整列して投入 欠け・異物混入防止 安定搬送と自動供給 洗浄 微粒子や残留物を除去 清浄度維持 注射剤向け高清浄仕様 滅菌 必要に応じ容器を滅菌 無菌保証 規制適合の文書化 充填 規定量の薬液を注入 充填精度、泡立ち抑制 高価薬のロス削減 打栓・密封 ゴム栓や部材で密封 リーク防止 デバイス適合性 検査・包装 外観、重量、リークを確認し包装 不良流出防止 完全トレーサビリティ上表の通り、カートリッジ充填は単なる充填機だけではなく、前後工程を含む統合システムとして評価することが重要です。
カートリッジ充填は、主にペン型注入器や専用投与デバイスに組み込む一次容器の製造で使われます。バイアルは医療従事者による調製を前提とする場面が多い一方、カートリッジは患者または介護者が使う装置との組み合わせを前提とする場合が多く、製剤特性だけでなく、最終使用性まで考慮した製造が必要です。
日本で代表的な使用分野は、糖尿病領域、成長ホルモン、リウマチ・乾癬向け自己注射製剤、眼科補助製品、歯科用麻酔カートリッジなどです。また、再生医療関連や高粘度バイオ製剤向けに、低せん断で泡を抑える充填技術や窒素置換、閉鎖系搬送が評価されるケースも増えています。
製造面では、薬液調製タンクから無菌接続で充填部へ送り、容量制御、インライン重量確認、栓位置管理、画像検査、データ記録まで一気通貫で行う設計が理想です。特に日本では、医薬品医療機器等法に基づく品質保証、査察対応、逸脱管理、変更管理を見据え、設備導入時点から妥当性確認のしやすさが重視されます。
たとえば、少量多品種の開発製造では、フォーマット変更時間が短い半自動機が有利な場合があります。一方で、商業生産ではアイソレータ対応の全自動ラインが選ばれやすく、24時間稼働、遠隔監視、電子記録による監査証跡、工程内自動排出が求められます。
医薬品製造での主要用途 用途分野 充填対象 要求される特性 採用理由 糖尿病治療 インスリン製剤 高精度、連続供給 ペン型注入器との適合性 バイオ医薬品 抗体・タンパク製剤 低せん断、低吸着 高付加価値製品の保護 ホルモン製剤 成長ホルモン等 無菌性、安定性 自己投与対応 歯科用製剤 局所麻酔薬 高速充填、確実密封 専用規格容器への対応 在宅医療 慢性疾患向け薬液 使いやすさ、安全性 患者利便性向上 治験・開発 少量ロット製剤 柔軟性、切替性 多品種対応このように、カートリッジ充填は製剤の性質、患者の使用方法、製造量、規制要求が交差する領域に位置する技術です。
最大の利点は、投与デバイスとの一体運用に向くことです。患者が薬液を吸い上げる手間を減らせるため、投与ミスの低減、在宅投与のしやすさ、服薬継続性の向上が期待できます。製造側では、既定容量を均一に供給できるため、製品ロスや再作業の削減につながります。
第二に、無菌製造と自動化の親和性が高い点です。アイソレータやラミナーフロー、ロボット搬送と組み合わせることで、人的介入を減らし、環境由来リスクを抑えられます。日本では人手不足への対応や熟練作業者への依存低減という観点でも高く評価されています。
第三に、ブランド価値の向上です。自己注射市場では、製剤そのものだけでなく、使いやすいデバイス形態、安定供給、外観品質も差別化要因になります。カートリッジ充填設備の性能は、そのまま製品の市場競争力に影響します。
第四に、デジタル化との相性です。充填量、圧力、トルク、打栓深さ、環境モニタリング、画像検査結果を統合し、製造実行管理や品質システムへ接続することで、日本の大手企業が進める工場の高度化にも対応できます。
カートリッジ充填導入による主な利点 利点 内容 現場への効果 経営への効果 投与利便性 患者が扱いやすい容器形態 苦情低減 市場拡大 高精度充填 容量ばらつきを抑制 歩留まり向上 原薬ロス削減 無菌性向上 閉鎖性の高い設計が可能 汚染リスク低下 品質事故回避 自動化 搬送・検査・記録を省人化 人手不足対策 運営コスト最適化 トレーサビリティ 電子記録と監査証跡に対応 調査迅速化 査察対応強化 製品差別化 デバイス製品化に有利 高品質イメージ確立 高付加価値化日本市場では、単に設備性能が高いだけでなく、安定稼働実績、長期部品供給、現地サービス網、文書の整備度まで含めて総合判断される傾向があります。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本市場の関連投資指数’, data: [82, 88, 96, 105, 116, 128, 141], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});カートリッジ充填設備は、生産規模、製剤特性、無菌要件、投与デバイス形状によって最適構成が変わります。一般的には、半自動機、小型全自動機、高速商業ライン、アイソレータ一体型ライン、ネスト対応ライン、バルク供給ラインなどに分かれます。
ポンプ方式も重要です。ペリスタルティック式は洗浄性と柔軟性に優れ、開発や中規模生産に向きます。ピストン式は高精度と高速性が魅力ですが、製品接液部の管理が鍵です。タイムプレッシャー式は単純な構成が利点ですが、高粘度や高精度用途では慎重な検討が必要です。
無菌バリアの面では、開放型クリーンルーム設置より、制限アクセスバリアシステムやアイソレータ方式が有利です。近年の日本市場では、人的介入削減、環境モニタリングの簡素化、バリデーションしやすさを理由に、アイソレータ統合型が強く支持されています。
さらに、カメラ外観検査、インライン重量測定、窒素置換、真空脱泡、栓挿入深さ自動補正、ロボットハンドリング、電子バッチ記録、遠隔保守などの付加機能も差別化要素です。将来的な拡張を考えるなら、モジュール化された設計が望ましいでしょう。
主な機種と技術オプションの比較 分類 適した用途 特徴 注意点 半自動機 研究開発、治験、小ロット 柔軟性が高い 人的操作が多い 小型全自動機 中規模生産 省スペース、省人化 将来拡張の確認が必要 高速ライン 商業量産 高スループット 初期投資が大きい アイソレータ一体型 無菌製剤 介入低減、汚染対策に強い 保守計画が重要 ネスト対応機 高付加価値製品 容器ハンドリングが安定 資材コストを確認 モジュール型ライン 段階投資 拡張しやすい 接続設計の整合が必要どのタイプを選ぶべきかは、年間本数、製剤粘度、容器仕様、洗浄切替頻度、設備停止時の損失額まで含めて試算する必要があります。
代替技術としては、バイアル充填、シリンジ充填、アンプル充填、バッグ充填などがあります。どれが優れているかは一概には言えず、製品の投与方法と流通形態によって決まります。たとえば、病院内での調製が前提ならバイアルが有利です。一方、在宅投与や自己注射ではカートリッジやプレフィルドシリンジが有力です。
カートリッジの利点はデバイス適合性ですが、プレフィルドシリンジは即時使用性に優れます。バイアルは汎用性が高く、薬液安定性の面で扱いやすい製品もあります。したがって、設備選定は製造部門だけでなく、製剤開発、薬事、営業、サプライチェーン、医療機器設計部門が共同で判断するべきです。
日本市場では、自己注射製剤の拡大によりカートリッジとプレフィルドシリンジの比較検討が増えています。患者の握力、視認性、デバイス連携、廃棄性、冷蔵輸送、医療機関での受容性も導入可否を左右します。
カートリッジ充填と代替方式の比較 方式 主な利点 主な制約 向いている場面 カートリッジ充填 デバイス適合、反復投与に便利 容器規格との整合が必要 自己注射、ペン型製品 バイアル充填 汎用性が高い 調製工程が必要な場合がある 病院向け注射剤 プレフィルドシリンジ すぐに使いやすい 仕様固定化しやすい 単回投与製品 アンプル充填 密封性が高い 開封時の扱いに注意 従来型注射剤 バッグ充填 大容量に対応 小容量投与には不向き 輸液、透析液 粉末充填 安定性に優れる場合がある 再溶解が必要 液安定性が低い製品比較表からもわかる通り、カートリッジ充填は特定の投与体験を実現するための装置であり、全製品に万能ではありません。しかし、自己注射市場を狙う企業には極めて戦略性の高い選択肢です。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘糖尿病’, ‘自己免疫’, ‘ホルモン’, ‘歯科’, ‘眼科’, ‘治験受託’], datasets: [{ label: ‘日本での需要指数’, data: [92, 84, 70, 58, 54, 63], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});日本では高齢化、慢性疾患の増加、在宅医療の拡大、バイオ医薬品比率の上昇を背景に、カートリッジ充填関連設備への関心が継続的に高まっています。特に東京圏、関西圏、東海圏、北陸の製造拠点では、既存無菌ラインの増強や、医療機器一体型製品への対応を見据えた設備更新が進みつつあります。
輸入設備だけでなく、アジアの高品質メーカーと連携して費用対効果を高める動きも強まっています。横浜港や神戸港を活用した大型設備搬入、名古屋港周辺の物流拠点を通じた資材供給、成田空港を利用した緊急部品配送など、実務面でのサプライチェーン設計も日本向け案件では重要です。
二〇二六年以降の大きな流れとしては、第一に高度自動化、第二に継続的な規制強化対応、第三に持続可能性です。省エネルギー設計、圧縮空気使用量の削減、廃棄物低減、洗浄液消費の最適化、予知保全により、設備の総保有コストを下げる要求が強まります。政策面では、無菌保証の高度化、データ完全性、電子化された品質記録への対応が引き続き重要です。
加えて、受託製造企業の投資も増える見込みです。国内製薬会社が固定費を抑えながら新製品を迅速に市場投入するため、専用デバイス製剤を扱える受託先の価値が高まっています。そのため、柔軟なフォーマット対応や品目切替性を備えたカートリッジ充填ラインが選ばれやすくなっています。
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘従来型容器比率’, data: [68, 65, 61, 57, 53, 49, 45], borderColor: ‘rgb(201, 203, 207)’, backgroundColor: ‘rgba(201, 203, 207, 0.2)’, fill: true, tension: 0.25 },{ label: ‘デバイス対応容器比率’, data: [32, 35, 39, 43, 47, 51, 55], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, fill: true, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});日本企業が供給会社を評価する際は、価格だけでなく、規制理解、技術適合性、現地対応力、文書品質、納期遵守、長期保守体制を確認する必要があります。とくに無菌ラインでは、設計図面や仕様書の完成度が立上げ成功率を大きく左右します。
確認すべき項目は、まず過去実績です。どの製剤分野で、どの国の規制基準に合わせた設備を納入してきたか、稼働年数はどうか、既存ユーザーの評価はどうかを調べるべきです。次に、工場能力です。単体機の製造だけでなく、洗浄、調製、水システム、搬送、包装まで統合できる会社は、プロジェクト全体の整合性が高まります。
技術面では、アイソレータ連携、電子記録、重量制御、画像検査、遠隔診断、部品標準化、将来増設への対応が重要です。製造能力の面では、加工精度、材料選定、組立品質、試運転能力、受入試験の充実度を確認してください。サービス面では、据付、試運転、妥当性確認支援、教育訓練、部品供給、緊急保守の体制が不可欠です。
こうした観点から、企業情報を見ると、上海を拠点とする専門エンジニアリング企業の中には、製薬設備、製薬用水、物流搬送、医療消耗品設備まで複数工場で展開し、国際的な規制要求に対応した実績を持つ供給会社があります。日本市場向けには、単機導入よりも、工場全体の整合性を考えた提案力があるかが重要です。
また、一括導入ソリューションを持つ供給会社は、レイアウト設計、ユーティリティ接続、文書管理、立上げスケジュールまで含めて一貫管理しやすいため、複数ベンダー調整の負担を減らせます。個別機器の候補を比較したい場合は、製品一覧のような形で設備群を俯瞰できることも有益です。
供給会社を選ぶ際の評価基準 評価項目 確認内容 重要度 見落としやすい点 規制対応力 無菌製造、文書、妥当性確認 非常に高い 監査証跡の設計 技術力 充填精度、バリア技術、自動化 非常に高い 高粘度製剤への適合 製造能力 加工、組立、試運転設備 高い 長寿命部品の採用 サービス力 据付、教育、保守、部品供給 高い 時差を超えた支援体制 実績 納入国、業界、稼働例 高い 類似製品での経験 総費用 導入費、運用費、更新費 高い 消耗品費と停止損失評価時には、供給会社の営業資料だけでなく、受入試験の立会い、設計レビュー、既存設備の部品供給実績まで確認すると失敗を減らせます。
カートリッジ充填設備の投資額は、半自動の小規模設備から、アイソレータ付き高速商業ラインまで幅があります。概算としては、開発用途の小型機なら比較的抑えられますが、無菌バリア、画像検査、リーク検査、ロボット搬送、データ連携を含む本格的な量産ラインでは大きな投資になります。
ただし、設備費だけで判断するのは危険です。日本では建屋改修、空調増強、電源、精製水、蒸気、圧縮空気、クリーンルーム区画、搬入据付、教育訓練、適格性評価、予備部品、保守契約などを含めた総事業費で比較すべきです。さらに、稼働開始までの時間価値も重要です。上市が半年遅れるだけで、売上機会損失が設備価格差を上回ることがあります。
投資回収を考える際は、原薬ロス削減、歩留まり向上、作業員削減、不良率低下、ライン停止時間減少、受託案件の獲得増、監査対応工数削減などの効果を数値化します。高価なバイオ医薬品では、充填精度の改善だけで回収年数が大きく短縮する場合があります。
日本の企業では、五年から八年程度の視点で総保有コストを評価するケースが多く、初期費用がやや高くても、部品寿命が長く、文書が整っており、停止損失が少ない設備が選ばれる傾向です。
var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘規制対応’, ‘技術拡張性’, ‘保守性’, ‘導入速度’, ‘費用対効果’, ‘文書品質’], datasets: [{ label: ‘総合評価モデル’, data: [91, 88, 85, 79, 87, 90], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});以下は予算計画時に見落とされやすい費目を整理したものです。
予算計画で考慮すべき費目 費目 内容 費用影響 備考 本体設備 充填機、打栓機、搬送機 大 仕様差が大きい 無菌バリア アイソレータ、気流制御 大 無菌製剤では重要 検査装置 外観、重量、リーク検査 中~大 自動化度で変動 建屋改修 空調、配管、電源、床荷重 大 旧工場では増えやすい 妥当性確認 IQ、OQ、PQ、文書整備 中 外部支援費を含む 運用立上げ 教育、初期部品、試作ロット 中 計画遅延防止に必要費用対効果を高めるには、初期設計段階で将来品目、予定増産、包装連携、データ連携を見越しておくことが鍵です。
第一のリスクは、製剤と設備の相性不足です。高粘度製剤、泡立ちやすい製剤、光に弱い製剤、吸着しやすいバイオ製剤では、ポンプ方式や接液材質の選択が製品品質に直結します。実機に近い条件での充填試験を行わずに発注すると、後から大きな調整費用が発生します。
第二は、デバイス互換性の問題です。カートリッジは単独容器ではなく、最終的に注入デバイスへ組み込まれることが多いため、寸法公差、栓位置、摺動性、圧力耐性などを包括的に検証する必要があります。
第三は、規制文書の不足です。日本企業は設備そのものだけでなく、設計仕様書、材質証明、溶接記録、試験成績、ソフトウエア文書、変更履歴、校正体系などの整備度を重視します。これが不十分だと妥当性確認や査察準備に時間がかかります。
第四は、供給網のリスクです。交換部品の納期が長い、消耗品が特殊、海外からの緊急発送体制が弱いと、停止損失が拡大します。東京や大阪近郊だけでなく、九州や北陸の工場でも迅速に対応できる保守体制かを確認すべきです。
第五は、拡張性不足です。導入時は一品目でも、二年後に別粘度製剤や別容量へ対応したくなることは珍しくありません。ノズル数増設、検査装置追加、データ連携の拡張が可能か確認しておくと、再投資を抑えられます。
ケーススタディとして、日本の中堅製薬企業が自己注射製剤向けライン更新を進める場面を想定すると、従来のバイアル設備改造だけでは市場要求を満たせず、最終的に専用カートリッジラインを採用することで、製品設計自由度と患者利便性の両方を確保できることがあります。一方、開発段階で将来需要が不透明な場合は、柔軟な小型ラインから開始し、量産時に増設する段階投資も有効です。
技術力、製造力、サービス力を総合的に見ると、上海IVENファーマテックエンジニアリングのような供給会社は、充填包装機械、水処理、搬送物流、医療消耗品設備を複合的に手がけており、設備単体ではなく工場全体の一貫設計に強みがあります。技術面では国際的な無菌製造要件に対応した設計思想、製造面では複数の専門工場による安定供給、サービス面では計画、据付、試運転、妥当性確認、教育、継続支援まで一体化しやすい点が日本企業にとって比較対象となります。詳細な相談はお問い合わせ窓口から進めるのが効率的です。
質問一:カートリッジ充填はどのような企業に向いていますか。自己注射製剤、ペン型注入器向け製品、在宅医療向け注射剤、歯科用カートリッジ製品を扱う企業に特に向いています。少量多品種の開発企業にも、小型設備という形で適しています。
質問二:日本で導入する場合、最重要の評価ポイントは何ですか。無菌保証、充填精度、規制文書、デバイス適合性、現地保守体制、部品供給、妥当性確認支援の七点が特に重要です。
質問三:バイアル充填からの切替は難しいですか。製剤、容器、デバイス、包装、流通まで再設計が必要なため簡単ではありません。ただし市場価値が高ければ十分に検討する価値があります。試験充填と使用性評価を早期に行うことが成功の鍵です。
質問四:半自動と全自動はどう選べばよいですか。年間生産量、品目数、切替頻度、無菌要求、将来増産計画で判断します。治験や開発には半自動、中量産以上や無菌性重視には全自動が一般的です。
質問五:二〇二六年以降の注目技術は何ですか。アイソレータ統合、電子記録、遠隔保守、予知保全、ロボット搬送、低ロス充填、省エネルギー設計、持続可能な洗浄最適化が注目されています。
質問六:海外供給会社を選んでも問題ありませんか。問題はありませんが、日本向け文書、迅速な保守、部品在庫、時差対応、据付経験、現地での教育体制を確認することが不可欠です。設備性能だけでなく、導入後の支援力まで契約前に明確化すべきです。
質問七:工場全体の新設と既存ライン改造のどちらが有利ですか。建屋条件、空調能力、動線、無菌区画、将来品目によります。既存改造が安く見えても、制約が多く長期運用に不利な場合があります。新設と改造の両方で総保有コストを比較してください。
質問八:供給会社との打ち合わせで最初に伝えるべき情報は何ですか。製剤種類、粘度、容量、目標本数、無菌区分、容器寸法、デバイス要件、希望納期、工場図面、必要文書レベルを最初に共有すると提案精度が上がります。
総じて、日本の医薬品製造におけるカートリッジ充填は、単なる設備購入ではなく、製品戦略、患者体験、規制適合、供給安定、将来拡張を同時に設計する投資です。東京・大阪・神戸・名古屋・横浜・富山などの製造拠点で競争力を高めるには、装置単体の価格よりも、技術適合性、長期稼働性、文書品質、統合支援力を重視した選定が必要です。特に自己注射や高付加価値バイオ製剤を視野に入れる企業にとって、カートリッジ充填ラインは今後の成長を支える中核設備となるでしょう。