日本市場で比較するバイアル・アンプル充填ライン導入指針
日本の製薬企業、再生医療関連企業、受託製造企業が無菌製剤の生産能力を増強する際、バイアル・アンプル充填ラインは中核設備として検討されます。どちらを選ぶべきかは、製品特性、容器形態、無菌保証水準、自動化レベル、将来の品目拡張、そして医薬品製造管理の要求によって変わります。一般に、バイアルは柔軟性と多品種対応力が高く、アンプルはガラス封止による密封性と単回投与品への適性が強みです。日本市場では、東京・大阪・神戸・横浜・名古屋・福岡などの医薬品生産拠点や港湾物流網を踏まえ、設備そのものだけでなく、据付、適格性評価、保守体制、部品供給、文書対応まで含めて総合的に判断することが重要です。
日本市場向けの要点整理:バイアル・アンプル充填ラインとは何か

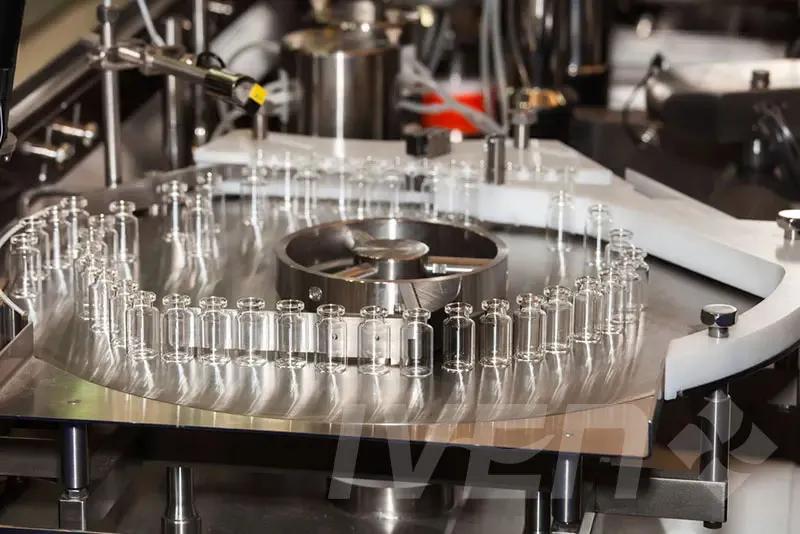
バイアル・アンプル充填ラインとは、洗浄、乾燥滅菌、充填、打栓または溶封、外観検査、ラベリング、包装までを連続または半連続で行う無菌製剤向けの生産システムです。対象となる製品は、注射剤、凍結乾燥製剤、ワクチン、生物学的製剤、診断用試薬、医療用消耗品向け液剤など多岐にわたります。
日本では少量多品種生産の需要が高く、特に受託製造事業者や研究開発型企業では、製品切替のしやすさ、洗浄性、電子記録対応、自動検査連携が重視されます。一方で大量生産品では、時間当たり処理本数、稼働率、歩留まり、容器破損率、無菌ゾーンの安定性が最優先になります。
バイアルラインとアンプルラインは似ているようで、容器搬送、封止方式、窒素置換、微粒子管理、終端処理、保守性に違いがあります。そのため、同じ「注射剤ライン」として一括で考えるのではなく、製品戦略と工場全体設計に沿って判断する必要があります。
| 比較項目 | バイアル充填ライン | アンプル充填ライン | 日本市場での判断ポイント |
|---|---|---|---|
| 容器材質 | 主にガラス、近年は特殊容器も対応 | 主にガラス | 供給安定性と既存調達網を確認 |
| 封止方式 | ゴム栓+アルミキャップ | 加熱溶封 | 製品の安定性と開封性で選定 |
| 凍結乾燥対応 | 高い | 限定的 | 将来の凍結乾燥計画があるか確認 |
| 多品種対応 | 比較的高い | 製品によって制約あり | 切替頻度が高い工場向きか検討 |
| 密封性 | 構成部材に依存 | ガラス一体封止で高い | 酸化防止や単回投与品で有利 |
| 保守性 | 部品交換しやすい構成が多い | 火炎部や溶封部の管理が重要 | 保全要員の教育体制が必要 |
上表の通り、両者は用途と運用思想が異なります。日本では既設工場の改修案件も多いため、設備単体性能よりも、既存空調、搬送導線、無菌区画、倉庫、出荷体制との整合性を確認することが成功の分かれ目です。
バイアル・アンプル充填ラインとは何か、製薬生産で何に使われるのか

この設備は、無菌製剤の最終剤形化に不可欠です。原薬や調製済み溶液を、定量かつ清浄な条件で一次容器に充填し、外部環境から保護しながら出荷可能な製品へ仕上げます。対象業界には、注射剤メーカー、バイオ医薬品企業、臨床試験製剤工場、動物用医薬品工場、診断薬メーカーが含まれます。
バイアル充填ラインは、液体注射剤に加え、凍結乾燥用半打栓工程を組み込みやすく、高付加価値製品に向いています。アンプル充填ラインは、比較的安定した液剤や小容量注射剤で広く使われ、開封時の使い切りを前提とする製品に適しています。
主要工程は次の通りです。
- 容器供給と整列
- 洗浄と乾燥滅菌
- 無菌環境下での定量充填
- 窒素置換や脱酸素処理
- 打栓、巻締、または溶封
- 外観検査とリーク確認
- ラベル貼付、箱詰め、出荷準備
実際の工場では、単独機ではなく、製薬用水、注射用蒸留水、清浄蒸気、調液システム、無菌アイソレータ、検査機、包装機、物流システムと一体で構成されます。設備導入時には、医薬工場の一括構築支援のように、上流から下流まで統合して考える方が、工期短縮と適格性評価の効率化につながります。
| 用途分野 | 適した容器 | 理由 | 注意点 |
|---|---|---|---|
| 一般注射剤 | バイアル、アンプル | 処方により選択肢が広い | 保存条件を検証 |
| 凍結乾燥製剤 | バイアル | 半打栓搬送がしやすい | 凍結乾燥機との接続が重要 |
| ワクチン | バイアル | 多回投与や低酸素管理に対応 | 低温物流との整合が必要 |
| 診断用試薬 | バイアル、アンプル | 少量精密充填に適する | 泡立ちや吸着を確認 |
| 単回投与液剤 | アンプル | 密封性と使い切り適性が高い | ガラス破片対策が必要 |
| 臨床試験製剤 | バイアル | 小ロット切替がしやすい | ラベル管理の厳格化が必要 |
この表から分かるように、製品用途によって最適容器は大きく異なります。設備の選定前に、今後五年程度の製品構成比を想定しておくと、過剰投資や能力不足を避けやすくなります。
現代の製薬製造における主な用途と導入メリット

日本の製造現場でバイアル・アンプル充填ラインが評価される理由は、単なる省人化ではありません。品質の均一化、無菌保証の再現性、製造記録の標準化、監査対応力の向上、そして製品回収リスクの低減にあります。
主なメリットは以下の通りです。
- 充填精度の安定化により内容量不良を低減
- 人の介入を減らし汚染リスクを抑制
- 高速処理により生産能力を拡大
- 検査機連携で不良流出を抑止
- 電子化で逸脱追跡や監査対応を効率化
- ロボット搬送で作業者依存を縮小
例えば、関東圏で研究開発型の中規模工場を運営する企業では、少量バッチを頻繁に切り替えるため、段取り時間短縮が利益率に直結します。一方、関西圏の大規模注射剤工場では、大量生産時の稼働安定性と保守計画の立てやすさが重要です。神戸港や横浜港を使って容器や部材を調達する企業では、部材規格変更時の柔軟性も設備評価項目になります。
上の折れ線図は、日本市場での無菌充填関連設備需要が、再生医療、受託製造、老朽設備更新の影響で緩やかに拡大している想定を示しています。特に二〇二五年以降は、省人化投資と電子記録要件の強化が押し上げ要因となります。
バイアル・アンプル充填ラインの主要な種類、機種、技術オプション
設備選定では、容器形態だけでなく、自動化水準、清浄化方式、充填方式、検査統合レベルを整理する必要があります。一般的な分類は次の通りです。
- 小規模半自動ライン
- 中速自動ライン
- 高速連続生産ライン
- アイソレータ一体型ライン
- 凍結乾燥連携型バイアルライン
- 少量高薬価品向け精密充填ライン
技術オプションとしては、ピストン式、ペリスタルティック式、時間圧力式などの充填方式、無菌アイソレータ、層流保護、ノータッチ搬送、インライン重量確認、打栓トルク監視、画像検査、電子署名対応などがあります。
また、日本の製造現場では、限られた建屋スペースに設備を納める案件が多く、ユーティリティ配管の引き回し、保守通路、洗浄作業空間、将来増設余地も重要です。設備を単独で比較するのではなく、工場全体の流れで見なければなりません。
| 機種区分 | 想定能力 | 適した工場 | 主な利点 | 留意点 |
|---|---|---|---|---|
| 半自動小規模 | 毎時1,000~3,000本 | 試験製造、開発用途 | 導入しやすい | 人依存が残る |
| 中速自動 | 毎時3,000~8,000本 | 中規模商業生産 | 柔軟性と能力の均衡 | 切替部品管理が必要 |
| 高速自動 | 毎時8,000~24,000本 | 大量生産工場 | 生産性が高い | 初期投資が大きい |
| 凍結乾燥対応バイアル | 製品により変動 | 高付加価値製剤 | 品目拡張に有利 | 接続設計が複雑 |
| アイソレータ一体型 | 中速~高速 | 高無菌要求品 | 介入低減 | 運用教育が必要 |
| 精密少量充填型 | 少量バッチ中心 | バイオ、治験薬 | 液損低減 | 処方ごとの検証が重要 |
この表は、能力だけでなく用途による選び方を整理したものです。日本では中速自動ラインの需要が厚く、少量多品種にも一定量の商業生産にも対応しやすいことから、更新案件で特に検討されやすい傾向があります。
バイアル・アンプル充填ラインと代替技術の比較:自社に合うのはどれか
比較対象は、バイアルとアンプルだけではありません。プレフィルドシリンジ、ボトル充填、バッグ製剤、小型カートリッジなども代替案になり得ます。選定では、剤形の将来性、流通形態、医療現場の使いやすさ、無菌保証、設備拡張性を総合的に見ます。
例えば、自己投与や在宅医療向け製品ではシリンジ系が有利なことがあります。一方、病院内調製や複数回使用を想定する製品ではバイアルが依然として強い選択肢です。アンプルは、単回投与で高い密封性が求められる品目に適しますが、近年は開封安全性や使い勝手の観点で再評価も進んでいます。
| 技術 | 主用途 | 強み | 弱み | 向いている企業 |
|---|---|---|---|---|
| バイアル | 注射剤全般 | 汎用性が高い | 部材点数が多い | 多品種展開企業 |
| アンプル | 単回投与液剤 | 密封性が高い | 開封時の配慮が必要 | 定番液剤メーカー |
| プレフィルドシリンジ | 高付加価値注射剤 | 使用性が高い | 設備費が高い | 在宅医療関連企業 |
| ボトル充填 | 大容量液剤 | 容量対応幅が広い | 無菌要求が製品依存 | 輸液系メーカー |
| バッグ製剤 | 輸液、透析関連 | 軽量で物流性が良い | 専用ラインが必要 | 大量供給型企業 |
| カートリッジ | 特殊投与系 | デバイス連携が可能 | 規格制約が大きい | 医療機器連携企業 |
自社に合う方式を見極めるには、現時点の主力品目だけでなく、二〇二六年以降の製品構成変化も想定することが重要です。もし新規バイオ医薬や高薬価少量品が増えるなら、バイアル中心の柔軟なラインが有利になる場合があります。
棒グラフでは、一般注射剤とバイオ医薬で導入需要が高い一方、治験薬や再生医療関連では能力より柔軟性が重視されることを示しています。つまり、需要量だけで機種を選ぶとミスマッチが起こる可能性があります。
日本の製薬製造における市場概況と今後の動向
日本市場では、老朽設備の更新、医薬品安定供給政策、受託製造の増加、海外監査対応の高度化が設備投資を下支えしています。東京圏は研究開発と本社機能、大阪・神戸は製薬集積、静岡・富山・山口などは生産拠点としての存在感があります。輸入機器を活用する企業では、横浜港、神戸港、名古屋港経由の搬入と据付計画も重要です。
二〇二六年に向けた主要トレンドは次の通りです。
- 作業者介入を減らすアイソレータ化
- 設備状態監視による予知保全
- 電子記録、監査証跡、遠隔支援の標準化
- 省エネルギー設計と蒸気・圧縮空気の最適化
- 少量多品種対応の迅速切替
- 検査工程の高度自動化
政策面では、安定供給と品質確保の両立が求められ、供給停止リスクを減らすための設備更新が進みやすい環境です。持続可能性の観点では、洗浄水の再利用設計、熱回収、容器歩留まり改善、廃棄ロス削減が評価されます。
面グラフは、従来型設備から高度自動化設備への比重移動を表しています。日本では人材不足と品質監査強化が並行して進むため、この流れは二〇二六年以降も継続する可能性が高いでしょう。
信頼できるバイアル・アンプル充填ラインのメーカーや供給先を選ぶ方法
供給先選定では、価格だけで決めるのは危険です。無菌設備は導入後の適格性評価、保守、部品供給、教育、文書改訂、工程最適化まで長く付き合うため、総合力が必要です。日本企業が確認すべき視点は以下です。
- 無菌製剤案件の実績件数
- 設計から据付、立上げまでの一貫対応力
- 日本向け文書作成能力
- 工場監査への協力度
- 交換部品の供給速度
- 遠隔支援と現地派遣体制
- 将来拡張や別剤形への提案力
供給先候補を比較する際は、設備製品の構成例を確認しつつ、必要であれば洗浄機、乾熱滅菌、調液、包装、物流まで含めた統合提案を受けるのが望ましいです。個別最適の寄せ集めでは、インターフェース不具合や責任分界の曖昧さが発生しやすくなります。
| 評価項目 | 確認内容 | 重要度 | 見落としやすい点 |
|---|---|---|---|
| 設計力 | 工程設計、動線、保守空間 | 高い | 建屋制約との整合 |
| 製造品質 | 加工精度、材質、溶接品質 | 高い | 見積書に出ない差 |
| 文書対応 | 図面、試験成績、手順書 | 高い | 翻訳品質と整合性 |
| 現地支援 | 据付、調整、教育 | 高い | 繁忙期の人員確保 |
| 部品供給 | 標準部品と専用部品の在庫 | 中~高 | 通関日数の影響 |
| 拡張性 | 将来機能追加の容易さ | 中~高 | 制御仕様の制約 |
上表は、日本企業が供給先を比較する際の実務的な視点を整理したものです。初期価格が低くても、保守部品の納期や文書不足で全体費用が膨らむ例は少なくありません。
投資額、予算計画、費用対効果の考え方
バイアル・アンプル充填ラインの投資額は、能力、無菌化方式、自動検査、凍結乾燥連携、包装統合、建屋改修の有無によって大きく変わります。予算策定では、本体価格だけでなく、搬入、据付、配管、電気、空調改修、適格性評価、教育、予備品、保守契約を含めて算出する必要があります。
費用対効果は、次のような指標で見ると実務に即しています。
- 年間生産能力増加量
- 不良率低下による損失削減
- 人員配置最適化による固定費改善
- 供給停止回避による機会損失低減
- 受託案件獲得による売上増
- 監査対応強化による事業継続性向上
| 費用項目 | 内容 | 予算比率の目安 | 管理のポイント |
|---|---|---|---|
| 設備本体 | 洗浄、滅菌、充填、封止 | 35~50% | 仕様の過不足を防ぐ |
| 周辺設備 | 検査、包装、搬送、調液 | 15~25% | 接続責任を明確化 |
| 建屋改修 | 空調、内装、動線変更 | 10~20% | 既設との干渉確認 |
| 適格性評価 | 各種試験、文書整備 | 5~10% | 試験範囲を明確化 |
| 教育と立上げ | 操作、保全、品質教育 | 3~8% | 班長層まで定着させる |
| 予備品・保守 | 初期部品、年間保守 | 5~10% | 停止リスクを下げる |
表の数値は一般的な目安ですが、日本では建屋改修費が想定以上に増えることがあります。特に既存工場の更新案件では、設備価格より工事費と停止調整費の方が重くなることもあるため、早い段階で設備会社と建築・設備会社の協議を進めるべきです。
比較グラフは、統合型供給先が必ずしも最安ではないものの、工場全体の整合性、文書、保守、導入リスク低減で優位になりやすいことを示しています。日本のように工期と品質の両立が厳しい市場では、総保有費用で比較する視点が不可欠です。
導入時の重要検討事項と想定リスク
無菌充填設備の導入では、設備選定ミスよりも、前提条件の整理不足が失敗要因になることが多いです。主なリスクは以下の通りです。
- 将来品目を考慮せず能力が陳腐化する
- 建屋寸法や天井高に合わない
- ユーティリティ容量が不足する
- 検査機や包装機との接続で遅延する
- 部材供給変更に追随できない
- 教育不足で稼働率が上がらない
このため、基本設計段階で容器規格一覧、バッチサイズ、切替頻度、洗浄手順、保守動線、予備品計画、物流導線まで詳細に詰めるべきです。また、港湾搬入や国内輸送の制限、震災対策、停電対策、災害時の復旧計画も日本では重要です。
事業継続の観点では、交換部品の二重化、制御系の保全性、遠隔診断の可否、主要部品の国内在庫有無も確認したいポイントです。特に北海道や九州など、主要都市圏から離れた工場では、現地到着までの時間が復旧速度に直結します。
日本企業が参考にしたい導入事例、地域供給網、そして当社について
日本で成功しやすい案件には共通点があります。第一に、設備単体ではなく工場全体計画として導入していること。第二に、製品ポートフォリオの変化を見据えて容器と能力を決めていること。第三に、立上げ後の教育と保守まで予算化していることです。
例えば、関西の受託製造企業では、中速バイアルラインを採用し、将来の凍結乾燥接続を見込んだ配置にしたことで、新規案件獲得時の追加投資を抑えられた例があります。中部圏の液剤メーカーでは、老朽アンプルラインの更新に合わせて外観検査と包装を自動化し、人員再配置と不良率低減を同時に実現しました。首都圏の研究開発型工場では、小ロット精密充填と電子記録の強化により、監査準備時間を短縮したケースがあります。
供給網の観点では、東京・横浜の物流拠点は輸入部材や制御機器の集約に強く、神戸・大阪は製薬関連ネットワークが厚く、名古屋周辺は機械加工や自動化部品の調達で優位性があります。設備選定時には、据付後の部品補給経路も含めて比較すると実務的です。
当社に関する情報は、企業情報のご案内でも確認いただけます。ここでは、日本企業が特に重視する三つの観点に絞って紹介します。
技術力としては、無菌充填、包装、製薬用水、物流自動化までを横断した統合設計に強みがあります。バイアルやアンプルだけでなく、輸液、口服液、注射用水関連設備まで含めて全体最適を提案できるため、工場レイアウトやユーティリティ設計との整合を取りやすいのが特長です。複数の特許蓄積と国際的な品質要求への理解を背景に、厳格な製造環境にも対応しやすい体制を整えています。
製造体制では、上海の複数専門工場で、充填包装機械、製薬用水システム、搬送物流設備、医療関連生産設備を分担製造しています。これにより、単体機の供給ではなく、工程間の責任を明確にした一体提案が可能です。長寿命を意識した材質選定や加工品質の確保にも力を入れており、長期運用を前提とする日本市場の要求に適合しやすい構成を目指しています。
サービス体制では、事前相談、基本計画、機種選定、据付、試運転、各種適格性評価支援、教育、文書整備、アフターサービスまでを一貫して提供しています。とくに、初期のレイアウト不整合、設計の抜け、工期遅延、設備品質への不安、予算超過といった典型的な課題に対し、前段からリスクを可視化して対策を立てる進め方を重視しています。相談や個別提案はお問い合わせ窓口から可能です。
さらに、工場全体を対象とした一括案件では、調液、注射用水、清浄蒸気、包装、倉庫物流まで含む形で計画をまとめることで、立上げの手戻りを減らしやすくなります。単なる機械購入ではなく、製造拠点の競争力づくりとして検討する企業に向いた進め方です。
よくある質問
質問一:日本ではバイアルとアンプルのどちらが主流ですか。
製品群によりますが、柔軟性や将来拡張性の面ではバイアルの検討比率が高い傾向があります。一方、単回投与液剤ではアンプルも引き続き有力です。
質問二:少量多品種生産ならどの方式が向いていますか。
多くの場合、段取り替えがしやすい中速クラスのバイアルラインが候補になります。ただし、処方特性や容器規格によっては精密充填型アンプルラインが適する場合もあります。
質問三:設備価格だけで比較してもよいですか。
推奨されません。建屋改修、据付、適格性評価、予備品、保守、文書対応を含めた総保有費用で見るべきです。
質問四:二〇二六年以降に重視すべき機能は何ですか。
高度自動化、作業者介入低減、電子記録、予知保全、省エネルギー設計、少量多品種への切替性が重要です。
質問五:海外供給先を選ぶ場合の注意点は何ですか。
日本向け文書、部品供給、現地支援、通関と輸送計画、立上げ後の保守体制を事前に確認することが大切です。
質問六:工場全体の構築と単体設備調達の違いは何ですか。
工場全体構築では、製薬用水、調液、充填、包装、物流までの接続責任が明確になり、工期や品質面のリスクを抑えやすくなります。単体調達は初期費用を抑えやすい一方、統合調整の負担が増える傾向があります。
質問七:まず何から検討を始めるべきですか。
製品計画、年間需要、容器規格、将来の品目拡張、既存建屋条件を整理し、その上で複数方式を比較するのが最も効率的です。
総じて、日本でバイアル・アンプル充填ラインを選ぶ際は、単に容器形態の違いを比較するだけでは不十分です。市場、製品戦略、工場条件、規制対応、保守網、将来拡張性を一体で見極めることが、長期的な投資成果につながります。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本市場で考える非PVC点滴バッグとPVC点滴バッグの選定基準
日本の輸液市場では、非PVC点滴バッグとPVC点滴バッグの選定は、単なる包装材の比較ではありません。薬液の安定性、可塑剤溶出リスク、滅菌条件、物流効率、病院での取り扱い性、そして将来の環境規制対応まで含めて判断する必要があります。特に高付加価値製剤や配合変化に敏感な製品では、使用直前まで有効成分を分離できる多室構造の採用が進んでおり、非PVCフィルムとPVCフィルムの違いは製品戦略そのものに影響します。東京・大阪・名古屋・神戸・横浜といった主要医薬物流拠点では、安定供給と品質保証の両立が重視されており、製薬企業、受託製造会社、病院調達部門のいずれにとっても、適切な技術選定は重要な経営課題です。
結論から言えば、日本市場でどちらを選ぶべきかは、製剤特性と事業目的で決まります。PVC点滴バッグは長年の実績があり、一般的な大量輸液では依然としてコスト競争力があります。一方、非PVC点滴バッグは、可塑剤の影響を避けたい薬液、脂肪乳剤、アミノ酸製剤、二室・三室の栄養輸液、光や酸素に敏感な製品、環境配慮を訴求したいブランドに適しています。
さらに、多室バッグ技術を組み合わせることで、反応しやすい成分を充填時点では分けておき、投与直前に混合する設計が可能になります。これにより有効期限の延長、保存中の変色や分解の抑制、現場混合作業の削減、投薬ミスの低減が期待できます。病院にとっては調剤工程の負荷軽減、患者にとっては安全性向上、製薬企業にとっては差別化製品の開発余地が大きいのが利点です。
日本では高齢化、在宅医療の拡大、感染対策の強化、医療廃棄物への配慮が進む中で、非PVCバッグへの関心は確実に高まっています。ただし、すべてを非PVCへ置き換えるのが正解ではありません。大量生産の標準輸液、価格重視の市場、既存設備との互換性を優先する場合にはPVCにも十分な合理性があります。したがって最適解は「製品ポートフォリオごとの使い分け」です。
PVC点滴バッグは、ポリ塩化ビニル系フィルムを用いた輸液容器です。柔軟性、加工性、シール性に優れ、長年にわたり病院の標準容器として広く採用されてきました。日本でも多くの医療現場がPVCベースの輸液システムに慣れており、既存ラインとの整合性が高いのが利点です。
一方、非PVC点滴バッグは、ポリオレフィン系、多層共押出フィルム、TPE系など、PVCを含まない材料で作られます。最大の特徴は、DEHPなど特定可塑剤への懸念を回避しやすい点、薬液との相互作用を低減しやすい点、そして多室構造や高機能フィルムへの展開がしやすい点です。特に注目されるのは、薬液適合性と環境対応です。
主なメリットを整理すると、PVCはコストと普及実績、非PVCは機能性と将来性に強みがあります。製剤の安定性や輸出規制を意識する企業ほど非PVCの検討が進みやすく、国内中心で大量汎用品を安定供給したい企業はPVCを維持する傾向があります。
比較項目PVC点滴バッグ非PVC点滴バッグ実務上の意味材料構成PVC系フィルムポリオレフィン系、多層フィルムなど薬液との相性評価が変わる可塑剤対応設計によって影響あり可塑剤懸念を抑えやすい高感度製剤で差が出やすいコスト比較的低い比較的高い量産価格に影響多室化適性可能だが設計制約あり高機能化しやすい差別化製品に有利環境訴求限定的比較的しやすいESG方針に関わる市場実績長く豊富拡大中導入判断の安心感が異なる輸出適合性仕向地で要確認高規格案件で有利な場合あり海外展開で重要上表の通り、どちらにも強みがあります。重要なのは、薬液、工程、輸出先、病院ニーズを合わせて総合評価することです。
臨床面では、非PVC点滴バッグの採用は安全性と作業性の両方で評価されます。まず、薬液によっては容器材料からの影響を避けたいケースがあります。特に栄養輸液、特殊注射剤、長時間投与製剤では、材料由来の溶出、吸着、透過性の管理が品質保証の鍵になります。
病院用途としては、急性期病院、大学病院、がんセンター、周産期センター、透析施設、在宅医療支援機関でニーズが異なります。たとえば、東京や大阪の大規模病院では、薬剤部の調製負荷低減と標準化が重視され、多室バッグや完成製剤の需要が高まっています。札幌、仙台、広島、福岡の中核病院でも、夜間調剤リスクを減らす手段として、混合済みまたは使用直前混合型のシステムが注目されています。
また、災害医療や地域医療連携でも利点があります。軽量で取り扱いやすいバッグ製品は、保管効率や搬送性に優れます。港湾物流拠点である神戸港、横浜港、名古屋港を経由する医薬品流通でも、破損リスク低減や梱包効率が評価されます。
医療分野主な用途非PVCの利点PVCの利点急性期病院補液、電解質、抗菌薬補助高機能製剤に対応しやすい標準輸液の調達が容易集中治療栄養輸液、特殊製剤多室化で投与直前混合が可能単純製剤では低コスト腫瘍領域支持療法、水分補給薬液適合性の評価がしやすい汎用補液で実績豊富小児・新生児厳密な品質管理が必要材料選定の自由度が高い採用品目が多い透析施設透析関連液設計によって高い安定性大量供給で有利在宅医療簡便な投与管理軽量で扱いやすい設計が可能価格面で導入しやすい災害備蓄物流と保管効率重視省スペース化が可能流通量が多いこの表から分かるように、臨床上の評価は一律ではなく、部門別に優先順位が違います。病院導入提案では、診療科ごとの運用課題を先に整理することが重要です。
非PVC点滴バッグには、単層型よりも多層型が多く採用されます。理由は、シール性、透明性、耐熱性、酸素バリア性、柔軟性など、単一材料では両立しにくい特性を層構成で最適化できるからです。一般的な材料にはポリプロピレン系、ポリエチレン系、エラストマー系、多層共押出フィルムなどがあります。
日本市場で重視されるのは、滅菌工程への適合、国内薬局方や関連規格への適合性評価、内容液との相互作用試験、長期安定性試験データの取得しやすさです。単に非PVCというだけでは採用されず、製剤ごとのバリデーションが必要になります。
また、バッグの種類としては、単室、二室、三室、光遮断タイプ、外袋一体型、高バリア型、特殊ポート付きなどがあります。医療機関の運用性まで考えると、ポート形状、吊り下げ性、加圧適性、流路安全設計も重要です。
バッグ種類構造特徴向く製剤留意点単室バッグ最も基本的な一室構造標準輸液、補液成分分離はできない二室バッグ隔壁で2成分を分離使用直前混合が必要な製剤開通機構の信頼性が重要三室バッグ複数成分を個別保存栄養輸液など工程設計が複雑高バリア型酸素や水蒸気への対策強化感受性の高い薬液コスト上昇に注意光遮断型遮光機能を付与光分解しやすい製剤外観確認との両立が必要特殊ポート型接続部の安全性向上病院調製負荷の高い用途周辺部材との整合が必要外袋一体運用型輸送・保管性を高める広域物流向け包装設計も評価対象材料選定では、フィルム価格だけでなく、シール不良率、滅菌後の寸法安定性、物流中のピンホールリスク、開封性も総コストに影響します。
多室バッグと単室バッグの差は、単なる容器構造の違いではありません。製剤設計、在庫戦略、臨床安全、製造難易度、販売価格に直結します。単室バッグはシンプルで、標準化しやすく、設備投資も比較的抑えられます。一方、多室バッグは有効成分を分離保管し、投与前に混合できるため、反応性の高い組み合わせで特に有効です。
たとえば、アミノ酸、糖、脂質、微量元素、ビタミンなどをすべて同一室で長期保存するのは難しい場合があります。多室化すれば、品質維持と投与時の利便性を両立しやすくなります。日本の大手病院では、薬剤師の人手不足対策として、投与直前操作が簡単な製品への評価が高まっています。
比較項目単室バッグ多室バッグ導入判断のポイント構造シンプル隔壁・開通機構が必要設備難易度が違う製造コスト低め高め販売単価で回収可能か確認品質安定性成分相性に左右される分離保管で有利高感度製剤で差が大きい病院作業性用途により追加調製あり現場作業削減が可能人手不足対策になる在庫管理SKUを分ける場合あり統合しやすい場合あり物流設計が変わる安全性調製ミスの影響を受けやすい標準化しやすい医療安全で有利差別化力限定的高い新製品戦略に向く多室バッグは技術的難易度が高い一方、価格競争から脱しやすいのが魅力です。特に日本のような高品質志向市場では、単純な最安値競争よりも、安定性と運用改善を売りにした提案が有効です。
日本では輸液全体の需要は成熟市場に見えますが、内容を見ると構成比が変化しています。汎用補液は安定推移でも、周術期管理、在宅医療、栄養療法、透析、感染管理向けの高機能製品は拡大余地があります。さらに、輸入原材料の調達リスクや地政学的変動を背景に、国内外サプライチェーンの多元化が進んでいます。
関東圏では東京湾岸、横浜、千葉の物流網、関西圏では大阪・神戸の医薬品流通基盤、中部では名古屋周辺の製造集積が、生産能力の配置を考える上で重要です。加えて、九州では福岡を中心にアジア向け輸出のハブ機能が意識されています。
2026年に向けた主要トレンドは三つあります。第一に、高機能フィルムと多室化による製品差別化。第二に、環境対応型包装へのシフト。第三に、規制対応とデジタル製造管理の高度化です。病院は安定供給を求め、製薬企業は品質と収益性の両立を求めるため、生産能力だけでなく柔軟な品種切替能力も重要になります。
var ctx1 = document.getElementById(‘lineChartJapan’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘日本における高機能点滴バッグ需要指数’,data: [82, 88, 95, 103, 112, 124],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線グラフは、日本市場における高機能点滴バッグ需要が緩やかに拡大している想定を示しています。市場全体が急増するというより、付加価値セグメントが伸びる構図です。
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘急性期病院’,’在宅医療’,’透析’,’栄養療法’,’受託製造’,’輸出向け’],datasets: [{label: ‘2026年需要規模の相対比較’,data: [92, 68, 76, 88, 71, 80],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’]}]},options: {responsive: true,maintainAspectRatio: false}});需要分野別では、急性期病院と栄養療法の比重が大きく、在宅医療も着実に伸びる見通しです。製品設計と営業戦略を分野別に分けるのが有効です。
日本市場向けに設備や供給会社を選ぶ際は、価格だけで決めるべきではありません。重要なのは、規制適合性、バリデーション対応、長期保守、部品供給、工程安定性、そして実機での再現性です。特に輸液ラインでは、洗浄、調製、充填、シール、滅菌、検査、包装、搬送まで一貫した設計思想が必要です。
評価基準としては、第一にGMP適合設計の実績、第二に多室バッグや非PVCフィルムへの対応力、第三に据付後の立上げ支援、第四にIQ・OQ・PQ文書支援、第五に日本の品質要求に合わせた教育体制が挙げられます。
設備調達では、単機購入よりも、医薬品工場の一括構築支援を提供できる企業のほうが、レイアウト、ユーティリティ、文書化、工程連携で優位です。また、製品ラインアップや事業背景を確認したい場合は、企業情報の紹介ページを見ながら、過去の納入実績や対応領域を確認すると判断しやすくなります。
技術力の観点では、上海アイブン・ファーマテック・エンジニアリングのように、輸液設備、水処理、物流搬送、充填包装を横断して設計できる企業は、単体機械メーカーより総合最適を提案しやすい傾向があります。製造能力の面では、複数の専門工場を持つ企業は、主要装置の内製比率が高く、品質のばらつきや納期リスクを抑えやすいのが利点です。サービス面では、立上げ、教育、文書支援、バリデーション、アフターサービスまで一連で対応できるかが重要です。
評価項目確認内容重要度理由規制対応力GMP、各種監査経験非常に高い承認・査察対応に直結材料対応力非PVC、PVC、多室バッグの経験高い将来製品の自由度を左右製造実績納入ライン数、稼働年数高い再現性の裏付けになる文書支援DQ、IQ、OQ、PQ支援高い立上げ期間を短縮できる保守体制部品供給、遠隔支援、現地対応高い停止損失を減らすカスタマイズ性工場条件に合わせた設計中〜高既存建屋活用に有利総合提案力水、物流、包装まで一貫対応中〜高工事調整の負担を減らすこの比較表は、調達先の面談時にそのまま確認リストとして使えます。見積価格より前に、上記項目の証拠資料を集めるのが失敗防止の近道です。
var ctx3 = document.getElementById(‘areaChartShift’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘非PVC採用比率の上昇傾向’,data: [28, 31, 35, 39, 44, 49],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3},{label: ‘PVC採用比率の相対推移’,data: [72, 69, 65, 61, 56, 51],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.18)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});面積グラフは、PVCがすぐに消えるのではなく、非PVCの採用比率が段階的に伸びる市場構造を示しています。日本では併存期間が長く続く可能性が高いでしょう。
投資額は、単なる充填シール機の価格だけでは決まりません。通常は、溶液調製設備、水処理、クリーンルーム、滅菌設備、検査装置、包装設備、自動搬送、倉庫、バリデーション費用まで含めて評価します。既存工場の改造か、新設かでも差が大きくなります。
日本での投資判断では、初期費用よりも総所有コストが重視されます。停止損失、歩留まり、製品切替時間、保守費、監査対応費、教育費を見落とすと、想定ROIが崩れやすくなります。特に多室バッグや非PVC高機能ラインは初期投資が高くても、販売単価と差別化力で回収しやすい場合があります。
たとえば、標準輸液だけを製造するならPVCラインのほうが回収が早いことがあります。一方、栄養輸液や輸出向け高機能製品を狙うなら、非PVCラインの方が中長期収益性で優位になる可能性があります。大阪や横浜のような物流利便性の高い立地なら、輸出・国内配送の両立により回収速度を高められることもあります。
費用項目内容予算影響管理ポイント製造設備成形、充填、シール、検査非常に大きい仕様過不足を防ぐユーティリティ注射用水、蒸気、空調大きい将来拡張も考慮建屋・クリーンルーム新設または改修大きい動線最適化が重要バリデーション各種試験、文書作成中〜大立上げ時期に影響教育・技術移管操作、保守、品質管理中立上げ後の安定に直結予備部品消耗品、重要部品中停止リスクを下げるデジタル化記録、追跡、遠隔監視中2026年以降の競争力に有効予算計画では、三つのシナリオを用意するのが実務的です。保守的ケース、標準ケース、成長ケースです。それぞれに販売単価、稼働率、歩留まり、輸出比率を設定し、回収年数を比較すると、経営判断がしやすくなります。
投資判断で見落とされやすいリスクは、材料調達、規制変更、製剤適合性、ライン切替の複雑さ、営業側の販売計画の甘さです。非PVCは魅力的ですが、フィルム選定を誤ると、シール不良、滅菌後変形、内容液との相互作用、長期安定性不足が発生しかねません。
また、日本では品質トラブルへの許容度が非常に低いため、導入初期の工程変動は慎重に管理する必要があります。さらに、病院採用は価格だけでなく実績、供給安定、包装規格、接続互換性、薬事対応も見られます。設備が完成しても、販売側の市場開発が追いつかなければ稼働率不足に陥ります。
環境面では、2026年以降、廃棄物削減、資材軽量化、エネルギー効率、工程の可視化がさらに重視される見込みです。政策面でも、安定供給体制や国内生産基盤の強化が評価される可能性があります。そのため、単一材料依存を避け、複数サプライヤー戦略を準備することが望ましいでしょう。
実務上は、設備メーカーに問い合わせる前に、自社の対象製剤、想定容量、バッグ規格、年間数量、輸出の有無、既存工場条件を整理しておくことが重要です。詳細相談や個別提案を受けたい場合は、日本向け導入相談窓口を通じて、工程要件を共有すると具体的な比較が進めやすくなります。また、設備候補の全体像を確認したい場合は、製品・設備一覧から関連ラインを確認できます。
var ctx4 = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘規制対応’,’多室対応’,’内製比率’,’保守支援’,’カスタム設計’,’総合一括力’],datasets: [{label: ‘総合型サプライヤーの評価例’,data: [95, 90, 88, 92, 91, 96],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘単機中心サプライヤーの評価例’,data: [72, 64, 58, 66, 69, 52],backgroundColor: ‘rgb(54, 162, 235)’}]},options: {responsive: true,maintainAspectRatio: false}});比較グラフは、総合型サプライヤーと単機中心サプライヤーの違いを示した一例です。日本のように品質保証と長期運用を重視する市場では、総合提案力の差が大きく効きます。
非PVC点滴バッグは日本で必ずPVCより優れているのですか。いいえ。高機能製剤や環境配慮の観点では有利な場面が多い一方、標準輸液や大量生産ではPVCのコスト優位が残ります。製剤ごとに選ぶべきです。
多室バッグはどの分野で特に有効ですか。栄養輸液、反応性のある成分を含む製剤、病院での混合作業を減らしたい用途で特に有効です。薬剤部の省力化にもつながります。
日本市場で求められる設備選定の最重要点は何ですか。規制対応力、実績、文書支援、保守体制、非PVCフィルムへの対応経験です。価格だけで決めると長期的に不利になることがあります。
投資回収はどれくらいで見ればよいですか。製品構成によりますが、標準輸液中心か高付加価値製品中心かで大きく異なります。通常は3つの需要シナリオで回収年数を比較します。
2026年に向けた注目テーマは何ですか。高機能多室化、サステナブル包装、デジタル製造管理、安定供給政策対応です。特に環境性と供給継続性の両立が重要になります。
どのような企業が導入を検討すべきですか。国内製薬企業、受託製造会社、輸液専門メーカー、輸出志向の企業、病院向け高機能製剤を強化したい企業です。
上海アイブン・ファーマテック・エンジニアリングは日本向けにどのような価値を提供できますか。技術面では輸液ライン、水処理、搬送、包装を含む総合設計力、製造面では専門工場群による安定した装置供給力、サービス面では設計、据付、試運転、バリデーション支援、教育、アフターサービスまでの一貫支援が強みです。単なる装置販売ではなく、工場全体の立上げを見据えた提案が可能です。
最後に、日本市場で非PVC点滴バッグとPVC点滴バッグを比較する際は、材料の善し悪しを単純化しないことが重要です。東京・大阪・名古屋・神戸・福岡といった医薬物流の主要拠点を含め、供給体制、規制、病院運用、製剤戦略、環境対応まで一体で考えることで、初めて最適な答えが見えてきます。標準輸液の安定供給を重視するならPVC、高機能化と差別化を狙うなら非PVC、そして将来の成長戦略には多室バッグという選択肢が有力です。重要なのは、設備、材料、製剤、販売計画を分断せず、事業全体として設計することです。
-
日本向け無菌医薬品工場のためのブロー・フィル・シール導入完全ガイド
ブロー・フィル・シール無菌充填が多くの無菌製剤メーカーに選ばれる最大の理由は、容器成形、充填、密封を一つの連続無菌工程で完結できるためです。人の介在や開放工程を大幅に減らせるため、微生物汚染、異物混入、容器搬送時のリスクを低減しやすく、日本の厳しい品質要求に適合しやすい点が高く評価されています。特に点眼剤、吸入液、注射用溶液、透析関連液、小容量無菌液の分野では、生産効率と無菌保証水準の両立を図れる技術として導入が進んでいます。
日本市場では、東京・大阪・名古屋の大手製薬集積地だけでなく、富山、静岡、神戸、つくば周辺の医薬品・医療機器拠点でも、無菌工程の省人化、バリデーション効率、エネルギー最適化を目的としてブロー・フィル・シール設備への関心が高まっています。輸入設備の比較検討だけでなく、据付後の保守、部品供給、適格性評価支援まで含めた総合調達が重視されるのが日本の特徴です。
ブロー・フィル・シール無菌充填は、熱可塑性樹脂から容器を成形し、直後に無菌液を充填してその場で密封する技術です。従来のバイアルやアンプル工程では、容器製造、洗浄、滅菌、搬送、充填、打栓、巻締めなど複数の工程が分かれていますが、この方式では工程統合により接触点と開放点が少なくなります。その結果、無菌リスクの低減、ラインの省スペース化、材料ロスの抑制、オペレーター依存度の軽減、そして高い再現性が期待できます。
日本の製造現場では、医薬品医療機器等法への適合、製造記録の完全性、変更管理、洗浄・滅菌の妥当性、査察対応の説明容易性が重要です。ブロー・フィル・シール無菌充填は、適切な設備設計と運用条件のもとで、これらの要求に応えやすい構造を持っています。特に単回投与製品、保存料無添加製剤、小容量プラスチック容器製品では、品質面と商業性の両面から有力な選択肢です。
評価項目ブロー・フィル・シール一般的な従来方式日本市場での重要度無菌リスク工程統合で低減しやすい工程分離により管理点が多い非常に高い人の介在少ない比較的多い高い設置面積比較的コンパクトラインが長くなりやすい高い容器自由度専用設計しやすい標準容器中心中程度初期投資高め構成により幅広い高い量産安定性高い構成次第非常に高い単回投与品への適性非常に高い高いが工程が多い非常に高い上表の通り、日本で導入判断を行う際は、単純な設備価格だけでなく、無菌保証、工程短縮、査察対応、省人化、ライン停止損失の回避まで含めて総合的に評価する必要があります。
この技術では、樹脂を押出してパリソンを形成し、金型内で容器形状にブロー成形した直後、無菌ノズルで規定量の製液を充填し、そのままヘッド部をシールします。つまり、容器が外気に長時間さらされることなく、成形から密封までが短時間で完了します。対象となる容器は、点眼剤用ユニットドーズ、吸入液容器、小容量ボトル、中容量ボトルなどです。
代表的な工程は、原料樹脂供給、樹脂溶融、パリソン形成、金型クランプ、ブロー成形、無菌充填、上部シール、刻印または識別、排出、オンライン検査、二次包装という流れです。日本では、内容量精度、シール強度、リーク試験、可視異物検査、粒子管理、培地充填試験の実施方法が設備選定時の主要論点になります。
また、対象製品の性質によって、無菌ろ過、調製タンク、循環配管、清浄蒸気、注射用水、クリーンルーム差圧、温湿度制御、電子記録まで含めた上流下流の統合設計が必要です。この点で、単体機械だけでなく、工場全体の視点で設計できる供給先が有利です。設備の詳細や統合提案を確認したい場合は、製薬設備の製品一覧で関連装置群を確認できます。
工程段階主な内容管理ポイント典型的な不良リスク樹脂溶融医薬用途樹脂の加熱溶融温度安定性樹脂劣化パリソン形成容器前駆体を押出肉厚均一性偏肉ブロー成形金型内で容器を成形形状再現性変形無菌充填規定量を充填充填精度、無菌性過不足、汚染密封容器上部をシールシール強度リークオンライン検査重量、外観、漏れなど確認検出感度見逃し排出・整列後工程へ搬送ハンドリング性擦り傷、変形この表から分かるように、ブロー・フィル・シール無菌充填は単に一台の装置ではなく、成形工学、流体制御、無菌技術、品質保証が一体化した生産システムです。
第一の理由は、無菌保証の考え方と実際のオペレーションが結びつきやすいことです。容器を外部から購入して洗浄・滅菌・搬送するのではなく、設備内で成形して直ちに充填するため、工程ごとの環境影響を減らせます。これは、日本の品質部門や工場監査で重視されるリスクベース管理に合致します。
第二の理由は、省人化です。日本では製造現場の人材不足が慢性化しており、特に夜間や交替勤務の確保が課題です。自動化されたブロー・フィル・シール無菌充填ラインは、操作員数の削減、教育負荷の低減、人的ミスの再発防止に寄与します。東京圏や大阪圏の高コスト地域では、この効果が収益改善に直結しやすくなります。
第三に、単回投与製品との相性です。点眼薬、吸入液、生理食塩液、外用無菌液などでは、利便性、使い切り性、保存料低減の観点から、ユニットドーズ容器の需要が伸びています。日本の高齢化市場では、開封しやすさ、持ち運びやすさ、誤使用防止設計も販売競争力に影響します。
第四に、設備統合のしやすさです。例えば、上海アイヴェン製薬技術工程のように、無菌充填機だけでなく、注射用水設備、配液システム、包装・搬送、自動倉庫まで含めた総合提案が可能な企業は、工場全体の整合性を取りやすい強みがあります。企業情報は会社紹介ページでも確認できます。
var ctx1 = document.getElementById(‘lineChartBfs’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年予測’],datasets: [{label: ‘日本における導入関心指数’,data: [48,56,64,73,82,91],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線図は、日本での導入関心が年々上昇しているイメージを示しています。特に二〇二四年以降は、安定供給、国内回帰、品質監査対応、自動化投資の流れが重なり、検討件数が増えやすい環境です。
設備選定では、容器容量、生産量、製品粘度、滅菌方式、容器形状、検査要件を踏まえて機種を決めます。一般に小容量ユニットドーズ向け、中容量ボトル向け、多連容器向け、高速量産向け、特殊キャップ一体型向けなどに分類されます。日本市場では、眼科、呼吸器、透析、注射、外用の五分野での検討が多い傾向があります。
機種分類容量帯主用途日本での導入しやすさ小容量ユニットドーズ型0.2〜10mL点眼剤、吸入液非常に高い小型ボトル型5〜30mL外用液、経口液一部高い中容量ボトル型30〜250mL洗浄液、一部医療用液中程度多連ストリップ型0.4〜5mL使い切り連包製品高い高速量産型容量可変大量消費品目高い特殊口栓一体型製品仕様による差別化容器中程度カスタム医療用途型製品仕様による診断・医療消耗品液剤中程度機種選定で見落とされがちなのは、将来の製品拡張性です。例えば当初は三ミリリットル点眼剤のみを想定していても、将来六ミリリットルや二連・五連タイプへ広げる可能性があるなら、金型交換性、制御レシピ、検査機連携、二次包装の適合性まで確認しておくべきです。
また、製造能力の裏付けも重要です。上海アイヴェン製薬技術工程は、充填包装機械、水処理、搬送物流、採血管関連設備など複数の専門工場を有し、設備単体ではなく工場一式の製作体制を整えています。日本向け案件では、このような製造基盤が納期安定や予備品供給に直結します。
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘点眼剤’,’吸入液’,’注射用液’,’透析関連液’,’外用無菌液’,’診断用液’],datasets: [{label: ‘日本市場の需要比較’,data: [92,78,66,54,61,49],backgroundColor: [‘rgb(255,99,132)’,’rgb(255,159,64)’,’rgb(255,205,86)’,’rgb(75,192,192)’,’rgb(54,162,235)’,’rgb(153,102,255)’]}]},options: {responsive: true,maintainAspectRatio: false}});棒グラフでは、特に点眼剤と吸入液での需要が高い構図を示しています。高齢化と在宅医療の拡大が、使い切り型無菌容器の需要を押し上げています。
従来のバイアルやアンプルにも強みはあります。たとえば凍結乾燥製剤との相性、ガラス容器のバリア性、既存市場での普及度、医療機関での取扱い慣れなどです。一方で、液剤中心でプラスチック容器の採用が許容される製品では、ブロー・フィル・シール無菌充填が工程合理化で優位になりやすいです。
比較項目ブロー・フィル・シールバイアルラインアンプルライン容器材質主に樹脂主にガラスガラス容器供給設備内成形外部購入外部購入洗浄・滅菌工程簡略化しやすい必要必要無菌開放点少ない多い多い小容量連包得意不得意不得意凍結乾燥適性限定的高い低い容器意匠の自由度比較的高い中程度低いこの比較から、日本企業が判断すべきポイントは明確です。液剤主体で、無菌性、省人化、単回投与、容器差別化を重視するならブロー・フィル・シール無菌充填が有力です。逆に、凍結乾燥や既存バイアル供給網を活用したい場合は従来方式の方が合理的なこともあります。重要なのは、製品ポートフォリオ全体で最適解を考えることです。
日本で採用が拡大する背景には、三つの市場要因があります。第一に、医療の現場で使い切り包装への需要が増えていること。第二に、工場の省人化と品質一貫性を求める動き。第三に、海外展開を前提にした国際水準の設備導入です。神戸港、横浜港、名古屋港を活用して設備を調達する製薬企業では、据付後に欧州や東南アジア向け製品を生産するケースもあり、国際基準への整合性が重視されています。
技術面では、電子バッチ記録、遠隔監視、予知保全、リーク自動検査、容器外観の画像判定、高効率空調連動などが進化しています。さらに二〇二六年に向けては、エネルギー効率の高い加熱制御、樹脂使用量の最適化、再現性の高い成形アルゴリズム、データ完全性強化が投資判断を左右するでしょう。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年予測’],datasets: [{label: ‘従来充填比率’,data: [74,70,66,61,56,50],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘ブロー・フィル・シール比率’,data: [26,30,34,39,44,50],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});面グラフは、無菌液剤分野における技術シフトの方向性を表しています。実際には製品種類ごとに差がありますが、日本でも使い切り無菌液ではブロー・フィル・シール無菌充填の存在感が一段と高まる見通しです。
日本企業が供給先を選ぶ際には、価格だけで判断すると失敗しやすくなります。設備本体の仕上がり、制御系の安定性、文書体系、据付能力、適格性評価支援、部品供給、保守教育まで総合的に見るべきです。特に海外設備を導入する場合、日本語対応の技術窓口、緊急時の部品手配、時差を越えた支援体制が重要です。
評価項目としては、以下の観点が実務的です。第一に、無菌設備の実績数。第二に、どの規制要求まで理解しているか。第三に、工場一式のエンジニアリング能力。第四に、製造工場の管理レベル。第五に、試運転と受入試験の透明性。第六に、導入後の保守体制です。
選定項目確認内容重要度実務上の注意規制対応力無菌設備の基準理解非常に高い文書の整合性を確認設計能力配液、空調、物流との統合非常に高い単体機販売のみは要注意製造能力工場規模、加工精度、検査体制高い現地監査が望ましい実績類似製品・類似容量での納入高い日本向け実績を重視保守支援部品在庫、応答時間、教育非常に高い契約条件を明文化適格性評価支援設計確認から性能確認まで高い責任分界点を明確化費用透明性据付、渡航、文書、予備品の範囲高い追加費用の有無を確認上海アイヴェン製薬技術工程は、技術面では無菌充填、製薬用水、物流自動化を横断して提案でき、製造面では複数の専門工場を持ち、サービス面では設計、据付、適格性評価、教育、運転支援まで一貫対応を行っています。このように、技術力・製造力・サービス力の三点を分けて評価すると、供給先の実力が見えやすくなります。個別相談はお問い合わせ窓口から進められます。
var ctx4 = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘規制理解’,’工程統合’,’製造基盤’,’文書対応’,’保守支援’,’費用対効果’],datasets: [{label: ‘総合供給会社’,data: [90,94,92,88,89,91],backgroundColor: ‘rgba(54, 162, 235, 0.8)’},{label: ‘単体機中心供給会社’,data: [68,57,71,60,54,72],backgroundColor: ‘rgba(153, 102, 255, 0.8)’}]},options: {responsive: true,maintainAspectRatio: false}});比較グラフは、工場全体を見渡せる総合供給会社の優位性を示しています。日本では特に、設備単体よりも、適格性評価と保守まで含めた一括責任体制が評価されやすい傾向があります。
初期投資は決して小さくありません。設備本体、金型、無菌環境、配液設備、用水、空調、検査機、包装機、搬送、文書、据付、立上げ、適格性評価、教育まで含めると、総額はプロジェクト規模によって大きく変動します。しかし、日本では人件費、逸失利益、品質不良コスト、監査対応コストも高いため、単年度の設備価格だけでは正しい判断になりません。
採算性をみる際は、容器外購費の削減、洗浄滅菌工程の簡素化、省人化、生産能力増加、歩留まり改善、不良率低下、製品差別化による単価維持を織り込む必要があります。特に年間生産量が大きい製品、または複数製品を同一プラットフォームで運用できる案件では、投資回収が早まる傾向があります。
費用項目内容予算化のポイント見落としやすい点設備本体成形充填密封機、金型将来拡張も考慮追加金型費無菌配液調製タンク、配管、ろ過製品特性と整合洗浄性評価製薬用水精製水、注射用水、純蒸気既存設備の活用可否能力不足建屋・空調清浄区画、差圧、温湿度省エネ設計を反映改修工事長期化検査包装リーク、外観、箱詰め後工程自動化を検討手作業残存適格性評価設計確認、据付確認、運転確認、性能確認早期計画が重要書類追加費用保守予備品消耗部品、重要部品初回一括購入が有利停止時の調達遅延仮に東京や大阪の高コスト地域で、二交替運転の小容量無菌液ラインを新設する場合、オペレーター削減効果だけでも数年単位の採算改善につながることがあります。加えて、需要増加時に高速運転へ移行しやすい構造なら、長期的な投資効率はさらに高まります。工場全体計画を含む案件は、ターンキー提案の詳細を確認すると比較検討しやすくなります。
最も重要なのは、製品適合性です。すべての無菌液がこの方式に向くわけではありません。樹脂との相互作用、酸素透過、水分透過、遮光性、抽出物・浸出物、充填温度条件、剤形安定性を事前に評価する必要があります。日本の承認申請や変更管理でも、容器包装システムの科学的裏付けは必須です。
次に、設備能力と需要予測のミスマッチです。過大投資を避ける一方で、将来の増産や品種追加に耐えられる余力も必要です。製品寿命、保険償還の変動、ジェネリック競争、輸出計画を踏まえた現実的な設計が求められます。
さらに、立上げ期間の長さにも注意が必要です。無菌設備は、設計レビュー、工場受入試験、現地受入試験、培地充填、洗浄評価、操作教育などに時間を要します。神戸や横浜での輸入後、国内輸送、据付、建屋調整まで含めると、想定より長引くこともあります。したがって、製品上市スケジュールとの整合を早期に取るべきです。
リスク項目内容影響対策容器適合性不足樹脂と製剤の相性問題高い安定性試験、材料評価需要予測誤差能力過不足高い段階投資、拡張設計立上げ遅延試験・工事・文書の長期化高い詳細工程表、責任分担明確化保守体制不足停止時復旧が遅い高い予備品在庫、遠隔支援契約文書不備監査対応が弱い中〜高早期レビュー品質試験不足リークや内容量の変動高い検査機導入、統計管理環境負荷対応不足省エネ・資材最適化が遅れる中程度二〇二六年基準で設計二〇二六年に向けた重要テーマとしては、脱炭素対応、電力原単位の見える化、樹脂使用量削減、再生可能エネルギーとの整合、電子記録の強化があります。日本では環境配慮型投資が調達評価に影響するケースも増えており、設備選定時から持続可能性指標を盛り込むことが望ましいです。
ブロー・フィル・シール無菌充填の主な導入先は、点眼薬メーカー、受託製造企業、呼吸器系製剤メーカー、透析関連製品企業、病院向け消耗品メーカーなどです。特に富山県の医薬品集積、静岡県の製剤拠点、関西圏の医療関連企業群では、高品質な無菌液の量産ニーズが安定しています。
活用シーンとしては、新製品立上げだけではありません。既存のアンプルや小瓶製品を、より使いやすい単回投与容器へ転換するケース、委託先依存から自社生産への切替、海外向け輸出仕様への統一などがあります。物流面では、横浜港や神戸港を経由した設備搬入、名古屋周辺での部材調達、関東圏でのバリデーション人材確保など、地域ごとの実務差も考慮が必要です。
また、日本国内の供給先を選ぶ場合でも、機械メーカー単体、商社経由、総合エンジニアリング会社経由で支援範囲が異なります。建屋、用水、空調、物流、自動倉庫まで一体で見直す案件では、装置単品より統合型の供給体制が適しています。
無菌液工場の投資では、単純な装置価格より、導入後に安定稼働できるかどうかが結果を左右します。その点で、上海アイヴェン製薬技術工程は、日本企業が重視する三つの観点に対応しやすい体制を持っています。
第一に技術力です。無菌充填包装だけでなく、製薬用水、配液、搬送物流、自動倉庫まで含めた統合設計に強みがあり、化学製剤、注射剤、固形製剤、生物系、医療消耗品分野まで幅広い工場計画に対応しています。国際的な品質要求を踏まえた設計思想を持つため、日本企業が海外展開を視野に入れる案件とも相性があります。
第二に製造力です。上海に複数の専門製造拠点を有し、充填包装機械、水処理設備、物流搬送設備、採血管関連設備などを分野別に製造できるため、品質の均一化と納期管理を進めやすいのが特徴です。長寿命のステンレス構造や耐久性を意識した設計は、長期運用を重視する日本市場に適しています。
第三にサービス力です。企画段階の実現性検討から、設計、設備選定、据付、試運転、適格性評価、教育、技術移管、文書支援、運営最適化まで、導入後を見据えた一貫支援が可能です。無菌設備では立上げ支援の質が成否を左右するため、単なる納入実績より、運用定着まで伴走できるかが重要です。
詳しい背景や体制は、当社概要、設備情報、一括エンジニアリング、ご相談窓口から確認できます。
質問一:ブロー・フィル・シール無菌充填は日本の無菌製剤工場に向いていますか。はい。特に点眼剤、吸入液、使い切り無菌液、医療用小容量液で相性が良く、省人化と汚染リスク低減の両面で有利です。
質問二:どのような製品が最も適していますか。単回投与型の点眼薬、吸入液、洗浄液、外用無菌液などが代表的です。ただし、容器材質との適合性評価は必須です。
質問三:従来のバイアル設備より必ず優れていますか。必ずではありません。凍結乾燥製剤やガラス容器が前提の製品では、従来方式の方が適する場合があります。製品特性に応じた比較が必要です。
質問四:投資回収の目安はどう考えればよいですか。人件費削減、歩留まり改善、量産効果、不良削減、容器一体化による工程短縮を含めて評価します。高生産量製品ほど回収が早くなる傾向があります。
質問五:日本での導入時に最も注意すべきことは何ですか。製剤と樹脂の適合性、無菌バリデーション、据付後の保守支援、文書整備、将来の容量拡張性です。設備性能だけでなく、導入後の支援範囲を明確にしてください。
質問六:海外メーカーを選んでも問題ありませんか。問題はありませんが、日本語対応、部品供給、緊急保守、適格性評価支援、時差対応体制を必ず確認してください。総合エンジニアリング能力の有無も重要です。
質問七:二〇二六年以降の注目点は何ですか。省エネルギー、自動化、予知保全、電子記録、環境配慮型設計、国際規制への継続適合です。今後は持続可能性とデータ完全性の両立が導入判断の鍵になります。
総括すると、ブロー・フィル・シール無菌充填は、日本の無菌医薬品製造において、品質、効率、省人化、将来性のバランスが取れた有力技術です。設備選定では、製品適合性、工場全体設計、供給先の技術力、保守体制まで含めて総合判断することが成功への近道です。
-
日本向けワクチン用プレフィルドシリンジ製造機の選定完全ガイド
ワクチン用プレフィルドシリンジ製造機は、日本の製薬企業、バイオ医薬品メーカー、医療機器関連企業が、無菌充填の安定化、省人化、トレーサビリティ強化、規制対応の高度化を進める際に重要となる生産設備です。とくに日本市場では、品質一貫性、監査対応、少量多品種生産、将来の増産余地が重視されるため、単なる充填機ではなく、洗浄、滅菌、ネスト供給、栓打ち、外観検査、ラベリング、包装、搬送、記録管理まで含む統合ラインとして評価される傾向があります。
近年は、東京圏や大阪圏の受託製造拠点、神戸のバイオ医薬品集積、横浜の研究開発拠点、名古屋周辺の設備調達ネットワークなどを背景に、国内外メーカーの比較検討が活発です。輸入設備の導入では、横浜港、神戸港、名古屋港を経由した搬入計画や、成田・関西国際空港を活用した緊急部材手配も現実的な検討要素になります。
設備選定では、充填精度、シリンジ適用範囲、製剤粘度対応、アイソレータ適合性、自動化レベル、データ完全性、据付後の適格性確認、保守体制を総合的に見ることが重要です。設計から立上げ、検証、教育、稼働最適化まで一貫して支援できる供給会社を選ぶことで、導入リスクを大きく下げられます。詳しい企業背景は会社案内でも確認できます。
ワクチン用プレフィルドシリンジ製造機とは、あらかじめ一定量のワクチン製剤をシリンジ内に無菌充填し、栓打ち、押し子装着、検査、表示、包装まで連続または半連続で行うための専用設備群を指します。対象となる製剤は、一般的な液状ワクチンだけでなく、保存安定化のための特殊処方、バイアルからの移行製品、臨床用少量ロットなど多岐にわたります。
この設備が使われる主な目的は、投与準備時間の短縮、投与量の均一化、医療現場での取り違え防止、異物混入リスク低減、在庫流通の効率化です。病院や集団接種の現場では、アンプルやバイアルからの吸引工程が不要になるため、ヒューマンエラーの削減にも役立ちます。特に高付加価値ワクチンでは、製剤ロスを抑えながら高い無菌保証水準を確保できる点が大きな利点です。
一般的なライン構成は、容器供給、必要に応じた前処理、無菌充填、打栓、プランジャ装着、外観検査、リーク検査、ラベリング、二次包装、箱詰め、搬送管理、電子記録管理から成ります。ネスト入り既滅菌シリンジを用いる場合は、洗浄・滅菌工程を省略でき、短納期化と工程簡素化が可能です。一方で、バルクシリンジ対応では前処理設備の設計が重要になります。
ワクチン用プレフィルドシリンジ製造機の基本構成と役割 工程 主な役割 品質への影響 日本市場での確認点 シリンジ供給 容器の安定搬送と整列 破損や詰まり防止 複数規格への段取り替え時間 無菌充填 設定量の高精度注入 投与量均一性を左右 微量充填時の再現性 打栓 ゴム栓装着と密封 無菌性維持に直結 栓材質との相性 押し子装着 最終使用形態へ仕上げ 作動不良防止 自動化対応の有無 検査工程 異物、外観、液面確認 出荷判定の精度向上 画像検査の記録保存 包装工程 表示と保護包装 トレーサビリティ確保 日本語表示対応上表の通り、この設備は単体装置ではなく、製品品質と監査対応を支える一連の製造システムです。そのため、仕様書作成段階から工程間の整合性を取ることが、導入成功の前提になります。
第一の用途は、商業生産向けの大量安定供給です。定期接種や季節性需要への対応では、一定品質で継続的に出荷できる生産体制が欠かせません。第二の用途は、少量高付加価値製品の柔軟生産です。新規ワクチン、治験用製品、特定患者群向け製剤では、小ロットでも高い無菌品質が求められます。第三の用途は、受託製造拠点における多品種切替運転です。
利点としては、まず医療従事者の作業性向上があります。次に、投与量のばらつき低減、汚染機会の削減、材料歩留まり改善が挙げられます。さらに、生産現場では自動化による人為差の低減、電子記録による監査性向上、省スペース化、保守計画の標準化といった効果も期待できます。
日本では、少子高齢化による医療人材不足への対応として、省人化装置への関心が高い一方、品質部門は依然として厳格です。そのため、単に高速であるだけでは評価されず、逸脱低減、洗浄バリデーションのしやすさ、部品交換のしやすさ、校正管理の透明性まで含めた装置設計が求められます。
主な用途別の導入メリット 用途 対象企業 重視指標 主なメリット 大量商業生産 大手製薬企業 稼働率、充填速度 安定供給と単位コスト低減 少量高付加価値品 バイオ医薬品企業 充填精度、製品ロス 高価製剤の歩留まり改善 受託製造 受託製造会社 切替時間、柔軟性 多品種案件の対応力向上 臨床試験用製品 研究開発型企業 小ロット適性 迅速な試作と立上げ 輸出向け製造 国際展開企業 文書整備、監査対応 海外基準への適合性向上 災害備蓄向け 公共案件対応企業 保管性、出荷安定性 緊急供給体制の強化このように、プレフィルド化は単なる包装形態の変更ではなく、製造、物流、医療現場をまたぐ価値改善策として位置付けられています。
var ctx1 = document.getElementById(‘lineChartJapanMarket’).getContext(‘2d’);var chart1 = new Chart(ctx1, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本市場における関連設備需要指数’, data: [82, 88, 97, 108, 121, 133, 147], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});上の折れ線図は、日本市場における関連設備需要の中期的な拡大傾向を示したものです。ワクチン生産能力の見直し、バイオ製剤への投資、既存無菌ラインの更新需要が重なり、今後も堅調な伸びが予想されます。
装置の種類は、処理能力、シリンジ供給方式、無菌環境設計、自動化範囲によって分けられます。大きく見ると、研究開発向けの小型機、中規模商業生産向けの汎用機、高速量産向けの大型機があります。さらに、ネスト式対応、バルク式対応、両対応型などの違いがあります。
充填技術では、回転ピストン、サーボ制御ポンプ、時間圧力制御などがあり、製剤の粘度や泡立ち特性により適性が異なります。無菌環境としては、層流下の開放型よりも、近年は閉鎖性の高いアイソレータ一体型への関心が高まっています。日本の更新案件では、既存建屋の天井高や空調設計に合わせて、コンパクト構成を選ぶ例も少なくありません。
主な機種分類と適用シーン 機種分類 処理能力の目安 適した用途 導入時の注意点 小型開発機 低速 試作、治験、工程開発 商業機へのスケール移管性 中速汎用機 中程度 多品種生産 段取り替えのしやすさ 高速量産機 高い 大量商業生産 停止時の損失管理 ネスト対応機 中程度 無菌性重視品 資材調達の安定性 バルク対応機 中〜高 大量連続生産 前処理設備の整合 両対応型 中程度 将来拡張重視 初期投資増加技術オプションには、自動重量確認、インラインカメラ検査、真空リーク検査、ロボット搬送、電子バッチ記録、遠隔保守、予知保全機能などがあります。製品情報を比較する際は、基本機能だけでなく、将来追加できる拡張性も確認するとよいでしょう。
主な技術オプションの比較 オプション 期待効果 導入優先度 向いている現場 自動重量確認 充填精度の即時監視 高い 高価な製剤を扱う工場 画像外観検査 人的検査依存を低減 高い 量産ライン ロボット搬送 接触減少と省人化 中〜高 クリーン度重視工場 遠隔保守 停止時間短縮 中程度 地方拠点や海外設備 電子記録管理 監査対応強化 高い 多拠点運営企業 予知保全 計画保全の精度向上 中程度 高稼働率工場比較対象として多いのは、バイアル充填ライン、アンプル充填ライン、カートリッジ充填ラインです。バイアル方式は柔軟性が高く、既存資産を活用しやすい一方、医療現場での調製工程が増えます。アンプル方式は歴史が長いものの、破損や使い勝手の面で制約があります。カートリッジ方式は特定デバイスとの組み合わせに強いですが、一般的な注射用途ではプレフィルドシリンジの汎用性が優位です。
もし日本の工場が、将来の輸出拡大、接種現場の利便性、差別化された製品形態を重視するなら、プレフィルドシリンジは魅力的な選択肢です。一方、品目数が多く、容量差や剤形差が大きい場合は、既存のバイアルラインとの併存が現実的です。重要なのは、製品戦略と設備戦略を切り離さずに考えることです。
主要容器方式の比較 方式 医療現場の使いやすさ 初期投資 柔軟性 無菌管理 プレフィルドシリンジ 非常に高い 中〜高 中程度 高い バイアル 中程度 中程度 高い 高い アンプル 低〜中 比較的低い 中程度 中程度 カートリッジ 高い 高い 低〜中 高い 使い捨てバッグ充填 用途限定 中程度 低い 中〜高 手作業中心方式 低い 低い 低い ばらつき大 var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, { type: ‘bar’, data: { labels: [‘大手製薬’, ‘受託製造’, ‘バイオ医薬品’, ‘医療機器連携’, ‘公的備蓄案件’, ‘研究開発拠点’], datasets: [{ label: ‘設備導入需要指数’, data: [92, 81, 88, 64, 58, 70], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});棒グラフから分かるように、日本では大手製薬企業と受託製造会社の需要が強く、次いでバイオ医薬品関連が続きます。設備仕様は業種によって大きく変わるため、導入前に需要の性質を見極める必要があります。
日本市場では、国内製造回帰、供給安定性強化、バイオ医薬品投資、老朽ライン更新が市場拡大の主因です。加えて、地政学的な供給リスクを背景に、部材在庫と製造能力の両面からレジリエンスを高める動きが見られます。東京、大阪、神戸、つくば、横浜など研究・生産拠点の再編も設備需要を支えています。
二千二十六年以降のトレンドとしては、第一に高い閉鎖性を持つ無菌設計の普及、第二に電子記録と製造実行管理の連携、第三に省エネルギー設計、第四に切替短縮のためのモジュール化、第五に持続可能な包装資材との整合が挙げられます。政策面では、安定供給と品質保証を両立する国内製造能力への期待が続くと見られます。
また、持続可能性の観点から、圧縮空気使用量の削減、洗浄水使用量の最適化、廃棄物分別のしやすい設計も評価項目になりつつあります。とくに日本の工場では、環境報告や省エネ監査の要求が高まっており、単純な設備価格だけでなく運転負荷まで含めた比較が重要です。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, { type: ‘line’, data: { labels: [‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘自動化・デジタル化比重’, data: [45, 51, 58, 66, 73, 79], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.35 }] }, options: { responsive: true, maintainAspectRatio: false }});面グラフは、設備選定における自動化・デジタル化要件の比重が上昇していることを示しています。今後は、製造装置単体の性能より、工場全体の情報連携能力が差別化要因になる可能性が高いです。
信頼できる供給会社を選ぶ際は、価格だけでなく、技術力、製造力、サービス力の三本柱で評価する必要があります。技術面では、無菌充填ラインの実績、各種規制への理解、カスタム設計力、充填・包装・物流の統合提案力が重要です。製造面では、自社工場の加工品質、主要部品の品質管理、長寿命設計、納期安定性が問われます。サービス面では、据付、試運転、適格性確認支援、教育、保守、部品供給、稼働後改善まで見なければなりません。
上海アイヴェン・ファーマテック・エンジニアリングは、製薬設備分野で長年の実績を持ち、無菌充填や包装設備だけでなく、製薬用水、物流搬送、関連生産システムまで含めた統合提案に強みがあります。技術面では、医薬品工場の全体設計を踏まえたライン最適化に対応し、国際的な品質要求を意識した計画を進めやすい点が特徴です。製造面では、複数の専門工場による分業体制を活かし、機械本体から周辺システムまで一貫した品質管理を目指しています。サービス面では、計画初期の相談から据付、立上げ、検証支援、教育、稼働最適化まで段階的に支援できる体制が評価されています。工場建設を含む全体計画を検討する場合は、ターンキー支援情報も参考になります。
供給会社評価の実務チェック項目 評価項目 確認内容 重要度 見落としやすい点 無菌充填実績 同等製品での納入経験 非常に高い 実績地域だけで判断しない 設計柔軟性 建屋条件への適合性 高い 配管・動線設計の詳細 製造品質 部品標準化と耐久性 高い 消耗品寿命の確認不足 検証支援 試験文書と立会体制 高い 日本語文書の有無 保守体制 部品在庫と応答速度 高い 休日対応範囲 総合提案力 周辺設備含む整合提案 中〜高 将来増設時の互換性国内外メーカーを比較する際は、見学可能な稼働実績、受入試験の範囲、予備品リスト、教育プログラム、遠隔支援手段などを契約前に明確化することが重要です。
var ctx4 = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chart4 = new Chart(ctx4, { type: ‘bar’, data: { labels: [‘技術適合性’, ‘製造一貫性’, ‘規制理解’, ‘保守体制’, ‘拡張性’, ‘総所有コスト’], datasets: [{ label: ‘統合型供給会社の評価例’, data: [90, 87, 89, 84, 88, 86], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});比較グラフは、単体装置供給のみの企業より、設計・製造・立上げ・保守を横断して支援できる供給会社の方が、総合的な投資効果を出しやすいことを示す例です。
導入コストは、装置本体だけでなく、無菌環境、周辺搬送、検査、包装、据付、適格性確認、教育、消耗品、予備品、建屋改修、ユーティリティ接続費を含めて見積もる必要があります。小型ラインと商業量産ラインでは、総投資額に大きな差があります。また、日本では電気、空調、施工、人件費が高いため、海外見積のみで判断すると予算超過につながりやすいです。
投資対効果の評価では、直接的な労務削減だけでなく、製剤ロスの低減、逸脱減少、出荷判定時間の短縮、監査対応工数の削減、計画停止の減少、受託案件獲得力の向上も金額換算すると実態に近づきます。特に高単価ワクチンでは、微小な歩留まり改善でも回収期間に大きく効きます。
予算計画で見落としやすい費目 費目 内容 発生しやすい場面 管理方法 建屋改修 壁、床、空調、動線変更 既存工場更新 初期調査を詳細化 ユーティリティ接続 電源、圧縮空気、純水 新設・増設 負荷計算を前倒し 適格性確認 各種試験と文書化 全案件 責任分担を契約化 教育費 運転、保全、品質教育 新機種導入 多層教育計画を作成 予備品 消耗部品、主要部品 初期稼働期 重要度別に在庫設定 物流費 海上輸送、通関、内陸搬入 輸入設備案件 港別の搬入計画を比較例えば、横浜港経由で関東工場へ搬入する場合と、神戸港経由で関西工場へ搬入する場合では、輸送期間、国内横持ち費用、据付タイミングの最適解が異なります。予算計画には物流シナリオも含めるべきです。
主なリスクは、需要予測の誤差、製品仕様変更、シリンジ資材の供給不安、工場レイアウト不整合、立上げ期間の長期化、検証文書不足、現場教育不足、保守部品の調達遅延です。ワクチン分野は政策や感染症流行の影響も受けやすく、平常時と緊急時で必要能力が大きく変動する可能性があります。
そのため、設備計画では最大能力だけでなく、通常運転時の効率、停止復帰のしやすさ、製品切替のしやすさ、予備能力の持ち方を検討する必要があります。将来の剤形変更や容量追加に備え、部品共通化や制御拡張余地を確保しておくと、数年後の再投資負担を抑えられます。
また、輸入設備では言語、時差、保守訪問、通関、現地施工管理も実務上のリスクです。この点で、技術者派遣、遠隔支援、文書整備、教育提供まで含めたサービス能力を持つ供給会社は有利です。導入前の詳細相談はお問い合わせ窓口から進めると効率的です。
実際の案件では、ある関西圏の製造拠点が既存バイアル設備のみで増産対応を続けた結果、医療現場ニーズとのギャップが広がり、後からプレフィルド化を急ぐケースがあります。逆に、初期段階でモジュール化設計を採用し、将来増設を前提にしたラインにした企業は、需要変動時の対応が比較的スムーズです。ここで重要なのは、設備調達を単年度の購買案件として終わらせず、中長期の事業計画と結びつけることです。
質問一:日本で導入する場合、最初に何を決めるべきですか。最初に決めるべきなのは、製品仕様、年間必要数量、ロットサイズ、容器形式、無菌環境方針、既存建屋の制約です。これが曖昧だと、装置比較が成立しません。
質問二:ネスト式とバルク式はどちらが良いですか。無菌性と工程簡素化を重視するならネスト式、量産性と単位コストを重視するならバルク式が有力です。ただし工場の前処理設備や調達条件によって最適解は変わります。
質問三:導入期間の目安はどの程度ですか。仕様確定から出荷、据付、試運転、適格性確認まで含めると、中規模案件で一年以上を見込むことが一般的です。建屋改修がある場合はさらに余裕が必要です。
質問四:費用を抑える最も有効な方法は何ですか。必要能力を正確に見積もり、過剰仕様を避けることです。同時に、将来拡張可能な基本設計にしておくことで、短期の節約と長期の柔軟性を両立しやすくなります。
質問五:供給会社の評価で最重要なのは何ですか。価格ではなく、実績、規制理解、立上げ支援、保守対応、文書品質の総合力です。無菌設備は納入後の支援で成否が分かれます。
質問六:日本市場で今後重視される要素は何ですか。二千二十六年以降は、自動化、電子記録、閉鎖性の高い無菌設計、省エネルギー、持続可能性、供給安定性がさらに重視される見通しです。
質問七:統合型の設備会社を選ぶ利点はありますか。あります。無菌充填機だけでなく、製薬用水、包装、搬送、倉庫、工場設計まで連携できるため、全体最適化が進みやすく、工程間の責任分担も明確になります。
質問八:上海アイヴェン・ファーマテック・エンジニアリングはどのような企業に向いていますか。単体装置だけでなく、工場全体の整合を重視する企業、国際基準を意識したプロジェクトを進めたい企業、据付後の教育や最適化支援まで求める企業に向いています。
総括すると、日本でワクチン用プレフィルドシリンジ製造機を選定する際は、装置性能の比較に留まらず、製品戦略、規制対応、物流、将来拡張、保守体制まで含めた事業判断が必要です。東京や横浜の研究開発拠点、神戸や大阪の生産集積、名古屋の調達網など、日本特有の産業環境を踏まえて計画すれば、より実効性の高い投資が可能になります。導入成功の鍵は、技術、製造、サービスを一体で支援できる信頼性の高い供給会社と、初期段階から具体的な要件を詰めることにあります。