日本市場で導入が進むブロー・フィル・シール装置の選び方と投資判断
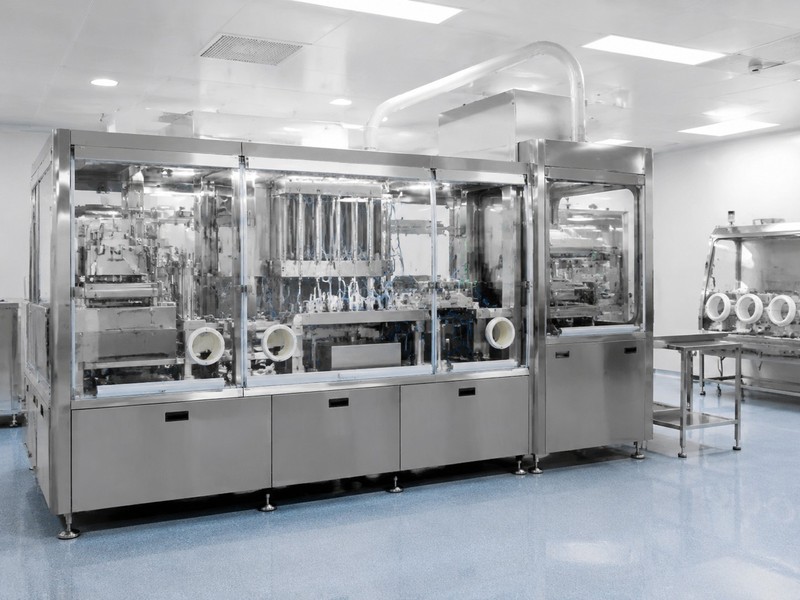
無菌製剤メーカーがブロー・フィル・シール装置を選ぶ大きな理由は、容器成形、充填、密封を一連の無菌工程で連続的に行えるためです。人手接触と開放工程を最小化でき、微生物・異物混入のリスクを大きく抑えやすいことから、日本でも点眼剤、吸入剤、注射剤、透析関連液などの分野で導入検討が進んでいます。特に大阪、神戸、横浜、名古屋、川崎、富山など医薬品製造や物流が集積する地域では、生産効率と規制適合性を同時に高める設備として注目されています。
本記事では、日本市場を前提に、ブロー・フィル・シール装置の基本原理、採用が増える背景、装置の主要機種、従来のバイアル・アンプルラインとの違い、供給元選定、投資計画、将来動向までを実務目線で整理します。設備の新設や更新、受託製造拠点の立ち上げ、海外向け生産の強化を検討する方に向けた内容です。
結論:無菌製剤メーカーがブロー・フィル・シール装置を選ぶ理由

結論からいえば、ブロー・フィル・シール装置は、無菌性保証の強化、工程短縮、省人化、容器コストの最適化を同時に狙いやすい点が最大の魅力です。従来の容器搬送型ラインでは、洗浄、滅菌、搬送、充填、打栓、巻締めなど複数工程が分かれ、人や環境との接点が増えます。これに対し、ブロー・フィル・シール方式では、樹脂容器を成形した直後に内容液を充填し、そのまま密封します。
その結果、開放時間が短くなり、無菌ゾーン管理が合理化しやすく、作業者介在によるばらつきも抑えやすくなります。さらに、小容量の単回使用容器との相性が良いため、眼科用製剤や呼吸器用製剤、保存剤無添加製品への適用が広がっています。日本では薬事・品質要求が厳しく、監査対応や文書化も重視されるため、工程設計が明確で再現性の高い装置は特に評価されやすい傾向があります。
| 評価項目 | 内容 | 日本市場での重要性 |
|---|---|---|
| 無菌性 | 成形から密封まで連続工程で実施 | 監査対応と品質保証に有利 |
| 省人化 | 手作業や中間搬送が少ない | 人手不足対策に有効 |
| 歩留まり | 工程統合でロス低減を図りやすい | 原価改善に直結 |
| 小容量適性 | 単回使用容器の量産に向く | 点眼・吸入分野で需要増 |
| 容器自由度 | 用途に応じた樹脂容器設計が可能 | 製品差別化に有効 |
| 運用効率 | 工程数削減でライン全体が簡素化 | 新工場設計で導入しやすい |
上表の通り、単なる設備更新ではなく、品質戦略と工場運営戦略の両面から導入価値を検討するのが日本市場では現実的です。
ブロー・フィル・シール装置の技術とは何か、どのように動作するのか

ブロー・フィル・シール装置は、熱可塑性樹脂を溶融し、パリソンを形成し、金型内で容器を成形し、その直後に無菌充填し、最後に密封する設備です。一般的な流れは、樹脂供給、押出、容器成形、充填、シール、打刻・検査、排出です。無菌性の観点では、成形直後の容器内部が高温状態にあり、外部から洗浄済み容器を持ち込む必要がない点が大きな特徴です。
運転時には、製品液の供給系、無菌空気系、金型温調、制御系、在線検査、リーク検査などが統合的に機能します。製品によっては窒素置換、重量管理、カメラ検査、ラベル連携、下流包装との連結も行われます。日本の工場では、装置単体性能だけでなく、調製設備、製薬用水、蒸気、空調、物流、電子記録との接続性も重視されます。
| 工程 | 目的 | 主な管理ポイント |
|---|---|---|
| 樹脂押出 | 容器素材を安定供給 | 温度、樹脂品質、押出安定性 |
| 容器成形 | 規格形状の容器を形成 | 金型精度、肉厚、寸法再現性 |
| 無菌充填 | 所定量の製品液を充填 | 充填精度、無菌保証、液特性 |
| 密封 | 外気遮断と内容物保護 | シール強度、外観、漏れ防止 |
| 検査 | 不良流出防止 | 重量、外観、リーク、印字 |
| 排出・包装 | 後工程へ安定受け渡し | 搬送整列、トレー仕様、箱詰め連携 |
例えば、富山や静岡の医薬品生産拠点では、高品質な液剤製造と効率的な物流の両立が重要視されます。港湾では横浜港、神戸港、名古屋港が輸入部材や海外出荷のハブとして機能しており、部材調達から輸出梱包までを見据えた工程設計が必要です。
無菌医薬品メーカーがブロー・フィル・シール技術を選ぶ理由

日本の無菌製剤メーカーがこの方式を選ぶ背景には、品質保証要求の高度化があります。保存剤無添加の点眼剤、呼吸器向け単回投与容器、院内採用を意識した使い切り製品などでは、容器の清浄性と封止信頼性が製品価値に直結します。ブロー・フィル・シール方式は、製品コンセプトと設備構造が一致しやすいのです。
また、労務面も見逃せません。日本では熟練オペレーターの確保が難しくなっており、複数工程を一体化した装置の方が教育や標準化を進めやすい場合があります。さらに、樹脂容器の採用により、ガラス破損リスクや一部包装コストの見直しにつながるケースもあります。
加えて、海外展開を行う企業にとっては、国際的な適正製造基準に沿った設計思想を持つ設備の採用が有利です。輸出先との品質協議、査察準備、バリデーション文書の整合性確保において、工程が簡潔で説明しやすいことは大きな強みになります。
上の折れ線図は、日本市場における導入案件の増加傾向を示したイメージです。特に二〇二四年以降は、既存無菌ラインの更新と新規受託製造案件の増加により、検討件数がさらに伸びると見込まれます。
ブロー・フィル・シール装置の主要機種と用途分野
ブロー・フィル・シール装置は、すべてが同じ仕様ではありません。小容量単回使用向け、大容量ボトル向け、高粘度液対応、医療用消耗品向けなど、製品特性と市場要求に応じて機種構成が変わります。日本ではとくに、点眼剤、吸入用アンプル、外用液、洗浄液、透析関連液などで適用余地があります。
| 装置タイプ | 容量帯 | 代表用途 | 日本での導入適性 |
|---|---|---|---|
| 小容量単回使用型 | 0.2〜10ミリリットル | 点眼剤、吸入剤 | 非常に高い |
| 中容量液剤型 | 10〜100ミリリットル | 外用液、洗浄液 | 高い |
| 大容量ボトル型 | 100〜1000ミリリットル | 補液、透析関連液 | 用途限定で有望 |
| 多連キャビティ高速型 | 小〜中容量 | 大量生産品 | 量産工場向け |
| 特殊容器対応型 | 製品設計による | 差別化容器製品 | 開発案件向け |
| 統合包装連結型 | 各種 | 自動箱詰め連携 | 省人化工場に適合 |
上表のように、どの機種が最適かは容量だけで決まりません。薬液の安定性、容器材質、出荷先規格、最終包装、物流条件まで見て選定する必要があります。札幌、仙台、東京、名古屋、大阪、福岡など、地域ごとに人材確保状況や物流条件も異なるため、単純なカタログ比較だけでは不十分です。
ブロー・フィル・シール装置と従来のバイアル・アンプル充填ラインの比較
ブロー・フィル・シール方式が優れている場面は多い一方で、すべての製品に万能というわけではありません。バイアルやアンプルは長年の実績があり、凍結乾燥、高薬価注射剤、ガラス容器が求められる製品では依然として重要です。重要なのは、製品特性と商業要件に応じて選ぶことです。
| 比較項目 | ブロー・フィル・シール方式 | 従来バイアル・アンプル方式 |
|---|---|---|
| 容器準備 | ライン内で成形 | 外部調達容器を洗浄・滅菌 |
| 無菌リスク | 工程統合で低減しやすい | 開放・搬送点が多い |
| 小容量単回使用 | 非常に適する | 対応可能だが工程が多い |
| 高価値注射剤 | 製品により適否が分かれる | 実績が豊富 |
| ライン構成 | 一体化しやすい | 装置数が増えやすい |
| 容器材質 | 主に樹脂 | ガラス中心 |
| 省人化 | 進めやすい | 工程ごとの要員が必要 |
この比較から、日本国内で既存のバイアル棟を全面転換するよりも、新製品や新規棟、または小容量単回使用製品から導入する方が実務上は進めやすいケースが多いといえます。
棒グラフでは、単回使用化や保存剤低減の流れが強い分野ほど導入適性が高いことを示しています。特に眼科と呼吸器分野は、日本でも設備投資の優先順位が高まりやすい領域です。
日本の無菌製剤生産で進むブロー・フィル・シール技術の普及
日本では、人口高齢化に伴う眼科・呼吸器・慢性疾患関連製品の需要、病院・薬局での使いやすさ、単回使用製品の安全性評価の高まりが、普及を後押ししています。さらに、製造現場では人手不足、工場の老朽化、電力や維持費の上昇があり、より効率的な設備構成を求める声が強くなっています。
市場面では、国内供給安定化への関心も背景にあります。サプライチェーンが不安定化した経験を経て、海外依存の高い部材や複雑な工程を見直し、安定生産を重視する傾向が強まりました。樹脂容器の内製一体化は、この観点でも魅力があります。
また、二〇二六年に向けては、電子バッチ記録、自動搬送、画像検査、予兆保全、エネルギー監視などを統合した「省人・省エネ・高追跡性」の設備が評価される見込みです。環境面では、樹脂使用量の最適化、廃棄ロス低減、熱効率改善も選定基準に入りつつあります。
この面グラフは、従来方式から一気に置き換わるのではなく、用途別に比率が徐々に移行する現実的な流れを表しています。日本の製造現場では、既存資産との共存が前提になることが多いためです。
信頼できるブロー・フィル・シール装置メーカーや供給元の選び方
供給元選定では、価格だけで判断しないことが重要です。日本向け案件では、規制対応力、設計文書の整備、据付後の支援体制、消耗品供給、検証支援、教育訓練まで含めた総合力が求められます。とくに、工場新設や海外向け輸出品の製造では、設計段階から適正製造基準への整合を取れる会社が有利です。
確認すべき点としては、まず実績分野です。点眼剤向けなのか、大容量液剤向けなのかで必要なノウハウは異なります。次に、製薬用水、調製、充填、包装、物流まで俯瞰して提案できるかどうかです。ライン単体ではなく、工場全体最適ができる供給元ほど、導入後の手戻りが少なくなります。
日本で設備を導入する際には、東京・横浜エリアの技術対応拠点、関西圏の据付パートナー、中部圏の部材調達ネットワークなど、地域対応力も実務上重要です。緊急対応の時間差は稼働率に直結します。
| 項目 | 確認内容 | 判断の目安 |
|---|---|---|
| 規制対応力 | 国際基準を踏まえた設計経験 | 文書と実績があるか |
| 製品実績 | 同種製品の納入経験 | 用途別の成功事例があるか |
| 製造能力 | 主要部品の内製比率、品質管理 | 納期と再現性が安定しているか |
| 検証支援 | 据付適格性、運転適格性、性能適格性への対応 | 文書支援が十分か |
| 保守体制 | 部品供給、遠隔支援、現地サービス | 停止時の復旧が早いか |
| 統合提案力 | 上流下流設備まで含めた設計 | 工場全体で最適化できるか |
たとえば、企業概要のご案内で技術背景や実績を確認し、一貫型プロジェクト支援の有無を比較しながら検討すると、単体設備か総合提案型かを見分けやすくなります。
ブロー・フィル・シール装置の投資額、予算計画、採算性の考え方
投資計画では、装置本体価格だけでなく、建屋改修、空調、製薬用水、蒸気、電源、包装連結、検証費、教育費、保守在庫まで含めた総保有コストで判断すべきです。小規模ラインでも周辺設備の影響は大きく、仕様の詰め方次第で予算差が広がります。
採算性は、年間生産量、製品単価、人件費削減、歩留まり改善、容器コスト、監査対応負担の軽減などを総合して見ます。日本では単なる大量生産よりも、高品質・安定供給・省人化の価値が高く評価されるため、投資回収は売上だけでなく、品質リスク低減による損失回避も含めて考えるのが現実的です。
| 費目 | 内容 | 予算上の注意点 |
|---|---|---|
| 装置本体 | 成形充填密封機、制御盤 | 仕様追加で変動しやすい |
| 周辺設備 | 調製、用水、空調、検査、包装 | 本体以上に差が出る場合がある |
| 建屋工事 | レイアウト、床荷重、配管配線 | 既存工場改修は要注意 |
| 検証費 | 試運転、適格性評価、文書整備 | 導入初期に集中しやすい |
| 教育費 | 操作、保守、品質部門訓練 | 立上げ成功率に直結 |
| 保守在庫 | 消耗部品、重要予備品 | 停止損失と比較して最適化 |
採算モデルを作る際は、三つのケースで見ると判断しやすくなります。保守的、生産計画通り、需要拡大型の三段階です。とくに日本市場では、薬価や調達制度、受託案件の変動があるため、最悪ケースでも赤字幅を抑えられるかを確認することが重要です。
この比較図は、供給元を選ぶ際に単価だけでなく、規制対応や長期支援まで含めた総合評価で比較すべきことを示しています。
ブロー・フィル・シール装置への投資で注意すべき点と潜在リスク
最大の失敗要因は、製品要件より先に設備を決めてしまうことです。容器形状、樹脂材質、充填精度、安定性試験、包装形態、物流条件が固まらないまま発注すると、後から金型変更や工程再設計が発生し、予算と納期が膨らみます。
次に、既存工場との整合です。建屋高さ、空調差圧、排気、原料搬入動線、洗浄区域との分離、完成品保管能力など、装置以外の条件がボトルネックになることがあります。特に都市部の既存工場、たとえば東京湾岸や大阪湾岸の再編案件では、スペース制約を甘く見ないことが重要です。
三つ目は、供給元依存のリスクです。制御ソフト、専用金型、重要部品が特定供給元に集中している場合、部品調達や改造対応に時間がかかる可能性があります。日本では安定供給が重視されるため、予備部品戦略と現地支援体制の確認は必須です。
四つ目は、二〇二六年以降の環境・政策対応です。省エネ、生産履歴の電子化、データ完全性、廃棄削減、樹脂使用量の最適化などは、今後さらに重要になります。短期コストだけで選ぶと、数年後に追加改修が必要になる可能性があります。
日本市場での導入事例の考え方と現地供給網の見極め
日本での導入を成功させるには、実名の事例件数だけでなく、「どの課題をどう解決したか」を見ることが大切です。たとえば、眼科用単回使用容器の生産能力増強、受託製造工場での多品種切替短縮、既存無菌棟の省人化、輸出向け品質文書の標準化など、課題別に評価する方が再現性を判断しやすくなります。
また、現地供給網も重要です。神戸港や横浜港を活用した輸入据付、名古屋圏での機械加工支援、関東・関西の保守委託体制、福岡を起点にした西日本対応など、地域ネットワークの厚みが納期と保守性に影響します。海外製設備を採用する場合でも、日本国内での技術窓口や部品在庫の考え方を確認するべきです。
当社の技術力、製造力、支援体制について
日本向けにブロー・フィル・シール装置を検討する際、供給元には単体機の知識だけでなく、工場全体を見通す力が求められます。上海アイブン・ファーマテック・エンジニアリングは、医薬・医療機器分野に長く携わってきた国際的な技術会社として、無菌充填、製薬用水、物流、自動包装をまたぐ統合提案に強みがあります。
技術面では、国際的な適正製造基準に沿った設計思想を重視し、化学系注射剤、固形製剤、バイオ医薬、医療消耗品まで幅広い分野で工程設計の知見を蓄積しています。ブロー・フィル・シール装置を単独で考えるのではなく、前工程の調製設備や後工程の包装・搬送設備までつなげて最適化できる点が特徴です。詳しい背景は会社紹介ページでも確認できます。
製造面では、上海に複数の専門工場を持ち、充填包装機械、製薬用水設備、知能搬送・物流設備、採血管関連設備などを分野別に製造しています。これにより、重要部の品質管理や仕様連携を取りやすく、プロジェクト全体の一貫性を保ちやすくなります。装置の耐久性、部材選定、長期運用まで視野に入れた設計は、日本の厳格な工場運用にもなじみやすい要素です。関連製品の確認は製品一覧から行えます。
支援面では、初期相談、概念設計、設備選定、据付、立上げ、適格性評価支援、教育訓練、文書整備、運用改善までを段階的に支援できます。新工場計画や増設案件では、単なる販売ではなく、工程・品質・工期・コストのバランスを取る伴走型支援が重要です。一貫支援の考え方は総合プロジェクト支援のご案内をご参照ください。日本市場向けの個別相談はお問い合わせ窓口から受け付けています。
よくある質問
| 質問 | 回答 |
|---|---|
| どんな製品に最も向いていますか | 日本では、点眼剤、吸入用単回使用製剤、外用液、洗浄液などで適性が高い傾向があります。 |
| 従来のバイアルラインより必ず優れていますか | いいえ。高価値注射剤やガラス容器前提の製品では従来方式が適する場合もあります。製品ごとの評価が必要です。 |
| 導入期間はどのくらいですか | 仕様確定、製造、据付、適格性評価まで含めると中長期計画になることが一般的です。既存建屋改修の有無で大きく変わります。 |
| 投資回収の考え方は何ですか | 生産量だけでなく、省人化、品質リスク低減、歩留まり改善、容器調達の合理化も含めて判断します。 |
| 日本で重視される選定ポイントは何ですか | 規制対応力、文書整備、現地保守、教育支援、上流下流を含む統合提案力が重要です。 |
| 二〇二六年に向けた注目点は何ですか | 電子記録、省エネ、予兆保全、樹脂使用最適化、持続可能性対応、データ完全性の強化が重要になります。 |
最後に、日本市場でブロー・フィル・シール装置を成功裏に導入する鍵は、装置単体の性能比較ではなく、製品戦略、工場設計、品質保証、保守体制まで含めた全体最適にあります。東京、大阪、名古屋、神戸、横浜、福岡などの製造・物流拠点条件も踏まえ、無菌性、供給安定性、採算性、将来の拡張性を同時に評価することが重要です。新設、更新、受託製造強化のいずれでも、初期段階から信頼できる供給元と設計要件を整理することで、投資リスクを大きく下げられます。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本の製薬工場向けバイアル充填機導入完全ガイド|選定・費用対効果・規制対応・将来動向
日本の製薬・医療機器業界では、注射剤、凍結乾燥製剤、診断用試薬、無菌受託製造の拡大に伴い、バイアル充填機への投資判断がますます重要になっています。東京、横浜、神戸、大阪、名古屋、福岡のような研究開発・物流拠点では、GMP適合、無菌保証、データ完全性、省人化、将来の品目追加に対応できる設備が求められています。本記事では、日本市場でバイアル充填機を選ぶ際に必要な基礎知識から、技術比較、導入費用、供給会社選び、2026年以降のトレンドまでを体系的に整理します。
バイアル充填機とは、無菌液剤や粉末製剤をガラスまたは樹脂製バイアルへ定量充填し、必要に応じて打栓・巻締までを自動化する製薬設備です。日本では注射剤の品質要求が高く、厚生労働省の関連基準、PIC/S GMPの運用、監査対応、電子記録の信頼性確保が重視されるため、単に充填精度が高いだけでは十分ではありません。洗浄、滅菌、無菌搬送、アイソレーターまたはRABSとの整合、ラインクリアランス、バッチ切替時間、保守性まで含めて評価する必要があります。
特に近年は、国内製薬会社だけでなく、CDMO、再生医療周辺分野、診断薬関連企業、海外輸出を視野に入れる医療機器メーカーも、少量多品種に対応できるバイアル充填ラインを検討しています。新工場建設だけでなく、既存ライン更新でも、労務コスト上昇、熟練者不足、査察対応の高度化により、自動化されたバイアル充填機の優先度が高まっています。
設備投資判断では、初期価格よりも、歩留まり、稼働率、洗浄時間、フォーマット変更時間、保全コスト、バリデーション負荷を総合的に見ることが重要です。日本市場では、単体装置販売よりも、上流の洗浄・滅菌、下流の検査・包装、ユーティリティ、文書化、据付、IQ/OQ/PQ支援まで一体で提供できる企業が評価されやすい傾向があります。
バイアル充填機は、主に注射用製剤の無菌充填工程で用いられます。対象となる製品は、抗菌薬、ワクチン、生物学的製剤、凍結乾燥前液、診断薬、研究用試薬など多岐にわたります。工程としては、供給されたバイアルの整列、必要に応じた窒素置換、液量または粉量の定量充填、ゴム栓の半打栓または全打栓、キャップ処理、排出までを一連で行います。
日本の無菌製造環境では、充填部の環境制御が最重要です。そのため、装置自体の構造はサニタリー性、清掃容易性、粒子発生抑制、デッドスペース低減、SUS材の品質、CIP/SIP対応、HEPA環境との適合が求められます。小ロット高付加価値品ではロス低減が重視され、大量生産品では高速性と安定稼働が重要になります。
また、バイアル充填機は単独で完結する設備ではありません。一般に、バイアル洗浄機、乾熱滅菌トンネル、無菌充填打栓機、キャッピング機、目視または自動検査装置、ラベリング、箱詰め、倉庫搬送と連携します。設備導入時には、工場全体の動線、作業員アクセス、エアロック、資材搬入、廃棄物流まで見据えた設計が必要です。
用途分野主な製品求められる特徴日本市場での重要度注射剤抗菌薬、鎮痛薬、麻酔関連高い充填精度、無菌保証非常に高い生物学的製剤抗体製剤、ワクチン低せん断、温和な搬送非常に高い凍結乾燥製剤粉末注射剤、安定化製剤半打栓、凍結乾燥機連携高い診断薬検査試薬、標準液多品種切替、少量充填高い受託製造受託無菌充填案件品目切替の速さ、記録管理非常に高い研究開発治験薬、小規模生産柔軟性、スモールバッチ対応中〜高上表の通り、同じバイアル充填機でも用途によって求められる仕様は大きく異なります。日本国内の工場計画では、将来の製品構成変更に対応できる拡張性が、初期仕様と同じくらい重要です。
バイアル充填機の最大の利点は、無菌リスクを抑えながら、安定した定量充填を実現できることです。人手主体の作業では、環境由来のリスク、充填ばらつき、記録抜け、作業者依存が避けにくくなります。自動化設備に置き換えることで、ヒューマンエラーの削減、再現性向上、監査対応強化が可能です。
日本の製薬現場で特に重視される利点として、次の点が挙げられます。第一に、製品ロスの低減です。高価な原薬やバイオ製剤では、数パーセントの歩留まり差が年間収益に大きく影響します。第二に、品質記録の一元化です。充填量、速度、停止履歴、警報履歴、ロット情報を統合管理できると、逸脱調査と継続的改善がしやすくなります。第三に、省人化です。人材不足が深刻な地方工場でも安定運営しやすくなります。
さらに、バイアル充填機は海外輸出を目指す企業にも有利です。東京港、横浜港、神戸港、名古屋港などから海外出荷を行う企業は、設備設計段階から国際監査を想定する傾向があります。こうした企業にとって、装置メーカーの国際規制経験は大きな選定基準になります。
利点現場への効果経営への効果導入時の確認点充填精度向上規格外低減原薬ロス削減ポンプ方式、検量機能無菌性向上汚染リスク低減回収リスク低減アイソレーター適合省人化作業負荷軽減労務費抑制自動搬送、レシピ管理トレーサビリティ強化記録の自動化査察対応力向上監査証跡、電子記録品種切替の高速化停止時間短縮稼働率改善部品交換性、洗浄性将来拡張性新製品対応再投資抑制ライン構成の柔軟性日本企業では、単なる装置性能だけでなく、導入後の教育と運用標準化も重要です。設備が高性能でも、SOPや保全体制が追いつかなければ期待した成果は得られません。
var ctx1 = document.getElementById(‘lineChartJapan’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’],datasets: [{label: ‘日本市場のバイアル充填関連投資指数’,data: [68, 72, 79, 86, 94, 103, 111, 118, 126],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});バイアル充填機は、処理能力、充填方式、無菌バリア構成、自動化レベルにより分類されます。日本市場で代表的なのは、小規模研究用の間欠式、中速の汎用自動機、高速大量生産機、凍結乾燥連携型、アイソレーター一体型です。
充填方式には、ペリスタポンプ、ピストンポンプ、タイムプレッシャー方式などがあり、製品粘度、泡立ち、タンパク質への影響、洗浄性によって適否が変わります。バイオ医薬品では製品へのダメージを最小限にする設計が求められる一方、一般注射剤では高速性と再現性のバランスが重視されます。
技術オプションとしては、インライン重量検査、100%カメラ検査、窒素フラッシング、ストッパ供給の自動補正、レシピ管理、遠隔保守、電子バッチ記録連携、デジタルツイン活用などがあります。日本の工場では、既設MESや上位SCADAとの接続要件を初期段階から整理しておくことが重要です。
機種分類処理能力の目安適した用途主な利点半自動機少量研究、治験、小ロット柔軟性が高い中速自動機中量一般注射剤、診断薬汎用性が高い高速自動機大量量産品、安定需要品高い生産性凍結乾燥対応型中〜高凍結乾燥製剤半打栓との整合性アイソレーター一体型中〜高高無菌保証品汚染リスク低減多品種少量対応型低〜中CDMO、バイオ系切替時間短縮充填方式適した液性長所留意点ペリスタポンプ無菌液剤、少量充填流路交換が容易チューブ管理が重要ピストンポンプ中粘度液高精度・安定性洗浄設計の確認が必要タイムプレッシャー低粘度液構造が比較的簡潔条件変動の影響に注意セラミックポンプ高精度用途耐久性が高いコストが高め粉末定量充填無菌粉末凍結乾燥以外にも対応粉体挙動の検証が必要二段充填高付加価値製品精密制御しやすい制御が複雑機種の正解は一つではありません。神戸やつくばの研究開発系拠点では柔軟性重視、関西や中京圏の量産工場では高速性重視というように、拠点の役割で最適解が変わります。
バイアル充填機を検討する際には、アンプル充填ライン、プレフィルドシリンジライン、ボトル充填ライン、委託充填の活用など、代替案との比較も不可欠です。バイアルは汎用性が高く、液剤・粉末・凍結乾燥への適応力に優れますが、製品によっては他方式の方が経済性や使い勝手に優れることがあります。
例えば、患者使用時の利便性を重視するならプレフィルドシリンジが有利な場合があります。一方で、処方開発段階の柔軟性、物流時の安定性、多様な充填量への対応ではバイアルが優位です。受託製造を多く扱う企業では、品目ごとの容器仕様変更に対応しやすいバイアルラインが選ばれる傾向があります。
方式主な用途長所短所バイアル充填機注射剤全般汎用性が高い補助設備が多いアンプル充填ライン密封液剤封止性が高い容器選択の自由度が低いプレフィルドシリンジ自己注射製品使用性が高い容器コストが高いボトル充填ライン経口液、輸液大容量に適する無菌注射用には不向き委託充填少量案件初期投資を抑制内製ノウハウが蓄積しにくい手作業主体試験用途初期導入が容易品質・再現性に限界var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘注射剤メーカー’, ‘バイオ医薬’, ‘CDMO’, ‘診断薬’, ‘医療機器関連’, ‘研究開発施設’],datasets: [{label: ‘日本での導入需要指数’,data: [92, 88, 81, 74, 56, 49],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’]}]},options: {responsive: true,maintainAspectRatio: false}});代替技術との比較では、現時点の需要だけでなく、今後5年の製品ポートフォリオも見るべきです。大阪や横浜のように多拠点連携がある企業では、拠点間でフォーマット共通化できる装置を採用すると、教育や予備品の標準化が進みます。
日本市場では、老朽化設備の更新、国際競争力の強化、バイオ医薬品比率の上昇、受託無菌充填需要の増加が市場を押し上げています。首都圏では研究・治験向け、関西圏では製造・輸出向け、中部圏では量産と設備合理化向けの投資が目立ちます。加えて、地政学リスクや供給網再編を背景に、国内生産比率を見直す企業も増えています。
2026年以降のトレンドとしては、第一にアイソレーター統合の進展、第二に電子記録と監査証跡の高度化、第三に予防保全のためのデータ活用、第四に省エネルギー設計、第五に水使用量と廃棄物削減が挙げられます。日本のカーボンニュートラル方針やESG調達も、装置選定基準に影響を与え始めています。
また、規制面では、無菌保証の考え方がより厳格になり、機械設計だけでなく、ユーザー要求仕様書、FAT、SAT、バリデーション文書、変更管理まで含めた総合力が重要になります。単体の価格競争だけではなく、長期運用リスクを減らせるパートナー型の供給会社が選ばれやすくなるでしょう。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’, ‘2027’, ‘2028’, ‘2029’, ‘2030’],datasets: [{label: ‘従来型開放充填の比率’,data: [62, 58, 53, 48, 42, 36, 31, 27, 22],fill: true,backgroundColor: ‘rgba(255, 99, 132, 0.20)’,borderColor: ‘rgb(255, 99, 132)’,tension: 0.2},{label: ‘高封じ込め・高度自動化充填の比率’,data: [38, 42, 47, 52, 58, 64, 69, 73, 78],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.20)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.2}]},options: {responsive: true,maintainAspectRatio: false}});市場要因内容日本での影響設備側の対応バイオ医薬品拡大高付加価値無菌製品の増加大きい低ロス・高精度化人材不足熟練作業者の確保難大きい自動化・遠隔支援国際監査強化文書・記録の厳格化大きい監査証跡、電子化環境対応省エネ・廃棄削減増加中効率設計、資源削減供給網見直し国内製造の再評価中〜大拡張性あるライン受託製造増加多品種少量案件の増加大きい短時間切替対応日本で供給会社を選ぶ際は、装置そのものだけでなく、設計思想、文書品質、現地対応力、据付後の支援体制を総合的に見る必要があります。特に、ユーザー要求仕様書の読み解き能力、GMP文書作成経験、現場試運転時の問題解決力は、導入成功に直結します。
評価の軸は大きく三つあります。第一は技術力です。無菌充填、洗浄、滅菌、打栓、搬送、上位システム連携を一体で設計できるか。第二は製造力です。安定した品質で機械を製作し、部品標準化や長寿命設計がなされているか。第三はサービス力です。設置前のレイアウト相談から、IQ/OQ/PQ支援、教育、保守、予備品供給まで一貫して提供できるかです。
この観点で見ると、企業情報はこちらで確認できるように、IVEN Pharmatech Engineeringは国際製薬エンジニアリングに特化した体制を持ち、単なる機械販売ではなく、工場全体の最適化を重視しています。
技術面では、無菌充填設備、製薬用水システム、物流搬送、自動包装まで連携できることが強みです。製造面では、上海の複数専門工場で充填包装機械、水処理装置、搬送システム、採血管設備などを分野別に製作し、部門ごとの専門性を高めています。サービス面では、フィージビリティ検討、設計、機器選定、据付、試運転、バリデーション支援、教育、運用最適化まで長いライフサイクルで伴走できる点が、日本企業にとって大きな安心材料になります。
選定項目確認ポイント重要度失敗しやすい点規制対応力GMP、査察文書、監査対応経験非常に高い価格だけで判断する技術提案力製品特性に応じた方式提案非常に高い標準機の押し込み製造品質材料、加工、検査体制高い外観のみで評価保守体制予備品、応答速度、現地支援高い導入後費用を見落とす実績類似製品・類似市場への納入例高い業界が違う実績を流用拡張性将来のライン増設余地中〜高現状需要だけで決める工場全体まで視野に入れるなら、ターンキーソリューションの詳細を確認し、装置単体ではなく、レイアウト、ユーティリティ、物流、文書化を含めて比較することが有効です。個別装置の候補を把握したい場合は、製品一覧も参考になります。
バイアル充填機の投資額は、半自動の小規模設備から、高速・アイソレーター一体型の大型ラインまで大きく異なります。実際の予算では、本体価格だけでなく、周辺設備、据付、クリーンルーム改修、ユーティリティ接続、FAT/SAT、IQ/OQ/PQ、教育、予備品、保守契約、将来改造費まで計上すべきです。
ROIを考える際には、次の四点を定量化すると判断しやすくなります。第一に、増産効果。第二に、不良・ロス削減効果。第三に、省人化効果。第四に、監査対応や品質トラブル回避による間接効果です。日本では特に、品質トラブルを未然に防ぐ価値が大きく、単純な稼働時間だけでは測れません。
費用項目内容予算化の必要性見落とし頻度本体装置充填打栓機、制御盤必須低い上流下流設備洗浄、滅菌、検査、包装必須中クリーン環境アイソレーター、空調改修非常に高い高いバリデーションIQ/OQ/PQ、文書作成必須高い教育・保守訓練、定期点検、予備品高い中将来改造費品種追加、ソフト更新中〜高高い例えば、年間数千万本規模の量産工場では、高速機による省人化とロス低減で比較的早く回収できる一方、治験薬や少量多品種工場では、柔軟性と短納期案件獲得力の向上が投資回収の主要要因になります。単純な処理能力の大きさより、事業モデルとの一致が重要です。
var ctx4 = document.getElementById(‘comparisonChartROI’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘半自動機’, ‘中速自動機’, ‘高速自動機’, ‘アイソレーター一体型’, ‘多品種少量対応型’],datasets: [{label: ‘総合評価指数’,data: [52, 76, 88, 91, 83],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘初期投資負荷指数’,data: [28, 54, 78, 92, 61],backgroundColor: ‘rgb(255, 159, 64)’}]},options: {responsive: true,maintainAspectRatio: false}});投資判断で最も多い失敗は、現在の製品だけを前提に仕様を固定してしまうことです。日本の製薬市場は、薬価、需要変動、受託案件の増減、輸出入条件の変化に左右されます。将来の容量違い、バイアル径違い、凍結乾燥追加、監査強化に対応できない設備は、数年で制約になります。
次に多いのが、工場建屋との整合不足です。装置そのものが優れていても、搬入ルート、階高、保守スペース、作業員動線、空調差圧、電源、水、蒸気、排気計画が合わなければ、稼働率は上がりません。東京や大阪の都市部工場では既設スペース制約、地方新工場では将来増設余地の考慮が必要です。
さらに、文書と教育の軽視も大きなリスクです。操作員が十分に理解していない、変更管理が整理されていない、アラーム履歴の活用ができていないと、装置能力を活かせません。供給会社には、据付後の立上げ支援だけでなく、運用安定化までの伴走力が求められます。
リスク発生原因影響回避策能力不足将来需要の過小評価再投資発生3〜5年需要で設計過剰投資必要以上の高速化回収期間長期化製品構成を精査無菌リスク環境設計不足品質事故バリア技術を最適化立上げ遅延文書・調整不足売上機会損失工程管理を前倒し保守費増大部品標準化不足維持費上昇予備品計画を作成監査対応不備記録管理不足是正負荷増加電子記録設計を重視こうしたリスクを低減するには、装置仕様書の段階で、品質保証、製造、保全、エンジニアリング、IT、物流部門を巻き込むことが有効です。必要であれば、問い合わせ窓口から、レイアウトや予算前提を含めた初期相談を行い、早期に課題を見える化するのが望ましいでしょう。
Q1. 日本の製薬会社がバイアル充填機を選ぶ際、最も重要な点は何ですか。最重要なのは、製品特性と無菌保証レベルに合った設計かどうかです。そのうえで、充填精度、切替性、文書対応、保守体制を総合評価します。
Q2. 半自動機と全自動機はどう選べばよいですか。治験薬や少量多品種なら半自動機や低中速機が適し、大量生産や省人化重視なら全自動機が有利です。将来の案件量を含めて判断してください。
Q3. バイアル充填機の導入期間はどのくらいですか。仕様確定、製作、FAT、搬入、据付、SAT、IQ/OQ/PQを含めると、案件規模により数か月から1年以上かかることがあります。建屋改修を伴う場合はさらに長くなります。
Q4. 日本の工場ではアイソレーターは必須ですか。製品リスク、査察方針、企業基準によります。高い無菌保証や高薬理活性品への対応を重視する場合、アイソレーター採用の価値は高くなります。
Q5. 海外メーカーと国内サポートの両立は可能ですか。可能です。重要なのは、設計文書、部品供給、立上げ支援、保守応答が日本向けに整っているかです。通訳対応だけでなく、実務レベルの技術支援体制を確認しましょう。
Q6. ターンキーで導入する利点は何ですか。レイアウト不整合、責任分界の曖昧さ、工程間トラブルを減らせます。洗浄、滅菌、充填、検査、包装、用水、搬送まで一貫して計画できるため、全体最適を実現しやすくなります。
Q7. IVEN Pharmatech Engineeringは日本市場にどのような価値を提供できますか。同社は国際規制への理解を踏まえ、無菌充填設備だけでなく、製薬用水、搬送、包装、工場全体設計まで視野に入れた提案が可能です。複数の専門製造拠点を背景に、装置品質とカスタマイズ性を両立し、導入前の計画から据付後のバリデーション支援まで一貫したサービスを提供できます。
Q8. 2026年以降に重視すべき将来トレンドは何ですか。高度自動化、データ完全性、予防保全、省エネ、洗浄効率向上、資材ロス削減、持続可能性対応です。今後は設備の性能だけでなく、環境負荷低減も競争力に直結します。
総括すると、日本でバイアル充填機を導入する際は、単体機の価格比較だけでは不十分です。東京、横浜、大阪、神戸、名古屋、福岡といった国内拠点の役割、輸出入動線、将来製品、規制対応、人材体制まで含めて判断することが重要です。技術力、製造力、サービス力を兼ね備えた供給会社と連携し、自社に最適な無菌充填体制を構築することが、長期的な品質競争力と投資回収の両立につながります。
-
日本の製薬向けアンプル充填機導入総合ガイド|機種比較・費用・供給会社選定の要点
アンプル充填機は、注射剤や無菌液剤をガラスアンプルへ高精度に充填し、封止まで一連処理するための中核設備です。日本の製薬企業や医療機器関連企業では、無菌性保証、水準の高い品質管理、省人化、査察対応、ならびに老朽化ラインの更新を目的として、この設備の導入や刷新を検討するケースが増えています。特に東京・大阪・神戸・横浜・名古屋・福岡など、医薬品製造や物流が集積する地域では、設備の安定稼働と文書化対応が投資判断の中心になります。
アンプル充填機の選定では、処理能力だけでなく、充填精度、火炎封止の安定性、洗浄性、自動化範囲、無菌環境との整合性、保守部品の供給体制、据付後の適格性評価支援まで含めて比較することが重要です。製薬工場の新設や増設では、単体機ではなく、洗浄・滅菌・充填・封止・検査・包装までを統合した設備構想が求められます。
まず結論から言えば、アンプル充填機は日本市場において、無菌注射剤の生産能力を増強しつつ、品質の再現性と規制適合性を高めるための重要設備です。既存の少量多品種ラインを維持しながら新製品対応を進めたい企業、海外向け輸出を視野に入れて文書体系や設備バリデーションを強化したい企業、または人手依存の工程を減らしたい企業に特に適しています。
日本の工場では、地震対策を含む据付設計、クリーンルーム内での動線最適化、限られたスペースへの適合、保全要員の確保、査察時に提示できる記録の整備が重視されます。そのため、単純に価格だけで比較するのではなく、長期稼働の総保有コストと規制対応のしやすさを軸に評価する必要があります。
評価項目 重要度 確認ポイント 日本市場での実務的意味 無菌性保証 非常に高い 充填部の設計、介入頻度、封止安定性 査察対応と品質事故低減に直結 充填精度 高い ポンプ方式、粘度対応、再現性 歩留まりと規格適合率を左右 処理能力 高い 毎時本数、サイズ切替時間 需要変動への対応力を確保 文書対応 高い 据付資料、試験記録、運転記録 適格性評価や監査準備を効率化 保守性 高い 部品供給、清掃性、点検アクセス 停止時間と維持費を抑制 拡張性 中~高 検査機、包装機、搬送との接続 将来の増設や自動化に有利上表のとおり、日本の製薬現場では性能だけでなく、記録・保守・拡張までを含めた設備価値が問われます。したがって、アンプル充填機は単なる生産装置ではなく、工場全体の品質保証体制を支える投資対象と考えるのが適切です。
アンプル充填機とは、洗浄・乾熱滅菌などの前工程を経たガラスアンプルに対し、注射用製剤や診断用液剤などを定量充填し、直後に溶融封止する装置です。主に小容量注射剤、鎮痛剤、抗菌薬、ビタミン剤、局所麻酔薬、動物用注射剤などの生産で利用されます。
工程の一般的な流れは、アンプル供給、整列、窒素置換、充填、予熱、封止、印字確認、外観検査、トレイ排出です。無菌操作の観点からは、アイソレータや層流保護の下で、できるだけ人的介入を減らす構成が望まれます。日本では少量多品種の傾向があるため、アンプル容量の切替が短時間で行えるかも大きな評価要素になります。
設備構想を立てる際は、単体機だけでなく、上流の水処理や調液、下流の包装を含めて考えると効果的です。たとえば、製薬用エンジニアリングを一体提案できる企業の一貫プロジェクト支援を活用すれば、設備間の接続不整合を減らしやすくなります。
用途分野 代表製品 求められる仕様 留意点 注射剤 鎮痛剤、抗菌薬 高い無菌性、安定した封止 異物対策が重要 救急薬 小容量緊急投与液 高稼働率、迅速切替 需要変動が大きい ビタミン製剤 栄養補助注射液 充填量の再現性 色調確認が必要 診断用液剤 試薬系液剤 低ロス、高精度 化学適合性の確認 動物用医薬品 注射用液剤 堅牢性、連続運転性 多品種生産に対応 受託製造 各種受託品 柔軟なサイズ変更 文書化要求が高いこの表からもわかるように、アンプル充填機は同じ液剤向け設備でも、用途ごとに求められる設計思想が異なります。日本国内で導入するなら、自社製品構成と将来計画を照合して仕様を固めることが大切です。
アンプル充填機の最大の利点は、無菌液剤の定量充填と封止を安定的に自動化できる点にあります。手作業比率を下げることで、作業者由来の変動を抑え、製品均一性を高められます。加えて、連続搬送と同期制御により、歩留まり改善やラインバランス最適化にも寄与します。
日本の工場で評価される主なメリットは以下の通りです。第一に、充填量のばらつき低減。第二に、封止品質の安定化。第三に、記録取得の自動化。第四に、省人化と教育負担の軽減。第五に、海外査察も視野に入れた設備文書の整備しやすさです。特に神戸港や横浜港を通じて輸出する企業では、出荷先国の要求に合わせた設備管理の高度化が競争力になります。
また、アンプル製品はガラス容器特有の取り扱い課題があるため、搬送時の破損抑制、欠け検知、熱管理の安定性が重要です。高品質な機械では、振動の少ない搬送系、火炎位置の精密制御、接液部の洗浄性向上などが設計に組み込まれています。
利点 現場への効果 品質面の効果 経営面の効果 自動定量充填 作業負荷低減 容量ばらつき抑制 廃棄削減 安定封止 再調整回数減少 漏れリスク低減 回収リスク抑制 連続運転 生産平準化 工程再現性向上 能力向上 記録自動化 入力作業軽減 追跡性向上 監査準備効率化 サイズ切替対応 多品種運用に適合 設定ミス低減 受託案件獲得に有利 統合制御 前後工程連携 異常検知迅速化 停止損失低減加えて、製造設備だけでなく、工場全体の技術構成も重要です。上海アイヴェン製薬エンジニアリングのように、充填包装機械、水処理、搬送物流システムまでカバーできる企業は、設備単体ではなく工場全体の整合性を高めやすいという強みがあります。企業情報を確認したい場合は、企業案内ページで技術分野の全体像を把握できます。
アンプル充填機は、処理能力、充填方式、自動化レベル、設置環境によって大きく分類されます。一般に、少量生産向けの半自動型、中規模量産向けの全自動型、高速大量生産向けの連続式高能力型に分かれます。さらに、ポンプ方式にはピストン式、ペリスタルティック式、時間圧力制御式などがあり、液性や精度要求に応じて選択します。
技術オプションとしては、窒素置換、重量確認、画像検査連携、自動不良排出、封止火炎の自動調整、接液部の自動洗浄、遠隔監視、電子記録対応などが一般的です。日本市場では、据付後の運転安定化を重視して、過度に複雑な仕様よりも、現場保全がしやすい堅実な設計が好まれる傾向があります。
機種分類 標準能力の目安 向いている生産形態 主な長所 半自動型 低~中 研究開発、小ロット 初期投資を抑えやすい 全自動標準型 中 一般製造 品質と効率のバランスが良い 高速連続型 高 大量生産 高い時間当たり生産量 アイソレータ対応型 中~高 高無菌要求品 介入低減に有利 多サイズ対応型 中 受託、多品種 切替柔軟性が高い 統合ライン型 中~高 新工場、増設 前後工程と同期しやすい機種を比較するときは、能力値だけで判断してはいけません。同じ毎時処理本数でも、アンプルサイズ変更に要する時間、清掃・立上げ時間、停止頻度、封止不良率が異なれば、実稼働能力は大きく変わります。候補機の詳細を確認する際は、供給会社の製品一覧で関連装置の構成まで見ておくと、ライン全体像がつかみやすくなります。
アンプル充填機の代替候補としては、バイアル充填ライン、プレフィルドシリンジ充填ライン、経口液充填設備などがあります。どれが最適かは、製剤特性、投与形態、市場要求、物流条件、使用現場での利便性によって異なります。
アンプルは密封性が高く、容器コストも比較的明確ですが、開封時の安全性や使用時の利便性ではバイアルやプレフィルドシリンジに優位性がある場合もあります。一方で、アンプルは一定の処方や市場では依然として強い需要があり、特に価格競争力と保存安定性を重視する製品群で有効です。
方式 容器特性 適した製品 主な利点 主な注意点 アンプル ガラス密封 小容量注射剤 高い密封性 ガラス破損対策が必要 バイアル ゴム栓とキャップ 凍結乾燥品、注射剤 使い勝手が良い 部材点数が増える プレフィルドシリンジ 注射器一体型 高付加価値注射剤 投与利便性が高い 設備投資が大きい 経口液ボトル 樹脂・ガラス容器 経口製剤 市場適用範囲が広い 無菌要件が異なる ブロー充填封止 一体成形容器 点眼、吸入液 省工程化しやすい 製品適性の見極めが必要 バッグ・ボトル輸液 大容量容器 輸液製品 大量供給に向く 用途が大きく異なる日本での選定では、病院採用実績、既存包装資材、医療従事者の運用慣行、輸出先の承認条件も比較に入れるべきです。特に新製品開発段階では、将来的に別容器へ移行する可能性も含め、装置の転用性や周辺設備との共通化を確認しておくと投資効率が高まります。
日本のアンプル充填機市場は、絶対量では巨大ではないものの、更新需要、高品質志向、輸出対応、受託製造拡大によって着実な投資が継続しています。特に、老朽化設備の更新、記録電子化、自動化による省人化、無菌操作の高度化が主な牽引要因です。東京圏、大阪圏、北陸、静岡、山口など、製薬製造拠点がある地域で比較検討が活発です。
二〇二六年に向けては、技術面では遠隔監視、予兆保全、画像判定の高度化、操作権限管理の強化、データ連携が進むと見込まれます。政策面では品質保証とデータ完全性への要求が引き続き高く、持続可能性の面ではエネルギー効率、熱源最適化、廃棄率削減、部品長寿命化が評価されやすくなります。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022年’,’2023年’,’2024年’,’2025年’,’2026年’,’2027年’], datasets: [{ label: ‘日本における市場投資指数’, data: [82, 87, 93, 101, 110, 118], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});上の折れ線図は、日本におけるアンプル充填機関連投資の増加傾向を示したものです。大型新設よりも、既存ライン高度化と省人化投資が市場を支える構造が特徴です。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘注射剤製造’,’受託製造’,’動物薬’,’診断用液剤’,’輸出向け工場’,’研究生産移管’], datasets: [{ label: ‘導入需要の強さ’, data: [92, 84, 58, 63, 76, 69], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});棒グラフでは、注射剤製造と受託製造の需要が相対的に高いことがわかります。これは、多品種化と品質保証強化の流れを反映しています。
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022年’,’2023年’,’2024年’,’2025年’,’2026年’,’2027年’], datasets: [{ label: ‘手作業依存から自動化への移行度’, data: [28, 35, 44, 55, 66, 74], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});面グラフは、二〇二六年前後にかけて自動化比率が高まる傾向を示しています。熟練人材の確保が難しい日本では、この流れは今後さらに強まる可能性があります。
供給会社選定では、装置単体の仕様だけでなく、技術力、製造力、サービス力の三つを分けて確認するのが有効です。第一に技術面では、無菌充填設備、水処理、包装、物流の統合提案力があるか。第二に製造面では、主要部品の品質、加工精度、標準化の成熟度、長寿命設計があるか。第三にサービス面では、据付、立上げ、教育、適格性評価支援、部品供給、遠隔対応の体制があるかがポイントです。
上海アイヴェン製薬エンジニアリングは、無菌充填包装機械、水処理装置、搬送物流設備、医療用消耗品設備まで幅広く対応しており、工場全体を見据えた提案がしやすいタイプの供給会社です。技術面では、注射剤ラインや各種液剤ラインに関する知見を背景に、前後工程まで含めた整合性を取りやすい点が評価対象になります。
製造面では、複数の専門工場体制により、充填包装、水処理、物流などの専業領域を分けてものづくりを進められることは、品質の安定化に有利です。長寿命のステンレス構造や実績ある設計思想は、日本企業が重視する保全性にも合致しやすい要素です。
サービス面では、企画、設計、機種選定、据付、試運転、適格性評価支援、教育、文書整備、アフターサービスまで含めた支援範囲が重要です。相談窓口を確認したい場合は、お問い合わせページから具体的な案件条件を共有できます。
選定観点 確認事項 望ましい状態 見落としやすい点 技術力 無菌充填実績、前後工程提案 ライン全体を設計できる 単体機のみの比較で終わること 製造力 加工品質、標準化、品質管理 安定した再現性がある 図面だけで判断すること 文書対応 試験資料、記録、手順書 導入後すぐ活用できる 日本側書式との整合不足 保守体制 予備品、応答速度、遠隔支援 停止時の復旧が早い 部品納期の確認不足 拡張性 検査機、包装、物流接続 増設しやすい構成 将来計画を織り込まないこと 総費用 本体、据付、教育、保守費 長期で経済性が高い 初期価格だけを見ること供給会社の比較は、最低でも設計審査、立会試験、納入後支援、予備品、文書品質の五点で揃えて行うべきです。日本語対応の有無や、時差を考慮したサポート体制も実務上は非常に重要です。
var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘技術統合力’,’製造安定性’,’文書対応’,’保守体制’,’費用対効果’,’拡張性’], datasets: [{ label: ‘供給会社評価比較の基準値’, data: [90, 88, 86, 84, 82, 89], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});この比較図は、購買部門と製造部門が共通尺度で供給会社を評価する際の例です。日本の導入案件では、費用だけでなく文書対応や保守体制が成否を分けることが少なくありません。
アンプル充填機の投資額は、能力、無菌環境の要件、自動化範囲、検査機連携、文書要求によって大きく変動します。単体機の見積だけでは実際の予算は読めず、搬入据付、ユーティリティ接続、クリーンルーム改修、適格性評価、教育、予備品、保守契約まで含める必要があります。
日本の企業では、設備投資を稟議にかける際、三年から七年程度の費用対効果試算が一般的です。そこでは、増産効果だけでなく、不良率低減、人件費圧縮、停止時間削減、査察対応工数削減も金額換算することが望まれます。特に大阪や名古屋のような人件費負担の大きい地域では、省人化の価値が高く見積もられる傾向があります。
費用項目 内容 予算化の要否 見積時の注意 本体設備費 充填封止機本体 必須 標準仕様と特注仕様を分ける 周辺設備費 供給、検査、包装接続 高い 単体機比較だけでは不足 据付調整費 搬入、据付、配線配管 必須 休日工事の有無を確認 適格性評価費 試験、記録、文書整備 必須 社内対応範囲を明確化 教育費 操作、保全、品質部門教育 必要 日本語資料の有無を確認 保守予備費 消耗品、予備品、保守契約 必要 初年度と次年度で分ける費用対効果を上げるには、最初から過大能力の設備を入れるより、製品計画に合った能力と将来拡張性のバランスを取るほうが有利です。例えば、当初は中能力機で開始し、需要拡大時に検査・包装・物流を増強できる構成にしておく方法は、日本の慎重な投資姿勢に適しています。
アンプル充填機への投資では、設備自体の性能より、導入プロジェクト全体の管理が失敗要因になることがあります。代表的なリスクは、レイアウト不整合、仕様の曖昧さ、文書不足、工期遅延、アンプル資材との相性問題、保全部品の納期長期化、担当者の教育不足です。
とくに既存工場の更新案件では、現行ユーティリティ、搬入口寸法、火気取扱い条件、排気設計、クリーンルーム差圧、既存搬送との接続を事前に精査しないと、据付後に想定外費用が発生します。また、ガラスアンプルは供給元ごとの差異が微妙に影響するため、実機試験で搬送性と封止性を確認することが重要です。
プロジェクト管理を強化するには、設計レビュー、立会試験、受入基準、予備品一覧、教育計画、引渡し文書一覧を早期に確定する必要があります。ターンキー志向の案件では、土建・空調・水処理・設備の整合を一つの窓口で管理できるかが成功率を左右します。
潜在リスク 発生場面 影響 対策 仕様未確定 発注前 追加費用、工期遅延 要求仕様書を明文化 文書不足 試運転後 適格性評価の停滞 提出文書一覧を契約化 資材相性不良 量産開始時 破損、封止不良 実資材で事前試験 保守体制不足 故障時 長時間停止 予備品と遠隔支援を確保 教育不足 立上げ直後 操作ミス、不良増加 部門別教育を実施 将来拡張不可 需要増加時 再投資負担増大 拡張前提の設計を選ぶ供給会社の現場支援力は、これらのリスク低減に直結します。工場全体のレイアウト、工程設計、立上げ支援まで伴走できる企業を選ぶことで、設備導入後の立ち上がりが大きく変わります。
日本でよくある導入パターンとして、第一に老朽化したアンプルラインの更新、第二に受託製造案件獲得のための多品種対応化、第三に海外輸出向けの文書水準強化、第四に工場全体の省人化投資があります。たとえば、京浜地区の工場では、既存建屋の制約が大きいため、省スペース設計と分割搬入性が重視されます。一方、関西圏では多拠点物流との接続を考慮し、包装・出荷工程を含む全体最適が重視される傾向があります。
また、九州や中部の拠点では、限られた保全人員でも安定運転できるよう、機械構造のわかりやすさや交換部品の標準化が評価されやすいです。輸出案件では、神戸港・横浜港を活用した出荷スケジュールに合わせ、生産計画の平準化が求められるため、停止ロスを抑えられる設備が有利になります。
ここで重要なのは、成功事例の多くが「単体機の購入」ではなく、「工程全体の見直し」を伴っている点です。水処理、調液、充填、検査、包装、倉庫搬送までを一連で見直した企業ほど、投資回収が早い傾向にあります。
日本市場において供給会社を評価する際、技術・製造・サービスの三位一体が欠かせません。上海アイヴェン製薬エンジニアリングは、この三要素を組み合わせやすい点が特徴です。
技術面では、注射剤や液剤の充填包装設備だけでなく、製薬用水システム、調液・分配、搬送物流まで視野に入れた構想が可能です。そのため、アンプル充填機単体にとどまらず、工場全体の設備整合や将来拡張を踏まえた提案を受けやすくなります。
製造面では、専門分野ごとに分かれた生産体制を背景に、充填包装機械、水処理、物流設備などをそれぞれ専門性高く製作できる点が強みです。耐久性を意識した構造や、長期稼働に配慮した設計は、日本企業が重視する安定運転と保全性に適しています。
サービス面では、計画段階の相談、設計、設備選定、据付、試運転、適格性評価支援、教育、引渡し後の保守まで、一連の支援が可能です。導入検討段階で工場全体の方向性を整理したい場合は、総合エンジニアリング支援の活用が有効です。
アンプル充填機はどのような企業に向いていますか。主に無菌液剤を製造する製薬企業、受託製造企業、動物用医薬品メーカー、診断用液剤関連企業に向いています。日本では、老朽化ラインを更新したい企業や、省人化を進めたい工場に適しています。
日本で導入する場合、最も重視すべき点は何ですか。無菌性保証、充填精度、封止安定性、文書対応、保守体制の五点です。価格だけでなく、適格性評価や教育まで含めた総合比較が必要です。
アンプルとバイアルのどちらを選ぶべきですか。製品特性と市場要件によります。高い密封性や一定のコスト競争力を重視するならアンプル、使用時の利便性や再構成運用を重視するならバイアルが有力です。
導入期間はどれくらいですか。仕様確定から設計、製作、立会試験、据付、試運転、適格性評価まで含めると、案件規模により大きく変わります。既存工場改造では事前調査の精度が期間短縮の鍵です。
費用対効果はどのように見ればよいですか。増産効果だけでなく、不良率低減、人件費削減、停止時間短縮、査察対応工数削減を含めて算定します。日本では長期運用前提で総保有コストを重視する考え方が一般的です。
海外供給会社を選ぶ場合の注意点はありますか。日本語対応、文書の整備水準、部品供給の速度、遠隔支援、現地据付体制を事前に確認してください。設計審査と立会試験の進め方も契約前に明確化すべきです。
アンプル充填機の将来動向はどうなりますか。二〇二六年以降は、自動化、遠隔監視、予兆保全、電子記録強化、省エネルギー設計、廃棄率低減が重要テーマになります。日本では人材不足対応と品質保証強化が主な推進力になる見込みです。
-
日本の医薬品・医療機器工場向けシリンジ製造機の比較選定・投資判断・2026年導入戦略ガイド
シリンジ製造機は、注射器本体、部品組立、洗浄、充填、打栓、検査、包装までを高精度かつ高い再現性で実行するための重要設備です。日本では、無菌製剤、バイオ医薬品、ワクチン、在宅医療向け製品、検査関連消耗品の需要拡大により、東京、横浜、大阪、神戸、名古屋、福岡などの製造拠点で導入検討が進んでいます。特に、品質保証の厳格化、人手不足、記録の電子化、省人化、輸出対応を背景に、単体機だけでなく、前後工程をつないだ統合ラインへの関心が高まっています。
導入の成否は、単純な設備価格だけで決まりません。必要能力、製品仕様、クリーンルーム条件、バリデーション文書、保守体制、部品供給、将来増設余地まで含めて評価することが重要です。設備の比較検討段階では、成形機、組立機、プレフィルドシリンジ充填ライン、リーク検査機、滅菌連携、ロボット搬送、外観検査機、包装機を一体で考えることで、総所有コストを抑えやすくなります。
結論から言えば、シリンジ製造機は、日本の大手製薬会社、受託製造企業、医療機器メーカー、体外診断関連企業が、生産能力を拡張しながら品質水準を安定化させるために評価すべき中核設備です。単なる自動機ではなく、規制対応、トレーサビリティ、異物低減、歩留まり改善、作業者依存の低減を同時に実現する生産基盤として機能します。
日本市場では、薬機法対応、無菌保証、監査対応、保全性、国内据付後の教育体制が重視されます。したがって、設備選定では、機械性能だけでなく、工場エンジニアリング、配管・ユーティリティ設計、据付調整、適格性評価、文書整備まで含めた供給者の総合力が重要です。統合型の設備供給と工場構築支援を求める場合は、製薬工場向けの一括エンジニアリング情報のように、設備単体ではなくライン全体を見渡せる供給体制を確認すると判断しやすくなります。
シリンジ製造機を導入する主な判断理由 判断項目導入効果日本市場での重要度 品質安定化寸法ばらつき、充填誤差、組立不良を抑制非常に高い 省人化作業者数と熟練依存を削減高い 監査対応記録管理と工程の再現性を向上非常に高い 生産能力拡張需要増加時の供給安定化高い 異物・汚染対策閉鎖性向上と接触機会低減非常に高い 輸出適合海外規制市場への対応力向上高い上表の通り、日本では特に品質安定化と監査対応が投資判断の中心です。価格だけを見て安価な装置を選ぶと、後から文書不足や保守の弱さが問題化し、結果的に導入コストが増えることがあります。
シリンジ製造機とは、注射器またはプレフィルドシリンジ関連製品を製造するための装置群を指します。対象は広く、プラスチック部品の成形装置、シリンジ筒・プランジャー・ガスケットの組立機、洗浄乾燥装置、滅菌工程連携設備、無菌充填機、打栓機、外観検査機、ラベリング機、箱詰め設備まで含まれます。
医薬品製造における代表的な用途は、プレフィルドシリンジへの注射剤充填です。抗体製剤、自己注射製品、救急用途、ワクチン、ヘパリン製剤、美容医療向け製品などで採用が進んでいます。医療機器分野では、ディスポーザブル注射器の量産、採血関連部材、検査用マイクロシリンジ構成部品の製造にも利用されます。
工程は一般に、部材供給、整列、洗浄、シリコーン処理、乾燥、滅菌連携、充填、打栓、リーク試験、外観検査、印字、包装、搬送の順で構成されます。日本国内では、横浜港や神戸港を経由した部品・装置調達も多く、輸入設備では搬入導線と据付日程の事前設計が欠かせません。
シリンジ製造機が担う主な工程 工程主な役割品質上の注意点 部材供給筒、プランジャー、栓などを整列搬送傷、混入、取り違え防止 洗浄微粒子や残留物の除去洗浄水品質、乾燥性 表面処理摺動性や充填性の安定化過不足塗布の防止 充填規定容量の薬液充填精度、泡、無菌性 打栓・組立密封および完成形への仕上げ位置ずれ、密封性 検査・包装不良除去と出荷形態化検査感度、表示ミス防止この表から分かるように、シリンジ製造機は単一設備ではなく、工程品質を連続的に保証する生産システムです。特に無菌充填を含む場合は、製剤設備と医療機器設備の両方の視点で計画する必要があります。
現代の医薬品工場でシリンジ製造機が重視される理由は、患者利便性と製造効率を同時に高められるためです。プレフィルド化された製品は、投与準備時間の短縮、投与量の標準化、院内調製の削減、感染リスクの低減に寄与します。その結果、製薬企業にとっては製品差別化と高付加価値化の手段にもなります。
主な利点は、第一に歩留まり改善です。自動化によって不良率を下げ、原薬ロスを削減できます。第二に、省人化です。日本では熟練オペレーターの確保が難しくなっており、自動供給やロボットハンドリングの導入効果が大きくなっています。第三に、データ完全性の向上です。製造記録、アラーム履歴、品種切替履歴を蓄積でき、査察・監査対応が効率化します。第四に、安全性向上です。高活性製剤やバイオ医薬品では、閉鎖性の高い設備構成が有効です。
また、物流面でも利点があります。大阪港、名古屋港、博多港などを起点に国内配送する場合、包装自動化とシリアル管理を組み込んだラインは出荷品質の安定に有利です。特に温度管理品では、包装工程のばらつき抑制がそのまま市場品質に直結します。
var ctx1 = document.getElementById(‘lineChartJapan’).getContext(‘2d’);var chart1 = new Chart(ctx1, { type: ‘line’, data: { labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’], datasets: [{ label: ‘日本市場の導入指数’, data: [82, 88, 95, 106, 118, 131], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});上の折れ線図は、日本におけるシリンジ製造機導入意欲の伸びを示した参考指数です。バイオ医薬品、自家投与製品、高付加価値注射剤の増加に伴い、2026年に向けて需要が拡大する傾向が見込まれます。
主な用途別の期待効果 用途対象製品期待効果 プレフィルド注射剤抗体製剤、自己注射薬投与準備時間短縮 ワクチン関連単回投与製品定量性と衛生性向上 病院向け製品救急・麻酔・循環器現場作業負荷削減 在宅医療慢性疾患向け製品患者利便性向上 医療機器量産ディスポ注射器高速量産と原価低減 診断・検査用途検査補助用部材安定供給と精度確保用途によって設備構成は異なりますが、日本市場では、少量多品種対応と監査対応の両立が強く求められています。
シリンジ製造機は、用途に応じて大きく四つに分けられます。第一は、プラスチック注射器向け成形・組立ライン。第二は、ガラスまたは高機能樹脂製のプレフィルドシリンジ充填ライン。第三は、洗浄、滅菌、検査、包装を担う補助設備群。第四は、搬送、倉庫、箱詰めを含む自動化システムです。
技術オプションとしては、サーボ駆動、ロボットハンドリング、ビジョン検査、重量検査、インラインリーク試験、ネスト式供給、アイソレータ対応、電子バッチ記録連携、遠隔保守、予知保全などがあります。日本の工場では、品種切替時間を短縮できるツールレス交換や、洗浄しやすいステンレス構造が高く評価されます。
設備比較を進める際は、単なる速度表記ではなく、実運転時の良品率、停止要因、交換部品寿命、保守アクセス性を確認すべきです。例えば、同じ毎時能力でも、切替時間が長ければ年間実効生産量は大きく変わります。医薬・医療機器向け装置一覧のような製品情報を確認しながら、単体仕様とライン接続性の両方を見ることが重要です。
主なシリンジ製造機タイプと選定ポイント タイプ適した用途能力帯の目安選定ポイント 成形・組立ラインディスポ注射器量産高能力サイクル、金型、安定性 プレフィルド充填ライン注射剤製造中〜高能力無菌性、充填精度 洗浄・乾燥装置前処理製品依存水質、乾燥性能 検査装置外観・リーク確認中〜高能力検出感度、誤判定率 包装ライン出荷形態化中〜高能力表示、追跡性 搬送・物流自動化ライン連携工場全体柔軟性、拡張性この比較表は、どの設備を最優先で投資すべきかを整理するのに役立ちます。新設工場では全体最適を、既存工場の増設ではボトルネック工程の解消を中心に考えるのが基本です。
シリンジ製造機の代替としては、バイアル充填、アンプル充填、カートリッジ充填、外部委託生産、半自動組立などが考えられます。どの方式が適するかは、製品特性、販売数量、投与方式、包装形態、供給安定性要求によって変わります。
少量の開発段階では、外部委託や半自動設備が合理的な場合があります。一方で、商業生産移行後に需要が安定し、製品寿命が長い場合は、自動化されたシリンジラインの方が総コストで有利になることが多いです。特に日本では、品質クレーム対応や監査対応の負担を考えると、工程の自動記録化は大きな価値があります。
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, { type: ‘bar’, data: { labels: [‘バイオ医薬品’,’ワクチン’,’在宅医療’,’病院向け注射剤’,’医療機器消耗品’,’検査関連’], datasets: [{ label: ‘日本での需要強度’, data: [92, 78, 88, 81, 85, 69], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});棒グラフから分かる通り、日本市場ではバイオ医薬品と在宅医療向けの需要が特に強く、プレフィルド化との相性が良い領域が拡大しています。
シリンジ製造機と代替方式の比較 方式初期投資品質再現性拡張性向くケース シリンジ製造機高い非常に高い高い量産・高品質要求 半自動方式中程度中程度低い試作・少量生産 外部委託生産低い委託先依存中程度初期市場投入 バイアル充填中〜高高い高い多用途注射剤 アンプル充填中程度高い中程度特定液剤 カートリッジ充填高い高い中程度ペン型投与製品重要なのは、初期投資だけでなく、品質逸脱コスト、原薬ロス、切替工数を含む総コストで比較することです。日本の高品質市場では、見かけの安さより運用安定性が重視されます。
日本市場では、高齢化、慢性疾患治療の増加、自己注射製品の普及、バイオ医薬品の拡大がシリンジ製造機需要を押し上げています。さらに、国内製造回帰、供給網の見直し、災害時の安定供給確保の観点から、国内拠点への設備投資意欲も強まっています。特に関東圏、関西圏、中部圏の工業集積地では、既存ライン更新と新設案件の両方が見られます。
2026年に向けた主な潮流は三つあります。第一に、技術面では、ロボット化、画像検査高度化、予知保全、製造実行システム連携が進みます。第二に、政策面では、品質保証と安定供給の要請がさらに強まり、文書整備や変更管理が設備選定に与える影響が大きくなります。第三に、持続可能性の面では、省エネルギー設計、圧縮空気消費低減、洗浄水使用量削減、梱包材最適化が重要になります。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, { type: ‘line’, data: { labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’], datasets: [{ label: ‘手作業依存から自動化への移行率’, data: [28, 34, 41, 49, 58, 67], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});面グラフは、手作業主体の工程から自動化主体の工程へ移る比率の上昇を表しています。日本では人材確保難が続くため、この流れは2026年以降も続く可能性が高いです。
技術動向を見極めるには、装置そのものだけでなく、その供給企業の技術蓄積も確認すべきです。たとえば、企業情報を確認すると、医薬充填包装、水処理、物流自動化、医療消耗品設備など複数分野を横断する企業は、シリンジ製造機を単体ではなく工場全体の一部として設計できる傾向があります。
信頼できる供給者を選ぶには、五つの視点が必要です。第一に、規制適合の理解です。日本向け導入では、品質文書、配線・配管図、材質証明、試験記録、適格性評価支援が整っているかを確認します。第二に、製造能力です。単なる販売会社ではなく、自社工場で加工、組立、試運転を行えるかが重要です。第三に、技術対応力です。既存建屋への合わせ込み、アイソレータ接続、特殊容器対応など、個別要件への柔軟性を見ます。
第四に、サービス体制です。据付後に部品供給、遠隔支援、現地教育、再バリデーション支援が受けられるかが長期稼働を左右します。第五に、実績です。医薬品、バイオ、医療機器、消耗品分野での導入実績が豊富な企業ほど、立ち上げ時のリスクを抑えやすくなります。
ここで重要なのが、技術力、製造力、サービス力の三つを分けて評価することです。技術面では、医薬品充填包装機、水システム、インテリジェント物流、採血管設備まで扱える供給者は、前後工程の整合性に強みがあります。製造面では、複数の専門工場を持ち、主要装置を自社で製作できる体制は納期と品質の安定につながります。サービス面では、設計、選定、据付、試運転、適格性評価、教育、保守、改善提案まで一貫支援できるかが実務上大きな差になります。
供給者評価の実務チェックリスト 評価項目確認内容重要度 規制理解医薬・医療機器向け文書対応力非常に高い 自社製造比率主要装置を自社で製作できるか高い 技術カスタマイズ特殊仕様への対応力高い 導入実績類似案件の稼働例非常に高い 保守体制部品供給、遠隔支援、訪問対応高い プロジェクト管理納期、据付、検収までの管理力高いこの表は見積比較の基準として使えます。価格差があっても、規制文書や保守体制の差が大きい場合、総合評価は逆転することがあります。
シリンジ製造機の投資額は、設備の範囲によって大きく異なります。単体の組立機や検査機であれば比較的抑えられますが、プレフィルドシリンジ充填ライン、アイソレータ、無菌環境、外観検査、包装、自動搬送まで含む場合は大規模投資になります。さらに、日本国内では、建屋改修、空調、電源、純水、圧縮空気、窒素、排気、床補強、バリデーション費用が別途必要になることが多いです。
予算計画では、設備本体価格のほか、輸送費、通関、据付、試運転、教育、消耗部品、予備品、工場停止期間の機会損失まで含めるべきです。横浜港や神戸港での搬入を想定する場合は、港湾から工場までの特殊輸送条件も確認が必要です。
投資回収は、売上増加だけでなく、歩留まり改善、原薬ロス削減、人件費圧縮、不良率低減、逸脱調査の減少、監査工数削減で評価します。特に高価な原薬を扱うバイオ医薬品では、充填ロスの改善だけでも回収期間が短縮されることがあります。
var ctx4 = document.getElementById(‘comparisonChartROI’).getContext(‘2d’);var chart4 = new Chart(ctx4, { type: ‘bar’, data: { labels: [‘品質安定性’,’自動化度’,’保守性’,’拡張性’,’文書対応’,’投資回収性’], datasets: [{ label: ‘統合型供給者の評価例’, data: [94, 91, 86, 89, 93, 84], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});比較グラフは、価格単独では見えにくい評価軸を可視化したものです。日本の設備投資では、品質安定性と文書対応が高得点の供給者ほど、長期的に有利になる傾向があります。
予算計画で見落としやすい費用項目 費用項目内容予算化の必要性 設備本体機械、制御、標準付属品必須 工場改修空調、電源、床、動線改修必須 据付・試運転立上げ調整、現地確認必須 適格性評価試験書類、現場実施支援非常に重要 教育・保守操作訓練、保守計画、予備品重要 停止損失切替期間中の機会損失重要実務では、この表を用いて設備投資申請書の精度を高めると、後の追加予算申請を減らしやすくなります。
最大のリスクは、設備仕様と実際の製品要件が一致しないことです。シリンジサイズ、薬液粘度、充填精度、容器材質、滅菌方式、包装形態が曖昧なまま発注すると、立上げ後の仕様変更でコストと納期が膨らみます。日本では既存建屋制約も多く、天井高、搬入口寸法、クリーン区画境界、作業者動線を先に確認すべきです。
次に、供給者依存リスクがあります。制御部品が特殊すぎる、消耗品の調達先が限定される、現地対応が遅いといった問題は、長期稼働率に影響します。また、データ完全性、監査証跡、権限管理が弱い制御設計も将来的な課題になり得ます。
このため、発注前に実施すべきことは、要求仕様書の明確化、立会試験条件の設定、交換部品リスト確認、保守契約範囲確認、文書納入範囲確認、将来増設計画の反映です。プロジェクトの早い段階で、日本向け導入相談のような窓口を使い、仕様整理と概算条件のすり合わせを進めると失敗を防ぎやすくなります。
投資時の主要リスクと対策 リスク発生要因対策 能力不足将来需要の見積不足増設余地を確保 品質不一致仕様定義不足要求仕様書を詳細化 納期遅延設計変更、部品調達遅れ工程表と責任分担を明確化 保守難特殊部品への依存予備品計画と代替部品確認 監査対応不足文書・記録設計不十分文書要件を契約に明記 総費用超過周辺工事の見落とし工事範囲を事前確定リスクの多くは、発注前の仕様整理で低減できます。特に日本では、設備導入後に追加工事が発生するとスケジュールが大きく乱れやすいため、事前設計が重要です。
シリンジ製造機は製薬会社だけが導入する設備ですか。いいえ。製薬会社だけでなく、医療機器メーカー、受託製造企業、検査関連消耗品メーカーでも導入されています。
日本で重視される仕様は何ですか。無菌性、充填精度、文書整備、洗浄しやすさ、部品供給体制、教育支援、監査対応力が重視されます。
新設工場と既設工場では選び方が違いますか。違います。新設では全体最適と将来拡張性、既設では建屋制約、既存ユーティリティ、停止期間短縮がより重要になります。
プレフィルドシリンジと通常の注射器量産ラインは同じですか。同じではありません。通常の注射器量産は成形・組立中心、プレフィルドシリンジは無菌充填、打栓、検査、包装の要求がより厳格です。
供給者に確認すべき文書は何ですか。機械図面、配線図、部品表、材質証明、試験記録、操作保守手順、適格性評価関連文書、変更履歴管理方針などです。
納期はどの程度見込むべきですか。単体機は比較的短くても、統合ラインや無菌関連を含む場合は設計、製作、工場試験、輸送、据付、適格性評価まで長期化しやすいため、余裕ある計画が必要です。
設備単体とターンキーのどちらがよいですか。社内に豊富なエンジニアリング体制があれば単体調達も可能ですが、工期短縮と責任分界の明確化を重視するなら、統合型の調達が有利です。
どのような企業に相談すべきですか。医薬充填包装、用水設備、自動物流、医療消耗品設備まで横断的に扱え、設計から据付、適格性評価、教育、保守まで支援できる企業が望ましいです。こうした観点で日本案件を検討する際は、供給企業の技術背景、一括対応範囲、相談体制を確認すると比較しやすくなります。
最後に、自社に最適なシリンジ製造機を選ぶには、設備名称だけで判断せず、製品戦略、工場条件、規制対応、将来能力、保守体制を一体で考えることが不可欠です。日本市場では、東京や大阪の本社機能、神戸や横浜の物流拠点、名古屋周辺の製造集積を踏まえた実装計画が投資成果を左右します。価格比較から一歩進み、総合的な導入戦略を設計することが、2026年以降の競争力強化につながります。