日本の製薬工場向け無菌製造用水処理システム導入・選定完全ガイド
無菌製造向け水処理システムは、製薬メーカーにとって単なる付帯設備ではなく、注射剤、点滴、ワクチン、バイオ医薬品の品質を左右する中核インフラです。日本の製薬工場では、日本薬局方、各種GMP、厳格なバリデーション要求に対応しながら、安定した高純度水を継続供給できることが重要です。特に東京・大阪・神戸・横浜・名古屋・静岡など、医薬品製造や物流が集積する地域では、信頼性、保守性、省エネルギー性、文書対応力まで含めた総合的な設備選定が求められています。
本記事では、日本市場を前提に、無菌製造向け水処理システムの基本、用途、方式比較、投資判断、将来トレンド、サプライヤー選びまでを体系的に整理します。設備単体の比較だけでなく、工場全体のレイアウト、配管ループ、据付、適格性評価、運用保全まで見据えた実務的な視点で解説します。なお、製薬工場全体の計画を検討中であれば、製薬工場一括エンジニアリングの概要も併せて確認すると、用水設備を生産ラインや空調と一体で最適化しやすくなります。
要点先取り:無菌製造向け水処理システムはなぜ重要なのか

結論からいえば、無菌製造向け水処理システムは、製薬企業が高純度水を安定して製造し、無菌製剤の品質を再現性高く維持するために不可欠です。対象となる水は、原水の性状や最終用途に応じて、精製水、注射用水、純蒸気関連設備へとつながります。特に注射剤やワクチンでは、微生物、エンドトキシン、導電率、有機物の管理が厳しく、通常の工業用水処理では要件を満たせません。
日本では、品質保証部門による監査、記録管理、変更管理、定期的な再適格性評価までを想定した設備であることが求められます。つまり、性能だけでなく、設計根拠、溶接品質、配管勾配、サンプリング点、洗浄性、保全のしやすさまで含めて評価する必要があります。
| 評価項目 | 一般産業向け水処理 | 無菌製造向け水処理システム | 日本の製薬工場での重要度 |
|---|---|---|---|
| 水質管理 | 用途基準中心 | 薬局方・GMP基準中心 | 非常に高い |
| 微生物管理 | 限定的 | 継続監視が前提 | 非常に高い |
| 文書化 | 基本仕様中心 | DQ、IQ、OQ、PQ対応 | 高い |
| 配管材質 | 一般ステンレスや樹脂 | 高品質ステンレス、表面管理重視 | 高い |
| 保全方式 | 故障時対応型 | 予防保全・校正・記録重視 | 高い |
| 最終用途 | 洗浄、冷却、一般工程 | 注射剤、ワクチン、無菌調製 | 最高レベル |
上表のとおり、無菌製造向けの設備は、単に水をきれいにする装置ではありません。品質保証、規制対応、工場稼働率、製品安全性を同時に支える基盤である点が最大の特徴です。
無菌製造向け水処理システムとは何か、なぜ製薬メーカーに必要なのか

無菌製造向け水処理システムとは、原水を段階的に精製し、製薬工程に適した高純度水を安定供給するための統合設備です。通常は、前処理、逆浸透膜、電気脱イオン、紫外線殺菌、限外ろ過、蒸留、貯槽、サニタリー配管ループ、温度維持、制御監視装置などで構成されます。
製薬メーカーが必要とする理由は大きく四つあります。第一に、最終製品の品質安定化です。原料が同じでも、用いる水の品質が変動すれば、製剤の安定性や無菌工程の再現性に影響が出ます。第二に、規制対応です。査察では設備設計、運転記録、逸脱管理、校正履歴まで確認されます。第三に、汚染リスク低減です。バイオフィルムやデッドレグの発生を抑える設計が重要です。第四に、事業継続性です。用水設備の停止は工場停止に直結するため、冗長化と保全体制が不可欠です。
特に日本では、地震対策、限られた敷地、高品質要求、人手不足を前提にした自動化要求も増えています。横浜港や神戸港を経由した設備搬入を想定する案件では、モジュール化設計や据付期間短縮も評価されやすいポイントです。
| 構成要素 | 主な役割 | 無菌製造での意味 | 導入時の注意点 |
|---|---|---|---|
| 前処理 | 硬度、粒子、塩素低減 | 後段膜保護 | 原水分析が必須 |
| 逆浸透膜 | 溶解成分除去 | 高純度化の主工程 | 回収率と洗浄性確認 |
| 電気脱イオン | イオン除去の高度化 | 安定した精製水品質 | 前段品質の安定が前提 |
| 蒸留装置 | 注射用水製造 | 高い無菌用途適性 | 蒸気・エネルギー計画重要 |
| 貯槽・ループ | 保管と循環供給 | 再汚染防止 | 勾配、流速、温度設計重要 |
| 制御監視 | データ記録と警報 | 査察対応と運用安定 | 監査証跡の整備が必要 |
この表から分かる通り、設備は単体性能ではなく、システム全体としての整合性が成功の鍵になります。
GMP対応製薬施設における主な用途と導入メリット

無菌製造向け水処理システムの主な用途は、注射剤の調製、容器や配管の洗浄、機器最終リンス、バイオ医薬品工程、滅菌関連工程、純蒸気供給補助などです。点滴製剤、バイアル製剤、アンプル製剤、プレフィルドシリンジ、透析関連溶液など、日本でも需要の高い製品群で重要性が際立ちます。
メリットは、品質安定だけではありません。工程歩留まりの向上、逸脱や再処理の削減、監査対応の効率化、保全の予見性向上、エネルギーと水使用量の最適化にもつながります。たとえば大阪や富山のように医薬品生産が集積する地域では、既存工場の更新時に、旧式蒸留中心から省エネ型ハイブリッド方式へ切り替え、運転コストを抑えながら品質を強化する事例が増えています。
| 用途分野 | 使用される水の種類 | 求められる管理 | 主な導入メリット |
|---|---|---|---|
| 注射剤調製 | 高純度水、注射用水 | 微生物・エンドトキシン管理 | 製品安全性向上 |
| 容器洗浄 | 精製水、最終段で高純度水 | 残留物管理 | 異物リスク低減 |
| 設備最終リンス | 精製水または注射用水 | 洗浄妥当性 | 交叉汚染防止 |
| バイオ工程 | 高純度水 | 安定供給と記録管理 | 再現性向上 |
| ワクチン製造 | 注射用水 | 厳格な無菌管理 | 査察対応強化 |
| 純蒸気関連 | 注射用水原料 | 蒸気品質管理 | 無菌設備の信頼性向上 |
導入メリットを評価する際は、水質だけでなく、品質コスト削減効果も算定することが重要です。逸脱削減や洗浄時間短縮は、見えにくいものの投資回収に大きく寄与します。
無菌製造向け水処理システムの種類:逆浸透膜、電気脱イオン、蒸留、ハイブリッド方式
主要方式は、逆浸透膜中心、逆浸透膜と電気脱イオンの組み合わせ、蒸留方式、そして複数技術を統合したハイブリッド方式です。どの方式が最適かは、必要水質、生産量、連続運転時間、原水の季節変動、工場のユーティリティ条件、将来拡張計画によって変わります。
逆浸透膜は省エネルギー性と広い適用性が魅力です。電気脱イオンを組み合わせると、イオン管理の安定性が高まります。蒸留は注射用水用途で高い信頼性を持ち、日本でも依然として根強い採用実績があります。一方、最近は運転コストと設置面積を最適化する目的で、膜法と蒸留を組み合わせたハイブリッド構成も増えています。
設備選定では、単純な初期価格比較は危険です。たとえば東京近郊の都市型工場では床面積制約が強く、名古屋や神戸の大型工場では将来増設性が重視されるなど、立地条件により最適解が変わります。
| 方式 | 特徴 | 長所 | 留意点 | 向く用途 | 日本での適性 |
|---|---|---|---|---|---|
| 逆浸透膜単独 | 膜で溶解成分を除去 | 省エネ、比較的コンパクト | 原水変動の影響を受けやすい | 前段高純度化 | 高い |
| 逆浸透膜+電気脱イオン | 連続的にイオン低減 | 安定品質、自動化しやすい | 前処理管理が重要 | 精製水 | 非常に高い |
| 多重効用蒸留 | 蒸発凝縮で高純度化 | 注射用水用途に強い | 蒸気とエネルギー負荷 | 注射用水 | 高い |
| 蒸気圧縮蒸留 | 熱回収効率に優れる | 省エネ性改善 | 設備費が高め | 中大型注射用水 | 高い |
| ハイブリッド方式 | 膜法と蒸留の統合 | 柔軟性と最適化 | 設計力が必要 | 複合用途工場 | 非常に高い |
| 用途別分離方式 | 系統を用途別に分ける | リスク分散 | 配管と管理が複雑 | 多品目工場 | 高い |
この比較から、日本の多くの製薬工場では、精製水には逆浸透膜+電気脱イオン、注射用水には蒸留または用途に応じたハイブリッドが有力候補となります。
無菌製造向け水処理システムと従来型水処理の違い、どちらを選ぶべきか
従来型の一般水処理は、ボイラー補給水や冷却水、一般洗浄水には適していても、無菌製造に必要な文書性、衛生設計、連続監視、適格性評価には不十分なことが多くあります。最大の違いは、仕様の考え方です。一般水処理は必要最低限の処理性能に焦点を当てますが、無菌製造向けは、性能に加えて、再汚染防止、検証容易性、トレーサビリティ、変更管理を前提に設計されます。
選定の判断基準は、最終用途と規制要件です。もし工場で注射剤、眼科製剤、ワクチン、バイオ製剤などを製造するなら、無菌製造向けの専用設計が基本です。一方、非無菌工程のみで使う補助水なら、一般水処理との切り分けも可能です。重要なのは、工程ごとに水質要求を明確化し、過剰設計と不足設計の両方を避けることです。
| 比較項目 | 無菌製造向け | 従来型 | 選定の考え方 |
|---|---|---|---|
| 設計思想 | 品質保証一体型 | 処理性能中心 | 無菌工程なら前者 |
| 配管設計 | サニタリー仕様 | 一般配管中心 | 再汚染防止が重要 |
| 監視記録 | 連続監視、履歴保存 | 簡易監視が多い | 査察対応で差が出る |
| 適格性評価 | 必須 | 限定的 | 製薬では必須 |
| 初期投資 | 高め | 低め | 長期総コストで判断 |
| 品質リスク | 低減しやすい | 高くなりやすい | 製品価値で考える |
短期コストだけで従来型を選ぶと、後から改修費、再バリデーション費、操業停止損失が発生し、結果として総コストが上がるケースは少なくありません。
日本の製薬製造における市場概況と今後の動向
日本市場では、無菌注射剤、受託製造、再生医療関連、バイオ医薬品の拡大を背景に、高信頼な用水設備への投資が続いています。首都圏では更新需要、関西では輸出志向の新設・増設案件、中部では高機能医薬品の設備刷新、北陸では注射剤や固形剤工場の総合改修に伴う需要が見られます。横浜、川崎、神戸、大阪湾岸は輸入機器や大型モジュールの搬入に適し、工期短縮型プロジェクトとの相性が良い地域です。
二〇二六年に向けた主要トレンドは三つあります。第一に、技術面では、遠隔監視、予知保全、データ完全性対応、モジュール化、自動サニテーションが進みます。第二に、政策面では、供給安定や品質強化を背景に、より一層の文書性と品質保証体制が重視されます。第三に、持続可能性の面では、省エネ蒸留、回収率向上、廃水低減、熱回収が重要になります。
また、人材不足への対応として、保全しやすい設計、標準化された制御、教育資料の充実も選定条件に入るようになっています。設備そのものの性能だけでなく、導入後の運用容易性が競争力に直結する時代です。
信頼できる無菌製造向け水処理システムのメーカー・供給会社を選ぶ方法
サプライヤー選定では、価格表だけを見るのではなく、技術力、製造力、サービス力の三本柱で比較することが重要です。技術力では、薬局方理解、GMP適合設計、配管ループ設計、制御記録、バリデーション文書作成能力を確認します。製造力では、装置内製範囲、工場品質管理、溶接品質、試運転能力、納期管理を確認します。サービス力では、据付、立上げ、教育、保守、部品供給、改造対応の実績が重要です。
日本市場向けには、装置単体を売るだけでなく、工場全体を見て提案できる相手が有利です。たとえば、設備計画の初期段階でレイアウトや物流まで含めて相談できる企業は、後工程での手戻りを大幅に減らせます。会社情報を確認する際は、企業概要ページで実績や専門分野を把握し、対応範囲が自社要件に合うかを見極めると良いでしょう。
技術力の観点では、製薬用充填設備や用水設備、搬送物流、自動化設備を横断的に理解している企業ほど、インターフェースの不具合を減らせます。製造力の観点では、複数の専門工場を持ち、装置ごとの品質を標準化できる体制が強みになります。サービス力の観点では、FAT、SAT、IQ、OQ、PQ支援、教育、保全契約までの一貫対応が重要です。
| 選定基準 | 確認ポイント | 望ましい状態 | 見落としやすい点 | 影響 | 優先度 |
|---|---|---|---|---|---|
| 技術力 | GMP設計経験 | 複数案件実績 | 用途別設計の差 | 品質と査察対応 | 最優先 |
| 製造力 | 工場内製比率 | 主要工程を管理 | 外注品質のばらつき | 納期と信頼性 | 高い |
| 文書対応 | 適格性評価資料 | 標準化されている | 和文対応の有無 | 立上げ速度 | 高い |
| 保守性 | 部品供給体制 | 迅速調達可能 | 輸入部品の納期 | 停止リスク | 高い |
| 拡張性 | 将来増設計画 | 段階増設に対応 | 制御容量不足 | 再投資抑制 | 中~高 |
| 実績 | 類似工場の導入経験 | 注射剤・無菌分野あり | 非無菌のみの実績 | 適合性判断 | 高い |
比較検討中の設備候補がある場合は、製薬設備一覧を参考に、用水設備だけでなく関連装置との接続性も確認すると、実際の生産立上げがスムーズになります。
無菌製造向け水処理システムの投資額、予算計画、費用対効果の考え方
投資額は、必要水量、水質仕様、冗長化の有無、注射用水の製造方式、配管ループの距離、自動化レベル、建屋条件で大きく変わります。小規模研究生産向けと商業生産向けでは桁が異なるため、まずは日量、ピーク流量、同時使用点数、将来増設余地を明確にすることが大切です。
予算計画では、本体装置価格だけでなく、据付、配管、電気計装、蒸気、冷却、建築改修、試運転、バリデーション、教育、予備品、保守契約を含めた総所有コストで比較すべきです。日本の製薬企業では、初期投資の妥当性に加え、十年単位の運転費、膜交換、消耗品、洗浄薬品、蒸気費、水使用量まで踏み込んで検討する傾向があります。
| 費用項目 | 内容 | 初期費への影響 | 運転費への影響 | 削減の考え方 | 注意点 |
|---|---|---|---|---|---|
| 本体装置 | 前処理、膜、蒸留、制御 | 大 | 中 | 用途適正化 | 安さ優先は危険 |
| 配管ループ | 貯槽、循環、サンプリング | 大 | 中 | レイアウト最適化 | 改修後の手戻り高コスト |
| ユーティリティ | 蒸気、電力、冷却 | 中 | 大 | 熱回収、省エネ設計 | 見積漏れが多い |
| 文書・適格性評価 | 試験、記録、資料作成 | 中 | 小 | 標準化文書活用 | 省略不可 |
| 保守部品 | 膜、計器、パッキン | 小 | 中 | 予防保全 | 長納期部品に注意 |
| 教育・立上げ | 運転訓練、引継ぎ | 小 | 中 | 初期教育の充実 | 属人化防止が重要 |
費用対効果を評価するなら、次の四点を数値化すると判断しやすくなります。第一に不良削減額、第二に停止時間削減額、第三に監査対応工数削減額、第四に水・蒸気・電力の削減額です。これらを合計すると、初期投資が高めでも三年から五年で回収できるケースがあります。
また、複数ラインを持つ工場では、製剤設備との同時導入で工事を集約し、総工費を下げられる場合があります。必要に応じて、個別相談窓口で概算条件を整理し、段階的な予算計画を組むのが現実的です。
投資時の重要ポイントと想定すべきリスク
最も大きなリスクは、要求仕様の曖昧さです。必要な水質区分、流量、温度、同時使用率、拡張計画が不明確だと、過小設計や過剰設計につながります。次に多いのが、原水分析不足です。季節変動や地域差を見誤ると、膜の寿命や洗浄頻度が想定から外れます。東京湾岸と内陸部、北海道と九州では水事情が異なり、日本国内でも一律には考えられません。
さらに、配管ループ設計の不備、サンプリング点不足、文書不備、現地工事管理不足、教育不足も重大なリスクです。設備自体が高性能でも、現場の運用が標準化されていなければ品質は安定しません。特に既存工場改修では、旧設備との切替計画、停止期間、仮設供給、再バリデーションの工程設計が重要です。
将来トレンドとしては、持続可能性要求への対応も無視できません。二〇二六年以降、省エネルギー指標や水回収率、排水負荷低減は、調達判断の重要項目になる可能性があります。
| リスク項目 | 発生要因 | 影響 | 予防策 | 対応優先度 | 実務上の助言 |
|---|---|---|---|---|---|
| 仕様不足 | 初期要件の曖昧さ | 再設計、増額 | 用途別要件整理 | 最優先 | 部門横断で決定 |
| 原水変動 | 分析不足 | 性能低下、膜負荷増 | 四季データ確認 | 高い | 地域特性を反映 |
| 微生物汚染 | 配管設計不良 | 逸脱、停止 | 循環・温度・勾配管理 | 最優先 | 死水部最小化 |
| 文書不備 | 資料不足 | 査察遅延 | 標準文書整備 | 高い | 和文運用も確認 |
| 工期遅延 | 現地調整不足 | 立上げ遅れ | 工程統合管理 | 高い | 搬入計画を前倒し |
| 保守難 | 部品供給不安 | 停止長期化 | 予備品と保守契約 | 中~高 | 重要部品を特定 |
投資判断では、設備の華やかな仕様よりも、地味に見える設計整合性と実行体制が結果を大きく左右します。
日本市場での導入事例、活用業種、地域サプライヤーの見方
導入業種としては、注射剤メーカー、受託製造会社、ワクチン関連工場、バイオ医薬品企業、医療機器や医療消耗品関連工場が代表的です。特に無菌充填ラインを持つ工場では、用水設備単独ではなく、洗浄機、調製タンク、充填機、滅菌設備、物流設備と一体で最適化すると効果が高まります。
日本国内の地域サプライヤーを評価する際は、単なる近さではなく、医薬品向け実績、サニタリー配管能力、緊急時対応、校正体制、文書支援能力を見るべきです。東京、埼玉、神奈川の首都圏はサービス対応性に優れますが、関西や中部では医薬集積地向けの現場対応に強い企業もあります。港湾近接地域では、海外設備の搬入や大型モジュール設置がしやすい利点もあります。
事例ベースで考えると、例えば既存注射剤工場の更新では、旧式システムから新しい循環ループへ切り替えることで、サンプリング管理の効率化、洗浄時間の短縮、記録の自動化が実現しやすくなります。新設バイオ工場では、将来増設を見込んだモジュール構成が有効です。
供給会社の候補を比較する際は、装置仕様だけでなく、工場全体の統合提案力があるかを確認してください。無菌製造設備、包装、物流、用水、ユーティリティまで横断して調整できる会社は、工期短縮と責任分界の明確化で優位です。
当社の強み:技術力、製造力、サービス力から見た支援体制
日本市場で無菌製造向け水処理システムを検討する企業にとって、装置単体ではなく、工場全体の成立性まで視野に入れたパートナー選びが重要です。当社は製薬・医療分野の国際案件で培った経験をもとに、技術面、製造面、サービス面を一体化した支援を提供しています。
技術力の面では、無菌製造、水処理、充填包装、搬送物流、調製分配をまたぐ設計知見を持ち、薬局方や各種GMP要求を踏まえた統合提案が可能です。精製水装置、注射用水向け蒸留装置、純蒸気関連機器、調製・分配システムを、工場レイアウトや将来拡張計画と整合させながら設計できます。これにより、設備間の接続不整合や無駄な手戻りを減らしやすくなります。
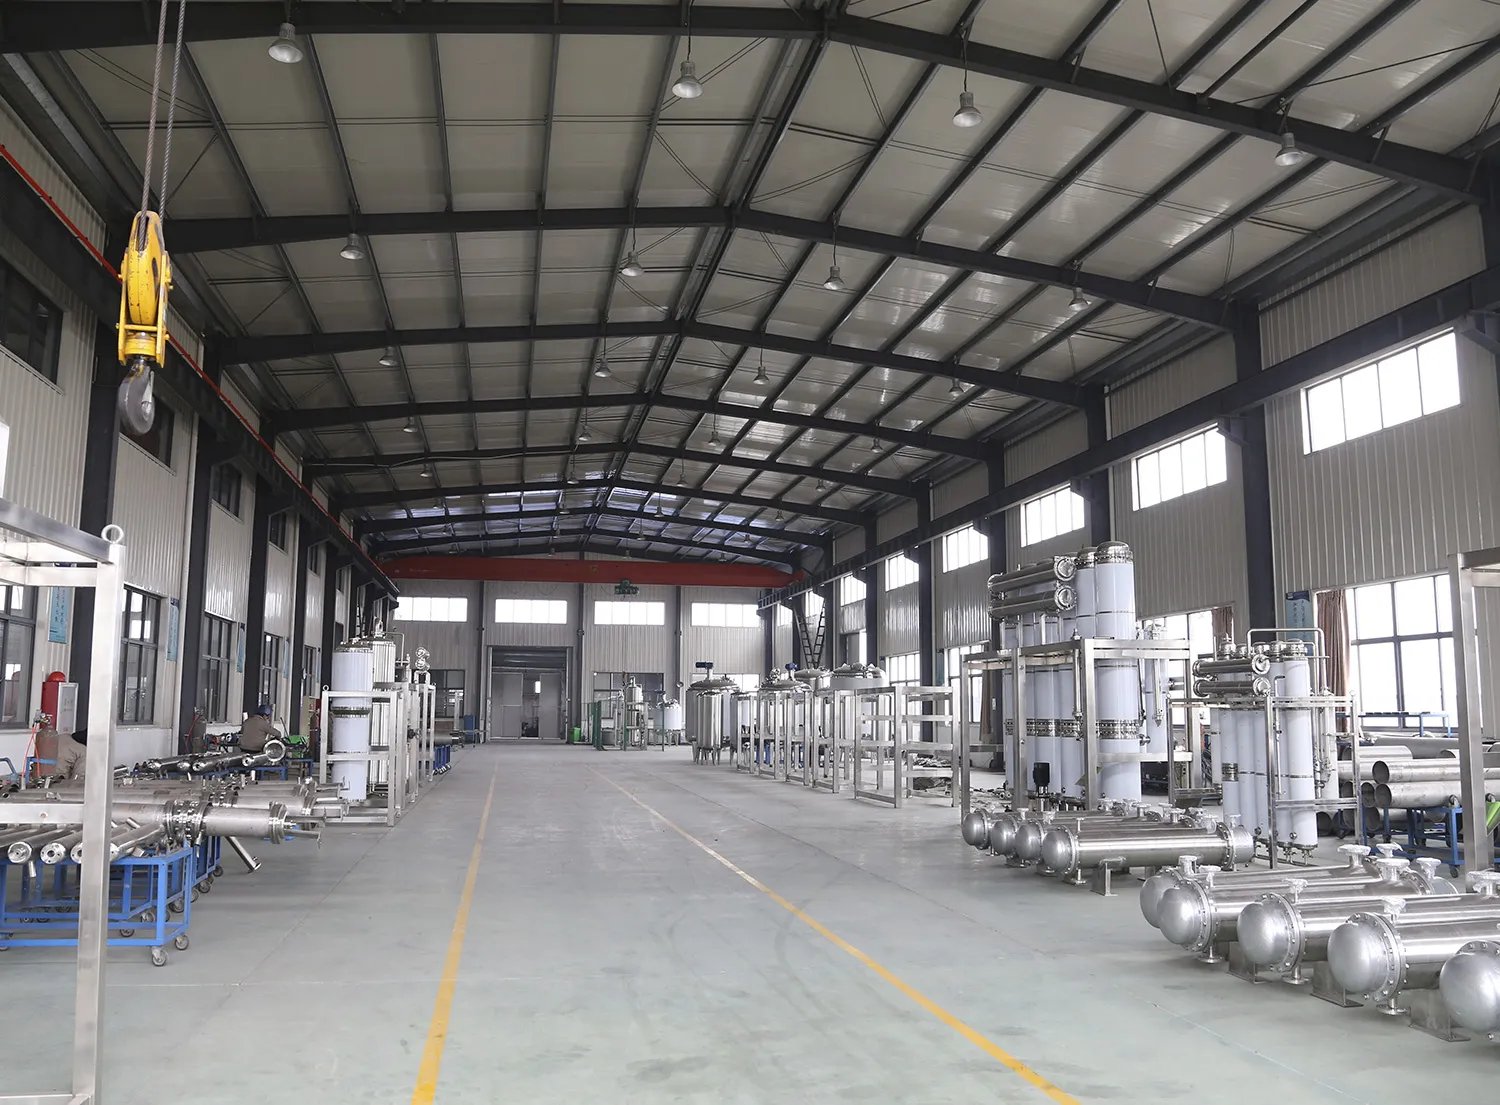
製造力の面では、複数の専門製造拠点による分野別のものづくり体制があり、水処理設備だけでなく、製薬充填包装機械、知能化搬送物流設備なども含めて一貫性のある品質管理を行えます。主要装置を分野別に深く作り込むことで、耐久性、加工品質、納期管理の安定につなげています。製薬工場向けでは、長期運用を前提にした材質や構造の選定も重視しています。
サービス力の面では、初期構想、実施設計、機器選定、据付、試運転、適格性評価支援、品質関連文書、教育、立上げ後の保守最適化まで、全体を通じた伴走が可能です。特に、工程配置が不合理、設計が標準化されていない、納期や品質が読みにくいといった国際案件で起こりがちな課題に対し、全体最適の観点から解決策を提案できます。製薬工場の新設・改修を包括的に検討する場合は、一括プロジェクト支援の詳細が参考になります。
また、注射剤、輸液、経口液、透析関連、プレフィルドシリンジ、医療消耗品など幅広い製造分野に触れてきた経験は、無菌製造用水の要件整理にも役立ちます。用途に応じた現実的な設備構成を見極めたい場合は、日本向け相談窓口から要件共有いただくと、段階別の検討が進めやすくなります。
よくある質問
質問一:無菌製造向け水処理システムと精製水装置は同じですか。
同じではありません。精製水装置は構成要素の一つであり、無菌製造向け水処理システムは、前処理から貯槽、循環ループ、監視制御、文書対応までを含む、より広い概念です。
質問二:日本の注射剤工場ではどの方式が多いですか。
用途によりますが、精製水には逆浸透膜と電気脱イオンの組み合わせ、注射用水には蒸留またはハイブリッド構成が有力です。既存工場の更新では省エネ性を重視する傾向があります。
質問三:小規模工場でも導入は必要ですか。
はい。規模の大小よりも、最終用途が無菌製剤かどうかが重要です。少量生産でも、求められる品質や文書対応は高い水準が必要です。
質問四:投資回収はどのように考えればよいですか。
初期費だけではなく、不良削減、停止時間削減、人手削減、水・蒸気・電力使用量の低減を含めた総所有コストで評価します。三年から五年程度で効果が見える案件もあります。
質問五:国内サプライヤーと海外サプライヤーのどちらが有利ですか。
一概には言えません。重要なのは、医薬品向け実績、文書対応、現地据付支援、保守部品供給、統合エンジニアリング力です。地域密着だけでなく、国際規格への理解も必要です。
質問六:二〇二六年以降の重要テーマは何ですか。
自動化、予知保全、データ完全性、省エネルギー、水回収率向上、モジュール化、遠隔支援が主要テーマです。持続可能性指標は調達要件としてさらに強まる見込みです。
質問七:どの段階で相談すべきですか。
建屋確定後では遅いことがあります。構想段階で、必要水量、用途、将来拡張、レイアウト条件を共有すると、設備費と工期の最適化がしやすくなります。
無菌製造向け水処理システムは、日本の製薬メーカーが品質、規制対応、供給安定、競争力を両立させるための基盤設備です。東京や大阪の都市型更新案件から、神戸や横浜の港湾近接地における新設案件まで、最適解は工場条件ごとに異なります。重要なのは、装置の価格だけでなく、技術力、製造力、サービス力、将来拡張性、持続可能性まで含めて総合判断することです。工場全体の視点で設備計画を進めるほど、立上げ後の安定稼働と長期的な投資効果を得やすくなります。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本市場向け微量採血管製造ラインの課題対策と導入完全ガイド
日本の医療機器企業にとって、微量採血管製造ラインのトラブルシューティングは、安定した品質、歩留まり改善、自動化による大量生産、そして病院や検査センターへの確実な供給を実現するための重要テーマです。特に東京、大阪、名古屋、横浜、神戸、福岡のような医療需要と物流機能が集中する地域では、採血関連消耗品の安定供給体制が競争力を左右します。微量採血管は新生児検査、在宅検査、少量採血検査、診断ラボ向け需要の拡大に伴い、従来の半手動組立では対応しにくくなっており、製造ラインの自動化と故障対策の重要性が高まっています。
本記事では、日本市場で微量採血管製造ラインを検討する企業向けに、装置の基本構成、主要用途、代表的なトラブル、選定基準、投資計画、導入後の運用ポイントまでを体系的に解説します。また、企業概要の詳細、一貫工場構築支援、製品情報、日本向け問い合わせ窓口もあわせて確認できるようにしています。
結論から言えば、微量採血管製造ラインのトラブルシューティングとは、採血管成形、添加剤充填、乾燥、キャップ組付け、真空管理、ラベル貼付、検査、包装までの全工程で発生しうる品質不良や停止要因を分析し、再発を防ぐ実務体系を指します。単なる修理対応ではなく、設備設計、制御、材料適合性、保守、教育、品質保証までを含む包括的な改善活動です。
日本市場では、医療機関が要求する品質のばらつき管理、微粒子抑制、シール性、添加剤精度、ロット追跡性への期待が非常に高いため、ライン導入時点からトラブルに強い設計であることが重要です。優れたラインは、停止時間の短縮、不良率の低減、人員依存の削減、監査対応力の向上、輸出対応力の強化に直結します。特に病院、受託検査会社、体外診断関連企業へ供給するメーカーでは、安定稼働こそが売上と信頼の基盤になります。
微量採血管製造ライン導入で期待できる主な効果 評価項目 手作業中心 自動化ライン 改善効果 生産能力 低い 高い 需要変動に対応しやすい 品質の均一性 作業者差が大きい 高い再現性 クレーム削減に有効 ロット追跡 紙管理が多い 自動記録しやすい 監査対応を強化 添加剤精度 ばらつきやすい 定量化しやすい 検査結果の安定化 不良解析 原因切り分けが難しい 工程別分析が容易 再発防止が進む 人件費構造 増えやすい 抑制しやすい 中長期利益を改善上表の通り、自動化ラインは単に処理量を増やすだけではなく、品質保証体制そのものを強くします。日本のように監査と安定供給が重視される市場では、この差が大きな事業優位になります。
微量採血管製造ラインは、少量血液採取に使われる採血管を大量かつ均一に製造するための連続設備です。対象製品には、新生児用、指先採血用、毛細血管採血用、検査用添加剤入り小容量管などが含まれます。製造工程は製品仕様によって異なりますが、一般的には次の流れで構成されます。
トラブルシューティングの対象になる典型課題には、搬送詰まり、添加剤量のずれ、乾燥不良、キャップ圧入不良、真空不足、異物混入、ラベルずれ、検査誤判定などがあります。これらは単一要因で起こるとは限らず、材料公差、温湿度、静電気、ノズル摩耗、センサー感度、作業変更、速度設定などが複合的に影響します。
装置の技術力を見る際には、機械構造だけでなく、制御系の安定性、洗浄しやすい衛生設計、変更部品の交換性、データ記録、遠隔支援体制まで確認する必要があります。上海に本拠を置く医薬・医療機器向けエンジニアリング企業であるアイヴェン・ファーマテック・エンジニアリングは、採血管設備を含む複数の専用工場を持ち、製剤設備、用水設備、搬送物流設備と連携した設計提案ができる点が特徴です。単体装置だけではなく、前後工程や工場全体との整合まで考慮できることは、日本の新設・増設案件で大きな利点になります。
主要工程と代表的なトラブル要因 工程 主な問題 典型原因 対策の方向性 管体供給 詰まり、倒れ 寸法差、振動条件不適 整列機構見直し、治具調整 添加剤充填 量不足、飛散 ノズル摩耗、粘度変化 定期校正、温度管理 乾燥 残留水分、付着不良 時間不足、風量不均一 乾燥条件再設定、流路改善 キャップ組付け 傾き、密封不良 位置ずれ、圧力不足 圧入管理、部材検査 真空管理 吸引不足 漏れ、ポンプ性能低下 気密試験、消耗品交換 ラベル・印字 ずれ、読取不良 センサー設定、巻取り張力 印字検証、自動補正この表から分かるように、トラブル対策は工程ごとの局所最適では不十分です。ライン全体を一つの品質システムとして設計し、原因の連鎖を断つことが重要です。
日本では高齢化、在宅医療、予防検査、地域医療連携の進展により、少量採血に適した製品需要が継続的に増えています。微量採血管は、大学病院、地域中核病院、小児科、健診センター、検査受託機関、研究施設など、幅広い現場で使われます。特に新生児検査や高齢者採血では、患者負担を抑えながら必要検体量を確保できるため、今後も安定需要が見込まれます。
製造面の利点としては、まず少量多品種への対応力が挙げられます。添加剤の種類、管体容量、キャップ色、包装仕様の違いが多い日本市場では、段取り替え時間が短く、レシピ管理がしやすいラインが有利です。次に、外観品質とラベル精度です。国内市場では見た目の完成度や表示の正確さが調達評価に強く影響するため、自動検査機能の充実が高評価につながります。
また、輸送面でも優位性があります。横浜港、神戸港、名古屋港、博多港など主要港湾から東南アジアや国内各地へ出荷する場合、包装の安定性と追跡情報管理が重要です。ライン段階でロット記録や箱単位管理を行えば、物流品質も高めやすくなります。
var 需要棒文脈 = document.getElementById(‘需要棒グラフ’).getContext(‘2d’);var 需要棒図 = new Chart(需要棒文脈, {type: ‘bar’,data: {labels: [‘大学病院’, ‘地域病院’, ‘検査センター’, ‘小児科’, ‘健診施設’, ‘研究機関’],datasets: [{label: ‘日本市場の需要指数’,data: [92, 78, 88, 74, 81, 63],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(201, 203, 207, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false}});上の棒グラフは、日本市場における主要需要先の相対比較を示しています。大学病院と検査センターの需要が特に強く、複数規格への柔軟対応が市場攻略の鍵となります。
微量採血管製造ラインには、完全自動型、半自動型、モジュール拡張型、一体型ターンキー型など複数の構成があります。どの構成を選ぶべきかは、年間生産量、品種数、既存工場の広さ、清浄度要求、投資回収目標によって変わります。
代表的なライン構成の比較 構成タイプ 適した企業規模 特徴 注意点 半自動型 小規模・試験生産 初期費用が低い 人手依存が残る 標準自動型 中規模量産 品質と能力のバランスが良い 仕様適合確認が必要 高速完全自動型 大規模量産 高能力、低人員 保守体制が重要 モジュール拡張型 成長企業 将来増設しやすい 接続設計の整合が必要 一体型ターンキー型 新工場案件 前後設備と統合しやすい 計画段階の検討が多い 多品種切替重視型 国内向け多品種生産 段取り時間を短縮 部材管理が複雑日本市場では、多品種切替重視型と標準自動型の人気が高い傾向があります。一方、海外供給も視野に入れる企業は、高速完全自動型やターンキー型を選ぶことで中長期の供給余力を持ちやすくなります。
設備メーカーの製造能力を見る際は、単に組立実績だけでなく、部材加工精度、衛生設計、長寿命化、標準化部品の採用、試運転体制などを確認すべきです。アイヴェン・ファーマテック・エンジニアリングは複数の専用製造拠点を持ち、採血管設備に加えて充填包装、水処理、搬送物流まで自社領域で組み合わせられるため、工場全体の整合性を取りやすい点が製造面の強みです。
手動組立ラインは、導入のしやすさと初期費用の低さが魅力ですが、日本の医療機器市場で求められる再現性、監査性、拡張性では限界が見えやすくなっています。特に人手による添加剤投入や外観確認では、熟練者に依存しやすく、増産時の品質ばらつきが避けにくくなります。
自動化ラインと手動中心ラインの実務比較 比較項目 手動中心 自動化ライン 日本市場での評価 監査対応 記録整理に手間 電子化しやすい 自動化が有利 品質再現性 個人差あり 高い 自動化が有利 増産対応 人員増が必要 速度調整で対応可能 自動化が有利 多品種切替 柔軟だが遅い 設計次第で速い 装置仕様次第 不良解析 経験依存 工程別分析可 自動化が有利 長期総コスト 上がりやすい 抑えやすい 自動化が有利この比較から分かる通り、日本で安定した医療供給を目指す企業には、自動化ラインの採用が中長期的に合理的です。とくに人材不足が進む地域では、設備側で品質を作り込む考え方が経営上のリスク低減になります。
var 比較文脈 = document.getElementById(‘比較図’).getContext(‘2d’);var 比較グラフ = new Chart(比較文脈, {type: ‘bar’,data: {labels: [‘生産能力’, ‘品質安定’, ‘追跡管理’, ‘保守容易性’, ‘拡張性’, ‘人員削減’],datasets: [{label: ‘自動化ライン評価’,data: [95, 93, 91, 84, 89, 88],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘手動中心ライン評価’,data: [48, 55, 42, 67, 51, 30],backgroundColor: ‘rgba(255, 159, 64, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});比較図では、保守容易性のみ手動中心ラインが一定の強みを持ちますが、それ以外の経営重要項目では自動化ラインが明確に優位です。
日本では、医療費最適化の流れの中でも、診断の早期化と正確性向上への投資は続いています。微量採血は患者負担軽減と検査効率向上の両面で有効なため、採血管関連設備市場には継続成長が期待されます。さらに、東アジア全体の供給網再編、国内回帰の一部進展、災害時供給確保の観点から、国内での安定製造能力を重視する動きも見られます。
市場機会は装置販売だけではありません。保守契約、部品供給、バリデーション支援、工場設計、物流連携、既存ライン改造、省人化更新など、周辺サービスの比重が高まっています。大阪や東京の大手医療機器企業、静岡や埼玉の製造拠点、神戸やつくばの研究機関周辺では、試作から量産移行まで一体で支援できる企業が優位です。
var 市場成長文脈 = document.getElementById(‘市場成長線図’).getContext(‘2d’);var 市場成長図 = new Chart(市場成長文脈, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘日本向け市場成長指数’,data: [100, 107, 115, 124, 133, 145],borderColor: ‘rgb(75, 192, 192)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線グラフは、日本向け市場の成長イメージを示しています。二〇二六年に向けて、単純な台数増よりも、高付加価値ラインと保守サービスの需要拡大が目立つと考えられます。
設備を選ぶときに最も重要なのは、価格だけで判断しないことです。日本の医療機器企業が確認すべき項目は、規制理解、工程知識、製造品質、現地支援、長期部品供給、改造対応、文書整備能力の七点です。
まず技術面では、採血管専用の実績があるか、添加剤工程や真空管理の知見が深いかを確認します。次に製造面では、部品精度、衛生仕上げ、耐久性、工場試運転の品質を評価します。さらにサービス面では、設置、立上げ、適格性確認、教育、保守、トラブル遠隔支援まで切れ目なく提供できるかが重要です。
アイヴェン・ファーマテック・エンジニアリングは、医薬・医療機器分野で長年の国際案件経験を持ち、設計から据付、立上げ、文書支援、教育、改善まで一貫対応できる体制を備えています。日本企業にとっては、単一装置の売り切りではなく、工場全体を見渡した支援が得られる点が評価しやすいでしょう。詳細条件は相談窓口から確認できます。
メーカー選定時の実務チェックリスト 確認項目 見るべき内容 重要度 判断ポイント 採血管専用実績 同種設備の納入件数 非常に高い 量産実績の有無 規制対応力 品質文書と監査理解 非常に高い 文書の完成度 製造能力 自社工場、加工品質 高い 見学や試運転確認 技術柔軟性 仕様変更への対応 高い 多品種切替提案 保守サービス 部品供給、遠隔支援 非常に高い 応答速度と在庫 総合提案力 工場全体最適の視点 高い 周辺設備との連携この表は、設備比較時の抜け漏れ防止に有効です。見積価格が低くても、適格性確認文書や立上げ支援が弱いと、結果的に総コストが増えることがあります。
投資額は、処理能力、自動化範囲、検査機能、包装範囲、清浄度要求、現地工事範囲によって大きく変わります。一般に、半自動型は初期負担を抑えやすい一方で、量産化や監査対応のための追加費用が後から発生しやすくなります。完全自動型は初期費用が高めでも、人件費削減、不良低減、増産余力により投資回収しやすい傾向があります。
日本では、設備費本体だけでなく、据付、搬入、通関、電気・空調・圧縮空気接続、適格性確認、教育、予備品、保守契約まで含めた総投資で考えるべきです。東京湾岸や関西圏の工場は物流アクセスに優れる一方、建屋制約や工事調整費が増えることもあります。名古屋周辺では製造連携しやすい反面、人材確保と工程自動化のバランスを見極める必要があります。
予算計画時に考慮すべき費用項目 費用項目 内容 見落としやすさ 備考 装置本体 主ライン、制御盤、標準部品 低い 最初に見積へ反映 仕様追加 検査機、印字、特殊材質 高い 後から増えやすい 搬入据付 輸送、設置、調整 中程度 建屋条件に依存 周辺工事 電気、空調、配管、床補強 高い 新工場で特に重要 文書・試験 適格性確認、手順書、記録 高い 監査対応に不可欠 予備品・保守 消耗品、保守契約、教育更新 中程度 長期安定稼働に必要投資回収の試算では、時間当たり生産量、不良率、人件費、停止時間、販売単価、稼働日数を変数として感度分析するのが基本です。増産余力をどこまで織り込むかで、最適な設備グレードは大きく変わります。
var 移行面積文脈 = document.getElementById(‘移行面積図’).getContext(‘2d’);var 移行面積グラフ = new Chart(移行面積文脈, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘手動中心比率’,data: [58, 52, 46, 39, 33, 27],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgba(255, 159, 64, 0.9)’,tension: 0.3},{label: ‘自動化比率’,data: [42, 48, 54, 61, 67, 73],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.25)’,borderColor: ‘rgba(54, 162, 235, 0.9)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});面積グラフは、日本市場で手動中心生産から自動化生産への比重移動が進む見通しを表しています。人材不足と品質要求の高度化が、この流れを後押ししています。
導入案件で失敗しやすいのは、能力だけを重視して工程安定性を軽視することです。微量採血管は一見単純な消耗品に見えますが、実際には材料相性、微小容量制御、シール性、清浄性が品質を左右します。そのため、導入前に試作品評価、材料適合試験、保守条件、交換部品の納期、教育内容まで詰めておく必要があります。
主なリスクは次の通りです。第一に、仕様が曖昧なまま発注し、量産時に性能不足が判明すること。第二に、既存建屋と装置寸法や動線が合わず、工事費が膨らむこと。第三に、立上げ要員の教育が不足し、不良や停止が頻発すること。第四に、現地保守網が弱く、故障対応が遅れること。第五に、原材料変更時の再調整時間が長く、計画通りの多品種生産ができないことです。
このため、購入前には受入試験の条件、現地性能確認の合格基準、予備品一覧、緊急時対応時間、遠隔支援可否を明文化すべきです。サービス能力の高さは価格以上に重要であり、設備の寿命全体で見ると、導入後支援の質が実質的な投資成果を左右します。アイヴェン・ファーマテック・エンジニアリングのように、計画立案から据付、教育、文書支援、改善提案まで含む長期支援を前提とする企業は、こうしたリスク低減に向いています。
質問一:微量採血管製造ラインのトラブルで最も多いのは何ですか。最も多いのは、搬送詰まり、添加剤定量のばらつき、キャップ組付け不良、真空不足、ラベル位置ずれです。量産初期は設定条件と材料公差のすり合わせが不十分なことが主因になりやすいため、立上げ段階の検証が重要です。
質問二:日本で導入する場合、どのようなメーカーが適していますか。採血管設備の実績があり、医療機器向け品質文書、据付立上げ、教育、保守まで一貫対応できるメーカーが望ましいです。単体機械だけでなく、工場全体の動線や品質保証まで理解している企業を選ぶべきです。
質問三:半自動型から始めてもよいですか。少量生産や試験販売には有効ですが、日本市場で本格量産を目指すなら、将来的な自動化拡張を前提に選定したほうが安全です。最初の投資を抑えても、増産時に再投資が大きくなる場合があります。
質問四:投資回収期間はどの程度ですか。設備規模や販売数量によりますが、量産案件では人件費削減、不良率低下、能力増強の効果により、中期的に回収可能なケースが多いです。計算時には停止時間や予備品費も含めることが重要です。
質問五:国内サプライヤーと海外サプライヤーのどちらが有利ですか。国内は意思疎通と保守速度で利点があります。海外は装置選択肢の広さ、一貫設備提案、費用対効果で優位な場合があります。最終判断では、実績、仕様適合、支援体制、総コストを比較すべきです。
質問六:二〇二六年に向けて注目すべき動向は何ですか。省人化、予知保全、画像検査の高度化、工場データ統合、環境負荷低減、包装材最適化、エネルギー効率改善が主要テーマです。政策面では、供給安定性と品質保証の両立を求める傾向がさらに強まるでしょう。
質問七:サステナビリティ対応は本当に必要ですか。必要です。日本では医療分野でも省エネ、廃棄削減、材料効率、長寿命設備の評価が進んでいます。電力消費、圧縮空気使用量、部材歩留まり、洗浄負荷の改善は、環境だけでなく利益にも直結します。
質問八:導入相談では何を準備すべきですか。年間必要数量、製品仕様、添加剤種類、包装形態、建屋図面、希望納期、品質要求、将来増設計画を整理しておくと、具体的で精度の高い提案を受けやすくなります。
微量採血管製造ラインのトラブルシューティングは、単なる故障対策ではなく、日本市場で競争力ある医療消耗品製造を行うための経営基盤です。病院、診断ラボ、健診機関への安定供給を実現するには、設備の処理能力以上に、品質再現性、保守性、追跡性、将来拡張性が重要です。
日本では、東京・大阪・名古屋を中心に高品質と短納期の両立が求められ、横浜港、神戸港、博多港などを活用した広域供給も前提になります。そのため、設備選定では、技術力、製造力、サービス力を総合評価することが不可欠です。採血管設備だけでなく、用水、物流、包装、工場設計まで俯瞰できる企業は、導入リスクを大きく下げます。
特に二〇二六年以降は、予知保全、画像検査、自動記録、エネルギー最適化、持続可能な材料活用が差別化要因になります。今後の設備導入は、現在の生産量に合わせるだけでなく、将来の監査要求、労働力不足、環境対応まで見据えた設計が必要です。検討を進める企業は、まず一貫導入支援の内容や関連設備の仕様を確認し、自社の生産戦略に合う供給体制を見極めることをおすすめします。
-
日本のPD溶液製造向け汚染防止対策ガイドと設備選定
PD溶液製造向け汚染防止は、腹膜透析液を安全かつ安定して製造するために欠かせない管理思想と設備群の総称です。日本では、無菌性保証、異物管理、交差汚染防止、洗浄性、記録性、バリデーション対応が導入判断の中心になります。特に東京・大阪・神戸・名古屋・横浜港周辺で新工場計画や既存棟の更新を進める製薬・医療機器関連企業では、充填ライン単体ではなく、調製、配管、容器搬送、水処理、環境制御、検査、包装、物流まで一体で汚染リスクを下げる考え方が重要です。
結論から言えば、PD溶液製造向け汚染防止とは、製造環境、設備設計、流体制御、容器ハンドリング、洗浄滅菌、監視記録、作業者動線を総合的に最適化し、製品に微生物、微粒子、残留物、異種製品成分が混入する可能性を下げる仕組みです。日本市場では、単なる設備購入よりも、工場全体の品質保証体制と整合するかどうかが評価の中心になります。
導入効果は大きく、無菌工程の安定化、逸脱の削減、ロット廃棄リスクの低減、監査対応の強化、切替時間の短縮、保全性の向上に直結します。とくに腹膜透析関連製品は患者への継続供給が重要なため、設備停止による供給影響を抑える冗長性や保守性も、汚染防止の一部として見なされます。
また、日本では医薬品工場の建設・更新時に、将来の省人化、電子記録、データ完全性、エネルギー使用量まで見込んで設備を選ぶ傾向が強まっています。したがって、PD溶液製造向け汚染防止は、単一の機械名ではなく、工場品質を左右する設計思想そのものだと理解するのが適切です。
評価項目 重視理由 日本市場での実務上の意味 無菌性保証 患者安全の最優先事項 環境管理、滅菌条件、介入回数低減が必須 交差汚染防止 多品種化への対応 配管設計、切替洗浄、閉鎖系運転が重要 異物管理 製品回収防止 容器供給、充填、搬送、最終検査の一体管理 洗浄性 残留リスク低減 自動洗浄、排液勾配、デッドレグ抑制がポイント 記録性 監査・追跡性強化 電子バッチ記録や運転履歴の保存が有効 保守性 稼働率確保 消耗品交換の容易さ、部品供給、遠隔支援が重要上表の通り、日本の導入判断は設備価格だけでなく、長期運用での品質・監査・供給安定性まで含めて行われます。
PD溶液製造向け汚染防止は、主に調製工程、保管工程、移送工程、滅菌前後のハンドリング、充填・シール工程、最終包装工程で使われます。対象は溶液そのものだけではありません。接液部、容器、栓、シール材、包装資材、圧縮空気、純水、注射用水、蒸気、クリーンルーム空気、作業者の介入まで含めて管理されます。
具体的には、密閉型溶液調製タンク、無菌配管、オンラインろ過、定置洗浄、自動滅菌、アイソレーション設計、非接触搬送、リーク検査、異物検査、差圧管理、温湿度監視、バッチ記録、アラーム管理などが組み合わされます。これにより、製品品質のばらつきを抑えつつ、商業生産に必要な再現性を確保します。
日本の工場では、既存建屋の制約が大きい案件も多く、天井高、ユーティリティ容量、既設配管、既存動線との整合が重要です。そのため、設備単体の性能より、現場条件に合わせてどう汚染リスクを減らせるかが導入成功を左右します。
例えば、横浜港や神戸港を使って大型設備を搬入する案件では、輸送時の保護、据付順序、現地組立後の再洗浄、据付後試験まで一連で計画されます。これは、搬入後に汚染要因を持ち込まないための実務的な配慮です。
工程 主な汚染リスク 有効な防止手段 原料受入 取り違え、粉塵、包材由来異物 識別管理、前室運用、開封管理 溶液調製 微生物混入、残留物混入 密閉タンク、自動洗浄、自動制御 中間保管 滞留による品質変動 温度管理、撹拌管理、滞留時間管理 移送配管 デッドスペース、逆流汚染 衛生配管、勾配設計、無菌接続 充填・シール 開放部暴露、介入汚染 閉鎖化、介入最小化、環境制御 最終包装 傷、リーク、表示ミス 自動検査、画像検査、追跡管理この表から分かるように、汚染防止は製造の一部ではなく、工程全体を貫く基本設計です。
主な用途は、腹膜透析液の大量生産、少量多品種品目の切替運転、輸液系設備との共通化工場での交差汚染防止、既存ラインの品質向上、新棟立ち上げ時の規制適合強化などです。日本では高齢化と慢性腎疾患関連医療の継続需要があり、安定供給と品質確保の両立が求められています。
利点として第一に挙げられるのは、ロット不良や市場回収のリスク低減です。第二に、工程の標準化によりオペレーター技能差の影響が減り、教育効率が上がります。第三に、洗浄・切替が標準化されることで稼働率が改善し、設備投資回収の見通しが立てやすくなります。第四に、監査対応資料の整備が進み、国内外の当局査察や委託先監査にも対応しやすくなります。
東京や大阪の大規模工場では、クリーンルーム面積の拡大だけで汚染防止を図るのではなく、閉鎖化と自動化で人の介入を減らす方向に進んでいます。これは省人化だけでなく、作業者由来汚染を構造的に減らすためです。福岡やつくば周辺の新設・増設案件でも、工程可視化と記録自動化が導入理由として増えています。
用途 期待効果 導入の優先度 商業量産ライン 安定生産と逸脱低減 非常に高い 既存ライン更新 監査対応と保全性改善 高い 多品種切替 交差汚染対策 高い 輸出向け製造 国際規制への適合強化 高い 委託製造受託 顧客監査通過率向上 中〜高 新工場建設 全体最適化と将来拡張性 最優先導入の狙いは工場ごとに異なりますが、最終的には品質・供給・監査の三点を同時に改善できるかが評価軸になります。
var ctxLine = document.getElementById(‘lineChartJapan’).getContext(‘2d’);var lineChartJapan = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022年’,’2023年’,’2024年’,’2025年’,’2026年’,’2027年’,’2028年’], datasets: [{ label: ‘日本の関連投資指数’, data: [100,108,117,129,141,153,166], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});PD溶液製造向け汚染防止の設備構成は、工場の生産規模と容器形式で大きく変わります。日本でよく検討されるのは、非塩化ビニル系ソフトバッグ、ポリプロピレンボトル、ガラスボトル向けラインです。それぞれで、容器供給方式、洗浄要否、充填方式、シール方式、搬送方式、検査工程が異なります。
主要な技術オプションとしては、密閉式調製システム、自動配液制御、定置洗浄、自動滅菌、無菌接続、重量制御充填、容積制御充填、リーク試験、可視異物検査、全数追跡、ロボット搬送、立体倉庫連携などがあります。近年は、設備単体よりも上流の水処理・蒸気・配管分配と下流の包装・物流をどうつなぐかが競争力を左右しています。
技術力の観点では、上海に拠点を置くアイベン製薬工程は、医薬・医療機器分野で長年の経験を持ち、充填包装機械、水処理、搬送物流、採血管設備などを専門工場で展開しています。特に溶液製造ライン、純水・注射用水システム、蒸気発生、調製分配、包装搬送まで統合できる点は、汚染防止を工程横断で考える日本企業に適しています。会社概要は企業紹介ページで確認できます。
設備タイプ 適した用途 特徴 密閉式調製タンク 原液調製 外気接触を抑え、洗浄自動化しやすい 衛生配管分配系 中間液移送 滞留低減、無菌接続対応 ソフトバッグ充填シール機 大容量透析液 軽量化しやすく物流効率が高い 樹脂ボトル充填ライン 剛性容器製品 容器安定性と取り扱い性が高い ガラス容器ライン 特定用途 耐薬品性に優れるが破損対策が必要 自動検査・包装連携 最終工程 異物、漏れ、表示不良を効率管理機種選定では、容器形式そのものより、工場の想定生産量、保管物流、輸送条件、既存ユーティリティ、将来品目追加の有無まで見て決めることが重要です。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var barChartDemand = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘大手製薬’,’透析関連メーカー’,’受託製造’,’医療材料企業’,’輸出志向工場’,’新設プロジェクト’], datasets: [{ label: ‘導入需要指数’, data: [92,88,71,64,76,83], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }});よくある比較は、「開放度の高い既存ラインを部分改造するか」「より閉鎖性の高い新ラインへ更新するか」「手動作業を残すか、自動化を進めるか」です。短期費用だけを見ると部分改造が有利に見えますが、長期的には介入削減、切替時間短縮、監査資料整備、保守負荷の面で高性能な閉鎖系設備が有利になるケースが多いです。
一方で、すべての工場が最高仕様を必要とするわけではありません。例えば、既に清浄度が安定し品目数も少ない工場では、配管更新や自動洗浄追加だけで十分な改善が得られることがあります。逆に、複数製品を扱う受託製造や輸出志向の工場では、より包括的な更新が必要になりやすいです。
比較対象 初期費用 汚染防止力 切替性 監査対応 適した企業像 既存ラインの局所改造 低〜中 限定的 中 中 既設活用を優先する工場 閉鎖化中心の更新 中〜高 高い 高い 高い 品質向上を重視する工場 全自動統合ライン 高い 非常に高い 高い 非常に高い 大手製薬・輸出工場 手動比率の高い運転 低い 低〜中 低い 低い 小規模で限定運用の工場 単体設備の追加導入 中 部位依存 中 中 段階更新を進める工場 工程全体の再設計 高い 非常に高い 非常に高い 非常に高い 新棟建設・全面刷新案件比較のポイントは、初期投資額だけでなく、逸脱コスト、再洗浄時間、停止損失、監査準備負荷など見えにくい費用も含めて判断することです。
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var areaChartTrend = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2022年’,’2023年’,’2024年’,’2025年’,’2026年’,’2027年’,’2028年’], datasets: [{ label: ‘手動主体比率’, data: [42,38,34,30,26,22,18], fill: true, backgroundColor: ‘rgba(255, 159, 64, 0.25)’, borderColor: ‘rgb(255, 159, 64)’, tension: 0.25 },{ label: ‘閉鎖自動化比率’, data: [58,62,66,70,74,78,82], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.18)’, borderColor: ‘rgb(54, 162, 235)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});日本市場では、既存透析関連設備の更新需要と、品質保証強化を目的とした部分改造需要の両方が存在します。特に関東圏では東京・埼玉・神奈川、関西圏では大阪・京都・神戸、中部では名古屋周辺に医薬・医療関連の生産集積があり、更新案件の相談が継続しています。輸入設備を採用する場合は、横浜港、名古屋港、神戸港などの物流条件も計画に含まれます。
二〇二六年以降の注目点は三つあります。第一に、技術面では閉鎖化、ロボット搬送、工程データの可視化、予知保全、遠隔支援がさらに進みます。第二に、政策面では品質文化、データ完全性、供給安定性への要求がより強くなり、設備の記録性・追跡性が一層重視されます。第三に、持続可能性では省エネルギー設計、洗浄液・純水使用量の削減、部品の長寿命化が選定条件に入りやすくなります。
市場のもう一つの傾向は、機械単体よりターンキー志向が強まっていることです。理由は、工場レイアウト、ユーティリティ、建築、バリデーション、教育、立上げ支援を別々に管理すると、納期遅延や責任境界の曖昧化が起きやすいためです。工場全体の整合を取りやすい供給体制への関心は、日本でも確実に高まっています。
設備調達先を比較する際は、製品情報一覧のように、溶液ラインだけでなく、水処理、蒸気、搬送、包装、自動倉庫まで確認できる窓口があると、将来増設時の一貫性を保ちやすくなります。
信頼できる供給会社を見極めるには、六つの観点が有効です。第一に、対象業界での実績。第二に、国際的な規制要求を理解しているか。第三に、設計から据付、試運転、適格性確認支援まで一貫対応できるか。第四に、部品供給と保守体制。第五に、現地語または日本向け対応力。第六に、実際の工場条件に合わせたカスタマイズ能力です。
製造能力の面では、上海アイベン製薬工程は複数の専門製造拠点を持ち、充填包装機械、水処理システム、搬送物流設備、採血管生産設備などを分業体制で供給しています。こうした構成は、工程別の品質管理をしやすく、日本向けの複合案件にも対応しやすい利点があります。また、医薬設備分野で多数のライン納入実績があり、溶液製造設備では長期耐用を意識した材料選定にも強みがあります。
サービス能力の面では、フィージビリティ検討、設計、設備選定、据付、試運転、適格性確認支援、文書整備、教育、アフターサービス、さらには生産立上げ最適化まで対応範囲が広い企業ほど、導入後の不確実性を減らせます。詳細相談はお問い合わせ窓口から進めると、レイアウトや能力要件に沿った提案を受けやすくなります。
選定基準 確認方法 重要度 業界実績 納入事例、稼働年数、対象製品分野 非常に高い 規制理解 設計資料、試験文書、監査対応経験 非常に高い 製造能力 専門工場の有無、主要部品の自社管理 高い 技術統合力 水処理、調製、充填、包装の連携提案 高い 保守体制 部品在庫、遠隔支援、現地対応速度 高い 教育・文書支援 手順書、訓練計画、試運転支援 中〜高国内供給会社と海外供給会社の比較では、近接性だけでなく、規制知識、統合設計能力、費用対効果を総合して判断することが重要です。
var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var comparisonChartSupplier = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘規制対応’,’統合設計’,’製造能力’,’保守支援’,’費用効率’,’拡張性’], datasets: [{ label: ‘総合評価指数’, data: [90,88,91,84,87,89], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});投資費用は、能力、容器形式、自動化レベル、建屋改修量、ユーティリティ新設量、文書化要求、現地据付条件によって大きく変わります。日本では設備本体費だけでなく、建築、空調、電気、純水、注射用水、純蒸気、配管、搬送、検査、包装、倉庫、教育、適格性確認支援まで含めた総予算で見る必要があります。
一般に、費用対効果は次のような指標で判断されます。ロット不良率の低下、停止時間の削減、切替時間短縮、作業者数の最適化、洗浄液と水使用量の低下、回収・苦情リスクの減少、輸出案件獲得率の改善などです。見落とされがちですが、監査通過率の向上や文書整備の効率化も、受託案件や海外展開では大きな価値を持ちます。
ターンキー方式を検討する場合は、一貫プロジェクト支援の案内のように、設備単体ではなく、レイアウト、工事、据付、試運転、教育まで含めた責任範囲を明確にしておくと、予算超過リスクを抑えやすくなります。
費用項目 内容 予算化の注意点 本体設備費 調製、充填、検査、包装など 能力増強余地を含めて算定 ユーティリティ費 純水、蒸気、空調、電気、圧空 既設能力の不足分を確認 建屋改修費 床、壁、動線、前室、搬入口 既設制約で増額しやすい 据付・試運転費 搬入、組立、配線、調整 港湾から現地までの物流も考慮 文書・適格性確認費 試験計画、記録、教育資料 短納期案件ほど不足しやすい 保守・予備品費 消耗品、主要部品、年間保守 三年分程度を初期計画に反映投資回収の目安は工場条件によって異なりますが、品質ロス削減と稼働率改善が同時に得られる案件では、見かけ以上に早く効果が出ることがあります。
主なリスクは、要求仕様の曖昧さ、既設設備との不整合、清浄区画動線の不備、過剰仕様による投資回収遅延、逆に仕様不足による後追加工事、文書不足、現地教育不足、保守部品の供給遅延です。これらは設備の性能問題というより、計画段階の情報不足から起こることが多いです。
したがって、投資前には最低限、対象製品、年産量、バッチサイズ、容器形式、将来追加品目、洗浄方針、既存ユーティリティ、必要文書、希望納期を整理するべきです。さらに、日本の工場では地震対策、搬入経路、天井懸架物、排水能力、消防条件も軽視できません。
地方拠点の工場では、東京や大阪ほど保守人員が確保しやすくないため、遠隔支援、操作教育、予備品計画の完成度が重要です。サプライヤーの保守計画に、立上げ後の定期点検や再教育が含まれているか確認しましょう。
想定リスク 起こりやすい場面 予防策 仕様不足 短納期での発注 要求仕様書を早期確定する 据付遅延 建屋改修と設備搬入が重複 工程表と責任分界を明確化 洗浄不十分 多品種切替時 洗浄手順と試験基準を事前確立 運転教育不足 立上げ直後 役割別の教育計画を実施 部品供給遅れ 海外調達比率が高い場合 重要予備品を初期購入する 文書不整合 監査前準備 設計段階から文書体系を統一このようなリスクは、早い段階で技術・品質・生産・保全・購買が同席して要件を詰めることで大幅に減らせます。
質問一:PD溶液製造向け汚染防止は新工場でしか必要ありませんか。いいえ。既存工場の更新、部分改造、検査強化、配管見直しだけでも効果があります。特に古いラインでは、介入削減と洗浄性改善だけで品質リスクが大きく下がることがあります。
質問二:日本の企業が海外サプライヤーを選ぶ利点は何ですか。統合提案力、費用効率、複数工程をまとめた供給力、国際案件の経験が利点になります。重要なのは国籍ではなく、規制理解、現地支援、長期保守体制です。
質問三:どの容器形式が最も汚染防止に優れますか。一概には言えません。ソフトバッグ、樹脂ボトル、ガラス容器の各方式には、それぞれ物流性、取扱い性、材料特性、工程構成の違いがあります。自社製品、輸送形態、保管条件で最適解は変わります。
質問四:投資判断で最も見落とされやすい点は何ですか。文書化と教育、既設ユーティリティ不足、予備品計画です。設備本体だけを見て進めると、立上げ後に追加費用が発生しやすくなります。
質問五:ターンキー方式は本当に有利ですか。工場全体の整合、納期管理、責任分界の明確化という面で有利です。特に新設や大規模更新では、設計、機械、配管、電気、教育を分断しない方が成功率は高くなります。
質問六:二〇二六年以降に重視すべきことは何ですか。閉鎖化、省人化、データ完全性、省エネルギー、遠隔保守、持続可能な洗浄運用です。将来更新を見据え、拡張可能な設計にしておくことも重要です。
総合すると、日本でPD溶液製造向け汚染防止を検討する際は、単体設備の性能比較だけでなく、工場全体の品質文化、供給責任、将来拡張、保守運用まで含めて判断することが最善です。技術力、製造力、サービス力をバランスよく備えた供給会社を選べば、品質向上と投資効率の両立が現実的になります。より具体的な仕様相談や工場条件に合わせた提案を希望する場合は、相談窓口から要件を共有すると、計画初期段階でも整理しやすくなります。
-
日本の製薬・医療機器工場向けマイクロ採血管と毛細管の選定・生産導入・投資判断比較ガイド
マイクロ採血管と毛細管の比較は、日本で製薬工場や医療機器工場の新設・増設・更新を進める企業にとって、品質保証、工程自動化、規制適合、コスト管理を左右する重要テーマです。結論から言えば、少量採血後の保存性、搬送性、検査前処理との接続性を重視する場合はマイクロ採血管が有利であり、迅速な微量採取、単純な分析工程、低コスト運用を重視する場面では毛細管が有効です。ただし実際の導入判断では、単体部材の比較だけでなく、充填、添加剤供給、乾燥、組立、検査、包装、ラベリング、物流まで含む生産システム全体で検討する必要があります。東京や大阪の高度医療市場、横浜港や神戸港を通じた部材調達、名古屋周辺の精密加工基盤など、日本の供給環境を踏まえた評価が重要です。
マイクロ採血管は、少量血液の採取後にそのまま保管、遠心、搬送、分析前処理へ接続しやすい構造を持つ小型採血容器です。一方の毛細管は、毛細管現象を利用して血液や試料を吸い上げる細管であり、簡易検査、微量採取、特定分析に広く使われます。日本市場では、新生児検査、在宅医療、診断機器向け消耗品、臨床検査向け部材で需要が伸びています。
生産設備の観点では、マイクロ採血管は成形精度、キャップ組立、添加剤塗布、乾燥、真空または非真空管理、外観検査、漏れ試験など多工程化しやすく、毛細管は切断精度、内径均一性、表面処理、抗凝固剤処理、包装清浄度の管理が中心となります。つまり、どちらを採用するかは製品用途だけでなく、予定している生産規模、品質管理体制、自動化率、輸出要件によって大きく変わります。
比較項目マイクロ採血管毛細管日本市場での評価ポイント主目的採取後の保存・搬送・分析接続微量採取・簡易測定検査ワークフロー全体との適合性構造管体、キャップ、添加剤、ラベル単純細管が中心工程数と部材点数の差自動化適性高い中程度量産設備投資の回収性輸送安定性高い相対的に低い遠隔地配送、輸出のしやすさ単価中~高低~中価格競争力と利益率のバランス適用分野臨床検査、診断、在宅採血血液学、微量分析、簡易採取顧客ポートフォリオとの一致上表の通り、マイクロ採血管は工程連携力、毛細管は簡便性が強みです。日本の大手医療機器企業では、製品単価だけでなく、回収率、検査室適合性、廃棄率低減まで含めた総保有コストで比較する傾向があります。
製薬生産における「使用」とは、必ずしも医薬品そのものの主容器として使う意味だけではありません。臨床試験用サンプル採取、診断関連製品、付帯医療消耗品、検査キット構成品、受託製造向けの医療部材として生産される場合も含まれます。特に日本では、再生医療関連、体外診断分野、病院内検査、省検体化の流れの中で、微量採血関連製品の重要性が増しています。
マイクロ採血管は、採血後の血液を安全に保持し、必要に応じて抗凝固剤や分離剤などを含ませ、後続の分析工程へ安定して接続する役割を持ちます。毛細管は主に微量採取を高精度かつ迅速に行うための部材であり、ヘマトクリット測定や微量血液移送などに適しています。両者の違いは最終用途の違いであり、生産設計では材料選定、清浄度管理、封止方式、検査仕様に直結します。
日本の製造現場では、医薬品工場と医療機器工場の境界が曖昧になる案件も少なくありません。そのため、設計段階から設備、文書化、バリデーション、トレーサビリティを統合して考える必要があります。統合型プロジェクトを検討する企業は、一貫型工場ソリューションのような方式を参考にすると、建屋計画から生産立上げまでの整合を取りやすくなります。
用途領域マイクロ採血管の役割毛細管の役割重要管理項目臨床検査検体保持と搬送微量採取容量精度、漏れ防止新生児検査少量採血の回収採血補助生体適合性、操作性体外診断分析前処理接続試料導入分析機器との適合研究開発サンプル保存少量分注再現性、汚染防止在宅医療安全な回収容器簡易採取輸送安定性、誤操作防止受託製造標準化しやすい品種対応しやすい多品種少量切替この表から分かる通り、日本の医療・製薬関連サプライチェーンでは、採血そのものよりも、その後の物流、前処理、自動分析機器接続を考慮した設計が評価されやすくなっています。
第一の用途は、診断関連消耗品の量産です。高齢化が進む日本では、病院、検査センター、在宅医療、健診機関向けに微量採血関連製品の需要が継続しています。第二の用途は、臨床試験や研究用途での高品質サンプル処理です。第三の用途は、輸出向け製品で、アジア市場や中東市場へ供給する医療消耗品の生産拠点として日本国内工場を活用するケースです。
利点としては、マイクロ採血管では高いサンプル保護性、機器適合性、ラベル管理のしやすさが挙げられます。毛細管では低コスト、部材構造の単純さ、少量多品種展開の柔軟性が魅力です。導入判断では、単なる製品スペック比較ではなく、生産ラインの切替時間、不良率、原材料歩留まり、包装自動化まで検討することが求められます。
東京圏の先端医療機関、関西の検査受託企業、名古屋周辺の精密樹脂加工企業、福岡の物流拠点など、日本の地域特性を活かせば、調達、製造、出荷を効率化しやすくなります。特に横浜港、神戸港は海外向け輸送の要所であり、海外案件を見据える企業に有利です。
評価項目マイクロ採血管の利点毛細管の利点導入時の注意点品質安定性高い中程度工程設計で差が出る操作性検査室で扱いやすい簡便対象ユーザーを明確化物流適性良好破損対策が必要包装設計が重要自動包装適性高い中程度整列機構の確認多機能化添加剤や色分けが容易限定的品種管理の複雑化コスト競争力高付加価値向け低価格帯向け販売戦略との整合用途別の利点を整理しておくことで、営業部門、品質保証部門、生産技術部門の認識をそろえやすくなります。
技術的選択肢は、製品側と設備側の二軸で整理すると分かりやすくなります。製品側では、材質、容量、添加剤、キャップ方式、ラベル方式、滅菌要否、包装形態が主要項目です。設備側では、成形方式、組立方式、添加剤供給、乾燥方式、画像検査、リーク検査、装箱、自動搬送が重要です。
たとえばマイクロ採血管では、樹脂管体の寸法ばらつきを抑える成形技術、キャップ圧入の安定化、微量添加剤塗布の均一性、オンラインカメラ検査が品質を左右します。毛細管では、内径精度、切断面品質、表面処理均一性、静電気対策が歩留まりに直結します。日本の高品質市場では、単に生産できるだけでなく、長期的に規格内で安定生産できるかが評価されます。
設備選定で迷う場合は、企業の実績、製造拠点、供給範囲を確認することが重要です。たとえば、製薬・医療機器向けのエンジニアリング力や設備群を知りたい場合は、企業情報ページで技術分野や対応領域を確認すると判断しやすくなります。
分類主な選択肢適した用途技術上の着眼点管体材質樹脂、ガラス診断、研究、特定分析透明性、耐薬品性容量超少量、小容量、中容量新生児、在宅、検査室容量公差添加剤抗凝固剤、分離剤、無添加血液学、化学分析塗布均一性封止方式キャップ、熱封、未封止保存、移送、即時測定密封性、操作感検査方式画像、重量、漏れ、寸法量産品質保証全数検査の可否包装方式バルク、トレー、袋、箱病院、代理店、輸出清浄度、輸送性日本向けでは、使いやすさと外観品質への要求が高く、ラベル位置精度や色識別の見やすさまで確認されることが少なくありません。
代替技術としては、微量チップ、マイクロフルイディクス系採取デバイス、乾燥血液スポット関連部材、小型真空採血容器などが挙げられます。これらは採取から分析までを一体化できる利点がある一方、設備投資、特許制約、材料供給、量産難易度が高くなる傾向があります。
大量生産と汎用販売を狙うなら、現在でもマイクロ採血管と毛細管は有力です。特に日本市場では、病院や検査センターの既存運用との親和性が高いことが導入の追い風になります。一方で、差別化を重視する企業は、マイクロ採血管に独自キャップ、識別性、前処理機能を追加する戦略が有効です。
方式初期投資量産性差別化既存市場適合マイクロ採血管中~高高い高い非常に高い毛細管低~中高い中程度高い小型真空採血容器高い中~高高い中程度微量チップ型高い中程度非常に高い中程度乾燥血液スポット関連中程度中程度高い限定的一体型分析導入デバイス非常に高い低~中非常に高い限定的自社に最適な方式は、販売先、認証計画、設備予算、部材調達力、営業戦略を合わせて決めるべきです。価格だけで決めると、後から品質要求や設備拡張で追加投資が発生しやすくなります。
var ctx1 = document.getElementById(‘lineChart’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘日本市場の関連需要指数’,data: [78, 82, 88, 95, 103, 112],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});日本市場では、少子高齢化という一見逆風に見える要因の一方で、高齢者医療、在宅検査、慢性疾患管理、遠隔医療、院内効率化の需要が微量採血関連製品を押し上げています。さらに、医療機関の人手不足を背景に、扱いやすく、誤操作を減らせる製品への関心が高まっています。
二〇二六年に向けた主要動向は三つあります。第一に、自動化の深化です。画像検査、ロボット搬送、電子記録連携により、人手依存を減らすラインが増えます。第二に、政策・規制対応の高度化です。品質文書、トレーサビリティ、監査対応の迅速性が競争力になります。第三に、持続可能性です。省エネルギー設備、材料使用量削減、梱包最適化、廃棄物抑制が調達条件に入りやすくなります。
輸出を視野に入れる企業にとっては、横浜港や神戸港からの出荷リードタイム、海外規制対応、包装耐久性が重要です。国内販売中心の場合でも、札幌、仙台、東京、大阪、広島、福岡など広域配送網への適合が求められます。
var ctx2 = document.getElementById(‘barChart’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘病院’,’検査センター’,’在宅医療’,’研究機関’,’受託製造’,’輸出向け’],datasets: [{label: ‘需要強度’,data: [92, 88, 76, 64, 71, 83],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});供給会社選定では、価格比較だけでは不十分です。日本の大手企業が重視するのは、規制理解、設備の安定稼働、文書対応、保守体制、部品供給、現地立上げ支援、拡張性です。特に医療・製薬分野では、設備を納入した時点で評価が終わるのではなく、バリデーション支援、教育、監査対応資料、長期保守まで見られます。
選定時の確認事項として、まず技術力があります。設備メーカーが充填、包装、水処理、物流、自動化まで理解していれば、将来的な工場拡張にも対応しやすくなります。次に製造能力です。専用工場の有無、主要部品の加工管理、品質試験体制、納期の安定性が重要です。最後にサービス能力です。設計相談、据付、試運転、適格性評価、教育、運転最適化まで一貫して対応できるかが差になります。
その点で、上海に本拠を置く専門エンジニアリング企業であるIVENファーマテックエンジニアリングは、医薬品充填包装設備、水処理設備、搬送物流設備、真空採血管関連設備をそれぞれ専門工場で展開しており、製薬・医療機器工場向けの統合提案に強みがあります。設備単体だけでなく、工場全体の設計整合を重視する企業には相性が良い選択肢です。製品群を確認したい場合は、製品案内から対象設備の範囲を把握できます。
評価基準確認内容重要度見落としやすい点規制理解文書、監査、適格性評価経験非常に高い実績の地域差設備実績類似製品の納入件数高い試作実績と量産実績の差製造基盤専用工場、部品管理、品質検査高い外注依存の程度保守体制予備品、遠隔支援、技術者派遣高い時差や言語対応拡張性将来の増設、上位接続中~高初期仕様の固定化総コスト据付、教育、保守を含む費用非常に高い本体価格だけの比較設備選定の失敗を防ぐには、発注前に工場見学、試験立会い、顧客参照、予備品一覧確認を行うのが有効です。
var ctx3 = document.getElementById(‘areaChart’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘手作業比率’,data: [62, 57, 51, 45, 39, 34],borderColor: ‘rgb(255, 159, 64)’,backgroundColor: ‘rgba(255, 159, 64, 0.35)’,fill: true,tension: 0.3},{label: ‘自動化比率’,data: [38, 43, 49, 55, 61, 66],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.20)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});投資費用は、製品仕様と自動化率で大きく変わります。一般的には、毛細管の基本生産ラインは比較的低投資で始めやすく、マイクロ採血管は組立、添加剤、検査、包装の要求が高いため、初期投資が大きくなりやすいです。しかし、量産時の不良低減、自動化による省人化、高付加価値販売を考えると、マイクロ採血管のほうが投資回収が早いケースもあります。
予算計画では、本体価格だけでなく、金型、クリーンルーム改修、ユーティリティ、試運転、教育、適格性評価、予備品、消耗部材、保守契約を含める必要があります。日本企業では稟議段階で保守費や停止損失まで問われるため、初年度費用と五年総費用を並べて示すと通りやすくなります。
費用項目毛細管ラインマイクロ採血管ライン予算化の注意点設備本体低~中中~高仕様差が大きい金型・治具中高い将来品種を考慮検査装置中高い全数検査要件の確認包装設備中中~高物流要件で変動適格性評価中中~高文書範囲を確認保守・予備品中中停止リスクを考慮たとえば、月産一千万本規模を目指す案件では、自動外観検査と搬送整列を前提にしたほうが長期利益率が改善しやすくなります。反対に、少量多品種なら過度な自動化は回収を遅らせることがあります。
var ctx4 = document.getElementById(‘comparisonChart’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘規制対応’,’量産適性’,’拡張性’,’保守性’,’総コスト効率’,’文書支援’],datasets: [{label: ‘統合型供給会社の評価’,data: [91, 88, 86, 84, 82, 90],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘単体機中心供給会社の評価’,data: [68, 74, 59, 63, 77, 55],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});第一のリスクは、用途定義の曖昧さです。病院向け、研究向け、輸出向けでは求められる仕様が異なるため、初期段階で対象市場を決める必要があります。第二のリスクは、材料・添加剤・包装材の供給不安です。第三のリスクは、立上げ後に不良率が下がらないことです。これは検査設計や工程能力不足が原因になることが多く、設備選定段階から品質工学の視点が欠かせません。
第四のリスクは、規制文書やバリデーション不足です。医療・製薬関連では、設備性能だけでなく、何をどう証明できるかが重要です。第五のリスクは、アフターサービスの不足です。日本国内で即応できないと、停止損失が大きくなります。導入時には、遠隔支援、保守契約、消耗部品在庫、教育計画を明文化しておくべきです。
IVENファーマテックエンジニアリングのように、設計相談から据付、試運転、適格性評価、技術移管、教育、運用改善まで一連で支援できる企業は、こうしたリスク低減に向いています。特に、製薬・医療機器工場の全体最適を重視する企業では、単体設備より統合支援の価値が大きくなります。
導入先業種としては、体外診断関連メーカー、医療消耗品メーカー、受託製造会社、研究支援会社、病院向け資材メーカーが代表的です。用途事例としては、新生児向け微量採血セット、在宅検査向け採血容器、検査ラボ向けサンプル移送部材、輸出向け標準採血関連品などがあります。
たとえば東京では高付加価値の小ロット開発、名古屋では部材精度を重視した樹脂加工連携、大阪では検査受託や商社機能との連携、神戸では港湾物流を活かした輸出、福岡ではアジア向け供給のハブ化が考えられます。地域ごとの強みを活かすことで、調達と販売の両面で優位性を作れます。
実務面では、国内一次在庫と港湾近接の輸出在庫を分ける方式も有効です。これにより、内需と外需の変動に柔軟に対応できます。
当社が日本市場で提案できる価値は、単なる設備販売ではなく、工場全体を見据えた実装力にあります。技術面では、充填包装、水処理、搬送物流、採血関連設備を横断して設計できるため、前工程と後工程のつながりを考えた提案が可能です。真空採血管関連分野でも複数世代の設備開発経験を積み重ねており、画像検査、自動搬送、工程安定化の改善提案に強みがあります。
製造面では、上海の専門製造拠点群を基盤として、各分野ごとの設備を安定供給できる体制を整えています。長寿命の金属部材設計や耐久性を重視した構成により、長期運用を前提とした案件にも適しています。大量案件から多品種案件まで、仕様を擦り合わせながら柔軟にカスタマイズしやすい点も評価されています。
サービス面では、計画初期の実現性検討、レイアウト設計、機種選定、据付、試運転、適格性評価、品質関連文書支援、教育、運用改善まで一貫して対応します。海外案件で培った規制適合の知見を活かし、日本企業が重視する品質説明責任にも向き合えます。ご相談は日本向けお問い合わせ窓口から可能です。
質問一:日本市場ではマイクロ採血管と毛細管のどちらが有望ですか。用途次第です。臨床検査や在宅医療向けの高付加価値品ではマイクロ採血管、簡易採取や低コスト重視では毛細管が有望です。
質問二:最初は小規模ラインで始めるべきですか。販売先が確定していない場合は段階投資が安全です。ただし量産を前提にするなら、将来拡張可能な設計にしておくべきです。
質問三:規制対応で最も注意すべき点は何ですか。設備仕様書、試験記録、適格性評価、トレーサビリティ文書の整合です。納入時の性能だけでなく、監査時に説明できる状態を作ることが重要です。
質問四:国内調達と海外調達はどう使い分けるべきですか。精度部材や短納期品は国内、コスト優位や標準部材は海外という併用が一般的です。横浜港、神戸港を活用した輸入設計も有効です。
質問五:設備メーカー選定で失敗しやすい点は何ですか。本体価格だけを比較し、保守、教育、文書、立上げ支援を軽視することです。総所有コストで見る必要があります。
質問六:二〇二六年以降の有望テーマは何ですか。自動化、電子記録連携、省資源包装、低エネルギー運転、輸出対応、在宅医療向け製品開発です。
質問七:当社のような海外エンジニアリング企業に相談する利点はありますか。あります。多国間案件の経験、統合設備の視点、規制対応の蓄積、コストと機能の最適化で利点があります。詳細は会社概要もご確認ください。
総括すると、日本でマイクロ採血管と毛細管を比較する際は、製品の違いだけを見るのではなく、対象市場、量産性、規制適合、サービス体制、港湾物流、将来拡張を含めた全体最適で判断することが成功の鍵です。短期コストに偏らず、長期安定供給と品質保証を両立できる体制を選ぶことが、今後の競争力につながります。