日本市場で失敗しないカートリッジ充填ライン不具合対策・選定・投資判断の総合ガイド
日本の製薬業界では、注射剤、バイオ医薬品、歯科用材料、医療用消耗品の高品質化に伴い、カートリッジ充填ラインの安定稼働と迅速なトラブル対応が重要な経営課題になっています。特に無菌性、充填精度、異物管理、工程追跡、査察対応を重視する工場では、単に装置を購入するだけでなく、カートリッジ充填ラインのトラブルシューティング体制を含めて設備導入を評価する傾向が強まっています。東京、横浜、神戸、大阪、名古屋、福岡のような医薬品物流と技術人材が集積する都市圏では、更新投資と新設案件の双方で、保全性と規制適合性を両立できるライン構成が重視されています。
要点整理:日本の製薬工場でカートリッジ充填ラインのトラブルシューティングが重視される理由

カートリッジ充填ラインのトラブルシューティングとは、充填、打栓、検査、搬送、包装までの一連工程で発生する不具合を迅速に特定し、原因を切り分け、再発防止まで含めて管理する実務体系です。日本市場では、停止時間の短縮、歩留まり改善、査察時の説明性向上、保守費低減の観点から導入判断の中心項目になっています。
典型的な対象は、充填量のばらつき、カートリッジ供給不良、ゴム栓圧入不良、ガラス破損、微粒子増加、シール不良、センサー誤検知、洗浄不足、無菌バリアの逸脱、記録系統の不整合などです。こうした課題に対し、装置設計、部品品質、制御方式、工程監視、保全教育を一体化して考えることが、日本の厳格な品質文化と非常に相性が良いと言えます。
また、単独装置としてではなく、調製設備、製薬用水、蒸気、洗浄、搬送、自動倉庫、最終包装まで連結した工場全体の最適化が重要です。設備の構想段階から相談できる企業を選ぶことで、後から生じやすいレイアウトの無理、能力不足、洗浄導線の重複、保守空間不足を防げます。詳しい企業背景は企業情報ページでも確認できます。
| 不具合分類 | 現場での症状 | 主な原因 | 品質への影響 | 緊急度 | 基本対応 |
|---|---|---|---|---|---|
| 充填量異常 | 容量不足、過充填 | ポンプ校正ずれ、気泡混入 | 含量不適合 | 高い | 校正確認、流路脱泡 |
| 供給不良 | 詰まり、整列乱れ | 部品摩耗、ガイド不適合 | 停止時間増加 | 中 | ガイド調整、部品交換 |
| 打栓不良 | 斜め打栓、浅打栓 | 位置ずれ、栓寸法差 | 密封性低下 | 高い | 位置補正、部材確認 |
| 破損 | ガラス欠け、割れ | 搬送衝撃、把持圧過大 | 異物・歩留まり悪化 | 高い | 搬送条件見直し |
| 微粒子増加 | 検査不合格増加 | 摩耗粉、洗浄不足 | 無菌製品リスク | 高い | 接液部確認、洗浄検証 |
| 記録異常 | 履歴欠落、時刻不一致 | 制御設定不備 | 査察対応困難 | 中 | 記録系設定再確認 |
上表のように、同じ「ライン停止」でも根本原因は機械、材料、環境、制御、作業方法のどこにあるかで対応が大きく変わります。そのため、導入段階から診断しやすい設計思想を持つラインを選ぶことが重要です。
カートリッジ充填ラインのトラブルシューティングとは何か、製薬生産で何に使われるのか

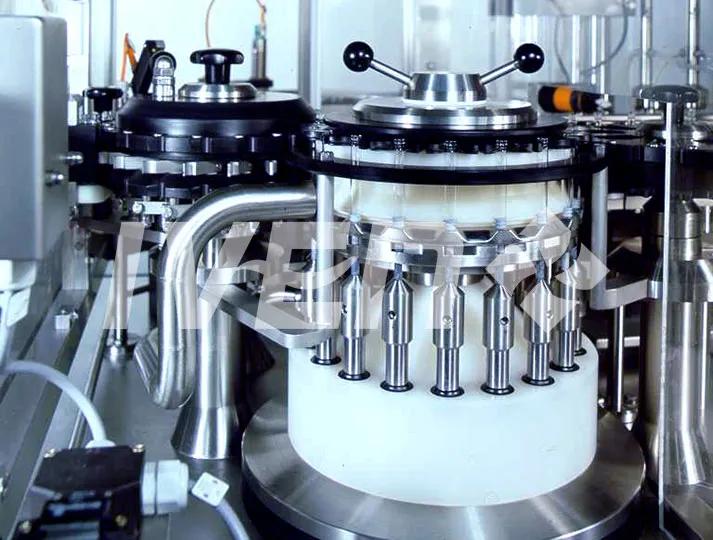
カートリッジ充填ラインは、主に局所麻酔薬、歯科用カートリッジ製剤、注射用薬液、一部のバイオ関連製品などを高精度で容器充填する装置群を指します。トラブルシューティングは、その生産ラインを安定運用するための診断・復旧・改善活動全般を意味します。
実務上は、次の五つの用途があります。第一に、異常発生時の原因特定です。第二に、逸脱や不良の封じ込めです。第三に、品質記録をもとにした是正予防措置です。第四に、保守部品や段取り条件の最適化です。第五に、新製品切替時の立上げ安定化です。日本の工場では、単なる故障修理よりも、再現性と文書化が重視されます。
とくにバリアシステムやアイソレーターを伴う無菌充填では、人が機械内部に入りにくいため、画像監視、トルク監視、充填圧監視、搬送負荷監視などの予兆管理が役立ちます。大阪湾沿岸や神戸港周辺の輸出志向工場では、海外向け品質要求に合わせて、工程能力指数や電子記録の整備を同時に求める例もあります。
導入前の構想、設計、設備選定、据付、立上げ、検証まで一貫して進めたい場合は、統合型の工場構築サービスの活用が有効です。こうした方式では、充填機単体では見えにくい上流下流の不整合も早期に発見しやすくなります。
| 工程 | 監視対象 | 代表的な異常 | よくある発生要因 | 推奨センサー・管理方法 | 改善の方向性 |
|---|---|---|---|---|---|
| 供給 | 整列、搬送速度 | ジャム、倒れ | 容器寸法差、振動条件不良 | 画像監視、負荷監視 | ガイド再設計 |
| 洗浄 | 残留物、水質 | 洗浄不足 | ノズル詰まり、流量不足 | 流量監視、定期点検 | 洗浄条件見直し |
| 充填 | 容量、泡、温度 | ばらつき | ポンプ摩耗、液性変動 | 重量確認、圧力監視 | 定量方式最適化 |
| 打栓 | 圧入深さ、位置 | 密封不良 | 部材ロット差、芯ずれ | 高さ測定、画像検査 | 部材管理強化 |
| 検査 | 外観、異物 | 誤判定 | 照明条件不安定 | 画像条件固定化 | 判定閾値再設定 |
| 包装 | ラベル、箱詰め | 印字抜け、取り違え | 同期不良、段取り不備 | 照合システム | 自動照合強化 |
この表は、トラブルシューティングが単独工程ではなく、原料受入から最終出荷まで連続して考えるべきことを示しています。
現代の製薬製造におけるカートリッジ充填ラインの主な用途と利点

日本の製薬・医療機器分野でカートリッジ充填ラインが評価される理由は、省人化、再現性、高速化、記録性、そして無菌リスクの低減です。とくに高薬価製品や少量多品種品目では、不良一本当たりの損失が大きいため、ライン停止の削減効果が直接利益に結び付きます。
用途としては、歯科用カートリッジ、局所麻酔薬、研究用注射剤、小容量無菌製剤、診断用途の液体製品などが代表的です。近年はバイオ医薬品や温度感受性製品に対して、穏やかな搬送と精密充填を両立できるラインへの関心が高まっています。羽田空港周辺や成田空港近郊の国際輸送を利用する製造拠点では、輸送前品質保証の観点からも高信頼ラインが求められます。
主な利点は以下の通りです。第一に、充填精度の安定です。第二に、無菌操作の標準化です。第三に、製造履歴の可視化です。第四に、保守部品の標準化による管理容易性です。第五に、将来的な自動搬送や自動倉庫との接続性です。これらは人手不足が進む日本市場で、特に大きな経営価値を持ちます。
上の折れ線図は、日本市場での関連投資が年々増加している想定を示しています。背景には、国内回帰の設備投資、バイオ関連増産、老朽化設備更新、そして二〇二六年以降の省人化要求の高まりがあります。
カートリッジ充填ラインの主要な種類、機種、技術オプション
カートリッジ充填ラインは、処理能力、容器仕様、無菌レベル、自動化範囲によって複数のタイプに分かれます。日本の工場では、研究開発用の小型機から商業生産向けの中高速ラインまで、目的に応じた選定が行われています。
一般的な分類は、半自動型、全自動標準型、無菌バリア型、高精度サーボ制御型、多品種切替重視型、上流下流連結型です。また、充填方式ではピストン式、ペリスタルティック式、時間圧力式などがあり、液性や精度要件によって適否が変わります。
技術オプションとしては、アイソレーター対応、層流保護、無菌接続、全数重量確認、画像検査、漏れ検査、部品自動供給、段取りレシピ管理、電子記録、遠隔診断などがあります。トラブルシューティングのしやすさを考えるなら、監視点が多く、交換部品が標準化され、分解洗浄しやすい設計が有利です。
| 機種タイプ | 想定生産量 | 適した用途 | 強み | 注意点 | 日本市場での適合例 |
|---|---|---|---|---|---|
| 半自動型 | 少量 | 試作、治験 | 柔軟性が高い | 人依存が残る | 研究拠点向け |
| 標準全自動型 | 中量 | 一般商業生産 | 費用対効果が高い | 仕様変更に限界 | 地方工場更新向け |
| 無菌バリア型 | 中量から大量 | 高無菌性製剤 | 汚染リスク低減 | 初期費用が高い | 首都圏大型工場向け |
| 高精度サーボ型 | 中量 | 高価値製品 | 充填再現性が高い | 制御保守が必要 | バイオ製品向け |
| 多品種切替型 | 少量から中量 | 品目切替が多い工場 | 段取り時間を短縮 | 部品管理が重要 | 受託製造向け |
| 統合連結型 | 大量 | 新工場一括導入 | 全体最適しやすい | 設計段階の調整が必要 | 新設大型案件向け |
この比較表は、単に処理速度だけで機種を選ぶべきではないことを示しています。切替頻度、洗浄方法、検証負荷、保全人員の成熟度まで考慮する必要があります。
代替技術との比較:どのソリューションが自社に適しているか
カートリッジ充填ラインと比較される技術には、バイアル充填ライン、プレフィルドシリンジ充填ライン、アンプルライン、手作業中心の半自動工程があります。それぞれ容器特性、投与形態、無菌保持方法、出荷形態が異なるため、単純な優劣ではなく適材適所で判断することが重要です。
たとえば、少量高価値で投与利便性が重視される場合にはプレフィルドシリンジが候補になります。一方、コストや既存流通との整合性を重視する場合、バイアルが有利な場面もあります。歯科用や特定の液剤用途ではカートリッジ形式が現場運用に適します。日本では既存承認品との整合や資材サプライチェーンの安定性も重要な判断軸です。
| 比較対象 | 容器特徴 | 充填精度 | 運用性 | 初期投資 | 向いているケース |
|---|---|---|---|---|---|
| カートリッジ | 用途特化型 | 高い | 現場適合が高い | 中 | 歯科用、特定液剤 |
| バイアル | 汎用性が高い | 高い | 資材調達しやすい | 中 | 幅広い注射剤 |
| プレフィルドシリンジ | 投与利便性が高い | 高い | 高度管理が必要 | 高 | 高付加価値注射剤 |
| アンプル | ガラス封止型 | 中から高 | 熱工程がある | 中 | 伝統的注射剤 |
| 半自動手作業 | 柔軟性重視 | ばらつきやすい | 技能依存 | 低 | 試作、小ロット |
| 外部委託 | 自社設備不要 | 委託先次第 | 日程制約あり | 低から中 | 短期案件 |
この表から分かる通り、カートリッジ充填ラインは「特殊用途に強い」「精度を確保しやすい」「導入規模を調整しやすい」という点で魅力があります。ただし、資材供給、容器互換性、承認対応との整合を事前に整理することが不可欠です。
日本の製薬製造における市場概況と今後の動向
日本市場では、医薬品の安定供給、国内生産基盤の強化、老朽設備更新、品質問題再発防止を背景に、無菌充填設備の見直しが進んでいます。関東では東京・横浜・つくば周辺、関西では大阪・神戸・京都周辺、中部では名古屋周辺、九州では福岡・久留米周辺に、開発と生産の集積が見られます。港湾物流では横浜港、神戸港、名古屋港が、輸入部材や輸出製品のハブとして重要です。
二〇二六年に向けた主要トレンドは三つあります。第一に、デジタル化です。予兆保全、電子記録、遠隔支援の活用が拡大します。第二に、規制対応の高度化です。データ完全性、工程理解、リスクベース保全がより重視されます。第三に、持続可能性です。省エネルギー駆動、洗浄水削減、部品寿命延長、コンパクト設計が評価軸になります。
上の面グラフは、保全の考え方が、事後対応中心から予兆検知型へ移行する流れを示しています。二〇二六年以降は、制御データを活用した傾向監視が標準要件になる可能性が高いでしょう。
信頼できるカートリッジ充填ラインの製造会社・供給会社を選ぶ方法
日本で供給会社を選ぶ際は、価格だけで比較すると失敗しやすくなります。重要なのは、規制理解、設計力、製造力、現地支援力、文書整備力の五点です。無菌設備では「購入後の支援」が実際の価値を大きく左右します。
評価時の確認項目としては、過去の導入実績、検証文書の品質、部品調達体制、据付調整経験、教育資料、故障時の初動時間、長期保守契約の有無などがあります。日本の工場では、査察対応を意識して、逸脱時の原因分析支援や再発防止策の提案能力も見られます。
技術面では、充填と包装だけでなく、製薬用水、蒸留水、純蒸気、調製、搬送、倉庫まで広く理解している会社が有利です。工程全体を俯瞰できるため、ボトルネックや衛生導線の問題を早い段階で発見できます。製品群の確認は装置一覧ページでも行えます。
ある国際的なエンジニアリング企業では、上海を拠点に複数の専門工場を持ち、充填包装設備、水処理設備、知能搬送、採血管設備などを製造しています。こうした体制は、単一装置ではなく工場全体の整合を考える案件で強みになります。技術力の面では、無菌充填、液体製剤、物流自動化に関する独自技術を蓄積し、複雑な医薬工場に対応できることが評価ポイントになります。
| 評価項目 | 確認内容 | 良い供給会社の特徴 | 注意信号 | 日本向け重要度 | 面談時の質問例 |
|---|---|---|---|---|---|
| 規制理解 | 無菌・文書対応 | 監査資料が整う | 説明が曖昧 | 非常に高い | 検証文書の範囲は何か |
| 設計力 | レイアウト提案 | 保守空間まで考慮 | 機械配置だけ提示 | 高い | 人流物流はどう設計するか |
| 製造力 | 加工品質、標準化 | 部品品質が安定 | 納期が不安定 | 高い | 主要部品の寿命はどれくらいか |
| 支援体制 | 据付、教育、保守 | 多言語対応可能 | 導入後支援が薄い | 非常に高い | 故障時の初動時間は何時間か |
| 実績 | 類似案件の経験 | 同業事例がある | 新規分野ばかり | 中から高 | 同規模案件の例はあるか |
| 統合力 | 周辺設備との接続 | 工場全体を提案できる | 単体装置のみ | 高い | 上流下流設備との責任分界は |
この比較は、供給会社選びで最も失敗しやすい「見積書に書かれていない部分」を可視化したものです。日本の工場では、長期運用を支える保守性まで含めて判断することが不可欠です。
カートリッジ充填ラインの投資額、予算計画、費用対効果の考え方
投資額は、生産能力、無菌レベル、自動化範囲、検査機能、包装連結、建屋改修の有無によって大きく変わります。一般に、装置本体だけでなく、付帯工事、試運転、検証、教育、予備部品、保守契約まで含めた総保有費用で評価する必要があります。
日本での予算計画では、初年度の設備費よりも、五年から十年の稼働損失削減効果、品質不良削減効果、人件費抑制効果が重要です。たとえば、月数回の停止が解消されるだけでも、年間の逸失利益回避は想像以上に大きくなります。特に神奈川、静岡、兵庫など、供給責任の重い工場では、停止回避価値が高く評価されます。
製造能力の面では、安定した標準化生産を支える専門工場を持つ供給会社は、品質の一貫性や部品供給の安定に優れます。複数分野の製造設備を持つ企業は、ライン単体だけでなく、周辺ユーティリティや搬送との整合を含めた提案が可能です。
| 費用項目 | 内容 | 予算比率の目安 | 見落としやすい点 | 削減余地 | 判断のポイント |
|---|---|---|---|---|---|
| 装置本体 | 充填・打栓・搬送 | 大きい | 仕様追加費用 | 標準化で可 | 能力と精度のバランス |
| 検査装置 | 外観、漏れ、重量 | 中 | 誤判定対策費 | 工程連動で可 | 品質要求に見合うか |
| 据付工事 | 配管、配線、調整 | 中 | 夜間工事費 | 事前調査で可 | 既設建屋適合性 |
| 検証 | 各種試験、文書 | 中 | 文書不足の手戻り | テンプレート化 | 査察対応力 |
| 教育・保守 | 訓練、予備品 | 小から中 | 保守未契約 | 長期契約で可 | 稼働率への効果 |
| 建屋改修 | 空調、動線、清浄区画 | 案件次第で大 | 配管スペース不足 | 早期設計で可 | 全体計画との整合 |
費用対効果の計算では、年間停止時間、廃棄率、段取り時間、作業人数、保守部品費、監査指摘削減効果を数値化するのが有効です。見積書の安さだけでは、長期的な収益性を判断できません。
投資時の重要検討事項と想定リスク
最も多い失敗は、将来の製品計画を考えずに現時点の仕様だけで選ぶことです。後から粘度が異なる製剤を追加したい、容器サイズを変えたい、検査工程を強化したいとなると、改造費が大きくなります。次に多いのは、建屋制約の見落としです。天井高さ、搬入口、排水、差圧管理、保守スペース、資材置場を事前に確認しなければ、据付段階で計画が遅れます。
さらに、部材供給の安定性も日本では重要です。カートリッジ、ゴム栓、包装資材の寸法差や納期変動は、設備の安定稼働に直結します。横浜港や神戸港を使う輸入資材では、物流遅延も想定して在庫政策を設計する必要があります。
サービス面では、導入後の立上げ支援、教育、文書整備、改善提案まで継続対応できる企業が望ましいです。国際案件に対応してきた企業の中には、企画、設計、据付、試運転、性能確認、運用教育、技術移転、保守最適化まで一貫支援する体制を持つところがあります。こうしたサービス力は、日本のように品質要求が高い市場で特に有効です。相談窓口はお問い合わせページから確認できます。
この比較図は、供給会社評価が単なる価格比較ではないことを示しています。特に規制対応力と設計統合力は、後工程の手戻りコストを大きく左右します。
日本市場での導入事例、対象業界、地域供給網の見方
対象業界は、製薬会社、医療機器会社、受託製造会社、歯科関連メーカー、診断薬関連事業者など多岐にわたります。首都圏では開発主導の少量多品種案件、関西では輸出対応や高機能製剤案件、中部では既設工場更新、九州では新規投資や人材確保を見据えた自動化案件が目立ちます。
たとえば、東京近郊の受託製造会社では、多品種切替型ラインへの更新により、段取り時間を三割近く削減し、逸脱調査件数も減らせる可能性があります。神戸周辺の無菌製剤工場では、画像監視と重量確認を組み合わせることで、充填異常の早期検知精度を高められます。福岡近郊の新設工場では、搬送自動化と保守教育を同時導入し、人員負荷を抑えながら立上げ期間を短縮する考え方が有効です。
地域供給網の見方としては、装置本体だけでなく、国内窓口、消耗品供給、緊急部品発送、現地エンジニア手配の四点を確認すべきです。日本では納期遵守が強く求められるため、国内保守拠点または迅速な国際支援体制の有無が、実運用の安心感を左右します。
| 地域 | 主な特徴 | 想定ニーズ | 重視される機能 | 物流上の着眼点 | 導入時の注意 |
|---|---|---|---|---|---|
| 東京・横浜 | 開発拠点が多い | 少量多品種 | 切替性、記録性 | 空港物流活用 | スペース制約 |
| 大阪・神戸 | 製造と輸出が強い | 無菌性強化 | 自動検査、追跡性 | 港湾輸送 | 査察対応文書 |
| 名古屋周辺 | 製造基盤が安定 | 設備更新 | 保守性、省力化 | 内陸輸送連携 | 既設接続の複雑さ |
| 京都・滋賀 | 高機能製品志向 | 高精度生産 | サーボ制御 | 部材品質管理 | 検証要求が高い |
| 福岡・九州 | 新規投資余地 | 自動化導入 | 教育支援、遠隔支援 | 広域配送 | 技術者育成 |
| 静岡・富山など | 医薬品集積 | 安定供給重視 | 稼働率、予兆保全 | 国内配送効率 | 停止損失が大きい |
この地域表は、日本市場で同じ設備でも求められる価値が異なることを示しています。地域の産業構造と物流事情を踏まえて装置仕様を調整すると、投資効率は大きく改善します。
当社が日本の製薬設備案件で提供できる価値
日本市場向けに設備導入を検討する際、当社が提供できる価値は、技術力、製造力、サービス力の三点に整理できます。
まず技術面では、充填包装設備だけでなく、製薬用水、蒸留、水蒸気、調製、物流自動化まで含めて工程全体を設計できる点が強みです。カートリッジ充填ラインのトラブルシューティングでは、単一装置の修理よりも、上流液調製や下流包装との整合確認が重要になるため、統合的な視点が役立ちます。
次に製造面では、複数の専門工場による分野別生産体制を持ち、充填包装機械、水処理、知能搬送、医療関連設備まで一貫した品質管理を行えることが大きな利点です。標準化された部品管理と長寿命の装置設計は、長期運転を重視する日本の顧客に適しています。
さらにサービス面では、企画検討、設備選定、設計、据付、立上げ、性能確認、文書整備、操作教育、保守最適化まで、導入前後を通じた支援が可能です。レイアウト不合理、非標準設計、工期遅延、設備品質の不確実性、予算超過といった、国際案件で頻発する課題に対し、実務的な解決策を提示できます。日本の工場計画に合わせたご相談は、会社案内やお問い合わせから進められます。
特に、新工場や全面更新案件では、装置の単品販売よりも、工程全体の整合と将来拡張性を重視した提案が効果的です。これは、二〇二六年以降の日本で一層強まる省人化、データ可視化、持続可能性への要求に対し、長期的な競争力を確保するためです。
よくある質問
質問一:カートリッジ充填ラインのトラブルシューティングで最優先に見るべき項目は何ですか。
最優先は、無菌性への影響、充填精度、容器破損、記録の整合性です。品質に直結する項目から先に切り分ける必要があります。
質問二:日本で導入する場合、海外供給会社でも問題ありませんか。
可能です。ただし、国内窓口、文書品質、予備部品供給、立上げ支援、教育体制が十分かを確認してください。
質問三:どの程度の自動化が必要ですか。
製品特性、ロット数、作業者確保状況によります。少量多品種なら切替性重視、大量生産なら検査連結と搬送自動化が重要です。
質問四:費用対効果はどう計算すべきですか。
初期費用だけでなく、停止時間削減、廃棄率低下、人件費削減、監査対応工数削減を金額換算して評価します。
質問五:二〇二六年以降に重要になる機能は何ですか。
予兆保全、遠隔支援、電子記録、エネルギー効率、洗浄最適化、拡張可能な制御構成が重要になります。
質問六:装置選定で失敗しやすい点は何ですか。
将来製品を想定しないこと、建屋制約の見落とし、部材供給の確認不足、保守契約の未整備が典型的な失敗要因です。
質問七:どの段階で供給会社に相談すべきですか。
理想は概念設計の初期段階です。建屋、ユーティリティ、物流、人流を含めて検討するほど、後戻りコストを抑えられます。
質問八:日本の地方工場でも高度なライン導入は有効ですか。
有効です。特に人材確保が難しい地域では、自動化と遠隔支援を組み合わせることで、運用安定化と教育負荷軽減が期待できます。
総じて、日本市場でカートリッジ充填ラインのトラブルシューティングを重視することは、単なる保全強化ではなく、品質保証、安定供給、投資回収、将来拡張のすべてを支える戦略的判断です。装置単体の価格比較ではなく、工場全体との整合、規制適合性、保守運用性、二〇二六年以降のデジタル化と持続可能性まで含めて評価することが、失敗しない設備投資につながります。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本向け非PVC輸液バッグ製造トラブル対策と設備選定完全ガイド
非PVC輸液バッグ製造トラブルシューティングとは、製袋、シール、滅菌、充填、ポート溶着、リーク検査、外観検査などの各工程で発生する不良を体系的に特定し、再発防止までつなげる管理手法です。日本市場では、薬液の安定性向上、可塑剤リスク低減、薬剤を使用直前まで分離保持できる多室構造への需要拡大を背景に、非PVCソフトバッグ設備への関心が高まっています。特に東京、大阪、名古屋、神戸、横浜、福岡といった医薬品物流拠点では、安定供給と品質保証を両立できる製造ラインの重要性が増しています。
この記事では、非PVC輸液バッグの代表的な生産課題、材料別の注意点、単室と多室の比較、日本国内での導入検討ポイント、投資回収の考え方、さらに信頼できる設備メーカーの見極め方までを、工場立ち上げやライン更新の担当者向けに整理します。設備導入だけでなく、レイアウト設計、バリデーション、文書整備、教育訓練まで含めた総合的な視点が必要です。統合型プロジェクトの考え方を知りたい場合は、製薬工場向けターンキーソリューションも参考になります。
非PVC輸液バッグ製造トラブル対策の目的は、不良率を下げることだけではありません。薬液の安定性、投与時の安全性、輸送時の耐久性、製品寿命、規制適合性、そして工場全体の収益性まで左右します。特に多室バッグでは、使用直前まで有効成分を分離できるため、配合後の分解や反応を抑えられ、臨床現場での利便性も高まります。
日本の病院や受託製造企業では、次のような課題がよく挙げられます。第一に、シール強度のばらつき。第二に、フィルムの厚み変動による溶着不良。第三に、滅菌後の収縮や変形。第四に、リーク試験での微小欠陥の見逃し。第五に、多室剥離シールの開封荷重の不安定化です。これらは単独ではなく連鎖的に起きるため、材料、設備、工程条件、作業手順を一体で見直す必要があります。
課題領域代表的不良主因影響優先対策期待効果製袋寸法ずれテンション不安定外観不良、充填ずれ張力制御の最適化歩留まり向上シールシール弱い温度・圧力不足漏れ、輸送破損熱履歴の再設定密封信頼性向上ポート溶着剥離・傾き治具精度不足使用時破損位置決め改善組立安定化充填容量偏差液温変動、計量誤差規格外品発生計量校正強化規格適合率改善滅菌変形・白化材料耐熱不足商品価値低下レシピ再設計外観安定化検査微小リーク見逃し検査感度不足市場リスク多段検査導入品質保証強化上表の通り、トラブルは工程ごとに見えても、根本原因は設備制御、材料管理、標準化不足に集中することが多いです。したがって、日本向けラインでは、初期設計段階から品質リスクを織り込むことが重要です。
非PVC輸液バッグ製造トラブルシューティングとは、工程異常を発生後に修理するだけでなく、設計品質、工程能力、規格適合性を踏まえて未然に防ぐ仕組みを構築することです。対象は単室バッグ、多室バッグ、栄養輸液、透析液、洗浄液、特殊配合液まで幅広く、包装材と充填工程の双方を理解して初めて有効になります。
主な利点は、第一に可塑剤移行リスクの低減、第二に薬液との適合性改善、第三に軽量化と物流効率向上、第四に多室化への対応、第五に環境配慮設計の推進です。日本では、品質文書や変更管理、バリデーションデータを重視する傾向が強く、原因究明の再現性が評価されます。たとえば横浜港や神戸港経由で資材調達する場合、輸送環境の変化も材料特性に影響するため、受入検査条件の標準化が欠かせません。
技術面では、上海に拠点を置く一部の国際的エンジニアリング企業は、非PVCソフトバッグ向けに多数の技術特許を保有し、シール制御、液調製、充填封止、検査、自動搬送まで一体化した設備設計を行っています。設備単体だけでなく、原水設備、注射用水、調製配管、無菌区画、物流まで連携できるかが、実際の生産安定性を大きく左右します。会社概要の詳細は企業情報ページで確認できます。
利点製造面の意味品質面の意味病院現場の利点投資判断への影響日本市場での重要度非PVC化材料選択の自由度拡大溶出物管理しやすい安全性訴求長期需要に合う高い多室構造工程は複雑化安定性改善使用直前混合可能高付加価値化高い軽量包装搬送負荷低減破損率低下保管しやすい物流費削減中〜高高いバリア性保管条件安定有効成分保護使用期限の確保廃棄損失減少高い自動化適性人依存を削減ばらつき抑制供給安定人件費圧縮高い環境対応資材見直しが必要持続可能性向上調達方針に合致ESG評価向上上昇中病院で非PVC輸液バッグが評価される理由は、単に「柔らかく軽い」からではありません。薬剤の安定性管理、誤投与リスク低減、保管スペースの効率化、廃棄時の取り扱い、看護業務の簡素化など、多面的な実務メリットがあります。多室タイプでは、アミノ酸、糖、電解質などを分けて保持し、投与直前に混合できるため、長期保存時の分解抑制に有利です。
日本の急性期病院、大学病院、透析施設、在宅医療供給センターでは、製剤の種類ごとに包装要件が異なります。例えば透析液では容量精度と物理的強度、中心静脈栄養では多室機能と混合性、一般輸液では安定供給とコスト効率が重視されます。札幌、仙台、広島、福岡など広域医療圏では、輸送距離を考慮したバッグ耐久性も重要です。
実際の現場では、輸液ライン接続部の扱いやすさ、バッグの自立性、吊り下げ孔の強度、表示面の視認性も採用品質に直結します。つまり製造トラブルシューティングは、工場内の不良低減策であると同時に、臨床現場での使いやすさを守る設計品質管理でもあります。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年予測’],datasets: [{label: ‘日本における非PVC輸液関連需要指数’,data: [68, 74, 81, 89, 98, 108],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線グラフは、日本市場での非PVC輸液関連需要が継続的に伸びていることを示すイメージです。高齢化、在院日数短縮、薬剤安定性要求の高度化により、2026年に向けても更新需要と新規需要の両方が見込まれます。
非PVC輸液バッグの品質は、設備だけでなくフィルム選定で大きく決まります。一般的な候補には、ポリオレフィン系、多層共押出フィルム、ポリプロピレン系、特殊バリア層付き構造などがあります。袋本体、ポート、剥離シール層の相性が悪いと、シール不良や滅菌後の変形が発生しやすくなります。
日本市場でよく検討されるポイントは、透明性、耐熱性、低温衝撃性、酸素・水蒸気バリア性、薬液適合性、開封特性、印字適性です。例えば、港湾輸送後に倉庫保管される資材では、温湿度履歴によりフィルム剛性が変化することがあります。そのため、単純な材料カタログ値だけでなく、実機条件でのシールウィンドウ確認が必要です。
材料タイプ特徴長所注意点適した製品トラブル例ポリオレフィン系汎用性が高い柔軟性と加工性の両立条件幅の管理が必要一般輸液熱シールばらつき多層共押出層構成を調整可能バリア性設計しやすい層間相性に注意多室バッグ層間剥離ポリプロピレン系耐熱性が高い滅菌耐性良好低温衝撃に注意高温工程品折れ白化高バリア構造酸素透過抑制薬液保護に有利コスト上昇感受性薬液加工条件狭い剥離シール用層開封設計向け多室化に必須荷重設定が重要栄養輸液開封不良高透明フィルム視認性重視異物確認しやすい機械特性との両立要病院向け一般製品ピンホール材料比較では、単価だけで判断しないことが重要です。たとえ原反価格が安くても、不良率上昇や滅菌後の再検査コストが増えれば総コストは上がります。工程能力指数と材料適合性をセットで評価すべきです。
単室バッグは工程が比較的シンプルで、一般輸液や標準的な洗浄液に向いています。一方、多室バッグは薬液を分離保持できるため、安定性の確保や混合直前調製に有利ですが、製袋、剥離シール、圧力均衡設計、開通テストなど管理項目が増えます。日本の高付加価値製剤市場では、多室化の要求が徐々に強まっています。
多室バッグの代表的トラブルには、剥離シール荷重の過不足、室間開通不良、輸送中の誤開通、滅菌後の界面変形があります。単室バッグでは、主にシール不良、ポート部リーク、容量ばらつきが中心です。つまり、設備選定時には「製造しやすさ」だけでなく、「将来の製品ポートフォリオ拡張」に対応できるかを見極める必要があります。
比較項目多室バッグ単室バッグ導入難易度品質管理負荷市場価値構造複数室、剥離シールあり単一室多室が高い多室が高い多室が高い薬液安定性高い配合済み前提多室が有利中高製袋工程複雑比較的単純多室が高い高中〜高臨床利便性高い標準的中中高設備投資高い中程度多室が高い中高付加価値適用例栄養輸液、特殊配合液一般輸液、洗浄液製品別製品別製品別var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘初期投資効率’,’多室対応力’,’自動化水準’,’検査統合性’,’将来拡張性’,’保守性’],datasets: [{label: ‘多室バッグライン’,data: [72, 95, 88, 90, 93, 80],backgroundColor: ‘rgba(153, 102, 255, 0.75)’},{label: ‘単室バッグライン’,data: [86, 58, 78, 76, 70, 85],backgroundColor: ‘rgba(255, 159, 64, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});比較グラフでは、多室ラインは投資額が上がる一方で、将来拡張性と付加価値で優位です。日本で新工場を計画する場合、最初は単室中心でも、多室製品へ段階的に移行できる設備構成が有効です。
日本では、医療費抑制と安定供給の両立が常に課題です。その中で、輸液製品には高品質・高効率・省人化が求められています。加えて、輸入原材料の調達リスク、為替変動、災害対応備蓄、病院の在庫圧縮などが、生産能力計画に影響を与えています。東京湾岸、名古屋港、神戸港、博多港を活用する企業にとって、物流の安定性も重要な経営要素です。
2026年に向けたトレンドとしては、第一に多室化ニーズの上昇、第二に製造実行システムとの連携、第三に省エネルギー滅菌設備、第四に検査工程の画像解析高度化、第五に環境負荷低減型フィルムの採用検討が挙げられます。政策面では、医薬品供給の強靭化と品質保証体制の強化が進む可能性が高く、更新需要は続く見込みです。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘一般輸液’,’栄養輸液’,’透析関連液’,’洗浄液’,’特殊配合液’,’受託製造’],datasets: [{label: ‘日本市場の需要強度’,data: [92, 78, 74, 69, 65, 83],backgroundColor: ‘rgba(255, 99, 132, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年予測’],datasets: [{label: ‘単室比率’,data: [78, 76, 73, 70, 67, 63],fill: true,backgroundColor: ‘rgba(255, 206, 86, 0.25)’,borderColor: ‘rgba(255, 206, 86, 1)’,tension: 0.3},{label: ‘多室比率’,data: [22, 24, 27, 30, 33, 37],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});棒グラフでは一般輸液と受託製造の需要が高く、面グラフでは単室から多室への緩やかなシフトを示しています。これは日本の医療機関が、高効率品と高機能品を使い分ける方向に進んでいることを示唆します。
設備メーカーを選ぶ際、日本の製薬企業が重視すべき点は、価格だけではありません。重要なのは、規制理解、工程一貫性、検証実績、現地サポート、部品供給、将来増設性です。特に医薬用途では、装置の性能説明だけでなく、設計資料、溶接記録、材質証明、ソフトウェア管理、IQ・OQ・PQ支援体制まで確認する必要があります。
候補企業を比較する際は、次の5つを確認すると判断しやすくなります。第一に非PVCソフトバッグの実績件数。第二に多室対応のノウハウ。第三に調製・充填・包装・物流の統合力。第四にEU GMP、米国の現行GMP、WHO基準など国際基準への理解。第五に長期保守と技術移転支援です。設備一覧を確認したい場合は、製薬設備製品ページが参考になります。
製造能力の観点では、上海に複数の専門工場を持ち、充填包装機械、水処理、インテリジェント搬送、医療消耗品設備まで自社で展開できる企業は、ライン統合で強みがあります。技術能力の観点では、非PVC輸液設備に関する多数の特許や、中国市場で高いシェアを持つ実績は、装置の成熟度を測る指標になります。サービス能力の観点では、設計、据付、試運転、バリデーション、教育、文書化、アフターサポートまで一貫して対応できるかが重要です。
評価項目確認内容良い供給会社の特徴注意信号日本での重要度確認方法規制対応文書、設計、試験国際基準に精通資料不足非常に高い監査、質疑実績納入数、稼働年数多地域で稼働試験機止まり高い事例確認統合力上流下流の接続一括設計可能外注依存過多高い提案書比較保守部品供給、遠隔支援長期支援体制あり納入後対応が弱い高い契約条件拡張性容量変更、多室対応将来改造しやすい専用化し過ぎ中〜高設計レビュー教育支援操作、保全、品質現場訓練が充実引継ぎ不足高い教育計画確認比較表のように、信頼できる供給会社は、単なる機械販売ではなく、工場全体の品質保証を支える立場で提案します。日本市場では、とくに文書整備の緻密さと、納入後の対応速度が差別化要因になります。
投資額は、生産能力、バッグ仕様、単室か多室か、自動化レベル、無菌環境、検査精度、上流の調製設備の有無で大きく変わります。単体装置だけを見ると安く見えても、実際には空調、純水、注射用水、蒸気、圧縮空気、レイアウト改修、バリデーション、教育、予備部品、現地据付費まで含めて予算化する必要があります。
投資回収の基本は、年間生産量、不良率低下、人件費削減、停止時間短縮、製品単価改善、新製品投入効果の合計で考えることです。特に日本では、供給安定による機会損失回避の価値も大きく、単純な設備償却だけでは評価しきれません。例えば、リーク不良が1%減るだけでも、年間数千万単位の改善につながるケースがあります。
費目内容初期比重見落としやすい点削減の工夫ROIへの影響主要装置製袋、充填、シール高い仕様過不足段階導入大検査装置リーク、外観、重量中〜高感度不足統合設計大ユーティリティ水、蒸気、空調高い容量不足事前負荷計算大バリデーションIQ、OQ、PQ中文書工数標準化活用中教育訓練操作、保全、品質中定着不足反復訓練中予備部品消耗品、重要部品中長納期品初期一括調達中〜大予算計画では、3年後、5年後の製品構成まで想定することが重要です。もし将来多室製品へ移行する可能性が高いなら、最初から拡張性ある制御設計とレイアウトを採用したほうが総投資は抑えられます。
最大のリスクは、「設備を買えば品質が安定する」と考えてしまうことです。実際には、材料、設備、標準操作、保全、環境管理、教育、変更管理が揃って初めて安定します。たとえば、フィルムサプライヤー変更、ポート樹脂変更、滅菌レシピ変更は、見た目が同じでもシール信頼性に大きな影響を与えることがあります。
主なリスクには、立上げ遅延、仕様不一致、能力不足、バリデーション不備、部品供給遅延、オペレーター習熟不足、データ完全性不足があります。日本での工場更新では、既存建屋制約も頻出課題です。天井高、搬送動線、クリーン区分、既存ユーティリティ能力が合わないと、理想設備でも本来性能を発揮できません。
一方で、適切なパートナーを選べばリスクは大きく下げられます。国際案件に強いエンジニアリング企業は、フィージビリティ検討、工程設計、レイアウト最適化、設備選定、据付試運転、品質文書、技術移転まで支援できます。こうした総合支援は、工程間の責任分散を減らし、プロジェクトの遅延やコスト超過を防ぐのに有効です。
日本国内での相談窓口や個別提案を求める場合は、お問い合わせページから具体的な製品仕様、目標能力、建屋条件を共有すると、より実務的な検討が進めやすくなります。
日本市場で成功しやすい導入パターンは、大きく三つあります。第一は、既存の単室輸液ラインを更新し、不良率と停止時間を改善するパターン。第二は、受託製造企業が多品種少量生産に対応するため柔軟性重視で導入するパターン。第三は、将来の多室製品を見据えて、初期段階から拡張前提のレイアウトを採るパターンです。
調達先を検討する際、日本企業は国内サポートを重視する傾向がありますが、実際には「国内窓口があること」と「設備本体の技術力が高いこと」の両方が必要です。特に非PVC輸液バッグでは、単なる商社機能だけでは不十分で、材料・工程・バリデーションを理解する技術チームが不可欠です。東京や大阪の医薬品集積地だけでなく、神戸や富山のような製薬集積地域でも、設計から試運転まで一気通貫で支援できる供給会社が評価されます。
自社の強みとして注目されやすいのは、技術能力、製造能力、サービス能力の三点です。技術能力では、非PVC輸液設備や関連装置での特許蓄積、国際GMP対応知識、無菌充填と包装統合のノウハウが重要です。製造能力では、充填包装、水処理、搬送物流、医療消耗品設備などを専門工場で生産できる体制が、品質と納期の安定化につながります。サービス能力では、構想段階のコンサルティングから据付、検証、教育、運用最適化まで支援できることが、日本の高品質要求に合致します。
過去に海外で多数の生産ラインやターンキープロジェクトを手掛けてきた企業は、複雑な工程接続や多国籍規制対応に慣れており、日本向け案件でも、将来監査を見据えた設計提案がしやすいという利点があります。特に、長寿命なステンレス構成、耐久性、部品標準化、遠隔支援のしやすさは、総保有コストを抑える要素です。
Q1. 非PVC輸液バッグの代表的な不良は何ですか。主にシール不良、ポート溶着不良、微小リーク、容量偏差、滅菌後変形、剥離シール開封不良です。原因は設備条件だけでなく、材料ロット差や保管条件にも関係します。
Q2. 日本市場では単室と多室のどちらが有望ですか。数量面では依然として単室が大きいですが、高付加価値化の観点では多室の伸びが目立ちます。2026年に向け、栄養輸液や特殊配合分野で多室化はさらに進むと考えられます。
Q3. 設備選定時に最も重要なポイントは何ですか。材料適合性、シール安定性、検査精度、規制文書対応、保守体制の五つです。特に日本では、運転実績と文書整備能力が重視されます。
Q4. 非PVCフィルムはどれを選べばよいですか。薬液特性、滅菌条件、保存期間、バッグ構造で決まります。汎用的なポリオレフィン系が多いですが、多室や高バリア用途では多層構造が適する場合があります。必ず実機試験を行うべきです。
Q5. 導入期間はどの程度見込むべきですか。仕様確定から設計、製造、出荷、据付、試運転、バリデーションまで含めると、案件規模により大きく変わります。建屋改修やユーティリティ増設がある場合は、余裕を持った工程計画が必要です。
Q6. 海外メーカーでも日本向け対応は可能ですか。可能です。ただし、単に輸出経験があるだけでは不十分で、日本の品質期待値に合わせた文書化、教育、保守、変更管理支援ができるかを確認する必要があります。
Q7. 投資回収を早める方法はありますか。不良率低減、自動検査強化、段取り時間短縮、予防保全、製品切替え柔軟化が有効です。将来製品を見据えた拡張設計も、長期では回収を早めます。
Q8. 持続可能性の観点で今後のポイントは何ですか。2026年以降は、省エネルギー運転、資材ロス削減、環境配慮型フィルム、デジタル監視による予知保全が重要になります。政策面でも安定供給と環境対応の両立が求められる見込みです。
非PVC輸液バッグ製造トラブルシューティングは、不良対策の技術論にとどまらず、日本市場で求められる安定供給、規制対応、病院現場での使いやすさ、将来の製品戦略までを支える中核テーマです。設備更新、新工場建設、受託生産拡大のいずれでも、材料、工程、検査、文書、サービスを一体で捉えることが成功の近道になります。
-
日本の製薬・医療機器工場で使うPPボトル輸液ラインとアンプルラインの導入比較・最適選定ガイド
日本で無菌製剤設備の新設や更新を検討する際、PPボトル輸液ラインとアンプルラインは、対象製品、包装形態、製造数量、物流条件、規制要件によって選ぶべき設備が大きく変わります。大量の輸液製剤、透析液、洗浄液、栄養輸液を安定供給したいならPPボトル輸液ラインが有力です。一方で、小容量注射剤、鎮痛剤、救急薬、診断用製剤など、高い密封性と小ロット多品種対応を重視するならアンプルラインが適しています。日本市場では、薬価制度、病院調達、災害時供給、少子高齢化、環境配慮、そして厳格な製造管理の観点から、単なる価格比較ではなく、製品戦略と長期運用を前提に選定することが重要です。
また、工場立地によっても評価軸は変わります。たとえば横浜港や神戸港を活用しやすい輸入機器主体の案件では据付計画や保守部品の調達設計が重要ですし、東京圏や大阪圏の既存製造拠点では、既設ユーティリティとの接続、交差汚染防止、搬送自動化、倉庫連携の優先度が高くなります。名古屋周辺の工業集積地では、省人化と保全性の両立が重要視される傾向があります。
結論から言えば、PPボトル輸液ラインは中容量から大容量の無菌液剤を高効率で製造したい企業向けの設備であり、アンプルラインは小容量注射剤を高い密封信頼性で生産したい企業向けの設備です。両者は代替関係に見えて、実際には対象市場が異なります。したがって「どちらが優れているか」ではなく、「どの製品群と供給戦略に合うか」で判断すべきです。
日本市場での初期判断に使える比較表 比較項目 PPボトル輸液ライン アンプルライン 主な製品 輸液、透析液、洗浄液、栄養輸液 小容量注射剤、救急薬、鎮痛剤 容量帯 中容量から大容量 小容量中心 包装材 ポリプロピレンボトル ガラスアンプル 生産特性 大量生産向き 多品種小ロットにも対応しやすい 輸送耐性 軽量で物流効率が高い 割れ対策が必要 主な導入目的 供給量拡大、省人化、安定供給 高付加価値注射剤、品質保持上表の通り、両設備は目的が明確に異なります。日本での設備導入審査では、製剤部門だけでなく、品質保証、工務、生産管理、購買、経営企画が同じ表を見て合意形成できるよう、比較軸を定量化することが重要です。
PPボトル輸液ラインとは、主にポリプロピレン製ボトルを用いた無菌輸液製剤の成形、洗浄、充填、密封、検査、包装までを連続または統合的に行う生産ラインです。対象は生理食塩液、ブドウ糖液、電解質液、透析関連液、外用洗浄液などが中心で、病院向けの安定大量供給に適しています。
アンプルラインとは、ガラスアンプルを対象に、洗浄、乾熱滅菌、充填、溶封、リーク確認、外観検査、包装を行う無菌製造ラインです。高温溶封による密封性が特徴で、注射剤、鎮痛剤、解熱剤、麻酔補助剤、診断用液剤などに広く使用されます。
日本国内では、大学病院向け、大規模基幹病院向け、在宅医療向け、災害備蓄向けなど、供給先ごとに求められる包装形態が異なります。PPボトル輸液ラインは特に医療機関での使いやすさと軽量性が評価されやすく、アンプルラインは薬液の安定性、単回投与、取り回しの良さで選ばれます。
設備の基本工程と用途の違い 工程 PPボトル輸液ラインの役割 アンプルラインの役割 容器形成 ボトル成形または供給 既成アンプル供給 洗浄 容器内外の清浄化 アンプル内外洗浄 滅菌 工程設計により組み込み 乾熱滅菌が中心 充填 中大容量液剤の定量充填 小容量液剤の高精度充填 密封 キャップや溶着で密封 ガラス溶封 検査 リーク、容量、外観確認 異物、溶封部、外観確認 最終用途 病院大量使用向け 注射薬・救急薬向けこの工程差は、工場建屋設計にも直接影響します。無菌区域の気流、作業員動線、資材搬入口、保管条件、廃棄物処理方式が異なるため、設備単体ではなく工場全体として評価する必要があります。ターンキーでの導入を検討する企業は、製薬工場一括構築の情報もあわせて確認すると、レイアウト設計の初期段階で判断しやすくなります。
PPボトル輸液ラインの最大の利点は、大量生産、軽量包装、輸送効率、省人化にあります。災害対策備蓄、地域医療連携、大規模病院グループへの安定供給など、日本の医療供給体制と相性が良い点が強みです。特に北海道や九州の広域配送では、包装重量や破損率の差が物流コストに直結します。
一方、アンプルラインの利点は、内容物の安定性確保、小容量への適合性、密封信頼性、伝統的な市場受容性にあります。製剤開発部門から見ると、処方変更後も容器変更の影響評価が比較的整理しやすいケースがあり、救急薬や院内採用品では依然として有力です。
製造部門の視点では、PPボトル輸液ラインは連続化や自動搬送との親和性が高く、アンプルラインは小容量高速処理に強いという違いがあります。品質保証部門では、PPボトルは容器完全性試験や樹脂由来評価、アンプルは溶封品質や微粒子管理を重点的に見ます。
主な用途と導入メリットの整理 用途分野 PPボトル輸液ラインの利点 アンプルラインの利点 病院向け輸液 大量供給に強い 適用は限定的 救急医療 一部用途で有効 小容量即応薬に適合 透析関連 非常に適合 不向き 鎮痛・解熱注射 限定的 広く適用 広域物流 軽量で効率的 割れ対策が必要 省人化 高い効果 工程により効果あり 高付加価値少量生産 適合度は中程度 高い適合性2026年以降は、単なる処理能力だけでなく、エネルギー消費、データ完全性、遠隔保守、電子記録対応、予知保全まで含めた総合評価が日本の導入判断でますます重視される見込みです。
var ctx1 = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chart1 = new Chart(ctx1, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’], datasets: [{ label: ‘日本の無菌液剤設備投資指数’, data: [82, 88, 96, 104, 113, 121], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});上の折れ線図は、日本における無菌液剤関連設備投資の伸びを示したイメージです。老朽設備更新、安定供給の社会要請、国内回帰志向により、輸液設備と小容量注射設備の双方で投資意欲が続くと考えられます。
PPボトル輸液ラインには、一体成形充填密封型、ボトル供給型、高速大量生産型、省スペース型、透析液対応型などの種類があります。容器サイズ、ノズル数、滅菌方式、キャップ方式、オンライン検査方式により仕様が変わります。
アンプルラインには、低速研究開発向け、中速汎用型、高速量産型、遮光製品対応型、凍結乾燥前工程連携型などがあります。アンプルサイズ、火炎制御、充填精度、異物検査方式、外観検査自動化レベルが比較ポイントです。
技術オプションとしては、電子バッチ記録、重量管理、画像検査、自動不良排出、ロボット集積包装、自動倉庫連携、無人搬送、在線洗浄、在線滅菌対応などが挙げられます。東京や大阪の高コスト人材環境では、自動化の投資回収が早くなる傾向があります。
代表的な機種区分と技術オプション 分類 対象設備 特徴 向いている企業 標準量産型 PPボトル輸液ライン 汎用性が高い 中堅から大手製薬会社 高速大量型 PPボトル輸液ライン 大量供給に最適 全国供給体制を持つ企業 省スペース型 PPボトル輸液ライン 既設工場に組み込みやすい 都市部工場 中速汎用型 アンプルライン 多品種対応しやすい 受託製造会社 高速注射剤型 アンプルライン 高い処理能力 定番注射薬メーカー 高検査統合型 両設備 画像検査や自動排出を統合 品質重視企業 物流連携型 両設備 自動搬送や倉庫連携が可能 複数ライン保有工場設備選定時には、単純な機械速度だけでなく、実効稼働率、段取り時間、不良率、保守停止時間を含む総合能力で比較する必要があります。詳細な仕様候補は、製品情報一覧を確認しながら整理すると比較しやすくなります。
比較対象としては、ガラスボトル輸液ライン、非塩化ビニル製ソフトバッグライン、バイアルライン、プレフィルドシリンジラインなどがあります。日本市場では、既存承認品目、流通慣行、医療機関の使用習慣があるため、理想論だけでなく切替難易度を見なければなりません。
たとえば、広域病院向けの標準輸液であれば、PPボトルは軽量性と取り扱いやすさで有利です。一方、特定の高感度製剤や特殊処方では別容器が有利な場合があります。アンプルは小容量の伝統的な解決策ですが、開封性や安全性の観点から他包装への移行を検討する企業もあります。
代替技術の比較では、薬液適合性、市場受容性、設備転用性、包装資材調達性、承認変更負荷、輸送性、廃棄性まで広く検証することが重要です。特に日本では、医療現場の操作性と薬事対応の実務負担が、設備投資の成否を左右します。
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, { type: ‘bar’, data: { labels: [‘輸液’, ‘透析関連’, ‘救急注射’, ‘一般注射’, ‘受託製造’, ‘研究開発’], datasets: [{ label: ‘日本での設備需要度’, data: [95, 84, 72, 78, 69, 45], backgroundColor: [ ‘rgb(54, 162, 235)’, ‘rgb(75, 192, 192)’, ‘rgb(255, 159, 64)’, ‘rgb(255, 99, 132)’, ‘rgb(153, 102, 255)’, ‘rgb(201, 203, 207)’ ] }] }, options: { responsive: true, maintainAspectRatio: false }});上の棒グラフは、用途別にみた日本での相対的な設備需要の強弱を示しています。輸液分野ではPPボトル系、救急注射や一般注射分野ではアンプル系の需要が根強いことがわかります。
日本市場では、安定供給の重要性が過去数年で再認識され、輸液や必須注射剤の国内生産基盤強化が重要テーマになっています。特に、老朽化した設備の更新、災害時供給体制の強化、原材料調達の見直し、在庫戦略の再構築が進んでいます。
2026年のトレンドとしては、第一にデジタル化です。設備稼働データ、電子記録、遠隔保守、異常予兆分析の活用が進みます。第二に政策面では、供給安定性と品質確保を両立する設備投資が評価されやすくなります。第三に持続可能性では、電力使用量、圧縮空気の最適化、水使用量、包装軽量化、歩留まり改善が調達条件に入りやすくなります。
また、横浜港、東京港、名古屋港、神戸港、博多港などの物流結節点を起点に、据付部品、交換部品、包装資材の調達計画を整える動きも増えています。関西国際空港や成田空港を使った緊急保守部品輸送の設計も、長期稼働率を左右する要素です。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’], datasets: [{ label: ‘自動化・省人化重視比率’, data: [48, 54, 60, 67, 74, 80], fill: true, backgroundColor: ‘rgba(75, 192, 192, 0.25)’, borderColor: ‘rgb(75, 192, 192)’, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});この面グラフは、日本の設備選定において、自動化と省人化を最優先に置く企業比率が上がる傾向を示しています。人手不足への対応、技能継承、品質ばらつき低減の観点から、今後もこの流れは継続する可能性が高いです。
信頼できる供給会社を選ぶには、価格だけでなく、規制理解、技術力、製造実績、据付経験、文書対応、教育体制、部品供給力を総合評価する必要があります。日本では特に、監査対応資料、試運転記録、適格性確認支援、保守教育の質が重要です。
評価基準として有効なのは、第一に無菌製剤設備の納入実績、第二に複数包装形態への対応力、第三に工場全体設計まで踏み込めるか、第四に長期部品供給と現地支援体制、第五に標準機だけでなくカスタマイズ対応ができるか、です。
上海アイヴェン・ファーマテック・エンジニアリングは、製薬と医療機器分野向けの統合型エンジニアリングを手がけ、輸液ライン、アンプル充填封止ライン、水処理、調液、搬送、包装まで一体で提案できる体制を持っています。企業概要を知りたい場合は、会社紹介ページが参考になります。
技術力の観点では、同社は無菌液剤設備、輸液関連装置、搬送自動化に関する継続的な技術蓄積を有し、日本企業が重視するライン統合性、耐久性、文書支援、長期稼働を重視した提案に向いています。製造面では、複数の専門工場で充填包装機械、水処理装置、物流搬送設備、採血管設備を分担製造しており、機器単体だけでなく前後工程を含めた整合設計を行いやすい点が強みです。サービス面では、計画立案、設計、選定、据付、試運転、各種確認、教育、保守まで伴走できるため、海外調達に不安を持つ日本企業にも適しています。
メーカー選定の実務評価表 評価項目 確認ポイント 重要度 規制対応力 無菌製造文書、適格性確認支援、監査対応経験 非常に高い 設備実績 輸液、アンプル、注射剤ラインの納入実績 高い 製造能力 専門工場、部品内製化、品質管理体制 高い 技術提案力 工場レイアウト、前後工程統合、自動化設計 高い 保守体制 部品供給、遠隔支援、現地対応 非常に高い 費用対効果 初期費用だけでなく総保有費用を比較 高い カスタマイズ性 既存工場条件に合わせた変更対応 中から高い国内外の供給会社を比較する際は、見積書の金額だけでなく、仕様範囲、除外事項、据付条件、試験条件、受入基準を必ず並べて確認してください。
投資額は、処理能力、自動化レベル、検査統合、建屋改造範囲、水処理や調液設備の有無、包装後工程の有無で大きく変わります。特に日本では、既存工場への増設案件が多く、建屋改修費や一時停止損失が設備価格以上に影響することがあります。
費用対効果を評価するには、初期投資だけでなく、歩留まり、労務費削減、廃棄削減、物流費改善、停機損失低減、品質事故回避効果を含めるべきです。PPボトル輸液ラインでは物流効率や大量生産性が回収要因になりやすく、アンプルラインでは高付加価値製品の安定供給が回収要因になりやすいです。
東京や大阪のような人件費の高い地域では、自動化投資の回収が比較的早くなる一方、地方工場では人材確保難による操業安定の価値がより大きくなります。
予算計画で見る主要費目 費目 PPボトル輸液ライン アンプルライン 主設備費 高い 中から高い 無菌区域改修 高い場合が多い 中程度から高い 水処理・調液連携 重要 重要 検査装置 自動化で増加 高精度検査で増加 包装・搬送 大型化しやすい 仕様差が大きい 教育・立上げ 必須 必須 保守部品初期在庫 推奨 推奨投資評価の実務では、三つの試算が有効です。第一に基準ケース、第二に需要増加ケース、第三に人員不足ケースです。この三つを比べると、単純な損益計算だけでは見えない設備価値が明確になります。具体的な案件相談は、お問い合わせ窓口から条件を整理すると、比較精度を上げやすくなります。
var ctx4 = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chart4 = new Chart(ctx4, { type: ‘bar’, data: { labels: [‘規制対応’, ‘統合設計’, ‘量産実績’, ‘自動化’, ‘保守支援’, ‘費用効率’], datasets: [{ label: ‘統合型供給会社の相対評価’, data: [92, 90, 88, 86, 89, 84], backgroundColor: ‘rgb(153, 102, 255)’ }] }, options: { responsive: true, maintainAspectRatio: false }});比較グラフは、単体機械メーカーよりも、工場全体を見渡せる統合型供給会社が評価されやすい項目を示したものです。日本の大型案件では、設備単体価格より、設計整合性と保守性が最終判断を左右することが少なくありません。
代表的なリスクは、製品計画と設備仕様の不一致、既設建屋との寸法不整合、ユーティリティ不足、包装資材の供給制約、立上げ要員不足、試験文書の不足、部品納期の長期化です。日本では特に、更新工事中の供給継続が難題になりやすいため、仮設生産や段階切替計画が不可欠です。
PPボトル輸液ラインでは、樹脂容器評価や物流変形対策、アンプルラインでは破損低減、溶封品質、異物管理が重点リスクになります。いずれも、設計時の余裕度が不足すると、量産段階で想定外の停止や歩留まり悪化を招きます。
そのため、投資前には必ず、処方適合性試験、包装試験、輸送試験、保守部品計画、教育計画、受入試験基準、立上げ後の性能保証条件まで明文化するべきです。さらに、将来的な増設余地を確保しておけば、数年後の需要増にも対応しやすくなります。
導入事例の考え方としては、たとえば西日本の病院向け供給を強化したい企業が神戸港近接エリアにPPボトル輸液ラインを導入し、物流効率改善と在庫回転向上を狙うケースが考えられます。逆に、首都圏で高付加価値の注射剤受託製造を拡大したい企業が、アンプルラインを更新して多品種小ロットと検査自動化を両立させるケースも現実的です。こうしたケースでは、設備単体の性能より、工場全体の流れをどう再設計するかが成功の鍵になります。
質問1:日本の病院向け輸液生産ではどちらが有利ですか。大量供給が主目的なら、一般的にはPPボトル輸液ラインの方が有利です。軽量で扱いやすく、物流効率の面でもメリットがあります。
質問2:小容量注射剤なら必ずアンプルラインを選ぶべきですか。必ずではありません。ただし、小容量液剤で高い密封性や既存市場適合性が必要なら、アンプルラインは非常に有力です。他包装との比較も必要です。
質問3:既設工場の更新案件で重視すべき点は何ですか。設備寸法、搬入経路、既存空調、水処理能力、停止期間、文書対応、教育計画です。更新では建屋改修の影響が大きいため、工程全体で計画してください。
質問4:海外メーカーを選んでも日本で安定運用できますか。可能です。ただし、部品供給、遠隔支援、現地据付、文書対応、教育体制まで確認する必要があります。価格だけで決めるのは危険です。
質問5:PPボトル輸液ラインとアンプルラインを同一工場で運用できますか。可能ですが、動線、無菌区分、資材管理、保全計画を明確に分ける必要があります。共通化できるのは水処理、調液、物流の一部に限られる場合があります。
質問6:2026年以降に重視される仕様は何ですか。自動化、省エネルギー、電子記録、遠隔保守、予知保全、データ一貫性、包装軽量化、保守性です。日本では安定供給と省人化を同時に満たす仕様が特に重視されます。
質問7:供給会社へ最初に伝えるべき情報は何ですか。対象製品、容量、年間生産量、既設建屋条件、希望自動化レベル、導入時期、品質要求、予算範囲です。これらが揃うと、提案の精度が大きく上がります。
最終的に、日本市場でPPボトル輸液ラインとアンプルラインのどちらを選ぶかは、製品ポートフォリオ、供給責任、工場条件、投資回収、規制対応力をどう組み合わせるかで決まります。大量で広域配送を重視するならPPボトル輸液ライン、小容量注射剤の品質と市場適合性を重視するならアンプルラインが基本軸になります。もし設備単体ではなく、用水、調液、充填、包装、物流、文書、教育まで一貫した構想を描きたいなら、統合エンジニアリング型のパートナーを選ぶことが、長期的な投資成果につながります。
-

2026年版日本の医療機器工場向け使い捨て注射器生産ライン不具合対策・比較・設備導入完全ガイド
日本で使い捨て注射器の増産、内製化、既存設備更新を進める際、使い捨て注射器生産ラインのトラブルシューティングは単なる保全作業ではなく、歩留まり、無菌性、工程能力、監査対応、投資回収を左右する重要テーマです。特に東京、大阪、名古屋、神戸、横浜、福岡などの医療機器・製薬関連拠点では、品質安定化と省人化を同時に満たす生産ラインへの需要が高まっています。本稿では、日本市場向けに、使い捨て注射器生産ラインの不具合対策、設備の種類、代替方式との比較、市場動向、供給企業の見極め方、予算計画、リスク管理までを一体で整理します。
結論からいえば、使い捨て注射器生産ラインのトラブルシューティングとは、成形、印刷、組立、シリコーン処理、針装着、漏れ試験、包装、滅菌前後の各工程で発生する不具合を体系的に特定し、再発防止まで含めて改善する技術と運用の総称です。日本市場では、単に「故障を直す」よりも、監査証跡、予防保全、工程能力指数、バリデーション適合性を含めて評価されます。
大手の製薬会社や医療機器メーカーが新工場や既存工場の近代化を検討する際、以下の観点でこのテーマを重視します。
例えば、注射器バレルの寸法ばらつきが組立不良を招いている場合、成形金型だけを調整しても根本解決にならないことがあります。上流材料、乾燥条件、搬送姿勢、画像検査設定、組立圧、包装張力まで確認しなければ、同じ問題が再発するためです。したがって、日本の現場で求められるのは、設備、工程、品質保証、保全、文書化を横断する統合的な対応です。
不具合現象主な発生工程典型原因品質への影響初動対応恒久対策バレル寸法不良射出成形樹脂乾燥不足、金型摩耗、保圧不安定組立不良、液漏れロット隔離、寸法測定金型保全周期見直し、成形条件再設定プランジャー摺動不良組立シリコーン量過不足、部品公差ずれ操作力不適合摩擦力試験、条件確認塗布制御自動化、部品相関管理針接合強度不足針装着接着条件不良、位置ずれ安全性低下引張試験、設備停止位置決め治具改善、接合監視導入印字不鮮明印刷版摩耗、インク粘度変動表示不適合外観選別、版清掃粘度自動補正、交換基準明確化包装シール不良一次包装温度・圧力変動、フィルム張力不安定無菌バリア低下シール強度試験温調制御更新、材料適合性確認異物混入全工程摩耗粉、作業者由来、搬送傷出荷停止、回収リスクライン封鎖、原因追跡接触部材変更、環境監視強化上表のように、不具合の見え方は現象ごとに異なっても、実務では「発生工程」「真因」「品質リスク」「即時封じ込め」「再発防止」の5点セットで整理することが重要です。
使い捨て注射器生産ラインは、通常、原料供給、射出成形、印刷、部品洗浄または除塵、組立、針関連工程、リーク検査、外観検査、包装、箱詰め、搬送、倉庫連携までで構成されます。トラブルシューティングは、この一連の流れで生じる品質・設備・制御・物流・人為要因の問題を可視化し、安定稼働へ戻すために用いられます。
製薬関連用途では、プレフィルド用途向け部材、ワクチン関連補助資材、検査・処置用医療消耗品など、より厳しい管理が求められるため、注射器本体の寸法精度だけでなく、清浄度、トレーサビリティ、包装完全性、設備記録の信頼性が重要です。特に日本では、品質保証部門が設備更新案件の初期段階から関与することが多く、設備仕様書と運用手順書の整合性が強く問われます。
このため、設備供給企業には次の力が求められます。
たとえば、製薬・医療機器向け一括エンジニアリングを活用する方式では、個別機械の性能だけでなく、クリーンルーム動線、設備配置、純水や圧縮空気の負荷、完成品保管までを一体で検討できるため、トラブルの発生源を上流から減らしやすくなります。
また、トラブルシューティングは保全のためだけでなく、導入前の予防設計にも使われます。日本国内の新設案件では、工事後に問題を直すより、仕様検討段階で故障モードを洗い出し、画像検査位置、作業者介入点、交換部品の標準化、洗浄しやすい構造を織り込む方が、総コストは大きく下がります。
使い捨て注射器生産ラインのトラブル対策が活きる場面は、単なる大量生産だけではありません。日本では、慢性疾患向け自己注射関連市場、高齢化に伴う医療消耗品需要、感染対策意識の高さ、安定供給政策を背景に、多様な用途で評価されています。
利点としては、まず歩留まり改善が挙げられます。バレル、ガスケット、プランジャー、針座などの相互ばらつきを制御しやすくなるため、部品廃棄や再検査工数が減少します。次に、検査の自動化により、人的検査に依存しがちな外観判定を標準化できます。さらに、設備停止の予兆監視が進めば、計画外停止の抑制が可能です。
日本市場では、医療機器メーカーが地方拠点で生産し、東京や大阪の物流センター、横浜港、神戸港、名古屋港を通じて国内外に供給するケースも多く、納期遅延リスクの低減は大きな価値があります。生産ラインが安定していれば、港湾混雑や輸送スケジュール変動があっても、安全在庫の設計がしやすくなります。
用途分野代表製品求められる品質重要工程トラブル対策の重点主な利点一般医療標準シリンジ寸法安定、液漏れ防止成形、組立、包装摩擦力管理、リーク検査量産効率向上予防接種関連注射用消耗品高い供給安定性組立、包装、箱詰め停止時間削減納期信頼性向上輸出向け生産国際規格対応品文書整備、表示明瞭性印刷、検査表示検査、追跡管理監査対応力強化受託製造複数仕様品切替再現性段取り替えレシピ管理、自動調整多品種対応高付加価値製品特殊針付製品接合強度、安全性針装着、試験引張監視、画像検査高品質差別化病院向け安定供給大量消耗品低不良、連続稼働全体搬送予防保全、部品標準化総コスト低減この表からわかる通り、用途が変われば品質重点も変わります。したがって、日本の導入担当者は、設備の最高速度だけでなく、自社の用途に対してどの工程を最も重視すべきかを先に明確化する必要があります。
var 需要棒文脈 = document.getElementById(‘需要棒グラフ’).getContext(‘2d’);var 需要棒図 = new Chart(需要棒文脈, {type: ‘bar’,data: {labels: [‘一般医療’, ‘予防接種関連’, ‘受託製造’, ‘輸出向け’, ‘高付加価値製品’, ‘病院安定供給’],datasets: [{label: ‘日本市場の需要指数’,data: [88, 76, 64, 59, 71, 83],backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});上記の需要傾向は、日本で特に一般医療向けと病院安定供給向けの比重が依然高い一方、受託製造や高付加価値製品向けの需要も着実に伸びていることを示しています。
日本で導入される設備は、大きく分けて半自動型、高速自動型、無人化志向型、モジュール増設型に分類できます。さらに、針付製品対応、ルアーロック対応、印刷機能付き、インライン検査強化型などの仕様差があります。
技術面では、画像検査、サーボ制御、トルク・圧入力監視、シリコーン塗布量制御、部品整列供給、自動箱詰め、立体倉庫連携などが選択肢になります。ここで重要なのは、自社に必要な機能を「不具合防止の観点」で選ぶことです。例えば、高解像度画像検査は魅力的でも、成形ばらつきが大きいままでは過剰排出につながり、逆に歩留まりが悪化することがあります。
技術力を重視する企業にとって、設備供給企業の開発体制は大きな判断材料です。上海IVENファーマテックエンジニアリングは、製薬充填包装、水処理、インテリジェント物流、医療消耗品設備など複数分野の工場体制を持ち、注射器を含む医療機器・製薬向けラインを統合設計できる点が特徴です。技術面では、長期耐久性を意識したステンレス主体の構造、複数規格への対応設計、工程全体を見据えた自動化構想が評価されやすい要素です。企業概要は会社案内ページでも確認できます。
設備タイプ生産規模適した企業主な技術オプション長所注意点半自動型小規模新規参入、試作中心基本組立、簡易検査初期費用が低い人依存が残る標準自動型中規模国内安定供給向け自動供給、リーク試験費用対効果が高い切替仕様の確認が必要高速自動型大規模大量生産工場高速搬送、画像検査単位原価を下げやすい前後工程の整合が重要無人化志向型中大規模省人化重視企業ロボット搬送、集中監視作業者介入を削減立上げ難度が高いモジュール増設型可変段階投資企業後付け検査、包装増設拡張しやすい統合制御の設計が必要高規制対応型中大規模輸出・監査重視企業電子記録、追跡管理文書対応がしやすい導入準備に時間を要する上表の見方として、単純に高機能機を選ぶのではなく、自社の販売先、切替頻度、工場人員、保全体制に対して最適な段階を選ぶことが重要です。
さらに、日本向け案件では周辺設備も無視できません。純水、圧縮空気、クリーン搬送、梱包、保管設備まで一体で最適化しないと、主機が高性能でも全体能力は出ません。関連設備や統合提案を比較する際は、製品一覧から対象機種の考え方を把握すると整理しやすくなります。
日本の企業が比較する代替案としては、既存ラインの部分改造、外部委託継続、半自動ライン新設、完全自動ライン導入、注射器単体ではなくプレフィルド関連ラインへの投資などがあります。重要なのは、初期費用だけで判断しないことです。
例えば、部分改造は安く見えますが、老朽設備の停止頻度が高い場合は、品質損失と納期遅延で総コストが膨らみます。外部委託は短期的に柔軟ですが、国内供給逼迫時に優先順位が下がる可能性があります。完全自動ラインは投資額が大きい一方で、人件費上昇と品質均一化の観点から中長期の優位性が高まります。
選択肢初期投資品質安定性拡張性人員負荷適した状況既存設備の延命改造低い中程度低い高い短期延命が目的一部工程のみ自動化中程度中程度中程度やや高い段階投資をしたい場合半自動ライン新設中程度中程度中程度中程度試験販売や新規参入完全自動ライン導入高い高い高い低い長期量産を見込む場合外部委託継続低い委託先依存低い低い少量・短期案件高規制対応ライン導入高い非常に高い高い低い輸出や監査重視この比較では、短期的な資金負担と、中長期の品質・供給力のどちらを優先するかが判断軸です。日本では医療関連製品の欠品リスクに対する社会的な目線が厳しいため、安定供給価値を定量化することが重要です。
var 比較文脈 = document.getElementById(‘比較グラフ’).getContext(‘2d’);var 比較図 = new Chart(比較文脈, {type: ‘bar’,data: {labels: [‘初期投資効率’, ‘品質安定性’, ‘省人化’, ‘拡張性’, ‘監査対応’, ‘長期総合価値’],datasets: [{label: ‘完全自動ライン’,data: [62, 91, 88, 84, 90, 93],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘部分改造’,data: [82, 58, 41, 36, 49, 45],backgroundColor: ‘rgba(255, 159, 64, 0.7)’},{label: ‘外部委託’,data: [78, 55, 73, 28, 44, 52],backgroundColor: ‘rgba(75, 192, 192, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});日本では、医療消耗品の安定供給、国内回帰志向、品質監査強化、自動化投資、人手不足対応が重なり、使い捨て注射器生産ライン関連の更新需要は今後も継続すると見込まれます。特に2026年に向けては、単なる増産ではなく、データ連携、予知保全、省エネルギー、材料ロス削減を組み込んだ設備が主流になります。
東京圏は本社機能と設計審査、大阪・神戸は商社網と西日本物流、名古屋は製造技術、横浜港・神戸港は輸出入ハブ、福岡はアジア連携の玄関口という位置づけがあり、設備調達と部材供給の判断にも地域性があります。
政策面では、医療供給網の強靭化、品質不正防止、環境負荷低減が継続課題です。技術面では、画像検査の高度化、製造実行システム連携、遠隔支援、交換部品の標準化、電力監視の細分化が進むでしょう。環境面では、樹脂ロス削減、圧縮空気使用量最適化、梱包資材の見直し、洗浄・除塵工程の省資源化が注目されます。
var 市場成長文脈 = document.getElementById(‘市場成長折れ線’).getContext(‘2d’);var 市場成長図 = new Chart(市場成長文脈, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘日本市場の設備投資指数’,data: [100, 106, 114, 123, 133, 146],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.2)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: false}}}});var 動向面文脈 = document.getElementById(‘動向面グラフ’).getContext(‘2d’);var 動向面図 = new Chart(動向面文脈, {type: ‘line’,data: {labels: [‘2021’, ‘2022’, ‘2023’, ‘2024’, ‘2025’, ‘2026’],datasets: [{label: ‘省人化重視’,data: [45, 50, 58, 66, 74, 82],borderColor: ‘rgb(255, 99, 132)’,backgroundColor: ‘rgba(255, 99, 132, 0.25)’,fill: true,tension: 0.3},{label: ‘省エネルギー重視’,data: [31, 36, 43, 51, 60, 70],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,fill: true,tension: 0.3},{label: ‘監査対応重視’,data: [52, 57, 63, 69, 76, 84],borderColor: ‘rgb(255, 206, 86)’,backgroundColor: ‘rgba(255, 206, 86, 0.2)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: {y: {beginAtZero: true, max: 100}}}});市場要因日本での影響度設備側の対応期待効果導入優先度2026年の見通し人手不足高い自動供給、ロボット搬送省人化高さらに上昇品質監査強化高い記録一元化、画像保存説明責任向上高継続強化国内供給安定化高い停止削減、予備部品最適化納期安定高継続需要環境配慮中程度省電力化、材料ロス削減運転費削減中高重視拡大輸出拡大中程度規格適合、表示管理販路拡大中徐々に増加データ活用高い設備連携、予知保全停止予防高標準化が進行表の通り、2026年に向けた日本市場の中心テーマは「省人化」「監査対応」「供給安定」「環境性」の4本柱になる可能性が高いと考えられます。
設備の選定で最も多い失敗は、カタログ仕様だけで判断することです。実務では、供給企業の製造力、技術力、保守体制、文書対応力、海外案件経験、部品供給体制まで見なければなりません。日本市場では、設備自体の価格競争より、導入後の安定運転と監査時の説明力が重視されます。
確認したい項目は次の通りです。
製造能力の観点では、上海IVENファーマテックエンジニアリングは複数の専門工場を基盤に、充填包装機械、水処理、物流システム、医療消耗品設備を組み合わせた提案を行えるため、単機販売よりも工場全体最適を重視する企業に向いています。長寿命を意識した構造設計や、設備群をまたいだ整合性確保は、更新投資時のリスク低減に有効です。
また、日本の案件では、設備単体の性能以上に、工場全体のレイアウト不整合が問題になります。例えば、成形室と組立室の動線が悪い、包装材搬入が交差汚染リスクを生む、保守スペース不足で点検が形骸化する、といった例です。こうした課題には、ターンキー型の工場計画支援が役立つ場合があります。
評価項目確認内容良い供給企業の特徴注意信号日本市場での重要度確認方法実績同類設備の納入数複数国・複数用途で実績事例提示が曖昧高い納入事例確認技術力自動化、検査、制御能力工程横断で提案可能単機能しか説明できない高い技術打合せ製造力工場体制、内製範囲専門工場を持つ外注依存が高い高い工場監査文書対応試験記録、仕様書、手順書監査を意識した構成文書様式が不統一高いサンプル確認保守支援部品、遠隔支援、教育立上げ後支援が明確販売後体制が弱い高い契約条件確認統合提案力工場全体視点の設計物流やユーティリティも検討設備単体のみ提示中高基本設計段階で評価表に示した評価軸を使えば、価格だけに引きずられず、長期的に信頼できる供給企業を選定しやすくなります。日本国内の商社、保守代理店、据付協力会社との連携体制も確認しておくと、導入後の安心感が高まります。
投資額は、生産能力、自動化範囲、検査レベル、クリーンルーム条件、包装仕様、付帯設備の有無で大きく変わります。日本では本体価格だけでなく、建屋改修、空調、電源、圧縮空気、純水、バリデーション、教育費、保守部品、在庫立上げ資金まで含めた総投資で見る必要があります。
採算性は、単純な売上増だけでなく、次の削減効果を加味すると現実的です。
例えば、日本国内で中規模自動ラインを導入し、従来比で不良率を2.5%改善、必要人員を数名圧縮、外部委託比率を引き下げられれば、投資回収期間は3年から6年程度に収まるケースがあります。ただし、品目構成、販売価格、稼働率によって大きく変動します。
費用項目内容費用比率の目安見落としやすい点削減方法採算への影響主機設備成形、組立、検査、包装高い能力過大選定需要に合わせた設計非常に大きい付帯設備搬送、空調、圧縮空気中高主機との整合不足統合設計大きい建屋改修レイアウト、床、電源中程度保守空間不足初期設計で最適化中大検証・文書据付、試験、記録整備中程度工数過小見積り標準書式活用中程度教育・立上げ操作訓練、条件最適化中程度引継ぎ不足段階教育大きい予備部品・保守消耗部品、緊急交換品中程度在庫不足重要度別管理大きいこの表のポイントは、主機だけを安くしても、立上げや保守体制が弱ければ採算は悪化するという点です。特に日本では、停止時の機会損失が大きいため、保守部品と教育を予算から削りすぎないことが重要です。
使い捨て注射器生産ラインに投資する際の代表的なリスクは、需要予測のずれ、仕様過不足、規制要求との不整合、供給企業との責任分界不明確、立上げ遅延、保守人材不足です。これらは設備選定時点で多くが予防可能です。
リスク対策としては、まず製品ポートフォリオを明確にし、容量帯、針仕様、包装単位、将来追加予定品目を確定させることが先決です。次に、現場担当、品質保証、購買、生産技術、経営層が同じ判断基準で設備を評価する必要があります。
サービス能力の強い供給企業を選ぶことも重要です。上海IVENファーマテックエンジニアリングは、基本設計、機器選定、据付、試運転、検証支援、教育、文書化、運転最適化までの支援範囲を持つため、特に日本企業が懸念しやすい導入後の立上げ不安を下げやすいタイプの企業です。問い合わせや個別相談は日本向け相談窓口から進められます。
また、国内での保守協力先や消耗部品の在庫方針を事前に整理しておくと、横浜港や神戸港での輸送遅延、通関変動、国際物流のひっ迫が起きた場合でも、操業リスクを抑えやすくなります。
さらに、持続可能性の観点では、電力消費、圧縮空気消費、樹脂ロス、包装材使用量、廃棄物発生量を初期段階から見える化することが重要です。2026年以降は、価格だけでなく、環境性能と説明可能性を含めた設備選定が一段と求められるでしょう。
質問1:使い捨て注射器生産ラインのトラブルシューティングは、設備導入前から必要ですか。はい。導入後の故障対応だけでなく、導入前の故障モード想定、清掃性確認、交換部品標準化、作業動線設計に使うことで、不具合そのものを減らせます。
質問2:日本の工場では、どの工程で不具合が最も起きやすいですか。成形条件のばらつき、組立時の摺動不良、針接合、包装シール、画像検査の誤判定が多い傾向です。ただし真因は上流工程や材料側にあることも少なくありません。
質問3:完全自動ラインは必ず必要ですか。必ずしもそうではありません。生産量、製品数、予算、品質要求、将来拡張性によって最適解は異なります。少量多品種なら段階投資の方が適する場合もあります。
質問4:供給企業選びで最優先すべきことは何ですか。同種設備の実績、文書対応力、製造力、立上げ支援、保守体制の5点です。カタログ能力や価格だけでは、導入後リスクを評価しきれません。
質問5:海外供給企業でも日本向け案件に対応できますか。可能です。重要なのは、日本の品質要求、設計審査、工場動線、教育体制、保守部品供給を理解し、実務的に支援できるかどうかです。
質問6:投資回収期間の目安はどの程度ですか。製品構成と稼働率によりますが、不良削減、人件費圧縮、委託費削減、供給安定化の効果を含めると、一般に数年単位で評価されます。実際には詳細な需要前提での試算が必要です。
質問7:日本国内のどの地域で導入相談が多いですか。本社審査機能のある東京圏、製造集積のある名古屋周辺、商流と物流の強い大阪・神戸圏などで比較検討が活発です。輸出案件では横浜港や神戸港を使う前提で物流設計を行うこともあります。
質問8:設備本体以外に確認すべき周辺要素は何ですか。クリーンルーム、空調、純水、圧縮空気、梱包資材、搬送動線、倉庫、保守スペース、教育計画、文書整備です。これらが弱いと主機性能を活かせません。
質問9:トラブル対策に強い設備供給企業へは、どの段階で相談すべきですか。需要予測と製品仕様が見え始めた基本構想段階が理想です。早い段階ほど、レイアウトや付帯設備の無駄を減らせます。
質問10:一括計画と単機導入のどちらが良いですか。既存工場の一部更新なら単機導入が適する場合があります。一方、新工場、増設、大規模更新では、一括計画の方が工程整合性、工期、責任分界の明確さで有利になることが多いです。
日本で使い捨て注射器生産ラインのトラブルシューティングを成功させる鍵は、単なる設備修理ではなく、工程設計、品質保証、物流、保守、教育まで一貫して見ることにあります。設備比較や工場全体の構想整理を進める場合は、技術、製造、サービスの三位一体で対応できる供給企業を選ぶことが、結果としてもっとも大きな投資回収につながります。