日本の無菌製造向けブロー・フィル・シールのジーエムピー準拠導入実務総合ガイド
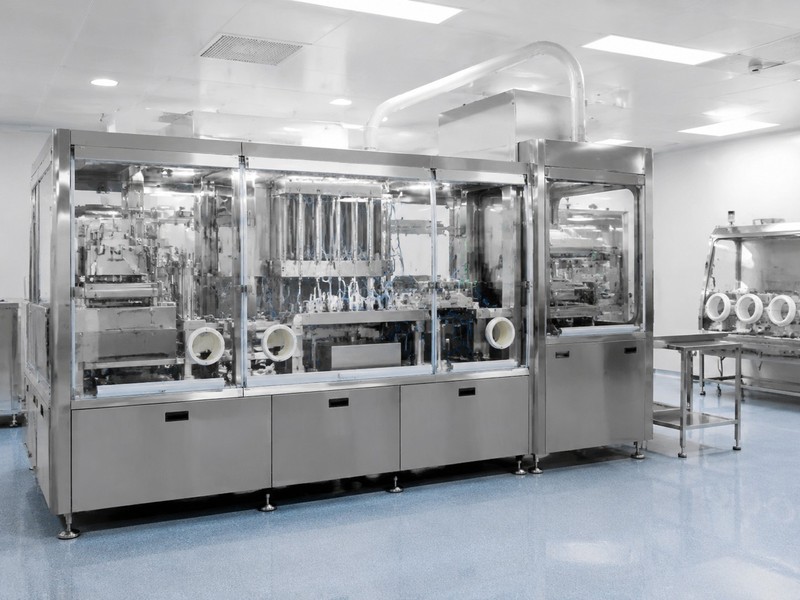
日本の無菌製剤市場では、点眼剤、吸入剤、洗浄液、注射関連液、透析関連液などの分野で、高い無菌保証と省人化の両立がますます重要になっています。その中で注目されているのが、ブロー・フィル・シールのジーエムピー準拠設備です。東京、横浜、大阪、神戸、名古屋、福岡といった製薬・物流の主要拠点では、安定供給、査察対応、設備更新、エネルギー効率改善を目的に、従来のバイアルやアンプル中心の発想から、より一体化された無菌成形充填封止方式への関心が高まっています。
本記事では、日本市場でブロー・フィル・シール設備を検討する担当者向けに、技術概要、採用理由、機種、従来方式との違い、供給企業の選定、投資回収、導入リスク、そして二〇二六年以降の政策・技術・持続可能性の方向性までを整理します。設備単体の比較だけでなく、工場全体のレイアウト、用水、物流、バリデーション、保守、運用教育まで含めて判断することが、日本市場で失敗しない導入の鍵です。
即答:なぜブロー・フィル・シールのジーエムピー準拠が多くの無菌製剤メーカーに選ばれるのか

結論から言うと、ブロー・フィル・シールのジーエムピー準拠が多くの無菌製剤メーカーに選ばれる最大の理由は、容器の成形、液の充填、容器の封止を一つの連続した無菌工程で行えるため、外部環境に触れる機会が少なく、汚染リスクを大きく下げられるからです。部材搬送の中間工程が減り、人的介入も抑えやすいため、品質のばらつきを抑制しやすい点も評価されています。
特に日本では、安定品質、記録整合性、再現性、監査への説明責任が重視されます。ブロー・フィル・シール設備は、工程統合によって管理点を明確化しやすく、無菌保証の考え方を工程設計に落とし込みやすいことから、目薬、生理食塩液、小容量ユニットドーズ製品、呼吸器関連液などで優位性があります。人手不足が進む関東・関西圏の工場では、省人化の観点からも採用価値が高まっています。
一方で、すべての製品に最適というわけではありません。高粘度製剤、特殊な遮光要求、複雑なゴム栓構成、極端に小ロットな多品種運用では、従来ラインのほうが合理的な場合もあります。重要なのは、容器仕様、無菌要求、年間生産量、洗浄・滅菌方針、設備保全体制を踏まえて総合判断することです。
ブロー・フィル・シールのジーエムピー準拠技術とは何か、どのように機能するのか

ブロー・フィル・シールは、樹脂を加熱してパリソンを形成し、その直後に容器を成形し、無菌状態で内容液を充填し、すぐに封止する方式です。容器は工程内でその場生成されるため、あらかじめ洗浄・滅菌済みの空容器を大量に保管、搬送、整列する必要がありません。この点が、従来のバイアル充填工程との大きな違いです。
ジーエムピー準拠の観点では、単に機械が動けばよいのではなく、清浄度管理、温度・圧力・流量管理、粒子管理、リーク防止、無菌境界、洗浄手順、変更管理、電子記録、保守記録などを含めた総合設計が求められます。日本の工場では、設備の据付スペースだけでなく、前処理液調製室、配管ループ、品質管理室、資材倉庫、完成品物流まで見た一貫設計が重要です。
| 工程段階 | 主な内容 | 品質管理の焦点 | 汚染リスクの要因 | 管理手段 | 日本市場での留意点 |
|---|---|---|---|---|---|
| 樹脂供給 | 樹脂原料を機内に投入 | 原料同一性、異物混入防止 | 保管時の異物、吸湿 | 受入試験、密閉保管 | 長期在庫より先入先出を重視 |
| 加熱溶融 | 樹脂を成形温度へ加熱 | 温度均一性 | 熱劣化、炭化物発生 | 温度監視、定期点検 | 夏季の空調負荷も確認 |
| 容器成形 | 金型で容器形状を形成 | 寸法精度、肉厚 | 金型摩耗、成形不良 | 金型保全、画像検査 | 小容量点眼容器で重要 |
| 無菌充填 | 内容液を所定量充填 | 充填量、無菌性 | ノズル汚染、液の飛散 | 流量制御、環境管理 | 高精度計量要求が高い |
| 封止 | 容器口部を封じる | 密封性、外観 | シール不良、微小リーク | シール条件管理、検査 | 輸送時の漏れ対策が重要 |
| 排出・検査 | 製品搬出と目視・自動検査 | 欠陥検出率 | 傷、変形、表示不良 | カメラ検査、抜取試験 | 国内流通基準に合わせる |
上表の通り、ブロー・フィル・シールは工程が短いから簡単なのではなく、むしろ各段階で管理すべき項目が明確で、設備・品質保証・生産技術が一体で設計されるべき技術です。横浜港や神戸港を通じて設備輸入を行う場合も、搬入前の適格性確認、工場受入試験、据付後確認を段階的に行うことが重要です。
無菌医薬品メーカーがブロー・フィル・シールのジーエムピー準拠技術を選ぶ理由

採用理由は大きく七つあります。第一に、無菌保証の強化です。第二に、人の介入が少なくなるため、オペレーター差による変動を抑えられます。第三に、容器供給工程の簡素化です。第四に、量産時の高い再現性です。第五に、ユニットドーズ製品との相性が良いことです。第六に、省スペース化の可能性です。第七に、総保有コストの最適化です。
日本では、目薬や洗浄液のように一回使用型または小容量連包の需要が根強く、薬局、病院、在宅医療向けに安全性と扱いやすさが求められています。また、近年は高齢化に伴い、開封しやすい包装、少量多回使用を避ける仕様への関心も高まっています。ブロー・フィル・シールは、こうした市場要求に合いやすい方式です。
さらに、品質監査の観点では、閉鎖性の高い工程は説明しやすく、逸脱時の原因分析も絞り込みやすい傾向があります。もちろん、設備そのものの完成度が低ければ逆効果です。そのため、日本企業は単に価格で選ぶのではなく、設計思想、部品耐久性、記録体系、洗浄性、保守支援の充実度まで見ています。
上の線図は、日本市場における導入案件の増加傾向を示した想定指数です。新設工場だけでなく、既存無菌棟の更新需要が市場を支えています。特に首都圏、東海、関西の製薬集積地では、古い充填設備の更新と省エネルギー化の検討が同時に進んでいます。
ブロー・フィル・シールのジーエムピー準拠機の主な機種と用途
機種選定では、製品容量、樹脂種類、容器形状、日産量、品種切替頻度が中心的な判断要素になります。一般的には、小容量ユニットドーズ向け、中容量液剤向け、大容量輸液関連向け、特殊形状向け、連包型向けなどに分かれます。日本市場では、点眼剤や吸入液向けの小容量機が多く検討されますが、病院向け洗浄液や透析関連液で中容量以上の設備も一定の需要があります。
技術面で重要なのは、成形精度、充填精度、金型交換のしやすさ、自動検査連携、樹脂の安定供給制御、無菌エリア設計です。ここで供給企業の技術力が明確に表れます。たとえば、上海アイヴェン・ファーマテック・エンジニアリングは、無菌充填、製薬用水、搬送物流、医療消耗品設備を含む統合技術に強みを持ち、設備単体ではなく工場システムとして提案できる点が特徴です。詳しい企業情報は企業概要のご案内で確認できます。
| 機種区分 | 容量帯 | 代表製品 | 適した生産規模 | 主な利点 | 注意点 |
|---|---|---|---|---|---|
| 小容量単回使用型 | 〇・三〜五ミリリットル | 点眼剤、吸入液 | 大量生産 | 連包化しやすい | ノズル設計が重要 |
| 小容量多用途型 | 五〜二十ミリリットル | 外用液、洗浄液 | 中量産 | 品種の柔軟性が高い | 切替手順の最適化が必要 |
| 中容量液剤型 | 二十〜百ミリリットル | 診断補助液、医療用液 | 中〜大量産 | 工程統合効果が大きい | 容器強度確認が必要 |
| 大容量型 | 百〜五百ミリリットル | 洗浄液、透析関連液 | 安定量産 | 高い生産性 | 設備規模が大きい |
| 特殊形状型 | 製品仕様による | 独自ノズル容器 | 差別化品向け | ブランド設計に有利 | 金型費が上がりやすい |
| 連包高速型 | 一〜十ミリリットル | 病院向けユニットドーズ | 超大量産 | 包装効率が高い | 下流包装との整合が必要 |
設備の詳細比較を進めたい場合は、供給可能機種をまとめた製品一覧ページを確認しながら、容器容量、想定樹脂、日産量、設置面積を整理すると選定が早くなります。
ブロー・フィル・シールのジーエムピー準拠と従来のバイアル・アンプル充填ラインの比較
比較の要点は、無菌リスク、容器準備、柔軟性、ライン複雑性、設備投資、運用コスト、製品適合性です。バイアルやアンプルは歴史が長く、特定製剤への適合性や既存流通との親和性に強みがあります。一方、ブロー・フィル・シールは、プラスチック容器を使う液剤で工程短縮と汚染リスク低減を狙える点が魅力です。
| 比較項目 | ブロー・フィル・シール | バイアルライン | アンプルライン | 日本での評価傾向 | 導入判断の要点 |
|---|---|---|---|---|---|
| 容器供給 | 機内成形 | 外部供給 | 外部供給 | 工程短縮で有利 | 資材物流の簡素化を確認 |
| 無菌リスク | 比較的低い | 中程度 | 中程度 | 一体工程が評価される | 製品適合性と合わせて判断 |
| 柔軟性 | 容器変更に金型が必要 | 比較的高い | 中程度 | 多品種少量では従来優位 | 品種数を精査 |
| 生産性 | 高い | 高いが工程数多い | 中〜高 | 量産品に適する | 年間需要を見極める |
| 包装一体性 | 連包化しやすい | 別工程中心 | 別工程中心 | 小容量医薬で有利 | 下流設備連携を確認 |
| 素材特性 | 樹脂容器 | 主にガラス | 主にガラス | 衝撃性で有利 | 遮光性と透過性を確認 |
上表の通り、どちらが絶対的に優れているというより、製品設計思想が異なります。日本の既存工場では、ガラス容器で承認取得済みの製品を簡単に切り替えられないことも多いため、新製品や新工場計画の段階でブロー・フィル・シールを前提に検討するほうが、全体最適になりやすいです。
この棒図は、日本で特に需要が強い分野を表しています。点眼剤や吸入液で需要が高いのは、ユニットドーズ化による安全性向上と携帯性が市場要請に合うためです。
無菌医薬品生産で拡大するブロー・フィル・シールのジーエムピー準拠技術
市場拡大の背景には、感染対策意識の定着、使い切り包装への需要、医療現場の作業簡略化、海外輸出向け品質要求の上昇があります。日本国内では、製造所の更新投資が一巡した後も、省エネルギー、記録自動化、トレーサビリティ強化の観点から再投資が継続すると見られます。
二〇二六年以降のトレンドとしては、第一に、工程データの可視化と予防保全の高度化です。第二に、樹脂使用量削減や再資源化を意識した容器設計です。第三に、無菌工程の自動化と遠隔支援の標準化です。第四に、設備据付後の適格性確認や再バリデーションを短縮するデジタル文書化です。第五に、エネルギー効率規制や温室効果ガス削減への対応です。
面図は、従来方式から一体型無菌工程へ徐々に移行する流れを示したものです。急激な置換ではなく、新規案件と設備更新案件を通じて、構成比が変化していくと考えるのが現実的です。
信頼できるブロー・フィル・シールのジーエムピー準拠メーカー・供給企業の選び方
供給企業を選ぶ際は、価格、納期、営業資料の見栄えだけで決めるべきではありません。評価の中心は、規制理解、設備再現性、製造能力、現地対応力、文書品質、保守体制です。日本では、試運転までは順調でも、変更管理、部品供給、教育、監査対応で差が出ることが少なくありません。
製造能力の観点では、供給企業が自社でどこまで主要機能を製作できるかが重要です。上海アイヴェン・ファーマテック・エンジニアリングは、充填包装機械、製薬用水システム、搬送物流設備、採血関連設備など複数の専門工場を持ち、統合工程としての提案力を備えています。このような製造基盤がある企業は、単体機械販売だけでなく、工場全体の整合性を考えた設計に強みを発揮しやすいです。
| 評価項目 | 確認内容 | 望ましい水準 | 注意信号 | 確認方法 | 重要度 |
|---|---|---|---|---|---|
| 規制対応力 | 無菌設計と文書対応 | 査察対応経験が豊富 | 説明が抽象的 | 実績面談 | 非常に高い |
| 製造基盤 | 主要部品の内製率 | 安定した製造体制 | 外注依存が過大 | 工場監査 | 高い |
| 試験能力 | 工場出荷前確認 | 明確な試験手順がある | 記録形式が曖昧 | 試験計画確認 | 高い |
| 保守支援 | 部品供給、遠隔支援 | 長期支援が可能 | 窓口が不明確 | 契約条件確認 | 高い |
| 導入実績 | 類似製品での実績 | 複数地域で稼働 | 実績が断片的 | 事例確認 | 中〜高 |
| 現地対応力 | 日本語支援、教育 | 迅速な対応体制 | 通訳頼み | 打合せ検証 | 高い |
供給企業選定では、港湾から工場までの搬入計画も意外に重要です。横浜港や名古屋港経由で大型設備を搬入する場合、搬入導線、床耐荷重、クリーン区域施工の順番まで早期に詰める必要があります。候補企業には、レイアウト提案、ユーティリティ負荷表、保守部品リスト、教育計画まで提出させるのが理想です。
比較図が示す通り、日本市場では単なる本体価格より、統合提案力と文書品質が大きな差別化要素になります。
ブロー・フィル・シールのジーエムピー準拠への投資額、予算計画、費用対効果
投資額は、設備本体だけでなく、建屋改修、空調、製薬用水、電力、圧縮空気、検査機、包装機、バリデーション、教育、保守部品を含めて見る必要があります。日本では、建築制約や既存工場への増設により、設備本体以上に周辺工事費が膨らむことがあります。
サービス面で重要なのは、導入後まで一気通貫で支援できる企業かどうかです。上海アイヴェン・ファーマテック・エンジニアリングは、計画立案、設計、設備選定、据付、試運転、適格性確認、教育、文書化、運転最適化までを含む総合支援を提供しており、いわゆる一括請負型の進め方を取りやすい点が強みです。工場全体の構築を検討している場合は、一括導入支援サービスのような体制を持つ企業が、結果として総コストを下げることがあります。
| 費用項目 | 内容 | 予算比率の目安 | 変動要因 | 削減の考え方 | 見落としやすさ |
|---|---|---|---|---|---|
| 本体設備 | 成形充填封止機 | 高い | 能力、仕様 | 過剰能力を避ける | 低い |
| 金型関連 | 容器仕様、交換部品 | 中程度 | 品種数 | 共通化設計 | 中程度 |
| ユーティリティ | 水、蒸気、空調、電力 | 高い | 既設活用度 | 負荷最適化 | 高い |
| 検査包装 | 外観、リーク、箱詰め | 中〜高 | 自動化範囲 | 段階導入 | 中程度 |
| 適格性確認 | 文書、試験、教育 | 中程度 | 品質要求 | 標準文書活用 | 高い |
| 保守在庫 | 消耗品、予備品 | 中程度 | 供給リード時間 | 重要品優先 | 高い |
費用対効果は、単年度ではなく五年から十年で見ます。効果としては、不良率低減、人的介入削減、段取り短縮、容器管理の簡素化、監査対応時間の削減が挙げられます。例えば年産量が高く、品種が比較的安定している製品であれば、数年で投資回収が見えてくることもあります。一方、多品種少量で頻繁な切替が発生する工場では、回収期間が長くなる可能性があります。
ブロー・フィル・シールのジーエムピー準拠に投資する際の重要ポイントと潜在リスク
最も多い失敗は、設備だけを見て工場全体を見ないことです。ブロー・フィル・シールは優れた技術ですが、原液調製、貯槽設計、配管死角、環境管理、包装連携、出荷試験まで整って初めて成果が出ます。特に日本の既存工場改造では、天井高、搬入経路、既設空調能力、排熱処理、洗浄排水条件が制約になります。
| リスク項目 | 発生例 | 影響 | 予防策 | 発見タイミング | 優先度 |
|---|---|---|---|---|---|
| 製品適合不足 | 樹脂との相性問題 | 承認遅延 | 事前適合試験 | 基本設計段階 | 非常に高い |
| 能力過大投資 | 需要予測過大 | 回収悪化 | 段階導入 | 投資審査段階 | 高い |
| 文書不備 | 試験記録の不整合 | 査察指摘 | 標準化とレビュー | 適格性確認段階 | 高い |
| 保守遅延 | 部品調達が長い | 停止損失 | 重要予備品確保 | 運転開始後 | 高い |
| 切替時間増大 | 金型交換が複雑 | 稼働率低下 | 作業設計見直し | 試運転段階 | 中〜高 |
| 下流不整合 | 包装速度が追随しない | 滞留、手戻り | 全体能力設計 | 詳細設計段階 | 高い |
実務では、設備調達前に「製品適合性評価」「年間需要シナリオ」「工場全体能力表」「保守部品計画」「教育計画」の五点を揃えると、失敗確率を大きく下げられます。日本の品質保証部門は文書完全性を特に重視するため、受入時から運転開始後まで、記録様式の統一も重要です。
また、持続可能性の観点では、容器軽量化、エネルギー回収、空調負荷低減、廃材発生量削減が二〇二六年以降の評価軸になります。単に生産能力を増やすだけでなく、二酸化炭素排出、資材ロス、用水使用量まで見た導入評価が必要です。
案件相談の段階で、レイアウト、能力試算、文書支援、現地据付体制まで確認したい場合は、日本向け相談窓口から具体的な製品条件を添えて問い合わせると、比較検討が進めやすくなります。
よくある質問
質問一:日本でブロー・フィル・シール設備が向いている代表製品は何ですか。
点眼剤、吸入液、洗浄液、小容量の無菌液剤、ユニットドーズ製品が代表的です。特に使い切り包装の需要が高い製品に向いています。
質問二:従来のバイアルラインより必ず安くなりますか。
必ずしもそうではありません。初期投資は高くなる場合がありますが、量産品では不良低減や省人化により中長期の費用対効果が改善することがあります。
質問三:既存工場への後付け導入は可能ですか。
可能ですが、搬入経路、空調能力、ユーティリティ、下流包装との整合が課題になります。新設よりも事前調査が重要です。
質問四:供給企業選定で最も重視すべき点は何ですか。
規制理解、製造一貫性、文書品質、保守支援、現地対応力です。価格だけで決めると、運転開始後に問題が表面化しやすくなります。
質問五:日本向け案件で港や物流は重要ですか。
重要です。横浜港、神戸港、名古屋港などからの搬入では、重量物搬入計画、通関、据付順序、クリーン施工日程が全体納期に影響します。
質問六:二〇二六年以降の注目点は何ですか。
自動化、遠隔保守、文書電子化、予防保全、エネルギー効率、容器軽量化、資源循環への対応です。設備選定時点から将来拡張性を見ておくべきです。
質問七:統合支援型の供給企業を選ぶ利点は何ですか。
設備単体ではなく、用水、物流、包装、文書、教育、適格性確認まで一体で設計できるため、責任分界が明確で、導入リスクを抑えやすくなります。
質問八:日本市場で海外企業を採用する場合の注意点は何ですか。
日本語での仕様確認、保守部品供給、長期支援体制、現地教育、記録様式の整合性を事前に詰めることです。ここが曖昧だと運用段階で負担が増えます。
総じて、日本でブロー・フィル・シールのジーエムピー準拠設備を成功導入するには、無菌性の優位性だけでなく、製品適合性、工場全体設計、保守運用、将来の規制・持続可能性まで含めて判断する必要があります。単なる設備購入ではなく、製造戦略そのものとして捉える企業ほど、高い投資成果を得やすいと言えます。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
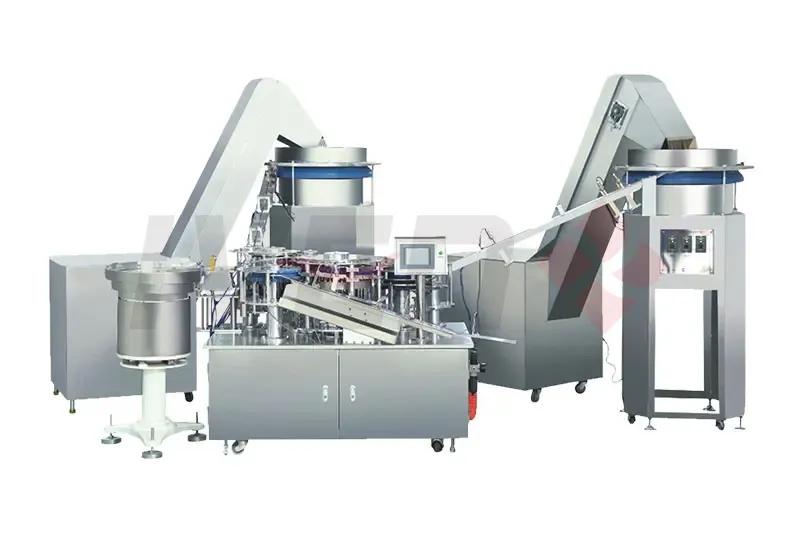
日本向けヘパリン用プレフィルドシリンジ充填機の選定完全ガイド
ヘパリン製剤向けプレフィルドシリンジ充填機は、無菌性、定量精度、異物管理、トレーサビリティを同時に満たしながら量産を実現するため、日本の製薬企業や医療機器関連企業が設備更新や新工場計画時に重視する中核設備です。特に日本では、東京・大阪・神戸・横浜・名古屋・福岡などの医薬品供給拠点で、安定供給と品質保証を両立できる自動化ラインへの関心が高まっています。
ヘパリンは抗凝固用途で幅広く使われ、プレフィルドシリンジ化により投与準備時間の短縮、投与ミス低減、院内感染リスクの抑制、物流効率の向上が期待されます。そのため、製薬工場では単体の充填機ではなく、洗浄、ネスト供給、充填、打栓、プランジャーロッド装着、外観検査、ラベリング、カートニングまでを視野に入れたライン設計が重要です。設備評価では、日本国内の薬機法運用、GMP査察、データインテグリティ、バリデーション文書、保守体制まで含めて検討する必要があります。
ヘパリン用プレフィルドシリンジ充填機とは、既滅菌済みまたは前処理済みのシリンジに対して、ヘパリン製剤を無菌条件下で高精度に充填し、打栓・閉栓して製品化するための製造設備です。主な目的は、一定容量の薬液を安定的に充填し、製品ごとの品質ばらつきを抑え、医療現場でそのまま使用できる投与形態に仕上げることにあります。
日本市場では、病院向け抗凝固薬、透析関連用途、術後管理、カテーテル洗浄用製剤などでプレフィルド化のニーズが拡大しています。設備の選定では、充填速度だけでなく、低発塵設計、残液管理、CIP/SIP対応可否、アイソレーター統合、ネスト式対応、シリンジサイズ切替性が重要です。
評価項目重要性ヘパリン製剤での理由日本市場での着眼点導入時の確認事項期待効果無菌性非常に高い注射剤であるため査察対応を重視アイソレーター有無汚染リスク低減充填精度非常に高い用量ばらつき防止高精度ポンプ需要実測偏差データ歩留まり改善異物管理高いガラス・ゴム片対策外観検査強化検査装置連携回収リスク低減切替性中〜高容量違いに対応多品種少量生産増加部品交換時間稼働率向上データ管理高い記録の完全性確保電子記録需要監査証跡機能品質保証効率化保守性高い停止時間削減国内サービス重視部品供給体制安定生産上表のように、設備選定は単なる生産能力比較ではなく、品質・規制・保守を含めた総合評価が不可欠です。
この設備は、主として無菌注射剤工場で使用されます。工程としては、シリンジの供給、必要に応じた除塵や搬送、定量充填、ストッパー装着、プランジャー工程、インライン重量検査、カメラ検査、トレーまたはネストへの整列、下流包装工程への受け渡しが含まれます。
ヘパリン製剤では、薬液の性状や泡立ち、粘度、気泡混入、残液率などが充填品質に影響します。そのため、回転ピストンポンプ、ペリスタルティックポンプ、時間圧力方式などの中から、製剤特性に合う技術を選ぶことが重要です。
用途は以下のように整理できます。
日本では、神戸港や横浜港を活用した医薬品輸出入、関西・関東の物流センター整備、地方拠点での製造分散化が進んでおり、設備にも柔軟な国際仕様が求められます。
プレフィルドシリンジ化の最大の利点は、最終使用者である医療従事者の作業性向上です。アンプルやバイアルからの吸引操作が不要になり、投与準備時間を短縮できます。ヘパリンのように一定用量管理が重視される製剤では、投与エラー防止にもつながります。
製造面では、充填機の自動化により、人手介入の低減、工程内ばらつきの縮小、ロット間一貫性の向上が期待できます。さらに、日本の高コスト環境では、省人化と夜間自動運転対応が投資回収を左右します。
用途分野代表製品導入メリット品質面の利点物流面の利点医療現場への価値抗凝固療法ヘパリン注射迅速な投与準備用量安定化包装標準化作業ミス低減透析関連回路管理用薬液院内効率向上無菌性維持保管管理容易現場負担軽減手術周辺管理術前術後製剤即時使用可能トレーサビリティ向上供給の安定化緊急時対応向上受託製造複数ブランド製品多品種対応再現性向上輸出仕様対応安定供給海外輸出規格別製剤国際対応しやすい文書管理しやすい長距離物流に適応市場拡大病院向け専用製品定量済み注射剤教育負担減少ヒューマンエラー抑制在庫分類簡素化患者安全向上この表が示す通り、導入効果は製造部門だけに限定されず、物流、品質保証、病院現場にまで波及します。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘抗凝固療法’, ‘透析関連’, ‘病院向け即用製品’, ‘受託製造’, ‘輸出向け製品’, ‘高薬理注射剤’],datasets: [{label: ‘日本市場での導入需要指数’,data: [92, 88, 81, 74, 69, 63],backgroundColor: [‘#4e79a7′,’#f28e2b’,’#e15759′,’#76b7b2′,’#59a14f’,’#edc948′]}]},options: {responsive: false,maintainAspectRatio: false}});ヘパリン用プレフィルドシリンジ充填機には、用途や生産規模に応じて複数の構成があります。日本企業が比較する際には、単体機か一体型ラインか、ネスト式かバルク式か、アイソレーター内設置かRABSか、サーボ制御のレベル、無菌接続方式などを確認します。
機種タイプ特徴適した生産規模主な長所主な課題日本企業への適合性ネスト式充填機滅菌済みネスト使用小〜中規模汚染リスク低い資材コスト高め高品質重視に適合バルク式充填ライン大量搬送に強い中〜大規模高スループット洗浄工程が複雑量産工場向けアイソレーター統合型閉鎖性が高い全規模無菌保証性向上初期投資高い査察重視企業向けRABS対応型運用柔軟性あり中規模中心導入しやすい介入管理が必要段階投資向け多品種切替型部品交換を最適化小〜中規模SKU増加に対応最高速度は限定的受託製造に有利高速量産型高能力連続運転大規模単位コスト低減検証項目が多い大型投資案件向け技術オプションとしては、100%重量検査、真空打栓、ノータッチ搬送、視覚検査一体化、自動部品交換、電子バッチ記録、遠隔保守、MES接続などがあります。
なお、製品一覧を確認する際は、単純な処理速度だけでなく、シリンジ規格、薬液接液材質、洗浄性、文書対応範囲も比較すると実務的です。
ヘパリン製剤の供給形態としては、プレフィルドシリンジ以外に、バイアル、アンプル、バッグ、カートリッジなどがあります。しかし、日本の医療安全や現場効率化の流れを考えると、即時使用可能なプレフィルドシリンジは依然として優位です。
方式初期投資運用効率医療現場利便性無菌管理適した用途プレフィルドシリンジ高い高い非常に高い高水準定量投与製剤バイアル中程度中程度低〜中標準的多用途汎用製剤アンプル中程度中程度低い高いが開封時課題小容量注射輸液バッグ高い用途限定中程度高い大容量用途カートリッジ高い高い高い高い専用デバイス薬院内調製低い低い低い施設依存少量特殊用途例えば、少量多品種で病院別仕様が多い場合はネスト式プレフィルドラインが有利です。一方、超大量生産で既存のバイアル設備がある場合は、段階導入としてバイアル継続も選択肢になります。重要なのは、自社製品ポートフォリオ、販売チャネル、国内外の登録戦略に基づいて選ぶことです。
var ctxComp = document.getElementById(‘comparisonChartSolution’).getContext(‘2d’);var chartComp = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘導入費用効率’, ‘現場利便性’, ‘無菌保証性’, ‘量産適性’, ‘多品種対応’, ‘規制対応力’],datasets: [{label: ‘プレフィルドシリンジ’,data: [72, 95, 93, 84, 86, 92],backgroundColor: ‘#6f42c1’},{label: ‘バイアル’,data: [81, 63, 78, 88, 71, 80],backgroundColor: ‘#17a2b8’}]},options: {responsive: false,maintainAspectRatio: false}});日本では高齢化、慢性疾患管理、医療安全、病院の効率化、受託製造の拡大を背景に、無菌注射剤設備への投資が続いています。特に、首都圏の研究開発拠点、関西圏の製造・物流拠点、中部圏の精密機械サプライチェーンは、プレフィルドシリンジ関連設備の導入を後押ししています。
2026年に向けた重要トレンドとして、次の5点が挙げられます。
また、政策面では医薬品安定供給、品質不正防止、製造記録の厳格化が継続しており、旧式設備の更新需要も高い状況です。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’],datasets: [{label: ‘日本における関連設備投資指数’,data: [68, 73, 79, 86, 94, 103],borderColor: ‘rgb(75, 192, 192)’,fill: false,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’],datasets: [{label: ‘半自動設備から高度自動化設備への移行率’,data: [22, 29, 37, 48, 61, 74],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,borderColor: ‘rgba(75, 192, 192, 1)’,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false}});これらのグラフが示すように、日本では単純な能力増強だけでなく、高度自動化・高品質化への投資が主流になりつつあります。
サプライヤー選定では、価格だけで決めるのは危険です。日本の製薬工場では、URS作成支援、DQ、FAT、SAT、IQ/OQ/PQ文書、部品供給、教育訓練、保守契約、緊急対応速度まで含めた総合評価が必要です。
評価時に確認すべき主な項目は次の通りです。
設備単体ではなく工場全体最適を重視する企業であれば、ターンキー対応の有無が重要です。製薬用水、無菌調液、搬送、自動包装、倉庫物流まで連携できる供給先は、工程間の責任分界を明確にしやすい利点があります。
選定基準確認内容重要度日本市場での実務性見落としやすい点推奨対応規制対応力GMP文書の整備非常に高い査察準備に直結翻訳品質サンプル文書確認技術力充填精度・無菌設計非常に高い品質保証に直結実液テスト不足FATで実証実績納入ライン数高い信頼性判断に有効類似製剤実績の有無業界別確認製造能力部品加工・品質管理高い納期安定に有効外注依存率工場監査実施サービス力据付・教育・保守高い立上げ成功率向上現地対応時間SLA確認拡張性将来増設可能性中〜高長期投資に有効制御系互換性ロードマップ確認企業情報を確認する場合は、会社概要の中で、納入実績、技術分野、国際対応範囲を確認するのが有効です。
ヘパリン用プレフィルドシリンジ充填機の投資額は、能力、無菌方式、検査統合度、包装範囲、バリデーション支援の範囲によって大きく変動します。日本向け案件では、設備本体価格に加え、建屋改修、HVAC、純水・注射用水、クリーンルーム、試験費、輸送費、通関費、据付、教育訓練、予備品費を合算した総投資額で考える必要があります。
費用項目比率目安内容コスト変動要因削減ポイント注意点設備本体35〜45%充填・打栓・搬送能力と仕様標準化設計安さだけで選ばない無菌環境設備15〜25%アイソレーター・HVAC清浄度要求既存設備活用保守費を考慮検査・包装10〜20%外観検査・ラベル自動化レベル段階導入後工程連携確認エンジニアリング8〜15%設計・統合調整複雑性早期要件確定責任分担明確化バリデーション5〜10%IQ/OQ/PQ支援文書要件テンプレート活用翻訳整合性確認教育・保守予備品3〜8%訓練・消耗部品期間と範囲長期契約立上げ後不足しやすいROIの考え方としては、以下の指標を用いると実務的です。
たとえば、大阪や神奈川の既存工場で旧式設備を更新する場合、3〜5年での投資回収を目標にするケースが多く見られます。一方、新設工場ではブランド価値や輸出適格性まで含めた長期回収モデルで判断されます。
設備投資で失敗しやすいのは、初期段階でURSが曖昧なまま調達を進めることです。ヘパリン用プレフィルドシリンジラインでは、シリンジ規格、薬液特性、目標速度、包装仕様、無菌保証戦略、洗浄要件、将来増設計画を定義しなければ、後工程で多くの設計変更が発生します。
代表的なリスクは次の通りです。
これらを抑えるには、早期のサンプル試験、工場監査、FAT時の実条件確認、SAT後の集中的立上げ支援が重要です。必要に応じて、お問い合わせ窓口を通じて仕様相談や技術打合せを進めるのが効果的です。
実際の導入では、企業規模や供給戦略により設備要件が大きく異なります。
第一に、大手製薬企業のケースです。東京本社で製剤開発を行い、関西工場で量産するような体制では、グローバル標準に沿った電子記録、品質レビューの一元化、海外市場輸出に対応できる設計が求められます。この場合、ライン能力だけでなく、設備間データ連携や将来の増設性が重視されます。
第二に、CDMO・CMOのケースです。複数顧客の製品を扱うため、短時間切替、部品洗浄性、交叉汚染防止、多言語文書、監査対応の柔軟性が重要になります。ネスト式や多品種切替型が有力です。
第三に、中堅企業の更新投資です。既存バイアル設備の延命ではなく、付加価値製品としてプレフィルドシリンジに進出する場合、初期は中速機でスタートし、将来高速機へ拡張できるモジュール設計が有利です。
ヘパリン用プレフィルドシリンジ充填機を検討する際、供給先がどこまで製薬工場全体を理解しているかは重要です。IVEN Pharmatech Engineeringは、無菌充填、包装、製薬用水、物流搬送を含む統合型ソリューションに強みを持ち、医薬品および医療機器工場の設計思想に基づいた提案を行っています。
技術面では、無菌充填ライン、調液・分配システム、注射用水関連設備、自動包装、インテリジェント搬送との接続に対応し、国際的なGMP要件を踏まえた設備構成を提案できます。プレフィルドシリンジ設備単体だけでなく、上流下流工程の整合を重視した技術提案が可能です。
製造面では、上海の専門工場群で各設備分野を分担し、充填包装機械、水処理、物流システム、採血管設備などを継続的に開発してきた実績があります。多数の生産ライン供給実績を持つため、標準化とカスタマイズのバランスを取りやすく、日本企業が求める安定品質・長寿命・拡張性にも対応しやすい体制です。
サービス面では、初期の実現可能性検討、エンジニアリング設計、機種選定、据付調整、検証支援、教育訓練、アフターサービスまで一貫して支援できます。特に、レイアウト不整合、非標準設計、納期遅延、品質不確実性、予算超過といった大型案件で起こりやすい課題への対応経験が強みです。
購入を成功させるには、次の順序で進めるのが実務的です。
また、日本国内の港湾・物流条件も考慮すべきです。大型設備の搬入では、横浜港、神戸港、名古屋港、博多港などの受入条件、内陸輸送ルート、工場搬入口寸法が工程計画に影響します。特にアイソレーター一体型設備は、輸送時の分割条件を事前確認する必要があります。
Q1. ヘパリン用プレフィルドシリンジ充填機はどのような企業に適していますか。無菌注射剤を量産する製薬企業、受託製造企業、医療機器連携製品を扱う企業に適しています。特に定量投与、安全性、医療現場の効率化を重視する企業に向いています。
Q2. 日本で導入する場合、最も重要な規制対応は何ですか。GMP適合性、データ完全性、バリデーション文書、変更管理、教育記録が重要です。設備仕様と文書仕様を同時に確認する必要があります。
Q3. ネスト式とバルク式のどちらが良いですか。少量多品種や高い無菌保証を優先するならネスト式、大量生産と単位コストを重視するならバルク式が有利です。製品構成に応じて選ぶべきです。
Q4. どの程度の投資額を想定すべきですか。仕様次第ですが、設備本体だけでなく、無菌環境、検査、包装、エンジニアリング、バリデーション、予備品を含む総投資で判断する必要があります。総所有コストで比較することが重要です。
Q5. 導入期間はどのくらいですか。通常は要件定義から商業生産開始まで12〜24か月程度が目安です。新工場案件やアイソレーター統合型ではさらに長くなることがあります。
Q6. 海外メーカーから調達しても日本で問題ありませんか。可能です。ただし、日本向け文書、教育、保守部品供給、現地対応体制が十分であることが前提です。価格だけでなく、長期サポートを重視してください。
Q7. 今後の2026年トレンドは何ですか。高度自動化、アイソレーター化、電子記録連携、省エネ化、サステナブル設計、国内供給強靭化が主要トレンドです。投資判断では将来拡張性を必ず確認すべきです。
ヘパリン用プレフィルドシリンジ充填機の導入は、単なる設備購入ではなく、日本市場での品質競争力、供給安定性、規制対応力を高める経営判断です。無菌充填技術、製造実績、工場統合力、導入後サービスまで一貫して比較し、自社に最適なラインを選定することが成功の鍵になります。
-

日本の製薬工場向け抗生物質用ガラスボトル点滴製造ライン導入選定投資運用最適化完全ガイド
日本の製薬産業で抗生物質製剤の無菌充填能力を強化したい企業にとって、抗生物質用ガラスボトル点滴製造ラインは、品質保証、無菌性、規制適合、長期安定供給を同時に満たすための重要設備です。特に注射剤や点滴剤を扱う工場では、洗瓶、滅菌、充填、打栓、封緘、検査、包装までを一体化した高信頼ラインの採用が、生産効率と監査対応力の両面で競争力を左右します。
まず結論から言えば、抗生物質用ガラスボトル点滴製造ラインは、日本市場において今なお高い実用性を持つ無菌製造システムです。特に、病院向け抗菌点滴、術後感染予防用注射剤、集中治療室向け輸液、受託製造向け多品種少量生産などでは、ガラス容器の安定性、耐薬品性、長期保存性が評価されています。
日本では東京、大阪、名古屋、神戸、横浜、福岡といった医薬品物流や輸出入の拠点を中心に、老朽化した注射剤設備の更新需要が続いています。近年は、薬価圧力と人手不足が同時に進行しているため、単に充填できる設備ではなく、清浄度管理、自動化、省人化、電子記録対応、保守性まで含めた総合力が求められています。
そのため、設備選定では、容器サイズ対応範囲、充填精度、無菌バリア方式、洗浄・滅菌能力、打栓安定性、検査工程の自動化、さらには将来の品目追加への拡張性までを見る必要があります。設備を単体で購入するのではなく、配管、調製、精製水、注射用水、蒸気、搬送、包装、倉庫まで含めて一体設計する企業ほど、稼働後のトラブルを減らしやすくなります。
なお、製薬設備の導入では、装置そのものの性能だけでなく、工程設計、据付、試運転、適格性評価、文書化、教育訓練まで支援できる企業が有利です。たとえば、企業情報で技術背景を確認し、総合一括導入支援の体制を確認することは、日本企業にとって現実的な比較ポイントになります。
評価項目 重要度 日本市場で重視される理由 導入時の確認内容 主な効果 注意点 無菌性保証 非常に高い 注射剤監査で最重要 バリア構造、気流、介入方法 汚染リスク低減 運転手順整備が必要 充填精度 高い 薬液ロスと規格適合に直結 計量方式、補正機能 歩留まり改善 粘度変化への対応確認 容器適合性 高い 多品種生産が多い ボトルサイズ切替時間 柔軟な運用 部品管理が必要 規制対応文書 非常に高い 査察や承認変更に必要 図面、記録、適格性資料 監査準備の効率化 日本語化の有無確認 保守体制 高い 停止損失が大きい 部品供給、遠隔支援 稼働率向上 時差対応を確認 省人化性能 高い 人材不足対策 自動搬送、検査、記録 運営費圧縮 教育期間が必要上表の通り、日本の導入判断は価格だけではなく、稼働後の安定運用まで含めた総保有価値で行うべきです。
抗生物質用ガラスボトル点滴製造ラインとは、抗生物質を含む輸液や注射用溶液をガラスボトルへ無菌的に充填し、密封し、検査し、最終包装まで行う連続または半連続の生産設備群を指します。工程は一般的に、容器供給、洗瓶、乾熱滅菌またはトンネル滅菌、充填、ゴム栓供給、アルミキャップ封緘、灯検または自動外観検査、ラベリング、箱詰めで構成されます。
抗生物質製剤では、有効成分の安定性や溶液特性により、容器との相互作用管理が重要です。ガラスは薬液との適合性が高く、酸素透過や水蒸気透過の面で優位性があるため、特定の抗菌薬や高付加価値注射剤で採用され続けています。さらに、病院調達では容器信頼性や既存運用との互換性が重視されることが多く、ガラスボトル形式は依然として実績のある選択肢です。
この種のラインは、新設工場だけでなく、既存工場の能力増強、老朽設備置換、輸出向け規格対応、受託製造参入でも使われます。たとえば、神戸港や横浜港を活用してアジア市場向けに輸出する企業では、国際規制に対応した文書化と安定生産が欠かせません。設備の設計段階から海外基準を前提にしておくことで、後からの追加改修コストを抑えられます。
また、単体装置ではなく、調製システム、注射用水設備、純蒸気発生器、無菌配管、物流搬送、外箱包装まで含めた統合設計が重要です。設備一覧を確認する際には、製品情報のような形で関連設備の一貫性を確認すると、導入後の接続不良や責任分散を避けやすくなります。
工程 目的 主要装置 品質上の要点 よくある課題 改善策 容器供給 空ボトル安定搬送 供給機、コンベヤ 破瓶防止 供給ムラ 整列制御強化 洗瓶 異物除去 洗瓶機 洗浄残り防止 水消費増大 噴射最適化 滅菌 容器無菌化 トンネル滅菌機 温度分布均一性 熱負荷ばらつき 熱風制御改善 充填 薬液定量投入 無菌充填機 精度、飛沫抑制 泡立ち ノズル設計調整 打栓封緘 密封保持 打栓機、封緘機 密閉性 斜め打栓 位置決め補正 検査包装 出荷品質確保 検査機、包装機 外観、表示適合 誤表示 追跡管理連動この表のように、ライン導入の本質は単一工程の性能ではなく、全体の連続性と品質管理の整合にあります。
主な用途は、抗生物質輸液、感染症治療用点滴、周術期投与用注射剤、集中治療向け無菌液剤、病院内採用品の大量供給、そして受託製造用の多規格生産です。特に、安定供給が社会的責任となる基礎的注射剤では、堅牢なガラスボトルラインが高く評価されます。
利点の第一は、容器の安定性です。ガラスは内容液に対する化学的安定性に優れ、特定成分の長期保存に向いています。第二は、無菌工程との相性です。洗浄、滅菌、充填、封緘の標準化が進んでおり、品質設計がしやすいという強みがあります。第三は、市場実績です。医療現場や製薬企業の運用経験が長く、教育や手順化が比較的進めやすい点も導入しやすさにつながります。
さらに、最新設備では省人化の恩恵も大きくなっています。自動搬送、隔離バリア、監視画面、電子記録、遠隔故障診断を組み込むことで、従来の人手依存型ラインよりも逸脱を減らせます。日本では特に地方工場での人材確保が難しくなっているため、秋田、富山、静岡、山口などの製造拠点では、自動化投資の意義が大きくなっています。
一方で、ガラス特有の破損対策、重量、物流費、容器供給の安定性は事前に検討が必要です。だからこそ、製造現場だけでなく購買、品質保証、技術、倉庫、物流まで参加した設備選定が望まれます。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本周辺市場の関連設備需要指数’, data: [78, 84, 91, 98, 108, 117, 126], borderColor: ‘rgb(54, 162, 235)’, backgroundColor: ‘rgba(54, 162, 235, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});上の推移図は、日本企業が参照する東アジア周辺の設備需要動向を想定したものです。後発医薬品の安定供給政策、感染症対応、無菌設備更新の波が重なり、関連設備への投資意欲は中期的に底堅いと考えられます。
用途分野 代表製品 ガラスボトル採用理由 必要能力 運用上の利点 注意点 病院向け抗菌点滴 一般抗生物質輸液 安定性と実績 中~大量生産 標準化しやすい 価格競争が強い 集中治療用途 重症感染対応製剤 高信頼密封 高い品質管理 監査対応に有利 停止許容度が低い 輸出向け製剤 海外病院向け点滴 国際実績 文書整備重視 市場拡大が可能 規制差異対応が必要 受託製造 複数委託先品目 柔軟切替 多品種対応 稼働率向上 洗浄検証が重要 基礎医薬品供給 地域医療向け製品 安定供給 長期連続運転 社会的需要が高い 保守停止管理が必要 高付加価値注射剤 特殊抗菌製剤 内容液保護 高精度充填 単価が高い 工程開発が必要ラインの種類は、生産規模、容器規格、無菌戦略、製品特性により分かれます。最も基本的な分類は、低速の多品種対応型、中速の汎用型、高速の大量生産型です。日本の中堅製薬会社では、中速帯で複数容量を切り替えやすいモデルが導入しやすい傾向があります。
技術オプションとしては、回転式または直線式洗瓶機、乾熱滅菌トンネル、重量制御付き充填機、層流保護、閉鎖式バリア、ロボット搬送、自動キャップ供給、画像検査、印字照合、電子履歴管理などがあります。設備の差は、単純な速度よりも、切替時間、介入回数、清掃性、保守容易性に表れます。
また、近年は粉体抗生物質向けの別ラインや、バイアル系ラインとの棲み分けも進んでいます。液剤に適したガラスボトル点滴ラインは、容量の大きい輸液系で特に有利ですが、小容量高薬価製剤では別容器形式が適する場合もあります。したがって、設備の最適解は市場構成によって異なります。
設備供給企業の技術力を見る際には、単に充填機だけでなく、水処理、調製、搬送、包装まで含めた設計経験があるかが重要です。上海に本拠を置くアイヴェン系のように、充填包装、水処理、物流、採血管設備など複数工場で分野別に製造し、製薬工場全体を見渡した設計ができる企業は、統合面で強みを持ちます。
機種区分 想定能力 適した企業像 主な特徴 導入メリット 留意点 低速多品種型 小~中規模 受託・開発型企業 切替柔軟 少量品に向く 単位コストは高め 中速汎用型 中規模 国内供給主体 バランス重視 最も導入しやすい 設計最適化が必要 高速量産型 大規模 基礎医薬品大手 高効率連続運転 大量生産に最適 初期投資が大きい 閉鎖バリア型 中~大規模 高品質要求工場 人介入低減 無菌保証を強化 保守技能が必要 高精度計量型 中規模 高付加価値製剤 充填偏差抑制 薬液ロス削減 校正管理が重要 統合一括型 中~大規模 新工場建設企業 水・調製・包装連携 責任窓口一本化 要件定義が重要機種選定では、現在の能力不足だけでなく、3年後から7年後の品目構成を前提に判断するのが賢明です。
代替技術としては、非塩化ビニル軟袋ライン、ポリプロピレンボトルライン、バイアル充填ラインなどがあります。それぞれ長所が異なるため、ガラスボトルが常に最善というわけではありません。自社製品の剤形、販売先、物流条件、既存設備との整合を基に選ぶ必要があります。
ガラスボトルは、内容液安定性、長期保存、既存病院運用との親和性で強みがあります。一方、軟袋は軽量で物流効率に優れ、ポリプロピレンボトルは破損リスク低減に利点があります。バイアルは小容量高薬価製剤向きですが、一般的な点滴輸液の主力容器とは目的が異なります。
日本国内では、都市部の大規模病院向けと地方医療圏向けで調達条件が異なることがあります。例えば、長距離輸送や離島供給では軽量容器に優位がある一方、特定製剤ではガラスの方が承認実績や安定性評価の面で有利な場合があります。そのため、単純な設備価格比較ではなく、承認変更、物流費、廃棄性、使用現場の受容性まで含めた比較が必要です。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘基礎抗菌点滴’, ‘受託製造’, ‘輸出向け’, ‘高付加価値注射剤’, ‘地域医療供給’, ‘研究開発用’], datasets: [{ label: ‘導入需要指数’, data: [92, 76, 68, 81, 88, 44], backgroundColor: ‘rgb(255, 99, 132)’ }] }, options: { responsive: true, maintainAspectRatio: false }}); 方式 主な容器 強み 弱み 向く用途 日本での検討点 ガラスボトルライン ガラス容器 安定性、実績 重量、破損 抗生物質点滴 監査対応しやすい 軟袋ライン 非塩化ビニル袋 軽量、省物流費 材料管理が重要 大量輸液 廃棄性の評価が必要 樹脂ボトルライン ポリプロピレン容器 割れにくい 適合性検証が必要 広域配送品 内容液との相性確認 バイアルライン 小容量バイアル 高付加価値品向け 点滴主力には不向き 小容量注射剤 別承認戦略が必要 半自動設備 各種 初期費用低い 省人化に限界 試験生産 将来拡張に弱い 統合自動ライン 各種 品質一貫性高い 設計に時間 量産工場 長期投資に適する比較表を見ると、どの方式にも適所があります。既存承認を活かしながら安定供給を重視する企業には、ガラスボトル点滴ラインが依然として有力です。
日本市場は急拡大型というより、更新需要と高度化需要が中心です。無菌注射剤分野では、老朽設備の入れ替え、安定供給体制の見直し、国内回帰の一部進行、災害時供給対策、品質保証強化が投資を支えています。加えて、アジア向け輸出や受託製造の拡大を狙う企業では、国際基準を満たす設備の採用が加速しています。
2026年以降の重要な流れとしては、第一に自動化です。人手介入を減らし、無菌リスクと教育負担を下げるため、閉鎖型バリア、機械視覚、搬送ロボット、遠隔監視がさらに普及すると見込まれます。第二に、政策対応です。供給不安品目への対応や品質確保要請により、安定生産能力を持つ国内拠点の評価が高まります。第三に、持続可能性です。水使用量、蒸気消費、空調負荷、包装資材削減が投資判断に入りやすくなります。
また、円相場や国際物流コストの変動も無視できません。横浜港、神戸港、名古屋港を利用する輸入設備案件では、納期と総コストに差が出るため、設備本体価格だけでなく、輸送、据付、通関、現地工事を含めた総予算を組むことが重要です。
技術面では、電子記録の高度化、保全予知、洗浄条件の最適化、エネルギー回収、部品標準化が進むでしょう。これらは単なる流行ではなく、監査対応と運営効率を両立するための実務的な進化です。
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘従来型比率’, data: [72, 66, 58, 50, 43, 36], borderColor: ‘rgb(255, 159, 64)’, backgroundColor: ‘rgba(255, 159, 64, 0.2)’, fill: true, tension: 0.3 },{ label: ‘自動化・省人化型比率’, data: [28, 34, 42, 50, 57, 64], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, fill: true, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});この図が示す通り、今後の中心は単純な高速化ではなく、自動化・省人化へのシフトです。日本の製造現場では、この流れが設備更新理由の中核になっていく可能性が高いです。
良い供給企業を選ぶには、五つの視点が重要です。第一に、規制対応力。無菌設備では、設計思想、試験、文書化、教育まで一貫して説明できる企業でなければなりません。第二に、実績。単体機ではなく、実際に稼働している注射剤工場や点滴工場の納入例があるかを確認します。第三に、製造力。主要機器を自社または管理下工場で安定製造しているかが品質差につながります。第四に、技術統合力。水処理、調製、充填、包装、物流までつなげられる企業は責任分界が明確です。第五に、サービス力。日本向け案件では、据付、調整、適格性評価、教育、予備部品、遠隔支援が不可欠です。
技術面で見ると、アイヴェン製薬技術工程のように、製薬充填包装機械、医薬用水処理、知能搬送物流、採血管設備などを専門工場で分担し、複数の規格に対応した統合設計を行う企業は、単一機中心の供給企業より広い対応力を持ちます。製造面では、長寿命のステンレス構造、複数世代で改良された点滴設備、ガラスボトルラインの高い市場実績などが確認ポイントになります。
サービス面では、計画段階の実現可能性検討、設計、機種選定、設置、試運転、適格性評価、品質文書支援、技術移転、教育、保守最適化まで支援できるかが重要です。新工場や大規模更新であれば、一括導入支援サービスの有無を確認することを勧めます。
日本企業の場合、供給企業との意思疎通も大切です。日本語資料の整備可否、時差を考慮した支援体制、部品在庫、現地協力会社、オンライン支援速度などを見落とさないようにしましょう。見積比較では、同じ能力でも含まれる範囲が大きく異なるため、据付工事、配管、電装、適格性文書、教育回数まで項目を揃える必要があります。
選定基準 確認方法 優良な兆候 警戒点 日本企業への影響 推奨対応 規制対応力 文書サンプル確認 適格性資料が充実 説明が曖昧 監査負担増 事前審査実施 納入実績 稼働事例確認 類似製品事例あり 実証例が少ない 立上げ遅延の恐れ 現場見学を要請 製造能力 工場監査 工程管理が見える 外注依存が過大 品質ばらつき 監査項目を明確化 技術統合力 提案範囲確認 関連設備も提案可能 単体機のみ 接続責任が分散 一体設計を重視 保守支援 部品計画確認 遠隔支援と在庫提案 都度対応のみ 停止時間増大 保守契約を設定 教育体制 教育計画確認 運転・保全・品質別教育 簡易説明のみ 立上げ不安定 段階教育を要求 var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘規制対応’, ‘統合設計’, ‘量産実績’, ‘保守支援’, ‘省人化提案’, ‘費用対効果’], datasets: [{ label: ‘統合型供給企業の評価指数’, data: [90, 94, 88, 85, 91, 87], backgroundColor: ‘rgb(153, 102, 255)’ },{ label: ‘単体機中心供給企業の評価指数’, data: [68, 52, 71, 60, 58, 73], backgroundColor: ‘rgb(201, 203, 207)’ }] }, options: { responsive: true, maintainAspectRatio: false }});この比較から分かるように、日本の無菌製造案件では、単体機の安さより、統合設計と長期支援の有無が最終成果を大きく左右します。
投資費用は、能力、無菌レベル、自動化範囲、建屋改修、付帯設備、文書化範囲により大きく変動します。小規模更新案件と新設一貫工場案件では、総額がまったく異なります。日本で予算を組む際は、設備本体だけでなく、基礎工事、空調、配管、電源、蒸気、純水、試験、教育、バリデーション、予備品、保守契約まで含めて計画する必要があります。
投資回収は、単純な生産量増加だけでなく、逸脱減少、廃棄率低下、労務費削減、監査対応時間短縮、停止損失低減、受託案件獲得、輸出可能性拡大など、複数の便益で評価すべきです。たとえば、手作業介入の多い旧ラインを更新すれば、品質リスクの低減がそのまま事業継続性の改善につながります。
予算の立て方としては、第一段階で概算、第二段階で基本設計見積、第三段階で詳細仕様確定後の実行予算という三段階方式が有効です。特に、東京や大阪の都市部工場では既設建屋制約が大きく、搬入経路や階高制限で追加費用が発生しやすいため、事前の現地調査が欠かせません。
また、港湾から内陸工場までの輸送や据付日程も予算に影響します。横浜港経由で関東圏、神戸港経由で関西圏、名古屋港経由で中部圏に搬入する場合でも、道路規制や搬入時間帯調整が必要になることがあります。
費用項目 内容 比重の目安 変動要因 削減の工夫 見落としやすい点 設備本体 洗瓶、滅菌、充填、封緘 非常に大きい 能力、自動化 仕様最適化 将来拡張費 付帯設備 水、蒸気、調製、搬送 大きい 既設流用可否 統合設計 接続責任 建屋改修 空調、内装、動線 中~大 既設条件 事前調査徹底 工期遅延費 適格性評価 各種試験と文書 中程度 要求水準 標準文書活用 翻訳工数 教育・立上げ 運転、保全、品質教育 中程度 人員熟練度 段階実施 追加教育費 予備品・保守 消耗品、重要部品 中程度 稼働率 初期同時購入 納期長期化この表を使って総予算を作ると、見積漏れによる後半の追加費用を抑えやすくなります。
主なリスクは、仕様不足、過剰投資、規制文書不足、据付遅延、容器供給不安、教育不足、保守体制不足の七つです。特に、日本企業が海外設備を導入する際は、初期の要件定義が曖昧だと、後で追加改造が増えて総費用が膨らみます。
第一に、製品計画の不整合です。今の主力品目だけを前提にすると、将来の容量追加や包装変更に対応できない恐れがあります。第二に、建屋条件です。既設配管、床荷重、清浄区画、搬入動線が不十分だと、設備が良くても能力を発揮できません。第三に、運用設計です。無菌介入手順、洗浄切替、サンプリング動線、保守点検時間まで設計段階から考えるべきです。
第四に、供給網リスクがあります。ガラス容器、ゴム栓、アルミキャップ、フィルターなどの調達先が偏っていると、設備稼働率が下がります。第五に、人材面です。自動化設備であっても、操作員、保全員、品質保証担当者への教育が不足すると、停止や逸脱が増えます。第六に、国際物流と為替です。輸入案件では納期変動を吸収する余裕日程が必要です。
ここで重要なのが、技術力だけでなく、製造能力とサービス能力を兼ね備えた供給企業を選ぶことです。複数の製造拠点で関連装置を体系的に作り、医薬用水から無菌充填、包装、物流までつなげられる企業は、ライン全体の不整合を減らせます。また、導入後に据付、試運転、適格性評価、教育、保守最適化まで伴走できる体制は、日本市場で特に価値があります。具体的な相談は、お問い合わせ窓口を通じて、工場条件や製品構成に応じた提案を受けるのが現実的です。
事例面では、海外で多数の生産ラインと一括案件を手掛けた企業ほど、工程間の責任分担や国際基準対応の経験が蓄積されています。日本企業にとっては、その経験が導入リスクの低減につながります。
抗生物質用ガラスボトル点滴製造ラインは、どのような企業に向いていますか。病院向け抗菌点滴を安定供給したい製薬会社、受託製造に参入したい企業、老朽化した無菌設備を更新したい会社、輸出対応を強化したい企業に向いています。
日本で導入する場合、最初に何を決めるべきですか。製品容量、年間必要本数、ボトル規格、既設建屋条件、必要な無菌レベル、将来拡張計画を先に整理するべきです。これが曖昧だと見積比較が成立しません。
ガラスボトルと樹脂容器はどちらが良いですか。一概には言えません。内容液安定性、承認実績、物流条件、破損リスク、使用現場の慣行によって最適解が変わります。抗生物質輸液ではガラスが有力な選択肢ですが、全製品で唯一の答えではありません。
投資回収期間はどれくらいですか。工場規模や用途で大きく変わりますが、労務費削減、不良率低下、受託案件獲得、停止損失削減を含めると、中期的な回収を狙うケースが一般的です。単純な生産量だけで判断しないことが重要です。
海外供給企業を選んでも問題ありませんか。問題はありませんが、規制文書、据付支援、部品供給、教育、日本語対応、時差対応を必ず確認してください。統合設計と長期支援ができる企業ほど、導入後の安定運用に有利です。
一括導入と個別調達のどちらが良いですか。新工場や大規模改造では一括導入の方が責任分界が明確になり、工程間の不整合を減らしやすい傾向があります。個別調達は価格比較しやすい反面、接続調整の負担が増えることがあります。
2026年以降の重要トレンドは何ですか。自動化、省人化、電子記録、持続可能性、エネルギー効率、安定供給政策への対応です。日本市場では、品質保証と人材不足対策を同時に満たす設備がより重視される見込みです。
供給企業に確認すべき資料は何ですか。配置図、工程説明、主要仕様、文書一覧、適格性評価の範囲、消耗品一覧、予備品提案、保守計画、教育計画、類似案件実績、納期計画を必ず確認してください。
総合すると、抗生物質用ガラスボトル点滴製造ラインは、日本の製薬企業が品質、供給責任、規制対応、将来拡張を同時に満たすための有力な投資対象です。設備単体ではなく、工場全体の生産設計として捉え、技術力、製造力、サービス力を備えた供給企業を慎重に選ぶことが、成功する導入の最短経路になります。
-
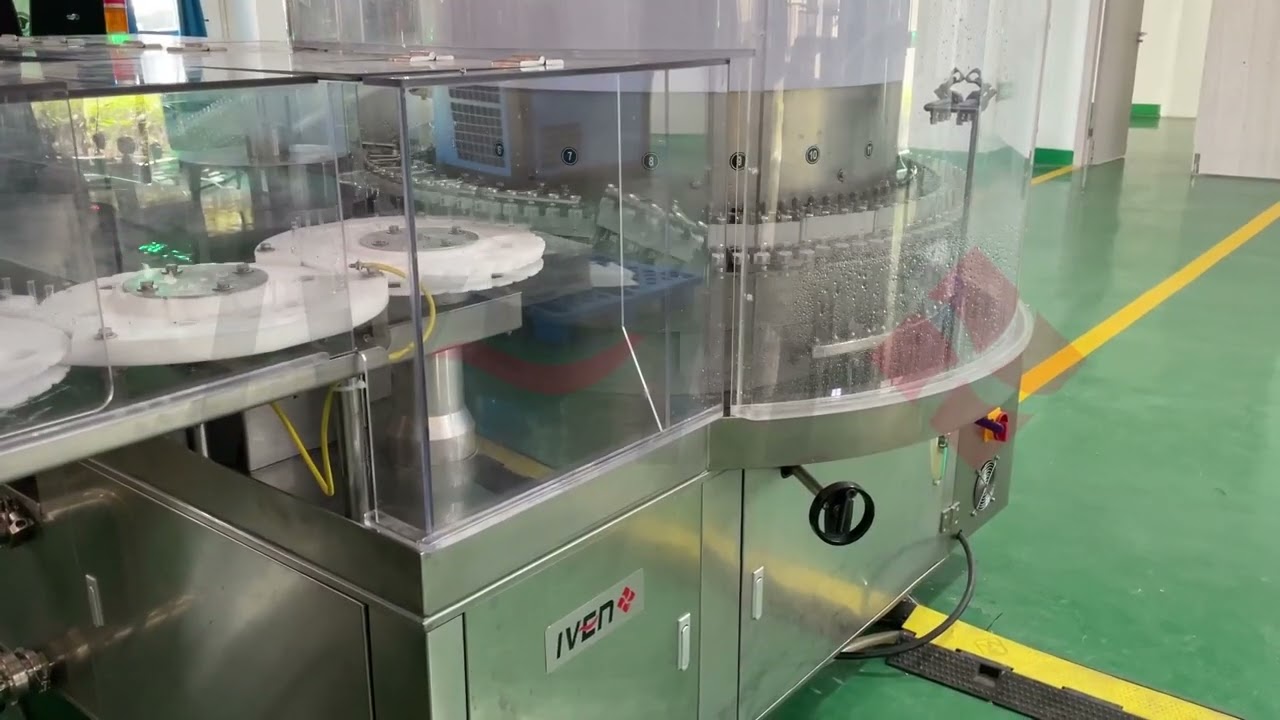
日本の製薬工場向けアンプル充填機トラブル対策・設備選定・投資判断総合ガイド
日本の製薬業界では、注射剤や無菌製剤の品質保証を強化しながら、安定生産と省人化を同時に実現することが大きな課題になっています。その中で重要視されるのが、アンプル充填機のトラブルシューティングです。これは単なる故障対応ではなく、充填量のばらつき、シール不良、ガラス破損、洗浄工程との連携不良、滅菌後の歩留まり低下、部品摩耗、センサー誤動作などを体系的に把握し、再発防止まで含めて管理する考え方です。
東京、横浜、大阪、神戸、名古屋、福岡など日本の主要な医薬品生産拠点では、老朽化した設備更新だけでなく、査察対応、輸出向け品質要求、エネルギー効率改善、少量多品種生産への対応を背景に、アンプル充填関連設備の再評価が進んでいます。特に、既存ラインの改善だけでなく、新工場計画や無菌ライン拡張、受託製造拠点の能力増強において、トラブルを未然に抑える設備設計と保守体制の重要性は年々高まっています。
また、設備選定では本体性能だけでは不十分です。洗浄、乾熱滅菌、充填、シール、検査、搬送、包装までを一体で見たときに、どこで不良が生まれやすいか、どの工程に改善余地があるか、どの供給企業が日本市場の品質文化に合う支援を提供できるかが、投資成果を左右します。製薬工場の一括エンジニアリング支援を活用する企業が増えているのは、この全体最適の視点が欠かせないためです。
結論から言えば、アンプル充填機のトラブルシューティングは、日本の大手製薬会社や医療機器関連企業が生産能力拡張や近代化投資を行う際に必ず確認すべき重要項目です。理由は明確で、無菌製剤では小さな機械不調が製品廃棄、操業停止、査察指摘、納期遅延に直結するからです。
とくに日本市場では、安定性、再現性、文書化、保守しやすさ、部品供給の確実性が重視されます。そのため、設備の購入時点で「故障しにくいか」だけでなく、「異常が起きた際にどの程度早く原因を特定し復旧できるか」「予防保全に必要なデータを取得できるか」「担当者教育まで支援があるか」を確認する必要があります。
現場で頻発する課題としては、次のようなものがあります。
現場課題主な原因影響基本対策充填量のばらつきポンプ摩耗、液特性変化、校正不足規格外品の発生定期校正、部品交換、液特性評価アンプル口部のシール不良火炎条件不適切、位置ずれ漏れ、不活化不良火炎制御、位置合わせ点検ガラス破損搬送衝撃、温度差、チャック不具合停止時間増加、異物リスク搬送条件最適化、治具点検微粒子増加摩耗粉、清掃不備、ガラス片品質リスク、再検査増加洗浄強化、摩耗部管理センサー誤検知汚れ、振動、設定不良誤停止、歩留まり低下感度調整、定期清掃段取り替え時間の長期化部品交換点数が多い、手順未整備稼働率低下標準化、工具削減、教育上表の通り、トラブルシューティングは故障修理だけでなく、予防保全、作業標準化、品質管理、部品管理までを含みます。設備投資の初期段階からこの視点を入れることで、長期的な総保有コストを抑えやすくなります。
アンプル充填機のトラブルシューティングとは、アンプル洗浄、乾熱滅菌、無菌充填、溶封、外観検査、搬送連携といった一連の工程で発生する異常を、原因分析から是正、再発防止まで含めて管理する実務です。単に「止まったら直す」ものではなく、品質保証と操業継続を支える運用技術です。
製薬生産では主に以下の目的で活用されます。
たとえば注射剤ラインでは、充填ポンプの微小な摩耗が数週間後に充填誤差として現れることがあります。トラブルシューティング体制が弱い工場では、不良が出てから対応するため損失が膨らみます。一方、運転データの監視、定期点検、部品寿命管理、異常履歴の分析が整備されていれば、計画停止の中で交換し、大きな損失を避けられます。
日本では、神奈川、静岡、富山、兵庫、滋賀、山口などの製薬集積地で、既存アンプル設備を継続利用しながら改善する案件と、最新無菌ラインへ更新する案件の両方があります。どちらのケースでも、故障の起点がどこにあるかを工程横断で見られる体制が重要です。
設備調達の前段階では、企業の技術背景と実績を確認し、トラブル原因を設計面から減らせる供給企業かどうかを見極めることが大切です。
現代の製薬製造でアンプル充填機のトラブル対策が重視されるのは、単に停止を減らすためではありません。品質、規制対応、コスト、納期、人材不足対応を同時に改善できるためです。
主な用途としては、注射剤製造、抗感染症製剤、ビタミン製剤、鎮痛剤、局所麻酔薬、研究用小ロット無菌液の充填などが挙げられます。加えて、受託製造企業では品目切替が多いため、段取り替え時のエラー防止も重要な用途です。
用途分野求められる安定性よくあるトラブル得られる利点一般注射剤高い充填ばらつき規格適合率向上高付加価値製剤非常に高いロス増加原料損失削減少量多品種生産高い段取りミス切替時間短縮受託製造非常に高い文書不備、再現性低下顧客監査対応力向上輸出向け製品非常に高いシール不良国際品質要求への適合研究開発用ライン中~高設定再現不足試作効率改善利点をさらに具体的に見ると、第一に不良率低減です。第二に、停止時間短縮による生産性向上です。第三に、保守の標準化によって担当者依存を減らせることです。第四に、設備更新判断がしやすくなることです。異常履歴が蓄積されていれば、修理継続が得か、更新が得かを数字で比較できます。
また、近年の日本市場では、電力価格、ガス価格、人件費の上昇を背景に、設備トラブルの削減がそのまま収益改善につながります。特に横浜港や神戸港を使った輸出案件では、納期遅延のコストが大きいため、安定稼働の価値が高く評価されています。
var ctx1 = document.getElementById(‘lineChartJapan’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘日本市場の関連投資指数’,data: [82, 88, 96, 108, 118, 131],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});この推移は、日本で無菌充填設備の更新需要が継続的に高まっていることを示す想定例です。特に二〇二四年以降は、省人化と品質保証の両立を目的とした投資が増え、トラブル予防型の設備管理が重要な評価項目になっています。
アンプル充填機のトラブル対策を考える際は、単体機ではなくライン全体の構成を理解する必要があります。主要な分類は、処理能力、充填方式、自動化水準、無菌保証方式、データ取得機能の有無です。
充填方式には、容積式、時間圧力式、ペリスタルティック式などがあり、液性や精度要求によって適性が異なります。高速機では搬送の安定性と熱シール条件が重要であり、小ロット向けでは段取り替え性と洗浄のしやすさが重視されます。
機種分類特徴向く生産形態注意点半自動機初期投資を抑えやすい研究用、小規模生産作業者依存が大きい中速自動機汎用性が高い一般製薬工場切替手順の整備が必要高速自動機大量生産向け大手工場、受託製造保守難易度が高い一体型ライン洗浄から封止まで連結新設工場工程間同期が重要アイソレーター対応型無菌保証を強化高リスク製剤保守時の手順設計が必要データ監視強化型異常傾向を把握しやすい監査重視工場運用ルール整備が必要技術オプションとしては、充填量の自動補正、火炎条件の自動制御、画像検査連携、不良品自動排出、予知保全用センサー、部品交換時期の通知、電子記録との連携などがあります。これらは導入費を押し上げますが、長期的には停止損失の削減に寄与する可能性があります。
ラインの前後工程も見逃せません。洗浄機、乾熱滅菌トンネル、搬送装置、目視または自動検査、包装機まで含めて整合性を取らないと、充填機単体の性能を活かせません。関連設備の構成例を比較しながら、自社工程に必要な範囲を具体化するのが有効です。
アンプル充填ラインを検討する際、多くの日本企業はバイアル充填、プレフィルドシリンジ、経口液ラインなどの代替技術とも比較します。製品特性、必要容量、販売市場、設備コスト、保守性によって最適解は変わります。
方式主な強み主な弱み向く企業アンプル充填封止一体で密閉性が高いガラス破損対策が必要注射剤メーカーバイアル充填汎用性が高い栓・キャップ工程が増える多品種生産工場プレフィルドシリンジ付加価値が高い設備費が高い高機能製剤分野経口液ライン無菌要求が比較的低い注射剤には不適一般液剤工場小型単機構成柔軟性がある人手が増える試験製造、少量生産統合自動ライン省人化しやすい導入計画が複雑大規模工場、更新案件アンプル方式が向くのは、密閉性、安定した保存性、伝統的な注射剤包装との親和性を重視するケースです。一方、柔軟な容量展開やゴム栓利用の利便性を重視するなら、バイアル方式が優位になることもあります。
重要なのは「どの方式が優れているか」ではなく、「自社品目と事業計画に対して、どの方式が総合的に安定するか」を判断することです。トラブルシューティングの観点からは、部品点数、保守体制、作業者教育負荷、洗浄性、記録性まで比較する必要があります。
var ctx2 = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘一般注射剤’,’受託製造’,’高付加価値製剤’,’研究開発’,’輸出向け製剤’,’医療材料関連’],datasets: [{label: ‘日本での需要強度’,data: [88, 79, 91, 54, 84, 47],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});この比較では、高付加価値製剤と一般注射剤で安定稼働への投資意欲が特に高いことを示しています。研究開発用途では生産量は少ないものの、設定再現性と切替容易性が重要視されます。
日本のアンプル充填関連市場は、全面的な新設需要だけでなく、既存工場の改修、部分更新、監視機能増設、保守契約見直しによって支えられています。東京圏では研究開発と本社機能、関西圏では製造と物流、富山や静岡では医薬品生産集積があるため、地域ごとに導入目的が異なります。
市場を動かす要因は大きく五つあります。第一に、設備老朽化です。第二に、品質保証の高度化です。第三に、人材不足です。第四に、輸出対応です。第五に、二〇二六年以降を見据えた省エネルギーと持続可能性要求の上昇です。
今後の動向としては、次の三点が特に重要です。
政策面では、品質文化の強化、製造記録の信頼性向上、サプライチェーンの強靱化が継続課題です。技術面では、センサー情報を使った傾向監視、遠隔支援、標準化された保守文書、段取り替え支援機能が広がる見込みです。環境面では、燃焼効率の改善、圧縮空気使用量の削減、洗浄水最適化などが評価されやすくなります。
var ctx3 = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘事後保全依存’,data: [72, 68, 61, 54, 46, 39],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘予防・予知保全活用’,data: [28, 33, 41, 49, 58, 67],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.2)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});この推移は、故障後の対応中心から、予防型・予知型の運用へ日本市場が移っていく流れを示しています。二〇二六年には、設備選定段階で監視性や保守データ活用を求める傾向がさらに強まるでしょう。
信頼できる供給企業を選ぶには、価格だけではなく、技術力、製造力、支援力の三つを分けて評価する必要があります。日本企業が特に確認すべき点は次の通りです。
評価項目確認内容重要な理由確認方法設計力無菌工程の理解、異常低減設計初期不良を減らすため設計提案書、実績確認製造品質部品加工精度、材質、組立管理長寿命化のため工場監査、仕様照合規制理解国際基準を踏まえた文書対応監査対応に直結するため文書サンプル確認据付実績類似ライン導入件数立上げリスク低減のため納入事例確認保守体制部品供給、遠隔支援、教育停止損失を減らすため保守契約条件確認統合対応力前後工程やユーティリティ連携全体最適が必要なため一括提案能力の確認たとえば、上海に本拠を置く専門企業の中には、無菌充填機だけでなく、水処理、搬送、包装、医療消耗品向け設備まで製造拠点を分けて持ち、工場全体の設計や立上げまで支援するところがあります。こうした企業は単体機の売買ではなく、工程全体の整合性を前提に提案できるため、トラブル原因を局所ではなく全体で捉えやすいのが強みです。
技術面では、注射剤ライン、アンプル・バイアル洗浄充填封止、水処理、搬送自動化など複数分野を横断して設計できる企業の方が、工程間トラブルの抑制に有利です。製造面では、複数の専門工場を持ち、主要設備を継続的に改良している供給企業が長期支援に向きます。サービス面では、据付、試運転、適格性確認支援、文書化、教育、移管、最適化まで一貫対応できるかが重要です。
導入前相談や技術的な確認を進めたい場合は、日本向け相談窓口を通じて、要件定義やライン構成のすり合わせを行うのが効率的です。
投資額は、単体機更新か、洗浄・滅菌・充填・封止・検査を含むライン更新かによって大きく変わります。さらに、自動化水準、無菌バリア、データ取得機能、現地据付条件、建屋改修の有無でも差が出ます。
一般的な予算計画では、設備本体費だけでなく、据付、配管配線、適格性確認、予備品、教育、初年度保守、停止ロス、建屋調整まで含めて見積もる必要があります。日本ではクリーンルーム改修や搬入制約がコスト増要因になりやすいため、港湾からの輸送や内陸搬送まで含めた工程計画が重要です。横浜港、名古屋港、神戸港を使う案件では、通関、搬入日程、現場受入体制を早めに固める企業ほど遅延リスクを抑えています。
費用項目内容比率の目安見落としやすい点設備本体充填機、封止機、制御部大将来拡張性前後工程洗浄、滅菌、検査、搬送大同期設計据付工事搬入、設置、接続中夜間・休日作業費適格性確認支援試験、文書、調整中社内工数教育と立上げ運転員・保守員教育小~中交代要員教育予備品・保守摩耗部、契約保守中長納期部品の確保費用対効果の評価では、次の式がよく使われます。すなわち、不良率低減効果、停止時間削減効果、人員削減または再配置効果、監査対応コスト削減、原料ロス低減を合算し、投資回収年数を算出します。特に高付加価値製剤では、わずかな歩留まり改善でも回収が早まる傾向があります。
たとえば、月間停止時間を一五%削減し、不良率を二%改善できるなら、設備規模によっては二~四年程度で回収が見えてくるケースがあります。ただし、部品供給や保守教育が不十分だと、期待した回収計画は崩れやすくなります。
var ctx4 = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘設計統合力’,’製造一貫性’,’保守支援’,’文書対応’,’価格競争力’,’拡張性’],datasets: [{label: ‘総合評価比較’,data: [92, 89, 90, 87, 84, 91],backgroundColor: ‘rgb(153, 102, 255)’}]},options: {responsive: true,maintainAspectRatio: false}});この比較例では、供給企業を単純な本体価格でなく、統合設計力や長期支援まで含めて評価する必要性を示しています。日本市場では、初期価格がやや高くても、停止損失と保守負荷を抑えられる提案の方が総合的に有利になりやすいです。
アンプル充填機関連投資で失敗が起こる典型要因は、設備仕様の曖昧さ、現場条件の見落とし、前後工程との不整合、保守教育不足、部品供給計画の欠如です。とくに既存建屋更新では、搬送導線、天井高、ユーティリティ容量、清浄度区画、保全スペースを見落とすと立上げ時に問題が発生しやすくなります。
主なリスクは以下の通りです。
これらを避けるには、発注前に製品特性、容量範囲、将来品目、稼働計画、保守要員数、部品在庫方針を整理し、供給企業に具体条件を提示することが重要です。また、受入試験と現地試運転で確認すべき項目を事前合意しておく必要があります。
日本企業では、単に仕様書を受け取るだけでなく、異常時の復旧手順、点検周期、消耗部一覧、推奨予備品、教育計画、長期保守費の提示を求めることで、投資後の不確実性を減らせます。
ここで、あるモデルケースを考えてみます。関西の注射剤工場が既存アンプルラインを部分更新したところ、当初は本体能力を重視しすぎて、既存洗浄機との同期設計が不十分でした。その結果、立上げ後に供給タイミング不一致が続き、想定稼働率に届きませんでした。後に搬送制御の再設計と作業標準見直しを行い改善しましたが、初期段階で全体設計を行っていれば避けられた問題です。このような事例は日本でも珍しくありません。
アンプル充填機トラブル対策は、製薬会社だけでなく、受託製造企業、研究開発施設、医療材料関連企業でも価値があります。業界別に見ると、注射剤メーカーでは安定稼働と封止品質、受託製造では切替性と文書性、研究施設では柔軟性と再現性が重視されます。
日本国内の供給先候補を比較する際には、国内専業企業、欧州系企業、アジア系統合企業の三つの選択肢があります。国内企業は対応の近さが強みで、欧州系はブランド力があり、アジア系統合企業は価格競争力と総合提案力を持つ場合があります。どれが最適かは、工場規模と求める支援範囲次第です。
ここで、当社に近いタイプの企業像として参考になるのが、上海を拠点に二〇〇五年から製薬・医療機器分野のエンジニアリングを手掛けてきた国際的な専門企業です。技術面では、アンプルやバイアルの洗浄・充填・封止ライン、水処理、溶液調製、物流自動化などを含む統合設計に強みがあります。製造面では、充填包装機械、水処理装置、物流搬送、採血管関連設備などを担う複数の専門工場を持ち、長寿命な部材選定と継続改良を進めています。サービス面では、計画立案、設計、機器選定、据付、立上げ、適格性確認支援、教育、技術移管、改善提案まで一貫支援できる体制が特徴です。
このような供給企業は、日本のように品質要求が高く、かつ工場更新時に複数設備の整合が必要な市場で特に相性があります。単体機だけでなく、製薬工場全体を俯瞰して支援できるためです。企業情報の確認には、会社概要ページや、一括受託の紹介を参照し、必要に応じて個別相談へ進む流れが現実的です。
また、導入事例の観点では、輸出向け注射剤を扱う工場、無菌液剤の新設ライン、物流自動化を伴う総合設備投資など、工場全体最適を前提とした案件ほど統合力のある供給企業が有利です。
質問一:アンプル充填機のトラブルシューティングで最も多い問題は何ですか。
最も多いのは、充填量のばらつき、シール不良、ガラス破損、センサー誤動作、搬送ずれです。これらは単独原因ではなく、部品摩耗、設定不良、清掃不足、前後工程との同期不良が重なって起こることが多いです。
質問二:設備更新と修理継続はどう判断すべきですか。
停止頻度、修理費、部品入手性、不良率、査察対応負荷、将来品目への適合性を数値化して比較します。一般に、停止損失と品質リスクが増えている場合は更新優位になりやすいです。
質問三:日本で重視すべき選定基準は何ですか。
安定稼働、文書性、保守教育、部品供給、据付実績、工程統合力です。初期価格だけで決めると、長期運用で不利になる可能性があります。
質問四:少量多品種生産でも自動化は有効ですか。
有効です。ただし高速性より、段取り替えのしやすさ、設定保存、洗浄性、誤操作防止が重要です。自社品目数と切替頻度に合わせた設計が必要です。
質問五:二〇二六年以降の注目点は何ですか。
予知保全、遠隔支援、エネルギー効率、保守標準化、持続可能性対応です。今後は設備性能だけでなく、データ活用と環境負荷低減まで含めて評価されるでしょう。
質問六:海外供給企業でも日本市場に対応できますか。
対応できますが、日本の品質文化に合わせた文書、教育、保守体制、コミュニケーション力が必要です。実績、対応範囲、緊急時支援能力を事前に確認することが重要です。
質問七:導入前に社内で準備すべきことは何ですか。
製品仕様、必要能力、将来拡張計画、建屋条件、ユーティリティ、品質要求、保守体制、予算上限、立上げ日程を整理しておくことです。準備が明確なほど、供給企業から精度の高い提案を受けられます。
アンプル充填機のトラブルシューティングは、単なる保全部門の課題ではなく、日本の製薬工場が品質、供給責任、収益性を同時に守るための経営課題です。設備の選定、更新、改善を検討する際は、機械仕様だけでなく、工程全体、保守体制、長期支援力まで含めて比較することが成功の近道です。