日本の自動PPボトル輸液充填システム導入・選定・投資判断総合解説
日本の製薬企業や医療機器関連企業が生産能力の増強、老朽設備の更新、無菌製造の高度化を進める際、自動PPボトル輸液充填システムは極めて重要な検討対象です。特に大容量輸液、電解質輸液、洗浄液、透析関連液などを安定して大量生産する工場では、容器供給、洗浄、充填、打栓、シール、リーク検査、外観検査、包装までを一体化できる自動化設備の導入が、品質保証と収益性の両面で大きな意味を持ちます。
日本市場では、東京・大阪・名古屋・神戸・横浜・川崎・富山・静岡などの医薬品集積地を中心に、無菌製造の再設計、少人化、省エネルギー化、記録の電子化、監査対応の強化が進んでいます。その中でポリプロピレン製ボトル対応の輸液充填ラインは、ガラス瓶や軟袋と並ぶ有力な包装形態として再評価されています。初期投資は小さくありませんが、工程統合、汚染リスク低減、歩留まり改善、長期安定稼働といった効果により、中長期では高い投資対効果を期待できます。
設備選定では、単に充填速度だけで比較するのでは不十分です。無菌性保証水準、容器サイズ切替性、滅菌連携、設備洗浄性、記録追跡性、保守体制、日本国内での立上げ支援、バリデーション文書対応、そして将来の増設可能性までを一体で評価する必要があります。導入先が日本の厳格な品質要求を満たすには、工場設計、ユーティリティ、製造動線、保守部品供給、教育訓練まで含めた全体最適が欠かせません。
要点整理:自動PPボトル輸液充填システムは、日本の製薬設備高度化で重要な中核設備

自動PPボトル輸液充填システムとは、ポリプロピレン製輸液ボトルを対象に、容器搬送、内部洗浄または清浄化、無菌充填、栓装着、封止、検査、ラベリング、箱詰めまでを自動で行う統合型生産設備です。日本の製薬工場では、品質の均一化、ヒューマンエラー低減、監査対応、製造原価の抑制を同時に実現するために採用が進んでいます。
この設備が評価される理由は三つあります。第一に、輸液製造で最重要となる無菌性確保に対して、密閉搬送や自動制御を通じて安定した工程管理ができること。第二に、手作業依存を減らし、人件費上昇と人材不足に対応できること。第三に、製造記録、工程パラメータ、警報履歴などの追跡性を高め、日本国内の厳しい品質管理要求に適合しやすいことです。
特に大手製薬会社、受託製造企業、病院向け輸液供給企業、透析液関連メーカーでは、将来の生産増強だけでなく、災害時供給体制の強化や輸送効率の改善も含め、自動PPボトル輸液充填システムを重要投資案件として検討する傾向があります。
| 評価項目 | 重要度 | 日本市場での背景 | 期待効果 |
|---|---|---|---|
| 無菌性管理 | 非常に高い | 監査対応と回収リスク低減が最優先 | 品質事故予防 |
| 自動化率 | 高い | 技能者不足と省人化需要 | 人為ミス削減 |
| 切替柔軟性 | 高い | 多品種少量化への対応 | 設備稼働率向上 |
| 記録追跡性 | 高い | 電子記録管理の普及 | 監査準備効率化 |
| 保守体制 | 高い | 停止損失が大きい | 稼働安定化 |
| 拡張性 | 中〜高 | 将来増設を想定する工場が多い | 再投資抑制 |
上表の通り、日本での導入判断は単一の装置価格ではなく、品質、運用、保守、将来拡張まで含めた総合評価で行われるのが一般的です。
自動PPボトル輸液充填システムとは何か、日本の製薬生産で何に使われるのか

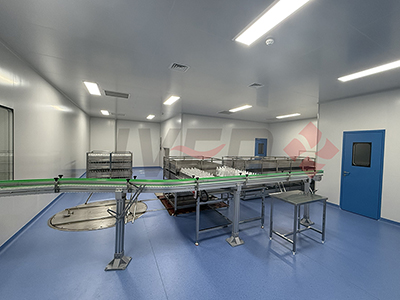
自動PPボトル輸液充填システムは、輸液製剤をポリプロピレンボトルに無菌的かつ定量的に充填し、最終製品として出荷可能な状態まで仕上げるための設備群を指します。一般的な構成には、ボトル供給装置、エア洗浄または洗浄工程、無菌充填機、打栓装置、キャッピング装置、リーク検査機、外観検査装置、ラベラー、カートナー、搬送システム、中央制御システムが含まれます。
用途としては、生理食塩液、ブドウ糖液、電解質輸液、栄養輸液、洗浄液、灌流液、透析関連液などが代表的です。日本では高齢化と医療需要の継続により、基礎的な輸液製品の安定供給が重要な政策課題でもあるため、生産設備の高度化は単なる工場投資ではなく供給責任の強化にもつながります。
PPボトルが採用される背景には、軽量性、耐衝撃性、輸送効率、破瓶リスクの低さがあります。ガラス瓶に比べて物流面で扱いやすく、軟袋に比べて一定の剛性があり、自動搬送や整列で安定しやすい点も評価されています。一方で、成形条件、熱履歴、シール品質、酸素透過、容器変形など、設計上の注意点もあるため、装置選定ではボトル仕様との適合性確認が欠かせません。
また、自動PPボトル輸液充填システムは単体機械ではなく、製薬工場全体の一部として考える必要があります。原液調製設備、注射用水供給、清浄蒸気、空調、滅菌、倉庫、搬送、検査、出荷までをつなぐ総合設計が重要です。こうした観点から、製薬工場一括構築ソリューションのように設備単体ではなく工場全体で支援できる供給企業が注目されています。
| 製品用途 | 典型容量 | 求められる要件 | 設備上の注意点 |
|---|---|---|---|
| 生理食塩液 | 100〜1000ミリリットル | 高い無菌性と安定供給 | 高速充填とリーク管理 |
| ブドウ糖液 | 100〜500ミリリットル | 定量精度 | 粘度差への対応 |
| 電解質輸液 | 250〜1000ミリリットル | 組成均一性 | 混合工程との連携 |
| 栄養輸液 | 250〜1000ミリリットル | 品質安定性 | 充填前後の管理強化 |
| 洗浄液 | 500〜1000ミリリットル | 大量生産性 | 包装工程の自動化 |
| 透析関連液 | 500〜2000ミリリットル | 連続稼働性 | 高処理量設計 |
この表から分かる通り、同じPPボトル対応でも対象製品によって必要な速度、精度、滅菌連携条件が異なります。仕様検討時には製品ポートフォリオを明確にしておくことが重要です。
現代の製薬製造における自動PPボトル輸液充填システムの主な用途と利点

日本の現代製薬製造において、この設備の最大の価値は、安定品質と生産効率を同時に高められる点にあります。従来、輸液製造は無菌環境維持のための運用負担が大きく、人手依存の作業では技能差によるばらつきや教育コストが課題になってきました。自動化システムはこれらの課題を工程設計そのもので抑え込む役割を果たします。
主な利点として、まず定量精度の向上があります。高精度の充填制御により内容量ばらつきを抑え、品質逸脱や再処理を減らせます。次に、無菌エリアへの人の介入を減らすことで汚染リスクを低減できます。さらに、連続運転と自動搬送により処理量を高め、需要変動に対応しやすくなります。
物流面でもPPボトルの利点は大きく、東京港、横浜港、名古屋港、神戸港など主要物流拠点を経由する国内外輸送において、ガラスより破損リスクが低く、重量効率にも優れます。特に災害時備蓄や広域供給を重視する日本市場では、製造後の流通まで見据えた包装選択が重要です。
環境面では、電力消費の最適化、エア使用量削減、工程統合による設置面積圧縮、洗浄水使用量の削減が進んでいます。二〇二六年以降は、単なる高生産性だけでなく、炭素排出削減や資源効率改善も導入判断の主要軸になる見通しです。
| 利点 | 現場への影響 | 経営面の効果 | 導入時の確認点 |
|---|---|---|---|
| 定量精度向上 | 不良率低下 | 原料ロス削減 | 充填方式の適合性 |
| 無菌性向上 | 汚染リスク低減 | 回収リスク抑制 | 環境区分設計 |
| 省人化 | 作業負荷軽減 | 固定費最適化 | 教育計画 |
| 高スループット | 供給安定化 | 売上機会拡大 | 前後工程の能力整合 |
| 追跡性向上 | 記録管理簡素化 | 監査対応迅速化 | 情報連携仕様 |
| 物流適性 | 破損減少 | 輸送コスト抑制 | 包装形態検証 |
導入効果を最大化するには、設備の性能だけでなく、製品設計、物流条件、品質保証体制まで含めて全体像で評価することが欠かせません。
自動PPボトル輸液充填システムの主な種類、機種、技術オプション
自動PPボトル輸液充填システムには、処理能力、無菌保証方式、容器仕様、ライン統合度によって複数の種類があります。日本で選定されることが多いのは、中高速の連続ライン、大容量生産向け高速ライン、複数容量切替に強い柔軟ライン、そして将来増設を前提としたモジュール型ラインです。
充填方式では、時間圧力式、質量流量制御式、サーボ制御式などが検討されます。高精度を重視する場合はサーボ制御や流量フィードバック付きが有利ですが、製品特性や洗浄性とのバランスが必要です。打栓・封止工程では、キャップ形状や口部設計に応じて最適なトルク制御、加熱条件、シール確認機能を選ぶ必要があります。
技術オプションとしては、自動不良排出、オンライン重量確認、外観検査連動、遠隔保守、電子バッチ記録対応、設備全体の自動洗浄支援、無菌障壁強化、ロボット箱詰めなどが挙げられます。多品種化が進む日本市場では、段取り時間短縮と切替部品管理のしやすさも重要です。
また、製造能力だけでなく、設備を構成する素材の耐久性や保守性も見逃せません。長期使用を前提とする日本の製薬工場では、腐食しにくい高品質金属部材、洗浄しやすい構造、部品共通化、故障予兆監視などが高く評価されます。
| 種類 | 特徴 | 適した企業 | 留意点 |
|---|---|---|---|
| 中速標準ライン | 汎用性が高い | 中規模製薬会社 | 将来拡張余地確認 |
| 高速量産ライン | 大量供給向け | 大手輸液メーカー | 前後工程も高能力必須 |
| 柔軟切替ライン | 多容量対応 | 受託製造企業 | 切替手順最適化 |
| モジュール型ライン | 増設しやすい | 段階投資企業 | 初期設計整合が重要 |
| 高無菌保証型 | 介入最小化 | 高規制市場向け工場 | 初期費用高め |
| 統合包装型 | 後工程まで一体化 | 省人化重視企業 | レイアウト要件大 |
上記の分類はあくまで基本形です。実務では製品容量、容器設計、工場天井高、既存ユーティリティ、検査基準、出荷単位に応じた個別最適化が必要です。
自動PPボトル輸液充填システムと代替技術の比較:自社に適した解決策はどれか
日本の製薬企業が設備更新を検討する際、比較対象となるのは、ガラス瓶ライン、非塩化ビニル系軟袋ライン、他素材ボトルライン、半自動ラインなどです。どの方式が最適かは、製品特性、年間需要、物流条件、ブランド戦略、保守人員、輸出比率によって変わります。
ガラス瓶は内容物安定性と伝統的な信頼感で評価される一方、重量、破損、搬送負荷が課題です。軟袋は省スペース性に優れますが、形状安定性や設備構成が異なります。PPボトルは、剛性と軽量性のバランスが良く、自動搬送や外観検査でも扱いやすい点が強みです。
一方で、PPボトルが万能というわけではありません。高温工程への影響、容器設計との整合、キャップ系との相性、特定製品の長期安定性評価などを十分に行う必要があります。そのため設備導入前には、製剤開発、包装設計、工程設計、物流評価を同時に進める体制が望まれます。
| 比較項目 | PPボトル | ガラス瓶 | 軟袋 |
|---|---|---|---|
| 重量 | 軽い | 重い | 非常に軽い |
| 破損リスク | 低い | 高い | 低い |
| 自動搬送安定性 | 高い | 高い | 中程度 |
| 物流効率 | 高い | 中程度 | 高い |
| 設備導入柔軟性 | 高い | 中程度 | 製品依存 |
| 市場イメージ | 実用性重視 | 伝統的 | 省資材志向 |
比較表の通り、PPボトル方式は総合バランスに優れています。特に日本国内で広域物流と省人化を重視する場合、採用候補として非常に有力です。
日本の製薬製造における自動PPボトル輸液充填システム市場の概況と今後の動向
日本市場では、既設設備の更新需要が拡大しています。背景には、老朽ラインの保守負担増、品質記録の電子化要求、エネルギーコスト上昇、熟練作業者不足があります。さらに、国内供給安定を重視する流れから、一定の内製回帰や拠点再編も進んでおり、新規ラインや能力増強案件が継続的に発生しています。
地域別に見ると、関東では東京・横浜・川崎を軸に研究開発と本社機能が集中し、導入判断は全社標準化と監査適合性を重視する傾向があります。中部では静岡・名古屋周辺で実務重視の設備更新案件が多く、関西では大阪・神戸を中心に輸出や委託製造向けの柔軟性需要が見られます。北陸の富山は医薬品製造の集積が強く、効率化投資に積極的です。
二〇二六年以降のトレンドとしては、第一に、工程データ統合と遠隔監視の進展。第二に、設備の省エネルギー化と排熱最適化。第三に、部品交換予測や故障予兆診断。第四に、包装材や水使用量の見直しを含む持続可能性対応が挙げられます。政策面でも安定供給、品質保証、災害レジリエンスに関わる投資が評価されやすくなるでしょう。
また、日本企業は価格だけでなく、導入後の安定支援を重視します。そのため、単なる機械販売企業より、設計、据付、適格性評価、教育、保守、将来のライン拡張まで伴走できる企業の競争力が高まっています。
信頼できる自動PPボトル輸液充填システムの製造企業・供給企業を選ぶ方法
日本で供給企業を選ぶ際は、価格交渉だけで決めるべきではありません。少なくとも、技術力、製造力、サービス力の三軸で比較する必要があります。技術力では、無菌充填工程の理解、容器別実績、規制適合設計、制御の安定性、部材耐久性を確認します。製造力では、加工品質、組立精度、検査体制、工場規模、納期管理能力を見ます。サービス力では、据付調整、適格性評価支援、教育、保守部品、緊急対応、日本向け文書作成能力が重要です。
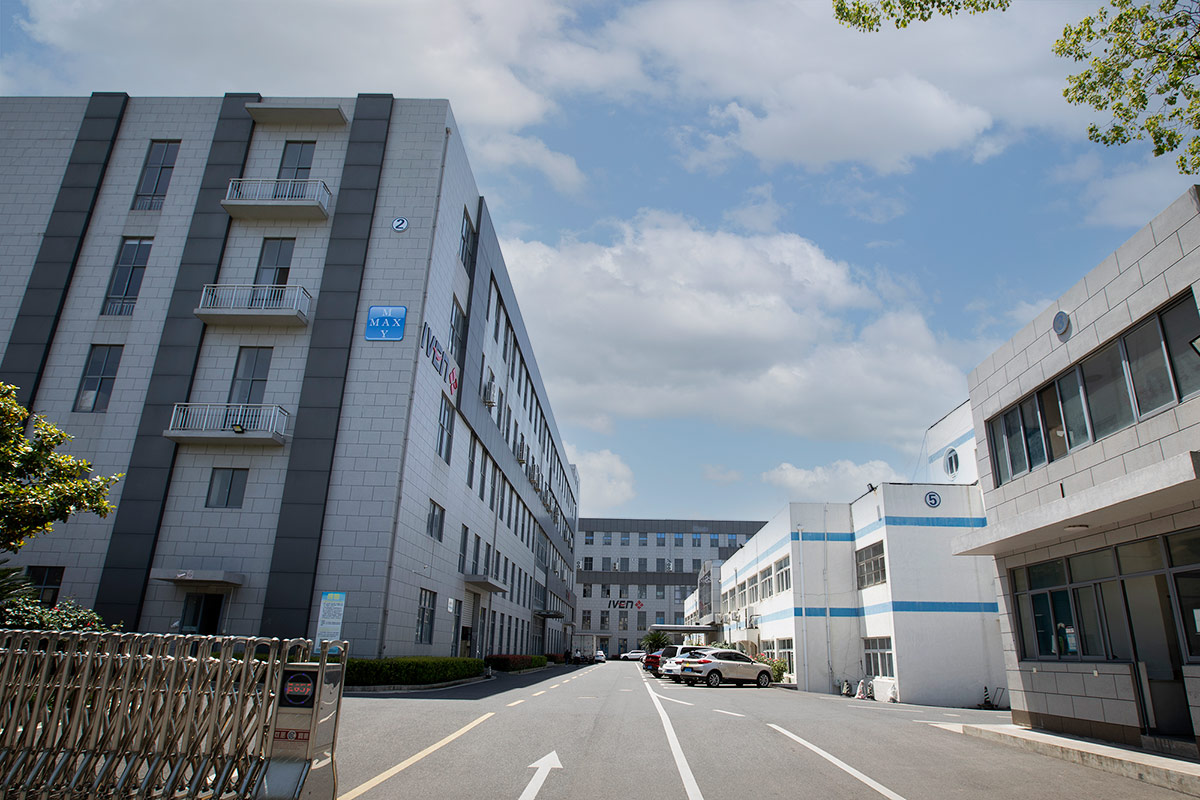
たとえば、企業情報を確認すると、医薬品・医療消耗品分野に長く取り組み、複数の専門工場を持ち、輸液ライン、水処理、搬送物流、採血関連設備まで広い製品群を持つ企業は、単体機械ではなく工場全体を見て提案できる可能性があります。こうした企業は、製造動線やユーティリティ設計を含めた総合提案がしやすく、日本の複雑な更新案件にも適応しやすい傾向があります。
技術面では、無菌製造設備に関する独自設計、長年の実績、部品標準化、耐久性の高い金属構造、複数の容器形式への対応などが信頼性判断の材料になります。製造面では、専門工場の分業体制、工程別品質検査、出荷前試運転能力が重要です。サービス面では、計画段階の実現可能性検討から、据付、立上げ、教育、文書化、稼働後の最適化支援まで一貫対応できるかどうかが導入成功を左右します。
この点で、製品一覧を通じて輸液設備、水システム、搬送、包装など周辺設備まで確認し、単なる機械比較ではなく、将来の工場拡張に耐える供給能力を評価することが望まれます。
| 選定基準 | 確認内容 | 日本企業への影響 | 推奨確認方法 |
|---|---|---|---|
| 技術適合性 | 対象製品・容器への対応 | 品質保証に直結 | 仕様書照合 |
| 規制理解 | 無菌製造・文書対応力 | 監査負担低減 | 過去案件確認 |
| 製造能力 | 工場規模・試運転体制 | 納期安定 | 工場審査 |
| 保守支援 | 部品供給・遠隔支援 | 停止損失抑制 | 契約条件確認 |
| 総合提案力 | 水処理・搬送・包装連携 | 全体最適化 | 提案書比較 |
| 教育能力 | 操作・保全・品質教育 | 立上げ期間短縮 | 教育計画確認 |
表の各項目は、導入後に問題化しやすい要素です。安価な見積だけで選ぶと、保守やバリデーションで予想外の負担が生じることがあります。
自動PPボトル輸液充填システムの投資費用、予算計画、投資回収の考え方
投資費用は、ライン能力、無菌保証方式、容器サイズ数、後工程統合度、情報連携機能、現地据付条件によって大きく変わります。日本の工場では、設備本体価格だけでなく、建屋改修、空調増強、純水・注射用水、清浄蒸気、電気、圧縮空気、搬送、検査、教育、適格性評価、予備品を含めた総投資額で考えることが必要です。
予算計画では、初期費用を抑えるために能力を過小に見積もると、将来の需要増に対応できず再投資が発生する場合があります。一方で過大投資は減価償却負担を重くします。実務上は、現在需要、三年後需要、五年後需要の三段階で生産シナリオを作り、最適能力を決める方法が有効です。
投資回収を考える際は、人件費削減だけでは不十分です。不良削減、原料ロス低減、停止時間減少、輸送破損減、記録作業削減、監査対応工数削減、受託案件獲得による売上増なども定量化します。特に日本では品質事故回避の価値が非常に大きく、単年の会計指標だけでは測れないメリットがあります。
参考として、供給企業によっては、実現可能性検討、設備選定、導入設計、据付立上げ、適格性評価支援、教育までをまとめて対応しており、結果として工程のやり直しや設計変更を減らせます。こうした包括支援は初期見積より総コスト削減に寄与することが少なくありません。導入相談はお問い合わせ窓口から早期に始めるのが望ましいでしょう。
| 費用項目 | 内容 | 予算比率の目安 | 注意点 |
|---|---|---|---|
| 設備本体 | 充填・封止・検査・搬送 | 40〜55% | 仕様追加で変動大 |
| 建屋改修 | レイアウト・床・壁・動線 | 8〜15% | 既設更新は増えやすい |
| ユーティリティ | 水・蒸気・空調・電気 | 10〜18% | 能力不足に注意 |
| 適格性評価 | 試験・文書・記録整備 | 5〜10% | 外部支援費含む |
| 教育・立上げ | 操作訓練・条件最適化 | 3〜7% | 期間見積を甘くしない |
| 予備品・保守 | 初期部品・契約保守 | 3〜8% | 長期稼働に必須 |
この費用構成を理解すると、設備価格だけの比較がいかに不十分かが分かります。特に既設工場更新では建屋とユーティリティの影響が大きくなります。
自動PPボトル輸液充填システムに投資する際の重要検討事項と潜在的リスク
最も大きなリスクは、設備選定と工場条件が一致していないことです。たとえば、必要能力に対して前工程の原液調製が追いつかない、空調区画の設計が不足している、ボトル仕様が将来変更されるのに切替余地がない、といった問題は導入後の損失につながります。
二つ目のリスクは、規制文書や適格性評価の準備不足です。日本の品質保証体制では、装置性能だけでなく、設計根拠、試験計画、記録、逸脱対応、教育履歴まで整合していることが重要です。ここを軽視すると、立上げが遅延し、販売開始時期が後ろ倒しになります。
三つ目は、保守部品と技術支援の確保です。輸液ラインは停止コストが高く、代替生産が難しいこともあります。日本国内または近隣地域で迅速に支援できる体制、遠隔診断、消耗部品在庫計画が必要です。
四つ目は、持続可能性要件への対応不足です。二〇二六年以降は、エネルギー効率、水使用量、包装廃棄物、設備長寿命化が投資判断に組み込まれる可能性が高く、現時点から将来規制を見越した仕様決定が求められます。
実際の導入事例では、関西圏の受託製造企業が多容量切替を重視しすぎてライン速度が不足し、後に増設が必要となったケースや、首都圏の工場で情報連携要件を後から追加したため制御改造費が膨らんだケースがあります。逆に、初期段階から工程全体を俯瞰して設計した企業では、立上げ期間短縮と監査準備効率化に成功しています。
| 潜在的リスク | 発生原因 | 影響 | 対策 |
|---|---|---|---|
| 能力不足 | 需要予測の甘さ | 供給遅延 | 複数年需要で設計 |
| 無菌設計不整合 | 工場条件未確認 | 品質リスク増大 | 事前監査と設計照合 |
| 文書不足 | 適格性評価準備不足 | 立上げ遅延 | 早期文書計画 |
| 保守遅延 | 部品供給不十分 | 長時間停止 | 予備品計画と契約保守 |
| 切替非効率 | 多品種設計不足 | 稼働率低下 | 段取り時間評価 |
| 環境負荷高止まり | 省エネ設計不足 | 運用費増 | 将来基準を先取り |
この表は、導入前に見落としやすい典型課題を整理したものです。設備仕様書だけでなく、運用と保守まで含めたリスク評価が重要です。
日本市場における業界別活用、導入事例、供給企業の見方
自動PPボトル輸液充填システムの主な導入先は、大手製薬企業、受託製造企業、透析関連液メーカー、病院向け基礎輸液供給企業、輸出対応工場です。大手製薬企業では、全社共通基準への適合、長期安定運転、電子記録統合が重視されます。受託製造企業では、多品種切替、短納期立上げ、顧客監査への説明力が重要です。
例えば、富山のような医薬品集積地では、既存工場の一角を改修して新しいボトルラインを増設する案件が考えられます。この場合、限られたスペースで搬送を最適化し、既設水システムや空調と整合させる能力が求められます。大阪・神戸圏の輸出志向工場では、輸送適性と梱包効率を重視してPPボトルを選ぶケースが想定されます。東京・横浜圏では、本社品質保証部門の要求が強く、記録の一貫性や遠隔監視機能が導入条件になりやすい傾向があります。
供給企業を見る際には、単純な国内外の区分だけではなく、国際規制への理解、実績件数、関連設備の幅、工程統合力を確認すべきです。特に輸液設備だけでなく、製薬用水、搬送物流、包装、倉庫連携まで対応できる企業は、日本の大規模更新案件で有利です。
また、技術力だけでなく製造力も重要です。専門工場を複数持ち、それぞれが充填包装機械、水処理、搬送物流、採血関連設備などに特化している企業は、標準化と品質管理の点で優位性があります。これにより、ライン単体だけでなく工場全体の一貫提案が可能になります。
当社の取り組み:技術力、製造力、支援力を分けて見る視点
日本市場で自動PPボトル輸液充填システムを検討する際、供給企業の実力は三つの側面から見ると分かりやすくなります。
第一は技術力です。医薬品無菌充填、輸液包装、製薬用水、搬送物流といった関連領域を総合的に理解している企業は、ボトルライン単独ではなく工場全体の整合を考えた提案ができます。長年にわたり輸液設備や医療関連設備の設計開発を行い、独自技術や多くの知的資産を蓄積している企業は、複雑な仕様にも対応しやすい傾向があります。
第二は製造力です。専門分野別の製造拠点を持ち、加工、組立、検査、試運転が体系化されている企業は、納期と品質の安定性で優位です。輸液ライン、製薬用水システム、知能搬送、医療消耗品設備などを分野別に製造できる体制は、大型案件で特に有効です。長寿命を意識した金属部材や保守性の高い構造も、長期運用を重視する日本企業に適しています。
第三は支援力です。企画段階の実現可能性相談、設計、機種選定、据付、試運転、適格性評価、品質関連資料整備、操作教育、稼働後最適化まで一貫して対応できる企業は、導入リスクを大きく下げます。単体装置の購入では解決できない、レイアウト不合理、工程連携不足、工程表遅延といった問題を抑制できるからです。
こうした観点で、日本向け案件では、長年にわたり医薬品工場の一括構築にも携わり、輸液ラインを含む幅広い設備と工程支援を提供している企業が選択肢となります。詳細な相談や案件条件の共有は、日本向け導入相談から進めるのが効率的です。
よくある質問
質問一:自動PPボトル輸液充填システムは日本のどの企業に向いていますか。
大容量輸液を継続供給する製薬会社、受託製造企業、透析関連液メーカー、病院向け供給企業に特に適しています。多品種少量にも対応可能ですが、最適仕様は生産計画次第です。
質問二:ガラス瓶ラインから切り替える利点は何ですか。
軽量化、破損低減、搬送効率向上、省人化との相性が主な利点です。ただし製剤安定性、容器適合性、包装評価を事前に行う必要があります。
質問三:導入までどのくらい時間がかかりますか。
仕様確定、設計、製造、据付、試運転、適格性評価まで含めると案件規模によって大きく異なります。既設改修では建屋条件確認に時間を要するため、早期相談が重要です。
質問四:価格だけで供給企業を選んでも問題ありませんか。
おすすめできません。輸液設備は停止損失と品質リスクが大きいため、技術適合性、文書対応、保守支援、教育体制まで含めて比較すべきです。
質問五:日本国内の規制対応で重視すべき点は何ですか。
無菌製造の設計根拠、工程記録の追跡性、適格性評価資料、教育記録、逸脱時の管理手順が重要です。設備選定段階から品質保証部門を巻き込むべきです。
質問六:二〇二六年以降に特に注目すべき技術動向は何ですか。
遠隔監視、故障予兆診断、電子記録統合、省エネルギー制御、水使用量削減、持続可能な工場設計が重要です。将来の規制や環境要件を見越した設備仕様が求められます。
質問七:一括構築と単体機導入のどちらが良いですか。
新工場や大規模更新では、一括構築の方が工程整合や責任分界が明確になりやすいです。既設一部更新では単体機導入も可能ですが、周辺設備との接続設計を慎重に行う必要があります。
質問八:相談時に準備すべき情報は何ですか。
対象製品、容量、年間需要、将来計画、既設工場図面、ユーティリティ条件、希望納期、品質要求、記録要件を準備すると、具体的な提案を受けやすくなります。
自動PPボトル輸液充填システムは、日本の製薬生産において単なる充填機ではなく、品質保証、供給安定、コスト競争力、将来拡張を支える重要基盤です。特に日本のように品質要求が高く、労働人口減少と安定供給責任が同時に進む市場では、総合設計と長期支援を前提にした設備選定が成功の鍵になります。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本向け高速輸液バッグ充填ライン導入ガイドと生産性戦略
日本の製薬企業にとって、高速輸液バッグ充填ラインは、使用直前まで有効成分を分離保持できる先進的な輸液製剤の量産を可能にする重要設備です。安定性の向上、配合の柔軟性、医療安全性の改善に直結し、病院薬剤部、透析領域、救急医療、栄養輸液など幅広い用途で導入価値が高まっています。とくに東京、大阪、名古屋、神戸、横浜など医薬品物流が集中する地域では、安定供給と高効率生産を両立する設備への関心が強く、国内市場でも高度化が進んでいます。
高速輸液バッグ充填ラインとは、非塩化ビニル製のソフトバッグや多室バッグに対して、製袋、充填、シール、リーク検査、外観検査、搬送、包装までを連続自動化する生産設備を指します。単なる大量充填装置ではなく、医薬品の安定性、無菌性、歩留まり、トレーサビリティを同時に管理するための統合システムです。
日本市場で注目される最大の理由は、多室構造の輸液製剤を安定的に生産できる点にあります。たとえば、相互作用しやすい有効成分や栄養成分を別室に保持し、使用時に混合できるため、保存中の劣化や沈殿リスクを抑えやすくなります。これにより、患者への投与品質を高水準で維持しやすくなります。
さらに、高速化されたラインは人手作業の接触機会を減らし、無菌工程の再現性を高めます。日本の医療現場では、品質事故の未然防止、安定供給、長期保守性、バリデーション対応力が重視されるため、単なる価格比較ではなく、総合運用価値で評価される傾向があります。
評価項目高速輸液バッグ充填ラインの効果日本市場で重視される理由製品安定性成分分離保持により劣化を抑制長期保存と品質均一性が求められるため無菌性自動化により人為接触を低減品質保証体制の厳格化に適合しやすい生産速度大量生産に対応し供給能力を強化需要変動時の供給安定が重要なため柔軟性単室・多室・容量違いに対応しやすい多品種少量生産への対応が必要なためトレーサビリティ工程データの統合管理が可能監査・回収対応の迅速化に有効省人化自動搬送と検査で人員依存を低減人材不足対策として実効性が高い上表のとおり、この設備は単に速いだけでなく、医療品質と工場経営の双方に影響する基幹投資です。
高速輸液バッグ充填ラインは、フィルム供給部、成形部、定量充填部、熱シール部、滅菌関連工程、検査部、ラベリング部、二次包装部、搬送制御部から構成されます。日本の製薬工場では、クリーンルームとの整合、洗浄性、保全性、機器間連携、記録管理が重要であり、設備単体ではなく工場全体の設計思想との一致が求められます。
主な利点は五つあります。第一に、高速連続運転によって一日当たりのバッグ生産数を大きく引き上げられること。第二に、充填精度の均一化によりロスを抑えやすいこと。第三に、複数処方や容量切替に対応しやすいこと。第四に、自動検査との組み合わせで出荷品質を安定させられること。第五に、将来的な設備拡張や情報連携に対応しやすいことです。
特に日本では、病院向け標準輸液、周術期輸液、栄養輸液、透析関連液など、供給停止が許されにくい分野で、安定稼働性が選定基準となります。そのため、単純な名目速度だけでなく、実稼働率、切替時間、不良率、保守部品供給力も比較対象になります。
構成ユニット役割導入時の確認点フィルム供給原反の安定送り張力制御と材料適合性バッグ成形所定形状への製袋サイズ変更の容易さ定量充填液量を正確に注入粘度差への対応力熱シール密封と隔壁形成シール強度と均一性検査システム漏れ・外観・重量確認検出精度と誤判定率搬送包装工程間自動連携省人化と詰まり防止性能設備仕様を読む際は、毎分処理数だけでなく、稼働可能なバッグ寸法、対応フィルム、シール構造、洗浄方式、記録保存の仕組みまで確認すると失敗しにくくなります。
医療現場で高速輸液バッグ充填ライン由来の製品が評価される理由は、製造効率だけではありません。臨床面では、薬剤調製の安全性向上、投与準備時間の短縮、混合ミス低減、感染管理の強化など、多面的な利点があります。
たとえば多室バッグは、使用前に隔壁を開通させて成分を混合できるため、病棟や集中治療室での調製作業を簡素化できます。これは看護師や薬剤師の負担軽減につながり、繁忙時間帯の作業リスクを下げます。日本の大規模病院が集中する東京都心部や大阪市内では、救急受け入れ件数が多く、迅速な投与準備が医療安全に直結します。
また、地方中核病院や災害拠点病院では、保管性と運用性が重要です。あらかじめ品質管理されたバッグ製剤を使うことで、院内調製依存を減らし、供給の標準化を図りやすくなります。高齢化が進む日本では、輸液、栄養管理、腎疾患関連治療の需要が底堅く、製造側は病院運用に適した包装設計まで視野に入れる必要があります。
臨床分野主な用途多室化の利点救急医療迅速な輸液投与使用直前混合で準備時間短縮集中治療電解質・栄養管理成分安定性の確保周術期管理術前術後の補液標準化された投与がしやすい腎疾患関連透析周辺の補液安定供給と規格化に有利在宅医療支援長期栄養・補液扱いやすく保管しやすい災害医療備蓄緊急時の大量供給即応性と配布効率が高い上記のように、高速輸液バッグ充填ラインは工場設備でありながら、その価値は最終的に病院運営と患者安全に結びついています。
高速輸液バッグ充填ラインは、単室バッグ向け、多室バッグ向け、汎用型、専用型に大別されます。日本市場では、標準輸液の大量供給を重視する案件と、高付加価値製剤の差別化生産を重視する案件で求められる仕様が異なります。
材料面では、非塩化ビニル系フィルムが中心です。透明性、熱シール性、耐衝撃性、薬液適合性、滅菌耐性、保存中の層間安定性などを比較し、処方との相性を見極める必要があります。バッグのフィルムは単なる容器材料ではなく、製品寿命、輸送耐久性、外観品質、機械適合性に影響する重要要素です。
横浜港、神戸港、名古屋港を経由して原材料や機械部品を調達する企業では、供給網の安定性も選定条件となります。材料仕様が頻繁に変わるとバリデーション負荷が増えるため、日本の品質保証部門では材料の継続供給能力を重視する傾向があります。
分類特徴適した用途単室バッグライン構造が比較的シンプルで高効率標準輸液の大量生産二室バッグライン二成分を分離保持できる安定性が課題の処方三室バッグライン複数成分の段階混合に対応高度栄養系製剤汎用切替型容量や仕様変更に柔軟多品種少量生産大型高速型長時間連続運転向け基幹工場の量産専用処方型特定製剤に最適化差別化製品の安定製造フィルム特性重視点実務上の確認事項透明性内容物の目視確認検査装置との相性熱シール性密封品質の確保速度上昇時の安定性耐滅菌性物性保持高温後の変形有無薬液適合性成分吸着や溶出の抑制長期安定性試験機械適合性送り・成形・シールの安定高速運転時のしわ発生供給安定性長期調達の継続複数ロットの均一性ライン選定では、装置性能だけでなく、材料供給体制まで一体で見極めることが重要です。
単室バッグは構造が簡潔で大量供給に向いています。一方、多室式は処方設計の自由度と安定性に優れ、使用時混合という付加価値を提供できます。どちらが優れているかではなく、対象市場、薬価戦略、供給量、病院ニーズ、設備投資回収期間に応じて最適解が異なります。
日本国内では、標準輸液市場は成熟している一方で、差別化可能な高機能製品への関心も高まっています。特に高齢者医療、栄養管理、専門領域向け製品では、多室バッグの優位性が明確になりやすいです。ただし、多室化は成形・隔壁・シール・検査の難易度を上げるため、設備供給者の実績と技術力が重要になります。
比較項目多室式単室式製品安定性成分分離により高い処方によって制限あり設備複雑性高い比較的低い量産効率処方次第で高いが調整が必要大量連続生産に向く差別化価値高い標準品向け初期投資高め比較的抑えやすい病院での利便性使用時混合で高い標準運用に適する品質管理難度高い中程度この比較から分かるように、多室式は高付加価値化に適し、単室式は高回転型ビジネスに適しています。経営戦略と製品戦略をそろえた選定が必要です。
日本では、医療の高度化、慢性疾患患者の増加、供給安定性への社会的要求、国内生産回帰の議論などを背景に、輸液関連設備への関心が継続しています。さらに二千二十六年以降は、省人化、遠隔保全、製造データ統合、環境負荷低減に対応できるラインが優先される見通しです。
東京圏では大手製薬・受託製造の高機能化投資が進み、関西圏では医薬品集積地と港湾物流を生かした供給網再構築が進んでいます。中部圏では設備更新と自動化需要が強く、九州では新規生産拠点への関心が高まっています。これらは単なる地域差ではなく、出荷先、物流、雇用、保守拠点配置にも関わります。
var ctx1 = document.getElementById(‘sen1’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘二〇二一’,’二〇二二’,’二〇二三’,’二〇二四’,’二〇二五’,’二〇二六’],datasets: [{label: ‘日本市場の設備需要指数’,data: [68,74,81,89,97,108],borderColor: ‘rgb(54, 162, 235)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線図は、日本における高速輸液バッグ充填ライン需要の伸びを示した想定値です。新設だけでなく、既存設備の更新案件が需要を支えています。
var ctx2 = document.getElementById(‘bou1’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘標準輸液’,’栄養輸液’,’救急用製剤’,’透析関連液’,’受託製造’,’輸出向け生産’],datasets: [{label: ‘分野別需要規模’,data: [92,76,64,58,71,69],backgroundColor: ‘rgb(255, 99, 132)’}]},options: {responsive: true,maintainAspectRatio: false}});棒グラフからは、標準輸液が依然として大きなボリュームを持つ一方、栄養輸液や受託製造も設備需要を押し上げていることが分かります。
var ctx3 = document.getElementById(‘men1’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘二〇二一’,’二〇二二’,’二〇二三’,’二〇二四’,’二〇二五’,’二〇二六’],datasets: [{label: ‘単室比率’,data: [72,69,66,62,58,54],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘多室比率’,data: [28,31,34,38,42,46],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});面グラフは、標準的な単室製品中心の構成から、多室製品への比重移動が進む見通しを表しています。これは高機能化と差別化を目指す製薬企業の方向性と一致します。
供給業者選びでは、価格表だけで判断しないことが重要です。日本市場では、規制対応力、据付実績、立上げ速度、部品供給、長期保守、文書品質、現地支援体制まで含めた総合評価が必要です。特に医薬品設備は導入後十年以上使うことが多く、初期見積額よりも運用総費用の差が大きくなります。
技術面では、多室バッグの隔壁形成、シール一貫性、高速時の充填安定、検査自動化、搬送連携などの成熟度を確認します。製造面では、主要部品の内製比率、加工品質、工場管理、試運転条件を見ます。サービス面では、設計支援、据付調整、適格性確認、教育訓練、予備品供給、遠隔診断の有無が重要です。
たとえば、企業概要のご案内で確認できるように、上海アイブン・ファーマテック・エンジニアリングは、医薬品設備分野で長年の実績を持ち、輸液関連ライン、水処理、搬送物流、医療消耗品設備まで広い技術領域をカバーしています。日本向け案件では、個別設備ではなく工場全体を見据えた構想が評価されやすく、この点は大きな比較要素です。
技術力の観点では、同社は輸液設備に関する多数の独自技術を持ち、多室バッグやソフトバッグ生産に必要な工程統合力に強みがあります。製造力の観点では、複数の専門工場体制により、充填包装機械、水システム、物流機器など周辺設備との一体提案が可能です。サービス力の観点では、事前検討から設計、据付、立上げ、確認試験、教育、運用最適化まで伴走できることが、海外設備導入時のリスク低減に役立ちます。
統合型案件を検討する企業は、ターンキー対応の詳細を確認し、単機導入だけでなく、無菌区域の動線や用水設備、包装工程まで一貫して設計できるかを見極めるとよいでしょう。個別機種を調べたい場合は、製品一覧ページを参照し、自社の処方や容量計画に近い装置群を比較するのが実務的です。
評価基準確認内容重要度実績輸液バッグ設備の納入件数と稼働年数非常に高い技術適合性多室化、高速化、検査自動化への対応非常に高い文書品質設計図書、試験文書、保全資料の整備高い現地支援据付・教育・緊急対応の体制高い部品供給消耗品と予備品の納期安定性高い拡張性将来増設や連携改造の容易さ中~高総費用導入費だけでなく運用保全費を含む非常に高いvar ctx4 = document.getElementById(‘hikaku1’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘技術適合性’,’製造一貫性’,’文書対応’,’現地支援’,’拡張性’,’総費用効率’],datasets: [{label: ‘統合型供給業者の評価’,data: [93,88,91,86,89,84],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘単体機中心供給業者の評価’,data: [76,69,64,58,61,72],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});比較図のように、周辺設備や文書、立上げ支援まで含む統合型供給業者は、医薬品工場の総合導入では優位になりやすいです。具体相談はお問い合わせ窓口から進めると、仕様整理を含めて検討しやすくなります。
投資金額は、ライン速度、バッグ仕様、単室か多室か、検査の自動化範囲、包装レベル、工場改修範囲、用水や空調など付帯設備の有無で大きく変動します。日本では、設備本体価格だけでなく、建屋改修、配管、電気計装、適格性確認、教育、初期予備品、立上げロスも予算に織り込む必要があります。
一般に、投資回収は三つの要素で決まります。第一に販売数量の増加、第二に高付加価値製品への転換、第三に不良削減と省人化です。多室バッグの場合は単価改善が見込める一方で、立上げ期間が長くなる場合があるため、段階的な市場投入計画が有効です。
費用項目内容予算上の注意点設備本体成形・充填・シール・検査装置速度と仕様で大きく変動付帯設備用水、蒸気、空調、搬送見落としやすい固定費建屋改修レイアウト変更、床荷重、動線既設工場では増えやすい適格性確認据付・運転・性能確認日程と人員確保が必要教育訓練操作、保全、品質管理教育立上げ初期の安定稼働に直結予備品消耗品、要交換部品初年度分を含めると安心立上げロス試作・調整・歩留まり低下回収計画に織り込む必要あり投資回収を短縮するには、受託製造案件の獲得、既存品からの切替、輸出市場向け製剤の開発など、設備導入前に販路を固めておくことが効果的です。大阪や神戸の物流拠点を活用した西日本向け供給、横浜港を使った海外向け出荷など、供給網設計まで含めると収益性が変わります。
高額設備である以上、事前のリスク整理は不可欠です。よくある失敗は、将来製品計画と設備仕様が合っていない、材料評価が不足している、文書要件を過小評価している、据付スペースが足りない、保守体制を軽視している、といった点です。
日本市場では特に、品質保証部門、生産技術部門、工務部門、購買部門、経営層の合意形成が重要です。誰か一部門だけが主導すると、後工程で条件追加が生じ、日程遅延や費用増加につながりやすくなります。設備選定前に、対象処方、容量レンジ、年間生産計画、滅菌方式、包装仕様、出荷先要求を一覧化しておくと、仕様のぶれを防げます。
潜在リスク起こりやすい場面対策能力不足需要予測が甘い場合将来増設余地を確保する仕様過剰必要以上の自動化を選ぶ場合回収計画に基づき段階導入する材料不適合処方とフィルム評価不足長期安定性試験を前倒し実施立上げ遅延文書・確認試験準備不足初期から日程統合管理する保全難部品供給体制が弱い場合重要予備品を先行確保する歩留まり悪化高速運転条件の最適化不足工場受入試験と現地調整を強化環境負荷対応不足省エネ要件を見落とした場合二千二十六年以降を見据え省資源設計を採用二千二十六年以降のトレンドとしては、設備の省電力化、廃材低減、データ連携による予知保全、電子記録強化、より柔軟な少量多品種運転が進む見込みです。政策面では供給安定と国内医療インフラ強化が継続テーマとなり、持続可能性への配慮も調達要件に入りやすくなります。
ここでは、日本の製薬企業や設備導入担当者から多く寄せられる質問を整理します。
質問回答高速輸液バッグ充填ラインはどの企業に向いていますか。標準輸液を大量生産する企業だけでなく、多室製剤や高機能製剤を開発する企業、受託製造を拡大したい企業にも向いています。単室と多室はどちらを選ぶべきですか。大量供給と投資効率を重視するなら単室、安定性向上と差別化を重視するなら多室が適しています。製品戦略から逆算することが重要です。導入前に最も重要な確認事項は何ですか。対象処方、年間数量、材料適合性、工場レイアウト、用水や空調など付帯設備、確認試験の計画を早期に固めることです。海外供給業者でも日本向け案件に対応できますか。対応可能ですが、日本企業は文書品質、保守体制、現地支援、規制理解を重視するため、その実績確認が不可欠です。設備だけでなく工場全体の相談もできますか。はい。設備単体よりも、用水、物流、包装、検査、建屋動線まで含む一体計画の方が、長期的には投資効率が高くなることがあります。上海アイブン・ファーマテック・エンジニアリングの強みは何ですか。輸液関連設備を中心に、水処理、包装、物流まで含めた統合提案力、専門工場による製造体制、導入後まで見据えた支援体制にあります。相談はどこから始めればよいですか。処方、容量、目標能力、既設工場条件を整理した上で、相談窓口から連絡すると具体的な比較が進めやすくなります。総括すると、日本で高速輸液バッグ充填ラインを導入する意義は、単なる増産ではありません。高品質な輸液製剤の安定供給、医療安全への貢献、差別化製品の開発、長期的な収益改善を同時に実現するための戦略投資です。東京、大阪、名古屋、神戸、横浜といった主要産業・物流拠点を含む日本市場では、今後も高機能化、省人化、持続可能性対応が選定の中心になります。設備の速度だけでなく、材料、品質、サービス、拡張性まで総合的に比較することが、導入成功への最短ルートです。
-

日本の製薬工場向け注射剤用ガラスボトル輸液製造ライン導入・比較・投資判断総合ガイド
日本の注射剤製造市場では、無菌性保証、粒子管理、トレーサビリティ、省人化、安定稼働を同時に実現できる設備への需要が高まっています。なかでも注射剤向けガラスボトル輸液製造ラインは、大容量輸液、電解質液、栄養輸液、洗浄液などの無菌包装工程において、中核となる生産システムです。既存設備の更新、国内回帰型投資、受託製造の拡大、災害時供給体制の強化を進める日本の製薬会社にとって、導入効果を数量で見極めることが重要です。
本記事では、日本市場を前提に、注射剤向けガラスボトル輸液製造ラインの基本構成、適用分野、設備タイプ、代替技術との比較、投資回収の考え方、規制面の注意点、そして信頼できる製造業者の見極め方まで体系的に整理します。東京・大阪・神戸・横浜・名古屋・福岡など医薬品物流の要所や、神戸港・横浜港・東京港・大阪港といった輸入設備の搬入拠点も踏まえ、日本の工場計画に役立つ内容にまとめています。
注射剤向けガラスボトル輸液製造ラインとは、ガラスボトル容器を使用して無菌注射剤や輸液を洗浄、滅菌、充填、打栓、封止、検査、ラベリング、箱詰めまで一貫処理する自動化設備群です。日本の大手製薬企業、病院向け製剤メーカー、受託製造会社では、品質一貫性と長期安定供給を両立するために本設備を重点評価しています。
特にガラスボトルは、内容液との相互作用が少なく、酸素透過が小さく、一定の耐熱性があり、歴史的な使用実績が豊富なため、規格化された輸液や安定性重視の注射剤で今なお重要です。設備の選定では、処理速度だけでなく、容器サイズ対応範囲、自動清浄性、無菌保証レベル、保守性、部品供給体制、日本国内での立上げ支援まで含めて総合判断する必要があります。
評価項目内容日本市場での重要度確認ポイント無菌性保証洗浄から封止までの汚染防止設計非常に高い気流設計、介入回数、滅菌工程容器適合性複数容量のガラスボトルに対応高い100mL、250mL、500mL、1000mL対応自動化レベル搬送、検査、箱詰めの省人化高いロボット化、電子記録、連携性規制適合日米欧の基準に対応できる設計非常に高い文書、試運転、適格性評価支援保守性部品交換と洗浄の容易さ高い標準部品、遠隔診断、消耗品供給投資効率初期費用と運転費用の均衡高い歩留まり、停止時間、寿命上表の通り、日本の設備投資では単純な購入価格よりも、無菌設計、文書化、将来の査察対応、長寿命部材、保守ネットワークが重視されます。
このラインは主に、原料調製後の液剤を無菌条件下でガラスボトルへ定量充填し、密封して市場出荷可能な最終製品に仕上げるために使われます。工程は一般に、ボトル供給、内外面洗浄、乾熱滅菌またはトンネル処理、無菌充填、栓装着、アルミキャップ封止、リーク検査、異物検査、外観検査、表示、梱包という流れで構成されます。
日本国内では、医療機関向けの大容量輸液、基礎輸液、糖電解質液、透析補助液、一部の抗菌製剤や特殊注射液などで活用されています。とくに安定供給契約を抱える企業では、稼働率の高さと品質再現性が経営上の重要指標になります。
工程全体の要は、単独機械ではなく統合制御です。洗浄機、滅菌トンネル、充填打栓機、キャッピング機、検査機、後包装設備、物流搬送、倉庫システム、製造用水、注射用水、純蒸気、溶液調製システムまで連動させることで、真の意味での生産性が生まれます。
総合的な設備導入を検討する場合は、医薬品工場向けターンキーソリューションのように、機械単体ではなく工場全体の整合設計を見られる供給体制が有利です。
工程主な設備目的品質上の注意点容器供給自動供給装置連続投入破瓶防止、整列安定性洗浄ボトル洗浄機異物と残留物除去洗浄水品質、ノズル性能滅菌乾熱滅菌トンネル微生物低減温度均一性、記録性充填無菌充填機定量注入容量精度、泡立ち抑制封止打栓・キャップ機密封保持トルク、リーク、位置ずれ検査・包装外観検査機、箱詰め機出荷品質の保証異物検出、表示誤り防止この表から分かるように、注射剤向けガラスボトル輸液製造ラインは、単に液を詰める装置ではなく、無菌製造の全工程を成立させる統合生産基盤です。
日本の製薬工場で本ラインが選ばれる理由は、第一に容器信頼性です。ガラスは透明性が高く、内容物の外観確認がしやすいため、病院や調剤部門でも扱いやすい特長があります。第二に、耐熱処理との相性が良く、一定条件下での安定性評価や既存承認との整合を取りやすい点です。第三に、大容量輸液分野では長い使用実績があり、医療現場の受容性が高いことも見逃せません。
用途としては、基礎輸液、洗浄液、栄養補助輸液、血液浄化関連液、一部の特殊無菌液剤などが中心です。また、災害医療備蓄や地方中核病院向け安定供給案件では、品質の見える化と長期稼働の実績が重視されます。
利点は品質面だけではありません。近年はサーボ制御、在線重量管理、自動不良排出、電子バッチ記録、遠隔監視によって、熟練作業者への依存を減らせます。人手不足が進む関東圏や関西圏の工場にとって、省人化は重要な導入目的です。
用途分野代表製品ガラスボトル採用理由導入効果基礎輸液生理食塩液、ブドウ糖液実績豊富、安定供給品質安定、承認整合電解質輸液複合電解質液内容液との適合性変動低減栄養輸液高カロリー補助液外観確認しやすい検査性向上洗浄液手術用洗浄液大容量対応大量生産しやすい特殊注射液安定性重視製剤低透過性長期品質維持備蓄向け製品災害対応輸液信頼性と調達実績供給体制強化日本では、自治体入札、大学病院案件、広域流通を伴う製品ほど、設備の再現性と監査対応力が実務上の競争力になります。
var 市場成長文脈 = document.getElementById(‘市場成長線図’).getContext(‘2d’);var 市場成長図表 = new Chart(市場成長文脈, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘日本における関連設備需要指数’,data: [82, 88, 95, 103, 112, 121],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の線図は、日本市場で関連設備需要が中期的に拡大している想定を示しています。更新投資に加え、安定供給体制の再構築が成長要因です。
設備は生産規模、製品特性、容器規格、無菌設計方針によって大きく分かれます。小規模多品種向け、中規模標準品向け、大規模大量生産向けのほか、完全自動型、半自動補助型、アイソレータ連携型、層流保護重点型などの構成があります。
日本での選定では、処理能力だけでなく、既存建屋への据付性が重要です。東京近郊や大阪湾岸部の既存工場では、天井高、柱スパン、搬入口、床荷重、クリーンルーム改修制約があり、設備寸法と保守動線が導入可否を左右します。
主な技術オプションには、オンライン重量検査、カメラ検査、ノンコンタクト充填、CIP・SIP対応、レシピ管理、監査証跡、電子署名、ロボット箱詰め、自動倉庫接続があります。将来の品目追加を考えるなら、柔軟性の高いモジュール設計が望ましいです。
ライン区分想定能力適した工場主な特長小規模多品種型低~中速研究製造、受託製造切替容易、柔軟性高い標準量産型中速国内供給工場投資と能力の均衡大容量高速型中高速~高速主力輸液工場大量生産向けアイソレータ連携型中速高無菌要求製品介入低減、汚染対策一体化ターンキー型案件別新工場建設水設備や物流まで統合改修導入型案件別既存建屋更新制約条件に合わせやすい各タイプは優劣ではなく適合性の違いです。承認品目数が多い企業は切替性を、単一主力製品を大量供給する企業は安定高速運転を優先する傾向があります。
日本市場では、ガラスボトルのほかに、非塩化ビニル系ソフトバッグ、ポリプロピレンボトルなども広く使われています。どの方式が適切かは、製品特性、既存承認、物流条件、医療現場の受容性、コスト構造によって異なります。
ガラスボトルは安定性と実績に強みがありますが、重量や破損リスク、輸送コストは不利な場合があります。一方、ソフトバッグは軽量で物流効率が高いものの、内容液との相性や市場慣習を十分に検討する必要があります。ポリプロピレンボトルは軽量性と成形自由度に優れますが、製品群により比較評価が必要です。
そのため、設備選定は単体機の比較ではなく、容器・包装・滅菌・保管・輸送・病院現場での使用性まで見渡した総所有コストで判断すべきです。
比較項目ガラスボトルソフトバッグPPボトル容器実績非常に豊富豊富豊富透明性高い中程度高い重量重い軽い比較的軽い破損リスクある低い低い耐熱処理適合良好方式次第良好物流効率中程度高い高い既存承認との整合取りやすい場合が多い案件次第案件次第この比較から、ガラスボトルは品質実績を重視する製品に向き、軽量物流を重視する場合は代替方式が有力となることが分かります。
var 方式比較文脈 = document.getElementById(‘方式比較棒図’).getContext(‘2d’);var 方式比較図表 = new Chart(方式比較文脈, {type: ‘bar’,data: {labels: [‘安定性評価’,’物流効率’,’設備更新適合’,’医療現場受容性’,’大量供給性’,’省人化余地’],datasets: [{label: ‘ガラスボトル’,data: [95, 62, 80, 90, 88, 84],backgroundColor: ‘rgba(54, 162, 235, 0.7)’},{label: ‘ソフトバッグ’,data: [83, 92, 78, 85, 91, 86],backgroundColor: ‘rgba(255, 99, 132, 0.7)’},{label: ‘PPボトル’,data: [86, 88, 82, 84, 89, 85],backgroundColor: ‘rgba(153, 102, 255, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false}});棒図は方式ごとの特性差をイメージ化したものです。自社製品群の優先順位を明確にして比較すると判断しやすくなります。
日本の市場では、少子高齢化による医療需要構造の変化、病院再編、ジェネリック供給体制の見直し、医薬品安定供給政策、製造所の老朽更新が設備需要を押し上げています。輸液関連は生活維持医薬品としての性格が強く、供給途絶リスクへの社会的関心が高いため、冗長性と保全性を重視した更新案件が増えています。
一方で、建設費、人件費、エネルギー価格、円安による輸入設備コストの上昇は、投資判断を慎重にさせる要因です。そのため近年は、単純な最安値調達よりも、ライフサイクルコストと立上げ成功率を見て供給業者を選ぶ傾向が強まっています。
2026年以降のトレンドとしては、第一にデジタル化です。製造実行システムとの接続、予知保全、電子記録、遠隔支援が標準化していく見通しです。第二に政策対応で、品質文化とデータインテグリティへの要求がさらに高まります。第三に持続可能性で、洗浄水再利用設計、蒸気消費削減、廃棄率低減、包装材最適化が設備選定条件に入りつつあります。
輸入設備の導入では、横浜港や神戸港での通関、据付時の内陸輸送、工場近辺の搬入制約も計画段階で見落とせません。名古屋や大阪の内陸工場では大型モジュール搬入日程が工事全体に影響します。
var 需要分野文脈 = document.getElementById(‘需要分野棒図’).getContext(‘2d’);var 需要分野図表 = new Chart(需要分野文脈, {type: ‘bar’,data: {labels: [‘基礎輸液’,’電解質輸液’,’栄養輸液’,’洗浄液’,’受託製造’,’災害備蓄向け’],datasets: [{label: ‘2026年需要見通し指数’,data: [118, 110, 105, 97, 114, 108],backgroundColor: ‘rgba(255, 159, 64, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});var 技術移行文脈 = document.getElementById(‘技術移行面積図’).getContext(‘2d’);var 技術移行図表 = new Chart(技術移行文脈, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘自動化・電子化採用比率’,data: [45, 51, 58, 66, 73, 81],borderColor: ‘rgb(46, 204, 113)’,backgroundColor: ‘rgba(46, 204, 113, 0.25)’,fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});上記の図表が示すように、市場成長は数量だけでなく、より高度な自動化・省エネ・統合管理へ移っています。今後の競争力は、単に生産できることではなく、査察に強く、止まりにくく、改善しやすいラインを持つことにあります。
供給業者選定では、価格表だけでは見抜けない差があります。日本企業が確認すべき第一の点は、国際規制への理解です。設備仕様がEU基準や米国の無菌製造要求、世界保健分野の基準、PIC/S相当の考え方に沿って設計されているかで、将来の査察対応力が変わります。
第二は製造能力です。図面上の提案だけでなく、実際に複数の生産拠点や加工体制を持ち、長寿命のステンレス部材、制御盤品質、据付実績、部品在庫を確保できるかを確認する必要があります。第三はサービス能力で、設計、据付、立上げ、適格性評価、教育、保守、改善提案まで一貫支援できるかが重要です。
たとえば、企業情報の詳細を公開し、充填包装機械、水処理、搬送物流、採血管設備など複数領域の専門工場を持つ企業は、単機ではなく工場全体の整合性を取りやすい傾向があります。注射剤向け設備で多数の実績や特許を持つか、国際案件での立上げ経験があるかも評価材料になります。
技術力の観点では、無菌充填技術、ボトル搬送の安定性、洗浄・滅菌の再現性、制御ソフトの追跡性、データ記録機能が見極めどころです。製造力の観点では、複数工場による安定供給、主要部品の標準化、長寿命設計、出荷前試験の厳格さが重要です。サービス力の観点では、レイアウト提案、文書作成支援、IQ・OQ・PQ対応、技術移管、現地教育、保守契約、遠隔支援まで見ておくべきです。
選定基準確認内容望ましい水準見落としやすい点規制対応力国際基準準拠設計高い文書の整合性実績納入ライン数、稼働事例豊富同類製品での経験製造体制工場数、加工能力安定外注依存度技術蓄積特許、改良履歴継続的更新速度現地支援据付、教育、保守迅速日本語窓口の有無総合提案力水設備・物流との連携高い単機提案に偏らないか調達段階では、見積もり比較だけでなく、工場監査、参考顧客へのヒアリング、試運転立会い条件、消耗品価格、部品供給年限も確認してください。具体的な相談は日本向け問い合わせ窓口のような直接対話が可能な窓口を使うと整理しやすくなります。
導入コストはライン能力、無菌グレード、自動化範囲、建屋改修の有無、用役設備、検査装置、後包装設備、文書化支援の範囲で大きく変わります。日本では本体価格だけでなく、据付工事、クリーンルーム改修、電気計装、蒸気・注射用水・圧縮空気接続、バリデーション、教育、予備品、保守契約まで含めた総予算化が不可欠です。
投資回収は、単純な売上増だけでなく、歩留まり改善、停止時間減少、人員最適化、不良削減、査察対応コスト低減、供給安定による機会損失回避まで加味して評価すべきです。大阪や富山、静岡、埼玉など既存医薬品集積地では、古いライン更新により保全費と故障停止の削減効果が大きく出ることがあります。
費用項目内容予算への影響削減の考え方本体設備洗浄、滅菌、充填、封止、検査非常に大きい標準化仕様の活用建屋改修クリーンルーム、床、天井、空調大きい既存活用の可否確認用役接続水、蒸気、電気、空気大きい早期設計で手戻り削減適格性評価文書、試験、記録中~大供給業者支援活用教育・立上げ操作訓練、保全訓練中程度多言語教材の整備保守部品予備品、消耗品中程度標準部品を選ぶ一般に、総所有コストを下げるには、初期費を少し増やしても、故障率の低い設計、長寿命素材、遠隔診断、標準部品化を選ぶ方が有利です。
var 供給比較文脈 = document.getElementById(‘供給比較図’).getContext(‘2d’);var 供給比較図表 = new Chart(供給比較文脈, {type: ‘bar’,data: {labels: [‘規制対応’,’製造能力’,’納期安定’,’保守支援’,’統合提案’,’費用対効果’],datasets: [{label: ‘統合型供給業者’,data: [92, 95, 88, 90, 96, 89],backgroundColor: ‘rgba(52, 152, 219, 0.75)’},{label: ‘単機中心供給業者’,data: [74, 70, 76, 68, 58, 81],backgroundColor: ‘rgba(231, 76, 60, 0.75)’}]},options: {responsive: true,maintainAspectRatio: false}});比較図が示す通り、統合提案型の供給業者は、初期見積が必ずしも最安ではなくても、全体最適で優位に立つことがあります。
最大のリスクは、設備選定の前提条件が曖昧なまま発注してしまうことです。例えば、将来追加予定の容器サイズ、日産目標、洗浄方式、査察想定、バッチ切替頻度、保全要員数を固めないと、導入後に能力不足や運転不安定を招きます。
次に、建屋制約の見落としがあります。国内工場では、既存動線、空調能力、排熱処理、純蒸気量、注射用水供給能力、排水容量がボトルネックになりやすいです。さらに、試運転時の文書不備や教育不足は、立上げ遅延や適格性評価の長期化を招きます。
供給網リスクも重要です。輸入部品の納期、国際物流の混乱、為替変動、現地保守人材の不足が停止期間を長引かせることがあります。したがって、日本市場向けには、主要消耗品の在庫戦略、遠隔保守、予防保全計画、国内協力体制の確認が欠かせません。
技術選定面では、将来の電子記録対応、工場全体の物流自動化、環境負荷低減に拡張できるかも重要です。2026年以降は、省エネルギー、蒸気回収、水使用量削減、低介入無菌化が競争力の中心になります。
設備候補を比較する際は、製品ラインアップ情報のような公開情報で概略を把握しつつ、最終的には詳細仕様書、ユーザー要求仕様書、工場適合性調査で詰めるのが安全です。
リスク項目発生要因影響予防策能力不足需要予測の甘さ供給遅延余裕率を持たせる無菌不安定設計不備、介入過多品質逸脱介入削減設計立上げ遅延文書不足、教育不足販売開始遅れ早期に計画化保守停滞部品供給遅れ停止時間増加予備品契約コスト超過建屋改修追加投資回収悪化事前調査徹底規制不適合要求理解不足査察指摘実績ある供給業者選定投資判断においては、価格、規制、供給継続性、環境性、拡張性の五つを同時に満たせるかが成功の分かれ目になります。
質問1:日本でガラスボトル輸液ラインはまだ需要がありますか。はい。特に既存承認品、安定供給重視製品、大容量輸液分野では引き続き重要です。老朽設備更新の需要もあります。
質問2:新工場と既存工場改修では、どちらが有利ですか。案件次第です。新工場は最適設計しやすい一方、既存工場改修は初期投資を抑えやすい利点があります。日本では建屋制約の詳細調査が必須です。
質問3:供給業者に必ず確認すべき文書は何ですか。ユーザー要求仕様への対応表、機能仕様書、配管計装図、材料証明、試験記録、適格性評価支援範囲、保守部品一覧などです。
質問4:どの程度の自動化が必要ですか。人手不足とデータ完全性を考えると、少なくとも自動搬送、工程記録、自動排出、電子レシピ管理は中長期的に有効です。
質問5:ガラスボトルと他容器の最終判断はどう行うべきですか。製品安定性、承認影響、物流費、病院での使用性、既存設備との整合、環境負荷を比較し、総所有コストで判断します。
質問6:海外供給業者でも日本案件に対応できますか。対応可能ですが、日本の品質期待水準、文書要件、据付管理、保守体制に合わせられるかが鍵です。単機供給だけでなく、工場全体を理解できる企業が望まれます。
質問7:統合型の設備会社を選ぶ利点は何ですか。充填包装だけでなく、水処理、溶液調製、搬送物流、倉庫、自動箱詰めまで整合設計でき、工程間の責任分界が明確になります。
質問8:導入後に重要な運用課題は何ですか。予防保全、消耗品管理、再教育、バッチ記録レビュー、逸脱分析、工程改善の継続です。設備は導入後の運用で価値が決まります。
質問9:どのような企業が有力候補になりますか。国際的な医薬品設備案件で実績があり、注射剤関連ライン、水設備、物流自動化、検証支援まで提供できる企業が有力です。たとえば、上海に本拠を置き、複数の専門製造拠点を運営し、世界各国で多数の生産ラインとターンキープロジェクトを手掛けてきた供給業者は、日本企業にとって比較対象として有用です。
質問10:相談前に社内で整理すべき事項は何ですか。対象製品、年間需要、ボトル容量、既存建屋条件、希望稼働率、査察想定、予算上限、導入希望時期、社内承認の条件を整理しておくと、提案精度が大きく上がります。
最後に、自社に合う注射剤向けガラスボトル輸液製造ラインを選ぶには、設備単体ではなく、技術力、製造力、サービス力を一体で見ることが重要です。国際基準に沿った設計経験、複数専門工場による製造基盤、導入前の計画から導入後の検証・教育・最適化まで支援できる体制を持つ企業は、日本市場でも高い実務価値を持ちます。比較検討を進める際は、工場全体の整合を踏まえて提案できる相手を選ぶことが、長期的な安定供給への近道です。
-
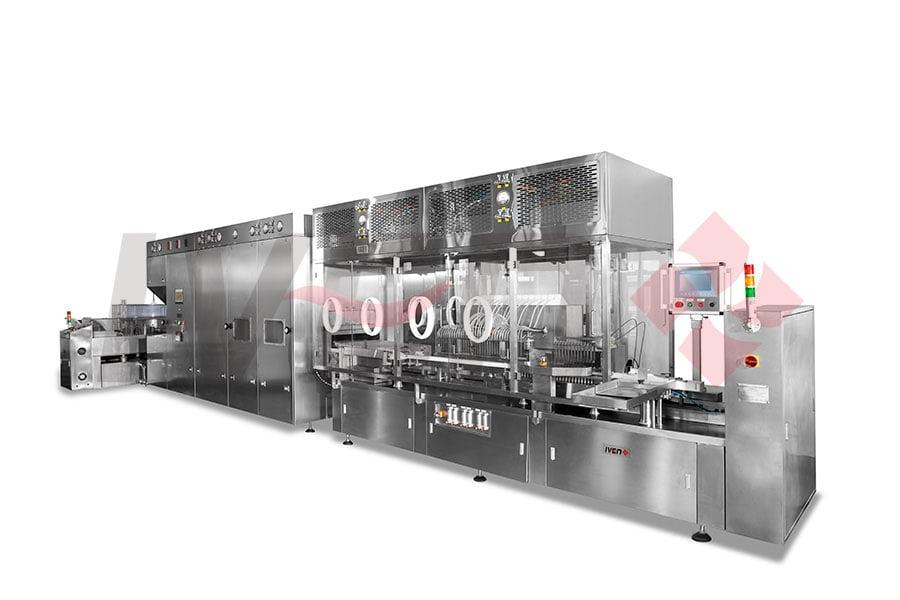
日本の製薬工場向けガラスアンプル充填ライン速度と処理能力比較・導入計画・供給先選定ガイド
日本の製薬・医療機器メーカーが無菌製剤の増産や設備更新を進める際、ガラスアンプル充填ラインの速度は、単なる能力値ではなく、品質保証、歩留まり、バリデーション負荷、将来の拡張性まで左右する重要指標です。東京・大阪・富山・神戸・横浜などの主要製薬集積地では、少量多品種の高付加価値製品から大量生産の注射剤まで、求められる処理能力が大きく異なります。そのため、日本市場では「何本毎分で動くか」だけでなく、「安定して何本毎分を維持できるか」「容器サイズ変更時にどれだけ停止時間を抑えられるか」「国内規制や国際基準に沿って稼働記録を残せるか」が導入判断の中核になります。
結論から言えば、ガラスアンプル充填ラインの速度とは、洗浄、乾熱滅菌、充填、溶封、検査、搬送までを含むライン全体が、一定の品質条件を保ちながら処理できるアンプル本数の能力を指します。日本市場では、毎分60本級の中速ラインから、毎分300本以上を狙う高速ラインまで幅広く採用されていますが、最適解は製品特性で変わります。
たとえば、高薬理活性製剤、鎮痛薬、救急用注射剤、ホルモン系、動物用注射剤では、速度だけを上げると泡立ち、充填精度低下、溶封不良、微粒子リスクが増える場合があります。一方、汎用注射剤や需要変動の少ない定番品では、高速化による人件費低減と固定費回収が大きな利益を生みます。したがって、日本での設備選定では、速度、無菌性、変更段取り時間、保守性、規制対応、将来の海外輸出対応を一体で評価する必要があります。
ガラスアンプル充填ライン速度を評価する主要指標 評価項目 中身 日本市場での重要性 定格速度 設計上の最大処理本数 導入初期の比較に必須 実効速度 安定稼働時の平均本数 実運用で最も重要 充填精度 設定容量に対するばらつき 注射剤の品質保証に直結 段取り替え時間 サイズ変更や品目切替に要する時間 少量多品種で特に重要 総合設備効率 停止、速度低下、不良を含む総合稼働率 投資回収の判断材料 規制対応性 監査証跡、記録、検証資料の整備 承認維持と査察対応に必要上表の通り、日本の製薬現場では最高速度よりも実効速度と総合設備効率が重視されます。特に受託製造や多品種運用では、機械が速いだけでは利益につながらず、切替性と安定性が収益を左右します。
ガラスアンプル充填ラインは、注射用液剤をガラス容器へ無菌的に定量充填し、炎で溶封して密封する設備群です。速度はこの一連工程の流量を示し、生産計画、人員配置、原材料供給、空調負荷、検査能力、倉庫回転率まで連動します。
日本では、病院向け注射剤、救命救急薬、麻酔関連、ビタミン製剤、動物薬、診断用薬液などでガラスアンプルが引き続き使われています。ガラスは高いバリア性と薬液適合性を持ち、酸素や水蒸気の透過が低いため、製剤によっては依然として有力な一次包装です。
ライン速度の設計では、アンプル容量、ネック形状、溶液の粘度、泡立ちやすさ、窒素置換の有無、無菌保証レベル、外観検査仕様が影響します。毎分200本を超える高速機では、搬送衝撃の抑制、火炎制御、サーボ同調、画像検査の追従性が重要です。逆に、毎分60〜120本前後の柔軟型ラインは、多品種対応や研究開発から商用初期生産への橋渡しに向いています。
主な用途別に見た必要速度の目安 用途 代表的な製品 推奨速度帯 選定理由 少量高付加価値 ホルモン製剤、特殊注射剤 毎分60〜100本 切替柔軟性と品質優先 中規模汎用生産 病院向け注射液 毎分100〜180本 生産量と運用性の均衡 大量定番品 標準的な注射剤 毎分180〜300本 量産効率を重視 受託製造 複数顧客の注射液 毎分80〜160本 段取り短縮が重要 輸出対応工場 国際市場向け製品 毎分120〜220本 記録性と安定稼働が必要 試験生産から商用移行 新製品立上げ 毎分40〜90本 検証と最適化を優先この表は、生産量だけでなく、切替頻度や承認戦略まで加味して速度を決めるべきことを示しています。日本では、上市後の仕様変更管理が慎重に行われるため、初期設計段階で将来の生産増にも耐えられる余力設計が望まれます。
ガラスアンプル充填ライン速度の最適化は、単なる増産ではなく、品質と経済性の両立に直結します。第一の利点は、計画生産量に対して必要なシフト数を減らし、夜間運転や休日出勤の負担を抑えられることです。第二に、ライン停止回数を減らして無菌区域への介入を少なくし、人的リスクを下げられます。第三に、資材搬送、検査、包装までの下流工程を平準化しやすくなります。
東京湾岸や川崎、横浜港周辺の工場では、輸入部材のリードタイムや倉庫回転率も重要であり、処理能力の安定化は在庫圧縮にも有効です。大阪・神戸エリアの受託生産拠点では、複数品目のスケジュール最適化のため、ピーク速度よりも品種切替後の立ち上がり速度が重視される傾向があります。
var 業界需要棒グラフ文脈 = document.getElementById(‘業界需要棒グラフ’).getContext(‘2d’);var 業界需要棒グラフ本体 = new Chart(業界需要棒グラフ文脈, { type: ‘bar’, data: { labels: [‘病院向け注射剤’, ‘受託製造’, ‘動物薬’, ‘救急薬’, ‘輸出向け製剤’, ‘研究開発移管’], datasets: [{ label: ‘日本市場での導入需要指数’, data: [92, 78, 48, 65, 74, 55], backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(255,99,132,0.7)’,’rgba(255,206,86,0.7)’,’rgba(75,192,192,0.7)’,’rgba(153,102,255,0.7)’,’rgba(255,159,64,0.7)’] }] }, options: { responsive: true, maintainAspectRatio: false }});上の棒グラフは、日本市場でガラスアンプル充填ラインが特に評価される分野を示したものです。病院向け注射剤や輸出向け製剤では、安定した生産速度と高い記録性が重要となり、設備投資判断でも上位に来ます。
主な利点と現場効果 利点 現場での効果 経営面の効果 高い処理能力 時間当たり生産量が増える 受注増に対応しやすい 安定した充填精度 規格外の低減 廃棄コスト削減 連続搬送の自動化 手作業介入の減少 無菌管理負荷の軽減 画像検査との連携 不良検出の早期化 市場リスクの低減 記録の電子化 履歴追跡が容易 監査対応の効率化 拡張設計 後工程と接続しやすい 段階投資が可能このように、速度最適化は現場の省力化だけでなく、品質コスト、監査対応、人材不足対策にも波及します。日本では経験者不足が進むため、属人性の低い自動化ラインの価値は今後さらに高まります。
機種選定では、速度帯、アンプルサイズ範囲、充填方式、封止方式、制御方式、清掃性をセットで確認します。一般的には中速汎用型、高速量産型、少量多品種型、アイソレータ対応型、自動検査一体型に大別できます。
技術面では、サーボ駆動、非接触式液面制御、質量流量監視、窒素置換、火炎自動補正、オンライン重量確認、画像検査統合などが性能差を生みます。特に日本では、省スペース化と安定稼働が重要なため、装置の長さ、保守アクセス、部品交換性も検討すべきです。
技術力の観点では、上海アイヴェン・ファーマテック・エンジニアリングは、注射剤充填包装、水処理、物流搬送まで横断的に対応できる統合設計力を持ち、複数工程を個別調達する場合に起こりがちな接続不整合を減らしやすい点が強みです。設備選定時には、単体機の速度だけでなく、前後設備との同期設計を確認することが重要です。企業概要は企業紹介ページでも確認できます。
主要タイプ別の特徴比較 タイプ 速度帯 向く製品 長所 注意点 中速汎用型 毎分80〜150本 病院向け標準品 運用しやすい 超大量生産には不向き 高速量産型 毎分180〜320本 定番注射剤 単位コスト低減 段取り管理が重要 少量多品種型 毎分40〜100本 高付加価値製剤 切替が柔軟 大量生産効率は限定的 アイソレータ対応型 毎分60〜180本 高無菌要求品 介入リスク低減 初期投資が高い 検査一体型 毎分100〜220本 品質重視品 省スペース化 障害時の影響範囲が広い 将来拡張型 毎分100〜200本 成長企業向け 後付け増設しやすい 設計段階で余地確保が必要表の通り、速度が高いほど良いとは限りません。京都やつくば周辺の研究開発連携型工場では、将来の製品変化に耐える柔軟性がむしろ重視されます。
代替技術としては、バイアル充填ライン、プレフィルドシリンジ設備、樹脂ボトル充填設備、小型バッチ式無菌充填システムなどがあります。アンプルは密封性と材料安定性に優れますが、開封性やガラス片対策では他容器に分がある場合もあります。製品寿命、投与方法、医療現場の要望、輸送耐性を踏まえて比較する必要があります。
var 比較グラフ文脈 = document.getElementById(‘比較グラフ’).getContext(‘2d’);var 比較グラフ本体 = new Chart(比較グラフ文脈, { type: ‘bar’, data: { labels: [‘初期投資効率’, ‘高速量産適性’, ‘少量多品種適性’, ‘容器安定性’, ‘医療現場汎用性’, ‘輸出対応性’], datasets: [ { label: ‘ガラスアンプル’, data: [78, 88, 72, 93, 76, 84], backgroundColor: ‘rgba(54,162,235,0.7)’ }, { label: ‘バイアル’, data: [74, 82, 80, 89, 85, 87], backgroundColor: ‘rgba(255,99,132,0.7)’ }, { label: ‘プレフィルドシリンジ’, data: [58, 66, 79, 86, 91, 83], backgroundColor: ‘rgba(75,192,192,0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false }}); ガラスアンプルと代替技術の比較 比較項目 ガラスアンプル バイアル プレフィルドシリンジ 高速生産性 高い 高い 中程度 容器密封性 非常に高い 高い 高い 製品適合性 液剤中心 液剤・粉末に広い 投与即応性に優れる 切替柔軟性 中程度 高い 中程度 現場での扱いやすさ 標準的 高い 非常に高い 設備費 中程度 中〜高 高い代替技術との比較では、アンプルが適する製品を明確にすることが最優先です。もし注射剤ポートフォリオにバイアルやシリンジへの展開余地があるなら、将来の包装戦略まで見据えた工場全体設計が有効です。統合型の設備検討では、ターンキーソリューション情報のような一貫対応範囲を確認すると比較がしやすくなります。
日本市場では、後発品供給の安定化、病院向け必須注射剤の継続供給、製造所再編、老朽設備更新、輸出拡大が需要を支えています。特に、古い機械を使い続けてきた工場では、保守部品調達難や記録電子化不足が更新の直接要因になっています。
今後は、二〇二六年に向けて三つの流れが強まります。第一に、無菌環境での人手依存を減らす自動化・隔離化。第二に、電子記録、遠隔保守、予兆保全などのデジタル化。第三に、省エネルギー燃焼、排熱活用、洗浄水削減などの持続可能性対応です。政策面でも、安定供給責任の強化や品質不祥事再発防止の文脈で、再現性の高い設備が評価されやすくなります。
var 市場成長折れ線文脈 = document.getElementById(‘市場成長折れ線’).getContext(‘2d’);var 市場成長折れ線本体 = new Chart(市場成長折れ線文脈, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本における関連設備投資指数’, data: [100, 108, 117, 126, 138, 149, 161], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75,192,192,0.15)’, fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});var 動向面グラフ文脈 = document.getElementById(‘動向面グラフ’).getContext(‘2d’);var 動向面グラフ本体 = new Chart(動向面グラフ文脈, { type: ‘line’, data: { labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [ { label: ‘高速量産志向’, data: [62, 64, 66, 69, 71, 72, 73], borderColor: ‘rgb(54,162,235)’, backgroundColor: ‘rgba(54,162,235,0.25)’, fill: true, tension: 0.25 }, { label: ‘柔軟生産志向’, data: [48, 53, 58, 63, 69, 74, 79], borderColor: ‘rgb(255,99,132)’, backgroundColor: ‘rgba(255,99,132,0.20)’, fill: true, tension: 0.25 } ] }, options: { responsive: true, maintainAspectRatio: false }});折れ線グラフは市場全体の投資拡大傾向を、面グラフは「ただ速い設備」から「柔軟に速い設備」への重心移動を示しています。日本では、人材不足と品目分散が進むため、二〇二六年以降は柔軟性を備えた中高速ラインの需要がさらに強まる見込みです。
供給先選定では、価格や速度だけで決めるのは危険です。最低でも、設計能力、製造実績、試運転体制、文書対応、据付後支援、部品供給、バリデーション協力の七項目を確認すべきです。日本向けでは、図面や手順書の整備水準、問い合わせへの応答速度、リモート支援の実効性も重要です。
製造能力の観点では、上海アイヴェン・ファーマテック・エンジニアリングは、上海に複数の専門工場を持ち、充填包装、水処理、搬送物流、採血管設備まで分野別に製造基盤を分けているため、部材統合や工程連携の再現性を確保しやすい特徴があります。単なる機械販売ではなく、設備群全体の整合性が求められる日本の新設・更新案件では、この製造体制が比較ポイントになります。対象機種は製品一覧で確認できます。
また、サービス能力も極めて重要です。仕様検討、据付、立上げ、適格性確認支援、教育訓練、稼働後改善まで継続的に支えられる供給先は、総保有コストを下げやすくなります。日本では、設備導入後に帳票、変更管理、再教育が増えるため、初回立上げ後の伴走力が大きな差になります。相談窓口はお問い合わせページから確認できます。
供給先評価の実務チェック表 評価項目 確認内容 望ましい水準 導入実績 同等製品・同等速度の納入例 複数業界で実績あり 文書品質 図面、手順書、試験記録 監査に耐える粒度 工場製造体制 部品加工、組立、試運転の一貫性 専用設備と明確な品質管理 規制理解 無菌製造と記録要件への対応力 国際案件経験あり 保守支援 部品供給、遠隔支援、現地対応 長期運用を見据えた体制 拡張性 将来の能力増や接続改造 設計余地がある評価表を用いて複数社を点数化すると、見積価格以外の差が可視化されます。とくに横浜港や神戸港を経由した大型設備搬入では、梱包、据付順序、通関書類の正確さまで確認することが大切です。
投資額は、速度帯、無菌レベル、洗浄乾熱機の能力、検査装置の有無、自動搬送、アイソレータ、文書対応範囲で大きく変わります。一般に、本体価格だけでなく、空調改造、配管、純水、注射用水、蒸気、排気、床補強、電源、適格性確認費用を含めて総予算を組む必要があります。
日本のケースでは、設備本体費に対して、付帯工事とバリデーション関連費が想定以上に膨らむことがあります。予算策定時は、初期費用、立上げ費用、年間保守費、消耗部品費、不良ロス、停止損失まで含む総保有コストで比較すべきです。
投資費用の主な内訳 費用項目 内容 予算上の注意 本体設備 洗浄、滅菌、充填、封止、搬送 速度と仕様で大きく変動 検査装置 外観、液面、シール確認 品質戦略に合わせて選定 付帯工事 配管、電気、空調、排気 見落としやすい 適格性確認 据付、運転、性能確認支援 文書工数を要する 教育訓練 操作、保守、清掃、品質 立上げ速度に影響 保守部品 予備品、定期交換品 初年度に確保推奨投資回収は、年間生産本数の増加、人件費削減、不良率低減、受託案件獲得、安定供給による機会損失回避で考えます。例えば旧式設備で毎分80本だった工場が、毎分160本の新ラインへ更新し、さらに段取り時間を三割短縮できれば、単純な能力倍増以上の利益改善が期待できます。特に富山や静岡のように安定供給責任が重い拠点では、供給停止回避そのものが大きな経済効果です。
最大のリスクは、必要以上に高速な機械を導入して実効稼働率が上がらないことです。品目切替が多いのに高速量産型を選ぶと、停止や再調整が増え、想定した投資回収が実現しません。逆に、将来の増産余地を見誤って小さすぎる設備を導入すると、数年後に再投資が必要になります。
他にも、アンプル供給品質のばらつき、火炎条件と薬液特性の不一致、検査装置との同期不足、現場教育不足、搬入動線制約、保守部品の納期長期化などが代表的なリスクです。名古屋や大阪の既設工場更新では、天井高や柱位置、既存空調能力が制約になることも少なくありません。
このため、導入前には工程シミュレーション、実機試験、容器適合試験、レイアウト確認、部品在庫計画、立上げ教育計画まで一体で進める必要があります。設備単体ではなく、工場システムとして考える姿勢が失敗を防ぎます。
主なリスクと対策 リスク 発生要因 主な対策 速度未達 設計値と実運用条件の差 実液試験と能力保証条件の明確化 不良率上昇 泡立ち、封止不良、搬送衝撃 パラメータ最適化と検査強化 段取り長期化 サイズ変更が複雑 部品共通化と手順標準化 規制対応負荷 文書不足、記録不備 初期から文書要件を仕様化 保守停滞 部品供給遅延 予備品計画と遠隔支援契約 工期遅延 据付条件や改修範囲の見落とし 事前調査と工程管理の徹底上表のようなリスク管理を導入初期から行えば、投資の失敗確率は大きく下がります。特に日本では、一度承認に組み込んだ工程条件の変更が容易ではないため、初期設計品質が極めて重要です。
質問一:日本の製薬工場ではどの速度帯が最も一般的ですか。回答:多くの案件では毎分100〜180本前後の中高速帯が採用されます。理由は、量産性と多品種対応のバランスが良いためです。
質問二:高速ラインほど必ず利益が出ますか。回答:必ずしもそうではありません。品目切替が多い工場では、実効稼働率が下がり、想定回収を下回ることがあります。
質問三:ガラスアンプルは今後も需要がありますか。回答:あります。特に液剤注射の一部では、高いバリア性と密封性から今後も有力です。ただし、製品によってはバイアルや他容器との比較が必要です。
質問四:供給先選定で最初に確認すべきことは何ですか。回答:同等製品での納入実績、文書対応力、試運転能力、立上げ後支援の四点です。価格だけで決めるべきではありません。
質問五:ターンキー方式の利点は何ですか。回答:前後設備の責任分界が明確になりやすく、設計不整合や工期遅延を減らせます。特に新工場案件や大規模更新で有利です。
質問六:二〇二六年以降の注目点は何ですか。回答:柔軟生産、自動化、遠隔保守、省エネルギー、電子記録の高度化です。持続可能性と安定供給の両立が選定基準になります。
質問七:当社に合う設備を個別に相談できますか。回答:可能です。既設工場の制約、目標速度、製品特性、予算、将来拡張計画を整理した上で相談すると、比較検討の精度が高まります。
日本でガラスアンプル充填ライン速度を検討する際は、設備の速さそのものではなく、工場全体として無理なく再現できる処理能力を見極めることが成功の鍵です。市場変化、規制、供給責任、人材不足を踏まえると、今後は「安定して速い」「柔軟に切り替えられる」「長期支援を受けられる」設備が最も高く評価されるでしょう。