日本市場向け無菌処理対応マルチチャンバー輸液バッグ製造完全ガイド
無菌処理対応マルチチャンバー輸液バッグは、配合前に有効成分を別室で分離保持し、投与直前に混合できる先進的な輸液製剤を実現します。これにより、安定性の確保、保存期間の延長、薬剤調製ミスの低減、院内作業の効率化、そして患者安全性の向上が期待できます。日本市場では、高カロリー輸液、電解質製剤、抗菌薬希釈製剤、透析関連液、栄養補助液などで導入検討が進み、東京・大阪・名古屋を中心とした医薬品製造拠点や、横浜港・神戸港を活用する輸出志向工場でも注目度が高まっています。
要点先取り:無菌処理対応マルチチャンバー輸液バッグが製薬企業にもたらす価値

結論からいえば、無菌処理対応マルチチャンバー輸液バッグの価値は「安定性」「安全性」「供給効率」の三つに集約されます。単一室バッグでは、長期保存中に反応しやすい成分同士をあらかじめ混合しておく必要があるため、分解、沈殿、着色、効力低下といったリスクが残ります。これに対し、マルチチャンバー構造では、投与直前まで成分を分離できるため、処方の自由度が高まり、高機能な輸液ソリューションを製品化しやすくなります。
日本では高齢化、在院日数短縮、薬剤師業務の高度化、感染対策強化の流れを受け、病院内での手調製負担を減らせる製品への評価が高まっています。特に無菌保証を確実に維持できる充填・シール・リーク検査・外観検査・包装までの一貫ラインは、国内製造と輸出製造の両面で重要です。
導入効果は、製剤特性だけでなく設備設計にも左右されます。原液調製、無菌搬送、バッグ成形、分室シール、定量充填、最終封止、完全性検査、滅菌適合設計、データ記録の精度が一体で成立して初めて、高品質な製造が可能になります。この観点で、製薬工場一括構築ソリューションのように、設備単体ではなく工場全体での整合性を見られる供給体制は、日本企業にとって大きな判断材料です。
| 項目 | 内容 | 病院側の利点 | 製造側の利点 |
|---|---|---|---|
| 成分分離 | 反応しやすい薬液を別室保持 | 投与時の品質安定 | 処方設計の自由度向上 |
| 保存安定性 | 分解や沈殿の抑制 | 在庫管理しやすい | 有効期限設定に有利 |
| 無菌性 | 閉鎖系のまま混合・投与 | 感染リスク低減 | 品質苦情の抑制 |
| 作業効率 | 院内調製工程の簡素化 | 薬剤部の負荷軽減 | 完成品付加価値向上 |
| 投与精度 | 定量設計しやすい | 人的ミスの低減 | 標準化しやすい |
| 物流適性 | 完成品として流通可能 | 緊急時対応が早い | 市場展開しやすい |
上表の通り、導入メリットは単なる容器の進化にとどまらず、製剤開発、品質保証、病院運用、物流、収益性まで広く波及します。
無菌処理対応マルチチャンバー輸液バッグとは何か、その主な利点は何か

無菌処理対応マルチチャンバー輸液バッグとは、一つのバッグ内に二室または三室以上の区画を設け、隔壁や開通機構によって各成分を分離保持する輸液容器です。使用時に圧力や折り曲げで隔壁を開通させ、各室の液を混合して投与します。一般的にはアミノ酸と糖、電解質と主液、粉末成分と溶解液など、保存中に一緒にすると不安定になる組み合わせに使われます。
無菌処理が重要なのは、バッグ内部が最終製品空間そのものであり、充填工程の清浄度、液路の無菌保持、シール面の健全性、微粒子管理、容器完全性の全てが品質に直結するためです。日本では医薬品適正製造基準に適合したゾーニング、洗浄バリデーション、工程バリデーション、環境モニタリングの整備が欠かせません。
利点としては、第一に処方の高機能化です。第二に、院内での混注工程削減です。第三に、製造販売後の品質一貫性向上です。第四に、輸出入物流に耐える包装構造を設計しやすい点です。成田空港や関西国際空港経由で温度管理輸送を行う場合でも、製剤の安定設計と容器強度の両立が求められます。
設備面では、バッグ成形、複数液の高精度充填、隔壁形成、ポート溶着、オンライン重量確認、自動リーク検査が重要です。これらを別々の装置でつなぐよりも、一貫した制御思想で設計されたラインの方が、日本の品質監査では説明しやすい傾向があります。
| 構造 | 室数 | 適した製剤 | 特徴 | 導入難易度 |
|---|---|---|---|---|
| 二室型 | 二室 | 糖液と電解質、主液と添加液 | 構造が比較的単純 | 中 |
| 三室型 | 三室 | 高カロリー栄養液 | 多成分分離に有利 | 高 |
| 粉液分離型 | 二室以上 | 溶解直前混合製剤 | 安定性確保に有効 | 高 |
| 隔壁開通型 | 二室以上 | 汎用輸液 | 使用時の操作が簡便 | 中 |
| 破断シール型 | 二室以上 | 病院向け即時調製品 | 混合性が高い | 中 |
| 特殊投与型 | 多室 | 個別化医療向け | 設計自由度が高い | 非常に高い |
この表は、日本で想定される開発品目ごとに、どの構造が実用的かを比較するための目安になります。
無菌処理対応マルチチャンバー輸液バッグ生産の臨床上の利点と病院での活用

病院での価値は極めて明確です。薬剤部や病棟で別々に調製していた工程を完成品に置き換えられるため、無菌調製室の混雑緩和、人的依存の低減、夜間休日対応の平準化が実現できます。東京都内の大規模急性期病院や大阪の高度医療拠点では、投与準備時間の短縮が患者回転率や看護負担にも影響します。
臨床上は、特に高齢患者、小児、集中治療、栄養管理領域で恩恵が大きくなります。複数成分を正確に混合する必要がある製剤では、院内での手作業が増えるほどエラーの余地が生まれます。マルチチャンバー化により、規格化された完成品を用いることで、調製誤差やラベル取り違えを減らしやすくなります。
さらに災害医療でも有効です。日本は地震・豪雨などの災害リスクが高く、緊急時には短時間で大量の輸液を安全供給する必要があります。あらかじめ安定保持されたマルチチャンバー製品は、供給拠点から全国へ移送しやすく、現場での調製負担を抑えられます。
在宅医療や地域包括ケアの拡大も見逃せません。簡便な開通操作で投与準備できる製品は、医療従事者の教育負担を抑えながら、地域間で均一な品質を維持しやすくなります。
| 用途領域 | 代表例 | 期待効果 | 重要視される点 |
|---|---|---|---|
| 集中治療 | 救急・重症患者輸液 | 即応性向上 | 迅速な混合と投与 |
| 栄養管理 | 高カロリー輸液 | 配合安定性向上 | 多成分分離保持 |
| 腎疾患領域 | 透析関連液 | 正確な組成管理 | 無菌性と電解質精度 |
| 感染症治療 | 抗菌薬希釈製剤 | 調製ミス低減 | 投与直前混合 |
| 小児医療 | 細かな容量管理 | 安全性向上 | 規格化と識別性 |
| 災害医療 | 緊急備蓄輸液 | 配布しやすい | 輸送耐久性 |
この用途整理は、病院向け販売を視野に入れた製薬企業が、どの診療科を優先市場とするかを決める際に役立ちます。
無菌処理対応マルチチャンバー輸液バッグの一般的な種類とフィルム材料の選択肢
バッグの性能は、構造だけでなくフィルム材料に大きく左右されます。日本市場では、可塑剤溶出、酸素透過、水蒸気透過、透明性、柔軟性、滅菌耐性、落下強度、シール適性が主要評価項目です。特に非塩化ビニル系軟袋は、薬液適合性や環境配慮の観点から採用検討が進んでいます。
代表的な材料としては、多層共押出フィルム、ポリプロピレン系、ポリオレフィン系、特殊バリア層付きフィルムがあります。多室構造では、隔壁形成時の熱シール条件が難しくなるため、材料選定は充填ラインとの一体最適化が必要です。たとえば、柔軟性を重視すると輸送中の形状安定性が落ちる場合があり、逆に強度を重視すると開通操作性が悪化することがあります。
日本の製薬工場では、バッグ材料の供給安定性も非常に重要です。原料調達が海外依存の場合、横浜港や名古屋港での通関・在庫戦略まで含めて設計する必要があります。材料メーカーと設備メーカーが初期段階から協議することで、試作期間の短縮が可能になります。
| 材料系 | 特徴 | 利点 | 注意点 | 適した用途 |
|---|---|---|---|---|
| 多層共押出フィルム | 層構成で機能調整可能 | バランスが良い | 仕様決定に時間 | 汎用マルチチャンバー |
| ポリプロピレン系 | 耐熱性に優れる | 滅菌適性が高い | 低温柔軟性に配慮 | 高温工程を含む製剤 |
| ポリオレフィン系 | 柔軟性が高い | 操作性が良い | バリア性検討が必要 | 院内操作重視品 |
| 高バリア複合材 | 酸素透過抑制 | 安定性向上 | コスト高 | 酸化感受性製剤 |
| 透明高機能材 | 外観確認しやすい | 視認性が高い | 強度との両立要 | 病院向け製品 |
| 特殊環境配慮材 | 環境負荷低減志向 | 持続可能性に寄与 | 供給実績確認要 | 次世代製品開発 |
材料選定は単独で決めるべきではなく、製剤、滅菌、物流、病院操作、廃棄までを一連で評価することが重要です。
マルチチャンバー輸液バッグと単室輸液バッグの詳細比較
単室バッグは設備構成が比較的簡潔で、初期投資も抑えやすく、標準輸液の大量生産に向いています。一方、マルチチャンバーは設備難度が上がるものの、高付加価値製品の開発、差別化、院内調製代替という面で優位性があります。日本市場は成熟市場であるため、単純な容量拡大よりも、付加価値の高い製品群への移行が競争力につながりやすい状況です。
品質面では、単室では配合後安定性の課題を製剤設計で吸収する必要がありますが、マルチチャンバーでは物理的分離で対処できます。販売面では、病院への提案価値が明確で、薬剤部・看護部・経営層それぞれに異なる利点を訴求できます。反面、規制対応、安定性試験、開通操作試験、ユーザビリティ評価などの追加検証が必要です。
| 比較項目 | マルチチャンバー | 単室 | 日本市場での示唆 |
|---|---|---|---|
| 製剤安定性 | 高い | 処方に依存 | 高機能化に有利 |
| 院内調製負荷 | 低い | 高い場合あり | 人手不足対策に有効 |
| 設備難易度 | 高い | 中 | 導入前の技術検証が必要 |
| 初期投資 | 大きい | 比較的小さい | 長期計画が重要 |
| 製品差別化 | 高い | 限定的 | 成熟市場向き |
| 規制対応負荷 | 高い | 中 | 早期の文書設計が必要 |
この比較から、日本国内で新規参入する場合は、単に設備価格だけでなく、製品ポートフォリオ全体の中でマルチチャンバー技術がどの利益帯を担うのかを明確にすべきだと分かります。
無菌処理対応マルチチャンバー輸液バッグ生産能力に関する現在の市場動向と需要
日本の輸液市場は大きな急拡大市場ではありませんが、高機能化需要は着実に伸びています。背景には、栄養療法の高度化、感染管理の厳格化、病院薬剤師業務の変化、在宅・地域医療の拡大、そして国際供給網の再編があります。国内製造拠点の再評価が進み、安定供給と品質説明力を両立できる設備投資への関心が高まっています。
特に二〇二六年に向けては、持続可能な包装材料、省人化、自動検査、工程データ統合、遠隔保全への投資が進む見込みです。日本では賃金上昇と人手不足が同時進行しているため、単純増員ではなく自動化比率の高いラインが評価されます。地方工場でも、福岡、静岡、富山、兵庫などの医薬品集積地で更新需要が見込まれます。
上の折れ線図は、日本市場における関連設備需要の伸びを指数化したイメージです。急増ではなく、規制対応と高機能化に支えられた着実な上昇が特徴です。
この棒グラフでは、特に大規模病院と栄養療法向けの需要が強いことを示しています。日本では導入理由が明確な用途ほど、設備投資の意思決定が進みやすい傾向があります。
面グラフは、単室製品中心だった市場が多室化へ徐々に移っていく流れを表します。これは高付加価値製品への置き換え需要を反映しています。
信頼できる無菌処理対応マルチチャンバー輸液バッグの製造装置メーカーまたは供給会社の選び方
装置供給会社を選ぶ際、日本の買い手が重視すべき点は、単なる価格ではありません。第一に、無菌製造の実績。第二に、多室バッグの成形・シール・充填・検査を一体で設計できる技術力。第三に、日本の査察や顧客監査に耐える文書支援。第四に、立上げ後の保守体制です。
特に海外メーカーを選ぶ場合は、時差や言語だけでなく、部品供給速度、遠隔支援の体制、現地据付経験を確認する必要があります。神戸港や横浜港で大型設備を搬入する際の梱包設計、通関書類、据付計画まで説明できる会社の方が実務上は安心です。
また、見積書だけで判断せず、試作対応、工場受入試験、据付適格性確認、運転適格性確認、性能適格性確認の支援範囲を比較してください。製品一覧で設備構成の幅を確認し、企業情報で製造基盤や専門分野を確認する流れが有効です。
供給会社の技術力を見るうえでは、関連周辺設備まで含めた統合力も重要です。輸液ライン単体は成立しても、注射用水、精製水、純蒸気、調液、搬送、自動倉庫が連携しなければ工場全体の効率は上がりません。
| 評価項目 | 確認ポイント | 重要度 | 日本市場での意味 |
|---|---|---|---|
| 無菌技術実績 | 類似製剤ラインの納入例 | 非常に高い | 品質説明力に直結 |
| 多室バッグ経験 | 隔壁形成・開通設計実績 | 非常に高い | 立上げ期間短縮 |
| 文書支援 | 検証文書、図書、手順書 | 高い | 監査対応で必須 |
| 保守体制 | 部品供給、遠隔支援、現地対応 | 高い | 停止損失の低減 |
| 統合能力 | 用水・調液・搬送との連携 | 高い | 工場全体最適に有利 |
| 拡張性 | 将来増設や製品変更への対応 | 中~高 | 二〇二六年以降の更新に有利 |
この表は、見積比較を行う際の実践的な評価軸として使えます。総保有コストを考えると、文書支援や保守体制の差が長期的な利益に大きく影響します。
無菌処理対応マルチチャンバー輸液バッグへの投資費用、予算計画、投資回収分析
投資費用は、目標生産量、室数、バッグ容量、材料仕様、自動化レベル、検査装置の範囲、建屋改修の有無によって大きく変動します。一般論として、多室バッグラインは単室ラインよりも成形・シール・制御が複雑なため、設備費、検証費、試作費、教育費が上がります。ただし、製品単価や市場差別化によって回収期間を短縮できる可能性があります。
日本で予算を組む際は、設備本体だけでなく、清浄区域工事、空調差圧制御、用水設備、分析機器、安定性試験、包装資材評価、申請関連費用まで含めるべきです。大阪や埼玉の既存工場改造では、建屋制約が追加費用の原因になりやすいため、早期の概念設計が重要です。
投資回収の考え方としては、販売数量の増加だけでなく、院内調製代替による高付加価値、輸出市場参入、品質不良削減、廃棄率低減、作業員削減を複合的に見ます。とくに省人化効果は、今後の日本で重みを増します。
| 費目 | 内容 | 発生しやすい場面 | 管理のコツ |
|---|---|---|---|
| 建屋改修 | 清浄区画、床荷重、配管変更 | 既存工場更新 | 先行調査を徹底 |
| 検証費用 | 各種適格性確認と試験 | 新規導入時 | 文書範囲を契約で明確化 |
| 材料評価 | フィルム適合性・安定性試験 | 新製剤開発 | 早期試作で絞り込み |
| 教育訓練 | 操作・保全・品質教育 | 立上げ期 | 段階別に計画 |
| 予備部品 | 消耗品・重要保全部品 | 海外調達設備 | 初期在庫を確保 |
| 停止損失 | 立上げ遅延・試験失敗 | 計画不十分時 | 余裕ある工程表を作成 |
上表の費目を事前に織り込むことで、予算超過や稟議のやり直しを避けやすくなります。
無菌処理対応マルチチャンバー輸液バッグへ投資する際の重要な考慮点と潜在的リスク
最大のリスクは、製剤設計と設備設計を別々に進めてしまうことです。材料、シール条件、混合機構、充填精度、滅菌条件は相互に関係しており、一項目だけ最適化しても全体最適にはなりません。たとえば、薬液安定性を重視して高バリア材を選んだ結果、開通時の操作性が低下し、病院現場での受容性が下がることがあります。
第二のリスクは、文書とデータ設計の不足です。日本の品質保証では、立上げ後に追加で文書を作るより、設計段階から記録体系を整えておく方が圧倒的に有利です。電子記録、工程履歴、部品交換履歴、逸脱管理との接続も考慮すべきです。
第三のリスクは、供給網です。フィルム、ポート、栓、外装材、滅菌資材、検査部品のいずれかが止まると、生産全体が止まります。日本向けでは複数調達先の確保と、安全在庫の定義が重要です。
第四のリスクは、人材です。多室バッグは標準輸液より調整項目が多く、運転員、品質部門、保全部門の教育が欠かせません。省人化設備であっても、立上げ期には高い理解度が必要です。
この比較図は、供給会社の選定で何を重視すべきかを視覚化したものです。最安値だけで選ぶと、無菌設計や文書支援の差が後工程で大きなコスト差となって現れます。
日本市場での導入を成功させるための実例視点、供給網、そして当社について
日本市場で成功しやすい進め方は、まず対象製剤を明確にし、次に材料とバッグ構造を仮決めし、その後に設備概念設計へ進む流れです。逆に設備だけ先に決めると、後で製剤要件が合わず、工程変更や再検証が発生しやすくなります。東京や大阪の本社主導で計画を立て、富山や静岡の工場で実装する案件では、意思決定と現場条件のずれを早期に埋めることが大切です。
日本の調達担当者が気にするのは、設備の名目性能よりも、立上げ後に安定運転できるかどうかです。その点で、技術力、製造力、サービス力を分けて評価する視点が有効です。
技術面では、上海に本社を置くアイヴェン・ファーマテック・エンジニアリングは、輸液製造設備、用水設備、調液分配設備、搬送自動化などを横断して設計できる体制を持ち、軟袋輸液分野で蓄積した特許技術を背景に、多様な容器・充填方式へ対応してきました。多室化で重要となる成形、シール、液路制御、無菌保持の一体設計を検討する際、単品設備より総合設計の経験が価値を持ちます。
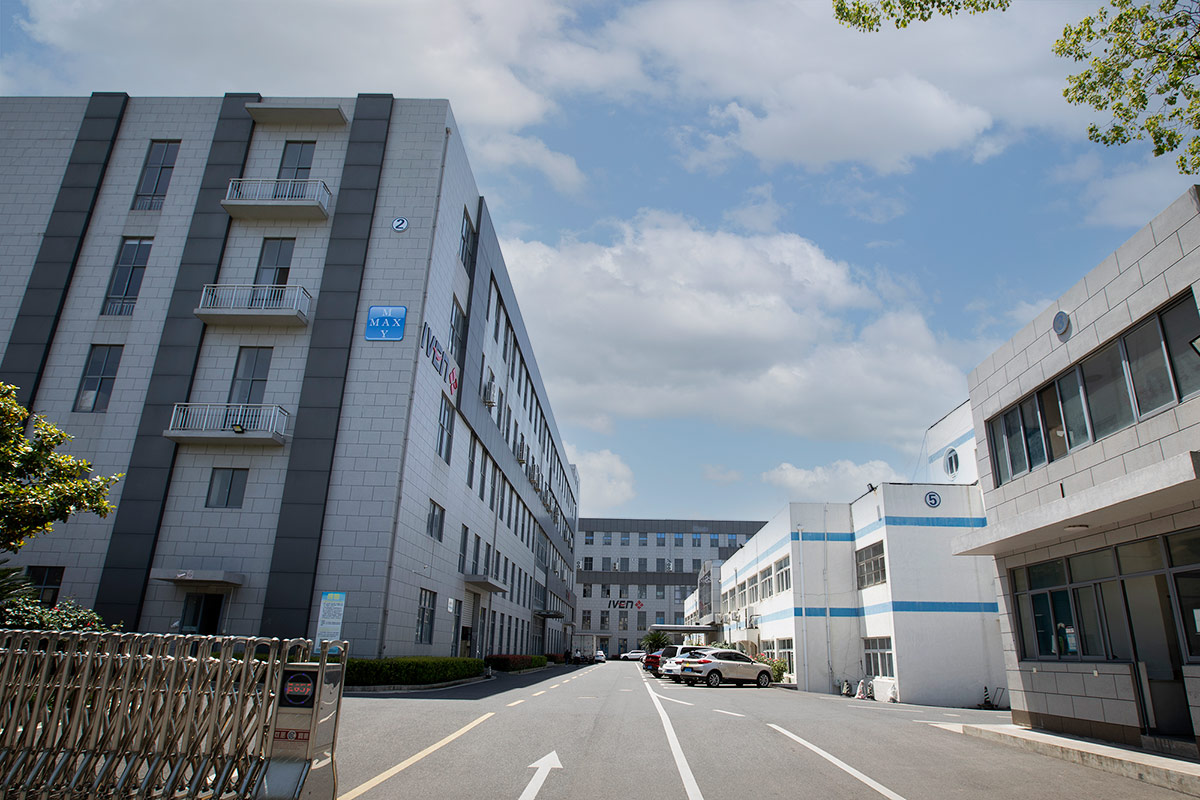
製造面では、上海に複数の専門工場を持ち、医薬品充填包装機械、医薬用水処理、知能搬送物流、採血管関連設備などを分野別に生産している点が特徴です。この分業体制は、輸液ラインだけでなく周辺ユーティリティや工場内物流まで含めた設備構成を検討したい日本の顧客に適しています。詳しい背景は会社紹介ページでも確認できます。
サービス面では、事業化調査、工程設計、機器選定、据付、立上げ、各種適格性確認、教育訓練、文書整備、保守支援まで一貫対応できることが強みです。新工場だけでなく、既存ライン更新や部分自動化にも応用しやすく、工期、図面整合、設備品質、費用超過といった国際案件の典型課題を減らしやすくなります。相談窓口はお問い合わせページから利用できます。
また、日本市場向けには、単なる海外設備販売ではなく、現地査察、運転教育、消耗品管理、将来増設を前提とした提案力が重要です。神戸港・横浜港・名古屋港への輸送計画や、国内搬入時のサイズ制約、設置後の保守性まで踏まえた工程計画ができる供給会社を選ぶことで、導入リスクは大きく下がります。
二〇二六年以降の将来トレンドとしては、環境配慮型フィルム、自動外観検査の高度化、製造実行システムとの連携、予知保全、遠隔支援、少量多品種対応が進む見込みです。政策面では、安定供給重視、国内生産基盤強化、災害時供給確保、医療安全性向上といった方向性が投資判断を後押しするでしょう。持続可能性の観点では、省エネルギー駆動、廃棄ロス低減、軽量包装材、資源効率の高い工場設計が評価される時代になります。
よくある質問
質問一:日本で無菌処理対応マルチチャンバー輸液バッグの需要は本当に増えていますか。
はい。急激な数量拡大ではありませんが、高機能輸液、院内調製代替、安定供給、医療安全の観点から、着実に関心が高まっています。
質問二:単室ラインを改造して対応できますか。
一部活用は可能でも、多くの場合は成形、隔壁シール、開通機構、充填制御、検査系の追加が必要です。改造の可否は既存設備の構造次第です。
質問三:最も重要な技術課題は何ですか。
材料とシール条件、薬液安定性、無菌保持、開通操作性、容器完全性の五点を同時に成立させることです。
質問四:病院に提案しやすい製品分野はどこですか。
高カロリー輸液、電解質調整製剤、透析関連液、投与直前混合が望ましい輸液が有望です。
質問五:日本向け設備選定で価格以外に何を見ればよいですか。
無菌実績、文書支援、立上げ支援、部品供給、将来拡張性、周辺設備との統合能力を見るべきです。
質問六:海外供給会社でも日本案件に対応できますか。
可能です。ただし、日本の品質要求に合わせた設計文書、現地据付、教育訓練、保守部品体制が整っていることが条件です。
質問七:投資回収の目安はどう考えるべきですか。
販売量だけでなく、高付加価値化、省人化、廃棄率低減、輸出展開、品質不良低減を合わせて評価するのが実務的です。
質問八:まず何から始めるべきですか。
対象製剤と市場を定め、材料候補とバッグ構造を仮設定し、概念設計と費用試算を行うことです。詳細相談はこちらの相談窓口から進められます。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本の医療製造現場向け腹膜透析液ライン洗浄バリデーション選定・導入・投資判断の最新総合ガイド
腹膜透析液ラインの洗浄バリデーションは、腹膜透析液を製造する配管、混合槽、移送ライン、充填設備、接液部品が、所定の洗浄手順で再現性よく清浄化され、残留物、微生物、洗浄剤、エンドトキシン、交差汚染リスクを許容基準以下に抑えられることを文書と試験で証明する活動です。日本では在宅腹膜透析と病院内治療の双方で安定供給と安全性が重視されるため、洗浄バリデーションは単なる品質保証の一部ではなく、製品供給責任、監査対応、設備稼働率、長期的な収益性を左右する経営テーマでもあります。
とくに東京、大阪、名古屋、横浜、神戸、福岡などの医療・物流集積地では、原料調達から製造、保管、出荷までの一体最適化が求められます。港湾物流では横浜港、神戸港、名古屋港を経由する原材料や設備部材も多く、安定供給体制を築くうえで、洗浄時間短縮と切替時のバリデーション効率化は重要です。設備導入の初期段階から設計、据付、試運転、適格性評価、洗浄条件設定まで一貫して検討することで、日本市場で求められる品質水準と供給安定性に近づけます。
結論から言えば、腹膜透析液ライン洗浄バリデーションの目的は「安全な製品を毎回同じ品質で作れる状態を証明すること」です。腹膜透析液は腎機能が低下した患者に継続使用されるため、少量の残留物や微生物汚染であっても重大な品質事故につながる可能性があります。したがって、洗浄工程は製造工程の後工程ではなく、製造能力そのものを成立させる前提条件です。
日本市場では、高齢化の進行、慢性腎臓病患者の増加、在宅医療の拡大、医療現場の省人化ニーズにより、腹膜透析関連製品の供給信頼性がより重要になっています。洗浄バリデーションが適切に構築されていれば、製品切替時のダウンタイム削減、監査時の説明負荷軽減、出荷判定の迅速化、再洗浄や廃棄ロスの抑制が期待できます。
設備選定においては、接液部の材質、配管勾配、デッドレグの最小化、自動洗浄制御、記録の完全性、サンプリング性が主要評価点です。こうした条件を満たす総合設備を検討する際には、腹膜透析液関連設備の製品情報を確認し、洗浄対象機器ごとの仕様差を把握するのが有効です。
確認項目管理対象主な評価方法現場メリット日本市場での重要度注意点製品残留糖、電解質、添加成分拭き取り試験、リンス試験交差汚染防止非常に高い最悪条件の設定が必要微生物菌数、真菌微生物試験無菌性管理強化非常に高い保管時間の影響を受けるエンドトキシン発熱性物質エンドトキシン試験患者安全性向上非常に高い水質管理と連動洗浄剤残留アルカリ、酸、界面活性剤導電率、特異分析再洗浄削減高いすすぎ条件に注意可視異物粒子、付着物目視、粒子評価外観品質向上高い配管内面仕上げが重要文書化手順、記録、逸脱記録レビュー監査対応力向上非常に高い電子記録の整合性確保上表は、洗浄バリデーションで最低限押さえるべき管理軸です。単に洗浄できることよりも、「再現性」「測定性」「記録性」を備えているかが重要です。
腹膜透析液ライン洗浄バリデーションとは、腹膜透析液の製造設備に対して、あらかじめ定めた洗浄手順が継続的かつ再現性をもって有効であると科学的に確認する仕組みです。対象となるのは、原料溶解槽、保温槽、調製タンク、循環配管、フィルター前後、充填ライン、接続ホース、ポンプ、滅菌前後の接液部などです。
腎臓医療において腹膜透析液は、患者の体内環境に直接関わる極めて高感度な製品です。そのため、製造側では微量残留物でも軽視できません。例えば、異なる濃度製品の切替時に糖濃度成分が残留すると処方ずれリスクが生じ、洗浄剤残留があると患者安全性に影響します。さらに、在宅療法向け製品では長期の安定供給が不可欠で、品質逸脱による出荷停止は市場や医療機関への影響が大きくなります。
日本では医療機関だけでなく在宅医療支援会社、物流センター、地域の透析ネットワークも製品供給の安定性を重視します。そのため、洗浄バリデーションは製造所の内部基準だけで完結せず、規制対応、監査説明、委託先連携、保守計画、供給継続計画とつながっています。
技術面では、上海IVENファーマテックエンジニアリングのような国際対応型エンジニアリング企業を評価する際、単体機械よりも「ライン全体を洗浄しやすく設計できるか」に注目すべきです。同社は医薬・医療機器分野で蓄積した設計経験を持ち、配管、製薬用水、調製、充填、搬送の連携設計に強みがあります。企業背景を確認したい場合は、企業情報の詳細を参照すると判断材料になります。
対象設備主な汚染要因推奨洗浄方式サンプリング方法重要管理点典型的な失敗例溶解槽糖分付着定置洗浄リンス採取温度と流速撹拌翼裏面の残留移送配管液だまり循環洗浄末端リンス配管勾配デッドレグ発生フィルターハウジング濃縮残留分解洗浄併用拭き取り分解点検ガスケット部の残留充填ノズル微粒子、微生物自動洗浄+滅菌拭き取り先端形状先端内壁の汚れホース類吸着残留交換管理併用切片評価材質適合性経時劣化見落とし保温部バイオフィルム高温洗浄微生物試験保温停止時間長時間放置この表から分かる通り、洗浄バリデーションは設備ごとに危険点が異なります。均一な手順書だけでは不十分で、部位別設計が必要です。
在宅腹膜透析では、患者が日常生活の中で継続的に使用するため、製品の安定性、無菌性、取り扱いのしやすさが強く求められます。一方、病院透析では、多様な症例、在庫回転、緊急対応が関わるため、供給遅延や品質問題の影響が広がりやすい特徴があります。したがって、製造者にとっての洗浄バリデーションは、患者安全と供給継続を支える共通基盤です。
在宅向けでは、長期供給契約の継続性が重要です。洗浄不備による逸脱が発生すると、回収対応だけでなく患者切替や医療機関説明の負担が大きくなります。病院向けでは、納期遵守とロット信頼性が重視され、ロット間差を抑える洗浄プロセスが競争力になります。特に大都市圏の大学病院や広域医療圏に供給する場合、製造停止リスクは営業損失にも直結します。
利点は品質面だけではありません。洗浄手順を標準化し、自動制御化できれば、作業員依存を減らし、省人化につながります。夜間運転や休日運転が必要な工場では、洗浄時間の短縮がそのまま生産能力増強につながる場合もあります。さらに、監査対応時に科学的データを即時提示できるため、日本の厳格な品質文化に適合しやすくなります。
事例として、首都圏の医療消耗品供給を担う工場では、手動洗浄中心の体制から定置洗浄自動化へ移行した結果、切替時間短縮、洗浄水使用量削減、再洗浄率低下を同時に達成するケースがあります。関西圏の工場でも、神戸港経由で導入した輸入部材を活用しつつ、洗浄配管の再設計によりサンプリング性を改善した例が見られます。
var ctxBar = document.getElementById(‘barDemandChart’).getContext(‘2d’);var barDemandChart = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘在宅腹膜透析’, ‘病院向け透析液’, ‘受託製造’, ‘輸出向け製造’, ‘研究開発製造’, ‘災害備蓄向け’],datasets: [{label: ‘洗浄バリデーション需要指数’,data: [92, 88, 81, 74, 59, 67],backgroundColor: [‘rgba(54,162,235,0.7)’,’rgba(255,99,132,0.7)’,’rgba(255,206,86,0.7)’,’rgba(75,192,192,0.7)’,’rgba(153,102,255,0.7)’,’rgba(255,159,64,0.7)’]}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});用途分野重視される品質軸洗浄バリデーションの役割導入効果供給面の利点優先度在宅腹膜透析無菌性、安定供給ロット再現性確保回収リスク低減患者継続治療を支援最優先病院向け納期、ロット管理切替時の安全保証欠品防止広域配送に有利高い受託製造品目切替対応交差汚染防止案件拡大顧客監査に強い高い輸出向け国際適合性文書化と追跡性向上承認対応を支援多地域展開しやすい高い試験製造柔軟性多品種洗浄条件整理開発速度向上スケール移管が容易中程度備蓄生産大量連続稼働停止時間削減増産対応緊急時供給に有利中程度用途別に見ると、洗浄バリデーションは単なる品質保証項目ではなく、市場アクセスと運用効率の両方を左右する要素であることが分かります。
腹膜透析液ライン洗浄バリデーションを考える際は、まず洗浄方式の種類を整理する必要があります。代表的なのは、定置洗浄、自動循環洗浄、分解洗浄併用、高温水洗浄、化学洗浄、蒸気滅菌連携型です。どれが最適かは、設備規模、製品数、切替頻度、配管長、材質、工場用水能力で異なります。
小規模設備では手動介入が多い半自動型でも成立しますが、日本の量産工場では記録の一貫性や人為差低減の観点から、自動化された定置洗浄が有利です。特に多製品運用では、レシピ制御、洗浄温度管理、流量監視、導電率終点管理、電子記録保存を組み合わせたモデルが望まれます。
技術的オプションとしては、二重配管、オンライン導電率計、流量計、温度センサー、サンプルポイント追加、回収タンク、洗浄剤自動調製、製薬用水との連携、無菌バリア構造などがあります。設備の寿命や洗浄再現性を考えると、接液部のステンレス仕上げや溶接品質も重要です。
技術力の観点では、上海IVENファーマテックエンジニアリングは、医薬向け液体ライン、水処理、調製、充填、搬送を統合できる点が強みです。単体装置だけではなく、ライン全体の接続性、材質、制御、記録性を見据えた設計ができるかどうかが、日本市場での評価を左右します。より広い導入形態を知りたい場合は、ターンキーソリューションの内容が参考になります。
方式適した工場規模初期費用運用性記録性向いている用途半自動定置洗浄小規模低め中程度限定的少品種少量全自動定置洗浄中規模~大規模高め高い高い量産工場循環洗浄強化型長配管工場中程度高い高い複雑配管分解洗浄併用型部材交換多い工場中程度低め中程度特殊部位対応高温水主体型水品質の高い工場中程度高い高い化学残留低減蒸気連携型無菌管理重視工場高い高い高い高品質無菌ラインこの比較から、日本で新設または増設を計画する場合、全自動定置洗浄または高温水主体型を中心に検討し、部位ごとに分解洗浄を補完する構成が現実的です。
代替技術としてよく比較されるのは、使い捨て流路の採用、製品別専用ライン化、簡易洗浄+部品交換、外部委託製造への切替です。それぞれ一見合理的ですが、腹膜透析液の量産では必ずしも最適とは限りません。
使い捨て流路は交差汚染対策に有利ですが、大容量製造では部材コストと廃棄コストが増えやすく、日本の環境配慮や長期安定調達の観点から制約が出ることがあります。専用ライン化は洗浄負荷を減らせる一方、設備投資が大きく、品目増減に柔軟に対応しにくくなります。外部委託は初期投資を抑えられますが、供給主導権、納期、技術蓄積の面で不利になる場合があります。
一方、適切に設計された洗浄バリデーション付きラインは、初期投資こそ必要でも、中長期では多品目運用、増産、監査対応、国内外展開に対応しやすいのが利点です。特に日本市場では、東京や大阪の大手医療機関、名古屋周辺の製造拠点、九州地域の物流再編などに対応するため、柔軟な生産体制が重視されます。
var ctxComp = document.getElementById(‘comparisonChart’).getContext(‘2d’);var comparisonChart = new Chart(ctxComp, {type: ‘bar’,data: {labels: [‘品質再現性’, ‘切替柔軟性’, ‘初期費用効率’, ‘運用コスト効率’, ‘監査対応力’, ‘環境負荷低減’],datasets: [{label: ‘洗浄バリデーション付き量産ライン’,data: [93, 88, 72, 86, 95, 78],backgroundColor: ‘rgba(75,192,192,0.7)’},{label: ‘使い捨て流路中心’,data: [84, 82, 65, 54, 80, 49],backgroundColor: ‘rgba(255,99,132,0.7)’},{label: ‘専用ライン化’,data: [90, 58, 48, 77, 91, 73],backgroundColor: ‘rgba(54,162,235,0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});選択肢長所短所日本市場適合性推奨ケース総合評価洗浄バリデーション付き量産ライン柔軟性と記録性が高い初期設計が重要高い中長期量産非常に高い使い捨て流路交差汚染対策が容易部材コストが高い中程度小規模試験中程度専用ライン化品目固定で管理しやすい柔軟性が低い中程度単一製品大量生産高い簡易洗浄+部品交換導入しやすい再現性が弱い低め暫定運用低め外部委託製造設備投資を抑えられる主導権が弱い中程度市場試験参入中程度混合モデルリスク分散できる管理が複雑高い段階導入高い比較すると、多くの日本企業にとって最もバランスが良いのは、量産ラインに洗浄バリデーションを組み込み、一部工程で柔軟なモジュール化を図る構成です。
日本の腹膜透析関連市場では、慢性腎臓病の長期管理、在宅医療推進、医療従事者不足への対応、災害時の医療備蓄見直しが需要を支えています。腹膜透析は血液透析ほど大規模設備に依存しないため、在宅ケア政策との相性が良く、今後も安定した需要が見込まれます。これに伴い、腹膜透析液製造ラインの清浄性保証に関する投資も続く見通しです。
また、日本国内の医薬品製造拠点では、人手不足と品質要求の高度化が同時に進んでいます。従来の人手中心の洗浄・記録運用では、教育負荷や逸脱リスクが増えるため、自動化・デジタル化・遠隔監視の需要が高まっています。さらに、2026年に向けては、省水、省エネルギー、排液削減、電子記録統合を重視する案件が増えると考えられます。
製造能力の観点では、工場のボトルネックは充填速度だけでなく、洗浄・切替・検証にあることが多いです。横浜や大阪湾岸の製造エリアでは、敷地制約の中でライン増設を行うケースが多いため、同じ設置面積でどれだけ洗浄時間を圧縮できるかが投資判断の核心になります。
生産体制の観点では、上海IVENファーマテックエンジニアリングは複数の専門工場を持ち、医薬充填包装、水処理、搬送物流、医療消耗品関連設備をそれぞれ製造できる体制を整えています。こうした分業体制は、腹膜透析液ラインのように周辺ユーティリティとの統合が重要な案件で有利です。
var ctxLine = document.getElementById(‘lineMarketChart’).getContext(‘2d’);var lineMarketChart = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’],datasets: [{label: ‘日本における関連設備需要指数’,data: [58, 63, 69, 74, 81, 89],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});var ctxArea = document.getElementById(‘areaTrendChart’).getContext(‘2d’);var areaTrendChart = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年予測’],datasets: [{label: ‘手動中心運用’,data: [62, 57, 50, 43, 36, 30],borderColor: ‘rgba(255,99,132,1)’,backgroundColor: ‘rgba(255,99,132,0.25)’,fill: true,tension: 0.3},{label: ‘自動洗浄・電子記録運用’,data: [38, 45, 53, 61, 70, 79],borderColor: ‘rgba(54,162,235,1)’,backgroundColor: ‘rgba(54,162,235,0.25)’,fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});市場要因日本での影響洗浄バリデーションへの波及設備投資への影響2026年の方向性備考高齢化患者数増加圧力供給安定性重視増設需要継続拡大長期需要を支える在宅医療推進地域格差是正品質一貫性重視量産と物流整備拡大傾向地方供給網も重要人手不足作業標準化が必要自動化需要増制御設備投資増急速に進展教育負荷も削減規制対応高度化監査水準上昇記録完全性重視電子化投資増継続強化文書化が鍵環境配慮排水・エネルギー管理省水洗浄へ移行回収設備需要重要度上昇企業評価にも影響災害対策備蓄と分散供給停止時間削減必要冗長設計需要注目継続BCP対応に直結日本市場では、単に設備を買う時代から、供給継続・省人化・環境対応を同時に満たす設備を選ぶ時代へ移行しています。
供給先選定では、価格だけで判断すると失敗しやすい分野です。腹膜透析液ラインは、配管、水処理、調製、充填、制御、文書化、適格性評価が連動するため、どこか一つが弱いと全体性能が落ちます。したがって、供給先の評価軸は、技術力、製造力、サービス力の三つで整理すると分かりやすくなります。
技術力では、接液部設計、洗浄レシピ制御、サンプリング設計、最悪条件設定支援、適格性評価文書対応が見られます。製造力では、部品内製比率、品質管理、納期管理、組立一貫性、国際案件実績が重要です。サービス力では、据付、試運転、教育、バリデーション支援、保守部品供給、遠隔対応が評価点になります。
日本企業が供給先を評価する際には、東京・大阪などの拠点からの応答性、横浜港や神戸港への輸送実績、国内協力会社との連携可否も確認すると安心です。見積もり依頼時には、単に装置価格ではなく、設計図、対象製品数、洗浄時間、必要用水量、排液量、文書範囲、据付条件を明確に伝えることが大切です。
サービス面では、上海IVENファーマテックエンジニアリングは、事業性検討、設計、機器選定、据付、立上げ、適格性評価、品質文書、教育、アフターサポートまでをつなげる支援体制を持っています。初めての導入で不安がある場合は、日本向け相談窓口から仕様相談を進めるのが現実的です。
評価項目見るべき内容良い供給先の特徴注意信号確認方法重要度設計力洗浄しやすい構造デッドレグ対策が明確図面説明が曖昧配管図レビュー非常に高い制御力自動レシピ、記録終点管理が可能手入力依存が多い画面仕様確認高い品質文書手順書、試験書一式提示できる納入後対応のみサンプル確認非常に高い製造基盤工場体制、品質管理専門工場を保有外注依存が過大工場監査高い導入実績同種ライン経験多国対応実績あり実績説明が限定的事例確認高い保守対応部品供給、教育長期支援可能納入後が弱い契約条件確認高い供給先比較では、機械仕様だけでなく、文書とサービスまで含めた総コストで見ることが、日本で失敗しない調達の基本です。
投資費用は、ライン規模、洗浄方式、自動化レベル、文書範囲、既存設備改造の有無で大きく変わります。新設工場では配管設計段階から洗浄性を織り込めるため、後付け改造より費用対効果が良くなることが多いです。一方、既存工場改造では、配管再施工、制御改造、サンプルポイント追加、停止期間コストが発生しやすくなります。
予算計画では、本体価格だけでなく、設計、輸送、据付、試運転、適格性評価、洗浄バリデーション試験、教育、予備品、保守契約、排水設備、製薬用水能力増強まで含める必要があります。特に日本では、建屋制約や消防・衛生・保全動線の調整に追加費用が出やすいため、予備費を確保するのが安全です。
回収性は、生産量拡大だけでなく、再洗浄減少、停止時間短縮、逸脱削減、水使用量削減、人件費圧縮、監査対応時間削減でも評価できます。つまり、売上増加が限定的でも、運用改善だけで回収が成立することがあります。
費用項目新設ライン既設改造削減しやすいか見落としやすい点予算優先度設備本体大きい中程度限定的仕様不足による追加最優先配管工事中程度大きい低い改造範囲拡大高い制御・記録中程度中程度低い監査要件不足高い適格性評価中程度中程度低い文書不足再試験高い教育・立上げ中程度中程度中程度交代勤務教育不足中程度保守・予備品中程度中程度中程度初年度未計上中程度一般に、費用を削りやすいのは表面上の仕様ですが、そこを削りすぎると後から再設計や再バリデーションが必要になり、結果的に総額が増えます。
回収性のモデル例として、年間の切替回数が多い工場では、1回あたりの洗浄・確認時間を30~60分短縮するだけで、年間の稼働時間増加は非常に大きくなります。さらに、再洗浄率の低下、逸脱調査時間削減、用水使用量の削減を加味すると、2年から5年程度で投資回収を狙えるケースもあります。もちろん実際の回収年数は生産品目、出荷量、既存設備の老朽度に左右されます。
最も多い失敗は、設備購入を急ぎ、洗浄対象の定義や受入基準を曖昧にしたままプロジェクトを進めることです。これにより、納入後にサンプルポイント不足、リンス量不足、配管の液だまり、記録不備が発覚し、立上げが遅れます。日本の工場では建屋制約が厳しいため、設計初期の確認不足は特に大きな痛手になります。
次のリスクは、水システムとの不整合です。洗浄性能は設備単体では決まりません。供給される製薬用水の流量、温度、圧力、回収能力、排水能力が不足すると、想定どおりの洗浄ができません。水処理と洗浄ラインを別々に発注すると、責任分界が曖昧になることがあります。
三つ目は、運用設計の不足です。夜勤体制、保全体制、洗浄剤補充、部品交換周期、電子記録レビュー担当が曖昧だと、導入後に現場負担が増えます。設備が高度でも、運用が伴わなければ成果は出ません。
四つ目は、2026年以降の規制・市場変化への備え不足です。今後は自動化、データ完全性、省資源化、炭素排出低減、排水管理の強化が進む可能性が高く、現時点で最低限仕様にすると、早期陳腐化リスクがあります。将来拡張可能な設計が望ましいです。
日本での実務では、導入前に基本設計段階でのリスクレビュー、工場受入試験、現地受入試験、適格性評価、洗浄試験計画、教育計画を一体で組むべきです。特に地方工場では技術者採用が難しいため、遠隔支援や文書支援を含むサービス体制がある供給先を選ぶと安定しやすくなります。
腹膜透析液ライン洗浄バリデーションは、どの段階で始めるべきですか。最適なのは基本設計段階です。配管勾配、サンプルポイント、洗浄流量、排液経路、制御仕様を設計段階で決めると、後からの改造費用を抑えられます。
日本の既存工場でも後付け導入は可能ですか。可能です。ただし、既存建屋のスペース、停止期間、既設配管の材質、用水能力、排水能力を事前に確認する必要があります。新設より調整点は増えますが、改造で十分な成果が出るケースも多いです。
在宅向け製品と病院向け製品で洗浄バリデーションの考え方は違いますか。基本原則は同じですが、在宅向けでは長期安定供給と患者安全説明の重要性が高く、病院向けでは納期と大量供給時の再現性がより重視されます。
どのくらい自動化すべきでしょうか。年間の切替回数、作業員数、監査頻度、品質文書要求によります。日本市場では、少なくとも温度、流量、時間、導電率の自動記録がある構成が望ましいです。
供給先の比較で最も重要な点は何ですか。機械価格だけでなく、設計力、洗浄実績、適格性評価文書、アフターサービス、部品供給、教育支援まで含めた総合力です。腹膜透析液ラインは複合システムなので、総合エンジニアリング力が重要です。
上海IVENファーマテックエンジニアリングはどのような企業ですか。医薬・医療機器分野向けに、液体製剤ライン、水処理、物流搬送などを含む統合エンジニアリングを提供している企業です。日本向け案件では、技術、製造、サービスを一体で確認するのが有効です。
2026年に向けて注目すべき技術は何ですか。自動洗浄レシピ最適化、電子記録一体化、遠隔診断、省水洗浄、排液回収、エネルギー監視、将来的なデータ分析連携です。環境負荷低減と人手不足対策が技術選定の軸になります。
日本で相談を進めるには何から始めればよいですか。まず、対象製品、年間生産量、ライン構成、切替回数、現行の課題を整理してください。その上で、設備候補、レイアウト、洗浄方式、文書支援の範囲を供給先と詰めるのが近道です。
腹膜透析液ライン洗浄バリデーションは、日本の腎臓医療を支える供給インフラの一部です。設備の選び方ひとつで、品質、供給、採算、将来拡張性が変わります。技術・製造・サービスを一体で見極め、東京、大阪、名古屋、福岡など各地域の供給網や物流条件も考慮しながら、自社に合う構成を選ぶことが成功への近道です。
-
日本市場向け多室式輸液バッグ製造トラブル対策と設備選定・投資判断の実務ガイド
多室式輸液バッグの製造トラブル対策とは、複数の有効成分や希釈液を使用直前まで分離保持できる輸液製品を、安定かつ再現性高く量産するための設備設計、材料選定、工程制御、品質保証の総合的な仕組みを指します。日本市場では、栄養輸液、抗菌薬混合前製剤、透析関連液、救急医療向け製品などで需要が拡大しており、製造段階での隔壁シール不良、充填精度ばらつき、滅菌後の変形、バッグ破袋、混合開通不良などを抑えることが、製品競争力と患者安全性を左右します。
特に東京、大阪、横浜、神戸、名古屋、福岡のような医薬・物流拠点では、安定供給と短納期対応が強く求められます。そのため、単に設備を導入するだけでなく、製品設計、クリーンルーム計画、工程バリデーション、保守体制、部材調達、将来の生産能力増強までを一体で考える必要があります。多室式輸液バッグは高付加価値製品である一方、製造難易度も高いため、立上げ初期に適切なトラブル対策を組み込むことが投資成功の鍵になります。
多室式輸液バッグ製造トラブル対策の最大の目的は、成分を分けて保存しながら、使用時には確実に混合できる高機能輸液製品を安定製造することです。これにより、成分劣化の抑制、保存期間の延長、院内調製作業の簡素化、投与ミス低減、患者安全性向上が期待できます。日本では少子高齢化、在院日数短縮、薬剤師業務最適化、無菌調製負荷の低減が背景となり、今後も多室式製品への関心は高まる見通しです。
実務上の重点は次の五つです。第一に、隔壁の開通性と密封性の両立。第二に、フィルム材料と滅菌条件の整合。第三に、各室の充填精度と混入防止。第四に、リーク検査や外観検査の自動化。第五に、日本の品質保証体制に合わせた文書化と検証です。これらを満たすラインを選定できれば、量産時の不良率低減と長期的な収益性向上につながります。
多室式輸液バッグ製造トラブル対策の要点一覧 項目 重要理由 現場で多い課題 対策の方向性 隔壁シール 保管中の分離維持に必須 微小リーク、開通ムラ 温度・圧力・時間条件の最適化 充填精度 処方保証に直結 粘度差による誤差 流量制御と校正頻度の強化 フィルム材質 耐熱性・相溶性を左右 白化、層間剥離 製剤別に材質評価を実施 滅菌工程 無菌保証の中核 変形、容量変化 熱分布確認と荷姿設計 混合機構 使用時の安全操作に重要 開通不全、混合不十分 実使用評価と人間工学確認 検査自動化 不良流出防止 目視依存、見逃し リーク・重量・外観の連動検査上表の通り、多室式製品は単一要因ではなく、材料、機械、製剤、滅菌、操作性が相互に影響します。したがって、工程ごとの個別最適よりも、ライン全体の統合設計が重要です。
多室式輸液バッグは、一つのバッグ内部を二室または三室以上に区切り、各室に異なる液剤や粉末溶解用液を保持する容器です。使用直前に隔壁を開通させ、内容物を混合して投与します。これにより、反応しやすい成分を別々に保管でき、長期安定性の改善に大きく寄与します。
日本の医療現場では、院内混合の手間削減、ヒューマンエラー低減、夜間や救急時の迅速対応、感染管理上の利点が高く評価されています。特に大規模病院や地域中核病院では、薬剤部の無菌調製負荷を減らせる点が魅力です。また、在宅医療や災害備蓄の観点でも、使用前まで成分を分けて保管できることは大きな価値があります。
製造側にとっては、高付加価値製品として差別化しやすく、単価も比較的高く設定しやすい反面、ライン性能が製品品質を左右します。そのため、導入前に製品仕様と設備能力の整合を十分確認する必要があります。
多室式輸液バッグの主な利点 利点 製薬会社への効果 病院への効果 患者への効果 成分安定性向上 有効期限延長が期待できる 在庫管理がしやすい 品質が安定した投与 調製工程の削減 製品差別化が可能 薬剤師負荷を軽減 投与開始が早い 投与ミス低減 クレーム低減 標準化された運用 安全性向上 無菌性維持 品質保証しやすい 院内混合回数を減らせる 感染リスク低減 物流効率 製品ポートフォリオ拡張 保管計画が立てやすい 必要時にすぐ使用可能 災害対応力 公共調達向け提案が可能 緊急備蓄に適する 安定供給につながるこのように、多室式バッグは単なる包装形態ではなく、製剤戦略と医療提供体制をつなぐ製品です。
臨床面では、使用直前混合による成分劣化抑制が最も重要です。たとえば、相互作用しやすいアミノ酸、電解質、糖液、特定薬剤を分けて保持すれば、保存中の変色や沈殿、活性低下のリスクを下げられます。院内での手作業混合を減らせることは、無菌調製室の作業密度が高い大学病院やがん拠点病院にとって大きな利点です。
また、看護現場では投与前準備時間の短縮が期待されます。救急、集中治療、術後管理、透析周辺領域では、迅速性と標準化が重要であり、多室式製品はその要件に合致します。日本では地域差こそあるものの、都市部の高機能病院だけでなく、地方中核病院でも業務効率化の観点から採用余地があります。
さらに、病院経営面では、混合作業に伴う人的負担、監査記録、逸脱管理の削減にもつながります。製薬企業が医療機関に提案する際は、薬効だけでなく、業務改善や安全管理への効果を示すことが重要です。
病院部門別の主な活用場面 部門 想定用途 導入効果 求められる仕様 救急外来 迅速投与用混合輸液 準備時間短縮 開通しやすい隔壁 集中治療室 高頻度使用製剤 標準化とミス低減 表示の視認性 手術室 術前術後管理 迅速な切替 堅牢なバッグ構造 薬剤部 院内混合の代替 無菌調製負荷軽減 長期安定性データ 腎関連部門 透析周辺液用途 在庫一元化 大容量対応 地域医療・備蓄 災害対応用品 即応性向上 保存安定性上記のように、臨床価値は単に製品を販売するだけでは伝わりません。導入先の業務課題まで理解した提案が必要です。
var 市場成長線図文脈 = document.getElementById(‘市場成長線図’).getContext(‘2d’);var 市場成長線図本体 = new Chart(市場成長線図文脈, {type: ‘line’,data: {labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’],datasets: [{label: ‘日本の多室式輸液関連需要指数’,data: [82, 88, 96, 105, 116, 128],borderColor: ‘rgb(54, 162, 235)’,backgroundColor: ‘rgba(54, 162, 235, 0.15)’,fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});代表的な種類は二室式、三室式、大容量多室式、特殊薬剤向け多室式に分けられます。二室式は汎用性が高く、製造難易度と市場性のバランスが良い一方、三室式は処方自由度が高く、より高付加価値な製品設計に向いています。大容量型は透析や特殊栄養用途で検討されることが多く、搬送性と耐圧性が重要になります。
材料面では、非塩化ビニル系多層フィルム、ポリプロピレン系、共押出し多層構造などが主要候補です。選定では、酸素透過性、水蒸気透過性、抽出物、シール性、滅菌耐性、低温特性、透明性を評価します。日本では品質文書の整備、原料トレーサビリティ、安定調達が特に重視されます。
フィルム選定を誤ると、滅菌後の白化、ピンホール、層間剥離、シール強度不足、薬液との相互作用といった問題が発生します。したがって、材料供給者と設備供給者の双方が実績を持つことが望ましいです。
多室式輸液バッグの種類と材料選定ポイント 種類 一般的な用途 推奨材料傾向 注意点 二室式 標準的な混合輸液 非塩化ビニル多層フィルム 開通圧の均一化 三室式 複合栄養用途 高機能共押出しフィルム 隔壁設計が複雑 大容量型 透析・大量補液 高強度多層材 搬送時の荷重対策 薬剤混合前提型 使用直前混合薬液 相溶性重視材料 抽出物評価 高温滅菌対応型 厳格滅菌品 耐熱ポリプロピレン系 硬化や変形の確認 低温物流対応型 寒冷地配送 低温衝撃性の高い材質 割れや脆化の確認日本向けでは、病院現場の操作性だけでなく、港湾から内陸物流まで含めた温度変動への耐性も検討すべきです。横浜港、神戸港、博多港を経由する輸送では、保管条件の実地検証も有効です。
単室式バッグは構造が単純で設備コストも比較的低く、汎用輸液に適しています。一方、多室式は安定性や使い勝手の向上による付加価値が高いものの、バッグ設計、シール技術、検査精度、バリデーション難易度が上がります。どちらを選ぶべきかは、製剤特性、市場価格帯、競争環境、生産量、上市スピードによって異なります。
日本市場では、価格競争が厳しい一般輸液は単室式が優位な場面もありますが、病院の省力化や特殊処方のニーズに対応する領域では多室式の優位性が際立ちます。製造投資を判断する際は、単価上昇分で設備増額分を吸収できるか、営業戦略とセットで評価することが重要です。
多室式と単室式の比較 比較項目 多室式 単室式 評価の視点 製品安定性 高い 成分次第 分離保管の必要性 製造難易度 高い 中程度 ライン制御力 初期投資 高め 比較的低い 資本計画との整合 病院での操作性 高い 院内調製が必要な場合あり 医療現場の省力化 製品差別化 しやすい しにくい 営業戦略 不良リスク項目数 多い 少ない 品質管理体制この比較から分かる通り、多室式は高難度ですが、高収益化と市場差別化の余地も大きい製品群です。
var 需要棒図文脈 = document.getElementById(‘需要棒図’).getContext(‘2d’);var 需要棒図本体 = new Chart(需要棒図文脈, {type: ‘bar’,data: {labels: [‘基幹病院’, ‘大学病院’, ‘透析関連’, ‘災害備蓄’, ‘在宅医療’, ‘救急医療’],datasets: [{label: ‘日本での導入需要指数’,data: [92, 98, 76, 71, 68, 89],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(255, 159, 64)’,’rgb(255, 205, 86)’,’rgb(75, 192, 192)’,’rgb(54, 162, 235)’,’rgb(153, 102, 255)’]}]},options: {responsive: true,maintainAspectRatio: false}});日本では、高齢化、慢性疾患の長期管理、調製作業の効率化、医療安全対策が需要を支えています。加えて、供給安定性への要求が以前より強くなり、単に安価な製品よりも、安定供給できる高品質な製品が評価されやすい環境です。製造能力の観点では、少量多品種生産への対応と、中長期的な増産余地の両立が求められます。
東京や大阪の大病院向け供給だけでなく、札幌、仙台、広島、熊本など各地域への均衡供給も重要です。輸液は社会インフラ的性格が強いため、製造能力不足や設備停止は事業リスクに直結します。したがって、新規参入企業は初期能力だけでなく、第二期増設のしやすさ、部品供給網、保守対応時間まで含めて計画すべきです。
二〇二六年以降は、電子記録の高度化、省人化、検査自動化、エネルギー削減、資材リサイクル対応を含む持続可能性の要求がさらに強まる見込みです。政策面でも、品質保証の厳格化と医療供給安定政策が設備投資判断に影響します。
var 動向面積図文脈 = document.getElementById(‘動向面積図’).getContext(‘2d’);var 動向面積図本体 = new Chart(動向面積図文脈, {type: ‘line’,data: {labels: [‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’],datasets: [{label: ‘高機能多室式製品比率’,data: [24, 28, 33, 39, 46, 54],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.2}]},options: {responsive: true,maintainAspectRatio: false}});供給先選定では、価格だけで比較するのは危険です。まず確認すべきは、多室式ラインの実績数、対応可能なバッグ形状、実際の不良率水準、滅菌後の歩留まり、隔壁開通再現性、検査装置の統合度、日本向け文書対応力です。さらに、設計段階での危険性評価、据付後の立上げ期間、部品供給、現地教育の質も重要です。
設備供給先が、単体機器だけでなく、製剤調製、配液、充填、シール、滅菌、検査、包装、物流まで一貫して考えられるかどうかは大きな差になります。上海アイブン・ファーマテック・エンジニアリングの企業情報のように、医薬設備全体の経験を持つ企業は、部分最適ではなく工場全体の完成度を高めやすい傾向があります。
技術面では、同社は輸液設備分野で長年の開発蓄積を持ち、多室式を含む柔軟な容器充填技術、品質重視の機械設計、複数規格への適応力を備えています。国際的な品質基準に対応した設計思想は、日本企業が将来の監査対応や海外展開を見据える上でも有利です。
供給先評価の実務チェック項目 評価項目 確認内容 望ましい状態 見落としやすい点 導入実績 多室式ライン納入数 複数国で稼働実績あり 試作機実績のみでは不十分 工程統合力 前後工程を含む提案可否 一体設計が可能 単体機器の寄せ集め 規制対応 文書・試験・検証対応 監査を想定した支援あり 翻訳品質の不足 部材適合性 フィルムとの相性評価 実液テストに対応 空試験だけで判断 保守体制 部品在庫と応答速度 迅速な遠隔・現地支援 消耗品供給遅延 拡張性 将来増設のしやすさ モジュール追加可能 初期設計に余白がない供給先を選ぶ際は、工場見学、試作立会い、ユーザー訪問、長期保守条件の確認まで行うと失敗を減らせます。
投資額は、生産速度、自動化レベル、室数、検査機能、滅菌設備の有無、建屋改修範囲によって大きく変わります。一般に、多室式ラインは単室式より初期投資が高くなりますが、製品単価、差別化、病院採用率が伸びれば、回収性は十分見込めます。重要なのは、機械価格だけでなく、バリデーション、予備部品、教育、停止損失、ユーティリティ増設費まで含めた総保有コストで評価することです。
予算計画では、第一段階を中規模能力で開始し、需要増に応じて第二段階で増設できる構成が現実的です。日本では慎重な投資判断が多いため、試作から商業生産までの移行計画、保険的な冗長設計、長期保守契約の費用も含めて役員決裁資料を作る必要があります。
製造能力面では、上海アイブン・ファーマテック・エンジニアリングは医薬充填包装、水処理、搬送物流、関連設備を製造する複数の専門工場体制を持ち、設備単体ではなく、工場全体の整合を取りやすい点が特徴です。こうした製造基盤は、部品品質の安定や納期管理に有利に働きます。詳細な設備構成は製品一覧ページで確認できます。
投資計画時に見るべき主要費目 費目 内容 予算化の注意点 回収への影響 本体設備 成形・充填・シール・検査 能力余剰の見極め 固定費の中心 滅菌関連 高圧蒸気滅菌や搬送 熱分布試験費を含める 歩留まりに直結 建屋改修 清浄区画、配管、動線 既存工場の制約確認 工期遅延の要因 品質保証 検証、文書、試験 外部支援費も計上 上市時期に影響 教育費 運転、保守、品質教育 立上げ初期に集中投資 不良率低減に寄与 予備部品 消耗品、重要保全部材 輸入納期を考慮 停止リスク低減回収性分析では、販売単価、採用病院数、稼働率、不良率、償却期間、部材価格変動を感度分析すると判断しやすくなります。
var 比較図文脈 = document.getElementById(‘比較図’).getContext(‘2d’);var 比較図本体 = new Chart(比較図文脈, {type: ‘bar’,data: {labels: [‘工程統合’, ‘規制対応’, ‘拡張性’, ‘保守体制’, ‘材料適合’, ‘投資効率’],datasets: [{label: ‘統合型供給先評価例’,data: [92, 90, 88, 85, 91, 87],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘一般的な単体機供給先評価例’,data: [68, 62, 66, 59, 64, 70],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});最大のリスクは、製品設計と設備能力が一致しないまま導入を進めることです。例えば、想定しているフィルム材質に対してシール窓が狭い、隔壁開通強度が安定しない、滅菌条件によりバッグ形状が崩れるといった問題は、商業化直前に発覚すると損失が大きくなります。
次に注意すべきは、需要予測の過大評価です。日本市場は品質志向が強い一方、採用評価には時間がかかります。上市後すぐに高稼働になるとは限らないため、段階的増設や他製品との設備共用性を検討するのが賢明です。さらに、材料調達の集中リスク、滅菌能力不足、地方配送時の外装損傷も見落としやすい要素です。
二〇二六年トレンドとしては、持続可能性と省エネルギー対応も無視できません。再資源化しやすい材料構成、蒸気・水使用量の削減、電子バッチ記録の導入、遠隔保守、予知保全、人工知能による外観検査補助などが競争力の要因になります。政策面では、品質文化の可視化、供給安定確保、医薬品製造の透明性向上がより重視される方向です。
サービス面では、導入後の支援力が長期成果を左右します。上海アイブン・ファーマテック・エンジニアリングは、構想段階の相談、設計、設備選定、据付、試運転、検証支援、教育、運用最適化まで一貫支援を行う体制を持ち、こうした伴走型支援は海外設備導入時の不確実性を下げます。工場全体の計画を重視する場合は、統合型ターンキー支援の紹介も確認すると有用です。
投資時の主要リスクと対策 リスク 発生場面 影響 推奨対策 シール不良 量産立上げ時 リーク増加 材料別条件マップを作成 開通不良 使用時評価 病院採用遅延 模擬使用試験を繰返す 滅菌変形 高温処理後 歩留まり悪化 荷姿と支持治具を見直す 需要不足 上市初期 回収遅延 段階投資方式を採用 部材調達遅延 運転継続時 供給停止 複数調達先を確保 文書不足 監査対応時 承認・査察リスク 早期から文書体系を整備設備投資は購入で終わりではなく、品質文化と供給責任を支える基盤づくりです。短期価格より長期安定性を重視する視点が重要です。
多室式輸液バッグ製造トラブル対策で最も多い問題は何ですか。最も多いのは、隔壁シール不良、開通強度のばらつき、滅菌後のバッグ変形、充填量誤差です。初期段階で材料評価と工程条件設定を丁寧に行うことで大幅に低減できます。
日本市場では二室式と三室式のどちらが有望ですか。一般には二室式の方が導入しやすく、商業化までの難易度も低めです。一方、三室式は高付加価値化しやすく、差別化戦略に向いています。既存営業網と対象疾患領域で判断するのが現実的です。
設備供給先を比較するとき、価格以外に何を見るべきですか。実績、歩留まり、規制対応、試作支援、検証文書、保守体制、将来拡張性を重視してください。特に日本では、納入後の安定運転支援が重要です。
多室式ラインは既存工場に後付けできますか。可能な場合はありますが、クリーン動線、滅菌能力、搬送スペース、資材供給、検査工程を見直す必要があります。既存設備との接続性評価が不可欠です。
二〇二六年以降に重要になる技術は何ですか。省人化、自動外観検査、電子記録、予知保全、環境負荷低減設計、柔軟な多品種切替対応が重要になります。さらに、供給安定と持続可能性を両立する設計が求められます。
海外メーカーへの相談はどこから始めればよいですか。製品仕様、目標能力、対象材料、滅菌方式、工場条件、承認計画を整理した上で相談すると具体的な提案を受けやすくなります。詳細相談や見積依頼は日本向けのお問い合わせ窓口から進めると効率的です。
最後に、日本で多室式輸液バッグ事業を成功させるには、製品の臨床価値、市場性、製造再現性、供給安定性を同時に満たすことが重要です。技術力、製造基盤、導入後支援を総合的に備えた供給先を選ぶことで、立上げリスクを抑えながら高付加価値製品への展開を進めやすくなります。
-
日本向け腹膜透析液の保存期間管理と設備選定完全ガイド
慢性腎臓病の治療で用いられる腹膜透析液は、無菌性、組成安定性、包装適合性を保ったまま患者へ届けられる必要があります。そのため腹膜透析液の保存期間は、製剤設計、容器材質、滅菌方法、保管温度、物流条件、工場の品質管理水準によって大きく左右されます。日本市場では在宅腹膜透析の継続性と病院供給の安定性が重要であり、単に長く保管できるだけでなく、期限内に安全に使えること、ロットごとの一貫性があること、薬機対応の品質文書が整うことが重視されます。製造ラインや保管設計を適切に選べば、メーカーは安全で安定した腹膜透析液を家庭用にも医療機関用にも供給しやすくなります。
腹膜透析液の保存期間とは、製造後から定められた条件下で保管した場合に、製品が無菌性、浸透圧、電解質バランス、糖濃度、容器完全性、外観品質などの規格を満たし続ける期間を指します。腹膜透析は継続治療であり、患者が自宅で日々使用するケースも多いため、保存期間の短さは供給不安や廃棄増加を招き、逆に保存期間を無理に延ばすと品質リスクが高まります。したがって、適切な保存期間設定は臨床安全性とサプライチェーン効率の両立に直結します。
日本では東京や大阪、名古屋、福岡、札幌などの大都市圏だけでなく、地方部や離島地域への医療物流も考慮する必要があります。たとえば横浜港、神戸港、博多港を経由する原材料や包装資材の調達、成田空港や関西国際空港を利用した緊急輸送など、実運用では保管条件の変動が生じる場面があります。こうした現場事情に対応するには、保存安定性試験だけでなく、包装・物流・倉庫条件まで含めた設計が不可欠です。
腹膜透析液の保存期間を左右する主要因は次の通りです。第一に処方設計です。糖濃度や緩衝系、電解質組成は長期安定性に影響します。第二に一次包装です。非塩化ビニル製ソフトバッグ、樹脂ボトル、ガラス容器などの違いで酸素透過、水分移行、耐熱性が変わります。第三に滅菌工程です。熱履歴が長過ぎれば有効成分や容器に負荷を与え、短過ぎれば無菌保証が弱くなります。第四に製造環境です。調製、充填、封止、リーク検査、包装工程の安定性がロット品質を左右します。
保存期間の設定は、単なる試験結果の数字ではありません。調製設備、注入精度、滅菌設備、包装検査、自動搬送、倉庫管理、文書化体制まで一体で設計して初めて、現実的で再現性のある期間になります。日本で新規参入や設備更新を行う企業にとって、この視点は非常に重要です。
評価項目確認内容保存期間への影響現場での重要度代表的な管理方法備考無菌性微生物混入の有無最重要非常に高い無菌設計、滅菌、環境監視患者安全に直結化学安定性成分分解や変質高い高い安定性試験、処方最適化糖系処方で要注意容器完全性ピンホール、シール不良高い高いリーク試験、画像検査輸送後評価も必要熱履歴滅菌時の温度負荷中〜高高い滅菌条件最適化過剰加熱は劣化原因保管温度倉庫・輸送温度中〜高高い温度管理、記録夏季物流で差が出る包装材質バッグやボトルの特性中〜高高い材質選定、相性評価長期安定性に影響上表のように、保存期間は一つの要素だけで決まりません。特に無菌性と容器完全性は基礎条件であり、ここに問題があれば他の設計が優れていても市場投入は困難です。
在宅腹膜透析では、患者宅で一定量の腹膜透析液を備蓄する必要があります。保存期間が適切に確保されていれば、患者は配送間隔に柔軟性を持て、災害時や物流遅延時でも治療継続性を保ちやすくなります。日本は地震、台風、豪雪などの自然条件の影響を受けやすく、北海道や東北、日本海側、沖縄離島などでは緊急時の医療物資維持が重要です。保存期間の長い製品は、自治体や病院の災害備蓄計画にも適しています。
病院向けでは、急性期病院、腎臓内科、透析センター、療養型施設などでロット管理と在庫回転の最適化が求められます。保存期間が短すぎる製品は、期限切れロス、頻繁な小口配送、緊急発注の増加につながり、結果として調達コストが上昇します。一方、安定した長期保存が可能であれば、院内倉庫スペースの使い方を改善し、発注サイクルを標準化しやすくなります。
また、製造側の観点では、保存期間が適切に設計された腹膜透析液は、年間生産計画を平準化しやすくなります。季節変動や需要ピークに合わせて過度な増産を行わずに済み、設備稼働率の安定、原材料調達の効率化、廃棄率の低減にもつながります。とくに日本市場では、品質に対する要求が高い一方で、医療コスト抑制圧力も強く、保存期間管理は収益性改善の重要な切り口です。
さらに、在宅透析の普及に伴い、患者や介護者が扱いやすい包装形態も重視されています。持ち運びやすさ、開封性、表示の視認性、誤使用防止設計は、保存期間とは別の要素に見えて、実際には製品設計全体の一部として密接に関係します。適切な包装仕様は流通中の破損を減らし、結果的に品質保持期間の実効性を高めます。
var ctx1 = document.getElementById(‘lineChart1’).getContext(‘2d’);var chart1 = new Chart(ctx1, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘日本の腹膜透析液関連需要指数’,data: [82,86,91,97,103,110],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});上の折れ線図は、日本市場での腹膜透析液関連需要の伸びを示した参考モデルです。高齢化、在宅医療強化、災害備蓄の見直しなどが、保存期間の長い高品質製品への関心を押し上げています。
腹膜透析液の保存期間を設計する際には、製品そのものだけでなく、それを支える生産設備の種類と技術仕様を理解する必要があります。日本向け案件では、処方タンク、配液システム、滅菌装置、バッグ充填封止装置、ボトル充填装置、リーク検査機、外観検査機、自動装箱設備、倉庫搬送システムまで含めた一体設計が多く採用されます。
包装形態としては、非塩化ビニル製ソフトバッグが軽量性と輸送効率で優位です。樹脂ボトルは剛性があり取り扱いしやすく、工程設計によっては高い安定性が期待できます。ガラス容器は化学的安定性の観点で利点がある一方、重量と破損リスクの面で用途が限定されます。どの方式が適切かは、日本国内の配送条件、病院採用実績、患者利便性、設備投資予算によって変わります。
技術面では、正確な調製と均一混合、温度制御、無菌接続、封止品質、滅菌再現性、包装材との適合試験が保存期間を支える中核です。特に大量生産では、工程の自動化と記録の追跡性が極めて重要です。ここで有効なのが、調製から充填、検査、梱包、物流までの統合設備です。
たとえば製品一覧の紹介ページで確認できるような医薬品設備群の中には、輸液や透析液向けに応用可能な充填・包装技術が含まれています。こうした技術基盤を持つ企業は、保存期間の安定化に必要な工程間整合を取りやすい傾向があります。
包装方式特徴保存期間設計のしやすさ物流適性患者利便性主な注意点非塩化ビニル製ソフトバッグ軽量で省スペース高い高い高いシール品質管理が重要樹脂ボトル剛性が高く扱いやすい中〜高中中〜高容器成形との整合が必要ガラス容器化学的安定性に強み中低い低い重量と破損対策が必要二室型バッグ使用直前混合が可能高い中〜高高い構造が複雑単室型バッグ構造が比較的単純中〜高高い高い処方によって安定性差特殊高バリア容器外部影響を受けにくい高い中中資材コストが高めこの表から分かる通り、保存期間を長く安定させたい場合は、高バリア性やシール安定性を備えた容器設計が重要です。ただし資材費や製造難易度も上がるため、用途別に最適化する必要があります。
腹膜透析液の供給体制を検討する際、比較対象となるのは単なる別包装だけではありません。院内調製、少量多頻度供給、輸入完成品依存、外部受託製造など、複数の代替手段があります。しかし日本市場では、安定供給、災害時対応、品質一貫性、薬事文書整備、円安による輸入コスト変動などを考えると、国内またはアジア近隣での安定生産基盤を持つ方式が再評価されています。
院内調製は即応性の面で一部利点があるものの、無菌保証、スケールメリット、品質文書整備の負担が大きく、腹膜透析液のような継続使用製剤には不向きな場合があります。輸入完成品は初期投資を抑えられる一方、納期遅延や物流温度管理、円相場の影響を受けやすい点が課題です。受託製造は柔軟ですが、長期的にみると知見が社内に蓄積されにくく、供給主導権を持ちにくい面があります。
これに対し、自社工場または専用ラインを持つモデルでは、保存期間を前提にした処方・包装・滅菌・物流設計が可能です。日本で継続供給を目指す事業者には、総保有コストの観点からも有力です。
選択肢初期投資品質管理の自由度供給安定性保存期間最適化日本市場適合性自社専用生産ライン高い非常に高い非常に高い非常に高い高い受託製造活用中中中中中〜高輸入完成品低〜中低い中〜低低〜中中院内調製中中低い低い低い小規模半自動ライン中中中中限定的統合型自動ライン高い高い高い高い非常に高い比較すると、保存期間を競争力として活かしたい企業には、統合型自動ラインや専用生産ラインが有力です。特に日本では医療機関からの品質照会に迅速に対応できる体制が重要です。
var ctx2 = document.getElementById(‘barChart2’).getContext(‘2d’);var chart2 = new Chart(ctx2, {type: ‘bar’,data: {labels: [‘大学病院’,’地域中核病院’,’透析専門施設’,’在宅医療支援’,’受託製造企業’,’輸出志向工場’],datasets: [{label: ‘腹膜透析液設備導入需要’,data: [78,72,69,83,61,74],backgroundColor: [‘rgb(255, 99, 132)’,’rgb(54, 162, 235)’,’rgb(255, 206, 86)’,’rgb(75, 192, 192)’,’rgb(153, 102, 255)’,’rgb(255, 159, 64)’]}]},options: {responsive: true,maintainAspectRatio: false}});この棒グラフでは、在宅医療支援分野の需要が特に強い傾向を示しています。日本の地域医療政策を踏まえると、保存期間が長く扱いやすい腹膜透析液は今後さらに評価される可能性があります。
日本では高齢化の進展、医療資源の地域偏在、在宅療養の拡充を背景として、腹膜透析液を含む腎臓ケア関連製品への関心が続いています。血液透析が依然主流である一方、通院負担軽減や生活の柔軟性を理由に腹膜透析の見直しも進んでいます。これに伴い、保存期間が十分に設計された製品を安定供給できる生産能力の確保が重要です。
市場面では、東京圏と関西圏に需要が集中しやすいものの、実際には中四国、九州、東北でも継続供給への要求が高まっています。物流面では、横浜港、神戸港、名古屋港、門司港などの貿易拠点を通じた資材調達の安定性が供給体制に影響します。さらに、日本国内では電力コスト、人件費、品質保証人材の不足が生産コストに跳ね返りやすく、設備の自動化投資価値が高まっています。
二〇二六年以降の傾向としては、三つの変化が注目されます。第一に、工程データの可視化と遠隔監視の普及です。第二に、省エネルギー型滅菌・空調・水処理設備への更新です。第三に、包装資材の環境負荷低減と資源効率化です。日本の製薬・医療機器工場では、品質だけでなく持続可能性の指標も調達評価に入りつつあります。
var ctx3 = document.getElementById(‘areaChart3’).getContext(‘2d’);var chart3 = new Chart(ctx3, {type: ‘line’,data: {labels: [‘2021年’,’2022年’,’2023年’,’2024年’,’2025年’,’2026年’],datasets: [{label: ‘従来型設備比率’,data: [68,63,58,52,46,39],fill: true,backgroundColor: ‘rgba(255, 159, 64, 0.25)’,borderColor: ‘rgb(255, 159, 64)’,tension: 0.3},{label: ‘高自動化・高追跡設備比率’,data: [32,37,42,48,54,61],fill: true,backgroundColor: ‘rgba(54, 162, 235, 0.22)’,borderColor: ‘rgb(54, 162, 235)’,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});面グラフから分かるように、今後は高自動化・高追跡設備への移行が加速する見込みです。保存期間の信頼性を裏付けるためにも、製造記録、環境記録、検査記録の一元管理がますます重要になります。
市場要因日本での背景需要への影響生産能力への示唆優先度備考高齢化慢性腎臓病患者の増加高い安定供給体制が必要非常に高い長期需要の基盤在宅医療推進通院負担軽減政策高い小分け配送と備蓄が重要高い包装設計も重要災害対策非常時備蓄の見直し中〜高保存期間長期化が有利高い自治体連携の可能性人手不足製造現場の採用難中自動化投資が必要高い保守体制も重要エネルギー高運転コスト上昇中省エネ設備が有利中〜高滅菌・空調が主因品質要求高度化文書化・監査対応強化高い追跡性設計が必須非常に高い輸出展開にも有利この市場整理から、日本では単純な増産だけでなく、品質保証型の生産能力が求められていることが分かります。
日本で腹膜透析液関連設備や工程設計パートナーを選ぶ際は、価格だけで判断しないことが重要です。保存期間は、設備の精度と工程全体の整合性に左右されるため、調製、充填、滅菌、包装、物流までの理解がある供給企業を選ぶ必要があります。とくに以下の観点が重要です。
第一に技術力です。容器別の工程経験、無菌設計、滅菌バランス、リーク検査、安定性評価の支援実績があるかを確認します。第二に製造能力です。実機製造拠点、品質管理体制、部品標準化、長期供給体制が整っているかが大切です。第三にサービス体制です。設計段階の提案、据付、試運転、教育訓練、保守、改善提案まで継続支援できるかを見極めます。
ここで注目したいのが、医薬品向け統合エンジニアリングに強い企業です。たとえば企業情報はこちらで確認できる事業者のように、医薬品工場の総合設計、充填包装設備、水処理、搬送物流まで一貫対応できる会社は、腹膜透析液の保存期間設計でも有利です。技術面では、多様な輸液・透析液ラインの経験、長寿命な金属部材設計、標準化されたモジュール構成が工程安定化に役立ちます。製造面では、複数の専門工場を持ち、異なる設備群を自社で組み合わせられる体制は、納期と品質の両面で強みになります。サービス面では、計画段階の実現性評価から据付、検証、教育、運用改善まで伴走できる企業が日本市場に適しています。
また、日本の顧客は文書整備とコミュニケーション品質を非常に重視します。図面、仕様書、試験記録、変更管理、据付手順、教育資料などが体系化されていることが、長期稼働時の安心につながります。導入後にトラブルが発生した際、時差や言語差を超えて迅速に支援できる体制も重要です。
選定項目確認ポイント理想水準保存期間への関係見落としやすい点評価方法技術実績透析液・輸液案件経験複数実績あり高い容器別経験差納入事例確認設計力工程統合提案一括最適化可能非常に高い個別機械の寄せ集め基本設計レビュー製造能力工場・部品供給体制安定供給可能中〜高外注依存度工場監査品質文書記録・検証資料体系化されている高い翻訳品質文書見本確認保守支援立上げ後対応迅速で継続的中〜高消耗品納期契約条件確認規制対応力監査・適合支援国際案件経験あり高い説明責任の弱さ監査想定質疑この表は、設備メーカー選定を数値化する際の基本軸になります。保存期間を製品価値として成立させるには、単機性能よりも工程一貫性を見ることが大切です。
腹膜透析液の保存期間を安定的に確保するための設備投資は、初期費用だけを見ると大きく感じられます。しかし、期限切れ廃棄、品質逸脱、緊急出荷、再試験、過剰在庫、輸入依存コストを含めて考えると、中長期では投資効果が高いケースが少なくありません。特に日本市場では、安定供給そのものが取引継続条件になることも多く、設備投資を単なる費用ではなく事業継続インフラとして捉えるべきです。
費用項目は、建屋改修、空調、調製設備、充填封止設備、滅菌設備、検査装置、水処理、配管、制御、倉庫、搬送、検証、教育など多岐にわたります。予算計画では、稼働後二年間の消耗品、予防保全、校正、再バリデーション、文書更新費用も織り込む必要があります。
投資回収を考える際は、次の指標が有効です。第一に廃棄率低減です。保存期間が安定すれば期限切れ損失を抑えられます。第二に在庫回転改善です。需要予測と生産平準化がしやすくなります。第三に販売機会拡大です。病院、在宅、災害備蓄など用途展開が可能になります。第四に監査対応コスト削減です。文書一体型設備は説明効率が高くなります。
総合設備を検討する際は、一貫型の工場構築支援のような枠組みを活用すると、各機器の接続不整合を減らしやすくなります。これにより、保存期間の裏付けデータ取得も効率化しやすくなります。
費用区分主な内容投資規模感回収に効く要素削減しやすいかコメント建屋・環境空調、区画、動線高い品質安定低い初期設計が重要調製・配液タンク、配管、制御中〜高均一性向上中洗浄性も重要充填・封止主力生産設備高い歩留まり改善中保存期間へ直結滅菌・検査無菌保証、リーク確認中〜高逸脱削減低〜中妥協しにくい領域物流・倉庫搬送、自動保管中在庫効率改善中〜高人手不足対策にも有効文書・検証試験、教育、記録中立上げ短縮中後回しにしないこの費用整理を見ると、保存期間の安定化に最も強く効くのは充填・封止、滅菌・検査、調製・配液です。一方で建屋や文書体制を軽視すると、後から大きな追加費用が発生しやすくなります。
var ctx4 = document.getElementById(‘comparisonChart4’).getContext(‘2d’);var chart4 = new Chart(ctx4, {type: ‘bar’,data: {labels: [‘技術統合性’,’品質追跡性’,’保守対応’,’拡張性’,’初期費用効率’,’長期運用効率’],datasets: [{label: ‘統合型供給企業の評価’,data: [92,90,86,88,74,93],backgroundColor: ‘rgb(153, 102, 255)’},{label: ‘分散調達型の評価’,data: [64,59,55,68,81,62],backgroundColor: ‘rgb(201, 203, 207)’}]},options: {responsive: true,maintainAspectRatio: false}});比較グラフでは、統合型供給企業が初期費用だけでなく、長期運用効率や品質追跡性で優位になりやすいことを示しています。腹膜透析液の保存期間を安定運用するには、この差が大きく効いてきます。
最大のリスクは、保存期間を試験室の理論値だけで設定し、実際の工程変動や物流条件を十分に反映しないことです。日本では夏季高温、冬季寒冷、長距離配送、災害時の一時保管など、現場条件が多様です。したがって、実輸送に近い条件での評価や、容器落下試験、輸送振動、温度変動確認が重要です。
第二のリスクは、工程のボトルネックです。調製能力に比べて充填能力が低い、滅菌待ち時間が長い、リーク検査精度が不十分といった問題は、製品の品質と保存期間の両方に影響します。第三のリスクは、包装資材の調達不安定です。海外材に依存し過ぎると、港湾混雑や国際輸送遅延の影響を受けやすくなります。第四は、保守部品と技術者の確保です。高度自動化設備は、予備部品計画と遠隔支援体制がないと停止損失が大きくなります。
二〇二六年に向けた注目点としては、政策面での在宅医療支援強化、医療供給網の強靱化、工場の省エネルギー評価、包装廃棄物削減への対応が挙げられます。持続可能性の観点では、資源効率の良い容器、洗浄や水使用量の最適化、熱回収型設備、電力監視システムの導入が評価されやすくなります。今後の投資では、単なる製造能力拡大より、品質・環境・保守の三位一体設計が競争力を決めます。
日本市場での導入事例を想定すると、たとえば関東圏の医薬品工場が在宅腹膜透析向けの供給拡大を図る場合、設備能力だけでなく、首都圏物流センターとの接続、東北・中部への再配送、停電対策、非常用在庫配置まで計画することで、保存期間価値を最大化できます。関西圏でも、大阪湾岸の物流効率を活かしつつ、神戸・京都・滋賀の病院ネットワークに安定供給する設計が有効です。
質問回答実務上のポイント日本市場での意味優先度補足腹膜透析液の保存期間は何で決まりますか処方、容器、滅菌、保管条件で決まります工程全体で設計する品質照会に対応しやすい高い単一要因ではない在宅向けでは何が重要ですか無菌性、扱いやすさ、配送安定性です備蓄しやすい包装が有利地域医療に適合高い災害対策にも有効保存期間を延ばせば必ず良いですかいいえ、品質裏付けが前提です安定性試験と実輸送評価が必要信頼性重視の市場に適合高い無理な延長は危険どの容器が有利ですか用途次第ですがソフトバッグが有力です物流効率と患者利便性を両立在宅用途に適しやすい中〜高シール品質が重要設備は一括導入が良いですか多くの場合で有利です工程整合が取りやすい立上げ短縮につながる中〜高長期運用でも有利供給企業選びで最重要な点は何ですか技術、製造、サービスの総合力です価格だけで決めない品質要求の高い日本で重要非常に高い文書対応力も必須以下、実務で特によく寄せられる質問に補足します。
腹膜透析液の保存期間を検証するには何が必要ですか。長期安定性試験、加速試験、容器完全性試験、滅菌バランス確認、輸送シミュレーション、保管温度モニタリング、開封前外観確認の仕組みが必要です。
日本向け案件でどのような設備構成が現実的ですか。中規模以上であれば、調製・配液、充填封止、滅菌、リーク検査、外観検査、装箱、搬送、保管までを接続したラインが実用的です。将来増設を見据えたモジュール構成も有効です。
海外企業と組む際に注意すべき点はありますか。日本語文書化、図面整合、試運転計画、予備部品供給、遠隔支援、現地保守訓練の条件を契約前に明確にすることが重要です。
どのような企業が相談先として適していますか。腹膜透析液そのものだけでなく、輸液、無菌充填、水処理、搬送、工場設計まで理解している総合エンジニアリング企業が適しています。たとえば、医薬品設備を幅広く扱い、工場づくり全体を支援できる企業は保存期間設計にも強みがあります。詳細相談はお問い合わせ窓口から始めると、案件の前提条件整理がしやすくなります。
最後に、自社で腹膜透析液事業を立ち上げる、あるいは既存ラインを更新する場合、成功の鍵は「保存期間を品質保証・物流・患者利便性・事業収益の共通指標として扱うこと」です。技術力では、調製から充填、滅菌、検査までをつなぐ工程最適化能力が必要です。製造能力では、安定した部材供給と再現性の高い組立品質が不可欠です。サービス能力では、企画段階の実現性検討から据付、検証、教育、保守、改善提案まで切れ目なく支援できる体制が重要です。こうした総合力を持つパートナーを選べば、日本市場で求められる安全性、安定供給、将来拡張性の三点を同時に実現しやすくなります。