日本向け真空採血管製造ラインの故障対策と導入指針
日本の医療機器企業にとって、真空採血管製造ラインのトラブルシューティングは、高品質な採血管を大量かつ安定的に生産するための中核課題です。病院、検査センター、診断ラボでは、採血管の真空度、添加剤量、キャップ密封性、ラベル精度、無菌性が厳しく求められます。そのため、単なる修理対応ではなく、設備設計、工程監視、品質保証、保守計画を一体化した改善が必要です。日本市場では、東京、大阪、名古屋、横浜、神戸、福岡といった医療・物流拠点を中心に、安定供給と規制適合を両立できる製造ラインへの需要が高まっています。
また、原材料調達から組立、真空引き、添加剤充填、打栓、検査、包装、出荷までの一連工程において、どこで不良が発生しやすいかを可視化することが重要です。導入検討時には、単体機の性能ではなく、全体設備効率、段取り替え時間、トレーサビリティ、予防保全、将来拡張性まで確認する必要があります。医療消耗品工場の新設や増設を進める企業は、ターンキー型の工場構築支援も視野に入れると、レイアウト不整合や工程連携不良のリスクを抑えやすくなります。
要点整理:真空採血管製造ラインの故障対策が医療機器企業にもたらす価値

真空採血管製造ラインの故障対策とは、設備停止後に修理するだけでなく、故障予兆の把握、品質ばらつきの抑制、ライン能力の安定化、規制監査対応の強化まで含めた総合的な運用改善を指します。特に日本では、納期厳守、品質一貫性、監査記録の整備が重視されるため、ラインの安定稼働そのものが企業競争力に直結します。
代表的な対策テーマは、真空度不足、管体供給詰まり、ゴム栓圧入不良、添加剤定量ずれ、乾燥不良、ラベル貼付位置ずれ、リーク不良、検査機の誤判定、包装工程のボトルネックなどです。これらを工程別に見直し、異常発生時の原因切り分け時間を短縮できれば、歩留まり改善と保守費削減を同時に進められます。
| 課題領域 | 典型的な不具合 | 現場への影響 | 優先対策 | 期待効果 | 重要度 |
|---|---|---|---|---|---|
| 真空工程 | 真空度不足 | 採血量の不安定化 | シール部点検、真空ポンプ校正 | 採血性能の安定 | 非常に高い |
| 添加剤工程 | 充填量のばらつき | 検査値への影響 | 定量ポンプ再調整 | 品質偏差の低減 | 非常に高い |
| 打栓工程 | キャップ浮き、圧入不良 | リーク、汚染リスク | 治具調整、部材寸法確認 | 密封性向上 | 高い |
| 搬送工程 | 管詰まり、倒れ | 停止頻発、生産性低下 | ガイド部清掃、姿勢制御見直し | 稼働率改善 | 高い |
| 検査工程 | 誤判定 | 過剰廃棄、流出リスク | 画像閾値再設定 | 判定精度向上 | 高い |
| 包装工程 | 箱詰め不良 | 出荷遅延 | 同期制御の再調整 | 納期安定化 | 中程度 |
上表のように、故障対策は単一設備だけで完結しません。真空採血管ラインでは、前後工程との連動性が品質に直結するため、工程横断で見ることが重要です。
真空採血管製造ラインとは何か、そしてどのように動作するのか

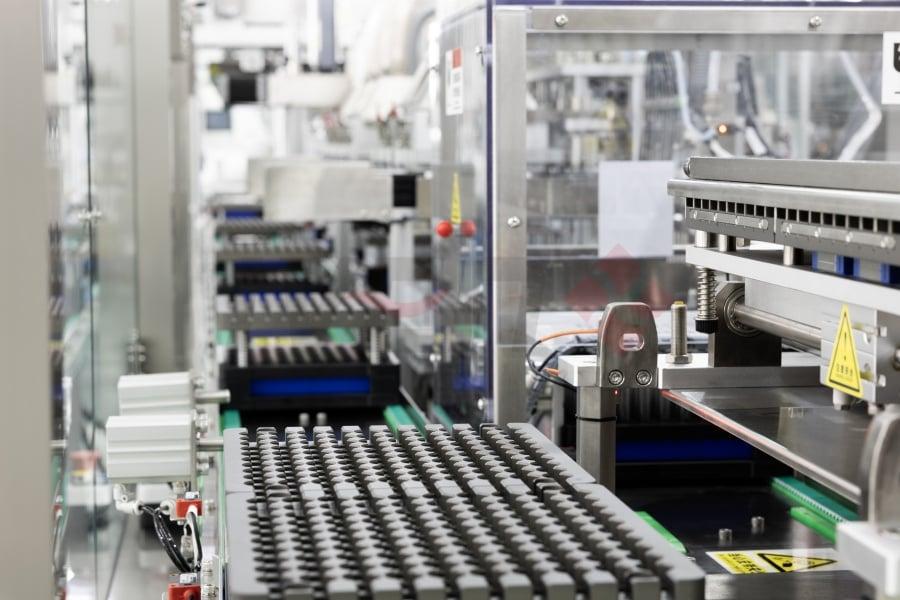
真空採血管製造ラインは、プラスチックまたはガラス製の採血管に対して、洗浄または供給、添加剤充填、乾燥、キャップ装着、真空引き、リーク検査、外観検査、ラベリング、包装を連続または半連続で行う自動生産システムです。製品仕様に応じて、血清分離、抗凝固、血糖検査、凝固検査用など複数種類の採血管を製造できます。
一般的な流れは、管体整列供給、内面処理または添加剤充填、乾燥、ストッパー準備、打栓、真空形成、保持時間管理、リーク確認、外観選別、ラベル貼付、トレイ詰め、箱詰めです。日本市場では、多品種少量と大ロット量産の双方に対応できる柔軟性が求められ、段取り替えのしやすさやレシピ管理機能が重視されています。
設備技術の面では、アイヴェン・ファーマテック・エンジニアリングのように、製薬・医療機器分野で長年の設計実績を持ち、採血管設備に関する複数世代の開発経験と多数の関連特許を有する企業は、真空安定化、搬送同期、オンライン検査の完成度で評価されやすい傾向があります。企業概要や技術背景は会社情報ページでも確認できます。
| 工程 | 使用ユニット | 管理ポイント | よくある不具合 | 確認方法 | 改善策 |
|---|---|---|---|---|---|
| 管体供給 | 整列供給機 | 姿勢、速度、詰まり | 供給停止 | センサー履歴 | ガイド幅調整 |
| 添加剤充填 | 定量充填機 | 容量、粘度、温度 | 充填誤差 | サンプル重量測定 | ポンプ校正 |
| 乾燥 | 乾燥トンネル | 温度、時間、風量 | 残留水分 | 乾燥試験 | 熱風条件最適化 |
| 打栓 | 圧入機 | 圧力、位置、高さ | 栓浮き | 外観・寸法確認 | 治具交換 |
| 真空引き | 真空チャンバー | 圧力、保持時間 | 真空不足 | 抜取試験 | シール部補修 |
| 検査包装 | 画像検査機、包装機 | 判定精度、同期 | 誤判定、箱詰め不良 | 履歴解析 | 設定値更新 |
この表から分かるように、各工程は独立しているようで、実際には相互依存しています。たとえば乾燥が不十分であれば、後工程の真空保持や添加剤安定性にも影響します。
医療機器企業における主な用途と生産面での利点

真空採血管製造ラインの用途は、病院用一般採血管、臨床検査用チューブ、検診センター向け大量消耗品、外注検査会社向け専用仕様品など多岐にわたります。日本では高齢化、健診需要、在宅医療拡大、感染症監視体制の高度化により、安定供給への期待がさらに高まっています。
自動化ラインの最大の利点は、品質の再現性と省人化です。手作業中心の工程では、添加剤量、打栓深さ、ラベル位置に作業者差が生じやすく、記録の一貫性にも限界があります。一方、自動ラインは、工程パラメータの保存、異常履歴の追跡、バッチ単位の証跡管理がしやすく、医療機器企業の品質保証体制を強化できます。
さらに、東京や大阪の大規模医療圏だけでなく、北海道、東北、中国地方、九州への安定供給を考えると、物流センターへの定時出荷が重要です。ライン停止の頻発は供給責任に直結するため、故障対策は営業面の信頼確保にもつながります。
上の折れ線図は、日本市場における関連設備需要の伸びを示したイメージです。検査需要の安定拡大に加え、設備更新サイクルや品質保証の高度化が需要を押し上げています。
| 用途分野 | 求められる仕様 | 重要工程 | 故障影響 | 自動化の利点 | 日本市場での優先度 |
|---|---|---|---|---|---|
| 総合病院向け | 大量安定供給 | 真空・包装 | 欠品リスク | 高稼働率 | 非常に高い |
| 臨床検査センター向け | 規格統一 | 検査・ラベル | 誤認識 | トレーサビリティ | 高い |
| 健診施設向け | ピーク対応 | 供給・箱詰め | 納期遅延 | 高速生産 | 高い |
| 専門診断用途 | 添加剤精度 | 充填・乾燥 | 測定誤差 | 定量再現性 | 高い |
| 輸出向け製品 | 規制適合 | 記録管理 | 監査不適合 | 電子記録化 | 中程度 |
| 受託生産向け | 多品種対応 | 段取り替え | 切替ロス | レシピ管理 | 高い |
このように、用途ごとに重視点は異なります。したがって、故障対策も汎用的な保守だけでは不十分で、顧客ポートフォリオに合わせた重点管理が必要です。
現在提供されている真空採血管製造ラインの主な種類と構成
現在の市場では、半自動ライン、全自動ライン、中速ライン、高速ライン、多品種切替型ライン、クリーン対応強化型ライン、検査一体型ラインなどが選択肢となります。日本の導入企業では、初期投資を抑えたい中堅企業は半自動またはモジュール型を、全国供給や受託生産を視野に入れる企業は全自動高速型を選ぶ傾向があります。
構成面では、単体機をつないだ分散型と、中央制御を備えた統合型があります。統合型は停止原因の特定がしやすく、工程間の速度調整やバッチ管理にも有利です。一方、分散型は段階的な投資や一部改造がしやすい特徴があります。
製造能力については、設備メーカーごとに差がありますが、毎分の処理本数だけでなく、実際の稼働率、清掃時間、品種切替時間、不良率も比較すべきです。ライン構成を比較する際は、製品情報一覧のような資料だけでなく、実機適合性や試運転データまで確認することが重要です。
| ライン種類 | 適した企業規模 | 能力の目安 | 初期投資 | 運用の難易度 | 主な利点 |
|---|---|---|---|---|---|
| 半自動型 | 小規模・新規参入 | 低〜中 | 低い | 中程度 | 導入しやすい |
| 全自動標準型 | 中規模工場 | 中 | 中程度 | 中程度 | 品質安定 |
| 全自動高速型 | 大規模量産 | 高い | 高い | 高い | 大量供給向け |
| 多品種切替型 | 受託生産企業 | 中 | 中〜高 | 高い | 柔軟性が高い |
| 検査一体型 | 品質重視企業 | 中〜高 | 高い | 中程度 | 流出防止に有利 |
| クリーン強化型 | 高規格工場 | 中 | 高い | 高い | 汚染管理に優れる |
上表は機種選定の基本比較です。能力の数字だけではなく、自社の販売計画、SKU数、品質保証体制に最も合う構成を選ぶことが成功の鍵です。
真空採血管製造ラインと手作業組立ラインの違いと優位性
手作業組立ラインは柔軟性や低投資の利点がありますが、品質ばらつき、記録の散在、人材依存、衛生管理の均一化という面で限界があります。特に真空保持や添加剤精度のような再現性重視の項目では、自動化ラインの優位性が明確です。
一方、自動化ラインは導入時の資本負担が大きいものの、長期的には不良削減、労務コスト圧縮、工程証跡の標準化、監査対応力の強化といった形で回収しやすくなります。日本では人手不足が続くため、熟練作業者に依存しすぎない仕組みづくりが大きな経営課題となっています。
棒グラフでは、検査センターや総合病院向け供給において、自動化ニーズが特に高いことを示しています。高頻度・高精度が求められる用途ほど、手作業では対応しにくくなります。
| 比較項目 | 自動化ライン | 手作業ライン | 日本市場での評価 | 故障時の対応 | 総合判断 |
|---|---|---|---|---|---|
| 品質再現性 | 高い | 担当者差が出やすい | 自動化が有利 | 原因分析しやすい | 自動化優位 |
| 初期費用 | 高い | 低い | 手作業が有利 | 簡易修理可能 | 用途次第 |
| 労務依存 | 低い | 高い | 自動化が有利 | 教育負荷低減 | 自動化優位 |
| 記録管理 | しやすい | 煩雑 | 自動化が有利 | 履歴追跡容易 | 自動化優位 |
| 品種切替 | 機種により高い | 柔軟 | 条件次第 | 段取り設計重要 | 互角 |
| 量産性 | 高い | 限定的 | 自動化が有利 | 停止損失大 | 自動化優位 |
この比較から、自社が短期的な少量試作を重視するのか、長期安定供給を重視するのかを明確にすると、最適な選択がしやすくなります。
真空採血管製造ラインメーカーにとっての市場成長と機会
日本市場では、採血関連消耗品そのものの需要は成熟している一方で、設備側では更新需要と品質高度化需要が成長機会になっています。既存ラインの老朽化対策、省人化投資、デジタル保全、環境負荷低減、エネルギー効率改善などが設備投資の主要テーマです。
また、神戸港、横浜港、名古屋港を通じた原材料や設備部材の輸送、関西・中部・関東の医療機器集積地との連携も重要です。サプライチェーンの安定性が重視されるため、日本向けに部品調達計画や保守拠点体制を明確に示せるメーカーは有利です。
製造能力の面で見ると、採血管関連設備を専業分野の一つとして持ち、複数の専門工場で生産している企業は、部品内製比率や納期管理で優位に立ちやすい傾向があります。たとえばアイヴェン・ファーマテック・エンジニアリングは、医薬・医療機器設備分野に特化した複数工場体制を背景に、採血管生産設備を含む総合提案が可能です。
面グラフは、2026年に向けて手作業依存から自動化・統合制御へ比重が移る傾向を示しています。省人化と品質保証が同時に求められるため、この流れは今後も続くと見られます。
信頼できる真空採血管製造ラインメーカーや供給企業の選び方
日本で信頼できるメーカーを選ぶには、まず規制理解、実績、設備安定性、試運転能力、保守体制、部品供給体制、文書対応力を確認することが重要です。単に価格が安いだけでは、長期稼働で逆にコスト高になることがあります。
評価の視点としては、第一に技術力です。真空精度、添加剤定量、搬送安定性、画像検査、制御統合の設計力があるかを見ます。第二に製造力です。設備本体の加工品質、ステンレス仕上げ、電装標準、工場での組立・試験体制が安定しているかが重要です。第三にサービス力です。据付、立上げ、検証、教育、保守、改善提案まで継続支援できるかを確認します。
サービス面では、設備導入後の差が最も大きく出ます。アイヴェン・ファーマテック・エンジニアリングのように、企画段階の実現可能性評価から、設計、機種選定、据付、試運転、適格性確認、文書整備、教育、アフターサービスまで一貫支援できる企業は、海外設備導入時の不確実性を減らしやすい存在です。相談窓口はお問い合わせページから確認できます。
| 評価項目 | 確認内容 | 良い供給企業の特徴 | 注意信号 | 日本企業への影響 | 確認方法 |
|---|---|---|---|---|---|
| 規制理解 | 品質文書、監査対応 | 医療・製薬経験が深い | 文書不備 | 承認遅延 | 実績照会 |
| 技術設計 | 真空・充填・検査精度 | 特許や改良履歴がある | 標準機のみ | 品質不安定 | 技術打合せ |
| 製造体制 | 工場能力、加工品質 | 専門工場を保有 | 外注依存過多 | 納期不安 | 工場監査 |
| 試験能力 | 出荷前試運転 | 受入条件を明確化 | 試験データ不足 | 立上げ遅延 | 立会確認 |
| 保守体制 | 部品供給、遠隔支援 | 迅速な対応窓口 | 返答が遅い | 停止長期化 | 契約条件確認 |
| 拡張性 | 将来増設の容易さ | モジュール化対応 | 閉鎖的設計 | 再投資増大 | 設計レビュー |
この表は、見積比較だけでは分からない本質的な選定基準を整理したものです。日本市場では、とくに文書品質と保守応答速度が重視されます。
真空採血管製造ラインの投資額、予算計画、費用対効果の考え方
投資額は、ライン能力、工程自動化範囲、クリーンルーム条件、検査装置の有無、包装統合レベル、バリデーション要求によって大きく変わります。予算策定では、本体価格だけでなく、設計、輸送、据付、試運転、現地配管配線、教育、予備部品、保守契約、適格性確認、建屋改修費まで含める必要があります。
日本の企業では、設備導入後3年から7年の総保有コストで判断するケースが増えています。不良率低下、人員削減、ライン停止時間短縮、原材料ロス削減、監査対応コスト削減などを定量化すると、表面的な機械価格よりも総合収益性の差が明確になります。
比較グラフは、初期価格が低いだけの供給企業と、総合力の高い供給企業の差を可視化したものです。日本では長期稼働の信頼性が重視されるため、総合評価での比較が重要です。
| 費用項目 | 内容 | 見落としやすい点 | 予算化の必要性 | 削減の考え方 | 備考 |
|---|---|---|---|---|---|
| 設備本体 | 主機、制御盤、付属機器 | 将来増設費 | 非常に高い | 仕様最適化 | 基本予算 |
| 据付工事 | 搬入、組立、接続 | 休日工事費 | 高い | 工程計画前倒し | 現場条件依存 |
| 建屋改修 | 空調、電源、床荷重 | 清浄度条件 | 高い | 既存設備活用 | 事前調査必要 |
| 検証関連 | 試験、文書、教育 | 翻訳費、立会費 | 高い | 標準化活用 | 監査対応に直結 |
| 保守部品 | 消耗品、予備部材 | 輸送時間 | 中程度 | 初期同梱 | 停止回避に重要 |
| 運転費 | 人員、電力、圧空 | 真空ポンプ負荷 | 中程度 | 省エネ設計 | 継続費用 |
投資回収を検討する際は、たとえば不良率が2.5%から1.0%へ改善し、年間停止時間が20%削減され、直接作業員を再配置できる場合、見かけ以上に早い回収が期待できます。
導入時の重要な検討事項と潜在リスク
真空採血管製造ラインへの投資では、設備の性能だけでなく、プロジェクト全体の整合性が成功を左右します。よくあるリスクは、建屋レイアウト不整合、原材料仕様の未確定、ユーティリティ不足、洗浄や清掃手順の曖昧さ、現場要員教育不足、サンプル評価基準の不統一、予備部品未整備、受入試験条件の曖昧さです。
特に海外メーカーから導入する場合、日本国内での保守手配、時差対応、言語差、交換部品納期、バリデーション文書の整合性を契約前に確認すべきです。設備そのものが優れていても、現場実装力が弱ければ、立上げ遅延や仕様解釈の食い違いが発生します。
ここで重要になるのが、サービス能力です。実現可能性評価、工場レイアウト提案、文書整備、現地試運転、教育訓練、運転後の改善支援まで担える企業は、導入失敗の確率を大きく下げます。こうした支援を一体化して提供できるかどうかは、設備選定の大きな差別化要素です。
| 潜在リスク | 発生場面 | 典型症状 | 事前対策 | 発生後の対応 | 影響度 |
|---|---|---|---|---|---|
| レイアウト不整合 | 設計段階 | 搬入不可、動線悪化 | 詳細調査 | 再配置工事 | 高い |
| 原材料ばらつき | 量産開始時 | 打栓不良、真空不安定 | 適合試験 | 条件再設定 | 高い |
| 文書不足 | 監査前後 | 証跡不足 | 標準文書整備 | 追加作成 | 高い |
| 教育不足 | 立上げ初期 | 誤操作、停止多発 | 体系訓練 | 再教育 | 中〜高 |
| 部品納期遅延 | 保守時 | 長期停止 | 安全在庫確保 | 代替部品検討 | 高い |
| 規制要求変更 | 将来更新時 | 追加改造 | 拡張設計 | 仕様更新 | 中程度 |
2026年以降は、予知保全、設備稼働データ解析、省エネ真空制御、包装資材の環境負荷低減、電子記録の高度化といった流れがさらに強まる見通しです。政策面でも、安定供給、製造強靭化、持続可能性への配慮が調達要件に入りやすくなるため、設備導入段階から将来対応力を組み込むべきです。
たとえば、真空ポンプの消費電力監視、異常振動監視、添加剤使用量のロス分析、デジタル保全台帳の導入は、単なる設備監視ではなく、経営改善データとして機能します。日本の製造現場では、こうした見える化が現場納得と継続改善の両立に役立ちます。
よくある質問
質問1:真空採血管製造ラインで最も多い不具合は何ですか。
最も多いのは、真空度不足、添加剤充填量のずれ、打栓不良、搬送詰まり、ラベル位置ずれです。頻度は工場条件によりますが、真空工程と打栓工程は特に重点管理が必要です。
質問2:日本で導入する場合、何を最優先で確認すべきですか。
規制対応力、文書品質、部品供給体制、現地立上げ支援、長期保守体制を優先してください。価格のみで選ぶと、稼働後の停止損失が大きくなる場合があります。
質問3:手作業ラインから自動化ラインへ切り替えるタイミングはいつですか。
不良率上昇、人手不足、出荷量増加、監査要求強化、複数拠点への安定供給が課題になった時点が目安です。年間需要予測と歩留まりデータを使って判断すると効果的です。
質問4:導入前に実施すべき試験は何ですか。
原材料適合試験、真空性能試験、添加剤定量試験、連続運転試験、清掃性評価、受入試験条件の確認が重要です。製品仕様ごとの切替試験も有効です。
質問5:海外メーカーの設備でも日本市場に適合できますか。
可能です。ただし、日本向け文書化、保守対応速度、部品在庫、現地教育、品質保証部門との連携が十分であることが条件です。設備仕様よりも運用支援体制が成功を左右します。
質問6:アイヴェン・ファーマテック・エンジニアリングのような企業に相談する利点は何ですか。
採血管設備単体だけでなく、医薬・医療機器工場全体の工程理解、設計、ユーティリティ、物流、品質管理、据付、検証まで一体で相談できる点です。日本向け案件では、総合的なリスク低減に役立ちます。
質問7:2026年に向けた注目技術は何ですか。
予知保全、遠隔診断、画像判定の高度化、真空工程の省エネ制御、電子記録強化、環境配慮型包装との統合が注目されています。持続可能性と安定供給を両立する設備が評価されやすくなります。
総じて、日本向けの真空採血管製造ライン導入や故障対策では、設備単体の性能よりも、技術力、製造品質、保守体制、文書対応、将来拡張性を総合的に評価することが重要です。東京や大阪などの大消費地への供給責任、横浜や神戸を含む物流連携、地方医療圏への安定配送まで視野に入れると、ラインの安定稼働は経営基盤そのものと言えます。もし新規導入、更新、トラブル低減、工場全体最適化を検討している場合は、採血管設備だけでなく工場全体の整合性まで支援できる供給企業を選ぶことが、長期的な成功につながります。
著者について
私たちはIVEN Pharmatech Engineeringです。世界中でターンキー方式の医薬品および医療ソリューションを提供することに専念するチームです。数十年にわたる経験に基づき、高度な機械設備、統合的な工場設計、そしてライフサイクル全体にわたるサポートを専門とし、お客様が効率的で法令遵守に則った高品質な生産を実現できるよう支援いたします。.
共有
Related Insights
-
日本の製薬メーカー向け製薬用水処理システム完全ガイド:方式比較、費用対効果、導入リスクと将来動向
製薬用水処理システムは、注射剤、ワクチン、点滴、バイオ医薬品の品質を支える中核インフラです。日本の製薬メーカーにとっては、薬局方適合、高い微生物管理、安定供給、記録性、そして査察対応を同時に満たすことが求められます。とくに東京、横浜、静岡、名古屋、大阪、神戸、福岡など主要製薬拠点では、既存設備の老朽化、エネルギーコスト上昇、人手不足、国際基準への対応強化を背景に、高性能な製薬用水設備への更新需要が拡大しています。本記事では、製薬用水処理システムの基本、主な用途、方式別の違い、従来型設備との比較、日本市場の動向、調達先の選び方、投資対効果、導入時の注意点までを体系的に解説します。
製薬用水処理システムとは、原水を製薬工程で使用可能な高純度水へ段階的に精製し、必要に応じて貯留・循環・分配まで行う一連の設備群を指します。対象となる水質は、精製水、注射用水、純蒸気用途向けの前処理水などで、製剤の種類や施設設計に応じて要求レベルが変わります。日本では品質保証体制への要求が高く、単に水質が良いだけでは不十分で、継続的に同じ品質を維持できること、洗浄・滅菌・保守がしやすいこと、逸脱時に原因追跡できることが重要です。
実務上の「問題」は、設備停止、導電率や全有機炭素の逸脱、微生物増殖、膜の早期劣化、蒸留器のスケーリング、配管デッドレグ、サニタリー設計不備、記録の不完全性など、多岐にわたります。したがって、製薬用水処理の課題は単なる浄水技術の話ではなく、設計、製造、据付、適格性評価、運転、保全、教育までを含む総合テーマです。
日本の施設では、都市部の工業用水条件の差、沿岸部の塩分影響、季節変動、老朽配管との整合、限られた機械室スペースなども課題になります。たとえば横浜港周辺や神戸港周辺の工業地帯では水質変動への備えが必要であり、静岡や富山の医薬品集積地では安定稼働と省エネの両立が重視されます。
製薬用水処理システムでよく見られる課題と対策の方向性 課題 主な原因 品質への影響 運用への影響 代表的な対策 優先度 微生物増殖 循環温度不適切、停滞部、消毒不足 菌数逸脱、バイオフィルム形成 停止洗浄、再検証 ループ設計改善、定期熱水殺菌 非常に高い 膜性能低下 原水変動、前処理不足、洗浄不十分 導電率上昇、回収率低下 消耗品費増加 前処理最適化、膜洗浄計画 高い 蒸留器スケール 硬度除去不足、濃縮管理不十分 蒸留効率低下 蒸気使用量増加 軟水化強化、定期点検 高い 配管デッドレグ レイアウト不備 微生物リスク上昇 改善工事が必要 サニタリー配管の再設計 非常に高い センサー誤差 校正不足、設置位置不適切 誤判定、品質判断ミス 記録信頼性低下 定期校正、冗長化 中~高 文書・記録不備 手順不足、教育不足 査察指摘 出荷判断遅延 自動記録、教育訓練強化 高い上表の通り、製薬用水の問題は設備単体ではなく、システム全体の一貫性で発生します。そのため、調達時には装置価格だけでなく、設計思想、制御、文書化、保守支援まで確認することが重要です。
製薬工場における水は、原料、洗浄媒体、熱媒体、蒸気源、試験用水の基盤です。とくに無菌注射剤、凍結乾燥製剤、バイアル製剤、アンプル製剤、プレフィルドシリンジ、ワクチン、透析液などでは、水質のわずかなばらつきが製品安全性に直結します。したがって、製薬用水処理システムは補助設備ではなく、生産品質そのものを左右する製造基盤です。
必要性は大きく五つあります。第一に、薬局方および製造管理基準への適合です。第二に、安定した連続生産です。第三に、設備洗浄の再現性向上です。第四に、逸脱・回収リスクの低減です。第五に、海外向け製品に必要な国際的な品質整合性の確保です。日本企業がアジア、欧州、北米へ供給を広げるほど、水システムにはより高い信頼性が求められます。
近年は、単一設備の購入ではなく、工場全体の最適設計として検討される傾向が強まっています。たとえば製剤設備、洗浄設備、配管、建屋動線、ユーティリティ、自動化、適格性評価をまとめて計画することで、後工程でのレイアウト変更や過剰投資を防げます。こうした観点から、製薬工場向け統合エンジニアリングの需要が高まっています。
また、設備選定時には、単に高純度水を作れるかではなく、「どのような原水条件で、どのくらいの時間、どの程度の負荷変動に対して、どれだけ安定して供給できるか」を見る必要があります。たとえば関東圏の都市用水と、瀬戸内沿岸の工業エリアでは前処理条件が異なり、北海道や東北では冬季条件も設計へ影響します。
製薬用水処理システムの用途は、最終製品への直接使用だけではありません。洗浄、容器処理、配管リンス、試験室、調製工程、無菌工程周辺、設備立上げ時のフラッシングなど、工場全体に関わります。特に日本の高付加価値医薬品工場では、工程数が多く、用途ごとに水質要求と流量条件が細かく分かれます。
GMP製薬施設における主な用途と期待できる利点 用途 必要な水質水準 代表設備 期待される利点 注意点 日本市場での需要度 注射剤の調製 非常に高い 調製タンク、無菌配管 製品品質の安定 微生物管理が重要 非常に高い バイアル・アンプル洗浄 高い 洗浄機、トンネル 異物低減 流量変動管理 高い 設備洗浄 中~高 洗浄装置、循環配管 洗浄再現性向上 残留管理 高い 分析室用途 高い 試験装置、分析台 試験精度向上 採水点管理 中~高 透析液・補液関連 非常に高い 調製設備、貯槽 患者安全性向上 連続供給性 中~高 生物由来製品工程 非常に高い 培養補助設備、洗浄系 汚染リスク低減 バイオ負荷制御 拡大中この表から分かるように、用途ごとに求められる性能は異なります。したがって、工場全体を一つの水質基準だけで設計するのではなく、用途別に最適化された構成を取る方が、初期投資と運用費のバランスが良くなります。
利点としては、品質の均一化、洗浄検証の簡素化、不適合率の低下、エネルギー効率改善、自動記録による監査対応力向上などが挙げられます。さらに、製薬用水と搬送、調製、充填設備の整合が取れていると、工場全体の稼働率向上につながります。設備全体の最適化を進めたい企業は、製薬設備群の構成例も併せて確認すると検討が進みやすくなります。
var ctxBar = document.getElementById(‘barChartDemand’).getContext(‘2d’);var chartBar = new Chart(ctxBar, { type: ‘bar’, data: { labels: [‘注射剤’, ‘バイオ医薬品’, ‘固形製剤’, ‘医療消耗品’, ‘透析関連’, ‘研究施設’], datasets: [{ label: ‘日本市場の需要指数’, data: [95, 88, 62, 70, 76, 58], backgroundColor: [‘rgba(54, 162, 235, 0.8)’,’rgba(75, 192, 192, 0.8)’,’rgba(255, 206, 86, 0.8)’,’rgba(153, 102, 255, 0.8)’,’rgba(255, 99, 132, 0.8)’,’rgba(99, 255, 132, 0.8)’] }] }, options: { responsive: true, maintainAspectRatio: false }});上の需要比較では、無菌注射剤やバイオ医薬品分野での要求水準が特に高いことを示しています。大阪や神戸の無菌製剤拠点、つくば周辺の研究施設、富山や静岡の製造集積地では、こうした需要が継続的に増えています。
製薬用水処理システムは、大きく前処理、膜分離、イオン除去、最終精製、貯留循環に分かれます。実際には、単一方式のみで完結することは少なく、複数の技術を組み合わせて目的水質を達成します。日本市場では、省エネルギー化と安定運転の両立から、逆浸透と電気脱イオンの組合せ、あるいは逆浸透と蒸留のハイブリッド構成が多く採用されています。
代表的な方式の比較 方式 特徴 適した用途 長所 短所 導入の目安 逆浸透 膜で溶解塩類や有機物を除去 精製水の主系統 省エネ、汎用性 膜汚染管理が必要 広く採用 電気脱イオン 電気と樹脂で連続脱イオン 高純度化工程 薬品再生が少ない 前段水質の影響大 高純度用途向け 多重効用蒸留 蒸発凝縮で高純度水を生成 注射用水 高い信頼性 蒸気負荷が大きい 無菌設備向け 蒸気圧縮蒸留 熱回収効率を高めた蒸留 大容量用途 エネルギー効率良好 初期費用高め 中大型工場 複合方式 複数技術を統合 多用途工場 柔軟性が高い 設計力が必要 新設案件に適する 前処理強化型 活性炭、軟水化、精密ろ過を重視 原水変動が大きい地域 主装置保護に有効 保守点増加 港湾・工業地帯向け方式選定では、要求水質だけでなく、原水条件、稼働時間、将来増設、蒸気源の有無、排水処理能力、作業員の保守レベルまで検討する必要があります。たとえば、蒸気供給が安定しやすい大規模注射剤工場では蒸留法が有利な場合がありますが、電力単価や省エネを重視する施設では膜・電気脱イオン主体の構成が好まれます。
また、近年は制御面も差別化要素です。自動サニテーション、連続監視、履歴管理、警報階層化、遠隔診断などが、実際の運用リスクを大きく左右します。
従来型の工業用水処理や一般純水設備は、製薬用途の要求にそのまま適合するとは限りません。製薬用水処理システムでは、水質達成に加えて、配管の衛生設計、材料証明、溶接品質、表面粗さ、サンプリング性、校正、電子記録、適格性評価文書などが重要です。つまり、見た目が似ていても、要求される設計思想が大きく異なります。
製薬用水処理と従来型水処理の比較 比較項目 製薬用水処理システム 従来型水処理 製薬工場への適合性 リスク 判断の目安 設計基準 品質・衛生・文書重視 水質中心 非常に高い 低い 製薬向け推奨 配管仕様 サニタリー仕様 一般配管が多い 高い 停滞部リスク 用途次第で不可 文書化 適格性評価対応 限定的 高い 査察弱い 輸出向けでは不足 自動記録 連続監視が一般的 簡易監視中心 高い 追跡性不足 高頻度生産では重要 保守性 洗浄・殺菌前提 最低限の場合あり 高い 微生物管理弱い 無菌用途では必須 総保有コスト 初期費用高めだが安定 初期費用は低い 長期的に有利 改修費増大 長期運用前提なら製薬向け日本の中堅製薬企業では、既存の一般純水設備を延命しながら一部だけ製薬対応化するケースもあります。しかし、結果的に配管改修、再試験、記録補強でコストが膨らむことが少なくありません。新設や大規模改修では、最初から製薬仕様で設計する方が長期的な投資効率は高くなります。
設備更新を検討する際は、機器単品比較ではなく、工場全体の品質保証コストまで含めて評価すべきです。
var ctxComp = document.getElementById(‘comparisonChartSupplier’).getContext(‘2d’);var chartComp = new Chart(ctxComp, { type: ‘bar’, data: { labels: [‘品質安定性’, ‘文書対応力’, ‘省エネ性’, ‘拡張性’, ‘保守支援’, ‘費用対効果’], datasets: [{ label: ‘製薬仕様システム’, data: [94, 96, 82, 88, 91, 84], backgroundColor: ‘rgba(153, 102, 255, 0.8)’ },{ label: ‘従来型設備’, data: [68, 52, 74, 61, 57, 73], backgroundColor: ‘rgba(255, 159, 64, 0.8)’ }] }, options: { responsive: true, maintainAspectRatio: false }});比較グラフからも、初期費用だけでなく、品質安定性や文書対応力まで含めると、製薬仕様システムの優位性が明確です。
日本市場では、老朽化した設備更新、無菌製剤需要の増加、バイオ医薬品投資、海外査察対応、省エネ化の推進が、製薬用水処理システムの需要を支えています。特に関東、関西、東海、北陸に製薬生産が集中しており、工場の省人化・自動化ニーズと結び付いています。
市場を押し上げる要因としては、注射剤・ワクチン設備の改修、再生医療関連施設の増加、工場の二酸化炭素排出削減、保守要員不足、災害リスクを見据えた冗長設計の重視などが挙げられます。一方で、導入リードタイムの長期化、ステンレス材コスト、制御機器価格上昇が課題です。
var ctxLine = document.getElementById(‘lineChartMarket’).getContext(‘2d’);var chartLine = new Chart(ctxLine, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本市場規模指数’, data: [100, 106, 113, 121, 130, 139, 149, 160], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.2)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});市場指数の推移からも、2026年以降の需要拡大が見込まれます。背景には、より高度な連続監視、省エネ設計、予知保全、自動洗浄、記録の電子化が挙げられます。
var ctxArea = document.getElementById(‘areaChartTrend’).getContext(‘2d’);var chartArea = new Chart(ctxArea, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘従来型比率’, data: [62, 58, 54, 49, 44, 39, 34, 29], fill: true, backgroundColor: ‘rgba(255, 159, 64, 0.25)’, borderColor: ‘rgba(255, 159, 64, 0.9)’, tension: 0.25 },{ label: ‘高度自動化比率’, data: [38, 42, 46, 51, 56, 61, 66, 71], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, borderColor: ‘rgba(54, 162, 235, 0.9)’, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});2026年以降の主要トレンドは三つあります。第一に、技術面では、連続監視、遠隔保守、予知保全、エネルギー回収、低温サニテーションの高度化です。第二に、政策面では、品質保証強化、電子記録の整備、安定供給への社会的要求の高まりです。第三に、持続可能性では、排水削減、熱回収、薬品使用低減、長寿命化設計の重視です。日本では電力価格や環境対応費が経営に与える影響が大きいため、省エネ型ハイブリッド方式への移行がさらに進むと考えられます。
製薬用水処理システムは、価格だけで選ぶと後で大きな損失を生みやすい設備です。選定時には、技術力、製造力、サービス力の三点で評価することが重要です。まず技術面では、原水分析から用途定義、配管設計、制御、適格性評価文書まで一貫して対応できるかを確認します。次に製造面では、主要機器の内製範囲、材質管理、工場試験、納期安定性が重要です。最後にサービス面では、据付、試運転、教育、保守、部品供給、緊急対応が問われます。
供給業者選定の実務チェック表 評価項目 確認内容 望ましい状態 注意信号 日本案件での重要度 確認方法 技術設計力 原水から配管まで一貫設計可能か 用途別提案がある 標準仕様のみ提示 非常に高い 提案書確認 文書対応力 適格性評価文書、試験記録 体系化されている 書式が曖昧 非常に高い サンプル請求 製造能力 工場設備、検査体制 主要工程を管理 外注比率が高い 高い 工場監査 納入実績 類似案件の経験 無菌・注射剤実績あり 一般産業のみ 高い 事例確認 保守体制 部品、遠隔対応、訪問対応 迅速な支援網がある 販売後支援が弱い 高い 契約条件確認 総コスト 初期費用と運転費の両方 長期最適化提案 初期価格のみ強調 高い 比較見積日本市場では、単品販売ではなく、工場全体を理解した上で提案できる会社が有利です。たとえば、上海に本拠を置く国際的な製薬エンジニアリング企業であるIVEN Pharmatech Engineering の企業紹介を見ると、製薬用水設備だけでなく、充填包装、搬送物流、医療消耗品設備まで含めた総合的な視点を持つことが分かります。こうした総合力は、配管取り合い、レイアウト、工期、検証の整合において大きな利点になります。
技術能力の観点では、用途別に逆浸透、多重効用蒸留、純蒸気、調製分配を統合設計できることが重要です。製造能力の観点では、複数の専門工場を持ち、主要設備を継続的に製造できる体制が納期安定性につながります。サービス能力の観点では、設計支援、据付、立上げ、教育、適格性評価、運転最適化まで支援できる会社の方が、導入後のトラブルを抑えやすくなります。
投資額は、必要流量、水質レベル、冗長構成、自動化、配管距離、蒸気源の有無、建屋改修の程度で大きく変わります。小規模研究施設向けの精製水設備と、大型注射剤工場向けの注射用水システムでは、総額に数倍以上の差が出ることも珍しくありません。日本では建設費、人件費、電力費、据付制約が加わるため、設備本体だけで予算化するのは危険です。
予算計画と費用対効果の主な評価項目 費目 内容 初期費用への影響 運用費への影響 見落としやすい点 管理方法 本体設備 前処理、主装置、制御盤 大きい 中 仕様差が見えにくい 詳細比較表 配管工事 循環ループ、採水点、断熱 大きい 中 現場条件で増額しやすい 現地下見 自動化 監視、記録、警報、遠隔対応 中 低~中 後付けが高くつく 初期から設計 適格性評価 試験、文書、教育 中 低 予算から漏れやすい 契約範囲明確化 消耗品 膜、フィルタ、薬品、計器 低 大きい 年次費用差が大きい 保守計画作成 停止損失 故障時の生産停止コスト 見えにくい 非常に大きい 価格比較で無視されがち 冗長化評価費用対効果を見る際は、単純な導入価格ではなく、総保有コストで判断すべきです。たとえば、年間停止時間の削減、洗浄時間短縮、不適合バッチの回避、薬品使用量削減、蒸気や電力の削減、査察対応工数の低下などは、長期的に大きな価値を生みます。
一般的には、稼働率の高い工場ほど、高信頼・高自動化の設備投資回収が早くなります。特に注射剤やワクチン設備では、一度の停止損失が大きいため、冗長性や文書対応力に投資する価値が高いといえます。
導入前には、三年から十年の運用シナリオを作り、増設計画や品目変更も加味して試算するのが理想です。
投資時に最も多い失敗は、現時点の仕様だけを見て将来拡張や運用負荷を軽視することです。製薬工場では、品目変更、ライン増設、輸出向け対応、採水点追加、電子記録強化など、数年で要件が変わることが少なくありません。初期段階で余裕のない設計を選ぶと、後の改造費が大きくなります。
主な投資リスクと回避策 リスク 発生要因 影響 発生しやすい場面 回避策 備考 能力不足 将来増産を未反映 再投資が必要 短納期導入時 拡張余地を確保 流量だけでなくピーク負荷確認 衛生設計不備 一般仕様流用 微生物リスク 既設改造時 サニタリー基準徹底 配管勾配も重要 文書不足 供給業者の経験不足 査察・検証遅延 海外案件未経験先 契約前に文書範囲確認 試験計画も要確認 保守負担増大 複雑すぎる構成 運用不安定 自動化偏重時 運用体制に合う設計 教育も必要 エネルギー超過 熱・電力設計不足 運転費増加 蒸留導入時 熱収支試算 2026年以降さらに重要 納期遅延 調達・現場調整不足 立上げ延期 建設一体案件 工程管理と責任分界明確化 港湾搬入計画も必要日本では地震対策、停電時の保全、BCP、限られた搬入経路、夜間工事制限など、現場固有の要素も重要です。とくに東京・大阪など都市部の工場更新では、既設操業を維持しながらの切替工事が発生しやすく、工程計画の精度が成果を左右します。
また、輸入設備を採用する場合は、通関、港湾搬入、予備品在庫、現地技術支援体制も必ず確認すべきです。横浜港、名古屋港、神戸港、博多港などの物流条件を踏まえた納入計画が必要になります。
以下では、日本の製薬企業から特に多い質問に簡潔に回答します。
最大の違いは、衛生設計、記録性、検証対応、継続的な品質再現性です。製薬用では、配管、材質、採水、殺菌、文書まで含めて設計されます。
精製水用途なら逆浸透と電気脱イオンの組合せ、注射用水用途なら蒸留またはハイブリッド構成がよく採用されます。最適解は原水条件と用途で変わります。
原水分析、用途別流量整理、将来拡張計画、エネルギー条件、設置スペース、文書範囲、保守体制の確認が必須です。
微生物増殖、膜汚染、導電率逸脱、蒸留効率低下、センサー校正ずれ、循環不良などがあります。設計と保守の両面で対策が必要です。
問題ありませんが、日本での対応力、文書品質、予備品供給、現地据付支援、適格性評価対応を必ず確認してください。
用水設備だけでなく、充填、包装、物流、建屋動線まで含めて調整できるため、工期短縮、取り合い不良防止、検証の一貫性向上に役立ちます。
技術、製造、サービスを一体で提供し、実績が多く、国際基準に沿った提案ができる会社が理想です。計画初期から相談できる供給先が望ましいです。
具体的な案件相談では、工程設計から設備選定、据付、検証、教育までを一貫して支援できる窓口が有効です。計画段階の相談や仕様確認は、日本向けお問い合わせ窓口から進めると整理しやすくなります。
総括すると、日本市場における製薬用水処理システムは、単なるユーティリティではなく、品質保証と生産継続性を支える経営資産です。2026年以降は、省エネ、自動化、電子記録、予知保全、持続可能性が競争力の差になります。導入成功の鍵は、原水から配管末端までの一貫設計、将来拡張を見据えた能力設定、製薬規制に強い供給業者の選定、そして運転後の支援体制にあります。東京、横浜、名古屋、大阪、神戸、福岡といった主要拠点で設備更新や新工場計画を進める企業ほど、早い段階で総合的な比較検討を始めることが重要です。
-
日本の製薬企業向け多室IVバッグ層間剥離防止技術・設備選定・市場動向・投資判断の実践ガイド
多室IVバッグの層間剥離防止は、互いに反応しやすい有効成分や希釈液を使用直前まで別室に保持し、必要時に混合できる高度な輸液包装を安定生産するための中核技術です。日本の製薬企業、受託製造会社、医療用消耗品メーカーにとって、層間剥離の抑制は製品安定性、無菌保証、輸送耐久性、医療現場での安全性を同時に左右します。特に高齢化が進む日本では、栄養輸液、透析関連液、抗菌薬混合型製剤、救急用輸液などの高機能化が進んでおり、多室バッグの需要は東京、大阪、名古屋、福岡、札幌の大規模医療圏を中心に着実に拡大しています。
層間剥離防止というテーマは、単にフィルムの密着性だけを意味しません。共押出多層フィルムの樹脂設計、接着層の適合性、滅菌条件、充填温度、シール圧、バッグ形状、輸送時の落下衝撃、保管温湿度までを含む総合管理です。日本市場では品質文書の整備、再現性、バリデーション適合性が厳しく求められるため、設備だけでなく工程設計全体を見て導入判断を行う必要があります。
多室IVバッグの層間剥離防止の目的は、複数の液剤や粉末成分を隔離したまま長期安定性を確保し、使用時に確実に混合できる包装システムを実現することです。これにより、日本の製薬会社は高付加価値の輸液製品を開発しやすくなり、病院側は調製時間の短縮、ヒューマンエラー低減、院内感染リスク抑制という利点を得られます。
実務上のメリットは次の通りです。第一に、有効成分の分解や着色、沈殿の抑制です。第二に、滅菌後や物流後でもバッグ層間の剥離、ピンホール、シール不良を起こしにくくなることです。第三に、製造ラインの歩留まり向上です。第四に、薬事申請時に重要となる品質一貫性を示しやすくなることです。第五に、長距離輸送や病院在庫保管に耐えやすくなることです。
日本の医療供給網では、横浜港、神戸港、成田空港、関西国際空港を経由する輸送も多く、温度変動や荷重ストレスへの耐性が重要です。したがって、層間剥離防止は研究テーマではなく、商業生産の成立条件そのものといえます。
評価項目層間剥離防止が重要な理由日本市場での影響製品安定性成分の接触を使用直前まで回避できる高付加価値輸液の開発余地が広がる無菌性維持シール部とフィルム層の健全性を保つ病院採用時の信頼性向上物流耐久性輸送振動や荷重で層間が弱くなりにくい全国配送や輸出で不良率を抑制歩留まり滅菌後不良やリーク不良を低減できる製造原価の安定化に寄与薬事対応工程再現性の説明がしやすい品質審査時の資料整備に有利医療安全使用時の破袋や混合不良を防ぐ看護業務の標準化に貢献上表の通り、層間剥離防止は材料問題に見えて、実際には品質、物流、薬事、医療安全まで広く関係しています。そのため導入計画では、資材部門、製造部門、品質保証部門、設備技術部門、営業部門を横断した判断が必要です。
多室IVバッグの層間剥離防止とは、多層フィルム同士、あるいはフィルムとシール界面が、製造、滅菌、保管、輸送、使用の各段階で剥がれたり浮いたりしないように設計・管理する一連の技術を指します。単室バッグよりも構造が複雑で、隔壁機能と混合機能を同時に持つため、フィルム構成やシール条件の最適化がより重要になります。
多室バッグでは、外層に機械強度と印刷適性、中間層にバリア性や接着性、内層に薬液適合性やシール性を持たせることが一般的です。ここで接着強度の不足、熱履歴の過多、滅菌による応力緩和、薬液との相性不一致があると、層間剥離や白化、界面破断が発生します。これが進むと、見た目の不良だけでなく、リーク、酸素透過変化、落下強度低下につながります。
主な利点は、成分分離保管による安定性延長、複数剤混合の簡便化、使用直前調製の標準化、輸液の高機能化です。特に日本では、院内調製の負担軽減や安全対策の観点から、あらかじめ多室化された製品への関心が高まっています。
技術要素内容期待できる利点多層フィルム設計外層・接着層・内層の最適配列剥離防止と耐久性の両立シール条件制御温度、圧力、時間の精密管理隔壁の信頼性向上滅菌適合性評価高温高圧後の界面強度確認市販後不良の低減薬液適合性試験溶出、吸着、変色、応力影響の確認製品寿命の安定化輸送耐性設計落下、圧縮、振動試験の反映国内外物流への対応工程監視オンライン検査と記録管理再現性と監査対応の強化技術選定で重要なのは、設備メーカーが単体機械だけでなく、フィルム相性、液剤特性、滅菌条件まで踏み込んで提案できるかどうかです。この点で、企業情報のご案内でも確認できるように、国際案件を多数手がける工学系企業は、装置と工程を一体で設計する傾向があり、日本企業にとっても比較検討の価値があります。
臨床面では、多室IVバッグの普及により、病棟、救急、集中治療、透析、周術期、在宅医療支援の各場面で業務効率と安全性が向上します。例えば、抗菌薬と希釈液を別室に保持した製品なら、薬剤部での調製工程を短縮しつつ、誤混合リスクを減らせます。栄養輸液や電解質補正液でも、直前混合型は成分安定性の観点から有効です。
日本の大規模病院では、夜間や休日の調製負荷、看護師不足、感染管理の強化が課題になっています。多室バッグの採用は、標準化済みの製品を用いることで人的ばらつきを減らし、特に救急現場での即応性を高めます。札幌や仙台の寒冷地輸送、沖縄の高温環境、東京圏の大量供給など、地域差のある流通条件にも対応できる点が重要です。
また、層間剥離が少ないバッグは、使用前点検時の見た目品質でも優れています。病院は包装外観に非常に敏感であり、微細な浮きや白化でも採用品質に影響することがあります。したがって、臨床価値を高めるには、薬理機能だけでなく包装信頼性の高さが不可欠です。
医療分野多室化の意義層間剥離防止の重要点救急医療迅速な投与準備混合時の確実性と破袋防止集中治療高頻度使用と標準化長時間保管後の安定性透析関連成分管理の精密化液組成に対するフィルム適合性周術期管理緊急時の簡便運用落下・圧縮時の耐久性感染対策院内調製回数の削減無菌シールの維持在宅支援扱いやすさと安全性輸送後も外観品質を保持病院用途を重視する製薬企業は、製品開発段階から医療現場の作業動線を理解する必要があります。単にバッグを作るだけでなく、持ちやすさ、隔壁の破りやすさ、混合後の視認性、ラベル表示面の広さまで含めた総合設計が採用率を左右します。
多室IVバッグの層間剥離防止には、主に材料設計型、工程制御型、構造最適化型、総合バリデーション型の四つの考え方があります。材料設計型では、非塩化ビニル系多層フィルム、ポリプロピレン系、ポリエチレン系、エラストマー系などの樹脂組み合わせを最適化します。工程制御型では、シール温度、圧力、保持時間、冷却条件、充填温度を調整します。構造最適化型では、隔壁部形状、コーナー応力、注出口周辺の厚み設計を改善します。総合バリデーション型では、滅菌後、保管後、輸送後の界面強度を統計的に管理します。
日本市場では非塩化ビニル系への関心が高く、透明性、柔軟性、耐衝撃性、薬液適合性のバランスが重視されます。一方で、高温滅菌条件が厳しい製品ではポリプロピレン系構造が候補になる場合もあります。材料選定は中身の薬液によって大きく変わるため、万能解はありません。
フィルム材料系統主な特性適した用途非塩化ビニル系多層フィルム柔軟性、透明性、加工性のバランスが良い一般輸液、栄養輸液ポリプロピレン系耐熱性が高い高温滅菌重視の製品ポリエチレン系シール性が良好内層材料や一部接液用途共押出多層構造機能分離設計がしやすい多室バッグ全般接着層強化型層間密着性を高めやすい剥離リスクの高い製品高バリア型構造酸素や水蒸気の透過を抑制敏感成分を含む処方上表は代表例であり、実際には薬液の酸性・アルカリ性、油性成分の有無、保存期間、滅菌条件で候補が絞られます。例えば、アミノ酸系、電解質系、糖系、抗菌薬系では必要な材料特性が異なります。したがって、材料メーカー、バッグ加工メーカー、充填設備メーカーの三者連携が重要です。
2026年に向けては、再資源化しやすい単一素材志向、低炭素化を意識した軽量フィルム、工程内の欠陥検知を支援する画像診断技術の採用が増える見通しです。日本でも持続可能性の観点から、包装材削減と高性能化の両立が求められます。
単室IVバッグは構造が比較的簡単で、製造コストや工程難易度の面では有利です。一方で、混合前分離という機能を持たないため、相溶性に課題がある成分の長期保存には制限があります。多室IVバッグは設備投資と工程管理が難しくなる代わりに、高付加価値化と臨床利便性で優位です。
特に日本では、人口構造変化に伴い、高度医療と効率化の両立が重要です。単室製品が大量供給に向く一方、多室製品は高機能市場で競争力を発揮します。製品ポートフォリオ戦略としては、汎用品を単室、高機能品を多室で分ける企業も増えています。
比較項目多室IVバッグ単室IVバッグ成分分離保管可能不可製造難易度高い比較的低い層間剥離対策非常に重要重要だが構造は単純付加価値高い標準的病院での調製負荷低減しやすい院内作業が残る場合あり投資回収期間中長期で回収しやすい初期投資は抑えやすい開発自由度処方設計の余地が広い相溶性に制約が出やすい比較すると、多室バッグは単に高価な代替品ではなく、処方設計、物流、病院運用を変える事業モデルです。したがって、設備購入時は目先の機械価格だけでなく、将来の製品差別化と収益性まで見据える必要があります。
var ctxComparison = document.getElementById(‘comparisonChart’).getContext(‘2d’);var comparisonChart = new Chart(ctxComparison, {type: ‘bar’,data: {labels: [‘安定性’, ‘病院利便性’, ‘製造難易度’, ‘高付加価値’, ‘物流耐性’, ‘標準化’],datasets: [{label: ‘多室IVバッグ’,data: [92, 95, 78, 96, 88, 90],backgroundColor: ‘rgba(153, 102, 255, 0.7)’},{label: ‘単室IVバッグ’,data: [68, 70, 90, 62, 85, 76],backgroundColor: ‘rgba(54, 162, 235, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { position: ‘top’ } },scales: { y: { beginAtZero: true, max: 100 } }}});この比較図では、多室IVバッグが安定性や病院利便性で優位である一方、製造難易度では慎重な導入が必要であることを示しています。日本の製薬企業にとっては、どの製品群を多室化するかの選択が重要です。
日本の輸液関連市場では、医療安全の強化、病院業務の省力化、高齢化に伴う慢性疾患管理の増加を背景に、多室IVバッグへの関心が高まっています。さらに、国内製造回帰、供給安定性の見直し、サプライチェーン分散の流れも設備更新需要を後押ししています。東京湾岸エリア、関西圏、中部圏、北部九州は、原材料調達、港湾輸送、人材確保の観点から有力な生産拠点候補です。
市場全体では、大量生産だけでなく、中ロット多品種への対応力が重視されています。今後は抗菌薬関連、特殊栄養、集中治療向けの高機能製剤が伸びる可能性が高く、柔軟なライン構成が求められます。また、エネルギー効率、デジタル記録、遠隔保守も調達要件に入りつつあります。
var ctxLine = document.getElementById(‘lineChart’).getContext(‘2d’);var lineChart = new Chart(ctxLine, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’],datasets: [{label: ‘日本の多室IVバッグ関連設備需要指数’,data: [100, 108, 117, 129, 141, 156],borderColor: ‘rgb(75, 192, 192)’,backgroundColor: ‘rgba(75, 192, 192, 0.15)’,fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { position: ‘top’ } },scales: { y: { beginAtZero: false } }}});var ctxBar = document.getElementById(‘barChart’).getContext(‘2d’);var barChart = new Chart(ctxBar, {type: ‘bar’,data: {labels: [‘総合病院’, ‘大学病院’, ‘透析施設’, ‘受託製造’, ‘輸液メーカー’, ‘海外向け生産’],datasets: [{label: ‘需要寄与度’,data: [86, 91, 72, 78, 95, 69],backgroundColor: ‘rgba(255, 99, 132, 0.7)’}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { position: ‘top’ } },scales: { y: { beginAtZero: true, max: 100 } }}});var ctxArea = document.getElementById(‘areaChart’).getContext(‘2d’);var areaChart = new Chart(ctxArea, {type: ‘line’,data: {labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’],datasets: [{label: ‘標準単室から高機能多室への移行比率’,data: [18, 22, 27, 33, 39, 46],fill: true,backgroundColor: ‘rgba(75, 192, 192, 0.25)’,borderColor: ‘rgb(75, 192, 192)’,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { position: ‘top’ } },scales: { y: { beginAtZero: true, max: 60 } }}});上の三つの図から、日本では2026年に向けて高機能輸液包装の需要が段階的に伸びる見通しが読み取れます。単なる数量増加ではなく、付加価値と供給安定性を重視する需要構造への転換が起きています。
市場要因内容設備需要への影響高齢化慢性疾患・入院管理需要の増加高機能輸液の拡大医療安全院内調製負荷の削減要求多室化製品の採用増供給安定性国内生産体制の見直し新設・増設案件の増加輸出機会アジア市場向け供給拠点化国際基準対応設備が有利環境対応省エネ・軽量化要求新世代設備更新を促進自動化人手不足への対応高自動化ライン需要が上昇サプライヤー選定では、価格だけで判断すると失敗しやすくなります。日本の企業が重視すべき評価軸は、薬事適合性、実績、材料知見、バリデーション支援、据付後サービス、部品供給性、長期運用コストです。多室バッグは単純な充填機ではなく、袋成形、隔壁形成、精密充填、シール、検査、滅菌連携までを含む総合ラインとして評価すべきです。
供給企業を見る際は、まず過去にどのような輸液ラインを納入しているか確認します。次に、非塩化ビニル軟袋、ポリプロピレンボトル、ガラスボトルなど、周辺製品群まで理解しているかを見ます。さらに、無菌製造、用水、物流自動化まで含めた工場設計力がある企業は、レイアウト最適化でも強みがあります。
例えば、一貫型プロジェクト支援の内容を確認すると、設計、設備選定、据付、立上げ、文書化、教育までを含む体制の有無を判断しやすくなります。日本市場では特に、導入後のバリデーション支援と変更管理対応が重要です。
選定基準確認ポイント判断の目安技術力多層フィルムと液剤相性の知見試験データ提示の有無実績輸液・多室包装の納入件数類似案件の紹介可否規制対応国際的品質基準への理解文書体系の整備度製造能力部品内製・工場規模・安定供給納期の現実性サービス体制据付、教育、保守、遠隔支援日本向け対応速度総所有コスト消耗品、エネルギー、保全費長期採算性の明確さ柔軟性多品種切替や将来拡張性設計変更への対応力サプライヤーを比較する際には、購入前の試作テストが有効です。実液、想定滅菌条件、輸送シミュレーションを使って層間剥離リスクを可視化すれば、後戻りコストを減らせます。
投資額は、生産能力、バッグサイズ数、多室数、自動化レベル、検査範囲、付帯設備で大きく変動します。一般に、研究開発・小規模商業生産向けの半自動ライン、中規模自動ライン、大規模全自動ラインでは費用帯が大きく異なります。また、クリーンルーム改修、用水設備、滅菌器、物流搬送、検査機、情報記録システムを含めるかどうかで総額は変わります。
日本で予算計画を立てる際は、装置本体価格だけでなく、設計審査、工場ユーティリティ、据付工事、教育、性能確認、予備品、年間保守費、再バリデーション費も織り込むべきです。さらに、上市後の高付加価値売上、歩留まり改善、クレーム削減、病院採用率向上という収益面も定量評価します。
投資項目主な内容予算計画上の注意本体設備成形、充填、シール、検査能力余裕を持たせる付帯設備用水、蒸気、空調、滅菌既存設備との整合確認工場改修動線、清浄区画、配管停止期間の影響を計上品質文書手順書、試験法、記録様式内部工数を過小評価しない教育訓練運転、保全、品質管理立上げ初期の習熟期間を確保保守予備品シール部品、センサー、消耗品初年度分を先行確保拡張準備将来増設の余地レイアウト段階で反映回収見通しは、数量拡大だけではなく製品単価上昇で改善するケースが多くあります。多室化による差別化ができれば、単室製品より高い採算を確保しやすくなります。日本国内に加え、アジア向け輸出も視野に入れると、投資回収の時間軸はさらに短縮しやすくなります。
もし、複数工程を別々に発注すると調整負荷が増えると感じる場合は、設備ソリューション一覧のように関連機器群を俯瞰できる情報を事前に確認することが有効です。
投資時の最大リスクは、層間剥離を材料単独の問題と誤認することです。実際には、材料、成形、充填、シール、滅菌、物流、使用時操作が連鎖しています。どこか一つが弱いだけで不具合が顕在化します。たとえば、試作段階では問題なくても、量産時の速度上昇でシール熱履歴が変わり、滅菌後に界面劣化が起こることがあります。
他のリスクとして、薬液変更による材料再評価、海外調達フィルムの供給変動、清浄区画の設計不足、監査時の文書不備、設備保守人材の不足が挙げられます。日本では細かなトレーサビリティ要求が強いため、記録の自動保存や逸脱管理の仕組みも重要です。
2026年以降は、環境配慮型材料、エネルギー効率、電子化記録、遠隔監視、予知保全の採用がさらに進む見込みです。したがって、今導入するなら現行要求だけでなく、将来の政策・市場変化を見据えた拡張性を持つ設備が望ましいといえます。
潜在リスク起こりやすい場面対策滅菌後剥離高温高圧工程後事前の熱履歴評価と再現試験輸送中リーク長距離配送・輸出落下・圧縮・振動試験の強化材料供給不安特定樹脂の調達集中複数調達先の確保品質文書不足監査・申請時導入初期から文書設計を実施操作習熟不足立上げ初期段階的教育と運転標準化将来拡張不可能力増強時モジュール型レイアウト採用環境対応遅れ政策変更や顧客要求増加時省エネ機器・軽量設計の採用特に日本では、短期採算だけでなく長期供給責任が重視されます。投資判断では、品質事故回避による機会損失防止も大きな価値として評価すべきです。
日本市場で多室IVバッグ層間剥離防止を成功させるには、港湾や物流拠点に近い生産配置、安定した用水・蒸気・空調インフラ、そして品質部門との密接な連携が欠かせません。横浜、川崎、神戸、大阪湾岸、名古屋周辺は原材料受入れと製品出荷の両面で有利です。一方、内陸部の工場では、輸送試験設計をより入念に行う必要があります。
導入事例として典型的なのは、単室輸液を主力としていた企業が、高付加価値製品への移行を目的に多室ラインを追加するケースです。最初は限定品目から開始し、病院採用実績を積み重ねてから能力増強へ進む流れが現実的です。もう一つは、受託製造企業が差別化のために多室包装を導入し、国内外の委託案件を獲得するケースです。
技術面では、上海に拠点を持つ専門エンジニアリング企業として知られるIVEN Pharmatech Engineeringは、輸液関連設備で培った知見をもとに、多室バッグを含む無菌製造ラインの工程設計、設備統合、品質要件への適合を重視しています。単純な装置供給ではなく、処方特性、材料挙動、ラインバランスまで含めて提案できる点が技術的な強みです。
製造面では、同社は複数の専門工場体制を背景に、充填包装設備、製薬用水システム、搬送物流設備、医療消耗品向け設備などを幅広く展開しており、部品加工から完成機組立まで一貫した品質管理を行えることが特徴です。多室IVバッグ関連でも、単独機ではなく工場全体最適を前提にした構成提案が可能です。
サービス面では、計画初期の実現性検討、工場レイアウト設計、据付、立上げ、性能確認、教育、文書支援、運用後の最適化まで、導入前後を通じて伴走型で対応できる体制が重要です。多国籍案件の経験を持つ企業は、国際基準に合わせた文書整備や工程管理支援に慣れており、日本企業が海外展開を視野に入れる場合にも有利です。詳細相談はお問い合わせ窓口から進めるのが効率的です。
当社視点で重要なのは、設備仕様の良し悪しだけでなく、最終的に日本の病院で安心して使われる製品を安定供給できるかどうかです。そのため、設計審査、材料試験、実液試験、滅菌評価、包装外観評価、物流試験を段階的に行い、各工程の境界条件を明確にすることが成功への近道となります。
多室IVバッグの層間剥離はなぜ起こりますか。主因は、材料相性不一致、接着層強度不足、シール条件不適切、滅菌熱履歴、薬液との相互作用、輸送衝撃です。単一要因ではなく複合要因として捉える必要があります。
日本で導入する場合、最初に確認すべきことは何ですか。対象製品の処方特性、必要な生産能力、滅菌条件、包装材候補、既存工場のユーティリティ、品質文書体制を整理することが先決です。
単室バッグから多室バッグへ切り替える価値はありますか。相溶性に課題がある成分、病院での調製負荷が高い製品、高付加価値化を狙う製品では大きな価値があります。一方、大量汎用品では単室の方が経済合理性が高い場合もあります。
フィルム材料はどのように選べばよいですか。薬液適合性、滅菌条件、必要な透明性、落下強度、バリア性、環境対応を総合的に見ます。少量試作だけで決めず、量産条件と物流条件を再現した評価が必要です。
設備メーカー選定で失敗しない方法はありますか。実機テスト、類似案件実績確認、文書支援範囲の確認、保守部品供給条件の確認、将来拡張性の確認が重要です。価格比較のみでは不十分です。
2026年以降の日本市場で注目すべき動向は何ですか。高機能輸液需要の増加、省人化、自動化、電子記録、予知保全、環境負荷低減、再資源化を意識した材料設計が重要テーマになります。
多室IVバッグの層間剥離防止は輸出にも有利ですか。はい。外観品質、物流耐性、長期安定性が向上しやすく、アジア各国向けの輸送条件に対応しやすくなります。日本国内品質要求を満たせる設計は輸出競争力にもつながります。
導入プロジェクトはどのくらいの期間を見込むべきですか。設備仕様確定から据付、試運転、文書整備、性能確認まで含めると、中規模案件でも十分な準備期間が必要です。特に材料評価と滅菌検証は短縮しすぎないことが重要です。
多室IVバッグの層間剥離防止は、日本の製薬企業が高品質・高機能・高信頼の輸液製品を市場に供給するための重要な基盤です。市場、材料、設備、薬事、病院運用を一体で捉え、長期視点で導入計画を組むことが、成功する投資の条件になります。
-
日本の医療機器企業向け微量採血管添加剤充填機の選定・導入・投資判断を解説する実務ガイド
日本の病院、検査センター、健診機関では、少量採血への対応、検査精度の安定化、トレーサビリティ強化、作業者依存の低減が同時に求められています。こうした要件に対し、微量採血管添加剤充填機は、採血管内へ凝固促進剤、抗凝固剤、分離剤、保存剤などを高精度で定量投入し、その後の乾燥、栓装着、検査、包装までを自動化できる中核設備です。特に日本市場では、東京や大阪の大規模検査ラボ、横浜港や神戸港を起点とする医療消耗品流通、名古屋周辺の精密製造拠点、福岡の地域医療需要拡大を背景に、安定供給と高品質の両立が重要な調達テーマになっています。
まず結論から言えば、微量採血管添加剤充填機は、日本の医療機器メーカーや医療消耗品工場が、安定した添加剤充填量、均一な製品品質、低い不良率、明確な品質記録を実現するうえで非常に有効な設備です。手作業中心のラインでは、添加剤量のばらつき、異物混入リスク、作業員教育コスト、記録の属人化が課題になりやすい一方、自動化ラインでは工程条件を標準化しやすく、量産時の再現性が高まります。
日本では、少子高齢化に伴う検査需要の増加、在宅医療や小児医療での微量採血拡大、検体処理の迅速化要求などが追い風です。さらに、輸入調達だけでなく国内最終組立や国内品質保証体制を重視する企業も増えており、設備選定では単なる価格比較ではなく、装置寿命、保守対応、据付後の立上げ速度、バリデーション支援の有無まで含めて総合評価する必要があります。
設備導入の狙いは、単なる省人化だけではありません。添加剤の均一性向上、採血後の分析精度の安定、ロットごとの記録管理、将来の生産拡張、輸出対応のしやすさといった、事業基盤全体の強化に直結します。したがって、日本市場向けに微量採血管を供給する企業にとって、微量採血管添加剤充填機は製造効率と規制対応を両立させる投資対象といえます。
微量採血管添加剤充填機とは、微量採血管の内部に必要な薬液や粉体添加剤を、設定された容量・粘度・温度条件に従って高精度に充填する専用製造設備です。対象となる採血管は、毛細管採血や少量採血に用いられる小容量タイプが中心で、用途に応じて抗凝固剤入り、血清分離用、凝固促進剤入りなどの仕様に分かれます。
一般的な工程は、管供給、整列、除塵、添加剤定量充填、乾燥または固着、栓装着、真空または機能確認、外観検査、ラベル確認、トレー収納、包装の順に構成されます。液体添加剤の場合はポンプやセラミックピストン、マスフロー制御などを活用し、微少量でも再現性高く供給します。粉体やスプレー塗布型では、分散性や付着均一性を確保するため、噴霧条件や乾燥条件の最適化が重要です。
品質管理上の要点は、充填量精度、ノズルの液だれ防止、添加剤混合槽の均質性、接液部材質、清掃性、交差汚染防止、検査データの保存です。日本の医療機器企業では、監査対応や顧客要求に備え、ロット単位の運転履歴や警報履歴を残せる制御設計が重視されます。
工程 主な機能 重要部位 管理項目 想定不良 対策 管供給 採血管を自動整列 ホッパー、整列機 供給速度、傷発生 詰まり、倒れ 振動条件最適化 除塵 内部異物を低減 エアブロー部 清浄度、風量 異物残留 フィルター管理 添加剤充填 定量投入 ノズル、ポンプ 充填量、粘度 過不足充填 自動補正機能 乾燥・固着 添加剤を安定化 乾燥トンネル 温度、時間 付着むら 風量と温度均一化 栓装着 密封性を確保 キャッピング部 圧入力、位置 栓浮き、傾き サーボ制御導入 検査・包装 良品判定と出荷対応 カメラ、包装機 外観、ラベル、計数 混入、誤表示 画像検査と追跡管理上表の通り、微量採血管添加剤充填機は単独の充填機ではなく、前後工程を含めた総合生産システムとして評価するのが重要です。特に日本では、不良流出防止の考え方が強いため、工程内検査の作り込みが導入成否を左右します。
微量採血管添加剤充填機の用途は、小児科、健診、在宅医療、救急医療、地域診療所向け採血管から、大規模検査センター向けの標準化製品まで幅広く広がっています。特に、少量検体で複数項目を測定する場面では、採血管内添加剤の品質安定性が分析結果に直結するため、製造工程の精密化が欠かせません。
日本国内では、検査受託会社や大学病院の中央検査部門が、供給の安定性だけでなく、製品の一貫性、ロット間差、使用時の取り扱いやすさを重視しています。自動化された微量採血管添加剤充填機は、これらの要求に対し、量産性と再現性の両面から応えやすい設備です。
用途分野 求められる採血管特性 代表的添加剤 自動化の利点 日本市場での需要背景 導入効果 小児医療 少量採血、扱いやすさ 抗凝固剤 微量充填の安定化 負担軽減ニーズ 採血品質向上 健診センター 大量処理、均一性 凝固促進剤 高速生産 定期健診件数増加 納期短縮 在宅医療 信頼性、輸送耐性 保存剤 品質ばらつき低減 高齢化の進行 返品率低下 救急医療 迅速検査対応 分離剤 ロット安定供給 救急搬送増加 供給停止リスク低減 地域診療所 小ロット多品種 抗凝固剤、保存剤 段取り切替の容易化 地方分散需要 在庫最適化 受託検査ラボ 分析精度、追跡性 用途別各種 記録自動保存 品質監査の厳格化 監査対応力向上このように、微量採血管添加剤充填機の導入効果は生産性向上だけにとどまりません。検査精度の安定、顧客クレームの削減、教育コスト抑制、海外輸出時の品質説明力向上といった二次効果も大きいのが特徴です。
var 業界需要棒文脈 = document.getElementById(‘業界需要棒グラフ’).getContext(‘2d’);var 業界需要棒図 = new Chart(業界需要棒文脈, { type: ‘bar’, data: { labels: [‘小児医療’, ‘健診機関’, ‘受託検査’, ‘在宅医療’, ‘救急医療’, ‘地域診療所’], datasets: [{ label: ‘日本市場の需要指数’, data: [72, 95, 88, 76, 69, 61], backgroundColor: [‘rgba(54, 162, 235, 0.7)’,’rgba(255, 99, 132, 0.7)’,’rgba(75, 192, 192, 0.7)’,’rgba(255, 206, 86, 0.7)’,’rgba(153, 102, 255, 0.7)’,’rgba(255, 159, 64, 0.7)’] }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});上の棒グラフは、日本で微量採血管関連需要を押し上げる主要分野を示したものです。健診機関と受託検査の需要が特に高く、設備投資の回収を考えるうえでも安定需要分野として重要です。
装置選定では、単に「微量採血管用」であるかだけでなく、対象添加剤、処理能力、自動化レベル、レイアウト制約、将来拡張性を細かく確認する必要があります。日本の工場では、既存建屋への後付け導入やクリーンルーム制約があるケースも多く、標準機のままでは最適化できないことがあります。
主な種類としては、単機能の半自動充填機、乾燥・栓装着を含む一体型ライン、高速多列式ライン、画像検査統合型ライン、完全ターンキー型ラインに大別できます。また、添加剤の物性に応じて、液体定量式、スプレー塗布式、粉体投入式、ゲル分離剤対応式などに分かれます。
装置タイプ 適した生産規模 対応添加剤 主な特徴 向いている企業 注意点 半自動単機 少量試作 液体中心 初期費用が低い 新規参入企業 人手依存が残る 標準一体型 中量生産 液体、スプレー 工程の一体制御 国内供給重視企業 将来増設計画が必要 高速多列式 大量生産 複数添加剤 高スループット 大手メーカー 保守体制が重要 画像検査統合型 中量~大量 各種 外観・位置検査を自動化 品質監査重視企業 初期調整に時間 多品種切替型 変動生産 用途別各種 段取り替えが容易 受託製造企業 治工具管理が必要 完全ターンキー型 新工場立上げ 各種一括対応 前後工程含め最適化 海外展開企業 供給者の総合力を要確認例えば、東京近郊や大阪湾岸の既存工場では、省スペース性の高い一体型ラインが選ばれやすい一方、輸出も視野に入れる企業では、将来の追加検査装置や自動箱詰め設備との接続性が重視されます。名古屋周辺の製造拠点では、精密部品の内製や保守部品在庫を前提に、長期運用型の装置が好まれる傾向があります。
手作業ラインには、小回りが利く、少量生産に対応しやすい、初期投資が低いという利点があります。しかし、日本市場で安定供給と品質監査への対応を求められる場合、手作業主体の体制は中長期的に限界が見えやすくなります。特に添加剤充填では、目に見えにくい微小な差が分析結果や製品寿命に影響するため、標準化された自動制御が有利です。
比較項目 自動充填機 手作業ライン 日本市場での評価 経営面の影響 現場面の影響 充填精度 高い再現性 作業者差が出やすい 自動化が有利 不良原価低減 検査負荷軽減 生産速度 高い 限定的 量産に適合 売上拡大に寄与 残業抑制 記録管理 自動保存しやすい 紙記録依存 監査対応で差 品質保証強化 追跡性向上 衛生管理 閉鎖化しやすい 接触機会が多い 自動化が優位 クレーム低減 清掃標準化 人材依存 低い 高い 人手不足対策に有効 採用負担軽減 教育時間短縮 初期費用 高い 低い 短期比較では不利 長期回収が必要 立上げ計画が重要この比較からわかるように、日本で一定規模以上の出荷を計画するなら、自動充填機は単なる生産設備ではなく、品質保証体制の一部として機能します。特に医療消耗品では、価格競争だけでなく供給信頼性が重視されるため、自動化ライン導入は営業競争力にもつながります。
var 比較文脈 = document.getElementById(‘比較図表’).getContext(‘2d’);var 比較図 = new Chart(比較文脈, { type: ‘bar’, data: { labels: [‘充填精度’, ‘生産速度’, ‘記録管理’, ‘衛生管理’, ‘拡張性’, ‘保守容易性’], datasets: [ { label: ‘自動充填機’, data: [94, 91, 96, 92, 88, 84], backgroundColor: ‘rgba(153, 102, 255, 0.7)’ }, { label: ‘手作業ライン’, data: [68, 52, 43, 58, 49, 72], backgroundColor: ‘rgba(255, 159, 64, 0.7)’ } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true, max: 100 } } }});比較図表では、自動化の強みが精度、記録管理、衛生管理で特に大きいことを示しています。一方で保守容易性は供給者の設計思想や国内対応力に左右されるため、導入前の確認が必要です。
日本市場では、検査需要の高止まり、地域医療体制の再編、予防医療の強化、在宅採血の広がりを背景に、微量採血管の需要基盤は今後も堅調に推移する見込みです。加えて、輸送コスト上昇や供給網の再評価により、国内組立や国内最終品質保証を重視する動きが強まっています。そのため、単なる機械輸出ではなく、日本向け仕様への適合、文書整備、導入後サポートまで含めた総合提案が重要になります。
メーカー側の機会は三つあります。第一に、中堅医療機器企業向けの更新需要です。第二に、新規参入や受託製造向けの多品種対応設備です。第三に、既存採血管ラインの部分自動化や検査装置後付け案件です。横浜港、神戸港、博多港などの物流拠点を活用し、据付前の部材供給計画やスペアパーツ体制を整えられる企業ほど有利です。
var 市場成長文脈 = document.getElementById(‘市場成長折れ線’).getContext(‘2d’);var 市場成長図 = new Chart(市場成長文脈, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [{ label: ‘日本向け市場規模指数’, data: [100, 106, 113, 121, 130, 140, 151, 163], borderColor: ‘rgb(75, 192, 192)’, backgroundColor: ‘rgba(75, 192, 192, 0.15)’, fill: false, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: false } } }});この折れ線グラフは、日本向け微量採血管関連設備需要の成長イメージを示しています。急拡大というより、規制対応、供給安定化、検査件数維持に支えられた着実な増加が現実的です。
var 動向面文脈 = document.getElementById(‘動向面グラフ’).getContext(‘2d’);var 動向面図 = new Chart(動向面文脈, { type: ‘line’, data: { labels: [‘2021年’, ‘2022年’, ‘2023年’, ‘2024年’, ‘2025年’, ‘2026年’, ‘2027年’, ‘2028年’], datasets: [ { label: ‘標準自動化需要’, data: [45, 49, 54, 59, 65, 70, 74, 79], fill: true, backgroundColor: ‘rgba(54, 162, 235, 0.25)’, borderColor: ‘rgba(54, 162, 235, 1)’, tension: 0.25 }, { label: ‘省人化・省エネ需要’, data: [22, 26, 31, 37, 45, 54, 62, 71], fill: true, backgroundColor: ‘rgba(255, 206, 86, 0.22)’, borderColor: ‘rgba(255, 206, 86, 1)’, tension: 0.25 } ] }, options: { responsive: true, maintainAspectRatio: false, scales: { y: { beginAtZero: true } } }});面グラフからは、通常の自動化需要に加え、2026年以降は省人化と省エネルギーを重視する需要が一段と伸びる見通しが読み取れます。これは日本の人手不足、電力コスト意識、環境配慮調達の流れと一致しています。
供給者選定では、価格だけで判断するのは危険です。微量採血管添加剤充填機は、導入後の立上げ調整、添加剤適合試験、予備部品供給、保守教育、品質文書整備までを含めた長期案件だからです。日本市場向けでは、装置本体の性能だけでなく、納入前後の実務対応力が重要です。
評価の中心は、技術力、製造力、サービス力の三つです。技術面では、微量定量制御、ノズル設計、乾燥均一化、画像検査連携、データ記録設計の深さを確認します。製造面では、主要部品の内製比率、品質検査工程、長寿命設計、工場監査対応力を見ます。サービス面では、日本向け文書化、据付支援、試運転、教育、保守契約、緊急部品手配能力が重要です。
例えば、企業情報で技術背景や事業領域が明確か、一括導入支援の実績があるか、製品情報で対象装置の範囲が確認できるか、導入前に必ず確認すべきです。個別相談が必要なら、日本向け相談窓口を通じて、能力確認、図面協議、工場要件の擦り合わせを進めるのが効率的です。
評価項目 確認内容 重要度 日本市場での着眼点 望ましい状態 避けたい状態 技術適合性 対象添加剤への対応 非常に高い 微量精度と再現性 実機試験可能 実績不明 文書対応 図面、記録様式、取説 高い 監査説明のしやすさ 整備済み 資料不足 製造品質 部材選定、検査工程 高い 長期安定稼働 工場監査に対応 品質のばらつき 保守体制 予備品、遠隔支援 高い 停止時間短縮 迅速供給可能 部品待ちが長い 拡張性 将来の追加工程接続 中~高 更新投資の柔軟性 増設余地あり 独自仕様で閉鎖的 導入支援 据付、教育、立上げ 高い 短納期稼働 現地支援が明確 納入後任せきり日本向け案件では、現地代理店任せにせず、メーカー本体がどこまで技術説明できるかも重要です。特に設備承認時には、制御ロジック、保守点検周期、接液材質、清掃手順まで説明を求められることが多く、その場で回答できる体制が評価を左右します。
ここで、技術力の観点から見ると、上海に本拠を置く IVEN Pharmatech Engineering は、製薬・医療機器分野の自動化設備で長年の経験を持ち、採血管設備だけでなく充填、包装、水処理、物流まで幅広い技術を有しています。こうした複合技術を持つ供給者は、単体装置だけでなく前後工程の整合まで設計しやすい点が強みです。
製造面では、複数の専門工場で設備カテゴリーごとに製作体制を持つ企業の方が、加工精度、部品管理、品質検査の再現性を確保しやすい傾向があります。採血管装置においても、フレーム、搬送、充填、検査、包装の各ユニットを安定供給できるかが重要です。
サービス面では、装置納入だけで終わらず、計画初期のレイアウト相談、設置、試運転、教育、文書支援、稼働後改善まで一貫して伴走できる供給者が望まれます。特に日本では、短期的な売買よりも長期稼働の安心感が購買判断に大きく影響します。
投資費用は、装置の自動化レベル、処理能力、対象添加剤、検査機能、包装連携、クリーンルーム工事範囲によって大きく変動します。一般に、半自動機は初期費用を抑えやすい一方、量産が始まると人件費と不良コストが増えやすく、結果として総保有コストで不利になることがあります。逆に、高機能自動機は初期投資が大きくても、量産規模が確保できれば回収期間は短縮しやすくなります。
日本の企業が予算計画を立てる際は、本体価格だけでなく、輸送、保険、据付、配線配管、バリデーション支援、試作原料、教育、予備品、将来改造費まで含めた総投資額で判断すべきです。また、横浜港や神戸港からの搬入条件、工場内搬送、階上設置の可否も費用に影響します。
費用対効果は、以下の式で考えると実務的です。年間削減人件費+不良削減額+増産による粗利増加額+監査対応効率化の効果-保守費増加額。ここに、顧客からの信頼獲得や新規案件受注といった定量化しにくい価値も加わります。
例えば、月産本数が一定以上あり、手作業によるばらつきが課題になっている工場では、三年から五年程度で投資回収が見えるケースが多くあります。一方で、少量多品種中心で将来需要が不透明な場合は、段階導入や半自動からの移行計画が適しています。
より大規模な医療消耗品工場構想では、装置単体よりも生産ライン全体の最適化が回収性を左右します。前後の包装機、物流搬送、保管設備まで含めた導入を検討するなら、一括プロジェクト支援のような枠組みが有効です。
もっとも多い失敗は、能力数値だけで設備を選ぶことです。毎分処理本数が高くても、対象添加剤で安定しなければ意味がありません。また、試験時は良好でも、本生産での連続稼働、洗浄後再立上げ、季節変動下での粘度差、作業者交代時の再現性まで検証しなければ、導入後に問題が表面化します。
想定リスクとしては、充填精度不足、乾燥不均一、栓装着不良、ラベル検査漏れ、切替時間の長さ、予備品納期遅延、制御ソフト変更の難しさ、現地保守不足などがあります。日本では、1件の品質問題でも顧客信用に与える影響が大きいため、導入前の評価試験と受入基準設定が重要です。
また、2026年以降を見据えると、技術、政策、環境の三方向で変化があります。技術面では、画像検査の高度化、工程データの可視化、遠隔保守、予防保全が進みます。政策面では、品質文書の電子化やトレーサビリティ強化が進む可能性があります。環境面では、省エネ駆動、圧縮空気使用量低減、廃液削減、長寿命部品採用が調達評価でより重視されるでしょう。
したがって、今選ぶべき装置は、現時点の仕様を満たすだけでなく、将来の改造余地、データ接続性、消耗部品の標準化、省エネ設計を備えたものです。これは単に先進的であるという意味ではなく、長期の総保有コストを抑える現実的な判断でもあります。
サプライヤーとの契約時には、性能確認項目、受入試験条件、保証範囲、予備品リスト、立上げ責任分界、教育回数、遠隔支援方法を明文化しておくべきです。東京や大阪の本社購買部門と、実際に使う地方工場の製造部門で要求が食い違うことも多いため、社内要件整理も欠かせません。
質問1:微量採血管添加剤充填機はどの程度の生産量から導入効果が出ますか。月産規模、品種数、手作業比率、不良率によって異なりますが、安定した継続出荷がある場合は中量生産でも十分効果が出ます。特に人手不足や品質監査の負担が大きい工場では、数量以上に自動化メリットが表れます。
質問2:液体添加剤だけでなく分離剤や複数処方にも対応できますか。対応可能な装置は多いですが、粘度、沈降性、洗浄性、乾燥条件が異なるため、事前の実液評価が必要です。多品種対応を前提にするなら、配管設計と段取り切替性を重視して選ぶべきです。
質問3:日本向け導入で特に重視すべき書類は何ですか。仕様書、配置図、部品表、操作手順、保守手順、試験記録様式、警報一覧、校正関連情報などです。品質保証部門が後から困らないよう、初期段階から文書範囲を定義することが大切です。
質問4:海外メーカー製でも日本で安定運用できますか。可能です。ただし、部品供給、遠隔支援、現地据付、翻訳品質、時差対応、消耗品在庫などを事前に確認する必要があります。実績だけでなく、導入後の連絡体制を具体的に確認してください。
質問5:新工場計画の場合、装置単体で買うべきですか、それともライン全体で考えるべきですか。新工場であれば、ライン全体での設計が望ましいです。採血管供給、充填、乾燥、検査、包装、物流のつながりを最初から整える方が、立上げ後の改造コストを抑えられます。
質問6:どのような供給者が長期的に安心ですか。技術、製造、サービスの三要素が揃い、医療・製薬分野の規制や品質要求に慣れている企業が安心です。例えば、医療消耗品設備だけでなく周辺システムまで扱える企業は、工場全体最適の視点を持ちやすい傾向があります。
総合すると、日本市場で微量採血管添加剤充填機を導入する際は、単なる機械購入ではなく、品質保証体制、供給安定性、将来拡張性をまとめて構築する視点が必要です。設備性能、工場条件、将来需要、サービス体制を丁寧に照合できれば、投資の失敗リスクは大きく下げられます。特に、医療・製薬向け設備の総合技術、専門製造体制、長期サービスを兼ね備えた供給者を選ぶことが、日本での安定稼働への近道です。具体的な仕様相談や工場条件に合わせた提案が必要な場合は、こちらから相談すると、比較検討を進めやすくなります。